


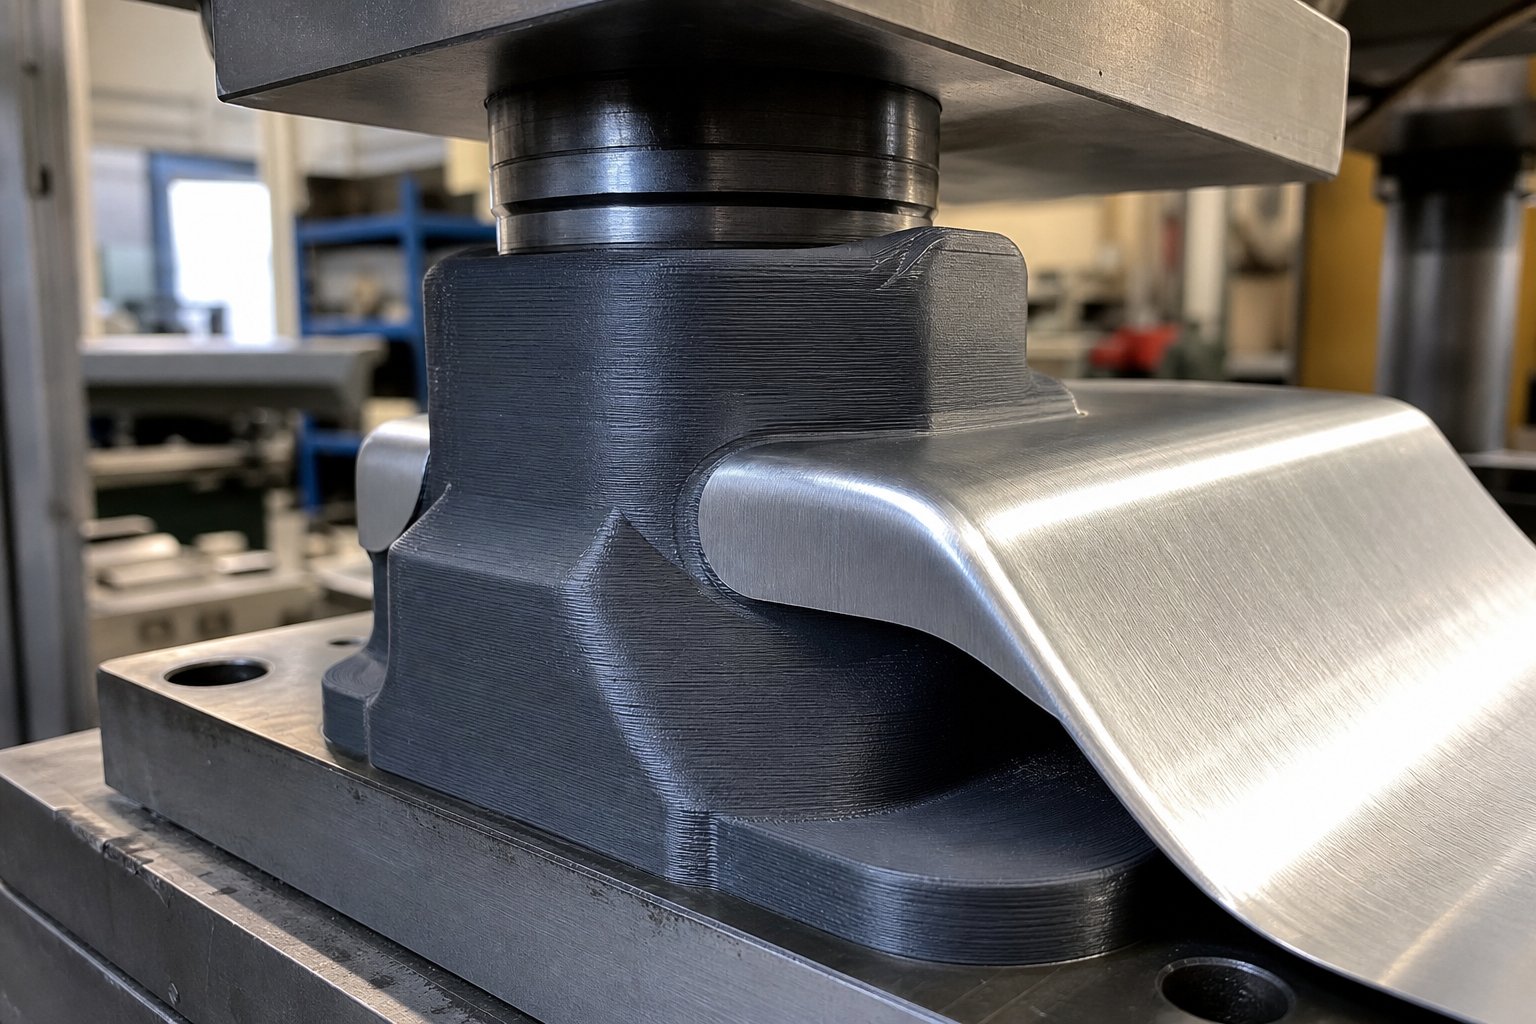
Објашњене 3Д штампане матрице за штанцање
Замислите да вам је потребан прилагођени алат за формирање дела од лима, али понуда за ЦНЦ-машину од обрађеног челика се враћа на хиљаде долара и недељама времена испоруке. За прототип од 20 делова, та математика ретко функционише. Управо се ту уклапају 3Д штампане матрице за штанцање.
3Д штампане калупе за штанцање су адитивне-произведене компоненте алата - бушотине, блокови калупа или алати за обликовање - који се користе за обликовање лима силом пресовања, а производе се слојем-по-слојном производњом, а не традиционалном ЦНЦ машинском обрадом алатног челика.
Ови алати неће заменити калупе од каљеног челика на производној линији од 500.000-делова. Али за израду прототипа, валидацију дизајна и кратке рокове, они елиминишу препреке за трошкове и време испоруке које настављају да формирају операције закључане иза високих минималних инвестиција. Истраживање уАлат заснован на ФДМ{0}}у за обликовање лимапотврђује да адитиви произведени алати за обликовање нуде значајне предности у погледу трошкова за појединачну-комадну и малу-серијску производњу у поређењу са конвенционалним методама обраде метала.
Шта су 3Д штампане матрице за штанцање
У својој суштини, ово су функционалне компоненте матрице штампане од инжењерске пластике, смоле или синтерованих метала. Монтирају се у хидрауличну пресу или арбор пресу баш као и конвенционални алати. Разлика је у начину израде: уместо уклањања материјала из челичне гредице, градите геометрију матрице слој по слој из ЦАД датотеке. Ово чини3Д штампане матрице за брзу израду прототипада се понавља и јефтин за замену када се дизајн промени.
Ко има користи од штампаних алата
База корисника обухвата широк спектар:
- Дизајнери производа проверавају геометрије обликованих лимова пре него што се посвете производњи алата
- Тимови за израду прототипа којима су потребни функционални метални делови на временској линији која се мери данима, а не месецима
- Мали{0}}произвођачи који производе 10 до 500 делова где се традиционални трошкови алата никада не амортизују
- Хобисти и мале продавнице које покрећу хидрауличне или арбор пресе за прилагођене носаче, кућишта и формиране компоненте
Овај водич покрива 3Д штампане калупе за штанцање за лим за све главне технологије штампања и класе материјала. То је технологија-агностика - ни један бренд штампача или добављач материјала не добија повлашћени третман. Пронаћи ћете поштено покривање и могућности и ограничења, укључујући алтернативе за штанцање малог обима које имају смисла и сценарије у којима не успевају.
Право питање није да ли штампане матрице раде. То је која технологија, материјал и приступ дизајну одговарају вашим специфичним захтевима за обликовање - и то почиње разумевањем самог процеса штампања.
Одабир праве технологије 3Д штампања за калупе
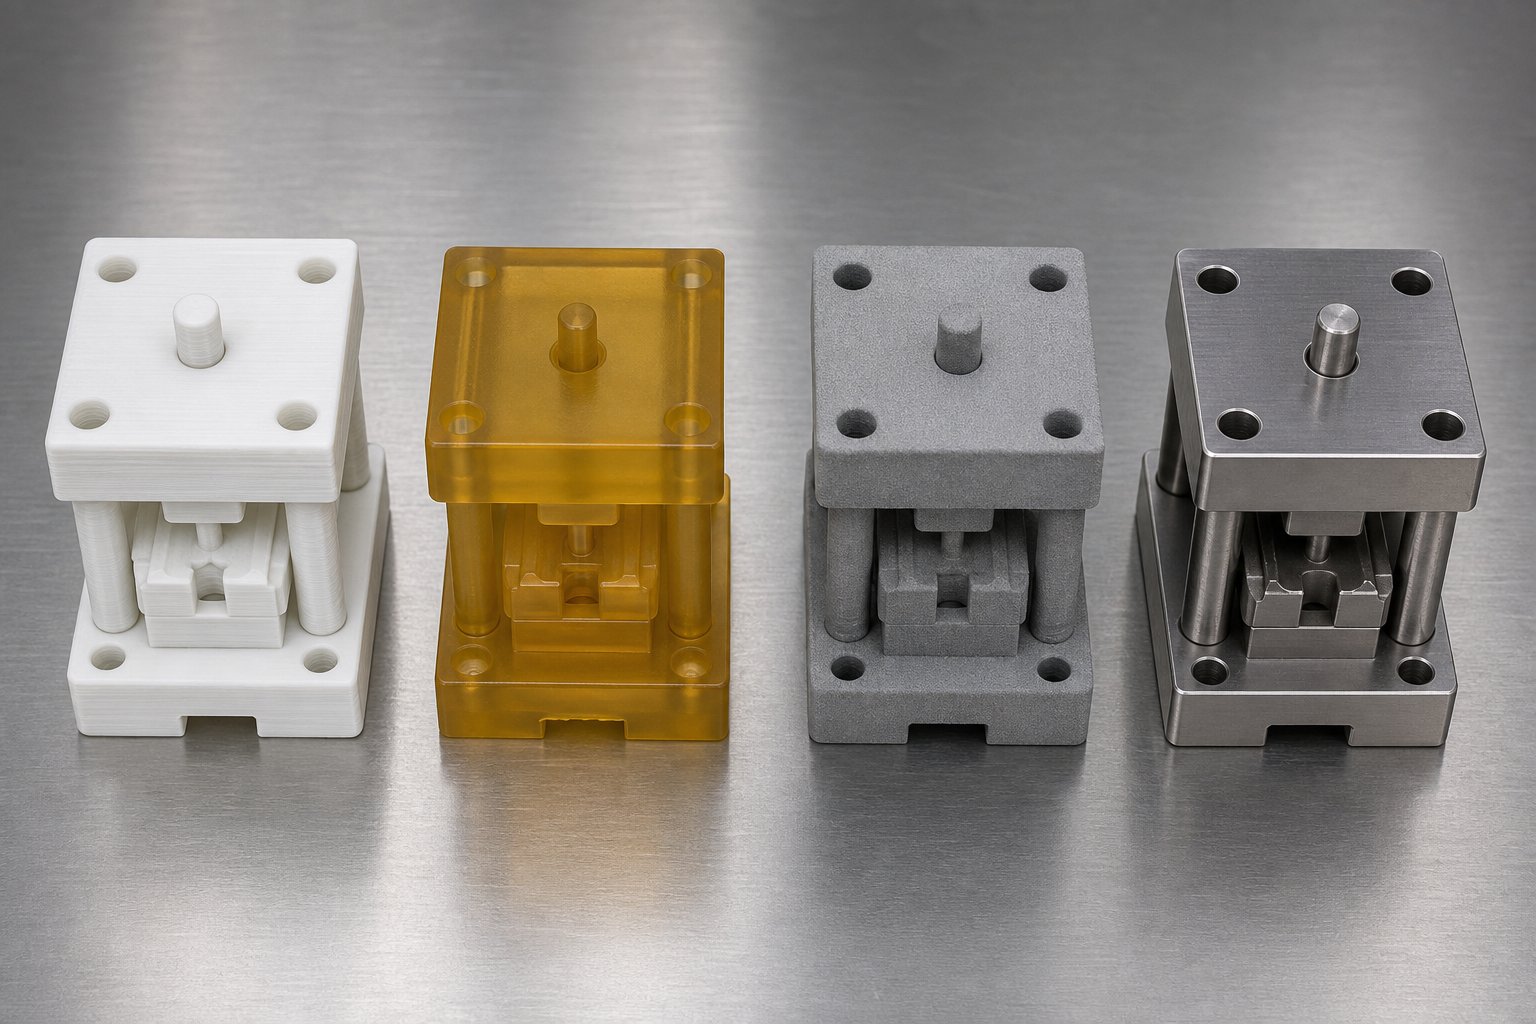
Сваки процес штампања гради калуп на другачији начин на молекуларном нивоу, и то директно обликује начин на који алат ради под притиском притиска. Матрица штампана фузионисаним филаментом неће се понашати као она излечена од течне смоле или синтерована од металног праха. Најбоља технологија 3Д штампања за штанцане калупе у потпуности зависи од тога шта формирате, колико делова вам је потребно и колику силу захтева операција.
Ево практичног поређења технологије 3Д штампања за алате у четири главне породице процеса.
ФДМ матрице за формирање мале{0}}
Фусед Депоситион Моделинг (ФДМ) је најприступачнија улазна тачка. Столна машина екструдира термопластични филамент слој по слој, изграђујући геометрију калупа за неколико сати за неколико долара у материјалу. Компромис? Линије слојева стварају видљиву степенасту-стуктуру на површинама које се формирају, а веза између слојева је увек слабија од самог материјала. Ова анизотропија је важна јер силе формирања често оптерећују матрицу окомито на равни слојева.
ФДМ матрице добро раде за једноставно савијање и мале{0}}формирање силе од танког алуминијума или месинга. Приметићете да најбоље раде када су компресиона оптерећења распоређена на велику површину, а не концентрисана на оштрим ивицама. Када се упореди ФДМ са СЛА за формирање калупа, главна предност ФДМ-а је цена и брзина итерације. Главни недостатак је површинска обрада и толеранција димензија, која се обично креће око +/- 0.3 до 0,5 мм у зависности од штампача и материјала.
СЛА и СЛС за прецизне матрице
Стереолитографија (СЛА) лечи течну смолу светлошћу, производећи калупе са глатким површинама и много строжим толеранцијама од ФДМ.Формлабс-ово истраживање СЛА{0}}штампаних алата за формирањедемонстрирали су да чврсте матрице од смоле могу да издрже значајне силе притиска када су правилно дизајниране, са глатким завршним слојем који елиминише корак полирања који металне матрице понекад захтевају. СЛА делови су такође изотропни, што значи да се снага не мења драматично са оријентацијом изградње. Ово их чини бољим избором од ФДМ-а када формирање снага долази из више праваца.
Селективно ласерско синтеровање (СЛС) спаја полимерни прах у загрејаном слоју. Пошто нерастопљени прах подржава део током штампања, СЛС матрице могу да инкорпорирају сложене геометрије без жртвовања структурног интегритета. СЛС штампана тачност димензија обично је око +/- 0.1 до 0,3 мм, а резултујући најлонски делови нуде одличну жилавост и отпорност на удар. Површина има благо зрнасту текстуру од праха, али је уједначенија од линија ФДМ слојева и преноси мање видљиве ознаке на формиране делове.
Синтеровање метала за висока{0}}захтева оптерећења
Када силе формирања премашују оно што било који полимер може да поднесе, металне синтероване матрице за штанцање лима постају пут напред. Селективно ласерско топљење (СЛМ) и директно ласерско синтеровање метала (ДМЛС) производе потпуно густе металне калупе од алуминијума, нерђајућег челика или праха од алатног челика. Ове калупе могу да издрже исте силе као и обрађени алати, уз додатну предност унутрашњих канала за хлађење или -смањење тежине решеткастих структура које конвенционална машинска обрада не може да произведе.
Металне{0}}штампане калупе коштају знатно скупље и захтевају накнадну-обраду као што је ослобађање од напрезања, уклањање праха и често машинска обрада критичних површина. Имају смисла за геометрије које су скупе за конвенционалну обраду, или где конформне карактеристике оправдавају оптерећење процеса.
| Технологија | Димензионална толеранција | Завршна обрада | Максимална сила формирања | Цена по умирању | Најбољи случај употребе |
|---|---|---|---|---|---|
| ФДМ | +/- 0.3 - 0.5 мм | Видљиве линије слоја (грубо) | Ниска (уобичајено испод 5 кН) | $5 - $50 | Једноставна кривина, рана израда прототипа, танки мекани метали |
| СЛА | +/- 0.1 - 0.2 мм | Глатко (минимална пост{0}}обрада) | Умерено (5 - 50 кН у зависности од смоле) | $30 - $150 | Прецизни облици, сложена кривина, кратки производни циклуси |
| СЛС | +/- 0.1 - 0.3 мм | Благо зрнасто (текстура праха) | Умерено до високо (10 - 80 кН са најлоном) | $80 - $300 | Издржљив алат, сложена геометрија, поновљена употреба |
| Синтеровање метала (СЛМ/ДМЛС) | +/- 0.05 - 0.2 мм | Као-грубо грађена; машински обрађен по спец | Високо (ограничено дизајном, а не материјалом) | $500 - $5,000+ | Високо{0}}формирање, алатка{1}}намена производње, сложене унутрашње карактеристике |
Образац је једноставан: како се захтеви за силом и број делова повећавају, прелазите од ФДМ преко СЛА и СЛС ка металу. Али одлука се не односи само на носивост. Матрица која треба да производи делове са строгом контролом димензија и чистим површинама може оправдати СЛА чак и при мањим силама, док грубо савијање прототипа може остати на ФДМ-у без обзира на расположиви буџет.
Избор технологије директно утиче на следећу критичну одлуку: који специфични материјал у свакој фамилији процеса даје вашој матрици механичка својства која су му потребна да преживи поновљене циклусе формирања.
Водич за избор материјала за штампане калупе за обликовање
Материјал којим штампате одређује колику силу може да поднесе ваша матрица, колико циклуса преживи и да ли ће формирани део бити чист или обележен. Две матрице са идентичном геометријом ће радити потпуно другачије ако је једна штампана у ПЛА, а друга у најлону ојачаном стакленим{1}}влакнима{2}}. Одабир најбољег филаментног материјала за калупе за штанцање значи усклађивање механичких својстава са вашим специфичним оптерећењем обликовања и типом лима.
Термопластични материјали за калупе за обликовање
ФДМ филаменти се крећу од јефтиних{0}}опција које су погодне за једно-прототипове за једнократну употребу до инжењерских-полимера који могу да изводе стотине циклуса формирања. Ево како се слажу уобичајени избори:
- ПЛА- Висока крутост са затезном чврстоћом око 50 МПа, али ломљива под ударом и омекшава на температури изнад 60 степени Ц. Добро за доказ{4}}концепта-савијања у танком алуминијуму, али очекујте пуцање при вишекратној употреби.
- АБС- Боља отпорност на удар од ПЛА и подноси температуре до око 100 степени Ц. Чврстоћа на притисак је око 70-80 МПа, што га чини одрживим за умерена оптерећења формирања на меким металима.
- ПЕТГ- Уравнотежује чврстоћу уз лакоћу штампања. Затезна чврстоћа близу 50-60 МПа са бољом адхезијом слоја од АБС-а, што је битно када се формирају силе које потискују равни слоја.
- најлон (ПА6/ПА12)- Овде почиње озбиљан рад на калупу. Најлон нуди одличну жилавост, отпорност на замор и чврстоћу на притисак у опсегу од 80-100 МПа. Апсорбује ударце који би напукли круте материјале, што га чини погодним за поновљене операције формирања.
- Поликарбонат (ПЦ)- Највећи-уобичајени ФДМ материјал за примену у калупима, са затезном чврстоћом већом од 5200 ПСИ (отприлике 36 МПа крајње) и отпорношћу на топлоту до 140 степени Ц. Његова комбинација крутости, отпорности на удар и термичке стабилности чини га најбољим избором за захтевне операције обликовања.
Приликом процене најлона у односу на поликарбонат за калупе за формирање, одлука се често своди на следеће: најлон боље апсорбује ударце и отпоран је на замор током многих циклуса, док поликарбонат пружа супериорну отпорност на топлоту и крутост за примену веће-силе, нижих{1}}циклуса. Најлон осваја за поновљене операције савијања; поликарбонат побеђује када матрица мора да издржи деформацију под сталним високим оптерећењима.
Оријентација слоја је критичан фактор који је лако превидети. ФДМ делови су инхерентно анизотропни - З-оса (управно на слојеве) је обично 40-70% слабија од КСИ-осе. За калупе за штанцање, то значи да треба да оријентишете отисак тако да силе формирања компримују слојеве заједно, а не да их одвајају. Матрица напуњена чистом компресијом дуж З-осе ради добро јер се слојеви стисну. Иста матрица оптерећена затезањем или смицањем по слојевима ће отказати само за делић своје номиналне чврстоће.
Материјали за калупе на бази смоле{0}
Фотополимерне смоле нуде другачији скуп компромиса. Стандардне смоле су крхке и слабо су погодне за апликације формирања, али пројектоване и чврсте породице смола мењају једначину. Чврстоћа на притисак 3Д штампаном смолом може да достигне импресивне нивое: композитне-ојачане смоле постижу чврстоћу на компресију око 158 МПа, а чврсте инжењерске смоле дају чврстоћу на савијање изнад 130 МПа. Ови бројеви их стављају далеко изнад већине ФДМ термопласта у крутости.
Главне категорије смоле за рад са калупима:
- Стандардне смоле- Затезна чврстоћа од 20-50 МПа. Превише крт за формирање операција. Избегавајте.
- Чврсте/АБС{0}}као смоле- Отпорност на удар од 41-48 Ј/м са затезном чврстоћом око 40-70 МПа. Одржив за лако обликовање где одређена флексибилност спречава катастрофално пуцање.
- Чврсте/инжењерске смоле- Затезна чврстоћа од 55-90 МПа и перформансе савијања изнад 130 МПа. Они су отпорни на деформацију под оптерећењем и одржавају тачност димензија кроз циклусе формирања.
Предност коју смола има у односу на ФДМ за примену у калупима је изотропност - делова који се очвршћују помоћу СЛА или ДЛП-а, показују доследна својства на свим осама, елиминишући проблем слабог -слоја-везе. Недостатак је крхкост. Чак и чврсте смоле могу изненада покварити под ударним оптерећењима, без видљивих деформација као упозорења.
Усклађивање материјала са оптерећењем формирања
Табела испод приказује својства материјала у односу на практичну способност обликовања:
| Материјал | Чврстоћа при притиску | Макс. сервисна темп | Цена по умри (типично) | Препоручена максимална дебљина лима |
|---|---|---|---|---|
| ПЛА | ~60-70 МПа | 55-60 C | $3 - $15 | 0,5 мм алуминијум |
| АБС | ~70-80 МПа | 95-100 C | $5 - $20 | 0,8 мм алуминијум, 0,5 мм меки челик |
| ПЕТГ | ~60-75 МПа | 75-80 C | $5 - $20 | 0,8 мм алуминијум |
| најлон (ПА) | ~80-100 МПа | 80-120 C | $15 - $50 | 1,0 мм алуминијум, 0,8 мм меки челик |
| Поликарбонат (ПЦ) | ~85-110 МПа | 130-140 C | $20 - $60 | 1,2 мм алуминијум, 1,0 мм меки челик |
| Најлон од угљеничних влакана | ~100-130 МПа | 110-140 C | $30 - $80 | 1,5 мм алуминијум, 1,0 мм меки челик |
| Чврста/инжењерска смола | ~90-158 МПа | 70-97 C | $30 - $150 | 1,0 мм алуминијум, 0,8 мм меки челик |
| Тоугх Ресин | ~60-80 МПа | 50-70 C | $25 - $100 | 0,8 мм алуминијум |
Филамент од карбонских влакана за апликације алата заслужује пажљивији преглед.Ојачање карбонским влакнима значајно повећава крутост и стабилност димензијауз смањење термичког ширења - својства која одржавају конзистентну геометрију матрице током поновљених циклуса формирања. Исецкана влакна делују као унутрашње ојачање, повећавајући чврстоћу на притисак и одолевајући пузању које неиспуњени полимери доживљавају под сталним оптерећењима.
Дакле, када премија трошкова има смисла? Композитни{0}}филаменти оправдавају своју цену када вам је потребно више од 50 циклуса формирања, када је важна стабилност димензија током промена температуре или када геометрија формирања има танке карактеристике које би се савијале у непуњеном најлону. За савијање прототипа за једнократну{3}}употребу, стандардни најлон је довољан. За матрицу која треба да производи конзистентне делове током недеља повремене употребе, најлон ојачан карбонским-влакнима- даје мерљиво боље резултате по потрошеном долару.
Својства материјала постављају плафон онога што ваша матрица може да поднесе. Али геометрија самог калупа - дебљина зида, густина испуне и толеранције зазора - одређују да ли заиста достижете тај плафон или га не достижете.
Смернице за дизајн 3Д штампане геометрије
Јак материјал одштампан са лошом геометријом и даље производи слабу матрицу. Дебљина зида, стратегија испуне и толеранције зазора су структурална окосница било ког штампаног алата за обликовање, а погрешно поступање је најбржи пут до напуклих удараца и неконзистентних делова. Правила дизајна за матрице произведене адитивима значајно се разликују од конвенционалних машинских алата јер радите са слојевитим, анизотропним материјалом уместо са хомогеним челиком.
Правила за дебљину зида и угао промаја
Дебљина зида за 3Д штампане калупе за обликовање треба да узме у обзир и могућност штампања и отпорност на оптерећење под силом притиска. За разлику од визуелних прототипова где танке шкољке штеде материјал, алатни алат захтева дебеле, чврсте периметре који распоређују напрезање приликом формирања без савијања или пуцања.
За ФДМ умрле,инжењерски{0}}тестиране смерницепрепоручујемо минимално 2 до 3 пута већи пречник млазнице за поуздано генерисање периметра -, али функционални алати морају да превазиђу тај минимум. Индустријске примене као што су калупи и шаблони обично захтевају дебљине зидова у опсегу од 5 до 10 мм да би се постигла адекватна крутост при поновљеном оптерећењу.
Ево основних правила о зиду и геометрији која треба следити:
- Минимална дебљина зида:4 мм за лаке-матрице за обликовање (танке алуминијумске кривине); 6-10 мм за калупе за руковање умереним силама обликовања у челику или дебљим материјалима
- Углови промаја:Нанесите 1-3 степена промаја на вертикалне површине калупа да бисте помогли избацивање делова и смањили трење током формирања. Штампане матрице имају користи од нешто веће промаје од машински обрађеног челика јер текстура површине повећава отпор на радном комаду.
- Избегавајте изненадне дебеле-ка-прелазе:Нагле промене у дебљини зида стварају концентрацију напрезања и неравномерно хлађење током штампања, што доводи до савијања или унутрашњих шупљина које слабе матрицу под оптерећењем. Користите постепене сужења или филете при променама дебљине.
- Додајте филете у унутрашње углове:Оштри унутрашњи углови концентришу напрезање и уобичајене су тачке иницирања пукотина. Минимални унутрашњи полупречник утора од 2 мм значајно продужава век матрице.
- Оријентирајте формирајуће површине даље од линија слојева:Поставите матрицу тако да критична страна формирања буде одштампана равно (КСИ раван), а не подигнута вертикално. Слојеви оптерећени компресијом окомито на њихове равни раде добро; слојеви оптерећени затезањем или смицањем преко везних линија отказују при 40-70% номиналне чврстоће материјала.
Стратегија пуњења за интегритет структуре
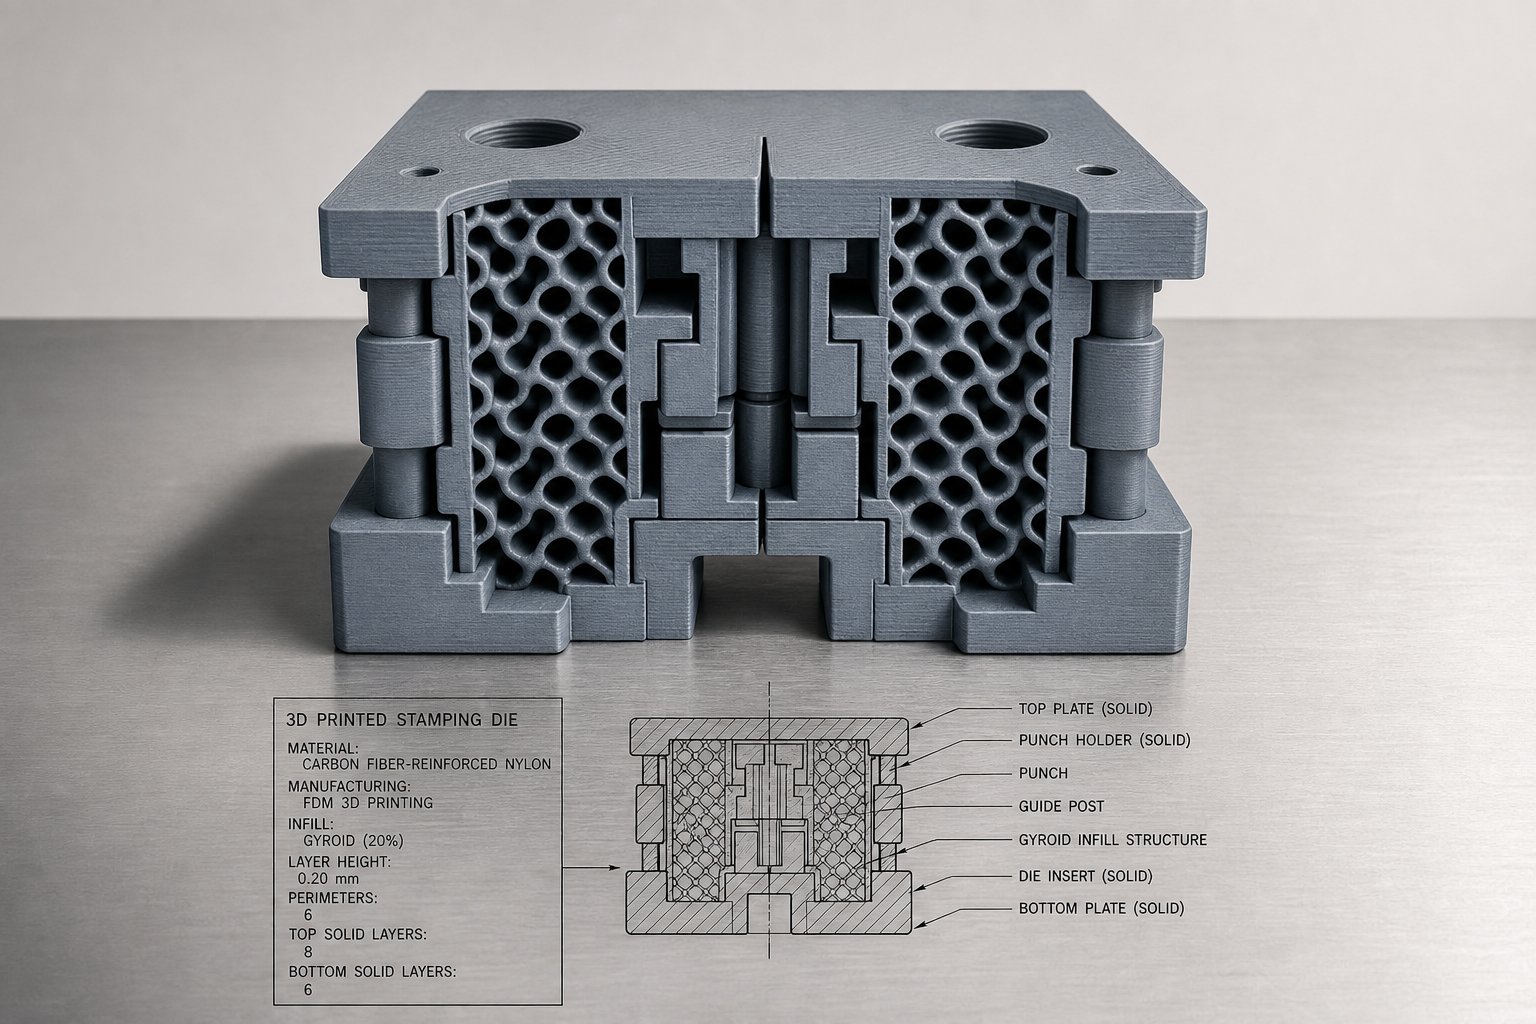
3Д штампани образац испуне матрице за снагу је важнији од процента сировог испуне. Матрица са 50% испуне гироида може надмашити ону са 80% испуном мреже јер унутрашња геометрија равномерније распоређује силу преко попречног-пресека.
За калупе за штанцање, узмите у обзир ове смернице за пуњење:
- Минимална густина испуне 60-70%.за калупе за руковање поновљеним оптерећењима формирањем. Испод овог прага, унутрашње празнине омогућавају локализовану компресију и евентуални колапс под цикличним стресом.
- Жироидни или кубични узорци испунепружају скоро{0}}изотропну интерну подршку. Мрежа и праволинијски обрасци стварају поравнате слабе равни које се могу смицати под оптерећењима ван{2}}осе.
- 100% чврста испунау горњих 5-8 мм директно испод површине формирања. Ово ствара чврсту капицу која равномерно преноси силу притиска у структуру испуне испод, спречавајући површинско скретање или пробијање.
- Повећајте број шкољки/периметра на 5-8 зидоваза спољну границу. Периметри носе веће оптерећење од испуне - више непрекидних периметара ефикасније распоређују циклична напрезања од једног дебелог зида, побољшавајући перформансе замора при поновљеним циклусима пресовања.
- Користите ребра уместо равномерног повећања испуне:Унутрашња ребра оријентисана окомито на примарну силу формирања додају крутост далеко ефикасније него што повећавају глобални проценат испуне. Ово штеди време за штампање док појачава критичне путање оптерећења.
Практичан приступ: штампе са 70% испуне гироида са 6 периметара и 8 чврстих горњих слојева. Ово балансира време штампања са структурним перформансама и даје вам поуздану почетну тачку за тестирање.
Размак-до-убојице за штампане алате
Стандардни зазор пробоја и матрице за штанцање метала користи формулу процента-по-страни на основу дебљине радног предмета и тврдоће материјала. За конвенционалне челичне алате,препоручени зазор обично почиње од 10% дебљине радног комада по страни, са тврђим материјалима који захтевају до 15-20%.
Размак пробоја и матрице за штампане алате захтева прилагођавање изван ових стандардних формула из два разлога:
- Димензијска варијанса:Штампане матрице имају инхерентне толеранције од +/- 0.1 до 0,5 мм у зависности од процеса штампања. Ово одступање се мора додати обрачуну номиналног клиренса. ФДМ матрица са толеранцијом +/- 0.3 мм ефективно помера зазор за укупно 0,6 мм преко обе половине алата.
- Усклађеност материјала:Полимерне матрице се еластично отклоне под силом формирања. Површине матрице се благо стисну током хода, привремено смањујући ефективни зазор. Да бисте то надокнадили, повећајте номинални зазор за 5-10% изнад онога што бисте навели за челичне алате. На пример, ако пар челичних матрица захтева размак од 0,15 мм по страни на меком челику од 1,0 мм, пару штампаних матрица ће можда бити потребно 0,20-0,25 мм по страни да би се постигли еквивалентни резултати.
Тестирајте клиренс емпиријски тако што ћете почети са мало превеликим и смањивањем у корацима од 0,05 мм током итерација. Са штампаним алатима, производња ревидиране матрице траје сатима уместо данима, тако да је итерација приликом чишћења брза и јефтина.
Још једно разматрање: формирање сложености геометрије треба да иде прогресивном путањом. Почните са једноставним В- кривинама где је сила предвидљива и равномерно распоређена. Пређите на У-савоје и форме канала само након валидације преживљавања матрице. Повлачење и сложене форме уводе затезна оптерећења преко површине матрице и више-напрезања у више смерова - која захтевају највећу густину испуне, најдебље зидове и најконзервативније вредности зазора. Покушај дубоког извлачења на првом отиску скоро увек се завршава преломом матрице.
Ови параметри дизајна дефинишу шта матрица може структурно преживети. Али друга половина једначине је оно што се формира - специфична легура метала, темперамент и дебљина који се гурају према алату одређују да ли ће ваша геометрија остати или не.
Компатибилни метали и границе дебљине
Ваш материјал матрице поставља плафон на силу формирања. Али лим који се гура назад на ту матрицу је оно што заправо одређује да ли ће операција бити успешна или неуспешна. Не игра се свака легура добро са полимерним алатима, па чак и кооперативни метали постају проблематични када дебљина пређе одређене прагове. Разумевање које метале можете да штампате штампаним матрицама - и где се налазе чврсте границе - спречава трошење отисака и напуклог алата.
Легуре и темпераменти погодни за штампане калупе
Меки, дуктилни метали захтевају мање силе за формирање, што директно проширује употребљив опсег штампаних алата. Најбољи кандидати деле заједничку особину: ниску границу течења у комбинацији са великим издужењем пре лома.
- Легуре алуминијума (1100, 3003, 5052, 6061-О):Идеална полазна тачка за обликовање алуминијума са штампаним калупима за штанцање. Легура 5052-О, на пример, има границу течења око 90 МПа и издужење изнад 25%, што га чини веома кооперативним са полимерним калупима у танким мерама.
- Месинг (Ц260, Ц270):Картриџ месинг у жареном стању нуди одличну формабилност са граном течења близу 100-120 МПа. Нешто тврђе на калупима од алуминијума због веће крутости, али у границама могућности полимера за танке материјале.
- Бакар (Ц110, Ц101):Мртви меки бакар се формира са веома малом силом и лако се прилагођава геометрији. Одличан за штампане алате у свим уобичајеним дебљинама до границе притиска матрице.
- Меки челик (1008, 1010, 1018):Жарени ниско{0}}угљенични челик са граном течења око 200-250 МПа. Може да се ради са ојачаним штампаним калупима у танким мерилима, али силе се брзо пењу са дебљином.
- Нерђајући челик (304, 316):Жарени аустенитни разреди се могу обликовати, али захтевају знатно више силе од меког челика. Генерално, горња граница за полимерне калупе, ограничена на веома танке материјале са високо-материјалима високе чврстоће као што су најлон од угљеничних-влакана или чврста смола.
Стање темперамента је важно колико и избор легуре.Жарење враћа дуктилност рекристализацијом структуре зрна, што смањује границу течења и повећава издужење - оба својства која смањују силу формирања коју ваша матрица треба да поднесе. Полутврди алуминијумски лим 5052 захтева отприлике двоструко већу силу савијања од исте легуре у потпуно жареном стању. Када радите са штампаним алатима, увек наведите жарену или мртву меку температуру, осим ако примена изричито не захтева тврђи услов у завршном делу.
Овај однос је једноставан: мекши метал значи мање напрезања матрице, дужи век матрице и бољу компатибилност са полимерним алатима. Ако ваш дизајн дозвољава термичку обраду након-обликовање или каљење, почните са жареним материјалом и додајте снагу након тога уместо да се борите са тврђим темпом током корака формирања.
Границе дебљине према материјалу калупа
Ограничења дебљине лима за 3Д штампане калупе зависе од интеракције између чврстоће матрице и силе формирања коју генерише дати метал при датој дебљини. Дебљи материјал умножава потребну силу експоненцијално - удвостручавајући дебљину лима отприлике учетворостручава силу савијања.
| Дие Материал | Алуминијум (жарени) | Месинг (жарени) | бакар (меки) | благи челик (жарени) | нерђајући челик (жарени) |
|---|---|---|---|---|---|
| ПЛА | 0,5 мм | 0,4 мм | 0,5 мм | 0,3 мм | Не препоручује се |
| АБС | 0,8 мм | 0,6 мм | 0,8 мм | 0,5 мм | Не препоручује се |
| најлон (ПА) | 1,0 мм | 0,8 мм | 1,0 мм | 0,8 мм | 0,4 мм |
| Поликарбонат | 1,2 мм | 1,0 мм | 1,2 мм | 1,0 мм | 0,5 мм |
| Најлон од угљеничних влакана | 1,5 мм | 1,2 мм | 1,5 мм | 1,0 мм | 0,6 мм |
| Чврста/инжењерска смола | 1,0 мм | 0,8 мм | 1,0 мм | 0,8 мм | 0,5 мм |
| Синтеровани метал (Марагинг Стеел) | 3.0+ мм | 2.5+ мм | 3.0+ мм | 2.5+ мм | 2.0+ мм |
Ове вредности претпостављају једноставне В{0}} кривине са правилно дизајнираним зазорима и умереним дужинама савијања. Повлачење, сложене форме и дугачке линије савијања потискују силе више, што значи смањење максималне дозвољене дебљине у складу са тим. Пилот студија која користи3Д штампане Марагинг челичне матрице за топло штанцањедемонстрирао успешно формирање 1,7 мм премазаног челиком од бора у току 800 циклуса - потврђујући да металне-синтероване матрице подносе теже дебљине и тврђе легуре уз издржљивост на нивоу производње{4}}.
Пренос завршне обраде са матрице на део
Ево детаља који већина водича за алате у потпуности прескаче: завршна обрада површине са 3Д штампаних алата преноси се директно на формирани лим. Свака линија слоја, сваки артефакт степеница{2}}и свака површинска несавршеност на површини матрице утискује се у радни предмет под силом притиска. На меким металима као што су жарени алуминијум или бакар, овај ефекат је посебно изражен јер се материјал током обликовања блиско прилагођава површини матрице.
Озбиљност зависи од технологије штампања:
- ФДМ умиреоставити највидљивију ознаку. Висине слојева од 0,1-0,3 мм стварају избочине које се јасно утискују у танак алуминијум. Узорак је усмерен и поновљив - видећете паралелне линије на формираном делу где год да је у контакту са лицем матрице.
- СЛА умирепроизводе најчистије површине међу опцијама полимера. Висине слојева од 0,025-0,05 мм остављају минималну видљиву текстуру на формираним деловима, често прихватљиву без даљег третмана.
- СЛС умирепренесите благо мат, грануларну текстуру са површине -синтероване у праху. Мање усмерене од ФДМ линија, али и даље видљиве на рефлектујућим металима.
Стратегије за минимизирање површинског преноса:
- Обрусите образна лицаса прогресивно ситнијим гранулама (220 до 600) за уклањање линија слојева пре употребе. Ово је најједноставнија и најефикаснија интервенција за ФДМ умре.
- Нанесите танак епоксид или слој за пуњењена површину матрице и глатко обрусите. Ово попуњава микро-празнине између слојева и ствара лице које се непрекидно формира.
- Оријентирајте отисактако да линије слојева иду паралелно са смером струјања материјала током формирања. Паралелне линије стварају мање визуелне сметње од окомитих гребена и смањују ризик од обележавања.
- Користите жртвену подлошку- танак лист глатког полиетилена или ПТФЕ између калупа и радног комада. Ово додаје усклађеност, али елиминише директан пренос текстуре на козметичке делове.
За делове где је квалитет површине важан, планирајте завршну обраду након{0}}формирања или инвестирајте у СЛА{1}}штампане калупе са брушеним површинама за формирање. За структурне делове скривене од погледа, текстура незавршене ФДМ матрице је често прихватљива таква каква је-.
Знајући које метале ваша матрица може формирати и колико дебеле можете да их гурнете, успоставља се оперативни омотач. Следеће питање је више квантитативно: колику тачно силу генерише дата операција формирања и може ли је ваша матрица преживети?
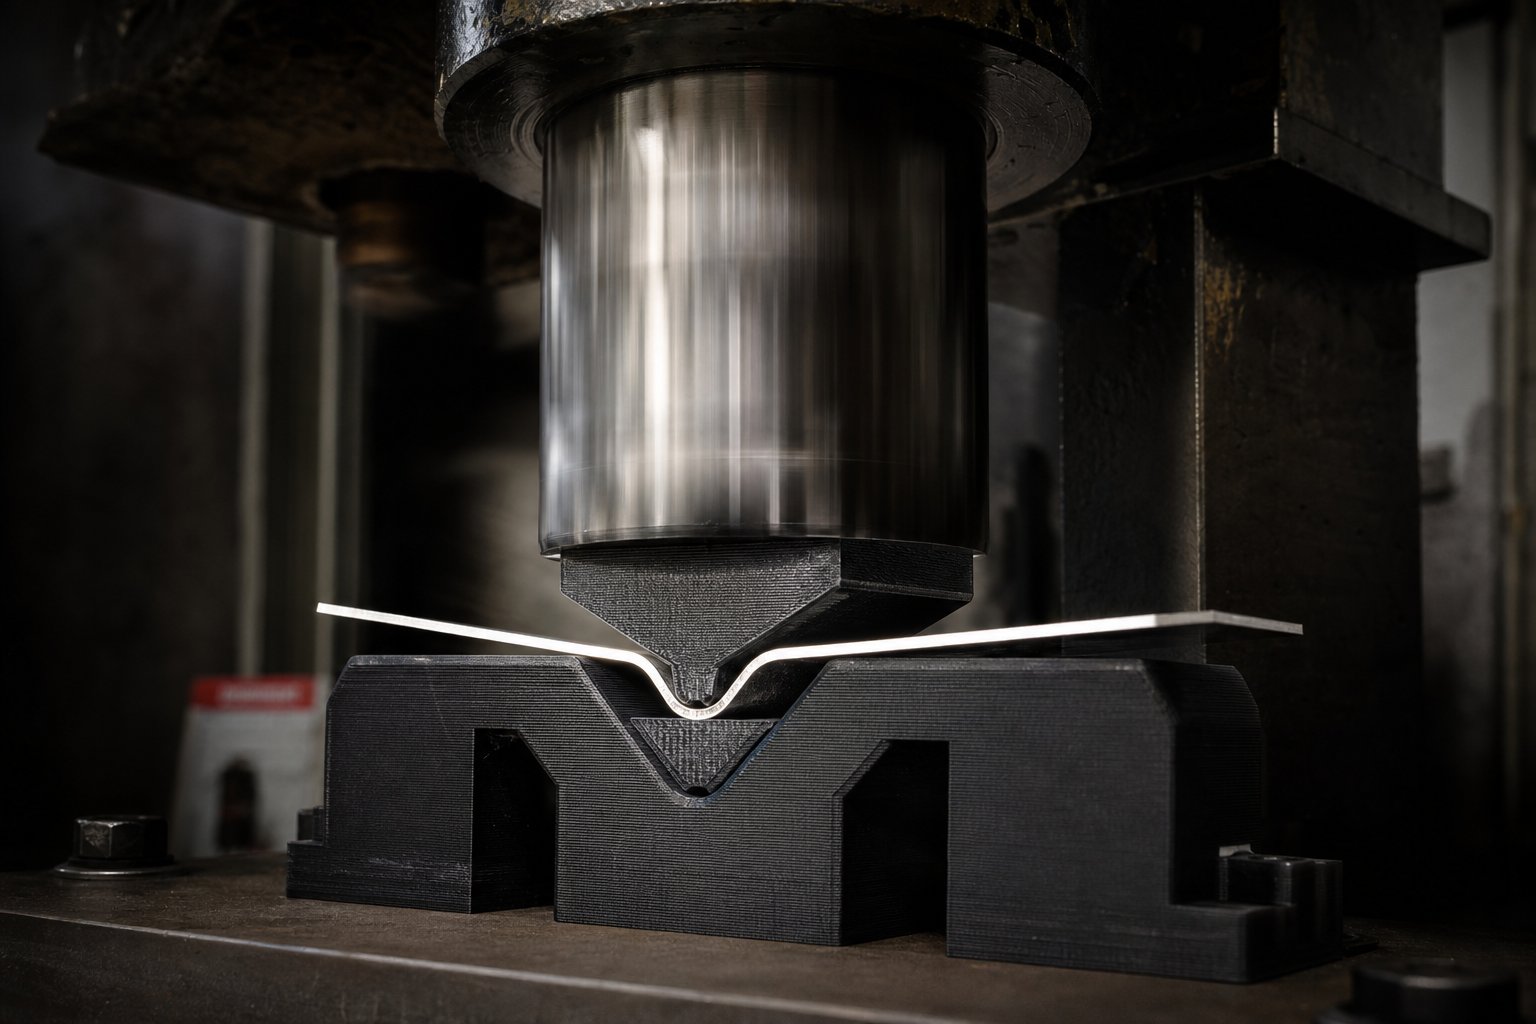
Прорачун силе и ограничења тонаже преса
Знате који метал формирате и колико је дебео. Изабрали сте материјал матрице са познатом чврстоћом на притисак. Критични корак између те две тачке података је квантификовати тачно колику силу генерише операција формирања - и да ли ваша штампана матрица може да је апсорбује без катастрофалног квара. Ово је прорачун силе формирања за 3Д штампане калупе који већина водича никада не обрађује.
Процена силе формирања за лим
Стандардна формула тонаже за{0}}савијање ваздуха,широко се користи у операцијама кочнице, пружа поуздану полазну тачку:
Тонажа формирања={[575 к (дебљина материјала2)] / матрица-ширина отвора / 12} к дужина савијања к фактор материјала
Дебљина материјала, ширина{0}}отвора матрице и дужина савијања су у инчима. Константа 575 је калибрисана према хладно ваљаном челику АИСИ 1035{4}} при затезној чврстоћи од 60.000 ПСИ. Да бисте ово прилагодили за друге метале, примењујете фактор материјала - однос затезне чврстоће вашег лима према тој основној линији од 60.000 ПСИ. Неки уобичајени фактори:
- Мртви меки алуминијум (Х-серија): 0.5
- Т-6 алуминијум: 1.0 - 1.2
- Меки челик (АИСИ 1035): 1.0
- 304 нерђајући челик (84.000 ПСИ затезање): 1.4
- Месинг (жарени, затезање од ~45.000 ПСИ): 0.75
Замислите да савијате жарени алуминијум од 1,0 мм (0,040 ин.) преко отвора матрице од 6 мм (0,25 ин.) са дужином савијања од 100 мм (4 ин.). Убацивање тих вредности у: {[575 к (0,0402)] / 0,25 / 12} к 4 к 0.5=отприлике 0,06 тона, или око 540 Н силе. То је удобно унутар могућности већине најлонских или поликарбонатних матрица.
Однос је важно интернализовати: сила формирања се повећава саквадратнидебљине материјала. Удвостручите дебљину лима и учетворостручите потребну силу. Ово експоненцијално скалирање је разлог зашто ограничења дебљине у претходном одељку постоје - штампане матрице брзо достижу свој компресијски плафон како се ширина шири.
Ограничења тонаже преса за штампане алате
Коликом силом може да издржи штампана матрица? Одговор лежи у поређењу израчунате силе формирања са чврстоћом на притисак матрице распоређене по њеној контактној површини.
Ево концептуалног оквира: ако лице ваше матрице има контактну површину од 500 мм2а материјал матрице има границу течења при притиску од 100 МПа, теоријско максимално оптерећење пре трајне деформације је 50.000 Н (отприлике 5 метричких тона). Граница тонаже преса за пластичне алате је једноставно контактна површина матрице помножена са њеном чврстоћом попуштања, а затим смањена за сигурносну маргину.
Инжењери би требало да узму у обзир кључне варијабле када одређују да ли штампана матрица преживљава дату операцију:
- Затезна чврстоћа лима- директно одређује силу формирања преко фактора материјала
- Дебљина лима (квадрат)- доминантна променљива у једначини силе
- Дужина савијања- дужи кривини производе пропорционално већу укупну силу
- Ширина отвора{0}}мастера- ужи отвори концентришу снагу и повећавају захтеве за тонажом
- Контактна површина матрице- веће контактне површине дистрибуирају силу на више материјала, смањујући локални напон
- Материјал матрице тлачна граница течења- максимални напон који матрица може да издржи без трајне деформације
- Фактор сигурности- обавезно смањење вредности примењено да се узме у обзир варијабилност материјала и начини изненадног квара
Сигурносна маргина за адитивно произведене калупе за штанцање заслужује посебан нагласак. Челичне матрице напуњене преко свог капацитета се постепено деформишу - печурају, видљиво попуштају, дају упозорење. Штампане полимерне матрице немају. Пуцају се изненада и без претходне деформације, посебно круте смоле и материјали пуњени стаклом{4}}. Овај режим крхког квара значи да се не можете ослонити на визуелну инспекцију да бисте открили да се преоптерећена матрица приближава граници.
За полимерне калупе, примените минимални фактор сигурности од 3к -, што значи да ваша израчуната сила обликовања не би требало да пређе једну-трећину теоретског капацитета притиска матрице. За круте смоле, које не успевају са нултим упозорењем, 4к фактор сигурности је прикладнији. Само чврсти најлон и поликарбонат, који показују одређену пластичну деформацију пре лома, могу оправдати рад ближе маргини од 2,5к.
Практична провера: израчунајте своју силу формирања користећи горњу формулу, поделите компресијски капацитет ваше матрице (снага течења к контактна површина) са том силом и потврдите да резултујући однос задовољава ваш безбедносни праг. Ако није, имате три опције - да повећате контактну површину матрице, пређете на јачи материјал матрице или смањите дебљину лима. Покретање штампане матрице близу израчунатог ограничења није{3}}мера за уштеду трошкова. То је пут до изненадног квара алата, оштећених радних комада и потенцијалног оштећења пресе.
Ови прорачуни силе вам говоре да ли се може преживети један једини удар. Али економија алата зависи од више од једног ударног - животног века матрице, трошкова итерације и запремине{2}}уједначености у односу на конвенционалне машинске алате дефинише да ли штампане матрице заиста штеде новац током целог животног циклуса пројекта.
{0}}Оквир трошкова и користи{1}} Анализа равноправности
Штампана матрица која кошта 40 долара звучи као чиста победа у односу на машински алат од 2.000 долара. Али то поређење игнорише оно што заправо утиче на цену пројекта: колико делова произведе свака матрица пре квара, колико итерација дизајна сагоревате и при којој запремини јефтинији алат престаје да буде јефтинији. Поређење стварне 3Д штампане матрице и ЦНЦ машинске алатке захтева сочиво Тотал Цост оф Овнерсхип - које узима у обзир алате, итерацију и по{7}}економику по делу у целом развојном луку.
Цена по делу током животног века матрице
Животни век штампане матрице број делова драматично варира у зависности од материјала и тежине облика. Добро{1}}дизајнирана најлонска матрица која изводи једноставна савијања у танком алуминијуму може да преживи 200 до 500 циклуса. Чврста матрица од смоле под умереним оптерећењем може да пукне након 50 до 150 делова. ПЛА? Често једноцифрене пре видљиве деградације.
Овај животни век директно одређује цену по делу са 3Д штампаним калупима. Најлонска матрица од 40 долара која производи 200 добрих делова кошта 0,20 долара по делу алата. ЦНЦ-машина од 2.000 УСД за производњу 100.000 делова кошта 0,02 УСД по делу. По номиналној вредности, челик побеђује -, али само ако вам заиста треба 100.000 делова и дизајн се никада не мења.
Једначина стварних трошкова, позајмљивањеОквир укупних трошкова власништвакоји се користи у производним процесима, изгледа овако:
Укупни трошкови алата пројекта=(Цена по коси к Број итерација) + (Неуспела штампа к Цена материјала) + Радна снага за накнадну обраду
Свака ревизија дизајна значи нову коцкицу. Са штампаним алатима, та ревизија кошта 40 долара и четири сата. Са машинским алатом кошта 2.000 долара и две до четири недеље. Ако ваш пројекат пролази кроз шест итерација пре финализације геометрије дела - уобичајен сценарио у развоју нових производа - штампана путања алата кошта отприлике 240 УСД у калупима. Машински обрађена путања кошта 12.000 УСД, под претпоставком да се чак трудите да -сечете толико пута уместо да погађате и надате се.
Анализа{0}}изједначења у односу на традиционалне алате
Обим рентабилности за штампане калупе за штанцање налази се на тачки укрштања где је кумулативни трошак алата по-делу на штампаној матрици једнак амортизованој цени машински обрађене матрице. Испод тог обима штампање побеђује. Изнад тога, обрада преузима контролу.
| Фактор | 3Д штампане матрице | ЦНЦ обрађене калупе |
|---|---|---|
| Време испоруке по коси | 4 - 24 сати | 1 - 4 недеље |
| Трошкови алата (једна матрица) | $5 - $150 | $1,500 - $10,000+ |
| Цена по итерацији дизајна | $5 - $150 + сати | $1,500 - $10,000 + недеља |
| Животни век матрице (делови пре квара) | 50 - 500 типично | 50,000 - 500,000+ |
| Ефективна цена по делу (само алат) | $0.10 - $3.00 | $0.01 - $0.10 |
| Праг{0}}изједначења јачине звука | Омиљено испод 200 - 500 делова | Омиљено изнад 500 - 1.000 делова |
Образац је јасан: штампане матрице доминирају фазом израде прототипа и валидације где се дизајн често мења, а обим производње није материјализован. Подаци из индустрије потврђују да ово динамично - 3Д штампање одржава релативно равну криву трошкова која фаворизује мале количине, док процеси са великим улагањем у алате постају економични тек када се НРЕ прошири на хиљаде јединица.
Број итерација је скривени множилац. Пројекат са две ревизије дизајна могао би да поквари чак и на 300 делова на машинским алатима. Тај исти пројекат са осам ревизија - није необично током ране-развоја производа - можда неће успети до 2000 делова јер свака машинска ревизија матрице додаје хиљаде неповратних трошкова. Штампане матрице апсорбују нестабилност дизајна за скоро ништа.
Где економска предност нестаје: када се ваш дизајн замрзне, запремине прелазе 500 делова, а животни век матрице је важнији од брзине понављања. У том тренутку, јаз у издржљивости надмашује првобитну уштеду трошкова, а свако поновно-штампање додаје трење које једна матрица од каљеног челика у потпуности елиминише.
Ова{0}}математика претпоставља да штампана матрица ради изоловано. У пракси, многи тимови проширују корисну палету штампаног алата комбинујући га са конвенционалним материјалима - хибридним приступима који продужавају век трајања и способности матрице изнад онога што чисти полимер може постићи сам.
Хибридни приступи и стратегије брзе валидације
Матрице од чистог полимера имају плафон. Матрице од чистог машинског челика имају доњу цену. Између та два екстрема налази се низ хибридних алата за израду прототипа од лима који позајмљују из оба света - користећи штампану геометрију као основу, док се конвенционални материјали додају тачно тамо где су потребни да би издржали већа оптерећења, продужили животни век или побољшали квалитет површине.
Ово нису егзотичне технике. То су практичне надоградње које тимови постепено примењују док захтеви за формирање превазилазе оно што може да пружи самостална штампана матрица.
Ојачане штампане матрице са металним уметцима
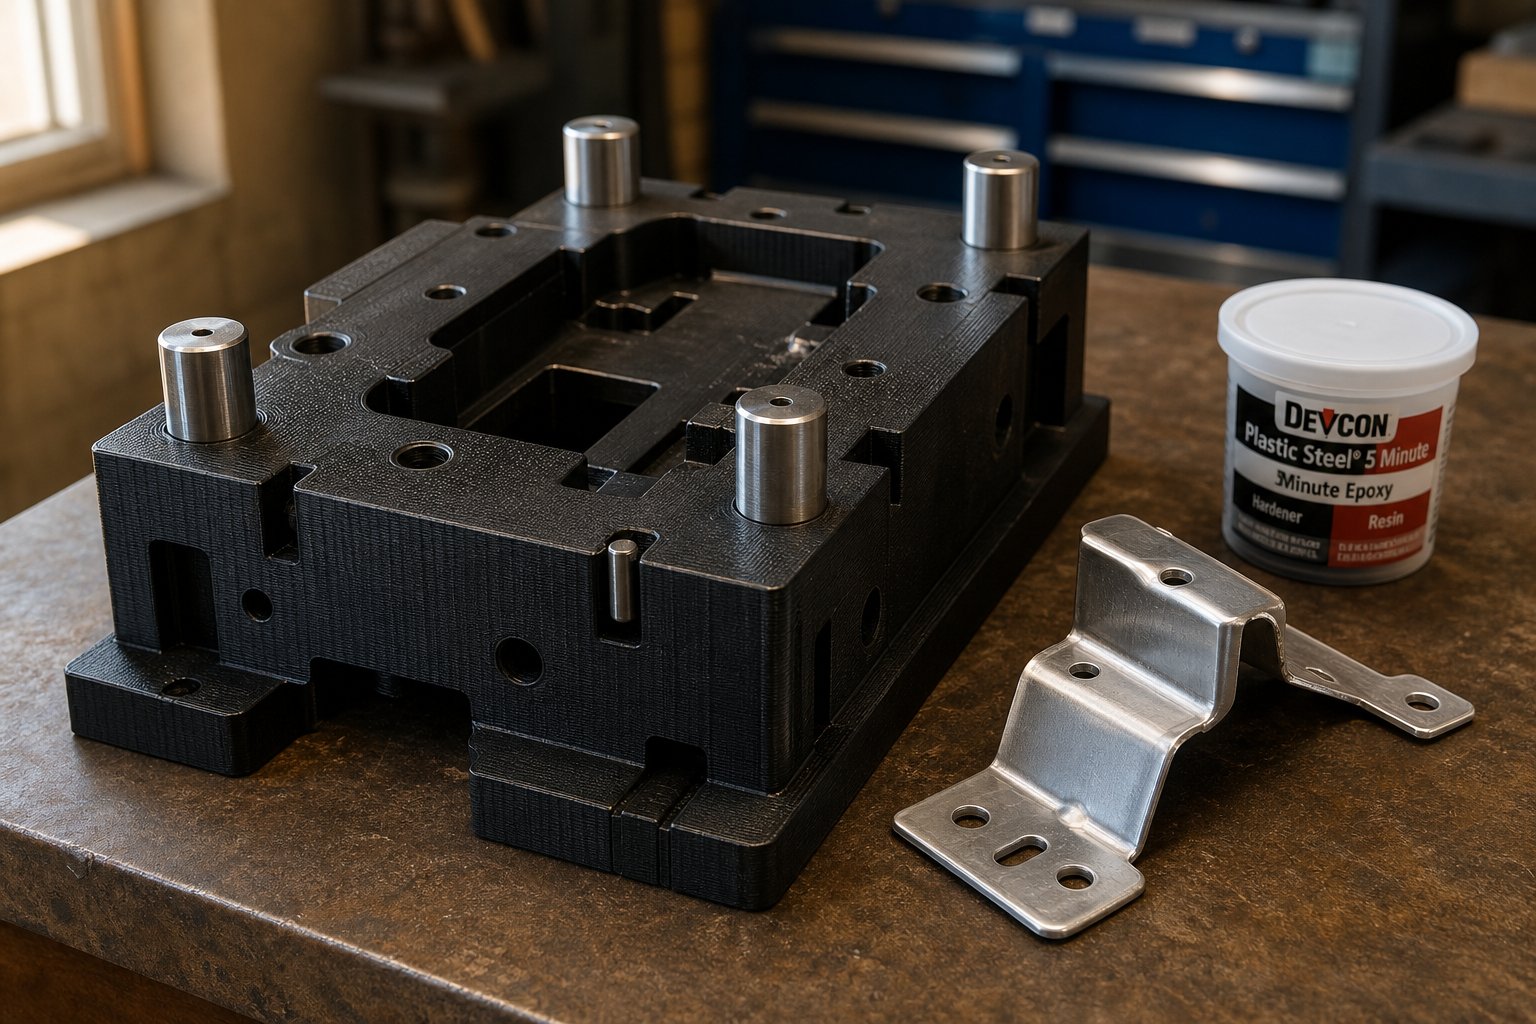
Најчешћа тачка квара на штампаној матрици је ивица формирања -, мали радијус где се лим савија око алата. Ова концентрисана контактна зона доживљава вршни притисак на притисак и најбрже се хаба. Ојачавање 3Д штампаних калупа металним уметцима у овим критичним зонама драматично продужава век алата без поновне изградње целе матрице у челику.
Приступ је једноставан: дизајнирајте тело калупа са удубљеним џеповима у областима високог-хабања, а затим притисните-притисните или залепите клинове од каљеног челика, типле или машинске уметке у те џепове. Штампано тело се носи са масивном геометријом и поравнањем, док метални уметак управља стварним контактом за формирање. Матрица која може да преживи 100 циклуса као чисти најлон може да достигне 1,000+ циклус са челичним-ивицама уметка.
Уобичајене стратегије уметања укључују:
- Очвршћени клинови за типле на радијусима савијања где се лим обавија око ивице калупа
- Равне брушене челичне плоче залепљене на површину за формирање ради равномерне расподеле оптерећења
- Уметци са навојем уграђени током штампања (користећи технике паузе-и-уметања) за функције монтирања и поравнања
Стратешке стратегије за продужени живот матрице
Када је геометрија калупа сложена, али структурална потражња премашује оно што чврста{0}}пластика са испуном може да издржи, подлога одштампаног омотача чврстим пунилом претвара ломљив алат у робустан. 3Д штампане шкољке калупа са епоксидном подлогом су посебно ефикасне - штампате матрицу са танким-стинама са прецизним површинама за формирање, а затим испуните унутрашњу шупљину епоксидом пуњеним алуминијумом- или структуралним уретаном.
Истраживање ухибридни брзи алат са различитим материјалима за подлогуоткрили су да алуминијумска подлога обезбеђује најбољу равнотежу између цене, тачности димензија и ефикасности процеса - побољшавајући перформансе за 68% у поређењу са алатом без подршке, уз одржавање стопе транскрипције изнад 93%.
Ево напредовања хибридних стратегија ојачања, поређаних од најједноставнијих до најнапреднијих:
- Површине које формирају песак и премаз- Попуните линије слоја танким епоксидом, обрусите глатко. Додаје површинску издржљивост уз нулту структурну промену телу матрице.
- Притисните{0}}уградите металне уметке на хабајуће ивице- Челични клинови или брушени клинови на радијусима савијања. Продужава век ивице 5-10 пута уз минималну сложеност дизајна.
- Епоксид{0}}испуни унутрашњост калупа- Одштампајте шупљу шкољку са тачном спољашњом геометријом, а затим сипајте епоксид пуњен алуминијумом-унутра. Епоксид пружа компресивну подршку док штампана шкољка одржава тачност димензија.
- Залепите штампану матрицу на машински обрађену металну подложну плочу- Користите штампану компоненту као прецизну површину за формирање, причвршћену вијцима или причвршћену за челичну или алуминијумску плочу која апсорбује силу притиска. Ово одваја проблем геометрије (који се решава штампањем) од структурног проблема (који се бави металом).
- Користите штампане калупе као шаблоне за алате од ливеног уретана или епоксида- Одштампајте прецизну главну геометрију, а затим ливени производни -уретански или епоксидни композитни материјали од тог мастера. Један штампани узорак генерише више ливених калупа, од којих свака траје стотине циклуса. Овај приступ има смисла када вам је потребно неколико идентичних сетова калупа или када сам штампани материјал не може да поднесе окружење за формирање.
Сваки корак навише додаје трошкове и време, али и умножава способност матрице. Кључни увид је да не морате да бирате између штампаног и конвенционалног -, већ их комбинујете у интерфејсу где свака технологија ради најбоље што може.
Провера делова пре комплетног улагања у алат
Хибридне матрице решавају проблем издржљивости алата. Али постоји шире питање валидације на које само штампане матрице не могу да одговоре: да ли ће део са печатом заиста функционисати у својој коначној примени? Формирани прототип направљен од штампане матрице потврђује геометрију и основно пристајање, али можда неће обухватити понашање материјала, карактеристике опруге{1}}позади или квалитет површине производног{2}}штанцаног дела.
Ово је место где развојни радни процес има користи од валидације жигосаних делова пре производног алата кроз комплементарну путању. Уместо да скачу директно са штампаних-прототипова матрица на 10 УСД,000+ каљених производних калупа, искусни тимови убацују брзу фазу израде прототипа која производи стварне металне делове - ЦНЦ машинском обрадом или професионалном производњом лима - како би потврдили производност и функционалне перформансе.
Логика је здрава: ваша штампана матрица је доказала да геометрија функционише. ЦНЦ-прототип или произведен метални узорак доказује да део ради у стварним условима, са производним{2}}репрезентативним својствима материјала и завршном обрадом површине. Ова-провера у две фазе открива проблеме са ДФМ-ом (углови промаја, минимални полупречники, дозвољена кретања опруге{5}}) пре него што уложите капитал у производне алате.
Тимови који користе услуге попутИИЦХЕН-ова брза израда прототипаприступите овом јазу комбиновањем ЦНЦ обраде и производње лимова за производњу функционалних узорака метала са раним ДФМ повратним информацијама. Резултат је валидирани дизајн дела - потврђен и геометријски (преко штампаних калупа) и функционално (преко прототипова металних делова) - пре него што се било која производна матрица икада исече. Та -провера ваљаности у два корака обично штеди много више у избегаваним ревизијама алата него што кошта у услугама израде прототипа.
Хибридне стратегије проширују оно што штампане матрице могу физички постићи. Али сваки приступ још увек има границу - тачку у којој замор материјала, захтеви силе или захтеви запремине превазилазе оно што било која комбинација штампаних и ојачаних алата може поуздано да издржи.
Ограничења и када прећи даље од штампаних матрица
Свака метода алата има омотач квара. Штампане матрице нису изузетак, а претварање у супротно би поткопало све што је овај водич установио. Режими квара и ограничења 3Д штампаних матрица су стварни, предвидљиви и - ако се игноришу - скупи. Знајући тачно где се ови алати кваре, омогућава вам да их поуздано користите у оквиру њихових могућности и да пређете на теже алате у правом тренутку уместо да буде прекасно.
Када штампане плоче не успеју
Неуспех не изгледа увек као драматична пукотина усред{0}}замаха. Чешће је постепена деградација која производи све непрецизније делове све док матрица не постане неупотребљива. Ево специфичних сценарија у којима штампани алат достиже своју границу:
- Прекорачена граница тонаже:Полимерне матрице не могу да издрже силе које прелазе њихову чврстоћу течења помножену контактном површином, чак ни једном. Једно преоптерећење изазива тренутни крхки лом у крутим смолама или трајно дробљење термопласта. Нема опоравка - коцка је отпад.
- Замор штампане матрице и пузање под оптерећењем:Чак и при силама знатно испод границе једног{0}}замаха, поновљени бициклизам изазива кумулативну штету.Деформација пузања у 3Д штампаним полимериманастаје када молекуларни ланци клизе један поред другог под сталним или поновљеним стресом, што резултира трајном променом димензија током времена. ФДМ пластика је посебно подложна јер њихове ниже температуре топљења значе да топлота околине убрзава ово молекуларно кретање. Матрица која савршено мери у циклусу један може бити већа од 0,1-0,3 мм у циклусу 200.
- Осетљивост на температуру:Температуре у радионици изнад 30-35 степени Ц приметно омекшавају ПЛА и стандардне смоле. Трење-које ствара топлоту током брзог циклуса повећава проблем. Матрица која добро ради у лабораторији са контролисаном климом може покварити у летњој гаражи или на поду фабрике без клима-уређаја.
- Границе геометријске сложености:Дубоко извлачење, сложене криве са малим радијусима и прогресивне операције калупа уводе вишесмерна стања напрезања са којима штампани материјали слабо рукују. Затезна оптерећења на спојевима слојева у ФДМ калупима, или концентрације напона на танким деловима у калупима од смоле, стварају непредвидиве тачке квара које ниједна количина испуне не надокнађује.
- Деградација површине:Формирајући контакт постепено бруси и полира површину калупа, мењајући димензије зазора и пренос текстуре површине. Меки материјали као што је најлон се троше брже од чврстих смола, али не успевају боље - компромис је спорија деградација у односу на изненадно пуцање.
- Померање димензија без упозорења:За разлику од челичних матрица које се видљиво деформишу пре квара, полимерне калупе могу да пузе димензионално, а да и даље изгледају нетакнуте. Нећете видети проблем све док формирани делови не почну да пролазе кроз инспекцију. Пузање у полимерима се дешава чак и на собној температури због њихове вискоеластичне природе, где дуготрајно оптерећење узрокује да се ланци растежу и трајно преуређују.
Праг запремине за 3Д штампане алате за штанцање обично је између 200 и 500 делова за добро{3}}дизајниране термопластичне матрице и 50 до 150 делова за калупе од смоле под умереним оптерећењем. Ово нису чврсте границе -, оне се померају са избором материјала, озбиљношћу формирања и условима околине. Али они представљају зону у којој кумулативно хабање, пузање и померање димензија чине сваки следећи део мање поузданим од претходног.
Прагови запремине и прелазак на производне алате
Знати када да се пређе са штампаних на машински обрађене калупе није једина тачка одлуке. То је напредак који прати природни лук развоја производа:
- Штампане матрице за валидацију геометрије (1-50 делова):Потврдите да углови савијања, дубине облика и укупни облик функционишу како је пројектовано. Прихватите површинске несавршености и димензионалне варијације као цену брзине.
- Брзи{0}}прототипови металних делова за функционално тестирање (5-20 делова):Када се геометрија потврди штампаним-формирањем, произведите стварне металне делове ЦНЦ машинском или професионалном производњом да бисте потврдили понашање материјала, опругу{1}}назад и перформансе у стварним условима рада. Услуге попутИИЦХЕН-ова брза израда прототипапремостите овај јаз тако што ћете обезбедити ЦНЦ{0}}прототипне и произведене металне делове који потврђују производност - откривајући проблеме са ДФМ-ом пре него што инвестирате у ојачане алате.
- Производни алат за запремину (500+ делова):Са потврђеном геометријом и потврђеном способношћу производње, инвестирајте у ЦНЦ{0}}обрађене челичне матрице са поверењем да не чекају скупи циклус ревизије.
Овај поступни приступ минимизира укупан ризик пројекта. Штампане матрице апсорбују нестабилност дизајна раног развоја. Брзи-прототипови металних делова потврђују да је финални дизајн заиста могућ у великој мери. Производне матрице се секу само једном, за замрзнути дизајн.
Пре него што се посветите било ком приступу, прођите кроз ову контролну листу за вашу конкретну апликацију:
- Да ли је ваша сила формирања испод једне-трећине тлачног капацитета материјала матрице? Ако није, штампани алат је премали.
- Да ли вам треба више од 500 идентичних делова? Ако је тако, економија фаворизује машинске матрице без обзира на способност штампане матрице.
- Да ли формирани део захтева квалитет површине испод Ра 1,6? Штампане матрице без обимне завршне обраде то неће дати.
- Да ли ће матрица радити на температурама изнад 35 степени Ц? Фактор омекшавања материјала и убрзаног пузања.
- Да ли геометрија укључује дубоко извлачење или сложене форме са затезним напрезањем преко површине матрице? Они гурају штампане материјале у територију непредвидивог неуспеха.
- Можете ли толерисати варијације димензија +/- 0.2 до 0,5 мм у току производње? Ако је потребна чвршћа конзистенција, челични алати су одговор.
3Д штампане матрице за штанцање нису замена за конвенционалне алате. Они су развојни-акцелератор фазе који саставља недеље времена испоруке и хиљаде долара у сате и џепне промене - у оквиру дефинисаног оквира могућности. Користите их тамо где су одлични, прелазите када нису, и доћи ћете до производних алата брже, јефтиније и са мање изненађења од тимова који у потпуности прескоче кораке валидације.
Често постављана питања о 3Д штампаним калупима за штанцање
1. Колико делова може произвести 3Д штампана матрица за штанцање пре него што поквари?
Животни век матрице у великој мери зависи од материјала за штампање и тежине облика. Добро-добро дизајниране матрице од најлона или поликарбоната које изводе једноставно савијање у танком алуминијуму обично преживљавају 200 до 500 циклуса. Чврсте смоле под умереним оптерећењем трају око 50 до 150 делова. ПЛА матрице често деградирају у оквиру једноцифрене употребе. Хибридни приступи, као што је додавање челичних уметака на радијусима савијања или епоксида-испуњавања унутрашњости калупа, могу продужити животни век на 1,000+ циклуса тако што ће ојачати-контактне зоне са високим{13}}одржавањем штампаног тела за велику геометрију.
2. Које метале можете штанцати помоћу 3Д штампаних матрица?
Меки, дуктилни метали у жареној темперацији најбоље раде са полимерним калупима. Жарене легуре алуминијума (1100, 3003, 5052, 6061-О) су идеални кандидати, а следе их жарени месинг, мртви меки бакар и танки- меки челик. Нерђајући челик је генерално горња граница, ограничена на веома танак материјал (испод 0,6 мм) са материјалима високе -материјале високе чврстоће као што је најлон од угљеничних{11}}влакана. Увек наведите жарену или мртву меку температуру када наручујете лим за штампано обликовање, пошто тврђе темпераменте могу удвостручити потребну силу савијања.
3. Да ли су 3Д штампане калупе за штанцање јефтиније од ЦНЦ машина?
За израду прототипа и запремине испод 500 делова, штампане матрице коштају драматично мање. Једна најлонска матрица кошта 15 до 50 долара у односу на 1.500 до 10.000 долара за ЦНЦ{8}}обрађен челик. Предност у трошковима расте са сваком итерацијом дизајна, пошто поновно штампање ревидиране матрице кошта џепну промену у поређењу са поновном{10} обрадом. Међутим, економија се обрће изнад 500 до 1.000 делова јер машински обрађени челик трају 50.000 до 500,000+ циклуса, док цена алата за-обуку по делу износи испод 0,10 УСД. Тимови као што је ИИЦХЕН-ова услуга брзе израде прототипова помажу да се премости овај јаз тако што потврђују могућност производње делова помоћу ЦНЦ-прототипованих узорака метала пре него што се посвете скупим производним калупима.
4. Који је најбољи материјал за 3Д штампање за штанцане калупе?
Најлон ојачан карбонским-влакнима- нуди најјаче укупне перформансе за већину апликација за штанцање. Комбинује чврстоћу на притисак од око 100 до 130 МПа са одличном стабилношћу димензија, ниским топлотним ширењем и отпорношћу на пузање под сталним оптерећењима. За прорачунски прототип, стандардни најлон (ПА6 или ПА12) пружа добар баланс између чврстоће и цене. Чврсте инжењерске смоле из СЛА штампача дају врхунску завршну обраду и изотропију, али изненада отказују без упозорења под преоптерећењем. Избор материјала треба да одговара вашој специфичној сили обликовања, броју циклуса и захтевима за квалитет површине.
5. Како израчунати да ли 3Д штампана матрица може да поднесе одређену операцију формирања?
Израчунајте потребну силу формирања користећи формулу за тонажу савијања ваздухом{0}}, која узима у обзир квадратну дебљину лима, дужину савијања, ширину отвора{1}}материјала и множилац материјала на основу затезне чврстоће легуре. Затим упоредите ту силу са компресијским капацитетом ваше матрице (снага течења помножена контактном површином). Примените минимални фактор сигурности од 3к за термопласте и 4к за чврсте смоле, јер се полимерне матрице изненада ломе без упозорења за разлику од челичних калупа које се постепено деформишу. Ако сигурносни однос падне испод прага, повећајте површину контакта матрице, пређите на јачи материјал или смањите дебљину лима.


