


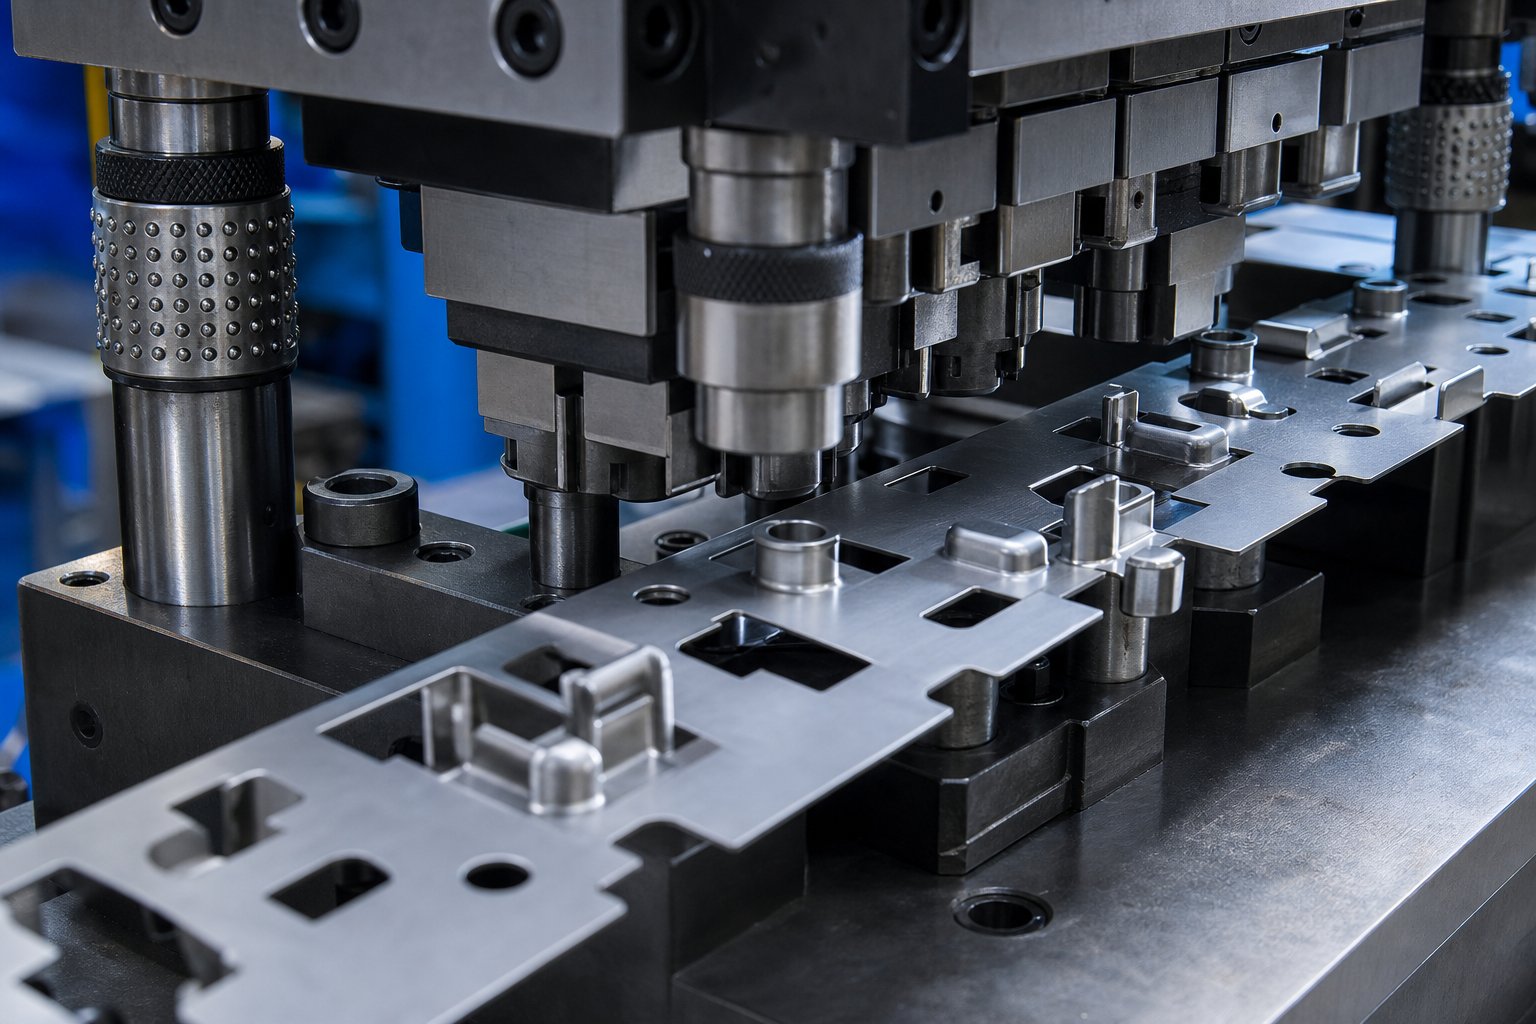
Шта су зарези за бајпас и зашто су важни у калупима за штанцање
Када типокренути матрицу за прогресивно штанцање при производној брзини, свака формирана карактеристика на траци мора да путује кроз низводне станице без судара са алатима. Тај једини захтев покреће једну од најпрактичнијих дизајнерских одлука са којима се суочава произвођач алата и матрица: где и како изрезати обилазне зарезе.
Дефиниција обилазних зареза у прогресивним калупима
Премосни зарез је намерно уклањање материјала у носећој траци прогресивне матрице које ствара простор за претходно формиране карактеристике да прођу кроз следеће станице без судара са ударцима, блоковима калупа, резачима или подизачима.
Сврха обилазних зареза у калупима за штанцање је једноставна. Како се трака помера напред, карактеристике као што су копља, утискивања, исцртане чашице и савијени језичци вире изнад или испод равни траке. Без слободне путање, ове карактеристике ударају у низводне компоненте алата и преса се заглављује. Обилазни зарези у обликовању лима дају сваком избоченом елементу безбедан ходник кроз који се може путовати, одржавајући траку у покрету и пресу да ради.
Зашто је превенција сметњи главни изазов дизајна матрице
Интерференција између формираних карактеристика и компоненти матрице није мања сметња. То узрокује заглављивање трака, отпадне делове, поломљене ударце и непланиране застоје који утичу на производне циљеве. Сваки професионалац за алате и калупе укључен у пројектовање, подешавање или одржавање треба јасно разумевање како зарези за обилазак спречавају сметње у калупу за штанцање, јер је алтернатива реактивно решавање проблема на заустављеној преси.
Овај чланак разлаже механику, типове, процес пројектовања, разматрања материјала и начине отказа обилазних зареза у обликовању лима. Циљ је да вам пружимо потпуну, практичну референцу за превенцију сметњи у фази пројектовања, уместо да се бавите проблемима у производњи.
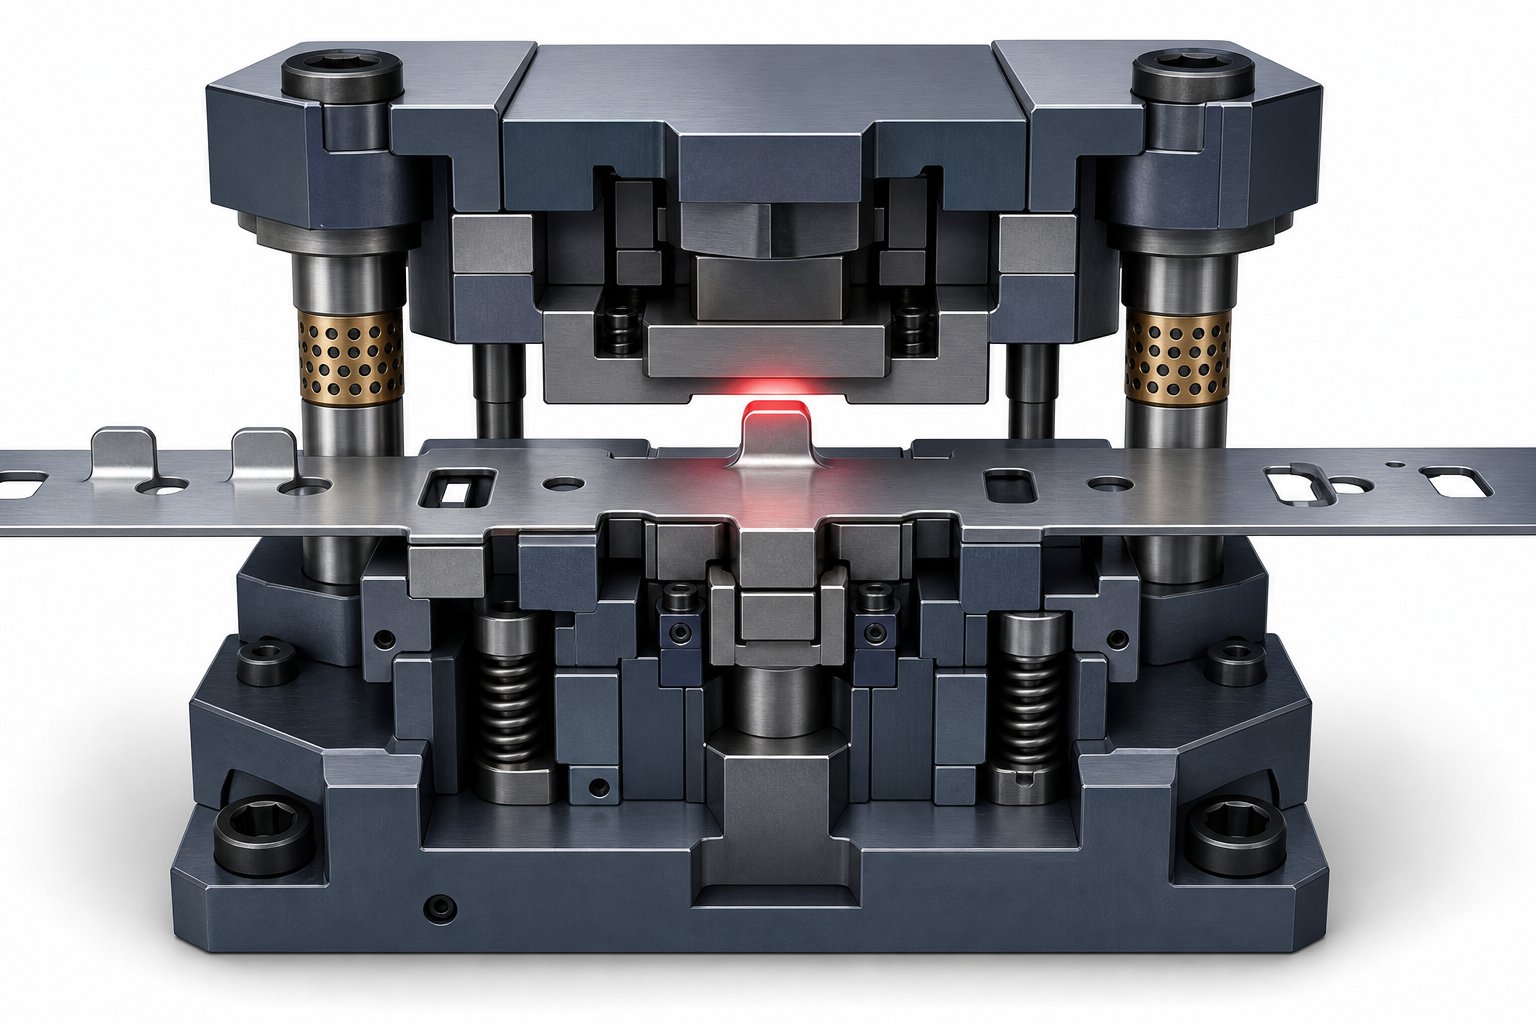
Разумевање како се сметње траке развијају на станицама за формирање
Замислите траку лима која напредује кроз прогресивну матрицу, станицу по станицу, стотинама удараца у минути. Свака станица обавља одређену операцију формирања метала: једна удара копљем, друга извлачи чашу, друга савија језичак. Свака од ових операција трајно помера материјал изнад или испод равни траке. Трака наставља да се креће напред, носећи са собом те избочене карактеристике, и управо ту почиње ризик од судара.
Како формиране карактеристике стварају ризик од судара током напредовања траке
У прогресивном калупу, трака се индексира унапред за једну дужину корака у сваком циклусу пресовања. Карактеристике формиране узводно сада заузимају простор који је потребан и компонентама алата низводно. Извучена чаша која се налази испод равни траке креће се директно ка предњој страни блока следеће станице. Савијени језичак који стоји изнад траке путује право у плочу за скидање. Сила попуштања примењена током формирања трајно је преобликовала материјал, а та нова геометрија се не скупља да би се уредно уклапала кроз следећу станицу.
Проблем се комбинује са многим станицама. Свака додатна операција формирања додаје још једну истурену особину која мора да очисти сваку следећу станицу кроз коју пролази.Произвођач матрицадизајнирање прогресивног алата за дванаест-станица можда ће морати да прати путање сметњи за карактеристике створене већ од друге станице све до станице једанаест.
Ево најчешћих сценарија сметњи који се развијају током прогресије траке:
- Форме{0}}окренуте нагоре (копље, удубљења, савијени језичци) који се сударају са плочама за скидање или горњим ударцима док се матрица затвара
- Надоле{0}}окренути цртежи или екструдирани елементи који долазе у контакт са површинама матрице или нижим алатом током напредовања траке
- Бочне кривине или коване прирубнице које се хватају за водилице, спречавајући глатко кретање траке између станица
- Обликоване карактеристике упечатљиве{0}}обујмљене клинове за подизање које подижу траку за храњење
Последице нерешених сметњи у производним погонима
Када формирана карактеристика удари у низводну компоненту, резултати су тренутни и скупи. Трака се заглави, заустављајући пресу усред-циклуса. Делови у процесу се гњече или деформишу изван толеранције. Ударци пуцају, блокови се ломе, а алати за скидање савијају се. ПремаМеталформинг Магазине, чак и наизглед мањи проблеми са временом или чишћењем у прогресивним калупима могу генерисати непотребну тонажу која оштећује и матрицу и саму пресу.
Непланирани застоји због застоја{0}} повезаних са сметњама не коштају само сате поправке. То ремети производне распореде, уклања материјал и намеће реактивно решавање проблема под притиском. Паметнији пут је превенција дизајном, решавање сваког потенцијалног судара у распореду траке пре него што матрица икада удари у штампу. То дизајнерско{4}}размишљање је управо оно што покреће одлуке о геометрији зареза, постављању и величини.
Како заобићи зарезе механички спречавају сметње
Интерференција траке је проблем геометрије, а зарези заобилазнице га решавају геометријом. Принцип је варљиво једноставан: уклоните део материјала траке на тачно одређеном месту тако да када трака напредује, избочена формирана карактеристика заузима простор где је материјал некада био. Нема материјала на путу значи да нема судара са низводним алатом. Изазов лежи у израчунавању тачно колико материјала треба уклонити, где га уклонити и како то уклањање реагује са структурним понашањем траке док се она провлачи кроз калуп.
Креирање коверте за ослобађање кроз уклањање материјала
Замислите коверту за ослобађање као тродимензионални коридор- кроз који формирана карактеристика треба да прође без додиривања било чега. Зарез за обилазницу дефинише под, зидове и плафон тог ходника тако што елиминише тракасти материјал који би га иначе заузео.
Геометрија зареза мора да узме у обзир три димензије формираног елемента:
- Висина или дубина- колико далеко елемент стрши изнад или испод равни траке
- Фоотпринт- област{1}}приказа у плану коју обележје заузима дуж и попреко траке
- Маржа клиренса- додатни простор изван омотача карактеристика за прилагођавање варијација у тачности увлачења, повратном повратку материјала и угибу притиска
Зарез не мора да буде знатно већи од функције коју чисти, али мора да узме у обзир стварне-светске услове. Понашање материјала под напоном прати с-с криву (криву напрезања-деформације) која открива како се трака еластично деформише пре него што постигне трајну течност. Ово је важно јер модул еластичности тракастог материјала одређује колико се носач савија под силама храњења, што може благо померити формирану особину у односу на њену номиналну позицију. Зарез величине само теоретског омотача карактеристика, без маргине зазора за еластично отклањање, ризикује повремени контакт у условима производње.
Граница зазора се обично креће од 0,5 мм до 2,0 мм изван границе карактеристике, у зависности од крутости материјала, брзине пресовања и прецизности система за довод. Дебље, чвршће траке са већом јачином течења и вредностима тачке течења имају тенденцију да држе позицију конзистентније, омогућавајући чвршће маргине зазора. Тањи, флексибилнији материјали захтевају веће маргине јер трака може да се улегне или трепери између подизача током-брзине увлачења.
Како нагиб траке и геометрија карактеристика диктирају постављање зареза
Постављање зареза је неодвојиво од корака траке - фиксне удаљености којом трака напредује са сваким потезом притиска. Када се трака индексира унапред за један корак, формирана карактеристика креирана на станици Н стиже на станицу Н+1.. Ако алат на станици Н+1 заузима исти вертикални простор као и та карактеристика, зарез за обилазницу већ мора постојати у траци тачно на месту где ће обележје бити када стигне до те станице.
Ево логике у практичном смислу. Замислите нацртану чашу формирану на станици 3 која стрши 8 мм испод траке. На станици 4, доњи блок матрице се уздиже до 2 мм од доње стране траке. Без интервенције, чаша се забија у тај блок матрице када се трака повуче напред. Решење: на станици 2 или 3, бушилица за урезивање уклања материјал са траке на позицији један корак испред места где ће се формирати чаша. Након што се чаша извуче на станици 3, трака напредује и чаша се помера у урезани отвор - пролазећи слободно преко блока матрице станице 4.
Однос између корака траке, величине обележја и димензија зареза следи јасну хијерархију. Нагиб траке поставља просторни оквир. Омотач формираног елемента, укључујући било који повратак предвиђен на основу понашања с- криве материјала, дефинише минимално потребно отварање. Софтвер за угнежђивање материјала за дужину материјала и распоред траке помаже инжењерима да визуелизују како постављање зареза у интеракцији са суседним карактеристикама, рупама за пилот игле, носећим шипкама и тачкама везивања по целој дужини матрице. Ово софтверско{5}}управљано планирање распореда спречава сукобе између обилазног зареза и друге критичне геометрије траке.
Димензије зареза такође морају да поштују правац напредовања. Преуски зарез у правцу увлачења неће обезбедити довољно зазора када се функција индексира у њега. Зарез који је преширок слаби носећу траку изван прихватљивих граница. Балансирање ових ограничења је оно што одваја функционални обилазни зарез од оног који или не успева да спречи сметње или ствара нове проблеме са храњењем низводно.
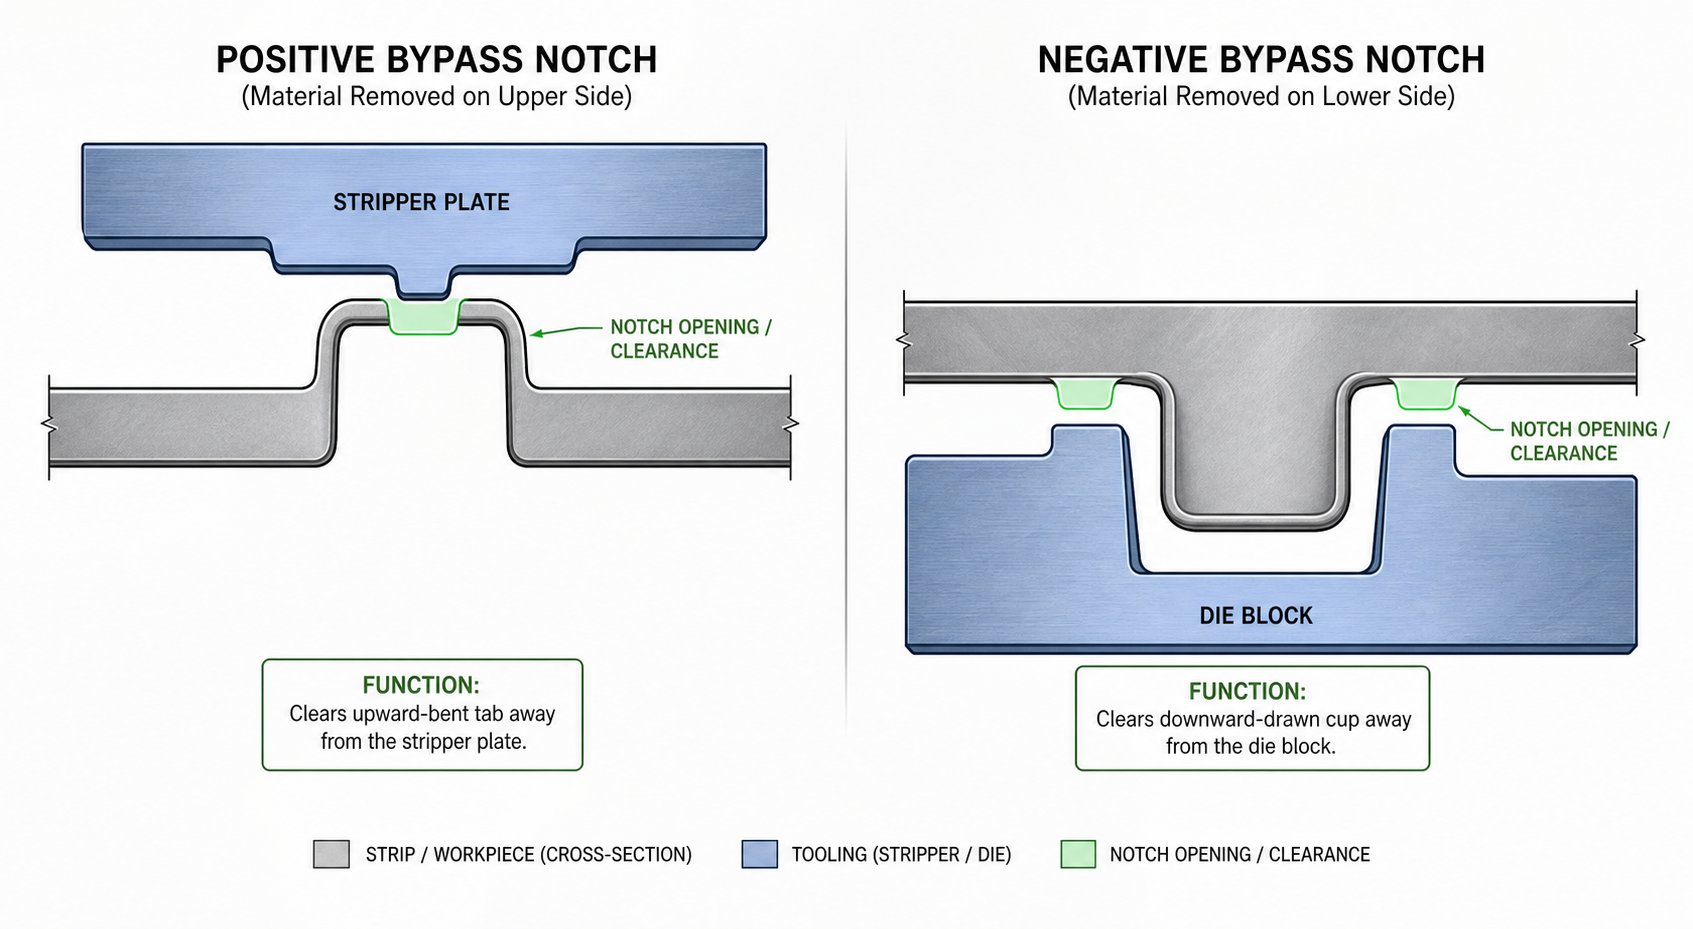
Објашњени позитивни и негативни зарези за обилазницу
Балансирање димензија зареза у односу на интегритет траке поставља очигледно накнадно-питање: у ком правцу треба да се отвори зарез у односу на формирани елемент? Одговор дели обилазне зарезе у две основне категорије - позитивне и негативне - и разлика одређује да ли се коридор за чишћење налази изнад или испод равни траке. Разумевање негативних и позитивних обилазних зареза у калупима за штанцање лима је од суштинског значаја за избор правог решења за сметње на свакој станици.
Позитивни обилазни зарези за{0}}функције окренуте нагоре
Позитивни обилазни зарез уклања материјал са траке на истој страни као и избочина формираног елемента. Када копље, рељеф или савијени језичак штрче нагоре изнад траке, зарез се отвара према горе да би створио зазор од горњих компоненти матрице као што су плоче за скидање, брегасти драјвери или ударци у празном ходу на следећој станици.
Замислите језичак савијен за 90 степени нагоре на станици 4. На станици 5, плоча за скидање траке се спушта да држи траку равном током операције слепљивања. Без зазора, врх језичка се забија у доњу страну те траке за скидање. Позитивни обилазни зарез - усечен у траку на индексираној позицији картице у односу на станицу 5 - уклања материјал који би иначе проузроковао колизију на горњој страни. Језичак пролази кроз отворени простор, трака за скидање додирује само равну траку, а преса наставља да ради.
Негативни обилазни зарези за функције окренуте надоле{0}}
Негативни премосни зарез ради у супротном смеру. Уклања материјал на страни супротној од избочине елемента, стварајући зазор испод равни траке. Овај тип се односи на карактеристике-окренуте надоле, као што су извучене чашице, екструдиране ивице или удубљења у облику новчића-која би иначе контактирала доње матрице, површине подизача или клинове за избацивање на низводним станицама.
Терминологија се у почетку може чинити контраинтуитивном. „Негативно“ не значи да је зарез мање важан - већ се односи стриктно на оријентацију у односу на правац формирања. У пракси се негативни и позитивни обилазни зарези у калупима за штанцање који формирају лим појављују са приближно једнаком учесталошћу, јер већина прогресивних матрица има карактеристике које стрше у оба смера.
Комбиновање оба типа у сложеним распоредима трака
Сложени делови са вишесмерним{0}}формирањем често захтевају оба типа зареза у оквиру истог распореда траке. Узмите у обзир део који има удубљење нагоре на једној станици и надоле на другој. Свака карактеристика генерише сопствени ризик сметњи на различитим низводним станицама, тако да траци може бити потребан позитиван зарез за једну и негативан зарез за другу - понекад на истој позицији нагиба дуж носача.
Када се оба типа појаве заједно, крутост траке постаје критично ограничење. Сваки зарез уклања материјал, а комбинована уклањања са обе стране траке на оближњим локацијама могу истањити носач до тачке где се копча или погрешно увлачи. Инжењери који раде са негативним и позитивним обилазним зарезима у калупу за штанцање од лима морају да провере да укупно уклањање материјала на било ком попречном-пресеку и даље оставља довољну снагу носача да поуздано провуче траку кроз калуп.
Табела у наставку сумира кључне разлике између позитивних и негативних обилазних зареза:
| Карактеристично | Поситиве Бипасс Нотцх | Негативе Бипасс Нотцх |
|---|---|---|
| Правац формираног обележја | Нагоре (изнад равни траке) | Надоле (испод равни траке) |
| Типична тачка интерференције | Плоче за скидање, горњи ударци, клизачи | Блокови калупа, клинови за подизање, механизми за избацивање |
| Положај зареза у односу на траку | Отвара се на врху (иста страна као избочина) | Отвара се на дну (супротна страна избочине) |
| Уобичајене апликације | Копља, кривине нагоре, утискивања, подигнути језичци | Исцртане чаше, екструдиране газде, надоле форме новчића |
Одабир исправног типа зареза је једноставна одлука када једна карактеристика стрши у једном правцу. Комплексност се множи са више{1}}деловима у више смерова, где оба типа коегзистирају и носивост траке мора да се поново израчунава на сваком делу. То израчунавање носивости{3}}у великој мери зависи од дебљине особина материјала -, понашања повлачења и начина на који трака реагује на прогресивно очвршћавање око сваке зоне зареза.
Материјал и фактори дебљине који обликују дизајн зареза
Израчунавање{0}}снаге ношења нису апстрактне математичке вежбе. Оне директно зависе од чега је трака направљена, колико је дебела и како се њена механичка својства мењају током прогресивног обликовања. Обилазни зарез који савршено функционише у хладно ваљаном челику од 1,0 мм може да изазове извијање траке у ХСЛА од 0,5 мм или да остави недовољан зазор у алуминијуму од 1,5 мм. Свака варијабла материјала се враћа на величину зареза, постављање и маргину између матрице која ради чисто и оне која се заглављује под брзином производње.
Ефекти дебљине и чврстоће течења на одређивање величине зареза
Дебљина материјала покреће дизајн обилазног зареза на два повезана начина. Прво, дебљи материјал производи више обликоване карактеристике. Повлачење које помера материјал надоле ће вирити даље испод траке код ламела од 1,2 мм него код материјала од 0,6 мм, једноставно зато што има више материјала за померање. Тој вишој особини је потребан већи размак, што захтева шири или дубљи зарез. Друго, дебље траке боље се одупиру савијању и савијању током храњења, што значи да формирана карактеристика конзистентније држи своју номиналну позицију. Често можете да се извучете са мањом маргином зазора на дебелом комаду јер трака не трепери или се не скреће толико између подизача.
Снага приноса уводи променљиву повратне снаге. Када формирате елемент од материјала високе-чврстоће -, рецимо, двоструке-фазе 590 или ХСЛА 420 -, метал се агресивније враћа назад након што се ударац повуче. Савијање намењено да достигне 90 степени може се опустити до 87 или 85 степени. Извучена шоља се може благо отворити. Тај еластични опоравак мења ефективни омотач карактеристика који зарез мора да очисти. Ако сте димензионирали зарез на основу предвиђене геометрије, а не геометрије као-опружене, можете завршити са или прекомерним зазором (трошење материјала траке) или, што је још опасније, недовољним зазором на одређеним ивицама карактеристика где је опруга гурнула профил ка споља.
Однос између јачине попуштања и повратног тока је добро документован у науци о штанцању. АсАрт Хедрик бележи у Тхе Фабрицатор, ако немате адекватну деформацију у металу да би достигао тачку течења - до тачке у којој се он трајно пластично деформише - до еластичног опоравка. За дизајн заобилазног зареза, ово значи да омотач карактеристика који се користи за одређивање величине зареза треба увек да одражава пост-геометрију опруге, а не теоријску геометрију пробоја. Јачина повлачења челика увелико варира у различитим класама, а свака класа производи другачији профил отпорности који директно утиче на зазор који је потребан вашем зарезу.
Размотрите практичан пример. Формирате копље нагоре од челика ДП780 од 0,8 мм. Угао ударца је 45 степени, али напон течења у овој класи узрокује да копље одскочи на отприлике 42 степена. Врх копља сада лежи нешто више изнад равни траке него што би геометрија од 45 степени предвидела. Ваш обилазни зарез мора да се прилагоди тој позицији од 42 степена, а не намери дизајна од 45 степени. Занемаривање ове разлике доводи до повремених контаката при брзини производње.
Ограничења ширине траке и границе интегритета носача
Сваки обилазни зарез уклања материјал са носеће траке, а то уклањање директно смањује способност траке да се одупре савијању током храњења. Носач мора да остане довољно јак да глатко провуче целу траку - са свим њеним формираним елементима - кроз калуп без извијања, увртања или погрешног увлачења. Ово поставља чврсту горњу границу величине зареза.
Ширина траке је примарно ограничење. Уска трака нуди мање материјала за рад, тако да сваки зарез представља већи проценат доступног попречног-пресека. Замислите траку ширине 40 мм са зарезом за обилазницу од 12 мм урезаном на једну страну. Тај појединачни зарез смањује ефективну ширину носача на 28 мм на том попречном-пресеку -, што представља смањење од 30 процената. У широј траци од 80 мм, исти зарез представља смањење од само 15 процената, остављајући много већу структурну маргину.
Димензије носача су подједнако важне. Као што је наведено уводич за дизајн носача од Тхе Фабрицатор, потребно је приближно 10 процената тежине дела да би се померио хоризонтално, а ако се ради о вишеструким прогресијама, носач мора да се одупре кумулативној сили без савијања. Обилазни зарез који се превише дубоко урезује у носећу шипку може да спусти отпор траке на савијање испод овог прага, узрокујући да трака савија између станица и погрешно увлачи.
Практично правило: ширина зареза никада не би требало да прелази 60 до 70 процената ширине носеће шипке на било ком појединачном попречном-пресеку. Када се вишеструки зарези појављују близу један другом дуж траке, њихов комбиновани ефекат на носивост мора се проценити као систем, а не појединачно.
Разматрања о очвршћавању и еластичном опоравку
Операције формирања не само да преобликују метал -, већ локално мењају његова својства. Радним каљењем повећава се напон течења и затезна чврстоћа деформисане зоне уз смањење дуктилности. Ово је важно за дизајн бајпаса на два различита начина.
Прво, сама операција урезивања уводи очвршћавање на ивицама зареза. Акција смицања која ствара зарез пластично деформише уску траку материјала дуж периметра реза. Ова очврснута зона је чвршћа и ломљивија од околне траке. Ако следећа станица за формирање захтева да се трака савија близу ивице зареза, очврсли материјал се одупире том савијању и може да пукне. Инжењери морају да поставе зарезе тако да се њихове очвршћене ивице не поклапају са областима где носач мора да се деформише током увлачења -, посебно код распореда трака који користе флексибилне мреже или растезљиве носаче.
Друго, радно очвршћавање у обликованим елементима утиче на њихову коначну геометрију. Карактеристика која је подвргнута значајном очвршћавању током формирања може имати незнатно другачији коначни профил од идентичне особине формиране у жареном материјалу. Модул еластичности метала се не мења са радним каљењем, али ефективна тачка попуштања расте, што значи да се у зонама које су јако обрађене долази до мањег еластичног опоравка. Ово заправо може локално да смањи повратни удар, чинећи да се карактеристика држи ближе својој предвиђеној геометрији. Интеракција између модула материјала (који остаје константан) и повишеног напона течења (који се повећава са деформацијом) одређује нето положај-формирања елемента.
Еластични опоравак након формирања заслужује посебну пажњу. Чак и након што формирана карактеристика достигне своју коначну позицију, трака наставља да доживљава микро-еластичне покрете док пролази кроз следеће станице. Вибрације притиска, дејство подизача и силе убрзања током индексирања намећу пролазна оптерећења. Модул еластичности челика - обично око 200 ГПа за угљеничне челике и 70 ГПа за легуре алуминијума - одређује колико се трака склања под овим пролазним оптерећењима. Трака са нижом вредношћу модула еластичности метала (као што је алуминијум) ће се више скретати под истом силом увлачења, потенцијално померајући формиране карактеристике ближе површинама алата. Ово динамичко понашање појачава потребу за адекватним маргинама зазора у дизајну обилазног зареза, посебно за мекше материјале који раде при великим брзинама притиска.
Ове променљиве -покренуте материјалом - дебљина, понашање повлачења, зоне радног очвршћавања и еластични отклон - чине основу на којој почива свака димензија зареза. Без рачуна о њима, зарез дизајниран само на геометрији папира ће на крају произвести сметње на производном поду. Превођење ових материјалних реалности у поуздан дизајн захтева структурирану секвенцу инжењеринга, што је управо оно у чему долази процес имплементације корак по корак.
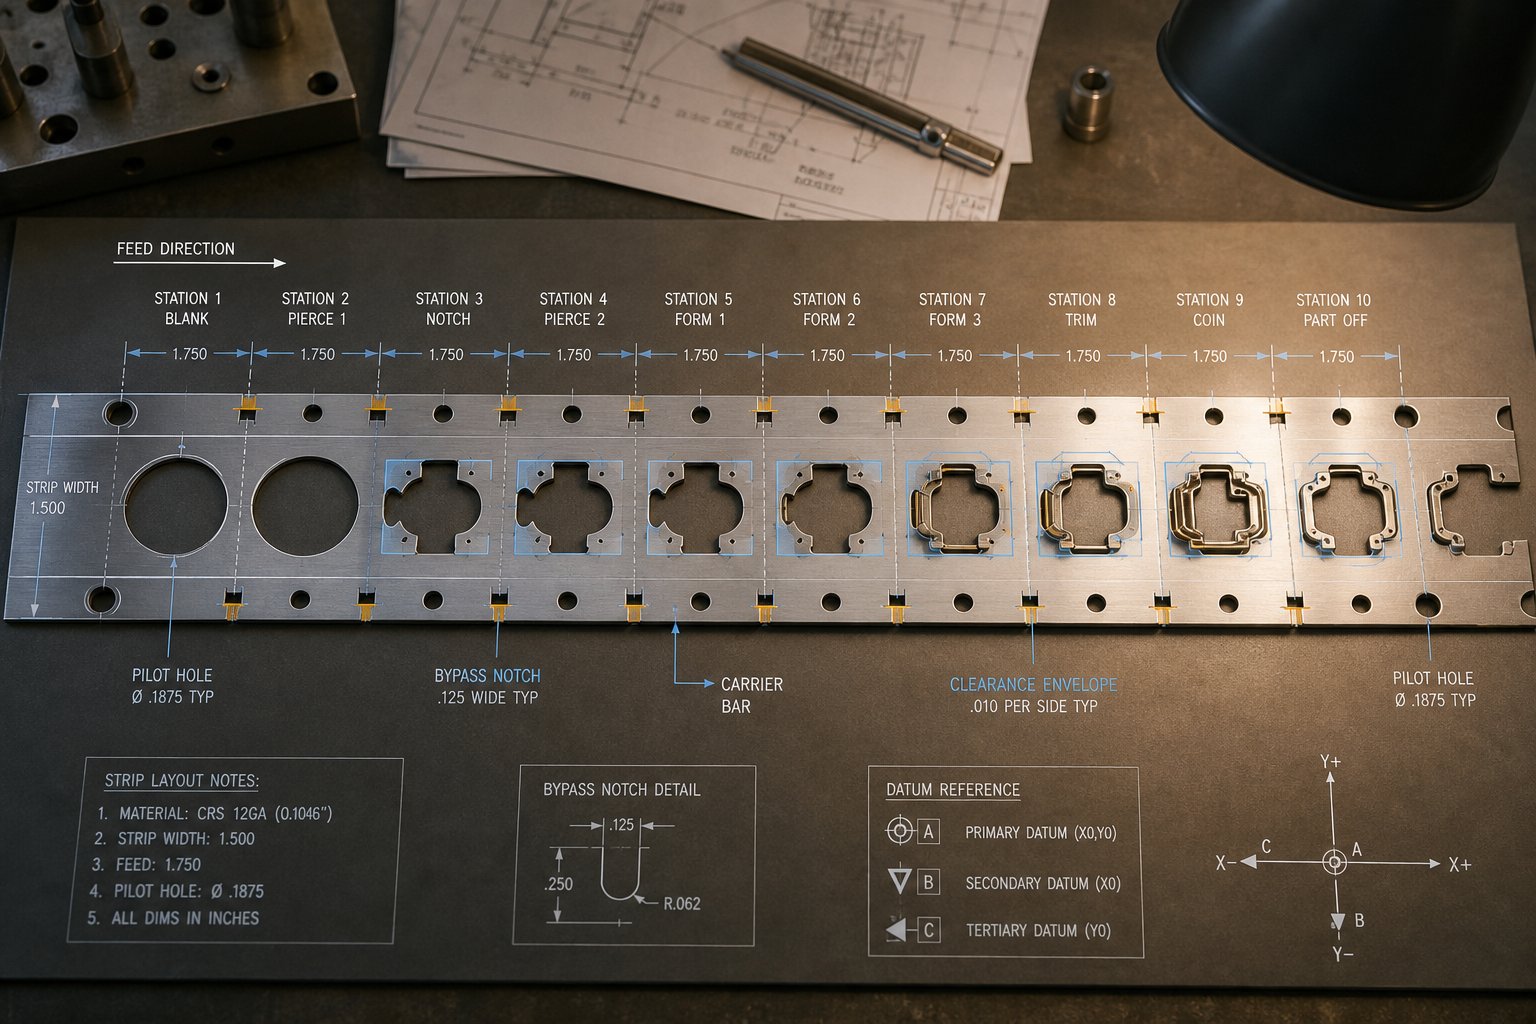
Корак{0}}по{1}}Процес дизајна корак по корак за имплементацију заобилазног зареза
Својства материјала говоре шта зарез мора да прими. Секвенца дизајна вам говори како да од сировог ризика од сметњи пређете на валидну геометрију зареза која поуздано ради при брзини производње. Инжењери алата не управљају овим процесом -, они прате структурирану логику која се заснива на идентификацији проблема кроз верификацију димензија, а сваки корак зависи од корака који је пре њега.
Мапирање ризика од сметњи преко распореда траке
Процес почиње ревизијом -по{1}}станици целог распореда траке. Тражите свако формирано обележје које стрши изнад или испод равни траке и пратите њен пут кроз све низводне станице. Копљу формираном на станици 3 не треба само слободан простор на станици 4 -, већ је потребан размак на свакој станици кроз коју пролази док се део не одвоји од носача.
Ево логичног редоследа дизајна који већина искусних инжењера алата прати:
- Идентификујте станице које{0}} производе сметње- Прегледајте сваку станицу за формирање и каталогизирајте сваку карактеристику која помера материјал из равни траке. Обратите пажњу на смер (горе или доле), висину и отисак сваке функције.
- Мапирајте формирани омотач обележја укључујући опругу- Израчунајте стварну-геометрију опруге уместо да се ослањате на номиналне димензије ударца. Граница попуштања челика за вашу специфичну класу материјала одређује колико ће доћи до еластичног опоравка, а тај опоравак дефинише прави захтев за зазор.
- Одредите потребан размак- Додајте сигурносну маргину (обично 0,5 до 2,0 мм) у омотач функције. Ова маргина узима у обзир толеранцију увлачења, отклон притиска и динамичко кретање траке при брзини.
- Дефинишите геометрију зареза- Одредите облик, ширину, дужину и тачан положај зареза унутар траке. Правоугаони зарези одговарају већини апликација. За функције неправилног облика можда ће бити потребни профили са зарезима, који се често производе ЕДМ машинском обрадом жице за уске-углове радијуса које конвенционални ударци не могу да постигну чисто.
- Проверите да зарез не ослаби траку испод минималне носивости- Израчунајте преостали попречни- пресек на зарезаној локацији и потврдите да може да издржи силе напона које су потребне да се трака провуче кроз све низводне станице без извијања.
- Уверите се да постављање уреза није у супротности са пилотима, везним шипкама или функцијама контроле траке- Унакрсно-упоредите локацију зареза у односу на рупе за иглице пилота, тачке причвршћивања носача, контактне зоне подизача и све друге карактеристике које зависе од материјала који је присутан на тој позицији.
Прескакање било ког корака у овој секвенци изазива проблеме у производњи. Корак 2 је место где већина грешака потиче - инжењери који одређују зарезе из ЦАД геометрије, а не после-пролећне стварности, завршавају са зазорима који изгледају добро на екрану, али дају испрекидане ударце на пресу.
Израчунавање геометрије зареза из омотача карактеристика
Дефинисање облика и димензија зареза је у основи{0}}вежба усклађивања коверте. Узимате тродимензионалну границу -формиране карактеристике - висину, ширину у правцу кретања и ширину преко траке - и пројектујете је на раван траке да бисте дефинисали минимални отвор.
Димензија{0}}смера фида је посебно критична. Зарез мора бити довољно дугачак (у смеру кретања траке) тако да формирана карактеристика буде у потпуности унутар отвореног простора када трака индексира на следећу станицу. Ако је ваш корак траке 25 мм, а отисак функције обухвата 10 мм дуж осе увлачења, зарезу је потребно најмање 10 мм плус маргине зазора и на предњој и на задњој ивици. У пракси, већина инжењера додаје 1 до 1,5 мм по страни, чинећи дужину зареза у правцу -увлачења отприлике 12 до 13 мм за тај пример.
Дубина зареза (мерена окомито на ивицу траке) зависи од тога колико далеко елемент стрши преко ширине траке. Опет, прорачун користи стварну{1}}геометрију формирања. За материјале високе{3}}врсте где се деформација течења у челику постиже при релативно малом издужењу, повратни удар може да помери границу карактеристике ка споља за мерљиву количину. Модул еластичности челика - приближно 200 ГПа за већину класа угљеника и легура - покреће овај еластични опоравак, тако да прорачун дубине мора да га укључи.
Сложени профили зареза који прате границе не-правоугаоних карактеристика захтевају строже толеранције обраде у блоку за урезивање и матрице. ЕДМ сечење жице је стандардна метода за производњу ових прецизних профила у каљеном алатном челику, дајући оштре унутрашње углове и глатке површине резања које спречавају сметње шиљака током производних циклуса.
Провера интегритета траке и поузданости увлачења након урезивања
Зарез савршене величине који спречава сметње, али узрокује да се трака копча или погрешно увлачи није решио проблем - заменио је један режим квара другим. Верификација је место где потврђујете да зарез за обилазницу и носећа трака могу коегзистирати структурално.
Провера је у принципу једноставна: израчунајте минималну површину попречног{0}}попречног пресека носача на месту зареза и упоредите је са силом потребном за напајање траке. Као што Талан Продуцтс напомиње у свом водичу за дизајн прогресивних матрица, ширина носача треба да буде најмање двоструко већа од дебљине материјала, а трака мора да издржи кумулативне силе увлачења без савијања. Зарез за обилазницу који крши овај минимум ствара слабу тачку где се носач савија под напоном или савија између подизача.
Осим сирове снаге, инжењери потврђују да зарез не пада на или поред рупе пилотске игле. Пилоти одржавају регистрацију траке на свакој станици, а зарез који уклања материјал сувише близу пилотске позиције подрива способност траке да прецизно лоцира. Слично томе, зарез не сме да се преклапа са зонама контакта подизача - областима где игле са опругом- гурају нагоре на траку да би је подигле за пуњење. Ако подизач гурне у отворени зарез уместо чврстог материјала, трака пада на том месту и погрешно се увлачи.
За сложене прогресивне распореде калупа где се вишеструки обилазни зарези, пилот рупе, подизачи и полуге за везивање такмиче за ограничену некретнину траке, инжењери алата који раде на овим изазовима могу да се консултујуИИЦХЕН-ова решења за штанцањеза прилагођене дизајне који се баве оптимизацијом заобилазног зареза уз планирање носеће траке, координацију подизача и изазове протока материјала.
Када верификација потврди да интегритет траке, регистрација пилота и функција подизача остају нетакнути након урезивања, дизајн је спреман за израду алата. Али чак ни добро-дизајниран зарез не постоји изоловано - он мора да ради заједно са другим методама превенције сметњи-који служе различитим сврхама у оквиру исте матрице. Разумевање како се обилазни зарези упоређују са тим алтернативама помаже инжењерима да одаберу прави алат за сваки специфичан проблем са зазором.
Заобилазни зарези у поређењу са алтернативним методама превенције сметњи
Зарези за обилазницу су најдиректније решење за сметње - уклањају материјал, стварају зазор, проблем је решен. Али они нису једини алат у комплету дизајнера матрица. У зависности од геометрије дела, ограничења траке и захтева производње, друге методе могу постићи исти циљ са различитим компромисима. Бирање између њих није нагађање; следи оквир за одлучивање заснован на геометрији карактеристика, ограничењима распореда трака и реалности трошкова.
Заобилазни зарези у односу на зарезе за прогресивне калупе
Зарези за нагиб и зарезе за обилазницу се често мешају јер оба укључују сечење материјала са траке. Њихове сврхе су, међутим, суштински различите. Апитцх нотцх(понекад се назива француски зарез) уклања мали део са ивице траке првенствено да би се обезбедио чврсти граничник против прекомерног увлачења и да би се елиминисао нагиб ивице који омета глатко кретање траке. Он контролише регистрацију, а не одобрење. Обилазни зарез, насупрот томе, постоји само да би се створио зрачни омотач за формирани елемент који пролази кроз низводну станицу.
Тамо где се два приступа укрштају је њихов утицај на снагу траке. Оба уклањају материјал и оба смањују попречни-пресек носача на месту сечења. У калупима где су оба присутна, инжењери морају да обрачунају кумулативни губитак материјала. Зарези нагиба имају тенденцију да буду мањи - често само два до три пута дебљине материјала у ширини -, док се зарези заобилажења прилагођавају омотачу формираног елемента и могу бити знатно већи. Комбиновани ефекат на крутост носача је важнији од било ког зареза у изолацији, посебно у материјалима високе{7}}врсте где очвршћавање на напрезање и очвршћавање око ивица реза чине преосталу траку чвршћом, али крхијом.
Једна од кључних предности које нуде зарези је њихова секундарна функција као-заштитни механизам. Када је упарен са сензорима близине, граничник за зарез нагиба може сигнализирати пресу да је трака правилно индексирана пре следећег покретања. Зарези за премошћивање не служе овој сврси -, већ су чисте карактеристике без регистрације или заштитне улоге.
Када су прескакање станице или подизање траке боље алтернативе
Не захтева сваки проблем сметњи одсецање материјала. Две уобичајене алтернативе у потпуности избегавају уклањање материјала.
Прескакање станицеоставља једну или више празних (неактивних) станица између операција формирања. Логика је једноставна: ако формирана карактеристика не наиђе на алате на следећој станици јер је та станица намерно празна, нема шта да се судара. Овај метод добро функционише када је избочење функције скромно и ризик од сметњи постоји само на једној низводној локацији. Компромис је дужина матрице - да свака станица у стању мировања додаје физичком отиску матрице, повећава дужину траке која се троши по делу и повећава трошкове материјала. За велике-производње, та додатна потрошња материјала се брзо повећава.
Прескакање станице одговара ситуацијама у којима напон течења челика или други фактори материјала чине формирани елемент релативно плитким, а само једна станица низводно представља конфликт. Постаје непрактично када функција мора да прође кроз више станица или када је дужина матрице већ ограничена величином преса.
Подизање тракекористи опруге{0}}оптерећене клинове или шине за подизање целе траке изнад површине матрице током индексирања. Када се трака подиже више, карактеристике-окренуте надоле добијају размак изнад нижих блокова калупа и избацивача без икаквог уклањања материјала. Трака се спушта само када се преса затвори и подизачи стисну. Овај приступ чува пун интегритет траке - материјал се не губи - и посебно добро функционише за плитке извлачења или новчиће.
Ограничење је висина. Подизачи могу само да подигну траку толико далеко пре него што горње компоненте матрице постану проблем интерференције. За дубоко увучене карактеристике или високе нагоре-облике, само подизање траке не може да обезбеди довољно простора. Такође додаје сложеност доњој папучи матрице и захтева одржавање опруга и клинова за подизање током дугих производних циклуса.
Преоријентација делазаузима сасвим други угао. Уместо да прилагођава сметње након што се појаве, дизајнер мења оријентацију дела унутар распореда траке тако да проблематична карактеристика више није у сукобу са алатом који се налази низводно. Ротирање дела за 90 или 180 степени, или другачије угнежђење, понекад може у потпуности да елиминише путању судара. Овај приступ је најефикаснији у раној фази пројектовања, пре него што се направи алат. Постаје непрактично за делове сложене геометрије - као што су они који комбинују прогресивно штанцање са секундарним операцијама као што су хидроформирање или центрифугирање - где је оријентација дела закључана захтевима секвенцирања процеса који се не могу преуредити без суштинског редизајнирања тока производње.
Оквир за доношење одлука за одабир правог метода
Када одлучујете који метод{0}}превенције сметњи одговара одређеној ситуацији, узмите у обзир ова четири фактора по редоследу:
- Геометрија карактеристика- Високе или дубоке избочине захтевају обилазне зарезе или прескакање станица. Плитке карактеристике се често могу управљати само подизањем траке.
- Ограничења распореда траке- Ако је носач већ узак или јако назубљен, додавањем другог обилазног зареза може траку гурнути испод минималне чврстоће. Прескакање или подизање станице може бити безбедније.
- Обим производње- Велики-прописи повећавају материјални отпад услед прескакања станице. Зарези за обилазницу троше мање траке по делу него додавање станица у стању мировања.
- Цена и сложеност- Преусмеравање дела не кошта ништа у материјалу или алату када се примени, али захтева редизајн распореда траке. Обилазни зарези додају станице за пробијање. Дизачи додају механичке компоненте и интервале одржавања.
Модул челика и однос чврстоће на течење материјала и затезне чврстоће такође утичу на одлуку. Материјали са високим приносом-према-односу затезања више се враћају уназад, стварајући више ефективне коверте са карактеристикама које само подизање траке можда неће моћи да издржи. Материјали са нижим вредностима модула се више угибају под оптерећењима при увлачењу, чинећи зарезе са уским-заобљеним зазорима ризичнијим при великој брзини.
Табела у наставку даје структурирано поређење свих пет метода:
| Метод | Механизам | Најбољи случај употребе | Утицај на снагу траке | Дие Цомплекити | Ограничења |
|---|---|---|---|---|---|
| Заобићи зарезе | Уклањање материјала ствара заштитну коверту | Високе или дубоке карактеристике пролазе кроз више станица | Умерено - смањује попречни-пресек носача | Додаје сет за урезивање пробоја/матрице | Не може прекорачити границе снаге носача; димензионисање мора узети у обзир повратак |
| Питцх зарези | Уклањање ивичног материјала за контролу и регистрацију хране | Регистрација траке, спречавање прекомерног увлачења, уклањање ивица | Ниска - мала површина за уклањање | Минимално - стандардно обрезивање ивица | Не обезбеђује размак за формиране карактеристике; различита примарна намена |
| Прескакање станице | Празне станице елиминишу алате са путање обележја | Плитке карактеристике са сметњама једне-станице | Ништа - ниједан материјал није уклоњен | Повећава дужину матрице и број станица | Отпадни тракасти материјал; непрактично за потребе чишћења више-станица |
| Подизање траке | Опружне игле или шине подижу траку изнад доњег алата | Плитке карактеристике према доле преко блокова калупа или избацивача | Ништа - ниједан материјал није уклоњен | Додаје компоненте подизача и одржавање | Ограничена висина подизања; не помаже код ометања горње-матрице |
| Преоријентација дела | Редизајнирање распореда траке како би се елиминисале путање судара | Дизајн у раној{0}} фази где се могу избећи сукоби функција | Ништа - ниједан материјал није уклоњен | Захтева потпуни редизајн изгледа | Закључано секвенцирањем процеса у више-оперативних делова (нпр. секундарни кораци хидроформисања или центрифугирања) |
У пракси, многе прогресивне матрице користе комбинацију ових метода. Зарези за премошћивање обрађују критичне карактеристике високог{1}}избочења. Дизачи управљају плитким. Станица у мировању се може појавити тамо где дужина матрице дозвољава и цена материјала је секундарна у односу на једноставност. Најбољи распореди трака су они где се сваки метод примењује тамо где најбоље одговара, уместо да се форсира један приступ преко сваке станице.
Чак и најбоље{0}}одабрани метод може да пропадне ако се не одржава и не прати током дугих производних циклуса. Обилазни зарези су посебно подложни прогресивној деградацији - обрасцима хабања, акумулацији неравнина и померању димензија који тихо еродирају маргине зазора док се сметње не врате. Препознавање ових начина квара пре него што зауставе штампу је разлика између планираног одржавања и хитне поправке.
Уобичајени режими квара заобилазног зареза и како их спречити
Зарез за обилазницу може бити савршено дизајниран на папиру и још увек не успе у производњи. Хабање се акумулира, димензије се померају и неравнине невидљиво расту током хиљада потеза преса све док се једног дана трака не заглави и преса не престане средином-циклуса. Ови режими квара су предвидљиви и спречиви -, али само ако знате шта да тражите и уградите противмере иу дизајн матрице и у распоред одржавања.
Ево пет најчешћих кварова заобилазног зареза, њихових основних узрока и пракси које их спречавају да дођу до нивоа производње.
Недовољан размак и повремене сметње под брзином
Ово је најзаварљивији начин квара јер се не најављује одмах. Матрица може радити чисто при брзини подешавања или током испробавања, а затим почети да производи испрекидане ударце када производња порасте на пуне ударце у минути. Зашто? При већим брзинама повећавају се динамичке силе. Трака лагано поскакује између подизача током брзог индексирања, формиране карактеристике осцилирају у оквиру свог еластичног опсега, а отклон притиска под оптерећењем помера положај алата за делиће милиметра.
Зарез величине са једва адекватним зазором при малој брзини губи ту маргину под динамиком производње. Формирана карактеристика заглави компоненту матрице једном на сваких педесет или сто удараца - што није довољно да одмах заглави пресу, али довољно да набије површину елемента, генерише крхотине и на крају ескалира до потпуног заустављања.
- Основни узрок:Маргина зазора израчуната на основу статичке геометрије без узимања у обзир динамичког померања траке, отклона притиска при брзини или у најгорем случају-слагања толеранције увлачења-.
- Превенција:Граничне границе величине за услове брзине производње, а не за услове тестирања. Додајте најмање 0,5 мм изнад оквира статичке функције за стандардне-прилике и 1,0 до 1,5 мм за велике{5}}пресе које раде преко 200 удараца у минути. Потврдите размак помоћу-посматрања успореног покрета током почетног повећања производње-, гледајући да ли постоје трагови сведока на формираном елементу који указују на блиски-контакт.
Уклоните слабост од превеликих зареза
Инстинкт да се избегне недовољан простор понекад замахне предалеко у другом правцу. Предимензионирани зарез пружа великодушно зазор, али уклања толико материјала за носач да трака више не може поуздано да се храни. Симптоми се појављују као извијање између станица, бочно заношење или недоследно ангажовање пилота -, што све ствара грешке при регистрацији и делимично{3}}до-димензионалне варијације.
Овај проблем се погоршава у раду очврслог тракастог материјала. Када је трака већ била подвргнута отврдњавању од напрезања од узводних операција формирања, постаје чвршћа али крхка у зони деформације око зареза. Превелики зарез у области где је деформационо очвршћавање има смањену дуктилност концентрише напрезање савијања на суженом попречном- пресеку током храњења. Уместо да се лагано савија, носач пуца или се савија на слабој тачки.
- Основни узрок:Димензије зареза су наведене без провере минималних захтева за попречни пресек{0}}носача или неуспеха да се узме у обзир кумулативно уклањање материјала када се на оближњим локацијама дуж траке појави више зареза.
- Превенција:Примените правило да ширина зареза никада не сме да прелази 60 до 70 процената ширине носеће шипке на било ком појединачном попречном-пресеку. Када се више зареза групише заједно, процените њихов комбиновани ефекат на отпорност на савијање. Ако захтеви за зазор захтевају већи зарез него што носач може да издржи, редизајнирајте распоред траке - повећајте ширину носача, додајте други носач или комбинујте зарез за обилазницу са подизачем тако да мањи зарез плус скромна висина траке заједно постижу исти зазор.
Прогресивно хабање и накупљање ивица током производних циклуса
Заобилазни зарези и дугмад се троше као и сваки други алат за сечење. Разлика је у томе што се хабање зареза често не надгледа јер зарез није карактеристика видљивог дела - већ је карактеристика процеса која нестаје са траком за отпад. Током стотина хиљада удараца, ивице пробоја су тупе и размак сечења између бушотине и дугмета се отвара. Резултат: димензије зареза се благо смањују јер заобљене ивице пробоја не успевају да сече материјал чисто, а отвор зареза је мањи од предвиђеног.
Тај губитак димензија може износити само 0,1 до 0,3 мм по страни, али када је првобитна маргина зазора била чврста, чак и то мало смањење може гурнути формирану компоненту назад у повремени контакт са низводним алатом. АсМагазин МеталФорминг извештава, стругање представља најчешћи механизам квара при сечењу материјала веће-чврстоће, а резултујућа деградација ивица директно смањује прецизност сваког реза - укључујући сечење заобилазним зарезом.
Нагомилавање брадавица представља други слој ризика. Заобилазни зарези Формирање неравнина у штанцању прати исту механику као и свака операција смицања: материјал се помера дуж ивице реза, а на једној страни траке се формира мала подигнута ивица. Та ивица се пројектује у простор за чишћење који је зарез требало да створи. На дугим стазама, висина шиљака расте како ударац даље отупљује, прогресивно смањујући ефективни зазор од ивице ка унутра.
Правац шиљака је битан. У стандардној конфигурацији -кроз- матрицу, оштрица се формира на страни матрице траке. Ако је премосни зарез позитиван зарез (чишћење нагоре), шиљак се пројектује надоле и обично не омета функцију за коју је дизајниран да очисти. Али ако се правац ивице поравна са избочењем функције -, што се може десити са негативним зарезима или обрнутим подешавањима алата -, сам шиљак постаје секундарна површина за сметње.
- Основни узрок:Недостатак заказане инспекције зарез{0}}пробијања у програму превентивног одржавања и неуспех у вођењу рачуна о смеру ивица у односу на коридор за чишћење током почетног пројектовања.
- Превенција:Укључите оштрење урезаних пробоја у исти циклус одржавања као и формирање пробоја. Пратите димензије зареза у редовним интервалима користећи го/но-го мераче или визуелну инспекцију трака за узорке. Током пројектовања, оријентишите пробој и матрицу тако да правац шиљака буде окренут од коридора за чишћење. Када се правац неравнина не може повољно оријентисати, повећајте маргину зазора за очекивану максималну висину буре -, обично 5 до 10 процената дебљине материјала за стандардне размаке за сечење. Неке продавнице користе индуктивни сензор близине монтиран у близини станице за урезивање да детектују варијације{8}}у висини траке изазване прекомерним растом шиљака, што покреће упозорење о одржавању пре него што дође до сметњи.
Сукоби пилот пинова и грешке при регистрацији
Зарези за обилазницу и пилот игле се такмиче за исте некретнине ограничене траке. Пилоти захтевају чврст, раван материјал да захвате и прецизно лоцирају траку на свакој станици. Зарез за обилазницу постављен преблизу пилотској позицији може да подри регистрацију на два начина: уклања материјал на који пилот треба да се суочи, или слаби зону око пилот рупе тако да пилот деформише ивицу своје рупе током захвата уместо да позитивно лоцира траку.
Када регистрација помери, свака низводна операција се помера са њом. Празни профили се померају-од центра, локације рупа мигрирају, а формиране карактеристике више нису у складу са предвиђеним отворима заобилазног зареза на следећим станицама. Оригинални проблем сметњи враћа - не зато што је зарез премали, већ зато што трака више није позиционирана тамо где је дизајн претпостављао да ће бити.
- Основни узрок:Геометрија зареза је наведена без унакрсног-референцирања локација пилот пина и њихових зона захвата у целој прогресији траке.
- Превенција:Одржавајте минимално растојање од најмање две дебљине материјала (или 2 мм, шта год је веће) између било које ивице зареза и најближег периметра пилот рупе. Током планирања распореда траке, мапирајте зоне ангажовања пилота као подручја искључења у која ниједна граница зареза не може да захвати. Ако просторна ограничења приморавају зарез близу пилота, ојачајте пилот зону помоћу језичка за локални носач или преместите пилот на бескомпромисни део траке.
Сваки од ових начина квара дели заједничку нит: они се развијају постепено и тихо током производње, ретко се оглашавајући док штампа не престане. Уграђивање детекције и превенције у почетни дизајн и програм текућег одржавања открива деградацију рано - пре него што дође до застоја траке и хитних поправки. Тај проактивни начин размишљања се не примењује само на избегавање неуспеха, већ и на успостављање ширег скупа најбољих пракси које одржавају поуздано функционисање заобилазних зареза током целог животног века матрице.
Најбоље праксе за поуздане перформансе бајпаса
Спречавање неуспеха није исто што и постизање доследног, дугорочног-учинака. Режими квара о којима смо горе говорили говоре шта треба избегавати. Најбоље праксе вам говоре шта да активно уграђујете у сваки дизајн матрице, сваки преглед распореда траке и сваки циклус одржавања, тако да зарези за обилазницу тихо раде свој посао током читавог века трајања алата. Разлика између матрице која има 500.000 погодака без прекида у вези са сметњама{6}}и оне којој је потребна хитна пажња при 50.000 погодака скоро увек се заснива на томе колико су се ове праксе намерно поштовале од првог дана.
Стандардизовање маргина за ослобађање према класи материјала
Једно од најједноставнијих побољшања које тим алата може да направи је да престане да прерачунава маргине од нуле за сваки нови посао. Уместо тога, успоставите стандардне табеле зазора организоване према класи материјала, опсегу дебљине и типу карактеристика. Када знате шта је граница приноса за дату класу и како се та класа понаша при формирању, можете доделити подразумеване маргине које одражавају стварне услове производње, а не теоретске минимуме.
Практична класификација може изгледати овако:
| Класа материјала | Типични опсег јачине течења | Препоручена маргина заобилажења зареза |
|---|---|---|
| Меки челик (ЦРС, 1008/1010) | 170 - 250 МПа | 0.5 - 1.0 мм по страни |
| ХСЛА / конструкцијски челик | 340 - 550 МПа | 1.0 - 1.5 мм по страни |
| Напредни челик{0}}високе чврстоће (ДП, ТРИП) | 590 - 980 МПа | 1.5 - 2.0 мм по страни |
| Легуре алуминијума (5ккк, 6ккк) | 100 - 310 МПа | 1.0 - 1.5 мм по страни |
| Нерђајући челик (301, 304) | 250 - 500 МПа | 1.0 - 1.5 мм по страни |
Ове маргине објашњавају модул еластичности челика (приближно 200 ГПа за класе угљеника и легуре) и алтернативу челика са нижим модулом затезања као што је алуминијум (око 70 ГПа), који се више скреће под оптерећењем и захтевају већи зазор. Материјали са-јачом чврстоћом повлаче се агресивније, потискујући формиране карактеристике изван предвиђеног оквира. Тачка попуштања челика у напредним високо{5}}класама чврстоће може да помери ефективну границу карактеристике за 0,5 мм или више у поређењу са геометријом пробоја, због чега су тим врстама потребне веће маргине.
Стандардизација не значи игнорисање{0}}специфичних променљивих за посао. То значи да се почиње од доказане основне линије и прилагођава само када то захтева специфична геометрија - уместо да сваки пут нагађате свеже. Документујте табелу, ажурирајте је како производни подаци потврђују или прецизирају вредности и учините је доступном сваком дизајнеру у тиму.
Координација дизајна зареза са планирањем распореда трака
Зарези за обилазницу не постоје изоловано на траци. Они деле простор са отворима за пилот игле, носећим шипкама, језичцима за везивање, контактним зонама подизача и зарезима за нагиб. Третирање зареза као накнадне мисли - нечега додатог након што се секвенца формирања финализира - готово гарантује конфликте. Бољи приступ интегрише планирање заобилазног зареза у распоред траке од прве итерације.
Ево тачака координације које су најважније:
- Зоне искључења пилот пинова- Прво мапирајте сваку пилот локацију. Ниједна ивица обилазног зареза не сме да задире у две дебљине материјала од периметра пилот рупе. Пилоти су кичма регистрације траке, а слабљење њиховог околног материјала деградира сваку операцију низводно.
- Интегритет носача- Процените попречни-пресек носача на свакој локацији зареза. Ако се вишеструки зарези скупљају близу истог положаја нагиба, њихово комбиновано уклањање и даље мора оставити довољно материјала да се одупре силама храњења. Шипке носача које падну испод минималног отпора на савијање захтевају редизајн - ширих носача, двоструки- распоред носача или прерасподелу позиција зареза.
- Контактна подручја подизача- Подизачи гурају траку нагоре да би је подигли ради индексирања. Подизач који се гура у отворени зарез не пружа подршку. Унакрсне{3}}локације подизача у односу на положаје зареза и обезбедите да чврсти материјал лежи испод сваког клина подизача.
- Шипке за везивање и флексибилне мреже- Код распореда трака који користе споне за повезивање дела са носачем, постављање зареза не сме да прекине те везе. Зарез који случајно пресече шипку за везивање прерано ослобађа део, изазивајући заглављивање или изгубљене делове у калупу.
Документовање намере зареза у записима о дизајну матрице је подједнако важно. Када техничар за одржавање поново изоштри пробој са зарезом две године касније, мора да зна зашто тај зарез постоји, које карактеристике чисти и које су критичне димензије. Без те документације, добро{2}}одржавање може ненамерно да смањи зарез испод потребног размака - враћајући саму сметњу коју је зарез био дизајниран да спречи. АсАрт Хедрик наглашава, сваки детаљ на штампи мора бити јасно дефинисан без простора за тумачење, а спецификације заобилазног зареза заслужују исту строгост као и било која димензија обликовања.
Укључите ове детаље на отисак матрице или у документ о додатном одржавању за сваки обилазни зарез:
- Зарез станице и функције се брише
- Минималне прихватљиве димензије зареза (ширина, дубина, дужина{0}}правца увлачења)
- Потребна је максимална прихватљива висина шиљака пре поновног оштрења
- Интервал оштрења бушотине (у ударцима или сатима производње)
- Правац ивица и његов однос са коридором за чишћење
Партнерство са искусним добављачима решења
За једноставне-проблеме са уклањањем једне функције, искусни домаћи-дизајнер без потешкоћа се бави планирањем заобилазног зареза. Изазов ескалира када радите са сложеним прогресивним матрицама са више-станица где десетине формираних карактеристика путују кроз бројне низводне станице, где је снага носача мала и где се дизачи, пилоти и полуге за везивање такмиче за исту некретнину. У тим сценаријима, напори на координацији се умножавају, а одлуке о дизајну таласају се по целом распореду траке.
Инжењери који се суочавају са овим{0}}тешким пројектима имају користи од партнерства са добављачима специјализованим за прилагођена решења прогресивних матрица - тимовима који су решили изазове оптимизације заобилажења зареза у стотинама израде алата и разумеју како геометрија зареза има интеракцију са структуром матрице, дизајном компоненти, контролом заоштравања, инжењерингом зазора и протоком материјала као неограниченог система.ИИЦХЕН-ова решења за штанцањенуде ову врсту интегрисане подршке, посебно за пројекте прогресивних матрица где вишеструке функције контроле траке морају да раде заједно без компромиса. Приступ тој дубини искуства скраћује циклус дизајна, смањује развојне итерације и испоручује матрице које раде исправно од првог ударца до краја животног века.
Филозофија дизајна{0}}од-превенције се провлачи кроз сваку најбољу праксу у овом чланку: стандардизујте своје маргине зазора, координирајте постављање зареза са целим распоредом траке, документујте своју намеру за будуће одржавање и доведите специјализовану експертизу када сложеност превазилази рутински посао. Премосни зарези спречавају сметње у калупу за штанцање само када су дизајнирани намерно, темељно валидирани и доследно одржавани. Исправите та три елемента и трака се увлачи чисто, преса наставља да ради, а сметње постају проблем који решавате на табли за цртање, а не проблем са којим се борите на производном поду.
Често постављана питања о обилазним зарезима у калупима за штанцање
1. Која је сврха обилазних зареза у матрици за прогресивно штанцање?
Зарези за обилазницу су намерно одстрањивање материјала урезано у носећу траку које стварају слободне ходнике за претходно формиране карактеристике - као што су копља, извучени пехари, удубљења и савијени језичци - да пролазе кроз низводне станице без судара са ударцима, блоковима матрица, скидачима или подизачима. Они елиминишу заглављивање трака, оштећење делова и ломљење алата тако што се баве ризицима од судара у фази пројектовања уместо да реагују на сметње у производном поду.
2. Која је разлика између позитивних и негативних обилазних зареза?
Позитивни обилазни зарез уклања материјал траке на истој страни на којој је правац избочења формираног елемента, обично рашчишћавајући према горе-функције као што су копља или савијени језичци од плоча за скидање. Негативни обилазни зарез уклања материјал на супротној страни, стварајући размак испод равни траке за-окрете окренуте надоле као што су извучене чашице или екструдиране ивице. Сложени делови са вишесмерним обликовањем- често захтевају оба типа у оквиру истог распореда траке, а инжењери морају да провере да комбиновано уклањање материјала не угрожава интегритет носеће траке.
3. Како одређујете тачну величину за зарез за обилазницу?
Димензионисање зареза почиње са тродимензионалним омотачем -коверте - формираног елемента, укључујући његову пост-геометрију, а не номиналним димензијама пробоја. Додајте маргину зазора од 0,5 до 2,0 мм по страни у зависности од класе материјала, брзине пресе и прецизности система за увлачење. Зарез мора бити довољно дугачак у правцу увлачења да у потпуности садржи отисак обележја плус предње и задње маргине. Најважније је да ширина зареза никада не би требало да прелази 60 до 70 процената ширине носеће шипке на било ком попречном-пресеку да би се одржала поузданост увлачења траке.
4. Шта узрокује квар бајпасних зареза током производње?
Најчешћи начини квара укључују недовољан зазор који узрокује повремени контакт при производној брзини, превелике зарезе који слабе носач и узрокују погрешно увлачење, прогресивно хабање пробоја које постепено смањује димензије зареза током дугих стаза, накупљање брадавица на ивицама зареза које смањује ефективни зазор и постављање зареза које је у супротности са локацијама регистрационих пинова. Сваки квар се развија постепено и тихо, због чега би планирана провера стања и димензија зареза требало да буде део сваког програма превентивног одржавања.
5. Када треба да користите зарезе за обилазницу уместо подизања траке или прескакања станице?
Обилазни зарези су пожељно решење за високе или дубоко обликоване елементе који морају да прођу кроз више низводних станица, где подизање траке не може да обезбеди довољну висину и прескакање станице би трошило прекомерни материјал траке и повећало дужину матрице. Подизање траке најбоље функционише за плитке карактеристике надоле, док прескакање станица одговара ометању једне-станице са скромним избочинама. За пројектовање-тешких прогресивних матрица са сложеним изазовима сметњи, добављачи као што је ИИЦХЕН (хттпс://ввв.иицхен-гроуп.цом/стампинг-дие/) нуде прилагођена решења за печате за штанцање која оптимизују комбинацију обилазних зареза, координације подизача и планирања носеће траке као интегрисаног система.


