


Шта су обилазни зарези и зашто су важни у калупима за штанцање
Када типокренути матрицу за прогресивно штанцање при производној брзини, глатко храњење тракама је све. Једно погрешно увлачење може каскадно довести до оштећења матрице, отпадних делова и скупих застоја. Зарези за обилазницу су једно од најефикаснијих, али често занемарених решења уграђених у калупе за штанцање како би се та трака чисто кретала од станице до станице.
Шта су обилазни зарези у калупима за прогресивно штанцање
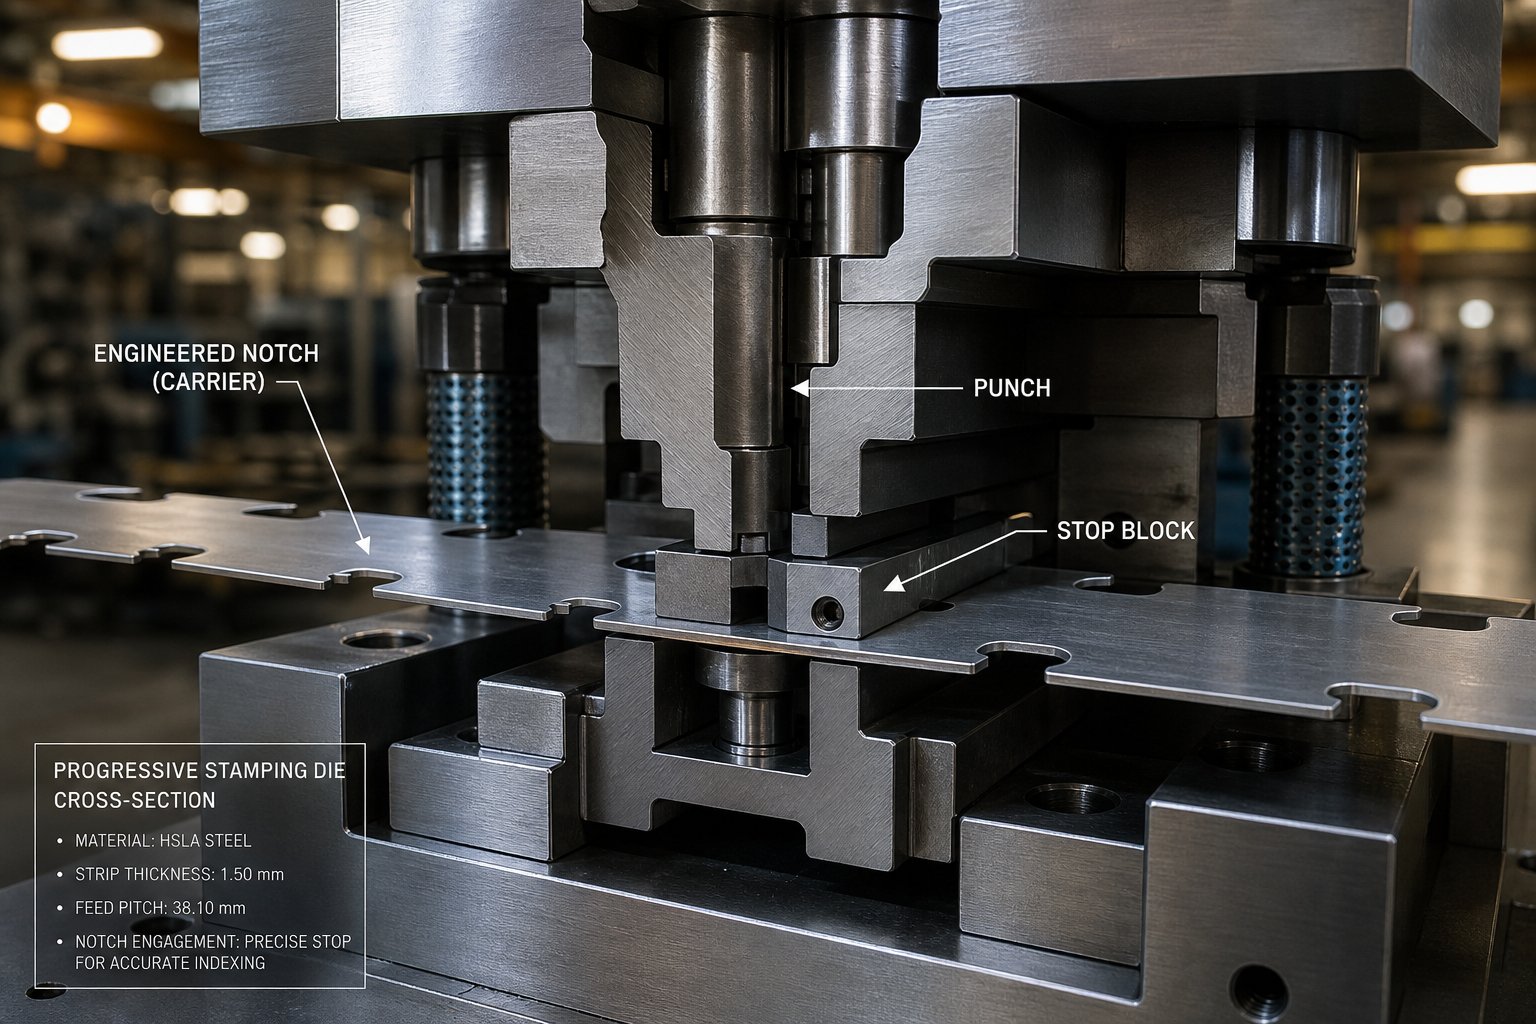
Обилазни зарези су пројектовани рељефни резови направљени у носећој траци матрица за прогресивно штанцање. Њихова сврха је да спрече прекомерно храњење, регистрацију контролне траке и обезбеде размак тако да формиране карактеристике могу да прођу кроз следеће матрице без сметњи.
Ако сте нови у овој области и питате се шта је штанцање метала, то је производни процес који користи матрице монтиране у пресе за обликовање равног лима у готове делове. Матрице за прогресивно штанцање чине ово корак даље изводећи више операција у низу док трака напредује кроз алат. Носећа трака повезује празне делове заједно и помера их напред један по један корак.
Обилазни зарези су исечени са једне или обе ивице ове носеће траке, обично на првим станицама матрице. Они стварају равну-ивичну референцу која је у интеракцији са чврстим граничницима унутар алата, дајући траци прецизну механичку границу за свако напредовање увлачења. Понекад их зову професионалци из индустријетонски зарези или француски зарези, иако постоје контекстуалне разлике које вреди разумети.
Проблем увлачења траке Решавање заобилазних зареза
Замислите да напајате континуирану траку намотаја кроз прогресивну матрицу без икаквог механичког заустављања. Шта се дешава? Додавач намотаја напредује материјал, али чак ни додавачи тачни до 0,0005 инча не могу да узму у обзир нагиб ивице уведен током процеса сечења. Због тог нагиба трака лута, копча или се прекомерно храни. Резултат је погрешна регистрација између станица, полу{4}}погоди при ударцима, и у најгорем случају, потпуни пад.
Сврха обилазних зареза у калупима за штанцање је да реши управо ово. Уклањањем малог дела материјала са ивице траке, зарез ствара чврсту зауставну површину и елиминише озбиљан нагиб ивице у једној операцији. Сврха овог обилазног зареза за формирање лима се протеже даље од једноставне заштите од прекомерног уноса. Прави-пресек такође помаже да се трака несметано провлачи кроз шине водилице, а када је упарена са пилот иглама, обезбеђује поуздану регистрацију-до-делова на свакој станици.
Разумевање шта је штанцање на овом нивоу значи препознавање да тачност храњења није само проблем хранилице. То је проблем дизајна матрице. А зарези за бајпас представљају намеран, пројектован одговор на изазове контроле траке које ниједна количина електронске заштите не може у потпуности да замени сама.
Терминологија око ових карактеристика зареза варира у различитим продавницама и регионима, што често ствара забуну код инжењера који прегледају дизајне матрица различитих добављача.
Заобилазни зарези у односу на зарезе по висини и индустријска терминологија
Питајте пет дизајнера матрица како зову рељефне резове у прогресивној носећој траци матрице и можда ћете добити пет различитих одговора. „Бипасс нотцх“, „питцх нотцх“, „француски нотцх“, „феед нотцх“ - терминологија се мења у зависности од тога ко вас је обучио, где радите и у ком региону земље (или света) ваша продавница послује. Ова недоследност није само тривијалност. Ствара праву конфузију када се набављају материјали од различитих добављача или прегледају распореди трака из непознатих продавница.
Објашњење терминологије заобилазних зареза у односу на зарезе по висини
На најширем нивоу, оба термина описују сличну геометрију - део материјала који је уклоњен са ивице траке или формиран на ивици траке ради контроле увлачења. Функционално преклапање је значајно, и многи професионалци у калупима и штанцању користе термине наизменично без проблема. Ипак, постоје контекстуалне разлике вредне пажње.
Термин „зарез нагиба“ обично је резервисан за геометрију зареза која је посебно повезана са напредовањем висине тона и контролом првог{0}}поготка. Његова примарна улога, према дефиницији штанцања коју користи већина инжењера алата, је да обезбеди чврсти граничник који спречава прекомерно пуњење и даје особљу за подешавање прецизну почетну локацију за водећу ивицу траке.Арт Хедрицк из Диеологи ЛЛЦописује зарез нагиба као мали део материјала исечен са једне или обе ивице траке на почетним станицама прогресивне матрице, који функционише и као механички заустављач и као функција{0}}исправљања нагиба.
„Бипасс нотцх“, с друге стране, често има шире значење. Неки професионалци га користе да опишу било коју рељефну геометрију која омогућава материјалу траке - посебно обликованим карактеристикама - да прође или заобиђе следеће станице без сметњи. У овом контексту, шта умри раде другачије? Разлика је суптилна: зарез за нагиб контролише где се трака зауставља, док зарез за обилазницу контролише шта трака чисти док се креће напред.
У пракси, многе печате садрже геометрију која служи обе функције истовремено. Исти зарез који обезбеђује чврст граничник нагиба такође може да створи размак за низводно кривину или повлачење. Та двострука функција је делимично разлог зашто су се термини спојили у свакодневни језик продавнице.
Како регионалне конвенције и конвенције компаније обликују именовање
Географија и култура компаније играју већу улогу у терминологији него што већина инжењера схвата. Продавнице на горњем средњем западу Сједињених Држава, где прогресивно штанцање има дубоке корене, имају тенденцију да фаворизују „питцх нотцх“ или „француски зарез“. Европски и азијски произвођачи калупа чешће користе „бипасс нотцх“ или еквивалентне преводе. Већи произвођачи оригиналне опреме са глобалним ланцима снабдевања понекад стандардизују један термин у својим спецификацијама дизајна матрица, али тај стандард варира од компаније до компаније.
Разумети шта је у производњи значи прихватити да номенклатура није универзална. Када прегледате пакет дизајна матрице од непознатог добављача, најсигурнији приступ је да погледате геометрију и њену позицију у распореду траке, а не да се ослањате само на етикету.
Табела у наставку резимира како се ови термини обично повезују са специфичним контекстима употребе:
| Термин | Контекст типичног коришћења | Функционални опис |
|---|---|---|
| Питцх Нотцх | Северноамеричке прогресивне продавнице матрица; дискусије о подешавању матрице и контроли хране | Материјал је уклоњен са ивице траке да би се створио чврсти граничник за напредовање корака, спречило прекомерно увлачење и уклонио нагиб ивице |
| Френцх Нотцх | Наслеђени термин уобичајен у старијој литератури о алатима и искусним произвођачима матрица | Синоним за питцх нотцх; односи се на исти пуж-који производи рељефни рез на ивицама траке |
| Бипасс Нотцх | Шира глобална употреба; формирање-тешких прогресивних калупа; дискусије о чишћењу траке | Рељефна геометрија која омогућава формираним карактеристикама да обришу следеће станице; може послужити и као граничник |
| Ланце-и-Урез прирубнице | Апликације које захтевају рад{0}без пужева или учвршћивање носача | Копчан и савијен материјал који делује као чврсти граничник без стварања посебног пужа |
Без обзира на то како их ваша продавница зове, основна механичка функција остаје доследна. Ове карактеристике постоје да би се трака напајала поуздано и дазаштити скупе компоненте матрицеод оштећења у судару. Праве разлике се појављују када погледате како они физички реагују на прогресију траке, пилот игле и формирану геометрију на свакој станици.
Како функционишу зарези за обилазницу у прогресивном увлачењу траке
Знати како се зову обилазни зарези је једна ствар. Разумевање онога што они заправо раде унутар калупа за штанцање током сваког притиска притиска је место где живи права инжењерска вредност. Механичка функција ових рељефних резова иде далеко даље од једноставне превенције прекомерног храњења. Они активно учествују у контроли траке, формирању зазора и тачности регистрације током целог процеса матрице.
Како заобићи урезе контролишу кретање траке
Замислите прогресивну матрицу за штанцање која ради при 200 удараца у минути. Трака напредује за једну дужину између сваког ударца, а цео процес штанцања зависи од тога да се то кретање дешава са поновљивом прецизношћу. Зарези за бајпас служе као механичка окосница те прецизности.
Када улагач ослободи траку, она се помера напред све док угао зареза не дође у контакт са чврстим зауставним блоком монтираним у калупу. Ово тешко заустављање елиминише сваку кумулативну грешку у храњењу која се може нагомилати у стотинама прогресија. За разлику од електронских сензора који детектују погрешно увлачење након што се догоде, физичко заустављање створено геометријом зареза спречава да се проблем појави.
Зарез такође уклања ивични материјал који би иначе могао да омета глатко увлачење кроз водилице. Завојни материјал често долази са благим ивицама или нагибом од процеса сечења. Сечењем чисте, равне-референтне ивице у траку, зарез за обилазницу даје матрици поуздану површину за индексирање без обзира на стање материјала који долази.
За матрице које изводе операције штанцања на раним станицама, бушилица са заобљеним зарезом обично се активира истовремено са пробијањем пилот рупе. То значи да трака добија и своје регистрационе рупе и геометрију контроле ивица у једном удару, успостављајући све референце локације пре него што материјал стигне до било које станице за формирање низводно.
Интеракција између заобилазних зареза и регистрације пилот пинова
Зарези за обилазницу и пилот игле раде као тим, али се баве различитим аспектима контроле траке. Пилотне игле обезбеђују прецизну Кс-И локацију тако што захватају унапред-пробушене рупе и повлаче траку у тачан положај док се матрица затвара. У међувремену, заобићи зарезе постављају границу грубог увлачења и обезбеђују размак З-осе за формиране елементе.
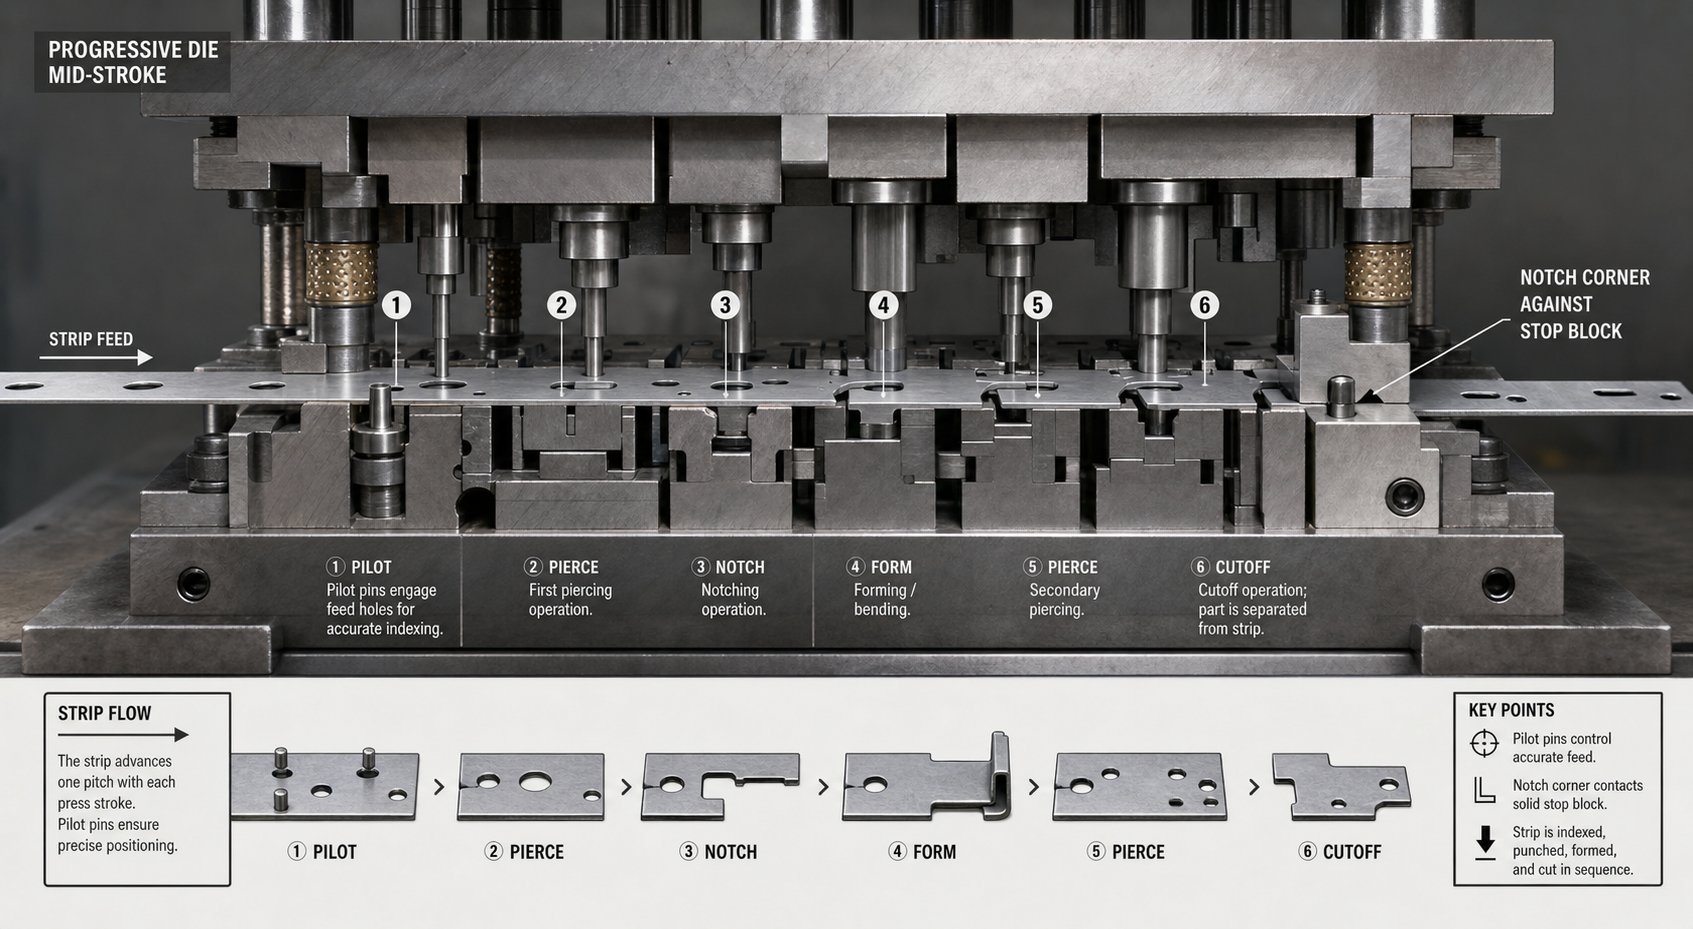
Ево како се секвенца одвија током циклуса једног притиска:
- Додавач помера траку напред за једну дужину корака. Трака се слободно креће кроз отворену матрицу све док угао заобилазног зареза не додирне чврсти граничник, спречавајући прекомерно увлачење.
- Преса рам почиње свој низ. Како се горња матрица спушта, пилот игле улазе у претходно-пробушене рупе на траци, повлачећи материјал у прецизан крајњи положај и исправљајући свако мање бочно неусклађеност.
- Плоча за скидање траке додирује површину траке, причвршћујући је равно уз доњу површину матрице. На станицама за формирање, дизачи могу држати траку на повишеном положају како би уклонили претходно формиране карактеристике испод.
- Операције штанцања и обликовања се изводе истовремено на свим станицама. На првој станици, нови обилазни зарези и пилот рупе су урезане у долазну траку. На низводним станицама формирају се кривине, извлачење и рељеф.
- Ован мења смер. Стриптизети држе траку док се ударци повлаче. Подизачи подижу траку назад до висине увлачења, а геометрија обилазног зареза обезбеђује зазор потребан за формиране елементе за чишћење доњих компоненти матрице док се трака подиже.
- Додавач се поново укључује, померајући траку до следећег положаја и циклус се понавља.
Без премосних зареза који обезбеђују почетно грубо заустављање, само пилот игле би сносиле пуни терет исправљања било какве грешке при увлачењу. Пилоти су прецизне компоненте калупа за штанцање дизајниране за фино лоцирање, а не за апсорпцију силе претеране траке. Ослањање на њих као примарних заустављања убрзава хабање иглица и на крају доводи до погрешне регистрације на свим станицама.
Спречавање подизања траке и погрешног увлачења током напредовања
Подизање траке је једна од најупорнијих главобоља у прогресивној операцији калупа. Када станица за формирање савија материјал надоле, околна носећа трака жели да се скрене нагоре као одговор. Ако се тај подигнути материјал закачи за компоненту матрице док се трака помера напред, добијате погрешно увлачење или извијање који може да сруши алат.
Зарези за обилазницу решавају ово на два начина. Прво, уклањањем материјала са ивице носача у близини станица за формирање, они смањују крутост носача у тој зони. Мање крути носач је компатибилнији, што значи да се може лагано савијати без преношења силе подизања по целој ширини траке. Ово је у складу сапринципи дизајна носеће тракекоји балансирају флексибилност са структурним интегритетом.
Друго, сама геометрија зареза ствара физички зазор. Када формирана карактеристика као што је савијени језичак или извучена чаша треба да прође кроз следећу станицу, зарез за обилазницу обезбеђује да постоји слободан простор на ивици траке за кретање те карактеристике без контакта са челиком. Ово је посебно критично у дизајну калупа за штанцање где су станице блиско распоређене и формиране карактеристике се протежу испод или изнад равни траке.
Однос између постављања зареза и стабилности траке представља равнотежу. Изрежите превише материјала са носача и губите структурну чврстоћу потребну да се трака поуздано прогура кроз калуп. Исечене премало и формиране карактеристике се сударају са низводним алатима. Исправан баланс захтева разумевање специфичних доступних опција геометрије зареза и када свака конфигурација најбоље одговара апликацији.
Врсте обилазних зареза и када користити сваку конфигурацију
Тај баланс између зазора и јачине носача нема решење које-одговара-за све{2}}обе. Различите геометрије делова, мере материјала и дубине обликовања захтевају различите облике зареза. Међу различитим типовима калупа за штанцање у производњи, прогресивни алати виде најширу палету конфигурација обилазног зареза јер свака станица уводи јединствене захтеве за чишћење. Одабир праве геометрије није козметичка одлука. Директно утиче на стабилност траке, понашање отпада и животни век ударца.
В-Конфигурација зареза и типичне апликације
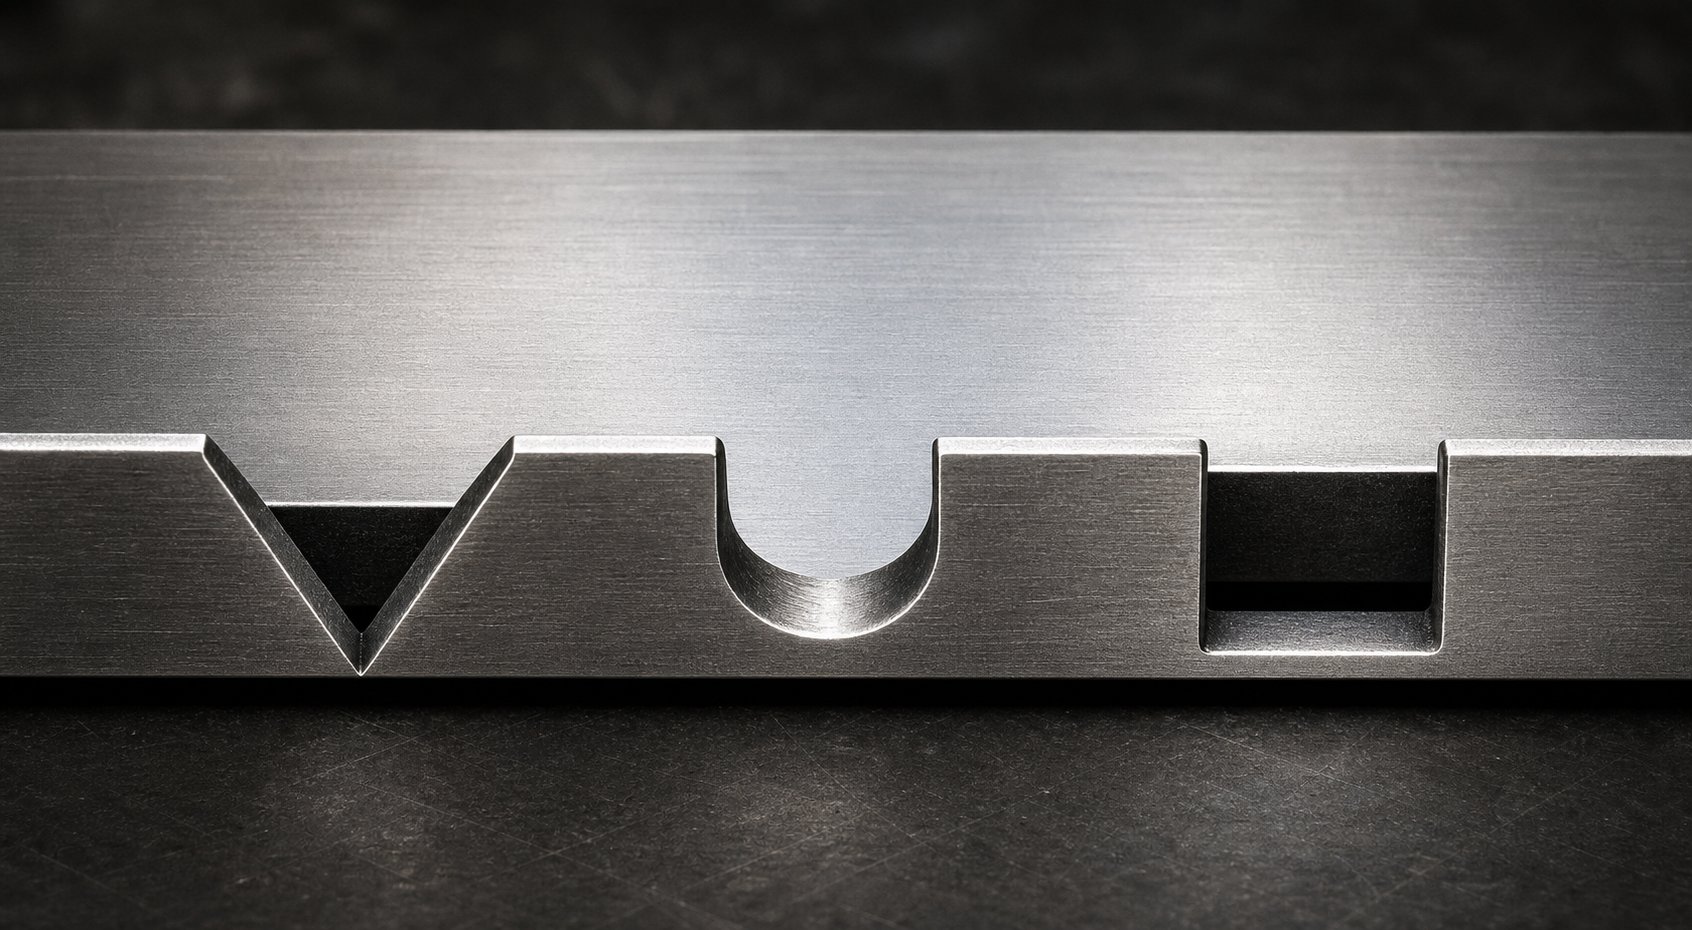
В-зарез је најчешћа геометрија обилазног зареза у операцијама штанцања. Има два реза под углом који се састају у једној тачки, стварајући троугласти рељеф на ивици траке. Угао В типично се креће од 60 до 90 степени, мада неке апликације користе уже или шире профиле у зависности од потребе за зазором.
Зашто је В-зарез тако популаран? Његов конусни облик природно води траку ка чврстом граничнику док се материјал повлачи напред. Закошене ивице делују као увод-, центрирајући траку бочно и смањујући могућност да угао са зарезом виси на блоку за заустављање. Ово -понашање самоцентрирања чини В-зарезе посебно ефикасним у-прогресивним алатима велике брзине где трака мора да се индексира брзо и чисто.
В-зарези најбоље функционишу у апликацијама са умереним захтевима за зазор и тањим тракама, обично испод 2,0 мм. Они производе компактан пуж који се поуздано избацује, а шиљаста геометрија концентрише мање напрезања на ивици носача у поређењу са оштрим правоугаоним угловима. Међутим, В-зарези нуде ограничену ширину зазора на ивици траке, што може бити ограничење када је формираним елементима потребан шири прозор за пролаз.
У-Дизајн зареза и правоугаоног обилазног зареза
Када В-зарез не може да обезбеди довољну ширину слободног простора, ступају У-урез и правоугаоне конфигурације. Ове геометрије уклањају шири део материјала са ивице носача, стварајући шири рељефни прозор за формиране елементе који пролазе низводно кроз станице.
У-зарез има полукружно или полупречнико дно, које распоређује напрезање равномерније од џепа са оштрим-углама. Ово га чини јаким избором за обилазне урезе у апликацијама за формирање лима где носећа трака доживљава поновљена оптерећења савијања током рада подизача. Полупречник у корену зареза смањује могућност пуцања од замора, посебно код материјала који су склони очвршћавању.
Правоугаони зарези, насупрот томе, максимизирају површину зазора за дату дубину зареза. Једноставне су за машинску обраду у калупу и производе једноставан облик пужа. Замена-је у томе што оштри унутрашњи углови стварају тачке концентрације напрезања. У тврђим или тањим материјалима, ти углови могу да изазову пукотине након хиљада циклуса пресовања. Додавање малих радијуса углова (чак и 0,5 до 1,0 мм) значајно смањује овај ризик без жртвовања значајног зазора.
И У-урезани и правоугаони дизајни су уобичајени у прогресивним калупима са станицама за дубоко обликовање, великим утиснутим утисцима или вишеструким кривинама које се протежу знатно испод равни траке. Ако је формираној особини потребан значајан простор за путовање, ове шире геометрије то пружају.
Позитивна и негативна геометрија зареза заобилазнице
Осим облика самог реза, дизајн заобилазног зареза дели се у две основне категорије на основу начина на који се рукује материјалом: позитиван и негативан. Разумевање негативних и позитивних обилазних зареза у калупима за штанцање лимова је од суштинског значаја јер избор утиче на снагу носача, управљање зарезима и укупно понашање траке на различите начине.
A негативан премосни зарезје оно што већина инжењера прво замишља. Материјал се физички уклања са ивице траке, стварајући рез који обезбеђује зазор. Уклоњеним пужем се мора управљати кроз одговарајућу вентилацију и канале за отпад. Негативни зарези су стандардни приступ у већини апликација за штанцање јер нуде предвидљиву, конзистентну геометрију зазора од првог ударца па надаље.
A позитиван премосни зарезима другачији приступ. Уместо да уклања материјал, он задржава или преусмерава тракасти материјал да би створио рељеф. Замислите операцију-и-форме где је језичак савијен ван носеће равни уместо да буде потпуно одсечен. Материјал остаје причвршћен за траку, али се помера из зоне интерференције. Овај метод одржава већи попречни пресек-носача, што побољшава крутост траке и стабилност увлачења. Такође у потпуности елиминише пуж, решавајући проблеме управљања отпадом у уским распоредима калупа.
Практично значење ових термина може да варира између компанија и дизајнера калупа, тако да дефиниције увек треба да буду потврђене у односу на специфичне стандарде цртежа и распореда трака који се користе. Табела испод приказује основне разлике:
| Геометри Типе | Типичан случај употребе | Предности | Ограничења |
|---|---|---|---|
| В{0}}Урез (негативно) | Брзе{0}}прогресивне матрице са умереним потребама за чишћењем; танка трака испод 2,0 мм | Само{0}}акција фида за центрирање; компактни пуж; нижа концентрација напона на ивици носача | Ограничена ширина зазора; није идеално за дубоко{0}}обликоване елементе који захтевају широке рељефне прозоре |
| У{0}}Урез (негативно) | Примене са поновљеним оптерећењима савијањем; материјали склони очвршћавању или пуцању од замора | Заобљени корен равномерно распоређује напон; добра отпорност на замор; умерена ширина клиренса | Нешто сложенија геометрија ударца; облик пужева може захтевати посебан дизајн жлебова |
| Правоугаона (негативна) | Станице за дубоко формирање; велике удубљења или кривине које се протежу знатно испод равни траке | Максимална слободна површина за дату дубину; једноставан за обраду; предвидљива геометрија пужа | Оштри углови стварају подизаче стреса; захтева додатне радијусе у тврђим или тањим материјалима |
| Позитиван (Ланце-и-Форм) | Чврсти распореди калупа где је управљање пужевима проблематично; апликације које захтевају максималну крутост носача | Није произведен пуж; одржава попречни{0}} пресек носача; побољшава стабилност храњења | Ограничена дубина клиренса; ланцетарски језичак може ометати ако није потпуно контролисан; додаје сложеност формирања |
Избор праве конфигурације за негативне и позитивне обилазне зарезе у калупима за штанцање за формирање лима своди се на четири варијабле: дебљина траке, својства материјала, зазор који захтевају ваше формиране карактеристике и дубина формирања на суседним станицама. Плитки новчић или рељеф можда треба само узак В-урез за чишћење. Дубоко{3}}извучена шоља која напредује кроз више станица вероватно захтева правоугаони рељеф пуне -ширине или У-урез да би прошао без контакта.
Геометрија коју одаберете такође утиче на то како се зарез временом троши и како се матрица понаша при брзини производње. Оштрији профили са зарезима секу чисто, али концентришу хабање на мањим површинама пробијања. Шири профили шире оптерећење, али уклањају више носећег материјала. Ови-уступци се директно повезују са параметрима дизајна и правилима постављања која одређују где се налази сваки зарез у односу на пилоте, геометрију дела и размак између станица.
Заобиђите параметре дизајна зареза и смернице за постављање
Свака конфигурација зареза о којој смо горе говорили живи или умире на основу бројева иза ње. Сам облик не гарантује перформансе. АВ-зарез који је превише плитак и даље дозвољава формираним елементима да се сударају са низводним алатима. Правоугаони зарез предубоко ломи носећу траку под оптерећењем. Ефикасан дизајн калупа за штанцање захтева прецизну контролу над четири критична геометријска параметра и дисциплиновано постављање у односу на остатак распореда траке.
Критични геометријски параметри за дизајн заобилазног зареза
Када сједнете да димензионирате обилазни зарез у металној матрици за штанцање, ово су варијабле које одређују да ли се ваша трака храни чистом брзином производње или вам задаје главобоље од првог дана:
- Нотцх Дептх- Растојање које се зарез протеже ка унутра од ивице траке. Ово мора да премаши максималну висину (или дубину) било које формиране карактеристике која треба да прође кроз следеће станице. Уобичајена почетна смерница је да се подеси дубина зареза на 1,5 до 2,0 пута већа од висине формираног елемента, обезбеђујући маргину радног зазора која узима у обзир повратак материјала и благо неусклађеност траке током увлачења.
- Нотцх Видтх- Димензија мерена дуж ивице траке у правцу кретања. Ширина зареза мора да прихвати пуну дужину формираног елемента док путује поред блока за заустављање, плус довољно маргине да спречи контакт у најгорим-условима храњења. Ширина се обично односи на нагиб станице - зарез ужи од 40 до 60 процената удаљености можда неће обезбедити адекватан размак за карактеристике које обухватају прелазну зону између станица.
- Угао зареза (специфичан за В-зарез)- Укључени угао између две исечене површине В-зареза. Углови између 60 и 90 степени нуде најбољи баланс-акције самоцентрирања и запремине зазора. Оштрији углови испод 60 степени стварају ломљивије врхове са зарезима склоним ломљењу под затезањем траке, док углови већи од 90 степени смањују предност центрирања и бочно троше материјал носача.
- Размак и понављање- Зарези заобилазнице се понављају на сваком кораку дуж траке. Њихов размак је тачно једнак нагибу матрице, обезбеђујући да свака прогресија ствара идентичну референцу заустављања. У неким распоредима дизајна матрице за штанцање метала, зарези се појављују на обе ивице траке (двострано-) ради побољшане бочне регистрације, посебно у применама широких намотаја где једнострани -урези дозвољавају да се трака лагано окреће током увлачења.
Ови параметри су у интеракцији једни са другима. Повећање дубине зареза без проширења отвора зареза ствара уски прорез који задржава пужеве и одупире се избацивању. Проширивање зареза без подешавања дубине може да обезбеди бочни зазор без решавања проблема вертикалних сметњи. Ефикасан дизајн штанцања их третира као систем, а не као независне димензије.
Смернице за постављање у односу на пилот рупе и размак станица
Где позиционирате урез у распореду траке је исто толико важно као и сам облик зареза. Постављање следи неколико основних принципа у калупима за штанцање лимова:
Зарезе за обилазницу треба исећи на што ранијој станици, идеално на једној или две. Ово осигурава да трака добије своју референцу контроле ивице пре него што наиђе на било какве операције формирања низводно. Рано сечење зареза такође значи да је равна ивица доступна за максималан број наредних станица за индексирање.
Урезник треба да пуца на истој станици као и пилот рупа кад год је то могуће. Ово успоставља и заустављање грубог увлачења и прецизну{1}}референцу локације у једном поготку, елиминишући сваку грешку у положају која би се могла акумулирати ако би се ове карактеристике исекле на различитим станицама. У пракси, већина прогресивних конструктора матрица поставља урезни пробој поред пилот-пробоја у исти блок матрице.
Бочно, зарези треба да буду постављени довољно далеко од геометрије дела да носач задржи структурни континуитет између зареза и најближе празне ивице дела. Опште правило у дизајну штанцања метала је да се одржи минимална ширина моста између зареза и суседних изреза једнака најмање 1,5 пута дебљини траке. Пад испод тога, и носач постаје слаба карика склона кидању под напоном хране.
Балансирање дубине зазора са интегритетом носеће траке
Ево напетости са којом се суочава сваки дизајнер матрице: дубљи зарези пружају већи размак за формиране карактеристике, али такође уклањају више материјала са ивице носача. Уклоните превише и носач губи снагу-попречног пресека потребну за поуздано гурање траке кроз водилице и преко подизача.
Замислите челичну траку дебљине 1,0 мм са носачем ширине 12 мм на свакој страни. Ако се ваш обилазни зарез пружа 8 мм према унутра, само 4 мм носећег материјала остаје нетакнуто на том попречном-пресеку. Тај преостали мост мора да поднесе све силе напајања, оптерећења дизача и динамичке напоне при великој{7}}операцији преса. У тањим или мекшим материјалима тај преостали део можда неће бити довољан.
Инжењерски принцип који управља овом равнотежом је једноставан: дубина зареза никада не би требало да троши више од 60 до 70 процената ширине носача. Останак унутар овог опсега чува довољно структурног материјала да се одржи поузданост довода, док и даље пружа значајан размак за формиране карактеристике. Ако ваша формирана геометрија захтева дубљи рељеф него што овај однос дозвољава, исправан одговор је да проширите носећу траку у почетном распореду траке уместо да гурате зарез дубље у носач премале величине.
Овде се укрштају дизајн калупа за штанцање и оптимизација распореда траке. Метална матрица за штанцање која изгледа ефикасно у погледу употребе материјала, али оставља недовољну ширину носача за одговарајућу дубину заобилазног зареза, на крају кошта више због погрешног увлачења, пада матрице и отпада. Распоред траке мора бити дизајниран са геометријом зареза на уму од почетка, а не накнадно уграђен након што је матрица направљена.
Својства материјала додају још један слој овом прорачуну. Челици-високе чврстоће толеришу дубље зарезе јер њихова већа граница течења одржава крутост носача са мањим попречним пресеком-. Меке легуре алуминијума или бакра захтевају конзервативније границе дубине јер се преостали носач лакше деформише под оптерећењем. Ова прилагођавања{5}}специфична за материјал заслужују сопствену детаљну обраду како би се избегло превелико поједностављивање процеса дизајна.
Заобилазни урези наспрам алтернативних метода контроле траке
Бајпас зарези нису једини начин да се контролише кретање траке у прогресивном калупу. Пилотне игле, бочни секачи, обичне носеће траке и системи засновани на подизачу{1}}сви играју улогу у алатима за штанцање метала. Па зашто бирати једно преко другог? Одговор зависи од захтева за регистрацију, циљева отпада и колико сложености ваш буџет алата за штанцање може да подржи. Сваки метод има слатку тачку, а разумевање-заступница вам помаже да одаберете праву комбинацију за дату апликацију.
Заобићи зарезе у поређењу са самим пилот-пиновима
Пилотне игле су прецизна радна снага за регистрацију трака. Они улазе у унапред-пробушене рупе и повлаче траку у тачан Кс-И положај при сваком потезу. АсПитер Улинц из ПМА бележи, пилоти морају бити величине само 0,0005 до 0,001 инча размака до својих рупа и морају се укључити пре него што било који други ударци додирну материјал. Пружају изузетну позициону тачност, често унутар неколико хиљадитих делова инча.
Али ослањање само на пилот игле за контролу хране има значајну лошу страну. Пилоти су дизајнирани за фину локацију, а не за апсорпцију силе прекомерно нахрањене траке. Ако улагач пређе чак и за делић милиметра, пилот затик преузима ту страну оптерећења-од ударца. Преко хиљада циклуса на преси за штанцање која ради при производној брзини, то поновљено бочно оптерећење савија пилоте, издужује пилот рупе и деградира регистрацију на свакој станици.
Зарези за обилазницу елиминишу овај проблем обезбеђивањем грубог механичког заустављања узводно од укључивања пилота. Угао са зарезом први долази у контакт са зауставним блоком, апсорбујући силу прекомерног додавања робусном ивицом, а не прецизним иглом. Пилоти тада обављају само фину корекцију, радећи у оквиру свог дизајна. Ова подела рада продужава живот пилота и одржава тачност регистрације много дуже од пилота који раде сами.
Да ли то значи да су за сваку прогресивну коцкицу поред пилота потребни и зарези за обилазницу? Није нужно. Једноставне матрице за слепљење или перфорирање без операција формирања, минималног подизања траке и кратких прогресија могу добро функционисати само са пилотима. Ризик се другачије израчунава за-производњу великог обима на машини за штанцање где хиљаде удараца на сат појачавају сваку малу грешку.
Алтернативне методе контроле траке и њихове замене{0}}
Осим комбинације заобилазног зареза и пилот игле, постоји неколико других техника металног штанцања за контролу прогресије траке:
Обичне носеће траке без урезау потпуности се ослањају на фидер и пилот игле за контролу положаја. Носач једноставно повезује празне делове и обезбеђује површину за вођење шина. Овај приступ функционише за једноставне делове без формирања које мења висину траке, али нуди нулту механичку заштиту од прекомерног уноса. Било какво проклизавање фидера или грешка у времену остаје неисправљена све док је не ухвати пилот игла (или пад матрице).
Бочни секачиодрежите малу количину материјала са једне или обе ивице траке на првој станици. Свеже одсечена ивица се креће према стоп да би се подесила прогресија. Бочни секачи служе сличну функцију грубог{2}}заустављања као зарези за обилазницу, али стварају непрекидну траку од ивица, а не дискретне зарезе. Овај приступ је уобичајен у апликацијама алата за штанцање и калупа где је стање ивице улазног намота непоуздано или где ширина траке треба да се утврди пре уласка у шине за вођење.
Системи засновани на подизачу{0}}подигните траку изнад површине матрице између потеза, омогућавајући формираним елементима да очисте доње компоненте матрице током храњења. Подизачи решавају проблем вертикалног зазора који заобилазећи зарезе решавају бочно. У пракси, најсложеније прогресивне матрице користе и једно и друго: подизаче за вертикални зазор и обилазне урезе за контролу ивица и ограничавање помака. Сами подизачи не могу спречити прекомерно храњење или исправити бочну регистрацију.
Конфигурације сценских алатаразбијте прогресивну операцију у одвојене станице на појединачним сетовима матрица. Свака станица добија дискретну празну траку, а не континуирану траку, што у потпуности елиминише изазове са храњењем траке. Компромис-је драматично мањи проток, већи трошкови руковања и сложенији механизми преноса делова између фаза.
Утицај на оптимизацију распореда трака и смањење отпада
Сваки метод контроле траке утиче на то колико материјала заврши као употребљиви делови у односу на отпад. Зарези за обилазницу уклањају мале дискретне зарезе са ивице носача, додајући предвидљиву отпадну компоненту сваком потезу. Тај отпад је минималан, обично неколико квадратних милиметара по зарезу, и вредан је поузданости храњења које пружа.
Бочни секачи стварају више отпада по потезу јер континуирано секу целу ивицу траке. Ако је ваш трошак материјала висок или геометрија вашег дела већ помера границе искоришћења материјала, то додатно обрезивање ивица може неповољно да помери економију. Супротно томе, ако ваш улазни калем има лош квалитет ивица, отпад бочног резача може бити неизбежан без обзира на то.
Обични носачи без уреза не производе никакав додатни отпад од самог метода контроле, али догађаји погрешног увлачења које изазивају стварају много више отпада у одбијеним деловима и време застоја у поправци матрице. „Уштеде“ од елиминисања отпадака су илузорне ако се ваша стопа одбијања чак и незнатно повећа.
Табела у наставку ставља ове-одговоре једну поред друге ради брзе референце:
| Контролни метод | Прецизност регистрације | Сцрап Импацт | Сложеност алата | Најбоља-прикладна апликација |
|---|---|---|---|---|
| Премосни зарези + пилот игле | Високо. Грубо заустављање спречава прекомерно храњење; пилоти обезбеђују фину Кс-И локацију унутар 0,001 ин. | Ниско. Мали дискретни пужеви по удару; предвидљив и управљив. | Умерено. Захтева урезивање, блокаду заустављања и путању избацивања пужа поред пилота. | Више-прогресивне калупе са операцијама формирања,-производњом великом брзином, уским толеранцијама. |
| Пилот Пинс Алоне | Високо за фину локацију, али подложно кумулативној грешци фидовања и преоптерећењу пилота. | Ништа од самог метода контроле; већи ризик од погрешног увлачења{0}} отпада. | Ниско. Само стандардни хардвер за пилотирање. | Једноставне калупе за слепљивање или перфорирање без формирања; краткотрајне- или мале{1}} апликације. |
| Бочни секачи + пилот игле | Високо. Свежа-ивица пружа чисту референцу за заустављање; пилоти се баве финим позиционирањем. | Умерено. Континуирана трака за обрезивање ивица додаје стални волумен отпада. | Умерено до високо. Алат за бочне секаче плус управљање и одлагање отпадних трака. | Завојнице за трчање са непоузданим квалитетом ивица; апликације којима је потребна тачна ширина траке. |
| Обичан носач (без зареза) | У потпуности зависи од тачности фидера и могућности корекције пилота. | Ништа од самог метода; повећан ризик од погрешног увлачења повећава одбацивање делова. | Ниско. Нема додатног алата осим водилица и пилота. | Врло једноставно равно затамњење без формирања; делови ниског{0}}ниског ризика где је повремено погрешно увлачење дозвољено. |
| Системи подизача (вертикална контрола) | Управља само зазором З-осе; без бочне контроле или{1}}управљања правца. | Ниједан од дизача; мора бити упарен са другом методом за контролу хране. | Умерено. Опружни или пнеуматски подизачи, координација времена са отпуштањем хране. | Матрице са формираним карактеристикама које се протежу испод равни траке; увек коришћен уз пилоте и зарезе. |
| Алати за сцену (засебне станице) | Висока по станици, али тачност преноса између станица уводи нове варијабле. | Променљива. Нема отпада од носиоца, али руковање празним деловима и пренос могу да доведу до одбијања. | Високо. Вишеструки сетови матрица, механизми преноса, одвојени ударци преса по операцији. | Веома сложени делови који се не могу произвести у једној прогресивној траци; слаба-до-средња јачина звука. |
У већини производних окружења, комбинација бајпас зареза и пилот пина пружа најбољу равнотежу тачности, контроле отпада и могућности одржавања. Бочни секачи су логична алтернатива када је стање ивица проблем. Подизачи пре допуњују него замењују контролу засновану на зарезима-. А сценски алат је потпуно другачија парадигма, резервисана за делове чија геометрија једноставно не може напредовати кроз једну траку.
Оптимизација распореда трака на крају значи избор методе контроле која минимизира укупне трошкове, а не само трошкове материјала. Неколико додатних квадратних милиметара зарезаног отпада по поготку је занемарљиво у поређењу са застојима, поправком калупа и одбаченим квалитетом који произилазе из неадекватне контроле траке. Праве уштеде долазе из уградње праве комбинације контролних карактеристика у алат за штанцање и умре од самог почетка, уместо накнадног уградње након што се проблеми увлаче на површину у производњи.
Међутим, не реагује сваки материјал на исти начин на ове методе контроле. Дебљина траке, тврдоћа и дуктилност суштински мењају начин на који се носач понаша под оптерећењима и како ивице зареза у интеракцији са материјалом током сечења и напредовања.
Разматрање специфичног дизајна заобилазног зареза за материјал-
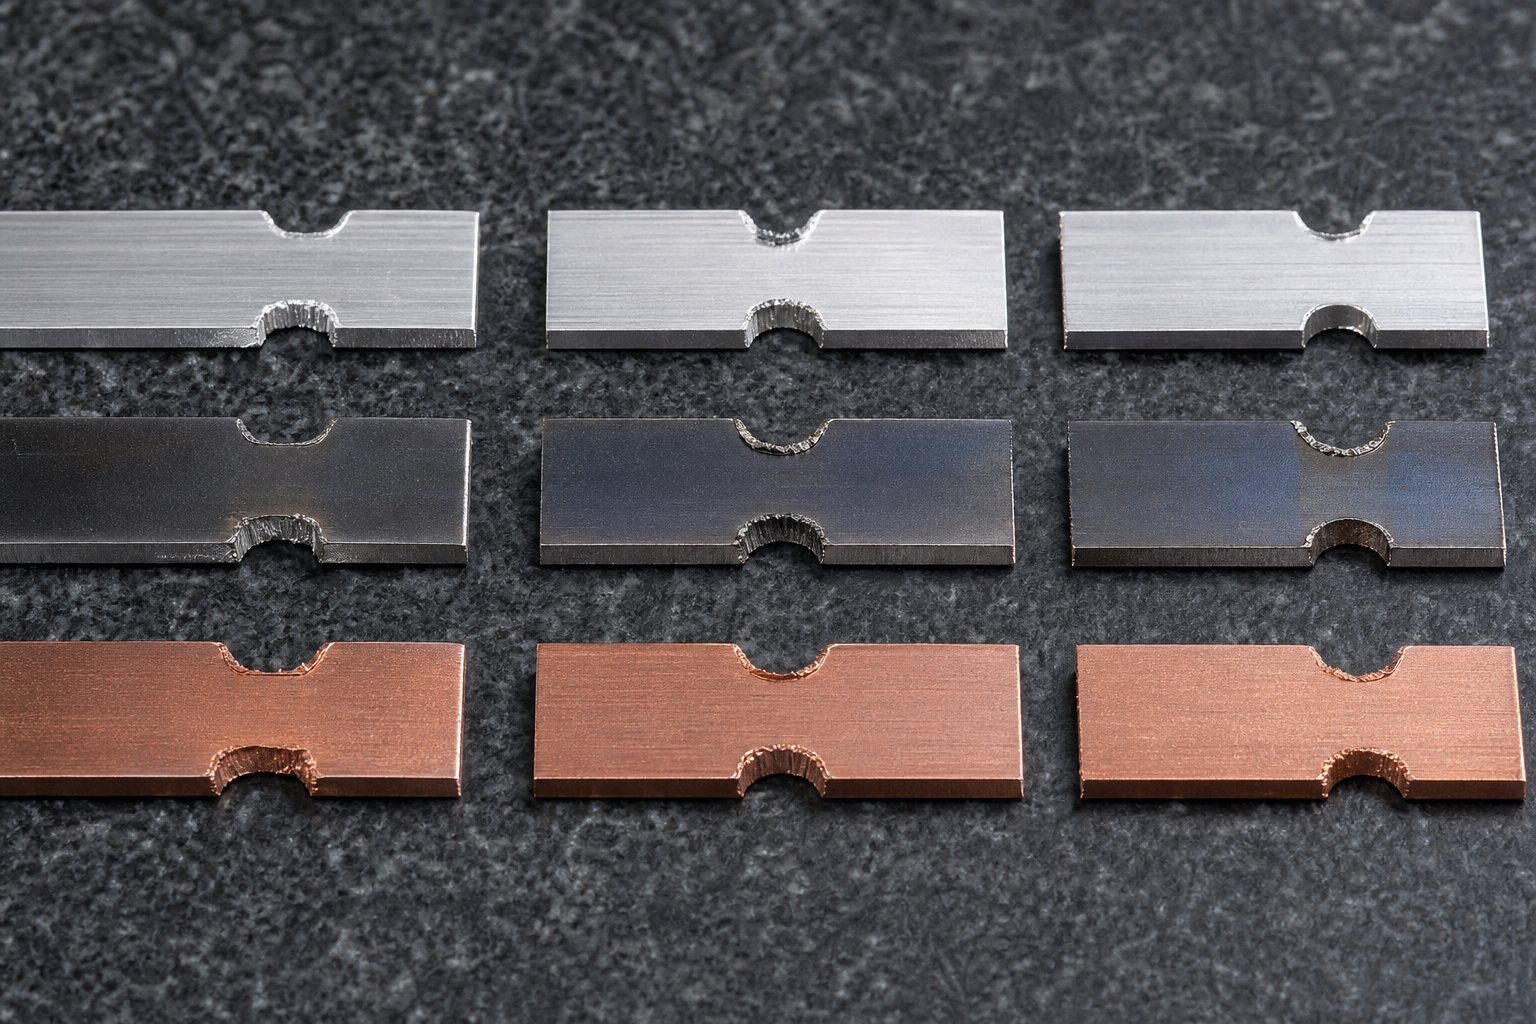
Обилазни зарез који савршено функционише у хладно ваљаном челику дебљине 1,0 мм може да напукне носач, да поквари ударац или оштети завршну обраду када пређете на алуминијум или легуру високе{2}}врсте. Својства материјала не утичу само на формирање станица. Они диктирају како се сам зарез понаша током сечења, како се преостали носач носи са оптерећењем за храњење и како ивице зареза издрже током хиљада циклуса пресовања. Третирање дизајна зареза као -независног од материјала је један од најбржих путева ка проблемима производње у штанцању лимова.
Како дебљина траке утиче на дубину и ширину зареза
Дебљина траке је једина најдиректнија варијабла која утиче на геометрију заобилазног зареза. Дебљи материјал захтева дубље резове да би се очистиле формиране карактеристике које природно штрче даље испод или изнад равни траке. Кривина од 0,5 мм у кундаку од 0,4 мм даје скромну висину елемента. Исти угао савијања код кундака од 2,0 мм ствара формирану пројекцију четири до пет пута већу, захтевајући пропорционално дубљи рељеф.
Дебљина такође одређује колико снаге носиоца остаје након што је зарез исечен. Зарез дубине 10 мм у носачу ширине 15 мм оставља 5 мм материјала за мост. У танком материјалу (испод 0,8 мм), тај мост има веома малу површину попречног пресека и може да се копча или поцепа под напоном. У дебљим штанцаним челичним тракама изнад 2,0 мм, исти мост од 5 мм задржава довољно модула пресека да удобно носи производна оптерећења.
Слично се понаша и ширина. Дебљим тракама су потребни шири отвори за зарезе јер формиране карактеристике заузимају више линеарног простора дуж правца увлачења. Пуж произведен од ширег, дубљег зареза у дебелом материјалу је такође тежи и теже га је избацити. Дизајнери калупа који раде са челичним калупима за штанцање за тешке-залихе често додају вакуум или позитивну ваздушну експлозију како би осигурали да пужеви чисте матрицу, а не да се слажу у рупу.
Ефекти тврдоће и дуктилности материјала на геометрију зареза
Тврдоћа и дуктилност контролишу шта се дешава на ивицама и угловима зареза након сечења. Меки, дуктилни материјали као што су бакар и жарени алуминијум се пластично деформишу око зареза без пуцања. Тврди, ниско{2}}материјали концентришу напрезање на оштрим угловима и могу покренути микро-пукотине које се шире под цикличним оптерећењима.
Ево како различите категорије материјала реагују на геометрију заобилазног зареза:
- Ниско{0}}угљични челик (ЦРС, 1008/1010)- Добро толерише оштре В-зарезе и правоугаоне геометрије. Добра дуктилност омогућава прерасподелу напрезања на угловима. Умерено опружно враћање значи да формиране карактеристике држе свој облик предвидљиво, тако да су прорачуни зазора зареза једноставни. Ово је основни материјал за већину дизајна калупа за штанцање челичног лима.
- Челик високе{0}}врсте (ХСЛА, ДП, АХСС)- Већа тврдоћа значи да се зарез бржи хаба и силе сечења се повећавају. Смањена дуктилност чини оштре унутрашње углове опасним. За правоугаоне зарезе у овим материјалима потребни су радијуси углова од најмање 1,0 до 1,5 дебљине траке да би се спречило пуцање од замора на ивици носача. Повратак је знатно већи, тако да формиране карактеристике могу да штрче даље од номиналног, што захтева додатну дубину зазора у зарезу.
- Легуре алуминијума (3003, 5052, 6061)- Меки темпераменти се лако формирају и секу, али имају тенденцију да се жуљају на ударце од алатног челика. Процес штанцања алуминијума захтева полиране површине за бушење или обложене алате (ТиН, ДЛЦ) да би се спречило накупљање материјала на ивицама зарезаних пробоја. Алуминијум такође ради-очвршћава на сеченим ивицама, што може учинити носач крхким у зони зареза након поновљених циклуса оптерећења. У-профили са зарезима са великим радијусима смањују овај ризик. Легуре попут 6061-Т6 су тврђе, али мање дуктилне, понашају се више као челик високе чврстоће у смислу осетљивости на пукотине на угловима зареза.
- Легуре бакра и месинга- Одлична дуктилност, али подложна отврдњавању у раду у апликацијама великог{1}}циклуса. Обилазни зарези у бакарној траци обично имају добре резултате са било којом геометријом, иако мекоћа материјала значи да је формирање неравнина на ивици зареза израженије. Мањи зазори-од-убијача (око 5 до 7 процената дебљине по страни) помажу у контроли висине шиљака.
- Нерђајући челик (300 и 400 серије)- Аустенитне класе (304, 316) раде-агресивно очвршћавају током сечења. Ивица зареза постаје знатно тврђа од основног материјала, што може довести до пуцања ако се носач више пута савија преко подизача. Феритни и мартензитни разреди су мање склони радном очвршћавању, али имају нижу дуктилност, што их чини осетљивим на концентрацију напрезања на оштрим угловима зареза.
Посебну пажњу заслужује материјал са опругом. И у процесу штанцања алуминијума иу примени челика велике{1}}врсте, опружни повратак значи да формиране карактеристике не остају тачно тамо где их је ударио. Кривина која је предвиђена да штрчи 3 мм испод равни траке може се вратити на 2,5 мм или гурнути напоље до 3,3 мм у зависности од границе попуштања материјала. Дубина зареза мора да узме у обзир ову најгоре-пројекцију, а не само номиналну обликовану димензију.
Очвршћавање на ивицама зареза је суптилнији проблем који се појављује током времена, а не одмах. Сваки притисак мало хладан-обради сечену ивицу зареза. У материјалима као што су нерђајући челик и одређене легуре алуминијума, ово кумулативно очвршћавање на крају чини ивицу крхком. Када се носећа трака савија преко шине подизача у тој очврснутој зони, формирају се микро-пукотине и расту све док се носач не сломи средином-окрета. Одабиром У-зареза или правоугаоних профила великог радијуса распоређује се напон савијања на ширу област и одлаже овај режим квара.
Посебна разматрања за обложене и{0}}материјале високе чврстоће
Штанцани лим све више долази са претходно-нанесеним премазима: поцинкованим слојевима цинка, унапред-фарбаним површинама или органским фолијама које се наносе пре штанцања. Ови премази додају ограничење које голи метал не чини. Резање са зарезом пролази кроз премаз на ивици реза, откривајући основни метал. Што је још важније, како трака пролази кроз матрицу, сирове ивице зареза могу стругати о водилице и зауставне блокове, стварајући остатке премаза који контаминирају матрицу.
За поцинковане и галванизоване челике уобичајене у аутомобилској примени, љускање цинка на ивицама зареза је познат проблем. Слој цинка је крхак у поређењу са подлогом и има тенденцију пуцања и љуштења од ошишане ивице. Те честице цинка мигрирају у станице за формирање и узрокују површинске дефекте на готовим деловима. Стратегије за управљање овим укључују:
- Коришћење нешто већег зазора-за{1}}урезивање (8 до 12 процената по страни) да би се произвело чистије смицање са мање ломова премаза.
- Додавање ваздушних{0}}станица низводно од пробијача да би се уклониле лабаве честице премаза пре него што стигну до области формирања.
- Одабир геометрија зареза које минимизирају укупан периметар смицања. Један широки зарез ствара мање резне ивице од два уска зареза која обезбеђују исту запремину зазора.
Претходно{0}}фарбане или ламиниране траке представљају другу забринутост. Сама ивица зареза није проблем. Уместо тога, било који неравнина или уздигнути материјал на ивици реза може изгребати обојену површину суседних омотача траке на завојници или оштетити премаз током контакта са подизачем. Сечење-без зареза у овим материјалима захтева врхунску контролу-за{6}}контролу зазора бушотине и често одржавање пробоја да би ивице сечења биле оштре.
Материјали високе{0}}врсте затезне чврстоће изнад 980 МПа потискују алате за пробијање до крајњих граница. Сила резања по јединици дужине периметра зареза расте отприлике пропорционално са затезном чврстоћом материјала. Пробој са зарезом који траје 500.000 удараца у меком челику ће можда требати поновно брушење након 150.000 удараца у двофазном челику 980. Дизајнери матрица компензују коришћењем премијум алатних челика (класе металургије праха као што су ЦПМ-10В или уметци од карбида) за пробоје у овим применама и поједностављивањем геометрије зареза како би се смањио укупан периметар резања и концентрисане тачке напрезања.
Ови фактори{0}}специфични за материјал не постоје изоловано. Они остварују интеракцију са брзином производње, избором подмазивања и распоредом одржавања како би одредили стварне-светске перформансе. Када обилазни зарез почне да узрокује проблеме на поду пресовања, основни узрок често сеже у једну од ових интеракција материјала, а не у фундаменталну грешку у дизајну.
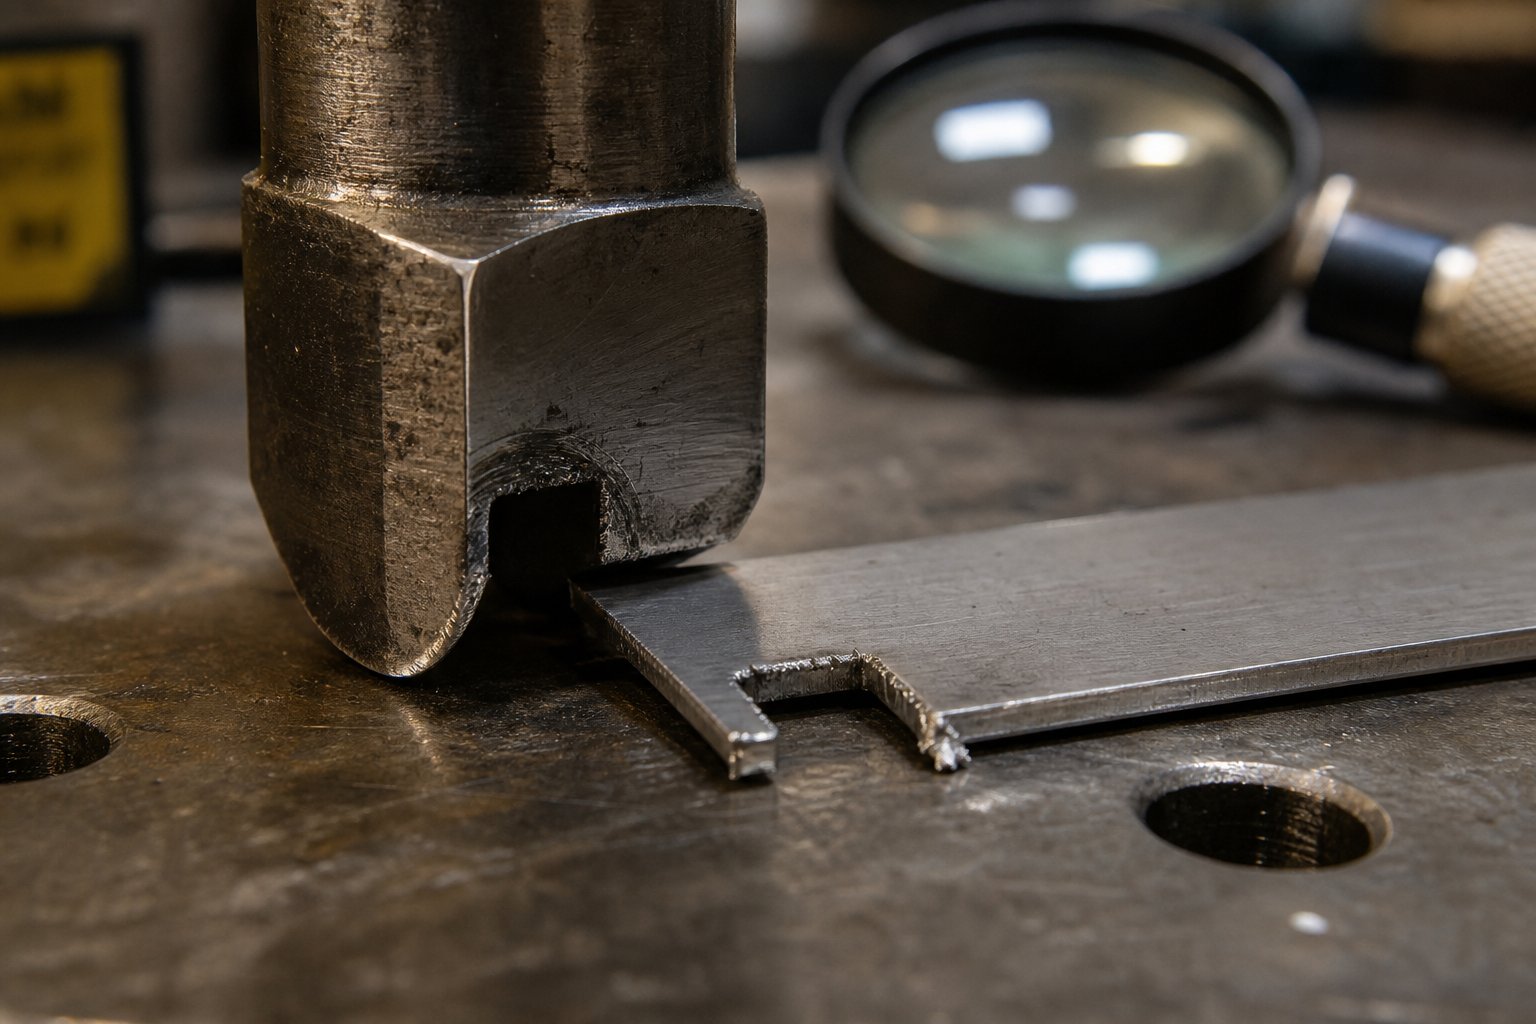
Решавање проблема са заобилазним зарезом у производњи
Када бајпас зарез почне лоше да се понаша на поду, оператери често примећују симптом много пре него што идентификују узрок. На готовим деловима се појављују неравнине. Пужеви се враћају у коцку. Трака се погрешно региструје иако геометрија зареза изгледа добро на папиру. Ови пропусти се ретко дешавају изоловано. Као што истраживање прогресивног решавања проблема са матрицама потврђује, раст шиљака, повлачење пужева и нестабилност храњења често су симптоми исте прогресије хабања, а не одвојених дефеката. Разумевање основног узрока иза сваког симптома је оно што одваја брзо решење од понављајуће главобоље у било којој операцији прецизног штанцања.
Уобичајени режими квара заобилазног зареза и основни узроци
Замислите да ваш сет калупа за штанцање ради пуном брзином и изненада производи погрешно лоциране рупе на станици пет. Ваш први инстинкт би могао бити да проверите пилотске игле или време довода. Али ако се перфорација бајпаса неравномерно истрошила, референца заустављања коју ствара се померила. Трака је и даље у контакту са зауставним блоком, али контактна тачка више није квадратна, што омогућава да се трака мало искоши пре него што се пилоти укључе. Та мала угаона грешка се множи на свакој низводној станици.
Ово је један од мање очигледних начина квара. Други су видљивији, али подједнако штетни. Ево примарних симптома са којима се оператери сусрећу и основних узрока сваког од њих:
Погрешна регистрација траке упркос присуству зареза.Зарез постоји и долази у контакт са граничником, али делови и даље показују померање положаја. Основни узроци укључују истрошене или уситњене ивице пробијања зареза које производе недоследну геометрију зареза, блокаду са истрошеном контактном површином или накупљање остатака на површини граничника. У сваком случају, референтна геометрија је деградирана иако се чини да систем функционише. Корекциона акција је да се под увећањем прегледа ивица зарезаног пробоја, измери хабање контактне површине блока блокаде и очисти све накупљене остатке из џепа за заустављање.
Превремено хабање зарезних пробоја.Удар се отупљује или се љуска брже него што се очекивало за материјал и запремину. Ово често води назад до недовољног зазора-од-штампа, што повећава силу смицања и ствара топлоту на ивици сечења. Рад са материјалима високе{4}}не чврстоће без надоградње на премијум челик за штанцање (класе металургије праха као што је ЦПМ-10В или М4) убрзава овај проблем. Корективне мере укључују проверу зазора по страни у односу на дебљину материјала, надоградњу материјала за пробијање за захтевне примене и наношење ТиН или ТиАлН премаза за смањење трења.
Лом траке носача на местима зареза.Трака се ломи у зони зареза током храњења, заустављајући производњу. Овај квар указује или на превелику дубину зареза која троши превелику ширину носача, на очвршћавање ивице зареза услед сталног савијања преко подизача или на оштре унутрашње углове који делују као подизачи напона у материјалима ниске{1}}кости. Поправка укључује преглед дубине зареза у односу на ширину носача (останак испод 60 до 70 процената), додавање радијуса углова или прелазак на профил У-зареза који равномерније распоређује напон.
Повлачење пужева и формирање бура на ивицама зареза
Повлачење пужева и заобилажење зареза формирање неравнина у штанцању су два најчешћа свакодневна--проблема са којима се оператери суочавају са алатом за урезивање. Они су блиско повезани јер оба произилазе из начина на који ударац ступа у интеракцију са материјалом током сечења и повлачења.
Повлачење пужева се дешава када се исечени пуж залепи за лице ударца током померања према горе и одвезе се назад у шупљину калупа. При следећем удару, тај пуж може да се заглави између ударца и траке, узрокујући двоструко-оштећење. Основна механика укључује вакуумски притисак између пробијача и отвора, у комбинацији са храпавости површине или уљним филмом на пробоју који повећава адхезију. Истрошени ударци са благо конкавним површинама погоршавају ефекат вакуума. Корективне стратегије укључују додавање вакуумског рељефног жлеба на површину пробоја, инсталирање ејектора са опругом{5}}оптерећеним опругом, проверу да ли отвор матрице омогућава да пужеви слободно падају и обезбеђивање да системи за удувавање ваздуха функционишу и да су правилно подешени.
Формирање неравнина на ивицама зареза развија се како удар тупи. Оштар ударац даје чист маказ уз минимално превртање. Како се ивица троши, материјал се цепа уместо да се чисти, остављајући издигнуту бразду на ивици траке. Тај бразд се затим вуче уз водилице и блокове за заустављање, повећавајући отпор увлачењу и убрзавајући хабање других металних алата за штанцање и компоненти матрице низводно. Тхеоднос између зазора и века трајања алатаовде је критично: намерно пројектовани зазори између пробоја и матрице смањују силе скидања док продужавају век алата и побољшавају квалитет ивица.
Кључне корективне радње за контролу неравнина су одржавање оштрине печата путем планираног поновног брушења, провера да се зазор-од-пробоја није променио због хабања или неусклађености, и потврђивање да је класа челика за штанцање прикладна за обим производње и тврдоћу материјала.
Обрасци хабања са зарезима и интервали одржавања
Ударци заобилазног зареза носе се у предвидљивим обрасцима који, када их препознате, говоре вам шта тачно иде по злу унутар матрице. Заокруживање ивица је најчешћи образац: оштра резна ивица постепено развија радијус који повећава висину ивица и силу сечења. Углови се јављају код тврђих материјала где ударна оптерећења премашују жилавост материјала за ударце. Истрошеност лица (конкавна депресија на врху ударца) настаје услед сталног контакта пужева и директно доприноси повлачењу пужева.
Колико често треба да оштрите? Не постоји универзални одговор. Као што Вилсон Тоол Интернатионал примећује, одржавање алата је јединствено као и сама апликација, са годинама, типом материјала, брзином и подмазивањем који утичу на распоред. Чекање док се не појаве видљиве неравнине значи да је хабање већ напредовало. Најпоузданији приступ за операције прецизног штанцања је успостављање интервала оштрења на основу броја потеза, а не само визуелне инспекције.
Практични почетни оквир:
- Меки челик испод 1,0 мм: поново брусите зарезе на сваких 200.000 до 300.000 удараца
- Нерђајући челик или ХСЛА: брусите сваких 80.000 до 150.000 потеза
- Алуминијум (склон-сложности): прегледајте на сваких 100.000 потеза да ли има накупљања материјала; премлети по потреби
- Премазани материјали (поцинковани, пре{0}}фарбани): прегледајте сваких 150.000 потеза да ли се накупљају остаци премаза на површинама ударца
Ови интервали су полазне тачке. Ваши стварни бројеви зависе од брзине пресовања, ефикасности подмазивања и специфичног челика за штанцање који се користи за бушење. Праћење висине шиљака помоћу једноставног џепног мерача у редовним интервалима омогућава вам да бирате оптимални циклус поновног млевења за вашу специфичну примену.
Табела у наставку организује најчешће проблеме са зарезом заобилазнице у матрицу за брзу{0}}референцију за оператере преса и особље за одржавање матрица:
| Симптом | Вероватно основни узрок | Цоррецтиве Ацтион |
|---|---|---|
| Прекомерна неравнина на ивицама зареза | Тупа ивица ударца; недовољан ударац-за-размак матрице; неусклађеност ударца | Регринд пунцх; проверити и исправити одобрење; проверите поравнање пробоја у држачу |
| Повлачење пужа (пуж се пење са ударцем) | Вакум између ударца и пужева; излизано конкавно лице ударца; неадекватно избацивање пужа | Додајте вакуумски рељефни жлеб; регринд флат пунцх фаце; уградити опружне избациваче или ваздушни удар |
| Погрешна регистрација траке на низводним станицама | Истрошени пробој који производи недоследну геометрију; стоп блок хабања лица; крхотине на површини за заустављање | Прегледајте и поново избрусите зарезни удар; поново подићи или заменити блок за заустављање; чист џеп за заустављање |
| Превремени лом урезаног ударца | Недовољан клиренс; материјал за бушење је превише крт за наношење; прекомерна варијација дебљине траке | Повећати клиренс; надоградити на чвршћи челик или карбид; проверите спецификације долазног намотаја |
| Прелом носеће траке у зони зареза | Дубина зареза премашује сигуран однос ширине носача; оштри углови од материјала ниске{0}}кости; радно очвршћавање од поновљеног савијања дизача | Смањите дубину зареза или проширите носач; додајте радијусе угла; пређите на У-профил са зарезом |
| Слагање уреза у отвор матрице | Рупа за пуж је премала или није поравната; сметње пужева из геометрије суседне станице; нема механизам позитивног избацивања | Повећајте и поравнајте отвор за пуж; проверите да ли је путања пужа неометана; додати ваздушни удар или гравитациони отвор |
| Недоследна дубина зареза (разликује се од поготка до поготка) | Отпуштање држача ударца; насеље блокова дие; притиснути затварање померања висине | Ре-држач обртног момента; проверити лежиште блока; проверите и ресетујте висину притиска |
За радње које се баве{0}}производњом великог обима,ИИЦХЕН-ова прилагођена решења за штанцањепозабавите се многим од ових начина квара у фази пројектовања тако што ћете специфицирати оптимизоване материјале за ударце, вредности зазора и путање избацивања пужева прилагођене апликацији. Проактивне дизајнерске одлуке елиминишу проблеме одржавања који се понављају који одузимају време оператера током производње.
Рано препознавање ових образаца неуспеха и реаговање на њих одржава ваш сет калупа за штанцање продуктивним. Али остаје веће питање: да ли свакој прогресивној плочици заправо требају зарези за обилазак или постоје ситуације у којима се они могу безбедно изоставити? Та одлука зависи од сложености делова, технологије пресовања и специфичних захтева за контролу траке ваше апликације.
Када користити обилазне урезе и партнерство са стручњацима за дизајн калупа
Не захтева свака прогресивна матрица обилазне зарезе. Плосна матрица која ради једноставне резове по ободу при скромној брзини суочава се са потпуно другачијим изазовима контроле траке од 20-станица за аутомобилску матрицу за штанцање са дубоким извлачењем, вишеструким савијањима и чврстим толеранцијама на утиснутим металним деловима. Одлука о укључивању или изостављању заобилазних зареза треба да следи јасно инжењерско образложење, а не навику или претпоставку.
Оквир за одлучивање када су потребни зарези за обилазницу
Замислите неопходност заобилазног зареза као спектар вођен четири фактора: сложеношћу дела, дубином формирања, брзином производње и стањем улазног материјала. Када се више фактора усклади према високом крају тог спектра, зарези за обилазак постају неопходни. Када су сви фактори при дну, можете их безбедно изоставити.
Сценарији у којима су обично потребни зарези за обилазак:
- Више{0}}прогресивне плоче са операцијама формирања- Свака матрица која савија, извлачи или утискива материјал на међустаницама ствара карактеристике које морају да чисте низводни алат током увлачења. Зарези за обилазницу обезбеђују бочно олакшање које ове карактеристике морају да прођу без сметњи.
- Висока{0}}производња изнад 150 удараца у минути- При брзини, чак и мале недоследности у храњењу се брзо повећавају. Механички граничник обезбеђен зарезом за обилазницу спречава кумулативну грешку при додавању коју пилоти сами не могу да апсорбују без убрзаног хабања.
- Широки намотај или материјал тешког калибра- Шире и дебље траке носе више замаха током храњења и теже их је прецизно зауставити. Инерција тешких трака чини вероватнијим прекомерно храњење, а један случај прекомерног храњења у дебелом материјалу погађа са довољном силом да оштети компоненте матрице.
- Завојница са познатим проблемима са нагибом ивице- Материјал из одређених извора сечења стиже са израженом таласастом ивицом. Као што напомиње Арт Хедрик, зарези за обилазницу секу равну референтну ивицу која уклања озбиљан нагиб и омогућава глатко увлачење без обзира на стање долазног намотаја.
- Умри где се нивои вештина оператера разликују- У продавницама са честим сменама особља за подешавање, механичка заштита од прекомерног уноса уреза за бајпас обезбеђује сигурносну мрежу коју ниједна електронска заштита не може да замени ако се сензори заобиђу или неправилно конфигуришу током подешавања.
Сценарији у којима се обилазни зарези могу безбедно изоставити:
- Једноставне равне матрице за брисање или пирсинг без формирања- Ако свака станица ради само кроз-операције сечења по дебљини и ниједна карактеристика се не протеже изнад или испод равни траке, нема ничега за чишћење и минималан је ризик од подизања траке.
- Краткотрајни{0}}прототип или{1}}алат мале количине- Када укупан обим производње остане испод 50.000 делова и брзина није критична, изложеност ризику од повременог погрешног увлачења је довољно ниска да се може управљати помоћу пилот игле и пажљивог подешавања.
- Уска, танка трака са поузданим квалитетом ивица- Танке, уске траке имају ниску инерцију увлачења и минимални нагиб. Фидер може да их прецизно контролише, а пилоти могу да исправе сваку малу грешку без преоптерећења.
Укључите обилазне зарезе када ваша матрица има операције формирања, ради изнад 150 СПМ, користи широку или тешку траку или зависи од оператера са различитим нивоима искуства. Изоставите их само када су делови равни-празни, када су запремине мале, а квалитет улазног материјала се доследно контролише.
Како серво{0}}технологија за пресовање утиче на захтеве за зарезивање заобилазнице
Модерне серво{0}}пресе су преобликовале разговор о контроли траке. За разлику од конвенционалних механичких преса које су закључане у фиксном циклусу радилице, серво пресе нуде програмабилне профиле рам покрета. Они могу успорити овна током прозора за храњење, дајући хранилици више времена да прецизно напредује траку. Ово поставља поштено питање: да ли серво технологија елиминише потребу за обилазним зарезима?
Кратак одговор је не, али мења рачуницу.
Серво преса смањује ризик од погрешног увлачења на специфичне начине. Њихови променљиви-профили брзине омогућавају шире прозоре за увлачење у критичним тачкама циклуса хода, дајући ЦНЦ улагачима више времена да прецизно убрзају и успоре траку. АсМагазин МеталФорминг извештава, серво пресе захтевају динамичко увлачење са високим стопама убрзања и успоравања, а систем за увлачење мора да размењује прецизне сигнале времена са пресом како би обезбедио правилан{0}}секвенционисање отпуштања пилота. Овај ниво координације побољшава тачност храњења изнад онога што постижу конвенционалне механичке пресе.
Међутим, серво технологија не решава неколико проблема које заобилазећи зарезе решавају механички:
- Едге цамбери даље постоји у долазном колуту без обзира на тип пресе. Никаква серво контрола не исправља таласасту ивицу траке.
- Прво-притисните регистрацијутоком подешавања и даље захтева чврсту референцу заустављања. Електронска синхронизација не помаже оператеру да правилно лоцира предњу ивицу траке када увлачи нови навој.
- Формирани клиренс карактеристикаостаје проблем физичке геометрије. Серво преса не чини савијени језичак мањим нити помера челик са матрице изван путање траке.
- Заштита матрице током подешавања- Већина прогресивних оштећења матрице се јавља у првих 10 погодака током подешавања матрице, често зато што заштита матрице још није повезана или је поништена. Механичко заустављање ради без обзира да ли је електроника активна.
Практични утицај серво технологије на одлуке о заобилазним зарезима је скроман. Можете мало смањити дубину зареза јер побољшана прецизност увлачења смањује вероватноћу екстремних догађаја прекомерног храњења. Можете да изаберете позитивну копљу-и-направите зарез преко пужа-дајући негативан зарез јер спорије брзине приступа смањују ударне силе на блокове заустављања. Али потпуно елиминисање зареза на сложеној индустријској матрици за штанцање метала остаје ризично чак и са серво контролом. Механичка резервна копија коју пружају не кошта готово ништа у односу на заштиту коју пружају.
Рад са стручњацима за дизајн матрице за оптималну контролу траке
Дизајн обилазног зареза налази се на пресеку оптимизације распореда траке, понашања материјала, планирања секвенце формирања и захтева за брзином производње. Исправљање свих ових фактора истовремено није нешто чиме обично рукује ЦАД оператер-опште намене. Захтева искуство у дизајну матрице посебно у прогресивном алату за металне компоненте за штанцање.
Када ангажујете специјалисте за аутомобилске матрице за штанцање или друге-прогресивне алате високе сложености, разговор о заобилазном зарезу треба да се деси рано у процесу пројектовања, а не након што је изглед траке закључан. Геометрија зареза утиче на ширину носача, што утиче на искоришћеност материјала, што утиче на цену дела. Чекање да се адресирају зарези док се секвенца формирања не заврши често доводи до компромиса: или је носач преузак за одговарајућу дубину зареза, или је положај зареза у сукобу са оближњим пилот рупама.
Искусни дизајнери матрица процењују захтеве за зарезима за обилазницу као део почетне студије распореда траке. Они узимају у обзир висину формираног елемента на свакој станици, карактеристике материјала за опругу, циљну брзину производње и специфичне могућности пресе и увлакача у објекту купца. Овај холистички приступ производи металне калупе за штанцање где све контролне карактеристике раде заједно уместо да се боре за простор.
За инжењере алата који траже прилагођена решења калупа за штанцање која укључују правилан дизајн обилазног зареза, оптимизацију распореда траке и разматрања протока материјала,ИИЦХЕН-ова решења за штанцањеобезбедити практичан ресурс. Њихов приступ се бави структуром калупа, спецификацијом компоненти, дизајном пробоја и оптимизацијом зазора као интегрисаним системом, а не изолованим одлукама. Када прегледате преглед било које компаније за штанцање метала, потражите ову врсту интегрисане методологије дизајна. Указује на добављача који разуме да перформансе заобилазног зареза зависе од свега око њега у калупу, а не само од геометрије зареза у изолацији.
Без обзира да ли правите нову прогресивну матрицу од нуле или решавате проблеме са храњењем у постојећем алату, принципи остају исти. Дефинишите своје захтеве за контролу траке на основу стварних услова производње. Изаберите геометрију зареза и положај који испуњава те захтеве без угрожавања интегритета носача. И проверите да ли цео контролни систем, од граничника за урезивање до пилот игле до подизача, функционише као координирана јединица при вашој циљној брзини и запремини. Тај дисциплиновани приступ је оно што раздваја поуздане металне матрице за штанцање од алата који се боре са вама у свакој производњи.
Често постављана питања о обилазним зарезима у калупима за штанцање
1. Која је сврха обилазних зареза у калупима за прогресивно штанцање?
Обилазни зарези су пројектовани рељефни резови у носећој траци матрица за прогресивно штанцање. Они служе за три примарне функције: спречавање прекомерног увлачења траке стварањем механичког заустављања, обезбеђивање зазора тако да формиране карактеристике могу да прођу кроз наредне матрице без сметњи и уклањање нагиба ивице са завојнице да би се обезбедило глатко увлачење кроз водилице. Без њих, траке могу да се подигну, закопчају или погрешно увлаче, што доводи до судара и отпадака делова. Они раде заједно са пилот-пиновима, са зарезом који рукује контролом грубог помака, док пилоти обезбеђују фино Кс-И позиционирање.
2. Која је разлика између зареза заобилазнице и зареза за нагиб?
Термини се често користе наизменично, али постоје контекстуалне разлике. Зарез нагиба се обично односи на геометрију зареза која је посебно повезана са напредовањем нагиба и контролом првог{1}}поготка, функционишући као чврсти граничник који спречава прекомерно увлачење. Зарез за обилазницу има шире значење, описујући било коју рељефну геометрију која дозвољава материјалу траке или формираним елементима да прођу кроз или заобиђу следеће станице без сметњи. У многим прогресивним калупима, један зарез служи обе функције истовремено. Терминологија се разликује у зависности од региона и конвенције компаније, са северноамеричким продавницама које фаворизују питцх нотцх, а глобални добављачи чешће користе бипасс зарез.
3. Које су различите врсте геометрија обилазног зареза?
Постоје четири главне конфигурације. В-зарези користе резове под углом који се састају у једној тачки, нудећи самоцентрирајућу акцију увлачења и најбоље раде на танком материјалу испод 2,0 мм. У-урези имају дно радијуса које равномерно распоређује напрезање, идеално за материјале који су склони очвршћавању. Правоугаони зарези максимизирају простор за чишћење за станице за дубоко обликовање, али су потребни радијуси углова да би се спречило пуцање. Позитивно копље-и-урези задржавају материјал тако што га савијају из зоне интерференције уместо да га уклањају, елиминишући пужеве и одржавајући крутост носача. Одабир зависи од дебљине траке, својстава материјала, захтева за зазором и дубине формирања на суседним станицама.
4. Колико дубок зарез за обилазницу треба да буде у односу на ширину носеће траке?
Дубина зареза никада не би требало да заузима више од 60 до 70 процената ширине носача. Уобичајена почетна смерница поставља дубину зареза на 1,5 до 2,0 пута већу од висине формираног елемента да би се обезбедио радни зазор који урачунава повратак материјала и неусклађеност траке. Ако формирана геометрија захтева дубљи рељеф него што допушта однос од 60-70 процената, исправан приступ је да се проширује носећа трака у почетном распореду уместо да се зарез гура дубље. Челици високе чврстоће толеришу дубље односе због веће јачине течења, док меким легурама алуминијума или бакра су потребна конзервативнија ограничења јер се преостали носач лакше деформише под оптерећењима при храњењу.
5. Може ли технологија серво{1}}пресе елиминисати потребу за обилазним зарезима?
Не. Серво пресе смањују ризик од погрешног увлачења тако што нуде програмабилно кретање и шире прозоре за храњење, побољшавајући тачност улагача у односу на конвенционалне механичке пресе. Међутим, они се не баве нагибом ивице у долазном намотају, регистрацијом првог-поготка током подешавања, физичким зазором за формиране карактеристике или заштитом матрице током критичних првих удараца када електроника можда није активна. Серво технологија може дозволити незнатно смањену дубину зареза или фаворизовати дизајн са позитивним зарезима због нижих сила удара, али потпуно елиминисање зареза на сложеним прогресивним калупима остаје ризично. Механичка резервна копија коју пружају не кошта готово ништа у односу на испоручену заштиту.


