


Шта је компанија за штанцање и зашто је то важно
Замислите да су вам потребне хиљаде идентичних металних носача, од којих је сваки тачан до неколико хиљадитих делова инча. Улази раван лим, излазе готови прецизни делови. Та трансформација је управо оно што се свакодневно дешава унутар компаније за штанцање.
Компанија за штанцање помоћу калупа користи калупе од каљеног алатног челика монтиране у пресе за штанцање да сече, савијају и формирају равне лимове у прецизне{0}}пројектоване компоненте путем контролисаних операција хладног обликовања.
Шта заправо ради компанија за штанцање
У својој суштини, рад са калупима и штанцањем је техника хладног обликовања. Трака или бланко метала се поставља између посебно израђених калупа, а сила пресе преобликује материјал у одређену геометрију. Операције попутбланко, штанцање, савијање, ковање и цртањедешавају се великом брзином, производећи делове који се крећу од малих електронских конектора до великих аутомобилских панела. Саме матрице су прецизни алати, обрађени од каљеног челика и пројектовани да одржавају чврсте толеранције у милионима циклуса.
Оно што издваја прецизну матрицу и штанцање од опште производње је поновљивост. Када се алатка докаже, сваки део који се скида са пресе је димензионално идентичан оном пре њега, што процес чини идеалним за-производње великог обима где се о доследности не може преговарати-.
Ко се ослања на услуге штанцања
Кратак одговор: скоро свака индустрија која користи металне компоненте у великом обиму. Произвођачи аутомобила зависе од штанцаних делова за панеле каросерије, носаче и компоненте погонског склопа. Ваздухопловним компанијама је потребна чврста-толерантна жигосања за структурне и електронске склопове. Електронске компаније набављају микроштампане конекторе и штитнике, док су произвођачима медицинских уређаја потребне биокомпатибилне жигосане компоненте произведене под строгом контролом квалитета. Грађевинарство, индустрија уређаја и хардвера заокружују листу.
Овокомпанија за штанцање металапреглед поставља сцену за дубљи поглед на оно што се заправо дешава иза врата новинарске собе. Одељци који следе анализирају типове процеса, избор материјала, сертификате квалитета, покретаче трошкова и како проценити добављача пре него што уложе новац за алат.
Објашњене врсте процеса штанцања
Не иде сваки жигосани део истим путем кроз штампу. Геометрија ваше компоненте, обим производње и захтеви за толеранцијом диктирају који процес ће компанија за штанцање изабрати за ваш пројекат. Четири примарне методе покривају огромну већину сценарија производње, а разумевање како сваки од њих функционише механички помаже вам да говорите истим језиком као и ваш инжењер алата током цитирања.
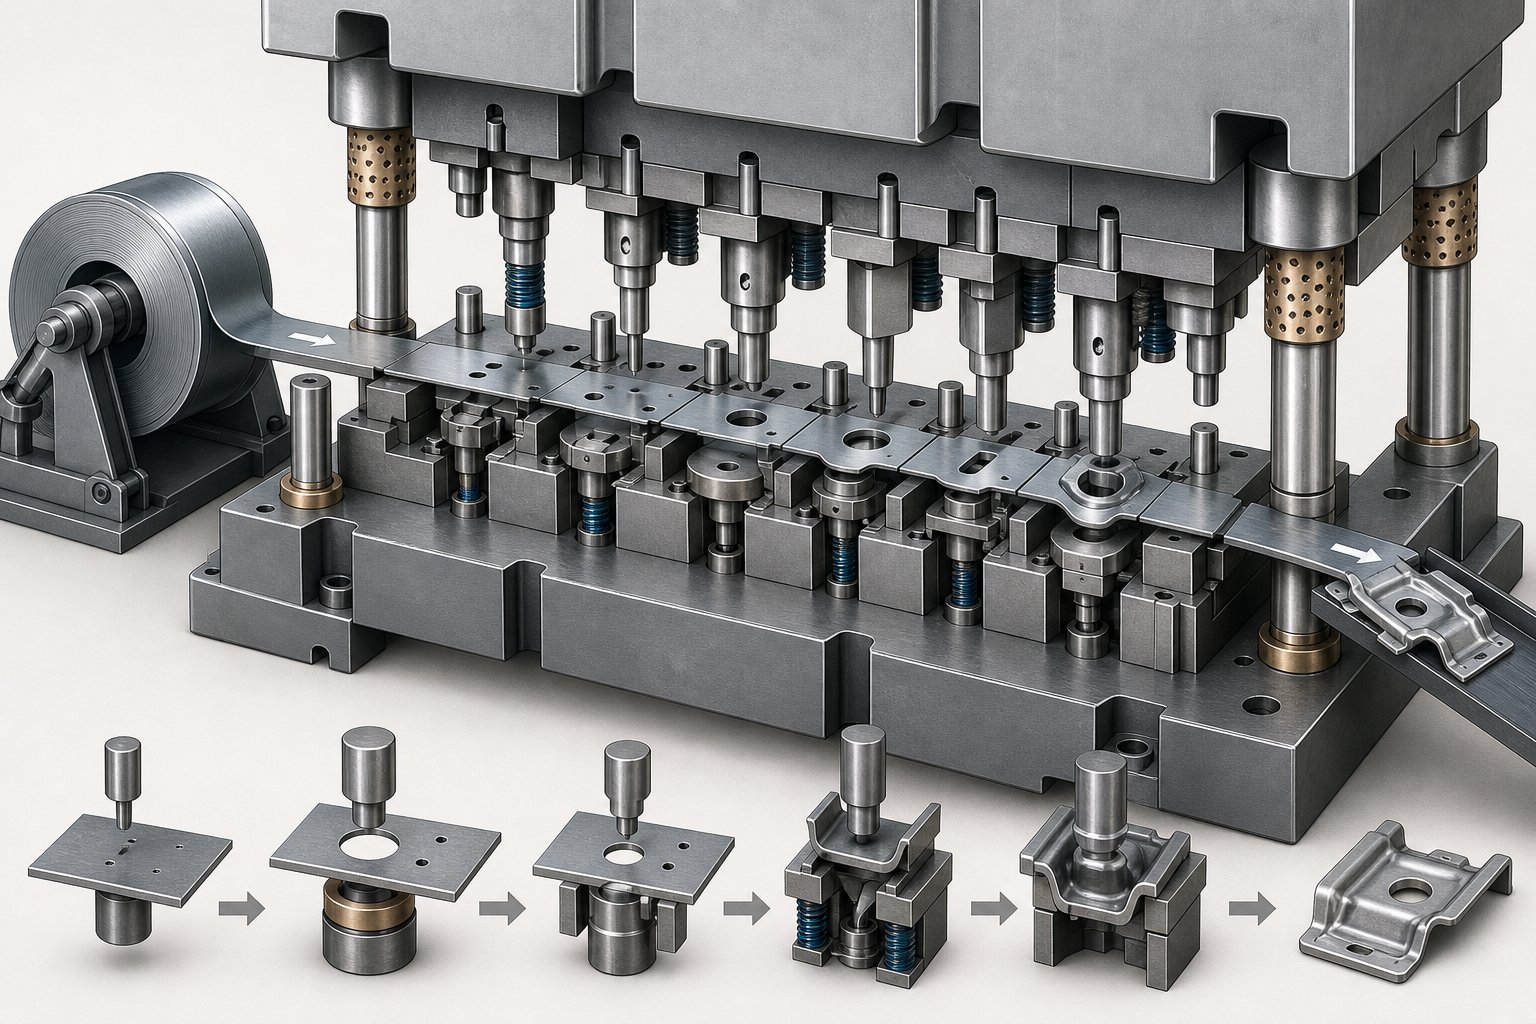
Прогресивно штанцање за велике{0}}производње
Замислите калем лима који се непрекидно увлачи у пресу у којој се налази једна матрица са више станица распоређених у низу. На свакој станици, трака се подвргава различитим операцијама: бушење рупе, зарезивање ивице, формирање кривине или ковање површине. Радни предмет остаје повезан са носећом траком у целом, напредујући за једну дужину корака по ходу преса. Тек на завршној станици се готови део одваја од траке основног метала.
Овај континуирани{0}}приступ довода је оно што прогресивну компанију за штанцање чини тако ефикасном у-производњи великог обима. Пошто трака никада не напушта матрицу, време подешавања је минимално, трошкови рада остају ниски, а брзина пресовања може достићи стотине потеза у минути. Услуге прогресивног штанцања метала су одличне када су вам потребне сложене геометрије у малим-до-средњим-деловима са толеранцијама од +/-0,05 мм.
Компромис? Улагање у алат је значајно. Прогресивне матрице су прецизни инструменти са више станица, од којих је свака обрађена по строгим стандардима. Такође се боре са дубоко-увученим карактеристикама јер део остаје причвршћен за траку, ограничавајући колико се материјал може растегнути у шупљину.
Преносно штанцање за веће делове
Када су делови превелики за прогресивне методе, или ваш дизајн захтева дубоко извлачење, ребра, избочине или урезивање навоја, преузима се трансфер штанцање. Кључна механичка разлика: прва операција одваја бланко од металне траке. Од тог тренутка па надаље, аутоматизовани „прсти“ или системи механичког преноса физички померају појединачни радни комад од станице до станице.
Пошто део слободно- стоји, пресе може да буши онолико дубоко колико сирови материјал дозвољава без носеће траке која ограничава дубину формирања. Ово чини трансфер штанцање најповољнијим-методом за примене у цевима, цилиндрична кућишта и компоненте са сложеним тродимензионалним-карактеристима. Добављачи за трансфер штанцање обично служе купцима којима су потребне средње количине већих или сложенијих делова које прогресивни алат једноставно не може да прими.
Свестраност долази по цену брзине. Механизам механичког преноса уводи време циклуса које прогресивно храњење избегава, а алат и даље представља значајну инвестицију. Међутим, матрице за пренос смањују или елиминишу секундарне операције за специјализоване геометрије, што често компензује разлику у брзини по{2}}делу.
Сложене и једно{0}}методе станице
Сложено штанцањезаузима посебну нишу. Замислите матрицу која обавља вишеструке операције сечења и обликовања у једном потезу притиска уместо да напредује кроз узастопне станице. На пример, плосната подлошка истовремено пробуши унутрашњу рупу, а спољни пречник закрпи. Резултат је веома ефикасан процес за једноставне, равне делове произведене у средњим-до-великим количинама.
Сложени алати су јефтинији и бржи за израду од прогресивних алата, а приступ са једним{0}}ходом производи изузетно равне делове. Ограничење је геометријска сложеност. Делови са кривинама, дубоким облицима или замршеним карактеристикама боље се опслужују прогресивним или трансферним методама.
Штанцање са једном{0}}станицом је најједноставнија конфигурација: једна матрица обавља једну операцију по потезу. Наћи ћете да се користи за слепљивање, бушење или једноставно савијање када су количине довољно мале да улагање у алате за више-станица није оправдано. Такође је уобичајено током фаза израде прототипа, где је купцу потребан доказ-о-деловима концепта пре него што се посвети комплетном производном алату.
| Метод | Најбољи опсег јачине звука | Парт Цомплекити | Типична толеранција | Идеалне апликације |
|---|---|---|---|---|
| Прогрессиве Дие | Високо (100К+ делова) | Умерена до висока (више-функција, мала до средња-величина) | +/-0,05 мм до +/-0,1 мм | Електрични контакти, конзоле, конектори, копче |
| Трансфер Дие | Средње (10К-100К делова) | Високо (дубоко цртање, 3Д форме, навој) | +/-0,05 мм до +/-0,2 мм | Компоненте цеви, кућишта, велики структурни делови |
| Цомпоунд Дие | Средње до високе (50К+ делова) | Ниска (равна, једноставна геометрија) | +/-0,05 мм до +/-0,1 мм | Подлошке, празнине точкова, подлошке, равни прстенови |
| Једна{0}}станица | Ниско до средње (испод 50К) | Низак (једна операција по ударцу) | +/-0,1 мм до +/-0,2 мм | Прототипови, једноставни празни делови, појединачни-делови савијања |
Избор правог процеса је на крају балансирање између геометрије дела, годишњег обима и буџета. Прогресивни произвођач матрица ће вас усмерити ка алатима са више-станица када количине оправдају улагање, док ће једноставнијим деловима у мањим количинама можда бити потребно само комбиновано или једно-подешавање станице. Право питање постаје: који метали и легуре се најбоље слажу са сваком методом и како својства материјала обликују одлуке о дизајну?
Материјали који су најпогоднији за операције штанцања
Избор материјала обликује све низводно. Легура коју одаберете одређује геометрију калупа, тонажу пресе, век трајања алата и на крају вашу-цену по делу. Произвођач металних матрица за штанцање дизајнира алате у складу са специфичним механичким понашањем вашег одабраног материјала, тако да доношење ове одлуке рано штеди преправке, отпад и буџетска изненађења касније.
Уобичајени метали и легуре за штанцање
Компаније за штанцање обрађују широку породицу метала. Сваки од њих доноси различиту равнотежу чврстоће, формабилности, отпорности на корозију и цене. Ево примарних категорија на које ћете наићи када цитирате производе за прецизно штампање:
- Угљенични челик (1008, 1010, 1045, 1095)- Радни коњ штанцања. Ниско-угљеничне класе нуде одличну могућност обликовања за конзоле, кућишта и аутомобилске компоненте. Средње и високе-угљичне класе мењају дуктилност за тврдоћу, одговарајуће опруге и делове отпорне на хабање{5}}.
- Челик високе{0}}ниске{1}}не чврстоће (ХСЛА).- Класе као што су ХСЛА 50 и ХСЛА 70 пружају већу затезну чврстоћу при смањеној тежини, што их чини популарним у аутомобилским конструкцијама и применама тешке опреме.
- Нерђајући челик (300 и 400 серије, 17-4 ПХ)- Серија 300 (304, 316) пружа врхунску отпорност на корозију за медицинска, прехрамбена и морска окружења. Серија 400 (410, 430) додаје отпорност на хабање за делове уређаја и аутомобила.
- Алуминијум (1100, 3003, 5052, 6061)- Лаган и отпоран на корозију-. Граде 1100 се истиче у дубоком извлачењу, док 5052 и 6061 служе у поморству, транспорту и ваздухопловству где је однос снаге{6}}и-битан.
- Бакар и легуре бакра (Ц110, Ц260, Ц510)- Цењен због електричне и топлотне проводљивости. Чисти бакар одговара електричним конекторима, месинг (бакар-цинк) балансира обрадивост са отпорношћу на корозију, а фосфорна бронза (Ц510) обезбеђује отпорност на замор за опружне контакте.
- Специјалне легуре- Легуре никла (Инцонел, Монел) подносе екстремне температуре у ваздухопловству. Титанијум служи за медицинске импланте и одбрамбене апликације где је потребна биокомпатибилност или ултра-висока чврстоћа-до-тежине.
Како својства материјала утичу на дизајн калупа
Када произвођачи калупа за штанцање метала конструишу ваш алат, четири механичка својства утичу на њихове одлуке:
Затезна чврстоћадиктира тонажу пресе која је потребна за смицање или формирање материјала. Легуре-веће чврстоће као што су ХСЛА или нерђајући 17-4 ПХ захтевају теже пресе и робуснију конструкцију калупа.Дуктилностодређује колико се материјал може растегнути пре пуцања. Високо дуктилни метали као што су ниско{1}}угљенични челик и чисти алуминијум толеришу дубоко извлачење и сложена савијања која би ломила тврђе легуре.
Тврдоћадиректно утиче на хабање алата. Штанцање абразивног нерђајућег челика или високо{1}}угљеничног челика убрзава деградацију матрице, што значи да алати могу захтевати врхунске алатне челике или површинске премазе, повећавајући трошкове унапред, али продужавајући век трајања.
Спрингбацкје еластични опоравак који се јавља након уклањања оптерећења формирања. Истраживање изТхе Фабрицаторпотврђује да се повратак повећава како се Јангов модул смањује и како се повећава анизотропија материјала. Алуминијум и ХСЛА челик, на пример, повлаче се агресивније од меког челика. Дизајнери калупа компензују преко-савијањем или подешавањем полупречника калупа, али ове корекције морају бити прецизно израчунате током фазе ЦАЕ симулације.
Опсег дебљине и разматрања могућности обликовања
Већина операција штанцања обрађује материјал у распону од приближно 0,020 ин. до 0.625 ин. (отприлике 0.5 мм до 16 мм). Танки{7}}материјали испод 0,030 инча су уобичајени у електроници и апликацијама конектора, где процеси микроштанцања формирају минијатурне карактеристике великом брзином. Залихе средњег{11}}ка (0,030 ин. до 0,125 ин.) покривају већину општег индустријског, аутомобилског штанцања и штанцања на уређајима. Тешки{17}}жигосање дебљине изнад 0,125 инча захтева пресе-веће тонаже и типично је у сектору транспорта, одбране и дистрибуције електричне енергије.
Тањи материјали се лако формирају, али су подложнији наборима и изобличењима. Дебљи материјал је отпоран на те недостатке, али захтева већу силу притиска и убрзава хабање матрице. Успостављање праве равнотеже између мерача, квалитета легуре и дизајна матрице је место где се искусна инжењерска подршка исплати, и то је један од разлога зашто ток посла од концепта до производње укључује толико намерних корака.
Ток рада штанцања од дизајна до испоруке
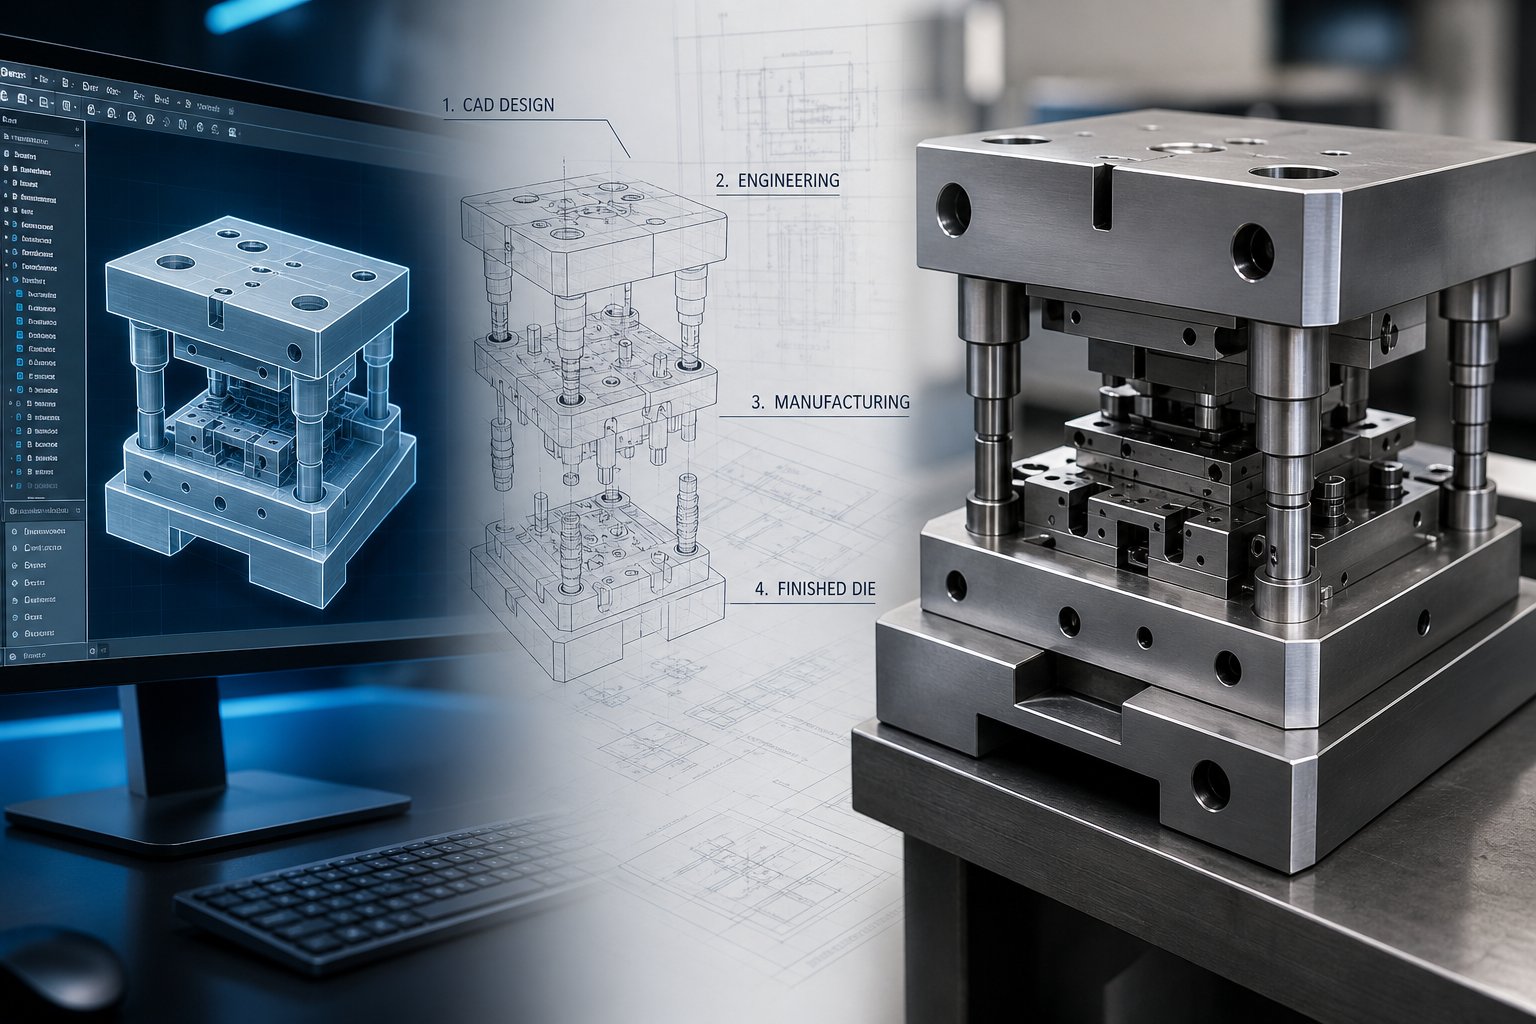
Избор материјала и тип процеса су само два дела слагалице. Оно што купце често затече јесте број фаза инжењеринга између подношења цртежа дела и добијања производних компоненти. Типична фабрика калупа за штанцање прати структуиран низ корака, од којих сваки гради последњи, како би се осигурало да ваш алат ради беспрекорно при пуној брзини. Прескакање или журба било које фазе обично значи прераду, одлагање или укидање.
Ево краја{0}}до-тока посла који већина пројеката штанцања следи:
- Преглед изводљивости- Почетна процена геометрије дела, толеранција, захтева запремине и избора материјала.
- Дизајн за производност (ДФМ)- Инжењерски тим препоручује модификације да би се поједноставило формирање, смањила број места за алате или елиминисале секундарне операције.
- ЦАЕ Симулатион- Анализа коначних елемената моделира проток метала, предвиђа стањивање и идентификује потенцијално пуцање или наборање пре него што се челик сече.
- Дие Десигн- Детаљно 3Д ЦАД моделирање компоненти матрице: бушотине, блокови калупа, алати за скидање, системи вођица и напредовање материјала.
- Обрада алатног челика- ЦНЦ глодање, брушење и жичана ЕДМ облик каљеног челика у прецизне компоненте калупа.
- Дие Ассембли- Све компоненте су постављене, поравнате помоћу вођица и чаура и тестиране на зазор.
- Триал Рунс- Матрица се монтира у пресу и ради смањеном брзином да би се произвели делови узорка за процену.
- Инспекција првог артикла (ФАИ)- Детаљна верификација димензија потврђује да први производни део испуњава све спецификације цртежа.
- Одобрење производње- Клијент прегледа ФАИ податке и одјављује се за производњу са пуном-производњом.
- Текућа производња- Пуна-штампања почиње праћењем квалитета статистичке контроле процеса у реалном времену.
Од концепта до прегледа изводљивости
Процес почиње када пошаљете свој цртеж или 3Д модел. Инжењери произвођача матрица за штанцање метала процењују да ли је геометрија достижна у оквиру наведених толеранција, запремине и параметара материјала. Они траже карактеристике које би могле бити проблематичне: екстремно уске полупречнике, дубока извлачења у односу на дебљину материјала или карактеристике које би захтевале прекомерне станице у прогресивном калупу.
Повратне информације ДФМ-а обично следе у року од неколико дана. Замислите да сте дизајнирали држач са прирубницом од 90 степени која укључује рупу која је избушена преблизу линије савијања. Инжењерски тим то означава и предлаже измештање рупе или подешавање радијуса прирубнице, чиме се штеди недељама прераде алата касније. ЦАЕ симулација затим дигитално потврђује ове промене, моделирајући како метал тече под притиском притиска и предвиђајући проблеме као што су повратни удар или стањивање материјала пре него што постоји било какав физички алат.
Дизајн матрице, обрада и монтажа
Са симулационим подацима који потврђују стратегију формирања, дизајнери калупа граде детаљне 3Д моделе сваке компоненте. Произвођач прогресивних матрица, на пример, мапира сваку станицу дуж распореда траке: где се дешава слепљење, где се праве форме и где се готов део одваја од носеће траке.
Израда алата оживљава те моделе. Прилагођене калупе се обрађују помоћу ЦНЦ глодања, прецизног брушења и ЕДМ жице од висококвалитетних-материјала као што су каљени челик или волфрам карбид да би издржали поновљене притиске производног штанцања. Монтажа укључује уградњу пробоја у држаче, поравнавање ципела са водећим иглама и чаурама и проверу зазора на свакој станици. Ова фаза обично представља најдуже време трајања пројекта, често у распону од шест до дванаест недеља у зависности од сложености.
Пробни радови, инспекција и покретање производње
Пробни радови су место где се теорија сусреће са реалношћу. Састављена матрица се монтира у пресу, а оператери је покрећу смањеном брзином да би произвели почетне узорке. Инжењери проверавају правилно довођење траке, уравнотежене силе обликовања и чисте ивице за смицање. Подешавања висине пробијања, времена или подмазивања се дешавају овде, а не током пуне производње.
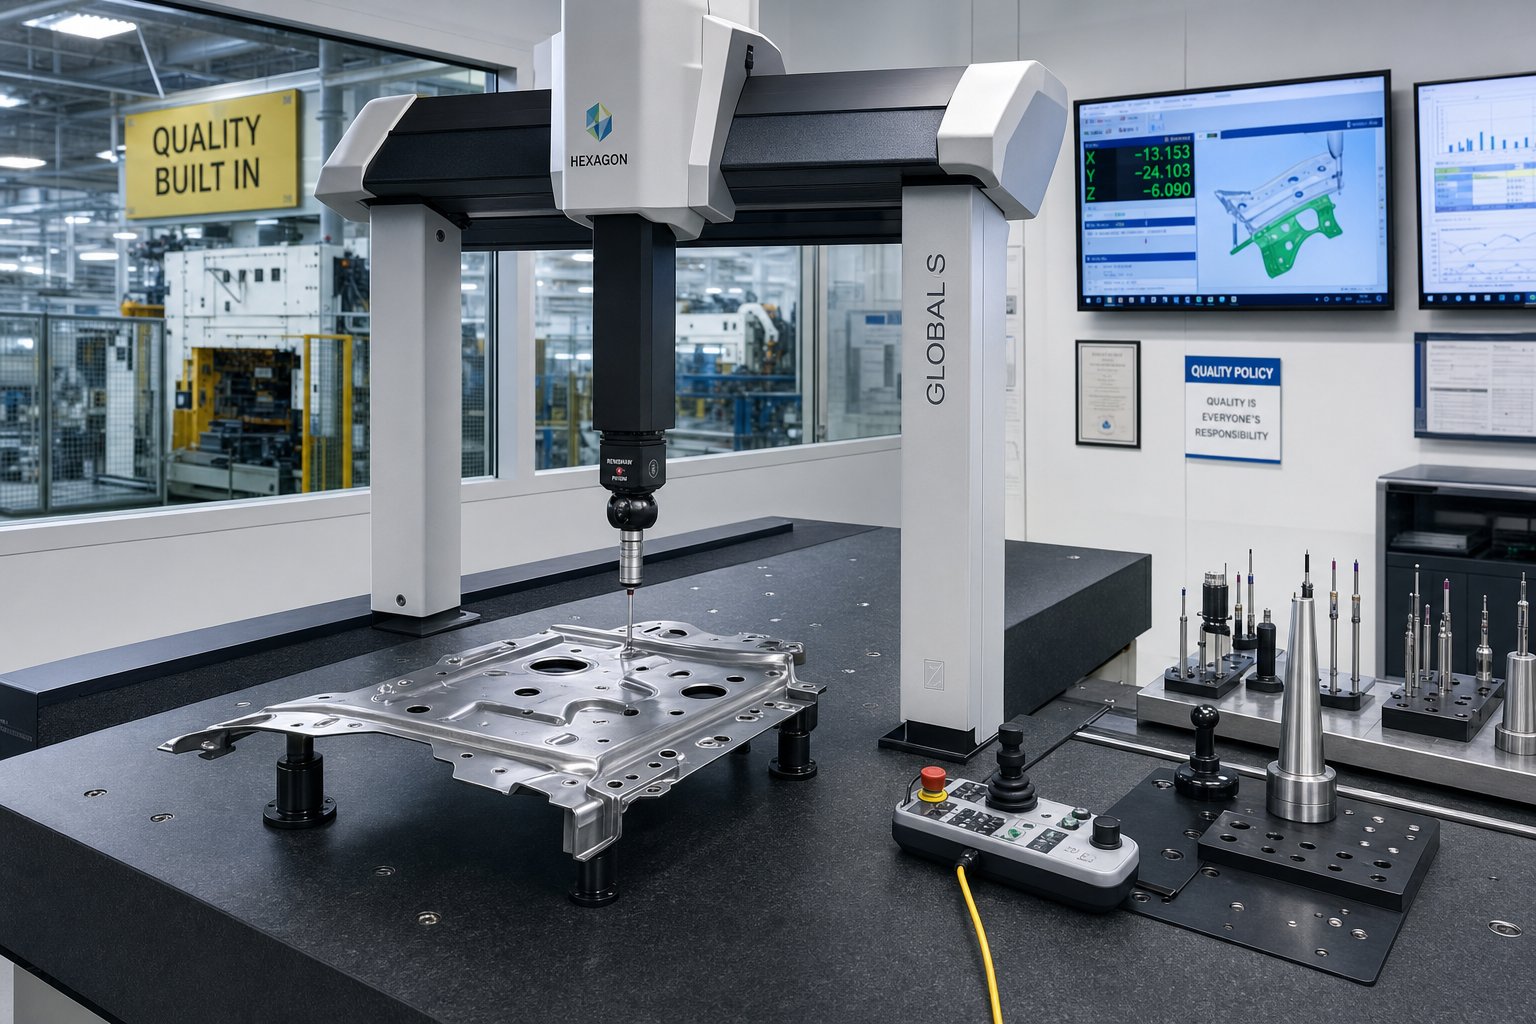
Инспекција првог чланкаје формална капија између испробавања и производње. Инспектори мере критичне димензије помоћу ЦММ-а, чељусти или ласерских скенера, а затим документују резултате на основу цртежа у облику балона. ФАИ открива проблеме као што су нетачни углови савијања или неусклађеност рупа пре него што се произведу стотине хиљада делова. То је посебно важно када се покреће нови део, мењају алати или користе нови материјали.
Када прегледате и одобрите ФАИ извештај, производња почиње пуном брзином штампе. Статистичка контрола процеса прати конзистентност димензија у реалном времену, а периодичне инспекције осигуравају да матрица одржава своју тачност током производног циклуса.
Компаније попутИИЦХЕНструктурирајте свој ток посла како бисте водили купце кроз сваку од ових фаза, од изводљивости и ЦАЕ симулације преко машинске обраде, пробних радова и инспекције, дајући тимовима за набавку јасну видљивост временских рокова и трошкова на свакој прекретници.
Свака од ових фаза тока посла додаје време и трошкове вашем пројекту, а разумевање куда иду ти долари је од суштинског значаја за доношење информисаних одлука о буџету пре него што се посветите алатима.
Сертификати и контрола квалитета у штанцању
Фазе тока посла вам говоре како се део прави. Сертификати вам говоре да ли можете веровати резултатима. Када процењујете било ког произвођача матрица за штанцање, сертификати које они имају откривају много више од логотипа на њиховој веб страници. Они представљају ревидиране системе, документоване процесе и посвећеност доследном резултату који је независно верификован.
Шта сваки индустријски сертификат значи за купце
Нису сви сертификати квалитета створени једнаки. Сваки од њих циља на одређено регулаторно окружење у индустрији и носи своје оперативне захтеве. Ево како се главне сертификате слажу за купце који набављају штампане компоненте:
| Цертифицатион | Индустријски фокус | Кључни захтеви | Зашто је то важно купцима |
|---|---|---|---|
| ИСО 9001:2015 | Општа производња (све индустрије) | Документовани КМС, структура{0}}оријентисана на процесе, размишљање засновано на ризику{1}}, механизми повратних информација клијената, интерне ревизије | Успоставља основну дисциплину квалитета; потврђује да добављач управља структурираним, поновљивим системом |
| ИАТФ 16949 | Аутомотиве | ППАП документација, АПКП планирање, ФМЕА анализа, анализа система мерења,{0}}специфични захтеви корисника | Обавезно за Ниво 1 и Тиер 2 добављаче аутомобила; обезбеђује да делови испуњавају ОЕМ спецификације у милионима циклуса |
| АС9100 | Ваздухопловство и одбрана | Управљање конфигурацијом, инспекција првог артикла према АС9102, следљивост до топлотних партија материјала, управљање ризиком, спречавање фалсификованих делова | Потврђује да добављач може да се носи са{0}}критичним толеранцијама лета и комплетном генеалогијом материјала |
| ИСО 13485 | Медицинска средства | Контроле дизајна са верификацијом и валидацијом, документација о биокомпатибилности, контрола контаминације, поступање са жалбама, системи пост-тржишног надзора | Потребан за регулисана медицинска тржишта широм света; наглашава безбедност пацијената и усклађеност са прописима, а не само континуирано побољшање |
Произвођач штанцаног метала који има ИАТФ 16949 већ је доказао да може да управља процесима одобравања производних делова, контролише системе мерења и одговори на{1}}специфичне захтеве купаца. Тај исти добављач који жели да служи купцима медицинских уређаја би морао да постави слој ИСО 13485 на врх, додајући прописану документацију, дуже задржавање записа, контролу контаминације и формално извештавање о нежељеним догађајима у своје постојеће системе.
Шта ово практично значи? Када видите наведен сертификат, не гледате само у плочу на зиду. Гледате у доказе да добављач пролази кроз редовне ревизије-треће стране, одржава калибрисану опрему према документованим распоредима, прати сваку серију материјала кроз производњу и управља системима корективних мера који затварају круг у вези са дефектима пре него што стигну на вашу монтажну траку.
Методе контроле квалитета и процеси инспекције
Сертификати дефинишу систем управљања. Методе контроле квалитета дефинишу како тај систем функционише у радњи. Операција прецизне дие & стампинг инц обично користи више слојева инспекције како би ухватила варијацију пре него што постане дефект:
- Сертификација улазног материјала- Провера квалитета сировине, темперамента, тврдоће и дебљине премаза у односу на спецификације куповине пре него што трака икада уђе у штампу.
- Инспекција првог артикла (ФАИ)- Свеобухватна верификација димензија првих делова из новог алата или производне серије, мерена у односу на ЦАД модел помоћу ЦММ-а, чељусти и микрометара. Ово је формална капија између пробе и одобрења производње.
- Статистичка контрола процеса (СПЦ)- Континуирано праћење димензија кључних делова током производног циклуса, исцртавање тачака података на контролним графиконима да би се открили трендови који сигнализирају хабање алата или померање притиска пре него што се произведу делови ван{1}}од-толеранције.
- ЦММ Цоординате Меасуремент- Програмабилно испитивање сложених геометрија, провера карактеристика као што су права позиција рупе, толеранције профила и угаони односи које ручни алати не могу поуздано да измере.
- Оптичка и аутоматизована инспекција- Системи за вид и аутоматизована оптичка инспекција (АОИ) обезбеђују објективну,-брзу детекцију површинских грешака за огреботине, неравнине и трагове алата, елиминишући субјективност ручних визуелних провера.
- Деструктивно испитивање- Периодична провера механичких својстава испитивањем тврдоће (Роцквелл или Вицкерс методе), тестовима на затезање и попречним пресеком-да би се потврдио интегритет материјала након формирања и било које накнадне термичке обраде.
Кључни принцип овде је да се квалитет уграђује у секвенцу производње, а не да се накнадно проверава. СПЦ детектује дрифт у реалном времену. ЦММ валидира геометрију у дефинисаним интервалима. Деструктивно испитивање потврђује да механичке перформансе одговарају спецификацији. Заједно, ове методе стварају затворен-систем у коме се варијације идентификују и исправљају пре него што се претворе у отпад или грешке на терену.
Разумевање остваривих толеранција
Толеранције варирају у зависности од материјала, геометрије и нивоа примењене контроле процеса. Ево општег оквира за оно што купци могу очекивати од операција прецизног штанцања:
- Опште комерцијалне толеранције- Обично +/-0,1 мм до +/-0,25 мм за димензионалне карактеристике као што су пречници рупа, ширине прирубница и укупне дужине. Погодно за конзоле, кућишта и некритичне склопове.
- Блиске толеранције- Остварљиво у опсегу од +/-0,025 мм до +/-0,05 мм за критичне карактеристике. Захтева чвршћу конструкцију алата, контролисане особине материјала и чешће СПЦ узорковање. Уобичајено у пиновима конектора, структурним деловима ваздухопловства и компонентама медицинских уређаја.
- Толеранције равности и облика- Штампани делови могу да задрже равност унутар 0,05 мм на 25 мм распона када је алат дизајниран помоћу станица за ковање или нивелисање. Делови који захтевају заптивне површине или уградну монтажу имају користи од ових додатних операција обликовања.
Примене у аутомобилској индустрији обично одређују толеранције у опсегу од +/-0,1 мм до +/-0,25 мм за поравнање завареног прибора, док ваздухопловне и медицинске компоненте гурају према ужем крају спектра. Што строже наведете, потребна је већа контрола процеса, учесталост инспекције и прецизност алата, а све то утиче на цену пројекта.
Сертификати и системи квалитета дају вам поверење да ваш добављач може доследно да држи те толеранције. Али толеранције, протоколи инспекције и сложеност алата директно утичу на економичност вашег пројекта, што поставља практично питање: шта заправо утиче на цену програма штанцања?
Фактори трошкова који утичу на одређивање цена пројекта штанцања
Добијате два цитата за оно што изгледа да је иста утиснута заграда. Један се враћа по цени од 0,50 долара по комаду, а други за 5,00 долара. Ниједан добављач није у праву. Празнина одражава различите претпоставке о сложености алата, запремини, квалитету материјала и секундарним операцијама, од којих свака повлачи коначни број у другом правцу. Разумевање ових покретача трошкова вам омогућава да правите паметније компромисе уместо да једноставно јурите за најнижом понудом.
Ево примарних фактора који обликују цене у било којој компанији за штанцање:
- Улагање у алате- Сложеност калупа, број станица, класа алатног челика и очекивани век трајања алата. Једноставна матрица може коштати 5.000 долара, док сложена прогресивна матрица са више станица за формирање може премашити 100.000 долара. Већина пројеката има распон од 15.000 до 50.000 долара за умерену сложеност.
- Материјални трошкови- Избор легуре, стопа отпада и ефикасност гнежђења. Угљенични челик се налази на доњем крају; нерђајући, легуре бакра и специјални метали носе прогресивно веће премије. Лош дизајн траке троши материјал који иде право у канту за отпад.
- Обим производње- Фиксни трошкови алата амортизовани преко броја делова. Већи обим раширује ту инвестицију, смањујући-цену по комаду драстично.
- Секундарне операције- Уклањање ивица, термичка обрада, наношење плоча, урезивање и уметање хардвера повећавају време руковања и трошкове осим саме пресе за штанцање.
- Сложеност дела- Уске толеранције, замршени изрези, дубоки облици и функције са више-слајдова додају станице вашој матрици или захтевају спорије брзине пресовања, повећавајући трошкове алата и производње.
Трошкови улагања у алате и сложеност калупа
Алат је скоро увек највећи појединачни трошак унапред. Свака рупа, кривина, рељеф и изрез се претварају у додатну станицу или сложенију геометрију калупа. Прогресивна матрица са дванаест станица кошта знатно више за пројектовање и обраду од оне са четири станице, али такође елиминише руковање низводно завршавајући све операције у једном пролазу кроз пресу.
Квалитет алатног челика је такође важан. Стандардни челици Д2 или А2 подносе већину обима производње, али штанцање абразивних нерђајућих легура или покретање програма од више-милиона-комада може захтевати уметке од тврдог метала или премијум разреде као што је брзорезни челик М2. Ове надоградње продужавају век трајања алата и смањују учесталост одржавања, али повећавају почетну инвестицију. Одлука се своди на доживотну економију: скупља матрица која ради два милиона погодака пре поновног оштрења може коштати мање по делу од јефтиније матрице којој је потребан сервис на сваких 200.000 циклуса.
Структуре плаћања обично прате подјелу 50/50, с тим да половина доспијева по наруџбини алата, а остатак након одобрења узорка. Добављачи пресе за штанцање и произвођачи алата структурирају је на овај начин да покрију трошкове обраде, док купцима дају квалитетну капију пре коначног плаћања.
Обим производње и по{0}}економија дела
Волумен је велики еквилајзер у економији штанцања. Замислите прогресивну матрицу од 30.000 долара која производи 10.000 делова. То је 3,00 долара по комаду само за амортизацију алата. Скалирајте на 300.000 делова и пада на 0,10 долара. Сирови материјал и време штампе остају отприлике константни по јединици, тако да полуга обима скоро у потпуности долази од ширења фиксних трошкова.
Ова математика објашњава зашто штанцање постаје -конкурентно у односу на ласерско сечење или ЦНЦ машинску обраду у количинама које обично прелазе 10.000 делова месечно. Испод тог прага, алтернативни процеси избегавају тешка улагања у алате. Изнад тога, тешко је надмашити по-економичност пресе за штанцање која ради стотинама удараца у минути.
Опште поруџбине додатно појачавају предност. Годишње обавезе за количину омогућавају добављачима да планирају распоред производње, купују материјал на велико и смање административне трошкове. Заузврат, купци откључавају боље цене и предвидљивија времена испоруке. Компромис је тачност предвиђања: прекомерно ангажовање повезује капитал у залихама, док недовољно ангажовање оставља уштеде на столу.
Стратегије за смањење трошкова пројекта штанцања
Оптимизација трошкова почиње много пре првог притиска. Најефикаснија полуга једизајн за производност. Једноставне промене геометрије, као што је коришћење стандардних радијуса савијања, позиционирање рупа најмање 1,5 пута дебљине материјала од кривина и одржавање конзистентних делова зида, могу елиминисати станице алата и смањити стопе отпада без угрожавања функције.
Друге практичне стратегије укључују:
- Замена материјала- Прелазак са нерђајућег челика на обложени угљенични челик где захтеви за корозију дозвољавају може значајно да смањи трошкове материјала уз поједностављење дизајна калупа.
- Консолидовање секундарних операција- Интегрисање у-урезивање или уметање ПЕМ причвршћивача повећава унапред трошкове алата, али смањује цену по-комаду елиминисањем одвојеног руковања и поделе операција на више радних станица.
- Оптимизација распореда траке- Боље постављање делова на калем минимизира отпад. Паметан прогресивни дизајн матрице истискује максималну вредност из сваког инча материјала.
- Више{0}}годишњи уговори- Дуже обавезе обезбеђују стабилност цена и омогућавају добављачима да улажу у оптимизоване алате знајући да обим то оправдава.
- Рано ангажовање добављача- Довођење партнера за штампање у фазу дизајна даје им прилику да предложе промене које смањују сложеност пре него што се алати обавежу.
Основни принцип је једноставан: свака одлука коју донесете током дизајна и набавке прожима се кроз структуру трошкова. Геометрија дела која изгледа добро на ЦАД екрану може захтевати скупе алате, док би мања промена радијуса или премештање рупе могла да уштеди хиљаде у конструкцији калупа и побољша-дугорочну ефикасност производње.
Ипак, само свест о трошковима не гарантује добар исход. Исти део по идентичној цени може да функционише веома различито у зависности од индустрије којој служи, потребних сертификата и документације која се очекује при испоруци. Аутомобилска, ваздухопловна, електроника и медицинска примена постављају сваки слој сопствених захтева поврх основне економије штанцања.
Индустријске апликације и шта свака захтева
Носач намењен за панел врата миниван и заштитна конзерва унутар хируршког робота могу почети као раван лим, али стандарди, документација и контроле процеса који окружују сваки су светови одвојени. Ваша индустрија диктира много више од избора материјала. Он дефинише које сертификате ваш добављач мора да поседује, која инспекцијска документација се испоручује са сваком серијом и колико строге толеранције треба да се држе током целе производње.
Захтеви за штанцање у аутомобилској индустрији
Аутомобилски програми раде на јачини звука. Годишње количине у стотинама хиљада или милионима су рутинске, а сваки део мора да испуњава спецификације ОЕМ-а током целог животног века. ИАТФ 16949 сертификат је ефективно обавезан за добављаче Тиер 1 и Тиер 2, захтевајући формалну ППАП документацију, АПКП планирање и анализу система мерења пре него што се један производни део испоручи.
Такође ћете се сусрести са{0}}специфичним захтевима клијената који се налазе на врху. Сваки ОЕМ додаје јединствене стандарде паковања, протоколе обележавања и процедуре управљања инжењерским променама. Толеранције се обично крећу у распону од +/-0,1 мм до +/-0,25 мм за утиснуте конзоле, копче и структурна ојачања. Регионални добављачи широм коридора за штанцање метала Великих језера, на пример, изградили су дубоку стручност у овим радним процесима у аутомобилској индустрији јер то захтева близина ОЕМ-а из Детроита.
Ваздухопловство и питања одбране
Ваздухопловство подиже стандарде прецизности и следљивости. Толеранције се рутински затежу на +/-0,001 инча, а свака утиснута компонента мора да се врати до свог специфичног материјала топлоте. АС9100 сертификат регулише управљање конфигурацијом, спречавање фалсификованих делова и инспекцију првог артикла према АС9102 протоколима.
Избор материјала се такође драматично мења. Ваздухопловни програми често наводе титанијум, инконел и специјализоване легуре алуминијума које нуде супериорне перформансе снаге-до-тежине, али представљају јединствене изазове обликовања укључујући пуцање, кидање и агресивно враћање. Алати за ове легуре често захтевају специјализоване премазе и пажљиво израчунату тонажу пресе да би се одржао интегритет материјала. Количина је обично мања од аутомобилске, у распону од неколико хиљада до десетина хиљада комада, али је оптерећење документације и инспекције по делу знатно веће.
Електроника, медицинске и опште индустријске потребе
Електронско штанцање функционише у потпуно другачијем обиму. Компоненте као што су ЕМИ заштитне конзерве, копче за уземљење, контакти батерија и тела конектора захтевају дебљину материјала у распону од 0,001 инча до 0,032 инча, са појединачним карактеристикама понекад само -ширина или две. Материјали као што су фосфорна бронза, берилијум бакар, никл сребро и МуМетал су уобичајени јер комбинују електричну проводљивост са отпорношћу на хабање. Делови се често испоручују у тракама-и-паковањима за аутоматско бирање-и-монтаже на штампане плоче.
Штанцање медицинских уређаја поставља захтеве ИСО 13485 током процеса производње. Биокомпатибилни материјали као што су нерђајући челик 316Л или титанијум су стандардни, а контрола контаминације се може проширити на руковање чистим просторијама и специјализовано паковање. Захтеви за документацију наглашавају контролу дизајна, евиденцију валидације и пост{4}}тржишни надзор, са периодима чувања записа који далеко премашују оне у другим индустријама.
Опште индустријске апликације дају предност флексибилности у односу на регулаторну сложеност. Купцима у грађевинарству, климатизацији, пољопривреди и тешкој опреми је потребна економична-производња у широком распону материјала и обима. Произвођачи производа индустријских машина у регионима као што су Оксфорд, МИ и широм Средњег запада често опслужују ова тржишта са разноврсним могућностима штампе и краћим временом испоруке, пошто су терет сертификације лакши, а опсег толеранције попустљивији.
| Индустрија | Сертификација кључева | Типичне количине | Цритицал Спецс | Цоммон Материалс |
|---|---|---|---|---|
| Аутомотиве | ИАТФ 16949 | 100 хиљада до милиона годишње | ППАП, толеранције +/-0,1 до +/-0,25 мм, захтеви специфични за ОЕМ | Угљенични челик, ХСЛА, алуминијум, нерђајући челик |
| Ваздухопловство и одбрана | АС9100 | 1К до 50К годишње | +/-0,025 мм толеранције, следљивост топлотне серије, АС9102 ФАИ | Титанијум, инконел, легуре алуминијума за ваздухопловство |
| Електроника | ИСО 9001 (минимум) | 10 хиљада до милиона годишње | Могућност микроштанцања, 0,001"-0,032" материјал, трака-и паковање у колуту | Фосфорна бронза, БеЦу, никл сребро, бакар, МуМетал |
| Медицински уређаји | ИСО 13485 | 5К до 500К годишње | Биокомпатибилност, контрола контаминације, проширена следљивост | 316Л нерђајући, титанијум, кобалт-хром |
| Генерал Индустриал | ИСО 9001 | 5К до 500К годишње | Исплативост, флексибилне количине, краће време испоруке | Угљенични челик, алуминијум, месинг, нерђајући челик |
Јединствени захтеви сваке индустрије стварају механизам за филтрирање. Снабдевачу који је добро прикладан за аутомобилске носаче велике{1}}обине можда недостаје инфраструктура за следљивост за ваздухопловство, док специјалиста за микроштампање можда нема тонажу пресе за тешке- индустријске делове. Препознавање где ваш пројекат спада у овај спектар је први корак ка сужавању вашег ужег избора добављача, али знати шта треба тражити током стварног процеса евалуације је оно што раздваја добру одлуку о набавци од скупе лекције.
Како проценити и изабрати правог партнера за штанцање
Сузили сте свој ужи избор на неколико добављача прогресивног штанцања. Њихове веб странице изгледају професионално, сертификати се проверавају, а наведене цене су у сличном распону. Дакле, како да одвојите добављача који ће годинама испоручивати доследан квалитет од оног који ће вас оставити да јурите за закаснелим пошиљкама и подносите жалбе купаца за шест месеци?
Разлика се ретко појављује у поређењу цена. Живи у детаљима: колико дубоко иде њихова инжењерска клупа, како комуницирају током фазе цитирања и да ли њихова опрема заиста одговара вашим захтевима. Ево практичног оквира који менаџери набавке извора и инжењери алата могу користити за процену кандидата са поверењем.
Контролна листа техничких могућности за купце
Техничка усклађеност је -почетна тачка о којој се не може преговарати. Добављач може имати беспрекорне системе квалитета, али ако њихове пресе не могу да поднесу захтев за вашу геометрију делова или тонажу, ништа друго није важно. Када прегледате могућности, проверите ове специфичности:
- Распон тонаже преса- Да ли добављач користи пресе које одговарају вашим захтевима за материјалом и мерама? Штанцање од нерђајућег челика од 0,060 инча захтева знатно више тонаже него за формирање алуминијума од 0,020 инча. Затражите пун опсег тонаже, а не само највећу пресу на поду.
- Величина кревета и висина затварача- За веће делове или сложене прогресивне калупе са много станица су потребне адекватне димензије лежишта. Ако ваша матрица премашује расположиву величину кревета, добављач не може да је покрене без обзира на друге квалификације.
- Опсег брзине притиска- Програмима за конекторе велике запремине{1}}е можда требати 400+ потеза у минути, док структурални делови тешких-детаља раде при 30-60 СПМ. Потврдите да добављач ради на брзинама компатибилним са вашом запремином и сложеношћу делова.
- {0}Могућност унутрашњег алата- Добављачи који дизајнирају и праве матрице интерно контролишу своја времена испоруке и могу да изврше прилагођавања брже од оних који пребацују алате трећим странама. Потражите ЦНЦ машинску обраду, ЕДМ жице и прецизно брушење под једним кровом.
- Секундарне операције- Да ли могу да поднесу уклањање ивица, урезивање, облагање, заваривање или монтажу у-кући? Свака операција послата подизвођачу уводи време транзита, ризик руковања и сложеност координације.
- Руковање материјалом и капацитет калема- Уверите се да могу да поднесу ширину, тежину и типове материјала. За прогресивне операције са{2}}намотавањем потребни су одговарајући уређаји за одмотавање, исправљачи и додавачи који одговарају димензијама ваше траке.
- Сертификати који одговарају вашој индустрији- Као што је раније објашњено, аутомобилска индустрија захтева ИАТФ 16949, ваздухопловство захтева АС9100, а медицинске потребе ИСО 13485. Операција прецизне матрице и штанцања без одговарајућег сертификата за ваше тржиште није-почетна, без обзира на цену.
Звучи као пуно кутија за проверу? јесте. Али сваки од њих елиминише ризик који би иначе испливао током производње када су трошкови промене добављача експоненцијално већи.
Евалуација инжењерске подршке и комуникације
Техничке спецификације на листи могућности вам говоре шта добављач може да уради. Инжењерска подршка вам говори колико добро то раде. Дубина инжењерског тима добављача често одређује да ли се ваш пројекат покреће на време или се заглави у поновљеним ревизијама алата.
Када ангажујете потенцијалне партнере, обратите пажњу на ове индикаторе:
ДФМ квалитет повратних информација.Пошаљите свој део цртежа и процените како ће добављач реаговати. Да ли пасивно цитирају оно што сте послали или проактивно идентификују потенцијалне проблеме формирања, предлажу промене радијуса и означавају облачиће толеранције који ће довести до непотребних трошкова алата? Добављач који нуди значајне ДФМ препоруке током фазе цитирања показује исту инжењерску дисциплину коју ће унети у ваш производни програм.
Могућност симулације.ЦАЕ и анализа коначних елемената више нису опциони за сложена штанцања. Питајте да ли добављач покреће симулације формирања како би потврдио дизајн калупа пре него што обрада почне. Симулација дигитално хвата повратак, стањивање и наборе, штедећи недеље физичких итерација тестирања. Добављачи волеИИЦХЕНинтегришу ЦАЕ симулацију у свој стандардни ток рада, од изводљивости до пробног рада, смањујући јаз између теоретског дизајна матрице и стварних -светских перформанси штампе.
Опције прототипа.За представљање нових производа, да ли добављач може да произведе делове прототипа коришћењем меких алата или метода са једном{0}}станицом пре него што пређе на пуну производњу? Ова способност убрзава временску линију валидације вашег дизајна без ризика од скупе прераде на ојачаном прогресивном алату.
Каденца комуникације.Истраживање динамике купаца{0}}добављача у штанцању метала доследно истиче да је предвидљивост у комуникацији важна колико и предвидљивост у квалитету делова. Добављач који ћути током израде алата или не обезбеди ажурирања прекретница сигнализира како ће се понашати током производње. Потражите структурирано управљање пројектима: дефинисане прекретнице, редовне извештаје о статусу и једну тачку за контакт ко је власник вашег програма.
Политике власништва над алатима.Овај затече купце неспремне. Ко је власник коцкице након што је плаћена? Стандардна пракса у индустрији даје власништво купцу, али неки добављачи задржавају алат или наплаћују накнаде за пренос. Разјасните власништво, одговорности за одржавање и шта се дешава са вашом коцком ако треба да преместите производњу. Добијте га у писаном облику током фазе цитирања, а не након што се појави спор.
РФК црвене заставице и позитивни индикатори
Сам процес РФК је дијагностички алат. Како се добављач понаша када покушава да освоји ваш посао је најбоља верзија како ће се понашати када га добије. Ево на шта треба обратити пажњу:
Позитивни показатељи:
- Детаљна питања о вашој апликацији,{0}}окружењу крајње употребе и захтевима за склапање, а не само цитирање из штампе
- Проактивни предлози ДФМ-а који смањују трошкове или побољшавају квалитет
- Јасне процене времена израде алата са дефинисаним прекретницама
- Транспарентне анализе цена које раздвајају алате, цену у комаду и секундарне операције
- Референце купаца у вашој индустрији са којима можете контактирати
- Спремност да обезбедите пробне{0}} податке и узорке делова пре него што се посветите обима производње
- Показатељи финансијске стабилности: године пословања, улагања у објекте, разноврсна база клијената
Црвене заставе:
- Понуде су враћене без икаквих техничких питања, што је знак да добављач нагађа, а не инжињеринг
- Нејасне или недостајуће обавезе за време испоруке
- Неспремност да се дели приступ обиласку објекта или да се дају препоруке клијената
- Цене су драматично испод свих осталих понуда без јасног објашњења како се трошкови смањују
- У предлогу се не помињу методе инспекције, СПЦ или документација о квалитету
- Неспремност да се унапред дефинишу услови власништва над алатима
- Велика флуктуација запослених или честе промене ваше контакт тачке током фазе цитирања
Географска разматрања такође утичу, посебно за програме који захтевају честу сарадњу током развоја матрице. Добављач који се налази на удаљености од вожње омогућава -учешће у испробавању, брже инжењерске промене и смањене трошкове испоруке за циклусе одобравања узорака. Уз то, географија не би требало да превазиђе способност. Далеки добављач са дубоком стручношћу у вашој специфичној примени може надмашити локалну продавницу којој недостаје релевантно искуство.
Финансијска стабилност такође заслужује испитивање. Дугогодишњи односи са добављачима материјала и деценије непрекидног рада указују на отпорност кроз тржишне циклусе. Снабдевач који је преживео падове без угрожавања улагања у опрему или особље је далеко мање вероватно да ће изазвати поремећаје у снабдевању усред-програма него онај који ради са малим маргинама са застарелим машинама.
На крају, оквир евалуације се своди на једно питање: да ли овај добављач показује техничку способност, инжењерску дубину и комуникацијску дисциплину да би био прави производни партнер, а не само добављач који испуњава наруџбенице? Одговор обично постаје јасан много пре него што издате прву поруџбину, ако знате шта да тражите током разговора о РФК-у.
Доношење самоуверених одлука о извору штанцања
Сваки одељак овог водича указује на исту основну истину: успешни програми печатирања су изграђени на информисаним одлукама донетим рано, а не на касно примењеним реактивним поправкама. Без обзира да ли набављате велики{1}}аутомобилски носач или конектор за ваздухопловство са микро-толерантношћу, принципи који одвајају глатко лансирање од скупих кашњења остају доследни.
Кључни закључци за одлуке о изворима
Ево шта је најважније када прелазите са истраживања на активно ангажовање добављача са компанијом за штанцање:
- Ускладите тип процеса са геометријом и запремином дела.Прогресивне матрице служе за делове велике{0}}обине са више{1} функција. Преносне матрице обрађују веће или дубље геометрије. Сложене и једноструке{4}}методе одговарају једноставнијим деловима при мањим количинама. Одабир погрешног метода надувава трошкове алата или ограничава ефикасност производње.
- Проверите сертификате за вашу специфичну индустрију.ИАТФ 16949 за аутомобиле, АС9100 за ваздухопловство, ИСО 13485 за медицину. Ово нису опциони додаци. Они представљају проверене системе који обезбеђују следљивост, документацију и контролу процеса на нивоу који ваша апликација захтева.
- Схватите пуну временску линију тока посла.Од прегледа изводљивости преко машинске обраде, пробних радова и инспекције првог артикла, типичном програму су потребне недеље до месеци пре него што се производни делови испоруче. Уградња тог временског оквира у план пројекта спречава-притисак у последњем тренутку који води до пречица.
- Процените инжењерску дубину, а не само капацитет пресовања.Снабдевач са снажном повратном спрегом ДФМ-а, способношћу ЦАЕ симулације и проактивном комуникацијом током цитирања ће надмашити већу продавницу која пасивно производи шта год им предате. Инжењерска сарадња хвата проблеме дигитално пре него што постану скупи физички радови.
- Затражите пробно{0}}податке пре него што се посветите обима производње.Извештаји о инспекцији првог чланка, СПЦ подаци из пробних серија и делови узорака дају вам објективан доказ способности. Сваки добављач матрице за штанцање сигуран у свој процес пружиће ове податке без оклевања.
Најбољи исходи набавке потичу из ране сарадње између инжењерских тимова купаца и произвођача калупа за штанцање, а не из одабира најниже понуде након што су дизајни закључани.
Следећи кораци за прелазак са истраживања на РФК
Имате оквир. Стављање у дело значи ангажовање потенцијалних партнера пре него што се ваш дизајн заврши, а не после. Рано укључивање даје различитим добављачима калупа и штанцања прилику да препоруче замене материјала, предложе промене геометрије које поједностављују алате и означите облачиће о толеранцији који ће довести до непотребних трошкова. Истраживања доследно показују да овај приступ сарадње скраћује развојне циклусе, смањује итерације прототипа и ствара предвидљивији пут до производње.
Када будете спремни да објавите РФК, пошаљите свој део цртежа вишеструким квалификованим произвођачима калупа за штанцање и упоредите не само цене већ и квалитет њихових техничких питања, повратне информације ДФМ-а и предложене временске рокове. Добављач који поставља најпромишљенија питања током цитирања је обично онај који пружа најмање изненађења током производње.
Потражите партнера који нуди пуну-услужну подршку од анализе изводљивости до инспекције производње, оног који ваш програм третира као инжењерску сарадњу, а не као трансакцијски налог за куповину. Та разлика, више од тонаже или географије, је оно што покреће дугорочни-успех производње.
Често постављана питања о компанијама за штанцање
1. Која је разлика између прогресивног штанцања и трансферног штанцања?
Прогресивно штанцање провлачи непрекидну металну траку кроз више станица, док радни комад остаје причвршћен за носећу траку, што га чини идеалним за-мале-до-средње делове велике запремине при стотинама потеза у минути. Преносно штанцање одваја бланко од траке на првој станици, а затим механички прсти померају слободни- комад између станица. Ово омогућава дубље цртање, урезивање нити и сложеније тродимензионално-формирање за веће делове. Прогресивни алати одговарају запреминама већим од 100.000 комада, док матрице за пренос обично служе од 10.000 до 100.000 комада где геометрија дела превазилази прогресивне могућности.
2. Колико кошта алатка за пројекат штанцања?
Трошкови алата увелико варирају у зависности од сложености калупа, броја станица и квалитета алатног челика. Једноставна матрица може коштати око 5.000 долара, док сложена прогресивна матрица са више станица за формирање може премашити 100.000 долара. Већина пројеката умерене{5}}сложености спадају у распон од 15.000 до 50.000 долара. Фактори који повећавају трошкове алата укључују чвршће толеранције, додатне станице за додатне карактеристике, врхунске алатне челике за абразивне материјале и уметке од карбида за продужене производне серије. Плаћање је обично структурирано као 50% по наруџбини алата и 50% након одобрења узорка.
3. Које сертификате треба да има компанија за штанцање?
Потребни сертификати зависе од ваше индустрије. ИСО 9001 је основа за опште системе квалитета производње. Аутомобилски програми захтевају ИАТФ 16949, који налаже ППАП документацију, АПКП планирање и анализу система мерења. Ваздухопловним и одбрамбеним апликацијама је потребан АС9100, који покрива следљивост материјала до грејних партија, управљање конфигурацијом и спречавање фалсификованих делова. За жигосање медицинских уређаја је потребан ИСО 13485, који наглашава документацију о биокомпатибилности, контролу контаминације и пост{8}}тржишни надзор. Увек проверите да ли добављач поседује специфичан сертификат који ваше крајње{10}}тржиште захтева пре него што га ангажујете.
4. Колико времена је потребно да се од дизајна до производње пређе у компанију за штанцање?
Типичан програм штанцања у калупу прати структурирани ток рада: преглед изводљивости, повратне информације ДФМ-а, ЦАЕ симулација, дизајн калупа, обрада алатног челика, монтажа матрице, пробни рад, инспекција првог артикла и одобрење производње. Сама фаза израде алата често траје шест до дванаест недеља у зависности од сложености. Ако се дода преглед изводљивости, симулација и пробно покретање, већини програма је потребно три до пет месеци од почетног ангажовања до првих производних делова. Купци који ангажују добављаче рано током фазе дизајна и уграде препоруке ДФМ-а могу скратити овај временски оквир смањењем циклуса ревизије алата.
5. Које материјале може обрадити компанија за штанцање?
Компаније за штанцање обрађују широк спектар метала, укључујући угљенични челик (1008 до 1095), ХСЛА челик, нерђајући челик (300 и 400 серије), легуре алуминијума (1100, 3003, 5052, 6061), бакар, месинг, фосфор и бронзу као што је специјалност. Дебљина материјала се обично креће од 0,020 инча до 0,625 инча. Особине материјала као што су затезна чврстоћа, дуктилност, тврдоћа и отпорност директно утичу на дизајн матрице, захтеве за тонажом пресе и стопе хабања алата. Одабир праве легуре у раној фази пројектовања помаже у оптимизацији трошкова изградње матрице и дугорочне{13}}економије производње.


