


Шта раде брегасте јединице у калупима за штанцање и зашто је квалитет битан
Када је жигосаном делу потребна рупа на бочном зиду, прирубница формирана под углом или рез окомито на ход пресе, само вертикално кретање цилиндра не може да обави посао. Ту долазе брегасте јединице. Ови механички склопови живе унутар калупа и преусмеравају силу пресе надоле у хоризонтално или угаоно кретање, чинећи иначе немогућим операције рутинским.
Шта ради камера унутар матрице за штанцање
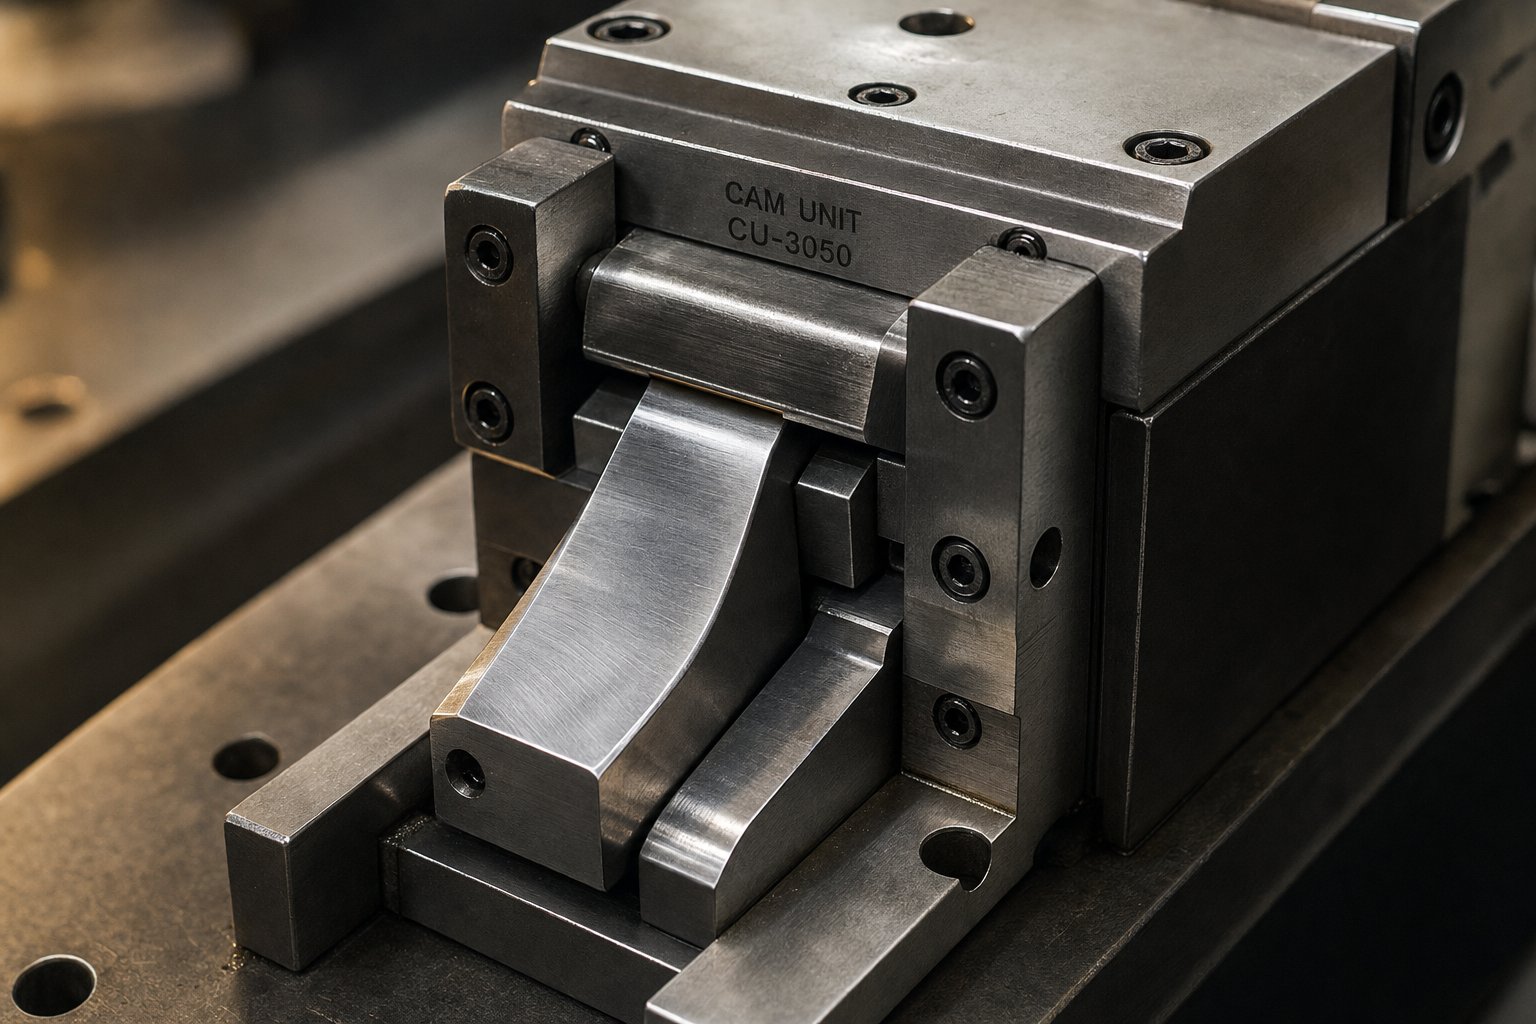
Даклешта је брегаста јединица у калупу за штанцање? Замислите то као преводилац покрета. Преса рам се креће право надоле, али јединица брега претвара ту енергију у контролисан бочни ход. Ово омогућава ударцима, челицима за обликовање и оштрицама да захвате радни предмет са стране или под сложеним углом, а не директно одозго.
Брегаста јединица је самостални-механички склоп интегрисан у калуп за штанцање који претвара вертикалну силу и кретање цилиндра пресе у хоризонталну или угаону силу и кретање, омогућавајући операције пробијања, обликовања и сечења које се не могу извршити само у смеру хода пресе.
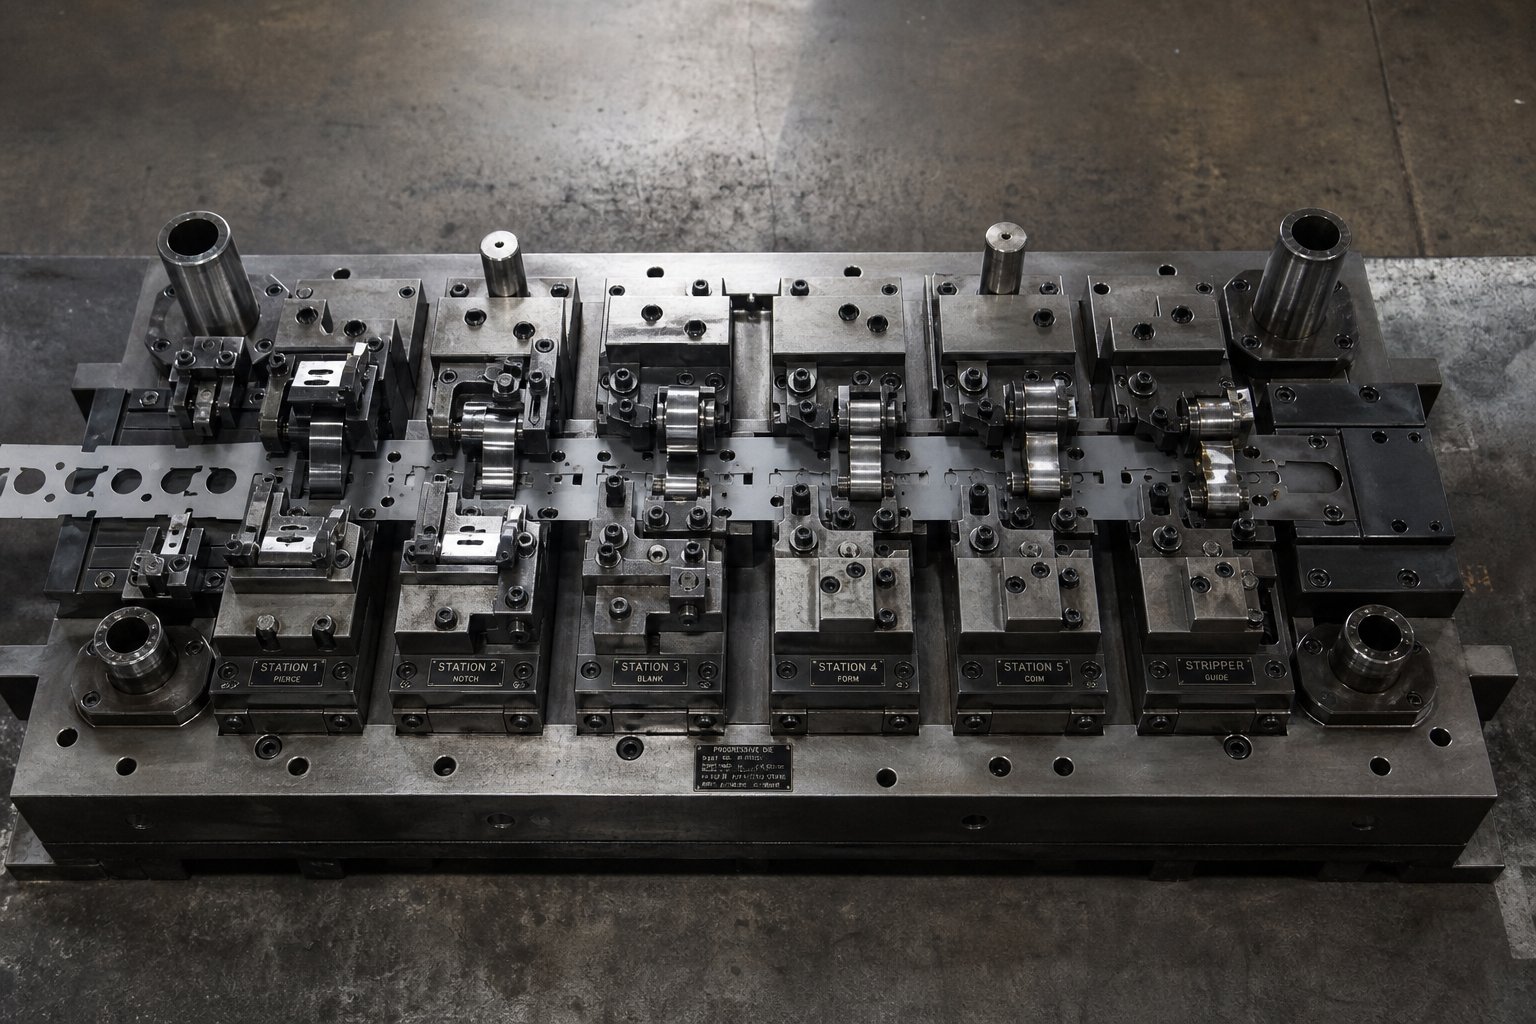
У прогресивној матрици, можете пронаћи више брегастих јединица које раде на различитим станицама, од којих свака изводи посебну операцију: једна буши бочну рупу, друга подрезује ивицу прирубнице, трећа формира језичак према споља. Функција зупчасте јединице у прогресивној матрици је да прошири оно што може постићи једним притиском без потребе за секундарним операцијама или додатном опремом.
Зашто су брегасте јединице критичне за перформансе матрице
Овде квалитет улази у разговор. Сваки пут када се преса циклуси, покретач, клизач и држач брегасте јединице морају да ступе у интеракцију на нивоу микрона-. Било који зазор, отклон или неусклађеност директно се претварају у варијацију димензија на утиснутом делу. Брегаста јединица са лабавим прилегањем или меким контактним површинама уводи зазор који се акумулира током хиљада циклуса, постепено потискујући димензије дела из толеранције.
Ригидност је једнако важна. Током операције пирсинга, клизач мора да се одупре сили реакције ударца који пробија лим без савијања. Ако се јединица чак и незнатно скрене, положај рупе се помера и услови бушења се погоршавају. Укратко, начин на који јединице брега функционишу у штанцању метала одређује не само да ли се нека карактеристика може произвести, већ и да ли се може производити доследно током целог производног циклуса.
За дизајнере матрица и инжењере алата који специфицирају брегасте јединице за нове пројекте, сврха брегастих јединица у дизајну матрице иде даље од једноставне конверзије покрета. Ове компоненте постављају плафон на достижну тачност дела. Одељци који следе објашњавају тачно како је та прецизност пројектована, шта разликује премиум јединицу од робне јединице и како ускладити конфигурације са специфичним применама за штанцање.
Како брегасте јединице претварају силу притиска у угаони покрет
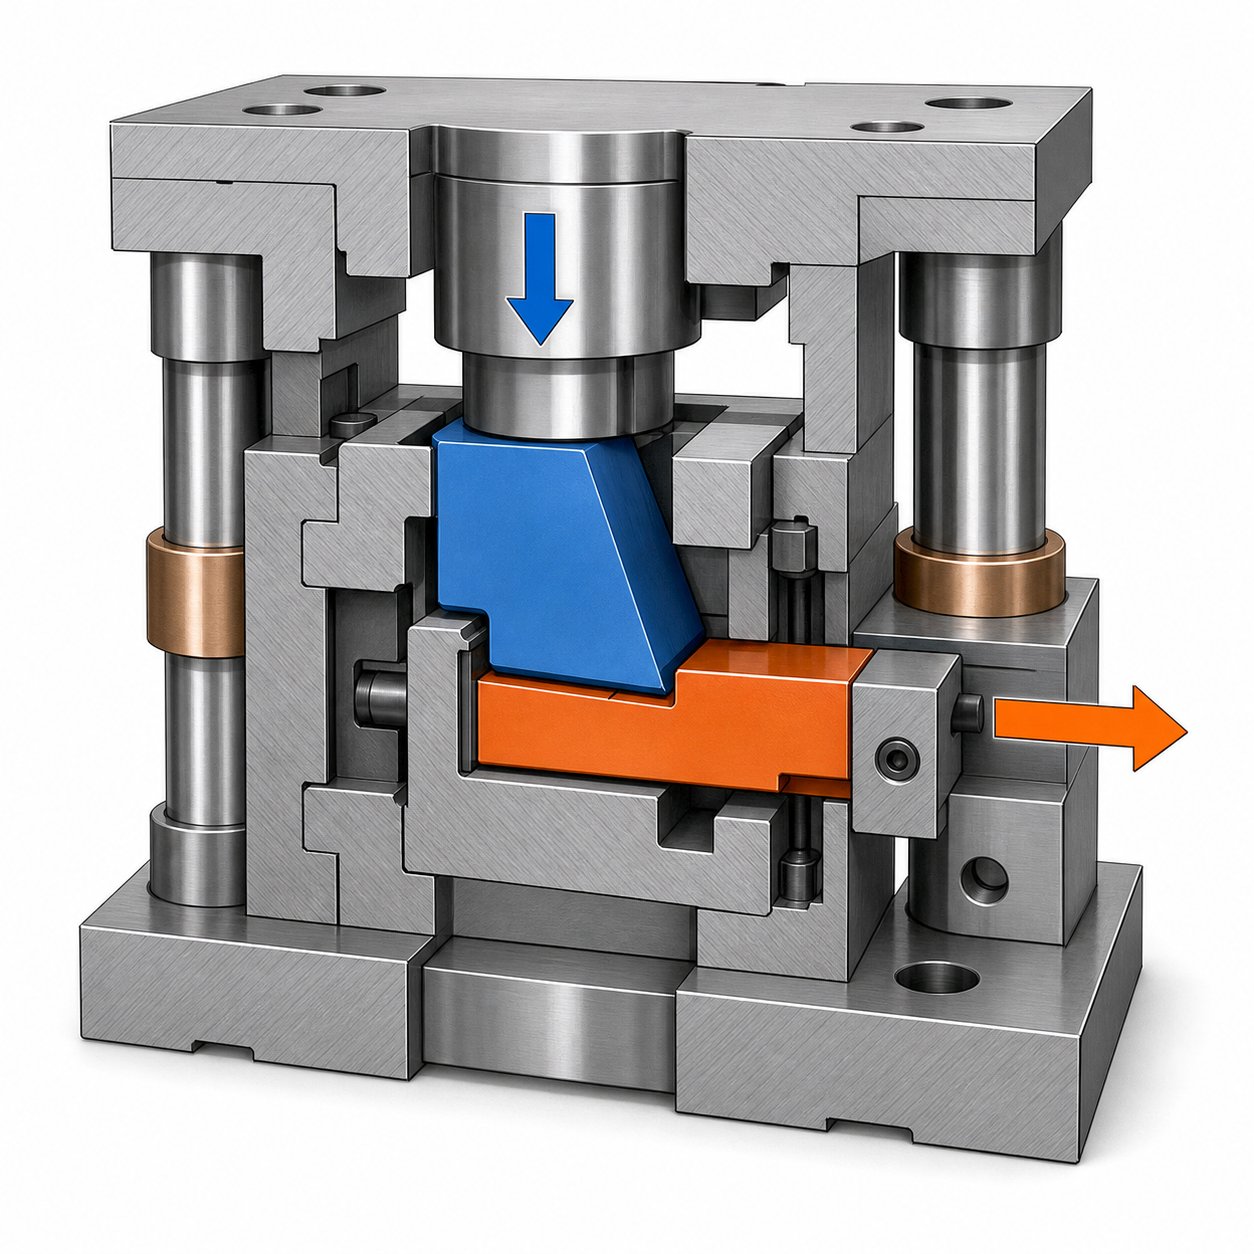
Концепт звучи једноставно: вертикална сила улази, бочно кретање излази. Али механика унутар брегасте јединице је промишљенија од једноставног клина. Разумевање начина на који драјвер камере претвара вертикалну силу у хоризонтално кретање помаже вам да схватите зашто су толеранције, избор материјала и механизми поврата толико важни када се одређују јединице за захтевне примене.
Како вертикална сила притиска постаје бочно кретање
Замислите да се горња матрица спушта према радном комаду. За ту горњу матрицу причвршћен је драјвер, челична компонента у облику клина{1}}са прецизно брушеном лицем под углом. Како се преса затвара, ово лице под углом долази у контакт са одговарајућом површином на клизачу, која се налази у доњем склопу матрице. Геометрија је једноставна, али моћна: возачева нагнута површина гура клизач под пројектованим углом, обично између 15 и 30 степени у односу на вертикалу, а клизач нема другог избора осим да путује бочно дуж своје вођене путање.
Однос прати основну тригонометрију. Угао покретача од 15 степени са 50 мм вертикалног хода притиска производи отприлике 13,4 мм бочног клизања, а множење силе иде у вашу корист. Под истим углом од 15 степени,идеална механичка предност је око 3,7:1, што значи да сваки њутн вертикалне силе притиска даје скоро четири њутна хоризонталне радне силе на клизачу. Стрмији углови дају већи ход по јединици хода преса, али жртвују умножавање силе, док плићи углови дају огромну силу али минималан ход.
Клизач се креће на ојачаним хабајућим плочама које обезбеђују ниско -трење, жртвоване контактне површине. Ове плоче држе метал-на-метални контакт даље од самог прецизног-тела клизача за уземљење. У међувремену, држач, у суштини кућиште које садржи цео склоп, води клизач дуж једне осе кретања са минималним зазором. Када зазор водилице остане испод 0,02 мм, клизач се креће тачно и алат за бушење или облик који носи удара у радни предмет на потпуно истом месту сваког циклуса.
Ево секвенце радног циклуса брегасте јединице подељеног на његове дискретне фазе:
- ангажовати:Преса се спушта и лице возача под углом успоставља почетни контакт са површином за спајање клизача.
- Возите напред:Континуирано кретање притиска гура клизач бочно кроз радни ход док се возач дубље заглављује.
- Стани:Преса достиже доњу мртву тачку и клизач задржава свој потпуно извучени положај под притиском контакта возача.
- Радни удар:Док је у стану, алат за бушење или форму монтиран на клизач обавља операцију пробијања, сечења или обликовања на радном комаду.
- Повратак:Преса се окреће уназад, возач се искључује, а клизач се повлачи у почетни положај помоћу силе опруге или механизма позитивног повратка.
Горе објашњена геометрија угла покретача клизача открива зашто се о прецизном брушењу контактних површина не може преговарати-. Ако угао драјвера одступи чак и за пола степена од спецификације, приметићете промене дужине хода и померања дистрибуције силе које се појављују као варијације димензија на вашим утиснутим деловима.
Повратак опруге наспрам механизама позитивног повратка
Када се возач повуче, нешто мора да повуче клизач назад у почетни положај пре него што почне следећи циклус притискања. Овде се две главне филозофије повратка разилазе, а избор има стварне последице по поузданост и брзину.
Пролећни повратак је једноставнији приступ. Компресоване завојне опруге или опруге азотног гаса складиште енергију током хода унапред и отпуштају је како би гурнули клизач кући када се возач слободно подигне. Механизам је јефтин, лак за одржавање и савршено прикладан за умерене брзине притиска и краће ходове. Ограничење? Пролећни умор. Током стотина хиљада циклуса, сила опруге се постепено смањује, а брзина увлачења успорава. При већим брзинама притиска, мање је времена доступно за повратни ход, а опруга која слаби можда неће у потпуности увући клизач пре него што почне следећи циклус. Непотпуно увлачење значи да возач поново-захваћа клизач који није на положају, стварајући судар који може оштетити лице возача, зарезати хабајуће плоче или напрснути тело клизача.
Позитиван повратак има фундаментално другачији приступ. Уместо да се ослања на ускладиштену енергију опруге, механичка веза, често блок пете или ухваћени повратни покретач, физички повлачи клизач назад док се преса отвара. Повлачење је темпирано на сам покрет притиска, тако да се дешава истом брзином и у истој позицији без обзира на број циклуса или брзину притиска. Не постоји деградација током времена јер се повратна сила генерише механички, а не помоћу потрошног опружног елемента.
Када упоредите повратну опругу и брегасту јединицу са позитивним повратом, компромиси се своде на захтеве апликације:
| Критеријум | Спринг Ретурн | Позитиван повратак |
|---|---|---|
| Конзистентност повлачења током времена | Деградира као замор опруга | Константно, механички погон |
| Погодност за максималну брзину пресовања | Низак до умерен (ризик од непотпуног повратка при високом СПМ-у) | Могућност велике брзине са доследним тајмингом |
| Сложеност и цена | Нижи почетни трошкови, једноставнији дизајн | Виша цена, додатне компоненте |
| Интервал одржавања | Опруге захтевају периодичну проверу и замену | Дужи интервали, мање предмета за хабање |
| Ризик од непотпуног повлачења | Повећава се са бројем циклуса и брзином | Ефикасно елиминисан |
За{0}}производњу великог обима која ради на повишеним тактама у минути, позитиван принос је често одређен избор управо зато што уклања променљиву из једначине. Не кладите се на то да ће стање опруге остати адекватно у току производње од 500.000 циклуса. Сам покрет притиска гарантује потпуно увлачење сваки пут, што значи доследно ангажовање возача, равномерну дистрибуцију хабања и предвидљив тајминг брега у односу на друге матрице.
Ова разлика у поузданости је један од разлога зашто се механизми позитивног поврата тако често појављују у -квалитетним брегастим јединицама за штанцане калупе. Унапредни трошак је већи, али исплата је смањен ризик од временских-кварова повезаних са временским распоредом и предвидљивији распоред одржавања током животног века матрице.
Наравно, разумевање како се сила претвара у кретање и како се клизач враћа само је део слике спецификације. Гребенасте јединице долазе у низу конфигурација, од компактних склопова стиснутих у уске омоте матрице до тешких-јединица за тешке услове рада направљених за-пробијање велике тонаже. Усклађивање праве конфигурације са вашом специфичном операцијом штанцања је место где почињу праве инжењерске одлуке.
Типови брегастих јединица и када треба навести сваку конфигурацију
Не одговара свака брегаста јединица свакој матрици. Операција штанцања, расположиви простор и захтеви за тонажом утичу на то која конфигурација припада вашем алату. Ипак, класификација брегастих јединица се често превише поједностављује на једну страницу каталога без објашњења када сваки тип заиста има смисла. Разумевање разлика у-монтираним јединицама у односу на ваздушне брегасте јединице и познавање упоређивања стандардних, тешких{4}}и компактних верзија, даје вам јаснији пут до одлука о спецификацијама које се задржавају у производњи.
Дие{0}}Моунтед Версус Аериал Цам Унитс
Најосновнија разлика међу типовима брегастих јединица за прогресивне калупе је место где склоп живи у односу на сет матрица.
Бригасте{0}} јединице монтиране на матрицу учвршћују се директно у папучицу матрице, обично у доњу папучу, и раде као-самостални склопови. Погон, клизач, држач, хабајуће плоче и механизам за враћање су смештени у једном компактном пакету који се монтира са стандардним причвршћивачима и клиновима. Пошто је све садржано у омоту матрице, јединице{4}}монтиране на матрицу путују заједно са алатом током складиштења, подешавања и замене. Они су подразумевани избор када се операција може извршити у оквиру расположивог простора матрице и када се потребна дужина хода уклапа у номинални ход јединице.
Јединице за ваздушне камере, које се понекад називајулетеће камере, заузмите другачији приступ. Покретни склоп клизача се монтира на горњу папучицу матрице и помера се горе-доле помоћу цилиндра пресе. Ова позиција за монтажу ослобађа простор на доњој ципели за друге компоненте као што су подизачи, преносни прсти или додатне станице. Ваздушне гредице се обично одређују када треба да стигнете до тешких области радног предмета, када захтев за ход премашује оно што јединица монтирана на матрицу-може да испоручи у доступном отиску, или када је доња матрица пренатрпана да би могла да прими конвенционалну јединицу.
Када бирате једно преко другог? Јединице које се монтирају на калуп{0}} одговарају већини стандардних операција бочног пробијања, сечења и обликовања где простор дозвољава. Ваздушне брегове заслужују своје место у сложеним прогресивним калупима са малим размаком између станица, у апликацијама које захтевају бочни пирсинг на дубоко-извученим деловима или када дизачи и пилоти већ користе доњи део-ципеле. Компромис је у томе што ваздушне јединице додају сложеност горњем склопу матрице и захтевају пажљивију пажњу на време у односу на напредовање траке.
Стандардне, тешке{0}}издржљиве и компактне конфигурације
Унутар категорија{0}}уградних и ваздушних, брегасте јединице се даље разликују по свом капацитету оптерећења и физичкој величини. Одабрати праву класу значи балансирати три варијабле: колику силу захтева операција, колико далеко клизач мора да путује и колико места имате у коцкици.
Стандардне брегасте јединице покривају најшири спектар свакодневних послова штанцања. Они нуде умерени капацитет тонаже, типичне дужине хода и отисак који се удобно уклапа у већину прогресивних и трансферних матрица. За већину операција пирсинга и лаганог тримовања у печатима у аутомобилима и уређајима, стандардне јединице обављају посао без претераног-инжењеринга решења.
Грешка-јединица за тешке услове за штанцање велике тонаже је направљена са дебљим деловима каросерије, ширим контактним површинама хабајуће плоче и робуснијим повратним механизмима. Ове јединице су специфициране када операција укључује сечење дебљег материјала, формирање челика високе{2}}чврстоће или извођење великих-остругавања периметра које стварају значајне силе бочне реакције. Додатна маса и крутост спречавају скретање под оптерећењем, држећи клизач на стази током захтевних резова.
Са друге стране, компактна зупчаста јединица за мали простор матрице је пројектована са смањеним омотачем посебно за калупе где је корак од-до-станице узак или где суседни алати остављају минималан зазор. Компактне јединице жртвују одређени капацитет тонаже и дужину хода у замену за уклапање у просторе које стандардне јединице једноставно не могу заузети. Често се појављују у прогресивним матрицама високе{4}}густине које производе мале, сложене делове са вишеструким бочним карактеристикама које су блиске једна другој.
Следећа табела резимира како се ове конфигурације пореде по критеријумима који су важни током спецификације:
| Конфигурација | Типични опсег тонаже | Строке Ленгтх | Релативни отисак | Уобичајене апликације |
|---|---|---|---|---|
| Стандард | 5 - 30 кН | 10 - 30 мм | Средње | Бочни пирсинг, лагано обрезивање, формирање језичака |
| Тешка{0}}изведба | 30 - 150+ кН | 15 - 50 мм | Велики | Дебео-подрезивање,-пробијање од челика високе чврстоће, велики-рези по ободу |
| Цомпацт | 3 - 15 кН | 5 - 20 мм | Мала | Прогресивне матрице уског{0}}тога, пирсинг малих делова, ограничено обликовање |
| Ваздушно (летење) | 5 - 50 кН | 10 - 40 мм | Горња{0}}матрица монтирана | Бочни пирсинг на дубоким потезима, пренатрпани доњи{0}}излози ципела, операције из више-углова |
Приметите да се опсези преклапају. Операција пробијања од 20 кН у пространој матрици могла би користити стандардну или компактну јединицу. Одлука се често своди на расположиву коверту и колику маргину желите за носивост. Одређивање јединице на 80% њене номиналне тонаже уместо 95% продужава радни век и одржава чвршће праћење клизања током времена.
Избор конфигурације такође је у интеракцији са атрибутима квалитета уграђеним у јединицу. Компактна брегаста јединица са лабавим толеранцијама ће се лакше скретати под оптерећењем него прецизна-верзија исте величине, једноставно зато што има мање материјала који може да се одупре деформацији. Тај однос између величине, квалитета израде и перформанси је управо разлог зашто је разумевање шта се дешава унутар јединице брегасте, компоненту по компоненту, једнако важно као и одабир праве екстерне конфигурације.
Критичне компоненте унутар брегасте јединице
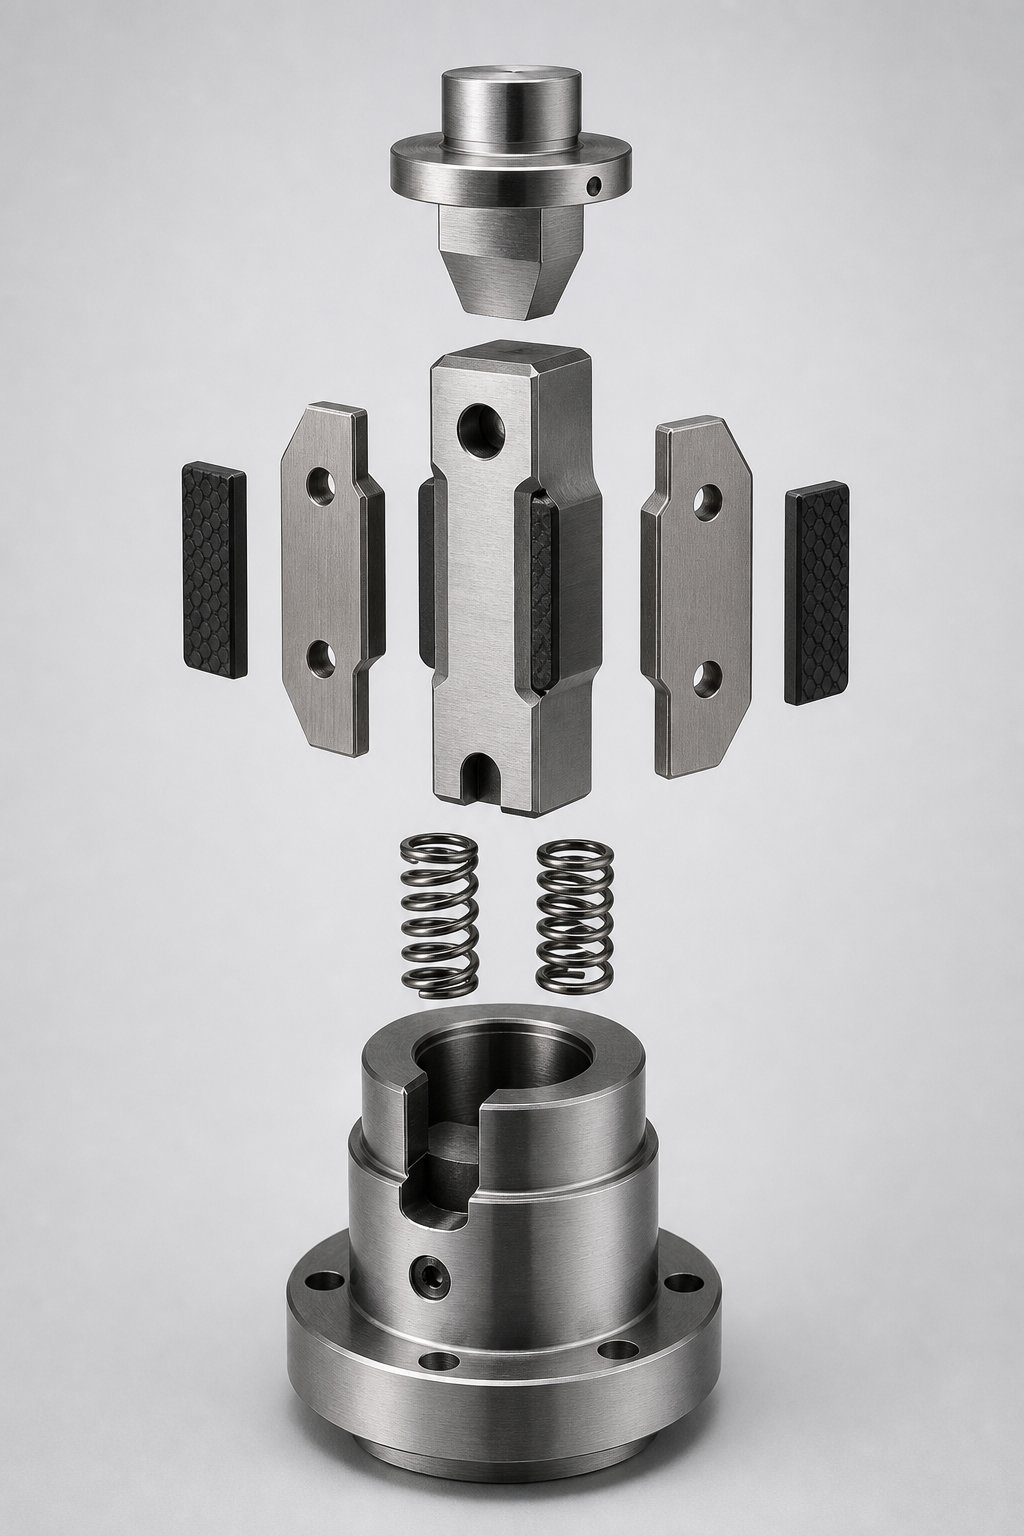
Скините спољашње кућиште било које јединице брегасте јединице и наћи ћете изненађујуће мали број делова. Ипак, сваки од њих носи специфичну инжењерску одговорност, а квалитет сваке појединачне компоненте одређује да ли склоп пружа конзистентност на нивоу микрона- или уводи пужуће варијације у ваше делове са жигом. Знајући шта сваки комад ради и како је у интеракцији, даје вам речник да процените добављаче и дијагностикујете проблеме пре него што постану отпад.
Објашњени драјвер, клизач и држач
Ова три елемента чине структурно језгро брегасте јединице. Свака друга компонента постоји да би их подржала, заштитила или ресетовала.
Тхевозачје челични елемент у облику клина{0}}који покреће кретање. Његова угаона страна захвата одговарајућу површину на клизач док се преса затвара, претварајући вертикални ход пресе у бочну силу. Контактна површина возача је обично прецизно-брушена и очврснута да би издржала деформацију при поновљеном ударном оптерећењу. Ако се ова површина истроши или таласа, клизач више не добија чист, конзистентан притисак, а дужина хода почиње да варира од циклуса до циклуса.
Тхеслајдје радни{0}}елемент који обавља. Носи сечиво за бушење, челик или резну оштрицу и испоручује алат у радни предмет под пројектованим углом. Клизач се креће унутар држача на вођеним површинама и мора да путује истом путањом, до исте крајње тачке, сваки појединачни потез. Његово тело је машински обрађено на чврсте толеранције и каљено да издржи и погонску силу одозго и реакциону силу из радног предмета испод. Свака промена у димензијама клизача, било због хабања или скретања, одмах се приказује као позициона грешка на обележеној особини.
Тхедржачје кућиште које садржи и води цео склоп. Обезбеђује референтне површине које ограничавају кретање клизања на једну осу, апсорбује силе монтаже које се преносе на папучицу матрице и одржава поравнање између путање покретача и путање клизања. Замислите то као костур јединице. Држач машински обрађен са лабавим зазорима за вођење омогућава клизач да помера бочно током радног хода, уводећи зазор који уништава поновљивост димензија.
Начин на који зазор брегасте јединице утиче на квалитет делова своди се на једноставну геометрију: ако клизач може да се помери чак 0,03 мм у страну унутар својих вођица, ударац који носи помера се за исту количину. У току производње од 200.000 делова, та игра расте како се површине троше, а ваши Цпк бројеви почињу да клизе у погрешном смеру. Прецизно уклапање између компоненти покретача, клизача и држача брегасте јединице је оно што одржава тај зазор близу нуле на почетку вожње и минимизира његов раст током времена.
Хабајуће плоче, повратне опруге и графитни уметци
Поред три основна структурна елемента, неколико потпорних компоненти штите склоп и одржавају га несметаним током стотина хиљада циклуса пресовања.
Хабајуће плоче, које се понекад називају и брегасте плоче, су танке очвршћене плоче постављене између клизника и држача на сваком контактном интерфејсу. Они служе као жртвене површине, апсорбују трење и микро-абразију, тако да прецизно-тело клизача и држачи остају неоштећени. Када се хабајуће плоче деградирају, ви их замените уместо да поново брусите или мењате далеко скупљи клизач или држач. Њихов квалитет материјала, тврдоћа и завршна обрада директно утичу на то колико дуго јединица ради пре него што затреба сервис.
Графитни уметци уграђени у клизач или хабајуће плоче обезбеђују само{0}}подмазивање у апликацијама високог-циклуса где је течно подмазивање непрактично или би контаминирало радни предмет. Како се клизач узвраћа, графит преноси танак чврсти-филм за подмазивање на површину за спајање, смањујући трење и стварање топлоте без спољног одржавања. У калупима који непрекидно раде преко 30 удараца у минути, ови уметци мерљиво продужавају животни век компоненти.
Повратне опруге, било да су завојне или азотне опруге, складиште енергију током хода унапред и отпуштају је да увуку клизач када се возач искључи. У конфигурацијама са позитивним-повратом, механички блок пете у потпуности замењује функцију опруге. У сваком случају, механизам за враћање мора да обезбеди доследну силу увлачења и време током животног века јединице.
Ево сажетка сваке компоненте са{0}}критичном функцијом за њен квалитет:
- Возач:Преноси вертикалну силу притиска на клизач преко прецизног-угла контакта са земљом; тврдоћа и интегритет површине одређују конзистентност захвата.
- Слајд:Носи радни алат кроз бочни ход; Димензиона стабилност под оптерећењем диктира тачност положаја карактеристике на штанцаном делу.
- држач:Води и ограничава кретање клизача; Водич за контролу квалитета контролише заосталост и дугорочну{0}}поновљивост.
- Плоче за хабање (бругасте плоче):Обезбедите жртвене,{0}}контактне површине са малим трењем; разред материјала и тврдоћа постављају сервисни интервал пре него што је потребна замена.
- Графитни уметци:Испоручите само{0}}подмазивање за рад великог-циклуса; смањите топлоту изазвану трењем-и продужите век клизања и хабајуће плоче.
- Повратне опруге или механизам позитивног повратка:Вратите клизач у почетни положај; конзистентност силе током времена одређује поузданост увлачења при брзини.
Од ових потпорних компоненти, хабајуће плоче су скоро увек прве које показују деградацију. Бодовање, храпавост површине и смањење дебљине указују на то да жртвени слој ради свој посао, али да се ближи крају животног века. Инжењери који одређују врхунске материјале за хабајуће плоче, обично челик за алате каљен изнад 58 ХРЦ са фином завршном обрадом површине, померају интервале замене знатно даље од оних који користе стандардне лимове од меког{3}}челика.
Уз објашњење унутрашњих делова и функција брегасте јединице, следи природно питање: који специфични избори материјала, нивои тврдоће и производне толеранције одвајају премиум склоп од јефтине алтернативе? Одговор лежи у мерљивим инжењерским критеријумима које сваки инжењер алата може да процени пре него што наручи.
Шта чини Цам јединицу високим{0}}квалитетом
Знате шта се налази у јединици брегасте јединице и како свака компонента доприноси перформансама. Али када две јединице деле исте спољне димензије и оцену хода, шта оправдава да један кошта знатно више од другог? Разлика живи у избору материјала, дубини термичке обраде, квалитету завршне обраде површине и производним толеранцијама, од којих ниједна није видљива споља. Знати како да процените квалитет брегасте јединице за калупе за штанцање значи погледати претходне каталошке спецификације и у металургију и прецизност обраде које одређују стварни-светски радни век.
Материјали, тврдоћа и површински третмани који одређују квалитет
Тело и клизач брегасте јединице издржавају поновљене циклусе удара великог{0}}оптерећења, понекад милионе њих током производног века матрице. Стандардне јединице често користе конвенционални алатни челик са-каљењем до умерених нивоа ХРЦ-а. Премијум јединице почињу са инвестиционим-телима од ливеног или кованог легираног челика који нуде врхунску структуру зрна и отпорност на замор пре него што било каква топлотна обрада уопште почне.
Када су у питању-квалитетни материјал брегасте јединице и спецификације тврдоће, ево шта раздваја нивое:
- Тела клизача:Кућиште{0}}очвршћено на 58-62 ХРЦ на контактним површинама уз одржавање чврстог, дуктилног језгра. Ова комбинација је отпорна на површинско хабање без да постане крхка под ударним оптерећењем.
- Возачи:До-очврснути на 56-60 ХРЦ са прецизно брушеним угаоним површинама. Контактна површина треба да се одупре деформацији под милионима циклуса захвата без развијања таласастости.
- Водичи за причвршћивање:Очвршћен на 54-58 ХРЦ и брушен до квалитета завршне обраде, минимизира трење о клизачу и смањује хабање лепка.
- Носите плоче:Брзорезни -челици за алате или челици за металургију праха каљени изнад 60 ХРЦ, обезбеђујући жртвовани слој који траје знатно дуже од алтернатива благог{2}}челика.
Површински третмани унапређују перформансе. Плазма нитрирање ствара дифузиони слој азота-испод површине, повећавајући тврдоћу и отпорност на хабање без изобличења димензија. Истраживање -каљеног хрома-манган челика то показуједуплекс плазма нитрирање праћено ДЛЦ премазомможе повећати век трајања замора за преко 85% у условима фреттинга, тачног типа понављајућег клизног контакта који доживљавају површине брегасте јединице. Нитрирани слој обезбеђује ојачање подземне тврдоће, док ДЛЦ премаз на хабајућим површинама брегасте јединице пружа ултра{2}}врхњи слој са ниским степеном трења-са изузетном хемијском стабилношћу.
ДЛЦ, или дијамантски{0}}угљенични премази су посебно релевантни за апликације са великим{1}}бригама. Ови аморфни угљенични филмови комбинују сп3 (слично дијаманту-) и сп2 (слично графиту-) структуре везивања, дајући вредности површинске тврдоће које прелазе 1300 ХВ, док одржавају коефицијенте трења на нижим од 0,1. За клизне зупчасте јединице које раде при 40+ хода у минути без течног подмазивања, ДЛЦ смањује стварање топлоте и хабање лепка на површинама вођица које одређују тачност положаја.
Само нитрирање нуди{0}}исплативу средину. Процес дифундује азот у челичну подлогу на температурама од око 450-550 степени Целзијуса, стварајући очвршћено кућиште без промена димензија које су повезане са конвенционалним карбуризацијом. За брегасте јединице, то значи да се компоненте могу прво завршно обрађивати, а затим нитрирати, чувајући прецизну геометрију успостављену током брушења.
Производне толеранције и стандарди прецизности
Квалитет материјала поставља плафон за издржљивост. Толеранције производње постављају плафон за тачност. Клизач обрађен од најфинијег алатног челика и даље производи недоследне делове ако су његове водеће површине брушене да изгубе спецификације.
Стандарди толеранције за производњу брегасте јединице значајно варирају у зависности од нивоа квалитета. Јединице стандардног{1}}класа обично држе толеранције димензија од плус или минус 0,05 мм на критичним површинама вођица. Ово је адекватно за многе примене, али дозвољава до 0,1 мм укупне варијације положаја између клизача и његовог кућишта. Премијум јединице затежу тај прозор на плус или минус 0,03 мм или боље, смањујући дозвољену варијацију за 40% и директно побољшавајући конзистентност димензија штанцаних делова.
Одакле та прецизност?Прецизно брушењекоришћењем ЦНЦ-контролисаних површинских и цилиндричних брусилица постиже се суб-микронска поновљивост на компонентама од каљеног челика. ЦБН (кубни бор нитрид) брусне плоче одржавају своју форму приликом сечења каљеног алатног челика изнад 58 ХРЦ, дајући конзистентне димензије и геометријске толеранције у свим производним серијама. Прецизно брушење и површинска обрада овде функционишу заједно: компонента се прво очвршћава, а затим се довршава-брушена до коначних димензија, обезбеђујући да је геометрија коју мерите геометрија која функционише у калупу.
Осим толеранција димензија, геометријске толеранције су подједнако важне. Равност лежајних површина клизача, паралелизам између супротних вођица и окомитост радне површине у односу на осовину кретања утичу на то колико се клизач добро креће током свог хода. Клизач који је димензионо исправан, али геометријски искривљен ће се везати, генерисати неравномерно хабање и помериће се са-осе под оптерећењем.
Завршна обрада на водилицама и контактним површинама такође одваја нивое квалитета. Подлога са Ра 0,2 микрометара ствара мање трење и распоређује оптерећење равномерније од оне завршене до Ра 0,8 микрометара. Мање трења значи мање топлоте, мање топлоте значи мање топлотно ширење током непрекидног рада, а мање ширење значи чвршћу позициону конзистентност током производне смене.
Следећа табела консолидује ове индикаторе квалитета у оквир за процену на који можете да се послужите када упоредите добављаче јединица за брегасте:
| Индикатор квалитета | Стандард Граде | Премиум Граде | Зашто је важно |
|---|---|---|---|
| Толеранција димензија (водеће површине) | +/- 0.05 мм | +/- 0.03 мм или јаче | Директно ограничава достижну тачност жигосаних делова |
| Тврдоћа површине клизача | 50-55 ХРЦ | 58-62 ХРЦ (очвршћено) | Отпоран је на хабање и одржава геометрију током милиона циклуса |
| Тврдоћа контактног лица са возачем | 52-56 ХРЦ | 56-60 ХРЦ | Спречава деформацију при понављајућим ударима |
| Површинска обрада | Нема или основно нитрирање | Плазма нитрирање + ДЛЦ или напредно нитрирање | Продужује век хабања, смањује трење, побољшава отпорност на замор |
| Завршна обрада (Ра) | 0.6 - 0.8 микрометара | 0.1 - 0.3 микрометара | Мање трење, мање топлоте, равномернија расподела оптерећења |
| Материјал тела | Конвенционални алатни челик | Улагачки{0}}ливени или ковани легирани челик | Врхунска отпорност на замор и структура зрна |
| Очекивани животни век пре сервисирања | 200,000 - 500,000 циклуса | 800,000 - 2,000,000+ циклуса | Мање прекида, нижи укупни трошкови одржавања |
Користите ово као своју контролну листу. Када добављач наведе брегасту јединицу, распитајте се о специфичним вредностима тврдоће на клизачу и драјверу, о класи толеранције водећих површина, да ли се примењује било каква површинска обрада и на коју спецификацију завршне обраде су контактне површине брушене. Ове четири тачке података вам говоре више о стварним-светским перформансама од било које оцене тонаже или дужине хода саме.
Јединица камере направљена по врхунским стандардима кошта више унапред. Али када ваша матрица ради 35 удараца у минути стварајући безбедносне-критичне аутомобилске заграде, разлика између 300.000 циклуса до првог сервиса и 1.200.000 циклуса није академска. То је разлика између два непланирана застоја по кварталу и нуле. Квалитет уграђен у материјале јединице, термичка обрада и прецизност машинске обраде враћају се у времену непрекидног рада, доследности делова и смањеним стопама отпада.
Међутим, ови атрибути квалитета не постоје изоловано. Њихова вредност се материјализује само када се исправна конфигурација брегасте јединице задовољи са одговарајућом применом за штанцање. Усклађивање типа јединице са типом рада, тонажом и расположивим простором за матрице је место где се одлуке о спецификацији спајају у радни дизајн матрице.
Усклађивање типа брегасте јединице са вашом апликацијом за штанцање
Познавање како квалитет изгледа унутар јединице камере је само половина једначине. Друга половина је одабир праве конфигурације за вашу специфичну операцију штанцања. Савршено изграђена јединица камере и даље има слаб учинак ако није у складу са послом који треба да обави. Пробијање, формирање и обрезивање сваког постављају различите механичке захтеве за клизач, драјвер и држач, а ти захтеви би требало да утичу на ваше одлуке о спецификацијама од самог почетка.
Одабир брегастих јединица за операције пирсинга, обликовања и сечења
Свака операција штанцања оптерећује зупчасту јединицу на другачији начин. Разумевање како да изаберете јединицу гребена за операцију пирсинга у односу на станицу за формирање или тримовање почиње са препознавањем шта клизач доживљава током радног хода.
Пирсинг генерише изненадну,{0}}силу реакције велике величине у тренутку када ударац пробије лист. Клизач мора да се одупре овом ударном оптерећењу без бочног скретања или померања положаја рупе. Крутост и минимални зазор су доминантни захтеви. Тешка-јединица или стандардна јединица са врхунским толеранцијама водича то најбоље решава јер држи ударац на оси кроз преломни догађај.
Операције формирања се понашају другачије. Клизач прогресивно гура материјал у облик, захтевајући контролисано кретање хода и стабилан период задржавања при пуном истезању, док челик облика држи радни предмет уз шупљину калупа. Сила се повећава постепено, а не нагло, али клизач мора да одржава тачност положаја током целог потеза, а не само у једном тренутку-убијања. Доследно задржавање под оптерећењем је овде критични атрибут.
Обрезивање пада негде између. Сечиво за подрезивање сече материјал дуж дефинисане ивице, а сила резања мора остати конзистентна од почетка реза до краја. Ако се клизач савија или клепета усред{2}}хода, ивица обрезивања развија валовитост или неравномерне ивице. Спецификација зупчасте јединице за матрице за обрезивање треба да даје приоритет глатком кретању, уједначеној испоруци силе и довољној тонажи за завршетак резања без оклевања.
Следећа табела пресликава сваки тип операције на конфигурацију брега, класу тонаже и атрибуте квалитета који су најважнији:
| Врста операције | Препоручена конфигурација | Тонажна класа | Критични атрибути квалитета |
|---|---|---|---|
| Пирсинг (рупе, прорези) | Стандардна или тешка-изведба, монтирана на матрицу{1}} | Средње до високе | Максимална крутост, минимални зазор, отпор{0}}на ударце |
| Обликовање (савијања, прирубнице, рељефови) | Стандардно са позитивним повратом | Ниско до средње | Контролисано задржавање, конзистентна крајња тачка хода, глатко кретање |
| Обрезивање (рези на ивицама, обрезивање по ободу) | Тешки{0}}или стандардни, монтирани{1}} | Средње до високе | Уједначена сила током сечења,{0}}слободно кретање, стабилност клизања |
| Пирсинг из више{0} углова | Антена (летећа камера) | Средње | Угаона флексибилност, горњи{0}}размак матрице, прецизност времена |
| Комбиновани пирсинг и форма | Тешки{0}}начин са продуженим ходом | Високо | Капацитет оптерећења за секвенцијалне силе, задржавање плус продор у једном потезу |
Приметите да и пирсинг и шишање нагињу вишим класама тонаже, али из различитих разлога. За пирсинг је потребна тренутна сила да би се материјал чистио, док је за сечење потребна трајна сила преко дуже резне ивице. Бригаста јединица мора бити димензионирана за вршну потражњу у сваком случају.
Тонажа, ход и просторна ограничења као критеријуми за избор
Са типом операције који води ваш општи правац, практични процес спецификације сужава избор на одређену јединицу. Ово је водич за избор тонаже и хода брегасте јединице, дестилован у поновљиву секвенцу која ради за било коју операцију бочне матрице.
- Израчунајте потребну силу брега:Почните са геометријом дела и својствима материјала. За пирсинг, помножите обим реза са дебљином материјала и чврстоћом на смицање. За подрезивање користите исту формулу преко дужине линије обрезивања. За обликовање, процените силу на основу дужине савијања, дебљине материјала и затезне чврстоће. Додајте сигурносну маргину од 20-25% да бисте узели у обзир варијације материјала, недоследност подмазивања и хабање алата током времена.
- Одредите дужину хода:Измерите дубину функције коју пробој или челик за форму мора да пређе да би завршио операцију, а затим додајте размак за раздаљину приступа (обично 3-5 мм пре контакта) и прекорачење ако је применљиво. Укупан износ постаје ваш минимални потребан ход брега.
- Проверите просторну коверту матрице:Измерите расположиви џеп у папучици где ће се монтирати јединица. Узмите у обзир суседне алате, зазоре за скидање и све механизме подизача или пилота у близини. Димензије држача јединице плус било који потребан размак за монтажу морају стати у овај омотач без сметњи.
- Проверите компатибилност времена притиска:Потврдите да расположиви ход притиска обезбеђује довољан ход захвата возача да се произведе потребан ход брега под пројектованим углом возача. Ако се преса спусти пре него што се возач потпуно закопча, клизач неће достићи пуни ход.
- Процијените прикладност повратног механизма:За брзине пресе изнад 25-30 удараца у минути, процените да ли повратна опруга може поуздано да увуче клизач унутар расположивог временског оквира. Ако није, наведите позитиван принос.
- Потврдите маргину тонаже:Изаберите јединицу оцењену за најмање 125% ваше израчунате потребне силе. Покретање брегасте јединице на или близу њене максималне вредности убрзава хабање и смањује сервисни интервал између одржавања.
Одабир величине брегасте јединице због ограничења простора матрице често укључује понављање између корака три и шест. Можда ћете открити да је јединица са одговарајућом тонажом превелика за расположиви простор или да компактној јединици која се уклапа нема довољан капацитет силе. Овде компромиси у вези са конфигурацијом постају стварне инжењерске одлуке пре него каталошки избори.
У сложеним пројектима калупа, посебно онима са вишеструким брегастим станицама, малим зазорима или необичним обрасцима протока материјала, стандардне каталошке јединице понекад не могу задовољити сва ограничења истовремено. Прилагођена интеграција постаје неопходна када операција штанцања захтева комбинацију зупчастог омотача, хода или тонаже која је ван стандардних понуда. За пројектовање-тешких пројеката који укључују структуру матрице, интеракцију компоненти, оптимизацију зазора и проток материјала, рад са инжењерским партнером који разуме цео контекст матрице, а не само изоловану зупчасту јединицу, спречава скупе циклусе редизајнирања. Инжењери алата који процењују интеграцију прилагођене брегасте јединице унутар сложених структура матрица могу консултовати ресурсе као што суИИЦХЕН-ова решења за штанцање, где се стручност у дизајну матрице протеже кроз разматрања структуре, компоненти, зазора и протока материјала који су у интеракцији са одабиром брегасте јединице.
Без обзира да ли ћете на крају добити каталошку јединицу или прилагођено решење, горенаведена секвенца спецификације задржава одлуку засновану на мерљивим критеријумима. Сила, удар и простор се могу квантификовати. Када свој избор причврстите на те бројке, а не на навику или познатост бренда, јединица камере коју инсталирате има најбоље шансе да поуздано ради од првог поготка до милионитог.
Међутим, убацивање праве јединице у коцку је само почетак. Начин на који се та јединица монтира, поравна и верификује током израде калупа одређује да ли се прецизност пројектована у њене компоненте заправо преводи у прецизност у радњи.
Најбоље праксе за инсталацију и поравнање за брегасте јединице
Брегаста јединица направљена према врхунским толеранцијама и ојачана према прецизним спецификацијама и даље не ради ако је лоше инсталирана. Прецизно мљевење у те компоненте током производње се преводи у прецизност на преси само ако процедура монтаже чува сваки геометријски однос који је дизајнер замислио. Ипак, упутства за инсталацију се ретко говоре детаљно. Произвођачи калупа се често ослањају на племенско знање које су пренели ветерани у алатници, а када то знање има празнине, последице се показују као прерано хабање, недоследне димензије делова и мистериозни временски проблеми који се опиру дијагнози.
Процедура за инсталацију зупчасте јединице је важна јер се чак и мале грешке повећавају при оптерећењу које се понавља. Покретач који додирује клизач 0,05 мм изван-центра при првом замаху, додирује га 0,05 мм изван-центра при сваком замаху, а тај једно-шаблон учитавања убрзава хабање на једној страни водећих површина док друга страна ради неоптерећена. Преко 500.000 циклуса, оно што је започело као суптилно неусклађеност постаје мерљив проблем зазора.
Процедуре монтаже и захтеви за поравнање
Правилна монтажа брегасте јединице следи намеран редослед. Пожуривање кроз то или прескакање корака верификације изазива проблеме који се откривају тек након што производња започне, а застоји постају скупи.
Момент и редослед завртња.Држачи зупчасте јединице се монтирају на папучицу помоћу прецизних вијака са утичницом, обично четири до осам у зависности од величине јединице. Затезање ових причвршћивача следи унакрсну{1}} секвенцу, слично затезању главе цилиндра, како би се сила стезања равномерно распоредила на основу држача. Неуједначен обртни момент вијака микроскопски изобличује тело држача, прикљешћујући вођице клизања на једној страни и отвор на другој страни. Вредности обртног момента треба да буду у складу са спецификацијом произвођача брегасте јединице, обично у опсегу од 40-80 Нм за стандардне јединице, а о калибрисаном момент кључу се не може преговарати.
Регистрација клинова.Вијци причвршћују јединицу на место, али игле за типле успостављају поновљив положај. Две прецизне игле за типле, утиснуте у разврстане рупе и на бази држача и на папучици матрице, закључавају Кс-И положај брегасте јединице тако да се враћа на потпуно исту локацију сваки пут када се матрица раставља и саставља ради одржавања. Без клинова за типле, јединица се благо помера током сваке поновне инсталације, а поравнање драјвера-до-се мења сваки пут. Развртане рупе треба да буду машински обрађене до толеранције Х7 са пробном-брегастом јединицом постављеном и верификованом пре коначног закачења.
Подметач за висину захвата возача.Подешавање висине захвата погона брегасте јединице један је од корака који се највише занемарује у процесу израде. Возач, монтиран на горњу матрицу, мора да додирне површину за спајање клизача у тачно тачној тачки у ходу преса. Ако захватање почне прерано, клизач достиже пуни ход пре доње мртве тачке и остаје под прекомерном компресијом. Ако закачење почне прекасно, клизач можда неће достићи пун ход пре него што се преса окрене уназад, што резултира некомплетном радном операцијом.
Шимингом се постиже ово подешавање. Прецизно брушене подложне плоче постављене између монтажне површине погона и горње папуче матрице подижу или спуштају почетну позицију возача контролисаним корацима, обично доступни у корацима од 0,1 мм. Циљ је да се постигне пун ход клизача тачно на или непосредно пре доње мртве тачке, са 1-2 мм прекорачења уграђеним у геометрију покретача како би се осигурало да клизач достигне своју крајњу тачку без ослањања на последњи део притиска притиска.
Неусклађеност између драјвера и клизача је једини најчешћи извор прераног квара брегасте јединице. Када се лице возача под углом не сусреће са површином клизача равномерно, оптерећење се концентрише на једну ивицу уместо да се распоређује по целој ширини контакта. То ивично оптерећење генерише локализовану топлоту, убрзава хабање површине и на крају може да одломи очврснуте контактне површине. Лек је пажљива провера поравнања током израде матрице: заплавите контактну површину драјвера, полако затворите матрицу руком и прегледајте контактну шему на клизачима. Пун, равномеран контакт по ширини потврђује правилно поравнање. Шаблон који је пристрасан на једну страну указује на то да је возач или клизач потребно преместити.
Уобичајене грешке при подешавању које угрожавају перформансе Цам јединице
Чак и искусни произвођачи матрица повремено упадну у грешке при подешавању које умањују перформансе брегасте јединице. Ово су уобичајене грешке у подешавању брегасте јединице у калупима за штанцање које представљају већину превремених позива сервиса:
- Недовољан размак између брегасте јединице и суседних компоненти матрице.Гребенасте јединице стварају топлоту током рада и благо се шире. Ако су суседни ударци, подизачи или плоче за скидање сувише близу, топлотни раст ствара сметње. Клизач може да се веже делом током свог хода или кућиште држача може да дође у контакт са суседним алатима, преносећи вибрације које убрзавају хабање. Одржавајте минимално 2-3 мм зазора на свим странама омотача јединице и проверите зазор динамички покретањем пресе радном брзином и провером трагова сведока.
- Неправилан преднапон на повратним опругама.Повратне опруге морају бити претходно напрегнуте на одређену сабијену дужину при уградњи тако да испоручују адекватну силу увлачења од првог замаха. Претходно натегнуте опруге омогућавају клизачу да пузи напред током фазе повратка, посебно при већим брзинама притиска. Превише{3}}преоптерећене опруге додају непотребан отпор ходу напред, повећавајући хабање возача и смањујући радну снагу на клизачу. Прецизно пратите слободну дужину коју је одредио произвођач и инсталирану дужину и проверите помоћу чељусти пре затварања матрице.
- Неподударање угла захвата возача.Угао покретача и угао површине за спајање клизача морају бити идентични. Ако је матрица направљена са заменским драјвером који не одговара тачно оригиналној спецификацији, или ако је драјвер поново брушен под мало другачијим углом, геометрија захвата се мења. Чак и неподударање од пола-степена ствара линијски контакт уместо потпуног-контакта лица, концентришући стрес и убрзавајући деградацију површине. Увек проверите укључени угао заменских драјвера прецизним угломером или синусном шипком пре инсталације.
- Занемаривање да се провери тајминг брега у односу на друге матрице.У прогресивној матрици са више брегастих јединица или операцијама које се -покрећу у близини конвенционалних вертикалних станица, време је важно. Ако се напредни ход једне зупчасте јединице преклапа са циклусом подизања траке, клизач се може сударити са траком или ометати укључење пилота. Слично томе, ако две зупчасте јединице на супротним странама траке пуцају у незнатно различитим моментима, асиметричне силе могу да помере траку од-центра. Провера времена захтева споро-пребацивање штампе кроз пун ход и посматрање редоследа догађаја на свакој станици. Било које сметње или преклапање захтевају преобликовање или подешавање тачака захвата возача.
Последице ових грешака се крећу од досадних до катастрофалних. Неравномерно хабање скраћује сервисне интервале и доводи до прогресивног померања димензија у штанцаним деловима. Непотпуни ход значи да карактеристике нису у потпуности формиране или рупе нису чисто избушене, стварајући отпад. Временске сметње могу срушити компоненте алата заједно, потенцијално уништити ударце, зупце или саму матрицу у једном потезу.
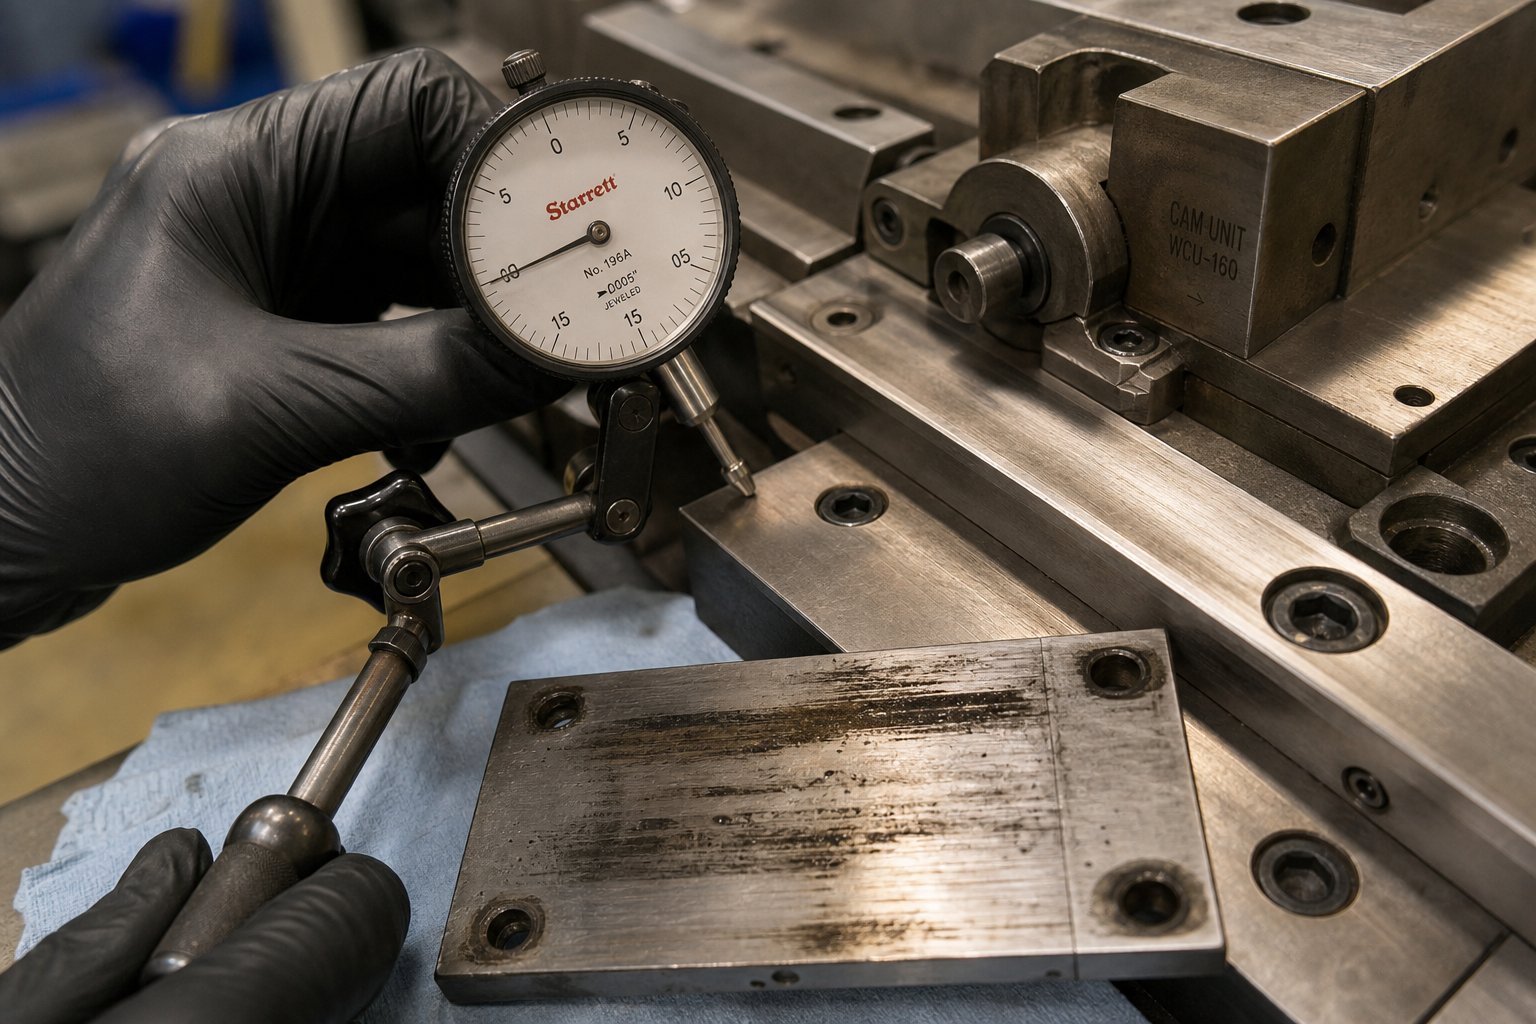
Верификација кроз пробни циклус.Најпоузданији начин да се потврди тачна инсталација је да се измери стварни ход клизања током пробног циклуса и упореди са спецификацијом јединице. Поставите индикатор бројчаника или ЛВДТ сензор на лице клизача, кружите пресу полако кроз неколико комплетних потеза и забележите укупну удаљеност путовања. Требало би да одговара номиналном ходу унутар 0,05 мм. Ако путовање падне, потребно је подесити висину захвата возача. Ако ход варира од хода до хода, потражите лабаве завртње за монтажу, недовољно закачење клинова или страни материјал у клизним вођицама.
Знати како да проверите временске мере брегасте јединице у прогресивној матрици проширује овај исти приступ заснован на{0}}индикаторима на временску област. Поставите индикаторе на више зупчастих станица истовремено, кружите пресу малом брзином и проверите да ли свака јединица достиже пуну екстензију под исправним углом ручице у односу на доњу мртву тачку. Документујте ове временске вредности током почетне изградње тако да служе као основа за будућа поређења одржавања.
Правилна инсталација је-једнократно улагање пажње које исплаћује дивиденде током целе производње. Али чак и савршено постављена јединица камере се на крају истроши. Препознавање када је хабање напредовало довољно далеко да утиче на квалитет делова, и разумевање како почетни избори квалитета утичу на то колико дуго то траје, повезује дисциплину уградње са ширим питањем трошкова животног циклуса.
Одржавање, животни циклус и укупни трошкови власништва
Јединица камере која је савршено постављена пре шест месеци не остаје савршена заувек. Сваки потез притиска генерише трење, топлоту и микро-абразију на клизним вођицама, хабајућим плочама и контактним површинама возача. Питање није да ли ће брегастој јединици на крају требати сервис, већ колико дуго она ради пре него што деградација утиче на ваше делове са жигом и колико вас тај интервал кошта застоја и замене компоненти током века трајања матрице.
Индикатори истрошености и очекивани животни век
Хватање брегасте јединице на изласку пре него што произведе отпад почиње препознавањем видљивих знакова пропадања. За већину ових провера нису вам потребни егзотични инструменти, само дисциплиноване рутине инспекције и разумевање како изгледа нормално у односу на оно што сигнализира проблем.
Повећан зазор у клизачу.Ово је често најранији мерљиви симптом. Како водеће површине и хабајуће плоче еродирају, зазор између клизача и држача расте. Оно што је почело као 0,01 мм укупног отвора при инсталацији може се повући на 0,05 мм или више након неколико стотина хиљада циклуса. Мерење и инспекција зазора брегасте јединице су једноставни: монтирајте индикатор точкића на клизну површину окомито на његову осовину кретања, примените лагани бочни притисак и измерите укупни отклон. Свака вредност која премашује произвођачеву дозвољену спецификацију пуштања значи да је јединица потребна за замену хабајуће плоче или поправку површине водилице.
Видљиве тачке на хабајућим плочама.Повуците брегасту јединицу током заказаног одржавања матрице и прегледајте површине хабајуће плоче под добрим осветљењем. Лагано, уједначено полирање је нормално и указује на здраво пробијање-. Дубоки жлебови, усмерене огреботине или локализовано уклањање материјала указују на продирање контаминације, неуспех подмазивања или неусклађеност која концентрише оптерећење на уску траку. Знати када треба заменити хабајуће плоче брегасте јединице своди се на стање површине и мерљив губитак дебљине. Ако се плоча истрошила за више од 0,03-0,05 мм од првобитне дебљине, или ако је зарез довољно дубок да ухвати нокат, замена је закаснила.
Недоследне димензије дела погођене станице.Када функција којом- управља камером почне да излази из толеранције или када вредности Цпк на тој станици опадају током производног циклуса без икаквог подешавања алата, јединица камере је главни осумњичени. Варијације положаја на пробушеним рупама или исеченим ивицама често прате све већи зазор или клизање које више не достиже своју пуну крајњу тачку доследно.
Деградација силе опруге.За јединице са опругом{0}}поврата, сила увлачења временом слаби. Једноставна провера је мерење брзине повратка или положаја клизача под фиксним углом ручице током спорог циклуса. Ако клизач више не достигне своју почетну позицију за очекивани угао ручице, или ако је повратак спор у поређењу са почетним записима подешавања, опруге треба заменити. Азотне гасне опруге постепено губе притисак и треба их проверавати манометром у предвиђеним интервалима.
Добро-дефинисан распоред одржавања брегасте јединице за велико-штампање повезује ове инспекције са прекретницама бројања циклуса, а не са календарским датумима. Матрица која ради 30 удараца у минути, две смене дневно, акумулира отприлике 250.000 циклуса месечно. Премијум јединица са -очврснутим клизачима, ДЛЦ-површинама за хабање обложеним и прецизним-уземљеним вођицама може да ради 1,5 до 2 милиона циклуса пре него што зазор пређе толеранцију. Јединици стандардног{13}}класе под истим условима може бити потребно сервисирање у 300.000 до 500.000 циклуса. Та разлика, четири до шест пута већа од сервисног интервала, је место где се почетно улагање у квалитет враћа у смањеним догађајима одржавања и мање непланираних заустављања.
Планирање животног циклуса и када навести премијум јединице камере
Укупни трошак власништва за премиум јединице ексцентра се протеже знатно даље од набавне цене. Укључује сваку замену хабајуће плоче, сваки сат застоја штампе ради сервисирања камере, сваку серију отпада који настане када деградирана јединица избаци делове из спецификације пре него што их било ко ухвати. Када израчунате ове трошкове током целог производног века матрице, аритметика често фаворизује јединицу вишег{2}}квалитета са великом маргином.
Размотримо конкретан пример. Стандардна јединица камере по цени од 800 долара захтева сервис на сваких 400.000 циклуса. Премијум еквивалент од 1.400 долара ради 1.200.000 циклуса између услуга. Током производног програма од 3-милиона циклуса, стандардној јединици је потребно седам сервисних догађаја, док су премиум јединици потребна два. Узмите у обзир 500 УСД по сервисном догађају за делове и рад, плус 2000 УСД по сату изгубљене производње током сваког заустављања одржавања, а премиум јединица штеди хиљаде долара упркос томе што унапред кошта више.
Не оправдава свака апликација премиум спецификацију. Сценарији у којима улагање у високо{1}}квалитетне камере доноси мерљив повраћај су специфични и препознатљиви:
- Велики-производни погони:Програми који прелазе 500.000 делова годишње акумулирају циклусе довољно брзо да се разлике у сервисним интервалима директно преводе у мање прекида производње и ниже трошкове рада за одржавање.
- Делови уске{0}}толеранције:Када толеранције обележених карактеристика буду на плус или минус 0,1 мм или мање, спорија стопа раста зазора премијум јединица одржава Цпк циљеве дуже без прилагођавања током{1}}средњег рада или сервисирања цам јединица.
- Безбедносне{0}}критичне компоненте:Аутомобилски структурни делови, кућишта ваздушних јастука и печати кочионог система носе захтеве квалитета где померање димензија није само незгодно већ и потенцијално опасно. Врхунске брегасте јединице смањују вероватноћу да делови који нису-из- стигну до склопа.
- Апликације у којима су непланирани застоји скупи:Тачно{0}}у-ланци снабдевања са уговореним казнама испоруке, или линије за пресовање које снабдевају низводне операције монтаже без инвентара бафера, не могу да апсорбују изненадна заустављања одржавања. Дужи сервисни интервали значе предвидљивије заказивање.
- Мулти-цам прогрессиве матрице:Матрице са четири или више брегастих станица умножавају проблем фреквенције одржавања. Ако је свакој стандардној јединици потребан сервис у различитим циклусима, матрица више пута излази из пресе. Премијум јединице на свим станицама синхронизују сервисне интервале и смањују укупно повлачење калупа годишње.
За инжењере који процењују спецификације брегасте јединице у ширем контексту дизајна матрице, важна је интеракција између квалитета брегасте јединице и околних компоненти матрице. Тајминг подизача, оштрина ударца, правац шиљака и обрасци протока материјала утичу на то колико јако ради зупчаста јединица током сваког циклуса. Матрица са маргиналним зазорима или лоше контролисаним увлачењем траке додатно оптерећују гребен, скраћујући чак и радни век премијум јединице. Овај холистички поглед је место где рад са партнером за дизајн матрице који разуме комплетан систем доноси вредност изван самог избора компоненти.ИИЦХЕН-ова прилагођена решења за штанцањеадресирају управо овај изазов интеграције, комбинујући стручност у структури матрице, компонентама, ударцима, подизачима, контроли буре и зазору у дизајну где је дуговечност брегасте јединице оптимизована заједно са укупним циљевима перформанси матрице уместо да се третира као изолована спецификација.
Горе наведени индикатори истрошености јединице брегасте јединице и очекивани радни век вам дају практичан оквир за праћење. Упарите то са квалитетом{1}}одлукама о спецификацијама у фази пројектовања и правите матрице где је одржавање брегаста предвидљиво, ретко и никада због чега производња не престаје неочекивано. Та предвидљивост, више од било које техничке карактеристике, је оно што чини високо{3}}квалитетне брегасте јединице за штанцање матрица вредним своје цене.
Често постављана питања о брегастим јединицама за калупе за штанцање
1. Шта је брегаста јединица у калупу за штанцање и шта она ради?
Гребна јединица је самостални-механички склоп који претвара вертикалну силу цилиндра пресе у хоризонтално или угаоно кретање. Ово омогућава калупима за штанцање да изводе операције пирсинга, формирања и обрезивања под угловима које сам ход преса не може достићи. Унутрашњост клинастог-обликованог покретача захвата вођени клизач током затварања пресом, гурајући га бочно тако да монтирани пробојци или алати за обликовање могу да раде на бочним зидовима, прирубницама или угаоним деловима радног предмета.
2. Како да бирам између брегастих јединица са повратним опругом и брегастих јединица са позитивним повратом?
Јединице са повратним опругом су једноставније и јефтиније, погодне за умерене брзине пресовања и краће ходове. Међутим, опруге се временом замарају и можда неће у потпуности увући клизач при већим брзинама. Јединице са позитивним повратом користе механичку везу везану за кретање притиска, гарантујући потпуно увлачење у сваком циклусу, без обзира на брзину или број циклуса. За -производњу великог обима изнад 25-30 удараца у минути, или када је доследан тајминг критичан, позитиван поврат елиминише ризик од непотпуног увлачења и смањује непланирано одржавање.
3. Које индикаторе квалитета треба да проверим када упоредим добављаче јединица за гребене?
Фокусирајте се на четири мерљива критеријума: вредности тврдоће клизача и драјвера (премиум јединице постижу 58-62 ХРЦ на клизачима-очврснутим), толеранције на водећим површинама (премиум класа држи плус или минус 0,03 мм у односу на стандард 0,05 мм), површински третмани као што је нитрирање плазмом или специфичне толеранције на хабање завршне обраде на површинама које су у контакту са 2 Ра хабајућим слојевима0. микрометара наспрам 0,8 за стандард). Ове тачке података предвиђају животни век циклуса у стварном свету и конзистентност димензија далеко боље од самих оцена тонаже.
4. Колико често треба прегледати и сервисирати брегасте јединице у-штанцовању?
Интервали сервиса треба да буду везани за бројање циклуса, а не за календарске датуме. Јединицама брегаста-стандардног нивоа обично је потребан сервис на 300.000 до 500.000 циклуса, док премиум јединице са ДЛЦ премазима и прецизним-уземљеним водичима могу да раде 1,5 до 2 милиона циклуса између сервиса. Кључне тачке инспекције обухватају мерење зазора клизања помоћу индикатора точкића, испитивање површина хабајућих плоча на нарезивање или губитак дебљине, проверу силе повратне опруге и праћење димензионалних трендова утиснутих делова са брегастог{10}}станица.
5. Када се исплати улагати у премиум јединице у односу на стандардне?
Врхунске брегасте јединице дају мерљив повраћај у специфичним сценаријима: производња прелази 500.000 делова годишње, чврсте-функције толеранције на плус или минус 0,1 мм или мање, безбедносне-критичне аутомобилске или структурне компоненте, апликације где непланирани застоји са собом носе уговорне казне и више{5} укупан интервал напретка синхронизације у сервису где вуче. Инжењери који раде на пројектовању-тешких пројеката са сложеним структурама калупа могу да консултују партнере као што је ИИЦХЕН (иицхен-гроуп.цом/стампинг-дие/) који интегришу квалитет брегасте јединице у холистички дизајн калупа који покрива структуру, зазор и проток материјала.


