


Шта заиста значе алат за металне печате и матрица
Тражи "алат за метални печат и матрица"и наћи ћете све, од ручних маркица за 15 долара које се продају на продајним пијацама до 200.000 долара прогресивних матрица дизајнираних за производне линије аутомобила. Тај асортиман ствара праву конфузију за купце који покушавају да пронађу право решење. Хајде да то поправимо.
Дефинисање алата за метални печат и калупа
Алат и калуп за металне штампе се односе на широку категорију прецизних инструмената који се користе за обележавање, сечење, обликовање или обликовање метала применом силе, у распону од ручних маркица за обележавање до сложених индустријских калупа које масовно-производе компоненте од лима.
Дефиниција штанцања се мења у зависности од контекста. У јувелирској радионици, штанцање значи утискивање дизајна у површину. У фабрици то значи трансформацију равног лима у готове делове брзином већом од 1.500 удараца у минути. Оба су валидна, али представљају потпуно различите инвестиције, рокове испоруке и инжењерске захтеве.
Занатске марке против матрици за индустријско штанцање
Дакле, шта је алат за штанцање у практичном смислу? Ево где је спектар битан:
- Ручне маркесу ручно управљани алати од каљеног челика који се ударају чекићем да оставе утиске попут серијских бројева, логотипа или слова. Преносиви су, јефтини-и погодни за мали{2}}обим или једнократне- задатке означавања.
- Машинске маркеинтегрисати са хидрауличним пресама или системима пеен за поновљиво-означавање веће запремине на производним линијама.
- Индустријско штанцање умиресу један-од--врсте прецизних алата који секу и обликују лим у жељене облике. Метална матрица за штанцање је аспецијализовани, прилагођени{0}}инструментикоји се састоје од ударца и шупљине постављене на вођене папуче, дизајниране да произведу хиљаде или милионе идентичних делова.
Шта је штанцање метала на индустријском нивоу? То је процес убацивања равног лима између ових прецизних половина калупа, где огромна сила притиска трансформише сировину у готове компоненте са толеранцијом од 0,0002 инча.
Зашто се терминологија преклапа
Конфузија постоји јер и занатски и индустријски алати врше исту основну радњу: примену силе на метал кроз обликовани инструмент. Шта су матрице у производњи? То су прилагођене металне шупљине које дефинишу геометрију дела. Шта је штанцање у занатском студију? То је утискивање узорка на површину. Исти глагол, веома различите размере.
Замислите то као спектар. На једном крају ручни печат означава један серијски број. Са друге стране, прогресивна матрица изводи на десетине узастопних операција сечења и обликовања на металној траци која се непрекидно напаја, производећи готов део само на крајњој станици. Цена алата, сложеност инжењеринга и производна способност између ове две крајње тачке разликују се по редоследу величине, а тај јаз је управо место где се дешавају скупе грешке у набавци.
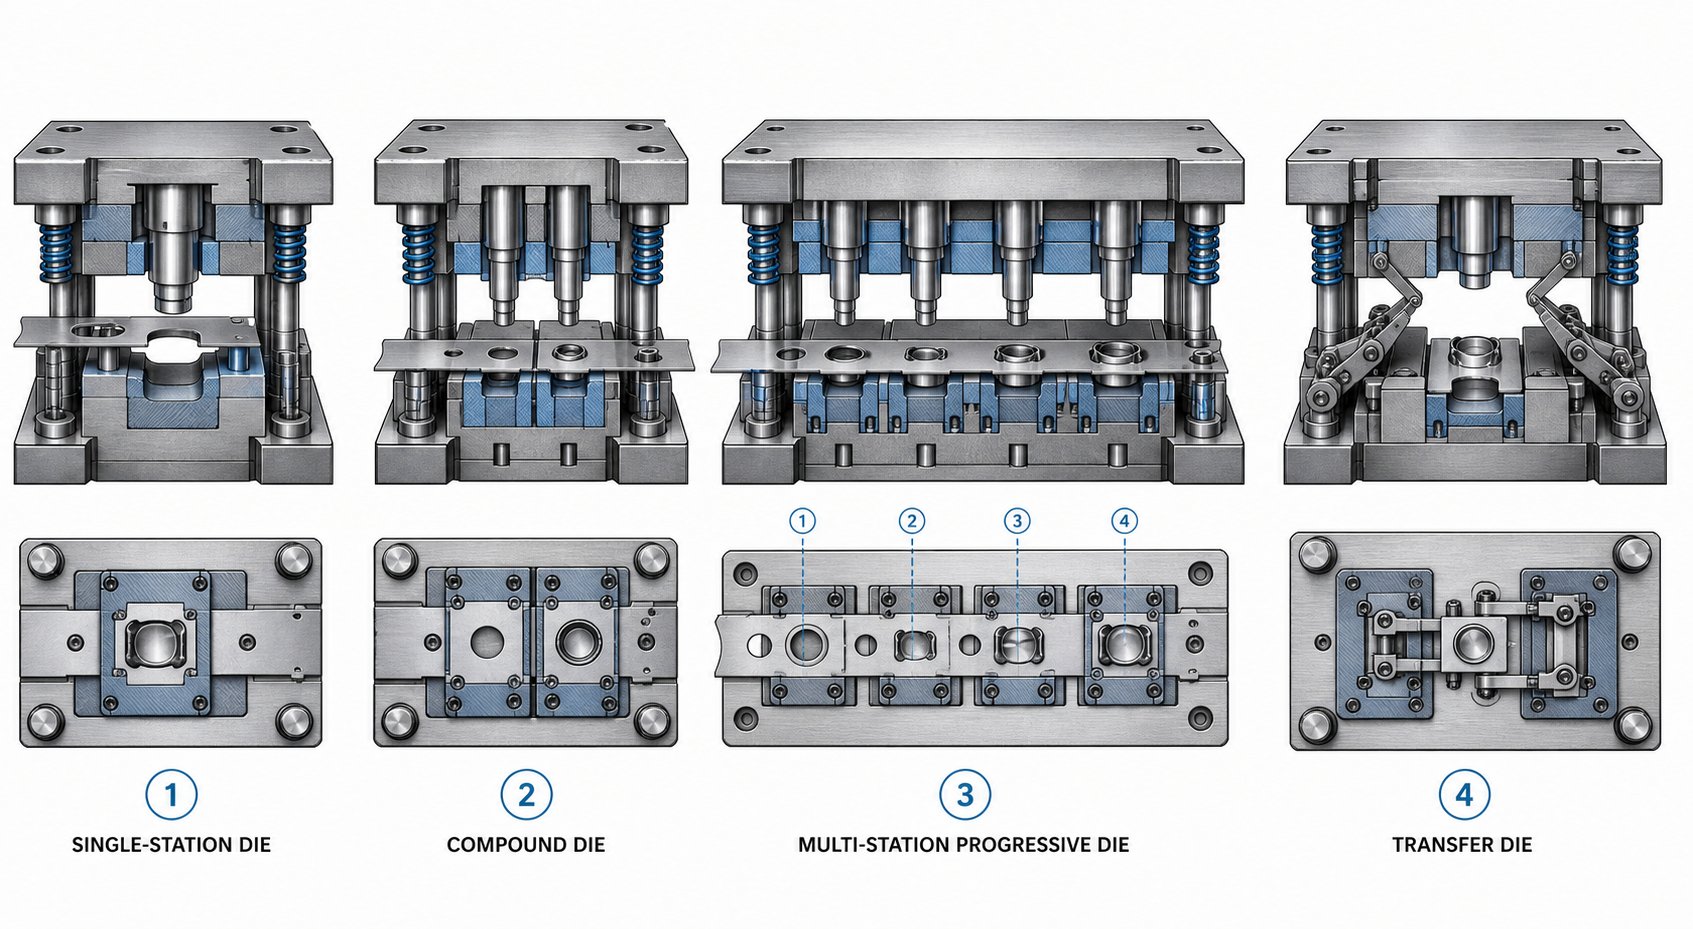
Врсте калупа за штанцање и када их користити
Тај спектар од ручне марке до прогресивне матрице поставља очигледно следеће питање:који тип калупа за штанцање одговара вашем пројекту? Одабир погрешног је једна од најскупљих грешака које купци праве. Изаберите коцку превише једноставну за геометрију вашег дела и сагорећете новац на секундарним операцијама. Пре{2}}произрадите алате за скромну производњу и никада нећете надокнадити уложену. Ево како се четири главне врсте калупа за штанцање кваре у пракси.
Једноставне и сложене матрице
Једноставне матрице изводе једну операцију по једном удару притиска. Један потез, један рез, један завој или један облик. То је то. Они су радни коњи мале{3}}производње и прототипа, где је флексибилност важнија од брзине. Више једноставних калупа може бити распоређено у тандем линију за пресовање, са деловима који се учитавају ручно или помоћу робота између станица. Ово подешавање одржава ниске трошкове појединачних алата, али рад и време циклуса се брзо сабирају при већим количинама.
Сложене матрице предузимају следећи корак изводећи више операција сечења у једном потезу. Замислите да произведете подлошку: у једном циклусу пресовања, мешавина матрица истовремено пробија централну рупу и испразни спољни пречник. Резултат је раван, прецизан део завршен једним ударцем. Пошто се све дешава одједном, сложене матрице производе равније делове од прогресивних алтернатива, а алат је бржи и јефтинији за израду. Замјена-? Они су ограничени на релативно једноставне, равне геометрије. Када је вашем делу потребно савијање, дубоко обликовање или сложене секвенцијалне операције, сложене матрице не могу да прате корак.
Прогресивне калупе за{0}}производњу великог обима
Прогресивне матрице су место где матрице за штанцање великих{0}}волумена заиста сијају. Намотај лима пролази кроз низ узастопних станица, од којих свака изводи одређену операцију - сечења, пробијања, савијања, формирања - док трака напредује на фиксном растојању (нагибу) са сваким потезом притиска. Радни комад остаје повезан са носећом траком током целог процеса, а готов део се одваја само на завршној станици.
Брзине производње могу достићи1500 делова у минутиза мале компоненте. Прогресивне матрице често раде без надзора са додавачима завојница и исправљачима, што значи да један оператер може истовремено да надгледа више преса. Концепт фазног алата је овде централни: свака станица у калупу представља дискретну фазу производње, а редослед тих фаза одређује квалитет дела, искоришћеност материјала и време циклуса. Лоше секвенциониране фазе стварају концентрацију стреса, стањивање материјала или погрешно увлачење који убијају продуктивност.
Улов? Прогресивне матрице захтевају велико улагање унапред и прецизно инжењерство. Оштећење једне станице значи извлачење целог комплета матрица ради поправке. Такође нису погодни за дубоко-извучене делове, пошто носећа трака ограничава колико далеко материјал може да тече.
Преносне плоче и специјалне конфигурације
Трансфер штанцање решава ограничења прогресивних калупа тако што се сваки део одваја од металне траке као прва операција. Механички прсти или шине затим померају појединачне делове између независних станица за формирање, савијање, цртање или урезивање навоја. Пошто ниједна носећа трака не ограничава проток материјала, матрице за пренос су одличне у производњи великих, дубоко-извучених или геометријски сложених компоненти као што су панели каросерије аутомобила и апликације цеви.
Системи за пренос са три{0}}осе могу да држе, подижу, померају и спуштају делове на прецизне положаје на свакој станици, омогућавајући операције које би биле немогуће са повезаном траком. Флексибилност долази по цени: матрице за пренос захтевају софистициране механичке и електронске контроле, више сензора за заштиту матрице и системе за слагање празних слојева. Времена подешавања су дужа, а захтеви за одржавање расту са механичком сложеношћу.
За купце који процењују матрице и решења за штанцање, одлука између прогресивног и трансферног често се своди на дубину и величину дела. Ако је ваша компонента релативно равна и мала, прогресивно добија на брзини и цени-по-делу. Ако је велика, дубока или захтева ротацију између операција, трансфер је обично једини одрживи пут.
| Дие Типе | Обим производње | Парт Цомплекити | Распон трошкова алата | Типична брзина циклуса |
|---|---|---|---|---|
| Једноставна (линија) умри | Ниско до средње | Једна операција; једноставна геометрија | $5,000 - $30,000 | 7 - 30 делова/мин |
| Цомпоунд Дие | Средње до високе | Равни делови; више-рез у једном потезу | $10,000 - $50,000 | 20 - 60 делова/мин |
| Прогрессиве Дие | Високо до веома високо | Комплексни више{0}}оперативни делови (ограничена дубина извлачења) | $30,000 - $250,000+ | 50 - 1, 500 делова/мин |
| Трансфер Дие | Средње до високе | Велики, дубоко{0}}уцртани или сложени 3Д делови | $50,000 - $500,000+ | 10 - 40 делова/мин |
Прави тип калупа за штанцање није увек очигледан само из геометрије дела. Понашање материјала под притиском формирања, потребне толеранције и ваша годишња запремина су све фактори у једначини. Та механика материјала и процеса је место где следећи слој-доношења одлука постаје технички - и где тихо почињу многе грешке у проналажењу извора.
Како функционише процес штанцања метала корак по корак
Знати који тип калупа одговара вашем пројекту је само половина слике. Друга половина је разумевање шта се заправо дешава са металом након циклуса пресовања. Многи купци одређују алате без разумевања механике испод, а та слепа тачка доводи до проблема са толеранцијом, претераног отпада и фрустрирања напред-и-назад у радњама штампе. Ево како процес штанцања метала функционише од сировог намотаја до готовог дела.
Типичан циклус штанцања прати секвенцу која се може поновити сваки пут када се преса спушта:
- Храњење материјала- завојница се одмотава кроз исправљач и улази у матрицу на прецизном растојању.
- Стезање / скидање- плоча за скидање додирује лист, држећи га равно уз површину калупа како би се спречило подизање или извијање.
- Сечење и формирање- пробој се спушта кроз лист у шупљину калупа, обављајући назначену операцију (изрезивање, бушење, савијање, цртање или обликовање).
- Одвајање делова/слуга- сечени пужеви падају кроз отвор калупа; формирани делови или остају на носећој траци или се избацују механичким ударима или ваздушним ударима.
- Рам повлачење- бушилица се повлачи, алат за скидање папира држи табак доле да би спречио његово подизање помоћу бушилице, а улагач помера траку до следећег положаја.
Тај низ се понавља стотине или хиљаде пута у минути у зависности од брзине штампе, материјала и сложености дела. Свака операција у процесу матрице различито примењује силу на лим, а разумевање тих разлика помаже вам да избегнете навођење погрешног алата.
Објашњене основне операције штанцања
Сваки део за штанцање лима се производи кроз неку комбинацију пет основних операција. Замислите их као градивне блокове - прогресивна коцка може да их повеже шест или осам у низу, док обична коцка изводи само једну.
Бланкингисече раван облик из листа. Избушени-комад је ваш готов део (или празан део за даљу обраду). Преостали скелет је отпад. Слепљење даје прецизне обрисе делова и представља полазну тачку за компоненте као што су подлошке, конзоле и зупчаници.
Пирсингбуши рупе или изрезе у листу. Овде је преостали лист ваш део, а избушени-пужеви су отпад. То је обрнуто од механичког слепљивања, иако оба користе удар-и-акцију смицања. Наћи ћете пирсинг у скоро сваком утиснутом делу који захтева рупе за причвршћиваче, прорезе за вентилацију или електричне изрезе.
Савијањедеформише лист дуж праве осе да би створио углове, прирубнице или канале. Ниједан материјал се не уклања. Израчунавање дозвољеног савијања и повратне опруге зависи од тога како је матрица дизајнирана, а ако их погрешите, производите делове који не задовољавају димензије штампе.
Цртањеувлачи раван лим у тродимензионалну-шупљину, производећи шоље, кутије или кућишта без шавова. Дубоко извлачење постиже значајну дубину без руптуре пажљиво контролишући проток материјала у шупљину калупа.
Формирањепреобликује метал без уклањања материјала, обухватајући операције као што су утискивање, ковање, увијање и прирубљивање. Формирање додаје структурне карактеристике или декоративне детаље иначе равном утиснутом делу.
Бланкинг против пирсинга против цртања
Механичка конфузија између блендирања и пирсинга збуњује чак и искусне купце када прегледају предлоге калупа. Обе су операције штанцања које користе идентичну физику смицања - бушење гура кроз лист у отвор калупа. Једина разлика је који комад чувате.
У бланкингу, геометријаотвор матрицедефинише ваше димензије готовог дела. У пирсингу, геометријапунцхдефинише величину рупе. Ова разлика директно утиче на начин на који се примењује зазор и која компонента (пробијање или матрица) се држи на номиналној димензији.
Цртање се суштински разликује од оба. Уместо смицања, процес пресовања метала у извлачењу укључује пластичну деформацију где материјал лима ради радијално тече ка унутра преко радијуса извлачења и у шупљину. Изазов? Контролисање тог тока. Превише стезања држача бланко и материјал се стањи или цепа. Премало задржавања и боре се формирају како се вишак материјала сабија. Фактори као што су сила држача бланка, геометрија вучне перле, подмазивање и број фаза извлачења захтевали су све компликованије дизајн алата. Због тога дубоко-извучени делови често коштају знатно више алата од равних глатких компоненти са упоредивим спољним димензијама.
Улога чишћења матрице
Размак матрице је размак између резне ивице пробијача и одговарајуће ивице отвора матрице. Обично се изражава као проценат дебљине материјала по страни. Звучи једноставно, али неисправно зазор је један од најчешћих узрока проблема са квалитетом и прераног квара алата у било ком производном процесу штанцања.
За већину примена од меког челика, зазор пада између 5% и 10% дебљине материјала по страни. Тврђи материјали попут нерђајућег челика захтевају већи зазор (до 12-15%), док мекши метали попут алуминијума или месинга користе мањи зазор. Акалкулатор пробоја и матрицефактори у врсти материјала, дебљини и жељеном квалитету ивица да би препоручили одређену вредност зазора.
Када је зазор сувише чврст, пробоју је потребна већа сила да се пробије кроз материјал, стварајући прекомерну топлоту и убрзавајући хабање и на пробоју и на матрици. Скидање постаје ризично јер се материјал микроскопски завари за површине алата. Када је зазор превелик, метал се радије савија него што се стриже чисто, стварајући тешке неравнине на ивици реза, неравне зоне ломљења и недоследне димензије делова.
Идеалан зазор ствара чисту зону смицања која покрива отприлике једну-трећину дебљине материјала, праћену зоном контролисаног лома. Видећете малу, конзистентну неравнину (обично испод 10% дебљине) - а не тешке, као бријач-оштре неравнине које сигнализирају проблеме са чишћењем. У добро-подешеном процесу производње штанцања метала, одговарајући зазор такође драматично продужава век матрице јер се силе сечења равномерно распоређују, а не концентришу напон на ивице алата.
Својства материјала, размак матрице и механика формирања су у интеракцији како би одредили колико дуго ваш алат траје пре него што га треба оштрити или заменити. Та једначина издржљивости почиње од тога шта је сама матрица направљена од - квалитета алатног челика, његове термичке обраде и било каквих површинских премаза примењених за борбу против хабања.
Водич за избор материјала за калупе и алатног челика
Геометрија матрице за штанцање одређује који облик она производи. Челик за штанцање одређује колико дуго ће тачно да производи тај облик. Изаберите погрешан материјал и гледате на прерано ломљење, прекомерно хабање или катастрофално пуцање у току рада - - што значи непланирани застој и трошкове хитне поправке. Ипак, многи купци третирају избор материјала као накнадну мисао, прихватајући све оно што њихова продавница за матрице подразумевано не питају да ли је то оптимално за примену.
Оцене алатног челика за калупе за штанцање
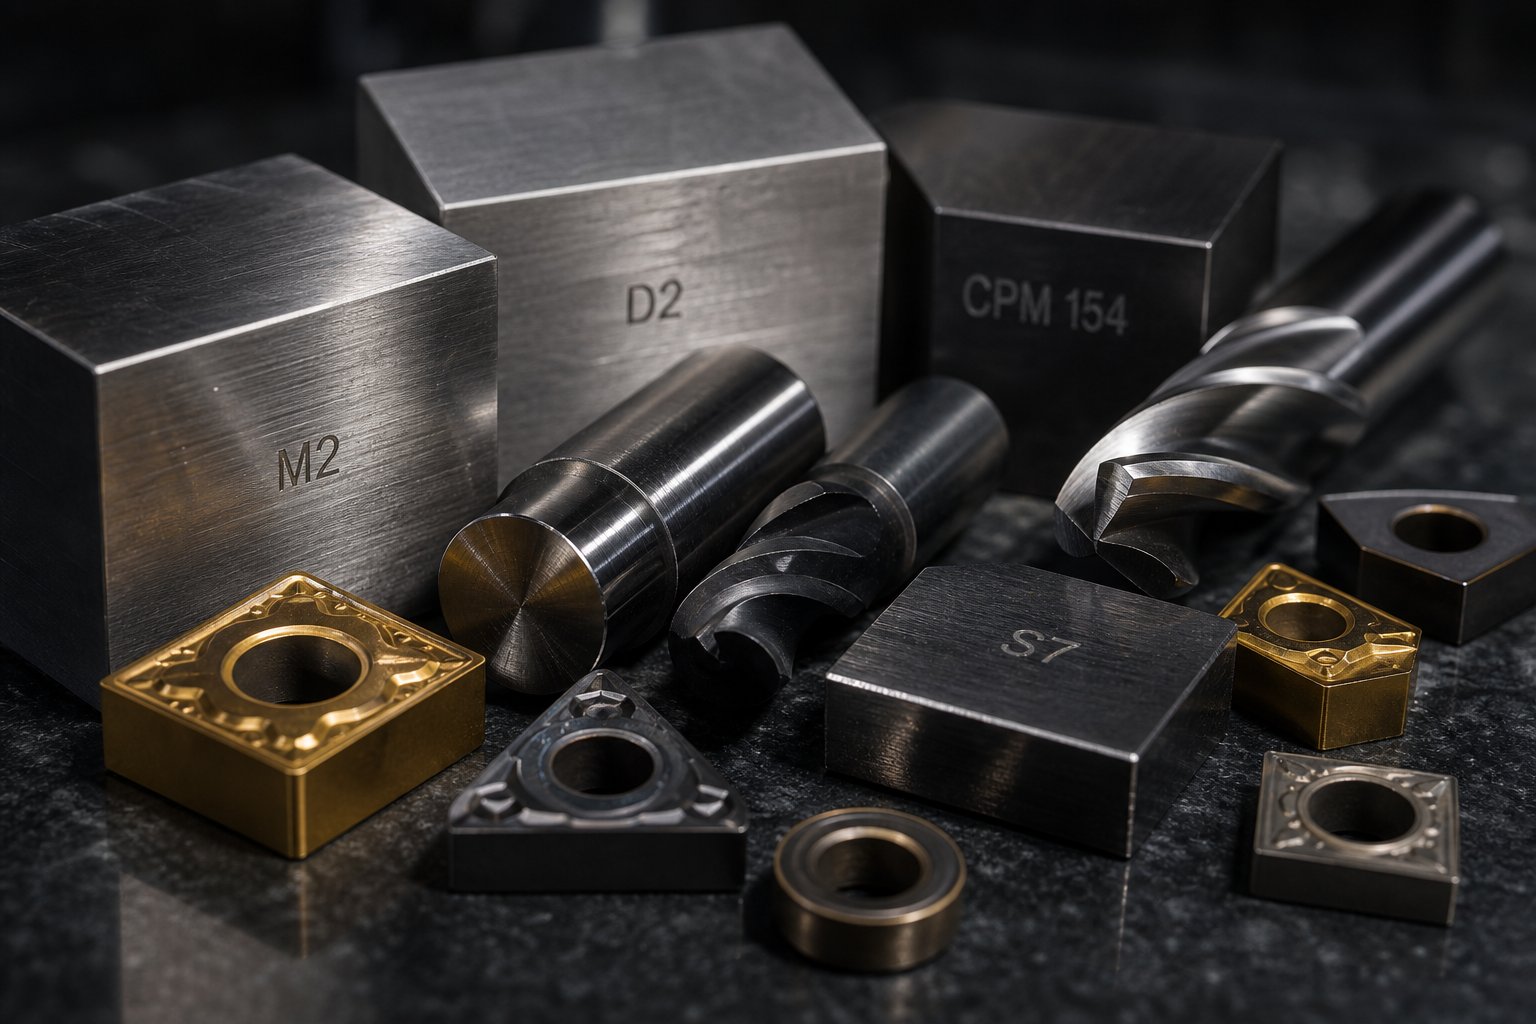
Алатни челик је породица легираних угљеничних челика дизајнираних посебно за тврдоћу, отпорност на абразију и способност да задржи облик под сталним напрезањем. Унутар те породице, различите класе имају веома различите улоге у челичним калупима за штанцање. Ево како се главне категорије ломе за металне преса:
Угљенични алатни челик (В-серија)је улазна тачка. Стврдњавају се у води{1}}и релативно су јефтине, ови типови раде за краткотрајне- алате и прототипне калупе где циљна запремина остаје испод неколико хиљада делова. Брзо се троше у условима производње, али њихова ниска цена их чини практичним за апликације са ограниченим{4}}веком.
Челици за хладни{0}радни алат (Д2, А2)доминирају жигосањем опште{0}} Д2 је високо-угљеник, високо-класа хрома позната по изузетној отпорности на хабање, што га чини идеалним за слепљење, штанцање и обликовање калупа који захтевају блиске толеранције. А2 нуди ваздушно{7}}очвршћавање са бољом жилавошћу и стабилношћу димензија током термичке обраде - што је снажан избор за ударце који имају умерена ударна оптерећења. Када купци питају за штанцање челика за општу производњу, Д2 и А2 покривају већину сценарија.
Челик{0}отпоран на ударце (С7)испуњава одређену нишу. Тамо где се Д2 истиче отпорношћу на хабање, С7 жртвује неке перформансе абразије за високу отпорност на удар. Погодан је за-тешке слепе ударце, дебеле-резивање материјала и сваку станицу где алат апсорбује значајан механички удар. Аснапомињу стручњаци из индустрије, подразумевани начин размишљања „С7 за трим делове, Д2 за делове обрасца“ постоји широко - и иако је то разумна полазна тачка, често спречава инжењере да истражују боље- алтернативе.
Брзорезни челик (М2)одржава тврдоћу на повишеним температурама где би хладни{0}}окови омекшали. У-прогресивним матрицама велике брзине које стварају значајну топлоту трења, или у апликацијама топлог штанцања, М2 задржава своју оштрицу где би Д2 деградирао. Постиже приближно 62-64 ХРЦ након каљења и налази уобичајену употребу у алатима за сечење и операцијама штанцања на високим температурама.
Волфрам карбидналази се на крајњем крају спектра издржљивости. Матрице за штанцање од карбида пружају неупоредиву отпорност на хабање за ултра-велику-производњу - милионе циклуса на абразивним материјалима као што су нерђајући челик или слојеви од силиконског челика. Замена{5}}су крхкост и цена. Уметци од тврдог метала се обично користе селективно на станицама високог{7}}хабања, а не за читаве склопове калупа, омогућавајући инжењерима да циљају издржљивост управо тамо где је запремина највише захтева.
За калупе за штанцање алуминијума, избор материјала се мења јер мекоћа алуминијума ствара различите изазове. Зарезивање - где се материјал радног предмета завари на површину алата - постаје примарни начин квара, а не абразивно хабање. Полирани Д2 или А2 са одговарајућим премазима често надмашују тврђе оцене јер је квалитет површинске обраде важнији од сирове тврдоће када се формира алуминијум.
Тврдоћа, жилавост и отпорност на хабање -Недостаци
Ево непријатне истине о челику за штанцање: ниједна појединачна класа не максимизира све три критичне особине истовремено. Тврдоћа, жилавост и отпорност на хабање постоје у напетости, а гурање једног више готово увек компромитује друго.
Тврдоћа(мерено у Роцквелл Ц скали, или ХРЦ) одређује отпорност на површинску деформацију. Већа тврдоћа значи да резна ивица дуже задржава своју геометрију. Д2 достиже 62-64 ХРЦ; А2 достиже 63-65 ХРЦ након одговарајуће топлотне обраде.
Жилавостмери способност да апсорбује удар без лома. Чврста матрица се савија пре него што се сломи. С7 на 60-62 ХРЦ нуди скоро двоструко већу отпорност на удар од Д2 при сличној тврдоћи, јер његова микроструктура садржи мање великих честица карбида које делују као места иницијације пукотина.
Отпорност на хабањеодражава колико добро је површина алата отпорна на уклањање материјала кроз абразију или адхезију. Тврди хром карбиди у Д2 стварају микроскопски оклоп против абразивних лимова, али ти исти карбиди чине челик склонијим ломљењу под изненадним оптерећењем.
Практична импликација? Отприлике 80% превремених кварова матрице долази од пуцања од замора или ломљења -, а не од постепеног хабања. Купци фиксирани на максималну тврдоћу често заврше са ломљивим алатом који се неочекивано ломи. Паметнији приступ је одабир најчвршћег материјала који пружадовољанотпорност на хабање за ваше специфичне захтеве материјала, дебљине и запремине.
Челици из металургије праха (ПМ) као што је ЦПМ 10В представљају модерно решење за ову-уплату. Распршивањем растопљеног челика у фини прах и консолидацијом под притиском, произвођачи производе изузетно уједначене дистрибуције карбида. Резултат је материјал са високим садржајем легуре за отпорност на хабање уз одржавање жилавости којој конвенционални челици исте тврдоће не могу да парирају. За-прогресивне калупе за штанцање напредних челика високе{6}}челике, ПМ типови често испоручују најниже укупне трошкове поседовања упркос материјалним трошковима који су 5-10 пута већи од стандардног Д2.
Површински третмани и премази који продужавају век матрице
Чак и уз оптималну селекцију основног материјала, површински инжењеринг додаје још један слој заштите који директно доводи до дужих интервала између оштрења, мањег нагризања и конзистентнијег квалитета делова од штанцаног челика током радног века матрице.
Нитрирањедифундује азот у површину калупа на релативно ниским температурама, стварајући изузетно тврдо кућиште (до 70 ХРЦ еквивалента) без изобличења геометрије алата. Посебно је ефикасан на Д2 и А2 као основни третман пре наношења додатних премаза - техника која се зове дуплекс премаз која побољшава приањање и подршку чврстоће за сваки следећи слој премаза.
титанијум нитрид (ТиН)додаје ПВД премаз златне-боје који повећава површинску тврдоћу на приближно 2300 ХВ и смањује трење током протока материјала. То је -исплатив први корак за формирање калупа за обраду меког челика и алуминијума.
Титанијум карбонитрид (ТиЦН)темељи се на ТиН-у са већом тврдоћом (око 3000 ХВ) и бољим перформансама против абразивних материјала. За делове од штанцаног челика направљене од нерђајућег челика или легура високе{3}}врсте, ТиЦН значајно надмашује основни ТиН.
Хромирањепружа густу,{0}}површину са малим трењем, идеалну за операције цртања. Његова самоподмазујућа својства смањују хабање на алуминијумским и нерђајућим челицима где хабање лепка доминира.
Дијамант{0}}као угљеник (ДЛЦ)премази дају екстремну тврдоћу и веома ниске коефицијенте трења. Они су све више специфични за операције формирања на напредним челицима високе{1}}кодости где се стандардни премази брзо кваре.
Кључни увид? Одлуке о премазивању нису независне од материјала подлоге. Врхунски премаз нанет на лоше одабран основни челик је губитак новца - мекша подлога се деформише под оптерећењем, пуцајући крути премаз одоздо. Продавнице калупа које третирају избор материјала и површински инжењеринг као обједињени систем, а не као засебне ставке, доследно испоручују-трајније алате.
| Дие Материал | Опсег тврдоће (ХРЦ) | Најбоље апликације | Релативни трошак | Очекивани живот умри |
|---|---|---|---|---|
| Угљенични алатни челик (В1/В2) | 58-65 | Кратко{0}}израда прототипова,-маска за обележавање | ниско ($) | 10,000 - 50,000 погодака |
| Д2 (хладни рад) | 62-64 | Матрице за слепљивање, штанцање, формирање; блиски-рад на толеранцији | средње ($$) | 250,000 - 1,000,000+ погодака |
| А2 (хладни рад) | 63-65 | Бланкинг пундс, трим диес; апликације са умереним утицајем | средње ($$) | 200,000 - 800,000 погодака |
| С7 (отпорност на ударце) | 60-62 | Тешки слепци, стрижење дебелог материјала, удари са јаким{0}}ударцима | средње ($$) | 150,000 - 500,000 погодака |
| М2 (велика-брзина) | 62-64 | Прогресивне матрице велике брзине{0}}, операције на повишеној температури | Средње-Висока ($$$) | 500,000 - 2,000,000 погодака |
| Тунгстен Царбиде | 74-78 (ХРА еквивалент) | Ултра{0}}велики{1}}производња, абразивни материјали, ламинације | висока ($$$$) | 5,000,000+ погодака |
| ПМ челици (ЦПМ 10В) | 62-65 | Прогресивне матрице велике{0}}обине, формирање АХСС, екстремно хабање | висока ($$$$) | 2,000,000 - 5,000,000+ погодака |
Избор материјала и површинска обрада заједно дефинишу колико добрих делова матрица производи пре него што јој треба обратити пажњу. Али чак и најбољи челик за штанцање не може да надокнади погрешан дизајн. Начин на који се геометрија матрице, секвенцирање станица и архитектура компоненти спајају током инжењеринга је оно што раздваја алате који изазивају проблеме-од алата који се боре са вама у сваком производном циклусу.
Принципи дизајна калупа и основе инжењерства
Матрица направљена од одговарајућег квалитета челика, али пројектована са погрешном геометријом, лошим редоследом станица или неадекватном контролом протока материјала и даље ће производити лоше делове. Дизајн калупа за штанцање је место где се наука о материјалима сусреће са механичком прецизношћу, и то је фаза у којој се рађају већина грешака алата које се могу спречити. Инжењерске одлуке донете пре сечења било ког челика одређују да ли ће матрица поуздано радити милионе циклуса или ће од првог дана постати главобоља за одржавање.
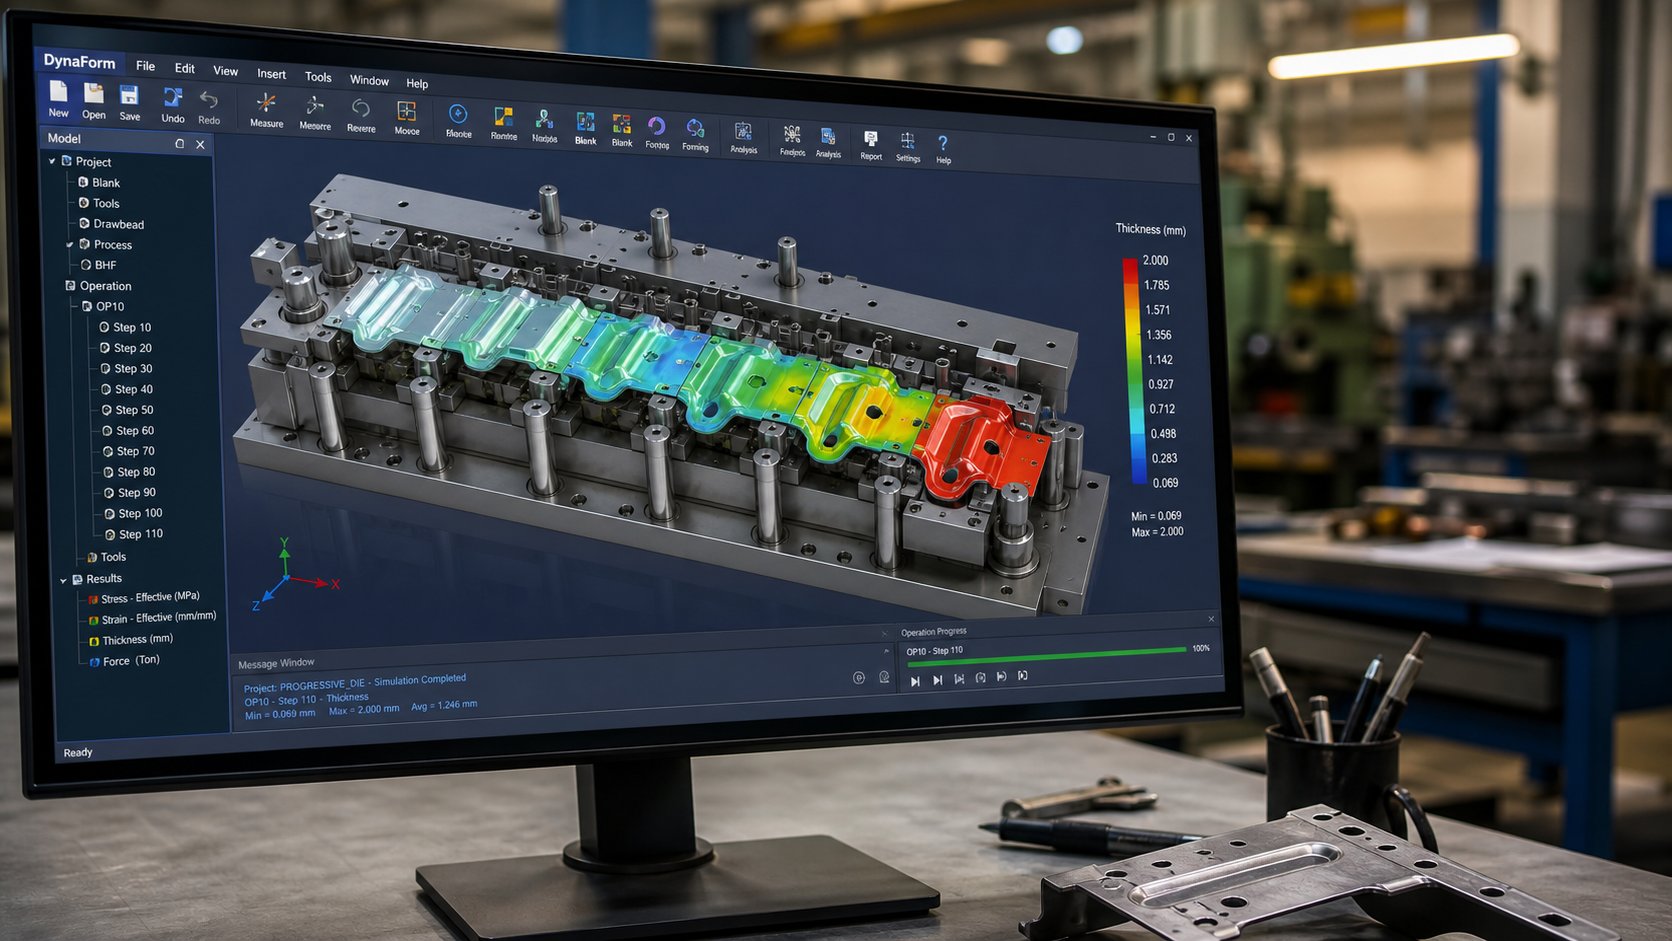
ЦАД/ЦАМ и ЦАЕ симулација у машинском инжењерству
Модеран дизајн металне матрице за штанцање је отишао далеко од ручно-скицираних распореда и пробних-и-градњи са грешком. Замислите да потрошите 150.000 долара на прогресивну коцку само да бисте током првог покушаја открили да се материјал гужва на станици шест или се цепа током операције извлачења. Тај сценарио се и даље дешава када продавнице прескоче дигиталну валидацију, али се то у потпуности може спречити.
Тренутни ток инжењеринга се ослања на три интегрисане софтверске категорије које раде у низу:
ЦАД (Рачунарски{0}}Дизајн уз помоћ рачунара)платформе као што су СолидВоркс, Сиеменс НКС и ЦАТИА креирају детаљне 3Д моделе сваке компоненте матрице. Специјализовани додаци-као што су Логопресс3 и 3ДКуицкПресс аутоматизују креирање распореда траке, прорачуне без савијања и постављање стандардних компоненти. Ови алати генеришу дигитални план који користе системи на нижем току.
ЦАЕ (Цомпутер Аидед Енгинееринг)-Софтвер за симулацију као што је АутоФорм или ДИНАФОРМ покреће анализу коначних елемената на целом процесу штанцања пре него што се машински обради један комад челика. Инжењери могу да предвиде проток материјала, идентификују потенцијално набирање или цепање, израчунају компензацију повратног опруге и оптимизују празни облик - све дигитално. Овај корак виртуелне пробе-изводи ризик од пројекта, скраћује период физичке валидације и драматично повећава-стопе успеха први пут.
ЦАМ (производња уз помоћ рачунара{0})софтвер конвертује валидиране дизајне у ЦНЦ путање алата - Г-код који покреће глодалице, стругове, жичане ЕДМ-ове и брусилице да секу стварне компоненте калупа према спецификацијама.
Напредни добављачи матрица за штанцање интегришу све три фазе у континуирану дигиталну нит. на пример,ИИЦХЕН-ова матрица за штанцањеуслуга обухвата анализу изводљивости и ЦАЕ симулацију кроз прецизну машинску обраду, пробне радове и инспекцију -, што представља начин на који модерни процеси инжењеринга функционишу од почетног концепта до валидираних производних алата. Овај -до- дигитални приступ значи да недостаци дизајна испливају на површину у софтверу, а не у медијима.
Дизајн-за-ограничења у погледу производности и штанцања
Чак и најсофистициранија симулација не може да спасе део који никада није дизајниран са жигосањем на уму. Дизајн-за-Мануфацтурабилити (ДФМ) је пракса обликовања геометрије дела у складу са оним што метални штанци и матрице могу реално да произведу - и то је место где сарадња између дизајнера делова и инжењера калупа исплаћује дивиденде.
Кључни принципи ДФМ-а који директно утичу на дизајн штанцања укључују:
- Радијуси савијања- унутрашњи радијус савијања треба да буде најмање једнак дебљини материјала. Оштрији кривини оптерећују материјал и захтевају агресивније алате који се брже троше.
- Постављање рупа- рупе треба да буду најмање 1,5 дебљине материјала удаљене од кривина, ивица и суседних рупа. Прекршаји искривљују карактеристике и материјал пукотина.
- Димензионисање рупа- минимални пречник рупе треба да буде једнак или већи од дебљине материјала. Мање рупе захтевају крхке ударце склоне ломљењу.
- Толеранције- преко-толерантност не-некритичних карактеристика може експоненцијално да повећа цену матрице. Померање са +/- 0.05мм на +/- 0.005мм може захтевати алате од карбида, оптичко брушење и додатну-инспекцију у процесу.
- Избор материјала- Челици високе-челике и егзотичне легуре уводе изазове у повратку и убрзавају хабање матрице. Дизајнирање на основу материјала који се може обликовати значајно поједностављује алат.
Дизајн траке, посебно за прогресивне калупе, примењује ове принципе на свакој станици. Операције се следују логично: бушење и зарезивање се дешавају рано на равном материјалу, док се савијање и формирање јављају на каснијим станицама након успостављања профила. Карактеристике као што су негативни и позитивни обилазни зарези у калупима за штанцање од лима омогућавају носећој траци да се савија око формираних делова без сметњи док напредује кроз алат. Погрешно одређивање редоследа доводи до померања димензија, стањивања материјала или директног оштећења алата.
ДФМ није у ограничавању креативности - већ у томе да обезбедите да ваш део може да се производи поуздано, економично и у великим количинама. Инжењери који ангажују свог добављача калупа на почетку процеса пројектовања рутински штеде 15-30% на трошковима алата прилагођавањем некритичних карактеристика пре него што се било шта посвети челику.
Кључне компоненте калупа и њихове функције
Свака матрица за штанцање, од једноставног алата за слепљивање до прогресивне матрице са више-станица, дели заједничку структурну анатомију. Разумевање ових металних компоненти за штанцање помаже купцима да процене предлоге, поставе информисана питања и уоче потенцијалне недостатке у квалитету у понудама добављача.
- Дие ципела (горња и доња)- темељне плоче које се постављају на рам за пресу и кревет. Они држе све остале компоненте у поравнању и апсорбују пуну тонажу сваког притиска притиска.
- Водећи клинови и чауре- прецизни-елементи за уземљење постављени у папуче које обезбеђују савршено вертикално поравнање између горње и доње половине. Кавез-куглични лежајеви се користе у високо{4}}прецизним калупима за глатко кретање и бољу поновљивост.
- Плоча за бушење (држач за бушење)- каљена плоча причвршћена на горњу папучицу калупа која безбедно лоцира и задржава све ударце за сечење и формирање у њиховим тачним положајима.
- Ударци- мушке радне компоненте. Пиерцинг бушилице секу рупе, бушилице секу периметре делова, а формирајући ударци стварају кривине или повлачење. Свака је прилагођена-облику за свој специфични задатак.
- Блок матрице (дугме/уметак)- женски пандан ударцу, који садржи шупљину обликовану тачно према профилу ударца плус израчунати зазор. Уметци са високим-мастерима су често заменљиве карбидне компоненте.
- Стрипер плоча- држи лист равним током сечења и уклања га увлачењем након сваког потеза. Опруге{2}}оптерећене траке за скидање такође стежу материјал како би спречиле померање током формирања.
- Пилоти- конусне или метке-прибадаче које захватају унапред-пробушене рупе да би се трака прецизно позиционирала на свакој станици пре него што дође до било које друге операције. Они исправљају мање грешке у храњењу и обезбеђују тачност од-до-станице.
- Залихе водича и подизача- шине које држе траку у центру док се увлачи, и опруге{1}}елементи који подижу траку са површине матрице након формирања како би могла слободно да напредује.
Интеракција ових компоненти матрице за штанцање је прецизно темпирана за циклус пресовања. Неусклађеност од чак неколико микрона између водећих клинова може каскадно прерасти у лом ударца, формирање неравнина или померање димензија током целог производног циклуса. Због тога квалификовани произвођачи матрица проверавају сваку компоненту у односу на намеру дизајна користећи машине за координатно мерење и оптичку инспекцију пре коначног склапања.
Са дефинисаном архитектуром инжењеринга и компоненти, поставља се практично питање: колико заправо кошта сва ова прецизност? Сложеност калупа, избор материјала, захтеви за толеранцијом и циљни обим производње се уклапају у једначину цена коју многи купци сматрају непрозирном - и где нејасна очекивања доводе до буџетских изненађења.
Фактори трошкова и цене у производњи калупа
Понуде алата у производњи алата и калупа често изгледају као црне кутије. Два добављача могу да погледају исти цртеж и цене поврата од 30.000 УСД. Тај јаз ретко значи да неко претерује - то обично значи да је свака продавница другачије тумачила ваше захтеве, предложила различите типове матрица или претпоставила различите животне циљеве матрице. Разумевање шта заправо утиче на трошкове ставља вас у позицију да на једнаким основама упоређујете понуде и избегавате преплаћивање за могућности које вам нису потребне.
Шта утиче на трошкове алата за штанцање
Немају сви покретачи трошкова једнаку тежину. Ево шта утиче на вашу укупну цену алата, рангирано од највишег до најмањег утицаја:
- Сложеност и број станица- прогресивна матрица са 12-станица кошта експоненцијално више од алатке са 4 станице. Свака додатна станица додаје инжењеринг дизајна, прецизну машинску обраду и сате монтаже. Сложене геометрије које захтевају операције обликовања у уском низу брзо умножавају трошкове.
- Захтеви толеранције- скакање са +/- 0.1мм на +/- 0.02мм може удвостручити цену алата. Уже толеранције захтевају тврђи алатни челик, жичано ЕДМ сечење, оптичко брушење и више циклуса валидације.
- Потребан живот- коцка са гаранцијом за 100.000 погодака користи различите материјале и термичке третмане од оне направљене за 5.000.000 циклуса. Уметци од тврдог метала, ПМ челици и врхунски премази продужавају животни век, али значајно доприносе већој инвестицији.
- Материјал који се штанца- матрицама за обраду нерђајућег челика или напредног челика високе{1}}челике треба тврђи алат који је отпорнији на хабање-од оних за штанцање меког челика или алуминијума. Абразивни материјали радног комада убрзавају хабање, захтевајући премијум челик.
- Величина дела и тонажа пресеЗа - веће делове су потребне веће папуче, теже плоче и веће пресе. Цена материјала за саму матрицу зависи од физичке величине.
- Секундарне карактеристике- код-урезивања, у-састављању калупа, сензорима и аутоматској инспекцији додају инжењерску сложеност изван стандардних операција сечења и обликовања.
За контекст, једноставне матрице за шишање могу да коштају од 8.000 до 25.000 долара, док прогресивне матрице са више станица за сложене делове за штанцање варирају од 30.000 долара до преко 250.000 долара. Велики-мастери за пренос аутомобила могу да пређу 500.000 УСД. Ови бројеви су стрми док не израчунате шта испоручују по делу током животног века матрице.
Трошкови-по-економији дела и чак{2}}обима
Ево где се математика окреће у корист штанцања. Прилагођена метална матрица за штанцање је унапред средство које повећава цену по-делу ка пени по количини. Размотрите прави сценарио:
- Прилагођена инвестиција: 12.000 долара
- Цена по-делу са штанцањем: 0,45 УСД
- Цена по{0}}делу путем ЦНЦ обраде (без алата): 3,50 УСД
Обим-изједначења: 12.000 УСД / (3.50 - $0.45)=отприлике 3.900 делова. Испод тог броја, обрада ваших жигосаних металних делова је генерално јефтинија. Изнад њега, сваки додатни метални део уштеди 3,05 долара у поређењу са алтернативом. Са 20.000 делова, та матрица од 12.000 долара додаје само 0,60 долара по комаду, док би ЦНЦ обрада коштала укупно 70.000 долара - уштеда од преко 49.000 долара.
Грешка коју купци праве? Они процењују цену алата на основу једне поруџбине, а не на основу обима трајања. Ако будете поново наручили 5.000 јединица годишње током три године, ваш стварни обим је 15,000 - далеко након прекида-чак и за већину прилагођених металних штанцања. Свака поновна поруџбина стиже брже (без новог времена испоруке алата) и јефтиније (само по-цени дела плус подешавање). Економија производње печата награђује-дугорочно размишљање.
Цена материјала додатно појачава предност. Када се за штанцање металних делова користе скупе легуре као што су нерђајући челик или берилијум бакар, врхунско коришћење материјала за штанцање (оптимизовани распоред трака мање отпада) доводи до уштеда при сваком производном циклусу.
Како проценити и упоредити цитате за умрије
Када се понуде за металне калупе за штанцање по наруџбини веома разликују, проблем су скоро увек недоследне претпоставке између добављача. Адетаљна анализа трошковапоказује да јединична цена обједињује пет основних покретача: материјал (45-55%), рад (15-25%), режијски трошкови (10-20%), осигурање квалитета (2-8%) и паковање (2-5%). Поврх тога, накнаде за подешавање по трчењу, захтеви за инспекцију и накнадна обрада могу додати 0,10 до 1,00 долара по комаду ако нису унапред наведени.
Да бисте добили истински упоредиве цитате, ваш РФК треба да утврди специфичности које елиминишу нагађања:
- Наведите тачне стандарде материјала са захтевима за следљивост - „К235Б по ГБ/Т 700“ не само „угљенични челик“
- Дефинишите класе толеранције нумерички - „±0,05 мм на критичним рупама“, а не „уске толеранције“
- Наведите годишње пројекције обима и очекивани животни век матрице у укупним погоцима
- Експлицитно назовите површинске третмане, спецификације оплата и стандарде паковања
- Затражите детаљне понуде које одвајају цену алата,-цену по комаду, трошкове подешавања и све накнаде за периодичне провере
Без ових облачића, упоредићете цитате који одражавају потпуно различите претпоставке о нивоу квалитета, очекиваном животном веку и шта је укључено. Најнижа цена алата није нужно најбоља вредност ако производи матрицу са гаранцијом за 100.000 погодака када вам је потребно 2.000.000.
Јасноћа трошкова помаже вам да мудро инвестирате, али чак и савршено одређена матрица почиње да деградира оног тренутка када крене у производњу. Начин на који одржавате ту инвестицију - и када препознате да је неуспешна - одређује да ли ће се ваше пројекције трошкова-по-одржати током година или тихо еродирати како квалитет опада.
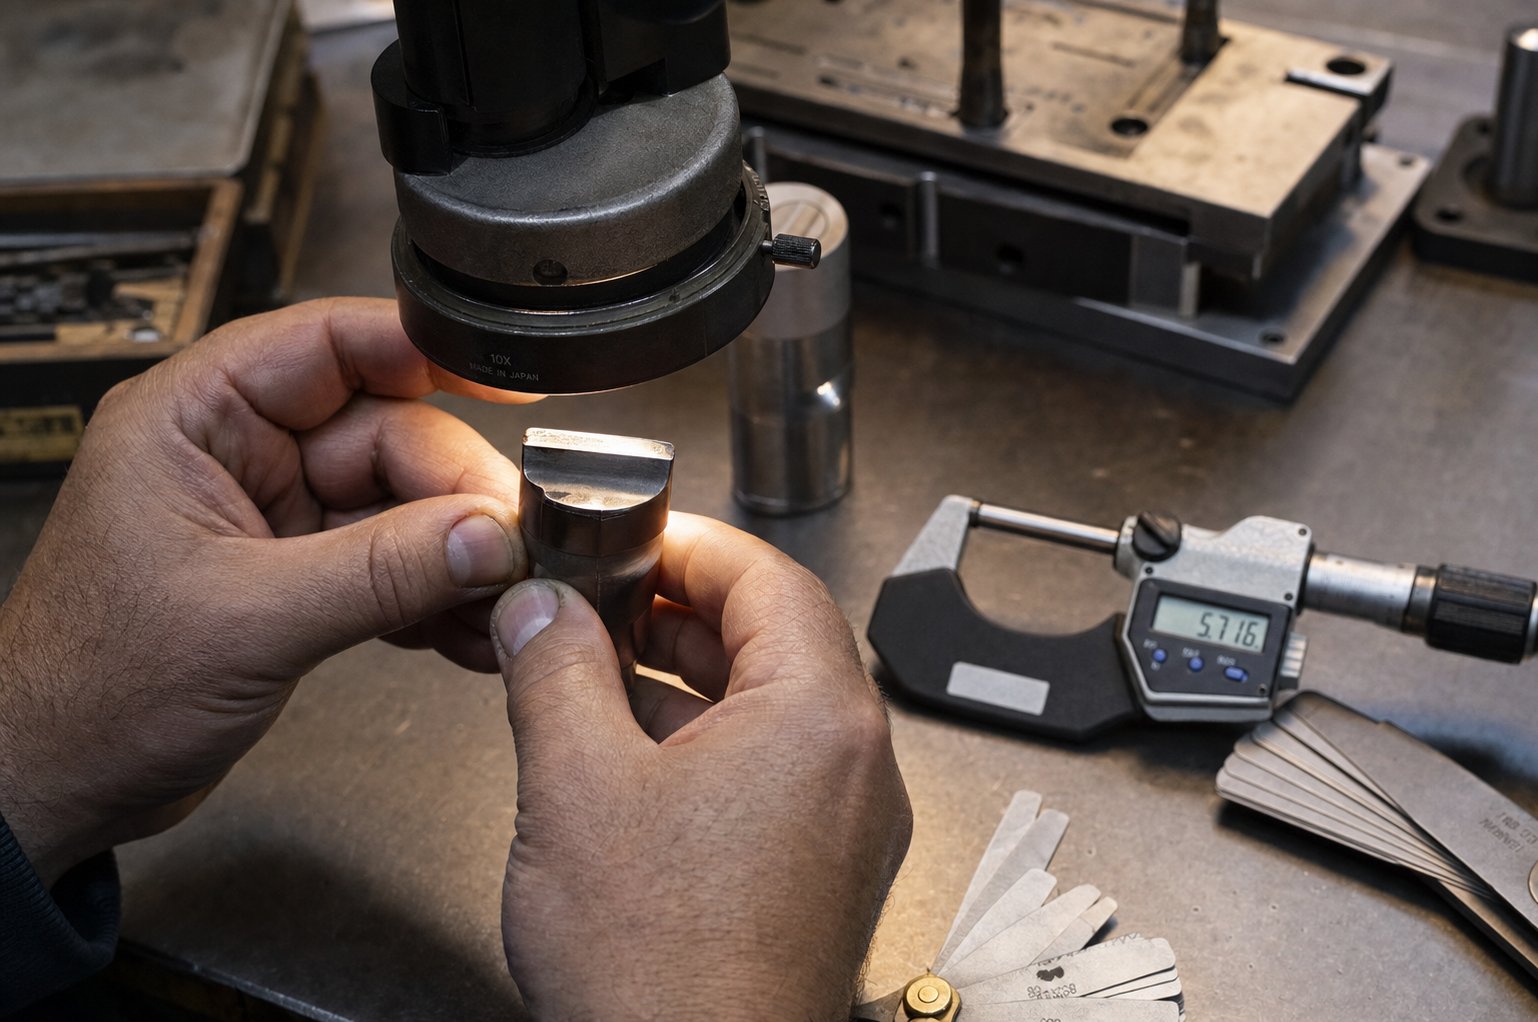
Одржавање калупа, решавање проблема и животни век
Прогресивна коцка од 100.000 долара не пропада одједном. Он тихо деградира - нешто виши неравнине ове недеље, димензија која се помера за 0,01 мм следећег месеца, површинска огреботина која није била присутна јуче. Купци који пуно улажу у алате за штанцање метала, али занемарују структурирано одржавање, рутински губе 30-50% потенцијалног животног века своје матрице. Делови настављају да силазе са пресе за штанцање, али квалитет еродира тако постепено да када неко примети, оштећење захтева скупу поправку, а не једноставно одржавање.
Распоред превентивног одржавања и најбоље праксе
Ефикасно одржавање алата за штанцање комбинује временске{0}}провере засноване на времену са покретачима броја потеза{1}}. За коцку која има 500.000 погодака месечно потребни су оштрији интервали од једног циклуса од 20.000. Ево како се практичан распоред разлаже:
По смени:проверите да ли има видљивих неравнина, погрешног увлачења, накупљања пужева и абнормалне буке при пресовању. Потврдите да подмазивање достиже све контактне тачке. Ова брза запажања хватају проблеме пре него што се појаве.
Недељно:прегледати пилоте, опруге, клинове за вођење и путеве за евакуацију отпада. Очистите заробљене ситне честице и осушено мазиво са станица које стално акумулирају остатке.
Месечно или у документованим интервалима потеза:мерите-истрошеност ивица, проверите зазор-од-пробоја помоћу мерача и прегледајте потребе за оштрењем на основу стварних података о хабању, а не произвољних распореда. Замените опруге које показују губитак више од 10% слободне{5}}дужине.
Годишње:спровести потпуно растављање, метролошки преглед и кумулативну процену хабања. Ажурирајте ПМ записе и прилагодите интервале на основу онога што историја показује.
Кључни принцип? Учесталост услуга треба да прати реалност производње - абразивност материјала, критичност делова и сложеност калупа -, а не генерички календар. Прецизна матрица која ради абразивним нерђајућим челиком при великој брзини захтева строже циклусе прегледа од једног брушеног меког челика при скромним запреминама.
Дијагностиковање проблема са матрицама због дефекта делова
Када квалитет испадне, сам део са жигом говори где да тражите. Сваки дефектни образац се враћа у одређено стање матрице. Ево контролне листе која повезује симптоме са основним узроцима:
- Повећање висине шиљака- истрошене резне ивице или пробој{1}}до-зазора су се отвориле изнад спецификације. Оштрење или поновно брушење враћа стање.
- Нагризање (нагомилавање материјала на површинама калупа)- мали размаци за повлачење, лоша завршна обрада површине или неадекватно подмазивање. Полирајте контактне површине и проверите геометрију зазора.
- Слом или ломљење ивица- преоптерећење алатног челика, неусклађеност материјала или машина за штанцање која даје превелику тонажу. Одмах зауставите производњу и проверите компоненте које се спајају.
- Димензионални дрифт- неусклађеност због истрошених вођица, лабавог хардвера за монтирање или недоследне висине затварача. Поново проверите подешавање пре него што претпоставите да делови калупа за штанцање требају замену.
- Површинске огреботине или трагови- заробљени остаци, осушено мазиво или истрошене контактне површине на путањи траке. Темељно чишћење често решава ово без замене компоненти за штанцање алата.
- Погрешно увлачење или грешке у праћењу траке- истрошеност пилота, нетачан корак увлачења или препреке на путањи залиха. Прво проверите компоненте које се односе на напредовање{2}}.
- Пролећни замор (слабо скидање или недоследно држање празног места)Опруге - након истека радног века постепено губе снагу. Измерите слободну дужину према спецификацији и проактивно замените.
Кључни дијагностички принцип из искусних продавница алата и алата: увек проверите подешавање и одржавање пре него што промените алат. Заглављени заглавци, лабави завртњи и блокирани путеви за отпад опонашају дефекте повезане са хабањем{1}}, али ништа не коштају за поправку. Прелазак директно на поправку алата за штанцање без провере основних средстава губи време и понекад доводи до нових проблема.
Поправка вс Замена оквира одлука
Свака матрица на крају достигне тачку у којој рутинско оштрење и замена компоненти више не држе стабилан процес. Питање није да ли та тачка стиже - већ да ли је препознајете пре него што потрошите новац за поправку у алате које треба поново изградити.
Наставите да изоштраватекада је хабање ивица уједначено, матрица се враћа на спецификације након поновног брушења, а квалитет делова се стабилизује одмах након сервисирања. Нормално хабање-ивице на добро-дизајнираном калупу је проблем одржавања, а не структурални.
Поправка или ремонткада је оштећење локализовано - напрслина, истрошена водећа чаура, једна станица губи толеранцију. Замена појединачних делова матрице за штанцање има смисла ако остатак алата остаје димензионално стабилан и квар се не понавља.
Замените или редизајнирајтекада видите поновљени губитак поравнања након провереног одржавања, хронично померање димензија које се враћа у року од неколико дана сервиса, структурне пукотине у ципелама или плочама или иста станица квари убрзо након сваког циклуса поправке. У овом тренутку, акумулирано хабање матрице премашује оно што замена компоненти може да реши.
Одлучујући фактор је препознавање образаца. Један неуспех је догађај. Исти квар који се понавља након одговарајуће поправке је тренд - и трендови указују на ограничења дизајна, замор материјала или производне захтеве који су прерасли оригиналну спецификацију алата. Чување детаљне евиденције о одржавању (број погодака, кодови кварова, радње поправке и пост-резултати квалитета услуге) претвара ову одлуку из инстинкта у анализу{5}}на основу података.
Правилно одржавање продужава животни век матрице за 2-3 пута у поређењу са приступима од покретања-до-неуспеха, али такође генерише документацију која ће вам бити потребна када дође време за набавку алата за замену. Тај процес набавке - знајући шта да наведете, која питања да поставите и шта квалификовани партнер треба да испоручи – је место где се тихо акумулира следећи слој грешака купаца.
Како одредити и извор прилагођену матрицу за штанцање
Дневници одржавања вам говоре када је матрица дошла до краја животног века. Оно што се дешава следеће - проналажење његове замене или одређивање бренда-нове алатке - је место где купци или поједностављују процес или понављају сваку грешку која је мучила њихов оригинални алат. Разлика се обично своди на припрему. Добро-структурисан РФК вам даје тачне, упоредиве понуде за неколико дана. Нејасан покреће недеље е-поште са објашњењима и цитатима заснованим на претпоставкама које никада нисте одобрили.
Које информације су потребне вашем произвођачу матрица
Сваком квалификованом произвођачу калупа за штанцање метала потребан је исти основни пакет пре него што може одговорно да цитира. Недостатак чак и једног елемента приморава продавницу да погоди - и та нагађања се умећу у вашу цену, време испоруке или још горе, перформансе ваше коцке.
Ево шта треба да припремите пре него што се обратите произвођачима штанцаних матрица:
- Цртежи делова са ГД&Т- обухватају облачиће за потпуно геометријско димензионисање и толеранције. Референције датума, толеранције положаја и захтеви за равност говоре инжењеру калупа које карактерише сложеност погонског алата. Као што стручњаци за производњу лимова примећују, без дефинисаних толеранција произвођач примењује подразумеване вредности које можда не испуњавају вашу намеру дизајна.
- Спецификација материјала- наведите тачан стандард и оцену (нпр. „СУС304 по АСТМ А240“ или „СПЦЦ по ЈИС Г3141“). Различити материјали захтевају различите челике, зазоре и премазе.
- Годишње пројекције обима- ваше очекиване годишње количине и укупни животни обим одређују да ли продавница нуди једноставну матрицу или прогресивни алат са карбидним уметцима направљеним за милионе циклуса.
- Захтеви толеранције по особинама- идентификује које су димензије критичне у односу на опште. Пре{2}}толерантност свега повећава цену алата; под-навођењем критичних карактеристика производи делове који се не склапају.
- Очекивања завршне обраде површине- специфицира вредности Ра или визуелне стандарде за козметичке површине. Декоративни спољашњи панел захтева полиране површине које скривени структурални носачи не захтевају.
- Секундарне операције- имајте на уму све у-процесима урезивања, уметања хардвера или пост{2}}штанцања који утичу на то како матрица испоручује готове делове.
Критична питања која треба поставити потенцијалним добављачима
Комплетан пакет РФК даје вам понуде. Права питања одвајају способне произвођаче калупа за штанцање метала од продавница које ће се борити са вашим пројектом. Када процењујете било који добављач алата за штанцање и матрице, задубите се у могућности процеса, а не само у цену:
- Које ЦАД/ЦАМ и ЦАЕ алате за симулацију користите током дизајна матрице? Продавнице које раде са симулацијом формирања хватају проблеме дигитално уместо да их откривају током скупог физичког тестирања.
- Које врсте алатног челика и површинске обраде су стандардни за мој материјал и запремину? Одговор открива да ли је добављач пројектовао за вашу апликацију или подразумевано користи једну-величину-одговара-свим изборима.
- Шта укључује ваш процес тестирања и валидације? Један погодак у штампи није валидација. Потражите документовано Т0/Т1 узорковање, извештавање о димензијама и анализу способности ЦПК процеса у више производних циклуса.
- Како се носите са инжењерским променама након одобрења матрице? Флексибилност за прилагођавање ЕЦН-ова без потпуног редизајна - кроз неактивне станице или модуларне уметке - штити вашу инвестицију како се дизајн производа развија.
- Који је документовани очекивани животни век матрице и која гаранција покрива превремени квар?
Квалификовани партнер за метални алат и матрицу одговара на ова питања са специфичностима, а не уопштено. Ако је одговор на "које алате за симулацију користите?" је нејасан, то је сигнал да се продавница ослања на приступе покушаја-и-који вас коштају времена и новца током развоја.
Од РФК до производног{0}}готовог алата
Најбољи односи са произвођачима матрица за штанцање нису трансакцијски. Они прате структурирани развојни пут који потврђује сваку претпоставку пре него што се обавежу на обим производње. Ево како та путања изгледа са комплетним-партнером за услуге:
- Анализа изводљивости- добављач прегледа геометрију вашег дела, материјал и толеранције у односу на ограничења штанцања. Они идентификују потенцијалне ризике формирања, предлажу побољшања ДФМ-а и потврђују да је пројекат одржив пре него што цитирају детаљне алате.
- ЦАЕ симулација и распоред траке- симулација формирања потврђује проток материјала, предвиђа повратак и оптимизује секвенцирање станица. Распоред траке закључава употребу материјала и логику производње.
- Преглед и одобрење дизајна матрице- прегледате и одобрите комплетан 3Д дизајн матрице, укључујући материјале компоненти, спецификације за чишћење и документацију о очекиваном животном веку матрице.
- Прецизна обрада и монтажа- ЦНЦ глодање, ЕДМ жице, брушење и термичка обрада производе компоненте калупа према спецификацији. Монтажа све спаја уз проверено поравнање.
- Пробни радови и Т0/Т1 узорковање- матрица ради на производној-преси, производећи узорке делова мерених у односу на ваш цртеж. Прилагођавања се односе на било каква одступања или одступања у димензијама уочена током физичког тестирања.
- Провера димензија и валидација- Мерења ЦММ-а, први-извештаји о инспекцији производа и студије могућности процеса потврђују да матрица испуњава спецификације пре него што се пошаље.
- Издавање производње и стална подршка- валидирана матрица улази у ваше производно окружење са документацијом о одржавању, препорученим интервалима оштрења и спецификацијама резервних компоненти.
Овај -до- ток посла је оно што одваја прави алат за штанцање метала и партнера за калупе од продавнице која једноставно испоручује блок машински обрађеног челика.ИИЦХЕН-ова матрица за штанцањеуслуга је пример овог -приступа животног циклуса - узимајући менаџере извора и инжењере алата од изводљивости и ЦАЕ симулације кроз машинску обраду, пробно покретање и инспекцију. Та потпуна покривеност значи да се проблеми појављују током развоја, а не на вашем производном поду, а ваша прилагођена метална матрица за штанцање стиже потврђена и спремна за производњу-, а не да захтева додатно отклањање грешака у вашем погону.
Приликом процене било ког произвођача калупа за штанцање, дајте приоритет партнерима који поседују цео процес од симулације до валидиране алатке. Нижа понуда из продавнице која вам предаје непроверену коцкицу и нестаје ће дугорочно коштати више кроз продужене пробне циклусе, инжењерске промене и одложено покретање производње. Најскупља грешка у алату за штанцање метала и извору матрице није преплаћивање алата -, већ недовољно плаћање за способност и наслеђивање сваког проблема који добављач није могао да реши.
Често постављана питања о алату за металне печате и матрици
1. Која је разлика између металног печата и матрице за штанцање?
Метални печат је ручна или машинска{0}}алатка која утискује ознаке попут серијских бројева или логотипа на површину. Матрица за штанцање је прилагођен-конструисан прецизни инструмент који се састоји од бушотине и шупљине постављене на вођене папуче, дизајниране да секу, савијају, цртају или формирају лим у готове делове великом запремином. Оба примењују силу кроз обликовани инструмент, али калупи за штанцање укључују знатно већу сложеност инжењеринга, веће инвестиције у алате и производне могућности мерене хиљадама или милионима идентичних делова по комплету матрица.
2. Колико кошта прилагођена матрица за штанцање метала?
Трошкови прилагођених калупа за штанцање варирају у широком распону на основу сложености. Једноставне матрице за брисање почињу око 5.000 до 25.000 долара, сложене матрице коштају од 10.000 до 50.000 долара, прогресивне матрице се крећу од 30.000 до преко 250.000 долара, а велике матрице за пренос за аутомобилске апликације могу премашити 500.000 долара. Примарни покретачи трошкова су број станица, захтеви за толеранцијом, очекивани животни век матрице, материјал који се штампа и величина дела. Добављач комплетних{16}}услуга као што је ИИЦХЕН (хттпс://ввв.иицхен-гроуп.цом/стампинг-дие/) унапред пружа анализу изводљивости како би купци разумели импликације трошкова пре него што се обавежу на улагање у алате.
3. Који је алатни челик најбољи за штанцање?
Најбољи алатни челик зависи од ваше примене. Д2 (високи-угљеник, високо-хром) нуди одличну отпорност на хабање за опште слепљење и обликовање на 62-64 ХРЦ. А2 пружа бољу жилавост са стабилношћу ваздушног{8}}очвршћавања за умерене-ударне ударце. С7 подноси велика ударна оптерећења при смицању дебелог-материјала. М2 брзорезни челик-одржава тврдоћу на повишеним температурама у -прогресивним калупима велике брзине. Волфрам карбид пружа максималну отпорност на хабање за ултра-велике- вожње преко 5 милиона удараца. Класе металургије праха као што је ЦПМ 10В балансирају отпорност на хабање и жилавост за напредне примене челика високе чврстоће.
4. Када треба да изаберем прогресивну коцку у односу на трансфер коцку?
Изаберите прогресивну матрицу када су ваши делови релативно равни, мале до средње величине и потребни у великим количинама (50 до 1,500+ делова у минути). Прогресивне матрице одржавају радни предмет повезаним са носећом траком кроз секвенцијалне станице, што их чини идеалним за сложене делове са више-операција без дубоког извлачења. Изаберите матрицу за пренос када су делови велики, захтевају дубоко извлачење или им је потребна ротација између операција. Преносне матрице прво раздвајају сваки празан, а затим механички прсти померају појединачне делове између независних станица, омогућавајући проток материјала који повезана трака не може да прими.
5. Како да знам када је потребно поправити или заменити матрицу за штанцање?
Надгледајте индикаторе квалитета делова: повећање висине шиљака сигнализира истрошене резне ивице, померање димензија сугерише хабање или неусклађеност клинова вођице, а нагризање указује на зазор или проблеме са подмазивањем. Наставите са оштрењем када је трошење ивица уједначено и квалитет се стабилизује након сервисирања. Поправите када је оштећење локализовано на једној компоненти као што је напрслина или истрошена чаура. Замените или редизајнирајте када видите поновљени губитак поравнања након провереног одржавања, хронично померање димензија које се враћа у року од неколико дана сервисирања, структуралне пукотине у ципелама или иста станица која више пута квари након одговарајуће поправке. Детаљни записи о одржавању са бројем погодака и кодовима грешака трансформишу ову одлуку из нагађања у анализу{4}}на основу података.


