


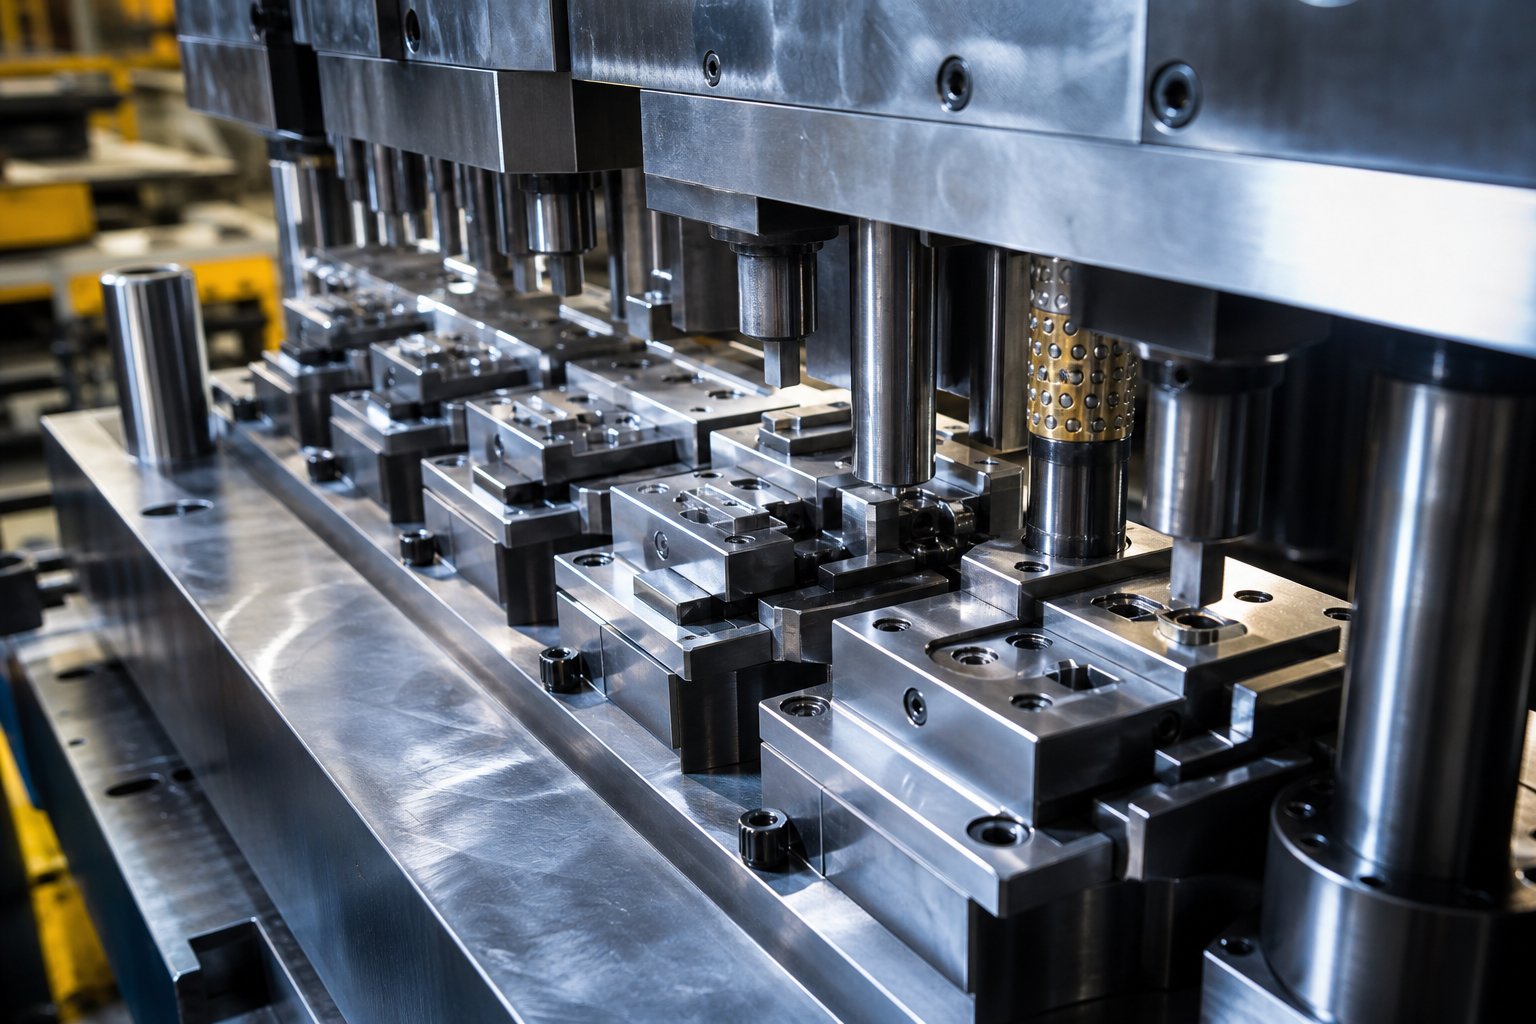
Шта дефинише матрицу за прецизно штанцање
Матрица за прецизно штанцање је специјализовани алат дизајниран за сечење, обликовање иобликовати лим у готове компонентедржећи толеранције димензија унутар ±0,0002 инча кроз милионе циклуса пресовања. Тај праг одваја прецизне калупе од стандардног алата, где прихватљива варијација може бити пет до десет пута већа.
Прецизна калупа за штанцање је високо калибрисан систем алата дизајниран за производњу сложених металних компоненти са толеранцијама од ±0,0002 инча (±0,005 мм) или чвршћим, са поновљивом прецизношћу која се одржава у великим{2}}производним серијама.
Шта чини матрицу за штанцање прецизном{0}}градом
Стандардне матрице за штанцање обављају посао за делове где је ±0,005 инча прихватљиво. Прецизне матрице раде у другачијој инжењерској стварности. Три фактора дефинишу тај јаз: контролисани размак-до-зазора (обично 5-10% дебљине материјала по страни), тачност положаја на нивоу микрометара- између станица и доследна поновљивост верификована током континуираног обима производње. Ови параметри захтевају строже спецификације материјала, ригорозније процесе обраде и строжију валидацију квалитета него што то захтева алат опште намене.
Прагови толеранције који дефинишу прецизне алате
Када производите микро-конекторе, електричне терминале или компоненте медицинског уређаја, толеранције мерене у десетинкама хиљадитих нису опционе. Висок-квалитетни алати омогућавају произвођачима да одржавају толеранције од ±0,0002 инча током сваког корака производње. Тај ниво контроле димензија значи да геометрија пробоја, зазори блокова матрице и регистрација траке морају функционисати унутар неколико микрона од номиналног током целог радног века матрице.
Класификација стандардних и прецизних калупа
Матрице за штанцање спадају у три широке архитектонске категорије, од којих је свака скалабилна до спецификација{0}}прецизности:
- Једна{0}}станица умире- изврши једну операцију по потезу притиска. Једноставна геометрија, нижи трошкови алата, ограничена сложеност плафона.
- Спој умире- извршавају више операција истовремено на једној станици. Идеалан за равне, симетричне делове који захтевају чврсту концентричност између елемената.
- Прогресивни умире- обавља узастопне операције на више станица док метална трака напредује кроз алатку. Најпогоднији за сложене делове-велике запремине који комбинују резове, савијања и форме у непрекидном процесу.
Сваки тип служи различитим производним стратегијама, али прогресивна матрица доминира у прецизним апликацијама. Његова архитектура са више-станица омогућава инжењерима да дистрибуирају сложене геометрије у секвенцијалним операцијама, одржавајући строжу контролу у свакој фази него што би то могло да постигне један погодак. Логика која стоји иза тог секвенцирања станица и како одлуке о распореду трака утичу на квалитет и цену делова, дизајн матрице постаје заиста занимљив.
Принципи дизајна прогресивних матрица и логика станице
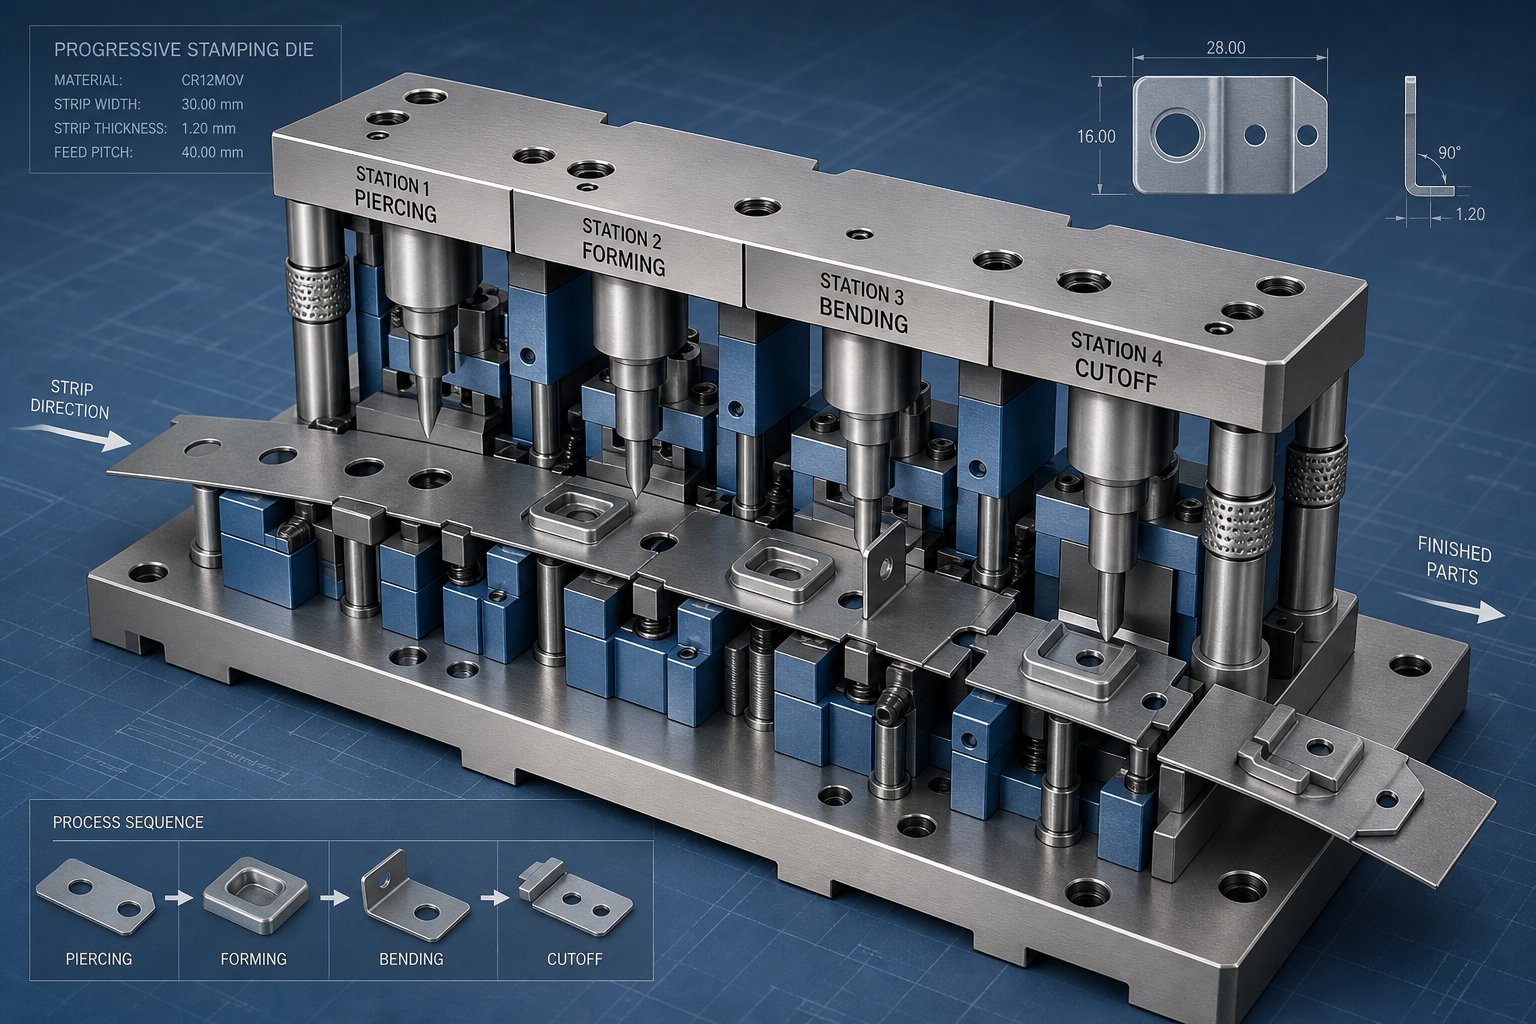
Матрица за прогресивно штанцањепретвара непрекидни намотај метала у готове делове кроз кореографски низ операција. Сваки потез притиска помера траку за један корак напред, а свака станица истовремено обавља свој додељени задатак. Резултат: готова компонента испада са сваким циклусом, било да тај циклус траје 0,5 секунди или 0,05 секунди.
Оно што ову архитектуру чини моћном за прецизне апликације је независност станице. Свака операција се одвија на наменској станици где су геометрија пробоја, зазор и поравнање оптимизовани за тај појединачни задатак. Комплексне карактеристике делова које би биле немогуће у једном поготку постају достижне када се распореде на шест, дванаест или чак тридесет узастопних станица.
Секвенцирање прогресивне матрице и распоред траке
Прогресивни дизајн калупа за штанцање почиње са распоредом траке, пројектованим нацртом који диктира како материјал тече кроз алат. Замислите металну траку као временску линију. На свакој станици дуж те временске линије дешава се нешто специфично: рупа је пробушена, језичак је савијен, форма је кована или је обележје исечено. Редослед није произвољан. Следи инжењерску логику укорењену у понашању материјала и контроли димензија.
Типична секвенца станица изгледа овако:
- Пиерцинг пилот рупе- пробијене на првој станици, ове рупе постају референца за регистрацију за сваку следећу операцију.
- Карактеристичан пирсинг- унутрашње рупе, утори и изрези се праве док материјал остаје раван и стабилан.
- Формирање и савијање- материјал се обликује након што се заврши сечење у равни-равни, чиме се спречава изобличење претходно формираних карактеристика.
- Ковање или утискивање- локализована компресија побољшава дебљину или ствара детаље о површини.
- Прекид или одвајање делова- готов део се одваја од носеће траке.
Посебну пажњу заслужује регистрација пилота. Пилотне игле захватају унапред{1}}избушене рупе на носећој траци на свакој станици, исправљајући било какву мању непрецизност у храњењу. Аснапомињу стручњаци из индустрије, ослобађање довода мора бити подешено тако да нос метка пилота уђе у траку пре него што се ваљци за довод потпуно откаче. Погрешите овај тајминг и видећете издужене пилот рупе, неусклађене резове и прогресивно димензионално померање између станица.
Сама носећа трака, скелетни оквир који повезује ваш део кроз сваку станицу, мора да уравнотежи снагу и флексибилност. Чврсти носачи раде за основно сечење и једноставно савијање, али било којој прогресивној матрици која изводи операције извлачења потребан је носач растезљиве мреже: пројектована петља од материјала која се деформише како се део формира, одржавајући конзистентно растојање између станица.
Како додела станица утиче на квалитет делова
Свака одлука о алокацији станица у дизајну калупа за прогресивно штанцање таласа се низводно. Додајте више станица и добићете могућност да дистрибуирате силе формирања на мање кораке, смањујући повратни удар и побољшавајући конзистентност димензија. Али више станица такође значи дужу траку, ширу ципелу и више компоненти за одржавање.
Три параметра распореда траке директно утичу на цену по делу и интервале одржавања:
- Ширина траке- одређује се делом ширине плус материјал моста са сваке стране. Мост (обично 1,25 до 1,5 пута дебљине материјала) спречава отпатке од увртања и заглављивања матрице уз одржавање интегритета носача.
- Питцх дистанце- растојање напредовања по потезу. Већи корак штеди материјал, али захтева већу прецизност позиционирања од система за довод. Сваки делић милиметра уштеђеног милионима погодака директно се претвара у смањену цену материјала.
- Број станицаЈош - станица омогућава постепено обликовање које побољшава квалитет, али повећава цену алата и дужину калупа. Инжењерски циљ је минимални број станица који поуздано постиже циљну геометрију и толеранцију.
Циљеви коришћења материјала изнад 75% су стандард у индустрији за добро{1}}дизајниран распоред трака. Постизање те фигуре захтева пажљиво постављање геометрије дела унутар траке и стратешко коришћење угаоних оријентација када облици делова то дозвољавају. Стопе отпада, цена алата и брзина штампе се враћају на ове одлуке о изгледу донете током фазе пројектовања.
Поређење типова матрица према прилагодби
Бирање између архитектуре матрице није само питање сложености дела. Обим производње, захтеви за толеранцијом и буџет су све фактори. Следеће поређење мапира сваки тип са атрибутима који су најважнији када се специфицира алат за дату примену:
| Атрибут | Сингле{0}}Статион Дие | Цомпоунд Дие | Прогрессиве Дие |
|---|---|---|---|
| Парт Цомплекити | Ниска до умерена; једна операција по можданом удару | Умерено; више истовремених операција на једној станици | Хигх; сложене геометрије постигнуте преко узастопних станица |
| Брзина производње | Спорије; можда ће бити потребно више подешавања за делове са више{0}}функција | Умерено; један потез завршава равне делове | Највиша; један готов део по такту при брзинама до 1,500+ СПМ |
| Могућност толеранције | Добро за индивидуалне карактеристике; кумулативна грешка у подешавањима | Одлична концентричност између истовремених карактеристика | Одлично; регистрација пилота одржава тачност-до-станице |
| Цена подешавања | Најнижа почетна инвестиција у алат | Умерено; сложенија конструкција калупа | Највиша; али се амортизује током{0}}производних циклуса великог обима |
| Идеалан опсег јачине звука | Ниска до средња јачина звука; израда прототипа | Средња јачина звука; равних симетричних делова | Велика запремина; 100,000+ делова годишње |
| Коришћење материјала | Вариабле; зависи од празног облика | Добро; могуће уско гнежђење за равне делове | Оптимизовано; Распоред траке пројектован за 75%+ коришћење |
За прецизне апликације које захтевају комплексне карактеристике при великим количинама, прогресивне матрице доследно испоручују најнижу цену по делу упркос већој инвестицији унапред. Челик за алат који се користи за изградњу тих станица и топлотна обрада примењена да би се очврснуле, одређују колико дуго ће та предност у трошковима трајати пре него што је одржавање еродира.
Избор материјала матрице и инжењеринг термичке обраде
Број станица прогресивне матрице и распоред трака дефинишу шта алат може да произведе. Челик унутар тих станица тачно дефинише колико дуго производи. Избор материјала у прецизном штанцању није каталошка вежба. То је одлука о неуспешном-режију: бирате на основу тога који механизам ће на крају уништити алатку и колико дуго можете да одложите тај исход.
Сваки ударац, блок матрице и уметак за формирање суочавају се са комбинацијом абразивног хабања, тлачног оптерећења и цикличног удара. Однос између тих сила варира у зависности од станице, материјала радног комада и брзине производње. Одабир правог алатног челика значи идентификовање механизма квара који доминира у вашој апликацији и одабир степена пројектованог да му се одупре.
Оквир за избор квалитета алатног челика
Замислите избор алатног челика као дијагностички процес. Не бирате "најбољи" челик. Својства материјала усклађујете са специфичним напрезањима на које ће се сусрести ваше компоненте матрице. Ево како се главни разреди пресликавају на стварне услове производње:
- АИСИ Д2 (СКД11)- Прелазак-на оцењивање када абразивно или лепљиво хабање ограничава век трајања алата. Његов висок садржај хром карбида омогућава резним ивицама да задрже геометрију током дугих производних циклуса. Идеално за станице за слепљивање и пирсинг за обраду тврдих или абразивних материјала траке. Када почнете да видите ивице ивице уместо прогресивног хабања, Д2 је достигао своје границе и потребна је чвршћа оцена.
- АИСИ А2 (СКД12)- Изабрано када су хабање, деформација и удар присутни, али ниједан јасно не доминира. А2 пружа аизбалансирани раствор у мешовитим условима, што га чини погодним за станице где се такмиче вишеструки режими отказа. Одржава стање ивица док се одупире пуцању при поновљеном оптерећењу.
- АИСИ М2 (СКХ51)- Примењује се тамо где су и хабање и притисак на притисак значајни. М2 ударци одржавају чврстоћу ивица при поновљеном оптерећењу, док су отпорнији на абразију боље од жилавости{3}}фокусираних класа. У поређењу са Д2, пружа бољу отпорност на деформације. У поређењу са С7, пружа већу отпорност на хабање. То је избор када и хабање и оптерећење истовремено доприносе квару алата.
- АИСИ С7- Специјалиста за издржљивост. Када дође до квара услед ломљења, пуцања или замора од поновљеног удара, С7 апсорбује циклична напрезања која би ломила више{3}}карбидне челике. Уобичајено код тешких{5}}штампања или на станицама где су ударна оптерећења велика. У овим условима, повећање жилавости се показује ефикаснијим од повећања тврдоће.
- Уметци од волфрам карбида- Резервисано за станице где стопе хабања алатног челика стварају неприхватљиве интервале одржавања. Карбид нуди отпорност на хабање до 30 пута већу од алатног челика, одржавајући прецизне димензије у милионима циклуса.
Практична логика одабира функционише овако: када се ивице сечења прогресивно троше и неравнине се повећавају, Д2 је прикладан. Када се ударци деформишу или губе тачност димензија под оптерећењем, М2 пружа бољу отпорност. Када се ивице окрхну или напукну при поновљеном удару, потребан је С7. Када се ови услови преклапају, А2 нуди уравнотежене перформансе.
| Класа алатног челика | Идеална апликација | Радна тврдоћа | Очекивани животни век (релативан) |
|---|---|---|---|
| Д2 (СКД11) | Велики{0}}обим брисања и пирсинга; абразивни материјали за обраду | 58-60 ХРЦ | Високо - одлично задржавање ивица под абразивним хабањем |
| А2 (СКД12) | Више{0}}прогресивне матрице са мешовитим режимима отказа | 58-62 ХРЦ | Умерен до висок - уравнотежен учинак у свим условима |
| М2 (СКХ51) | Ударци под комбинованим високим хабањем и притиском | 60-65 ХРЦ | Висока - супериорна отпорност на хабање и деформацију |
| S7 | Тешки{0}}пирсинг; станице високог{1}}утицаја | 56-58 ХРЦ | Умерено - оптимизовано за жилавост над отпорношћу на хабање |
| Тунгстен Царбиде | Ултра{0}}станице{1}}велике јачине звука; абразивни материјали; карактеристике чврсте толеранције | 88-92 HRA (>70 ХРЦ еквивалент) | Веома висок - 10 до 30к алатни челик у упоредивим применама |
Параметри топлотне обраде и њихов утицај на перформансе
Избор праве оцене је пола једначине. Термичка обрада претвара сирови алатни челик у функционалну компоненту матрице, а коришћени параметри одређују да ли та компонента достиже свој пуни потенцијал или је мања.
Процес следи контролисану секвенцу: аустенитизација, гашење и каљење. Свака фаза има мерљиве ефекте на живот умри.
Аустенитизинграствара карбиде у челичној матрици, припремајући је за трансформацију. За челике за хладно штанцање, температуре аустенитизације се обично крећу од 1.020 до 1.080 степени Целзијуса. Прениска, а карбиди остају нерастворени, ограничавајући достижну тврдоћу. Превисок и прекомерни раст зрна угрожава жилавост. Време намакања зависи од дебљине пресека, обично се креће од 1 до 25 сати за кроз{10}}очвршћавање већих блокова калупа. Вакуумске пећи или пећи са заштитном атмосфером спречавају декарбонизацију површине која би смањила отпорност на хабање на радној површини.
Гашењетрансформише аустенит у мартензит, стварајући презасићену структуру која обезбеђује основну тврдоћу. Одабир медија за гашење (уље, средство за гашење полимера или гас за веће делове) контролише брзину хлађења. Пребрза и заостала напрезања могу изазвати пуцање. Преспора и непотпуна трансформација смањује тврдоћу. За прецизне примене калупа и штанцања, стабилност димензија током гашења је критична јер свако савијање захтева додатно брушење које може угрозити интегритет површине.
Каљењеследи одмах након гашења да би се ублажила унутрашња напрезања и оптимизовала равнотежа тврдоће{0}}жилавости. Матрице за хладно штанцање циљају 58-64 ХРЦ типично каљење на 400-550 степени Целзијуса. Вишеструки циклуси каљења (обично 2-3 циклуса од по 2-4 сата) обезбеђују потпуно ослобађање од напрезања и уједначена својства у целом попречном пресеку. Сваки циклус таложи фине карбиде док прогресивно смањује ломљивост.
Мерљив резултат: правилно термички{0}}третиране компоненте достижу циљни опсег тврдоће уз максималну отпорност на лом (обично 15-35 МПа по метру квадратном корену за алатне челике). Прескочите циклус каљења или погрешно процените температуру аустенитизације и видећете прерано ломљење или пуцање у производњи које ниједна количина оштрења неће поправити.
Када карбидни умеци оправдавају улагање
Матрице за штанцање са прогресивним карбидом представљају значајну премију унапред, често 3 до 5 пута више од цене еквивалентних компоненти од алатног челика. Па када та инвестиција има економског смисла?
Одлука се своди на три фактора:
- Обим производње- Када годишње количине пређу неколико милиона прегледа, продужени интервали одржавања карбида драматично смањују цену по делу. Тачка рентабилности у којој дуговечност карбида надокнађује његову премију зависи од сложености дела и брзине пресовања, али велика{2}}континуална производња скоро увек фаворизује карбид на критичним местима хабања.
- Абразивност радног предмета- Формирање нерђајућег челика, слојева од силицијумског челика или других абразивних материјала убрзава стопе хабања алатног челика до тачке у којој учесталост одржавања постаје уско грло у производњи. Изузетна отпорност на абразију од карбида одржава тачност димензија тамо где то није могуће код челика.
- Критичност толеранције- За карактеристике где померање димензија директно узрокује функционално одбацивање (ширине пинова конектора, контактне површине медицинских уређаја), способност карбида да задржи геометрију током милиона циклуса елиминише ризик квалитета повезан са постепеним хабањем челика.
Хибридни приступ доминира модерном праксом прецизних калупа и штанцања. Уместо да праве целе калупе од карбида, инжењери постављају карбидне уметке на одређене станице и карактеристике где је хабање најагресивније или је толеранција најкритичнија. Околна структура калупа користи чвршће типове алатног челика који апсорбују ударна оптерећења и поједностављују модификације. Добијате перформансе карбида тамо где је важно без цене карбида свуда где није.
Одабир материјала и термичка обрада успостављају основне перформансе сваке компоненте матрице. Али чак и оптимално каљени алатни челик се суочава са противником којег тврдоћа сама по себи не може да победи: механизми хабања на површини{1}}као што су нагризање, приањање и трење који нападају интерфејс између пробоја и радног комада при сваком удару.
Површински третмани и премази за продужени животни век калупа
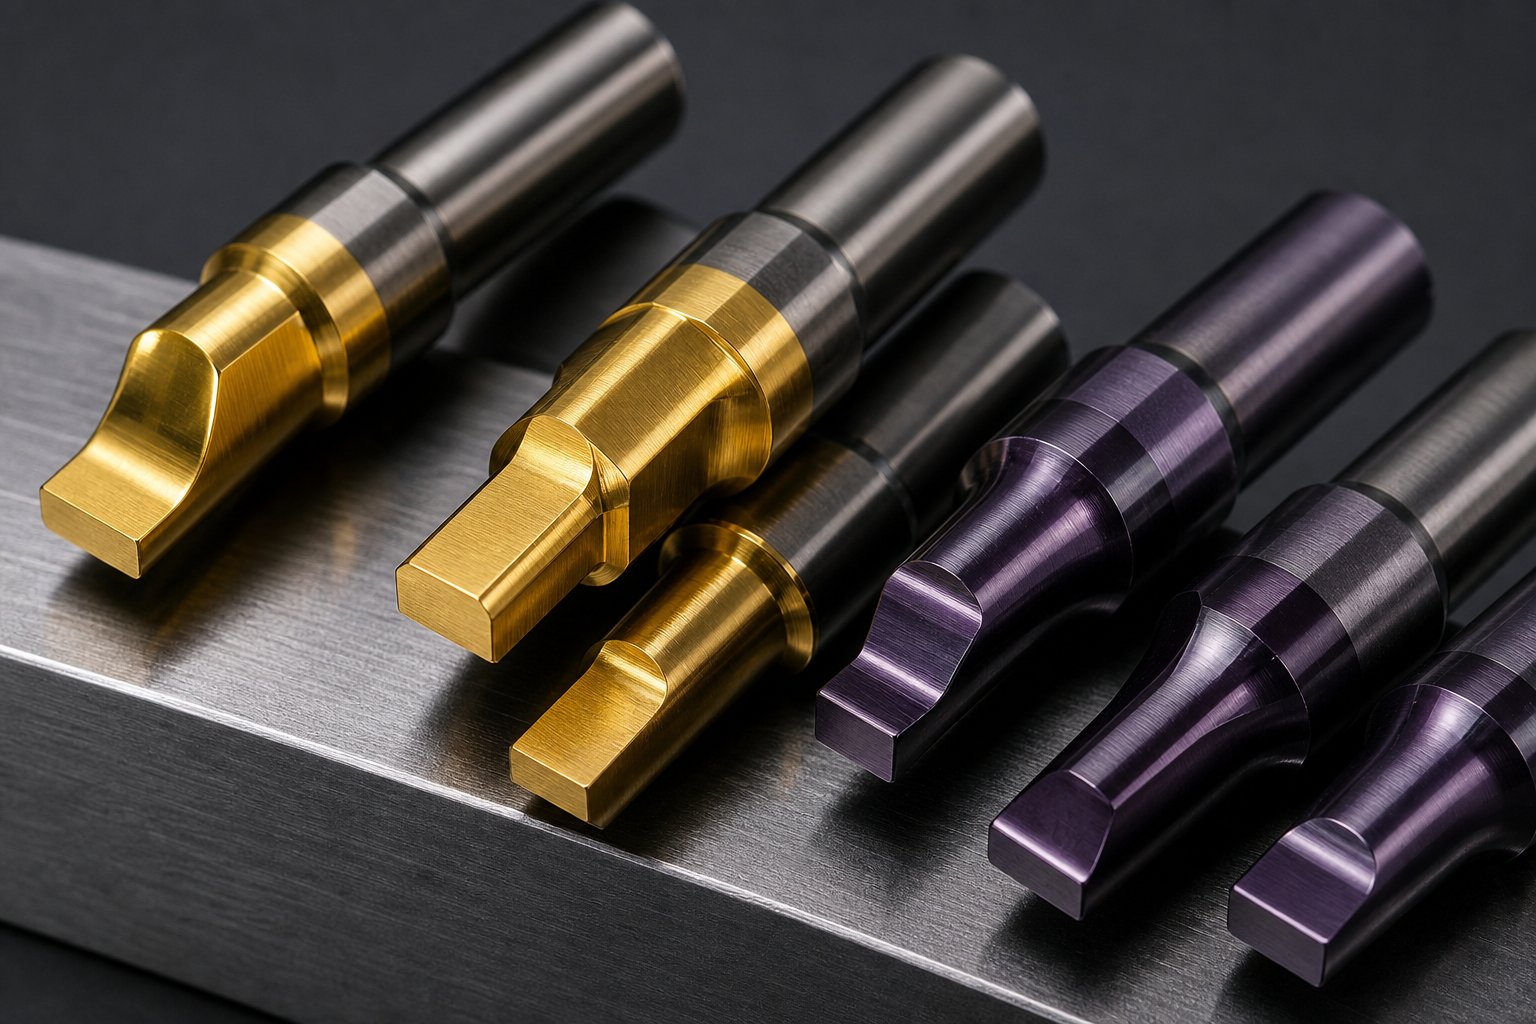
Скидање, адхезија и абразивно трење настају на површини, микроскопском граничном слоју где се пробој сусреће са материјалом радног предмета под екстремним притиском и брзином. Тврдоћа сама по себи не решава ове проблеме јер механизам квара није масовна деформација. То је пренос материјала на интерфејсу. Површински премази ово директно решавају тако што мењају триболошко понашање те контактне зоне, смањујући коефицијенте трења, спречавајући приањање и стварајући термичку баријеру између алата и траке.
За прецизне операције штанцања и штанцања које се одвијају при великим брзинама, прави премаз може да продужи век алата за ред величине уз одржавање конзистентности димензија коју захтевају делови са уском{0}}толерантношћу.
Типови премаза и њихови механизми хабања
Свака хемија премаза циља на различиту комбинацију механизама хабања. Бирати између њих значи разумети шта заправо уништава ваше површине алата. Ево како се упоређују примарне опције:
- ТиН (титанијум нитрид)- Стандардни вишенаменски{1}}премаз са карактеристичном златном бојом. Микро{3}}тврдоћа од приближно 2200 ХВ, максимална дебљина премаза од 10 микрометара. Најприкладнији за опште апликације за обликовање метала и пластичне калупе где је довољна умерена отпорност на хабање. Његов већи коефицијент трења (0,6 суво у односу на челик) ограничава ефикасност у агресивним операцијама обликовања.
- ТиЦН (титанијум карбонитрид)- Повећава тврдоћу на приближно 3400 ХВ са значајно нижим коефицијентом трења од 0,2. Максимална дебљина око 6 микрометара. Повећана жилавост и отпорност на абразивно хабање чине га идеалним за-сечење високих перформанси и обликовање метала, посебно на радним комадима од нерђајућег челика где је гњечење доминантан начин квара.
- ТиАлН (титанијум алуминијум нитрид)- Пружа високу тврдоћу (приближно 3200 ХВ) са одличном отпорношћу на оксидацију на повишеним температурама. Максимална дебљина од 10 микрометара. Најбоље ради у -брзиним операцијама или полу- условима обраде где је топлотно оптерећење значајно. Његова отпорност на топлоту чини га пожељним избором када брзине пресовања стварају значајне температуре трења на површинама ударца.
- ДЛЦ (Диамонд-Лике Царбон)- Најнижа доступна опција трења, са коефицијентима испод 0,1 и тврдоћом која достиже 4000 ХВ. Дебљина је ограничена на приближно 4 микрометра у стандардним апликацијама. ДЛЦ се истиче у спречавању адхезије на-обојеним металима и смањењу сила скидања у операцијама формирања где материјал жели да ухвати ударац при повратном ходу.
- Нитрирање- Процес термохемијске дифузије, а не нанесени премаз. Атоми азота продиру у површину алатног челика, стварајући очвршћено кућиште без јасне границе слоја. Најбоље за велике површине које се формирају где адхезија премаза може бити проблематична, или као претходна -третман испод ПВД премаза за повећану носивост-.
Усклађивање површинских третмана са материјалима радног предмета
Материјал радног предмета диктира који механизам хабања ће доминирати и то одређује оптималан избор премаза.
Нерђајући челикпредставља најагресивнији изазов. Високе{1}}врсте чврстоће као што је Тип 301 у четвртини-тврде температуре стварају озбиљно хабање лепка на површинама које се формирају и ковају. Истраживање уПенн Унитед Тецхнологиеспоказао је да ПВД премази хром нитрида на карбидним алатима продужавају век матрице са 15.000 удараца између поновног премаза на неколико милиона погодака пре квара алата. То није постепено побољшање. То је трансформација модела одржавања. ТиЦН је овде подједнако ефикасан, са својом комбинацијом високе тврдоће и ниског коефицијента трења који директно супротставља тенденцију адхезије аустенитних нерђајућих класа.
Алуминијумје познат по накупљању материјала на површинама алата. Меки метал се лако преноси на непревучене ударце, прогресивно деградирајући квалитет површине делова. ДЛЦ премази, са својим екстремно ниским трењем и својствима против-пријањања, практично елиминишу овај режим квара у апликацијама за монтажу алуминијума.
Бакар и месингпредстављају другачији изазов у прогресивном штанцању бакарних терминала и конектора. Ови мекши материјали стварају мање абразивно хабање, али стварају проблеме са приањањем при већим брзинама. ДЛЦ или ТиЦН премази смањују силе скидања и спречавају накупљање материјала које би иначе захтевало често полирање. Операције прогресивног штанцања бакра које се изводе при 800+ потеза у минути показују посебно јаке предности од премаза са малим{4}}трењем, пошто поновљени контакт велике-брзине појачава сваку склоност адхезији.
Тестирање спроведено наУниверзитет Деакину партнерству са Фордом потврдили су да ТиЦН премази повећавају век трајања матрице за фактор више од 20 у поређењу са само полираним-површинама, док је тврди хром обезбедио 12к побољшање. Студија је такође открила да једноставно побољшање завршне обраде основне површине са 2,4 микрометра на глаткију припрему продужава живот матрице седам пута пре наношења било каквог премаза. Перформансе премаза се заснивају на квалитету припреме површине.
Економика наношења премаза и интервали наношења премаза
ПВД и ЦВД представљају две примарне методе примене, а избор између њих је важан за прецизне алате. ПВД (Пхисицал Вапор Депоситион) ради на знатно нижим температурама, обично испод 500 степени Целзијуса. Ово спречава изобличење димензија и губитак тврдоће које процеси на вишим{3}}температурама могу довести. За толеранцију{5}}критичне компоненте матрице које су већ термички обрађене-прецизним спецификацијама, ПВД чува та својства нетакнута.
ЦВД (хемијско таложење паре) примењује премазе на температурама већим од 1800 степени Фаренхајта. Док ЦВД производи одличну адхезију и уједначену покривеност на сложеним геометријама, термички циклус може да промени тврдоћу подлоге и изазове промене димензија које захтевају поновно брушење. Већина апликација за прецизне калупе и штанцање фаворизује ПВД из овог разлога.
Интервали поновног премаза зависе од интеракције између типа премаза, материјала радног комада, брзине пресовања и стратегије подмазивања. Уопштено говорећи:
- Непремазане полиране матрице на нерђајућем челику: поновно полирање на сваких 1.000 до 7.000 удараца у зависности од квалитета припреме површине
- Тврди хром на нерђајућем челику: приближно 12.000 погодака између сервисирања
- ПВД ТиЦН или ЦрН на нерђајућем челику: неколико стотина хиљада до милиона погодака пре поновног премаза
- ДЛЦ на алуминијуму или бакру: продужени интервали ограничени првенствено смањењем дебљине премаза, а не оштећењем лепка
Подмазивање је у интеракцији са избором премаза на начине који нису увек интуитивни. Превлака-високих перформанси са минималним подмазивањем може надмашити матрице без премаза које пливају у уљу за штанцање. Ово отвара врата смањеној употреби мазива, чистијим деловима и нижим трошковима одлагања отпада. За прогресивно штанцање бакром где заостала контаминација уљем утиче на лемљење или облагање низводно, ДЛЦ ултра-ниско трење омогућава сув или скоро{5}}сув рад који у потпуности елиминише чишћење после-печата.
Економија даје предност премазивању када цена једног непланираног квара матрице, укључујући отпад, време застоја и убрзану поправку, премашује цену премаза сваке хабајуће{0}}критичне компоненте у алату. За већину-прогресивних матрица велике запремине, та математика је пресудна у корист облагања. Преостало питање је како уградити ту одлуку о премазивању у шири процес развоја калупа, од почетне анализе делова до валидиране производње.
Животни циклус развоја матрице од концепта до производње
Квалитет челика, термичка обрада и површински премази одређују шта прецизна матрица за штанцање може да издржи. Али редослед одлука и процеса који трансформишу инжењерски концепт у валидан производни алат одређује да ли ти избори материјала заиста испоручују свој потенцијал. Прогресивни произвођач матрица не обрађује само компоненте. Они оркестрирају развојни животни циклус где свака фаза закључава прецизност од које зависе наредне фазе.
Ево реалности: слобода дизајна је највећа на почетку пројекта, када је знање производње о одређеном делу најниже. Симулација штанцања и виртуелна валидација постоје управо да би се затворио тај јаз, чинећи научно{1}}засновано знање доступним пре него што се посветите тешким алатима. Животни циклус у наставку одражава како модерни прогресивни програми за печате и штанцање управљају том тензијом између слободе и знања.
Од штампања делова до симулације распореда траке
Сваки прог дие пројекат прати структурирани пут развоја. Прескочите фазу или пожурите кроз њу и открићете цену низводно у преради, отпаду или угроженом веку алата. Комплетан животни циклус се одвија у овом низу:
- Анализа делова и изводљивост- Инжењери процењују могућност израде штампаног дела. Они процењују својства материјала, геометријску сложеност, захтеве толеранције и годишњу запремину како би утврдили да ли је део погодан за прогресивну производњу матрица. Овде се добија одговор на критична питања: Може ли се овај полупречник савијања формирати без пуцања? Да ли ова толеранција захтева алате од карбида? Да ли ће годишњи обим оправдати улагање у алате?
- Распоред и симулација траке- Изглед траке дефинише секвенцирање станице, растојање по висини, дизајн носача и коришћење материјала. ЦАЕ симулација затим потврђује проток материјала, предвиђа ризик од стањивања или пуцања и оптимизује притиске формирања пре него што се челик сече. Ова виртуелна проба идентификује потенцијалне недостатке у дигиталном окружењу, значајно смањујући трошкове физичког пробног-и-грешка.
- Детаљни дизајн и 3Д моделирање- Сваки пробој, блок матрице, уметак, плоча за скидање и вођица се моделују према тачним спецификацијама. Размаци, провере сметњи и секвенце склапања верификоване су дигитално. Станице у мировању су резервисане за будуће инжењерске промене, спречавајући скупе реконструкције матрица када ревизије делова неизбежно стигну.
- ЕДМ и ЦНЦ обрада жице- Компоненте се производе коришћењем прецизне машинске технологије у складу са њиховим захтевима за толеранцију. Матичне плоче и ципеле се глодају ЦНЦ. Профили за бушење и отвори за матрице секу се жицом ЕДМ. Критичне површине за формирање добијају ЦНЦ убодно брушење за коначну геометрију.
- Монтажа и уочавање- Компоненте су састављене у папучицу матрице, а уочавање потврђује да спојне површине правилно додирују под оптерећењем. Висине затварача су подешене, време је потврђено, а пролаз траке се проверава кроз сваку станицу.
- Проба и валидација- Матрица покреће узорке делова на пробној преси. Мере се димензије, квантификује се отпон и прилагођава се геометрија форме. ЦПК анализа кроз континуирано узорковање потврђује стабилност димензија.
- Издање производње- Матрица је одобрена за пуну-производњу након што испуни све захтеве за димензионалне, козметичке и процесне могућности. Довршени су пакети документације укључујући СОП одржавања и интервале оштрења.
Дизајн{0}}за-размишљање о производности пролази кроз сваку фазу. Инжењери дизајнирају геометрије удараца које се могу изоштрити без сложеног причвршћења. Они одређују конструкцију уметака на местима високог{4}}хабања, тако да појединачне компоненте могу да се замене без растављања целог алата. Они лоцирају вођице и типле за поновно састављање након одржавања. Ове одлуке не чине почетну израду јефтинијом, али драстично смањују животни трошак употребе алата.
Технологије прецизне обраде у модерној конструкцији калупа
Толеранције које се могу постићи у готовој матрици за прецизно штанцање су на крају ограничене технологијама обраде које се користе за креирање његових компоненти. Три могућности дефинишу тренутно стање технике:
Вире ЕДМсече каљени алатни челик користећи танку електрично наелектрисану жицу, постижући толеранције од ±0,0001 до ±0,0003 инча са радијусима од 0,0005 инча. Овај процес ствара геометрију пробијања и уметања у прогресивним калупима без термичког напрезања или механичке силе, што значи да се очврсле компоненте могу машински обрађивати до коначних димензија након термичке обраде. Споро{5}}сечење жицом, префињена варијанта која користи фину жицу и више пролаза, гура квалитет завршне обраде површине испод 0,2 микрометра Ра док задржава тачност положаја унутар једног микрона.
ЦНЦ убодно брушењепостиже тачност положаја унутар 0,001 мм на узорцима рупа и контурисаним површинама. За блокове калупа где вишеструке позиције шупљина морају прецизно да се односе једна на другу, убодно брушење обезбеђује тачност координата која обезбеђује поравнање-до-станице по целој дужини прогресивног алата.
Синкер ЕДМрукује сложеним тродимензионалним-шупљинама и формира геометрије пробоја које жичани ЕДМ не могу да досегну. Толеранције од ±0,0002 до ±0,0005 инча омогућавају сложене унутрашње геометрије, дубоке шупљине и подрезине које смањују број склопљених компоненти консолидацијом сложених облика у појединачне уметке.
Ове технологије раде заједно. ЦНЦ глодање грубо и економично обрађује компоненте до -мрежног облика. Жичани ЕДМ затим сече коначне профиле и зазоре до микронског-нивоа прецизности. Убодно брушење завршава критичне референтне површине. Комбинација значи да прогресивни произвођач матрица може држати укупне толеранције матрице строже него што би било који појединачни процес могао постићи сам.
Пробна валидација и критеријуми за пуштање у производњу
Звучи једноставно? Пробна фаза је у којој се инжењерске претпоставке сусрећу са физичком реалношћу. Матрица може бити савршено обрађена и још увек производи-не-специфичне делове ако током симулације нису на одговарајући начин предвиђени отпори материјала, услови трења или отклон притиска.
Валидација следи структурирани протокол:
- Т0 узорци- Први делови матрице. Мерено у односу на димензије штампе да би се квантификовало одступање од номиналног. Повратак на формиране карактеристике је овде главна брига.
- Геометријска корекција- Геометрија матрице је прилагођена да компензује уочено одступање. Ударци за формирање могу се поново брусити или подметати. Углови савијања се подешавају све док делови не падну у толеранцију након еластичног опоравка.
- Т1 узорци- Делови произведени након исправки, мерени да би се потврдило да су подешавања постигла циљ. Више узорака потврђује конзистентност, а не само тачност једног-дела.
- ЦПК валидација- Континуирано узорковање током продуженог рада (обично 30+ узастопних делова) потврђује способност процеса. ЦПК од 1,33 или више на критичним димензијама указује да је процес довољно стабилан за пуштање у производњу.
Производно издање није једноставно „делови су добри“. То значи да матрица поуздано производи усаглашене делове, да је процесни прозор документован и да су параметри одржавања успостављени. Интервали прегледа засновани на-броју-база, прагови изоштравања и критеријуми замене компоненти се дефинишу током ове фазе, стварајући оквир одржавања који штити перформансе матрице током њеног животног века.
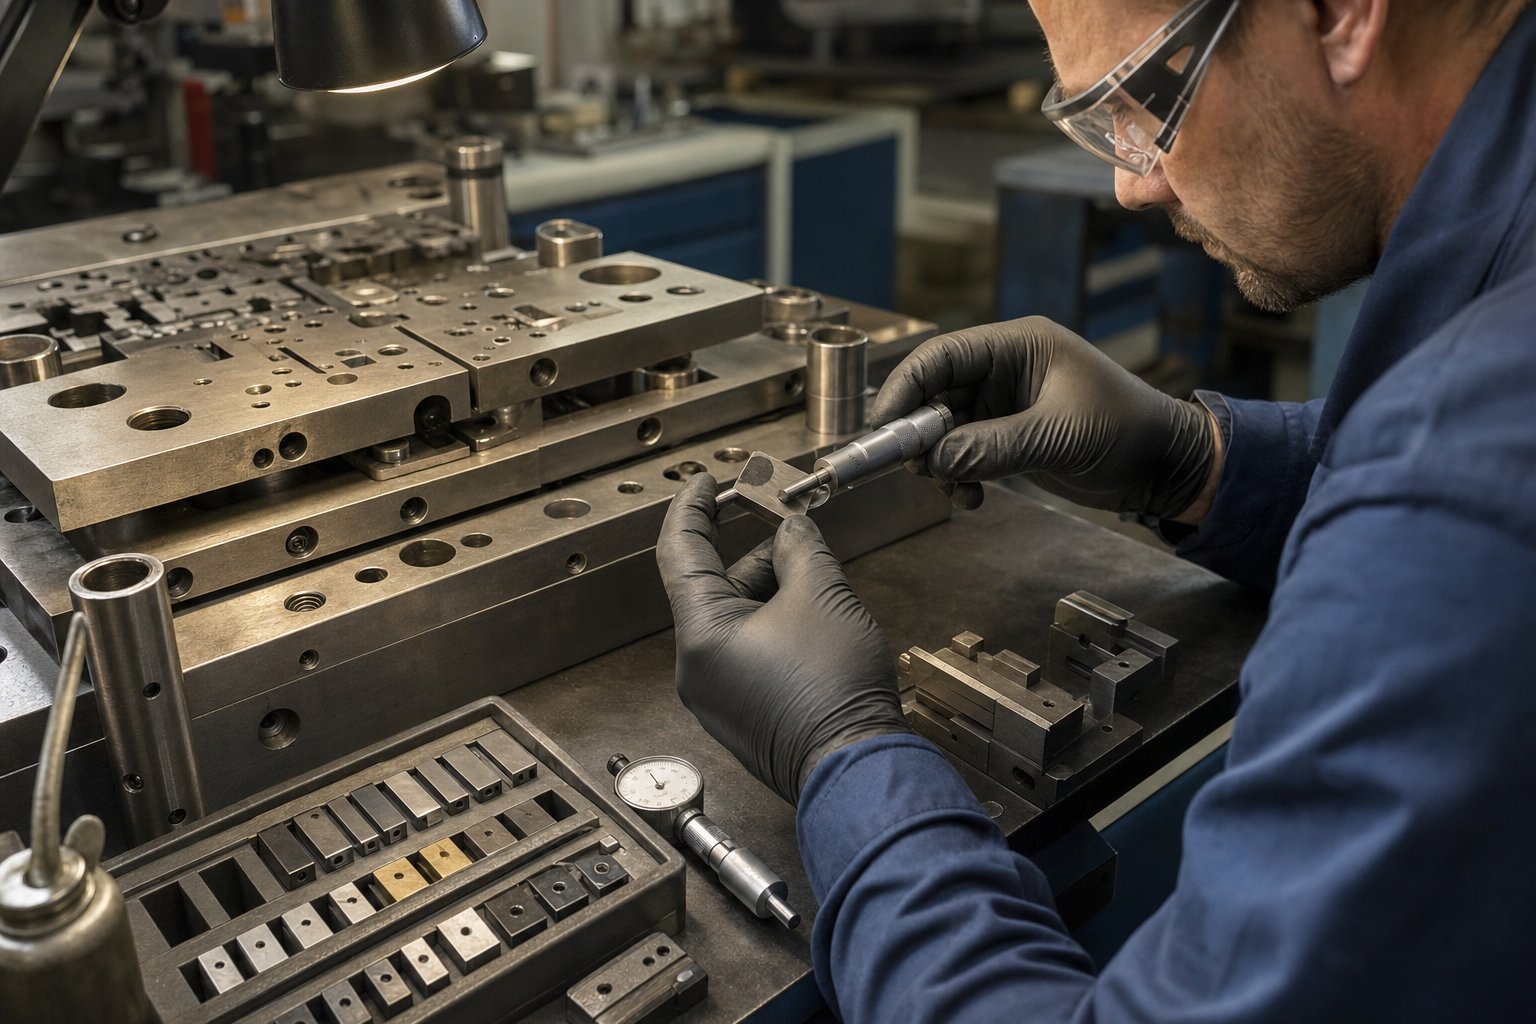
Стратегија одржавања матрице и анализа начина квара
Критеријуми за пуштање у производњу успостављају оквир одржавања, али одржавање прецизне матрице за штанцање унутар спецификације током милиона циклуса захтева нешто више од распореда причвршћеног за зид. Захтева структурисану стратегију која повезује видљиве симптоме са основним узроцима, повезује сервисне интервале са стварним подацима о хабању и узима у обзир како динамика штампе утиче на деградацију матрице. Изненађујуће, ово је место где многи програми алата не успевају. Матрица се гради према изузетним стандардима, а затим се погоршава под реактивном културом одржавања која реагује тек након пораста стопе отпада.
Бољи приступ третира одржавање као инжењерску дисциплину, а не задатак чишћења. То значи да разумете зашто компоненте отказују, када треба интервенисати и како ваш тип преса убрзава или ублажава специфичне механизме хабања.
Уобичајени режими кварова и идентификација основног узрока
Када прогресивна матрица почне да производи одбачене делове, видљиви симптом ретко говори целу причу. Неравнина на утиснутој ивици изгледа као туп ударац, али стварни узрок може бити термичка експанзија која мења зазор од ударца-у-, лабав држач који омогућава бочно померање или неадекватно подмазивање које ствара накупљање лепка.МеталФорминг Магазиненаглашава да потпуна анализа квара захтева прикупљање узорака, прикупљање основних података и испитивање површина лома пре него што се пребрзо доноси закључак.
Размотрите разлику између грешака у производњи и грешака{0}}услужних услова. Удар који се љушти јер је одређени радијус угла остао оштар током брушења је грешка у производњи. Карбидни уметак који пуца јер је хлорисано мазиво напало кобалтно везиво је неисправан-услов. Обе производе исти симптом, чиповање, али захтевају потпуно различите корективне радње.
Грешке у дизајну такође значајно доприносе. Дебели пресеци поред танких пресека, нагле промене попречног пресека и радијуси угаонице неодговарајуће величине стварају концентраторе напона који на крају стварају језгро пукотина под цикличним оптерећењем. Ово нису проблеми са одржавањем. То су инжењерски проблеми које само одржавање не може да реши.
Следећа табела приказује најчешће начине квара у прецизним прогресивним матрицама до њихових основних узрока и одговарајућих корективних одговора:
| Фаилуре Моде | Опсервабле Симптом | Основни узрок | Цоррецтиве Ацтион |
|---|---|---|---|
| Пунцх цхиппинг | Неправилни фрагменти ивица недостају на врху ударца; недоследан узорак шиљака | Замор материјала од цикличног оптерећења; недовољна жилавост за примену; оштри унутрашњи углови који стварају напрезања | Процените квалитет челика (узмите у обзир жилавост С7); повећати радијусе филета; проверите да је термичком обрадом постигнута циљна тврдоћа-равнотежа жилавости |
| Галлинг | Нагомилавање материјала на површинама бушотине или калупа; огреботине и трагови на жигосаним деловима | Неадекватно подмазивање; недовољан простор за врсту материјала; лоша завршна обрада алата; Материјал радног предмета-са високим трењем (нерђајући, алуминијум) | Нанети ПВД премаз (ТиЦН или ДЛЦ); побољшати завршну обраду површине; проверити зазор по дебљини материјала; надоградити испоруку подмазивања |
| Дие црацкинг | Видљиве линије лома у блоку калупа или уметку; изненадни катастрофални неуспех | Термички циклусни стрес; неправилна топлотна обрада (недовољно каљење); карактеристике дизајна које стварају концентрацију напрезања; преоптерећење од слагања пужева | Прегледајте евиденцију топлотне обраде; додати циклусе каљења; редизајн концентратора напрезања; проверити тонажни капацитет и евакуацију пужева |
| Прекомерно формирање неравнина | Прогресивно повећање висине шиљака на утиснутим ивицама | Истрошене резне ивице (нормално хабање); зазор од ударца-до-одступања од лабавости компоненте; термичка експанзија мења зазор | Оштрење по документованом прагу; верификује сигурност и одобрење држача; проверите проблеме са термичким управљањем при брзини притиска |
| Неусклађеност времена | Издужене пилотске рупе; прогресивни димензионални дрифт између станица; догађаји погрешног храњења | Грешка у времену подизања{0}}рола{1}}фееда; истрошени или савијени пилоти; губитак паралелизма штампе; неисправност подизача траке | Поново калибрирајте тајминг напајања; прегледати истрошеност пилота (0,0005-0,001 ин. толеранција зазора); проверити пречке и паралелизам; сервисне шине за подизање |
| Повлачење пужева | Пужеви увучени назад у лице матрице; трагови сведока на доњој страни траке | Повећано зазор{0}}до-убијача омогућавајући ефекат вакуума; уљни филм који делује као лепак; карактеристике задржавања истрошених пужева | Вратите одговарајући клиренс; додати жлебове за задржавање пужева или изменити геометрију ударца; подесите запремину подмазивања на станицама за пирсинг |
Критички увид из било које анализе кварова: приметићете да већина основних узрока трага до одлука донетих током пројектовања и изградње, а не само до оперативног хабања. Подаци из индустрије потврђују да дизајн алата, избор материјала и термичка обрада заслужују једнаку истражну тежину заједно са условима рада приликом дијагностиковања кварова који се понављају.
Планирање превентивног одржавања према броју погодака
Распореди одржавања засновани на календару{0}} промашују поенту за штанцање матрица. Алат који ради у две смене при 600 удараца у минути акумулира хабање суштински другачије него једна радна једна смена-при 200 СПМ, чак и током исте календарске недеље. Ефикасно превентивно одржавање повезује инспекцију са стварним бројем производње.
Оквир ради у слојевима:
- Провере по{0}}смени (сваки почетак)- Визуелна инспекција има ли заробљених пужева, крхотина и очигледних оштећења. Проверите да ли испорука мазива достиже предвиђене тачке. Потврдите корак увлачења и праћење траке. Одмах означите све промене у квалитету{4}}у вези са ивицама. Ове провере трају неколико минута, али откривају услове који ескалирају у сате непланираних застоја.
- Инспекција заснована на -броју- удараца (обично на сваких 50.000-250.000 погодака)- Интервал зависи од абразивности материјала радног комада, брзине пресовања и података о хабању за одређени алат. На овом окидачу, измерите- стање сечења, проверите зазоре помоћу мерача, прегледајте пилоте за једно-истрошеност и проверите да дужина без опруге- није смањена за више од 10%. Индустријске смернице препоручују покретање прегледа поновног брушења ударцем када хабање ивица прелази 0,1 мм.
- Праг оштрења- Уместо да оштрите по фиксном распореду, измерите стварну висину шиљака на производним деловима. Када неравнина премашује спецификацију дела (често 0,05-0,10 мм за прецизне апликације), закажите оштрење. Документујте број погодака при сваком догађају изоштравања. Временом, ово гради предиктивни модел за стварну стопу хабања сваке матрице.
- Критеријуми замене компоненти- Опруге се замењују када слободна дужина падне за 10% или се појави пуцање. Пилоти се замењују када зазор до пилот рупа премашује намеру дизајна. Водиће чауре се замењују када је видљиво зарезивање или када измерени зазор до водећих клинова премашује документоване границе. Ово нису позиви на осуду. То су мерљиви прагови.
Документација повезује цео систем заједно. Сваки догађај одржавања треба да забележи: број погодака у сервису, пронађене кварове, предузете радње, замену компоненти и први-резултат квалитета након што се матрица врати у производњу. Добављачи прогресивног штанцања који опслужују програме за аутомобилске матрице разумеју ову дисциплину инстинктивно, јер системи квалитета ИАТФ 16949 захтевају евиденцију одржавања која се може пратити као услов за одобрење добављача.
Погађате без{0}}података о броју погодака. Помоћу њега можете предвидети када ће вам бити потребна следећа услуга, унапред буџет за замену компоненти и идентификовати специфичне станице које изазивају непропорционалне трошкове одржавања.
Како тип преса утиче на обрасце хабања матрица
Штампа није само извор енергије. То је динамично окружење у којем живи ваша коцка, а његове карактеристике директно обликују који се начини квара први појављују и колико брзо напредују. Три архитектуре штампе доминирају производњом прецизног штанцања, а свака ствара посебан потпис хабања.
Механичке пресеиспоручују снагу преко механизма радилице, што значи да брзина и расположива тонажа континуирано варирају кроз ход. Максимална брзина се јавља на средини{1}}хода, а тонажа је максимална само у доњој мртвој тачки. Ово ствара веома кратка времена циклуса, идеална за-затварање и пирсинг велике запремине, али профил фиксног хода значи да операције формирања доживљавају различите стопе напрезања у зависности од тога где се у ходу дешавају. Обрасци хабања матрице на механичким пресама имају тенденцију ка кваровима повезаним са-ударањем: ломљењем при захватању, ударцем-при удару током слепљивања и пуцањем од замора услед поновљеног динамичког оптерећења. Операције ХВАЦ прогресивног штанцања које производе ребра измењивача топлоте при 1,000+ СПМ на механичким пресама доводе до убрзаног хабања на станицама за пирсинг једноставно због кумулативне енергије удара при тим брзинама циклуса.
Серво пресакористите програмабилне серво моторе да контролишете брзину, положај и силу рам независно током читавог хода. Можете успорити рам током захватања материјала да бисте смањили ударце, постепено применити пуну тонажу током формирања и увући се максималном брзином да бисте минимизирали време циклуса. Резултат: значајно смањено хабање матрице. Матрица доживљава мање вршне силе, смањени термални циклуси и мање удараца-. Компоненте које се кидају након 200.000 удараца на механичкој преси могу радити 500.000 или више на серво преси које чине исти део. Интервали одржавања се пропорционално протежу.
Хидрауличне пресепружају пуну тонажу у било којој тачки хода са подесивом брзином, што их чини одличним за дубоко извлачење и сложене операције обликовања. Међутим, њихова спорија времена циклуса ограничавају пропусност за-прогресивни рад са калупима великог обима. Обрасци хабања на хидрауличним пресама фаворизују трајне-механизме контакта: хабање услед дуготрајног контакта алата-обратка на местима за формирање, топлотни ефекти због споријег одвођења топлоте и деградација површине услед продуженог времена задржавања под оптерећењем. Аутомобилске матрице за дубоко-извучене структурне компоненте често раде на хидрауличним пресама управо зато што контролисана брзина спречава пуцање и кидање које би -механички удари велике брзине произвели при дубоком извлачењу.
Практичан закључак: ваш распоред одржавања треба да узме у обзир тип штампе, а не само број погодака. Матрица која ради на серво преси при 400 СПМ ће можда требати ређе сервисирање од исте матрице која ради на механичкој преси при 300 СПМ, јер контролисано ангажовање серво мотора смањује кумулативна оштећења по удару. Супротно томе, операција хидрауличног обликовања пресом може захтевати чешћу инспекцију површине ради нагризања упркос раду при нижим брзинама, јер сваки ход дуже одржава контакт.
Разумевање ових механизама квара и стратегија одржавања одржава прецизне матрице које производе одговарајуће делове. Међутим, спецификације које покрећу те толеранције, зазори који дефинишу прихватљиве ивице и обим производње који оправдавају строгу дисциплину одржавања, сви потичу из саме апликације. Шта штанцани део ради у свом коначном склапању одређује све што матрица мора да испоручи.
Примене у индустрији и одлуке о спецификацијама матрица
Прагови толеранције, интервали одржавања и избор премаза не постоје у вакууму. Они су вођени оним што готови део заправо ради када изађе из штампе. Бакарни терминал унутар снопа аутомобилског конектора ради под различитим механичким, електричним и термичким ограничењима од алуминијумског ребра у измењивачу топлоте. Ти захтеви за крајњу{3}}употребу теку уназад кроз инжењерски ланац, диктирајући све од квалитета челика до броја станица у прогресивној матрици која производи део.
Разумевање овог односа помаже инжењерским тимовима да одреде алате које одговарају њиховој апликацији уместо да претерају са-инжењерингом за маргину која им није потребна или, још горе, недовољно-наведе за толеранције које апсолутно треба.
Апликације за аутомобилске и електричне конекторе
Прогресивно штанцање аутомобилских компоненти представља један од најзахтевнијих сектора за прецизне алате. Добављачи нивоа 1 који опслужују ОЕМ-е требају матрице које производе милионе идентичних делова годишње, док држе толеранције које обезбеђују поуздан електрични контакт и механичко задржавање.
Замислите кућиште конектора са више{0}}пинова са опружним контактима који су међусобно размакнути 1,27 мм. Сваки контакт мора да одржава специфичну нормалну силу на спојну иглу, а та сила зависи од дебљине материјала, геометрије савијања и конзистентности димензија на сваком поједином делу. Одступање од 0,05 мм на дужини контактне руке мења снагу опруге довољно да изазове повремене везе у раду. То је реалност толеранције која покреће спецификације ОЕМ прогресивног штанцања.
Прогресивне калупе за електрична и хибридна возила сада производе високо{0}}прецизне моторне ламеле, сабирнице и конекторе при производним брзинама до 1400 удараца у минути. Ове апликације комбинују строге толеранције са агресивним годишњим количинама, које често прелазе 10 милиона комада. Спецификације калупа за овај сегмент обично захтевају уметке од карбида на критичним станицама за пробијање, ТиЦН или ДЛЦ премазе на ударцима за формирање и компатибилност са серво пресом да би се смањило хабање при удару при тим брзинама циклуса.
Кључни покретачи спецификација за аутомобилске електричне апликације:
- Материјал- Фосфорна бронза, берилијум бакар или пре-легуре бакра од 0,1 до 0,8 мм дебљине
- Толеранције- Обично ±0,02 до ±0,05 мм на критичним димензијама контакта; тачност положаја унутар ±0,03 мм између карактеристика
- Волуме- Више-милионске годишње количине које оправдавају алате од карбида и програме пуне превлаке
- Умри сложеностОд - 20 до 40+ станица које укључују-склоп калупа, селективне уметке за{3}}уливање или у-урезивање за интегрисане компоненте
ХВАЦ и штампање бакра великом брзином
ХВАЦ прогресивно штанцање метала заузима супротан крај спектра сложености, али помера ограничења брзине теже од скоро било које друге апликације. Ребра размењивача топлоте су геометријски једноставни, танки алуминијумски делови који се производе изузетном брзином, често од 1.200 до 1.500 удараца у минути на наменским -прешама велике брзине.
При тим брзинама, хабање матрице се брзо акумулира. Матрица за пераје која ради 1.400 СПМ у три смене производи преко 2 милиона погодака дневно. Чак и са релативно ниском абразивношћу алуминијума, тај кумулативни контакт брзо деградира површине алата без одговарајућег премаза и стратегије подмазивања. Спецификације алата за ХВАЦ прогресивно штанцање имају приоритет:
- Материјал- Танка алуминијумска трака (0,08 до 0,15 мм) за коју су потребне изузетно оштре ивице за сечење и минимално неравнине
- Брзина- 1,000 до 1,500+ СПМ који захтевају лаке компоненте матрице, робусну регистрацију пилота и премазе против-адхезије (пожељно ДЛЦ)
- Умри управљање животом- Чести циклуси оштрења због екстремног броја погодака; модуларна конструкција уметка за брзи сервис станице без потпуног уклањања калупа са пресе
- Ширина траке- Широки намотај (до 500 мм или више) који истовремено напаја више редова за максималан учинак
Бакарно прогресивно штанцање за електричне терминале и сабирнице поставља различите захтеве. Рад од бакра-очвршћује се током формирања, повећавајући оптерећење пресе како производња напредује. Спецификације калупа морају узети у обзир веће захтеве за тонажом на станицама за формирање и тенденцију пријањања бакра на необложени алатни челик. Захтеви за толеранцију ОЕМ-а за ове делове рутински су у границама од ±0,001 до ±0,005 инча, са ограничењима завршне обраде површине која се покрећу низводним процесима оплате или лемљења.
Медицински и електронски захтеви за прецизност
Компоненте медицинских уређаја и заштита потрошачке електронике потискују прецизност ка њиховој најстрожој толеранцији. Штампани ЕМИ штит за паметни телефон мора да стане у шупљину мерену у деловима милиметра, са захтевима за равност који спречавају празнине које дозвољавају електромагнетно цурење. Медицинске контактне опруге, компоненте хируршких инструмената и кућишта уређаја за имплантацију захтевају не само прецизност димензија, већ и потпуну следљивост и валидацију процеса.
Оно што разликује ове апликације од рада у аутомобилима нису нужно строже толеранције. Комбинација уских толеранција са егзотичним материјалима и мањим количинама мења економску једначину:
- Заштита електронике- Танак нерђајући челик или никл сребро (0,1 до 0,3 мм); сложене геометрије савијања које захтевају више станица за формирање; равност унутар 0,05 мм преко површина штита; умерени обим (500К до 5М годишње)
- Медицинска средства- Титанијум, хируршке нерђајуће легуре или специјалне легуре које захтевају посебне сертификате материјала; толеранције од ±0,01 до ±0,025 мм; пуна следљивост серије са ЦПК документацијом по производном циклусу; мањи обим (50К до 500К) који и даље морају оправдати прогресивно улагање у мамце
- Микро{0}}конектори- Растојање између контаката испод 0,5 мм; величине карактеристика које се приближавају границама жичаних ЕДМ могућности; ширине траке испод 20 мм са једном-прогресијом; алат од карбида обавезан за стабилност димензија током читавог производног века
За медицинске и електронске апликације, одлуке о спецификацијама матрице се померају ка инфраструктури за осигурање квалитета колико и на механичку способност. Матрица не само да мора да производи усаглашене делове, већ то мора да чини у оквиру валидираног, документованог процеса који задовољава регулаторне захтеве. Та ригорозност валидације директно се везује за то како је матрица развијена, ко ју је направио и који системи квалитета су управљали њеном производњом, питања која природно воде до тога како инжењерски тимови процењују и бирају свог партнера за алат.
Избор партнера за прецизно штанцање за критичне делове
Регулаторна следљивост, валидирани процеси и документована способност не потичу од дела са печатом. Они потичу од организације која је дизајнирала и изградила матрице. За инжењерске тимове који специфицирају алате за толеранцијске-критичне апликације, одабир правог произвођача прогресивних матрица је мање у проналажењу најниже понуде, а више у идентификацији партнера чија техничка инфраструктура одговара захтевима апликације. Добављач опремљен за опште штанцање носача ради у суштински другачијем инжењерском окружењу од оног који је изграђен око микро-конектора, танких-бакарних терминала или компоненти медицинског уређаја за које је потребна поновљивост ±0,01 мм.
Дакле, како да одвојите произвођаче прогресивних матрица који су заиста опремљени за прецизан рад-од оних који се пласирају ван њихових могућности? Одговор лежи у процени специфичних техничких мерила, верификованих система квалитета и демонстриране процесне дисциплине.
Референтни показатељи техничке способности за добављаче матрица
Када набављате прецизну матрицу за штанцање за мале, сложене делове велике запремине, листа опреме добављача говори вам више од њихове продајне презентације. Морате да гледате даље од општих ЦНЦ капацитета и да испитате специфичне технологије обраде које омогућавају тачност на микронском-нивоу.
Ево практичног оквира за евалуацију. Снабдевач погодан за толеранцију-критичних прогресивних калупа треба да покаже:
- Способност ЕДМ жице са ±0,001 мм или бољом прецизношћу- О овоме се-не преговарати за профиле за бушење и матрице где се зазори мере у једноцифреним-микронима. Питајте да ли споро-теку жицу са више пролаза за завршне површине.
- ЦНЦ убодно брушење за прецизност координата- Критично за одржавање позиционих односа-до-станица у дугим прогресивним матрицама. Без млевења убода, кумулативне позиционе грешке на 20+ станицама постају неизбежне.
- Термичка обрада-куће или верификована контрола подизвођача- Термичка обрада директно одређује да ли алатни челик достиже свој потенцијал перформанси. Добављачи који екстернализују овај процес без документоване верификације параметара уводе неконтролисану променљиву.
- Софтвер за симулацију штанцања (АутоФорм, ДИНАФОРМ или еквивалентан)Развој вођен - Симулацијом-смањује итерације пробног рада и предвиђа повратак, стањивање и проток материјала пре него што се чврсти алати сече. Добављачи који се ослањају искључиво на-пробе засноване на искуству-и-грешке носе већи ризик за сложене геометрије.
- Пробајте доступност штампе која одговара условима производње- Добављач треба да потврди матрице на преси која реплицира ваше производно окружење: одговарајућу тонажу, брзину хода и тип система за напајање. Потврда прогресивног матрице од 400 СПМ на пробној преси од 60 СПМ оставља неоткривене режиме кварова зависне од брзине{4}.
- -Обрада површина у кући или успостављена партнерства за премазе- Одлуке о ПВД премазима треба да буду интегрисане у фазу пројектовања, а не да се третирају као накнадна мисао. Добављачи који координирају избор премаза са материјалом радног предмета и брзином пресовања испоручују дуготрајнији алат-.
- Метролошка опрема калибрисана да мери оно што граде- Способност ЦММ, оптички системи мерења и површинска профилометрија прикладни за опсег толеранције за који тврде да га постижу.
Општа штампарска кућа може поседовати жичану ЕДМ машину. Специјалиста за прецизне калупе и штанцање га води у оквиру процесне дисциплине која укључује документоване програме, верификоване помаке и измерени излаз валидиран у односу на ЦАД номиналну вредност. Опрема је мање битна од система који управља начином на који се користи.
Стандарди квалитета и захтеви за сертификацију
Сертификати служе као доказ екстерне ревизије да добављач послује у оквиру структурираног система управљања квалитетом. За прецизне матрице, два сертификата имају највећу тежину.
ИСО 9001:2015успоставља основну линију. Потврђује да постоје документовани процеси за контролу дизајна, калибрацију, интерну ревизију, корективне мере и управљање добављачима. Сваки реномирани добављач прецизних калупа и штанцања треба да држи ово као минимум. Он сигнализира дисциплину процеса и следљивост, иако не налаже аутомобилску{3}}специфичну строгост коју захтевају-програми производње великог обима.
ИАТФ 16949:2016надовезује се на ИСО 9001 са знатно строжим захтевима прилагођеним производњи у ланцу снабдевања у аутомобилској индустрији. Он налаже АПКП (Напредно планирање квалитета производа), ППАП (Процес одобравања производних делова), ФМЕА, СПЦ и МСА као основне алате за квалитет. За тимове који набављају матрице за аутомобиле или било коју безбедносну{3}}критичну компоненту, ИАТФ 16949 сертификат није приоритет. То је предуслов. Стандард захтева студије способности процеса које циљају Цпк од 1,33 или више на критичним димензијама, гурајући добављаче ка статистичкој ригорозности која спречава померање димензија током дугих производних циклуса.
Поред самог сертификата, проверите обим. Добављач може имати ИАТФ 16949 за операције састављања, али не и за производњу калупа. Обим сертификације треба експлицитно да покрива дизајн алата и калупа, израду и валидацију на месту где ће се производити ваш алат. Затражите стварни сертификат и потврдите га путемИАТФ база података за надзоруместо да се ослањају на лого приказан на веб локацији.
Процена партнера за алате за толеранцију{0}}Критичну производњу
Техничка способност и сертификати утврђују да ли добављач може да уради посао. Преостало питање је да ли су они прави прикладни за вашу специфичну стварност производње.
Прогресивни произвођачи матрица који опслужују апликације великог{0}}обима, тесних-толеранција деле карактеристике које их разликују од општих кућа за израду алата:
- Искуство{0}}специфично за апликацију- Добављач који је направио калупе за ваш тип материјала, опсег величина делова и индустрију разуме начине квара и прилагођавања дизајна специфичне за вашу апликацију. Затражите студије случаја или референтне делове од сличних материјала и толеранцијских опсега.
- Филозофија-за{1}}одржавање- Прецизни алати направљени за више-милиона-производња морају бити употребљиви. Процените да ли добављач дизајнира са модуларним уметцима, доступним површинама за оштрење и документованим процедурама одржавања као стандардном праксом.
- Инжењерска сарадња током развоја- Најбољи партнери за алате се ангажују током дизајна делова, а не након што је штампа замрзнута. Дизајн за улазне податке о производности од произвођача калупа може смањити број станица, побољшати искоришћеност материјала и елиминисати слагање толеранција пре него што улагање у алате почне.
- Потврђен процес од симулације до производње- Потпун животни циклус развоја са документованим капијама за валидацију (симулација, Т0 проба, ЦПК потврда) смањује ризик у поређењу са приступима изградње-и-прилагођавања.
- Респонзивна услуга и могућност модификације- Производни делови се развијају. Стижу инжењерске промене. Добављач са-домаћом дубином обраде може брзо да изврши модификације без поновног покретања програма алата од нуле.
За инжењерске тимове који процењују партнере који су специјализовани за прецизне-прогресивне калупе за велике-прилике, тесне-прилике,ИИЦХЕН-ова матрица за прецизно штанцањепрограм служи као ресурс који вреди испитати. ИИЦХЕН се посебно фокусира на мале,{1}}делове високе прецизности направљене за поновљиву масовну производњу, сегмент где прецизност матрице директно одређује да ли готове компоненте испуњавају функционалне захтеве у својим коначним склоповима.
Одлука о избору добављача на крају одражава прорачун ризика. Разлика у цени између стручњака за прецизне калупе и штанцање и продавнице опште намене-обично је скромна у односу на укупне трошкове програма. Али цена матрице која не може да издржи толеранцију при брзини производње, или она која захтева месечну интервенцију јер управљање хабањем није дизајнирано од самог почетка, једињења се за сваки погодак током века трајања алата. Уложите време за процену унапред, а алат се исплати кроз године стабилне, предвидљиве производње.
Често постављана питања о матрицама за прецизно штанцање
1. Коју толеранцију може да држи матрица за прецизно штанцање?
Матрица за прецизно штанцање обично држи толеранције димензија унутар ±0,0002 инча (±0,005 мм) или чвршће током милиона циклуса пресовања. Овај ниво тачности се постиже контролисаним размаком од-од-убијача од 5-10% дебљине материјала по страни, микрометарском-позиционом прецизношћу између станица и системима за регистрацију пилота који исправљају непрецизност увлачења на свакој станици. Одржавање ових толеранција захтева специфичне типове алатног челика каљеног на ХРЦ 58-64, жичану ЕДМ машинску обраду са могућношћу ±0,0001 инча и валидиране распореде одржавања везаних за податке о броју погодака, а не за календарске интервале.
2. Која је разлика између прогресивне и сложене матрице?
Прогресивна матрица обавља узастопне операције на више станица док метална трака напредује за једно растојање по једном потезу притиска, производећи један готов део по циклусу при брзинама до 1,500+ СПМ. Он рукује сложеним геометријама тако што дистрибуира резове, кривине и форме преко наменских станица. Сложена матрица извршава више операција истовремено на једној станици у једном потезу притиска, што је чини идеалном за равне, симетричне делове који захтевају чврсту концентричност између елемената. Прогресивне матрице одговарају сложеним деловима велике{5}}запремине (100,000+ годишње), док сложене матрице најбоље раде за умерене-равне делове где је концентричност-до{10}}функција критична.
3. Који алатни челик је најбољи за штанцање матрици?
Најбољи алатни челик зависи од доминантног механизма квара у вашој примени. Д2 (СКД11) се истиче када абразивно хабање ограничава животни век матрице, нудећи високо задржавање ивица на 58-60 ХРЦ. М2 (СКХ51) отпоран је на хабање и деформацију на притисак на 60-65 ХРЦ, идеално за ударце под великим оптерећењем. С7 обезбеђује максималну жилавост на 56-58 ХРЦ за станице са великим ударом где долази до пуцања или пуцања. А2 (СКД12) пружа уравнотежене перформансе када се такмиче вишеструки режими отказа. Уметци од волфрам карбида оправдавају своју 3-5к премију трошкова на станицама са ултра великом запремином где интервали одржавања алатног челика постају уска грла у производњи.
4. Колико често треба одржавати прецизну матрицу за штанцање?
Учесталост одржавања треба да буде везана за стварни број погодака, а не за календарске распореде. Визуелне провере по{1}}у смени откривају заробљене чауре и проблеме са подмазивањем. Инспекције засноване на-бројању-хода на сваких 50.000 до 250.000 погодака мере-стање резне ивице, зазоре, хабање пилота и дужину{10}}без опруга. Оштрење се покреће када висина шиљка премашује спецификације дела, обично 0,05-0,10 мм за прецизан рад. Опруге захтевају замену када слободна дужина падне за 10%. Тип преса такође утиче на интервале: матрице на серво пресама ће можда требати ређе сервисирање него идентични алати на механичким пресама, пошто контролисано захватање смањује кумулативна оштећења од удара по удару.
5. Који премази продужавају век трајања калупа за прецизно штанцање?
ПВД премази као што су ТиЦН (3400 ХВ тврдоћа, 0,2 коефицијент трења) и ДЛЦ (4000 ХВ, трење испод 0,1) дају најзначајнија побољшања века матрице за прецизне примене. ТиЦН се истиче против хабања нерђајућег челика, продужавајући век матрице преко 20 пута у поређењу са само полираним-површинама. ДЛЦ спречава лепљење алуминијума и бакра, омогућавајући скоро{8}}суво штанцање које елиминише накнадно-чишћење. ТиАлН одговара великим{11}}операцијама које генеришу топлотно оптерећење. ПВД примена испод 500 степени Целзијуса чува тврдоћу подлоге и тачност димензија, што га чини пожељнијим у односу на ЦВД за толеранцију{14}критичних компоненти. Избор премаза треба да одговара специфичном материјалу радног предмета и доминантном механизму хабања.


