


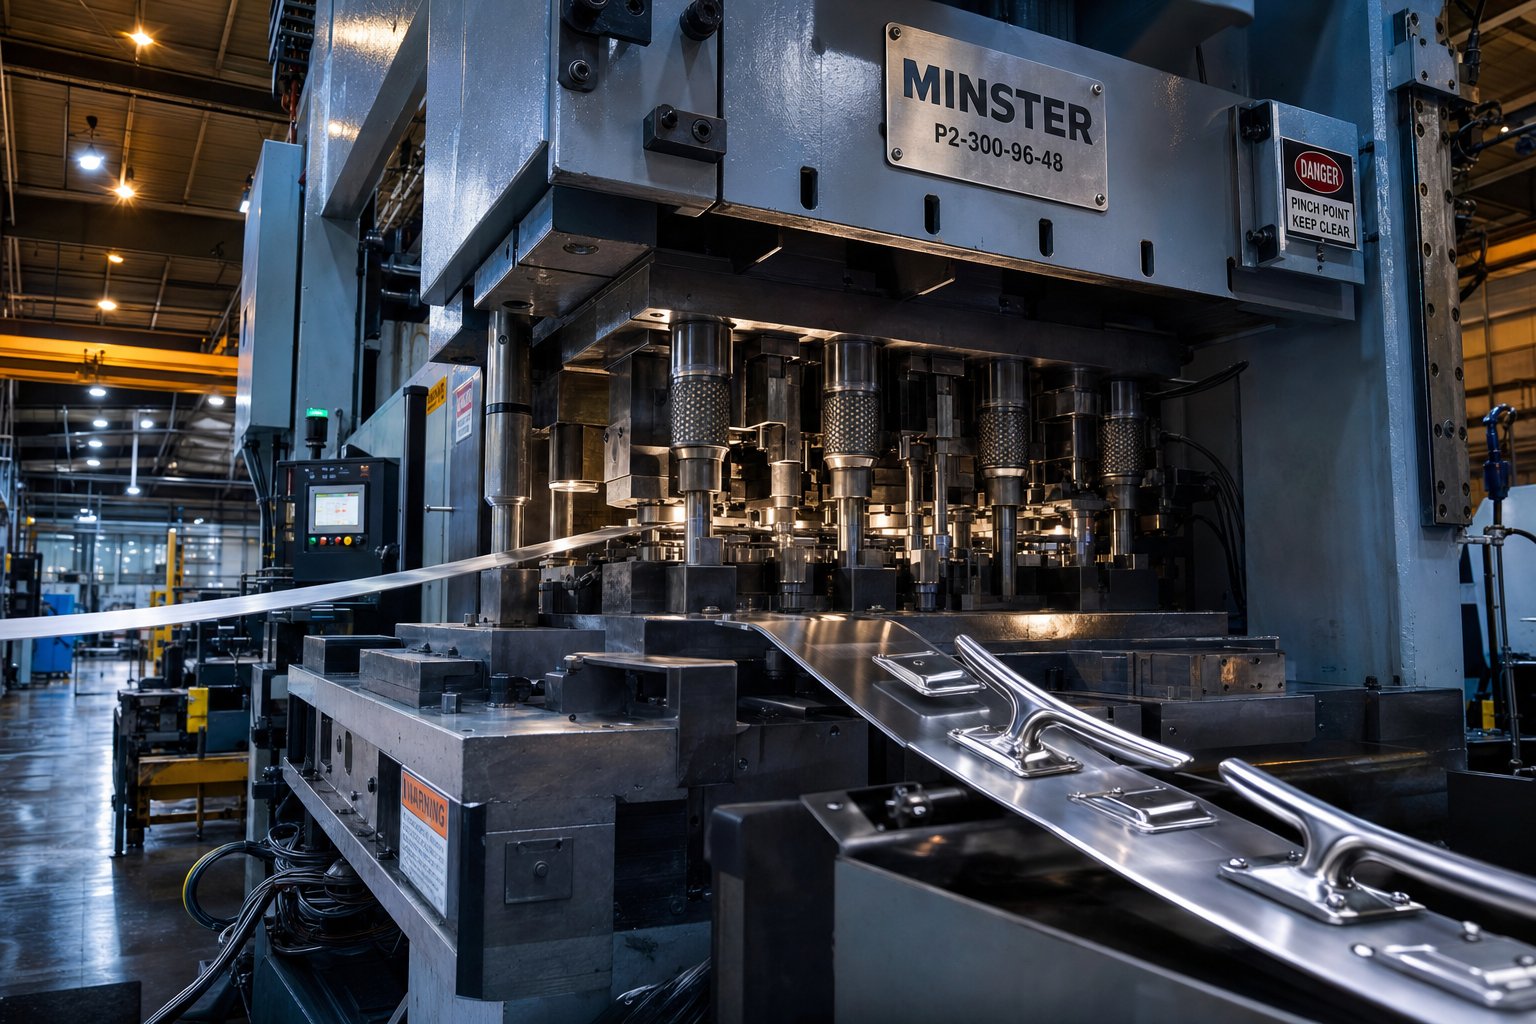
Шта прогресивно штанцање метала значи за бродски хардвер
Замислите да убаците непрекидну траку од нерђајућег челика-отпорног на корозију у пресу и да добијете готову клину на другом крају, обликовану, пробушену и исечену за мање од секунде. То је прогресивно штанцање метала на послу. То је производна кичма иза безбројних компоненти поморског хардвера које треба да преживе слани спреј, динамичка оптерећења и године излагања УВ зрачењу без икаквог компромиса у погледу димензија.
Прогресивно штанцање метала је процес обраде метала у којем трака метала напредује кроз серију узастопних матрица, од којих свака изводи одређену операцију као што је слепљење, пробијање, савијање, обликовање или ковање, да би се произвео готов део у једном континуираном циклусу пресовања.
За бродски хардвер, овај процес није само ефикасан. То је битно. Легуре које се користе на мору, рецимо нерђајући челик 316, поморски месинг и алуминијум{3}}поморског квалитета, захтевају прецизност алата која компензује њихово јединствено понашање приликом обликовања. И сами делови, од структурних спојница до шарки за уградњу у равнину{5}}, морају да издрже чврсте толеранције у хиљадама или милионским серијама производње.
Како функционише прогресивно штанцање од станице до станице
Даклешта је прогресивна мртва, тачно? Замислите један сет коцкица који садржи од 4 до 20 појединачних станица распоређених у низу. Намотај лима се убацује у пресу и сваким потезом трака напредује за једну станицу напред. Део остаје причвршћен за носећу траку током читаве прогресије, што га одржава поравнатим и елиминише потребу за ручним руковањем између операција.
Свака станица обавља један задатак: прва може да пробуши пилот рупе ради поравнања, следећа испразни спољни профил, трећа савија прирубницу, итд. До завршне станице, готова компонента се одсече од носеће траке, спремна за завршну обраду или монтажу. Процес прогресивног штанцања објашњен на једноставан начин је следећи: један потез притиска једнак је једном завршеном делу, са сваким елементом формираним у прецизном низу.
Зашто бродски хардвер захтева овај ниво прецизности
Поморске компоненте нису декоративне. Они су{1}}критични за безбедност. База носача ограде која варира за пола милиметра између јединица уводи концентрацију напрезања коју ће корозија у сланој води пронаћи и искористити. Носач за монтажу са недоследним размаком рупа неће се поравнати са-завртњеним спојевима трупа.
Прогресивно штанцање обезбеђује конзистентност димензија у сваком поједином делу јер процес у потпуности уклања варијације које зависе од оператера{0}. Такође минимизира руковање материјалом, што смањује површинску контаминацију на легурама где је слој пасивног оксида прва линија одбране од корозије. А пошто се више операција дешава у оквиру једног комплета матрица, секундарни кораци обраде се смањују или елиминишу, одржавајући цену дела предвидљивом на нивоу.
Овај чланак покрива потпуни пресек прогресивног штанцања и инжењеринга бродског хардвера, од избора материјала и дизајна матрице преко економије производње и до{0}}завршне обраде након штанцања. Циљ: опремити дизајнере бродског хардвера и тимове за набавку техничком дубином потребном за ефикасно коришћење овог процеса. Тај разговор почиње критичним питањем, зашто изабрати прогресивно штанцање уместо ЦНЦ машинске обраде, ливења или метода једног{3}}погода за делове намењене сервису слане воде?
Зашто прогресивно штанцање надмашује алтернативе за бродске делове
Произвођачи бродског хардвера имају опције. ЦНЦ обрада може да исече сложене геометрије из гредице. Инвестиционо ливење добро обрађује органске облике. Печаћење са једним{3}}им ударцем функционише за једноставне равне празнине. Зашто се онда произвођачи бродова и ОЕМ-ови поморских прибора све више ослањају на услуге прогресивног штанцања метала за свој производни хардвер? Одговор се своди на три стуба који су важнији на мору него у било ком другом радном окружењу: поновљивост, економичност по запремини и конзистентност формирања са легурама отпорним на корозију{5}}.
Поновљивост и сигурност у поморским апликацијама
Замислите биву од нерђајућег челика постављену на предњу палубу. Подноси динамичка оптерећења од прикључних линија у корозивном окружењу слане воде, из дана у дан, из сезоне у сезону. Ако се варијације у димензијама увуку између јединица, неке битве ће носити концентрацију напрезања на незнатно различитим тачкама, а корозија пукотина ће искористити те недоследности.
Прогресивно штанцање у односу на ЦНЦ машинску обраду се своди на ово: ЦНЦ се ослања на компензацију хабања алата и програмирање оператера, уводећи суптилно померање делова{0}}до-делова током дугих стаза. За разлику од тога, прогресивна алатна матрица производи сваки део кроз идентична механичка кретања којима управљају станице од каљеног челика. Не постоји варијација{4}}зависна од оператора. Свака спојница, шарка и палуба имају исте димензије као и први, било да вучете део број 100 или део број 100.000. За сигурно-критичне поморске компоненте које носе динамичка оптерећења, таква врста доследног квалитета и прецизности није луксуз. То је структурни захтев.
Трошковна ефикасност код Марине ОЕМ Волумес
Прогресивна алатка захтева значајна улагања унапред. Ви плаћате завише-инжењеринг матрица, каљени алатни челик и прецизно брушење пре испоруке једног производног дела. Па где је исплата?
У амортизацији је. Једном када је матрица направљена, сваки потез преса производи готов део за неколико секунди са минималним уложеним трудом. За градитеље чамаца који раде на производним количинама носача, резова или монтажних плоча, те хиљаде или милиони идентичних делова умањују цену алата. Цене по{3}}делу драстично опадају у поређењу са ЦНЦ обрадом, која наплаћује машинско време по јединици без обзира на запремину. Штанцање са једним{5}}етом изгледа јефтиније унапред, али захтева вишеструке матрице и руковање између-операција за било шта осим равног бланка, додајући скривени ризик за рад и квалитет. Услуге прогресивног штанцања обједињују све у један континуирани циклус штампе, а та консолидација је место где морски ОЕМ-ови проналазе своју маргину.
Формирање конзистенције са легурама{0}}отпорним на корозију
Ево где поређење постаје техничко. Поморске-легуре се не понашају као благи челик под притиском алата. 316 рад од нерђајућег челика-агресивно очвршћава, што значи да постаје чвршћи док га формирате. Морнарички месинг има различите карактеристике повратне снаге које се разликују у зависности од правца зрна. Ови материјали се непредвидиво враћају назад у раду једне-станице.
Прогресивне калупе решавају ово подешавањем сваке станице да компензују понашање материјала у тој специфичној тачки у секвенци формирања. Станица за савијање може да се дизајнира са-компензацијом прекомерног савијања од 3 до 5 степени да би се супротставила опружању од нерђајућег челика, а пошто се трака креће кроз станице у фиксном редоследу, та компензација се примењује идентично на сваки део. Резултат је тачност димензија унутар уских толеранција у целој производњи, чак и са легурама које би изазвале мање контролисане методе обликовања.
Ове три предности су спојене када производите хардвер намењен сланој води. Али поновљивост и исплативост мало значе ако погрешна легура уђе у калуп. Следећа критична одлука за инжењере бродског хардвера је избор материјала, а свака породица легуре доноси сопствени скуп изазова за штанцање прогресивној матрици.
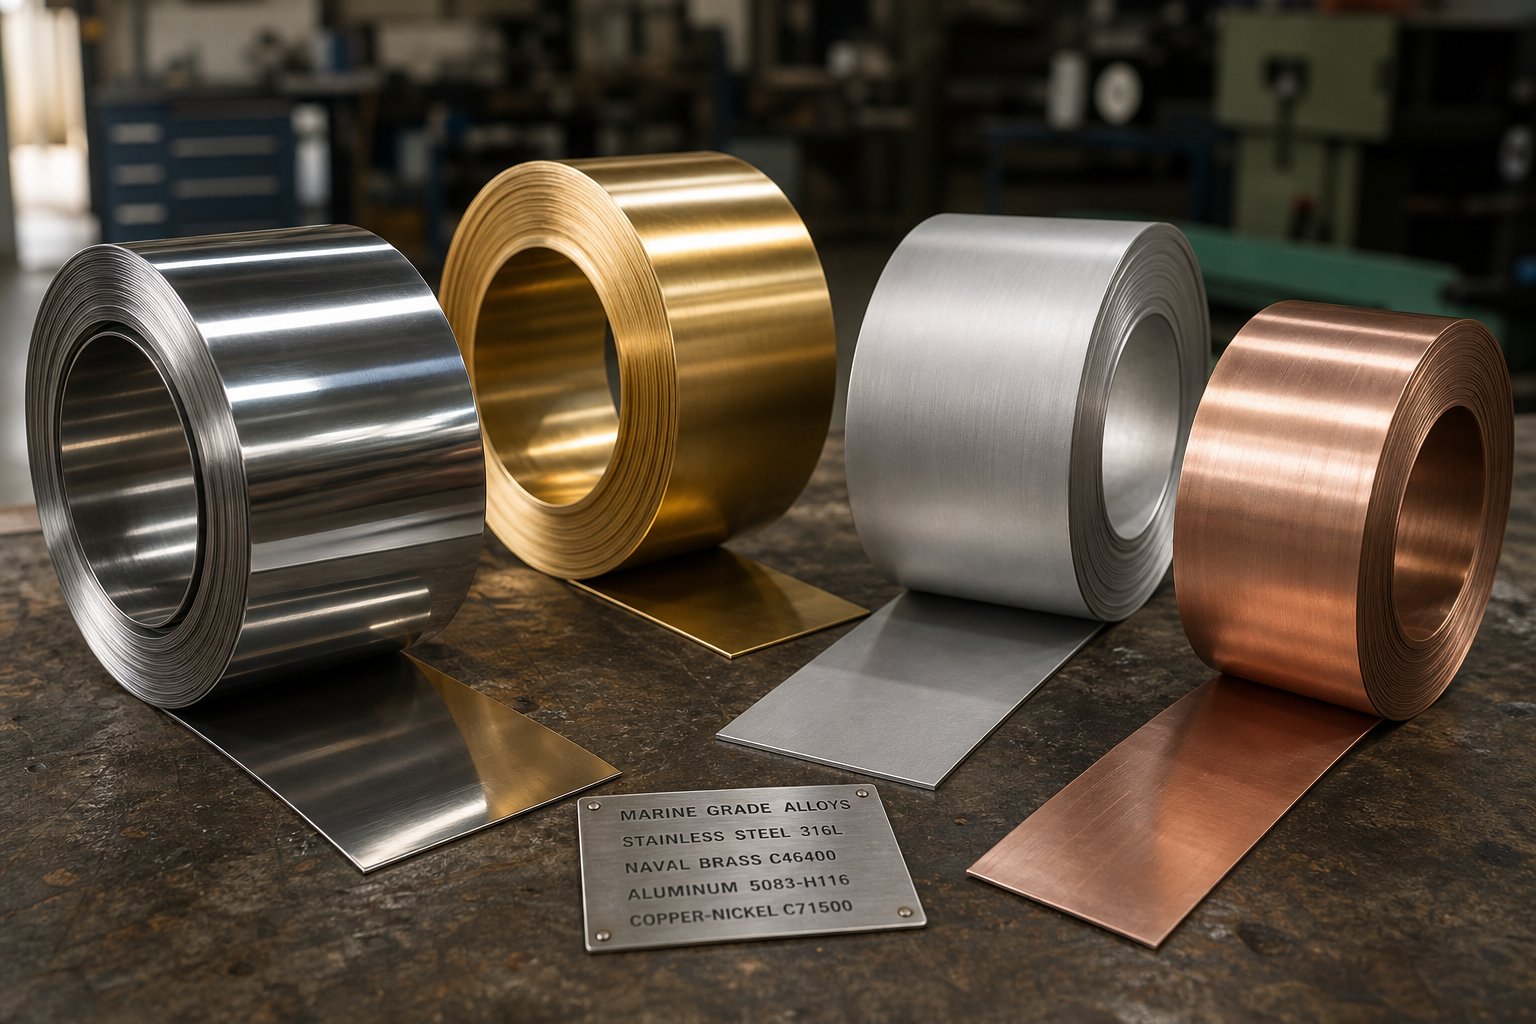
Материјали{0}}поморског квалитета и њихова прогресивна могућност штанцања
Сваки поморски хардверски програм почиње истим питањем: која легура може да преживи деценије излагања сланој води, а да се и даље може обликовати брзином производње? Одговор зависи од апликације, али импликације жигосања тог избора су место где се већина дизајнерских тимова саплиће. Легуре{1}}поморског квалитета се понашају веома другачије од меког челика под прогресивним операцијама калупа. Брзина очвршћавања{3}}нараста, захтеви за тонажом скачу, а опруге смањују углове савијања ако матрица није пројектована за одређени материјал који пролази кроз њу.
Ево како функционишу примарне породице легура које се користе у бродском хардверу када се напајају кроз прогресивну матрицу са више{0}}станица.
Нерђајући челик 316 и 316Л за максималну отпорност на хлорид
Када инжењери одређују штанцање од нерђајућег челика за бродове, они скоро увек мисле на 316 или његову ниско{1}}варијанту 316Л. Додати молибден у овим разредима пружа супериорну отпорност на хлорид-индуковану питтинг и корозију у пукотинама, што их чини подразумеваним за било који хардвер у директном контакту са сланом водом. Али та отпорност на корозију долази са стварним изазовима обликовања.
Аустенитни нерђајући челици попут 316 показују агресивно радно{1}}очвршћавање током деформације. Како метал пролази кроз прогресивне матрице, свака операција формирања повећава тврдоћу материјала, што значи да наредне станице захтевају експоненцијално већу тонажу да би се постигла иста деформација. Носач од 2 мм који ради на преси од 100 тона од меког челика може лако захтевати 200 тона за исту геометрију од нерђајућег челика. Та ескалација тонаже диктира избор штампе, размак станица и укупну архитектуру калупа.
Спрингбацк је подједнако захтеван. Висока чврстоћа нерђајућег челика значи да метал покушава да се врати у своје равно стање након сваког савијања. Инжењери алата обично машински пробијају-и-углове на 93 степена када држе стриктну толеранцију од 90 степени, приморавајући материјал да се опусти у спецификацији. У прогресивној траци, ова компензација мора бити прецизна на свакој станици за савијање, јер се свака кумулативна грешка спаја са преосталом прогресијом.
Размак станица је такође важан. Пошто се 316 рад-очвршћава тако брзо, постављање станица за формирање преблизу једна другој у траку може да изазове прерано ломљење. Дизајнери калупа често додају неактивне станице између тешких операција обликовања, дајући структури траке простор за дисање и држећи носач нетакнутим кроз пуну прогресију.
Гашење представља још један проблем специфичан за прогресивно штанцање од нерђајућег челика. Слој хром-оксида материјала може да се скине под великим трењем на радијусу матрице, што доводи до хладног-заваривања између радног предмета и алатног челика. Да би се ово ублажило, потребни су алати са ПВД-обложеним алатом (као што су ТиЦН или АлТиН) и мазива под екстремним-притисцима формулисана за аустенитне класе. Без ових мера, интервали одржавања матрице се драстично смањују.
Морнаричке легуре месинга и бронзе за традиционалне поморске арматуре
Не захтева сваки бродски прибор нерђајући челик. Традиционални хардвер за чамце, украсни делови, копче и компоненте осовине пропелера ослањају се на легуре на бази бакра-преко једног века. Међу овима,Ц46400 поморски месингистиче се комбинацијом отпорности на корозију у сланој води, умерене чврстоће и одличне формације.
Са становишта поређења прогресивног штанцања челика, поморски месинг је далеко попустљивији у калупу. Ради-очвршћава се споријим темпом од аустенитног нерђајућег челика, захтева знатно мању тонажу пресе и тече у сложене облике без истог ризика од ломљења. Његова природна отпорност на хабање такође значи да је хабање алата мање агресивно, што продужава интервале одржавања матрице. За поморске хардверске програме који производе декоративне фитинге, причвршћиваче или компоненте вентила, Ц46400 нуди привлачан баланс формабилности и перформанси корозије.
Легуре бронзе, међутим, уносе више сложености. Типови фосфорне бронзе и алуминијумске бронзе су тврђи и мање дуктилни од поморског месинга, што чини проблематичним савијање уског радијуса-. Прогресивне матрице које формирају бронзане делове захтевају велике радијусе савијања, обично 1,5 до 2 пута дебљине материјала, да би се избегло пуцање ивица. Операције дубоког извлачења са бронзом такође захтевају пажљиво подешавање притиска-држача празног дела како би се спречило наборе на прирубницама.
Поморске легуре алуминијума и бакра-класе{1}} никла
Потицање лакших пловила и ефикасност горива довели су до све већег усвајањаПоморски алуминијум серије 5000-у хардверским апликацијама. Легуре попут 5052 и 5083 садрже магнезијум и хром за отпорност на корозију и добро раде за утиснуте конзоле, монтажне плоче и лагане арматуре на палуби.
Прогресивне матрице морају задовољити ниже границе издужења алуминијума у поређењу са нерђајућим челиком. Приметићете да се легуре серије 5000- ломе раније под агресивним извлачењем или истезањем, тако да дизајн матрица фаворизује мању дубину извлачења и веће радијусе савијања. Предност: алуминијуму је потребна знатно мања тонажа преса, омогућавајући бржи ход и већу пропусност. Размак између станица може бити мањи јер је радно-очвршћавање мање озбиљно. Компромис је у томе што се мекша површина алуминијума лакше гребе током напредовања траке, што захтева пажљиво полирање и одабир мазива.
Легуре бакра{0}}никла, посебно 90/10 (Ц70600) и 70/30 (Ц71500), служе за специјализовану нишу у компонентама цевовода за морску воду, кроз-компоненте трупа и хардвер за измењивач топлоте. Ове легуре нуде изузетну отпорност на биообраштање и ерозиону-корозију у текућој морској води. Њихова способност обликовања је између морнаричког месинга и нерђајућег челика, уз умерено{11}}очвршћавање и разумне захтеве за тонажом. Прогресивне операције калупа са бакром{13}}никлом најбоље функционишу за плитке облике и слепљење-тешких прогресија, а не за дубоко извлачење.
| Аллои Фамили | Типичне поморске апликације | Формабилити Ратинг | Класа отпорности на корозију | Прогресивна разматрања |
|---|---|---|---|---|
| 316/316Л нерђајући челик | Битве, шарке, базе за ограде, монтажне конзоле, окови за палубу | Умерено | Одлично (хлорид/питтинг) | Висока тонажа, агресиван повратни удар, захтева алате са ПВД-обложеним алатом и ЕП мазива, већи размак између станица |
| Ц46400 Навал Брасс | Декоративни окови, копче, причвршћивачи, стабла вентила, окови за пропелере | Одлично | Добро (слана вода) | Мања тонажа, спорије радно{0}}очвршћавање, природна отпорност на хабање, продужен век матрице |
| Фосфор/алуминијум бронза | Лежајеви, чауре,-морски причвршћивачи за тешке услове | Сајам | Добро до одлично | Захтева великодушне радијусе савијања (1,5-2Т), ограничену могућност дубоког извлачења, пажљиво подешавање држача празанаца |
| Алуминијум серије 5000 (5052, 5083) | Лагани носачи, монтажне плоче, хардвер за палубу, компоненте украса | Добро | Добро (атмосферска / зона прскања) | Мања тонажа, бржи ход, ограничено издужење ограничава дубину извлачења, површина склона огреботина- |
| Бакар{0}}Никал 90/10, 70/30 | Кроз{0}}компоненте трупа, прирубнице цеви, компоненте система за морску воду | Умерено до добро | Одлично (тече морска вода, биообраштање) | Умерена тонажа, погодно за бланко-тешке прогресије, ограничено дубоко извлачење |
Галванска компатибилност у састављеном бродском хардверу
Одабир праве легуре за печатирање је само половина једначине. Када жигосани делови из различитих породица легура контактирају једни друге у састављеном бродском споју, галванска корозија постаје стварна претња. Алуминијум је веома активан на галванској скали и брзо ће кородирати када је у директном контакту са легурама на бази бакра- или нерђајућег челика у електролиту слане воде. Нерђајући челик и бронза су галвански ближи, али и даље захтевају изолацију у критичним применама.
За инжењере бродског хардвера који специфицирају компоненте са прогресивним печатом, то значи да се током одабира материјала узме у обзир потпуни контекст монтаже. Ако се утиснути алуминијумски држач монтира на нерђајући челик кроз-оков трупа, изолациона баријера или стратегија жртвене аноде морају бити пројектовани у инсталацији. Дизајнер калупа не контролише ово, али дизајнер хардвера мора то да узме у обзир пре него што уђе у легуру за штанцање.
Избор материјала обликује све низводно у прогресивном програму калупа, од тонаже пресе преко премаза на алату до геометрије сваке станице. А те геометрије станица, заузврат, дефинишу које категорије бродског хардвера могу бити произведене у прогресивној матрици и које захтевају алтернативне методе.
Компоненте поморског хардвера произведене прогресивним штанцањем
Који морски делови заправо излазе из прогресивне матрице? Одговор покрива више пловила него што већина људи схвата. Од структуралног хардвера који држи системе ограда заједно до сићушних копчи које обезбеђују жице иза панела кабине, прогресивно штанцање додирује скоро сваки систем на броду. Кључна разлика је запремина и геометријска сложеност. Ако делову за жигосање бродског метала треба вишеструке карактеристике формиране у низу и испоручују се у количинама већим од неколико хиљада годишње, то је кандидат за прогресивну алатку.
Ево како се главне категорије поморског хардвера рашчлањују према сложености штанцања и захтевима за матрицу.
Структурални поморски хардвер и фитинги за{0}}носе
Размислите о хардверу који држи људе безбедним на палуби: битве које апсорбују ударна оптерећења при пристајању, клинови који воде коноп за привез без хабања, проводници који преусмеравају покретну опрему, базе носача за ограде причвршћене кроз палубу и безброј држача за монтажу који све то везују. Ови делови деле заједничку особину. Подносе динамичка оптерећења у корозивном окружењу, тако да им је потребна и механичка чврстоћа и прецизност димензија у свакој произведеној јединици.
Из перспективе штанцања, структурни бродски спојеви комбинују слепљење и дубоко извлачење са тежим мерама материјала, обично од 2 мм до 4 мм од нерђајућег челика. Сирена, на пример, захтева прогресивно формирање на више станица да би развила свој 3Д профил од равне траке без стањивања материјала испод безбедног прага{4}}подношења оптерећења. Основе постоља захтевају празне рупе за монтажу са уским толеранцијама положаја пошто морају да буду у складу са унапред-избушеним узорцима палубе на различитим моделима чамаца.
Изазов са овом категоријом је тонажа штампе. Затварање профила од нерђајућег челика од 3 мм 316 захтева знатно више силе по линеарном инчу реза него типичан рад са лимом, и додавање станица за дубоко извлачење истим мешавинама калупа које захтевају оптерећење. Дизајнери калупа пажљиво балансирају станицу како би избегли преоптерећење пресе у било којој позицији једног потеза.
Хардвер за затварање и артикулацију
Отворите било који отвор, врата ормарића или одељак за мотор на производном чамцу и наћи ћете шарке, засуне, копче и квачице, који се хиљаду пута врте хиљадама пута током радног века пловила, а истовремено се одупиру корозији од сланог спреја. Штанцање бродског хардвера за ову категорију је место где прогресивна технологија матрице показује своју најелегантнију ефикасност.
Замислите крило шарке од нерђајућег челика. Потребна му је равна површина за монтажу са упуштеним рупама за шрафове, цев са зглобом котрљаном дуж једне ивице и можда фиксатор утиснут у крило за држање-отвореног трења. У конвенционалном производном приступу, изрезали бисте равну површину, обрадили рупе, а затим бисте умотали зглоб у посебној операцији формирања. Три подешавања, три корака руковања, три могућности за померање димензија.
Прогресивна матрица интегрише све ове операције у прогресију траке. Ране станице празне и пробијају рупе за монтажу. Станице средње{2}}прогресије прогресивно савијају цев зглоба, котрљајући је у два или три корака како би избегли пуцање спољашњег влакна нерђајућег челика. Завршне станице спајају фиксацију и одвајају готов лист шарке од носеће траке. Резултат је комплетна компонента шарке у једном циклусу пресовања, са геометријом зглоба идентичном на сваком појединачном комаду.
Оквири отвора и оквири светла представљају још једну артикулационо{0}}суседну категорију. Они захтевају прстенасто затварање праћено плитким извлачењем или прирубљивањем да би се створила ивица која налегне на материјал заптивке. Прогресивне матрице ефикасно рукују овом геометријом када пречник рама остане унутар димензија лежишта преса.
Опрема за палубу и компоненте за причвршћивање
Ова категорија представља највећи обим прогресивних носача и компоненти у поморској индустрији. Фитинзи и причвршћивачи на палуби се користе свуда на пловилу, од структурних система трупа преко унутрашњег ормара до монтаже електричних плоча. Њихова заједничка нит је релативно једноставнија геометрија произведена у веома великим количинама, што их чини идеалним кандидатима за-прогресивну вожњу великом брзином.
Типичне породице бродских палуба и причвршћивача укључују:
- Пад очи- преклапање, пирсинг и цртање да би се формирала петља прилога; често скован за завршну обраду{1}}носиве површине
- Подлоге- брисање и пирсинг са више узорака рупа; минимално обликовање, потребна је висока прецизност димензија
- Кроз-прирубнице трупа- прстенасто слепљење, цртеж за стварање дубине крагне, пирсинг за кругове завртња
- Причвршћивачи и опружне копче- савијање, савијање и обрубљивање за стварање опруге у готовом облику
- Носачи за монтажу каблова и цеви- слепљивање, пирсинг, сложено савијање за прављење У- профила канала или седла
- Електричне монтажне плоче- бланкинг, пиерцинг низови, светло утискивање за ребра за учвршћивање
- Носачи ормара и столарије- бланкинг, више-савијање, ковање за украсне ивице
Прогресивни утиснути носачи доминирају обимима производње у поморству јер једно пловило може захтевати стотине варијанти носача преко система трупа, унутрашње столарије и електричне инфраструктуре. Чак и када свака варијанта има сопствену наменску матрицу, економска-економија по деловима на бродским ОЕМ количинама чини прогресивни алат јасним избором у односу на фабриковане или машински обрађене алтернативе.
Оно што чини ове компоненте за причвршћивање посебно -погодним за прогресивно штанцање је њихова комбинација репетитивне геометрије и критичне тачности{1}}позиције рупе. Положна плоча са рупама за вијке удаљеним 0,3 мм -шаблом неће бити у складу са хардвером на палуби који подржава. Прогресивне матрице задржавају ту позициону тачност потез за потезом јер пилот игле поново-региструју траку на свакој станици, елиминишући кумулативну грешку позиционирања.
Свака од ових категорија компоненти поставља различите захтеве за саму матрицу. Структурни хардвер помера границе тонаже. Артикулациони хардвер захтева креативно секвенцирање станица. Опрема на палуби захтева брзину и прецизност положаја. Ти различити захтеви значе да се филозофија дизајна матрице мора мењати у зависности од крајњег{4}}окружења, а поморска услуга уводи скуп дизајнерских ограничења са којима се већина општих калупа за штанцање никада не сусреће.
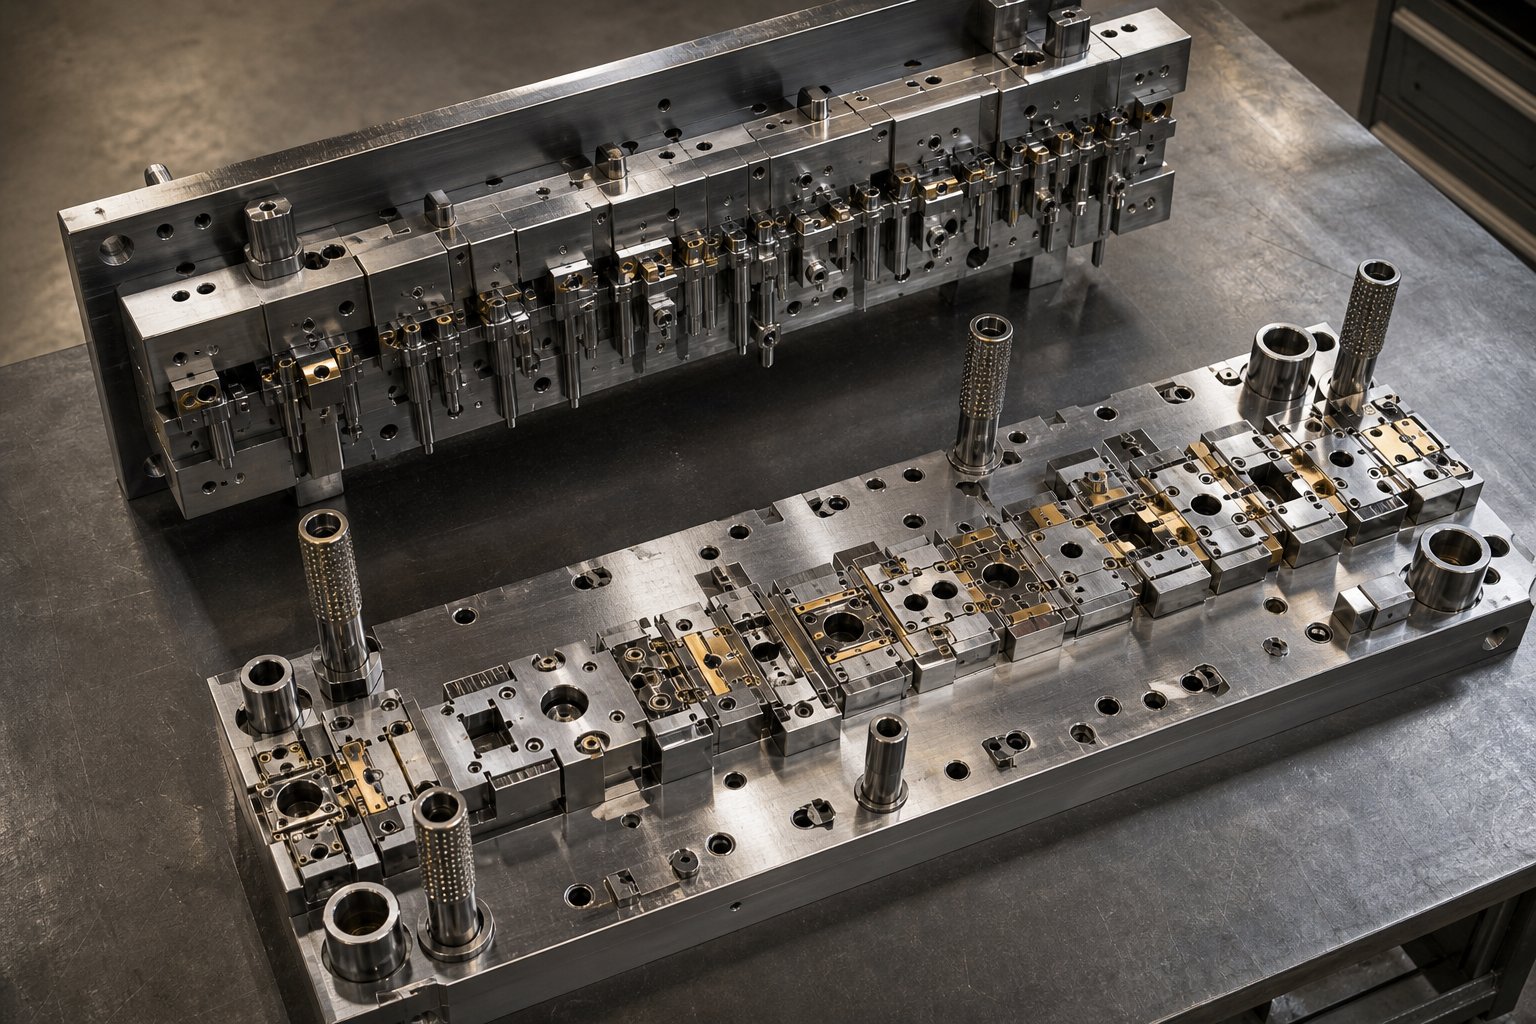
Размишљања о дизајну калупа јединствена за морска окружења
Прогресивна матрица направљена за аутомобилске носаче или електронска кућишта неће је смањити за бродски хардвер. Алат може изгледати слично на папиру, исти распоред са више-станица, исте операције слепљивања и обликовања, али филозофија дизајна иза сваке станице мора да узме у обзир шта се дешава након што део напусти штампу. Слани спреј, стајаћа вода, циклично оптерећење услед дејства таласа и естетска очекивања власника чамаца диктирају специфичне изборе инжењеринга са којима се генералне радионице за штанцање ретко сусрећу.
Прогресивни дизајн алата за матрицу за бродски хардвер не значи додавање сложености ради самог себе. Ради се о спречавању иницирања корозије, контроли квалитета површине на извору и управљању тежим мерама које захтевају поморске апликације. Сваки од ових захтева преобликује начин на који су матрице конфигурисане, распоређене и одржаване.
Дизајн радијуса и ивица за превенцију корозије
Ево сценарија који се одиграва на доковима свуда: жигосани нерђајући комади развијају трагове рђе у року од две сезоне, не зато што је легура била погрешна, већ зато што је матрица оставила оштар унутрашњи угао или оштрицу{0}}склону ивицу која је посталапукотина корозијаместо иницијације. У сланој води механизам је агресиван. Јони хлорида мигрирају у уске пукотине, локални пХ опада како се кисеоник троши, а када се пробије пасивни слој хром-оксида, напад постаје самоодрживи-.
За матрице за прогресивно штанцање од карбида које служе за поморске програме, то значи да свака ивица сечења и формирани радијус морају бити дизајнирани да онемогуће корозију упориште. Конкретно:
- Велики унутрашњи радијуси- Тамо где опште штанцање може да прихвати радијус савијања једнак дебљини материјала (1Т), дизајн матрица за бродове често наводи минимум од 1,5Т до 2Т. Ово елиминише чврсту геометрију пукотина која задржава стагнирајући електролит на прелазима савијања.
- Коване станице за обраду ивица- Уместо да остављене ивице буду остављене у-слепом стању (које увек носи зону лома и потенцијалне микро-бразде), напредовање морских матрица укључује наменске станице за ковање или пеглање које компримују ивицу сечења, затварају микро-пукотине и заглађују страну шиљака.
- Контролисано чишћење матрице- Већи зазори-до-зазора (обично 5-8% дебљине материјала за нерђајући материјал) производе чистију зону смицања са мање лома, смањујући подручје грубе ивице где може да започне корозија.
Принцип из инжењеринга корозије је једноставан: држите спојне тачке што је могуће шире отворене и избегавајте пројектовање-у пукотинама. У прогресивним терминима, то се преводи у секвенце станица које активно уклањају геометријске рањивости које друге индустрије толеришу.
Захтеви за завршну обраду површине у дизајну калупа
Приметићете да бродски хардвер на производном броду често има завршну обраду у огледалу или фину усмерену четку. Ово није само козметика. Глатке површине боље су отпорне на пријањање кристала соли од грубих, брже пропуштају воду и лакше се одржавају током радног века посуде. Критична тачка за производњу калупа за штанцање је да завршна обрада површине у великој мери зависи од саме површине матрице. Свака несавршеност на површини матрице преноси се директно на утиснуту компоненту.
За прогресивне матрице за поморску{0}}класу, то значи рад са уметцима од полираног карбида на станицама за формирање и ковање. Компоненте алата од волфрам карбида могу се прецизно полирати до завршне обраде површине као Ра 0,005, користећи технике напредовања дијамантске пасте које се крећу од грубог брушења преко фаза металографског брусног папира до финалног полирања у огледалу. На тим нивоима завршне обраде, утиснути део се појављује са квалитетом површине који захтева минимално полирање након{4}}утискивања.
Интервали одржавања матрице се знатно сужавају за рад на мору. Тамо где аутомобилска матрица за штанцање може да има 500.000 удараца између поновног-полирања, матрице за бродски хардвер за производњу делова од нерђајућег челика{4}}завршне обраде у огледалу често захтевају одржавање површине на сваких 50.000 до 100.000 удараца, у зависности од материјала и стратегије подмазивања. Било каква огреботина или зарезивање на лицу матрице се одмах појављује као дефектна линија на готовом бродском споју.
Полиране површине матрице такође смањују трење током напредовања траке, што је важно када се раде{0}}легура за каљење као што је нерђајући 316. Мање трење значи мање стварање топлоте на интерфејсу матрице-обратка, мањи ризик од нагризања и конзистентнији проток материјала у станице за формирање. То је функционална предност прерушена у естетски захтев.
Дебљина материјала и балансирање оптерећења станице
Поморски хардвер живи у другачијој тежинској категорији од штанцане потрошачке електронике или танких{0}}аутомобилских панела. Битве на палуби, постоља и структурни носачи рутински захтевају нерђајући челик од 1,5 мм до 4 мм, понекад дебљи за тешке{4}} фитинге за комерцијалне бродове. Тај тежи мерач суштински мења једначину матрице.
Обрачун тонаже за сваку станицу прати директну везу:периметар помножен дебљином материјала помножен снагом на смицањедаје слепу силу, а операције формирања додају додатно оптерећење на основу крајње затезне чврстоће и геометрије деформације. Када удвостручите дебљину материјала, отприлике удвостручите потребну тонажу на свакој станици за сечење и формирање у прогресији. Матрица са 12 станица која формира 3 мм 316 нерђајућег челика лако може захтевати 200 до 400 тона укупног капацитета пресе, у поређењу са 60 до 80 тона за исту геометрију у меком челику од 1 мм.
Ово повећање тонаже ствара три изазова за дизајн низводно:
- Стрип напредовања снага- Тежа трака је отпорна на храњење. Пилотне игле морају позитивно да се закаче на свакој станици, а механизмима за увлачење је потребна већа сила хватања да би се дебљи материјал прецизно унапредио. Дизајнери калупа често одређују веће пречнике пилота и дубље дубине захвата за морске мераче.
- Размак између станица- Дебљим материјалима је потребно више простора између станица да би се спречило изобличење траке услед суседних оптерећења. Станице за повезивање носеће траке морају бити довољно широке да одрже структурални интегритет под комбинованим бочним силама свих активних станица.
- Управљање отклоном притиска- Укупна тонажа матрице мора бити избалансирана преко лежишта пресе да би се спречило неравномерно скретање цилиндра. За поморске калупе са великим оптерећењем концентрисаним на неколико станица за формирање, дизајнери мењају средишњу линију матрице у односу на средишњу линију преса да би се изједначила расподела оптерећења.
Једна карактеристика матрице која је јединствено релевантна за бродски хардвер је пробијање отвора за одвод. Инсталирани морски спојеви често задржавају стајаћу воду у џеповима или удубљењима, убрзавајући корозију и подстичући биолошки раст. Мале рупе за плакање, типично пречника 3 мм до 5 мм, омогућавају да вода слободно оде из ових области. У прогресивном калупу, додавање станице за бушење отвора за одвод је тривијално. То је само још један ударац у напредовању. Али одређивање тачног пречника рупе, положаја и квалитета ивица у фази пројектовања матрице спречава проблем корозије који би иначе захтевао бушење након{7}}уградње, што је далеко скупље и мање прецизно решење.
Ова морска{0}}специфична ограничења дизајна калупа, велики радијуси, углачане површине, смештај тежег мерача и интегрисане карактеристике дренаже обликују алат пре него што се један део покрене. Они такође утичу на то које су операције штанцања секвенциониране у прогресији и како се те операције пресликавају на специфичне геометрије које захтевају морски делови.
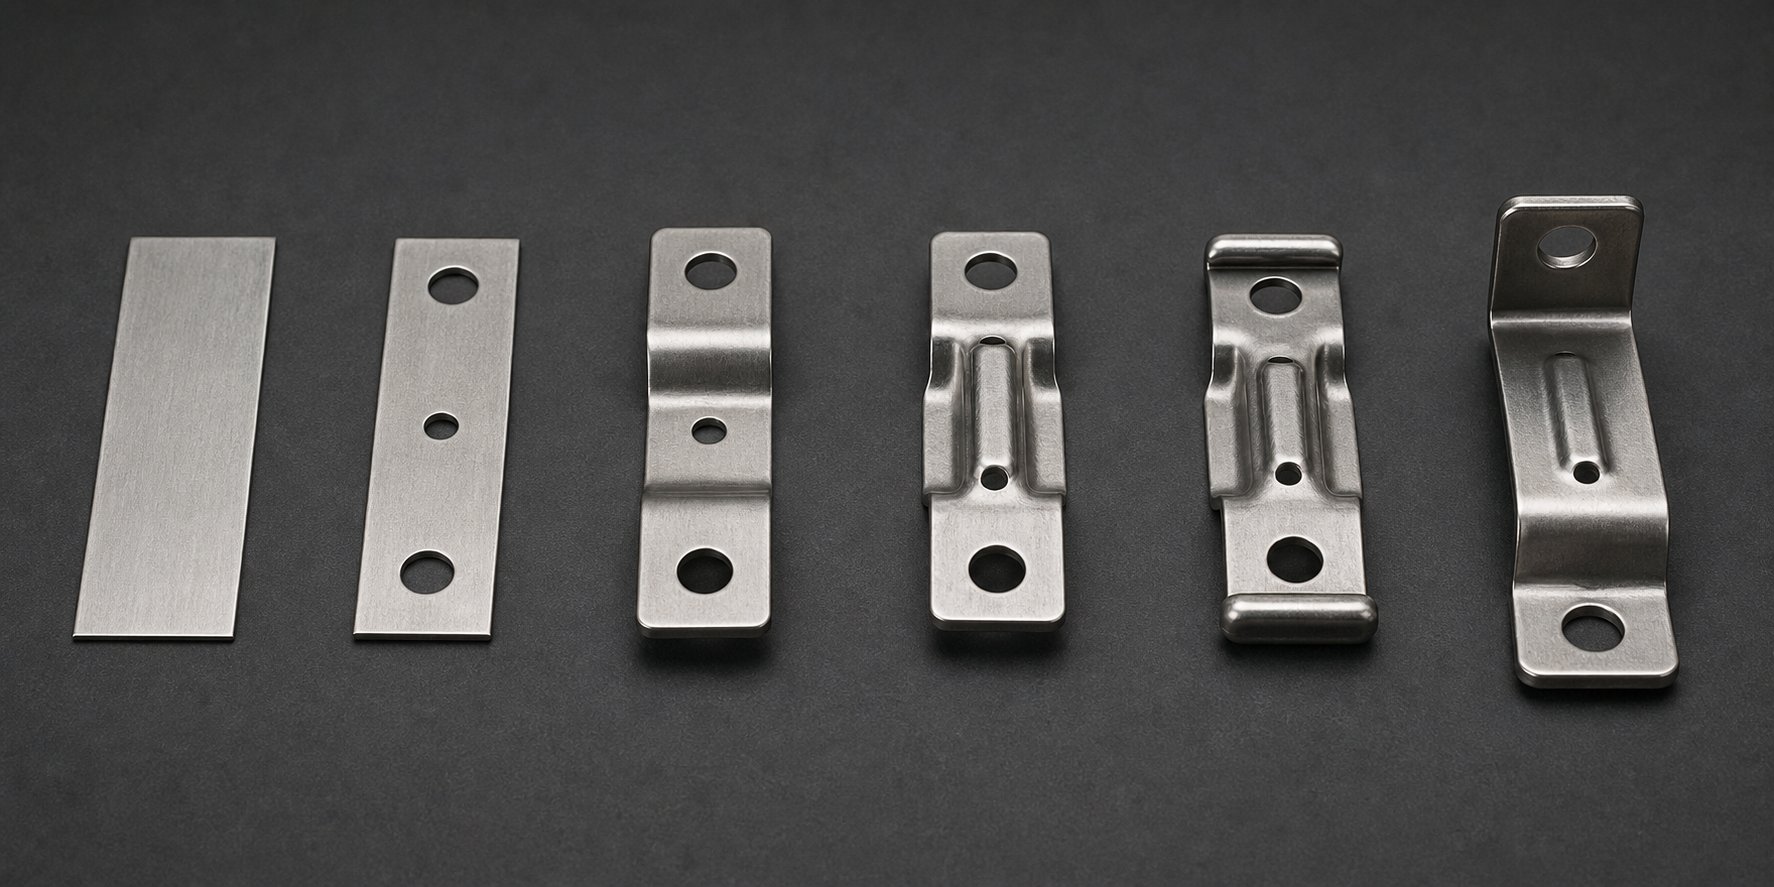
Кључне операције штанцања усклађене са геометријама морских делова
Генерички водичи за жигосање наводе операције као што су слепљење, пирсинг и савијање као да постоје у вакууму. Али геометрија држача бродског штапа захтева веома различите прогресивне операције формирања калупа од, рецимо, равног електричног терминала. Свака операција у прогресији мора бити мапирана према специфичним функционалним захтевима готове поморске компоненте: структурна крутост, дренажа воде, прецизност монтаже или расподела оптерећења. То мапирање је оно што одваја штанцање метала за поморске прецизне делове од рада штанцања у роби.
Ево како се основне операције штанцања претварају у стварне геометрије поморског хардвера и зашто је секвенца важна колико и саме појединачне операције.
Операције обликовања и цртања за маринску геометрију
Поморски хардвер обухвата широк спектар тродимензионалних-облика, од плитких укрућења на равним конзолама до потпуно затворених облика чаша у спојевима за уградњу у равнину-. Прогресивне операције формирања калупа обрађују овај спектар тако што дистрибуирају укупну деформацију на више станица, при чему свака доприноси инкременталној промени облика без преоптерећења материјала.
Дубоко извлачење је радни коњ за бродске арматуре у облику чаше{0}}. Држачи шипки, удубљени увучени елементи и пролази за каблове-захтевају да метал тече из равног бланка у цилиндрични или конусни џеп. Као што је примећено у истраживању процеса дубоког извлачења, када дубина извлачења пређе отприлике половину пречника дела, постаје неопходно више станица за прогресивно извлачење да би се спречило кидање. За држаче бродских штапова од нерђајућег челика 316, ово обично значи три до четири инкременталне станице за извлачење уз разматрање међуфазног жарења, јер се материјални рад-стврдњава између сваке редукције извлачења.
Плитко цртање у потпуности служи другачијој поморској сврси. Равне структурне конзоле добијају значајну крутост због утиснутих ребара или плитко увучених канала који пролазе преко њихове површине. Ребро од 1 мм- дубоко утиснуто у нерђајући држач од 2 мм може повећати отпорност на савијање за 30% или више без додавања тежине материјала. Прогресивне матрице интегришу ове карактеристике за учвршћивање као операције урезивања на једној-станици постављене након примарних фаза реза и пробијања.
Комплексни 3Д облици као што су рогови за клинове потискују прогресивно обликовање до крајњих граница. Профил рога се завија нагоре и напоље од основе у сложеној геометрији која се не може постићи једним потезом формирања. Уместо тога, прогресивно штанцање развија облик рога на три или четири станице: почетна плитка форма поставља основну кривину, друга станица продубљује профил, трећа рафинира геометрију врха, а коначна станица обликује контактну површину на којој ће се налазити пристанишни водови. Свака станица наставља тамо где је последња стала, при чему носећа трака одржава поравнање у целом делу.
Конфигурације за затамњење и пирсинг за распореде маринаца
Бланширање одсеца спољни профил морског дела од траке. Пиерцинг пробија унутрашње карактеристике као што су рупе за монтажу, отвори за одвод и изрези за осветљење. Обе операције изгледају једноставне, али бродски хардвер уводи два компликована фактора: скупе намотаје од легуре и шаблоне за монтажу са више-отвора који захтевају апсолутну тачност положаја.
Стратегија гнежђења директно утиче на цену материјала. Залиха од нерђајућег челика-разреда 316 кошта знатно више по фунти од меког челика, тако да је сваки проценат искоришћености материјала битан. Дизајнери калупа користе напредне алгоритме за гнежђење који ротирају и огледају профиле делова унутар траке како би минимизирали ширину мреже између делова. Циљ је смањење размака мреже на приближно 1,2 пута дебљине материјала где је то структурално изводљиво, обнављање материјала који би иначе постао скуп отпад. За симетричне поморске делове као што су подложне плоче или округле прирубнице, уобичајено-сечење линија између суседних делова у траци може да повећа искоришћење материјала изнад 85%.
Обрасци пирсинга за прирубнице за морску монтажу захтевају строжу контролу положаја од већине индустријског штанцања. Кроз-прирубницу трупа са кругом од шест-завртња мора бити постављена свака рупа унутар 0,05 мм правог положаја тако да се уклапа са стандардизованим шарама вијака код различитих произвођача пловила. Прогресивне матрице то постижу регистрацијом пилотских пинова на свакој станици. Пилот рупе, избушене на првој станици, постају референтна точка од које се индексира свака наредна операција бушења и обликовања. Кумулативна грешка је физички немогућа зато што се трака-поново региструје у односу на очвршћене пилотске игле пре сваког притиска притиска.
За делове који захтевају и велике празне профиле и фине пробушене детаље, секвенцирање станица следи намерну логику: прво пробушите мале делове док је трака још увек равна и потпуно подупрта, затим извршите веће резове и операције формирања које би могле да изобличе околни материјал. Овакав приступ чува тачност рупе у готовој морској компоненти.
Савијање и обрубљивање за интегритет структуре
Савијање трансформише равне празне профиле у тродимензионалне структурне облике-. Хемминг савија ивицу назад на себе како би удвостручила дебљину материјала на тачкама критичног напрезања. Обе операције су централне за бродски хардвер где је однос снаге-и-однос између снаге и тежине битан, а склопови са вијцима морају да издрже циклични замор услед дејства таласа.
Зашивене ивице су посебно вредне у поморским апликацијама. Као што описују принципи обрубљивања лимова, савијање ивице назад на себе ојачава је док елиминише оштре изложене површине. На носачу бродске ограде, обрубљена горња ивица удвостручује ефективну дебљину материјала на тачки највећег напрезања савијања без потребе за дебљим почетним мерачем. Такође уклања оштре ивице које би иначе постале место иницирања корозије и безбедносна опасност на хардверу палубе. Прогресивне матрице формирају рубове у две фазе: станица за пре-савијање савија ивицу до приближно 145 степени, а затим је затварач изравнава са основним материјалом.
Сложена савијања стварају оквир{0}}профиле профила који дају изузетну крутост од танких лимова. Равна-празна трака савијена у У-канал, а затим опшивена дуж отворених ивица ствара затворени правоугаони пресек са четири дебљине материјала на сваком углу. Носачи за бродске ограде и структурни носачи користе ову технику да би постигли ригидност много тежег чврстог пресека уз истовремено одржавање тежине на хардверу-монтираном на палуби.
Разумевање начина на који свака операција служи одређеној поморској функцији омогућава да се читава прогресија секвенцира са сврхом. Размислите о типичном носачу за монтажу на мору који захтева структурну крутост, прецизне рупе за монтажу, ивице отпорне- на корозију и функцију одвода. Ево како прогресивна матрица са 8 станица гради тај део од равне траке:
- Станица 1: Пилот пиерце- Пробија прецизне пилот рупе које региструју траку на свакој следећој станици, успостављајући основ за све карактеристике димензија.
- Станица 2: Зарез- Уклања материјал са ивица траке да би дефинисао спољне границе профила конзоле и направио слободан простор за предстојеће кривине.
- Станица 3: Прва кривина- Формира примарну структурну прирубницу под углом од 90 степени са преко-компензацијом савијања за опругу од нерђајућег челика, стварајући вертикалну монтажну површину конзоле.
- Станица 4: Друга кривина- Формира секундарну повратну прирубницу која обезбеђује крутост кутија-пресека и ствара хоризонталну површину за монтажу.
- Станица 5: Ембосс- Притишће ребра за укрућење у равну површину држача, повећавајући отпорност на савијање без додатног материјала или тежине.
- Станица 6: Пробијање дренажне рупе- Пробија мале рупе (3-5 мм) у џеповима које би иначе задржале стајаћу воду и убрзале корозију у пукотинама на инсталираном хардверу.
- Станица 7: Хем- Преклапа изложене ивице назад на себе у два-степена затварања, удвостручујући дебљину ивице на тачкама напрезања и елиминишући оштре површине које се секу.
- Станица 8: Прекид- Чистим маказама одваја готов држач од носеће траке, чиме се добија готов део спреман за завршне операције.
Свака станица постоји из разлога који је директно везан за радни век носача на мору. Рељеф спречава пуцање услед савијања-замора. Одводне рупе спречавају корозију заробљене слане воде. Руб појачава ивице које ће власници чамаца ухватити током прегледа хардвера. Ништа у овој прогресији није произвољно.
Кумулативни ефекат усклађивања операција са поморским захтевима је део који оставља штампи потребу за минималним секундарним радом. Али "минимално" не значи "никакав". Економија тога колико делова оправдава овај ниво инжењеринга калупа и када једноставније методе имају више финансијског смисла, одређује који програми поморског хардвера припадају прогресивном алату, а који не.
Економика обима производње за произвођаче бродског хардвера
Прогресивна матрица која производи беспрекорне бродске носаче при 200 удараца у минути је безвредна ако вам треба само 500 делова. Улагање у алат има смисла само када је обим производње довољно висок да амортизује тај почетни трошак на занемарљив део сваког готовог комада. За поморске хардверске програме, разумевање где пада та тачка{4}}исплате и који скривени трошкови нестају када је пређете, раздваја исплативе производне одлуке од скупих грешака.
Прагови обима где прогресивни мамци постају исплативи{0}
Прогресивна алатка представља значајну капиталну обавезу. У зависности од сложености дела, броја станица и типа материјала, трошкови алата од прогресивних произвођача матрица обично се крећу од 10.000 УСД за једноставније алате до 350.000 УСД за сложене више- матрице. Поморски хардвер комбинује ово јер легуре отпорне на корозију-као што је нерђајући 316 убрзавају хабање алата, често захтевајући уметке од карбида и специјализоване премазе који потискују цену матрице ка вишем крају тог опсега.
Па када математика ради? Цена прогресивног штанцања по делу драстично опада како се обим повећава јер је алатка фиксни једнократни-трошак распоређен на сваку произведену јединицу. Коцка од 50.000 долара додаје 10 долара по комаду на 5.000 делова, али само 0.10 долара на 500.000 делова. Индустријска мерила сугеришу да прогресивно штанцање постаје економски исплативо почевши од око 50.000 до 100.000 јединица годишње за делове умерене сложености. Једноставнији бродски хардвер као што су равне позадинске плоче или причвршћивачи могу да оправдају алате при мањим количинама, понекад 25.000 до 30.000 комада, јер мање матрице значи ниже првобитне трошкове.
Упоредите то са ЦНЦ обрадом, која носи скоро{0}}нулту цену алата, али наплаћује машинско време за сваку појединачну јединицу. При малим количинама ЦНЦ побеђује. Али његова крива трошкова је линеарна: 50.000-ти део кошта потпуно исто као и први. Крива прогресивног штанцања је супротна. Након почетног скока алата, маргинални трошак по делу приближава се само сировом материјалу и времену пресовања. За бродске ОЕМ произвођаче који користе стандардизован хардвер на производним линијама чамаца, та тачка укрштања стиже брзо.
Укупни трошкови власништва изнад{0}}цене дела
Фокусирање само на промашене цене у комаду где прогресивно штанцање доноси највећу уштеду за поморске програме. Права економска предност се састоји од неколико фактора који се ретко појављују у једној ставци:
- Смањене секундарне операције- Добро-осмишљена прогресија интегрише савијање, обрубљивање, утискивање и бушење отвора за одвод у један циклус пресовања. Свака операција елиминисана из засебног низводног подешавања уклања рад, руковање и време чекања из тока производње.
- Ниже стопе отпада уз оптимизовано угнежђење- Прогресивни распореди трака пројектовани за скупе намотаје од поморске легуре максимизирају искоришћеност материјала, надокнађујући трошкове при сваком покретању намотаја у поређењу са мање ефикасним методама производње.
- Елиминација руковања између{0}}операција- Делови остају на носећој траци од прве до последње станице. Нема канте посла-у-процесу који се налазе између машина. Нема ручног учитавања у секундарне уређаје. Мање руковања значи мање површинских огреботина на легурама где је квалитет завршне обраде битан.
- Доследан квалитет који смањује оптерећење инспекције- Када је сваки део димензионално идентичан, статистичка контрола процеса постаје једноставна. Прво-одобрење за чланак плус периодичне СПЦ провере замењују 100% инспекцију коју често захтевају произведени или ручно формирани делови за брод.
Ове уштеде се комбинују са запремином. Програм поморских носача који покреће 200.000 јединица годишње може уштедети 30 секунди секундарног руковања по делу. То је 1.667 опорављених радних сати, довољно да оправда улагање само у смањење руковања.
| Волуме Тиер | Метод производње | Релативна цена алата | По{0}}Тренд трошкова дела | Типично време испоруке |
|---|---|---|---|---|
| Прототип (1-100 јединица) | ЦНЦ обрада или ласерско сечење | Веома ниско до никаквог | Висока (фиксно по јединици) | Дана до 2 недеље |
| Мала{0}}волумена (100-10.000 јединица) | ЦНЦ обрада, штанцање куполе или штанцање са једним{0}}погоном | Ниска до умерена | Умерено (линеарно са јачином) | 2-4 недеље |
| Средњи{0}}оглас (10.000-100.000 јединица) | Прогресивно штанцање или трансфер штанцање | Високо (амортизовано током трајања) | Ниско (нагло опада са јачином звука) | 12-20 недеља за алат, затим дана по производном циклусу |
| Велика-волумена (100,000+ јединица) | Прогресивно штанцање | Висока (занемарљиво по делу у размери) | Веома мало (материјал + време штампе) | 12-20 недеља за алат, континуирана производња након тога |
Кључни закључак за произвођаче бродског хардвера: посвећеност прогресивној економској награди. Што дуже траје производни програм и што више јединица производи, то почетно улагање у алат постаје безначајно у односу на-уштеде по делу. Рад са искуснимпроизвођач прогресивних матрицакао што је ИИЦХЕН у раној фази пројектовања, помаже производним инжењерима да процене ову економичност обима пре него што уложе капитал, обезбеђујући да је инвестиција у матрици усклађена са пројектованим циклусима производње и да су захтеви за формирање више{0}}станица оптимизовани за циљне количине бродског хардвера.
Наравно, део који кошта пени за печат, али не успе у року од две сезоне излагања сланој води даје негативну вредност. Економија важи само када штампана компонента преживи своје услужно окружење. Та издржљивост у великој мери зависи од тога шта се дешава након што део изађе из штампе: процеси завршне обраде после-штампања који трансформишу штанцање скоро у -мрежасти-облик у компоненту маринског-класе која може да прође године излагања сланом спреју.
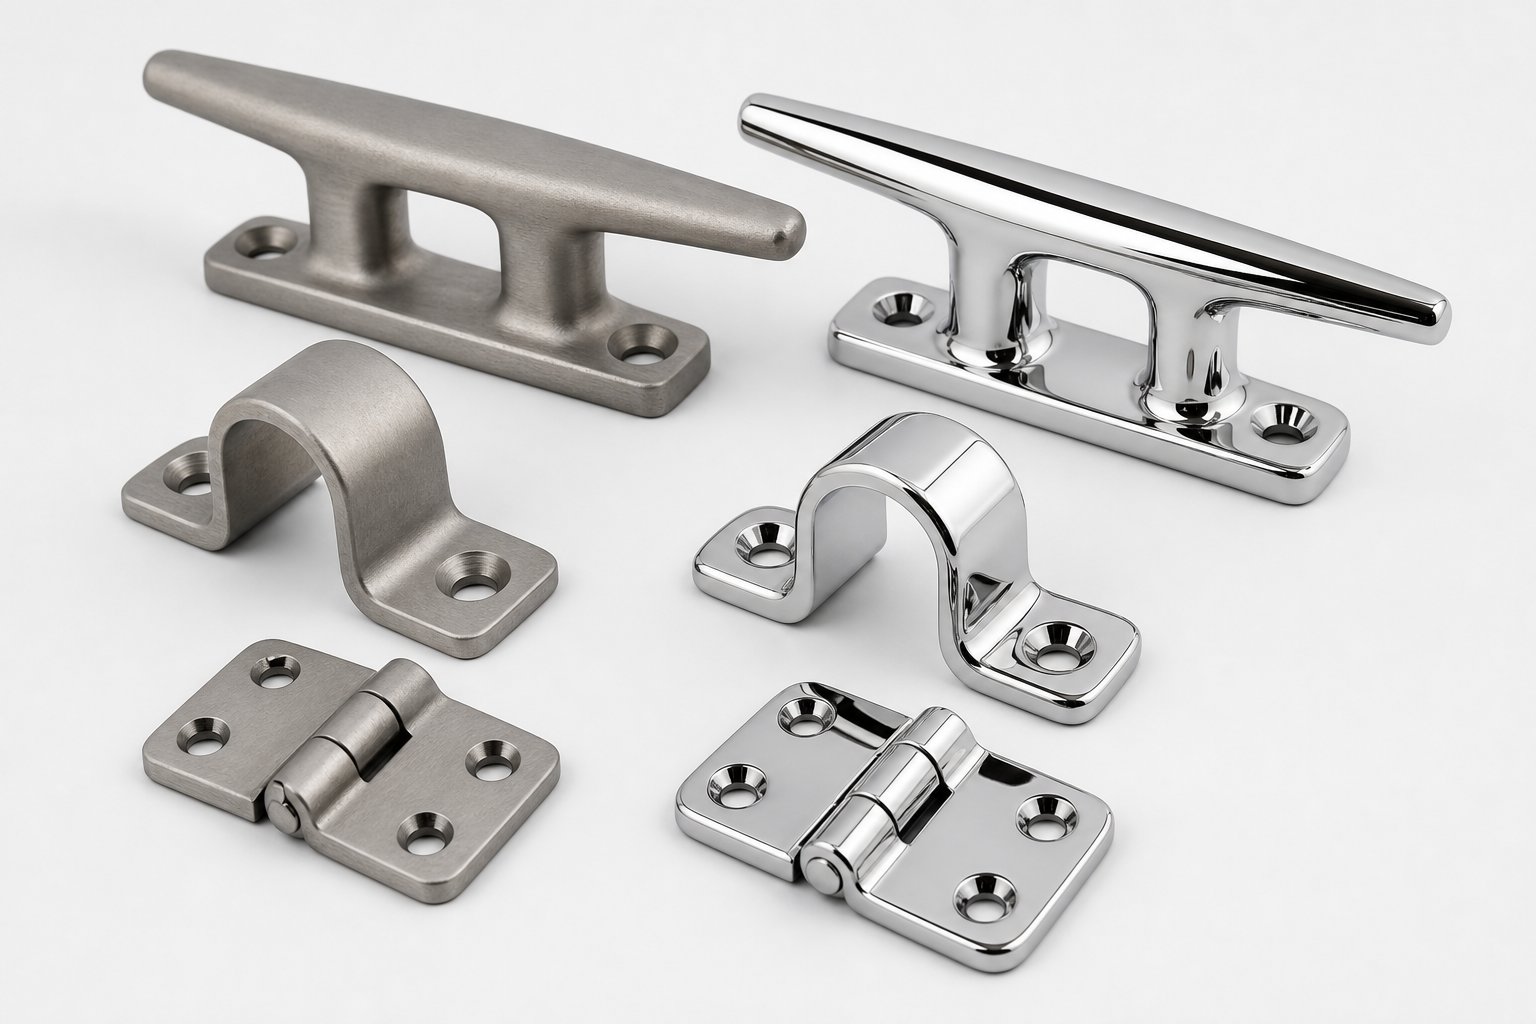
Пост-Поступци завршне обраде жигосања за трајност у сланој води
Прогресивна матрица испоручује димензионално комплетан део, али димензионална потпуност није исто што и морска спремност. Процес штанцања уводи површинске услове које ће слана вода искористити: слободно гвожђе које се преноси из контакта са алатом, микро-неравнине на срезаним ивицама и заостала напона формирања која угрожавају слој пасивног оксида. Завршна обрада површине бродског хардвера након штанцања није посао козметичког полирања. То је разлика између арматуре која траје петнаест година и оне која показује мрље од рђе у року од две сезоне.
Стратегија завршне обраде зависи од основне легуре, тежине морског окружења и визуелних очекивања крајњег корисника. Нерђајућим деловима је потребно вратити пасивни слој. Алуминијумским деловима је потребна заштита баријере. И свака спецификација мора бити саопштена довољно јасно да ваши добављачи прогресивног штанцања и добављачи завршне обраде дају конзистентне резултате током производних циклуса.
Пасивација и електрополирање нерђајућих бродских делова
Сваки део од нерђајућег челика који пролази кроз прогресивну матрицу покупи слободну контаминацију гвожђем. То је неизбежно. Челични алати за бушење, уметци за формирање, па чак и лежиште преса преносе микроскопске честице гвожђа на површину радног комада током операција слепљивања, савијања и ковања. Те наслаге гвожђа постају анодна места где корозија првенствено почиње у срединама богатим хлоридима{3}}. Ако се не обради, битве од нерђајућег челика 316 ће развити трагове рђе-боје чаја, не од корозије основног материјала, већ од уграђених честица гвожђа које оксидирају на његовој површини.
Пасивација ово решава. Процес је једноставан: уроните утиснути део у купатило са лимунском киселином или азотном киселином која раствара слободно гвожђе без напада на основни нерђајући челик. Оно што остаје је површина са већим односом хрома-према-гвожђу од легуре која лежи испод, промовишући формирање густог, униформног слоја хром-оксида. За штанцање метала за бродске компоненте у 304 или 316 разредима, пасивизација је обавезан минимални третман након -штанцања, а не опциона надоградња. Сваки печатирани бродски хардвер од нерђајућег челика који се испоручује без пасивизације је, функционално, недовршен.
Електрополирање иде даље. Овај електрохемијски процес уклања 0,0001 до 0,001 инча површинског метала тако што део чини анодом у електролитичком купатилу. Метал се првенствено раствара од микро-врхова и високих тачака, заглађујући површину и у потпуности уклањајући контаминирани слој. Резултат је део који је геометријски глаткији, металуршки чистији и богатији хромом на површини од незавршеног или пасивираног дела. За врхунске бродске арматуре, помислите на хардвер за кормило, видљиве Т- компоненте на врху или било шта у непрекидном контакту са сланом водом, електрополирање пружа максималну отпорност на корозију и светао, конзистентан изглед који не може постићи само пасивирање.
Када треба да одредите једно у односу на друго? Узмите у обзир ове факторе:
| Фактор | Пасивација | Електрополирање |
|---|---|---|
| Тип процеса | Хемијски третман (кисело купатило) | Електрохемијско уклањање метала |
| Шта уклања | Само површински загађивачи, без основног метала | 0,0001-0,001 ин. основног метала плус загађивачи |
| Резултат завршне обраде површине | Пасивни слој је обновљен; изглед непромењен | Глаткија, светлија површина; побољшани пасивни слој |
| Добитак отпорности на корозију | Значајна вс. непасивирана површина | Више од саме пасивизације |
| Утицај на трошкове | Ниска до умерена | Умерено до високо |
| Најбоље за | Стандардни бродски нерђајући хардвер (већина делова) | Врхунски изложен хардвер, сложене геометрије, максималне перформансе слане воде |
Једно важно упозорење: ниједан процес не компензује навођење погрешне класе нерђајућег челика. Електрополирани 304 у директној употреби слане воде и даље ће имати лошији учинак од правилно пасивизираног 316, јер површинска обрада побољшава оно што легура пружа, а не замењује отпорност на хлорид коју даје молибден.
Системи премаза за бродски хардвер који није{0}}од нерђајућег челика
Није сваки жигосани морски део од нерђајућег челика. Алуминијумски носачи, причвршћивачи од угљеничног челика и структурне компоненте од меког челика захтевају баријере да би преживеле излагање сланој води. Систем премаза мора поуздано да се везује за утиснуту површину, да толерише термичке циклусе и излагање УВ зрачењу морског окружења и да обезбеди довољну отпорност на слани спреј за предвиђени радни век.
Прашкасти премазје доминантан избор за бродски хардвер од штанцаног челика и алуминијума. Електростатички примењени суви прах очвршћава на 350-400 степени Фаренхајта у континуирани полимерни филм обично2-4 мил (50-100 микрометара) дебљине. Правилно нанешен преко претходно обрађеног челика, прашкасти премаз постиже 1000 или више сати отпорности на слани спреј према АСТМ Б117. Доступан је у било којој РАЛ боји, отпоран је на ломљење и УВ деградацију боље од мокре боје и не производи емисије ВОЦ током наношења. За жигосане бродске носаче и монтажне плоче где је изглед битан, али пуна цена нерђајућег челика није оправдана, премазивање прахом преко угљеничног челика нуди одличан однос-и-цена.
Анодизирањеје стандардни завршни третман за жигосане алуминијумске бродске арматуре. Електрохемијским процесом на површини дела се формира слој тврдог алуминијум-оксида, значајно побољшавајући отпорност на корозију и површинску тврдоћу. Елоксирање типа ИИ (дебљина 0,3-1,0 мил) одговара већини бродског алуминијумског хардвера и прихвата бојење бојама. Елоксирање тврдог премаза типа ИИИ (1,0-3,0 мил) обезбеђује супериорне перформансе хабања и корозије за апликације које се често користе као што су уметци за клинове или окови за шине. За алуминијумске делове са прогресивном печатом, имајте на уму да анодизација додаје димензијску дебљину. Тип ИИИ расте око 50% према споља, тако да ће карактеристике са уским толеранцијама можда морати да буду утиснуте мало мање да би достигле коначну димензију након премаза.
Цинк{0}}никловањеслужи тржишту бродских затварача. Причвршћивачи обујмица од печатног угљеничног челика, навртке за опруге и кавезне навртке намењене за употребу у каљужи или у одељку мотора имају користи од комбинације цинк{1}}никла жртвоване заштите и умерене отпорности на распршивање соли. Стандардно поцинковано према АСТМ Б633 са конверзијом хромата обезбеђује 96 до 240 сати заштите од сланог спреја у зависности од дебљине и накнадног-третмана, док оплата од легуре цинка-никла гура тај распон знатно виши за причвршћиваче у агресивнијим морским зонама.
Одређивање захтева за завршну обраду вашем продавцу штанцања
Ево где се многи поморски хардверски програми сусрећу са трењем: инжењерски тим зна да је делу потребна „заштита од корозије“, али саопштава тај захтев нејасним терминима који остављају добављачу завршне обраде да нагађа. Спецификација која гласи „пасивирати након жигосања“ не говори продавцу ништа о хемији киселине, времену потапања, критеријумима прихватања или очекиваним перформансама. Резултат је недоследност између производних серија и, на крају, кварови на терену.
Дизајнери бродског хардвера треба да саопште захтеве за завршну обраду користећи мерљиве параметре везане за признате стандарде испитивања.АСТМ Б117дефинише апарат, концентрацију раствора соли (5% НаЦл), температуру коморе (35 степени Целзијуса) и густину магле за испитивање неутралног сланог спреја, обезбеђујући универзални оквир на коме се заснивају-специфични захтеви за корозију производа. Када наведете „минимум 500 сати АСТМ Б117 без црвене рђе“, сваки добављач завршних радова у ланцу снабдевања разуме тачно шта се очекује и како ће то бити верификовано.
Комплетан пакет спецификација завршне обраде за поморске жигосане компоненте треба да садржи:
- Стање основног материјала- Одредите да ли део стиже на завршну обраду у -штанцаном стању, са-очишћеним ивицама или унапред-очишћеним. Површинска контаминација од мазива за штанцање утиче на адхезију премаза.
- Метода припреме површине- Дефинишите процес чишћења и пред-процеса: алкално прање, премаз за конверзију фосфата, предтретман хроматом или механичка абразија (зрнат пескарење и спецификација мреже).
- Врста премаза и дебљина- Позовите одређени систем завршне обраде са мерљивим опсезима дебљине. Пример: „Премаз у праху, полиестер ТГИЦ, РАЛ 9005, 2,5-3,5 мил ДФТ“ или „Пасивација према АСТМ А967, метода лимунске киселине“.
- Сати испитивања сланом спрејом и критеријуми прихватања- Наведите минимални потребни АСТМ Б117 сати и дефинишите шта представља квар: црвена рђа, бела рђа, пликови, проценат кородиране површине према АСТМ Д610 или одвајање премаза од трагова писача.
- Циљеви храпавости површине- За делове који захтевају специфичну естетску завршну обраду, наведите Ра вредности. Огледало{2}}поморски прибор обично захтева Ра 4-8 микроинча (0,1-0,2 микрометара) који се може постићи електрополирањем. Сатен завршни хардвер циља Ра 16-63 микроинча (0,4-1,6 микрометара).
- Критеријуми инспекције и план узорковања- Дефинишите метод инспекције (визуелно, тестирање купона у сланом спреју, тестирање на повлачење пријањања према АСТМ Д3359) и учесталост узорковања серије.
Обезбеђивање овог нивоа детаља елиминише двосмисленост између ваше намере дизајна и готовог производа. Такође омогућава добављачима прогресивног штанцања да рано узму у обзир захтеве за завршну обраду у своје одлуке о дизајну калупа, уместо да открију после-штанцања да стање површине не испуњава предуслове за адхезију премаза.
У-Операције матрице које смањују трошкове завршне обраде
Паметни дизајн калупа може да пребаци посао са завршне линије назад на штампу, смањујући укупне трошкове након{0}}штанцања. Неколико операција у-мастерима директно побољшавају спремност штанцаног дела за завршну обраду на мору:
Коване станицестиснути ошишане ивице и изравнати микро-буре за које би иначе било потребно уклањање ивица пре пасивирања или премазивања. Кована ивица представља глатку, затворену површину до завршне купке, побољшавајући уједначеност прекривања и елиминишући геометрију пукотина где се корозија скрива испод премаза.
Бурнисхинг статионскористите полирани алатни челик за пеглање површине дела под притиском, смањујући храпавост површине и затварајући микро-порозност која је остала услед операција формирања. Деловима који излазе из станице за полирање је потребно мање механичког полирања пре електрополирања, чиме се штеди време и потрошни материјал у одељењу за завршну обраду.
Полирани уметцина станицама за завршно формирање пренесу своју површину огледала директно на штанцани део. Када површина матрице има завршну обраду од Ра 4 микроинча или финије, утиснута површина излази близу коначне козметичке спецификације, захтевајући само хемијски третман, а не екстензивно механичко полирање пре пасивирања или електрополирања.
Свака од ових у-стратегијама матрице мења нешто веће трошкове алата за знатно ниже-трошкове завршне обраде дела. Код великих-поморских програма, математика сваки пут фаворизује уградњу квалитета завршне обраде у калуп. Готови део, пасивиран и премазан и спреман за уградњу, добар је онолико колико је добар производни систем који га је створио. А квалитет тог система зависи од одабира правог производног партнера, оног чије могућности обухватају цео ланац од дизајна калупа преко штанцања до завршне обраде за услуге слане воде.
Проналажење правог партнера за прогресивно штанцање за поморске програме
Продавница за штанцање која користи држаче од меког челика за ХВАЦ канале није исто што и партнер за прогресивно штанцање за бродски хардвер. Штампа је можда идентична. Додавач трака ради на исти начин. Али институционално знање потребно за формирање легура отпорних на корозију{3}}у малим толеранцијама, одржавање полираних површина матрице током дугих производних циклуса и испоруку делова спремних за завршну обраду сланом водом је нешто што градите током година искуства у поморском програму или уопште немате.
Одабир погрешног продавца не значи само кашњење у испоруци. То значи делове који се гуле у калупу, ивице које иницирају корозију у пукотинама након уградње, или померање димензија које се појављује три месеца у производном циклусу када се алат истроши преко свог компензационог прозора. Процес евалуације заслужује исту инжењерску строгост као и сам дизајн дела.
Критичне способности за процену у партнеру за марине штанцање
Нема свака операција прогресивног штанцања искуство са легуре, капацитет пресе или инфраструктуру квалитета за обављање послова на мору{0}}. Када процењујете потенцијалне добављаче, циљ је да одвојите продавнице које заиста могу да подрже штанцање легура отпорних на корозију-од оних које ће учити о буџету вашег програма.
Као што индустријски водичи искусних произвођача калупа за прогресивно штанцање сугеришу, превазилажење веб-сајта компаније и постављање директних питања{0}}специфичних за могућности је оно што открива да ли продавница заиста може да испоручи. Конкретно, за поморске програме, различити изазови у облику калупа и штанцања, од тешког-обликовање нерђајућег челика калибра 316 до огледа-одржавања завршне обраде карбидних алата, захтева добављача чије су могућности истовремено усклађене са вашим захтевима за легуру, запремину и завршну обраду.
Користите ову контролну листу приликом прегледа потенцијалних партнера:
- Искуство легуре отпорне на корозију{0}}- Да ли је продавница користила 316/316Л нерђајући, морнарички месинг или поморски алуминијум у прогресивном алату? Тражите конкретне примере, а не само листу материјала. Како су се носили са радом-очвршћавањем, мучењем и враћањем на те програме?
- Могућност унутрашњег-дизајна матрице и симулације- Да ли могу да изврше симулацију формирања (ФЕА или моделирање прогресије траке) да би потврдили секвенце станица пре сечења челика? -Кућни дизајн значи бржу итерацију када геометрија морских делова захтева прилагођавање.
- Распон тонаже преса- Поморски хардвер од нерђајућег челика дебљине 2-4 мм захтева знатно већу тонажу од типичне обраде лима. Уверите се да пресе у радњи могу да поднесу вашу дебљину материјала у свим станицама за формирање без приближавања ограничењима капацитета.
- У-одржавање и реконструкција кућишта- Прогресивне матрице за бродске легуре се троше брже од оних које користе меки челик. Продавница која одржава алате у кући-може да реагује на промену квалитета у вези са хабањем{3}}у року од неколико сати, а не недеља. Распитајте се о распореду превентивног одржавања и интервалима полирања за морске{5}}завршне матрице.
- Капацитет секундарног рада- Да ли добављач нуди уклањање ивица, пасивирање, електрополирање или премазивање у кући-или имају успостављена партнерства за завршну обраду са документованим уговорима о квалитету? Што је мање прелаза између штанцања и завршне обраде, то је мањи ризик за квалитет површине.
- Сертификати квалитета и контрола процеса- ИСО 9001 је основа. За сигурносни-критичан бродски хардвер, распитајте се о имплементацији СПЦ-а, у-учесталости инспекције процеса, протоколима инспекције првог- артикла и следљивости материјала од сертификата котура до готовог дела.
- Скалабилност прототипа{0}}до{1}}производње- Да ли могу да подрже иницијална тестирања узорака за квалификацију градитеља чамаца, а затим скалирање на пуну производњу без-алатирања? Неки добављачи се истичу на једном крају овог спектра, али се боре на другом.
За производне инжењере и тимове за набавку који траже -прогресивно штанцање великог обима са малом поновљивошћу и скалабилном могућношћу масовне производње, произвођачи попутИИЦХЕНнуде експертизу за формирање више-станица која је прикладна за поморске хардверске програме који захтевају ефикасна решења за калупе. Њихов фокус на прогресивну алатну алатку за сложене-металне делове велике запремине чини их релевантном опцијом извора за процену заједно са регионалним добављачима, посебно када ваш програм захтева конзистентан учинак током продужених циклуса производње.
Како ефикасно комуницирати о захтевима бродског хардвера
Чак ни најспособнији партнер за штампање не може да испоручи оно што нисте јасно навели. Поморски хардверски програми чешће не успевају у фази комуникације него у фази производње. Нејасан РФК који наводи „држач од нерђајућег челика, употреба у мору“ препушта критичне одлуке тумачењу добављача, а њихове подразумеване претпоставке можда неће одговарати вашим очекивањима у погледу перформанси корозије.
Пакет спецификација који обезбедите треба да пружи вашем партнеру за прогресивно штанцање све што је потребно за прецизно цитирање, исправан дизајн алата и испоруку делова који пролазе ваше квалификационо тестирање приликом првог слања. Укључује:
- Облачић материјала са ознаком{0}}поморског квалитета- Наведите тачну легуру (316Л по АСТМ А240, Ц46400 морнарички месинг према АСТМ Б171, 5052-Х32 алуминијум према АСТМ Б209), стање температуре и дебљину са толеранцијом.
- Завршите спецификацију захтевима за слани спреј- Наведите третман након-утискивања (пасивација према АСТМ А967 лимунској методи, електрополирање, премаз у праху са АСТМ Б117 сатима), критеријуме прихватања и циљеве за храпавост површине у вредностима Ра.
- Оцене оптерећења и фактори сигурности- Ако је део носиви-, наведите ограничење радног оптерећења и фактор сигурности који се примењује у вашем дизајну. Ово информише добављачеву верификацију дебљине материјала и ограничења тежине формирања.
- Толеранције димензија са ГД&Т- Обезбедите 2Д цртеже са геометријским димензионисањем и облачићима толеранције, а не само номиналним димензијама. Истакните критичне карактеристике-за-функције (позиције рупа за монтажу, равност спојне површине) које захтевају строжу контролу од опште толеранције профила.
- Годишње пројекције обима и трајање програма- Искрене прогнозе обима омогућавају добављачу да одговарајуће величине алата. Матрица дизајнирана за 100.000 делова годишње има другачије стандарде конструкције од оне за коју се очекује да ће произвести 2 милиона током свог животног века.
- Контекст монтаже и галванска разматрања- Идентификујте са којим материјалима ће утиснути део контактирати у коначном склапању. Ако се утиснути алуминијумски држач монтира на нерђајући{2}}труп, продавац мора да зна да би могао да да савет о карактеристикама изолације или компатибилности премаза.
Обезбеђивањем овог нивоа детаља унапред се постижу две ствари. Омогућава прецизно навођење, што значи мање изненађења у вези са трошковима након што се алати предају. И успоставља мерљиве критеријуме прихватања о којима се обе стране слажу пре почетка производње, елиминишући субјективне спорове о квалитету који избацују поморске хардверске програме усред-тока.
Прави партнер за прогресивно штанцање за бродски хардвер није само онај који нуди најнижу понуду или продавница са највећом пресом. То је продавац чије су искуство са легуре, способност алата, системи квалитета и транспарентност комуникације усклађени са специфичним захтевима услуге слане воде. Када се избор материјала, дизајн калупа, економија производње, процеси завршне обраде и могућности добављача споје око једног програма поморског хардвера, резултат су компоненте које поуздано путују од матрице до дока и раде током целог века трајања пловила.
Најчешћа питања о прогресивном штанцању метала за бродски хардвер
1. Који материјали су најбољи за прогресивно штанцање поморског хардвера?
Нерђајући челик 316 и 316Л су најчешћи избори због њихове одличне отпорности на хлорид и питтинг. Морнарски месинг (Ц46400) добро функционише за декоративне делове и причвршћиваче због своје супериорне формације и мањег хабања алата . 5000-серија поморског алуминијума одговара лаким носачима и хардверу палубе, док легуре бакра-никла (90/10, 70/30) су одличне у компонентама цеви за морску воду. Свака легура захтева специфична подешавања матрице за тонажу, компензацију опруге и размак између станица да би се произвели конзистентни делови{11}}поморског квалитета.
2. Колико делова ми је потребно да оправдам прогресивну обраду алата за бродски хардвер?
Прогресивно штанцање генерално постаје исплативо-при годишњим количинама од 50.000 до 100.000 јединица за умерено сложене морске делове. Једноставније компоненте као што су равне позадинске плоче или причвршћивачи могу оправдати алате од 25.000 до 30.000 комада због мањег броја матрица. Кључни фактор је амортизација: коцка од 50.000 долара додаје 10 долара по делу на 5.000 јединица, али само 0.10 долара на 500.000 јединица. Рад са искусним произвођачем прогресивних матрица као што је ИИЦХЕН помаже инжењерима да процене ову{20}}економију рентабилности пре него што уложе капитал за алат.
3. Зашто је бродском хардверу потребна пасивизација након прогресивног штанцања?
Током штанцања, пробојци од алатног челика и уметци за формирање преносе микроскопске слободне честице гвожђа на површине од нерђајућег челика. У окружењима са сланом водом, ове наслаге гвожђа постају анодна места где иницира корозија, изазивајући мрље од рђе чак и на високо-нерђајућим материјалима 316. Пасивација користи лимунску или азотну киселину за растварање уграђеног гвожђа без напада на основну легуру, обнављајући слој пасивног оксида богат хромом{4}}. Без пасивизације, жигосани бродски хардвер од нерђајућег челика је функционално недовршен и показаће прерану корозију у раду.
4. Како прогресивни дизајн матрице спречава корозију на морским деловима?
Поморски{0}}специфични дизајн матрице укључује неколико стратегија против -корозије директно у алат. Велики унутрашњи радијуси (1,5Т до 2Т минимум) елиминишу уске пукотине у којима се концентришу јони хлорида. Станице за ковање ковања компресују срезане ивице да би затвориле микро-неуске и зоне лома које иницирају корозију у пукотинама. Мањи зазори-од-убијања (5-8% дебљине материјала) производе чистије резове са мање грубе ивице. Станице за бушење дренажних отвора додају рупе које спречавају акумулацију стајаће воде на инсталираним фитингима. Ове карактеристике су уграђене у прогресију калупа уместо да се решавају кроз скупе операције после жигосања.
5. На шта треба да гледам када бирам добављача прогресивног штанцања за бродске делове?
Процените продавце на основу искуства са легурама отпорним на корозију-(посебно од нерђајућег челика 316, морнаричког месинга или поморског алуминијума у прогресивном алату), унутрашњег дизајна матрице са могућношћу симулације формирања, довољном тонажом преса за тешке-морске материјале, у-установљеним интервалима за завршну обраду матрице, у-документованим интервалима за завршну обраду матрице партнерства, ИСО 9001 сертификат са имплементацијом СПЦ-а и скалабилност од-до-прототипа у производњи. Произвођачи попут ИИЦХЕН-а који се специјализују за више{9}}штанца за прогресивно штанцање за -производњу великог обима нуде чврсту поновљивост и скалабилан излаз који захтевају програми за бродски хардвер.


