


Шта компанија за прогресивно штанцање заправо ради
Пре него што приметите црвене заставице код добављача, потребна вам је јасна слика о томе шта процес укључује и шта компанија за прогресивно штанцање заиста испоручује. Превише купаца одмах прелази на цитирање без разумевања механике иза делова који су им потребни. Тај јаз у знању је управо место где почињу скупе грешке.
Шта је прогресивно штанцање
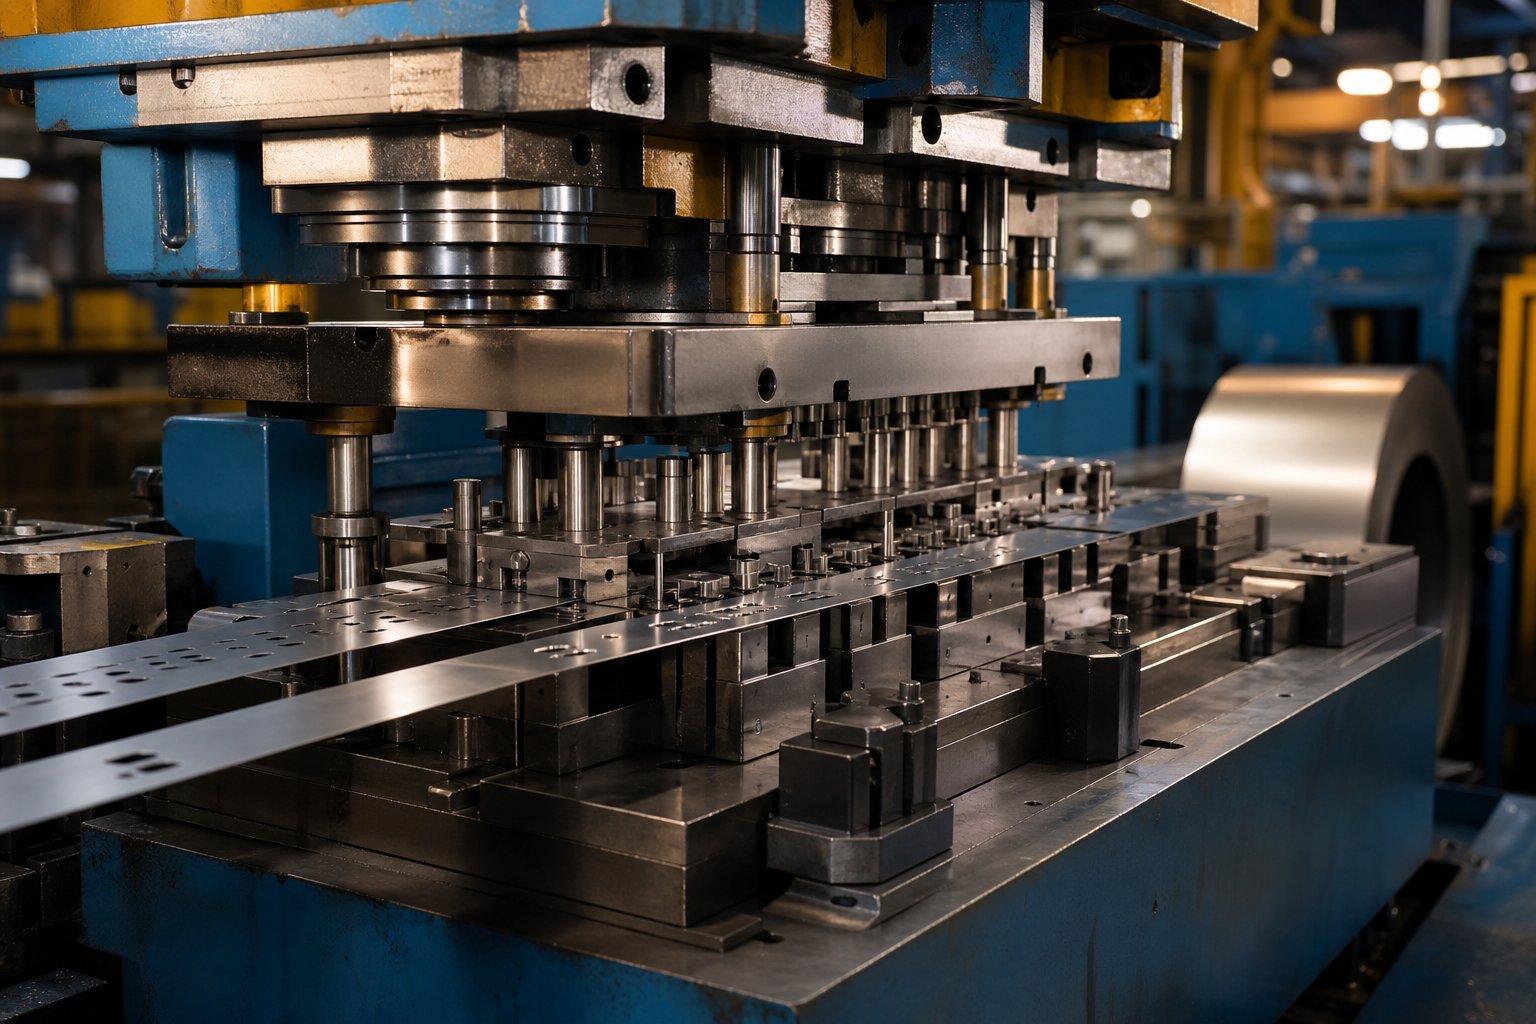
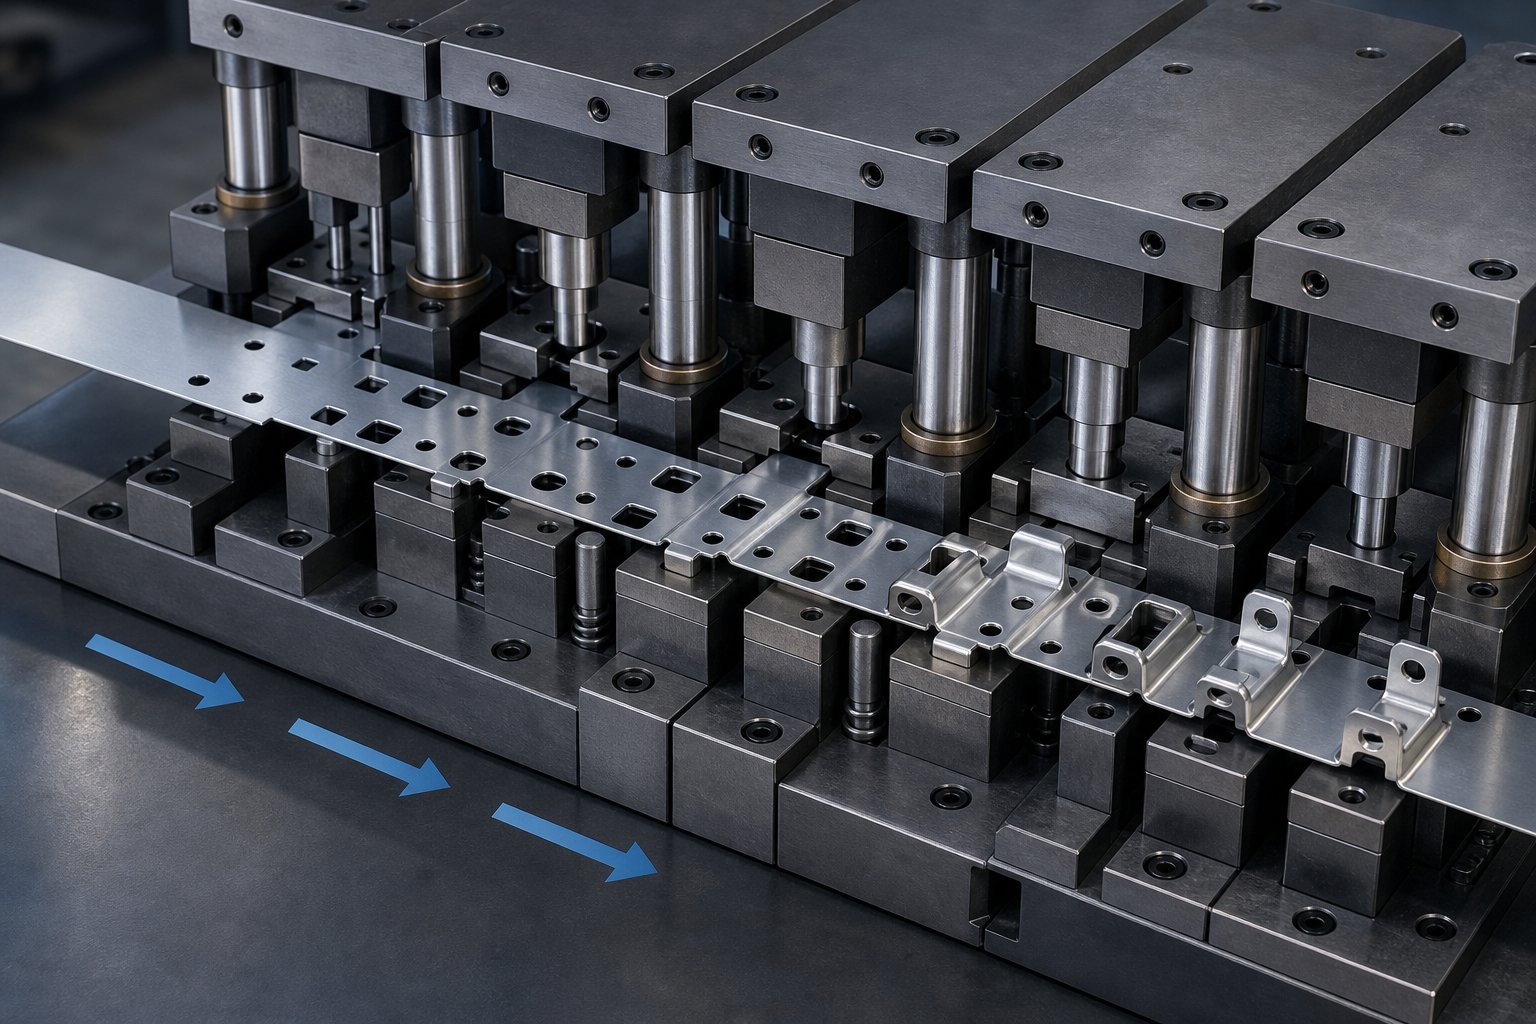
Прогресивно штанцање је процес обликовања метала у коме се континуирана трака метала увлачи кроз једну матрицу која садржи више станица, од којих свака изводи посебну операцију - пробијања, слепљивања, савијања или формирања - све док се готов део не одвоји на крајњој станици сваким потезом притиска.
Даклешта је прогресивна мртва, тачно? Замислите то као монтажну линију компримовану у један алат. Намотај равног лима - челика, алуминијума, бакра или других легура - се одмотава и убацује у пресе за штанцање. Са сваким потезом, трака напредује прецизан прираст (који се назива корак матрице) до следеће станице. Једна станица може пробити рупу, друга савија језичак, а друга формира контуру. Док трака стигне до последње станице, потпуно обликована компонента се ослобађа. Остаци носеће траке постају отпад који се може рециклирати.
Прогресивна компанија за штанцање дизајнира, прави и покреће ове алате са више-станица за производњу готових делова у великом обиму. Пресе обично раде између 25 и преко 200 удараца у минути, што значи да једна матрица може произвести стотине идентичних компоненти сваких неколико минута. Резултат је поновљива геометрија, чврсте толеранције и ниски по{5}}јединични трошкови када се алат постави на место.
Како се прогресивни матрици разликују од појединачних{0}}умирица
Замислите да вам је потребан носач који захтева рупу, две кривине и зарез. Са алатом за једну-станицу, свака од тих операција се одвија у посебном калупу у посебном циклусу пресовања. Оператор - или робот - ручно помера део између станица. Ради за прототипове или кратке серије, али је спорији и доводи до грешака у руковању.
Прогресивно штанцање метала елиминише руковање тим делом-до-у потпуности. Пошто трака остаје повезана преко носеће мреже, свака операција остаје усклађена са истим датумом. Добијате краће време циклуса, мање варијабли квалитета и драматично ниже трошкове рада. Замена{5}}је веће унапред улагање у алате - прилагођена прогресивна матрица може да се креће од 10.000 до 200.000 долара или више у зависности од сложености делова и броја станица.
За купце који набављају компоненте средње{0}}до-велике{2}}компоненте - мисле да хиљаде до милион делова годишње - прогресивно штанцање је често најисплативији-пут. Разумевање како се ово разликује од једноставнијих метода даје вам основу за процену да ли могућности добављача заиста одговарају вашим захтевима производње.
Та процена, међутим, зависи од сазнања шта се дешава унутар калупа на свакој станици и како одлуке о распореду траке директно утичу на квалитет делова, употребу материјала и цену.
Како функционише процес прогресивног штанцања корак по корак
Одлуке о распореду траке обликују све што следи -, од тога колико станица садржи матрица до тога колико сировог материјала заврши као отпад. Разумевањепрогресивни процес штанцањана овом нивоу раздваја купце који ухвате црвену заставу добављача од оних који открију проблеме након што је алат плаћен.
Распоред траке и секвенцирање станица
Сваки прогресивни дизајн калупа за штанцање почиње са распоредом траке. Инжењери тачно планирају како ће део бити оријентисан на металну траку, које операције се дешавају на којим станицама и колико материјала се налази између сваке карактеристике. Овај нацрт одређује корак увлачења (раздаљину којом трака напредује по потезу), ширину мреже носача и редослед резова и облика.
Зашто је секвенцирање толико важно? Пиерцинг и урезивање обично долазе на прво место, док је материјал и даље раван и стабилан. Савијање и обликовање следе након постављања профила. Ако обрнете тај редослед, рупе и прорези се могу изобличити током каснијих корака формирања, гурајући делове ван толеранције. Добро-испланиран распоред траке такође балансира силе сечења на станицама како би се спречило да се трака преврне или извија унутар калупа.
Коришћење материјала је место где прогресивни дизајн калупа за штанцање директно утиче на вашу цену. Референтна вредност индустрије циља најмање 75% ефикасности материјала. Инжењери то постижу оптимизовањем угњежђивања делова - понекад нагињући делове под углом или коришћењем алтернативних конфигурација носача - да би минимизирали скелет који остаје иза. Ширина носача прати практично правило: обично најмање два пута већа од дебљине материјала да би се одржала крутост траке без трошења залиха.
Од завојнице до готовог дела
Замислите калем од лима тежак стотине или хиљаде фунти. Прогресивни процес штанцања трансформише тај сирови калем у прецизне компоненте кроз строго контролисану секвенцу. Ево како типичан циклус ради на прогресивној машини за штанцање:
- Пуњење и одмотавање намотаја:Метални калем се монтира на одмотавач, који исплаћује траку контролисаном брзином која одговара брзини пресовања.
- Исправљање:Трака пролази кроз исправљач који уклања скуп намотаја - меморију закривљености од намотавања - тако да материјал улази у калуп равно и без напрезања-.
- Храњење:Серво улагач помера траку за прецизну растојање са сваким потезом притиска, обично тачно до хиљадитих делова инча.
- пилотирање:Пилотне игле захваћају унапред{0}}избушене рупе како би закључале траку у тачан положај пре него што дође до формирања.
- Секвенционалне операције станице:Свака станица обавља свој одређени задатак - пробијајући рупе, затварање профила, савијање језичака, карактеристике цртања, површине за ковање или детаље утискивања.
- Превоз превозника:Током читавог процеса, део остаје повезан са носећом траком, која делује као транспортер који помера радни предмет од станице до станице.
- Коначни прекид:На последњој станици, готов део се одваја од носеће траке.
- Избацивање и прикупљање:Завршени делови падају у канте или на транспортере, док се отпадни комади и истрошена носећа трака усмеравају на рециклажу.
Цео овај циклус - од увлачења до избацивања - се дешава са сваким појединачним потезом притиска. При високим производним брзинама, прог матрица која ради на 200 или више удараца у минути може произвести хиљаде готових делова на сат уз минималну људску интервенцију.
Пилот рупе и тачност регистрације
Пилот рупе су вероватно најкритичнија карактеристика у прогресивном алату. То су мале, прецизно избушене рупе - које се обично праве на првој или другој станици - које служе једној сврси: одржавању сваке наредне операције усклађене са истом референтном тачком.
Ево проблема који решавају. Серво хранилице су тачне, али мање варијације у удаљености довода се акумулирају на више станица. Без корекције, део коме је потребна рупа у центру на 5 мм од ивице савијања може да се помери 0,05 мм по станици - довољно да избаци коначне димензије из спецификације преко матрице од 10- станица. Пилотне игле, улазећи у унапред{8}}избушене рупе непосредно пре затварања пресе, физички поново региструју траку у њену исправну позицију сваким потезом.
За прецизан рад, размак од пилот-до-рупе обично износи између 0,0005 и 0,001 инча. То чврсто приањање осигурава да се трака не може померати бочно или уздужно током формирања. Када делови добављача показују недоследне рупе-до-односа, истрошени пилоти или пилоти неодговарајуће величине су често кривац - сигнал квалитета који вреди истражити током провера добављача.
Дизајн носеће траке директно је повезан са поузданошћу пилота. Ако је носач преузак или му недостаје крутост, може се савијати између станица, узрокујући да се пилот рупе издужују током времена. Инжењери балансирају ширину носача са уштедом материјала, знајући да неуспешан носач значи неуспешну производњу без обзира на то колико ефикасно угнежђење изгледа на папиру.
Ове основе дизајна - распоред траке, секвенцирање станица и регистрација пилота - чине техничку основу која одваја способне добављаче од оних алата за склапање које не разумеју у потпуности. Прави тест долази када упоредите како различите методе калупа рукују деловима који превазилазе једноставне равне геометрије.
Поређење прогресивних матрица са методама трансфера и сложеног штанцања
Не припада сваки део у прогресивном коцку. Препознавање те разлике један је од најјаснијих сигнала који одвајају информисане купце од оних који прихватају све што добављач предложи. Ако продавац препоручује прогресивно штанцање метала за део који би боље одговарао процесу преноса или сложеног процеса, то је црвена заставица коју вреди уочити рано.
Прогресивни у односу на трансфер против сложеног штанцања
Свака метода користи пресу за калупљење и штанцање за обликовање лима, али се суштински разликују по томе како се материјал креће, са којом геометријом рукују и где имају економског смисла.
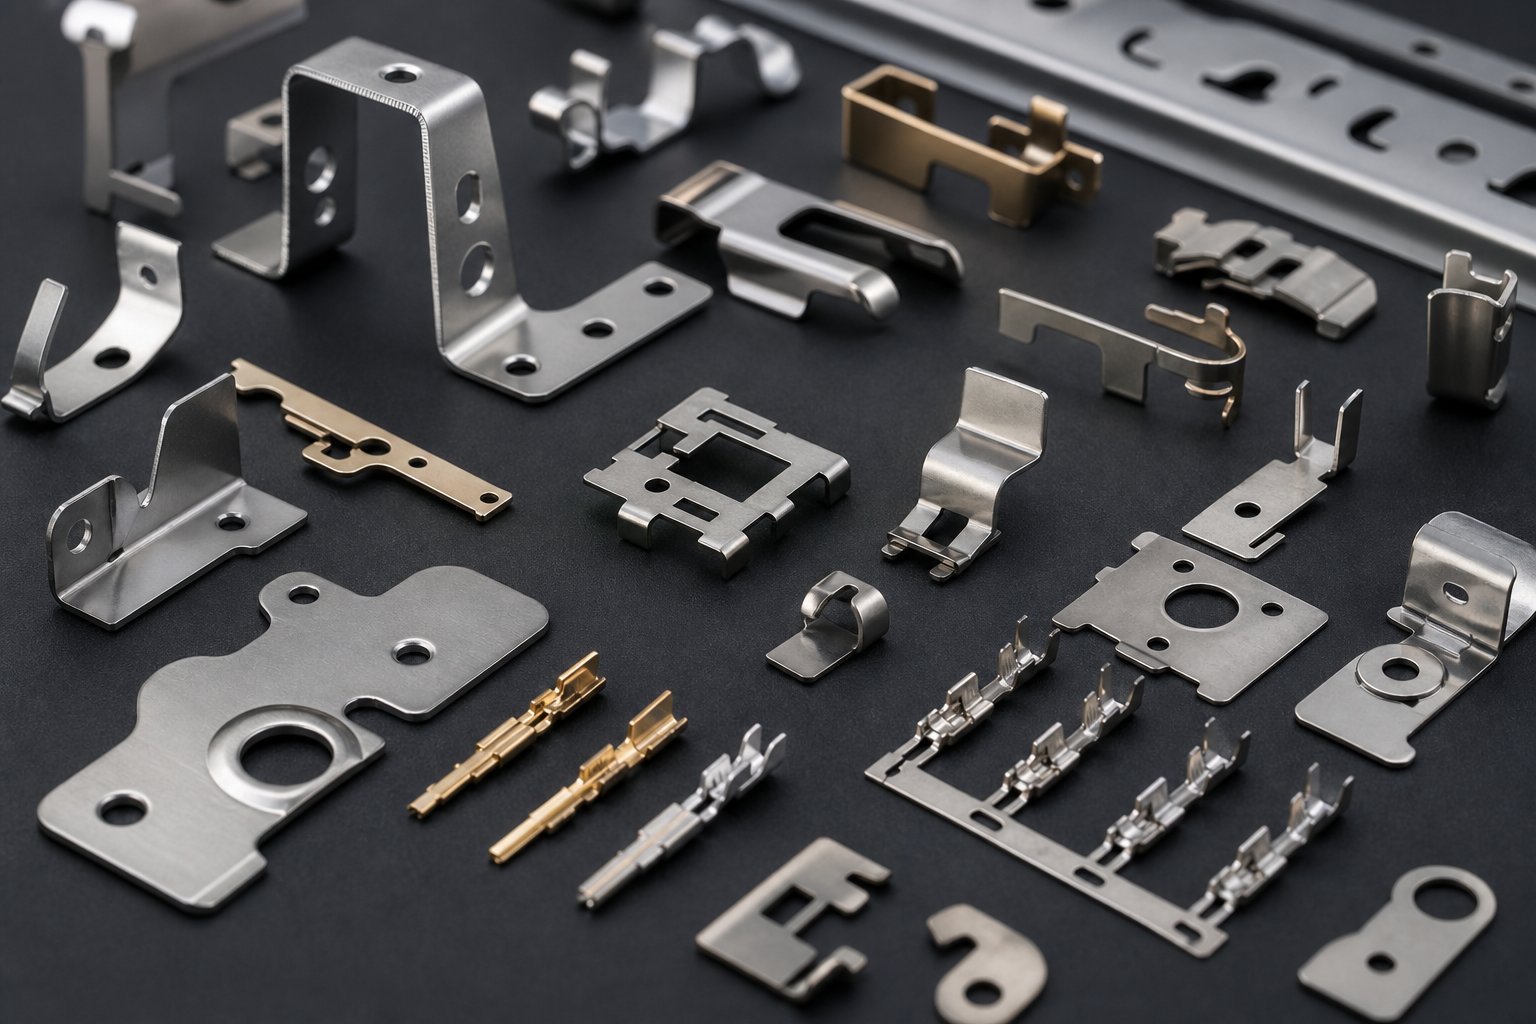
Прогресивни умиредржите радни предмет причвршћен за носећу траку. Трака иде напред станицу по станицу, преузимајући нове карактеристике са сваким притиском притиска. Ово чини прогресивне калупе идеалним за-серијске серије малих-до-средњих делова са умереном геометријском сложеношћу - носача, терминала, копчи и конектора које производе стотине хиљада.
Трансфер умиреодвојите бланко од траке на првој станици. Механички прсти или механизми шатла затим померају ту слободну празнину између следећих станица. Пошто део више није ограничен ширином траке, трансфер штанцање обрађује веће компоненте и дубље извлачење које прогресивне матрице не могу да издрже. Замислите структуралне аутомобилске панеле, цилиндрична кућишта или дубоко{3}}извучене чаше.
Спој умиреизвршите вишеструке операције сечења - као што су слепљење и бушење - једним притиском. Одликују се у производњи једноставних равних делова где је чврста концентричност између унутрашњих и спољашњих профила критична, као што су подлошке, равни прстенови и електрични слојеви. Брзина је мања од прогресивног штанцања, али је прецизност димензија између карактеристика инхерентно супериорна јер се све сече истовремено.
Табела у наставку приказује ове методе према критеријумима који су најважнији током процене добављача:
| Критеријуми | Прогрессиве Диес | Трансфер Диес | Цомпоунд Диес |
|---|---|---|---|
| Парт Сизе | Мали до средњи (ограничено ширином траке) | Средње до велике (без ограничења траке) | Мали до средњи (равни профили) |
| Праг обима производње | Висока (обично 100,000+ годишње) | Средње до високе (10.000–500,000+) | Ниско до средње (1.000–100.000) |
| Геометријска сложеност | Умерено (савија се, формира, буши у једној равни) | Високо (дубоко цртање, формирање више{0}}оса) | Ниско (само операције равног сечења) |
| Трошкови алата | Високо (10.000–200.000 УСД+) | Умерено до високо | Ниска до умерена |
| Цицле Спеед | Најбржи (до 1,200+ ударац/мин) | Умерено (механички пренос ограничава брзину) | Умерено (један-такт, мањи проток) |
Приметићете да се прогресивни методи преноса калупа и штанцања преклапају у средњем{0}}опсегу запремине. То преклапање је управо оно где је стручност добављача најважнија - искусни инжењер може да идентификује који метод даје бољу економичност по-јединици за вашу специфичну геометрију и годишњу потражњу.
Геометрије делова које нису прикладне за прогресивне калупе
Поштени добављачи ће вам рећи када су прогресивне матрице погрешан алат за посао. Ево сценарија у којима не успевају:
- Дубоко извлачење премашује ограничења материјала:Када дубина извлачења дела прелази отприлике његов пречник или најмању ширину, трака не може да одржи интегритет између станица. Материјал се истањи преко прихватљивих граница или се потпуно поцепа. Преносно штанцање, које омогућава поновно-хватање и поновно исцртавање слободног бланка, поуздано управља овим геометријама.
- Превелики делови:Прогресивне матрице су ограничене доступним ширинама траке, обично максимално око 24 инча у зависности од капацитета пресе. Делови већи од онога што калем може да обезбеди једноставно неће одговарати формату.
- Екстремно мале количине:Ако је годишња потражња испод 5.000 до 10.000 јединица, улагање у алате за прогресивну матрицу ретко се враћа. Једноставније подешавање једне-станице или сложене матрице нуде бржи и јефтинији пут до производње.
- Делови који захтевају операције на више површина:Пошто трака ограничава оријентацију, прогресивне матрице се боре са карактеристикама које се морају формирати на врху, дну и бочним странама компоненте у једном пролазу. Системи за пренос, са својом способношћу да ротирају и поново позиционирају празнине, природније се баве-радом на више површина.
Добављач који гура прогресивне матрице за сваку примену, без обзира на уклапање, даје предност коришћењу своје опреме у односу на потребе вашег пројекта. Најбољи партнери за калупе и штанцање препоручују метод који одговара вашем делу - чак и када то значи другачији процес од њихове примарне могућности.
Знати који метод одговара вашој геометрији и запремини је темељ. Следеће питање је да ли ваша специфична индустрија додаје захтеве - толеранције, сертификате материјала или стандарде усаглашености - који додатно сужавају које добављаче заиста могу да испоруче.
Индустрије и типови делова који су најпогоднији за прогресивно штанцање
Захтеви{0}}специфични за индустрију више од сужавања вашег ужег избора добављача - они одређују да ли је прогресивно штанцање чак и прави процес за дотични део. Црвена застава коју вреди ухватити рано? Добављач који на својој веб страници наводи „аутомобилску, електронику, медицину и ХВАЦ“ без објашњења које карактеристике делова у тим секторима заправо захтевају прогресивни алат. Тај јаз између генеричке ознаке индустрије и стварног техничког уклапања је место где се дешавају погрешни кораци у набавци.
Заједничка нит у свакој индустрији у којој доминирају прогресивне матрице није сам сектор. То је комбинација троделних карактеристика: конзистентне поновљиве геометрије, великих годишњих запремина (обично десетина хиљада до милиона јединица) и материјала компатибилних са континуираним формирањем трака. Када ваша компонента означи сва три поља, прогресивно штампање даје неупоредиву економичност.
Захтеви за аутомобилске и ЕВ компоненте
Произвођачи оригиналне опреме за аутомобиле и произвођачи електричних возила троше прогресивне жигосане аутомобилске делове у милионима сваке године. Али шта чини носач, конектор или клип погодним за овај процес? Своди се на специфичне карактеристике које су у складу са формирањем траке са више{1}} станица:
- Обим оправдања:Једна платформа возила може захтевати 500.000 до 2 милиона јединица годишње само једног носача. Те количине брзо амортизују трошкове алата, често надокнађујући инвестицију у року од неколико месеци.
- Димензиона поновљивост на дугим стазама:Структуралне копче и носачи сензора морају одржавати толеранције циклус за циклусом без помака. Прогресивне матрице, са својим пилот-регистрованим увлачењем траке, пружају ту доследност где методе са једном-станицом уводе кумулативну варијацију руковања.
- Компатибилност материјала:Аутомобилски делови обично користе високо{0}}ниско-легирани челик, поцинковани челик или алуминијум - све материјале који се поуздано напајају из котура и формирају се предвидљиво при прогресивним брзинама штанцања.
- Интеграција{0}}више функција:Типична ЕВ сабирница или конектор батерије захтева пробушене рупе, формиране језичке и коване контактне површине. Прогресивне матрице постижу све ово у једном пролазу, уместо да усмеравају делове кроз више операција.
- Безбедносна{0}}критична доследност:Компоненте седишта, кућишта ваздушних јастука и структурна ојачања суочавају се са строгим захтевима ППАП и ИАТФ 16949. Штанцање великог обима произведено у контролисаном, аутоматизованом прогресивном циклусу инхерентно смањује људски-променљиви ризик квалитета.
За ЕВ{0}}специфичне примене, бакарне и алуминијумске сабирнице које носе велика струјна оптерећења захтевају ивице{{1}без ивица и прецизне попречне-пресеке. Прогресивне матрице са правилно одржаваним резним ивицама дају завршну обраду при производним брзинама којима дискретна обрада не може да достигне економично.
Апликације за електронику и медицинске уређаје
Минијатуризација води обе ове индустрије ка прогресивном штанцању, иако из различитих разлога.
У електроници имате посла са терминалима, заштитним конзервама, кућиштима конектора и расхладним елементима - који често имају пречник од само неколико милиметара. Прогресивно штанцање бакра овде доминира јер легуре бакра и месинга нуде проводљивост коју ове компоненте захтевају, а истовремено се могу високо обликовати у танким мерама. Кључне карактеристике које чине електронске делове прогресивним-кандидатима за умирање укључују:
- Изузетно уске толеранције:За контактне опружне терминале могу бити потребни углови савијања унутар пола степена да би се одржала одговарајућа сила парења. Прогресивне матрице са прецизним пилотима постижу тачност позиционирања унутар 0,001 инча на свакој станици.
- Мерачи танког материјала:Уобичајене су дебљине трака од 0,1 мм до 0,5 мм. Ови мерачи су непрактични за индивидуално руковање празним деловима, али се глатко провлаче кроз прогресивни алат.
- Висок број комада:За једну серију конектора може бити потребно 10 милиона терминала годишње. Само прогресивно штанцање економично испоручује те количине.
- Излаз од колута-до-:Многи електронски терминали остају на носећој траци након штанцања, испоручују се у облику котура за аутоматско уметање током склапања ПЦБ-а.
Медицинско прогресивно жигосање дели захтеве за прецизношћу, али додаје регулаторна ограничења. Компоненте хируршких инструмената, кућишта уређаја за имплантацију и делови дијагностичке опреме захтевају ивице-без ивица, биокомпатибилне материјале (првенствено нерђајући челик или легуре титанијума) и потпуну следљивост од серије котура до готовог дела. Карактеристике које сигнализирају прогресивну погодност калупа за медицинске примене укључују:
- Захтеви за{0}}слободне ивице:Кућишта имплантата и хируршке копче не могу имати оштре ивице које могу оштетити ткиво. Правилно дизајниране прогресивне матрице са исправним зазорима-до-матрице производе ивице које испуњавају медицинске{3}}спецификације површине без секундарног уклањања ивица.
- Сљедивост партије:Аутоматизоване прогресивне линије за штанцање могу да прате топлотне бројеве калемова и да их повежу са специфичним серијама производње - критичним за усаглашеност са ФДА.
- Конзистентна завршна обрада површине:Дијагностичке компоненте и хируршки алати захтевају уједначене површине за компатибилност стерилизације.
ХВАЦ и индустријски делови
ХВАЦ прогресивно штанцање покрива широк спектар компоненти, од малих ребара измењивача топлоте до већих носача кућишта. Оно што их уједињује је геометрија погодна за обликовање трака и запремине које оправдавају наменску алатку:
- Ребра измењивача топлоте:Ови танки алуминијумски или бакарни елементи имају понављајуће шаре са ламелама утиснуте при изузетно великим брзинама - често 800 или више потеза у минути. Њихова уједначена геометрија и огромне годишње количине чине их уџбеничким прогресивним матрицама.
- Носачи кућишта и копче за монтажу:ХВАЦ јединице користе десетине обликованих челичних носача за монтажу компресора, причвршћивање канала и држање панела. Сваки тип носача може радити од 100.000 до 500.000 јединица годишње на више модела опреме.
- Моторне ламинације:Статори и ротори електромотора у вентилаторима за вентилацију и климатизацију састоје се од наслаганих плоча избушених од електричног челика. Прогресивне матрице производе их великом брзином уз чврсту концентричност која је потребна за ефикасност мотора.
- Компоненте вентилационе решетке:Понављајући прорезни узорци у лиму погодни су за прогресивне операције пробијања и обликовања.
Индустријске апликације одражавају ове особине - компоненти транспортера, електричних делова кућишта и хардвера за причвршћивање, сви они деле профил запремине и геометрије којима прогресивно штанцање најбоље служи.
Препознавање да ли ваши делови заиста одговарају овим профилима је важно јер обликује питања која постављате током процене добављача. Продавац са великим искуством у вашој индустрији ће референцирати специфичне начине отказа, понашање материјала и изазове толеранције јединствене за вашу апликацију -, а не само навести листу сектора за које тврде да служе. Та дубина свести о квалитету и методе инспекције које то подржавају откривају стварну дистанцу између способних добављача и оних који су једноставно опремљени пресама.
Контрола и инспекција квалитета у прогресивном штанцању
Добављач може да наведе сваки сертификат на својој почетној страници и да и даље шаље лоше делове. Права разлика између способне компаније за прогресивно штанцање и оне која само поседује пресе је оно што се дешава између првог потеза и пристаништа за отпрему - система за праћење, технологије сензора и протокола за реаговање-на кварове који су уграђени у свакодневну-да-производњу. Када схватите како контрола квалитета треба да изгледа у високопрецизном штанцању метала, можете уочити продавце који то заправо практикују у односу на маркетиншки језик за рециклажу.
У-Осећању матрице и праћењу{1}}у реалном времену
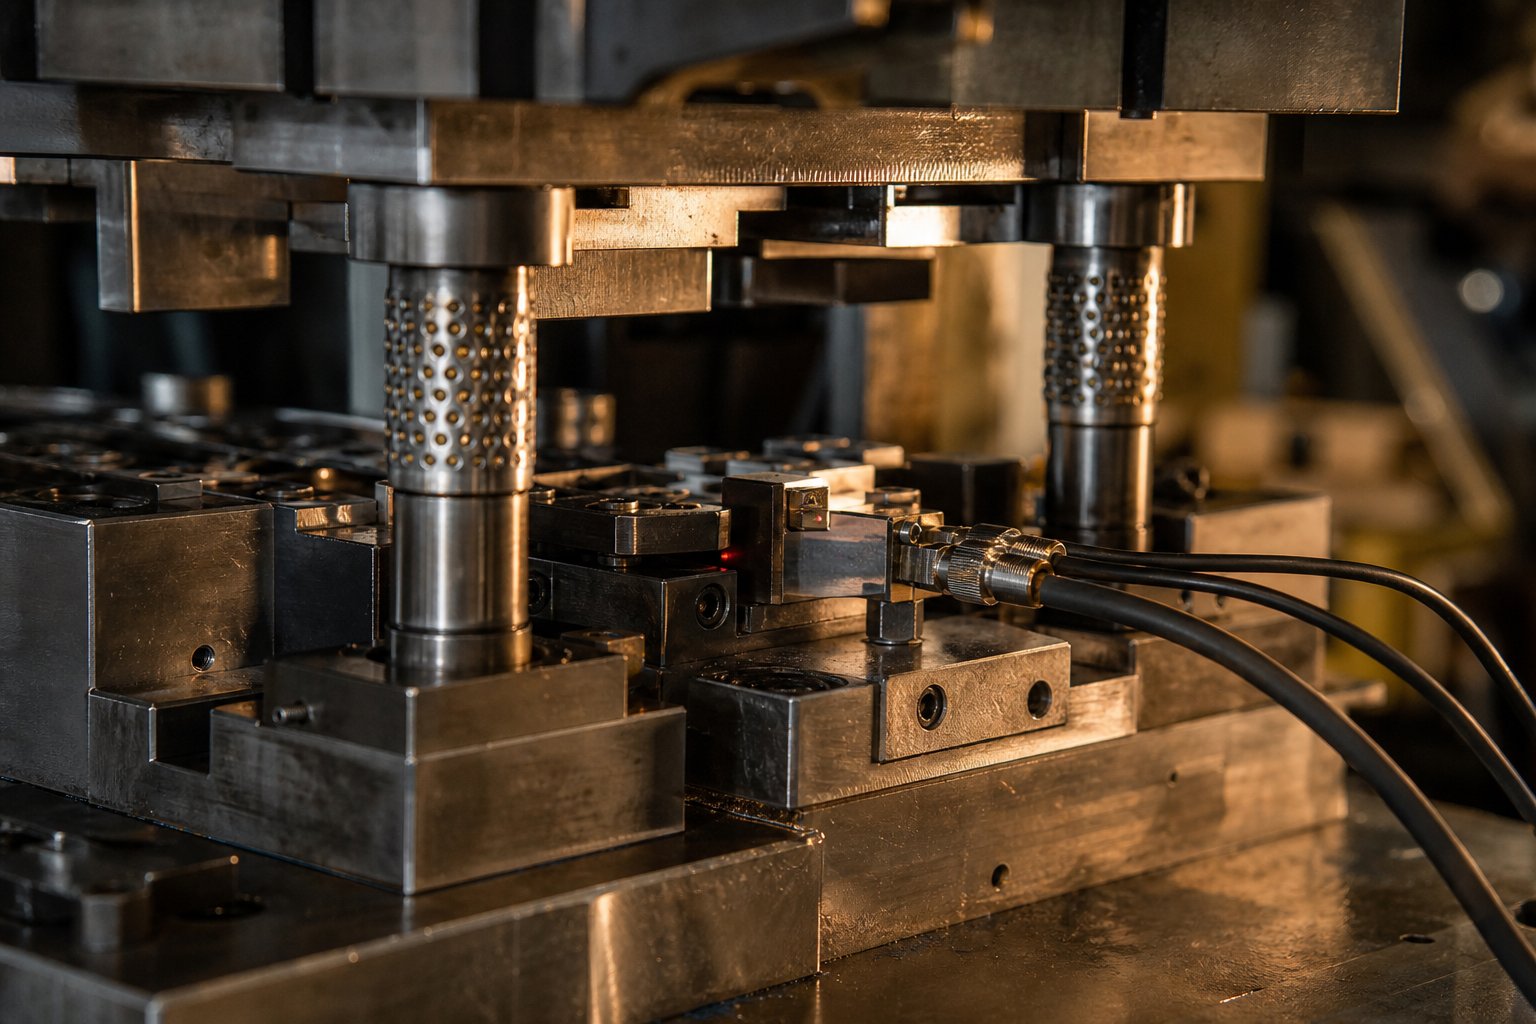
У-осигурање је почело као превенција пада. Рани системи су радили једну ствар: зауставили су пресу пре него што су се горња и доња половина матрице катастрофално судариле. Само то је уштедело десетине хиљада трошкова поправке. Али технологија је еволуирала. Модерно у-осетљивању калупа сада функционише као непрекидна капија квалитета - која открива аномалије као што су повлачење пужева, услови погрешног увлачења и хабање ударцапренеисправни делови икада доспеју у канту.
Како то функционише? Сензори уграђени директно у алат прате специфичне услове сваког потеза. Најчешће конфигурације укључују:
- Сензори нивоа скидача:Сензори близине постављени на угловима доње матрице прате да ли се плоча за скидање затварача на очекивану дубину. Ако повучени пуж падне на површину траке, спречава скидач да постигне пун ход - и сензор зауставља пресу у року од једног потеза. На материјалима тањим од 0,010 инча, аналогни сензори мере дубину скидача до унутрашњости+/- 0.0005 инча.
- Детекција присуства рупа:Спрингбацк сонде или оптички сензори потврђују да постоје избушене рупе на свакој станици. Рупа која недостаје обично значи да сломљени ударац - који га одмах ухвати, спречава оштећење низводно и накупљање отпада.
- Праћење силе:Минијатурне ћелије за оптерећење уграђене у специфичне држаче бушотина детектују промене силе које указују на затамњење, ломљење или варијације материјала. Свако значајно померање силе сигнализира да је квалитет дела угрожен.
- Верификација присуства функције:Дигитални сензори потврђују да су састављене компоненте - утиснута навртка, уметак са зделом-напајањем или секундарна трака - правилно постављени. Ово је посебно вредно у алатима који су укључени у-операције састављања калупа, где би недостајуће компоненте произвеле -нефункционалне делове.
Напредни системи превазилазе једноставне стоп/старт логике. Конфигурације затворене{1}}конфигурације користе аналогне сензоре за мерење углова савијања или дебљине материјала у реалном времену, а затим командују сервомоторима за подешавање станица за формирање између потеза. Матрица се сама-исправља без заустављања штампе. Овај ниво контроле је најважнији код прецизног штанцања за чврсте-толеранције, високе-компоненте марже - и представља снажан сигнал софистицираности добављача током процене.
Када обилазите објекат добављача, потражите физичке доказе: пупчане конекторе који повезују алате са контролама за пресовање, разводне кутије сензора са војним{0}}специфичним конекторима и наменску лабораторију за сензоре у којој техничари мапирају поља сензора пре него што се направе чак и матрице. Продавнице које имају прогресивну пресу за штанцање без видљиве сензорске инфраструктуре се ослањају само на будност оператера - ризичан предлог за ненадзиране линије за штанцање велике брзине које раде стотине потеза у минути.
Уобичајени режими кварова и како их спречити
Прогресивни кварови ретко долазе као један катастрофалан догађај. Већина проблема се постепено развија кроз накупљање хабања, нестабилност траке и недоследност подмазивања током континуиране производње. Разумевање ових режима квара помаже вам да процените да ли су праксе одржавања добављача проактивне или реактивне.
Табела у наставку приказује најчешће прогресивне режиме квара матрице са њиховим основним узроцима и стратегијама превенције које треба да -ради добро покренута операција:
| Фаилуре Моде | Основни узрок | Метода превенције |
|---|---|---|
| Формирање неравнина | Истрошене резне ивице, неправилан размак од-за- матрице, недовољно подмазивање | Распореди оштрења засновани на-броју-хода, уметци од карбида на местима високог-хабања, правилан дизајн зазора (обично 5-10% дебљине материјала по страни) |
| Повлачење пужева | Вакум између пробоја и отпада, хабање површине ударца, превелика отпорност на скидање | Системи за удувавање ваздуха, ејектори опруге, геометрија растерећења вакуума, надзор сензора-нивоа скидача |
| Разређивање материјала у станицама за извлачење | Превелика дубина извлачења, неадекватно подмазивање, неправилна сила држача бланка | Више-секвенцирање извлачења, оптимизација вучних перли, праћење силе са предиктивним прилагођавањем |
| Димензионални дрифт | Хабање пилотске осовинице, недоследност система напајања, топлотно ширење током дугих вожњи | Инспекција дозволе пилота у заказаним интервалима, калибрација серво фидера, СПЦ тренд са контролним границама |
| Пунцх бреак | Пробој мале величине у односу на дебљину материјала, бочно оптерећење због неусклађености траке | Вођени системи за скидање, ојачани дизајн пробоја, оптички сензори који проверавају присуство врха ударца при сваком удару |
| Стрип мисфеед | Грешке у времену отпуштања улагача, истрошене водилице, сет завојница није у потпуности исправљен | Сензори{0}}прогресије фида (верификација ангажовања пилота), вођени подизачи траке, провере калибрације машине за исправљање |
Обратите пажњу на то колико су ти кварови међусобно повезани. Хабање ударцем повећава висину шиљака, што подиже отпорност на скидање, што доводи до тога да се пужеви залепе током повлачења - један основни узрок који се јавља кроз више симптома. Добављачи који прате само видљиве симптоме (оштрине) без решавања узводног узрока (стање ударца) боре се против бесконачне петље реактивног одржавања.
Програми превентивног оштрења засновани на стварном броју удараца, а не само на визуелној инспекцији, представљају најбољу праксу. Штанцање нерђајућег челика великом брзином, на пример, захтева чешће интервале оштрења него мекши материјали попут бакра или алуминијума. Добављач који може да вам каже своје прагове оштрења за ваш специфични материјал и геометрију показује истинску контролу процеса - не само власништво над опремом.
СПЦ и методе инспекције за жигосане делове
Статистичка контрола процеса премошћује јаз између-осигурања (који хвата тренутне катастрофалне догађаје) и завршне инспекције (која открива дефекте након чињенице). СПЦ прати димензионалне трендове током производних циклуса, означавајући када се процес креће према контролној граници пре него што делови заиста изађу из спецификације.
За пресу за штанцање која производи десетине хиљада делова по смени,{0}}провера сваког стотог дела је неопходна, али недовољно. СПЦ додаје математичку структуру том узорковању. Оператери мере критичне димензије - позиције рупа, углове савијања, укупне профиле - и исцртавају их на контролним графиконима. Вестерн Елецтриц правила означавају обрасце који указују на померање процеса чак и када појединачна очитавања остају унутар толеранције.
Предиктивни СПЦ ово иде даље. Уношењем података о тонажи, очитавања температуре матрице и података о притиску подмазивања у АИ моделе, савремени системи детектују померање 2 до 6 сати пре него што лош део стигне на транспортер. Добављач за аутомобиле првог реда који користи овај приступ је известио54% смањење отпада-везаног за цепање и 61% смањење дефекта борапреко 14 прогресивних линија коцкица. Таква врста управљања квалитетом{2}}управљаном подацима постаје све више стандард за операције сертификоване ИАТФ 16949.
Поред СПЦ-а, методе инспекције за штампане делове обично укључују:
- Системи за вид:Камере велике{0}}брзине постављене на излазу из матрице верификују стање површине, квалитет ивица и усаглашеност димензија при пуној брзини производње. Они хватају козметичке недостатке и грубе димензионалне грешке које СПЦ узорковање може пропустити између интервала мерења.
- Оптички компаратори:Користећи се током подешавања и периодичних провера, ови пројектни делови силуете у односу на слојеве толеранције за брзу геометријску верификацију.
- ЦММ (координатне мерне машине):Обезбедите највећу прецизност за критичне димензије током прве-инспекције артикла и периодичних ревизија, иако су преспоре за употребу у производњи.
- Иди/не-иди мерила:Прилагођени уређаји који верифицирају критичне карактеристике - пречнике рупа, висине језичака, укупну равност - кроз физичке провере пролазности/неуспјеха на преси.
Црвена заставица овде је очигледна: добављач који не може да опише свој СПЦ протокол, да вам покаже контролне карте из недавних покретања или објасни своју инфраструктуру сензора вероватно ради на инспекцији-после-само-чињенице. Тај приступ проналази недостатке. То их не спречава. А код високопрецизног штанцања метала где се толеранције мере у хиљадитим деловима, проналажење дефеката након серије од 50.000 комада значи сортирање или распадање целе серије.
Системи квалитета говоре како добављач размишља о ризику. Али следећа практична питања са којима се купци суочавају - колико је времена потребно за израду алата, који материјали најбоље раде и да ли вертикално интегрисана продавница испоручује брже од једне спољне конструкције матрице - директно одређују временске рокове пројекта и укупне трошкове власништва.
Временски рокови пројекта и материјална разматрања за купце
Можете имати најсофистицираније системе квалитета, али ништа од тога није важно ако ваш алат траје шест месеци дуже од очекиваног или ваш одабрани материјал истроши ивице пробоја брже него што је предвиђено распоредом одржавања. Време испоруке и избор материјала су место где тимови за набавку или граде удобне бафере пројекта или се муче да објасне кашњења планерима производње.
Времена израде алата и шта их покреће
Обично је потребна-прогресивна матрица високог квалитета12 до 20 недељаза пројектовање, машину, термичку обраду, млевење, склапање и пуштање у рад. Тај распон постоји јер сложеност веома варира. Једноставна матрица са 6-станица за равни носач са неколико рупа могла би да слети ближе 10 недеља. Матрица од 30-станица која производи чврсти-конектор за толеранцију са уцртаним карактеристикама, кованим површинама и урезивањем у матрици може да прође последњих 20 недеља – посебно ако доступност алатног челика или редови топлотне обраде стварају уска грла.
Шта конкретно покреће варијације временске линије?
- Број станица:Више станица значи више појединачних компоненти за пројектовање, машинство, уклапање и отклањање грешака. Свака станица додаје ЕДМ време, пролазе брушења и сложеност монтаже.
- Захтеви толеранције:Уже толеранције делова захтевају уже толеранције компоненти матрице, што повећава циклусе брушења и прегледа. Карактеристике које се држе на +/- 0.025 мм захтевају знатно више итерација пробног рада од оних на +/- 0.1 мм.
- Материјал који се штампа:Матрице које раде од нерђајућег челика или легура високе{0}}кости често захтевају уметке од карбида или специјализоване премазе, додајући време набавке и третмана у распоред израде.
- Промене дизајна након одобрења:Ревизија у-касној фази након што је обрада започета може коштати до половине оригиналне цене алата у преради и додати недеље временској линији. Закључајте свој дизајн дела пре него што уложите капитал у челик.
Времена производње су одвојена од израде алата. Када се постави прогресивна преса и када се матрица докаже, први-делови се обично испоручују у року од неколико дана. Текућа производња зависи од доступности пресе, времена испоруке залиха калема и радних количина -, али само време циклуса ретко представља ограничење. Матрица која ради при 150 удараца у минути производи 9.000 делова на сат. Уско грло је скоро увек узводно: спремност алата, набавка материјала или приоритет у распореду.
Избор материјала и његов утицај на производњу
Прогресивни материјали за штанцање директно утичу на стопу хабања матрице, брзину производње и интервале одржавања. Одабир материјала није само питање шта готови део треба да уради - већ обликује начин на који матрица ради током стотина хиљада потеза. Ево како се најчешћи материјали понашају у прогресивном алату:
- Угљенични челик (1008, 1010, 1050):Материјал који највише опрашта за прогресивно штанцање. Прогресивно штанцање од угљеничног челика ради при великим брзинама са релативно малим хабањем матрице због мекоће и дуктилности материјала. Алат траје најдуже на овим нивоима, а интервали оштрења могу да се продуже између циклуса.
- Нерђајући челик (301, 304, 316, 410):Тврђи и абразивнији од угљеничног челика, прогресивно штанцање од нерђајућег челика захтева врхунске алатне челике (Д2 или М2) или уметке од карбида на станицама за сечење. Брзине пресовања обично опадају 20-40% у поређењу са меким челиком да би се контролисале повећане силе обликовања и стварање топлоте. Подмазивање је критично - трчање на суво скоро одмах изазива жуљење.
- Алуминијум (1100, 3003, 5052, 6061):Мекана и високоформабилна, чинећи алуминијумско прогресивно штанцање брзим и нежним за алате. Изазов је руковање материјалом: алуминијум се лако огребе и има тенденцију да се накупља на површинама без одговарајућих премаза или подмазивања. Захтеви за тонажом су нижи, што омогућава веће стопе хода.
- Бакар и месинг (Ц110, Ц260, Ц510):Одлична способност обликовања са умереним карактеристикама хабања матрице. Висока проводљивост их чини неопходним за електричне компоненте. Танко{2}}бакар ради при највећим брзинама у апликацијама за прогресивно штанцање велике брзине - које често прелазе 400 удараца у минути за мале терминале.
- Нисколегирани челик-високе чврстоће (ХСЛА) и напредни челик високе чврстоће (АХСС):Уобичајено у аутомобилским структурним компонентама. Ови материјали захтевају знатно већу тонажу штампе - што се понекад квалификује као примена за тешке штанцање - и убрзавају хабање бушотина због своје тврдоће. Станице са матрицама које рукују АХСС често укључују алате од карбида или обложене алате да би одржале прихватљив радни век.
Тонажа пресе мора одговарати чврстоћи материјала, ширини траке и броју истовремених операција. Мала преса производи недоследне делове док се бори да у потпуности формира карактеристике. Велика преса троши енергију и простор. Високобрзинско штанцање танког бакра може захтевати само 25 тона, док широки носач од нерђајућег челика са више места за извлачење може захтевати 200 тона или више на истој прогресивној преси.
Вертикално интегрисани наспрам уговорних произвођача
Тамо где ваш добављач гради своје алате мења све што се тиче брзине комуникације, брзог реаговања на решавање проблема и укупног временског оквира пројекта.
Вертикално интегрисана компанија за прогресивно штанцање дизајнира матрицу, обрађује компоненте, саставља и отклања грешке у алату и води производњу - све под једним кровом. Када се проблем појави током испробавања, произвођач алата одлази до пресе, дијагностикује проблем и модификује матрицу истог дана. Дизајнерска намера остаје нетакнута јер су инжењери који су нацртали распоред траке исти људи који брусе ударце.
Произвођачи по уговору, насупрот томе, поверавају конструкцију калупа у засебну радњу алата - понекад у иностранству. Ово уводи трење при предаји. Инжењерске промене захтевају формалну документацију између компанија. Отклањање грешака значи испоруку матрице на спољни објекат, чекање на њихов ред и наду да се тумачење поклапа са вашом првобитном намером. Времена испоруке су у просеку дуже од 4 до 8 недеља јер свака итерација пролази кроз комуникациони слој који вертикално интегрисана операција једноставно нема.
Замена?{0}} Вертикално интегрисани добављачи носе веће трошкове, што се може одразити на цене алата. Произвођачи по уговору понекад нуде ниже почетне цене коришћењем спољних продавница са нижим{2}}ценама. Али та предност цене често нестаје када узмете у обзир продужене временске рокове, преправите циклусе због погрешне комуникације и скривене трошкове управљања два односа са добављачима уместо једног.
За купце, питање које треба поставити је директно: да ли правите своје калупе у-кући и да ли могу да прођем кроз собу са алаткама током ревизије објекта? Да за оба сигнализира добављача који поседује свој процес од-до-краја. Оклевање или преусмеравање на „партнера за алате“ сигнализира другачији профил ризика - који не мора нужно бити дисквалификујући, али вреди разумети пре него што извршите поруџбине.
Временски оквири и избор материјала дефинишу шта је могуће. Следећи слој - који процењује да ли добављач заиста има инжењерску дубину, сертификате и опрему да изврши на тим могућностима - је место где дужна пажња купаца раздваја паметну набавку од скупих изненађења.
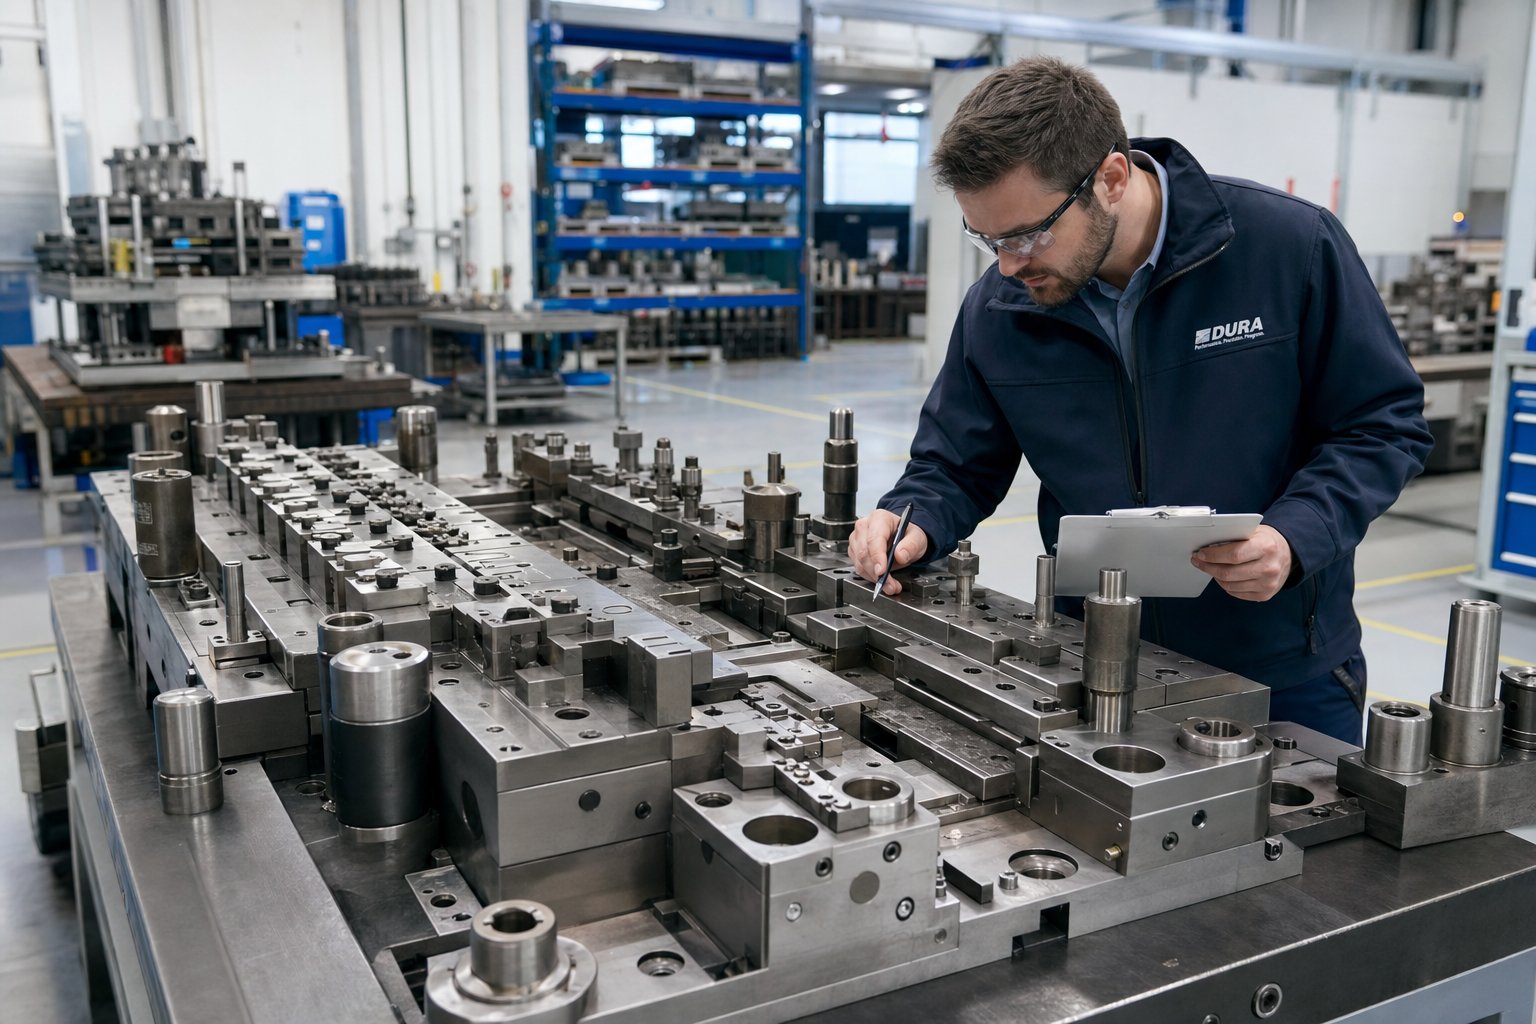
Како проценити компанију за прогресивно штанцање
Корисна је позадина сазнања који материјали раде најбоље и колико дуго је потребно за израду алата. Али када седите за столом од прогресивних произвођача матрица који се такмиче за ваш посао, потребан вам је структурирани оквир за одвајање стварних могућности од углађених продајних презентација. Критеријуми за оцењивање у наставку дају тимовима набавке и производним инжењерима поновљив метод за оцењивање добављача пре него што се потпише било који налог за куповину.
Сертификати и опрема која сигнализира стварну способност
Сертификати нису само зидни украси. Они показују да ли је компанија за прогресивно штампање уложила у системе управљања и процесну дисциплину које захтева ваша индустрија. Ево шта треба да тражите на основу вашег ланца снабдевања:
- ИСО 9001:2015- основну линију. Сви произвођачи калупа за штанцање које вреди проценити треба да држе ово као минимум. Он потврђује да су документовани процеси квалитета, размишљање-засновано на ризику и системи за процену учинка успостављени. Ако им чак и ово недостаје, оду.
- ИАТФ 16949:2016- обавезно за аутомобиле. Овај стандард додаје отприлике 100 додатних захтева поврх ИСО 9001, укључујући спремност за ППАП, методологију плана контроле и интеграцију специфичних захтева купаца за ОЕМ{4}. Ако набављате делове за било који Тиер 1 или ОЕМ програм, а добављач нема ИАТФ сертификат, то је дисквалификујућа црвена заставица.
- АС9100 Рев Д- потребно за ваздухопловство и одбрану. Овај сертификат додаје управљање конфигурацијом, протоколе за проверу првог артикла и контроле за спречавање фалсификовања{2}}делова које немају еквивалент у аутомобилским стандардима. Није заменљив са ИАТФ 16949 чак ни за добављаче који опслужују оба сектора.
Осим сертификата, спецификације опреме откривају да ли добављач може физички да произведе ваше делове. Питајте за специфичности: опсег тонаже пресе (да ли покрива ваше захтеве за материјалом и геометријом?), максимални капацитет ширине траке и оцене брзине у потезима у минути. Продавница са само лаким-прешама не може поуздано да формира носаче од нерђајућег челика, а она ограничена на 60 удараца у минути ће се борити са економиком-терминалне производње велике количине. Произвођачи металних калупа за штанцање са оригиналном дубином обично користе пресе од 25 до 300+ тона у више опсега брзина.
Старост опреме је такође важна. Пресе направљене у последњој деценији обично имају серво{1}}покретане погоне, интегрисане мониторе тонаже и програмабилне висине затварача -, што све доприноси строжој контроли процеса. Старије механичке пресе и даље производе добре делове, али захтевају више ручног надзора и немају излаз података на који се ослањају савремени системи квалитета.
Питања која треба поставити потенцијалним добављачима
Питања која постављате током евалуације откривају више о дубини добављача него било која брошура. Добављачи прогресивног штанцања са стварним искуством одговарају на ово без оклевања. Они који одбијају или генерализују сигнализирају празнине које би радије не испитали.
Користите ову контролну листу током састанака добављача или ревизије објеката:
- Који је ваш уобичајени опсег бројања станица?Искусни произвођачи прогресивних матрица рутински праве калупе са 15 до 40+ станица. Продавници која има 8 до 10 станица можда недостаје софистицираност дизајна за сложене делове.
- Која је највећа толеранција коју сте имали у производњи - не прототипу, производњи?Потражите одређене бројеве (нпр. +/- 0.013 мм на позицији рупе). Нејасни одговори попут "веома тесно" указују на то да то нису ригорозно измерили.
- Која је ваша најдужа континуирана производња на једном прогресивном алату за штанцање?Матрица која је произвела 20 милиона погодака без веће реконструкције показује и квалитет дизајна и дисциплину одржавања. Краткорочне историје сугеришу или новији алат или лошу дуговечност калупа.
- Да ли дизајнирате и правите своје прогресивне матрице у-кући?Ово је питање којераздваја праве произвођаче матрица од монтажеракоји предају алате и само воде производњу. -Унутарњи дизајн значи брже итерације, директну одговорност и инжењерске тимове који разумеју сваки детаљ вашег алата за прогресивно штампање од концепта до испробавања.
- Можете ли ми показати изглед траке из недавног пројекта и објаснити ваш проценат искоришћености материјала?Добављачи са јаким ДФМ могућностима ће вам показати стратегије угњежђења, стопе отпада и објаснити како су оптимизовали нагиб и ширину веба за смањење трошкова. Ако не могу да произведу овај артефакт, вероватно им недостаје инжењерска дубина да оптимизују ваш пројекат.
- Како изгледа ваш ДФМ процес повратних информација током цитирања?Способан партнеризазива ваш дизајн и предлаже побољшања- означавање строгих толеранција које повећавају трошкове без додавања функције, препоруку алтернатива материјала за бољу обликовност или предлагање промена геометрије које поједностављују алат. Добављач који прихвата сваки цртеж без коментара не управља вашим ризиком. Они то игноришу.
- Који је ваш протокол превентивног одржавања за калупе у активној производњи?Затражите прагове изоштравања на основу -броја- потеза и стратегије резервних компоненти. Ако раде до квара уместо да се одржавају по распореду, ваши делови ће временом деградирати.
Једна суптилна, али упечатљива разлика: искусни произвођачи прогресивних матрица говоре о проблемима које су решили. Они ће се односити на део који је захтевао компензацију повратног опруге у станицама за формирање, или материјал који је захтевао прилагођене премазе за ударце након што је стандардни алатни челик прерано отказао. Тај проблем-решавање нарације - специфичног, података{4}}подржаног и искреног у вези са изазовима - је нешто што ниједна маркетиншка углађеност не може да измисли.
Снабдевачи који ангажују изградњу матрица нису аутоматски инфериорни, али се процена мења. Морате да разумете ко заправо дизајнира алате, како се измене у инжењерингу комуницирају између организација и шта се дешава када је матрици потребна хитна поправка у 2 сата ујутру у петак. Што је добављач даље удаљен од сопственог алата, свака корективна радња траје дуже -, а у-производњи великог обима, време застоја се мери у доларима по минуту.
Са јасним оквиром за оцењивање техничких способности, последњи корак је превођење ваших специфичних захтева пројекта - потреба за запремином, материјалом, толеранцијом и усклађеношћу - у одлуку добављача која балансира између могућности и реалности трошкова и временског оквира.
Одабир правог партнера за ваше потребе прогресивног штанцања
Оквири евалуације стварају вредност само када се претворе у одлуку. Имате техничко знање - из механике процеса, понашања материјала, мерила квалитета и питања о квалификацији добављача. Преостали корак је усклађивање тих критеријума са вашим специфичним захтевима пројекта и посвећеност партнеру чије су доказане способности у складу са оним што ваши делови заправо захтевају.
Усклађивање ваших захтева са правим добављачем
Ниједна компанија за прогресивно штанцање није најбоља за сваку примену. Добављачу који се истиче у-производњи брзих терминала за бакар можда недостаје стручност у тонажи или алатима за дебеле конструкцијске конзоле од нерђајућег челика. Продавница сертификована према ИАТФ 16949 за аутомобиле можда неће имати регистрацију АС9100 коју захтева ваш ваздухопловни програм. Циљ је ускладити - ваше захтеве мапиране са демонстрираном, проверљивом способношћу.
Пре него што затражите понуде, дефинишите свој пројекат у складу са овим факторима одлуке:
- Годишњи обим и век производње:Да ли се обавезујете на 50.000 делова годишње или 5 милиона? Веће запремине оправдавају сложеније прогресивне калупе за штанцање са додатним станицама за уже толеранције, док умерене количине могу фаворизовати једноставније алате са мање станица.
- Материјал и мерач:Ваш избор материјала одмах сужава поље добављача. Не ради свака продавница танак бакар са 400+ такта у минути, а не може свака преса носити тонажу потребну за АХСС при дебљини од 2,0 мм.
- Критичност толеранције:Делови са стандардним комерцијалним толеранцијама широм отварају ваше могућности. Карактеристике које се држе на +/- 0.013 мм захтевају добављаче са доказаним подацима о СПЦ, врхунским алатима и прес опремом која може да одржи БДЦ поновљивост ход за потезом.
- Усклађеност индустрије:Аутомобилска, медицинска и ваздухопловна индустрија намећу захтеве за сертификацију и документацију који елиминишу добављаче који немају одговарајућу инфраструктуру за управљање квалитетом.
- Опција вертикалне интеграције:Ако је временски оквир вашег пројекта агресиван или геометрија вашег дела захтева итеративно тестирање, прогресивни произвођач матрица који дизајнира, прави и покреће алате под једним кровом елиминише кашњења у комуникацији која уводе аранжмани више{0}}произвођача.
- ДФМ ангажовање:За нове дизајне делова, желите добављача чији тим инжењера обезбеђује оптимизацију распореда трака, повратне информације о коришћењу материјала и препоруке за геометрију током цитирања -, а не након ангажовања алата.
За производне инжењере који набављају велике{0}}металне делове који захтевају ефикасно формирање више-станица, чврсту поновљивост и скалабилну масовну производњу, вертикално интегрисани добављачи доследно испоручују краће време испоруке и брже решавање проблема. Инжењерски тим који је дизајнирао вашу прогресивну алатку и алатку је исти тим који је отклањао грешке током испробавања - без слоја превођења, без трења при преузимању, без прста-упирућих између различитих организација када нешто треба да се прилагоди.
Започињање пројекта прогресивног штанцања
Превођење захтева у дело значи ангажовање добављача који могу да покажу - не само да захтевају - усклађеност са вашим потребама. Почните тако што ћете затражити примере распореда трака из упоредивих пројеката, затражити податке о производњи од сличних материјала и запремина и заказати шетње по објектима где ћете из прве руке посматрати њихову собу за алате, под за штампу и лабораторију квалитета.
За тимове који процењују добављаче са-прогресивним дизајном и производним могућностима,ИИЦХЕН-ов прогресивни печат за штанцањересурси нуде референтну тачку за разумевање како произвођачи вертикално интегрисаних матрица структурирају своје услуге прогресивног штанцања - од иницијалних ДФМ консултација до-производње великог обима. Њихов фокус на прогресивне калупе за штанцање оптимизоване за ефикасност масовне производње чини их практичном полазном тачком за тимове набавке који упоређују способности добављача.
Којег год добављача да ангажујете, црвене заставице покривене у овом чланку дају вам структурирано сочиво за процену. Партнер који одговара на ваша питања са појединостима, показује вам податке из стварних циклуса производње и искрено вам каже када ваш део не одговара њиховим услугама прогресивног штанцања метала је партнер који вреди задржати. Они који кажу да на све без квалификација? То су скупе лекције које паметни купци науче да избегавају.
Честа питања о компанији за прогресивно штанцање
1. Шта је прогресивно штанцање и како функционише?
Прогресивно штанцање води континуирану металну траку кроз једну матрицу која садржи више станица. Свака станица обавља различите операције, као што је пробијање, слепљивање, савијање или формирање. Са сваким потезом притиска, трака напредује за један корак напред, а готов део се одваја на крајњој станици. Овај процес производи прецизне делове велике запремине при брзинама у распону од 25 до преко 1200 удараца у минути, што га чини једном од најефикаснијих метода за обликовање метала за поновљиве геометрије.
2. Колико времена је потребно да се направи прогресивна коцка?
Типична прогресивна матрица захтева 12 до 20 недеља од пројектовања до пуштања у рад. Једноставним алатима са 6 до 8 станица за равне носаче може бити потребно ближе 10 недеља, док сложени алати са 30-станица са малим толеранцијама и цртаним елементима могу да пређу 20 недеља. Кључни фактори који утичу на временску линију укључују број станица, захтеве за толеранцијом, материјал који се жигоше и да ли добављач прави алате у својој кући или врши спољну конструкцију калупа. Вертикално интегрисани произвођачи као што је ИИЦХЕН који дизајнирају и граде прогресивне калупе за штанцање под једним кровом обично испоручују брже јер елиминишу кашњења у комуникацији између различитих организација.
3. Који материјали се могу користити у прогресивном штанцању?
Уобичајени материјали укључују угљенични челик (1008, 1010, 1050), нерђајући челик (301, 304, 316), алуминијум (1100, 3003, 5052), легуре бакра и месинга (Ц110, Ц260, Ц510) и челик ниске чврстоће{}{12}{1}. Сваки материјал различито утиче на стопу хабања матрице, брзину производње и интервале одржавања. Угљенични челик је најпопустљивији и омогућава највеће брзине, док нерђајући челик захтева врхунске алатне челике и смањене брзине пресовања. Избор материјала треба да уравнотежи захтеве перформанси делова са економиком производње и дуговечности матрице.
4. Када треба да изаберем прогресивно штанцање уместо трансферног или сложеног штанцања?
Прогресивно штанцање је идеално када су ваши делови мале до средње величине, захтевају умерену геометријску сложеност (савијања, форме и бушење у једној равни) и захтевају годишње количине изнад 100.000 јединица. Преносне калупе боље функционишу за веће делове, дубоко-увучене геометрије или компоненте којима је потребно више{4}}површинско обликовање. Сложене матрице одговарају једноставним равним деловима који захтевају чврсту концентричност при мањим запреминама. Ако ваш део премашује доступну ширину траке, треба извлачење дубље од његовог пречника или има годишњу потражњу испод 5.000 до 10.000 комада, прогресивна алатка вероватно није{11}}оправдана.
5. Које сертификате треба да има компанија за прогресивно штампање?
ИСО 9001:2015 је минимална основа која потврђује документоване процесе квалитета. Добављачи у аутомобилској индустрији морају да имају ИАТФ 16949:2016, који додаје отприлике 100 додатних захтева укључујући ППАП спремност и методологију плана контроле. Ваздухопловство захтева АС9100 Рев Д за управљање конфигурацијом и спречавање фалсификовања{8}}делова. Поред сертификата, процените спецификације опреме, укључујући опсег тонаже преса, максималну ширину траке и брзину{10}}у-минуту. Добављач коме недостаје сертификат који ваша индустрија захтева је дисквалификујућа црвена заставица без обзира на њихове наведене цене.


