


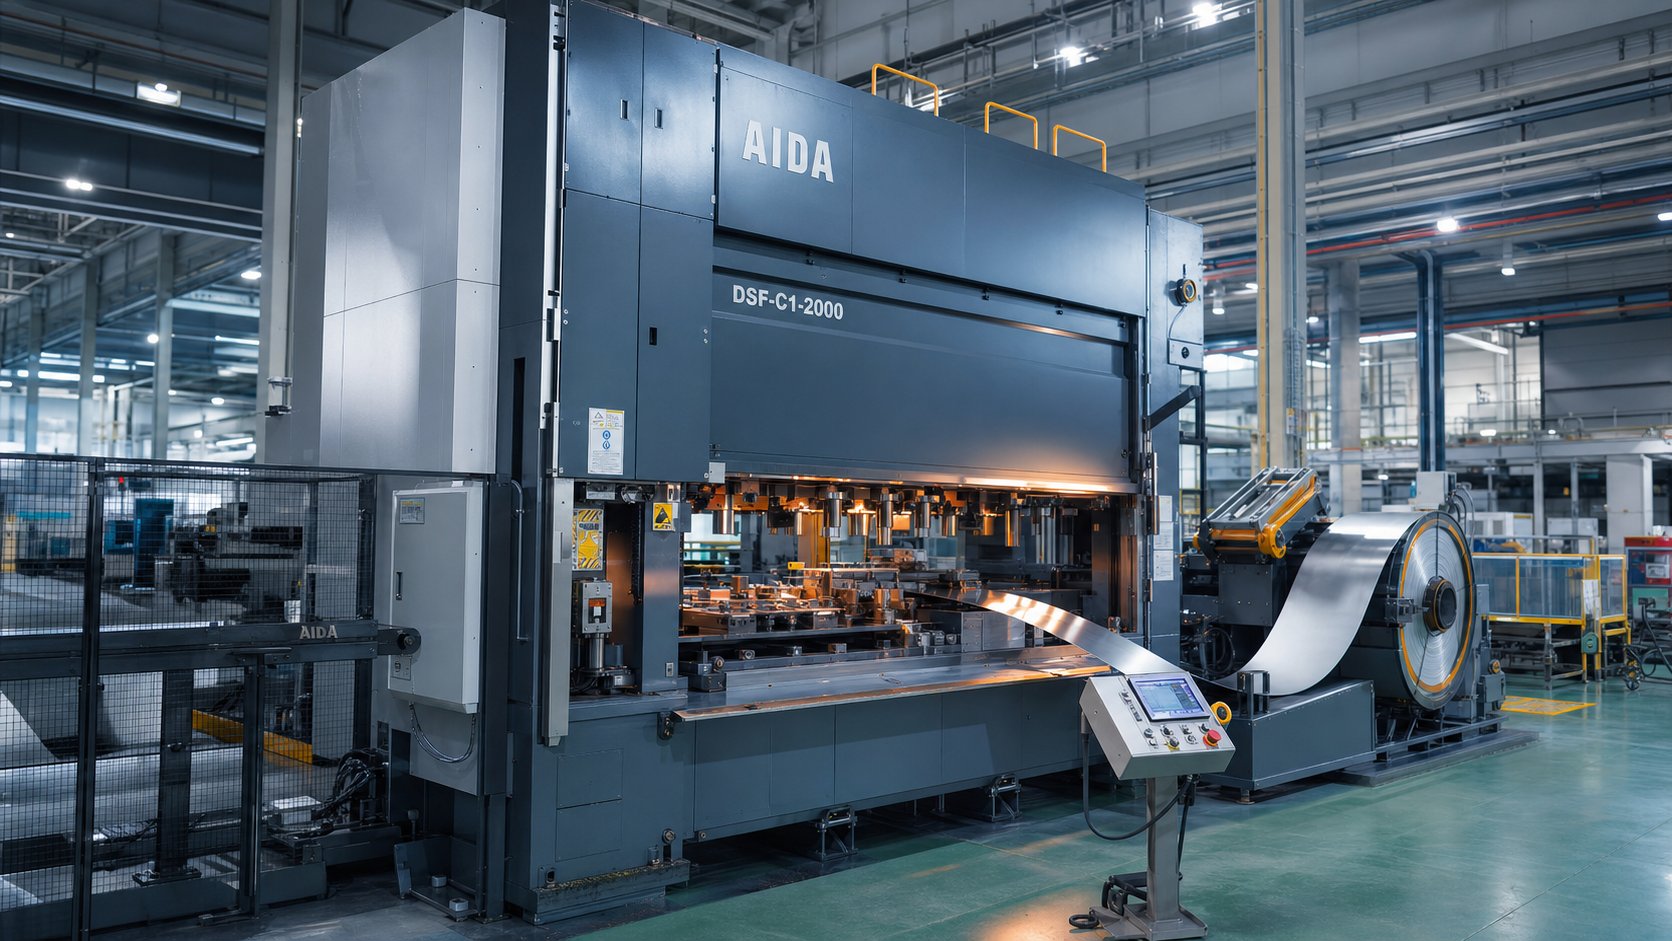
Шта прогресивна машина за штанцање заправо ради
Замислите раван котур метала који улази на један крај машине и излази на други као потпуно формиран, прецизни део-без ручног преноса, без секундарних подешавања. То је прогресивно штанцање у акцији.
Шта је прогресивна машина за штанцање
Даклешта је прогресивна мртва? У суштини, то је алатка са више-станица која обавља секвенцијалне операције сечења и обликовања на металној траци док она напредује кроз пресу. Машина изграђена око тог алата је оно што претвара концепт у континуирану производњу.
Машина за прогресивно штанцање је интегрисани производни систем који комбинује механичку или серво пресу, сет прогресивних матрица са више-станица и аутоматизовану линију за -улагање замотаја за претварање равне металне траке у готове делове кроз непрекидне, узастопне потезе преса.
Сваки потез пресе помера траку за фиксну удаљеност-која се зове корак увлачења-док свака станица обавља посебну операцију: пробијање, савијање, формирање или одсецање. Део остаје причвршћен за носећу траку све док га коначна станица не одвоји као завршену компоненту. Овај непрекидни циклус који-напаја је оно што машини за прогресивно штанцање даје брзину и поновљивост, често производећи стотине делова у минути уз минималну интервенцију оператера.
Зашто је машина{0}}центрична перспектива важна
Већина ресурса се фокусира на прогресивно печатирање као услугу или опис процеса. Овај чланак је из другог угла-третирајући саму машину за штанцање као примарни предмет. Зашто? Зато што производни инжењери који процењују капиталну опрему морају да разумеју како крутост оквира, тип погона и прецизност увлачења утичу на перформансе матрице. Тимови за набавку који упоређују опције извора имају користи од сазнања које спецификације машина утичу на квалитет делова и укупне трошкове власништва.
Без обзира да ли специфицирате нову линију за пресовање или квалификујете подну способност добављача, машина је варијабла која одређује шта је могуће постићи у толеранцији, брзини и веку матрице. Следећи делови разлажу сваки подсистем-од оквира за пресовање до отвора за отпад-тако да можете да повежете избор опреме директно са резултатима делова.
Основне компоненте унутар машине
A прогресивна машина за штанцањеније један уређај-то је систем подсистема, од којих сваки обавља одређени посао који се уноси у следећи. Смањите машину до њених основних ствари и наћи ћете оквир за пресу који обезбеђује структурну кичму, сет калупа за обраду метала и линију завојнице која испоручује сирови материјал са метрономском прецизношћу. Разумевање интеракције ових елемената помаже вам да предвидите квалитет дела пре него што први удар дође.
Типови оквира за пресовање и крутост конструкције
Оквир је скелет који се одупире свакој унци силе формирања. Три уобичајене архитектуре доминирају у прогресивним апликацијама матрице:
- Размак{0}}оквир (Ц-оквир)– Нуди тространи-приступ и компактан отисак, што га чини -ефикасним за мање- радове. Компромис је угаони отклон под оптерећењем; пошто је једна страна отворена, оквир се благо савија при сваком потезу, што може да утиче на карактеристике уске{4}}толеранције.
- Права{0}}страна– Вертикални стубови са обе стране елиминишу угаоно скретање, пружајући супериоран животни век матрице и конзистентност димензија. Ово је прави избор-за прогресивне калупе који раде при великим количинама или захтевају блиске толеранције.
- Вучна{0}} шипка– Користи претходно{0}}напрегнуте споне за спајање круне, стубова и кревета. Резултат је крута структура са-пригушеним вибрацијама, погодна за апликације са великом тонажом-у којима чак и микро-отклон умањује тачност дела.
Зашто је ригидност толико важна? Сваки хиљадити део инча који се оквир скрене претвара се директно у варијацију димензија на вашем утиснутом делу. Права -бочна или вучна{2}} преса одржава ударце алата поравнатим током читавог хода, чувајући зазоре који одређују висину шиљака, квалитет отвора и прецизност обликованих{3}} карактеристика.
Распоред матрица и секвенцирање станица
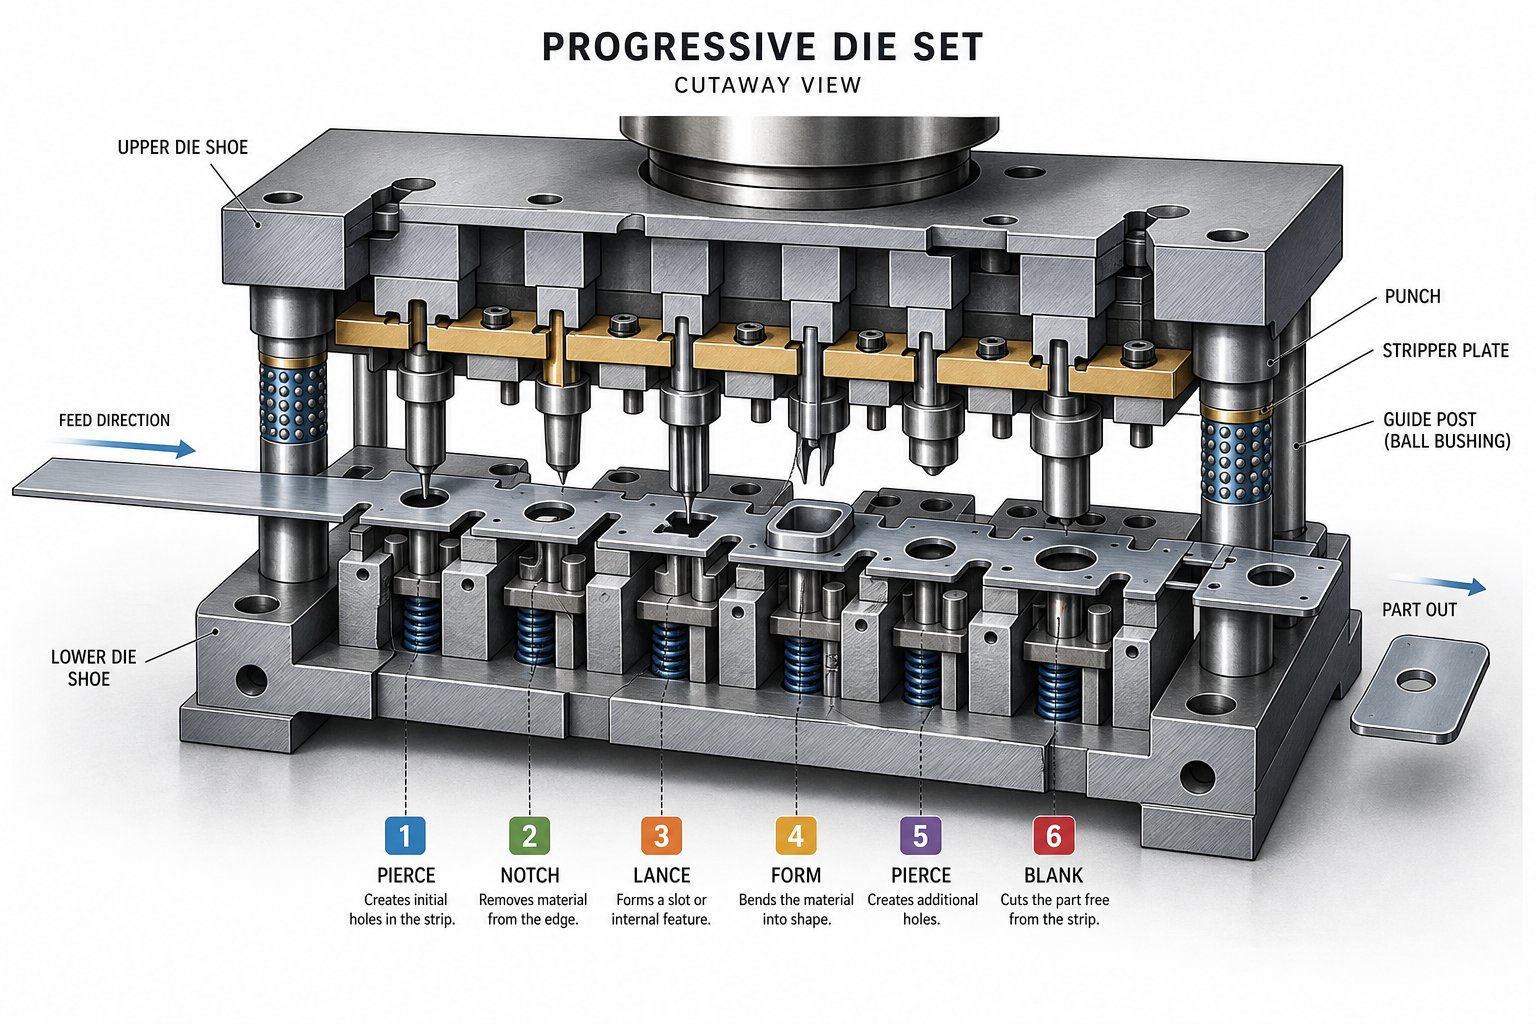
Унутар пресе се налази матрица за штанцање-прецизно-машински обрађени склоп горњих и доњих ципела, стубова за вођење, пробоја, дугмади за матрице, пилота, скидача и опруга. Прогресивне матрице распоређују ове елементе на више станица, од којих је свака посвећена одређеној операцији:
- Пирсинг– Алати за пробијање метала стварају рупе, уторе или пилот карактеристике у траци.
- Бланкинг– Уклања веће делове материјала ради дефинисања геометрије периметра дела.
- Формирање и савијање– Обликује равну празнину у тродимензионалне-обележје.
- Ковање– Примењује велику силу притиска за чврсту контролу димензија на критичним површинама.
- Цутофф– Одваја готов део од носеће траке.
Секвенцирање станица прати намерну логику: карактеристике датума се пробијају рано ради позиционе тачности, операције формирања долазе након пробијања да би се избегло изобличење, а пресек је увек последњи. Размак између станица-једнак нагибу увлачења-одређује колико далеко трака напредује по потезу. Добро-дизајниран прогресивни алат за матрице балансира станицу у односу на стабилност траке, обезбеђујући да свака операција има простора за обављање без угрожавања носача.
Системи за храњење, вођење и отпад
Прецизне калупе за штанцање су прецизне само онолико колико је тачан систем за испоруку материјала који их храни. Типична линија завојнице укључује три интегрисане функције:
- Размотавач– Подржава и отплаћује калем при контролисаној напетости.
- Исправљач (равњач)– Провлачи траку кроз подесиве ваљке који уклањају закривљеност{0}}кола, испоручујући равну масу до матрице.
- Серво или ролна хранилица– Помера траку на прецизно растојање у сваком циклусу, а затим је држи непомично током притиска.
Када трака уђе у матрицу, пилот игле захваћају унапред{0}}пробушене рупе да региструју њен тачан бочни и уздужни положај на свакој станици. Шине за навођење траке држе материјал у центру док га подизачи подижу изнад површине матрице између потеза, спречавајући трагове повлачења и обезбеђујући глатко напредовање.
Отпаци су неизбежни нуспроизвод. Пужеви из пирсинга падају кроз отворе матрице у канале испод носача, док скелет трака излази из задњег дела пресе на транспортер за отпад или сецкалицу. Поуздано уклањање отпада спречава повлачење пужева-у стање у коме се пуж враћа назад са ударцем и оштети следећи део или саму матрицу.
| Компонента | Примарна функција | Утицај на квалитет делова |
|---|---|---|
| Притисните оквир | Одупире се формирању сила, одржава поравнање | Контролише отклон; директно утиче на тачност димензија и век трајања матрице |
| Сет калупа (матрице за штанцање) | Обавља секвенцијално сечење, формирање и одвајање | Одређује геометрију карактеристика, толеранције и завршну обраду површине |
| Додавач намотаја и исправљач | Пружа равну траку са прецизним кораком увлачења | Обезбеђује конзистентан напредак; спречава погрешно увлачење и позиционе грешке |
| Пилот систем | Региструје позицију траке на свакој станици | Одржава поравнање-до-станице унутар микрона |
| Траке за навођење | Центри се бочно вијугају кроз калуп | Спречава искошење које узрокује неравномерно слепљивање или формирање |
| Уклањање отпада (оброци и хеликоптери) | Избацује пужеве и траку скелета | Спречава повлачење пужева, сударе и површинске дефекте |
Када сваки подсистем ради заједно-рам апсорбује оптерећење без скретања, фидер испоручује траку на потезу, закључавање положаја пилота и чисто чишћење отпада-резултат је обједињени систем способан да произведе хиљаде идентичних делова на сат. Следећа променљива у једначини је само кретање: како штампа претвара ускладиштену енергију у контролисано кретање клизача који покреће сваку станицу кроз свој циклус формирања.
Како функционише процес прогресивног штанцања
Знате шта се налази у машини. Право питање је: како функционише преса за штанцање када сваки подсистем пали заједно у непрекидном циклусу? Одговор лежи у самом процесу прогресивног штанцања-кореографском секвенцом у којој равна завојница постаје готов део једну по једну, без напуштања траке до коначног реза.
Корак{0}}по{1}}Прогресија траке корак по корак
Замислите калем метала напуњен на одмотавач. Исправљач уклања закривљеност, а серво улагач помера траку у калуп за фиксно растојање-корак прогресије. Тај корак је једнак размаку између центара-до-центра станица и одређује проток дела кроз цео алат. Сваки потез притиска понавља овај циклус -и-формирања.
Ево прогресивног процеса штанцања разбијеног у његове основне фазе:
- Пуњење намотаја и храњење траке– Улагач помера равну масу у отвор калупа. Почетне пилот рупе се пробијају у раној станици да би се успоставила регистрација.
- Ангажовање пилота– Како се горња матрица спушта, прецизне пилотске игле улазе у унапред{0}}избушене рупе, закључавајући траку у тачан бочни и уздужни положај пре него што се примени било каква сила сечења.
- Пирсинг и убод– Пробијањем метала резани метал да се направе рупе, прорези и рељефне карактеристике које припремају зазор за накнадно обликовање.
- Формирање и цртање– Станице савијају, ковају или цртају материјал у тродимензионалне-облике. Носећа трака се савија на пројектованим тачкама причвршћивања како би се прилагодила вертикалном кретању без губитка тачности нагиба.
- Тримминг– Вишак материјала се скида да би се побољшао периметар дела до коначне геометрије.
- Одсецање и избацивање– Последња станица одваја завршени део од носача. Готови прогресивни штанцани спуштају се у отвор или транспортер испод пресе, спремни за паковање или секундарну обраду.
Дизајн распореда траке управља читавим низом. Инжењери одређују како се делови угнезде на траци, где мостови одржавају структурални интегритет и које операције редоследа следе да би се избегло изобличење. Циљеви добро{2}}оптимизованог изгледапреко 75% искоришћености материјаладок је носач довољно робустан да се поуздано храни при брзини.
Шта{0}}штампање великом брзином захтева од машине
Стандардне прогресивне матрице раде удобно између 100 и 400 удараца у минути. Гурните на територију прогресивног штанцања велике брзине, а преса може премашити 1000 удараца у минути. При тим брзинама, свака милисекунда задржавања клизача, кретања увлачења и укључења пилота је компримована.
Шта се мења при брзини? Три ствари се затежу истовремено:
- Крутост машине– Отклон оквира који је занемарљив при 200 СПМ постаје кумулативан на 1000-плус. Праве-пресе или преса са споном су од суштинског значаја за одржавање поравнања матрице под брзим цикличним оптерећењем.
- Прецизност подмазивања– Веће брзине стварају више топлоте и трења. Микро-системи за распршивање или кап по кап морају да испоручују мазиво у тачне контактне зоне без накупљања или изгладњивања суседних станица.
- Тачност храњења– Серво улагач мора да убрза, позиционира и успори траку унутар дела циклуса пресовања. Чак и грешка од 0,05 мм се повећава на свим станицама, узрокујући погрешну регистрацију и отпад.
Могућност великих{0}}брзина није само бржи мотор. То је комбиновани резултат динамике штампе, одзива увлачења, размака матрице и евакуације отпада, а све то функционише у строжим временским интервалима. Погонски систем иза тог покрета клизања-механички, серво или хидраулични-обликује које се брзине и профили формирања могу постићи.
Типови преса који покрећу прогресивне операције матрице
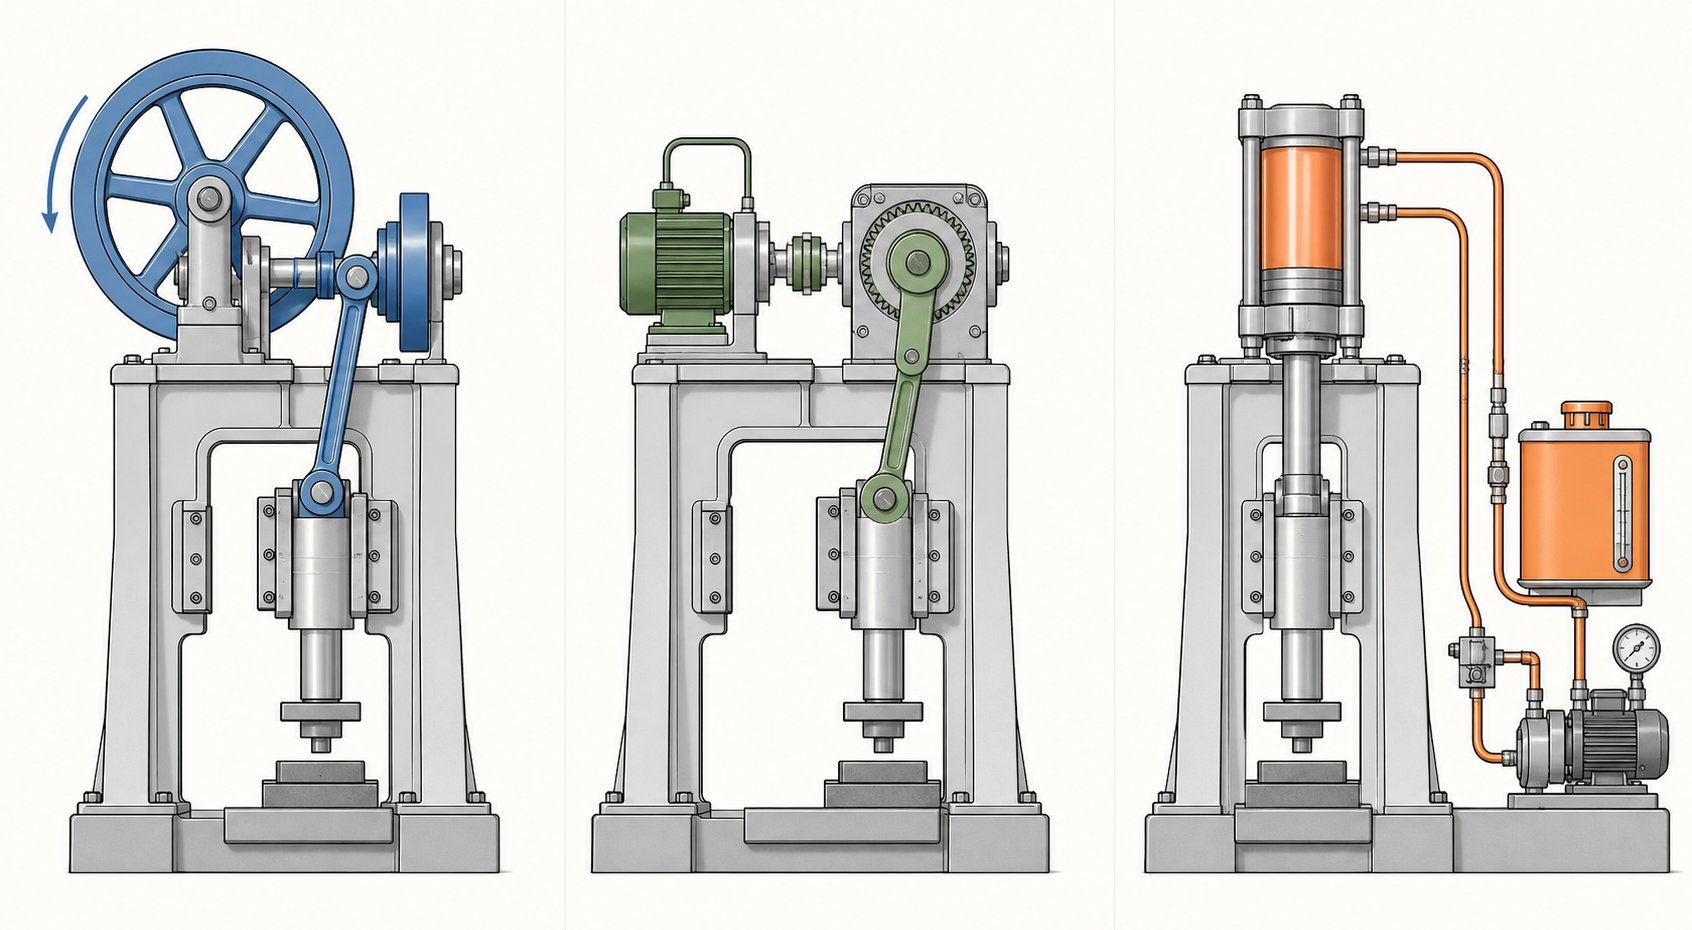
Свака прогресивна преса за штанцање претвара ускладиштену енергију у контролисано кретање клизања које покреће ударце кроз метал. Али начин на који та енергија стиже до клизача-и како се понаша током критичног радног дела хода-драматично варира у зависности од погонског система. Избор између механичког, серво и хидрауличког директно утиче на брзину производње, квалитет делова, дуговечност калупа и сложеност формирања коју можете постићи.
Механичке пресе и погони за кретање веза
Радни коњ прогресивног штанцања великог обима{0}}а је механичка преса. Замајац складишти енергију ротације, а радилица или ексцентрични зупчаник претвара ту енергију у клизно кретање. Резултат је фиксна крива хода-брза на врху, спорија близу доње мртве тачке-остварујући конзистентно време циклуса које одговара производњи која се понавља.
Механичке пресе се одликују брзином. Кратко време циклуса и ниска потрошња енергије по ходу чине их идеалним за операције слепљивања, плитког обликовања и бушења где је пуна тонажа потребна само накратко на дну хода. Компромис? Ограничена флексибилност. Профил хода је одређен геометријом, а не софтвером, тако да добијате исти покрет у сваком циклусу без обзира на то шта део захтева.
Ово је место где притисак на везу мења једначину. Уместо једноставне полуге, погони за кретање везе користе више-механизам који преобликује криву брзине клизања. Током радног дела удара,брзина клизања се смањује до 40%, док се брзина повећава кроз -нерадни део да би се одржале високе стопе производње. Замислите пресу која успорава тачно када се формира метал, а затим се враћа на врх за следећи ударац.
Практичне предности прогресивних операција са калупима су значајне:
- Смањен утицај матрице– Мања брзина приближавања значи мање ударца на алату при захватању, продужавајући животни век пробоја и дугмета.
- Мање пролећа{0}}повратка– Дуже задржавање под притиском побољшава пластичност метала, стварајући формиране карактеристике ближе мрежастом облику без поновног-ударања.
- Већи ефективни СПМ– Погони са прогресивном везом могу повећати радну брзину за најмање 25% у поређењу са стандардним кретањем радилице при еквивалентном квалитету дела.
- Мања бука и вибрације– Смањене силе{0}}прекорачивања претварају се у тишу, глаткију-пресу за штанцање.
Динамичко балансирање допуњује кретање везе супротстављањем инерцијалним силама које ствара клизна маса која се креће. При великим брзинама, неуравнотежена преса преноси вибрације на основу, матрицу и на крају део. Системи противтеже-било механичке тежине или пнеуматски цилиндри-неутралишу ове силе, одржавајући пресу стабилном и смањујући замор и на оквиру и на алату.
Серво пресе за контролу променљивог хода
Шта ако бисте могли да програмирате слајд да се креће другачије на сваком послу-или чак у различитим тачкама у оквиру једног потеза? То је оно што серво прогресивна матрица пружа. Серво мотор са-моментом високог обртног момента замењује замајац и квачило, дајући потпуну контролу над положајем клизања, брзином и убрзањем током циклуса.
Серво преса доноси неколико могућности којима конвенционални механички погони не могу парирати:
- Програмабилни профили потеза– Успорите клизач за дубоко извлачење, задржите се у доњој мртвој тачки за ковање или пулсирајте кроз секвенцу формирања. Дизајнирате криву кретања тако да одговара делу, а не обрнуто.
- Променљива брзина у једном циклусу– Приближите се брзо, формирајте полако, вратите се максималном брзином. Ова флексибилност подржава сложено формирање више-станица без угрожавања протока.
- Енергетска ефикасност– Мотор црпи снагу само када обавља рад, а регенеративно кочење обнавља енергију током успоравања.
- Смањено хабање матрице– Контролисање брзине прилаза у тренутку укључивања ударца смањује ударно оптерећење, што је предност која се може упоредити са предностима кретања везе, али се бесконачно подешава путем софтвера.
Нова улога серво технологије у прогресивном штанцању усредсређује се на послове који комбинују више типова обликовања-пробијање плус дубоко извлачење плус ковање-у једној матрици. Фиксна кривуља хода ствара компромисе између станица. Серво преса елиминише те компромисе прилагођавајући кретање идеалној брзини формирања сваке операције.
Одабир тонаже преса и величине кревета
Одабир праве тонаже за прогресивну пресу за штанцање није тако једноставан као усклађивање оцене пресе са најдебљем материјалом који планирате да користите. Потреба за тонажом је кумулативна за сваку активну станицу у калупу. Морате узети у обзир:
- Дебљина материјала и затезна чврстоћа– Дебљи или тврђи материјали захтевају пропорционално више силе резања и обликовања по станици.
- Број активних станица– Матрица са 20 станица са истовременим оптерећењем пирсингом, формирањем и ковањем може достићи врхунац знатно изнад онога што било која појединачна станица захтева сама.
- Формирање снага– Цртање и ковање стварају већу тонажу од пирсинга. Сложена кривина са малим радијусима концентришу силу на мањим површинама калупа.
Уобичајена смерница је да се преса димензионира на 60–70% номиналног капацитета за израчунато вршно оптерећење. Ова маргина штити рам, лежајеве и погон од преоптерећења, а истовремено даје простор за варијације материјала и циклусе оштрења калупа који постепено повећавају силу резања.
Величина кревета је подједнако важна. Матрица мора да стане у подручје подупирача са довољно простора за жлебове за отпад, носач траке и стезање за брзу промену матрице. Ако користите широку траку за више-распореда, већа димензија кревета од леве-на-десне постаје обавезна. Усклађивање тонаже и величине лежишта заједно осигурава да преса може физички да прими и механички подржи матрицу током њеног радног века.
| Критеријуми | Мецханицал Пресс | Серво Пресс | Хидраулична преса |
|---|---|---|---|
| Брзина (ударци у минути) | Високо до веома високо | Подесиво (од ниске до високе) | Ниска до умерена |
| Форсирајте доследност кроз потез | Само вршна сила близу БДЦ | Програмабилна крива силе | Пуна тонажа у било ком тренутку |
| Флексибилност профила потеза | Поправљено (побољшано кретањем везе) | Потпуно програмабилан | Подесиво, али спорије |
| Енергетска ефикасност | Високо (складиштење замајца) | Веома висока (регенеративна) | Доњи (континуирана пумпа) |
| Умри утицај на живот | Добро (одлично са кретањем линка) | Одлично (контролисани ангажман) | Добро (прилаз-малом брзином) |
| Типичне прогресивне апликације матрице | Велика{0}}брзина слепљивања, пирсинг, плитко обликовање | Комплексне више{0}}форме, мешовите операције | Дубоко извлачење, тешко{0}}обликовање |
Хидрауличне пресе заслужују поменути за комплетност. Испоручују пуну тонажу у било којој тачки хода-корисно за дубоко извлачење или операције које захтевају трајну силу-али њихово спорије време циклуса ограничава пропусност у-прогресивним апликацијама великог обима. Наћи ћете да чешће напајају матрице за пренос или самосталне операције формирања него да покрећу прогресивне алате са више-станица брзином производње.
Погонски систем дефинише шта прогресивна преса може да уради, али материјал је оно чему она ради. Различити метали и легуре постављају сопствене захтеве за формирање силе, понашања и стратегије подмазивања-фактора који се враћају на избор штампе на начине које је лако превидети.
Избор материјала за прогресивно штанцање
Преса може да испоручи савршену динамику хода, а матрица може да има беспрекорну геометрију станице, али погрешан избор материјала ће и даље производити отпад. Прогресивно штанцање метала поставља јединствене захтеве за завојницу која пролази кроз њу-трака мора да се увлачи чисто, формира се без пуцања и смицања са предвидљивим карактеристикама шиљака у стотинама потеза у минути. Избор правог метала није само одлука о дизајну; директно утиче на то која подешавања машине, размаци алата и стратегије подмазивања ће успети.
Компатибилне породице метала и легура
Прогресивно штанцање метала омогућава широк спектар гвоздених и обојених материјала. Свака породица легура доноси посебан баланс снаге, могућности обликовања и цене који обликује начин на који матрица и преса морају бити конфигурисани.
- Ниско{0}}угљични челик (Ц1008–Ц1026)– Најшире обрађени материјал у прогресивном штанцању челика. Висока дуктилност, ниска цена и предвидљиво понашање при смицању чине га подразумеваним избором за конзоле, кућишта и структурне компоненте. Поцинковање или никловање може додати отпорност на корозију након-штанцања.
- Нерђајући челик (300 и 400 серије)– Нуди отпорност на корозију и чврстоћу на рачун већих сила обликовања и агресивнијег хабања калупа. Аустенитни слојеви као што је 304 раде-брзо се стврдњавају, захтевајући робусну тонажу пресе и пажљиво контролисане зазоре-до-убијања.
- Бакар и берилијум бакар– Бакарно прогресивно штанцање доминира у производњи електричних конектора и терминала захваљујући одличној проводљивости, отпорности на корозију и дуктилности. Берилијум бакар додаје својства опруге и отпорност на замор за контактне апликације које захтевају дуг животни век.
- Месинг (Ц260–Ц360)– Комбинује добру формабилност са топлотном и електричном проводљивошћу. Његова релативно мека природа смањује хабање матрице, што га чини погодним за декоративни хардвер, компоненте брава и велике{1}}прогресивне вожње.
- Алуминијум (1100, 3003, 5052, 6061)– Пружа висок однос чврстоће-према-тежини са одличном формацијом у мекшим темпераментима. Алати за штанцање од алуминијума захтевају шири размак-за-урезивање у поређењу са челиком јер материјал има тенденцију да се жучи и накупља на површинама алата без одговарајућег подмазивања.
Најбољи материјал је ретко најјачи-то је онај чије је механичко понашање у складу са геометријом дела, обимом производње и расположивим могућностима пресовања.
Опсег дебљине и спецификације намотаја
Прогресивни материјали за штанцање се испоручују као завојнице у стандардизованим дебљинама. Типични опсези обраде се крећу од приближно 0,004 ин. (0,1 мм) за микро{4}}прецизне електронске терминале до 0,250 ин. (6,35 мм) за тешке структуралне конзоле. Слатка тачка за већину прогресивних апликација је између 0,015 ин. и 0,125 ин. (отприлике од 28 до 11 мерача).
Ширина намотаја се обично креће од мање од 1 инча за појединачне-уске-матрице до преко 24 инча за широке више- распореде. Шире траке захтевају пресе са већим димензијама лежишта и хранилице које могу да поднесу веће тежине котура без увођења нагиба траке или таласа ивица.
Држање индустријских{0}}стандардних дебљина мерача смањује трошкове јер се ове величине обично налазе у сервисним центрима. Прилагођене дебљине или специјалне легуре често захтевају -минималне поруџбине-понекад количине камиона-што може оптеретити буџете за програме мањег обима-.
Како својства материјала утичу на подешавања машине
Три механичка својства покрећу интеракцију између материјала за прогресивно штанцање и пресе: затезна чврстоћа, дуктилност (проценат издужења) и тврдоћа. Сваки од њих обликује начин на који конфигуришете опрему.
Затезна чврстоћаодређује захтеве за силом резања и обликовања. Трака од нерђајућег челика 304 при граничној затезној чврстоћи од 85 кси захтева отприлике дупло већу тонажу пирсинга од ниско-угљичног челика на 45 кси за идентичну геометрију рупе. Та разлика се повећава на свакој активној станици, повећавајући захтеве укупне тонаже и често диктира већу штампу.
Дуктилностодређује колико агресивно матрица може да формира материјал без лома. Метали са-великим издужењем попут бакра (преко 40% истезања) толеришу уске радијусе савијања и дубока извлачења. Ниже{4}}легуре као што су опружни челик или чврсти{5}}нерђајући материјал захтевају нежније углове формирања, више станица за дистрибуцију напрезања, а понекад и профиле серво преса који успоравају клизање током радног хода.
Тврдоћакорелира са стопом хабања матрице. Тврђи материјали брже брусе површине бушотина и калупа, скраћујући интервале оштрења. Прогресивно штанцање од угљеничног челика на мекшим врстама (Роцквелл Б 55–70) даје дуге циклусе матрице уз минимално одржавање, док легуре од нерђајућег челика или високе{4}}легура могу преполовити век матрице ако се челик за алат и премази не унапреде на одговарајући начин.
Стратегија подмазивања се такође мења са врстом материјала. И нерђајући челик и алуминијум захтевају тежа-мазива-хлорисане или синтетичке фолије-да би се спречило нагризање и стварање-ивице на ударцима. Стандардна уља{6}}на бази нафте добро делују за меки челик и месинг. При великим брзинама, испорука подмазивања прелази са система за наводњавање на прецизне микро-апликаторе за распршивање који циљају на специфичне површине ударца и станице за формирање без контаминације суседних операција.
Подешавања брзине притиска следе сличну логику. Мекши, дуктилнији материјали толеришу веће стопе хода јер се чисте смичу и стварају мање топлоте. Тврђе легуре имају користи од смањене брзине или погона везе{2}}који успоравају клизање при захватању, смањују ударце и продужавају век алата.
| Врста материјала | Типични опсег дебљине | Кључна разматрања обраде |
|---|---|---|
| Ниско{0}}угљенични челик | 0,015 ин. – 0,250 ин. | Мала сила формирања, висока дуктилност, стандардно подмазивање. Најшири опсег компатибилности штампе. |
| Нерђајући челик (аустенит) | 0,010 ин. – 0,125 ин. | Потреба за великом тонажом, брзим радним{0}}очвршћавањем, потребним мазивима против-одгризања. Јачи размаци-до-убојице. |
| Бакар / Берилијум бакар | 0,004 ин. – 0,080 ин. | Одлична способност обликовања, мекани материјал смањује хабање матрице. Танки мерачи уобичајени за електричне контакте. |
| Месинг | 0,008 ин. – 0,125 ин. | Добра дуктилност, умерена чврстоћа. Компатибилан са-брзим штанцањем; потребно минимално мазиво. |
| Алуминијум | 0,010 ин. – 0,190 ин. | Потребни су већи размаци матрице, склоност кидању. Алати за штанцање од алуминијума имају користи од обложених или полираних површина за бушење. |
Одабир материјала никада није изолована одлука-он води рачуна о тонажи, избору челика, интервалима одржавања, па чак и у поређењу између прогресивних и алтернативних метода штанцања. Када материјал гура сложеност калупа или капацитет пресовања до њихових граница, можда је време да се запитамо да ли је прогресивни приступ још увек најисплативији-пут.
Поређење прогресивних калупа са алтернативним методама штанцања
Прогресивна матрица је моћан алат, али није једини у кутији алата за обраду метала. Када геометрија дела постане превелика, запремине су прениске или дубина формирања премашује оно што носећа трака може да поднесе, алтернативне методе често дају бољу економичност или боље делове. Знајући где су напредне операције калупа и штанцања одличне-а где не-спречава скупе неусклађености између процеса и производа.
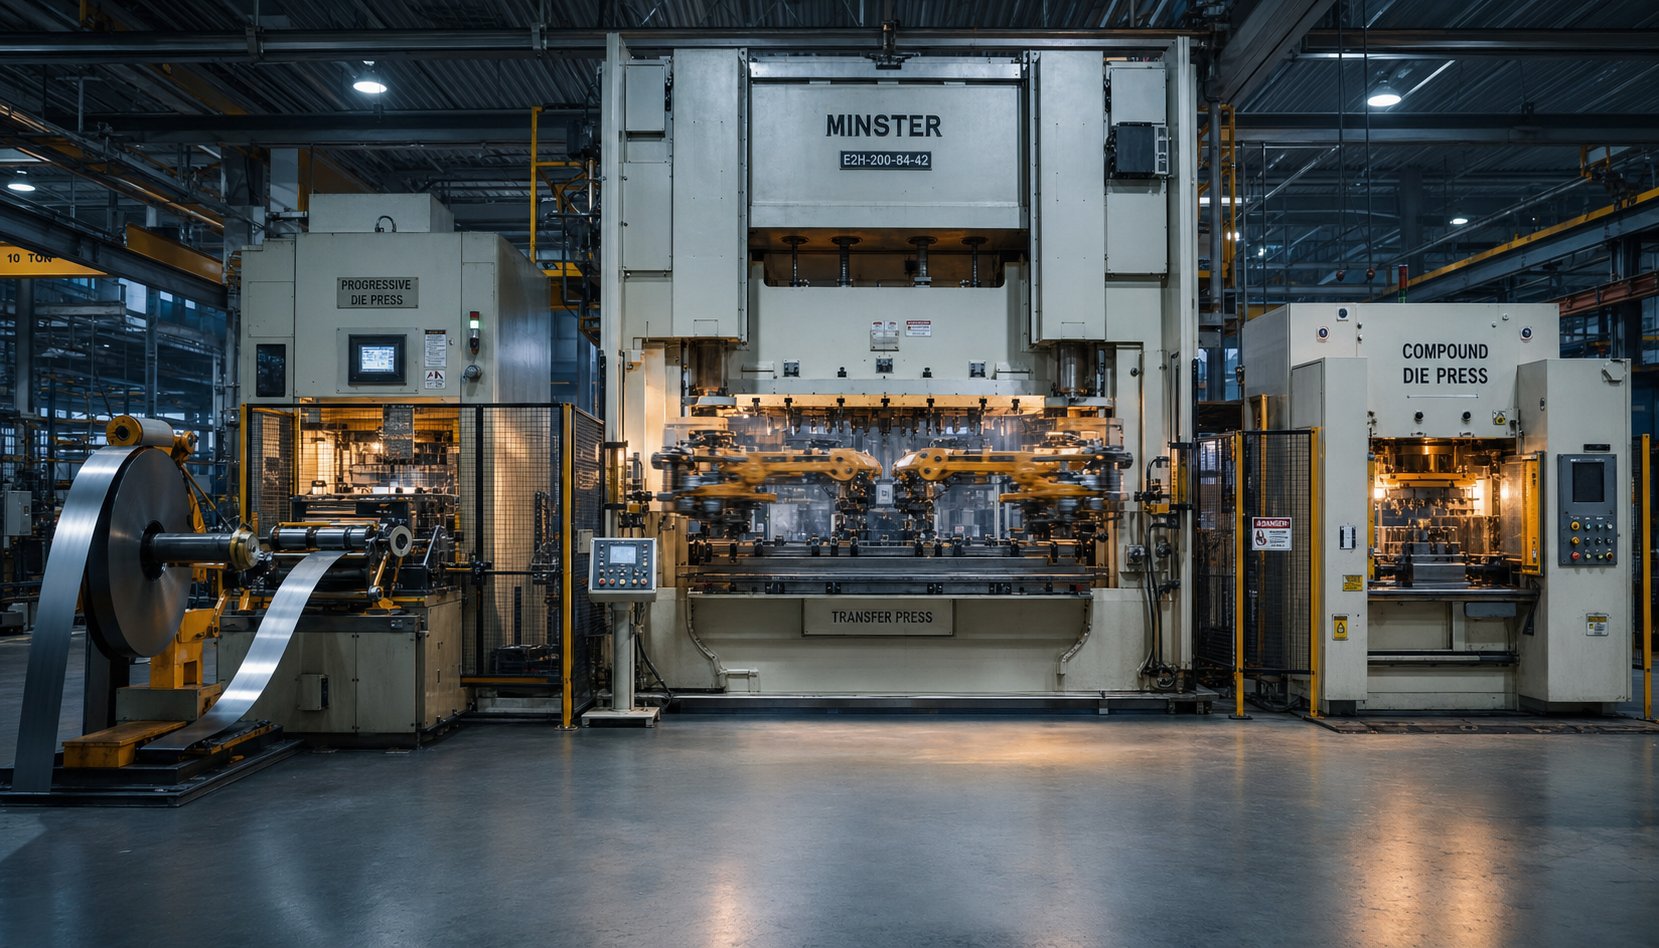
Прогресивни вс Трансфер против сложеног штанцања
Три методе штанцања доминирају у производњи прецизних металних делова. Сваки од њих користи фундаментално другачији приступ за премештање материјала кроз операције, а та разлика одређује које послове најбоље обављају.
Прогресивно штанцањедржи радни предмет причвршћен за носећу траку током читаве секвенце. Трака напредује од станице до станице унутар једног комплета матрица, са готовим делом одвојеним само на коначном пресеку. Овај приступ континуираном{2}}увлачењу подржава изузетно велике брзине-често од 100 до преко 1000 удараца у минути{7}}и пружа најнижу цену по-комаду при запремини јер је време подешавања минимално, а радни ангажман је близу нуле када пресе ради.
Преносно штанцањеодваја бланко од траке у раној фази процеса. Механички прсти или преносне руке затим померају појединачни радни предмет између независних матрица. Пошто је део слободно-, матрице за пренос могу да пробијају онолико дубоко колико сирови материјал дозвољава без ограничења геометријом носеће траке. Ово чини трансфер штанцање пожељним методом за велике делове, дубоко{4}}вучене шкољке и компоненте које захтевају операције на више страна.
Сложено штанцањеобавља вишеструке операције сечења-слепљења и пирсинга, на пример-у једном притиску. Резултат је раван, димензионално прецизан део са одличном концентрисношћу између карактеристика. Сложене матрице су једноставније и јефтиније за израду од прогресивних алата, али раде само са равном геометријом и производе један део по потезу без могућности формирања.
Мулти-формирање слајдовазаслужује поменути као четврту опцију. Машине са више-клизача користе гребене и клизне алате који се приближавају траци из више праваца истовремено, што их чини идеалним за мале делове са сложеним савијањима у више равни-обујмица, опруга, жичаних облика и конектора који би захтевали прекомерне станице у конвенционалној прогресивној матрици.
| Критеријуми | Прогресивно штанцање | Трансфер Дие Стампинг | Цомпоунд Дие Стампинг |
|---|---|---|---|
| Идеалан годишњи обим | 50.000 до милиона | 10.000 до 500,000+ | 5.000 до 200.000 |
| Сложеност дела | Умерено (ограничена дубина цртања) | Високо (дубоко извлачење, велики делови) | Ниска (само равни делови) |
| Типична цена алата | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Цена по-комаду на нивоу | Најниже | Умерено | Ниска до умерена |
| Брзина производње | Веома висока (100–1,000+ СПМ) | Умерено (15–60 СПМ) | Умерено до високо |
| Распон величина дела | Мала до средња | Средње до велике | Мала до средња (равна) |
| Подешавање и промена | Низак (једна матрица, аутоматско убацивање) | Више (више станица, калибрација преноса) | Ниско |
Разумевање ових типова калупа за штанцање у односу на ваше специфичне захтеве за делове елиминише нагађање. Носач који стаје на ваш длан и испоручује се у количинама од 500.000 годишње? Прогресивно је готово сигурно одговор. Дубоко-извучена аутомобилска чаша која премашује -ограничења ширине траке? Трансфер преузима.
Када прогресивно штанцање није исправно
Звучи као да прогресивно штампање сваки пут побеђује на брзини и цени? Не баш. Неколико сценарија гура пројекте ка алтернативним методама:
- Величина дела премашује капацитет траке– Прогресивне матрице су ограничене ширином котура и димензијама лежишта преса. Делови шири од отприлике 24 инча или који захтевају велику равну површину често се не могу ефикасно угнездити на траку, што чини жигосање са трансфер матрицом или тандем жицом практичнијим.
- Дубина дубоког извлачења превазилази границе носеће траке– Када односи извлачења захтевају да се материјал помера вертикално изнад онога што носећа трака може да толерише без извијања или цепања, део мора да стоји слободно-. Пресе за трансфер то решавају природно.
- Запремина је премала за амортизацију алата– Прогресивна матрица у просеку од 15.000 до 60.000 долара има смисла само када производне количине рашире ту инвестицију довољно танке да се такмиче са једноставнијим методама. Испод одређених прагова, ласерско сечење, формирање кочница за пресовање или штанцање у композитним калупима коштају мање по делу.
- Геометрија дела захтева више{0}}операције са стране– Прогресивни алат ради у једној оси кретања штампе. Ако део захтева бочно-пробијање, урезивање навоја, нарезивање или операције из више праваца истовремено, методе преноса или више{2}}клизања нуде више геометријске слободе.
- Чврста равност на сложеним празнинама– Сложене матрице производе равније делове од прогресивних калупа јер се део формира у једном потезу без провлачења кроз више станица. За подлошке, подлошке или наслагане слојеве где је равност критична спецификација, комбиновани алати побеђују.
Рано препознавање ових граница штеди време инжењеринга и избегава форсирање прогресивног решења где ће се процес борити против геометрије.
Структура трошкова и обим{0}}Равна логика
Економија дугорочног прогресивног штанцања прати једноставну, али моћну криву: високи фиксни трошкови унапред, нестајућа ниска варијабилна цена по поготку. Разумевање где пада{1}}тачка рентабилности одређује да ли је прогресивна алатка паметна инвестиција или скупа преко{2}}обавеза.
Размотримо конкретан пример. Дизајнирање и израда прогресивне матрице средње{1}}средње сложености може коштати 30.000 долара. Када се покрене, производи делове по цени од 0,50 долара. Исти део направљен ласерским резањем и обликовањем кочница може коштати 5,00 долара по комаду без улагања у алат. Математика је једноставна:
- Са 1000 делова годишње, прогресивна матрица додаје 30 УСД по делу у амортизованој цени алата-која далеко премашује алтернативу ласерског-сечења.
- На 10.000 делова, амортизација алата пада на 3,00 УСД по делу, што доводи укупни прогресивни трошак на 3,50 УСД у односу на 5,00 УСД за алтернативе. Пауза-приближава се.
- Са 20.000 делова, прогресивна рута кошта 2,00 УСД по укупном делу (1,50 УСД амортизованог алата плус 0,50 УСД трошкова рада),уштеде око 60.000 долара годишњеу поређењу са методама -делних делова.
- Изнад 50.000 делова, амортизација постаје занемарљива и прогресивна матрица даје најнижу цену-по-предношћу по комаду-често у односу 10:1 у односу на методе без{7}}кола.
За најпрогресивније примене, праг{0}}исплате износи између 10.000 и 20.000 делова годишње. Испод тог опсега, једноставнији алати или методе израде без алата -одржавају трошкове ниже. Изнад тога, прогресивно жигосање одлучно повлачи економију јединица.
Преносне матрице прате другачију криву. Њихова већа цена алата (100 УСД,000+) потискује прелом-још даље, али они рукују деловима које прогресивне матрице физички не могу да произведу. Сложене матрице заузимају -повољни крај-мање улагања у алате, брже време израде, али су ограничене на равну геометрију и умерене брзине.
Оквир одлучивања се своди на три питања:
- Може ли се геометрија дела физички изводити у прогресивном калупу без прекорачења ограничења величине или дубине?
- Да ли годишњи обим оправдава улагање у алате по конкурентној цени по-комаду?
- Да ли временска линија производње подржава време потребно за пројектовање, израду и валидацију матрице?
Ако су сва три одговора потврдна, прогресивне операције калупа и штанцања ће скоро увек пружити најбољу комбинацију брзине, поновљивости и укупне цене. Ако је било који одговор не, алтернативе заслужују озбиљну процену.
Поређење метода појашњава који приступ одговара датом производном профилу-али унутар самог прогресивног штампања, опсег примене је изузетно широк. Исти основни процес којим се печати бакарни микро- терминал за конектор за паметни телефон такође производи челични структурални носач за аутомобилску шасију, са спецификацијама машина и стандардима прецизности који се драматично мењају између сектора.
Примене у индустрији и стандарди прецизности
Бакарни терминал тањи од кредитне картице и челични структурни носач на који бисте могли да стојите, оба се скидају са прогресивних матрица. Разлика није само у материјалу-већ у целокупној машинској спецификацији иза сваког дела. Тонажа, тип пресе, брзина хода и праћење квалитета све промене у зависности од тога којој индустрији служи готова компонента.
Аутомобилске и електронске апликације
Прогресивно штанцање аутомобилских компоненти чини огроман удео на глобалном тржишту прогресивних калупа. Размислите о носачима који причвршћују каблове, структурним ојачањима унутар склопова врата, конекторима који повезују ЕЦУ модуле и компонентама система за гориво које захтевају конзистентне површине заптивања. Ови делови захтевају пресе високе тонаже-често 200 до 600 тона-јер су мерили материјала обично тежи (0,040 ин. до 0,125 ин. меког челика или високе{10}}ниске{11}}врсте легуре високе чврстоће), а станице за калупљење су бројне.
Животна очекивања у аутомобилској индустрији су подједнако агресивна. Производни циклуси који достижу милионе погодака годишње значе да преса мора да држи ход по потезу без кумулативног замора рама који деградира димензије дела. Овде доминирају праве-пресе са погонима за кретање везе јер комбинују крутост потребну за тешко слепљење са смањеним ударним оптерећењем које продужава век алата у дугим кампањама.
Електронске апликације мењају једначину. Уместо велике тонаже, приоритет се помера на микро-прецизност и брзину. Терминали, заштитне конзерве, контакти батерија и кућишта конектора су утиснути од танке-бакарне, фосфорне бронзе или нерђајућег челика траке{4}}често испод 0,020 ин.{13}}при брзинама већим од 800 удараца у минути. Крутост машине је и даље важна, али критична варијабла постаје прецизност увлачења. Грешка позиционирања од 0,05 мм на терминалу са размаком од 0,3 мм производи отпад. Серво доводници са-кодерима затворене петље и пресама са минималним зазором од клизања{15}}одржавају прогресивно прецизне металне штанцане у оквиру толеранција од ±0,001 ин. (±0,025 мм) које ови делови захтевају.
Захтеви за медицинске и ваздухопловне прецизности
Медицинско прогресивно штанцање додатно подиже љествицу. Компоненте хируршких инструмената, кућишта уређаја за имплантацију и делови дијагностичке опреме морају да испуњавају толеранције од ±0,0002 инча док су жигосане од биокомпатибилних легура као што су нерђајући челик 316Л, титанијум или кобалт-хром. Импликације на машину су значајне: серво пресе са програмибилним задржавањем у доњој мртвој тачки омогућавају контролисано ковање и обликовање које минимизира повратак на тешке--медицинске легуре за формирање. Захтеви за завршну обраду површине-често Ра 16 микро-инча или боље-захтевају полиране компоненте матрице и прецизно одржаване зазоре-од{13}}матрице.
Аероспаце дели ову опсесију са конзистентношћу димензија. Структурне копче, заштитне плоче и компоненте конектора за авионику носе толеранције од ±0,0005 инча уз строгу следљивост материјала. Праћење тонаже преса мора да евидентира податке о сили по ходу, тако да се свака аномалија која покреће стање ван-из-спецификације може пратити до одређеног дела.
За разлику од тога, ХВАЦ и грађевинске апликације дају предност запремини и издржљивости у односу на екстремну прецизност. Ребра размењивача топлоте, носачи за монтажу и конектори за канале обично држе толеранције од ±0,005 инча-опуштеније, али се и даље ослањају на конзистентан рад пресовања током више-милиона- радњи.
- Аутомотиве– Носачи, конектори, конструкцијска ојачања, делови система горива. Типична толеранција: ±0,001 ин. до ±0,002 ин. Велика тонажа, дуг животни век матрице, пожељни погони за кретање везе.
- Електроника– Терминали, заштитне конзерве, контакти батерије, кућишта конектора. Типична толеранција: ±0,001 ин. Танак мерач, велика брзина (800+ СПМ), критична прецизност серво увлачења.
- Медицинска средства– Делови хируршких инструмената, имплантабилна кућишта, дијагностичке компоненте. Типична толеранција: ±0,0002 ин. до ±0,0005 ин. Биокомпатибилне легуре, задржавање серво преса, полирани алат.
- Ваздухопловство– Структурне копче, конектори за авионику, заштитне плоче. Типична толеранција: ±0,0005 ин. Потпуна следљивост тонаже, потребна је сертификација материјала.
- ХВАЦ / Грађевинарство– Ребра размењивача топлоте, окови за монтажу, носачи канала. Типична толеранција: ±0,005 ин. Велике запремине, умерене тонаже, стандардне механичке пресе.
Контрола квалитета и ин-осетљивост
Прецизно штанцање на овим нивоима толеранције функционише само ако машина може да открије проблеме пре него што постану неисправне пошиљке. Модерно прогресивно штанцање интегрише системе квалитета директно у пресе и калупе, стварајући затворену повратну петљу.
Ин{0}}сензори непрекидно прате силу, померање и присуство материјала на критичним станицама. Ако ударни удар наиђе на отпор изван очекиваног опсега-што указује на тупу резну ивицу или погрешно увлачење-, сензор сигнализира контроли притиска да се одмах заустави, а не да произведе стотине лоших делова пре него што оператер примети.
Аутоматска оптичка инспекција додаје још један слој. ЦЦД системи за вид велике брзине-који раде надо 1.000 кадрова у секундимери критичне димензије на сваком делу на изласку из матрице, са резолуцијом мерења до 0,01 мм. Делови који су изван толеранције се аутоматски преусмеравају пре него што стигну до линије за паковање.
Монитори тонаже на самој преси прате вршну силу по удару и прате је током времена. Постепено узлазно померање сигнализира хабање матрице или варијацију материјала много пре него што су толеранције прекршене, дајући тимовима за одржавање рано упозорење да закажу оштрење. Заједно, ови системи трансформишу прогресивну машину за штанцање из производног алата у самосталну -производну ћелију{3}} која одбија да испоручи оно што не може да провери.
Одржавање тог система верификације здравим и перформансе матрице у оквиру спецификације током милиона циклуса зависи од дисциплиноване стратегије одржавања коју већина операција потцењује.
Праксе одржавања које продужавају животни век
Прогресивни алат за штанцање који ради при 400 потеза у минути акумулира преко милион погодака у једној производној седмици. Сваки од ових удараца генерише силу резања, трење и топлоту који постепено деградирају ивице пробоја, формирајући површине и компоненте за вођење. Без систематског програма одржавања, животни век матрице се непредвидиво скраћује, квалитет делова опада, а непланирани застоји утичу на планове производње.
Распоред превентивног одржавања и оштрење калупа
Ефикасно прогресивно одржавање алата није реактивно-већ следи ритам који је везан за број потеза, а не за календарске датуме. Циљ, каонаглашавају стручњаци за штанцање, је конзистентност: идентификујте сваку област алата која деградира током времена, документујте како да га сервисирате и извршите идентично сваки циклус.
Интервали оштрења калупа зависе од три основна фактора:
- Абразивност материјала– Нерђајући челик и легуре високе{0}}ниске{1}}врсте хабају ивице много брже од меког бакра или меког челика. Матрица која ради од нерђајућег челика 304 може захтевати оштрење на сваких 50.000 до 100.000 удараца, док иста геометрија у челику Ц1010 може гурнути 250.000 или више између сервиса.
- Акумулација броја удара– Већина продавница прати поготке по сервисном интервалу и тренд стварних потреба за оштрењем према циљевима. Конзистентни интервали-не реактивни одговори на квалитет есцапе-а-производе предвидљив животни век матрице.
- Квалитет подмазивања– Неадекватна или недоследна испорука мазива убрзава хабање ивица, повећава акумулацију топлоте и промовише нагризање на површинама које се формирају. Микро-системи за прскање који примењују тачну тежину филма на свакој станици могу да продуже интервале оштрења за 30% или више у поређењу са подмазивањем које пропушта критичне контактне зоне.
Структурирана контролна листа одржавања одржава сваку услугу доследном без обзира на то који техничар обавља посао:
- Прегледајте све резне ивице под увећањем; изоштрити када висина шиљка пређе прихватљиви праг за примену (обично 10% дебљине материјала).
- Проверите пречник и дужину пилот-пила -истрошени пилоти изазивају погрешну регистрацију траке која се јавља на свим станицама.
- Проверите да ли су пробојци и уметци матрице мерљиво хабање; заменити или полирати према документованој процедури.
- Проверити силе опруге на скидачима, подизачима алата за степенице и јастучићима за притисак; замените ослабљене опруге пре него што утичу на контролу траке.
- Потврдите време на свим уметцима и проверите висину затварача у односу на основно мерење.
- Очистите жлебове за отпад и проверите да ли постоје нагомилани комадићи који би могли да доведу до повлачења пужева у наредним серијама.
- Уклоњен материјал за оштрење докумената, промена укупне висине матрице и замена компоненти за дневник сервисне историје.
Дисциплина која стоји иза ове контролне листе је важнија од саме контролне листе. Као што каже један ветерански менаџер за одржавање: квалитет израде се дефинише као доследност. Ако сервисна техника сваки пут избруси различиту количину резног дела, број погодака по сервису ће се непредвидиво замахнути-што онемогућава континуирано побољшање.
Брза промена матрице и СМЕД принципи
Сваки минут када преса мирује током промене матрице је минут када производи нула делова. У окружењима високог{1}}мешовитог прогресивног штанцања где више бројева делова дели исту штампу, време промене директно утиче на пропусност и перформансе испоруке. Ово је место где СМЕД-Једна-размена калупа у минутима-трансформише једначину.
Развијен од стране индустријског инжењера Шигео Шингоа, СМЕД методологија циљасмањивање сваке промене на мање од 10 минутараздвајањем задатака подешавања у две категорије:
- Унутрашњи елементи– Кораци који се могу десити само док је преса заустављена (причвршћивање матрице у подупирач, повезивање сензора, провера висине затварача).
- Спољашњи елементи– Кораци који се могу завршити док преса још увек ради претходни посао (постављање следеће матрице на колица која се котрља, претходно-повезивање ваздушних и електричних водова, учитавање намотаја на одмотавач).
Принцип је једноставан: претворите што више унутрашњих корака у спољашње, а затим поједноставите све унутрашње задатке. У пракси, операције прогресивног штанцања имплементирају СМЕД кроз системе за брзу замену матрице (КДЦ) који укључују хидрауличне или пнеуматске стезаљке за матрице, стандардизоване подложне плоче са Т-урезима или куглицама-забрављивања, покретна колица за пренос калупа и унапред подешену меморију-затварања висине у контролеру пресе.
Добро{0}}добро изведен КДЦ систем може да смањи прелазак са 45 минута на мање од 8-ослобађајући штампу да економично покреће мање серије и брже реагује на промене распореда производње. Комбинација СМЕД принципа са сценском припремом алата-где су поставке улазне матрице, калемова и фидера потпуно састављене ван мреже – елиминише неред који обично прати промене посла.
Продужење животног века матрице кроз оптимизацију машина
Животни век матрице није само функција квалитета алатног челика и учесталости одржавања. Једнаку улогу игра и сама штампа. Погрешна преса или преса која ради без одговарајућег праћења тонаже може уништити бушотину-уграђену матрицу за делић њеног очекиваног радног века.
Поравнање притискаствари на микронском нивоу. Паралелност између површине клизача и површине подупирача мора остати унутар 0,001 инча по стопи ширине кревета. Ако се клизач покрече под оптерећењем, ствара неравномерну дистрибуцију силе преко матрице-преоптерећујући једну страну док подоптерећује другу. Резултат је убрзано хабање на ударцима, неравномерни узорци неравнина и превремени квар матрице на страни великог-оптерећења.
Праћење тонажепружа рано упозорење пре него што дође до оштећења. Правилно конфигурисан монитор учи нормалну вршну силу за сваку матрицу и поставља високе- и ниске-граничне вредности унутар кратког прозора-обично ±15 до 20% очекиваног врха. Ако се тонажа повећава током узастопних серија, то сигнализира да су резне ивице тупе и да је потребно оштрење. Изненадни шиљак означава накупљање пужева, стање двоструког-дела или погрешно увлачење које би иначе срушило матрице. Монитор мора да се повеже у коло за заустављање притиска и да се постави на -специфична ограничења-а не да се остави на пуном капацитету штампе где не пружа значајну заштиту.
Дизачи калупа за штанцање и азотне опругеимају мање очигледну, али подједнако критичну улогу у очувању живота. Подизачи подижу траку изнад површине матрице између потеза, омогућавајући јој да слободно напредује без превлачења преко детаља форме или резних ивица. Без одговарајућег подизања, трака струже по оштрим ивицама и таложи материјал на углачане површине-што деградира и квалитет траке и завршну обраду алата.
Гасне опруге азота су пожељније у односу на механичке спиралне опруге у многим прогресивним апликацијама алата јер испоручују конзистентну силу током свог хода без губитка силе у вези са замором{0}} током времена. Они такође пружају високу почетну силу потребну за позитивно скидање материјала са удараца, спречавајући повлачење пужева. Како прогресивна алатка за штанцање акумулира милионе погодака, азотне опруге одржавају свој називни притисак док завојне опруге постепено слабе- чинећи азот поузданијим избором за критичне функције уклањања и подизања у захтевним производним окружењима.
Узети заједно-структурирани распореди оштрења, брзе промене, прецизно поравнање преса, активна контрола тонаже и правилно специфицирани системи подизача-ови поступци одређују да ли матрица доноси 500.000 удараца или 5 милиона пре него што је потребно велико реновирање. Улагање у дисциплину одржавања се враћа предвидљивим квалитетом, мањим бројем непланираних заустављања и ценом-по-погоду који одржава прогресивно штампање конкурентним алтернативним методама при великом обиму.
Одабир праве машине и партнера за калупе
Одржавање одржава матрицу у раду. Али пре него што дође до једног јединог поготка, две одлуке обликују цео програм: у коју пресу ће ставити матрицу и којим произвођачима прогресивних матрица веровати алатима. Погрешите било шта и потрошићете наредних пет година компензујући неусклађеност између могућности и захтева.
Усклађивање спецификација машина са захтевима делова
Избор машине за прогресивно штанцање почиње од самог дела-а не од онога што је доступно на поду. Четири варијабле воде спецификацију:
- Капацитет преса– Збројите све силе сечења, формирања и скидања на свакој активној станици, а затим примените сигурносни фактор од 1,2 до 1,3 изнад израчунате укупне вредности. Рад превише близу номиналног капацитета убрзава замор рама и скраћује век лежаја.
- Димензије кревета– Носач мора да прихвати пуну дужину матрице са слободним простором за жлебове за отпад, ослонац траке и хардвер за брзо{0}}промену стезања. Мулти-мастери за прогресивно штанцање могу бити изненађујуће дугачки; измерите отисак базе пре него што процените опције штампе.
- Могућност брзине удара– Ускладите опсег брзине штампе са вашим годишњим циљевима обима. За део који захтева 2 милиона комада годишње са 90% радног времена потребна је преса која је способна да издржи израчунати СПМ без прекорачења ограничења довода материјала или подмазивања.
- Тип погона и профил хода– Комплексно формирање преко више станица фаворизује серво или линк погоне. Једноставно слепљивање и пирсинг при великој брзини ради ефикасно на стандардној механичкој радилици. Геометрија дела вам говори који погон зарађује своју премију.
Тип материјала додаје још један филтер. Прогресивна преса за штанцање која ради од нерђајућег челика захтева више тонаже и теже{1}}системе за подмазивање од оне намењене бакарним терминалима. Слично томе, медицински делови са уском{3}}толеранцијом могу оправдати инвестицију у серво пресу коју програм за носаче никада не би надокнадио.
Шта проценити код добављача прогресивних матрица
Штампа је пола једначине. Сама матрица за прогресивно штанцање одређује да ли су прецизни циљеви достижни и поновљиви током милиона циклуса. Када процењујете прогресивне алате и матрице партнера који нуде услуге прогресивног штанцања, погледајте даље од цене по станици и испитајте дубину инжењеринга.
- Могућност дизајна са више-станица са малом поновљивошћу– Добављачи волеИИЦХЕНподржавају производне инжењере и тимове за набавку у проналажењу алата за прогресивно штанцање за металне делове-велике запремине, обезбеђујући ефикасно формирање више-станица и скалабилни капацитет масовне производње који се директно претвара у конзистентан део-у-квалитет делова.
- Стручност у дизајну калупа за прогресивно штанцање– Добављач треба да демонстрира стручност у ЦАД/ЦАЕ симулацији, укључујући ФЕА{0}}предвиђање повратног одскока на основу ФЕА и оптимизацију распореда траке. Питајте да видите примере како су решили изазове формирања на геометријама упоредивим са вашом.
- Познавање избора алатног челика– Различите станице се суочавају са различитим профилима хабања. Способан добављач бира праву комбинацију брзорезних челика-, металуршких класа праха или карбидних уметака на основу материјала који штанцате-не одговара-величини-приступу{5}}свима.
- Ин-ресурси за тестирање– Произвођачи са наменским пробним пресама могу да валидирају матрицу у реалним условима, измере делове узорка на ЦММ-у и понављају подешавања пре него што алат буде испоручен у вашу производњу. Ова-могућност интерне пробне и валидације елиминише недељама решавања проблема након испоруке.
- Након{0}}техничка подршка– Прогресивне матрице захтевају стални сервис. Процените да ли добављач нуди смернице за одржавање, подршку за поновно брушење и брзу замену компоненти које се троше као што су ударци, пилоти и уметци.
- Скалабилност– Ваши обим може порасти. Снабдевач структуриран тако да од почетне производње до проширеног капацитета-без редизајнирања од нуле-штеди значајно време и трошкове како потражња расте.
Провера добављача услуга прогресивног штанцања метала на основу ових критеријума одваја партнере који конструишу решења од оних који једноставно цитирају блокове алата.
Скалирање од прототипа до масовне производње
Неколико програма почиње пуним гласом првог дана. Пут се обично креће од валидације прототипа преко пилот-производа до одрживе масовне производње-и ваш партнер за матрице треба да подржава сваку фазу без присиљавања на потпуно поновно покретање алата при сваком прелазу.
Током ране валидације, мекани алати или прототипови са једном{0}}станицом потврђују геометрију дела и понашање материјала по ниској цени. Када се дизајн стабилизује, прогресивне калупе за штанцање направљене од каљеног алатног челика преузимају за пробну производњу-контролисани рад од 5.000 до 50.000 делова који потврђује способност процеса, стабилност димензија и издржљивост калупа у реалним условима.
Прелазак на масовну производњу додаје коначан захтев: матрица мора да издржи милионе погодака без деградације која гура делове изван толеранције. Овде је филозофија дизајна матрице прогресивног штанцања најважнија. Модуларна конструкција са заменљивим уметцима, робусним системима за вођење и правилно оцењеним азотним опругама омогућавају циљано одржавање које одржава производњу матрице без потпуног кидања.
Избор и машине и извора матрице као координисане одлуке-а не изоловано-осигурава да се могућност пресовања поклапа са захтевима калупа за формирање, да лежиште одговара отиску матрице, а инжењерска подршка добављача покрива цео животни циклус од првог узорка до одрживог високог обима-.
Често постављана питања о машинама за прогресивно штанцање
1. Колико брзо може да ради машина за прогресивно штанцање?
Стандардне машине за прогресивно штанцање раде између 100 и 400 удараца у минути за типичан производни рад. Примене великих{3}}брзина могу да пређу 1.000 удараца у минути, али за постизање тих брзина потребна је комбинација чврстих рама са равним-бочним или спојним-рамовима за пресовање, прецизних серво додавача са затвореном-позиционирањем, пажљиво дизајнираних размака матрице за чисто смицање, и система за подмазивање специфичних за микрозраке{9}. Максимална брзина која се може постићи зависи од врсте материјала, ширине траке, броја активних станица и изабраног система преса.
2. Која је разлика између прогресивног штанцања и трансферног штанцања?
Прогресивно штанцање помоћу калупа држи радни комад причвршћеним за носећу траку током читаве секвенце формирања, напредујући од станице до станице унутар једне матрице при брзинама до 1,000+ СПМ. Преносно штанцање рано одваја бланко од траке, а затим помера појединачне обратке између независних станица користећи механичке прсте или преносне руке при нижим брзинама од 15 до 60 СПМ. Прогресивне матрице се истичу у малим-до-средње великим-деловима, док матрице за пренос рукују већим деловима, дубоко-извученим шкољкама и компонентама које захтевају операције из више праваца које носеће траке не могу да прихвате.
3. Који материјали се могу обрадити на машини за прогресивно штанцање?
Прогресивне машине за штанцање обрађују широк спектар метала укључујући ниско{0}}угљенични челик, нерђајући челик (серија 300 и 400), бакар и берилијум бакар, месинг и легуре алуминијума. Дебљина намотаја се обично креће од 0,004 инча за микро-прецизне електронске терминале до 0,250 инча за тешке структуралне конзоле. Сваки материјал захтева специфична подешавања машине-нерђајући челик захтева већу тонажу пресовања и мазива против-одвајања, док алуминијуму треба шири пробој-за-зазоре и обложене површине алата како би се спречило накупљање материјала.
4. Како одређујете праву тонажу пресе за прогресивну матрицу?
Избор тонаже преса захтева сумирање свих сила сечења, формирања и скидања на свакој активној станици у калупу, а затим примену сигурносног фактора од 1,2 до 1,3 изнад израчунатог укупног. Кључне варијабле укључују дебљину материјала и затезну чврстоћу, број истовремених операција и сложеност формирања као што су дубоко извлачење или ковање. Уобичајена смерница је да се преса димензионира на 60 до 70 процената њеног номиналног капацитета за израчунато вршно оптерећење, обезбеђујући простор за варијације материјала и постепено повећање силе сечења како ивице пробоја буду тупе између циклуса оштрења.
5. Колико често прогресивној матрици треба одржавање или оштрење?
Интервали оштрења варирају у зависности од материјала који се штанца. Матрице за обраду мекших метала попут Ц1010 меког челика или бакра могу издржати 250.000 или више удараца између сервиса, док матрице за обраду нерђајућег челика 304 обично захтевају оштрење на сваких 50.000 до 100.000 удараца због веће абразивности материјала. Ефикасни програми одржавања прате број хода, а не календарске датуме, прегледају резне ивице под увећањем када висина неравнина премашује 10 процената дебљине материјала и проверавају димензије пилотске осовинице, силе опруге и висину затварача у сваком сервисном интервалу. Добављачи као што је ИИЦХЕН могу пружити смернице о распореду одржавања прилагођеним специфичним конфигурацијама калупа и производним материјалима.


