


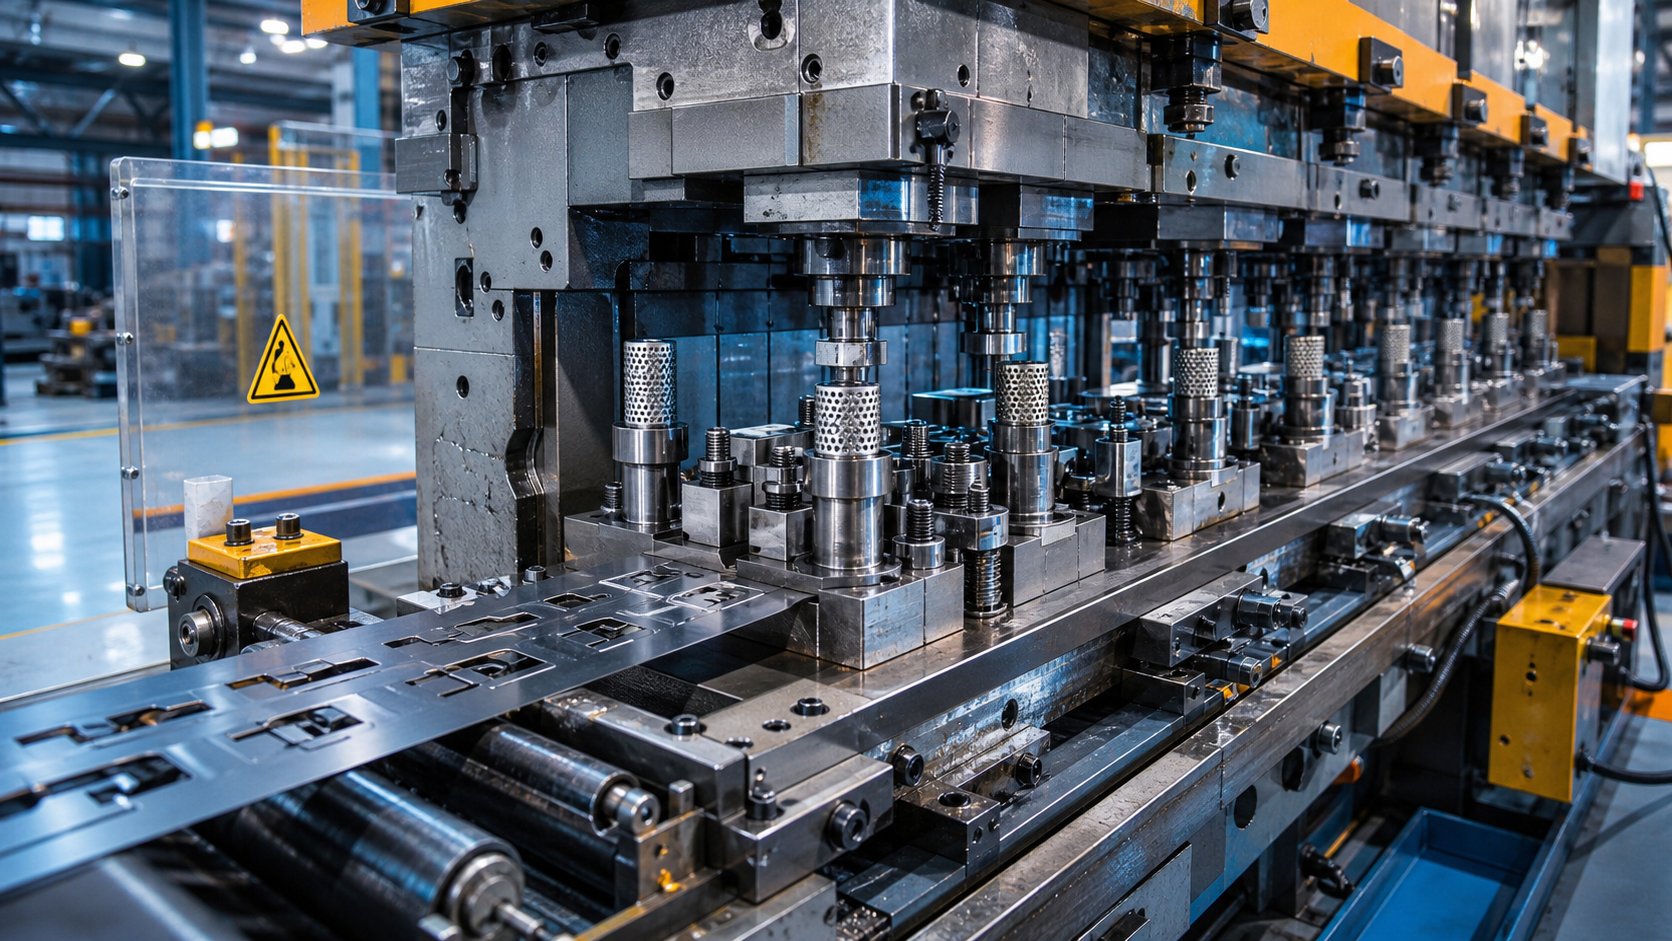
Шта прогресивно штанцање значи за{0}}производњу великог обима
Набављате металне делове у великом обиму. Можда су то хиљаде носача месечно, или милиони електричних контаката годишње. У неком тренутку, сваки инжењер набавке слети на исто питање: којипроизвођачи прогресивног штанцањамогу заиста да испоруче оно што је потребно мом пројекту?
Пре него што почнете да тражите понуде, потребно вам је добро разумевање шта је овај процес, како функционише и зашто доминира{0}}производњом металних делова велике количине. Та основа обликује сваки разговор који ћете имати са потенцијалним добављачима и помаже вам да одвојите способне партнере од продавница које једноставно поседују штампу.
Шта је прогресивно штанцање
Прогресивно штанцање је процес формирања метала у којем континуирана трака материјала напредује кроз серију узастопних радних станица унутар једног сета калупа, при чему сваки потез преса изводи различиту операцију док се готови део не произведе и одвоји од траке.
Замислите метални намотај који се увлачи у пресу за штанцање. Са сваким потезом, трака се помера напред за прецизан корак, познат као корак матрице. Свака станица кроз коју пролази обавља одређени задатак: бушење рупе, формирање кривине, додавање коване карактеристике или сечење вишка материјала. Док трака стигне до крајње станице, завршени део се ослобађа. Један потез, једна готова компонента, поновљена стотине пута у минути.
Термин "прогресивни" односи се на ову инкременталну трансформацију. Прогресивна матрица је у суштини прилагођена-алатка која консолидује оно што би иначе захтевало више машина, више подешавања и више корака руковања у једну аутоматизовану операцију. Метална трака делује као сопствени транспортер, преносећи сваки део-у току-од једне станице до друге без људске интервенције.
Зашто произвођачи користе прогресивне калупе за масовну производњу
Прогресивно штанцање заузима своје место у производним линијама јер истовремено решава три проблема: брзину, доследност и цену по јединици. Пресе које раде на25 до 200 удараца у минути или вишеможе да даје готове делове брзином која ниједна друга метода обликовања не одговара за мале-до-средње- компоненте.
Сваки потез даје идентичне резултате јер исти ударци и површине калупа обликују материјал у истом редоследу, под истим условима. Ово елиминише кумулативну варијацију која се појављује када се делови преносе између одвојених машина. Резултат су чврсте толеранције, униформне карактеристике и минимални отпад у производним серијама које обухватају милионе циклуса.
Индустрије попут аутомобилске индустрије, електронике, ХВАЦ, осветљења и робе широке потрошње ослањају се на овај процес за носаче, конекторе, причвршћиваче, контакте и кућишта. Ово су делови у којима конзистентност димензија није опциона и где је економија по{1}}јединици важна на нивоу.
Разумевање прогресивног штанцања на овом нивоу није академско. То је сочиво кроз које процењујете да ли произвођачева инжењерска дубина, могућности пресовања и стручност у алатима одговарају сложености вашег дела. Детаљи процеса директно информишу о питањима која треба да поставите и црвеним заставицама на које треба да пазите.
Како функционише процес прогресивног штанцања корак по корак
Знати да се трака креће кроз станице је једна ствар. Разумевање шта се заправо дешава на свакој станици и зашто је редослед важан, даје вам оштрије сочиво за процену да липрогресивна алатка произвођачаодговара сложености вашег дела.
Фаза-по{1}}Разбијање прогресивних операција матрице
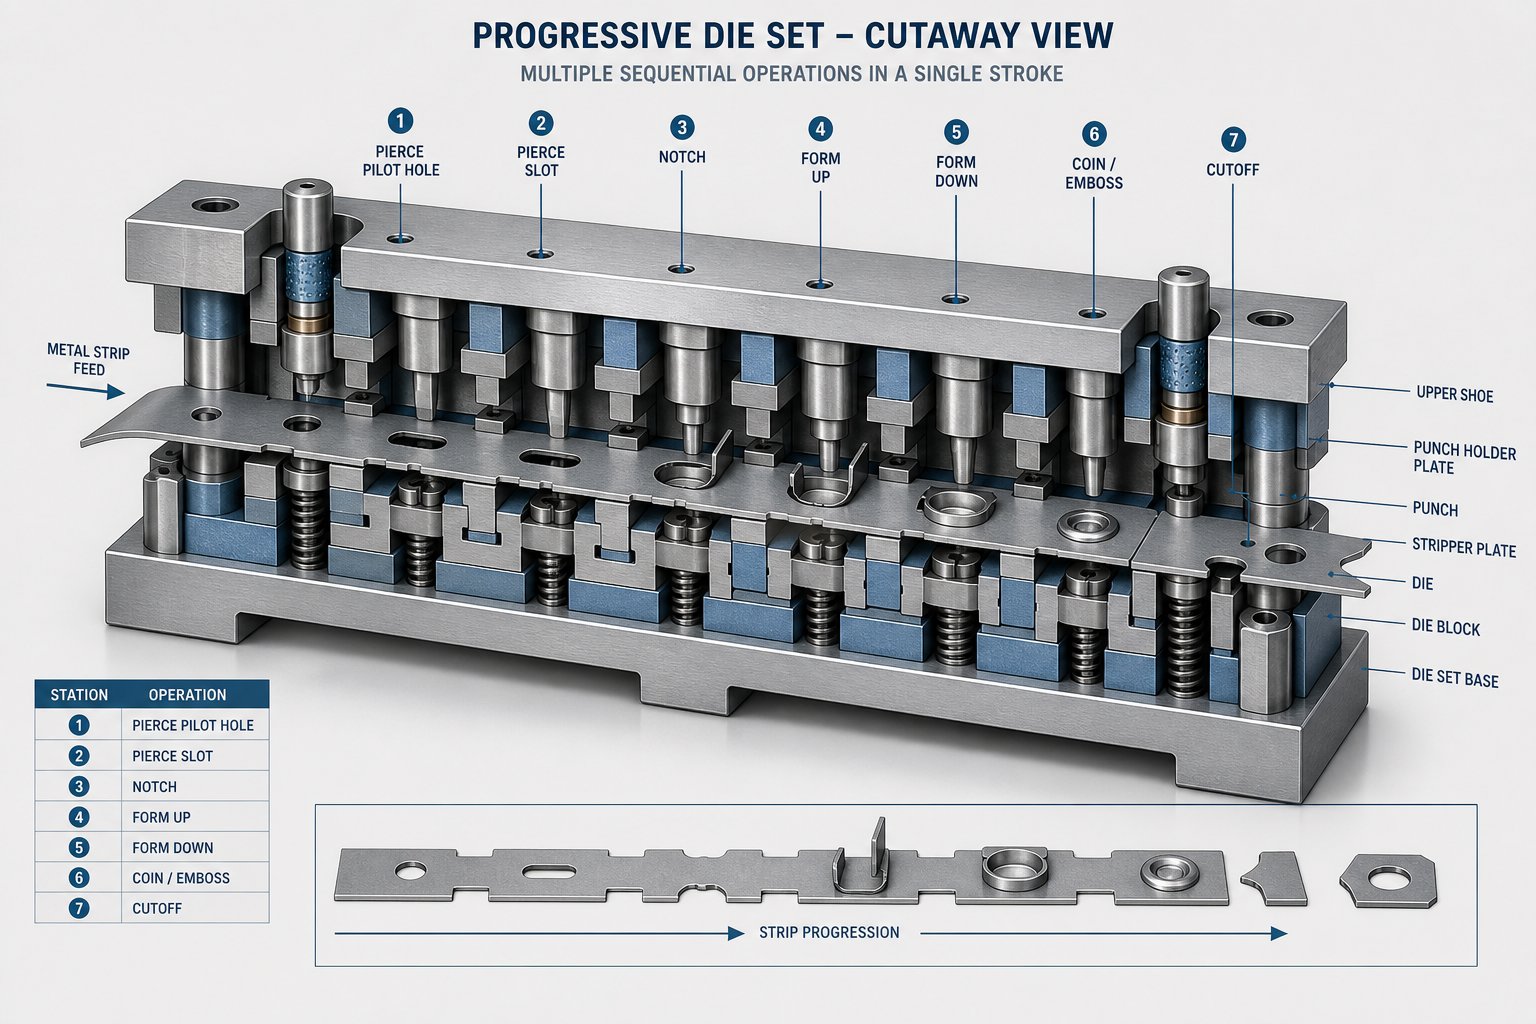
Свака станица у калупу за прогресивно штанцање обавља специфичну операцију која се заснива на раду обављеном узводно. Прескочите корак, промените редослед или погрешно израчунајте размаке у било ком тренутку и готов део не успе. Ево како се процес одвија од сирове завојнице до завршене компоненте:
- Храњење и одмотавање- Намотај лима се поставља на одмотавач и улази у прогресивну пресу за штанцање у прецизним интервалима синхронизованим са ходом пресе. Ролни додавачи или серво додавачи контролишу напредовање траке (познато као корак) до хиљадитих делова инча, обезбеђујући да свака станица прими материјал у тачно правом положају.
- Пирсинг- Прве станице за формирање обично буше пилот рупе и функционалне отворе. Пилот рупе служе као референце за поравнање за сваку низводну станицу, док функционалне рупе постају део готове геометрије. Пирсинг се дешава рано јер уклањање материјала пре формирања спречава изобличење око ивица рупа.
- Бланкинг- Делови траке су исечени да би се дефинисао спољни профил дела или да би се направиле унутрашње карактеристике. Станице за затамњење могу делимично да пресеку контуру док остављају језичке који држе део причвршћен за носећу траку за наставак транспорта кроз матрицу.
- Формирање- Операције савијања, цртања и прирубљивања обликују равну празнину у тродимензионалну-геометрију. Станице за формирање примењују контролисану силу да пластично деформишу метал, стварајући углове, канале, ребра или контуре. Секвенца се креће од једноставних кривина до сложенијих облика како би се прогресивно управљало напрезањем материјала.
- Ковање- Компресија под високим-притиском пречишћава специфичне карактеристике, изравнава површине, изоштрава радијусе или утискива детаље који захтевају строжу контролу димензија него што се постиже стандардним обликовањем. Ковање се поставља након формирања јер фино-подешава геометрију која је већ попримила основни облик.
- Цутофф- Последња станица одваја завршени део од носеће траке. Готова компонента слободно пада, често у канту или на транспортер, док преостала скелетна трака излази на рециклажу.
Обратите пажњу на то како свака фаза зависи од тачног извршења претходне. У свакој следећој операцији бушене пилот рупе у водилици две станице. Формирање се ослања на материјал који је исправно испразњен. Ковање претпоставља да је геометрија савијања испод њега већ унутар спецификације. Ова каскадна зависност је управо разлог зашто инжењеринг иза прогресивног штанцаног калупа захтева прецизност у фази пројектовања, а не само током производње.
Како формирање више{0}} станица постиже сложеност делова
Број станица у калупу директно одражава сложеност дела. Једноставан равни носач са две рупе може захтевати само четири или пет станица. Тродимензионалном конектору са више савијања, рељефним карактеристикама и уским-отворима за толеранцију може бити потребно дванаест или више. Свака додатна станица повећава трошкове алата, повећава дужину калупа и захтева већу пресу за штанцање са одговарајућом величином лежишта и тонажом.
Брзина притиска такође је директно повезана са дизајном станице. Матрица направљена за штанцање великом брзином при 200 и више удараца у минути захтева станице пројектоване за брзо напредовање траке, ефикасно уклањање отпадака и минимално време задржавања. Мање једноставнијих станица подржава брже циклусе. Сложеније станице са дубоким извлачењем или тешким ковањем могу захтевати успоравање штампе, брзину трговања за формирање силе.
Када процењујете произвођача, питајте на колико станица ради њихове типичне матрице и које брзине штампе постижу за делове сличне вашим. Продавница која је удобна за пројектовање алата за 15-станица за сложене геометрије при 100+ потеза у минути ради на различитом инжењерском нивоу од једне радне шесто-станице која ради за равне бланкове. Та разлика директно утиче на то да ли они могу да поднесу сложеност вашег дела без скупих покушаја-и грешака током развоја алата.
Однос између броја станица, могућности пресовања и достижне геометрије делова такође обликује вашу инвестицију у алате. Више станица значи веће трошкове унапред, али откључавају могућност консолидовања операција које би иначе захтевале секундарне процесе, одвојене машине и додатно руковање. Економија се помера у зависности од обима, што поставља природно питање: при којим количинама производње се ова инвестиција заправо исплати?
Када је прогресивно штанцање прави избор за ваш пројекат
Алат за прогресивне калупе није јефтин. Гледате на значајан капитални издатак пре него што један производни део испадне из штампе. Дакле, право питање није да ли процес функционише, већ да ли ваше количине оправдавају улагање у односу на једноставније алтернативе као што су сложене матрице, матрице за пренос или једно-штампање.
Прагови запремине где прогресивни умри надмашују друге методе
Прогресивно штанцање метала прати јасну криву трошкова. Напредни скок је висок, али цена по-делу се брзо смањује како обим расте. Економска одрживост за прогресивне калупе обично почиње око 50.000 до 100.000 јединица годишње, мада ултра{7}}једноставне геометрије могу оправдати улагање од 30.000 до 50.000 јединица. Испод тих прагова, методе са нижим трошковима алата, као што су ЦНЦ ласерско сечење или једностепено{13}}штампање, често имају више финансијског смисла.
Упоредите то са трансфер штанцовањем, које одговара средњим-до-великим количинама (отприлике 25.000 јединица и више), али служи за веће или дубоко-извучене делове који не могу да остану причвршћени за носећу траку. Сложене матрице заузимају средње место: умерена цена алата, висока прецизност за равне делове, али ограничена на једноставније геометрије и мање серије. Једно{7}}штампање кошта најмање унапред, али носи веће трошкове рада и руковања који се линеарно повећавају са количином.
За дугорочне програме прогресивног штанцања који обухватају стотине хиљада или милионе делова, цена алата по јединици постаје занемарљива. Економија је ту постала убедљива: сировина и време штампе доминирају у цени по-делу, а штампање великог обима се одвија брзином коју ниједан други метод не може да мери за мале-до-средње компоненте.
Разумевање улагања у алате у односу на{0}}економију по делу
Ево како се прогресивне матрице упоређују са алтернативним методама у димензијама које су купцима најважније:
| Фактор | Прогрессиве Дие | Трансфер Дие | Цомпоунд Дие | Један{0}}штампање |
|---|---|---|---|---|
| Цена алата / подешавања | Врло високо | Високо | Умерено | Ниско |
| По{0}}трошкови дела (мали обим) | Врло високо | Високо | Умерено | Ниско до умерено |
| По{0}}трошкови дела (велики обим) | Веома ниска | Ниско | Умерено | Високо |
| Способност сложености дела | Висока (више-функција, 3Д геометрија) | Високо (велики или дубоко{0}}увучени делови) | Ниско (равно, једно{0}}раван) | Низак (једна операција по ударцу) |
| Брзина производње | Веома брзо (200-600+ СПМ) | Умерено | Умерено до брзо | Споро |
| Идеалан годишњи обим | 50,000+ јединица | 25,000+ јединица | 5.000-50.000 јединица | 1-10.000 јединица |
Образац је јасан: прогресивне калупе захтевају више капитала, али вас награђују најнижим{0}}трошком по делу у размери и најбржим временима циклуса. Преносне матрице нуде сличну сложеност руковања већим компонентама, али раде спорије. Сложене матрице добро раде за прецизне равне делове у умереним количинама. Операције са једним{4}}одом чине ствари једноставним и приступачним за кратке серије, али постају скупе када се обим повећава.
Када ангажујете потенцијалне добављаче, затражите анализу рентабилности која показује тачно где се прогресивни алати исплати у односу на ваше пројектоване количине. Способан произвођач ће то моделирати за вас, узимајући у обзир ваше годишње количине, очекивани вијек трајања алата и све секундарне операције. Ако се бројеви не прелазе унутар вашег производног хоризонта, други метод би вам могао боље послужити, а продавница од поверења ће вам то рећи.
Међутим, сама количина не решава одлуку. Материјал који штанцате и толеранције које су вам потребне такође обликују и дизајн калупа и укупне трошкове, а не рукује сваки произвођач са сваким материјалом подједнако добро.
Материјали и толеранције у прогресивном штанцању
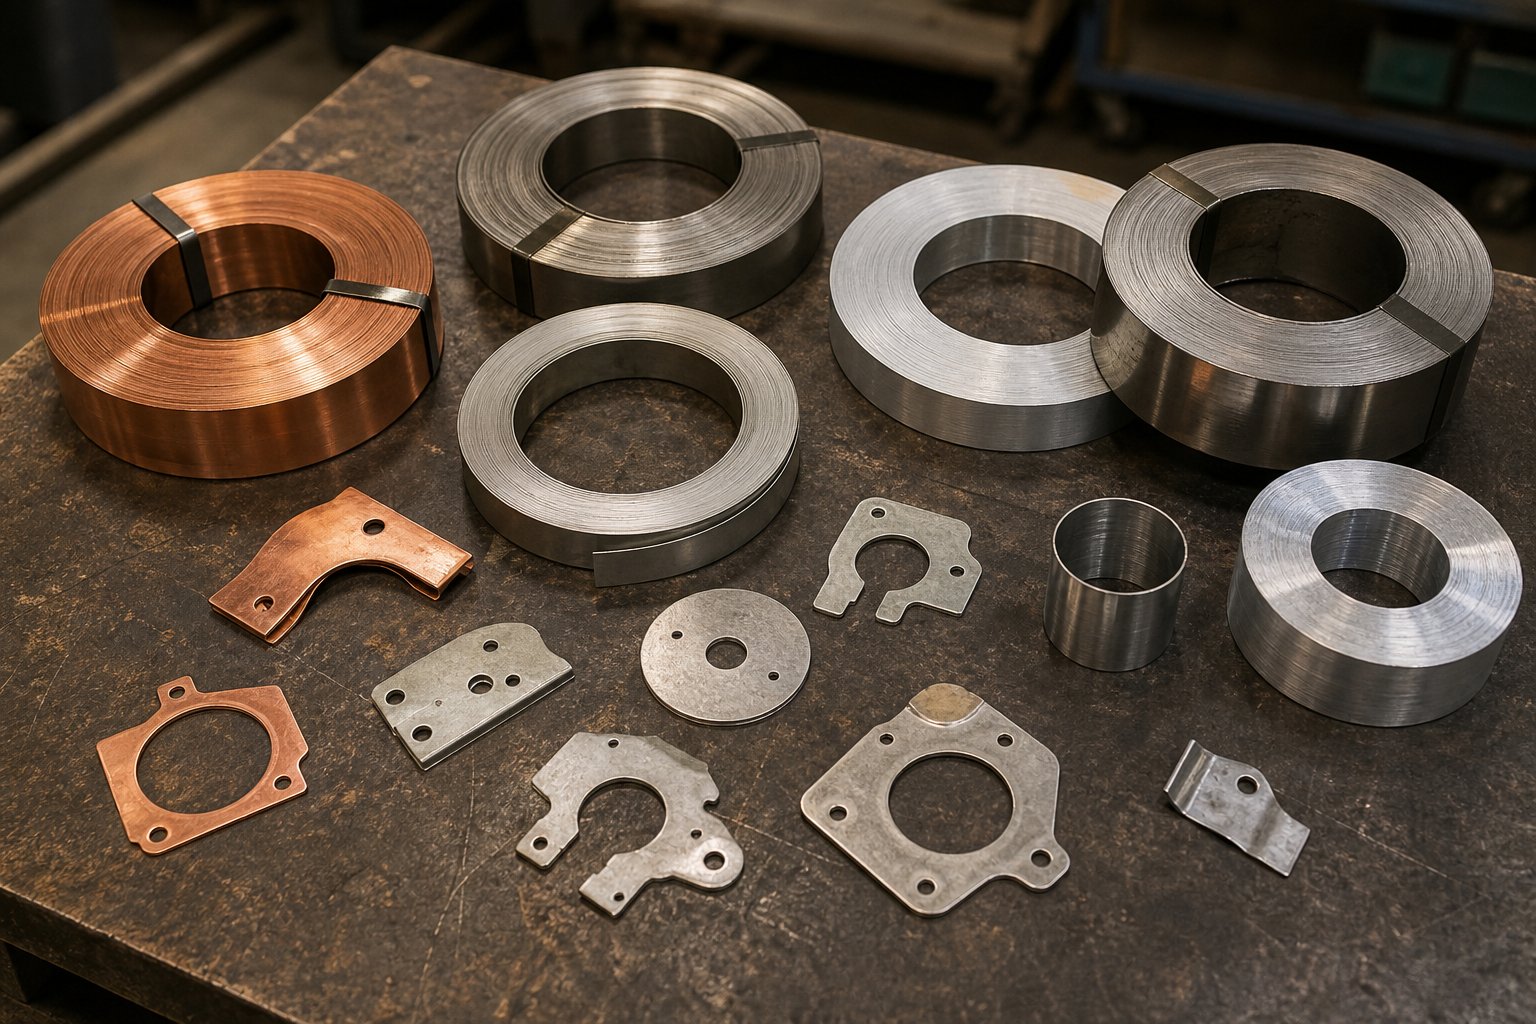
Ваш избор материјала не одређује само како ће изгледати готови део. Оно у основи обликује како је матрица дизајнирана, колико брзо пресе може да ради, колико брзо се алати троше и које толеранције су реално оствариве. Два дела са идентичном геометријом, али различите подлоге могу захтевати потпуно различите конфигурације станица, материјале за бушење и подешавања преса. Зато прогресивни материјали за штанцање заслужују озбиљну пажњу пре него што икада поднесете РФК.
Како својства материјала утичу на дизајн и резултате матрице
Сваки метал доноси јединствену комбинацију тврдоће, дуктилности, затезне чврстоће и опружног понашања у процесу штанцања. Ова својства диктирају колико агресивно матрица може да формира траку, колико је станица потребно и колико дуго алат траје пре одржавања или замене.
Размислите о повратном удару: када је метал савијен, он се делимично враћа у првобитни облик када се сила формирања ослободи. Тврђи материјали са већом јачином течења више се враћају. Инжењери калупа компензују прекомерним-савијањем, додавањем станица за ковање или подешавањем радијуса формирања. Произвођач са искуством у прогресивном штанцању од нерђајућег челика, на пример, зна да нерђајући челик серије 300 захтева знатно већу компензацију повратног оптерећења од благог угљеничног челика, што често додаје станице и сложеност матрици.
Дуктилност је једнако важна. Високо дуктилни метали попут бакра и алуминијума толеришу агресивно формирање без пуцања, што значи мање међустаница и нежније радијусе. Тврђим материјалима као што су челик за опруге или радни{2}}каљени нерђајући материјал потребно је прогресивно обликовање у више фаза да би се избегли ломови, што се преводи у дуже калупе и веће улагање у алат.
Хабање алата је још једна директна последица избора материјала. Абразивне подлоге или подлоге велике{1}}врсте убрзавају деградацију уметка за пробијање и матрице. Прогресивно штанцање од угљеничног челика има тенденцију да буде нежније за алате од нерђајућег челика или челика високе чврстоће ниске{4}}не легуре (ХСЛА), што значи дуже интервале између циклуса оштрења и ниже трошкове одржавања током времена.
| Материјал | Кључна својства | Формирање понашања | Типичне апликације |
|---|---|---|---|
| Угљенични челик (ниско до средње) | Висока чврстоћа, добра дуктилност, исплатив{0}} | Умерено опружање, лако се формира, мање хабање алата | Носачи, структурни делови, аутомобилске компоненте, причвршћивачи |
| Нерђајући челик (серија 300/400) | Отпоран на корозију, висока тврдоћа, рад{0}}брзо се стврдне | Висок повратни удар, захтева више места за формирање, убрзава хабање алата | Медицински уређаји, прерада хране, поморски хардвер, водовод |
| Бакар | Одлична проводљивост, веома дуктилна, мекана | Минимални повратни удар, лако се формира, мало хабање алата | Електрични контакти, сабирнице, конектори, измењивачи топлоте |
| Алуминијум (1100, 3003, 5052) | Лагана, добра формабилност, отпорна на корозију | Ниска-до-умерена померања, склона нагризању без одговарајућег подмазивања | Кућишта, хладњаци, ЕМИ штитови, лагани структурни делови |
| Месинг (Ц260, Ц360) | Добра обрадивост, умерена чврстоћа, декоративна завршна обрада | Мала опружност, одлична способност обликовања, минимално хабање алата | Терминали, конектори, декоративни окови, вентили |
| Берилијум Бакар | Висока отпорност на замор, проводљив, без-варничења | Умерено повлачење, потребно је пажљиво формирање секвенци | Опруге, ваздухопловне компоненте,{0}}електрични контакти високог напона |
Обратите пажњу на то како прогресивни материјали за штанцање нису заменљиви из перспективе алата. Матрица дизајнирана за прогресивно штанцање бакра неће радити исправно ако пређете на нерђајући челик у средини. Зазори, геометрија пробоја, захтеви за подмазивањем и број станица су све-специфични за материјал. Управо због тога би требало да разговарате о избору супстрата на почетку разговора са потенцијалним добављачима.
Могућности толеранције за различите материјале и сложеност
Штанцање метала високе прецизности кроз прогресивне калупе може постићи чврсту контролу димензија, али достижне толеранције зависе од мреже фактора који међусобно делују. Материјално понашање је у средишту те мреже.
Уопштено говорећи, прогресивно штанцање има толеранције у распону од плус или минус 0,001 до 0,005 инча за већину карактеристика, при чему неке операције као што је пирсинг постижу још строжу контролу. Али ти бројеви се померају на основу неколико варијабли:
- Дебљина материјала- Тањи део је осетљивији на силе формирања и има тенденцију да се лакше изобличи, потенцијално шири опсег толеранције.
- Тврдоћа материјала и отпорност- Већа опруга отежава задржавање угаоних толеранција на кривинама. Сваки завој може мало да варира осим ако матрица не компензује прецизно.
- Сложеност геометрије дела- Делови са више кривина, дубоким облицима или обележјима близу ивица акумулирају више варијација од равних, једноставних компоненти.
- Број станица и стање матрице- Више станица доноси више кумулативних грешака у позиционирању, иако добро-одржавани пилот системи то минимизирају. Хабање алата током дугих стаза постепено попушта толеранције док одржавање не врати оштрину.
- Конзистентност притиска- Поновљивост потеза-до-понављања цилиндра за пресовање директно утиче на конзистентност димензија. Серво{4}}пресе обично надмашују механичке пресе за рад са{5}}осетљивим толеранцијама.
Алуминијумско прогресивно штанцање, на пример, може да задржи чврсте равне толеранције, али је склоно површинском хабању које утиче на квалитет завршне обраде ако се подмазивањем или премазима матрице не управља правилно. Прогресивно штанцање од нерђајућег челика постиже одличну стабилност димензија у пробушеним карактеристикама, али захтева пажљиву пажњу на углове савијања због агресивног повратног опруге и радног очвршћавања.
Практичан за понети? Немојте претпостављати да се толеранција одштампана на вашем цртежу аутоматски постиже у одабраном материјалу. Када процењујете произвођаче, питајте како они управљају толеранцијом за вашу специфичну подлогу. Продавница са великим искуством у вашем материјалу ће вам објаснити како компензују повратни удар, управљају распоредом хабања алата и валидирају стабилност димензија током производних циклуса. Онај коме недостаје то искуство може агресивно да цитира, али се бори да задржи спецификације када производња порасте.
Стручност материјала је један од показатеља дубине произвођача. Сертификати и контроле процеса говоре вам још више о томе да ли њихови системи квалитета могу да испоручују доследно, посебно у регулисаним индустријама где следљивост и поновљивост нису само жеље већ захтеви.
Индустријски сертификати који сигнализирају квалитет произвођача
Лого сертификата на почетној страници добављача изгледа умирујуће. Али шта вам то заправо говори о њиховој способности да производе ваше делове доследно, следљиво и унутар спецификација током милиона циклуса? За купце који процењују произвођаче матрица за штанцање, сертификати нису трофеји. Они су доказ документованих система контроле процеса који су независно ревидирани и верификовани.
Немају сви сертификати исту тежину за сваку примену. Онај који ваш пројекат захтева зависи од ваше индустрије, вашег окружења{1}}коначне употребе и регулаторног окружења у који ваши делови улазе.
Кључни сертификати које сваки купац треба да потврди
Ево шта сваки главни сертификат покрива и који сектори то захтевају:
- ИСО 9001- Основни стандард система управљања квалитетом. Он успоставља документоване процесе за контролу производње, корективне мере, интерне ревизије и континуирано побољшање. Сваки добављач прогресивног штанцања за кога сматрате да би ово требало да држи као минимум. Не гарантује изврсност, али његово одсуство сигнализира недостатак основне процесне дисциплине.
- ИАТФ 16949- Изграђен на врху ИСО 9001 са-специфичним захтевима за аутомобиле за спречавање кварова, смањење варијација и елиминисање отпада у ланцу снабдевања. Ако набављате аутомобилске компоненте прогресивног штанцања, о овој сертификацији се не може преговарати-. Захтева од добављача да покажу студије способности процеса, планове контроле и напредно планирање квалитета производа (АПКП).
- АС9100- Еквивалент у ваздухопловству, који додаје захтеве за управљање конфигурацијом, управљање ризиком, безбедност производа и спречавање фалсификованих делова. Ланци снабдевања у ваздухопловству захтевају потпуну следљивост материјала и прве-извештаје о инспекцији производа. Произвођач без АС9100 једноставно не може да учествује у већини ваздухопловних програма.
- ИСО 13485- Стандард управљања квалитетом за медицинске уређаје. За разлику од фокуса ИСО 9001 на задовољство купаца и стално побољшање,ИСО 13485 наглашава усклађеност са прописима и управљање ризикомда би се обезбедила безбедност и ефикасност медицинских средстава. Захтева побољшану следљивост, контролу контаминације, процесе обраде жалби и дуже периоде чувања записа. За купце који набављају компоненте медицинског прогресивног штанцања, овај сертификат показује да произвођач ради под контролама усклађеним са ФДА, ЕУ МДР и другим глобалним регулаторним оквирима.
Приметићете да се ови сертификати надовезују један на други. Произвођач који има ИАТФ 16949 већ има ИСО 9001 као своју основу. Један сертификован према ИСО 13485 је прилагодио тај оквир за управљање ризиком од медицинских уређаја. Слојеви су важни јер одражавају прогресивно дубље контроле процеса прилагођене последицама{6}}специфичних кварова у индустрији.
Зашто су ППАП и валидација процеса важни за регулисане индустрије
Сертификати дефинишу систем. ППАП, процес одобрења производног дела, потврђује излаз. Првобитно развијен од странеАкциона група за аутомобилску индустрију (АИАГ), ППАП је стандардизована процедура која обезбеђује да делови добављача испуњавају све инжењерске спецификације пре него што почне масовна производња. Захтева документоване доказе укључујући дијаграме тока процеса, студије способности (ЦпК анализа), анализу система мерења, планове контроле и сертификате материјала.
Зашто би вам ово требало да буде важно? Зато што ППАП пребацује терет доказивања на произвођача. Они морају да покажу, са подацима, да њихов процес производи усклађене делове који се понављају пре него што појединачна производна јединица испоручи. За прогресивно штанцање у аутомобилским компонентама и апликације у ваздухопловству, ППАП ниво 3 или виши је стандард. Програми медицинских уређаја могу захтевати еквивалентну документацију за валидацију у оквиру Датотека историје дизајна.
Практична корист је смањење ризика. Произвођач који рутински довршава ППАП поднеске има инфраструктуру за хватање одступања процеса, валидацију промена алата и праћење било ког неусаглашеног дела назад до његовог основног узрока. Оном који не може да произведе ППАП пакет на захтев вероватно недостаје статистичка контрола процеса и ригорозност документације коју захтевају регулисане индустрије.
Постоји још један фактор који купци често занемарују: вертикална интеграција. Произвођач калупа за штанцање са-домаћим дизајном алата, ЕДМ жицом и ЦНЦ брушењем контролише сваку променљиву која утиче на квалитет делова у оквиру једног система квалитета. Када се алати предају у посебну радњу, појављују се празнине у следљивости. Модификације калупа се дешавају ван сертификованог КМС-а, стандарди инспекције се могу разликовати, а циклуси понављања се успоравају. То не значи да је спољни алат увек проблематичан, али то значи да треба да питате где се праве матрице и да ли тај процес спада у исти ревидирани кишобран квалитета као и производња.
Сертификати и спремност за ППАП дају вам поуздан филтер за ужи избор добављача. Они вам говоре који произвођачи раде са документацијом, следљивошћу и процесном дисциплином коју захтева ваша апликација. Али сертификати сами по себи не откривају да ли продавница има праве пресе, праву инжењерску дубину или прави капацитет за ваш конкретан пројекат. Та евалуација захтева потпуно другачији скуп питања.
Како проценити и изабрати правог произвођача прогресивног штанцања
Потврдили сте да прогресивно штанцање одговара захтевима запремине, материјала и толеранције вашег пројекта. Филтрирали сте потенцијалне добављаче према сертификатима које ваша индустрија захтева. Следећи изазов је тежи: открити који произвођач прогресивних матрица заправо има инжењерску дубину, опрему и капацитет да поуздано испоручи ваше делове у великом обиму.
Сама цена вам то неће рећи. Неће ни углађена веб локација. Оно што одваја способног партнера од ризичне опкладе своди се на проверљиве техничке критеријуме и права питања која се постављају на почетку разговора.
Основни критеријуми за процену способности произвођача
Замислите ово као своју{0}}листу за проверу дужне пажње. Сваки критеријум открива нешто о томе да ли добављач може да се носи са захтевима за сложеност, запремину и квалитет вашег дела без скупих изненађења усред-програма:
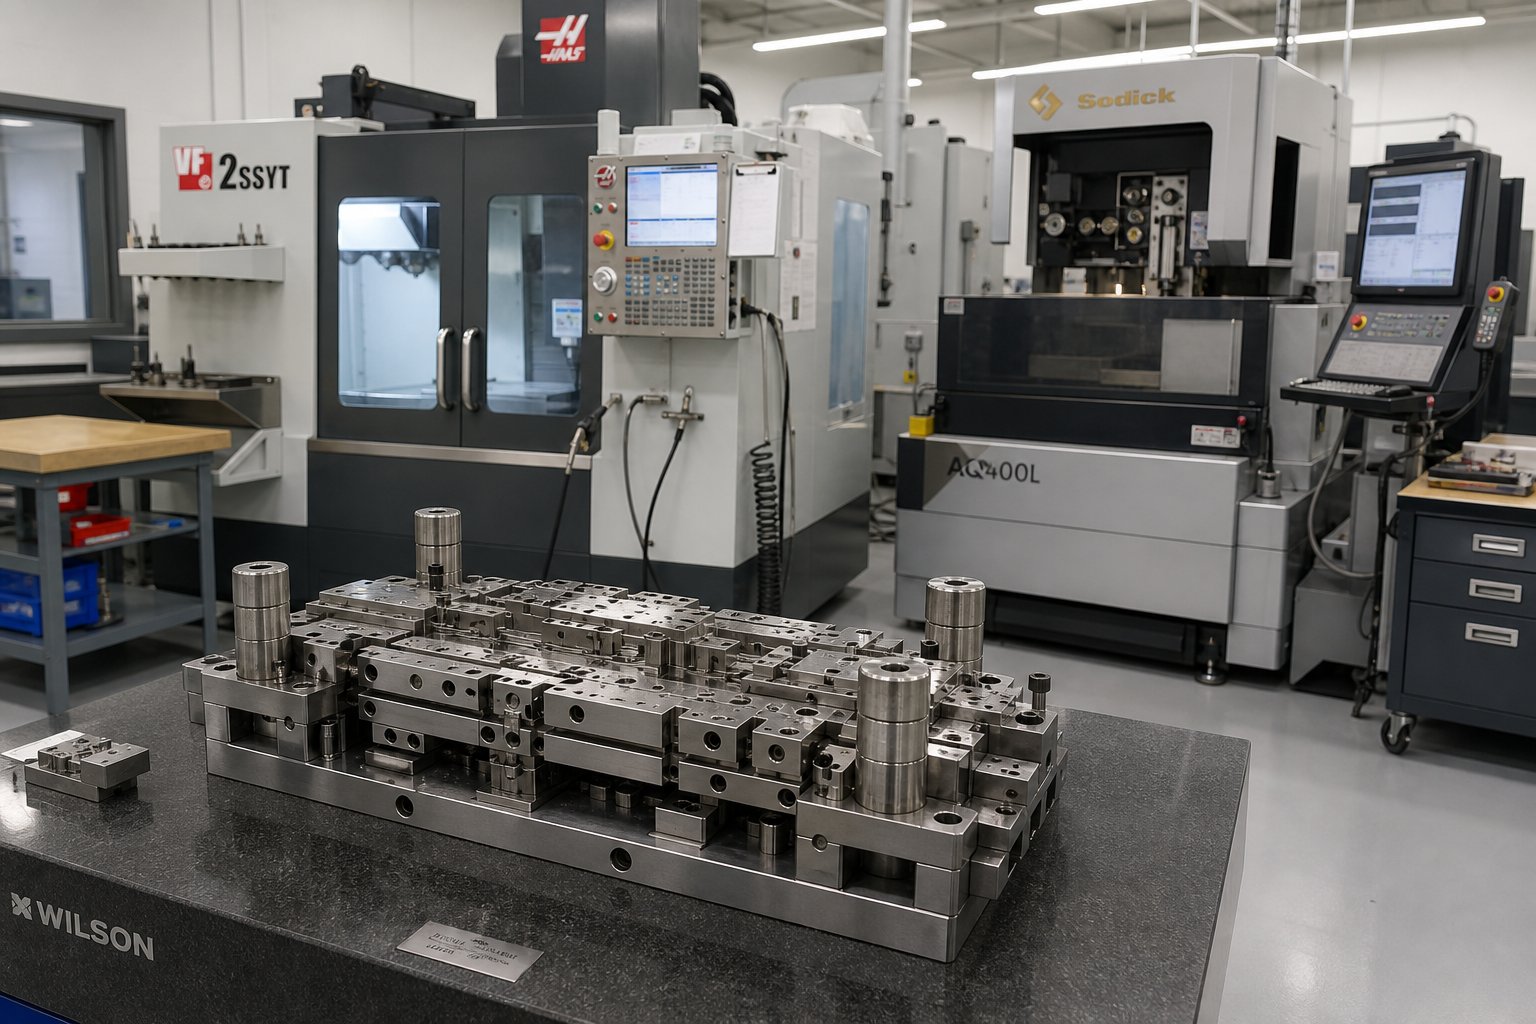
- Ин-прогресивни алат и могућност матрице- Да ли произвођач дизајнира и прави калупе интерно користећи жичану ЕДМ, ЦНЦ машинску обраду и брушење површине? Вертикално интегрисана алатка значи брже циклусе итерације, строжу контролу квалитета над компонентама матрице и бржи обрт на модификацијама. Када се подешавања алата дешавају под једним кровом, елиминишете празнине у комуникацији и кашњења у распореду између одвојених радњи алата.
- Распон тонаже преса и брзина хода- Капацитет пресовања одређује које величине делова, дебљине материјала и силе обликовања радња може да прихвати. Произвођач који покреће пресе од 45 до 400+ тона покрива све, од деликатних прикључака до тежих структурних носача. Брзина хода (хода у минути) говори о потенцијалу протока и да ли њихова опрема одговара вашим циљевима запремине.
- Искуство{0}}специфично за материјал- Не рукују све продавнице подједнако са свим подлогама. Затражите примере производње у свом материјалу. Произвођач са искуством у нерђајућем челику понаша се другачије у фази пројектовања матрице од произвођача који је специјализован за бакар или алуминијум. Познавање материјала директно се преводи у мање ревизија алата и мањи принос првог{4}}проласка.
- Инжењерска подршка и ДФМ сарадња- Најбољи произвођачи прогресивних калупа функционишу као инжењерски партнери, а не само продавци. Потражите добављаче који нуде преглед дизајна за производност пре него што алатка почне. ДФМ сарадња у раној-фази може да смањи отпатке, поједностави алате и побољша перформансе делова пре почетка производње.
- Секундарне операције и завршна обрада- Да ли могу да руководе оплатом, топлотном обрадом, урезивањем, заваривањем или монтажом у-кући или преко управљаних партнера? Прогресивне услуге штанцања метала које се протежу изван штампе смањују сложеност вашег ланца снабдевања и скраћују време испоруке.
- Израда прототипа кроз скалабилност производње- Произвођач који је способан да подржи ране прототипове алата и затим пређе на ојачане производне калупе даје вам једног партнера током целог животног циклуса програма, од валидације до-провођења великог обима.
Произвођачи са сопственим-могућношћу прогресивног дизајна матрица, као нпрИИЦХЕН, може смањити циклусе понављања јер се дизајн алата, обрада, израда и валидација дешавају у оквиру једне операције. За производне инжењере који траже чврсту поновљивост и скалабилну масовну производњу, тај интегрисани приступ елиминише кашњења у примопредаји и погрешне комуникације које обично муче аранжмане алата више{1}}произвођача.
Питања која треба поставити пре него што се посветите добављачу
Способна продавница ће одговорити на ово без оклевања. Нејасни или дефектни одговори су сами по себи тачка података:
- Које је ваше уобичајено време од одобрења дизајна матрице до производње првог артикла?
- Колико станица обично дизајнирате за делове сличне геометрије и материјала као ја?
- Да ли поседујете и одржавате сву прогресивну алатку у својој-кући или је било који део ангажован?
- Можете ли да обезбедите ППАП документацију на нивоу који моја индустрија захтева?
- Које тонаже и брзине штампе ће бити мој део и која је ваша тренутна искоришћеност капацитета?
- Да ли нудите повратне информације ДФМ-у пре финализације дизајна матрице и да ли је ваш инжењерски тим укључен у цитирање?
- Како се носите са одржавањем алата, распоредом оштрења и резервним компонентама за дуге производне циклусе?
Ова питања намећу специфичност. Брзо ћете разликовати услуге прогресивног штанцања које истински улажу у инжењеринг од оних које једноставно нуде алате и време за штампу.
Црвене заставице које сигнализирају потенцијалне проблеме са квалитетом или испоруком
Пазите на ове знакове упозорења током евалуације. Сваки појединац захтева дубљу истрагу. Више застава заједно сугерише да треба да наставите даље:
- Нема{0}}кућних алата- Ако добављач ангажује сву конструкцију калупа, недостаје му директна контрола над најкритичнијом променљивом у вашем програму. Измене трају дуже, надзор квалитета се дели између организација, а одговорност се замагљује.
- Неспремност да се деле подаци о могућностима процеса- Произвођач уверен у своје процесе ће лако обезбедити ЦпК податке, СПЦ графиконе или узорке извештаја о инспекцији. Отпор овде често маскира недоследност.
- Цитирање без детаљног прегледа геометрије вашег дела- Тачно прогресивно навођење калупа захтева детаљан преглед ваших ЦАД података, толеранција и спецификација материјала. Брза понуда заснована на минималним информацијама обично доводи до касније промене поруџбина.
- Нема јасне ДФМ повратне спреге- Ако добављач прихвати ваш цртеж без сугерисања побољшања или означавања потенцијалних изазова формирања, његов инжењерски ангажман је вероватно плитак.
- Нејасни одговори о капацитету и времену испоруке- Произвођачи са или близу капацитета могу да прихвате вашу поруџбину и да се боре да испоруче по распореду. Питајте о тренутном коришћењу машине и како се носе са флуктуацијама потражње.
Евалуација није само проналажење добављача који може да учини ваш део. Ради се о идентификацији прогресивног произвођача калупа чија се инфраструктура, инжењерска култура и системи квалитета усклађују са захтевима вашег програма током његовог пуног производног века. Најјефтинија понуда ретко представља најнижи укупни трошак, што је стварност која постаје болно јасна када се ревизија алата, испорука и недостатак квалитета почну повећавати.
Уобичајене грешке при избору партнера за прогресивно штанцање
Знати шта тражити код добављача је пола једначине. Друга половина препознаје погрешне кораке који тихо надувавају трошкове, поремете временске рокове и намећу скупе исправке курса месецима у програм. Ове грешке се изнова појављују у различитим индустријама, а већина њих има заједнички корен: одлуке донете на основу непотпуних информација или погрешно постављених приоритета.
Грешке које доводе до скупе прераде алата
Следеће замке су наведене према озбиљности утицаја на укупне трошкове програма. Сваки од њих се спаја низводно, тако да њихово рано хватање исплаћује дивиденде:
- Избор добављача искључиво на основу наведене цене комада- Најнижа квота често одражава најмање инвестиције у инжењеринг унапред. Када прогресивном дизајну калупа за штанцање недостаје ригорозност на самом почетку, јаз се касније појављује као ревизије алата, померање димензија и застоји у производњи. Инжењерске одлуке у прогресивном дизајну матрице могу диктирати до 80% укупних трошкова производње, што значи повољна понуда која штеди на ДФМ анализи скоро увек кошта више током трајања програма.
- Прескакање дизајна за сарадњу у погледу производности- Завршавање геометрије дела без уноса вашег партнера за штампање закључава проблеме које прогресивна алатка не може лако да реши. Претерано уске толеранције на не-критичним карактеристикама, геометрије савијања које се боре против правца зрна материјала или постављање рупа преблизу да би се формирале ивице, све то доводи до додатних матрица, спорије брзине пресовања и већег броја отпада. Ране ДФМ радионице штеде недеље кашњења и хиљаде долара решавањем ових проблема пре него што се челик за алат сече.
- Потцењивање времена испоруке алата- Сложене калупе за прогресивно штанцање са 10 или више станица захтевају 12 до 20 недеља за пројектовање, машинску обраду, склапање и испробавање. Купци који претпостављају да алати стижу за половину тог времена на крају врше притисак на произвођаче да пречицу валидацију, што доводи до проблема са квалитетом у производњу.
- Пропуст да се верификују сертификати материјала и извештаји о тестирању- Добављач који не може да произведе сертификате за млин, резултате механичких испитивања или документацију о следљивости материјала можда замењује оцене или се ослања на непроверене залихе. Ово ствара ризик усклађености у регулисаним индустријама и може непредвидиво да промени понашање.
- Игнорисање секундарних оперативних способности- Ако је вашем делу потребно урезивање, облагање или термичка обрада, а добављач за штанцање све то ангажује без надзора, увели сте недостатке у квалитету и несигурност у времену испоруке који се неће појавити све док делови не стигну непотпуни или ван спецификације.
- Не потврђује производни капацитет за ваше потребне количине- Продавница која ради са 90% искоришћености може да прихвати вашу поруџбину, али јој недостаје пропусни опсег да испуни ваше рокове испоруке. Питајте директно о капацитету и како управљају скоковима потражње.
- Прескакање узорака или пилот производње- Прелазак директно са испробавања алата на производњу са пуном-брзином без контролисаног пробног рада елиминише вашу последњу прилику да ухватите померање димензија, проблеме са површином или нестабилност процеса пре него што се хиљаде делова испоруче.
Превиђени фактори који утичу на укупне трошкове власништва
Образац у свих седам грешака је исти: оптимизација за видљиве трошкове уз игнорисање скривених трошкова. Укупни трошак власништва за штампане компоненте далеко превазилази видљиву цену по делу, обухватајући одржавање алата, одлагање отпада, рад на преради, кашњења у испоруци и бекства квалитета који стигну до ваше монтажне траке или вашег купца.
Прогресивни дизајн матрице за штанцање који кошта 15% више унапред, али елиминише две ревизије алата, смањује отпад за половину и испоручује стабилне делове од првог дана представља нижи укупни трошак од буџетске алтернативе која пролази кроз три месеца инжењерских промена. Купци који своју одлуку формирају око укупне укупне вредности, а не цене по комаду, доследно долазе до способнијих партнера и лакшег покретања производње.
За понети није тај трошак није битан. То је тај трошак који захтева контекст. Ваш оквир за процену, контролна листа за сертификате и техничка питања, сви се уносе у одлуку о набавци која обухвата цео животни циклус вашег прогресивног алата и делова које производи. Са том јасноћом, спремни сте да делујете.
Предузмите следећи корак ка правом партнеру за производњу
Мапирали сте процес, разумели економију, идентификовали сертификате које ваша индустрија захтева и изградили оквир за одвајање способних добављача од ризичних. Преостали корак је извршење: претварање тог знања у структурирани акциони план набавке који помера ваш пројекат од евалуације до производње{1}}спремне посвећености.
Изградња ужег списка произвођача
Одуприте се импулсу да пошаљете своју РФК на десетак добављача истовремено. Циљани ужи избор од три до пет произвођача калупа за штанцање метала, унапред-квалификованих у складу са вашим техничким и критеријумима квалитета, даје боље резултате од широког спектра упита. Добићете промишљеније инжењерске повратне информације, бржи заокрет у вези са детаљним понудама и јасније сигнале о томе које продавнице заиста желе ваш програм у односу на оне које бацају широку мрежу.
Филтрирајте кандидате тако што ћете потврдити да поседују сертификате које захтева ваша апликација, да раде на пресама у опсегу тонаже и брзине које захтева ваш део и да имају документовано искуство са вашим материјалом. Затим дајте приоритет онима који нуде-домаће алате и ДФМ сарадњу, јер те могућности директно смањују време понављања и ризик програма.
Следећи кораци ка производњи{0}}Спреман извор
Користите ову контролну листу као редослед радњи од сада даље:
- Потврдите оправдање обима- Потврдите да ваше пројектоване годишње количине прелазе праг рентабилности где прогресивна алатна алатка обезбеђује ниже-цене по делу од алтернатива. Ако имате мање од 50.000 јединица, поново погледајте да ли вам једноставнија метода боље служи.
- Материјал браве и спецификације толеранције- Завршите своју подлогу, дебљину и критичне димензије пре него што ангажујете добављаче. Двосмисленост овде генерише нејасне цитате и касније доводи до неслагања.
- Идентификујте потребне сертификате- Ускладите регулаторно окружење ваше индустрије са одговарајућим стандардом квалитета (ИСО 9001 основни, ИАТФ 16949 за аутомобилску индустрију, АС9100 за ваздухопловство, ИСО 13485 за медицину). Елиминишите сваког добављача коме недостаје ваш.
- Направите ужи избор{0}}пондерисан по критеријумима- Оцените кандидате у складу са оквиром за процену:-домаћи алати, могућности штампе, материјално искуство, подршка ДФМ-а, секундарне операције и капацитет.
- Затражите ДФМ преглед пре обавезивања- Делите своје ЦАД податке и питајте добављаче у ужем избору за повратне информације о производности. Квалитет њиховог ДФМ одговора вам говори више о дубини инжењеринга од било које брошуре.
- Захтевати пробну производњу- Пре него што овластите производњу пуне-производње, инсистирајте на контролисаном узорку са верификацијом димензија и подацима о могућностима процеса. Ово је ваша последња контролна тачка пре мерења.
За тимове за набавку и производне инжењере који набављају прогресивне калупе за штанцање за металне делове велике{0}}волуме који захтевају формирање у више-станица и чврсту поновљивост, компанија за прогресивно штанцање са интегрисаним могућностима од дизајна калупа до скалабилне масовне производње поједностављује цео процес. Произвођачи волеИИЦХЕНпонудите тај-до- приступ, који покрива развој алата за прогресивно штанцање велике брзине и обимну производњу у једној операцији. Размотрите их заједно са другим квалификованим добављачима идентификованим кроз процену{3}}засновану на критеријумима која је горе наведена.
Циљ није пронаћи најјефтинији цитат. То је проналажење прогресивног партнера за штанцање метала чија је инжењерска култура, инфраструктура квалитета и производни капацитет усклађени са пуним животним циклусом вашег програма. Поставите тешка питања рано, потврдите тврдње помоћу података и пустите да ваш оквир за евалуацију изврши филтрирање. Прави произвођач ће поздравити то испитивање јер њихове могућности јасно говоре под њим.
Често постављана питања о произвођачима прогресивног штанцања
1. Који је минимални обим поруџбине да би прогресивно штанцање било исплативо-?
Прогресивно штанцање обично постаје економски исплативо при годишњим количинама од 50.000 до 100.000 јединица или више. Испод овог прага, једноставније методе као што су једно-штампање или ЦНЦ ласерско сечење често дају бољу економичност по-делу јер захтевају мање унапред улагања у алат. За ултра{8}}једноставне геометрије делова, неки произвођачи могу оправдати прогресивну обраду алата на 30.000 до 50.000 јединица. Кључ је да захтевате анализу рентабилности од вашег добављача која узима у обзир пројектоване количине, очекивани век трајања алата и све секундарне операције како би се тачно утврдило где се инвестиција исплати за ваш конкретни пројекат.
2. Колико времена је потребно да се направи прогресивна матрица за штанцање?
Комплексне матрице за прогресивно штанцање са 10 или више станица обично захтевају 12 до 20 недеља за пројектовање, машинску обраду, монтажу и испробавање. Једноставније матрице са мање станица могу доћи брже, али убрзање фазе валидације често доводи до проблема са квалитетом у производњи. Произвођачи са-домаћим могућностима алата, укључујући ЕДМ, ЦНЦ машинску обраду и брушење површине, често могу да сажимају временске оквире у поређењу са радњама које предају конструкцију калупа. Компаније попут ИИЦХЕН-а које се баве дизајном калупа кроз производњу под једним кровом елиминишу кашњења у примопредаји између одвојених радњи алата, што може да скрати недељама на укупно време испоруке.
3. Које сертификате треба да има произвођач прогресивног штанцања?
Потребни сертификати зависе од ваше индустрије. ИСО 9001 служи као основни стандард управљања квалитетом који сваки добављач треба да има. Аутомобилске апликације захтевају ИАТФ 16949, који додаје превенцију кварова и контролу ланца снабдевања. Ваздушни програми захтевају АС9100 за управљање конфигурацијом и превенцију фалсификованих делова. Компонентама медицинских уређаја је потребан ИСО 13485 за усклађеност са прописима и управљање ризиком. Поред сертификација, проверите да ли добављачи могу да произведу ППАП (процес одобрења производних делова) документацију, која пружа доказ-податке да њихов процес испоручује усаглашене делове више пута пре него што почне масовна производња.
4. Који материјали се могу користити у прогресивном штанцању?
Уобичајени материјали укључују угљенични челик, нерђајући челик (серија 300 и 400), бакар, алуминијум, месинг и берилијум бакар. Сваки материјал се понаша другачије током штанцања због варијација у тврдоћи, дуктилности и опружности. На пример, бакар се лако обликује уз минимално хабање алата, што га чини идеалним за електричне контакте, док нерђајући челик захтева више станица за формирање и убрзава хабање алата услед радног очвршћавања. Не рукују сви произвођачи свим материјалима једнако добро, па проверите да ли ваш потенцијални добављач има документовано искуство производње са вашом специфичном подлогом пре него што се посветите алатима.
5. Како да бирам између прогресивног штанцања и трансферног штанцања?
Избор зависи од величине дела, геометрије и запремине. Прогресивно штанцање се истиче за мале-до-средње компоненте са сложеном геометријом са више-функција при веома великим количинама (50,000+ годишње), радећи при брзинама од 200 до 600+ потеза у минути. Преносно штанцање одговара већим или дубоко{9}}извученим деловима који не могу да остану причвршћени за носећу траку, обично у количини од 25,000+ јединица годишње, али са споријим циклусом. Прогресивне матрице обједињују све операције у један континуирани процес-напајања траке, док матрице за пренос померају појединачне матрице између одвојених станица помоћу механичких прстију. Ако ваш део стане на траку, а запремина је велика, прогресивне матрице пружају нижу-цену по делу и бржи проток.


