


Шта је матрица за прогресивно штанцање и зашто је важна
Ако набављате{0}}металне делове велике запремине, наићи ћете на термин „прогресивно штанцање" рано и често. Али шта је тачно прогресивна матрица и зашто је у центру готово сваког озбиљног разговора о производњи?
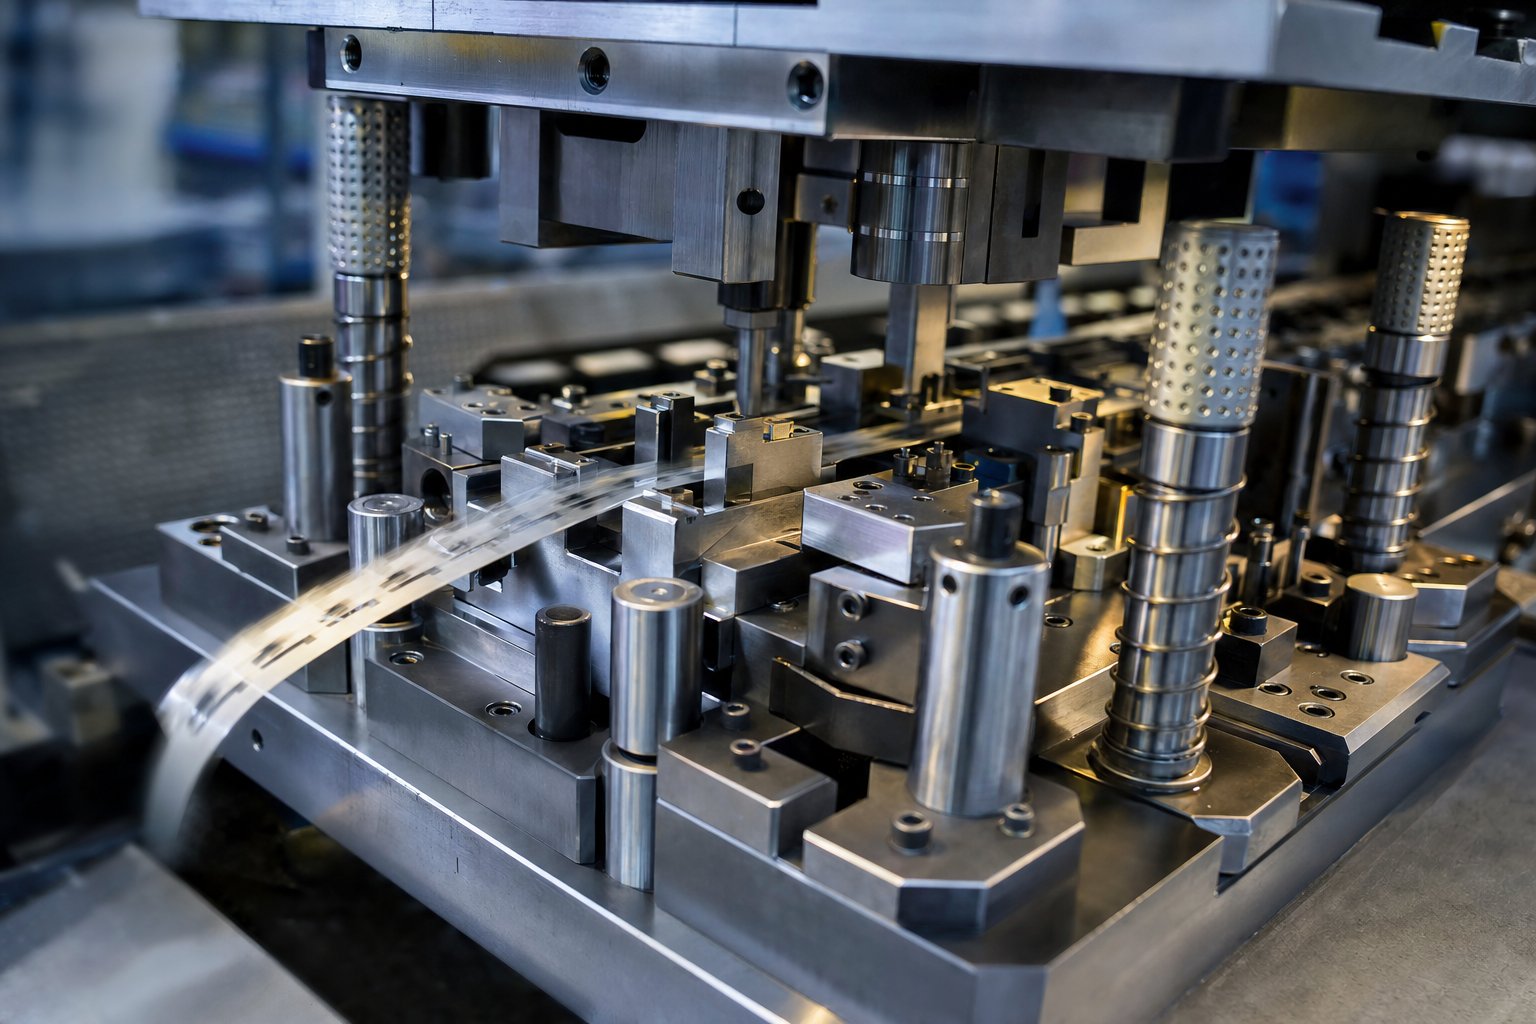
Матрица за прогресивно штанцање је један алат који садржи више станица распоређених у низу. Континуирана метална трака пролази кроз матрицу, напредујући за један фиксни корак са сваким потезом притиска. Свака станица обавља посебну операцију - бушење, савијање, формирање или сечење - тако да готов део пада са краја са сваким циклусом пресе.
Дефинисање прогресивне матрице
Замислите то као монтажну линију компримовану у један блок од алатног челика. Уместо да помера део између одвојених машина, сам материјал путује кроз станице унутар калупа. Трака остаје повезана носећим језичцима до коначног пресека, што одржава све поравнато и елиминише ручно руковање између операција. За разлику од тога, једностепена матрица - изводи само једну операцију по потезу - једно савијање, једну рупу, једно празно. Та једноставност функционише за прототипове или кратке серије, али захтева вишеструка подешавања и више рада да би се завршио сложени део. Прогресивне калупе за штанцање комбинују све те кораке у један континуирани циклус, производећи готов део сваким потезом пресе.
Зашто прогресивно штанцање доминира високо{0}}продукцијом
Разлог зашто прогресивно штанцање доминира производњом средње{0}}до-великог обима своди се на три ствари: брзину, поновљивост и ефикасност материјала. Модерне пресе са прогресивним матрицама могу постићи стотине удараца у минути, што значи хиљаде идентичних делова на сат уз минималну интервенцију оператера. Милионити део добро{4}}одржаване прогресивне матрице је димензионално идентичан првом. Отпад материјала остаје низак јер су распореди трака оптимизовани да користе што је више могуће ширине котура.
За производне инжењере и тимове за набавку који процењују произвођаче прогресивних матрица за штанцање, разумевање овог процеса на техничком нивоу је од суштинског значаја. Он обликује сваку одлуку у наставку - од цитирања до очекивања квалитета. Одељци који следе објашњавају тачно како материјал тече кроз прогресивну матрицу, станицу по станицу, и шта то значи за вашу цену и временску линију.
Како функционише процес прогресивног штанцања
Матрица за прогресивно штанцање изгледа варљиво једноставно споља - тешки блок алатног челика причвршћен за пресу. Али унутра, десетине прецизно обрађених станица раде заједно током сваког потеза. Разумевање шта се дешава на свакој станици и како се трака креће између њих, даје вам техничку основу да процените изводљивост дела, постављате боља питања током цитирања и позивате произвођаче на одговорност за квалитет.
Објашњење операција{0}}по{1}}станицама
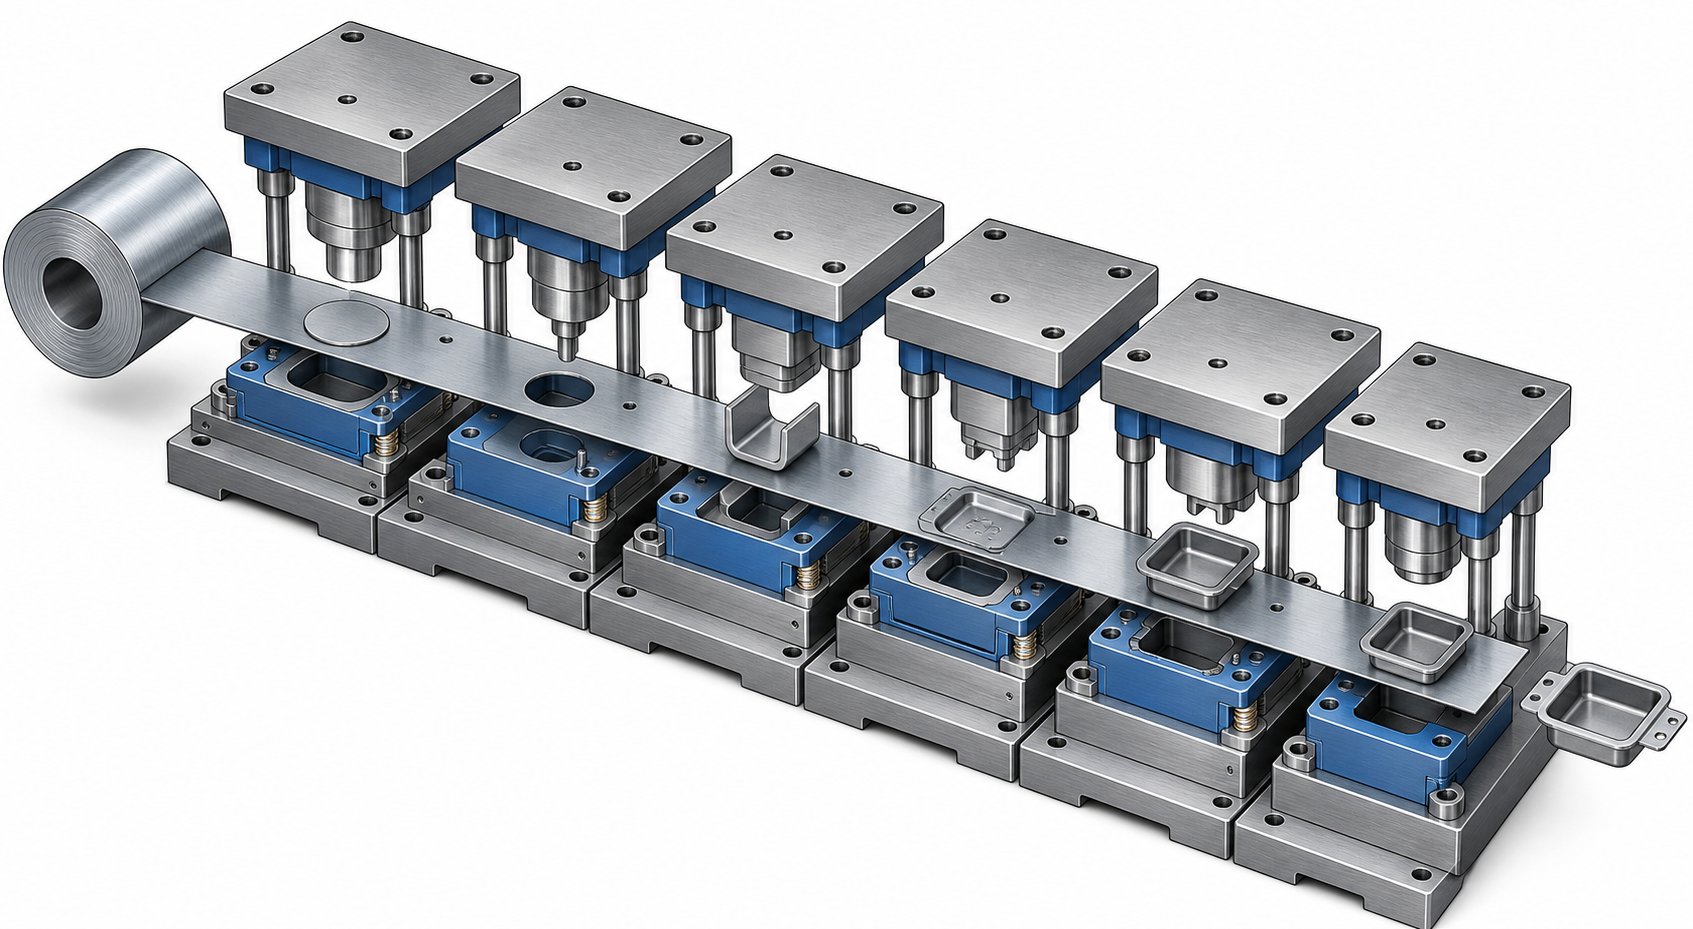
Замислите калем од равног метала - челика, бакра, алуминијума - уметнут на одмотавач и провучен кроз исправљач који уклања сет завојница. Трака улази у прогресивну матрицу и напредује за један прецизан корак, који се зове висина, са сваким притиском. Свака станица истовремено обавља одређену операцију формирања или сечења на различитом делу траке. Ево типичне секвенце од уласка до готовог дела:
- Пиерцинг пилот рупе:Прва станица пробија мале, прецизно лоциране пилот рупе у траку. Ове рупе захватају игле за поравнање (пилоте) на низводним станицама, обезбеђујући да се трака региструје до хиљадитих делова инча при сваком потезу.
- Слепљивање и пирсинг:Наредне станице секу обрис профила и унутрашње карактеристике - рупе, прорези, зарези - уклањајући материјал који неће бити део готове компоненте.
- Формирање:Операције савијања, цртања или утискивања обликују равне делове траке у тродимензионалну-геометрију. У зависности од сложености, формирање може обухватити више станица како би се контролисао проток материјала и избегло пуцање.
- Ковање:Операција компресије под високим{0}}притиском побољшава дебљину у локализованим областима, изоштрава карактеристике или изравнава површине до уских толеранција. Ковање је уобичајено за делове који захтевају прецизну равност или калибрисано померање материјала.
- Обрезивање:Вишак материјала, језичака или флеш остатака од операција формирања се уклањају, чистећи коначни профил дела.
- Прекид (раздвајање):Завршна станица одваја завршени део од носеће траке. Готова компонента пада у канту или на транспортер, док се преостала скелетна трака избацује за рециклажу.
Критички увид овде је истовременост. Док станица шест одсеца готов део, станица један буши пилот рупе на свежем делу траке, а свака станица између њих ради на другом делу у различитој фази завршетка. Један потез притиска, један готов део - у сваком циклусу.
Распоред траке и проток материјала
Распоред траке је инжењерски план који све ово чини могућим. Пре него што се било који челик обради за калуп, инжењери користе ЦАД софтвер да дизајнирају тачно како ће се делови угнездити на траци, које операције се дешавају на којим станицама и колико материјала премошћује карактеристике да би се одржао интегритет траке носача током целог процеса.
Добро{0}}дизајниран распоред траке балансира неколико супротстављених захтева:
- Коришћење материјала:Распоређивање карактеристика делова да би се минимизирао отпад између компоненти. Чак и неколико процентних поена побољшаног приноса може да уштеди хиљаде долара током милион-производа.
- Снага носача:Спојни језичци који држе део за траку морају бити довољно јаки да га провуку кроз сваку станицу без изобличења, али довољно танки да се чисто одвоје на пресеку.
- Формирање логике секвенце:Операције морају бити наређене тако да ранији резови не ослабе области потребне за касније кривине, а формиране карактеристике не ометају равно путовање траке кроз низводне станице.
- Спрингбацк компензација:Инжењери користе ФЕА симулацију да предвиде како ће се метал еластично опоравити након формирања и дизајнирати намерно савијање у геометрији калупа.
Распоред траке је гдепрогресивна матрица и штанцањестручност заиста показује. Мање искусна радња би могла да произведе функционалан распоред; вешт инжењер алата ће произвести онај који ради брже, троши мање материјала и захтева мање интервенција одржавања током милиона циклуса.
Стопе удара и брзина производње
Брзина је место где се прогресивно штанцање метала одваја од сваке друге методе обликовања. Пошто се трака непрекидно напаја и све станице раде паралелно, излазна брзина је једнака брзини притиска - један готов део по потезу.
Типичне брзине прогресивног штанцања варирају у зависности од сложености дела и материјала:
| Врста апликације | Типична стопа можданог удара | Примери делова |
|---|---|---|
| Велики носачи / структурне компоненте | 25-80 удараца у минути | Аутомобилски носачи, ХВАЦ кућишта |
| Конектори и терминали средње{0}} | 100-400 удараца у минути | Електрични контакти, копче, причвршћивачи |
| Мале прецизне компоненте | 400–1,500+ удараца у минути | Микро{0}}конектори, контакти за батерије, оквири електрода |
На горњем крају, линије за штанцање метала велике брзине које покрећу мале прецизне делове на наменским машинама - као што су Брудерер или сличне-платформе велике брзине - могу да премаше 1500 удараца у минути. То значи преко 2 милиона делова у једном производном дану од 24 сата. Чак и при умереним брзинама од 200 удараца у минути, прогресивна матрица за штанцање производи 12.000 делова на сат без руковаоца који додирује материјал између операција.
Оно што одржава ове брзине достижним није само притискање -, већ и цео систем који ради заједно. Аутоматски додавачи намотаја унапредјују траку са прецизношћу-микронског нивоа при сваком потезу. Сензори у-матрици прате положај траке и силе формирања у реалном времену, тренутно заустављајући пресу ако се открије погрешно увлачење или сломљени удар. Системи за подмазивање примењују прецизне количине уља за штанцање да би се смањило трење и нагомилавање топлоте, што је посебно критично у апликацијама за штанцање метала великом брзином где акумулација топлоте може изобличити делове или омекшати ивице алата.
Ова комбинација паралелних операција, континуираног довода и аутоматизованог надзора је оно што чини прогресивно штанцање радним коњем за производњу за сваког произвођача који циља на стотине хиљада или милионе. Али необрађена брзина је важна само ако делови испадну исправно - и то у великој мери зависи од тога како се један тип матрице упоређује са другим за дату примену.
Прогресивне калупе у поређењу са алтернативним типовима калупа
Не припада сваки утиснути део у прогресивну коцкицу. Геометрија је можда превелика, запремина сувише мала или је формирање предубоко да би процес{1}}који се напајао траком могао ефикасно да се носи. Знајући где су прогресивне матрице одличне -, а где не - штеди вас од прекомерног-улагања у алате који се боре против физике вашег дела.
Прогресивне матрице вс Преносне плочице
Највећа разлика између прогресивних калупа и калупа за пренос своди се на то како се радни комад креће кроз процес. У прогресивном калупу, део остаје повезан са носећом траком од почетка до краја, одвајајући се само на крајњој граничној станици. У матрици за пренос, бланк се рано одваја од траке и независно се помера између станица помоћу механичких хватаљки или прстију за пренос.
Зашто је ово важно? Када се део одвоји од траке, може се ротирати, преокренути или дубоко нацртати без ограничења повезане мреже носача. То чини матрице за пренос бољим избором за веће компоненте, дубоко{1}}увучене геометрије и делове који захтевају операције на више страна. Преносне матрице такође штеде материјал - нема скелета носеће траке за отпад након производње.
Компромис је брзина. Механизми преноса не могу да се подударају са брзином хода прогресивне матрице која се-напаја, а подешавање алата је обично сложеније. За мале-до-делове средње величине при великим количинама са умереном дубином извлачења, прогресивна алатна алатка победјује у времену циклуса и по{5}}трошку по делу. За делове веће од отприлике 12 инча или који захтевају дубину извлачења изнад онога што омогућава повезана трака, матрица за пренос је обично прави избор.
Прогресивне матрице против сложених и тандемских матрица
Сложене матрице обављају више операција истовремено у једном потезу притиска - сечење, бушење и слепљивање се дешавају одједном. Они производе изузетно равне делове са одличном концентрисношћу између унутрашњих и спољашњих карактеристика. Замислите подлошке, једноставне заптивке и равне отворе где је геометријска тачност у једној равни критична.
Звучи ефикасно? То је - за једноставне, равне делове. Али сложене матрице не могу да формирају, савијају или стварају тродимензионалне-обележје. У тренутку када вашем делу треба савијена нога, језичак скован према доле или утиснуто ребро, премашили сте оно што сложена матрица може да уради. Прогресивне матрице се носе са том сложеношћу уз одржавање високе пропусности.
Тандемске матрице (понекад се зову жичане матрице) користе још један приступ: појединачне једноструке{0}} матрице за једну операцију распоређене у низу, свака у својој штампарији или станици за штампу, са аутоматизованим преносом између њих. Видећете тандемске линије у жигосаним аутомобилским панелима тешког-пречника где сваки погодак захтева огромну тонажу, а делови су превелики за један прогресивни алат. Флексибилност је велика - можете преуредити или заменити појединачне матрице без растављања целог скупа -, али захтеви за простором, време подешавања и капитални трошкови су знатно већи.
Једностепене{0}}матрице, најједноставнија опција, обављају једну операцију по удару. Идеални су за израду прототипа, кратке серије или секундарне операције на претходно утиснутим деловима. Али за обим производње већу од неколико хиљада комада, трошкови рада и руковања за покретање делова кроз вишеструке једностепене-поставке брзо премашују инвестицију у алате за прогресивно решење алата и калупа.
Одабир правог типа матрице за вашу примену
Одлука није увек очигледна. Део умерене сложености од 50.000 комада годишње може оправдати прогресивну обраду алата за једног произвођача, али не и за другог, у зависности од трошкова материјала, потреба толеранције и расположивог капацитета пресе. Ево упоредног-упоредног-поређења ради разјашњења компромиса:
| Критеријуми | Прогрессиве Дие | Трансфер Дие | Цомпоунд Дие | Тандем Лине Дие | Једностепени{0}}умри |
|---|---|---|---|---|---|
| Прикладност запремине | Висока (100.000+ делова годишње) | Средње до високе (10К–500К+) | Средње до високе (једноставни делови) | Средње до високе (велике плоче) | Ниска (прототипови, кратке стазе) |
| Опсег величине дела | Мала до средња-величина (до ~12") | Средње до велике (6" до 36"+) | Мала до средња (само равна) | Велики (аутомобилски панели, структурни) | Било које величине |
| Цомплекити Цапабилити | Умерено до високо (завоји, форме, пирсинг) | Високо (дубоко цртање, формирање више{0}}оса) | Ниска (равне,{0}}операције у једном авиону) | Високо (тешко формирање, велика извлачења) | Само једна операција |
| Типична цена алата | $30K–$250K+ | $50K–$500K+ | $10K–$60K | 100.000 УСД–1 милион УСД+ (цела линија) | $2К–$20К по коцки |
| Идеални случајеви употребе | Електрични контакти, носачи, копче, терминали | Дубоко{0}}увучена кућишта, велика кућишта, цеви | Подлошке, равне празнине, једноставне заптивке | Аутомобилске каросерије, тешки структурни делови | Израда прототипа, секундарне операције, веома мали обим |
Неколико практичних правила: ако је ваш део раван и једноставан, почните са сложеном матрицом. Ако је велико, дубоко-извучено или су му потребне операције са обе стране, погледајте алате за пренос. Ако је то тешка-плоча мерена у стопама, а не у инчима, тандем линија има смисла. А ако је ваш део мали-до-средње величине, геометријски сложен и потребан у количинама где је-цена по комаду важнија од улагања унапред, - прогресивне матрице су скоро увек одговор.
Алат за штанцање и тип калупа који изаберете одређују не само цену дела, већ и који произвођачи могу реално да вам служе. Продавница специјализована за прогресивне калупе можда не поседује тонажу или величину кревета за рад на трансферу, и обрнуто. Та реалност постаје посебно важна када-специфични захтеви за индустрију - сертификати материјала, следљивост, протоколи чистих просторија - додатно сужавају ваше могућности.
Индустријски{0}}Специфични захтеви који обликују избор произвођача
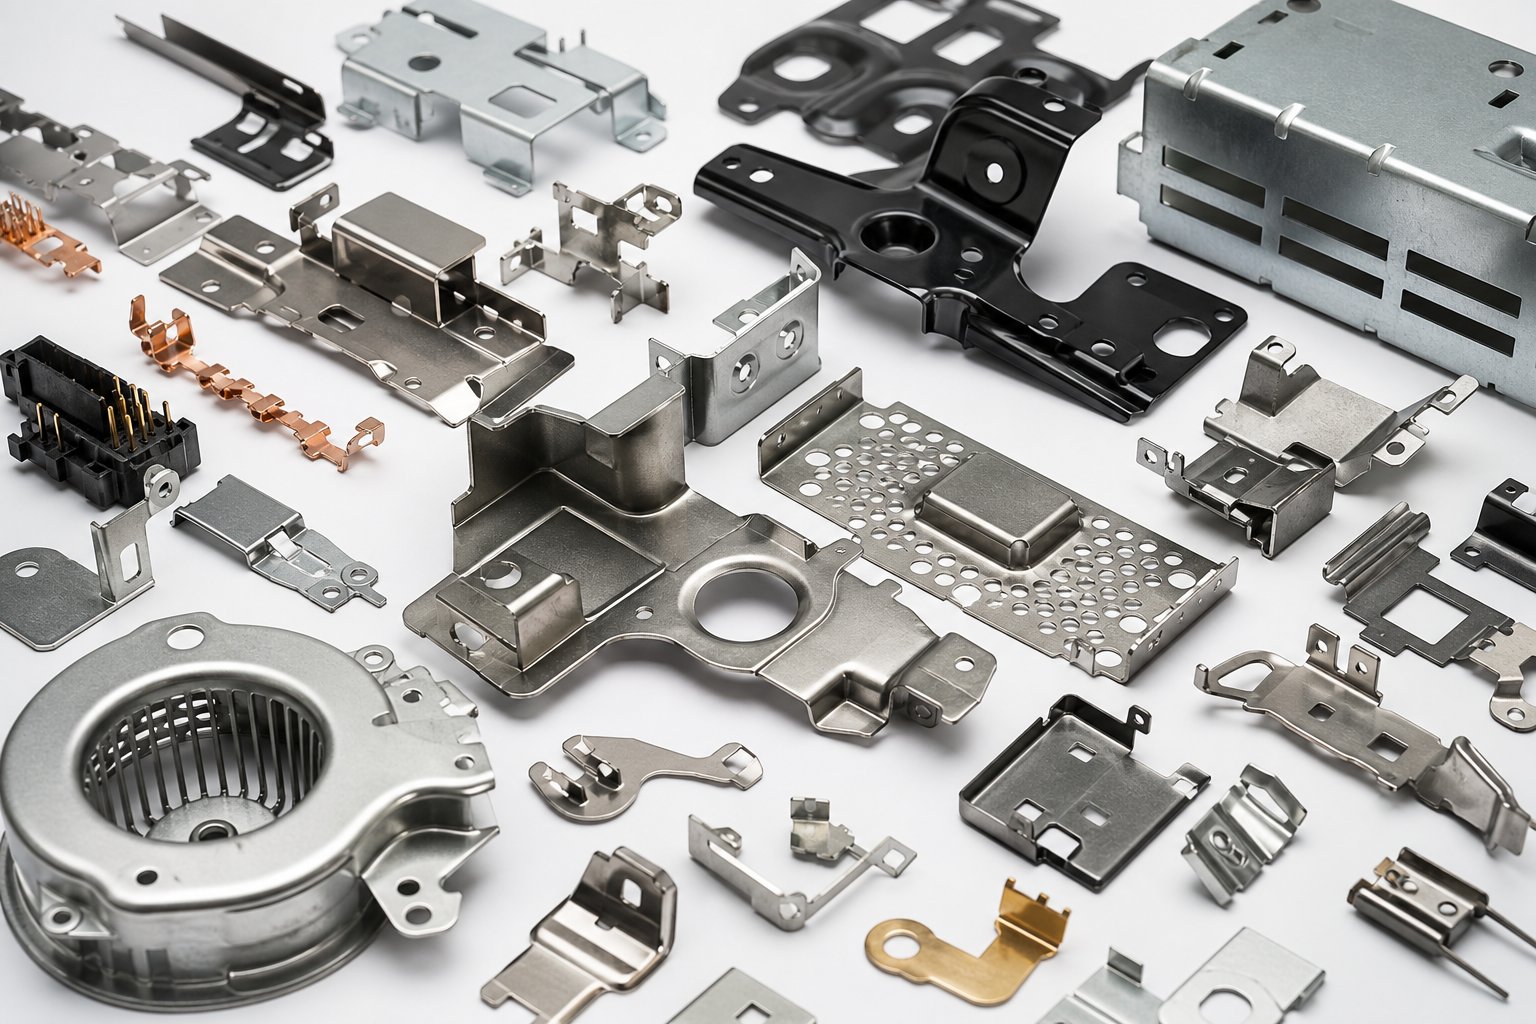
Прогресивна коцка је прогресивна коцка, зар не? Физика храњења тракама и формирања на станици{0}}не мењају се између индустрија. Али захтеви у вези са тим операцијама - толеранције, сертификати, следљивост материјала, стандарди чистоће - толико се разликују да произвођач који савршено одговара једном сектору може бити потпуно погрешан за други.
Захтеви за аутомобиле и транспорт
Прогресивно штанцање аутомобилских компоненти захтева комбинацију строге контроле димензија, великих запремина и ригорозне документације процеса. Конектори, терминали, држачи и структурне копче захтевају толеранције положаја које могу пасти на 0,005 мм на критичним карактеристикама. При годишњим количинама које често премашују неколико милиона комада, чак и мала одступања у нагибу матрице или материјалној маси која се враћа у значајне стопе отпада.
Произвођачима који опслужују овај простор потребан је ИАТФ 16949 сертификат и морају да извршавају АПКП (Напредно планирање квалитета производа) и ППАП (Процес одобравања дела производње) протоколе. Такође ћете се сусрести са захтевима за следљивост-нивоа серије, графиконе статистичке контроле процеса и гарантоване вредности ЦПК изнад 1,33 на критичним димензијама. Продавница без ових система једноставно не може да се квалификује као добављач на нивоу аутомобила, без обзира на то колико добро секу челик.
Стандарди прецизности за медицинске уређаје и електронику
Медицинско прогресивно жигосање уводи потпуно другачији слој сложености. Делови намењени имплантабилним уређајима, системима за испоруку лекова или хируршким инструментима морају да испуњавају стандарде управљања квалитетом ИСО 13485 и често захтевају сертификате о биокомпатибилним материјалима. Следљивост превазилази ниво серије - неке апликације захтевају праћење нивоа серијског-броја- од сировог котура до готовог дела. Чиста просторија или производња у контролисаном{7}}окружењу такође може бити потребна да би се спречила контаминација честицама на деловима који долазе у контакт са телесним течностима.
Електронско штампање дели нагласак медицинског сектора на микро-прецизности, али додаје јединствене материјалне изазове. Прогресивно штанцање бакра - коришћењем фосфорне бронзе, берилијум бакра или -легура бакра без кисеоника - захтева алате оптимизоване за мекше, више гумене материјале који се понашају веома другачије од угљеничног челика под ударним оптерећењима. Компатибилност оплата је такође битна: делови намењени за позлаћивање, калај или никловање захтевају контролу над висинама на једноцифреним -микронима тако да се премази пријањају уједначено без премошћавања између карактеристика.
- Аутомобили:ИАТФ 16949, АПКП/ППАП, ЦПК извештавање, сертификати материјала према ОЕМ спецификацијама
- Медицински уређаји:ИСО 13485, тестирање биокомпатибилности (ИСО 10993), главни записи уређаја, валидирани процеси
- Електроника:Усклађеност са ИПЦ стандардима, РоХС/РЕАЦХ декларације о материјалу, спецификације за приањање оплата
- одбрана/ваздухопловство:АС9100 сертификат, ДФАРС-усклађени извори материјала, потпуна следљивост серије, контролисана документација
- ХВАЦ/индустријски:УЛ/ЦСА препознавање компоненти, испитивање корозије у сланом спреју, верификација дебљине материјала према АСТМ стандардима
ХВАЦ и индустријске примене
ХВАЦ прогресивно штампање заузима супротан крај спектра прецизности од медицинског или електронског рада -, али то га не чини једноставним. Штанцање великих носача, монтажне плоче, кућишта вентилатора и компоненте измењивача топлоте се обично формирају од материјала за прогресивно штанцање од угљеничног челика у дебљинама од 1 мм до 3 мм или тежим. Приоритети се померају ка оптимизацији цене-по-делу, отпорности на корозију кроз избор материјала или премаза након -штанцања и трајности структуре током милиона термичких циклуса.
Произвођачима који опслужују овај сектор потребне су високо{0}}пресе велике тонаже са великим величинама лежишта, робусна алатка дизајнирана за тешке-материјале и ефикасни системи за управљање отпадом како би трошкови прогресивног штанцања метала били конкурентни. Толеранције су мање од електронике или медицинске - обично плус или минус 0,1 мм до 0,2 мм -, али чисте материјалне силе које су укључене захтевају другачију инжењерску експертизу од микро- рада са микро прецизношћу.
Одбрамбене и ваздухопловне апликације постављају додатне захтеве за документацијом на било који ниво прецизности који део захтева. Сертификати материјала морају да прате све до млина уз пуну проверу хемијских и механичких својстава. Контрола партија, први-извештаји о инспекцији артикала и контролисано{3}}управљање ревизијским цртежима се не-не преговарају. Продавница без АС9100 сертификата или упозната са захтевима ДФАРС за изворе материјала ће се борити да прође проверу квалификације добављача.
Закључак за купце: немојте претпостављати да произвођач који се истиче у једном сектору аутоматски преноси ту способност на други. Продавница која користи конектор од легуре бакра велике брзине умире при 1200 удараца у минути можда нема искуства са тешким испитивањем обликовања и корозије које захтева прогресивно штанцање од угљеничног челика за ХВАЦ. Насупрот томе, произвођачу оптимизованом за велике индустријске носаче можда недостају микро-прецизни алати и инфраструктура чисте собе потребне за медицинско прогресивно штанцање. Ускладите доказано искуство произвођача у индустрији са својом стварном апликацијом -, а не само са њиховом листом машина.
Процес прогресивног инжињерства и развоја
Избор правог произвођача на основу уклапања у индустрију само је део једначине. Оно што се дешава између потписивања наруџбенице и пријема производних делова може да потраје месецима -, а инжењерске одлуке донете током тог прозора одређују да ли ће ваш алат за прогресивно штампање радити беспрекорно милионима циклуса или се бори са бескрајним прилагођавањима на штампарији.
Већина купаца никада не види ову фазу у детаље. Они шаљу цртеж дела, добијају понуду и чекају узорке. Али разумевање процеса прогресивног дизајна матрице за штанцање даје вам предност: знаћете када да повучете, када да одобрите и које прекретнице сигнализирају да ваш партнер за израду алата има истинску инжењерску дубину у односу на приступ сечењу-и-и покушају.
Фаза пројектовања и симулације
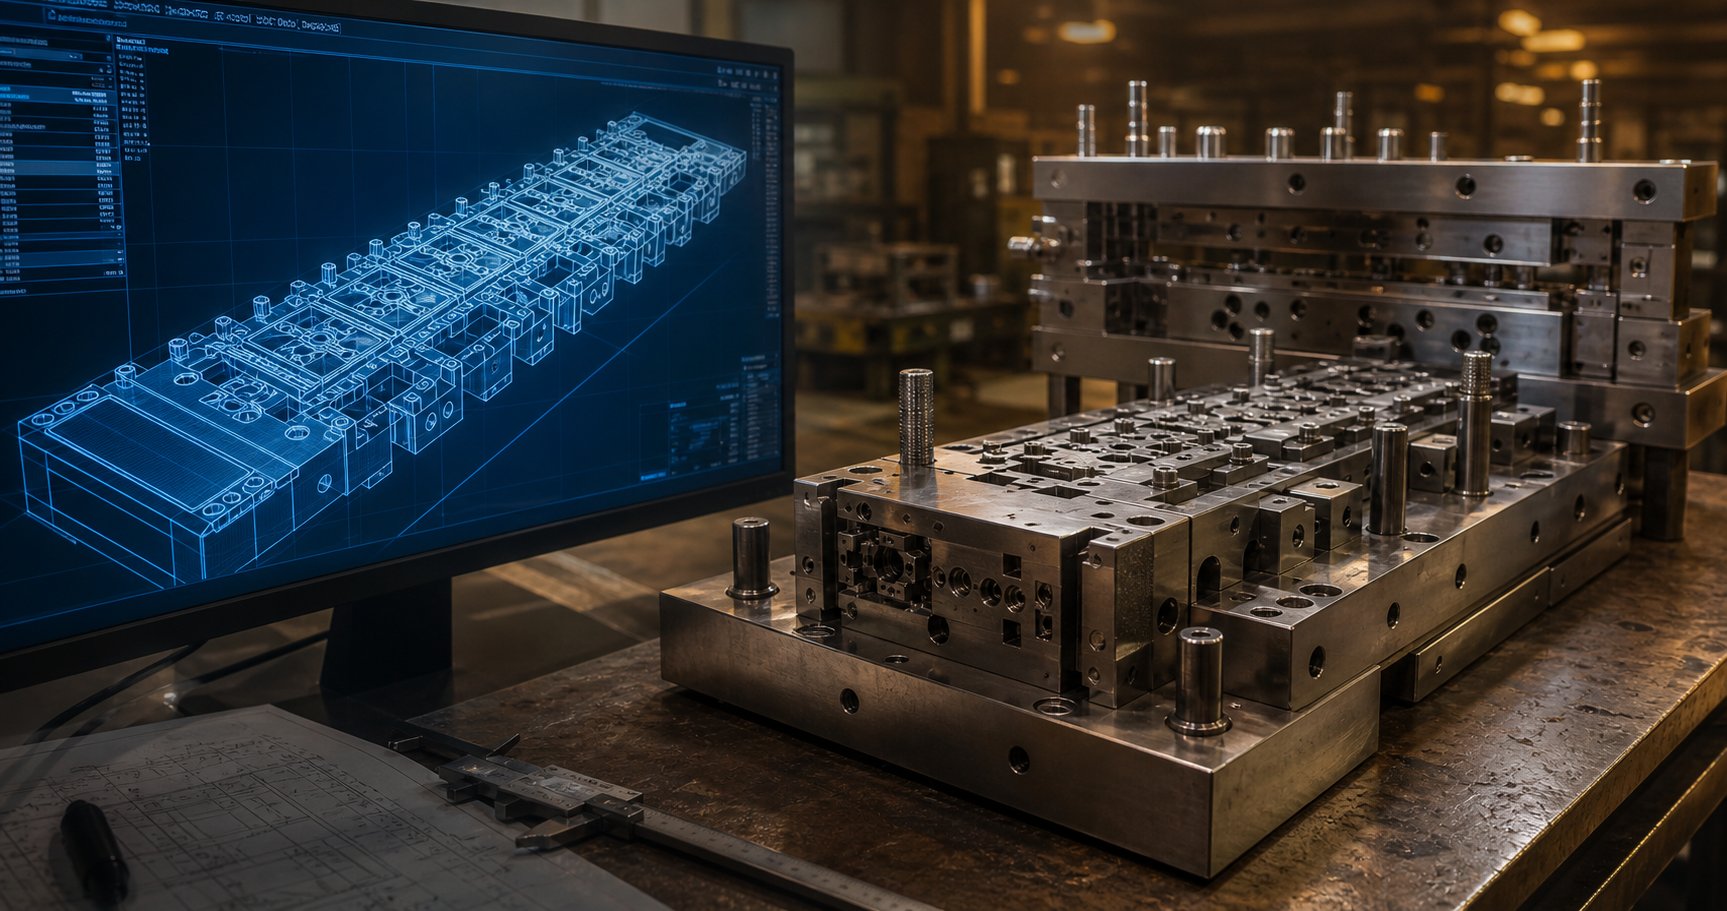
Свака прогресивна матрица почиње као распоред траке - 2Д или 3Д ЦАД модел који показује тачно како се део угнезди на калем, које операције се дешавају на свакој станици и како носећа трака повезује све заједно. Инжењери користе ЦАД/ЦАМ платформе за дефинисање геометрије пробоја, зазора, локација пилота и секвенци формирања пре него што се челик исече.
Ево где се способни произвођачи одвајају: они покрећу симулацију анализе коначних елемената (ФЕА) на предложеном дизајну. Алати као што је софтвер за инкременталну симулацију формирања - укључујући платформе као што је АутоФорм ПрогСим - омогућавају инжењерима да виртуелно испробају калуп на рачунару. Симулација предвиђа стањивање материјала, ризик од набора, углове повратног опружања и потребну тонажу формирања на свакој станици. Чак и аутоматски{5}}подешава силе притиска када открије потенцијално стварање бора.
Зашто вам је ово важно као купцу? Зато што симулација{0}}прогресивни дизајн калупа за штанцање хвата проблеме који би се иначе појавили недељама касније током физичког испробавања -, када њихово поправљање значи поновно брушење каљеног алатног челика или уклањање целих делова матрице. АсМеталФорминг Магазиненапомиње, дизајнери често имају максималну слободу у раној фази процеса, али минимално знање о производњи, а тај јаз се брзо сужава када се тврда алатка почне. Симулација затвара овај јаз у знању пре него што се новац посвети челику.
Током ове фазе, требало би да очекујете да прегледате и одобрите:
- Цртежи распореда трака који показују оријентацију дела, редослед станица и проценат искоришћења материјала
- ФЕА резултати истичући било која подручја ризика која се могу формирати (пукотине, боре, прекомерно стањивање)
- Стратегија компензације опруге за кривине и форме
- Прелиминарне процене тонаже и избор штампе
- Потврда материјала за прогресивно штанцање - разреда легуре, темперамента, дебљине и ширине намотаја
Израда прототипа и проба умријети
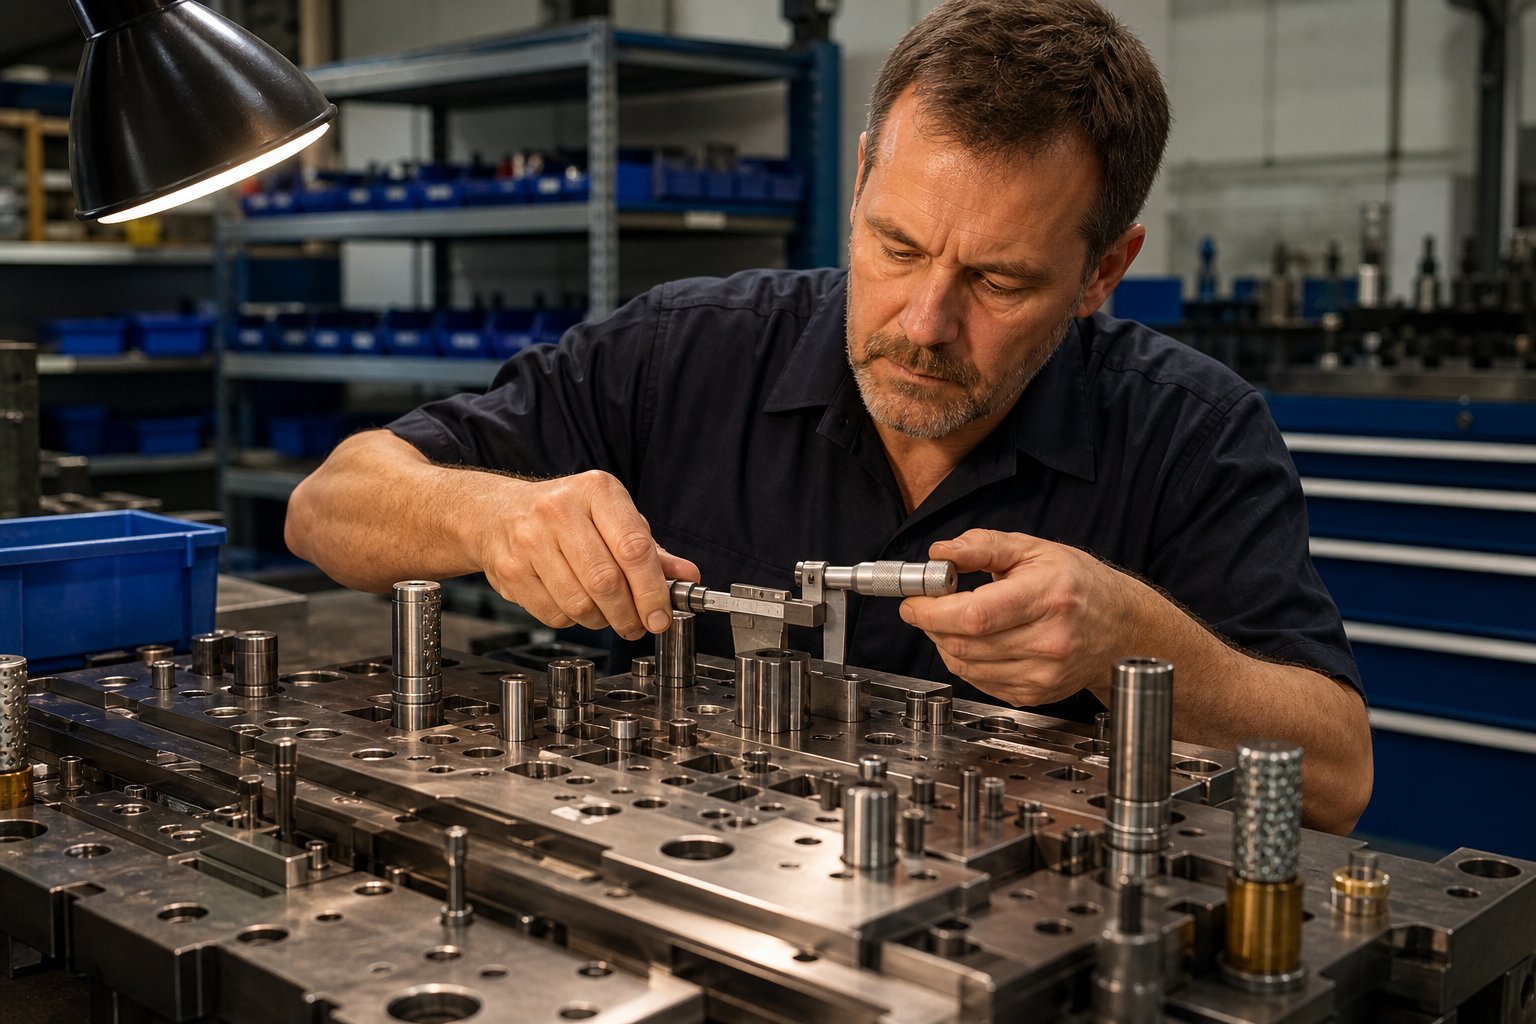
Са виртуелно потврђеним дизајном, компоненте матрице се производе коришћењем ЦНЦ глодања, жичане ЕДМ и прецизног брушења површине. Савремене жичане ЕДМ машине секу сложене профиле пробоја и калупа на толеранције унутар 0,005 мм, док ЦНЦ брзо{2}}глодање обрађује 3Д површине за обликовање и џепове за ципеле. Термичка обрада очвршћава критичне компоненте на 58-62 ХРЦ, а завршно брушење доводи све до коначних димензија.
Тестирање је место где се прогресивни алати сусрећу са стварношћу. Састављена матрица иде у пробну пресу, а произвођач покреће траке за узорке при малој брзини, постепено повећавајући брзину хода док контролише делове у свакој фази. Инжењери проверавају:
- Тачност димензија у односу на толеранције штампе делова
- Висина ивица и стање ивица на пробушеним деловима
- Углови савијања и опруге у односу на номиналне спецификације
- Конзистентност храњења траком и ангажовање пилота
- Завршна обрада површине и било какви знаци хабања или подизања материјала на алату
Очекујте више итерација проба. Чак и са симулацијом, мања подешавања су нормална - која зашивају пробој форме за 0,05 мм, смањујући тијесан зазор или подешавају положај пилот рупе. Произвођач који тврди да нема покушаја итерација или превише поједностављује или покреће изузетно једноставне делове. Оно што је важно је колико брзо се они приближавају стабилном процесу.
Први-узорци чланака из пробе вам се достављају на одобрење димензија - обично путем ФАИР-а (Фирст Артицле Инспецтион Репорт) или ППАП пакета у зависности од ваше делатности. Ово је ваша последња капија пре ауторизације производње.
Типично време испоруке од концепта до производње
Један од{0}}аспеката прогресивних програма алатки о којима се најмање расправља је временски оквир. Купци често добијају нејасне процене и онда се суочавају са кашњењима без разумевања где време заправо иде. Ево реалног прегледа:
| Фаза | Типично трајање | Кључне активности |
|---|---|---|
| Дизајн и симулација | 3-5 недеља | Распоред траке, ФЕА, преглед дизајна, одобрење купца |
| Производња калупа | 6-10 недеља | ЦНЦ обрада, жица ЕДМ, топлотна обрада, брушење, монтажа |
| Проба и узорковање | 2-4 недеље | Прво тестирање, прилагођавања, достављање узорка, одобрење купца |
| Валидација производње | 1-2 недеље | Покрени-у-брзини, прикупљање СПЦ података, коначна пријава-одјава |
| Укупно | 12-20 недеља |
Комплексне матрице са уским толеранцијама или много формираних станица имају тенденцију ка дужем крају. Једноставан алат за носаче са четири или пет станица може погодити краће временске линије. Промена дизајна у касној-фази након почетка производње калупа може коштати и до половине оригиналне цене алата и додати недеље распореду -, због чега је замрзавање дизајна пре сечења челика критично.
Модерна производна технологија је сажимала ове временске оквире у односу на пре десет година. ЦНЦ обрадни центри велике брзине{1}}уклањају материјал брже. Вире ЕДМ ради без надзора преко ноћи. Симулација открива проблеме који су претходно захтевали вишеструке физичке пробе-и-циклусе. Заједно, ови напредак је побољшао стопу успеха првог-чланка и смањио број итерација проба са просечног индустријског просека од четири до пет кругова на два или три за добро-симулиране програме алата за прогресивно штампање.
За купце, практична импликација је јасна: питајте свог произвођача које алате за симулацију користе, колико им је пробних итерација обично потребно и да ли њихово наведено време испоруке укључује валидацију производње или само прве узорке. Ови одговори откривају више о инжењерским способностима него што ће било која листа опреме икада - и директно предвиђају како ће ваша матрица радити када достигне пуну-брзину производње.
Прецизне могућности и опрема која дефинише квалитет
Инжењерска строгост током развоја матрице поставља основу -, али оно што на крају одређује квалитет делова из дана у дан је прецизност опреме која покреће ту матрицу. Два произвођача могу да направе идентичан распоред трака, али да производе делове са мерљиво различитом конзистентношћу димензија у зависности од њихове платформе за пресовање, система напајања и технологије праћења. Када процењујете потенцијалног партнера, ови детаљи о хардверу и процесу вам говоре да ли њихова радња заиста може да испоручи бројеве које њихов инжењерски тим обећава.
Могућности толеранције у свим материјалима
Сваки материјал се понаша другачије под прогресивним операцијама калупа. Легуре бакра лако теку, али се непредвидиво враћају на уске кривине. Радови од нерђајућег челика-брзо се стврдњавају и захтевају веће силе ударца. Алуминијумске грудице на површини алата ако се подмазивање не контролише прецизно. Ова понашања директно утичу на достижне толеранције - и најбољи произвођачи знају који су опсези реални за вашу специфичну комбинацију материјала и карактеристика, а не да наводе општи број за сваки посао.
Штанцање метала високе прецизности може постићи толеранције од ±0,025 мм (±0,001 инча) на критичним карактеристикама као што су позиције рупа и димензије облика. За ваздухопловне и медицинске примене, неке операције се крећу у опсегу ±0,0127 мм (±0,0005 инча) са специјализованим алатима и контролисаном{5}}производњом у окружењу. Али ти екстреми нису универзални -, већ зависе од типа материјала, дебљине, геометрије карактеристика и колико станица пролази трака пре него што дође до те операције.
Ево практичне референце која показује шта прецизно штанцање обично постиже за уобичајене материјале и типове карактеристика:
| Феатуре Типе | угљенични челик | нерђајући челик | Легуре бакра/бронзе | Алуминијум |
|---|---|---|---|---|
| Локација рупе (пробушена) | ±0,05 мм | ±0,05 мм | ±0,03 мм | ±0,05 мм |
| Пречник рупе | ±0,025 мм | ±0,038 мм | ±0,025 мм | ±0,038 мм |
| Угао савијања | ±0,5 степени | ±1,0 степен | ±0,5 степени | ±1,0 степен |
| Равност (преко 25 мм распона) | ±0,05 мм | ±0,08 мм | ±0,05 мм | ±0,08 мм |
| Димензије профила/обреза | ±0,05 мм | ±0,08 мм | ±0,05 мм | ±0,08 мм |
| Коване карактеристике | ±0,01 мм | ±0,02 мм | ±0,01 мм | ±0,02 мм |
Имајте на уму да нерђајући челик и алуминијум теже лабавије толеранције савијања. То није ограничење алата - то је понашање материјала. Нерђајући материјал се агресивније враћа уназад због веће јачине течења, а низак модул еластичности алуминијума отежава прецизну контролу угла без секундарних операција ковања. Произвођач који наводи ±0,25 степени на кривини од нерђајућег челика без објашњења своје стратегије компензације требало би да изазове питања.
Спецификације штампе које утичу на квалитет делова
Преса за штанцање није само оквир који иде горе-доле. Његове спецификације директно одређују које делове можете произвести и колико ће доследно излазити. Када процењујете листу опреме произвођача, фокусирајте се на ове параметре:
- Тонажа:Максимална сила коју преса може да испоручи у доњој мртвој тачки. Мања-тонажа доводи до непотпуног обликовања и варијације димензија. Преса која ради са 80%+ номиналног капацитета при сваком замаху ће се брже замарати и заносити раније него она која ради са 60%.
- Величина кревета:Одређује максималан отисак матрице. Матрица која једва пристаје на кревет не оставља места за азотне опруге, канале за отпад или у-сензорима матрице - за све ствари које утичу на квалитет при брзини.
- Дужина хода:Мора да обезбеди најдубљи облик у калупу плус адекватан размак траке за храњење. Прекратак ход значи да се матрица не може у потпуности отворити за поуздано напредовање траке.
- Могућност брзине:Оцењено у ударцима у минути (СПМ). Преса за -брзину штанцање направљена за прецизан рад при 800-1500 СПМ има потпуно другачију крутост оквира, дизајн лежаја и карактеристике динамичке равнотеже од преса опште намене са 60 СПМ.
- Тачност фееда:Серво довод или систем механичког додавања који напредује траку мора одржавати тачност корака унутар ±0,01 мм хода за потезом. При брзини од 1000 СПМ, тај механизам за напајање индексира траку преко 16 пута у секунди - све недоследности у позиционе грешке на свакој низводној станици.
Прогресивно штанцање велике брзине на горњем крају перформанси се ослања на наменски{0}}прављене платформе за штампу.Брудерер'с БСТЛ 350-88, на пример, испоручује 350 кН силе са величином лежаја од 870 к 536 мм и ради при брзинама од 100 до 1.200 удараца у минути. Његов систем погонских{7}}полуга распоређује оптерећење рам-а по оквиру ради доследне прецизности при брзини, а ОПЦ УА интерфејс се повезује са периферним системима за надзор ради пуне транспарентности процеса. Пресе у овој класи карактеришу минимални-инжењеринг зазора и системи за смањење трења{10}}који смањују димензионалну тачност чак и током продужених производних циклуса велике брзине штанцања.
Шта ово значи у практичном смислу? При 1.200 СПМ који покреће матрицу конектора, једна преса производи преко 1,7 милиона делова дневно. Цена по-делу драстично опада у поређењу са пресом опште{5}}опште намене која користи исту матрицу при 200 СПМ - не само због сирове пропусности, већ зато што-платформе за штанцање велике брзине одржавају строжу контролу процеса при брзини, генеришући мање отпада и мање{9}}разврставања{10}и захтевају разврставање{10}
У-Надгледање и осигурање квалитета
Покретање прогресивне матрице са стотинама удараца у минути значи да се проблеми брзо развијају. Сломљени ударац при 800 СПМ производи 13 неисправних делова у секунди пре него што оператер уопште примети да нешто звучи погрешно. Због тога је у-надзору постало немогуће-преговарати за било које озбиљно производно окружење.
Модерне прогресивне матрице укључују више типова сензора уграђених директно у алат:
- Сензори силе:Пиезоелектричне ћелије за оптерећење постављене испод станица за формирање детектују промене у сили ударца које сигнализирају хабање алата, варијације материјала или поломљене компоненте. Нагли пад снаге значи да је ударац пукнуо. Постепено повећање значи да је матрица истрошена и да јој је потребно одржавање.
- Откривање промашеног увлачења:Сензори близине или оптички сензори потврђују да је трака напредовала у правом кораку пре него што преса заврши свој ход. Ако трака није унела - или кратко -, пресовање се зауставља пре него што се матрица затвори на погрешно постављено празно место.
- Део{0}}сензора:Потврдите да је сваки готов део избачен из матрице пре следећег потеза. Део заглављен у матрици који добије двоструко-ударање може да оштети алат, а поправка кошта десетине хиљада.
- Детекција пужева:Уверите се да су пужеви слепи испали из калупа. Задржани пужеви узрокују површинске дефекте и могу да напукну ударце при наредним ударима.
Осим у-осетљивости, аутоматизовани системи за инспекцију иза штампе користе видео камере, ласерско мерење и тестирање вртложним струјама да верификују критичне димензије на 100% делова при брзини производње. Ово није узорковање -, већ сваки комад проверен у односу на толеранције пре него што стигне до станице за паковање.
За купце, питање које треба поставити није "да ли прегледате делове?" - сваки произвођач каже да. Право питање је да ли раде у-осетљивости са аутоматским заустављањем притиска и да ли обављају 100% инспекцију на линији у односу на периодично узорковање. Разлика одређује да ли квар алата производи 13 лоших делова или 13.000 пре него што га неко ухвати.
Ове прецизне могућности и системи за праћење представљају хардверску страну квалитета. Али сам хардвер не гарантује резултате - произвођачу који користи ту опрему потребни су прави процеси, искуство и комуникационе праксе да би се доследно испоручивало. Та процена захтева потпуно гледање изван листе машина.
Како проценити и одабрати произвођаче прогресивних матрица
Спецификације опреме и табеле толеранције вам говоре шта је произвођачможеучинити у теорији. Али да ли ће они заиста дати доследне резултате на вашем пројекту, у вашим количинама, у оквиру вашег временског оквира? То је друго питање - и одговор на њега захтева процену прогресивних произвођача матрица на основу зрелости процеса, комуникацијских навика и усклађености ланца снабдевања, а не само листа машина.
Замислите да сте сузили претрагу на три или четири произвођача калупа за штанцање који сви тврде да имају сличне могућности. Како одвојити истински способне партнере од оних који ће агресивно цитирати, а затим се борити кроз бескрајне итерације покушаја? Оквир испод даје производним инжењерима и тимовима за набавку структуиран начин да процене добављаче прогресивног штанцања пре него што уложе новац за алат.
Зелене заставице које сигнализирају квалитетног партнера
Одређени показатељи су доследно повезани са произвођачима који испоручују на време, достижу толеранције од прве производње и проактивно комуницирају када се појаве проблеми. Када процењујете прогресивног произвођача матрица, потражите ове сигнале:
- Симулациони{0}}дизајн матрице:Они користе ФЕА и софтвер за симулацију формирања (АутоФорм, ДЕФОРМ или еквивалентан) за валидацију распореда трака пре сечења челика. То значи мање итерација проба и брже време до производње.
- У-кућна алатница са пуном могућношћу обраде:ЦНЦ глодање, ЕДМ жице, брушење површине и термичка обрада све под једним кровом. Произвођач који ангажује критичне компоненте матрице губи контролу над квалитетом и временским оквиром.
- Документовани процес тестирања и валидације:Они могу да опишу своју стандардну секвенцу испробавања - колико им је итерација обично потребно, које податке прикупљају у свакој фази и шта чини критеријум-одјављивања. -Пробни и валидациони објекти у кући омогућавају да се алати докаже у реалним условима пре испоруке.
- Системи следљивости материјала:Комплетна документација од добављача калемова преко готових делова - сертификата за млин, бројеви серија и записи о улазној инспекцији. Није-преговорно за аутомобилске, медицинске и ваздухопловне апликације.
- Транспарентна комуникација и инжењерски приступ:Њихови инжењери разговарају директно са вашим инжењерима. Дизајнерске одлуке се објашњавају, а не само преносе. Позивају вас да присуствујете пробним тркама и отворено делите податке о димензијама.
- Референце у вашој специфичној индустрији:Они могу именовати купце (или бар описати апликације) у вашем сектору. Општа способност произвођача калупа за штанцање метала је мање важна од доказаног искуства са вашим материјалима, толеранцијама и захтевима за сертификацију.
- Скалабилност и флексибилан капацитет:Они могу да поднесу ваше тренутне количине и да расту заједно са вама. Питајте о њиховој стопи искоришћености штампе - продавница која ради са 95% капацитета нема бафер за ваше хитне поруџбине или повећање обима.
Произвођач каоИИЦХЕН, на пример, позиционира своје могућности прогресивног штанцања око -производње великог обима са више-формирањем станица и скалабилним излазом - врсте профила који проверава неколико ових поља за тимове којима је потребна поновљива масовна производња. Приликом процене било ког потенцијалног партнера, кључ је верификовање ових тврдњи кроз посете објекту, испитивања узорака и провере референци уместо да се маркетиншки језик узима као номинална вредност.
Црвене заставе на које треба обратити пажњу
Црвене заставице не значе увек да је произвођач некомпетентан - понекад једноставно указују на неусклађеност између његових предности и ваших потреба. Али одређени обрасци доследно предвиђају проблеме низводно:
- Нема могућности симулације:Продавници која се у потпуности ослања на искусан-дизајн матрице без ФЕА валидације ће вероватно бити потребно више итерација пробног рада, дужи временски оквир и већи ризик од промена дизајна у средини{1}}програма које вас коштају новца.
- Нејасне или избегавајуће процене времена испоруке:„Око 12 недеља, можда и дуже“ без разлагања фаза-по{2}}фазу сугерише да они нису довољно добро мапирали сопствени процес да би предвидели исходе. Упоредите ово са детаљним распоредом са јасно дефинисаним прекретницама дизајна, машинске обраде, испробавања и валидације.
- Неспремност за дељење података о толеранцији или историје ЦПК:Ако вам добављач матрице за штанцање не покаже студије способности са сличних прошлих послова, можда неће имати те податке - што значи да не мери способност процеса систематски.
- Нема референци купаца у вашој индустрији:Продавница која никада није штампала медицински -титанијум и није водила производњу усаглашену са ИАТФ-, суочиће се са стрмом кривом учења на вашем пројекту. То образовање плаћате кашњењима и питањима квалитета.
- Зависност од једног-извора без резервног плана:Ако се њихова једина жичана ЕДМ машина поквари усред-програма, шта се дешава са вашом матрицом? Питајте о редундантности и планирању ванредних ситуација за опрему критичне путање.
- Цена знатно испод свих осталих цитата:Цитат 30-40% испод конкуренције обично значи да је нешто изостављено - мање итерација пробних радова предвиђених буџетом, тања конструкција матрице, алатни челик нижег квалитета или претпоставке о вашим захтевима толеранције које не одговарају вашем отиску.
- Нема{0}}структуре подршке након продаје:Прогресивне матрице се хабају током милиона циклуса. Произвођач који нема услуге одржавања, решавања проблема или поправке оставља вас на цедилу када се пробој за формирање истроши из толеранције шест месеци у производњи.
Разматрања о домаћим вс оффсхоре изворима
Одлука у вези са домаћим-у односу на{1}}офшор за прогресивну алатку укључује компромисе који превазилазе јединичну цену. Када набављате део робе, испорука преко океана повећава цену, али не мења суштински производ. Међутим, прогресивни развој матрице је итеративан и сараднички - и географија директно утиче на то како се та сарадња одвија.
Ево како слика укупних трошкова заправо изгледа када узмете у обзир скривене варијабле:
| Фактор | Домаћи извори | Оффсхоре Соурцинг |
|---|---|---|
| Унапред трошак алата | Више (обично 30-50% више) | Нижа наведена цена |
| Вознина и тарифе | Минимално | Може додати 15-25% на укупну цену |
| Време испоруке (дизајн кроз производњу) | Типично 12-18 недеља | 16-28 недеља укључујући испоруку |
| Брзина комуникације | Одговори истог{0}}дана, иста временска зона | Кашњење одговора од 12-16 сати, језичке баријере |
| Пробно учешће | Могуће присуствовати лично | Непрактично за већину итерација |
| Преокрет у инжењерској промени | Дани | Недеље (плус достава ако је потребна физичка прерада) |
| ИП заштита | Снажан правни оквир, спроводљиви НДА | Променљиво извршење у зависности од јурисдикције |
| Ризик од прекида ланца снабдевања | Ниско | Повишена (кашњења у луци, геополитичка нестабилност, царинска задржавања) |
Итеративност тестирања матрице је критични фактор који многи купци потцењују. Као што Манор Тоол примећује, празнине у временској зони и комуникацијске баријере успоравају промене у производњи -, а прогресивни развој калупа је у суштини серија промена производње док се процес не стабилизује. Када је вашим пробним узорцима потребно подешавање од 0,03 мм на бушилици, та петља повратних информација траје један дан у земљи у односу на недељу или више у иностранству када узмете у обзир заостајање у комуникацији, поновну производњу и поновну испоруку.
Без обзира на то, оффсхоре извори могу имати смисла за проверене, стабилне дизајне матрица које се реплицирају (не развијају од нуле), за програме осетљиве на трошкове{0}}у којима су дужи временски рокови прихватљиви или када офшор партнер има дубоко искуство у вашој примени. Ризик се нагло повећава када развијате сложене нове алате где итеративна инжењерска сарадња покреће успех.
Заштита ИП-а заслужује посебну пажњу. Ваш прогресивни дизајн матрице - распоред траке, секвенца станице, геометрија форме и спецификације материјала - представљају значајну инжењерску вредност. Домаћи уговори са спроводљивим уговорима о-о откривању података и јасним клаузулама о власништву над интелектуалном својином пружају јачу заштиту од оффсхоре аранжмана где се законска примена разликује у зависности од јурисдикције. За власничке дизајне делова на конкурентним тржиштима, само ово разматрање може оправдати домаћу премију.
РФК најбоље праксе за тачно навођење
Квалитет цитата које добијате од добављача прогресивног штанцања директно одражава квалитет информација које дајете. Нејасни РФК-ови дају подстављене понуде пуне непредвиђених цена. Детаљни, добро{2}}структурирани РФК-ови дају тачне цене и откривају потенцијалне проблеме рано - пре него што се посветите партнеру.
Када поднесете РФК произвођачима калупа за штанцање, укључите:
- Комплетни подаци о делу:2Д димензионисани цртежи са ГД&Т облачићима, 3Д СТЕП или Парасолид моделима и спецификацијама материјала укључујући легуру, температуру и дебљину са толеранцијама.
- Годишњи обим и трајање програма:Матрица пројектована за 500.000 делова годишње током пет година (2,5 милиона доживотних погодака) захтева другачију конструкцију од оне пројектоване за 50.000 годишње. Ово директно утиче на избор материјала матрице, одлуке о хабању премаза и планирање резервних компоненти.
- Идентификоване критичне димензије:Означите које су толеранције функционално критичне у односу на које имају простора за преговоре. Ово помаже дизајнерима да распореде инжењерски напор тамо где је то најважније.
- Секундарне операције:Наведите све захтеве за оплату, термичку обраду, уклањање ивица или монтажу. Ово утиче на избор материјала и одлуке у-процесу.
- Захтеви за квалитетну документацију:ППАП ниво, очекивања учесталости инспекција, потребе за извештавањем о СПЦ-у и захтеви за сертификацију (ИАТФ 16949, ИСО 13485, АС9100).
- Циљна временска линија:Када су вам потребни делови за производњу? Рад уназад од тог датума помаже произвођачима да искрено процене изводљивост уместо да цитирају агресивни временски оквир који не могу да издрже.
- Спецификације паковања и испоруке:Захтеви за паковање за канту за расути материјал, паковање у лежишту, траку{0}}и-мотуљ - могу утицати на одлуке о дизајну матрице, посебно на оријентацију и стање делова при одсечењу.
Још једна пракса која раздваја искусне тимове за набавку од почетника: замолите сваког произвођача да своју понуду разбије на цену алата, цену по комаду по количини и све периодичне трошкове (одржавање, резервне компоненте, инспекција). Један паушални-навод крије важне информације о томе где иде новац и чини скоро немогућим поређење јабука-са-јабукама код више произвођача прогресивних калупа.
Са структурираним оквиром за евалуацију и детаљним РФК у руци, коначни изазов се помера саналазправи произвођач дазградаправи однос - који одржава квалитет и комуникацију током година производње, а не само кроз одобрење првог чланка.
Изградња успешног партнерства за прогресивно штампање
Проналажење квалификованог произвођача је једна ствар. Изградња партнерства које пружа доследан квалитет у милионима делова током година производње је нешто сасвим друго. Разлика између трансакционог односа са добављачем и правог производног партнерства своди се на усклађеност - између захтева ваше апликације, њихових доказаних могућности и дугорочних-производних захтева са којима ће се ваш програм суочити.
Усклађивање могућности са вашом апликацијом
Свака одлука о којој се расправља у овом чланку - избор типа калупа, специфични{1}}сертификати за индустрију, зрелост инжењерског процеса, прецизност опреме и стратегија набавке - указује на један принцип: права компанија за прогресивно штампање за ваш пројекат је она чије су снаге усклађене са вашим специфичним потребама, а не она која нуди најмањи број на листи понуде.
Ево шта то значи у пракси:
- Обим и скалабилност:Ако ваш програм захтева дуготрајно прогресивно штанцање у стотинама хиљада или милионима делова годишње, вашем партнеру су потребни капацитети за штампу, квалитет конструкције калупа и системи одржавања изграђени за тај одрживи учинак. Продавница оптимизована за рад прототипа неће бити прилагођена вама.
- Инжењерска сарадња:Услуге прогресивног штанцања које обухватају дизајн{0} вођен симулацијом, транспарентне процесе тестирања и директну комуникацију-ка-инжењера смањују ризик током развоја и убрзавају време до стабилне производње.
- Искуство{0}}проверено у индустрији:Произвођач са документованим успехом у вашем сектору - било да се ради о аутомобилској индустрији, електроници, медицини или ХВАЦ - већ разуме ваше толеранције, материјалне изазове и захтеве за документацијом без криве учења за ваш долар.
- Перспектива укупних трошкова:Трошкови алата, цена у комаду, трошкови одржавања, стопа отпада и трошкови неуспеха у квалитету све утичу на стварну цену штампања великог обима. Партнер који користи добро-одржаване алате класе А при оптимизованим брзинама доноси ниже укупне трошкове од јефтиније матрице која захтева сталну интервенцију.
ОЕМ програми прогресивног штанцања често обухватају пет до десет година континуиране производње. Матрица направљена за тај животни век - са заменљивим хабајућим уметцима, компонентама за сечење од тврдог метала и документованим распоредима одржавања - ће надмашити јефтинији алат коме је потребно потпуно обнављање након првих милион циклуса. Ваша почетна инвестиција штити вашу-економију током целог трајања програма.
Предузмите следећи корак са самопоуздањем
Када сте спремни да пређете са истраживања на акцију, процес је једноставан. Припремите детаљан РФК са комплетним подацима о деловима, пројекцијама запремине и облачићима о критичним толеранцијама. Идентификујте два до четири произвођача чије могућности одговарају вашем профилу апликације. Процените њихове одговоре не само по цени, већ и по дубини инжењеринга, јасноћи временске линије, квалитету комуникације и спремности да деле податке о могућностима процеса из сличних програма.
За тимове који набављају услуге прогресивног штанцања метала које захтевају ефикасно формирање са више- станица, чврсту поновљивост и скалабилну масовну производњу, произвођачи попутИИЦХЕНпредстављају тип компаније за прогресивно штанцање изграђене око -производа велике количине и прецизности формирања више{1}} станица. Њихов фокус на скалабилну производњу је у складу са критеријумима процене који су овде покривени - развојем вођеним инжењерингом-, капацитетом за трајне радње великог обима-и инфраструктуром за одржавање конзистентности димензија у милионима циклуса.
Без обзира ког партнера на крају изаберете, дајте приоритет овим основама: проверите способност симулације током фазе пројектовања, присуствујте пробним радовима када је то изводљиво, захтевајте структурирану квалитетну документацију од првог дана и успоставите јасне канале комуникације између вашег инжењерског тима и њиховог. Прогресивна матрица је дугорочна-производна предност - и произвођач иза ње треба да буде дугорочни-партнер способан да расте у складу са захтевима вашег програма.
Често постављана питања о произвођачима калупа за прогресивно штанцање
1. Шта је прогресивно штанцање и како функционише?
Матрица за прогресивно штанцање је алатка са више-станица која обавља узастопне операције обраде метала на непрекидној металној траци док она напредује кроз пресу. Свака станица се бави специфичним задатком - пробијање, ископавање, формирање, ковање, сечење или одсецање - и све станице раде истовремено на различитим деловима траке. То значи да се један готов део производи са сваким потезом пресовања, што процес чини изузетно ефикасним за велике{5}}производне серије у распону од стотина хиљада до милиона делова годишње.
2. Како да бирам између прогресивног и трансферног матрице?
Избор зависи од величине дела, сложености геометрије и запремине. Прогресивне матрице најбоље функционишу за мале-до-делове средње величине (до отприлике 12 инча) при великим запреминама са умереном дубином обликовања, дајући супериорно време циклуса и ниже трошкове по-делу. Преносне матрице су погодније за веће компоненте, дубоко{6}}увучене геометрије или делове који захтевају операције на више страна, пошто се бланко рано одваја од траке и може да се ротира или окреће између станица. Ако ваш део премашује оно што повезана носећа трака дозвољава у смислу дубине извлачења или величине, алат за пренос је обично прави приступ.
3. Колико времена је потребно да се развије прогресивна матрица за штанцање од концепта до производње?
Типично време испоруке се креће од 12 до 20 недеља, подељено у четири фазе: пројектовање и симулација (3-5 недеља), производња калупа укључујући ЦНЦ машинску обраду, жичану ЕДМ и топлотну обраду (6-10 недеља), тестирање и узорковање (2-4 недеље) и валидацију производње (1-2 недеље). Комплексне матрице са много места за формирање или уским толеранцијама се крећу ка дужем крају, док једноставна алатка за носаче може погодити краће временске оквире. Промене дизајна у касној фази након почетка сечења челика могу да додају недеље и значајне трошкове, тако да је финализација дизајна пре почетка производње кључна.
4. Које толеранције могу постићи матрице за прогресивно штанцање?
Остварљиве толеранције зависе од врсте материјала, геометрије карактеристика и сложености дела. За положаје рупа у угљеничном челику или легурама бакра, произвођачи обично држе ±0,03 до ±0,05 мм. Коване карактеристике могу досећи ±0,01 мм. Углови савијања варирају више - ±0,5 степени за угљенични челик и бакар, али ±1,0 степени за нерђајући челик и алуминијум због већег повратног удара. Високо{10}}апликације у ваздухопловству или медицинском сектору могу да потисну до ±0,0127 мм (±0,0005 инча) са специјализованим алатима, мада ови екстреми захтевају контролисану{13}}производњу у окружењу и наменски{14}}прављене платформе за штампу.
5. Да ли треба да набавим матрице за прогресивно штанцање у земљи или у иностранству?
Домаћи извори нуде бржу комуникацију, лакше учешће у испробавању, краћи обрт за инжењерске промене (дани у односу на недеље) и јачу заштиту ИП-а кроз примењиве НДА. Оффсхоре набавка обично кошта 30-50% мање унапред, али додаје 15-25% у превозу и тарифама, продужава време испоруке за 4-10 недеља и уводи кашњења у комуникацији која успоравају итеративни процес тестирања. Оффсхоре може радити за реплициране, доказане дизајне матрица где је сарадња минимална. За нове, сложене алате који захтевају итеративне инжењерске повратне информације, домаћи произвођачи генерално испоручују боље укупне резултате програма упркос вишим котираним ценама.


