


Шта су матрице за прогресивно штанцање и зашто су важне
Замислите један алат који буши, савија, обликује и сече готов метални део једним непрекидним покретом, стотине пута у минути. То је управо оно што ради прогресивна матрица за штанцање. За производне инжењере и тимове набавке који имају задатак да скалирају излаз уз строге толеранције, разумевање овог система алата изнутра је разлика између глатког покретања и скупог пробног-и-грешке.
Шта је матрица за прогресивно штанцање
Матрица за прогресивно штанцање је прецизан алат инсталиран у пресе за штанцање који помера металну траку кроз низ секвенцираних станица, од којих свака изводи одређену операцију сечења или обликовања по потезу пресе, све док се готов део не одвоји на крајњој станици.
Даклешта је прогресивна мртва у практичном смислу? То је{0}}самосталан производни систем. Намотај лима се убацује у пресу, а серво улагач помера траку за фиксну удаљеност, која се назива корак, са сваким потезом. На свакој станици трака се сусреће са различитим операцијама: бушење, савијање, ковање, утискивање или обрезивање. Део остаје причвршћен за носећу траку у целости, одржавајући поравнање све док га коначни пресек не ослободи. Један потез унутра, једна готова компонента ван, непрекидно.
Понекад ћете чути{0}}тимове у продавници да то зову прог дие. Без обзира на стенографију, основни принцип је исти: више операција консолидованих у један аутоматизовани циклус који елиминише руковање делом између корака.
Зашто прогресивне матрице доминирају{0}}продукцијом великог обима
Прогресивно жигосање пружа комбинацију којој се друге методе боре да упореде: брзину, поновљивост и ниску цену по{0}}јединици на нивоу. Пресе са прогресивним калупима раде било где25 до преко 200 удараца у минути, што значи да готови део испушта сваки делић секунде. Пошто је свака станица брушена и ојачана до микрометарске{1}}прецизности, конзистентност димензија се одржава у милионима циклуса без ручне интервенције.
За тимове за набавку који процењују трошкове, математика је једноставна. Улагање у алат је велико унапред, али маргинални трошак сваког додатног дела се смањује на нешто више од сировог материјала и времена штампе. При годишњим количинама изнад 50.000 јединица, прогресивне матрице рутински смањују трошкове по{4}}делу за 30 до 80 процената у поређењу са ЦНЦ методама производње. Та економска логика је разлог зашто аутомобилски конектори, електронске компоненте за заштиту и ХВАЦ носачи углавном потичу из прогресивних операција штанцања.
Повећање ефикасности, међутим, у потпуности зависи од тога шта се дешава унутар матрице. Распоред траке, секвенцирање станица и стратегија формирања одређују да ли алат ради за милионе погодака или захтева сталну интервенцију. Та инжењерска дубина је место где овај тип алата открива своју праву сложеност.
Како функционише процес прогресивног штанцања
Распоред траке и секвенцирање станица звуче једноставно на папиру, али у праксипрогресивни процес штанцањаје уско кореографисан систем где три машине делују као једна: улагач намотаја, преса и сама матрица. Разумевање њихове интеракције на нивоу потеза открива зашто овај процес калупа производи готове делове брже од било које-алтернативе у више корака.
Механика храњења траке и напредовања
Све почиње од одмотача. Намотај равног лима, обично дебљине од 0,1 мм до 6 мм, одмотава се у исправљач који уклања-закривљеност намотаја. Одатле, серво или довод ваздуха хвата траку и помера је на прецизну, поновљиву удаљеност са сваким потезом притиска. То растојање је висина и тачно одговара размаку између станица унутар матрице.
Тачност је овде критична. Ако се дужина довода помери чак и за делић милиметра, свака низводна станица се погреши. Због тога пилот игле, каљени цилиндрични стубови монтирани у горњу матрицу, улазе у претходно-пробушене рупе у траци на почетку сваког потеза. Они физички повлаче траку у тачну регистрацију пре него што започне било какво сечење или формирање. Замислите пилоте као позиционо ресетовање система, исправљајући сваку мању варијацију фидовања у сваком појединачном циклусу.
Редослед станица од празног до готовог дела
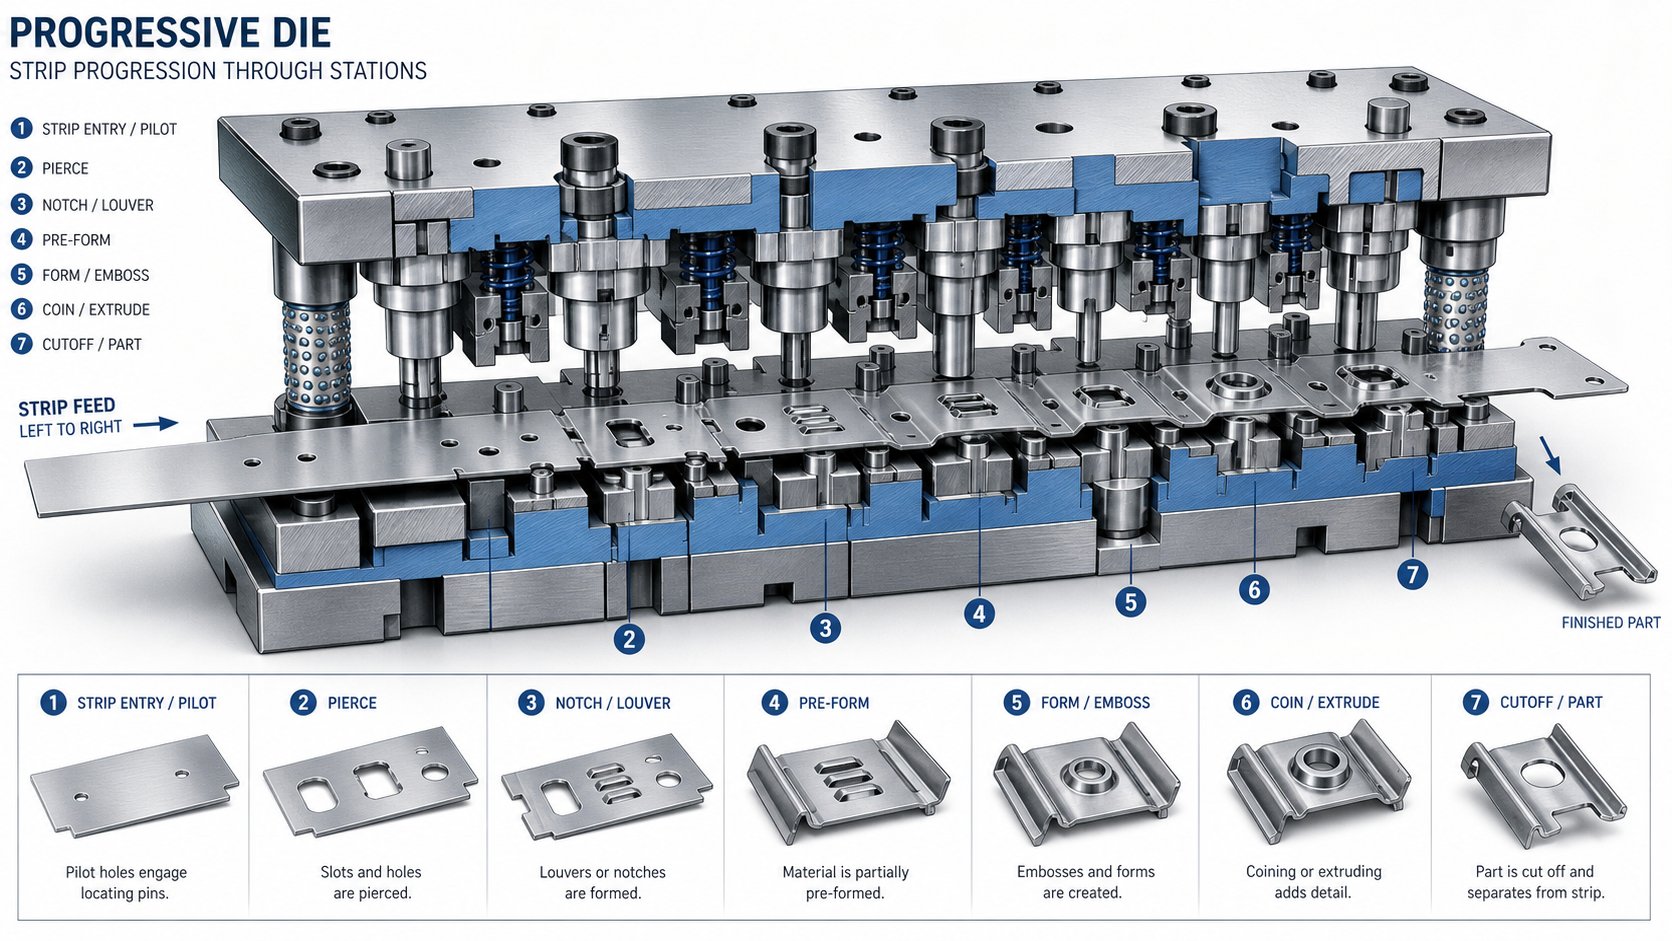
Унутар матрице, станице су распоређене у линеарном низу. Свака станица обавља једну или две операције на траци како се прогресивна преса за штанцање затвара. Геометрија дела се постепено развија, станицу по станицу, док остаје причвршћена за носећу траку преко уских језичака или мрежа од материјала.
Типичан процес прогресивног штанцања следи овај редослед:
- Пилот рупе су пробушене у траци носача да би се успоставила регистрација за све наредне станице.
- Унутрашњи елементи као што су прорези, рупе и зарези су избушени или затамњени.
- Операције формирања као што су савијање, ковање или цртање прогресивно обликују геометрију дела.
- Додатне операције обрезивања или поновног удара побољшавају димензије и ослобађају заостало напрезање.
- Коначна гранична станица одваја готов део од носеће траке и излази из калупа као завршена компонента.
Између станица, делимично формирани део вози се по носећој траци као путници на покретној траци. Ово елиминише роботско руковање-и-мештањем и задржава време циклуса мерено у делићима секунде, а не у секундама.
Притисните Строке Цицле анд Тиминг
Како преса за штанцање ради заједно са матрицом? Преса рам се спушта, затварајући горњу матрицу на доњу и извршавајући операцију сваке станице истовремено у једном потезу. Како се рам повлачи, улагач помера траку за једну дужину корака, а игле подизача мало подижу траку са доње површине матрице тако да може слободно да путује. Ован се поново спушта, а циклус се понавља.
Преса за штанцање помоћу прогресивног алата при 200 потеза у минути завршава читав низ, увлачи, региструје, формира, увлачи, за 300 милисекунди. При тој брзини, временски прозор улагача се мери у десетинама милисекунди, а плоча за скидање матрице мора чисто да очисти траку пре следећег напредовања. Свака компонента у систему је синхронизована са ротацијом радилице пресе, чинећи прогресивно штанцање мање као низ дискретних догађаја, а више као континуирани механички ритам.
Тај ритам, међутим, остаје доследан само када се појединачне компоненте унутар матрице издрже под милионима поновљених удараца. Геометрија пробоја, зазори матрице и избор материјала на нивоу компоненте одређују да ли алат одржава ту ритам или почиње да производи отпад.
Критичне компоненте унутар прогресивне матрице
Геометрија ударца и размаци матрице одржавају ритам стабилним, али шта су тачно ти делови и како се уклапају заједно? Матрица за прогресивно штанцање није један монолитни блок. То је склоп прецизних-компоненти матрице за млевено штанцање, од којих свака има специфичан посао, који раде заједно под екстремним оптерећењем које се понавља. Када разумете шта сваки део ради, решавање проблема постаје логично, а не нагађање.
Компоненте склопа горње матрице
Горња половина матрице се поставља на рам пресе и испоручује силу која сече и формира траку. Његови кључни елементи укључују:
- Пробојна плоча (држач):Ојачана челична плоча која држи све алате у прецизном положају. Сваки удар је брушен тако да одговара геометрији рупе или форме коју производи, а држач их закључава на месту тако да не могу да се ротирају или померају под оптерећењем.
- Подлога:Постављена између плоче за пробијање и горње папуче матрице, ова каљена плоча спречава да се очврсли уметци забадају у мекшу матрицу услед понављане ударне силе пресе.
- Плоча за скидање:Ова компонента стеже материјал траке уз блок калупа док се преса затвара. Подједнако важно, скида материјал са удараца током упстроке. Без тога, трака би се при повлачењу прилепила за металне алате за пробијање, повлачећи се у горњу матрицу и изазивајући тренутну штету.
- Пилоти:Игле са{0}}метком које улазе у унапред-пробушене рупе у траци да би је поставиле у коначно поравнање пре него што се покрене било каква операција. Они исправљају мање непрецизности у храни сваким потезом.
Доње компоненте склопа матрице
Доња половина седи на подупирачу пресе и прима силе сечења и обликовања одозго. Његови основни елементи укључују:
- Дие блок (умри јурњава):Главно тело где се обрађују или убацују контуре сечења и обликовања. У челичним калупима за штанцање већег{1}}волумена, блок матрице садржи заменљиве уметке направљене од врхунског алатног челика или карбида, што омогућава локализоване поправке без поновне изградње целог блока.
- Дие дугмад:Очврсли цилиндрични уметци утиснути у блок калупа који обезбеђују супротну резну ивицу за сваки удар. Размак између носа ударца и његовог спојног дугмета, обично 5 до 10 процената дебљине материјала, контролише квалитет сечене ивице.
- Дизачи калупа за штанцање:Опруге{0}}оптерећене игле или шине које лагано подижу траку од површине матрице након сваког потеза. Овај размак омогућава улагачу да слободно помера траку без повлачења преко резних ивица, смањујући хабање и спречавајући погрешне-увлаке при великој брзини.
- Зауставни блокови:Прецизни{0}}блокови за бртвљење који постављају висину затварања матрице у пресе. Техничари дробе лем у прорезу за уземљење на блоку за заустављање како би проверили да ли ударци и форме достижу одговарајућу дубину током подешавања.
Системи за вођење и регистрацију
Замислите да затварате горњу и доњу половину заједно при 200 удараца у минути са зазорима који се мере у хиљадитим деловима инча. Системи за навођење то омогућавају:
- Водећи клинови и чауре:Очврсли клинови постављени на једну папучицу матрице захватају прецизне чауре на другој, поравнавајући горњу и доњу половину у границама толеранције од 0,0001 инча. Водичи клинови кугличних{2}}лежаја, који се крећу на кавезним лежајевима, постали су индустријски стандард због њиховог глатког захватања и лаког одвајања матрице.
- Ципеле (комплет матрица):Горње и доње темељне плоче које држе сваку другу компоненту на месту. Они апсорбују силе отклона и обезбеђују чврсти интерфејс за монтажу на пресу.
- Дие спрингс:Опруге велике{0}}компресије, било механичка завојница или гас азота, које обезбеђују контролисан притисак за функције скидања, задржавања и избацивања делова током циклуса хода.
Табела у наставку обједињује ове компоненте калупа за штанцање, њихове функције и типичне изборе материјала у брзи{0}}референтни формат:
| Компонента | Функција | Типични материјал |
|---|---|---|
| Дие ципеле | Темељне плоче које монтирају све остале компоненте и одржавају поравнање | Меки челик или дуктилно гвожђе |
| Водећи клинови и чауре | Поравнајте горњу и доњу половину матрице на десетинке хиљадиног дела | Очврсли легирани челик; алуминијумски куглични кавези |
| Пробојна плоча (држач) | Држи и поставља све ударце за алат | А-2 или Д-2 алатни челик |
| Подлога | Штити ципелу од ударних сила | А-2 каљени алатни челик |
| Стрипер плоча | Стеже тракасти материјал и уклања га од удараца при повлачењу | А-2 алатни челик или меки челик (навођени тип) |
| Алати ударци | Исеците, пробушите или формирајте материјал траке | Д-2, М-2, ЦПМ или карбид |
| Матрица блок / уметци | Обезбедите супротне ивице за сечење и формирање контура | Д-2, М-2, ЦПМ или карбидни уметци |
| Дие буттонс | Заменљиви{0}}споредни делови сечења | Кроз{0}}каљени легирани челик или карбид |
| Пилоти | Регистрирајте траку у прецизну позицију сваким потезом | Каљени алатни челик, полирани нос |
| Опруге (механичке / азотне) | Обезбедите силу скидања, држите{0}}притисак и избаците део | Хром{0}}силиконске жице или боце са азотним гасом |
| Дизачи | Подигните траку са површине матрице за слободно напредовање између потеза | Каљени алатни челик са повратном опругом |
| Зауставите блокове | Подесите висину затварања и проверите дубину притиска током подешавања | Каљени алатни челик, прецизно брушен |
Сваки од ових делова мора имати димензионални интегритет кроз милионе циклуса штампе. Када се један ударац истроши изнад толеранције или се замара опруге подизача, цео систем се помера. Та међузависност је разлог зашто избор материјала и стратегија дизајна на нивоу компоненти имају исту тежину као и укупни распоред траке, однос који постаје посебно јасан током фазе пројектовања матрице.
Прогресивни дизајн матрице од концепта до валидације
Међузависност компоненти на физичком нивоу је једна ствар. Натерати све те делове да раде заједно пре него што се челик исече? То је место где прогресивни дизајн матрице или штеди месеце главобоље у производњи или их ствара. Добро-изведен дизајн матрице за штанцање не почиње са ЦАД геометријом, већ са темељним разумевањем шта готови део мора да уради, колико их је потребно и која ограничења намеће материјал.
Пројектни улази и захтеви купаца
Типичан пројекат дизајна калупа за штанцање метала почиње када купац пошаље део отиска, обично праћен 3Д ЦАД моделом. Али сам тај цртеж не даје дизајнеру матрице довољно да почне. Пре него што дође до било каквог рада на распореду трака, дизајнер треба да прикупи пуну слику контекста производње. Рано пропустите критичан унос, а цео концепт алата ће можда морати да преради низводно.
Ево критичних инпута за дизајн који су потребни пре него што почне прогресивни развој алата:
- Геометрија делова: 2Д цртежи и 3Д чврсти модели са комплетним ГД&Т облачићима који дефинишу све критичне димензије и референтне тачке.
- Спецификација материјала: Тип легуре, темперамент, дебљина и механичка својства укључујући затезну чврстоћу, границу течења, издужење и вредност н-.
- Годишњи захтеви за запремином: Очекиване количине годишње, величине партија и пројектовани век трајања програма, који директно утичу на класу конструкције калупа и избор материјала.
- Захтеви толеранције: Које су карактеристике критичне-за-функционисање (ЦТФ) и које носе стандардне комерцијалне толеранције, пошто строже спецификације захтевају додатне станице или операције ковања.
- Секундарне операције: Било који накнадни{0}}процес жигосања као што је облагање, термичка обрада, заваривање или монтажа који намећу ограничења на правац избочина, завршну обраду површине или стабилност димензија.
- Доступност пресе и улагача: Ако купац има постојећу линију за пресовање, њен капацитет тонаже, величина лежаја, дужина хода и тип улагача ограничавају омотач калупа од почетка.
Као што МеталФорминг Магазине примећује, специфицирање лима са премало техничких детаља може довести до проблема са перформансама матрице. Матрица дизајнирана на основу претпостављених својстава материјала може произвести отпад када стварни производни котур стигну са различитим вредностима тврдоће или издужења. Матрица, у извесном смислу, диктира који је материјал потребан да би се исправно покренуо.
Стратегије оптимизације распореда трака
Са закључаним улазима, дизајнер прелази на једину најпоследичнију одлуку у дизајну прогресивног штанцања: распоред траке. Ово је нацрт који дефинише како се равна трака претвара у готов део, станицу по станицу. Он одређује искоришћеност материјала, величину калупа, број станица, расподелу силе и на крају цену по{2}}делу.
Распоред траке наводи:
- Оријентација дела у односу на смер кретања траке и смер зрна
- Удаљеност између станица
- Тип носача, ширина и тачке причвршћивања
- Радни редослед од првог пробијања до коначног пресека
- Геометрија скелета отпада и проценат приноса материјала
Звучи једноставно? У пракси, свака варијабла се мења са другом. Ротирање дела ради поравнања критичних кривина окомито на правац зрна побољшава обликовање, али може повећати ширину траке и отпад. Краћи корак смањује дужину матрице и потребе за пресовањем, али компримује станице заједно, ограничавајући снагу ударца и приступ одржавању. Искусни дизајнери често ревидирају изглед траке неколико пута током испитивања штанцања узорака, откривајући проблеме са храњењем, неравнотежу силе и проблеме са правцем зрна који се појављују само у стварним условима штампе.
Одређивање броја станица прати распоред траке. Дизајнер секвенцира операције тако да се пирсинг и зарезивање јављају рано док материјал остаје раван, спречавајући изобличење карактеристика током каснијег обликовања. Станице за савијање и извлачење долазе након што профил добије облик. Станице у стању мировања, где се не дешавају никакве операције, се убацују између тешких станица за формирање како би управљале расподелом силе и обезбедиле структурну подршку у калупу. Алат за прогресивно штанцање са 12 станица није неуобичајен за умерено сложен део, а замршене геометрије могу померити број преко 20.
Симулација{0}}Провера дизајна заснована на симулацији
Пре него што је постојао савремени софтвер за прогресивни дизајн матрица, произвођачи алата су правили матрицу, тестирали делове, идентификовали проблеме, модификовали алат и понављали све док резултати нису испунили спецификације. Тај циклус би могао да потроши недеље и десетине хиљада долара за прераду. Данас је симулација компримовала ту итеративну петљу у дигитални простор.
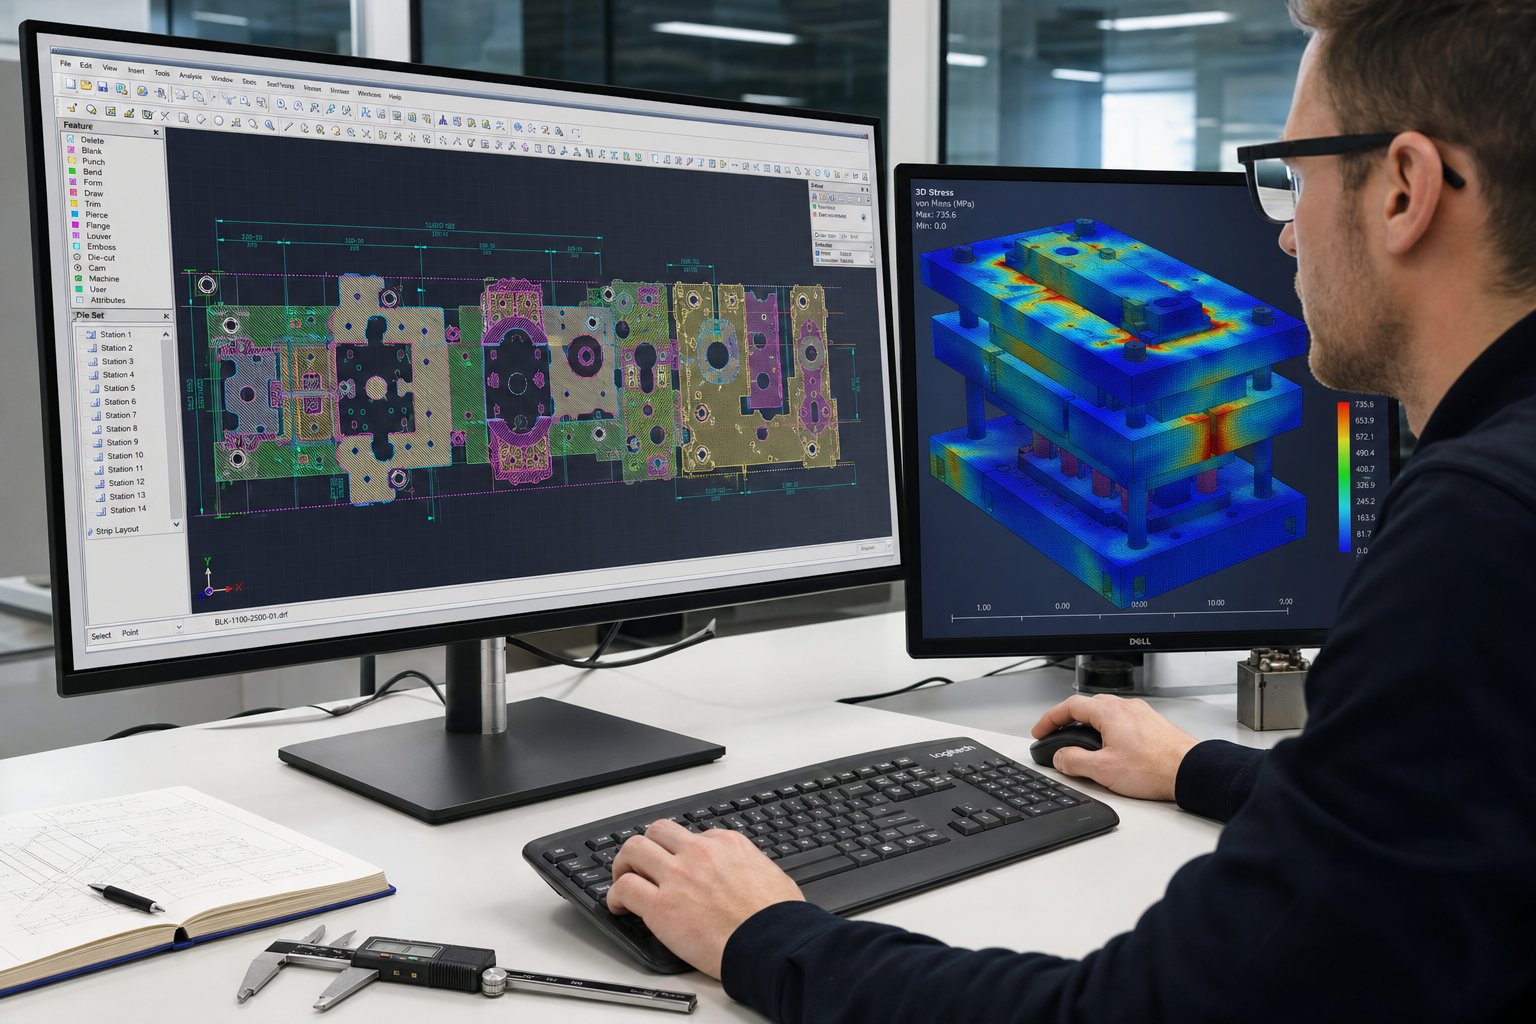
Алати за анализу коначних елемената (ФЕА) моделирају проток материјала, стањивање, наборе и опруге на свакој станици за формирање пре него што се обради један блок алатног челика. Инжењери виртуелно тестирају вишеструке варијације распореда трака, прилагођавајући углове савијања да би компензовали повратни удар или модификујући дубине извлачења како би избегли стањивање преко прихватљивих граница. Резултат је валидирани дизајн који брже достиже производну спремност са мање физичких прототипова.
Прорачуни тонаже су још једна област у којој симулација исплаћује дивиденде. Силе сечења и формирања сваке станице морају бити мање од капацитета изабране пресе, рачунајући на радну висину изнад доње мртве тачке где механичка предност опада. За станице за дубоко формирање, радна енергија, а не само вршна тонажа, постаје ограничавајући фактор. Симулација рано хвата ова ограничења, осигуравајући да прогресивни алати одговарају линији за штампу пре него што се обавезе преузму.
Комбинација ЦАД/ЦАМ параметарског моделирања, симулације ФЕА формирања и дигиталних студија кретања значајно је смањила временске рокове развоја. Оно што је некада захтевало три или четири физичке пробне итерације се често може решити у једној, скраћујући недељама слободно време-за-производњу и елиминишући скупе модификације калупа након очвршћавања.
Ипак, чак и најрафиниранији симулациони модел ради на идеализованим улазима. Варијације материјала у стварном-свету, угиб преса и услови подмазивања уводе променљиве које се појављују само при пуној брзини производње, због чега избор материјала и за радни комад и за компоненте матрице игра тако одлучујућу улогу у дугорочним-перформансама алата.
Материјали у прогресивном штанцању и одабиру алатног челика
Симулациони модели раде на идеализованим својствима материјала, али калемови који стигну на линију за пресовање носе стварне-светске варијације у тврдоћи, издужењу и стању површине. Те разлике се провлаче кроз сваки аспект перформанси матрице. Прогресивни материјали за штанцање које одаберете за радни комад одређују колико је станица потребно калупу, колико брзо преса може да кружи и колико дуго компоненте алата преживе пре одржавања.
Уобичајени материјали за рад и њихове карактеристике штанцања
Прогресивно штанцање метала обрађује широк спектар легура, од којих свака доноси различиту мешавину формабилности, чврстоће и абразивности. Материјал са великим издужењем се лако савија, али може да се љушти о површине алата. Тврђа легура сече чисто, али повећава захтеве за тонажом и убрзава хабање пробоја. Усклађивање радног предмета са апликацијом уз узимање у обзир компромиса у вези са животним веком матрице-је баланс са којим се суочава сваки инжењер.
Ево како се упоређују најчешћи материјали за прогресивно штанцање:
| Материјал радног предмета | Формабилити Ратинг | Типичне апликације | Разматрања о ношењу калупа |
|---|---|---|---|
| Угљенични челик (ЦРС, СПЦЦ) | Добро до одлично | Носачи, кућишта, структурне копче, причвршћивачи за аутомобиле | Умерено ношење; абразивни оксид на топло{0}}ваљаним варијантама скраћује животни век пробоја |
| Нерђајући челик (301, 304, 316) | Умерено | Медицинска кућишта, компоненте за{0}}прераду хране, поморски хардвер | Висока склоност хабању и рад{0}}очвршћавање повећавају трење и убрзавају хабање лепка |
| Алуминијум (1100, 3003, 5052) | Одлично | Хладњаци, ЕВ кућишта, лагани структурни делови | Меки материјал се накупља на површинама удараца; захтева углачан алат и често чишћење |
| Месинг (Ц260, Ц270) | Одлично | Електрични терминали, декоративни окови, водоводне арматуре | Ниска стопа хабања; садржај цинка обезбеђује природно подмазивање, продужавајући интервале алата |
| бакар (Ц110, Ц102) | Врло добро | Сабирнице, конектори, РФ заштита | Блага хабање, али висока дуктилност изазива{0}}повлачење ако су зазори сувише мали |
Прогресивно штанцање од угљеничног челика остаје радна снага за делове{0}}осетљиве на цену,-велике запремине. Хладно ваљани угљенични челик нуди глатку површину, добру формабилност и ниску цену сировина, што га чини подразумеваним избором за конзоле, копче и структурне компоненте. Прогресивно штанцање од нерђајућег челика захтева више од матрице: већу тонажу, строжу контролу подмазивања и алатне челике оцењене за отпорност на лепак-. Дизајнери калупа често додају станице у празном ходу када формирају нерђајуће слојеве како би распоредили силе и смањили напоне у траци.
Алуминијумско прогресивно штанцање ради при већим брзинама пресовања јер су силе резања мање, али та мекоћа доводи до тога да се материјал пријања на површине за бушење, што се назива глодање. Прогресивни штанцани бакар представља сличан изазов: висока дуктилност материјала значи да се пужеви могу повући назад кроз матрицу ако зазор-до-матрице није оптимизован. Насупрот томе, прогресивни жигосање од месинга има тенденцију да опрашта. Садржај цинка у месингу делује као благо мазиво, смањујући трење на интерфејсу алата и продужавајући интервале између оштрења.
Избор алатног челика за компоненте калупа
Радни предмет диктира шта матрица мора да издржи. Приликом штанцања меког угљеничног челика умереном брзином, конвенционални челици за алате као што је Д2 (челик са високим-хромом и високим{3}}угљиком за хладну обраду) испоручују прихватљив живот по разумној цени. Д2 пружа добар баланс отпорности на хабање и обрадивости, због чега је деценијама стандард.
Тврђи или абразивнији радни предмети мењају једначину. Рад{1}}очвршћавања од нерђајућег челика може да приближи тврдоћу- ивице сечења близу тврдоће саме калупа, убрзавајући ломљење и пуцање од замора. У овим случајевима,металургија праха (ПМ) алатни челицинуде финије, равномерније распоређене карбиде који побољшавају и жилавост и отпорност на хабање у поређењу са конвенционалним{0}}ливенима у облику ингота. ПМ челици као што су ЦПМ 10В или Ванадис 4 Ектра отпорни су на абразивно хабање без жртвовања ударне чврстоће која је потребна да би преживео-брзине слепљивања.
За прогресивно штанцање челика при екстремним количинама или са напредним лимом велике-чврстоће, умеци од карбида постају практични на местима са највећим-хабањем, обично за бушење и одсецање. Волфрам карбид нуди тврдоћу већу од 90 ХРА и може наџивети конвенционални алатни челик пет до десет пута у абразивним апликацијама. Замена{5}}је кртост: карбидни уметци захтевају чврсту конструкцију матрице и не могу толерисати неусклађеност или оптерећење ван{6}}центра.
Површински третмани додају још један слој заштите. ПВД премази као што су ТиАлН или ЦрН смањују трење и отпорни су на хабање, посебно када се формира поцинковани или нерђајући материјал. Јонско нитрирање очвршћава површину подлоге без димензионалне дисторзије, стварајући тврду кутију која подржава премаз изнад ње. Показало се да комбинација нитриране подлоге и ПВД премаза продужава век трајања алата са 50.000 делова на преко 1,2 милиона делова у документованим сценаријима производње.
На крају крајева, избор алатног челика је економска одлука која се поставља изнад инжењерске. Карбидни уметак кошта више унапред, али смањује учесталост одржавања и стопе отпада током животног века матрице. Та укупна калкулација трошкова власништва, балансирање улагања у материјал алата са застојима и трошковима замене, постаје централна када се матрица помери са клупе за пројектовање на производни под.
Прогресивне матрице против сложених матрица против матрица за пренос
Економија алатног челика и укупни трошкови власништва говоре само део приче. Пре него што те одлуке уопште дођу у игру, фундаменталније питање обликује цео пројекат: која врста матрице одговара том делу? Прогресивна умирања нису увек одговор. У зависности од геометрије, запремине и сложености формирања, сложена матрица или матрица за пренос могу дати боље резултате уз мањи ризик. Разумевање типова калупа за штанцање и критеријума њиховог избора спречава скупе неусклађености између улагања у алате и стварности производње.
Прогресивне калупе за секвенцијално формирање са више{0}} станица
Прогресивно штанцање је изванредно када су вам потребне велике количине малих до средњих{0}}делова умерене сложености. Трака остаје повезана током целог процеса, одржавајући тачност положаја на свакој станици. Та континуирана регистрација је оно што овај приступ чини тако поновљивим при брзини.
Где штанцање са прогресивним алатом има највише смисла? Замислите кућиште конектора за аутомобиле, склопове носача или компоненте за заштиту, делове који комбинују пробијање, савијање и сечење у једном циклусу. Годишње количине веће од 50.000 јединица обично оправдавају почетну инвестицију у алате, а при количинама које прелазе неколико стотина хиљада, цену по{3}}делу постаје тешко надмашити било којом другом методом.
Замена{0}}је флексибилност. Пошто делови остају причвршћени за носећу траку, дубоко извлачење је ограничено затезањем траке, а вишесмерно формирање-постаје тешко. Ако део захтева ротацију између станица или формирање углова које тракаста веза физички спречава, прогресивне матрице ударају у зид.
Сложени калупи за симултане операције на једној{0}}стани
Сложено штанцање има фундаментално другачији приступ. Уместо секвенцирања операција на више станица, он завршава све операције сечења у једном потезу притиска на једној станици. Пробој и матрица раде истовремено са обе стране материјала, производећи готови бланк у једном ударцу.
Ово чини сложене матрице идеалним за равне делове који захтевају високу тачност димензија, подлошке, заптивке, подлошке и једноставне празне компоненте. Пошто су све карактеристике исечене у једном потезу, не постоји кумулативни скуп толеранција-од станице-на-пренос. Равност и концентричност имају тенденцију да буду супериорнији од онога што прогресивна матрица постиже на истој геометрији.
Ограничење? Сложене матрице не могу да обављају операције формирања као што су савијање или извлачење. Они се баве сечењем и ковањем, али свако тродимензионално{1}}обликовање захтева посебан процес. Брзина производње такође пада испод прогресивног алата, јер делови обично захтевају индивидуално увлачење у празно, а не континуирано напредовање траке. За средње количине једноставних равних делова где је прецизност важнија од брзине, сложене матрице пружају велику вредност уз ниже трошкове алата.
Преносне матрице за велике или сложене геометрије
Преносно штанцање одваја радни предмет од траке у раној фази процеса. Механички систем преноса, који се састоји од шина, прстију или роботских руку, физички помера слободни део од станице до станице. Свака станица ради на делу независно, без ограничења траке.
Та слобода мења оно што је могуће. Дубоко извлачење, вишесмерно-обликовање, ротација делова између станица и операције које захтевају потпуни приступ радном комаду постају изводљиве. Алат за преса за пренос рукује већим деловима који једноставно не могу да остану причвршћени за уску носећу траку, компонентама као што су структурни панели аутомобила, дубоко-увучена кућишта и сложено обликована кућишта.
Као што МеталФорминг Магазине примећује, матрице за пренос у потпуности елиминишу ограничење напредовања траке{0}}, омогућавајући робуснију форму и резне ударце који побољшавају животни век матрице и употребљивост. Коришћење материјала се такође често побољшава, пошто се празнине могу угнездити ефикасније него што то дозвољавају распореди трака. Компромис-су брзина циклуса и цена: системи преноса додају механичку сложеност, захтеве за синхронизацијом и веће трошкове одржавања у поређењу са прогресивним операцијама које-се користе.
Табела у наставку ставља све три врсте калупа за штанцање једну поред друге кроз критеријуме одлуке који су најважнији за производне инжењере и тимове за набавку који процењују алате за штанцање и опције калупа:
| Критеријуми за избор | Прогрессиве Дие | Цомпоунд Дие | Трансфер Дие |
|---|---|---|---|
| Идеална величина дела | Мала до средња | Мала до средња (само равна) | Средње до велике |
| Годишњи праг обима | 50,000+ јединица (цена-оптимизована изнад 200.000) | 5.000 до 100.000 јединица | 10,000+ јединица (оправдано сложеношћу дела) |
| Типични опсег толеранције | +/-0,025 мм до +/-0,10 мм | +/-0,01 мм до +/-0,05 мм | +/-0,05 мм до +/-0,15 мм |
| Релативна цена алата | Висока (изградња више-станица) | Ниска до умерена (једна станица) | Висока (сет матрица плус систем преноса) |
| Брзина циклуса | Веома висок (100-400+ СПМ) | Умерено (60-150 СПМ) | Умерено (15-80 СПМ) |
| Способност формирања | Пиерце, савијање, новчић, плитко извлачење | Пиерце, празно, новчић (без формирања) | Пун опсег укључујући дубоко извлачење и ротацију |
| Најбољи{0}}сценарио коришћења | Прецизни делови-велике запремине са функцијама у више{1}} корака | Равне празнине захтевају строгу контролу димензија | Велики или геометријски сложени делови који захтевају неограничено обликовање |
Из овог поређења произилази практично правило селекције. Како се обим повећава, прогресивни умри постају економски победници. Како се комплексност дела повећава, предност добија трансферно штанцање. А када једноставност доминира дизајном, жигосање са сложеним калупима даје прецизност уз само делић улагања у алат.
Права{0}}одлука ретко је црно-бела. Неки печати користе хибридне приступе: прогресивна матрица управља почетним фазама слепљивања и пробијања, а затим систем преноса помера део кроз станице за формирање које захтевају-слободан приступ. Матрице и процеси штанцања могу се креативно комбиновати када део то захтева.
Без обзира на то која метода матрице и штанцања одговара примени, један изазов остаје константан у сва три: одржавање квалитета делова при брзини производње. Што су бржи циклуси пресовања, мање времена оператери имају да ухвате заношење, а аутоматизовано праћење постаје критичније.
Контрола и праћење квалитета у прогресивном штанцању
Прогресивна преса која ради при 200 или више удараца у минути производи готов део сваких 300 милисекунди. Тим темпом, један неоткривено погрешно увлачење или истрошени ударац може да створи стотине неисправних делова за мање од једног минута. Ручни преглед једноставно не може да прати корак. Прогресивно штанцање велике брзине захтева аутоматизоване системе квалитета који детектују помаке процеса у реалном времену, искључују пресу пре оштећења смеса и обезбеђују податке за континуирано побољшање.
У-Осећању матрице и праћењу{1}}у реалном времену
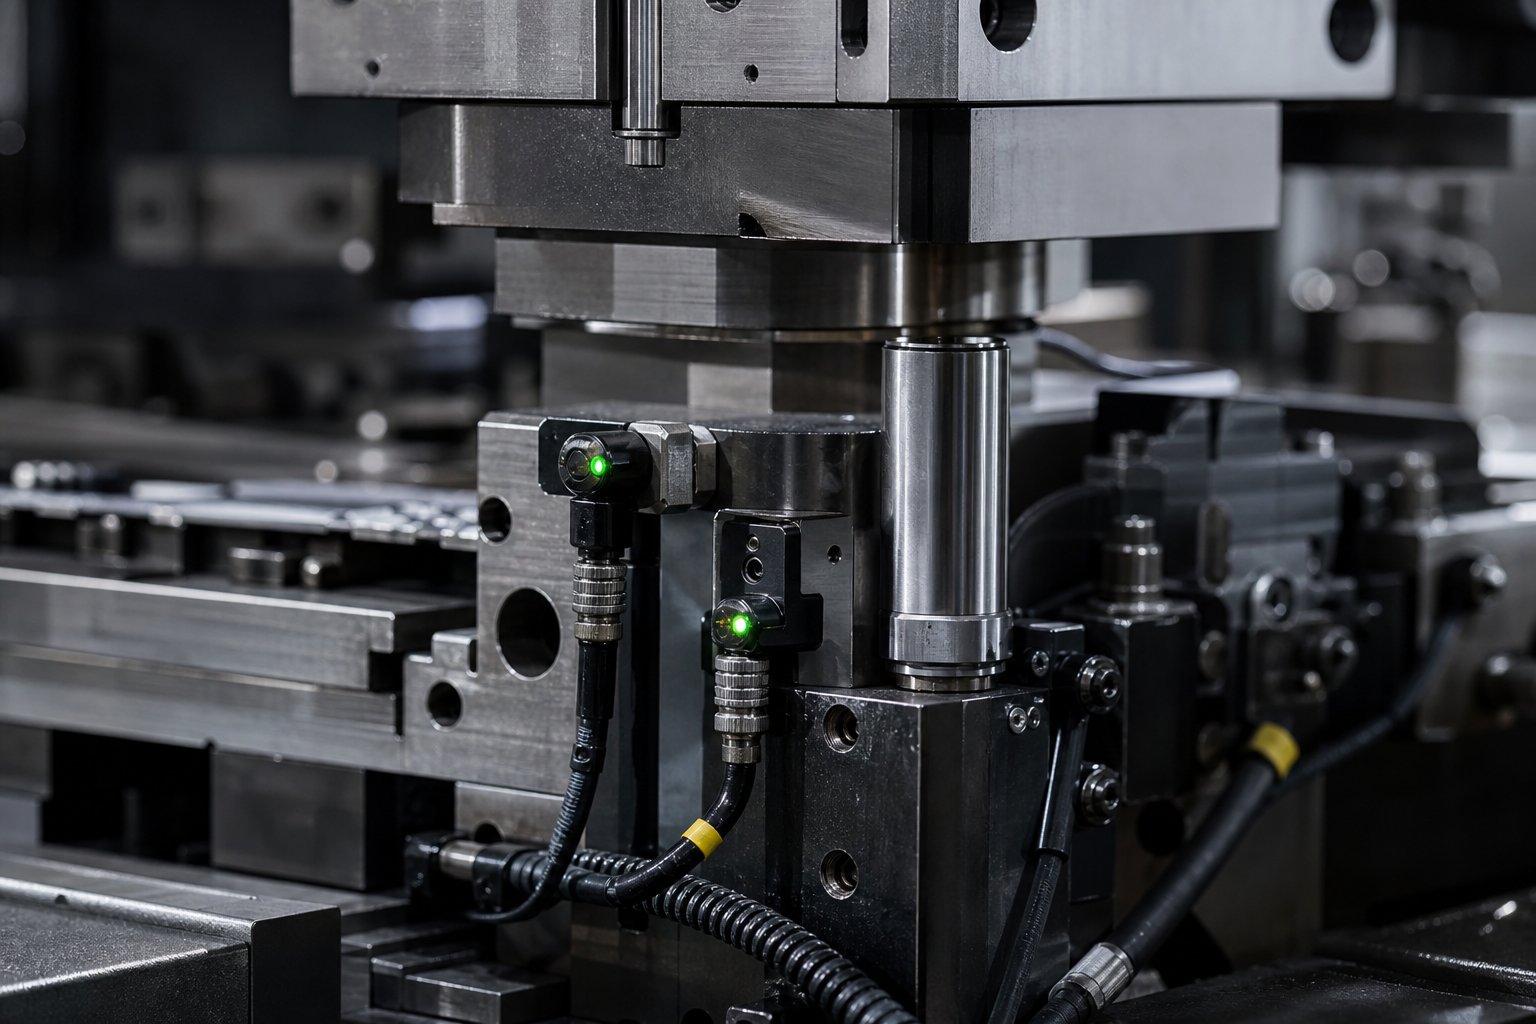
Најефикасније место за откривање проблема је унутар саме матрице, тачно тамо где се акција дешава. Ин-сензори прате услове на месту контакта између алата и материјала, означавајући абнормалности у оквиру једног циклуса потеза. Савремени контролори за заштиту матрице користе временске сигнале засноване на резолверу{3}}тачним на једну-трећину степена ротације радилице, омогућавајући детекцију догађаја који трају мање од 10 милисекунди.
Уобичајени типови сензора који се користе у машинама за прогресивно штанцање и њихове функције укључују:
- Сензори оптерећења (мерач напрезања или чепови):Измерите силу штанцања на свакој станици или преко стубова штампе. Изненадни скок оптерећења сигнализира повлачење пужева, двоструки материјал или лом компоненте матрице.
- Сензори за погрешно увлачење (близина или фотоелектрични):Проверите да ли је довод за штанцање померио траку на исправан растојање пре него што се пресе затвори. Ако је трака кратка или дуга, контролор зауставља пресу пре него што пилоти покушају да поново-региструју неусклађени материјал.
- Део{0}}сензора (фотоелектрични или близински):Потврдите да су готови делови и отпаци у потпуности избачени из калупа. Део који се залепи испред сензора указује на застој који би проузроковао пад матрице при следећем удару.
- Сензори пужева (близина испод дугмади):Откријте извучене пужеве који су извучени назад кроз отвор матрице. Пужеви заробљени између траке и површине бушотине узрокују тренутно оштећење алата.
- Сензори положаја скидача (сонде вртложне струје):Пратите да ли се опружни скидачи враћају на одговарајућу висину. Опуштена трака за скидање указује на сломљену опругу или стање везивања.
- Сензори за копче материјала:Откријте извијање траке између додавача и улаза у матрицу, што указује на проблем увлачења или проблем са петљом намотаја који ће се ширити у матрицу.
Добро{0}}примењени програм за заштиту матрице повезује све сензоре{1}}монтиране на матрицу преко једне разводне кутије и главног кабла уместо појединачних лабавих жица. Овај приступ елиминише грешке у ожичењу током подешавања и спречава кварове у вези са кабловима-очвршћујућим због поновљеног намотавања и одмотавања лабавих каблова сензора.
Статистичка контрола процеса за жигосане делове
Сензори хватају акутне кварове, али шта је са постепеним одмаком? Ту ступа на снагу статистичка контрола процеса. СПЦ примењен на прогресивно штампање користи податке о учитавању као континуирани сигнал квалитета. Сваки потез машине за штанцање генерише мерљиву силу, иваријације тог оптерећења директно корелирају са променама димензијау штанцаном делу.
Модерни монитори оптерећења чувају вредности силе за сваки ударац у производном циклусу, чак и при брзинама преса које прелазе 1.000 удараца у минути. Ти подаци преносе Кс-барске и сигма контролне графиконе у реалном времену. Горње и доње границе контроле су постављене на плус или минус три стандардне девијације од средње вредности узорка, тако да систем зауставља штампање само када процес заиста изађе из статистичке контроле уместо да реагује на нормалну варијацију погодака-до-погода.
Истраживање објављено уЧасопис за производњу и прераду материјалапотврђује снажну не-линеарну корелацију између силе штанцања и геометрије дела, посебно углова савијања и укупне ширине. То значи да праћење оптерећења може послужити као замена за мерење димензија, хватајући помак квалитета пре него што делови напусте пресе без потребе за физичким контактом са радним комадом.
Методе инспекције димензија
У-осетљивању и СПЦ-у управљају-надзором у реалном времену, али периодична верификација димензија је и даље неопходна за валидацију самог система за праћење. Уобичајени приступи инспекцији за прогресивно жигосане делове укључују машине за координатно мерење (ЦММ) за ГД&Т верификацију, оптичке компараторе за проверу профила и системе визије интегрисане у излазне транспортере за 100-постотну површинску инспекцију при брзини.
Интеракција између ових метода ствара слојевит систем квалитета. Ин-сензори обезбеђују тренутну превенцију судара. СПЦ графикони прате способност процеса током рада. А инспекција димензија потврђује да су статистички сигнали у корелацији са стварним димензијама дела. Заједно су дозволили прогресивној преси да произведе милионе одговарајућих делова уз минималну људску интервенцију.
Рано уочавање заношења чини више од заштите квалитета делова. Директно продужава животни век матрице спречавајући каскадно оштећење које настаје када истрошена или поломљена компонента остане неоткривена хиљадама удараца. Та веза између дисциплине праћења и дуговечности алата обликује целокупну стратегију одржавања прогресивних калупа.
Праксе одржавања и укупни трошкови поседовања
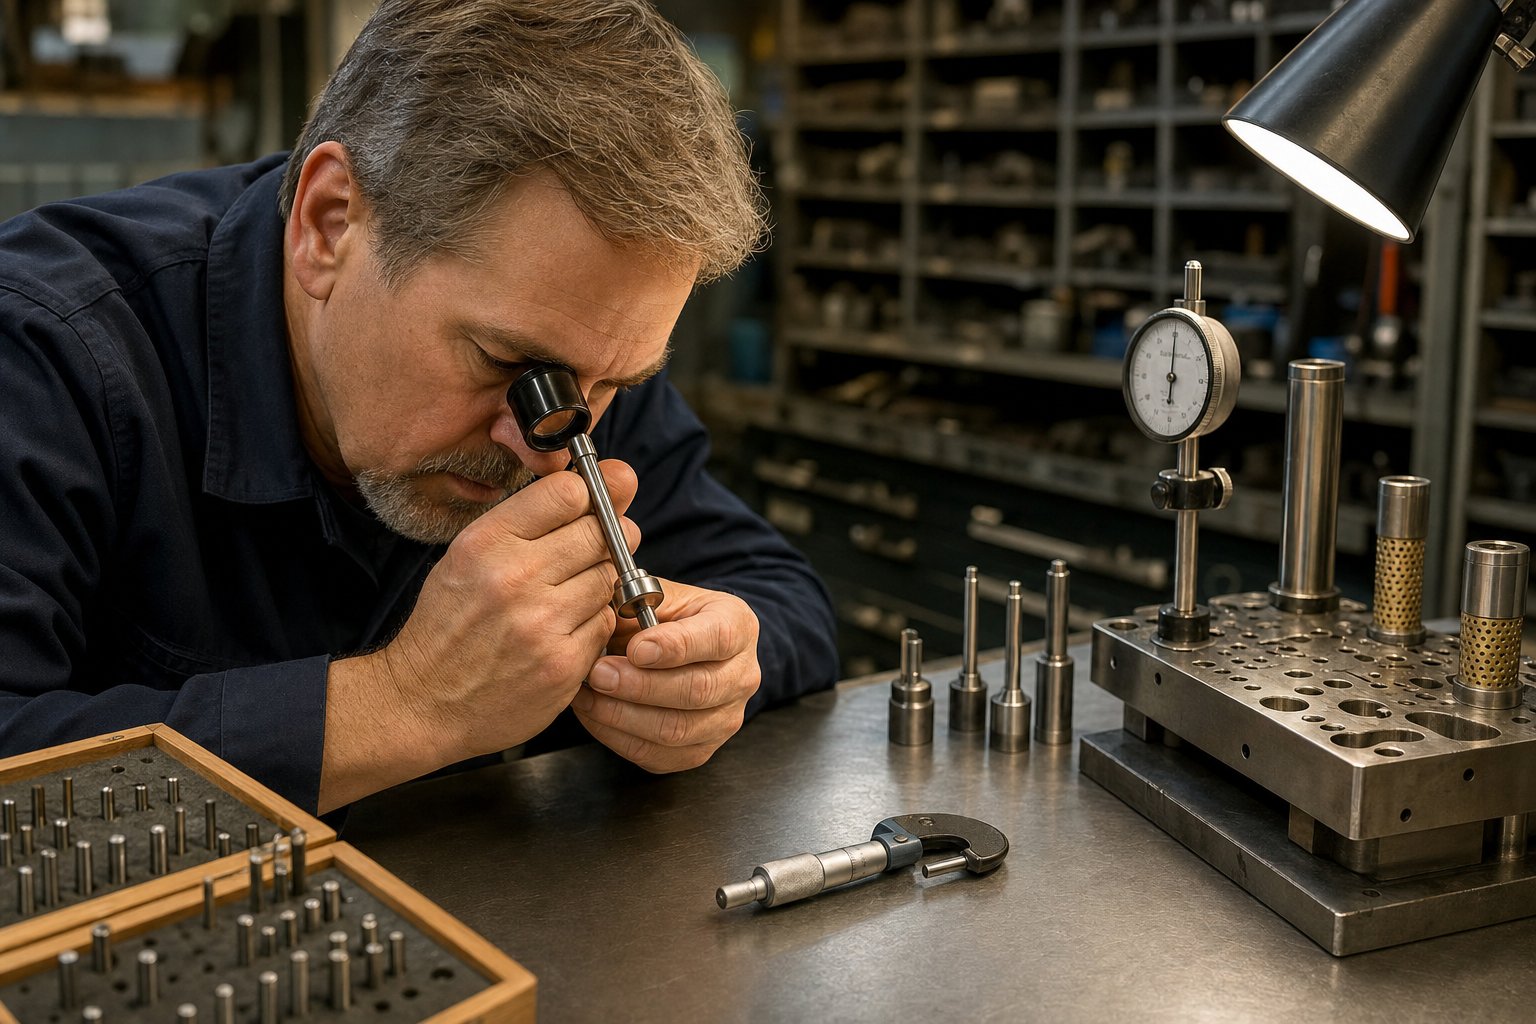
Рано хватање помака процеса штити и делове и алате, али чак ни најбољи систем за праћење не може у потпуности да елиминише хабање. Сваки потез преса уклања микроскопски материјал са резних ивица, сабија опруге и оптерећује водеће површине. Током стотина хиљада циклуса, та кумулативна деградација одређује да ли сет калупа за штанцање пружа предвидљиве перформансе или се увија у непланирани застој. Одржавање калупа за штанцање није реактивна поправка. То је планирана, мерљива дисциплина која директно контролише вашу цену по делу током животног века алата.
Распоред превентивног одржавања и места инспекције
Најбољи-у-програму одржавања у класи почиње са једним принципом: идентификујте, измерите и процените сваку област алатке која ће временом деградирати. АсТхе Фабрицаторнапомиње, најчешћи превид је претпоставка да одређене области хабања не утичу на квалитет делова, а затим се изненадимо када број погодака постане недоследан од покрета до рада.
Ефикасно превентивно одржавање за прогресивне алате са калупима прати документовани распоред који је везан за број удараца, а не за календарско време. Кључне контролне тачке и индикатори хабања укључују:
- Оштрина резне ивице: Прегледајте све ударце за пирсинг и слепљење под увећањем. Измерите висину шиљака на деловима узорка у предвиђеним интервалима. Раст брадавица изнад наведене границе покреће изоштравање без обзира на визуелни изглед.
- Стање пилота: Проверите хабање пречника и профил носа. Истрошени пилоти омогућавају померање позиционирања траке које се спаја преко свих низводних станица.
- Геометрија перфорације и уметања: Измерите површине формирања у односу на толеранције штампе. Чак и одећа која изгледа козметичка може померити углове савијања или дубине удубљења ван спецификација.
- Функција подизача и опруге: Проверите силу опруге помоћу тестера оптерећења. Уморне опруге смањују висину подизања траке, узрокујући трагове отпора и погрешно увлачење при брзини.
- Зазор вођице и чауре: Измерите бочни зазор између горње и доње половине матрице. Истрошене вођице омогућавају неусклађеност-у-колу која убрзава ломљење ивица.
- Равност и паралелност плоче за скидање траке: Проверите да ли постоји неравномерно хабање које ствара недоследан притисак скидања по ширини траке.
- Путеви за евакуацију отпада: Очистите накупљање пужева и проверите да ли су канали за избацивање неометани. Заробљени пужеви узрокују тренутну штету на матрици.
Документација је подједнако критична. Сваки сервисер мора да прати исту процедуру инспекције, да мери исте димензије и доследно бележи резултате. Без те стандардизације, не можете применити СПЦ на своје податке о одржавању или предвидети када ће следећи сервис бити потребан.
Интервали поновног брушења и замена компоненти
Поновно брушење је најчешћа акција одржавања прогресивног алата и матрице. Сваки циклус оштрења уклања контролисану количину материјала, обично 0,05 до 0,15 мм, са површина за сечење пробоја и површина дугмади да би се вратиле чисте ивице на смицање. Интервал у великој мери зависи од материјала радног предмета: штанцање од нерђајућег челика великом брзином{4}} може захтевати поновно брушење на сваких 50.000 до 100.000 удараца, док мекше легуре месинга или бакра могу имати 300.000 удараца или више између сервиса.
Чекање док неравнине постану визуелно очигледне је уобичајена грешка. До тада су се оптерећења сечења већ повећала, силе скидања су порасле, а ризик{1}}повлачења пужева је ескалирао. Већина прецизних печата поставља распоред оштрења на основу стварног броја потеза и мерења висине шиљака, а не само на процени оператера.
Сваки циклус поновног млевења скраћује удар. Након дефинисаног броја брушења, дужина ударца пада испод своје минималне функционалне димензије и мора се заменити. Матрице за штанцање од прогресивног карбида значајно продужавају ове интервале замене. Уметци од тврдог метала на станицама за пирсинг са великим{3}}хабањем могу да преживе конвенционални Д2 алатни челик пет до десет пута, што смањује и учесталост оштрења и укупан број замена током производног века матрице.
Замена компоненти осим удараца укључује опруге, пилоте, водилице и склопове подизача. Документовани систем одржавања прати број циклуса за сваки потрошни материјал и планира замену пре квара, а не после њега. Циљ је нула непланираних заустављања.
Фактори који одређују животни век смрти
Колико дуго треба да траје прогресивна смрт? Одговор се креће од 200.000 погодака на лоше одржаваном алату до преко 10 милиона на оном који добија дисциплиновану услугу. Јаз између ових бројева се своди на неколико фактора који се могу контролисати:
- Тврдоћа материјала радног предмета:Тврђи или абразивнији материјали од лима убрзавају хабање ивица и повећавају ударна оптерећења на свакој компоненти. Напредни челици високе{1}}ће чврстоће скраћују сервисне интервале у поређењу са челиком од меког угљеника.
- Стратегија подмазивања:Конзистентно, правилно примењено подмазивање смањује трење, нагомилавање топлоте и нагризање. Локализоване суве контактне зоне, посебно око станица за дубоко пирсинг, изазивају убрзано хабање чак и када се чини да је целокупни систем подмазивања функционалан.
- Брзина притиска:Бржи циклус генерише више топлоте у јединици времена и повећава динамичке силе на вођицама, скидачима и резним ивицама. Већа брзина захтева чешће провере и често оправдава врхунске алатне челике или премазе.
- Прецизност навођења траке:Истрошене водилице или деградирани пилот системи омогућавају бочно померање траке које бочно-оптерећују ударце, стварајући неравномерно хабање и превремено ломљење.
- Класа конструкције калупа:Матрица класе А направљена за дуготрајно прогресивно штанцање од самог почетка користи каљене уметке, вођице кугличних{0}}лежаја и карбид на критичним местима. Прототип матрице класе Ц користи мекше материјале и једноставнију конструкцију, пружајући ниже почетне трошкове, али много мање укупних погодака пре пензионисања.
Када матрица достигне крај свог економичног радног века, одлука постаје реконструкција или замена. Реконструкција је оправдана када папуче матрице и укупна структура остају крути, системи за вођење се могу опоравити и само су локализоване станице истрошене без корекције. Потпуна реконструкција може да обнови производне капацитете за 40 до 60 процената цене новог сета калупа за штанцање. Замена постаје боља инвестиција када је више станица изгубило поравнање, папуча матрице се трајно скривила или су промене у дизајну производа учиниле постојећи распоред траке застарелим.
Укупни трошак власништва за прогресивне алате није куповна цена на фактури. То је та почетна инвестиција плус сваки циклус поновног брушења, сваки пробој за замену, сваки сат непланираног застоја и сваки отпадни део произведен од стране алата који је ван спецификација. Добављачи волеИИЦХЕНрешите ову перспективу животног циклуса подржавајући читав распон од дизајна матрице преко-производње великог обима и планирања текућег одржавања, помажући тимовима да контролишу тај укупни трошак уместо да оптимизују само почетни број.
Дисциплиновано одржавање трансформише економију дугорочног прогресивног штанцања. Матрица која добија доследну, документовану услугу ради предвидљиво, производи усклађене делове и достиже свој пуни век трајања. Та предвидљивост је такође оно што одваја добро-програм матрице којим се добро управља од оног који се колеба између реактивних поправки и постаје кључни критеријум за процену приликом набавке новог алата.
Како набавити матрице за прогресивно штанцање за велику{0}}производњу
Предвидљиве перформансе калупа зависе од дисциплинованог одржавања, али оно почиње још раније, одабиром правих произвођача прогресивних матрица за израду алата. Одлука о извору матрице обликује сваки резултат у наставку: квалитет делова, оптерећење одржавања, време непрекидног рада и укупне трошкове програма. За производне инжењере и тимове за набавку који процењују услуге прогресивног штанцања, изазов је разликовати праве инжењерске способности од углађених продајних палуба.
Кључни критеријуми за процену добављача матрица
Не може свака компанија за прогресивно штампање да подржи комплетан обим програма-великог обима. Неки су специјализовани за алате класе прототипова{2}}. Другима недостају ресурси за симулацију или не могу да сервисирају матрицу након испоруке. Следећи критеријуми одвајају способне партнере од оних који ће стварати проблеме низводно:
- Капацитет пројектовања:Може ли добављач да изврши комплетну оптимизацију распореда трака, секвенцирање станица и анализу тонаже у-кући? Дизајн спољних сарадника ствара празнине у комуникацији и успорава понављање.
- Могућности симулације:Да ли градитељ користи симулацију ФЕА формирања и студије кретања за валидацију дизајна пре сечења челика? Ово директно смањује итерације проба и време{0}}до-производње.
- Распон материјала:Процените да ли добављач има документовано искуство са вашом специфичном легуром. Градитељу са искуством у угљеничном челику можда недостају стратегије алата које су потребне за нерђајуће материјале или материјале високе{1}}врсте.
- Толеранција гарантује:Питајте како добављач потврђује усклађеност димензија. Способне услуге прогресивног штанцања метала ће упућивати на Цпк циљеве и СПЦ податке из производних серија, а не само на толеранције штампања.
- Подршка за одржавање:Матрица која ради годинама треба партнера који подржава поновно брушење, замену компоненти и инжењерске промене током целог животног циклуса производње.
- Скалабилност:Да ли добављач може да поднесе ваше пројектоване количине? ОЕМ програми прогресивног штанцања често се крећу од пилот количина до милиона делова годишње, а произвођач матрица мора да дизајнира за ту путању од првог дана.
Као што Еиген Енгинееринг наглашава, искуство добављача у погледу дуговечности алата и{0}}одговарања након продаје често је важније од наведене цене по комаду. -Пробни и валидациони капацитети у кући су снажан показатељ да произвођач доказује алате у реалним условима пре испоруке.
Усклађивање могућности матрице са производним захтевима
Критеријуми за оцењивање пружају оквир, али права одлука се своди на уклапање. Прогресивни партнер за штанцање метала мора да буде усклађен са вашим специфичним производним контекстом: сложеношћу делова, годишњим обимом, захтевима индустрије и очекивањима од документације о квалитету.
Прогресивно жигосање медицинских уређаја, на пример, захтева следљивост, валидиране процесе и ригорозност документације коју многи печати опште намене{0}}не могу да обезбеде. Тимови за набавку који траже набавку за регулисана окружења треба да потврде да добављач ради у складу са ИСО-сертификованим системима квалитета и да има директно искуство у подршци програмима медицинског прогресивног печатирања где су основна очекивања контрола серије и спремност за ревизију.
За{0}}комерцијалне и аутомобилске апликације великог обима, приоритет се помера ка брзини циклуса, коришћењу материјала и дугорочној-стабилности трошкова. Добављачи волеИИЦХЕНподржавају читав животни циклус од прогресивног дизајна матрице до скалабилне масовне производње, нудећи производним инжењерима једно-партнерство из једног извора које покрива алате са више-станица, строге захтеве за поновљивост и повећање обима без промене добављача усред-програма.
Које год услуге прогресивног штанцања да процените, затражите референце од програма сличног обима и сложености. Посетите објекат ако је могуће. Прегледајте њихову опрему, посматрајте њихове квалитетне токове рада и питајте како се понашају са инжењерским променама након валидације. Одговори откривају да ли ће добављач представљати дугорочну-активу или краткорочну-главобољу, а у-прогресивном штанцању метала у великом обиму, та разлика се спаја у свим деловима које матрица производи.
Често постављана питања о калупима за прогресивно штанцање
1. Шта је прогресивно штанцање и како функционише?
Матрица за прогресивно штанцање је прецизан алат инсталиран у пресу за штанцање која напредује металну траку кроз више секвенцираних станица у једном циклусу притиска. Свака станица обавља одређену операцију као што је пирсинг, савијање, ковање или сечење. Трака остаје причвршћена за носач током целог процеса, а готов део се одваја на завршној граничној станици. Серво доводници померају траку за фиксну удаљеност сваког потеза, док пилот игле обезбеђују тачну регистрацију пре било какве операције. Ово омогућава стопе производње од 100 до 400+ удараца у минути са доследном прецизношћу димензија у милионима циклуса.
2. Која је разлика између прогресивне матрице и матрице за пренос?
Прогресивне матрице држе радни предмет причвршћен за носећу траку у свим станицама, што их чини идеалним за мале и средње делове при веома великим брзинама (100-400+ СПМ). Преносне матрице рано одвајају бланко од траке и користе механичке прсте или роботске руке за померање слободног дела између станица. Ово даје калупима за пренос неограничену способност обликовања укључујући дубоко извлачење и ротацију делова, што их чини погоднијим за веће или геометријски сложене делове. Међутим, матрице за пренос су спорије (15-80 СПМ) и носе већу механичку сложеност. Прогресивне матрице добијају на брзини и цени по делу у запремини, док матрице за пренос побеђују у флексибилности формирања за сложене геометрије.
3. Колико дуго траје прогресивно штанцање?
Животни век матрице се креће од 200.000 погодака на лоше одржаваном алату до преко 10 милиона погодака на оном који има дисциплиновано превентивно одржавање. Кључни фактори који утичу на дуговечност укључују тврдоћу материјала радног комада, стратегију подмазивања, брзину пресовања, прецизност вођења траке и класу конструкције калупа. Матрице класе А направљене за дуготрајну{5}}производњу користе каљене уметке, вођице кугличних-лежаја и карбид на критичним станицама. Редовно поновно брушење у планираним интервалима{8}}бројања хода, благовремена замена компоненти и правилно подмазивање значајно продужавају употребљиви век. Уметци од тврдог метала на станицама високог{10}}хабања могу да надмаше конвенционални алатни челик Д2 пет до десет пута.
4. Који материјали се могу обрадити помоћу калупа за прогресивно штанцање?
Прогресивне матрице обрађују широк спектар метала укључујући угљенични челик, нерђајући челик (301, 304, 316), алуминијум (1100, 3003, 5052), месинг (Ц260, Ц270) и бакар (Ц110, Ц102). Сваки материјал представља јединствене изазове. Угљенични челик нуди добру формабилност и ниску цену, али вруће{12}}ваљане варијанте садрже абразивни оксид. Радови од нерђајућег челика-очвршћавају и жуља о површине алата. Алуминијум ради при већим брзинама, али има тенденцију да се пријања за лица ударца. Месинг опрашта због природног подмазивања цинка. Избор алатног челика, површински премази и стратегије подмазивања се прилагођавају на основу специфичног материјала радног комада како би се оптимизовао век матрице и квалитет делова.
5. Шта треба да тражим када тражим добављача прогресивних матрица?
Процените добављаче на основу шест основних критеријума:-инжењерски капацитет у кући за оптимизацију распореда трака и анализу тонаже, могућности ФЕА симулације за валидацију дизајна пре сечења челика, документовано искуство са вашом специфичном палетом легура и материјала, гаранције толеранције подржане Цпк циљевима и СПЦ подацима, континуирано одржавање запремине и подршка за скалирање компоненти до замене пилота, регрин. количине на милионе делова годишње. Затражите референце од програма сличне сложености, посетите објекат да бисте проверили опрему и квалитет токова посла и потврдили да могу да подрже инжењерске промене након валидације. Добављачи као што је ИИЦХЕН нуде партнерства у пуном-животном циклусу од дизајна калупа до-производње великог обима и планирања одржавања.


