


Шта раде матрице за штанцање лима и зашто је дизајн матрице битан
Замислите раван челични лим који улази у пресу и излази неколико секунди касније као прецизно обликовани аутомобилски носач, електрични конектор или шкољка посуђа. Та трансформација се дешава унутар калупа за штанцање, а интелигенција која стоји иза сваког успешног дела живи у две дисциплине: дизајн матрице и пракса израде калупа.
Шта је матрица за штанцање лима
Матрица за штанцање је специјална,-јединствена--врста прецизна алатка која сече и обликује лим у жељени облик или профил док се материјал утискује између две компоненте које се спајају постављене у пресу за штанцање.
Једноставније речено,матрице за штанцање металасу пројектовани алати који претварају равну завојницу или празну масу у готове делове кроз контролисане операције сечења, савијања, цртања и обликовања. Горња и доња половина матрице раде заједно под силом притиска да би смицале ивице, пробијале рупе и обликовале геометрију у циклусу који се понавља. Сваки део који видите на панелу врата аутомобила, кућишту уређаја или кућишту електронике вероватно је започео живот унутар једног од ових алата.
Дизајн калупа је инжењерска дисциплина која дефинише како те половине алата међусобно делују: који зазори контролишу квалитет ивица, где материјал тече током обликовања и како свака станица секвенцира операције. Израда калупа је занат превођења тог дизајна у стварност од каљеног челика кроз прецизну машинску обраду, уклапање и подешавање.
Коме је потребан дизајн матрица и знање о изради калупа
Овај чланак служи трима групама чији рад зависи од разумевања основа калупа за лим:
- Дие дизајнерикреирање нових алата од отисака делова, одговорних за прорачуне зазора, распоред трака и спецификацију компоненти.
- Шегрти диемакерсразвијање практичне{0}}вештине у машинској обради, монтирању и склапању уз учење разлога за сваку одлуку о дизајну.
- Техничари за одржавањеодржавање производних калупа у раду, дијагностиковање образаца хабања и извођење оштрења или замене компоненти између планираних ремонта.
Свака улога је у интеракцији са истим алатом из другог угла. Дизајнер треба да предвиди како ће се материјал понашати под оптерећењем. Шегрт треба да разуме зашто је одређени размак наведен пре него што га бруси. Техника одржавања треба да препозна када димензионално одступање сигнализира основни узрок изван једноставног оштрења.
Теорија премошћавања и продајна{0}}подна пракса
Уџбеници довољно добро покривају формуле и класификације. Ветерани продавница носе деценије интуиције о томе како се челик заправо креће. Јаз између ова два извора знања је место где живе скупе грешке: матрице које изгледају исправно на екрану, али захтевају недељама прилагођавања у пробном раду, или рутине одржавања које лече симптоме уз игнорисање узрока на-нивоу дизајна.
Дизајн матрица и пракса израде калупа, као комбинована дисциплина, захтевају и аналитичку строгост и практичну процену. Овај водич повезује то двоје тако што пролази кроз типове калупа, принципе дизајна, избор компоненти, производне токове и стратегије одржавања у секвенци коју прави пројекат прати, од концепта до одрживе производње.
Логична почетна тачка је разумевање која врста матрице одговара датој примени, јер та појединачна одлука обликује сваки низводни избор о сложености, цени и могућностима.
Врсте калупа за штанцање и како одабрати прави
Сваки пројекат штанцања почиње основним питањем: који тип калупа одговара делу, запремини и буџету? Схватите ово погрешно и или ћете потрошити превише на сложеност алата која вам није потребна или ћете подбацити матрицу и борити се са проблемима квалитета током трајања програма. Ево како сеглавне врсте штанцаних матрицаобјашњени у практичном смислу наслагани један против другог.
Упоређене једноставне матрице и сложене калупе
Једноставна матрица обавља једну операцију по једном потезу преса. Може да испразни облик, пробуши рупу или савије прирубницу, али ради само једну од тих ствари у исто време. Оператер учитава материјал, преса се циклуси, а део или отпад се уклања. Једноставне калупе су јефтине за израду и лако се одржавају, што их чини разумним избором за мале{3}}радове или секундарне операције на деловима који су већ делимично формирани на другом месту.
Сложена коцка подиже улог. Обавља више операција сечења истовремено у једној станици током једног притиска притиска. Уобичајени пример је истовремено брисање спољашњег профила и бушење унутрашњих рупа. Пошто се све карактеристике производе у једном ударцу, тачност положаја између рупа и спољне ивице је одлична, а сви ивичњаци су окренути у истом смеру, што поједностављује низводно склапање.
Када мерите прогресивну матрицу у односу на сложену матрицу, узмите у обзир ово: сложени алат кошта мање и гради се брже, а производи равније делове јер се све дешава у једном потезу. Међутим, сложене матрице концентришу целокупно оптерећење сечења на малу површину, што ограничава колико сложена геометрија дела може бити пре него што делови матрице постану превише танки и крхки.
- Користите једноставну коцкукада је обим производње мали, геометрија дела захтева само једну операцију, или буџетска ограничења искључују сложене алате.
- Користите сложену матрицукада је део релативно раван, захтева уске рупе-до-тачности ивице и ради на средњој до великој запремини где је брзина циклуса битна.
Прогресивни дизајн калупа за{0}}производњу великог обима
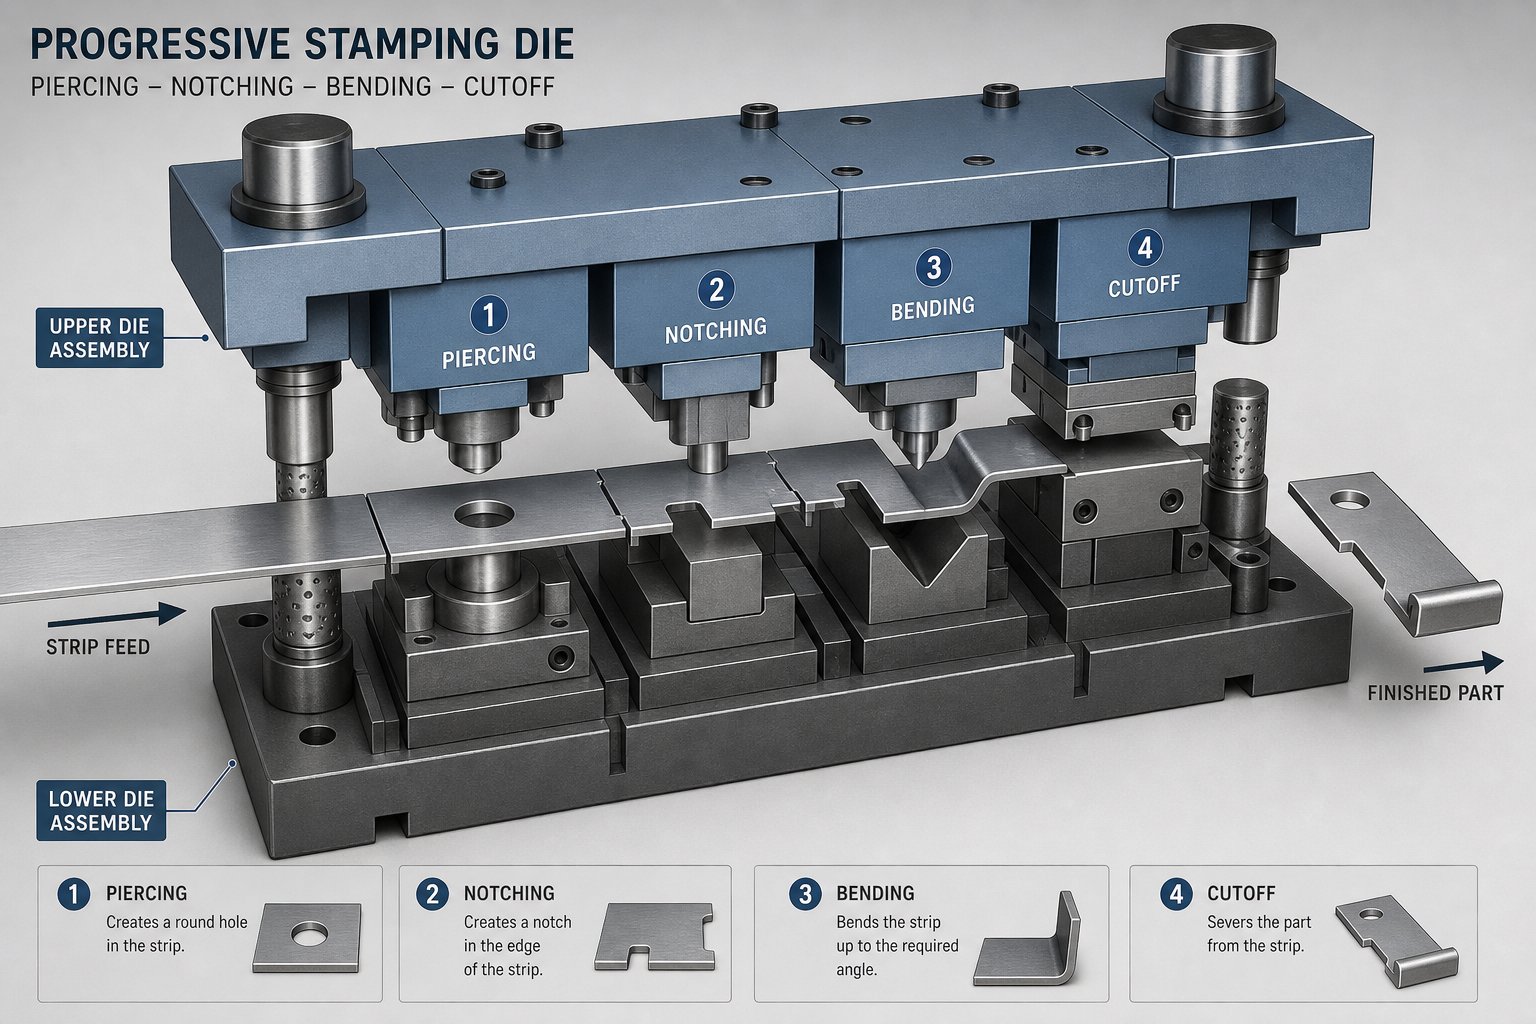
Прогресивне матрице су радни коњи иза{0}}штанцања великог обима. Замислите калем метала који се увлачи кроз матрицу са више станица распоређених у низу. На свакој станици се додаје друга карактеристика: овде избушена рупа, тамо усечен зарез, кривина формирана на следећој станици и коначни пресек на последњој станици који одваја готов део од носеће траке.
Трака напредује за један корак по ходу притиска, тако да сваки циклус истовремено ради на више делова у различитим фазама завршетка. Ова производња која се преклапа је оно што чини да прогресивна умире тако брзо. Они су стандардни избор за аутомобилски програм калупа за штанцање или било коју примену где стотине хиљада (или милиони) делова морају да одржавају чврсте толеранције при брзини.
Кључне предности укључују минимални отпад када је распоред траке оптимизован, ниске трошкове рада пошто је пуњење котура аутоматизовано, и могућност комбиновања сечења, обликовања и савијања у једном континуираном процесу. Компромис је већи почетни трошак алата и дуже време за пројектовање и изградњу. Прогресивне матрице такође нису погодне за операције дубоког извлачења јер део остаје причвршћен за траку током целог процеса.
Преносна коцка решава то ограничење. Код трансферног штанцања, бланко се одваја од траке на првој станици, а затим се механички транспортује кроз следеће фазе формирања помоћу прстију или шина. Овај приступ је идеалан за веће делове или дубоко{2}}увучене геометрије као што су чаше, шкољке и кућишта где материјал мора да тече слободно без ограничења носеће траке. Замислите кућишта мотора, велике структуралне плоче или цилиндрична кућишта. Матрица за пренос великих делова нуди флексибилност са више-станица прогресивног алата без геометријских ограничења.
Одабир правог типа матрице за вашу апликацију
Избор између ових опција своди се на четири варијабле: геометрија дела, обим производње, тип материјала и потребне толеранције. Табела у наставку даје на први поглед оквир за одлучивање.
| Дие Типе | Обим производње | Парт Цомплекити | Типична толеранција | Релативна цена алата | Леад Тиме |
|---|---|---|---|---|---|
| Симпле Дие | Ниско до средње | Једна{0}}функција, основна геометрија | Стандардно (±0,1 мм типично) | Ниско | Кратко |
| Цомпоунд Дие | Средње до високе | Равни делови, више рупа / украса | Чврсто (±0,05 мм рупа-до-ивице) | Умерено | Умерено |
| Прогрессиве Дие | Високо до веома високо | Више{0}}функција, комбиновани рез/савијање/форма | Чврсто (±0,05 мм достижно) | Високо | Дуго |
| Трансфер Дие | Средње до високе | Велики или дубоко{0}}уцртани 3Д облици | Умерено до чврсто | Високо | Дуго |
Равна подлошка са две рупе? Сложена матрица то чини економично. Мали конектор који ради при 600 удараца у минути? Прогресивни алат је јасан одговор. Дубоко-увучени аутомобилски штит који не стане на носећу траку? То је трансфер територије.
Врста материјала такође утиче на одлуку. Дебели,{1}}челици велике чврстоће стварају веће силе резања које могу да оптерете танке сложене пресеке матрице, гурајући избор ка прогресивним распоредима где се оптерећења дистрибуирају по станицама. Супротно томе, танке легуре бакра или алуминијума са добром формацијом отварају више могућности за све типове калупа.
Одабир правог типа матрице закључава структуру трошкова пројекта и плафон квалитета. Али прави инжењерски изазов почиње када се тај избор донесе: одређивање зазора, сила и параметара специфичних за материјал{1}}који контролишу да ли матрица производи добре делове или ствара отпад.
Принципи дизајна калупа који контролишу квалитет делова
Тип матрице поставља архитектуру. Параметри дизајна унутар те архитектуре одређују да ли делови излазе чисти или завршавају у канти за отпад. Чишћење, сила и понашање материјала су три стуба који подржавају сваку успешну операцију штанцања и довођење било које од њих погрешне каскаде у кварове у квалитету које ниједна количина дозводног прилагођавања не може у потпуности поправити.
Ударање-до-Размак матрице и контрола буре
Прорачун зазора од ударца до матрице је најважнија одлука у било којој операцији сечења. Зазор је размак између резне ивице пробијача и резне ивице дугмета матрице, изражен као проценат дебљине материјала по страни. Тај детаљ „по страни“ је битан: ако наведете 10% зазора на материјалу од 1,0 мм, потребно вам је 0,1 мм простора са сваке стране пробоја, а не укупно 0,1 мм.
Одговарајући размак поравнава равни лома на врху и дну радног комада тако да се састају чисто, стварајући срезану ивицу са минималним неравнинама и максималним животним веком матрице.
Када је зазор сувише чврст, зоне лома се пропуштају и формира се секундарна трака за смицање, стварајући грубе ивице, прекомерну топлоту и убрзано хабање ударцем. Превише је лабав и материјал се котрља у отвор пре лома, остављајући тешке неравнине и профил завијене ивице који не испуњава димензионалне спецификације. Оба екстрема скраћују животни век и повећавају-цену дела.
Тхестандардни препоручени размакје отприлике 10% дебљине материјала по страни као општа полазна тачка. Међутим, савремена пракса сугерише да зазори у опсегу од 11-20% могу значајно да смање напрезање алата током бушења и продуже радни век. Тврђи,-материјали веће затезне чврстоће захтевају већи зазор, док мекши материјали и прецизне примене захтевају веће зазоре.
Ево процедуре-по{1}}корак за одређивање дозволе:
- Идентификујте материјал радног предмета и потражите његову затезну чврстоћу или категорију материјала у референтној табели стандардног зазора.
- Измерите или потврдите дебљину материјала који се сече.
- Одредите препоручени проценат зазора по страни на основу врсте материјала (погледајте табелу вашег добављача алата или одговарајући инжењерски приручник).
- Помножите дебљину материјала са процентом зазора да бисте добили вредност зазора по-страни у јединицама дужине.
- Примените овај зазор на обе стране када димензионирате отвор матрице у односу на пробој. За операције слепљивања, отвор матрице одговара жељеној величини бланка, а пробој је мањи за двоструко већи размак. За бушење рупа, пробој одговара жељеној величини рупе, а отвор матрице је предимензиониран за двоструко већи размак.
- Проверите стање алата, јер акумулирано хабање постојеће опреме може захтевати подешавање израчунате вредности.
Једна критична нијанса: мањи размак значи чвршће захтеве за поравнање. Ако ваша преса или сет матрице не могу да задрже позицију унутар појаса зазора, видећете неравне неравнине, прерано одсецање ивица и недоследан квалитет сечења по целом листу.
Разумевање силе затамњења и дозвољеног савијања
Свака операција сечења захтева довољну тонажу преса да би се материјал чистио. Формула слепе силе за лим прати директан однос: сила је једнака ободу реза помноженом дебљином материјала помноженом са снагом материјала на смицање. Специфична вредност чврстоће на смицање варира у зависности од легуре и темперамента, тако да увек референцирајте листове са подацима о материјалима или техничке табеле уместо да претпостављате универзални број.
За сложене празне профиле или шаблоне са више{0}}рупа, збројите укупан обим сечења свих функција које су истовремено укључене. Овај прорачун укупне силе одређује вашу минималну тонажу пресе, са додатним сигурносним фактором који узима у обзир варијабилност материјала, отупљивање алата и ефекте динамичког оптерећења.
Дозвољено савијање у дизајну матрице потпуно се бави другачијим изазовом. Када се лим савија, спољашња површина се растеже, а унутрашња се сабија. Негде између њих лежи неутрална оса, теоријска раван која се нити растеже нити сабија. Додатак за савијање је дужина лука те неутралне осе и одређује колико равног материјала троши свако савијање.
Положај неутралне осе се помера у зависности од односа унутрашњег радијуса савијања и дебљине материјала, што је обухваћено фактором к-. Фактор к- од 0,5 поставља неутралну осу у геометријски центар материјала; у пракси се оса помера ка унутра за чвршће кривине. Ове вредности су емпиријски изведене и требало би да буду извучене из валидираних табела савијања или тест података ваше продавнице, а не претпостављене.
Како својства материјала обликују одлуке о дизајну матрице
Челик се не понаша као апстракција из уџбеника. Прави лим има правац зрна, променљиву дуктилност и досадну тенденцију да се враћа назад након формирања. Свако од ових својстава се директно уноси у избор дизајна матрице.
Правац зрна одређује где ће се вероватно формирати пукотине током савијања. Савијање са зрном, где линија савијања иде паралелно са смером котрљања, ствара слабију кривину која је склона пуцању на спољашњем радијусу. Савијање преко зрна производи јаче савијање-отпорније на пукотине. АсФабрикатор напомиње, мањи унутрашњи радијуси значајно појачавају овај ризик када се савијају паралелно са зрном. Материјали код којих правац зрна утиче на понашање савијања називају се анизотропни, док су они на које се не утиче (попут бакра) изотропни. Дизајнери матрица морају узети у обзир оријентацију бланка у односу на правац котрљања, посебно када су укључени уски радијуси.
Компензација опруге у матрици за штанцање је подједнако критична. Свака кривина жели да се лагано отвори након што се пробој повуче јер се еластична компонента материјала опоравља. Материјали-веће чврстоће више се враћају. Дизајнери калупа компензују прекомерним савијањем, дизајнирајући угао матрице мало изнад мете, тако да се део опушта у спецификацији. Тачан угао компензације зависи од врсте материјала, дебљине, радијуса савијања и методе обликовања, због чега је емпиријско тестирање током тестирања калупа и даље неопходно.
Границе обликовања дефинишу колико се материјал може растегнути пре стањивања до лома. У операцијама извлачења, гранични коефицијент извлачења (ЛДР) описује максимални пречник бланка који се може увући у чашу датог пречника без кидања. Више дуктилни материјали омогућавају већи однос вуче. Прекорачење ЛДР-а за дату легуру значи да дизајн матрице мора да садржи више фаза извлачења са средњим жарењем, или је потребна модификација геометрије дела. Величина зрна такође игра улогу овде: ситнији-материјали се боље опиру пуцању и показују конзистентнију границу течења по целом листу.
Ове материјалне реалности нису изборна разматрања. Они обликују вредности зазора, диктирају редослед станица и одређују да ли матрица производи добре делове при првом поготку или захтева месеце фрустрирајућег прилагођавања. Следећи слој сложености укључује одабир физичких компоненти и алатних челика који морају да преживе ове силе током милиона циклуса.
Компоненте калупа и избор материјала за инжењере алата
Размаци и силе дефинишу шта коцка мора да постигне. Компоненте и материјали одређују да ли ће опстати довољно дуго да би то остварило профитабилно. Матрица није монолитни блок челика. То је склоп специјализованих делова, од којих је сваки изабран за одређену механичку улогу, сваки је подложан различитим обрасцима хабања, и сваки захтева намерну одлуку о избору материјала. Ево како се компоненте и функције матрице објашњене у практичном смислу повезују са горе наведеним параметрима квалитета.
Критичне компоненте матрице и њихове функције
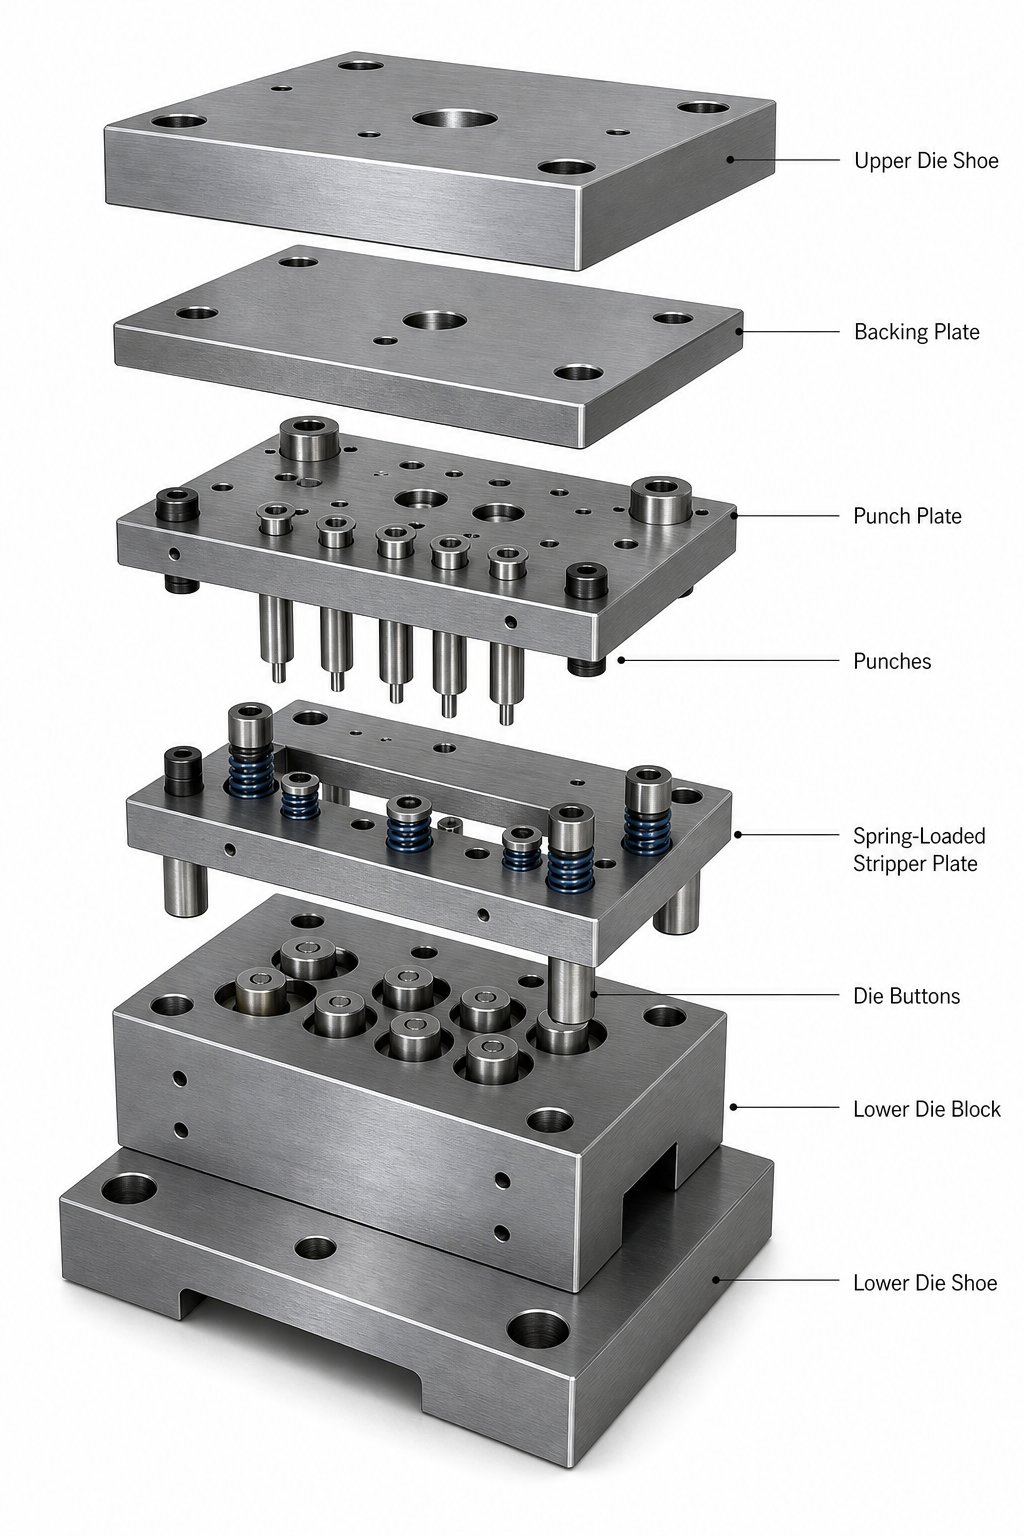
Замислите да калуп за штанцање има три функционална слоја: структуру, вођење и радне елементе. Структурни слој носи оптерећења. Слој за вођење одржава поравнање. Радни слој долази у контакт са лимом и врши само сечење или обликовање.
Терминологија која се овде користи прати конвенције успостављене у АНСИ и ИСО стандардима за алате за штампу, обезбеђујући доследност са индустријском документацијом и каталозима добављача.
- Ципеле (горње и доње):Тешке основне плоче које причвршћују све остало. Доња ципела се причвршћује за лежиште преса, горња ципела се причвршћује за рам. Морају се одупрети скретању под пуном тонажом без померања димензија. Материјали су обично средње угљенични челик (као што је 1045 или 4140) или високо{5}}квалитетно ливено гвожђе за веће комплете где је пригушење вибрација битно.
- Подлоге:Каљене плоче постављене иза пробоја и дугмади за матрице како би се спречило удубљење под високим-притиском у мекши материјал за ципеле. Они рашире концентрисане тачке оптерећења на шире подручје.
- Водећи клинови и чауре:Они одржавају прецизно поравнање између горње и доње половине калупа током читавог хода пресе. Склопови вођица кугличних{1}}лежаја постали су индустријски стандард за прогресивне калупе због нижег трења и лакшег одвајања матрице, док обични тарни клинови остају уобичајени у једноставнијим алатима.
- Ударци:Мушки алати за сечење или обликовање. Њихова геометрија, стил главе и класа материјала су-специфични. Задњи конус иза резне ивице смањује трење током увлачења.
- Дие дугмад:Женски пандан сваком ударцу, пружајући супротну оштрицу. Размак између ударца и дугмета је тај критични параметар о којем се говорило у претходном одељку.
- Пилот игле:Игле за лоцирање{0}}метак које падају у претходно пробушене рупе да би прецизно регистровале траку на свакој прогресивној станици. Без њих, кумулативна грешка увлачења би уништила тачност дела на више станица.
- дизачи:Шине или игле са опругом{0}}које подижу траку са доње површине матрице између потеза, омогућавајући глатко напредовање увлачења без повлачења или хватања за детаље матрице.
Свака компонента мора бити величине, лоцирана и материјално специфицирана као део интегрисаног система. Очврсли удар не значи ништа ако је позадинска плоча иза њега превише мекана, а најбољи прорачун зазора не успева ако водећи клинови дозвољавају да се половине померају током хода.
Избор алатног челика за дуговечност матрице
Избор алатног челика за штанцане калупе је место где инжењерска процена зарађује. Балансирате између тврдоће и жилавости, отпорности на хабање и цене и обрадивости са веком трајања. Ниједна појединачна класа не побеђује на свакој оси, због чега различите компоненте унутар исте матрице често користе различите челике.
Три широке категорије доминирају применом калупа за штанцање:
| Категорија алатног челика | Опсег тврдоће (ХРЦ) | Жилавост | Отпорност на хабање | Типичне апликације за матрице |
|---|---|---|---|---|
| Челици који очвршћавају на ваздуху (нпр. А2) | 57-62 | Добро | Умерено до високо | Пробоји за формирање, делови калупа са ударним оптерећењем, апликације које захтевају отпорност на стругање |
| Високо{0}}угљенични и високо{1}}хромирани челици (нпр. Д2) | 58-62 | Умерено | Врло високо | Пробијање и бушење, дугмад за урезивање, дуготрајне{0}}апликације за сечење |
| Брзорезни челици (нпр. М2) | 60-66 | Добро | Високо | {0}}Станице за пробијање велике брзине где је накупљање топлоте проблем, операције које прелазе 500 степени на врхунцу |
Врсте очвршћавања на ваздуху, као што је А2, нуде бољу жилавост од Д2, што их чини безбеднијим у случајевима када ударни удари или танки попречни- пресеци стварају ризик од пуцања.Д2, радни коњ са високим-угљиком и високим садржајем{2}}хрома, пружа врхунску отпорност на хабање и стабилност димензија након термичке обраде, због чега доминира великим{0}}операцијама слепљивања и пирсинга. М2 и други брзорезни челици-задржавају тврдоћу на повишеним температурама, што је предност у брзо-цикличним прогресивним калупима где би топлота трења омекшала конвенционалне челике за хладно-раду.
Металургија праха (ПМ) варијанте ових разреда нуде префињене, уједначене карбидне структуре које истовремено побољшавају и жилавост и отпорност на хабање. Они коштају више, али често оправдавају премију у захтевним апликацијама.
За станице које штанцају абразивне материјале као што су слојеви од нерђајућег челика или силиконског челика, карбидни уметци за хабање матрице постају једини практичан избор. Волфрам карбид пружа екстремну тврдоћу и век хабања мерену милионима додатних удараца, али његова нижа жилавост значи да му је потребна пажљива подршка. Карбидни умеци су типично лемљени или механички задржани у челичним држачима који апсорбују удар, спречавајући крхки карбид од ломљења под динамичким оптерећењима.
Елементи структуре калупа који контролишу проток материјала
Осим појединачних компоненти, структуралне одлуке које дизајнер доноси о томе како те компоненте међусобно делују одређују да ли материјал тече глатко или се заглави, да ли се делови поуздано избацују или се лепе, и да ли матрица ради без надзора или захтева сталну интервенцију оператера.
Размотрите одлуку о плочици за скидање у односу на опругу. Фиксна плоча за скидање чврсто је причвршћена за матрицу са отворима за пробијање за пролаз ударца. Обезбеђује сталан размак за довод материјала и добро функционише у једноставним применама. За разлику од тога, алат за скидање опруге{3}}помера се са горњом матрицом, притискајући материјал равно током сечења и активно га скидајући са ударца током увлачења. За делове који захтевају равност или материјале који су подложни изобличењу, контролисан притисак опруге за скидање је од суштинског значаја. Компромис је додатна сложеност, одржавање опруге и потреба да се избалансира сила скидања са деформацијом материјала.
Механизми за подизање имају варљиво важну улогу. У прогресивним калупима, трака мора да се подигне изнад формираних елемената у претходним станицама да би напредовала без сметњи. Подизачи-оптерећени опругом подижу траку на сталну висину, али ако је та висина недовољна или опруге ослабе, трака се закачи за елементе сечења, узрокујући погрешно увлачење, извијање материјала и прогресивно оштећење површина матрице.
Дизајн премосног зареза решава специфичан изазов у прогресивним калупима где одређене станице треба да се прескоче током почетног урезивања навоја или приликом покретања делимичних трака. Обилазни зарез пружа рељефну геометрију која спречава сметње када материјал пролази кроз станицу без обраде. То је суптилан детаљ дизајна који одваја матрице којима је потребно десет минута за увлачење од оних којима је потребан сат.
Ови структурални избори, од конфигурације траке за скидање преко висине подизача до геометрије бајпаса, заједно одређују да ли матрица ради пуном брзином производње уз минималну интервенцију или постаје хронични извор застоја. За инжењере алата који се суочавају са сложеним изазовима дизајна калупа који укључују оптимизацију тока материјала, секвенцирање подизача или координацију обилазнице са више-станица, рад са добављачем који је специјализован за ове-тешке проблеме дизајна може значајно смањити временске рокове развоја.Прилагођена решења за штанцањеод искусних партнера као што је ИИЦХЕН нуде дубоку стручност у структури матрице, дизајну компоненти и практичном инжењерингу који одржава прогресивну матрицу поуздано у брзини.
Исправним исправним компонентама и материјалима утврђује се потенцијал матрице. Схватање тог потенцијала захтева превођење дизајна у оптимизовани распоред траке, где угнежђење, дизајн носача и постављање пилота претварају теоријске могућности у стварну ефикасност материјала.
Оптимизација распореда трака и коришћење материјала
Трошкови сировина доминирају економијом штанцања. Истраживања доследно показују да материјал може чинити до 75% укупних оперативних трошкова у постројењу за штанцање. Тај једини број објашњава зашто дизајн траке за прогресивну обраду алата није само инжењерска вежба већ примарна полуга за контролу трошкова делова. Неколико процентних поена побољшања искоришћења, сложеног кроз милионе погодака, преводи се у значајне уштеде током производног века матрице.
Основе распореда траке и стратегија гнежђења
Распоред траке је пројектовани нацрт који диктира како су делови распоређени, оријентисани и поређани на континуалном колуту док се провлачи кроз матрицу. Он дефинише рад сваке станице, материјал који остаје између делова и носећу структуру која држи све заједно. Ако ово урадите како треба, значи да коцка ради брзо и мршаво. Ако погрешно схватите да плаћате отпад на сваком потезу.
Развијање распореда траке из празне геометрије следи логичан низ:
- Издвојите равни празни профил из геометрије готовог дела, узимајући у обзир додатке за савијање и развијене дужине.
- Одредите оптималну оријентацију бланка у односу на смер кретања траке, узимајући у обзир захтеве за смер зрна за све наредне операције савијања.
- Израчунајте минималну дебљину моста (отпадног моста) између суседних празнина и између празнина и ивица траке. Широко прихваћено правило користиБ=1.25т до 1,5т, где је т дебљина материјала.
- Одредите ширину траке (В=делимична ширина + 2Б за маргине ивица) и корак напредовања (Ц=део дужине + Б за међуделни мост).
- Распоредите редослед станица тако да операције сечења, обликовања и савијања прате логичан редослед без сметњи између карактеристика на суседним станицама.
- Проверите да ли су делови носача довољно јаки да прогурају траку кроз све станице без извијања или деформације.
- Израчунајте проценат искоришћености материјала (празна површина подељена површином траке која се троши по делу) и поновите оријентацију или угнежђење ако је испод циља.
Стратегија гнежђења је место где се геометрија сусреће са креативношћу. За једноставне правоугаоне празнине, раван распоред у једном- реду ради добро. Али делови неправилног облика имају користи од угаоног гнежђења, где је бланко нагнуто да би се спојило са својим суседима и троши мање ширине траке. Неки облици чак дозвољавају распоред у два-пролаза: трака једном пролази кроз матрицу, окреће се и поново се увлачи за штанцање делова од преосталог материјала. Сваки приступ тргује уштедом материјала у односу на сложеност калупа.
- Геометрија дела:Неправилни или асиметрични облици се често ефикасније гнезде под угловима, а не у равни са смером увлачења.
- Оријентација зрна:Ако дође до савијања преко критичне осе, оријентација бланка на траци је ограничена смером котрљања завојнице.
- Захтеви за жигосање прорачуна отпадног моста:Тањи мостови штеде материјал, али ризикују да се уврну или заглаве; минимални мост мора да носи бланко поуздано без деформације.
- Доступност ширине траке:Комерцијалне ширине намотаја ограничавају оно што је изводљиво, тако да распоред мора бити усклађен са димензијама залиха које се могу купити.
- Размак међу станицама:За сваку операцију је потребан физички простор за ударце, опруге и подизаче, што поставља практичан минимални корак без обзира на величину празнине.
Дизајн носача и постављање пилота
Носећа трака је скелетни оквир који транспортује радни предмет од станице до станице. Мора бити довољно крут да издржи извијање под силама увлачења, али довољно флексибилан да се прилагоди операцијама формирања где се материјал повлачи вертикално од равни траке.
Два типа носача решавају различите ситуације. Чврсти носач ради за равне делове где трака остаје равна током целог процеса. Носач растезљиве мреже укључује стратешки постављене резове или петље које омогућавају да се носач савије када станица повуче материјал надоле током извлачења или формирања. Без те пројектоване флексибилности, носач се кида или нагиб траке изобличава, уништавајући регистрацију на свакој низводној станици.
Постављање пилот рупе у прогресивну матрицу је оно што одржава све у равни. Пилотне рупе се пробијају на првој станици, а пилотске игле са{1}}метком на свакој следећој станици захватају те рупе како би исправиле било какву мању непрецизност увлачења пре него што се пресе затвори. Положај је важан: пилоти треба да седе у мрежи носача где је материјал стабилан и раван, далеко од формираних елемената који би могли да искриве геометрију рупе. Њихово доследно постављање на сваком кораку осигурава да кумулативна грешка никада не прелази толеранцију.
Максимално коришћење материјала у дизајну калупа
Искоришћеност материјала у штанцању мери се као однос употребљиве празне површине и укупне површине траке потрошене по циклусу. Референтне вредности индустрије циљају преко 75%, алистудије о прогресивном штанцањуоткривају да конвенционални распореди често производе стопе отпада у распону од 16% до 60%, са просечним потенцијалом уштеде између 28% и 41% који се може постићи кроз редизајниран распоред компоненти.
Мале промене у оријентацији празнине могу да произведу превелики добитак у коришћењу. Истраживање алгоритама гнежђења заснованих на суми Минковског{1}} показује да чак и делимична угаона подешавања положаја дела на траци могу да промене искоришћеност за неколико процентних поена. За велике{3}}програме који штампају милионе делова годишње, та геометријска префињеност директно смањује куповину калемова и трошкове руковања отпадом.
Савремени ЦАД алати са модулима параметарског распореда трака омогућавају дизајнерима да брзо тестирају десетине оријентација и конфигурација угнежђења, упоређујући проценте коришћења пре него што се посвете конструкцији калупа. Ова виртуелна итерација замењује ручну пробу-и-грешку из прошлих деценија, где је искуство дизајнера било једини доступан механизам за оптимизацију.
Распоред траке закључава цену материјала по делу. Али такође дефинише нешто једнако последично: физички редослед операција које матрица мора да изврши, што заузврат диктира све у вези са производним процесом који доводи ту матрицу од ЦАД модела до каљеног челика на лежишту пресе.
Вежбање израде калупа од дизајна до пробе
Распоред траке на екрану и каљена матрица у преси су раздвојени недељама прецизне производње, при чему се сваки корак гради на последњем са толеранцијама које не остављају простора за нагађање. Процес израде калупа корак по корак трансформише ЦАД геометрију у физички челик кроз секвенцу у којој је редослед битан колико и квалитет извршења. Прескочите корак, пожурите са топлотном обрадом или брусите пре отклањања стреса-, а готова алатка плаћа за то нестабилношћу димензија сваки пут када се преса окреће.
Од ЦАД модела до готових компоненти калупа
Замислите прогресивну матрицу са двадесет удараца, осам дугмади за матрице, две плоче за скидање и десетине компоненти за подршку. Сваки од њих прати производни пут који диктира његова геометрија, материјал и функција. Ево типичног тока посла од сирове залихе до састављене матрице:
- Набавка материјала и груба обрада:Блокови од алатног челика се пиле на велике димензије. ЦНЦ глодање уклања расути материјал до -мрежног облика, остављајући материјал за брушење и завршну обраду на свим критичним површинама (обично 0,25-0,50 мм по страни).
- Ослобађање од стреса:Грубо{0}}обрађене затворе подлежу ослобађању од напрезања да би се стабилизовала унутрашња напрезања настала током глодања. Ово спречава савијање током накнадне топлотне обраде.
- Термичка обрада:Компоненте су каљене и каљене до циљане тврдоће. Секвенцирање је важно: топлотна обрада се дешава пре завршне обраде јер процес уводи промене димензија. Двоструко или троструко каљење помаже у стабилизацији микроструктуре и смањењу задржаног аустенита.
- Заврши млевење:Површинске брусилице доводе равне површине до коначних димензија и паралелности. Цилиндрично брушење рукује округлим компонентама као што су вођице и чауре. Све критичне монтажне површине постижу равност унутар микрона.
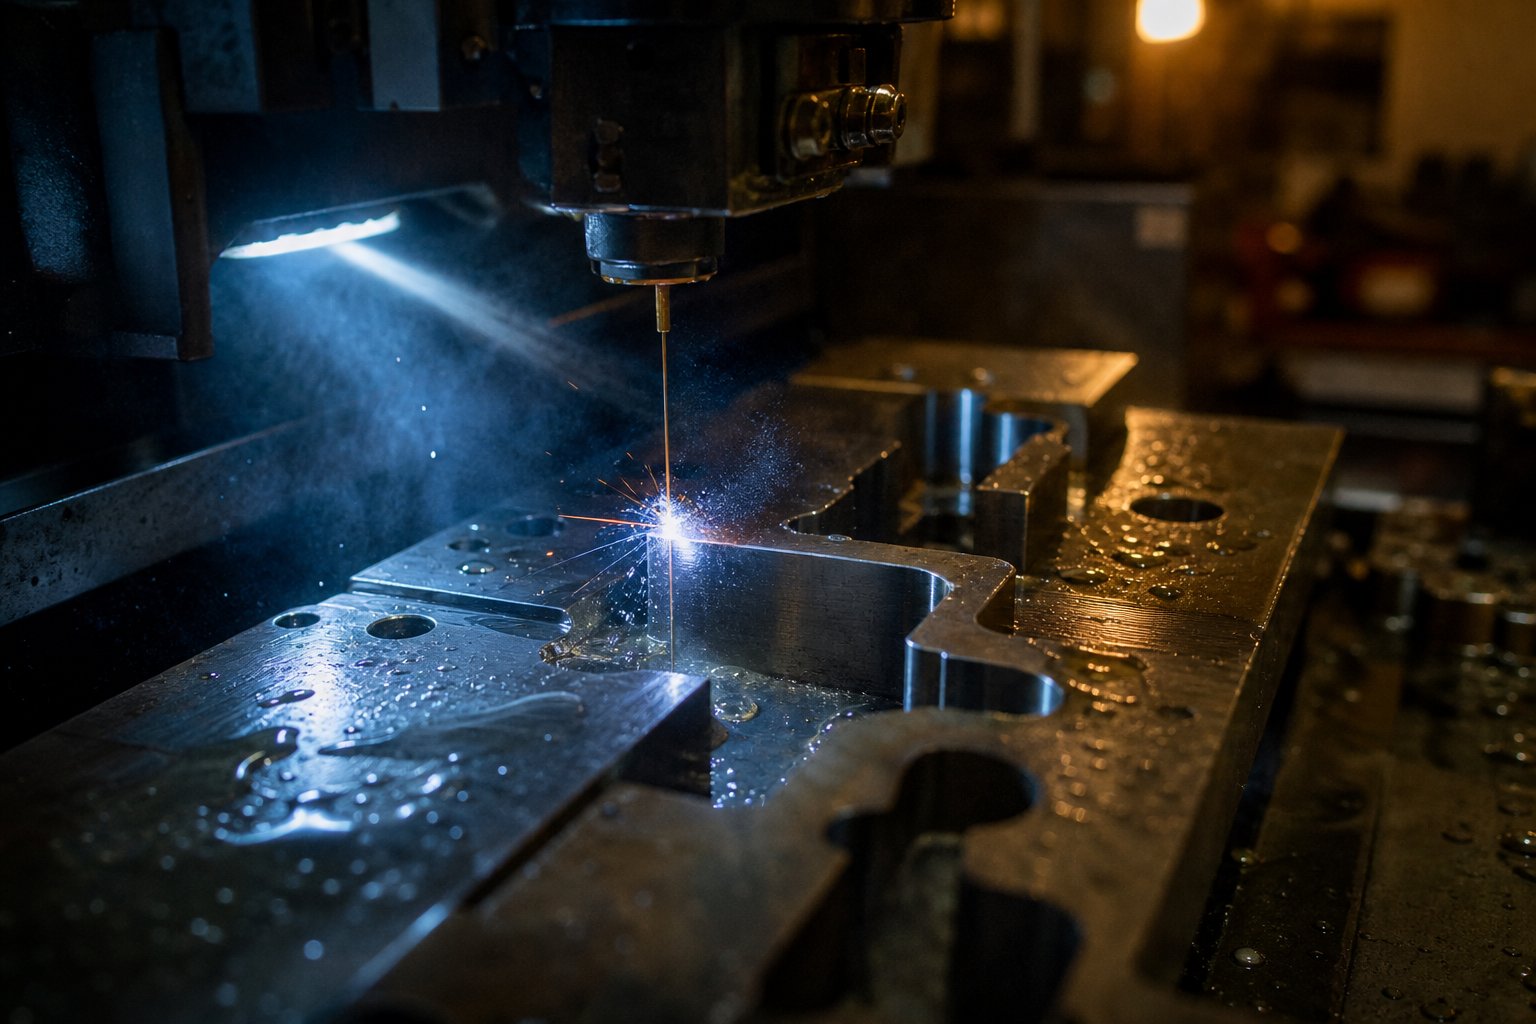
- ЕДМ жице за прецизне профиле:Комплексни отвори на матрицама, профили пробијања и неправилне геометрије секу се машинском обрадом жице са електричним пражњењем. Жица сагорева каљени челик без механичке силе, стварајући профиле тачне до 0,0002 ин. (5 микрона) укупно, без изобличења зоне{4}}под утицајем топлоте.
- Завршне операције:Полирање, лепљење или брушење критичних површина за формирање и цртање радијуса. Завршна обрада директно утиче на проток материјала током операција обликовања.
- Монтажа и монтажа:Компоненте се склапају у ципеле за матрице. Рупе за клинове су развртане, ударци су постављени на држаче, а сви зазори су верификовани у складу са спецификацијама дизајна.
- Умре уочавање:Састављена матрица се ставља у пресу за уочавање да би се проверили контактни шаблони и висине затварања пре него што се пређе на производну пресу.
ЕДМ жице за штанцање компоненти калупа заслужује посебан нагласак. АсТехничко упутство КММ Групедетаљима, ова технологија омогућава дизајнерима да произведу компактније калупе са мање станица и мањим пресама искоришћавањем велике чврстоће обруча једноделних -секција калупа. Техника "убијање из матрице", где пуж из отвора матрице постаје сам удар, обезбеђује савршено поравнање између компонената које се спајају. Пошто се сечење жице дешава након термичке обраде, нема металуршке промене на еродираној површини, елиминишући изобличење које би угрозило зазоре на којима сте толико напорно радили да бисте израчунали.
Дизајнирање специјално за жичану ЕДМ захтева пажњу на постављање почетне рупе, минималне радијусе углова (постижни до 0,002 ин./50,8 микрона са фином жицом) и углове конусног рељефа. Општа толеранција од плус или минус 0,0005 ин. (12,7 микрона) је стандардна, са строжим вредностима које се могу постићи обраним резовима уз додатну цену. Ове могућности чине жичани ЕДМ незаменљивим за штанцање метала у калупу где тачност профила директно контролише квалитет делова.
Спецификације штампе које ограничавају дизајн матрице
Ево нечега што дизајнери шегрти уче на тежи начин: штампа није генерички извор силе. Његове физичке димензије и механичке карактеристике намећу чврсте границе свакој одлуци о дизајну матрице, а та ограничења морају бити решена од првог дана, а не откривена током инсталације.
Четири спецификације штампе најдиректније обликују дизајн калупа:
- Капацитет тонаже:Укупна сила сечења и обликовања израчуната током пројектовања мора пасти испод номиналног капацитета пресе, обично са сигурносном маргином од 20-30%. Прекорачење капацитета ризикује оштећење рама преса, пуцање калупа и опасне услове преоптерећења.
- Величина кревета:Отисак матрице (димензије ципеле) мора физички да стане у оквир пресе. За матрице за пренос, кревет мора да прими све станице плус простор за преносне прсте и уклањање отпада.
- Дужина хода:Укупан вертикални ход овна мора премашити захтев за отворену висину матрице. То значи довољно простора за убацивање материјала, подизање формираних делова и увлачење свих удараца без сметњи. Кратки потези ограничавају дубину формирања и висину подизања траке.
- Висина затварача:Растојање од површине подупирача до предње стране у доњој мртвој тачки. Затворена висина склопљене матрице мора одговарати опсегу висине затварања пресе (подесиво унутар граница). Матрица дизајнирана превисока или прекратка за доступну штампу једноставно неће радити.
Дизајн матрице за пренос уводи додатна ограничења. Као што је наведено уПокривеност Фабрикатора о операцијама преноса, дизајнери морају узети у обзир дужину нагиба система преноса (минимална и максимална), дужину стезаљке, висину подизања и повратну путању преносних прстију током притиска наниже. Ако број потребних станица помножен дужином корака премашује капацитет преса, пројекту је потребна већа преса или суштински другачији производни приступ.
Искусни дизајнери калупа захтевају комплетне спецификације штампе пре него што нацртају једну линију. Тонажа, величина кревета, ход, висина затварања, удари у минути, локације отварања отпада, димензије прозора за довод калема: све ово улази у дизајн као фиксни параметри, а не као накнадна размишљања.
Тестирање и уметност практичног прилагођавања
Тестирање је место где се теоријски дизајн сусреће са стварним понашањем материјала, а њих двоје се ретко савршено слажу у првом покушају. Чак и са софтвером за симулацију формирања, варијабле као што су трење, отклон притиска, нагомилавање топлоте и стварна својства материјала (у односу на номиналне спецификације) стварају јаз између предвиђених и посматраних резултата.
Проба и подешавање матрице обично следи овај образац: састављена матрица иде у пробну пресу, почетни ударци се праве смањеном тонажом и брзином, а резултујући делови се мере према спецификацијама. Одступања од циља покрећу дијагностички процес који ради уназад од симптома до узрока.
Уочавање калупа и плаво{0}}подударање су основне технике у овој фази. Произвођач калупа наноси танак слој инжењерског плављења (пруско плаво) на површине за формирање, затвара калуп на материјалу и испитује резултујућу контактну шару. Области које показују јак плави пренос указују на високе тачке које носе превелики притисак. Подручја без трансфера откривају ниске тачке на којима матрица не долази у контакт са материјалом. Диемакер затим ручно-уклапа ове површине, ослобађајући високе тачке и стварајући ниске области док контактни образац не буде уједначен у свим регионима формирања.
Компензација опруге је често највећи пробни изазов за станице за савијање и формирање. Арт Хедрик, научник ветеран, наглашава да би дизајнери требало да се фокусирају на превенцију повратног удара, а не на корекцију, и да значајне промене у озбиљности напрезања узрокују да се делови изврћу и преврћу. Током пробе, ако се део са прирубницом отвори изнад толеранције, корекција може укључити повећање угла преокрета, додавање станице за поновни удар или модификовање геометрије вучне перле да би се напрезање равномерније распоредило.
Прилагођавања протока материјала представљају још једну уобичајену резолуцију за тестирање. За операције цртања, произвођач диемакер упоређује стварно извлачење-у мерењима око празног периметра са предвиђањима симулације. Ако извештај о могућности обликовања показује 35 мм унутрашњег протока у датој области, али матрица производи само 30 мм, алату је потребна модификација да би се постигло тих додатних 5 мм протока, било да се ради о промени радијуса, изменама вучне перле или подешавању притиска држача празног материјала.
Три практичне стратегије значајно смањују трајање пробе:
- Користите стварни материјал за испробавање:Нека тест затезања пробног материјала-да потврдите да се његова механичка својства поклапају са уносима симулације. Неслагања између номиналних и стварних својстава објашњавају већину изненађења са првим{2}}погоцима.
- Направите извештај о могућности обликовања:Документујте параметре симулације, укључујући коефицијенте трења, притиске држања, димензије празнине и предвиђена мерења{0}} тако да техничар за тестирање има конкретне циљеве које треба да усклади.
- Контролишите проток метала геометријом, а не силом:Цртање перли и радијуса обезбеђују доследну, поновљиву контролу протока. Ослањајући се искључиво на притисак држача празног материјала за ограничавање материјала ствара осетљивост на варијације материјала и нестабилност процеса.
Матрица која напушта пробну производњу добрих делова спремна је за валидацију производње. Али „спреман за производњу“ не значи „заувек ради без пажње“. Силе, температуре и циклуси који се понављају који производе делове такође производе хабање, а управљање тим хабањем је оно што одваја матрицу која годинама ради профитабилно од оне која постаје хронична главобоља одржавања у року од неколико месеци.
Одржавање калупа и решавање проблема у производњи
Матрица која излази из пробног рада са чистим деловима је доказала свој дизајн. Да ли и даље ради чисто након 500.000 погодака зависи у потпуности од дисциплине одржавања. Лоше одржавани алати не производе само лоше делове; оштећује пресе, повређује оператере и претвара -инвестицију у алате са шест цифара у стални центар трошкова. Разлика између распореда одржавања калупа за штанцање који функционише и оног који постоји само на папиру мери се у стопама отпада, непланираним застојима и по{6}}трошку по делу.
Ево непријатне истине: већина радњи са ознаком „одржавање калупа“ заправо покреће програме за поправку калупа. Као стручњак за штанцањеАрт Хедрик истиче, ако ваше свакодневне активности укључују поправљање сломљених јастучића, заваривање оштећених делова након што клинови испадну или копање срушених делова из калупа за извлачење, то је поправка, а не одржавање. Право превентивно одржавање се бави предметима којима је потребна редовна пажња без обзира на то колико је матрица била пројектована.
Планови превентивног одржавања за производне калупе
Функционални програм одржавања ради у дефинисаним интервалима везаним за број удараца, а не за календарске датуме. Матрица која ради 200 удараца у минути акумулира хабање много брже од једног циклуса при 40 СПМ, тако да распореди засновани на времену{3}}у потпуности промашују суштину. Пратите поготке и изградите своје инспекције и сервисне прекретнице око стварног обима производње.
Свака коцка која се враћа из производње треба да прође кроз ове контролне тачке пре него што се врати на полицу:
- Проверите да ли су сви причвршћивачи затегнути; потражите лабаве или недостајуће игле за типле које би могле омогућити померање секција.
- Прегледајте да ли на ивицама сечења постоје струготине, отупљења или пукотине. Измерите висину шиљака на последњим произведеним деловима да бисте проценили хитност оштрења.
- Испитати опруге на пукотине од замора или учвршћивање (трајна компресија). Замените све опруге које се приближавају крају њиховог номиналног века трајања.
- Прегледајте хабајуће плоче, зупчасте површине и радијусе формирања да ли се нагриза или покупи материјал. По потреби поново избрусити и ремонтовати.
- Очистите све остатке, укључујући пужеве, комаде и накупине мазива из сваке шупљине и отвора за чишћење.
- Подмажите све спојне површине матрице, вођице и зупчасте механизме.
- Проверите да ли су сви заштитни елементи постављени и функционални.
- Темељно осушите матрицу како бисте спречили стварање рђе током складиштења.
- Уверите се да су сви резни ударци учвршћени у својим држачима без лабавости приликом ротације.
Интервали оштрења варирају у зависности од материјала и захтева производње, али практична смерница је да се оштре пре него што ивице пређу максимално дозвољену спецификацију дела. Чекање док се оператери не жале значи да матрица већ неко време производи маргиналне или одбациве делове. Проактивно оштрење, покренуто циљаним бројем потеза потврђеним на основу историјских података мерења заоштрености, одржава делове у спецификацијама доследно.
Приликом оштрења, избор брусних точака је важнији него што већина продавница схвата. Челици за алате попут Д2 и метали у праху садрже чврсте карбидне базене који су отпорни на конвенционалне точкове. Точак који се пуни уместо да се слободно поквари ствара прекомерну топлоту, која може да омекша, загреје-проверу или напукне сам део који покушавате да вратите. Користите расхладну течност, консултујте се са добављачем абразивних средстава у вези са материјалом{5}}одговарајућим точковима и брусите углове смицања који балансирају силе сечења на делу матрице да бисте одржали поравнање-на-дугме.
Решавање неравнина и димензионалног одступања
Када делови почну да не успевају да прегледају, симптом указује на узрок ако знате како да га прочитате. Решавање проблема са формирањем неравнина у штанцању, на пример, скоро увек води уназад до деградације зазора. Ударци и дугмад се прогресивно троше, повећавајући ефективни размак између њих. Тај растући размак значи да се материјал котрља даље у зону чишћења пре лома, стварајући теже бразде при сваком следећем удару.
Димензионални дрифт прича другу причу. Када се локације рупа или димензије профила постепено померају током производног циклуса, основни узрок је обично неусклађеност изазвана хабањем-: олабављење клинова за вођење, померање делова матрице на истрошеним типлама или губитак приањања на држачима бушотина. Изненадна померања димензија, насупрот томе, сугеришу механички квар као што је сломљена типла, напукли део матрице или померени сноп подложака.
Узроци и решења за повлачење пужева заслужују посебну пажњу јер један извучени пуж провучен кроз прогресивну матрицу може оштетити сваку низводну станицу у једном потезу. Пугови се лепе за површине пробоја због вакуумских џепова створених закривљеношћу пужева, великих зазора за сечење који елиминишу ефекат задржавања -приањања, магнетизованих удараца услед површинског брушења или заморних опружних избацивача који више не гурају цев. Ефикасне противмере укључују одзрачивање малих отвора за ваздух кроз центре за пробијање да би се прекинуо вакуум, коришћење обрнутих-конусних дугмади који држе заглавке у компресији, инсталирање ејектора са опругом{4}}, демагнетизацију свих компоненти након брушења и смањење вискозитета мазива у проблематичним областима.
Следећа табела приказује најчешће симптоме производње са њиховим вероватним основним узроцима и корективним радњама:
| Симптом | Вероватно основни узрок | Цоррецтиве Ацтион |
|---|---|---|
| Прекомерни или растући неравнини | Хабање бушотина/дугмада повећава ефективни зазор | Оштрите резне ивице; проверите размак и ресетујте ако је изнад толеранције |
| Неравнине само на једној страни | Неусклађеност-за-убојица (хабање вођице, лабави делови) | Проверите истрошеност вођица/чахура; прегледајте типле и поново затегните делове калупа |
| Постепено померање димензија | Похабајте компоненте водича, пилотске игле или функције за лоцирање | Замените истрошене пилоте; ребусх гуидес; проверите тачност регистрације траке |
| Изненадна промена димензија | Сломљена типла, напукли део или померена компонента | Раставити и прегледати; замените неисправне компоненте; проверите висину затварача |
| Пуж који се повлачи на траку | Вакуум, превелики зазор, магнетизам или слаби избацивачи | Вент пунцхес; инсталирати дугмад за задржавање; демагнетизовати; замените опруге избацивача |
| Превремени лом ударца | Прекомерно смичуће оптерећење, неусклађеност, недовољна подлога или нетачна класа челика | Проверите поравнање; проверите тврдоћу подлоге; проценити избор челика; додати угао смицања |
| Погрешно увлачење траке или копча | Слабе или сломљене опруге подизача; остаци на путу за напајање; нетачно време ослобађања хране | Замените опруге подизача; цлеан дие; подесите време увлачења притиска и угао отпуштања |
Дијагностички приступ је једноставан: посматрајте симптом, идентификујте да ли се појавио постепено или изненада, лоцирајте где се на делу или траци јавља дефект и пратите уназад од те локације до одговорне компоненте матрице. Постепени почетак значи хабање. Изненадни почетак значи неуспех. Локација на делу упућује директно на станицу или компоненту која је укључена.
Продужење животног века матрице кроз дизајн и површинску обраду
Реактивно одржавање одржава матрицу у раду. Проактивне стратегије продужавају интервал између сваког сервиса, побољшавајући начин на који продужити век трајања штанцане матрице далеко изнад основних очекивања. Три приступа дају мерљиве резултате:
Површински третмани и премазидодајте баријеру{0}}отпорну на хабање без промене геометрије компоненте.ПВД (Пхисицал Вапор Депоситион) премазинанесите ултра-танке филмове (обично 1-5 микрона) материјала као што су ТиН, ТиЦН или АлТиН на очврсле компоненте матрице. Ови премази побољшавају површинску тврдоћу до 3000+ ХВ, смањују трење и нагризање и одолијевају термичкој деградацији. Пошто су фолије конформне и изузетно танке, не утичу на толеранције димензија или зазоре-до-убијања. Премази на бази АлТиН- су посебно ефикасни за прогресивне штанце који раде на челику високе чврстоће, док ТиЦН смањује хабање лепка и накупљање материјала у станицама за формирање. Многе продавнице поново премазују ударце и дугмад након сваког циклуса поновног брушења како би повратили отпорност на хабање уз минималне трошкове.
Модификације дизајнакоји смањују концентрацију напона продужавају век компоненти на извору. Додавање већих полупречника на рамена пробоја, укључивање одговарајућих углова смицања да би се смањила вршна сила резања и одређивање адекватне дебљине попречног пресека-за танке ударце, све то спречава услове који узрокују превремени отказ. Понекад најдуготрајније-решење за хронични проблем лома није бољи челик или чешће оштрење. То је редизајн компоненте како би се елиминисао узлазни фактор који га стално узрокује.
Надоградње материјалаза станице са хроничним хабањем померају економију. Замена Д2 пробоја који треба да се оштри на сваких 50.000 удараца са верзијом од карбида{4}}уметнутом која траје 500.000 удараца кошта више унапред, али елиминише девет циклуса оштрења и повезано време застоја. Одлука се своди на обим производње: програми великог{8}}обима оправдавају премијум материјале јер трошкови одржавања по-делу опадају чак и када се улагање у алате повећава.
Дисциплина одржавања, вештина решавања проблема и стратегије{0}}продужења века заједно одређују да ли матрица за штанцање обезбеђује пројектовани повраћај улагања или црпи ресурсе током свог производног века. Ове могућности такође откривају много тога о организацијама које праве и подржавају алате за штанцање, што је управо оно што је важно када се оцењује партнер за дизајн матрице за сложене,{2}}програме великог обима.
Избор партнера за дизајн матрице за сложене пројекте штанцања
Одржавање матрице у производњи је један изазов. Његово правилно пројектовање и прављење на првом месту је нешто друго, а за сложене програме са уским толеранцијама, прогресивним распоредом на више-станица или захтевним захтевима за проток материјала, тај изазов често превазилази оно што један инжењерски тим може да реши сам. Знати како одабрати партнера за дизајн матрице постаје једнако важно као и познавање самог дизајна матрице.
Процена партнера за дизајн матрице за сложене пројекте
Компетентна радионица за матрице може да обради компоненте за штампање. Изузетно поставља питање штампе пре сечења челика. Разлика се види у алату који ради великом брзином без хроничног прилагођавања у односу на алат који ради на папиру, али се бори против вас у производњи. Шта то двоје раздваја?
Потражите партнере који показују истинску дубину у овим областима:
- Стручност за структуру калупа:Да ли могу да објасне зашто су за вашу апликацију изабрали одређену конфигурацију уређаја за скидање, висину подизача или геометрију обилазног зареза? Партнери који подразумевано користе исту архитектуру матрице без обзира на сложеност дела су црвена заставица.
- Овладавање зазором и контролом гребања:Да ли они оптимизују зазор-до-зазора на основу ваших стварних захтева за материјалом, дебљином и квалитетом ивица или примењују општи проценат на све стране?
- Решавање-проблема са протоком материјала:За станице за формирање и цртање, да ли могу да покажу искуство у управљању увлачењем-у, контролисању склоности борама и компензацији одскока кроз геометрију, а не грубу силу?
- {0}}Унутарња могућност израде алата:Добављачи са-домаћим инжењерингом и израдом алата могу брже да понављају, одржавају чвршћу комуникацију између намере дизајна и{1}}извођења у радњи и решавају проблеме са пробним радом без одлагања примопредаје између различитих организација.
- Итерација заједничког дизајна:Најбољи партнери третирају ваш инжењерски тим као сараднике, а не као примаоце{0}}поруџбина. Они потискују карактеристике које ће изазвати главобоље у производњи, предлажу алтернативе које смањују трошкове и деле резултате симулације пре него што се посвете челику.
- Доказано искуство у индустрији:Затражите конкретне примере калупа које су направили за сличне геометрије делова, материјале и запремине. Искуство са вашим типом апликације, било да се ради о аутомобилској структури, електричном конектору или кућишту уређаја, смањује криву учења која се иначе одвија током вашег испробавања.
Кључне могућности које треба тражити у прилагођеним решењима за калупе
Комплексне услуге инжењеринга штанцаних калупа превазилазе изградњу онога што наведете. Права вредност се појављује када партнер идентификује проблеме које још нисте видели: распоред траке који троши материјал, секвенцу станице која ствара непотребан стрес на носећим мрежама или радијус формирања који ће генерисати расцеп у производном материјалу који је тврђи од номиналне спецификације.
Када процењујете прилагођена решења за штанцање, дајте приоритет добављачима који нуде подршку од{0}}до-краја од концепта до валидације производње.ИИЦХЕНпредставља пример овог модела, повезујући инжењере алата за пројектовање-велике експертизе у вези са структуром матрице, спецификацијом компоненти, дизајном пробоја и подизача, геометријом заобилазног зареза, оптимизацијом контроле шиљака и инжењерингом протока материјала. Њихов фокус на инжењерски-интензивне аспекте развоја калупа чини их веома погодним за програме где стандардни алати каталога не успевају, а решавање прилагођених проблема-управља резултат.
Осим сваког појединачног добављача, користите ове критеријуме за процену добављача као практичну контролну листу пре него што се посветите партнерству:
- Затражите референце од пројеката са упоредивим захтевима по сложености, материјалу и запремини.
- Питајте о њиховом процесу пробе: да ли прво-искључују делове на сопственим машинама пре испоруке или ваша производна штампа постаје платформа за тестирање?
- Потврдите квалитетну опрему и објекте укључујући ЕДМ жице, ЦНЦ обрадне центре, површинско брушење и-кућну топлотну обраду или квалификоване партнере за топлотну обраду.
- Процените одзив током фазе цитирања. Партнер споро реагује пре него што добије ваш новац ретко убрзава после.
- Проверите да ли нуде сталну подршку за одржавање матрице или уговоре о доживотном сервису који штите вашу инвестицију у алате након покретања производње.
Дисциплине које се обрађују у овом водичу, од прорачуна зазора и оптимизације распореда трака до подешавања пробног рада и превентивног одржавања, представљају базу знања коју ваш партнер за матрице треба течно да демонстрира. Добављач који дубоко разуме ове принципе ће изградити алат који ради дуже између сервисних интервала, производи чистије делове од првог удара и елегантније се прилагођава када се захтеви за материјалом или запремином промене усред-програма. То је повраћај од избора партнера, а не само продавца.
Често постављана питања о дизајну матрица за штанцање лимова и пракси израде калупа
1. Која је разлика између прогресивне и сложене матрице?
Сложена матрица обавља више операција сечења истовремено у једној станици током једног притиска притиска, производећи равне делове са одличном прецизношћу од рупа-до{1}}. Прогресивна матрица користи више станица распоређених у низу, при чему трака напредује за један корак по потезу, тако да сваки циклус ради на неколико делова у различитим фазама завршетка. Прогресивне матрице подносе већу сложеност делова укључујући комбиновано сечење, савијање и обликовање, док сложене матрице нуде ниже трошкове алата и бољу равност делова за једноставније геометрије. Изаберите сложене алате за равне делове средње{5}}обине којима су потребне уске толеранције положаја и прогресивне алате за делове са више функција-запремина са више{7}}конструкција који захтевају аутоматизовано пуњење калема.
2. Како израчунавате размак од ударца-до-матрице за штанцање лима?
Зазор-до-матрице се израчунава као проценат дебљине материјала по страни. Стандардна почетна тачка је отприлике 10% по страни, мада модерна пракса често користи 11-20% да би се смањило оптерећење алата и продужио век матрице. Процедура укључује идентификацију материјала радног комада, потврђивање дебљине залихе, тражење препорученог процента зазора из техничких референтних табела на основу типа материјала и затезне чврстоће, затим множење дебљине са тим процентом да би се добио зазор по страни. За слепљење, отвор матрице одговара жељеној величини бланка, док је пробој мањи за двоструко већи размак. За бушење рупа, бушилица одговара жељеној величини рупе, док је отвор матрице превелик за двоструко већи размак. Тврђи материјали захтевају већи зазор, док мекши материјали и прецизан рад захтевају веће зазоре.
3. Шта узрокује формирање неравнина у калупима за штанцање и како то поправљате?
Формирање неравнина првенствено је резултат смањеног зазора-до-матрице узрокованог прогресивним хабањем ивица. Како се ударци и дугмад троше, ефективни размак између њих се повећава, омогућавајући материјалу да се котрља даље у зону зазора пре ломљења, што производи теже неравнине са сваким узастопним ударцем. Једно{4}}обочине указују на неусклађеност ударца-на-матрице због истрошених вођица или лабавих делова матрице. Корективне радње обухватају оштрење резних ивица пре него што ивице пређу дозвољену спецификацију дела, проверу и ресетовање зазора ако је прекорачио толеранцију, проверу хабања вођица и чаура и проверу типлова како би се осигурало да делови матрице остану правилно постављени. Проактивно оштрење изазвано циљевима броја потеза, а не визуелном инспекцијом, спречава продужене низове маргиналних делова.
4. Који алатни челик је најбољи за штанцање печата и дугмади?
Најбољи алатни челик зависи од специфичне примене. Д2 (високи-угљеник са високим-хромом) доминира великим-обликовањем и пирсингом јер нуди врхунску отпорност на хабање и стабилност димензија након термичке обраде. А2 (отврдњавање на ваздуху-) пружа бољу жилавост од Д2, што га чини пожељнијим тамо где ударни удари или танки попречни пресеци- стварају ризик од ломљења, као што је формирање удараца под динамичким оптерећењима. М2 (брзо-челик) задржава тврдоћу на повишеним температурама, што је предност у брзо-прогресивним матрицама где би топлота трења омекшала конвенционалне челике за хладну{14}}раду. За станице за штанцање абразивних материјала као што су слојеви од нерђајућег челика или силиконског челика, уметци од волфрам карбида пружају екстремни век трајања који се мери милионима додатних удараца. Варијанте металургије праха ових разреда нуде побољшану жилавост и отпорност на хабање истовремено захваљујући рафинираним карбидним структурама.
5. Како бирате поузданог партнера за дизајн калупа за сложене пројекте штанцања?
Процените потенцијалне партнере у погледу стручности у вези са структуром матрице, владања зазором и контролом ивичњака, способности-решавања проблема протока материјала и-капацитета за израду алата у кући. Снажан партнер доводи у питање ваш дизајн пре него што сече челик, оптимизује зазор на основу стварних захтева за квалитет материјала и ивица, а не на општим процентима, и демонстрира искуство у управљању увлачењем-у и повратку кроз геометрију. Провајдери као што је ИИЦХЕН специјализовани су за пројектовање-тешких изазова са калупима за штанцање који покривају структуру матрице, спецификацију компоненти, дизајн подизача, геометрију обилазног зареза и инжењеринг тока материјала. Кључни критеријуми евалуације укључују тражење референци од упоредивих пројеката, потврђивање да ли они први-изводе делове на сопственим машинама, верификацију квалитетне опреме као што су жичана ЕДМ и ЦНЦ обрада, и процену одзива током фазе понуде.


