


Шта су обилазни зарези и зашто су важни у дизајну матрице
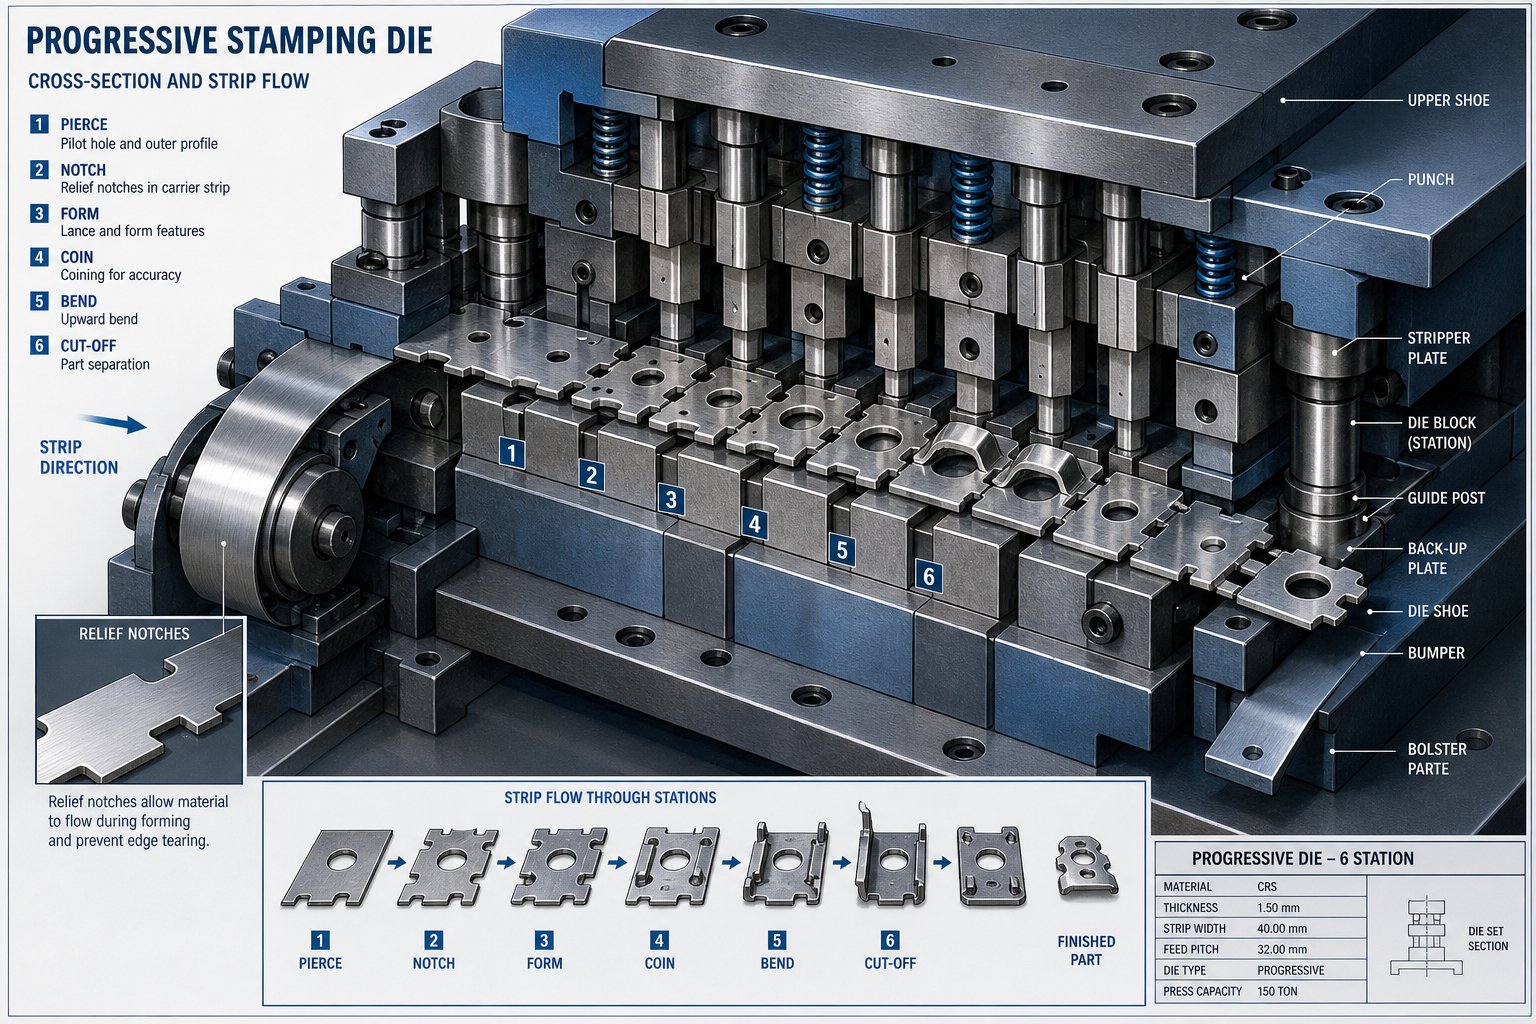
Замислите металну траку која напредује кроз прогресивну коцку. На станици три, прирубница се формира према горе. На станици четири, трака треба да се помери напред, али та подигнута прирубница је сада на путу суседног алата. Шта се дешава? Судар, огреботине или потпуно погрешно увлачење. Ово је тачан проблем који решавају зарези.
Шта су обилазни зарези у прогресивним калупима
Обилазни зарез је локално рељефно или изрезивање додато прогресивном распореду матрице која спречава сметње између претходно формираних карактеристика и низводног алата током напредовања траке. Његова сврха је да обезбеди размак тако да се трака безбедно креће од станице до станице без судара, изобличења или нестабилности у храњењу.
У практичном смислу, ово су мали, али намерни резови направљени у носећој траци или празном облику. Они омогућавају савијеним, исцртаним или рељефним карактеристикама да слободно пролазе кроз следеће станице без контакта са ударцима, подизачима, уметцима или деловима трим. Без одговарајуће геометрије рељефа, трака може да се заглави, деформише или оштети саму матрицу.
Процес дизајна обилазног зареза балансира три приоритета: довољно простора за безбедно кретање, довољну преосталу снагу материјала за стабилно пуњење и довољно контроле да део буде тачан кроз све станице.
Зашто прогресија траке захтева рељефну геометрију
Прогресивне матрице се ослањају на прецизно, поновљиво напредовање траке. Сваки ударац штампе помера траку напред за једну дужину корака. Било која формирана карактеристика која омета то кретање ствара каскадни проблем: погрешно увлачење доводи до погрешно лоцираних пилота, што доводи до-од-толерантних делова или катастрофалних пада матрице.
Рељефни резови у носећој траци дају претходно формираној геометрији јасну путању. Приметићете да је ово најважније код матрица са дубоким извлачењем, високим прирубницама или удубљењима која стрше изнад или испод равни траке. Што је дубљи облик, то је критичнији зарез за обилазницу.
Један извор забуне вредан решавања: обилазни зарези се понекад називају зарези за растојање, носећи зарези или тракасти зарези у зависности од конвенције у радњи. Апитцх нотцху многим продавницама се посебно односи на функцију регистрације која спречава прекомерно храњење, док се зарез за обилазницу односи на олакшање за формирање облика. Терминологија варира између објеката, па чак и између дизајнера унутар исте компаније, али основна функција остаје доследна: контрола кретања траке и спречавање сметњи током прогресивног рада матрице.
Погрешно схватање овог детаља током фазе распореда траке је место где потиче већина проблема. Зарез који изгледа безопасно у ЦАД-у може постати ноћна мора када штампа ради брзином производње, чинећи ране одлуке о дизајну око геометрије заобилазнице једним од најпотцењенијих фактора у перформансама матрице.
Заобилазни зарези у односу на зарезе нагиба и други услови контроле траке
Када чујете "зарез" у продавници прогресивних матрица, то може значити три различите ствари у зависности од тога са ким разговарате. Један дизајнер то назива зарезом за обилазницу, произвођач алата преко пута каже зарез нагиба, а отисак од купца то означава као носећи зарез. Ова терминолошка конфузија узрокује стварне грешке у дизајну, посебно када нови инжењер наследи распоред траке из другог објекта и погрешно тумачи функцију сваке карактеристике.
Објашњене зарезе заобилажења вс зарезе по висини
Разлика у зарезу бајпаса у односу на зарез на висини своди се на функцију, а не на изглед. Зарез на висини, који се понекад назива афранцуски зарез, је мали део материјала одсечен од једне или обе ивице траке на почетним станицама прогресивне матрице. Његов примарни задатак је да обезбеди чврст граничник за предњу ивицу материјала, спречавајући прекомерно пуњење током подешавања и производње. Он контролише колико далеко трака напредује и помаже да се трака региструје на свакој станици.
Обилазни зарез, насупрот томе, постоји само као рељефна геометрија. Он уклања или премешта материјал тако да претходно формиране карактеристике могу да прођу кроз низводне станице без сметњи. Не контролише растојање увлачења нити обезбеђује механичко заустављање. Једноставно ствара простор за траку да се слободно креће поред алата који би се иначе сударио са подигнутим или спуштеним елементима.
Ево где се забуна продубљује: зарези за нагиб такође служе као секундарна рељефна функција. Одсецањем ивичног материјала, они исправљају нагиб и омогућавају глаткије увлачење. Неке продавнице препознају ово преклапање и користе термине наизменично. Али спајање то двоје током прегледа дизајна доводи до проблема. Зарез нагиба величине само за регистрацију можда неће обезбедити довољно простора за формирану функцију. А зарез за бајпас дизајниран искључиво за чишћење неће нужно спречити прекомерно храњење или помоћи у локацији траке.
Пресликавање индустријске терминологије на специфичне функције
Поред зареза за нагиб и заобилазнице, наићи ћете на термин "носећи зарез" у распореду трака. Ово се углавном односи на било који зарез урезан у носећем делу траке, без обзира да ли служи у сврху регистрације или чишћења. То је више геометријски него функционални опис. Познавање специфичне функције зареза је кључно за димензионисање, постављање и решавање проблема.
Следећа табела приказује три најчешћа типа зареза за контролу траке у калупима за штанцање према њиховим специфичним улогама:
| Феатуре | Бипасс Нотцх | Питцх Нотцх (француски зарез) | Царриер Нотцх |
|---|---|---|---|
| Примарна функција | Рељефна геометрија за спречавање сметњи са формираним елементима током напредовања траке | Регистрација и контрола хране; обезбеђује чврст граничник за спречавање прекомерног храњења и помаже при лоцирању траке | Општи израз за било који зарез на носећој траци; функција зависи од специфичне намере дизајна |
| Локација на Стрипу | У близини формираних објеката, позиционираних тамо где је потребно слободно место на низводним станицама | Једна или обе ивице траке, обично сече на првој или другој станици | Ивица носача или унутар мреже носача, зависи од апликације |
| Типична геометрија | Контурни рељеф који одговара формираном профилу карактеристика плус клиренс; може бити позитиван или негативан | Правоугаони или полу{0}}изрез, често само два пута дебљи од материјала у ширини | Широко варира; правоугаоне, У-облике или неправилне у зависности од намене |
| Када се користи | Обавезно кад год би се формиране карактеристике сударале са компонентама матрице током напредовања траке | Препоручује се за већину прогресивних матрица ради поједностављења подешавања, спречавања пада матрице и уклањања нагиба ивице | Користи се као хватање{0}}све референце у отисцима где је одређена функција имплицирана контекстом |
Практичан начин да запамтите разлику: зарези по висини решавају проблем увлачења и регистрације, док зарези заобилазнице решавају проблем сметњи. Оба се појављују као изрези на траци. Оба утичу на снагу носача. Али њихови покретачи дизајна су фундаментално различити, а димензионисање једног као да је друго ствара или недовољан простор или расипање материјала.
Ова разлика је најважнија када један распоред траке захтева оба типа. Замислите коцкицу где прва станица сече зарезе за регистрацију, а затим петој станици је потребно заобилазно растерећење за дубоко-извучену чашу. То су две одвојене дизајнерске одлуке са различитим правилима димензионисања, различитом логиком постављања и различитим начинима квара. Третирање терминологије прогресивног уреза као заменљиве прикрива те разлике и доводи до алата који у теорији функционише, али застој у производњи.
Право питање за било који зарез на распореду траке није оно што га називате. Било је то да ли испуњава функцију одобрења, функцију регистрације или обоје. Тај одговор покреће све, од избора геометрије до начина на који зарез ступа у интеракцију са пилотима, дизачима и станицама за формирање низводно.
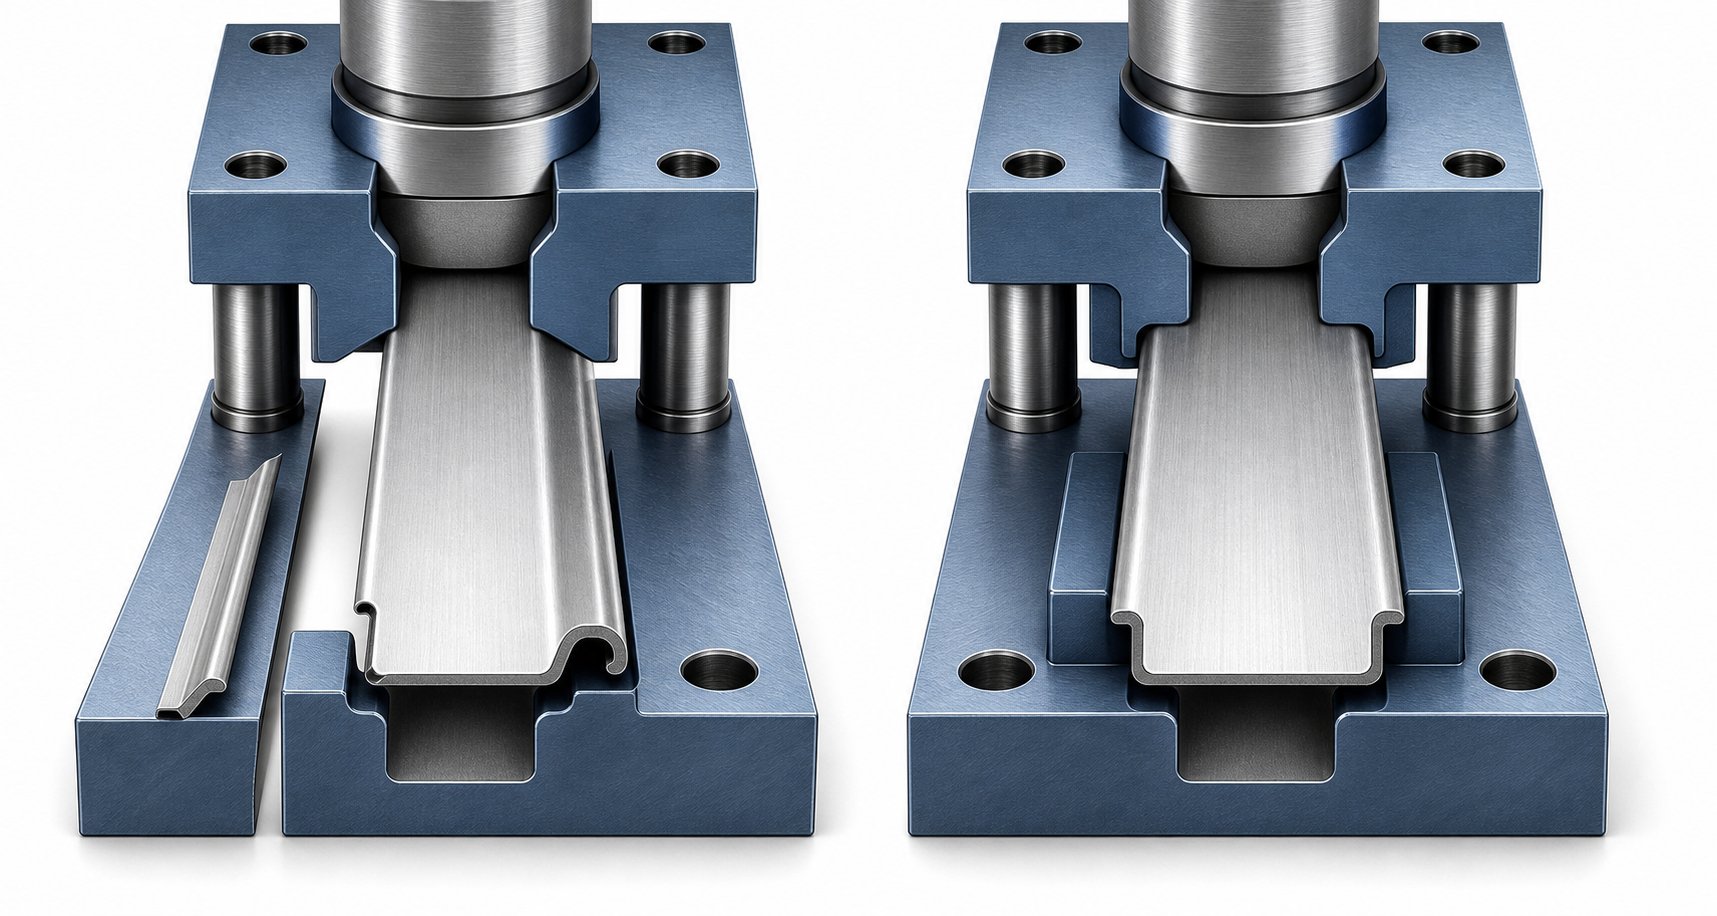
Упоређени типови позитивних и негативних премосница
Знати да зарез служи функцији зазора је само половина дизајнерске одлуке. Друга половина бира правац тог рељефа. Да ли уклањате материјал са траке да бисте направили простор, или остављате материјал на месту и правите размак у самим матрицама? Ово је суштинска разлика између негативних и позитивних типова заобилазних зареза, а избор погрешног за вашу апликацију ствара проблеме који се не појављују док штампа не ради.
Негативни зарези за обилазницу и када их користити
Негативни обилазни зарез уклања материјал са ивице траке или области носача. Замислите то као одсецање дела траке тако да формирана карактеристика, било да је прирубница, извлачење или урезивање, може да прође кроз низводне станице без контакта са ударцима, уметцима или зидовима матрице. Материјал је нестао. Одобрење постоји јер једноставно више нема шта да се меша.
Ово је чешћи приступ у прогресивним распоредима матрице. Рез ствара размак око алата, формиране геометрије или каснијег кретања станице. Смањује сметње, побољшава ослобађање отпада и пружа простор за операције формирања и сечења.
Када треба посегнути за негативним премосним зарезом? Размотрите ове ситуације:
- Дубоко извлачење или високе прирубнице које се протежу знатно изнад или испод равни траке и би се сударале са доњим компонентама матрице или горњим алатом током напредовања
- Делови са сложеном геометријом која мења профил на више станица, захтевајући прогресивно олакшање како се трака помера напред
- Мали размак између станица где нема довољно бочног простора за усмеравање траке око постојеће алатке без уклањања носећег материјала
- Примене у којима је избацивање отпадака једноставно и уклоњени материјал може пропасти кроз калуп без проблема са задржавањем
- Дебљи материјали где формирана карактеристика има довољно крутости да уклањање суседног носећег материјала неће изазвати деформацију на граници зареза
Компромис је директан: сваки комад материјала који одсечете слаби носач. Негативан зарез који је превише издашан може учинити траку слабашном и склоном увртању, савијању или погрешном увлачењу током рада велике{1}}брзине. Дизајнер мора димензионисати рељеф да би очистио формирану карактеристику, задржавајући довољну снагу носиоца за стабилно напредовање кроз све преостале станице.
Позитивни обилазни зарези и њихове предности
Позитивни зарез за обилазницу ради у супротном смеру. Уместо уклањања материјала са траке, ви задржавате или продужавате материјал локално док правите отворе за чишћење у самим станицама за формирање. Трака задржава свој материјал, а матрица прилагођава профил траке тако што обезбеђује удубљења или отворене површине кроз које ти задржани делови могу да прођу без сметњи.
У пракси, позитиван обилазни зарез значи локални језичак или део носача који остаје нетакнут, вођен кроз одговарајуће рељефне џепове који су машински урађени у папучицу калупа или формирају уметке. Трака остаје јача јер нисте одсекли материјал. Матрица се више прилагођава него трака.
Позитивни обилазни зарези нуде јасне предности у прогресивној примени матрице:
- Чврстоћа носача је очувана јер се материјал не уклања са саме траке
- Побољшава се стабилност увлачења, посебно код танких материјала који брзо губе крутост када се делови носача одсеку
- Навођење траке остаје доследно пошто се пуна ширина носиоца одржава кроз све станице
- Смањен ризик од увртања траке или бочног лутања у операцијама великих{0}}брзина где ослабљени носачи имају тенденцију да осцилују
Цена је на страни матрице. Свакој станици кроз коју пролази позитивни зарез потребан је одговарајући џеп или прорез урезан у компоненте матрице. Ово додаје сложеност изради алата, повећава број уметака којима је потребно одржавање и ограничава будуће промене у дизајну пошто померање позитивне карактеристике обилазнице захтева прераду више станица.
Бирање између позитивних и негативних типова
Критеријуми одабира се своде на равнотежу између интегритета траке, сложености калупа и услова производње. Ниједан тип није универзално супериоран. Сваки од њих одговара одређеном скупу ограничења.
Користите ове факторе да бисте водили избор типа бајпасног зареза:
- Дубина формирања и геометрија заобилазног зареза:Плитке форме испод 1,5 пута дебљине материјала често раде добро са негативним зарезима јер је потребан зазор минималан и слабљење носача је ограничено. Дубоке форме имају користи од позитивних зареза који држе носач нетакнутим док матрица пружа простор.
- Дебљина материјала:Танки материјали (испод 0,5 мм) брзо губе носиву чврстоћу са негативним зарезима. Позитивни типови чувају крутост. Дебљи материјали боље толеришу уклањање негативног зареза без нестабилности храњења.
- Број станица и дужина траке:Дугачке траке са много станица акумулирају снагу напајања. Сваки негативни зарез смањује способност траке да се одупре тим силама. Позитивни зарези распоређују оптерећење на носач пуне-ширине.
- Приступ за одржавање матрице:Позитивни зарези захтевају више машинске{0}}стране обраде и одржавања. Ако су за флексибилност производње потребне брзе промене уметака, негативни зарези поједностављују структуру алата.
- Брзина производње:Велике{0}}прогресивне операције веће од 200 удараца у минути појачавају сваку слабост носача. Позитивни дизајн бајпаса смањује могућност осциловања траке и погрешног увлачења при брзини.
- Сложеност геометрије дела:Делови са асиметричним облицима или различитим висинама обележја преко траке могу захтевати комбинацију оба типа на различитим станицама.
Многи искусни дизајнери калупа користе хибридни приступ. Негативни обилазни зарези управљају станицама где су потребе за чишћењем једноставне и слабљење носача је подесно. Позитивна геометрија обилазнице је резервисана за критичне станице где се о стабилности траке не може преговарати-. Распоред траке постаје мапа ових одлука, са сваким типом зареза постављеним према ономе што та конкретна станица захтева.
Дубље питање није само геометрија. Начин на који ови зарези ступају у интеракцију са пилотима, дизачима и скидачима током стварног циклуса пресовања одређује да ли теоретски исправан дизајн преживљава контакт са стварношћу производње.
Како обилазни зарези делују са другим компонентама матрице
Зарез за обилазницу нацртан изоловано на распореду траке изгледа једноставно. Али у тренутку када преса кружи, тај зарез постоји унутар система пилота, дизача, скидача и формирајућих уметака, сви се крећу у координисаном низу. Постављање заобилазног зареза које игнорише ове суседне компоненте производи дизајн који изгледа чисто на екрану и заглави у производњи.
Како зарези за обилазак раде са пилотима и регистрацијом
Пилотне игле лоцирају траку тачно пре него што било који удар захвати материјал. Они улазе у претходно пробушене рупе у траци и повлаче је у тачан положај, обично исправљајући сваку грешку при увлачењу унутар неколико хиљадитих делова инча. Однос између обилазног зареза и постављања пилот пина је критичан јер обе карактеристике заузимају исту ограничену некретнину носиоца.
Ево проблема: зарез за обилазницу исечен преблизу пилот рупе слаби околни материјал. Када пилот игла уђе и помери траку у поравнање, примењује бочну силу на ивицу рупе. Ако је оближњи зарез уклонио потпорни материјал, пилот рупа се деформише, издужује или цепа под поновљеним циклусом. Регистрација се прогресивно деградира, а димензије делова излазе из толеранције без очигледног разлога.
Опште правило је да се одржава минимално растојање од 1,5 до 2 пута веће од дебљине материјала између ивице било ког обилазног зареза и најближе пилот рупе. За танке материјале, овај минимум често треба да се повећа јер преосталој мрежи између зареза и пилота недостаје крутост да се одупре бочним силама пилота. Када размак између станица тера зарез и пилот у блиску близину, ојачавање подручја локалним ребром за укрућење или одабир позитивне геометрије обилазнице која чува пуну ширину носача постаје сигурнија путања.
Интеракција са дизачима и стриптизетама током напредовања
Подизачи подижу траку између потеза притиска тако да уклања карактеристике нижих матрица током напредовања. Они обезбеђују вертикални размак. Зарези за обилазницу обезбеђују бочни зазор. Заједно, они стварају тродимензионални омотач-који омогућава формираним карактеристикама да безбедно пролазе кроз сваку станицу. Разумевање начина на који подизачи и зарези за обилазницу функционишу заједно спречава сценарио где се трака чисти вертикално, али и даље хвата суседне алате хоризонтално.
Замислите траку са формираним копљем на доле на станици четири. Подизач подиже траку довољно да очисти доњи стуб матрице на станици пет током убацивања. Али ако је то копље широко, још увек може да додирне бочни зид уметка за формирање док трака клизи напред. Премосни зарез уклања ту бочну сметњу, допуњујући вертикално подизање дизача хоризонталним рељефом.
Дизајн стриптизета додаје још један слој интеракције. Како се ударац повлачи након сваког ударца,стриппер платедржи траку доле уз површину матрице како би спречио материјал да путује нагоре са ударцем. Ако обилазни зарез створи неподржани зазор у траци директно испод скидача, трака се може скренути надоле у тај зазор током акције скидања. Ово узрокује да трака виси, оклева током увлачења или се закачи за ивицу отвора зареза током следећег напредовања. Координација зазора заобилазног зареза у дизајну скидача значи осигуравање да уређај за скидање има адекватну резервну подршку где год геометрија зареза ствара неподржани распон.
Пуна секвенца прогресије траке кроз станицу за формирање открива тачно где размак обилазнице постаје критичан:
- Додавач помера траку за једну дужину корака. Подизачи држе траку подигнуту тако да формиране карактеристике чисте доњу површину матрице током путовања. Зарези за обилазницу пружају бочни простор тако да трака не долази у контакт са уметцима или суседним ударцима.
- Подизачи се повлаче док се рам штампе спушта. Трака се слегне на површину калупа. Пилотне игле улазе у своје рупе и повлаче траку у коначни регистровани положај.
- Плоча за скидање траке додирује траку и примењује{0}}притисак за задржавање. Трака мора да стоји равно и стабилно. Сваки обилазни зарез испод скидача мора имати помоћни ослонац или плоче премошћавају отвор без скретања траке.
- Ударци врше операције формирања, пирсинга или сечења. Створене су нове карактеристике које ће морати да дозволе заобилазнице на низводним станицама.
- Ован се повлачи. Скидач држи траку доле, одвајајући је од удараца. Еластични опружни повратак у формираним елементима може благо померити геометрију. Размак заобилазног зареза мора да узме у обзир ову промену димензија након-скидања, а не само номинални облик.
- Дизачи поново подижу траку. Циклус се понавља. Свака новоформирана карактеристика мора проћи чисто кроз све преостале низводне станице користећи рељефну геометрију дизајнирану у распореду.
Један детаљ који затече дизајнере: размак заобилазног зареза није статичан. Повратак након скидања значи да формирана прирубница може бити 0,5 до 1 степен шири од свог номиналног угла. Зарез величине тачно у складу са формираном геометријом без маргине опруге постаје сметња која се уклапа једну станицу касније. Уградња малог угаоног зазора, обично 5 до 10 процената изнад номиналног формираног профила, спречава да ови проблеми са маргиналним контактом ескалирају у потпуно погрешно увлачење при брзини производње.
Интеракција између ових компоненти наглашава зашто се одлуке о заобилазном зарезу не могу донети изоловано од остатка структуре матрице. Сваки зарез је у интеракцији са пилотима изнад, дизачима испод, стриптизетима који се враћају и формирајући уметке поред. Постављање исправне геометрије за једну компоненту уз игнорисање осталих је најчешћи разлог зашто дизајн заобилазних зареза не успе током испробавања. И пошто се ове интеракције спајају на станицама, чак и мале грешке у геометрији зазора на једној локацији се шире кроз целу траку као кумулативна нестабилност напајања.
Својства материјала додају још једну променљиву овој једначини. Трака која се понаша предвидљиво кроз ове интеракције у хладно ваљаном челику од 1,0 мм може да реагује веома различито код алуминијума од 0,5 мм или нерђајућег челика од 1,5 мм, померајући колики је зазор заиста потребан сваком зарезу на свакој станици.
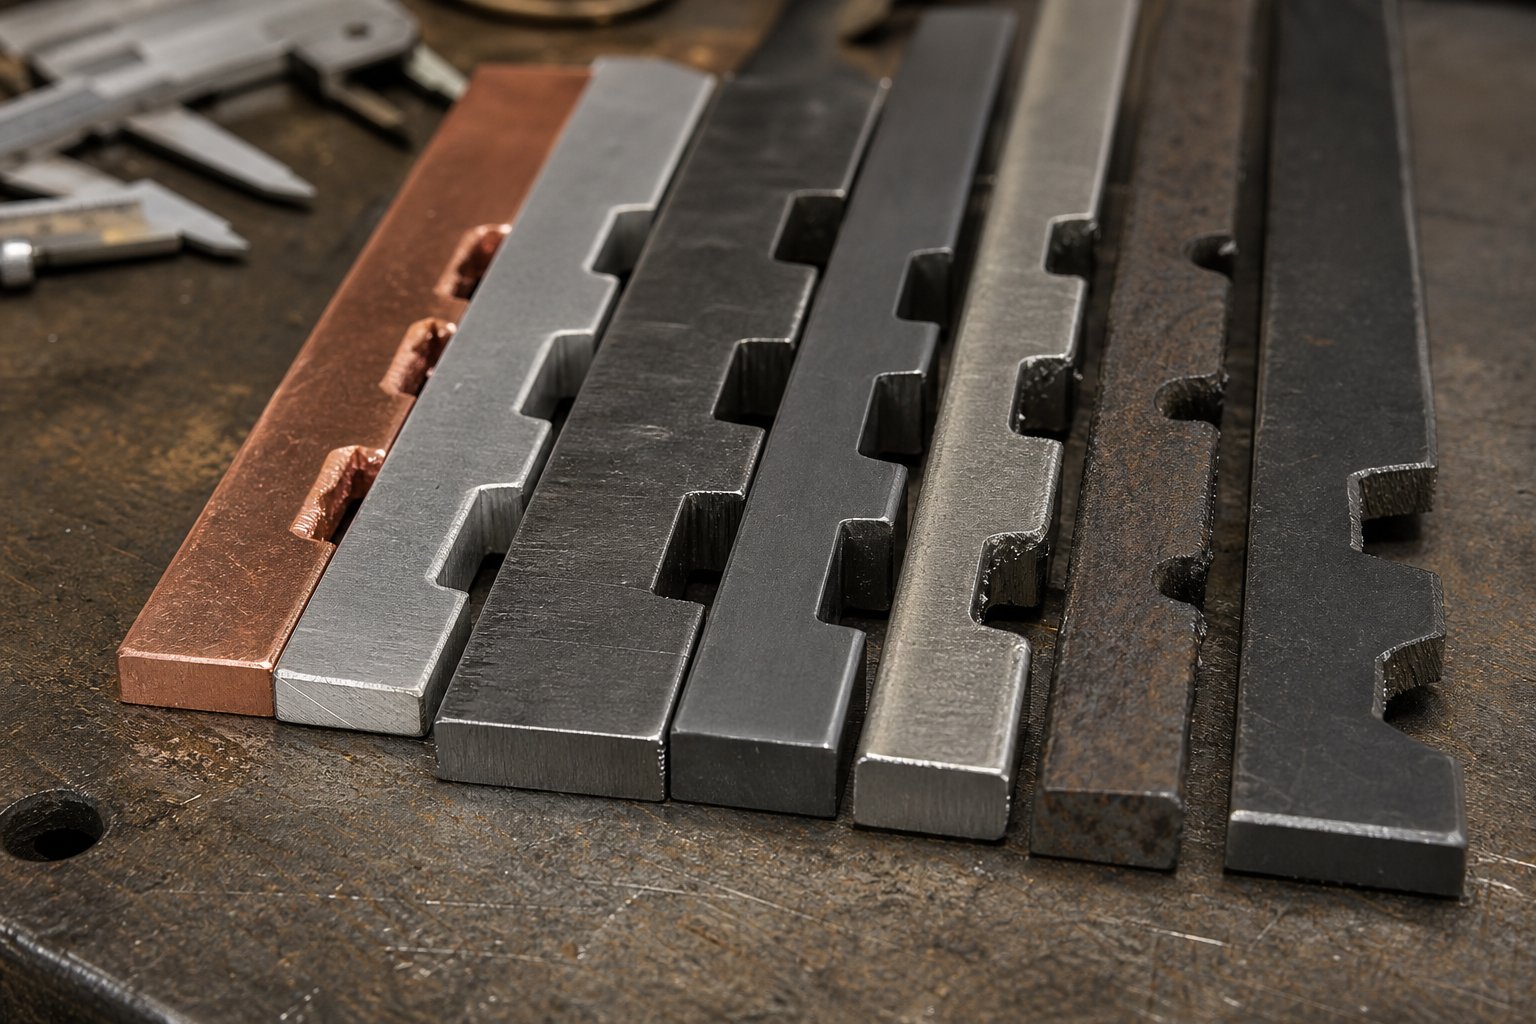
Ефекти врсте материјала и дебљине на дизајн заобилазног зареза
Обилазни зарез који савршено функционише за хладно ваљани челик од 1,0 мм може у потпуности да поквари у алуминијуму од 0,5 мм или фосфорној бронзи од 1,2 мм. Иста геометрија зазора, исти размак између станица, исти концепт распореда трака, а опет потпуно различити резултати производње. Зашто? Зато што сваки материјал различито реагује на формирање, различито се храни под затезањем и враћа се за различите количине након што се преса повуче. Заобилазни зарез за дебљину материјала није јединствена формула. То је скуп одлука обликованих начином на који се специфична легура понаша у условима које ваша матрица ствара.
Заобићи зарез за челичне и алуминијумске траке
Челик и алуминијум представљају две најчешће породице прогресивних материјала за матрице, али захтевају веома различите приступе обилазним зарезима. Кључне разлике се своде на тврдоћу, повратно понашање и како материјал реагује на сечење.
Ниско{0}}угљенични челик (ЦРС, типично 1008 до 1010) у опсегу од 0,5 мм до 2,0 мм понаша се предвидљиво. Формиране карактеристике задржавају свој облик са релативно скромним повлачењем, обично 1 до 3 степена на отвореним кривинама. Зазор заобилазног зареза може бити величине близак номиналном обликованом профилу јер оно што формирате је углавном оно што добијете након уклањања. Крутост материјала такође значи да носећа трака задржава своју крутост чак и са негативним зарезима урезаним у њу, под условом да преостала ширина носача остане већа од два до три пута дебљине материјала.
Челици{0}}више чврстоће драматично мењају ову једначину. АсМеталФорминг Магазиненапомене, савремени челици високе{0}}врсте имају чврстоћу течења много ближу њиховој затезној чврстоћи у поређењу са традиционалним ниским-класама угљеника. То значи да се мање пластичне деформације дешава пре лома, што значи агресивније враћање на формиране делове. Прирубница формирана од челика ХСЛА 50 ће одскочити даље од исте геометрије у 1008 ЦРС. Ваш обилазни зарез мора да узме у обзир тај шири профил -опруге, а не само геометрију матрице у доњој мртвој тачки.
Алуминијум представља другачији скуп изазова. Повратак у легурама алуминијума као што су 5052-Х32 или 6061-Т6 обично ради 5 до 8 степени на упоредивим геометријама савијања, знатно више од меког челика. То значи да формиране карактеристике завршавају шире, више или под стрмијим угловима од номиналног након уклањања. Размак заобилазног зареза мора узети у обзир овај већи омотач. Поред тога, нижи модул еластичности алуминијума чини носећу траку мање крутом. Негативан бајпас зарез који је прихватљив у челику на датој ширини може оставити алуминијумски носач превише флексибилним за стабилно храњење, посебно при брзинама изнад 150 удараца у минути.
Практична импликација: зазор бајпаса за алуминијум обично захтева 15 до 25 процената више простора од исте геометрије у меком челику еквивалентне дебљине. А тање алуминијумске траке (испод 0,8 мм) често имају користи од позитивних дизајна обилазнице који избегавају слабљење већ-флексибилног носача.
Подешавање дизајна зареза за легуре бакра и месинга
Бакар и месинг доносе трећи профил понашања који многи дизајнери матрица потцењују. Ови материјали су мекани, високо дуктилни и склони деформацијама на тачкама концентрације напона. Ефекат повратног опруге материјала на геометрију зареза овде није примарна брига. Уместо тога, саме ивице зареза стварају проблеме.
Меки бакар (Ц110, пола-тврди или мање) који пролази кроз прогресивну матрицу при производној брзини доживљава силе напајања на ивицама носача. Тамо где обилазни зарез ствара оштар унутрашњи угао, бакар се локално деформише под тим притиском напајања. Профил зареза се постепено затвара, смањујући зазор који је пројектован у распореду. После неколико стотина удараца, оно што је почело као адекватна просторија за обилазницу постаје маргинална сметња. После неколико хиљада удараца, то је погрешно увлачење.
Решење укључује два подешавања. Прво, дизајн зарезивања заобилазнице бакарне траке треба да користи унутрашње углове радијуса, а не оштре прелазе. Полупречник од најмање 1,5 пута дебљине материјала на унутрашњим угловима зареза распоређује напон увлачења на већу површину и одупире се локалној деформацији. Друго, бакарни зарези имају користи од благо превеликог зазора, обично 20 до 30 процената изнад номиналног формираног омотача карактеристика, како би се урачунало постепено померање профила током производних циклуса.
Месинг (Ц260 или Ц270) је тврђи од чистог бакра, али је ипак знатно мекши од челика. Налази се између, толерише оштрије углове са зарезима, али и даље захтева веће зазоре од гвоздених материјала. Месинг такође ради-очвршћава током напредовања, што значи да носећа трака постаје чвршћа док се креће кроз станице. Ово је заправо повољно за негативне премосне зарезе јер је очврснути носач отпоран на савијање и увртање које муче мекше материјале при великим брзинама.
Дебљина материјала појачава ове ефекте на свим легурама. Дебљи материјали производе више обликоване карактеристике које захтевају веће зазоре заобилазнице. Они такође стварају веће силе напајања, које агресивније наглашавају границе зареза. Однос није савршено линеаран, али важи општи принцип: удвостручавање дебљине материјала отприлике захтева 1,5 до 1,8 пута већи размак заобилазног пута за еквивалентну геометрију обележја.
Следећа табела резимира како тип материјала и опсег дебљине утичу на одлуке о дизајну заобилазног зареза:
| Врста материјала | Типични опсег дебљине | Препоручени приступ зазора | Кључна разматрања дизајна |
|---|---|---|---|
| Ниско{0}}угљични челик (ЦРС 1008-1010) | 0,4 мм - 3.0 мм | Величина према номиналном обликованом профилу плус 5-10% за додатак на опругу | Предвидљив повратак; носач задржава крутост; негативни зарези добро функционишу на већини дебљина |
| Челик високе{0}}врсте (ХСЛА, ДП) | 0,6 мм - 2.5 мм | Величина до формираног профила плус 15-20% за прилагођавање агресивном повратку | Већи поврат од ЦРС-а; склона прелома{0}}у оштрим зарезаним угловима; размотрите радијусе{1}}растерећења напрезања на прелазима зареза |
| Алуминијум (5052, 6061) | 0,3 мм - 2.0 мм | Величина до формираног профила плус 15-25%; фаворизују позитивни бајпас за танке мераче испод 0,8 мм | Висока опруга (5-8 степени); ниска крутост носача; ризик од осциловања траке при брзини; потребне су веће маргине |
| бакар (Ц110, Ц102) | 0,2 мм - 1.5 мм | Величина до формираног профила плус 20-30%; користите углове зарезаних радијуса (минимално 1,5к дебљине) | Меки материјал се деформише на ивицама зареза под силом увлачења; зарезни профили се временом затварају; предимензионирање је неопходно за трајне вожње |
| Месинг (Ц260, Ц270) | 0,3 мм - 2.0 мм | Величина до формираног профила плус 10-15%; заобљени углови се препоручују, али мање критични од бакра | Рад{0}}очвршћује се током напредовања; умерено повлачење; носач се укочи кроз станице; боље подноси негативне зарезе од бакра |
Један образац вредан пажње за све материјале: како се дебљина повећава преко 1,5 мм, негативни обилазни зарези постају све одрживији без обзира на мекоћу легуре. Дебљи носач задржава структурни интегритет чак и када је материјал уклоњен. Испод 0,5 мм, позитивни дизајн бајпаса добија додатну сложеност матрице чувајући способност танког носача да се поуздано храни при производним брзинама.
Ове одлуке{0}}покренуте материјалом не постоје изоловано. Сваки обилазни зарез је у интеракцији са укупним распоредом траке, утичући на захтеве ширине носача, цену материјала по делу и начин на који се у току производње управља отпадним комадима из усека. Исти зарез који обезбеђује идеалан зазор за пуњење бакарне траке може да створи облик пужа који одбија да се чисто избаци из матрице, стварајући потпуно другачији проблем.
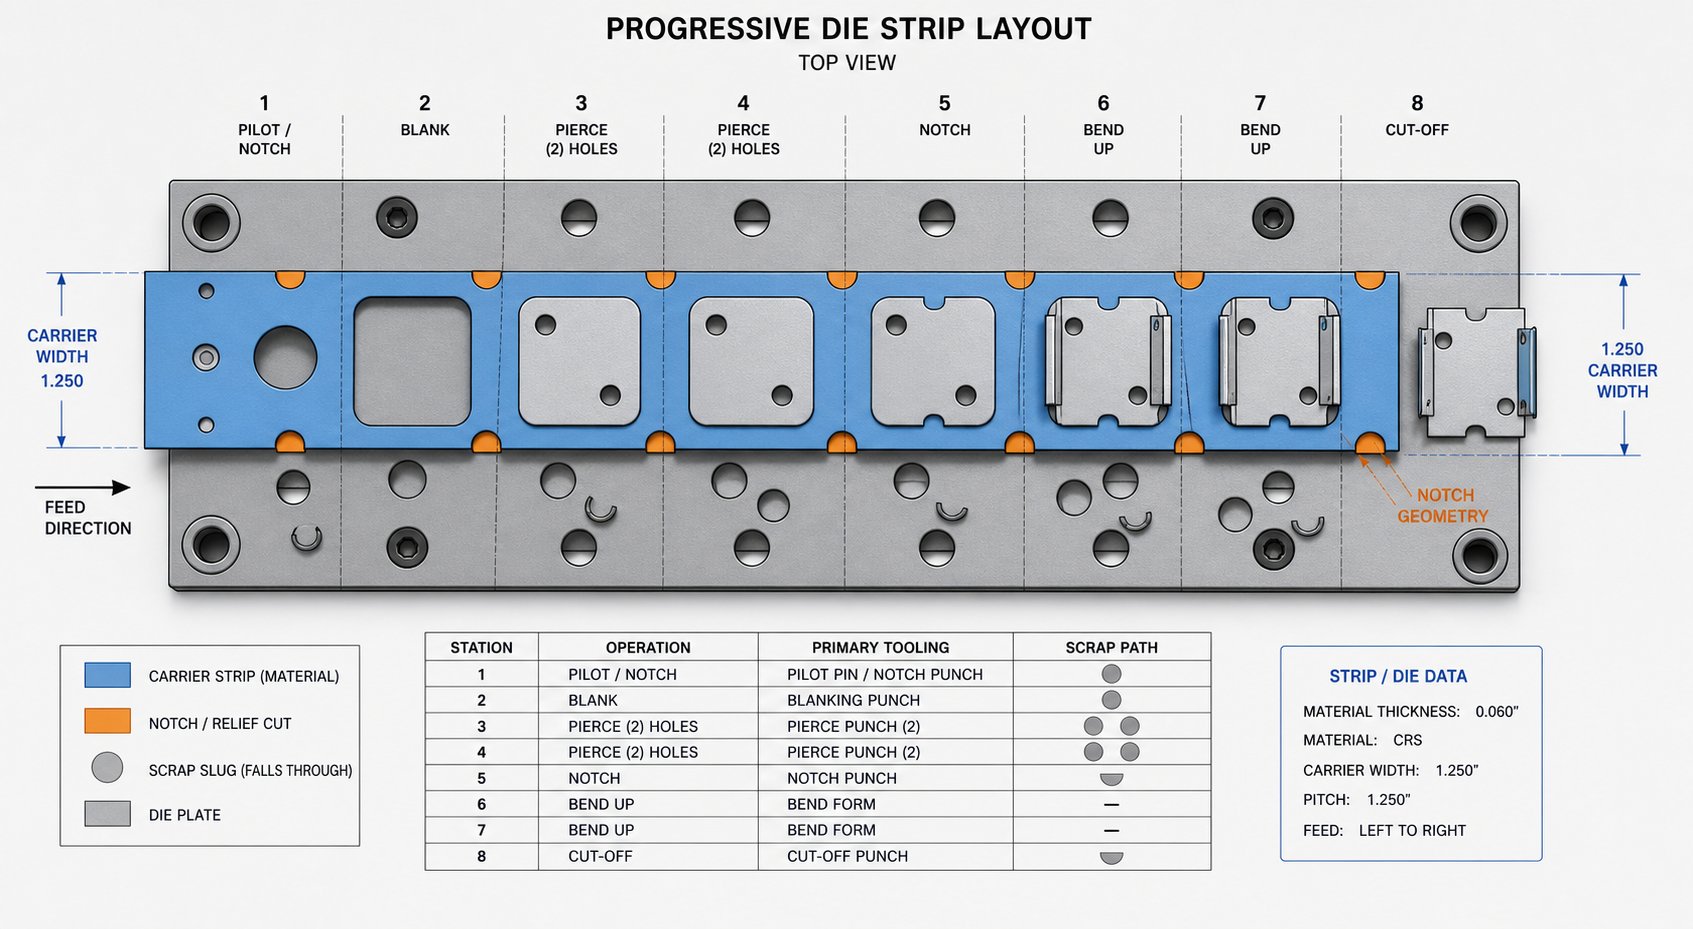
Оптимизација распореда трака и стратегије управљања отпадом
Сваки обилазни зарез представља уклоњени материјал. А сваки милиметар уклоњеног материјала има цену. Геометрија коју одаберете за рељеф зазора директно одређује колико широка треба да буде носећа трака, колико отпада генеришете по потезу и да ли се ти комади отпада избацују чисто или се гомилају унутар матрице док се нешто не сломи. Оптимизација распореда траке са зарезима није одвојена дисциплина од дизајна зареза. То је економска последица сваке одлуке о одобрењу коју сте већ донели.
Оптимизација распореда траке и одлуке о ширини носача
Ширина носеће траке је један од највећих покретача цене материјала у прогресивном штанцању. Носач постоји само за транспорт дела од станице до станице. Ништа не доприноси готовом делу. Када се део одвоји, носач постаје отпад. Дакле, сваки делић додатне ширине додат да би се прилагодио зазор заобилазног зареза директно се преводи у већу потрошњу материјала по делу.
Ево компромиса: великодушни зазор бајпаса чини поуздано напајање траке. Чврсти размак штеди материјал, али ризикује сметње, погрешно увлачење и заустављање производње. Трошкови судара једне матрице због неадекватног зазора могу премашити уштеду материјала од хиљада делова који се користе на ужем носачу. Као што је стручњак за дизајн матрица приметио Арт Хедрик уТхе Фабрицатор, један тешки пад може коштати 100 пута више од додатног материјала који се троши на функцију зареза.
Практично питање није да ли минимизирати ширину носача. То је колико се маргина изнад минималног клиренса заправо исплати у смањеном времену застоја. За велике-производе преко 500.000 делова годишње, чак и 0,5 мм непотребне ширине носача доприноси значајној потрошњи намотаја. За кратке периоде, математика се нагиње ка издашном ослобађању јер време подешавања и ризик од пада доминирају вашом структуром трошкова више од употребе материјала.
Одлуке о ширини носеће траке и заобилазним зарезима зависе од неколико фактора који раде заједно. Када планирате распоред траке, узмите у обзир следеће:
- Израчунајте максималну формирану коверту карактеристике укључујући опругу, а не само номиналну геометрију у доњој мртвој тачки. Додајте маргину зазора која одговара врсти материјала (5-30% у зависности од легуре, као што је претходно покривено).
- Узмите у обзир лутање траке током храњења. Носач мора да остане довољно широк да бочни помак не гура обликоване делове у алат, чак и на ивици нормалне толеранције помака.
- Уверите се да преостали део носача између обилазног зареза и ивице траке задржава довољну снагу за стабилно напредовање. Носач ослабљен испод два пута дебљине материјала на било ком попречном-пресеку ризикује да изазове нестабилност напајања.
- Проверите да ли се вишеструки зарези за обилазницу на суседним станицама преклапају или слажу. Зазори који се преклапају могу створити сложену ослабљену зону која не успева под кумулативном силом увлачења иако се сваки појединачни зарез чини адекватним.
- Процените да ли би позитиван дизајн обилазнице могао да постигне исти зазор без проширења носача, мењајући сложеност матрице за уштеду материјала на дугим производним циклусима.
- Узмите у обзир доступност ширине завојнице од вашег добављача. Стандардне ширине намотаја можда неће бити усклађене са вашом идеалном димензијом носача, чинећи мало шири распоред у пракси скупљим ако спада у исту стандардну ширину.
Компромиси заобилажења зареза у коришћењу материјала на крају се своде на једноставан принцип: дизајнирајте најужи носач који се и даље поуздано храни вашом циљном брзином производње, у вашем специфичном материјалу, са вашим специфичним обликованим карактеристикама. Све уже ствара ризик. Све шире ствара отпад. Слатка тачка живи у преклапању између те две границе.
Управљање отпадним пужевима за обилазне резове
Звучи једноставно? Изазов геометрије постаје тежи када узмете у обзир шта се дешава са материјалом који сте одсекли. Сваки негативан зарез за премосницу производи отпатке. Тај пуж мора негде да оде, а "негде" боље да не буде унутар шупљине матрице.
Управљање отпацима за прогресивне зарезе је један од оних детаља који се ретко појављују на штампи распореда траке, али одређује да ли матрица ради сатима или минутама пре заглављивања. Вилсон Мануфацтуринг наглашава суштински проблем: без управљања отпадом уграђеног у дизајн калупа, отпад се скупља у шупљинама и између ножева калупа. Како се слојеви слажу, притисак расте све док не избије сечива. Мање шупљине се брже пуне, чинећи компактне зарезе за премосницу посебно склоним задржавању.
Облик премосног зареза директно утиче на то да ли се његов пуж избацује чисто. Размотрите ове односе:
- Правоугаони пужевиса паралелним странама имају тенденцију да се клинирају у шупљинама калупа. Равне ивице пужева стварају трење о зидове шупљине, опирући се избацивању само гравитацијом. Извлачење зидова шупљина за 0,5 до 1 степен по страни помаже, али додаје сложеност машинској обради.
- Конусни или трапезни пужевиизбацити поузданије јер ужи крај води излазну путању. Дизајнирање обилазног зареза са благим конусом уграђеним у његову геометрију побољшава отпуштање пужева без утицаја на функцију зазора.
- Веома мали пужеви(испод два пута дебљине материјала у било којој димензији) представљају највећи ризик за задржавање. Недостаје им тежина за гравитационо избацивање и имају тенденцију да се држе за предње стране или да се заглаве између компоненти матрице. Ако ваш обилазни зарез ствара овако мали пуж, размислите о-ејектирању уз помоћ ваздуха или механизмима клипа са опругом.
- Неправилни или Л-у облику пужевапроизведени од сложених урезаних профила могу се преврнути и преоријентисати током избацивања, хватајући се за ивице шупљине. Поједностављивање геометрије зареза у два засебна реза уместо у један сложени облик често решава овај проблем по цену додатне станице.
Задржавање пужева не оштећује само сечива. Задржани пужеви који се носе са траком на повратном ходу могу завршити између скидача и радног комада, узрокујући површинске дефекте, грешке у димензијама или секундарно оштећење матрице. Режим квара каскадира: један задржани пуж води до обележеног дела, што доводи до квалитетног заустављања, што доводи до тога да неко отвори матрицу да би истражио, што открива још три пужа заглављена у суседним шупљинама.
Практичне стратегије избацивања чаура за сечење са заобљеним зарезима обухватају пад гравитације кроз отворе за чишћење у папучици, уклањање помоћу вакуума{0}}за мале или лагане пушке и позитивно механичко избацивање помоћу клинова са опругом- или компримованог ваздуха који је временски подешен на циклус пресовања. Прави избор зависи од величине улошка, оријентације калупа и расположиве инфраструктуре за штампу. Вертикалне пресе са отвореним дном омогућавају гравитационо избацивање за већину облика пужева. Нагнуте или обрнуте оријентације матрице захтевају механичку помоћ без обзира на геометрију клипа.
Једна често{0}}опција која се често занемарује потпуно заобилази управљање пужевима: копље-и-урез за обилазницу форме. Уместо да сечете материјал без траке, пробијате три стране и савијате језичак надоле или нагоре, стварајући зазор без стварања посебног заглавља. Померени материјал остаје причвршћен за траку и излази из матрице као део отпадног материјала. Овај приступ, сличан концепту заустављања копља и прирубнице, у потпуности елиминише ризик од задржавања пужева. Компромис је у томе што савијени језичак мора очистити низводне станице, што значи да ће вам можда требати додатно олакшање у калупу да бисте га прилагодили.
Повезаност између економије распореда трака и управљања пужевима ствара повратну петљу. Шири зарези производе веће пужеве који се лакше избацују, али троше више материјала. Ужи зарези штеде материјал, али производе мале пужеве који се одупиру избацивању. Оптимална геометрија обилазног зареза истовремено балансира функцију зазора, снагу носача, цену материјала и понашање отпада. Исправна сва четири је оно што раздваја распоред траке који поуздано ради од оног који генерише сталне позиве за одржавање.
Ове одлуке{0}}на нивоу изгледа чине основу, али им је и даље потребан структурирани оквир за примену. Када уопште треба да користите обилазне зарезе у односу на алтернативне методе контроле траке? А када штампа почне да ради и појаве се проблеми, како можете пратити симптоме до њиховог основног узрока у дизајну зареза?
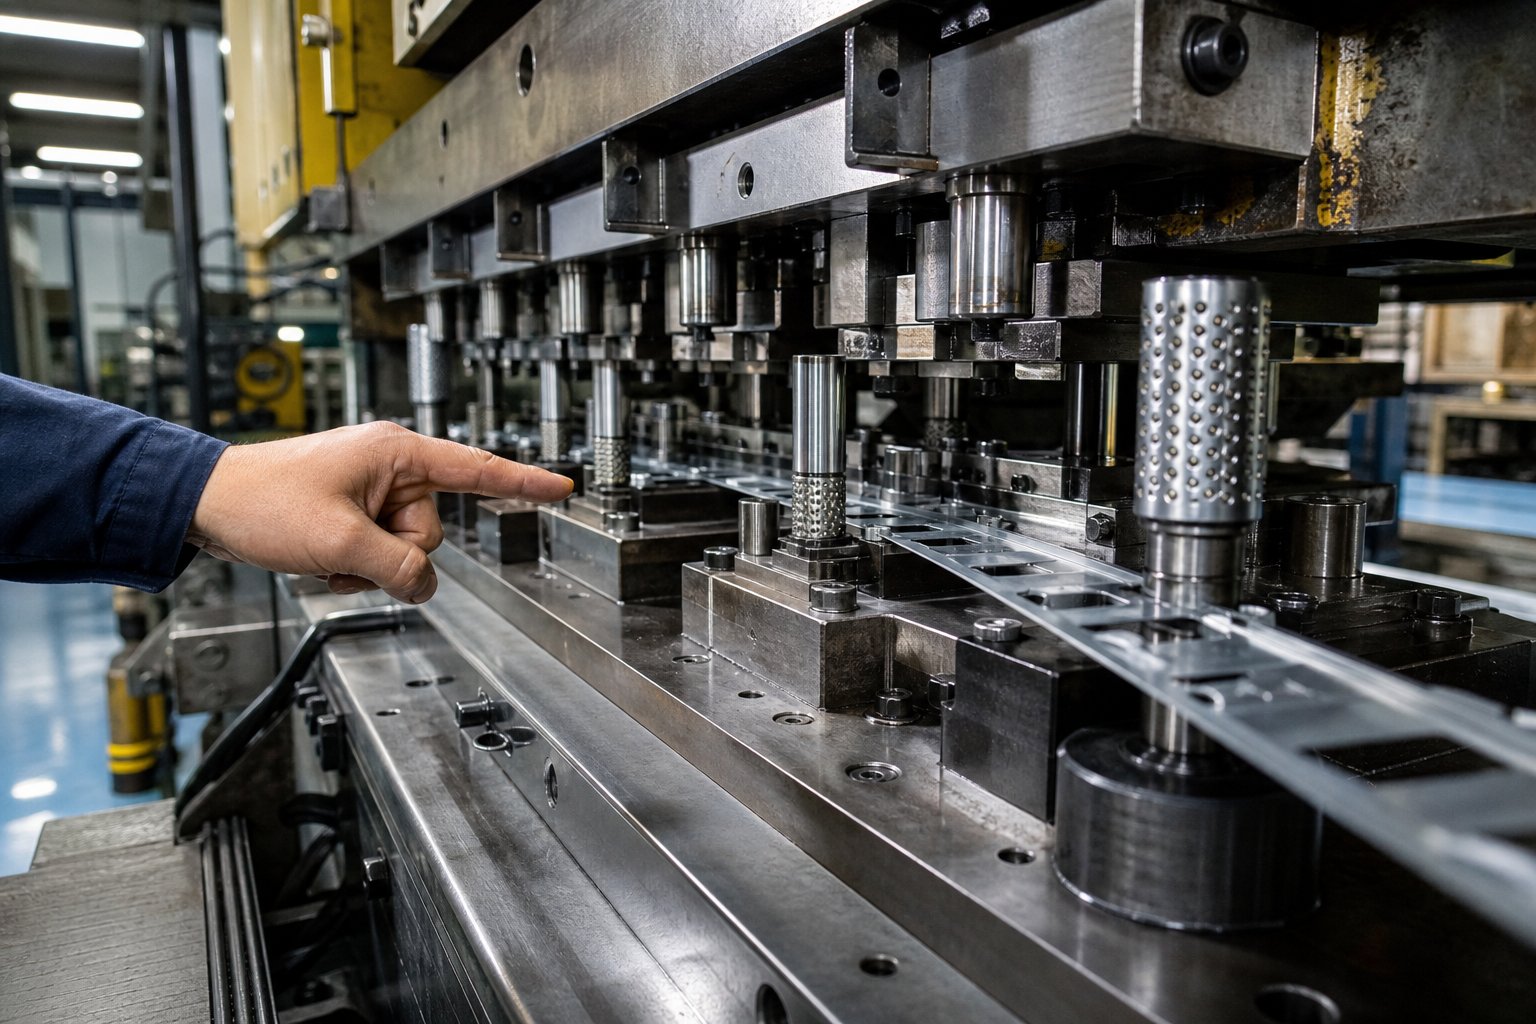
Практични оквир за одлучивање о дизајну и решавање проблема
Одлуке о распореду траке, разматрање материјала и интеракције компоненти све се уклапају у једно централно питање: да ли су овој специфичној матрици заиста потребни обилазни зарези или ће једноставнија метода контроле траке обавити посао? А када се посветите заобилажењу геометрије, како да дијагностикујете неизбежне проблеме у производњи који се појављују током пробних и континуираних радњи? Оквир за одлучивање о дизајну заобилазног зареза претвара ова отворена{0}}питања у структурирану секвенцу коју сваки дизајнер калупа може да прати од концепта до решавања проблема у производњи.
Оквир одлуке за имплементацију заобилазног зареза
Не захтева свака прогресивна матрица обилазне зарезе. Једноставне равне матрице без формираних елемената никада не требају. Носачи језичака и континуални носачи понекад могу да поднесу благе ситуације сметњи без наменских резова за олакшање. Одлука када користити заобилазне урезе у односу на носаче језичака зависи од дубине формирања, оријентације карактеристика и колико вертикалног подизања систем трака може да обезбеди.
Носачи језичака повезују део са траком помоћу уских мостова материјала. Они добро функционишу када су формирани елементи довољно плитки да сами подизачи могу да подигну траку преко нижих компоненти матрице током увлачења. Непрекидни носачи одржавају целу ивицу траке нетакнутом и у потпуности се ослањају на вертикално подизање за чишћење. Оба приступа избегавају слабљење носача и компликације управљања пужевима које долазе са зарезима за обилазницу.
Међутим, када се формиране карактеристике протежу даље од онога што подизачи могу вертикално да очисте, или када постоји бочна сметња између формиране геометрије и суседних алата, зарези за обилазницу постају неопходни. Ево контролне листе-по{2}}корак за одлучивање да бисте утврдили да ли су ваше матрице потребне и како да их примените:
- Мапирајте сваку формирану карактеристику у распореду траке која се протеже изнад или испод равни траке. Забележите максималну висину, ширину и угаони профил сваке карактеристике, укључујући додатак за опругу.
- Израчунајте ход дизача који је доступан на свакој станици. Ако сама висина подизача обезбеђује слободан простор за све формиране елементе да пролазе низводно кроз алат током увлачења, зарези за обилазни пут можда неће бити потребни.
- Проверите бочни зазор између формираних елемената и суседних компоненти матрице (уметци за формирање, трим ударци, клизачи) на свакој низводној станици. Ако је било који профил карактеристика унутар 1,5 пута дебљине материјала у односу на суседну компоненту током напредовања траке, потребно је заобилазно растерећење.
- Одредите да ли је позитивна или негативна геометрија бајпаса прикладна на основу типа материјала, захтева за чврстоћом носача и толеранције сложености матрице (погледајте критеријуме избора из вашег материјала и анализе дебљине).
- Димензионирајте сваки зарез према формираној коверти карактеристика плус одговарајућу маргину зазора за вашу легуру (5-30% у зависности од опруге и мекоће материјала).
- Уверите се да постављање обилазног зареза одржава минимално растојање од пилот рупа (1,5 до 2 пута дебљине материјала) и да не ствара неподржане распоне испод плоче за скидање.
- Процените резултујући пресек носача{0}}на свакој станици. Потврдите да преостали материјал премашује двоструку дебљину материјала на најужој тачки да бисте одржали стабилност храњења.
- Процените геометрију отпака из сваког негативног зареза. Уверите се да облик клипа омогућава поуздано избацивање кроз папучицу калупа или да је уграђено избацивање уз помоћ механичког/вакума{1}}а.
- Прегледајте комплетан распоред траке за преклапање или наслагане зазоре зареза који би могли створити сложене ослабљене зоне у носачу.
- Покрените симулацију менталног напредовања: пратите траку кроз сваку станицу, проверавајући да ли свака претходно формирана карактеристика има слободан простор на свакој низводној станици кроз коју пролази, а не само на станици непосредно након операције формирања.
Ова секвенца открива најпрогресивније проблеме напредовања траке матрице пре него што матрица стигне до пресе. Прескакање корака 10 је најчешћи превид. Карактеристика која је формирана на станици 3 не захтева само ослобађање на станици 4. Потребно јој је ослобађање на станицама 5, 6, 7 и свакој следећој станици док се део не одвоји од носача. Дизајнери који проверавају само следећу станицу низводно откривају сметње на станици 8 током испробавања, што захтева скупу дораду.
За сложене прогресивне калупе које укључују дубоко извлачење, вишеструке фазе формирања или изазовне материјале, рад са партнерима за алате са искуством уприлагођена решења за штанцањеможе помоћи у валидацији ових одлука пре него што се посвете алатном челику. Дизајн-тешки пројекти прогресивних калупа имају користи од заједничког прегледа у фази постављања траке, када промене коштају сате, а не недеље.
Решавање уобичајених проблема са заобилазним зарезом у производњи
Чак и добро{0}}осмишљена геометрија обилазнице наилази на проблеме у производњи. Алати се троше. Услови хране се мењају. Својства материјала варирају од намотаја до намотаја. Решавање проблема са зарезом заобилажења погрешног увлачења траке почиње са препознавањем шаблона симптома и праћењем до одређеног основног узрока-повезаног са зарезом.
Анализа Арта Хедрика у Тхе Фабрицатор-у идентификује лоше увлачење траке као један од најчешћих проблема са прогресивним матрицама, често узрокованих проблемима који су у директној интеракцији са дизајном зареза заобилазнице: грешке у поравнању матрице, нетачна висина увлачења, нагиб завојнице и неправилан тајминг ослобађања пилота. Сваки од ових фактора доводи до потпуног погрешног увлачења било коју ситуацију маргиналног заобилажења.
Повлачење пужева представља посебно варљив начин квара. Корен зареза заобилазнице која повлачи пуж узрокује трагове вакуумске адхезије између површине ударца и исеченог пужа. АсМеталФорминг Магазинеобјашњава, када ваздух брзо струји између две паралелне површине (предња страна ударца и отвора), он ствара зону ниског{0}}притиска која држи цев на удару током увлачења. Ово је исти аеродинамички принцип који прави криву кугле. За зарезе за обилазни зарез, проблем је посебно акутан јер су ови пужеви често мали, лагани и савршено обликовани да се заптиве уз лице ударца.
Када се повучени пуж креће нагоре са пробојом, а затим се спушта на површину траке или матрице, то узрокује заглављивање следећег хода, ствара површинске дефекте на радном комаду или клинове између компоненти матрице. Корекциона акција зависи од величине отвора: већи пужеви реагују на вакумске{1}}преломне карактеристике на површини бушилице (жлебови или удубљења), док мањи пужеви често захтевају механичке клинове за избацивање или временски ограничени ваздушни удари.
Следећа матрица за решавање проблема мапира најчешће симптоме производње заобилазног зареза на њихове вероватне основне узроке и корективне радње:
| Симптом | Вероватно основни узрок | Цоррецтиве Ацтион |
|---|---|---|
| Стрип се повремено погрешно увлачи на једној станици | Размак заобилазног зареза је маргиналан за формирано обележје на тој станици; Повратак материјала премашује дозвољено пројектовање | Проширити клиренс зареза за 10-15%; верификовати повратну снагу стварним мерењем дела, а не номиналном геометријом |
| Скините копче или завојите током храњења | Носач је прекомерно ослабљен уклањањем бајпаса; преклапајуће зарезне зоне стварају сложени слаб пресек | Повећати ширину носача на ослабљеним попречним- пресецима; размотрити прелазак на позитивни бајпас на критичним станицама; додати средњу подршку подизача |
| Пилот рупе се прогресивно издужују током производног циклуса | Премосни зарез сувише близу пилот рупе; недовољан потпорни материјал између ивице зареза и периметра пилот рупе | Преместите зарез или пилот да бисте повећали раздаљину одвајања на минималну 2к дебљину материјала; ојачати мрежу између функција |
| Димензије делова излазе из толеранције на низводним станицама | Погрешна регистрација траке узрокована окачењем траке на ивицама заобилазнога зареза током увлачења; зарезивање ивица ивица захвата на компонентама матрице | Уклоните ивице или зарезе радијуса; проверите да ли је висина подизача адекватна да трака очисти границе зареза током напредовања |
| Пужеви задржани у шупљини калупа; периодично ометање | Геометрија премосног зареза производи мале или правоугаоне пужеве који се одупиру гравитационом избацивању; зидовима шупљина недостаје угао промаја | Редизајнирајте профил зареза са конусом за отпуштање пужева; додати 0,5-1 степен пропуха на зидове шупљина; инсталирати опружни клип или избацивање уз помоћ ваздуха |
| Пуж се повукао назад ударцем при повлачењу | Вакумско приањање између лица ударца и пужева; урез за премосницу је раван и заптива се на површини ударца | Додајте вакуум{0}}жлебове или рупице за ломљење на лице; инсталирати механичке игле за избацивање; применити временски ограничени ваздушни удар на доњу мртву тачку |
| Трака виси током повратног хода након формирања | Плоча за скидање траке скреће траку у неподржани отвор бајпаса; трака се хвата за ивицу зареза током кретања нагоре | Додајте подршку за резервну копију испод стрипера где зарез ствара неподржани распон; проверити расподелу притиска за скидање; укошени зарез улазних ивица |
| Ивице заобилазног зареза се деформишу током производње (бакар/меке легуре) | Силе увлачења се концентришу на оштрим унутрашњим угловима зареза; меки материјал попушта под сталним напрезањем | Радијус свих унутрашњих углова зареза на минималну дебљину материјала од 1,5к; предимензионирани зазор за 20-30% да би се урачунало затварање профила |
Један образац се појављује у овим режимима квара: већина проблема са производњом заобилазног зареза сеже до недовољне маргине у оригиналном дизајну. Зарез величине теоретског минималног зазора функционише током испробавања мале{1}}брзине, али не успева при брзини производње. Динамика додавања, варијације материјала и хабање алата троше буџет за чишћење. Уградња 10 до 20 процената додатног простора у фази пројектовања је јефтино осигурање од циклуса решавања проблема који следи када су маргине сувише мале.
Друга тема која се понавља су ефекти интеракције. Проблем заобилазног зареза ретко постоји изоловано. Маргинални зарез у комбинацији са благо истрошеним подизачем и калемом који је 0,02 мм дебљи од номиналног ствара тро-квар од три фактора који ниједно подешавање не решава. Ефикасно решавање проблема захтева истовремено испитивање зареза, суседних компоненти и улазног материјала уместо да се јури једна по једна варијабла.
Ови оквири и дијагностички алати служе дизајнерима калупа и производним инжењерима који раде кроз цео животни циклус прогресивног алата. Али они такође наглашавају шири принцип: одлуке о заобилазном зарезу су неодвојиве од укупног учинка матрице. Повезују се са сваким другим избором дизајна који сте направили, од постављања пилота до избора материјала до економије траке.
Примена принципа заобилазног зареза на ваше дизајнерске пројекте
Зарези за обилазницу заузимају мали отисак на распореду траке, али њихов утицај досеже сваки угао матрице. Један урез се повезује са прецизношћу регистрације пилота, стабилношћу при храњењу носача, стратегијом ослобађања дизача, економиком материјала и поузданошћу избацивања отпада. Третирање ових рељефних карактеристика као изолованих одлука о геометрији је грешка коју прави већина произвођача алата. Дизајнери који су то исправно схватили разумеју да је утицај заобилазног зареза на квалитет дела кумулативан, који произилази из начина на који сваки зарез ступа у интеракцију са сваком компонентом кроз коју пролази у целој секвенци прогресије.
Повезивање Бипасс Нотцх дизајна за перформансе матрице
Промена{0}}линија у свему што је овде покривено је интеграција. Интеграција прогресивног дизајна заобилазног зареза значи да ваша геометрија зазора, ширина носача, избор типа зареза и управљање зарезима одражавају једну кохерентну стратегију, а не колекцију закрпа -по{3}} станица. Када се ови елементи поравнају, трака се несметано повлачи, делови држе толеранцију, а матрица ради без интервенције. Када се сукобе, решавате проблеме који се стално мењају јер основни узрок лежи у одлуци о дизајну која је донета три станице узводно.
Резиме најбољих пракси у дизајну заобилазног зареза: зазор величине до формираног омотача елемента плус материјал-специфична маргина повратног удара, одржавање минималног одвајања од пилот рупа, очување чврстоће носача изнад двоструке дебљине материјала на сваком попречном-пресеку, пројектовање геометрије утора за поуздано избацивање и провера зазора на свакој низводној станици, а не само да следећа карактеристика пролази кроз једну.
Савладавање ових принципа означава разлику између коцке која преживи пробу и оне која ради милионе циклуса без интервенције. Напредни принципи инжењеринга за штанцање не живе само у егзотичном алату или скупом софтверу за симулацију. Они живе у детаљима попут геометрије заобилазног зареза коју већина дизајнера третира као накнадну памет.
Ресурси за напредно инжењерство калупа за штанцање
За инжењере алата који раде на сложеним прогресивним пројектима у којима се обилазни зарези укрштају са дубином формирања, протоком материјала и интеграцијом компоненти са више-станица, приступ искусним партнерима за алате скраћује развојни циклус.ИИЦХЕН-ова прилагођена решења за штанцањепружа инжењерску подршку за пројектовање{0}}тешких пројеката који укључују структуру матрице, конфигурацију пробоја и подизача, оптимизацију зазора и валидацију распореда траке. Када ваш изглед траке укључује ону врсту више-променљивих одлука о којима се говори у овом чланку, заједнички преглед са способним тимом алата открива проблеме које самостални дизајн често пропушта.
Сврха заобилазних зареза дизајна матрице за штанцање није сложеност сама по себи. То је контролисано зазор који омогућава да све остало у матрици ради како је предвиђено. Исправите зарезе, а остатак матрице следи.
Често постављана питања о обилазним зарезима у дизајну калупа за штанцање
1. Која је сврха обилазних зареза у калупима за прогресивно штанцање?
Обилазни зарези служе као рељефна геометрија урезана у носећу траку која спречава да се претходно формиране карактеристике попут прирубница, извлачења или удубљења сударају са низводним алатом током напредовања траке. Они обезбеђују да се трака слободно креће од станице до станице без ометања, изобличења или оштећења матрице. Без одговарајућег премосног растерећења, подигнуте или спуштене карактеристике ометају ударце, уметке и подизаче како трака напредује, што доводи до погрешног увлачења, изгребаних делова или катастрофалних судара матрице које могу коштати 100 пута више од материјала који је уштеђен изостављањем зареза.
2. Која је разлика између зареза заобилазнице и зареза по висини?
Урез нагиба (који се назива и француски зарез) првенствено контролише растојање и регистрацију траке тако што обезбеђује механичко заустављање које спречава прекомерно храњење. Зарез за премосницу постоји искључиво као ослобађање зазора како би се спречило да формиране делове контактирају низводне компоненте матрице током напредовања. Док су зарези нагиба типично правоугаони усеци на ивици траке направљени на првој станици, обилазни зарези су обликовани тако да одговарају формираном профилу карактеристика и постављају се поред места где би дошло до сметњи. Неке продавнице користе ове термине наизменично, али се њихови покретачи дизајна, правила о димензионисању и начини квара значајно разликују.
3. Када треба да користим позитивне премосне зарезе уместо негативних премосница?
Позитивни обилазни зарези су пожељни када се мора сачувати чврстоћа траке носача, посебно у танким материјалима испод 0,5 мм где уклањање материјала чини носач превише флексибилним за стабилно пуњење. Они такође одговарају великим-операцијама са великом брзином изнад 200 удараца у минути где је ризик од осциловања траке висок, а дуг-прогрес умирује где кумулативне силе увлачења захтевају пуну ширину носача. Компромис је повећана сложеност матрице јер свакој низводној станици су потребни одговарајући џепови за размак који су машински обрађени у компоненте матрице. Негативни обилазни зарези боље функционишу за дебље материјале, једноставније структуре калупа и апликације где је избацивање пужева једноставно.
4. Како врста материјала утиче на величину зареза у прогресивним калупима?
Сваки материјал захтева различите маргине зазора због различите отпорности, тврдоће и дуктилности. Благом челику је потребно само 5-10% зазора изнад формираног профила због предвидљивог поврата. Алуминијуму је потребно 15-25% додатног зазора јер опружни помак ради 5-8 степени на упоредивим кривинама. Бакар захтева 20-30% превелике величине са заобљеним унутрашњим угловима јер се меки материјал деформише на ивицама зареза под притиском увлачења, узрокујући затварање профила зареза током времена. Челицима високе чврстоће је потребна маргина од 15-20% због агресивног повлачења. ИИЦХЕН-ова прилагођена решења калупа за штанцање на иицхен-гроуп.цом могу помоћи инжењерима да потврде ове одлуке о чишћењу специфичне за материјал током развоја распореда траке.
5. Како да решим проблеме са погрешним увлачењем траке изазваним проблемима са зарезом заобилазнице?
Почните тако што ћете идентификовати образац симптома. Повремени погрешни помаци на једној станици сугеришу маргинални зазор где повратно оптерећење материјала премашује пројектовану дозволу, што захтева 10-15% шире зарезе. Извијање или увијање траке указује на то да је носач прекомерно ослабљен уклањањем зареза, што му је потребна повећана ширина носача или прелазак на позитивни бајпас. Прогресивно продужење пилот рупе значи да је зарез сувише близу пилота, што захтева премештање да би се одржало раздвајање дебљине материјала 2к. Задржавање пужева које доводи до периодичних заглављивања захтева редизајн профила зареза са угловима сужења или промаја. Већина проблема са производњом заобилазног зареза је повезана са недовољном маргином дизајна која функционише током спорог тестирања, али не успева при брзини производње.


