


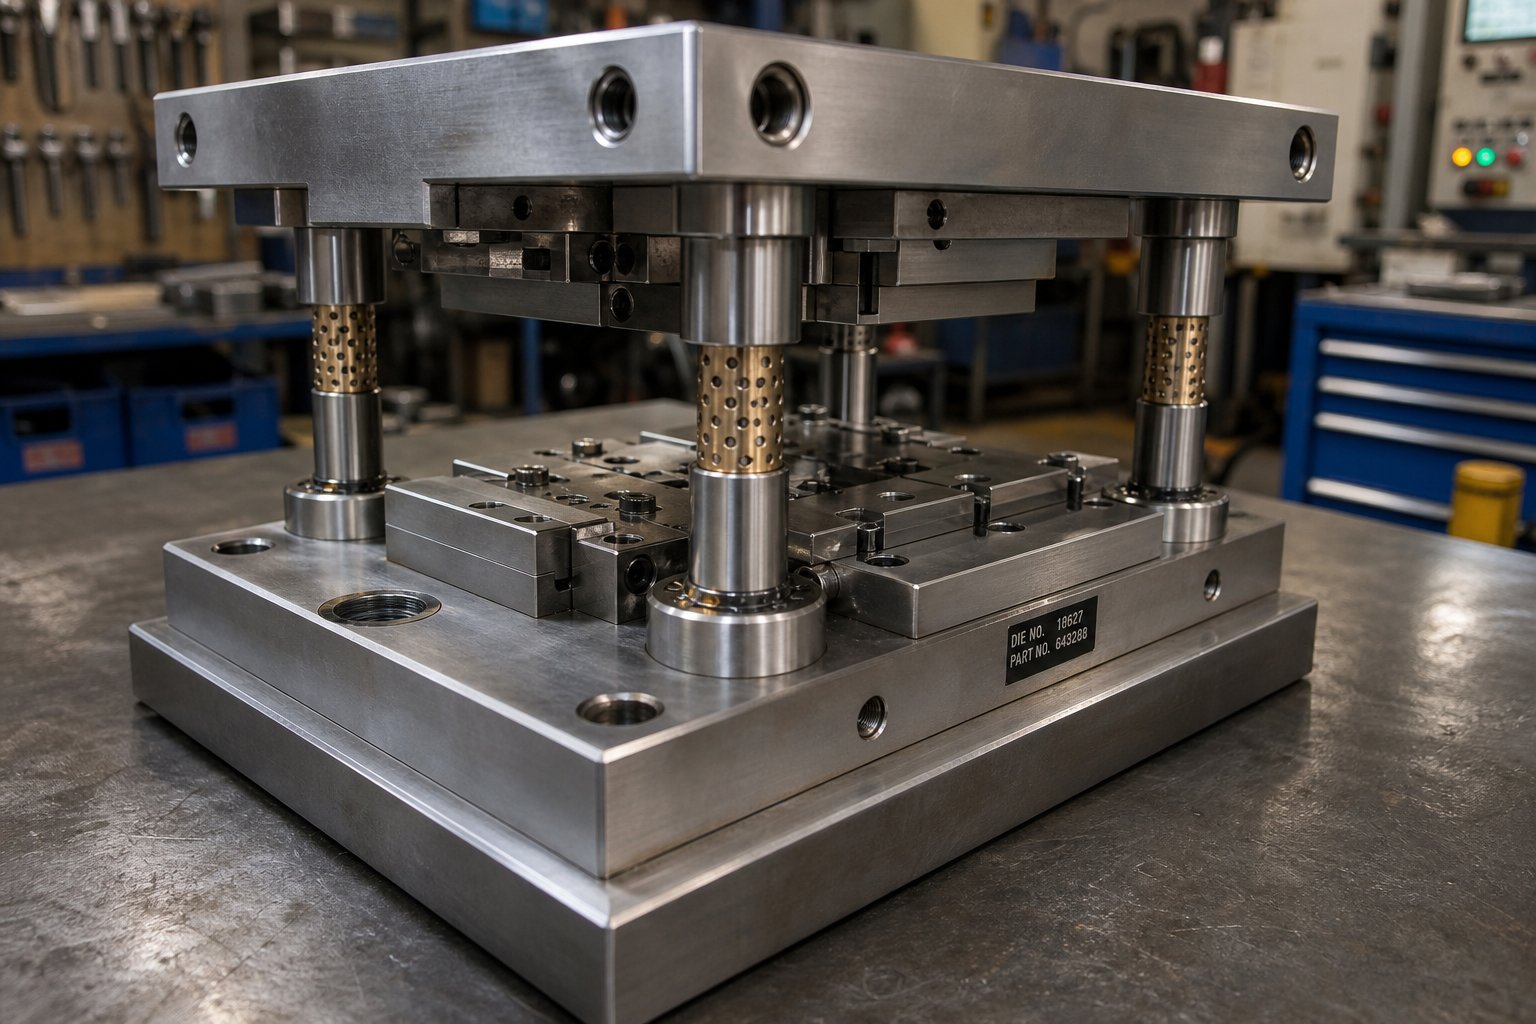
Шта је сет калупа за штанцање и зашто је важан
Када преса за штанцање ради стотине пута у минути, шта одржава горњу и доњу половину вашег алата у савршеном поравнању? Не сама геометрија калупа. Не рам за штампу. То је сет калупа за штанцање - структурални оквир одговоран за вођење сваког потеза са поновљивом прецизношћу кроз милионе циклуса.
Сет матрица за штанцање је склоп горњих и доњих папуча за матрице, водећих стубова и чаура за вођење који држе две половине матрице за штанцање у прецизном поравнању кроз ход пресе. Не сече и не формира материјал - већ обезбеђује да су компоненте које то раде тачно позициониране сваки пут.
Размислите о томе на овај начин: сет калупа је скелет, а детаљи за сечење или формирање су мишићи. Без чврстог, добро{1}}усклађеног скелета, чак и најоштрији ударци и матрице ће произвести недоследне делове.
Шта заправо ради сет калупа за штанцање
Сет калупа за печатеслужи једној основној сврси - одржавајући поравнање између ударца (горња половина) и блока матрице (доња половина) под огромном силом. Горње и доње ципеле равномерно распоређују оптерећење преса, спречавајући локализовано скретање. Стубови за вођство и чауре ограничавају бочно померање тако да се резне ивице сусрећу са зазорима који се често мере у десетинкама хиљадитим дела инча. Овај систем вођења је оно што омогућава матрицама за штампање да производе идентичне делове било да сте у циклусу десет или десет милиона.
Сетови калупа такође апсорбују и преусмеравају бочни потисак који се ствара током операција формирања. Без ове структуралне кичме, неуравнотежене силе би убрзале хабање, деградирале толеранције делова и на крају оштетиле саму пресу.
Кључна разлика између комплета матрица и блока -
Овде се често увлачи забуна. Скуп компоненти матрице укључује ципеле, стубове и чауре - инфраструктуру за поравнање. Насупрот томе, блокови калупа садрже стварне резне ивице, формирајуће профиле и геометрију пирсинга. Можете заменити различите блокове калупа у исти сет калупа ако се отисак подудара, због чега стандардизовани сетови калупа смањују трошкове алата у свим породицама производа.
Ова разлика је битна зато што слабе перформансе често потичу до сета, а не од саме коцке. Истрошене чахуре, мале ципеле или погрешна конфигурација стуба ће смањити квалитет делова без обзира на то колико је прецизно ваша геометрија сечења брушена. Избори конфигурације - након распореда, типа лежаја, материјала папуче и димензија - директно одређују тачност поравнања, достижан век трајања алата и компатибилност са вашом прес опремом. Свака од ових варијабли се комбинује кроз обим производње, чинећи ране одлуке о архитектури вашег комплета матрица једном од избора-са највећим утицајем у било ком програму штанцања.
Основне компоненте унутар сваког сета матрица
Свакикомпонента калупа за штанцањеигра специфичну инжењерску улогу у одржавању вашег алата живим и ваших делова тачним. Ипак, већина референци једноставно наводи делове без објашњења зашто су важни под оптерећењем. Када схватите шта сваки комад заправо ради - и шта се дешава када поквари -, можете пратити проблеме са квалитетом до њиховог основног узрока уместо да јурите симптоме.
Објашњење горњих и доњих ципела
Ципеле за калупе су основа читавог склопа калупа. Горња ципела (која се назива и држач за бушење) носи елементе за сечење и формирање који се померају са рамом пресе. Доња ципела (држач матрице) је причвршћена за ослонац за пресу и подржава плочу калупа, дугмад и било коју геометрију формирања постављену испод траке.
Замислите да дланом притиснете сто - и сила се равномерно шири по вашој руци. Ципеле раде на исти начин. Они дистрибуирају концентрисану тонажу пресе по широком отиску, тако да ниједна област матрице не доживљава деструктивно локализовано скретање. Дебљина папуче је пројектована у односу на очекивану тонажу: сувише танка, а папуча се савија у средини-хода, померајући зазоре између резача и њихових спојних дугмади. То савијање може бити само неколико хиљадитих делова инча, али током милиона циклуса убрзава хабање ивица и ствара раст неравнина на вашим утиснутим деловима.
Већина ципела се обрађује од челичне плоче или ливеног гвожђа, а затим равно и паралелно брушене. Равност и паралелизам су критични - свако одступање се директно преводи у грешку поравнања између горње и доње половине вашег алата.
Стубови за вођице, чауре и системи за поравнање
Стубови за вођење су прецизни-брушени цилиндри од каљеног челика притиснути или стегнути у једну матрицу. Они клизе кроз одговарајуће водеће чауре постављене у супротну ципелу, ограничавајући бочно кретање на толеранције унутар0,0001 ин.Ово је механизам који одржава ваше -то-поравнање доследним потезом за потезом.
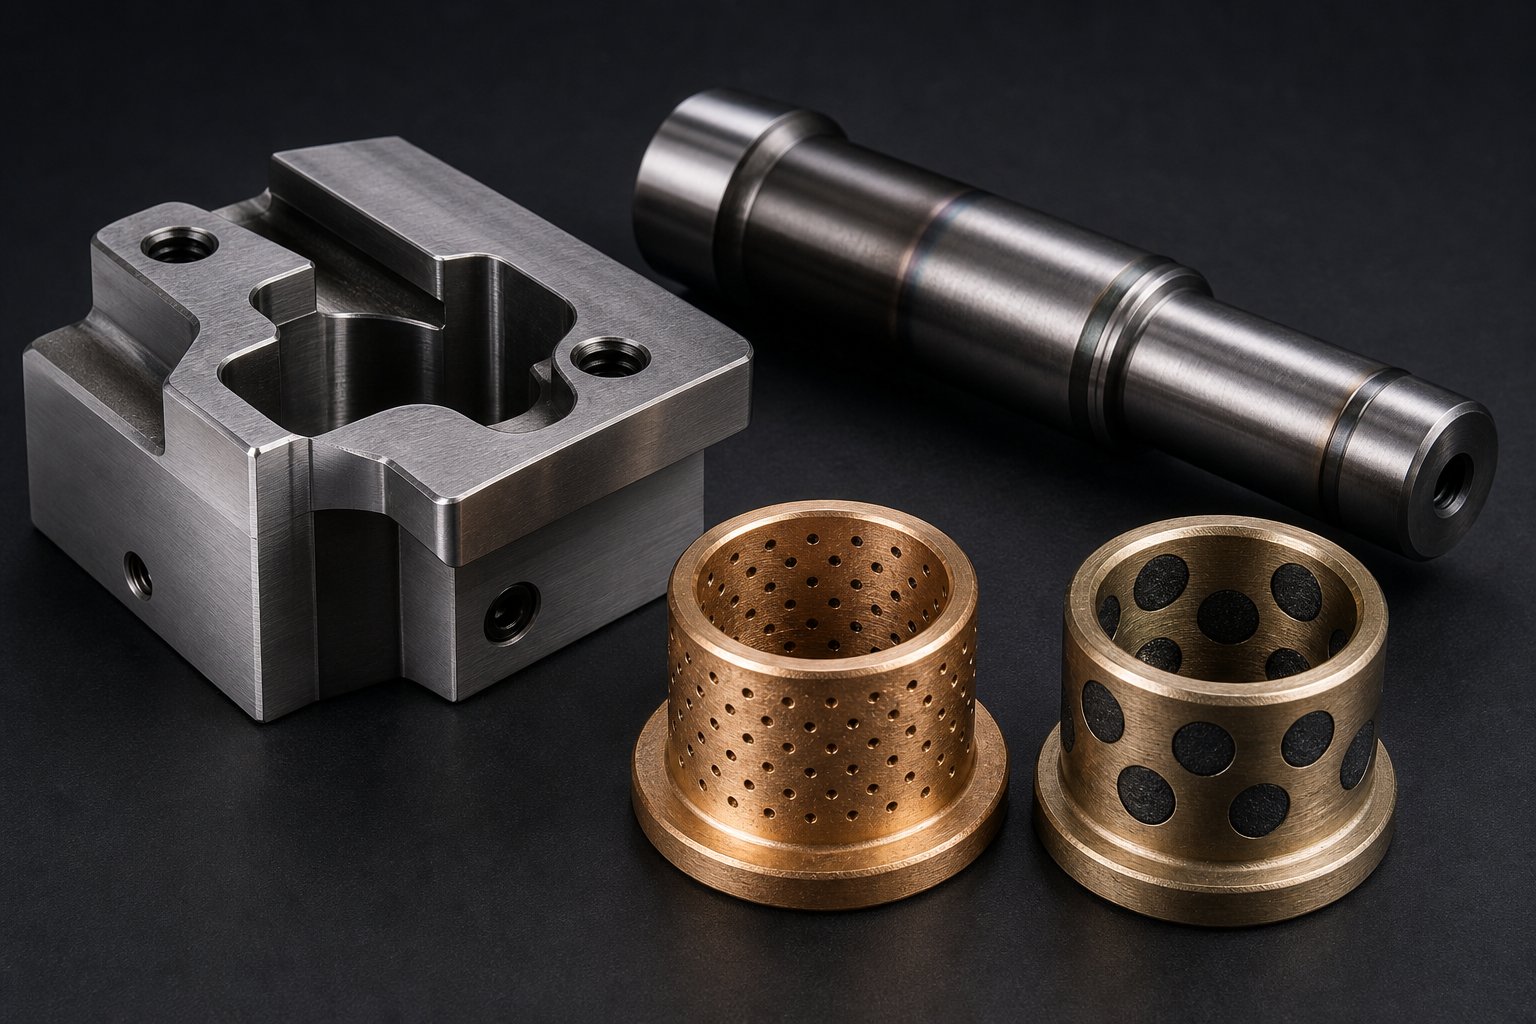
Постоје два главна стила чаура. Фрикционе чауре (обични лежајеви) користе бронзане или алуминијумске{1}}бронзане чауре, понекад уграђене са графитним чеповима за подмазивање. Чауре кугличних лежајева се ослањају на кугличне лежајеве са кавезом, обезбеђујући скоро-нулти зазор и лакше одвајање матрице. Избор између њих утиче на способност прецизности, интервале одржавања и колико добро сет подноси бочни потисак - тему која је детаљније обрађена касније у овом чланку.
Пречник и дужина стуба су такође важни. Мали стубови се отклоне под бочним оптерећењем, док су прекратки стубови омогућавају кавезу кугле да изађе из чауре током хода, оштећујући лежајеве и смањујући прецизност поравнања током времена.
Помоћне компоненте које довршавају склоп
Осим ципела и система вођица, неколико потпорних компоненти држе склоп матрице заједно и штите га од оштећења:
- Подлоге- плоче од каљеног челика постављене иза пробоја и дугмади како би се спречило да се главе пробоја уграде у мекши материјал ципела при сталном удару.
- Блокови пете- челичних блокова причвршћених за горње и доње ципеле са ојачаним хабајућим плочама које апсорбују бочни потисак. Они спречавају бочно померање када су силе сечења или формирања неуравнотежене.
- Довел пинс- прецизне-игле за уземљење које лоцирају делове калупа, држаче и блокове у њиховом тачном положају на папучи. Вијци држе компоненте доле; типле их држе на месту.
- Дие спрингс- компресијске опруге велике-опруге (механичка завојница или гас азота) које обезбеђују силу скидања, притисак подметача или повратну силу брега унутар алата.
- Прорези за дршку или стезаљке- механички интерфејс који причвршћује горњу ципелу за рам за пресу. Мање калупе користе дршку утиснуту у центар ципеле; веће матрице се ослањају на уторе за стеге обрађене дуж ивица ципеле.
Сваки помоћни део је потенцијална тачка квара. Напукла позадинска плоча пушта печурку у ципелу. Истрошени блок пете омогућава прогресивно бочно заношење. Сломљени типл омогућава да се део матрице помери довољно да одбаци ваше зазоре.
| Компонента | Функција | Типични материјал | Индикатор грешке |
|---|---|---|---|
| Уппер Дие Схое | Носи алате са стране за бушење{0}}; распоређује овну силу | Челична плоча или ливено гвожђе | Нагризање површине, губитак паралелизма |
| Ловер Дие Схое | Подржава алате{0}} на страни матрице; монтира за ослонац | Челична плоча или ливено гвожђе | Локализована деформација испод дугмади |
| Гуиде Постс | Ограничава бочно кретање између ципела | Кућиште{0}}каљено или кроз-каљени алатни челик | Видљиве линије хабања, мерљиви губитак пречника |
| Водилице | Прима места водича; одржава толеранцију поравнања | Бронза, алуминијум{0}}бронза или челик (тип кугличног лежаја) | Повећан клиренс, бодовање |
| Бацкинг Платес | Спречава да се ударне главе уграде у ципеле | Каљени алатни челик | Трагови пуцања, удубљења или печурки |
| Хеел Блоцкс | Апсорбује бочни потисак од неуравнотежених сила | Челик са каљеним хабајућим плочама | Зарезивање хабајуће плоче, видљиви зазор |
| Довел Пинс | Лоцира делове калупа прецизно на ципелама | Каљени легирани челик | Шишање, лабавост у отвору |
| Дие Спрингс | Обезбеђује скидање, подметање или повратну силу | Хром{0}}ванадијум челик (механички) или гасни азот | Губитак висине преко 5%, пуцање |
| Прорези за дршку/стезаљке | Осигурава горњу ципелу да притисне рам | Интегрисан у ципелу (челик) | Издужење прореза, лабавост дршке |
Приметићете образац у тој табели: сваки индикатор неуспеха води до истог исхода - губитка поравнања. То је зато што свака компонента калупа за штанцање постоји да би се одржао просторни однос између горње и доње половине матрице. Када се било који појединачни елемент деградира, систем навођења компензује све док не може, а квалитет тихо плута док неко не примети лоше делове низводно.
Право питање, дакле, није само шта се налази унутар вашег комплета матрица -, већ како распоредите те компоненте. Пост постављање, бројање и конфигурација одређују како се ригидност и приступачност међусобно мењају, а прави распоред у потпуности зависи од операције коју ваш алат треба да изврши.
Типови конфигурације комплета матрица и када их користити
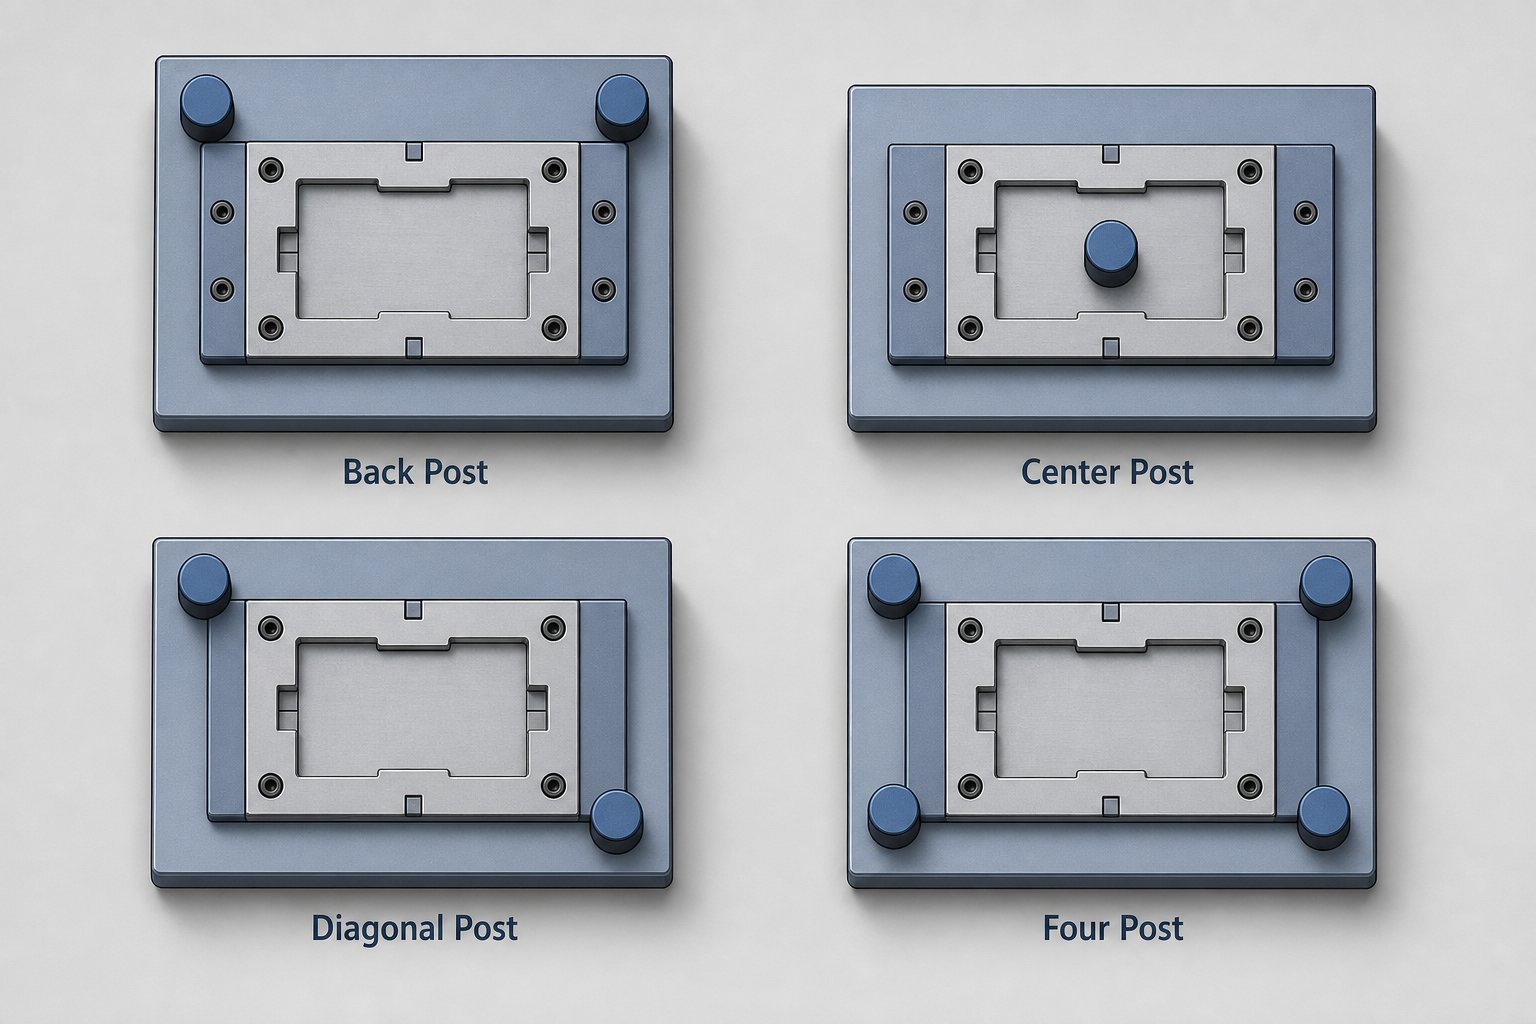
Постављање након постављања није накнадна мисао - то је одлука о дизајну која закључава компромис између крутости, прецизности поравнања и физичког приступа простору матрице. Четири стандардне конфигурације покривају огромну већину апликација за сетове за пресовање, али већина инжењера наслеђује распоред уместо да га намерно бира. Одабир погрешне конфигурације за вашу операцију доводи до проблема са поравнањем које ниједна количина подметача или замене чаура неће решити.
Конфигурације задњег и средњег стуба
Комплети задњег стуба постављају оба стуба за вођење дуж задње ивице ципела, остављајући предњу и бочне стране потпуно отворене. Ово је најчешћи распоред за матрице са прогресивним-напајањем траке јер отворени предњи део обезбеђује несметано увлачење траке, уклањање отпада и видљивост оператера. Ако користите матрицу за бушење за изрезивање или пирсинг са завојним-залихом, задњи стуб је скоро увек почетна тачка.
Компромис? Два стуба позади стварају асиметрично вођење. Под великим силама сечења, предњи део папуче матрице није ослоњен и подложнији је отклону -, посебно на ширим калупима где је распон између средишње линије стуба и радне површине велики. За уске,-прогресивне алате велике брзине ово је ретко важно, али за широке калупе са тешким местима за формирање близу предње ивице, сетови задњих стубова могу да омогуће довољно нагиба папуче да се помери шиљак-у-поравнање матрице.
Сетови централних стубова решавају ово тако што постављају два стуба за вођење на супротне стране - центрирано лево и десно - тако да радна област лежи између њих са уравнотеженом подршком. Ова геометрија равномерно распоређује бочне силе, чинећи централну матрицу за печате бољим избором за симетричне операције слепљивања где су бочна оптерећења једнака у свим правцима. Недостатак је смањена доступност са обе стране, што компликује увлачење траке и отежава ручно утовар делова.
Конфигурације дијагонале и четири стуба
Скупови дијагоналних стубова постављају два стуба на дијагонално супротним угловима - обично задњи-леви и предњи-десни. Ово отвара две суседне стране за приступ, што их чини добро-погодним за операције где се делови или празни делови ручно-учитавају са предње или бочне стране. Наћи ћете дијагоналне скупове у секундарним операцијама као што су зарезивање или формирање где аутоматизација није оправдана и где је важан домет оператера.
Четири сета стубова постављају водилицу на сваки угао папуче. Ово пружа максималну отпорност на скретање и најуједначеније вођење по целој површини ципеле. Када се тонажа попне на територију хидрауличног склопа матрице - дубоко извлачење, тешко ковање или велико{3}}формирање - конфигурације четири стуба спречавају превртање папуче и локализовано савијање којима два- изгледа не могу да одоле. Компромис је очигледан: приступ је ограничен са све четири стране, тако да увлачење траке захтева прорезе који се обрађују кроз ципеле, а одржавање матрице захтева више напора за скидање.
Како ускладити конфигурацију са вашим радом
Избор правог распореда своди се на три питања: Колику ригидност захтева ваш процес? Где материјал улази и излази из калупа? И како ће оператери и аутоматика комуницирати са алатом током производње?
Стандардна матрица за брзо{0}}прогресивно штанцање скоро увек користи изглед задњег стуба јер приступ фиду надмашује маргинално повећање ригидности додатних стубова. Супротно томе, тешкој калупу за формирање која ради у хидрауличној преси потребна су четири стуба јер је контрола прогиба примарна брига и приступ тракама је небитан. Дијагоналне и централне конфигурације стубова служе средњим - операцијама умерене тонаже где захтеви за приступ искључују екстреме.
| Конфигурација | Ригидност | Приступачност | Најбоља апликација | Релативни трошак |
|---|---|---|---|---|
| Задњи стуб (2 стуба, задњи) | Умерено | Одлично - отворене предње и бочне стране | Прогресивне матрице, слепљивање и пирсинг{0}} | Ниско |
| Централни стуб (2 стуба, бочне) | Умерено-Висока | Ограничено - ограничено са обе стране | Симетрично сечење, уравнотежено сечење | Ниско |
| Дијагонални стуб (2 стуба, супротни углови) | Умерено | Добро - две суседне стране су отворене | Ручно{0}}учитавање секундарних операција, урезивање | Ниско |
| Четири стуба (4 стуба, сви углови) | Максимум | Ограничено - све стране делимично блокиране | Тешко обликовање, дубоко извлачење,{0}}ковање велике тонаже | Више |
Приметите да сетови матрица за примену у пресу испод 100 тона ретко оправдавају четири{{1}конфигурације након - да додатни трошак и смањена доступност нису надокнађени значајним повећањем крутости при нижим тонажама. Али када силе формирања генеришу значајан бочни потисак или распон ваше ципеле премашује оно што два стуба могу да стабилизују, повећање до четири стуба елиминише померање поравнања изазвано скретањем{4}}које тихо деградира квалитет дела током производног циклуса.
Конфигурација одређује границе онога што ваш систем навођења може да поднесе. Али у оквиру било које конфигурације, тип система лежајева - кугличног или клизног лежаја - дефинише колико прецизно стубови и чауре одржавају поравнање под оптерећењем, и колико је комплет опрост када услови нису идеални.
Системи за вођење кугличних лежајева у односу на обичне лежајеве
Ваша конфигурација поста поставља структурни оквир. Али систем лежајева унутар тих стубова и чаура одређује колико прецизно тај оквир заиста функционише под оптерећењем - и колико брзо кажњава занемаривање. Две филозофије лежаја доминирају алатом за матрице: куглични лежај (котрљајући елемент) и клизни лежај (трење). Оба производе одличне делове. Оба различито не успевају. Бирање између њих није питање које је „боље“ -, већ оно које одговара стварним условима ваше операције.
Системи вођица кугличних лежајева и предности прецизности
Системи за вођење кугличних лежајева користе кугличне лежајеве са кавезом који се крећу између спољашњег пречника стуба вођице и унутрашњег пречника чауре. Ове компоненте раде у аунапред учитано стање- преса за ваљање са негативним зазором, често затегнута од 0,0001 до 0,0021 ин. у зависности од произвођача и пречника стуба. Тај скоро{5}}нулти зазор је оно што обезбеђује прецизност поравнања коју захтева чврста-толеранција.
Замислите разлику између клизања фиоке по дрвеним шинама и котрљања на кугличним лежајевима. Акција котрљања елиминише -клизање, смањује накупљање топлоте током непрекидног циклуса и одржава конзистентно поравнање при брзинама већим од 200 удараца у минути. За прецизне операције матрице и штанцања - велике-брзине слепљења са ударцем-до-зазорима мереним у десетинама - навођење кугличног лежаја зарађује своју премију.
Улов? Системи кугличних лежајева захтевају дисциплину. Не толеришу контаминацију, грубо руковање или недоследно подмазивање. Једно погрешно увлачење које шок-учитава матрицу може заслабити стазе тркања, стварајући удубљења која стварају „зарезано“ кретање и прогресивно померање поравнања. Компримовани ваздух који се непажљиво дува око система вођица гура песак у путању котрљања, где се он котрља уместо да се уграђује - убрзавајући оштећење уместо да га апсорбује. Ови кварови се често маскирају као проблеми хабања ударца или зазора, шаљући алатнице на фрустрирајуће заобилазнице за решавање проблема.
Рафинисано минерално уље са адитивима за екстремне{0}}притиске је препоручено мазиво - никад маст, које задржава загађиваче у негативном-зазору и спречава правилну ротацију лежајева.
Системи клизних лежајева и предности њихове издржљивости
Комплети клизних лежајева замењују котрљајуће елементе са чаурама од бронзе,-импрегниране бронзе или челика{1}}које подржавају стуб вођице кроз подмазани клизни интерфејс. Постоји мерљиви размак између стуба и чауре -, обично неколико десетих до пуне хиљадитих -, што значи мање сирове прецизности од система кугличних лежајева, али знатно више опроста.
Где је важан тај опроштај? Услови свуда нису идеални. Клизни лежајеви толеришу контаминацију јер се честице уграђују у мекши материјал чауре уместо да пролазе кроз контактну зону. Они подносе бочни потисак и ударна оптерећења без катастрофалног оштећења на стази која завршава животни век система кугличних лежајева. Они преживљавају грубо руковање које се дешава током промене калупа на ужурбаном поду преса. И настављају да раде кроз пропусте у подмазивању који би заплели-склоп котрљајућих елемената.
За апликације калупа и алата које укључују тешко -централно формирање, експресну акцију или окружења са ваздушним песком и недоследним рутинама одржавања, клизни лежајеви кваре много предвидљивије. Када се носе, симптом је постепени раст клиренса - који се може мерити, пратити и исправити пре него што квалитет пати. Сама та предвидљивост чини их пожељним избором за многе прецизне матрице у операцијама формирања и цртања где је бочни потисак стална реалност.
Промена трошкова је једноставна: сетови клизних лежајева су јефтинији за куповину и замену, али истрошене вођице могу да доведу до зарезивања или сужења што захтева већу корекцију од једноставне замене чауре.
Када хибридне конфигурације имају смисла
Неке апликације за алатне матрице се не уклапају сасвим у једну категорију. Прогресивна матрица ће можда требати чврсто поравнање у правцу увлачења (где је регистрација ударца-до-пилота најважнија), али доживљава значајан бочни потисак окомито на довод са станица за формирање. Хибридне конфигурације решавају ово тако што покрећу смернице за кугличне лежајеве на критичној оси и клизне лежајеве на потисној-оптерећеној оси - хватајући прецизност тамо где се рачуна док апсорбују злоупотребе тамо где је то неизбежно.
| Критеријуми | Систем вођица кугличних лежајева | Систем вођица клизних лежајева |
|---|---|---|
| Прецизност поравнања | Зазор близу{0}}нуле (0,0001–0,0021 ин. предоптерећење) | Мерљиви клиренс (0,0005–0,001 ин. типично) |
| Капацитет оптерећења | Умерено - концентрисано на појединачне елементе лопте | Висок - распоређен по целој контактној површини чаура |
| Потребе за одржавањем | Често подмазивање минералним уљем; чиста околина критична | Периодично подмазивање; толерише дуже интервале |
| Толеранција животне средине | Ниска контаминација - узрокује све брже оштећење | Високе - честице се уграђују, а не круже |
| Отпорност на ударно оптерећење | Лоше - заливање од утицаја | Добар - се постепено деформише без катастрофалног квара |
| Цена (куповина) | Виши - елементи за котрљање и кавези | Доња - једноставнија конструкција чаура |
| Идеалне апликације | Велике-брзине слепљивања/пирсинга, уске толеранције, посвећене трке | Тешка форма, брегасте плоче, велики бочни потисак, прљаво окружење |
Систем вођења који изаберете дефинише шта ваш сет калупа за штанцање може да толерише -, али не функционише изоловано. Прави тест перформанси долази када ускладите и конфигурацију и тип лежаја са специфичном операцијом штанцања коју ваш алат мора да обави. Затварање, бушење, формирање и цртање сваког постављају фундаментално различите захтеве за крутост сета матрица и прецизност поравнања.
Усклађивање комплета матрица са специфичним операцијама штанцања
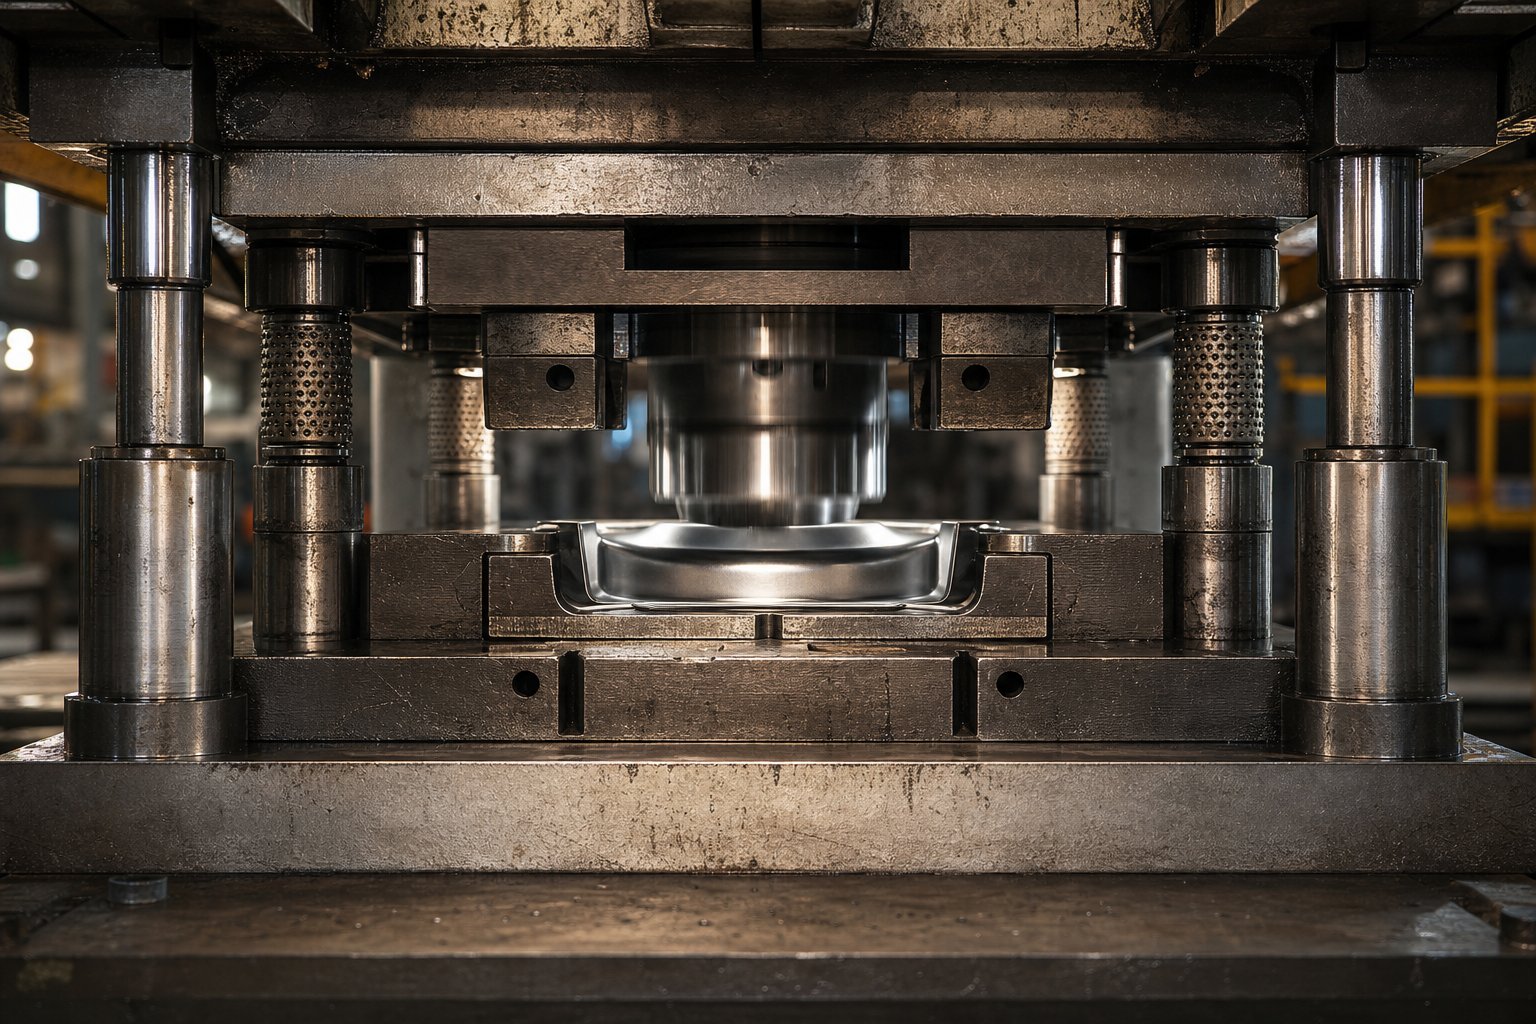
Различите операције штанцања не захтевају само различите ударце и калупе -, већ захтевају потпуно другачије структурно понашање од матрице постављене испод њих. Матрица која ради при 400 удараца у минути поставља захтеве за поравнање који немају никакве везе са оним што алат за дубоко извлачење наилази на 15 удараца у минути. Ипак, многи инжењери бирају своју конфигурацију матрице на основу навике или доступности, а не на основу стварне физике њиховог процеса.
Ево практичног начина да размислите о томе: свака операција пада негде у спектру захтева ригидности. Некима је потребна екстремна тачност положаја са минималном силом. Другима је потребна огромна отпорност конструкције са прихватљивијим толеранцијама. Тамо где ваша операција падне на тај спектар, требало би да утиче на сваку одлуку о комплету матрица - након бројања, типа лежаја и дебљине папуче.
Сетови матрица за операције слепљивања и пирсинга
Слепљивање и пирсинг су процеси смицања. Пробојци и матрице не формирају материјал -, већ га ломе чисто пробијајући резну ивицу кроз лим са строго контролисаним зазором са свих страна. Тај зазор, типично 5% до 10% дебљине материјала по страни за меки челик, одређује квалитет ивица, висину шиљака и контролу удубљења. Када ваш сет калупа за штанцање дозвољава чак и неколико десетина бочног померања током хода резања, ти зазори постају неуједначени. Једна страна се затеже, док се супротна отвара, стварајући конусне отворе који се забадају у отвор матрице и делове са неуједначеним шарама.
Ово је разлог зашто прогресивне операције слепљивања у великој мери фаворизују комплете задњих стубова са вођицама кугличних лежајева. Изглед задњег стуба обезбеђује несметано довођење траке са предње стране, што је важно када користите залихе намотаја великом брзином са аутоматизованим увлачењем. Вођење са кугличним лежајем обезбеђује поравнање скоро{2}}нулте зазора које одржава сваку станицу за штанцање регистрованом прецизно на пилоте траке, потез за потезом.
За типичан сет за бушење лима и матрице који обављају -брзину слепљивања, систем поравнања мора да задржи тачност положаја унутар половине размака матрице. Ако је ваш зазор-до-зазора 0,003 ин. по страни, систем навођења помера преко 0,0015 ин. почиње да производи видљиву деградацију квалитета. Сетови кугличних лежајева то рутински постижу. Комплети клизних лежајева могу да функционишу за дебље материјале са већим зазорима, али им недостаје поновљивост положаја коју захтева танак{10}}пречник.
Задржавање пужева је још један фактор. Када се зазор помера, пужеви се не ослобађају чисто - већ се заглављују у отвору матрице или се повлаче на површину траке. Код прогресивних калупа за штанцање лима, заглављени пуж на станици три значи отпадне делове са сваке низводне станице. Казна за ригидност за губитак поравнања је појачана на целом распореду траке.
Сетови калупа за операције обликовања и извлачења
Операције формирања и цртања играју се по различитим правилима. Уместо ломљења материјала, калупи за формирање се савијају, растежу и сабијају у нову геометрију. Доминантне силе се померају са вертикалног смицања на бочни потисак како материјал тече преко радијуса формирања, у шупљине и против јастучића за притисак. Тај бочни потисак је оно што најагресивније кажњава умријети.
Размислите о операцији дубоког извлачења. Док бушилица гура материјал у шупљину за извлачење, држач бланка врши притисак на прирубницу док материјал тече према унутра. Свака асиметрија у облику празног дела, подмазивања или дебљине материјала ствара неуравнотежене хоризонталне силе које покушавају да помере горњу ципелу у односу на доњу. Према истраживању изИнститут за технологију обликовања метала, управљање протоком лима између везива без набора или пуцања захтева и прецизну контролу притиска држача бланка и структуру калупа довољно чврсту да одржи уједначен размак везива под оптерећењем.
Конфигурације са четири стуба су стандард за дубоко извлачење јер истовремено одолевају бочном потиску из свих праваца. Вођење од четири-угла спречава превртање ципеле без обзира на то где потисне силе потичу, што је важно јер проток материјала у неправилним потезима ретко ствара симетрично оптерећење. Тешке патике - често 25% до 50% дебље од еквивалентних апликација за слепљење - апсорбују моменат савијања које стварају ове силе потиска, а да се не склоне довољно да промене пробој-у-однос шупљине у средини-односа.
Вођење клизног лежаја овде често има бољи учинак од кугличних лежајева. Дуготрајна бочна оптерећења током хода формирања би током времена распршила стазе клизања кугличних лежајева, док бронзане чауре апсорбују тај потисак преко своје пуне контактне површине без катастрофалних оштећења. За металне калупе за штанцање које изводе тешко савијање или извлачење, предвидљиви образац хабања клизних лежајева је заправо предност - можете мерити раст зазора и заказати замену пре него што квалитет делова падне.
Како ток материјала покреће одлуке о конфигурацији
Изнад величине силе, начин на који материјал улази, креће се и излази из вашег калупа ограничава које су конфигурације чак могуће. Ширина траке одређује да ли распоред задњег стуба обезбеђује довољно простора за ципеле за постављање стубова за вођење иза радног омотача. Смер увлачења диктира које стране морају остати отворене за приступ калему и контролу петље. Путеви уклањања отпада - где пужеви падају, начин на који излаз скелета трима - захтевају јасне канале које стубови за вођење не могу да ометају.
У матрицама за прогресивно метално штанцање, трака напредује за један корак по потезу док остаје причвршћена за носач. Формиране карактеристике на низводним станицама стрше изнад и испод равни траке, захтевајући размак док се трака подиже и напредује. Сетови задњих стубова то лако прихватају јер отворени предњи део омогућава формираним елементима да пролазе без сметњи. Четири сета стубова би блокирала путању траке осим ако се прорези за чишћење не обрађују кроз ципеле -, што повећава трошкове и потенцијално слаби саму структуру коју сте одабрали ради крутости.
Матрица за формирање са бочним операцијама{0}}покренутим гребеном захтева приступ из одређених праваца за клизаче и њихове механизме за враћање. Сетови дијагоналних стубова овде често функционишу јер отварају две суседне стране за монтажу гребена док и даље пружају вођење из супротних углова. Карактеристике протока материјала - да ли се радни предмет растеже, сабија или клизи током обликовања - такође утичу на одлуке о дебљини папуче. Операције које укључују значајну компресију материјала, као што је ковање, генеришу већу вертикалну силу по јединици површине, захтевајући дебље ципеле како би се спречило локализовано угибање испод радног челика.
Следеће рангирање помаже да се уобличи како захтеви за ригидност сета калупа ескалирају у уобичајеним операцијама:
- Једноставан пирсинг- најмања потражња; мали периметри сечења, минимални бочни потисак, танак кундак. Задњи стуб са вођењем на кугличним лежајевима решава већину примена.
- Бланкинг- умерена потражња; веће силе резања, контрола пужева је критична. Задњи стуб или средишњи стуб са вођењем кугличног лежаја.
- Савијање- умерено-висока потражња; ван-централне силе стварају локализовани потисак. Централни или дијагонални стуб са клизним или хибридним лежајевима.
- Обликовање (утискивање, прирубљивање)- велика потражња; проток материјала ствара трајна бочна оптерећења. Пожељна четири поста; клизни лежајеви отпорни су на стални потисак.
- Дубоко цртање- највећа потражња; велики бочни потисак од асиметричног тока материјала, тешке силе држача бланка, дуги радни ударци. Потребна су четири стуба са тешким ципелама и клизним лежајем.
Сваки корак горе на тој листи додаје сложеност бочне силе. Матрица за пробијање на дну спектра успева или не успе скоро у потпуности на основу прецизности вертикалног поравнања. Матрица за формирање на врху успева или не успева на основу способности сета да се одупре сталним хоризонталним оптерећењима без скретања. Разумевање где ваша операција пада на овом спектру - и одговарајуће димензионисање вашег комплета матрица - је разлика између алата који годинама испоручује конзистентне делове и алата који почиње да се мења у року од неколико месеци.
Крутост и конфигурација вас доводе до правог терена. Али осим ако ваш сет калупа физички не одговара преси, иде у - одговарајуће димензије кревета, висину затварача, дужину хода и одредбе за стезање - ниједан од ових избора дизајна није битан. Процес одређивања величине и компатибилности је оно у чему многи програми стају.
Како одредити величину сета калупа за компатибилност са пресом
Савршено конфигурисан сет калупа са правим стубовима, лежајевима и материјалом за ципеле и даље не успева ако физички не одговара преси којој је додељен. Грешке у димензионисању су међу најскупљим грешкама у алату за штанцање -, оне се појављују касно у процесу прављења, одлажу пробе и понекад намећу скупу прераду компоненти које су већ очврсле и брушене. Решење је једноставно: проверите сваку критичну димензију пре него што наруџбина изађе.
Израчунавање димензија матрице из простора матрице
Величина папуче матрице почиње са радним омотачем - површине коју заузимају све активне компоненте матрице укључујући делове за сечење, челик за формирање, пилоте, подизаче и секаче за отпад. Али ципела не може једноставно да одговара том отиску. Потребан вам је слободан простор изван радног простора за неколико ствари: приступ причвршћивачима (шрафови са утичницом и клинови за типле), места за монтажу стубова водилице, постављање блока пете и пролаз траке.
Практично правило: додајте најмање 2 до 3 инча изнад активног подручја матрице на свакој страни где се стубови за вођење неће постављати, и 3 до 4 инча на странама где се стубови монтирају. За прогресивне матрице, ивицама{5}}у правцу кретања потребна је додатна дужина да би се прилагодиле пилотске локације изван последње радне станице и било које шине за навођење траке. Смањивање величине ципеле ради уштеде материјала је лажна економичност -, приморава компоненте да се приближе једна другој, што отежава приступ одржавању и оставља недовољно метала између монтажних рупа, што слаби ципелу под оптерећењем.
Ширина и дубина такође треба да поштују димензије носача преса. Отисак вашег ципела мора да се налази у области подупирача са довољно маргине за стеге или Т-главе вијака. Ако се ципела протеже даље од ослонца, неподржане ивице се склоне испод тонаже, стварајући исто локализовано савијање које уништава прецизност дела.
Компатибилност висине затварача и хода
Висина затварача је место где се компатибилност калупа за пресовање најчешће квари. Концепт звучи једноставно, али терминологија збуњује чак и искусне инжењере јер су висина затварача и висина затварача различите мере које се морају ускладити.
Висина затварача притиска је растојање од доње стране цилиндра до врха лежишта за пресовање, мерено са цилиндром у доњој мртвој тачки и подешавањем постављеним на његов пун{0}}горе положај. Ово је максимални вертикални простор који машина нуди. Висина матрице - корисни простор за ваш алат - је мањи: одузмите дебљину подложне плоче од висине затварача да бисте добили максималну висину матрице. Од тог броја одузмите опсег подешавања цилиндра да бисте добили минималну висину матрице.
Висина затварача ваше матрице (укупна гомила-горе у затвореном положају, од дна доње ципеле до врха горње ципеле) мора да буде између тих минималних и максималних вредности. Ако је матрица виша од максималне висине матрице, физички се неће затворити. Ако је краћа од минималне висине матрице, подешавање цилиндра не може да је достигне - и биће вам потребни паралелни блокови или успони да бисте надокнадили разлику, што повећава несигурност-наслагања и кораке одржавања.
За хидрауличне калупе за пресу са дужим ходом и профилима променљиве брзине, такође проверите да ли дужина хода обезбеђује довољно отвореног дневног светла за пуњење траке, избацивање делова и било какво повратно кретање брега или клизача. Машина за пресовање која улази у материјал пре него што се брегови потпуно активирају уништиће и алат и радни предмет.
Провера Притисните-да-Умрете-Поставите фит
Пре него што се посветите сетовима за матрице за пресе у вашем објекту, прођите кроз ову контролну листу. Свака димензија на њој може се потврдити из плоче са спецификацијом штампе, техничког упутства машине или директног мерења:
- Болстер ареа- потврдите да се отисак ципеле уклапа у димензије подупирача са зазором за стезање на свим осигураним ивицама
- Т-узорак и величина утора- проверите да ли размак и ширина утора одговарају вашем жељеном методу стезања (Т-завртњи, стеге за траке или хидрауличне стезаљке)
- Максимална висина матрице- висина затварача притиска минус дебљина подупирача; ваш затворени стог коцкица мора бити мањи од ове вредности
- Минимална висина матрице- максимална висина матрице минус опсег подешавања цилиндра; ваш затворени стог коцкица мора премашити ову вредност
- Дужина хода- довољан размак за висину увлачења материјала, избацивање дела и враћање брега у потпуно отворен положај
- Оцена тонаже- укупна сила сечења и обликовања мора остати испод номиналног капацитета пресе, са сигурносном маргином од 20-30% да би се узела у обзир варијације материјала и хабање алата
- Рам веза- пречник дршке одговара отвору за шиљке (за мање калупе за пробијање) или размак утора стезаљке је у равни са Т- прорезима (за веће алате)
- Рашчишћавање отпада- отвори за подупираче или простор испод доње ципеле омогућавају пужевима и остатку трима да изађу без накупљања
- Висина храњења- отворено дневно светло на врху хода прилагођава висину линије за напајање калема и све захтеве за петљу
- Спецификација паралелизма- паралелност предње стране и подлоге су унутар спецификације; истрошене пресе појачавају све проблеме са поравнањем матрице
Један детаљ инжењери често занемарују: приступачност стезаљкама. Димензије ваше ципеле могу одговарати подупирачу, али ако водилице, блокови пете или цилиндри са азотом блокирају зоне стезања дуж периметра ципеле, не можете правилно да причврстите матрицу. Скицирајте локације стезаљки у односу на све монтиране компоненте пре финализације димензија ципела.
Такође потврдите да матрице за пресовање у вашој фабрици деле стандардизоване висине затварача где је то могуће. Стандардизовање висине матрице за алате који раде у истој преси минимизира подешавање цилиндра током промене, смањујући време подешавања и елиминишући грешке при поновној калибрацији које се појављују када се оператери стално прилагођавају између веома различитих подешавања.
Димензионална компатибилност поставља вашу матрицу у штампу. Али када је тамо, материјали од којих су направљене те ципеле, стубови и чауре одређују како ће се склоп понашати под поновљеним оптерећењем - да ли одржава поравнање током милиона циклуса или постепено помера како се компоненте склањају и деформишу.
Избор материјала и крутост конструкције
Чак и када је ваш сет матрица исправне величине за штампу и конфигурисан са правим распоредом стубова, материјали од којих су те компоненте направљене на крају контролишу шта се дешава под поновљеним оптерећењем. Правилно димензионисана ципела направљена од погрешног материјала савија се на начине који полако деградирају квалитет делова. Водећи стуб без одговарајуће тврдоће развија обрасце хабања који уводе раст зазора у првих неколико производних серија. Одабир материјала није гламурозан, али је ту-у којем се дугорочна прецизност штанцања или закључава или се тихо губи.
Материјали за ципеле и њихове перформансе
Три породице материјала доминирају конструкцијом ципела, свака са посебним профилом перформанси који одговара специфичним сценаријима производње.
Челична плочаје подразумевана за већину металних калупа за пресовање. Ниско{1}}угљенични челик (обично АИСИ 1020 или 1030) нуди високу крутост, лаку обраду и једноставну поправку. Ако шраф или рупа за типле падне на погрешно место, челичне ципеле могу битизачепљен и заваренбез угрожавања интегритета структуре. Модул еластичности челика - од отприлике 30 милиона пси - отпоран је на савијање под тонажом боље од било које алтернативе при упоредивој дебљини. За челичне калупе за штанцање који имају обим производње у стотинама хиљада или милионима, челична плоча је сигурна и исплатива основа.
Ливено гвожђеципеле мењају извесну крутост за супериорно пригушивање вибрација. Микроструктура графита у сивом гвожђу апсорбује енергију удара која се генерише током шкљоцања -кроз - то изненадно ослобађање ускладиштене енергије када ударац пробије материјал. Ово пригушење смањује буку, продужава животни век ударца и минимизира циклични замор који шири микропукотине кроз очврсне алатне челике током времена. Веће аутомобилске матрице често користе прецизно вођене темеље од ливеног гвожђа- обликоване према сваком одређеном делу, а не ципеле са равним плочама.
Алуминијумципеле теже отприлике једну-трећину од челика и машине знатно брже. Специјалне легуре као што су КЦ-7 и КЦ-10 дају чврстоћу на притисак која је већа од оне од ниско-угљичног челика, што их чини одрживим за производњу - не само за израду прототипа. Алуминијум се истиче у-примјенама велике брзине слепљивања где смањена тежина матрице значи мању инерцију притиска, бржи циклус и нижи ниво буке. Материјал такође ефикасније распршује топлоту од челика, што погодује операцијама које стварају повећање температуре узроковано трењем. Недостаци су, међутим, стварни: алуминијумске ципеле коштају више, теже их је поправити ако су рупе погрешно лоциране и недостаје им дугорочна отпорност челика на хабање у тешким апликацијама обликовања.
Дебљина ципеле је важна колико и избор материјала. Када калуп од лима ради са ципелом која се ослања на паралелне - подигнуте блокове који стварају простор за отпад да падне - неподржани распон између паралела понаша се као греда под оптерећењем. Танка ципела на широком распону се одбацује у средини, мењајући зазоре-у-убојице динамички током сваког потеза. Овај отклон може да мери само неколико десетина хиљадитих, али током милиона циклуса убрзава хабање ивица асиметрично, стварајући раст неравнина на једној страни утиснутог дела, док супротна ивица остаје чиста. Кумулативни ефекат је померање квалитета дела које се постепено погоршава све док се толеранције не прекораче и стопе отпада не порасту.
Не постоји јединствена формула за идеалну дебљину ципеле јер су варијабле спојене: тонажа, ширина распона, услови подршке, крутост материјала и да ли је оптерећење концентрисано (пробијање) или распоређено (формирање). Али принцип је конзистентан - да се мале ципеле склањају, отклон помера зазоре, а померени зазори убијају квалитет делова током времена. Ако видите прогресивно димензионално померање у калупу од лима који је прошао почетну пробу без проблема, недовољна дебљина или крутост ципеле су међу првим основним узроцима које треба истражити.
Спецификације материјала за стуб водича и чахуре
Стубови за вођице издржавају тежак радни циклус: отпорни су на бочни потисак, апсорбују ударна оптерећења током пробијања-и одржавају клизни спој са својим чаурама кроз милионе потеза. Одабир материјала овде директно одређује колико дуго систем за вођење држи поравнање пре него што раст клиренса принуди замену.
Два приступа очвршћавања доминирају у индустрији металних алата и калупа за стубове:
- Кућиште{0}}каљени челик- ниско-језгро (обично 8620 или слично) угљенисано да би се произвела шкољка тврде површине (58-62 ХРЦ) преко чврсте, дуктилне унутрашњости. Чврсто кућиште је отпорно на површинско хабање и огреботине, док мекано језгро апсорбује удар без крхког лома. Ступови ојачани у кућишту су стандард за већину калупа за обликовање метала јер уравнотежују отпорност на хабање и жилавост.
- Кроз{0}}каљени алатни челик- средње-угљенични легирани челик (попут О1 или А2) термички обрађен-на равномерну тврдоћу по целом попречном пресеку (58-60 ХРЦ). Кроз каљени стубови нуде нешто већу крутост под бочним оптерећењем, јер је цела секција подједнако отпорна на скретање. Одређени су за прецизне апликације које захтевају најстроже толеранције вођења, али су крхкије под ударом и скупље за производњу.
Материјал чаура мора да буде мекши од стуба на који наилази -, што обезбеђује концентрат хабања у заменљивој чаури, а не у скупљем стубу. Уобичајене легуре чаура укључују:
- Бронза (Ц93200 или Ц93700)- одлична отпорност на хабање и природно подмазивање због садржаја калаја. Добра топлотна проводљивост помаже у расипању топлоте од трења. Стандардни избор за сетове матрица клизних лежајева.
- Бронза{0}}импрегнирана уљем- синтерована бронза са међусобно повезаном порозношћу засићена уљем за подмазивање. Порозна структура ослобађа уље под притиском и топлотом, обезбеђујући само-подмазивање током рада. Идеално за апликације где су интервали ручног подмазивања недоследни.
- Бронзана{0}}челична подлога- танак бронзани носећи слој причвршћен за челичну шкољку. Челична подлога обезбеђује структурну чврстоћу, док бронзана површина обезбеђује карактеристике хабања и трења. Користи се у апликацијама високог{3}}оптерећења где се чврста бронзана чаура може деформисати под силом притиска.
- Графит{0}}зачепљена бронза- чврсте бронзане чауре са уграђеним графитним чеповима који обезбеђујуконтинуирано само{0}}подмазивање. Најприкладније за окружења са високим{1}температурама или апликације где би течно мазиво контаминирало радни предмет.
Површински третмани продужавају век трајања компоненти изнад онога што сама својства основног материјала пружају. Водећи стубови за нитрирање након стврдњавања додају танак, изузетно тврд азот-дифузни слој (до 70 ХРЦ површине) који је отпоран на хабање и хабање лепка без промене својстава језгра. Хромирање додаје отпорност на корозију и смањује коефицијенте трења на клизним површинама. За примену металних матрица у корозивним срединама или где је контаминација мазива проблем, ови површински третмани могу удвостручити или утростручити интервал између замене.
Спецификације топлотне обраде заслужују пажњу током набавке. Ступови који нису адекватно темперирани након очвршћавања задржавају унутрашње напоне који се временом ослобађају - изазивајући промене димензија које померају ваше вођење након што је матрица већ у производњи. Увек проверите да ли су стубови двоструко или троструко каљени према препоруци произвођача челика и потврдите вредности тврдоће при пријему инспекције уместо да верујете само папирима.
| Материјал | крутост (модул еластичности) | Вибратион Дампинг | Тежина | Релативни трошак | Најбоља апликација |
|---|---|---|---|---|---|
| Плоча од ниско{0}угљичног челика (1020/1030) | Висока (30 Мси) | Ниско | Тешка | Ниско | Општа производња умире, формира се, напредује |
| ливено гвожђе (сиво гвожђе) | Умерено-високо (14-21 Мси) | Високо | Тешка | Умерено | -Брзо затварање, рад{1}осетљиве на буку, велике аутомобилске матрице |
| Алуминијумска легура (КЦ-7, КЦ-10) | Ниска (10,4 Мси) | Умерено | Светло (1/3 челика) | Више | -Брзо штанцање, сетови прототипа, апликације ограничене тежине{1}} |
| Цасе-Каљени челик (8620 постова) | Висока (30 Мси) | Ниско | Тешка | Умерено | Стандардне вођице за производњу калупа за обликовање метала |
| Кроз-каљени алатни челик (О1/А2 постови) | Висока (30 Мси) | Ниско | Тешка | Више | Прецизно вођење које захтева максималну отпорност на хабање |
| Бронзана легура (Ц93200 чауре) | Умерено (14 Мси) | Умерено | Умерено | Умерено | Чауре клизних лежајева за стандардна и тешка{0}}примена |
| Челична{0}}бронза (чауре) | Висока подлога / Умерена површина | Ниско | Умерено | Више | Чауре великог{0}}оптерећења где би се чврста бронза деформисала |
Избор материјала се погоршава током производног века. Челична ципела упарена са -каљеним стубовима и бронзаним чаурама импрегнираним уљем{2}} пружа милионе поузданих циклуса у већини апликација за штанцање. Али ако ваше окружење, тонажа или захтеви за прецизношћу превазилазе стандардне услове, надоградња чак и једне компоненте - дебље ципеле, преко-очврслих стубова или графитних-зачепљених чаура - може елиминисати режим квара који је тихо скраћивао животни век ваше матрице. Кључно је знати која компонента ограничава ваш систем, а то захтева разумевање образаца хабања и индикатора квара које сваки материјал показује у условима рада.
Одржавање и решавање проблема
Обрасци ношења се не најављују алармима. Они се полако развијају - неколико десетина раста клиренса овде, слаба тачка тамо - све док се кумулативни ефекат коначно не појави као димензионалан помак у вашим утиснутим деловима. До тада је штета већ нарасла: истрошене чахуре су дозволиле неусклађеност која је убрзала ломљење ивице ударца, што је повећало силе резања, што је додатно казнило систем навођења. Прекид тог циклуса захтева дисциплиновану рутину инспекције која рано открива деградацију, пре него што се она претвори у скупе кварове алата за матрице или непланирани прекид рада пресе.
Индикатори истрошености и методе мерења
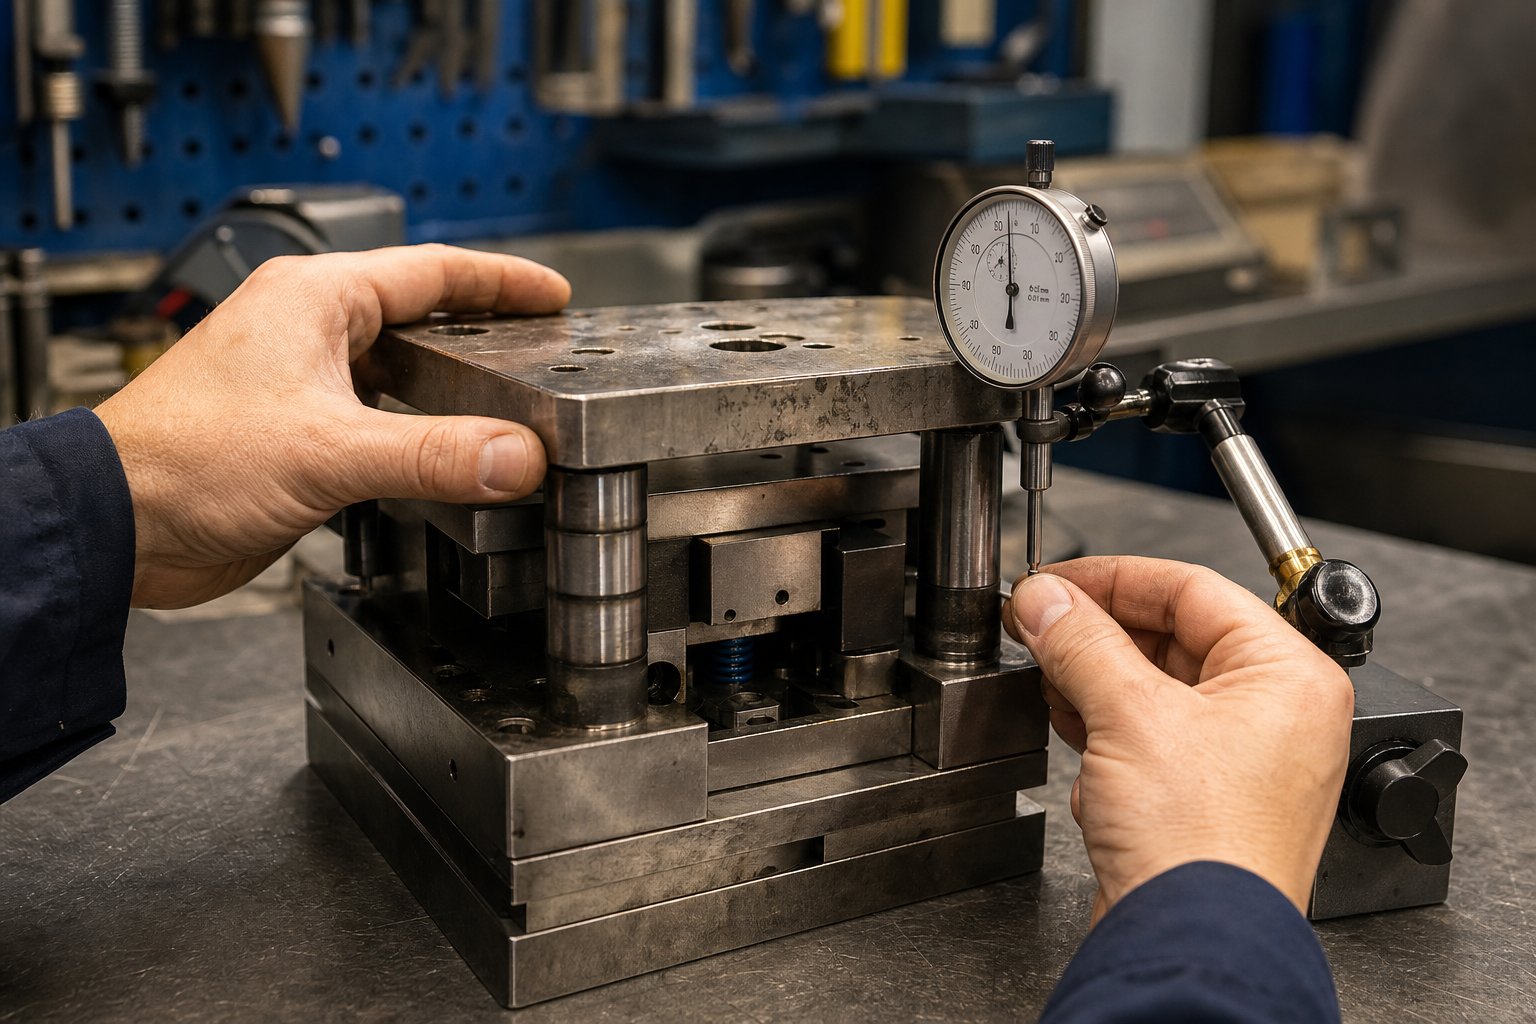
Зазор вођице и чахуре је једно најреферентније мерење здравља комплета матрица. Када је сет нов, радни зазор између чауре клизног лежаја и његовог спојног стуба је обично 0,0003 до 0,001 ин. -, што је довољно за филм мазива без приметног пуштања. Током милиона циклуса, тај зазор расте како се мекши материјал чахура троши на очврснути стуб. Праћење тог раста током времена вам говори тачно колико је корисног века преостало.
Ево како да то измерите: када је сет матрице уклоњен из пресе, монтирајте индикатор на доњу ципелу и поставите клип на горњу ципелу близу стуба за вођење. Нанесите бочни притисак руком на горњу ципелу и очитајте укупно кретање индикатора. То је ваш функционални размак - стварни ход који систем навођења дозвољава током рада. Упоредите ово очитавање са оригиналном спецификацијом из записа израде матрице.
Прагови замене зависе од захтева за толеранцију делова, али практична смерница је следећа: када измерени зазор премаши три пута оригиналну спецификацију, закажите замену чаура у следећем планираном периоду одржавања. Када пређе пет пута већи од оригинала, одмах повуците матрицу из производње - коју користите у позајмљеном времену, а квалитет делова се већ погоршава чак и ако га инспекција још увек није означила.
Поред мерења зазора, визуелно прегледајте стубове за вођење за ове индикаторе:
- Вертикалне зарезне или избочене линије- означавају недостатак подмазивања или контаминацију у клизном интерфејсу
- Полиране траке за хабање- показује где се чаура додирује под оптерећењем; неравне траке указују на то да се стуб скреће или ципеле нису паралелне
- Ознаке за праћење лопте- на системима кугличних лежајева, жлебови истрошени у спољном делу стуба или ИД чауре откривају прекомерно бочно оптерећење које се преноси на појединачне кугличне елементе у тачком контакту
- Пречник конус- мерљиво микрометром на врху, средини и дну зоне после ангажовања; конус преко 0,0002 ин. указује на потребу замене самог стуба, а не само чауре
Површине ципела захтевају сопствени протокол инспекције. Прођите равном ивицом преко монтажних површина и проверите да ли има светлосних празнина које указују на локализовану деформацију -, посебно испод очврслих делова калупа где су концентрисана оптерећења пробијала мекши материјал за ципеле током времена. Трагови нагризања (фини прах у боји рђе-на спојевима који се спајају) сигнализирају да се компоненте са вијцима микро-крећу под цикличним оптерећењем, трошећи основни материјал и олабављујући приањање. Нагризање на контактним површинама блока пете показује да су хабајуће плоче премашиле свој корисни век и бочне силе сада оштећују саму ципелу.
Паралелност ципела - однос равности између горње и доње монтажне површине - треба да се провери помоћу индикатора бројчаника који се помера преко површине на гранитној референтној плочи. Када одступање паралелизма премашује 0,001 ин. по ширини папуче, ципеле треба поново{5}}брусити на површинској брусилици да би се повратила прецизност од које зависе машне и делови за сечење ради равномерног зазора.
Уобичајени начини кварова и основни узроци
Већина кварова у комплету матрица води до једног од три основна узрока: квар подмазивања, преоптерећење или неусклађеност. Сам режим квара је симптом - који га отклања без решавања основног узрока гарантује понављање догађаја. Сваки техничар у продавници матрица треба да буде у стању да препозна ове обрасце и да их прати до њиховог извора.
| Фаилуре Моде | Симптом | Основни узрок | Цоррецтиве Ацтион |
|---|---|---|---|
| Заплена чауре | Горња ципела се везује током притиска; зарезивање или заваривање између стуба и чауре | Недостатак подмазивања - Пролази за уље су блокирани, ручно мазиво је прескочено или је коришћен погрешан тип мазива | Замените чахуру; очистити и прегледати место оштећења; обновити распоред подмазивања; проверите да спецификација мазива одговара типу лежаја |
| Ломљење стуба водича | Изненадни губитак поравнања; видљив прелом на или близу површине за монтажу ципеле | Хронична неусклађеност између цилиндра преса и подупирача; истрошене пречке које омогућавају угаоно отклон који савија стуб при сваком потезу | Замени пост; проверити паралелност штампе и зазор гиба; проверите да ли је држач ципеле у потпуности постављен; проверите контакт блока пете пре ангажмана |
| Пуцање ципела | Видљива пукотина која се шири из отвора за шраф, отвора за кључ или оштрог унутрашњег угла на ципели | Тонажа преоптерећења - премашује капацитет ципеле; концентрација напона на геометријским дисконтинуитетима убрзана циклусом замора | Повући ципелу ако се пукотина протеже изван зоне поправке; верификује стварну тонажу у односу на пројектовани капацитет; повећати дебљину ципеле или квалитет материјала при замени |
| Убрзано хабање чаура (једна страна) | Неуједначена очитавања клиренса; хабајући појас концентрисан на једној страни ИД чауре | Неуравнотежене силе матрице које стварају стални бочни потисак у једном правцу; или притисните рам који се нагиње под оптерећењем | Додајте или прегледајте блокове пете да апсорбују бочни потисак; проверити паралелност прес рам; размислите о надоградњи на челичне{0}}чауре за већи капацитет оптерећења |
| Пост саламуровање (гарнитуре кугличних лежајева) | Урезан или груб ход током отварања/затварања матрице; видљива удубљења на површини стуба | Шок учитавање услед погрешног увлачења, двоструког-поготка или догађаја слагања који преоптерећује појединачне елементе лопте | Замените склоп стуба и кугличног кавеза; истражити систем за детекцију погрешног увлачења; додајте сензоре за пужеве ако нису присутни |
| Деформација површине ципеле | Прогресивно димензионално одступање у утиснутим деловима; отисци подлоге видљиви на површини ципеле | Недостаје или је напукнута позадинска плоча која омогућава очврслим главама пробоја да се увуку директно у мекши материјал за ципеле | Замените подлоге; поново{0}}избрусити површину ципеле у равну; проверите да ли су сви алати и подлошке плоче присутни и неоштећени пре следећег рада |
Обратите пажњу на образац: свака корективна радња укључује и тренутно решење и корак истраге. Замена заплењене чауре без провере испоруке подмазивања је само заказивање следећег заплена. Алати за прављење калупа као што су мерачи отвора, индикатори бројчаника и површинске плоче постоје посебно за квантификацију ових услова објективно - ослањајући се само на визуелну инспекцију пропуштају рану-деградацију коју је предвиђено одржавање дизајнирано да ухвати.
Распоред превентивног одржавања
Учесталост одржавања треба да се повећава са обимом производње. Матрица која ради 50.000 удараца између сервисних интервала у-фабрикама великих количина аутомобила треба другачији ритам од оне која производи 5.000 делова по раду у радионици. Следећа структура нивоа пружа основне интервале подешавања - на основу ваших стварних трендова мерења хабања и података о квалитету делова.
Ниво 1: Сваки производни циклус (или сваких 10.000-25.000 удараца)
- Очистите вођице и чауре; проверите да ли има огреботина, промене боје или сувих површина
- Нанесите одређено мазиво на све прикључке водича и чаура
- Проверите да ли се хабајуће плоче пете не нагомилају или накупљају крхотине
- Проверите да ли су сви завртњи за монтажу ципеле затегнути према спецификацији
- Проверите да ли су игле за типле лабаве визуелном провером и тестом лаким додиром
- Очистите наслаге и остатке са подручја за чишћење ципела
Ниво 2: сваких 50.000-100.000 удараца
- Измерите зазор водича-до-зазора чауре помоћу методе индикатора бројчаника; рекордне и тренд вредности
- Прегледајте површине за монтажу ципела на нагризање, нагризање или деформацију
- Проверите да ли на подложним плочама има пукотина, удубљења или печурака
- Проверите висине без опруга у односу на оригиналне спецификације; замените све који показују губитак висине више од 5%.
- Прегледајте површине водећих стубова микрометром на три тачке за смањење конуса или пречника
- Прегледајте кавезе кугличних лежајева (ако је примењиво) да ли има напуклих држача или куглица које недостају
Ниво 3: сваких 250.000-500.000 удараца (или годишње за апликације за машинску машинску обраду мале запремине)
- Уклоните сет калупа из употребе ради свеобухватне инспекције на клупи
- Проверите паралелност ципела на гранитној површинској плочи; поново -брусити ако одступање прелази 0,001 ин.
- Замените све чауре које показују зазор изнад три пута оригиналне спецификације
- Замените све вођице које показују мерљив конус, бодове испод спецификације за завршну обраду површине или смањење пречника преко 0,0005 ин.
- Проверите све отворе за клинове на издужење; развијте и поставите велике игле ако је потребно
- Уверите се да се дебљина папуче у областима великог-оптерећења није смањила због деформације површине
- Поново{0}}квалификујте равност и паралелност ципеле после било које операције поновног брушења
Критеријуми за пензионисање:Сет калупа треба повући из производње када пукотине на папучи не прелазе локалну поправку, када је поновним{0}}брушењем дебљина папуче смањена испод минимума потребне за тонажу апликације, када су се локације отвора водећих стубова истрошиле до тачке у којој стандардни велики стубови не могу да поврате првобитно поравнање или када кумулативна деформација између геометријских карактеристика може да помери геометријску везу између компоновања. У том тренутку, сет је испоручио свој пројектовани радни век - и сваки додатни ударац је коцка против катастрофалног квара.
Доследно одржавање претвара сет матрица из потрошног материјала у дуготрајно-средство. Али одржавање само чува оно што је прво тачно наведено. Исправна оригинална спецификација -, саопштавање исправних димензија, толеранција и захтева за перформансе вашем добављачу - је место где последњи део слагалице долази на своје место.
Како одредити и наручити прави сет матрица
Одржавање одржава перформансе вашег комплета матрица -, али не може да поправи сет који је погрешно наведен од првог дана. Наручивање сета калупа за штанцање без саопштавања исправних података вашем добављачу је као да тражите од механичара да исече део без отиска. Нешто ћете добити назад, али вероватно неће одговарати вашој преси, одговарати вашем процесу или трајати током вашег обима производње. Фаза спецификације је у којој инжењери алата закључавају перформансе или несвесно уграђују ограничења.
Информације које су вам потребне пре него што одредите сет калупа
Пре него што контактирате било ког произвођача матрица за штанцање, прикупите следеће податке. Недостатак чак и једног може довести до комплета који захтева прераду или уопште не одговара вашој штампи:
- Оцена тонаже штампе- одређује класу материјала ципеле и минималну дебљину да би се издржао савијање под вашим максималним оптерећењем
- Димензије подупирача (ширина к дубина)- ограничава максимални отисак ципеле и локације зоне стезања
- Опсег висине затварача (минимум и максимум)- дефинише вертикални омотач у који ваш затворени сноп коцкица мора да стане
- Дужина хода- утиче на дужину ангажовања након водича; стубови морају остати у чаурама током целог отвореног положаја
- Смер увлачења и ширина траке- одређује које стране морају да се држе даље од стубова за вођење и блокова за пету
- Очекивани обим производње- доноси одлуке о избору материјала, типу лежаја и површинској обради
- Коверта простора за калупе (димензије радног простора)- поставља минималну површину ципеле потребну за монтирање свих активних компоненти матрице са слободним простором за причвршћиваче
- Т-узорак и величина утора- осигурава да се ципела може правилно стегнути и за подупирач и за рам
- Захтеви за толеранцију делова- одређује да ли је вођење за куглични или клизни лежај одговарајуће
- Радно окружење- прашина, магла расхладне течности или екстреми температуре утичу на материјал чаура и спецификације подмазивања
Звучи као много? То је -, али свака ставка на тој листи одговара димензији или избору материјала који ће ваш добављач направити у ваше име ако то не наведете. Преузимање контроле над овим одлукама унапред је оно што разликује прилагођену коцку која ради од оне која само одговара.
Стандардни и прилагођени сетови калупа и разматрања трошкова
Обим производње је примарна полуга у одлуци стандарда{0}}у односу на{1}}прилагођену. Стандардни каталошки сетови калупа - направљени према уобичајеним димензијама са унапред одређеним величинама стубова, локацијама и дебљинама ципела - нуде брзу испоруку и ниже јединичне трошкове захваљујући економији обима. Као што показује искуство у индустрији, већина објеката не може да произведе-једнократну матрицу која је исто толико исплатива- као добављач специјалне производње калупа који ради великом количином. Стандардни сетови такође нуде заменљивост: компоненте су у складу са НААМС или ЈИС димензионалним стандардима, што значи да се заменски стубови, чауре и ципеле могу набавити од више произвођача калупа без прилагођене машинске обраде.
Прилагођене металне матрице за штанцање зарађују своју премију када ваша апликација падне ван каталошких параметара. Не-нестандардни размак између стубова, превелике ципеле за велике-формирање тонаже, необични захтеви у правцу кретања{3}}, или потреба за интегрисаним блоковима за пету и џеповима за монтажу азота, све то гура вас ка прилагођеном комплету калупа који је пројектован према вашим тачним спецификацијама. Разлика у цени је стварна -. Прилагођена решења захтевају наменско време инжењеринга, јединствена подешавања и често дуже време испоруке -, али исто тако је и јаз у перформансама када каталошки сет приморава на компромисе у распореду матрице.
Постоји и средњи пут. Неки инжењери купују стандардни сет, а затим обрађују прилагођене функције у-кућним - додатним монтажним рупама, џеповима или измењеним локацијама стубова. Овај хибридни приступ може скратити временске рокове, али захтева способност машинске обраде и стручност да би се одржала тачност положаја између проврта водећих стубова од којих зависе перформансе сет матрице. Једно-машинска обрада свих критичних карактеристика, као што практикују добављачи фокусирани на прецизност-, елиминише позиционе грешке које се јављају када се папуча матрице креће између више конфигурација машина.
Планирање времена испоруке је такође важно. Стандардни сетови матрица се често испоручују у року од неколико дана. Прилагођене поруџбине калупа за штанцање метала обично трају две до шест недеља у зависности од сложености, доступности материјала и заостатка добављача. За покретање производње са фиксним роковима, урачунајте ово време испоруке у свој распоред програма алата - не као накнадну мисао, већ као критичну-ставку путање која омогућава испробавање и валидацију.
Партнерство са правим добављачем комплета матрица
Подаци о спецификацији које сте прикупили дају резултате само ако ваш добављач зна шта да ради са њима. Потражите произвођаче калупа који постављају права питања - о вашем процесу, стању штампе и вашим очекивањима у погледу толеранције - уместо да једноставно цитирају цртеж. Најбољи добављачи функционишу као инжењерски партнери, хватајући недостатке у спецификацијама пре него што постану грешке у изградњи.
За пројекте који укључују сложене структуре матрице - строге спецификације зазора, оптимизован проток материјала, прилагођене ударце, подизаче или геометрију заобилазног зареза - рад са добављачем који премошћује намеру дизајна и стварност производње штеди циклусе понављања. ИИЦХЕН, на пример, повезује инжењере алата саприлагођена решења за штанцањекоји се од самог почетка баве{0}}тежим изазовима дизајна као што су контрола неравнина, интеграција компоненти и оптимизација зазора, уместо да остављају те детаље да се решавају током испробавања.
Без обзира ког добављача изаберете, потврдите ове могућности пре него што се обавежете: -машинска обрада са провером критичних димензија, документовани извештаји о квалитету који показују стварне постигнуте толеранције и спремност да сарађујете на прецизирању спецификације, а не само на изградњи за штампање. Сет калупа за штанцање је прецизан инструмент који годинама одређује квалитет вашег дела - процес наручивања заслужује исту ригорозност коју бисте применили на одређивање било које друге капиталне инвестиције у алат.
Честа питања о комплету матрица за штанцање
1. Која је разлика између сета матрица и блока матрица?
Сет матрица је структурни оквир који се састоји од горње и доње папуче матрице, стубова за вођење и чаура за вођење који одржавају поравнање између две половине алата за штанцање. С друге стране, блокови калупа садрже стварне резне ивице, формирајуће профиле и геометрију пирсинга. Можете заменити различите блокове калупа у исти сет калупа све док се отисак подудара, због чега стандардизовани сетови калупа помажу у смањењу трошкова алата у свим породицама производа. Када се квалитет делова погорша, основни узрок се често налази у истрошеном систему за вођење сета калупа, а не у самој геометрији блока матрице.
2. Како да одаберем између система вођица кугличних и клизних лежајева за мој сет матрица?
Избор зависи од ваших услова рада. Системи кугличних лежајева испоручују скоро{1}}нулту поравнање зазора идеално за велике{2}}брзине слепе и чврсте-пробијање, али захтевају чисто окружење, доследно подмазивање минералним уљем и не могу да толеришу ударна оптерећења или контаминацију. Системи клизних лежајева користе бронзане чауре које много боље подносе бочни потисак, прљаву околину и недоследно одржавање, што их чини погодним за тешко обликовање, дубоко извлачење и брегасте -матрице. За прогресивне матрице са захтевима и за прецизност и за потисак, хибридне конфигурације са кугличним лежајевима на критичној оси увлачења и клизним лежајевима на осовини{7}}оптерећеној потиском нуде ефикасан компромис.
3. Када треба да заменим водеће чауре у комплету матрица за штанцање?
Закажите замену чаура када измерени размак између -до-чахура три пута премашује оригиналну спецификацију из записа израде матрице. Ако зазор достигне пет пута већу оригиналну вредност, одмах извуците матрицу из производње јер се квалитет дела већ погоршава. Измерите зазор тако што ћете монтирати индикатор на доњу ципелу, поставити клип уз горњу ципелу близу стуба за вођење и очитати укупно кретање индикатора под бочним притиском руке. Пратите ова очитавања током времена да бисте предвидели интервале замене и избегли непланиране застоје.
4. Која конфигурација матрице је најбоља за прогресивно штанцање?
Конфигурације задњег стуба су стандард за прогресивно штанцање јер постављају оба стуба за вођење дуж задње ивице, остављајући предњу и бочне стране потпуно отворене за увлачење траке, уклањање отпадака и видљивост оператера. Упарени са вођењем кугличних лежајева, сетови задњих стубова обезбеђују поновљивост положаја коју захтевају-прогресивно брисање и пробијање велике брзине. Међутим, ако ваша прогресивна матрица укључује тешке станице за формирање близу предње ивице широке ципеле, асиметрично вођење два задња стуба може омогућити довољно отклона за померање поравнања. У тим случајевима, размислите о надоградњи на распоред са четири-стуба или додавању блокова за пету да бисте апсорбовали бочни потисак.
5. Како да одредим тачну дебљину матрице за моју примену?
Дебљина папуче мора да издржи прогиб под вашом специфичном тонажом, ширином распона и условима подршке. Када се ципела ослања на паралеле ради уклањања отпада, распон без ослонца се понаша као оптерећена греда. Сувише танка ципела скреће се у центру, динамички померајући ударац-у-зазоре при сваком потезу и изазивајући прогресивни раст ивица и померање димензија. Иако ниједна формула не покрива све случајеве, принцип је конзистентан: већа тонажа, шири распони без ослонца и концентрисано оптерећење за пирсинг захтевају дебље ципеле. Ако приметите прогресивно одступање квалитета у калупу који је прошао почетну пробу, недовољна дебљина ципела је међу првим основним узроцима које треба истражити. Добављачи као што је ИИЦХЕН могу помоћи инжењерима да оптимизују димензије ципела у односу на специфичне захтеве тонаже и простора.


