


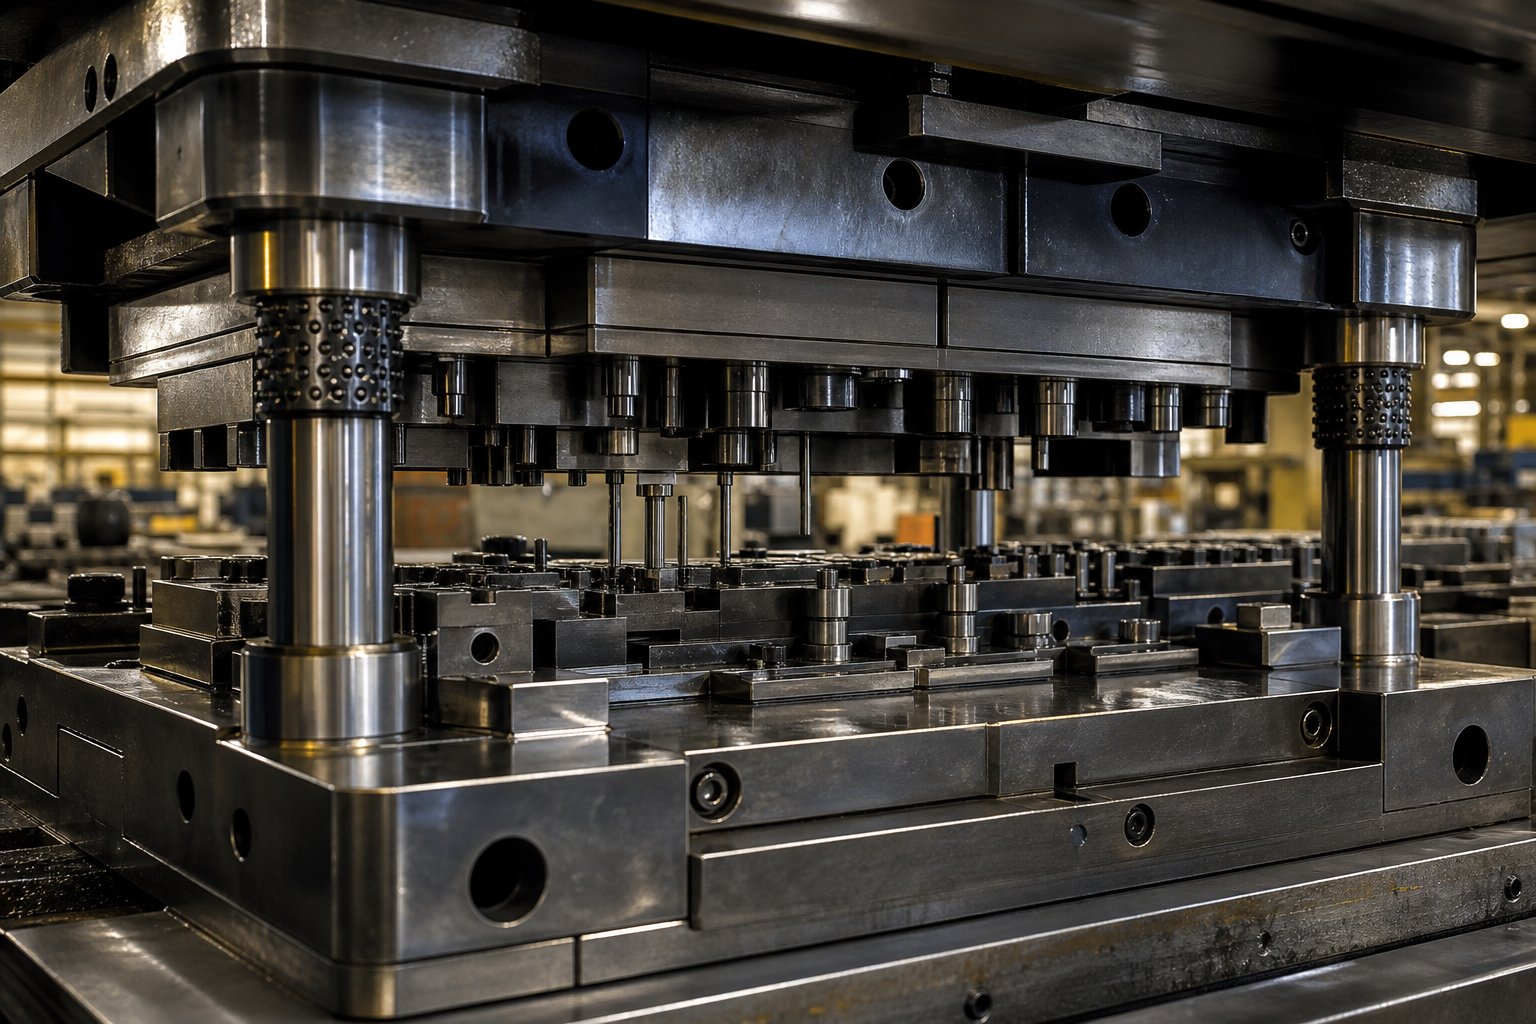
Шта алати за штанцање заиста значи и зашто је то важно
Ако сте се икада запиталишта је штанцање метала, одговор почиње са једном ствари: алатом унутар пресе. Сваки носач, клип, терминал и панел који се откотрља са линије за жигосање дугује свој облик, тачност и конзистентност прецизно пројектованом скупу алата који раде заједно на стотине-понекад хиљада- удараца на сат. Без одговарајуће алатке, чак и најмоћнија преса је само скупа машина која удара челик о челик.
Дакле, шта су матрице и како се уклапају у ширу слику? Ево чисте дефиниције штанцања коју можете однети директно у радњу:
Алат за штанцање је комплетан конструисани сет алата-укључујући ударце, блокове за матрице, плоче за скидање и системе за вођење-инсталиран унутар пресе за штанцање за сечење, савијање, цртање и обликовање лима у готове делове брзином производње.
Та појединачна реченица обухвата обим, али детаљи су важни. Матрица за штанцање није један комад челика. То је склоп међусобно зависних компоненти, од којих свака има специфичан механички посао. Разумевање разлике између ових компоненти је први корак ка контроли квалитета, трошкова и времена непрекидног рада.
Дефинисање алата за штанцање у савременој производњи
Три термина се стално појављују-и често се користе наизменично, што доводи до забуне. Ево како се заправо разликују:
- умрети:Женска половина сета алата. Садржи обликовану шупљину или резну ивицу у коју се материјал утискује или шиша. Замислите то као калупну страну једначине.
- ударац:Мушки пандан. Испоручује силу формирања или резања гурањем лима у или кроз шупљину калупа. Удар и матрица морају да се поклапају са изузетно малим размаком-често унутар хиљадитих делова инча.
- Сет калупа (пакет алата):Комплетан склоп који укључује бушилицу, блок матрице, плочу за скидање, клинове за вођење, чауре, подлоге и сав пратећи хардвер монтиран на горње и доње ципеле. То је оно што се увлачи у штампу.
Када неко пита „шта умире у производњи“, они се заиста питају за цео овај систем. Сам блок матрице не чини ништа корисно без ударца који убија материјал у њега, плоче за скидање штапа држи равну, и система водича који држи све поравнато ход за потезом. Алат високог{2}}квалитета омогућава произвођачима да држе толеранције тако чврсте као0,0002 инчау милионима циклуса-ниво поновљивости који ниједна друга метода обликовања не може да парира при упоредивој брзини и цени.
Зашто је алатна алатка основа сваког штанцаног дела
Замислите да покрећете пресу за штанцање при 400 удараца у минути. Сваки појединачни ударац мора слетјети у потпуно исту позицију, примијенити потпуно исту силу и произвести потпуно исту геометрију дијела. Алат је оно што то омогућава. То је највећа једина детерминанта квалитета делова, конзистентности димензија и-цена по комаду у -штанцању метала велике количине.
Лош дизајн алата или израда уводи низ проблема: недоследни делови, веће стопе отпада, непланирана обустава штампе и скупе секундарне операције као што је уклањање ивица које никада није требало да буде потребно. С друге стране, -добро направљена матрица за штанцање даје чисте резове, чврсте толеранције и гладак ток делова-који често потпуно елиминишу потребу за машинском обрадом.
Тај однос између квалитета алата и економије производње је управо оно што овај чланак распакује. У одељцима који следе наћи ћете детаљно поређење типова матрица и када сваки од њих има финансијски смисла, анализу-по-компоненту како матрица за штанцање заправо функционише, упутства о избору алатног челика и површинској обради, поглед на модерну симулацију и оптимизацију распореда трака, референцу за решавање проблема за најчешће стварне алате за процену трошкова, разумевање оквира за практичне кварове и разумевање режима кварова. добављачи. Сваки одељак је направљен тако да вам пружи дубину инжењеринга и одлуке-дајући јасноћу коју прегледи на површини{5}}у потпуности прескачу.
Логично полазиште? Разумевање типа штампе припада вашој штампи на првом месту-јер та појединачна одлука обликује сваку цену и могућност која следи.
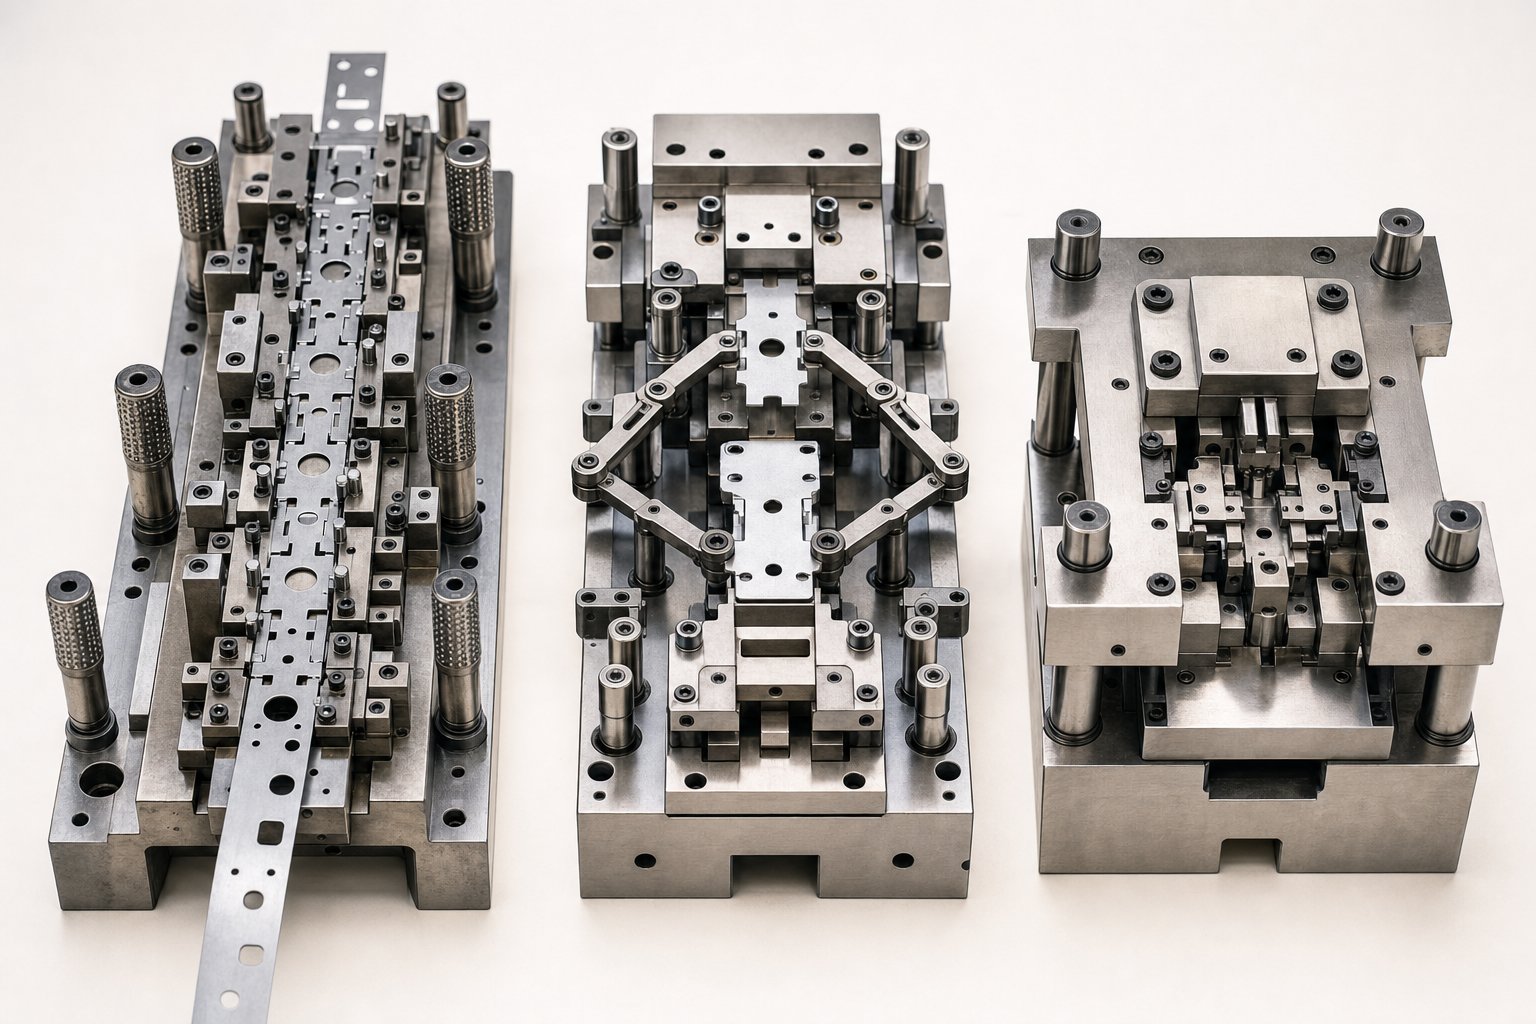
Врсте калупа за штанцање и како одабрати прави
Одабир погрешног типа матрице је једна од најскупљих грешака у штанцању метала. Он вас закључава у структуру трошкова, стопу циклуса и скуп геометријских ограничења која прате пројекат током целог животног века производње. Изазов је да четворицаглавне врсте штанцаних матрица-прогресивни, преносни, сложени и комбиновани-довољно се преклапају да створе праву конфузију, али се довољно разликују да погрешно бирање може удвостручити потрошњу алата или смањити проток.
Па како се одлучујеш? Процес матрице повезујете са три варијабле: геометријом дела, годишњом запремином и захтевима за толеранцијом. Исправите ова три, и свака одлука о даљем току -класе материјала, распоред одржавања, избор штампе-приходи природније.
Прогресивне матрице наспрам трансферних калупа наспрам сложених калупа
Сваки од главних типова матрица функционише на фундаментално другачијем принципу, и тај принцип диктира шта може, а шта не може да ради ефикасно.
Прогресивни умирепровуците непрекидну металну траку кроз низ станица, од којих свака обавља различите операције-пробијање, зарезивање, савијање, формирање-све док се готов део не исече на крајњој станици. Трака делује као сопствени транспортер, што елиминише руковање деловима између операција и омогућава брзину хода која рутински прелази 200 удараца у минути за мале делове. Ово чини прогресивним алатима најбољи избор-за велике-серије малих и средњих- компоненти као што су електрични терминали, држачи и копче.
Трансфер умирезаузети другачији приступ. Појединачни празнини се рано одвајају од траке, а затим се механички преносе од станице до станице помоћу наменског транспортног система-обично механизама за прсте или греда. Ово је неопходно за делове који су превелики, сувише дубоко-извучени или превише геометријски сложени да би остали причвршћени за носећу траку.Трансфер штанцањеје уобичајено у кућиштима уређаја, панелима каросерије аутомобила и структуралним компонентама где је тродимензионална дубина обликовања непрактична-на основу траке.
Спој умиреизвршите више операција сечења-слепљења и пирсинга, на пример-у једном притиску. Пошто се свака карактеристика производи истовремено, усклађивање између операција је скоро савршено. Компромис је брзина: сложене матрице обично раде спорије од прогресивних алата и најпогодније су за равне или скоро{4}}равне делове где је прецизност димензија важнија од брзине циклуса. Подлошке, заптивке и плоснати електрични контакти су класична примена сложених-матрица.
Комбинација умиреспојите операције сечења и обликовања у један потез-мислите да се слепљење и савијање дешавају истовремено. Они заузимају нишу између сложеног и прогресивног алата, нудећи умерену сложеност при умереном обиму са мање улагања у алате од потпуног прогресивног подешавања.
| Дие Типе | Принцип рада | Најбоље{0}}Сложеност делова | Идеалан опсег јачине звука | Релативни трошак | Цицле Спеед |
|---|---|---|---|---|---|
| Прогресивна | Стрип напредује кроз више станица; свака станица обавља једну операцију | Делови мале до средње{0}}величине са више функција (савијања, рупе, форме) | 100,000+ делова/годишње | Високо | Брзо (200-1,500+ СПМ) |
| Трансфер | Појединачни празници су се механички померали између одвојених станица | Велики, дубоко{0}}нацртани или 3Д-сложени делови | 25,000-500,000+ делова/годишње | Високо до веома високо | Умерено (15-80 СПМ) |
| Цомпоунд | Вишеструке операције сечења у једном потезу на једној станици | Равне или близу{0}}равне делове којима је потребна чврста карактеристика-да би-истицали тачност | 10.000-250.000 делова годишње | Умерено | Умерено (40-200 СПМ) |
| Комбинација | Операције резања и обликовања комбиноване у једном потезу | Умерено сложени делови са исеченим и обликованим карактеристикама | 10.000-150.000 делова годишње | Умерено | Умерено (30-150 СПМ) |
Усклађивање типа матрице са запремином производње и геометријом дела
Прагови обима су тамо где се теорија сусреће са реалношћу буџетирања. Једна-коцкаста станица може коштати делић прогресивног подешавања, али цена по-делу остаје иста без обзира на запремину. Прогресивна матрица, насупрот томе, захтева велику инвестицију унапред која се исплати тек када обим производње буде довољно висок да амортизује алате у довољно делова. У пракси, та тачка укрштања се обично налази негде између 50.000 и 100.000 годишњих делова-иако сложеност дела и време циклуса повећавају или смањују тај број.
Када трансфер штанцање има више смисла од прогресивног? Одлучујући фактор је обично геометрија дела, а не сама запремина. Ако део захтева дубоко извлачење, велике површине панела или операције формирања које би искривиле или сломиле носећу траку, алат за пренос постаје једини одрживи пут. Такође ћете видети матрице за пренос које су наведене када готови делови треба да се ротирају или поново позиционирају између станица-нешто што прогресивна трака једноставно не може да прими.
За мање количине или серије прототипа, сложене или комбиноване металне калупе за штанцање често представљају најпаметнију инвестицију. Они одржавају трошкове алата управљивим, а истовремено испоручују конзистентност димензија коју се тешко одржавају конфигурације са једном станицом-напајањем{2}}.
Разумевање класификације алата класе А, Б и Ц
Осим типа матрице, класа алата одређује колико дуго ће ваше калупе за штанцање трајати-и колико бисте требали очекивати да ћете потрошити на њихово одржавање. Систем класификације се директно везује за очекивани животни век матрице мерен укупним погоцима:
- Алат класе А:Изграђен за дуге стазе. Ове матрице користе врхунске алатне челике, уметке од карбида на местима високог{1}}хабања и каљене компоненте у целом делу. Очекивани век трајања матрице често премашује 1.000.000 погодака, што чини класу А стандардом за производњу аутомобила и друге{6}}програме великог обима где је непрекидно време рада критично.
- Алат класе Б:Практична средина. Конструисане од квалитетних алатних челика, али са мање врхунских уметака, матрице класе Б обично испоручују 250.000 до 1.000.000 погодака. Одговарају средње{7}}производњи где цена алата треба да остане пропорционална укупној вредности поруџбине.
- Алат класе Ц:Дизајниран за кратке серије, прототипове или производњу мостова. Материјали и конструкција су поједностављени да би се минимизирали почетни трошкови, са очекиваним животним веком матрице испод 250.000 погодака. Класа Ц је прави позив када су вам делови потребни брзо, а укупна животна количина не оправдава већу инвестицију.
Избор праве класе није у одабиру „најбоље“ опције-већ у усклађивању улагања у алате са реалношћу производње. Преко-одређивање матрице класе А за 50.000-делова рада током животног века губи капитал. Под-одређивањем алата класе Ц за програм од милион делова ствара се циклус превременог хабања, поновног брушења и евентуалне поновне изградње који дугорочно кошта много више.
Међутим, сваки од ових типова матрица и класификација је добар онолико колико су добре појединачне компоненте унутар алата. Пробој, блок матрице, уређај за скидање и вођење сваки играју посебну механичку улогу-и када било који од њих почне да се хаба, ефекти се провлаче кроз сваки део који се скида са пресе.
Објашњене критичне компоненте унутар калупа за штанцање
Матрица за штанцање споља изгледа као чврсти челични блок, али отворите га и видећете пажљиво оркестриран склоп појединачних компоненти-сваке од којих је пројектована да обавља одређену механичку функцију током сваког притиска. Разумевање ових компоненти калупа за штанцање није само академско. То је разлика између дијагностицирања проблема у минутима и сатима јурећи симптоме док се отпад гомила на крају реда.
Ево кратког функционалног прегледа основних металних компоненти за штанцање пре него што проучимо како оне заправо раде заједно:
- ударац:Пружа силу резања или обликовања забијањем у материјал радног предмета.
- Дие блок:Обезбеђује шупљину за спајање или резну ивицу која обликује или сече материјал према ударцу.
- Плоча за скидање:Држи траку равно уз површину матрице и скида је са ударца током повратног хода.
- Водећи клинови и чауре:Одржавајте прецизно поравнање између горње и доње половине калупа током сваког потеза.
- Пилоти:Региструјте траку на тачну позицију на свакој станици, обезбеђујући да свака карактеристика слети тамо где треба.
- Подлоге:Распоредите оптерећење ударцем преко папуче матрице како бисте спречили локализована оштећења и деформације.
Сваки од ових делова има јасно дефинисан посао. Права сложеност-и прави извор проблема са квалитетом- лежи у томе како они међусобно делују под оптерећењем, брзином, потез за потезом.
Како функционишу заједно бушилица, матрица и плоча за скидање
Замислите један потез сечења у успореном снимку. Преса рам се спушта, спуштајући горњу ципелу надоле. Плоча за скидање, оптерећена опругама, прво додирује траку од лима и чврсто је притиска на доњу површину калупа. Ово је критично-ако се трака не држи равно и безбедно пре него што ударац дође у контакт са материјалом, рез ће се изобличити, део ће се померити и на погрешној страни ивице ће се формирати неравнине.
Делић секунде касније, ударац продире у траку. У операцији штанцања, бушилица пробија материјал тако што га забија у отвор блока матрице испод. Размак између пробоја и блока матрице-који се обично изражава као проценат дебљине материјала-одређује квалитет сечене ивице. Превише затегнуто, а алат се прерано троши. Превише је лабав, и добијате прекомерно гребање и превртање. За меки челик, зазори често падају у распону од 5-10% дебљине материјала по страни, иако тврђи материјали као што је нерђајући челик захтевају мање вредности.
При повратном ходу, опруга се{0}}учиталастриппер платеобавља своју другу функцију: држи траку доле док се ударац повлачи. Без тога, материјал би се залепио за тело бушотине-нарочито током бушења, где се метал чврсто обрушава око дршке бушотине. Скидач буквално ослобађа материјал, омогућавајући траки да чисто напредује до следеће станице.
У међувремену, блок матрице није само пасивни отвор. Његове резне ивице морају бити брушене до прецизне геометрије и тврдоће да би се добиле чисте смичуће површине. У станицама за формирање, блок калупа служи као шупљина која дефинише коначни облик металног утиснутог дела, чинећи његову површинску завршну обраду и тачност димензија једнако важним као и геометрија пробоја изнад њега.
Системи водича, пилоти и прецизност поравнања
Ударци и калупи могу бити савршени сами по себи, али и даље производе лоше делове ако се поравнање помери чак и за неколико хиљадитих инча. То је посао система водича-и то је вероватно најнецењенији елемент у целој алатки.
Водећи клинови и чауресу примарни механизам поравнања. Игле од каљеног челика постављене на једну половину матрице клизе у прецизне-пробушене чауре на супротној половини, ограничавајући горње и доње ципеле да путују једном, поновљивом путањом. У-прогресивним матрицама велике брзине које раде стотинама удараца у минути, систем вођица апсорбује бочне силе и топлотни раст док задржава поравнање унутар микрона. Склопови водича кугличних{5}}лежаја су уобичајени у прецизним применама јер смањују трење и отпорније на хабање боље од обичних чаура.
Пилотиносити се са другачијим изазовом поравнања: регистрацијом траке. Како метална трака напредује од станице до станице у прогресивном калупу, пилоти-мали, конусни игови постављени на горњу матрицу-уносе унапред-пробушене рупе у траци и повлаче је у тачан положај пре него што дође до сечења или формирања. Конус омогућава траку да се само-центрира, исправљајући мање грешке при увлачењу пре него што преса достигне доњу мртву тачку. Без прецизног пилотирања, размак-до-рупа, локације савијања и позиције карактеристика се померају од станице до станице, а кумулативна грешка може да избаци утиснуте металне делове изван толеранције пре него што било која ивица сечења покаже видљиво хабање.
Подлогеиграју тишу али суштинску структурну улогу. Постављене између држача ударца и папуче матрице, ове каљене плоче шире концентрисану силу сваког ударца на ширу површину. Прескочите подложну плочу и појединачни ударци ће постепено искоришћавати површину папуче матрице-стварајући мала удубљења која временом мењају позицију пробоја и тихо смањују прецизност дела.
Препознавање истрошености компоненти пре него што утиче на квалитет делова
Свака компонента у калупу за штанцање је хабајући предмет. Питање никада није да ли ће се истрошити, већ колико брзо можете да откријете то хабање пре него што се појави на вашим деловима.
Пунцх веарје највидљивији. Оштар пробој за сечење производи чисту зону смицања са уским шиљцима. Како резна ивица тупи, висина шиљака се повећава, трака смицања се сужава, а сила сечења расте-понекад довољно приметно да руковаоци пресе могу чути разлику. Одлука између поновног брушења и потпуне замене зависи од тога колико је материјала већ уклоњено са дужине пробоја. Већина удараца се може поново брусити неколико пута пре него што достигну праг минималне дужине, испод којег пробој више не захваћа блок матрице довољно дубоко да би се завршио чист рез.
Хабање ивица блока матрицепрати сличан образац, али га је теже видети без уклањања матрице из пресе. Искусни произвођачи алата траже секундарне индикаторе: све већи број неравнина на делу, заглављивање у отвору матрице или постепено померање димензија празног дела које сигнализира да је профил сечења благо порастао због ерозије ивица.
Хабање вођице и чаураманифестује се другачије-и подмукло. Уместо изненадног дефекта, приметићете споро димензионално померање кроз карактеристике више делова. Положаји рупа се благо померају, линије савијања лутају, а димензије од-до{4}}функција почињу да се крећу ка ивици опсега толеранције. Ако ваши ЦММ подаци показују прогресивни тренд, а не насумично расипање, истрошене компоненте водича су главни осумњичени.
Хабање или оштећење пилотаствара погрешну регистрацију траке која изгледа као насумична варијација, али заправо прати циклус напајања. Делови могу да се мењају између добрих и маргиналних јер трака мало изнад- или испод-напредује на одређеним станицама. Провера пречника пилота и стања конуса током планираног одржавања открива ово пре него што стопа отпада порасте.
Суштина је једноставна: прецизност компоненти и толеранција финалног дела су директно повезане. Матрица за штанцање не опада постепено на нејасне,-тешке- начине. Свака компонента се носи у карактеристичном узорку који производи специфичан, препознатљив потпис у готовом делу. Научити да читате те потписе-кроз димензионални тренд, визуелну инспекцију и праћење силе-је оно што раздваја реактивно гашење пожара од проактивног одржавања матрице.
Наравно, колико брзо се ове компоненте троше у великој мери зависи од тога од чега су направљене. Избор класе алатног челика, нивоа тврдоће и површинске обраде за сваку компоненту је једна од-и најпоследичнијих-одлука о којима се најмање расправља у целом процесу израде алата.
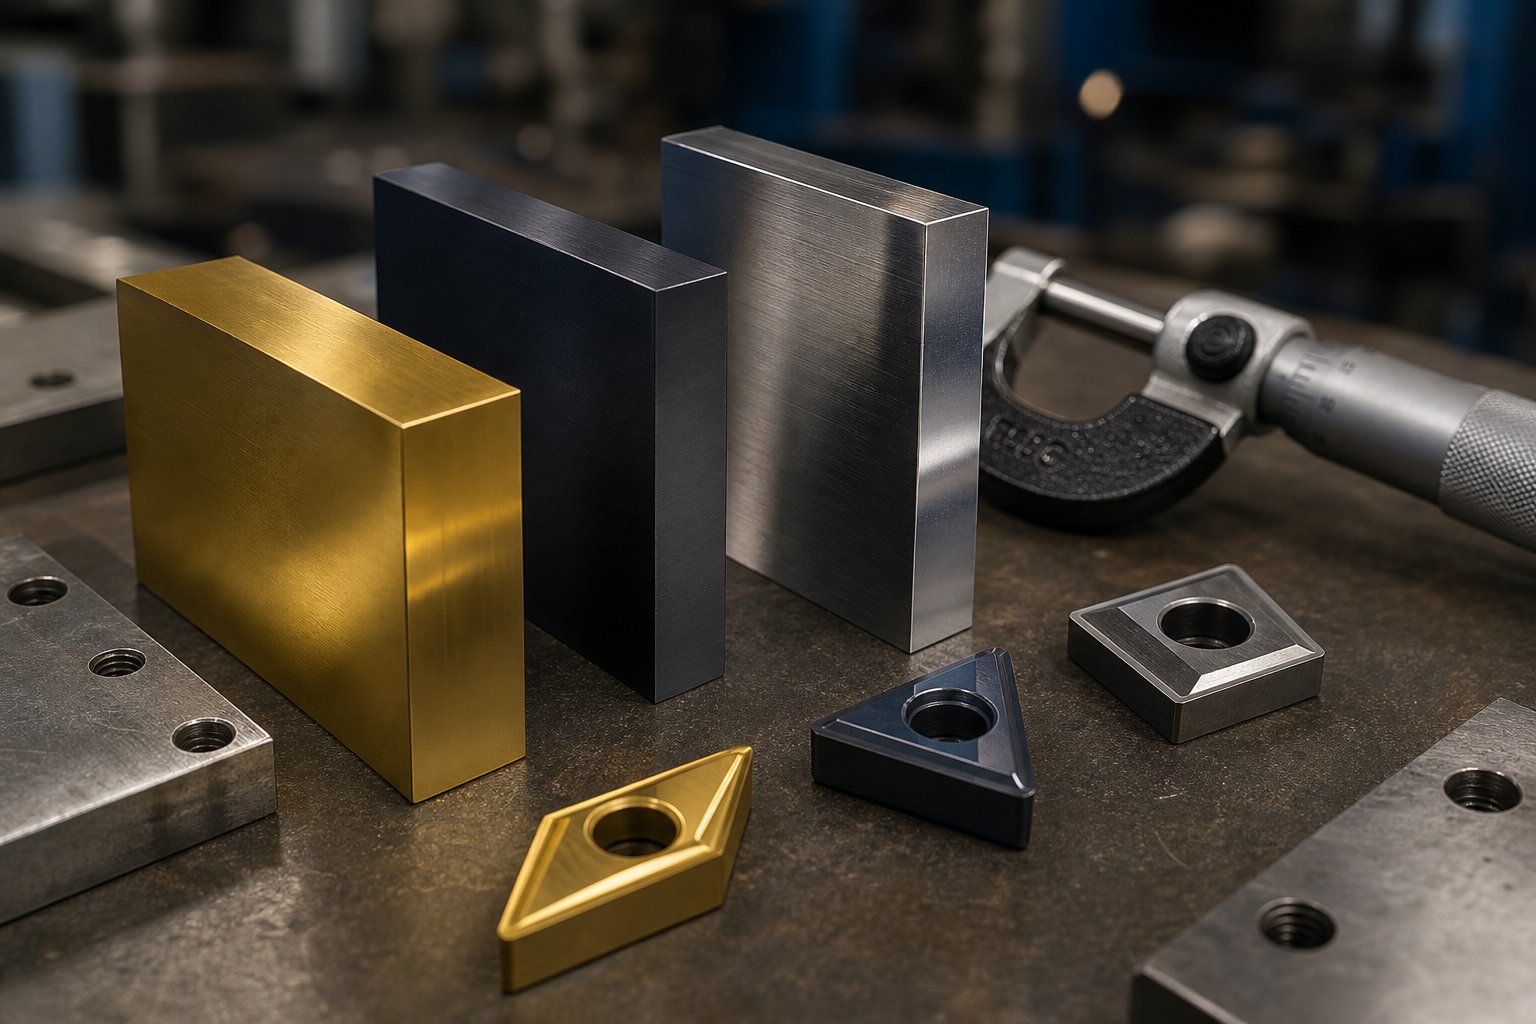
Водич за избор материјала за штанцање и обраду површине
Челик за алат унутар ваше матрице за штанцање одређује колико делова можете да покренете пре поновног брушења, колико су чврсте ваше толеранције током дугих производних кампања и да ли ваша матрица поквари грациозно или катастрофално. Ипак, избор материјала је једна од одлука које се највише занемарује у процесу алата-које се често препушта подразумеваним изборима или преференцијама добављача, а не намерној инжењерској анализи.
Различити типови челика за штанцање се налазе на различитим тачкама спектра тврдоће-насупрот-жилавости, а одабир погрешног места на том спектру за вашу примену је брз пут до прераног квара алата. Ево како се упоређују најчешће оцене и када свака од њих зарађује своје место у конструкцији матрице.
Класе алатног челика за калупе за штанцање и њихове компромитације у погледу перформанси
Пет класа алатног челика покрива огромну већину челичних калупа за штанцање у производњи данас. Сваки припада другој металуршкој породици, а те породичне особине диктирају перформансе:
- Д2 (високо-угљеник, високо-хром):Радни коњ за дуго{0}}обеђење и пирсинг. Висок садржај хрома Д2 формира честице тврде карбида које пружају изузетну отпорност на хабање. Након очвршћавања и каљења, Д2 достиже62-64 ХРЦ-довољно тешко да задржи оштру оштрицу у стотинама хиљада погодака. Компромис је крхкост под ударом; Д2 није прави избор за тешко обликовање или операције које укључују ударна оптерећења.
- А2 (отврдњавање на ваздуху):Са 5% хрома и одличном стабилношћу димензија током термичке обраде, А2 постиже 63-65 ХРЦ док нуди бољу жилавост од Д2. Уобичајено се користи за празне ударце, формирање пробоја и апликације за обрезивање где се умерена отпорност на хабање сусреће са умереном отпорношћу на удар. А2 је јак избор-за свеобухватне конструкције од челика за штанцање средњег обима.
- С7 (отпоран на{1}} удар):Када ваше матрице укључују тешко извлачење, дубоко обликовање или поновљени механички удар, С7 ступа на снагу. Стврдњава се до 60-62 ХРЦ, али даје предност отпорности на удар над отпорношћу на хабање. Размислите о С7 као о степену који се савија пре него што се сломи – идеалан за компоненте као што су ударци за извлачење и формирање уметака који апсорбују значајна динамичка оптерећења при сваком потезу.
- М2 (брзорезни челик):Дизајниран да задржи тврдоћу на повишеним температурама, М2 достиже приближно 62-64 ХРЦ и истиче се у применама са високим-ходом-примена где би топлота изазвана трењем-омекшала конвенционалне челике за хладну обраду. Видећете М2 у ударцима који раде са 600+ потеза у минути, где се термичка стабилност директно претвара у животни век ивице.
- О1 (уљем-очвршћавање):Најекономичнија опција, О1 се релативно лако обрађује и постиже 57-62 ХРЦ након каљења. Нуди разумну равнотежу жилавости и отпорности на хабање за краткотрајну производњу, прототип алата и апликације где укупан број погодака не оправдава врхунске класе челика.
Основни компромис је увек исти: тврђи челици дуже су отпорни на абразивно хабање, али су склонији пуцању или пуцању под ударом. Чврсти челици боље апсорбују удар, али брже тупе. Искусни произвођачи алата мешају разреде у оквиру једне матрице-користећи Д2 или карбид на високо-станицама за сечење и С7 на станицама за формирање где је отпорност на удар важнија од задржавања ивице.
Говорећи о карбиду, уметци од волфрам карбида заслужују своје помињање. За највеће-станице за хабање у прогресивним калупима-нарочито оне које користе абразивне материјале као што је утиснути челик са високим садржајем силицијума или нерђајуће легуре-уметци од карбида могу да трају чак и Д2 за фактор од пет до десет. Они су знатно скупљи и ломљивији, тако да су обично резервисани за одређене станице, а не да се користе током читаве матрице.
Термичка обрада и површински премази који продужавају животни век матрице
Одабир одговарајуће класе челика је само половина једначине. Начин на који се тај челик термички-третира и који премази се наносе на његове радне површине може драматично да удвостручи или чак умножи животни век.
Термичка обрадаутврђује основну тврдоћу и жилавост сваке компоненте. Кроз-очвршћавање-загревање целог дела изнад његове критичне температуре и гашење-је стандардно за хладне-челике као што су Д2 и А2. Стврдњавање кућишта, насупрот томе, ствара тврду спољашњу шкољку уз одржавање чврстог језгра, што је корисно за компоненте којима је потребна површинска отпорност на хабање, али морају да апсорбују удар без ломљења. Топлотна обрада вакуумом се препоручује без обзира на методу; каонапомињу стручњаци из индустрије, оксидација изазвана не-вакуумским процесима инхибира пријањање премаза и може угрозити интегритет површине пре него што матрица покрене свој први део.
Површински премазидодајте секундарни слој заштите који драматично смањује трење и хабање лепка. Најчешће опције укључују:
- Титанијум нитрид (ТиН):ПВД премаз са тврдоћом око 2.400 ХВ. ТиН пружа добру заштиту опште намене од абразивног и адхезивног хабања и широко се користи на ударцима за сечење. Његова златна боја чини покривеност премаза лаким за визуелну проверу.
- Титанијум карбонитрид (ТиЦН):Корак више у односу на ТиН на око 3.200 ХВ, ТиЦН се примењује као вишеслојни премаз и добро је-погодан за апликације штанцања са уско толерантним условима где су и тврдоћа и контрола димензија важни.
- Хром нитрид (ЦрН):На 1.800 ХВ је мекши од ТиН, али његов мањи унутрашњи напон омогућава дебље премазе. ЦрН добро функционише за операције формирања где је низак коефицијент трења важнији од екстремне тврдоће.
- нитрирање:Термохемијски процес дифузије, а не нанесени премаз. Нитрирање очвршћава површински слој самог челика, обично на 65-70 ХРЦ еквивалента, без додавања посебног слоја премаза. Ово га чини корисним за велике компоненте матрице где су толеранције дебљине премаза забрињавајуће.
- Хромирање:Старија, али још увек релевантна опција за побољшање својстава ослобађања на калупима за извлачење и смањење подизања материјала током операција формирања.
Разлика у перформансама између обложених и необложених алата није маргинална-већ може бити трансформативна. Један документовани случај који је укључивао сложени пробој који покреће опружни челик од 1074 показао је скок производње са 10.000 делова без премаза на 100.000 делова са АлТиН премазом, и до 250.000 делова када је суви филм за подмазивање додат на врх АлТиН слоја. Ови бројеви илуструју зашто избор премаза заслужује исту инжењерску пажњу као избор основног челика.
Једно важно упозорење: не функционише сваки процес премазивања са сваким челиком. ЦВД премази, нанесени на отприлике 1900 степени Ф, жаре подлогу алата током наношења. Челици као што су А2 и С7 не би требало да се облажу ЦВД-за апликације које укључују ударна оптерећења, јер висока температура процеса деградира њихову микроструктуру и смањује ударну чврстоћу. ПВД процеси, који раде испод 900 степени Ф, избегавају овај проблем у потпуности-што ПВД чини безбеднијим подразумеваним за већину алата за штанцање, осим ако специфични захтеви апликације оправдавају ЦВД или ТРД алтернативе.
Усклађивање материјала матрице са материјалом радног комада
Ево реалности која саплиће многе купце који први пут-путују алате: материјал који штанцате диктира материјал од кога треба да буде направљена ваша матрица. Матрица направљена за штанцање од угљеничног челика неће преживети дуг рад од нерђајућег челика без значајних модификација, а алати дизајнирани за штанцање челичног лима могу бити пре-пројектовани-и пре-скупи-за процес штанцања алуминијума.
Зашто? Тврђи материјали радног комада стварају веће силе сечења и обликовања, убрзавају абразивно хабање на површинама матрице и захтевају чвршће зазоре-до-матрице да би се постигле чисте ивице. Мекши материјали попут алуминијума и бакра доводе до мањег хабања алата, али представљају различите изазове-искапања, подизања материјала и склоност ка цепању, а не чистом смицању ако се зазори не смањују на одговарајући начин.
| Материјал радног предмета | Препоручене класе челика | Смерница за чишћење (% дебљине по страни) | Релативни очекивани век трајања алата |
|---|---|---|---|
| Благи/ниско{0}}угљенични челик | Д2, А2; карбидни уметци за велику-волумен | 5-10% | Основна линија (1к) |
| Нерђајући челик (серија 300) | Д2, М2 или карбид; ТРД/ПВД премази се препоручују | 3-6% | 0,4к - 0.6к основна линија |
| Челик високе{0}}врсте (ХСЛА, АХСС) | Карбид, Д2 са ТиЦН или АлТиН премазом | 4-8% | 0,3к - 0.5к основна линија |
| Алуминијумске легуре | А2, Д2; ЦрН или ДЛЦ премази за спречавање нагризања | 3-5% | 1,5к - 2.5к основна линија |
| Легуре бакра / месинга | А2, О1 за кратке стазе; Д2 за дуже кампање | 3-6% | 1,5к - 2к основна линија |
Обратите пажњу на образац: нерђајући челик и челик високе{0}}кости скраћују очекивани век трајања алата за половину или више у поређењу са штанцањем од меког угљеничног челика, док га мекши материјали од обојених метала значајно продужавају. Управо због тога цене алата толико варирају у зависности од материјала радног комада наведеног на цртежу дела. Матрица за алуминијум може користити челик А2 са ЦрН премазом. Иста геометрија дела код нерђајућег челика 304 може захтевати Д2 са уметцима од карбида и ТРД премазом од ванадијум карбида-удвостручавајући или утростручавајући инвестицију у алате, али испоручујући број погодака потребан да би се оправдала конструкција.
Подешавање зазора је исто толико важно. Склоност ка-отврдњавању нерђајућег челика значи да превелики зазор не само да ствара лош квалитет ивица-већ убрзава хабање пробоја јер је материјал отпоран на смицање и уместо тога се деформише око ивице сечења. Алуминијум, са друге стране, захтева чвршће зазоре како би се избегло кидање и прекомерно избочење који су резултат дуктилности материјала и тенденције да тече, а не да се ломи чисто.
Усклађивање материјала матрице, термичке обраде, премаза и зазора са вашим специфичним материјалом радног комада је оно што одваја алат који траје од алата који пролази кроз производни циклус. Али чак и савршено специфицирана матрица и даље треба да буде исправно дизајнирана-и ту су модерна симулација и оптимизација распореда трака суштински променили начин на који произвођачи алата претварају цртеж дела у производни{2}}алат.
Дизајн матрице за штанцање, симулација и оптимизација распореда траке
Савршен избор материјала и површинска обрада не значе ништа ако је сама геометрија матрице мањкава. Пробој направљен од врхунског Д2 са ТиЦН премазом ће и даље производити наборане, напукнуте или-не-специфичне делове ако је постављање перла за извлачење погрешно, притисак држача празног дела погрешно израчунат или распоред прогресије троши 30% траке у отпад. Због тога се дизајн калупа за штанцање толико померио ка дигиталној симулацији у последње две деценије-уочавање ових проблема у софтверу је за редове величине јефтиније од откривања током испробавања на штампарији.
Како симулација штанцања смањује број понављања и трошкове
Компјутерска{0}}симулација инжењеринга (ЦАЕ) омогућава инжењерима да покрену цео процес штанцања виртуелно-од позиционирања празног дела до геометрије финалног дела-пре него што се један блок алатног челика обради машински. Софтвер моделира ток материјала корак по корак, предвиђајући тачно где ће се проблеми појавити.
Шта симулација заправо хвата? Критични режими квара који би се иначе појавили само током физичког испробавања:
- Стање и кидање:Симулација пресликава дебљину материјала преко целог дела, означавајући зоне где се лим протеже изван безбедних граница. Инжењери прилагођавају радијусе извлачења, додају перле за извлачење или модификују облик празног дела да би прерасподелили проток материјала пре сечења челика.
- бора:Недовољан притисак држача слепог материјала или неправилни путеви протока материјала изазивају наборе на прирубницама и бочним зидовима. Симулација идентификује ове зоне и омогућава итеративно подешавање сила држача бланка и геометрије перла.
- Спрингбацк:Након ослобађања сила формирања, део се еластично одскаче-понекад довољно да потисне димензије из толеранције.Напредне ФЕА методеузмите у обзир анизотропију материјала, Баушингеров ефекат и заостала напрезања да бисте предвидели величину повратног удара, омогућавајући инжењерима да примене стратегије компензације као што је преко-савијање или модификована геометрија алата пре него што се направи матрица.
- Анализа силе:Израчунавање укупних захтева за тонажом обезбеђује да је матрица усклађена са одговарајућом пресом и да су компоненте алата димензионисане да издрже стварна оптерећења обликовања без прераног квара.
Практична исплата је значајна. Традиционални процеси дизајна штанцања метала често су захтевали три до пет-или више-итерација физичке пробе да би се постигли прихватљиви делови. Свака итерација значи растављање матрице, исправке машинске обраде, поновно састављање и поновно покретање. Дизајн штампања вођен симулацијом{5}}компримира тај циклус драматично, често скраћујући итерације пробе на пола и скраћујући недеље од временске линије развоја.
Оптимизација распореда траке за максимално коришћење материјала
У прогресивном дизајну матрице, распоред траке је место где се дешава инжињеринг трошкова. Сваки милиметар изгубљеног материјала између делова, сваки превелики носећи мост и сваки неоптималан угао гнежђења претварају се у тонажу старог метала у току производње од милиона потеза. Традиционални дизајн матрица рутински производи стопе отпада од 25% до 40%, док оптимизовани распореди могу гурнути ту цифру испод 15%.
Инжењери контролишу отпад кроз неколико међусобно повезаних одлука у фази пројектовања калупа за штанцање:
- Стратегије гнежђења:Позиционирање делова што је ближе могуће-или њихово међусобно повезивање на основу геометрије-директно максимизирају искоришћење материјала из котура. Чак и мања подешавања оријентације дела у односу на осу траке могу донети 10% до 20% уштеде у цени сировина.
- Контрола висине и пропусног опсега:Растојање напредовања (корак) и ширина траке морају да се израчунају са тачношћу испод -милиметра. Непотребни размаци између станица троше отпадни материјал при сваком појединачном удару.
- Дизајн носећег моста:Мостови који повезују сваки део са траком морају бити довољно уски да минимизирају отпад, али довољно широки да одрже структурални интегритет током храњења. Погрешите ово и трака се закопча или поцепа у току-трчања.
- Уобичајене-технике сечења:У калупима који производе више делова по потезу, заједничке линије сечења између суседних залиха могу у потпуности да елиминишу{0}}отпад између делова.
Распоред траке није козметичка вежба-већ је једна од најмоћнијих полуга које инжењери имају за смањење-трошка по делу. Побољшање искоришћења материјала од 10% на милион-делова годишње производње од нерђајућег челика од 1 мм додаје хиљаде долара уштеде, а све то забележено пре прве производње.
Од студије изводљивости до ЦНЦ-машинских матрица
Дизајн матрице за штанцање метала прати структурирани ток посла који трансформише цртеж дела у алатку{0}}спремну за производњу. Свака фаза се надовезује на претходну, а прескакање корака-или претрчавање кроз њих- је место где настају скупе грешке.
- Процена изводљивости дела:Инжењери процењују геометрију делова, материјал, толеранције и захтеве запремине како би утврдили да ли је штанцање одрживо, који тип калупа је одговарајући и где постоје потенцијални изазови за формирање.
- 2Д распоред траке:Редослед напредовања, додељивање станица и стратегија коришћења материјала су мапирани у равни распоред, дефинишући шта се дешава на свакој станици матрице и како се трака креће кроз алат.
- 3Д моделирање матрице:Комплетан склоп матрице{0}}пробијачи, блокови матрица, алати за скидање, системи за вођење и сав пратећи хардвер-је дизајниран у ЦАД-у са прецизним пристајањем, зазорима и локацијама за причвршћивање.
- Валидација симулације:ЦАЕ софтвер покреће процес формирања виртуелно, верификује проток материјала, проверава стањивање и наборе, предвиђа повратак и потврђује захтеве за тонажом. 3Д модел се итеративно усавршава све док резултати симулације не испуне критеријуме прихватљивости.
- ЦНЦ обрада компоненти калупа:Потврђени дизајни прелазе на прецизне жичане ЕДМ, ЦНЦ глодање и операције брушења како би се свака компонента произвела према спецификацији.
- Монтажа и пробна вожња:Завршена матрица се склапа, уграђује у пробну пресу и пролази кроз прогресивно усавршаване итерације све док делови узорка не испуне циљеве димензија и квалитета.
Овај крај-до- процес захтева чврсту координацију између инжењера дизајна, симулационих аналитичара, ЦНЦ машиниста и техничара за тестирање. Произвођачи комплетних-услуга који држе сваку фазу под једним кровом-изводљивост кроз завршну инспекцију-елиминишу кашњења примопредаје и погрешне комуникације које муче радни ток више-произвођача.ИИЦХЕН, на пример, интерно извршава овај комплетан ток посла, од почетне ЦАЕ симулације и дизајна матрице преко прецизне ЦНЦ обраде, пробног рада и инспекције делова, дајући произвођачима једну тачку одговорности од концепта до производног{0}}готовог алата.
Добро{0}}дизајнирана, симулација{1}}потврђена матрица драматично смањује изненађења при испробавању. Али то их не елиминише у потпуности. Променљивост материјала, отклон притиска и стварни{4}}услови трења у свету још увек уводе проблеме који се појављују тек када челик удари у челик-због чега је разумевање најчешћих начина квара, њихових основних узрока и корективних радњи од суштинског значаја пре него што било која матрица уђе у пуну производњу.
Решавање проблема са калупом за штанцање и пробна валидација
Симулација хвата много, али не може да понови сваку променљиву на подијуму за штампу. Недоследности материјала у шаржи, отклон преса под оптерећењем, ломљење филма за подмазивање на температури, термичко ширење током дугих вожњи-ови стварни- фактори из света уводе дефекте који се откривају само када матрица ради великом брзином. Разлика између радње која решава проблеме у сатима и оне која пролази кроз смене јурећи симптоме своди се на једну вештину: тачну дијагнозу основног узрока први пут.
Сваки недостатак у процесу штанцања метала оставља свој потпис. Неравнине вам говоре нешто другачије од мрља. Напукла прирубница указује на другачији основни узрок од набораног зида. Научите да читате ове потписе претвара реактивно гашење пожара у систематско решавање проблема-и штити и вашу инвестицију у алат и распоред производње.
Уобичајени дефекти калупа за штанцање и њихови основни узроци
Седам режима квара представља огромну већину проблема са квалитетом штанцања. Сваки од њих има препознатљиве симптоме, кратку листу вероватних узрока и специфичне корективне радње које решавају стварни проблем, а не маскирају симптом. Ево комплетне референце:
| Дефект | Симптоми | Основни узроци | Корективне радње |
|---|---|---|---|
| Бурринг | Подигнуте, оштре ивице на празним или избушеним деловима; повећање висине шиљака током времена; груба{0}}ивица | Истрошене или срушене резне ивице; претерани размак-до-кола; лоша завршна обрада зида за сечење | Поново избрусите или замените резне ивице; смањити зазор жицом-резањем нових уметака; пољски зид за сечење; проверите да је зазор 5-10% дебљине материјала по страни за меки челик |
| Галлинг | Сакупљање материјала на површинама бушотине или калупа; зарезивање или гребање на формираним површинама делова; прогресивно погоршање са сваким ударцем | Недовољно или неправилно подмазивање; некомпатибилно упаривање материјала матрице/обрадака (нпр. нерђајући на необложеном алатном челику); превисока храпавост површине на површинама које формирају калупе | Нанесите одговарајуће мазиво за штанцање или надоградите течност са ознаком ЕП-; нанети премаз против-загризања (ТиН, ЦрН или ДЛЦ) на површине које се формирају; полирати површине калупа; пређите на компатибилнији тип челика за алат |
| Повлачење пужева | Пужеви (избушени- комади отпада) пронађени на врху траке или уграђени у наредне делове; повремени дефекти пирсинга | Ефекат вакуума између лица ударца и пужа; недовољна дубина уласка у калуп; магнетизоване компоненте за бушење или матрице; прекомерно уље на површини траке | Додајте вакуум{0}}удубљење или клинове за избацивање за бушење лица; повећати дубину уласка у калуп; редовно демагнетизујте алат; проверите зазор и конус отвора за пуж како бисте обезбедили чисто избацивање пужа |
| Пунцх бреак | Изненадни прелом тела или врха ударца; ненормалан звук притиска или скок силе; недостајуће карактеристике на штанцаним деловима | Неусклађеност између отвора бушотине и матрице; тонажа пресе која премашује капацитет штанцања; материјал радног предмета тврђи од наведеног; превисока тврдоћа ударца (крхка); недовољна сила скидања | Поново{0}}поравнајте горњу и доњу половину калупа; проверити да ли сертификати материјала одговарају претпоставкама дизајна матрице; смањити тврдоћу ударца или прећи на тврђи степен (нпр. С7); проверити и заменити исцрпљене опруге за скидање; проверите истрошеност вођица и чаура |
| Пукотине на линијама савијања | Видљиве фрактуре или микро{0}}пукотине дуж спољашњег радијуса кривина; цепа на ивицама са прирубницама | Полупречник савијања сувише затегнут за дебљину и квалитет материјала; линија савијања оријентисана паралелно са смером зрна материјала; повратни удар материјала који узрокује секундарни напон; рад-каљени материјал из претходних операција | Повећати радијус савијања на минимум препоручен за материјал; оријентисати кривине у правцу зрна када је то могуће; жарите материјал пре формирања ако је проблем радно{0}}отврдњавање; подесите Р-угао пробоја |
| Наборавање (операције цртања) | Компресијске боре или копче на прирубницама, бочним странама или уцртаним елементима; неравномерна расподела материјала | Недовољан притисак држача бланка; неправилан дизајн или постављање перли за извлачење; величина празнине је превелика за шупљину; неуједначен проток материјала због недоследности подмазивања | Повећати снагу држача бланка; додајте или прилагодите вучне перле да контролишете проток материјала; смањити празне димензије; обезбедити уједначену примену мазива; проверите доследност притиска јастука за пресовање |
| Димензионални дрифт | Прогресивно, смерно одступање у димензијама дела током производног циклуса; карактеристике које теже ка границама толеранције уместо да се насумично расипају | Хабање вођице и чаура омогућава неусклађеност горње/доње матрице; термичка експанзија компоненти матрице током дугих вожњи; хабање пилотске игле изазива погрешну регистрацију траке | Замените истрошене вођице и чауре; имплементирати планиране паузе за хлађење током продужених циклуса или додати канале за хлађење калупа; прегледати и заменити истрошене пилотске игле; верификујте трендове димензија помоћу-провера СПЦ процеса |
Приметили сте образац у тој табели? Многи од ових недостатака имају преклапајуће основне узроке.Сам избор дозволеутиче на зарезивање, повлачење пужева, стопу хабања ударца, па чак и на изобличење материјала током процеса штанцања. Неразуман размак-било да је претесан или превише лабав-покреће низ проблема који могу да маскирају једни друге, што отежава тачну дијагнозу што се основни узрок дуже не решава.
Корективне радње за нагризање, задирање и извлачење пужева
Ова три дефекта заслужују посебну пажњу јер су далеко најчешћи проблеми у прецизном штанцању, а сваки се често погрешно дијагностикује као други.
Буррингје најлакше идентификовати, али је најтеже трајно исправити. Брзо поновно брушење враћа резну ивицу, али ако је основни узрок неисправан зазор, оштрица се враћа у року од хиљада погодака. Општа смерница за укупни зазор матрице је отприлике 20% до 25% дебљине материјала, али то варира у зависности од материјала радног комада и жељеног квалитета ивице. Пре поновног брушења, увек проверите да ли је зазор исправан за материјал који се изводи-не само за материјал који је првобитно наведен. Замене материјала на нивоу намотаја су чешће него што већина продавница схвата, а прелазак са ниско-угљеничног на средње-угљенични челик може да гурне претходно адекватан зазор у „преуски” опсег, убрзавајући ломљење ивица.
Галлингповршно изгледа као хабање матрице, али његов механизам је потпуно другачији. Тамо где абразивно хабање полако еродира површину матрице, нагризање је оштећење лепка-микроскопски завари се формирају између радног комада и површине матрице под притиском, кидајући материјал са једне површине и одлажући га на другу. Посебно је агресиван при штанцању нерђајућег челика или алуминијума на необложени алатни челик. Корективни пут није поновно брушење, већ површински третман: нанесите ПВД премаз попут ТиН или ЦрН, полирајте површине које формирају да бисте смањили тачке иницирања трења и надоградите подмазивање на филм који одржава одвајање под специфичним притисцима и температурама које ваша матрица генерише.
Повлачење пужеваје најпрекиднија и најфрустрирајућа од ова три. Пуж се повлачи назад на површину траке вакуумом који се ствара када се бушилица повлачи из отвора матрице. То се може десити једном на сваких сто удараца или једном у хиљаду-довољно често да изазове дефекте низводно или оштети саму матрицу када се пуж заглави између ударца и блока матрице при следећем удару. Решења обухватају брушење малих укрштених-жлебова са отвором на лицу пробоја да би се разбио вакуумску заптивку, додавање клинова за избацивање са опругом{5}}, повећање дубине улаза у матрицу тако да цев чвршће лежи у отвору и-критично-демагнетизовање регуларних компоненти пробоја и матрице. Преостали магнетизам из операција брушења је један од најзаневиђенијих фактора који доприносе проблемима повлачења пужева.
Пробно испитивање и процес валидације делова
Сваки калуп за штанцање-без обзира на то колико је темељно симулиран-пролази кроз физички пробни процес пре него што буде одобрен за производњу. Проба је место где се виртуелни модел сусреће са реалном-светском физиком, и то је једна од фаза{4}}са највећом вештином у целом животном циклусу алата.
Ево шта се заправо дешава током испробавања на преси за штанцање:
- Почетно подешавање и споро{0}}брзини бициклизам:Матрица се уграђује у пробну пресу и ради при веома малој брзини-често у једном-режиму{2}}да би се проверио механички зазор, увлачење траке и формирање основних делова без ризика од оштећења алата.
- Прогресивна брзина се повећава:Стопа хода се постепено повећава према брзини производње, док техничари прате абнормалну буку, скокове силе, проблеме са храњењем траке и промене квалитета делова које се јављају само при већим брзинама циклуса.
- Сакупљање и мерење узорака:Делови се извлаче у редовним интервалима и мере у односу на цртеж дела коришћењем машина за координатно мерење (ЦММ), оптичких компаратора, мерача за кретање/не{0}}окретање и уређаја за проверу функционалности. Димензије се проверавају у односу на ГД&Т облачиће-не само номиналне вредности већ и опсеге толеранције, праву позицију и спецификације профила.
- Итеративно прилагођавање:На основу података мерења, произвођачи алата праве циљане корекције: прилагођавају радијусе формирања, постављају матрице за подметање, мењају зазоре или прерађују специфичне ударце. Након сваког подешавања следи још један циклус узорковања и мерења.
- Провера{0}}производне стопе:Једном када делови доследно испуњавају спецификације при циљној брзини хода, непрекидан рад производи статистички значајну серију узорака-често 300 до 500 узастопних делова-за Цпк анализу и слање клијената.
Колико итерација реално треба очекивати? За умерено сложену прогресивну коцку, планирајте две до четири пробне рунде као основну линију. Једноставне матрице за слепљивање могу се потврдити у једној или две итерације. Комплексни мулти-прогресивни алати или алати за трансфер са дубоким извлачењем, чврстим толеранцијама или напредним челицима високе-коре може захтевати пет или више кругова пре него што све станице истовремено произведу одговарајуће делове.
Успешно прихватање матрице обично захтева три ствари: све критичне димензије унутар специфицираних толеранција у оквиру трајне серије узорака, завршну обраду површине и квалитет ивица који задовољавају стандарде израде, и доследно увлачење траке и избацивање пужева при брзини производње без интервенције оператера. Док се сва три критеријума не испуне истовремено, матрица није{1}}спремна за производњу-без обзира на то колико су блиска појединачна мерења.
Проба открива оно што ниједна симулација не може у потпуности да предвиди: стварну цену покретања коцке током времена. Свако прилагођавање, свако поновно брушење, свака замена опруге се сабирају-и холистичко разумевање тих трошкова је оно што раздваја паметну инвестицију у алате од оне која тихо испушта маржу у више-годишњем производном програму.
Трошкови алата за штанцање и оквир економских одлука
Свако поновно брушење, свака замена опруге, свака итерација пробе из претходног одељка носи ознаку цене-и ти трошкови не постоје изоловано. Они се слажу поврх почетне инвестиције у алате, сировог материјала који се троши по поготку и потребног времена за штампу по делу. Право питање са којим се већина инжењера и менаџера набавке бори није "колико кошта матрица?" већ „у ком тренутку ова инвестиција заправо почиње да се исплаћује?“ Да бисте одговорили на то, потребно је јасно-сагледати шта покреће трошкове алата за штанцање, како се ти трошкови амортизују кроз обим производње и када алтернативне методе производње имају више економског смисла.
Шта утиче на трошкове алата за штанцање
Понуде алата за пројекте штанцања лима могу се кретати од 5.000 УСД за једноставне калупе за слепљење до 100.000 УСД или више за сложене прогресивне калупе са више станица за формирање. То огромно ширење није произвољно. Шест примарних фактора вуче цену у различитим правцима:
- Сложеност дела и број карактеристика:Свака рупа, кривина, урезивање и контура додају станицу или операцију на матрицу. Равна подлошка са једном операцијом слепљивања је суштински другачији изазов алата од аутомобилског носача са више{1}}савијања са дванаест пробушених функција. Више функција значи више станица, прецизније{3}}компоненте на земљи и више инжењерских сати.
- Тип матрице:Као што је раније објашњено, прогресивне матрице коштају знатно више од једне-станице или сложене матрице јер пакују више операција у једну алатку. Преносне матрице повећавају трошкове још више због механичких транспортних система потребних за померање делова између станица.
- Број станица:У прогресивном алату, свака станица додаје ударце за сечење, уметке за формирање, скидаче и пилоте{0}}који сви морају бити машински обрађени, очврснути и поравнати. Матрица са шест-станица не кошта дупло више од три-станице, али је однос ближи линеарном него што већина купаца очекује.
- Класа алатног челика и површинска обрада:Матрица направљена од О1 челика и без премаза је далеко јефтинија од оне која користи Д2 са карбидним уметцима и ТиЦН-пробојима обложеним. Али, као што је објашњено у одељку о избору материјала, јефтинији челик често значи краћи век матрице и вишу цену по{4}}делу током производног циклуса.
- Захтеви толеранције:Уже толеранције захтевају финију машинску обраду, прецизније брушење и више пробних итерација.Равне карактеристике могу да држе ±0,005 инчаили чвршће са добро-изграђеним алатом, али обликованим карактеристикама-савијама, прирубницама, увученим зидовима-захтевају додатни инжењерски напор и често сложенију геометрију матрице за контролу опруге и протока материјала у оквиру спецификације.
- Очекивани обим производње:Волумен не мења директно цену матрице, али одређује која вам је класа алата потребна. Радни век од 50.000-комада може оправдати алате класе Ц са једноставнијим челицима. Аутомобилски програм од пет-милиона-комада захтева конструкцију класе А са врхунским материјалима – а разлика у цени је значајна.
Већина пројеката у производњи штанцања метала има распон од 15.000 до 50.000 долара за делове умерене сложености. Разумевање који од ових шест фактора покреће вашу конкретну понуду даје вам снагу-да не преговарате на слепо, већ да правите компромисе између улагања у алат, века трајања и цене делова.
По-Амортизација и поремећена{1}}амортизација трошкова
Ево где економија производње штанцања постаје занимљива. Прогресивна матрица од 40.000 долара звучи скупо док ту цену не распоредите на милион делова-одједном гледате на четири цента по комаду само за компоненту алата. Провуците само 10.000 делова кроз исту матрицу, а алати додају 4,00 УСД свакој јединици. Математика је једноставна, али њене импликације су огромне.
Размислите о томе на овај начин: коцка је фиксни трошак. Време штампе, материјал и рад су променљиви трошкови. Како се обим повећава, фиксни трошкови алата по комаду брзо опадају, док варијабилни трошкови остају у суштини исти. У некој тачки прелаза, укупна цена по-делу жигосаних делова поткопава алтернативне методе које не носе унапред оптерећење алата, али су веће трошкове обраде по{4}}делу.
Где се тај прелаз обично дешава? Одговор зависи од геометрије дела, материјала и са којом алтернативом упоређујете. Али практична мерила из индустрије нуде корисне смернице:
- За делове који се тренутно производе ласерским резањем, штанцање обично постаје исплативије-негде изнад 3.000 до 10.000 јединица, у зависности од сложености. Испод тог опсега побеђује нула{6}}предност алата ласерског сечења.
- За ЦНЦ{0}}замену за штанцање обрађених металних делова, укрштање се може десити при још мањим количинама ако је геометрија дела добро-погодна за формирање-с обзиром да обрада носи велико време циклуса по-комаду које елиминише штанцање.
- За једноставне геометрије у индустријским апликацијама за штанцање метала, количине изнад 10.000 делова годишње почињу да снажно померају економију у корист штанцања, посебно када се узму у обзир општа цена наруџбине и ефикасност материјала из оптимизованог распореда трака.
Критична грешка коју купци праве је да процењују трошкове алата изоловано уместо да израчунавају укупне годишње трошкове-амортизације алата плус по-променљиви трошак по комаду помножен са запремином. Дијелови од 5.000 УСД за једну-станицу за производњу дијелова по 0,80 УСД може изгледати јефтиније од дијелова за производњу прогресивних матрица од 35.000 УСД по цијени од 0,25 УСД сваки-све док не извршите математику годишње количине и схватите да прогресивна матрица штеди 50 000 УСД годишње у трошковима производње.
Матрице за штанцање у односу на алтернативне методе производње
Печаћење није увек прави одговор. За мале количине, брзе итерације дизајна или геометрије делова које укључују опсежну тродимензионалну-обраду, друге методе могу да донесу бољу укупну економичност. Оквир за одлучивање у наставку помаже да се реши када се алати за штанцање матрице задрже у односу на случајеве када алтернативе заслужују озбиљно разматрање:
- Изаберите штанцање када:Годишње количине прелазе 10.000-50.000 делова; део је претежно формиран од равних лимова; конзистентност димензија у великим количинама је критична; притисак трошкова по делу је примарни покретач; а дизајн је довољно стабилан да оправда улагање у фиксни алат.
- Размислите о ласерском сечењу када:Обим је мањи од 3.000 јединица; дизајн се још увек развија и може се мењати између производних серија; делови су равни или захтевају само једноставно савијање након -реза; иелиминишући 15.000 долара или више у претходном алатунадмашује веће трошкове обраде-комаду.
- Размислите о ЦНЦ машинској обради када:Делови захтевају чврсто обрађене карактеристике{0}}навоје, прецизне рупе, сложене 3Д површине-које жигосање не може да се формира; запремине су довољно мале да су-цена обраде по комаду конкурентна; или дебљина материјала прелази практичне границе штанцања.
- Размислите о хидроформирању када:Делови захтевају дубоке, сложене тродимензионалне-облике са глатким контурама које би захтевале вишеструке операције извлачења у конвенционалном калупу; запремине су умерене; а искоришћавање материјала боље служи геометрији хидроформирања цеви или лима.
Ниједна од ових алтернатива није универзално јефтинија или боља. Сваки заузима своју-и-слатку тачку у геометрији. Вредност производње штанцања метала лежи посебно у њеној способности да произведе геометријски конзистентне делове по најнижим ценама по-комаду када обим оправда алата-праг који се помера у зависности од сваког фактора о коме смо горе говорили.
Међутим, укупни трошак власништва превазилази почетну наруџбу. Превентивно одржавање-планирано поновно брушење у дефинисаним интервалима-броја погодака, периодична замена опруге како сила скидања опада, одржавање система за подмазивање и евентуално обнављање калупа-представља текући трошак који директно утиче на дугорочну-економију. Добро-одржавана матрица класе А која испоручује 1.500.000 погодака током свог животног века шири укупну цену власништва на знатно већи именилац од занемарене коцке која захтева потпуну реконструкцију при 400.000 погодака. Инвестиција у одржавање је реална, али је цена прескакања увек већа.
Разумевање ове економије ставља вас у јачу позицију за столом за цитирање. Али знати шта да питате, које документе да припремите и како да процените произвођача алата који седи преко пута вас је потпуно другачији скуп вештина-који раздваја купце који добијају поуздан алат од оних који проводе наредне две године управљајући квалитетним бекствима и мењањем поруџбина.
Како пронаћи и проценити добављаче алата за штанцање
Разумете економију. Знате који тип калупа одговара вашем обиму производње, који челик за алат одговара материјалу вашег радног комада и отприлике где би требало да слети ваша инвестиција у алат. Следећи изазов је потпуно другачији: проналажење произвођача алата који заиста може да испуни те спецификације, а да вас не затрпа у налозима за промене, пропуштеним роковима и деловима који једва пролазе инспекцију у добром дану.
Набавка металне матрице за штанцање није као наручивање робног дела из каталога. Свака матрица је прилагођена-инжињерингу, а квалитет тог инжењеринга је невидљив све док се алатка не направи, инсталира и окрене брзином. Та асиметрија-у којој купац не може да провери квалитет док се новац у великој мери не потроши-чини предњи-процес од кључне важности. Шта укључите у пакет РФК, како процењујете одговоре и која питања постављате током посета добављачу ће одредити да ли ћете на крају имати -алат који је спреман за производњу или шестоцифрени-главобољу.
Шта укључити у пакет РФК алата за штанцање
Нејасан РФК производи нејасне цитате-а нејасни цитати изазивају изненађења. Што прецизније дефинишете пројекат унапред, то је чвршћа усклађеност између онога што очекујете и онога што произвођач алата испоручује. Ево процеса набавке, корак по корак:
- Припремите цртеже делова са ГД&Т и облачићима материјала.Укључите цртеж са потпуним димензионисањем са геометријским димензионисањем и толеранцијом, разредом материјала, дебљином и свим посебним условима као што су темперамент или завршна обрада површине на долазном намотају. Асстудије случаја индустрије доследно показују, двосмислене или претеране толеранције не-критичних функција су један од главних покретача непотребних трошкова алата. Идентификујте које су димензије функционално критичне и које могу да толеришу шире опсеге-вашем произвођачу алата је потребна ова разлика да би ефикасно дизајнирао.
- Дефинишите годишње захтеве за запремину и распоред рампе.Наведите не само укупну количину током трајања, већ и годину-прву запремину, вршну годишњу потражњу и било које планирано повећање{1}}повећања или смањивања{2}}. Ово директно утиче на избор класе алата-произвођач алата који цитира класу А конструкцију за програм од 20.000-делова превише инжињерише посао.
- Наведите захтеве за толеранцију и завршну обраду површине.Назовите критичне димензије-за{1}}квалитете (ЦТК) одвојено од општих толеранција. Ако одређене површине морају да испуњавају Ра вредности за низводно премазивање или облагање, то експлицитно наведите. Претпоставке овде коштају недеље током пробе.
- Затражите повратне информације о изводљивости пре него што се определите за тип умрије.Способан добављач алата за штанцање и матрице ће у овој фази конструктивно повући-означавање геометрије коју је тешко формирати, предлажући модификације дизајна које смањују сложеност алата или препоручити другачији тип калупа од онога што сте претпоставили. Ако добављач једноставно каже "да" на све, то није одговор. То је црвена застава.
- Процените могућности добављача кроз дизајн, машинску обраду, испробавање и инспекцију.Специфичности захтева: Које ЦАД/ЦАМ платформе користе? Да ли покрећу симулацију у-кући? Који је опсег тонаже њихових пробних преса? Која је метролошка опрема доступна за валидацију делова?
- Прегледајте узорке делова из пробе у односу на спецификације.Захтевајте прво{0}}извештаје о инспекцији артикала са потпуним ЦММ подацима везаним за ваше ГД&Т облачиће. Само визуелно одобрење није довољно-димензионални подаци морају да подржавају усклађеност у целој мапи толеранције.
- Потврдите критеријуме прихватања матрице и документацију о одржавању.Пре него што се први чип исече, договорите се у писаној форми о томе шта представља успешно прихватање матрице: колико узастопних конформних делова, којом брзином хода, мерено према којим димензијама. Такође затражите приручник за одржавање који документује интервале поновног млевења, листе резервних делова и препоручене распореде подмазивања.
Прескакање било ког од ових корака не штеди време. Пребацује проблем низводно-у кашњење у испробавању, спорове у вези са спецификацијама и делове који се готово уклапају у штампу, али никада не стигну до краја доследно.
Процена добављача алата изван цене
Цена је битна, очигледно. Али најнижа-понуда за металну матрицу за штанцање често постаје најскупљи пројекат када узмете у обзир продужено тестирање, прераду и застој у производњи. Процена добављача металног алата и матрице захтева сагледавање цитираног броја и инфраструктуру, дубину инжењеринга и процесну дисциплину иза тога.
Пет могућности раздваја озбиљне произвођаче алата од продавница које једноставно цитирају да би добиле поруџбину:
- Могућност унутрашњег{0} дизајна и симулације:Добављачи који интерно дизајнирају прогресивне калупе-и проверавају их помоћу ЦАЕ симулације пре обраде{1}}брже реагују на проблеме, ефикасније понављају током пробе и одржавају строжу контролу над целокупном конструкцијом. Дизајн спољних сарадника ствара празнине у комуникацији и упирање прстом-када се појаве проблеми са квалитетом.
- Опрема за прецизну машинску обраду:ЕДМ жице, убодно брушење, ЦНЦ глодање са суб-микронским позиционирањем и капацитет површинског брушења су основни захтеви за алате за било коју -производњу у радњи. Питајте о старости машине и распореду одржавања-прецизна опрема која није калибрисана редовно производи компоненте које одступају од спецификација.
- На-пробном лицу места притиснете:Снабдевач без{0}}пробних могућности вам испоручује непроверену коцкицу. Желите да видите пробне пресе које одговарају или уско реплицирају тонажу, величину кревета и стопу хода ваше производне пресе. Неусклађени услови тестирања маскирају проблеме који се појављују одмах када се матрица помери у ваш објекат.
- Капацитет метрологије и инспекције:ЦММ опрема, оптички мерни системи и калибрисани мерни уређаји се не{0}}не преговарају. Питајте да ли је инспекција интегрисана у пробни радни ток или се изводи само на крају. Континуирано мерење током пробе хвата померање раније и смањује укупне итерације.
- Подршка након{0}}испоруке и спремност за измену:Мамице ретко раде{0}}без проблема током целог живота без неких модификација. Добављач који испоруку материјала третира као крај свог учешћа није партнер-он је продавац. Потражите произвођаче алата који воде евиденцију о вашој матрици, лагерују критичне резервне компоненте и обавезују се да ће подржавати модификације када се дизајн вашег дела развија или се услови производње промене.
За аутомобилске програме за штанцање и друге-прилике са високим улозима, ови критеријуми нису опциони-већ су минимални праг за озбиљно разматрање. Преглед компаније за штанцање метала који се не бави сваком од ових могућности требало би да подстакне дубља питања, а не претпоставке.
Добављачи комплетних-услуга који се баве сваком фазом-од процене изводљивости преко ЦАЕ симулације, прецизне машинске обраде, пробног рада и завршне инспекције под једним кровом-елиминишу ризик координације који мучи програме алата више{3}}и купцима дају једну тачку одговорности за производњу од првог концепта до преузимања одговорности.
ИИЦХЕНпредставља пример овог интегрисаног модела, који покрива анализу изводљивости, ЦАЕ-дизајн матрице, ЦНЦ машинску обраду,-пробу у кући и инспекцију димензија у оквиру једне операције. За произвођаче и менаџере извора који су спремни да пређу са истраживања на разговор који је-спреман за РФК, њихова структура могућности од-до-од краја до краја директно се бави критеријумима процене наведеним изнад-смањујући ризик примопредаје и консолидујући одговорност тамо где је то најважније.
Од РФК до прихватања и предаје производње
Процес набавке се не завршава када изаберете добављача. Наставља се кроз прегледе дизајна, симулације{1}}одјављивања, присуствовање испробавању и формално прихватање штампе-, а начин на који управљате тим прекретницама одређује да ли прелазак са развоја алата на производњу тече глатко или заостаје.
Неколико практичних смерница за фазу предаје:
- Посетите пробу лично када је то могуће.Гледање како ваша матрица ради на пробној преси даје вам информације да ниједан извештај не може да обухвати-понашање траке, конзистентност избацивања пужева, обрасце буке и процес решавања проблема произвођача алата у реалном времену. Такође гради радни однос на који ћете се ослонити када буду потребне модификације.
- Инсистирајте на комплетној књизи.Ово би требало да обухвата коначне цртеже дизајна матрице, фабрику материјала са класама челика и записе о термичкој обради за сваку компоненту, листу инвентара резервних делова, распоред одржавања са интервалима поновног млевења и потпуне податке о првим{0}}инспекцијама артикла. Матрица без документације је коцка коју не можете ефикасно одржавати.
- Експлицитно дефинишите критеријуме примопредаје производње.Унапред се договорите о томе колико узастопних усаглашених делова при брзини производног хода представља успешан рад за прихватање. Индустријске норме се крећу од 300 до 500 делова за апликације алата за аутоматизацију и калупа, али сложени програми могу захтевати веће величине узорака за Цпк валидацију.
- План за налоге за инжењерске промене (ЕЦО).Делови се развијају. Ваш клијент може да ревидира геометрију, подеси толеранције или промени материјале након што је калуп направљен. Разговарајте о ЕЦО процедурама и структурама цена пре него што вам затребају-када је однос сараднички, а не супротстављен.
Набавка алата за штанцање је на крају вежба управљања ризиком. Сваки корак у процесу-од комплетности вашег пакета РФК до ригорозне процене вашег добављача до дисциплине ваших критеријума прихватања-или смањује или повећава ризик од проблема у производњи у наставку. Купци који унапред уложе време да исправе ове детаље су исти они који покрећу глатке производне линије дванаест месеци касније, док њихови колеге још увек јуре за проблемима димензија и преговарају о трошковима прераде алата који никада нису били правилно специфицирани или потврђени.
Често постављана питања о алатима за штанцање
1. Колико обично кошта алат за штанцање?
Трошкови алата за штанцање у облику алата варирају у широком распону на основу сложености делова, типа матрице, квалитета алатног челика и захтева за толеранцијом. Једноставне матрице могу почети око 5.000 долара, док сложене прогресивне калупе са вишеструким станицама за формирање могу премашити 100.000 долара. Већина пројеката умерене{5}}сложености је између 15.000 и 50.000 УСД. Кључно је процена укупних трошкова власништва, а не само првобитна цена-узимајући у обзир животни век матрице, одржавање, интервале поновног млевења и{11}}амортизацију по делу током очекиваног обима производње. Потпуни-партнер за услуге као што је ИИЦХЕН може вам помоћи да правите-улагање у алате тако што ће проценити изводљивост, покренути ЦАЕ симулације и препоручити оптималну класу калупа пре него што се челик сече.
2. Која је разлика између прогресивних матрица, трансферних матрица и сложених матрица?
Прогресивне матрице напајају непрекидну металну траку кроз више станица, од којих свака обавља различите операције, што их чини идеалним за делове-мале-до-средње{3}}делове при брзинама већим од 200 удараца у минути. Преносне матрице механички померају појединачне делове између одвојених станица, погодне за велике или дубоко{6}}вучене делове који не могу да остану на носећој траци. Сложене матрице обављају више операција сечења у једном потезу за супериорне карактеристике-до-прецизности на равним деловима, али раде при споријим брзинама циклуса. Одабир правог типа зависи од подударања геометрије дела, годишње запремине и толеранције снаге сваке матрице.
3. Шта узрокује неравнине на утиснутим металним деловима и како их поправљати?
Удубљење на утиснутим деловима је најчешће узроковано истрошеним или скупљеним резним ивицама на бушотини или блоку матрице, или због превеликог зазора-од-пробоја. Како су ивице тупе, висина шиљака се повећава и трака смицања се сужава. Корективни приступ почиње провером да зазор одговара материјалу радног предмета-обично 5-10% дебљине материјала по страни за меки челик, чвршће за нерђајући челик. Поновно брушење враћа резну ивицу, али ако је зазор основни узрок, потребни су нови уметци тачних димензија. Редовно праћење висине шиљака током производних циклуса открива проблем пре него што стопа отпада порасте.
4. Како одабрати прави алатни челик за матрицу за штанцање?
Избор алатног челика зависи од материјала радног предмета, обима производње и врсте операције коју свака станица за матрице обавља. Д2 челик нуди одличну отпорност на хабање за дуготрајно-обликовање меког челика. А2 пружа избалансирану мешавину жилавости и тврдоће за рад средњег{5}}огласа. С7 подноси тешка оптерећења обликовања и ударца. М2 задржава тврдоћу на високим температурама за велике брзине хода, а О1 одговара краткотрајним-олатима или прототиповима. Многе производне калупе користе вишеструке класе-тврђих челика на станицама за сечење и тврђег квалитета на станицама за формирање-заједно са површинским премазима као што су ТиН или ТиЦН да би се значајно продужио век матрице.
5. Када улагање у алате за штанцање има више финансијског смисла од ласерског сечења или ЦНЦ обраде?
Алат за штанцање у калупу генерално постаје исплативији-од ласерског сечења преко 3.000 до 10.000 делова и економичнији од ЦНЦ обраде при још мањим количинама за -геометрије од лимова. Тачка укрштања зависи од сложености дела, цене материјала и захтева за толеранцијом. Штанцање носи високе фиксне трошкове алата који се брзо амортизују како обим расте, док алтернативе имају ниже првобитне трошкове, али веће трошкове обраде-по комаду. За годишње количине које прелазе 10.000-50.000 делова са стабилним дизајном, штанцање скоро увек даје најнижу укупну цену по{15}}делу. Консултовање са потпуним-произвођачем алата као што је ИИЦХЕН за процену изводљивости помаже да се тачно одреди рентабилност за ваш конкретни пројекат.


