


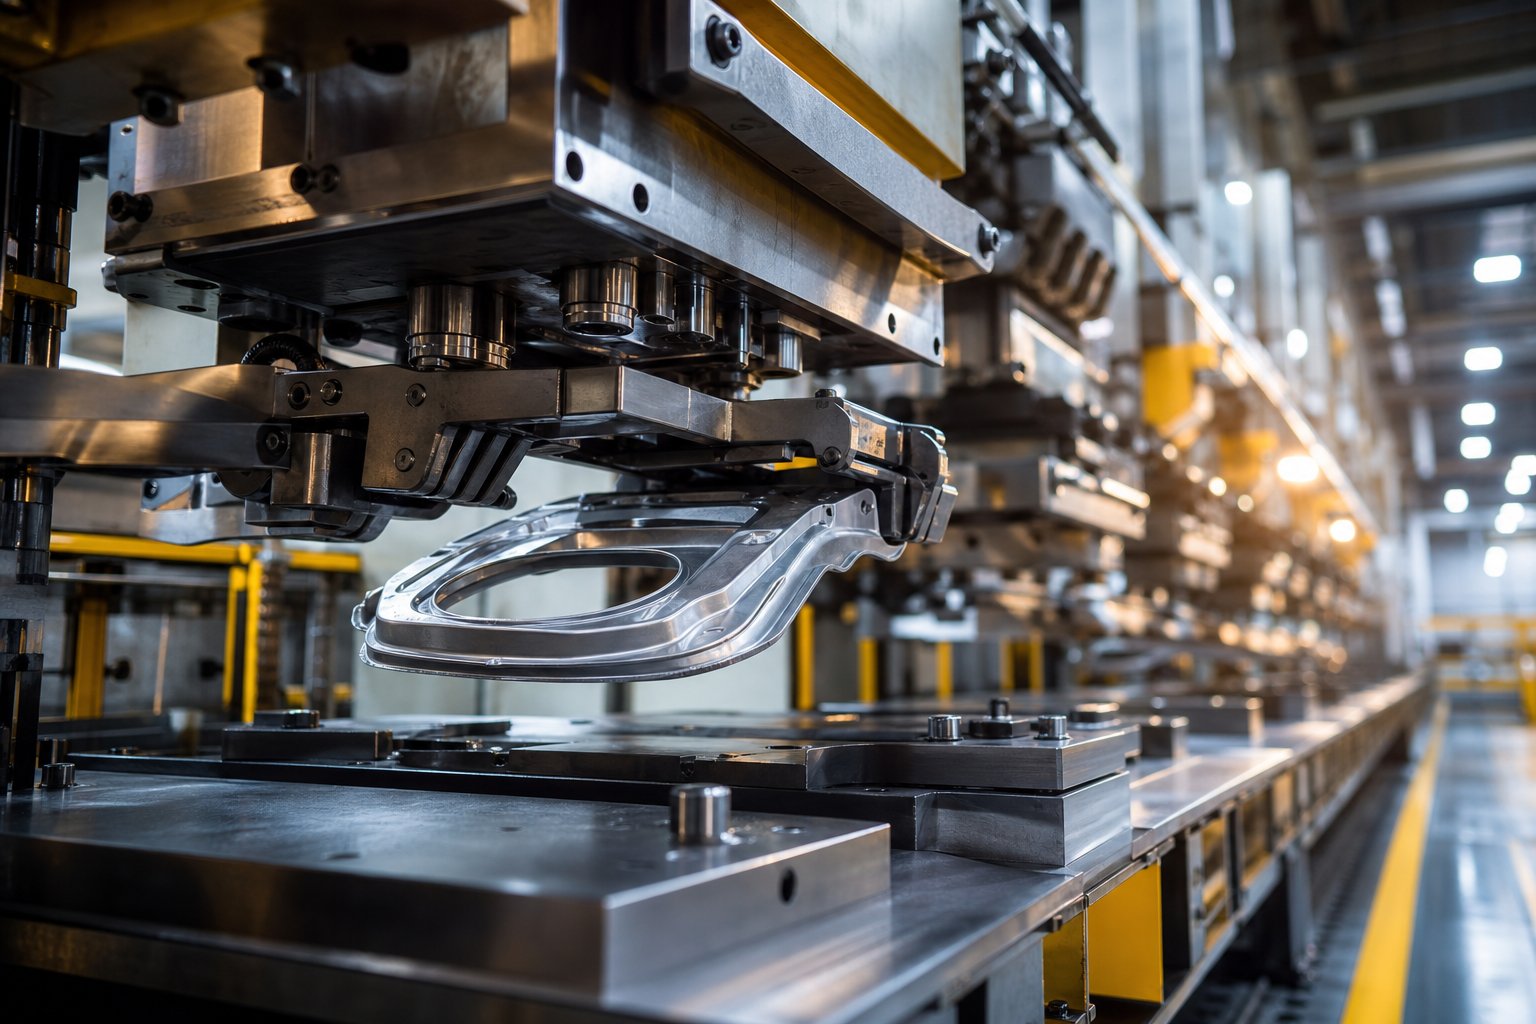
Шта је штанцање са трансфером и зашто га инжењери бирају
Када је део превелик, сувише дубок или превише геометријски сложен да би остао везан за металну траку током формирања, потребан вам је другачији приступ. Тај приступ јетрансфер дие штанцање.
Дефинисање трансферног штанцања
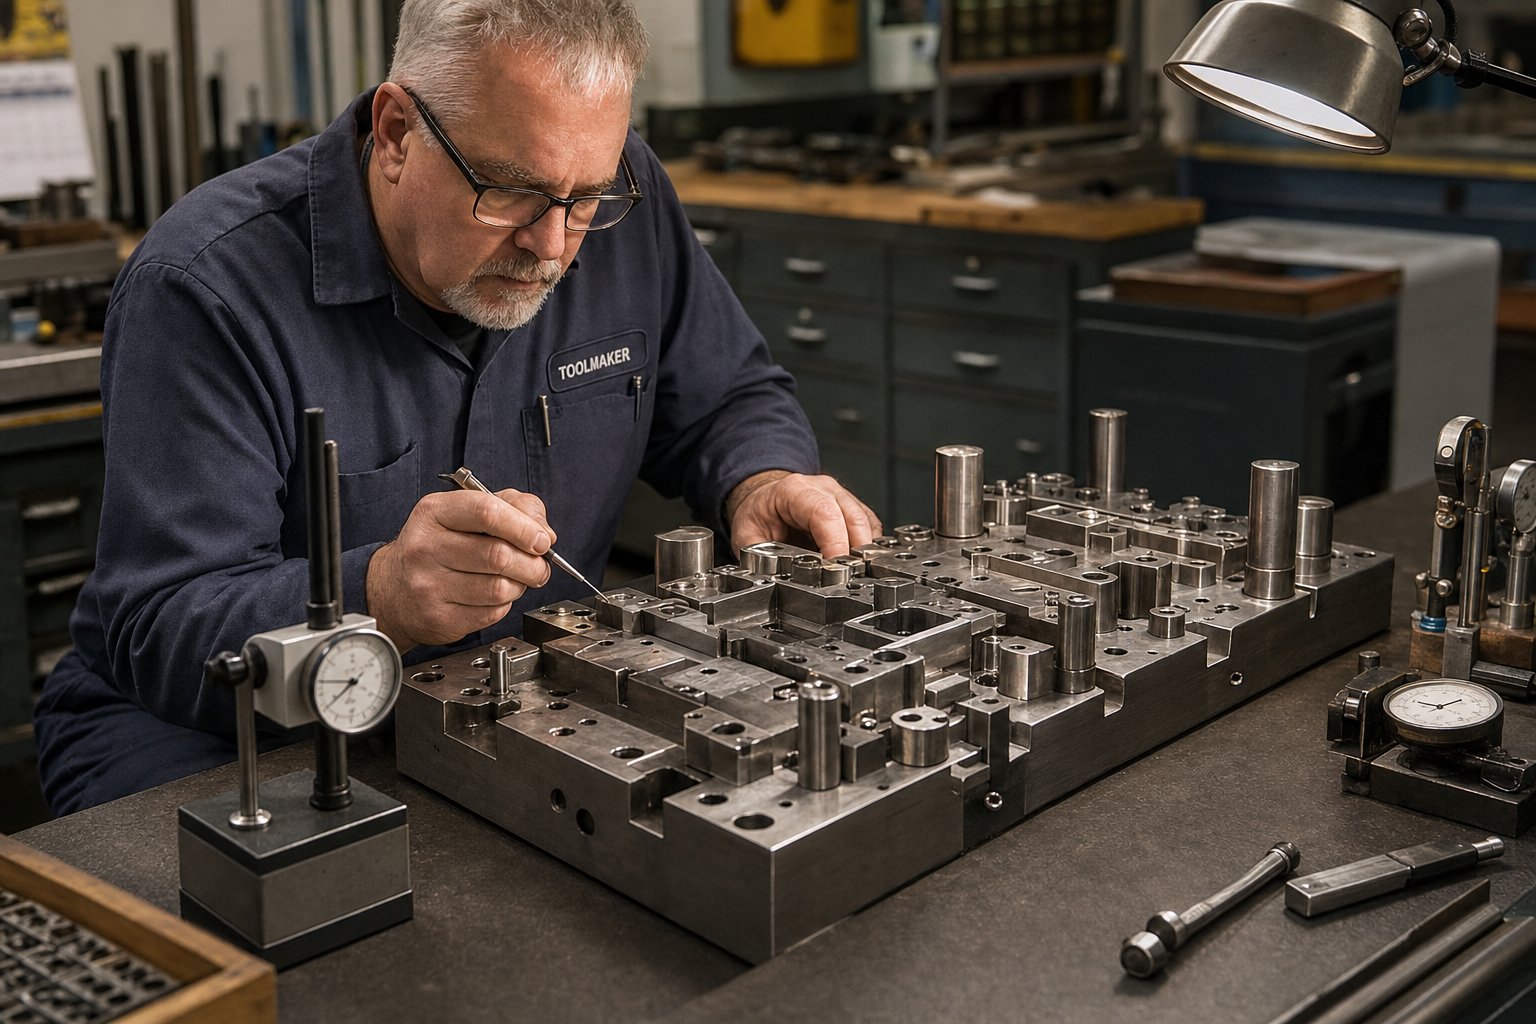
Преносно штанцање је процес обликовања метала у коме се појединачни празни делови одвајају од намотаја или лима, а затим се механички померају између независних матрица помоћу система за пренос који подиже, напредује и поставља сваки део за секвенцијалне операције као што су цртање, пирсинг, савијање и обрезивање.
Критична разлика овде је раздвајање. За разлику од прогресивног штанцања, где радни предмет остаје повезан са континуалном траком од почетка до краја, трансфер штанцање ослобађа бланко рано. Механички или серво{2}}преносни механизам онда преноси сваки комад кроз више станица унутар једне пресе. Свака станица има своју наменску матрицу која изводи одређену операцију, а део се прогресивно обликује како се креће кроз линију.
Зашто овај процес постоји као посебна категорија
Замислите да треба да дубоко-нацртате структурални аутомобилски држач или да формирате велико кућиште уређаја са више-осном геометријом. Одржавање тог дела везаног за траку ствара проблеме са протоком материјала, ограничава дубину цртања и ограничава углове формирања који су вам доступни. Преносне матрице решавају ово тако што рукују слободним-стојећим празним деловима који се могу ротирати, мењати и формирати из више праваца.
Типови делова који имају највише користи од овог процеса деле неколико заједничких особина:
- Веће геометрије које превазилазе практичне ширине траке
- Дубоко цртање захтева више фаза поновног цртања
- Комплексни облици који укључују навоје, ребра, избочине или више{0}} савијања
- Делови који захтевају операције на обе стране радног предмета
Преносне матрице попуњавају празнину коју ни алатка са једним-погоном ни прогресивно штанцање не могу ефикасно да реше. Они комбинују продуктивност више-станица штанцања са геометријском слободом коју пружа само слободан бланк.
Овај чланак је направљен као{0}}инжењерски ресурс. Пронаћи ћете механику станица-по-станици, критеријуме за избор система преноса, ДФМ правила, оквире за анализу трошкова и искрене смернице о томе када се овај метод исплати, а када не. Циљ је да вам пружи техничку основу за доношење одлука о алатима са поверењем, почевши од тога како процес заправо функционише у свакој фази.
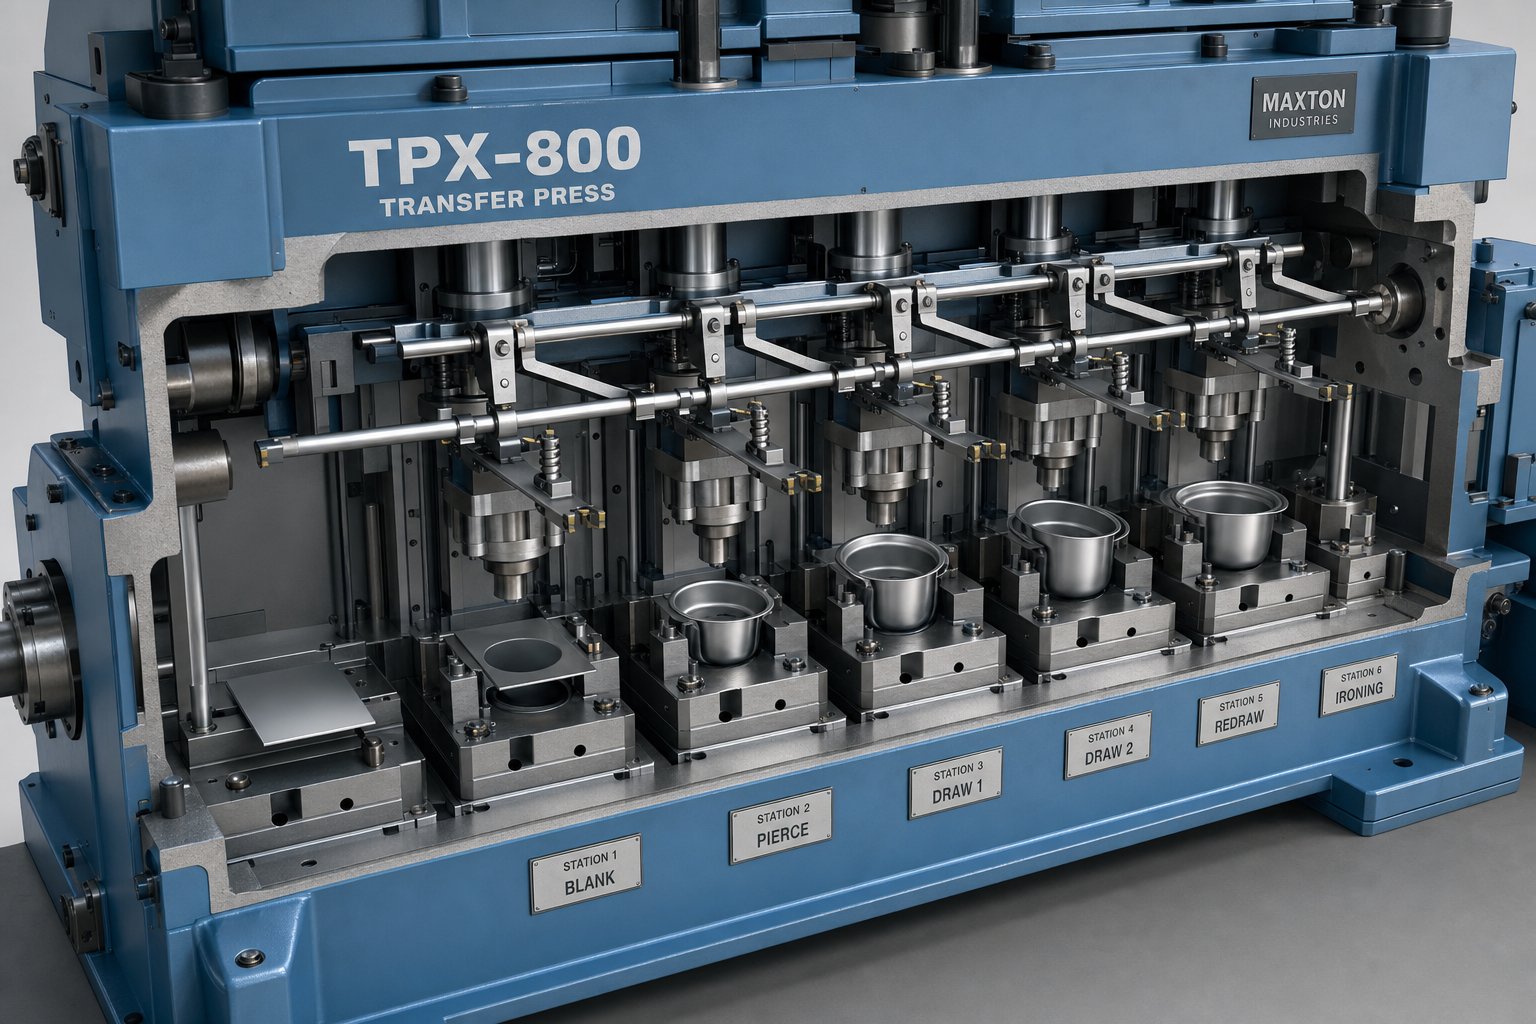
Како функционише трансфер штанцање од станице до станице
Слободно-празно поље се не помера сам. Свака линија за штанцање зависи од прецизне координације између уноса материјала, операција формирања и механичког система који преноси делове од једне станице до друге. Ево како свака фаза функционише у пракси.
Од завојнице до одвајања празнине
Већина линија почиње са системом за руковање завојницама који одмотава лим и убацује га у станицу за затварање. Метода увлачења штанцања, без обзира да ли се намотају-намотани или унапред-изрезани празни утоварени из дестацкера, одређује како почиње линија. Додавање калема добро функционише за квадратне или правоугаоне готове делове, док унапред -изрезане бланке нуде боље коришћење материјала за неправилне облике. У ахибридно подешавање завојнице/трансфера, прогресивна матрица за слепљење одваја материјал, а систем преноса преузима резултујућу бланко за све наредне операције.
Квалитет празног материјала је овде битан. Правац неравнине, равност и конзистентност димензија утичу на то колико поуздано преносни прсти држе и позиционирају радни предмет на првој станици за формирање.
Операције станице у низу
Када се одвоји, бланко путује кроз низ независних матрица, од којих свака обавља одређену операцију формирања или сечења. Типичан редослед штанцања у пресовању изгледа овако:
- Празни - равни лист се исече на потребан профил
- Прво нацртајте - почетни облик чаше или шкољке
- Поново нацртајте - шкољку се продубљује или преобликује у једној или више фаза
- Пробушене - рупе, прорези или елементи се пробијају у формирану геометрију
- Ивице савијања или прирубљивања - се савијају до коначних углова
- Локалне области ковања или утискивања - добијају прецизну дебљину или детаље површине
- Обрезивање - вишка материјала и карактеристике носача се уклањају да би се добио готов део
Не захтева сваки део све ове станице. Неки прескачу поновно цртање; други додају станице у стању мировања да би се прилагодили уклањању отпада или дозволили да дужина тона остане кратка. Број станица помножен дужином тона (обично вођен величином бланка) мора да стане у лежиште преса, тако да је број станица увек физичко ограничење, а не само преференција процеса.
Координација притиска и преноса времена
Механизам за пренос подиже, напредује и поставља сваки део између станица у временском прозору када је рам за преса отворен. Овај временски однос је откуцај срца целе линије. Пренос мора да заврши свој пуни циклус покрета, укључујући повратак прста, пре него што се ован спусти за следећи потез.
У преси са механичким преносом, покрети покретани брегастим{0}}ком су фиксирани за угао полуге пресе, што значи да се свако подизање, стезање и напредовање дешавају у истој тачки у сваком обртају. Серво{2}}системи нуде програмабилне профиле кретања који могу независно да подесе време почетка, убрзања и тачке задржавања. Ова флексибилност омогућава веће ударце у минути јер се преклапања покрета, као што је почетак напредовања пре него што је подизање потпуно завршено, могу фино-подесити без механичких модификација.
Спецификације штампе директно ограничавају шта може да постигне матрица за пренос. Тонажа одређује максималну силу формирања која је доступна на свим станицама истовремено. Величина кревета ограничава број и размак станица. Дужина хода мора да одговара и дубини извлачења и довољном размаку да би прсти за увлачење штанцања могли да уђу и изађу без сметњи. Неусклађеност између било ког од ових параметара и захтева за делове значи да матрица или неће стати, неће се правилно формирати или неће радити профитабилном брзином.
Ови механички односи између хода преса, кретања преноса и распореда станице објашњавају зашто инжењери штанцања много улажу у процену унапред. Али сам механизам за пренос долази у неколико конфигурација, од којих је свака прилагођена различитим геометријама делова и захтевима производње.
Типови система преноса и како одабрати прави
Механизам преноса је оно што одваја штампу са више{0}} станица од низа независних алата. То диктира колико брзо можете да трчите, са којим геометријама делова можете да рукујете и колико времена захтевају промене. Одабир погрешног типа система за вашу апликацију значи остављање удараца у минути на столу или, још горе, борбу против нестабилности сваки пут када се линија убрза.
Механизми преноса са три{0}}осе у односу на две{1}}осе
Системи са две-осе функционишу у једној равни, обично подижу и напредују (Кс-З кретање). Подижу део са површине матрице, носе га напред до следеће станице и одлажу. Позиционирање током повлачења прстију ослања се на опружне игле да би спречиле померање радног предмета пре него што се матрица затвори. Ови системи добро функционишу за делове са доследним профилима који не захтевају преоријентацију између станица.
Системи са три{0}}осне осовине додају осовину стезања, производећи кретање напред-стезаљке-у Кс-И-З равнима. Ово померање у три-осе омогућава алату за пренос да безбедно ухвати радни предмет, да га подигне од доњих-компоненти матрице, да га премести на следећу станицу и да га постави унутар уских граница-мера мерача. АсБелешке часописа Метал Форминг, комбинација геометрије делова, блокова за гнежђење и иглица локатора одржава оријентацију током повлачења прста у овим системима.
Три{0}}конфигурације са три осе се обично монтирају на плоче- или на пресу-, са компонентама алата за трансфер пресу дизајнираним да обезбеде зазор за повратну путању прстију уз избегавање сметњи са нижим -челицима, зупцима и компонентама за вођење. Варијанте{5}}уграђене на матрицу могу постићи веће брзине хода због краће удаљености, иако додају сложеност дизајну.
Серво{0}}системи и њихове предности у односу на механичке преносе
Традиционалне пресе за пренос са гребеном{0}} везују сваки покрет за угао ручице пресе. Време подизања, напредовања и стезања је фиксно, што значи да се не могу прилагодити различитим тежинама или геометријама делова без механичког подешавања. Ова крутост добро функционише за наменске линије које годинама воде једну породицу.
Серво{0}}системи мењају једначину. Профили кретања постају програмабилни, тако да оператер може да подеси растојање путовања, криве убрзања и време када свака оса почиње и завршава своје кретање. Практичне предности су значајне:
- Бржа промена - нови профили покрета се учитавају дигитално уместо да захтевају замену камера
- Већи потенцијал СПМ-а - преклапање покрета (почиње унапред пре него што се подизање заврши) може се фино-подесити без промена хардвера
- Асиметрични део који рукује - различитим профилима убрзања на свакој страни компензује неравномерну расподелу тежине
- Смањене вибрације - заобљени прелази покрета и оптимизоване Г-силе побољшавају стабилност празног дела при брзини
Већи, тежи радни предмети захтевају јаче руке и прсте за пренос, што повећава инерцију система и често захтева спорије радне брзине. Пренос{1}}симулација кретања помаже да се одреди профил који балансира прихватљиве нивое инерције, тачно позиционирање и дуг век{2}}система преноса. Танки материјали представљају супротан изазов: мања крутост их чини подложним вибрацијама током великих{4}}убрзања.
| Атрибут | Две{0}}осе (механичке) | Три{0}}ос (механичка) | Серво{0}}погон (2 или 3 осе) |
|---|---|---|---|
| Мотион Акес | Подигните + унапред | Подигните + стега + унапред | Програмабилно (2 или 3 осе) |
| Опсег брзине (СПМ) | Умерено (фиксна крива) | Умерено (фиксна крива) | Високо (преклапање које се може оптимизовати) |
| Парт Веигхт Цапацити | Светло до средње | Средње до тешке | Цео опсег (зависно од{0}}профила) |
| Време промене | Дуго (механичка замена) | Дуго (механичка замена) | Кратко (учитавање дигиталног профила) |
| Најбоље-прилагођене апликације | Једноставне геометрије, доследни профили | Дубоко цртање, велики панели, делови са више{0}} равни | Мешовита производња, асиметрични делови, високи{0}}СПМ циљеви |
Избор се на крају своди на усклађивање система са вашом производном реалношћу. Посебна-линија велике запремине која води једно дубоко-кућиште током десет година може оправдати робустан тро-осни механички систем. Постројење за штанцање више бројева делова на заједничким машинама за пренос има користи од флексибилности серво система и брже промене. Геометрија делова, тежина, циљна брзина и размак између станица сужавају поље, али одлука такође зависи од тога како ће се ваша комбинација алата развијати током века трајања опреме.
Наравно, систем преноса је само половина једначине. Друга половина је да ли је матрица за пренос уопште права стратегија алата или би прогресивна матрица могла да обави посао по нижој цени и краћем времену испоруке.
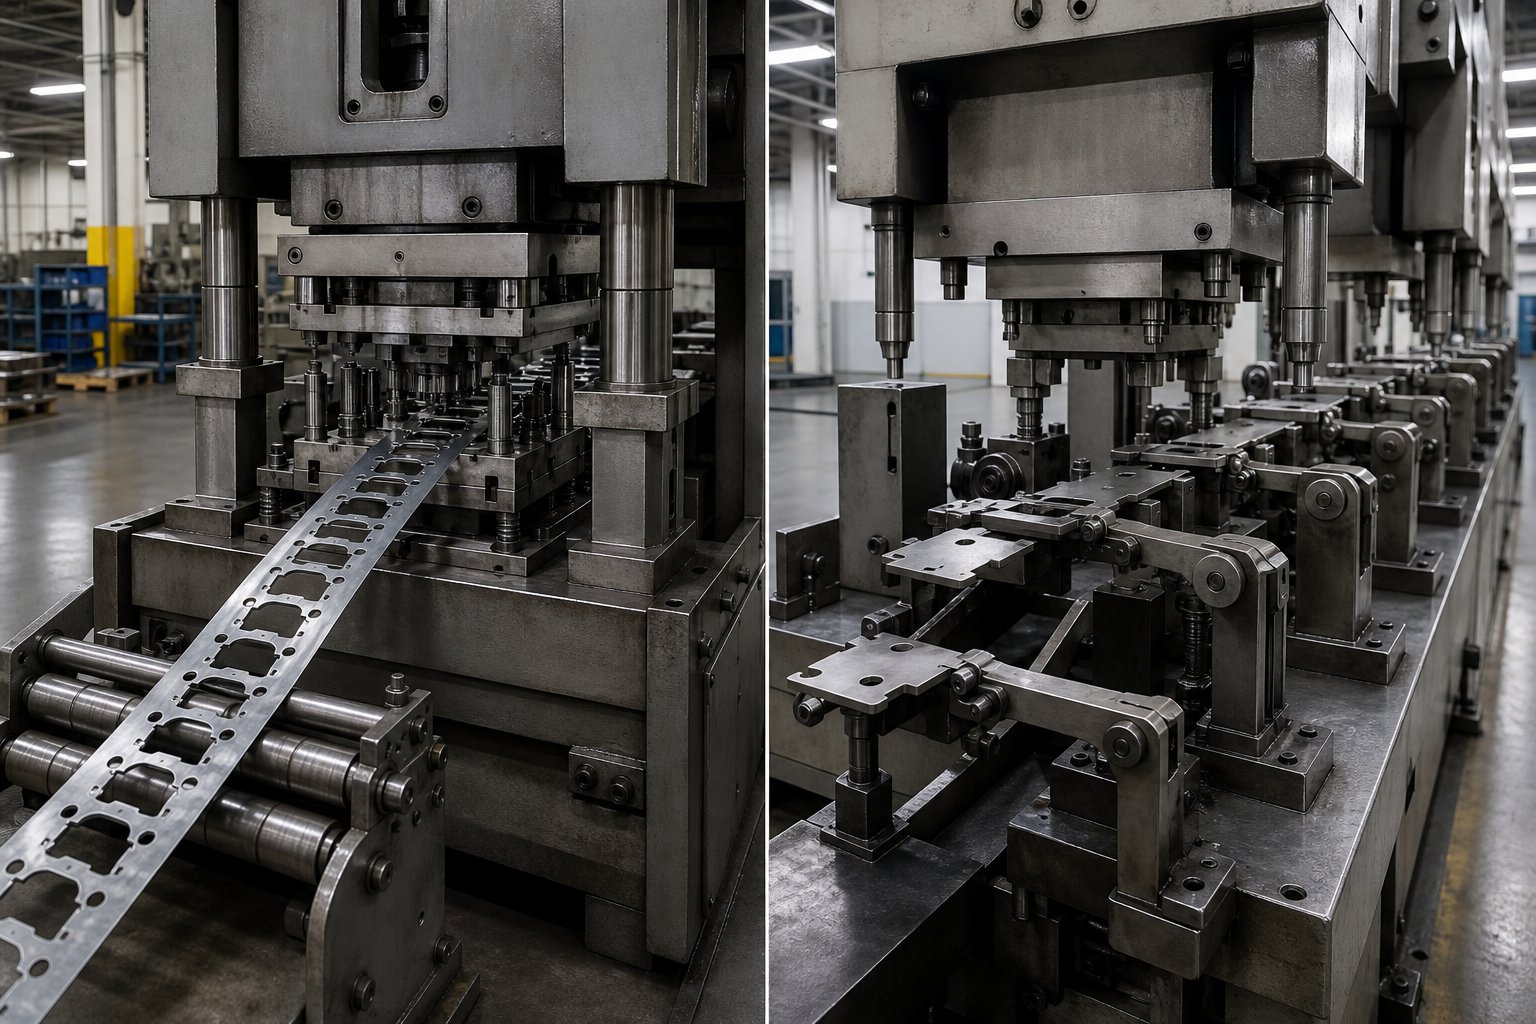
Преносно штанцање против прогресивног штанцања
Дакле, шта је прогресивна мртва и када део прерасте? Матрица за прогресивно штанцање држи радни предмет причвршћен за континуирану металну траку док напредује кроз сваку станицу. Та тракаста веза је и највећа предност процеса у ефикасности и његово основно геометријско ограничење. Прогресивне матрице се одликују брзином и коришћењем материјала за делове који се могу у потпуности формирати док су још увек везани. Преносне матрице преузимају место где та веза постаје ограничење.
Право питање није који је метод бољи. То је који метод одговара специфичним захтевима вашег дела, вашег обима и вашег буџета.
Кључни критеријуми избора за сваки процес
Неколико мерљивих фактора одређује да ли је прогресивно штанцање или трансферно штанцање исправно:
- Сложеност геометрије дела- Прогресивно штанцање метала ефикасно обрађује равне или плитке-формиране геометрије, али делови који захтевају дубоке чашице, више- савијања или операције на обе стране радног предмета захтевају слободу коју пружа матрица за пренос.
- Величина дела- Ширина траке и димензије лежишта за пресовање ограничавају прогресивне калупе. Када део пређе отприлике 300-450 мм у својој највећој димензији, одржавање интегритета траке постаје непрактично. Алат за пренос рукује великим шкољкама, оквирима и структуралним плочама без овог ограничења.
- Дубина цртања- Прогресивно штампање може да управља плитким извлачењима, обично испод 1:1 односа дубине{3}}према{4}}пречника. Дубљи цртежи захтевају више фаза поновног цртања са празним у слободном стању, што подржавају само системи за пренос.
- Дебљина материјала- Веома танак материјал (испод 0,5 мм) навлачи и добро пилотира у прогресивним калупима. Дебљи материјали, посебно изнад 3 мм, генеришу веће силе формирања и значајнији повратни удар, често фаворизујући подешавања преноса где премјештање-на-станицу побољшава контролу.
- Захтеви толеранције- Обе методе постижу уске толеранције, али матрице за пренос омогућавају прилагођавање појединачних станица без утицаја на операције узводно. Прогресивне матрице захтевају да цела трака остане прецизно поравната, што отежава локализоване корекције.
| Критеријум | Прогресивно штанцање | Трансфер Дие Стампинг |
|---|---|---|
| Парт Сизе | Мали до средњи (ограничено ширином траке) | Средње до велике (ограничено пресовом) |
| Дубина цртања | Плитко (обично мањи од 1:1 однос) | Дубоко (1:1 или више, вишеструко прецртавање) |
| Број станица | Често 8-20+ у једном блоку коцкице | Обично 4-12 независних станица |
| Коришћење материјала | Више (континуирана трака, мање отпада) | Умерено (зависно од празног гнежђења) |
| Трошкови алата | Више унапред (један комплексни блок матрице) | Мање по станици, али кумулативно са бројем станица |
| Идеалан опсег јачине звука | Велики обим (500К+ годишње) | Средње до високе (50К-500К+ годишње) |
Сива зона у којој се оба метода такмиче
Не спада сваки део уредно у једну категорију. Носач средње величине-са умереном дубином извлачења и неколико пробушених карактеристика би технички могао да ради у прогресивном или трансферном матрици. Редовно ћете се сусрести са овом сивом зоном, а одлука се често своди на секундарне факторе, а не на чврсте границе.
Узмите у обзир извучено кућиште пречника отприлике 150 мм са односом дубине-према{4}}пречника 1:1, четири пробушене рупе и ивицом са прирубницом. Прогресивна матрица за штанцање може да формира овај део ако је материјал довољно танак и ширина траке омогућава извлачење без сувишног материјала за носач. Преносна матрица постиже исто са мање ограничења за формирање, али захтева посебан корак слепљивања и механизам за пренос.
У овим граничним случајевима, поставите три питања:
- Да ли делу треба операције на више равни које би захтевале одсецање траке у прогресивном алату?
- Да ли ће губици у коришћењу материјала од широке прогресивне траке надокнадити предност трошкова већег СПМ-а?
- Да ли обим производње оправдава типично дуже време израде прогресивних калупа?
Ако на прво питање одговорите потврдно, подразумевано је трансфер победа. Ако је одговор не, одлука се пребацује на економију.
Прелазна тачка за цену и количину
Прогресивне матрице генерално доносе нижу цену по-комаду при веома великим количинама јер раде брже и смањују губитак материјала. Међутим, њихова улагања у алате су испред-учитана у један сложени блок калупа. Преносне мреже су прошириле ту инвестицију на независне станице, које појединачно коштају мање, али се сабирају како број станица расте.
Тачка укрштања, где прогресивно штанцање постаје јефтиније по делу, зависи од сложености. За једноставне равне делове са неколико кривина, прогресивно штанцање метала побеђује у скоро свакој запремини изнад 100.000 комада годишње. За делове са дубоко-извученим или више-оси, матрице за пренос често остају конкурентне у стотинама хиљада јер би алтернатива била изузетно сложена прогресивна матрица или секундарне операције које нарушавају предност по-комаду.
Размислите о томе на овај начин: ако ваш део може да остане на траци и потпуно се формира, а да трака не постане обавеза, прогресивни је вероватно ваш најефикаснији пут. Оног тренутка када веза траке доводи до компромиса у геометрији, дубини провлачења или контроли толеранције, алат за пренос добија своје место. Сам материјал такође игра улогу у овој одлуци, пошто различите легуре намећу сопствене границе формирања које директно утичу на избор процеса.
Смернице за избор материјала и обликовање
Сваки процес формирања има материјална ограничења, а та ограничења одређују да ли ваш део ради глатко или се бори са матрицама на свакој станици. Код трансферног штанцања, избор материјала утиче на број станица, тонажу штампе, стопу хабања матрице и сложеност компензације повратног опруге. Одабир праве легуре није само одлука о чврстоћи. То је{3}}инжењерска одлука процеса.
Метали и легуре погодни за преношење калупа
Преносне матрице раде са широким спектром материјала за прогресивно штанцање, али неке легуре су природне прикладне за више-станицу са могућношћу дубоког-вучења-природом овог процеса. Ево како раде најчешће породице:
Ниско{0}}угљични челик (СПЦЦ, ДЦ01-ДЦ06)остаје радни коњ. Са вредностима издужења од 28-42% и р-вредностима између 1,5 и 2,0, ове оцене повлаче дубоко и предвидљиво. Челично прогресивно штанцање покрива многе једноставније делове у овој фамилији материјала, али када дубина извлачења или величина дела пређу границе прогресивних трака, алати за пренос преузимају функцију без икаквих казни за обликовање.
Нисколегирани челик високе{0}}врсте{1} (ХСЛА)нуди затезну чврстоћу од 450-700 МПа са умереним издужењем (18-25%). Захтева већу тонажу штампе и пажљиво секвенционирање станица како би се избегла локализација деформација, али матрице за пренос то омогућавају преко независно оптимизованих станица.
Нерђајући челик (304, 316, 430)представља јединствен изазов. Аустенитне класе као што су 304 и 316 раде-брзо очвршћавају током формирања, добијајући 10-20% на чврстоћи након сваке операције извлачења. То значи да свака узастопна станица види тврђи, опружнији радни комад. Док прогресивно штанцање од нерђајућег челика добро функционише за плитке, мале делове, дубље извлачење нерђајућег челика скоро увек захтева алате за пренос, јер се независне станице могу подесити да се носе са прогресивно растућом тврдоћом.
Легуре алуминијума (5052, 6061)су лагане и проводљиве, али имају ниже р-вредности (0,6-1,0), што их чини склоним стањивању током дубоког извлачења. Преносне плочице компензују ширењем извлачења на више станица са мањим редукцијама по кораку.
Бакар и месинг (Ц110, Ц260)нуде одличну дуктилност, са бакарним прогресивним штанцањем који рукује већином конектора и терминала у прогресивним калупима. Међутим, веће бакарне сабирнице или дубоко-вучена кућишта од месинга имају користи од алата за пренос када величина дела или геометрија цртежа превазилазе оно што трака може да подржи.
| Материјална породица | Типични опсег дебљине | Издужење (%) | Напомене о прикладности за преносне матрице |
|---|---|---|---|
| Ниско{0}}угљични челик (ДЦ01-ДЦ06) | 0.5 - 6.0 мм | 28 - 42% | Одличне перформансе дубоко-извлачења; висока р-вредност подржава више-извлачење |
| ХСЛА челик | 0.8 - 4.0 мм | 18 - 25% | Добра снага{0}}за{1}}тежину; потребна је већа тонажа и више вучних станица |
| Нерђајући челик (304, 316) | 0.3 - 3.0 мм | 40 - 55% | Високо радно очвршћавање; захтева подешавања снаге-по{1}}станици |
| нерђајући челик (430) | 0.3 - 3.0 мм | 22 - 30% | Ферритиц; мање радно очвршћавање од 304 али мање издужење |
| Алуминијум (5052, 6061) | 0.5 - 4.0 мм | 12 - 25% | Ниска р{0}}вредност; потребно је више фаза прецртавања да би се избегло стањивање |
| бакар (Ц110) | 0.3 - 2.0 мм | 30 - 45% | Високо дуктилан; погодан за дубоко{0}}увучена електрична кућишта |
| Месинг (Ц260) | 0.3 - 3.0 мм | 35 - 50% | Добра формабилност; пазите на љуштење без одговарајућег подмазивања |
Опсези дебљине и ограничења обликовања
Дебљина материјала директно скалира две критичне променљиве процеса: тонажу пресе и број станица. Дебљи материјал захтева више силе на свакој станици за формирање и бланко, а кумулативна тонажа у свим активним станицама мора остати у оквиру капацитета пресе. Део извучен од 3 мм ХСЛА челика може захтевати 400+ тона распоређених на шест станица, док за исту геометрију у 1 мм ниском-угљеничном челику можда треба само 120 тона.
Дебљина такође утиче на то колико фаза извлачења је потребно за део. р-вредност (однос пластичне деформације) вам говори колико је материјал отпоран на стањивање током цртања. Ниско-угљенични челик са р-вредношћу близу 2,0 може да постигне однос извлачења од отприлике 2,0:1 у једној станици. Алуминијум на р=0.7 може да издржи само 1,5:1 пре него што стањивање зидова постане неприхватљиво, што значи да вам је потребна додатна станица за поновно исцртавање. Свака додатна станица повећава цену алата, продужава време испоруке и захтева већу дужину преса.
За апликације прецизног штанцања где су толеранције мале, дебљи материјали такође појачавају варијације димензија од станице до станице јер се еластични опоравак повећава са дебљином. Овде пролеће постаје доминантан изазов.
Спрингбацк стратегије компензације
Спрингбацк је еластични опоравак који се јавља када се ослободи притисак формирања. Сваки материјал се враћа, али величина драматично варира. ХСЛА челици и аустенитни нерђајући типови производе знатно више отпора од меког челика, понекад захтевајући 3-5 степени преокрета да би се погодио циљни угао.
Преносно штанцање заправо нуди структурну предност за управљање повратним ударом. Пошто свака станица ради независно, инжењери могу применити различите стратегије компензације у сваком кораку. Асистематски приступкоја се користи у симулацији матрице прати четири фазе: измерите очекивану величину повратног одскока, ублажите је модификацијама процеса као што су ковање или пеглање, контролишете поновљивост проценом осетљивости на варијације материјала, а затим компензујте прекомерним савијањем површина матрице.
У пракси то значи:
- Станице за извлачење могу да садрже секције за пеглање које смањују варијације у дебљини зида и закључавају геометрију
- Станице за савијање се савијају за израчунату количину на основу затезне чврстоће и дебљине материјала
- Коначне станице могу ковати или поново ударити критичне карактеристике да би довеле димензије унутар толеранције
- Симулација потврђује вектор компензације пре него што се обради било који алатни челик
Материјали са високом радном{0}}стопом очвршћавања, као што је нерђајући 304, мењају своје опружно понашање од првог извлачења до последње станице јер сваки корак обликовања повећава снагу течења. Ово прогресивно очвршћавање мора бити моделовано станицу по станицу, а не претпостављено константно. То је један од кључних разлога због којих напредни материјали високе{4}}потезе потискују пројекте од прогресивног ка трансфер алату: независне станице омогућавају независну компензацију, док прогресивна трака намеће јединствену, компромисну стратегију компензације на свим повезаним станицама.
Својства материјала постављају границе онога што је физички могуће. Следећи изазов је дизајнирање самог дела тако да се те границе поштују на свакој станици, где правила о производности и симулација формирања постају суштински.
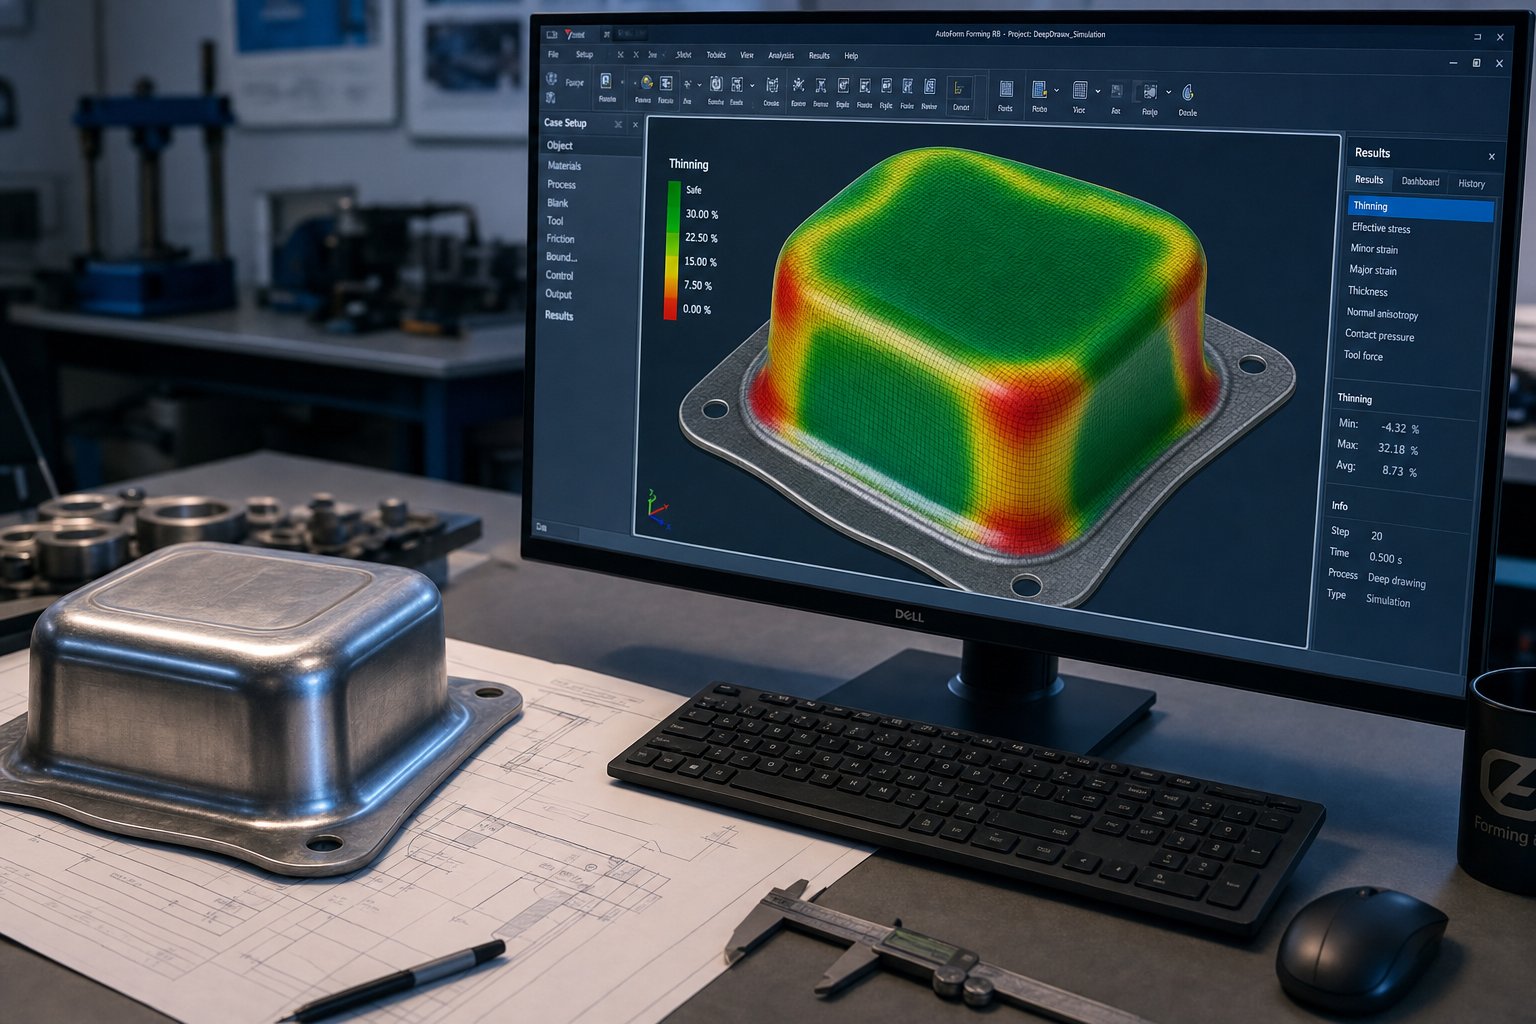
Дизајн за производност у трансферном штанцању
Својства материјала дефинишу шта је физички могуће. Дизајн дела одређује да ли се та физичка ограничења поштују или крше на свакој станици. Добро-дизајниран део матрице за пренос тече кроз сваку фазу без преоптерећења материјала, без ометања алата и без присиљавања непотребних станица у секвенцу. Лоше дизајнирано ствара отпад, надувава цену алата и продужава време испоруке месецима.
Доленаведена ДФМ правила нису теоријске поставке. Они су ограничења која произилазе из тога како се метал заправо понаша када се на њему затвори матрица за пренос.
Логика распореда станице и правила секвенцирања
Секвенцирање станица у матрици за пренос није произвољно. Свака операција мора узети у обзир оно што је материјал већ искусио и шта још треба да прође. Циљ је управљати акумулацијом напрезања, избегавати сметње између карактеристика формирања и минимизирати укупан број станица.
Неколико принципа регулише како искусни инжењери матрице секвенцирају операције:
- Цртајте пре пробијања- Рупе избушене у равном отвору ће се изобличити ако се материјал накнадно извуче. Увек завршите главне операције формирања пре додавања пробушених делова, осим ако су рупе довољно удаљене од формираних области да остану непромењене.
- Груба форма пре коначног облика- Раширите дубоке цртеже на више станица уз прогресивно мања смањења. Прво извлачење са смањењем од 45-50%, а затим поновно исцртавање на 25-30% и 15-20%, спречава кидање док минимизира број станица.
- Обрежите након формирања- Станице за завршно обрезивање уклањају вишак материјала прирубнице тек након што се заврше све операције извлачења и обрубљивања. Прерано сечење уклања материјал који је каснијим станицама за извлачење потребан за контролисан проток.
- Одвојите тешко обликовање од прецизних карактеристика- Станице велике-извлачења стварају вибрације и мале варијације положаја. Ковање, утискивање и пирсинг уске{3}}толеранције припадају каснијим станицама где су силе ниже и позиционирање делова стабилније.
- Стратешки укључите станице у стању мировања- Празне станице без алата дозвољавају отпаду да изађе из калупа, обезбеђују простор за подизаче делова и одржавају доследан корак између станица без присилног мешања алата.
Свака додатна станица повећава трошкове и захтева већу дужину лежаја. Део коме је потребно дванаест станица да би се безбедно формирао можда неће стати у доступну пресу, гурајући пројекат ка већој машини или редизајнирању. Због тога број станица постаје директна економска полуга: смањење сложености у геометрији дела често уклања станицу, што смањује трошкове алата за 8-15% по елиминисаној фази.
Ограничења положаја и геометрије карактеристика
Где постављате карактеристике на део и колико их агресивно димензионирате, директно одређује да ли матрица за пренос може поуздано да произведе геометрију. За разлику од прогресивног алата за штанцање који постепено формира елементе док трака одржава напетост, слободно-заточка у матрици за пренос у потпуности се ослања на шупљину матрице и држач бланка за позиционирање. То значи да су правила за постављање функција строжа у неким аспектима.
Следите ове смернице када детаљно описујете делове за производњу матрица за пренос:
- Минимална удаљеност-до-ивице- Држите пробушене рупе најмање 1,5 до 2 дебљине материјала од било које ивице или линије савијања. Ближе постављање изазива изобличење током накнадног обликовања или ствара слабе зоне-склоне нарастањима.
- Однос -према{1}} дебљине- За цилиндрична извлачења, једна станица обично постиже однос дубине{5}}према{6}}пречника од 1,5:1 до 2:1 у зависности од материјала. Прекорачење овога захтева додатне станице за поновно исцртавање, од којих свака повећава трошкове алата.
- Минимални унутрашњи радијуси- Радијуси унутрашњег угла треба да буду најмање 3-4 дебљине материјала за поуздано обликовање без пуцања. Гурање до 2 пута дебљине је могуће, али захтева додатне фазе извлачења и повећава ризик од одбијања.
- Размак између карактеристика- Одржавајте најмање 3 пута дебљину материјала између суседних елемената (рупа, удубљења, ребра) да бисте спречили интеракцију између њихових одговарајућих поља деформације.
- Уједначени циљеви дебљине зида- Дизајнирајте са свешћу да се бочни зидови танки током цртања. Наведите функционалне толеранције за дебљину зида уместо да претпостављате да ће се део појавити на номиналној дебљини лима свуда.
- Великодушни углови промаја на дубоким цртама- Чак и 1-2 степена промаје олакшава извлачење делова и смањује хабање матрице на вертикалним површинама.
Свако од ових правила има импликације трошкова. Ужи радијуси значе више станица. Ближе постављање рупа значи додатни ризик и чвршће прозоре процеса. Процес прогресивног штанцања понекад може да избегне ова ограничења јер носећа трака обезбеђује уграђену-материјалну подршку око функција. У алатима за пренос, бланко стоји самостално, и свака карактеристика мора да преживи формирајуће силе без тог спољног ојачања.
Како симулација формирања потврђује дизајн матрице
Основна правила вас воде до изводљиве почетне тачке. Симулација вас доводи до потврђеног дизајна. Анализа коначних елемената читаве секвенце станица открива проблеме које ниједна ручна калкулација не може предвидети: локализовано стањивање између суседних елемената, наборе у неподржаним зонама прирубница или повратне интеракције између станица које се спајају у крајње димензије ван-од-толеранције.
ПремаКеисигхт-ово истраживање о симулацији штанцања, виртуелна валидација у фази инжењеринга процеса помаже у одређивању оптималног облика празног дела, процени дизајна површине матрице и предвиђању понашања извлачења-како би се обезбедила одговарајућа могућност обликовања - све пре него што се физички алати произведу. Ово елиминише скупе петље-и-грешке које су мучиле традиционални развој матрица.
Робустан радни ток симулације за пројекте преношења калупа и штанцања прати овај низ:
- Геометрија празног модела и својства материјала (крива-напрезања, р-вредност, дебљина)
- Дефинишите геометрију алата сваке станице, укључујући површине за бушење, матрице и празне држаче
- Симулирајте сваку фазу формирања узастопно, преносећи историју деформација са претходних станица
- Процените формирање граничних дијаграма (ФЛД) на свакој станици да бисте проверили ризик од грлића или цепања
- Процените повратни удар након сваке операције и при коначном ослобађању
- Понављајте геометрију калупа, полупречнике или број станица док сви елементи не падну у безбедне границе обликовања
Кључни увид је да симулација мора моделирати кумулативни ефекат свих станица, а не само сваке станице у изолацији. Празан део који преживи станицу три са прихватљивим стањивањем може да пропадне на станици пет јер је нагомилано оптерећење од ранијих операција оставило недовољну дуктилност. Ова секвенцијална зависност је оно што чини процес прогресивног штанцања једноставнијим за симулацију у неким случајевима - веза траке ограничава проток материјала на предвидљиве начине. Симулација матрице за пренос мора да прати потпуно слободан радни предмет кроз сваки догађај репозиционирања и формирања.
За инжењере који специфицирају сложене пројекте преносних калупа, добављачи који интегришу симулацију у фазу котирања могу идентификовати захтеве за бројањем станица, означити проблеме са ДФМ-ом и предложити модификације геометрије пре него што почну улагања у алате.ИИЦХЕН-ова матрица за трансфер штанцањеИнжењерски тим подржава ову врсту ДФМ евалуације током раних фаза пројекта, примењујући симулацију са више-станица да би се потврдила изводљивост роботског преноса, секвенце формирања и поновљивост димензија пре него што се пређе на алатни челик. Овај приступ компримује временске рокове развоја и смањује ризик од скупих промена дизајна у средини{2}}градње.
Симулација потврђује да ли је ваш дизајн продуктиван. Следеће питање је да ли је економски оправдано - колико делова треба да утиснете пре него што улагање у алате почне да се исплаћује, и где се налази прелаз трошкова у односу на алтернативне методе производње.
Економика обима производње и планирање трошкова
Дизајн који се може произвести је само половина једначине. Друга половина је да ли можете оправдати инвестицију. Преносно штанцање захтева значајан почетни капитал, а тај капитал почиње да зарађује тек када обим производње пређе праг који многи пројекти никада не достигну. Разумевање где се налази тај праг и шта га покреће више или ниже, одваја информисане одлуке о алатима од скупих грешака.
Прагови јачине звука и поремећено{0}}размишљање
Економија штанцања се врти око амортизације. Коцка која кошта шест цифара производи делове по пени сваки, али само ако покренете довољно делова да раширите ту почетну инвестицију. Конкретно за матрице за пренос, тачка-исплате је обично већа од прогресивног алата јер укупан пакет алата укључује више независних станица плус механизам преноса.
Колико високо? Зависи од сложености дела и са чим упоређујете. За делове који се тренутно производе прогресивним методама штанцања и производње као што су ласерско сечење, кочење пресом или заваривање, штанцање постаје одрживо када годишње количине пређу отприлике 10.000 до 20.000 јединица. Стауб Мануфацтуринг напомиње да напредни ласерски системи сада могу да подрже 30.000 до 50.000 годишњих јединица-ефикасне, што значи да жигосање треба да покаже јасну-уштеду по комаду изнад тих прагова како би се оправдала потрошња алата.
За једноставније делове који би могли да раде у подешавању прогресивног штанцања велике брзине, рачун се даље помера. Прогресивна преса која ради са 60-100+ потеза у минути погона по-комаду кошта толико агресивно да алати за пренос побеђују само када геометрија дела чини прогресивну производњу физички немогућем или када сама прогресивна матрица постане претерано сложена.
Размислите о чак{0}}и не као о једном броју, већ као о опсегу који обликују три варијабле: цена алата,-делта трошкова по комаду у односу на алтернативни процес и годишња посвећеност обима. Скупљем пакету алата је потребна или већа делта трошкова или већи обим за амортизацију. Једноставнија матрица за пренос са мање станица прекида се чак и раније.
Покретачи трошкова алата и фактори времена испоруке
Шта заправо одређује да ли ваш пакет за пренос кошта 100.000 долара или 500.000 долара? Драјвери су постављени у предвидљивој хијерархији. Ево примарних покретача трошкова наведених по редоследу утицаја:
- Број станица- Свака независна станица додаје челик, сате обраде и време пробног рада. Матрица са 12 станица кошта отприлике дупло више него што кошта матрица са 6 станица, не зато што је свака станица једнако скупа, већ зато што кумулативна сложеност расте са бројем.
- Сложеност матрице по станици- Једноставна станица за слепљење кошта само делић дубоко-станице за извлачење са азотним опругама, зупчастим-бочним радњама и прецизним-прстеновима за извлачење на земљи.Подаци о изворима из индустријепоказује да обрада и сложеност чине 30-50% укупне цене матрице.
- Квалитет материјала саме матрице- Врхунски алатни челици попут СКД11 или уметци од чврстог карбида за подручја високог-хабања додају 20-40% на трошкове материјала у поређењу са мекшим претходно каљеним челицима погодним за краће серије.
- Захтеви за толеранцију и завршну обраду површине- Класа-Површинске матрице за видљиве аутомобилске плоче захтевају обимно ручно уочавање и полирање. Структурални делови са лабавијим козметичким захтевима прескачу овај корак{3}}интензиван напор.
- Циклуси тестирања и валидације- Тестирање матрице у преси, подешавање времена и провера димензија делова обично додаје 10-15% укупне цене пројекта. Сложене геометрије могу захтевати вишеструке итерације покушаја.
Време испоруке прати сличан образац. Стандардни пројекти преносних калупа трају 8-16 недеља од објављивања дизајна до одобрења првог артикла. Свака додата станица продужава ову временску линију јер се више алатног челика мора машински обрађивати, више компоненти мора бити састављено, а више станица захтева индивидуалну верификацију пре него што може да се покрене пуна секвенца. Пројекти који захтевају услуге прогресивног штанцања метала за операцију слепљивања плус засебну матрицу за пренос за формирање додају време координације између израде алата.
По{0}}Поређење трошкова по комаду у различитим методама
Једном када је матрица направљена и потврђена, економска-економија трансферног штанцања по комаду постаје убедљива. Времена циклуса од 6-15 удараца у минути за сложене делове (већа за једноставније геометрије) се претварају у пропусност којој се производња не може подударати. Делу коме је потребно 4 минута за ласерско сечење, формирање на кочници за пресовање и заваривање подкомпоненти може трајати 4-8 секунди у матрици за пренос.
Размотрите како се различите методе упоређују по запремини за умерено сложени нацртани и пробушени део:
- Израда (ласер + кочница за пресовање)- Мала улагања у алат, висока-цена по комаду. Економичан испод 5.000-10.000 јединица годишње. Флексибилан за промене дизајна.
- Појединачни{0}}погоди умиру- Умерена цена алата по операцији, али вишеструка подешавања и руковање између операција повећавају цену рада по комаду. Одржив за 5.000-30.000 јединица где је геометрија једноставна.
- Услуге прогресивног штанцања- Најнижа цена по-комаду при веома великим количинама (500К+). Прогресивна преса за штанцање која ради са високим СПМ-ом брзо амортизује цену свог алата, али сама матрица је скупа и геометрија мора да буде-компатибилна са тракама.
- Преносно штанцање- Виша цена алата од једног-поготка, често нижа од еквивалентно сложене прогресивне матрице. Цена по-комаду пада испод производње око 20.000-50.000 јединица у зависности од сложености делова и броја станица.
Кључни увид је следећи: матрице за пренос заузимају економску средину између флексибилности производње и прогресивне ефикасности матрице. Они служе сложеним деловима у средњим-до-великим количинама где је прогресивна обрада алата геометријски немогућа, а израда преспора. Предност у-трошкови по комаду у односу на производњу расте са сваком произведеном јединицом, али исплата се материјализује само ако је ваша прогноза обима тачна и стабилна.
Нетачне пројекције обима су један од најчешћих извора жаљења у жигосању инвестиција. Прецењивање потражње оставља скупи алат недовољно искоришћеним. Потцењивање значи да сте изабрали производњу када би жигосање значајно уштедело током животног циклуса производа. Ова неизвесност је разлог зашто су планирање одржавања и дуговечност матрице важни исто колико и почетна анализа трошкова - матрица која се прерано истроши или неочекивано поквари мења целокупну економску слику.
Одржавање алата и решавање проблема
Матрица која се прерано истроши или поквари током{0}}производње не кошта само новац за поправку. То ремети распореде, уклања материјал и помера цео обрачун трошкова по-комаду који је оправдао инвестицију у алате. Преносно штанцање додаје другу домену одржавања поврх стандардне неге штампе: сам механизам за пренос. Хабање хватаљки, померање времена и серво профили деградирају. Одржавање здравља оба система захтева различите распореде и различите критеријуме инспекције.
Распоред превентивног одржавања и индикатори истрошености
Каденца одржавања за линију пресе за трансфер штанцање дели се у две категорије: компоненте калупа и компоненте система за пренос. Сваки прати свој ритам јер се троше различитом брзином и показују различите симптоме када се деградирају.
Интервали компоненти матрице:
- Свака смена- Очистите струготине и пужеве из шупљина калупа, проверите проток подмазивања до места за извлачење, визуелно прегледајте врхове пробоја и резне ивице да ли постоје очигледна оштећења и проверите да ли су путеви за отпад неометани.
- Недељно или на 50.000-100.000 удараца- Измерите висину неравнина на пробушеним деловима, проверите зазор вођице помоћу индикатора бројчаника, проверите замор плоча за скидање и азотних опруга и забележите трендове димензија на карактеристикама критичних делова користећи СПЦ податке.
- Месечно или на 100.000-300.000 удараца- Поново избрусите резне ивице када висина отвора премашује спецификацију, обложите полупречнике извлачења који показују нагризање или подизање, проверите поравнање матрице и равност плоче и замените истрошене игле за лоцирање или блокове мерача.
- Велики ремонт на 70-80% очекиваног века трајања матрице- Потпуна демонтажа, димензионална провера свих хабајућих површина, замена опруга и причвршћивача и пре-квалификација комплетне секвенце станице. Заказивањем овог превентивног ремонта пре краја--животног века се избегавају кварови у средини-који изазивају далеко скупље непланиране застоје.
Системски интервали преноса:
- Свака смена- Проверите да ли прсти хватаљке имају истрошеност, пуцање или неусклађеност. Проверите да ли је сила затварања прстију доследна на свим станицама. Проверите да ли сензори исправно детектују присуство делова на свакој позицији.
- Недељно- Измерите равност преносне шипке и проверите да ли су механизми стезања лабави. Прегледајте повратне информације серво драјвера да ли има грешака у положају или праћења-наглих скокова грешака у евидентираним подацима.
- Месечно- Подмажите лежајеве преносне шине и кугличне завртње. Проверите да ли пратећи уређаји (на механичким системима) имају равне тачке. Поново калибрирајте сензоре{3}}присуства делова ако су се стопе одбијања повећале без видљивог хабања матрице.
Кључни мерљиви показатељи који покрећу непланирано одржавање на линији пресе за штанцање у калупу укључују растућу висину шиљака, сужавајућу светлу траку смицања на ивицама резања, повећану тонажу пресе по удару (што указује на тупе ивице сечења или накупљање трења) и димензионално одступање у СПЦ графиконима. На страни преноса, пазите на све чешће погрешне регистрације делова, повремене грешке у увлачењу и звучне ударе током фазе постављања који указују на грешке у времену или позиционирању.
Уобичајени начини кварова и основни узроци
Операције преноса калупа деле неке режиме отказа са прогресивним штанцањем, али такође уводе јединствене проблеме везане за механизам за пренос матрице и слободно{0}}природу радног комада.
Погрешно храњење и погрешна регистрација- Када празнина стигне на станицу која је мало померена-, пробушене рупе се померају, зидови цртања постају неравни, а линије обрезивања лутају. Узроци су скоро увек у систему преноса, а не у самој матрици. Хабање прстију хватаљке смањује силу стезања, дозвољавајући делу да се помера током убрзања. Временско померање у системима који управљају брегастим{5}}ком помера прозор за постављање у односу на спуштање цилиндра. Чак и промене у тежини дела, од варијације дебљине материјала до серије, могу променити начин на који бланко успорава у положај гнезда.
Гурање у жребним станицама- Боре се формирају када притисак на притисак у областима прирубница без подршке премашује отпорност материјала на извијање. У матрицама за пренос, ово често прати опадање силе држача бланка (истрошене азотне опруге или губитак хидрауличког притиска), варијације величине бланка у односу на операцију слепљивања узводно или недоследност мазива која мења коефицијент трења између бланка и површине матрице. Аснапомињу стручњаци за процес штанцања, превише наборања такође може довести до цепања јер се наборани материјал мора разгужвати пре него што уђе у шупљину калупа, ограничавајући проток метала и изазивајући прекомерно стањивање.
Цепање и кидање- Супротно од наборања, до цепања долази када напон затезања премашује границу формирања материјала. Узроци укључују недовољно подмазивање, истрошене радијусе извлачења који стварају локализовану концентрацију напрезања или прекомерну силу држача бланка која ограничава проток материјала. У калупу за пренос, расцепи су такође резултат кумулативног напрезања када узводне станице разблаже материјал више него што је предвиђено, остављајући недовољну дуктилност за касније операције формирања.
Прелом матрице- Врхови бушотина се ломе, блокови матрице пуцају, а уметци струготине. Уобичајени основни узроци обухватају преоптерећење због погрешно постављених залиха, неправилну топлотну обраду алатног челика, извлачење заглавља (где се слепи чеп залепи за пробој и поново-уђе у калуп) и нагомилавање замора услед поновљених циклуса пуњења без ослобађања од напрезања.
Деградација завршне обраде површине- Огреботине, трагови нагризања и линије матрице се појављују када подмазивање не успе, површине матрице су храпаве од хабања или се остаци накупљају у шупљинама за извлачење. Преносне матрице су посебно подложне јер површина матрице сваке станице долази у контакт са слободним бланком који може да носи честице из претходне операције.
Оквир за решавање проблема у вези са проблемима преноса
Када се појави квар, инстинкт је да се подеси матрица. Али код трансферног штанцања, основни узрок често лежи негде другде: у времену преноса, долазном материјалу или стању штампе. Систематски симптом-за-приступ узрока спречава губитак труда на погрешном решењу.
| Симптом | Вероватан узрок | Цоррецтиве Ацтион |
|---|---|---|
| Део је погрешно позициониран на станици (рупе са{0}}локације, асиметрични зидови) | Хабање прстију хватаљке; временско одступање између преноса и хода притиска; хабање блокова гнезда | Замените истрошене прсте; поново калибрисати тајминг преноса ради угла притиска ручице; ре-гнездо блокова података |
| Гурање на исцртаним шкољкама | Опадање силе држача празног дела (замор опруге или хидраулички губитак); бланко оверсизед; вишак мазива у зони прирубнице | Замените азотне опруге или вратите хидраулички притисак; проверити празне димензије; подесите образац примене мазива |
| Цепање или цепање на радијусима извлачења | Истрошени или истрошени радијус извлачења; недовољно подмазивање; варијација серије материјала (мање издужење); прекомерна сила држача бланка | полирање или поновно брушење радијуса извлачења; обновити ток подмазивања; верификује сертификацију улазног материјала; постепено смањивати силу држача |
| Померање димензија (постепено, предвидљиво) | Оштрица која повећава хабање резних ивица; отпуштање зазора вођице; термичка експанзија током дугих вожњи | Поновно брусите ивице по распореду; измерите и замените вођице; дозволите{0}}период загревања или подесите компензацију матрице |
| Повремене грешке у увлачењу (део не стиже на станицу) | Пренос силе затварања прста је недоследан; део залепљен у претходној станици због вакуума или хабања; неусклађеност сензора | Подесите механизам за стезање прстију; додајте ваздушно{0}}издувавање или клинове за подизање на лепљивој станици; поново поравнајте сензоре |
| Прекид ударца или уметка | Повлачење пужева; погрешно позиционирано празно место које изазива-централно учитавање; пуцање од замора од прекомерних удараца без одржавања | Додајте карактеристике задржавања пужева (позитиван притисак, вакуум); поправити проблем позиционирања узводно; планирајте ослобађање од стреса или замену на 70% животног века |
| Површинске огреботине или трагови нагризања | Охрапавост површине калупа; остаци у шупљини за извлачење; распад филма мазива; превлачење дела током постављања трансфера | пољске матрице; очистити шупљине сваке смене; промените врсту мазива или повећајте проток; подесите висину преноса да бисте избегли повлачење |
Најефикаснија навика за решавање проблема је одвајање -дефекта у вези са преношењем{1}} пре него што предузмете мере. Брзи тест: ако је квар конзистентан на свим деловима на истој локацији, вероватно је узрок матрица. Ако је испрекидан или варира у положају од дела до дела, прво погледајте систем преноса, варијацију материјала или стање пресовања. Ова разлика штеди сате погрешно усмереног подешавања и штити површине калупа од непотребног преправљања.
Дисциплина одржавања и систематско решавање проблема штите вашу инвестицију у алате током целог животног циклуса. Али чак и савршено одржавана матрица не може да спасе пројекат који уопште није требало да користи овај процес - које поставља последње, једнако важно питање: како да знате да ли је жигосање са трансфером прави избор за вашу специфичну примену и шта треба да тражите код партнера који вам може помоћи да обавите тај позив?
Знати када треба користити матрице за пренос и изабрати правог партнера
Не припада сваки део у коцку за пренос. Процес пружа изузетну вредност за сложене, средње-до- апликације великог обима, али присиљавање на погрешан пројекат губи капитал, продужава временске рокове и производи делове који су могли бити ефикасније направљени на други начин. Бити искрен када треба отићи једнако је важно као и знати када улагати.
Када жигосање није исправно
Неколико услова сигнализира да је овај процес погрешан алат за посао:
- Веома мали обим (испод 10.000 годишње)- Улагање у алате једноставно не може да се амортизује. Машина за пренос са шест-станица која кошта 150.000 долара-300.000 долара производи делове по пени по комаду, али само ако их печатирате довољно. Испод 10.000 годишњих јединица, методе производње као што су ласерско сечење и кочење пресом испоручују исти део по нижим укупним трошковима, иако је цена по комаду већа.
- Изузетно једноставне геометрије- За раван носач са две рупе и једном кривином није потребно више независних станица. Матрице за прогресивно штанцање раде са овом класом делова брже и јефтиније. Ако геометрија никада не захтева да бланко стоји слободно-за формирање, нема разлога за увођење сложености преноса.
- Ултра{0}}танки материјали од фолије (испод 0,2 мм)- Фолијама недостаје чврстина потребна да би се прсти пребацили на држање и прецизно позиционирање. Празан део се деформише под сопственом тежином током транспорта, а чак и мање силе убрзања од преносне шипке изазивају наборе или грешке у позиционирању. Прогресивне матрице, које држе танак материјал подржан на носећој траци, овде су природан избор.
- Делови који захтевају изузетно висок СПМ- Механизми преноса уводе циклус кретања између сваког притиска. Чак и најбржи серво{2}}системи ограничавају практичне брзине знатно испод онога што прогресивна матрица постиже на истој преси. Ако ваш годишњи обим захтева 80+ удараца у минути да би се испунили производни циљеви, прогресивни алати за калупе и штанцање су скоро увек одговор.
- Једноставни цилиндрични цртежи без секундарних карактеристика- Обична чаша без пирсинга, прирубљивања или обрезивања често може да ради са једним-погоном за дубоко извлачење уз много мање улагања у алат. Алат за пренос заузима своје место када се више операција мора одвијати у низу, а не када је једна операција довољна.
Заједничка нит: жигосање са трансфером решава више-операцијске, геометријски сложене проблеме при запремини. Уклоните било који од ова три услова и једноставнији процес ће вероватно победити.
Шта тражити код партнера за трансфер дие
Одабир правог добављача за печате за трансферирање је важан исто колико и одабир правог процеса. Пројекти калупа и штанцања на овом нивоу сложености захтевају партнере који доносе инжењерску дубину, а не само капацитет обраде. Продавница која добро гради прогресивно штанцање нема аутоматски експертизу за секвенционирање на више-станица, искуство роботске интеграције или симулациону инфраструктуру која захтева пренос пројеката.
Када процењујете потенцијалне партнере, дајте приоритет овим способностима:
ИИЦХЕНпоказује како ово изгледа у пракси. Њихов инжењерски тим подржава евалуацију формирања више-станица, интеграцију роботског трансфера и валидацију поновљивости од фазе цитирања па надаље, дајући инжењерима конкретан ресурс за сложене пројекте преносних калупа који захтевају ДФМ сарадњу пре него што се посвете алатима.
Осим тог конкретног примера, ваша евалуација треба да обухвати:
- Могућност пројектовања више-станица- Да ли добављач може да дизајнира и изгради целу секвенцу станица у-кући или да подуговара појединачне станице? Обједињена контрола дизајна обезбеђује доследну-висину линије, усаглашене висине затварача и координисано време за све алате.
- У-симулација формирања у кући- Добављачи који покрећу симулације засноване на ФЕА-пре него што секу алатни челик, рано откривају проблеме са стањивањем, наборима и повратним опругама. Ово директно смањује циклусе тестирања и смањује време испоруке.
- Искуство роботског или серво преноса- Разумевање профила кретања преноса, повратних путања прстију и размака сметњи је специјализовано знање. Партнер који је дизајнирао алате за специфичне типове система преноса може оптимизовати размак станица и оријентацију делова за максималан СПМ.
- Методе провере толеранције- Питајте како они потврђују усаглашеност димензија. ЦММ инспекција у првом чланку је стандардна, али јаки партнери такође обезбеђују СПЦ податке из пробних серија, ГР&Р студије за критичне димензије и документоване индексе способности (Цпк) пре одобрења производње.
- ДФМ спремност за сарадњу- Најбољи добављачи не праве само оно што цртате. Они потискују карактеристике које повећавају број станица, предлажу модификације геометрије које побољшавају обликовност и предлажу алтернативне материјале које смањују тонажу или изазове у повратку.
- Комуникација и структура управљања пројектима- Пројекти преносних калупа обухватају више компанија (произвођач пресе, добављач система за пренос, израђивач калупа, фабрика за штанцање). Партнер са јасним процесима управљања пројектима и одговорном комуникацијом спречава кашњења која се акумулирају када одлуке застоје између страна.
Црвене заставице укључују добављаче који цитирају без питања о спецификацијама вашег система преноса, који не могу да објасне своју логику секвенцирања станица или који немају могућност симулације и у потпуности се ослањају на физичко тестирање. Ови недостаци се директно претварају у дуже време испоруке, више итерација проба и веће укупне трошкове пројекта.
Контролна листа спецификација пројекта за инжењере
Пре него што пошаљете РФК било ком добављачу матрица за пренос, саставите ове ставке. Непотпуне спецификације доводе до нетачних цитата, неусклађених очекивања и средњих{1}}промена обима пројекта које повећавају цену:
- Цртеж комплетног дела- 3Д ЦАД модел плус 2Д штампа са пуним ГД&Т облачићима. Укључите све димензије критичне-за-функције које су експлицитно означене.
- Спецификација материјала- Класа, темперамент, дебљина и сви захтеви за смер (оријентација зрна у односу на смер формирања).
- Годишњи обим и величина серије- Укупна годишња потражња, типичне количине поруџбина и пројектовани век трајања производа у годинама. Ово одређује век трајања матрице и интервале одржавања.
- Захтеви толеранције- Наведите које димензије захтевају Цпк верификацију и који индекси способности су прихватљиви (1,33, 1,67 или више).
- Захтеви за завршну обраду површине- Идентификујте козметичке површине, прихватљиву дубину ознаке и све захтеве за завршну обраду након-штампања (фарбање, оплата, прашкасти премаз) који утичу на то колико агресивно матрица може да додирне део.
- Секундарне операције- Наведите све накнадне-радове на штанцању (заваривање, урезивање, монтажа, термичка обрада) како би дизајнер матрице могао да узме у обзир референтне карактеристике и површине за руковање.
- Притисните и пренесите спецификације система- Тонажа, величина лежаја, дужина хода, висина затварања, тип преноса (серво или механички), опсег нагиба, висина подизања и растојање стезања. Ако штампа још није изабрана, то изричито наведите.
- Узорци делова или прототипова- Физички узорци, модели од пене или 3Д-штампани прикази помажу добављачима да процене изазове у руковању и оријентацији које сами цртежи можда не могу да пренесу.
- Захтеви квалитета и сертификације- ИСО 9001, ИАТФ 16949 или индустријски{3}}специфични стандарди које добављач мора да држи.
Ова контролна листа није бирократска. Свака ставка директно утиче на то како је матрица дизајнирана, колико је станица потребно и колико ће алат коштати. Недостатак чак и једног елемента, посебно спецификација система преноса, може довести до редизајна након што је пројекат већ у току. Комплетан пакет унапред је једини најефикаснији начин да добијете тачну понуду, реалистичну временску линију и матрицу која производи одговарајуће делове из прве производње.
Честа питања о трансферу штанцања
1. Која је разлика између трансферног штанцања и прогресивног штанцања?
Основна разлика лежи у томе како се радни комад креће кроз калуп. Код прогресивног штанцања, део остаје причвршћен за континуирану металну траку током свих операција обликовања. Код трансферног штанцања, бланко се рано одваја од калема, а затим га механички или серво{2}}покренути систем преноса подиже и преноси између независних матрица. Ово раздвајање даје матрицама за пренос могућност да рукују већим деловима, дубљим извлачењима и више-осним геометријама које би било немогуће формирати док материјал остаје на траци. Прогресивне матрице обично раде брже и одговарају малим-малим деловима велике запремине, док матрице за пренос служе средње{7}}до-комплексним деловима велике запремине којима је потребно слободно-формирање.
2. Које врсте делова су најпогодније за трансфер штанцање?
Преносно штанцање најбоље функционише за делове који деле три карактеристике: геометријску сложеност, средње{0}}до-велике величине и обим производње изнад отприлике 20.000 јединица годишње. Конкретни примери укључују дубоко-извучене аутомобилске структурне конзоле, кућишта великих уређаја, више-оно обликоване панеле и делове који захтевају операције на обе стране радног комада. Делови којима је потребно више фаза поновног исцртавања, тешка прирубница или карактеристике формиране из различитих праваца имају највише користи јер се слободно-празно место може преместити између станица. Једноставни равни делови са минималним обликовањем или веома малим компонентама боље се опслужују помоћу прогресивних калупа или алата са једним{10}}погоном.
3. Колико станица је потребно за типичну матрицу за пренос?
Већина пројеката преносних калупа користи између 4 и 12 независних станица, мада тачан број зависи од сложености дела, дубине цртања и броја секундарних карактеристика као што су пробушене рупе или прирубнице. Једноставној нацртаној шкољки са обрезивањем можда ће бити потребно само 4-5 станица, док сложена аутомобилска плоча са вишеструким прецртавањем, пирсингом, савијањем и ковањем може захтевати 10-12. Свака додатна станица додаје отприлике 8-15% на цену алата и захтева већу дужину преса. Добављачи као што је ИИЦХЕН користе симулацију формирања током фазе понуде да би одредили оптимални број станица пре него што се посвете алатном челику, помажући инжењерима да избалансирају захтеве за обликовање са ограничењима трошкова.
4. Који обим производње чини трошковно-ефикасним трансфер штанцање?
Тачка{0}}исплате рентабилности за трансфер штанцање обично пада између 20.000 и 50.000 годишњих јединица у поређењу са методама производње као што су ласерско сечење и кочење преса. Међутим, овај праг се помера на основу сложености дела, броја станица и алтернативног процеса који се помера. Једноставнији делови са мање станица се покваре још раније, док сложеним деловима са 10+ станицама су потребне веће количине да би се амортизовало улагање. За делове који би теоретски могли да раде у прогресивној матрици, алат за пренос има економског смисла само када је геометрија физички некомпатибилна са обликовањем заснованим на тракама- или када би еквивалентна прогресивна матрица била изузетно сложена.
5. Како бирате између серво{1}}покренутих и механичких система преноса?
Избор зависи од ваше производне комбинације, учесталости промене и карактеристика делова. Механички системи са -брегастим погоном повезују све покрете са фиксним углом ручице преса, што их чини поузданим и робусним за наменске линије које годинама покрећу једну породицу делова. Серво{3}}системи нуде програмабилне профиле кретања који омогућавају оператерима да дигитално прилагођавају раздаљину путовања, убрзања и време. Ово их чини идеалним за објекте који штампају више бројева делова на заједничким пресама, рукују асиметричним деловима или деловима различите{5}}тежине или циљају максималне ударце у минути кроз оптимизацију преклапања покрета. Серво системи такође значајно смањују време промене јер се нови профили учитавају дигитално уместо да захтевају физичку замену брегаста.


