


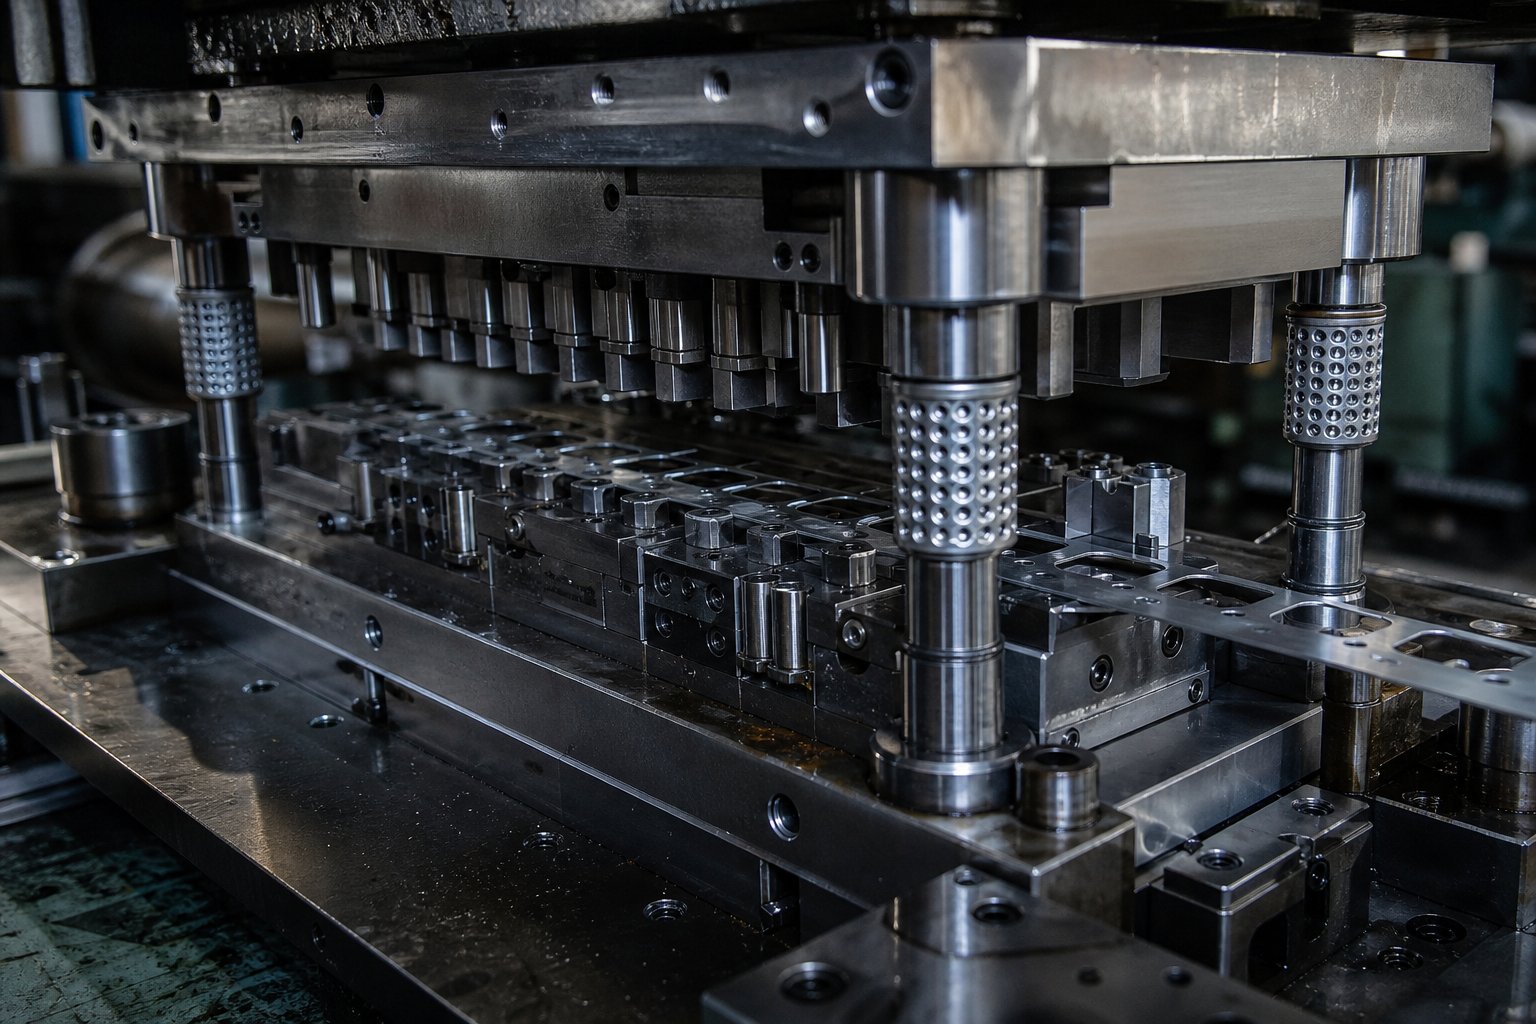
Шта је матрица за прогресивно штанцање у ствари
A матрица за прогресивно штанцањеје прецизно{0}}пројектована алатка, физички део специјализоване опреме, која обавља више операција обликовања метала у низу док метална трака напредује кроз низ станица. Свака станица унутар калупа извршава одређени задатак као што је сечење, савијање или обликовање. Док трака стигне до крајње станице, завршени део се одваја и избацује.
Матрица за прогресивно штанцање је прилагођена алатка за више-станица инсталирана у пресе за штанцање која претвара равну металну завојницу у готове делове кроз координисане операције сечења, савијања и обликовања, све у оквиру једног комплета матрица.
Звучи једноставно, али постоји једна тачка забуне коју вреди одмах разјаснити.
Матрица је алат, а не процес
Људи често наизменично користе „прогресивно штанцање“ и „прогресивно штанцање“. Они нису иста ствар. Прогресивна матрица је физички алат, блок каљеног челика који садржи ударце, шупљине и карактеристике обликовања пројектоване за одређени део. Прогресивно штанцање је производни процес који користи овај алат унутар пресе за производњу делова у скали. Размислите о томе на овај начин: матрица за штанцање је инструмент, а прогресивно штанцање је операција која се њиме изводи.
Зашто је ова разлика важна? Зато што када процењујете трошкове алата, време испоруке или могућности добављача, морате да знате да ли је разговор о дизајнирању и изради самог алата или вођењу производног процеса. Они носе веома различите временске оквире, буџете и инжењерске одлуке.
Како се прогресивна матрица уклапа у производњу
Дакле, шта је прогресивна коцка дизајнирана да постигне? Постоји да би омогућио-поновљиву производњу сложених металних делова великог обима без ручног руковања између операција. Намотај од лима, било челика, алуминијума или бакра, улази у пресу. Трака напредује кроз калуп у прецизном фиксном прирасту са сваким потезом притиска. Свака станица обавља своју одређену операцију, а један готов део излази из калупа са сваким циклусом. Пресе могу радити од 25 до 200 удараца у минути или више, што прогресивно штанцање чини идеалним за производњу хиљада до милиона идентичних компоненти годишње.
Ова комбинација брзине, доследности и аутоматизације је разлог зашто прогресивне матрице доминирају индустријама као што су аутомобилска индустрија, електроника, ХВАЦ и роба широке потрошње. Читав предлог вредности зависи од једне ствари: квалитета и прецизности саме матрице. Свака толеранција, свака завршна обрада површине, сваки димензионални резултат води до тога како је тај алат дизајниран и направљен, што поставља важно питање о томе шта се заправо дешава унутар једне од ових матрица.
Анатомија прогресивне матрице и њене кључне компоненте
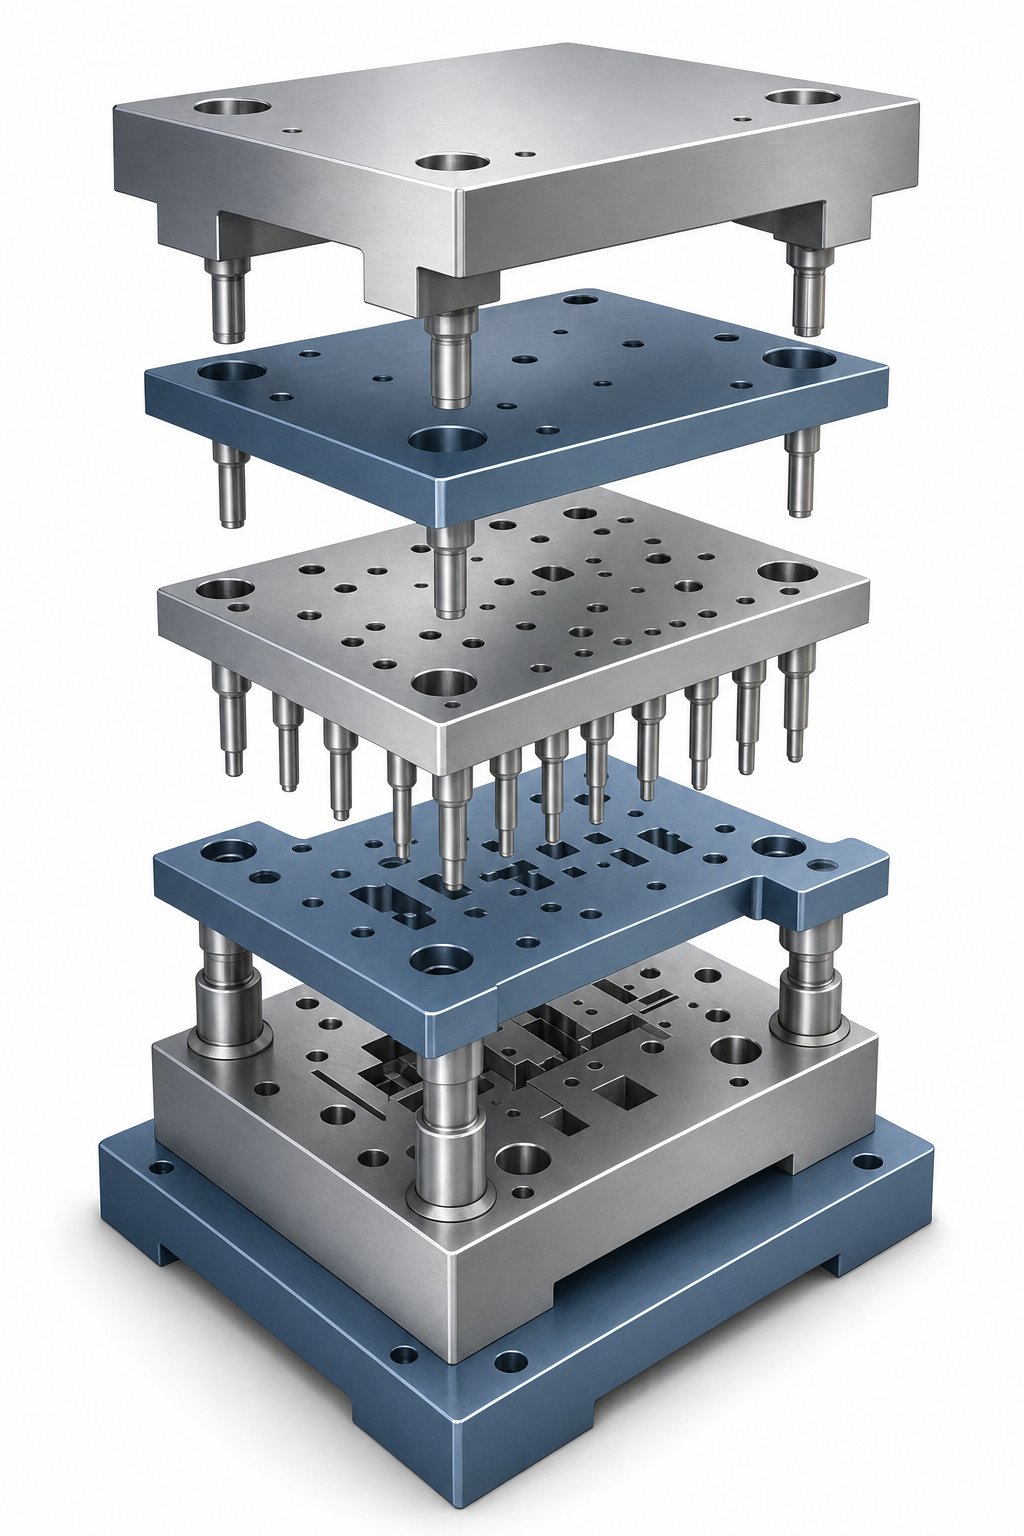
Свака прогресивна матрица је сет калупа за штанцање подељен на две половине: горњи склоп (монтиран на рам пресе) и доњи склоп (причвршћен за лежај пресе). Ове половине се отварају и затварају сваким потезом, а свака компонента унутар њих има специфичан посао. Промашите један комад или га погрешно уклопите и цео систем поквари. Ево шта ћете пронаћи унутар матрица за прогресивно штанцање када их разбијете слој по слој.
Структурне компоненте које држе све заједно
Основа било ког сета калупа за штанцање је ципела, тешка челична или алуминијумска плоча која служи као основа за монтажу обе половине. Горња папуча матрице носи склоп за бушење, док доња папуча матрице подржава блок калупа и његове уметке. Ове ципеле апсорбују ударне силе удар за ударцем и држе све регистровано на месту.
За горњу ципелу је причвршћена плоча за ударце, која држисечење и формирање ударацау прецизном поравнању. Директно испод тога се налази подлога, плоча од каљеног челика која равномерно распоређује силе ударца по ципели. Без тога, очврсли уметци за бушење би се постепено притискали у мекши материјал за ципеле и померали се из положаја. Као што Висцонсин Метал Партс објашњава, задња-плоча штити алат јер би се очврсли уметци у супротном гурнули у мекши сет матрице под сталним ударом.
Радне компоненте које обликују метал
Блок матрице се налази у доњем склопу и садржи шупљине за сечење, формирајући џепове и дугмад за калупе која се спајају са горњим ударцима. Дугмад матрице обезбеђују супротну резну ивицу за сваки пробој и обично су померена већа од врха пробоја за 5-10% дебљине материјала да би се створио одговарајући зазор смицања.
Плоча за скидање је једна од најкритичнијих компоненти калупа за штанцање. Обавља две основне функције: стезање материјала равно уз блок матрице током рада и скидање кундака са удараца на горе. Без тога, материјал би се залепио за ударце, повукао би се нагоре и заглавио матрицу. Опруге, било механичка завојница или азотни гас, напајају плочу за скидање и такође обезбеђују притисак потребан за формирање јастучића и подизаче калупа за штанцање који подижу траку за пуњење између потеза.
Држачи сигурно држе ударце и дугмад унутар својих одговарајућих плоча. Стилови са лопта-бравом, раменом и трубом- сваки нуде различите предности приступачности током одржавања. Прогресивне матрице велике{4}}обине често користе уметнуте станице за сечење и формирање уместо једноделних-блокова, што чини замену бржом ако се уметак окрхне или похаба.
Системи поравнања и регистрације
Прецизност прогресивних калупа зависи од два система поравнања који раде заједно. Стубови за вођење и чауре поравнавају горње и доње ципеле са сваким потезом. Они су произведени са толеранцијама унутар 0,0001 инча и обично користе кавезе са кугличним-лежајима за глатко, поновљиво кретање.
Пилотне игле обављају другачији посао: региструју позицију траке на свакој станици. Њихов облик{1}}носа од метка улази у унапред-пробушене рупе на траци и поставља је на тачну локацију пре него што се изврши било каква операција. Ово обезбеђује да рупе, ивице и форме буду тачно тамо где их захтева штампање делова, компензујући сваку малу непрецизност увлачења.
Табела испод мапира сваку компоненту на њену локацију и улогу у сету калупа за штанцање:
| Компонента | Локација | Функција |
|---|---|---|
| Дие Схое (сет матрица) | Горњи и доњи темељ | Монтира све компоненте; апсорбује силе притиска |
| Пунцх Плате | Горњи склоп | Држи сечење и формирање у равни |
| Бацкинг Плате | Између пробојне плоче и горње ципеле | Распоређује ударне силе; штити ципелу |
| Дие Блоцк / Дие Цхасе | Доњи склоп | Садржи шупљине за сечење, формирајуће џепове и уметке |
| Стриппер Плате | Испод пробојне плоче, контактна трака | Материјал стезаљки раван; скида залихе са удараца |
| Стубови и чауре | Углови матрице сет | Поравнава горњу и доњу половину унутар 0,0001" |
| Пилот Пинс | Горњи склоп, улазне рупе за траку | Прецизно региструје позицију траке на свакој станици |
| Дие Спрингс (механички/азот) | Горњи и доњи склоп | Омогућава скидаче, јастучиће за притисак и подизаче калупа за штанцање |
| Ретаинерс | Плоча за бушење и блок матрице | Осигурава ударце и дугмад у положају |
| Стоп Блоцкс | Доње монтажне ивице | Подешава висину затварача; помоћно средство умире тајминг |
Свака од ових компоненти калупа за штанцање мора да ради као интегрисани систем. Горња и доња половина морају да се поравнају унутар микрона на хиљаде потеза на сат. Неусклађеност између стубова водилица помера зазор-до-матрице, што се одмах показује као неравнине, померање димензија или сломљена алатка. Та прецизност{5}}на нивоу система је оно што раздваја добро-прогресивну матрицу од оне која изазива сталне главобоље у производњи.
Разумети шта се налази унутар коцкице је једна ствар. Видети како се трака заправо креће кроз њу, станицу по станицу, открива зашто је редослед операција важан колико и саме компоненте.
Како прогресивна матрица ради од станице до станице
Замислите калем равног метала, тежак стотине или чак хиљаде фунти, монтиран на одмотавач иза пресе. Серво улагач хвата предњу ивицу траке и гура је у калуп на прецизном растојању које се понавља са сваким притиском притиска. Тај фиксни прираст се назива прогресивно растојање, и то је откуцај срца читавог процеса матрице. Свака станица унутар матрице је распоређена у тачно овом интервалу, тако да када трака напредује за један корак, свака станица добија нови део материјала за рад истовремено.
Како се метална трака храни и напредује
Процес прогресивног штанцања почиње много пре него што метал уђе у калуп. Носач завојнице или одмотавач исплаћује траку, која пролази кроз исправљач да би се уклонио природни увојак од намотавања на калем. Трака тада стиже до серво додавача, програмабилне јединице која напредује према тачном растојању материјала, обично тачно до +/-0,025 мм. Ова тачност фидирања је критична јер би се чак и мала позициона грешка повећала на више станица и уништила део.
Како преса за штанцање ради са овим системом за напајање? Преса се креће горе-доле подешеном брзином, мереном у ударцима у минути (СПМ). Током отвореног дела сваког потеза, улагач помера траку. Током затвореног дела, горња матрица се спушта, операције се извршавају, а трака остаје закључана на месту. Овај синхронизовани ритам између пресе и улагача одржава процес прогресивног штанцања у континуитету без прекида.
Између потеза, пилот игле се спуштају у унапред-пробушене рупе на траци пре него што било који алат за сечење или формирање дође у контакт. Ове конусне игле гурају материјал у његов тачан теоретски положај, исправљајући сваку мању грешку при увлачењу. Овај систем регистрације пилота ресетује траку на нулу са сваким циклусом, због чега прогресивне матрице могу да држе чврсте толеранције чак и при великим брзинама на прогресивној преси за штанцање.
Операције сечења унутар калупа
Првих неколико станица у најпрогресивнијим калупима управљају операцијама сечења. Они уклањају материјал да би направили рупе, уторе и профиле делова пре него што се изврши било какво формирање. Свака станица за сечење у оквиру сценског алата обавља одређени задатак:
- Пирсинг- Пробијачи секу унутрашње рупе и отворе сечењем кроз траку. Пужеви падају кроз отворе испод. Пилот рупе се обично пробијају на првој станици да би се обезбедила регистрација за све наредне операције.
- Бланкинг- Сече спољни периметар дела. У прогресивним матрицама, блендирање се често дешава у фазама на више станица, уклањајући делове периметра прогресивно, а не све одједном.
- Ланцинг- Прави делимичне резове где се материјал сече на неким ивицама, али остаје причвршћен на другим. Ланцинг формира језичке, ламеле или рељефне области које ће касније бити савијене или формиране од равни траке.
- Зарезивање- Уклања материјал са ивица траке да би створио размак за предстојеће операције формирања или да би дефинисао обрисе делова.
Операције сечења су на првом месту из практичног разлога: формирање савијања или извлачења у близини рупе може изобличити ту рупу ако рупа није претходно избушена док је метал још увек раван и потпуно подупрт.
Операције формирања и коначни прекид
Након што станице за сечење успоставе раван профил, станице за формирање трансформишу дводимензионални облик-у тродимензионални део-. Свака станица за формирање примењује само инкременталну промену, омогућавајући материјалу да се постепено деформише без пуцања или кидања:
- Савијање- Угаоно обликовање које ствара прирубнице, канале или заграде. Станице за савијање користе геометрију пробијања-и-матрице за савијање материјала дуж дефинисане линије.
- Ковање- Операција компресије која разређује или изравнава материјал у контролисаној области. Технике ковања мфг примењују веома висок локализовани притисак да би се постигла прецизна контрола дебљине, креирала слова или изоштрила радијуси савијања.
- Ембоссинг- Ствара плитко подигнуте или удубљене елементе, као што су ребра за укрућење, логотипи или идентификационе ознаке, без потпуног пресецања материјала.
- Цртање- Дубоко обликовање које увлачи материјал у шупљину да би се створиле геометрије у облику чаше- или удубљене. Станице за цртање често захтевају вишеструке прогресивне ударце да би достигле коначну дубину без кидања траке.
Крајња станица вршицутофф, који у потпуности одваја готов део од носеће траке. Завршена компонента пада кроз матрицу или излази кроз жлеб, док преостали скелетни отпад напредује из задње стране пресе за рециклажу.
Ево комплетног прогресивног процеса штанцања у низу од почетка до краја:
- Завојница се одмотава и увлачи кроз исправљач.
- Серво улагач помера траку за једну прогресивну удаљеност у калупу.
- Пилотне игле захваћају унапред{0}}пробушене рупе, закључавајући траку на месту.
- Пиерцинг станице буше пилот рупе, унутрашње карактеристике и уторе.
- Станице за урезивање и ланцете уклањају ивични материјал и праве делимичне-картице за сечење.
- Блекинг станице прогресивно секу делове периметра дела.
- Станице за савијање формирају углове и прирубнице.
- Станице за ковање или утискивање прецизирају дебљину, додају карактеристике или изоштравају детаље.
- Станице за цртање креирају било коју дубоко{0}}обликовану геометрију.
- Пресечна станица одваја готов део од траке.
- Готови делови се избацују; отпаци скелета напредују и прикупљају се за рециклажу.
Сваки од ових корака се дешава истовремено на различитим тачкама дуж траке са сваким потезом притиска. Станица један пробија нови део, док станица пет савија део који је ушао у калуп пре четири потеза, а станица десет одсече завршени део. То паралелно извођење је оно што чини процес прогресивног штанцања тако брзим: један готов део излази из калупа сваким појединачним потезом пресе, без обзира на то колико операција део захтева.
Редослед станица није произвољан. Следи инжењерску логику која балансира проток материјала, расподелу силе и геометријску тачност. Како инжењери одређују тај редослед, оптимизују употребу материјала и валидирају дизајн пре него што се челик сече, у потпуности је њихова сопствена дисциплина.
Принципи дизајна прогресивних матрица и распоред траке
Сваки алат за прогресивно штанцање почиње као део штампе, 2Д или 3Д инжењерски цртеж који приказује геометрију готове компоненте, толеранције и{2}}позив материјала. Прелазак од тог отиска до очврсле, састављене матрице спремне за производњу је структурирани инжењерски радни ток који одређује све низводно: брзину циклуса, цену материјала, квалитет делова и животни век алата. Прогресивни дизајн матрице је место где се успех или неуспех производње закључавају.
Израда распореда трака и коришћење материјала
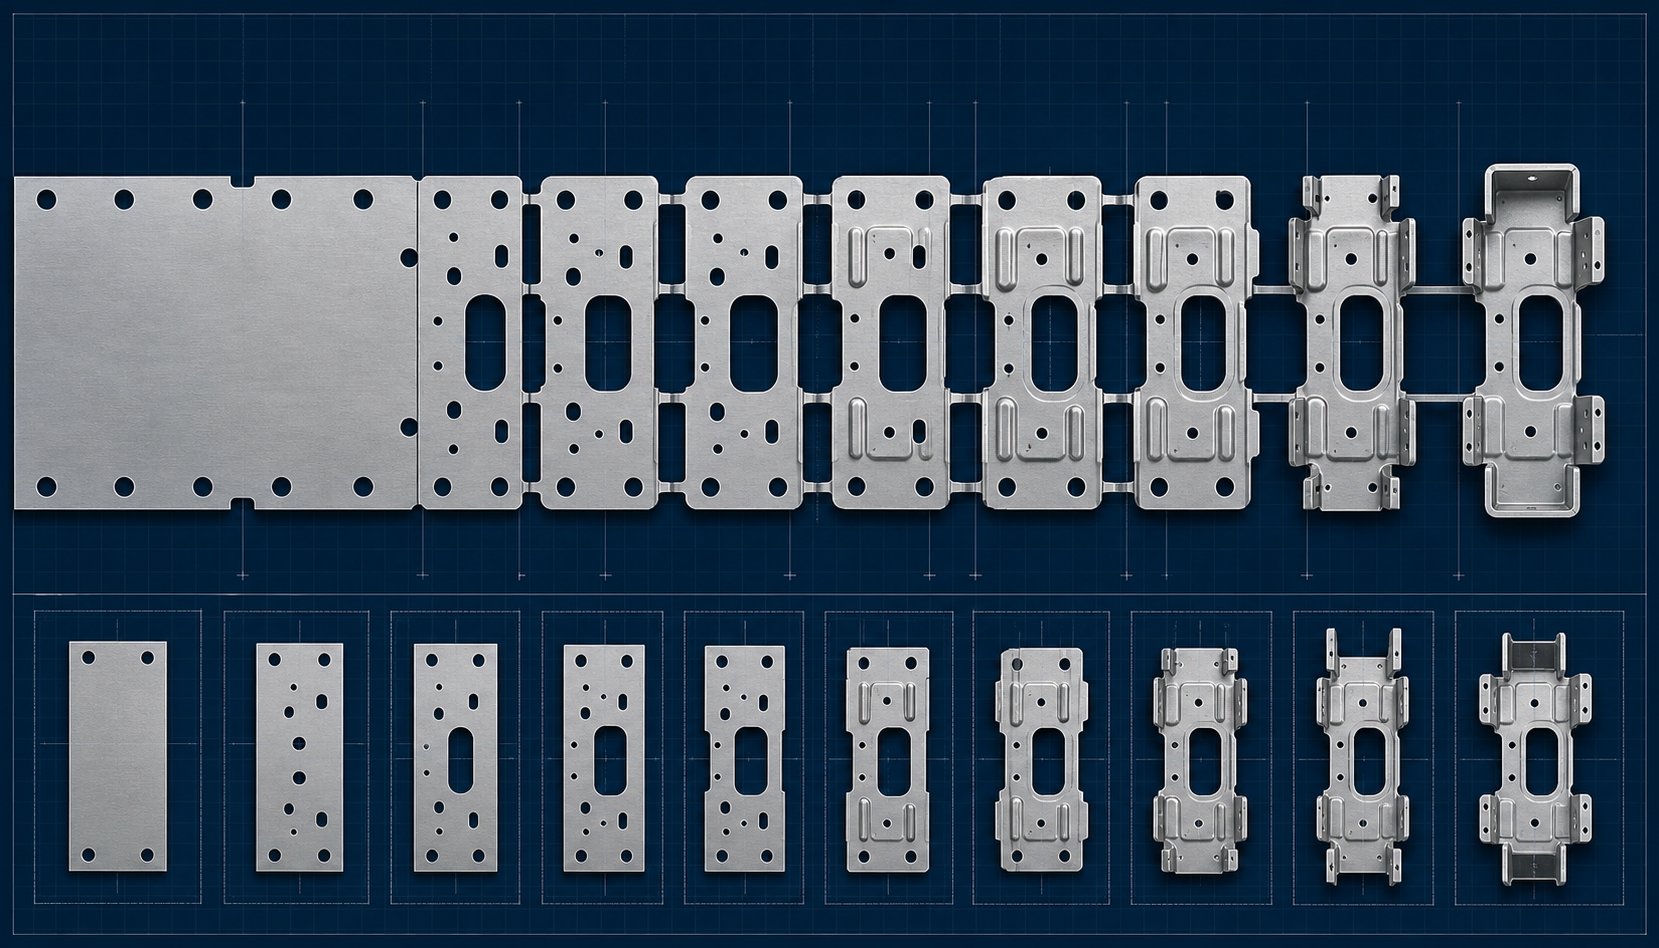
Прва велика инжењерска одлука је распоред траке. Како део треба да буде оријентисан унутар траке и колико станица ће бити потребно да се заврше све операције? Инжењери почињу тако што одмотавају све савијене или формиране карактеристике назад у раван облик, а затим тестирају вишеструке оријентације на траци да би пронашли распоред који троши најмање материјала док траку одржава механички стабилном током храњења.
Искоришћеност материјала, изражена као проценат површине траке која постаје употребљиви делови у односу на отпад, је примарни циљ дизајна. Добро-оптимизован дизајн матрице за прогресивно штанцање може да достигне 70-85% искоришћења материјала за једноставне геометрије, мада сложени облици са великим површинама прирубница могу пасти испод 60%. Чак је и неколико процентних поена побољшања важно у обиму: производња милион делова месечно од нерђајућег челика од 0,3 мм, смањење отпада од 15% може уштедети хиљаде долара месечно само у сировинама.
Између сваког дела траке, инжењери дизајнирају мостове за отпад, танке траке материјала који повезују суседне станице и одржавају интегритет траке док се она провлачи кроз матрицу. Ови мостови морају бити довољно широки да издрже кидање под силама напајања и формирајућим напрезањима, али довољно уски да минимизирају губитак материјала. Стил носача (једнострани, билатерални или средњи) зависи од геометрије дела, дебљине материјала и колико операција обликовања захтева подршку.
Логика секвенцирања станица и инжењерске одлуке
Редослед станица није само распоређивање операција с лева-на-десно. Следи строгу инжењерску логику укорењену у томе како се метал понаша под деформацијом:
- Пробушите пре савијања у близини рупа- Рупе избушене док је материјал раван задржавају своју геометрију. Савијање након пирсинга избегава изобличење тих карактеристика.
- Зарез и копље пре формирања- Уклањање материјала у близини зона савијања пре формирања омогућава металу да слободно тече без пуцања.
- Форма пре одсецања- Носећа трака обезбеђује крутост током обликовања. Прерано одвајање дела оставља га неподржаним и подложним померању димензија.
- Новчић или облик након почетног савијања- Станице за обликовање пречишћавају геометрију и затежу угаоне толеранције након што се успостави примарни облик.
Инжењери такође одређују где да поставе празне станице, празнине без алата, да би се обезбедио структурални простор за робусне уметке или да би се омогућиле будуће модификације дизајна без поновне изградње целог алата. Асдетаљно описано у методологији распореда са више-станица, празне станице такође помажу у одржавању чврстоће матрице када је размак корака мали, обично испод 8 мм.
Од симулације до завршене монтаже калупа
Пре него што се било који челик сече, софтвер за прогресивни дизајн матрице потврђује читав низ формирања кроз анализу коначних елемената (ФЕА). Симулација открива проблеме са стањивањем, ризиком од пуцања, повратном снагом и протоком материјала на свакој станици. Инжењери виртуелно понављају радијусе пробијања, дубину цртања и притиске држача бланка, избегавајући скупе прераде током физичког тестирања.
Када се дизајн потврди, процес изградње прати прецизан низ:
- ЦНЦ обрада- Млине ципеле за калупе, плоче за бушење и матрице до облика скоро-мреже.
- Вире ЕДМ- Сече сложене профиле пробоја и калупа на толеранције унутар 0,002 мм.
- Површинско брушење- Постиже равност на површинама које се спајају, што је критично за равномерно стезање траке.
- Термичка обрада- Очвршћава компоненте од алатног челика (обично до 58-62 ХРЦ) ради отпорности на хабање.
- Скупштина- Уклапа све компоненте у сет калупа, проверава поравнања и подешава време.
- Проба (Т1-Т3)- Покреће почетне узорке у штампи, мери делове и прилагођава све док димензије не испуне спецификације за штампање.
Толеранције које се могу постићи од добро-прогресивног алата за штанцање зависе од геометрије дела, материјала и квалитета конструкције матрице. Стандардни дизајн матрице за штанцање метала обично држи толеранције положаја од +/-0,05 мм до +/-0,10 мм, док апликације високе прецизности са уметцима од карбида и малим зазорима матрице могу достићи +/-0,005 мм на критичним димензијама. Угаоне толеранције су углавном унутар +/-0,5 степени за стандардне кривине.
Комплетна прогресивна матрица, од почетног концепта дизајна калупа за штанцање до валидираних Т3 узорака, обично захтева 12 до 20 недеља. Тај временски оквир одражава инжењерски интензитет иза сваког алата: распоред траке, логику секвенцирања, симулацију, прецизну машинску обраду и итеративни процес тестирања који доказује да дизајн ради брзином производње. Свака одлука донета током ове фазе директно обликује начин на који матрица ради током милиона циклуса, што поставља питање од којих материјала ће бити направљени ти милиони делова.
Материјали погодни за прогресивно штанцање
Метална трака која пролази кроз прогресивну матрицу није пасивни путник. Њена механичка својства, како се растеже, како се одупире кидању, како се враћа назад након савијања, директно диктирају колико је станица потребно матрице, које размаке захтевају ударци и да ли ће готови део одржати толеранцију. Одабир погрешних материјала за прогресивно штанцање не производи само лоше делове. Оштећује саму матрицу.
Уобичајени метали и њихове карактеристике прогресивног штанцања
Не реагује сваки метал добро на -брзо формирање више- станица. Најбољи кандидати за прогресивно штанцање метала деле неколико особина: конзистентну дебљину, предвидљиво издужење и стабилне механичке особине у завојници. Ево како раде најчешће породице материјала:
- Ниско{0}}угљични челик (Ц1008-Ц1020)- Материјал који се најчешће користи у прогресивном штанцању метала. Ниско-угљенични челик нуди одличну способност обликовања, велико издуживање (обично 25-40%) и ниску цену. Чисто се савија, буши са минималним гребљицама и толерише агресивно формирање без пуцања. Прогресивно штанцање од угљеничног челика доминира применама у аутомобилским носачима, ХВАЦ компонентама и грађевинском хардверу.
- Нерђајући челик (серија 300 и 400)- Изабран за отпорност на корозију у руковању храном, медицинским и морским окружењима. Међутим, нерђајући рад-брзо се стврдњава током формирања, што значи да метална матрица за штанцање мора да примењује веће силе и траци ће можда бити потребно више станица да би се постепено постигла иста геометрија. Зазори матрице су обично мањи (око 3-5% дебљине материјала) да би се контролисала неравнина.
- Легуре алуминијума (3003, 5052, 6061)- Лагано и проводљиво, прогресивно штанцање од алуминијума служи за апликације у ваздухопловству, електроници и термичком управљању. Алуминијум је мекан, али лепљив, што значи да има тенденцију да се пријања на површине и изазива кидање. Алуминијумске матрице често захтевају полиране површине алата, ПВД или ДЛЦ премазе и пажљиво подмазивање како би се спречило подизање материјала.
- Бакар- Цењен због електричне и топлотне проводљивости, прогресивно штанцање бакра производи сабирнице, терминале и компоненте измењивача топлоте. Бакар је веома дуктилан, али мекан, што значи да ударци могу оставити неравнине ако зазори нису оптимизовани. Његова тенденција да се држи алата чини обложене ударце скоро-захтевом при брзинама производње.
- Месинг (Ц26000, Ц27400)- Легура бакра и цинка, месинг прогресивно штанцање пружа одличну способност обликовања у комбинацији са природном отпорношћу на корозију. Машине од месинга чисте, производе минималне гребање и широко се користе за конекторе, декоративни хардвер и водоводне арматуре. Његова опраштајућа природа га чини једним од-обојених метала који је лакши за штанцање великом брзином.
- Високо{0}}ниско{1}}нисколегирани челик (ХСЛА)- Користи се у аутомобилским структурним компонентама где су уштеда тежине и перформансе приликом судара важни. ХСЛА разреди захтевају знатно више тонаже да би се формирали и узрокују брже хабање пробоја, што значи да су калупи потребни уметци од карбида и робусније позадинске плоче да издрже силе.
| Материјал | Типичне апликације | Формабилити | Посебна разматрања |
|---|---|---|---|
| Ниско{0}}угљенични челик | Носачи, копче, ХВАЦ делови, хардвер | Одлично | Стандардни зазори (5-10% дебљине); потребно минимално подмазивање |
| Нерђајући челик | Медицинска, прехрамбена опрема, марина | Умерено | Мањи зазори (3-5%); већа тонажа штампе; Препоручују се ТиН или ДЛЦ премази |
| Легуре алуминијума | Кућишта за електронику, хладњаке, ваздухопловство | Добро | Полиране површине бушења; премази против-загризања; контролисано подмазивање |
| Бакар | Сабирнице, терминали, конектори | Одлично | Цоатед пунцхес; чврсти зазори за контролу неравнина на меком материјалу |
| Месинг | Конектори, вентили, декоративни окови | Врло добро | Минимални посебни захтеви; стандардни алат често довољан |
| ХСЛА челик | Аутомобилске конструкције, сигурносне компоненте | Ограничено | Карбидни умеци; преса веће тонаже; више формирајућих станица за инкременталне кривине |
Опсег дебљине и разматрања могућности обликовања
Прогресивне матрице обрађују траке дебљине од чак 0,1 мм (уобичајено у конекторима за електронику) до приближно 6 мм за тешке структуралне конзоле. Најбоља тачка за већину-прогресивног штанцања велике брзине је између 0,3 мм и 3,0 мм, где системи за увлачење одржавају тачност, а силе формирања остају унутар стандардних капацитета пресе.
Три својства материјала покрећу дизајн станице више од било које друге:
- Проценат издужења- Мери колико се метал растеже пре лома. Веће издужење (изнад 20%) омогућава уже радијусе савијања и дубље извлачење у мањем броју станица. Материјалима са малим{4}}издужењем је потребно постепеније,-формирање са више станица да би се избегло пуцање.
- Затезна чврстоћа- Одређује силу потребну за смицање и формирање траке. Већа затезна чврстоћа повећава захтеве за тонажом и убрзава хабање ударца.
- Граница течења- Дефинише када се метал трајно деформише. Велики јаз између истезања и затезне чврстоће (опсег пластике) даје инжењеру калупа више простора да формира сложене облике без ломљења материјала.
Тврђи, јачи прогресивни материјали за штанцање као што су нерђајући челик или ХСЛА гурају дизајн калупа ка већем броју станица, тежим рамовима преса и врхунским алатним челицима. Мекши метали попут месинга и бакра омогућавају брже циклусе и једноставнију обраду алата, али захтевају површинске третмане како би се спречило приањање. Сваки избор материјала каскадира у цену алата, избор пресе и интервале одржавања, што значи да се одлука никада не односи само на метал. Ради се о томе како тај метал ступа у интеракцију са типом калупа који је одабран да га формира.
Прогресивне матрице против преносних матрица против сложених калупа
Различите геометрије делова, обим производње и ограничења величине захтевају различите врсте калупа за штанцање. Прогресивна матрица је једна од опција у широј породици алата за штанцање, а сазнање где се сваки тип истиче помаже вам да избегнете претерано-улагање у алате који не одговарају вашој примени. Ево како се упоређују четири главна типа коцкица, шта свака ради најбоље и када изабрати једну од других.
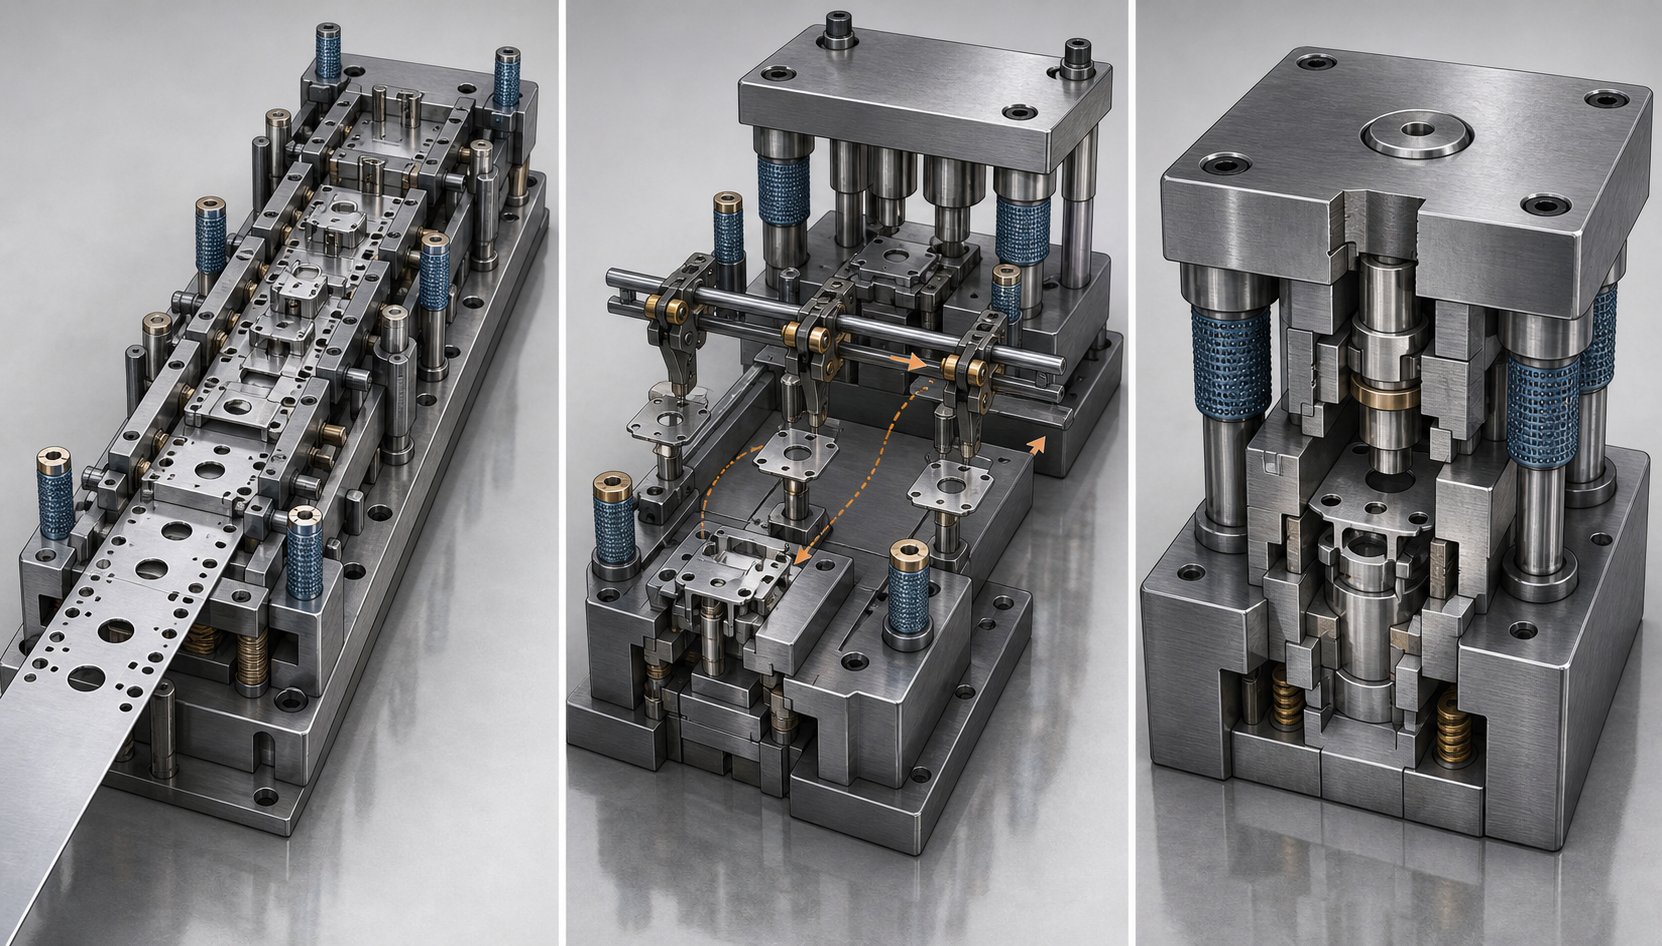
Прогрессиве Дие вс Трансфер Дие вс Цомпоунд Дие
Сваки тип матрице решава фундаментално другачији производни проблем. Пре него што их упоредите један поред другог, потребна вам је јасна дефиниција шта сваки од њих заправо ради:
- Прогресивна мртва- Алатка за више-станица где метална трака остаје повезана са калемом. Трака напредује за један корак по потезу, а свака станица обавља различите операције (пробијање, савијање, формирање) све док коначна станица не исече готов део. Један завршени део излази из сваког потеза.
- Трансфер дие- Појединачни празни или делимично формирани делови се механички преносе од станице до станице помоћу хватаљки или шина. Део се рано одваја од траке (или се уноси као унапред- исечени бланкови) и независно се помера између матрица монтираних у истој преси. Преносно штанцање обрађује веће или сложеније делове који не могу остати причвршћени за носећу траку.
- Сложена мамца- Обавља више операција сечења истовремено у једном потезу притиска. Бланширање и пирсинг се дешавају у исто време у оквиру једне станице, производећи раван готов део са чврстом концентричном концентрацијом између унутрашњих и спољашњих карактеристика. Сложено штанцање је ограничено на равну геометрију, али пружа супериорну прецизност положаја.
- Једностепена{0}}коцка- Извршава једну операцију по потезу: један пробој, једно савијање или једно празно место. Делови се крећу између одвојених калупа и пресе (или исте пресе са изменама калупа) да би се завршиле све потребне операције. Једноставан, јефтин- алат погодан за прототипове или веома мале количине.
Разлике постају много јасније када их упоредите по критеријумима који заправо доводе до одлука о алатима.
Критеријуми за доношење одлуке за избор правог типа матрице
Замислите да имате део штампе, циљни обим и буџет. Који тип матрице одговара? Одговор зависи од шест фактора који раде заједно:
| Критеријуми | Прогрессиве Дие | Трансфер Дие | Цомпоунд Дие | Једностепени{0}}умри |
|---|---|---|---|---|
| Сложеност дела | Високо (више-операција: пробијање, савијање, обликовање, цртање) | Веома висока (омогућава ротацију делова, превртање и сложено 3Д обликовање) | Низак до умерен (равни делови са вишеструким карактеристикама сечења) | Низак (једна функција по операцији) |
| Погодност обима производње | Велики обим (100,000+ делова годишње) | Средње до велике јачине звука | Средња јачина | Мали обим или израда прототипа |
| Материјални отпад | Умерено (носећа трака постаје отпад) | Ниско (могу се угнеждити празнине ради веће искоришћености) | Ниска до умерена | Зависи од операције |
| Трошкови алата | Висока (много станица, прецизне компоненте) | Висока (више матрица плус механизам за пренос) | Умерено (једна станица, сложени унутрашњи елементи) | Ниска (једноставна,{0}}алатка за једну намену) |
| Брзина циклуса (делови/мин) | Веома брзо (30-200+ СПМ типично) | Умерено (15-40 СПМ типично) | Умерено до брзо (зависи од притиска) | Споро (ручно руковање између операција) |
| Ограничења величине дела | Мали до средњи (мора да стане у ширину траке, обично испод 300 мм) | Средње до велике (без ограничења -ширине траке) | Мали до средњи (само равна геометрија) | Било које величине |
Из овог поређења произилази неколико образаца. Прогресивне матрице доминирају када су вам потребни сложени, мали-до-дели при великим количинама са максималном брзином циклуса. Трака остаје повезана свуда, што елиминише-опрему за руковање делом између станица и одржава велике брзине. АсБелешке часописа МеталФорминг, прогресивне матрице могу да произведу више делова по такту са потенцијално великим коришћењем материјала и раде при релативно великим брзинама, што их често чини најбољим решењем за{0}}производњу великог обима.
Преносне матрице су корак тамо где прогресивне матрице достижу своје границе. Када је део превелик да би остао на носећој траци, када га треба ротирати или окретати између операција, или када се коришћење материјала може побољшати угнежђивањем празних делова уместо храњења континуалног намотаја, жигосање помоћу матрице постаје бољи пут. Преносне матрице такође нуде лакше сервисирање и подешавање на појединачним станицама јер је сваки део матрице приступачнији од чврсто упакованог прогресивног алата.
Сложено штанцање заузима ужу нишу. Када вам је потребан раван део, помислите на подлошке, заптивке, електричне ламинације, где унутрашње рупе морају бити савршено концентричне са спољним профилом, сложена матрица то постиже једним потезом. Све се сече истовремено, тако да нема позиционог одступања између карактеристика. Компромис је у томе што сложене матрице не могу извршити савијање, извлачење или било коју операцију формирања.
Једностепене{0}}матрице су основна линија. Они коштају најмање по алату, али највише по делу са запремином, јер свака операција захтева посебан циклус пресовања и често ручно руковање делом. Имају смисла за прототипове, производњу мостова или делове којима је заиста потребна само једна операција.
Ево практичног оквира за одлучивање како бисте поједноставили избор:
- Ако се део уклапа у ограничења ширине траке{0}}(обично испод 250-300 мм), захтева више операција, а годишња запремина прелази 100.000 комада, прогресивна матрица је скоро увек оптимална.
- Ако је део превелик за траку, потребна му је ротација између станица или коришћење материјала има користи од празног гнежђења, размислите о трансфер матрици.
- Ако је део раван са критичном концентричном концентрацијом између перфорираних делова и умерене запремине, сложена матрица даје најтеже карактеристике{0}}до-прецизности.
- Ако је запремина мала, геометрија је једноставна или проверавате дизајн пре него што се посветите производним алатима, једностепене -матрице и штанцање омогућавају минимално улагање унапред.
Одлуке о штанцању ретко се односе само на један фактор. Запремина оправдава трошкове алата. Величина дела диктира изводљивост траке. Геометрија одређује да ли део може остати на носачу или се мора пренети независно. Када се сва три фактора усагласе са прогресивним калупом, тешко је надмашити -економију по делу, али разумевање алтернатива обезбеђује да део не терате на погрешне калупе и приступ штанцању.
Тај -аргумент о економији по делу покреће важан наставак-: ако прогресивне матрице испоручују најнижу цену по комаду по обиму, шта заправо доводи до тако велике њихове почетне инвестиције у алате?
Шта утиче на цену алата за прогресивне калупе
Прогресивна алатка је скупа. Једноставна матрица за носаче може да почне око 15.000 УСД, док сложени алат за више-станица са малим толеранцијама и уметцима од тврдог метала може да премаши 100.000 УСД. Ови бројеви изненађују људе који су ценили само ЦНЦ машинске или ласерски{6}}сечене делове. Али трошак није произвољан. Сваки долар води до специфичних инжењерских и производних одлука које одређују колико делова матрица може да произведе, колико брзо ради и колико дуго траје пре него што је потребна дорада.
Кључни фактори који одређују цену алата
Неколико варијабли у интеракцији постављају коначну цену прогресивног алата. Неки имају већу тежину од других. Ево их, отприлике рангираних према утицају на укупне трошкове:
- Број станица- Свака станица додаје машинске ударце, уметке за матрице, отворе за скидање и џепове за подлогу. Матрица са 6 станица има отприлике половину машински обрађених компоненти од матрице са 12 станица, што се директно преводи у мање ЦНЦ времена, мање времена ЕДМ жице и мање рада за монтажу. Делови са тешком геометријом или уским толеранцијама повећавају број неопходних станица, повећавајући трошкове.
- Захтеви за сложеност дела и толеранцију- Сложене контуре захтевају жичано ЕДМ сечење у толеранцијама унутар 0,002 мм. Уске позиционе спецификације захтевају прецизно млевење, пажљиве итерације тестирања и потенцијално више серија узорака (Т1, Т2, Т3) да би се укључила матрица. Сваки пробни круг кошта време штампе, материјал и инжењерске сате. Део са +/-0,05 мм на критичним карактеристикама може захтевати три или четири циклуса тестирања, док део који држи +/-0,2 мм може да прође при првој вожњи.
- Квалитет материјала матрице- Избор алатног челика директно утиче на цену и животни век. Стандардни Д2 или А2 алатни челик је основа за већину прогресивних калупа за штанцање. Примене велике количине{5}}а или абразивних материјала као што су нерђајући челик или ХСЛА класе гарантују уметке од чврстог карбида или металне челике у праху као што је ЦПМ-10В, који коштају знатно више за куповину и захтевају специјализовану машинску обраду. Аспримећују стручњаци за инжењеринг, велики обим производње гарантује више{0}}квалитетне профиле од алатног челика, алтернативне материјале попут чврстог карбида и гасне опруге-са дужим веком трајања, а за све је потребно више времена и више коштају за производњу.
- Очекивања обима производње (класификација калупа)- Коцка за коју се очекује да има 50 милиона удараца се гради другачије од оне која циља 500.000. Матрице велике{4}} класе А користе дебље папуче, каљене системе вођица, станице за сечење од карбида и врхунске опруге. Мале{6}}матрице класе Б или класе Ц могу да користе мекши челик, једноставније системе опруга и мање резервних компоненти. Разлика унапред може бити 2-3к, али цена по ударцу током животног века матрице драматично опада са робусном конструкцијом.
- Временски оквир испоруке- Компримовани распореди захтевају прековремени рад и могу захтевати убрзану набавку материјала. Стандардна израда од 12-16 недеља омогућава ефикасно планирање у одељењима за ЦНЦ, брушење, ЕДМ и монтажу. Смањење тог времена на 6-8 недеља обично надувава цену алата за 15-25% зато што продавница матрица мора да промени приоритет за друге послове.
Ови фактори не делују независно. Део са сложеном геометријом природно захтева више станица, чвршће материјале за калупе и додатне циклусе тестирања. Тај ефекат сложености је разлог зашто наизглед мале промене дизајна, додавањем још једне рупе или заоштравањем једне толеранције, могу померити квоту матрице за хиљаде долара.
Разумевање односа умри{0}}за{1}}штампе
Прогресивна коцка не функционише изоловано. Ради унутар пресе за штанцање, а матрица мора бити пројектована тако да одговара могућностима те пресе. Погрешно схватите овај однос и на крају ћете добити алат који физички не може да ради у предвиђеној машини за прогресивно штанцање, или још горе, матрица која ради, али има слаб учинак јер је преса маргинална за примену.
Четири параметра пресовања обликују одлуке о дизајну калупа:
- Тонажа- Преса мора да испоручи довољну снагу да изврши све операције сечења и обликовања истовремено на свакој станици. Инжењери израчунавају укупну силу сабирањем сила смицања (периметар к дебљина к чврстоћа смицања) свих станица за сечење плус силе формирања на свакој станици за савијање или извлачење. Преси за штанцање је обично потребно 20-30% више капацитета од израчунате вршне силе да би се узела у обзир варијације процеса и сигурносна маргина.
- Дужина хода- Вертикална удаљеност цилиндра пресе мора да премаши захтеве матрице за подизање траке, дубину формирања делова и зазор за избацивање отпада. Матрица са дубоким извлачењем или високим обликованим елементима треба дужи ход од оне која изводи само плитке кривине.
- Висина затварача- Растојање између лежишта преса и рам у доњој мртвој тачки. Затворена висина склопљене матрице мора одговарати овој димензији. Ако је коцка превисока, неће стати. Ако је прекратак, подметање постаје неопходно, што утиче на крутост.
- Величина кревета- Физичке димензије држача за пресу морају да одговарају отиску папуче матрице са простором за стезање. Матрица са 12 станица за велики део може захтевати прогресивну пресу са величином слоја већом од 2000 мм у правцу кретања.
Када постојећи капацитет преса диктира дизајн калупа, инжењери понекад додају станице да би смањили вршне силе по удару, или поделе операције на више корака. То значи више станица, већу матрицу и већи трошак прогресивног алата, а све је вођено ограничењима притиска, а не само геометријом дела.
Ево дела који у потпуности преобликује разговор о трошковима: амортизација. Прогресивна матрица која кошта 60.000 долара која производи 2 милиона делова годишње додаје само 0,03 долара по комаду у цену алата. Покрените ту исту матрицу три године на запремини, а допринос-део алата опада испод једног цента. Упоредите то са ЦНЦ обрадом или чак једноставним једностепеним-штампањем са ручним руковањем и економија постаје јасна. Велика почетна улагања у прогресивне алате нису проблем трошкова. То је решење за{11}}делну цену, али само у количинама које оправдавају почетну потрошњу.
Избор машине за штанцање, број станица, класа материјала и сноп толеранције су у интеракцији да дефинишу шта плаћате за прогресивну матрицу. Паметно питање није "зашто је овај алат тако скуп?" већ радије „који обим производње чини да се ова инвестиција исплати, и колико циклуса ће ова матрица испоручити пре него што јој затреба пажња?“ То друго питање води директно до разумевања како се прогресивне матрице троше, када им је потребан сервис и шта одређује њихов укупан продуктивни животни век.
Прогресивно одржавање матрице и животни век
Прогресивна коцка чија је израда коштала 60.000 долара може бити уништена једним потезом или сломљеним ударцем који остаје неоткривен за један ударац. Одржавање калупа за штанцање није-задатак за горионике. То је оно што одваја матрицу која испоручује милионе квалитетних делова од оне која крвари отпад и застоје током прве године. Ипак, пракса одржавања прогресивних калупа се ретко говори у истим детаљима као дизајн или одабир материјала. Ево шта заправо одржава челичне матрице за штанцање на врхунском раду током њиховог пуног продуктивног века.
Индикатори истрошености и када наоштрити
Прогресивно хабање матрице се не најављује ни једним драматичним неуспехом. Развија се постепено, а најранији знаци су суптилни. Приметићете ове индикаторе пре него што се деси било шта катастрофално:
- Повећање висине шиљака- Најпоузданије рано упозорење. Како алатни ударци губе оштрину ивица, зона смицања се деградира и неравнине расту на ивицама сечених. Већина операција прецизног штанцања поставља максималну дозвољену висину шиљака (често 0,05-0,10 мм у зависности од примене) као окидач за оштрење.
- Димензионални дрифт- Положаји рупа, углови савијања или димензије профила постепено се померају из толеранције како се зазори-од-пробоја отварају од хабања.
- Промене завршне обраде површине- Сечене ивице прелазе из чистих и сјајних у грубе и поцепане. Формиране површине развијају трагове гребања или гребања.
- Повећана сила скидања- Истрошене ивице стварају више трења, због чега отпор скидању расте. Оператери могу приметити да штампа другачије звучи или да се трака увлачи мање глатко.
Када треба да изоштрите? Чекање док се недостаци не појаве на готовим деловима значи да је хабање већ напредовало. Аспроизвођачи прецизног штанцања извештавају, најефикаснији програми успостављају интервале оштрења на основу стварног броја удараца, а не само визуелне инспекције. Типичан распоред може захтевати брушење сваких 100.000 до 250.000 удараца у зависности од материјала који се штанца, при чему нерђајући челик и ХСЛА разреди захтевају чешћи сервис од меког бакра или месинга.
Свако оштрење уклања малу количину материјала са површине бушотине и површине уметка, обично 0,05-0,10 мм по млевењу. Матрице су дизајниране са уграђеним укупним додатком за оштрење, тако да је праћење кумулативног уклањања материјала од суштинског значаја за предвиђање када је компонентама потребна потпуна замена, а не друго млевење.
Уобичајени режими кварова и превенција
Осим постепеног хабања, прогресивне матрице се суочавају са неколико начина квара који могу тренутно зауставити производњу ако се не контролишу:
- Пунцх бреакПробојци алата - малог-пречника су посебно рањиви. Бочно оптерећење услед неусклађености траке, неадекватне подршке за подлогу или ударања у дуплу-дебљину (преклапање траке-) може моментално да прекине ударац. Вођене плоче за скидање и правилна регистрација пилота смањују бочне силе на уским ударцима.
- Повлачење пужева- Када се исечени комад прилепи на чело бушотине и повуче назад у калуп, може да се заглави између бушотине и скидача или да се угради у следећи део.Уобичајене противмереобухватају игле за избацивање са опругом{0}}, вентилационе отворе избушене кроз пробојне ударце, вакумске рељефне структуре и обрнуто-конусне дугмад за матрице које држе заглавке у компресији.
- Погрешно храњење- Трака напредује предалеко, прекратка или под углом. Истрошене пилотске игле, недоследно време отпуштања фидера или деградиране вођице траке доприносе томе. У-прецизним операцијама матрице и штанцања велике брзине, чак и грешка увлачења од 0,1 мм се повећава између станица и производи отпад.
- Проблеми са временом- Бренд-операције, азотне опруге које губе притисак или померање притиска кочнице могу да промене унутрашње време матрице. Операције које треба да се заврше под одређеним угловима радилице почињу да се извршавају рано или касно, узрокујући сметње између покретних компоненти.
Ови кварови су међусобно повезани. Хабање ударца повећава висину шиљака. Виши неравнини повећавају отпорност на скидање. Веће силе скидања узрокују да се пужеви приањају за удар. Повлачење пужева оштећује суседне станице. Једна занемарена зона хабања каскаде у више режима отказа истовремено.
Контрола квалитета у операцијама прецизног штанцања се ослања на откривање проблема пре него што стигну до ове каскадне тачке. Савремени системи за заштиту матрице користе-сензоре за праћење критичних услова у реалном времену:
- Праћење тонаже- Ћелије за оптерећење детектују промене силе које указују на затамњење пробоја, варијацију материјала или услове двоструке{1}}дебљине.
- Детекција погрешног увлачења- Сензори близине проверавају положај траке при сваком потезу, заустављајући пресу пре него што погрешно постављена трака стигне до места за сечење.
- Сензор избацивања дела- Фотоелектрични сензори потврђују да су готови делови очистили калуп пре него што се изврши следећи потез.
- Праћење положаја стриптизета- Сензори испод скидача опруга детектују извучене заглавке тако што идентификују ненормалан ход скидача.
Осим у-осетљивости, СПЦ надгледање димензија, провере оптичких компаратора и инспекција визије на линији помажу у праћењу постепеног померања и потврди да делови остају у оквиру спецификације током производног циклуса.
Очекивани животни век матрице зависи од материјала који се штанца, квалитета челика компоненти матрице, површинских премаза и дисциплине одржавања. Стандардне матрице за штанцање од челика Д2 које користе меки челик могу да испоруче 1 до 3 милиона удараца између главних циклуса прераде. Карбидне-матрице за штанцање меких материјала могу премашити 10 милиона удараца. Примене од нерђајућег челика за велике брзине{8} обично захтевају велико одржавање у краћим интервалима, понекад 500.000 до 1 милион потеза, јер абразивни материјал убрзава ломљење ивица.
Структурирани програм одржавања калупа за штанцање повезује све ове елементе заједно у предвидљив распоред:
- По{0}}инспекција по смени- Визуелно проверите квалитет дела, проверите висину шиљака на деловима узорка, проверите да ли има нагомиланих отвора, ослушкујте да ли има ненормалних звукова притиска, потврдите проток подмазивања.
- Окидачи за планирано оштрење- Млевите станице за сечење на унапред одређеним бројем удараца. Материјал трупаца уклоњен по оштрењу. Замените компоненте када кумулативно уклањање достигне дозвољену вредност.
- Месечна услуга- Проверите истрошеност стубова и чаура. Проверите притиске опруга (боце са азотом временом губе пуњење). Проверите пречник и стање пилота. Очистите канале за евакуацију отпада.
- Годишњи ремонт- Потпуно растављање, провера димензија свих критичних компоненти, замена истрошених вођица и опруга, поновна-квалификација зазора матрице и свежи пробни узорци да би се поново-потврдио квалитет делова.
Правилно одржавање директно је у корелацији са доследношћу квалитета делова и укупним трошковима власништва. Матрица која се изоштрава према распореду и редовно проверава задржава своју првобитну димензију далеко дуже од оне која ради све док неуспех не примора реакцију. Дисциплина превентивне неге је оно што претвара-прецизан алат са високим трошковима у поуздано, дугорочно-средство за производњу, а разумевање потреба за одржавањем тог средства је једнако важно као и знање како да набавите прави.
Проналажење праве прогресивне матрице за{0}}производњу великог обима
Знати како прогресивна матрица функционише, колико кошта и како је одржавати важно је само ако алат који добијете заиста ради како је предвиђено. Одлука о набавци, одабиру са којим произвођачима прогресивних матрица за партнерство, закључава квалитет ваше производње, ризик времена испоруке и укупне трошкове власништва годинама. Лоше изграђена матрица не производи само лоше делове. Отпушта новац кроз непланиране застоје, прекомерно одржавање и стопе отпада које нарушавају сваки добитак ефикасности који је алат требао да пружи.
Дакле, како да одвојите способну прогресивну алатку и добављача матрице од оног који ће вас дугорочно коштати више?
Шта проценити код добављача прогресивних матрица
Производни инжењери и тимови за набавку треба да процене потенцијалне добављаче услуга прогресивног штанцања на основу неколико критеријума који далеко превазилазе наведене цене. Као што водичи за набавку индустријских производа наглашавају, импликације избора погрешног добављача су много дубље од почетне инвестиције, утичући на квалитет делова, ефикасност производње и дугорочни-континуитет.
- Инжењерске способности- Може ли добављач да оптимизује распоред траке, минимизира број станица без жртвовања квалитета и да предложи побољшања дизајна? Снажна компанија за прогресивно штампање ће конструктивно оспорити ваше претпоставке, а не само изградити оно што им предате. Потражите кућне-алатке за симулацију као што су ФЕА и софтвер за анализу формирања који откривају проблеме пре него што се челик сече.
- Квалитет израде и материјали- Питајте које врсте алатног челика користе за ударце и уметке, да ли нуде опције карбида за станице високог{1}}хабања и које процесе топлотне обраде прате. Ови детаљи одређују да ли матрица траје 500.000 удараца или 5 милиона.
- Темељност процеса испробавања- Искусни произвођачи матрица покрећу вишеструке итерације пробе (Т1 до Т3), мере делове узорака у односу на толеранције за штампање и усавршавају алат док не производи доследно усклађене делове брзином производње. Питајте колико кругова узорака је укључено и које методе мерења користе за валидацију.
- Комуникација током развоја- Најбољи добављачи услуга прогресивног штанцања метала одржавају више додирних тачака кроз фазе пројектовања и израде. Одобрење изгледа траке, преглед компоненти и извештавање о тестирању треба да укључе купца. Као што каже један произвођач калупа, доследна сарадња је од суштинског значаја за изградњу квалитетне матрице и испуњавање очекивања.
- Пост{0}}подршка за испоруку- Да ли добављач нуди упутства за одржавање, препоруке за оштрење, набавку резервних компоненти и подршку за решавање проблема након што се матрице испоруче? Прогресивни алат и партнер за матрице који нестају након испоруке оставља вам да сами решавате проблеме са хабањем.
- Скалабилност и флексибилност- Обим може да расте или да се дизајн делова може развити. Процените да ли добављач може да модификује постојеће алате, да дода станице или да изгради пратеће-матрице које се интегришу са вашом тренутном поставком производње.
Усклађивање могућности матрице са производним захтевима
Апликације великог{0}}обима захтевају више од добављача него само вештину обраде. Потребан вам је партнер са директним искуством у извршавању строгих захтева за поновљивост у милионима циклуса, а не радња која првенствено прави прототип или алат мале{2}}обине и повремено преузима производну матрицу.
Када процењујете произвођаче прогресивних матрица за рад великог{0}}обима, потражите доказе о:
- Стручност за формирање више- станица, посебно за делове који захтевају 8 или више станица са комбинованим операцијама сечења и обликовања.
- Искуство са вашим специфичним типом материјала и опсегом дебљина, пошто зазори матрице, премази и дизајн станице значајно варирају у зависности од фамилије материјала.
- -Кућне пробне пресе које одговарају или приближне вашој производној тонажи и брзини, обезбеђујући валидацију матрице у реалним условима.
- Системи квалитета и извештавање о димензијама који су у складу са вашим интерним стандардима, било да то значи ППАП документацију, Цпк студије или прилагођене протоколе инспекције.
За тимове који набављају прогресивне калупе за штанцање оријентисане на ефикасно формирање више-станица и скалабилну масовну производњу, добављачи попутИИЦХЕНспецијализовани за-прогресивни инжењеринг матрица великог обима са нагласком на уску поновљивост и могућност више-станица. Њихова прогресивна страница за штанцање пружа корисну референтну тачку када се упореде портфељи добављача и фокусна подручја производње.
На крају крајева, права одлука о извору балансира између инжењерске дубине, квалитета израде, транспарентности комуникације и дугорочне{0}}подршке. Цена је битна, али само у контексту. Матрица која кошта 15% мање унапред, али захтева прераду након 200.000 удараца, далеко је скупља од оне направљене да поуздано ради милионе циклуса. Третирајте свог добављача прогресивних матрица као производног партнера, а не као продавца који испуњава наруџбеницу, а алат ће годинама испоручивати поврат.
Често постављана питања о калупима за прогресивно штанцање
1. Која је разлика између прогресивног штанцања и прогресивног штанцања?
Прогресивна матрица је сама физичка алатка, прецизно-конструисан блок од каљеног челика који садржи ударце, шупљине и карактеристике обликовања дизајниране за одређени део. Прогресивно штанцање је производни процес који користи овај алат унутар пресе за штанцање за производњу делова велике запремине. Разлика је важна када се процењују трошкови алата у односу на трошкове производње, јер они носе различите временске рокове, буџете и инжењерске одлуке. Добављачи као што је ИИЦХЕН развијају и алате и производни процес за велике{4}}прилике које захтевају чврсту поновљивост.
2. Колико делова у минути може произвести матрица за прогресивно штанцање?
Матрице за прогресивно штанцање обично производе један готов део по једном потезу пресе, са пресама које раде од 25 до преко 200 удараца у минути у зависности од сложености дела, дебљине материјала и захтева за обликовање. Једноставнији делови од меких материјала попут месинга или бакра могу да раде на вишем крају овог опсега, док сложени делови који захтевају дубоко извлачење или вишеструке операције обликовања од нерђајућег челика или ХСЛА разреда раде спорије. Ова предност у брзини у односу на матрице за пренос (15-40 СПМ) и једностепене операције чини прогресивне калупе идеалним за годишње количине веће од 100.000 комада.
3. Колико дуго траје прогресивно штанцање пре него што га треба заменити?
Животни век матрице значајно варира у зависности од материјала који се штанца, квалитета алатног челика, површинских премаза и дисциплине одржавања. Стандардне Д2 челичне матрице које користе меки челик обично испоручују 1 до 3 милиона удараца између главних циклуса прераде. Карбидне-матрице за штанцање меких материјала попут бакра или месинга могу да премаше 10 милиона удараца. Примене са високим{8}}абразијама као што је нерђајући челик могу захтевати велики сервис при 500.000 до 1 милион удараца. Доследно превентивно одржавање, укључујући планирано оштрење, проверу притиска опруге и инспекцију водећих постоља, значајно продужава продуктивни век.
4. Који материјали се могу користити у прогресивном штанцању?
Најчешћи материјали су ниско-угљенични челик (најбоља способност обликовања, најнижа цена), нерђајући челик (отпорност на корозију, али веће силе формирања), легуре алуминијума (лаке, али захтевају премазе против-грозења), бакар (одлична проводљивост, потребни су ударци са премазом), месинг (опрости облик, минимални специјални захтеви) и {2}аутоматски{3} челик високе чврстоће структурална употреба, захтева уметке од карбида). Дебљина траке се обично креће од 0,1 мм за конекторе за електронику до 6 мм за тешке носаче, са оптималним опсегом за -брзо штанцање између 0,3 мм и 3,0 мм.
5. Колико кошта матрица за прогресивно штанцање и шта утиче на цену?
Прогресивни трошкови матрице крећу се од приближно 15.000 УСД за једноставне алате за конзоле до преко 100.000 УСД за сложене више- матрице са уским толеранцијама и уметцима од тврдог метала. Примарни покретачи трошкова су број станица (више станица значи више машински обрађених компоненти), сложеност делова и захтеви за толеранцијом (строже спецификације захтевају више итерација тестирања), класа материјала матрице (карбид у односу на стандардни алатни челик), очекивања обима производње (већи обим оправдавају робуснију конструкцију) и компресија временског оквира испоруке. Међутим, када се амортизује преко обима производње, цена алата по-делу драстично опада, често испод 0,03 УСД по комаду при количинама од 2 милиона делова годишње.


