


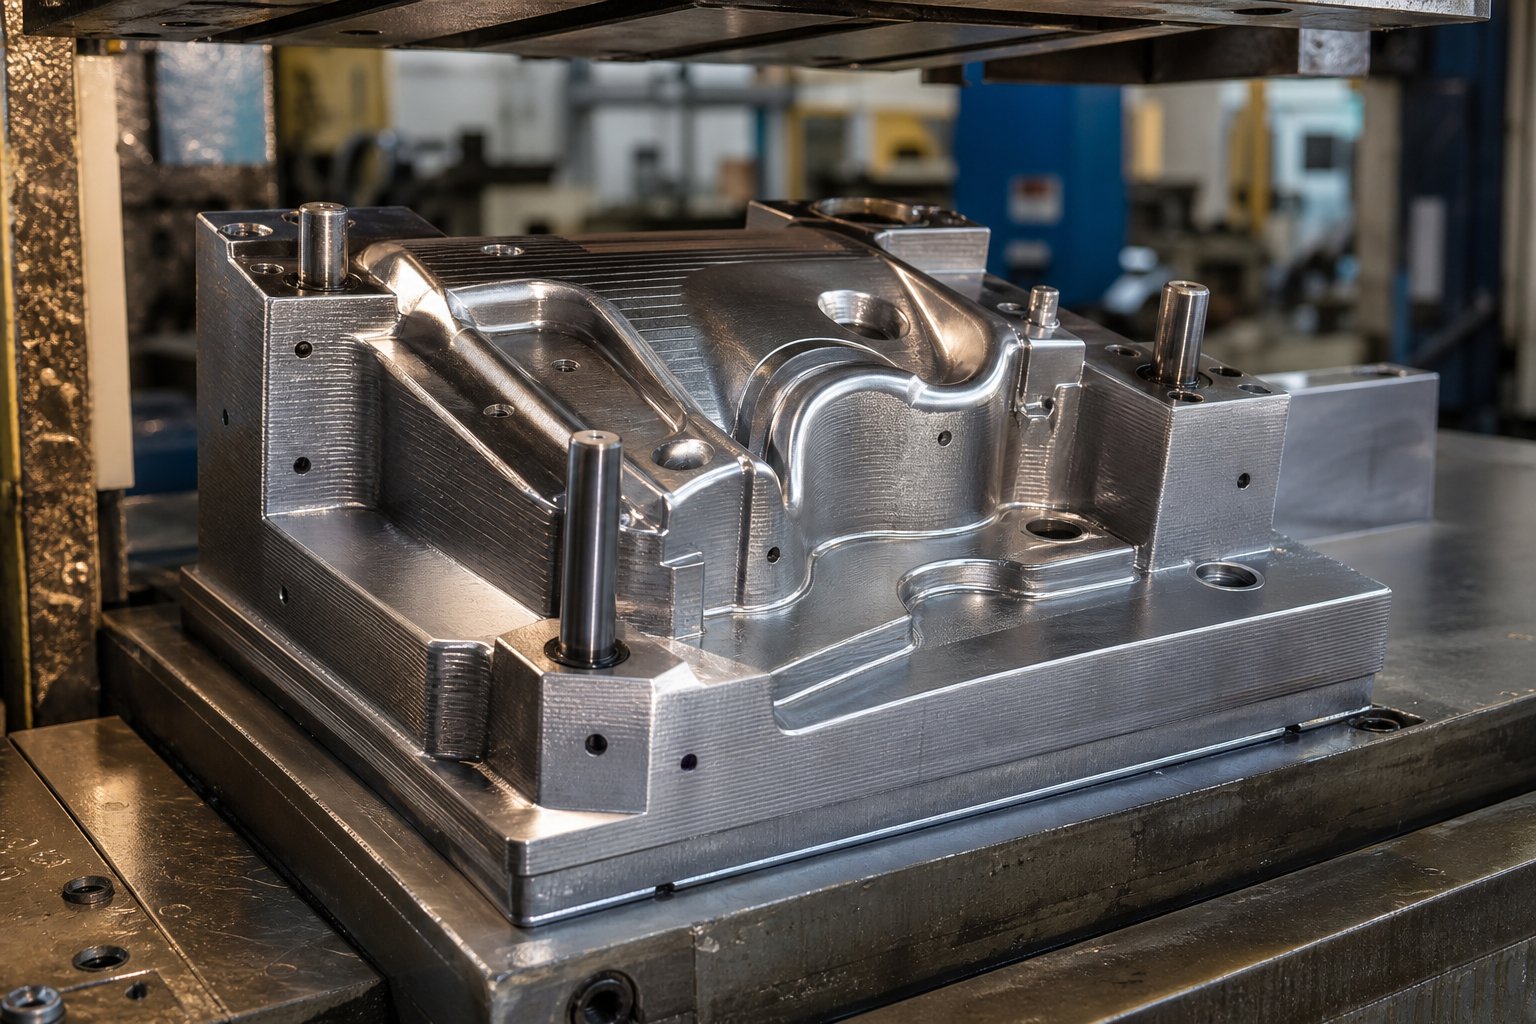
Шта је 3Д штампана матрица за штанцање метала у ствари
Замислите да прескочите недеље времена за ЦНЦ машинску обраду и уместо тога одштампате тачну геометрију матрице која вам је потребна преко ноћи. Тај сценарио изазива озбиљно интересовање за адитивепроизводња алата за штанцање, од гаражних радионица за формирање алуминијумских носача до лабораторија за истраживање аутомобила за штанцање челика ултрависоке{0}}врсте.
Али сам израз може значити веома различите ствари у зависности од тога кога питате. Дакле, хајде да ово јасно објаснимо пре него што кренемо дубље.
Шта је 3Д штампана матрица за штанцање метала
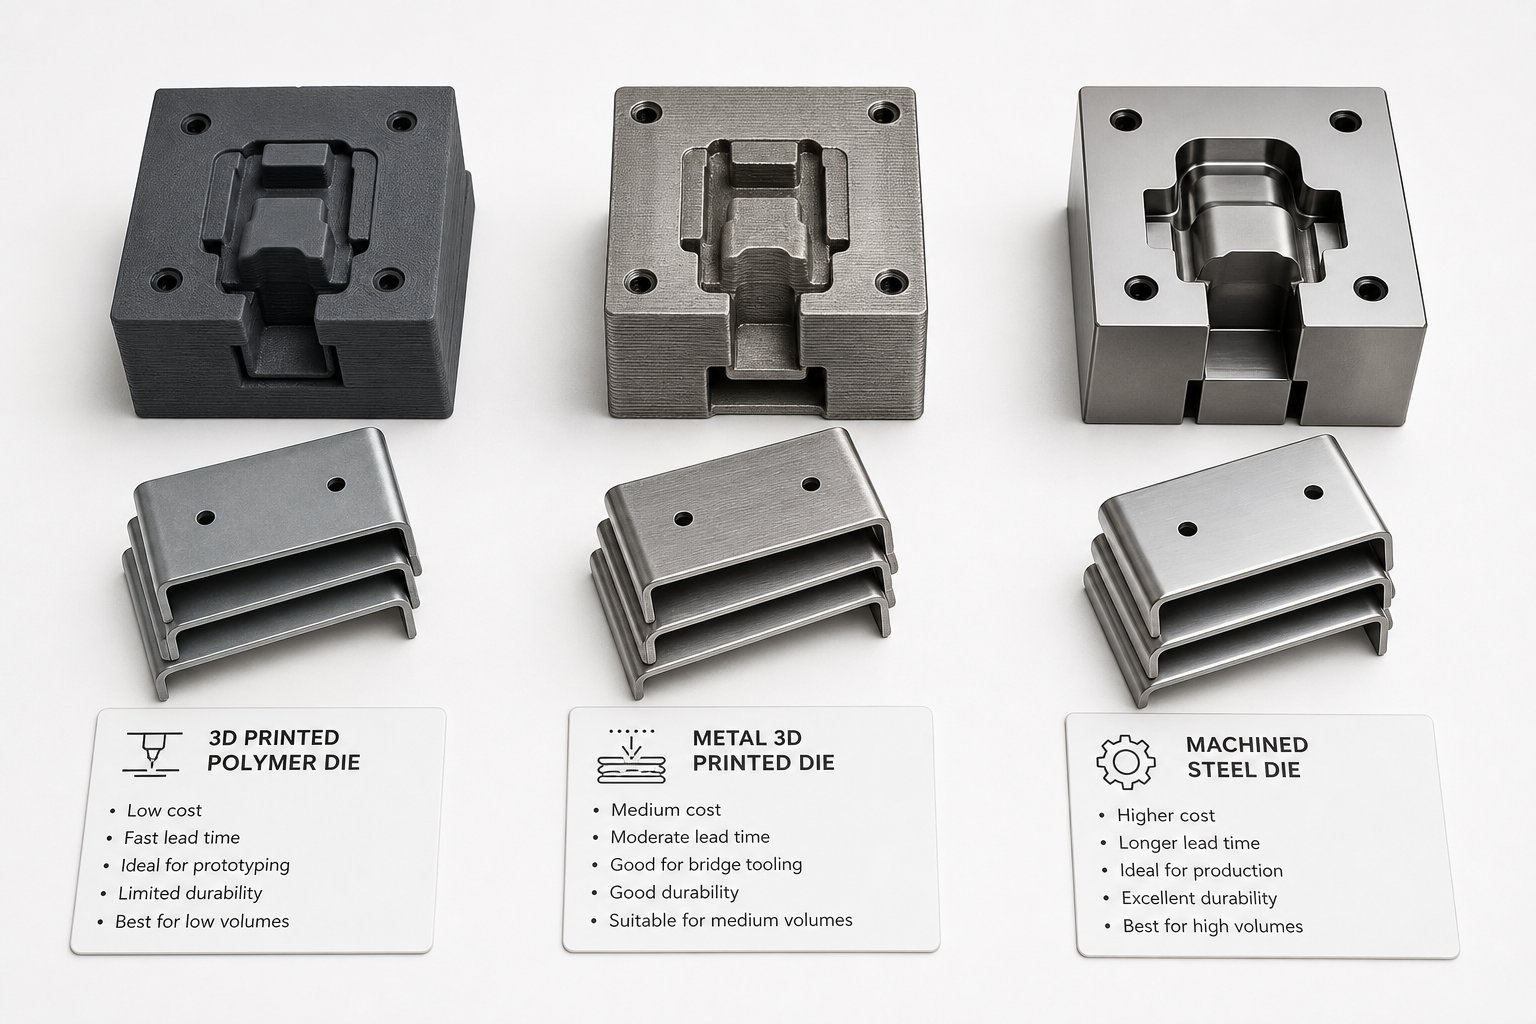
3Д штампана матрица за штанцање метала је алат за формирање произведен кроз адитивну производњу - било од инжењерских полимера или металног праха - дизајниран да обликује делове од лима под силом притиска, замењујући или допуњујући конвенционално обрађене алате.
Та дефиниција обухвата широк спектар. С једне стране, наћи ћете хобисте и тимове за израду прототипа који штампају полимерне матрице од материјала као што су ПЛА, најлон или композити од угљеничних-влакна на стоним ФДМ машинама. Ове 3Д штампане калупе за лим добро раде за-формирање танког алуминијума или бакра са малом силом. С друге стране, индустријски корисници производе стварне металне калупе кроз процесе фузије ласерског слоја праха - који се обично називају ДМЛС или СЛМ - користећи алатни челик или прах од марежног челика. Како Протолабс објашњава, ДМЛС и СЛМ су у суштини иста технологија фузије ласерског слоја праха упркос различитим акронимима; оба потпуно топе метални прах слој по слој како би створили густе, функционалне делове.
Разлика је важна јер матрица од полимерног лима и метална{0}}штампана имају суштински различите улоге. Полимерне матрице делују као алати за брзо формирање за валидацију геометрије и кратке серије. Металне 3Д матрице функционишу као уметци{4}}способни за производњу који могу да штампају хиљаде делова. Истраживање на Универзитету Оакланд, на пример, тестирало је обложене 3Д-штампане металне уметке у односу на традиционалне Д2 уметке од алатног челика одштанцање 50.000 делова од челика ДП980 ултра високе чврстоће дебљине 1-мм-- и оба су се показала добро без значајних огреботина на формираним узорцима.
Зашто адитивни алати постају све популарнији
Традиционална израда калупа подразумева ковање залиха и затим уклањање значајног материјала ЦНЦ машинском обрадом - скуп и дуготрајан-процес, посебно за сложене геометрије. Адитивна производња преокреће ту једначину. Градите само геометрију која вам је потребна, слој по слој, елиминишући већину отпада материјала.
Предности превазилазе уштеду материјала. Према Томасу Еберијусу изАхен центар за адитивну производњу, АМ доводи до побољшаног времена циклуса и смањене употребе енергије, помажући произвођачима да повећају обим производње и брже пласирају производе на тржиште. Он процењује да би технологија могла да продре у 50-60% немачког тржишта алата како стратегије усвајања буду сазревале, са другим регионима у Европи, Азији и Северној Америци на сличној путањи.
За мање тимове, жалба је још хитнија. 3Д штампач за алате елиминише потребу за ангажовањем једноставних алата за пресовање метала, скраћујући време испоруке од недеља до сати. Без обзира да ли проверавате геометрију утиснутог дела пре него што се посветите производном алату или покренете кратку серију формираних компоненти, адитивни алат нуди бржи пут.
Овај водич покрива тај пуни спектар - полимерних штандова за радну површину за хобистичко 3Д обликовање лима кроз индустријске металне-штампане уметке оцењене за десетине хиљада погодака. Право питање није да ли технологија функционише. То је који приступ одговара вашим специфичним захтевима материјала, запремине и квалитета.
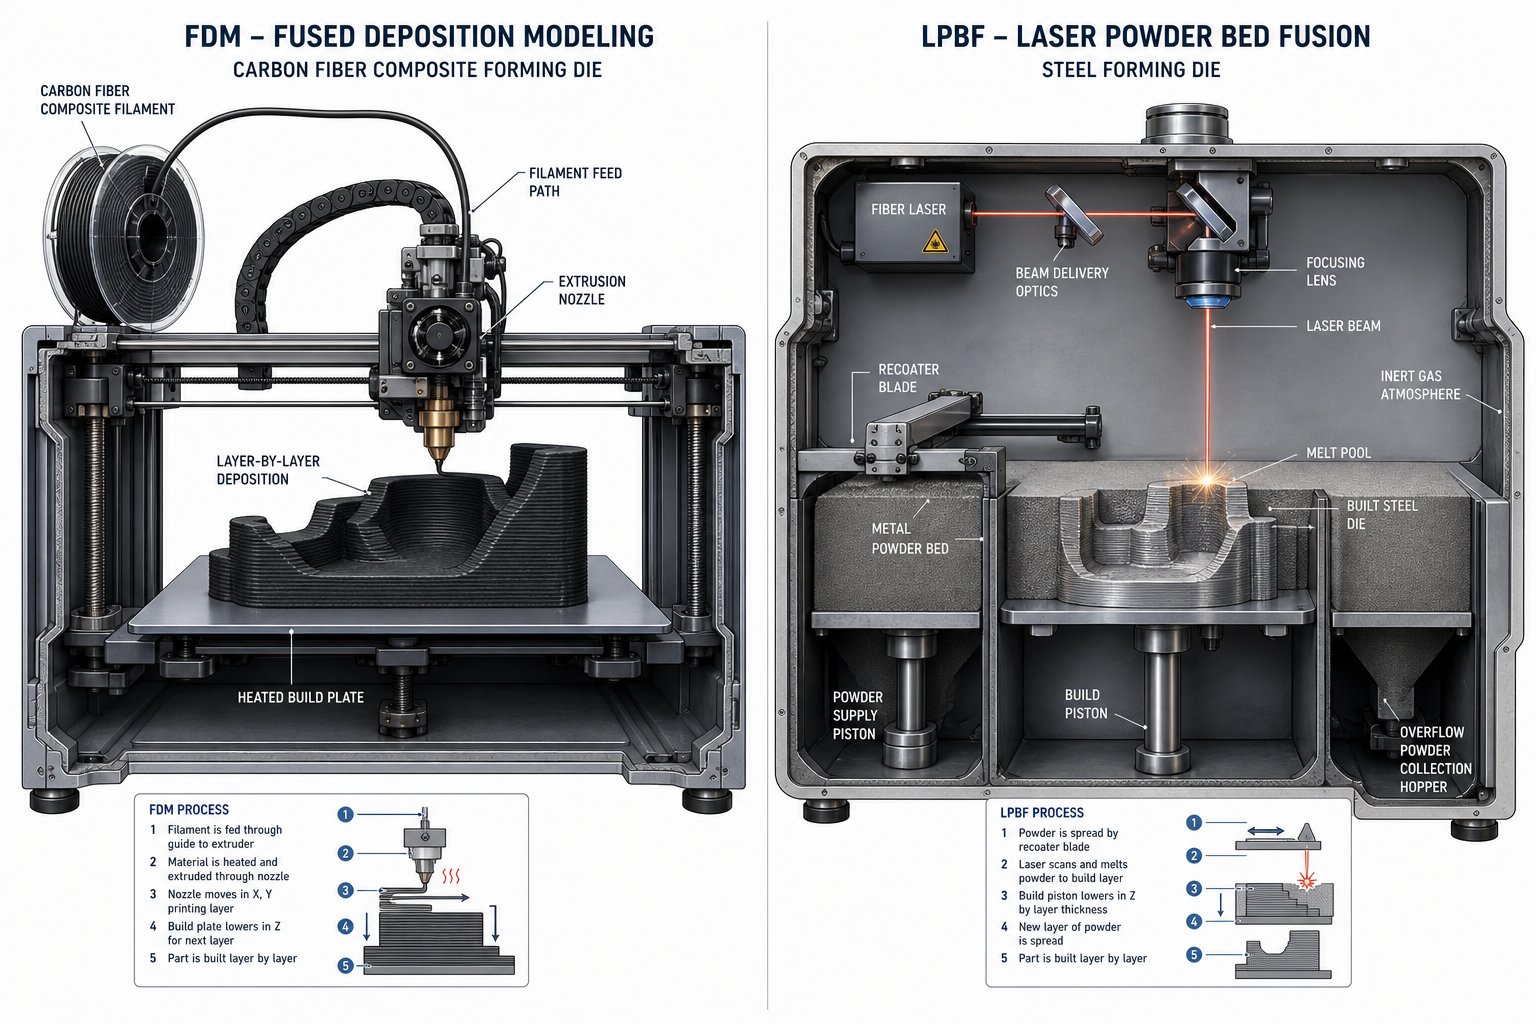
Технологије 3Д штампања које се користе за штанцане калупе
Који процес адитива заправо производи калуп који може да поднесе силе формирања без пуцања при првом ударцу? Одговор зависи од тога да ли вам треба аалат за брзо 3Д обликовањеза неколико делова или издржљиву металну матрицу направљену да издрже хиљаде циклуса пресовања. Две различите категорије технологије служе овим потребама и функционишу на суштински различите начине.
Технологије полимерног 3Д штампања за алате за обликовање
3Д штампање засновано на полимеру{0}} даје вам најбржи пут од ЦАД датотеке до функционалног алата за штанцање. Два процеса доминирају овим простором:
ФДМ (Моделирање фузионисаног таложења)топи термопластични филамент кроз загрејану млазницу, депонујући га слој по слој. За примену у калупима, материјали као што су најлон, АБС, ПЕТГ и композити ојачани карбонским-влакнима-обезбеђују чврстоћу на притисак потребну за формирање танког-лима од лима. АсФабрикатор напомиње, ФДМ постиже најбољи баланс цене, брзине, снаге и приступачности за алате за формирање. Можете ојачати штампане алате са уграђеним металним плочама, типлима или завртњима и имати спремну прилагођену матрицу за неколико сати, а не за дане.
Компромис? ФДМ делови су анизотропни - јачи дуж линија слоја (Кс и И осе), али слабији преко њих (З оса). Оријентација штампе је од велике важности за 3д алате за обликовање лима. Поравнајте најјачи правац са осовином која преузима оптерећење и драматично ћете продужити живот матрице.
СЛА (стереолитографија)користи УВ ласер за очвршћавање течне смоле, производећи делове са изузетном завршном обрадом површине и чврстим толеранцијама (±0,05–0,13 мм према МакерСтаге-овом поређењу процеса). Тај квалитет површине преноси се директно на ваше формиране делове. Међутим, већина СЛА смола је крхка под сталним оптерећењима притиска, што их чини неприкладним за апликације штанцања које укључују ударце или велику тонажу. СЛА најбоље функционише за -утискивање мале силе или једнократну- валидацију геометрије где су детаљи површине важнији од издржљивости.
Металне технологије 3Д штампања за производне калупе
Када полимер не преживи укључене силе, улази се у производњу металних адитива. Ови процеси производе потпуно густе металне калупе способне за прави производни рад.
ДМЛС/СЛМ (фузија лежишта ласерског праха)користи-ласер велике снаге - типично од 200 до 1.000 вати - да потпуно топи метални прах у комори инертног гаса, изграђујући матрицу слој по слој при резолуцији од 20–60 µм. Како Содицк објашњава, ДМЛС и СЛМ су у суштини иста класа технологије - разлике у називима су углавном историјске. Савремени системи постижу већу од 99,5% густине, производећи калупе са механичким својствима која задовољавају или превазилазе коване еквиваленте. За произвођаче алата, ЛПБФ подржава материјале{13}}класе алата као што су Х13, марагенски челик и Инцонел и омогућава сложене унутрашње карактеристике које је немогуће обрађивати конвенционално.
Биндер Јеттингима бржи, али мање директан приступ. Уместо ласерског-тапљења праха, он наноси течно везивно средство слој по слој, стварајући „зелени“ део који затим пролази кроз уклањање везива и синтеровање у пећи. Корак штампања је брз и машине коштају мање унапред. Компромис је већа порозност и потенцијално димензионално скупљање током синтеровања, што отежава одржавање чврстих толеранција. За калупе за штанцање које захтевају поновљене ударе велике{5}}снаге, млазни млаз везива углавном не успева без опсежне накнадне-обраде.
Метал ФФФ (Депозиција везаног метала)екструдира метални{0}}полимер композитни филамент, затим одвезује и синтерује део у чврст метал. Системи од Десктоп Метал и Маркфоргед раде у стандардним радним окружењима без растреситог праха или инертног гаса. Делови коштају 5–10 пута мање од ДМЛС-а за упоредиве геометрије, иако су густина (96–99%) и толеранција нижи. За 3д штампач за алате по приступачним ценама, Метал ФФФ нуди практичан улазак у производњу металних матрица за штампање мале количине-.
| Технологија | Врста материјала | Форминг Форце Цапацити | Завршна обрада (Ра) | Типични опсег јачине звука |
|---|---|---|---|---|
| ФДМ (полимер) | ПЛА, АБС, најлон, ЦФ{0}}најлон | Ниско до средње | 10–25 µm | 1–100 делова |
| СЛА (полимер) | Чврсте/високотемпературне-смоле | Ниско | 1–3 µm | 1–10 делова |
| ДМЛС/СЛМ (метал) | Челик за алат, Марагинг Стеел, Инцонел | Високо | 6–20 µm | 1,000–100,000+ делова |
| Убризгавање везива (метал) | Нерђајући челик, алатни челик | Средње | 6–15 µm | 100–5000 делова |
| Метал ФФФ | Х13, 17-4 ПХ, 316Л | Средње до високе | 8–20 µm | 100–10.000 делова |
Свака технологија заузима различиту зону у спектру цене{0}}у односу на{1}}издржљивост. Прави избор зависи мање од тога који процес звучи најимпресивније, а више од тога који лим формирате, колико делова вам је потребно и какав квалитет површине захтева ваша апликација - фактора који се своде на избор материјала.
Критеријуми за избор материјала за 3Д штампане калупе
Одабир технологије 3Д штампања је само половина једначине. Материјал који убаците у ту машину одређује да ли ваша коцка преживи десет погодака или десет хиљада. Уместо да сортирате опције према бренду или моделу штампача, има смисла да их организујете према ономе што ваша апликација заправо захтева: колику силу матрица мора да издржи, који квалитет површине вам је потребан на формираном делу и колико делова планирате да утиснете.
Опције полимерног материјала и њихова ограничења
Полимерне матрице раде као брзо формирање лима када силе остају ниске, а запремине мале. Сваки материјал заузима различит ниво перформанси:
ПЛАје најлакши за штампање и најтврђи обични филамент, са затезном чврстоћом од 50–60 МПа и модулом од 3,5 ГПа. Та крутост му помаже да задржи облик под притиском. Улов? ПЛА је крхка -, разбија се уместо да се деформише - и омекшава се око 55 степени. Топлота трења из поновљених циклуса пресовања ће га брзо деградирати. Користите га само за једноцифрену{10}}производњу у танкој алуминијумској или бакарној фолији.
АБСтргује сировом чврстоћом (35–40 МПа затезна) за бољу жилавост и вишу температуру отклона топлоте око 95 степени. Апсорбује ударе без пуцања на начин на који то чини ПЛА, што га чини отпорнијим под сталним оптерећењима формирања. Разуман избор за лаке{5}}металне матрице за пресовање које треба да преживе скромне серије.
ПЕТГналази се између ПЛА и АБС-а - тврђи од АБС-а на отприлике 2,0–3,0 ГПа модула, чвршћи од ПЛА и лак за штампање. Његов топлотни отклон од 70 степени чини га погодним за калупе који неће доживети значајно загревање трењем.
најлон (ПА6/ПА12)је радни коњ за функционалне полимерне алате. Са затезном чврстоћом од 60–80 МПа, одличном отпорношћу на удар и отклоном топлоте изнад 120 степени, најлон подноси поновљене циклусе притиска далеко боље од ПЛА или АБС-а. Самоподмазујућа површина -смањује трење о лим. Недостатак је што апсорпција влаге - осуши филамент пре штампања, или ће матрица имати слаб учинак.
Композити од угљеничних{0}}влакана (ЦФ-Најлон)гурните полимерне матрице према њиховом плафону. Крутост скаче на 6–10 ГПа, затезна чврстоћа достиже 80–100+ МПа, а отклон топлоте достиже 150–160 степени. Ове композитне матрице отпорне су на деформације под оптерећењима која би сломила стандардни најлон. За штампање им је потребна млазница од каљеног челика и коштају знатно више, али за формирање меког челика до око 0,6 мм, оне представљају горњу границу онога што матрице за формирање полимерног метала могу да поднесу.
СЛА смолеодликују се завршном обрадом површине, а не издржљивошћу. Чврста смола од 10К достиже затезну чврстоћу од 88 МПа и крутост од 10 ГПа, али њена екстремна крхкост (изод са зарезом од само 20 Ј/м) чини је склоном пуцању-при поновљеном штанцању. Резервне СЛА матрице за утискивање, ковање или једнократну{7}}проверу геометрије где се детаљи површине преносе директно на формирани део.
Избор металног праха за издржљиве калупе
Када полимер не може да преживи укључене силе, метални прахови штампани фузијом ласерског слоја праха или таложењем везаног метала пружају алате за производњу{0}}. Материјални пејзаж се овде пресликава директно на традиционалне челике за калупе:
Марагинг челик (МС1/18Ни-300)је најчешћи избор за штампане калупе за штанцање. Након термичке обраде{1}}отврдњавања, достиже тврдоћу од 50–55 ХРЦ уз одличну жилавост. Обрађује и ЕДМ-завршава лако након-штампе, што га чини практичним за калупе којима су потребне чврсте површинске толеранције. Марагинг стеел одговара средње{8}}до-великом{10}}штанцу од меког челика и алуминијума.
Челици за алат (Х13, Х11)испоручују отпорност на хабање познату сваком произвођачу алата.Х13 и Х11 комбинују високу чврстоћу са одличном отпорношћу на корозију, што их чини идеалним за-радне апликације или калупе за формирање абразивних челика високе{1}}врсте. Штампање Х13 захтева пажљиво управљање топлотом како би се спречило пуцање, али резултујућа матрица има перформансе упоредиве са својим еквивалентом од кованог материјала.
Нерђајући челик (316Л, 17-4 ПХ)нуди отпорност на корозију и добра механичка својства по нижој цени од алатних челика. 17-4 ПХ, степен очвршћавања-преципитацијом, постиже тврдоћу до 40 ХРЦ након термичке обраде. Добро функционише за формирање нерђајућег лима или за рад у корозивним срединама, иако је отпорност на хабање мања од наменских алатних челика за велике{4}}производње.
инконел (718/625)подноси екстремне услове - високо-штанцање на високим температурама, формирање плоча од суперлегуре или апликације које укључују корозивна окружења. Његова висока -чврстоћа и отпорност на корозију- чине га одрживим тамо где би други челици омекшали или кородирали. Компромис је цена и обрадивост; Инцонел матрице су скупе за штампање и тешко их је завршити.
Усклађивање материјала са захтевима апликације
Уместо да користите најјачу или најјефтинију опцију, ускладите материјал са четири кључна фактора одлуке. Користите ову контролну листу као почетни оквир:
- Формирајућа сила испод 5 кН, танка алуминијумска или бакарна фолија:ПЛА или ПЕТГ (најнижа цена, најбржи обрт)
- Сила формирања 5–20 кН, меки челик до 0,6 мм:Најлон или ЦФ-Композити најлона (најбољи однос снаге-и-у цене у полимеру)
- Површинска обрада критична, веома мала запремина:СЛА крута 10К смола (преноси фине детаље, за једнократну-употребу)
- Формирајућа сила изнад 20 кН, средње{1}}до-велике запремине:Марагинг челик или алатни челик Х13 (издржљивост-производња)
- Корозивно окружење или формирање нерђајућег лима:17-4 ПХ нерђајући или инконел (хемијска отпорност без жртвовања тврдоће)
- Обим производње испод 100 делова:Полимерне матрице нуде најбољу предност у погледу трошкова
- Обим производње 100–10.000 делова:Металне{0}}штампане матрице постају економичне када се учесталост замене рачуна на факторе
- Обим производње преко 10.000 делова:Процените металне{0}}штампане калупе у односу на конвенционалне машинске алате на-део
Имајте на уму да избор материјала директно обликује колико дуго ваша коцка траје и како ће на крају пропасти. ЦФ-Најлонска матрица може да испоручи 200 савршених делова пре него што површинско хабање наруши квалитет, док челична матрица од марагинга одржава толеранцију током 50.000 циклуса. Те разлике у животном веку - и специфични начини отказа који их покрећу - одређују да ли је ваш избор материјала био прави за наставак производње.
Компатибилност са лимом са 3Д штампаним алатима
Ваш материјал за матрице говори само пола приче. Друга половина? Оно што заправо формирате. Најлонска матрица од карбонских-влакана која продире кроз алуминијум дебљине 0,5 мм ће пукнути при свом првом сусрету са нерђајућим челиком дебљине 1,0 мм. Сам лим - његова тврдоћа, дебљина и еластично понашање - диктира да ли је 3Д штампана матрица практичан алат за формирање лима или рецепт за изгубљено време и поломљену пластику.
Како тврдоћа лима утиче на изводљивост матрице
Тврдоћа одређује којој се сили лим одупире током формирања, а та сила се преноси директно у вашу матрицу. Меки метали, попут мртвог-меког бакра и алуминијума серије 1100-, дају око 35–70 МПа. Меки челик (АИСИ 1018/1020) скаче на границу течења од 250–350 МПа. Нерђајући челик (304/316) иде даље, са јачином течења од 200–290 МПа у жареном стању, али знатно већим брзинама{17}}очвршћавања које повећавају оптерећење како напредује обликовање. Челици високе{18}}врсте - као што су ДП980 и челици од бора који се користе у аутомобилским апликацијама - достижу границу течења изнад 600 МПа.
Шта то значи за избор калупа? Полимерна матрица може да издржи оптерећења формирања која ствара меки алуминијум јер лим попушта пре него што матрица доживи опасан притисак на притисак. Благи челик захтева знатно више силе да би се деформисао, гурајући полимерне матрице према њиховим границама оптерећења чак и на танким мерама. Нерђајући челик и челици високе{2}}врсте стварају силе формирања које премашују капацитет притиска полимера у скоро сваком практичном сценарију.
АсФабрикатор објашњава, благи челици и меки алуминијум су много дуктилнији од материјала високе{0}}чврстоће, што директно утиче на силе формирања и минималне радијусе савијања. Већи садржај угљеника у челику или већа тврдоћа у алуминијуму смањује дуктилност и формабилност, повећавајући потребну силу и минимални радијус који се може произвести. То повећање силе је оно што вас гура са алата од полимера на металне-штампане или конвенционалне калупе.
Гауге Тхицкнесс анд Форминг Форце Релатионсхипс
Дебљина умножава захтеве силе не-нелинеарно. Удвостручење дебљине лима не само да удвостручује тонажу -, већ је отприлике учетворостручи за операције савијања, пошто се формирање силе мери са квадратом дебљине материјала у већини једначина за формирање пресованог метала. Полимерна матрица која удобно формира алуминијум од 0,5 мм може катастрофално да поквари при 1,5 мм истог материјала, иако се тип метала није променио.
Ево практичног начина да размислите о томе. Мерачи лима који се обично користе у штанцању крећу се од отприлике 0,005 до 0,249 инча (око 0,13 до 6,3 мм). На танком крају, силе формирања остају довољно ниске за полимерне алате на већини метала. На дебљем крају, чак и алуминијумска плоча захтева силе које могу да издрже само металне-штампане или каљене челичне матрице.
Критични праг за полимерне ФДМ калупе има тенденцију да се спусти око:
- легуре алуминијума:до 1,0–1,5 мм (у зависности од тврдоће легуре и сложености геометрије)
- Бакар и месинг:до 0,8–1,0 мм
- Меки челик:до 0,5–0,8 мм (са композитним филаментима високе{2}}врсте)
- нерђајући челик:генерално није изводљиво са полимерним калупима, без обзира на густину испуне
Изнад ових прагова, силе притиска и смицања током обликовања премашују оно што чак и 100% најлон од карбонских-испуна може да издржи без површинског дробљења или раслојавања слоја. Приметићете да калуп почиње да се деформише пре него што лист - буде јасан знак да сте премашили капацитет алата.
Пролећне-Стратегије надокнаде леђа
Сваки формирани метални део се враћа ка свом првобитном равном облику када се сила притиска ослободи. Опруг-повратак је ослобађање еластичног напрезања, и оно се директно повећава са јачином течења материјала. Меки алуминијум може да одскочи за 1–2 степена при једноставном савијању, док нерђајући челик или челик велике{5}}кости могу да се одмакну за 5–10 степени или више под идентичном геометријом.
За 3Д штампане калупе,-компензација повратне опруге значи прекомерно-савијање - дизајна матрице да формира лист изнад циљног угла тако да се опусти назад у исправан положај. Обрадак од лима са 2 степена опруге-позади захтева угао ударца најмање 2 степена оштрији од циља да би се објаснио овај еластични опоравак. Како се радијус повећава у односу на дебљину материјала, опруга-позади се даље повећава, понекад значајно.
Стратегије компензације се разликују по типу матрице:
- Полимер умире:Пошто су јефтини и брзо се поново штампају, можете брзо да поновите. Одштампајте, формирајте, измерите-угао назад опруге, а затим прилагодите свој ЦАД модел и поново одштампајте. Овај приступ-и-приступом грешке функционише добро јер свака итерација кошта минимално време и материјал.
- Металне{0}}штампане матрице:Прво поновите полимер да бисте забили -назад компензацију опруге, а затим извршите штампање метала са исправљеном геометријом. Прерада металне-штампане матрице је скупа, тако да је важно унапред одредити угао.
- Материјали-приноса- велике чврстоће:Узмите у обзир растерећене геометрије калупа са укљученим угловима од 78 или 73 степена, који омогућавају дубљи продор пробоја како би се превазишла опруга-без сметњи између површина матрице и материјала.
Правац зрна лима такође утиче и на силу формирања и на опругу{0}}назад. Формирање са зрном (уздужно) захтева мању силу савијања јер се дуктилност лако растеже у том правцу, али уздужно савијање повећава ризик од површинског пуцања и захтева већи радијус савијања. Формирање преко зрна (попречно) повећава тонажу, али прихвата мање радијусе. Када дизајнирате 3Д штампану матрицу, проверите да ли ће ваше матрице бити оријентисане са или против зрна и у складу са тим одредите радијус ваше матрице и угао компензације.
| Тип лима | Типична снага приноса | Полимер ФДМ Дие | Полимер СЛА Дие | Метална{0}}штампана матрица |
|---|---|---|---|---|
| Алуминијум 1100 (меки), до 1,0 мм | 35–105 МПа | Да | Да (само мала сила) | Да |
| Алуминијум 6061-Т6, до 1,0 мм | 240–275 МПа | маргинално (само ЦФ-најлон) | бр | Да |
| Бакар / месинг, до 0,8 мм | 70–200 МПа | Да | Да (само утискивање) | Да |
| Меки челик (1018), до 0,6 мм | 250–350 МПа | маргинално (само ЦФ-најлон) | бр | Да |
| Меки челик (1018), 0,6–1,5 мм | 250–350 МПа | бр | бр | Да |
| Нерђајући челик (304), било који мерач | 200–290 МПа (ради-очвршћава) | бр | бр | Да |
| Челик високе{0}}врсте (ДП980/бор), било ког мерача | 600–1,000+ МПа | бр | бр | Да (марагинг/Х13) |
Будите искрени према себи када читате ову табелу. „Маргинални“ уноси значе да успех у великој мери зависи од једноставности геометрије, подешавања штампања и брзине обликовања. Облик плитког канала од меког челика од 0,5 мм помоћу ЦФ-најлонске матрице? Могуће, са конзервативним параметрима. Дубоко извлачење на истом мерачу? Умрти неће преживети. Нерђајући челик и-материјали високе чврстоће захтевају метални-штампани или конвенционални алат - без шаблона испуне или дебљине зида који мењају физику.
Права вредност разумевања ових ограничења компатибилности је избегавање изгубљених отисака и неисправних делова. Ускладите свој тип лима и мерач са одговарајућом класом матрице од самог почетка и провешћете своје време у пречишћавању геометрије уместо да поново штампате разбијене алате. Тај процес прецизирања - од почетног ЦАД дизајна преко штампања, накнадне{3}}обраде и формирања првог чланка - је место где почиње практичан ток посла.
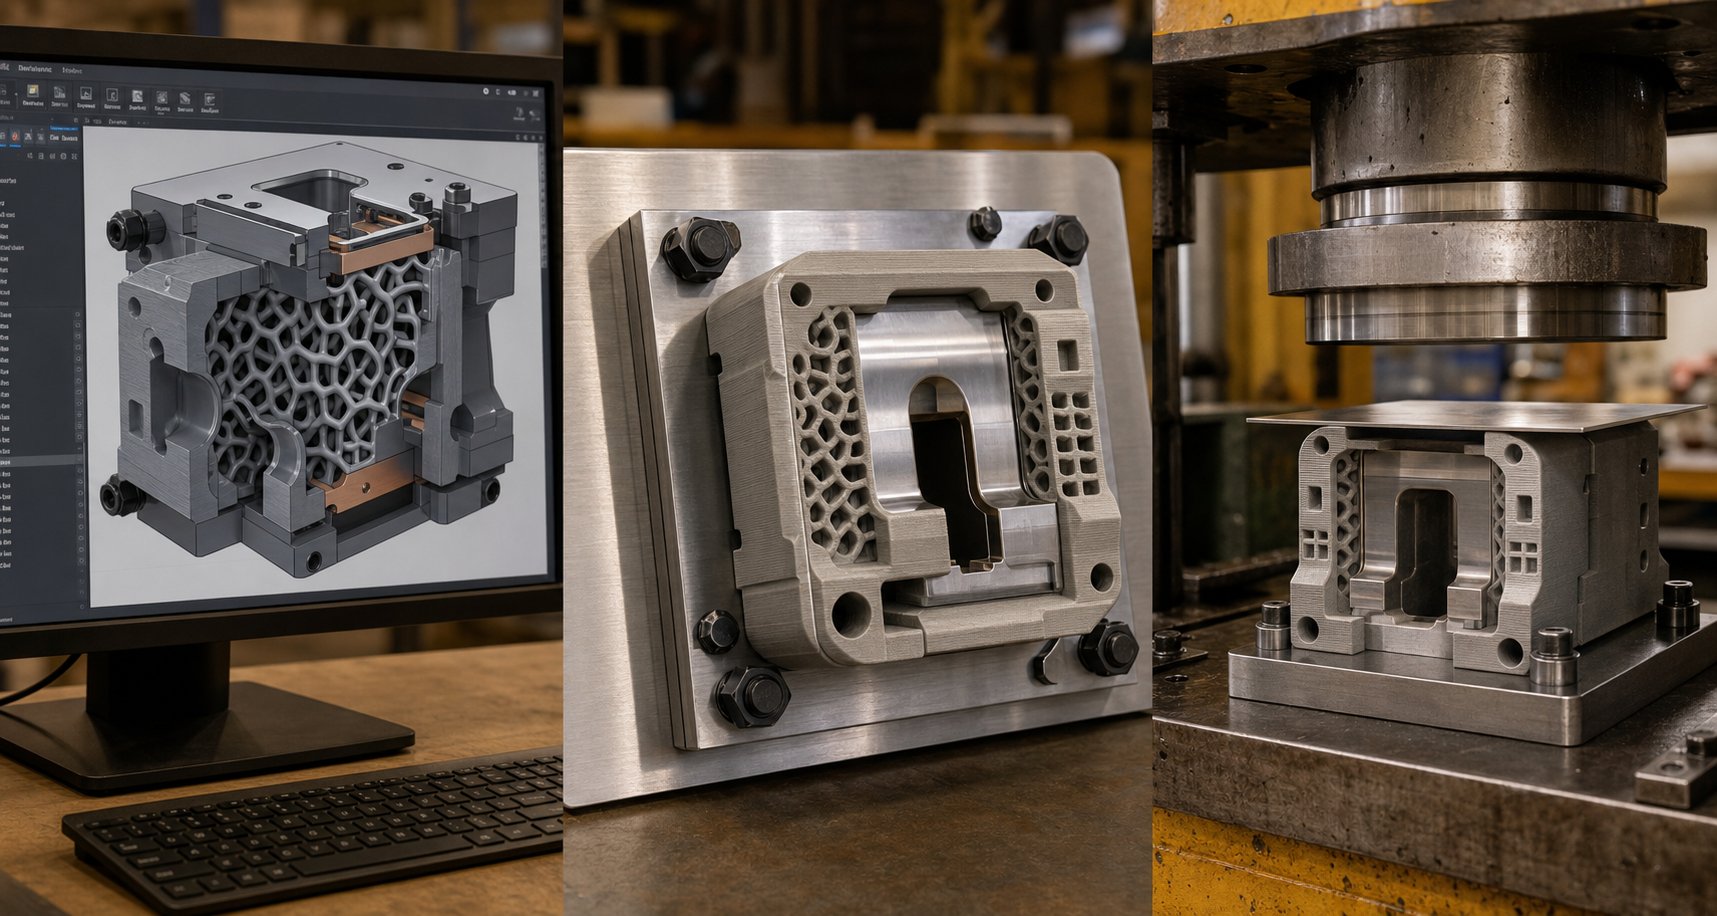
Потпун ток посла од ЦАД дизајна до формираног дела
Знати који материјали и лимови раде заједно је од суштинског значаја, али неће вам помоћи све док заправо не направите функционалну матрицу и печатирате добар део њоме. Комплетан 3Д штампани радни ток дизајна матрице укључује шест различитих фаза, свака са одлукама које директно утичу на то да ли ће ваш алат преживети производњу или не успе у првом циклусу.
- ЦАД дизајн са адитивним{0}}специфичним разматрањима
- Подешавање параметара сечења и штампања
- Штампање матрице
- Накнадна{0}}обрада и верификација димензија
- Притисните подешавање и формирање првог чланка
- Планирање одржавања и замене калупа
Хајде да прођемо кроз сваку фазу са практичним детаљима који су вам потребни да бисте то урадили како треба први пут.
Разматрање ЦАД дизајна и адитивне производње
Када приступите ЦАД дизајну за штанцање калупа у контексту адитива, ви дизајнирате за две реалности истовремено: операцију формирања и процес штампања. Игноришите било који од њих, и на крају ћете добити матрицу која или не може да се одштампа чисто или не може да преживи оптерећење штампе.
Дебљина зида и маса.Матрицама за штанцање од полимера је потребна знатно већа количина него што бисте очекивали. Минимална дебљина зида за ФДМ алате треба да буде 8–12 мм у-подручјима која носе оптерећење. Танки попречни-пресеци испод 2 мм се брзо деформишу под притиском и топлотом, каоИстраживање Формлабс потврђује- дебљина површине мања од 1–2 мм ће се деформисати са топлотом у апликацијама за обликовање. За металне{4}}штампане калупе, делови зида од 3–5 мм обично обезбеђују адекватну крутост, пошто сам материјал носи знатно већа оптерећења по јединици површине.
Углови нацрта.Укључите 3-5 степени промаје на свим вертикалним зидовима шупљине калупа. Ово служи двострукој сврси: олакшава избацивање делова након формирања (спречавајући да се лим закључа у калупу) и побољшава могућност штампања смањењем препуста којима су потребне потпорне структуре. Нарочито за полимерне калупе, углови промаја смањују силу вађења из калупа која може да откине или напукне површину алата.
Стратегије појачања.Полимерне матрице ретко раде као самостални монолитни алати под оптерећењима пресом. Дизајнирајте своју матрицу тако да се интегрише са носећом плочом -, обично алуминијумском или челичном плочом која дистрибуира силу преко задње стране матрице. Планирајте удубљења или рупе за вијке у свом ЦАД моделу за причвршћивање штампане матрице на ову позадину. Неки дизајнери уграђују челичне типле или завртње унутар штампе тако што паузирају у средини-штампе и убацују хардвер, стварајући композитни алат који подноси далеко веће оптерећење од самог полимера.
Шаблон испуне за 3Д штампане алате.Овде одлуке унутрашње геометрије директно одређују животни век. Три узорка доминирају у апликацијама алата:
- гироид:Пружа скоро{0}}изотропну снагу, што значи да се одупире силама отприлике подједнако у свим правцима.Континуална закривљена геометрија жироидатакође нуди одличну отпорност на силе смицања. За калупе за штанцање које доживљавају оптерећења ван{1}}осе или сложене геометрије обликовања, гироид са густином од 60–80% је подразумевана препорука.
- кубни:Прави тродимензионалну структуру мреже{0}}која се истиче отпорношћу на вертикалну компресију. Ако ваше оптерећење за формирање иде првенствено право надоле кроз матрицу (једноставне В- кривине, форме канала), кубична испуна при густини од 50–70% пружа снажне перформансе са мање материјала од гироида при еквивалентној снази.
- Мрежа:Најједноставнији и најбржи{0}}шаблон за штампање, са управним линијама које формирају квадрате. Мрежа добро подноси директну вертикалну компресију, али има лош учинак под смичним или ван{2}}осним оптерећењима. Користите га само за калупе са равним-маслицама са равним дном са потпуно компресивним оптерећењем - никада за калупе са површинама које се формирају под углом.
За већину примена калупа за штанцање, гироид са густином пуњења од 70% или више даје вам најбољу комбинацију чврстоће на притисак и конзистентне перформансе у свим правцима оптерећења. Прелазак на 100% попуњавања ретко је вредан додатног времена штампања -. Истраживање показује да се смањење снаге враћа изнад 60–80% густине, док време штампања расте линеарно.
Додатак за залихе.Планирајте додатни материјал (минимално 0,5 мм) на критичним површинама за обликовање. Ово ћете уклонити током пост{2}}обраде да бисте добили коначне димензије. Много је лакше брусити или машински одстрањивати додатни материјал него поново штампати матрицу мале величине.
Параметри штампања и накнадна{0}} обрада
Са оптимизованим вашим ЦАД моделом, подешавања сечења претварају те намере дизајна у физичку стварност.
Висина слоја:Користите слојеве од 0,1-0,15 мм за формирање површина које додирују лим. Финији слојеви значе глатке површине и бољу тачност димензија, а оба се директно преносе на квалитет обликованих делова. За не-критичне области (позадинске површине, површине за монтажу), слојеви од 0,2–0,3 мм убрзавају ствари без казне.
Оријентација штампе:Усмерите матрицу тако да оптерећења која се формирају стисну слојеве заједно, а не да покушавају да их раздвоје. За матрицу В-, то значи штампање са шупљином за формирање окренутом нагоре и слојевима који се слажу паралелно са површином матрице. Раслојавање слоја под затезним оптерећењем је најчешћи начин квара у ФДМ алатима - правилна оријентација то спречава.
Број периметра:Повећајте слојеве спољних зидова на минимално 4-6 периметара. Ове чврсте спољашње шкољке носе већину тлачних оптерећења и штите унутрашњу испуну од директног контакта са лимом. Више периметара такође побољшава издржљивост површине.
3Д штампане калупе за накнадну обраду премошћују јаз између сирове штампе и функционалног алата:
- Подржите уклањање и чишћење:Уклоните сав потпорни материјал, обраћајући посебну пажњу на површине које се формирају. Све преостале избочине или трагови ће се телеграфисати у ваше формиране делове.
- Завршна обрада:Површине које формирају песак кроз прогресивне гранулације - 120 до 220 до 400 - да би се елиминисале линије слоја. За полимерне калупе, епоксидни премаз на површини за формирање ствара тврђу кожу која је дуже отпорна на хабање. За СЛА калупе, пескарење стакленим перлама изглађује површину и заправо може побољшати механичка својства.
- Верификација димензија:Измерите критичне димензије помоћу чељусти или ЦММ. Упоредите са вашим ЦАД моделом и забележите одступања. Типична тачност димензија за ФДМ алате ±0,1–0,3 мм; СЛА постиже ±0,05 мм. Ако критичне површине за формирање нису у спецификацији, обрадите их или избрусите до толеранције користећи количину залиха коју сте раније планирали.
- Термичка обрада (само металне матрице):Металне{0}}штампане калупе захтевају ослобађање од стреса и често старење{1}}очвршћавање. Марагинг челику, на пример, потребно је старење на приближно 490 степени током 6 сати да би достигао пуну тврдоћу (50–55 ХРЦ). Прескочите овај корак и ваша метална матрица ће имати знатно слабији учинак.
Притисните Подешавање и Формирање првог чланка
Ваша коцка је одштампана, готова и проверена димензијама. Исправно убацивање у штампу одређује да ли ће тај први погодак производити добар део или уништен алат.
Интеграција задње плоче:Никада не постављајте полимерну матрицу директно на пресу без металне плоче. Плоча распоређује силу забијања по целом отиску калупа, спречавајући локализовано гњечење. Користите брушену равну алуминијумску плочу дебљине најмање 6 мм за апликације ниске{3}}тонаже или челичну плочу за све изнад 10 кН. Причврстите матрицу за подложну плочу вијцима, стезаљкама или удубљеним џепом који спречава бочно померање током формирања.
Поравнање:Поставите игле за центрирање или користите функције за регистрацију одштампане на половинама матрице да бисте обезбедили поравнање-за-штампу. Неусклађеност од само 0,5 мм узрокује неравномерно оптерећење које убрзава хабање матрице на једној страни и производи недоследне делове.
Подешавања брзине и силе:Почните конзервативно. Смањите брзину пресовања на 50% оне коју бисте користили са конвенционалним алатима. Полимерне матрице не толеришу удар на начин на који каљени челик ради - спорије брзине набијања омогућавају материјалу да прогресивно апсорбује оптерећење формирања уместо да доживи удар. Из истог разлога, смањите тонажу на минимум који постиже потпуно формирање, а затим постепено повећавајте ако део није у потпуности обликован.
Први преглед чланка:Формирајте један део, уклоните га и измерите га према вашим циљним димензијама. Проверите за:
- Пролећно{0}}одступање уназад (упореди стварни угао са циљним углом)
- Површинске ознаке или огреботине пренете са линија слојева матрице
- Тачност димензија на критичним карактеристикама
- Сви знаци деформације матрице (сјајне мрље, трагови компресије на површини матрице)
Ако опруга{0}}премаши толеранцију, прилагодите геометрију матрице према стратегијама компензације о којима смо раније говорили и поново одштампајте. Ако се појаве трагови на површини, додатно брушење или премазивање их решава. Ако матрица показује трагове компресије након једног поготка, ваш избор материјала или густина испуне нису адекватни за укључене силе формирања - пређите на чвршћу класу материјала уместо да поново штампате на истој спецификацији.
Циклус одржавања:Прегледајте површину матрице сваких 10–20 делова за алате од полимера, сваких 500–1000 делова за металне-штампане калупе. Обрасци хабања се откривају као затамњење површине, заобљење ивица или микро-пукотине при концентрацијама напона. Лагано брушење између циклуса може продужити животни век полимерне матрице, док металне калупе имају користи од периодичног полирања површина које се формирају. Пратите померање димензија на вашим формираним деловима - када се мерења приближе границама толеранције, матрица се приближава крају животног века.
Овај-до-процес - дизајн, штампа, дорада, постављање, формирање, одржавање - се обично сажима у 24–72 сата за полимерне калупе и 1–2 недеље за металне-штампане калупе укључујући топлотну обраду. Упоредите то са 4–8 недеља за конвенционално обрађене алате и временска предност постаје јасна. Али брзина је важна само ако матрица заиста траје довољно дуго да заврши вашу производњу, што поставља критично питање како ови алати не успевају и шта можете да урадите да то спречите.
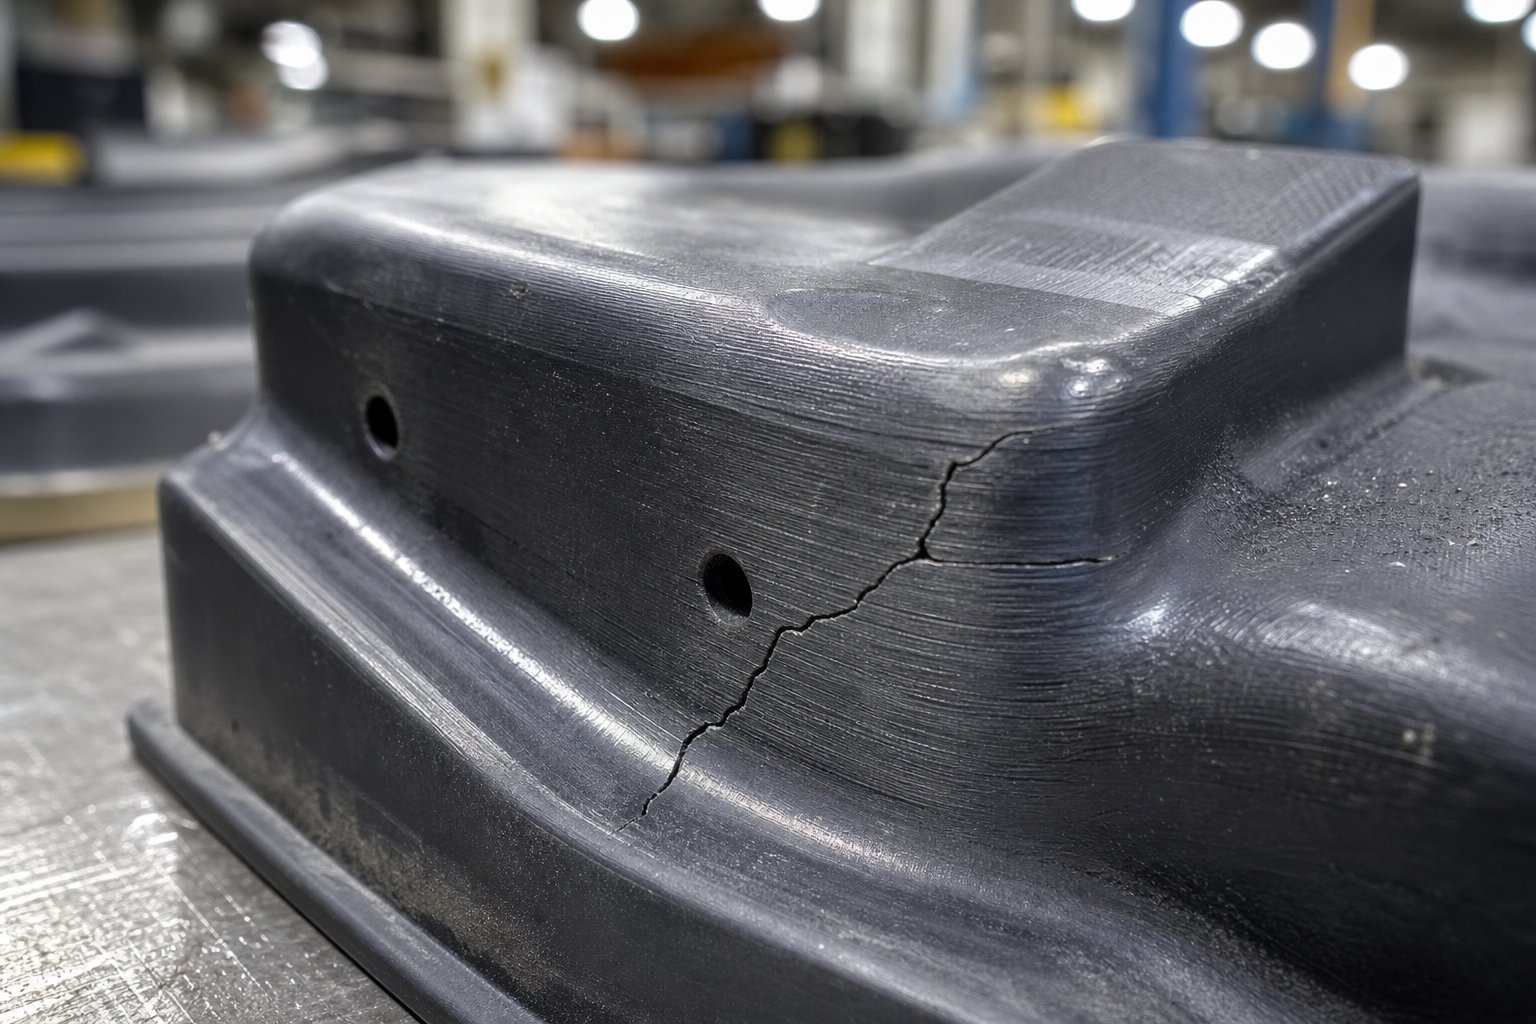
Анализа животног века матрице и начина квара
Брзина од ЦАД-а до првог чланка је импресивна, али ништа од тога није важно ако се коцка распадне на пола пута. Колико дуго трају 3Д штампане матрице? Искрен одговор: у потпуности зависи од тога како не успеју, а свака 3Д штампана матрица на крају пропадне кроз један од четири предвидљива механизма. Разумевање ових режима квара штанцане матрице - и пројектовање око њих - је оно што одваја успешан кратки рок од гомиле разбијене пластике и одбачених делова.
Уобичајени режими кварова у 3Д штампаним калупима
Свака адитивно произведена матрица носи инхерентне слабости везане за процес израде слојева-по-слој. Ове слабости се манифестују као различити обрасци кварова, сваки са различитим знацима упозорења и различитим последицама за ваше формиране делове.
- Раслојавање слоја под сталним притиском.Ово је најчешћи и најизненаднији начин квара у ФДМ полимерним калупима. Сваки штампани слој се везује за онај испод себе кроз термичку фузију, али та веза је слабија од самог расутог материјала. Поновљени циклуси пресовања стварају циклична тлачна и затезна напрезања на интерфејсима слојева. Временом, микро-пукотине настају дуж ових граница и шире се све док се цели делови не одвоје. Истраживање о3Д-штампане композитне структурепотврђује да интерламинарни затезни напон на границама слојева покреће почетак деламинације - када се премаши интерламинарна затезна чврстоћа (ИЛТС), отказивање је изненадно, а не постепено. Често ћете чути оштро пуцање, а матрица се цепа дуж линије слоја без претходног упозорења.
- Деградација површинског хабања утиче на завршну обраду делова.Сваки циклус штанцања укључује клизање лима по површини матрице под силом. Та клизна акција постепено бруси површину матрице, изглађујући фине детаље и проширујући толеранције. У полимерним калупима, хабање се манифестује као углачани сјај који се развија на подручјима високог{2}}контакта, праћен губитком димензија како се материјал физички уклања. Металне-штампане матрице издржавају оволико дуже, али се и даље деградирају - посебно ако завршна обрада површине од штампања оставља микро-врхове који делују као почетне тачке хабања.
- Термичка деградација услед нагомилавања топлоте трењем.Трење између лима и површине матрице ствара топлоту са сваким циклусом пресовања. При производним брзинама, та топлота се акумулира брже него што је матрица може распршити. Полимерне матрице су посебно рањиве јер су њихове температуре отклона топлоте релативно ниске - ПЛА омекшава на 55 степени, АБС на 95 степени, чак и ЦФ-Најлон почиње да губи крутост изнад 150 степени. Када се температура површине матрице приближи овим праговима, површина за формирање се пластично деформише под оптерећењима са којима је претходно добро подносила. Приметићете да формирани делови постају све мање прецизни како матрице „печурке“ на високим-тачкама контакта.
- Отказивање при компресији услед прекорачења границе течења материјала.Ово је најједноставнији неуспех: сила формирања једноставно превазилази оно чему материјал калупа може да се одупре. Матрица се дроби, пуца или се трајно деформише при првом удару или у првих неколико циклуса. За разлику од других режима, неуспех компресије није прогресиван - већ је тренутан и катастрофалан. То се дешава када оператери потцењују силе формирања, користе лим дебљи од онога за који је матрица дизајнирана или прескочи интеграцију подложне плоче.
Ова четири режима не раде изоловано. Матрица која доживљава термичко омекшавање ће се раслојити при мањим оптерећењима. Матрица са површинским хабањем развија концентрацију напрезања која убрзава одвајање слојева. У пракси, већина полимерних калупа пропадне због комбинације - термичко омекшавање слаби структуру, а затим раслојавање задаје коначни ударац.
Стратегије ублажавања кроз дизајн и избор материјала
Сваки режим квара реагује на специфичне противмере. Не можете у потпуности да елиминишете неуспех, али га можете потиснути даље дуж временске линије производње.
- Против раслојавања:Оријентација штампе је ваша најјача одбрана. Ориент матрице тако да формирајућа оптерећења сабијају слојеве заједно, а не покушавају да их раздвоје. Користите испуну гироида са густином од 70%+ да бисте равномерно распоредили интерламинарна напрезања. Повећајте љуске по ободу на 5–6 зидова, стварајући дебелу чврсту границу која се одупире ширењу пукотина. За критичне калупе, узмите у обзир континуално ојачање влакнима (ЦФ-најлонски композити) - уграђена карбонска влакна премошћују границе слоја и драматично повећавају међуламинарну чврстоћу на смицање.
- Против површинског хабања:Нанесите танак епоксидни или уретански премаз на површине које формирају полимерне калупе. Ова тврда кожа преузима абразију уместо основног материјала и може се поново наносити између циклуса. За металне-штампане калупе, накнадно-обрадите полирањем површине да бисте елиминисали-вркове храпавости одштампаних материјала који убрзавају почетно хабање. Размислите о површинама металних матрица које се творе са ударним ударом како би се изазвало заостало напрезање притиска, које се одупире настанку пукотина на местима хабања.
- Против термичке деградације:Успорите циклус штампе. Додавање чак и неколико секунди између удараца омогућава да се топлота трења расипа. Користите материјале са већим отклоном топлоте - ЦФ-Најлон преко обичног најлона, најлон преко АБС-а, АБС преко ПЛА. За операције велике брзине{5}}циклуса-, интегришите паузе за хлађење у своју производну секвенцу (печат 10 делова, пауза 30 секунди). Металне{10}}штампане калупе у великој мери елиминишу ову забринутост јер алатни челици одржавају своја својства знатно изнад било које температуре трења која се генерише током штанцања на собној{11}}температури.
- Против квара компресије:Увек користите металну подложну плочу која распоређује силу притиска по целом отиску калупа. Никада не прелази 60–70% објављене тлачне чврстоће материјала матрице током рада - ова безбедносна маргина објашњава смањену чврстоћу штампаних делова у поређењу са чврстим бризгањем-еквивалентима ливеним или кованим. Када сте у недоумици, покрените прорачун силе пре вашег првог циклуса пресовања: ако потребна сила формирања премашује 50% номиналног капацитета ваше матрице, пређите на јачу класу материјала.
Оперативне праксе су важне колико и дизајн. Подмажите лим лаганим уљем за штанцање или сувим-мазивом за филм да бисте истовремено смањили силе трења и температуру површине. Прегледајте калуп у редовним интервалима - сваких 10–25 циклуса за полимер, сваких 500–1000 за метал. Замените, а не поправите полимерне матрице; довољно су јефтини и брзи да се поново штампају да покретање оштећеног алата ризикује да се формирани делови оштете.
Очекивања животног века матрице према класи материјала
Дакле, колико дуго 3Д штампане матрице трају у стварној-светској производњи? Ево шта можете очекивати у читавом спектру материјала, под претпоставком правилног дизајна, оријентације и оперативних пракси:
| Дие Материал | Уобичајени животни век (циклуси формирања) | Примари Фаилуре Моде | Најбоља апликација |
|---|---|---|---|
| ПЛА | 5–30 делова | Термичка деградација / компресија | Валидација једног прототипа |
| АБС / ПЕТГ | 20–75 делова | Површинско хабање / раслојавање | Кратки доказ-о-концепту је покренут |
| најлон (ПА6/ПА12) | 50–200 делова | Површинско хабање / раслојавање | Мала{0}}производња |
| ЦФ{0}}Најлон композит | 100–500 делова | Површинско хабање (постепено) | Функционалне алатке{0}}за мале количине |
| СЛА крута смола | 5–20 делова | Крхки прелом / компресија | Само провера детаља површине |
| Метални{0}}Штампани марагинг челик | 10.000–100,000+ делова | Површинско хабање (веома постепено) | Производња средње{0}}до{1}}велике{2}}обине |
| Метални{0}}Штампани алатни челик Х13 | 50.000–500,000+ делова | Пуцање од умора (веома дуготрајно) | Велика{0}}производња |
Ови опсези претпостављају формирање танког{0}}алуминијума или меког челика. Тврђи лим драматично скраћује животни век - формирајући нерђајући челик са ЦФ-најлонском матрицом може дати само 10–30 делова пре него што се површина разгради изнад прихватљиве толеранције. Протолабс извештава да чак и за калупе за ињектирање (упоредиво оптерећена апликација за алате), 3Д-штампани полимерни алати обично постају неефикасни у року од 100 снимака, док метални алати могу достићи 10.000 снимака и више. Матрице за штанцање се суочавају са сличном физиком, иако се профил оптерећења разликује.
Хабање матрице и издржљивост на крају се своде на одлуку о обиму производње. Полимерне матрице имају економског смисла када вам треба мање од 100–500 делова и могу толерисати периодично поновно штампање. Металне-штампане матрице оправдавају своју већу претходну цену када обим достиже стотине или хиљаде, при чему један отисак замењује десетине полимерних поновљених штампања. А конвенционални машински алати остају прави одговор за количине које прелазе 100.000 делова, где амортизовани трошак по делу пада испод онога што било који адитивни приступ може да постигне.
Знати где ће ваша матрица пропасти - и отприлике када - трансформише питање о животном веку 3Д штампане матрице из нагађања у планирање. Можете да закажете замену штампања, буџетирате трошкове материјала током читаве производње и упутите информисани позив о томе да ли-економија адитивне алатке заправо надмашује традиционалне методе. То поређење трошкова{6}}користи заслужује сопствени структурирани оквир.
{0}}Оквир трошкова и користи за одлуке о алатима
Знање о режиму неуспеха вам говорикадаматрица треба заменити. Али колико циклуса замене можете да приуштите пре него што се економија окрене против вас? Право питање иза сваке 3Д штампане матрице у односу на дебату о традиционалној алатки није која метода је јефтинија по матрици -, већ која метода обезбеђује вашу укупну производњу уз најнижу цену по формираном делу.
Тај прорачун укључује више варијабли него што већина људи схвата. Хајде да га разбијемо.
Фактори трошкова у 3Д штампаним у односу на конвенционалне алате
Поређење трошкова калупа за штанцање мора да узме у обзир шест различитих покретача трошкова, а не само цену налепнице самог алата:
- Цена материјала за калупе:Полимерна ФДМ матрица може коштати 5–30 долара у филаменту. СЛА матрица кошта око 30 УСД за-кућно штампање. Метална-штампана матрица од маргинг челика почиње око 200 УСД–500+ у зависности од величине и сложености. Конвенционално обрађени алатни челични калуп обично кошта 450–2 УСД,000+ за еквивалентну геометрију.
- Време штампања или обраде:Полимерне калупе штампају се за 10–24 сата. Металним-штампаним калупима је потребно 1–5 дана плус топлотна обрада. Конвенционална обрада и екстернализација трају 15–25 радних дана. Време је новац када вам је рок за производњу фиксан.
- Рад након{0} обраде:Брушење, премазивање, провера димензија и интеграција подлоге додају 1-4 сата по полимерној матрици. Металне-штампане калупе захтевају ублажавање напрезања, завршну обраду површине и евентуално ЕДМ - додатну цену која може да представља 15–40% укупне цене делова за металне АМ компоненте.
- Утицај времена циклуса пресовања:Полимерне калупе захтевају спорије брзине цилиндра да би се избегло ударно оптерећење, смањујући пропусност за 30–50% у односу на алате од каљеног челика. Преко стотина делова, та казна брзине се додаје у радном времену и машинском времену.
- Учесталост замене калупа:ЦФ-Најлонска матрица од 200 делова значи пет поновних штампања за 1000-делова. Свака замена додаје трошкове материјала, време штампања и рад на подешавању. Матрица са металним штампањем покрива исту серију без замене.
- Опортунитетни трошак времена испоруке:Чекање 4–6 недеља на конвенционални алат значи одложени приход, пропуштене тржишне прозоре или празне монтажне линије. Матрица одштампана преко ноћи омогућава вам да почнете да формирате сутра. За пројекте који су{4}}критични по времену, та предност у брзини може надмашити вишу цену по{5}}делу.
Анализа обима производње
Анализа рентабилности за металне калупе за штанцање прати предвидљиви образац. 3Д штампање има скоро-нулту цену подешавања, али отприлике линеарни трошкови скалирања - 50 делова коштају око 50 пута један део. Конвенционални алат има високу фиксну цену, али брзо опада по-јединичној цени како се та инвестиција шири на више делова. Укрштање зависи од класе материјала матрице и стопе замене.
Ево како се економија помера кроз нивое обима за сценарије трошкова алата за штампање мале количине:
| Обим производње | Полимер ФДМ Дие | Метална{0}}штампана матрица | Конвенционална машинска матрица | Опција најниже цене |
|---|---|---|---|---|
| 1–10 делова | $35–60 укупно (1 умро) | 300–600 долара укупно (1 умро) | $500–2, укупно 000+ (1 коцкица) | Полимер ФДМ |
| 10–100 делова | 50–150 долара (1–2 смрти) | 300–600 долара (1 умро) | 500–2000 долара (1 умро) | Полимер за испод 50; метал-штампан изнад 50 |
| 100–1000 делова | 150–900 долара (3–10 мртвих) | 300–600 долара (1 умро) | 500–2000 долара (1 умро) | Метални{0}}штампани или конвенционални |
| 1,000+ делови | Није практично (превише замена) | 300–600 долара (1 коцка, можда ће требати 1 замена) | 500–2000 долара (1 коцка, траје читав низ) | Конвенционално (најнижа цена по делу) |
Обратите пажњу на зону укрштања између 50 и 200 делова. Испод тог опсега доминирају полимерне матрице јер сама матрица кошта толико мало да чак и вишеструке замене остају јефтиније од једног конвенционално обрађеног алата. Изнад тог опсега, издржљивост конвенционалног алата значи нулту цену замене, а висока фиксна инвестиција се разводњава на довољно делова да падне испод адитива по-економичности дела.
Металне{0}}штампане матрице заузимају стратешко средиште. Они коштају више унапред од полимера, али елиминишу циклус замене који нарушава економичност полимера при већим количинама. За серије од 100–10.000 делова, они често представљају слатко место - довољно издржљиво да се избегне замена, довољно брзо да се избегне време испоруке од 4–6 недеља конвенционалне обраде и довољно способно да се носи са силама формирања које полимер не може да издржи.
Математика се даље мења када узмете у обзир нестабилност дизајна. Ако се геометрија вашег дела може променити након првих 50 комада, улагање 1.500 долара у конвенционалне алате постаје обавеза. Полимерна матрица од 30 долара коју можете поново одштампати са ажурираном геометријом преко ноћи не носи готово никакав ризик ако се дизајн развија. Та премија флексибилности се не појављује у једноставном-калкулацији трошкова по делу, али је стварна - посебно током циклуса развоја производа где се валидација и понављање дешавају паралелно.
На крају крајева, сама анализа трошкова не даје потпуну слику. Најпрактичнија стратегија често комбинује методе: полимерне матрице за почетну валидацију геометрије и прво-тестирање артикла, затим металну-штампану или конвенционалну матрицу када се дизајн стабилизује за производњу. Тај поступни приступ минимизира и финансијски ризик и време испоруке - јефтино валидирајући концепт пре него што се озбиљно уложи у алате.
Стратегије брзе израде прототипа за валидацију делова
Постепени приступ - полимер прво умире, а затим производни алат - функционише само ако заиста можете да потврдите да је део тачно пре издвајања буџета. То је место где валидација делова пре производног алата постаје прави чувар капије. Штампање матрице и формирање неколико делова говори вам да ли је геометрија физички остварива. Не мора вам рећи да ли део одговара склопу, испуњава спецификације под оптерећењем или се може произвести у великим размерама без скупих ревизија.
Валидација означене компоненте захтева више од једног метода. То захтева праву комбинацију метода примењених у правој фази развоја.
Коришћење 3Д штампаних калупа за валидацију делова
3Д штампане матрице се изврсно обављају у једном специфичном задатку валидације: доказивање да се дата геометрија лима може формирати, да се опруга-може надокнадити и да се матрица правилно развија. Када правите прототип обликовања лима помоћу-кућне полимерне матрице, одговарате на питања о могућности обликовања - да ли се овај облик може утиснути без кидања, наборања или прекомерне опруге-назад?
То је заиста вредно. Он хвата проблеме у дизајну који би иначе испливали на површину тек након израде скупих производних алата. Тимови могу итеративно да валидирају дизајн калупа за штанцање, поново штампају прилагођене калупе у сатима и тестирају више ревизија геометрије у једном дану. Што се тиче концепта у раној{3}} фази, ништа друго не одговара овој брзини.
Али валидација формабилности има ограничења. Део формиран на полимерној матрици може се димензионално разликовати од истог дела формираног на алату од каљеног челика - различито површинско трење, различита еластична деформација саме матрице, различито термичко понашање. Формирани прототип потврђујеприближнагеометрија, а не производне{0}}тачне димензије. За проверу уклапања у тесним склоповима, толеранције{2}}критичних интерфејса или функционално тестирање под стварним оптерећењем, потребни су вам делови произведени методама ближим коначним условима производње.
Интегрисање више метода брзе израде прототипа
Брза израда прототипа металних делова са жигом најбоље функционише као прогресија, а не као један корак. Свака метода покрива различите потребе за валидацијом:
- 3Д штампане матрице (у кући):Потврдите могућност обликовања,{0}}понашање опруге и развој празнине. Брзо, јефтино, идеално за истраживање геометрије.
- ЦНЦ{0}}обрађени прототипови:Направите делове од чврстих залиха који тачно одговарају коначним димензијама. Корисно за проверу уклапања, валидацију склопа и функционална тестирања где својства материјала морају одговарати намери производње.
- Израда лима (ласерско сечење + преса кочница):Правите делове користећи стварне процесе -производње и процесе обликовања. Потврђује могућност производње са стварним материјалима и обезбеђује делове погодне за испитивање околине или оптерећења.
- ДФМ повратне информације:Стручни преглед геометрије дела у односу на ограничења процеса штанцања - радијуси савијања, оријентација зрна, ограничења дубине извлачења - пре него што улагање у алат закључава дизајн.
Тимови који комбинују ове методе решавају проблеме у најјефтинијој могућој фази. Проблем обликовања ухваћен са штампаном матрицом од 30 долара штеди ревизију конвенционалног алата од 1.500 долара. Проблем уклапања уочен са ЦНЦ-машинским прототипом штеди недеље одлагања производње. Ране ДФМ повратне информације спречавају и једно и друго.
За{0}}тимове за развој производа којима је потребна професионална{1}}валидација изнад онога што-кућни 3Д штампани алати могу да постигну,ИИЦХЕН-ове услуге брзе израде прототипапремостити јаз између валидације концепта и посвећености производњи. Комбиновањем брзог ЦНЦ прототипа, израде лима и раних ДФМ повратних информација у једном току рада, ИИЦХЕН помаже тимовима да валидирају металне делове са жигосаним деловима уз производну-репрезентативну тачност - која потврђује форму, уклапање и функцију пре него што почне потпуна инвестиција у алат.
Овај слојевити приступ валидације не само да смањује ризик. Гради поверење да је дизајн који ћете користити за производњу заправо дизајн који желите -, а не онај коме ће бити потребне хитне ревизије након првог пилот покретања. Преостало питање је како одлучити који пут је потребан вашем конкретном пројекту.
Одабир правог пута алата за ваш пројекат
Свака одлука о алату се своди на неколико варијабли: колико делова вам је потребно, колико брзо су вам потребни, колико је стабилан ваш дизајн и колико чврсте морају бити ваше толеранције. Уместо да третирате 3Д штампане у односу на конвенционалне калупе за штанцање као избор-или избора, замислите их као различите алате за различите фазе. Ево оквира за одлучивање о алатима који производни тимови могу одмах применити.
Када су 3Д штампане матрице прави избор
Знати када користити 3Д штампане калупе за штанцање штеди и време и буџет. Они се јасно уклапају у ове сценарије:
- Провера геометрије:Морате да потврдите да је утиснути облик физички остварив пре него што уложите у производне алате.
- Производња мале количине (испод 100–500 делова):Економија по{0}}делима даје предност штампању у односу на машинску обраду када се учесталост замене може управљати.
- Нестабилност дизајна:Геометрија вашег дела се још увек развија, а поновно штампање матрице од 30 долара је боље од прераде машинског алата од 1.500 долара.
- Пројекти{0}}критични за време:Требају вам формирани делови сутра, а не за четири до шест недеља.
- Меки метали на танким мерама:Материјали алуминијума, бакра или меког челика испод 0,8 мм - који остају у границама оптерећења полимерне матрице.
- Образовни или хоби рад:Буџет и приступачност су важнији од издржљивости{0}}производне класе.
Ово су оригинална решења за штанцање метала мале запремине која испоручују праве делове без финансијске обавезе конвенционалног алата. Кључ је у томе да искрено препознате њихова ограничења - и знате када их је ваш пројекат прерастао.
Када инвестирати у подршку за професионалне алате
3Д штампане матрице потврђују концепте. Производња захтева нешто више. Ако се примењује било који од ових услова, време је да пређете даље од-адитива у кући:
- Дизајн је завршена запремине прелазе 500–1000 делова.
- Толеранције веће од ±0,2 ммпотребни су на формираним карактеристикама.
- Лим је нерђајући челик, челик велике{0}}врсте или меки челик дебљи од 1,0 мм.
- Делови морају проћи функционално или еколошко испитивањеса производном{0}}репрезентативном тачношћу.
- Провера уклапања склопазахтевају тачну усаглашеност димензија између компоненти које се спајају.
За тимове на овој позицији,ИИЦХЕН-ове услуге брзе израде прототипаобезбедите логичан мост између 3Д штампаног прототипа са матрицама и потпуне посвећености алатима за производњу - комбинујући брзу ЦНЦ израду прототипа, израду лимова и рану ДФМ повратну информацију да бисте потврдили делове са прецизношћу производње-пре него што уложите озбиљан капитал. Сам тај рани ДФМ преглед може спречити скупе ревизије алата које муче тимове који прескоче валидацију и пређу право на производњу.
Најпаметнији пут обично није један или други метод -, већ прогресија. Почните са 3Д штампаном матрицом да бисте доказали могућност обликовања. Потврдите уклапање и функцију професионалним прототиповима. Затим се посветите производном алату са поверењем да је дизајн закључан. Тај постепени приступ минимизира и финансијски ризик и време-изласка-на тржиште, дајући вам формиране делове у свакој фази без коцкања буџета за алате на непроверену геометрију.
Често постављана питања о 3Д штампаним матрицама за штанцање метала
1. Колико делова може произвести 3Д штампана матрица за штанцање пре него што поквари?
Животни век матрице драматично варира у зависности од класе материјала. ПЛА матрице обично трају 5-30 делова пре термичке деградације или квара компресије. Најлон и ЦФ-Композити најлона то проширују на 50-500 делова под одговарајућим условима. Металне-штампане матрице од маргинг челика могу да поднесу 10.000 до 100,000+ циклуса формирања, док матрице од алатног челика Х13 штампане преко ДМЛС-а могу да достигну 500.000 циклуса. Ове бројке претпостављају танки алуминијум или меки челик као радни комад - тврђи лимови значајно смањују животни век.
2. Можете ли користити 3Д штампану матрицу за штанцање нерђајућег челика?
Полимерне 3Д штампане матрице не могу поуздано да формирају нерђајући челик на било ком практичном мерачу. Висока чврстоћа течења нерђајућег челика (200-290 МПа у жареном стању) у комбинацији са агресивним радним-очвршћавањем ствара силе формирања које премашују тлачни капацитет полимера. Металне-штампане матрице произведене од маргинг челика или Х13 алатног челика фузијом ласерског слоја праха могу ефикасно штанцати нерђајући челик. Истраживање на Универзитету Оакланд показало је да су обложени 3Д-штампани метални уметци успешно штанцали 50.000 делова од челика ултра високе чврстоће без значајне деградације површине.
3. Који узорак испуне је најбољи за 3Д штампане калупе за штанцање?
Испуна гироида са густином од 70% или више је препоручена подразумевана вредност за већину апликација за штанцање. Његова непрекидна закривљена геометрија обезбеђује скоро{2}}изотропну чврстоћу, подједнако се одупире силама у свим правцима и добро подноси смична оптерећења. Кубична испуна функционише за матрице са искључиво вертикалним компресионим оптерећењем као што су једноставне В-превоје, док се шаблон мреже треба користити само за матрице са равним-метром без-осиних сила. Прелазак преко 80% густине испуне показује смањење поврата снаге у односу на додатно време штампе.
4. Да ли је 3Д штампана матрица јефтинија од машинске матрице за штанцање?
За серије испод 100 делова, полимерне 3Д штампане калупе коштају отприлике 35 УСД-укупно 150 УСД укључујући замене, у поређењу са 500 УСД-2,000+ за конвенционално обрађене алате. Тачка рентабилности обично пада између 50 и 200 делова у зависности од материјала матрице и учесталости замене. Металне-штампане калупе (300-600 УСД) заузимају средње место, постајући исплативе за 100-10.000 серија делова где елиминишу и циклус замене полимерних калупа и дуго време трајања конвенционалне машинске обраде. Преко 10.000 делова, конвенционални алати обично побеђују у економији по делу.
5. Како надокнађујете пролеће-када користите 3Д штампане матрице?
-Компензација назад на опругу захтева прекомерно-савијање геометрије калупа тако да се лим опушта назад до циљног угла након саопштења за штампу. Најбржи приступ са полимерним калупима је итеративан: одштампајте, формирајте пробни део, измерите стварну девијацију опруге-позади, прилагодите ЦАД модел за ту количину и поново одштампајте. Пошто полимерне матрице коштају само неколико долара и штампају се за неколико сати, вишеструке итерације су практичне. За металне -штампане матрице, прво потврдите компензацију повратне опруге- у полимеру, а затим унесите исправљену геометрију на металну штампу. Материјалима високе{9}}е чврстоће ће можда бити потребни углови матрице од 73-78 степени да би се превазишао значајан еластични опоравак.


