


Шта је матрица за аутоматско штанцање и зашто је важна
Замислите раван челични лим који улази у машину и излази неколико секунди касније као блатобран савршеног облика, панел врата или структурални попречни носач. Та трансформација се дешава унутар једног комада прецизне алатке, а када не успе, читав временски рок производње се урушава. Разумевање шта је овај алат заправо и зашто је његов инжењеринг толико важан, први је корак ка спречавању скупих кварова низводно.
Дефиниција и основна функција матрице за аутоматско штанцање
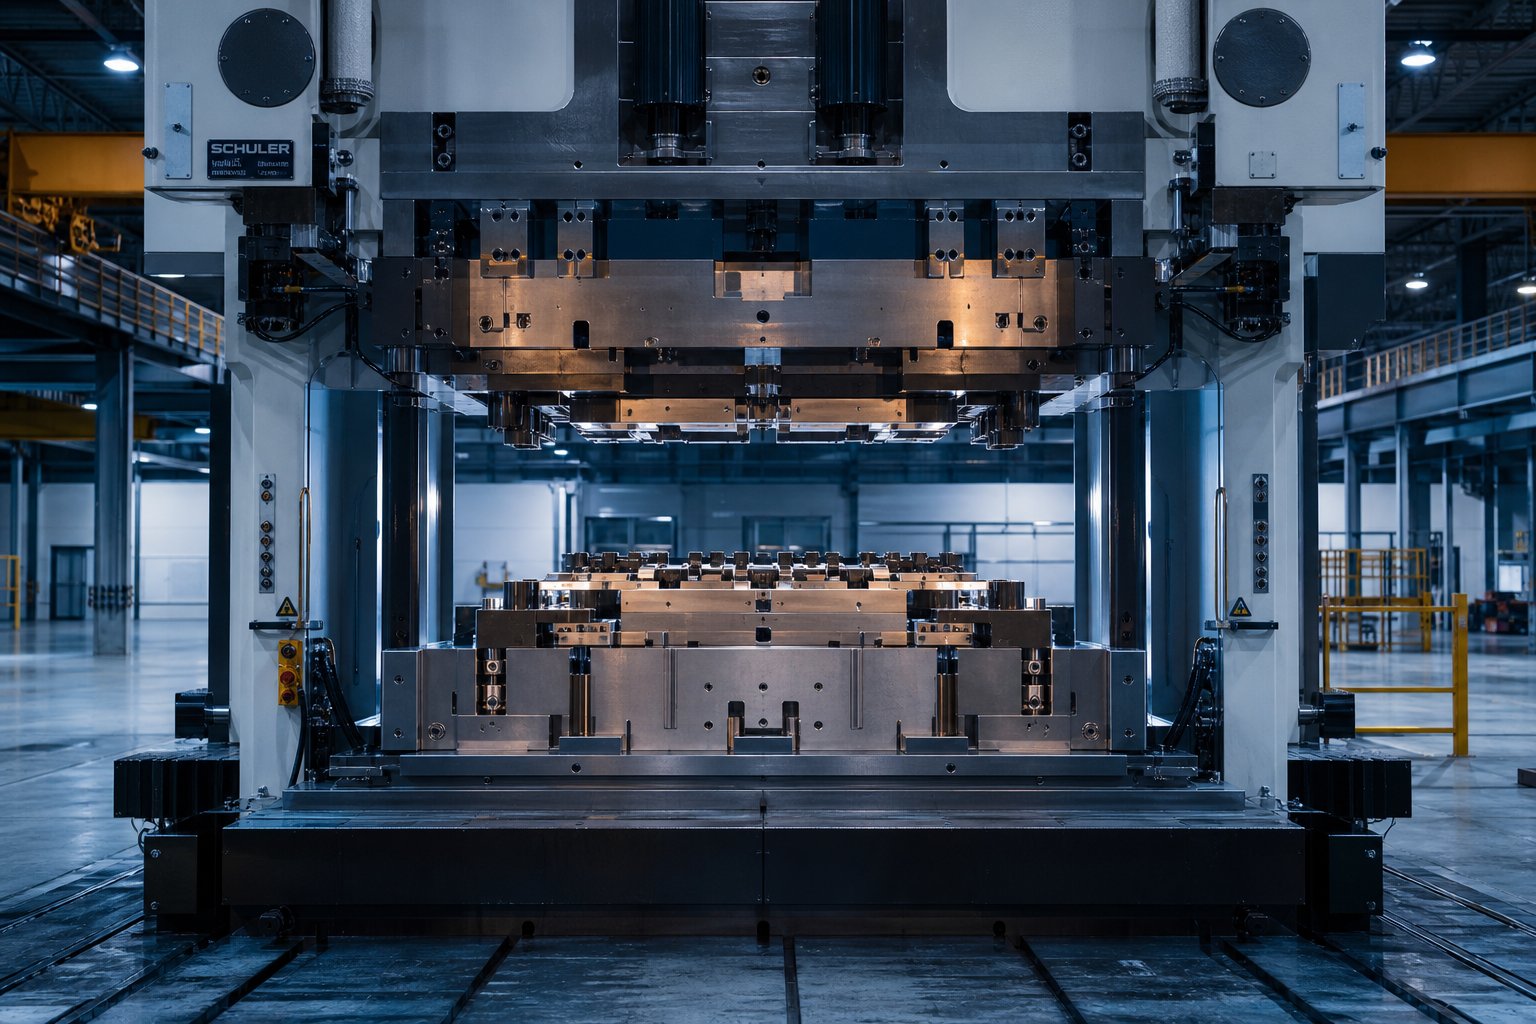
Матрица за аутоматско штанцање је усклађен скуп горњих и доњих компоненти од алатног челика, монтираних у пресу, који претвара равне лимове у тро-димензионалне аутомобилске делове контролисаним сечењем, савијањем и обликовањем у једном потезу или низу потеза.
У својој сржи, матрица ради као високо конструисан калуп за метал. Горња половина (обично носи удар) се спушта у доњу половину (блок матрице), а лим захваћен између њих је присиљен да се прилагоди геометрији шупљине. Абланко држачстеже ивице материјала да контролише како метал тече током деформације, спречавајући боре или кидање. Водећи клинови и чауре поравнавају горњу и доњу половину у границама од 0,0001 инча, док опруге и цилиндри са азотом обезбеђују притисак потребан да се материјал држи на месту током читавог хода.
Штанцање је операција хладног{0}}формирања, што значи да се спољна топлота не примењује намерно. Ипак, трење између алатног челика и лима генерише значајну топлотну енергију, а управљање том топлотом је једна од многих варијабли које одвајају матрицу која ради милионе циклуса од оне која се чипује при првом покушају.
Зашто су матрице за ауто штанцање важне у производњи возила
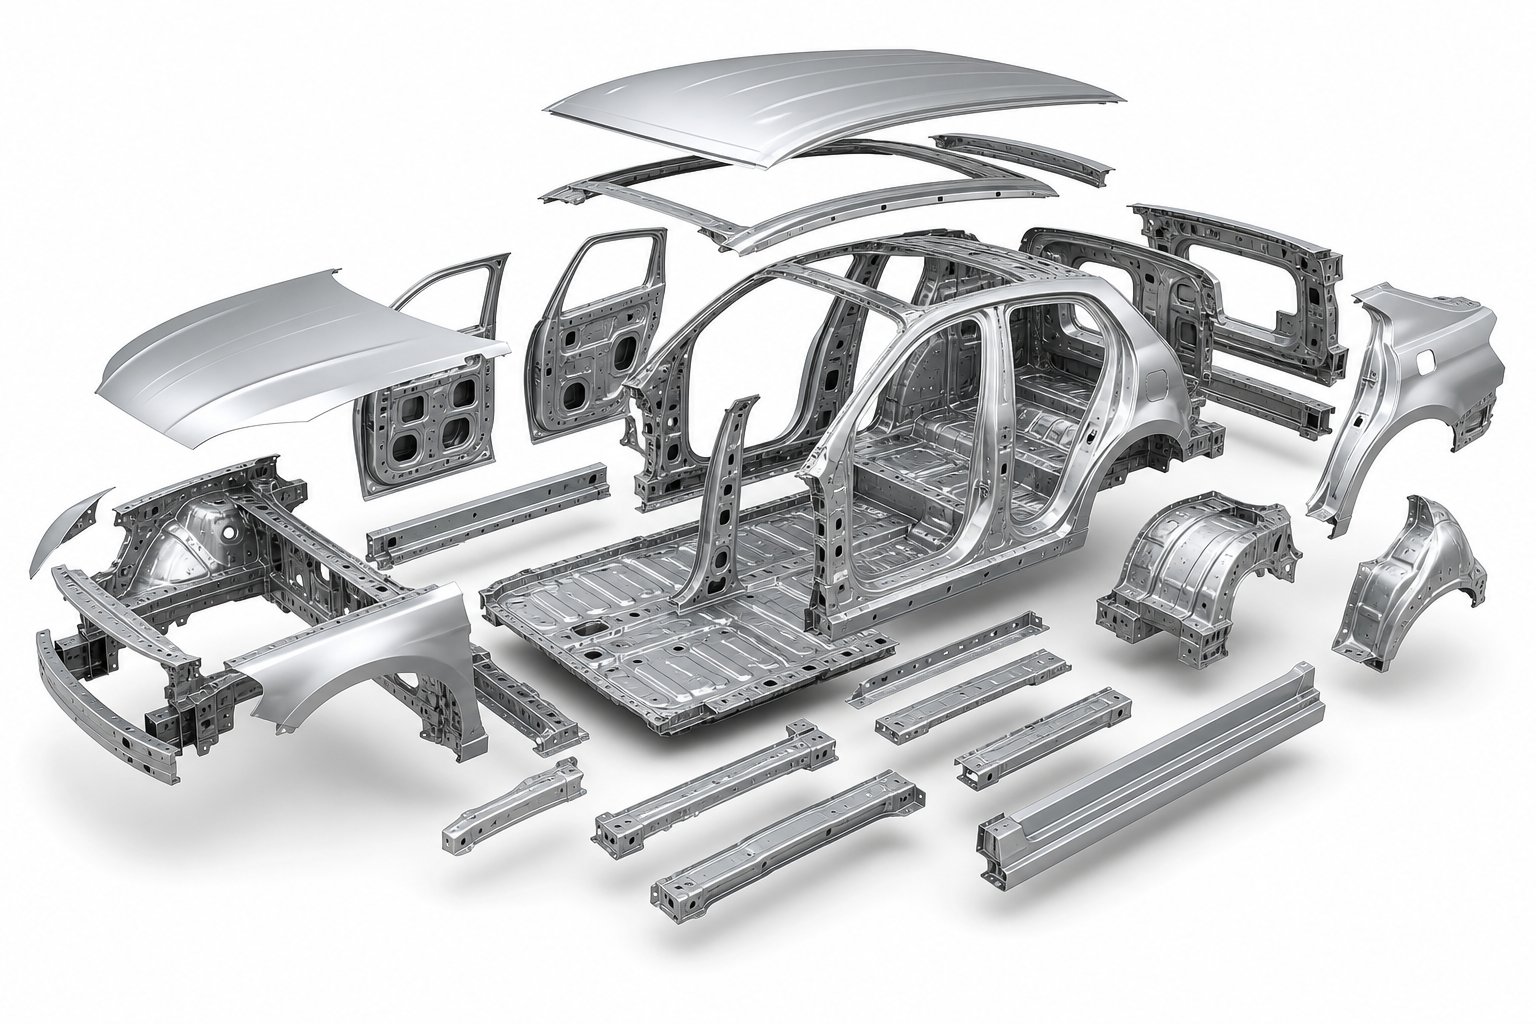
Скала прича причу. Типична каросерија возила захтева250 до 300 жигосаних -делова од лимасамо за тело-у-само белој структури. Додајте носаче шасије, унутрашње појачање и структурне чланове и број се даље пење. Сваки од тих делова треба своју посебну матрицу или станицу у оквиру прогресивног алата. То значи да један програм возила може захтевати стотине појединачних калупа за штанцање, од којих је свака пројектована, направљена, испробана и валидирана пре него што прво производно возило сиђе са линије.
Због тога је инжињеринг матрица и критичан покретач трошкова и чувар квалитета. Лоше дизајнирана аутомобилска матрица за штанцање не производи само лоше делове. Одуговлачи временске рокове за лансирање, надувава буџете за испробавање и уводи варијације димензија које се провлаче кроз монтажу каросерије, уклапање боје и коначни квалитет возила. Набавити матрицу непосредно пре почетка производње није луксуз. То је предуслов за конкурентну производњу.
Овај чланак покрива цео животни циклусаутомобилске штанцане матрице, од избора типа и стратегије материјала преко симулације, испробавања, одржавања и процене партнера. Написан је као референца за практичаре, премошћујући јаз између академске теорије и сувише поједностављених прегледа који доминирају резултатима претраге. Без обзира да ли специфицирате нови прогресивни алат за брацкет програм или решавате проблеме са повратним ударом на АХСС структурном панелу, одељци који следе пружају инжењерски контекст који вам је потребан за доношење бољих одлука у свакој фази.
Разноликост утиснутих делова на модерном возилу, од сићушних штипаљки до целог каросерије, захтева подједнако различите типове матрица. Свака конфигурација носи различите компромисе у погледу трошкова, сложености и производних могућности.
Упоређене врсте матрица за штанцање у аутомобилима
Одабир погрешног типа матрице за дати део је један од најбржих путева до пре{0}}производног неуспеха. Не ради се само о томе да ли матрица може да формира геометрију. Ради се о томе да ли су улагање у алате, време циклуса и понашање материјала у складу са обимом и циљевима квалитета програма. Ево како се главне врсте калупа за штанцање кваре у аутомобилском контексту, и када свака од њих зарађује своје место у радњи.
Прогресивне матрице за{0}}делове који се понављају велике запремине
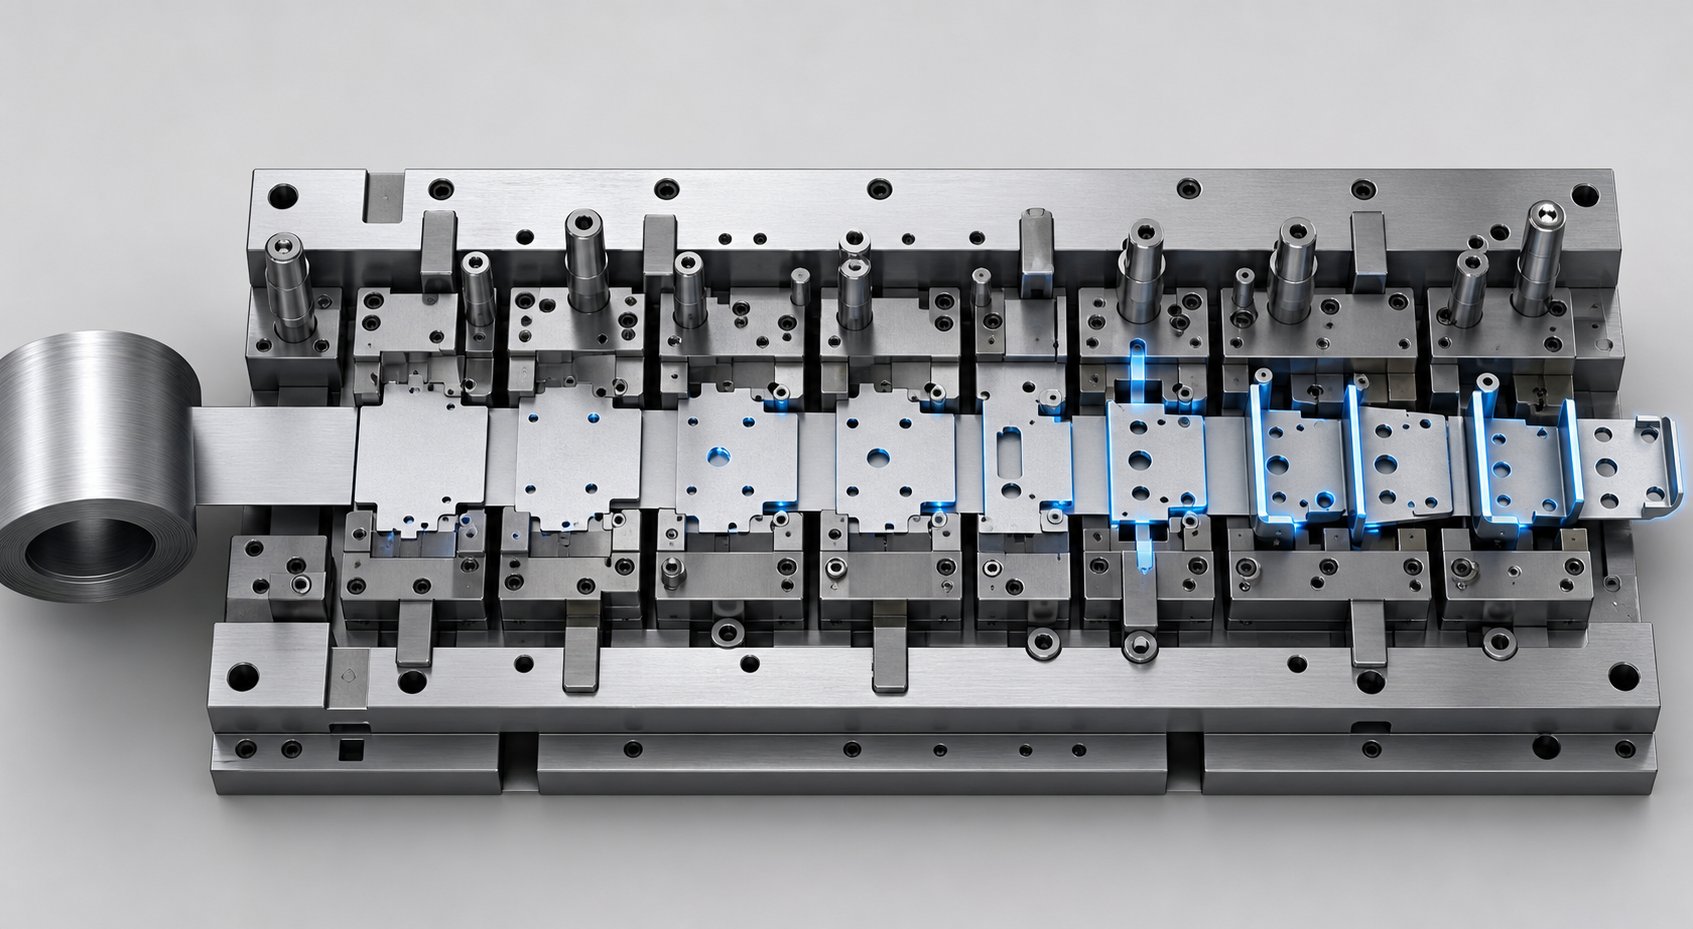
Матрица за прогресивно штанцањенапаја континуални намотај лима кроз низ станица, од којих свака обавља различите операције: бушење, савијање, ковање или обрезивање. Радни предмет остаје причвршћен за носећу траку током целог процеса и одваја се само на завршној станици. Ово одржава време циклуса изузетно ниским, често производећи готове делове од 30 до 60 удараца у минути или више.
Прогресивне матрице ћете наћи свуда где аутомобилски програм захтева велике количине релативно малих, геометријски сложених делова. Размислите о носачима за монтажу, електричним конекторима, копчама оквира седишта и плочама за структурално ојачање. Пошто се све операције дешавају у једном пролазу пресовања, трошкови рада остају минимални, а поновљивост остаје мала. Компромис? Израда алата је скупа, време испоруке траје дуже, а дубоко извлачење је тешко јер трака ограничава колико далеко материјал може да тече.
Преносне матрице за велике структурне компоненте
Процес жигосања са трансфером има фундаментално другачији приступ. Уместо да се део држи на траци, бланко се одваја од калема на првој станици. Механички прсти или аутоматизовани системи за транспорт затим померају сваки појединачни бланк кроз узастопне станице за формирање унутар једне велике пресе.
Ово раздвајање је оно што чини матрице за пренос идеалним за велике структурне компоненте као што су унутрашњост врата, подови и странице каросерије. Без носеће траке која ограничава проток материјала, инжењери могу да постигну дубоке потезе и сложене тродимензионалне-облике које прогресивни алат једноставно не може да испоручи. Поставке преноса такође обрађују сложене карактеристике као што су ребра, прирубнице и навојне главе у више фаза формирања. Недостатак је спорији циклус циклуса и већа осетљивост на прецизност позиционирања празног дела.
Сложене и комбиноване матрице за прецизан рад
Када вам је потребан раван, димензионално прецизан део произведен великом брзином, сложене матрице испоручују. Ови алати обављају више операција сечења и обликовања истовремено у једном потезу притиска. Подлошке, подлошке, подложне плоче и једноставни носачи су типични производи. Пошто се свака карактеристика креира одједном, концентричност и равност имају тенденцију да буду супериорнији од онога што прогресивни алат постиже на сличним геометријама.
Комбиноване матрице проширују овај концепт спајањем операција сечења и не-сечења, као што су брушење и цртање, у један потез. Они попуњавају нишу за делове средње{2}}обине где би прогресивни алати били претерани, али би матрице за једну-операцију захтевале превише секундарних корака.
Тандем линије за пресовање за панеле класе-А
Хаубе, блатобрани, кровови и спољашња врата захтевају квалитет површине који толерише нула видљивих недостатака након фарбања. Ови панели класе-А се обично формирају на тандем пресним линијама: низ појединачних преса распоређених у серију, од којих свака изводи једну операцију на дискретном бланку. Аутоматски системи за пренос пречке, као што јеГудел робоБеам подешавања које користе главни произвођачи оригиналне опреме, померајте делове од пресе до пресе без средњих оријентацијских станица. Брзина циклуса достиже 12 до 15 удараца у минути и за челичне и за алуминијумске плоче.
Тандем линије нуде максималну флексибилност јер свака преса ради независно. Промене калупа на једној станици не изазивају редизајн на другој, а тонажа може да варира по станици. Одводна преса обично ради са већим капацитетом јер почетно извлачење захтева највише енергије. Ова конфигурација обрађује бланке ширине до 4.160 мм и дебљине материјала од 0,4 мм челика до 4 мм алуминијума.
Структурирано поређење типова калупа
Избор између ових калупа за штанцање од лима захтева вагање неколико фактора истовремено. Табела у наставку обједињује кључне критеријуме одлуке у једну референцу:
| Дие Типе | Обим производње | Парт Цомплекити | Трошкови алата | Типично време испоруке | Флексибилност промене дизајна |
|---|---|---|---|---|---|
| Прогрессиве Дие | Високо (100К+ годишње) | Умерено до високо (без дубоког увлачења) | Високо | 12-20 недеља | Ниска (промене утичу на више станица) |
| Трансфер Дие | Средње до високе | Високо (дубоко извлачење, велика геометрија) | Високо | 16-24 недеље | Умерено (појединачне станице се могу мењати) |
| Цомпоунд Дие | Средње до високе | Ниска до умерена (равни делови) | Ниско до средње | 6-12 недеља | Умерено (један алат, једноставнија реконструкција) |
| Цомбинатион Дие | Средње | Умерено (исецање + облик у једном потезу) | Средње | 8-14 недеља | Умерено |
| Тандем Пресс Линија | Висока (панели{0}}А класе) | Високо (површински{0}}критично, велика празнина) | Веома висока (улагање у више{0}}штампа) | 20-30+ недеље | Висока (независне станице) |
Ниједан тип матрице не доминира у свим критеријумима. Брацкет програм који ради 500.000 делова годишње спада у прогресивну алатку. Бочна плоча каросерије са захтевима за дубоко извлачење и захтевима за класу-Површина припада трансфер преси или тандем линији. Погрешно поклапање значи претерано-улагање у алате које не могу да испоруче потребну геометрију или премало{7}}улагање у алате које не могу да издрже потребну запремину.
Ипак, чак и савршено одабрани тип матрице ће прерано пропасти ако алатни челик иза њега не може да поднесе материјал који се штанца. Напредни челици-велике чврстоће и легуре алуминијума кажњавају алате на начин на који то није учинио благи челик, чинећи избор материјала и површински инжењеринг следећом критичном варијаблом у дуговечности матрице.
Материјали за калупе и површински третмани за перформансе
Тип матрице савршено усклађен са геометријом дела још увек може да направи кратер пре покретања производње ако алатни челик не може да преживи материјал који штанца. Овде избор материјала за штанцање одваја алате који издржавају милионе циклуса од алата који се уситњавају на свом првом челичном бланку високе{1}}врсте. Избор никада није тако једноставан као одабир најтеже доступне оцене. Сваки алатни челик за штанцане калупе представља компромис између отпорности на хабање и жилавости, а прави баланс зависи од тога шта матрица заправо ради током сваког притиска притиска.
Класе алатног челика и њихове компромитације у погледу перформанси
Замислите слепи удар који сече кроз 1,2 мм ДП780 челик при 40 удараца у минути. Та ивица подноси абразивни контакт хиљаде пута на сат. Упоредите то са радијусом калупа за формирање који води исти материјал у дубоко извлачење. Пробијачу је потребна максимална отпорност на хабање. Радијусу формирања потребна је жилавост да апсорбује циклична ударна оптерећења без пуцања. Исти део, иста преса, потпуно различити материјални захтеви за алат.
Д2 алатни челик (11-13% хрома, 1,4-1,6% угљеника) налази се на крају спектра-отпорности на хабање. Његови богати карбиди хрома одлично су отпорни на хабање абразивних ивица, што га чини подразумеваним избором за операције слепљивања и пирсинга у челичним калупима за штанцање. Термички обрађен на 58-62 ХРЦ, Д2 може да испоручи два до три пута дужи век трајања ивица у односу на алтернативе ниже легуре када се обрађују абразивни материјали. Казна је крхкост: Д2 матрице се кваре ломљењем или пуцањем, а не постепеним трошењем, што их чини лошим кандидатима за станице за формирање са тешким ударима.
А2 алатни челик (5% хрома, очвршћавање на ваздуху) заузима уравнотежено средиште. Жртвује отприлике 40-50% века хабања Д2, али добија знатно бољу жилавост и стабилност димензија током термичке обраде. Матрице за формирање, матрице за извлачење и прогресивна тела калупа са сложеном геометријом имају користи од способности А2 да апсорбује поновљена ударна оптерећења без катастрофалног лома.
С7 алатни челик гура још више ка отпорности на удар, служећи операцијама дубоког-извлачења и станицама које су подвргнуте јаком ударном оптерећењу. ДЦ53, модификована Д2 варијанта, премошћује јаз између отпорности на хабање на нивоу Д2 и побољшане жилавости за апликације где конвенционални Д2 прерано пуца.
Алатни челици из металургије праха (ПМ) представљају највиши ниво. Процес производње ПМ распршује растопљену легуру у фини прах и консолидује је врућим изостатичким пресовањем, чиме се добија микроструктура са малим, равномерно распоређеним карбидима, а не великим карбидним мрежама које се налазе у конвенционално ливеним челицима. Резултат је материјал који истовремено пружа и високу отпорност на хабање и високу жилавост. Астудија случаја документована од стране АХСС Инсигхтспоказало је да је прелазак са конвенционалног Д2 на ПМ алатни челик вратио животни век матрице са 5.000-7.000 циклуса назад на 40.000-50.000 циклуса приликом формирања феритно-бенитне класе од 580 МПа, без увођења проблема са заливањем или деформацијом.
Умеци од тврдог метала и њихова улога у зонама високог{0} хабања
Када чак ни ПМ челици не могу да издрже прихватљив животни век ивица, ступају уметци од волфрам карбида. Ови уметци нису пуне компоненте матрице. Стратешки су постављени на ивицама тримова, на местима за пирсинг и на високим-радијусима контакта где се најинтензивније концентришу клизни контакт и абразивно хабање. Алати за штанцање од тврдог метала, или тачније матрице опремљене карбидним уметцима у критичним зонама хабања, постају од суштинског значаја за сечење ултра-челика-челика високе чврстоће изнад 980 МПа или штанцање абразивних- материјала са премазом као што је поцинковани лим.
Економија фаворизује хибридни приступ: направите тело матрице од чврстог типа као што је А2 или ПМ челик, а затим инсталирајте карбидне уметке само тамо где подаци о хабању или симулација предвиђају убрзани губитак материјала. Овим се избегавају екстремни изазови крхкости и обрадивости приликом прављења целих алата од карбида, док се и даље испоручују перформансе хабања потребне у зонама-највеће потражње.
Термичка обрада и површински премази који продужавају животни век матрице
Одабир правог основног челика је само почетна тачка. Површински инжењеринг мултиплицира перформансе те подлоге тако што се бави специфичним начинима квара: хабањем, хабањем лепком, абразивним хабањем и трењем{1}}индукованом топлотом. Погрешан премаз на погрешној подлози, или премаз нанет без одговарајуће топлотне обраде испод, заправо убрзава квар, а не спречава га.
Прво размотрите супстрат. Површински премаз нанет преко меког или непрописно каљеног алатног челика ће попуцати јер се подлога пластично деформише под притиском контакта, поткопавајући премаз изнад ње. Одговарајућа термичка обрада, укључујући двоструко каљење ради ублажавања заосталог напрезања, је предуслов за извођење било ког премаза.
Сваки од следећих површинских третмана циља различите начине квара и сценарије примене:
- Јонско нитрирање- Дифундира азот у површину алата да би створио чврст слој-отпоран на хабање (обично 900-1100 ХВ). Спречава хабање лепка и нагризање. Идеално за формирање калупа за обраду поцинкованог АХСС, где ПВД премази могу изазвати накупљање цинка.
- ТД (Тоиота Диффусион) премаз- Термо-процес термореактивног таложења који формира слој ванадијум карбида који је металуршки везан за површину челика. Пружа екстремну тврдоћу (3,200-3,800 ХВ) и изузетну отпорност на абразивно и адхезивно хабање. Најпогоднији за полупречнике матрице и обрезивање ивица за штанцање непремазаног АХСС-а.
- ПВД премази (ТиАлН, ЦрН, ТиЦН)- Физичко таложење паром наноси танке, тврде премазе на релативно ниским температурама (испод 500 степени Ц), чувајући тврдоћу подлоге без изобличења. Смањује нагризање и трење на непревученим челичним лимовима. Једно документовано поређење је показало ПВД-обложен челик за сечење који производи преко 1,2 милиона делова у односу на само 50.000 за хром-алату исте класе АХСС.
- ЦВД премази (ТиЦ, ТиЦН)- Хемијско таложење паре ствара јачу металуршку везу од ПВД-а, али захтева температуру обраде око 1000 степени Ц, што може да омекша подлогу матрице и може да изазове изобличење димензија. Захтева накнадно очвршћавање. Користи се тамо где је јачина везе важнија од прецизности димензија.
- Хромирање- Историјски уобичајено за смањење трења, али показује микропукотине под високим контактним притисцима које генерише АХСС. Студије потврђују да то није најбоља опција за напредне високе-врсте чврстоће и еколошки прописи додатно ограничавају његову употребу.
Прелазак на АХСС и алуминијум за лакшу тежину возила је фундаментално променио стратегију материјала за алате за штанцање. АХСС класе могу достићи вредности тврдоће лима које се приближавају самом алату, са неким мартензитним разредима који прелазе 57 ХРЦ. Традиционални стандарди калупа развијени за меки челик једноставно су недовољни. Алуминијум, у међувремену, уводи агресивно хабање лепка и тенденције хабања које захтевају различите хемије премаза и завршне обраде површине него што захтевају челичне{4}} матрице за штанцање.
Усклађивање класе алатног челика, протокола топлотне обраде и површинског премаза са специфичним материјалом лима и операцијом штанцања није обавезно. Инжењерска дисциплина је та која одређује да ли матрица преживи предвиђени производни век или не успе пре лансирања. А та материјална стратегија даје своју пуну вредност само када је матрица дизајнирана да служи тачној геометрији дела и формирању захтева своје циљне примене.
Аутомобилски делови и њихови инжењерски захтеви
Познавање начина на који класе алатног челика и премази ступају у интеракцију са лименим материјалом је од суштинског значаја, али то знање даје резултате само када се повеже са специфичним компонентама возила. Сваки утиснути део на аутомобилу носи јединствену геометрију, толеранцију и материјална ограничења која диктирају који тип аутомобила треба да се примени и како да их конструише. Расправа о дизајну калупа у апстрактним терминима промашује поенту. Право питање је увек: који део правим и шта тај део захтева од алата?
Захтеви-у-белом и структурном штанцању
Структуре-у-белом (БИВ) каросерије представљају неке од најзахтевнијих апликација за матрице за штанцање у аутомобилима. Б-стубови, преклопне плоче, попречне греде и А-ојачања стубова се све више формирају од АХСС класа на 980 МПа и више да би се испунили циљеви безбедности приликом судара уз смањење тежине. Ови материјали су дизајном отпорни на деформацију, што значи да алат мора да превазиђе знатно веће силе обликовања и да се избори са јаким повратним дејством након отварања пресе.
Повратак у АХСС структурним деловима није мања непријатност. Истраживања потврђују да одступања у димензијама у угаоној геометрији, закривљености зида и увијању расту пропорционално како затезна чврстоћа достиже 980 МПа и више, понекад потпуно спречавајући монтажу нарушавањем поравнања заварених спојева. Контролисање овога захтеваслагање више контрамерау дизајн матрице: преко-компензација савијања уграђена у површине матрице, хибридне геометрије перли за извлачење које индукују накнадно-истезање и у неким случајевима станице за ковање или поновни удар који компресују критичне радијусе да би неутралисали градијенте заосталог напона. Ниједна техника није довољна на овим нивоима снаге.
Овим простором доминирају матрице за пренос и тандем пресовање јер су БИВ панели типично велики празни делови који захтевају дубоко извлачење и више-степене секвенце обликовања. Захтеви за тонажом преса могу да премаше 2.000 тона за једну операцију Б-стуба, а свака површина матрице која долази у контакт са лимом мора бити пројектована за абразивну природу непревученог или поцинкованог-превученог челика високе чврстоће.
Компоненте шасије и носача
Компоненте шасије следе другачију логику. Контролне полуге, носачи за монтажу, плоче за ојачање и уметци попречних-чланова су обично мањи, производе се у веома великим количинама и захтевају уске геометријске толеранције за монтажу, али ретко захтевају квалитет површине-А класе. Овде се истиче прогресивно штанцање.
Једна прогресивна алатка може да пробуши, формира, савија и исече држач шасије у једном непрекидном пролазу{0}}са 30 до 60 потеза у минути. Инжењерски изазов се помера са управљања повратном снагом на ултра-високе-материјалу до оптимизације распореда траке за минимални отпад, одржавања чврстог поравнања између станица-до-преко милиона циклуса и управљања хабањем матрице на станицама за пирсинг где су карбидни уметци{8}абразивни челик{8}неопходни за абразивни челик{8}.
За тимове који раде у овим породицама, важно је имати партнера за печатирање са документованим искуством у процесу.ИИЦХЕН, на пример, подржава ОЕМ, Тиер{2}}1 и Тиер{3}}2 инжењерске тимове са студијама случаја штанцања и производње лимова који обухватају структуралне и металне делове шасије, пружајући референце из стварног света о томе како се инжењеринг матрица преводи у компоненте спремне за производњу у више подсистема возила.
ЕВ-Специфичне компоненте покрећу иновацију у матрици
Електрична возила су представила потпуно нову категорију аутомобилских делова који користе сечење и обликовање на начин на који традиционалне ИЦЕ платформе никада нису биле потребне. Кућишта лежишта за батерије су можда најзначајнији пример. Батерија може представљати 20 до 25% укупне тежине ЕВ, што чини архитектуру носача критичном могућношћу за смањење тежине.
Штанцање једноделног-челичног лежишта батерије захтева јединствене празне конфигурације. Цлевеланд-Цлиффс и АутоФорм су демонстрирали прилагођени-приступ завареног бланка (ТВБ) који комбинује АХСС за равно дно (подна заштита) са челиком мање чврстоће-у угловима и бочним зидовима где долази до озбиљних деформација. Матрица мора да рукује различитим особинама материјала у оквиру једног бланка, да управља кретањем-линије заваривања током формирања и да постигне равност прирубнице унутар 1,5 мм по целој дужини лежишта да би прошла захтеве-тестирања на цурење. Првобитни дизајни су показивали озбиљна померања и увртања све док инжењери нису оптимизовали ТВБ распоред у конфигурацију у облику хештага{10}}која је минимизирала деформације у АХСС зонама.
Кућишта мотора и замене алуминијумских структурних одливака додају додатну сложеност. Алуминијумске{1}}интензивне ЕВ архитектуре захтевају различите зазоре матрице (обично 8-12% дебљине материјала наспрам 5-8% за челик), специјализовано подмазивање за борбу против хабања и прилагођене брзине обликовања пошто се осетљивост алуминијума на брзину деформације разликује од челика. Серво пресе, са својим програмибилним профилима клизног кретања, све више се упарују са овим матрицама како би се оптимизовала брзина цилиндра кроз ход формирања.
Породице делова мапиране према типу матрице и инжењерском изазову
Следећа листа упарује уобичајене породице аутомобилских делова са њиховом типичном конфигурацијом калупа и примарном инжењерском препреком која одређује успех или неуспех:
- Б{0}}стубови и -ојачања стубова (трансферна матрица)- Опружна компензација за 980+ МПа АХСС која захтева више-слагање противмера и високу тонажу пресовања.
- Унутрашњост врата и подови (трансферна матрица)- Управљање дубином дубоког извлачења са контролисаним протоком материјала кроз велике празне области.
- Хаубе, браници и кровни панели (тандем линија за пресовање)- Класа-Квалитет површине са нула видљивих несавршености након бојења, што захтева прецизну контролу притиска држача празног материјала.
- Монтажни носачи и плоче за ојачање (прогресивна матрица)- Оптимизација распореда траке за минимални отпад и-конзистентност производње велике брзине у милионима циклуса.
- Електрични конектори и копче (прогресивна матрица)- Чврста толеранција на мале, сложене геометрије са танким-материјалима склоним формирању неравнина.
- Кућишта лежишта за батерије (матрица за пренос или велики појединачни{0}}погодан)- Обликовање различитог материјала у ТВБ бланковима, контрола опруге за равност прирубнице и тачност димензионисања{1}}обезбеђивања цурења.
- Кућишта мотора и ЕВ структурни елементи (трансферна матрица)- Спречавање хабања алуминијума, прилагођени размаци матрице и оптимизација брзине формирања на серво пресама.
- Контролне руке и носачи вешања (прогресивна или преносна матрица)- Замор-Квалитет дуготрајног формирања са конзистентним механичким својствима у великим-производним серијама.
Сваки од ових парова резаних делова и делова за аутомобиле носи посебан ризик од квара ако је алат пројектован генерално, а не наменски{0}}изграђен за одређени материјал, геометрију и намеру производње. Јаз између сазнања који тип матрице одговара и стварног специфицирања правог алата за дати програм је место где оквири инжењерских одлука постају незаменљиви.
Како одабрати прави тип калупа за штанцање
Знати који типови матрица постоје није исто што и знати који треба навести за дати програм. Инжењери који погрешно схвате ову одлуку не троше само буџет за алат. Они закључавају свој тим у производни систем који или не може да погоди циљеве циклуса или уопште не може да формира геометрију. Практични водич за избор калупа за штанцање почиње са три варијабле: запремином, геометријом и економијом. Свако друго разматрање произилази из ових.
Волумен и време циклуса као примарни покретачи избора
Обим производње је први филтер. Прогресивна матрица за штанцање постаје исплатива-када годишњи обим достиже отприлике 50.000 до 100.000 јединица, иако ултра{6}}једноставне геометрије могу оправдати алате од 30.000 јединица. Испод тог прага, улагање у алате по комаду је превисоко, а ЦНЦ{10}}производња или матрице са једном{11} станицом имају више финансијског смисла. Алати за пренос заузимају сличан ниво запремине, али служе деловима који су превелики или сувише дубоко извучени за обраду траком{13}}, што обично оправдава улагање од 25.000 или више годишњих делова.
Време циклуса компликује питање обима. Прогресивне матрице раде 200 до 600 или више удараца у минути за мале делове, производећи готове компоненте у континуираном току. Системи за пренос раде од 12 до 30 удараца у минути у зависности од величине дела и конфигурације пресе. Када процењујете како да изаберете тип калупа за штанцање, питајте се ово: да ли годишња потражња за запремином оправдава премију брзине прогресивног алата или вас геометрија делова приморава на стопе преноса без обзира на циљне количине?
Геометрија дела и ограничења материјала
Сам обим не диктира одговор. Носач од 200.000 јединица са плитким кривинама припада прогресивном алату. Унутрашња врата од 200.000 јединица са дубином извлачења од 150 мм нису, јер носећа трака не може да прихвати тај проток материјала без кидања.
Одлучујући геометријски фактори укључују дубину извлачења у односу на пречник бланка, број потребних фаза формирања, укупне димензије празне плоче и да ли су делу потребне карактеристике на више равни. Делови са дубином извлачења већом од 25 до 50 мм или за које је потребно више од пет до шест фаза формирања углавном мигрирају ка трансфер или тандем конфигурацијама. Равни делови за које су потребне само операције сечења и пирсинга пристају на масу без обзира на запремину.
Квалитет материјала уводи још једно ограничење. АХСС изнад 780 МПа захтева већу тонажу пресе, строжију контролу зазора и више фаза формирања за управљање повратним ударом. Алуминијум захтева прилагођене зазоре и спорије брзине обликовања како би се спречило нагризање. Оба материјала сужавају опсег одрживих алата за штанцање и конфигурација калупа у поређењу са меким челиком.
Буџет, време испоруке и флексибилност
Прототип програма и програм{0}}намера производње захтевају фундаментално другачију логику улагања. Прототипне матрице су намерно поједностављене, направљене од мекших материјала и дизајниране за стотине до неколико хиљада делова. Они постоје да би потврдили геометрију, а не да би преживели 500.000 циклуса. Додељивање буџета за алате за производњу{6}}пре него што је валидација дизајна завршена ствара скупо излагање преправљању, пошто инжењерска промена у касној-фази на прогресивној матрици може да кошта половину оригиналне цене алата.
Ускладите инвестицију у калуп са вредношћу производње током животног циклуса. Матрица која кошта три пута више, али даје десет пута већу запремину уз једну-десетину цене комада није скупа. То је једини рационалан избор.
Време испоруке такође утиче на. Прогресивне калупе захтевају 12 до 20 недеља за пројектовање, машинство и пуштање у рад. Преносни умри трају 16 до 24 недеље. Тандем линија алата може да пређе 30 недеља. Ако тајминг програма не може да прихвати те прозоре, једноставнији алат са бржим обртом може бити једини одржив пут до покретања, чак и ако дугорочна-економија фаворизује сложенија подешавања.
Матрица одлуке: Усклађивање карактеристика дела са типом матрице
| Карактеристика дела | Прогрессиве Дие | Трансфер Дие | Цомпоунд Дие | Тандем Лине |
|---|---|---|---|---|
| Мала величина (испод 300 мм) | Идеално | Могуће али неефикасно | Идеалан за равне делове | Не одговара |
| Велика величина (преко 500 мм) | Није изводљиво | Идеално | Није изводљиво | Идеално |
| Дубоко извлачење (преко 50 мм) | Није изводљиво | Идеално | Није изводљиво | Идеално |
| Равни профил, само сечене карактеристике | Могуће | Оверкилл | Идеално | Оверкилл |
| Годишњи обим преко 100К | Идеално | Добро | Добро | Добро |
| Годишњи обим испод 25 хиљада | Није оправдано | Маргинални | Оправдано | Није оправдано |
| АХСС (780+ МПа) | Одржив са карбидним уметцима | Идеално (контрола на више нивоа) | Ограничено на затамњење | Идеално |
| Алуминијумска легура | Одрживи са контролама за гашење | Идеално (потребна је контрола брзине) | Виабле | Идеалан са серво пресом |
| Класа{0}}Потребна је површина | Не одговара | Могуће | Није применљиво | Идеално |
Како тип преса ограничава или омогућава дизајн матрице
Аутоматска матрица не ради изоловано. Функционише унутар пресе, а тај тип пресе или проширује или ограничава оно што алат може да постигне. Конвенционална механичка преса даје фиксне профиле хода при великој брзини, што је чини подразумеваном за прогресивне операције. Али не може да подеси брзину цилиндра у средини-хода нити да остане у доњој мртвој тачки.
Хидраулична преса обезбеђује пуну тонажу у било којој тачки хода и може да се држи под притиском неограничено дуго, што је чини идеалном за дубоко извлачење и сложено обликовање где је материјалу потребно време да тече. Међутим, максимална брзина се обично ограничава на око 30 удараца у минути, што ограничава пропусност за велике-програме.
Серво{0}}механичке пресе премошћују овај јаз. Они омогућавају програмибилно кретање клизања: успоравање кроз критичне зоне формирања, убрзавање кроз бесконтактне делове хода и кратко задржавање на дну како би се смањио повратни удар у материјалима високе{3}}затезности. Серво преса може да продужи животни век алата смањењем повратне тонаже (-кроз) приликом формирања челика велике-чврстоће и отвара врата за рад са захтевнијим легурама које би превазишле механичке пресе са фиксном{7}}брзином. Када ваш водич за избор калупа за штанцање показује ка АХСС или алуминијуму, избор штампе није одвојен од избора матрице. Они су спрегнути систем.
Исправан рад овог оквира, усклађивање запремине, геометрије, материјала, буџета и могућности пресовања у кохерентну спецификацију, одређује да ли ће матрица успети од првог ударца или ће захтевати месеце скупе прераде. Али чак и савршено одређена матрица и даље зависи од тога шта се дешава у фази дигиталног инжењеринга пре него што се било који алатни челик исече.
Дигитална симулација и виртуелно инжењерство
Спецификација матрице која изгледа беспрекорно на папиру и даље може спектакуларно да пропадне при првом удару у штампу. Појаве се појављују у радијусима извлачења који су деловали конзервативно. Боре се формирају у областима прирубница које су наводно биле под адекватним притиском држача бланка. Спрингбацк гура структурну плочу 4 мм изван толеранције када је прихватљиви прозор 0,5 мм. Ово нису случајни неуспеси. Они су предвидљиви исходи које симулација штанцане матрице може идентификовати и решити месецима пре него што се било који алатни челик обради.
Фаза дигиталног инжењеринга између замрзавања дизајна матрице и физичке конструкције је место где се већина грешака у пре{0}}производњи или хвата или ствара. Тимови који улажу у ригорозну виртуелну валидацију драматично су смањили своје пробне петље. Тимови који прескоче или скрате ову фазу плаћају је за прераду, поправке заваривања и одложено лансирање.
Симулација формирања и анализа изводљивости
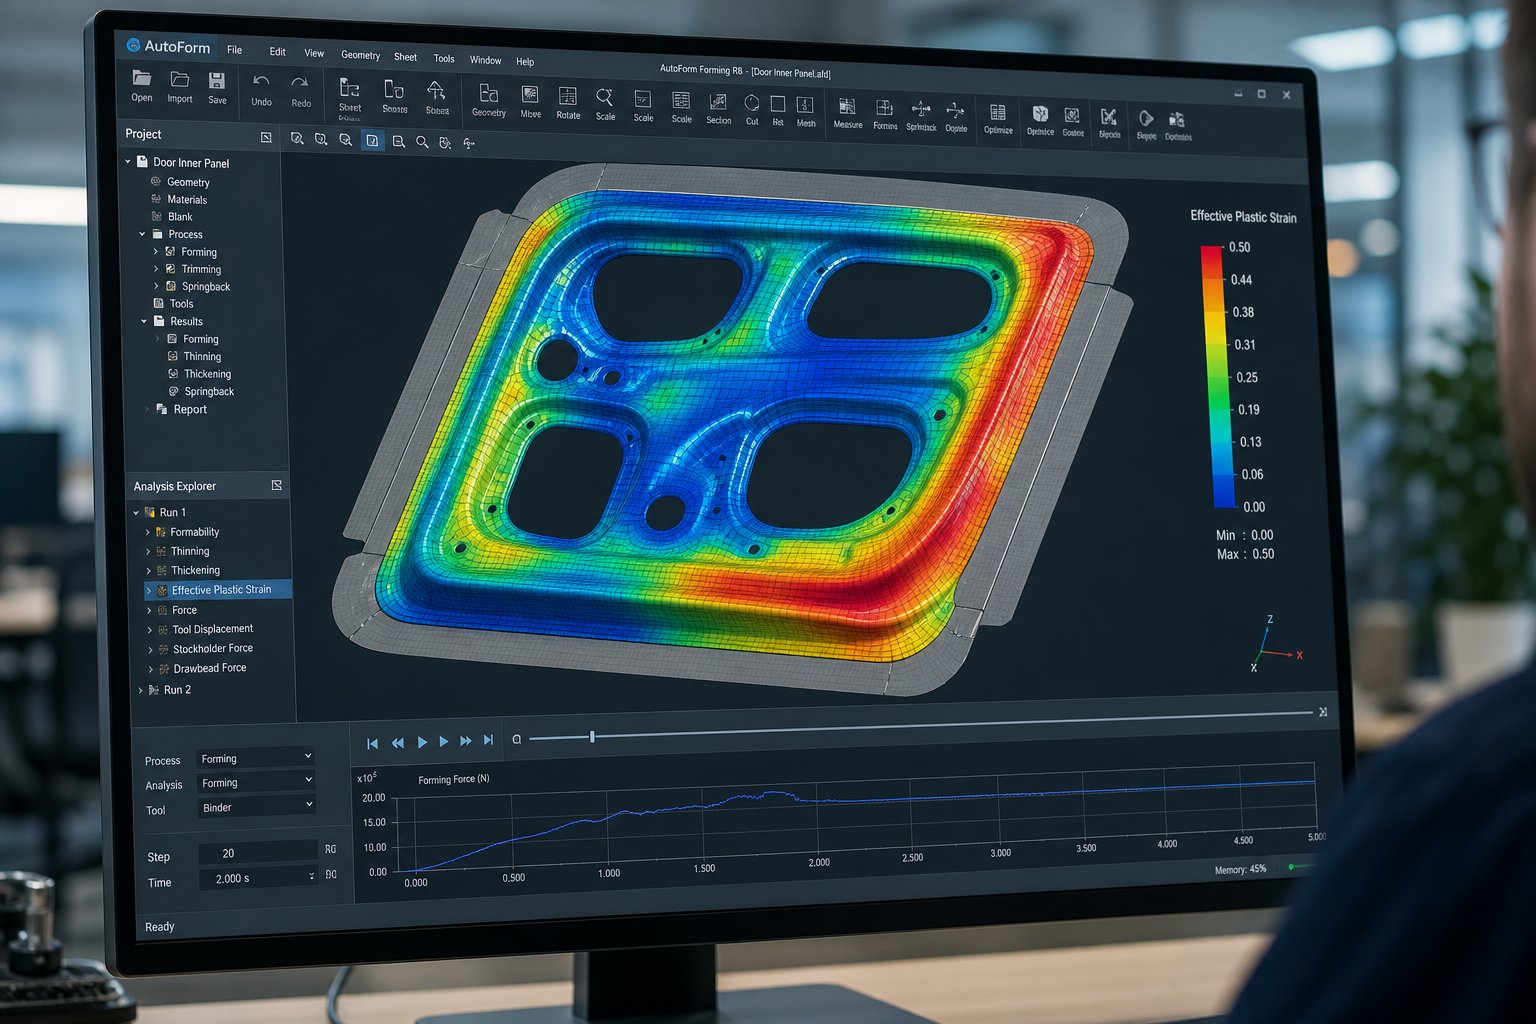
Савремени софтвер за симулацију дизајна калупа користи анализу коначних елемената (ФЕА) да би дигитално поновио оно што се дешава када бланко лима дође у контакт са површинама матрице под тонажом пресе. Софтвер повезује бланко у хиљаде дискретних елемената, додељује својства материјала (снага течења, понашање при очвршћавању, анизотропија) и иде кроз процес формирања у инкременталним временским корацима. На сваком кораку израчунава напон, деформацију, промену дебљине и контактне услове на целој површини дела.
Шта ово открива? Замислите да дизајнирате матрицу за пренос Б{0}}ојачања стубова од двофазног челика од 980 МПа. Симулација показује стањивање које прелази 25% на прелазном радијусу, постављајући ту зону изнад граничне криве формирања. То је предвиђени разлаз. У истом циклусу, напрезања притиска се акумулирају у прирубници без ослонца, што указује на ризик од бора. Оба проблема су видљива на екрану пре него што се напише један програм за обраду.
Овај проактивни приступ је управо оно штовиртуелне токове рада за тестирањесу дизајнирани да постигну: открију и отклоне потенцијалне недостатке током фазе пројектовања, а не током физичког тестирања, када исправке постану дуготрајне-и скупе. Симулација омогућава инжењерима да тестирају различите празне облике, нацртају конфигурације перли, силе држача празне плоче и брзине пресовања у сатима, а не у недељама, понављајући дигитално све док прозор процеса не постане робустан.
Спрингбацк компензација у дизајну матрице
Спрингбацк је еластични опоравак. Када се преса отвори и силе формирања ослободе, лим се делимично враћа у првобитно равно стање. Код меког челика, ово одступање може бити 1 до 2 степена на угао прирубнице. У АХСС од 980 МПа, може да достигне 8 до 12 степени, са додатним увијањем и савијањем зида који искривљује цео део изван толеранције монтаже.
Матрица за жигосање за компензацију опруге не чини само део номиналне геометрије. Намерно се преко-формира, савијајући површине изнад циљног положаја за израчунату количину тако да се након еластичног опоравка део опушта у исправан облик. Ово у принципу звучи једноставно. У пракси, захтева итеративне симулационе петље где софтвер предвиђа девијацију опруге, преобликује површине матрице у супротном смеру, поново-симулира и проверава конвергенцију.
Морфирање површине је основна техника. Геометрија лица матрице је померена векторским пољем изведеним из предвиђања повратног опруге, у суштини гурајући сваку тачку на површини алата обрнуто од њене предвиђене димензионалне грешке. Користе се напредни приступиВекторска поља девијације заснована на ЦАЕ-да дефинишете кореспонденцију један-на-један чвор између номиналне ЦАД површине и компензоване геометрије, обезбеђујући глатке површине алата које се могу израдити чак и када су обрасци опруге сложени. Ова методологија функционише и за виртуелну компензацију током дизајна и за компензацију засновану на скенирању-засновану током физичког тестирања, где скенирани облак-података-тачака из стварних жигосања покреће корекције морфирања.
Типичне су вишеструке итерације компензације. Први пролаз би могао смањити повратни удар са 4 мм на 1,5 мм. Други пролаз доводи га испод 0,8 мм. Циљ је тачност -облика након отварања пресе, а не током самог потеза обликовања.
Виртуелна проба и оптимизација процеса
Симулација калупа за штанцање се протеже даље од провере изводљивости једне{0}}операције. Потпуна виртуелна проба репликује цео систем материјала за штампу{2}}материјал- као дигитални близанац: свака операција формирања у низу, са средњим повратком између станица, операцијама тримовања и коначним повратком после последњег поготка. Инжењери могу да процене како се промене у једној станици шире низводно, нешто што је изузетно тешко дијагностиковати на физичкој линији за штампу.
Овај приступ дигиталног близанаца омогућава оптимизацију варијабли чије је физичко прилагођавање скупо:
- Нацртајте геометрију и положај перли- Контролише проток материјала у шупљину калупа, спречавајући и наборе (премало задржавање) и цепање (превише задржавања).
- Празан облик и величина- Оптимизована контура смањује отпад, елиминише пуцање ивица и обезбеђује довољно материјала за операције прирубљивања.
- Празан профил силе држача- Променљива сила током хода управља брзином додавања материјала у различитим фазама деформације.
- Брзина притиска и кретање клизања- Посебно критично за апликације серво преса где брзина цилиндра кроз зону формирања утиче на осетљивост на брзину деформације у алуминијуму и АХСС.
Анализа робусности процеса додаје још један слој. Покретањем симулације у низу варијација својстава материјала (толеранција на дебљину, расипање јачине течења, промене коефицијента трења), инжењери идентификују да ли је прозор процеса довољно широк да толерише варијације у стварном-свету или ће произвести одбацивање кад год се својства долазног калема благо промене.
Кључни резултати симулације које сваки инжењер матрице треба да процени
Једно покретање симулације генерише богат скуп података. Знати који су резултати важни и на шта указују је оно што разликује искусне инжењерске тимове од оних који једноставно „покрећу софтвер“ без извлачења закључака који се могу применити:
- Формирање граничних дијаграма (ФЛД)- Зацртајте веће и мање напрезање на сваком елементу у односу на криву квара материјала. Елементи изнад криве указују на подељени ризик. Елементи у зони компресије указују на склоност борама.
- Карте за проређивање- Прикажи процентуално смањење дебљине преко дела. Критични прагови варирају у зависности од материјала, али стањивање преко 20-25% код АХСС обично сигнализира непосредан квар.
- Контуре одступања опруге- Визуелизирајте димензиону грешку након еластичног опоравка, која се обично приказује као боја{1}}мапирана удаљеност од номиналне геометрије. Води стратегију компензације и идентификује области којима су потребне операције поновног удара.
- Индикатори бора- Идентификујте зоне у којима притисак на притисак премашује праг извијања материјала, предвиђајући површинске таласе или наборе који се можда неће спљоштити у наредним операцијама.
- Расподела контактног притиска- Открива где површине матрице доживљавају највеће оптерећење хабањем, информишући одлуке о површинским премазима и постављању уметака.
- Цртајте{0}}у мапама- Пратите колико материјала тече ка унутра од празне ивице током обликовања. Неусклађеност између предвиђеног и стварног извлачења-је примарна дијагностика када резултати физичког тестирања одступају од симулације.
Зашто карактеризација материјала одређује тачност симулације
Сваки излаз наведен изнад је поуздан само онолико колико подаци о материјалу напајају модел. Стандардни резултати испитивања затезања (попустљивост, УТС, издужење) су недовољни за симулацију штанцане матрице високе{1}}верности. Прецизна предвиђања захтевају пуне криве очвршћавања у односу на стопе деформације, параметре површине попуштања који обухватају анизотропију смера (Ланкфордове р- вредности на 0, 45 и 90 степени) и коефицијенте трења мерене под реалним контактним притисцима и брзинама.
Овај изазов се интензивира за АХСС и легуре алуминијума. Двофазни -челици показују сложено понашање при очвршћавању где се мартензит и ферит деформишу различитим брзинама. Легуре алуминијума показују јаку осетљивост-на напрезање и различите карактеристике трења од челика. Када тимови за симулацију користе генеричке материјалне картице уместо тестираних,-специфичних података, њихова предвиђања повратка могу да одступе 30 до 50% од физичке реалности, чинећи целу стратегију компензације непоузданом.
Улагање у одговарајућу карактеризацију материјала, укључујући тестове испупчења, тестове трења и податке о цикличном оптерећењу за моделирање опруге, није опционо прецизирање. То је основа која чини инжињеринг виртуелних матрица довољно поузданим да смањи физичко тестирање са недеља понављања на дане потврде.
Наравно, чак и најпрецизнија симулација и даље производи виртуелно предвиђање. У тренутку када се физички челик сусреће са физичким алатом на стварној преси, појављују се нове варијабле које ниједан модел не хвата савршено. Тај прелазак са дигиталног поверења на физичку валидацију је место где методологија тестирања одређује да ли се симулирано обећање преводи у стварност производње.
Тестирање, валидација и одобрење производње
Симулација је обећала робустан прозор процеса. Израда калупа је пратила ЦАД геометрију у оквиру толеранција обраде. Ипак, први панел са пресе показује расцеп на полупречнику извлачења и 3 мм одступања од опруге на критичној прирубници. Шта се десило? Процес тестирања штанцане матрице је у којој се дигитална предвиђања сусрећу са физичком реалношћу, а то је фаза у којој се већина пре{4}}производних неуспеха решава или прераста у скупа одлагања.
Проба није појединачни догађај. То је структурирани низ ескалирајућих корака валидације, од којих сваки има дефинисане критеријуме прихватања и корективне повратне везе. Тимови који то третирају као формалност касне са лансирањем. Тимови који конструишу своју методологију тестирања са истом ригорозношћу као што је њихов дизајн матрице лансиран на време.
Пробни процес и панел евалуација
Процес пробне матрице за штанцање почиње у тренутку када завршени алат стигне на пробну пресу. Операција првог{1}}поготка производи почетну утиснуту плочу са смањеном тонажом и малом брзином, омогућавајући инжењерима да процене бруто формабилност без ризика од катастрофалног оштећења алата. Тражите очигледне расцепе, јаке наборе или велику неусклађеност између горње и доње половине алата.
После првих-исправки поготка, матрица се помера на почетну-пробну линију на производној преси (или преси која одговара производним спецификацијама по тонажи, величини лежишта и кретању клизања). Овај корак је важан јер карактеристике угиба штампе, равност ојачања и паралелност цилиндра утичу на то како матрица ради. Алат који ради чисто на тврдој пробној преси може произвести одступања димензија на производној линији са различитом структурном усклађеношћу.
Следи сукцесивно усавршавање. Свака пробна петља производи узорке панела који се мере, процењују и пореде са предвиђањима симулације. АсФормингВорлд белешке, поклапање{0}}између симулације и физичких резултата је примарна дијагностика. Ако се проток материјала у шупљину матрице разликује од предвиђених вредности, ефективно ограничење од перли, притиска везива и трења не реплицира пројектовану намеру и ту почиње истраживање коренског{2}}узрока.
Критеријуми за валидацију и прекретнице за одобрење
Панел који се формира без подела није аутоматски одобрен. Аутомобилски стандарди за валидацију матрице захтевају пролазак низа критеријума пре него што се -одјави са производње:
- ГД&Т усклађеност- Машина за мерење координата (ЦММ) или оптичко 3Д скенирање верификује сваку критичну димензију у односу на цртеж дела. Типичне толеранције за БИВ панеле се крећу од +/- 0.5 мм на површинама које се спајају до +/- 1.0 мм на не- критичним прирубницама.
- Оцена квалитета површине- За класу-А панели, каменовање (провођење камена уља по површини) и Абралук инспекција (преглед брушеног-светла) откривају ниске тачке, трагове умиваоника и таласастост површине невидљиве голим оком. Ови недостаци постају видљиви након фарбања и нису прихватљиви на спољашњим панелима.
- Студије способности процеса- Покретање 30 или више узастопних панела и мерење критичних димензија утврђује Цп и Цпк индексе. Већина ОЕМ-а захтева Цпк од најмање 1,33 или више, са 1,67 преферираним за безбедносне{5}}критичне димензије. Цпк испод прага значи да процес производи превише делова-од-спецификације чак и када је средња вредност центрирана.
- Протоколи за{0}одјаву ОЕМ-а- Процес одобрења производног дела (ППАП) или еквивалентни пакети за подношење документују сертификате материјала, извештаје о димензијама, податке о могућностима и дијаграме тока процеса. Тек након потпуног прегледа документације ОЕМ пушта матрицу за производну употребу.
Квалитет тестирања директно одређује време покретања производње и цену. Свака додатна пробна петља додаје недеље временској линији програма и десетине хиљада трошкова прераде, док сваки нерешен проблем у овој фази постаје понављајући производни недостатак.
Стандардни редослед{0}}до{1}одобрења
Процес одобравања калупа за штанцање прати дефинисану прогресију. Док се специфичне прекретнице разликују у зависности од ОЕМ-а, основни редослед је конзистентан у целој индустрији:
- Испорука матрице и механички преглед- Уверите се да конструкција матрице одговара намери дизајна: проверите мере обраде, зазоре вођице, оптерећења опруге и обртни момент причвршћивача.
- Прво{0}}погодити смањену тонажу- Направите почетне плоче са 50-70% капацитета пресовања да бисте проценили општу способност обликовања и идентификовали главне проблеме пре рада пуном снагом.
- Уочавање и плаво{0}}подударање- Нанесите мешавину за мрље (пруско плаво) да бисте проверили уједначен контакт између површина калупа и лима. Подешавати ручним млевењем док контакт не пређе 80% у свим критичним областима формирања.
- Прогресивно повећање тонаже- Дођите до пуне производне тонаже уз праћење расцепа, претераног стањивања или површинских недостатака на сваком кораку.
- Пробна{0}}почетна линија- Покрените матрицу на стварној производној линији за пресовање да бисте ухватили интеракције са -специфичним отклоном, брзином и системом увлачења.
- Процена димензија и мерење опруге- ЦММ или скенирајте све критичне функције. Упоредите са номиналним и применити корекције компензације тамо где одступања прелазе толеранцију.
- Ревизија квалитета површине- Камените и прегледајте плоче класе-А. Идентификујте и исправите ниске тачке, изобличење површине и трагове помоћу полирања или подешавања геометрије.
- Покретање способности процеса- Направите статистички значајну серију (обично 30-300 делова) брзином производње и измерите Цп/Цпк на основу кључних карактеристика.
- ППАП подношење и ОЕМ одобрење- Спакујте све податке, пошаљите их на преглед клијентима и прибавите званичан потпис-за одобрење производне употребе.
Уобичајени проблеми са испробавањем и корективне мере
Чак и добро{0}}симулиране матрице наилазе на проблеме током физичке валидације. Разлика између успешног тестирања и вишемесечне-спирале преправљања је колико брзо тим дијагностикује основне узроке и примењује праву корективну акцију.
Сплитспојављују се као преломи у зонама великих-деформација, обично на полупречнику или прелазним областима. Корективне радње обухватају повећање полупречника калупа, додавање перли за извлачење да би се преусмерио проток материјала, подешавање величине бланка или полирање и поновно-премазивање- површина високог трења. Ако се подељена локација поклапа са предвиђањима симулације, дигитални модел већ садржи одговор. Ако то није случај, физички алат може имати одступања од намере дизајна која захтевају испитивање.
Боререзултат недовољног притиска држача слепог материјала или прекомерног протока материјала у неподржане области. Уочавање корекција, повећана тонажа везива или додавање локалних притисака решавају већину случајева. Озбиљно набирање у областима прирубница може захтевати заваривање и поновну{2}} машинску обраду површина матрице да би се додале карактеристике задржавања материјала.
Спрингбацк девиатионмимо толеранције захтева дие лице компензације. Инжењери скенирају стварни део, упоређују са номиналним и примењују инверзне векторе морфирања на површине калупа. Ово обично захтева заваривање материјала на недовољно -обликоване површине и поновну- машинску обраду до компензоване геометрије. Вишеструке итерације су уобичајене за АХСС делове.
Површински дефектикао што су трагови матрице, огреботине или ниске тачке трага до сметњи у контакту, недовољног полирања или локализованих високих тачака на површини алата. Уочавање са контактном масом идентификује подручја која су оштећена, која се затим брусе, полирају или преклапају док се не постигне уједначен контакт плоче.
Брзина и цена решавања ових проблема у великој мери зависе од -кућних могућности радионице. Објекат са сопственом пресом за тестирање, ЦММ лабораторијом и вештим произвођачима калупа може поновити за неколико дана. Онај који шаље алате на екстерне пробне локације губи недеље по петљи. Због тога инфраструктура за пробно тестирање није накнадна мисао, већ основна способност која одваја ефикасне програме од проблематичних и критичан фактор при процени ком производном партнеру да верујете у инвестицији у алате.
Одржавање, режими кварова и управљање животним циклусом матрице
Матрица која прође пробу и добије одобрење за производњу није готова имовина. То је почетак животног циклуса који се мери милионима потеза преса, где сваки циклус деградира ивице сечења, радијусе напрегнутих замором и постепено троше површине вођице. Разлика између алата који испоручује пуни предвиђени обим производње и алата који катастрофално не успе у -производњи своди се на дисциплину одржавања матрице. Ипак, већина радњи спаја одржавање са поправком, реагујући на кварове пре него што их спречавају.
Као стручњак за инжењеринг Арт Хедрикразликује јасно: ако ваше свакодневне активности укључују поправљање сломљених јастучића, заваривање оштећених делова након што клинови испадну или копање заглављених делова из калупа за извлачење, то је поправка. Право превентивно одржавање укључује оштрење резних делова према распореду, проверу хабања пре него што изазове дефекте и замену компоненти пре истека очекиваног животног циклуса. Покретање програма за поправку матрице прикривеног у одржавање гарантује прерану смрт алата.
Распоред превентивног одржавања и кључне тачке инспекције
Ефикасно одржавање матрице за штанцање функционише на интервалима{0}}бројања потеза, а не на календарском времену. Матрица која ради 40 удараца у минути у распореду у две-смене акумулира отприлике 38.000 погодака дневно. У року од недељу дана, то је преко 190.000 циклуса механичког напрезања на свакој резној ивици, водилици и опруги. Заказивање инспекција по датуму уместо акумулираних удараца потпуно игнорише стварни покретач хабања.
Интервали на основу -броја- удараца се разликују у зависности од тежине операције. Станице за слепљивање и пирсинг у прогресивним калупима обично захтевају оштрење на сваких 50.000 до 150.000 удараца приликом обраде меког челика, спуштање на 20.000 до 60.000 удараца за АХСС класе. Станице за формирање се троше поступније, али им је потребна површинска инспекција и провера система подмазивања у сличним интервалима. Водећи клинови и чауре треба да се мере за раст зазора на сваких 250.000 до 500.000 удараца, уз замену која се покреће када зазор премаши пројектовану спецификацију за 0,02 мм или више.
Кључне тачке инспекције током планираног одржавања укључују:
- Врхунско стање- Проверите да ли су све ивице пробоја и дугмади имају висину неравнина на утиснутим деловима. Када неравнина пређе 0,1 мм (зависно од-материјала), оштрење касни. Користите прави точак за брушење за алатни челик, јер оптерећени точкови изазивају накупљање топлоте које омекшава или пуца на очврсле делове.
- Интегритет пролећа- Проверите да ли у боцама са азотом постоји губитак притиска и у завојним опругама да ли је дошло до лома услед замора. Замените пре него што се очекивани животни циклус заврши. Ако се опруге више пута ломе у кратким интервалима, основни узрок је вероватно проблем дизајна, као што је прекомерно скретање изнад ефективне брзине.
- Хабање компоненти водича- Измерите зазор-од-чауре помоћу мерача утикача. Прекомерни ход доводи до неусклађености-до-убијача, што убрзава ломљење ивица и ствара неравнине.
- Сигурност причвршћивача- Проверите да ли су сви завртњи затегнути. Потражите недостајуће или олабављене клинове за типле који омогућавају померање пресека под оптерећењем штанцања.
- Стање површине- Прегледајте радијусе формирања, хабајуће плоче и брегасте површине да ли постоје трагови нагризања, зарезивања или деградације премаза. Поново избрусите и премажите пре него што се површинско оштећење пренесе на утиснуте делове.
- Систем подмазивања- Уверите се да су у-канали за подмазивање у матрици чисти, млазнице нису зачепљене и мазиво достиже све контактне зоне-са високим трењем. Суви контакт експоненцијално убрзава и хабање и хабање.
- Уклањање пужева и остатака- Очистите све пролазе за пужеве, рупе и канале за отпад. Нагомилавање пужева доводи до повлачења пужева, што доводи до судара и лома ударца.
После сваког сервиса, потпуно осушите матрицу да бисте спречили рђу на прецизним-подлогама, потврдите да су сви заштитни штитници постављени и документујте обављен рад са тренутним очитањем бројача удараца. Ова документација гради историју сервиса која омогућава будућу анализу кварова.
Уобичајени режими кварова и дијагноза основног узрока
Начини квара штанцане матрице спадају у различите категорије, свака са различитим визуелним потписима и различитим основним узроцима. Третирање сваког неуспеха на исти начин, рецимо, једноставним изоштравањем и надом у најбоље, гарантује понављање. Приступ структурираној анализи квара почиње са идентификацијом који је модус присутан пре него што се пређе на корективне мере.
Цхиппингпредставља као мали фрагменти који се одвајају од резних ивица или формирају полупречнике. Видећете неправилне, конхоидне површине прелома него глатке обрасце хабања. Основни узроци обухватају недовољну жилавост челика алата за примењено оптерећење (Д2 се користи тамо где је потребан С7), неправилну топлотну обраду која оставља заостало напрезање, оштре углове који делују као подизачи напона или превелики зазор сечења који генерише велика оптерећења-производња. Хлорисана мазива која се користе са карбидним алатима такође могу да нападну кобалтна везива и да изазову површинско ломљење током времена.
Галлингпојављује се као пренос материјала са лима на површину калупа, стварајући издигнуте грудвице које гребају наредне плоче. Визуелни индикатор је накупина прилепљеног материјала радног предмета на радијусима формирања или површинама за цртање, често са одговарајућим ознакама на утиснутим деловима. Овај начин рада доминира када се формира алуминијум, поцинковани челик или нерђајући слој где је афинитет лепка између лима и алата висок. Неадекватно подмазивање, прекомерна сила држача бланка или деградирани ПВД премази све то појачавају тенденцију хабања.
Пуцањеманифестује се као линеарни преломи који се шире кроз компоненте матрице, понекад катастрофално. Заморне пукотине постепено расту од концентратора напона као што су оштри унутрашњи углови, трагови печата или нагле промене попречног пресека. Термичке пукотине присутне су као мреже финих површинских линија (провера топлоте) узроковане цикличним загревањем и хлађењем током -штанцања великом брзином. Грешке у дизајну које постављају танке делове поред дебелих пресека, или карактеристике са сувише малим угаоницама, стварају геометрију која иницира пуцање током термичке обраде или раног радног века.
Отказивање замораразвија преко продужене услуге без очигледног упозорења. Понављано циклично оптерећење испод крајње чврстоће материјала и даље изазива прогресивно настајање и раст микропукотина. Компоненте матрице које су подвргнуте ударном оптерећењу, као што су слепи ударци и брегасти погони, су најподложнији. Визуелни индикатори су суптилни до коначног лома: благе деформације на оптерећеним површинама, фино пуцање површине под повећањем или постепено померање димензија у утиснутим деловима док се компонента матрице пластично деформише под акумулираним циклусима.
Следећа табела мапира ове режиме квара матрице за штанцање на њихове дијагностичке индикаторе и путеве корекције:
| Фаилуре Моде | Основни узроци | Визуелни симптоми | Цоррецтиве Ацтион |
|---|---|---|---|
| Цхиппинг | Недовољна жилавост, оштри углови, неправилна топлотна обрада, прекомерни зазор | Неправилни преломи ивица, конхоидне површине које се ломе, повећање брадавица на деловима | Пребаците се на чвршћи челик, додајте полупречнике на напонске стубове, прегледајте циклус термичке обраде, исправите зазор |
| Галлинг | Адхезија материјала, неадекватно подмазивање, квар премаза, превелики притисак | Нагомилани{0}}пренос материјала на површину калупа, бодовање на утиснутим плочама | Поново исполирајте и премажите површину калупа, побољшајте испоруку подмазивања, смањите силу везива, нанесите ПВД или ТД премаз против -одгризања |
| пуцање (термичко) | Циклично термичко оптерећење, недовољно хлађење,{0}}брзи рад | Мрежа финих површинских линија (провера топлоте), прогресивно продубљивање током времена | Побољшајте хлађење, смањите брзину пресовања, обновите површину и нанесите термички{0}}отпорни премаз, проверите каљење материјала |
| пуцање (механичко) | Концентратори напона, грешке у дизајну (оштри углови, танки зидови), преоптерећење | Линеарни преломи од углова или промене пресека, изненадни квар компоненте | Редизајнирајте са одговарајућим филетима, повећајте дебљину пресека, проверите да је тонажа у границама пројектованог |
| Отказивање замора | Циклично оптерећење које прелази границу издржљивости, ударно оптерећење, нагомилане микропукотине | Постепено димензионално одступање, фино нарушавање површине, изненадни катастрофални прелом након продужене употребе | Замените компоненту пре предвиђеног века трајања, редизајнирајте за смањену концентрацију напрезања, додајте функције за ублажавање пре-оптерећења |
| Абразивно хабање | Тврди лимени материјал (АХСС), абразивни премази (галванско жарени), недовољна површинска тврдоћа | Постепени губитак материјала са површина калупа, повећање клиренса матрице, заокруживање ивица | Надоградите на ПМ алатне челичне или карбидне уметке, нанесите ТД или ПВД премаз, сужите интервале оштрења |
Поправка наспрам замене оквира одлука
Када се дијагностикује квар, следеће питање је економично: поправити постојећу компоненту, заменити је новим уметком или поново изградити цео део матрице? Одговор зависи од три варијабле: преосталог обима производње, изводљивости поправке и ризика од понављања.
Поправка завара има смисла када је оштећење локализовано, основни материјал је заварљив без увођења превеликих варијација тврдоће, а преостали обим производње оправдава трошкове. Типичне примене обухватају стварање истрошених радијуса формирања, попуњавање локализованих ивера на ивицама тримова и обнављање површина покретача зупчаника. Међутим, поправке завара мењају металургију зоне{2}}захваћене топлотом и могу да уведу заостало напрезање које убрзава будуће пуцање ако се напон не-ослободи и поново-обради на одговарајући начин.
Замена уметка је преферирани пут када дође до хабања или оштећења у предвидљивој зони високог{0}}контакта која је од самог почетка дизајнирана за заменљиве уметке. Карбидни украсни уметци, на пример, су намењени за замену у одређеним интервалима. Ако матрица није првобитно дизајнирана са заменљивим уметцима на месту квара, вреди размислити о њиховој накнадној уградњи када ће се режим квара поновити без обзира на квалитет поправке.
Потпуна реконструкција матрице постаје рационалан избор када је истовремено присутно више режима квара, када је матрица акумулирала довољно кумулативне прераде да је димензионални интегритет упитан, или преостали обим производње премашује оно што поправке могу поуздано испоручити. Реконструкција коришћењем ажурираних квалитета материјала и површинских третмана такође може да укључи лекције научене из историје сервисирања матрице, ефикасно креирајући алатку следеће{1}}генерације уместо враћања оригиналног дизајна.
Системи заштите од калупа за продужење животног века
Најисплативија{0}}стратегија одржавања је спречавање катастрофалних оштећења на првом месту. Системи за заштиту калупа користе-сензоре за штампу и електронске контролере да открију догађаје који угрожавају{3}}прете и зауставе пресу пре него што један лош ударац уништи недеље поправке.
Добро{0}}програм за заштиту матрице прати услове као што су откривање погрешног увлачења (трака не напредује у пилот позицију), верификација избацивања дела (потврђивање претходног дела очишћеног пре следећег потеза), догађаји кратког увлачења или прекомерног увлачења, копчања траке, крај-залиха-и потврда поврата брега. Модерни контролери засновани на резолверу-обезбеђују тачност времена до једне-трећине степена ротације радилице, довољно брзо да ухвати случај погрешног увлачења и зауставе пресу пре него што рам стигне до радне зоне.
Сензори који су трајно инсталирани на свакој матрици, ожичени кроз разводну кутију-монтирану на матрици до интерфејса монтираног на пресу{1}}, елиминишу грешке при подешавању и хабање кабла које муче лабаве-прилазе жице. Кључни принцип: трајно инсталирајте сензор на сваку матрицу којој је то потребно, уместо да померате сензоре између алата. У поређењу са трошковима судара, сензори су јефтини. Чак и без пада, време подешавања које је уштеђено трајном инсталацијом брзо надокнађује улагање у хардвер.
Заустављање сметњи, где систем зауставља штампу када не постоји прави проблем, је примарна претња успеху програма. Оне нарушавају поверење оператера све док систем не буде игнорисан или потпуно онемогућен. Да бисте их избегли, потребно је правилно тестирање сваког сензора на клупи пре инсталирања, коришћење свих доступних толеранција у позиционирању сензора уместо да се непотребно затегну прагови детекције и обезбеђивање да су сензори фиксирани у положају тако да није потребно-подешавање времена рада.
Бројачи хода интегрисани са заштитним контролером обезбеђују окосницу података за одржавање засновано на-одржавању. Уместо да се ослања на календарске распореде или нагађања, одржавање аутоматски активира када нагомилани ударци достигну унапред дефинисане прагове за оштрење, замену опруге или потпуну инспекцију. Ово трансформише продужетак животног века матрице из реактивног гашења пожара у предвидљив, пројектован исход.
Инфраструктура одржавања, способност дијагнозе кварова и софистицираност система заштите су атрибути који разликују једног партнера од другог. Приликом процене ком произвођачу или добављачу услуга веровати производни алат, ове могућности животног циклуса су важне колико и почетни дизајн и квалитет израде.
Избор партнера за производњу калупа за штанцање
Програми одржавања, дијагностика кварова и системи заштите претпостављају нешто фундаментално: матрица је у почетку била добро{0}}изграђена. Алат са недостацима у дизајну уграђеним у фази концепта, или грешкама у машинској обради уведеним током изградње, потрошиће буџете за одржавање без обзира на то колико су дисциплиновани интервали провера. Та реалност чини избор добављача штанцаних матрица једном од одлука-са највећим утицајем у било ком програму возила. Погрешан партнер не испоручује само касни алат. Они испоручују алатку која никада не функционише како треба, смањујући трошкове дораде и кашњење покретања током целог животног циклуса програма.
Дакле, како процењујете произвођача металних калупа за штанцање пре него што одредите буџет за алате? Цена по килограму алатног челика је метрика коју већина тимова за куповину подразумева. Такође најмање предвиђа успех програма. Оно што је заправо важно јесте да ли добављач може да осмисли робустан процес, да га прецизно изгради, да докаже да функционише и да га подржи кроз производњу. То захтева специфичан скуп способности, а знање шта треба тражити раздваја информисане изворе од набавке са којом се надамо.
Кључне могућности за процену код произвођача матрица
Замислите избор добављача матрице за штанцање као процену система, а не као куповину робе. Не купујете челик и сате машинске обраде. Купујете могућност да испоручите алате{2}}спремне за производњу које достижу димензионалне циљеве при првом покушају или близу њега. Следеће могућности одређују да ли прилагођени произвођач калупа за штанцање аутомобила може да испуни то обећање:
- У-симулација формирања у кући- Добављач који интерно води анализу изводљивости засновану на ФЕА-и и компензацију повратног оптерећења може да идентификује и реши проблеме пре него што обрада почне. Спољна симулација додаје кашњење у комуникацији и одваја људе који дизајнирају коцкицу од људи који предвиђају њено понашање.
- 5-осна ЦНЦ обрада- Сложене геометрије чеоне површине матрице, посебно за АХСС опруге{1}}компензоване површине, захтевају могућност 5 оса за прецизну обраду у једном подешавању. Добављачи ограничени на рад са 3 осе уводе више подешавања, више толеранције и већи ризик од површинских дисконтинуитета.
- -Кућна пробна штампа- О томе се не може преговарати-за озбиљне програме. Добављач са сопственом пробном пресом понавља исправке у данима. Онај који шаље алате спољним објектима губи недеље по петљи и не може да одржава чврсте повратне информације између произвођача матрица и резултата пробе.
- Метролошка лабораторија са ЦММ и 3Д скенирањем- Валидација димензија захтева могућност мерења координата на-локацији. Добављачи који могу да скенирају пробне панеле одмах након притискања, преклапају резултате са ЦАД-ом и генеришу мапе одступања у сатима, а не у данима, компримују целу временску линију валидације.
- Историја ОЕМ одобрења- Добављач који је успешно завршио ППАП поднеске за ваш циљни ОЕМ (или упоредиве програме) већ разуме захтеве документације, прагове могућности и протоколе за-одјаву. Ово институционално знање елиминише кашњење у-криви учења током вашег програма.
- Реаговање на инжењерске промене- Касне промене дизајна су реалност у аутомобилским програмима. Процените како добављач рукује ЕЦН-овима: да ли имају ЦАД/ЦАМ инфраструктуру за брзо укључивање промена и да ли транспарентно саопштавају трошкове и утицај на време, уместо да тихо апсорбују промене и испоручују са закашњењем?
Осим индивидуалних могућности, потражите интеграцију између њих. Добављач са симулацијом, машинском обрадом, тестирањем и метрологијом под једним кровом може затворити петљу између предвиђених перформанси и стварних резултата брже од онога који подуговара било који од тих корака. Свако примопредаје између објеката уводи кашњење, губитак комуникације и недостатке у одговорности.
Модели сарадње од дизајна до подршке за производњу
Начин на који добављач сарађује са вашим инжењерским тимом је важан колико и коју опрему поседује. Постоје два доминантна модела сарадње, а прави избор зависи од зрелости вашег програма и интерних ресурса вашег тима.
Комплетна-услуга (изградња-за-спецификације) партнерствадати овлашћење за пројектовање добављача матрице. Обезбеђујете геометрију делова, спецификацију материјала, циљеве запремине и захтеве квалитета. Добављач конструише концепт матрице, покреће симулацију, дизајнира алате, прави их и проверава их кроз тестирање. Овај модел најбоље функционише када вашем тиму недостају наменски инжењерски ресурси, када желите да искористите стручност добављача за формирање или када програм има користи од оптимизације дизајна вођене производњом{3}}. Добављач преузима већи инжењерски ризик, али ви добијате приступ њиховом акумулираном знању о процесима у сличним породицама делова.
Изградите-да-партнерствазадржите ауторитет дизајна са својим тимом. Достављате комплетне податке о дизајну калупа, ЦАД моделе, спецификације материјала и толеранције. Добављач изводи производњу прецизно према вашој документацији без промене геометрије, материјала или параметара процеса осим ако није званично одобрен. Овај модел одговара програмима где је ИП осетљивост висока, дизајни су зрели и у потпуности потврђени, или ваш интерни инжењерски тим има дубоку стручност и жели чврсту контролу конфигурације. Асанализа индустрије потврђује, одлучујући фактор је да ли је контрола дизајна или оптимизација трошкова већи приоритет за ваш програм.
Многи успешни програми комбинују оба модела. Почетна изводљивост и развој концепта калупа могли би да прате потпуни-приступ услуге, користећи стручност добављача у симулацији и формирање знања-како. Када се дизајн замрзне и валидира, конструкција производне матрице прелази на извођење-у-штампање уз строгу контролу промена. Овај хибрид користи предности колаборативног инжењеринга без одрицања овлашћења за конфигурисање током производње.
За тимове који процењују пуну{0}}услугу партнера у оквиру програма штанцања у вези са конструкцијама, шасијама, ентеријером и камионима{1}},ИИЦХЕН-ова аутомобилска дивизијануди корисну референтну тачку. Они подржавају ОЕМ, Тиер-1 и Тиер-2 инжењерске тимове са штанцањем и производњом лимова, објављивањем студија случаја процеса које демонстрирају способност у више породица делова. Прегледом документованих студија случаја потенцијалних добављача, било ИИЦХЕН или других на вашем ужем избору, добијате опипљиве доказе о томе како се они носе са стварним програмским изазовима уместо да се ослањају само на тврдње о способностима у продајној презентацији.
На крају крајева, прави партнер за производњу калупа за штанцање није најјефтинија понуда или најбрже обећано време испоруке. То је тим чија се инжењерска дубина, способност опреме и модел сарадње усклађују са сложеношћу вашег програма и интерним ресурсима ваше организације. Исправите то поравнање и матрица стиже за производњу{2}}спремна. Погрешите и вратили сте се на наслов чланка: ваша аутоматска матрица за штанцање не успе пре него што производња почне.
Често постављана питања о матрицама за аутоматско штанцање
1. Шта је матрица за аутоматско штанцање и како функционише?
Матрица за аутоматско штанцање је подударан сет прецизно-обрађених горњих и доњих компоненти од алатног челика монтираних у пресу. Горња половина (пробијање) се спушта у доњу половину (блок калупа), присиљавајући лим да се прилагоди геометрији шупљине кроз контролисано сечење, савијање и обликовање. Празан држач стеже ивице материјала како би управљао протоком метала, док водећи клинови одржавају поравнање унутар толеранција од 0,0001 инча. Овај процес хладног{5}}формирања претвара равни лим у тродимензионалне-делове аутомобила у једном потезу или низу потеза, производећи све од малих носача до панела целе каросерије.
2. Које су главне врсте калупа за штанцање које се користе у производњи аутомобила?
Производња аутомобила се ослања на четири примарне врсте калупа. Прогресивне матрице напајају континуирани калем кроз више станица за мале делове-велике запремине као што су држачи и копче. Преносне матрице померају појединачне делове између станица за велике структурне компоненте као што су унутрашњост врата и подови. Сложене и комбиноване матрице врше истовремено сечење и обликовање за прецизне равне делове. Тандем линије за пресовање користе више независних пресе у серији за спољашње панеле класе{{5}А као што су хаубе и блатобрани. Избор зависи од величине дела, дубине извлачења, обима производње, захтева за квалитет површине и квалитета материјала.
3. Како бирате прави тип калупа за штанцање за одређени аутомобилски део?
Избор правог типа калупа за штанцање почиње са три примарне варијабле: обим производње, геометрија дела и економичност. Прогресивне матрице постају исплативе-изнад 50.000 до 100.000 годишњих јединица за делове испод 300 мм. Преносне матрице одговарају великим деловима са дубином извлачења већом од 50 мм при запреминама изнад 25.000 јединица. Квалитет материјала додаје ограничења пошто АХСС изнад 780 МПа захтева више фаза формирања и већу тонажу, док алуминијум захтева прилагођене зазоре и контролу брзине серво преса. Буџет и време испоруке такође утичу на то, јер је прогресивним калупима потребно 12-20 недеља у односу на 20-30+ недеља за тандем линијски алат. Партнери као што је ИИЦХЕН (иицхен-гроуп.цом/аутомотиве) могу да обезбеде студије случаја процеса како би помогли у потврђивању одлука о типу матрице у апликацијама на конструкцијама и шасији.
4. Шта узрокује прерано отказивање калупа за штанцање и како се кварови могу спречити?
Превремени квар матрице за штанцање произилази из четири примарна начина: ломљења (недовољна жилавост или оштар напони), нагризања (адхезија материјала због неадекватног подмазивања или деградације премаза), пуцања (термички циклуси или механички концентратори напрезања) и замор (нагомилане микропукотине од цикличног оптерећења). Превенција захтева усклађивање квалитета алатног челика са операцијом штанцања, примену распореда одржавања заснованих на-броју-хода уместо инспекција заснованих на календару-, наношење одговарајућих површинских премаза као што су ТД или ПВД за АХСС апликације и инсталирање сензора за заштиту калупа који детектују погрешно увлачење или кварове приликом избацивања пре него што дође до катастрофичног оштећења.
5. На шта треба обратити пажњу када бирате партнера за производњу калупа за штанцање?
Процените произвођача калупа за штанцање као системског партнера, а не као добављача робе. Критичне могућности обухватају-симулацију кућног формирања за пре-детекцију проблема пре-израде, 5-ЦНЦ обраду за сложене компензоване површине,-пробну пресу на лицу места за брзу итерацију, метролошку лабораторију са ЦММ и 3Д скенирањем, документовану историју промена и управљање ОЕМ-ом. Интеграција ових могућности под једним кровом значајно компримује временске оквире. Партнери са комплетном услугом као што је ИИЦХЕН подржавају ОЕМ кроз Тиер-2 тимове са штанцањем и производњом у породицама конструкција, шасија и унутрашњих делова, нудећи објављене студије случаја као доказ стварног извршавања програма.


