


Шта је прогресивна матрица и зашто се ОЕМ фабрике ослањају на њу
Замислите један алат који пробија, савија, обликује и обрезује метални део у брзом низу, а све то без да људска рука додирује радни предмет између корака. Тај алат је прогресивна матрица и налази се у срцу сваке-фабрике ОЕМ прогресивних калупа и штанцања на коју ћете наићи када набављате прецизне металне компоненте.
Шта је прогресивна коцка
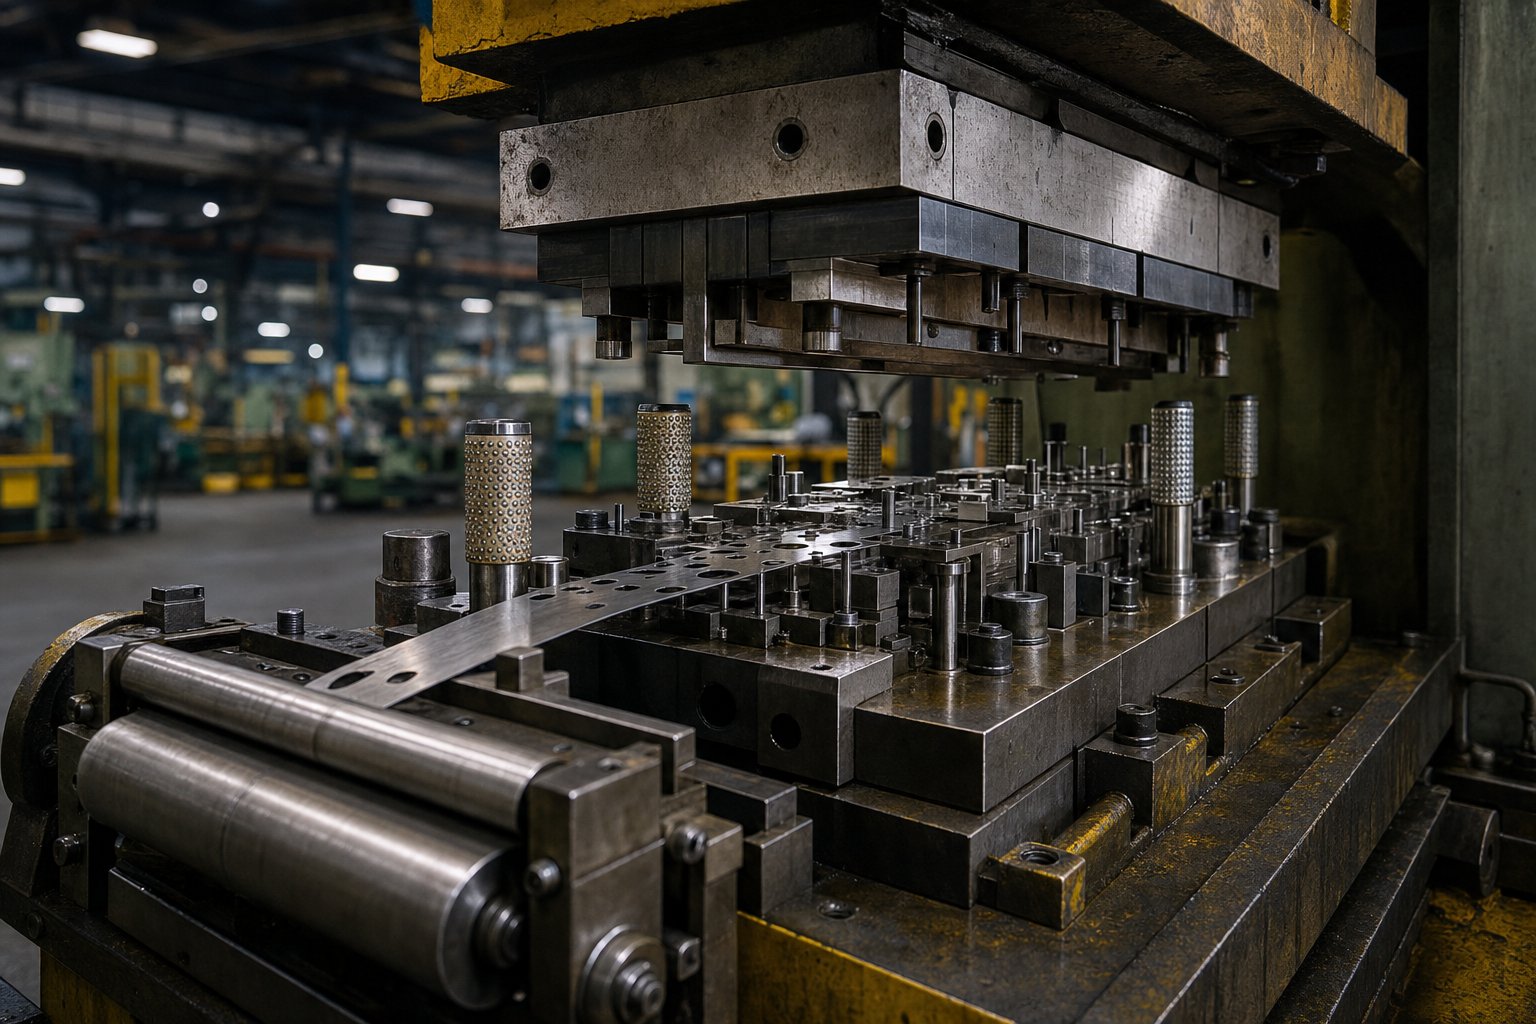
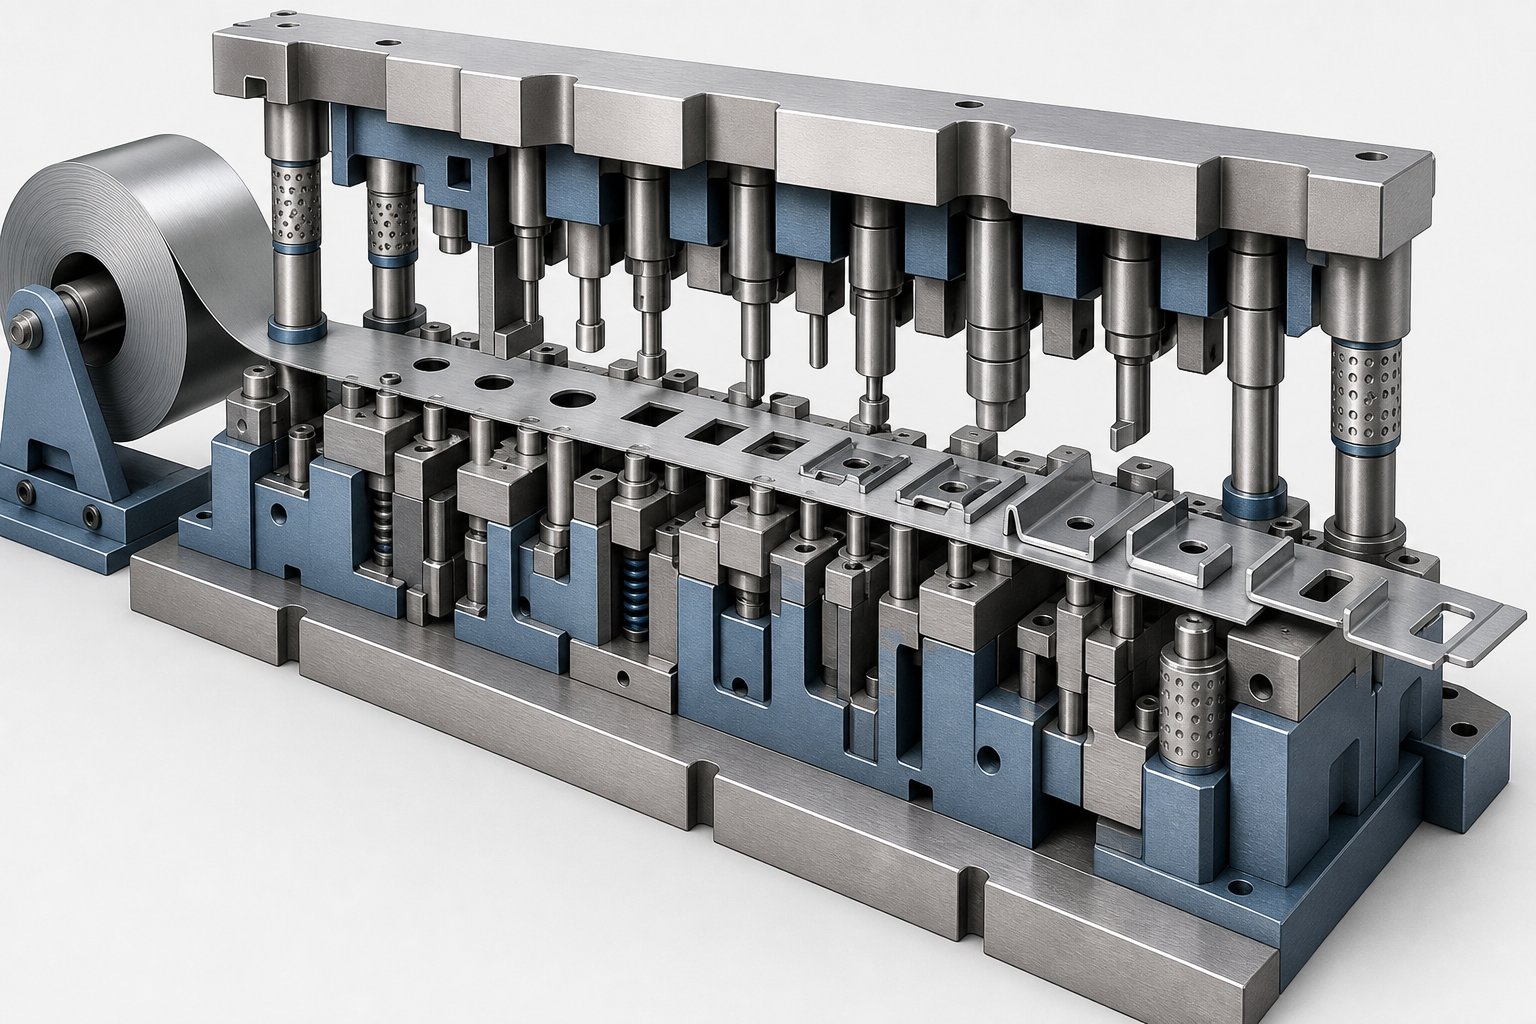
Прогресивна матрица је специјализовани алат за штанцање који садржи више станица распоређених у низу унутар једног комплета матрица. Метална трака{1}}која се -напаја напредује кроз ове станице са сваким потезом притиска, а свака станица обавља посебну операцију, као што је пробијање, слепљивање, савијање, формирање или ковање, све док се готов део не одвоји на крајњој станици.
Кључни концепт изапрогресивно штанцањеје истовремена, узастопна акција. Док се један део траке буши на станици један, други део се савија на станици три, а други долази до пресека на крајњој станици. Сваки потез пресе производи завршени део када трака прође кроз све станице. Овај континуирани циклус је оно што чини прог матрице тако ефикасним за велике серије производње.
Упоредите ово са једном -мастером, која обавља само једну операцију по потезу притиска на једној станици. За део који захтева пет карактеристика, рецимо две рупе, кривину, форму и обрезивање, потребно је пет засебних калупа, пет подешавања преса и ручно руковање између сваког корака. Прогресивно штанцање обједињује све те операције у један алат и један циклус пресовања, елиминишући руковање деловима, смањујући време циклуса и драматично побољшавајући конзистентност димензија од комада до комада.
Неколико термина са којима ћете се стално сусрести када радите са фабрикама за штанцање:
- Станице- Појединачне позиције унутар калупа на којима се одвија одређена операција сечења или обликовања.
- Стрип- Непрекидна трака од лима, одмотана од намотаја, која се провлачи кроз калуп.
- Пилотне рупе- Прецизне рупе пробушене рано у траци које прецизно лоцирају материјал на свакој следећој станици преко пилот иглица.
- Носећа трака- Део материјала који повезује делимично формиране делове и транспортује их кроз калуп до коначног одсецања.
Како ОЕМ фабрике користе прогресивне калупе
Када власнику бренда или компанији производа треба хиљаде или милионе жигосаних металних компоненти, они ретко сами праве алате и управљају њима. Уместо тога, они су у партнерству са ОЕМ фабриком прогресивних калупа и штанцања која се бави инжењерингом калупа и масовном производњом у њихово име.
У овом односу, ОЕМ купац, обично производни инжењер или тим за набавку, обезбеђује цртеже делова, захтеве за запремину и контекст апликације. Фабрика за штанцање затим дизајнира прогресивну матрицу, прави алате, валидира прве артикле и покреће текућу производњу. Фабрика поседује експертизу процеса; купац поседује дизајн производа и спецификације перформанси.
Ова подела рада постоји зато што прогресивни дизајн и рад калупа захтевају дубоку специјализацију. Оптимизација распореда траке, секвенцирање станица, балансирање силе и регистрација пилота захтевају инжењере алата са годинама искуства-. За организацију која купује, ангажовање спољних сарадника у наменској фабрици за штанцање значи приступ тој стручности без одржавања-домаће алатнице, флоте штампе или тима за одржавање калупа.
Исплата је једноставна: висока поновљивост, ниска цена по-комаду у обиму и доследан квалитет током производних циклуса који могу да обухватају милионе потеза. Али хватање тих предности у потпуности зависи од тога шта се дешава унутар матрице и унутар фабрике, што је управо место где већини купаца недостаје видљивост.
Како функционише процес прогресивног штанцања
Шта се заправо дешава у тих неколико стотина милисекунди између једног притиска и следећег? Тхепрогресивни процес штанцањаје варљиво једноставан у концепту, али дубоко прецизан у извршењу. Сваки циклус претвара сирову завојницу у готову компоненту кроз чврсто кореографски низ механичких догађаја.
Корак{0}}по{1}}Секвенција станица
Замислите намотај равне металне траке напуњену на одмотавач, исправљену кроз нивелацију и увучену у отвор матрице. Од тог тренутка напред, прогресивни процес штанцања се одвија у фиксном редоследу са сваким потезом притиска:
- Храњење и исправљање калема- Трака се одмотава од намотаја, пролази кроз исправљач да би се уклонила закривљеност, а серво или механички увлакач је помера на прецизну удаљеност (корак увлачења) у калуп.
- Регистрација пилота- Пилотне игле се спуштају у претходно избушене рупе како би закључале траку у тачном положају пре него што започне било какво сечење или формирање. Ово елиминише кумулативну грешку у фиду.
- Пирсинг и слепљење- Бушотине секу рупе, урези или делови профила. Ове ране станице често успостављају карактеристике података на које се позивају касније операције.
- Формирање и савијање- Станице прогресивно обликују равну празнину у тродимензионалну-геометрију помоћу савијања, цртања или рељефа.
- Ковање и поновни удар- Тамо где су потребне чврсте толеранције или специфичне завршне обраде површине, станице за ковање компресују материјал до коначних димензија.
- Обрезивање и одсецање- Готови део се одваја од носеће траке и избацује из калупа, док се отпадна трака усмерава у отворе испод пресе.
Свака од ових операција се извршава истовремено на различитим тачкама дуж траке током једног притиска. То преклапање је основни разлог зашто прогресивно штанцање постиже стопе протока које се не могу подударати са појединачним-методом операције.
Оптимизација распореда трака овде игра кључну улогу. Инжењери одређују како се делови угнезде на траци, колико широки носећи језичци треба да буду и колико материјала лежи између елемената. Добро-дизајниран распоред може повећати искоришћеност материјала изнад 80%, док лоше планиран генерише прекомерни отпад и повећава цену комада, нешто што ОЕМ купци ретко виде док детаљно не испитају дизајн траке.
Механика притиска и брзина циклуса
Прогресивна преса која покреће овај процес је димензионирана тако да одговара захтевима калупа. ОЕМ купци треба да разумеју неколико основних спецификација:
- Тонажа- Укупна расположива сила по ходу, обично у распону од 30 тона за мале конекторе, до 600 тона или више за структурне аутомобилске делове. Тонажа мора премашити збир свих снага станице плус сигурносна маргина.
- Ударци у минути (СПМ)- Дефинише брзину циклуса. Стандардна производња се често креће између 60 и 150 СПМ, али велика брзина прогресивног штанцања на мањим деловима може да пређе 300 до 500 удараца у минути, посебно за електричне терминале и танке{6}}компоненте.
- Величина кревета и капацитет ширине траке- Кревет за пресовање мора да прихвати пуну дужину матрице, која расте како се број станица повећава.
Ево односа који треба имати на уму: сложенија геометрија делова захтева више станица, што значи дужу матрицу, што захтева већи лежај преса. Матрица са 6- станица за једноставну конзолу одговара компактној преси, док матрица са 20- станица за склоп конектора са више савијања може захтевати пресе за штанцање са широким слојем са могућношћу серво увлачења.
Већи број станица такође равномерније распоређује силе формирања по траци, смањујући стрес на било којој појединачној станици и продужавајући животни век матрице. Али они повећавају цену алата и продужавају конструкцију калупа. За ОЕМ купце, овај компромис између сложености делова, захтева за пресовање и улагања у алате је једна од најранијих инжењерских одлука која обликује економију пројекта, тема која директно утиче на то како избор материјала даље утиче и на дизајн матрице и на резултате производње.
Водич за избор материјала за прогресивно штанцање
Метал који изаберете не дефинише само перформансе делова. Он обликује стопе хабања матрице, стратегије подмазивања, ограничења брзине пресовања и на крају цену по-комаду. Ипак, већина ОЕМ купаца наводи материјал само на основу захтева за крајњу{3}}употребу, не узимајући у обзир како се та легура понаша док тече кроз прогресивну матрицу са више-станица. Инжењерско образложење иза прогресивних материјала за штанцање заслужује већу пажњу јер директно утиче на дуговечност алата и ефикасност производње.
Две широке категорије доминирају: црни метали (угљенични челици и нерђајући челици) и обојени метали (бакар, месинг и легуре алуминијума). Сваки носи различите карактеристике обликовања које утичу на то како фабрика за штанцање дизајнира и одржава калуп.
Гвоздени материјали за прогресивно штанцање
Угљенични челик остаје радни коњ прогресивног штанцања челика. Његова доступност, економичност и широк спектар механичких својстава чине га подразумеваном полазном тачком за структурне конзоле, копче и компоненте шасије. Кључна варијабла је садржај угљеника:
- Ниско{0}}угљенични челик (1008, 1010)- Веома дуктилна и лака за формирање. Идеалан за дубоко извлачење, сложена савијања и делове који захтевају значајан проток материјала. Прогресивно штанцање од угљеничног челика са овим класама ради при већим брзинама пресовања јер мекани материјал ствара мање хабање ударцем.
- Средњи{0}}угљенични челик (1045, 1050)- Већа затезна чврстоћа и тврдоћа, погодна за-носаче носаче и функционални хардвер. Смањена дуктилност значи уже полупречнике савијања и више пажње на компензацију повратне опруге у дизајну матрице.
- Високо{0}}угљенични челик (1070, 1095)- Користи се за опруге, копче и резне ивице. Формабилност је ограничена, тако да секвенцирање станица мора пажљиво распоредити напрезање како би се спречило пуцање.
Прогресивно штанцање од нерђајућег челика уводи веће силе обликовања и веће хабање матрице у поређењу са угљеничним челиком. Серија 300 (304, 316) нуди одличну отпорност на корозију и није-магнетна, што је чини-избором за медицинске уређаје, опрему за прераду хране и поморске компоненте. Серија 400 (410, 430) пружа магнетна својства и умерену отпорност на корозију по нижој цени, постављање панела уређаја и апликација за опремање аутомобила. Обе серије раде-брзо очвршћавају током обликовања, што значи да матрице које раде од нерђајућег челика захтевају тврђи алатни челик или уметке од карбида на местима високог-хабања и агресивније подмазивање да би се спречило цеђење.
Типични опсези мерача за прогресивно штанцање гвожђа падају између 0,15 мм и 6,0 мм, мада се већина{2}}производња при великим брзинама концентрише у опсегу од 0,3 мм до 3,0 мм где брзине пресовања и век матрице остају повољни.
Обојени материјали-и њихова примена
Када електрична проводљивост, топлотне перформансе или смањење тежине покрећу дизајн, легуре обојених метала ступају на снагу. Свака доноси специфична понашања обликовања која утичу на инжењеринг калупа:
- бакар (Ц110, Ц101)- Изузетно висока електрична и топлотна проводљивост. Прогресивно штанцање бакра производи терминале, сабирнице и конекторе за батерије. Мекоћа чистог бакра значи ниско хабање ударцем, али склоност материјала да се пријања на површине матрице (прихватање), што захтева специјализоване премазе или подмазивање.
- Месинг (Ц260, Ц280, Ц360)- Легура бакра-цинка која нуди равнотежу снаге, отпорности на корозију и визуелне привлачности. Прогресивно штанцање од месинга служи за електричне контакте, декоративни хардвер и водоводне арматуре. Добра способност обликовања и нижи повратни удар од челика чине га отпорним на више-мастере.
- Алуминијум (3003, 5052, 6061)- Лаган са добром отпорношћу на корозију. Алуминијумско прогресивно штанцање је уобичајено у аутомобилским топлотним штитовима, ХВАЦ ламелама и кућиштима потрошачке електронике. Мекоћа алуминијума омогућава велику-брзину производње, али његова склоност да се жуља о алатни челик захтева пажљиву обраду површине матрице и доследно подмазивање.
Табела у наставку консолидује инжењерска разматрања која ОЕМ купци и производни инжењери треба да одваже када бирају прогресивне материјале за штанцање:
| Материјал | Типични опсег дебљине | Уобичајене апликације | Кључна размишљања о формирању |
|---|---|---|---|
| Ниско{0}}угљични челик (1008-1010) | 0.3 - 4.0 мм | Аутомобилски носачи, структурне копче, кућишта | Одлична дуктилност; ниско хабање матрице; минимално одскок |
| Средњи{0}}угљенични челик (1045-1050) | 0.5 - 5.0 мм | Носачи{0}}носача, зупчаници, хардвер | Више силе формирања; потребна је надокнада за повратак |
| Нерђајући челик серије 300 | 0.15 - 3.0 мм | Медицински апарати, прехрамбена опрема, бродски делови | Рад се{0}}брзо стврдњава; захтева алат од карбида и јако подмазивање |
| Нерђајући челик серије 400 | 0.3 - 3.0 мм | Панели уређаја, аутомобилске облоге, магнетне компоненте | Умерено радно{0}}каљење; нижа цена од 300 серија |
| бакар (Ц110, Ц101) | 0.1 - 2.0 мм | Електрични терминали, сабирнице, конектори за батерије | Софт; склони подизању материјала на алату; одлична проводљивост |
| Месинг (Ц260, Ц360) | 0.15 - 3.0 мм | Електрични контакти, декоративни окови, водоводне арматуре | Лов спрингбацк; добра формабилност; умерено хабање матрице |
| Алуминијум (3003, 5052, 6061) | 0.2 - 4.0 мм | Топлотни штитови, ХВАЦ компоненте, кућишта електронике | Лигхтвеигхт; ризик од нагризања захтева обложене алате; достижне велике брзине пресовања |
Обратите пажњу на образац: мекши, дуктилнији материјали омогућавају веће брзине циклуса и дуже интервале између одржавања калупа, док тврђе легуре захтевају робуснији алат и строжију контролу процеса. Овај компромис је управо оно што обликује фазу пројектовања матрице, где секвенцирање станица, избор материјала уметања и прорачуни силе претварају избор материјала у функционални производни алат.
Инжењерство дизајна калупа и економија алата
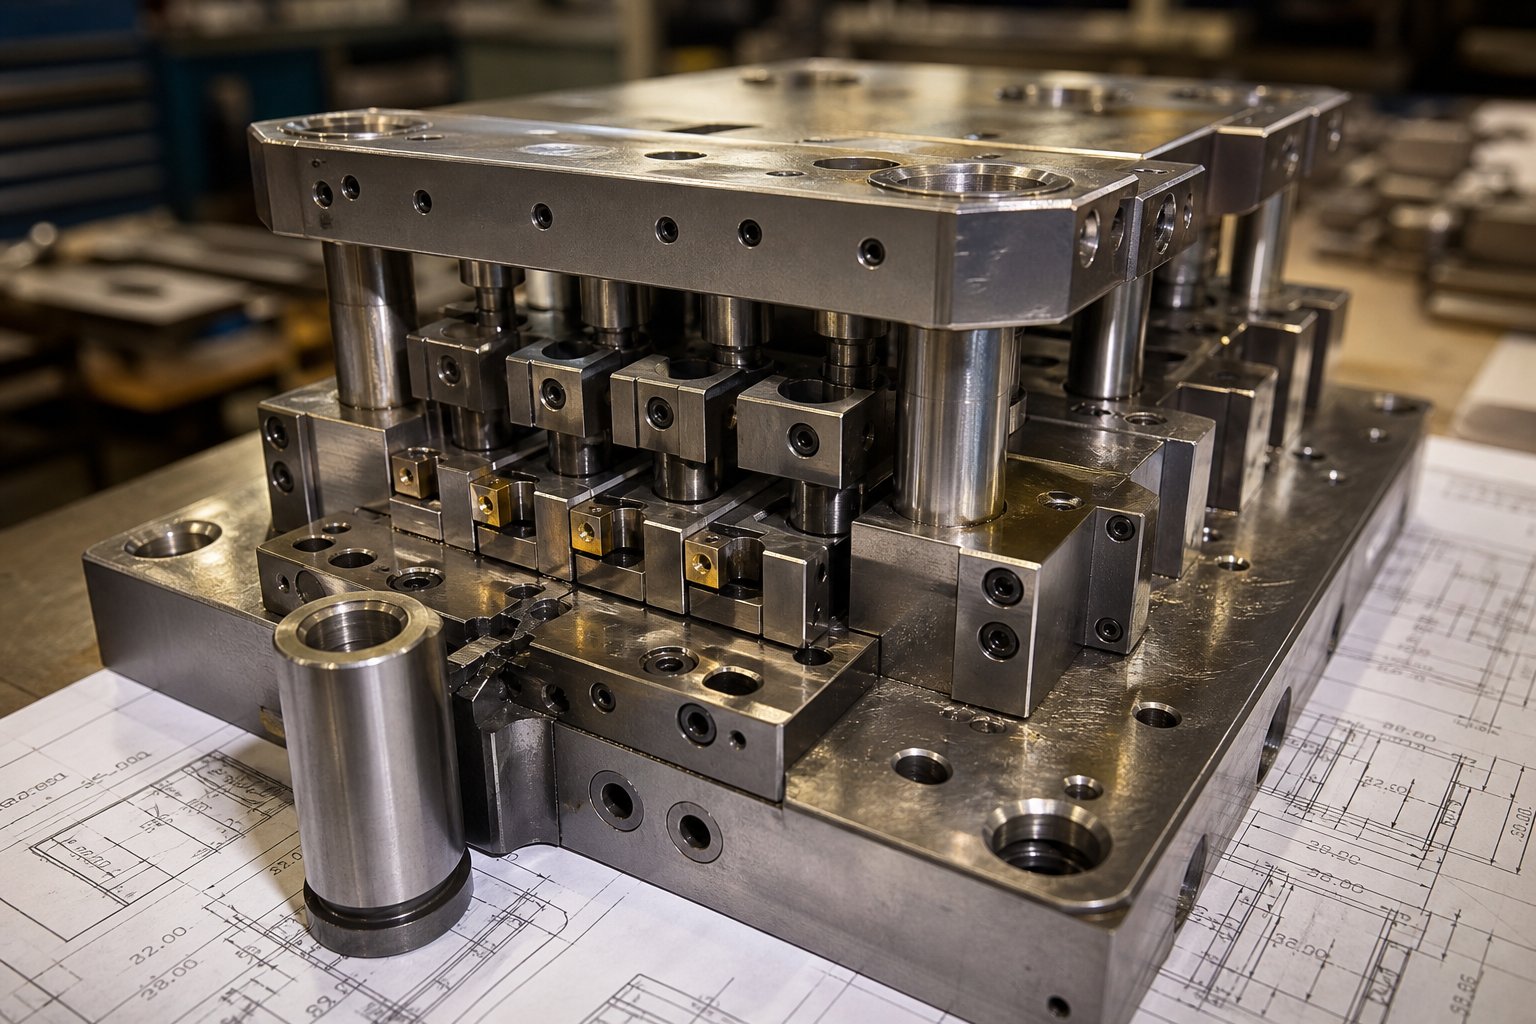
Прогресивни пројекат дизајна калупа за штанцање или успе или не успе много пре првог производног потеза. Инжењерски радни ток који трансформише цртеж дела у функционални алат за више-станица укључује блиску сарадњу између инжењерског тима ОЕМ купца и дизајнера калупа у фабрици штанцања, и то је место где је највећи део структуре трошкова пројекта закључан.
Ова сарадња обично почиње прегледом дизајна за производност. Фабрички инжењери алата испитују геометрију дела, идентификују карактеристике које могу изазвати нестабилност траке, предлажу модификације које поједностављују матрицу без угрожавања функције и означавају облачиће толеранције који ће довести до сложености алата. ДФМ промене направљене у овој фази ништа не коштају. Исте промене које се захтевају након што је прогресивна алатка већ направљена постају скупа прерада.
Распоред траке и планирање станица
Распоред траке је место где прогресивни дизајн калупа за штанцање постаје и уметничка и инжењерска дисциплина. Инжењер алата мора да одговори на низ међусобно зависних питања: Како би операције требало да буду секвенциониране по станицама? Где је потребно ојачање носећој траци да подржи делимично формиране карактеристике? Колико широки морају бити носачи да би се одржала крутост траке без трошења материјала?
Неколико фактора покреће ове одлуке:
- Балансирање силе- Силе сечења и обликовања на свакој станици морају бити распоређене тако да оптерећење преса остане центрирано. Неуравнотежене силе узрокују неравномерно хабање матрице и скретање траке.
- Управљање протоком материјала- Станице за формирање морају да воде рачуна о томе како се метал растеже и стањује. Редослед станица утиче на то да ли ће савијање или цртање изобличити карактеристике створене на ранијим станицама.
- Оптимизација отпада- Ширина носеће траке, растојање и оријентација дела на траци одређују коришћење материјала. Добро-испланиран распоред може смањити отпад за неколико процената у поређењу са наивним аранжманом.
- Број станица- Сложенија геометрија делова захтева више станица. Свака додатна станица додаје дужину матрице, повећава цену алата и захтева већи лежај пресе, али такође постепено распоређује напрезање и побољшава квалитет делова.
Део може изгледати једноставно на цртежу, али захтева дванаест или више станица када инжењери узму у обзир пилот рупе, неактивне станице за стабилизацију траке и прогресивне секвенце формирања које спречавају пуцање материјала. Распоред траке је константно један од највећих покретача трошкова у било ком програму прогресивних калупа јер диктира скоро све низводно.
Времена израде алата и фактори трошкова
Прогресивни алати са матрицама представљају значајну инвестицију унапред, али се економија драматично мења у обиму. Размислите о томе овако: коцка која кошта десетине хиљада долара додаје значајну цену по делу на 5.000 комада, али на 500.000 комада, та иста инвестиција доприноси делићима цента свакој јединици. Подаци из индустрије показују да прогресивне калупе могу да варирају од отприлике 10.000 УСД за једноставније алате до 350.000 УСД за сложене{10}}градње са више станица, са добро-одржаваним алатима који трају милионе циклуса пресовања.
Неколико фактора потискују прогресивно штанцање ка вишем крају тог опсега:
- Више станица се рачуна за сложене геометрије
- Строже толеранције које захтевају прецизне уземљене компоненте и{0}}функције подешавања процеса
- Тврђи тракасти материјали који убрзавају хабање на површинама за сечење и формирање
- Захтеви за-пресетнике, аутоматску детекцију отпада или системе за избацивање делова
Власништво над алатима је још једно питање које ОЕМ купци често занемарују. Неке фабрике задржавају власништво и амортизују трошкове у цену по комаду, док друге праве алате које купац потпуно поседује. Сваки модел има импликације на дугорочну-флексибилност, посебно ако очекујете да се производња помера између добављача.
Избор материјала за уметање на станицама високог{0}}хабања директно обликује дуговечност. Конвенционални алатни челик (Д2, А2, М2) добро функционише за умерене количине производње и мекше тракасте материјале. Али за калупе за штанцање од прогресивног карбида, уметци од волфрамовог карбида на врховима пробоја и површинама за формирање могу продужити радни век за неколико вишеструко у поређењу са алатним челиком, посебно када се штанцају абразивне нерђајуће легуре или раде при великим брзинама. Компромис је цена и крхкост: карбидни умеци су скупљи и мање опраштају бочне силе, тако да захтевају чвршће поравнање преса и чвршћу конструкцију матрице.
Времена за израду прогресивног алата за матрице увелико варирају у зависности од сложености, фабричког заостатка и тога да ли су укључене пробе прототипа. Једноставније матрице могу да се испоруче за недеље, док сложени алати за више-станица са опсежним испробавањем и валидацијом могу да се протежу на неколико месеци. ОЕМ купци који ангажују фабрике у раној фази пројектовања и комплетирају ДФМ сарадњу пре него што се обавежу на коначне спецификације алата, имају тенденцију да компримују временске рокове и избегавају скупе ревизије у средини{3}}извођења.
Сав овај инжењерски напор и улагање у алате служе само једној сврси: производња делова по најнижим могућим укупним трошковима након повећања обима. Али одлука да се инвестира у прогресивне алате има смисла само у односу на алтернативне методе печатирања, а разумевање где се налази рентабилност захтева јасно-поређење процеса.
Прогресивно штанцање у односу на друге методе
Дакле, знате да прогресивне матрице испоручују ниску цену по{0}}комаду по обиму. Али да ли је прогресивни приступ резању и штанцању заправо прави за вас? То зависи од геометрије, величине серије, дебљине материјала и колико сте спремни да уложите у алате унапред. Четири примарне методе штанцања се такмиче за доларе ОЕМ пројекта: прогресивна матрица, матрица за пренос, сложена матрица и четвороклизна (вишеклизна). Сваки од њих заузима посебно место, а избор погрешног значи или плаћање превише по комаду или превише алата који никада не враћају уложено.
Прогрессиве Дие вс Трансфер Дие вс Цомпоунд Дие
Разлике између ових процеса своде се на то како се обрадак креће, са којим геометријама делова свака метода добро рукује и где економија даје предност једна другој. Преносне матрице, на пример, рано одвајају бланко од траке и користе механичке прсте за пребацивање између независних станица. То их чини идеалним за веће делове који захтевају дубље извлачење и сложеније облике који не могу да остану повезани са носећом траком. Сложене матрице имају потпуно другачији приступ: све операције сечења и обликовања обављају у једном потезу пресовања у једној равни, што их чини брзим и јефтиним за једноставне равне геометрије, али неприкладним за све што захтева вишеструко савијање или тродимензионално-обликовање.
Штанцање са четири клизача додаје још једну опцију. Уместо вертикалне силе притиска, користи четири хоризонтална клизача алата за обликовање материјала из више углова. Овај метод се истиче у малим, замршено савијеним компонентама као што су опружне копче, контакти конектора и облици жица где би савијање у више смерова било тешко постићи у конвенционалној поставци прогресивног штанцања метала.
У табели у наставку је разложено како се ове матрице и методе штанцања упоређују према критеријумима који су најважнији за{0}}доносиоце одлука ОЕМ:
| Критеријуми | Прогрессиве Дие | Трансфер Дие | Цомпоунд Дие | Фоурслиде / Мултислиде |
|---|---|---|---|---|
| Сложеност дела | Умерено до високо (више-функција, више-савијања) | Високо (дубоко цртање, велики 3Д облици) | Ниска (равне,{0}}операције у једном авиону) | Умерено до високо (сложено савијање са више{0}}углова) |
| Идеалан опсег јачине звука | Велики обим (стотине хиљада до милиона) | Средње до велике јачине звука | Мала до средња јачина звука | Мала до средња јачина звука |
| Распон дебљине материјала | Типично 0.1 - 6.0 мм | 0.5 - 10+ мм | 0.2 - 6.0 мм | 0.1 - 2.5 мм |
| Могућност толеранције | Уско (доследна регистрација-до-станице) | Чврсто (независно поравнање станице) | Добро за карактеристике једне{0}}равнине | Умерено (варијабилност више-осова) |
| Цена по-комаду по количини | Најниже при великим количинама | Умерено | Низак за једноставне делове | Умерено |
| Улагање у алате | Високо | Висока (плус механизам преноса) | Ниска до умерена | Умерено |
| Идеалне апликације | Конектори, конзоле, терминали, ламинације мотора | Велики панели каросерије, дубоко{0}}увучена кућишта, структурни делови | Подлошке, једноставне празнине, равне подлошке | Опружне споне, жичани облици, мали савијени контакти |
Када је прогресивно штанцање прави избор
Прогресивне матрице зарађују своју инвестицију када се неколико услова усклади. Потребни су вам када ваш део захтева више операција, као што су бушење, формирање и сечење, које се изводе у уском низу уз толеранције које захтевају поновљиву регистрацију од-до{2}}станице. Потребни су вам када годишње количине оправдавају веће трошкове алата кроз драматично ниже цене комада. И потребни су вам када је време циклуса битно, јер дуготрајно прогресивно штанцање на добро-дизајнираном калупу производи делове брже од било ког трансфера или алтернативног споја при упоредивој сложености.
Праг запремине где се прогресивна алатка исплати зависи од сложености дела и материјала. Примењује се општи индустријски принцип: што више операција захтева ваш део, то је мањи обим рентабилности у односу на обављање тих операција у одвојеним подешавањима. Једноставна конзола којој су потребне само две карактеристике можда неће оправдати прогресивну плочу све док количине не достигну стотине хиљада. Више-конектор за савијање са осам функција може много раније да достигне рентабилност јер алтернатива, покретање осам конфигурација једне-операције са руковањем делом између сваког, носи велики ризик за рад и квалитет у било којој количини.
Када треба тражити негде другде?
- Трансфер умиресу пожељније када су делови физички превелики да би остали на носећој траци, захтевају веома дубока извлачења (дубина која премашује ширину материјала) или су потребне операције на површинама које нису доступне док је део повезан са траком.
- Спој умиредовољни су када је део раван, геометрија је једноставна, а толеранције се могу постићи у једном потезу. Подлошке, подлошке и делови за прву{1}}операцију падају овде.
- Фоурслиде штанцањепобеђује када су делови мали, захтевају савијање у више смерова, а запремине су у распону од ниског-до-средњег опсега где прогресивни алати не могу да надокнаде своју цену.
За ОЕМ купце, одлука се често своди на једноставно питање: да ли-уштеде по комаду дуготрајног прогресивног штанцања компензују унапред улагање у калупе у оквиру вашег пројектованог животног циклуса запремине? Ако је одговор потврдан, а вашем делу је потребно више од две операције формирања, прогресивне матрице скоро увек испоручују најбоље укупне трошкове власништва.
Међутим, одабир правог метода је само половина једначине. Чак и најприкладнији избор процеса губи своју вредност без ригорозне контроле квалитета како би се осигурало да сваки део који излази из калупа испуњава спецификације, потез за потезом, кроз милионе циклуса.
Контрола квалитета и стандарди толеранције у прогресивном штанцању
Прогресивна матрица за штанцање може да се дизајнира бриљантно и да и даље производи отпад ако системи контроле квалитета не одговарају прецизности уграђеној у алат. За ОЕМ купце, разумевање начина на који фабрика прати, мери и документује квалитет делова је једнако важно као и процена тонаже штампе или броја станица. Најбоље услуге прогресивног штанцања метала се одвајају не кроз маркетиншке тврдње, већ кроз проверљиве контроле процеса које држе варијације димензија чврстим током милиона циклуса.
Могућности толеранције према материјалу и сложености
Које толеранције можете реално очекивати? Одговор зависи од три међусобно повезане варијабле: врсте материјала, сложености дела и нивоа улагања у алате које ваш пројекат оправдава. Стандардно прогресивно штанцање метала обично има толеранције у опсегу од ±0,05 мм до ±0,10 мм за већину производних радова. Остварљиве су строже спецификације, са водећим фабрикама које постижу толеранције положаја од ±0,005 мм на критичним карактеристикама, иако овај ниво прецизности значајно повећава трошкове алата, учесталост одржавања и захтеве за оштрењем.
У табели испод су организовани достижни распони толеранција према материјалу и сложености, дајући ОЕМ производним инжењерима практичну референцу када дефинишу спецификације:
| Категорија материјала | Симпле Флат (само пробијање/празно) | Умерено формирање (1-2 кривине) | Комплексно више-савијање (3+ савијања, извлачење) |
|---|---|---|---|
| Ниско{0}}угљенични челик | ±0.03 - ±0,05 мм | ±0.05 - ±0,08 мм | ±0.08 - ±0,12 мм |
| Нерђајући челик (300/400) | ±0.04 - ±0,06 мм | ±0.06 - ±0,10 мм | ±0.10 - ±0,15 мм |
| Легуре бакра | ±0.03 - ±0,05 мм | ±0.05 - ±0,08 мм | ±0.08 - ±0,12 мм |
| Легуре алуминијума | ±0.04 - ±0,06 мм | ±0.06 - ±0,10 мм | ±0.10 - ±0,15 мм |
Обратите пажњу на образац: материјали са већим радним{0}}стопама очвршћавања (нерђајући, алуминијум) уводе већу варијабилност повратног опруге, проширујући могуће толеранције за сложене геометрије. Мекши материјали као што су ниско-челик са ниским садржајем угљеника и бакар задржавају веће димензије јер је њихово понашање при формирању предвидљивије и конзистентније од потеза до потеза.
Толеранције се такође затежу или попуштају на основу типа карактеристике. Положаји пробушених рупа остају веома поновљиви јер се успостављају чврстим размаком-и-матрице. Обликоване или савијене димензије носе више варијабилности због флуктуација својстава материјала између намотаја. Способна фабрика за штанцање ће разговарати о овој стварности током ДФМ прегледа, а не о обећавајућим толеранцијама које се примењују само под идеалним условима.
У-Надгледање квалитета процеса
Како модерна прогресивна машина за штанцање одржава ове толеранције у току производње од стотина хиљада делова? Одговор лежи у слојевитим сензорским и статистичким системима који хватају одступања пре него што се претворе у отпад.
Ин-сензорипредстављају прву линију одбране. Искусни инжењери за штанцање описујутри стандардне методе детекцијекоји треба да буде присутан у свакој производној матрици за прогресивно штанцање:
- Откривање промашаја пилота- Пилот са опругом-увлачи се ако трака није напредовала исправно, активирајући сензор који зауставља пресу пре него што се матрица затвори на неусклађеном материјалу.
- Микронски (удаљени) сензори- Измерите размак када је матрица затворена. Ако се пуж увуче у шупљину калупа или се трака закопча, сензор одмах детектује аномалију.
- Монитори тонаже- Континуирано мерите силу потребну током сваког потеза. Постепено повећање тонаже открива затегнуте џепове или хабање матрице пре него што дође до катастрофалног квара.
Осим ових основа, напредне фабрике инсталирају сензоре циклуса довода на више позиција дуж матрице како би провериле напредак траке на 50-70% циклуса довода, не само при затварању. Ово даје систему за контролу преса довољно времена да заустави рам на горе, много пре него што алат удари у погрешно постављени материјал. Сензори копче на улазу у калуп откривају препреке траке пре него што механизам за увлачење чак и покуша да унапреди материјал.
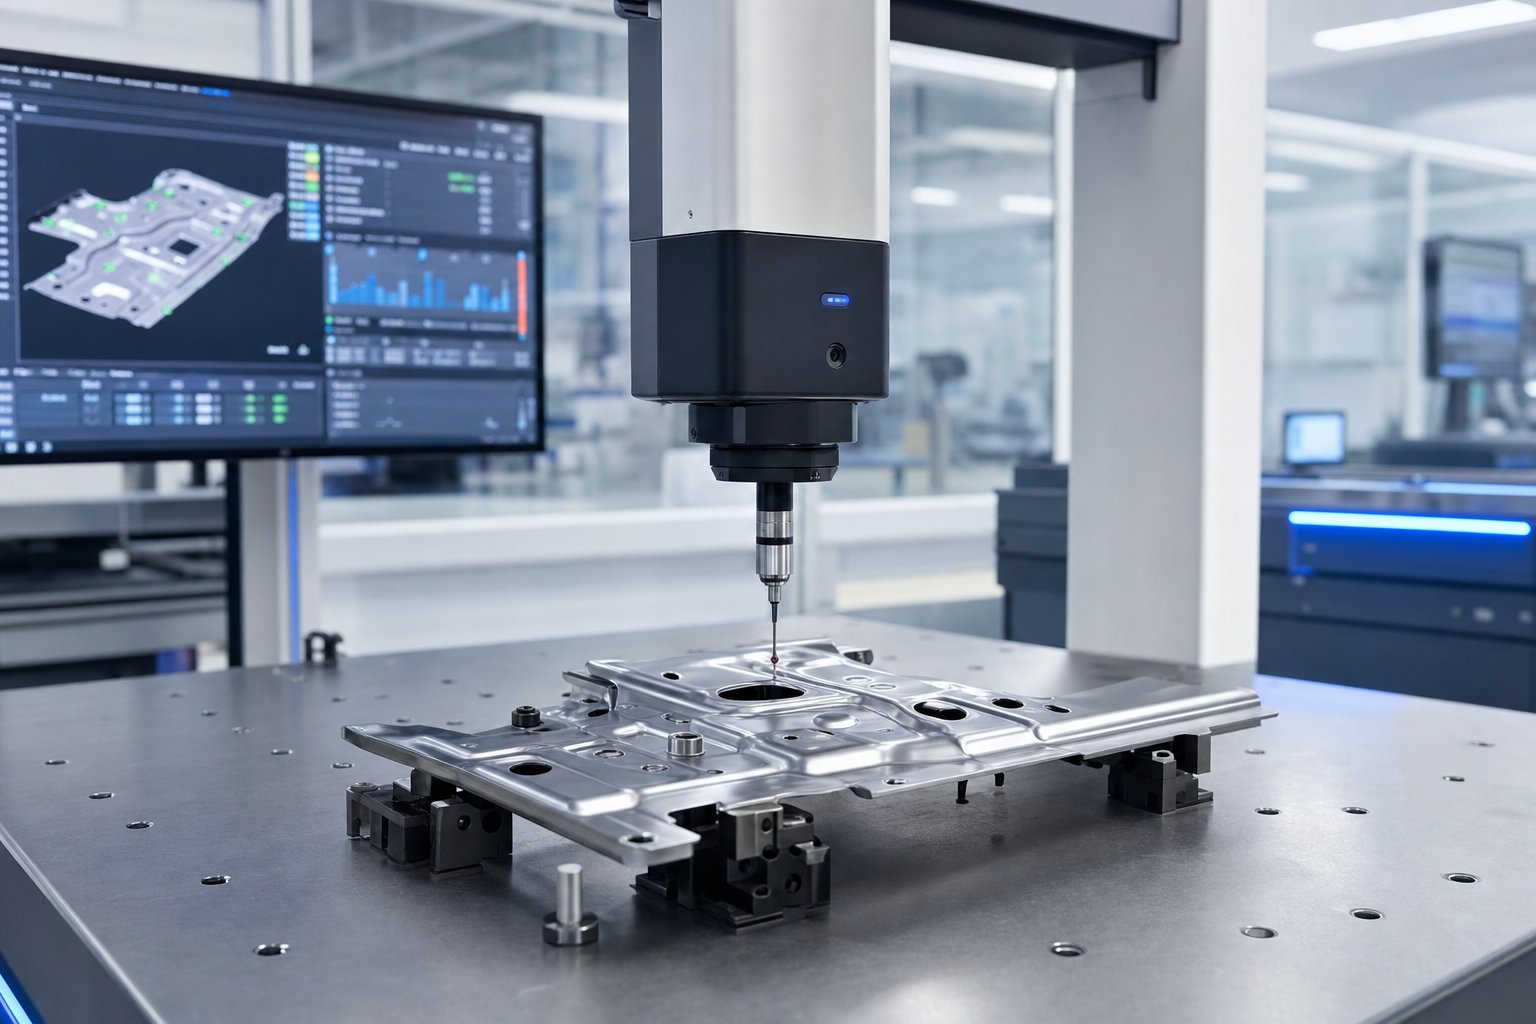
Аутоматизовани системи инспекцијеинтегрисати директно са операцијама штампе да верификује димензионални излаз без успоравања производње. Висион системи користе камере постављене на излазу матрице да провере присуство карактеристика, оријентацију и усклађеност бруто димензија при пуној брзини притиска. Ласерске мерне станице узоркују критичне димензије на избаченим деловима у дефинисаним интервалима, уносећи податке директно у СПЦ софтвер. ЦММ (координатна мерна машина) инспекција обезбеђује највећу прецизност за прву{3}}верификацију артикла и периодична ревизијска мерења, обично постижући мерну несигурност испод ±0,002 мм.
Статистичка контрола процеса (СПЦ)повезује све ове податке. Уместо да проверава појединачне делове и доноси одлуке за пролаз/неуспех, СПЦ прати трендове процеса током времена. Контролни графикони откривају да ли је варијација стабилна, помера се или иде ка границама спецификације. Ова разлика је важна зато што стабилан процес са прихватљивим варијацијама може да се одвија без надзора, док је за померајући процес потребна интервенција пре него што произведе дефекте.
За аутомобилске и медицинске ОЕМ купце, ове контроле су формализоване у оквир ППАП (Процес одобравања производних делова). ППАП захтева од фабрике да демонстрира процесну способност пре испоруке производних делова, документовану кроз студије Цпк (Индекс способности процеса). ТхеАИАГ стандард захтева минимални Цпк од 1,33за критичне карактеристике, што значи да процес не користи више од 75% доступне толеранције и остаје добро-центриран у границама спецификације. Многи произвођачи оригиналне опреме захтевају Цпк од 1,67 или више за безбедносне{4}}критичне компоненте, што ефективно захтева да процес користи мање од 60% опсега толеранције.
Цпк студија укључује мерење статистички значајног узорка, обично 30 или више узастопних делова, израчунавање средње вредности процеса и стандардне девијације, и демонстрирање да се дистрибуција добро уклапа у горње и доње границе спецификације. Фабрике које улажу у-СПЦ у реалном времену могу континуирано да надгледају Цпк, уочавајући деградацију могућности у року од неколико минута, уместо да је откривају током ревизија на крају--смена.
За ОЕМ купце који процењују потенцијалног партнера за штампање, поставите директно питање: може ли фабрика да вам покаже историјске податке о Цпк-у из сличних производних програма? Фабрика која прати и архивира податке о способностима процеса има суштински другачију културу квалитета од оне која се ослања само на завршну инспекцију. Ова инфраструктура квалитета постаје још критичнија када делови служе регулисаним индустријама, где-специфични захтеви апликације постављају додатне контроле поврх стандардних пракси штанцања.
Индустријске апликације за делове са прогресивним печатом
Регулисане индустрије не захтевају само строже толеранције. Они намећу читав екосистем управљања квалитетом који обликује начин на који фабрика штанцања ради од пријема сировина до коначне испоруке. Ови захтеви се драстично разликују у зависности од тога где завршава готов део, а свако вертикално тржиште доноси сопствену комбинацију преференција материјала, димензионалних захтева и очекивања документације која ОЕМ фабрика прогресивних калупа и штанцања мора да задовољи.
Аутомобилске и ХВАЦ апликације
Прогресивно штанцање аутомобилских компоненти чини велики удео у производњи прогресивних матрица широм света. Разлог је једноставан: модерна возила садрже стотине утиснутих металних делова, а запремине по платформи лако оправдавају прогресивно улагање у алате. Прогресивни жигосани аутомобилски делови се крећу од малих електричних терминала до великих структурних ојачања, а сви се производе брзином и нивоима конзистентности којима ниједан алтернативни процес не може економично да парира.
Уобичајени делови са прогресивним печатом у аутомобилској индустрији укључују:
- Прогресивни печатни носачи за монтажу мотора, структуру каросерије и унутрашње склопове
- Моторне плоче за погонске моторе електричних возила и стартере
- Електрични конектори, терминали и сабирнице у системима ожичења
- Структурне копче и причвршћивачи за каросерију-у-белом склопу
- Компоненте оквира седишта и механизми за подешавање
По чему је аутомобилска индустрија јединствена као тржиште? ИАТФ 16949 сертификат. Овај стандард управљања квалитетом се заснива на ИСО 9001, али додаје аутомобилске{3}}специфичне захтеве у вези са напредним планирањем квалитета производа (АПКП), плановима контроле и анализом начина квара (ФМЕА). Фабричке штанцане аутомобилске матрице морају да одржавају следљивост од серије загревања калема до готовог дела, да демонстрирају способност процеса кроз текуће Цпк праћење и да реагују на упозорења о квалитету у року од неколико сати, а не дана. Цена прекида линије код ОЕМ-а аутомобила износи хиљаде долара по минути, што објашњава зашто произвођачи аутомобила држе своје добављаче штанцања према најригорознијим стандардима квалификације у производњи.
ХВАЦ прогресивно метално штанцање заузима другачији инжењерски простор. Овде је критични захтев доследна равност и уједначеност димензија у великим популацијама, а не прецизност једне-карактеристике. Ребра размењивача топлоте, на пример, могу бити геометријски једноставна, али чак и мала одступања равности смањују ефикасност топлотног преноса када се хиљаде ребара сложе заједно у језгру кондензатора или испаривача.
Типични ХВАЦ прогресивни жигосани делови укључују:
- Ребра размењивача топлоте и шаблони ламела
- Монтажни носачи и компоненте кућишта за клима коморе
- Ламинације мотора вентилатора
- Ламеле вентилационе клапне
- Обујмице линије за расхладно средство и потпорни носачи
ХВАЦ делови често раде од алуминијума или обложеног челика при великим брзинама, при чему се обрасци хабања матрице морају пажљиво пратити како би се спречила постепена деградација облика током дугих производних циклуса. Матрица пераја која производи неколико стотина удараца у минути генерише милионе делова пре одржавања, чинећи уметке од карбида и-надгледање силе у матрици неопходним за одржив квалитет.
Примене електричних и медицинских уређаја
Производња електричних конектора се у великој мери ослања на прогресивне матрице јер су делови мали, замршени и потребни у огромним количинама. Једно кућиште конектора може да садржи десетине појединачних утиснутих контаката, од којих сваки захтева прецизну геометрију опруге и конзистентну контактну силу. Легуре бакра и месинга доминирају овим простором због своје проводљивости, а дизајн матрица често прелази 20 станица да би се постигла сложена геометрија више-савијања која захтевају ови контакти.
Уобичајене прогресивне жигосане електричне компоненте укључују:
- Терминали и пин контакти за аутомобилске и индустријске конекторе
- Сабирнице за дистрибуцију енергије у ЕВ батеријама
- Заштитне конзерве и ЕМИ кућишта за РФ електронику
- Оловни оквири за паковање полупроводника
- Контакти батерија за потрошачку електронику
Медицинско прогресивно жигосање уводи најстроже контроле процеса од било које вертикале. Делови намењени хируршким инструментима, имплантабилним уређајима или дијагностичкој опреми морају испуњавати захтеве биокомпатибилности и одржавати пуну следљивост серије. Само производно окружење је под лупом:Чисте собе у складу са ИСО 14644контролишу контаминацију честицама у ваздуху током штанцања и руковања компонентама које ће доћи у контакт са пацијентима. Прописи ФДА према 21 ЦФР Парт 820 захтевају валидиране процесе, документоване процедуре и праћење животне средине који превазилазе стандардну праксу индустријског штанцања.
Прогресивни штампани делови медицинског уређаја укључују:
- Хируршке празне оштрице и компоненте резног инструмента
- Клипови и анкери за фиксацију имплантата
- Кућишта и оклоп дијагностичких уређаја
- Прстенови за појачање катетера
- Опруге и контакти механизма за испоруку лека
Фабрике које опслужују ОЕМ произвођаче медицинске опреме морају да одржавају сертификате материјала за сваки калем, да бележе процесне параметре за сваку производну серију и да задржавају узорке на дужи период да би подржали следљивост након{0}}тржишта. Општи трошкови система квалитета су значајни, али количине медицинских уређаја и цене по-комаду одражавају ту инвестицију.
У-Склапању и интеграцији секундарног процеса
Једна од могућности која одваја напредне фабрике штанцања од основних радионица за штампу је у-састављању калупа, могућност обављања операција осим формирања и сечења без уклањања дела из прогресивне матрице. Замислите држач за који је потребна рупа са навојем, уметак са заковицама или заварена матица. Традиционално, ове карактеристике захтевају секундарне операције: жигосани део напушта штампу, прелази на засебну радну станицу и подвргава се додатном руковању. Сваки трансфер додаје цену, време циклуса и ризик квалитета.
У-склоп матрице елиминише те преносе интегришући секундарне операције директно у секвенцу матрице:
- У-тапкању- Главе за-формирање навоја или{2}}навоја постављене у матрицу стварају рупе са нарезима током циклуса пресовања, дајући део спреман-за-састављање на излазу из матрице.
- У-заваривању- Станице за отпорно или ласерско заваривање спајају секундарне компоненте (навртке, игле, контакте) са утиснутим делом док он остаје на носећој траци.
- У-уметање матрице- Утиснуте-чауре, заковице или контактне игле се напајају и инсталирају унутар матрице, стварајући под-склоп уместо сировог штанцања.
- У-савијању и закивању- Више трака{1}}компоненти се спајају, формирају једна преко друге и механички се причвршћују унутар калупа.
За купце ОЕМ-а,-састављање матрице директно се преводи у ниже укупне трошкове. Елиминисањем секундарне операције тапкања, на пример, уклања се машина, оператер, уређај и међупроцесни ред из тока вредности. Помножите то на неколико функција и неколико стотина хиљада делова годишње и уштеде постају значајне. Такође побољшава квалитет јер део никада не напушта контролисано окружење матрице, тако да тачност положаја између утиснутих карактеристика и додатих компоненти остаје вођена прецизношћу матрице, а не поновљивошћу фиксирања.
Обим индустрија које се опслужују и дубина интеграције процеса доступна унутар једне прогресивне матрице наглашавају зашто је избор фабрике толико важан. Добављач који је способан да користи матрице за аутомобиле према ИАТФ 16949, медицинске делове према протоколима за чисте просторије и у-склопу за електричне конекторе ради на суштински другачијем нивоу способности од радње која једноставно држи машину за штампу. Разумевање како проценити ту способност и шта тражити током квалификације је оно где већини купаца ОЕМ-а треба најјасније упутство.
Како проценити и изабрати ОЕМ фабрику прогресивног штанцања
Знати која метода штанцања одговара вашем делу и који стандарди квалитета се примењују не помаже много ако фабрика коју изаберете не може доследно да испуњава те захтеве. Ипак, већина купаца ОЕМ-а процењује прогресивне произвођаче матрица само на основу цене по комаду, прескачући техничку и релациону проверу која одређује да ли програм заиста успева током свог животног циклуса производње. Структурирани квалификациони оквир елиминише нагађање и штити ваше улагање у алате од самог почетка.
Процена техничке способности
Када ходате фабриком или прегледате пакет могућности добављача, тражите доказе да њихова опрема, стручност алата и инфраструктура одговарају захтевима вашег специфичног програма. Добављач калупа за штанцање који агресивно наводи цену, али му недостаје одговарајући опсег пресе или дубина алата, коштаће вас много више у кашњењима, проблемима са квалитетом и трансферима у средини-програма него што би икада била нешто виша цена по комаду.
Ево шта треба проценити током техничке процене било које компаније за прогресивно штампање:
- Распон тонаже преса- Да ли флота покрива ваш тренутни програм и предвидиви раст? Тражите ширину, а не само један притисак који једва одговара вашој коцкици. Фабрика која ради пресе од 30 до 300+ тона може да прихвати еволуцију дизајна без потребе за новим добављачем.
- Максимална ширина траке и величина кревета- Потврђује да ли фабрика може физички да покрене вашу матрицу, посебно важно за делове са великим бројем станица који производе дугачке алате.
- Могућност бројања станица- Распитајте се о најсложенијим калупима које тренутно користе у производњи. Фабрика са 20+ станичним матрицама ради на другачијем инжењерском нивоу од оне са допуном на осам.
- У-кућној соби са алаткама- О томе се не може преговарати-за озбиљне програме. Фабрике које интерно дизајнирају, граде и одржавају матрице брже реагују на инжењерске промене, чвршће контролишу квалитет и смањују ризик од времена испоруке у поређењу са тим радом алата који се ангажују на спољним изворима.
- Секундарне операције и у-састављању калупа- Може ли фабрика да испоручи готове под-склопове или ће вам бити потребни додатни добављачи за урезивање, заваривање, облагање или уметање?
- Системи за руковање материјалом- Капацитет складиштења калемова, тачност серво напајања и аутоматизовано руковање деловима на излазу из матрице све је зрелост производње сигнала.
- Инспекцијска инфраструктура- ЦММ опрема, системи за визију, СПЦ софтвер и-осетљива матрица потврђују да фабрика прати квалитет, а не само да проверава готове делове.
Током ревизија локације, погледајте даље од линије за штампу изложбеног дела. Проверите да ли у просторији са алаткама има дневника активног превентивног одржавања. Прегледајте услове складиштења алата{2}}у власништву корисника. Проверите да ли су калибрационе налепнице на мерачима актуелне. Ови детаљи откривају да ли систем квалитета функционише свакодневно или постоји само у регистраторима документације. Системи засновани на превенцији за извоз{6}}класе које раде на превенцији{7}} обично постижу стопе кварова у опсегу од 50 до 200 ППМ, док продавнице које се ослањају на-врста{11} сортирања прихватају знатно више нивое.
Структура партнерства и комуникација
Сама техничка способност не чини поузданог ОЕМ партнера за услуге штанцања метала. Структура односа, што значи како се фабрика ангажује са вашим тимом током целог животног циклуса програма, одређује да ли се та способност преводи у доследну испоруку. Најбољи добављачи прогресивног штанцања третирају програме као сарадњу, а не као трансакције.
Комплетан животни циклус ОЕМ партнерства обично прати овај напредак:
- Иницијалне консултације о дизајну- Фабрика прегледа концепт вашег дела, захтеве апликације и пројекције запремине пре него што понуди понуду. Овде се отворено разговара о прогресивним алтернативама штанцања и израде.
- ДФМ преглед- Инжењери алата означавају проблеме у вези са производношћу, предлажу модификације геометрије и препоручују опције материјала које побољшавају дуговечност матрице и смањују цену комада.
- Приступ прототипа- Мекани алати или жице-ЕДМ узорци потврђују геометрију дела пре него што се обавежу на ојачане производне алате.
- Израда алата и испробавање- Фабрика конструише прогресивну матрицу, покреће прве узорке, мери резултате у односу на штампу и понавља све док димензије и квалитет формирања не испуне спецификацију.
- ППАП подношење- Извештаји о димензијама, Цпк студије, планови контроле и документација тока процеса показују спремност за производњу.
- Појачавање производње{0}}- Почетна ниска-производња потврђује логистику ланца снабдевања, паковање и ритам испоруке пре објављивања пуног-тима.
- Стално управљање производњом- Допуњавање канбана, распореди испоруке ЈИТ-а, периодична поновна{1}}потврђивање и активности континуираног побољшања одржавају квалитет и доступност током трајања програма.
Где се прекидају односи са ОЕМ{0}}фабриком за штампање? Три уобичајена начина квара се појављују више пута:
- Комуникациони недостаци- Фабрика третира ваш програм као испуњење поруџбине, а не као партнерство. Нема посвећеног инжењерског контакта, нема проактивних ажурирања о стању матрице или променама материјала. Као што примећују стручњаци из индустрије, добављачи који комуницирају проактивно, означавајући потенцијална кашњења или материјалне проблеме пре него што ескалирају, граде поверење и омогућавају брже решавање проблема.
- Занемаривање алата- Превентивно одржавање се одлаже да би пресе одржале рад, а прогресивно хабање матрице постепено смањује димензионални излаз све док делови не почну да прођу инспекцију у вашој фабрици за склапање.
- Нефлексибилно скалирање- Потражња се повећава или су инжењерске промене наишле на зид јер фабрици недостаје капацитет пресе, пропусни опсег просторије за алат или спремност да инвестира у модификације калупа.
Спречавање ових неуспеха своди се на успостављање јасних очекивања током квалификација. Дефинишите ритам комуникације, захтеве за извештавање о одржавању и бафере капацитета у уговору о снабдевању уместо да претпостављате да ће се то догодити органски.
Фабрике које подржавају пун животни циклус од ДФМ консултација до скалабилне масовне производње, као нпрИИЦХЕН, дају производним инжењерима и тимовима за набавку једну тачку ангажовања за прогресивне калупе за штанцање које захтевају више-формирање у више станица, чврсту поновљивост и флексибилност обима. Овај интегрисани модел, који обухвата прогресивно штампање и производњу у оквиру једног оперативног оквира, смањује ризик примопредаје и поједностављује одговорност када дође до промена обима програма или инжењерских промена.
На крају крајева, одабир праве фабрике не значи проналажење најјефтиније понуде. Ради се о усклађивању техничке дубине, комуникацијске дисциплине и посвећености партнерству са сложеношћу и захтевима животног циклуса вашег програма, а затим верификацији тих квалитета кроз структурисану евалуацију пре него што уложите новац за алате.
Следећи кораци за ОЕМ купце који су спремни да набаве прогресивне матрице
Оквири евалуације и техничко знање стварају вредност само када се преведу у дело. За производне инжењере и професионалце за набавку који одмеравају ОЕМ програме прогресивног штанцања, пут напред захтева претварање критеријума одлучивања који су обухваћени у овом водичу у конкретан низ покретања пројекта који штити како улагања у алате, тако и дугорочне-резултате производње.
Оквир за доношење-до-вредности
Сваки пројекат прогресивног штанцања и штанцања почива на четири променљиве које међусобно делују: улагање у алате, цена по-комаду, захтеви за квалитет и пројекције обима. Они не раде независно. Већа улагања у алате у карбидне уметке и додатне станице повећавају трошкове унапред, али снижавају-цену по комаду и продужавају интервале одржавања. Захтеви за строжим толеранцијама повећавају сложеност алата, али могу елиминисати низводне проблеме са монтажом који носе скривене трошкове. Пројекције обима одређују колико брзо се алати амортизују, али претерано оптимистичне прогнозе затварају капитал у калупе који никада не достижу рентабилност.
Прави произвођач прогресивних матрица смањује укупне трошкове власништва изнад саме цене у комаду. Фабрике које нуде ДФМ сарадњу, у-монтажу и интегрисане системе квалитета елиминишу примопредаје, секундарне добављаче и избегавање квалитета који повећавају цену испоруке. Када упоређујете понуде, процените укупне трошкове програма током очекиваног животног циклуса производње уместо да изолујете било коју појединачну ставку. Добављач који наводи вишу цену у комаду, али испоручује делове спремне за ППАП- са допуном Канбан-а и нултим сортирањем може коштати мање током три године од најнижег понуђача који захтева сталну интервенцију квалитета.
Започињање пројекта прогресивног штанцања
Спремни да пређете са истраживања на ангажман? Ови практични кораци позиционирају ваш програм за глатко покретање:
- Припремите комплетне цртеже делова са ГД&Т облачићима- Наведите критичне димензије, референтне структуре и захтеве за завршну обраду површине. Непотпуни отисци терају добављаче на претпоставке које стварају неподударање понуда и изненађења у средини{2}}.
- Дефинишите годишње процене обима и пројекције животног циклуса- Укључите распореде-појачања, сценарије највеће потражње и очекивано трајање програма. Ове информације обликују одлуке о дизајну алата око животног века матрице и планирања одржавања.
- Идентификујте захтеве материјала и завршне обраде- Наведите класу легуре, температуру, дебљину и све третмане након{1}}штанцања (превлачење, премазивање, термичка обрада). Избор материјала утиче на дизајн калупа, тако да његово рано закључавање спречава скупе ревизије алата.
- Рано ангажујте потенцијалне фабричке партнере за ДФМ унос- Највећа-смањење трошкова се дешава пре него што дизајн алата почне. Специјализовани произвођачи прогресивних матрица као нпрИИЦХЕНпонудити ДФМ консултације које помажу производним инжењерима да оптимизују геометрију делова за ефикасно формирање више-станица и скалабилну масовну производњу.
- Затражите документовани доказ способности- Затражите Цпк податке из сличних програма, ППМ историју и референце из упоредивих индустрија. Услуге прогресивног штанцања се у великој мери разликују у инфраструктури квалитета, а докази сваки пут надмашују тврдње.
Најкритичнији критеријум избора за било који ОЕМ програм прогресивног штанцања није цена по комаду, већ демонстрирана способност процеса, што значи фабрика која може да докаже статистичку контролу делова сличних вашим, да задржи ту контролу у милионима потеза и да транспарентно комуницира када се услови промене.
Добро{0}}структурирано ангажовање добављача, изграђено на комплетним спецификацијама, реалним количинама и раној ДФМ сарадњи, сажима време испоруке, спречава изненађења у средини{1}}програма и поставља основу за партнерство које пружа конзистентне вредности из године у годину. Фабрике које зарађују дугорочне-односе са ОЕМ-ом су оне које ваш програм третирају као инжењерску сарадњу од првог дана, а не као налог за куповину.
Често постављана питања о ОЕМ фабрикама прогресивних калупа и штанцања
1. Шта је прогресивна матрица и како се она разликује од једностепене матрице-?
Прогресивна матрица је алатка за штанцање са више-станица где метална трака напредује кроз узастопне операције (пробијање, савијање, обликовање, сечење) са сваким потезом пресовања, производећи готов део у сваком циклусу. За разлику од једностепене -матрице која обавља једну операцију по потезу и захтева ручно руковање између корака, прогресивна матрица обједињује све операције у један алат и један циклус пресовања. Ово елиминише руковање деловима, скраћује време циклуса и побољшава конзистентност димензија, што га чини идеалним за-производњу великог обима где ОЕМ фабрике морају ефикасно да производе хиљаде или милионе идентичних металних компоненти.
2. Колико кошта алат за прогресивне калупе и када се инвестиција исплати?
Прогресивни алати се обично крећу од приближно 10.000 УСД за једноставније алате до 350.000 УСД за сложене конструкције са више-станица. Инвестиција се исплати кроз драматично ниже-трошкове по комаду у обиму. Матрица која кошта десетине хиљада додаје значајну цену по делу на 5.000 комада, али на 500.000 комада та иста инвестиција доприноси делићима цента по јединици. Тачка рентабилности зависи од сложености дела, броја станица, материјала и годишње запремине. Делови који захтевају вишеструке операције формирања стижу чак до квара раније јер алтернатива покретању одвојених појединачних{14}}операционих подешавања носи велики ризик за рад и квалитет. Фабрике као што је ИИЦХЕН (хттпс://ввв.иицхен-гроуп.цом/стампинг-дие/прогрессиве-стампинг-дие/) помажу ОЕМ купцима да оптимизују дизајн калупа како би максимизирали повраћај улагања у алате кроз ефикасно формирање више{22}}станица.
3. Које толеранције може постићи прогресивно штанцање?
Остварљиве толеранције зависе од врсте материјала и сложености дела. За једноставне равне операције као што су бушење и слепљивање, ниско{1}}угљенични челик и легуре бакра држе ±0,03 до ±0,05 мм. Умерено обликовање са једним до два савијања обично постиже ±0,05 до ±0,10 мм. Комплексни више-делови са три или више кривина се крећу од ±0,08 до ±0,15 мм. Материјали са већим радним{12}}стопом очвршћавања, као што су нерђајући челик и алуминијум, доносе већу варијабилност повратне снаге. Водеће фабрике могу достићи толеранције положаја до ±0,005 мм на критичним карактеристикама, иако то захтева веће инвестиције у алате, уметке од тврдог метала и чешће циклусе одржавања.
4. Који материјали су најпогоднији за прогресивно штанцање?
Најчешћи материјали укључују ниско{0}}угљенични челик (1008-1010) за аутомобилске носаче и кућишта, нерђајући челик серије 300 и 400 за медицинске делове и делове апарата отпорне на корозију, легуре бакра (Ц110, Ц101) за електричне терминале, месингане прикључке и сабирнице Ц360 за декорацију. хардвер, и алуминијум (3003, 5052, 6061) за лаке аутомобилске и ХВАЦ компоненте. Избор материјала утиче на хабање матрице, потребе за подмазивањем, брзину пресовања и оствариве толеранције. Мекши материјали као што је бакар омогућавају веће брзине и дуже интервале одржавања, док тврђе легуре попут нерђајућег челика захтевају алате од карбида и агресивно подмазивање како би се спречило нагризање.
5. Како ОЕМ купци треба да процене и изаберу фабрику прогресивног штанцања?
Процените фабрике преко техничке способности и структуре партнерства. Кључни технички критеријуми обухватају опсег тонаже штампе, максималну ширину траке, могућност бројања станица (питајте о њиховој најкомплекснијој производној матрици),-кућну алатницу за пројектовање и одржавање калупа, секундарне операције и могућност унутар-састављања калупа, и инспекцијску инфраструктуру укључујући ЦММ, системе за вид и СПЦ софтвер. Поред опреме, процените комуникациону дисциплину, вољу ДФМ за сарадњу, квалитет ППАП документације и бафере капацитета за флуктуације потражње. Захтевајте Цпк податке из сличних програма и ППМ историју. Фабрике засноване на превенцији{6}} обично постижу стопу кварова од 50 до 200 ППМ. Најкритичнији фактор је демонстрирана способност процеса, а не само цена по комаду.


