


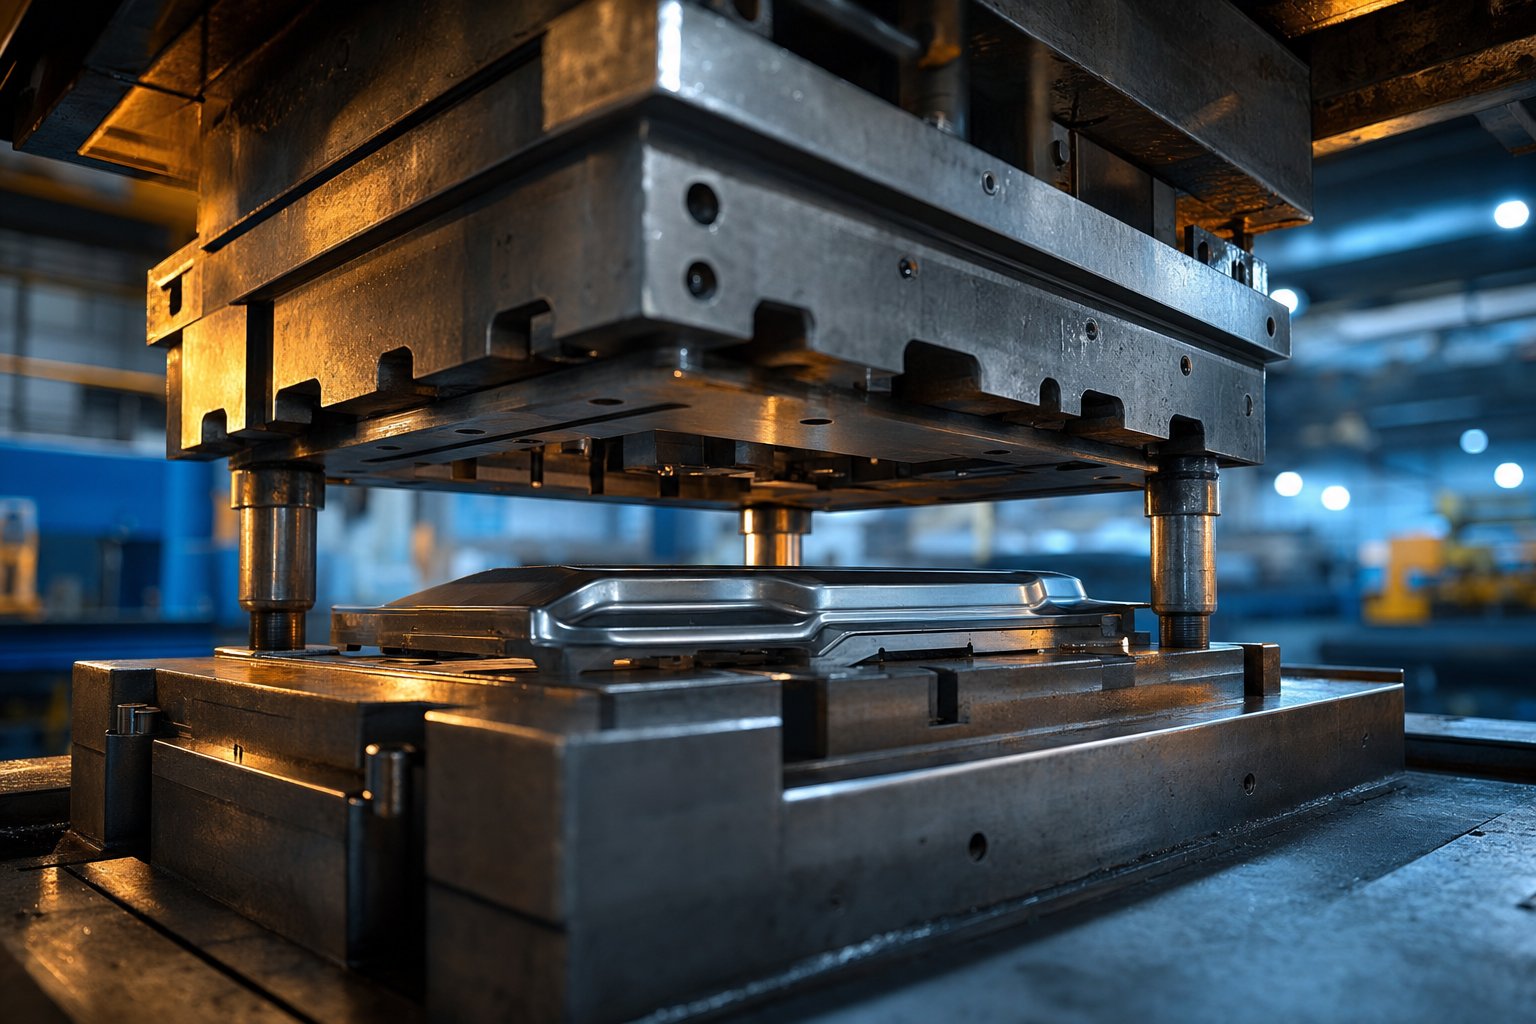
Разумевање матрице за штанцање аутомобила и њене улоге у производњи возила
Замислите један алат који производи хиљаде идентичних делова возила, дан за даном, сапрецизност испод-милиметара. То је управо оно што ради матрица за штанцање аутомобила. То је неопјевани радни коњ иза скоро сваке лимене компоненте коју видите на модерном аутомобилу, од блатобрана и панела на вратима до структуралних ојачања скривених испод површине.
Шта је матрица за штанцање аутомобила
Машина за штанцање аутомобила је прецизно-конструисан алат, састављен од усклађеног скупа компоненти каљеног алатног челика, који сече, савија, извлачи или обликује раван лим у тродимензионалне делове возила-под контролисаном тонажом преса.
Замислите две половине калупа причвршћене у пресу за штанцање. Горња половина се спушта огромном снагом, а раван метални лим између њих се претвара у сложену, контурну компоненту у делићу секунде. Делови за сечење и формирање обично су направљени од специјалних очврсних материјалаалатних челика, а у областима високог-хабања, карбидни умеци или премази{1}}отпорни на хабање продужавају радни век алата.
Штанцање је операција хладног{0}}формирања. Никаква спољна топлота се намерно не примењује на матрицу или лим. Међутим, трење које се ствара током сечења и обликовања значи да утиснути делови често излазе из алата врући на додир. Овај процес може да кружи при изванредним брзинама, при чему неке матрице обављају преко 1.000 удараца у минути за мање компоненте.
Зашто је штанцање важно у производњи возила
Алати за штанцање аутомобила заузимају критичну позицију у ланцу производње возила. Они се налазе директно између пресе за штанцање и каросерије-у-белом склопу, претварајући сирову завојницу у прецизне компоненте које роботи за заваривање и системи лепка спајају да би формирали структуру и кожу возила.
Зашто је ово толико важно? Зато што савремена возила садрже стотине утиснутих делова, а сваки од њих мора да испуни строге толеранције димензија да би се обезбедило правилно пристајање, структурални интегритет и перформансе судара. Један систем прогресивне матрице може интегрисати више операција формирања у један континуирани ход, елиминишући грешке при руковању и времена циклуса резања за конзоле, конекторе и мале структурне делове. Веће матрице за пренос и тандемске линије рукују широким панелима каросерије и дубоко-извученим структурним елементима који дефинишу облик и снагу возила.
Прецизност и издржљивост ових калупа директно утичу на ефикасност трошкова, конзистентност делова и брзину производње. Они омогућавају произвођачима да произведу милионе униформних компоненти годишње, а да при том-одрже ниске трошкове по делу. Како регулаторни притисак расте око ефикасности горива, безбедности при судару и електрификације, аутомобилске матрице за штанцање се брзо развијају како би се носиле са напредним челицима високе{3}}кости, легурама алуминијума и потпуно новим геометријама компоненти које захтевају ЕВ платформе.
Овај чланак пролази кроз тај пуни пејзаж: типови матрица и како их ускладити са специфичним компонентама, стратегије одабира материјала, детаљно прогресивни процес штанцања, како електрификација преобликује дизајн матрице, ток рада тестирања и валидације пре масовне производње, решавање проблема у режиму квара и шта треба тражити код партнера за производњу матрица. Сваки одељак гради практичан оквир за инжењерске тимове који доносе одлуке о алатима у индустрији која се брзо{1}}мењује.
Врсте калупа за штанцање које се користе у производњи аутомобила
Нису све аутомобилске матрице заменљиве. Геометрија дела, запремина која вам је потребна и материјал који штампате диктирају која архитектура калупа има смисла. Изаберите погрешан и суочићете се са надуваним трошковима алата, прекомерним отпадом или временом циклуса који не може да иде у корак са циљевима производње. Дакле, како инжењерски тимови сортирају опције?
Објашњење прогресивне, трансферне и тандемске линије
Четири основневрсте штанцаних матрицадоминирају у производњи аутомобилског лима. Сваки од њих има посебну улогу у производном ланцу.
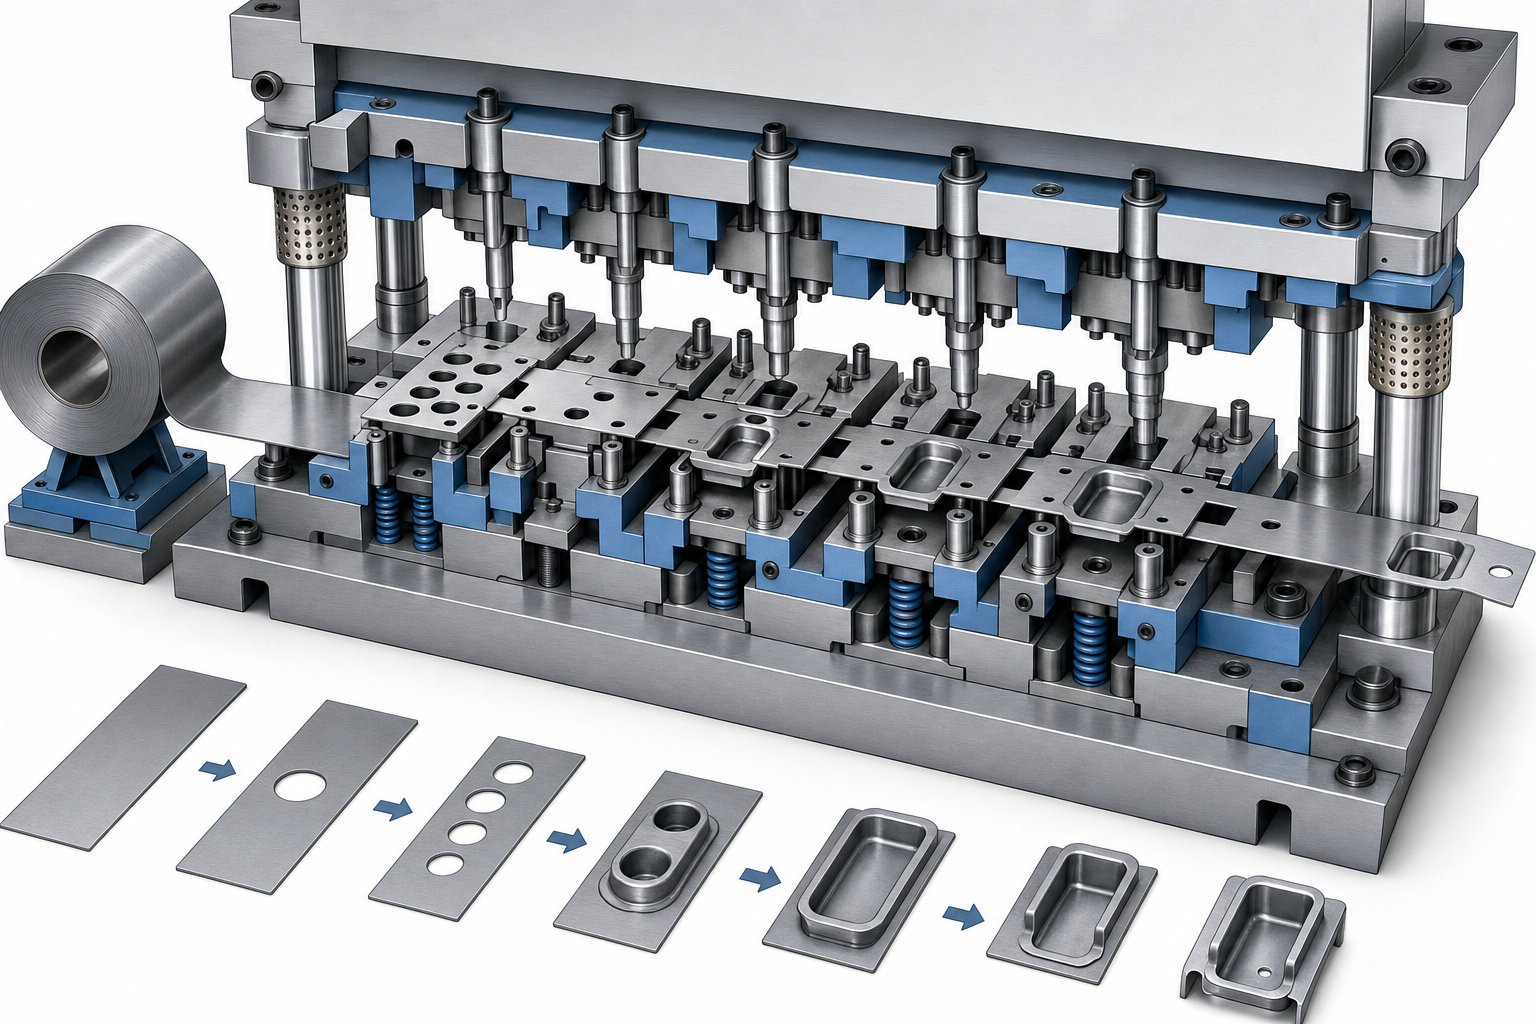
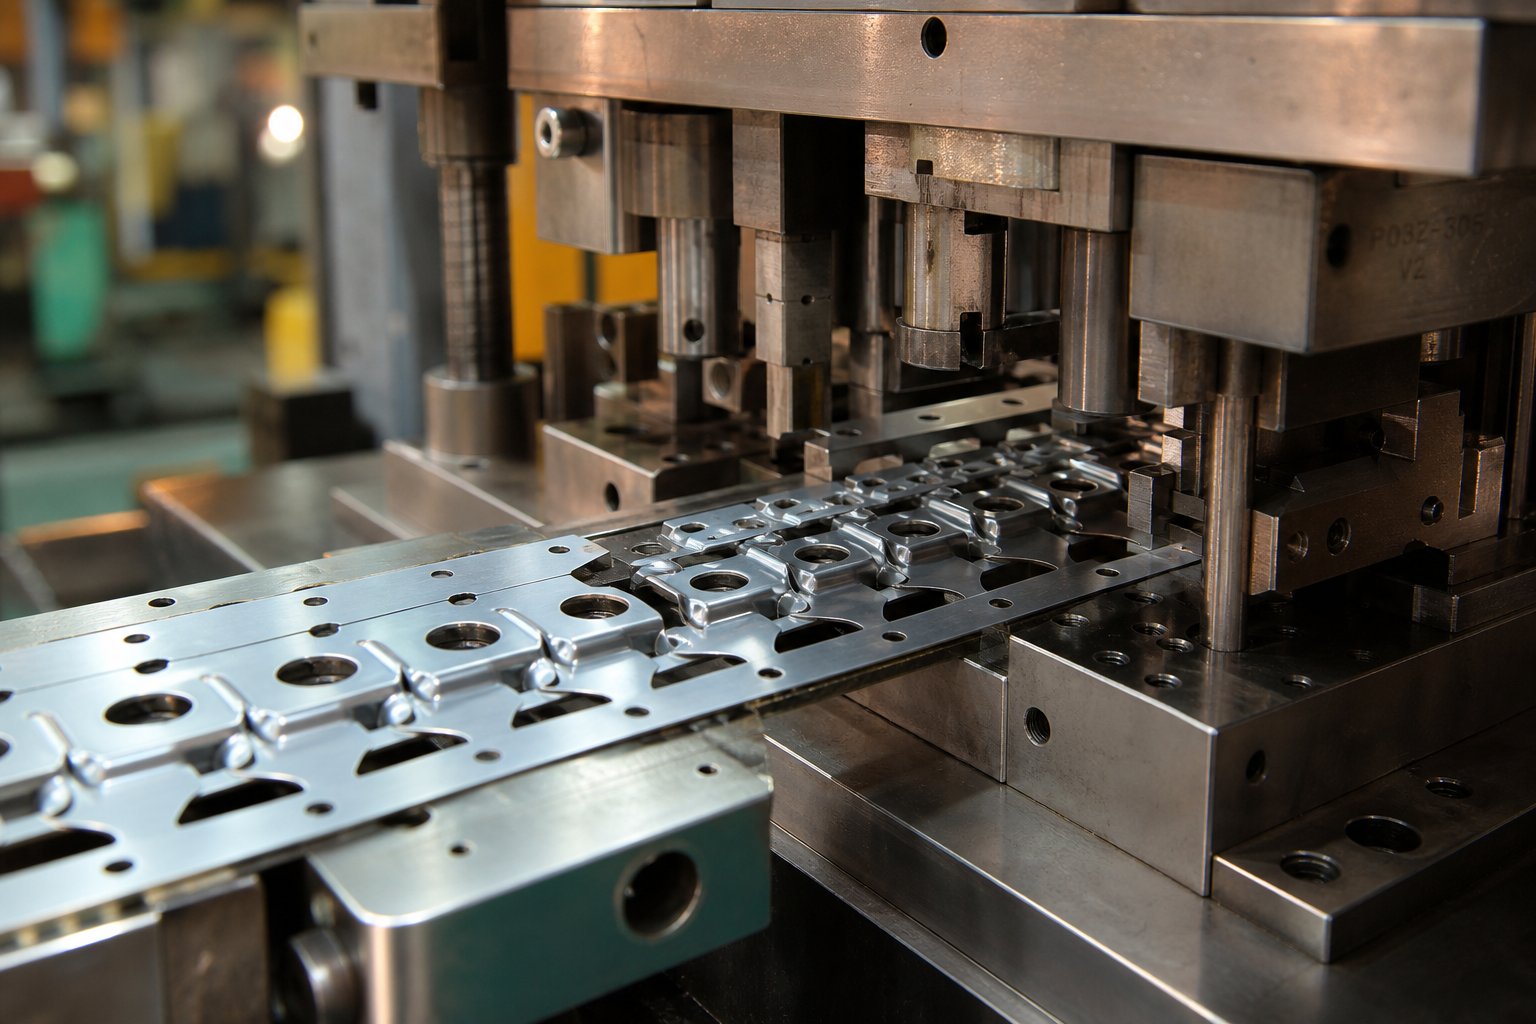
Прогресивни умирекористите непрекидну металну траку која напредује кроз више станица унутар једног комплета матрица. Свака станица обавља једну операцију, као што је бушење, савијање, ковање или обрезивање, а готови део пада на завршној граничној станици. Прогресивне матрице се одликују великом-брзином производње мањих компоненти, често радећи 30 до 60 или више удараца у минути. Пронаћи ћете их како производе носаче за појасеве, копче за монтажу, електрична кућишта и мала структурална ојачања.
Трансфер умиреуредите више независних матрица на једној преси велике{0}}тонаже. Појединачни празни, а не повезана трака, крећу се између станица преко механичких шипки за храњење или роботских руку. Ово подешавање обрађује средње{3}}до-велике структурне делове који су превише сложени или превелики за прогресивну обраду алата. Типични производи обухватају структуралне попречне елементе, компоненте вешања, арматурне плоче и делове-као греде сложених облика.
Тандем линија умиреповећајте флексибилност. Више преса су распоређене у низу, од којих свака садржи по једну -матрицу за операцију. Роботске руке учитавају, преносе и истоварују делове између преса. Тандем линије су стандардни избор за велике спољашње панеле каросерије као што су хаубе, врата, кровни панели и блатобрани, где свака фаза формирања захтева независну тонажу пресе и контролу процеса.
Спој умиреобављају две или више операција сечења у једном потезу притиска, обично истовремено брисање и бушење. Они заузимају нишу за равне компоненте средње{1}}сложености где су концентричност и поравнање ивица критични. У аутомобилском контексту, видећете их како производе плоче за ојачање и једноставне носаче где су брзина и тачност положаја важнији од могућности дубоког обликовања.
Усклађивање типа матрице са геометријом аутомобилских компоненти
Бирање између преносне матрице и прогресивне матрице у аутомобилским апликацијама своди се на величину дела, сложеност формирања и годишње потребе за запремином. Носач са 500.000 јединица годишње оправдава прогресивну обраду алата. Дубоко{4}}увучено структурално кућиште произведено од 150.000 јединица одговара поставци за пренос. Спољни панел класе А са строгим стандардима квалитета површине припада тандем линији.
Табела у наставку представља ово као алатку за{0}}подршку одлучивању, упоређујући четири главна типа штанцања у односу на параметре који су најважнији за планере аутомобилских програма.
| Дие Типе | Типични аутомобилски делови | Опсег дебљине материјала | Погодност обима производње | Релативна цена алата |
|---|---|---|---|---|
| Прогрессиве Дие | Носачи, копче, мала појачања, електрична кућишта | 0,3 мм - 3.2 мм | Висока (300.000+ јединица годишње) | Умерено |
| Трансфер Дие | Структурни попречни носачи, делови вешања, велика појачања | 0,8 мм - 6.0 мм | Средње до високе (100.000 - 500К јединица годишње) | Високо |
| Тандем Лине Дие | Хаубе, врата, браници, кровни панели, велике странице каросерије | 0,6 мм - 2.0 мм | Средње (50К - 300К јединица/годишње) | Ниска по коси, висока укупна (више притиска) |
| Цомпоунд Дие | Арматурне плоче, једноставни пробушени носачи, равни конструкцијски елементи | 0,5 мм - 4.0 мм | Средње до високе (100К+ јединица годишње) | Ниско до умерено |
Обратите пажњу на компромисе. Прогресивне матрице пружају најнижу цену по{1}}делу при великим количинама, али не могу да поднесу велику геометрију панела. Тандем линије нуде највећу флексибилност и независну контролу процеса за сваку фазу, али захтевају значајан простор и роботску интеграцију. Системи преноса раздвајају разлику, рукујући сложеном геометријом разумном брзином без потребе за више машина за пресовање.
Прави избор зависи и од понашања материјала. Напредни -челици и легуре алуминијума високе чврстоће компликују операције формирања, понекад гурајући делове који би иначе одговарали прогресивном алату у подешавања преноса где свака станица може да се независно подешава. Та интеракција између типа матрице и својстава материјала обликује сваку одлуку о улагању алата у аутомобилском простору.
Избор и конструкција материјала за штанцање
Тип матрице одређује архитектуру процеса, али оно од чега је направљена матрица одређује колико дуго ће трајати, колико добро делови изгледају и колика ће заправо бити ваша цена по поготку. Прогресивна матрица која ради при 40 удараца у минути ће доживети милионе удараца током свог животног века. Ако алатни челик не може да поднесе ту злоупотребу, гледате на прерано хабање, непланиране застоје и отпадне делове који никада не стижу до монтаже.
Врсте алатног челика и умеци од тврдог метала за матрице за аутомобиле
Три породице алатних челика доминирају у аутомобилској конструкцији калупа за штанцање, од којих је свака пројектована за другачији баланс тврдоће, жилавости и отпорности на хабање.
АИСИ Д2је класични челик за хладну обраду за операције слепљивања и пирсинга. Очвршћен на 58-62 ХРЦ, пружа одличну отпорност на абразивно хабање захваљујући високом садржају хрома и угљеника. Д2 се истиче у станицама за сечење где је задржавање ивица најважније. Компромис? Релативно је крт, што га чини рањивим на ломљење под великим ударним оптерећењима.
АИСИ А2нуди средину, балансирајући умерену отпорност на хабање са бољом жилавошћу од Д2. То је ваздушно{1}}отврдњавање, које смањује изобличење током термичке обраде и добро функционише за операције формирања са средњим обимом производње. Инжењерски тимови често одређују А2 за станице за обрезивање и прирубљивање где је потребна одређена отпорност на ударе поред пристојног века трајања алата.
АИСИ С7даје предност отпорности на ударце изнад свега. Очврснут на 54-58 ХРЦ, апсорбује изненадна оптерећења без пуцања, што га чини идеалним за тешке операције обликовања и извлачења где матрица подноси значајан механички стрес у сваком циклусу. Комплексни структурни делови се често ослањају на С7 у зонама високог удара.
За станице које доживљавају екстремно абразивно хабање,карбидни умеципродужите век матрице за 500-1000% у поређењу са конвенционалним алатним челицима. Ове компоненте од волфрам карбида су лемљене или механички причвршћене у тело матрице на локализованим подручјима високог-хабања, као што су ивице сечења и полупречники извлачења. Њихова ограничења крхкости се користе у зонама малог{5}}удара, али је исплативост у смањеним интервалима одржавања значајна за велике аутомобилске програме.
Алатни челици из металургије праха (ПМ) представљају новији слој. Њихов производни процес производи финије, равномерније распоређене карбиде од конвенционалне металургије ингота, дајућискоро 10к побољшање отпорности на ударпри еквивалентној тврдоћи. Када су стандардни Д2 алати покварили након само 5.000-7.000 циклуса формирајући ферит-баинит челик од 580 МПа, прелазак на ПМ квалитет је вратио век алата на 40.000-50.000 циклуса.
Специјализовани премази додатно побољшавају перформансе без обзира на основни челик:
- ТиН (титанијум нитрид):Премаз опште намене који смањује трење и продужава век алата за 30-50% у многим применама
- ТиЦН (титанијум карбонитрид):Већа тврдоћа од ТиН, погодна за сечење и бушење АХСС класа
- ЦрН (хром нитрид):Ефикасан против заливања када се формира поцинковани челик, где ПВД премази попут ТиАлН могу изазвати накупљање цинка
- ТиАлН (титанијум алуминијум нитрид):Одличан за непревучене напредне челике високе{0}}врсте, производе чистије сечене ивице чак и након 200,000+ делова
Начин примене је такође важан. ПВД премази се везују на нижим температурама, чувајући тврдоћу матрице без ризика од изобличења димензија. ЦВД и процеси термалне дифузије стварају јаче металуршке везе, али захтевају температуре од око 1000 степени Ц, што потенцијално омекшава подлогу и захтева поновно стврдњавање. Неколико светских произвођача аутомобила сада из тог разлога наводи само ПВД{4}}премазе.
Површинске матрице класе А у односу на калупе за структуралне компоненте
Не захтева сваки калуп за штанцање исту филозофију конструкције. Разлика између површинских калупа класе А и калупа за структуралне компоненте обликује сваки материјал и одлуку о завршној обради.
Површина класе А умирепроизводи спољашње панеле каросерије: врата, хаубе, бране и кровне облоге. Ови делови добијају лакирану прозирну завршну обраду, што значи да се свака несавршеност површине на матрици преноси директно на плочу и постаје видљива потрошачима. Произвођачи алата ручно-брусе и полирају ове матрице до површинске обраде од Ра 0,2-0,4 микрометара или боље, користећи прогресивно све финије камење и папир за полирање. Чак и дефект мален попут људске косе који упадне у калуп класе А оставиће видљив траг на утиснутом панелу. Челици за алате и површински третмани изабрани овде дају приоритет интегритету површине, мазивости и отпорности на подизање материјала у односу на отпорност на хабање.
Структурна компонента умиредати приоритет тачности димензија и контроли опруге. Унутрашња ојачања, Б-стубови и елементи шасије не захтевају завршну обраду огледала, али морају да држе чврсте ГД&Т толеранције током милиона циклуса. Овде се избор материјала матрице фокусира на чврстоћу на притисак и век трајања, при чему су тврђи алатни челици и агресивни премази прихватљиви јер је козметички квалитет површине секундаран.
Када бирају материјале за калупе за било који аутомобилски програм, инжењери одмеравају неколико фактора који међусобно делују:
- Обим производње:Кратке серије испод 100.000 делова могу користити А2; запремине изнад 1.000.000 оправдавају карбидне уметке или ПМ челике
- Штанцани лим:АХСС класе са затезном чврстоћом изнад 980 МПа приближавају се тврдоћи самог алата, захтевајући тврђе подлоге и обавезне премазе
- Дубина цртања и тежина обликовања:Дубоко вучење повећава контактни притисак и топлоту, убрзавајући ризик од хабања и хабања
- Захтеви за завршну обраду површине:За панеле класе А су потребне високо полиране површине са премазима са ниским{0} трењем; структурни делови толеришу више утилитарне завршне обраде
АХСС и легуре алуминијума заслужују посебну пажњу при избору материјала за штанцање. Двофазни и мартензитни челици могу достићи вредности тврдоће четири до пет пута веће од меког челика, а неке мартензитне класе прелазе 57 ХРЦ. На том нивоу, тврдоћа лима се приближава самој матрици. Стандардни непремазани Д2 је недовољан; ПВД-обложене или јон{6}}нитриране подлоге постају неопходне за одржавање прихватљивог века трајања алата.
Алуминијум представља другачији изазов. Уместо абразивног хабања, алуминијум има тенденцију хабања адхезивом и хабања, микро-заварујући се на површину матрице под трењем и топлотом. Високо углачане површине са премазима са малим{3}} трењем се боре против ове тенденције. Права комбинација очвршћавања подлоге и површинске обраде може значити разлику између матрице која траје 50.000 делова и оне која производи преко 1,2 милиона.
Избор материјала је само полазна тачка. Начин на који матрица функционише у пракси подједнако зависи од тога шта се дешава током тестирања и валидације, где се предвиђања симулације сусрећу са физичком реалношћу, а итеративна прилагођавања доводе алат до производне спремности.
Процес прогресивног штанцања за аутомобилске компоненте
Знати од чега се прави коцка говори само пола приче. Права магија прогресивног штанцања-аутомобилских компоненти великог обима лежи у томе како процес кореографише десетине операција у један, континуирани ток. Са пресама које раде брзином од 25 до 200 удараца у минути или више, прогресивна матрица производи готов део са сваким потезом када је трака потпуно напуњена. Та брзина и поновљивост чине га доминантним производним методом за мале-до-средње аутомобилске делове произведене у милионима.
Како функционише процес прогресивног штанцања од станице до станице
Замислите калем лима који се одмотава у пресу за штанцање. Трака напредује у прецизном инкременту, који се назива корак матрице, и свака станица кроз коју пролази обавља тачно једну операцију. Док трака стигне до крајње станице, потпуно формирани део се одваја и пада у канту за сакупљање. Ево прогресивног процеса штанцања разбијеног у његове узастопне фазе:
- Напајање и исправљање калема:Метални калем пролази кроз исправљач да би се уклонила заостала кривина, а затим у серво улагач који помера траку на тачно растојање са сваким потезом притиска.
- Пиерцинг пилот рупе:Прва станица пробија пилот рупе у носећој траци. Ове мале рупе служе као прецизне тачке регистрације за сваку следећу станицу.
- Ангажовање пилота:Како трака напредује, ојачани пилот игле у свакој низводној станици улазе у пилот рупе, исправљајући сваку мању непрецизност увлачења и закључавајући траку у положају пре него што се пресе затвори.
- Пирсинг и слепљивање:Станице за сечење буше унутрашње рупе, прорезе и делимичне празне обрисе потребне за геометрију финалног дела.
- Обликовање и цртање:Станице за савијање, цртање и ковање обликују равну празнину у тродимензионалну-компоненту. Сваки корак формирања је инкременталан, распоређујући напрезање на више станица, а не форсирање материјала у једном удару.
- Ковање и утискивање:Станице примењују локализовани високи притисак да би постигле чврсте толеранције на критичним карактеристикама као што су површине лежаја или језичци за лоцирање.
- Завршно обрезивање и одсецање:Последња станица одваја готов део од носеће траке. Преостали отпад од скелета излази из калупа за рециклажу.
Свака станица је механички синхронизована са ходом преса, тако да се цео низ одвија истовремено преко напуњене траке. Један део излази, док је следећих шест или седам у средини-процеса у узводним станицама.
Оптимизација распореда трака за аутомобилске делове
Прогресивни дизајн матрице је место где почиње контрола трошкова. Распоред је у суштини нацрт који диктира како је део оријентисан, распоређен и повезан на металној траци. Циљеви добро{2}}оптимизованог изгледапреко 75% искоришћености материјала, што значи да мање од четвртине залиха калема постаје отпад. Када утиснете милионе носача или ојачања годишње, чак и 2-3% побољшање у искоришћењу значи значајну уштеду сировина.
Постоји неколико стратегија распореда како би се максимизирала ефикасност:
- Један ред, један пролаз:Делови у правој линији дуж траке. Једноставан дизајн калупа, али често нижи принос материјала.
- Угаони пролаз (гнежђење):Делови су нагнути под углом тако да се спајају као делови слагалице, враћајући материјал који би иначе био скелет.
- Распореди{0}}више редова:Два или више делова произведени један поред другог из ширег намотаја, повећавајући пропусност по такту.
Критичан за сваки распоред јеносећа трака, скелетни оквир који држи делове заједно док напредују кроз коцку. Дизајн носача мора да уравнотежи два конкурентна захтева: довољну крутост да поуздано гурне траку кроз сваку станицу без извијања и довољно флексибилности да се прилагоди вертикалном померању када формирање станица повлачи материјал надоле. Инжењери користе чврсте носаче за равне делове са једноставним савијањима и носаче за растезљиву мрежу са стратешким рељефним резовима за делове који захтевају дубоко извлачење или сложено вертикално обликовање.
Мост, танак пресек материјала између суседних делова и између делова и ивице траке, одржава структурни интегритет. Уобичајено инжењерско правило поставља минималну дебљину моста на 1,25 до 1,5 пута дебљину материјала, одржавајући носач стабилним без трошења вишка материјала.
Локација пилот-пина унутар носача је подједнако критична. Игле морају да захвате чисте, округле рупе избушене у раним станицама, а те рупе морају бити постављене на стабилне делове носача који се неће деформисати током формирања низводно. Неусклађеност овде каскадира кроз сваку следећу станицу, стварајући делове -од-толеранције.
Софтвер за симулацију је трансформисао начин на који инжењери приступају и распореду траке и валидацији процеса. Савремене ЦАЕ платформе омогућавају дизајнерима да моделирају целу секвенцу штанцања виртуелно, потез по потез, предвиђајући проток материјала, стањивање и потенцијалне дефекте као што су расцепи или набори пре него што се челик исече.Виртуелна пробакоришћење граничних дијаграма формирања и дијаграма дебљине рано идентификује проблематична подручја, омогућавајући модификације геометрије делова, постављања перли или секвенце станица без скупе физичке итерације. Овај приступ предвиђању-и-оптимизације може елиминисати 80-90% традиционалног времена тестирања, јер произвођач матрица већ зна да ће алатка произвести добар део када први пут дође у штампу.
Такође је симулирано растезање мреже носача. Инжењери моделирају како се мрежа деформише током формирања станица, потврђујући да пилот рупе остају стабилне и да носач одржава довољну снагу да напредује траку целом дужином алата. Без овог корака, носач који ради за два или три тестна дела могао би катастрофално да поквари током континуиране производње.
За аутомобилске програме који производе милионе идентичних делова, прогресивни процес штанцања пружа неупоредиву комбинацију брзине, доследности и исплативости. Али сама алатка је спремна за производњу- тек након што преживи ригорозно тестирање и секвенцу валидације, где се виртуелна предвиђања сусрећу са физичким лимом и почиње итеративни процес бирања толеранција.
Како електрификација и смањење тежине мењају штанцане матрице за електрична возила
Сваки прогресивни систем матрице, преносни систем и тандем линија о којима се до сада говорило развијени су у ери у којој су доминирали панели каросерије од меког челика и архитектуре са унутрашњим сагоревањем. Та ера се завршава. Платформе електричних возила захтевају фундаментално различите компоненте од лима, различите материјале, и као резултат тога, различиту конструкцију калупа. Сама батерија, која обично представља 20 до 25% укупне тежине ЕВ-а, уводи жигосане компоненте без преседана у конвенционалном дизајну возила. За инжењере калупа, ова промена није инкрементална. Преписује правила у вези са тонажом, стратегијом премаза и компензацијом повратног тока.
Захтеви за кућиште ЕВ батерије и структурне матрице
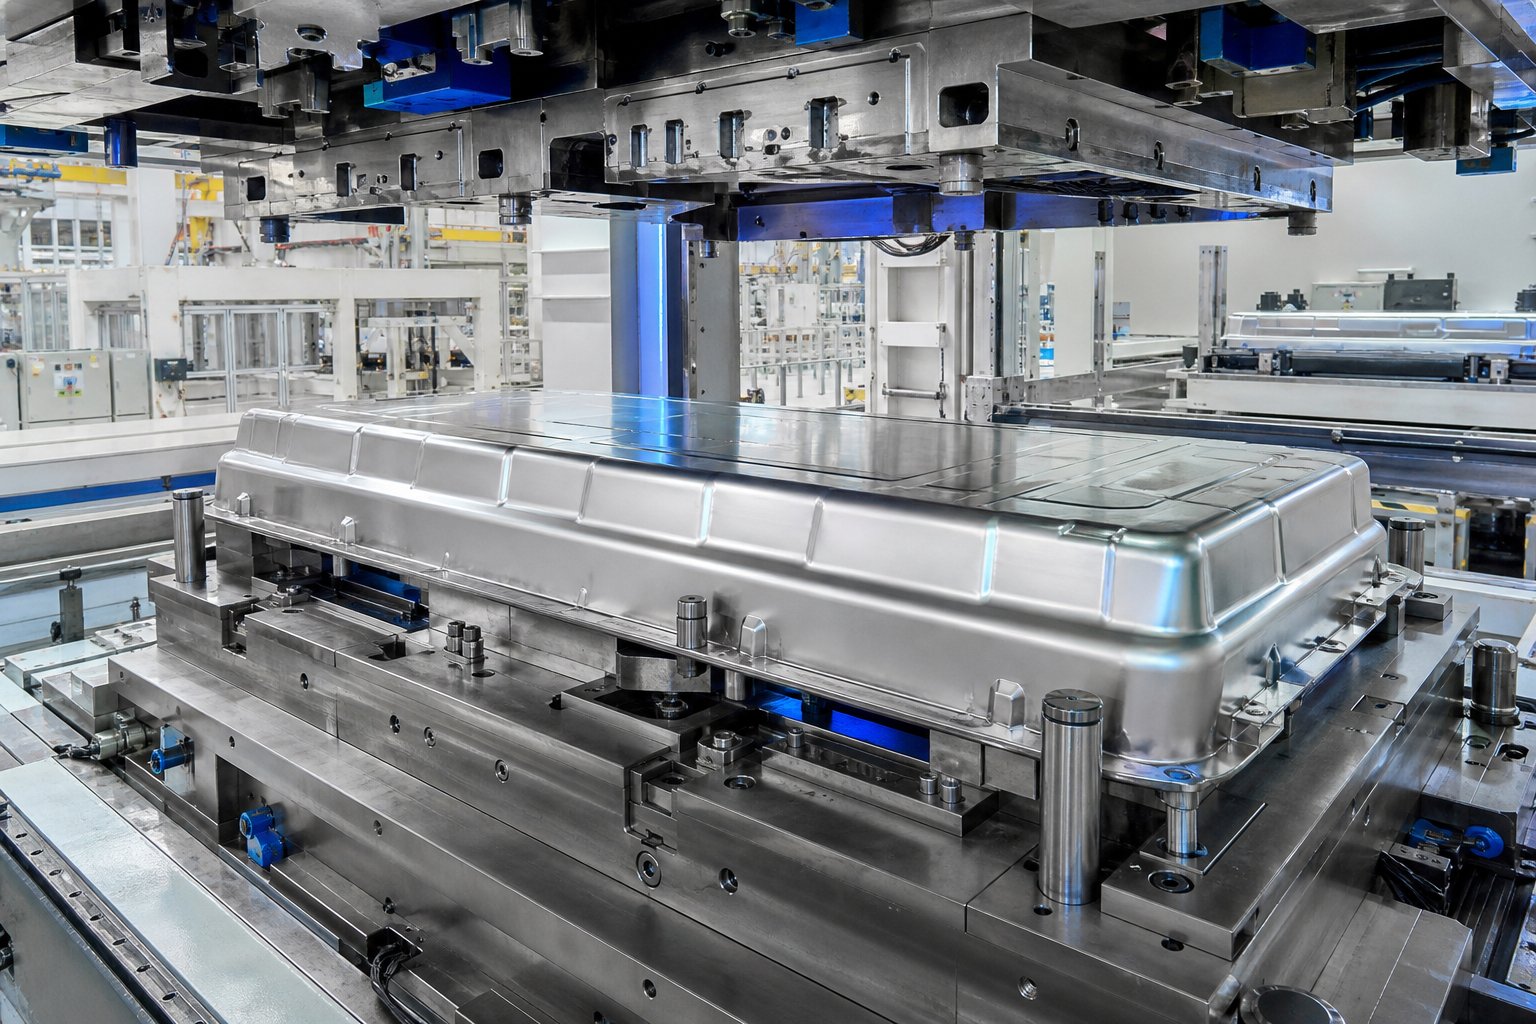
Замислите доњу страну електричног возила. Тамо где традиционални аутомобил има тунел за мењач и издувне цеви, ЕВ има равну батерију у стилу скејтборда-која обухвата скоро цело међуосовинско растојање. Штанцање овог кућишта од лима ствара неке од највећих и најдубље извучених панела у аутомобилској производњи.
За лежишта за батерије су потребне матрице великог-формата које могу да формирају панеле дужине преко 2 метра. Дубина извлачења је велика јер кућиште мора да садржи модуле батерија уз одржавање структуралне крутости ради заштите од судара. Избор материјала отежава изазов. Легуре алуминијума (5000 и 6000 серије) су популарне због своје уштеде на тежини, али њихова склоност ка хабању и назадовању чини дизајн калупа знатно сложенијим од еквивалентних компоненти од меког челика.
Решења заснована на челику{0}} такође се брзо развијају. Цлевеланд-Цлиффс и АутоФорм демонстрирали су једноделни-штанцани носач батерије помоћу прилагођеног-завареног бланка (ТВБ) који комбинује напредни челик високе{5}}врсте за заштиту од удара подова са нижом-челиком мање чврстоће, који се може обликовати у областима које захтевају озбиљне деформације. Њихов почетни дизајн је поставио АХСС (класа М1500 или М1700) на равно дно и меки челик у угловима и бочним зидовима, стварајући конфигурацију у облику ознаке{10}}која је минимизирала померање линије заваривања- током штанцања.Потврђене симулације и физичка испитивањаРезултујућа ладица је испунила захтеве за равност прирубнице од не више од плус или минус варијације од 1,5 мм, без расцепа или набора, све формирано у једном притиску.
Овај приступ елиминише потребу за додатном{0}}заштитом испод батерије и смањује број делова у поређењу са више-компонентним алуминијумским склоповима за екструзију. Али сама матрица мора да управља веома различитим понашањем формирања две врсте челика унутар једног алата. Вучне перле захтевају локализовано подешавање, зоне притиска празног држача постају специфичне-за материјал, а компензација повратног опруге мора да узме у обзир диференцијални опоравак између АХСС и делова од меког челика.
Осим носача батерије, структурне компоненте специфичне за ЕВ- укључују носаче мотора, ојачања предњег и задњег оквира дизајнирана око електричних погонских јединица и конструкције против судара пројектоване за заштиту високонапонских-система. Сваки уводи геометрије са којима се конвенционална ИЦЕ-ера никада није сусрела, са ограничењима паковања која су условљена постављањем батеријског модула, а не усмеравањем мотора и погона.
Дизајнирање калупа за напредни челик и алуминијум високе{0}}врсте
Стратегије мешовитог{0}}материјала сада су стандардне у свим програмима ЕВ. Платформа једног возила може да користи челик ултра-високе-према{4}}каљени челик за сигурносни кавез, двофазни или ТРИП челик за структурална ојачања и алуминијум за затвараче и кућишта батерија. Сваки материјал поставља посебне захтеве за матрице за штанцање лима које га формирају.
Звучи сложено? јесте. АХСС класе са затезном чврстоћом изнад 980 МПа могу достићи вредности тврдоћечетири до пет пута већи од меког челика, са неким мартензитним разредима који прелазе 57 ХРЦ. На том нивоу, лим се приближава тврдоћи саме матрице. Стандардне стратегије алата пропадају под овим условима. Д2 алатни челик који је издржао 50.000 циклуса на меком челику може катастрофално да пропадне након 5.000 до 7.000 циклуса на феритном-класу од 580 МПа, а камоли на двофазном челику од 1180 МПа.
Материјали{0}}више чврстоће такође захтевају већу тонажу пресе, понекад два до четири пута више него што је благом челику потребно за еквивалентну геометрију делова. Ова повећана сила каскаде кроз цео систем калупа: теже папуче за матрице, чвршће вођице, ојачани ослонци за пресовање и модификовани дизајн перли које контролишу проток материјала без пуцања лима. Смањена дебљина коју омогућава АХСС парадоксално повећава склоност борању, захтевајући веће силе држача који додатно убрзавају хабање на полупречникима и површинама везива.
Дизајн алуминијумске матрице за штанцање представља потпуно другачији начин квара. Уместо абразивног хабања са тврдих површина лимова, алуминијум пријања на алат путем микро-заваривања на контактним тачкама загрејаним трењем{2}}. Овај механизам за глодање се прогресивно нагомилава, а пренешене алуминијумске честице нападају следеће панеле и деградирају квалитет површине. Површине матрице морају бити полиране до екстремно ниске вредности храпавости (испод Ра 0,2 микрометара) и заштићене премазима ниског{6}}трења оптимизованим за адхезивно понашање алуминијума.
Табела испод упоређује како се ове промене материјала претварају у разлике у инжењерингу бетонских калупа:
| Параметар | Традиционални благи челик | АХСС (ДП/ТРИП 780-1180 МПа) | Алуминијум (5000/6000 серије) |
|---|---|---|---|
| Мултипликатор тонаже (у односу на основну линију од меког челика) | 1x | 2x - 4x | 0.6x - 0.8x |
| Механизам примарног хабања | Абразивно хабање | Абразив + лепак хабање, ломљење | Истрошеност лепка / гребање |
| Захтеви за премазивање | Опционо (обично хромирање) | Обавезно (ПВД ТиАлН или јонско нитрирање) | Обавезно (-ПВД, ДЛЦ или полирани ЦрН) са малим трењем |
| Препоручени алатни челик | Д2, уметци од ливеног гвожђа | ПМ алатни челици, карбидни умеци у зонама високог{0}}хабања | Полирани Д2 или А2 са специјализованим премазима |
| Спрингбацк Цомпенсатион Стратеги | Минимално превијање (1-3 степена) | Агресивно прекомерно савијање (5-10+ степени), више-формирање, симулација{2}}компензација | Умерено прекомерно савијање, функције за ублажавање стреса, разматрање{0}}очвршћавања узраста |
| Драв Беад Десигн | Стандардне округле перле | Модификована геометрија, већа сила задржавања, опасност од пуцања ивица | Плитке перле, полиране површине, контролисане зоне подмазивања |
| Осетљивост завршне обраде површине | Умерено | Низак (доминантни структурни делови) | Веома висока (превенција нагризања + панели класе А) |
Обратите пажњу на дивергенцију у стратегији. АХСС захтева грубу{1}}жилавост од подлоге матрице, са премазима који служе првенствено као баријера против хабања на плочасти материјал који је тврд скоро као алат. Алуминијум захтева финоћу, са -полираним површинама и премазима за минимално трење{4}} који спречавају да се мекша плоча залепи за површину калупа. Једно тело ЕВ-у-белом програму може захтевати обе стратегије примењене у различитим сетовима матрица, понекад у различитим станицама истог преносног калупа.
Симулација игра велику улогу у дизајну калупа за штанцање алуминијума и АХСС инжињерингу. Озбиљно повратно кретање примећено код челичних носача батерија високе{1}}врсте, где су првобитни ТВБ дизајни произвели увијање које је прекршило захтев за равност од 1,5 мм за прирубнице које не пропуштају{3}}, идентификовано је и решено итеративном АутоФорм симулацијом пре него што је физички прототип потврдио поправку. Виртуелно тестирање више није опционо за ове материјале. То је једини економски одржив начин да се конвергира на радном дизајну матрице када физичка итерација на 2-метар- дугом алату за дубоко извлачење кошта недеље и стотине хиљада долара по петљи.
Ови материјални и геометријски изазови се не завршавају дизајном калупа. Они се директно преносе у тестирање, где се предвиђања симулације сусрећу са правим понашањем лима, а итеративни процес валидације тачности димензија, квалитета површине и структуралних перформанси одређује да ли је матрица заиста{1}}спремна за производњу.
Тестирање и валидација пре масовне производње
Алат за штанцање и матрица могу изгледати беспрекорно у радњи и још увек производити панеле прожете расцепима, борама или одступањима димензија које ниједна монтажна фабрика неће прихватити. Јаз између свеже обрађене матрице и алата{1}}одобреног за производњу премошћује се тестирањем, ригорозном, итеративном секвенцом валидације која обично троши 30% укупне цене алата и отприлике 40% укупног временског оквира инжењеринга. Прескочите или пожурите ову фазу, а проблеми са квалитетом мигрирају низводно на тело-у-белом склопу где постају експоненцијално скупљи за поправљање.
Дакле, шта се заправо дешава између тренутка када матрица напусти обрадни центар и дана када ради пуном производном брзином? Процес пробне матрице за штанцање прати структурирани низ физичких провера, петљи мерења и итеративних корекција, а све је регулисано стандардима прихватања специфичних за ОЕМ{0}}.
Фазе пробе матрице од уочавања до ОЕМ одобрења
Свака матрица за штанцање аутомобила пролази кроз исте основне фазе валидације, иако се дубина и строгост сваке фазе скалира са критичношћу дела. Екстеријер панела класе А ће провести месеце у испробавању. Једноставна плочица за носаче могла би да се очисти за неколико дана. Ево секвенцијалног тока посла:
- Умре уочавање:Површине матрице се проверавају за правилну дистрибуцију контакта пре него што се било који део утисне. Између горње и доње половине матрице се поставља чиста бланко, обојена плавом бојом за распоред. Преса се затвара, а образац преноса боје открива где долази до контакта и где остају празнине. Произвођачи алата ручно-брусе високе тачке, уклањајући што мање0,05 мм одједном, а затим поново{0}}проверити. Овај циклус се понавља све док се не постигне најмање 80% контактне површине преко уочених зона. За комплетан сет калупа од четири операције, само уочавање може захтевати четири до пет месеци пажљивог ручног рада.
- Прво испробавање на штампању{0}}намера производње:Матрица је инсталирана на пресу која одговара или блиско реплицира карактеристике тонаже, брзине и јастука линије за производњу пресе. Први панели се штанцају смањеном брзином, а инжењери визуелно прегледају да ли постоје груби дефекти: пукотине, јака набора или проблеми са протоком материјала.
- Мерење панела и ГД&Т верификација:Штанцани панели се постављају на контролну арматуру и мере се према облачићима за геометријске димензије и толеранције (ГД&Т) које је дефинисао ОЕМ. Критични датуми, положаји рупа, углови прирубница и толеранције профила се верификују коришћењем координатних мерних машина (ЦММ) или преносивих мерних кракова.
- Скенирање плавог-светла или белог{1}}светла:3Д скенирање пуне површине обухвата милионе тачака података преко утиснутог панела, генеришући дигиталног близанца који се наслања на номиналну геометрију ЦАД-а. Мапе одступања боја одмах откривају области које премашују толеранцију, показујући инжењерима тачно где је матрица потребна корекција.
- Итерације инжењерских промена:На основу података мерења, инжењери калупа модификују површине алата, подешавају вучне перле, додају или уклањају материјал са полупречника формирања или пре{0}}машински обрезују челике. Свака модификација покреће још једну пробну петљу: маркирајте панеле, измерите, упоредите са толеранцијом, поново подесите.
- Одобрење ОЕМ панела и куповина-:Купчев тим за квалитет проверава финалне узорке панела у односу на стандарде изгледа, спецификације димензија и провере функционалног склопа. За спољашње панеле, визуелне инспекције под контролисаним осветљењем (уље-уљање камења или провера светла) откривају површинске несавршености невидљиве опреми за мерење. Тек након што су сви критеријуми испуњени, ОЕМ издаје формално прихватање матрице.
Број итерацијских петљи варира. Једноставни структурни делови могу захтевати два или три круга. Комплексни панели класе А са чврстим опругама и захтевима за површину могу да прођу кроз десет или више кругова корекције пре куповине-.
Ток посла од симулације{0}}до-физичке валидације
Виртуелно тестирање коришћењем софтвера за симулацију формирања суштински је променило начин на који инжењери приступају валидацији и одобрењу у аутомобилским програмима. Пре него што се било који челик сече, анализа коначних елемената предвиђа проток материјала, дистрибуцију стањивања, зоне ризика од наборања и јачину повратне снаге у целој секвенци формирања. Ова предвиђања воде почетну компензацију површине матрице, постављање зрна за извлачење и подешавања притиска држача празног материјала.
Али симулација не елиминише физичко тестирање. Компримује га.Виртуелне пробеидентификују и решавају већину проблема са формирањем дигитално, тако да физичка матрица стиже у штампу већ близу квалитета производње. Уместо да открију поделу при првом поготку и потроше недеље на решавање проблема, инжењери већ знају где се материјал разређује и унапред-су компензовали у складу са тим. Физичка проба тада служи као потврда, а не као истраживање.
Тамо где се појаве неслагања између предвиђања симулације и физичких исхода, инжењери истражују основне узроке: варијације својстава материјала између улаза симулације и стварног калема, отклон притиска под оптерећењем које симулација није ухватила, или услови трења који се разликују од моделованог коефицијента. Свака неслагања се враћа у симулациони модел, побољшавајући тачност за следећи програм.
Однос функционише у оба смера. Подаци о физичком тестирању, посебно резултати скенирања плавог{1}}светла који се преклапају са предвиђањима симулације, потврђују тачност симулације формирања. ОЕМ произвођачи све више захтевају ову корелацију као део својих стандарда за валидацију и одобрење за аутомобиле. Ако је ваша симулација предвидела плус или минус 0,5 мм одскока и физички панел показује плус или минус 2,0 мм, произвођач алата мора да покаже разумевање основног узрока пре него што ОЕМ прихвати пут корекције.
Уобичајени проблеми откривени током пробе спадају у предвидљиве категорије:
- Подели:Стање материјала преко границе формирања, обично при малим полупречникима или где дубина извлачења премашује дуктилност материјала. Корективне радње укључују повећање радијуса, додавање перли за извлачење ради преусмеравања протока материјала или модификовање празног облика.
- боре:Недовољна сила задржавања у области везива или прекомерна компресија материјала. Решења се крећу од повећања притиска држача празног материјала до додавања перли за закључавање или модификације геометрије везива.
- Спрингбацк девијација:Еластични опоравак након отварања пресе избацује панел из толеранције. Исправка укључује поновну-машинску обраду површина матрице ради прекомерне-компензације, понекад захтевајући вишеструке итерације јер свака промена помера шаблон повратног опруге негде другде на панелу.
- Површински дефекти:Несавршености видљиве само под контролисаним осветљењем, укључујући трагове удубљења преко арматурних ребара, трагове од непотпуног мрља или клизне трагове од неправилног протока материјала. Њихово решавање на калупима класе А захтева изузетно прецизно локално брушење и поновно{1}}полирање.
Свака корективна акција прати исту петљу: модификујте матрицу, печатите нове плоче, измерите, упоредите. То је мукотрпан посао, али то је оно што одваја алат који штампа прихватљиве делове од оног који држи толеранције класе А од 12 удараца у минути, смена за сменом, током пет или више година производње.
Валидација матрице потврђује да алат може направити добре делове. Одржавање израде добрих делова током милиона циклуса уводи потпуно другачију дисциплину: планирано одржавање, праћење хабања и систематско управљање режимом кварова које спречава да мали проблеми постану непланирани застоји линије.
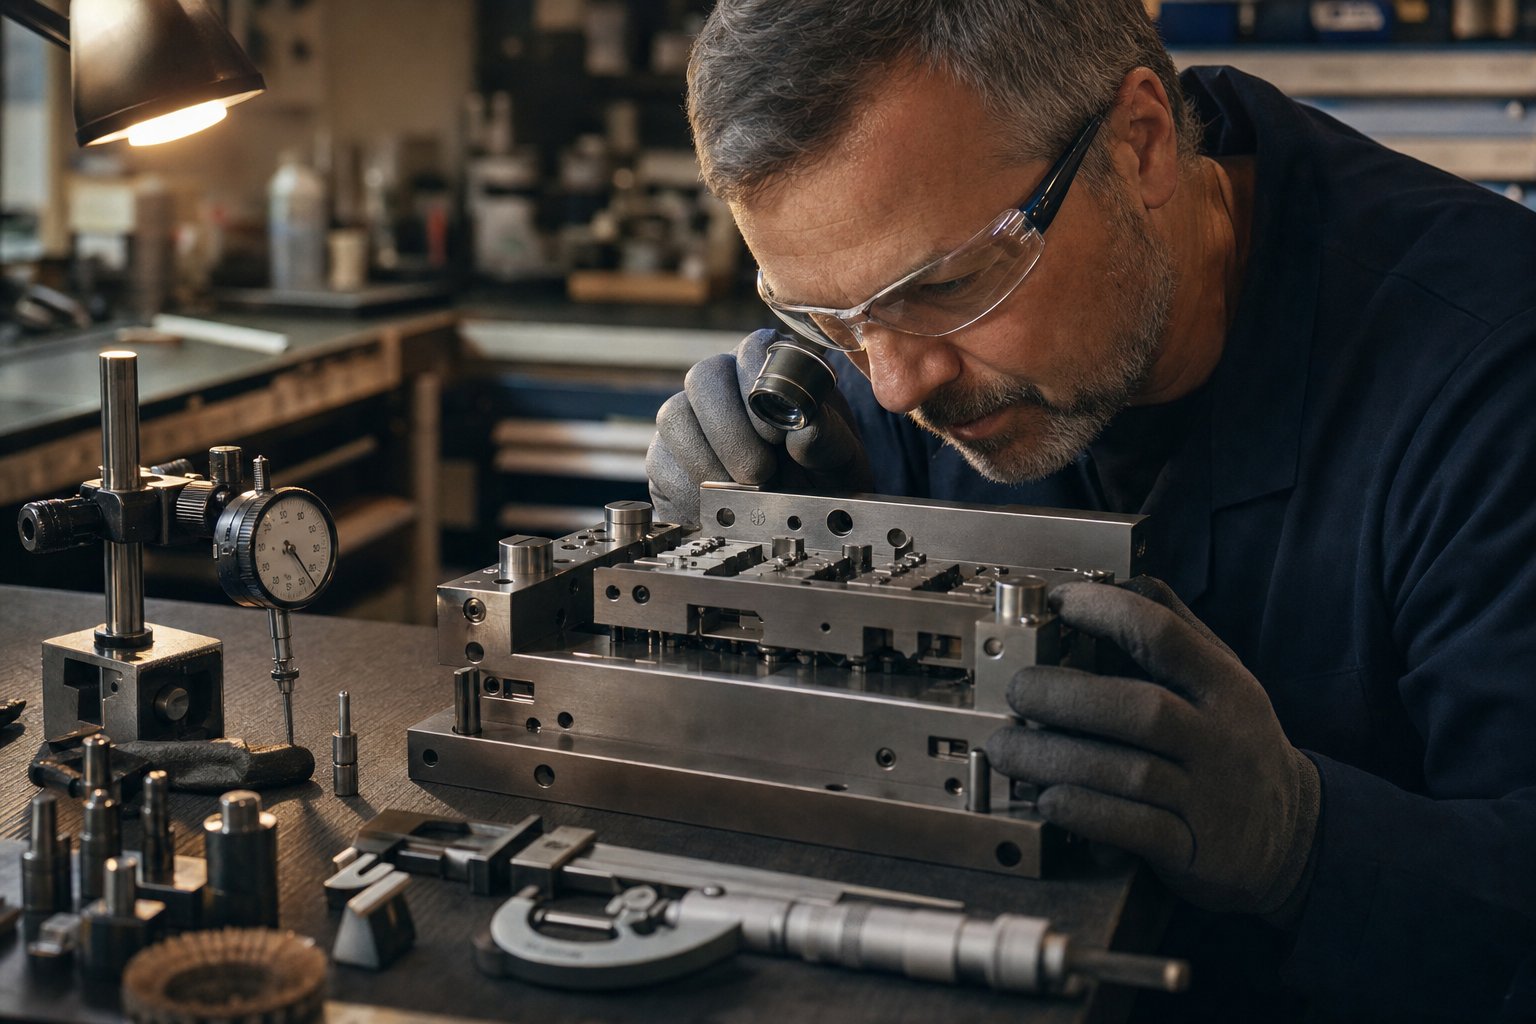
Режими квара штанцане матрице и решавање проблема при одржавању
Валидација потврђује да матрица може произвести добре делове. Одржавање производње добрих делова у милионима циклуса је сасвим другачији изазов. У-брзином штанцању аутомобила, један сат непланираног застоја може да кошта 26.000 до 260.000 долара или више у зависности од обима фабрике. Ипак, већина начина квара матрице за штанцање и сценарија поправке су предвидљиви, што значи да их је могуће спречити. Јаз између реактивног гашења пожара и проактивне контроле своди се на разумевање како се матрице деградирају и на израду распореда одржавања калупа за штанцање који хвата хабање пре него што постане отпад.
Уобичајени режими квара матрице у аутомобилском штанцању
Свака коцка прича причу кроз своје обрасце хабања. Када знате шта да тражите, физички докази директно упућују на основни узрок. Ево режима кварова са којима се производни тимови најчешће сусрећу на линијама за штампање аутомобила:
Хабање и квар на врху.Ово је најчешћи начин квара. Трење између лима и резних површина постепено заокружује профил ивице, стварајући прогресивно веће неравнине на утиснутим деловима. Са АХСС класама, брзина абразивног хабања се драматично убрзава јер се тврдоћа материјала лима приближава тврдоћи самог алата. Алати за штанцање од тврдог метала на станицама за пирсинг издржавају ову деградацију много дуже од конвенционалних алатних челика, али чак и карбидни уметци на крају захтевају поновно брушење или замену.
Нацртајте рашчламбу радијуса.Радијуси формирања доживљавају интензиван контактни притисак док лим тече преко њих током сваког потеза. Временом, микро-полирање прелази у нагризање, а затим на храпавост површине која обележава сваки панел који пролази кроз њега. На плочицама класе А, чак и суптилна деградација радијуса постаје видљива на површини утиснуте плоче.
Пуцање од термичког замора и механичког преоптерећења.Циклично оптерећење доводи до микро-пукотина на тачкама концентрације напона, као што су оштри унутрашњи углови, прелази у угао и области са дефектима површине. Ове пукотине постепено расту са сваким потезом притиска. Термички замор отежава проблем, посебно у-операцијама велике брзине где топлотни циклуси изазвани трењем- стварају напоне ширења и скупљања на површини матрице. Ако се не открију, микро-пукотине се шире све док не дође до катастрофалног лома.
Галлинг.Посебно проблематично са алуминијумом и напредним челицима високе{0}}ће чврстоће, хабање се јавља када се материјал преноси са лима на површину калупа путем микро-заваривања на контактним тачкама које се загревају трењем{2}}. Са алуминијумом, пренети материјал се прогресивно гради, бодујући следеће панеле. Са АХСС, екстремни контактни притисци могу скинути ПВД премазе и покренути хабање лепка на изложеној подлози. Скидање је посебно подмукло јер се убрзава када се једном покрене, сваки циклус притиска претходно пренесени материјал дубље у површину матрице.
Грешке у вези са временом и фидом{0}}.Прогресивне матрице зависе од прецизне синхронизације између хода притиска, напредовања траке и захвата пилотске осовинице. Када се померање нагиба, промене времена пилота или подизачи траке везују, трака стиже на станице које су мало ван-положаја. Резултат се креће од погрешно избушених рупа и изобличених карактеристика до катастрофалног повлачења пужева где се исечени пужеви повлаче назад у површину матрице, оштећујући резне ивице и формирајући површине у једном потезу.
Табела у наставку мапира ове начине квара на њихове основне узроке, симптоме видљиве на производном поду и корективне радње које их решавају:
| Фаилуре Моде | Основни узроци | Видљиви симптоми | Корективне радње |
|---|---|---|---|
| Најновија ивица | Абразивни контакт са лимом, недовољна тврдоћа калупа за квалитет материјала, неадекватно подмазивање | Растуће неравнине на утиснутим деловима, повећана сила резања, грубе ивице | Наоштрите или поново избрусите резне ивице, нанесите ПВД премазе, надоградите на уметке од карбида за станице високог{0}}хабања, проверите испоруку мазива |
| Нацртајте рашчламбу радијуса | Висок контактни притисак током формирања, подизање материјала, лоша обрада површине на радијусу, неадекватан премаз | Ознаке на формираним плочама, видљиво зарезивање на радијусима извлачења, храпавост површине на деловима класе А | Полирајте и обновите површине радијуса, нанесите премазе са ниским{0}}трењем (ЦрН или ДЛЦ), повећајте подмазивање на радијусима извлачења, проверите подешавања притиска празног држача |
| Пуцање услед топлотног замора | Циклично грејање/хлађење на површини матрице, рад велике-брзине, оштри унутрашњи углови стварају концентрацију напона | Мреже финих пукотина (провера топлоте) на радним површинама, евентуално ломљење или ломљење | Повећајте полупречнике завоја да бисте смањили концентрацију напрезања, смањите брзину пресовања ако је могуће, изаберите алатне челике са већом отпорношћу на топлотни замор (С7 или врући{1}}радни разреди), распоредите интервале провере на основу броја погодака |
| Пуцање од механичког преоптерећења | Превелика тонажа преса, наслага у низу, двоструки{0}}догађаји, недовољна дебљина пресека калупа | Изненадни лом компоненти матрице, видљиво ширење пукотина из углова или рупа за монтажу | Верификујте подешавања тонаже, инсталирајте заштиту од преоптерећења, редизајнирајте делове са неадекватним попречним-пресеком, проверите да ли има нагомилавања у интервалима смене |
| Гашење (алуминијум) | Хабање лепка услед микро-заваривања, недовољно полирање површине, сув или слабо подмазан контакт, мали размак | Нагомилавање материјала на површинама матрице, прогресивно гребање на утиснутим деловима, повећање силе повлачења | Полирајте површине матрице испод Ра 0,2 микрометра, нанесите ДЛЦ или полиране ЦрН премазе, оптимизирајте тип подмазивања и покривеност, отворите размаке за извлачење гдје је то изводљиво |
| гађење (АХСС) | Превлаке за скидање под екстремним притиском, висока тврдоћа лима, одвајање премаза од подлоге | Губитак премаза у областима високог-хабања, пренос лепљивог материјала, нарезивање површине на формираним деловима | Надоградите на подлоге од ПМ алатног челика, примените више-слојне ПВД системе (ТиАлН), повећајте тврдоћу калупа на нивоу подлоге, проверите адхезију премаза током заустављања ПМ |
| Грешке у храни и времену | Померање нагиба, хабање пилота, везивање шине подизача, грешка серво фидера, извијање траке | Погрешно избушене рупе, варијације димензија{0}}до{1}}делова, извлачење пужева, заглављивање трака, заустављање у случају нужде | Проверите нагиб и стање пилота, прегледајте шине подизача за крхотине или истрошеност, проверите калибрацију серво додавача, очистите путеве за отпад да бисте спречили повлачење пужева |
Распореди превентивног одржавања и протоколи инспекције
Реактивно одржавање кошта три до пет пута више од планиране интервенције. Добро-структуриран распоред одржавања калупа за штанцање повезује задатке инспекције и сервисирања са окидачима заснованим на производњи{2}}, посебно са бројем удараца, уместо да се ослања само на календарске датуме. Матрице се не троше истом брзином. Алат који ради 200.000 погодака месечно на двофазном челику од 1180 МПа деградира се много брже од једног штанцања 50.000 носача од меког челика.
Најефикаснији приступ комбинује провере{0}}засноване на времену сапокретачи засновани на -броју- потезау документованим погоцима-по-сервисним интервалима за познате артикле који се носе. Ево практичног оквира:
- По смени:Визуелна провера да ли има неравнина на деловима, абнормалне буке штампе, нагомилавања пужева на стазама отпада и потврде испоруке подмазивања. Одмах означите било коју{1}}промену квалитета у вези са ивицама.
- Дневно:Прегледајте пилоте, опруге, вођице, траке за праћење и поновите{0}}проблемске станице. Очистите стазе за отпад и контактне површине. Забележите све кварове, подешавања или узроке застоја.
- Недељно:Измерите ставке које се понављају у односу на документоване критеријуме. Затезни момент-провера причвршћивача са историјом отпуштања. Ажурирајте поготке-по-историји услуге за сваку критичну станицу.
- На основу -броја- удараца (обично сваких 50.000 до 150.000 погодака у зависности од материјала и сложености калупа):Потпуни преглед оштрења свих ивица сечења, инспекција радијуса извлачења ради нагризања или храпавости, процена стања премаза, провера дужине без опруге{0}}, сервис водећих клинова и чаура и верификација димензија критично обликованих карактеристика.
- Прекретнице на годишњем нивоу или са великим{0}}бројем погодака:Комплетно растављање, потпуни метролошки преглед, кумулативна анализа тренда хабања и ревизија ПМ стандарда на основу историјских података.
Окидач{0}}броја потеза је критичан јер одражава стварно учитавање калупа, а не протекло време. Матрица која мирује три недеље захтева чишћење и спречавање рђе, а не оштрење. Коцка која је остварила 400.000 погодака за две недеље захтева пуну инспекцију без обзира на то шта календар каже.
Снимање налаза на сваком ПМ заустављању гради основу података за континуирано побољшање. Када можете да пратите пирсинг ударца Станице 4 који доследно захтева поновно брушење при 120.000 погодака, док Станица 7 траје 200.000, можете планирати распореде оштрења који спречавају да се квалитет-избегне квалитет у вези са шишкама без превременог извлачења матрице из пресе. Та историја такође открива када рутинско одржавање више није довољно, када се сервисни интервал станице скраћује, сигнализирајући да је основни проблем прешао са нормалног хабања на некомпатибилност дизајна или материјала који ниједна количина оштрења неће решити.
Проактивно одржавање калупа продужава век трајања алата, смањује непланиране застоје и стабилизује квалитет делова током производних кампања које трају годинама. Такође производи институционално знање које је потребно инжењерским тимовима када процењују да ли партнер за калупе може да подржи цео животни циклус програма, од почетне изградње до деценија производне услуге.
Одабир правог добављача матрице за штанцање аутомобила
Матрица која штампа беспрекорне делове поуздана је само онолико колико је поуздан партнер који ју је направио, одржава и подржава кроз програм возила који може трајати деценију или више. Претходни одељци покривали су све, од избора материјала до превенције режима кварова, али сво то знање живи или умире на основу једне одлуке: ком произвођачу матрици за штанцање метала верујете у своју инвестицију у алате. Изаберите добро и добићете заједнички инжењерски однос који предвиђа проблеме пре него што стигну до новинара. Лоше бирајте и наследите нестабилност квалитета, кашњења у испоруци и скупо откриће да ваш партнер за алате не може да подржи инжењерске промене усред-програма.
Дакле, шта разликује способног добављача матрица за штанцање у аутомобилима од оног који само наводи конкурентну цену? Процена је много дубља од поређења цене{0}}по-алату.
Кључни критеријуми за оцењивање произвођача калупа за штанцање
Када инжењерски тимови приступе избору партнера за производњу калупа за штанцање, потребан им је структурирани оквир који покрива техничке могућности, системе квалитета и спремност током животног циклуса. Ево критеријума који су најважнији:
- Способност инжењеринга и симулације:Да ли добављач може да изврши симулацију штанцања (АутоФорм, ПАМ-СТАМП или еквивалентно) у-кући? Да ли нуде повратне информације о дизајну-за-производљивост (ДФМ) током развоја дела? Партнер са експертизом у симулацији идентификује ризике формирања пре него што конструкција матрице почне, сажимајући временске оквире тестирања и смањујући петље итерације.
- Стручност материјала и процеса:Да ли произвођач има документовано искуство са специфичним материјалима које ваш програм захтева? Формирање АХСС, алуминијумских и мешовитих{0}}залиха материјала захтева различите стратегије алата. Снабдевач који има само дубоко искуство у меком челику ће се борити са изазовима премаза, тонаже и отпора које представљају модерне ЕВ и лагане платформе.
- Капацитет преса за испробавање:Произвођач калупа без адекватне тонаже штампе и величине кревета за-пробно испитивање мора да изврши проверу ваљаности, додајући трошкове, време испоруке и слојеве комуникације. Проверите да ли се њихове пробне пресе поклапају са вашим карактеристикама производне пресе или их уско реплицирају, укључујући системе јастука, брзину клизања и капацитет тонаже.
- Сертификати квалитета: ИАТФ 16949сертификација је стандард управљања квалитетом у аутомобилској индустрији и сигнализира да добављач одржава дисциплину процеса, следљивост и системе сталног побољшања које ОЕМ захтевају. ИСО 9001 пружа ширу основу управљања квалитетом. Оба би требало да буду-основни захтеви о којима се не може преговарати за било који озбиљан програм алата за аутомобиле.
- Потпуна подршка животног циклуса:Најбоља партнерства се протежу од прототипа алата до покретања производње, текућег одржавања и имплементације инжењерских промена. Добављач који прави матрицу, али не може да подржи реновирање у средини-живота, производњу резервних компоненти или ре-реинжењеринг за промене материјала, оставља вас на цедилу када се захтеви производње развијају.
- Услуге израде прототипа и узорковања:Могућност производње прототипних делова пре него што се посвети производном алату омогућава вашем тиму да рано потврди компатибилност уклапања, функције и склапања. Ово хвата проблеме са дизајном када су промене јефтине, а не након што су очврсли производни калупи већ исечени.
- Флексибилност обима производње:Обим вашег програма може се променити због промена потражње на тржишту или проширења платформе. Партнер са могућношћу прогресивне матрице великог обима и флексибилношћу за мање{2}}пренос или покретање прототипа прилагођава се вашем програму уместо да вас приморава да набављате више добављача.
- Инфраструктура за комуникацију и сарадњу:Одговарајућа инжењерска подршка, јасно праћење прекретница у пројекту и транспарентна техничка комуникација током итерација пробног рада подједнако су важни као и тачност машинске обраде. Лоша комуникација је једна од најчешћих црвених заставица у односима са добављачима, која често указује на дубље организационе проблеме који ће испливати на површину током критичних прекретница програма.
Поред појединачних критеријума, процените како се ове способности интегришу. Добављач са одличном ЦНЦ машинском обрадом, али без могућности симулације, изградиће тачно оно што нацртате, чак и ако дизајн садржи ризике формирања које би симулација обележила недељама раније. Добављач са јаким инжењерингом, али неадекватном инфраструктуром за штампу не може да потврди свој рад. Желите да цео ланац буде повезан под једним кровом.
Како ИИЦХЕН подржава програме за печатирање аутомобила
Примењујући ове критеријуме за оцењивање на добављаче из стварног{0}}светског света,ИИЦХЕНнуди конкретан пример производног партнера изграђеног око подршке програму за печатирање аутомобила. Њихове способности обухватају читав низ критеријума које инжењерски тимови треба да процењују.
ИИЦХЕН подржава инжењерске тимове ОЕМ, Тиер-1 и Тиер-2 са услугама штанцања и производње лимова које покривају структурне компоненте, унутрашње делове, чланове шасије и металне склопове у вези са камионима. Ова ширина је важна јер показује искуство у више типова матрица и породица материјала, а не уску специјализацију у категорији једне компоненте. Партнер који је произвео носаче шасије, структурна ојачања и унутрашње металне облоге разуме како различите архитектуре калупа, разреди материјала и захтеви за толеранцијом међусобно делују у оквиру програма возила.
Њиховастраница аутомобилске индустријепружа студије случаја процеса које инжењерски тимови могу да прегледају када процењују да ли је демонстрирана способност добављача у складу са њиховим специфичним програмским захтевима. За тимове у раним фазама избора партнера за производњу калупа за штанцање, ова врста документованих доказа пројекта је вреднија од генеричких тврдњи о способностима.
Оно што ову врсту интегрисаног партнера чини вредним је континуитет животног циклуса. Када иста организација која је дизајнирала и изградила матрицу такође подржава испробавање, повећање производње и текуће одржавање, институционално знање остаје нетакнуто. Инжењери који разумеју зашто је одређена вучна перла постављена на одређену локацију су исти они који дијагностикују проблем формирања три године производње. Тај континуитет елиминише празнине у знању које муче програме где су дизајн, израда и одржавање подељени међу неповезаним добављачима.
Без обзира ког добављача на крају изаберете, оквир за евалуацију изнад даје вашем тиму структуриран пут кроз одлуку. Цена ће увек бити важна, али у аутомобилском штанцању, најјефтинија матрица ретко је најјефтинија током целог животног циклуса програма. Прави партнер испоручује алат који поуздано ради годинама, прилагођава се када стигну инжењерске промене и одржава стабилност димензија која одржава вашу монтажну линију у покрету без прекида.
Често постављана питања о матрицама за штанцање аутомобила
1. Која је разлика између прогресивне матрице и трансферне матрице у аутомобилском штанцању?
Прогресивна матрица користи непрекидну металну траку која напредује кроз више станица унутар једног комплета калупа, производећи мале делове као што су конзоле и копче великом брзином (30-60+ потеза у минути). Преносна матрица користи појединачне празнине које се померају између независних станица помоћу механичких шипки или робота, руковање средњим-до-великим структурним деловима који су превише сложени за напредовање засновано на тракама-. Избор зависи од величине дела, сложености формирања и годишње запремине. Делови испод 300 мм са запремином изнад 300.000 јединица годишње обично одговарају прогресивном алату, док већи структурни елементи са сложеном геометријом одговарају подешавањима преноса где се свака станица може независно подесити за контролу тонаже и протока материјала.
2. Колико дуго траје жигосање аутомобила пре него што га треба заменити?
Животни век матрице значајно варира у зависности од лима који се штанца, брзине производње и квалитета одржавања. Добро-одржаван меки челик за прогресивно штанцање може да произведе милион или више делова пре већег реновирања. Међутим, приликом штанцања напредних челика високе чврстоће (АХСС) изнад 980 МПа, век трајања алата може пасти на 50.000-100.000 удараца без одговарајућих премаза и алатних челика ПМ{11}}класе. Уметци од тврдог метала на местима са високим{14}}хабањем продужавају век трајања за 500-1000% у поређењу са конвенционалним алатним челицима. Превентивно одржавање везано за окидаче броја удара, а не за календарске датуме, је једина најефикаснија стратегија за максимизирање дуговечности матрице и избегавање непланираних кварова.
3. Зашто је тестирање калупа толико важно пре масовне производње у аутомобилском штанцању?
Пробна машина премошћује јаз између свеже обрађеног алата и учинка{0}}спремног за производњу. Обично троши 30% укупне цене алата и 40% временског оквира инжењеринга, јер чак и савршено обрађене калупе могу да произведу плоче са расцепима, наборима или одступањима у димензијама. Процес укључује уочавање матрице за верификацију контакта, почетно штанцање на панелу, ГД&Т мерење помоћу ЦММ-а, 3Д скенирање пуне-површине у односу на ЦАД геометрију и итеративне корекције док се не испуне критеријуми прихватања ОЕМ-а. Прескакање или журно тестирање доводи проблеме са квалитетом низводно до тела-у-белом склопу где исправке постају експоненцијално скупље.
4. Како се матрице за штанцање разликују за електрична возила у поређењу са традиционалним аутомобилима?
ЕВ платформе уводе жигосане компоненте без преседана у конвенционалном дизајну возила, посебно кућишта батерија која могу да пређу 2 метра дужине са великим дубинама извлачења. Ови носачи за батерије често користе легуре алуминијума склоне хабању или прилагођавају-заварене делове који комбинују АХСС са меким челиком, што захтева матрице које управљају веома различитим понашањем обликовања у оквиру једног алата. Структуре каросерије ЕВ такође користе стратегије од мешовитих{4}}материјала где ће једној платформи можда бити потребне матрице оптимизоване за прешано-каљени челик, двофазни челик и алуминијумске затвараче, при чему сваки захтева различите премазе, подешавања тонаже и приступе компензације опруге које традиционални алати из епохе меког -челика- никада нису захтевали.
5. На шта треба да обратим пажњу када бирам произвођача матрица за штанцање у аутомобилима?
Процените добављаче кроз неколико интегрисаних могућности: интерна симулација штанцања за рану идентификацију ризика од формирања, документована експертиза за материјале који одговарају класама челика или алуминијума вашег програма, капацитет пресовања који реплицира ваше производне услове за испробавање, ИАТФ 16949 сертификацију за дисциплину квалитета у аутомобилској индустрији и пуну подршку током животног циклуса производње кроз професионалну подршку. Партнери попут ИИЦХЕН-а који подржавају ОЕМ, Тиер{5}}1 и Тиер-2 тимове за структуралне делове, шасије, унутрашњост и жигосане делове који се односе на камионе показују ширину потребну за сложене програме. Дајте приоритет добављачима где су пројектовање, изградња и одржавање под једним кровом тако да институционално знање остане нетакнуто током целог животног века програма.


