


Разумевање цена штанцаних калупа од самог почетка
Замислите да добијете две понуде за нешто што изгледа као исти алат за штанцање и видите десетоструку разлику у цени. Један добављач каже 15.000 долара, други каже 150.000 долара. Ни једно ни друго није погрешно. Они вероватно другачије тумаче ваше захтеве, граде према различитим стандардима или цитирају потпуно различите типове калупа за исту геометрију дела. То ширење није знак хаоса на тржишту. Одражава велики број варијабли које одређују цену печата и хвата купце неспремне када нису мапирали те варијабле пре него што траже понуде.
Шта је калуп за штанцање и зашто цена толико варира
Матрица за штанцање је прецизан алатмонтиран у пресу која претвара раван лим у готове или скоро{0}}готове делове кроз операције сечења, савијања, цртања и обликовања. Свака метална матрица за штанцање је прилагођена-конструисана да произведе одређени део, што значи да цене никада нису-на-полици. Коначну цену обликује пет међусобно повезаних фактора: тип калупа и број станица, сложеност делова и толеранције, класа алатног челика, очекивани обим производње и географска локација произвођача алата.
Једноставан печат са једном-станицом који се користи за празњење равних заграда може захтевати само основну технику и стандардни челик. Више-прогресивна матрица која производи аутомобилске конекторе са малим толеранцијама и операцијама ковања захтева недеље рада на дизајну, врхунске материјале и дуго време тестирања. Свака додатна станица у прогресивном калупу може повећати цену алата за8 до 12 одсто, а сложеност се не повећава линеарно. Због тога матрице за штанцање метала обухватају тако широк распон трошкова, од неколико хиљада долара до преко милион за велике-алате за пренос панела који се користе у производњи каросерије аутомобила.
Цене калупа за штанцање могу се кретати од 3.000 УСД за једноставну матрицу до преко 1.000.000 УСД за сложену линију матрица за пренос аутомобила. Разумевање покретача трошкова који стоје иза тог ширења је оно што раздваја реално буџетирање од нагађања.
Вреди напоменути да се појам „печат печата“ појављује у два различита контекста. Индустријске матрице за штанцање метала, фокус овог чланка, су производни алати дизајнирани да формирају металне делове у великом обиму. С друге стране, калупи за урезивање и алати за урезивање метала се користе за декоративно обележавање, стварајући упечатљиве дизајне на кожи, папиру или меким металима. Иако оба деле простор за кључне речи, овај водич је у потпуности изграђен око производног алата за делове од лима, покривајући факторе трошкова, структуре цена и стратегије набавке које су важне производним инжењерима и стручњацима за набавку.
За кога је овај водич за цене
Без обзира да ли сте менаџер набавке који упоређује оффсхоре и домаће понуде, инжењер производа који покушава да буџетира алате за нови програм или оснивач стартапа који се први пут сусреће са штанцањем метала, овај водич ће вам бити од користи. Циљ је једноставан: дати вам јасан оквир за разумевање шта покреће трошкове како бисте могли да постављате боља питања, постављате реална очекивања и процењујете понуде добављача под једнаким условима.
У одељцима који следе, наћи ћете детаљне поделе према типу калупа, избору алатног челика, утицају материјала радног комада, економији обима производње, регионалним разликама у ценама, укупним трошковима власништва и практичне стратегије за смањење потрошње алата без жртвовања квалитета. Сваки одељак се бави празнином који се обично оставља отвореним у генеричким водичима за цене, где су опсези наведени, али нема разлога за то. Разлика између понуде од 25.000 долара и понуде од 75.000 долара за исти део често се своди на јасноћу спецификације и инжењерске изборе, а не на похлепу добављача. Овај водич вам помаже да видите тачно где се налазе те полуге трошкова.
Распони цена према типу калупа за штанцање
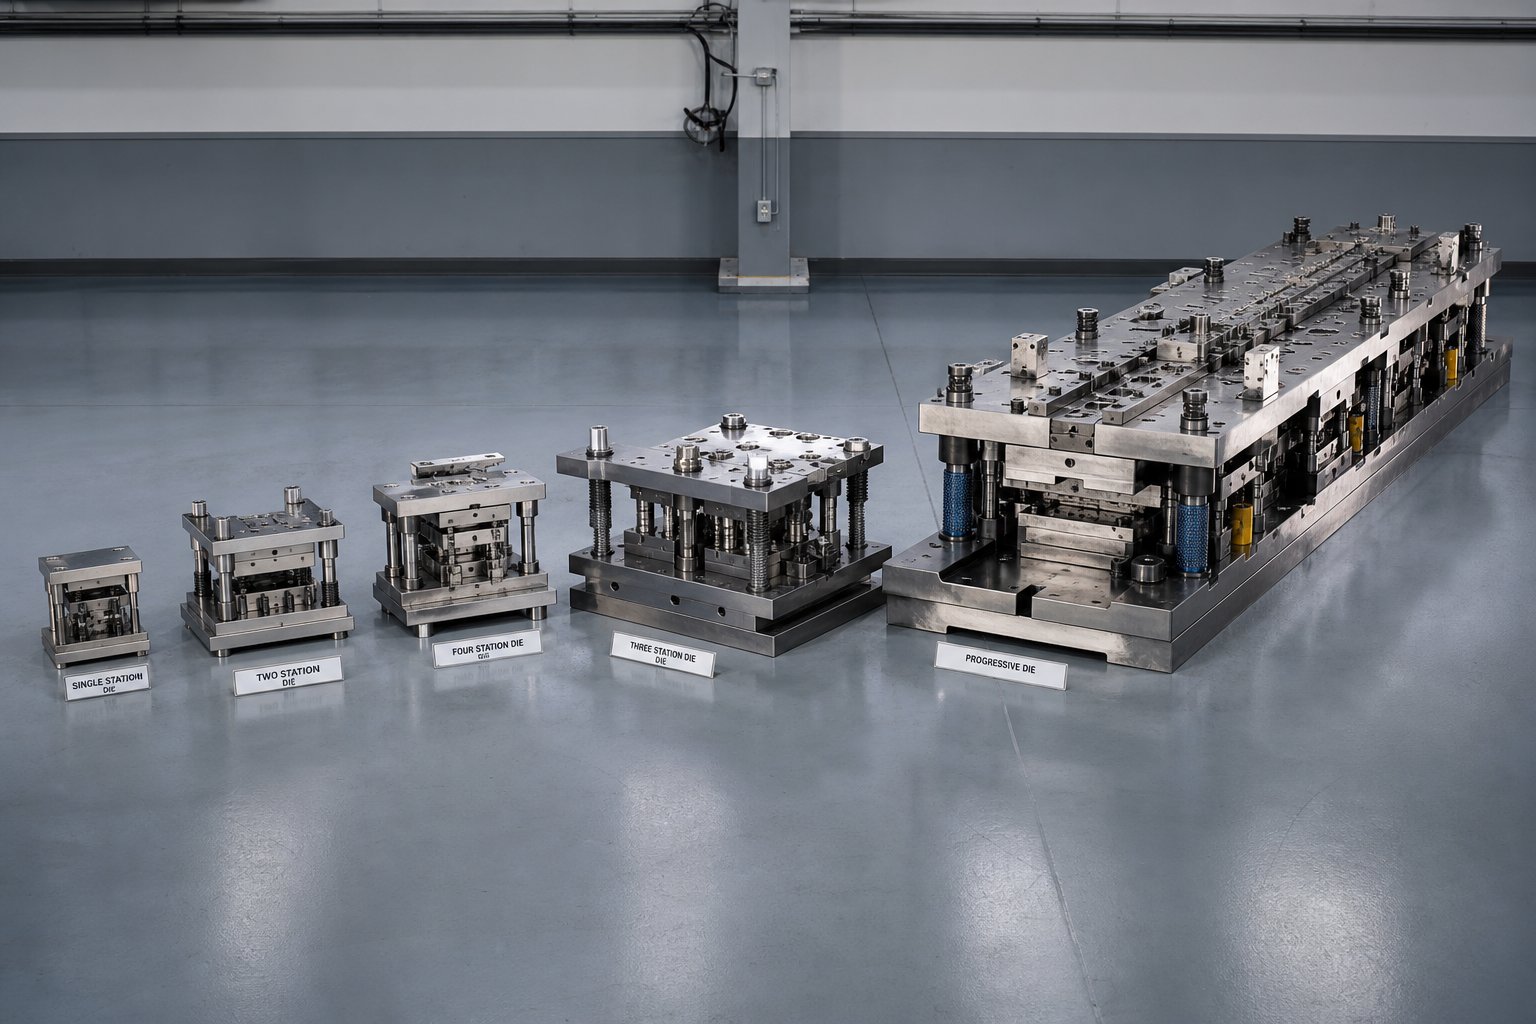
Највећа појединачна ставкаштанцање дие цитатје тип матрице која се гради. Стандардна матрица за слепе равне подлошке и прогресивна матрица са 20 станица за аутомобилске конекторе живе у потпуно различитим универзумима трошкова, чак и када су готови делови приближно исте величине. Познавање тога где свака врста матрице спада у спектар цена помаже вам да процените да ли је понуда разумна пре него што задубите у ситније детаље.
| Дие Типе | Типична сложеност | Општи распон цена | Случајеви примарне употребе |
|---|---|---|---|
| Једна{0}}станица (затамњење/пробијање) | Ниско | $3,000 - $15,000 | Равни носачи, подлошке, једноставне копче |
| Цомпоунд Дие | Ниско до средње | $8,000 - $25,000 | Равни делови којима је потребно више резова у једном потезу |
| Прогрессиве Дие | Средње до високе | $15,000 - $60,000+ | Конектори{0}}велике запремине, конзоле, структурни делови |
| Трансфер Дие | Високо | $100,000 - $1,000,000+ | Велики панели каросерије, дубоко{0}}увучена кућишта, сложени 3Д делови |
| Матрица за вруће штанцање | Високо | $80,000 - $300,000+ | Аутомобилске сигурносне компоненте од челика ултра{0}}високе-врсте |
Фактори прогресивне цене матрице
Прогресивне матрице су радни коњ за мале-до-делове произведене у великој количини. Метална трака пролази кроз више станица унутар једног комплета калупа за штанцање, при чему свака станица обавља различите операције - сечења, савијања, ковања или формирања - све док готов део не испадне на крају. Подаци о индустрији од произвођача наводе да просечна прогресивна матрица износи око 30.000 УСД, иако једноставније геометрије могу да падну на 15.000 УСД, а сложени алати за више{10}}станица прелазе 60.000 УСД.
Зашто широко распрострањење? Свака станица додата распореду траке значи више инжењерског времена, додатну ЦНЦ обраду, чвршће толеранције поравнања између станица и више материјала за сам блок калупа. Матрица за печате са 5-станица за равне заграде је другачија животиња од алатке са 15-станица са урезивањем и ковањем у матрици. Сами сати обраде могу се удвостручити или утростручити, што је главни разлог зашто прогресивне матрице коштају знатно више од алата за слепљење са једним ударцем који изводи једну операцију.
Распони трошкова трансфера и сложених калупа
Преносне матрице рукују деловима превеликим или превише геометријски сложеним за прогресивно пуњење траке. Уместо да путују кроз матрицу на носећој траци, појединачни бланкови се подижу и померају између независних станица помоћу механичких хватача. Ово елиминише мрежу за повезивање између делова, штедећи материјал по комаду, али сама алатка укључује више сетова калупа, механизме за пренос и опсежан рад на пробном раду. Једна матрица за цртање за аутомобилски блатобран може да ради250.000 до 500.000 долара, а комплетна линија алата за извлачење, обрезивање, прирубницу и пробијање за један панел често премашује 500.000 долара.
Сложене матрице се налазе на другом крају спектра. Они обављају више операција сечења у једном потезу преса, што их чини ефикасним за равне делове који захтевају високу прецизност у једној равни. Пошто је сет металних калупа једноставнији - без прогресивних станица, без система преноса - дизајн и трошкови обраде остају умерени, обично 8.000 до 25.000 долара у зависности од величине дела и захтева за толеранцијом.
Цене за једну{0}}станичну и специјалну матрицу
Једна-штапна матрица обавља једну операцију по потезу: бланко, пробијање или једноставно савијање. Ово су најјефтинији производни алати за штанцање метала и одговарају малим-до-средњим количинама где је време циклуса по делу мање критично од буџета алата. Размислите о прототипским носачима, подлошцима или једноставним копчама где инвестиција од 3.000 до 15.000 долара има смисла у односу на очекиване количине делова.
Матрице за топло штанцање заузимају специјалну нишу, првенствено у аутомобилским сигурносним структурама као што су Б{0}}стубови и упадне греде за врата. Они формирају лим на температурама изнад 900 степени Целзијуса, а затим гасе део унутар калупа да би се постигла ултра-висока затезна чврстоћа. Матрица мора да издржи екстремне термичке циклусе, што захтева специјализоване алатне челике, интегрисане канале за хлађење и робусну конструкцију -, што све гура трошкове у распон од 80.000 до 300.000 долара за један алат.
Образац је јасан: трошкови се скале са бројем операција изведених унутар калупа, прецизношћу која је потребна између тих операција и еколошким захтевима који се постављају на алат током производње. Оно што је мање очигледно је како класа челика изабрана за саму матрицу мења цене унутар сваке категорије - фактор који заслужује свој детаљан поглед.
Како избор материјала за калупе утиче на ваш буџет
Две прогресивне матрице са идентичним бројем станица и геометријом делова могу носити веома различите цене на основу тога од чега су направљене. Класа алатног челика одабрана за ударце, блокове калупа и хабајуће компоненте чини значајан део укупне цене матрице за штанцање и директно одређује колико дуго алат траје пре него што му буде потребно оштрење или замена. Одабрати погрешну оцену значи или прекомерну потрошњу унапред на материјал који вам није потребан, или премало и касније плаћање више за одржавање и застоје.
Размислите о томе на овај начин: челик није само ставка трошкова сировине. То утиче на време обраде, сложеност термичке обраде, потешкоће брушења и на крају на број делова које можете да произведете пре првог поновног брушења. Сваки од тих ефеката на низводном нивоу се враћа у цену.
Уобичајене класе алатног челика и њихове импликације на трошкове
Већина калупа за штанцање челика је направљена од неколико добро-схваћених класа алатног челика, од којих свака нуди другачији баланс тврдоће, жилавости, отпорности на хабање и обрадивости. Ево како се упоређују најчешће опције:
| Стеел Граде | Релативна цена материјала | Типична тврдоћа (ХРЦ) | Најбоље-прикладне апликације | Очекивани животни опсег матрице |
|---|---|---|---|---|
| A2 | Ниско до умерено | 57 - 62 | Средње{0}}матрице за брисање, пирсинг, обликовање | 200,000 - 500,000 погодака |
| D2 | Умерено до високо | 58 - 64 | Абразивни материјали-великог обима за брушење, штанцање | 500,000 - 1,000,000+ погодака |
| S7 | Умерено | 54 - 58 | Ударне{0}}тешке операције, савијање, хладно савијање | 300,000 - 700,000 погодака |
| М2 (брзорезни челик) | Умерено до високо | 60 - 65 | Брзе{0}}прогресивне матрице, пирсинг од танког-материјала | 500,000 - 1,000,000 погодака |
| Тунгстен Царбиде | Висока (3-5к челик) | 70+ ХРЦ (88-92 ХРА) | Ултра{0}}велика-запремина, чврста-толеранција, абразивни материјали | 2,000,000 - 10,000,000+ погодака |
А2 челик је средња-легирана, ваздушна{2}}класа која нуди добру жилавост и лакшу машинску обраду у поређењу са опцијама са већим{3}}угљиком. За алат за штанцање метала који се користи у умереним обимима производње, А2 држи и трошкове материјала и време обраде под контролом. Често је подразумевана препорука када захтеви за животни век матрице падну испод 500.000 циклуса.
Д2 је корак горе. То је челик са високим-угљеником и високим{3}}хромом са одличном отпорношћу на хабање, што га чини популарним избором за штанцање челика са матрицама у апликацијама велике количине-. Замјена-? Д2 је теже за машинску обраду, теже за ЕДМ и захтева пажљиву топлотну обраду како би се избегло пуцање. Ти додатни кораци обраде повећавају цену готових матрица, али продужени радни век често оправдава премију када производите стотине хиљада делова.
С7 заузима јединствену позицију. Цењен је због своје изузетне отпорности на ударце и жилавости, што га чини погодним-за операције које укључују тешке ударце, као што су дубоко савијање, ковање или формирање дебелог материјала. Тамо где Д2 може да се окрхне под сталним великим-оптерећењима, С7 апсорбује удар. Његова тврдоћа је нижа, тако да се брже хаба у абразивним условима, али у апликацијама{8}}којим доминирају ударци, наџивљава тврђе и ломљивије слојеве.
Узорак је конзистентан на свим алатима за штанцање челика: тврђи типови коштају више сировина и захтевају више сати обраде, али дају дужи век матрице. Мекши типови су јефтинији и бржи за производњу, али се брже троше. Ваш обим производње и материјал радног комада треба да воде одлуку, а не само почетну цену.
Када карбидни умеци оправдају премиум
Волфрам карбид је у потпуно другој лиги. Са отпорношћу на хабање до 30 пута већом од алатног челика, уметак од карбида одржава чврсте толеранције димензија током милиона циклуса где би чак и Д2 захтевао вишеструко брушење. Почетни трошак за компоненту карбидне матрице може бити три до пет пута већи од њеног еквивалента у челика, али се математика драматично мења при великим количинама.
Замислите продоран ударац у прогресивној матрици која производи 3 милиона делова годишње. Д2 ударац би можда требао поново брусити сваких 400.000 удараца, што значи седам или осам прекида сервиса годишње. Карбидни удар који покреће исту апликацију могао би да издржи 3 милиона погодака пре првог догађаја одржавања. Мање заустављања, мање резервних компоненти и конзистентнији квалитет делова током целе вожње.
Већина произвођача матрица не конструише целе калупе од карбида. Материјал је крхак, тешко га је модификовати и захтева специјализовано брушење дијаманата или ЕДМ за било какву прераду. Уместо тога, индустријски стандард је хибридни приступ: уметци од тврдог метала на критично високим-тачкама хабања, као што су пробоји и ивице за сечење, смештени су у чвршће тело алатног челика. Ово омогућава управљање укупним трошковима челика за штанцање, док се врхунски материјал поставља тачно тамо где даје највећу вредност.
Карбид има економског смисла када покрећете-производњу великог обима са абразивним материјалима за обраду, када је одступање толеранције између интервала оштрења неприхватљиво или када цена застоја штампе ради одржавања матрице премашује првобитну премију за дуготрајније-компоненте.
Површински третмани који продужавају животни век и повећавају цену
Поред избора основног материјала, површински премази нуде још једну полугу за побољшање перформанси матрице. Титанијум нитрид (ТиН) и титанијум карбо-нитрид (ТиЦН) су најчешћи ПВД премази који се примењују на компоненте калупа за штанцање. Они додају микроскопски танак слој, обично 2 до 5 микрометара, који значајно повећава површинску тврдоћу и смањује трење између матрице и радног комада.
Бројке су убедљиве. Демонстрирали су калупе за обликовање обложене ТиН-побољшања животног века са 100.000 циклуса на преко 600.000 циклусау апликацијама за штанцање метала. ТиЦН иде даље у неким сценаријима, нудећи боље перформансе приликом штанцања алуминијума или других материјала склоних хабању, захваљујући нижем коефицијенту трења.
Трошкови премаза варирају у зависности од величине дела и количине шарже, али обично представљају мали део укупне цене матрице док испоручују вишеструки додатни радни век. Квака је у томе што се премази морају поново нанети након сваког циклуса брушења, јер се оштрењем уклања третирани површински слој. Ово повећава трошкове који се понављају, али за абразивне материјале за штанцање у калупима као што су нерђајући челик или легуре високе{2}}врсте, улагање у обложене челичне калупе за штанцање се исплати у првој серији производње.
Права комбинација основног челика, селективних карбидних уметака и површинских премаза ствара матрицу оптимизовану како за почетне трошкове тако и за дугорочну{0}}економију. Али избор материјала се не дешава у вакууму. Материјал радног предмета који се штанца поставља сопствене захтеве према матрици, утичући на то које оцене и третмани су неопходни да би се постигао прихватљив век трајања алата.
Како материјал делова који се жигоше повећава трошак погона
Матрица не постоји изоловано. Постоји у односу на лим који штанца. Матрица направљена да цео дан празне меки челик ће отказати у року од неколико недеља ако пређете на нерђајући челик без надоградње алата. Материјал радног комада диктира размак од пробоја{3}}до-, потребну тонажу пресе, избор алатног челика и укупну структурну робусност матрице. Сваки од ових параметара директно утиче на цену.
Ево како се уобичајени материјали за обрадак рангирају према њиховом релативном утицају на цену калупа, од најниже до највеће:
- Меки челик (СПЦЦ, ДЦ01, 1008/1010):Низак утицај. Меко, предвидљиво, лако се формира. Омогућава стандардне алатне челике и веће зазоре.
- Алуминијум (5052, 6061):Низак до умерен утицај. Мала сила формирања, али је склона нагризању и накупљању на површинама калупа, што захтева полирани алат или премазе.
- Бакар и месинг:Умерени утицај. Мекана али лепљива. Површине калупа захтевају посебне завршне обраде како би се спречило приањање и пренос материјала.
- Нерђајући челик (304, 316):Висок утицај. Рад{1}}брзо се стврдњава, захтевајући врхунске алатне челике као што су Д2 или карбидни уметци, мањи зазори и већа тонажа преса.
- Напредни челик велике чврстоће (АХСС, ДП590, ДП980):Веома висок утицај. Екстремне силе обликовања, агресивно хабање на површинама матрице и опружно понашање које захтева инжењеринг вођен симулацијом{1}}.
Штанцање благог челика у односу на челик високе{1}}врсте
Меки челик је најпријатељскији материјал за калупе за штанцање лима. Чисто се шиша, обликује предвидљиво и ставља релативно мали притисак на алат. Сет за бушење и матрице за лим направљен за меки челик може да користи алатни челик средњег{2}}класа, стандардни размак од око 5 до 10 процената дебљине материјала по страни и једноставну геометрију калупа. Ово држи под контролом време инжењеринга и трошкове обраде.
Челични{0}}челици велике чврстоће у потпуности мењају једначину. Када производите делове аутомобила за штанцање метала од двофазних-челика или мартензитних челика, силе формирања могу битидва до три пута већанего меки челик исте дебљине. То повећање силе захтева теже папуче за калупе, дебље позадинске плоче и робусније системе водича за спречавање скретања под оптерећењем. Саме компоненте матрице морају бити направљене од тврђег челика или карбида да би се одупрле абразивном хабању које АХСС ствара на резним ивицама.
Аутоматско штанцање метала за структурне компоненте као што су Б-стубови и ојачања врата често укључује топло-штанцани челик од бора (22МнБ5) или хладно-штанцани ДП980. У овим апликацијама, произвођачи алата обично специфицирају Д2 или карбидне секције, додају опруге азотног гаса за контролисан притисак обликовања и интегришу симулацију{7}}потврђену компензацију повратне опруге у профиле матрице. Сваки од ових захтева додаје сате инжењеринга и трошкове материјала коначној инвестицији у алат.
Алуминијум и-материјали од обојених метала као варијабле трошкова
Чини се да би алуминијум требало да буде лак за алат. Мекан је, захтева малу силу обликовања и не ради-очвршћава тако агресивно као нерђајући челик. Реалност је нијансиранија. Склоност алуминијума да се жучи, или да се микроскопски завари на површине калупа, приморава произвођаче алата да полирају површине формирања како би се огледале завршне обраде, наносе ТиЦН или ДЛЦ премазе или користе специјализоване материјале за калупе који су отпорни на приањање.
Ови кораци припреме површине додају трошкове који не постоје код штанцања меког челика. Бакар и месинг се понашају слично, стварајући нагомилавање материјала на површинама пробоја које деградира квалитет делова ако матрица није дизајнирана да управља њиме. За калупе за штанцање лима који раде са-обојеним материјалима, покретач трошкова није груба сила, већ површински инжењеринг и учесталост одржавања.
Осим тврдоће материјала, толеранције и завршне обраде површине делују као независни множитељи трошкова. Веће толеранције димензија, без обзира на материјал радног комада, захтевају прецизно брушење, жичану ЕДМ и продужено време инспекције током конструкције калупа. Део са критичним карактеристикама одржаним на плус или минус 0,05 мм захтева компоненте матрице изграђене по још строжим стандардима. Слично томе, ако је жигосаном делу потребна специфична завршна обрада површине из козметичких или функционалних разлога, површине за формирање калупа морају бити полиране или текстуриране у складу са тим, додајући радне сате које се спајају на свакој станици за формирање у алату.
Однос између материјала радног предмета и цене калупа за штанцање није увек линеаран, али је увек присутан. Матрица која кошта 25.000 долара за меки челик може скочити на 40.000 долара или више за исту геометрију дела у нерђајућем материјалу, једноставно зато што свака компонента у алату мора бити надограђена да би преживела тврђи материјал. Јасно и рано саопштавање ваше спецификације материјала један је од најједноставнијих начина да осигурате да ваше понуде одражавају стварност, а не претпоставке, и директно се повезује са начином на који обим производње обликује ширу стратегију улагања за било који програм алата.
Обим производње и цена{0}}по{1}}економији дела
Ево сценарија који се одвија на састанцима набавке алата сваке недеље: купац види две понуде за исти део. Један сет металних бушотина и матрица кошта 18.000 долара. Други је 45.000 долара. Инстинкт је очигледан - идите на јефтинију опцију и наставите даље. Али тај инстинкт игнорише једину најмоћнију варијаблу у економској економији: колико делова планирате да покренете.
Матрица за штанцање није потрошни материјал. То је капитална инвестиција чији се трошак распоређује на сваки део који производи. У тренутку када поделите ту набавну цену са укупним очекиваним резултатом, престајете да упоређујете цене матрица и почињете да упоређујете цену-по-делу -, што је број који заиста достиже вашу профитну маржу.
Амортизација трошкова матрице у свим производним циклусима
Математика је једноставна, али импликације су значајне. Када трошак алата распоредите на обим производње, чак и скупе матрице постају изузетно економичне у обиму. Узмите у обзир прогресивну матрицу по цени од 25.000 долара и која се користи за производњу металних пробоја и калупа за програм електричних конектора. Са 10.000 делова, алат додаје 2,50 долара сваком комаду. На 100.000 делова пада на 0,25 долара. Са 1.000.000 делова, алати доприносе само 0,025 УСД по комаду - што у суштини нестаје у укупној цени дела.
Подаци из Талан Продуцтс-а то јасно илуструју: делови за производњу прогресивних матрица од 25.000 УСД при 4.000 комада на сат даје цену по-комаду од 25.06 УСД за 1.000 делова, али пада на 1.06 УСД при 25.000 делова. Када се алати исплате, наредне производње коштају отприлике 0,056 УСД по комаду - што је смањење од 99% у односу на прву{15}}цену. Сама матрица траје милионе циклуса, што значи да је сваки део произведен након амортизације скоро чиста маргина.
Ова крива амортизације је разлог зашто претпоставке обима суштински мењају стратегију улагања алата. Матрица која на први поглед делује скупо може да буде најекономичнији избор када се посматра кроз више{1}}годишњи производни програм. Кључно питање никада није "шта кошта матрица?" То је "колико кошта матрица по делу током животног века мог програма?"
Када скупља коцка заправо штеди новац
Замислите две опције за примену металних бризгалица које производе аутомобилске носаче:
- Опција А:Матрица од 20.000 долара направљена од алатног челика А2, оцењена за 200.000 погодака пре него што је потребна велика обнова или замена.
- Опција Б:Матрица од 45.000 долара направљена од Д2 челичних и карбидних уметака на критичним тачкама хабања, оцењена за 1.000.000 удараца са само периодичним брушењем.
Ако ваш програм захтева 800.000 делова током четири године, за опцију А су потребне четири израде калупа или три велика реновирања да би се посао завршио. Чак и при конзервативних 12.000 УСД по реновирању, укупна потрошња на алат достиже 56.000 УСД или више - не рачунајући застоје у производњи, логистику и поновну проверу квалитета коју захтева сваки сервисни догађај. Опција Б покреће цео програм на једном алату са планираним одржавањем, испоручујући ниже укупне трошкове и далеко мање ометања.
Узорак се доследно држи на свим компонентама матрице за штанцање и комплетним склоповима матрице.Анализа индустријепотврђује да је куповина матрице ниже-класе за програм великог-обима „слична коцкању на пропаст - што доводи до бесконачног застоја ради поправки и катастрофалних кварова у квалитету“. Најјефтинија матрица на папиру постаје најскупља матрица у пракси када не може да преживи предвиђени обим производње.
Најјефтинија матрица није увек најекономичнија. Укупни трошкови власништва зависе од очекиваног обима производње, а већа почетна инвестиција често доноси најнижу цену-по-делу током животног века програма.
Овај принцип се подједнако примењује без обзира на то да ли набављате једноставну-алатку за слепљење са једном станицом или сложену прогресивну матрицу са десетинама металних пробоја и калупа који раде у низу. Процењени животни век матрице мора одговарати или премашити вашу пројекцију запремине, или ћете платити разлику у одржавању, замени и изгубљеном времену производње.
Саопштавање пројекција запремине вашем произвођачу алата
Дизајн произвођача алата зависи од одређеног животног века. Ако им кажете да вам треба 50.000 делова, они ће у складу са тим израдити - лакшу конструкцију, стандардни челик, карактеристике минималног хабања. Ако се програм касније повећа на 500.000 делова, та матрица никада није направљена да се носи са тим. На крају ћете га или потпуно заменити или прихватити растуће трошкове одржавања и опадајући квалитет делова.
Да бисте добили одговарајућу матрицу за ваше стварне потребе, наведите ове специфичности у свом захтеву за алат:
- Годишњи обим:Колико делова годишње у стабилном стању.
- Трајање-тока-програма:Укупна очекивана производња у свим годинама производње.
- Рамп{0}}профил:Да ли запремине почињу са малим и повећавају се, што утиче на то када почну услови вршног хабања.
- Величина серије и учесталост:Извођење 10.000 делова једном месечно разликује се од 500 делова дневно у смислу термичког циклуса и распореда одржавања.
Професионални добављачи матрица користе ове улазне податке да би изабрали одговарајући еквивалент класе калупа СПИ, изабрали типове челика који пружају адекватан век без преко-инжењеринга и дизајнирали компоненте калупа за штанцање ради приступачности током догађаја одржавања које ће ваша запремина неизбежно захтевати. Коцка направљена за 100.000 погодака користи различите материјале, размаке и технике конструкције од оне направљене за 2.000.000 погодака - и њена цена одражава ту разлику са добрим разлогом.
Пројекције запремине такође утичу на то да ли један-прилаз са шупљином или више-материја има економски смисла. Покретање два дела по ходу из мало скупље алатке ефективно преполовљује вашу-амортизацију по комаду и удвостручује проток без удвостручавања трошкова. Опште правило је да матрица са више-шупљина кошта отприлике 2,5 пута за еквивалент једно-шупљине док производи двоструко или четвороструко излаз по циклусу - убедљив РОИ када то оправдавају запремине.
Закључак: цена штанцане матрице је бесмислена без контекста обима. Матрица од 50.000 долара која производи 2 милиона делова по цени од 0,025 долара по комаду је објективно јефтинија од матрице од 15.000 долара коју треба двапут заменити да би се постигао исти учинак. Купци који воде са подацима о количини дају произвођачима алата информације потребне за оптимизацију инвестиције и избегавају скупу лекцију откривања да њихова „буџетска“ матрица никада није дизајнирана за посао који је од њега тражено.
Обим обликује инвестицију. Али иста матрица, цитирана у истој спецификацији запремине, може да носи драматично различиту цену у зависности од тога где се у свету гради - географска варијабла која додаје још један слој у једначину трошкова.
Зашто се цене калупа за штанцање разликују у зависности од региона
Захтевате понуде од четири добављача у четири земље за исту прогресивну плочицу. Бројке се враћају: 22.000 долара из Кине, 28.000 из југоисточне Азије, 48.000 из САД и 55.000 из Немачке. Сви тврде да испуњавају ваше спецификације. Дакле, шта објашњава јаз - и што је још важније, шта заправо добијате по свакој цени?
Географска локација није само ставка. То утиче на стопе рада, режијске трошкове машинске обраде, набавку материјала, динамику комуникације и укупан временски оквир од наруџбе до одобрења првог артикла. Купци који траже металне матрице за штанцање за продају широм света морају да процене ове цитате са пуним контекстом, а не само са-бројевима на дну.
Објашњене регионалне разлике у ценама
Примарни покретач трошкова иза регионалних варијација је рад. Рад за штампу у Кини кошта око 5 до 8 долара по сату, у поређењу са 18 до 25 долара по сату у Сједињеним Државама и отприлике 15 до 25 евра по сату у Европи. Пошто је конструкција калупа-интензивна - машинска обрада која захтева стотине ЦНЦ, ЕДМ и сати брушења - који обрађују различите мешавине током целог циклуса израде. Комплексна прогресивна матрица која захтева 600 сати обраде носи веома различито оптерећење рада од 6 долара по сату у односу на 22 долара по сату.
Осим рада, режијски трошкови као што су трошкови постројења, еколошка усклађеност, осигурање и регулаторни сертификати значајно варирају. Западни произвођачи носе веће основне трошкове за све ово, што је укључено у сваку понуду. Сертификовани објекти у Азији који држе ИСО 9001 или ИАТФ 1694920 до 40 одсто вишенего -сертификоване продавнице да покрију своје системе ревизије и документације -, али и даље имају цене знатно испод еквивалентних западних цена.
| Регион | Ниво релативних трошкова | Типично време испоруке | Цоммуницатион Цонсидератионс | Логистицс Фацторс |
|---|---|---|---|---|
| Кина | Ниска (30-50% испод САД) | 6 - 12 недеље | Размак у временској зони од 12-13 сати; језичке баријере у техничким детаљима; Уобичајена 2-3 циклуса ревизије | Морски транспорт 4-6 недеља; увозне царине 15-25%; трошкови складиштења и тежине транспорта |
| Југоисточна Азија (Вијетнам, Тајланд) | Ниско до умерено (20-40% испод САД) | 8 - 14 недеље | Слични изазови временске зоне као Кина; растуће знање енглеског језика; мањи скуп добављача за сложене алате | Слични рокови испоруке за Кину; мање успостављених теретних путева за алат |
| Сједињене Државе | Висока (основна) | 8 - 16 недеље | Иста временска зона или близу; директна инжењерска сарадња; решавање проблема{0}}у реалном времену | Домаћи земаљски транспорт 1-5 дана; нема дужности; лако преузимање алата за одржавање |
| Европа (Немачка, Португал, Италија) | Високо до веома високо (0-20% изнад САД) | 10 - 16 недеље | Умерен јаз у временској зони; јака инжењерска култура; документација{0}}тежак процес | Ваздушни или океански транспорт 2-5 недеља до Северне Америке; ПДВ разматрања |
Оффсхоре вс. Домаћа трговина алатима-Оффсхоре
Цена налепнице од оффсхоре добављача може изгледати убедљиво. Али неколико фактора тихо сужава тај јаз када узмете у обзир цео циклус набавке.
Достава и обавезе.Прогресивна матрица тежине 800 кг испоручена из Кине у Средњи запад Сједињених Држава додаје трошкове океанског терета, руковања у луци, унутрашњег транспорта и складиштења. Од 2026. године, просечне ефективне царинске стопе на кључне индустријске инпуте су се попеле на 15 до 25 процената, што значи да коцка од 25.000 долара може да носи 3.750 до 6.250 долара само царине пре него што прође царину. Додајте 2.000 до 4.000 долара превоза и ваша цена слетања већ значајно сужава првобитну уштеду.
Комуникациони трошкови и циклуси ревизије.Технички дизајн калупа захтева прецизне повратне петље. Када ваш инжењерски тим ради са 12-временским одступањем од произвођача алата, за решавање сваког питања је потребан дан уместо сат времена. Нејасан језик РФК који би домаћа продавница разјаснила у телефонском позиву може довести до погрешног тумачења у иностранству, што резултира ревизијама дизајна које додају недеље. Решавање једноставних проблема може потрајати данима због асинхроне комуникације, а неспоразуми о толеранцији се можда неће појавити док не стигну пробни узорци – прекасно за брзо решење.
Провера квалитета.Са домаћим добављачем штанцаних метала, можете посетити радњу, присуствовати пробним серијама и лично одобрити узорке. Оффсхоре алати често захтевају или инспекцијске услуге-треће стране, путовања инжењера или ослањање на извештаје{2}}добављача. Свака опција додаје цену или ризик. Виши-кинески објекти који опслужују произвођаче оригиналне опреме за аутомобиле испоручују квалитет који је једнак западним продавницама, али провера те могућности пре него што се обавеже захтева дужну пажњу која сама по себи троши време и буџет.
Стална подршка и близина одржавања.Матрицама је потребно одржавање током целог радног века. Када су ваше металне печате направљене у иностранству, а ваша производна штампа се налази у Охају, сваки догађај одржавања значи или испоруку матрице у иностранство или проналажење локалне радње алата која је спремна да ради на туђем дизајну. Домаћи произвођачи алата обично нуде сталну подршку, хитне поправке и производњу резервних компоненти са данима обрта, а не недељама. Та предност у близини постаје критична када непланирани квар матрице прети да затвори производну линију.
Да ли оффсхоре извор још има смисла? Апсолутно - у правим околностима. Када је дизајн вашег дела финализован, ваш обим је висок, ваш временски оквир је флексибилан и имате снажне процесе верификације квалитета, нето уштеде од 15 до 30 процената на алатима могу бити значајне. Компаније које производе зреле, стабилне дизајне са предвидљивом потражњом ифлексибилно време испорукесу најбољи кандидати за оффсхоре набавку.
Погрешан сценарио за оффсхоре алате? Програми у раној{0}}фази са дизајном који се развија, кратким роковима за лансирање или деловима који захтевају итеративну сарадњу у пробном раду. У тим случајевима, могућност да уђете у радњу вашег произвођача алата, прегледате пробне узорке и одобрите промене у реалном времену доноси вредност коју никаква уштеда не може заменити.
Где год да набавите, почетна куповна цена је само почетак. Права финансијска слика укључује сваки долар потрошен на одржавање те матрице током њеног пуног производног века - укупне трошкове власништва које многи купци потцењују док фактуре не почну да пристижу.
Укупни трошкови власништва изнад куповне цене
Цена матрице за штанцање у наруџбини говори вам колико кошта израда алата. Не говори вам колико кошта поседовање алата. Разлика може бити значајна. Одржавање, оштрење, замена компоненти, непланирани застоји и евентуално реновирање или пензионисање представљају другу цену коју многи купци никада не планирају за - док не стигне као серија непланираних фактура током месеци и година производње.
Индустријско искуство доследно показује да је највећи текући трошак печата, после сировина,рад потребан за сервисирање и одржавање матрице. Занемаривање ове реалности током набавке значи да ваш почетни буџет обухвата само делић праве потрошње на алат. Право питање није "колико кошта ова мртва?" али „шта ће ме ова мртва коштати током целог радног века?“
Очекивани трошкови одржавања и брушења
Свака матрица за штанцање, без обзира на то колико је добро изграђена, носи се. Метални ударци и компоненте матрице губе своју геометрију ивица кроз поновљени контакт са лимом. Зазори за сечење се отварају. Површине које се формирају развијају микро-огреботине које се преносе на делове. Ово нису неуспеси - већ су предвидљиве последице чињења тачно онога за шта је алатка дизајнирана, милионима пута.
Кључно је предвидети када свака активност одржавања постане неопходна. Ево најчешћих сервисних догађаја и покретача који сигнализирају да су доспели:
- Оштрење/поновно брушење бушилица:Покреће се висином неравнина која премашује спецификацију (обично 10% дебљине материјала), видљивим заобљеним ивицама или праговима броја погодака постављеним током иницијалне пробе - обично на сваких 50.000 до 150.000 погодака у зависности од тврдоће материјала и класе алатног челика.
- Преоштравање дугмета за матрице:Исти окидачи као и оштрење ударца. Обично се сервисира у истом интервалу како би се одржали правилни односи-до-зазора.
- Замена опруге и цилиндра азота:Покреће се губитком силе за скидање, недоследним избацивањем дела или измереним падом притиска. Типичан интервал је 500.000 до 1.000.000 циклуса за квалитетне азотне опруге.
- Замена пилота и вођице:Покреће се погрешном регистрацијом увлачења, прогресивним лутањем траке или хабањем измереног пречника већег од 0,01 мм. Обично се проверава на сваком већем сервисном догађају.
- Поновно наношење површинског премаза:Неопходан након сваког циклуса поновног брушења, пошто оштрење уклања ТиН или ТиЦН слој. Додаје 200 до 800 долара по серији компоненти у зависности од количине и типа премаза.
- Инспекција и мерење:Покреће се померањем димензија у утиснутим деловима, видљивим индикаторима хабања алата или календарским{0}}проверама квалитета заснованим на календару - обично тромесечно за велике-матрице.
Сваки догађај поновног брушења кошта између 500 и 3.000 УСД у зависности од броја укључених штанцаних калупа, њихове величине и од тога да ли рад остаје у-кући или иде спољној служби за брушење. Прогресивна матрица са 15 до 20 активних станица за сечење која се изоштрава на сваких 80.000 удараца ће акумулирати значајну потрошњу на одржавање преко милион-програма делова. Ако покренете 250.000 делова годишње, посматрате три или више сервисних догађаја годишње - сваки који извлачи матрицу из производње и троши рад у алатници.
Скривени множитељ? Непланирано одржавање кошта отприлике четири пута више од планираног одржавања. Када матрица удари метал за ломљење усред-извођења, ви апсорбујете не само саму поправку, већ и непланиране застоје машине, време мировања оператера, рад на подешавању за извлачење и ресетовање алата, квалитетно лабораторијско време за поновну валидацију делова, трошкове отпада и режијске трошкове. Један сломљени ударац који кошта 25 УСД за замену може да генерише преко 500 УСД укупне трошкове прекида када узмете у обзир потпуни оперативни утицај.
Очекивани животни век и планирање замене
Свака матрица има ограничен радни век. Питање је да ли до те крајње тачке долазите постепено кроз планирану застарелост или изненада кроз катастрофални неуспех. Планирана замена прати предвидљиву економску криву: како матрица стари, учесталост одржавања се повећава, квалитет делова постаје све тежи за одржавање, а сваки сервисни догађај доноси све мањи повраћај. У неком тренутку, цена следећег реновирања премашује вредност коју она ствара.
Када реновирање има економског смисла у односу на пуштање у рад нове плоче? Узмите у обзир ове факторе одлуке:
- Обнова је изводљивакада су оштећења локализована (истрошени ударци, оштећени уметци), тело матрице и ципела остају димензионално стабилни, а матрица није прекорачила отприлике половину свог пројектованог века трајања. Мање хабање површине, деградација заменљивих компоненти и нормална{1}}ивица рецесије добро реагују на реновирање.
- Замена постаје неопходнакада папуча матрице показује мерљиву деформацију или пуцање, када су критични подаци померени изван надокнадивих толеранција, када поновљене поправке не успеју да поврате квалитет делова, или када се цена обнове приближи 50 до 60 процената цене нове матрице.
Корисно правило: ако приметите да мењате исте компоненте више од два пута у кратком интервалу, основни узрок је вероватно дубље од хабања. То може указивати на мале компоненте, неправилан избор челика за примену или дизајн који никада није направљен да преживи ваше стварне производне захтеве. Настављање поправљања у том сценарију баца новац на симптоме, а не на решавање основног проблема.
Одлука се такође односи на преостали обим програма. Ако је у вашој производњи остало 200.000 делова и реновирање које кошта 8.000 долара ће довести до краја, то је јасна победа. Ако вам је преостало 2.000.000 делова, а матрица већ показује системски замор, улагање 8.000 УСД у траку{11}}која одлаже неизбежно за шест месеци има мање смисла него пуштање у рад замене пројектоване за пуну преосталу запремину.
Како почетне одлуке о дизајну обликују дуготрајне{0}}трошкове одржавања
Ево шта већина купаца пропушта: профил трошкова одржавања матрице је у великој мери одређен током почетног инжењеринга, а не током производње. Одлуке донете у фази пројектовања - пре него што се један блок челика обради - диктирају колико ће сваки будући сервисни догађај бити лак, брз и скуп.
Размотрите разлику између матрице изграђене са модуларним уметцима у односу на чврсту конструкцију. Модуларна матрица користи заменљиве блокове уметака за станице за сечење и формирање. Када се метални печат истроши или је потребно сервисирање резне ивице, техничар уклања и замењује један уметак без ометања остатка алата. Чврста конструкција интегрише геометрију сечења директно у блок калупа, што значи да свака услуга захтева уклањање целог склопа и брушење или поновну{3}} машинску обраду на месту. Модуларни приступ кошта више унапред - можда 10 до 20 процената -, али смањује време одржавања и трошкове током века трајања алата.
Друге одлуке о дизајну са-дугорочним импликацијама на трошкове укључују:
- Приступачност за оштрење:Пробојци дизајнирани са одговарајућом резервном дужином омогућавају вишеструко брушење пре замене. Пробој са 3 мм додатка за поновно брушење може се наоштрити 20 или више пута при 0,1 мм по догађају, драматично продужавајући његов корисни век.
- Стандардизована величина компоненти:Коришћење каталожних-стандардних димензија бушотине и дугмета за матрице значи да су замене доступне на полици, избегавајући прилагођено време и трошкове обраде.
- Функције{0}}брзе промене:Држачи за браве{0}}кугле, уметци са кључевима и приступачне локације за причвршћивање смањују време сервисирања матрице са сати на минуте, одржавајући пресу продуктивном.
- Документовани снопови и тајминг:Јасна евиденција о напредовању траке, висинама затварача и времену омогућавају сервисерима да врате матрицу на проверена подешавања без покушаја-и-грешке, чиме се смањују остаци након-одржавања.
Добро{0}}добро дизајнирана матрица може коштати 15 процената више при куповини, али уштедети 40 процената или више у потрошњи на доживотно одржавање. Када процењујете цену калупа за штанцање, питајте свог добављача конкретно које одредбе о одржавању су уграђене у дизајн. Затражите документацију о додацима за поновно млевење, листе резервних компоненти и препоручене сервисне интервале. Добављачи који унапред обезбеде ове информације су пројектовани за укупне трошкове власништва, а не само за конкурентну почетну понуду.
Оперативна истина је јасна: сваки долар који планирате за одржавање продужава продуктивни век ваше инвестиције у алате и штити квалитет делова. Сваки долар који не уложите у буџет постаје непланирани трошак који стиже у најгорем могућем тренутку. Паметнији пут је знати шта да очекујете пре него што коцка икада притисне -, а то почиње са начином на који структурирате свој почетни захтев за понуду.
Припрема РФК-а који добија тачне цене матрице
Квалитет ваше понуде у потпуности зависи од квалитета вашег захтева. Пошаљите нејасан РФК са грубом скицом и реченицом о количинама и добићете подстављен број пун непредвиђених околности. Пошаљите комплетан, добро{2}}структуриран пакет, а ви дајте произвођачу алата све што је потребно да процени посао са прецизношћу, а не нагађањем. Разлика између та два исхода је често 20 до 30 процената на коначан број - не зато што се матрица променила, већ зато што се променила перцепција ризика добављача.
Свака недефинисана променљива у захтеву за прилагођено штампање приморава инжењера за цитирање да направи претпоставке. Свака претпоставка носи ризик, а ризик добија цену. Неспецификован материјал? Процењивач претпоставља нешто теже. Нема облачића за завршну обраду површине? Наводе за чвршћу завршну обраду него што вам је потребно. Недостају подаци о запремини? Они се залажу за краћи животни век и цитирају у складу са тим. Резултат је цена калупа за штанцање надувана неизвесношћу, а не стварном сложеношћу.
Које информације су вам потребне пре него што затражите понуду
Професионални пакет РФК елиминише двосмисленост и сваком добављачу даје исту основу за цитирање. Ево основних елемената, како би алат за штанцање метала и радња за мамзе потребни да би направили тачну процену:
- Цртежи делова са пуним ГД&Т:Обезбедите комплетан 2Д цртеж са свим димензијама, толеранцијама, геометријским облачићима и приказима пресека. Допуна са 3Д ЦАД моделом у СТЕП или ИГЕС формату. Потврдите да су 2Д и 3Д датотеке поравнате и да садрже датуме ревизије како не би било забуне око тога која је геометрија актуелна.
- Спецификација материјала:Наведите тачну класу и применљиви стандард (АСТМ, ЈИС, ДИН). Укључите дебљину и опсег толеранције. Ако су замене прихватљиве, изричито их забележите - ово омогућава добављачима да предложе исплативе- алтернативе без нагађања.
- Годишњи обим и трајање{0}}програма{1}}Ова два броја воде сваку већу инжењерску одлуку. Годишњи обим одређује стопу производње и искоришћеност пресе. Обим трајања--програма одређује који тип алатног челика и класу калупа произвођач алата бира. Без оба, тражите од некога да направи алат, а да му не кажете колико дуго треба да траје.
- Захтеви за завршну обраду површине:Наведите све козметичке стандарде, Ра вредности или захтеве за текстуром на утиснутом делу. Означите које су површине козметичке а не{1}}не видљиве на цртежу. Омогућавање да не-критичне површине остану -штамсане може значајно смањити трошкове полирања.
- Секундарне операције:Наведите све после{0}}процесе штанцања - топлотну обраду, наношење плоча, заваривање, урезивање, уклањање ивица - по редоследу. Ово утиче на начин на који је матрица дизајнирана, посебно око правца шиљака, оријентације празанаца и референтних карактеристика потребних за низводно причвршћивање.
- Критичне толеранције и захтеви за инспекцију:Идентификујте које су димензије критичне-за-функционисање у односу на опште. Наведите да ли су потребни ППАП, ФАИ или специфичне методе мерења. Ово говори произвођачу алата где да уложи прецизност и где су стандардне праксе довољне.
- Временски оквир и ограничења испоруке:Наведите да ли је ваш датум чврст или флексибилан. Прилагођени алат за пресовање на 6-недељној временској линији кошта више од исте матрице на стандардном распореду израде од 12 недеља, јер прековремени рад и одређивање приоритета додају директну цену рада.
- Транспарентност буџета (опционално, али препоручено):Дељење опсега циљаног буџета позива добављача да предложи дизајн, материјал или алтернативу процеса који задовољавају функционалне потребе по вашој цени. Овај приступ сарадње често открива могућности смањења трошкова које ниједна страна не би пронашла самостално.
То потврђују најбоље праксе стручњака за набавкеструктурирани РФК користи обема странама: купци брже добијају упоредиве понуде, док добављачи ефикасно алоцирају ресурсе и нуде конкурентније цене. Обрнуто је подједнако тачно - неорганизована или непотпуна документација одлаже временске рокове и надувава процене јер добављачи морају да реше нејасноће пре него што уопште почну да цитирају.
Један детаљ који привлачи многе купце: увек укључите -табелу са резимеом на једној страници са списком свих послатих датотека, нивоа ревизије и кључних параметара пројекта. Овај појединачни документ служи као контролна листа која спречава да критичне информације буду закопане у зип фајлу цртежа и спецификација.
Како упоредити цитате умри под једнаким условима
Послали сте детаљан РФК три или четири квалификована добављача. Цитати стижу, а бројке се разликују. Пре него што изаберете само на основу цене, морате да проверите да ли упоређујете еквивалентне опсеге - не само на крају.
Најчешћи разлог зашто се цитати разилазе су различите техничке претпоставке. Један добављач наводи матрице класе А са карбидним уметцима за 1.000.000 погодака. Други цитира алат класе Б од челика Д2 који је оцењен за 300.000 погодака. Оба легитимно одговарају на ваш РФК, али нуде фундаментално различите производе. Осим ако не затражите стандардизовану анализу, та разлика се крије иза једне бројке у доларима.
Приликом процене металних маркица и цитата калупа, захтевајте да сваки добављач наведе:
- Класификација матрице и очекивани животни век погодака
- Врсте алатног челика специфициране за главне компоненте
- Број станица (за прогресивне калупе) или операција
- Пројектовање и инжењерски сати укључени
- Укључене су пробне вожње и обезбеђене количине узорака
- Примењене површинске обраде или премази
- Резервне компоненте укључене у почетну цену
- Услови плаћања и структура напредовања плаћања
Ова ставка брзо открива покретаче трошкова. Добављач који наводи 35.000 УСД са две итерације пробног рада, 50 делова узорака и комплетним укљученим резервним комплетом бушилица доноси већу вредност од понуде од 30.000 УСД која покрива само основну конструкцију без доделе за пробно коришћење. Основни принцип који стоји иза информисаног поређења понуда је да се удубите у претпоставке, поставите права питања и осигурате да ваша поређења одражавају прави технички паритет, а не само цену налепнице.
Обратите посебну пажњу на оно што сваки добављач укључује у свој развојни процес. Квалификовани добављач калупа не само да обрађује челик и испоручује га. Они се крећу кроз дефинисани низ: процена изводљивости, симулација процеса, детаљан дизајн, обрада, монтажа, проба, валидација димензија и петље корекције све док матрица не произведе усаглашене делове. Добављачи волеИИЦХЕН, на пример, структурирају свој процес од почетног прегледа изводљивости и ЦАЕ симулације преко прецизне машинске обраде, пробних радова и завршне инспекције - дајући купцима увид у сваку фазу и шта она доприноси наведеној цени. Када добављач експлицитно укључи ове кораке у своју анализу понуде, можете видети где иде ваш новац и проценити да ли је свака фаза адекватно финансирана.
Добављачи који прескачу симулацију, компресују тестирање или изостављају инспекцију из свог наведеног обима нису нужно јефтинији. Они одлажу трошкове на касније фазе у којима промене постају скупље. Матрица која стигне без адекватне пробе често захтева-исправке на лицу места у вашем објекту, одузимајући ваше време за штампу и рад у алатници - трошкове који се никада нису појавили на оригиналној понуди, али су у потпуности на вашем буџету.
Практичан закључак: третирајте процес цитирања као инжењерски разговор, а не трансакцију куповине. Добављачи који постављају највише питања о вашим РФК су обично они који испоручују најтачније цене - јер елиминишу претпоставке уместо да их додају. Тачност у фази цитирања штеди новац у свакој фази која следи и поставља основу за стратегије оптимизације трошкова које могу додатно смањити ваше улагање у алате без угрожавања квалитета.
Стратегије за оптимизацију трошкова штанцања без жртвовања квалитета
Добијање тачне понуде је пола битке. Друга половина се стара да део који цитирате буде дизајниран да буде ефикасно печатиран. Једина најефикаснија полуга за смањење цене матрице за штанцање није теже преговарање или прелазак на јефтинијег добављача - већ редизајнирање дела тако да матрица постаје једноставнија за израду. Свака карактеристика је елиминисана, свака толеранција опуштена тамо где није битна, а свака поједностављена геометрија се директно преводи у мање сати обраде, мање сложене распореде трака и ниже трошкове алата.
Овде се не ради о резању углова. Реч је о инжењерској интелигенцији примењеној пре него што се коцка икада цитира.
Промене дизајна које смањују сложеност и цену матрице
Дизајн за могућност производње, или ДФМ, је пракса обликовања дела тако да се може произвести економично без жртвовања функције. У штанцању, одлуке ДФМ-а директно одређују колико је станица потребно прогресивној матури, коју класу челика бира произвођач алата и колико пробних итерација је потребно алату пре него што произведе одговарајуће делове. Мале промене геометрије у фази пројектовања могу елиминисати читаве матрице или уклонити потребу за секундарним операцијама низводно.
Ево принципа ДФМ-а који дају најмерљивији утицај на прилагођену понуду калупа за штанцање метала:
- Поједноставите геометрију дела:Уклоните декоративне карактеристике, сложене контуре или оштре унутрашње углове који захтевају ЕДМ или специјализовану машинску обраду. Свака карактеристика коју матрица мора да формира додаје цену алата. Облик који изгледа елегантно у ЦАД-у може додати 5.000 долара или више у конструкцију калупа ако захтева додатну станицу за формирање.
- Опустите не{0}}критичне толеранције:Уске толеранције на свакој димензији приморавају произвођача алата да прецизно-бруси површине које би иначе могле да остану-обрађене. Идентификујте које су функције критичне-за-функционисање и држите само оне у складу са строгим спецификацијама. Слепа рупа која служи као пролаз жице-не захтева исту толеранцију као отвор лежаја.
- Стандардизујте величине рупа и геометрију бушења:Коришћење каталошких{0}}стандардних димензија пробоја уместо прилагођених величина значи јефтиније компоненте алата, бржу замену и ниже трошкове одржавања током животног века матрице. Округла рупа од 6,35 мм користи бушилицу. Рупа од 6,27 мм захтева прилагођени-алат за уземљење.
- Избегавајте непотребне мале карактеристике:Сићушни утори, уски мостови и блиско распоређене рупе стварају крхке геометрије пробоја које се често ломе и захтевају врхунске алатне челике. Померање елемената за чак 1 мм може омогућити стандардну конструкцију, а не специјализовано ојачање.
- Дизајн за уобичајене ширине трака:Део печата од лима чији се бланко уредно уклапа у стандардну ширину котура смањује отпад материјала и елиминише цену прилагођеног-прореза. Питајте свог добављача које су ширине лако доступне пре финализације празних димензија.
- Смањите дубину цртања и оштре кривине:Дубоко извлачење и оштри углови савијања захтевају више фаза обликовања, већу тонажу пресовања и чвршћу конструкцију калупа. Плиће форме и великодушни радијуси поједностављују металну матрицу за печат и смањују трошкове израде и трајно хабање.
Образац у свим овим принципима је конзистентан: сложеност кошта новца за машинску обраду у коцку. Ангажовање у ДФМ-у у раној фази процеса пројектовања један је од најефикаснијих начина за контролу трошкова јер се бави основним узроком трошкова, а не преговарањем око његових симптома. Део редизајниран за печатирање може смањити 15 до 30 процената од цене алата без икаквих промена у функционалним перформансама.
Стратегије набавке за бољу вредност алата
Осим дизајна делова, начин на који структуришете саму набавку утиче на оно што плаћате и шта добијате. Паметне одлуке о изворима се комбинују са уштедама ДФМ-а како би се довела до значајних смањења укупне потрошње алата.
Ангажујте свог произвођача алата током дизајна, а не после.Најскупља реченица у набавци штанцања је „дизајн је већ замрзнут“. Када инжењери матрице рано прегледају део, уочавају проблеме у производњи који би иначе захтевали скупа решења у алату. Добављачи који нуде процену изводљивости и ЦАЕ симулацију на почетку развоја -ИИЦХЕНје један од примера, покретање симулација формирања пре него што конструкција матрице почне - помаже произвођачима да идентификују могућности-смањења трошкова док су промене још увек бесплатне. Развој вођен симулацијом{3}} може
смањити итерације испробавања алата за 30 до 50 процената, скраћујући и време испоруке и буџет за прераду који надувава многе програме.
Скупите програме када је то могуће.Навођење више матрица у једном пакету даје произвођачу алата флексибилност у планирању и куповној моћи за челик и компоненте. Многе продавнице нуде попусте од 5 до 15 процената на више-програме у односу на појединачне поруџбине алата јер се трошкови подешавања, инжењеринга и управљања пројектом простиру на већу базу.
Одредите класу матрице која одговара стварним потребама.Преко{0}}навођење матрице направљене за 2.000.000 погодака када ваш програм захтева 300.000 делова троши буџет на непотребне премијум материјале и конструкцију. Супротно томе, недовољно-навођење унапред уштеде новца ствара трошкове замене касније. Ускладите алат са послом - ни више ни мање.
Размотрите модуларне и заменљиве дизајне.Ако производите породицу сличних делова, улагање у основну матрицу са заменљивим уметцима може бити економичније од пуштања у рад посебног алата за сваку варијанту. Концепт је паралелан са начином на који произвођач матрица за утиснуће може да користи заједнички оквир са заменљивим плочама детаља за различите дизајне - исти принцип модуларности се примењује у индустријској скали, где једно тело матрице садржи различите сетове пробоја и шупљина за варијанте делова које деле заједничку геометрију.
Планирајте резервне компоненте приликом куповине.Наручивање критичних делова који се хабају - пробоја, дугмади за калупе, формирање уметака - уз почетну израду матрице кошта само делић каснијег наручивања појединачно. Произвођач алата је поставио програм, купио челик и свеже мере. Додавање резервног сета удараца за сечење поруџбини матрице од 35.000 долара може додати 1.500 долара у време израде, али 4.000 долара ако се посебно наручи годину дана касније.
Основна стратегија повезује сваки одељак овог водича: цена штанцане матрице није фиксни број који откријете у фази цитирања. То је варијабла на коју утичете кроз одлуке о дизајну, избор материјала, планирање количине, односе са добављачима и предвиђање одржавања. Купци који алате третирају као инвестицију у инжењеринг, а не као трансакцију куповине, доследно постижу нижу цену-по-делу, дужи век матрице и мање прекида у производњи. Најјефтинији пут до добро штампаног дела није проналажење најјефтиније матрице - већ се прави прави матрица за прави посао, информисана пуном сликом о трошковима покрета од првог концепта до коначног производног хита.
Често постављана питања о цени штанцања
1. Колико у просеку кошта матрица за штанцање?
Цене калупа за штанцање увелико варирају у зависности од врсте и сложености. Једноставне матрице за једно-прекидање почињу око 3.000 до 15.000 долара, сложене матрице се крећу од 8.000 до 25.000 долара, а прогресивне матрице обично падају између 15.000 и 60.000 долара или више. Велике матрице за пренос каросерије аутомобила могу да пређу 500.000 до 1.000.000 долара. Просечна прогресивна матрица кошта око 30.000 долара, мада коначна цена зависи од броја станица, квалитета алатног челика, толеранције делова и очекиваног обима производње.
2. Који фактори највише утичу на цену матрице за штанцање?
Пет међусобно повезаних фактора утиче на цену матрице за штанцање: тип матрице и број станица, сложеност делова и толеранције, одабрана класа алатног челика за конструкцију, очекивани обим производње и захтеви за животни век матрице и географска локација произвођача алата. Међу њима, тип калупа има највећи појединачни утицај јер одређује укупан обим инжењеринга, машинске обраде и монтаже. Прогресивна матрица са 15 станица кошта много више од једне-алатке за празњење једне станице јер свака станица додаје време пројектовања, сате ЦНЦ обраде и строже захтеве за поравнање.
3. Да ли је јефтиније купити калупе за штанцање из Кине или у земљи?
Кинески добављачи обично наводе 30 до 50 процената ниже од америчких цена због нижих стопа рада (5-8 долара по сату у односу на 18-25 долара по сату). Међутим, јаз у трошковима искрцавања се смањује када додате прекоокеански транспорт (2.000-4.000 УСД), увозне дажбине (15-25%), комуникационе трошкове због разлика у временским зонама и потенцијалне циклусе ревизије због погрешног тумачења. Оффсхоре набавка најбоље функционише за финализоване дизајне са великим обимом и флексибилним временским роковима. За програме који се развијају који захтевају итеративну сарадњу, домаћи произвођачи алата често испоручују бољу укупну вредност упркос вишим ценама налепница.
4. Како могу да смањим трошкове штанцане матрице без жртвовања квалитета делова?
Најефикаснији приступ је дизајн за производност (ДФМ) који се примењује пре почетка цитирања. Поједноставите геометрију делова да бисте елиминисали непотребне матрице, смањите не-некритичне толеранције, стандардизујте величине рупа да бисте користили каталошке бушотине и дизајнирајте празнине за уобичајене ширине намотаја. Ангажовање добављача калупа као што је ИИЦХЕН рано за процену изводљивости и ЦАЕ симулацију помаже да се идентификују прилике за-смањење трошкова док су промене дизајна још увек бесплатне. Поред тога, спајање више програма матрица, одређивање тачне класе калупа за вашу запремину и наручивање резервних хабајућих компоненти са почетном конструкцијом, све то смањује укупну потрошњу алата.
5. Колики је укупан трошак власништва за матрицу за штанцање изнад набавне цене?
Почетна цена куповине обухвата само део стварне цене алата. Текући трошкови укључују поновно брушење ударца на сваких 50.000 до 150.000 удараца (500-3.000 долара по догађају), замену опруге и цилиндра са азотом у 500.000 до 1.000.000 циклуса, поновну наношење површинског премаза након сваког већег оштрења и евентуалну замену или замену. Непланирано одржавање кошта отприлике четири пута више од планираног сервиса због застоја штампе, отпада и поновне валидације. Буџетирање за укупне трошкове поседовања подразумева одабир дизајна калупа са модуларним уметцима, адекватним додатком за поновно брушење и стандардизованим компонентама које минимизирају трошкове одржавања током целог века.


