


Шта раде произвођачи калупа за штанцање метала и зашто је то важно
Када набављате прецизне делове у великом обиму, једно питање има тенденцију да се појави рано:оно што умире у производњи? Одговор обликује сваку одлуку низводно, од избора материјала до циљаног обима производње. Разумевање калупа за штанцање и произвођача који их праве даје вам јаснији пут од концепта до готове компоненте.
Шта су металне матрице за штанцање
Матрица за штанцање је прилагођени{0}}конструисан прецизан алат који сече и обликује лим у функционалне облике применом силе кроз пресе за штанцање.
За разлику од генеричких алата или-готових-причвршћивача, металне калупе за штанцање су наменски-направљене за одређену геометрију дела. Свака матрица се састоји од горње и доње половине које раде заједно унутар пресе, изводећи операције као што су сечење, савијање, бушење, цртање и обликовање. Две половине се поравнавају кроз каљене вођице и чауре, обезбеђујући поновљиву тачност током хиљада или чак милиона циклуса пресовања.
Замислите матрицу за штанцање као негативну слику вашег готовог дела. Свака контура, рупа и прирубница у вашем дизајну одговарају прецизно обрађеној особини алата. Тај ниво прилагођавања је управо оно што разликује прилагођене металне матрице за штанцање од робних-и-сетова матрица које можете пронаћи у каталогу.
Шта заправо раде произвођачи матрица за штанцање метала
Преглед компаније за штанцање метала који се зауставља на „они праве алате“ пропушта потпуну слику. Ови произвођачи функционишу као инжењерски партнери током целог животног циклуса алата. Њихов опсег обично укључује:
- Анализа изводљивости и дизајн-за-повратне информације о производности
- ЦАЕ симулација за предвиђање протока материјала и повратног удара
- ЦНЦ обрада, ЕДМ жице и прецизно брушење компоненти калупа
- Термичка обрада и површинска обрада за отпорност на хабање
- Склапање, суво{0}}верификација и итеративно тестирање штампе
- Услуге сталног одржавања, оштрења и поправке
Сваки метални калуп за штанцање пролази кроз ову прогресију пре него што икада произведе производни део. Посао произвођача је да преведе вашу намеру дизајна у робусну алатку која одржава толеранцију трчање за радом. То значи хватање потенцијалних проблема током симулације, а не откривање на новинарском месту, где промене коштају експоненцијално више.
Овај чланак пролази кроз цео процес, од типова калупа и грађевинских материјала до критеријума за процену и радних односа. Без обзира да ли сте инжењер који наводи толеранције, менаџер извора који упоређује добављаче или произвођач који истражује нове калупе за штанцање за предстојећи програм, одељци који следе вам дају контекст за доношење оштријих одлука.
Врсте калупа за штанцање и како их ускладити са својим пројектом
Одабир правог типа калупа је једна од најранијих одлука у било ком програму штанцања, и директно обликује цену алата, време циклуса и квалитет делова. Ипак, многи купци достижу фазу РФК без јасног осећаја који приступ одговара њиховој геометрији, запремини и буџету. Четири примарне врсте штанцаних калупа решавају различите производне проблеме. Разумевање где се сваки од њих истиче помаже вам да имате продуктивнији разговор са својим партнером за алате од самог почетка.
Прогресивне матрице за велике{0}}непрекидне радње
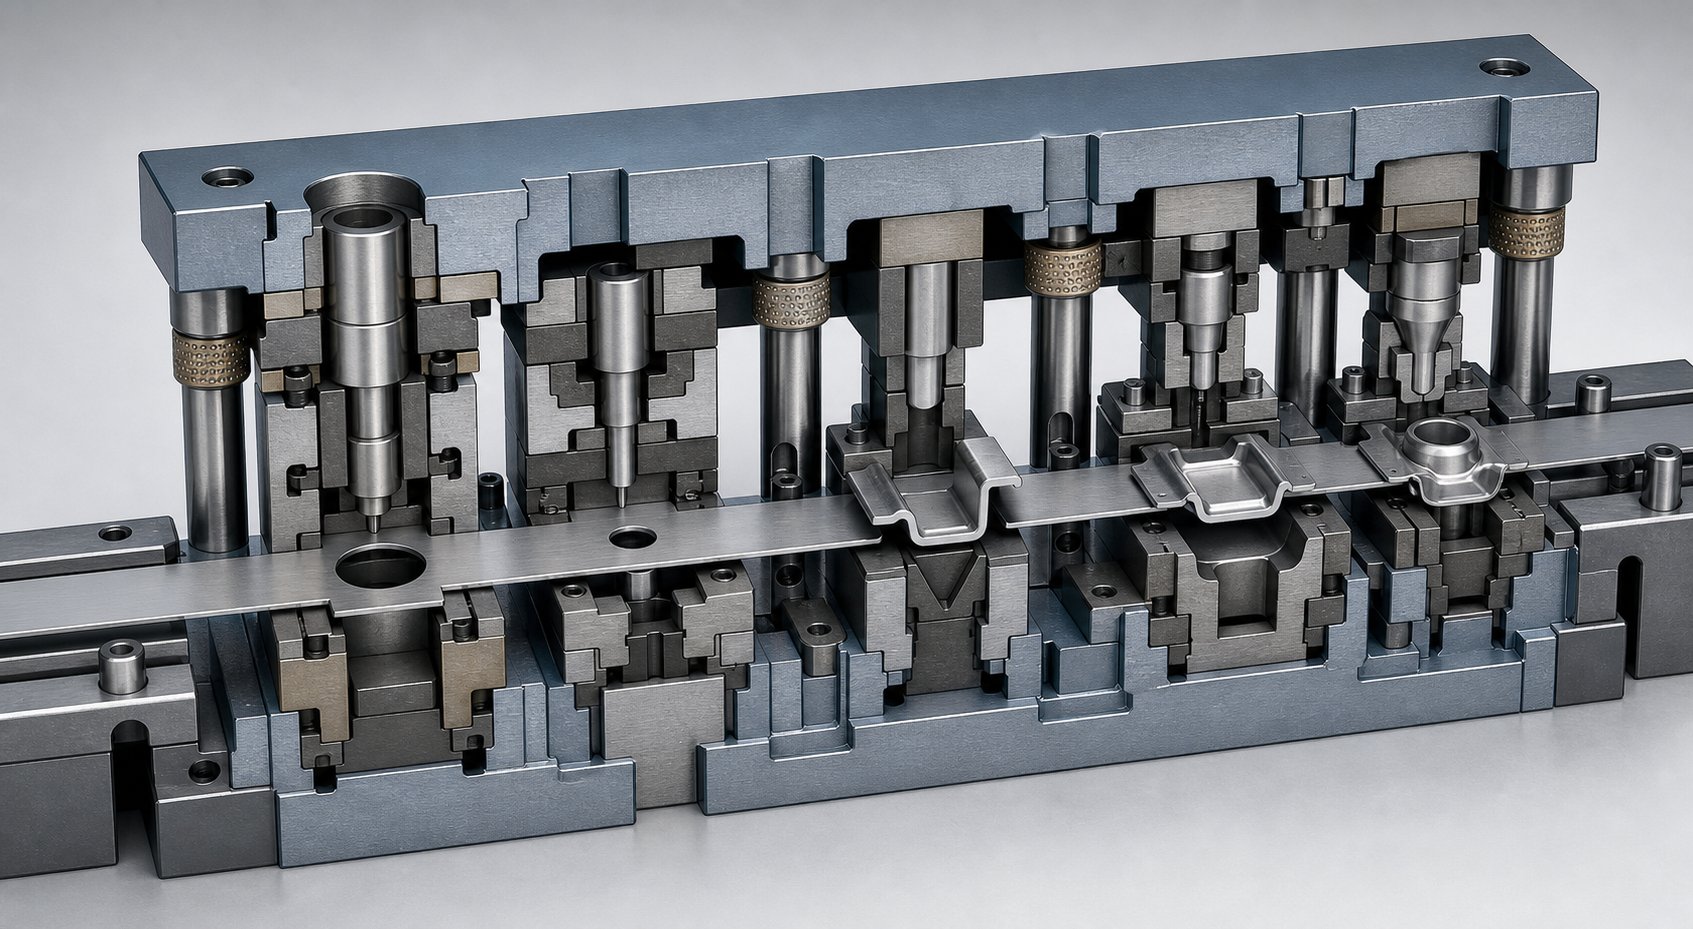
Замислите траку метала која улази у калуп и излази као готов део делић секунде касније. То јепрогресивно штанцањеу акцији. Намотај траке улази на један крај, напредујући постепено кроз серију станица, од којих свака обавља различите операције као што је пробијање, савијање, ковање или обрезивање. До крајње станице, завршена компонента се одваја од носеће траке.
Прогресивне матрице су најбољи избор за{0}}програме великог обима који производе сложене делове. Пошто материјал никада не напушта матрицу између операција, времена циклуса остају кратка, а конзистентност-до-делова остаје висока. Произвођачи прогресивних матрица обично препоручују овај приступ када годишње количине прелазе десетине хиљада комада и геометрија дела укључује више карактеристика које би иначе захтевале одвојене операције.
Компромис је унапред улагање. Дизајнирање и изградња прогресивне матрице захтева пажљиво планирање на свакој станици, а модификације након изградње могу бити скупе. Али за дуге производне циклусе, цена по-комаду драматично опада, што често чини прогресивне матрице најекономичнијом опцијом током животног века програма.
Преносне матрице за веће или дубље делове
Неки делови једноставно не могу да путују кроз прогресивну матрицу на носећој траци. Дубоко-увучене шкољке, велике конзоле и компоненте са геометријом која се протеже изван равне равни основног материјала захтевају другачију стратегију. Преносне калупе решавају ово тако што одвајају бланко од траке на првој станици, а затим га механички померају између независних формирајућих станица помоћу хватаљки или преносних прстију.
Ова независност је оно што добављачима штанцања са трансферним калупима даје флексибилност да рукују деловима који су превелики, предубоки или превише геометријски сложени за приступе увлачењу трака{0}}. Свака станица може да изводи агресивне потезе, прирубнице или поновне-ударе без ограничења материјалом који повезује део са траком. Додатна предност: елиминисање носеће мреже смањује употребу материјала по делу, што може значајно смањити цену комада на програмима који користе скупе легуре.
Преносне калупе носе веће трошкове алата и подешавања, а време циклуса је нешто дуже од прогресивних подешавања због механичког кретања преноса. Они су најбоље оправдани за средње{1}}до-велике запремине где величина или дубина дела чине прогресивно коришћење алата непрактичним.
Сложене матрице за равне прецизне делове
Када је ваш део релативно раван и захтева високу тачност димензија за све карактеристике, сложена матрица даје резултате у једном потезу притиска. Сложене матрице изводе више операција сечења и обликовања истовремено. Пиерцинг и бланкинг се дешавају у истом тренутку, што обезбеђује савршено поравнање између унутрашњих карактеристика и спољашњег профила.
Ова истовремена акција чини једињене калупе -погодним за подлошке, електричне ламинације, празне терминале и друге прецизне равне компоненте где је концентричност или тачност положаја критична. Једноставније су у конструкцији од прогресивних алата или алата за пренос, што одржава почетне трошкове умереним. Међутим, они су ограничени на делове без сложеног 3Д обликовања, а брзина производње је нижа од прогресивног штанцања за потребе великог{4}}обима.
За инжењере који процењују металне калупе за пресовање за равне компоненте при малој-до-средњој запремини, сложене калупе често дају најбољу равнотежу између прецизности и цене. Они такође служе као одличан алат за прву{3}}операцију, производећи празне комаде који се користе у наредним процесима формирања.
Појединачна{0}}станица за једноставне операције
Не захтева сваки посао штанцања више{0}}сложеност станица. Једна-штапна матрице обављају једну операцију по потезу притиска, било да је то празна, прободна, форма или обрезивање. Они су најједноставнији печати за пројектовање и израду, што их чини идеалним за израду прототипа, кратке серије или секундарне операције на деловима који су већ прошли примарно штанцање.
Једноставност алата за једну-станицу значи брзу обраду и ниске трошкове унапред. Лоша страна је ефикасност. Производња дела који захтева више операција значи руковање њиме кроз неколико калупа, повећање рада и потенцијално увођење позиционих варијација између операција. За производне програме, матрице са једном{4}}станицом су обично резервисане за делове ниске{5}}сложености или ситуације у којима је све што је потребно прилагођено решење печата за једну специфичну функцију.
Упоређивање типова матрица на први поглед
Табела испод приказује сваки тип матрице у односу на факторе који су најважнији током планирања пројекта. Користите га да сузите своје могућности пре него што ангажујете произвођача за детаљну анализу изводљивости.
| Дие Типе | Најбољи случај употребе | Типични обим производње | Парт Цомплекити | Опсег дебљине материјала | Релативна цена алата |
|---|---|---|---|---|---|
| Прогресивна | Сложени{0}}делови са више функција при великој брзини | Висок (50,000+ годишње) | Средње до високе | 0,1 мм - 6 мм | Високо |
| Трансфер | Велики, дубоки или 3Д{1}}формирани делови | Средње до високе (10,000+) | Високо | 0,5 мм - 12 мм | Високо |
| Цомпоунд | Равни прецизни делови са малим толеранцијама | Ниско до средње (1,000 - 50,000) | Ниско до средње | 0,1 мм - 4 мм | Средње |
| Једна{0}}станица | Једноставне операције, прототипови, кратке стазе | Ниско (испод 10.000) | Ниско | 0,1 мм - 10 мм | Ниско |
Приметите како вас запремина и сложеност делова гурају ка различитим крајевима спектра. Терминал са равним конектором од 500.000 комада годишње директно указује на прогресивни алат, док је дубоко-увучено кућиште од 20.000 јединица годишње апликација за пренос уџбеника. Усклађивање типа матрице са стварним захтевима вашег пројекта, уместо да подразумевано користите најпознатију опцију, један је од најбржих начина за контролу улагања у алате без жртвовања квалитета делова.
Наравно, тип коцкице само говори део приче. Материјали који се користе за израду тог алата, од квалитета алатног челика до површинске обраде, одређују колико дуго одржава толеранцију и колико одржавања захтева током свог радног века.
Конструкциони материјали који одвајају добар алат од одличног
Две матрице могу споља изгледати идентично и обављати веома различито током 500.000 циклуса. Разлика се обично своди на оно од чега су направљени. Избор челика за штанцање је један од најјаснијих показатеља инжењерске дубине произвођача, али се ретко појављује у поређењима РФК. Разумевање које врсте алатног челика, опције карбида и површинске обраде важе за ваш пројекат помаже вам да процените да ли наведена цена одражава дугорочну-вредност или само ниске првобитне трошкове.
Класе алатног челика које се користе у конструкцији калупа за штанцање
Већина челичних калупа за штанцање направљена је од неколико доказаних врста алатног челика, од којих је свака оптимизована за специфичну равнотежу тврдоће, жилавости и отпорности на хабање. Ево где се уклапају уобичајене оцене:
D2је погодна за-хладни- рад за брушење и обликовање калупа који се суочавају са абразивним хабањем. Његов висок садржај угљеника и хрома пружа одличну отпорност на хабање на нивоима тврдоће око РЦ 58-60, што га чини веома погодним за дуге производне погоне на меком челику и ХСЛА лима. Компромис је умерена жилавост. Д2 може да се окрхне или напукне под великим ударним оптерећењем.
A2нуди средину. То је степен очвршћавања у ваздуху{1}}и са бољом жилавошћу од Д2, а истовремено пружа добру отпорност на хабање. Када ваше калупе за штанцање од лима треба да поднесу и озбиљност формирања и умерени удар, А2 постиже практичну равнотежу за програме средње{5}}до-великог обима.
S7је ниво{0}}отпоран на ударце направљен за удар. Ако ваша матрица доживи велике силе слепљивања, агресивне акције брегаста или опетовано ударно оптерећење, С7 апсорбује ту енергију без катастрофалног квара. Неће одговарати Д2 у погледу отпорности на хабање, али наставља да ради тамо где би се ломљиви слојеви сломили.
M2је брзорезни -челик који задржава тврдоћу на повишеним температурама. Обично је резервисан за врхове за бушење и уметке за сечење у -прогресивним калупима велике брзине где би трење-генерисана топлота омекшала конвенционалне хладне-челике за рад.
Прави избор зависи од вашег обима производње, материјала радног комада који се штанца и доминантног начина квара са којим ће се матрица суочити. Произвођач који штанца меке алуминијумске штанцане при умереним количинама може да наведе А2, док би онај који ради 1,5 милиона циклуса на челику високе{3}}кости нагињао Д2 или алтернативи металургије праха са још финијим распоредом карбида.
Карбидни умеци и површинске обраде
Када стандардни челици за алате достигну своје границе, компоненте калупа за штанцање од карбида значајно продужавају радни век. Уметци од волфрам-карбида су уобичајени у станицама за сечење где би се абразивни лимови, обложени челици или легуре високе{1}}издрже кроз конвенционалне челике у делићу очекиваног века трајања матрице. Ови уметци су лемљени или механички задржани у телу матрице, концентришући екстремну тврдоћу тачно тамо где долази до хабања.
Површински третмани додају још један слој заштите без промене геометрије базе матрице. Најчешће опције укључују:
Нитрирање(јон гаса или плазме) дифундује азот у површину алата, стварајући тврду кутију која је отпорна на хабање и хабање лепка. Јонско нитрирање је брже, ради на нижим температурама и минимизира крхки бели слој који може да се љушти под оптерећењем.
ТиН и ТиАлН премазипримењене физичким таложењем паре (ПВД) производе површину велике-тврдоће, ниског-трења. Истраживање које је документоваоСмернице за примену АХССприказује алате са ПВД-обложеним слојем који производе преко 1,2 милиона делова у поређењу са само 50.000 хромираних{4}}еквивалената на истој примени калупа за лим.
Хромирање, када је индустрија фалила, пада у немилост. Може да покаже микропукотине под високим контактним притисцима који су типични за напредне челике високе{1}}врсте, а еколошки прописи се пооштравају око тог процеса.
Практичан приступ који многи произвођачи користе: направите тело матрице од -ефикасног ливеног гвожђа или нижег{1}}челика, а затим инсталирајте високо-уметке од алатног челика или карбидних уметака на-критичне локације. Ово циља инвестиције тамо где је најважније и држи свеукупне трошкове алата под контролом.
Како материјал матрице утиче на квалитет делова и цену
Одабир материјала не одређује само колико дуго коцка траје. Директно утиче на делове који долазе са пресе. Површина матрице која се деградира уноси неравнине, димензионални помак и површинске несавршености у ваше штампане компоненте. Временом се ови проблеми са квалитетом претварају у отпад, прераду и потенцијалне застоје линија низводно.
Челик за штанцање вишег{0}}квалитета задржава чвршће толеранције дуже између интервала оштрења. Обложене површине смањују трење, што побољшава проток материјала и минимизира трагове нагризања на готовим деловима. За инжењере који одређују калупе за штанцање од лима, постављање правих питања о материјалу матрице пре него што одобре израду је један од најефикаснијих начина да се заштити квалитет делова током целе производње.
Ево кључних фактора о којима треба разговарати са својим произвођачем током избора материјала:
- Колики је очекивани животни век матрице у потезима пре поновног брушења и која класа челика подржава тај циљ?
- Који је доминантни начин квара за ову апликацију: абразивно хабање, хабање лепка, ломљење или пуцање?
- Да ли материјал радног предмета (челик-високе чврстоће, нерђајући материјал, алуминијум) захтева уметке или премазе од карбида?
- Да ли ће се површински третмани применити пре или после покушаја, и како то утиче на димензије?
- Која је претпоставка интервала одржавања уграђена у наведени животни век матрице?
- Да ли су алатни челици за металургију праха оправдани за обим производње и снагу радног комада?
Ова питања померају разговор са цене-по-колу на цену-по-делу, што је показатељ који заправо утиче на ваш крајњи резултат. Произвођач који може да артикулише зашто је изабрао специфичну класу за вашу примену, уместо да заобиђе било који челик на залихама, сигнализира врсту инжењерске дубине која исплаћује дивиденде у стотинама хиљада циклуса пресовања.
Процес дизајна матрице и инжењеринга објашњен корак по корак
Знати који материјали улазе у калуп је драгоцено. Али разумевање како дизајн заправо постаје валидирани производни алат даје вам нешто практичније: јасну слику временске линије, тачака одлучивања и сарадње која је укључена када ангажујете произвођача. Процес штанцања у производњи пролази кроз различите фазе инжењеринга, а свака од њих постоји да би рано ухватила проблеме, када су поправке јефтине и брзе.
Ево пуног напредовања дизајна матрице за штанцање метала, од вашег почетног фајла дела до алата{0}}одобрених за производњу.
- Анализа изводљивости дела и процена материјала
- Распоред траке и планирање процеса
- ЦАЕ симулација и валидација формирања
- Детаљан дизајн калупа и инжењеринг компоненти
- ЦНЦ обрада, ЕДМ и израда компоненти
- Монтажа, поравнање и монтажа
- Пробна штампа, инспекција узорка и итеративно усавршавање
- Одобрење производње и предаја
Свака фаза се заснива на претходној. Прескакање или журба било које фазе уводи ризик који ће се појавити даље у низу. Погледајмо детаљно три главне фазе инжењеринга.
Анализа изводљивости и избор материјала
Пре него што започне било какав рад на дизајну, инжењерски тим произвођача спроводи преглед вашег дела. Ова анализа изводљивости одређује да ли се ваша геометрија може печатирати као што је нацртана, а ако није, које модификације побољшавају обрадивост без угрожавања функције.
Шта ова рецензија заправо покрива? Инжењери испитују геометрију вашег дела тражећи карактеристике које стварају изазове приликом формирања: радијуси савијања који су сувише тесни у односу на дебљину материјала, дубине извлачења које прелазе границе дуктилности материјала, рупе постављене преблизу кривинама где би изобличење учинило да постану овалне, или карактеристике које захтевају толеранције које несразмерно повећавају цену алата. Искусни инжењер може брзо да идентификује ове недоумице јер је видео да су сличне геометрије успеле или не успеле у хиљадама претходних програма.
Процена материјала тече паралелно. Процес штанцања лима се понаша различито у зависности од јачине течења, дуктилности и карактеристика легуре које сте изабрали. Део дизајниран од меког челика би могао да се утисне на чист начин при првом покушају, док би иста геометрија од челика високе{2}}кости или нерђајућег челика могла да се набора, поцепа или врати ван граница толеранције. Произвођач процењује да ли ваш избор материјала подржава жељену геометрију и предлаже алтернативе када не.
Ово је такође место где обим производње улази у једначину. Количина од 5.000 делова годишње оправдава другачију стратегију алата од 500.000. Запремина утиче на избор типа матрице, квалитет материјала за сам алат и да ли одређене карактеристике треба да се формирају у-матури или да се њима рукује у секундарним операцијама. Најбољи произвођачи ову фазу третирају као заједнички ДФМ разговор, а не као једносмерну{7}}вежбу понуде.
ЦАЕ симулација и дизајн калупа
Замислите да можете да отиснете свој део стотину пута дигитално, гледајући тачно где се метал стањи, набора или отпочи уназад, пре него што се исече један блок челичног челика. То је оно што анализа коначних елемената доноси у процес производње штанцања.
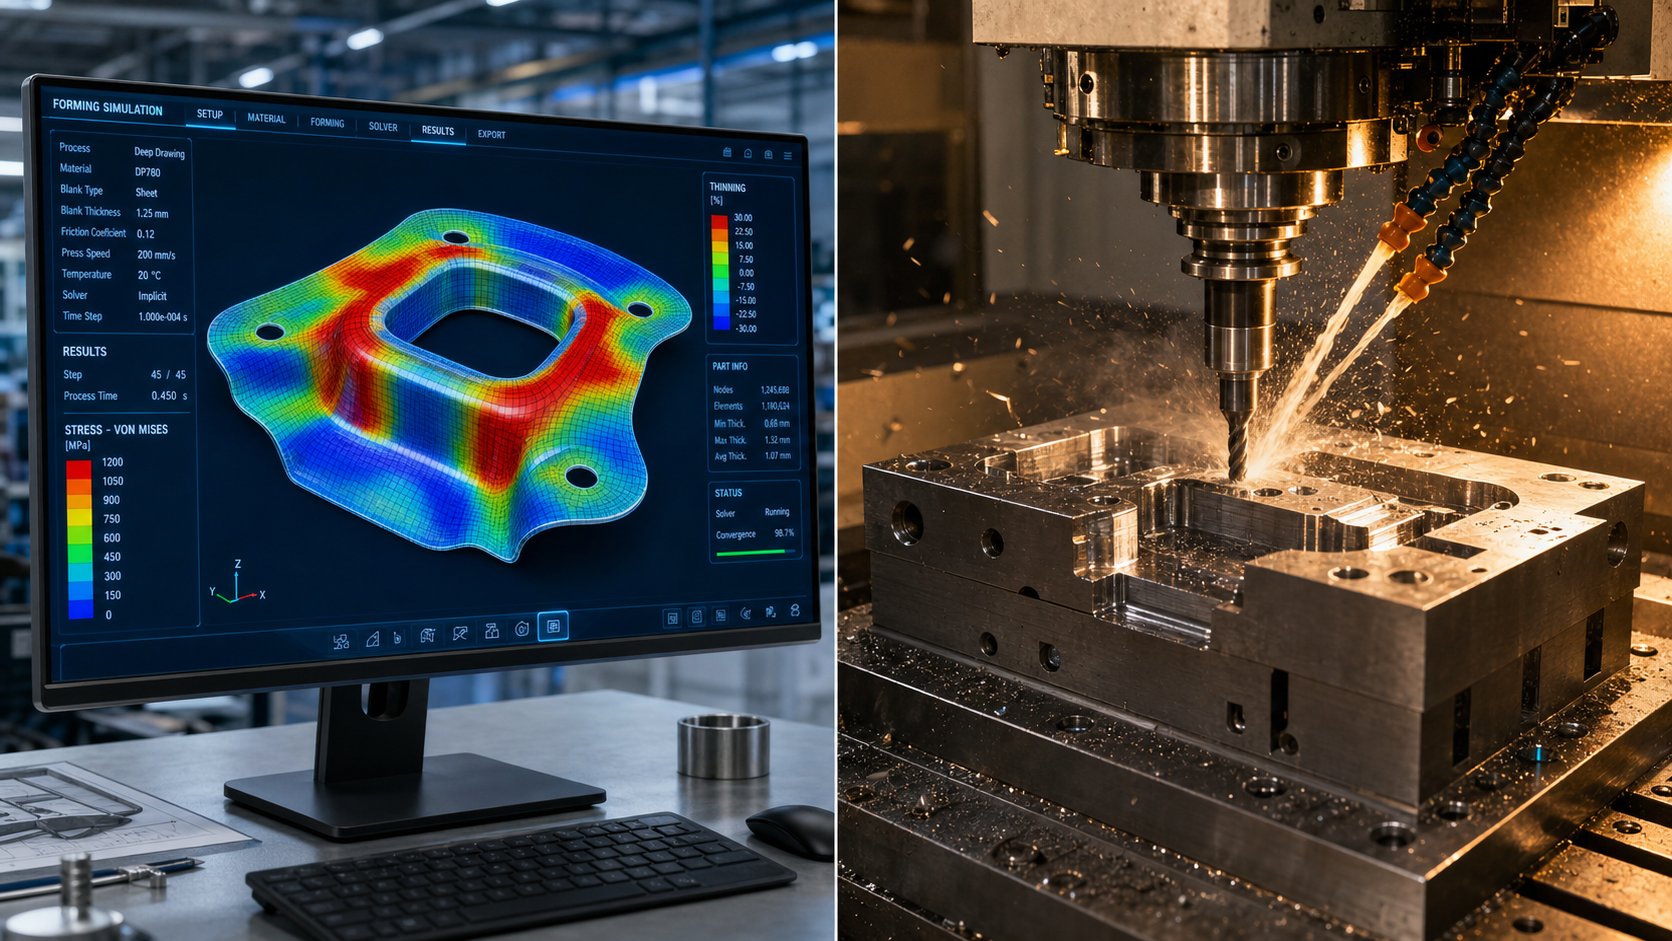
Користећи платформе као што су АутоФорм, ДИНАФОРМ или сличан наменски софтвер за симулацију формирања, инжењери моделирају потпуну интеракцију између вашег лименог бланка, површина калупа и сила пресовања. Симулација предвиђа проток материјала у шупљине калупа, идентификује регионе прекомерног стањивања или компресије, израчунава магнитуду повратног притиска и означава потенцијалне цепање или боре. ПремаКеисигхтова анализа симулације формирања, ова виртуелна валидација омогућава произвођачима да открију и отклоне потенцијалне дефекте пре него што стварна производња почне, замењујући скупа физичка{0}}искушавања итеративним дигиталним усавршавањем.
Компензација опруге је један од највећих{0}}економских резултата симулације. Сваки материјал има тенденцију да се делимично врати свом првобитном облику након формирања. Уместо да ово открије на преси и поново-обрађује површине матрице путем покушаја и грешака, симулација квантификује повратни удар и омогућава инжењерима да уграде неопходну преко{4}}кобину директно у геометрију алата од самог почетка.
Фаза детаљног дизајна матрице прати валидацију симулације. Инжењери преводе доказани концепт обликовања у комплетан 3Д модел који специфицира сваку компоненту: профиле за бушење, блокове матрице, плоче за скидање, системе за вођење, локације пилотских пинова и распоред траке који секвенцира операције преко станица. Овде се такође дефинишу захтеви машине за штанцање, укључујући тонажу пресе, величину лежаја и висину затварача потребне за покретање готовог алата. ЦАД платформе као што су СОЛИДВОРКС или Сиеменс НКС генеришу производне цртеже који се директно уносе у фазу обраде.
Обрада, монтажа и провера ваљаности
Када је дизајн завршен, почиње израда. ЦНЦ машине за глодање производе примарне матрице, радећи од каљених блокова од алатног челика за креирање профила за бушење, шупљина у калупима и геометрије плоча до уских толеранција. Комплексне унутрашње карактеристике, оштри унутрашњи углови и фини детаљи које би било тешко или немогуће глодати, обрађују се помоћу жичаног ЕДМ-а и потопљеног ЕДМ-а, који користе електрично пражњење да еродирају материјал са прецизношћу на нивоу микрона-.
Површинско брушење доводи критичне површине до њихове коначне равности и завршних спецификација. Термичка обрада очвршћава радне компоненте до њихових циљних Роцквелл вредности. Процес производње штанцања за сам алат захтева исту прецизност која ће на крају произвести ваше делове.
Склапање спаја све обрађене компоненте у сет калупа. Пробојци се постављају у плочу за бушење, блокови матрице се постављају на доњу ципелу, вођице и чауре поравнавају половине, а системи опруга се калибришу. Поравнање у овој фази се мери у микронима. Благо неусклађеност између горње и доње половине би се манифестовало као неравномерно сечење, превремено хабање или делови који нису{3}}од-толеранције.
Проба је место где се теорија сусреће са стварношћу. Састављена матрица иде у пресу и изводи своје прве потезе на стварном производном материјалу. Инжењери прегледају добијене узорке у односу на отисак вашег дела, мерење димензија, проверу завршне обраде површине и процену квалитета ивица. Скоро ниједна матрица не производи савршене делове при првом поготку. Следе итеративна подешавања: радијус формирања се лагано меша, зазор сечења се подешава, компензација повратног опруге се бира агресивније. Свака итерација доводи узорке ближе спецификацији све док се усаглашеност димензија не потврди у више узастопних серија.
Ова петља валидације, покретање узорака, мерење, прилагођавање и поновно{0}}извођење, је место где искуство одваја способне произвођаче од осталих. Тим који је потврдио хиљаде калупа брже препознаје шаблоне, прави прецизније исправке и добија одобрење за производњу у мање итерација. Резултат: краће време испоруке и нижи трошкови развоја за вас.
Оно што ћете приметити у целом овом процесу је колико ране фазе, изводљивост, симулација и детаљан дизајн утичу на све низводно. Темељна почетна инвестиција у инжењеринг компримује временску линију тестирања и смањује шансе за скупа изненађења. Тај исти принцип се протеже даље од индивидуалног развоја матрице на шире питање које индустрије захтевају који ниво инжењерске строгости и како њихови специфични захтеви за материјалима и сертификацијом обликују процес алата од првог дана.
Индустрије које служе и како се разликују њихове потребе за штанцање
Матрица за штанцање направљена за плочу каросерије аутомобила и она направљена за терминал микро{0}}конектора могу да деле исту основну физику, али ту се сличности завршавају. Материјали, толеранције, запремине и документација о квалитету потребна у сваком сектору обликују све, од избора алатног челика до критеријума за пробну валидацију. Произвођачи калупа за штанцање метала који опслужују више индустрија одржавају различите инжењерске приручнике за сваку, јер процес који задовољава захтеве једног сектора може да не успе у другом.
Разумевање ових разлика помаже вам да процените да ли потенцијални партнер за алате има право искуство у вашој индустрији или га једноставно наводи на страници са могућностима.
Захтеви за калупе за штанцање аутомобила
Алати за штанцање аутомобила раде у свету дефинисаном запремином, брзином и очекивањима без{0}}дефекта. Платформа једног возила може захтевати стотине штанцаних лимова, од структуралних попречних носача и контролних кракова до панела каросерије класе А са захтевима за козметичку површину. Годишње количине рутински достижу стотине хиљада или милионе комада по броју дела, што значи да алат мора да преживи екстремне циклусе, задржавајући толеранцију током свог радног века.
Оно што издваја аутомобилски сектор је његова квалитетна инфраструктура. ТхеИАТФ 16949стандард регулише цео ланац снабдевања у аутомобилској индустрији, захтевајући превенцију кварова, а не само откривање. За разлику од ИСО 9001, који се фокусира на опште задовољство купаца, ИАТФ 16949 налаже коришћење пет основних алата: АПКП за планирање лансирања, ППАП за одобрење производње, ФМЕА за анализу ризика, МСА за валидацију мерења и СПЦ за праћење процеса у-реалном времену.
За ваш програм матрице за аутомобилско штанцање, ово се преводи у специфичне захтеве на нивоу алата. Матрица мора да произведе делове који пролазе кроз ППАП подношење, што значи да студије димензионалних могућности потврђују да индекси процеса испуњавају ОЕМ циљеве у узастопним серијама производње. Аутомобилска матрица за штанцање такође треба да се прилагоди-осетљивању матрице за праћење силе у реалном времену-, откривање удубљења и верификацију напајања, јер једна пропуштена грешка може да пошаље неисправне делове низводно пре него што неко открије проблем.
Толеранције за структурне компоненте обично се крећу на +/-0,1 мм до +/-0,25 мм, док панели класе А захтевају још строжију контролу профила површине како би се избегле видљиве таласасте или трагове удубљења након боје. Комбинација великих количина, строгих толеранција и обавезне сертификације чини аутомобилску индустрију једним од најзахтевнијих сектора за индустријске алате за штанцање метала.
Електроника и штанцање електричних компоненти
Пређите са панела на вратима аутомобила на терминал са електричним конектором, и обим изазова се потпуно мења. Делови се скупљају на милиметре. Дебљина материјала пада испод 0,2 мм. Толеранције су заоштрене до микрона. Ипак, обим производње често се такмичи или премашује аутомобилске бројеве, а програми конектора достижу десетине милиона годишње.
Електрично штанцање метала захтева прогресивне матрице које раде великом брзином, понекад преко 1000 удараца у минути, на танким-легурама бакра, фосфорној бронзи или берилијум бакру. Критични фактор квалитета није само тачност димензија. То је ивично стање. Произвођачи конектора захтевају ивице-без ивица јер чак и мала избочина може да омета површине које се спајају, да угрози електрични контакт или да створи проблеме са зазором у минијатуризованим кућиштима.
Замислите пин конектора ширине 0,5 мм. Оштрица величине само 0,05 мм, невидљива голим оком, може спречити правилно уметање у његову посуду. Зато прецизне матрице и операције штанцања за електронику захтевају зазоре за сечење оптимизоване за специфичну легуру и дебљину, заједно са прогресивним дизајном калупа који одржавају поравнање на десетинама станица које раде при екстремним брзинама.
Руковање материјалом додаје још један слој сложености. Танке бакарне траке су меке и лако се деформишу, тако да системи за напајање, регистрација пилота и навођење траке морају спречити извијање или погрешну регистрацију. Захтеви за облагање, без обзира да ли је терминалима потребно злато, калај или никл, такође утичу на дизајн матрице јер се селективно наношење често дешава на траци пре штанцања, што значи да матрица мора да избегне оштећење претходно -обложених површина.
Прилагођено прецизно жигосање за електронику обично не захтева ИАТФ 16949, али многи произвођачи оригиналне опреме конектора намећу своје сопствене-специфичне захтеве за квалитет који су конкурентни аутомобилској строгости. Подношење у ППАП-стилу и статистичке контроле процеса су уобичајене, посебно за аутомобилске-конекторе који повезују оба сектора.
Ваздухопловство и апликације медицинских уређаја
Штанцање у ваздухопловству и медицинским уређајима има заједничку нит: последица квара је катастрофална. Неисправан носач авиона може довести до квара структуре на висини. Неисправна компонента хируршког инструмента може наштетити пацијенту. Оба сектора одговарају на овај ризик са обимним захтевима за следљивост, документацију и валидацију процеса који у основи обликују начин на који је алат дизајниран и квалификован.
Штанцање у ваздухопловству укључује егзотичне материјале као што су легуре титанијума (Ти-6Ал-4В), Инцонел 718 и нерђајући челици високе чврстоће (15-5 ПХ). Ови материјали су отпорни на формирање, стварају екстремно хабање алата и агресивно се враћају назад. Матрице за ваздухопловне компоненте захтевају врхунске алатне челике или уметке од карбида на станицама за сечење, а рад на симулацији мора да узме у обзир нелинеарно понашање ових легура. Важећи стандард квалитета јеАС9100Д, који се заснива на ИСО 9001, али додаје ваздухопловство{1}}специфичне захтеве у вези са контролом конфигурације, спречавањем фалсификованих делова и инспекцијом првог артикла према АС9102.
Штанцање медицинских уређаја, регулисано ИСО 13485, уводи своје посебне изазове. Биокомпатибилност подстиче избор материјала ка нерђајућем челику 316Л, титанијуму степена 23 (ЕЛИ) и кобалт хрому. Захтеви за завршну обраду површине за компоненте које-контактирају са пацијентом могу захтевати завршну обраду од 8-16 Ра или боље, што се постиже електрополирањем након штанцања. Сљедивост партија за компоненте које се могу имплантирати протеже се све до записа на нивоу пацијента, што значи да сваки утиснути дио мора бити повезан са специфичним топлотним бројем материјала, промјеном производње и записом о инспекцији.
Оба сектора имају један практичан утицај на производњу калупа: обим производње је обично мањи него у аутомобилској индустрији или електроници, али је интензитет документације далеко већи. Матрица која производи 10.000 носача за ваздухопловство годишње захтева исту ригорозност валидације као она која производи 500.000 аутомобилских компоненти, што утиче на структуру трошкова и временску линију коју треба да очекујете када набављате алате за регулисане индустрије.
Преглед захтева индустрије
Табела у наставку консолидује кључне разлике међу секторима, дајући вам брзу референцу за разумевање шта ваша индустрија захтева од партнера за алате.
| Сектор индустрије | Типични материјали | Опсег толеранције | Обим производње | Захтевани сертификати |
|---|---|---|---|---|
| Аутомотиве | Меки челик, ХСЛА, напредни ХСС, алуминијум (5ккк/6ккк) | +/-0,1 мм до +/-0,25 мм | Висока (100,000 - милиона годишње) | ИАТФ 16949, ИСО 9001 |
| Електроника/Електрика | Легуре бакра, фосфорна бронза, берилијум бакар, месинг | +/-0,01 мм до +/-0,05 мм | Веома висока (милиони - десетине милиона годишње) | ИСО 9001, захтеви{1}}специфични за купце |
| Ваздухопловство | Ти-6Ал-4В, Инцонел 718, 15-5 ПХ нерђајући, 7075 алуминијум | +/-0,05 мм до +/-0,13 мм | Ниско до средње (1,000 - 50,000/годишње) | АС9100Д, НАДЦАП (специјални процеси) |
| Медицински уређаји | Нерђајући 316Л, Ти Граде 23, кобалт хром, ПЕЕК | +/-0,025 мм до +/-0,13 мм | Ниско до средње (500 - 50.000/годишње) | ИСО 13485, ФДА 21 ЦФР 820 |
Обратите пажњу на то како колона сертификације открива нешто важно о избору произвођача. Партнер за алате сертификован према ИАТФ 16949 има доказане системе за превенцију великих{2}}дефекта, али то их не квалификује аутоматски за праћење у ваздухопловству или валидацију медицинских уређаја. Насупрот томе, продавница са АС9100 искуством у егзотичним легурама можда неће имати -експертизу за прогресивне калупе велике брзине коју захтевају електронски програми.
Управо због тога процена произвођача захтева гледање даље од њихове листе опреме. Сертификати које имају, индустрије за које су заправо испоручили алате и инжењерска подршка коју пружају током развоја све утичу на то да ли одговарају вашим специфичним програмским захтевима.
Како проценити произвођаче матрица за штанцање метала за ваш пројекат
Знати шта ваша индустрија захтева од алата је једна ствар. Превођење тога у ужи избор квалификованих произвођача матрица за штанцање метала је сасвим другачији изазов. Онлине именици вам дају имена и адресе. Оно што вам не дају је оквир за одређивање који добављач заправо има капацитет, сертификате и инжењерску дубину да испоручи алате који раде у првој производњи.
Поређења цена говоре само део приче. Два произвођача калупа за штанцање могу да цитирају исти пројекат у сличним бројевима, док нуде знатно различите нивое способности иза тог цитата. Критеријуми за оцењивање у наставку вам помажу да направите разлику између партнера који ће сарађивати кроз развој и продавнице која се једноставно гради за штампање без откривања проблема у току развоја.
Техничке могућности за верификацију пре слања РФК-а
Опрема одређује шта произвођач физички може произвести. Пре него што пошаљете своје цртеже делова, проверите да ли хардвер продавнице одговара захтевима вашег пројекта. Ево шта свака могућност значи за ваш алат:
Распон тонаже пресадиктира величину и дебљину материјала матрица које произвођач може да испроба у-кући. Продавница ограничена на пресе од 200-тона не може да потврди матрицу која захтева 600 тона силе формирања. Ако ваш део укључује дубоко извлачење или челик велике{10}}врсте, распитајте се о њиховом максималном капацитету. Произвођачи са опсегом преса од 50 до 2.000 тона покривају све, од микро-прецизних конектора до великих структуралних панела.
Величина креветаограничава физичке димензије матрице. Прогресивна матрица за држач ширине 400 мм- захтева лежиште за пресовање које може да прихвати цео распоред траке. Уверите се да доступне величине кревета произвођача подржавају ваш отисак матрице без гужве.
ЦНЦ и ЕДМ капацитетодражава прецизност обраде. -ЦНЦ центри за глодање велике брзине производе примарне калупе, док жичана ЕДМ и ЕДМ потопљена обрађују фине детаље, уске полупречнике и ојачане компоненте које се не могу конвенционално глодати. Произвођач без-кућних ЕДМ могућности преноси ове операције на спољне сараднике, што повећава време испоруке и ризик од координације.
Алати за{0}унутарњу симулацијуодвојите инжењерски{0}}произвођаче матрица од израде-до-штампарије. Произвођач који користи софтвер за симулацију формирања као што је АутоФорм или ДИНАФОРМ може дигитално да потврди ваш дизајн матрице пре него што рано сече челик, ухвати проблеме са повратним оптерећењем, ризике од стањивања и проблеме са протоком материјала. Без симулације, пробна фаза постаје дужа и скупља.
Границе дебљине материјаладефинише радни опсег. Неке радње су специјализоване за прецизне радове танких-прецизаната испод 1 мм, док се друге баве тешким-структуралним штанцањем преко 6 мм. Дебљина вашег дела и врста материјала треба да се удобно налазе унутар доказаног опсега произвођача, а не на његовој ивици.
Када процењујете добављаче пресе за штанцање и произвођаче калупа, немојте само прихватити број тонаже на веб локацији. Питајте које моделе преса користе, колико их је доступно за испробавање у односу на оне који су намењени производњи и да ли могу да покрену ваш одређени материјал потребном брзином. Искоришћеност опреме је важна колико и постојање опреме.
Сертификати и системи квалитета који сигнализирају поузданост
Сертификати нису само логотипи на почетној страници. Сваки од њих представља ревидирани систем квалитета са специфичним контролама процеса. Усклађивање одговарајућег сертификата са захтевима ваше индустрије је од суштинског значаја.
ИСО 9001је основна линија. Он потврђује да произвођач управља структурираним системом управљања квалитетом који покрива контролу докумената, калибрацију, руковање неусаглашеностима и корективне радње. Сваки озбиљан произвођач металних матрица за штанцање треба да држи струјуИСО 9001сертификација као минимум. Не гарантује савршене делове, али потврђује постојање контролисаних процеса.
ИАТФ 16949се заснива на ИСО 9001 са-специфичним захтевима за аутомобиле: планирање лансирања АПКП-а, одобрење производње ППАП-а, анализа ризика ФМЕА, валидација МСА мерења и обавезни СПЦ. Ако се ваши делови са жигосама улазе у ланац снабдевања аутомобила, произвођач калупа треба да разуме и подржи ове захтеве, чак и ако се сертификат налази у производном погону за штанцање низводно.
АС9100додаје ваздухопловне{0}}специфичне контроле око управљања конфигурацијом, спречавања фалсификованих делова и протокола за инспекцију првог артикла. За програме алата за ваздухопловство, проверите да ли произвођач поседује АС9100Д и да је испоручио алате у програме за које је потребна документација првог чланка АС9102.
Практичан корак верификације: немојте само прихватити ПДФ сертификат. Проверите број сертификата у односу наБаза података ИАФ ЦертСеарцхза потврду ваљаности, обима и истека. Неки произвођачи имају сертификат само за део својих операција. Уверите се да обим обухвата дизајн и производњу калупа, а не само монтажу или секундарне услуге.
Евалуација инжењерске подршке и комуникације
Опрема и сертификати вас воде у ужи избор способних. Инжењерска подршка и комуникација су оно што одваја поузданог партнера од компетентне, али трансакцијске продавнице. Ови мекши фактори често одређују да ли се ваш пројекат покреће на време или се зауставља у развојним петљама.
ДФМ квалитет повратних информацијаоткрива колико дубоко се произвођач бави вашим дизајном. Продавница која једноставно цитира ваш цртеж какав је-можда прави управо оно што сте тражили, укључујући функције које су непотребно скупе за алат или склоне проблемима са формирањем. Најбољи произвођачи матрица конструктивно одступају, означавајући могућности за поједностављење геометрије, смањење не-некритичних толеранција или консолидацију операција.Истраживање о пракси ДФМ-адоследно показује да рана сарадња између купца и произвођача може смањити трошкове алата у просеку за 15-25% елиминисањем непотребне сложености пре сечења челика.
Реакција итерације дизајнаважно јер је развој умрије сам по себи итеративан. Када симулација открије проблем формирања или је потребно прилагођавање пробних узорака, колико брзо произвођач саопштава проблем, предлаже решење и спроводи промену? Питајте потенцијалне добављаче о њиховом типичном времену одговора на инжењерска питања и колико ревизионих циклуса може да прихвати њихов стандардни временски оквир.
Транспарентни рокови пројекташтити вас од изненађења у распореду. Професионални произвођач калупа за штанцање обезбеђује временску линију-нивоа прекретнице у фази цитирања, која показује када је потребно одобрење дизајна, када почиње обрада, када долази до испробавања и када се производни узорци испоручују. Нејасни временски оквири са једним датумом испоруке и без прелазних контролних тачака чине готово немогућим идентификовање кашњења пре него што се појаве.
Користите контролну листу испод када упоредите произвођаче матрица један поред другог. Он обједињује техничке, квалитетне и комуникационе критеријуме у јединствен оквир за евалуацију који можете оценити током процене добављача.
- Распон тонаже преса покрива захтеве за силом формирања ваше матрице са маргином
- Величина кревета одговара вашем отиску калупа без модификација
- Домаћа ЦНЦ и ЕДМ способност за све критичне компоненте матрице
- Софтвер за симулацију формирања који се користи током валидације дизајна
- Искуство дебљине материјала одговара мерачу и легури вашег дела
- Сертификација ИСО 9001 верификована и актуелна
- Сертификација{0}}специфична за индустрију (ИАТФ 16949, АС9100) ако је примењиво
- Документовани ДФМ процес прегледа са писаним повратним информацијама
- Именовани инжењерски контакт додељен вашем пројекту
- Временски оквир прекретнице дат на котацији са дефинисаним контролним тачкама
- Референце доступне из пројеката у вашој индустрији и опсегу обима
- Јасни услови власништва и преноса алата наведени у уговору
- Услуге одржавања и поправке доступне су након{0}}испоруке
Бодовање потенцијалних добављача према овим критеријумима даје вам објективно поређење које превазилази наведене цене. Произвођач који проверава сваку кутију по нешто већој цени алата ће скоро сигурно испоручити ниже укупне трошкове пројекта када узмете у обзир брзину развоја, итерације испробавања и дугорочне-перформансе матрице.
Када се идентификује квалификовани произвођач, следеће питање постаје практично: како изгледа стварни ангажман од вашег првог е-порука до производног{0}}готовог алата који стоји у штампи?
Од РФК до производног{0}}готовог алата
Разлика између подношења РФК-а и добијања алата{0}}одобрених за производњу је место где програми за штампање или добијају замах или застоје. За многе менаџере извора и инжењере, тај јаз се чини непрозирним. Знати које информације треба унапред пружити и које прекретнице очекивати заузврат трансформише искуство из неизвесности у контролисан, колаборативни процес.
Припрема ефективног РФК-а за алате за штанцање
Комплетан пакет РФК убрзава све низводно. Непотпуни поднесци терају вашег добављача штанцовања на претпоставке, а претпоставке доводе до погрешних цитата, редизајна или изненађења приликом покушаја. Када припремате свој захтев, укључите:
- 2Д цртежи са ГД&Т облачићима и 3Д ЦАД моделима (СТЕП или изворни формат)
- Спецификација материјала укључујући квалитет, темперамент и дебљину
- Годишња процена обима и очекивани век трајања програма
- Критичне толеранције означене су одвојено од општих толеранција блокова
- Захтеви за завршну обраду површине и сви процеси након{0}}штампања (облагање, фарбање, заваривање)
- Циљна цена по комаду или буџетска ограничења алата, ако су позната
Један детаљ који доследно одваја глатке програме од тешких: комуницирањефункцијакритичних карактеристика. Као што је документовано одФабрикаторово ДФМ истраживање, када фабрика калупа за штанцање разуме зашто нека карактеристика постоји, може предложити подешавања толеранције или промене геометрије које смањују цену алата за 20% или више без утицаја на перформансе делова. Рупа која лоцира куку за фарбање не захтева исту толеранцију положаја као она која прима иглу за утискивање{2}}.
Најефикаснији начин за сажимање временских рокова развоја матрице и смањење трошкова је темељна комуникација унапред. Сваки сат потрошен на разјашњавање захтева пре почетка дизајна штеди дане прераде током испробавања.
Шта очекивати током развоја и валидације матрице
Ангажман професионалаца у производњи матрица прати предвидљив низ прекретница. Ево типичне прогресије од наруџбенице до производног издања:
- Преглед на почетку: потврдите захтеве за делове, материјал, количине и временску линију
- Повратне информације о изводљивости и препоруке ДФМ-а су достављене у року од 1-2 недеље
- Одобрење дизајна: произвођач представља концепт калупа, распоред траке и резултате симулације за ваш потпис-
- Машинска обрада и израда: ЦНЦ, ЕДМ, брушење и термичка обрада свих компоненти калупа
- Састављање и интерна провера{0}}сувог рада
- Прво испробавање: произведени почетни узорци и димензионално прегледани
- Итеративно прецизирање: прилагођавања на основу мерења узорка док се све димензије не ускладе
- ППАП подношење или еквивалентна документација о одобрењу производње
- Примопредаја производње: матрице се испоручују на вашу штампу или производни печат
ППАП фаза заслужује посебну пажњу. Као што је наведено у Фицтив-овој ППАП документацији, овај процес потврђује да ваша прилагођена матрица за штанцање метала производи делове који доследно испуњавају све инжењерске спецификације, а не само на једном добром узорку. То укључује студије способности (ЦпК анализа), валидацију мерног система, документацију о току процеса и формални налог за подношење дела који потврђује спремност за масовну производњу.
Током овог животног циклуса, ритам комуникације је важан.Индустријско искуство показуједа дисциплиновани добављачи обезбеде видљивост напретка на свакој прекретници уместо да ћуте између поруџбине и испоруке. Недостатак комуникације током израде алата често је знак упозорења на појаву кашњења. Најбољи партнери за штанцање лимова проактивно откривају проблеме, предлажу решења и чувају ваш временски оквир лансирања нетакнутим.
За тимове који желе да искусе овај ток рада уз интегрисану инжењерску подршку од изводљивости до инспекције,ИИЦХЕН-ова решења за штанцањепонудите комплетан-модел ангажовања услуге осмишљен да вас помери од почетног упита до производних калупа спремних за производњу.
Наравно, одобрење производње није крај приче. Када матрица почне да се користи, њен-дугорочни учинак у потпуности зависи од тога колико се добро одржава, а знање када треба наоштрити, поправити или заменити алат штити улагање које сте уложили у развој.
Одржавање калупа за штанцање и максимизирање улагања у алате
Маска{0}}одобрена за производњу представља месеце инжењеринга, машинске обраде и валидације. Ипак, та инвестиција се исплати само ако алат остане у стању током предвиђеног радног века. Одржавање калупа за штанцање је оно што раздваја алате који испоручују конзистентне делове за милион циклуса од алата који одступа од толеранције након делић очекиваног рада.
Распоред превентивног одржавања и продужење животног века матрице
Превентивно одржавање ради јер се хаба пре него што се оштети. Логика је јасна: планирано чишћење, инспекција, подмазивање и оштрење одржавају делове калупа за штанцање да функционишу у оквиру својих пројектованих граница, тако да мали проблеми никада не ескалирају у застоје штампе или отпатке.
Практичан ПМ распоред комбинује интервале засноване на времену{0}}са покретачима броја потеза{1}}. Провере по-смјени покривају видљиве остатке, нагомилане мрље, испоруку мазива и очигледне проблеме са храњењем. Недељне и месечне инспекције залазе дубље у вођице, опруге, стање пилота и хабање оштрице. Интервали оштрења, уместо да прате произвољне календаре, требало би да прате стварне поготке по сервису на основу историје хабања матрице и материјала који се штампа.МеталФормингнапомиње да лоше планирани ПМ може да доведе до прекомерног-одржавања, где се компоненте замењују пре него што се покваре, или недовољно{1}}одржавања, где се хабање не исправља док се нешто не поквари.
Сврха обилазних зареза у калупима за штанцање пружа користан индикатор хабања. Ове мале референтне карактеристике, урезане у калуп на познатој дубини, омогућавају техничарима да визуелно процене колико је материјала уклоњено кроз узастопне циклусе оштрења. Када зарез за обилазницу нестане или достигне своју границу, то сигнализира да се део ближи крају свог радног века и да му је потребна замена, а не ново брушење. Остали показатељи хабања обухватају тенденцију раста висине шиљака између интервала оштрења, оцењивање вођице и смањење{3}}дужине без опруге за преко 10 процената.
За велике{0}}програме, алати за штанцање метала имају користи од краћих интервала како се повећава интензитет производње. Абразивни материјали радног предмета, критични захтеви за толеранцијом и сложени прогресивни дизајни матрица убрзавају хабање и оправдавају чешће провере.
Када поправити, реновирати или заменити матрицу за штанцање
Поправка алата за штанцање и рутинско одржавање служе различитим сврхама. Анализа индустрије повлачи јасну разлику: одржавање чува постојеће стање, док поправка обнавља нешто што је већ оштећено или више не функционише исправно. Спајање ова два доводи до надуваних буџета за одржавање и скривених трошкова због непланираних застоја, убрзаних испорука и изливања квалитета.
Одлука између поправке, реновирања и замене своди се на три фактора: трошак поправке у односу на цену замене, време застоја у производњи током поправке и да ли матрица још увек може да постигне толеранције делова након што је посао обављен. Локални квар на удару оправдава замену компоненте. Кумулативно кретање клиренса преко више станица захтева поправку. Али када записи покажу поновљени губитак поравнања, хроничну димензиону нестабилност након верификованог ПМ-а или структуралне пукотине које се стално враћају, алати за штанцање су дошли до краја животног века и замена постаје економски оправдана одлука.
Да бисте сазнали у коју категорију спада ваша ситуација, потребни су докази. Ево знакова упозорења да коцку треба хитну пажњу у односу на предмете који припадају следећем заказаном сервису:
- Непосредна пажња:ломљење или пуцање на ивицама резања, изненадно померање димензија изнад толеранције, абнормална бука или вибрације при пресовању, видљива структурна оштећења на деловима матрице, повлачење пужа које изазива заглављивање пресе
- Планирано одржавање:постепено повећање неравнина у тренду према прагу оштрења, мањи зарези на водећим иглицама, смањење силе опруге у опсегу опслуживања, смањење испоруке мазива без утицаја на квалитет делова, зарез заобилажења приближава се граници
Пратите трошкове поправке и застоје према матрицама, а не у збиру. Та историја открива који алати добро реагују на рутинску негу и који троше ресурсе без да дају стабилне резултате. Када подаци доследно упућују на нестабилност упркос правилном одржавању, најефикаснији-најефикаснији пут напред је ангажовање партнера за алате ради замене или редизајнирања уместо да наставите да финансирате све мањи повраћај од старе алатке.
Избор правог партнера за производњу калупа за штанцање
Историја одржавања вам говори када је матрица достигла своје границе. Али то такође појачава ширу тачку: произвођач којег одаберете на почетку програма одређује колико добро тај алат ради, колико глатко се проблеми решавају и колику укупну вредност добијате од своје инвестиције. Одабир партнера није само питање ко прави коцку. Ради се о томе ко вас подржава током целог животног циклуса штанцања лимова, од првог разговора о изводљивости до година производне услуге.
Одговарајући тип произвођача према вашим специфичним потребама
Не раде све компаније за производњу матрица на исти начин. Они имају тенденцију да спадају у три категорије, а подударање правог типа са вашом ситуацијом избегава неусклађена очекивања.
Произвођачи{0}}потпуних услугарукују свиме, од дизајна и симулације преко машинске обраде, испробавања и сталне подршке. Неки такође обављају производно штанцање у-кућама, дајући вам један извор за алате и за прилагођено штанцање метала. Овај модел најбоље функционише када вам је потребна интегрисана инжењерска подршка, желите једног одговорног партнера или вам недостаје интерна експертиза за штампање. Компромис је у томе што консолидујете ризик са једним добављачем, тако да је детаљна провера њихових способности још важнија.
Само стручњаци за{0}}и-матрице{2}}фокусирати се искључиво на израду прилагођених калупа за штанцање без покретања производних делова. Они се истичу у сложеним изазовима алата и често више улажу у напредну машинску обраду, ЕДМ и симулациону технологију него продавнице које деле ресурсе између алата и производње. Изаберите овај пут када већ имате производни печат и потребан вам је наменски партнер за производњу алата и калупа чији је једини фокус квалитет и прецизност алата.
Пецаће по уговору са-алатима у кућиизградити матрицу и производити делове под једним кровом. Ово поједностављује логистику и одговорност за програме у којима печатник поседује цео процес. Међутим, њихова способност алата може бити ужа од наменског алата за штанцање и матрице, пошто је њихов примарни посао покретање пресе, а не пројектовање сложених алата од нуле.
Ваша одлука зависи од тога где завршавају ваше унутрашње способности. Ако имате јаке инжењерске ресурсе, али немате капацитет штампе, печат уговора има смисла. Ако вам је потребна дубока ДФМ сарадња и напредна симулација пре него што се један чип сече, комплетна-услуга или наменска фирма за производњу алата и калупа пружа већу вредност током развоја.
Предузимање следећег корака ка прилагођеним решењима за штанцање
Све што је обухваћено у овом чланку, од типова калупа и грађевинских материјала до процеса инжењеринга, захтева индустрије и критеријума оцењивања, упућује на један практичан закључак: квалитет вашег процеса набавке одређује квалитет вашег резултата алата. Ево вашег акционог плана за напредовање:
- Јасно дефинишите своје захтеве: геометрију делова, материјал, годишње запремине, толеранције и завршну обраду површине документовани пре него што контактирате било кога
- Проверите техничке могућности у односу на контролну листу за процену, потврђујући тонажу штампе, капацитет обраде, алате за симулацију и искуство материјала
- Рано затражите повратну информацију од ДФМ-а и третирајте је као квалификациони сигнал. Произвођачи који конструктивно одступају од вашег дизајна демонстрирају инжењерску дубину
- Потврдите да сертификати одговарају вашој индустрији (ИСО 9001 минимум, ИАТФ 16949 за аутомобилску индустрију, АС9100 за ваздухопловство, ИСО 13485 за медицину)
- Затражите временске оквире у фази цитирања како бисте могли да пратите напредак и идентификујете кашњења пре него што се појаве
- Изаберите партнера који подржава цео животни циклус: анализу изводљивости, ЦАЕ симулацију, прецизну машинску обраду, итеративно тестирање, инспекцију димензија и{0}}одржавање након испоруке
- Процените укупне трошкове власништва уместо да упоређујете понуде алата у изолацији
За тимове који су спремни да ангажују произвођача комплетних{0}}услуга који покрива овај комплетан ток посла,ИИЦХЕН-ова решења за штанцањепонудите интегрисану инжењерску подршку од почетне изводљивости преко алата који су{0}}спремни за производњу, осмишљених да вас од истраживања пребаце директно на РФК-спреман ангажман са поверењем.
Прави алат за штанцање и матрица не стварају само оно што тражите. Они изазивају ваше претпоставке у којима се штеди новац, дигитално потврђују ваш дизајн пре него што се посветите челику и стоје иза алата дуго након што се испоруче. То је разлика између куповине матрице и улагања у производни однос који обједињује вредност у сваком производном циклусу.
Често постављана питања о произвођачима матрица за штанцање метала
1. Шта је матрица у производњи?
У производњи, калуп је прилагођен{0}}конструисан прецизан алат инсталиран у пресе за штанцање који сече, савија, буши или обликује лим у одређени облик дела. За разлику од генеричког алата, свака матрица за штанцање је наменски-направљена за геометрију једног дела, која се састоји од упарене горње и доње половине поравнате каљеним вођицама. Матрица делује као негативна слика готове компоненте, репродукујући њене контуре, рупе и прирубнице контролисаном применом силе током хиљада или милиона циклуса пресовања.
2. Како да бирам између прогресивног, трансферног и сложеног штанцања?
Избор зависи од три фактора: геометрије дела, обима производње и сложености. Прогресивне матрице одговарају великом броју-производа (50,000+ годишње) за сложене више-делове који могу да остану на носећој траци. Матрице за пренос рукују већим или дубљим деловима који премашују ограничења геометрије -повлачења траке, обично при средњим-до-великим запреминама. Сложене матрице најбоље раде за равне прецизне делове који захтевају чврсту концентричност при малим{10}}до-средњим запреминама. Квалификовани произвођач као што је ИИЦХЕН може проценити вашу датотеку делова током анализе изводљивости и препоручити оптимални тип калупа на основу ваших специфичних захтева.
3. Које сертификате треба да има произвођач металних матрица за штанцање?
У најмању руку, сваки озбиљан произвођач треба да има тренутни ИСО 9001 сертификат. Осим тога, битни су-специфични сертификати за индустрију: ИАТФ 16949 је неопходан за ланце снабдевања у аутомобилској индустрији, АС9100Д за ваздухопловне програме, а ИСО 13485 за апликације медицинских уређаја. Верификујте сертификате у бази података ИАФ ЦертСеарцх да бисте потврдили валидност и обим. Обим сертификације треба експлицитно да покрива дизајн и производњу калупа, а не само монтажу или секундарне услуге, обезбеђујући да се систем квалитета примењује на стварни рад алата који се обавља на вашем пројекту.
4. Колико времена је потребно да се развије прилагођена матрица за штанцање од РФК до производње?
Типичан временски оквир развоја калупа за штанцање траје 8 до 20 недеља у зависности од сложености, са кључним прекретницама укључујући повратне информације о изводљивости (1-2 недеље након почетка), одобрење дизајна, машинску обраду и производњу, монтажу, итерације испробавања и подношење ППАП-а. Прогресивне калупе за сложене аутомобилске делове трају дуже од алата са једном{8}}станицом за једноставне геометрије. Највећа варијабла распореда је квалитет комуникације унапред. Обезбеђивање комплетних РФК пакета са 3Д ЦАД, ГД&Т цртежима, спецификацијама материјала и проценама запремине значајно компримује временску линију елиминишући прераду засновану на претпоставкама.
5. Који фактори утичу на цену матрице за штанцање?
Цена матрице за штанцање зависи од типа матрице (прогресивни трошкови више од једне-станице), сложености дела и броја станица за формирање, одабраног квалитета алатног челика и површинских третмана, потребних толеранција, очекивања обима производње која диктирају захтеве за животни век матрице и нивоа инжењерске подршке укључујући симулацију и ДФМ повратне информације. Процена трошкова по-комаду током целог производног циклуса уместо да упоређује унапред понуде алата изоловано даје тачнију слику укупне вредности, пошто алат више{3}}квалитета обично доноси ниже трошкове одржавања и мање проблема са квалитетом током његовог радног века.


