


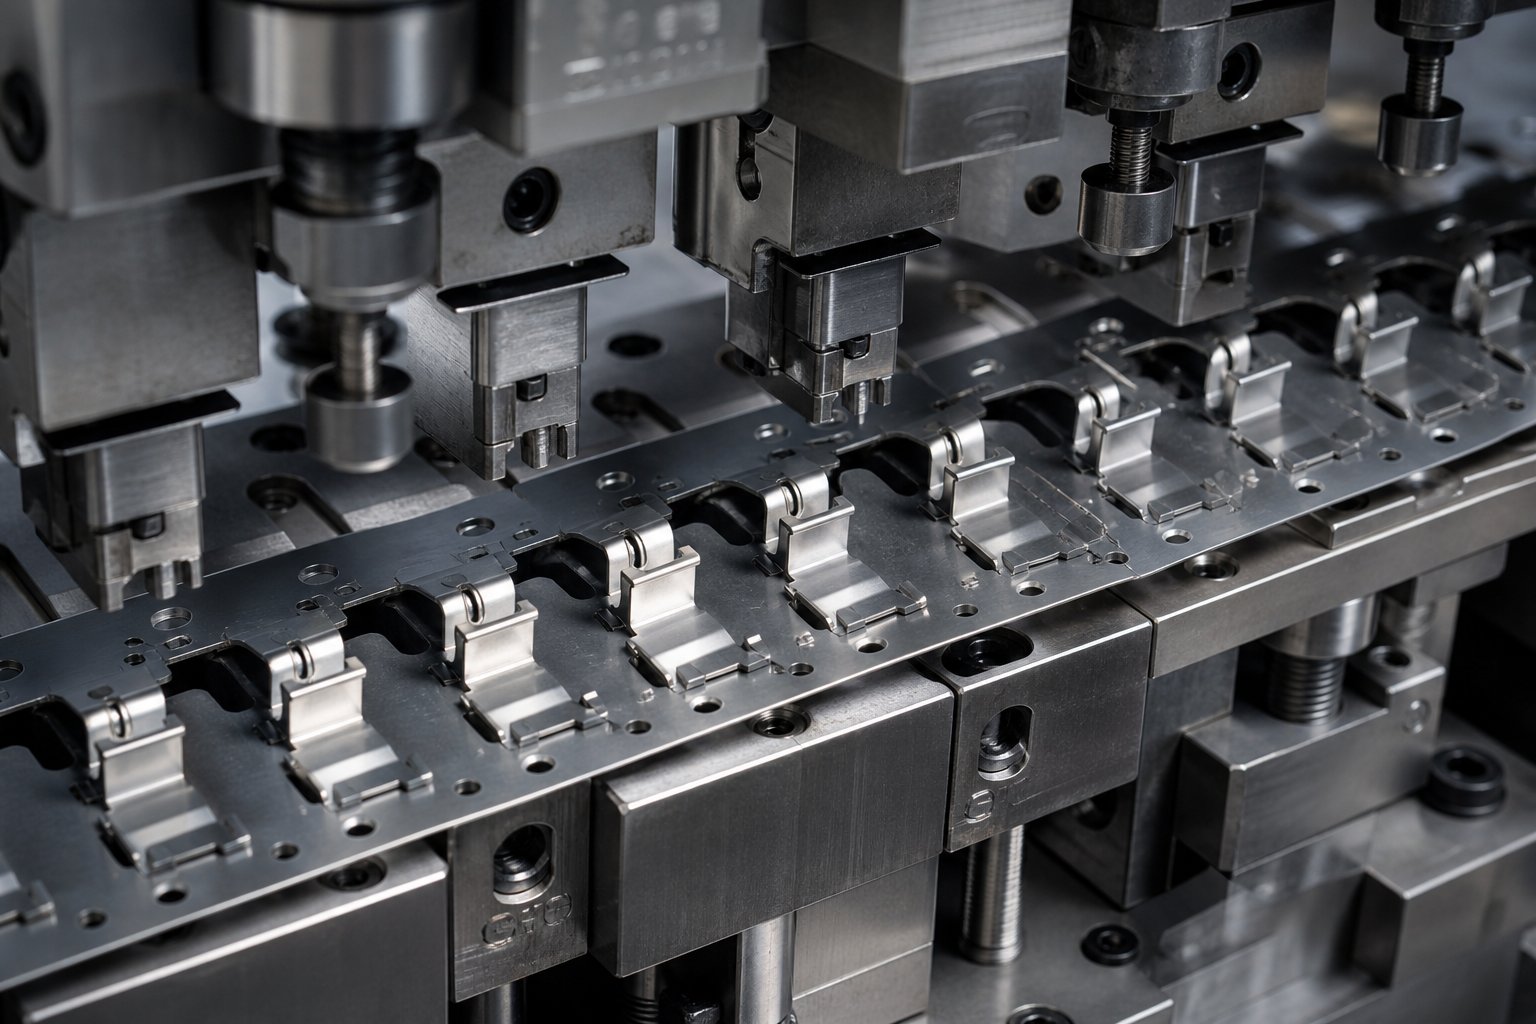
Шта раде зарези за обилазницу и зашто постоје
Када чујете да неко пита "шта је штанцање метала", одговор обично покрива пресовање, калупе и операције формирања. Ретко се помињу мале, али критичне карактеристике које одржавају неометано функционисање прогресивног матрице између станица. Зарези за обилазницу су једна од тих карактеристика, а њихово превиђање је један од најбржих путева до скупог застоја.
Шта су обилазни зарези у калупима за штанцање
Обилазни зарез је намерно одсечен-одсек носеће траке у матрици за прогресивно штанцање. Његова сврха је јасна: спречити сударе формираних или делимично изобличених елемената са компонентама матрице низводно док трака напредује. Код штанцања лима, свака станица савија, извлачи или убија материјал на начине који узрокују да делови траке вире изнад или испод првобитне равни. Без обилазних зареза, те истурене карактеристике би се залетеле у плоче за скидање, шине подизача или површине станице у празном ходу при следећем потезу притиска.
Сврха заобилазних зареза у калупима за штанцање своди се на један посао: чишћење путање тако да трака слободно путује од једне до друге станице без закачења, повлачења или скретања.
Зашто ова тема заслужује посвећено покривање
Ако тражите дефиницију штанцања или покушате да разумете шта су матрице у производњи, наћи ћете много општих водича за матрице. Ресурси попут серије Дие Басицс магазина МеталФорминг обухватају сечење, обликовање и типове калупа на свеобухватан начин. Ипак, зарези за обилазак се скоро увек појављују као фуснота, закопана у широј дискусији о распореду траке. Тај јаз оставља произвођаче алата и дизајнере калупа да спајају критичне детаље из раштрканих извора.
Овај чланак попуњава ту празнину. Научићете како зарези за обилазак функционишу током напредовања траке, који типови геометрије постоје, како својства материјала утичу на њихову величину и шта се дешава када не успеју. Без обзира да ли дизајнирате нову матрицу за штанцање или решавате проблеме са постојећом, ово је фокусирана референца коју шири водичи „шта је матрица за штанцање“ изостављају.
Зарези за премошћивање постоје да гарантују несметано кретање траке и одржавају тачност димензија на свакој станици у прогресивном калупу.
Права сложеност почиње када узмете у обзир како се трака заправо креће кроз више-мастер и где, тачно, почињу да се развијају сметње.
Како зарези за обилазак функционишу током напредовања траке
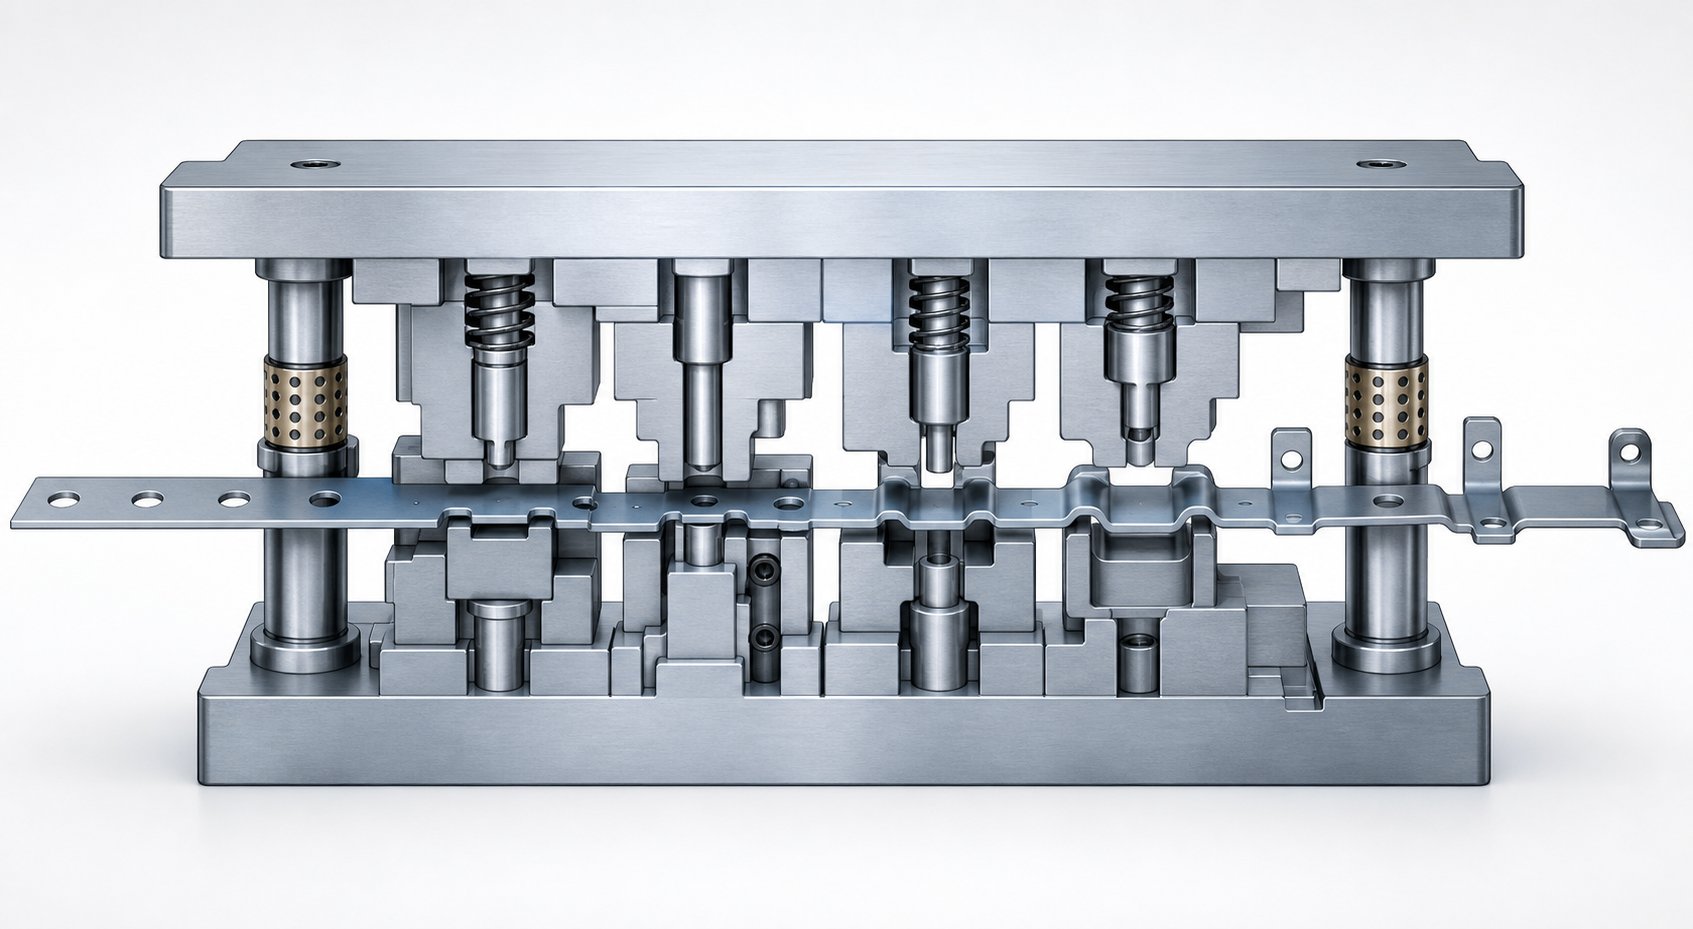
Замислите траку{0}}на завојницу која улази у прогресивну матрицу са десне стране пресе. Са сваким потезом, та трака напредује за једно фиксно растојање, пролазећи кроз низ станица које прогресивно секу, пробијају, савијају иформирати материјал у готови део. Процес штанцања метала се у потпуности ослања на овај уредан,-станицу по{2}}прогресију. Све што омета глатко кретање траке угрожава прецизност димензија и, на крају, време рада преса.
Прогресија траке и проблем интерференције
Ево основног циклуса унутар пресе за штанцање: трака напредује за један корак, пилот игле се спуштају у унапред-пробушене рупе да би се трака закључала на месту, рам се спушта и операције сечења или обликовања се изводе истовремено на свим станицама. Затим се рам повлачи, подизачи подижу траку са доње површине матрице, а улагач поново гура траку напред.
Свака станица мења геометрију траке. Пиерцинг станица уклања материјал. Станица за ланце сече и савија језичак нагоре. Станица за цртање повлачи материјал надоле у облик чаше. Станица за савијање савија прирубницу под углом. Након само две или три операције формирања, трака више не подсећа на равну траку. Носи карактеристике које стрше изнад и испод првобитне равни, стварајући вертикалне и бочне препреке.
Како трака напредује, те избочене карактеристике морају проћи кроз или преко сваке низводне станице. Замислите копље од 3 мм нагоре које путује преко неактивне станице где се плоча за скидање траке налази само 1,5 мм изнад равни траке. Без интервенције, то копље се судара са скидачем у следећем циклусу довода. Процес штанцања се зауставља, трака се заглављује, а матрица се оштећује.
Како заобићи зарезе очистити пут
Управо ту зарези за обилазницу обављају свој посао. Уклањањем материјала са носеће траке на израчунатим локацијама, процес калупа обезбеђује да избочени елементи слободно пролазе кроз низводне станице. Зарез ствара празнину, прозор за размак, тако да формирана геометрија никада не долази у контакт са компонентама са којима није дизајнирана да комуницира.
Зарези за обилазницу се обично секу у раној станици, често током истог потеза који пробија пилот рупе. Они путују са траком, долазећи на сваку следећу станицу која је већ на позицији да обезбеди дозволу. Резултат је непрекидно кретање траке при пуној брзини пресовања, чак и када операције штанцања и обликовања стварају агресивне тродимензионалне-карактеристике.
Уобичајени сценарији сметњи које спречавају заобилажење зареза укључују:
- Копља нагоре ударају у плоче за скидање траке или у горње површине матрице током увлачења траке
- Исцртане чаше или рељефне карактеристике које се хватају за шине подизача док је трака подигнута између потеза
- Савијени језичци који додирују површине станице у празном ходу или суседне држаче бушилица
- Делимично затамњене карактеристике које се закаче за шине водилице или кућишта пилотских клинова низводно
Сваки од ових сценарија производи исти исход: трака оклева, помера се бочно или се копча. Пилотне игле не могу у потпуности да исправе траку која је већ померена силама повлачења. Грешка се повећава са сваким потезом све док делови не испадну из толеранције или се трака потпуно не заглави.
Геометрија самог зареза, његов облик, дубина и ширина, одређују колики зазор пружа и колику снагу носиоца жртвује. Тај компромис{1}}је место где дизајн уреза постаје занимљив.
Заобиђите типове геометрије зареза и када их користити
Не изгледају сви зарези за обилазницу исто. Облик који исечете у носећу траку директно утиче на то колико зазора добија формирана карактеристика, колики структурални интегритет задржава носач и колико чисто пуж избацује из калупа. У дизајну калупа за штанцање, одабир погрешне геометрије зареза је као одабир погрешног алата за посао: може радити, али уводи проблеме које нисте морали да имате.
Дакле, шта покреће избор? Све се своди на сметње које уклањате, материјал који користите и колико носача можете приуштити да жртвујете. Хајде да разложимо пет примарних геометрија зареза заобилазнице које се користе у формирању лимова са зарезима и шта сваку чини одговарајућом за специфичне услове.
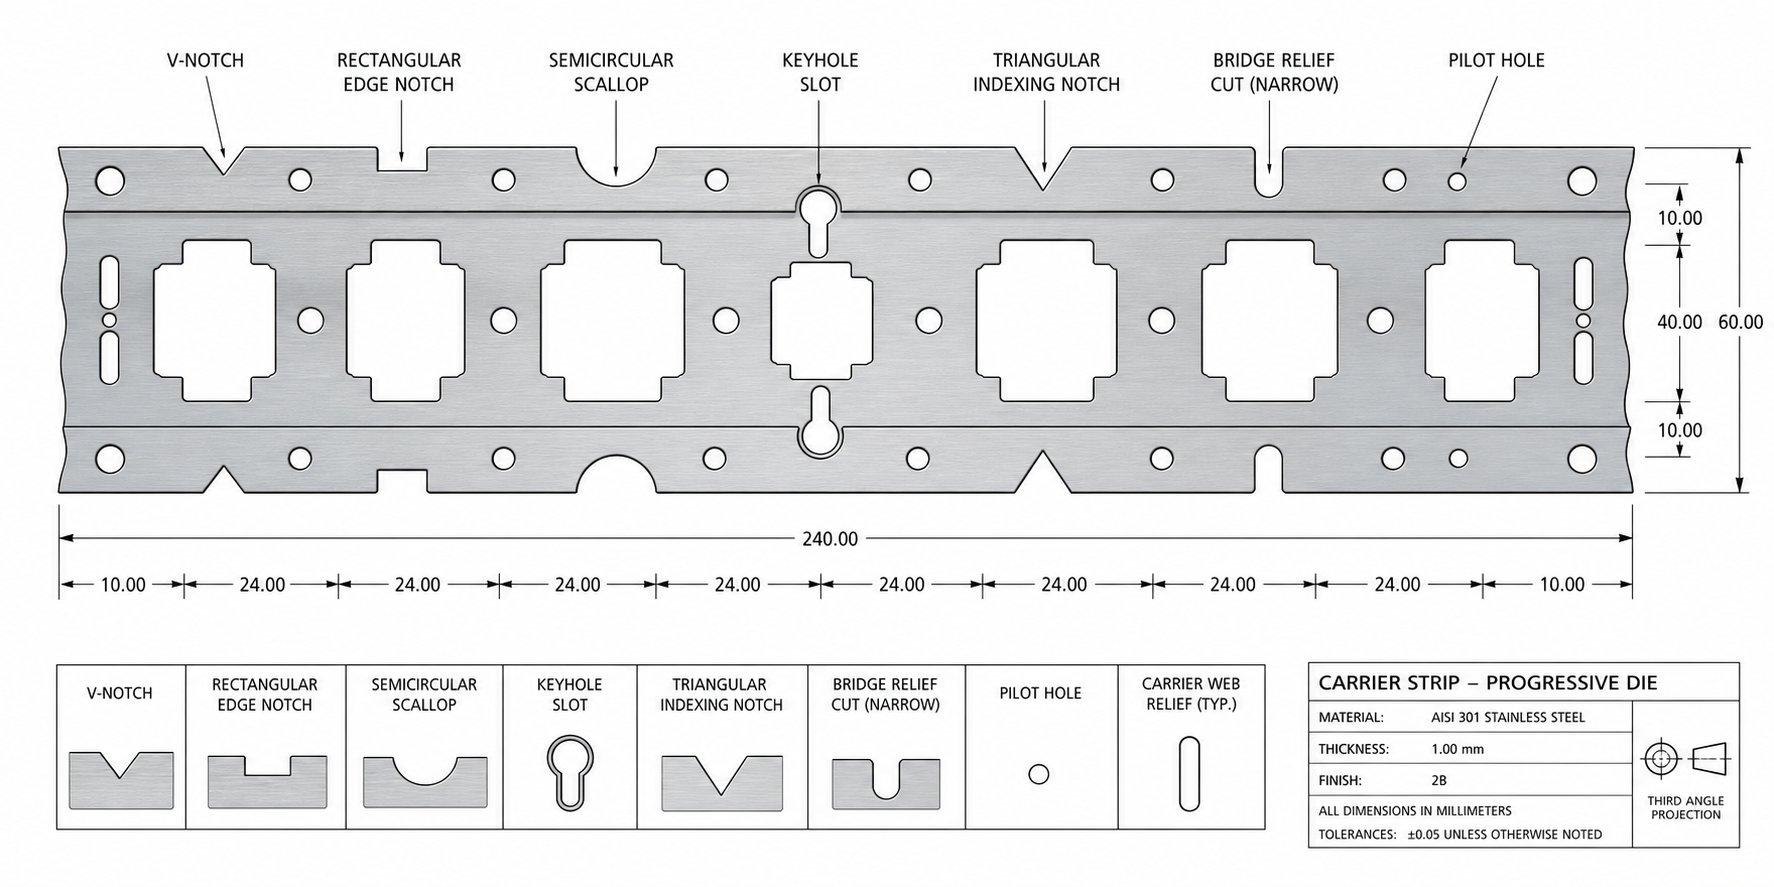
Уобичајени облици обилазног зареза и њихове карактеристике
Сваки профил са зарезима носи различите предности и{0}}недостатке. Ево шта треба да знате о главним опцијама:
В-Урез.Ова геометрија уклања најмању количину носећег материјала док и даље обезбеђује адекватан размак за уске избочене делове. Конвергентни зидови В облика концентришу отвор на тачно месту где долази до сметњи. В-зарези су уобичајени у калупима где је крутост траке приоритет, а формирана карактеристика је релативно мала, као што је кратка копља нагоре или плитки урез. Произведени пуж је компактан и избацује се предвидљиво.
У-Урез.Када је формирана карактеристика шира, У-зарез даје уједначен размак у широј области. Паралелне стране и полупречник дна распоређују напон у носачу равномерније у поређењу са алтернативама са оштрим{2}}угловима. Наћи ћете У-зарезе у апликацијама где исцртаним чашама или широким савијеним језичцима је потребан доследан зазор док путују низводно. Они ефикасно балансирају уклањање материјала са чврстоћом носача.
Рецтангулар Нотцх.Најједноставнија геометрија за машину, правоугаони зарез обезбеђује максималан размак за дату ширину. Уклања више носећег материјала него други профили, што га чини-избором за дубоко-уцртане карактеристике или ситуације у којима је потребан велики вертикални прозор. Недостатак је очигледан: оштри унутрашњи углови делују као концентратори напона у носећој траци, повећавајући ризик од пуцања под напоном. Ово је важније код танких или високо{5}}материјала.
Полукружни зарез.Профил радијуса у потпуности елиминише подизаче напрезања. Полукружни обилазни зарези су идеални када је носећа трака уска, када је материјал склон пуцању или је формираном елементу потребан само плитак зазор. Меке легуре попут бакра и алуминијума имају користи од ове геометрије јер смањује могућност кидања ивица током-циклуса увлачења велике брзине. Замена{4}}је ограничена дубина зазора у односу на ширину зареза.
Угаони (трапезни) зарез.Овај профил комбинује елементе В и правоугаоног облика. Угаони зидови омогућавају шири отвор на површини траке док одржавају материјал даље од ивице. Угаони зарези добро функционишу када формирана карактеристика уђе у зону интерференције под самим углом, као што је језичак са прирубницом који се протеже и нагоре и на бочно. Избацивање пужева је генерално поуздано јер конусни облик води пуж надоле.
Избор геометрије на основу захтева за делове и калупе
Усклађивање облика зареза са специфичним сметњама које се уклањају је место где се искусан дизајн калупа за штанцање одваја од нагађања. Размотрите ове практичне смернице:
Плитко обликоване карактеристике, као што је рељеф ниског-профила или делимично копље испод 1,5 пута дебљине материјала, обично захтевају само полукружни рељеф. Носач задржава скоро сву своју снагу, а мала запремина пужева омогућава руковање отпадом. Дубоко{4}}увучене карактеристике које стрше значајно испод или изнад равни траке захтевају потпуни правоугаони или У-урезни отвор јер прозор за размак мора да прихвати целу висину елемента плус сигурносну маргину за варијацију повратног опруге.
Облик зареза такође утиче на контролу пужева и силу сечења. В-урези и профили под углом имају тенденцију да произведу пужеве који се чисте ломе и падају кроз матрицу без лепљења. Правоугаони зарези, посебно широки, могу да произведу равне зарезе које се усисавају-прилепе за лице ударца. Искусни произвођачи алата често додају благи угаони рељеф или круну ударцу да би прекинули то усисавање.
Разлика између негативних и позитивних обилазних зареза у калупима за штанцање лима додаје још један слој. Позитивни обилазни зарези уклањају материјал са спољне ивице носеће траке ка унутра. Негативни обилазни зарези су унутрашњи изрези унутар мреже носача. Позитивни зарези су једноставнији за израду и преглед, док негативни зарези чувају спољну носећу ивицу за контакт са шином. У заобилазним зарезима, матрице за штанцање које формирају лим са уским толеранцијама шине водилице, одржавајући нетакнуту спољну ивицу може бити одлучујући фактор.
Табела испод упоређује сваку геометрију према четири критична критеријума како би вам помогла да одаберете прави профил за вашу апликацију:
| Нотцх Геометри | Цлеаранце Цапацити | Задржавање снаге носача | Лакоћа контроле пужева | Типични случајеви употребе |
|---|---|---|---|---|
| В-Урез | Умерено (уске карактеристике) | Високо | Одличан (компактан пуж) | Кратка копља, мали утисци, уски језичци |
| У-Урез | Добро (широке карактеристике) | Умерено до високо | Добро (уједначен облик пужа) | Широки савијени језичци, умерени потези, широка копља |
| Правоугаона | Максимум | Ниско до умерено | Поштено (равни пуж може да се залепи) | Дубоко извлачење, високе форме, велике потребе за зазором |
| Полукружна | Ограничено (плитке карактеристике) | Врло високо | Добро (заобљени пуж) | Рељефни{0}}ниски профили, танки/мекани тракасти материјали |
| Угаони/трапезни | Добро (угаоне карактеристике) | Умерено | Врло добро (навођено избацивање) | Угаоне прирубнице, карактеристике са бочним проширењем |
Један детаљ који се често занемарује: сврха заобилазних зареза за формирање лима се протеже даље од пуког уклањања вертикалних сметњи. Геометрија зареза такође утиче на то како се носећа трака понаша под напоном. Носач ослабљен превеликим правоугаоним зарезима може се растегнути или копчати између станица, уносећи грешке у висини које се чак и пилотске иглице боре да исправе. Супротно томе, мањи полукружни зарез на дубоко-увученом елементу ствара силе повлачења о којима смо раније говорили.
Права геометрија балансира све ове захтеве истовремено. Али геометрија сама по себи не говори целу причу. Материјал који пролази кроз матрицу, његова дебљина, тврдоћа и дуктилност, помера захтеве за димензионисањем за сваки профил зарезивања на начине који чак и искусне дизајнере могу ухватити неспремне.
Како се обилазни зарези разликују од других типова зареза
Сваки зарез урезан у носећу траку уклања материјал, али ту се сличност завршава. Цртежи са матрицама, разговори у радњи, па чак и каталози компоненти за штанцање користе термине као што су „рељефни зарез“, „носећи зарез“, „урез за обрезивање“ и „пилот зарез“ уз зарез за обилазницу, често без јасне разлике. Ако сте икада тражили "шта су матрице" или истраживали врсте штанцаних матрица, вероватно сте наишли на ове термине који се користе слободно или чак наизменично. Та двосмисленост изазива праве проблеме када произвођач алата направи нешто другачије од онога што је дизајнер намеравао.
Обилазни зарези вс рељефни зарези против зарези носача
Сваки тип зареза постоји из специфичног механичког разлога. Ево како се кваре:
Заобићи зарезеуклоните материјал са носеће траке тако да формирани елементи, копља, потези, савијени језичци, слободно пролазе кроз низводне станице без контакта са компонентама матрице. Њихов једини посао је уклањање сметњи током прогресије траке.
Рељефни зарезислуже фундаментално другачијој сврси. Рељеф савијања је зарез за размак постављен на крају прирубнице како би се омогућило савијање без изобличења или кидања суседног материјала. Рељефни зарези управљају напрезањем материјала, а не кретањем траке. Појављују се на линијама кривине, а не дуж путање носача.
Носачи зарезидефинише саму носећу траку. Ови резови одређују ширину и профил мреже која повезује појединачне делове који пролазе кроз калуп. Они су структурални, обликују распоред траке, а не уклањају препреке.
Трим зарезеуклоните прогресивни отпад са ивица траке. Они су део секвенце слепљивања, одсецајући материјал који више није потребан како се појављује геометрија дела. Зарези за обрезивање смањују траку до њеног коначног обриса постепено преко станица.
Пилот зарезису мали изрези или карактеристике које обезбеђују тачке регистрације за пилот игле. Они осигуравају да се трака тачно налази на свакој станици. Њихова функција је позициона, а не{2}}у вези са зазором.
Свих пет су уклањања материјала са траке, али свако функционише у различитом функционалном домену: уклањање сметњи, управљање напоном, структура траке, уклањање отпада или регистрација положаја.
Зашто је терминологија важна за комуникацију о дизајну калупа
Замислите овај сценарио: дизајнер матрице специфицира зарез за обилазницу на станици два да обрише формирани језичак који ће бити креиран на станици четири. Произвођач алата, тумачећи облачић као зарез за обрезивање, сече материјал са погрешне ивице носача. Трака губи структурни интегритет на једној страни, почиње да се креће од-центра током увлачења, а пилот игле не могу да компензују. Делови излазе из толеранције у првих стотину потеза.
Ова врста погрешне комуникације између дизајнера, произвођача алата и оператера штампе је чешћа него што већина продавница признаје. Распад терминологије у раду са калупима и штанцањем постаје критичан када више људи ради на истом пројекту. Дизајнер би могао неформално да користи „рељеф“ када значе „заобилажење“, или оператер за штампу може назвати сваки изрез „зарезом“ без разликовања сврхе.
Решење је једноставно: доследно користите прецизну терминологију и направите резервну копију референцом којој сви у тиму могу да приступе. Табела испод даје ту референцу, наводећи сваки тип зареза уз његову примарну намену, типичну локацију на траци и уобичајену геометрију.
| Нотцх Типе | Примари Пурпосе | Локација на Стрипу | Типична геометрија |
|---|---|---|---|
| Бипасс Нотцх | Јасно формиране{0}}сметње карактера током путовања траке | Мрежа носача, узводно од формирајућих станица | В, У, правоугаони, полукружни или угаони |
| Рељефни зарез | Смањите напрезање материјала пре савијања да бисте спречили кидање | Поред линија савијања на геометрији дела | Мали правоугаони или радијусни изрез |
| Царриер Нотцх | Дефинишите ширину и профил носеће траке | Спољне ивице траке између делова | Правоугаоног или контурног распореда на траку |
| Трим Нотцх | Уклоните прогресивни отпад када се појави обрис дела | Ивице траке на станицама за слепљење | Прати контуру дела, неправилних облика |
| Пилот Нотцх | Обезбедите регистрацију за пилот пинове | Ивица носача или унутар мреже носача | Округла рупа или изрез у облику слова Д{0} |
Када свака компонента матрице за штанцање на цртежу носи исправну ознаку, радионица гради оно што је дизајнер замислио. Када су етикете нејасне, погрешан материјал се уклања, носачи слабе на ненамерним местима, а резултујући кварови се често погрешно дијагностикују као проблеми са подешавањем штампе, а не као грешке у комуникацији.
Међутим, терминологија вас води само на пола пута до тачног заобилазног зареза. Материјал који пролази кроз калуп, његова дебљина, затезна чврстоћа и дуктилност, помера захтеве за димензионисањем за сваки зарез на начин који генеричке етикете не могу да обухвате.
Материјал-Специфични фактори који обликују заобилазе одлуке о зарезима
Геометрија зареза која ради беспрекорно у штанцању хладно ваљаног челика од 1,0 мм може у потпуности да поквари када иста матрица ради од нерђајућег челика од 1,5 мм. Својства материјала не утичу само на величину заобилазног зареза, већ га и диктирају. Дебљина одређује колико високо формиране карактеристике стрше. Тврдоћа одређује колико се те карактеристике непредвидиво враћају након формирања. Ширина траке одређује колико је носећег материјала доступно за жртвовање. Погрешите било шта од овога и трака се или заглави због недовољног зазора или се копча од превише-ослабљеног носача.
Утицај дебљине и тврдоће на величину зареза
Дебљина материјала поставља основну линију. Дебљи лим производи виша копља, дубље извлачење и истакнутије савијене језичке, а све то захтева пропорционално дубље отворе за зарезивање заобилазнице да би се очистиле компоненте матрице низводно. 2,0 мм отвор за штанцање од угљеничног челика са копљем од 90 степени нагоре ствара отприлике двоструко више вертикалне избочине од исте карактеристике у ланцу од 1,0 мм. Зарез за обилазницу мора да прихвати ту пуну висину плус маргину слободног простора.
Тврдоћа компликује слику. Тврђи материјали као што су печатирани челик од нерђајућег челика или високе{1}}ниске{2}}легуре високе чврстоће (ХСЛА) показују веће и мање предвидљиво враћање након формирања.Спрингбацк подаци из Тхе Фабрицаторпоказује да се нерђајући челик 304 враћа назад за 2 до 3 степена при 1:1 радијусу-према-односу дебљине, док хладно-челик враћа само 0,75 до 1,0 степен под истим условима. Та разлика значи да формирана карактеристика у нерђајућем материјалу може да се налази под незнатно другачијим коначним углом или висином од предвиђене, што захтева додатни размак заобилазнице да би се узела у обзир варијација.
Код штанцања челичног лима са вишим-разредима чврстоће, јачина течења се приближава затезној чврстоћи много ближе него код меког челика. Веома мала деформација се јавља пре лома, што мења профил сечених ивица и формиране карактеристике. Заобилазним зарезима за ове материјале су потребне шире маргине јер је формирана геометрија мање опроста и варијабилнија од поготка до поготка.
Разматрање ширине траке и стабилности носача
Сваки обилазни зарез слаби носећу траку. Увек се поставља питање: колико слабљења носилац може да толерише пре него што изгуби крутост потребну за поуздано храњење?Принципи дизајна носеће тракенагласити да носач мора да се одупре савијању под кумулативним силама напајања на свим станицама. Широки обилазни зарез у уској траци може смањити попречни пресек-носача до тачке у којој се скреће током увлачења, уносећи грешке у нагибу.
Уске траке присиљавају на компромис дизајна. Када би један велики зарез потрошио превише ширине носача, дизајнери су га поделили на два мања зареза на супротним странама траке. Ово симетрично распоређује уклањање материјала, чувајући уравнотежене силе напајања. Шире траке нуде више буџета за агресивно димензионисање зареза, али чак и оне имају ограничења када више формираних карактеристика захтева чишћење на истој станици.
Мекши материјали представљају сопствени изазов. Процес штанцања алуминијума омогућава мање зазоре заобилажења јер формиране карактеристике у алуминијуму држе ближе њиховој предвиђеној геометрији са мање опруге (обично 1,5 до 2 степена). Међутим, легуре алуминијума и бакра су склоније удубљивању на ивици зареза током операције резања. Ти неравнини се могу ухватити за шине подизача или плоче за скидање, стварајући управо оне сметње које је зарез дизајниран да спречи. Контрола квалитета ивица важнија је код меких легура него код тврђих челика.
Ево практичног прегледа како уобичајене категорије материјала утичу на одлуке о дизајну заобилазног зареза:
- Ниско{0}}угљенични челик (меки челик):Умерено одступање (0,5-1,0 степени), предвидљиве висине облика, примењује се стандардна величина зареза. Добро задржавање чврстоће носача чак и са умереним ширинама зареза.
- Хладно ваљани челик (средњи-угљенични):Нешто већи помак, рад{0}}очвршћује се на формираним ивицама. Марге зазора зареза би требало да се повећају за 10-15% у односу на вредности од меког челика за исту геометрију карактеристика.
- Нерђајући челик (304, 316):Висок отпор (2-3 степена), значајно радно-очвршћавање. Захтева најшире маргине зазора и користи од У-зареза или правоугаоне геометрије које пружају издашне прозоре.
- ХСЛА и напредни челици високе{0}}врсте:Однос попуштања-према-затезању близу 1:1 ствара нагло понашање лома. Формиране карактеристике могу имати оштре, непредвидиве ивице. Превелики обилазни зарези за 15-20% као основну линију.
- легуре алуминијума:Ниска опруга омогућава чвршћи зазор, али мекани материјал се лако хвата. Користите полукружне или полупречнике геометрије зареза да бисте смањили стварање неравнина на ивицама реза. Пратите ивице зареза за накупљање током производње.
- Бакар и месинг:Минимална опружност (0,0-0,5 степени), веома дуктилна. Чврсти зазори су изводљиви, али танки носачи у овим материјалима се растежу под напоном напајања. Нека ширина зареза буде конзервативна у односу на ширину носача.
Избор материјала ретко је нешто што дизајнер матрице контролише. Инжењер делова одређује легуру и мерач на основу функционалних захтева. Дизајнер матрице наслеђује та ограничења и мора у складу са тим да одреди величину сваког обилазног зареза. Када материјал гурне величину зареза до крајњих граница, било због прекомерне опруге или ограничене снаге носача, последице се показују као кварови у производњи који на површини не личе на проблем са зарезима.
Шта се дешава када обилазни зарези не успеју или се изоставе
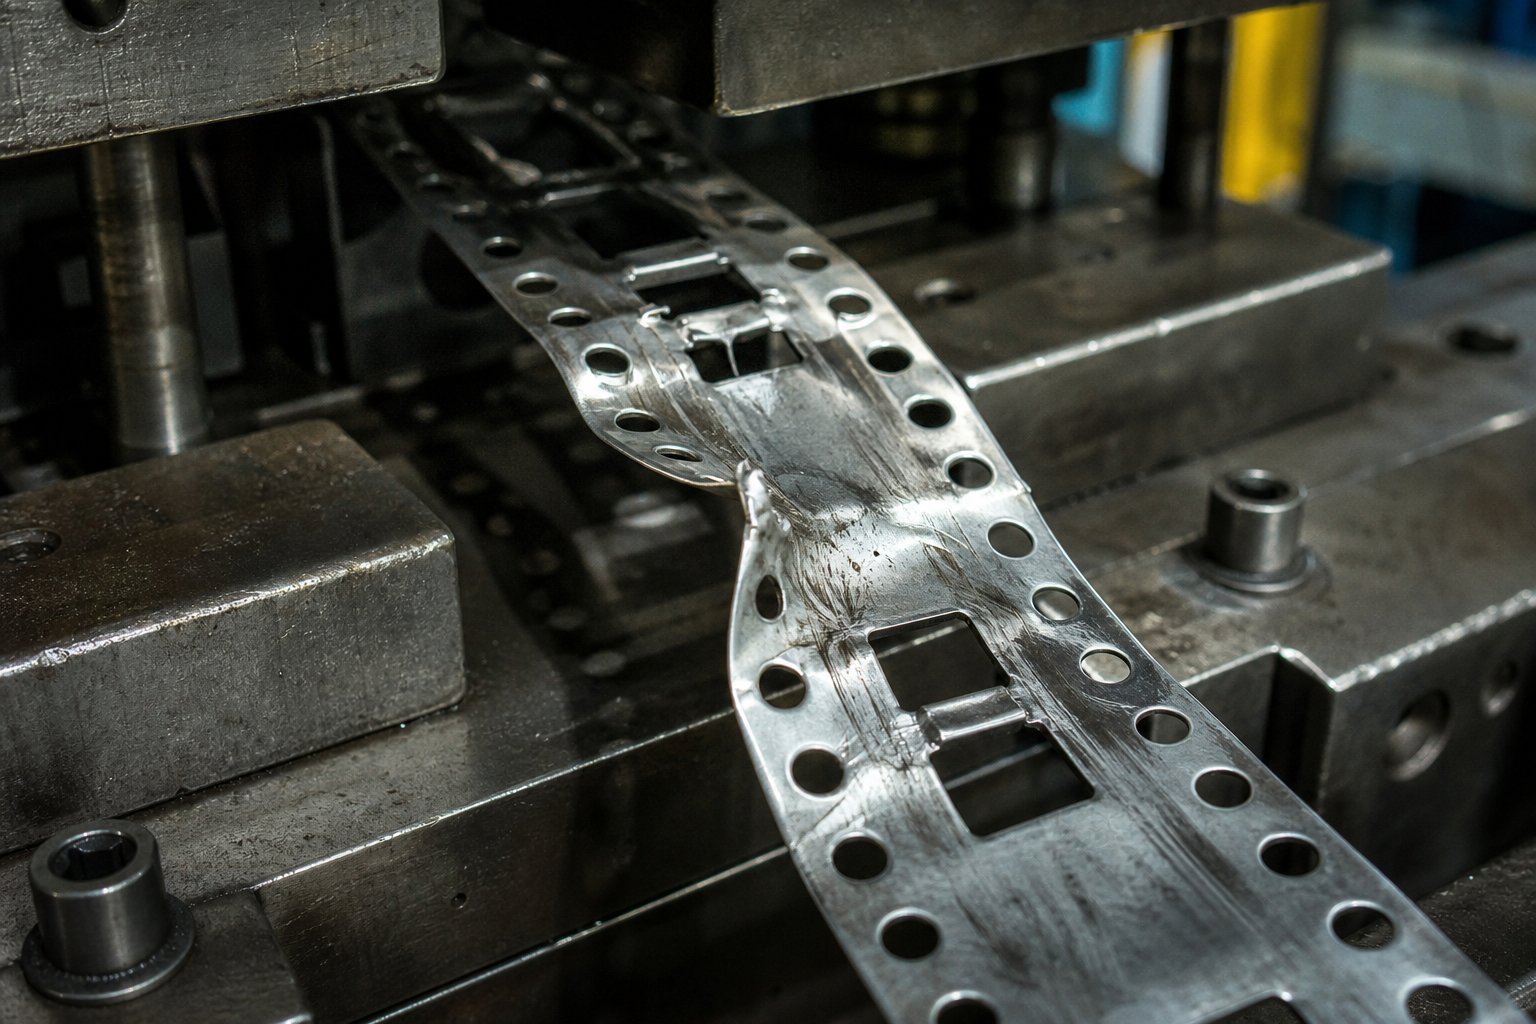
Кварови узроковани неадекватним зарезима за обилазницу ретко се јасно најављују. Уместо тога, они се прерушавају у неповезане проблеме са матрицама, шаљући произвођаче алата да јуре за хабањем пилотских клинова, померањем времена пресовања или недоследношћу материјала док се прави кривац налази на видику на распореду траке. Препознавање стварних симптома штеди сате погрешног решавања проблема и спречава ону врсту каскадне штете која малу корекцију претвара у велику обнову.
Симптоми неодговарајућег дизајна обилазног зареза
Када се формирана карактеристика вуче уз компоненту матрице низводно, трака не престаје да се креће у потпуности. Он се опире, скреће и изобличује на суптилне начине који производе специфичан образац видљивих неуспеха. Приметићете ове знакове упозорења на вашим утиснутим металним деловима и стању траке много пре него што се матрица потпуно заглави:
- Извијање траке између станица.Формирана карактеристика која се хвата за плочу за скидање или шину подизача ствара локализовано отпор. Улагач наставља да гура траку напред, али запречени део се опире. Носач се копча нагоре или надоле између додавача и тачке препреке, уводећи видљиви талас у траку.
- Оштећење пилотске осовинице услед бочног померања траке.Силе вуче не делују увек вертикално. Формирани језичак који се хвата на површини матрице под углом гура траку у страну. Пилотне клинове апсорбују то бочно оптерећење при следећем удару, што доводи до савијених или сломљених пилота. АсАрт Хедрицк-ове основе решавања проблеманагласити, пилоти морају лоцирати траку пре него што је обезбеде. Када су бочне силе већ помериле траку, пилоти улазе под углом, повећавајући рупе и убрзавајући хабање.
- Недоследне димензије дела узроковане повлачењем траке.Чак и мањи отпор помера позицију траке за неколико хиљадитих делова инча. Та позициона грешка се преноси на сваку наредну операцију сечења и обликовања. Добијате избушене рупе које се одмичу од-центра, савијате линије које лутају и обрезујете ивице које се разликују од дела до дела. У апликацијама за прецизно штанцање са толеранцијама испод 0,05 мм, овај ниво варијације производи стопе отпада који се стално повећавају током производног циклуса.
- Повећано стварање неравнина на низводним станицама за сечење.Када трака није равно постављена и правилно постављена на површину матрице, однос између ударца и отвора матрице се мења. Проблеми са формирањем неравнина заобилазних зареза прате предвидљив образац: трака се лагано уздиже или се помера бочно, пробој улази под неуједначеним углом у односу на зазор матрице, а резултујућа смицање производи превелике неравнине на једној страни реза. Оператери често реагују оштрим ударцима, али се неравнине одмах враћају јер је основни узрок позициониран, а не повезан са ивицом-.
Ево фрустрирајућег дела: сваки од ових симптома има алтернативно објашњење које изгледа очигледније. Извијање траке изгледа као грешка у дужини увлачења. Оштећење пилота изгледа као истрошеност пилотске рупе или недовољан пречник пилота. Варијације димензија изгледају као померање времена притиска. Раст брадавица изгледа као досадан алат. Искусни оператери на штампи могу да прођу кроз неколико кругова подешавања, замене пилота, поновно-подешавање времена додавача, заоштравање удараца, пре него што било ко помисли да прегледа траку између станица у потрази за доказима повлачења.
Последице производње и трошкови застоја
Сметње које се односе на премошћавање{0}}не производе ниједан катастрофалан догађај. То изазива прогресивно оштећење које се повећава са сваким притиском. Мањи знак повлачења на траци на броју поготка 100 је лако превидети. До поготка од 2.000, та иста сметња је истрошила жлеб у шини подизача, повећала пилот рупе за 0,02 мм и померила низводно димензије довољно да се активирају СПЦ аларми. До 5.000, трака се заглављује довољно снажно да у потпуности заустави производњу.
Ескалација трошкова прати стрму криву. Прогресивна анализа квара матрице доследно показује да се међусобно повезане зоне хабања развијају када нестабилност траке остане неисправљена. Формирана карактеристика која се вуче на плочи за скидање загрева обе површине кроз трење. Та топлота убрзава хабање скидача, што мења његов зазор, што додатно повећава отпор траке. У међувремену, бочне силе од повлачења неравномерно оптерећују игле за вођење, убрзавајући хабање вођице у секундарном режиму квара који изгледа потпуно неповезан.
У великој{0}}производњи металних компоненти за штанцање, чак и кратка непланирана заустављања су скупа. Отклањање заглављивања траке, провера оштећења матрице, замена сломљених пилота или напуклих уметака за формирање и поновно-провлачење траке кроз матрицу може трајати од 30 минута до неколико сати у зависности од тежине. Помножите то са ценом по сату капацитета преса у стању мировања, отпадних делова -од-толеранције произведених пре заглављивања и потенцијалног оштећења очврслих уметака за формирање чија замена кошта хиљаде. Један мали зарез за обилазницу може да генерише трошкове који смањују време инжењеринга потребно за његово правилно пројектовање.
Када сумњате на проблеме са зарезом заобилажења на матрици која ради, систематски дијагностички приступ штеди време и спречава непотребне замене компоненти. Пратите овај редослед:
- Прегледајте траку између станица за трагове повлачења.Зауставите пресу са траком на месту и прегледајте површину носача и формиране делове да ли има сјајних трагова трљања, огреботина или размазивања материјала. Доказ повлачења се појављује као углачане пруге на површинама које не би требало да показују контакт.
- Измерите висину формираног елемента у односу на дубину обилазног зареза.Користите мерач висине или показивач да измерите стварну избочину сваког формираног елемента, а затим га упоредите са дубином обилазног зареза на одговарајућој станици. Узмите у обзир варијацију опруге мерењем више делова. Ако је маргина зазора испод 0,5 мм на било којој особини, зарез је премали.
- Проверите да ли се нагомилавање пужева смањује ефективно зазор.Пужеви из операција сечења узводно могу да се акумулирају у отворима заобилазног зареза, делимично их испуњавајући и смањујући ефективни прозор зазора. Прегледајте доњу плочу матрице испод сваке станице за урезивање да ли се задржава или слаже.
- Проверите поравнање зареза са формираним карактеристикама.Потврдите да је зарез за обилазницу бочно центриран на формираној особини коју треба да очисти. Зарез који је чак и незнатно померен може да обезбеди потпуни зазор на једној страни, док супротна ивица формираног елемента још увек додирује компоненту матрице. Напредовање траке током хиљада циклуса може померити привидно поравнање како се пилот рупе издужују.
Сваки метални утиснути део који се одвоји од матрице са сметњом премоснице носи доказ тог контакта. Ознаке превлачења, померања димензија и обрасци неравнина упућују на исти основни узрок ако знате где да тражите. Горенаведена дијагностичка секвенца обично идентификује проблем у року од неколико минута, у поређењу са сатима проведеним у потрази за проблемима времена фантомске штампе или заменом пилота који никада нису били прави проблем.
Препознавање ових неуспеха након што се догоде је драгоцено. Спречавање истих правилним постављањем уреза и стратешком координацијом са пилот-пиновима током фазе пројектовања је далеко ефикасније и далеко јефтиније.
Смернице за дизајн и стратегија постављања заобилазних зареза
Исправна геометрија заобилазног зареза не значи ништа ако се зарез појави на погрешној станици или није у складу са функцијом коју треба да избрише. У дизајну металних калупа за штанцање, постављање је место где се теорија сусреће са стварношћу у радњи. Добро-урез који је исечен за једну станицу прекасно и даље производи исто заглављивање траке као да нема зареза. Изазов дизајна није само шта сећи, већ где и када у односу на сваку другу операцију у распореду траке.
Правила постављања у односу на матрице
Зарези за обилазницу се скоро увек секу у првој или другој станици прогресивне матрице, обично уз пробијање пилот рупе. Ово рано постављање осигурава да је зарез већ присутан у носећој траци пре него што материјал стигне у било коју станицу за формирање. Замислите то као чишћење пута пре него што дође до саобраћаја.
Распоред траке диктира тачан положај зареза. Свака операција формирања која ствара вертикалну избочину, било да се ради о копљу, потезању или савијању, захтева одговарајући обилазни зарез узводно. У пракси дизајна штанцања, пратите уназад од сваке станице за формирање и питате: куда ће ова карактеристика путовати након што је креирана и на шта ће наићи на путу? Одговори дефинишу где зарези морају постојати.
За матрице са много станица, овај приступ{0}}тражења уназад понекад открива да један обилазни зарез мора да служи за више потреба за чишћењем низводно. У таквим случајевима, ширина и дубина зареза морају да прихвате највећу карактеристику у серији, а не само прву на коју наиђе. Концепти алата за сцену се такође примењују овде: свака станица у прогресији зависи од онога што се догодило пре ње, а зарези за обилазак су део тог секвенцијалног ланца зависности.
Координација заобилазних зареза са стратегијом пилот пина
Пилот игле и обилазни зарези чине координирани систем, иако изгледају као независне карактеристике на распореду траке. Пилоти региструју траку на свакој станици. Зарези за обилазницу штите ту регистрацију елиминишући силе отпора које би иначе померале траку између пилотских захвата.
Ево механизма: када се формирана карактеристика вуче уз компоненту матрице низводно, она ствара бочну или вертикалну силу на носећој траци. Та сила благо помера траку пре него што се следећи сет пилотских клинова може закачити. Чак и-добро дизајнирани пилоти не могу у потпуности да исправе траку која се већ померила за неколико хиљадитих делова инча. Позициона грешка се преноси напред, акумулирајући се кроз следеће станице. Зарези за обилазницу елиминишу основни узрок тог померања уместо да се ослањају на пилоте да га исправе након чињенице.
Овај однос је најважнији код алата за штанцање метала на високој{0}}станици где трака пролази кроз 10 или више операција. Свака станица додаје још једну прилику за грешку изазвану превлачењем{3}}. Без адекватног зазора заобилазнице, кумулативни позициони помак крајње станице може премашити толеранције делова чак и када сваки појединачни пилот пин савршено функционише.
Следећи принципи постављања воде поуздано позиционирање обилазног зареза у калупима за штанцање од лима:
- Изрежите обилазне зарезе најмање једну пуну станицу пре прве операције формирања која ствара избочени део. Пожељне су две станице водног растојања када распоред траке то дозвољава.
- Ширина зареза величине да премаши ширину формираног елемента за минималну маргину зазора од 1,5 до 2,0 мм по страни, прилагођено нагоре за материјале са високим-опругама.
- Поравнајте зарезе симетрично са обе стране носеће траке када је то могуће. Симетрично уклањање балансира бочне силе увлачења и спречава да трака прати ка једној водилици.
- Поставите ивице зареза најмање 2,0 мм од центара пилот рупа да бисте одржали адекватан материјал око пилота за безбедну регистрацију.
- Када вишеструко обликоване карактеристике захтевају размак на различитим локацијама траке, користите одвојене наменске зарезе уместо једног превеликог отвора који претерано слаби носач.
Ови принципи су у интеракцији једни са другима. Симетричан распоред зареза који је сувише близу пилот рупа поништава сврху обе карактеристике. Предимензионирани зарез који чува удаљеност пилота, али елиминише снагу носача, ствара извијање. Успешан дизајн металног штанцања балансира сва ограничења истовремено, третирајући постављање зареза, стратегију пилота и секвенцирање станица као интегрисани систем, а не као изоловане одлуке.
За инжењере алата који раде на сложеним прогресивним калупима са малим толеранцијама и великим бројем станица, овај интегрисани приступ је место где специјалистичка подршка додаје мерљиву вредност. Прилагођена решења за штанцање од произвођача као што суИИЦХЕНпозабавите се геометријом заобилазног зареза, пилот стратегијом и секвенционирањем алата у фази као јединственом вежбом дизајна. Њихови инжењерски тимови процењују како свака функција утиче на сваку другу функцију у целом распореду траке, што смањује итеративно испитивање-и-грешке које често продужавају временске оквире за испробавање.
Чак и са оптималним постављањем, обилазни зарези нису универзално потребни. Одређене конфигурације калупа и геометрије делова у потпуности елиминишу потребу за њима, што поставља практично питање: како одлучити да ли одређени пројекат уопште захтева обилазне урезе?
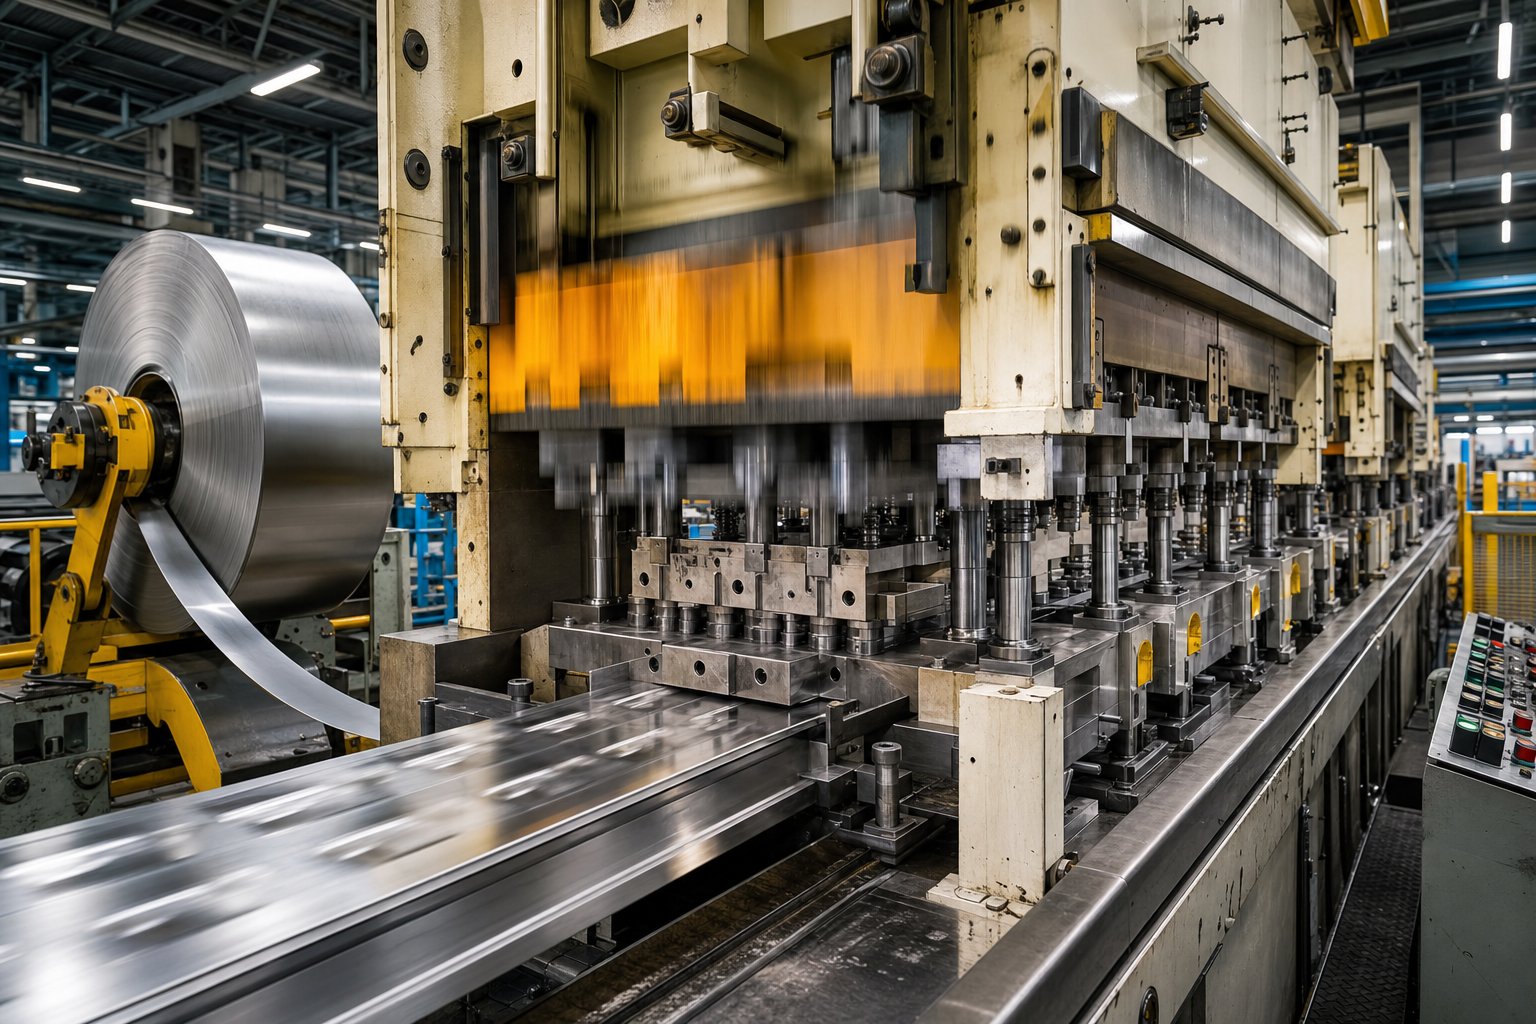
Практичне примене и следећи кораци за инжењере алата
Одговор у потпуности зависи од тога шта матрица ради са траком. Неке апликације чине да заобилазне зарезе нису-преговорне. Други потпуно елиминишу потребу за њима. Знајући у коју категорију спада ваш пројекат пре него што се посветите распореду траке, штеди време за редизајн и спречава скупе кварове на сметњи о којима се говори у овом чланку.
Апликације у којима су зарези за обилазак неопходни
Одређена производна окружења подижу ризик од сметњи траке на највиши ниво. Ако ваш пројекат одговара неком од следећих профила, зарези за обилазницу припадају распореду траке од првог дана.
Умре за жигосање аутомобила.Носачи, конектори, компоненте седишта и делови преноса произведени у прогресивним калупима рутински укључују 8 до 15 станица са вишеструким операцијама формирања. Аутомобилске матрице за штанцање раде умереним до великим брзинама са малим толеранцијама димензија, често испод 0,1 мм. Комбинација бројних обликованих карактеристика и строгих захтева за тачност значи да чак и мање повлачење траке производи делове{{5}од-толеранције који не успевају у низводним проверама склапања. Обилазни зарези на сваком прелазу формирања су стандардна пракса у овом сегменту.
Производња електричних конектора.Конектори за потрошачку електронику и индустријску опрему имају густе низове пинова, савијене контактне прсте и формиране држаче, понекад све унутар једне прогресивне матрице. Ови делови су мали, али геометријски сложени, са формираним елементима који вире у више праваца из равни траке. Мали корак између станица у матрицама за штанцање конектора не оставља скоро никакву толеранцију за померање траке, чинећи зазор бајпаса критичним на свакој станици за формирање.
Прогресивна матрица са више од четири формирајуће станице.Како се број станица повећава, тако се повећава и број формираних карактеристика које путују кроз низводне операције. Машина са шест-станица са три операције формирања представља три одвојене могућности сметњи. Дванаест-конструкција станица са седам операција формирања може захтевати зарезе за обилазницу на пет или више различитих локација носача. Кумулативни ризик се скалира не-линеарно јер свака необрађена карактеристика додаје силу отпора која се спаја са сваком следећом карактеристиком.
Индустријско штампање метала великом брзином{0}.Брзине притиска изнад 600 удараца у минути појачавају сваки проблем сметњи. При великој брзини, трака има мање времена да се слегне између потеза, а свака сила отпора која би изазвала постепени позициони помак при 200 СПМ постаје нагло померање при 800 СПМ. Смернице за -брзину штанцања наглашавају да алати за скидање опруге могу да поскакују и да подизачи можда неће у потпуности да седе при повишеним брзинама, смањујући маргину за било коју функцију која се налази близу површине матрице. Обилазни зарези компензују обезбеђивање великодушних прозора који толеришу ове динамичке варијације.
У апликацијама великих{0}}брзина, чак је важнија чак и контрола пужева унутар отвора бајпаса. Пужеви који се не избацују чисто на 200 СПМ могу се очистити само гравитацијом. На 800 СПМ, ефекти вакуума и ваздушна турбуленција могу да задрже пужеве у отвору зареза, делимично блокирајући прозор за чишћење. Произвођачи алата који користе металне матрице за штанцање великом брзином{6}} често специфицирају конусне или ужлебљене матрице испод бајпасних зарезних станица посебно да би се обезбедило позитивно избацивање пужа при брзини.
Када се обилазни зарези могу изоставити
Нису свакој матрици потребни зарези за бајпас. Њихово навођење тамо где немају сврху додаје непотребну сложеност распореду траке, повећава запремину отпада и слаби носач без користи. Можете безбедно да изоставите зарезе за обилазак у овим ситуацијама:
Плоснате матрице за слепљивање без формираних карактеристика.Ако матрица обавља само операције сечења, пирсинга, сечења и сечења, без савијања, цртања, убода или утискивања, ништа не вири из равни траке. Нема сметњи за чишћење јер трака остаје равна током свог напредовања. У ову категорију спадају -само штанцане матрице за једноставно брисање.
Једна{0}}станица умире.Матрица која обавља све операције у једном потезу нема прогресију траке након карактеристика формирања. Трака се увлачи, преса се затвара, све се дешава одједном, а готови део се одваја. Нема ометања низводног путовања.
Операције трансферног штанцања.У матрицама за пренос, појединачни бланкови се рано одвајају од траке и померају између станица помоћу механичких прстију или преносних шина. Пошто бланко више није причвршћен за носећу траку, он не путује поред следећих станица на начин на који то ради прогресивна трака. Преносно штанцање управља сваким делом независно, елиминишући сметње засноване на носачу-које заобилазе адресу зареза.
Прогресивне калупе са само операцијама сечења пре коначног облика.Неки распореди трака секвенцирају све операције формирања на последњим станицама, при чему се прво пробијају и сече. Ако формиране карактеристике никада не морају да путују поред друге станице јер су креиране на коначној позицији пре пресека, зарези за обилазницу не додају вредност.
Ако било која станица ствара карактеристике које вире из равни траке и трака мора да пролази поред следећих станица, потребни су зарези за обилазницу. Ако ниједан услов не постоји, могу се изоставити.
То правило одлуке покрива огромну већину случајева. Када се налазите на граници, можда плитки убод који једва штрчи или формирана карактеристика која пролази само кроз једну неактивну станицу, нагните се ка укључивању зареза. Трошкови материјала су занемарљиви, а осигурање од сметњи далеко надмашује додатну сложеност распореда траке.
За инжењере алата који се суочавају са сложеним изазовима у вези са распоредом трака где одлука није јасна-, рад са искусним партнером за инжењеринг калупа скраћује циклус евалуације.ИИЦХЕН-ова решења за штанцањепокривају комплетан обим дизајна-тешких прогресивних матрица, укључујући структуру матрице, димензионисање заобилазног зареза, контролу гребања, оптимизацију зазора и анализу протока материјала. Њихов тим процењује ризик од сметњи у целом распореду траке, што је посебно драгоцено за више-конструкције станица где су одлуке о зарезима заобилазнице у интеракцији са свим осталим карактеристикама дизајна у алату.
Основни закључак у целој овој дискусији је једноставан: зарези за обилазак су мала карактеристика са огромним последицама. Дизајнирајте их исправно и невидљиве су, трака се увлачи чисто, делови држе толеранцију, а матрица ради без прекида. Умањите их, погрешно их ставите или изоставите тамо где су потребни, а резултујући кварови каскадирају кроз читаву коцкицу на начине који су скупи за дијагностику и још скупљи за поправку. Третирајте их као прво-разматрање дизајна из најраније скице распореда траке, а не као накнадну мисао када проблеми са сметњама испливају на површину током испробавања.
Често постављана питања о обилазним зарезима у калупима за штанцање
1. Која је сврха обилазних зареза у матрици за прогресивно штанцање?
Обилазни зарези су намерно уклањање материјала са носеће траке које спречавају да се формиране карактеристике као што су копља, извучене чашице и савијени језичци сударе са компонентама матрице низводно током напредовања траке. Они одржавају несметано кретање траке и чувају тачност димензија на свим станицама. Без њих, избочене компоненте би се залетеле у плоче за скидање, шине подизача или површине станице у празном ходу, узрокујући заглављивање траке и дефекте делова.
2. Како бирате између различитих геометрија бајпаса?
Избор зависи од три фактора: величине и облика формираног елемента који се чисти, потребне снаге носеће траке и потребе за избацивањем пужева. В-урези одговарају уским карактеристикама уз очување крутости носача. У-зарези се баве ширим формираним површинама уз уравнотежено задржавање снаге. Правоугаони зарези обезбеђују максималан размак за дубоко извлачење, али највише слабе носач. Полукружни профили елиминишу подизаче напрезања у танким материјалима или материјалима{6}}склоним пуцању. Угаони профили најбоље функционишу за карактеристике које се протежу и вертикално и бочно.
3. Где треба поставити зарезе за обилазницу у секвенци матрице?
Обилазни зарези треба да се исеку најмање једну пуну станицу пре прве операције формирања која ствара избочену особину, при чему су пожељне две станице са водећим растојањем. Обично се пробуше на првој или другој станици поред пилот рупа. Ово рано постављање осигурава да је зазор већ присутан пре него што трака стигне до било које станице за формирање. Ширина зареза би требало да буде већа од ширине формираног елемента за 1,5 до 2,0 мм по страни, прилагођено нагоре за материјале са високим{5}}опругама. Специјалисти као што је ИИЦХЕН (хттпс://ввв.иицхен-гроуп.цом/стампинг-дие/) дизајнирају постављање заобилазног зареза, пилот стратегију и секвенцирање станица као интегрисани систем за сложене прогресивне калупе.
4. Који су знаци да су зарези бајпаса премали или недостају?
Кључни симптоми укључују извијање траке између станица, оштећење пилотске осовинице услед бочног померања траке, недоследне димензије делова узроковане силама отпора и повећано формирање неравнина на низводним станицама за сечење. Ови проблеми се често погрешно дијагностикују као проблеми са временом штампања или досадни алати. Дијагностички приступ укључује инспекцију траке између станица за сјајне трагове отпора, мерење висине формираног елемента у односу на дубину зареза, проверу нагомилавања пужева у отворима зареза и проверу бочног поравнања између зареза и формираних карактеристика.
5. Како својства материјала утичу на величину бајпаса?
Дебљина материјала директно одређује висину формираног елемента, што поставља минималну дубину зареза. Тврђи материјали као што је нерђајући челик показују 2-3 степена повратног одступања у поређењу са 0,75-1,0 степени за меки челик, што захтева веће маргине зазора од 15-20% изнад основне линије. Мекши материјали попут алуминијума дозвољавају мање зазоре, али производе неравнине на ивицама зареза које могу створити секундарне сметње. Ширина траке ограничава колико се носећег материјала може уклонити, понекад захтевајући од дизајнера да поделе један велики зарез на два мања симетрична зареза како би се одржала стабилност увлачења.


