


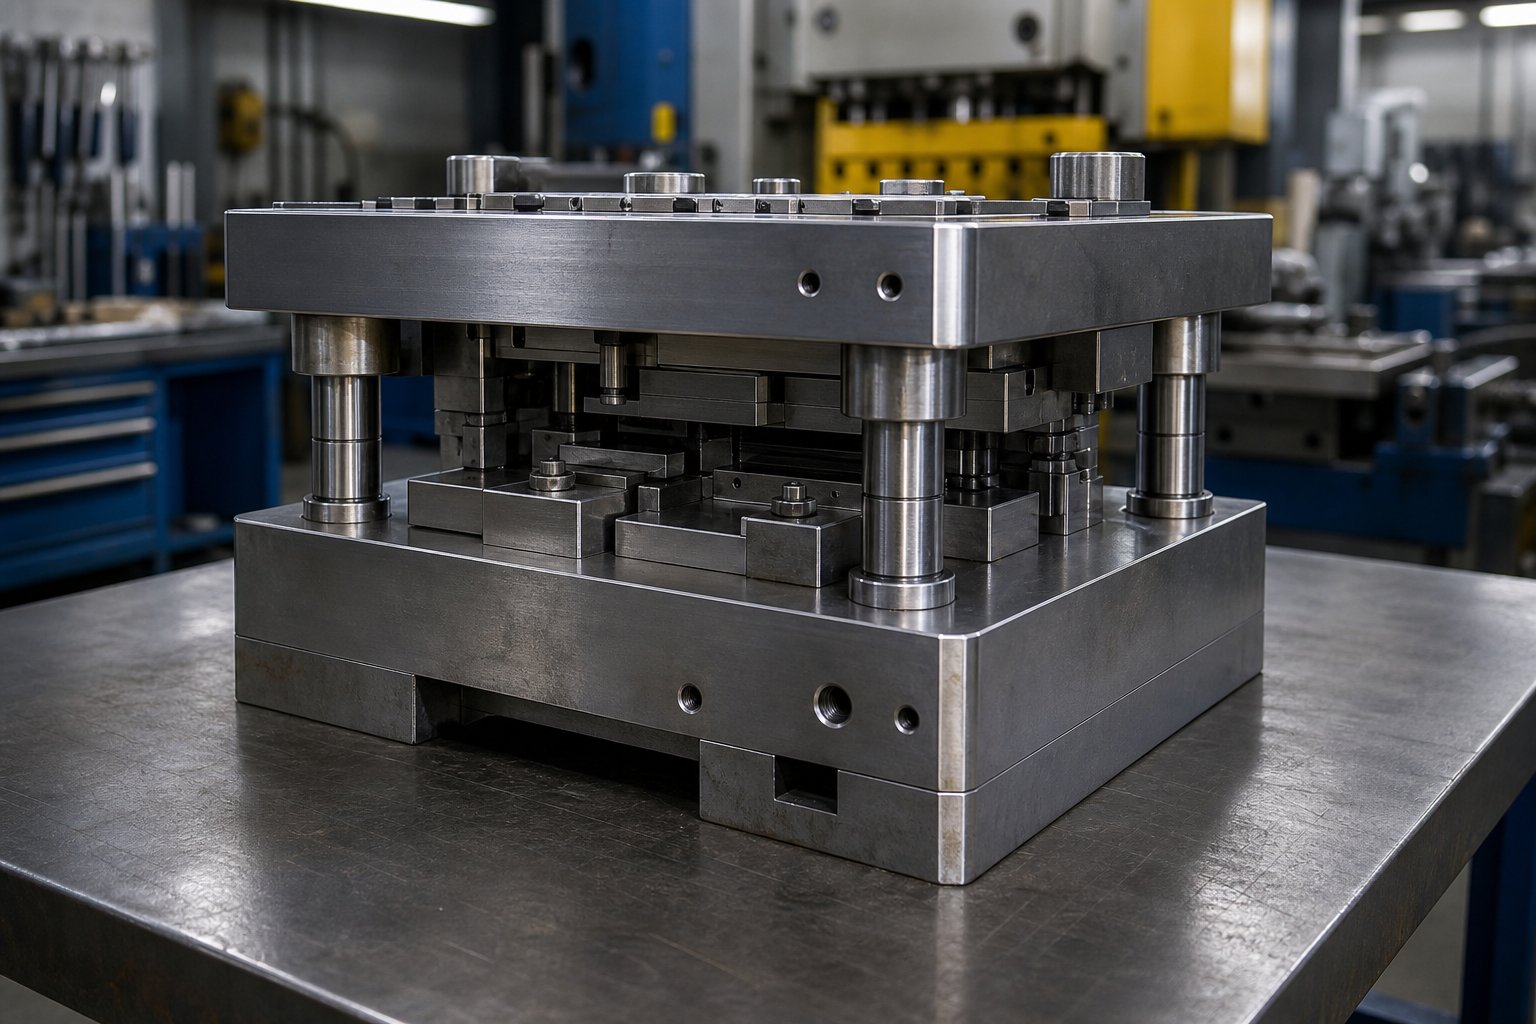
Шта су сетови матрица за штанцање метала и зашто су важни
Када матрица за штанцање не успе, инстинкт је крив за ударац, дугме матрице или материјал. Али већина понављајућих неуспеха сеже до нечег мање очигледног: коцка се сама поставља. Ако је структурни оквир који држи све усклађено угрожен, свакикомпонента за сечење и формирањемонтиран на њега наслеђује ту грешку. Разумевање шта сет калупа заправо јесте, а шта није, први је корак ка елиминисању грешака које се могу спречити у вашим операцијама штампе.
Дефинисање комплета матрица за штанцање метала
Метални сет калупа за штанцање је вишекратни подсклоп горњих и доњих папуча матрице, водећих иглица и чаура који држи све компоненте за сечење и формирање у прецизном поравнању током рада преса. То није комплетна матрица за штанцање, већ структурална основа која обезбеђује монтажу и поновљиво позиционирање за ударце, дугмад на матрици, скидаче и друге радне елементе.
Ова разлика саплиће тимове за набавку и новије новинаре чешће него што бисте очекивали. Комплетна матрица за штанцање укључује сваки радни елемент, од калупа за штанцање које секу и формирају материјал до опруга које уклањају радни предмет. Насупрот томе, сет матрица је скелет. Замислите то као шасију аутомобила: не ради видљиви посао, али ништа не функционише без њега.
Каталог алата за матрице ће навести стотине профила бушотина, стилова дугмади и оцене опруга. Али ниједна од тих компоненти не ради у складу са спецификацијом осим ако оквир алатне матрице испод њих не одржава поравнање унутар хиљадитих делова инча, потез за потезом, кроз милионе циклуса. То је посао комплета матрица.
Зашто су сетови матрица основа сваке операције штанцања
Сваки мерљиви резултат квалитета у штанцању, тачности положаја пробушених рупа, уједначености углова савијања, конзистентности стања празне ивице, зависи од тога да се горња и доња половина матрице затварају у потпуно истом односу сваки пут. Сет матрица управља тим односом кроз три механизма: крутост (обезбеђена папучицама матрице), поравнање (одржавано вођицама и чаурама) и стабилност под-оптерећењима ван центра.
Када се било који од ових механизама деградира, ефекти каскадирају. Зазори за сечење постају неуједначени, стварајући неравнине на једној страни пробушене рупе. Ударци који се формирају додирују материјал под благим углом, узрокујући варијације у повратку. У екстремним случајевима, неусклађеност доводи до хабања на водећим површинама или катастрофалних сметњи између горњег и доњег алата, опасности по безбедност оператера и скупе поправке за радњу.
Следећи одељци разлажу сваки елемент који чини да сетови металних калупа за штанцање раде или не раде: унутрашње компоненте и начин на који оне делују као систем, водећи типови система и када је сваки одговарајући, пост конфигурације усклађене са специфичним операцијама, компромиси са материјалом за ципеле{0}}, спецификације и критеријуми извора, решавање најчешћих кварова и праксе одржавања које продужавају радни век. Сваки одељак циља на одређену тачку одлуке са којом се суочавају инжењери алата, дизајнери матрица и тимови за одржавање када праве, купују или поправљају ове критичне склопове.
Логична полазна тачка је унутар самог сета калупа, где однос између ципела, иглица, чаура и блокова пете одређује све што следи.
Основне компоненте унутар сваког сета калупа за штанцање
Већина референци накомпоненте калупа за штанцањечитајте као каталог делова: списак имена са кратким описима, без објашњења како ти делови зависе један од другог. Тај приступ оставља инжењерима да нагађају када нешто крене наопако. Сет матрица није колекција независних делова. То је прецизан систем где су перформансе сваке компоненте дефинисане њеним односом према осталима. Разумевање тих односа је оно што одваја правилно специфицирани сет калупа од оног који доноси хроничне проблеме квалитета.
Горње и доње ципеле
Ципеле за калупе су машински обрађене челичне или алуминијумске плоче које чине горњи и доњи део сета калупа. Сваки радни елемент, ударци, дугмад за матрице, скидачи, пилоти, монтирају се директно или индиректно на једну од ове две површине. Њихов посао звучи једноставно: обезбедити равну, круту платформу. У пракси, толеранције које су укључене су захтевне.
Равност је важна јер се свако одступање на површини папуче матрице директно претвара у неуједначен зазор сечења или недоследан контакт у формирању преко површине матрице. Папуча за калупе која је удубљена за чак 0,001 инча у средини ће произвести делове са чвршћим зазором на средњим станицама и лабавијим зазором на ивицама. Резултат је променљива висина шиљака и убрзано хабање пробоја у локализованим областима.
Паралелност између горње и доње плоче матрице је подједнако критична. Како објашњава Анцхор Данли, паралелизам се увек мери у односу на датум, и он одређује колико добро две површине функционишу једна у односу на другу. У сету матрица, референтна тачка је монтажна површина доње ципеле. Ако горња папуча није паралелна са том референцом у оквиру спецификације, ход преса доноси неравномерну расподелу силе по целој калупу, стварајући услове за превремено хабање, нагризање и померање димензија у утиснутим деловима.
Водилице, чауре и блокови за пету
Замислите да затворите очи и сваки пут покушавате да ставите поклопац на кутију у потпуно истом положају. То је оно што преса ради при 200 удараца у минути без система за вођење. Водећи клинови и чауре решавају овај проблем.
Игле за вођење су стубови од каљеног челика, обично утиснути у доњу ципелу. Како се преса затвара, сваки клин улази у одговарајућу чахуру монтирану у горњу ципелу, терајући две половине у прецизно бочно поравнање пре него што било који пробојник додирне радни предмет. ПремаЧасопис за обликовање метала, водећа чаура треба да захвати стуб вођице на радном нивоу матрице кад год је то могуће, оптерећујући стуб у смицању (његово најјаче стање) и минимизирајући отклон који би проузроковао неусклађеност између горње и доње половине.
Саме чауре долазе од неколико материјала. Бронзани{1}}челик и чврста алуминијумска бронза, са или без графита који се самоподмазује, најчешћи су за системе клизних лежајева. Пар чаура-и- ради са малим радним зазором, који се обично мери у десетинкама хиљадитих дела инча, што дефинише максимално могуће неусклађеност током рада.
Блокови пете служе другој сврси. Ово су склопови хабајућих плоча постављени са стране или позади сета матрице који апсорбују бочни потисак који се ствара током операција обликовања или сечења који нису центрирани на калупу. Када операција штанцања производи неуравнотежена бочна оптерећења, кутија-конструкција пете спречава да се те силе у потпуности пренесу на вођице. Неки инжењери преферирају да се вођице прво закаче како би се успоставило поравнање, при чему блокови пете апсорбују бочне силе током радног дела хода. Размак између површина петне плоче мора бити мањи од зазора-и-чауре да би овај распоред исправно функционисао; у супротном, вођице се скретају под оптерећењем пре него што плоче за пету преузму своју функцију.
Како компоненте раде заједно као систем
Овде је поглед на{0}}системском нивоу битан. Свака компонента калупа за пресовање испуњава одређену улогу, али те улоге су међусобно зависне:
- Ципеле обезбеђују крутост и равност, обезбеђујући уједначену расподелу силе на сваком монтираном елементу.
- Водећи клинови и чауре обезбеђују поравнање, контролишући бочни положај горње матрице у односу на доњу у оквиру дефинисаног простора зазора.
- Блокови пете апсорбују-централна оптерећења, штитећи склопове вођица од сила које би иначе убрзале хабање или изазвале скретање.
Уклоните било коју функцију, а остале се лоше компензују. Савршено поравнат систем вођица монтиран на папучицу за скретање и даље ствара неусклађеност под оптерећењем. Чврсте ципеле са истрошеним чаурама и даље дозвољавају бочно заношење. А без блокова пете на матрици са асиметричним оптерећењима за формирање, чак и нове вођице ће развити трагове нагризања у року од хиљада потеза.
Табела испод мапира сваку компоненту на њену примарну функцију, типичан материјал и специфичан резултат квалитета који контролише у готовом делу:
| Компонента | Примарна функција | Типични материјал | Контролисан резултат квалитета |
|---|---|---|---|
| Уппер Дие Схое | Чврста монтажна платформа за ударце и горњи алат | Челик А36, челик 4140 или алуминијум 7075 | Уједначен зазор сечења и формирање контакта |
| Ловер Дие Схое | Чврста монтажна платформа за дугмад и доњи алат | Челик А36, челик 4140 или алуминијум 7075 | Конзистентна висина затварања и расподела силе |
| Гуиде Пинс | Бочно поравнање горње и доње половине | Каљени легирани челик (58-62 ХРЦ) | Позициона тачност пробушених рупа и трим ивица |
| Водилице | Прецизна носива површина за вођице | Склоп од бронзе, алуминијумске бронзе или кугличног{0}}лежаја | Поновљивост поравнања у току производње |
| Хеел Блоцкс | Апсорбујте бочни потисак од-оптерећења ван центра | Хабајуће плоче од каљеног алатног челика | Спречавање скретања вођице и неравномерног хабања |
Ово разумевање{0}}на нивоу система мења начин на који приступате неуспесима. Када матрица произведе недоследан избочина на једној страни слепог дела, инстинкт је да се подеси зазор сечења на матрици и дугмету. Али ако је основни узрок истрошена чаура која омогућава бочни ход од 0,0005 инча, подешавање зазора је привремена закрпа. Представа остаје, а проблем се враћа за неколико хиљада погодака. Препознавање да компоненте матрице за штанцање делују као систем који вас упућује на стварни извор квара, а не на његов симптом.
Систем вођица заслужује дубљу пажњу јер је највећа варијабла у перформансама и цени сета матрица. Две фундаментално различите технологије лежаја, обични и куглични лежај, нуде веома различите-одговоре у погледу прецизности, могућности брзине и захтева за одржавањем.
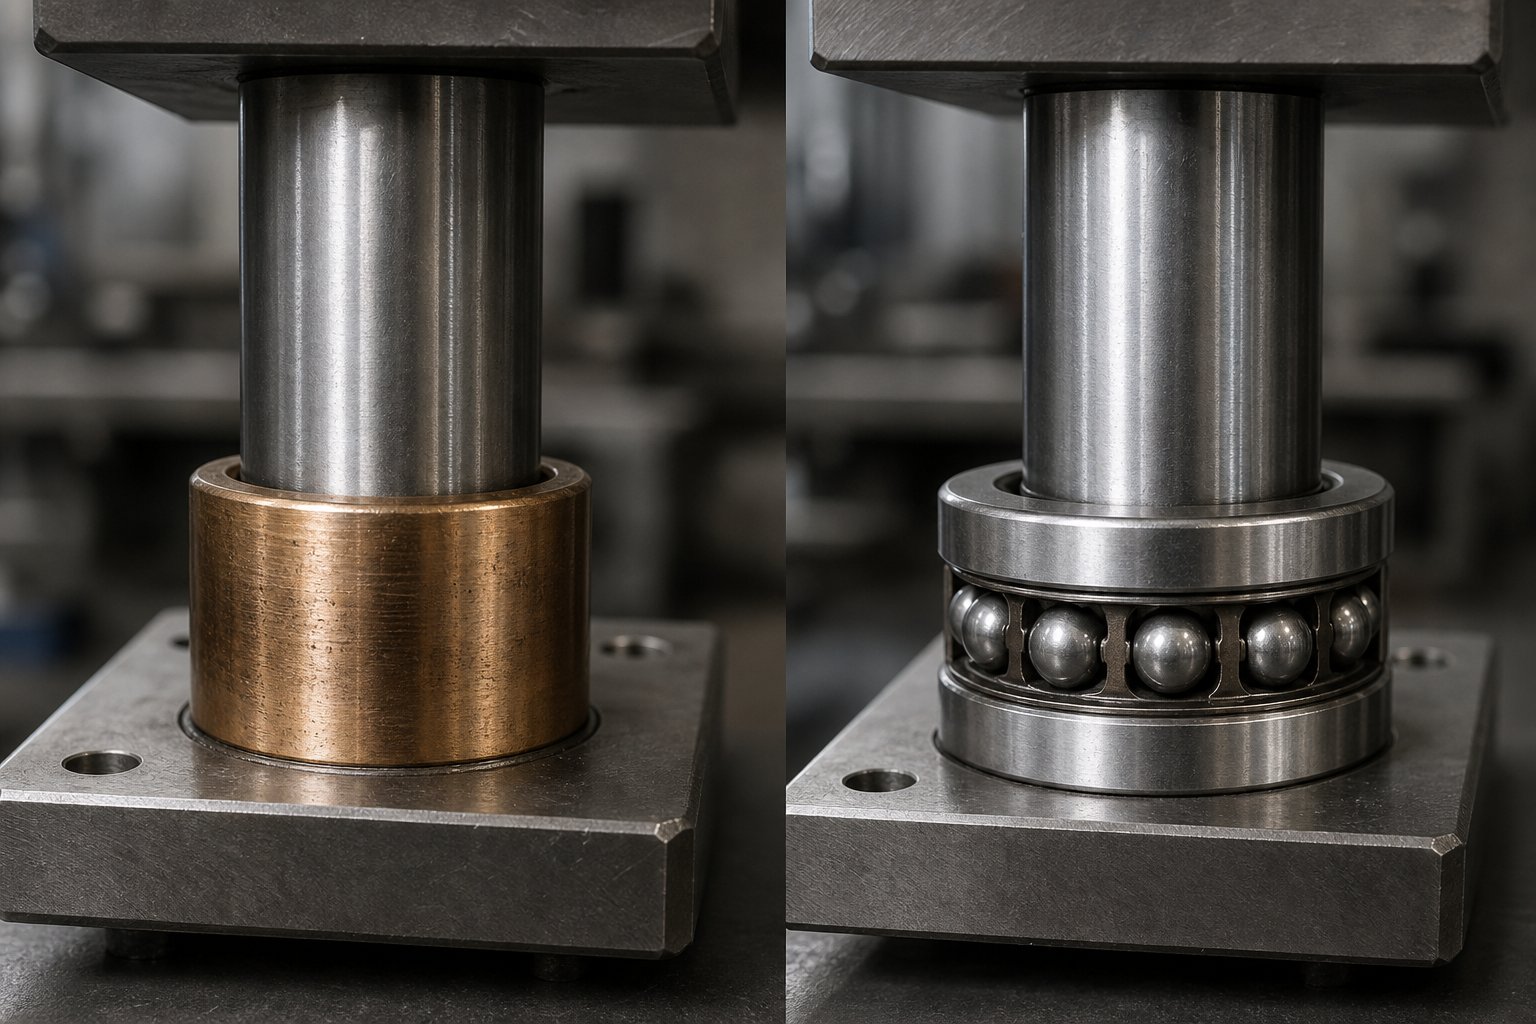
Упоређени системи водича клизних и кугличних лежајева
Систем водича је тамо где се перформансе матрице или држе или се распадају. Две фундаментално различите технологије се такмиче за ту улогу, а одабир погрешне кошта више од разлике у цени између њих. То вас кошта неравнина, померања димензија, непланираних застоја и споре ерозије поверења у делове који излазе из штампе. Избор између вођења клизних и кугличних лежајева зависи од примене-, а не да је једно универзално боље од другог.
Објашњени постови водича клизних лежајева
Систем вођица клизних лежајева је једноставан: клин за вођицу од каљеног челика клизи директно унутар чауре са малим зазором између две површине. Чауре су обично бронзани-челик, чврста алуминијумска бронза или бронза импрегнирана графитом{2}}која обезбеђује самоподмазивање-. Дизајн је деценијама био окосница конфигурација сетова матрица, и то са добрим разлогом.
Предности су практичне. Системи клизних лежајева коштају мање, заузимају компактан омотач који одговара уским распоредима матрица и толерише услове који би уништили склопове котрљајућих{1}}елемената. Благо неусклађеност, контаминација услед гранулације у ваздуху, грубо руковање током промене матрице, чак и повремено бочно оптерећење од-операција формирања ван центра - клизни лежајеви апсорбују ову врсту злоупотребе предвидљивије. Као што напомиње Анцхор Данли, сетови клизних лежајева покваре се предвидљивије када се појаве злоупотребе, и немају елементе за котрљање који могу да се распрсну, распрсну или контаминирају крхотинама.
Компромис{0}}и су подједнако јасни. Трење клизања генерише топлоту при већим брзинама хода, што убрзава хабање и може да изазове клизање -ако подмазивање није доследно. Хидраулични сет матрица за пресовање који ради при скромним брзинама можда никада неће наићи на ово ограничење. Али гурните систем клизних лежајева на 200-плус удараца у минути на механичкој преси, и приметићете растуће водеће температуре, убрзано хабање чаура и на крају трагове нагризања који сигнализирају да систем ради изван свог удобног опсега. Периодично поновно{8}}подмазивање се не-не може преговарати – премало изазива љуштење, превише привлачи фине честице које се претварају у смесу за преклапање између клизних површина.
Склопови носача са кугличним лежајем
Системи вођица са кугличним лежајевима замењују клизни контакт са котрљајућим елементима. Куглични кавез се обмотава око спољног дела стуба вођице, а лежајеви се котрљају између стуба и ИД-а чауре под претходно напрегнутим условима. То предоптерећење, обично у распону од 0,0001 до 0,0021 инча у зависности одспецификације произвођача, потпуно елиминише радни зазор. Резултат је скоро-нулто трење, минимално стварање топлоте и поновљивост поравнања са којима обични системи не могу да парирају при производним брзинама.
За сет калупа за штанцање који ради великом{0}}брзином прогресивног рада, вођење кугличних лежајева је врхунско. Смањење трења одржава систем вођица термички стабилним током дугих производних циклуса где се преса никада не хлади. Поравнање остаје доследно без обзира да ли сте на 100 или 100.000 у истом трку. А пошто котрљајући контакт производи много мање остатака од хабања него клизни контакт, сервисни интервали се значајно протежу у поређењу са еквивалентима клизних лежајева.
Али системи кугличних лежајева долазе са строгим правилима. Они не подносе добро ударна оптерећења - погрешно увлачење или гомила могу да забришу стазе тркања, стварајући удубљења која стварају „зарезано“ кретање и прогресивно померање поравнања. Контаминација је једнако кажњива. За разлику од обичних чаура које могу да уграде мале честице, котрљајни елементи прерасподеле остатке у путањи лежаја, убрзавајући оштећење при сваком удару. Бочно оптерећење од тешких операција обликовања или рада угаоног брега се преноси директно на појединачне кугличне лежајеве у тачком контакту, узрокујући трагове који се забијају у ОД стуба вођице или ИД чауре.
Такође ћете се сусрести са пузањем кавеза у неким апликацијама - стање у коме се кавез с куглицом одмиче од свог пројектованог положаја током хода, што на крају доводи до клизања лежајева уместо да се котрља. Ово генерише топлоту, равне-лежаје и убрзава хабање. Поправка је механичка: позитиван граничник или браник који ресетује положај кавеза на дну сваког потеза.
Бирање између система обичних и кугличних лежајева
Обим производње и брзина удара су примарни покретачи, али нису једини фактори. Искрено питање, како су то рекли искусни произвођачи алата, гласи: шта тражите од матрице да опрости? Пробијање и матрица за лим постављени у чистом, климом контролисаном постројењу{1}}у којем се одвијају наменски дуги производни циклуси је апликација за кугличне лежајеве. Исти алат који путује између преса у радњи са зимским песком на поду и распоредом подмазивања који зависи од тога ко се први сети -, то је место где клизни лежајеви опстају, а куглични лежајеви брзо поскупљују.
Табела у наставку даје оквир одлуке у односу на критеријуме који су најважнији када се специфицирају сетови калупа за примену у пресу:
| Критеријуми | Систем клизних лежајева | Систем кугличних лежајева |
|---|---|---|
| Прецисион Цласс | Комерцијални (стандардни радни простор) | Прецизност (унапред инсталиран, нулти размак) |
| Максимална препоручена брзина удара | До ~150 СПМ (зависно од-од апликације) | 300+ СПМ уз одговарајуће одржавање |
| Интервал одржавања | Поново{0}}подмажите сваки пут; чести прегледи чаура | Подмазивање уљем у одређеним интервалима; дужи век трајања |
| Индекс релативних трошкова | 1к (основна линија) | 1,5к–2,5к у зависности од величине и класе предоптерећења |
| Толеранција бочног оптерећења | Добар - не успева предвидљиво под злоупотребом | Лош - узрокује оштећење бринелинга и праћења |
| Отпорност на контаминацију | Умерено - уграђује мале честице | Низак - котрљајући елементи редистрибуирају остатке |
| Идеална апликација | Кратко{0}}у, прототип, тешко обликовање, прљаво окружење | Прогресивно штампање великог обима-, уско-толерантно празњење |
Обратите пажњу на то како се класа прецизности директно повезује са остварљивим толеранцијама делова. Систем клизних лежајева са зазором од 0,0004 инча значи да се ваше матрице за пресовање могу померити бочно за тај износ при сваком замаху. За грубо-прекидање толеранције, то је прихватљиво. За толеранције положаја прогресивног отвора за држање матрице- од плус или минус 0,002 инча на осам станица, тај кумулативни зазор постаје ограничавајући фактор -, а хидраулична матрица за пресовање са кугличним лежајем са нултим зазором га у потпуности елиминише.
Право поређење трошкова није куповна цена. То је низводна последица неусклађености система водича са апликацијом: јурњава проблема са поравнањем, превремена замена удараца, управљање мистериозним неравнинама које померају станицу до станице, и апсорбовање времена застоја које умањује првобитну разлику у цени између два система.
Тип система водича контролише прецизност и брзину. Али посебна одлука, она која утиче на приступ, правац храњења и расподелу оптерећења, одређује где се ти водичи налазе на ципелама. То је питање након конфигурације, и то је последично него што му већина инжењера приписује заслуге.
Конфигурације за постављање матрице и када их користити
Тамо где ваше вођице стоје на ципелама за матрице није подразумевано у каталогу које прескачете. Пост конфигурација диктира како материјал траке улази у матрицу, које стране остају доступне за интервенцију оператера и колико добро сет папучица матрице одолијева скретању под асиметричним оптерећењима. Изаберите погрешан распоред и створићете препреке у храњењу, главобоље у одржавању или проблеме са поравнањем које ниједна надоградња чаура неће решити. Четири стандардне конфигурације калупа покривају огромну већину апликација за штанцање, свака са посебном геометријском логиком.
Задњи-Сетови матрица и предњи{1}}Размак за увлачење
Позади{0}}сетови матрица постављају обе вођице дуж задње ивице ципела. Ово оставља предњу и обе стране потпуно неометане - управо оно што прогресивно штампање захтева. Тракасти материјал се доводи са једне стране преко површине матрице и излази са друге, а да никада не наиђе на стуб водилице на свом путу. Оператери добијају јасне видне линије до траке, лак приступ за корекцију погрешног увлачења и простор за помоћну опрему као што су сензори или{5}}системи за издувавање ваздуха.
Ово је најчешћа конфигурација матрице за печате у радњама које користе прогресивни рад на калем{0}}. Данли сетови матрица, међу најшире специфицираним у северноамеричким алатницама, доступни су у-позадинским распоредима управо зато што прогресивно штанцање доминира-производњом великог обима. Компромис-је структурални: са оба стуба на једној ивици, сет калупа је мање отпоран на предње-назадње{7}}љуљање под великим оптерећењима у поређењу са конфигурацијама које шире распоређене тачке вођице.
Централне-конфигурације стубова и дијагонала{1}}
Центри-сетови матрица постављају вођице на средишње тачке супротних ивица, стварајући уравнотежену геометрију која симетрично распоређује силе поравнања. Ово их чини веома погодним за слепе и сложене операције где силе сечења делују мање-више равномерно преко површине матрице. Центрирано постављање отпорно је на увртање и обезбеђује конзистентно поравнање без обзира на то где се на матрици концентрише радно оптерећење.
Дијагонални-скупови стубова деле разлику. Игле су постављене на дијагонално супротним угловима, што одржава разуман размак увлачења дуж једне ивице, док истовремено побољшава крутост у поређењу са распоредом задњег{2}}поста. Када вам је потребна боља дистрибуција оптерећења него -пост пружа, али не можете да оправдате цену и сложеност комплета матрица за четири-штанцање, дијагонално постављање је практична средина. Многи сетови сидрених матрица доступни су у дијагоналним конфигурацијама управо из тог разлога - служе за операције средњег-обима где ни чист приступ ни чиста крутост не доминирају спецификацијом.
Четири-сета матрица за максималну чврстоћу
Четири-конфигурације постављају вођицу на сваки угао ципела. Резултат је највећа могућа прецизност поравнања и максимална отпорност на скретање од-оптерећења изван центра или великих тонажних оптерећења. Велике сложене матрице, матрице за пренос и свака примена где су силе штанцања велике или асиметричне имају користи од овог распореда.
Цена је приступ. Са стубовима на сва четири угла, увлачење траке захтева провлачење кроз вођице, а приступ оператера унутрашњости калупа је ограничен. То је прихватљив компромис за матрице великог-формата које не захтевају честу ручну интервенцију и где супериорне перформансе сета матрица под оптерећењем надмашују удобност. Четири-сета калупа за пресе за руковање операцијама преноса су у суштини стандардна конфигурација калупа за тонаже изнад 200 тона.
Следећа листа резимира сваку конфигурацију у односу на њену примарну предност и најбољу{0}}апликацију:
- Назад-пост:Несметан предњи и бочни приступ. Најбоље за прогресивно штанцање са тракастим-материјалом који се напаја.
- Центар{0}}пост:Симетрична расподела оптерећења. Најбоље за слепе и сложене калупе са избалансираним силама резања.
- Дијагонални-пост:Уравнотежена крутост са делимичним зазором за храњење. Најбоље за рад средњег{1}}обима који захтева умерен приступ и побољшану стабилност.
- Четири-поста:Максимална прецизност поравнања и отпорност на скретање. Најбоље за велике сложене калупе, калупе за пренос и операције велике{1}}тонаже.
Основно правило: прво ускладите распоред стуба са смером увлачења, а затим са расподелом оптерећења. Приступ одређује изводљивост; крутост одређује дуговечност.
Пост конфигурација није козметичка. То је функционална одлука која је у директној интеракцији са типом система вођица, димензијама ципела и силама које ваша преса испоручује. Комплет задњег-стуба са вођицама кугличних лежајева је другачија животиња од четири-комплета са клизним лежајевима - који је оптимизован за другачију реалност производње. Али ниједна конфигурација не испуњава свој потенцијал осим ако саме ципеле нису направљене од правог материјала за тонажу, тежину и термичке захтеве апликације.
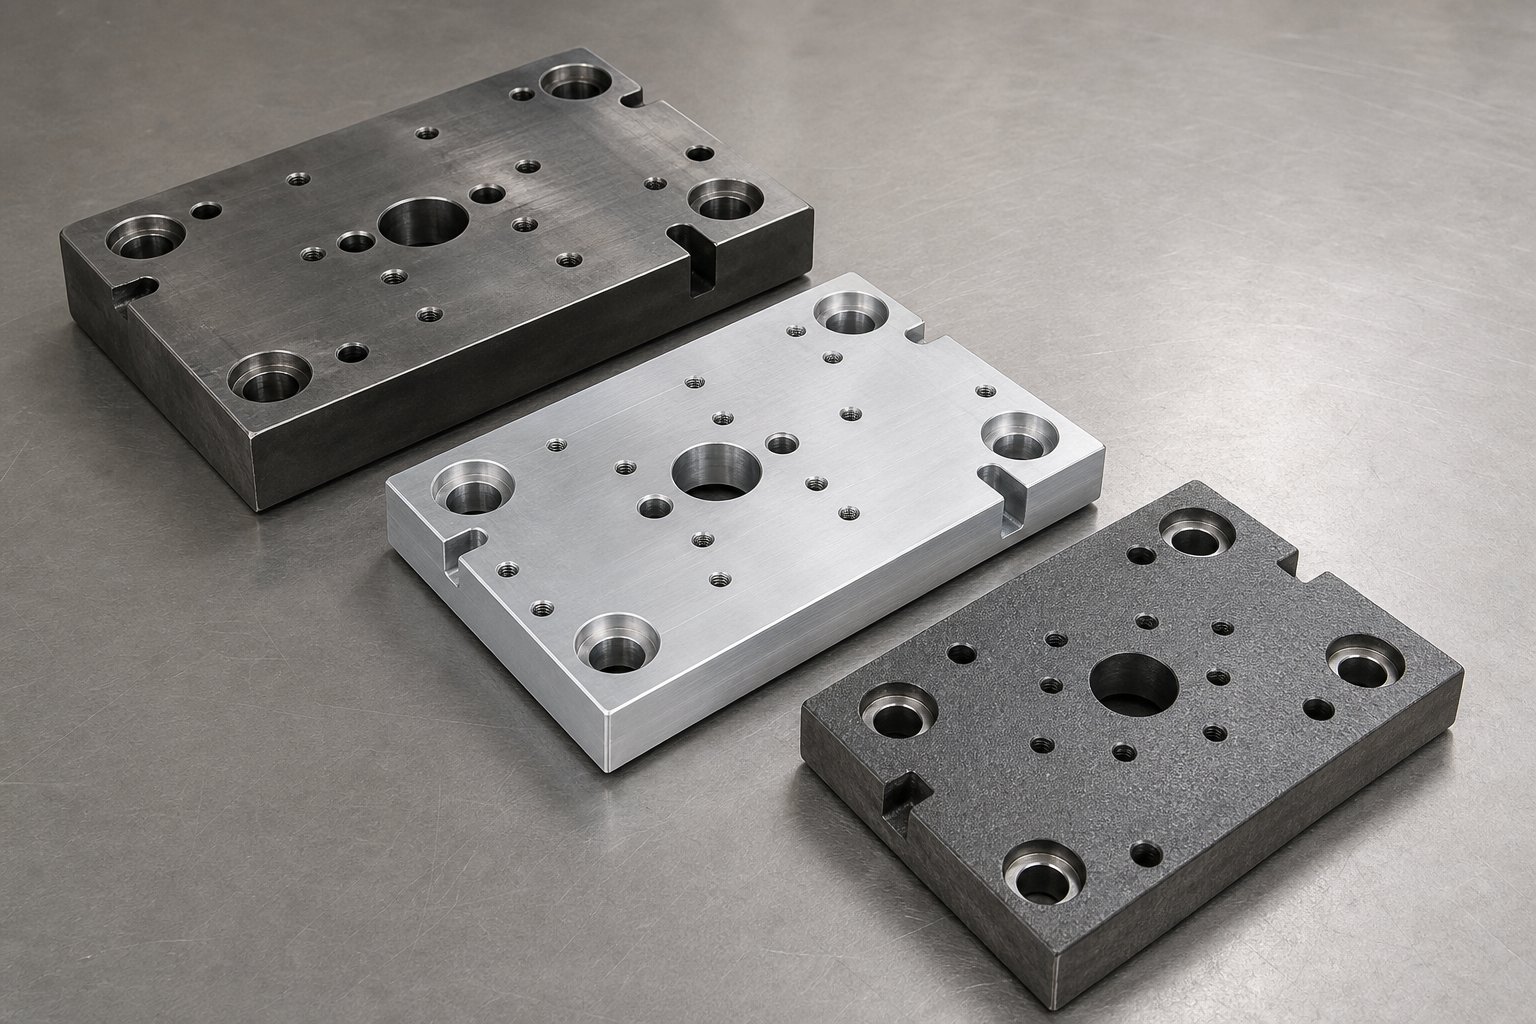
Материјали за ципела и њихове перформансе{0}}замена
Сет калупа може да има савршено поравнање вођице, идеалну конфигурацију стуба и прави систем лежаја -, а да и даље има слаб учинак јер се саме ципеле савијају, искривљују или теже за примену. Материјал папуче за калупе је одлука која регулише крутост под оптерећењем, термичку стабилност током дугих стаза, руковање логистиком током промене матрице и дуготрајно-одржавање димензија кроз милионе циклуса пресовања. Ипак, већина спецификација подразумевано подразумева челик без разматрања да ли је он заправо најбољи. Три породице материјала покривају опсег примене штанцања: челик, легура алуминијума и ливено гвожђе. Сваки решава другачији проблем и сваки уводи своја ограничења.
Челичне ципеле и њихове предности чврстоће
Челик је подразумевани за производњу металних матрица, и то са добрим разлогом. Када се ваша метална преса суочава са високом тонажом, великим-оптерећењима изван центра или дугим непрекидним производним циклусима, ништа не одговара крутости и отпорности на прогиб правилно одређене челичне ципеле. Најчешће оцене се рашчлањују према тежини примене.
Конструкциони челик А36 је улазна тачка - приступачан, широко доступан и лак за обраду. Добро функционише за лагано-до-умерено штанцање где апсолутна контрола скретања није критична. Али А36 носи заостала напрезања од ваљања и сечења која се временом могу ослободити, узрокујући да се ципела лагано изобличи након машинске обраде. За челичне матрице за штанцање за које се очекује да одржавају чврст паралелизам током стотина хиљада циклуса, А36 са-ослобођеном напрезањем или повећањем степена постаје неопходан.
4140 легирани челик је радни коњ за захтевне примене. Након каљења и темперирања, пружа већу границу течења и отпорност на замор од А36, што значи да се ципела мање деформише под опетованим ударним оптерећењем и дуже задржава своју равност. Продавнице у којима се користе мешавине велике{4}}тонаже или прогресивне челичне калупе рутински наводе 4140 и за горње и за доње ципеле када ће обим производње матрице премашити 500.000 погодака.
Компромис{0}}су тежина и цена обраде. Челична ципела тежи отприлике три пута више од еквивалентне алуминијумске ципеле. За велику прогресивну матрицу са ципелама димензија 36 к 60 инча, то значи стотине фунти додатне тежине која утиче на капацитет дизалице, расподелу тонаже пресе и време{5}}промене матрице. Машинска обрада челика такође траје дуже, иако савремена технологија глодања може да постигне површинску тачност упоредиву са брушењем за примену ципела.
Алуминијумске ципеле за смањење тежине
Када сет металних калупа има користи од алуминијумских ципела? Не када је тонажа преса ограничење - нижи модул алуминијума значи више угиба под истим оптерећењем. Али када је сама матрица тешки предмет који се подиже, транспортује, складишти и стеже у пресу, алуминијум у потпуности мења логистичку једначину.
Замислите велику прогресивну коцку са челичним ципелама која је укупно тешка 4.000 фунти. Замените те ципеле алуминијумском легуром и матрица ће пасти на отприлике 2.800 фунти. Та уштеда на тежини утиче на сваку додирну тачку: мање надземне дизалице, бржу замену калупа, смањено хабање носача преса и мање оптерећење опреме за аутоматизацију током преноса калупа. За постројења која често мењају или раде на пресе близу граница своје тежине, алуминијумске ципеле су практична потреба, а не луксуз.
Две легуре доминирају тржиштем металних матрица за алуминијумске ципеле. 7075 алуминијум је опција високе-чврстоће - након третмана старењем, његова затезна чврстоћа се приближава оној код ниско-угљеничног челика док задржава предност алуминијума у једној-трећини густине. Стабилност димензија је одлична, што чини 7075 избором за матрице од лима које захтевају чврсто задржавање паралелизма током времена. КЦ-7 (власничка плоча за алат од ливеног алуминијума) нуди сличну чврстоћу са бољом равношћу као што је испоручена, смањујући машинску обраду потребну за довођење ципеле у толеранцију.
6061 алуминијум је -исплатива алтернатива. Брже се обрађује, отпоран је на корозију без додатног третмана и кошта мање од 7075. Чврстоћа је мања, тако да 6061 одговара лаким-до-умереним оптерећењима штанцањем где је смањење тежине важније од апсолутне крутости. Мале матрице за формирање метала за електронске компоненте, кућишта конектора и танко-обликовање су типичне примене за 6061.
Алуминијум такође добро апсорбује ударну енергију. АсФабрикатор напомиње, алуминијум је добар метал за апсорпцију удара, што га чини практичним избором за матрице за слепљење где је за-енергија потребна дисипација, а не пренос у оквир пресе. Могу се додати специјалне легуре да би алуминијуму дали већу чврстоћу на притисак од челика са ниским-угљичним садржајем, проширујући његову применљивост изван онога што сугерише поређење сирове густине.
Опције ливеног гвожђа и специјалних материјала
Ливено гвожђе заузима нишу коју ни челик ни алуминијум не испуњавају добро: пригушивање вибрација. Сваки ход пресе за штанцање генерише енергију удара, а колико брзо се та енергија распршује одређује нивое буке, стопе замора компоненти и квалитет завршне обраде на штанцаним деловима. Ливено гвожђе се овде истиче због своје унутрашње микроструктуре.
Сиви ливени гвожђе (Мееханите и слични трговачки разреди) садржи графит у пахуљицама распоређен по целој гвозденој матрици. Ове графитне пахуљице делују као унутрашње површине трења - када енергија вибрација пролази кроз материјал, дислокација дуж базалних равни графита претвара механичку енергију у топлоту. Резултат јекапацитет пригушења отприлике четири пута већи од челика, што значи да вибрације опадају много брже у ципелама од ливеног гвожђа него у еквивалентној челичној плочи.
Нодуларно гвожђе (нодуларно ливено гвожђе) нуди средину. Његова сфероидна графитна структура пружа отприлике двоструко већи капацитет пригушења од челика док пружа механичка својства - чврстоћу и жилавост - много ближу челику него што може постићи сиво гвожђе. За калупе за обликовање метала које производе умерена оптерећења, али имају користи од смањених вибрација, ципеле од нодуларног гвожђа представљају исплативо-исплативо решење које не жртвује структурални интегритет.
Лоша страна? Ливено гвожђе је теже од челика због еквивалентне крутости и не може се лако модификовати након ливења. Нећете глодати нове рупе за монтажу или премештати отворе за вођице тако лако као у челичној или алуминијумској ципели. Ливено гвожђе се такође ломи, а не деформише под екстремним преоптерећењем, што га чини неприкладним за примене где су могући случајни скокови тонаже. Али за средње{3}}производње у продавницама где контрола вибрација, смањење буке и смањење трошкова надмашују апсолутну крутост, ципеле од ливеног гвожђа остају легитимна спецификација.
Поређење испод мапира сваку фамилију материјала у односу на карактеристике перформанси које утичу на избор ципела:
| Имовина | челик (А36/4140) | Алуминијум (7075/КЦ-7) | Ливено гвожђе (сиво/дуктилно) |
|---|---|---|---|
| Релативна тежина | Тешка (основна) | Лагана (~ 1/3 челика) | Тешка (упоредива са челиком) |
| Крутост под оптерећењем | Највиша | Умерено (нижи модул еластичности) | Висока (сива) до веома висока (дуктилна) |
| Обрадивост | Умерено | Одлично (брзе брзине сечења) | Добро (али је тешко изменити пост{0}}цастинг) |
| Релативни трошак | Средње | Средње{0}}високо (7075) / Средње (6061) | Ниско до средње |
| Вибратион Дампинг | Ниско | Умерено (добра апсорпција удара) | Одлично (сиво гвожђе) / добро (дуктилно гвожђе) |
| Препоручени случај употребе | Високо{0}}производне калупе за штанцање, прогресивне и сложене калупе | Велике калупе са ограничењем тежине, честе промене калупа, операције слепљивања | Рад средње јачине{0}}рад,{1}}осетљиве на вибрације, окружења{2}}критична за буку |
Ниједан материјал не побеђује по свим критеријумима. Одлука се заснива на вашим специфичним ограничењима: границе тонаже и угиба указују на челик, тежина и логистика руковања фаворизују алуминијум, а забринутост због вибрација или буке оправдава ливено гвожђе. У многим радњама, различите матрице унутар исте прес линије користе различите материјале за ципеле на основу онога што свака операција захтева.
Избор материјала поставља физичке границе онога што сет калупа може да поднесе. Али прави изазов спецификације лежи у усклађивању свих ових променљивих - типа водича, конфигурације поста и материјала за ципеле - са специфичном операцијом штанцања коју ће матрица извршити. Прогресивне, сложене и операције преноса намећу различите захтеве који различито обликују сваку одлуку о сету коцкица.
Усклађивање комплета матрица са прогресивним операцијама једињења и преноса
Можете да наведете прави систем водича, праву конфигурацију стуба и прави материјал за ципеле - и да ипак завршите са комплетом матрица које имају лошији учинак. Како? Игнорисањем типа операције штанцања који дефинише како све те варијабле треба да раде заједно. Прогресивна матрица и сложена матрица намећу фундаментално различите захтеве за своје сетове матрица, чак и када штанцају сличне материјале сличне тонаже. Операције преноса у потпуности додају још један слој. Тип операције није само контекст за одлуку о сету калупа -, већ је принцип организовања који одређује које комбинације конфигурације, смерница и материјала заиста функционишу.
Сетови матрица за прогресивно штанцање
Прогресивне матрице померају траку од лима кроз више станица у низу, изводећи различите операције на свакој станици - пробијајући на станици један, формирајући на станици три, слепећи на станици седам. Свака станица зависи од траке која се региструје у потпуно истој бочној и уздужној позицији у односу на сет матрица, погодак за поготком. Тај захтев за регистрацију је оно што прогресивно штанцање чини најзахтевнијом применом за штанцање лимова из перспективе матрице.
Геометрија сета калупа прати геометрију процеса. Прогресивне калупе су дугачке и уске, често са односом дужине ципеле-према-ширине 3:1 или више. Ширина траке одређује ширину ципела, али број станица и корак између њих утичу на дужину ципеле. Прогресивна матрица са дванаест-станица са кораком од 2 инча треба најмање 24 инча радне дужине, плус додатни материјал за ципеле изван прве и последње станице за постављање водећих клинова и структурну подршку.
Размак водилица је овде важнији него у било којој другој врсти операције. Са дугачком, уском ципелом, водећи клинови су широко раздвојени у смеру увлачења, али су уско распоређени по ширини. Та геометрија пружа одличну отпорност на бочно неусклађеност (смер који је најкритичнији за регистрацију пробоја-до-матрице), али мању отпорност на угаону ротацију у смеру увлачења. Системи вођица са кугличним лежајевима су стандард за прогресивно штанцање управо зато што кумулативни низ толеранција на више станица захтева нулти-размак. Систем клизних лежајева са чак 0,0004 инча зазора претвара се у мерљиву грешку положаја на станицама удаљеним од водећих клинова.
Конфигурације задњег -или дијагоналног- стуба доминирају у прогресивним апликацијама јер трака мора да уђе са једне стране и изађе са друге стране без да наиђе на препреку. Као што Ларсон Тоол објашњава, прогресивне матрице раде кроз секвенцијалне станице где се трака метала увлачи у калуп и креће се кроз различите станице, при чему свака обавља одређену операцију као што је сечење, савијање или пробијање. Тај непрекидни пут за храњење траке не може да прими стубове за вођење у линији за напајање.
За матрице за пробијање у прогресивним применама, сет калупа такође треба да садржи помоћне системе: пилот пинове који региструју траку на свакој станици, сензоре који детектују погрешно увлачење и азотне опруге или уретанске скидаче који управљају подизањем траке између потеза. Сви ови се монтирају на ципеле и заузимају вертикалну некретнину унутар висине затварања. Дебљина ципела мора уравнотежити крутост у односу на доступно дневно светло у штампи.
Сетови калупа за операције састављања и слепљивања
Сложене матрице имају другачији приступ. Уместо да се операције шире на више станица, сложена матрица обавља две или више операција сечења у једном потезу - обично истовремено слепи и пробије. Пробојци и матрице раде у оба смера: пробојни пробој се гура надоле кроз доњи отвор матрице, док пробојни ударци монтирани у доњој ципели гурају нагоре кроз радни предмет у истом тренутку. Ово производи раван, прецизан део калупа за слепљење са пробушеним рупама које се држе у прецизном односу према празној ивици, све у једном циклусу пресовања.
Профил оптерећења је оно што разликује сложене операције из перспективе сета калупа. Пошто све силе сечења делују истовремено на релативно компактном подручју, укупна тонажа је велика, али генерално добро-центрирана. Не постоји прогресија траке која ствара варијацију од -до- станице, а силе не мигрирају преко површине матрице током хода, као што калупи за формирање стварају оптерећење током путовања.
Овај центрирани, избалансирани профил оптерећења фаворизује конфигурације са четири-конфигурације или централне{1}}конфигурације за матрице са тешким-челичним ципелама. Распоред са четири стуба је отпоран на тренутни велики отклон који се јавља када се сви ударци и матрице истовремено захвате. Челичне папуче у 4140 или А36 без напрезања-обезбеђују крутост потребну за одржавање паралелизма под оним што могу бити значајне силе слепљивања - за калуп за формирање може бити потребно 20 тона распоређених по подлози за формирање, док сложена матрица за слепљење сличне величине може захтевати 60 или више тона концентрисаног реза.
Захтеви система водича за сложене операције су мање екстремни него за прогресивни рад. Машина за пресовање се затвара једном, обавља операцију и отвара - и нема кумулативне грешке од станице до станице. Водилице клизних лежајева у комерцијалној класи прецизности добро функционишу за средње{3}}смешено штанцање средњег обима, иако радње које раде са малим-толерантним затварањем (медицинске компоненте, електронски конектори, прецизне подлошке) и даље имају користи од система кугличних лежајева који елиминишу сваки бочни ход током критичног тренутка сечења.
Сложене матрице такође производе избалансирану{0}}енергију јер су периметри сечења распоређени симетрично. То чини сет калупа мање подложним љуљању или нагињању током пробијања, али је укупна енергија удара велика. Ципеле са добрим карактеристикама за пригушивање вибрација - ливено гвожђе или дебео{4}}челик - помажу у управљању том енергијом без преношења превеликог оптерећења од замора на склопове вођица.
Разматрања о сету матрица за пренос
Трансфер штанцање функционише на фундаментално другачијем принципу од прогресивног или сложеног рада. Уместо да увлаче непрекидну траку кроз једну матрицу, системи за пренос користе механичке прсте или хватаљке да покупе појединачне празнине и померају их између одвојених матрица монтираних на заједничком подупирачу. Свака станица има сопствену матрицу и - критички - свој сет матрица.
Ово ствара изазов спецификације који не постоји у прогресивном или сложеном алату: међу-поравнање матрица. Сваки калуп за формирање у линији преноса мора да региструје свој радни комад у истом просторном координатном систему као и свака друга станица. Ако се сет калупа број три помери за 0,002 инча бочно у односу на сет калупа број два, део који излази из станице три преноси ту грешку у сваку следећу операцију. Ударци и матрице на низводним станицама тада раде против дела који је већ погрешно лоциран, повећавајући димензионалне проблеме са сваким трансфером.
Улошци за пренос рукују великим или замршеним деловима који захтевају вишеструке операције, где се бланко сече и затим преноси кроз различите станице за формирање, савијање или друге операције. Свака станица ради независно, што дизајнерима даје флексибилност за производњу сложених облика, али захтева да сваки појединачни сет матрица постигне прецизну тачност положаја на подупирачу.
Сетови калупа за операције преноса обично користе четири-конфигурације након што свака станица може да изврши тешко обликовање са значајним-оптерећењима од центра - дубоким извлачењем, прирубљивањем или операцијама сечења које стварају бочни потисак у непредвидивим правцима у зависности од геометрије дела у тој фази. Распоред са четири-ступа издржава ова оптерећења без ослањања само на блокове пете. Челичне ципеле су стандардне јер појединачни сетови калупа морају да одрже стабилност димензија под сталним великим оптерећењима обликовања током дугих производних кампања.
Једно разматрање које је јединствено за посао преноса: пошто је сваки сет матрица релативно компактан (руковање једном операцијом на једном делу уместо дванаест операција на траци), комбинације пробијача и калупа за лим на свакој станици могу да се оптимизују независно. На једној станици може се користити плитки сет калупа за формирање са водилицама клизних лежајева јер су оптерећења умерена. Четврта станица, која изводи дубоко извлачење са великим бочним оптерећењем, може захтевати вођице кугличних лежајева и максималну дебљину папуче. Ова-оптимизација по станици је луксуз који прогресивно штампање не дозвољава, где један сет матрица мора истовремено да служи свим станицама.
Следећи редослед одлучивања повезује тип операције са спецификацијом сета матрице у логичком редоследу:
- Идентификујте тип операције- прогресивни, сложени или трансферни - јер одређује профил учитавања, геометријски омотач и захтеве за приступ.
- Одредите величину и дистрибуцију оптерећења- центрирано и уравнотежено (сложено), распоређено по станицама (прогресивно) или променљиво по станици (трансфер).
- Изаберите конфигурацију поста- задњи-стуб или дијагонала за прогресивни размак, средишњи-стуб или четири-стуб за сложену дистрибуцију оптерећења, четири-стуб за ригидност преноса.
- Наведите систем водича- куглични лежај за прогресивну прецизност и брзину, обични или куглични лежај за мешавину на основу запремине, избор по-станици за пренос на основу индивидуалних захтева оптерећења.
- Изаберите материјал за ципеле- челик за велике-компоненте и трансфер станице, алуминијум за велике прогресивне калупе са ограничењем тежине, ливено гвожђе где пригушивање вибрација оправдава компромис-.
Ова секвенца функционише јер свака одлука ограничава следећу. Не можете интелигентно да изаберете конфигурацију постоља, а да не знате да ли трака мора да пролази кроз матрицу. Не можете да одредите систем водича а да не знате да ли је тачност кумулативних-станица-станица важна. И не можете одабрати материјал за ципеле без разумевања тонаже, термичких захтева и захтева за руковање специфичним калупима за формирање.
Сазнање која конфигурација сета матрица одговара вашем типу операције је изазов{0}}са стране дизајна. Изазов на страни набавке-је подједнако важан: превођење тог знања у спецификацију коју добављач може тачно цитирати и правилно изградити. То значи дефинисање тачних димензија, толеранција и производних параметара пре првог разговора са продавцем матрица.
Како одабрати и одредити прави сет матрица
Знати како сет матрица треба да изгледа за вашу апликацију је једна ствар. Саопштавање тог знања добављачу на начин који производи исправан резултат је нешто сасвим друго. Јаз између намере дизајна и извршења набавке је место где живи већина грешака у спецификацијама. Инжењер алата може тачно разумети коју конфигурацију стубова и систем за вођење операција захтева, али ако наруџбини недостају димензиона ограничења која везују те изборе за пресу, испоручени сет калупа можда неће одговарати, радити или трајати. Премошћивање тог јаза захтева дисциплинован приступ дефинисању димензија, толеранција и производних параметара пре него што оде било који захтев за понуду.
Критичне димензије и толеранције које треба навести
Свака спецификација сета калупа води до две референтне тачке: пресе у коју ће се убацити и дела који мора да помогне да се произведе. Промашите било коју везу и купујете сет матрица који ради у теорији, али не успева у пракси.
Почните са висином затварача. АсМеталФорминг Магазине објашњава, висина затварача се односи на укупну висину склопа матрице у његовом потпуно затвореном положају - и мора да буде унутар минималног и максималног простора{1}}висине матрице циљне пресе. Ако висина затварача премашује расположиви простор, оквир пресе се растеже и спојеви се стисну, стварајући прекомерну тонажу која оштећује и матрицу и пресе. Израчунајте максималну висину матрице одузимањем дебљине матрице од висине затварача, а затим одузмите дужину подешавања рам{4}} да бисте пронашли минималну висину матрице. Затворена висина вашег комплета матрица мора пасти између та два броја са простором за подешавање.
Дневна светлост - отворени простор између ципела када је матрица потпуно отворена - одређује да ли ваше алатне матрице имају довољно вертикалног размака за увлачење траке, избацивање делова и уклањање отпадака. Дебљина ципела се директно мења у односу на дневну светлост у оквиру фиксне висине затварача: дебље ципеле пружају већу крутост, али троше вертикални простор који је потребан радним елементима.
Пречник вођице, класа чаура и прецизно уклапање између њих дефинишу могућност поравнања. Веће игле боље одолијевају скретању при великим оптерећењима, али троше површину ципеле која би могла бити потребна за држање алата. Класа чахура - комерцијална, прецизна или супер-прецизна - поставља максимални бочни отвор дозвољен током рада. А толеранција паралелизма између горње и доње монтажне површине папуче контролише како се силе сечења равномерно распоређују по површини матрице. ТхеАНСИ Б94.6 стандардспецифицира толеранције компоненти за сет калупа, са захтевима за паралелност типично на 0,02 мм на 300 мм дужине папуче за прецизне примене.
Захтеви за обим производње и брзину
Ваш очекивани обим производње диктира да ли је трошак система вођица кугличних лежајева оправдан или да ли обични лежајеви дају адекватне перформансе уз ниже инвестиције. Ово није нејасна смерница - то је прорачунљива одлука.
За радње испод 50.000 погодака годишње, сетови матрица клизних лежајева комерцијалне класе прецизности носе већину апликација без прекомерног хабања. Интервал замене чаура при умереним брзинама хода вам даје године рада пре него што се трошкови одржавања нагомилају. Између 50.000 и 500.000 годишњих погодака, прорачун се мења: вођице кугличних лежајева смањују кумулативно одржавање, држе чвршће толеранције на дужим серијама и одржавају стабилно поравнање-до-пробоја како се топлотни услови мењају кроз продужене производне циклусе.
Изнад 500.000 погодака годишње - посебно у-прогресивном штанцању велике брзине - прецизним системима кугличних лежајева исплати се смањењем отпада, дужим животним веком и мањим бројем непланираних заустављања. Однос брзине хода је једноставан: веће брзине стварају више топлоте у системима клизних лежајева, убрзавајући хабање и смањујући период ефективног одржавања. Вођице кугличних лежајева остају термички стабилне при 300-плус удараца у минути где би обични системи захтевали паузе за подмазивање у средини рада.
Звучи као једноставан праг јачине звука? То је нијансираније од тога. Прилагођена метална матрица за штанцање која ради 100.000 циклуса, али држи толеранције плус{3}}или-минус 0,001-инча можда ће требати навођење кугличних лежајева при запреминама које би нормално биле у опсегу клизних лежајева. Захтеви за толеранцију и запремина заједно одређују прави систем водича - ниједан фактор сам по себи не говори целу причу.
Рад са добављачем комплета матрица
Пре него што ангажујете произвођаче калупа за штанцање, припремите следеће информације. Улазак у разговор о цитирању без ових детаља приморава добављача да претпостави - и претпоставке постају грешке у готовом комплету калупа.
- Модел пресе и номинална тонажа- потврђује да дизајн матрице остаје унутар оквира капацитета пресе.
- Опсег висине затварача- минимални и максимални простор за висину матрице, узимајући у обзир дебљину носача и подешавање цилиндра.
- Димензије подупирача и узорак Т-прореза- одређује ограничења отиска ципеле и метод стезања.
- Смер увлачења и начин руковања траком/празним материјалом- покреће избор конфигурације после (позади-пост за калем-прогресивно напајање, четири-пост за пренос).
- Процењени годишњи обим и циљна стопа можданог удара- одређује класу система водича и класу материјала за ципеле.
- Потребне толеранције делова- тачност димензија утиснутог дела прати могућност поравнања сета матрице.
- Ограничења тежине матрице- ограничења капацитета дизалице и тежине пресе могу да захтевају алуминијумске ципеле уместо челика.
- Услови животне средине- прљаве или-продавнице са високом температуром могу дати предност клизним лежајевима у односу на системе кугличних лежајева због отпорности на контаминацију.
За стандардне апликације - једноставно брисање, једно-формирање једне станице, кратко-прототипирање - каталошких комплета матрица реномираних произвођача матрица обављају посао по предвидљивим трошковима и времену испоруке. Од доступних опција бирате величину ципеле, конфигурацију постоља, систем водича и материјал, а сет стиже спреман за монтирање алата.
Тамо где стандардне опције не успевају је у сложеним прилагођеним металним калупима за штанцање које захтевају не-стандардне геометрије ципела, неуобичајено постављање водећих иглица, интегрисане разводнике азота или сетове калупа пројектоване око специфичних секвенци обликовања. Ове дизајнерске-тешке одлуке превазилазе оно што каталог може да реши. Добављачи волеИИЦХЕНспецијализовани за прилагођена решења калупа за штанцање где је инжењерима потребна подршка за структуру матрице, спецификацију компоненти, интеграцију пробоја и подизача, оптимизацију зазора и проток материјала - што их чини јаким ресурсом када се захтеви апликације не уклапају у потпуности у стандардне категорије производње калупа.
Сам процес спецификације је прилагођена вежба у комуникацији. Свака димензија коју дефинишете ограничава дизајнерски простор добављача на продуктиван начин. Свака димензија коју оставите недефинисану постаје одлука коју добављач доноси без вашег контекста. Што је ваша спецификација потпунија, већа је вероватноћа да ће испоручени сет калупа радити онако како је потребно вашим алатним матрицама од првог поготка.
Добро{0}}наведен, добро-састављен сет калупа је добар онолико колико је добар његов стални учинак у штампи. Чак и најбоље спецификације не могу спречити постепену деградацију коју сваки сет матрица за штанцање доживљава током времена. Рано препознавање симптома те деградације - пре него што се покаже у квалитету дела или катастрофалном квару - је разлика између планираног прекида одржавања и хитног случаја који затвара производну линију.
Решавање уобичајених проблема са сетом матрица
Сет матрица не отказује одједном. Шапуће пре него што вришти. Иглица за вођење која се гуши на једној страни, шиљак који се креће од станице до станице, позиција рупе која се помера за пола хиљадити део по смени - то нису случајни догађаји квалитета. То су симптоми са следљивим узроцима и скоро сви упућују на оквир сета калупа, а не на радни алат који је монтиран на њега. Ипак, већина радњи лечи ове симптоме прилагођавањем пробоја за штанцање, подешавањем зазора за сечење или заменом привремених поправки штанца за пресовање - који маскирају прави проблем док се он погоршава испод.
Већина проблема са сетом матрица потиче од грешака у спецификацији или подешавању, а не од дефеката компоненти. Исправно специфицирани сет матрица који је неправилно инсталиран, неадекватно одржаван или ради изван својих пројектних параметара поквариће много пре него што његове компоненте достигну границе замора материјала.
Дијагностиковање неусклађености и нагризања
Зарезивање на вођицама или чаурама је највидљивији симптом неусклађености - и онај који се најчешће погрешно дијагностикује. Приметићете трагове преноса материјала, огреботине или размазани метал на површини затика или унутар отвора чауре. Ове ознаке вам говоре да две површине остварују контакт-на-метал под оптерећењем, стварајући довољно топлоте и притиска за микро-заваривање и цепање материјала са једне површине на другу. Како ЈВМ Мануфацтуринг објашњава, чак и мала неусклађеност спречавају станице да раде глатко, узрокујући неравномерно хабање и недоследности у димензијама које стварају домино ефекат у целом систему матрица.
Шта га узрокује? Три основна услова, сама или у комбинацији:
- Истрошене чауре- зазор између клина и чауре се отворио изнад спецификације, омогућавајући горњој ципели да се помери бочно пре него што је клин центрира. Тај помак значи да клин улази у чахуру под благим углом сваким потезом, концентришући контактни притисак на једној страни.
- Дефлецтед дие ципеле- ципела која је изгубила равност услед поновљених ударних утоварних лукова под тонажом, нагињући отвор чауре ван паралеле са осом вођице. Затик и чаура су погрешно поравнати само под оптерећењем, што чини проблем невидљивим током статичког прегледа.
- Неправилно подешавање притиска- ако рам за пресовање није паралелан са ослонцем или ако стезаљке матрице примењују неравномерну силу током монтирања, цео сет калупа ради у искошеном стању које ниједно унутрашње поравнање не може да исправи.
Инспекција је једноставна ако знате шта да тражите. Извуците сет матрица из пресе и прегледајте сваку водећу иглу под добрим осветљењем. Трагови нагризања се појављују као сјајне, размазане мрље - обично на једној страни игле, што указује на неусклађеност смера. Проверите одговарајући отвор чауре да ли се подударају ознаке на супротној страни. Ако је нагризање присутно на оба клина у истој ротационој позицији, проблем је вероватно повезан са-притиском (паралелизам цилиндра или неравномерност стезаљке). Ако се појави само на једном клину или у различитим положајима, сумњајте на отклон папуче или локализовано хабање чауре.
Корективне радње прате дијагнозу: заменити истрошене чауре и по потреби развртати отворе. Поново-избрусите површине за монтажу ципела да бисте вратили паралелизам. Поново-изравнајте пресу или подесите обујмице за равномерну расподелу притиска. У тежим случајевима где је зарезивање зарезало површину водећег клина, потребно је заменити сам клин - зарезни клин ће убрзати хабање чауре чак и у свеже развртаном отвору.
Превремено хабање и квар вођице
Водилице не би требало брзо да се истроше. Правилно наведен пин у правој апликацији траје милионе циклуса. Када пробојци и вођице почну да показују прерано хабање -, смањење пречника или удубљење на површини знатно пре очекиваног радног века - нешто у радним условима је премашило пројектовани оквир.
Уобичајени основни узроци:
- Недовољно подмазивање- системи водича клизних лежајева зависе од филма за подмазивање између клина и чауре. Када се тај филм поквари, трење расте и хабање се експоненцијално убрзава. Подаци из индустрије показују да подмазивање није лек-све, али његово одсуство је катастрофално - не може да поврати отуплу ивицу или да поново поравна водећи клин, али без тога, клизне површине стварају трење и топлоту који уништавају и клин и чахуру у кратком року.
- Претерано-оптерећење у средини- када операција штанцања генерише бочни потисак који премашује оно што блокови пете могу да апсорбују, преостала сила се преноси на вођице. Игле су дизајниране првенствено за поравнање, а не за{2}}ношење оптерећења. Дуготрајно бочно оптерећење ствара напрезање при савијању на споју за утискивање клина- са ципелом, што на крају замара клин или носи овал у чахуру.
- Нетачна класа материјала за вођице- игла очврснута на 58 ХРЦ у примени са великим ударним оптерећењем ће се одломити или одломити на површини. Игла на 45 ХРЦ у примени велике брзине-ће се пребрзо истрошити. Квалитет материјала мора одговарати и типу оптерећења (удар у односу на клизање) и радној брзини.
- Прекорачење номиналне брзине хода за систем клизних лежајева- сваки клизни лежај има ограничење ПВ (притисак-брзине). Ако га прекорачите, филм мазива се сруши, топлота изазвана трењем-настаје брже него што се распршује, а интерфејс чауре-прелази од хабања до уништења. Ово је класичан режим квара када се операција штанцања премести са умерене -пресе на бржу без надоградње система вођица.
Када откријете прерано хабање, одуприте се импулсу да једноставно замените клин и чахуру. Ако се услови рада нису променили, нове компоненте ће пратити исту путању квара. Уместо тога, идентификујте који је основни узрок примењив и решите га - надоградите метод подмазивања, додајте или промените величину блокова пете, поново-наведите материјал игле или надоградите на смернице за куглични лежај ако је апликација прерасла оно што клизни лежајеви могу да испоруче.
Губитак паралелизма и његов утицај на квалитет делова
Паралелизам ципела се временом деградира. Сваки притисак притиска доноси енергију удара у ципеле, а то поновљено оптерећење постепено мења њихову геометрију. Промена се мери хиљадитим деловима инча - невидљива оку, неоткривена повременим руковањем -, али каскадно прераста у проблеме са квалитетом делова који изгледају неповезани са сетом матрица.
Када горња папуча изгуби паралелност са доњом ципелом, размак матрице за пробијање између пробоја и дугмета матрице постаје неравномеран по површини матрице. Једна страна пробушене рупе види чвршћи зазор док се супротна страна отвара. Мањи зазор производи чисто смицање, али убрзава хабање ударцем. Лабавији зазор омогућава материјалу да се цепа уместо да се чисти, стварајући неравнине које се прогресивно погоршавају на једној страни сваке функције реза.
Ефекти се стварају одатле. Неравномерни зазор значи неравномерне силе сечења, које стварају асиметрична оптерећења-која додатно убрзавају губитак паралелизма - самопојачавајући циклус деградације-. Операције обликовања трпе другачије: сет не-паралелних матрица ствара неуједначен притисак држача бланка-, што узрокује наборе на једној страни извлачења и стањивање на другој. Померање димензија у утиснутим деловима постаје симптом-пода у радњи, али основни узрок лежи у ципелама матрице, а не у металним ударцима и компонентама матрице које врше формирање.
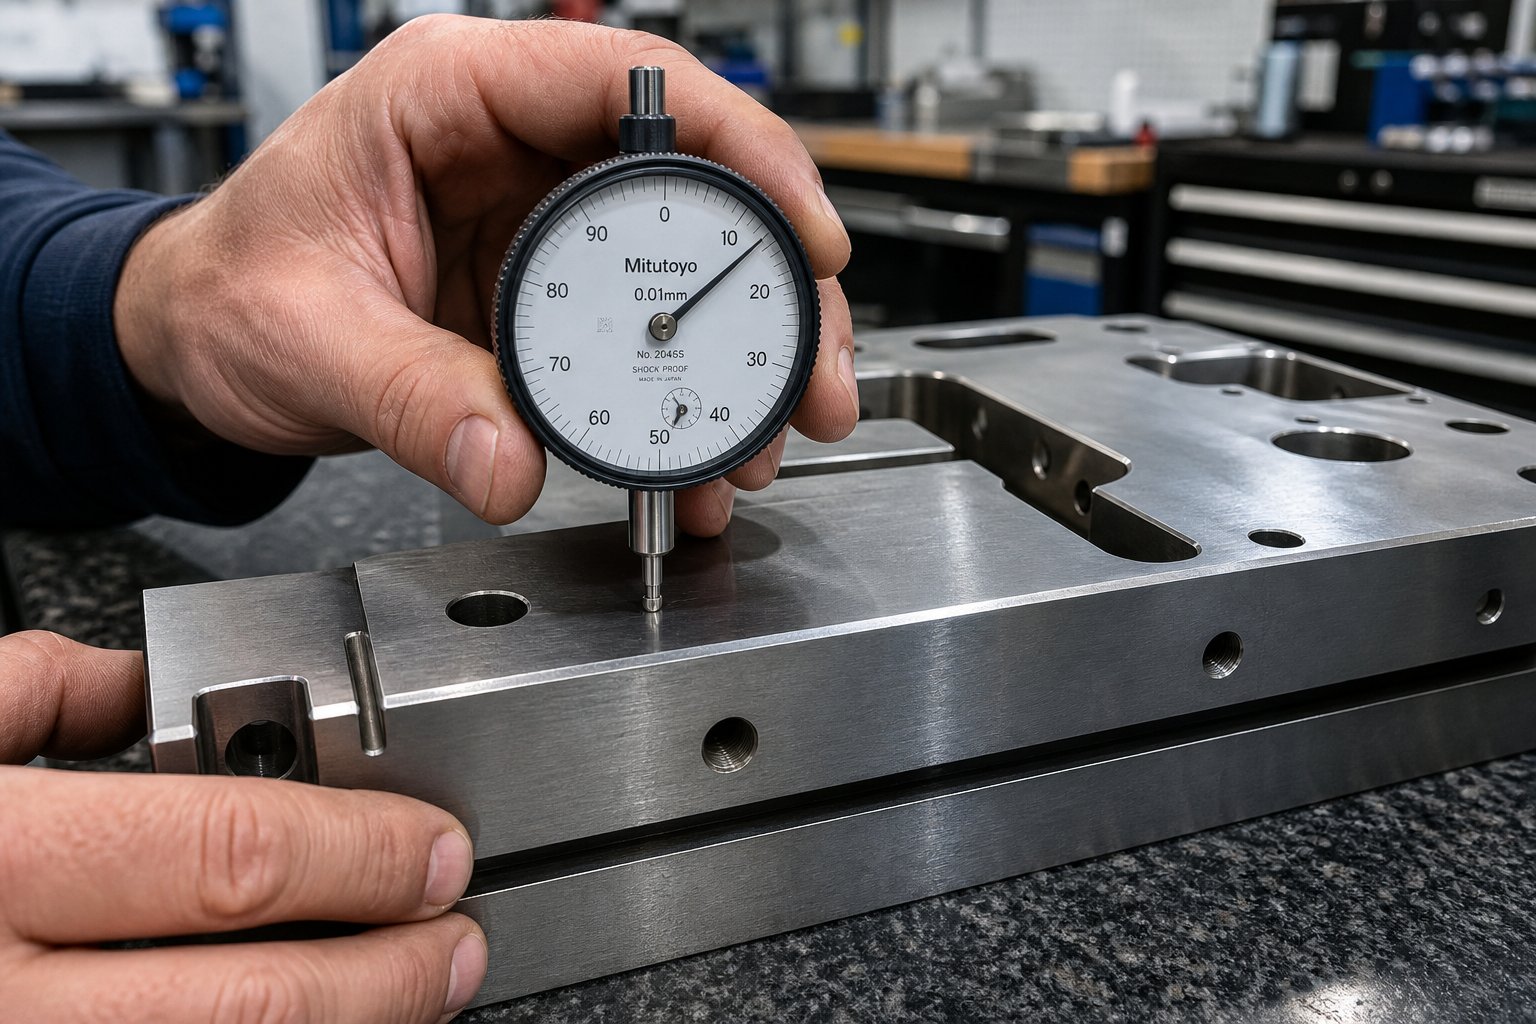
За мерење паралелизма потребна је површинска плоча и индикатор или мерач висине. Са затвореним комплетом матрице и без инсталираног радног алата, означите преко горње површине горње ципеле док се позивате на доњу површину доње ципеле. Одступање треба да буде у оквиру оригиналне спецификације -, обично од 0,0002 до 0,0005 инча по инчу дужине ципеле за прецизне примене. Ако премашује тај опсег, ципеле треба поново-избрусити да би се вратила равност и паралелни однос.
Контролна листа за решавање проблема у комплету са пет тачака
Када сет матрица почне да ствара проблеме са квалитетом, систематски прођите кроз ових пет начина квара. Сваки од њих повезује видљиви симптом са својим највероватнијим узроком и исправном радњом:
- симптом:Трагови нагризања на водилицама или чаурама.Узрок:Истрошене чахуре, отклон папуче или неусклађеност притиска стварајући угаони контакт.Акција:Замените чауре, поново-избрусите папуче да бисте вратили паралелност, проверите поравнање притиска са рамом-да-појачајте и проверите да ли стезаљке матрице примењују равномерну силу стезања.
- симптом:Прерано смањење пречника вођице или зарезивање површине.Узрок:Недовољно подмазивање, превелико бочно оптерећење изнад капацитета блока пете или рад изнад ПВ границе система клизних лежајева.Акција:Надоградите методу или интервал подмазивања, промените величину блокова пете да апсорбују бочне силе или надоградите на вођице кугличних лежајева ако захтеви за брзином премашују способност клизног лежаја.
- симптом:Неравнине су константно теже на једној страни пробушених или празних делова.Узрок:Губитак паралелности између горњих и доњих ципела ствара неуједначен зазор сечења преко површине матрице.Акција:Измерите паралелност ципела помоћу индикатора бројчаника на површинској плочи; поново{0}избрусити ципеле ако одступање премашује спецификацију.
- симптом:Прогресивно димензионално померање у позицији рупе или трим локацији у току производног циклуса.Узрок:Термичко ширење у систему вођица (клизни лежајеви који се загревају при великој брзини) или постепено хабање чаура отварајући омотач зазора.Акција:Пратите температуру система водича током производње; смањите брзину хода или пређите на вођице кугличних лежајева ради термичке стабилности. Замените чауре ако зазор премашује спецификацију.
- симптом:Потребно је нагло повећање тонаже пресе без промене материјала.Узрок:Везивање комплета матрица од контаминације у систему вођица, наслага матрице за пресовање -нагоре од накупљања уложака или вођице која се померила у свом отвору за пресовање{1}}.Акција:Очистите и прегледајте склопове вођица, очистите путеве за шиљке, проверите да ли чиоде притискају{0}}причвршћивање и проверите да ли има страних материјала између ципеле и подупирача.
Обратите пажњу на образац: сваки квар на овој листи води до грешке у спецификацији (погрешан систем вођења за брзину, премали блокови пете за оптерећење) или недостатак подешавања и одржавања (неадекватно подмазивање, прескочене провере паралелизма, неравномерно стезање). Дефекти компоненте - иглица за вођење са унутрашњом грешком или чаура са -отвором изван-спецификације - су ретки у поређењу. Ако ваша радња има периодичне проблеме са сетом матрица, пут за решавање проблема скоро увек води до тога како је сет одређен, инсталиран или одржаван, а не до лоше серије иглица.
Идентификовање режима квара вам говори шта данас није у реду. Спречавање понављања захтева дисциплину одржавања и инспекције која хвата деградацију пре него што достигне праг где се делови покваре. Та дисциплина - шта треба проверавати, колико често и када реновирати у односу на замену - је оно што раздваја продавнице које реагују на кварове у комплету од продавница које их ретко доживљавају.
Праксе одржавања и животног циклуса које штите ваше улагање
Решавање проблема вам говори шта је пошло по злу. Одржавање спречава да пође по злу. Ипак, већина продавница матрица третира одржавање матрице као реактивну -, замењују чахуру када се појави труљење, поново-брусе ципелу након што делови пређу у толеранцију или наручују нове вођице када се старе не могу користити. Тај реактивни циклус кошта више у застоју, отпаду и хитним набавкама него што би структурирани превентивни програм икада био. Разлика између сета калупа који траје пет година и оног који пружа петнаест година поуздане услуге скоро увек се своди на оно што се дешава између производних циклуса, а не током њих.
Распоред рутинских прегледа за сетове калупа
Практична инспекција не захтева гашење производње данима. Потребно је знати шта треба проверавати, колико често и шта мере значе. Ево оквира који одржава перформансе опреме за матрице у складу са спецификацијама:
Сваки производни циклус (пре и после):Визуелно прегледајте вођице и чахуре да ли постоје трагови нагризања, огреботина или промена боје. Проверите да ли се кавези кугличних лежајева враћају у свој одговарајући положај мировања (за системе кугличних лежајева). Обришите игле и потражите метални трансфер или уметнуте остатке. Пређите прстом дуж површине клина - свака храпавост коју осетите је храпавост која убрзава хабање чаура.
Квартално:Измерите паралелност папуче матрице користећи индикатор бројчаника који се односи на површинску плочу. Упоредите очитавања са основним мерењима забележеним када је сет матрица био нов или последњи пут реновиран. Прихватљиво померање зависи од класе прецизности, али као општа смерница, одступање преко 0,0005 инча по стопи дужине ципеле захтева пажњу. Проверите пречнике вођице на више места дуж радне дужине помоћу микрометарског - конус или овалност указује на неравномерно оптерећење или неусклађеност које визуелна контрола можда неће ухватити.
Годишње (или сваких 500.000 удараца, шта год наступи прво):Извршите потпуну инспекцију димензија склопа матрице. Измерите пречнике отвора чаура и упоредите их са спољним делом клина за вођење да бисте израчунали стварни радни зазор. За системе кугличних лежајева, проверите предоптерећење на додир - да све приметне лабавости указују на истрошене лежајеве или оштећење кавеза. Прегледајте површине за монтажу папуча да ли има оштећења на површини, корозије на месту завртња или локализованих удубљења где је алат више пута стегнут. Ова годишња провера је еквивалентна ономе што искусни алати за прављење матрица пролазе приликом реконструкције - осим што уочавате проблеме пре него што их затребају.
Најбоље праксе за подмазивање и складиштење
Захтеви за подмазивањем се оштро разликују између типова система водича, а коришћење погрешног мазива је скоро исто тако лоше као да га уопште не користите.
За системе клизних лежајева, нанесите квалитетно уље или машинско уље за вођење клинова пре сваке производње. Филм за подмазивање мора бити присутан пре него што први ход - на суво чак и накратко несразмерно убрзава хабање. Поново-подмазујте током дужих вожњи у интервалима који одговарају брзини хода; за велике{4}}операције ће можда бити потребна примена у средњој-смени. Избегавајте претерано-подмазивање које капље на материјал траке или радне површине, које контаминира делове и може да изазове дефекте приликом формирања.
За системе водича кугличних лежајева, маст се не препоручује. Пошто компоненте кугличног лежаја раде у условима претходног напрезања са негативним-зазором, маст има тенденцију да задржи загађиваче који делују у пресу за ваљање, стварајући топлоту и равне тачке на лежајевима. Уместо тога, користите рафинисано минерално уље са вискозитетом од приближно 290/340 ССУ на 100 степени Ф, које садржи адитиве за екстремни{6}}притисак и инхибиторе рђе. Игле за подмазивање - вођице са унутрашњим укрштеним-избушеним отворима за подмазивање - могу да се повежу на аутоматске системе који испоручују уље у одређеним интервалима без ручне интервенције.
Пракса складиштења је важна колико и подмазивање током производње. Када сет матрица оде у складиште између производних кампања, три услова га нечујно уништавају: рђа, искривљеност и контаминација.
- Превенција рђе:Премажите све изложене челичне површине - вођице, отворе чаура, површине ципела - омотачем за заштиту од рђе-уљем или паром од инхибитора корозије (ВЦИ). Влага у неконтролисаном окружењу матрице напада незаштићене површине од каљеног челика у року од неколико дана.
- Спречавање кривљења:Чувајте сетове матрица на одговарајућим базама за складиштење које подржавају доњу ципелу преко њеног пуног отиска. Ципела смештена на две уске шине са распоном без ослонца између њих ће током времена клонути под сопственом тежином - посебно алуминијумске ципеле, које пузе лакше од челика. Никада немојте слагати тешке предмете на похрањене сетове калупа.
- Контрола контаминације:Покријте ускладиштене сетове калупа како бисте спречили таложење песка, металних ситница и остатака из ваздуха у склопове водича и отворе чаура. Матрица извучена из складишта и покренута без чишћења прво уводи абразивне честице директно у путању лежаја при првом ходу.
Када обновити или заменити сет матрица
Сваки сет матрица достиже тачку у којој само одржавање не може да врати перформансе. Питање је да ли тај праг захтева реновирање или потпуну замену - и погрешно позивање у било ком смеру кошта. Замените прерано и напустили сте опрему која се може сервисирати. Поправите прекасно и улажете доларе за поправку у сет који ће ускоро поново покварити.
Оквир за одлучивање је заснован на-услову, а не на основу година-:
Поправите када:
- Замена чаура враћа зазор вођице на спецификацију.
- Паралелност ципела се може исправити површинским брушењем без смањења дебљине папуче испод минимума потребног за крутост.
- Површине водећих клинова су зарезане, али пречници клинова остају унутар толеранције након полирања.
- Плоче за хабање блока пете могу се поставити или заменити без утицаја на целокупни интегритет машинске обраде.
Замените када:
- Паралелност ципела је изван толеранције брушења - што значи да би уклањање материјала потребно за враћање равности ципеле смањило испод њене минималне структуралне дебљине.
- Рупе за монтажу игле за вођице су се издужиле, што значи да је држање затиска{0}}притиснуто угрожено и клин може да се помера под оптерећењем без обзира на стање чауре.
- Вишеструка претходна реновирања су потрошила расположиви материјал за млевење, остављајући ципеле превише танке да би се одупрле скретању под пуном тонажом преса.
- Оригинална спецификација сета калупа више не одговара тренутним захтевима производње - промењене толеранције, веће запремине или нова опрема за пресовање која захтева различите висине затварача или конфигурације вођица.
Ова последња тачка заслужује нагласак. Када застарели сет калупа треба да се поново-произведе, а не да се једноставно дуплира - јер су се захтеви производње развили, толеранције су се пооштриле или је оригинални дизајн имао инхерентна ограничења -, каталошка замена исте конфигурације матрице може да продужи првобитне проблеме. За инжењере који процењују ове ситуације, добављачи волеИИЦХЕНподршка инжењерима алата са прилагођеним решењима за штанцање матрице која покривају структуру матрице, дизајн компоненти, контролу гребања и оптимизацију зазора. Ова врста инжењерске подршке постаје посебно драгоцена када је одлука о замени такође прилика да се елиминишу хронични проблеми које обрада замире у оригиналне спецификације би једноставно пренела.
Следећа рутина-по{1}}корак по корак консолидује одржавање у процес који се може поновити који свака радња матрица може да примени без специјализоване опреме осим онога што је већ на поду:
- Очистите све водеће површине- обришите вођице, чауре и површине блока пете без остатака мазива, металних ситница и остатака након сваке производње.
- Визуелно прегледајте има ли оштећења- проверите да ли на системима кугличних лежајева има трагова нагризања, зарезивања, промене боје или индикатора пузања у кавезу.
- Измерите критичне размаке- проверавајте водећи клин-до-зазора чауре у кварталним интервалима помоћу калибрисаних микрометара или мерача отвора.
- Проверите паралелност ципела- означавају обе ципеле на површинској плочи квартално, упоређујући са основним мерењима и документујући било какво одступање.
- Подмазујте по типу система- нанети одговарајуће уље на клинове клизних лежајева пре сваке вожње; нанесите рафинисано минерално уље (не маст) на склопове кугличних лежајева у интервалима{1}}којим је одредио произвођач.
- Проверите интегритет монтаже- проверите да ли вођице остају безбедне у својим отворима за утискивање-, да су завртњи за монтажу затегнути у складу са спецификацијом и да се није развила корозија на додир-ка-појачала.
- Документ и тренд- бележи сва мерења у евиденцији историје склопа матрице. Подаци у тренду откривају стопе деградације које предвиђају када ће бити потребно реновирање или замена, омогућавајући планирану набавку уместо хитних налога.
Проактивно одржавање није савршенство. Ради се о хватању измене од 0,0003-инча у овом кварталу пре него што то постане проблем од 0,002 инча у следећем кварталу који раставља делове и зауставља штампу. Улагање у време инспекције је тривијално у поређењу са једном заменом комплета матрица за хитне случајеве - а самопоуздање производње које произилази из сазнања да су ваши сетови матрица унутар спецификације, извођење за радом, је оно што раздваја радње које управљају својим алатима од продавница којима управљају кварови на алатима.
Често постављана питања о сетовима матрица за штанцање метала
1. Која је разлика између комплета матрица и комплетне матрице за штанцање?
Сет матрица је подсклоп за вишекратну употребу који се састоји од горњих и доњих папуча матрице, водећих иглица и чаура који обезбеђује поравнање и монтажу за све радне елементе. Комплетна матрица за штанцање укључује све што је монтирано на тај оквир - ударце, дугмад за матрице, скидаче, опруге и пилоте. Замислите сет калупа као шасију: не врши директно сечење или формирање, али свака радна компонента зависи од ње за прецизно позиционирање. Када набављају прилагођена решења за калупе за штанцање, добављачи као што је ИИЦХЕН (иицхен-гроуп.цом/стампинг-дие/) пројектују комплетну структуру матрице укључујући оквир сет матрице, интеграцију пробоја и оптимизацију зазора као интегрисани систем.
2. Како да изаберем између клизних и кугличних лежајева водича за мој сет калупа?
Одлука првенствено зависи од обима производње, брзине хода и захтева за толеранцијом. Системи клизних лежајева коштају мање и боље толеришу контаминацију и бочна оптерећења, што их чини идеалним за кратке вожње, израду прототипа и прљава радна окружења при брзинама испод 150 СПМ. Системи кугличних лежајева елиминишу зазор при кретању кроз предоптерећење, дајући супериорну поновљивост при 300+ СПМ-у за прогресивно штанцање великог-обима са малим толеранцијама. Ако ваш годишњи обим премашује 500.000 погодака или су толеранције делова мање од плус-или-минус 0,002 инча, вођење кугличних лежајева се обично исплати кроз смањени отпад и дужи век ударца.
3. Шта узрокује нагризање на водећим иглицама комплета матрица и како да то поправим?
Нагризање се појављује као сјајни, размазани трагови метала на површинама водећих клинова, узроковани контактом-на-метал под оптерећењем. То стварају три основна услова: истрошене чауре које омогућавају угаоно увлачење осовинице, деформисане папуче матрице које нагињу отвор чауре ван паралеле, или неправилно подешавање притиска ствара искривљене радне услове. Да бисте то поправили, замените истрошене чауре и отворе за шивење ако је потребно, поново-избрусите површине папуча да бисте вратили паралелизам и проверите да ли је притиснут рам-да-појачате поравнање. Ако је на површини клина дошло до зарезивања, замените клин у потпуности јер нарезана површина одмах убрзава хабање нове чауре.
4. Коју конфигурацију матрице треба да користим за прогресивно штанцање?
Конфигурације задњег{0}}или дијагоналног{1}}поста су стандардне за прогресивно штампање. Комплети задњег- стубова постављају обе вођице позади, остављајући предњу и бочне стране потпуно несметане за повлачење траке са једне стране на другу. Дијагонални-скупови стубова нуде побољшану крутост преко задњег-стуба уз одржавање разумног размака дуж једне ивице. Четири-конфигурације, док обезбеђују максималну прецизност поравнања, ометају путеве за увлачење траке и боље су прикладне за сложене или трансферне калупе где није потребан континуирани приступ тракама.
5. Колико често треба прегледати комплете матрица и која су мерења најважнија?
Визуелно прегледајте вођице и чахуре да ли се нагризају или зарезе пре и после сваког производног циклуса. Мерите паралелност папуче на тромесечју помоћу индикатора бројача на површинској плочи, у поређењу са основним вредностима - одступање изнад 0,0005 инча по стопи дужине ципеле захтева корективне мере. Извршите потпуну инспекцију димензија годишње или на сваких 500.000 удараца, проверавајући пречнике отвора чауре у односу на спољашњи део клина да бисте израчунали стварни радни зазор. За системе кугличних лежајева, проверите предоптерећење на додир да ли постоји приметна лабавост. Документујте сва мерења како бисте пратили стопе деградације и предвидели време одржавања пре него што кварови утичу на квалитет делова.


