


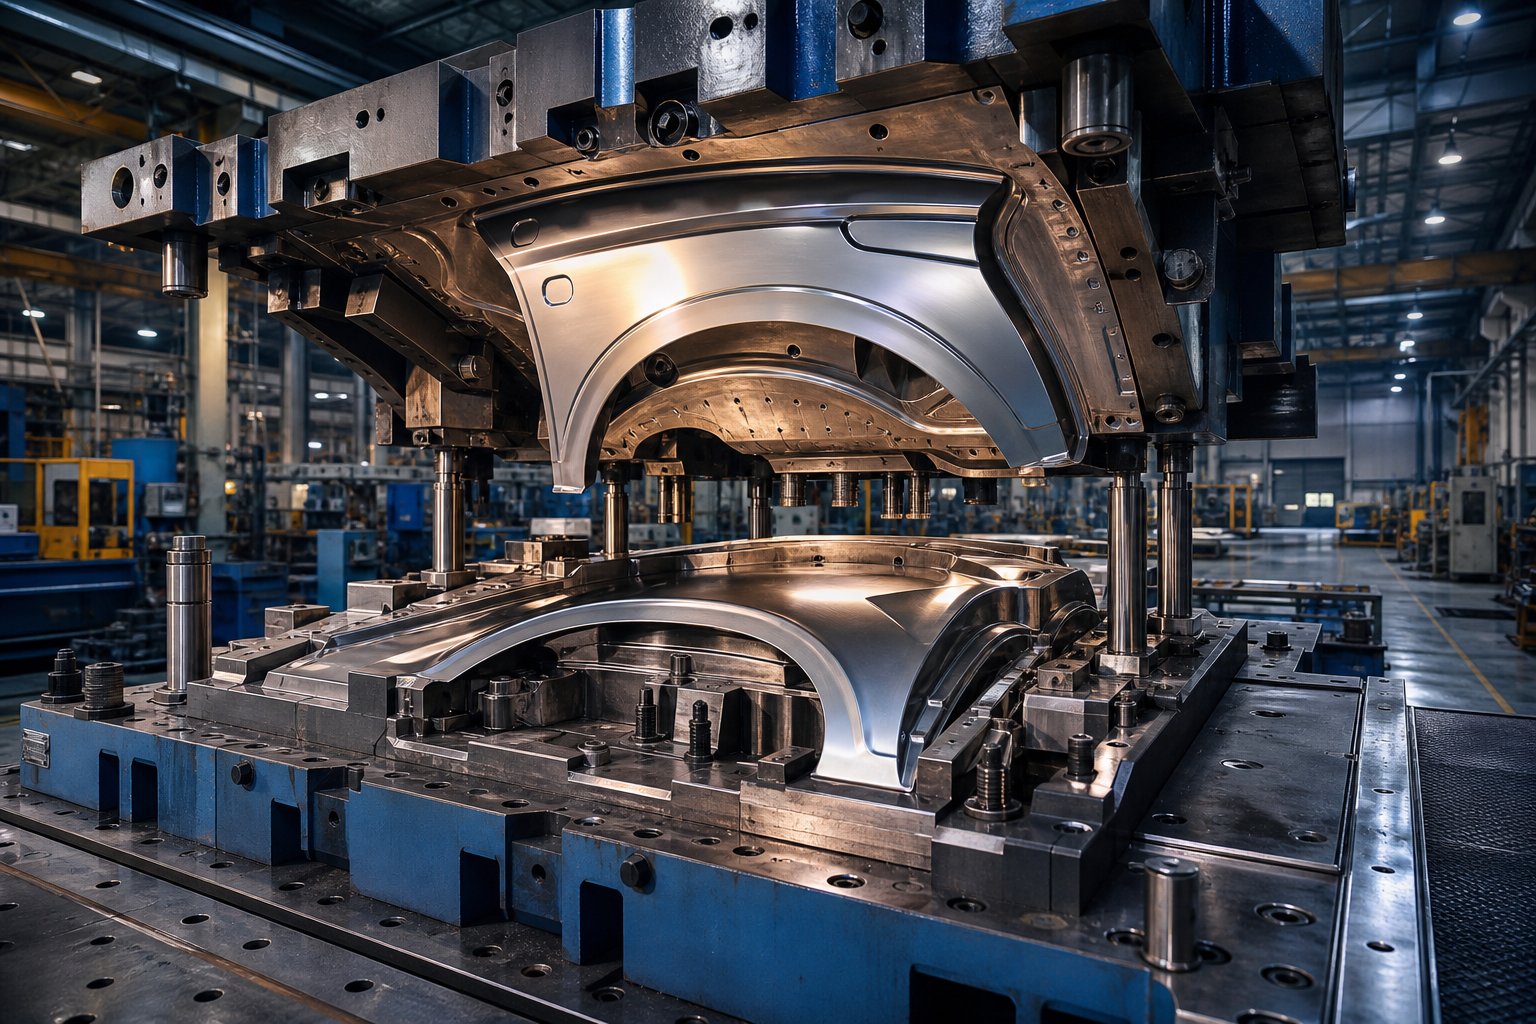
Шта је матрица за штанцање крила аутомобила и зашто кошта оно што ради
Када тражитедисконт за штанцање крила аутомобила, морате тачно да знате шта купујете пре него што процените да ли је цена фер. Крило аутомобила, које се на северноамеричком енглеском зове блатобран, је плоча каросерије која се савија преко предњег или задњег точка. Формирање тог панела од равног лима захтева специјализовану металну матрицу за штанцање способну да произведе сложене криве, оштре линије и прецизне ивичне прирубнице у једном потезу притиска или у чврстом низу операција.
Матрица за штанцање крила аутомобила је прецизан алат који се састоји од усклађених горњих и доњих челичних компоненти које секу, цртају и формирају раван лим у тродимензионалну плочу блатобрана возила, испуњавајући стандарде за завршну обраду површине А класе и{1}}зазоре каросерије.
Шта чини матрицу за штанцање крила аутомобила јединственом
За разлику од калупа за штанцање који се користе за равне конзоле или структурална ојачања, матрица за блатобран мора истовремено управљати дубином извлачења, растезањем на конвексним површинама и чврстим прелазима радијуса. Сложена геометрија значи да површине печата захтевају машинску обраду-квалитетног огледала, а чак и мања одступања производе видљиву таласастост на готовом панелу. Због тога аутомобилске матрице за штанцање за каросеријске плоче коштају знатно више од матрица за штанцање направљене за скривене структурне делове.
Кључне функције у производњи каросерије аутомобила
Комплетан сет матрица обично обавља операције извлачења, обрезивања, прирубљивања и поновног ударања. Цртање формира основни облик, обрезивање уклања вишак материјала иприрубљивање савија ивицеза стварање површина за причвршћивање на којима се панел причвршћује за каросерију возила. Свака станица у процесу додаје цену целокупном пакету алата.
Кратка терминолошка напомена: у индустријској литератури ћете видети термине калупи за штанцање, печати за печате, па чак и калупи за бризгање који се користе слободно. Калупи за штанцање и калупи за штанцање се односе на исту алатку од лима. Калуп, стриктно говорећи, обликује течни или растопљени материјал, док метална калупа за штанцање обликује чврсти лим под силом притиска. Познавање ове разлике помаже вам да избегнете забуну када упоређујете понуде различитих добављача који нуде алате са попустом.
Технички захтеви који стоје иза ових калупа, од дубине извлачења до толеранције завршне обраде, су оно што повећава цену и одређује где се могу наћи легитимне уштеде.
Технички захтеви који управљају аутомобилским крилима
Сваки попуст на металне матрице за штанцање има под, тачку испод које алат једноставно не може да произведе прихватљиву плочу крила аутомобила. Разумевање где се налази тај под помаже вам да одвојите стварну уштеду од углова који се секу. Три техничка захтева постављају основну линију: дубина извлачења, степен завршне обраде површине и толеранција димензија за уклапање каросерије.
Дубина цртања и сложеност обликовања за геометрију блатобрана
Замислите да повлачите равну челичну празну површину преко ударца који га гура у шупљину у облику лука точка. Метал се растеже, сабија и истовремено тече преко сложених кривих. Типична плоча крила аутомобила захтева дубину извлачења између 150 мм и 250 мм, а неки извајани дизајни прелазе 300 мм. Та дубина, у комбинацији са уским полупречникима на отвору точка и линијама које се протежу дуж бочне стране каросерије, значи да калупи за штанцање лима морају прецизно да контролишу проток материјала у свакој тачки.
За контекст, једноставном структурном носачу може бити потребно само 20 до 40 мм дубине извлачења са минималном закривљеношћу. Силе формирања, калибрација притиска држача бланка и број станица за извлачење све се скалирају са дубином. Дубље извлачење захтева робусније прилагођене металне калупе за штанцање са већом тонажом пресе, строжом контролом радијуса и често додатним операцијама поновног удара да би се постигла коначна геометрија. Сваки од ових фактора повећава цену алата за штанцање метала.
Површинска обрада и стандарди димензија за панеле каросерије
Крила аутомобила су површине класе А, што значи да су видљиве купцу након фарбања. Премаметролошки стандарди за производњу аутомобила, Површине класе А морају бити беспрекорно глатке, непрекидне и без икаквих несавршености које се могу открити голим оком. Они такође имају структуралне и аеродинамичке улоге, тако да се о захтевима квалитета не може преговарати-без обзира на цену.
Толеранције димензија за панеле каросерије су подједнако строге. АЈД Повер анкетаоткрили су да 41% проблема са квалитетом аутомобила потиче од геометријских недостатака квалитета. Размаци између панела-и-на готовом возилу обично имају +/- 0.5 мм, што значи да сам утиснути блатобран мора да буде тачан до ужих вредности да би се урачунао скуп-монтажа. Не-видљиви делови као што су конзоле или ојачања могу да се крећу на +/- 1.0 мм или више без последица.
| Параметар | Панел крила аутомобила (блатобран). | Конструктивни носач / арматура |
|---|---|---|
| Дубина цртања | 150 - 300 мм | 20 - 40 мм |
| Завршна обрада површине | Класа А (видљиво,{0}}спремно за фарбање) | Класа Ц / Д (скривена, само функционална) |
| Димензионална толеранција | +/- 0.3 до +/- 0.5 мм | +/- 0.8 до +/- 1.5 мм |
| Типичан број дие станица | 4 - 6 (извлачење, обрезивање, прирубница, поновни удар) | 1 - 3 (празно, образац, пирсинг) |
| Храпавост површине (Ра) | 0.4 - 0.8 микрометара | 1.6 - 3.2 микрометара |
Ево шта вам ово поређење говори као купцу: дубина извлачења, завршна обрада површине и толеранције димензија језгра на ивицама које се спајају нису-спецификације о којима се не може преговарати. Било која матрица за штанцање крила аутомобила са попустом и даље мора да достигне ове бројеве или ће панел показати таласастост након фарбања, празнине ће изгледати неравномерно при монтажи или део неће правилно да се причврсти. Области о којима се може преговарати обично су толеранције на скривеним прирубницама, унутрашњим геометријама укрућења и областима покривеним украсним деловима или суседним плочама. Сазнање о томе које спецификације можете да опустите, а које не, први је корак ка сарадњи са добављачем калупа на -смањеној понуди која и даље производи делове вредне производње{5}.
Тип конфигурације матрице коју одаберете, било да је прогресивна, трансферна или тандем линија, значајно умножава или умањује ове покретаче трошкова.
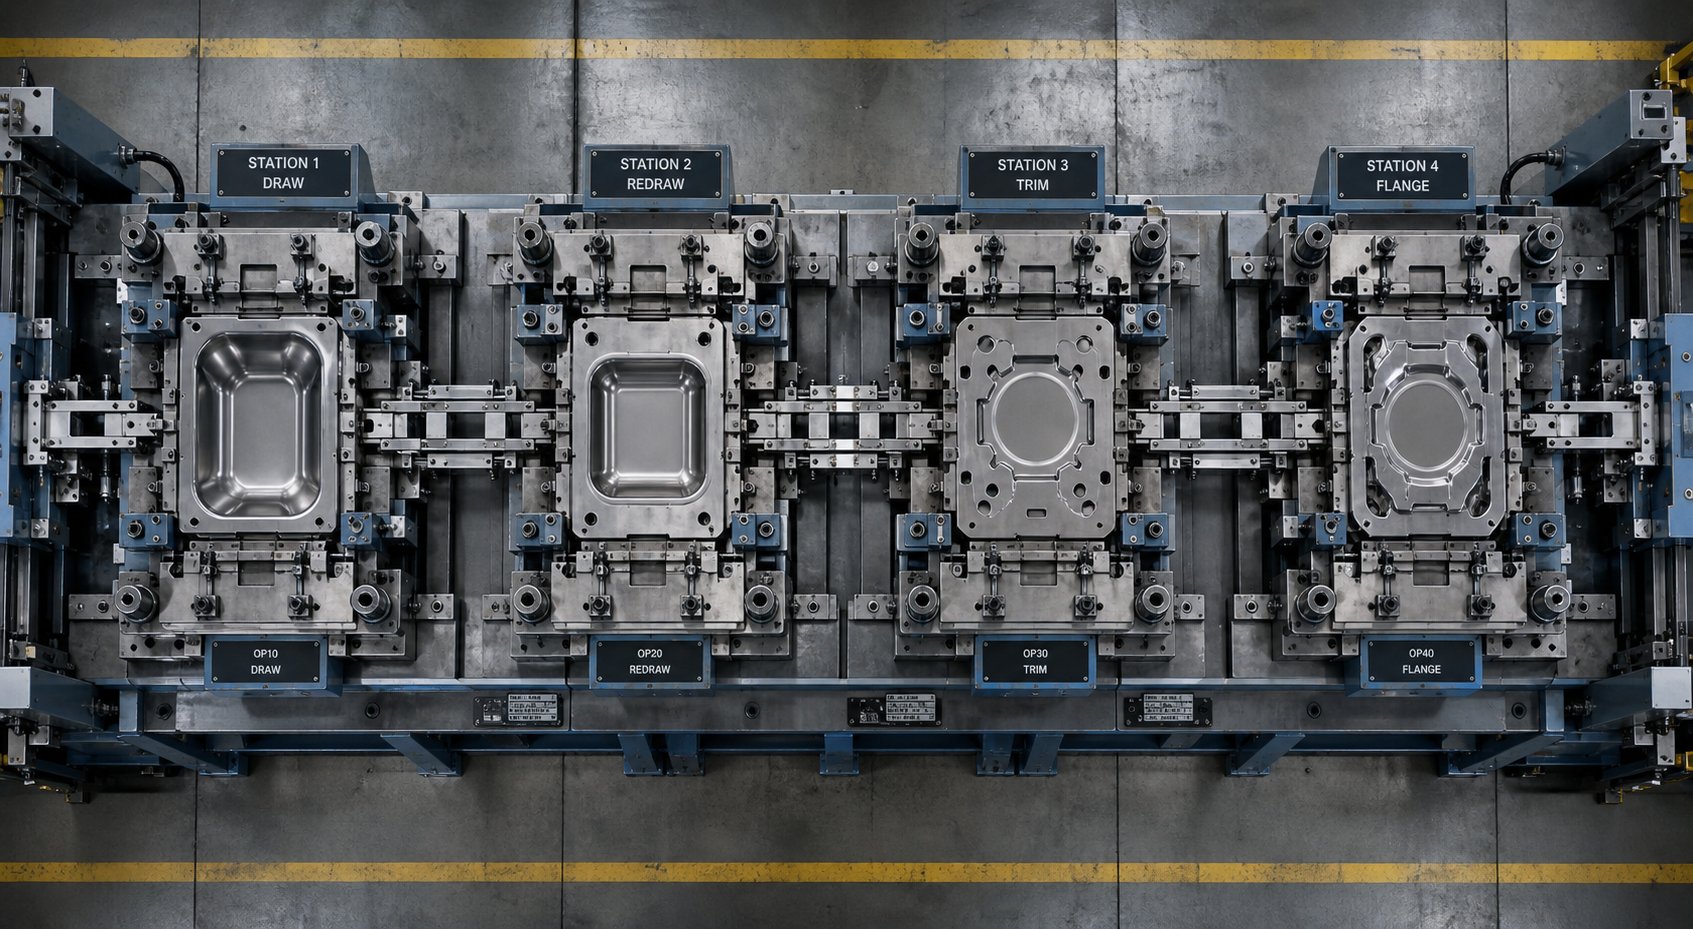
Типови калупа који се користе у штанцању на крилима аутомобила
Конфигурација калупа је једна од првих обавеза у вези са трошковима које преузимате, често пре него што се исече један блок челика. Избор између прогресивне матрице, матрице за пренос или подешавања тандемске линије одређује колико станица вам је потребно, колико сложен сваки пар печата и матрице постаје, и на крају колико простора постоји за праћење путање попуста. Посебно за панеле крила аутомобила, величина делова и дубина формирања брзо сужавају опције.
Прогресивне матрице за мање варијанте крила
Прогресивне матрице напајају траку завојницекроз више станица монтираних на једном заједничком комплету калупа за штанцање. Сваки потез притиска помера траку за једну раздаљину, обављајући различите операције на свакој станици, од реза у калупу преко обликовања и сечења. Раде брзо, често од 60 до 100 и више удараца у минути, и захтевају минималан рад с обзиром да улагач завојнице аутоматизује руковање материјалом.
Звучи идеално, зар не? Улов је величина. Прогресивне калупе најбоље раде за мале-до-средње делове који остају причвршћени за носач траке током формирања. Плоча предњег блатобрана пуне величине-је једноставно превелика и превише дубоко-извучена да би остала повезана са траком завојнице преко више станица. Међутим, мање варијанте панела крила, као што су продужеци четвртине или делимични делови лука точкова који се користе у комплетима за накнадно тржиште, понекад могу да одговарају прогресивној конфигурацији. Када то ураде, цена штанцања се значајно смањује јер све живи у једном алату на једној преси.
Преносне и тандемске матрице за блатобране пуне{0}}величине
Панели за крила аутомобила у пуној-величини скоро увек захтевају матрице за пренос или тандемске траке. У аподешавање матрице за пренос, појединачни бланкови се крећу између станица у оквиру једног притиска преко механичких шина или серво{0}}покренутих прстију. Свака станица обавља једну операцију: извлачење, обрезивање, прирубница или бушење. Део се креће слободно, што омогућава дубоко извлачење и ротацију између станица, што је критично за геометрију блатобрана.
Тандем линије имају другачији приступ. Свака операција се налази у сопственој наменској преси, а делови се преносе између пресе помоћу робота или транспортера. Овај аранжман нуди флексибилност јер можете одржавати једну станицу без повлачења целог прилагођеног пакета металних матрица за штанцање ван мреже. Међутим, то захтева више преса и више простора.
Из перспективе трошкова штанцања и штанцања, конфигурације преносних и тандемских линија обично почињу око 100.000 УСД за једну станицу и могу да потисну комплетну линију блатобрана далеко изнад 500.000 УСД до 1.000.000 УСД када су укључене све операције извлачења, тримовања и прирубница. Табела испод ставља ове разлике једну поред друге.
| Дие Типе | Типичне станице | Распон релативних трошкова | Најбољи{0}}уклапајући волумен | Одрживост набавке попуста |
|---|---|---|---|---|
| Прогрессиве Дие | 5 - 15 | $15,000 - $60,000 | 50,000+ делова/годишње | Висока (једноставнија конструкција, један алат) |
| Трансфер Дие | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ делова/год | Умерено (уштеде путем смањења станице или квалитета материјала) |
| Тандем Лине Диес | 4 - 7 (посебно притискање) | $500,000 - $1,000,000+ | 100,000+ делова/годишње | Нижа (висока основна сложеност) |
Кључни закључак за тимове за набавку: ако геометрија вашег дела дозвољава прогресивни сет калупа за штанцање, већ сте на{0}}исплативијем путу. За панеле блатобрана у пуној величини- који захтевају пренос или тандемске линије, могућности попуста се померају са избора конфигурације на избор материјала, смањење броја станица и стратегију набавке. Те полуге функционишу у оквиру самог животног циклуса матрице, од почетног ЦАД дизајна до коначног одобрења за тестирање.
Фазе животног циклуса матрице и одакле потичу уштеде
Сваки долар у котацији матрице води до одређене фазе у процесу изградње. Ипак, већина добављача вам даје паушалну-цену без разлагања где новац иде. Када разумете како се трошкови акумулирају корак по корак, можете тачно да одредите где дисконтно штанцање крила аутомобила смањује трошкове и да ли та смањења угрожавају квалитет делова или једноставно одражавају паметније изборе процеса.
Од ЦАД дизајна до коначног одобрења за тестирање
Матрица за крило аутомобила креће се кроз предвидљив низ. Свака фаза троши инжењерске сате, машинско време или материјал, а свака нуди другачији степен флексибилности у погледу цене. Ево целог животног циклуса који је узастопно изложен са напоменама о томе како свака фаза утиче на укупне трошкове:
- Подаци о производу и ДФМ преглед- Инжењери анализирају ЦАД модел блатобрана на могућност производње. Утицај на трошкове је низак у апсолутним доларима (обично 3 до 5 процената од укупног износа), али одлуке које се овде доносе каскадирају кроз сваку фазу низводно. Промена геометрије у овом тренутку не кошта скоро ништа; иста промена након машинске обраде може коштати десетине хиљада.
- Дизајн матрице и планирање процеса- Постављене су компоненте калупа за штанцање: геометрија прстена за вучу, челични профили за обрезивање, контуре празних држача и алати за прирубницу. Ова фаза одређује број операција и захтеве за пресовање. То представља отприлике 10 до 15 процената трошкова алата.
- ЦАЕ симулација и виртуелно тестирање- Софтвер за симулацију формирања предвиђа пукотине, боре, стањивање и враћање пре него што се било који метал сече.Кеисигхт-ово истраживање симулације штанцањапоказује да свака итерација физичког испробавања може коштати више од 30.000 долара за исправљање. Смањење ових петљи кроз симулацију директно снижава коначну цену.
- Ливење или груба обрада блокова калупа- Необрађени блокови матрице су ливени од легура гвожђа или грубо-обрађени од кованих челичних гредица. Цена материјала у овој фази може да се креће од 20 до 30 процената укупне инвестиције у калупе и штанцање, што га чини примарним циљем за стратегије попуста кроз замену разреда.
- Прецизна ЦНЦ обрада и ЕДМ- Површине калупа су завршно-обрађене до коначне геометрије. Стопе рада и машинског{3}}часа овде представљају највећи покретач трошкова, често 30 до 40 процената укупног броја. Добављање овог посла из региона са нижим стопама рада машинске обраде је уобичајен пут ка смањеним ценама.
- Термичка обрада и површинска обрада- Површине критичног хабања на пробојима, челицима за обрезивање и прстеновима за извлачење подлежу каљењу и премазивању. Цена је умерена (5 до 10 процената), али директно утиче на животни век матрице.
- Физичко тестирање и петље корекције- Готова матрица ради на преси са производним -лимом. Инжењери мере тачност панела, отпорност и квалитет површине, а затим ручно-исправљају или поново-машине проблематичне области. Свака петља корекције додаје цену. Добро{7}}симулиране матрице често пролазе у једној или две петље; лоше планираних алата може бити потребно четири или пет.
- Коначно одобрење и пуштање производње- Извештаји о димензијама, ЦПК валидација и документација за одјаву-затварају пројекат. Административни трошкови су мали, али кашњења овде задржавају датуме почетка производње.
Где се прилике за попуст заправо појављују
Са мапираним животним циклусом, можете видети да се легитимни попусти на алате за штанцање метала не појављују из ваздуха. Они потичу из четири специфичне области:
- Поједностављење дизајна (фазе 1-2)- Смањењем станица за формирање са пет на четири, или комбиновањем операције обрезивања и прирубнице у једну станицу, смањује се обим обраде и тежина матрице. За прилагођену металну матрицу за печате која служи за резервни браник, опуштајуће толеранције скривених-прирубница могу елиминисати целу станицу за поновни удар.
- Замена материјала (фаза 4)- Одабиром матрице од ливеног гвожђа у односу на блок од кованог алатног челика за области са ниским-хабањем, као што су празни држачи, штеди се 15 до 25 процената на сировом материјалу. Површина за штанцање метала и даље функционише, посебно када је упарена са циљаним површинским третманима у фази 6.
- Смањење покушаја засновано на симулацији{0}}(фазе 3 и 7)- Улагање више у виртуелну валидацију унапред смањује петље физичког тестирања. Пошто свака петља може да ради 30.000 долара или више за време штампања, рада и поновне{4}}обраде, спуштање са четири итерације на две представља уштеду од 60.000 долара на сложеној матрици блатобрана.
- Предност регионалне цене рада (фаза 5)- ЦНЦ обрада је најинтензивнија{1}}фаза. Добављање завршне обраде у регионима где су стопе квалификованих произвођача калупа за 40 до 60 процената ниже директно смањује највећи појединачни блок трошкова без промене дизајна или спецификација материјала.
Критички увид овде је да ниједна од ових стратегија не захтева да прихватите лошији део. Они померају трошкове из процеса без пада испод нивоа квалитета дефинисаног захтевима ваше класе А за површину и толеранцију димензија. Добављач који цитира радове штанцања метала са попустом би требало да буде у могућности да укаже на један или више ових механизама. Ако не могу да објасне одакле долази уштеда, то је црвена заставица коју вреди истражити.
Међу овим полугама, избор материјала заслужује већу пажњу. Класа алатног челика одабрана за сваку компоненту калупа за штанцање, од пробоја до ивица за обрезивање, ствара најширу варијацију трошкова на коју купци могу директно утицати у фази понуде.
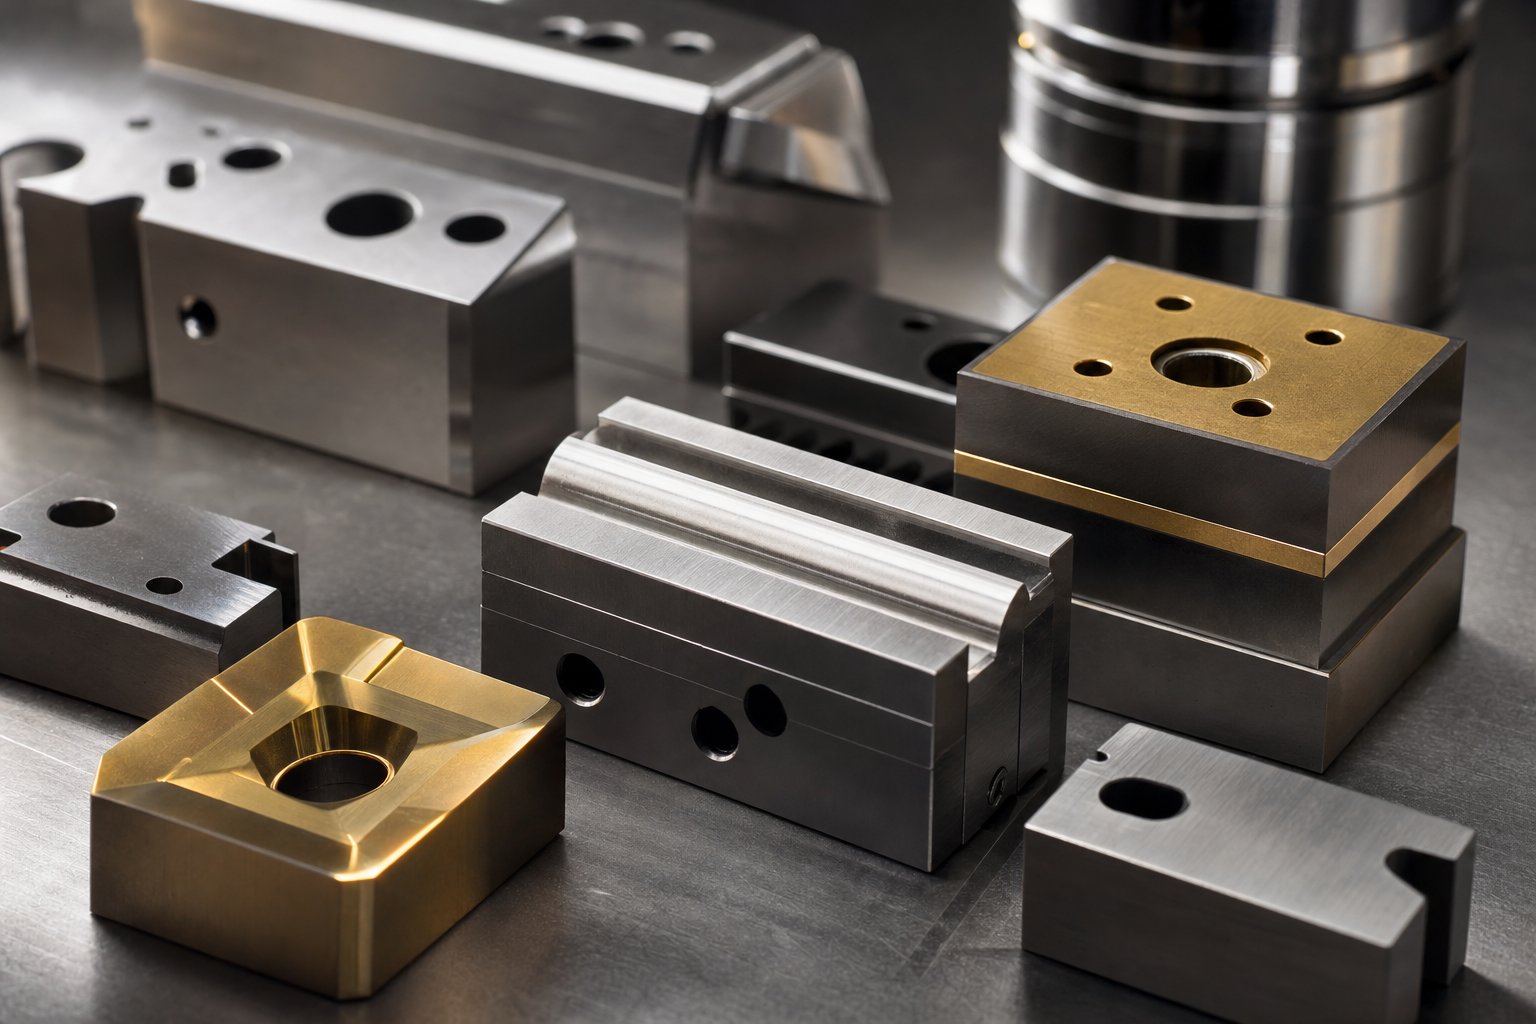
Оцене алатног челика и како избор материјала ствара попусте
Алатни челик може чинити 20 до 30 процената комплетне цене металне матрице, а различите врсте носе ознаке цена које варирају за фактор три или више. То ширење је одакле потичу многе легитимне понуде за штанцање крила аутомобила са попустом. Добављач који бира једну класу у односу на другу не мора нужно да скраћује углове. Они можда поклапају челик са стварним условима хабања на свакој станици уместо да одређују премиум легуру свуда из навике.
Уобичајени типови алатног челика за матрице блатобрана аутомобила
Челичне калупе за штанцање за панеле каросерије аутомобила обично се заснивају на-уходаној породици челика за хладну обраду и брзорезних алатних челика-. Свака класа балансира три конкурентна својства: жилавост, отпорност на хабање и чврстоћу на притисак. Повећање једне често смањује другу, тако да избор степена зависи од тога где се челик налази унутар калупа.
Станицама за извлачење је изнад свега потребна чврстина. Пробој и прстен издржавају поновљене ударе велике{1}}тонаже док формирају сложене кривине блатобрана. Класе као што је Д2 (висок угљеник, висок хром на отприлике 61 ХРЦ) нуде добру отпорност на хабање уз умерену жилавост, што их чини уобичајеном основом за штанцање челика у аутомобилској индустрији. За прстенове за вучу са већим-ударом, С7 на приближно 57 ХРЦ пружа супериорну отпорност на ударе, што је важно када се формира дубока геометрија лука{9}}точка.
Станице за трим и прирубнице суочавају се са другачијим изазовом. Резне ивице долазе у додир са лимом великом брзином и морају издржати абразивно хабање без пуцања. Овде, М2 брзорезни челик (62 ХРЦ) или металургија праха као што је ПМ М4 пружају одлично задржавање ивица. Алати за штанцање од тврдог метала, користећи уметке од карбида волфрама на најтежим тачкама хабања, продужавају животни век матрице још даље, али по високој цени.
Доња табела упоређује оцене које ћете обично видети у челичним алатима за штанцање за матрице за блатобране:
| Стеел Граде | Типична тврдоћа (ХРЦ) | Релативна цена материјала | Очекивани живот умри (хитови) | Најбоља апликација у Винг Дие |
|---|---|---|---|---|
| S7 | 54 - 57 | Ниско | 200,000 - 400,000 | Извуците ударац, извуците прстен (висок удар) |
| A2 | 58 - 62 | Ниска - Средња | 300,000 - 500,000 | Празни држачи, умерено{0}}обликовање |
| D2 | 58 - 61 | Средње | 400,000 - 700,000 | Трим челици, уметци за прирубнице |
| M2 | 60 - 62 | Средње - Високо | 600,000 - 1,000,000 | Високо{0}}истрошене ивице, бушење |
| ПМ М4 (ПС4) | 60 - 62 | Високо | 800,000 - 1,500,000 | Јако-хабање украсних и прирубничких уметака |
| Волфрам карбид (уметци) | 75+ (ХРА скала) | Врло високо | 1,500,000 - 3,000,000+ | Обрезивање ивица-великог обима, бушење |
Обратите пажњу на образац: како се крећете горе, трошкови расту и животни век матрице се продужава. Купац који тражи дисконтну матрицу за штанцање крила аутомобила може да циља ниже-разине трошкова за станице где је стопа хабања подесна, резервишући премијум челик само за критичне ивице обрезивања. Овај селективни приступ сету металних матрица може смањити трошкове материјала за 30 до 50 процената у односу на спецификацију Д2 или М2 широм плоче.
Површински третмани који надокнађују ниже трошкове материјала
Ево где економија постаје занимљива. Нижи-основни челик упарен са одговарајућом обрадом површине може да се приближи веку матрице скупљег необрађеног челика уз делић цене.
Три породице премаза доминирају у аутомобилским применама челика за штанцање:
- ПВД премази (ТиН, ТиАлН, ЦрН)- Примењен на релативно ниским температурама (око 200 до 500 степени Ц), ПВД избегава ризик од изобличења.Истраживање из АХСС Инсигхтспоказује да ТиАлН премаз примењен ПВД-на сечење челика производи знатно чистије ивице након 200.000 делова у поређењу са алатима без премаза. Неколико глобалних произвођача аутомобила специфицира ПВД искључиво зато што чува тачност димензија.
- Јонско нитрирање- Прави чврст дифузиони слој директно на површини алата. Јонско нитрирање на нижим температурама од гасног нитрирања минимизира крхки бели слој и избегава изобличење. Комбиновањем нитрирања са ПВД завршним премазом, процесом који се назива дуплексно премазивање, испоручено је више од 1,2 милиона делова у документованим производним пробама у поређењу са само 50.000 за хромиране{6}} алате.
- ТД (термална дифузија) премази- Изузетно тврди слојеви ванадијум карбида металуршки везани за подлогу. Ефикасан, али се примењује на високим температурама, захтева поновно стврдњавање и пажљиво управљање димензијама.
Практични утицај на купце алата са попустом: одређивање челика С7 или А2 са дуплексним нитрирањем-плус-ПВД третманом може да пружи 500.000 или више погодака на станици за извлачење, перформансе које се преклапају са необрађеним Д2 или М2 уз отприлике половину комбинованих трошкова материјала и третмана. Ово није теоријска вежба. То је механизам иза многих конкурентних цитата искусних добављача алата за штанцање челика.
Преостало питање није само да ли ће челик и премаз издржати, већ и да ли економија има смисла за вашу конкретну производњу и примену панела. Та одлука зависи од усклађивања улагања у алате са стварним количинама у раду и захтевима за крајњу{1}}употребу.
Када алати са попустом имају економског смисла за крилне панеле
Корисно је знати шта улази у калуп и које врсте челика штеде новац, али права одлука се своди на ово: да ли ваш конкретни пројекат заправо оправдава дисконтну матрицу за штанцање крила аутомобила или ћете на крају потрошити више на прераду и замену него што сте унапред уштедели? Одговор зависи од три варијабле, обима производње, колико је готова плоча видљива крајњем купцу и коју брзину прераде ваша операција може да апсорбује без губитка новца.
Прагови обима који оправдавају алате за буџет
Индустрија штанцања ради на-добро успостављеном економском принципу. Испод отприлике 5.000 делова,меки алат или ЦНЦ{0}}израдаобично кошта мање у целини јер амортизација алата умањује вашу-економију по делу при малим количинама. Преко 50.000 делова годишње, алати за тврдо штанцање се брзо враћају, а премиум матрице постају очигледна инвестиција јер је дуговечност битна у том обиму.
Алати са попустом за панеле крила аутомобила налазе се у појасу између ових екстрема, отприлике 10.000 до 50.000 делова годишње. У овом опсегу, потребно вам је штанцање да бисте постигли прихватљиве цене по-делима, али ваш укупни волумен не захтева матрицу оцењену за милионе погодака. Матрица за штанцање од лима направљена од челика С7 или А2, а не од М2, или она са четири станице уместо пет, пружа довољан животни век за овај производни прозор уз знатно мању почетну инвестицију.
Размислите о томе на овај начин. Линија матрица за блатобране-по пуној цени која кошта 500.000 долара или више има смисла када производите 200.000 панела годишње за главну ОЕМ платформу. Иста инвестиција за годишњи рад од 15.000-јединица значи да плаћате преко 33 УСД по делу само за амортизацију алата пре него што материјал, време штампе или рад чак уђу у једначину. Буџет за половину трошкова смањује ту амортизацију на 16 долара или мање и доводи вашу економију по делу на конкурентску територију.
Сценарији накнадног тржишта и замена панела
Обимни бендови говоре само пола приче. Апликација за крајњу{1}}употребу одређује колико чврста треба да буде ваша квалитетна коверта и колико толеранције имате за мање несавршености. Неколико тржишних сегмената се природно уклапају за прилагођене калупе за штанцање изграђене на буџетском путу:
- Замена за резервне бране- Ови панели се такмиче по цени, а купци очекују функционално уклапање, а не ОЕМ{1}идентично савршенство класе А. Мало опуштени стандарди површине и веће толеранције зазора су прихватљиви, што значи да је мање петљи за пробно испитивање и одрживи челици ниже-врсте.
- Класични панели за рестаурацију аутомобила- Производне серије су мале, често укупно 2.000 до 10.000 јединица. Панели се обично ручно-завршавају помоћу пунила за тело и корекције боје, тако да се мања таласастост површине услед буџетског алата коригује низводно уз ниске маргиналне трошкове.
- Мале{0}}серијске ОЕМ алтернативе- Регионални програми возила, мали-покретања електричних возила или ограничени{2} модели који никада неће премашити 20.000 до 30.000 животних јединица. Овде, алати за штанцање алуминијума или смањени-алат за пренос станице одржавају улагање пропорционално приходу.
- Прототип и пре{0}}производна валидација- Када вам је потребно 500 до 5.000 утиснутих панела да бисте потврдили уклапање склопа, процесе фарбања или перформансе пада пре него што пређете на алате за производњу{4}}. Металне матрице за штанцање за продају на секундарном тржишту понекад служе и за ову сврху.
Упоредите те сценарије са ситуацијама у којима је врхунски алат једини рационалан избор:
- ОЕМ{0}производња великог обима- Платформама које производе преко 100.000 панела годишње су потребне матрице које су оцењене за милионе погодака. Застоји због прераног квара матрице на овој скали су катастрофално скупи.
- Водећи видљиви панели- Луксузни или премијум брендирани блатобрани код којих било који површински дефект изазива полагање права на гаранцију. Трошкови поврата купаца далеко премашују уштеде алата.
- Више{0}}модела заједничких матрица- Алати дизајнирани за покретање више варијанти возила током деценију-дугог века платформе. О дуговечности и стабилности димензија током милиона циклуса се не може преговарати-.
- Безбедносна{0}}суседна геометрија- Крилни панели који интегришу структуре за апсорпцију удара пешака или функције за монтажу сензора где тачност димензија директно утиче на усклађеност са прописима.
Одлука није бинарна. То је широк спектар, а већина тимова за набавку налази свој пројекат негде између чистог буџета и чисте премије. Оно што даје равнотежу није само цена матрице већ слика укупних трошкова током целог производног века панела, укључујући одржавање, застоје и-амортизацију по делу.
Укупни трошкови поседовања матрица за штампање буџета
Нижа набавна цена на матрици за крило аутомобила изгледа као победа на папиру. Али износ фактуре и стварни трошак поседовања тог алата су два веома различита броја. Сетови металних калупа за штанцање носе сталне трошкове који се тихо акумулирају током производног века, а за буџетске алате ти трошкови имају тенденцију да стигну брже и чешће. Ако не узмете у обзир циклусе одржавања, ограничења животног века матрице, трошкове модификације и застоје у пресу, куповина са попустом може на крају коштати више по утиснутом блатобрану него што би коштала матрица по пуној{3}}цени.
Матрица која кошта најмање по произведеном делу, а не по долару потрошеном при куповини, заправо је најбоља понуда у аутомобилском штанцању.
Интервали одржавања и трошкови оштрења
Сваки калуп за штанцање захтева периодично одржавање. Ивице обрезивања су тупе, површине за извлачење развијају микро-нагризање, а штанцани штанцани се троше на радијусима сечења. За челични лим за аутомобилску матрицу за производњу -челичног лима, типични интервали одржавања су између 30.000 и 80.000 удараца у зависности од квалитета челика и квалитета премаза. Буџетне матрице направљене од челика ниже{9}}тврдоће или без дуплекс премаза се налазе на краћем крају тог опсега.
Колико заправо кошта догађај одржавања? То није само време за алатницу.МеталФорминг Магазиненаглашава да непланирано одржавање матрице може да буде четири пута скупље од планиране услуге јер поред стварне поправке поставља застоје у пресу, рад на подешавању,{0}}лабораторијску верификацију квалитета, отпад и изгубљену маржу производње. Један сломљени ударац који кошта 25 долара у деловима може да генерише укупну цену од преко 500 долара када узмете у обзир ове низводне утицаје.
Конкретно за прорачунска крила, очекујте следеће активности одржавања које се понављају:
- Преоштравање ивица обрезивања- Сваких 30.000 до 60.000 погодака за челик А2 или Д2. Свако поновно брушење кошта од 500 до 2.000 долара у зависности од дужине ивице и приступачности.
- Полирање површине цртања- Скидање и подизање на прстеновима за извлачење захтевају каменовање или поновно{1}}полирање да би се одржао пренос површине А класе. Буџетном алату без ПВД премаза ово је чешће потребно.
- Дизачи калупа за штанцање и замена опруге- Азотне гасне опруге и механички дизачи калупа за штанцање се замарају током времена. Буџетске верзије понекад користе лакше-компоненте које захтевају замену у краћим интервалима.
- Обујмице за штанцање и провере поравнања- Секције калупа се померају при поновљеним оптерећењима пресовањем. Провера и поновно затезање обујмица за штанцање је стандардни превентивни корак у сваком прозору одржавања.
Индустријске процене пеггодишње одржавање од 5 до 10 процената првобитне вредности матрице, скалирање са интензитетом употребе. Буџетски браник од 300.000 долара који ради агресивно може захтевати 15.000 до 30.000 долара годишње за одржавање. Премијум калуп за 500.000 долара са тврђим челиком и бољим премазима може коштати исто или мање у годишњем одржавању док производи више делова између сервисних прозора.
Ризик застоја и по{0}}амортизација трошкова
Овде математика постаје непријатна за купце који се фокусирају само на цену налепнице. Замислите два сценарија за панел одбојника са годишњим захтевом за производњу од 30.000 јединица:
| Фактор трошкова | Буџет Дие (попуст) | Премиум Дие (пуна цена) |
|---|---|---|
| Куповна цена | $280,000 | $500,000 |
| Очекивани живот умри | 400.000 погодака | 1.200.000 погодака |
| Годишњи трошкови одржавања | $25,000 | $18,000 |
| Учесталост одржавања | Сваких 35.000 погодака | Сваких 70.000 погодака |
| Непланирани застоји (по години) | 3 - 5 | 0 - 1 |
| Процењена цена застоја (по догађају) | $2,000 - $5,000 | $2,000 - $5,000 |
| Амортизација алата по делу (током века трајања) | $0.70 | $0.42 |
Буџетска матрица штеди 220.000 долара при куповини, али се истроши за отприлике 13 година производње са 30.000 делова годишње, док премиум матрица траје 40 година том брзином, ефективно наџивевши платформу возила. Што је још важније, већа учесталост одржавања буџетске плочице значи више прекида рада са штампањем, више провера квалитета након поновног покретања и више могућности за непланирани неуспех да заустави вашу линију.
Непланирани застоји су тихи убица буџета. Сваки догађај не кошта само поправку. То приморава екипу за подешавање да повуче матрицу, произвођача алата да дијагностикује и поправља под временским притиском, лабораторију за квалитет да поново-потврђује делове након поправке, а планирање производње да прераспореди низводне операције. Ти акумулирани сати и изгубљени делови носе стварни утицај на приход који се никада не појављује у наруџбини матрице.
Метални ударци и матрице унутар алата за блатобране, посебно пробојци и челици за обрезивање, су компоненте које су најосјетљивије на превремени квар у буџетским конструкцијама. Челици нижег{1}}квалитета се ломе уместо да се троше постепено, што значи да кварови обично буду изненадни, а не предвидиви. Не можете планирати прозор за одржавање око ударца који пуца без упозорења.
Да ли то значи да је буџетски алат увек лош посао? Уопште не. То значи да морате поштено израчунати укупне трошкове власништва. За 15.000-јединица резервног блатобрана који ради на укупно 60.000 делова током четири године, буџет од 280.000 УСД даје савршено рационалну цену алата од 4,67 УСД по делу и неће се приближити свом животном ограничењу. Премијум коцка би коштала 8,33 долара по делу током исте серије, новац који никада не бисте вратили.
Кључ је ускладити животни век матрице са стварним захтевима производње. Буџетски алат има економски смисла када ваш укупни животни век остане у границама номиналног капацитета матрице. Постаје скупо када га гурнете ка његовим границама, јер ту ескалира одржавање, штанци за металне резне ивице деградирају брже него што се очекивало, а квалитет површине на вашим видљивим плочама блатобрана почиње да одступа од спецификација.
Квалитет{0}}уступци на крилним панелима су посебно неумољиви. Извучена површина која развија глодање ће пренети ту текстуру на сваки панел који отисне. За разлику од скривеног структуралног носача, блатобран са површинским дефектима не може ићи до купца. Свака плоча која је уклоњена или послата на прераду нарушава-делне уштеде које је требало да обезбеди ваш буџет.
Паметнији пут није бирање између јефтиног и скупог. Интелигентно конструише матрицу тако да трошите мање без жртвовања карактеристика које одржавају вашу-цену по делу ниском током целог производног периода. Тај инжењерски{3}}први приступ смањењу трошкова је место где живи следећи слој уштеде.
Дизајнирајте стратегије поједностављења за легитимно смањење трошкова
Инжењеринг трошкова матрице пре него што се један блок челика обради суштински се разликује од куповине јефтиније матрице након што је већ дизајниран. Први приступ чува квалитет делова док уклања непотребну сложеност. Други обично значи да је неко прескочио кораке које ћете платити касније. Сваки искусни алат за штанцање метала и произвођач матрица зна да се највећа смањења трошкова дешавају на екрану, а не у радњи.
Смањење формирања станица без губитка интегритета делова
Свака станица у матрици за крило аутомобила представља десетине хиљада долара у обрађеном челику, инжењерским сатима и времену тестирања. Ако можете да елиминишете једну станицу из матрице за пренос од пет-станица, смањићете отприлике 20 процената трошкова алата у једној одлуци. Питање је да ли део може толерисати ту консолидацију без жртвовања квалитета површине или тачности димензија.
Ево где то постаје практично. Типична линија браника укључује станице за извлачење, прво трим, друго трим или бушење, прирубницу и поново ударне станице. Поновни удар постоји да би се исправио повратни удар и затегнуо полупречнике који нису у потпуности формирани у жребу. Али са модерним алатима за симулацију и оптимизованом геометријом вучне перле, многи панели блатобрана могу постићи коначан облик у самој станици за извлачење, елиминишући у потпуности поновни удар. Слично томе, комбиновање операције тримовања и бушења у једну станицу коришћењем прогресивних металних бушилица и распореда матрице унутар тог једног алата смањује и запремину челика и подешавање пресе.
Не може се свака станица спојити. Не можете комбиновати дубоко извлачење са операцијом сечења јер је део још увек у везиву током формирања. Али не-пробијање, пилот рупе и секундарне прирубнице на скривеним ивицама су уобичајени кандидати за консолидацију. Метални бушач који обрађује две блиско распоређене рупе у једном потезу уместо да посвећује одвојене станице сваком резу уклања трошкове без промене геометрије готове плоче.
Следеће стратегије доследно испоручују смањење трошкова од 15 до 40 процената на пакете матрица за крила аутомобила када се примењују током фазе пројектовања:
- Уклоните станице за поновни удар- Користите симулацију-оптимизовану траку за извлачење и притисак држача празног дела да бисте постигли коначну геометрију у извлачењу. Само ово може уклонити 50.000 до 80.000 долара из комплета матрица за пренос.
- Комбинујте операције тримовања и пирсинга- Монтирајте бушилице и матрице од лима за бушење рупа директно у ципелу за подрезивање уместо да издвајате засебну станицу.
- Смањите толеранције на-невидљивим површинама- Скривене спојне прирубнице које се причвршћују испод суседних панела или у одељку мотора не захтевају површинску прецизност класе А. Прихватање +/- 0.8 мм уместо +/- 0.5 мм на овим карактеристикама може да поједностави геометрију бушења лима и матрице на тим станицама.
- Оптимизујте празни облик и угнежђење - Празан софтвер за оптимизацију као што је Динаформгенерише распореде гнежђења који минимизирају отпад. Уштеда чак и десет центи материјала по делу током серије од 100.000- јединица враћа 10.000 УСД, уштеда материјала која такође смањује сложеност држача бланка јер је за чвршћи бланк потребно мање контроле увлачења.
- Користите уобичајене стандарде за ципеле- Дизајнирање матрице тако да се уклопи у постојеће шаблоне за пресовање и стандардне компоненте резача за штампе избегава израду основних плоча и система вођица по мери.
- Смањите дубину цртања кроз сарадњу у дизајну производа- Ако дизајнер возила може да прихвати 10 мм мању висину круне на не-критичном делу блатобрана, силе формирања опадају, стањивање материјала се смањује, а геометрија металног ударца и матрице постаје мање агресивна. Тај појединачни уступак геометрије може елиминисати проблем озбиљности формирања који би иначе захтевао додатну станицу.
Инжењерска партнерства која доносе стварно смањење трошкова
Ове стратегије се не дешавају изоловано. Они захтевају блиску сарадњу између дизајнера калупа, инжењера штанцања и производног тима одговорног за геометрију панела. Најефикасније смањење трошкова долази од добављача који се ангажују у фази ДФМ-а, пре него што се алати цитирају, и конструктивно повлаче функције које повећавају трошкове без додавања функционалне вредности.
Прегледи дизајна за производност рано хватају скупе одлуке. Један документовани случај укључивао је консолидацију троделног-склопа у једно прогресивно штанцање, елиминисање два сета матрица, два броја дела и сво руковање{2}}међу операцијама. Такво размишљање о консолидацији примењује се директно на програме калупа за блатобране где под-склопови као што су причвршћивачи конзола или ивице за ојачање понекад могу да се интегришу у секвенцу формирања главног панела.
Добављачи волеИИЦХЕН, који подржава инжењерске тимове за ОЕМ, Тиер{3}}1 и Тиер-2 са оптимизацијом процеса штанцања и студијама случаја производње лимова, представљају тип инжењерског партнерства који генерише ове уштеде. Њихов приступ документовању студија случаја процеса за структуралне и металне делове који се односе на тело даје тимовима за набавку увид у то како се поједностављење дизајна одиграло на упоредивим пројектима. Када вам добављач може показати претходни програм за одбојнике или структуралне панеле где је смањење станице или консолидација формирања донело мерљиве уштеде у трошковима, ви процењујете доказе, а не обећања.
Разлика између попуста који се задржава у производњи и оног који ствара низводне проблеме скоро увек сеже до ове фазе инжењеринга. Јефтинија матрица направљена од неоптимизованог дизајна само има тање маргине свуда. Машина са-смањеним трошковима направљена од поједностављеног, симулацијом{3}}потврђеног дизајна почиње од боље основе. Претходно улагање у инжењеринг је мало у односу на укупне трошкове алата, обично 10 до 15 процената, али одређује да ли се преосталих 85 процената троши ефикасно или сувишно.
Са закључаним стратегијама дизајна, преостали изазов се помера на извршење: проналажење и квалификовање добављача који могу да испоруче тај оптимизовани дизајн по наведеној цени без замене инфериорних материјала или прескакања пробне валидације.
Добављање и процена добављача матрица са попустом
Оптимизовани дизајн калупа доноси уштеде само ако добављач који га гради има способност, процесну дисциплину и интегритет материјала да изврши по наведеној цени. Тимови за набавку који набављају дисконтну матрицу за штанцање крила аутомобила суочавају се са специфичним изазовом: одвајање кандидата произвођача матрица за металне штанце који смањују трошкове кроз инжењерску ефикасност од оних који смањују трошкове прескакањем корака валидације или заменом недокументованих материјала. Критеријуми за оцењивање у наставку дају вам структуиран начин да направите ту разлику.
Критеријуми за процену добављача за набавку матрица за аутомобиле
Када упоредите понуде за калупе за лим код више добављача, уобичајене су разлике у цени од 30 до 50 процената. Увек се поставља питање шта је разлог за тај јаз. Следећа табела приказује факторе евалуације који су најважнији за набавку печата за аутомобилске марке, заједно са добрим перформансама у свакој области.
| Фактор евалуације | Шта тражити | Црвена застава |
|---|---|---|
| Инжењерска сарадња и транспарентност студија случаја | Добављач се ангажује у фази ДФМ-а, дели документоване студије случаја процеса из упоредивих програма за аутомобиле. Пример: ИИЦХЕН објављује студије случаја штанцања и производње лимова за ОЕМ, Тиер-1 и Тиер-2 аутомобилске тимове. | Без ангажовања инжењера пре цитирања; одбија да подели референце или податке о прошлим пројектима. |
| Могућност испробавања | Капацитет -капацитета штампе који одговара производној тонажи; документована историја пробне петље са записима о корекцијама. | Поверавајте пробне радове трећим{0}}радњама штампе без надзора димензија. |
| Сертификација материјала | Обезбеђује млинске сертификате за све алатне челике и ливено гвожђе; специфицира параметре термичке обраде и процесе површинског премаза. | Не могу идентификовати коришћене класе челика; нема следљивости од сировог блока до готове компоненте матрице за печат. |
| Флексибилност волумена | Нуди вишеструке цене за различите количине производње; прихвата и 10.000 јединица за накнадно тржиште и ОЕМ програме од 100.000 јединица. | Појединачна фиксна квота без обзира на обим; нема дискусије о томе да животни век матрице одговара вашим производним потребама. |
| Алати за симулацију и валидацију | Користи симулацију формирања ЦАЕ за смањење физичких петљи за тестирање; пружа извештаје о стањивању и повратку пре почетка обраде. | У потпуности се ослања на{0}}развој матрице заснован на искуству без документације за симулацију. |
| Подршка за одржавање матрице | Нуди приручнике за одржавање, листе резервних делова за компоненте сета печата и смернице за поновно оштрење приликом испоруке. | Нема документације осим основних монтажних цртежа; без пост{0}}техничке подршке за испоруку. |
Добављач који има добре резултате у односу на ове факторе, као што су они који нуде инжењерску сарадњу и транспарентну документацију процеса, много је вероватније да ће испоручити пакет металних калупа за пресовање који ради као што је наведено. Добављачи који нуде ниске цене, али не могу да објасне свој приступ симулацији или набавку материјала су они који ће највероватније испоручити алате који рано покваре или захтевају скупе петље корекције након испоруке.
Препоручени следећи кораци за тимове за набавку
Користите ову контролну листу -по{1}} корак по корак да бисте прешли од почетног испитивања до квалификације машине за штанцање и издавања производње:
- Дефинишите свој квалитетни под- Одредите које толеранције и стандарди површине нису-о којима се не може преговарати (Видљиве површине класе А, димензије каросерије) и које могу да се савијају (скривене прирубнице, унутрашње карактеристике). Ово пружа добављачима простора да предложе{3}}смањене дизајне.
- Затражите инжињерске{0}}фазне понуде- Замолите добављаче да понуде понуде на основу ДФМ прегледа, а не само на основу вашег постојећег ЦАД-а. Добављачи који су спремни да уложе сате инжењеринга пре него што добију поруџбину су способност сигнализације и дугорочни-интерес за партнерство.
- Захтевати транспарентност материјала и процеса- Свака понуда треба да наведе класе алатног челика према станици, методе површинске обраде и очекивани животни век матрице у погоцима. Ако добављач не може да их наведе, њихов попуст вероватно крије неоткривене компромисе.
- Упоредите укупне трошкове, а не набавну цену- Направите једноставан модел користећи набавну цену, процењено годишње одржавање, очекивани век трајања матрице и обим производње да бисте израчунали-цену алата по делу. Најјефтиније печате на папиру нису увек најјефтиније по произведеном делу.
- Историја тестирања и исправки ревизије- Затражите записе из претходних програма за блатобране или панеле каросерије.Оквири ревизије квалитета добављачапрепоручујемо проверу мера контроле процеса, следљивости материјала и управљања не{0}}усклађеношћу пре доделе уговора о алатима.
- Потврдите са пилот станицом- За програме са високим-вредностима, размислите о додели једне станице као пилот монтаже пре него што унесете цео сет калупа за печате. Ово тестира добављачев квалитет обраде, комуникацијску дисциплину и поузданост испоруке уз ограничену финансијску изложеност.
- Успоставите уговоре о одржавању и резервним деловима- Пре него што се матрица испоручи, проверите да ли су уметци за обрезивање, замене за бушење и комплети азотних опруга доступни као стални резервни делови. Матрица без доступних резервних компоненти брзо постаје скупа без обзира на њену набавну цену.
Инжењерски тимови који процењују опције произвођача калупа за штанцање метала за алате за крила аутомобила треба да третирају доступност студије случаја и транспарентност процеса као квалификационе критеријуме, а не опционе додатке. Добављачи волеИИЦХЕН, који подржава одлуке о набавци у аутомобилској индустрији Тиер-1 и Тиер-2 са јавно документованим студијама случаја процеса жигосања, пружа врсту базе доказа која умањује ризике одлуке о набавци са попустом. Када добављач може да покаже како је постигао смањење трошкова на упоредивом програму каросерије без жртвовања века матрице или квалитета површине, доносите одлуку о набавци засновану на подацима, а не на нади.
Често постављана питања о матрицама за штанцање крила аутомобила с попустом
1. Који је типичан распон трошкова за матрицу за штанцање крила аутомобила?
Матрица за штанцање крила аутомобила се креће од отприлике 250.000 долара за поједностављену матрицу за трансфер до преко 1.000.000 долара за комплетну тандем линију. Опције попуста које циљају на накнадно тржиште или средњу{6}}производњу обично падају између 150.000 и 350.000 УСД коришћењем нижих{11}}целикова са нижим ценама као што су С7 или А2, смањењем станица за формирање и набавком машинске обраде из региона са конкурентним стопама радне снаге. Коначна цена зависи од дубине извлачења, броја операција, избора алатног челика и од тога да ли симулација смањује физичке пробне петље.
2. Колико дуго траје дисконтно штанцање у поређењу са премиум?
Буџетске матрице за крила аутомобила направљене од челика С7 или А2 обично трају 200.000 до 500.000 удараца, док премиум матрице које користе уметке од М2, ПМ М4 или волфрам карбида могу достићи 1.000.000 до 3.000.000 погодака. Међутим, примена дуплекс површинских третмана као што је јонско нитрирање у комбинацији са ПВД премазима на јефтиније -челике може продужити животни век прорачунске матрице на 500.000 и више погодака, значајно сужавајући јаз. Усклађивање животног века матрице са стварним обимом производње је важније од максимизирања броја погодака.
3. Да ли дисконтна плочица за крило аутомобила и даље може да производи панеле квалитета површине А?
Да, под условом да матрица испуњава посебне услове{0}}о којима се не може преговарати. Квалитет површине класе А зависи од прецизности обраде површине матрице, полирања површине извлачења и правилне контроле притиска држача бланка, а не од укупне цене матрице. Легитимне стратегије попуста смањују трошкове кроз консолидацију станица, замену материјала на површинама које нису-похабане и регионалне предности радне снаге током машинске обраде. Ови приступи чувају зрцалне{5}}завршне површине потребне за видљиве панеле каросерије, док истовремено смањују трошкове на другим местима у пакету алата.
4. Који обим производње оправдава улагање у дисконтну матрицу за бокобране?
Дисконтне матрице за штанцање крила аутомобила имају најекономичнији смисао за годишње количине између 10.000 и 50.000 делова. Испод 5.000 јединица, ЦНЦ производња или мекани алати су често јефтинији. Преко 50.000 јединица годишње, врхунски алат се брзо враћа кроз дужи век матрице и нижу учесталост одржавања. Панели за замену за накнадно тржиште, класични радови на рестаурацији аутомобила, мали{11}}покретање ЕВ са малим обимом и пре{12}производне серије за валидацију су главне апликације где буџетски алати пружају јаку економичност по{13}}делима.
5. Како могу да проценим да ли добављач матрице са попустом скраћује пажњу или заиста смањује трошкове?
Затражите сертификацију материјала у којој се наводе класе алатног челика по станици, затражите извештаје о ЦАЕ симулацији који показују валидацију формирања пре обраде и прегледајте записе о исправци теста из упоредивих програма за аутомобилске панеле. Легитимни добављачи за{1}}смањење трошкова као што је ИИЦХЕН објављују студије случаја процеса и ангажују се у фази ДФМ-а да оптимизују дизајн пре него што понуде. Црвене заставице укључују немогућност да се идентификују класе челика, нема-капацитета пресе за тестирање, одбијање да се поделе претходне референце пројекта и понуде издате без инжењерског прегледа геометрије вашег дела.


