


Шта прогресивно штанцање значи за купце на велико
Када тимови за набавку процењују опције набавке за велике{0}}металне делове, један производни метод доследно даје најнижу цену по-делу у скали: прогресивна матрица и штанцање. Ипак, већина купаца преговара о цени без потпуног разумевања како процес функционише, остављајући маргину на столу при сваком прегледу понуде.
Шта је прогресивно штанцање
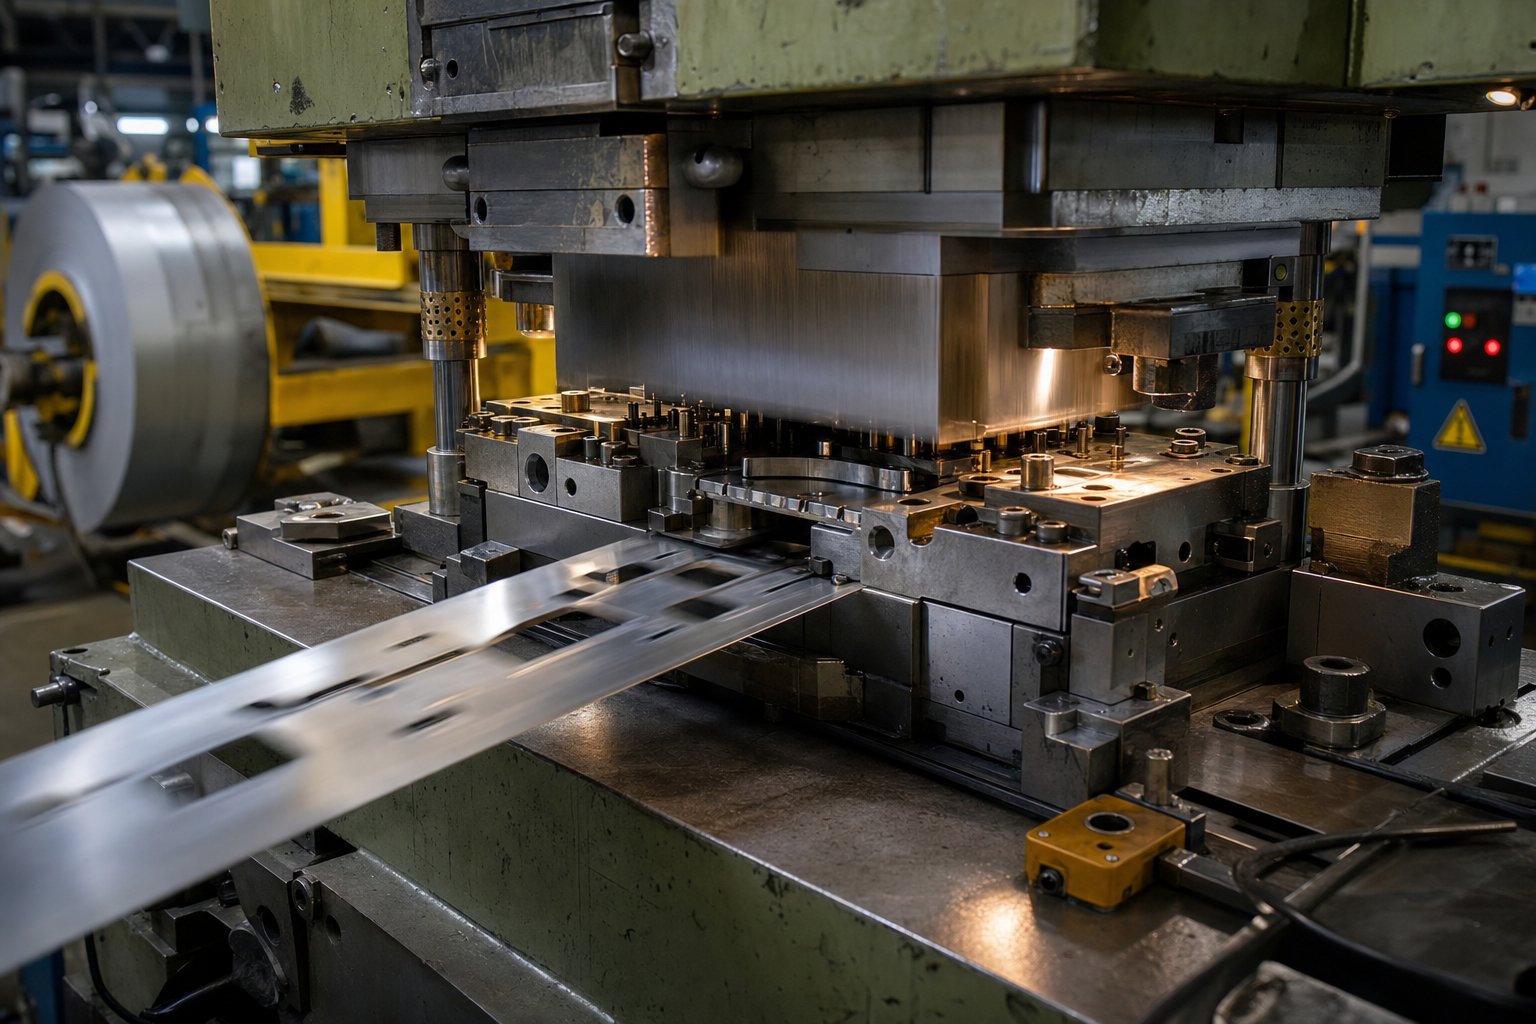
Даклешта је прогресивна мртва, тачно? Замислите дугачак, прецизан{0}}конструисан алат инсталиран унутар пресе за штанцање. Континуирана трака метала, која се напаја из завојнице, напредује кроз ову алатну станицу по станицу са сваким потезом притиска. Свака станица обавља специфичну операцију формирања - пробијајући рупу, савијајући прирубницу, ковање површине или сечење профила. Док трака стигне до крајње станице, готов део се одваја и испада, спреман за употребу.
Реч "прогресивна" описује путовање траке: она напредује кроз секвенцијалне операције, свака зграда на последњој. Нема репозиционирања, нема интервенције оператера између корака. Једним потезом притиска се добија завршен део док се истовремено напредује следећи део материјала на позицију. При брзини производње, овај прогресивни циклус штанцања се понавља стотине пута у минути, генеришући хиљаде идентичних делова на сат са толеранцијама унутар неколико хиљадитих делова инча.
Ова комбинација брзине, поновљивости и минималног уложеног рада је оно што прогресивну матрицу чини доминантном методом за велепродајну производњу металних делова.
Зашто купци на велико треба да разумеју процес
Овај чланак је направљен као ресурс за{0}}подршку одлучивању, премошћујући јаз између знања о техничким процесима и комерцијалне стратегије куповине. Без обзира да ли управљате набавком аутомобилских конектора, ХВАЦ носача или електричних компоненти, економија вашег програма зависи од избора направљених много пре него што штампа почне да ради.
Разумевање начина на који прогресивна матрица функционише директно утиче на способност купца да преговара о цени, процени могућности добављача и оптимизује укупне трошкове програма од улагања у алате до-остварене цене по делу.
Следећи одељци говоре о одабиру материјала, дизајну-за-производљивости, амортизацији трошкова алата, критеријумима квалификације добављача и методама обезбеђења квалитета - сваки уоквирен око онога што купци на велико треба да знају да би заштитили своје марже. Циљ је практична полуга, а не технички приручник.
Како функционише процес прогресивног штанцања корак по корак
Знати шта ради прогресивна коцка је једна ствар. Разумевање механичког низа иза тога даје вам речник да постављате боља питања током разговора са добављачима и ухватите неефикасности у цитираним програмима. Ево како се процес матрице заправо одвија од сировог намотаја до готовог дела.
Распоред траке и секвенцирање станица
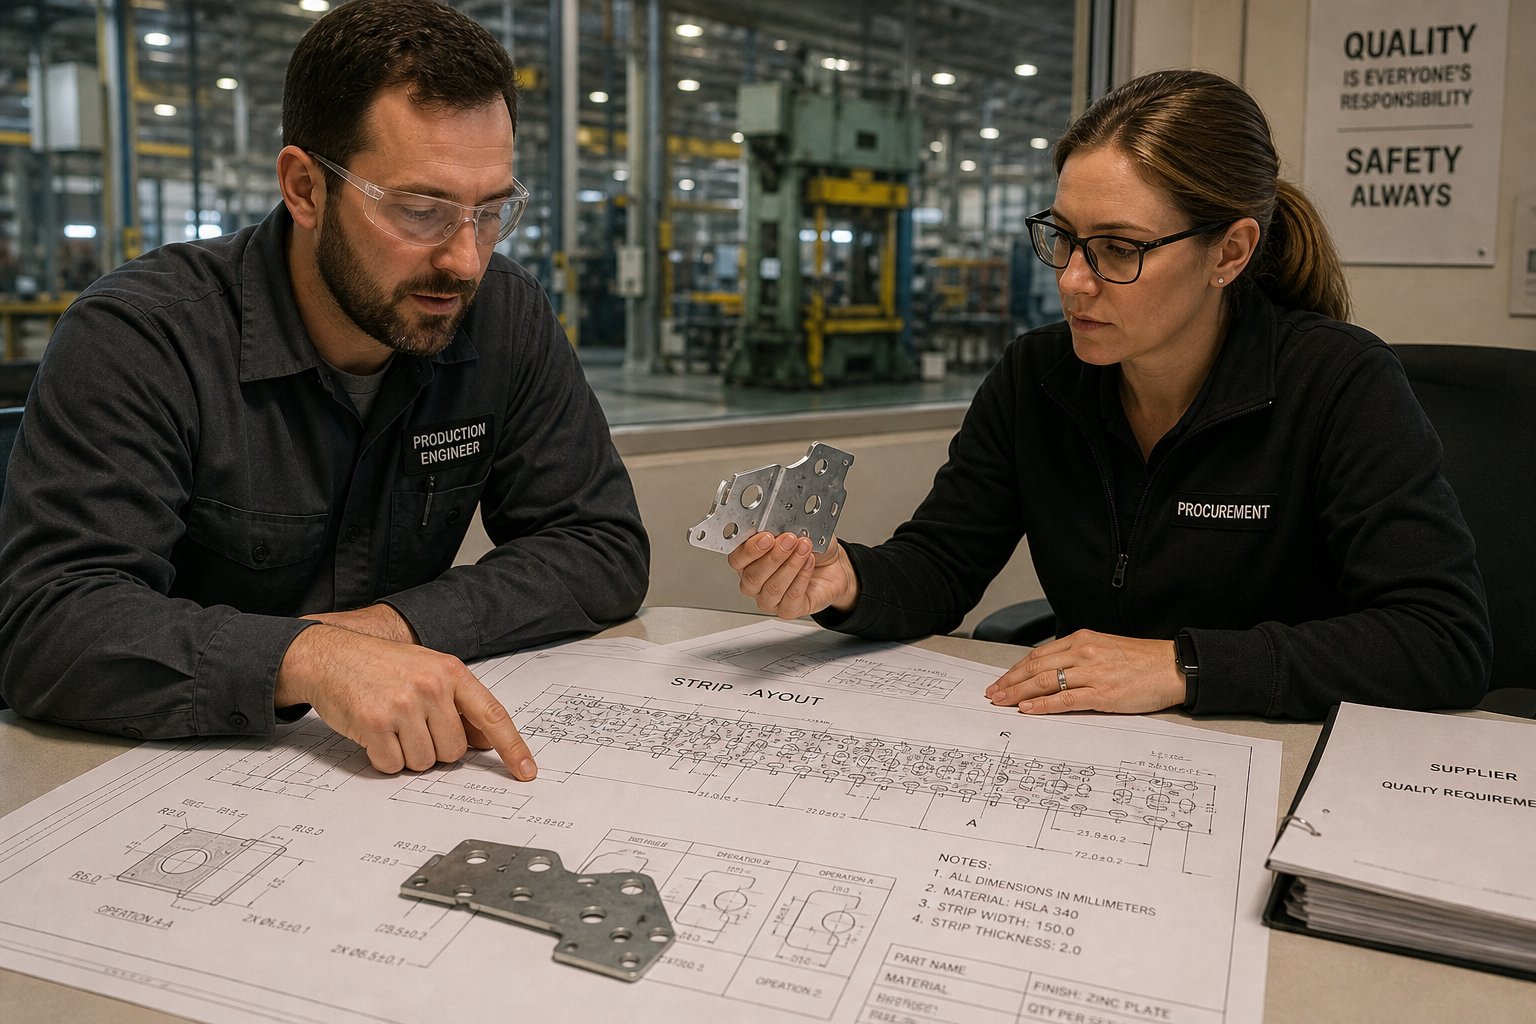
Свака прогресивна матрица почиње као распоред траке - инжењерски нацрт који мапира сваку операцију формирања на одређену станицу дуж алата. Замислите да одмотате металну траку и тачно означите где ће се десити сваки ударац, савијање и сечење док се материјал креће лево-десно кроз калуп.
Инжењери почињу постављањем пилот рупа близу ивица траке. Ове мале, прецизно избушене рупе региструју траку на свакој станици, обезбеђујући да свака следећа операција слети тачно тамо где треба. Одатле, фазе формирања се граде узастопно: рупа пробијена на станици два постаје референтна тачка за прирубницу савијену на станици пет. Завршна станица одваја завршени део од носеће траке.
Број станица директно утиче на сложеност калупа и време циклуса. Једноставној машини за прање су можда потребне три или четири станице. Електрични конектор са више савијања са утиснутим карактеристикама може захтевати дванаест или више. Више станица значи дужу, скупљу матрицу -, али такође значе да свака појединачна операција остаје једноставна и поновљива, што је оно што одржава квалитет доследним током милиона циклуса.
Операције притиска и брзине удара
Преса за штанцање помера горњу матрицу до половине кроз свој ход, обављајући истовремено операцију сваке станице. Сваки пут када се рам подигне, трака напредује за један прецизан корак - који се зове прогресија - и следећи потез понавља цео низ.
Овде се обликује економија обима. Пресе за прогресивно штанцање велике брзине раде стотинама или чак хиљадама удараца у минути, производећи готов део у сваком појединачном циклусу. При 400 удараца у минути, то је 24.000 делова на сат са једним притиском. Ова пропусност је оно што прогресивни процес штанцања чини економски доминантним за велепродајне количине - по-трошкови рада и машинског времена постају скоро занемарљиви.
Од концепта до готовог дела
Звучи сложено? Пунпрогресивни процес штанцањапрати изненађујуће линеаран пут. Ево редоследа од сировог материјала до делова у кутији:
- Намотај равне металне масе ставља се на одмотавач и улази у исправљач који уклања природну коврџаву траке.
- Исправљена трака улази у пресу и поравнава се са првом станицом матрице помоћу водилица.
- Преса кружи, а пилот ударци региструју траку у прецизном положају.
- Са сваким узастопним потезом, трака индексира унапред једну дужину прогресије, пролазећи кроз станице за штанцање, формирање, савијање и ковање.
- На крајњој станици, готови део се одваја од носеће траке преко операције пресека.
- Завршени делови падају кроз калуп у канту за сакупљање или транспортер, док отпадни скелетни материјал излази на супротну страну.
Овај непрекидни ток - намотај унутра, делови се - ради непрекидно сатима или данима, ограничен само дужином калема и планираним одржавањем матрице. Резултат је производни метод где је доследност уграђена-а не проверена-, јер иста алатка обавља идентичне операције на сваком поједином делу.
Та механичка поновљивост, међутим, у великој мери зависи од једне одлуке која се налази у претходној фази коју многи купци занемарују: који материјал убацујете у штампу.
Водич за избор материјала за пројекте прогресивног штанцања
Метал који изаберете не одређује само шта ваш готов део може да уради - већ обликује сваку варијаблу трошкова у програму. Прогресивни материјали за штанцање се понашају другачије при континуираном-формирању великом брзином, а те разлике се протежу кроз животни век матрице, брзину хода, стопу отпада и на крају вашу велепродајну јединичну цену. Одабир погрешне легуре може тихо еродирати маргине много пре него што неко примети.
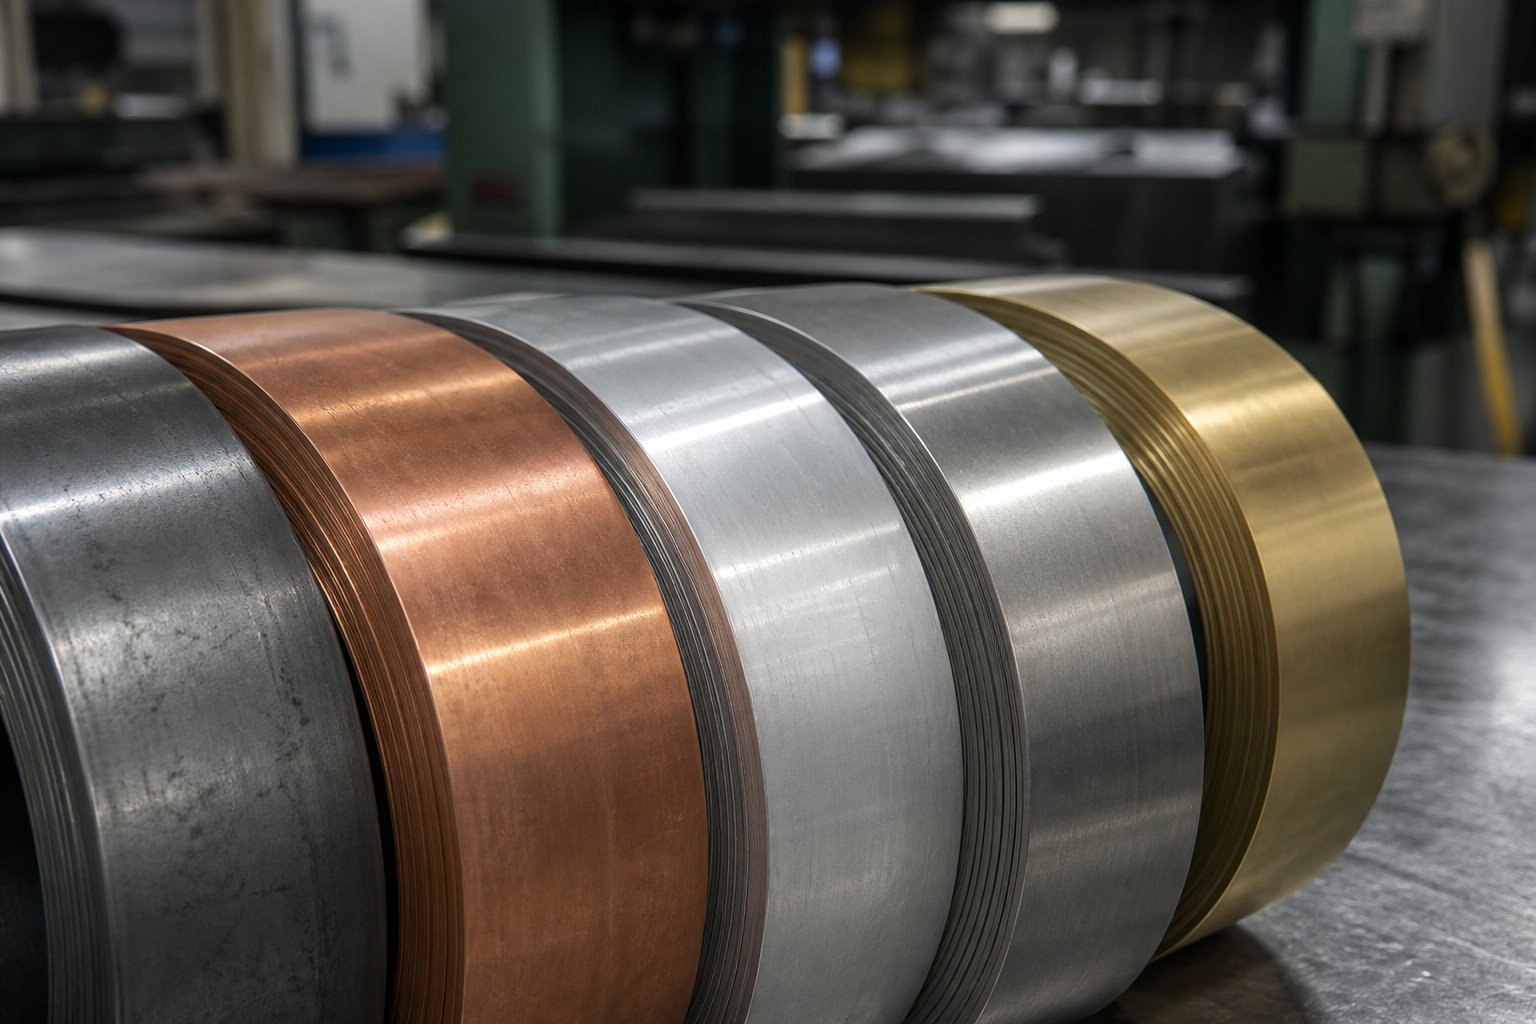
Уобичајени метали за прогресивно штанцање
Пет породица материјала покривају огромну већину прогресивног рада са матрицама. Сваки од њих доноси посебан баланс формације, снаге и цене што га чини погодним за специфичне примене. Ево како се упоређују када се напајају кроз више-мрежу при брзини производње:
| Материјал | Типичне апликације | Релативни трошак | Формабилити | Утицај на хабање матрице |
|---|---|---|---|---|
| угљенични челик | Носачи, кућишта, структурне компоненте | Ниско | Високо | Ниска до умерена |
| нерђајући челик | Медицински апарати, опрема за храну, апарати | Високо | Средње | Високо |
| Алуминијум | Кућишта, хладњаци, лагани склопови | Средње | Врло високо | Ниско |
| Бакар | Електрични конектори, терминали, сабирнице | Средње{0}}високо | Високо | Ниско |
| Месинг | Електрични контакти, декоративни окови, вентили | Средње{0}}високо | Високо | Ниско |
Прогресивно штанцање од угљеничног челика доминира структуралним и деловима опште{0}}намене јер упарује ниску цену сировина са одличном формацијом и предвидљивим понашањем кроз станице за формирање. Насупрот томе, нерђајући челик је отпоран на деформације - одлично за отпорност на корозију, али захтева већу силу обликовања и тврђи алат. Бакарно прогресивно штанцање и месинг деле репутацију за стабилно увлачење траке и нежан контакт са алатом, због чега су стандард у прецизним електричним компонентама. Алуминијумско прогресивно штанцање се истиче у лаким апликацијама и подржава велике-циклусе велике брзине, мада његова тенденција ка повратном одласку захтева пажљиву компензацију матрице у деловима са уским-толерантним.
Како избор материјала утиче на економију производње
Ево где слика велепродајних трошкова постаје занимљива. Мекши, дуктилнији материјали - бакар, алуминијум и -челик са ниским садржајем угљеника - омогућавају веће брзине хода јер теку кроз станице за формирање са мањим отпором. Мањи отпор значи мање напрезања на пробоје и пресеке матрице, што директно доводи до дужег века алата између интервала одржавања. Алуминијум који ради на калупу може трајати два до три пута дуже између циклуса оштрења у поређењу са истим алатом који формира нерђајући челик.
Тврђи материјали преокрећу ту једначину. Прогресивно штанцање челика са високо-нерђајућим легурама повећава силу формирања на свакој станици, убрзава хабање пробоја и често захтева алат од карбида или обложеног алата да би се одржао прихватљив век матрице. Добављачи компензују тако што раде мањим брзинама штампе и заказују чешће одржавање - што повећава вашу цитирану цену по-делу.
Дебљина материјала додаје још један слој. Дебљи материјал захтева више тонаже по ходу и ограничава брзину кретања преса. Већина прогресивног штанцања ради ефикасно у опсегу дебљине од 0,010" до 0,250" иако сваки материјал има своју слатку тачку. Прелазак преко удобног прозора дебљине материјала не успорава само производњу -, већ може угрозити тачност димензија на свим станицама и повећати отпад.
Спецификације материјала које купци треба да затраже
Када издате РФК за програм прогресивног штанцања, нејасни описи материјала позивају на варијације. Варијације у долазној завојници се претварају у варијације у вашим готовим деловима, већим стопама отпада и потенцијалним одбаченим партијама. Тимови за набавку треба унапред да наведу ове детаље:
- Легуре- тачна ознака (нпр. Ц26000 месинг, 304 нерђајући, 5052-Х32 алуминијум) уместо генеричких породичних имена
- Стање темперамента или тврдоће- који контролише обликовност и понашање при повратку преко матрице
- Толеранција дебљине- чвршће траке смањују варијацију од-у-станицу, али могу ограничити набавку на специјалне фабрике
- Завршна обрада- завршна обрада, полирана или пре-премазана, у зависности од тога да ли је планирана секундарна завршна обрада
- Ширина завојнице и стање ивица- Толеранција ширине прореза и тип ивице (ивица прореза наспрам очишћених) утичу на стабилност увлачења траке
Пооштрене спецификације улазног материјала смањују варијације у вашим готовим деловима и минимизирају отпад, али они су на првом месту. Компромис је једноставан: плаћање нешто више за конзистентну залиху калемова често кошта мање него решавање одбачених материјала, прилагођавања калупа и прекида производње узрокованих-не-специфичним материјалом. Радите са својим добављачем да бисте пронашли ниво спецификације који балансира трошкове сировина и стабилност процеса за ваше специфичне годишње количине.
Избор материјала поставља границе, али начин на који дизајнирате део унутар тих граница одређује да ли ћете извући пуну вредност из прогресивне матрице - или ћете повећање ефикасности оставити неискоришћеним у преко-сложеном распореду траке.
Како дизајн делова подстиче цену и ефикасност алата са прогресивним калупима
Свака карактеристика коју нацртате на отиску дела има директну последицу цене унутар прогресивног матрице. Рупа се померила два милиметра ближе ивици, радијус савијања затегнут ван потребе, толеранција која се позива на +/-0,001" када би +/-0,005" функционисала савршено - свака одлука додаје станице, скраћује век алата или доводи до спорије брзине пресовања. За велепродајне купце, ово значи да избори прогресивног дизајна матрице направљени у ЦАД фази могу чинити до 80% укупних трошкова производње, према инжењерској анализи Манор Тоол-а. Разумевање дизајна{11}}за производност даје тимовима за набавку стварну моћ током цитирања – не само преговарање о цени, већ и превенцију трошкова.
Размак функција и оптимизација распореда трака
Замислите свој део као један мали комад дугачке металне траке који напредује кроз прог матрице. Та трака треба да држи заједно - довољно снажно да се може гурнути и повући кроз десетак или више станица без извијања, кидања или погрешног поравнања. Материјал између карактеристика (који се назива мост или мрежа) је оно што одржава тај структурални интегритет.
Када су карактеристике сувише близу једна другој, мрежа између њих постаје опасно танка. Танке мреже се деформишу под силама напајања, узрокујући погрешну регистрацију на низводним станицама и производећи делове ван-од-толеранције. Дизајнери то надокнађују додавањем станица у мировању да би се прерасподелио стрес или успоравањем брзине штампе -, што повећава цену по-делу.
Опште инжењерско правило заминимална дебљина мостаје 1,25 до 1,5 пута дебљине материјала. За лист од 1,5 мм, то значи да оставите најмање 1,875 мм до 2,25 мм материјала између перфорираних делова и између делова и ивице траке. Растојања од-до-ивице прате сличан принцип: центри рупа треба да буду најмање два пута већи од дебљине материјала даље од било које ивице или формиране карактеристике како би се спречило изобличење током пробијања.
Зашто је ово важно за велепродајне цене? Оптимизован размак директно побољшава искоришћеност материјала - проценат залиха намотаја који постаје готови делови, а не скелет отпада. Референтни показатељи у индустрији циљају најмање 75% искоришћености материјала за добро{3}}дизајниран распоред траке. Када купујете милионе делова годишње, чак и 3-5% побољшање у коришћењу значи значајне уштеде сировина које се уливају у вашу наведену цену.
Геометријска сложеност и број станица
Ево односа који управља економиком дизајна матрице прогресивног штанцања: свака посебна операција обликовања коју ваш део захтева преводи се у најмање једну станицу за матрице. Једноставним равним деловима - подлошку са две рупе, на пример - могу бити потребне само три или четири станице. Више{4}}држач са рељефним елементима, увученим удубљењима и уским толеранцијама положаја могао би да захтева дванаест станица или више.
Свака додатна станица повећава физичку дужину матрице, захтева прецизније{0}}компоненте за уземљење алата и додаје време за инжењеринг током пројектовања и израде. Прогресивне калупе за штанцање од карбида које се користе за станице високог{2}}хабања повећавају трошкове, али значајно продужавају интервале одржавања - што је вредан компромис у односу на дуготрајне-програме. Резултат је већа почетна улагања у алате.
Међутим, контрапункт је то што број станица не кажњава ефикасност по{0}}делу на начин на који бисте очекивали. Без обзира да ли ваша матрица има шест станица или шеснаест, преса и даље производи један готов део по удару при истој брзини циклуса. Више станица значи да свака појединачна операција остаје једноставна и постепена - смањујући оптерећење материјала, минимизирајући повратни удар и побољшавајући стопе приноса. Због тога повећање броја станица повећава трошкове алата, али одржава или чак побољшава економику производње по{5}}делу при велепродајним количинама.
Практично питање за купце постаје: да ли је геометријска сложеност у нашем дизајну делова заиста неопходна за функцију, или се увукла кроз изборе дизајна које би ДФМ преглед могао да поједностави?
Промене дизајна које смањују велепродајне трошкове
Рад са дизајнером калупа у раној фази развоја производа је највећа-активност са највећим повраћајем коју тим набавке може да спроведе. ДФМ промене направљене у фази цртања не коштају ништа. Исте промене након што се направи ојачана прогресивна матрица могу коштати десетине хиљада долара у преради - или захтевати потпуно нову алатку.
Ево практичних препорука ДФМ-а које доследно смањују сложеност алата и велепродајну цену делова:
- Одржавајте уједначену дебљину материјала- дизајнирање функција које захтевају локализовано стањивање или згушњавање приморава додатне станице за ковање и компликује понашање траке преко матрице.
- Избегавајте функције које захтевају секундарне операције- ако се славина, завар или обрађена површина могу елиминисати или заменити-алтернативом у калупу (као што су екструдиране рупе или ковани навоји), уклањате руковање после-преском и повезане трошкове.
- Дизајнирајте са прогресијом траке на уму- оријентишу кривине и форме тако да раде у правцу кретања траке, а не према њему. Функције које захтевају да се трака подигне или деформише вертикално захтевају носаче за растезљиву мрежу, додајући сложеност.
- Наведите толеранције само онолико чврсте колико функција захтева- позива +/-0,001" свуда када само један критични интерфејс захтева да се цео матрица направи и одржава у складу са тим стандардом. Селективна толеранција омогућава креатору матрица да оптимизује тамо где је прецизност најважнија.
- Поштујте минималне радијусе савијања- унутрашњи радијуси савијања треба да буду једнаки или већи од дебљине материјала. Оштрији кривини повећавају ризик од пуцања, убрзавају хабање пробоја и могу захтевати додатне станице за формирање за постепено постизање.
- Консолидујте делове где је то могуће- ако склоп користи три одвојена штанцања која би могла да постану један прогресивни део калупа, улагање у алат се често враћа кроз елиминисано руковање, паковање и монтажу.
Приметићете образац: свака препорука смањује број станица, елиминише секундарно руковање или продужава век алата. Ово нису апстрактне инжењерске преференције -, већ директне полуге трошкова. Добављач који нуди рано укључивање добављача или формални преглед ДФМ-а пре него што цитира алате сигнализира да размишља у смислу укупне цене програма, а не само цене.
Геометрија дела одређује шта матрица мора да ради. Али колико кошта та матрица - и како се ти долари амортизују кроз обим производње - зависи од разумевања економије улагања у алате у великом обиму.
Разумевање економије трошкова прогресивног штанцања на велико
Цена алата је број који доминира сваким почетним разговором о прогресивном штанцању метала - и број који купци највише погрешно схватају када га први пут процењују. Улагање од шест{2}}цифара изгледа огромно у изолацији. Распрострањена по више-годишњем производном програму који обухвата стотине хиљада или милионе делова, та иста инвестиција постаје грешка заокруживања ваше јединичне цене. Разлика између доброг велепродајног програма и програма који-извлачи маржу често се своди на то колико добро купци разумеју ову математику амортизације.
Напредна инвестиција у алате у односу на{0}}цену по делу
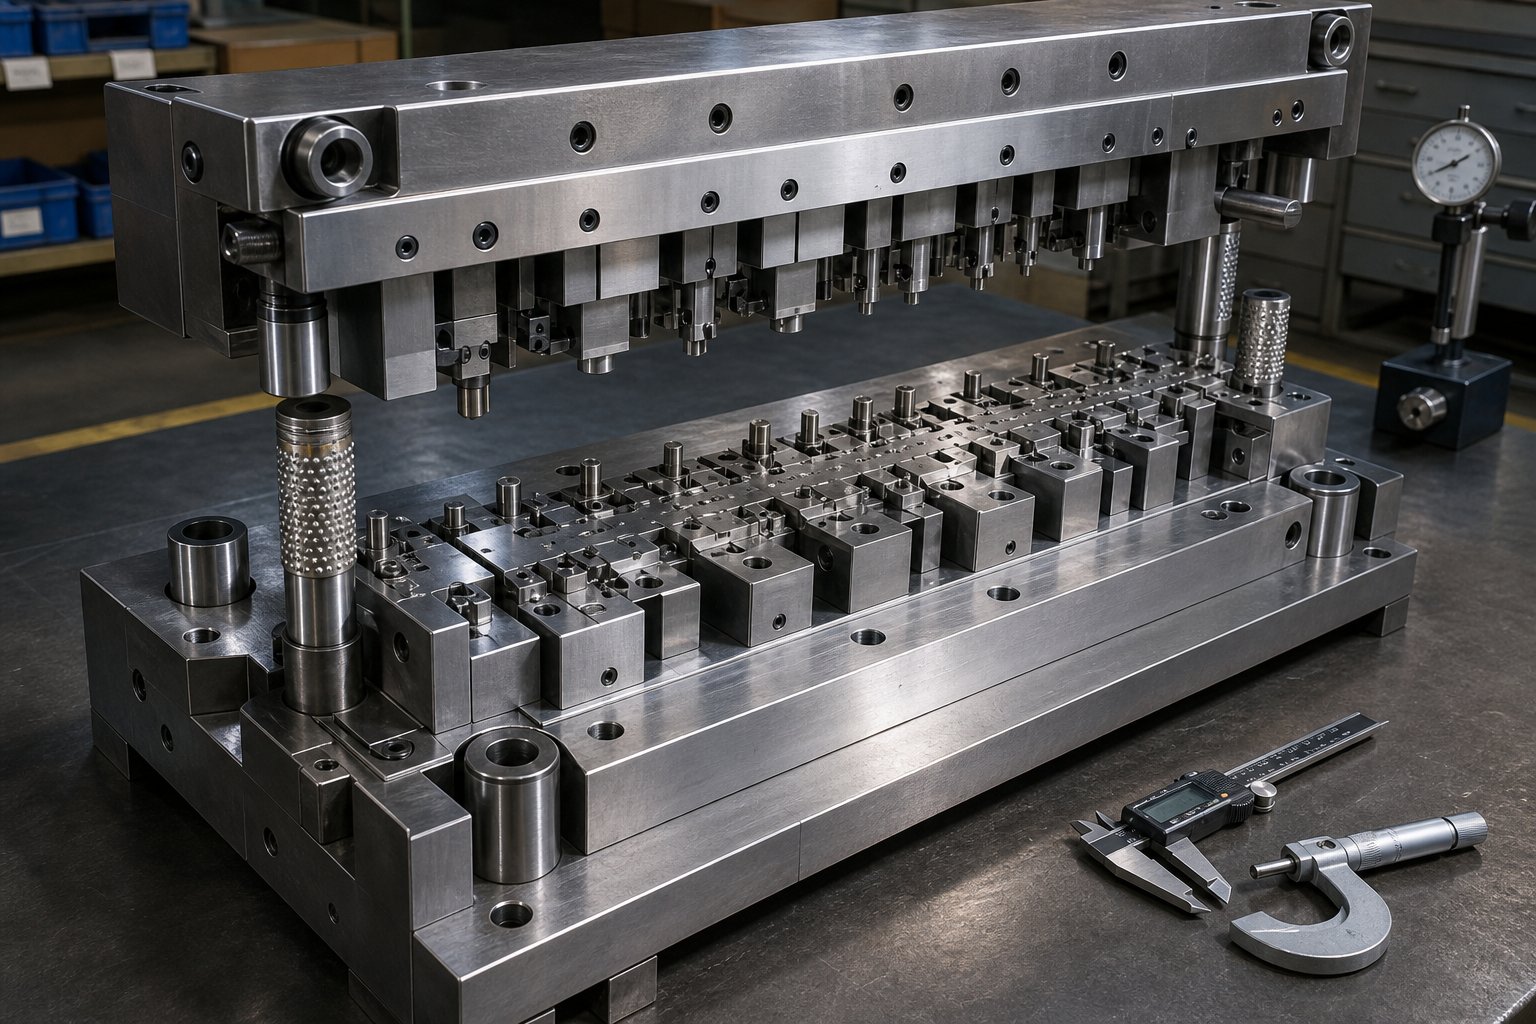
Прогресивне матрице представљају значајна капитална улагања. Алат се обично креће од 30.000 УСД до преко 250.000 УСД, у зависности од броја станица, захтева за толеранцијом, типа материјала и сложености делова. Једноставне геометрије угљеничног челика са неколико станица за формирање налазе се на доњем крају. Делови од нерђајућег челика-високе толеранције са дванаест-плус станица, уметцима од тврдог метала и у-осетљивом матрици гурају ка горњем опсегу.
Ево оквира који је важан за велепродајне купце: тај трошак алата се дели на сваки део који матрица производи током свог животног века. Матрица од 50.000 долара која производи 500.000 делова додаје само 0,10 долара по комаду у амортизацији алата. Иста матрица која производи само 5000 делова додаје 10,00 УСД по комаду - стотину-разлику у оптерећењу алата само у односу на запремину. То је разлог зашто прогресивно штанцање метала постаје економски доминантно у већим количинама, и зашто се добављачи питају о годишњим обавезама обима пре него што понуде понуду.
Економска одрживост за дуготрајно прогресивно штанцање генерално почиње око 50.000 до 100.000 годишњих јединица, иако врло једноставни делови могу оправдати алате на нижим праговима. Критично питање није само овогодишњи обим -, већ и укупна доживотна количина програма. Матрица за коју се гарантује милион или више удараца може да служи пето-годишњем програму, а обрачун амортизације треба да одражава тај пуни хоризонт. Купци који процењују улагање у алате у односу на једногодишњу производњу често прерано одбацују прогресивно штанцање, пропуштајући предност у трошковима која се појављује када се математика рачуна за комплетан производни програм.
Шта покреће велепродајне цене прогресивног штанцања
Када добијете понуду за велепродајне жигосане делове, јединична цена спаја неколико основних покретача трошкова заједно.Сломови индустријеобично приказује материјал који троши 45-55% цене по комаду, рад на 15-25%, режијске трошкове на 10-20%, системе квалитета 2-8% и паковање на 2-5%. Али ти проценти се померају у зависности од ваших специфичних параметара програма. Ево шта највише покреће иглу:
| Фактор трошкова | На шта утиче | Утицај на јединичну цену |
|---|---|---|
| Сложеност матрице (број станица, толеранције) | Амортизација алата по делу, учесталост одржавања | Високо - више станица и строже толеранције повећавају цену алата и интервале одржавања |
| Врста и дебљина материјала | Цена сировог материјала, способност брзине хода, стопа хабања матрице | Високи - тврђи или дебљи материјали успоравају производњу и скраћују век алата |
| Геометрија дела | Стопа отпада, искоришћеност материјала, број операција формирања | Сложени облици средњег до високог - смањују коришћење и повећавају број станица |
| Годишња обавеза за обим | Стопа амортизације алата, расподела трошкова подешавања, куповна моћ материјала | Високи - већи ангажовани обими смањују алокацију фиксних трошкова по-јединици |
| Потребне су секундарне операције | Руковање након{0}}штампе, додатни кораци процеса, рад | Средње - облагање, урезивање или монтажа додаје директну цену по комаду |
| Захтеви квалитета и инспекције | Учесталост мерења, документација, трошкови сертификације | Ниске до средње - аутомобилске или ваздухопловне спецификације додају 2-8% цени по комаду |
Сваки од ових фактора је у интеракцији са осталима. Део направљен од нерђајућег челика са малим толеранцијама и малом годишњом запремином ће имати драматично другачију јединичну цену од исте геометрије у меком челику са десет пута већом количином. Када се понуде чине веома различитим међу добављачима, то је често зато што сваки добављач прави различите претпоставке о једној или више ових променљивих -, због чега ваш РФК мора јасно да одреди сваки параметар.
Укупни трошкови програма изнад цене дела
Јединична цена је број на који купци фиксирају. Укупни трошкови слетања су број који заправо одређује ваше марже. Велепродајни програми прогресивног штанцања често укључују секундарне операције повезане у наведену цену - или, што је још опасније, искључене из ње. Уобичајени пост{4}}процеси за штампу укључују:
- Површински третмани- поцинковање, никловање, анодизација, е-превлачење или пасивизација у зависности од материјала и окружења крајње{2}}употребе
- Термичка обрада- очвршћавање или{1}}олакшавање напрезања за делове који захтевају специфична механичка својства
- Скидање ивица и завршна обрада- превртање, вибрирајућа завршна обрада или ручно уклањање ивица да бисте уклонили оштре ивице са избушених делова
- Монтажни послови- Уметање ПЕМ причвршћивача, заваривање под-склопова или интегрисање утиснутих делова са другим компонентама
- Паковање и етикетирање- извоз-паковање, комплет, одвајање серија или прилагођено паковање ради заштите готових површина
Штампани део по цени од 2,00 долара може реално да падне ближе 2,85 долара када се додају површинска обрада, паковање и отпремање. Те ставке тихо мењају укупну економију програма ако их не узмете у обзир током поређења понуда.
Поред директних трошкова производње, велепродајни купци треба да урачунају трошкове логистике (посебно за међународне набавке), трошкове квалитета (долазна инспекција, управљање одбијањем, изложеност гаранцији) и трошкове ношења залиха везаних за минималне количине наруџбине или општи распоред пуштања у промет. Добављач који наводи најнижу цену по комаду можда неће испоручити најниже укупне трошкове програма када узмете у обзир дуже време испоруке, веће стопе одбијања или потребу за сигурносном залихом.
Упоређивање понуда са укупним трошковима, а не само по јединичној цени, раздваја стратешку набавку од трансакцијске куповине - и то је оквир који штити велепродајне марже током трајања више-годишњег програма прогресивног печатирања.
Економија трошкова вам говори шта ћете потрошити. Али они не одговарају на фундаменталније питање: да ли је прогресивно штанцање заправо прави производни метод за вашу специфичну примену, или би вам другачији приступ обликовању боље послужио?
Одлучите када прогресивно штанцање одговара вашим захтевима
Прогресивне матрице пружају непревазиђену економичност по-делу у размери -, али размера није сваки програм. Одабир погрешног метода обликовања за вашу запремину, величину дела или стабилност дизајна може да вас закључа у трошкове алата које никада нећете повратити или брзине производње које вам никада неће требати. Искрена процена алтернатива често штеди велепродајним купцима више новца него што би агресивно преговарање о цени икада могло.
Прогрессиве Дие вс Трансфер Дие вс Цомпоунд Дие
Четири примарне методе штанцања се такмиче за ваше производне доларе. Сваки заузима посебну нишу дефинисану запремином, сложеношћу и геометријом дела. Ево како они упоређују критеријуме који су најважнији за одлуке о набавкама:
| Критеријуми | Прогрессиве Дие | Трансфер Дие | Цомпоунд Дие | Печаћење једне{0}} станице |
|---|---|---|---|---|
| Идеалан опсег јачине звука | 100,000+ годишње | 25.000–500.000 годишње | 10.000–250.000 годишње | 500–25.000 годишње |
| Ограничења величине дела | Мали до средњи (ограничено лежиштем за пресовање и ширином траке) | Средње до велике (деловима се рукује појединачно) | Мали до средњи (само равна геометрија) | Штампа може да прими било коју величину |
| Цомплекити Цапабилити | Високо - више-савијање, више-делова у низу | Веома високо - дубоко извлачење, слободна-манипулација стањем, изрези, увлачење нити | Ниске - операције у једној-равни (сечење + облик у једном потезу) | Низак - једна операција по потезу |
| Трошкови алата | Високо (30.000–250.000 УСД+) | Високо (40.000–300.000 УСД+) | Средње (10.000–60.000 УСД) | Ниско (2К–20К УСД) |
| По-трошкови дела по количини | Најниже | Ниско до средње | Средње | Највиша |
| Флексибилност промене | Ниска - матрица је специфична за- пројекат | Умерено - појединачних станица може да се мења | Ниска до умерена | Висока - брза промена матрице између покрета |
Прогресивна преса се истиче када су вам потребни сложени делови велике запремине уз минимално учешће оператера. Трака остаје повезана током целог рада, дајући вам брзину и тачност регистрације са којима друге методе не могу да се подударају. Преносне матрице сијају када деловима треба слободна-манипулација стања - ротација, дубоко извлачење или операције које захтевају приступ вишеструким површинама радног комада. Они такође смањују материјални отпад уклањањем носеће траке, што је важно када су трошкови сировина високи. Сложене матрице ефикасно рукују једноставнијим равним деловима, изводећи сечење и обликовање у једном потезу притиска са високом прецизношћу за геометрију у једној{6}}равни. Штанцање на једној-станици има смисла за израду прототипа, низ-производа или делове који су толико велики да само једна операција стане у пресу за штанцање у једном тренутку.
Када прогресивно штанцање није прави избор
Препознавање где се прогресивне матрице не уклапају штеди вас од најскупље грешке у набавци штанцања: плаћања алата који никада не достигне свој обим рентабилности. Ево сценарија у којима вам алтернативе служе боље:
Мали годишњи обим.Ако је ваша пројектована потражња испод 50.000 делова годишње без путање раста, математика амортизације алата ретко функционише. Плаћате прогресивну машину која је направљена да ради милионе циклуса, а затим користи делић њеног капацитета. Једна-станица или сложене калупе - или чак ласерско сечење и ЦНЦ обликовање - могу да испоруче ниже укупне трошкове програма.
Честе промене дизајна.Прогресивне матрице су у суштини замрзнута геометрија. Када се очврсли алатни челик исече, модификације значе прераду или потпуну обнову. Ако се ваш производ још увек развија, или ако очекујете инжењерске промене сваких шест месеци, трајност прогресивног подешавања матрице постаје обавеза, а не имовина. Преносне матрице нуде више модуларности за делове у току.
Изузетно дебели материјали.Већина прогресивних преса за штанцање ефикасно раде на залихама у распону од 0,010" до око 0,250". Осим тога, формирање сила по станици ескалира, довод траке постаје проблематичан, а економија се помера ка хидрауличним операцијама преса или процесима преносних калупа дизајнираних да се носе са тешким-радом са мерачем.
Веома велики делови.Прогресивна преса за штанцање напредује материјал кроз узастопне станице - што значи да дужина калупа мора да одговара свакој станици плус ширина траке. Велики делови као што су структурни панели, шкољке или оквири често премашују практичне димензије калупа. Улошци за пренос то решавају тако што померају појединачне празнине између независних станица, уклањајући у потпуности ограничење величине траке{3}}.
Прагови обима и критеријуми одлучивања
Избор правог метода формирања није само{0}}одлука о променљивој. То је матрица у којој се укрштају запремина, геометрија, стабилност и временска линија. Пре него што се посветите прогресивној инвестицији, искрено одговорите на ова питања:
- Колики је ваш пројектовани годишњи обим?- Испод 50.000 јединица, проверите да ли амортизација алата чини трошак прогресивног штанцања-конкурентним. Изнад 100.000, готово сигурно јесте.
- Колико је стабилан дизајн вашег дела?- Ако је дизајн финализован и потврђен, прогресивна алатка је безбедна. Ако су ревизије вероватно у току прве године, размотрите флексибилније методе док се дизајн не замрзне.
- Које толеранције су потребне?- Прогресивне матрице држе чврсте, поновљиве толеранције за милионе делова. Ако ваша апликација не захтева ту доследност, можда пре-улажете у могућности.
- Да ли су потребне секундарне операције? - Features like threading, deep cutouts, or multi-axis forming that can't happen inside a progressive die add post-press cost. Transfer dies can sometimes perform these in-line.
- Колико дуго се очекује да траје производни програм?- Пето-годишњи програм са 75.000 делова годишње укупно износи 375.000 јединица - на територији прогресивне матрице. Једно-годишњи пројекат по истој годишњој стопи можда неће оправдати време трајања само за израду калупа.
Када се одговори групишу у правцу великог обима, стабилног дизајна и дугог трајања програма, прогресивне матрице пружају најбољу економичност са великом разликом. Када раштркају - мали обим овде, нестабилност дизајна тамо, велику величину делова негде другде - оквир одлучивања указује на трансфер, комбиноване или хибридне приступе. Прави одговор није увек најбржи или најјефтинији метод формирања. То је онај који одговара вашој комерцијалној стварности.
Једном када потврдите да је прогресивно штанцање у складу са вашим захтевима за запремину и дизајн, следећи изазов постаје подједнако критичан: проналажење добављача који је способан да доследно испуњава те захтеве, из године у годину.
Како проценити и изабрати добављача прогресивног штанцања на велико
Прогресивна матрица је поуздана онолико колико је поуздана продавница. Можете да одредите савршен материјал, да оптимизујете сваку функцију за производност и да одредите обим који омогућава да математички алати раде -, али ако вашем добављачу недостају опрема, систем квалитета или комерцијална дисциплина за доследно извршавање, ништа од тога не штити ваше марже. Квалификација добављача за ОЕМ програме прогресивног штанцања захтева више ригорозности од прикупљања неколико понуда и одабира најмањег броја. Ево структурираног оквира за одвајање оригиналног прогресивног алата и партнера од радњи које једноставно поседују штампу.
Сертификати и стандарди квалитета за верификацију
Сертификати нису само зидне плоче. Они представљају ревидиране, документоване системе који управљају начином на који добављач управља квалитетом, следљивошћу и сталним побољшањем. За велепродајне купце који управљају ризиком у ланцу снабдевања за хиљаде или милионе делова, ови акредитиви служе као први филтер.
ИСО 9001:2015успоставља основну линију. Овај стандард потврђује да добављач користи формални систем управљања квалитетом који покрива документацију процеса, процедуре корективних мера и преглед менаџмента. Свака продавница прогресивног штанцања и израде која цитира велепродајне програме треба да држи ово као минимум. Ако то не ураде, у потпуности се ослањате на неформалне контроле које могу или не морају преживети промене особља или притисак производње.
ИАТФ 16949:2016значајно за прогресивно штанцање аутомобилских компоненти. Ово ауто{1}}специфично проширење ИСО 9001 додаје захтеве за спречавање кварова, процес одобравања производних делова (ППАП), напредно планирање квалитета производа (АПКП) и специфичне захтеве за купце{3}}од главних ОЕМ-а. Као што јеФабцон оквир за процену добављачанаглашава, сам ИСО 9001 не укључује аутомобилске-специфичне ППАП и АПКП захтеве -, тако да за било који програм за аутомобиле Тиер-1 или Тиер-2, делокруг ИАТФ 16949 који покрива операције штанцања и алата је основно очекивање, а не диференцијатор.
Сертификати{0}}специфични за индустријудодајте још један слој у зависности од вашег крајњег тржишта. АС9100Д управља ланцима снабдевања у ваздухопловству. ИСО 13485 се примењује на добављаче компоненти медицинских уређаја. НАДЦАП покрива посебне процесе као што су термичка обрада или облагање. Када процењујете потенцијалног партнера, проверите да ли обим сертификације експлицитно укључује операције релевантне за ваш програм - добављач сертификован за монтажне радове, али не и жигосање, није доказао да њихове операције штампе испуњавају стандард.
Зашто је ово комерцијално важно? Сертификовани добављачи носе мањи ризик од бекства квалитета, што значи мање одбачених партија, мање инспекције на вашој страни и смањену изложеност гаранцији низводно. За велепродајне програме који трају више година, то смањење ризика се претвара у стварну заштиту марже.
Техничке могућности за процену
Сертификати вам говоре како добављач управља квалитетом. Техничке могућности вам говоре да ли заиста могу да ураде ваш део ефикасно у количинама које су вам потребне. Када обиђете објекат или прегледате презентацију могућности, ево шта треба да процените:
- Распон тонаже преса- да ли флота добављача покрива силе обликовања које захтева геометрија вашег дела и материјал? Продавница са само лаким-прешама не може ефикасно да покреће дебеле делове од нерђајућег челика, док објекат тешке{2}}тонаже можда није оптимизован за деликатан рад велике брзине-на танкој бакарној траци.
- Величина кревета и дужина хране- већим деловима и калупима са више станица су потребни дужи лежајеви за пресовање. Потврдите да добављач може физички да прилагоди ваше димензије матрице, а да не трчи на ивицу своје опреме.
- Могућност брзине хода- брзе-прогресивне пресе са 400+ потеза у минути дају другачију економичност од споријих механичких преса при 60-100 СПМ. Ускладите брзину добављача са вашим захтевима за количину.
- Капацитет за{0}}унутарње пројектовање и израду калупа- добављачи који дизајнирају, праве и одржавају прогресивне калупе под једним кровом задржавају потпуну контролу над квалитетом алата и мењају обрт. Просторије за алате које су ангажоване на спољним пословима повећавају ризик од времена испоруке, смањују одговорност и успоравају инжењерске промене.
- Системи за руковање материјаломОпрема за руковање намотајима - (размотавачи, исправљачи, серво додаци) мора да одговара вашем типу материјала, дебљини и тежини намотаја. Неадекватно руковање материјалом ствара недоследности у додавању траке које се показују као варијације димензија у готовим деловима.
- Опрема за инспекцију- машине за координатно мерење (ЦММ), оптички компаратори, системи за вид, површински профилометри и активни СПЦ надзор указују на добављача који верификује, а не претпоставља квалитет. Питајте да ли је инспекција интегрисана у ток производње или се обавља само као ревизија-после покретања.
Практичан савет: затражите обилазак објекта који укључује просторију са алаткама и активне линије за штампу, а не само презентацију конференцијске сале. Гледање дневника одржавања матрице, активних СПЦ графикона на линијама за штампу и калибрисаних мерача са актуелним налепницама говори вам више о свакодневним-даним- могућностима него било која брошура. Добављачи сигурни у свој рад поздрављају овај ниво контроле.
Однос и комерцијални фактори
Техничка способност омогућава вам да добијете квалификоване делове. Комерцијална структура одређује да ли ће ти делови стићи када су вам потребни, по цени о којој сте се договорили, без трошења изузетака вашег тима за набавку који управља пропусним опсегом. Животни циклус велепродајног односа протеже се много даље од прве наруџбенице.
Опште наруџбине и заказана издањачине окосницу најпрогресивнијих велепродајних програма за штанцање. Абланкет ордеромогућава вам да одредите годишњи обим по договореним ценама док закажете испоруке у мањим корацима у складу са потрошњом ваше производње. Ова структура пружа добављачу видљивост у планирању да ефикасно купује материјал и планира време за штампу, док вам пружа флексибилност у погледу времена испоруке без поновног преговарања о условима за сваку пошиљку.
Канбан и ЈИТ опције испорукеповећајте ту флексибилност. Добављачи који нуде-на време-програме испоруке одржавају залихе готове робе у ваше име и испоручују према сигналима за повлачење, а не према фиксним распоредима. Ово смањује трошкове транспорта залиха и ризик од застарелости -, што је посебно драгоцено за прогресивно штампање аутомобилских компоненти где се потражња може променити са распоредом израде ОЕМ-а. Компромис је у томе што способност ЈИТ-а захтева од добављача да носи међуспремне залихе, што се може одразити у нешто вишим јединичним ценама или минималним праговима обавеза.
Транспарентност времена испорукераздваја поуздане партнере од оптимистичних цитатера. Питајте експлицитно: које је време за почетну израду калупа? За прву производњу након одобрења алата? За поновљене поруџбине за постојећи алат? Добављач који вам даје јасне, реалне рокове -, а затим их испуњава - вреди више од једне понуде две недеље брже, али доследно касни. Транспарентност алата и времена производње један је од најјачих показатеља оперативне зрелости.
Инжењерска подршка током цитирањаоткрива-квалитет дугорочног партнерства. Да ли добављач прегледа ваше цртеже и означи недоумице ДФМ-а пре него што одреди цену, или једноставно цитира оно што сте послали и пуштају да проблеми испливају на површину током испробавања? Партнер за прогресивно штампање који унапред улаже време у инжењеринг - препоручујући прилагођавања толеранције, алтернативе материјала или оптимизацију распореда трака - размишља о укупној цени програма, а не само о добијању поруџбине. Та рана сарадња, као што је раније речено у одељку ДФМ, спречава најскупља изненађења у било ком програму штанцања.
Процените све ове факторе заједно користећи пондерисану картицу резултата која одражава приоритете вашег програма. Системи сертификације и квалитета могу да носе 20% тежине, способност алата 25%, перформансе толеранције 20%, услуге са{4}}додатом вредношћу 15%, а комерцијални услови 20%. Бодовање сваког кандидата објективно према овим критеријумима уклања пристрасност која долази од углађене продајне презентације или једне ниске понуде која не узима у обзир скривени ризик.
Одабир правог добављача поставља темељ. Али чак и најбољи партнерски однос захтева јасне договоре о томе како ће се квалитет мерити, надгледати и одржавати у милионима циклуса који дефинишу велепродајни производни програм.
Методе осигурања квалитета које одржавају конзистентност на нивоу
Квалификованом добављачу са правим сертификатима и опремом и даље је потребан систем који открива проблеме пре него што се они умноже током производног циклуса. Када машина за прогресивно штанцање ради са стотинама потеза у минути, један неоткривени догађај хабања алата може да генерише хиљаде неусаглашених делова за неколико минута. Квалитет у велепродајном обиму није у инспекцији недостатака - већ у њиховом пројектовању кроз праћење у реалном времену-, структурирано узорковање и документоване споразуме који не остављају ништа на претпоставци.
У-Контроли квалитета процеса
Модерне прогресивне матрице интегришу сензоре директно у алат. Ови системи прате тачност увлачења траке, силу формирања на критичним станицама и стање пробијања у реалном времену - откривајући одступање пре него што се неисправни делови акумулирају. Замислите матрицу која производи прогресивне утиснуте носаче за аутомобилски склоп. Ако се пилот игла мало истроши и регистрација траке одступи чак за 0,05 мм, низводне карактеристике померају се из толеранције. Сензори у-матрицама хватају то померање у року од неколико потеза, покрећући аутоматско заустављање притиска пре него што се стотине отпадних делова нагомилају.
Мониторинг снага је подједнако критичан. Свака станица у калупу производи карактеристичан потпис силе током нормалног рада. Када ударац отупи, пуж се повуче, или дебљина материјала варира, тај се потпис мења.Статистичка контрола процеса (СПЦ)графикони континуирано прате ова очитавања силе и димензије кључних делова, цртајући тачке података које откривају трендове - као што је постепено хабање алата или померање притиска - много пре него што пређу границе толеранције. За програме прогресивног штанцања клима уређаја који користе милионе носача или клипова годишње, СПЦ трансформише квалитет из реактивног сортирања у предиктивно одржавање. Ви отклањате узрок пре него што кварови постоје, а не да их откривате након што се производња покрене.
Методе инспекције за велике{0}}производње
Ниједна техника инспекције не покрива сваки ризик квалитета. Ефикасни велепродајни програми слоје више метода заједно, од којих свака хвата оно што би други могли пропустити:
- Прва{0}}инспекција артикла (ФАИ)- свеобухватна верификација димензија почетних узорака производње у односу на ЦАД модел помоћу ЦММ и функционалних мерача. Ово потврђује да матрица производи одговарајуће делове пре него што почне производња пуном{2}}брзином.
- У-плановима узорковања- периодична повлачења из текуће пресе у дефинисаним интервалима (нпр. сваких 2000 делова или свака промена завојнице) да би се проверило да ли критичне димензије остају унутар СПЦ контролних граница.
- Аутоматизовани системи за вид- камере интегрисане на излазу из калупа или на транспортерима које при пуној брзини производње проверавају сваки део да ли недостају карактеристике, неравнине, пукотине или аномалије димензија. Посебно вредан за прогресивно штанцање алуминијумских делова где је важна површинска козметика.
- ЦММ верификација- координатна мерна машина проверава узорковане делове да би потврдила сложене геометријске толеранције, позиционе односе и праве- карактеристике положаја које ручни мерили не могу да ухвате.
- Завршни протоколи ревизије- насумично узорковање из готових количина серије као провера задржавања пре отпреме, провера да није дошло до промене квалитета током последњег дела серије.
Ове методе чине слојевиту одбрану. Ин-сензори и СПЦ се баве превенцијом у-реалном времену. Планови узорковања и системи визије обезбеђују сталну верификацију. Завршне ревизије делују као последња капија пре него што делови стигну до вашег пријемног пристаништа. Када свих пет слојева раде заједно, вероватноћа да неусаглашена серија стигне на вашу производну линију драматично опада.
Шта купци треба да захтевају у уговорима о квалитету
Квалитетна очекивања која постоје само у разговору постаће на крају спорови о квалитету. Формализовање захтева пре првог покретања производње штити обе стране - иПроцес одобравања производног дела (ППАП)пружа индустријски{0}}стандардни оквир за управо то.
ППАП документација потврђује да добављач разуме све инжењерске спецификације и да је производни процес у стању да их доследно испуни по наведеној стопи производње. Процес укључује до 18 елемената - пројектну документацију, дијаграме тока процеса, планове управљања, анализу система мерења, резултате димензија и почетне студије способности процеса. За већину велепродајних програма прогресивног штанцања, предаја нивоа 3 (узорци делова са потпуним пратећим подацима) даје купцима довољно доказа да су матрица, преса и процес валидирани пре него што се посвете пуном обиму.
Три ППАП елемента заслужују посебну пажњу тимова за набавку:
- Контролни планови- ови документи тачно документују које се карактеристике мере, колико често, са којом опремом и које корективне радње се активирају када се вредности мењају. План контроле везан за ваш специфични део осигурава да инспекција није препуштена процени оператера.
- Анализа система мерења (МСА)- Студије Р&Р мерача потврђују да мерачи и уређаји који се користе за проверу делова дају поновљиве резултате. Без валидираних система мерења, подаци инспекције сами по себи постају непоуздани.
- Студије могућности процеса (Цпк)- почетни циклуси производње треба да покажу да критичне димензије постижу Цпк од 1,33 или више, потврђујући да процес има довољно маргине да остане у границама толеранције чак и када се током времена дешавају нормалне варијације.
Утврђивање ових очекивања у формалном уговору о квалитету пре него што израда алата почне - а не након што прва пошиљка стигне са проблемима - спречава најскупље спорове у програмима велепродајног штанцања. Прерада отпада, сортирање задржавања и линија{3}}надоле наплаћују све трагове назад до двосмислености које документовани ППАП процес унапред елиминише.
Са дефинисаним системима квалитета и потврђеном способношћу добављача, преостала варијабла је извршење - које се креће од почетног упита преко одобрења алата до стабилног-производног ритма који испоручује делове на вашу док из недеље у недељу.
Од упита до пуне производње са правим партнером за прогресивне матрице
Сваки велепродајни програм штанцања прати предвидљиви лук - од прве е-поруке са приложеним цртежима делова до сталног ритма заказаних пошиљки које стижу на ваш док. Познавање како свака фаза изгледа помаже вам да поставите реалне временске оквире, поставите права питања у правим тренуцима и избегнете кашњења која произилазе из нејасних очекивања са обе стране.
Путовање купца на велико од упита до производње
Без обзира да ли набављате прогресивне калупе за штанцање за лансирање новог производа или прелазак постојећег дела са друге методе формирања, пут од концепта до-производње у пуном обиму обично следи овај редослед:
- Почетни упит са цртежима делова- пошаљите 2Д отиске или 3Д ЦАД моделе заједно са спецификацијама материјала, годишњим пројекцијама обима и циљаним ценама. Што је ваш пакет комплетнији, одговор је бржи и тачнији.
- ДФМ преглед и предлог распореда трака- инжењерски тим добављача анализира геометрију вашег дела, препоручује оптимизације дизајна и предлаже распоред траке који приказује редослед станица и коришћење материјала. Очекујте две до три итерације овде.
- Одобрење дизајна алата за прогресивне калупе- када се заврши распоред траке, почиње детаљан дизајн матрице. Прегледаћете и одобрити концепт алата пре сечења челика, закључавања броја станица, протока материјала и критичних стратегија обликовања.
- Тоолинг буилд- прецизна обрада, монтажа и интерна проба матрице за прогресивно штанцање. Временски оквир варира од 8 до 16 недеља у зависности од сложености и броја станица.
- Први-узорци чланака- почетних узорака производње се шаље са подацима о димензијама на преглед. Ово је ваша прилика да проверите уклапање, функцију и завршетак пре него што се посветите запремини.
- ППАП одобрење- формални пакет документације који потврђује способност процеса, системи мерења и планови контроле испуњавају ваше захтеве квалитета.
- Појачање производње{0}}до пуног обима- штампа ради брзином производње са заказаним издањима у складу са вашом општом наруџбом. Стално праћење СПЦ-а одржава конзистентност током трајања програма.
Свака фаза се надовезује на последњу. Журба кроз ДФМ преглед да бисте уштедели недељу дана често коштају касније месеце у преправљању алата. Добављачи који вас воде кроз овај напредак са јасним прекретницама и поштеним временским оквирима - уместо да вам говоре шта желите да чујете - су они који пружају поуздане услуге прогресивног штанцања у више-годишњим програмима.
Предузмите следећи корак са квалификованим добављачем матрица
За производне инжењере и тимове за набавку који су спремни да пређу са истраживања на акцију, приоритет је проналажење партнера опремљеног да подржи комплетан пут описан горе - од ране ДФМ сарадње до скалабилне велепродајне производње. То значи добављач са демонстрираном способношћу у више-станицама за прогресивно штанцање, доказаном поновљивошћу у великим-програмима и дубином инжењеринга за оптимизацију вашег програма пре него што почне алатка.
ИИЦХЕН-ова прогресивна штанцана матрицамогућности су изграђене управо око овог модела: помаже купцима да набаве прогресивне алате за калупљење за-металне делове велике запремине који захтевају ефикасно формирање у више станица, поновљивост узастопних{2}}до-циклуса и производне системе дизајниране да се повећавају са растом вашег програма. Ако ваше запремине оправдавају прогресивну обраду алата и ваш дизајн се приближава стабилности, допирањем до података о деловима покреће се процес који - када се њиме добро управља - пружа најнижу одрживу цену по-делу која је доступна за обликовање метала.
Често постављана питања о велепродаји прогресивних калупа и штанцања
1. Који је минимални обим поруџбине да би прогресивно штанцање било исплативо-?
Прогресивно штанцање генерално постаје економски исплативо са 50.000 до 100.000 годишњих јединица, иако врло једноставни делови могу оправдати алате на нижим праговима. Кључна калкулација укључује расподелу првобитне инвестиције у калупе (обично 30.000 УСД до 250 УСД,000+) на укупну количину програма током целог века, а не на једногодишњу производњу. Пето{10}}годишњи програм који има 75.000 делова годишње износи укупно 375.000 јединица, што удобно оправдава прогресивно коришћење алата чак и ако се обим у једној години чини граничним. Купци треба да процене цео хоризонт производње, укључујући пројектовани раст, када доносе ову одлуку.
2. Како се прогресивно штанцање разликује од трансферног штанцања за велепродајне купце?
Прогресивно штанцање одржава металну траку повезаном у свим станицама за формирање, омогућавајући највеће производне брзине (стотине удараца у минути) и најниже-трошкове по делу за мале-до{2}}средње делове при количинама већим од 100.000 годишње. Преносно штанцање одваја појединачне празнине и помера их између независних станица, што га чини погоднијим за веће делове, дубоко-увучене геометрије или компоненте које захтевају слободну-манипулацију стања. Преносне матрице такође смањују отпад материјала елиминацијом носеће траке, али обично раде споријим циклусима. Избор зависи од величине дела, геометријске сложености и да ли приступ{10}}повезан са траком може физички да прилагоди димензије вашег дела.
3. Који материјали су најбољи за-прогресивно штанцање великог обима?
Угљенични челик, алуминијум, бакар, месинг и нерђајући челик покривају већину примена прогресивног штанцања. Мекши материјали као што су бакар и алуминијум омогућавају веће брзине хода и дужи век матрице између интервала одржавања, што доводи до нижих-трошкова по делу. Угљенични челик нуди најбољу равнотежу ниске цене сировина и високе могућности обликовања за структурне делове. Нерђајући челик пружа отпорност на корозију, али захтева тврђи алат, спорије брзине и чешће одржавање. Купци треба да наведу тачне разреде легуре, температурне услове, толеранције дебљине и захтеве за завршну обраду површине у својим РФК-има како би минимизирали варијације у производњи и отпад.
4. Колико времена је потребно да се пређе од почетног упита до пуне производње са прогресивним добављачем матрица?
Типичан временски оквир од првог упита до повећања производње{0}}протеже од 14 до 28 недеља у зависности од сложености дела. Ово укључује ДФМ преглед и итерације распореда трака (2-4 недеље), одобрење дизајна калупа (2-3 недеље), израду алата (8-16 недеља), достављање и преглед узорка првог чланка (1-2 недеље) и ППАП одобрење (1-3 недеље). Комплексни делови са дванаест или више станица, уским толеранцијама или уметцима од карбида гурају се ка дужем крају. Купци могу скратити временске рокове тако што ће унапред обезбедити комплетне податке о деловима, брзо реагујући током фаза одобрења и бирајући добављаче са сопственим могућностима дизајна и израде матрица, а не оних који користе алате за спољне послове.
5. Које сертификате квалитета треба да има добављач велепродаје прогресивног штанцања?
ИСО 9001:2015 је минимална основа, која потврђује постојање формалног система управљања квалитетом. За програме ланца снабдевања у аутомобилској индустрији, ИАТФ 16949:2016 је од суштинског значаја јер додаје захтеве за ППАП, АПКП и превенцију кварова које сам ИСО 9001 не покрива. Ваздухопловство захтева АС9100Д, док компоненте медицинских уређаја захтевају ИСО 13485. Осим сертификата, купци треба да провере да сертификовани обим добављача експлицитно покрива операције штанцања и алата, и да одржавају валидиране системе мерења (потврђене кроз Гаге Р&Р студије), документоване планове контроле критичних процеса или веће могућности контроле1Ц3пк. димензије.


