


Шта су матрице за вруће штанцање и зашто су важне
Када тражите "матрице за топло штанцање", могли бисте да гледате у два потпуно различита света производње. Један укључује дробљење челика за аутомобиле на 900 степени Целзијуса. Други укључује пресовање деликатне златне фолије на луксузну кутију за парфем. Исти термин, веома различити алати. Њихово збуњивање током набавке може коштати недеље инжењерског времена и хиљаде у погрешно цитираним пројектима.
Дефинисане матрице за вруће штанцање
У својој суштини, калупи за топло штанцање су прецизни-пројектовани алати који преносе комбинацију топлоте, притиска и облика на радни предмет. Матрица служи као интерфејс између сировог материјала и готовог производа, контролишући интеракцију топлотне енергије и механичке силе са подлогом. Без обзира да ли је та подлога бланко од бора челика намењеног за Б-стуб аутомобила или лист холографске фолије која лежи на врхунском паковању, основни принцип остаје исти: обликовани алат примењује контролисану топлоту и притисак да би трајно променио циљни материјал.
Разлика лежи у размери, температури, материјалу и сврси. Сваки тип врућег печата захтева потпуно различите материјале за калупе, стратегије хлађења и протоколе одржавања. Разумевање у којој категорији радите је први корак ка продужењу века матрице и избегавању прераног квара.
Матрице за отврдњавање пресом наспрам калупа за штанцање фолијом
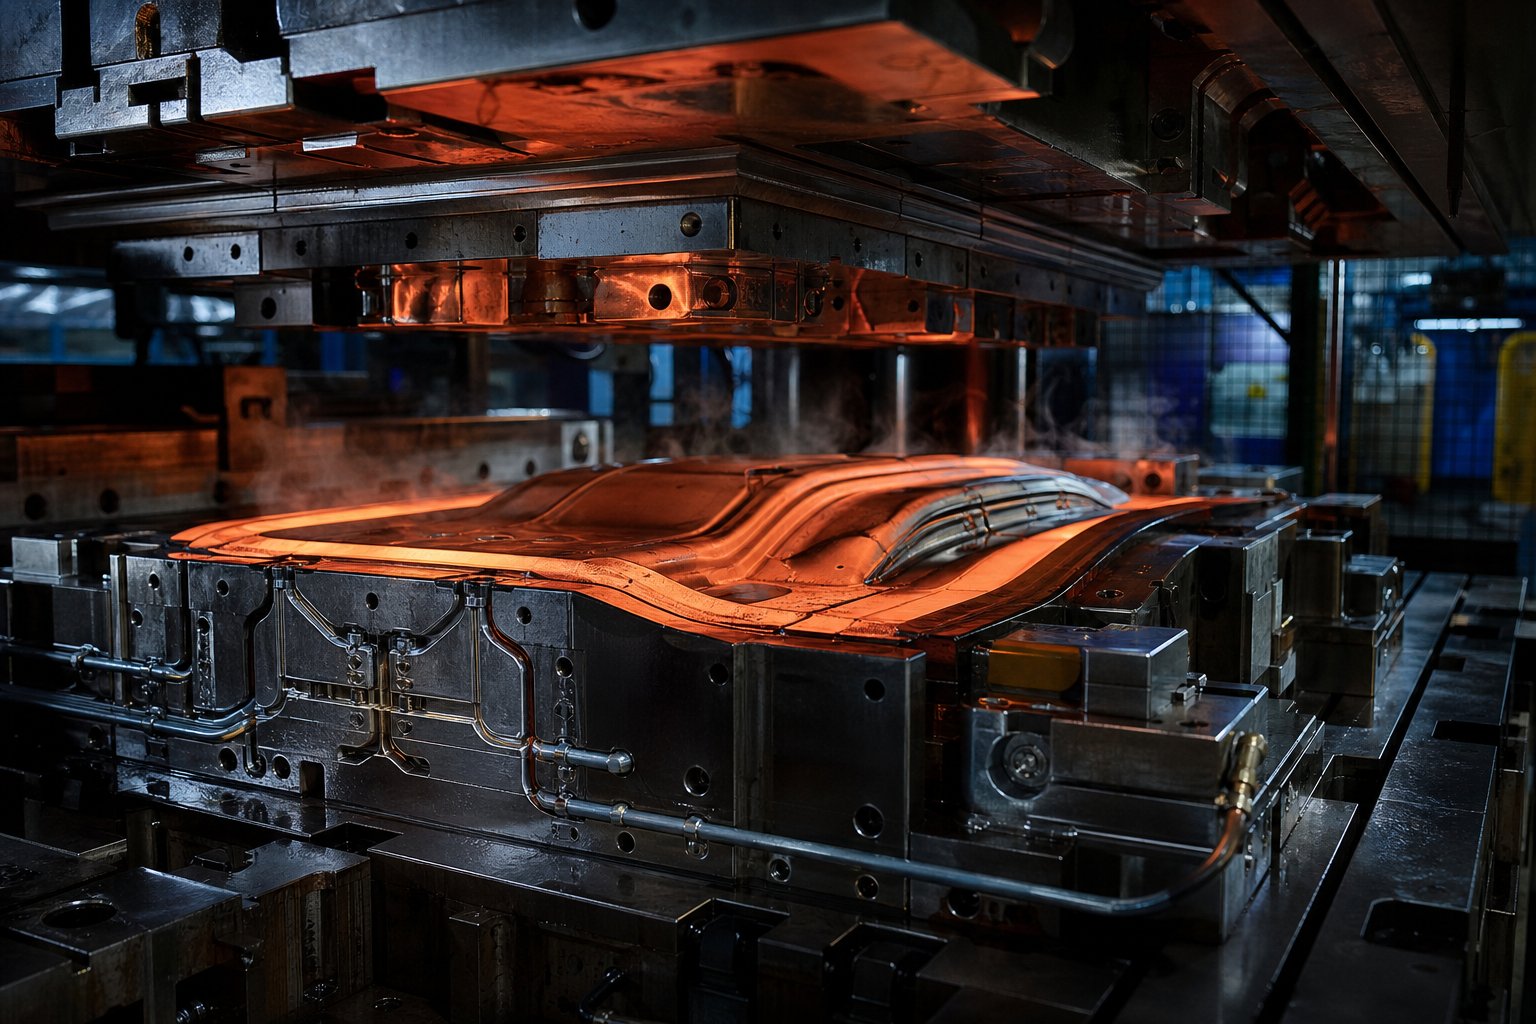
Матрице за штанцање за очвршћавање раде у аутомобилском и структурном простору за обликовање метала. Они примају челичне делове загрејане на 900-950 степени Целзијуса, истовремено их формирају у сложене облике и гасе их брзином хлађења која прелази 27 степени у секунди да би се постигао потпунимартензитна микроструктура са затезном чврстоћом око 1500 МПа. Ове калупе су масивни, водом{1}}хлађени склопови од алатног челика који издржавају екстремне термичке циклусе у сваком производном циклусу.
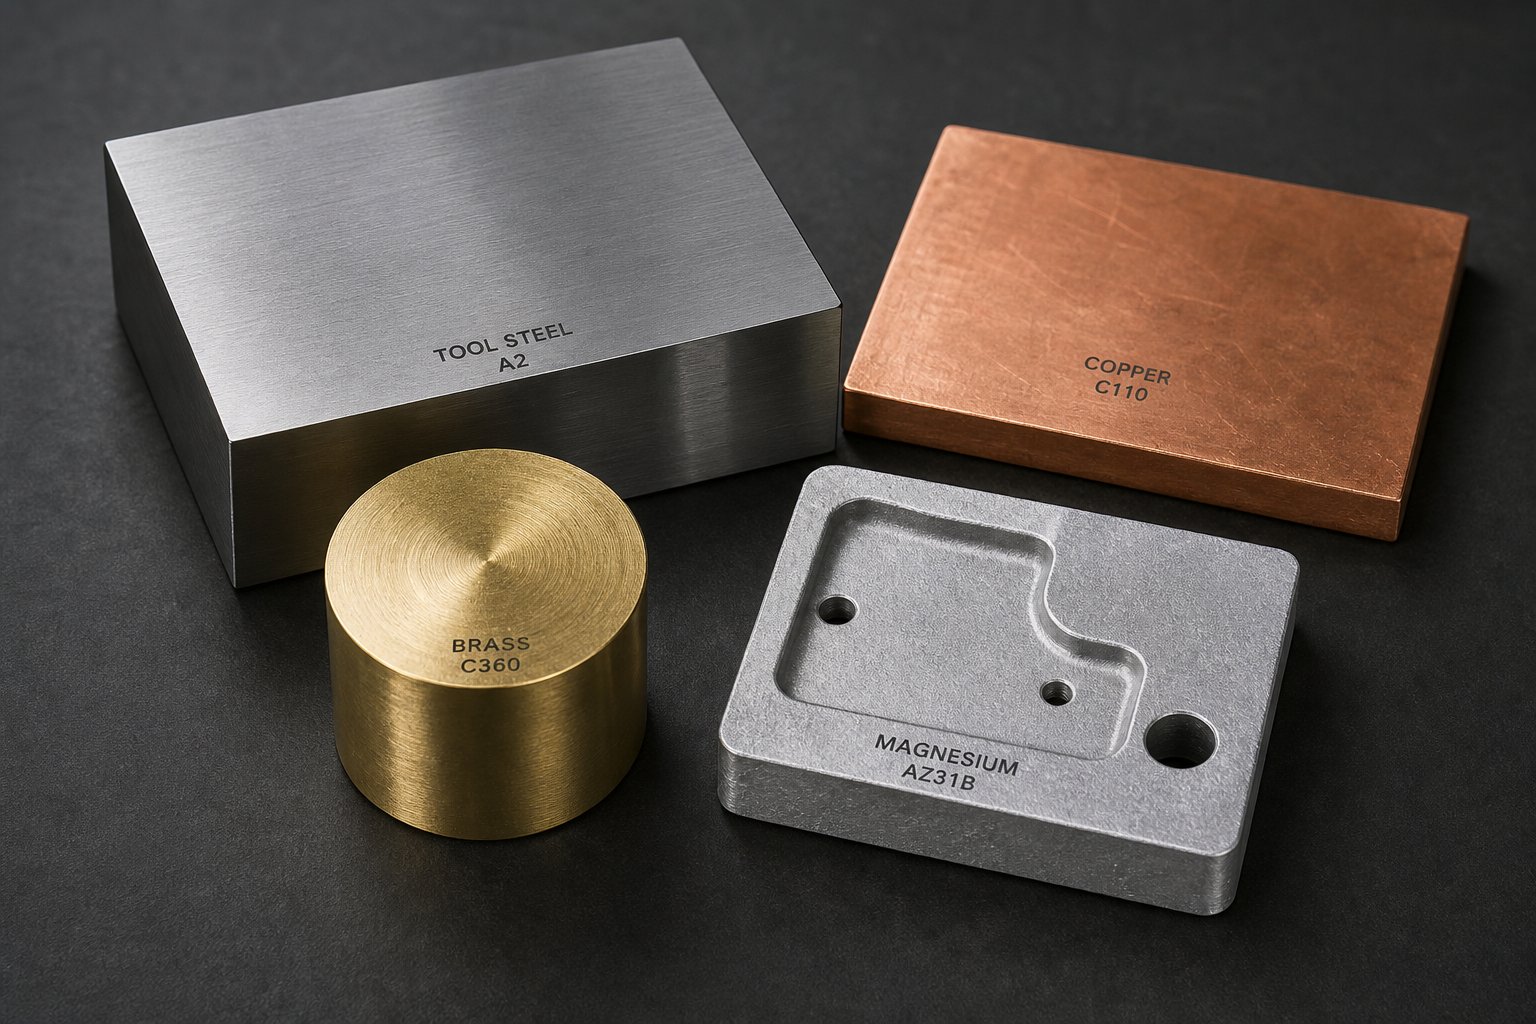
Насупрот томе, калупи за штанцање фолијом раде на много нижим температурама, обично између 100 и 200 степени Целзијуса. Они користе загрејану матрицу да активирају слој лепка на носачу фолије, преносећи металне или пигментиране дизајне на папир, пластику, кожу или друге подлоге. Саме матрице се обично праве од бакра, месинга или магнезијума, а не од каљеног алатног челика.
Ево кратког поређења онога што раздваја ове две категорије типова врућег штанцања:
- Радна температура: 900-950 степени Целзијуса за очвршћавање пресом наспрам 100-200 степени Целзијуса за штанцање фолијом
- Материјал калупа: алатни челик Х11/Х13 наспрам бакра, месинга или магнезијума
- Радни комад: Бор челични лим (0,5-2,0 мм дебљине) наспрам папира, пластике или коже у контакту са носачем фолије
- Примарна функција: структурно обликовање плус металуршко гашење наспрам декоративног означавања површине
- Систем хлађења: Унутрашњи водени канали за брзо одвођење топлоте у односу на пасивно или минимално хлађење
- Сложеност матрице: велики склопови од више-тона са конформним хлађењем у односу на мање урезане или гравиране плоче
- Типичан животни век матрице: десетине хиљада циклуса пресовања у односу на преко милион отисака за квалитетне калупе од бакра или месинга
Зашто је разлика важна за набавку
Замислите да пошаљете РФК за „матрице за вруће штанцање“ добављачу који је специјализован за алате за декоративне фолије када су вам заиста потребне матрице за очвршћивање пресовањем за каросерију аутомобила-у-белом програму. Инжењеру који је цитирао би биле потребне потпуно различите информације: класа празне материје, циљна брзина хлађења, подаци о геометрији дела и обим производње. Супротно томе, произвођач алата за аутомобиле који добије захтев за бакарну матрицу за вруће печате за обележавање луксузног паковања вероватно би одбио или вас потпуно преусмерио.
Ова забуна није хипотетичка. То се дешава редовно јер обе индустрије користе идентичну терминологију док раде у одвојеним инжењерским екосистемима. Материјали, методологије дизајна, начини кварова и стратегије одржавања толико се драматично разликују да проналажење погрешног типа добављача губи циклусе набавке пре него што било какав рад на алату и почне.
Овај чланак служи као обједињена референца, покривајући и очвршћавање за пресовање и декоративне апликације, тако да можете тачно да идентификујете која категорија се примењује на ваш пројекат, разумете како долази до неуспеха у сваком контексту и примените праве стратегије продужења животног циклуса од првог дана. Следећи делови разлажу токове процеса, избор материјала, дизајн хлађења и праксе одржавања за оба света калупа за штанцање.
Како функционише процес врућег штанцања корак по корак
Сама матрица је само једна станица у већем производном ланцу, али то је станица у којој се све или спаја или распада. Разумевање целог тока посла открива зашто одлуке о дизајну матрице имају толику тежину и одакле обично долази до прераног квара.
Од загрејаног дела до формираног дела
У процесу каљења у пресу, равна челична обрада, типично 22МнБ5 челик од бора, улази у пећ са ваљкастим ложиштем и загрева се на преко 900 степени Целзијуса. На овој температури, челик се трансформише у потпуно аустенитну микроструктуру, довољно меку да се формира, али припремљену за очвршћавање. Тхепренос из пећи у пресу траје отприлике 6 до 10 секунди, током којег се бланко може охладити на око 700 степени Целзијуса.
Ево где алат за вруће штанцање заузима централно место. Празан слеће на калуп, преса се затвара, а две ствари се дешавају истовремено: челик се формира у своју коначну геометрију и гаси водом{1}}хлађеним површинама матрице. Формирање мора бити завршено пре него што се празнина спусти испод 420 степени Целзијуса. Ако брзина гашења прелази 27 степени Целзијуса у секунди, део постиже скоро 100 процената мартензита, дајући затезне чврстоће око 1500 МПа. Типична времена циклуса за овај врући процес штанцања су између 10 и 20 секунди у зависности од дебљине материјала.
Након гашења, пресе се отвара и очврсли део се извлачи. Матрица је имала двоструку улогу коју ниједна друга компонента у линији не може да понови: обликовала је део и извлачила топлоту довољно брзо да се закључа у мартензитној микроструктури. Та двострука функција је управо оно што ове матрице чини тако рањивим на термички замор током времена.
Како се разликују процеси фолије и обележавања
Ток рада декоративног топлотног печатафункционише у потпуно другачијем обиму. Загрејана матрица, обично направљена од бакра или месинга, доводи се на температуру између 100 и 200 степени Целзијуса. Носач фолије је постављен између површине матрице и подлоге, која може бити папир, картон, кожа или пластика. Када алат за вруће штампе притисне, топлота активира слој лепка на фолији, везујући метални или пигментирани дизајн за површину.
Времена задржавања су кратка, често испод две секунде, а притисак се мери у далеко нижим опсегима од формирања аутомобила. Критичне варијабле овде су конзистентност температуре на површини матрице, равномерна расподела притиска и прецизно поравнање. Било која варијација доводи до непотпуног преноса фолије или замућених ивица, а не до структурних дефеката који се виде при очвршћавању пресом.
Критични параметри процеса контролисани дизајном калупа
У обе примене, матрица није пасивни алат. Активно управља исходом. Геометрија матрице одређује проток материјала и контактну површину. Топлотна маса диктира колико брзо матрица апсорбује или испоручује топлоту. Контактни притисак обезбеђује равномерно спајање матрице и радног комада.
Свака одлука донета током дизајна матрице, од постављања канала до завршне обраде, пролази кроз сваку метрику квалитета низводно, укључујући време циклуса, тачност димензија, конзистентност микроструктуре, и на крају, саму дуговечност матрице.
За очвршћавање пресом, лоше управљање топлотом у алату за вруће штанцање ствара неуједначене брзине гашења. Неке зоне се хладе преспоро, производећи баинит или ферит уместо мартензита. Други се пребрзо хладе, стварајући заостала напрезања која изазивају повратак. За декоративне примене, неуједначена топлотна дистрибуција по површини матрице ствара вруће тачке које пре-очвршћавају лепак у неким областима док друге остављају неповезаним.
Ове термичке и механичке интеракције су разлог зашто избор материјала матрице и дизајн канала за хлађење имају тако велику важност. Матрица је место где намера процеса постаје физичка стварност и где већина начина неуспеха на крају потиче.
Упоређен избор материјала за калупе и челика
Избор материјала је најважнија одлука у инжењерингу калупа. Он поставља плафон за термичке перформансе, отпорност на хабање и на крају, колико циклуса матрица може да издржи пре него што квар постане неизбежан. Изаберите погрешну оцену за своју пријаву и борите се против физике од првог дана. Изаберите прави и имате основу на којој се дизајн хлађења, површинска обрада и одржавање могу изградити.
Класе алатног челика за калупе за очвршћивање пресом
Матрице за стврдњавање преса издржавају поновљене термичке ударе док отворе од 900 степени додирују своје површине у сваком циклусу. Челик за алат мора да задржи тврдоћу на повишеним температурама, да се одупре пуцању услед термичког замора, да ефикасно одводи топлоту у канале за хлађење и да апсорбује удар без катастрофалног лома. Три разреда доминирају овим простором: Х11, Х13 и ДИЕВАР.
Х13 (АИСИ Х13, ДИН 1.2344) је деценијама била радна снага у индустрији. Нуди солидну врућу тврдоћу, разумну жилавост на око 15-20 џула на Цхарпи В-зарезу и топлотну проводљивост од приближно24 В/мК. За умерене количине производње и стандардне геометрије делова, Х13 пружа поуздане перформансе по цени коју већина програма може да апсорбује. Његова ограничења се појављују у екстремним условима: сложене геометрије са малим радијусима, велики број циклуса који прелази 100.000 делова, или агресивни захтеви за хлађењем који појачавају термички стрес.
Х11 (ДИН 1.2343) има сличан састав као Х13, али са нешто нижим садржајем ванадијума. Ово му даје незнатно бољу жилавост у неким условима термичке обраде, што га чини пожељним избором у европској производњи алата за калупе који су подложни великим механичким оптерећењима. Компромис је благо смањена отпорност на хабање у поређењу са Х13. У пракси, Х11 и Х13 су често заменљиви за стандардне примене очвршћавања пресом, а коначни избор зависи од регионалне доступности и стручности произвођача алата за термичку обраду.
ДИЕВАР представља фундаментално другачију филозофију легуре. Произведен путем електро претопљења шљаке (ЕСР), постиже скоро-нулту инклузију и хомогену дистрибуцију карбида која елиминише таложење на границама зрна уобичајено у стандарду Х13. Резултати су мерљиви: ударна жилавост прелази 25 џула (обично 30-40 Ј), топлотна проводљивост око 30 В/мК и знатно боља отпорност на температуру на повишеним радним температурама. Та већа проводљивост се директно преводи у брже извлачење топлоте из бланка, што значи краће време циклуса или уједначеније гашење, у зависности од тога како га користите.
Цена-по-килограму за ДИЕВАР знатно премашује Х13. Али ево рачунице која је битна: ако прилагођена метална матрица за штанцање направљена од Х13 пукне након 50.000 циклуса, док ДИЕВАР матрица ради 100.000 циклуса са дужим интервалима одржавања, укупни трошкови власништва фаворизују врхунски материјал. Ово посебно важи за велике, сложене матрице где један катастрофални квар значи недеље застоја и шест{10}}трошкове замене.
Критеријуми за избор се своде на три фактора:
- Обим производње: Испод 50.000 делова, Х13 је често довољан. Изнад тог прага, ДИЕВАР-ова отпорност на замор даје дивиденде.
- Комплексност дела: Уски радијуси, дубока извлачења и пресеци променљиве дебљине стварају концентрацију напрезања где ДИЕВАР-ова супериорна жилавост спречава настанак пукотина.
- Захтеви за хлађење: Када је потребно агресивно постављање канала за хлађење близу површине матрице, ДИЕВАР-ова изотропна својства смањују ризик од пуцања између канала.
Обојени материјали за штанцање фолијом и логотипом
Декоративне калупе за штанцање раде на далеко нижим температурама и притисцима, што отвара врата ширем спектру материјала. Сваки носи различите предности за специфичне подлоге и сценарије производње.
Бакарна матрица за штанцање је врхунски избор за апликације за пренос фолије. Топлотна проводљивост бакра, око 385 В/мК, је без премца међу уобичајеним материјалима за матрице. То значи изузетно равномерну дистрибуцију топлоте по површини матрице, што се преводи у доследно пријањање фолије са нула хладних тачака. Бакар лепо репродукује фине детаље и посебно добро ради на пластици и премазаном папиру где прецизна контрола температуре спречава оштећење подлоге. Недостатак је што је бакар релативно мекан, тако да се брже троши под великим обимом производње.
Печат од врућег месинга нуди најбољи баланс између издржљивости и термичких перформанси за средње{0}}до-декоративне радове. Месинг достиже око 109 В/мК топлотне проводљивости, ниже од бакра, али и даље одлично. Његова права предност је механичка тврдоћа. Матрица за печат од врућег месинга задржава своју ивицу на стотинама хиљада отисака, што је чини-одговарајућим материјалом за кожну галантерију, пластику, производе од папира и дрвене предмете. За операције у којима се одвија обим производње који би прерано истрошио бакарну матрицу, месинг пружа доследан квалитет током много дужег животног века.
Магнезијумске матрице служе сасвим другој сврси. Они су јефтини за производњу, лагани и брзи за производњу, што их чини идеалним за кратке серије, израду прототипа и апликације где се матрица може користити за ограничену кампању. Магнезијум се истиче на честиткама, повезима књига, етикетама, тракама и рекламним специјалитетима где се дужина трчања мери хиљадама, а не стотинама хиљада. Репродукција детаља је прихватљива, али не одговара бакру или месингу за веома фина уметничка дела.
Алуминијумске матрице за штанцање заузимају средину. Они нуде бољу топлотну проводљивост од месинга (око 205 В/мК), мању тежину од челика и разумну издржљивост. Алуминијум добро функционише за веће површине калупа где је смањење тежине важно и за подлоге које добро реагују на нешто другачије карактеристике преноса топлоте.
Силиконске матрице представљају нишну опцију за неправилне или закривљене подлоге. Прилагођавају се не-равним површинама, што их чини погодним за обележавање цилиндричних објеката или текстурираних материјала. Међутим, недостаје им прецизна дефиниција ивица металних калупа и брзо се троше у условима производње.
Оквир за одлучивање о избору материјала
Избор правог материјала захтева балансирање радних услова, производних захтева и буџетских ограничења. Следећа табела обједињује све главне материјале за калупе у једну референцу, покривајући и очвршћавање пресом и декоративне примене:
| Материјал | Максимална радна темп | Тхермал Цондуцтивити | Типична примена | Релативни трошак | Очекивани живот умри |
|---|---|---|---|---|---|
| Х13 алатни челик | 600+ степени Ц | ~24 В/мК | Каљење пресом, стандардно аутомобилско | Средње | 50.000-100.000 циклуса |
| Х11 алатни челик | 600+ степени Ц | ~24 В/мК | Учвршћивање притиском, апликације са великим{0}}оптерећењем | Средње | 50.000-100.000 циклуса |
| ДИЕВАР (ЕСР) | 600+ степени Ц | ~30 В/мК | Високо{0}}очвршћавање пресовањем, сложена геометрија | Високо | 100.000-200,000+ циклуса |
| Бакар | ~200 степени Ц | ~385 В/мК | Штанцање фолијом са финим детаљима, пластика, премазани папир | Средње{0}}Висока | 50.000-250.000 приказа |
| Месинг | ~200 степени Ц | ~109 В/мК | Штанцање фолијом средњег-великог обима, кожа, папир | Средње | 250.000-1.000,000+ приказа |
| Магнезијум | ~180 степени Ц | ~156 В/мК | Кратке серије, прототипови, повези књига, етикете | Ниско | 5.000-50.000 приказа |
| Алуминијум | ~200 степени Ц | ~205 В/мК | Средње стазе, велика лица матрице, лагане потребе | Ниска-средња | 25.000-100.000 приказа |
| Силикон | ~180 степени Ц | Ниско | Закривљене површине, неправилне подлоге | Ниско | 1.000-10.000 приказа |
Из овог поређења произилази неколико водећих принципа. За било коју прилагођену матрицу за штанцање метала намењену очвршћавању пресом, одлука је првенствено између Х13 и ДИЕВАР-а, при чему је прекретница обим производње и сложеност дела. За декоративне примене, стабло одлучивања се дели другачије: бакар за максималну детаљност и термичку униформност, месинг за дуговечност на дужим серијама, магнезијум за исплативе кратке кампање, а алуминијумско штанцање умирује када тежина или величина матрице постану ограничење.
Имајте на уму да сам избор материјала не одређује животни век. Најбољи алатни челик на свету и даље прерано пропада ако су канали за хлађење лоше усмерени или се занемаре површинске обраде. Материјал поставља горњу границу перформанси. Све остало у програму дизајна и одржавања матрице одређује колико ћете се заправо приближити тој граници.
Методологија пројектовања канала за хлађење за калупе за вруће штанцање
Материјал поставља плафон, али дизајн канала за хлађење одређује да ли матрица заиста доспе до њега. Могли бисте да направите матрицу за очвршћивање пресовањем од најфинијег ДИЕВАР челика који је на располагању и још увек гледате како прерано поквари ако унутрашња архитектура хлађења не може равномерно да извуче топлоту. Ово је место где алати за вруће штампе живе или умиру, често буквално, кроз пукотине од топлотног замора које настају између лоше постављених канала и радне површине.
Конвенционални избушени канали наспрам конформног хлађења
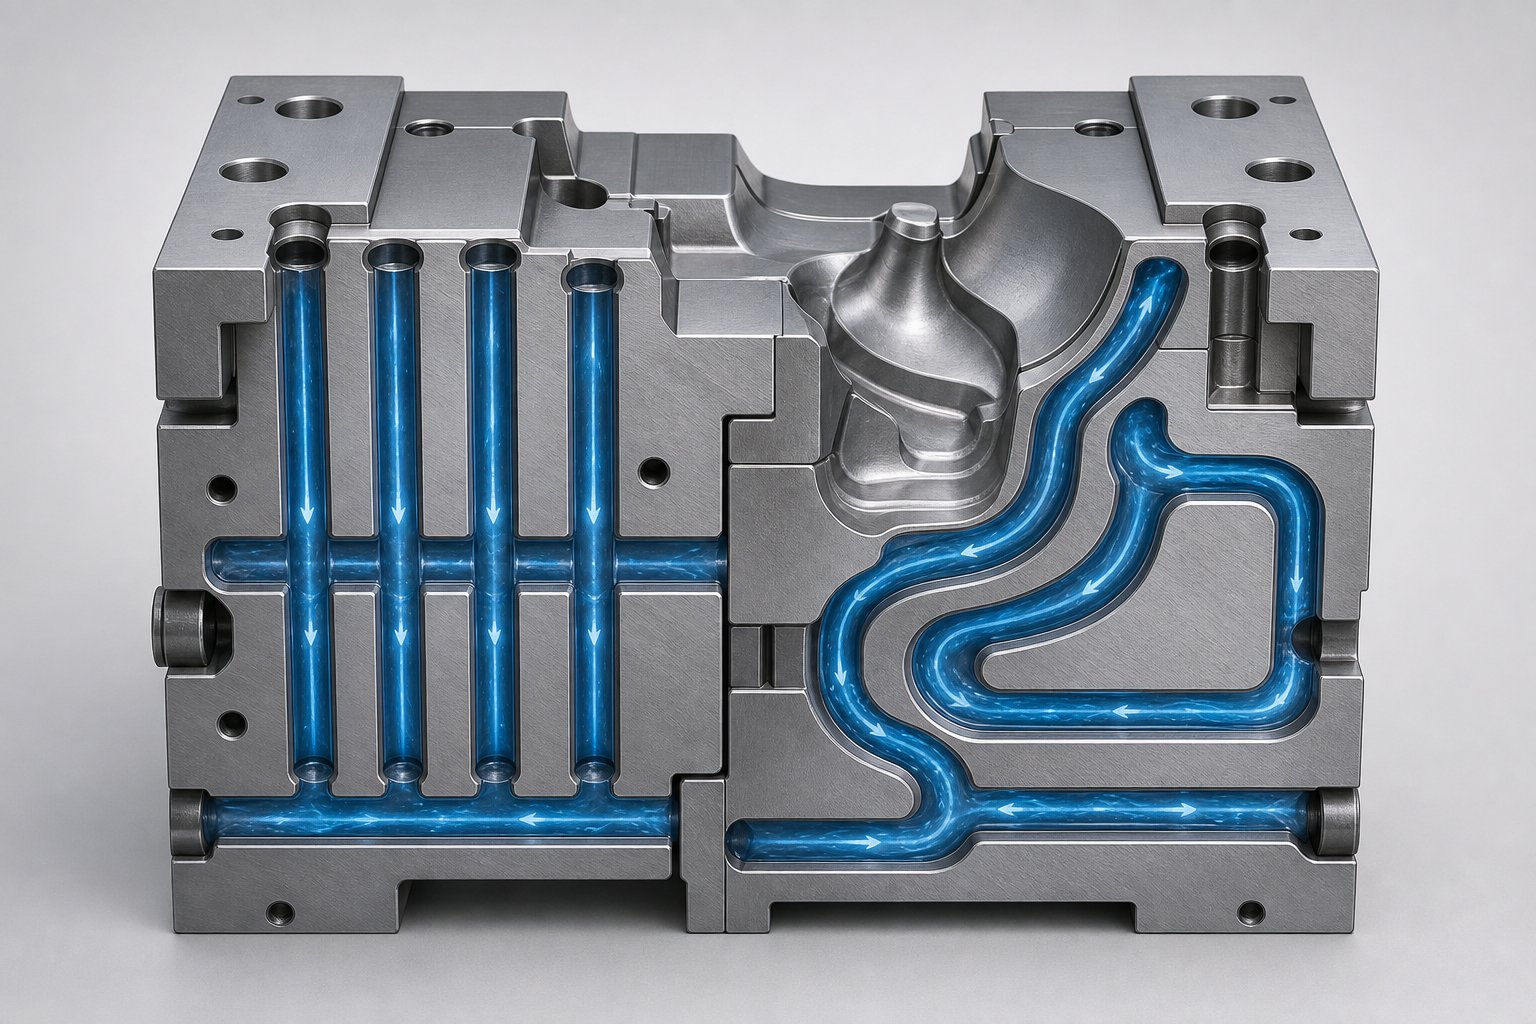
Традиционални приступ хлађењу алата за штанцање и калупа ослања се на равне канале{0}}избушене пиштољем. Дубока-бушотина буши линеарне пролазе кроз блок калупа, а унакрсне-везе их повезују у коло. Овај метод је приступачан, добро-схваћен и брз за примену. Произвођач алата буши рупе које се укрштају, зачепљује неискоришћене крајеве и повезује активне путеве са разводником за воду. За делове са релативно равним или благо закривљеним геометријама, равни канали обезбеђују адекватно хлађење уз делић цене напреднијих алтернатива.
Ограничење је геометријско. Праве линије не могу пратити закривљене површине. Када геометрија дела укључује дубоко извлачење, уске полупречнике или променљиве попречне- пресеке, растојање између избушеног канала и радне површине матрице значајно варира. Неке области се налазе близу расхладне воде и брзо се гасе. Други су далеко, стварајући жаришта на којима се топлота задржава. Астудија случаја о хлађењу алата за вруће штанцањепоказао да је потребно итеративно подешавање положаја и пречника канала да би се површинске температуре одржале испод 200 степени Целзијуса у свим радним областима, чак и за релативно једноставне геометрије зрака.
Конформни канали за хлађење решавају овај проблем тако што прате контуру површине матрице на константној дубини. Канали се савијају, угао и петље у три димензије да би се одржала уједначена удаљеност од радне површине. Њихова производња захтева или адитивне методе као што је селективно ласерско топљење или приступ сегментираним калупима где се појединачни делови глодају са каналним жлебовима, а затим склапају. Истраживања су показала да конформни канали могу да смање време производног циклуса до 25 процената у поређењу са конвенционалним бушеним круговима, док истовремено производе равномернију дистрибуцију температуре по површини алата.
Компромис је трошак. Адитивно произведени уметци са конформним каналима остају скупи за велике-калупе за штанцање, а запремине израде већине металних система за штампање ограничавају величину уметка. Практична средина за многе металне алате за штанцање и примене калупа је сегментирани приступ: поделите матрицу на секције, стазе за хлађење млевења у спојене површине, а затим спојите или спојите склоп заједно. Ово даје већу слободу дизајна од бушења пиштољем уз избегавање пуне цене адитивне производње.
Параметри дизајна који утичу на перформансе
Без обзира на тип канала, четири параметра одређују ефикасност хлађења: пречник, размак, дубина{0}}до-раздаљина од површине и брзина протока. Они међусобно делују на начине који захтевају пажљиво балансирање. Приближите канале површини и побољшаћете екстракцију топлоте, али такође смањујете структурни челик између канала и површине матрице, повећавајући ризик од пуцања услед термичког замора. Проширите канале и померате више воде, али слабите тело матрице и ограничавате колико суседни канали могу бити распоређени.
Искусни произвођачи алата прате скуп правила дизајна која балансирају термичке перформансе и издржљивост конструкције:
- Пречник канала се обично креће од 8 до 12 мм за аутомобилске матрице за очвршћивање пресом, прилагођене величини калупа и доступном протоку расхладне течности.
- Размак између суседних канала треба да буде између 3Д и 5Д (три до пет пута већи од пречника канала) да би се одржао структурални интегритет док се постигла разумна уједначеност температуре.
- Дубина од површине матрице до средишње линије канала се генерално држи између 2Д и 3Д. Ближе постављање побољшава хлађење, али убрзава пуцање између површине и зида канала.
- Брзина протока расхладне течности треба да прелази 1 м/с у свим каналима да би се обезбедио турбулентан ток, што драматично побољшава пренос топлоте у поређењу са ламинарним условима.
- Кола паралелних канала морају бити избалансирана тако да ниједан пут не носи значајно већи или мањи проток од својих суседа, спречавајући локализоване вруће тачке од неравномерног хлађења.
- Максимална дозвољена температура површине након гашења треба да остане испод 200 степени Целзијуса да би се обезбедила довољна брзина гашења за потпуну мартензитну трансформацију.
Ове смернице изистраживање конформног расхладног каналаа производна пракса представљају полазишта. Коначни параметри се потврђују термичком симулацијом и, у идеалном случају, потврђују се термографским мерењем током пробних вожњи.
Утицај на време циклуса и квалитет делова
Постављање канала за хлађење директно контролише уједначеност брзине гашења, а униформност брзине гашења одређује да ли готови део постиже конзистентна механичка својства у целини. Када се све области површине матрице налазе унутар циљног температурног опсега, сваки регион бланка се хлади брзином већом од 27 К/с, а резултујућа микроструктура је уједначено мартензитна. Подаци о производњи из валидираних система за хлађење алата за вруће штанцање потврђују да правилно пројектовани канали дају делове са тврдоћом по Викерсу доследно у опсегу од 400 до 550 ХВ и затезном чврстоћом између 1300 и 1650 МПа.
Лош дизајн хлађења производи супротно. Вруће тачке, области где површина матрице прелази 200 степени Целзијуса, гасе се преспоро. Празан део у тим зонама може да формира бејнит или ферит уместо мартензита, стварајући меке тачке са недоследном тврдоћом. Ове меке зоне су невидљиве голим оком, али се показују као димензиона нестабилност након ласерског сечења, или још горе, као структурна слабост у перформансама судара. Повратак се повећава јер се део неравномерно скупља како се различити региони хладе различитим брзинама, закључавајући преостале напоне који се ослобађају када се део исече или склопи.
Време циклуса такође директно пати. Ако систем за хлађење не може да извуче топлоту довољно брзо, преса мора дуже да стоји на дну хода да би завршила гашење. Свака додатна секунда времена задржавања смањује пропусност и повећава цену по делу. Супротно томе, добро-дизајниран систем канала са равномерном дистрибуцијом температуре омогућава најкраће могуће време гашења док се и даље испуњавају металуршки циљеви, повлачећи максималну продуктивност са линије за пресовање.
Јаз између доброг дизајна хлађења и одличног често се своди на симулацију, што је управо место где се појављује следећи слој методологије инжењеринга калупа.
Објашњење површинских третмана и заштитних премаза
Канали за хлађење управљају масовним извлачењем топлоте, али сама површина матрице сноси терет сваког циклуса формирања. Он долази у контакт са оксидним-залисцима на екстремним температурама, подноси клизно трење док метал за вруће штанцање тече преко његовог лица и апсорбује топлотни удар сваки пут када уђе нови део. Без површинске заштите, чак и врхунски челици за алате еродирају, пуцају и деградирају много раније него што би то сугерисала својства основног материјала. Површински третмани и премази продужавају век матрице очвршћавањем контактне зоне, смањењем трења и блокирањем хемијских реакција које убрзавају хабање.
Нитрирање и његова улога у дуговечности
Нитрирање је процес очвршћавања заснован на дифузији{0}}који уводи атоме азота у површину калупа на релативно ниским температурама, обично око 950 степени Фаренхајта (510 степени Целзијуса). За разлику од премаза који се налазе на врху подлоге, нитрирање формира металуршку везу унутар самог челика. Азот реагује са легирајућим елементима као што су хром, ванадијум и молибден који су већ присутни у алатном челику, формирајући тврда нитридна једињења као што је ЦрН директно унутар површинског слоја. Резултат је очвршћено кућиште које премашује 58 ХРЦ у површинској тврдоћи без икаквих мерљивих промена димензија матрице.
Доминирају две основне методе. Гасно нитрирање користи атмосферу богату амонијаком-на контролисаним температурама током продуженог времена задржавања. Нитрирање плазмом, које се назива и јонско нитрирање, користи усијано пражњење у атмосфери ниског притиска-обогаћеној азотом- да би се убрзала дифузија азота. Код нитрирања плазмом, напон који се примењује између компоненте матрице и зида пећи генерише високу јонизацију око дела, бомбардујући активни азот у површину ефикасније него што то дозвољавају гасне методе.
Типичне дубине кућишта се крећу од 0,0006 инча (15 микрона) до 0,0035 инча (отприлике 90 микрона), у зависности од захтева примене и намераваног сервисног интервала пре поновног{4}}обрада. Истраживања Х-13 калупа за печате третираних плазма нитрирањем показала су да се површинска тврдоћа повећала са 589 ХВ на преко1130 ХВ, ефективно удвостручујући тврдоћу подлоге. Овај ојачани слој директно се бори против хабања лепка узрокованог оксидним каменцем који се формира на загрејаним деловима током очвршћавања на преси. Када челик од бора од 900 степени додирне калуп, његов површински оксидни слој делује као фини абразивни зрнца. Нитрирано кућиште је отпорније на абразију много боље од необрађеног алатног челика, успоравајући прогресивни губитак материјала који на крају деградира геометрију матрице.
Једно важно разматрање: нитрирање чува постојеће површинске услове. Добро-припремљена површина металне матрице за печат излази из процеса са нетакнутом геометријом, али сви претходно{2}}постојећи недостаци као што су лоши радијуси или трагови алата су такође сачувани. Припрема површине пре нитрирања је важна колико и сам третман.
ПВД и ЦВД премази за екстремне услове
Тамо где нитрирање модификује супстрат изнутра, физичко таложење паре (ПВД) и хемијско таложење паре (ЦВД) додају различите слојеве премаза на врху површине матрице. Ови танки{1}}премази, обично дебљине између 1 и 5 микрона, представљају баријеру између алатног челика и непријатељског окружења за формирање. Они смањују трење, отпорни су на оксидацију и штите од пуцања услед термичког замора које се шири под цикличним термичким оптерећењем.
Најчешћи ПВД премази за калупе за печате у апликацијама топлог обликовања укључују:
- ЦрН (хром нитрид): Пружа хемијску и топлотну отпорност са ниским коефицијентом трења око 0,5, добром отпорношћу на оксидацију и дебљином која се обично креће од 1 до 4 микрона. ЦрН оксидира на приближно 700 степени Целзијуса, што га чини погодним за апликације на умереним{5}}температурама, али ограничава у условима потпуног очвршћавања преса.
- ТиАлН (титанијум алуминијум нитрид): Укључује алуминијум да формира заштитни слој Ал2О3 на високим температурама, који инхибира даљу дифузију кисеоника у премаз. Премази на бази АлТиН- остају стабилни до приближно 900 степени Целзијуса пре него што оксидација почне, што их чини погоднијим за окружења која очвршћавају преса.
- АлЦрН (алуминијум хром нитрид): Нуди одличну отпорност на оксидацију на повишеним температурама формирањем стабилних оксидних слојева. Индустријска испитивања показују да премази на бази АлЦрН-испоручујустопе хабања у опсегу 10-9 мм3Н-1м-1, редове величине боље од необложених површина од алатног челика.
ПВД процеси раде на релативно ниским температурама, око 350 до 450 степени Целзијуса, што значи да узрокују минимално изобличење готовог калупа. Ово чини поновни премаз практичним након што се почетни премаз истроши. Типичан интервал поновног премаза зависи од обима производње и тежине операције формирања, али многе радње планирају скидање и поновно премазивање на сваких 20.000 до 50.000 циклуса за калупе за очвршћивање штампе.
Насупрот томе, ЦВД премази се таложе на много вишим температурама, приближно 1925 степени Фаренхајта (1050 степени Целзијуса). Ова повишена температура обраде може да утиче на тврдоћу и димензије подлоге, ограничавајући ЦВД првенствено на апликације где матрица може да се подвргне потпуном поновно-термичком третману након наношења премаза. Предност је супериорна адхезија и способност наношења дебљих, сложенијих архитектура премаза које ПВД не може да понови.
Моћан приступ комбинује обе методе у дуплекс третману: нитрирање плазмом праћено ПВД премазом. Нитрирани слој обезбеђује тврду, средњу потпорну зону између меке подлоге и тврдог, али танког ПВД филма. Истраживања показују да овај дуплекс приступ на Х-13 челику даје вредности тврдоће пет до шест пута веће од необрађеног Х-13 и отпорност на хабање два до три пута бољу од самог нитрирања. Слој плазма нитрида смањује градијенте напона између подлоге и премаза, што значајно побољшава адхезију и носивост под условима термичког циклуса које намеће обликовање метала врућим штанцањем.
Одабир правог третмана за вашу апликацију
Усклађивање површинске обраде са специфичном применом матрице за металне штампе захтева мерење четири варијабле: материјал калупа, радну температуру, запремину производње и супстрат који се формира.
Избор металуршког принципа покретања је једноставан. На температурама већим од 900 степени Целзијуса, оксидна скала се брзо формира на загрејаним деловима. Та скала је тврда, абразивна и хемијски реактивна. Сваки потез формирања повлачи каменац преко површине матрице, стварајући истовремено и адхезивно и абразивно хабање. Површински третмани морају да се односе на оба механизма: тврдоћа је отпорна на абразију, док премази са ниским{5}}трењем смањују пренос адхезивног материјала.
За калупе за очвршћивање преса које раде у директном контакту са аустенитизованим обрасцима, термички праг површинске обраде постаје одлучујући фактор. Сам ЦрН можда неће преживети потпуно-очвршћавање при пресовању јер његова граница оксидације од 700 степени Целзијуса пада испод температуре празног контакта. АлТиН или АлЦрН премази померају ту границу на 900 степени Целзијуса, покривајући радни опсег. Дуплекс третмани (нитрирање плус ПВД) нуде најбоље укупне перформансе јер штите на више нивоа: нитрирана зона се носи са подршком подлоге и отпорношћу на пуцање, док ПВД слој управља површинским трењем и оксидацијом.
За декоративне штампе које раде на 100 до 200 степени Целзијуса, прорачуни се у потпуности померају. Термички замор није примарна брига. Уместо тога, хабање услед сталног контакта са носачима фолије, папирним влакнима или пластичним подлогама постепено заокружује оштре ивице и деградира детаље. Тврди хром је био традиционални одговор, али многе операције се померају ка нитрирању или танким ПВД филмовима за дуже интервале између одржавања.
Следећа табела упоређује доступне опције лечења за критичне параметре избора:
| Врста третмана | Метод | Макс. сервисна темп | Типична дебљина/дубина | Очекивано побољшање живота | Ниво трошкова | Најбоље за |
|---|---|---|---|---|---|---|
| Гас Нитридинг | Дифузија | ~500 степени Ц (подлога-ограничена) | Дубина кућишта 15-90 микрона | 2к век трајања у односу на необрађено | Ниска-средња | Опште каљење калупа, умерени обим производње |
| Пласма Нитридинг | Дифузија (јонско бомбардовање) | ~500 степени Ц (подлога-ограничена) | Дубина кућишта 50-200 микрона | 2-3к век трајања у односу на необрађено | Средње | Прецизне матрице које захтевају нулту дисторзију, селективан третман |
| ПВД ЦрН | Физичко таложење паре | ~700 степени Ц | 1-4 микрона | 3-5к век трајања у односу на необрађено | Средње | Умерено-формирање, ливење под притиском, ниске-потребе за трењем |
| ПВД ТиАлН/АлТиН | Физичко таложење паре | ~900 степени Ц | 2-4 микрона | 4-6к век трајања у односу на необрађено | Средње{0}}Висока | Очвршћавање притиском,{0}формирање на високим температурама |
| ПВД АлЦрН | Физичко таложење паре | ~900 степени Ц | 2-5 микрона | 5-8к век трајања у односу на необрађено | Високо | Озбиљно отврдњавање пресом, максимална отпорност на оксидацију |
| Дуплекс (ПН + ПВД) | Нитрирање праћено ПВД | ~900 степени Ц | 50-200 микрона ПН + 2-4 микрона ПВД | 6-10к век трајања у односу на необрађено | Високо | Високо{0}}очвршћавање пресовањем, максимални век трајања калупа |
| ЦВД | Хемијско таложење паре | ~1000+ степени Ц | 5-15 микрона | 5-8к век трајања у односу на необрађено | Високо | Екстремни услови, матрице које омогућавају поновну{0}}термичку обраду |
Обим производње покреће економску калкулацију. Матрица која ради 10.000 циклуса можда неће оправдати трошкове дуплекс третмана, а једноставан пролаз нитрирања пружа адекватну заштиту. Матрица за коју се очекује да ће произвести 150.000 делова, међутим, готово сигурно има користи од унапред улагања у АлТиН или АлЦрН премаз у односу на нитрирану базу, јер сваки циклус поновног премаза кошта много мање од превремене замене матрице.
Површинска обрада је последња линија одбране пре контакта са радним предметом. Али сама одбрана не спречава неуспех. Разумевање како се матрице заправо деградирају током времена, препознавање раних знакова сваког режима квара и реаговање правилном акцијом одржавања у правом интервалу је оно што на крају раздваја матрицу која достиже свој пуни потенцијал од оне која рано откаже.
Примене у различитим индустријама од аутомобилске индустрије до моде
Материјали за калупе, стратегије хлађења и површински третмани су важни само у контексту онога што матрица заправо производи. Опсег примена матрица за топло штанцање протеже се од-критичних конструкција возила тешких неколико килограма до деликатних монограма од златне фолије на кожној торбици. Свака индустрија захтева посебну комбинацију прецизности матрице, термичке контроле и издржљивости, а разумевање ових -специфичних захтева за апликације помаже да се објасни зашто одређени режими квара доминирају у једном сектору, али се једва региструју у другом.
Аутомобилске структурне компоненте
Машине за каљење пресовањем производе најјаче структурне компоненте у модерним возилима. Б-стубови, упадне греде на вратима, ојачања браника, кровне шине и ојачања тунела сви се ослањају на калупе који истовремено формирају и гасе делове од челика од бора у ултра-високе-делове. Ове компоненте морају да се одупру упаду у кабину током судара, а имају што мању тежину, што је двоструки захтев који задовољава само каљење пресовањем у производној скали.
Нова еволуција у овом простору је Таилоред Темперинг, такође названо делимично очвршћавање преса. Уместо равномерног гашења целог дела, СофтЗоне алати имају две или више различитих зона калупа одвојених изолационим плочама. Једна секција је водом-хлађена да би се произвео потпуно мартензитни материјал високе{3}}врсте. Други се активно загрева на приближно 550 степени Целзијуса, омогућавајући да се бланко полако охлади у том региону и задржи већу дуктилност. Резултат је један део са тврдим зонама за отпорност на упад уз меке зоне пројектоване да апсорбују енергију судара контролисаном деформацијом. Овај приступ елиминише потребу за заваривањем одвојених плочастих материјала, производећи монолитне компоненте са прецизно прилагођеним механичким својствима у једном кораку формирања.
За инжењере калупа, Таилоред Темперинг уводи додатну сложеност. Матрица мора истовремено управљати са два конкурентна термичка режима, што појачава топлотне градијенте на граници између загрејане и хлађене зоне. Ови градијенти убрзавају пуцање од замора на интерфејсу изолације, чинећи избор материјала и дизајн хлађења још важнијим.
Паковање, мода и роба широке потрошње
Декоративна страна врућег штанцања служи индустријама у којима визуелни утицај и перцепција бренда утичу на одлуке о куповини. Примена фолије за вруће штампе претвара обичну амбалажу у врхунско присуство на полицама. Луксузне кутије за парфеме, етикете за вино, козметички компакти и врхунска чоколадна амбалажа-сви се ослањају на загрејане матрице које притискају металну или холографску фолију на подлоге са изузетном прецизношћу.
Вруће штанцање за моду ово додатно проширује на кожну галантерију, ташне, каишеве, новчанике и додатке за ципеле. Овде се захтеви детаља мењају. Логотип са врућим печатом на кожном квачилу мора да репродукује фине фонтове са серифима и замршене ознаке бренда у резолуцији испод-милиметара, а да притом не опржи подлогу. Завршна обрада површине матрице постаје најважнија јер се свака несавршеност алата преноси директно као видљиви недостатак на производу који потрошачи прегледају на дохват руке.
Компатибилност супстрата утиче на избор температуре и времена задржавања. Папир и картон толеришу нешто више температуре и дужи контакт. Пластика захтева прецизну термичку контролу како би се избегло топљење или савијање. Кожа захтева пажљиво балансирање да би се постигла чиста адхезија фолије без сагоревања површинских влакана. Текстил, најизазовнија подлога, захтева равномерну расподелу притиска на неправилне текстуре ткања. Свако упаривање материјала захтева специфичне поставке температуре калупа, а вруће штанцање за модне апликације често захтева прилагођено тестирање пре него што производња почне да бира ове параметре.
Електроника и индустријско обележавање
Поред аутомобилских конструкција и луксузне робе, матрице за вруће штанцање имају широку улогу у индустријском обележавању. Произвођачи електронских уређаја их користе за наношење логотипа бренда, сертификационих знакова и декоративних завршних обрада на пластична кућишта и кућишта. Произвођачи уређаја означавају серијске бројеве и регулаторне симболе на металном кућишту. Компаније за медицинске уређаје штампају шифре серија на полимерна кућишта где методе засноване на-матилу ризикују контаминацију или лошу адхезију.
Врући печат за пластична кућишта мора да пружи доследне резултате у хиљадама јединица без деформације подлоге. Кућишта потрошачке електронике су често са танким-зидовима и осетљива на топлоту-, што значи да интервал температуре матрице између постизања чистог преноса фолије и изазивања оштећења површине може бити узак. Индустријски врући печат за пластичну примену такође захтева високу тачност регистрације, пошто логотипи и ознаке морају прецизно да буду у складу са профилисаним елементима на кућишту.
Свака од ових индустрија носи специфичне захтеве који обликују дизајн и планирање одржавања:
- Прецизност регистрације: Означавање електронике често захтева постављање унутар 0,1 мм да би се ускладило са профилисаним карактеристикама, што диктира круто причвршћивање и прецизне системе за поравнање калупа.
- Осетљивост подлоге: Пластика са-танким зидовима и премазани папир имају уске прозоре толеранције топлоте, што захтева матрице са изузетно уједначеном температуром површине.
- Брзина производње: Линије за паковање могу да раде са 100+ отисака у минути, захтевне матрице које одржавају термичку стабилност током брзог циклуса без деградације.
- Резолуција детаља: Модне и луксузне апликације захтевају под-дефиницију ивица од милиметра за логотип врућег штанца, фаворизујући бакарне или месингане калупе са огледало-полираним површинама.
- Очекивања у вези са издржљивошћу: Индустријске линије за обележавање које раде милионе циклуса годишње требају матрице које су отпорне на заокруживање ивица и одржавају доследну дубину отиска током продужених кампања.
Оно што повезује све ове апликације је заједничка стварност: матрица мора да ради доследно, циклус за циклусом, под условима који активно раде на њеном деградирању. Без обзира да ли термички замор пуца на матрици за очвршћивање пресом или хабање ивица око финих детаља матрице за штанцање фолијом, основни узрок је у томе колико је матрица добро дизајнирана за своје специфично термичко и механичко окружење. Предвиђање ових интеракција пре него што постану проблеми у производњи је управо оно што покреће растућу улогу симулације у инжењерингу калупа.
ЦАЕ симулација и управљање топлотом у дизајну калупа
Физичка проба је некада била једини начин да се провери да ли ће матрица за вруће штампање радити како је предвиђено. Инжењери су направили алат, провели пробне делове, открили вруће тачке или пукотине, а затим модификовали челик и покушали поново. Свака итерација је трошила недеље и десетине хиљада долара. Компјутерски{3}}инжењерска симулација је фундаментално променила овај прорачун тако што је омогућила инжењерима да дигитално идентификују ризик од отказа, пре него што се челик пресече.
Термичка симулација за постављање канала за хлађење
Анализа коначних елемената моделира пренос топлоте између вруће залихе и тела матрице, мапирајући расподелу температуре на свакој површини након више узастопних циклуса пресовања. Симулација је итеративна: понавља циклус термичког штанцања све док матрица не достигне стабилно-стање где температурне разлике између узастопних циклуса падају испод прага конвергенције, обично око 2 степена Целзијуса између итерација.
Овај приступ открива тачно где ће се жаришта развити пре него што се избуши један канал. У документованом случају који је укључивао носаче за аутомобилска врата, истраживачи су користили ток рада симулације у две-степене. Прва фаза је спровела приближну термомеханичку анализу у софтверу за симулацију формирања да би се унапред-одабрала распоред канала и пречника. У другој фази је извршена ЦФД анализа потпуно спрегнутог термичког-тока на 3Д моделу матрице, решавајући истовремено и проводљивост топлоте кроз алатни челик и проток расхладне течности кроз канале. Резултат је потврдио да су максималне површинске температуре остале испод 200 степени Целзијуса у свим радним подручјима, при чему је већина површина падала у распону од 120 до 150 степени. Мерења термовизијске камере на физичком алату су касније потврдила ова предвиђања унутар 10 степени Целзијуса од симулираних вредности.
Оно што ову методологију чини моћном је брзина анализе прве{0}}фазе. Припрема и покретање приближног термичког модела за матрицу и ударце траје отприлике 8 сати, што омогућава инжењерима да брзо тестирају конфигурације више канала. Потпуна ЦФД анализа, иако је далеко прецизнија, захтева приближно 80 сати по комбинацији матрице и пробоја и троши значајне рачунарске ресурсе. Практични ток рада комбинује обоје: брзу итерацију распореда канала у првој фази, затим детаљну валидацију коначног дизајна у другој.
Симулација формирања и оптимизација геометрије калупа
Термичка симулација се бави хлађењем, али матрица такође мора правилно да формира део. Симулације-формирања и дубоког{2}}извлачења предвиђају како материјал тече преко површина матрице, где стањивање премашује безбедне границе и колики ће отпор деловати када се пресе отвори. Ова предвиђања директно утичу на компензацију геометрије матрице, прилагођавања површине матрице која унапред-искривљују облик алата тако да опружни део пада на своје номиналне димензије.
Стратегија прати систематски низ који су практичари симулације описали каомери, ублажи, контролише и надокнади. Прво, симулација мери очекивану величину и тип повратног одскока, без обзира да ли се манифестује као увијање, спљоштење, увијање бочног-зида или конзервирање уља. Затим, модификације процеса као што су радијуси ковања или прирубнице за пеглање ублажавају најгора изобличења. Коначно, површине матрице добијају векторе компензације који их пре-савијају у супротном смеру од предвиђеног смера повратног опруге.
Ова петља је итеративна. Свака корекција геометрије мења проток материјала, што мења дистрибуцију напрезања, што мења опругу. ЦАЕ-усмерен развој обично смањује физичке итерације тестирања за 30 до 50 процената у поређењу са традиционалним приступима{5}}израда-поправки дизајна. За напредне челике високе{8}}врсте и процес топлог штанцања, где су прозори за обликовање ужи, а повратни удар јачи, симулација није опциона. Ови материјали се једноставно не могу поуздано формирати без прве виртуелне валидације.
Процес{0}}Односи параметара
Избор дизајна матрице не функционише изоловано. Постављање канала утиче на брзину гашења, што утиче на време циклуса. Време циклуса утиче на температуру површине матрице на почетку следећег хода, што утиче на акумулацију топлотног замора. Геометрија формирања утиче на дистрибуцију контактног притиска, што утиче на локални пренос топлоте, који се враћа у равномерност гашења. Сваки параметар се повезује са сваким другим.
Оптимизација једног параметра у изолацији, било да се ради о времену циклуса, квалитету дела или дуговечности алата, без узимања у обзир његовог утицаја на друга два, неизбежно производи матрицу која раније поквари, ради спорије или прави неисправне делове.
Симулација чини ове компромисе видљивим пре него што постану проблеми у производњи. Инжењери могу да тестирају да ли смањење времена циклуса од 1-секунде гура било коју зону матрице изнад њеног прага топлотног замора. Они могу да провере да ли компензација геометрије која побољшава тачност димензија такође ствара концентрацију напона која скраћује век трајања алата. Овај међусобно повезани поглед трансформише инжињеринг из узастопног-доношења одлука у оптимизацију на нивоу система.
Исплата се протеже даље од перформанси појединачних матрица. Мање физичких пробних петљи значи брже време-до-производње. Прецизнији алати за прво{4}}обијање значе мање прераде и мање хитних поправки матрице током лансирања. А матрица дизајнирана са симулационим подацима који подржавају сваку одлуку покреће производни век ближе свом максималном потенцијалу, дајући тимовима за одржавање здравију основу за управљање неизбежном деградацијом.
Одржавање, режими кварова и управљање животним циклусом матрице
Симулација и паметан дизајн дају матрици најбољу могућу полазну тачку, али сваки алат деградира од тренутка када уђе у производњу. Разлика између матрице која достигне свој пројектовани радни век и оне која катастрофално поквари при 25 процената очекиваног животног века скоро увек се своди на оно што се дешава између потеза преса: извршене инспекције, препознати знаци упозорења и одлуке о одржавању донете пре него што се мали проблеми споје у скупе кварове.
Распоред превентивног одржавања и места инспекције
Превентивно одржавање калупа за вруће штанцање је планирани рад који контролише нормално хабање пре него што постане отпад, застој или оштећење матрице. Кључна разлика овде је важна:одржавање чува стање, а поправка обнавља нешто већ покварено. Када продавнице споје то двоје, на крају гасе пожар уместо да спрече, а скривени трошкови хитне поправке, укључујући квалитетно изливање, убрзану испоруку, време мировања и отклањање грешака, акумулирају се далеко изнад онога што би коштало планирано одржавање.
За калупе за очвршћивање преса, рутинско одржавање се концентрише на четири критична система:
- Испирање канала за хлађење: наслаге каменца и минерала се накупљају унутар водених канала са сваком сменом производње. Остављени без контроле, ове наслаге ограничавају проток, стварају локализоване вруће тачке и убрзавају пуцање од самог термичког замора које су дизајниране да спрече. Редовно испирање растварачима са слабом киселином или водом под високим-притиском одржава пун капацитет протока. Након испирања, канале треба осушити на ваздуху-компримованим ваздухом и премазати заштитним слојем на бази уља-ако ће матрица остати ван мреже током било којег времена.
- Површинска инспекција на пуцање услед термичког замора: Визуелне и димензионалне провере површина које се формирају откривају најраније знаке провере топлоте, фину мрежу површинских пукотина које се на крају шире у структурне ломове. Приоритетну пажњу заслужују радијуси калупа, подручја у близини зидова канала за хлађење и зоне са највећим контактним притиском.
- Верификација димензија критичних површина за формирање: Како се термички циклуси акумулирају, површине матрице могу бити подвргнуте суптилној пластичној деформацији или локализованом губитку материјала који помера димензије дела изван толеранције. Редовно мерење у односу на основне податке открива одступање пре него што достигне праг одбијања дела.
- Провере система за подмазивање и воду: Уверите се да сви прикључци расхладне течности, сензори протока и разводни разводници испоручују конзистентан волумен сваком каналном кругу. Неуравнотежен проток између паралелних канала ствара исту температурну не-уједначеност као што би лош почетни дизајн био.
За матрице за штанцање врућом фолијом и калупе за штампање које се користе у декоративним апликацијама, приоритети одржавања се померају ка верификацији оштрине ивица, чистоћи лица матрице и калибрацији регулатора температуре. Матрице за штанцање фолијом акумулирају остатке лепка, влакна подлоге и производе оксидације на својим радним површинама. Ове наслаге постепено деградирају квалитет отиска, чинећи редовно чишћење одговарајућим растварачима неопходним између циклуса.
Обим производње диктира интервале прегледа. Матрица за каљење пресовањем која ради 500 делова по смени захтева дневне провере површине и недељну проверу канала. Матрица за штанцање фолијом која производи 50.000 отисака дневно можда ће требати чишћење након сваке смене, али само провере димензија једном недељно. Прави распоред прати стварне доказе о хабању и број удараца, а не произвољне календарске интервале. Као што стручњаци из индустрије препоручују, одржавање одржавања на основу основних мерења као што су учесталост застоја, -могућност првог дела и варијабилност протока даје поузданије интервале од нагађања.
Уобичајени режими кварова и идентификација основног узрока
Матрице за вруће штанцање не успевају у предвидљивим обрасцима, а сваки узорак оставља карактеристичне трагове који указују на основни узрок. Рано препознавање ових потписа је оно што раздваја планирано заустављање одржавања од хитног искључивања штампе.
A Анализа отказа 2025. уметка за вруће{1}}штампањекоришћен за производњу аутомобилског А-стуба је демонстрирао један од најподмуклијих механизама квара. Матрица, направљена од челика 4Цр5Мо2В (еквивалент Х13-класи), напукла је након само 50.000 циклуса, само 25 процената од очекиваног радног века од 200.000-циклуса. Основни узрок је корозија изазвана стресом у каналима за хлађење. Када је матрица била ван мреже отприлике месец дана без заштите канала, влага је кородирала унутрашње зидове. Током накнадне производње, циклична механичка и топлотна напрезања комбинована са овом кородираном површином иницирају пукотине које су се шириле од зидова канала ка радној површини. Истраживање је потврдило да више од 90 одсто неуспешних калупа за вруће штанцање почиње да пуца од унутрашњих зидова канала за хлађење.
Овај налаз наглашава стварност коју многе продавнице занемарују: квар често почиње у областима које не можете видети током рутинске визуелне контроле. Најопаснији начини квара у калупима за очвршћивање пресом укључују:
- Пукотине услед топлотног замора: Фине површинске пукотине (провера топлоте) које настају услед поновљених циклуса грејања и хлађења. Сигнатура: мрежа плитких пукотина видљивих под увећањем на полупречнику калупа и зонама високог{1}}контакта, које временом напредују до дубљих појединачних пукотина.
- Корозионо пуцање изазвано напрезањем{0}}: Пукотине које потичу од унутрашњих зидова канала за хлађење где преостало затезно напрезање и корозивна влага делују у интеракцији. Ознака: цурење воде из тела матрице, необјашњиви губитак перформанси хлађења или видљиве пукотине које се појављују у близини места канала на радној површини.
- Хабање лепка од оксидне скале: Пренос материјала са оксидног слоја загрејаног узорка на површину матрице, стварајући наслаге које нападају следеће делове. Ознака: прогресивно храпавост површине, накупљање материјала на површинама матрице, гребање на формираним деловима.
- Ерозивно хабање на тачкама протока материјала: Локализовани губитак материјала где врући челик тече преко површина матрице под високим контактним притиском, посебно на радијусима извлачења и улазним тачкама. Сигнатура: видљиви жлебови или канали истрошени на површини матрице дуж путева протока материјала, повећавајући стањивање делова на тим локацијама.
- Велики прелом услед преоптерећења: Катастрофално пуцање кроз тело матрице узроковано прекомерном тонажом пресе, неусклађеношћу или губитком ослонца. Сигнатура: изненадна,-пукотина великих размера често праћена звучним кваром, наглом тонажом притиска или видљивим померањем матрице.
- Пластична деформација: Трајна промена облика површине матрице под сталним механичким оптерећењем на високим{0}}температурама. Сигнатура: постепено померање димензија у деловима без видљивих пукотина, површине матрице показују трагове компресије или печурке на контактним тачкама.
За калупе за штанцање фолијом и калупе за штампање, начини квара су мање драматични, али подједнако утичу на квалитет. Заокруживање ивица на основу кумулативних утисака деградира фине детаље. Површинска удубљења од остатака лепка стварају празнине у трансферу фолије. Термичко изобличење услед неравномерног загревања искривљује лице матрице, стварајући недоследну дубину отиска у целом дизајну.
Истраживање А-стубне матрице је такође открило механизам металуршке деградације који комбинује све друге кварове. Током рада, карбиди се постепено таложе и грубе на границама зрна у алатном челику, слабећи везе између зрна. Енергија удара у близини канала за хлађење пала је на само 15 до 39 процената жилавости материјала језгра, што значи да је челик у близини канала постао знатно крхкији од масивног материјала матрице. Ова кртост чини пуцање лакшим за започињање и брже ширење, ефективно скраћујући толеранцију матрице на било коју додатну концентрацију напрезања.
Критеријуми одлуке о реновирању и замени
Када инспекција открије деградацију, поставља се питање да ли реновирати или заменити. Ово је у основи економска одлука, али она која мора узети у обзир више од обичне фактуре за тренутну поправку.
Опције обнове за калупе за очвршћивање пресовањем обухватају поновно-нитрирање истрошених површина, поновну-машинску обраду области формирања које су претрпеле пластичну деформацију, поправке заваривањем за локализоване пукотине и скидање и поновно премазивање ПВД- површина третираних ПВД-ом. Сваки враћа матрицу у функционално стање, али нико је не враћа у стање{4}}први дан. Заварене зоне обично имају нижу тврдоћу од матичног материјала. Поново{7}}обрађене површине незнатно мењају геометрију матрице. Ре-нитрирани слојеви могу да се разликују по дубини или униформности од првобитног третмана.
Прави оквир користи анализу цене-по-делу која обухвата четири фактора:
- Кумулативни трошкови одржавања: Укупна потрошња на сво претходно одржавање и реновирање за ову матрицу, укључујући материјале, рад и све уговорене услуге.
- Трошкови застоја: време мировања притиска током сваког догађаја одржавања, помножено са сатном ценом изгубљене производње. Хитне поправке обично носе 3 до 5 пута више трошкова застоја од планираног одржавања јер прекидају текућу производњу.
- Деградација квалитета: Ако обновљене матрице производе делове са већим стопама отпада, већим варијацијама димензија или више прераде, ти трошкови морају бити обухваћени по произведеном делу.
- Преостали продуктивни век: Колико додатних делова може да произведе обновљена матрица пре следеће интервенције? Ако сваки циклус обнове даје мање делова пре следеће поправке, путања је јасна.
Практичан праг одлуке: када кумулативни трошкови одржавања и поправке прелазе 50 до 60 процената цене нове матрице, а свако узастопно обнављање доноси мање делова пре следећег квара, замена постаје економски оправдан избор. Студија квара А-стуба поткрепљује ову тачку. Матрица која напукне на 25 процената свог очекиваног века због корозије која се може спречити потенцијално би могла да се завари и врати у рад, али основна кртост границе зрна у близини канала за хлађење остаје. Без жарења за ублажавање напрезања и обнављања канала, поправљена матрица ће вероватно поново пропасти на сличној временској линији.
За калупе за штанцање врућом фолијом, прорачун је једноставнији јер су трошкови алата нижи. Истрошену бакарну или месингану матрицу која више не репродукује чисто фине детаље је скоро увек економичнија за потпуну замену него за покушај поновног-гравирања или поновног-гравирања, пошто се цена рада прераде често приближава цени нове матрице произведене од свежег материјала.
Истраживачи који стоје иза студије А-стубне матрице предложили су четири специфичне мере предострожности које се широко примењују на било коју алатку за очвршћавање штампе која улази у складиште или продужено време застоја: чисти канале са растварачем са слабом киселином или водом под високим-водом под високим притиском, ваздух-осушите компримованим ваздухом, обложите унутрашње површине са-базираним на уљу инхибиторима рђе како бисте смањили напон за смањење напрезања током реаговања рђе. циклус производње. Ови кораци коштају само делић заменске матрице, али се директно баве два фактора, корозијом и кртошћу, одговорним за најчешће превремене кварове.
Праћење историје одржавања по матрици, укључујући број погодака, налазе инспекције и предузете радње поправке, трансформише ове одлуке из интестиналних осећања у изборе{0}}на основу података. Када записи покажу убрзану учесталост кварова или смањење поврата од сваке обнове, одговор постаје јасан пре него што матрица то учини очигледним на најгори могући начин: у средини{2}}производње.
Набавка конструисаних прилагођених калупа за вруће штанцање
Знати зашто матрице не успевају и како да им продуже живот важно је само ако је коцка била исправно направљена. Алат лошег извора, онај направљен од погрешног челика, са премалим каналима за хлађење, или без одговарајуће валидације симулације, почиње свој животни циклус већ угрожен. За индустријске купце, процес одабира добављача је место где дуговечност калупа или почиње или се поткопава пре првог производног покрета.
Шта проценити код добављача прилагођених калупа
Нема свака радња која рекламира прилагођене калупе за штанцање има дубину да испоручи алате за учвршћивање преса или прецизне матрице за штанцање фолијом на нивоу квалитета о којем се говори у овом чланку. Јаз између компетентног добављача и ризичног добављача се често појављује у могућностима које су невидљиве на понуди цена, али очигледне током повећања производње{1}}.
Вертикално интегрисани добављачи, они који контролишу дизајн, машинску обраду, топлотну обраду и монтажу под једним кровом, смањују ризик координације и побољшавају контролу квалитета елиминишући примопредаје између различитих добављача. Када тим који је дизајнирао канале за хлађење такође их обрађује и потврђује стопе протока на готовом калупу, одговорност остаје централизована и проблеми се откривају раније.
Ево кључних критеријума за оцењивање које купци треба да процене када се квалификују за произвођача матрица за вруће штампе:
- -Унутарњи дизајн и способност симулације: Да ли добављач може да покрене термалну ФЕА и симулацију формирања да би потврдио постављање канала и компензацију геометрије пре сечења челика?
- Транспарентност извора материјала: Да ли добављач наводи тачне класе челика са сертификатима за млин, или једноставно цитира „алатни челик“ без могућности праћења?
- Капацитет обраде: Да ли су опремљени за дубинско-бушење рупа, 5-осни ЦНЦ и ЕДМ за сложене геометрије калупа? Да ли могу да поднесу величине калупа које захтева ваша апликација?
- Контрола топлотног третмана: Да ли раде у-кућним вакуумским или атмосферским пећима са документованим истраживањима уједначености температуре или поверавају трећим лицима?
- Партнерства за површинску обраду: Да ли могу да координирају нитрирање и ПВД премазивање преко квалификованих добављача са верификованим параметрима процеса?
- Сертификати квалитета: ИСО 9001 као основа; ИАТФ 16949 за алате за учвршћивање преса за аутомобиле где је потребна ППАП документација.
- Обавезе у погледу времена испоруке: Реални рокови подржани планирањем капацитета, а не оптимистична обећања која пропадају када производња почне.
- Подршка за одржавање: Да ли нуде доживотно одржавање алата, услуге реновирања и инвентар резервних делова за дуготрајне{0}}програме?
Добављач који проверава ове кутије је онај који разуме да прилагођени метални печат није само блок машински обрађеног челика. То је пројектован топлотни систем који мора поуздано да ради у десетинама или стотинама хиљада циклуса. Најбоље компаније за печатирање третирају квалитет као културну основу, а не као поље за потврду, ангажујући се у раној фази дизајна и проактивно решавајући проблеме пре него што стигну у производни под.
Захтевање предлога и упоређивање способности
Процес РФК за прилагођене калупе за штанцање најбоље функционише када купци унапред обезбеде комплетан технички контекст. Нејасни захтеви дају нејасне цитате, а најјефтинији број на страници ретко одражава стварну цену власништва када се узму у обзир одржавање, застоји и губици квалитета.
Када припремате свој РФК пакет, укључите:
- 3Д ЦАД подаци геометрије дела (СТЕП или ИГЕС формат)
- Спецификација материјала за радни предмет (класа, дебљина, премаз ако је применљиво)
- Годишњи обим производње и очекивани животни век матрице
- Захтеви или ограничења времена циклуса
- Спецификације квалитета укључујући толеранције димензија, завршну обраду површине и металуршке циљеве (тврдоћа, микроструктура за очвршћавање пресом)
- Сви детаљи о подлози или фолији за декоративне апликације, укључујући толеранције регистрације
Када упоредите понуде међу добављачима, погледајте даље од јединичне цене. Процените да ли понуда укључује валидацију симулације, прву-инспекцију артикла са документованим подацима и јасно одређене врсте челика са параметрима термичке обраде. Црвене заставице укључују добављаче који не могу да наведу конкретан алатни челик који намеравају да користе, оне који прескачу термичку симулацију за калупе за очвршћивање преса, или оне који наводе нереално кратка времена испоруке без објашњења како ће их постићи.
Обим производње и сложеност делова значајно утичу на избор добављача. Велики-програми за аутомобилску индустрију захтевају добављаче са доказаним искуством у очвршћавању преса, инфраструктуром за симулацију и ППАП способношћу. Краће{3}}прилике за декоративне радове или индустријско обележавање могу да дају приоритет флексибилности прилагођавања топлог штанцања, где добављач може брзо да произведе бакарне или месингане матрице за пробне радње и понови дизајн без великих трошкова. За купце који такође набављају носаче фолије, имајте на уму да произвођачи фолије за вруће штанцање обично раде као одвојени продавци од произвођача калупа, иако неки добављачи комплетних{5}}услуга одржавају односе са оба.
Почетак рада са пројектованим алатима за штанцање
За купце који су спремни да пређу са истраживања на акцију, сужавање поља добављача почиње идентификацијом партнера који демонстрирају интегрисане способности о којима је горе дискутовано. Јака полазна тачка јеИИЦХЕН-ова прилагођена матрица за штанцањепонуда, која индустријским купцима пружа пројектовано решење алата за{0}}формирање метала које покрива вруће штанцање, штанцање и сродне процесе. Њихов вертикално интегрисани приступ производњи калупа је у складу са овде наведеним квалификационим критеријумима, што их чини добављачима вредним процене на почетку циклуса набавке.
Поред било ког појединачног добављача, одлука о набавци треба да одражава све што је овај чланак покрио: избор материјала који одговара вашем термалном окружењу, дизајн хлађења потврђен симулацијом, површинске обраде прикладне за ваш обим производње и оквир одржавања који штити инвестицију током времена. Матрица добијена од квалификованог партнера, направљена од одговарајућег челика, ефикасно хлађена и проактивно одржавана је она која достиже свој пуни пројектовани животни век, а не да поквари ни делић. То је разлика између металних калупа за штанцање за продају и пројектованог алата направљеног да траје.
Често постављана питања о калупима за вруће штанцање
1. Која је разлика између калупа за стврдњавање преса и калупа за штанцање фолије?
Машине за каљење пресовањем раде на 900-950 степени Целзијуса, формирајући и гашећи челичне делове за аутомобиле у компоненте ултра-високе-компоненте користећи водено хлађени Х11/Х13 алатни челик. Машине за штанцање фолијом раде на 100-200 степени Целзијуса, преносећи декоративну металну или пигментирану фолију на подлоге као што су папир, кожа или пластика користећи матрице од бакра, месинга или магнезијума. Ова два деле терминологију, али се у потпуности разликују по материјалима, размери, захтевима за хлађење и протоколима одржавања.
2. Колико дуго матрице за вруће штанцање обично трају пре замене?
Животни век матрице значајно варира у зависности од материјала и примене. Матрице за каљење пресовањем направљене од алатног челика Х13 обично трају 50.000-100.000 циклуса, док врхунски ДИЕВАР челик то може продужити на 100.000-200,000+ циклуса. За декоративне примене, месингане матрице могу постићи преко 1.000.000 отисака, бакарне матрице достижу 50.000-250.000 отисака, а матрице од магнезијума су ограничене на 5.000-50.000 отисака. Одговарајући дизајн хлађења, површински третмани као што је дуплекс нитрирање плус ПВД премази и превентивно одржавање играју кључну улогу у достизању ових горњих граница.
3. Шта узрокује превремени квар у калупима за вруће штанцање?
Најчешћи узрок је корозионо пуцање изазвано напоном{0}} које потиче од унутрашњих зидова канала за хлађење, што представља преко 90 процената кварова у калупима за очвршћавање пресом. Други начини квара укључују пуцање услед термичког замора услед поновљених циклуса грејања и хлађења, хабање лепка услед оксидног каменца на загрејаним деловима, ерозивно хабање на тачкама протока материјала и пластичну деформацију под сталним високим-оптерећењем температуре. Студије показују да су матрице остављене ван мреже без заштите канала посебно рањиве, пошто влага кородира унутрашње зидове и комбинује се са цикличним напрезањем да би покренула пукотине.
4. Шта су конформни канали за хлађење и када су вредни улагања?
Конформни канали за хлађење прате контуру површине матрице на константној дубини, за разлику од конвенционалних право{0}}пробушених канала који су ограничени на линеарне путање. Произведени су адитивним методама попут селективног ласерског топљења или сегментне конструкције калупа. Истраживања показују да конформни канали могу смањити време циклуса до 25 процената и произвести уједначенију дистрибуцију температуре. Они су вредни улагања за сложене геометрије делова са дубоким извлачењем или уским радијусима где конвенционално бушење не може да одржи конзистентно растојање од површине-од-канала, као и за програме великог-обима где уштеда времена циклуса надокнађује веће трошкове алата.
5. Како да изаберем прави површински третман за матрицу за вруће штанцање?
Избор зависи од радне температуре, запремине производње и подлоге. За матрице за очвршћивање у контакту са празним деловима изнад 900 степени Целзијуса, АлТиН или АлЦрН ПВД премази обезбеђују отпорност на оксидацију на радним температурама. Дуплекс третмани који комбинују нитрирање плазмом са ПВД-ом нуде најбољу дуговечност, пружајући 6-10 пута продужење века хабања у односу на необрађени челик. За примену на умереним-температурама, ЦрН премази раде знатно испод 700 степени Целзијуса. Програми-мање запремине могу захтевати само нитрирање уз 2к продужетак века трајања. Економска прекретница фаворизује врхунске премазе када производња премаши 50.000 циклуса, пошто поновни премаз кошта много мање од превремене замене матрице. Добављачи као што је ИИЦХЕН (хттпс://ввв.иицхен-гроуп.цом/стампинг-дие/) могу да дају савете о избору оптималног третмана на основу специфичних параметара примене.


