


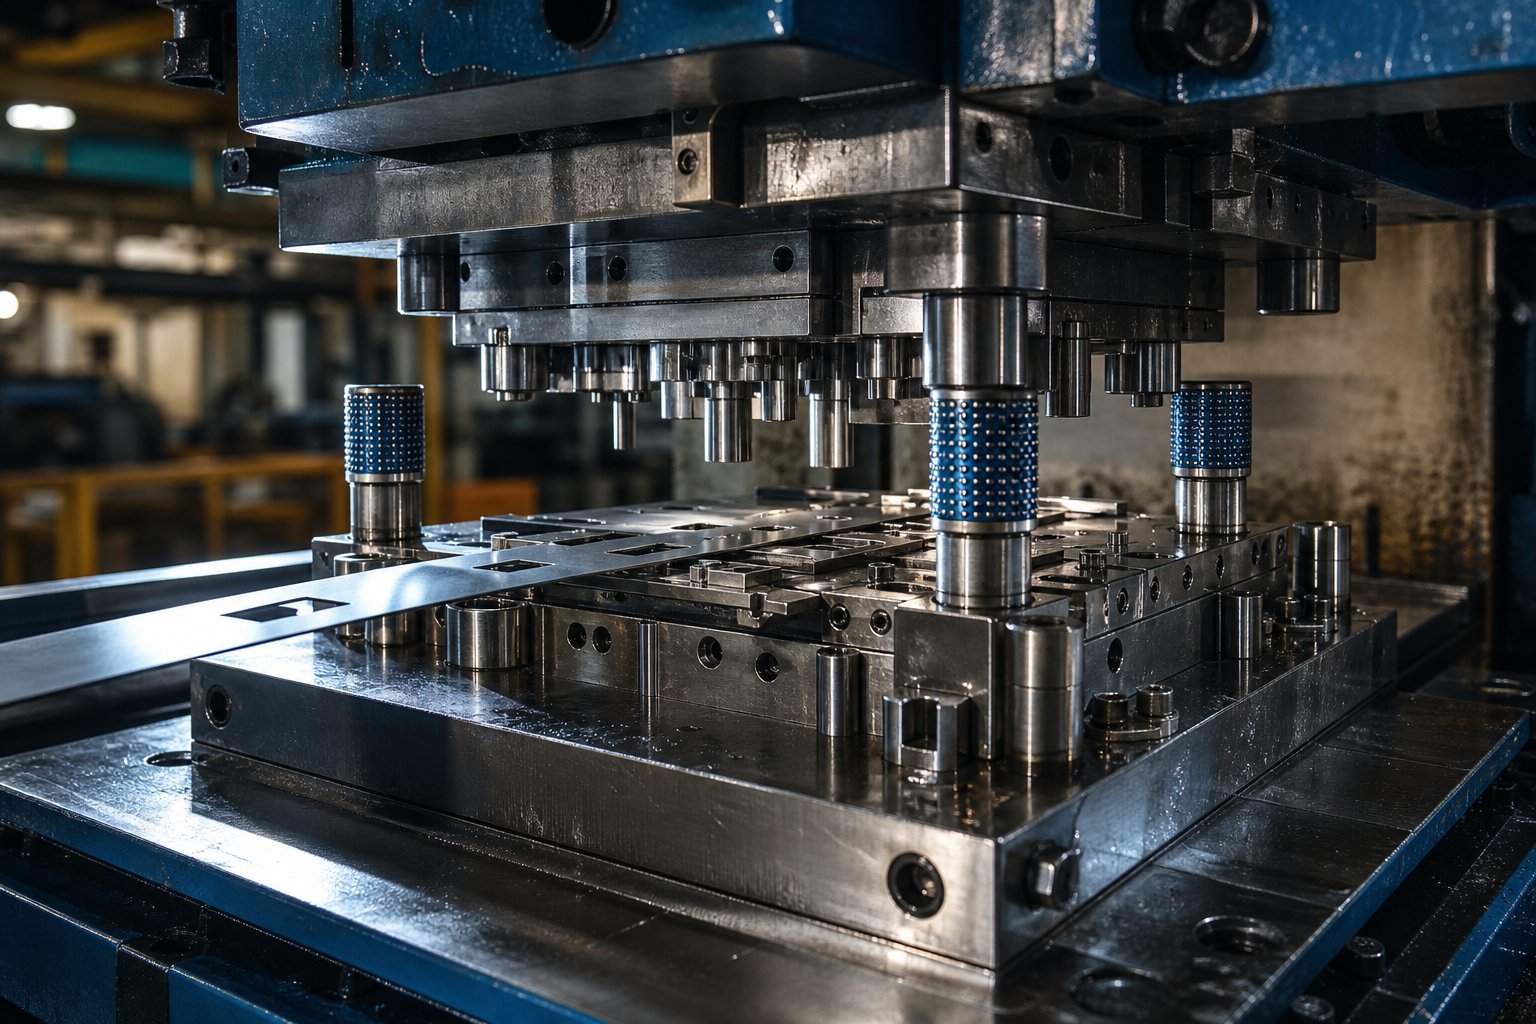
Шта калуп за штанцање заправо ради у обликовању метала
Замислите алат тако прецизан да може произвести хиљаде идентичних металних делова на сат, од којих сваки одговара последњем до делића милиметра. То је управо оно што калуп за штанцање испоручује на производном поду. Ипак, многи инжењери и стручњаци за набавку још увек га бркају са алатом за бризгање пластике иликалупи опште намене. Разлика је важна јер покреће сваку одлуку о дизајну, материјалу и цени.
Шта је калуп за штанцање
Калуп за штанцање је специјализовани прецизни алат који сече, савија или обликује раван лим у готов облик применом контролисане силе унутар механичке или хидрауличке пресе. Он упарује горњи склоп пробијача са доњим блоком матрице тако да сваки ход пресе трансформише сирову траку или празни материјал у профил дела који се понавља.
У пракси, систем функционише као једна целина: преса обезбеђује тонажу, метална матрица обезбеђује геометрију, а лим снабдева сировину. Сваки циклус производи један или више идентичних делова кроз операције хладног-формирања - без топљења, без ливења, без очвршћавања. Металне калупе за штанцање могу да круже при брзинама већим од 4000 удараца на сат, што их чини неопходним где год се поновљивост, брзина и ниска цена по-делу конвергирају.
Та комбинација пропусности и конзистентности је разлог зашто се-произвођачи великих количина ослањају на калупљење за све, од аутомобилских носача до електричних конектора. Улагање у алате је једнократни- трошак који се амортизује током милиона циклуса, спуштајући цене комада на делиће цента за материјал и рад када се матрица исплати.
Како се калупи за штанцање разликују од калупа за убризгавање
Забуна између калупа за штанцање и калупа за бризгање је разумљива - оба су прецизни алати направљени за масовну-производњу делова. Основна разлика лежи у стању материјала и механици процеса. Матрица за штанцање обликује чврсти лим механичким притиском на собној температури. Насупрот томе, калуп за ињектирање прима растопљени полимер који се убацује у запечаћену шупљину где се хлади и учвршћује. Структуре су потпуно различите: калупи за ињектирање захтевају канале за хлађење, системе затварача и механизме за избацивање, док се калупи за штанцање ослањају на зазор-и-мастера, средства за скидање и вођење за контролу протока метала.
Запамтите ово једноставно правило разјашњавате преклапање: ако сировина остане чврста током целог процеса, ви сте на територији за калупљење. Ако се прво истопи, имате посла са калупима за убризгавање или ливење{1}} под притиском.
Овај чланак пролази кроз комплетан животни циклус матрица за штанцање - типова, компоненти, тока рада дизајна, избора материјала, производње, одржавања и процене добављача - тако да можете са сигурношћу да пређете од концепта до валидиране металне матрице.
Типови калупа за штанцање и када их користити
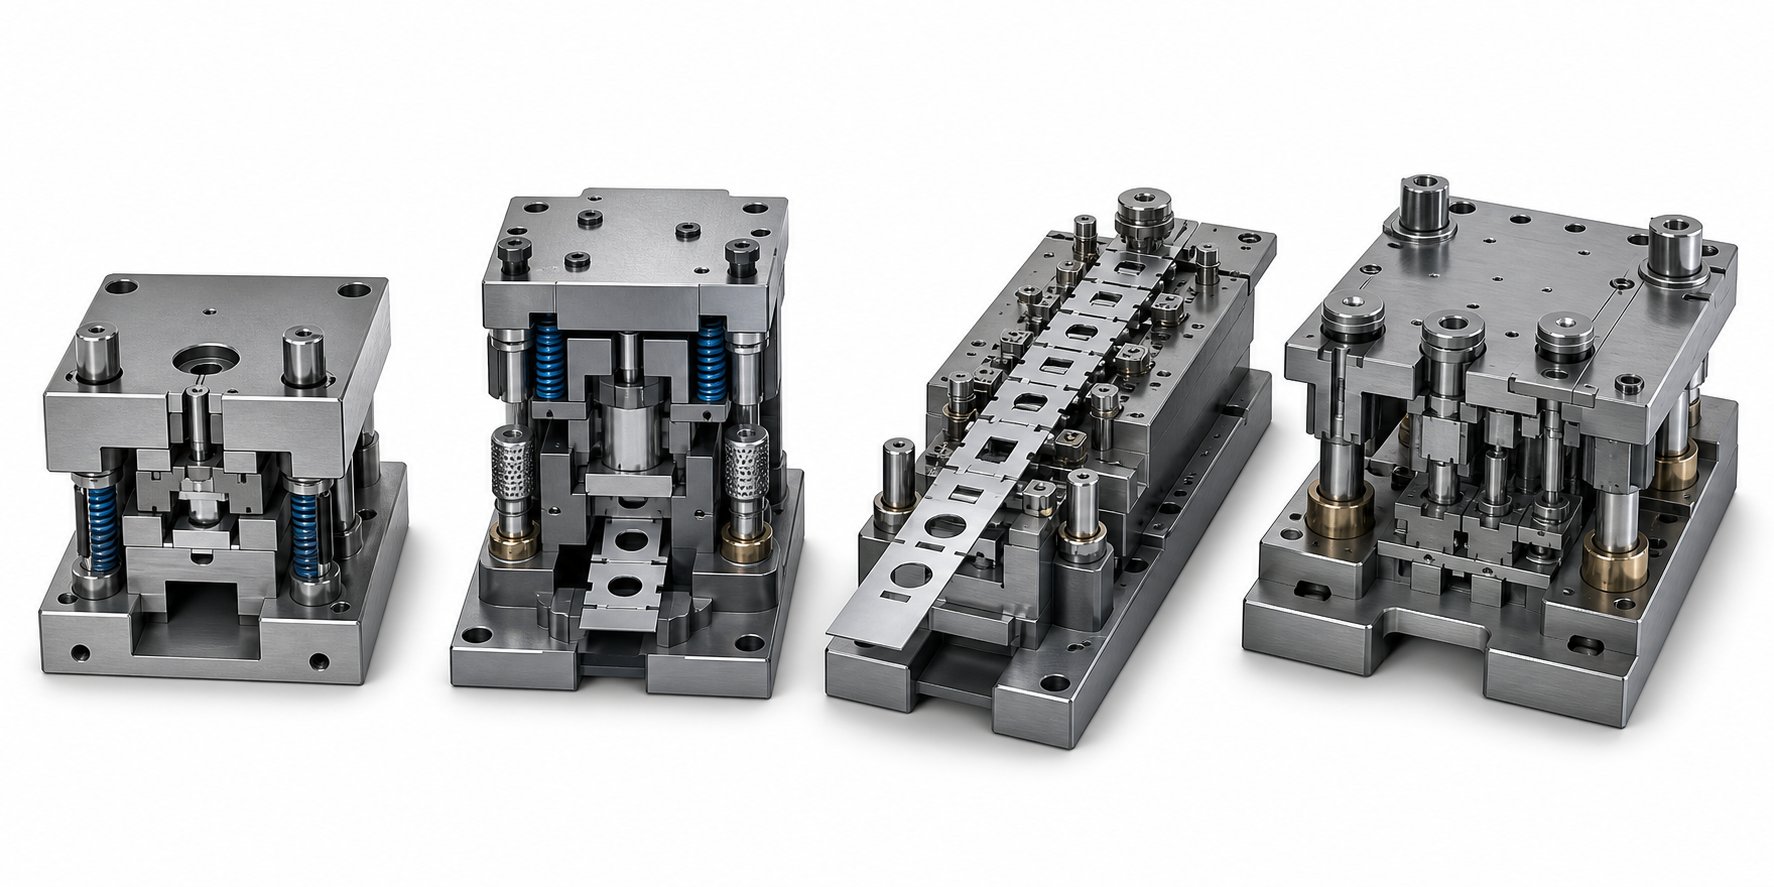
Одабир погрешног типа калупа за производни циклус је једна од најскупљих грешака које инжењер алата може направити. Матрица која је преко-произведена троши капитал; онај који има недовољно-произведено уско грло протока или производи отпад. Четири примарне конфигурације покривају огромну већину примена штанцања лимова: једно-станично, сложено, прогресивно и трансферно. Сваки од њих функционише на различитом принципу како је рад организован у оквиру притиска штампе, и сваки одговара одређеном прозору сложености дела, запремине и буџета.
Појединачна{0}}станица и сложени калупи
Једна-штапница обавља тачно једну операцију по потезу притиска - једно сечење, једно савијање или једно извлачење. Замислите то као посвећену матрицу за пробијање која ради један посао и то добро. Учитавате бланко или траку, преса се окреће и добијате једну функцију која је додата делу. Требају вам три карактеристике? Проводите део кроз три одвојене матрице на три одвојена подешавања.
Ова једноставност је заправо предност у правом контексту. Појединачне-штапнице су јефтине за пројектовање и израду, лако се решавају проблеми и брзо се постављају. Они се истичу у малој-производњи, изради прототипа или ситуацијама у којима је геометрија дела довољно јасна да једна операција доврши део -, на пример, једноставни кружни дискови за сечење калупа из траке.
Сложене матрице повећавају способност извођењем вишеструких операција сечења у једном потезу.Типична сложена мртваможе истовремено испразнити спољни профил и пробушити унутрашње рупе, производећи готов раван део једним ударцем. Пресе за бушење у сложеном подешавању деле заједничку висину затварача, тако да се свака карактеристика савршено поравна у односу на друге без скупа толеранција-које долази из више подешавања.
Где сијају спојеви? Подлошке, заптивке, слојеви за електромоторе и било који раван прецизни део где је тачност положаја између карактеристика критична. Пошто се сви резови дешавају у једном потезу, ризик од неусклађености између операција је минимизиран, а стопа отпада остаје ниска. Замена-је у томе што сложене матрице добро подносе сечење и ограничено ковање, али нису дизајниране за сложено савијање или дубоко извлачење.
Прогресивни и трансферни умри
Када се сложеност или запремина дела повећају, прогресивне матрице постају радни коњ. Прогресивна матрица садржи више станица распоређених у низу дуж правца увлачења траке. Завојница напредује кроз матрицу за једну дужину корака по ходу, и свака станица обавља различиту операцију - бушење, зарезивање, формирање или сечење - док се готов део не исече на крајњој станици.
Како инжењери одређују број станица и редослед? Почиње са геометријом дела. Свака карактеристика која се не може произвести истовремено са другом (због сукоба сила, ометања протока материјала или геометријског приступа) захтева сопствену станицу. Једноставном носачу може бити потребно пет или шест станица. Сложени електрични конектор са вишеструким угловима савијања, копљима и кованим карактеристикама може захтевати 15 или више. Истраживачи су предложили системе бодовања који мере број станице, балансирање момента, стабилност траке и висину довода допроценити и рангирати конкурентне распореде тракапре него што се посвети коначном дизајну.
Прогресивне матрице испоручују изузетну брзину - често раде при стотинама удараца у минути - са доследним квалитетом на милионима делова. Они су подразумевани избор у производњи аутомобила, електронике и уређаја где год годишњи обим оправдава улагање у алате. Станице за формирање калупа у оквиру прогресивног алата могу укључивати савијање, цртање и утискивање уз операције сечења, чинећи ове алате изузетно разноврсним.
Преносне плоче решавају другачији проблем. Неки делови су превелики, сувише дубоко-извучени или превише геометријски сложени да би остали причвршћени за носећу траку. У систему матрица за пренос, појединачне творевине или делимично формиране шкољке се механички преносе са једне станице на другу помоћу механизма за аутоматизацију преса и калупа -, обично преносом прстију или три-осним серво јединицама. Свака станица је у суштини независна матрица која изводи једну операцију, али их аутоматизовано руковање повезује у континуирани ток производње.
Преносне матрице су уобичајене у аутомобилским каросеријским панелима, структурним конзолама и кућиштима уређаја где величина дела премашује оно што трака практично може да носи. Они нуде већу флексибилност у делимичној оријентацији између станица и прихватају дубље цртеже и радикалније промене облика него што прогресивно подешавање дозвољава. Компромис-је спорији циклус и већа оперативна сложеност.
| Дие Типе | Операције по можданом удару | Идеална сложеност дела | Типични обим производње | Релативна цена алата |
|---|---|---|---|---|
| Једна{0}}станица | 1 | Једноставно (једна карактеристика) | Ниско до средње | Ниско |
| Цомпоунд | Вишеструке операције резања | Равни делови, уске толеранције положаја | Средње до високе | Умерено |
| Прогресивна | Једна по станици, више станица по удару | Умерено до високо (више-функција, савитљиво) | Високо до веома високо | Високо |
| Трансфер | Један по станици, део се помера између станица | Високо (велико, дубоко-уцртано, сложено 3Д) | Средње до високе | Високо до веома високо |
Усклађивање типа матрице са применом је на крају баланс геометрије дела, годишњег обима и буџета. Једноставна калупа за обликовање за конзолу мале{1}}опреме не захтева прогресивни алат. Насупрот томе, електрични конектор произведен у 50 милиона јединица годишње не може се економично утиснути на једну-поставку станице. Сваки систем за формирање и пренос заузимају нишу дефинисану оним што део захтева и шта подржава економија производње.
Разумевање која конфигурација одговара вашем пројекту је прва стратешка одлука. Следећи слој сложености живи унутар саме матрице - појединачних компоненти које омогућавају сву ову прецизност.
Објашњене кључне компоненте и конфигурације сета калупа
Сваки тип калупа за штанцање о коме је горе дискутовано -, од једноставног алата за слепљивање до прогресивних 20-станица – направљен је од исте породице основних компоненти калупа за пресовање. Замислите склоп калупа на начин на који бисте замислили зграду: темељ држи све у равни, структурни елементи носе оптерећење, а функционални елементи обављају стварни посао. Познавање шта сваки део ради помаже вам да правилно одредите алате и брже решавате проблеме када нешто изађе из толеранције.
Основне компоненте склопа матрице
Матрица за штанцање се дели на две половине. Горња половина се монтира на рам за пресу; доња половина вијцима за лежиште пресе. Између њих се сваким потезом обликује лим. Ево како се главне компоненте калупа за штанцање разлажу по функцији:
- Дие ципеле (горње и доње плоче)- Чврсте челичне или алуминијумске плоче које чине основу целог склопа матрице. Све остале компоненте се монтирају на ове плоче, а њихова равност и паралелност одређују укупну тачност алата.
- Држач бушилица (држач)- Каљена плоча или блок причвршћен за горњу папучицу калупа који лоцира и задржава појединачне ударце у њиховим исправним положајима.
- Ударци- Алати за сечење или обликовање који се утискују у лим. Облици носа се крећу од округлих и дугуљастих до потпуно прилагођених профила, у зависности од карактеристике која се производи.
- стриптизете- Опруге-плоче које држе траку равно уз плочу матрице током сечења, а затим је потискују са удараца док се рам повлачи. Без скидача, материјал би се подигао ударцем и заглавио алат.
- Маска плоча и блокови матрице- Доња радна површина која садржи отворе (дугмад) који обезбеђују супротну резну ивицу за сваки ударац. Блокови матрице су очврсли уметци притиснути или причвршћени у плочу калупа за лаку замену када се ивице истроше.
- Водећи клинови и чауре- Прецизни-уземљени стубови и рукави који поравнавају горњу и доњу половину на десетинке хиљадитих дела инча при сваком потезу. Водиће осовинице{3}}с кугличним лежајевима постале су индустријски стандард за својелакоћа одвајања и конзистентне карактеристике предоптерећења.
- Резервне{0}}плоче- Очврсле плоче постављене иза пробоја или блокова матрице да би се распоредила сила удара и спречила деформација мекше папуче матрице током милиона циклуса.
- Опруге (механичке или азотни гас)- Обезбедите контролисану силу која покреће траке за скидање, притискиваче и држаче бланка кроз њихов радни опсег.
Сваки од ових делова функционише као систем. Истрошена водећа чаура одбацује од ударца-за-поравнање, што повећава висину шиљака, што убрзава хабање блока матрице - каскаду која почиње са једном занемареном компонентом.
Конфигурације сета калупа и критеријуми за избор
Сет матрица - што значи папуче матрице плус њихов распоред водећих иглица - је структурна окосница коју изаберете пре пројектовања било које радне компоненте. Четири стандардна изгледа покривају већину апликација:
| Конфигурација | Водич за постављање пинова | Најбоља апликација | Кључна предност |
|---|---|---|---|
| Назад-пост | Два стуба на задњем делу комплета матрица | Прогресивне матрице са предњим или бочним храњењем траке | Несметан приступ оператеру са три стране |
| Центрирај{0}}пост | Два стуба центрирана на супротним странама | Операције симетричног затварања и умереног{0}}учитавања | Уравнотежено вођење са добрим приступом напред и позади |
| Дијагонални-пост | Два стуба на супротним дијагоналним угловима | Ван{0}}учитавање или асиметрична геометрија дела | Отпоран је на моментална оптерећења која би уврнула{0}}скуп постова |
| Четири{0}}поста | Четири стуба, по један на сваком углу | Тешки бланкинг, велике матрице, велика тонажа | Максимална крутост и отпорност на скретање |
Како бирате? Почните са смером увлачења и приступом оператера - назад-сетови после матрица доминирају прогресивним алатом управо зато што трака улази са стране или напред без сметњи. Ако ваша апликација генерише велика бочна оптерећења или геометрија дела ставља силе сечења ван-центра, дијагонални-изглед стуба спречава момент увртања који би истрошио неравномерно постављена два- стуба. Четири-скупа матрица су подразумевана за велике, тешке операције слепљивања где би се било какво отклањање матрице директно претворило у недоследан квалитет сечења.
Стандардне димензије сетова матрица каталогизирају добављачи у корацима који одговарају уобичајеним величинама лежишта преса и висинама затварача. Када наведете сет калупа, морате да потврдите да се комбинована висина гомиле затвореног склопа матрице - ципеле, плоче и алат - уклапа у висину затварача за пресовање и да отисак отвара простор за подупирање са простором за стеге. Ако ово погрешно схватите, матрица физички неће радити у предвиђеној штампи, што је скуп превид који се у потпуности може избећи у фази пројектовања.
Са зацртаним структуралним темељом и функционалним компонентама, почиње прави инжењерски изазов: пројектовање радне геометрије која претвара равну траку у готов део.
Процес дизајна калупа за штанцање од концепта до ЦАД-а
Склоп матрице је добар онолико колико је добар инжењеринг иза њега. Можете да изаберете савршен тип матрице, да добијете врхунске алатне челике и да ангажујете стручне машинисте -, али ако је логика дизајна погрешна, алат ће се борити са вама током сваког циклуса испробавања. Фаза дизајна је у којој инжењери алата за штанцање и калупа преводе 2Д цртеж дела у потпуно валидиран концепт 3Д алата, и она прати дисциплиновану секвенцу која балансира физику формирања, понашање материјала и економику производње.
Од геометрије дела до распореда траке
Сваки прилагођени пројекат калупа за штанцање метала почиње са геометријом готовог дела. Инжењери проучавају 3Д модел или цртеж, идентификују сваку карактеристику - рупе, савијања, повлачења, удубљења - и одређују које су операције потребне и којим редоследом се морају одвијати. Дубоко{5}}извучена шоља, на пример, не може да се пробуши пре извлачења јер би се рупа изобличила током формирања. Овакве грешке у секвенцирању су скупе за исправљање када се челик исече.
За прогресивну обраду алата, ова секвенца формирања се директно преводи у распоред траке - мапу која показује како се сирови завојни материјал креће кроз станицу по станицу. Изглед дефинише ширину траке, корак (раздаљину између узастопних делова), тип носача и локације отпада. Коришћење материјала је овде главни покретач трошкова. Распоред траке који троши 40% улазног залиха намотаја може бити редизајниран са другачијим углом гнежђења, ужим носачима или поређаном оријентацијом делова како би се искоришћеност повећала изнад 70%.
Размак матрице - размак између ивица пробоја и резних ивица - је још један критичан прорачун у овој фази. Изражава се као проценат дебљине материјала и варира у зависности од врсте материјала. Благи челик обично захтева 5-10% зазора по страни, док алуминијуму може бити потребно 8-12%, а нерђајући челик често захтева чвршће вредности око 3-5% да би се контролисало стварање неравнина. Погрешите зазор и видећете прекомерне неравнине, прерано хабање ивица или повлачење пужа од првог потеза.
ЦАД-ЦАМ ток рада и ЦАЕ симулација
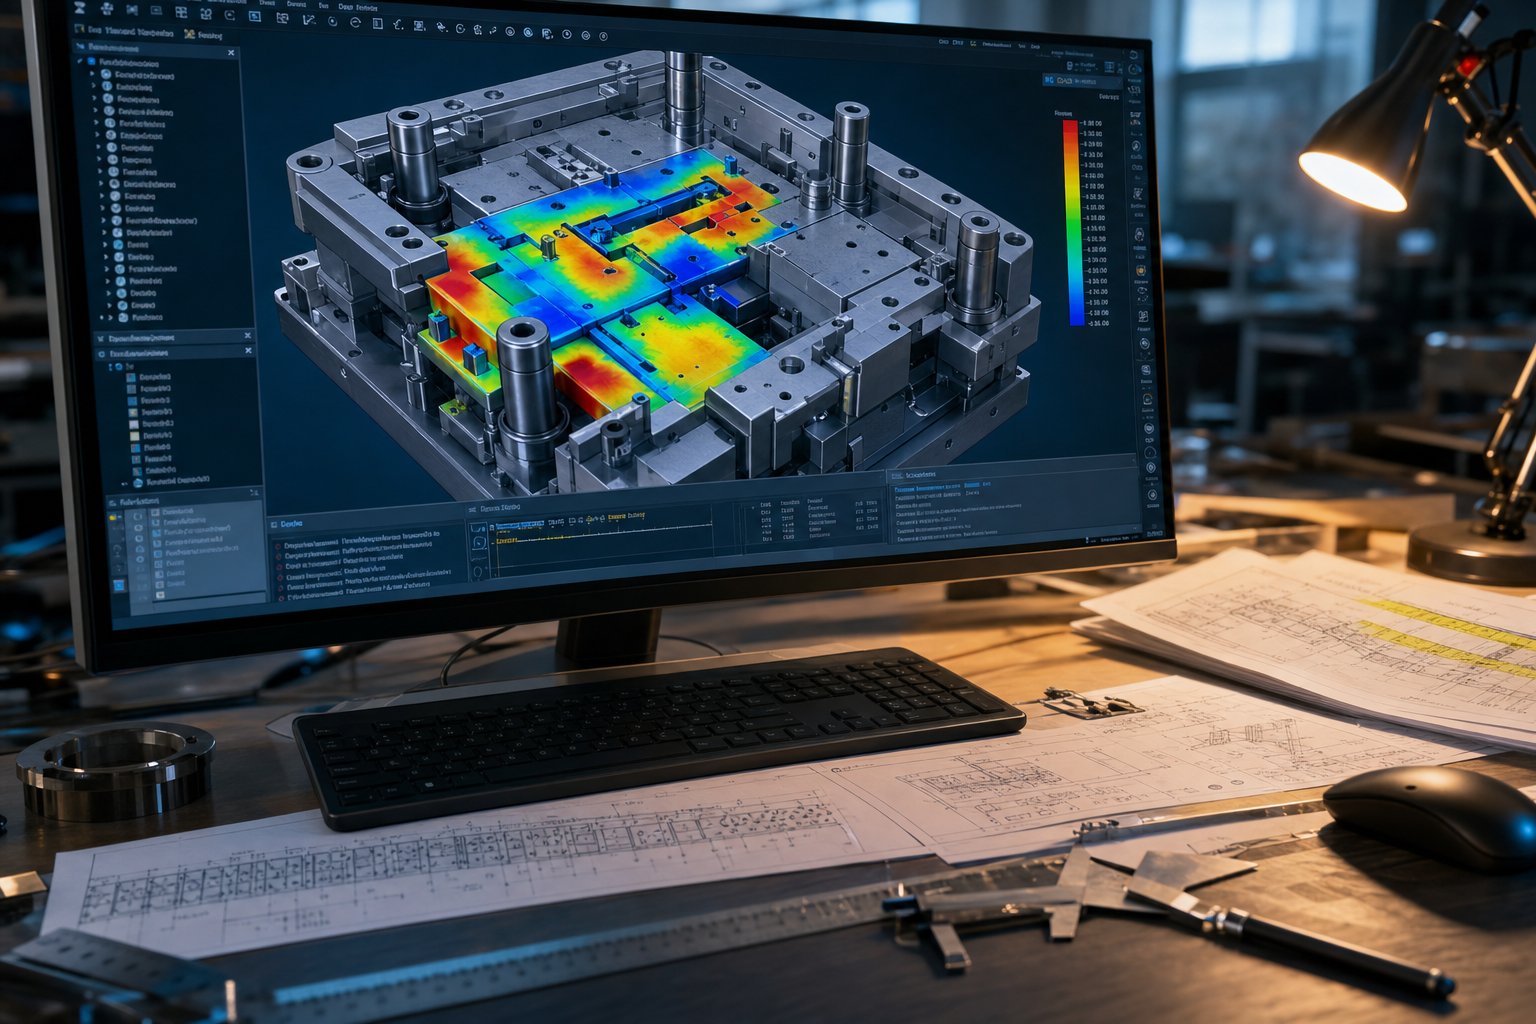
Са распоредом процеса дефинисаним на папиру, инжењери праве комплетну матрицу и склоп алата у 3Д ЦАД - моделирајући сваки профил пробоја, отвор блока матрице, плочу за скидање и компоненту вођице. Овај дигитални близанац постаје главна референца за све низводне програме обраде и податке о инспекцији.
Овде се развој модерних прилагођених калупа оштро разликује од традиционалних метода. Уместо да се одмах обавежу на производњу, инжењери уносе ЦАД геометрију у софтвер за симулацију ЦАЕ (Цомпутер{1}}Аидед Енгинееринг). Коришћењеанализа коначних елемената, софтвер моделира како ће се лим понашати под силама формирања - предвиђајући повратну деформацију, ризик од стањивања, тенденцију наборања и расподелу напрезања по површини дела. Гранични дијаграми формирања (ФЛД) истичу црвене зоне где је вероватно пуцање и плаве зоне где компресија може да изазове боре.
Резултати симулације покрећу итеративне промене дизајна пре него што постоји било какав физички алат. Инжењер би могао да подеси радијус извлачења, измени притисак држача празног дела, дода извлачење или преобликује контуру празне - све дигитално. Произвођачи који интегришу ЦАЕ рано у току рада обично смањују итерације пробе за 30-50%, смањујући недеље временског оквира пројекта и хиљаде буџета за модификације.
Процена тонаже штампе се такође дешава током ове фазе. Инжењери израчунавају силу потребну за сваку операцију - тонажу слепљивања на основу дужине смицања, дебљине материјала и чврстоће на смицање; тонажа формирања заснована на дужини савијања и својствима материјала -, а затим их сабирајте са фактором сигурности да бисте изабрали исправну пресу. Смањење величине штампе ризикује одуговлачење усред{4}}замаха; предимензионирање отпада капитал и подни простор. Резултати прецизне матрице и штанцања у великој мери зависе од овог подударања између израчунатог оптерећења и расположивог капацитета машине.
Комплетан радни ток дизајна калупа за алат прати предвидљив редослед од почетног концепта до производње:
- Студија изводљивости - процењује геометрију дела, формабилност материјала и прелиминарни концепт процеса.
- Процес и распоред траке - дефинишу секвенцу формирања, доделу станица, висину тона и дизајн носача.
- Прорачуни клиренса и тонаже - утврђују критичне параметре за сечење и обликовање.
- 3Д ЦАД дизајн калупа - моделира све радне компоненте, сетове калупа и помоћне системе.
- ЦАЕ симулација формирања - потврђује ток материјала, предвиђа дефекте и понавља геометрију.
- Преглед и оптимизација дизајна - обухватају повратне информације о симулацији, финализирају толеранције, потврђују пресовање.
- ЦАМ програмирање - генерише путање алата за ЦНЦ глодање, ЕДМ жице и операције брушења.
- Издање коначног дизајна - издаје одобрене цртеже и пакете података за производњу.
Свака фаза покреће следећу, а прескакање корака - посебно симулације - скоро увек кошта више у преради него што штеди у распореду. Процес развоја алата за калупе је у основи пред-оптерећен: уложите сате у инжењеринг раније да бисте касније избегли скупа изненађења у радњи.
Наравно, чак и најпрефињенији ЦАД модел је само дигитално обећање. Претварање тог обећања у алат од каљеног челика који производи одговарајуће делове захтева процес производње са сопственим скупом захтева за прецизношћу.
Избор материјала и термичка обрада за дуговечност калупа
Савршено дизајнирана матрица која је направљена од погрешног челика неће прерано - попуцати под ударом, нагризати радни предмет или ће истрошити претходну толеранцију у делићу свог очекиваног века трајања. Избор материјала је веза између дигиталног дизајна и стварног-светског трајања, али ретко добија пажњу коју заслужује током планирања пројекта. Квалитет челика који одаберете за ударце, блокове матрице и уметке за калупе директно одређује колико делова можете да користите између циклуса оштрења, колико је алат отпоран на ломљење и на крају колико кошта сваки утиснути део.
Оцене алатног челика за компоненте калупа
Челичне калупе за штанцање ослањају се на неколико доказаних породица алатних челика, од којих је свака оптимизована за другачији баланс тврдоће, жилавости и отпорности на хабање. Ова три својства постоје у затегнутости: повећавате тврдоћу и добијате отпорност на хабање, али губите жилавост (отпорност на пуцање). Ево како се слажу најчешће оцене.
D2је подразумевани челик за хладни{0}}рад за операције сечења и сечења. Висок садржај угљеника (1,4-1,6%) и хрома (11-13%) пружа изузетну отпорност на абразивно хабање при радној тврдоћи од 54-61 ХРЦ. Д2 се широко користи у калупима од лима где је примарни начин квара постепено трошење ивица, а не изненадни удар. Компромис је мања жилавост - Д2 ударци могу да се окрну или поломе ако су подвргнути великим ударним оптерећењима.
A2нуди средину. Са умереним хромом (4,75-5,5%) и нешто мање угљеника од Д2, постиже 57-62 ХРЦ уз задржавање боље жилавости. А2 је уобичајен избор за матрице за обрезивање, дуге ударце и прецизне алате где су и издржљиви и отпорни на стругање.
S7налази се на супротном крају спектра од Д2. Овај ниво{1}}отпорности на ударце достиже само 48-58 ХРЦ, али пружа изузетну отпорност на ударце. Наћи ћете С7 у калупима за обликовање метала који изводе тешко савијање, ковање или хладно обликовање - свуда где матрица апсорбује поновљене високоенергетске ударце који би напуклили тврђи слој.
M2је брзорезни -челик који садржи волфрам и молибден, способан да одржи тврдоћу на повишеним температурама. Погодан је за операције пробијања где се топлота трења нагомилава при великим брзинама хода, а често је одређен за пробоје малог-пречника у прогресивном алату.
Карбидни умеци(обично волфрам карбид) дају вредности тврдоће изнад 85 ХРА - далеко изнад било ког алатног челика - и користе се за хабање{3}}критичне станице у-прогресивним калупима велике запремине. Матрица од лима која ради на абразивним материјалима као што су нерђајући челик или високо{6}}двофазни-класи могу да користе ударце са карбидним- врховима да би продужили век алата са стотина хиљада на милионе удараца.
Цр12МоВзаслужује да се спомене као доминантни челик у азијским продавницама калупа. Функционално еквивалентан Д2 (иста фамилија легура, сличан садржај хрома), Цр12МоВ је широко спецификован у Кини и југоисточној Азији за апликације за слепљивање и обрезивање. Његова широка доступност и нижа цена у азијским ланцима снабдевања чине га-избором за извозне алате намењене за производњу средње{5}} до велике-обине.
| Оцена | Опсег тврдоће (ХРЦ) | Примарна употреба у Дие | Ниво релативних трошкова |
|---|---|---|---|
| D2 | 54 - 61 | Ударци за слепљивање, обрезивање челика, резне ивице | Умерено |
| A2 | 57 - 62 | Трим матрице, дуги ударци, прецизни алати | Умерено |
| S7 | 48 - 58 | Станице за савијање, хладно обликовање,{0}}оптерећење | Умерено |
| M2 | 60 - 65 | Брзи{0}}убијачи, алати-малих пречника | Умерено-Висока |
| Цр12МоВ | 58 - 62 | Обрезивање и обрезивање (азијске продавнице калупа) | Ниска-Умерена |
| Тунгстен Царбиде | 85+ ХРА | Носите-критичне уметке,-станице велике јачине | Високо |
Топлотна обрада и инжењерство површина
Сирови алатни челик је само почетна тачка. Без одговарајуће топлотне обраде, чак ни Д2 или М2 не могу да испоруче своје номиналне перформансе. Секвенца језгра - каљење, каљење и опциони криогени третман - трансформише микроструктуру челика у стање високе-тврдоће, ослобађања од напрезања- потребно за производну услугу.
Каљење укључује загревање челика у његову аустенитну област и гашење (каљење на ваздуху-за Д2, А2 и С7) да би се формирао мартензит. Каљење следи одмах: један или више циклуса загревања на умереним температурама ослобађају унутрашње напоне и подешавају равнотежу тврдоће{5}}и жилавости. Захтевају се-легура виших разреда као што су Д2 и М2више циклуса каљењајер после прве темперације остаје значајан задржани аустенит. Прескакање другог темперамента оставља крхки, неопуштени мартензит у микроструктури - чест узрок раног пуцања калупа.
Криогени третман додаје још једну димензију. Полако хлађењем каљеног челика до температуре испод -150 степени Ц и држањем током дужег периода, задржани аустенит се потпуније претвара у мартензит докфини секундарни карбиди равномерно се таложе кроз матрикс. Резултат је побољшана отпорност на хабање и стабилност димензија. Истраживање објављено у Јоурнал оф Материалс Процессинг Тецхнологи потврђује да дубока криогена обрада побољшава механичка својства алатних челика изнад онога што постиже стандардна обрада хладном, при чему се најзначајније побољшање дешава када се третман примењује између каљења и каљења.
Инжењеринг површина додатно продужава век матрице, посебно за ударце који раде на абразивним или{0}}лимовима високе чврстоће. Најчешћи приступи укључују:
- Нитрирање (јон гаса или плазме)- дифундује азот у површину алата, стварајући чврсто кућиште без ризика од изобличења због процеса на високим{1}}има. Јонско нитрирање је брже и производи тањи крхки бели слој од гасног нитрирања.
- ПВД премази (ТиН, ТиЦН, ТиАлН, ЦрН)- физичко таложење паре наноси танке, изузетно тврде филмове на релативно ниским температурама (испод 500 степени Ц), чувајући тврдоћу подлоге. ПВД-челици за сечење показују драматично смањено нагризање и уједначеније ивице сечења у поређењу са необложеним алатима, чак и након стотина хиљада удараца.
- ТД (Тхермал Диффусион / Тоиота Диффусион) процес- ЦВД-породични третман који формира слојеве ванадијум карбида или хром карбида на површини. Добијени премаз је металуршки везан и изузетно тврд (3200-3800 ХВ), што га чини ефикасним за ударце у апликацијама за штанцање са високом{6}}абразију. Компромис је температура обраде око 1000 степени Ц, која може омекшати подлогу и захтевати поновно стврдњавање.
Из ових опција произилази практично правило: увек прво очврстите и темперирајте подлогу, а затим нанесите површинску обраду. Премаз преко меке подлоге изазива пластичну деформацију испод слоја премаза, што доводи до пуцања и прераног квара. Студије о алатима за штанцање у аутомобилима показују да је комбиновање јонског нитрирања са ПВД премазом на правилно очврслом Д2 произвело више од 1,2 милиона делова пре него што је био потребан сервис - у поређењу са само 50.000 делова за хромиране- алате на истој примени.
Унапредни трошак премијум челика и напредних премаза је реалан, али бледи у односу на акумулирану цену непланираног застоја, честог оштрења и отпадних делова због истрошених алата. Избор правог материјала и комбинације третмана је улагање у стабилност процеса - и исплати се само ако процес производње који следи конвертује тај материјал у прецизну, добро{2}}готову геометрију алата.
Израда калупа од ЦНЦ обраде до пробног рада
Врхунски алатни челик, оптимизована термичка обрада и симулацијом{0}}потврђени ЦАД модел се спајају у једној тачки: под за производњу калупа. Ово је место где дигитална геометрија постаје ојачана алатка способна за производњу одговарајућих делова великом брзином. Свака машина у производном низу се бави специфичном класом геометрије или захтева за толеранцијом, а разумевање њихове улоге објашњава зашто је обрада калупа и уметност и наука о прецизности.
Машинска обрада и ЕДМ у производњи калупа
ЦНЦ глодање се бави највећим делом уклањања материјала. Обрадни центар са 3-оси грубо и-завршава матрице, резервне-плоче и једноставне профиле за бушење - било шта са једноставном џепном или контурном геометријом. Када површине постану извајане или се приступни углови затегну, рад се помера на млинове са 5 оса који могу приступити површинама матрице сложеног облика из практично било ког правца без поновног учвршћивања. Могућност петоосног рада је посебно драгоцена за прогресивне блокове где вишеструки профили станица морају одржавати чврсте позиционе односе по целој дужини плоче.
Звучи једноставно до сада? Овде постаје све захтевније. Многе матрице имају - тесне-отворе за толеранцију, сложене профиле бушења и оштре унутрашње углове - који се уопште не могу досећи ротирајућим секачем. Ту преузима ЕДМ (електрично пражњење).
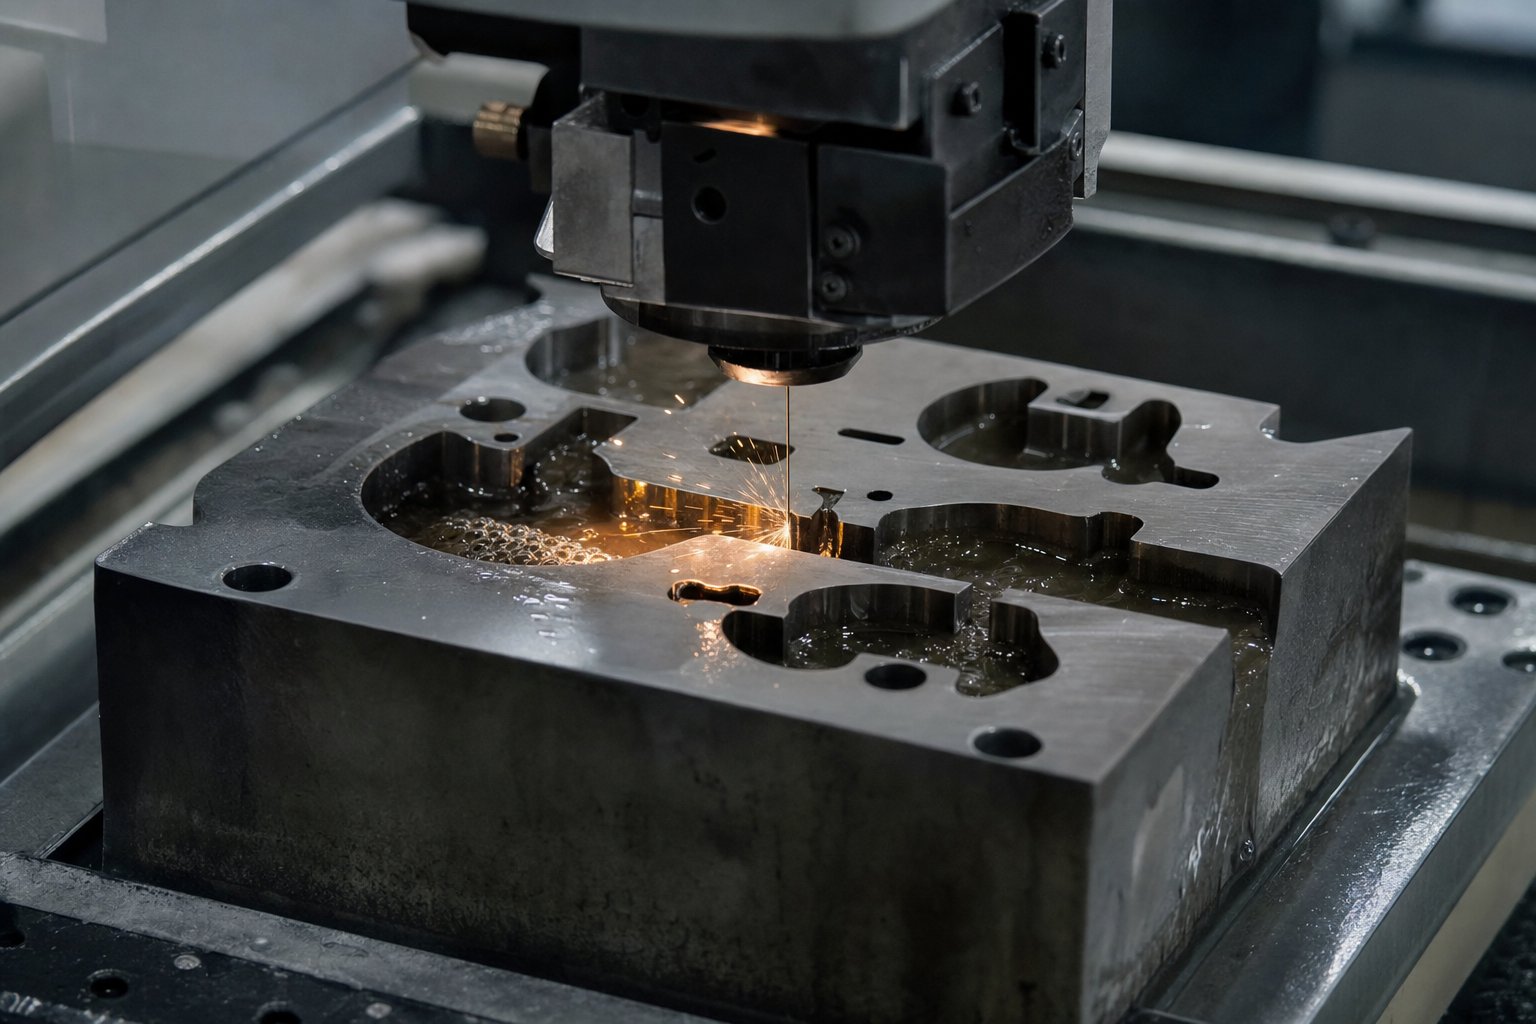
Вире ЕДМкористи танку жичану електроду од месинга или цинка-за сечење 2Д профила и угаоних контура кроз потпуно очврсле блокове калупа. Искре се избацују дуж жице, еродирајући материјал без механичке силе или топлотног изобличења. Процес је идеалан за алате за прављење матрица као што су отворе за затамњење, сложене попречне -пресеке за бушење и карактеристике-дугмади са чврстим зазором - где завршна обрада површине и тачност димензија морају да буду унутар микрона. Модерни 5-осни жичани ЕДМ центри могу чак да произведу конусне или резове под променљивим углом тако што независно померају горње и доње вођице жице.
Синкер ЕДМ (који се такође назива рам или цавити ЕДМ) адресира карактеристике 3Д шупљина. Претходно обрађена бакарна или графитна електрода се урања у радни предмет, а ерозија варницом преноси сложени облик електроде у челик за калуп. Ова техника је неопходна за алате са калупима који захтевају рељефне џепове, рељефне шупљине или геометрију кованог слова - где ниједан ротирајући резач не би могао да одржи потребне детаље. Пошто ЕДМ практично не намеће механички стрес на радни предмет, танки профили и фине карактеристике остају неоштећени без изобличења, што је критична предност када се обрађују матрице од пре-каљених алатних челика као што су Д2 или карбидни уметци.
Након глодања и ЕДМ-а, површинско брушење даје равност коју захтевају склопови матрица. Површине печата, матрице, задње-плоче и папуче за матрице су брушене на равност унутар 0,005 мм тако да се горња и доња половина спајају без љуљања или неравномерне расподеле притиска. Убодно брушење подиже ову прецизност даље за критичне локације проврта - рупе за клинове, положаје типлова и џепове са дугмадима - где прецизност положаја покреће поравнање пробоја-до-преко целог алата.
Машине за координатно мерење (ЦММ) верификују ове критичне димензије у више фаза током производње, а не само на крају. Блок машинске матрице се може проверити након грубог глодања, поново проверити након термичке обраде (да се квантификује било какво изобличење) и поново верификован након завршног млевења. Овај у-процесни приступ хвата заношење пре него што се шири у склопове које је скупо прерађивати.
Дие Тестинг анд Валидатион
Потпуно састављена матрица није{0}}спремна за производњу све док се не докаже на пробној преси. Пробна фаза премошћује јаз између теоријског дизајна и стварних-светских перформанси -, а чак и најбољи-симулирани производни калуп скоро увек захтева одређена прилагођавања током почетних испитивања.
Замислите да убаците завршени алат у наменску пробну пресу, убаците прву траку материјала и покренете пресу за почетни ударац. Тај први део коцкице прича причу: да ли су димензије унутар ГД&Т облачића? Да ли је рубна ивица чиста или избочена? Да ли се формирана геометрија враћа изван толеранције? Техничари за тестирање читају ове назнаке и преводе их у корективне радње - уочавање високих тачака помоћу смесе за плављење, подметање делова облика, подешавање преднапрезања азотних опруга или поновно-брушење резних ивица за чвршћи зазор.
Ова итеративна петља - печат, мерење, прилагођавање, поновно-штампање - наставља се све док делови доследно не испуњавају спецификације за штампање. За сложене прогресивне алате, процес може да се одвија кроз више кругова током неколико дана. Свака итерација сужава јаз између стварних и номиналних димензија.
Коначна валидација се ослања на формалне инспекцијске протоколе.Инспекција заснована на ЦММ{0}}уснима димензионалне податке за сваку критичну карактеристику у односу на ГД&Т шему. Оптичко или ласерско скенирање генерише пуне-мапе девијације површине које откривају области одступања или стањивања невидљиве до тачке-мере. Подаци о статистичкој способности процеса (СПЦ) из кратког циклуса производње - обично 30 до 50 узастопних делова - потврђују да матрица производи стабилан, поновљив излаз са Цпк вредностима које задовољавају захтеве корисника (често 1,33 или више за критичне карактеристике).
Тек након што се овај пакет доказа заврши, матрица добија потврду-за издање производње. Комплетан низ од-до-провере ваљаности прати дисциплинован пут:
- ЦНЦ груба обрада ципела, плоча и блокова од претходно{0}}каљених или жарених залиха.
- Термичка обрада (ако је машински обрађена у жареном стању) праћена смањењем напона и провером димензија.
- ЦНЦ завршно глодање површина облика, џепова и профила.
- ЕДМ за жице са отворима за сечење, сложеним контурама и карактеристикама уске{0}}толеранције.
- Синкер ЕДМ за 3Д детаље шупљина, рељефне форме и коване карактеристике.
- Површинско брушење спојних површина, врхова за бушење и матрице до коначне равности.
- Убодно брушење и завршна обрада за рупе за вођице и критичне карактеристике лоцирања.
- ЦММ инспекција и верификација димензија свих критичних карактеристика у односу на намеру дизајна.
- Склоп матрице - за уградњу пробоја, скидача, опруга, вођица и причвршћивача у сет калупа.
- Прво испробавање на наменској преси са узорком материјала за израду првих{0}} делова.
- Мерење, уочавање и итеративно подешавање све док делови не испуне ГД&Т захтеве.
- Покретање валидације СПЦ-а и коначна пријава{0}}са документованим пакетом података о инспекцији.
Сваки корак у овом низу зависи од квалитета претходног. Блок матрице избрушен из равни никада неће произвести конзистентне делове без обзира на то колико итерација испробавања покушате. Зато производња калупа захтева и одговарајућу опрему и дисциплину за проверу на свакој прелазној тачки -, а не само на крају.
Потписана{0}}коцка је спремна за производњу, али производња је место где почиње прави тест издржљивости. Милиони циклуса пресовања излажу сваку компоненту кумулативном хабању, замору и повременом неочекиваном преоптерећењу - изазовима које само структурирани програм одржавања може да реши.
Одржавање матрице и решавање проблема у печату
Матрица која прође пробну валидацију и даље може постати производна обавеза у року од неколико недеља ако нико не управља њеним хабањем. Сваки ход притиска примењује тонажу на ојачане резне ивице, сабија опруге и циклуси воде компоненте кроз њихово кретање. Помножите то са стотинама удараца у минути и почећете да схватате зашто чак и најбољи метални ударци и матрице временом деградирају. Разлика између радње која несметано ради и оне која се бори са сталним квалитетним пожарима своди се на једну ствар: да ли тим практикује право превентивно одржавање или само поправља оно што се поквари.
Превентивно одржавање и управљање животним веком
Постоји значајна разлика између одржавања и поправке матрице. АсМеталФорминг Магазинеуоквирује га, поправка је чин враћања нечега поквареног у радно стање - гашење пожара. Одржавање је процес очувања функционалности пре него што дође до квара. Продавнице које замагљују ове две активности често пронађу да њихов тим за "одржавање" 80% свог времена проводи у потрази за хитним кваровима, никада не предњачећи.
Програм структурираног превентивног одржавања (ПМ) се врти око неколико понављајућих задатака, од којих је сваки везан за мерљиве интервале:
- Оштрење резних делова- Ивице матрице и дугмад матрице се прогресивно троше са сваким потезом, стварајући постепено повећање висине шиљака на утиснутим деловима. Планирање оштрења на основу измерене висине шиљака (обично пре него што пређе 10% дебљине материјала) одржава квалитет резања доследним. Приликом брушења користите одговарајући точак који се слободно ломи, а не да пуните и сагоревате челик за алат. Расхладно средство против поплаве спречава накупљање топлоте које може омекшати или попуцати очврсле делове као што су Д2 или М2, каоФабрикатор напомиње.
- Циклуси замене опруге- Механичке опруге се замарају и губе снагу током времена, док азотне опруге могу да испусте притисак. Замените опруге пре него што достигну свој називни век трајања, уместо да чекате да се покваре. Опруга која се ломи у току-може оштетити околне компоненте матрице и произвести каскаду отпадних делова.
- Подмазивање- Водећи клинови, брегасте површине, хабајуће плоче и шине за подизање захтевају периодично подмазивање. Суве површине се жуче и зарезују, што на крају смањује прецизност поравнања. Пратите мапу подмазивања произвођача калупа и проверите покривеност током сваког ПМ циклуса.
- Мерење хабања- Користите калибрисане клинове, мераче отвора или ЦММ провере на лицу места да бисте квантификовали хабање на критичним површинама. Водећи зазор чаура, пречник отвора дугмета и полупречници облика челика се померају током времена. Документовање ових мерења ствара профил{3}}стопе хабања који предвиђа када ће компоненте премашити толеранцију.
Како знате када треба да извршите сваки задатак? Бројачи удараца монтирани на пресу или интегрисани у калуп пружају одговор. Сваки пут када се рам окреће, бројач се повећава. Упарите то рачунање са евиденцијом одржавања матрице - текућим записом о томе шта је урађено, шта је измерено и шта је замењено - и прелазите са нагађања на планирање засновано на подацима-. Овај приступ одражава оно што професионалци у индустрији називају предиктивним одржавањем (ПдМ), где стварни подаци о учинку одређују када интервенција треба да се догоди, а не ослањајући се само на фиксне календарске интервале.
Једно практично упозорење: избегавајте и претерано-одржавање и недовољно{1}}одржавање. Оштрење пробија и матрице на сваких 100.000 удараца напамет - чак и када је висина шиљака и даље прихватљива - троши материјал и скраћује укупан век алата. Супротно томе, превелики интервали растезања ризикују катастрофалне кварове који претварају једноставан посао оштрења у скупу поправку матрице. Дневник одржавања решава ову напетост тако што показује стварне стопе хабања за сваки специфични алат који користи сваки одређени материјал.
Решавање уобичајених дефеката при штампању
Чак и уз солидну ПМ праксу, повремено се појављују недостаци. Кључ је брзо дијагностиковати узроке, а не јурити симптоме. Када видите проблем са квалитетом на жигосаном делу, он обично води до једног од четири уобичајена начина квара у систему пробијања и калупа за лим. Ево рашчлањавања сваког, заједно са корективним радњама:
| Дефект | Основни узрок | Цоррецтиве Ацтион | Стратегија превенције |
|---|---|---|---|
| Неравнине (подигнуте оштре ивице по ободу реза) | Недовољан зазор-за-убијање, тупе ивице сечења или неусклађеност између пробоја и дугмета | Наоштрите или замените истрошене печате и дугмад; проверити и исправити зазор по спецификацији материјала (обично 5-10% дебљине по страни за меки челик) | Пратите висину шиљака у редовним интервалима; изоштрити по плану пре него што се достигну границе; одржавајте прилегање вођице како бисте спречили померање поравнања |
| Спрингбацк (део се враћа у првобитни облик након формирања) | Под{0}}компензација у геометрији калупа; високо{1}}материјал са великим еластичним повратом; недовољна сила дна или ковања | Претерано савијте део обрасца да бисте компензовали; додати станице за опстанак; повећати тонажу или додати ковање на врху савијања | Користите ЦАЕ симулацију да предвидите повратак и уградите компензацију у дизајн матрице; потврдите са првим-искљученим мерењем и прилагодите пре објављивања у производњи |
| Набораност (таласи или копче у исцртаним или формираним подручјима) | Недовољан притисак држача бланка; неадекватно задржавање перли за извлачење; вишак неподржаног материјала у зонама компресије | Повећати снагу држача бланка; додати или модификовати перле за цртање; подесите величину празнине да бисте смањили проток вишка материјала | Оптимизујте притисак држача бланка и нацртајте геометрију перли током дизајна матрице користећи симулацију формирања; пратити притисак опруге азота током производње |
| Нагризање (пренос материјала са радног предмета на површину алата, узрокујући зарезивање) | Лоше подмазивање, оштећење премаза на површини калупа, велико трење између алата и радног предмета (уобичајено за нерђајући челик и алуминијум) | Поновно{0}}исполирајте захваћене површине алата; обновити или поново нанети ПВД премаз; побољшати тип мазива или покривеност апликације | Наведите ПВД-обложене или ТД-пробоје за материјале који су склони нагризању-; проверити функцију система за испоруку мазива при сваком подешавању калупа; одржавајте матрице за бушење лима чистим од остатака и наслага |
Обратите пажњу на шаблон: већина дефеката је у траговима или до хабања (бразгања, нагризања) или проблема са компензацијом дизајна (повратак, наборе). Дефекти-повезани са хабањем реагују на радње одржавања - оштрење, поновно премазивање, подмазивање. Дефекти{4}}у вези са компензацијом често захтевају инжењерске промене у самој геометрији матрице.
Када пробој на матрици покаже оштећење од оштећења, на пример, једноставно полирање површине обезбеђује привремено решење. Трајно решење подразумева надоградњу површинског третмана или прелазак на комбинацију материјала{1}}мазива која спречава пренос лепка. Решавање проблема је најефикасније када се бави основним узроцима, а не симптомима.
Економија обнове такође заслужује пажњу. Истрошену матрицу не треба увек заменити. Поновним-брушењем резних ивица, поновним-премазивањем челика, замена истрошених вођица и обнављање матрице може да врати алат на скоро-оригиналне перформансе уз само делић нове-цене израде - обично 15-30% вредности замене. Тачка одлуке је јасна: ако структура калупа (ципеле, плоче, геометрија монтаже) остане здрава и потребне модификације су ограничене на хабајуће површине, реновирање има финансијски смисла. Ако се геометрија језгра померила, плоче су напукле или се дизајн дела значајно променио, изградња новог алата је поузданији пут.
Одржавање штанца и калупа у стању{0}}припремљеним за производњу је на крају стратегија управљања трошковима. Сваки сат непланираног застоја, свака серија расходованих делова и свака хитна поправка носи скривене трошкове - убрзане испоруке, неактивних оператера и пропуштених рокова испоруке - који далеко премашују трошкове дисциплинованог планираног одржавања. Продавнице које интернализују ову стварност уграђују одржавање у своје планирање производње од првог дана, а не као накнадну мисао када недостаци стигну до купца.
Знати како одржавати коцку је половина једначине. Друга половина је обезбеђење да сте одредили и набавили праву алатку на првом месту - процес који почиње много пре него што се издаје било који налог за куповину.
Како одредити и извор прилагођену матрицу за штанцање
Разумевање типова калупа, материјала и одржавања је драгоцено -, али ништа од тога није важно ако то знање не можете да преточите у јасну спецификацију која прави прави алат. Јаз између „Знам шта је прогресивна матрица“ и „Имам валидирану матрицу која покреће производне делове“ премошћује се са два практична корака: припремом РФК-а који произвођачима матрица за штанцање даје управо оно што треба да прецизно цитирају и проценом добављача према критеријумима који предвиђају дугорочни-успех, а не само најнижу почетну цену.
Како припремити РФК ефективног штанцања
Замислите да продавници штампе пошаљете цртеж дела без облачића материјала, без предвиђања запремине и толеранција копираних из неповезаног пројекта. Шта се враћа? Цитат пун претпоставки - или још горе, конкурентски-број који изгледа на основу најјефтинијег тумачења ваших нејасних захтева. У сваком случају, ви упоређујете јабуке са нагађањем када више понуда падне на ваш сто.
Добро{0}}структурисан РФК за прилагођене металне калупе за штанцање елиминише ову двосмисленост. То даје сваком добављачу који наводи исту техничку основу, тако да њихови одговори одражавају стварне разлике у способностима, а не различита тумачења непотпуних информација. На основу утврђених најбољих пракси РФК-а, основни принцип се подједнако примењује и на алате за штанцање: ако је технички пакет некомплетан, добављач мора да погоди, а та нагађања утичу на цену, време испоруке и да ли вам наведени приступ заиста одговара.
Шта треба да укључе инжењери и менаџери извора? Ево основног пакета за РФК матрице за штанцање:
- Цртеж дела са пуним ГД&Т- Укључите и 3Д ЦАД модел (пожељан СТЕП формат) и 2Д ПДФ цртеж са јасно идентификованим толеранцијама, референтним подацима и критичним-за- функцијама. 3Д модел омогућава машинској радњи да процени могућност обликовања; 2Д цртеж дефинише намеру димензија.
- Спецификација материјала- Наведите тачну легуру, температуру, дебљину и било који применљиви стандард. „1,0 мм нерђајући челик“ није довољно специфичан. „СУС304, 2Б завршна обрада, 1,0 мм +/-0,05 мм по АСТМ А240“ елиминише нагађање о нивоу и стању.
- Годишња прогноза обима- Наведите очекиване количине у нивоима: почетно пробно покретање, обим прве-године и стационарна-годишња потражња. Запремина утиче на препоруку типа матрице (сложена у односу на прогресивну), избор квалитета материјала за компоненте матрице и да ли су карбидни уметци оправдани.
- Циљ умири живот- Изразите ово у укупном броју потеза пре већег реновирања. Матрица за коју се очекује да произведе укупно 500.000 делова захтева веома другачију конструкцију од оне која циља 10 милиона. Овај појединачни број утиче на квалитет алатног челика, површинску обраду и укупну цену пројекта.
- Захтеви квалитета- Наведите очекивања инспекције (извештај о димензијама ЦММ, студија способности СПЦ, протокол инспекције првог-чланка), применљиве стандарде система квалитета (ИСО 9001, ИАТФ 16949) и критеријуме прихватања критичних димензија (Цпк циљеви).
- Секундарне операције- Ако делови захтевају урезивање, заваривање, облагање или термичку обраду након штанцања, укључите их у опсег РФК. Добављачи који управљају секундарним процесима у-кући могу да понуде боље временско трајање и строжу контролу процеса од оних који подуговарају сваки додатни корак.
Сложеност делова је највећи покретач избора типа матрице и цене. За равни носач са три рупе можда ће бити потребна само сложена матрица која кошта неколико хиљада долара. Више-конектор за савијање са формираним језичцима, кованим карактеристикама и уским толеранцијама положаја могао би да захтева прогресивни алат са 12 станица са 10 до 20 пута већим улагањем. Када ваш РФК јасно саопштава геометријску сложеност, запремину и очекивани животни век, способне компаније за производњу матрица могу препоручити прави приступ уместо да се придржавају онога што претпостављају да можете приуштити.
Један практичан савет: пошаљите идентичан сет датотека, исти ниво ревизије и исте претпоставке сваком добављачу на вашој листи понуда. Као што истраживање производних РФК потврђује, недоследни пакети значе да разлике у цени одражавају различите претпоставке, а не стварне разлике у могућностима - што чини немогућим смислено поређење понуда.
Процена добављача калупа за штанцање
Цену је лако упоредити. Могућности су теже - и много боље предвиђају да ли ћете добити радну коцку по распореду или ћете провести месеце у болним пробним петљама јурећи проблеме које би бољи инжењеринг спречио. Кандидати за произвођаче најбољих калупа за штанцање не разликују се по томе што су најјефтинији, већ по томе што демонстрирају крај-до-контролу процеса од изводљивости кроз валидиране производне делове.
Када процењујете продавницу калупа, потражите ове контролне тачке способности:
- У-кућна ЦАЕ симулација- Да ли добављач може да покрене симулације формирања (предвиђање пролећа, анализа стањивања, мапе бора) пре сечења челика? Продавнице са овом способношћу решавају проблеме дизајна дигитално, смањујући физичке итерације тестирања и компресујући временске оквире.
- Асортиман опреме за обраду- Способном произвођачу калупа је потребно ЦНЦ глодање (3-осне до 5-осне), жичана ЕДМ, потопљена ЕДМ, површинско брушење и убодно брушење. Ако је било шта од тога ангажовано на спољним пословима, продужавају се рокови испоруке и фрагменти одговорности.
- Пробајте доступност штампе- Да ли добављач поседује наменске пробне пресе које одговарају опсегу тонаже ваше производне пресе? -Пробно тестирање у кући значи брже циклусе понављања и директне повратне информације између инжењера који су дизајнирали матрицу и техничара који је користе.
- Инспекцијски капацитет- Потражите ЦММ опрему, оптичко или ласерско скенирање за мапирање површинских девијација и могућност израде формалних извештаја о димензијама и СПЦ података који задовољавају ваше захтеве система квалитета.
- Пост{0}}подршка за испоруку- Матрицама је потребно одржавање, резервни делови и повремене инжењерске промене током њиховог животног века. Добављачи који нуде сталну техничку подршку, залихе резервних компоненти и услуге модификације су партнери - не само добављачи.
- Дизајн за производност (ДФМ) повратне информације- Најбољи произвођачи матрица не праве само оно што цртате. Они прегледају геометрију вашег дела и предлажу модификације које побољшавају обликовност, смањују сложеност алата или продужавају век матрице. Ова повратна спрега, према водичима за одабир индустрије, може уштедети значајне трошкове и време пре него што дизајн алата уопште и почне.
- Сертификати квалитета- ИСО 9001 је основна линија. Ако ваши делови служе аутомобилским апликацијама, сертификат ИАТФ 16949 сигнализира добављача са процесном дисциплином способном да испуни очекивања ОЕМ-а.
Како процењујете ове факторе без посете свакој радњи? Започните тако што ћете затражити преглед могућности са одговором на РФК. Затражите листе опреме, примере извештаја о инспекцијама са сличних пројеката и референце од купаца у вашој индустрији. Добављач који је сигуран у свој процес ће то отворено поделити.
Као конкретан пример,ИИЦХЕНилуструје како комплетан ток-услуге изгледа у пракси - који обухвата анализу изводљивости, ЦАЕ-дизајн матрице, прецизну ЦНЦ и ЕДМ машинску обраду,-пробу у кући са наменским пресама и ЦММ инспекцију са документованим пакетима за валидацију. За инжењере који истражују металне калупе за штанцање за продају или менаџере набавке који граде прилагођени програм за бризгање метала, овај тип интегрисаног добављача елиминише терет координације управљања засебним дизајнерским кућама, продавницама калупа и лабораторијама за инспекцију.
Завршна мисао о процени добављача: најјефтинија понуда често одражава оно што је изостављено, а не оно што је оптимизовано. Произвођач матрица који укључује симулацију, итеративно тестирање и СПЦ валидацију у своју цену узима у обзир стварне трошкове испоруке радног алата. Онај ко наводи само сате машинске обраде може изгледати атрактивно на папиру, али ће генерисати наредбе за промене када матрица удари у штампу и делови не буду усклађени. Процените укупне трошкове пројекта - укључујући ризик временске линије, вероватноћу прераде и сталну подршку - уместо цене-само алата за ставку.
Квалитет вашег РФК-а одређује квалитет понуда које добијате. Уложите време инжењеринга унапред да бисте направили комплетан технички пакет, а касније ћете потрошити много мање времена на арбитрирање неспоразума између онога што вам је потребно и онога што је добављач претпоставио.
Уз добро{0}}припремљену спецификацију и идентификованог способног добављача, преостало питање је стратешко: како ускладити ниво улагања са фазом производње и дугорочном-путом обима?
Одабир праве стратегије калупа за штанцање за ваш пројекат
Имате знање - типова калупа, материјала, тока рада дизајна, метода производње, пракси одржавања и критеријума за процену добављача. Питање је сада практично: с обзиром на ваш специфичан део, вашу прогнозу обима и временску линију производње, који ниво улагања у алате има смисла? Одговор зависи од тога где се налазите у животном циклусу производа и колико агресивно-треба да падне цена по делу.
Усклађивање стратегије калупа са циљевима производње
Четири варијабле конвергирају да би се одредио прави сет калупа за штанцање за било који пројекат: годишња запремина, сложеност дела, тип материјала и толеранција димензија. Промените било који од ових и оптимална стратегија умри се мења. Једноставан носач од меког челика у количини од 500 комада годишње не оправдава прогресивни алат, без обзира на то колико атрактивно време циклуса изгледа на папиру. Супротно томе, више{4}}конектор намењен за 5 милиона годишњих јединица не може се економично произвести на једној-олатној станици - трошкови рада и руковања по делу би надмашили сваку уштеду на алату.
Перспектива цене-по-делу повезује све заједно. Прогресивна матрица са карбидним уметцима може коштати 40.000 до 80.000 долара унапред, али радећи на машини за штанцање при 200 удараца у минути, производи делове за делиће цента сваки у материјалу и времену пресовања. Тај исти део направљен на сложеној матрици при мањој брзини - са ручним учитавањем и више руковања - може имати јединичну цену пет до десет пута већу. Током више-годишње производње, већа улагања у алате се вишеструко исплате кроз смањену цену по комаду и константан квалитет.
Избор материјала појачава овај ефекат. Алати за штанцање лима раде на абразивном челику високе{1}}чврстоће или нерђајућим материјалима, потребни су тврђи алатни челици и површински премази да би се одржао век ивица. Додатни почетни трошкови карбидних уметака или ТД-пробоја проширују интервале оштрења са 50.000 удараца на 500.000 или више -, што значи мање застоја, мање циклуса одржавања и више прихода-који генерише сати пресовања током животног века матрице. Захтеви за толеранцију су такође важни: строжије спецификације захтевају чвршће конфигурације сета калупа за пресовање (четири-комплета после калупа), финију машинску обраду и дуже пробне фазе, што све повећава трошкове, али смањује отпад и прераду у наставку.
Прелазак са истраживања на акцију
Где се тренутно налази ваш пројекат? Ево сажетог оквира за одлучивање који одговара фази производње:
- Фаза прототипа- Дизајн дела није завршен. Размислите о меком алату (алуминијумске или матрице од меког челика за 1.000-5.000 погодака) или у потпуности прескочите штанцање у корист ласерског сечења и ЦНЦ савијања. Циљ је валидација дизајна, а не ефикасност производње. Посвећење сетовима калупа за штанцање од каљеног метала у овом тренутку ризикује скупу прераду када се геометрија промени.
- Пилот производња (1.000-50.000 делова)- Дизајн је стабилан, али обим још увек не оправдава прогресивно коришћење алата. Једно-моторне или сложене калупе направљене од стандардних алатних челика (Д2, А2) дају добар квалитет делова уз умерену цену алата. Ови алати такође служе као осигурање: ако производ не достигне предвиђене количине, ваша изложеност капитала остаје под контролом.
- Велика-производња (100,000+ годишње)- Прогресивне матрице са уметцима од тврдог метала, ПВД-пробојима обложеним и четири-сета матрица које раде на наменској преси за штанцање постају јасан економски победник. Цена алата је значајна, алипо-трошкови драстично падајупошто се почетна инвестиција амортизује у великим серијама производње. У овој фази, интегрисана ЦАЕ симулација, темељна проба и СПЦ валидација нису опциони луксуз - већ су алати за смањење трошкова-који спречавају скупе корекције у средини{3}}производње.
Поставка хидрауличке матрице за пресовање која опслужује структурне делове тешких{0}}пречника прати исту логику, али на вишим праговима тонаже, где капацитет пресе и крутост матрице постају доминантни критеријуми избора, а не само брзина циклуса.
Инжењерска строгост коју улажете пре сечења челика - симулација, оптимизација распореда трака, избор материјала и квалификација добављача - одређује да ли ваша матрица за штанцање доноси предвидљиву цену-по-економичности или постаје стални извор застоја, отпада и пропуштених испорука током читаве производње.
Ако још увек процењујете концепте, поново погледајте упутства за дизајн и симулацију раније у овом чланку. Ако је цртеж вашег дела финализован, ваше запремине су дефинисане и спремни сте да пређете са истраживања на производњу, следећи корак је комплетан РФК пакет који се шаље квалификованом добављачу који може да управља комплетном проценом изводљивости - тока посла, дизајном калупа са симулацијом формирања, прецизном производњом и валидираним пробним деловима. Произвођачи у овој фази могу да истражујуИИЦХЕН-ова прилагођена решења за штанцањеза крајњу-до- подршку која премошћује јаз између одобреног дизајна делова и првих добрих производних делова, дајући менаџерима извора и инжењерима алата практичну полазну тачку за ангажовање добављача.
Честа питања о калупима за штанцање
1. Која је разлика између калупа за штанцање и калупа за ињектирање?
Матрица за штанцање обликује чврсти лим на собној температури користећи механичку силу из пресе, док калуп за ињектирање прима растопљени полимер у запечаћену шупљину где се хлади и учвршћује. Матрице за штанцање користе системе за пробијање-и-зазора, скидаче и системе за вођење, док калупи за убризгавање захтевају канале за хлађење, системе капија и механизме за избацивање. Једноставно правило: ако сировина остане чврста током целог процеса, то је територија штанцања.
2. Колико дуго траје калуп за штанцање пре него што га треба заменити?
Животни век матрице увелико варира у зависности од врсте алатног челика, површинске обраде, материјала који се штанца и дисциплине одржавања. Стандардна челична матрица Д2 која покреће меки челик може произвести 500.000 до 1 милион делова пре већег реновирања. Прогресивне матрице са карбидним уметцима и ПВД премазима могу премашити 5 милиона удараца. Фактори као што су планирано оштрење, замена опруге и подмазивање директно продужавају или скраћују век трајања. Бројачи хода и евиденције одржавања помажу у предвиђању оптималних сервисних интервала.
3. Које информације треба да укључим у РФК за штанцање?
Ефикасан РФК пакет укључује 3Д ЦАД модел (СТЕП формат) са 2Д ГД&Т цртежом, тачну спецификацију материјала са легуром и темпераментом, годишњу прогнозу запремине у слојевима, циљни век матрице у укупном броју потеза, захтеве квалитета као што су Цпк циљеви и све потребне секундарне операције. Слање идентичних комплета датотека свим добављачима за понуде осигурава да понуде одражавају стварне разлике у могућностима. Добављачи као што је ИИЦХЕН (иицхен-гроуп.цом/стампинг-дие/) користе овај комплетан пакет да би пружили тачне процене изводљивости и препоруке за алат.
4. Како да бирам између прогресивног и трансферног матрице?
Прогресивне калупе су идеалне када делови могу да остану причвршћени за носећу траку током формирања, типично погодне за мале до средње делове умерене сложености при веома великим количинама (милиони годишње). Преносне матрице су боље за велике делове, дубоко извлачење или сложене 3Д геометрије које не могу да остану на траци. Системи преноса нуде већу флексибилност у делимичној оријентацији између станица, али раде споријим циклусима. Одлука на крају зависи од величине дела, дубине извлачења и од тога да ли је храњење засновано на тракама{4}}геометријски изводљиво.
5. Шта узрокује неравнине на утиснутим деловима и како их поправљате?
Неравнине се формирају када зазор-од-штанца није довољан, ивице сечења постану тупе или се поравнање помера између пробоја и дугмета матрице. Корективна радња укључује оштрење или замену истрошених удараца и дугмади, а затим проверу да зазор одговара спецификацији материјала (обично 5-10% дебљине по страни за меки челик). Превенција се ослања на праћење висине шиљака у редовним интервалима помоћу бројача удараца, заказивање оштрења пре него што се достигну границе и одржавање пристајања вођице како би се спречило прогресивно померање поравнања.


