


Разумевање бајпасних зареза и њихове улоге у прогресивном извођењу матрице
Сваки инжењер алата и калупа који је трчаопрогресивна операција штанцањапознаје осећај: трака се глатко храни хиљаду погодака, а затим изненада ухвати, погрешно се региструје или виси на дизачу. Чешће него не, кривац трага до једне мале, али критичне карактеристике у распореду траке. Та карактеристика је зарез за обилазницу.
Обилазни зарези су намерне модификације материјала направљене на ивици траке у матрици за прогресивно штанцање. Њихова сврха је да управљају начином на који трака ступа у интеракцију са дизачима, пилотима и другим компонентама матрице док напредује од станице до станице. У калупу за штанцање лима са негативним и позитивним обилазним зарезима, ове карактеристике рељефа одређују да ли трака чисти унутрашње препреке чисто или се вуче према површинама које временом смањују тачност корака.
Концепт је једноставан. Извршење је место где ствари постају занимљиве.
Шта су обилазни зарези у прогресивним калупима
Замислите металну траку која се провлачи кроз прогресивну матрицу са осам или десет станица. Између сваког притиска, трака мора да се подигне, да напредује за једну дужину корака и да се врати у позицију за следећу операцију. Дизачи подижу траку да би очистили доње површине матрице, а пилоти повлаче траку до коначног регистровања. Зарези за обилазницу постоје да би омогућили да трака пролази преко или око ових подизача и пилота без да виси, вуче или судара.
У практичном смислу, зарез за обилазницу је локални рељеф или изрез који је додат распореду траке који спречава сметње током увлачења, формирања, сечења или преноса делова. То није козметички детаљ или накнадна мисао. То је намеран механизам контроле траке који дизајнер специфицира током фазе постављања, много пре него што се челик исече.
Постоје два основна типа: позитивни обилазни зарези, који задржавају материјал на траци у облику -попут језичака, и негативни обилазни зарези, који у потпуности уклањају материјал са ивице траке. Сваки тип ствара другачији механички однос између траке и компоненти матрице којима се мора кретати.
Зашто је избор типа зареза важан за контролу траке
Ево где многи инжењери потцењују одлуку. Геометријска оријентација зареза директно управља силом увлачења траке, прецизношћу нагиба и регистрацијом-до-станице. Позитивни зарез одржава материјал нетакнутим, чувајући крутост траке, али захтева задржавање језичка за вожњу преко површина подизача. Негативан зарез сече материјал, обезбеђујући зазор подизача, али смањујући локализовану крутост траке.
Погрешан избор не ствара само мању непријатност. Он уводи грешке у храњењу које се јављају на свакој низводној станици, деградира регистрацију која се појављује као варијација димензија на готовим деловима и убрзава хабање матрице на начин који скраћује интервале одржавања. У негативним и позитивним обилазним зарезима за штанцање лимова, ова јединствена геометријска одлука се провлачи кроз цео производни процес.
Избор између позитивних и негативних обилазних зареза није козметички. Он суштински мења начин на који трака ступа у интеракцију са сваком низводном станицом, утичући на отпор храњења, ангажовање пилота и кумулативну тачност положаја на целој матрици.
Овај водич је написан за инжењере алата који већ разумеју основе прогресивне матрице, али им је потребна јасноћа у вези са одлукама о геометрији зареза. Нећете наћи уводна објашњења шта је прогресивна матрица или како функционише храњење траком. Уместо тога, фокус је на специфичним геометријским, функционалним и материјалним-факторима који одређују који тип зареза припада вашем изгледу траке.
Разлика почиње геометријом. Начин на који сваки тип зареза физички ступа у интеракцију са траком, и шта то значи за вашу механику храњења, у потпуности зависи од тога да ли материјал остаје или одлази.
Геометрија и функционална механика позитивног обилазног зареза
Позитивни зарез за обилазницу оставља материјал на траци. Уместо да одсече део ивице траке и одбаци га као отпад, матрица ствара пројекцију налик на језичак- која остаје физички причвршћена за траку. Овај задржани језичак се протеже ка унутра или ка споља од ивице траке, формирајући малу, али намерно обликовану карактеристику коју трака носи кроз сваку следећу станицу.
Практични резултат: ширина траке на месту зареза остаје у суштини нетакнута. Ниједан материјал није изгубљен. Никаквим пужем не треба управљати. Трака задржава свој континуитет структуре и тај континуитет игра директну улогу у понашању траке током храњења.
Позитивна геометрија зареза и задржавање материјала
Исечени профил за позитиван зарез је обично делимични смицање које ослобађа језичак са три стране док га оставља причвршћеним на једној ивици. Замислите мали правоугаони или трапезоидни језик који је исечен на својој предњој ивици, задњој ивици и једној бочној страни, али остаје повезан дуж супротне бочне ивице као шарка. Језичак се може благо савијати у односу на раван траке, али се не одваја.
Многи дизајнери додају угаоно олакшање предњој ивици језичка како би смањили отпор храњења. Ово олакшање, обично између 5 и 15 степени у зависности од дебљине материјала, спречава да се предњи угао језичка закачи за површине подизача док трака напредује. Геометрија функционише слично као азаустављање копља и прирубнице, где је копљани део савијен да створи и заустављање и укрућење на носећој траци.
Пошто језичак остаје причвршћен, крутост траке на месту зареза је очувана. Ово је најважније код материјала танких{1}}пречника где издужење под напоном може да изазове локализовано извијање или таласастост. Трака са високим карактеристикама издужења је посебно осетљива на изобличење у било којој тачки где је смањена површина попречног пресека. Одржавањем материјала на месту, позитивни зарези избегавају потпуно стварање те слабе тачке.
Како позитивни зарези комуницирају са дизачима и пилотима
Како трака напредује за једну дужину корака, задржани језичак прелази преко круне подизача. Језичак се креће дуж горње површине подизача, а трака се креће напред без сметњи. Када се преса затвори, пилоти увлаче траку кроз пилот рупе за коначну регистрацију, повлачећи траку у прецизно поравнање пре него што започну операције формирања или сечења.
Интеракција је глатка јер ниједна ивица траке не мора да падне у или очисти празнину. Језичак у суштини премошћује подизач, одржавајући конзистентан контакт и предвидљиву силу попуштања према површини подизача. Ово производи мањи отпор увлачењу у поређењу са конфигурацијама где сечена ивица мора да се креће око компоненти матрице.
У апликацијама за формирање лима заобилазних уреза, ово понашање ниске{0}}отпорности директно се преводи у бољу конзистентност нагиба и смањену кумулативну грешку на више-мастерима.
- Материјал се задржава на траци као причвршћена језичка пројекција
- Геометрија језичака је обично тро-сечена са једном причвршћеном ивицом и угаоним рељефом на предњој страни
- Отпор увлачењу је мањи јер се не закаче сечена ивица за подизаче или матрице
- Чврстоћа траке је очувана на месту зареза, што доприноси танком подупирачу склоном извијању
- Не ствара се пуж, што елиминише бриге о управљању пужевима на станици са зарезима
Овај приступ заснован на{0}}у задржавању добро функционише када је крутост траке приоритет. Али шта се дешава када клиренс, а не крутост, постане контролни фактор? То помера геометрију у супротном смеру, према уклањању материјала, а не очувању материјала.
Геометрија зареза негативне премоснице и функционална механика
Тамо где позитиван зарез задржава материјал на траци, негативан зарез за премошћавање одузима материјал. Наменски пробој уклања дефинисани део са ивице траке, стварајући празнину или изрез који омогућава траци да очисти подизаче и друге компоненте калупа без физичког контакта. Уклоњени пуж пада кроз отвор матрице и одбацује се. Оно што остаје је ивица траке са намерним размаком на месту где је материјал некада постојао.
Овај приступ решава другачији проблем. Уместо да премошћује подизаче, трака их једноставно избегава у потпуности. Празнина обезбеђује вертикални и бочни размак за кретање подизача, елиминишући сваку могућност да се трака ухвати, вуче или виси на круни подизача током циклуса увлачења. За матрице где је висина подизача значајна или где дебљина траке чини вожњу по површинама непрактичним, та-прва филозофија клиренса покреће дизајн ка уклањању материјала.
Негативна геометрија зареза и уклањање материјала
Профил резања је једноставан. Удар се спушта кроз ивицу траке и уклања дефинисану област, обично правоугаоног или трапезоидног облика. Пуж се чисто одваја од траке и избацује надоле кроз одговарајући отвор матрице. Резултат је зарез са оштрим унутрашњим угловима и изложеним исеченим ивицама дуж његовог периметра.
Димензије зареза су регулисане потребним зазором. Ширина мора да одговара телу подизача плус било какво бочно померање траке током храњења. Дубина мора да обезбеди довољан вертикални размак тако да ивица траке не дође у контакт са подизачем ни у једном тренутку током циклуса пресовања. Дубљи зарези обезбеђују већу маргину зазора, али уклањају више материјала са попречног пресека траке-.
Правац шиљака овде постаје практична брига. Пошто пробијање мака кроз траку, заобилазни зарези, формирање неравнина, штанцање ствара издигнуту ивицу на страни матрице реза. Ако је ивица окренута нагоре током увлачења, може се закачити за водилице, површине подизача или друге компоненте калупа. Дизајнери обично оријентишу матрицу тако да правац шиљака буде окренут надоле, даље од клизних контактних површина. Када та оријентација није могућа, секундарна операција уклањања ивица или закошене ивице на површинама матрице ублажавају сметње.
За разлику од алтернативе -и-прирубнице описане у прогресивној литератури, где је копље савијено да би створило граничник и учврстило носач, негативни зарез не производи секундарну структурну корист. Његов једини допринос је чишћење. Пуж излази из система, а трака се креће лакша, али мање крута на тој локацији.
Како негативни зарези утичу на храњење и регистрацију траке
Уклањање материјала са ивице траке има директну последицу: локализована крутост опада. Модул материјала се не мења, али се површина-попречног пресека отпорна силама савијања на месту зареза смањује. За веома танке или уске траке, ово смањење може да створи тачку шарке где се трака скреће под напоном увлачења, узрокујући недоследно напредовање нагиба и померање регистрације између станица.
Међутим, за дебљи или шири оквир, преостали попречни- пресек пружа више него довољну структурну подршку. У овим применама, смањено ометање подизача обезбеђује чистију акцију храњења. Трака не прелази преко ничега. Једноставно иде напред кроз отворени простор, са подизачима који се дижу и спуштају унутар празнине, а да никада не додирују ивицу траке. Ово чини негативне зарезе посебно ефикасним у калупима са високим висинама подизача где би задржани језичак морао да се претерано савија да би се очистила круна подизача.
Један од{0}}одговора са којим се инжењери сусрећу: негативни зарези могу да генеришу нешто већу отпорност на храњење од позитивних. Разлог је механички. Сечене ивице на ободу зареза, посебно ако се неравнине појаве током производног века, могу да се закаче за површине калупа, вођице или прелазе шина. Ако те ивице нису правилно растерећене са ивицама или радијусима, трака оклева при сваком кораку увлачења. Напон течења на ивици сечења је већи од основног материјала због радног очвршћавања од операције смицања, чинећи ивицу чвршћом и мање флексибилном када дође у контакт са другим површинама.
Понашање регистрације се такође разликује од позитивних зареза. Пошто је ивица траке прекинута празнином, пилоти морају да захвате траку на локацијама са пуним присутним материјалом. Сама празнина не може допринети бочном позиционирању. У умире гдепитцх престаје да ради заједно са пилотима за регистрацију траке, положај зареза мора бити пажљиво координисан тако да се празнина не поклапа са било којом регистрацијом или сензорском карактеристиком.
- Материјал се уклања са ивице траке, стварајући празнину или изрез
- Геометрија празнина је типично правоугаона или трапезоидна, величине за чишћење тела подизача и путовања
- Локализована крутост траке је смањена на месту зареза због смањене површине попречног пресека
- Зазор дизача је чистији и поузданији, посебно у апликацијама са дебелим залихама или високим{0}}подизачима
- Сечене ивице су подложне нагомилавању ивица, што може повећати отпор храњењу током века трајања матрице
- Неопходно је управљање пужевима, при чему се уклоњени материјал избацује кроз отвор матрице испод
Оба типа зареза решавају исти фундаментални проблем, али њихови геометријски приступи стварају изразито различите профиле перформанси. Право питање за било који распоред траке није који је тип бољи у изолацији, већ који скуп компромиса-је у складу са специфичним материјалом, брзином пресовања и конфигурацијом матрице.
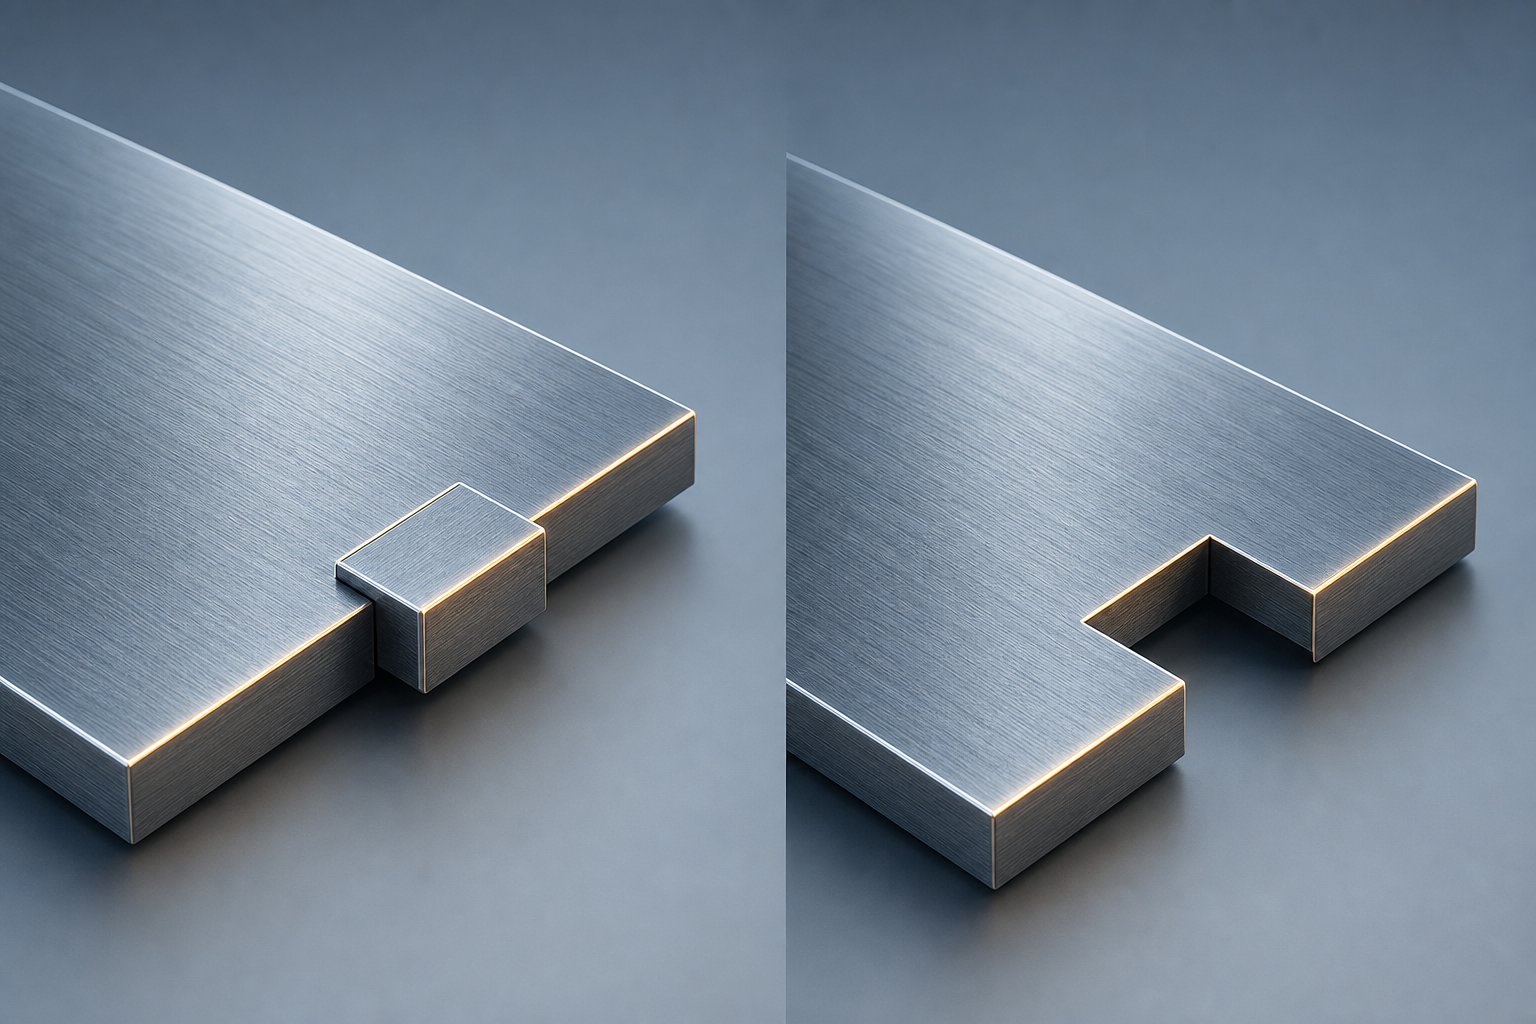
Упоредо--упоредно поређење позитивних и негативних обилазних зареза
Сваки тип зареза је описан појединачно, али одлуке о распореду траке ретко се дешавају изоловано. Одмеравате-компромисе за више атрибута истовремено: отпор увлачења у односу на крутост траке, зазор подизача у односу на сложеност управљања пужевама, правац ивица и понашање при регистрацији. Оно што је инжењерима алата потребно је једна референца која сваки релевантни атрибут поставља поред свог пандана тако да одлука постаје видљива на први поглед.
Ниједан широко доступан извор тренутно не представља ово поређење у структурираном облику. Сврха заобилазних зареза за формирање лима је добро схваћена у општем смислу, али рашчлампање на нивоу{1}}атрибута који покреће избор геометрије током распореда траке остаје расуто по племенском знању и интерним стандардима дизајна. Табела испод обједињује те факторе у формат на који можете директно да се референцирате када процењујете тип зареза за нови програм матрице.
Атрибут-према-Поређење атрибута типова зареза
| Атрибут | Поситиве Бипасс Нотцх | Негативе Бипасс Нотцх |
|---|---|---|
| Метода ангажовања траке | Задржавање материјала: језичак остаје причвршћен за ивицу траке, премошћујући компоненте матрице | Уклањање материјала: са ивице траке се избија пуж, стварајући празнину која чисти компоненте матрице |
| Профил отпора на храњење | Нижи укупни отпор; језичак глатко вози преко површина подизача са угаоним рељефом који смањује отпор | Нешто већи потенцијал отпора; одсечене ивице могу да се закаче за површине калупа ако се појаве неравнине или рељеф није довољан |
| Понашање тачности регистрације | Конзистентна ширина траке која се одржава на месту зареза подржава стабилно ангажовање пилота и бочно позиционирање | Прекинута ивица траке на месту зареза; пилоти морају да се ангажују у целим-материјалним деловима даље од празнине |
| Утицај крутости траке | Минимално смањење; задржани језичак чува површину{0}}попречног пресека и отпоран је на извијање под напоном увлачења | Локализовано смањење пропорционално дубини и ширини зареза; танке или уске траке се могу скретати на месту зареза |
| Механика интеракције дизача | Језичак прелази преко круне подизача; контактом се управља преко рељефне геометрије на предњој ивици језичка | Нема контакта са дизачем; воид обезбеђује пун зазор за кретање подизача без обзира на висину дизача |
| Захтеви за управљање пужевима | Ноне; ниједан материјал се не одваја од траке, елиминишући проблеме са избацивањем и одлагањем | Обавезно; пуж мора чисто да избаци кроз отвор матрице, а накупљање или заглављивање може зауставити производњу |
| Разматрања правца шиљака | На срезаним ивицама језичка се формирају неравнине; обично оријентисан даље од клизних површина са минималним утицајем на храњење | Бурр се формира дуж целог периметра зареза; оријентација је критична зато што се нагоре-обучак хвата за вођице и подизаче |
| Идеални случајеви употребе | Танки материјали, уске траке, матрице са дугим напредовањем које захтевају кумулативну тачност, апликације осетљиве на извијање траке | Дебели комад, широке траке са довољном преосталом крутошћу, високе висине дизача, велике{0}}прилике које захтевају нулту сметњу подизача |
Када сваки тип надмашује други
Табела открива јасан образац. Позитивни зарези штите оно што трака већ има: крутост, конзистентност ширине и глатки контакт са површином. Негативни зарези стварају оно што траци треба: отворен простор, вертикални размак и слободу од контакта са подизачем. Предност перформанси се мења у зависности од тога који фактор ограничава вашу специфичну примену.
За танке{0}}материјале, где је јачина течења ниска у односу на силе увлачења и трака је склона извијању, позитивни зарези имају бољи учинак јер избегавају уклањање површине попречног пресека са ионако крхке траке. Када је трака дебела само 0,5 мм и широка 30 мм, сечење зареза дубоко неколико милиметара може створити тачку шарке која лута током храњења. Задржани језичак то спречава тако што одржава интегритет траке по целој ширини.
За дебљи део, рачун се инвертује. Трака од 2,0 мм са ширином од 100 мм има значајну отпорност на савијање чак и када је материјал уклоњен. Празнина са зарезом је мали проценат укупног попречног пресека, а смањење крутости је занемарљиво. Овде се приоритет помера на клиренс дизача. Дебели материјал који прелази преко круне подизача ствара велике контактне силе и убрзано хабање и на језичку и на површини подизача. Уклањање материјала у потпуности елиминише тај механизам хабања. Разумевање односа између чврстоће течења и затезне чврстоће за дати материјал помаже вам да предвидите да ли ће се задржани језичак пластично деформисати под оптерећењем контакта подизача или ће остати еластичан и возити се чисто.
Уске траке прате логику танког{0}}материјала без обзира на дебљину. Уска трака има ограничен материјал на ивици, тако да свако уклањање непропорционално утиче на њено структурно понашање. Позитивни зарези чувају оно мало попречног-пресека који постоји. Широке траке прате логику дебелог{5}}материјала, где велика преостала ширина компензује сваки локализовани губитак крутости.
Брзе{0}}апликације уводе динамички елемент. При повишеним брзинама пресовања, инерција траке током увлачења повећава сваки извор отпора. Језичак који се тренутно ухвати на дизачу при 60 удараца у минути је сметња. Исти улов при 400 удараца у минути постаје догађај погрешне регистрације који се шири преко сваке низводне станице. За велике{7}}матрице где је зазор подизача мали, негативни зарези у потпуности елиминишу променљиву уклањањем извора сметњи.
Изаберите тип зареза који најбоље чува карактеристике траке које су најкритичније за вашу специфичну примену. Ако је крутост ограничавајући фактор, задржите материјал. Ако је зазор ограничавајући фактор, уклоните га.
Овај принцип одлучивања звучи једноставно, али његова ефикасна примена захтева тачно сазнање колико дубоко, колико широко и под којим углом треба исећи геометрију зареза. Ти димензионални параметри су место где се теорија сусреће са праксом, и где пропорционални односи са дебљином материјала и ширином траке одређују да ли ваш изабрани тип зареза заиста пружа своју предвиђену предност у перформансама.
Пројектни параметри за дубину зареза, ширину и угаони рељеф
Одабир типа зареза је само половина одлуке. Друга половина га правилно димензионира. Позитивни зарез са погрешном дубином језичка копче испод контакта подизача. Преплитак рез са негативним зарезом не обезбеђује зазор када подизач достигне пун ход. Оба квара потичу из истог основног узрока: геометрија није била пропорционална карактеристикама материјала и траке које одређују перформансе у стварном-светском свету.
Изазов је у томе што ниједна универзална формула не покрива сваку примену. Димензије зареза су вођене хијерархијом међусобно повезаних фактора, а разумевање тога који фактор има приоритет за вашу конкретну матрицу спречава циклусе покушаја-и-грешке који троше време и буџет.
Дубина и ширина зареза у односу на дебљину материјала
Дубина зареза је димензија која контролише зазор за негативне зарезе и дужину пројекције језичка за позитивне зарезе. У оба случаја, дебљина материјала сидри почетну пропорцију. Примењује се општи принцип: дубина зареза треба да обезбеди функционални размак или захватање језичака без угрожавања способности траке да се константно храни под напетошћу.
За негативне зарезе, дубина мора да премаши висину хода подизача плус свако вертикално померање траке током циклуса увлачења. Ако се подизач подигне за 4 мм и трака осцилује 0,5 мм током напредовања, минимална дубина зареза од 5 мм обезбеђује поуздан зазор. Ако идете знатно дубље, уклања се материјал који није требало уклонити, непотребно смањујући крутост траке. Превише плитки негативни зарези, с друге стране, остављају ивицу траке опасно близу круне подизача на врху--хода, где чак и мање пропадање траке изазива контакт и виси.
За позитивне зарезе, дубина језичка одређује колико далеко задржани материјал излази из тела траке. Језици који су сувише дубоки у односу на дебљину материјала постају конзолне греде склоне пластичној деформацији под оптерећењем контакта са подизачем. Када се језичак трајно савије, више не чисти подизач при наредним потезима. Модул еластичности материјала траке поставља границу овде. Језичак који се скреће унутар свог еластичног опсега враћа се у положај након сваког контакта. Онај који премашује тачку течења за челик или било који материјал који је у употреби узима трајни сет и постаје понављајућа препрека за храњење.
Ширина зареза следи сличну логику. За негативне зарезе, ширина мора да одговара телу подизача плус бочно лутање траке током храњења. За позитивне зарезе, ширина дефинише бочну димензију језичка и директно утиче на његову крутост на савијање. Шири језичак распоређује контактне силе подизача на већу површину, смањујући локалну концентрацију напрезања. Ужи језичак концентрише снагу и подложнији је замору током дугих производних циклуса.
Следећи редослед приоритета води одлуке о димензионирању када се више фактора такмичи:
- Дебљина материјала:Успоставља основне пропорције за дубину и ширину. Дебљи део толерише дубље негативне зарезе без губитка крутости; тањи материјал захтева плићу геометрију да би се сачувао континуитет конструкције.
- Ширина траке:Одређује колику површину{0}}попречног пресека преостаје након сечења зареза. Уске траке ограничавају максималну дозвољену дубину зареза без обзира на дебљину материјала.
- Број станица:Дуже матрице акумулирају грешку положаја. Свака локација зареза мора да одржава интегритет траке довољан да траку пренесе кроз све преостале станице без прогресивног скретања.
- Корак за храњење:Веће дужине корака повећавају крак момента између тачака подршке. Локације зареза на средини-размака између дизача имају максималан пад, што захтева плиће зарезе или чвршћу геометрију језичака.
- Висина подизача:Директно поставља захтев за минимални зазор за негативне зарезе и минималну могућност{0}}преласка за картице са позитивним зарезима.
Угаони рељеф и обрада ивица за перформансе храњења
Дубина и ширина доводе геометрију у исправан опсег. Угаони рељеф је оно што га чини да се храни без отпора.
За позитивне зарезе, предња ивица језичка је површина која прва долази у контакт са подизачима током напредовања траке. Без рељефа, та ивица представља четвртасто раме које се хвата за круну подизача, стварајући тренутно оклевање у кретању траке. Додавање ивице или угаоног рељефа од 5 до 15 степени на предњој страни језичка омогућава му да глатко прелази преко површине подизача. Језичак ефективно постаје клин који се сам подиже преко препреке уместо да се судара са њом.
За негативне зарезе, периметар реза је критична површина. Неравнине и оштре ивице дуж зидова зареза могу да се закаче за вођице, површине калупа или прелазе шина док трака пролази кроз њих. Преломне ивице, обично 0,1 до 0,3 мм ивице које се примењују током конструкције матрице или кроз одредбе за секундарно уклањање ивица у дизајну матрице, смањују ову сметњу. Тамо где је модул еластичности челика на ивици реза повећан очвршћавањем-индукованим смицањем, ивица је чвршћа и мање подложна контактним површинама. Кошење омекшава геометријски прелаз без потребе за променама својстава материјала.
Ови угаони параметри се скалирају са дебљином материјала. Тањи кундак, са нижим отпором на савијање, треба мање агресивних углова растерећења јер су контактне силе инхерентно ниже. Дебљи кундак генерише веће силе током интеракције подизача, захтевајући стрмије углове растерећења како би се спречило повећање отпора до тачке у којој напредовање траке оклева или се тачност нагиба смањује.
Када инжењерски приручници или утврђени стандарди компаније дају специфичне односе димензија за дату породицу материјала, те вредности представљају валидиране почетне тачке. Модул еластичности челика, граница попуштања челика за вашу специфичну класу и подаци о модулу еластичности метала из сертификата материјала дају вам механичка својства потребна за израчунавање да ли дата геометрија језичка остаје еластична под очекиваним оптерећењима подизача. Дизајнери који почињу са овим израчунатим пропорцијама и усавршавају током испробавања доследно достижу стабилну производњу брже од оних који димензионирају само визуелном проценом.
Међутим, сама геометрија не говори целу причу. Исте димензије зареза имају другачији учинак код алуминијума него код нерђајућег челика. Понашање{2}}специфично за материјал, укључујући очвршћавање при раду, ограничења издужења и очвршћавање на ивицама сечења, уводи још један слој прилагођавања дизајна који помера параметре које сте управо успоставили.
Материјал-Посебна разматрања за избор типа зареза
Урез који је савршено димензионисан за меки челик може да се поцепа у алуминијуму или да изазове прекиде у увлачењу{0}}у нерђајућег челика. Геометријски параметри утврђени у претходном одељку претпостављају генерички одговор материјала, али стварна трака се не понаша генерички. Свака породица материјала доноси сопствену комбинацију јачине течења, капацитета истезања и понашања при очвршћавању које мења начин на који геометрија зареза у производним условима.
Ово је јаз који већина референци дизајна оставља отвореним. Они признају да је материјално важно, а затим иду даље без објашњења колико је важно. Реалност је да се преференција типа зареза, геометрија језичака, углови рељефа, па чак и интервали одржавања значајно померају када промените калем на одмотавачу. Разумевање ових померања пре испробавања спречава скупи циклус понављања радних делова, уочавање кварова, подешавање геометрије и поновно покретање.
Понашање зареза у алуминијуму и меком челику
Алуминијум представља посебан изазов за дизајн обилазног зареза: његов нижи напон течења у односу на еквиваленте челика значи да се материјал пластично деформише при нижим силама увлачења, а његово веће издужење омогућава значајно истезање пре лома. За танк-алуминијум, позитивни зарези су генерално пожељнији. Задржани језичак је отпоран на кидање током увлачења јер дуктилност материјала омогућава да се језичак савија преко површина подизача без лома на месту причвршћивања. Језичак апсорбује контактна оптерећења кроз еластичну и благу пластичну деформацију уместо пуцања.
Међутим, та иста дуктилност ствара ризик. Ако геометрија језичка дозвољава прекомерно скретање, алуминијумски језичци могу трајно да се поставе након само неколико стотина потеза. Челик са малом течљивошћу којем је отпоран лако се превазилази у алуминијуму, што значи да језичци савијени изнад границе еластичности остају савијени. Дизајнери компензују тако што су језичке са позитивним урезима ширине и плиће у алуминијуму, распоређујући контактне силе подизача на већу површину како би локална напрезања задржала испод пропорционалне границе материјала.
Негативни зарези у танком алуминијуму су проблематични. Уклањање материјала са већ меке, флексибилне траке ствара тачку шарке која лута током храњења. Трака се скреће на празној локацији, узрокујући недоследност висине тона која се акумулира на станицама. За дебљу алуминијумску траку, обично изнад 1,5 мм, преостали попречни- пресек пружа адекватну подршку и негативни зарези постају одрживи.
Благи челик, насупрот томе, нуди окружење које највише опрашта за дизајн уреза. Његова уравнотежена комбинација умерене чврстоће челика (обично 200 до 350 МПа), разумног издужења (20 до 30 процената) и предвидљивог понашања при каљењу чини га толерантним на оба типа зареза. Позитивни зарези од меког челика одржавају своју геометрију под контактом са подизачем јер је материјал довољно чврст да одоли трајном отклону, али довољно дуктилан да апсорбује повремена преоптерећења без пуцања. Негативни зарези се чисте са минималним зарезима, а резане ивице се не стврдњавају претерано током операције реза.
Ова толеранција даје дизајнеру слободу да оптимизује за друге факторе. Када штанцате меки челик, можете одабрати тип зареза искључиво на основу ограничења распореда матрице, конфигурације подизача или захтева за брзином пресовања уместо да будете приморани на један тип због ограничења материјала.
Подешавања дизајна зареза за нерђајући и{0}}челик високе чврстоће
Нерђајући челик, посебно аустенитне класе 300, представља компликацију коју благи челик и алуминијум не чине: агресивно каљење. АсМеталФорминг Магазинеобјашњава, очвршћавање на напрезање и радно каљење јачају материјал како се деформација наставља, а новији типови челика раде-очвршћавају у већој мери од конвенционалних разреда високе{1}}врсте. Аустенитни нерђајући челици серије 3КСКС- показују посебно високу радну каљивост.
За негативне зарезе у нерђајућем материјалу, операција смицања која ствара зарез је сама по себи операција формирања. Одсечене ивице пролазе кроз значајну пластичну деформацију током пробијања, а код аустенитног нерђајућег челика, та деформација очвршћава ивични материјал знатно изнад границе течења матичне траке. Током производног циклуса од хиљада удараца, кумулативни ефекат је мерљив: одсечене ивице на ободу зареза постају све тврђе и чвршће. Тамо где конвенционални ХСЛА челик може да доживи повећање чврстоће од 20 процената од очвршћавања, нерђајући слојеви могу да се приближе 50 процената или више у зонама које се интензивно обрађују. Ова ојачана ивица повећава отпорност на храњење током века трајања матрице јер се чвршћа ивица агресивније хвата за водеће површине и компоненте матрице.
Модул затезања челика се не мења са радним каљењем, али се напон течења челика на ивици реза значајно повећава. Оно што почиње као компатибилна ивица која се благо скреће под контактом постаје крута ивица која се одупире скретању и преноси оптерећења директно у тело траке. За дуге производне циклусе од нерђајућег челика, ово прогресивно очвршћавање значи да се учинак храњења са негативним зарезом деградира предвидљиво током века трајања матрице, захтевајући чешће интервале одржавања или агресивнију почетну геометрију рељефа да би се компензовало очекивано очвршћавање.
Позитивни зарези у нерђајућем материјалу избегавају-проблем очвршћавања ивица на ивици траке, али представљају своју забринутост. Тачка причвршћивања језичака, где се три срезане стране сусрећу са једном повезаном ивицом, је зона концентрације напона. Код нерђајућег челика, поновљена контактна оптерећења подизача у овом тренутку могу да изазову пуцање услед замора јер материјал-очврснут материјал на споју језичака постаје крт у односу на околни основни материјал. Велики радијуси на унутрашњим угловима језичака и нешто шире ширине причвршћивања ублажавају овај ризик расподелом напрезања на већу површину.
Челици високе{0}}врсте, укључујући двофазни (ДП), сложену фазу (ЦП) и-каљене типове, представљају супротан проблем од алуминијума. Ови материјали имају високу границу течења, али смањено издужење. Класа ДП1000, на пример, нуди одличну чврстоћу, али ограничену способност пластичне деформације без ломљења. Позитивни зарези од челика високе{7}}кости могу се поломити на месту причвршћивања ако геометрија језичка ствара концентрацију напона. Модул еластичности челика остаје отприлике константан у свим класама (приближно 200 ГПа), али уски јаз између течења и крајње чврстоће у овим класама оставља врло мало простора за пластичну деформацију пре него што дође до квара.
Истраживања на ивицама од{0}}одсечених челика високе чврстоће потврђују да дефекти унети током смицања делују као подизачи напрезања и тачке иницирања пукотина. Астудија објављена у часопису Металсоткрили су да челици високе{0}}челике могу доживети смањење перформанси замора до 40 процената због грешака у производњи услед операција штанцања и сечења. За апликације са обилазним зарезима, то значи да оба типа зареза захтевају пажљиво управљање квалитетом ивица у челику високе{3}}врсте. Ивице реза са негативним зарезима морају бити чисте са минималном дубином зоне лома како би се избегло стварање места иницијације пукотина. Везе са позитивним зарезима морају избегавати оштре унутрашње углове који концентришу напрезање изван ограничене дуктилности материјала.
| Материјална породица | Препоручени тип зареза | Кључна брига | Смернице за подешавање параметара |
|---|---|---|---|
| Алуминијум (танак мерач) | Позитивна предност | Трајна деформација језичка од ниске границе попуштања; извијање траке на празним местима | Шири, плићи језичци; смањена контактна оптерећења подизача; избегавајте негативне зарезе у тракама испод 1,5 мм |
| Благи челик | Оба типа су одржива | Минимална ограничења{0}}зависна од материјала; уместо тога оптимизовати за распоред матрице и факторе брзине | Примењују се стандардне пропорције; материјал је толерантан на обе геометрије у уобичајеним распонима дебљина |
| Аустенитни нерђајући челик | Позитивна предност за дуге стазе | Прогресивно очвршћавање на ивицама са негативним зарезима повећава отпорност на храњење током радног века матрице | Агресивни почетни углови рељефа на негативним зарезима; великодушни радијуси на позитивним спојевима језичака; краћи интервали одржавања |
| Челик високе{0}}врсте (ДП, ЦП, АХСС) | Негатив пожељан за дебљи мерач | Смањено издужење узрокује прелом језичка на тачкама концентрације напона у позитивној геометрији зареза | Велики унутрашњи радијуси на свим угловима зареза; чисте резне ивице са минималном зоном лома; избегавајте оштре спојеве језичака |
| Пре{0}}каљени челик (22МнБ5) | Пожељно негативно | Веома ниска дуктилност након{0}}очвршћавања; лом језичаца при поновљеном цикличном оптерећењу од контакта подизача | Максимални квалитет ивица; размотрите двостепено смицање за негативне ивице зареза; избегавајте било какву позитивну геометрију картице |
Узорак у овој табели открива принцип који вреди интернализовати: материјали са великим издужењем и ниском граном течења фаворизују позитивне зарезе јер задржани језичак може да апсорбује контактна оптерећења без трајне деформације. Материјали са малим издужењем и високом јачином течења фаворизују негативне зарезе јер се задржани језичци у овим материјалима ломе, а не савијају. Карактеристике стврдњавања деформацијом и радног очвршћавања специфичне легуре затим одређују како геометрија зареза стари током производног века.
Међутим, сам одабир материјала не затвара петљу у дизајну зареза. Исти материјал који пролази кроз мат са шест-станица при 100 удараца у минути понаша се другачије него у матрици са двадесет-станица при 500 удараца у минути. Сложеност распореда траке и брзина штампе уводе динамичке факторе који појачавају или пригушују управо описана понашања специфична за материјал-.
Изглед траке и фактори брзине штампе у избору зареза
Геометрија зареза која се беспрекорно уноси у матрицу са шест-станица која ради при 80 удараца у минути може постати понављајући извор погрешне регистрације у матрици са двадесет-станица која ради при 400. Разлика није у самом зарезу. То је системски контекст који га окружује: колико станица трака мора да пређе, колико далеко путује по потезу и колико брзо се преса креће између догађаја увлачења. Ове варијабле појачавају или потискују предности и слабости сваког типа зареза на начине које својства материјала сама по себи не могу предвидети.
Смер напредовања траке и утицај броја станица
Дуже прогресивне матрице акумулирају грешку положаја. Свака станица кроз коју трака пролази уводи малу регистрациону варијансу, а те варијансе се скупљају. До тренутка када трака стигне до станице петнаест или двадесет, кумулативно одступање од првобитне регистрације пилота може премашити прихватљиве толеранције ако се бочно позиционирање траке не одржава доследно у свакој међутачки.
Позитивни обилазни зарези овде нуде предност. Пошто задржани језичак чува ширину траке на месту зареза, трака представља конзистентну ивицу за захватање пилота и контакт шине водилице током читаве прогресије. Нема празнина које ометају бочну референтну површину. Водичи и сензори, укључујући било којеиндуктивни сензор близинекористи се за праћење положаја траке, види уједначену ивицу траке без обзира на локацију зареза. Ова конзистентност помаже да се одржи кумулативна тачност у дугим прогресијама матрице где се чак 0,02 мм помака по станици претвара у значајну грешку на граничној станици.
Краће матрице са мање станица суочавају се са мање акумулираних грешака. У матрици са четири- или шест-станица, трака пролази кроз ограничене догађаје напајања пре него што се део одвоји. Овде негативни зарези обезбеђују адекватну тачност регистрације са једноставнијим алатом јер једноставно постоји мање могућности за позициону грешку. Предност уклањања материјала надмашује мањи губитак крутости када трака треба да одржи тачност само на неколико станица. Искусни дизајнери матрица често користе предности модерногсофтвер за угнежђивање материјала за дужину материјалаоптимизација током распореда траке, али одлука о типу зареза и даље зависи од тога колико станица захтева оптимизовани распоред и колико кумулативне грешке толеранције делова могу да апсорбују.
Разматрање брзине штампе и обима производње
Брзина мења физику храњења траке. При малим брзинама притиска, трака напредује у контролисаном, квази{1}}статичком кретању где су инерцијски ефекти занемарљиви. При великим брзинама, динамика траке постаје доминантна. Трака се агресивно убрзава и успорава током сваког циклуса увлачења, стварајући осцилације, поскакивање и тренутни губитак контакта са вођицама. Сваки извор отпора храњења, без обзира колико мали при малој брзини, постаје појачан у мерљиву недоследност висине при великој брзини.
У-операцијама формирања метала великом брзином које раде преко 250 удараца у минути, приоритет има тип зареза који смањује отпор увлачењу. Ако геометрија калупа дозвољава било који тип, а својства материјала не намећу одлуку, брзина пресовања често постаје одлучујућа. Позитивни зарези са добро-ублаженим језичцима генеришу нижи отпор при брзини јер нема ивице која би се заглавила. Негативни зарези обезбеђују нулту интерференцију подизача, што је важно када агресивно време подизача при великој брзини не оставља скоро никакву маргину зазора између траке и круне подизача.
Обим производње додаје још једну димензију. Велики-прописи откривају сваки механизам хабања који краћи циклуси никада не би открили. Конфигурација зареза која се савршено храни за 50.000 потеза може развити прогресивну отпорност на 500.000 потеза како се ивице троше, неравнине расту и геометрија језичака деградира. За дуге производне кампање, одабир типа зареза са бољом отпорношћу на хабање у вашем специфичном материјалу смањује непланиране застоје и продужава интервале одржавања.
Редослед приоритета се мења у зависности од тога да ли ваша апликација захтева брзину или прецизност:
- Приоритети апликација велике брзине (изнад 250 СПМ):Прво смањите отпор храњења; обезбедити да маргина зазора подизача премашује динамичке осцилације траке; изаберите тип зареза са најнижим коефицијентом отпора; дати предност отпорности на хабање за одређени материјал; оптимизовати угаоно растерећење за инерционе силе напајања
- Приоритети апликација ниске{0}}брзине прецизности (испод 150 СПМ):Прво повећајте тачност регистрације; изаберите тип зареза који чува ригидност траке за доследно ангажовање пилота; минимизирати кумулативну грешку положаја на свим станицама; дати приоритет стабилности димензија геометрије зареза у односу на животни век матрице; обезбедите координате постављања зареза са свим функцијама сензора и регистрације
Заједничка нит је предвидљивост. Без обзира да ли ради брзо или споро, зарез мора да се понаша на исти начин на милион потеза као и на удару један. Та предвидљивост зависи од тога како се геометрија зареза временом деградира, што директно доводи до расправе о понашању хабања и управљању животним веком матрице.
Обрасци ношења и утицај на животни век матрице према типу зареза
Зарез који се савршено храни првог дана неће савршено хранити триста дана. Сваки производни ход излаже површине пробоја и матрице тлачном удару, абразивном контакту са материјалом траке и микро-цикличном замору. Преко хиљада или милиона погодака, ове силе преобликују геометрију сечења на суптилне, али кумулативне начине. Кључни увид за инжењере алата је да се позитивни и негативни зарези не троше на исти начин. Њихови обрасци деградације се разликују по локацији, стопи прогресије и видљивим симптомима, што значи да се и њихове стратегије одржавања морају разликовати.
Игнорисање ових разлика доводи до реактивног решавања проблема: трака почиње да се погрешно региструје, неко извлачи матрицу, и тек тада тим открива истрошену геометрију зареза која је деградирала недељама. Разумевање специфичног карактера хабања за сваки тип трансформише тај реактивни циклус у предиктивни циклус.
Прогресија хабања у алату са позитивним зарезима
Ивице пробоја које формирају језичке са позитивним зарезима доживљавају хабање дуж три срезане стране које ослобађају језичак од тела траке. Ове ивице су радне површине које одржавају оштру геометрију језичка и прогресивно деградирају кроз предвидљив низ.
У раном животном веку матрице, резне ивице су оштре и производе чисто раздвајање језичака са минималним неравнинама. Периметар картице је добро-дефинисан, а њена угаона геометрија рељефа остаје нетакнута. Како се производња наставља, адхезивни и абразивни хабајући механизми постепено заокружују ивице пробоја. Разумевање образаца хабања пробоја и матрице открива да понављани циклуси напрезања изазивају микроскопске пукотине које се на крају шире у веће дефекте кроз хабање од замора, што је механизам посебно релевантан за танке пресеке на периметрима језичака.
Приметићете деградацију кроз одређени ланац симптома:
- Ивице језичака развијају радијусе тамо где су некада постојали оштри углови, смањујући дефиницију профила картице
- Неравнине почињу да се формирају на срезаним ивицама језичка, стварајући подигнут материјал који се хвата за површине подизача током напредовања траке
- Угаони рељеф језичка се ефикасно спљошти док се предња ивица заокружује, повећавајући површину контакта са подизачима и повећавајући отпор
- Отпор храњењу расте постепено, мерљиво као повећање погрешне регистрације траке на низводним пилот станицама
- Делови почињу да показују померање димензија у складу са прогресивном акумулацијом грешке нагиба
Кључна реч овде је постепено. Позитивно хабање зареза не узрокује изненадне кварове. Уводи споро, линеарно повећање отпора храњењу које често остаје непримећено све док се не прекорачи толеранција регистрације. Инжењери који прате податке о регистрацији трака током времена могу идентификовати узлазни тренд и заказати одржавање пре него што деградација достигне праг квара.
Пошто су језичци каљени на својим срезаним ивицама током почетне операције обликовања, деформационо очвршћавање на тим површинама реза у почетку пружа одређену отпорност на абразивно хабање. Међутим, када се очврсли слој истроши, мекши материјал испод еродира брже, понекад стварајући тачку савијања где се хабање убрзава након почетног стабилног периода.
Прогресија хабања у алату са негативним зарезом
Негативни зарези се троше на периметру сечења, правоугаоној или трапезоидној ивици која сече материјал са траке. Како се овај периметар заокружује, функционална последица се разликује од позитивног хабања уреза: уклоњена област се ефективно скупља.
Ево зашто је то важно. Када се ивица ударца заокружи, она више не сече чисту празнину пуне-ширине. Зарез постаје нешто ужи и плићи од своје оригиналне геометрије дизајна. Сваки хиљадити део милиметра изгубљен због заобљења ивица смањује размак између ивице траке и тела подизача. Током десетина хиљада удараца, размак се сужава док трака не почне поново да додирује подизач, стварајући исте проблеме-остављања које је зарез дизајниран да спречи.
Истовремено, нагомилавање ивица погоршава проблем. Како ударац тупи, неравнине постају све веће на ивицама сечених трака.Мате Прецисион Тецхнологиес препоручујеалати за оштрење када су ивице истрошене до радијуса од 0,01 инча (0,25 мм), уз напомену да честа поправка-боље функционишу него да се чека да бушење постане веома тупо. За алате са негативним зарезима, овај принцип је посебно критичан јер неравнине нису само проблем квалитета. Они директно ометају храњење тако што се хватају за водилице, површине калупа и круне подизача како трака напредује. Истраживање оформирање бочних шиљака у операцијама урезивањапотврђује да се јачина неравнина повећава када се односи зазора пробоја/матрице померају у односу на њихове оригиналне пројектоване вредности, управо оно што се дешава када се ивице троше и ефективни зазор сужава.
Режим квара за негативне зарезе има тенденцију да буде наглији него за позитивне зарезе. Отпор увлачењу остаје релативно стабилан док постоји адекватан зазор, а затим нагло расте када смањена геометрија зареза коначно омогућава контакт траке-за{2}}подизање. Ово отежава хабање негативног зареза за откривање кроз постепено праћење тренда и већа је вероватноћа да ће се приказати као изненадни прекид производње.
Стратегије одржавања према типу зареза
Протоколи за поновно брушење се разликују јер се разликују места хабања и функционални циљеви.
За алате са позитивним зарезима, поновно брушење се фокусира на враћање оштрих ивица раздвајања језичака. Циљ је да се поново-успоставе оштре смичуће линије на три слободне стране картице тако да се геометрија картице врати на свој-профил. Ово обично укључује брушење површине бушотине да би се уклонио истрошени слој, враћајући геометрију резне ивице. Ако је ваша алатка првобитно била завршена коришћењем ЕДМ жичане обраде за сложене профиле језичака, поновно брушење мора сачувати те контуре, а не једноставно изравнати лице пробоја.
За алате са негативним зарезима, поновним брушењем враћа се пуна геометрија зазора. Циљ је да се периметар ударца врати у првобитне димензије тако да празнина урезана у траку одговара њеној пројектованој ширини и дубини. Пошто је функционална последица хабања смањен зазор, чак и мале количине поновног брушења враћају значајне перформансе. Уклањање ивица на отвору матрице је подједнако важно јер пролаз и избацивање могу деградирати са нагомилавањем хабања унутар шупљине калупа.
У оба случаја, укупан буџет поновног млевења је коначан. Свако оштрење уклања материјал са лица ударца, скраћујући га постепено. Када се кумулативно брушење приближи толеранцији дужине пробоја, замена постаје неопходна, а не стално оштрење.
Разумевање различитог обрасца хабања за сваки тип зареза омогућава предвиђање заказивања одржавања уместо реактивног решавања проблема. Позитивни зарези постепено деградирају кроз повећање отпорности на храњење. Негативни зарези деградирају смањењем зазора што на крају доводи до наглог прекидања траке{2}}. Надгледајте сходно томе.
Понашање при хабању употпуњује слику о томе како сваки тип зареза функционише током свог пуног животног циклуса. Од почетног избора геометрије преко -специфичног димензионисања материјала, интеграције распореда траке и коначно планирања одржавања, оквир за одлучивање за дизајн бајпасног зареза обухвата цео програм калупа. Обједињавање ових нити у реалну секвенцу имплементације даје инжењерима алата јасан пут од намере дизајна до валидиране производње.
Радни ток имплементације и Инжењерски ресурси по мери
Сваки концепт о коме смо до сада разговарали, од одабира геометрије до понашања материјала до управљања хабањем, конвергирају се у једној тачки: у тренутку када посветите дизајн са зарезима на челик. Та посвећеност се дешава унутар тока посла, а инжењери који спроводе тај ток рада систематски дају боље резултате од оних који скачу са концепта на рез без структурираног пута између њих.
Реалност негативних и позитивних обилазних зареза за жигосање од лима је да ниједан фактор не утиче на одлуку у изолацији. Тип материјала даје предност зарезима. Ширина траке ограничава дубину. Брзина притиска мења приоритет између крутости и зазора. Број станица одређује колико кумулативне грешке можете толерисати. Ови фактори су у интеракцији, а ток рада имплементације мора да их све узме у обзир у исправном редоследу.
Оквир одлука за инжењере алата
Када седнете са новим распоредом траке, одлука о типу зареза следи логичан напредак. Прескакање корака или њихово преуређивање ствара празнине које се појављују током испробавања, често као мистериозни проблеми са храњењем који се одупиру брзим решењима. Следећи низ одражава како искусни професионалци за израду алата и матрица приступају дизајну заобилазног зареза од првих принципа:
- Процените врсту и дебљину материјала.Идентификујте фамилију легура, мерач, границу течења, издужење и карактеристике очвршћавања. Ово одређује да ли вас материјална{1}}ограничења терају на позитивне или негативне зарезе пре него што се узме у обзир било који други фактор.
- Процените ширину траке и број станица.Израчунајте преосталу површину{0}}попречног пресека након примене геометрије зареза. Одредите колико станица трака мора да пређе и процените кумулативну толеранцију позиционе грешке на крајњој станици.
- Одредите захтеве подизача.Одредите тип подизача (округла, шипка или трака), висину подизача и локацију подизача у односу на ивицу траке. Покрет подизача карте у односу на позицију траке у свакој тачки циклуса пресовања да би се идентификовале потенцијалне зоне сметњи.
- Изаберите тип зареза на основу фактора приоритета.Ако је очување крутости ограничавајуће ограничење (танак материјал, уска трака, дуга матрица, прецизна толеранција), изаберите позитивно. Ако је зазор ограничавајуће ограничење (дебео комад, високи подизачи, рад велике-брзине, широка трака са великом маргином крутости), изаберите негативан.
- Геометрија зареза димензија пропорционална параметрима залиха.Подесите дубину, ширину и угаони рељеф користећи пропорционалне односе утврђене дебљином материјала, ходом подизача и захтевима за крутост траке. Примените прилагођавања{1}}специфична за материјал за понашање учвршћивања, ограничења издужења и очекивања квалитета ивица.
- Потврдите кроз испробавање и прилагодите.Покрените матрицу прогресивним повећањем брзине. Пратите регистрацију траке на пилот станицама. Измерите тачност корака по целој дужини матрице. Уверите се да отпор увлачењу остаје стабилан и да се током циклуса подизача не дешава контакт између траке-на-подизач. Прецизирајте углове рељефа, дубину зареза или обраду ивица на основу уочених перформанси.
Овај низ није крут. Неки пројекти представљају ограничења која сажимају више корака у један очигледан закључак. Алуминијумска трака од 0,3 мм у калупу од двадесет-станица практично захтева позитивне зарезе пре него што уопште процените висину дизача. Челик од 3,0 мм -чврстоће у матрици са четири-станице указује на негативне зарезе пре него што ширина траке уђе у прорачун. Али за многе апликације које спадају између ових екстрема, рад кроз сваки корак спречава уобичајену грешку оптимизације за један фактор док се игнорише други који на крају контролише перформансе.
И овде је документација важна. Произвођач матрица који бележи разлоге иза сваке одлуке о геометрији, а не само коначне димензије, ствара референцу која убрзава будуће програме у сличним материјалима и распоредима. Када слична апликација дође у продавницу шест месеци касније, документовано образложење елиминише потребу да се сваки параметар поново-изведе из првих принципа.
Повезивање намере дизајна са решењима прилагођених калупа
Дизајн бајпаса не постоји у вакууму. То је један елемент унутар сложене структуре матрице која укључује ударце, подизаче, пилоте, водилице, носеће мреже и свеукупне системе управљања тракама. Геометрија зареза мора да се интегрише са сваком од ових компоненти. Савршено димензионисан зарез који је у супротности са постављањем пилота, омета геометрију шине подизача или ствара проблеме са избацивањем пужева у папучици матрице даје нулту вредност без обзира на то колико се његове пропорције подударају са инжењерским прорачунима.
Овај изазов интеграције је оно у чему многи програми алата застају. Појединачни параметри дизајна имају смисла изоловано, али њихово комбиновање у функционални склоп матрице захтева искуство у управљању просторним и временским односима између компоненти. Ход подизача мора бити усклађен са зазором зареза. Време уласка пилота мора да буде у складу са позицијом траке после урезивања-контролисаног храњења. Правац бурса из операција сечења зареза не сме да омета низводне станице за формирање. Путеви за избацивање пужева из негативних зареза морају да чисте паралеле и отворе за ципеле без препрека.
Рад са искусним инжењерским тимовима осигурава да ови детаљи интеграције добију пажњу коју захтевају.ИИЦХЕН-ова прилагођена решења за штанцањерешите управо ову класу дизајна-тешког изазова, где оптимизација заобилазног зареза мора да буде координирана са структуром матрице, интеграцијом подизача, управљањем зазором и контролом тока материјала у целом склопу матрице. За инжењере алата који су радили кроз теорију дизајна и спремни да преведу одлуке о геометрији у производне алате, партнерство са тимом који се бави пуним обимом интеграције спречава итеративне прераде које пропадају кроз пробне буџете.
Ток посла затвара петљу. Распоред траке покреће избор типа зареза. Геометрија зареза покреће димензионисање. Димензионисање покреће валидацију. Валидација или потврђује дизајн или враћа корекције у геометрију. И током читаве производње, праћење хабања осигурава да потврђена геометрија остане унутар оквира перформанси све док је следећи догађај одржавања не врати у спецификацију.
Свака матрица за штанцање прича причу кроз своју траку. Зарези, било да су позитивни или негативни, поглавља су у тој причи. Они дефинишу како се материјал креће, где се зауставља и како се региструје. Ако их исправите, трака се несметано храни од првог до последњег. Ако их погрешно схватите, трака се бори са коцкицама на свакој станици. Разлика између тих исхода није срећа. То је инжењеринг, који се примењује систематски од намере дизајна до валидације производње.
Често постављана питања о обилазним зарезима у калупима за штанцање
1. Која је разлика између позитивних и негативних обилазних зареза у матрици за прогресивно штанцање?
Позитивни обилазни зарез задржава материјал на траци као језичак-попут пројекције која прелази преко подизача током увлачења, чувајући крутост траке. Негативни обилазни зарез уклања материјал са ивице траке, стварајући празнину која обезбеђује слободан простор за подизаче без физичког контакта. Избор између њих зависи од тога да ли ваша апликација даје предност крутости траке (позитивно) или зазору подизача (негативно). Танки материјали и уске траке генерално имају користи од позитивних зареза, док дебеле зарезе и велике{4}}брзине често раде боље са негативним зарезима.
2. Како да одредим тачну дубину и ширину зареза за свој распоред траке?
Дубина и ширина зареза су пропорционалне првенствено дебљини материјала, висини хода подизача и ширини траке. За негативне зарезе, дубина мора бити већа од хода подизача плус било које вертикалне осцилације траке током увлачења. За позитивне зарезе, дубина језичка мора остати унутар опсега еластичног отклона материјала под оптерећењем контакта подизача. Ширина одговара телу подизача плус бочно лутање траке. Редослед приоритета димензионисања почиње са дебљином материјала, а затим узима у обзир ширину траке, број станица, корак увлачења и висину подизача тим редоследом.
3. Који тип обилазног зареза најбоље ради за штанцање од нерђајућег челика?
Позитивни зарези су генерално пожељни за дуге циклусе производње у аустенитном нерђајућем челику. Разлог је радно очвршћавање на ивицама сечених. Када се негативни зарези пробију у нерђајућем материјалу, одрезане ивице се прогресивно очвршћавају током производње, повећавајући отпор храњењу током века трајања матрице. Нерђајући слојеви могу да виде повећање чврстоће до 50 процената у зонама које се интензивно обрађују. Позитивни зарези избегавају овај проблем на ивици траке, иако дизајнери морају да додају великодушне радијусе на спојевима језичака како би спречили пуцање од замора услед поновљених оптерећења у контакту са подизачем.
4. Како обрасци хабања заобилазног зареза утичу на распоред одржавања матрице?
Позитивни и негативни зарези се различито троше и захтевају различите приступе праћењу. Алат са позитивним зарезима постепено се деградира како се ивице пробијања заокружују, узрокујући да се језичци развијају неравнине које полако повећавају отпор увлачењу. Ово омогућава предвиђање{2}}базирано на трендовима. Алат са негативним зарезом деградира смањењем величине шупљина како се ивице заокруже, што на крају доводи до наглог прекидања траке- када зазор постане недовољан. Негативно хабање зареза је теже рано открити, што чини распореде оштрења засноване на интервалима-прикладнијим од самог праћења стања.
5. Могу ли да користим и позитивне и негативне зарезе за обилазницу у истој прогресивној плочици?
Да, искусни инжењери калупа понекад комбинују оба типа у оквиру једне траке када различите станице представљају различита ограничења. На пример, станице са високим дизачима могу да користе негативне зарезе за клиренс, док низводне станице у уском делу носача користе позитивне зарезе за очување крутости. Кључ је да се обезбеди доследно понашање храњења у целом току. Рад са прилагођеним инжењерским тимовима као што је ИИЦХЕН (иицхен-гроуп.цом/стампинг-дие/) помаже у координацији распореда са више-зареза-у којима интеграција између подизача, пилота и геометрије зареза мора да функционише као јединствен систем.


