


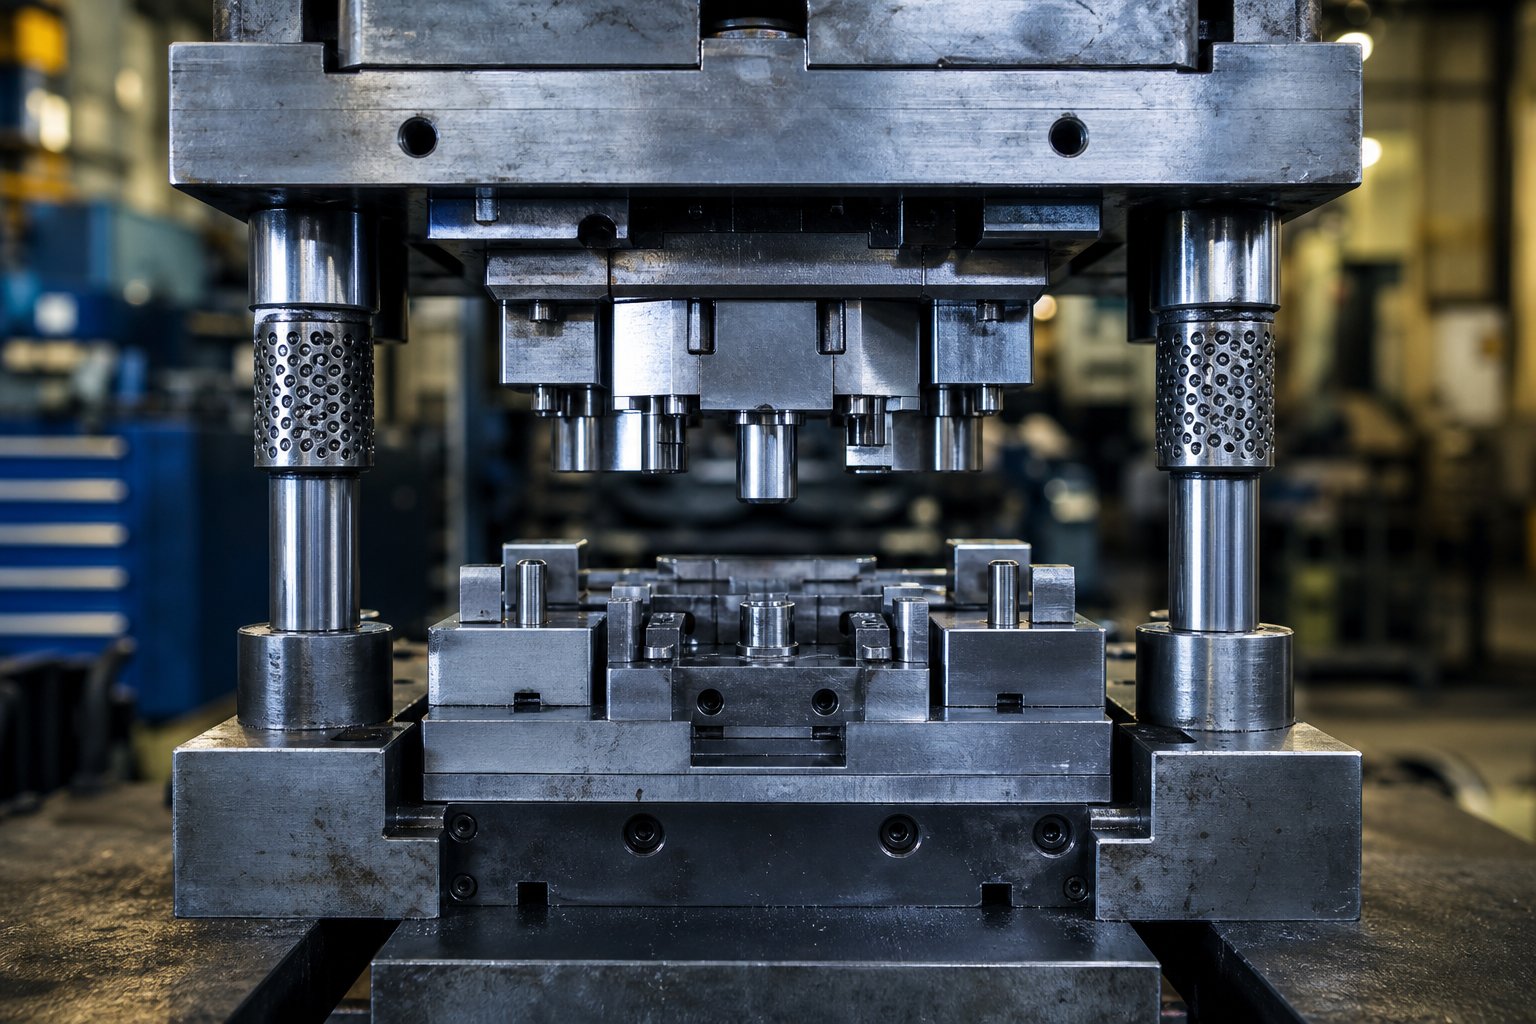
Шта матрица алата за штанцање заправо ради
Када равни челични лим уђе у пресу и изађе као готови носач, конектор или панел каросерије, компонента одговорна за ту трансформацију је алат за штанцање. Звучи једноставно, али инжењеринг иза тога одређује да ли ћете добити конзистентне делове у обиму или канте за отпад пуне отпада.
Шта је алат за штанцање
Даклешта је штанцана матрица, тачно? У својој сржи, то је пројектовани склоп очврслих компоненти - бушотине, матрице, плоче за скидање и система вођица - монтираних унутар механичке или хидрауличке пресе. Када преса кружи, овај склоп примењује контролисану силу да би секао, савијао или формирао равне металне делове у делове мрежног-облика са поновљивом прецизношћу.
Алат за штанцање је прецизан-пројектовани склоп алата који користи контролисану силу за трансформацију равног лима у готове компоненте кроз операције сечења, савијања или обликовања.
Можда се запитате: шта су калупи у поређењу са калупима или општим алатима за пресовање? Разлика је битна. Калуп обликује материјал који почиње у течном или савитљивом стању - мисли убризгавањем-пластиком од ливеног под притиском{3}}алуминијума. Матрица за штанцање, насупрот томе, ради на чврстом лиму на собној температури, преобликујући га механичком силом, а не попуњавањем шупљине. И док је "алат" оношироки кровни појампокривајући сва помоћна средства за производњу (причвршћивачи, убоде, мерила и друго), матрица је специфичан физички инструмент који дефинише геометрију дела током процеса штанцања. Разумевање шта је операција штанцања у односу на друге методе обликовања почиње управо овде - са самом матрицом.
Зашто је штанцање важно у производњи
Ако питате шта је у производњи са производног становишта, одговор је директно повезан са обимом, доследношћу и трошковима. Метална матрица за штанцање омогућава произвођачима да произведу хиљаде или чак милионе идентичних делова са толеранцијама као што су0,0002 инча. Панели за аутомобилска врата, електронске заштитне лименке, кућишта уређаја, структурне копче за ваздухопловство - се ослањају на алате за штанцање и склопове калупа који раде великом брзином уз минималне варијације.
Квалитет калупа директно контролише три ствари о којима руководиоци извора и инжењери највише брину: толеранција делова, завршна обрада површине и цена{0}}комада. Добро-изграђена матрица минимизира отпад, смањује секундарне операције и кратко време циклуса. Лоше дизајнирани стварају неравнине, димензионално одступање и непланирани застој који се провлачи кроз цео ланац снабдевања.
Тај однос између интегритета матрице и производних перформанси је управо разлог зашто разумевање архитектуре матрице - укључених типова, компоненти и материјала - постаје први корак ка дијагностиковању кварова пре него што они постану скупи.
Врсте калупа за штанцање и када их користити
Архитектура матрице није одлука која-величина{1}}одговара-свим. Тип калупа за штанцање који изаберете обликује све низводно - време циклуса, по-цену по комаду, буџет алата, па чак и колико брзо можете да се крећете између ревизија дела. Одабир погрешне конфигурације за ваш волумен или геометрију један је од најбржих начина за еродирање маргина. Ево како сеглавне врсте штанцаних матрицасломити у пракси.
Појединачна{0}}станица за једноставне операције
Замислите да вам је потребна равна подлошка од челичне траке или низ монтажних рупа убодених у држач. Једна-штапна матрица обавља једну операцију по једном потезу притиска: слепљивање, пробијање или савијање. Сваки процес матрице је изолован, што алате чини једноставним и кратко време.
Стандардни калуп у овој категорији - рецимо, основни калуп за слепљивање - је најисплативији-избор када је ваш годишњи обим мали до умерен или када изводите секундарне операције на деловима који су већ прошли примарно обликовање. Подешавање је брзо, решавање проблема је једноставно, а унапред улагање остаје минимално. Компромис? Свака додатна операција захтева посебан притисак, што додаје труд и време руковања како се обим повећава.
Прогресивне матрице за трчање великог{0}}обима
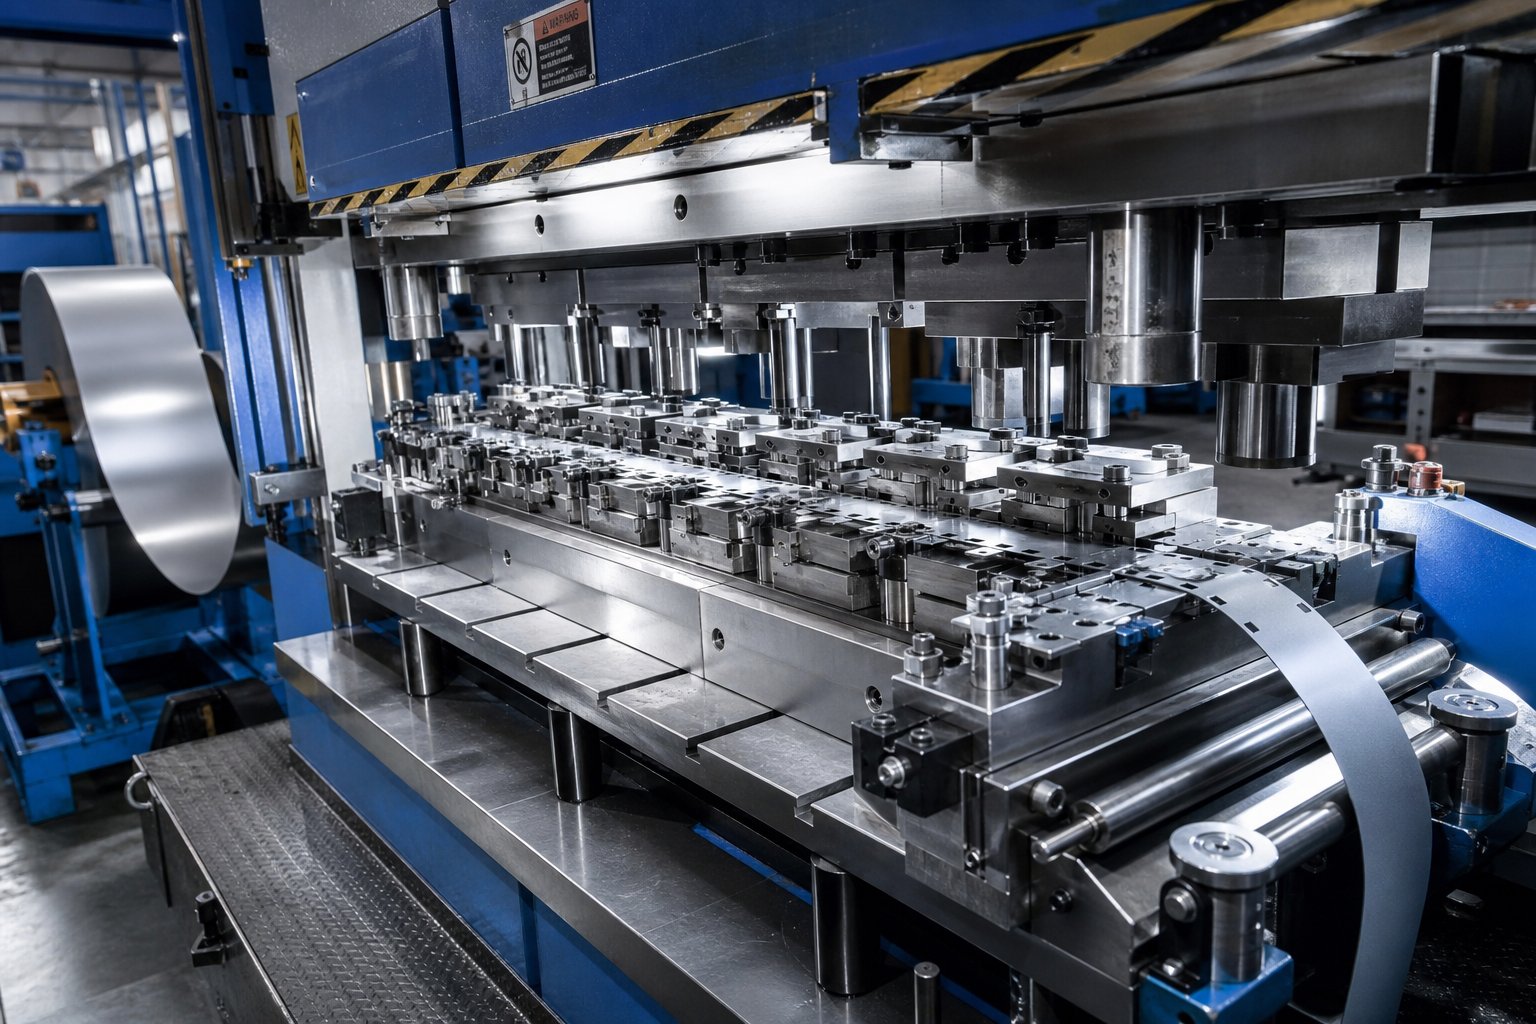
Када се производња повећа на стотине хиљада или милионе делова годишње, прогресивне матрице постају радни коњ. Процес штанцања метала у прогресивној матрици функционише овако: трака{1}}која се напаја калема напредује кроз више станица унутар једног алата. Сваки потез притиска истовремено изводи различиту операцију - пробијање на станици један, зарезивање на станици два, формирање на станици три - и готов део пада на последњој станици сваког циклуса.
Резултат је драматично нижа цена по{0}}комаду и минимална интервенција оператера. Компромис је већа почетна инвестиција у алате и дуже време од дизајна-до-производње. Али на нивоу, повраћај улагања на прогресивном матрици далеко надмашује извођење истог дела у више конфигурација једне-станице. Овде се матрице и ефикасност штанцања заиста спајају.
Преносне и сложене калупе
Неки делови су превелики или сувише дубоко увучени да би остали причвршћени за носећу траку. Трансфер штанцање решава ово резањем појединачних бланкова и механичким померањем од станице до станице унутар пресе. Каросерије аутомобила, шкољке посуђа и дубоко{2}}увучена кућишта су типични кандидати. Добијате ефикасност више-станица прогресивног алата без геометријских ограничења материјала који се -напаја.
Сложене матрице имају другачији приступ. Они обављају више операција сечења - слепљења и бушења, на пример - истовремено у једном притиску на једној станици. Процес штанцања у сложеној матрици производи изузетно равне делове без ивица-, што их чини идеалним за подлошке, подлошке и заптивке где је толеранција равности критична.
| Дие Типе | Типични опсег јачине звука | Парт Цомплекити | Релативно време испоруке | Релативна цена алата | Најбољи РОИ када... |
|---|---|---|---|---|---|
| Једна{0}}станица | Ниско до средње | Једноставно (једна операција) | Кратко | Ниско | Годишње количине остају испод ~10.000 делова или су потребне секундарне операције |
| Прогресивна | Високо до веома високо | Умерено до високо (савијања, форме, пирсинг) | Дуго | Високо | Обим прелази ~50,000+ делова годишње са понављаном геометријом |
| Трансфер | Средње до високе | Веома високо (велико, дубоко{0}}извучено) | Дуго | Врло високо | Делови су превелики за траку или захтевају дубоко извлачење |
| Цомпоунд | Од ниске до високе | Низак (равни, више{0}}сечени профили) | Умерено | Средње | Равност и концентричност су важнији од формирања сложености |
Финансијска логика је јасна: већа улагања у алате се исплате само када их обим довољно брзо амортизује. Прогресивна матрица која кошта пет до десет пута више од подешавања једне-станице и даље може да обезбеди ниже укупне трошкове власништва ако годишња потражња оправдава аутоматизацију. Супротно томе, претерано-улагање у комплексну матрицу за пренос за мали-делови затвара капитал у алате који никада не достижу тачку рентабилности.
Усклађивање архитектуре матрице са вашом производном реалношћу је прва стратешка одлука. Али чак и прави тип матрице ће имати слаб учинак ако су његове унутрашње компоненте лоше специфициране - што нас доводи до онога што је заправо унутар склопа и како сваки комад доприноси циклусу штанцања.
Кључне компоненте унутар склопа калупа за штанцање
Сет калупа за штанцање може изгледати као чврсти блок челика причвршћен за пресу, али отворите га и видећете десетине међусобно зависних делова калупа за штанцање који раде заједно. Када једна компонента одступи од спецификација, цео систем осећа да се - појављују неравнине, траке се погрешно увлаче и ударци пуцају. Разумевање интеракције ових делова даје инжењерима и купцима заједнички речник за брже одређивање алата и дијагностиковање проблема.
Горњи и доњи склоп калупа
Сваки сет металних матрица почиње са две структурне половине: горња папуча се монтира на рам за пресу, а доња папуча се причвршћује на лежиште пресе. Ове тешке челичне плоче служе као основа за сваку другу компоненту у склопу. Замислите их као шасију - ако се савијају или померају под тонажом, ништа низводно не остаје у равни.
Прецизни водећи клинови и чауре повезују две половине, одржавајући поравнање до 0,0001 инча током читавог хода преса. Водећи клинови са кугличним-лежајима постали су индустријски стандард због лакоће одвајања и доследног праћења. Држачи удараца и позадинске плоче распоређују ударна оптерећења преко горње ципеле, спречавајући локализовано оптерећење које би напукло појединачне ударце или деформисало џепове за монтажу.
Компоненте за сечење и обликовање
Овде се дешава стварни рад. Пробојци и калупи за лим интерагују на свакој станици како би секли, савијали и формирали траку у њену коначну геометрију. Свака компонента има специфичан посао у циклусу штанцања:
- Ударци- Притисните у лим да бисте пробушили рупе или изрезали профиле; доступан у округлим, дугуљастим, квадратним и прилагођеним облицима носа.
- Дие буттонс- Обезбедите супротну резну ивицу која се спаја са ударцем, померену за 5-10% дебљине материјала да бисте направили чисто смицање.
- Пилоти- Конусне игле које лоцирају траку на свакој станици, обезбеђујући тачан нагиб и положај обележја током напредовања.
- Стрипери (опружни и чврсти)- Држите траку равно током сечења и ослободите је од ударца на горе; Опружни скидачи омогућавају контролисану силу стезања, док чврсти скидачи нуде крутост за тешко слепљење.
- Дизачи калупа за штанцање- Подигните траку између станица да бисте обрисали формиране карактеристике и смањили повлачење, омогућавајући глатко напредовање увлачења.
- Јастучићи за притисак- Примените контролисану силу надоле током операција обликовања да бисте спречили набирање и управљали протоком материјала у шупљину калупа.
- Опруге (механичке и азотне)- Набавите силу која покреће уређаје за скидање, подизаче и јастучиће за притисак; азотне гасне опруге дају већу снагу у компактном паковању.
- Ретаинерс- Учврстите бушилице и дугмад за матрице на свом месту, омогућавајући брзу замену без растављања целог комплета калупа за печате.
Ове компоненте калупа за штанцање не раде изоловано. Пилоти лоцирају траку пре него што ударе ударце. Скидачи причвршћују материјал равно тако да је сечење чисто. Након циклуса пресовања, подизачи калупа за штанцање подижу траку тако да може да напредује до следеће станице без да се заглави за формиране делове. Сваки елемент зависи од оног пре него што - промаши ритам, а ви добијете погрешне траке или повлачење.
Помоћни системи и сензори
Модерне металне машине за пресовање све више укључују електронски надзор као стандардну опрему уместо опционих додатака{0}}.Системи заштите од калупадетектујте кретање материјала и критичне догађаје у реалном времену, спречавајући погрешно увлачење и скупе падове. Уобичајени типови сензора укључују:
- Детектори погрешног увлачења- Проверите положај траке пре него што преса заврши свој ход, заустављајући циклус ако материјал није напредовао правилно.
- Сензори за пужеве- Пратите избацивање пужева да бисте потврдили да резани материјал чисти шупљину калупа, спречавајући накупљање пужа који оштећује резне ивице.
- Монитори силе- Пратите тонажу по ходу да бисте означили абнормална оптерећења која указују на поломљене ударце, варијацију материјала или померање поравнања.
Ови сензори трансформишу сет калупа за штанцање из пасивног алата у активно надгледано производно средство. Они штите вашу инвестицију у ојачане алате док одржавају квалитет делова током милиона циклуса.
Наравно, чак и савршено одређене компоненте ће имати лош учинак ако иза њих стоји погрешан материјал. Квалитет челика, термичка обрада и површински премаз који се наноси на сваки пробој, дугме и уметак за формирање одређују колико дуго та прецизност траје под производним оптерећењима.
Материјали за калупе и премази који контролишу дуговечност
Челичне калупе за штанцање могу да издрже толеранције за милионе циклуса - или да се истроше за неколико хиљада удараца. Разлика се често своди на једну одлуку донету у раној фази пројектовања: који челик за штанцање иде у сваку станицу за сечење и формирање и да ли добија површински премаз. Исправите ово и ваш алат ради дуже између оштрења. Погрешите и од првог дана јурите неравнине, нагризање и преурањене неуспехе удараца.
Класе алатног челика за различите примене
Не понашају се сви алатни челици на исти начин под тонажом преса. Сваки разред различито мења тврдоћу, жилавост и отпорност на хабање, што значи да најбољи избор зависи од тога шта матрица заправо ради - великом брзином-преклапање, тешко обликовање или нешто између.
Ево четири разреда са којима ћете се најчешће сусрести у производњи штанцаног челика:
- Д2 (високо-угљеник, високо-хром)- Одлазак-на хладан-рад слепљивање и пирсинг гдеабразивно хабање је примарни начин квара. Д2 пружа одлично задржавање ивица и дуг век трајања на апликацијама за штанцање челичног лима, али његова умерена жилавост чини га рањивим на ломљење под великим ударним оптерећењима.
- А2 (отврдњавање на ваздуху)- Нуди избалансирану средину између отпорности на хабање и жилавости, са бољом стабилношћу димензија током термичке обраде од Д2. А2 је снажан избор за калупе за обликовање и умерено-обликовање где је потребна одређена отпорност на удар поред разумног века хабања.
- М2 (молибден брзорезни челик)- Задржава тврдоћу на повишеним температурама, што га чини погодним за-прогресивне матрице велике брзине где се топлота трења брзо акумулира. М2 се истиче у апликацијама за сечење које захтевају врућу тврдоћу без жртвовања отпорности на хабање.
- С7 (отпоран на{1}}ударе)- даје предност чврстоћи изнад свега. Када станица доживи јак удар - дубоко извлачење, ковање или формирање дебелог челика високе чврстоће -челик - С7апсорбује удар без пуцања. Његова отпорност на хабање је нижа, тако да се најбоље слаже са премазима или је резервисан за формирање, а не за сечење.
За екстремно-станице за екстремно хабање где чак ни Д2 не може да издржи - размишљајте дуго-прогресивне матрице за брушење абразивних материјала - матрице за штанцање од карбида користе уметке од карбида волфрама. Карбид нуди драматично већу тврдоћу и отпорност на хабање од било ког алатног челика, иако по цену ломљивости. Обично ћете видети да се уметци од тврдог метала притискају-уклапају у челичне држаче на одређеним-станицама високог хабања уместо да праве целу матрицу од карбида.
Површински премази који продужавају животни век матрице
Чак и најбољи челик за штанцање има користи од површинског премаза који смањује трење и спречава приањање материјала радног предмета за површине алата. ПВД (физичко таложење паром) премази додају танак, тврди филм - типично 2 до 10 микрона - без значајног мењања димензија дела или потребе за накнадним-брушењем премаза.
Најчешће опције за челичне калупе за штанцање укључују:
- ТиН (титанијум нитрид)- Премаз опште-превлаке са тврдоћом око 2200 ХВ. Смањује трење приликом штанцања од угљеничног челика и заливања од меког челика, продужавајући интервале оштрења за лаке-до-операције са средњим оптерећењем.
- ТиЦН (титанијум карбонитрид)- Тврђи од ТиН на приближно 3400 ХВ са нижим коефицијентом трења (0,2 наспрам 0,6 за ТиН). ТиЦН је посебно ефикасан за формирање нерђајућег челика, где су хабање и хабање лепка доминантни начини квара.
- ЦрН (хром нитрид)- Одликује се малим унутрашњим напрезањем, одличном адхезијом и високом отпорношћу на корозију. ЦрН добро ради на алуминијумским калупима за штанцање где мекши материјал радног предмета има тенденцију да се накупља на необложеним површинама алата.
- ДЛЦ (Диамонд-Лике Царбон)- Најнижи коефицијент трења било ког уобичајеног ПВД премаза (испод 0,1), са тврдоћом која достиже 4000 ХВ. ДЛЦ се истиче на легурама бакра и алуминијума, где минимална површинска интеракција спречава цеђење у потпуности. Његова максимална дебљина премаза је ограничена, тако да је најпогоднији за операције формирања, а не за тешко слепљивање.
Звучи сложено? Логика избора је заправо једноставна - упаривање премаза са материјалом радног предмета који изазива највише проблема за алате без премаза.
Усклађивање материјала матрице са металом радног предмета
Свака легура лима намеће различита напрезања на калуп. Штанцање хладно ваљаним челиком умереног калибра је релативно добро - Д2 са ТиН-ом се носи са већином примена. Нерђајући челик је, с друге стране, лепак и рад{4}}брзо се стврдњава, захтевајући више-легиране челике и премазе против-нагризања. Челик велике{8}}врсте генерише огромна оптерећења при обликовању која захтевају{9}}отпорне на ударце. А алуминијум, упркос томе што је мекан, агресивно се таложи на површинама алата без одговарајућег подмазивања и премаза.
| Материјал радног предмета | Кључни изазов | Препоручени Дие Стеел | Препоручени премаз | Напомене |
|---|---|---|---|---|
| Меки/угљенични челик (ЦРС) | Абразивно хабање | Д2 или А2 | ТиН | Стандардно упаривање за штанцање хладно ваљаног челика; дуг радни век уз основно одржавање |
| Нерђајући челик (серија 300/400) | Истрошеност лепка, нагризање | А2 или Д2 (избегавајте висок-Цр на високом-Цр обрадак) | ТиЦН или АлЦрН | Металуршка сличност између Д2 и нерђајућег челика може изазвати микро-заваривање; ТиЦН баријера је критична |
| Челик високе{0}}врсте / АХСС | Екстремна оптерећења при формирању, лом ударца | С7 (формирање) или М2 (сечење) | ТиАлН или ТиЦН | Жилавост за формирање станица; врућа тврдоћа за{0}}станице за сечење велике брзине |
| Алуминијумске легуре | Нагомилавање материјала, бодовање | А2 или Д2 | ЦрН или ДЛЦ | Премази{0}}ниског трења спречавају адхезију алуминијума; потребан шири ударац-за-размак |
| Легуре бакра / месинга | Нагризање, обележавање површине | Д2 или А2 | ДЛЦ | Ултра{0}}ниско трење спречава пренос; полиране површине матрице повећавају ефикасност премаза |
Један детаљ који затече купце неспремне: размак од ударца-до-такође се мора прилагодити материјалу. Мекши метали као што је алуминијум захтевају мањи зазор (обично око 5% дебљине материјала по страни), док челик велике{4}}кости захтева више (до 12-15%) да би се избегло прекомерно оптерећење ударцем. Одабир одговарајуће комбинације челика за штанцање и премаза функционише само ако механички дизајн такође одговара особинама радног предмета.
Избор материјала даје матрици њен потенцијални животни век. Схватање тог потенцијала, међутим, захтева процес дизајна и изградње који преводи инжењерску намеру у физичке алате без увођења нових тачака квара на том путу.
Како су дизајниране и направљене модерне калупе за штанцање
Понуда матрице за штанцање није само цена на блоку челика. Иза сваке процене времена испоруке и цифре трошкова стоји више-фазни ток инжењеринга који претвара 2Д одштампани део у очврсну алатку{3}}спремну за штампу. Разумевање овог процеса дизајна калупа за штанцање помаже инжењерима да поставе реална очекивања и даје менаџерима набавке контекст који им је потребан да процене да ли временска линија добављача заиста има смисла.
Од штампања делова до изгледа концепта матрице
Сваки пројекат дизајна штанцања почиње на исти начин: дизајнер добија део штампе - заједно са ГД&Т облачићима, спецификацијом материјала и циљевима обима производње - и почиње обрнути-инжењеринг како да направи ту геометрију од равног лима.
Први задатак је одређивање редоследа процеса. Које карактеристике се прве бришу? Где настају кривине? Да ли део захтева жреб? АсАрт Хедрик бележи у Тхе Фабрицатор, тачан број корака процеса зависи од материјала радног предмета, сложености дела и захтева за толеранцијом. Једноставном носачу ће можда требати четири или пет станица. Контурни аутомобилски клип са више кривина и карактеристикама копља може захтевати петнаест или више.
За прогресивне калупе, ова анализа производи распоред траке - приказ плана који показује како метална трака напредује кроз сваку станицу. Изглед траке дефинише:
- Број станица и редослед операција (пиерце, нотцх, форм, цутофф)
- Веб дизајн носача - да ли трака остаје равна (чврсти носач) или захтева савитљиве носаче да би се прилагодили променама висине и протоку материјала
- Стратегија одлагања отпада - како отпадни материјал излази из алатке кроз рупе за чишћење или са стране
- Удаљеност - тачно напредовање по потезу притиска који одржава карактеристике регистроване на свим станицама
Коришћење траке је место где дизајн матрице за штанцање метала директно утиче на цену материјала. Стратегија гнежђења која максимизира број делова по ширини траке смањује проценат отпада, понекад драматично. При великој-серији од милион делова, чак и 2-3% побољшање у коришћењу материјала може да уштеди десетине хиљада долара годишње. Дизајнери ово балансирају са практичним ограничењима чврстоће носача - мрежа носача мора бити довољно чврста да нахрани траку без извијања, посебно на танким материјалима где је крутост ограничена.
Станице у стању мировања (позиције које не обављају никакав посао) се често појављују иу изгледу концепта. Они омогућавају простор за јаче делове алата, правилан размак од пужева или једноставно довољно физичког простора између сложених операција формирања. Њихово прескакање да би се уштедела дужина матрице обично касније изазива главобоље у одржавању.
ЦАЕ симулација и анализа изводљивости
Замислите да уложите шест цифара у ојачане алате, само да бисте при првом пробном раду открили да се део гужва током извлачења или да се враћа изван толеранције. Пре деценију тај сценарио је био уобичајен. Данас, анализа коначних елемената (ФЕА) и симулација формирања откривају те проблеме пре него што се челик сече.
Симулација формирања лима користи рачунарске моделе да би предвидела како ће се бланко понашати под оптерећењима пресом. Софтвер узима у обзир својства материјала (напор течења, издужење, очвршћавање), геометрију алата, услове трења и процесне параметре као што су сила држача бланка и брзина пресовања. Затим означава потенцијалне недостатке:
- Проређивање и цепање- Области у којима се материјал протеже преко границе формирања, предвиђајући где ће се пукотине појавити у физичким испитивањима
- Вринклинг- Зоне компресивне нестабилности, обично у областима прирубница или дубоким-угловима у којима је проток материјала неконтролисан
- Спрингбацк- Еластични опоравак који узрокује да формирани делови одступе од предвиђене геометрије када се уклони сила притиска, посебно проблематична сачелика високе{0}}ће чврстоће и легура алуминијума
Зашто је ово важно за укупан процес производње штанцања? Симулација сажима оно што су некада биле три или четири физичке итерације прототипа у виртуелне циклусе који се одвијају преко ноћи. Свако физичко испробавање-може коштати недеље времена испоруке и хиљаде пробног материјала. Елиминисање чак и једне итерације вишеструко се плаћа за софтвер за симулацију.
Напредни решавачи такође предвиђају минималне захтеве за силом пресовања, помажући планерима производње да потврде да предвиђена преса има довољну тонажу пре него што почне производња калупа. Неке платформе чак симулирају отклон алата под оптерећењем, откривајући како еластична деформација у самој матрици може утицати на контактни притисак и, последично, на квалитет делова током дугих стаза. Овај ниво увида претвара процес производње штанцања метала из покушаја-и-грешке у дисциплину предвиђања.
ЦНЦ обрада, ЕДМ жице и монтажа
Са потврђеним дизајном закључаним, физичка изградња почиње. Производња алата и калупа прати секвенцу која чува прецизност димензија успостављену у ЦАД-у кроз сваку фазу уклањања материјала и очвршћавања:
- Груба обрада- ЦНЦ глодалице уклањају расути материјал са ципела, држача за бушење и блокова калупа, остављајући 0,010-0,020 инча залихе за завршне операције. Модерни обрадни центри велике брзине покрећу 3Д путање алата генерисане директно из ЦАД модела, елиминишући грешке ручне интерпретације.
- Термичка обрада- Компоненте су каљене до циљних Роцквелл вредности (обично ХРЦ 58-62 за сечење челика као што је Д2, ХРЦ 54-58 за формирање челика). Вакуумска топлотна обрада минимизира изобличење и декарбонизацију површине.
- Завршите млевење- Површинске брусилице и цилиндричне брусилице доводе очврсне компоненте до коначних димензија и захтева за завршну обраду површине. Равност на ципелама са матрицама одржава се на 0,0002 инча преко целе плоче.
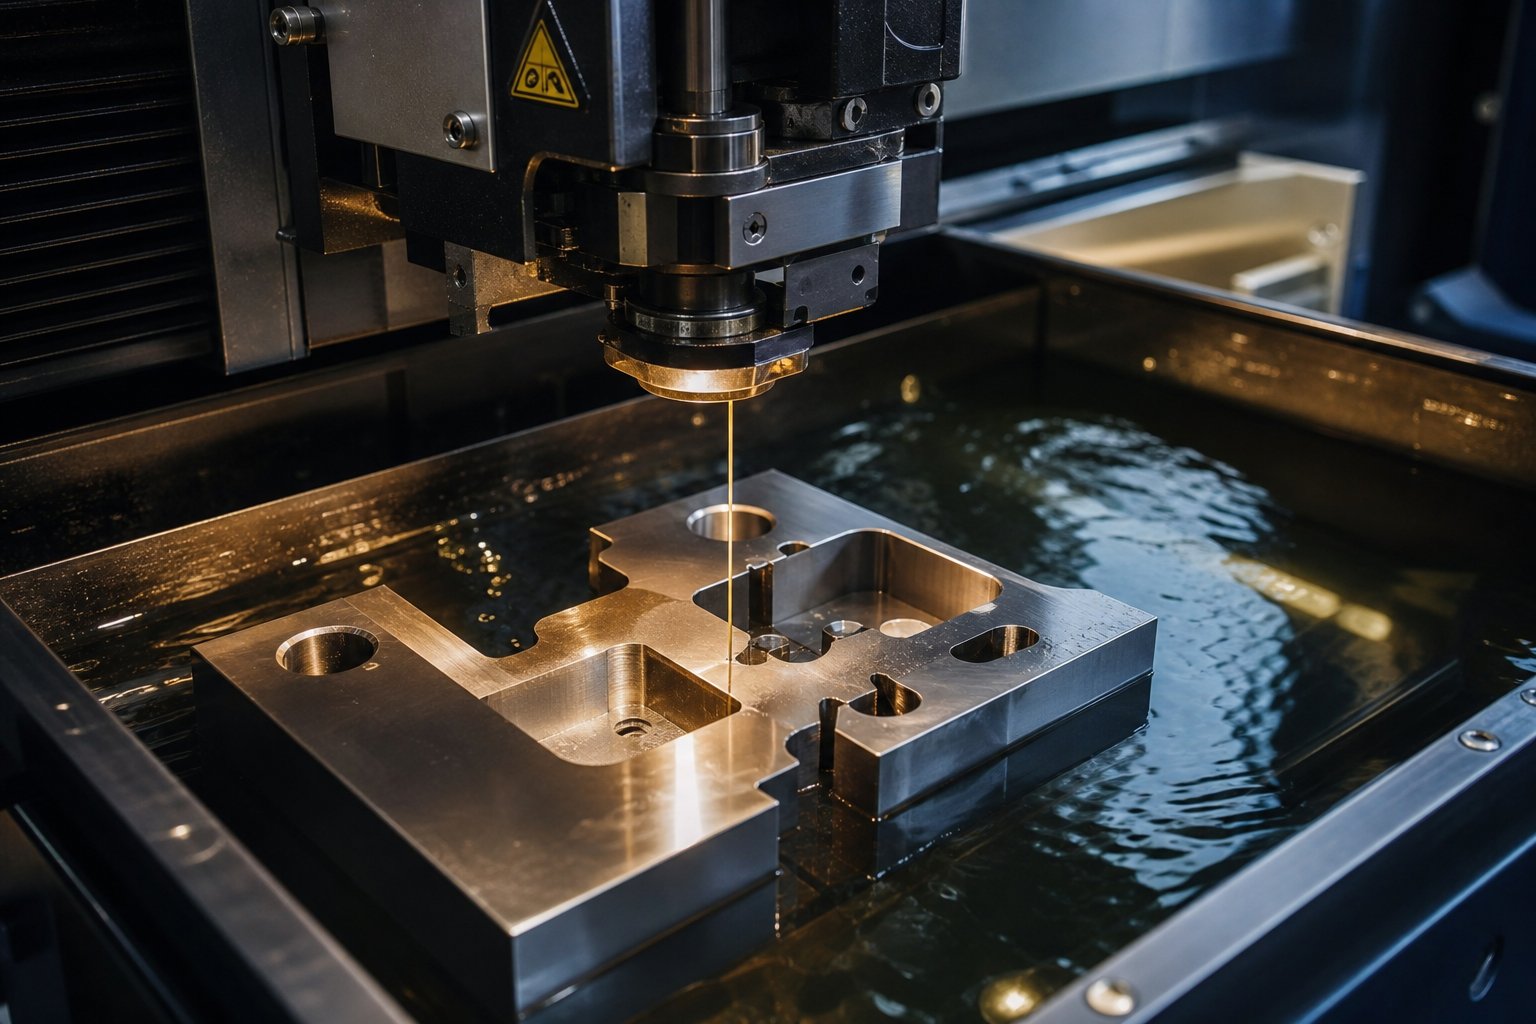
- Вире ЕДМ- За сложене профиле отвора за пробијање и матрице који се не могу економично брусити, машинска обрада жицом са електричним пражњењем сече каљени челик до толеранције од +/- 0.0001 инча. Жичани ЕДМ је од суштинског значаја за сложене профиле слепљивања, уске отворе -пречника радијуса и неправилне геометрије пробијања.
- Коначна монтажа и верификација уклапања- Све компоненте се постављају у ципеле. Поравнање убода-за-матрице се верификује оптичким мерењем или провером контакта плаве{4}}боје. Зазор вођице и чауре је потврђен. Завршени склоп пролази кроз затворену-проверу висине и верификацију циклуса сушења-пре него што било који материјал уђе у алат.
Дигитална нит - од ЦАД модела до ЦАМ путања алата до извештаја о инспекцији ЦММ - одржава производне калупе димензионално доследним у сваком кораку процеса. Када се жичани ЕДМ профил програмира директно из истог 3Д модела који се користи у симулацији формирања, нема могућности за грешке у транскрипцији или ручну реинтерпретацију. Тај континуитет је оно што одваја прецизну матрицу за штанцање од склопа коме су потребне недеље ручног-уградње приликом испробавања.
За купце, разумевање овог тока посла објашњава зашто веродостојни рокови за израду алата{0}}производног квалитета обично трају 8 до 16 недеља. Свака фаза се надовезује на последњу, а убрзање једног корака - прескакање симулације, кратко-термичка обрада сечења, елиминисање верификације уклапања - ствара проблеме који се појављују као кварови током производње. Ти кварови и како их дијагностиковати пре него што се појаве, управо су оно што одваја добро{8}}одржавану матрицу од оне која вам сваке смене изједа маргине.
Режими квара умри и како их спречити
Матрица може преживети милионе циклуса или почети да производи отпад у року од неколико недеља. Разлика ретко долази из једног катастрофалног догађаја. Већина кварова у алату за штанцање метала се постепено развија - хабање се акумулира, зазори се померају, подмазивање опада - све док процес не пређе праг и делови изненада не испадну из спецификације. Знајући где прво тражити, штедите сате застоја штампе и хиљаде трошкова поправке алата за штанцање.
Уобичајени начини квара матрице и основни узроци
Када квалитет испадне у -програму, инстинкт је крив за очигледно: сломљен ударац или тупа ивица. Али видљиво оштећење је обично крајња фаза ланчане реакције која је почела много раније. Као што прогресивно истраживање матрице показује, раст шиљака, повлачење пужева, нестабилност храњења и померање димензија често су симптоми исте прогресије хабања, а не изоловани дефекти.
Узмите у обзир лом ударца. Пробој не шкљоцне без упозорења -, он се прво одрушава, често зато што бочно оптерећење услед хабања вођице или неусклађености траке концентрише напон на једној страни резне ивице. Слично томе, прекомерно формирање неравнина сигнализира да су ивице за штанцање затупљене изван своје ефективне геометрије смицања, повећавајући отпор скидању и повећавајући ризик од повлачења пужева при следећем потезу.
Ево режима квара на које ћете се најчешће сусрести на преси за штанцање, упарени са основним узроцима и корективним радњама:
- Лом или ломљење ударца- Основни узрок: неусклађеност, превелики зазор на једној страни, недовољан ослонац за плочу или погрешна класа алатног челика за примену. Корективна радња: проверите стање вођице и чауре, проверите неравномерну расподелу зазора, потврдите задржавање пробоја у држачима и процените да ли се класа челика поклапа са тврдоћом радног предмета.
- Прекомерно формирање неравнина- Основни узрок: истрошене резне ивице, недовољан пробој-за-размак матрице или одложени интервали оштрења. Корективна радња: проверите стање ивица на штанцаним матрицама и дугмадима, измерите стварни зазор помоћу мерача и успоставите распоред оштрења на основу броја удараца, а не само визуелне инспекције.
- Повлачење пужева- Основни узрок: вакумско приањање између чеоне површине и отвора, истрошене ивице пробоја које повећавају отпорност на скидање или лоша евакуација отпада. Корективна радња: додајте системе за издувавање ваздуха или ејекторе опруге, проверите да ли су путеви испуштања пужева чисти и вратите стање ивице ударца поновним брушењем.
- Нагризање (сакупљање материјала на површинама калупа)- Основни узрок: неадекватно подмазивање, тијесни зазори приликом обликовања, храпавост површине на контактним површинама матрице или металуршка сличност између материјала матрице и материјала обраде. Корекциона акција: полирајте захваћене површине матрице, проверите да ли испорука мазива достиже контактне зоне, проширите зазоре за повлачење где се материјал згушњава и размислите о премазима против -одлепљивања као што су ТиЦН или ДЛЦ.
- Превремено хабање на више станица- Основни узрок: нестабилност позиционирања траке због истрошених пилота, деградације водича или грешака у времену увлачења које стварају кумулативни стрес на компонентама низводно. Корективна радња: проверите стање пилотске осовинице и издужење пилот рупе, проверите време отпуштања увлачења и проверите да ли су стезаљке калупа за штанцање и потпорне структуре траке лабаве.
Приметићете образац: већина кварова се везује за поравнање, зазор, подмазивање или време -, а не изненадни недостатак материјала. Та међуповезаност је управо разлог зашто искусне продавнице метала за штанцање алата третирају ове основне узроке као систем, а не као да јуре појединачне симптоме.
Чишћење и основе толеранције
Зазор{0}}до-зазора је једина најутицајнија варијабла у перформансама сечења. Обично се изражава као проценат дебљине материјала по страни -, што значи да зазор од 10% на залихама од 0,060 инча представља 0,006 инча простора између ивице пробоја и отвора матрице на свакој страни.
Тхетрадиционално правило од 10%.основан је када је већина штампарија имала мало-искључиво угљеничног челика. Остаје разумна полазна тачка за меки челик, али његова универзална примена ствара проблеме. Челици-веће чврстоће се ломе уз мање деформације, тако да често раде боље са нешто већим зазором (12-15%) како би се смањило оптерећење ударцем и удар. Мекши метали попут алуминијума или бакра захтевају мање зазора (5-8%) јер се више деформишу пре лома, а превелики зазор ствара превртање и кидање уместо чистог смицања.
Када је зазор сувише мали, добијате повећану силу резања, убрзано хабање ивица, већу отпорност на скидање и повишене температуре пробијања. Када је зазор преширок, очекујте прекомерно неравнине на страни матрице, превртање ивица, варијације у димензијама и грубе површине резања. Оба услова скраћују интервал између циклуса оштрења и повећавају цену по-комаду кроз отпад и непланирано одржавање.
Чишћење се такође мења током живота коцке. Како се резне ивице троше и изоштравају, ефективни зазор се благо помера - посебно ако се брушењем уклања више материјала са једне компоненте него са друге. Праћење кумулативне дубине брушења и компензација помоћу подметача одржава процес стабилним током целог радног века алата.
Планирање превентивног одржавања
Реактивно одржавање - чекање док се делови не покваре да би се отворио калуп - је најскупља техника штанцања метала коју можете да вежбате. Структурирани превентивни распоред одржава хабање предвидљивим и хвата деградацију пре него што дође до дела.
Ефикасан оквир покрива четири области у интервалима који се преклапају:
- Интервали оштрења (засновано на-броју-хода)- Успоставите окидаче за поновно брушење из стварних производних података, а не из произвољних календара. Пратите трендове висине шиљака и силу скидања.Програми{0}}најбоље праксекористите доследне циљеве-по-услуги да бисте одржали стабилно оптерећење сечења и мањи отпор скидању.
- Инспекција компоненти (смена, дневна, недељна)- Проверите пилоте, вођице, опруге и држаче на сваком ПМ заустављању. Замена опруге треба да се активира када слободна дужина падне више од 10% или се појави пуцање. Водећи клинови и чауре захтевају подмазивање и проверу бодова при сваком растављању.
- Верификација подмазивања (по смени)- Уверите се да мазиво стиже до свих предвиђених зона контакта, посебно до уских места за пирсинг и области дубоког формирања где се јавља локализовано изгладњивање чак и када се чини да цео систем функционише. Недовољно подмазивање узрокује залијевање, накупљање топлоте, површинско подизање и убрзано хабање водилице.
- Инвентар{0}}резервних делова (планирано)- Залихе потрошних компоненти - бушилице, дугмад за матрице, опруге, пилоти и хабајуће плоче - на основу досадашње учесталости замене. Понестало критичног уметања у средини-приморава импровизацију која се ретко завршава добро.
Правилно одржавање може продужити век матрице вишеструко од оригиналног сервисног интервала. Разлика између матрице која има два милиона погодака пре реконструкције и оне која не успе на 200.000 ретко је само почетни квалитет израде - то је дисциплина хватања хабања док је корективна акција још увек јефтина и једноставна.
Знати како да матрица ради је пола једначине. Друга половина - која наводи праву матрицу на првом месту тако да одржавање остане под контролом, а производни циљеви остају реални - зависи од тога које информације улазе у пакет РФК.
Како одредити матрицу за штанцање за набавку
Матрица која не успе у производњи често не води порекло до квалитета израде, већ до онога што је - или није - саопштено током фазе цитирања. Непотпуни пакети РФК приморавају произвођаче калупа да погађају толеранције, ограничења притиска или очекивања обима. Та нагађања се касније појављују као алати који не раде, премашују буџет или у потпуности пропуштају датуме испоруке. Без обзира да ли набављате прилагођене металне матрице за штанцање за лансирање новог производа или замену застарелих алата, комплетан пакет спецификација је најбржи пут до тачне понуде и матрице која заиста функционише.
Основне информације за Дие РФК пакет
Замислите свој РФК као нацрт који произвођач матрица користи за процену, планирање и изградњу вашег алата. Недостатак чак и једног критичног уноса може да искриви цитат или уведе дизајнерске претпоставке које су у супротности са вашом производном стварношћу. Ево шта комплетан пакет укључује:
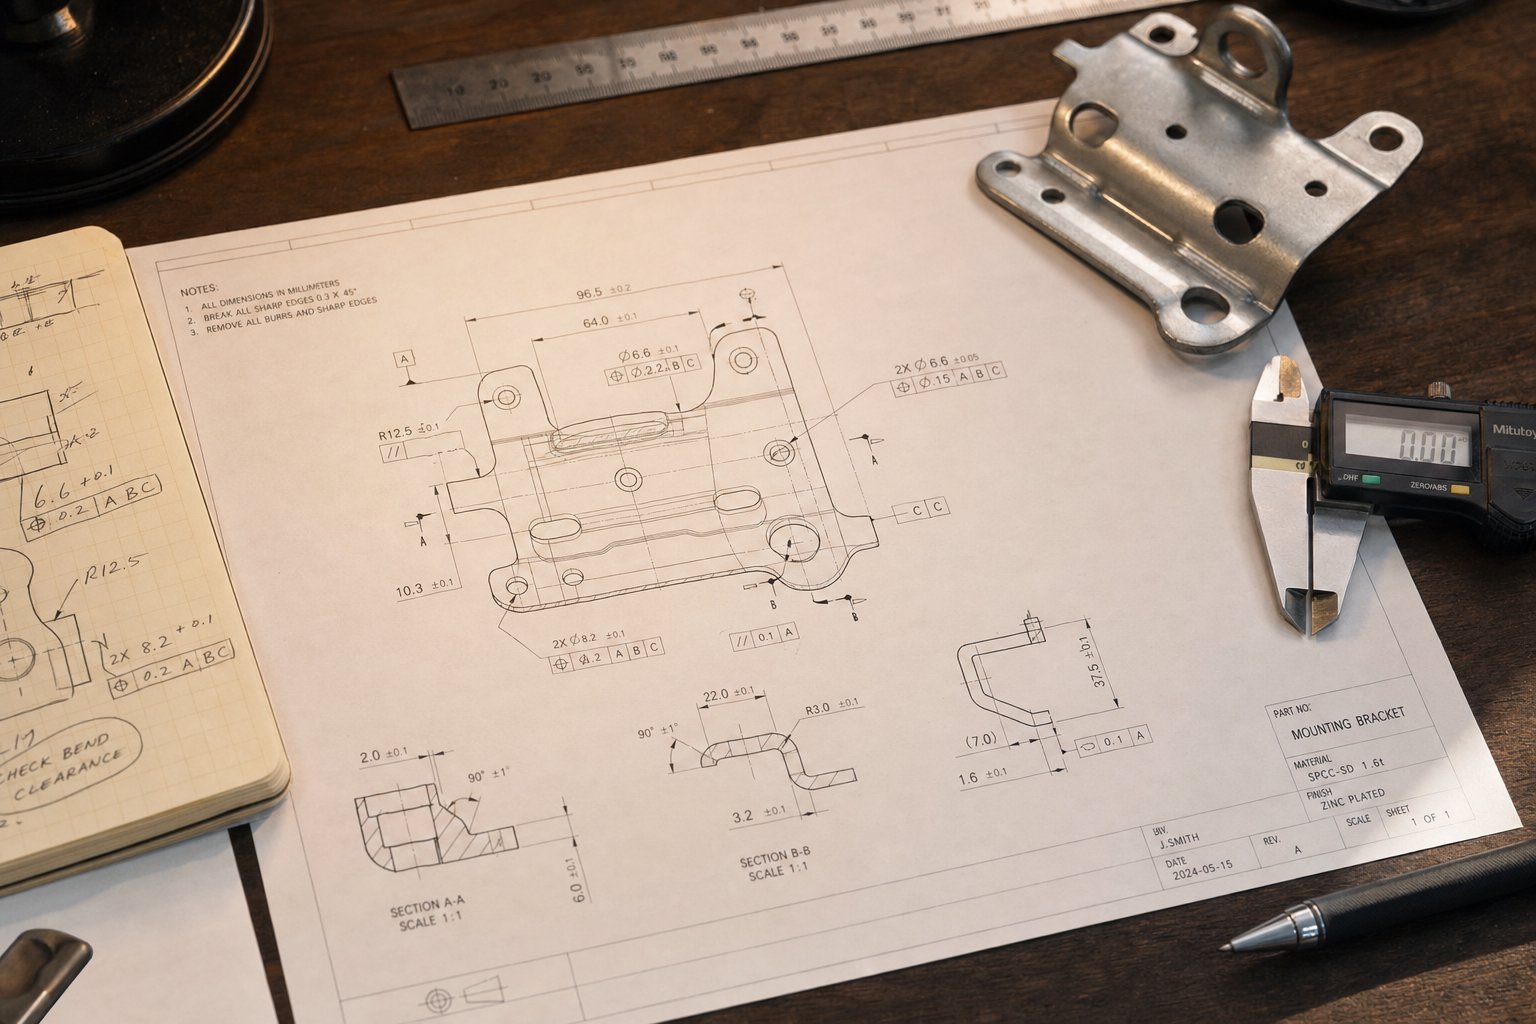
- Штампање делова са ГД&Т- Цртеж са потпуним димензионисањем укључујући облачиће за геометријско димензионисање и толеранције, структуру података и критичне-за- функције које су јасно идентификоване.
- Спецификација материјала и дебљина- Тачан разред легуре (нпр. АСТМ А1008 ЦР, 304 СС, 5052-Х32 алуминијум), номинална дебљина и прихватљив опсег дебљине.
- Годишња пројекција обима- Очекивана годишња потражња и укупни животни век програма; ово покреће избор класе калупа, избор материјала и планирање одржавања.
- Спецификације штампе- Капацитет тонаже, величина лежаја, дужина хода, опсег висине затварача, тип увлачења и сва ограничења аутоматизације (ограничења ширине котура, размак између шина за пренос).
- Потребне толеранције и критичне димензије- Које функције захтевају строгу контролу процеса у односу на оне које могу да прихвате стандардне толеранције заостајања. Асстудије случаја индустрије показују, преко-толерантне не-некритичне функције могу да повећају цену алата за 20% или више.
- Секундарне операције- Сви низводни процеси (урезивање, заваривање, облагање, монтажа) који утичу на то како делови за штанцање излазе из калупа или намећу захтеве у правцу -бруга.
Пружање ових информација унапред елиминише-и-назад који одлаже цитирање. Такође даје произвођачу матрица довољно контекста да означи потенцијалне проблеме са производношћу рано - пре него што се уложе новац за алат.
Пројекције запремине и избор класе калупа
Годишњи обим није само ставка у РФК-у. Он одређује целокупну стратегију алата. Прилагођена метална матрица за штанцање направљена за 5.000 делова годишње изгледа фундаментално другачије од оне дизајниране за производњу 5 милиона.
Класа калупа се креће од прототипа-прототипа меког алата (компоненте калупа од алуминијума или меког челика, минимално очвршћавање) до каљених производних калупа класе А направљених од премијум алатних челика са уметцима од карбида на местима са високим-хабањем. Виша класа матрице значи већу почетну инвестицију, али ниже-цене по комаду и дужи радни век - исти финансијски компромис о коме се говори у избору типа матрице, а сада се примењује на нивоу компоненте.
За менаџера набавке који процењује прилагођени програм алата за штанцање метала, кључно је питање: у којој годишњој количини се додатно улагање у алате исплати кроз смањено одржавање, мање оштрења и дуже интервале између реконструкције? Квалификовани добављач ће вас провести кроз ту анализу уместо да се определите за најскупљу опцију.
Процена изводљивости и способности добављача
Комплетан пакет РФК даје вам тачну понуду. Али цитат сам по себи не гарантује продуктивне металне компоненте за штанцање. Јаз између наведене геометрије и производних{2}}готових делова за штанцање премошћује се провером изводљивости - и не улаже сваки добављач у овај корак.
Способан произвођач калупа користи ЦАЕ симулацију формирања како би проверио да ли су геометрија вашег дела, материјал и толеранције достижни пре него што се посвети коначном дизајну матрице. Пробни рад се изводи на пробној преси, а затим се потврђује шта је симулација предвидела, хватајући варијације повратног притиска или проблеме{1}}тока материјала који се појављују само у стварним условима пресовања.
Произвођачи волеИИЦХЕНструктурирају свој ток посла око овог комплетног пута - анализе изводљивости и ЦАЕ симулације кроз прецизну машинску обраду, пробне вожње и завршну ЦММ инспекцију - под једним кровом. За менаџере извора и инжењере алата, та могућност од-до-од краја до краја значи једну тачку одговорности од спецификације прилагођених калупа за штанцање преко валидираних производних алата, смањујући трошкове координације и сажимајући временску линију од РФК до одобрења првог чланка.
Процес спецификације и изводљивости сужава поље потенцијалних добављача. Али избор правог партнера за калупе захтева процену могућности осим цитирања - опреме, система квалитета и техничке дубине који одређују да ли ваша алатка ради како је обећано када стигне у производни под.
Избор правог партнера за штанцање
Можете да одредите савршен РФК пакет, да изаберете идеалну архитектуру калупа и да одредите избор материјала и премаза -, али сва та прецизност нестаје ако добављачу који прави вашу алатку недостаје техничка дубина за извршење. Процена произвођача матрица за штанцање иде даље од поређења наведених цена. То значи ревизију опреме, система и инжењерских капацитета који одређују да ли ваше металне матрице за штанцање раде како су пројектоване када достигну брзину производње.
Техничке могућности за процену
Продавница за израду калупа вам говори више од њиховог продајног простора. Када прођете кроз објекат - или прегледате документацију о њиховим могућностима - потражите доказе о вертикалној интеграцији. Добављачи који се баве пројектовањем, симулацијом, машинском обрадом и тестирањем под једним кровом елиминишу празнине у координацији које уносе грешке када више добављача рукује различитим фазама.
Ево шта је најважније приликом процене било ког произвођача матрица за штанцање метала:
- У-кућни дизајн калупа и ЦАД/ЦАМ капацитет- Потврђује да добављач поседује своје инжењерске резултате, а не да ангажује концепт концепта који одваја намеру дизајна од извршења изградње.
- Алати за симулацију ЦАЕ формирања- Потврђује изводљивост пре сечења челика, смањујући итерације прототипа и сажимајући време испоруке.
- ЦНЦ обрадни центри (3-осни и 5-осни)- Пружа прецизност грубе и завршне обраде која одржава толеранције блокова матрице и држача пробоја током израде.
- Вире ЕДМ способност- Неопходан за сложене профиле пробијања и отворе матрице где конвенционално брушење не може да постигне потребну геометрију или толеранцију.
- Убодно брушење и површинско брушење- Пружа коначну тачност димензија на ојачаним компонентама која одређује конзистентност зазора-до-матрице.
- ЦММ лабораторија за инспекцију и метрологију- Верификује сваку критичну димензију у односу на отисак дела пре него што матрица напусти радњу, пружајући следљиве податке о првом-чланку.
- Доступност пробних медија- Омогућава произвођачу калупа да потврди перформансе алата са стварним материјалом у стварним условима штампе, откривајући проблеме пре испоруке, а не током ваше производње.
Зашто је вертикална интеграција толико важна? Свака примопредаја између добављача уводи ризик тумачења. Када једна радња дизајнира калуп, друга обрађује компоненте, а трећа га саставља и испробава, намера димензија се мења при сваком прелазу. Произвођач калупа за штанцање са једним-извором контролише тај ланац од почетка до краја.
Системи квалитета и индустријски стандарди
Техничка способност без дисциплине квалитета даје недоследне резултате. Сертификати које добављач поседује сигнализирају њихову посвећеност контроли процеса и сталном побољшању -, посебно за калупе за штанцање намењене за аутомобилске или ваздухопловне програме где се не може преговарати о следљивости-.
Два оквира су најважнија када се процењују произвођачи матрица:
- Систем управљања квалитетом ИСО 9001- Успоставља документоване процедуре за преглед дизајна, контролу процеса, инспекцију и корективне мере. Као што примећују стручњаци за прецизне алате, ИСО 9001 сертификат показује способност произвођача да доследно производи производе који испуњавају и законске и захтеве купаца.
- НААМС (Северноамерички аутомобилски метрички стандард)- Дефинише стандардизоване спецификације компоненти матрице које одржавају главни произвођачи оригиналне опреме. Стампер матрице и компоненте у складу са НААМС стандардима обезбеђују заменљивост и поједностављују одржавање у више програма алата.
За аутомобилске апликације, ОЕМ произвођачи одржавају одобрене листе добављача који диктирају од којих произвођача матрица за штанцање метала добављач Тиер 1 може набавити. Доћи на - и остати на - тим листама захтевају документоване системе квалитета, редовне ревизије и демонстриране способности процеса. Ваздушни програми додају захтеве АС9100 који постављају{6}}критичну следљивост лета на оквир квалитета.
Од истраживања до РФК-спремне одлуке
Све што је покривено у овом чланку - типови матрица, анатомија компоненти, избор материјала, ток рада дизајна, превенција кварова и спецификација набавке - представља једну практичну одлуку: који партнер добија ваш програм алата?
Горе наведени критеријуми оцењивања примењују се универзално када се процењује било који добављач матрица. Али проналажење партнера који покрива комплетну - анализу изводљивости, ЦАЕ симулацију, прецизну машинску обраду, пробне вожње и коначну ЦММ инспекцију под једним кровом - драматично смањује ризик пројекта.ИИЦХЕНнуди управо ову-до{1}}могућност за произвођаче који траже једног-изворног партнера за прилагођене калупе за штанцање. Њихов интегрисани ток посла води инжењере алата и менаџере за набавку од почетне изводљивости до валидираних производних алата без додатних трошкова координације управљања више добављача.
Када будете спремни да пређете са истраживања на акцију, понесите комплетан пакет РФК (штампање делова, спецификација материјала, запремина, детаљи о штампи) и замолите потенцијалне добављаче да вас проведу кроз свој процес - од резултата симулације до пробних- података. Произвођачи калупа за штанцање метала који могу да вам покажу да цео пут, подржан сертификатима квалитета и записима о инспекцијама, вреди посветити свој буџет за алате.
Честа питања о алату за штанцање
1. Шта је алат за штанцање и како функционише?
Матрица алата за штанцање је прецизно-пројектована монтажа очврслих компоненти - укључујући пробој, блок матрице, плочу за скидање и систем водича - монтиран унутар пресе. Када преса кружи, она примењује контролисану силу за сечење, савијање или формирање равног лима у делове мрежног{4}} облика. За разлику од калупа који обликују течне или савитљиве материјале, калупи за штанцање преобликују чврсти метал на собној температури механичком силом, омогућавајући поновљиву производњу идентичних компоненти са толеранцијама од 0,0002 инча.
2. Које су главне врсте калупа за штанцање и када сваку треба користити?
Четири главна типа су једноструке- матрице, прогресивне матрице, преносне матрице и сложене матрице. Машине са једном-станицом обављају једну операцију по ходу и одговарају малим-до-средњим запреминама испод отприлике 10.000 делова годишње. Прогресивне матрице носе траку кроз више станица у једном потезу, нудећи најнижу цену по-комаду за количине које прелазе 50.000 делова годишње. Преносне матрице померају појединачне бланке између станица за велике или дубоко извучене делове. Сложене матрице истовремено обављају више операција сечења за равне,{13}}прецизне делове као што су подлошке и подлошке.
3. Како спречавате уобичајене кварове на калупима за штанцање, као што су неравнине и ломљење бушилица?
Већина кварова на матрици за штанцање се заснива на проблемима поравнања, зазора, подмазивања или времена, а не изненадним дефектима материјала. Спречавање лома пробоја захтева проверу стања вођице, проверу расподеле зазора и усклађивање класе алатног челика са тврдоћом радног комада. Прекомерни неравнини се контролишу одржавањем одговарајућег зазора-од-штампа (обично 5-15% дебљине материјала по страни у зависности од врсте материјала) и успостављањем распореда оштрења на основу података о броју удараца. Структурирани програм превентивног одржавања који обухвата интервале оштрења, инспекцију компоненти, верификацију подмазивања и инвентар резервних делова може значајно продужити век матрице.
4. Које информације треба да буду укључене у РФК пакет за штанцање?
Комплетан пакет РФК укључује шест критичних улаза: потпуно димензионисано штампање делова са ГД&Т облачићима, тачна спецификација материјала и дебљина, годишња пројекција запремине и животни век програма, спецификације пресе (тонажа, величина лежаја, дужина хода, висина затварача), потребне толеранције са идентификованим критичним димензијама и све секундарне операције као што су урезивање или облагање. Ове информације омогућавају произвођачима калупа да прецизно утврде цену алата, одаберу одговарајућу класу калупа и рано означе проблеме у вези са производношћу. Добављачи као што је ИИЦХЕН користе ове податке за покретање ЦАЕ симулација изводљивости пре него што се посвете коначном дизајну матрице.
5. Које врсте алатног челика и премази су најбољи за штанцане калупе?
Оптимална комбинација зависи од материјала вашег радног предмета. Д2 алатни челик са ТиН премазом се носи са већином апликација за слепљење угљеничног челика. Нерђајући челик захтева А2 или Д2 упарен са ТиЦН премазом како би се спречило нагризање. Челици високе{6}}ће чврстоће захтевају С7 за станице за формирање (жилавост) или М2 за станице за сечење (врућа тврдоћа), у комбинацији са ТиАлН премазом. Штанцање алуминијума има користи од А2 или Д2 са ЦрН или ДЛЦ премазима како би се спречило накупљање материјала. Уметци од тврдог метала служе за екстремно{13}}станице хабања где чак ни врхунски алатни челици не могу да одрже адекватан век ивица.


