


Шта раде обилазни зарези у калупима за прогресивно штанцање
Када покренете прогресивну матрицу при производној брзини, сваки ударац мора слетети на тачно право место. Трака која се помера чак и за неколико хиљадитих делова инча производи отпад, оштећује алат и искључује пресу. Обилазни зарези су једна од примарних механичких заштитних средстава против тог исхода, али им се придаје далеко мање пажње него пилоти или системи аутоматског додавања у већини дискусија о дизајну матрица.
Овај водич покриванегативни и позитивни обилазни зарези у калупима за штанцање лимаса свим детаљима, од основне механике до критеријума избора, утицаја материјала, начина квара и правила пројектовања. Без обзира да ли их називате зарезима нагиба, француским зарезима или премосним заустављањима, принципи који стоје иза избора позитивне насупрот негативне геометрије одређују колико ће поуздано ваш сет калупа за штанцање радити током милиона циклуса.
Шта су обилазни зарези у прогресивним калупима
Зарези за премосницу су намерне геометријске карактеристике урезане или формиране на носећој траци које се захватају са одговарајућим компонентама унутар калупа. Њихова сврха је да физички контролишу напредовање траке, спречавајући прекомерно храњење и обезбеђујући да свака станица прими радни комад у исправном положају.
Замислите траку која напредује кроз прогресивну коцку са десет{0}}станица. Аутоматски додавач га гура напред за један корак по потезу. Зарез за обилазницу, било да је језичак остављен на траци или џеп урезан на ивици траке, сусреће се са блоком за спајање или раменом у матрици. Тај механички контакт ствара тешко заустављање, физичку границу коју трака не може да пређе без обзира на прекорачење фидера или грешку оператера.
По чему се разликују од пилот рупа? Пилоти су округле игле које улазе у претходно-пробушене рупе да би фино-подесиле положај траке након што фид заврши свој ход. Исправљају мале грешке у регистрацији. Насупрот томе, зарези за обилазак спречавају прекомерно храњење пре него што се пилоти уопште укључе. Пилотна игла величине саРазмак од 0,0005 до 0,001 инчане може да надокнади траку која је прешла за пола висине. То је посао премосног зареза: чврсто механичко ограничење удаљености кретања траке.
Зашто су зарези за бајпас критични за регистрацију траке
Лоша регистрација траке брзо каскадира. Неусклађено погађа издужене пилот рупе, што додатно деградира регистрацију на низводним станицама. Делови излазе из толеранције. Пробија материјал у контакту на погрешној локацији, стварајући неједнака бочна оптерећења која ломе резне ивице или у потпуности ломе ударце. У тешким случајевима, један догађај прекомерног храњења може срушити цео део матрице, што резултира трошковима поправке који су мањи од месеци уштеде материјала.
Сврха обилазних зареза у калупима за штанцање сеже даље од спречавања прекомерног уметања. Као што је приметио стручњак за дизајн калупа Арт Хедрицк инТхе Фабрицатор, зарези нагиба такође уклањају нагиб ивице са завојнице прореза, стварајући чисту референтну ивицу која омогућава да се трака несметано увлачи кроз вођице. Без те равне ивице, нагнути материјал се везује за вођице, узрокујући неправилне дужине увлачења чак и код модерних серво улагача.
Зарези за обилазницу физички ограничавају кретање траке тако да свака станица прима радни комад у исправном положају, независно од тачности увлакача, стања намотаја или нивоа вештине руковаоца.
Три система раде заједно за поуздано напредовање: аутоматски улагач обезбеђује номинално напредовање, зарези за обилазницу намећу максимална ограничења кретања и уклањају нагиб, а пилот игле пружају коначну прецизну регистрацију. Уклањање било ког елемента пребацује ризик на друге. Када сва три функционишу у координацији, сет калупа за штанцање одржава поновљивост током дугих производних циклуса, чак и током подешавања када се већина кварова матрице заиста догоди.
Критично питање за сваког дизајнера матрице није да ли да користи обилазне зарезе, већ који тип користити. Та одлука зависи од тога да ли ћете оставити материјал на траци (позитивно) или га уклонити (негативно), а свака геометрија носи јасне предности у зависности од ширине траке, брзине производње и понашања материјала.
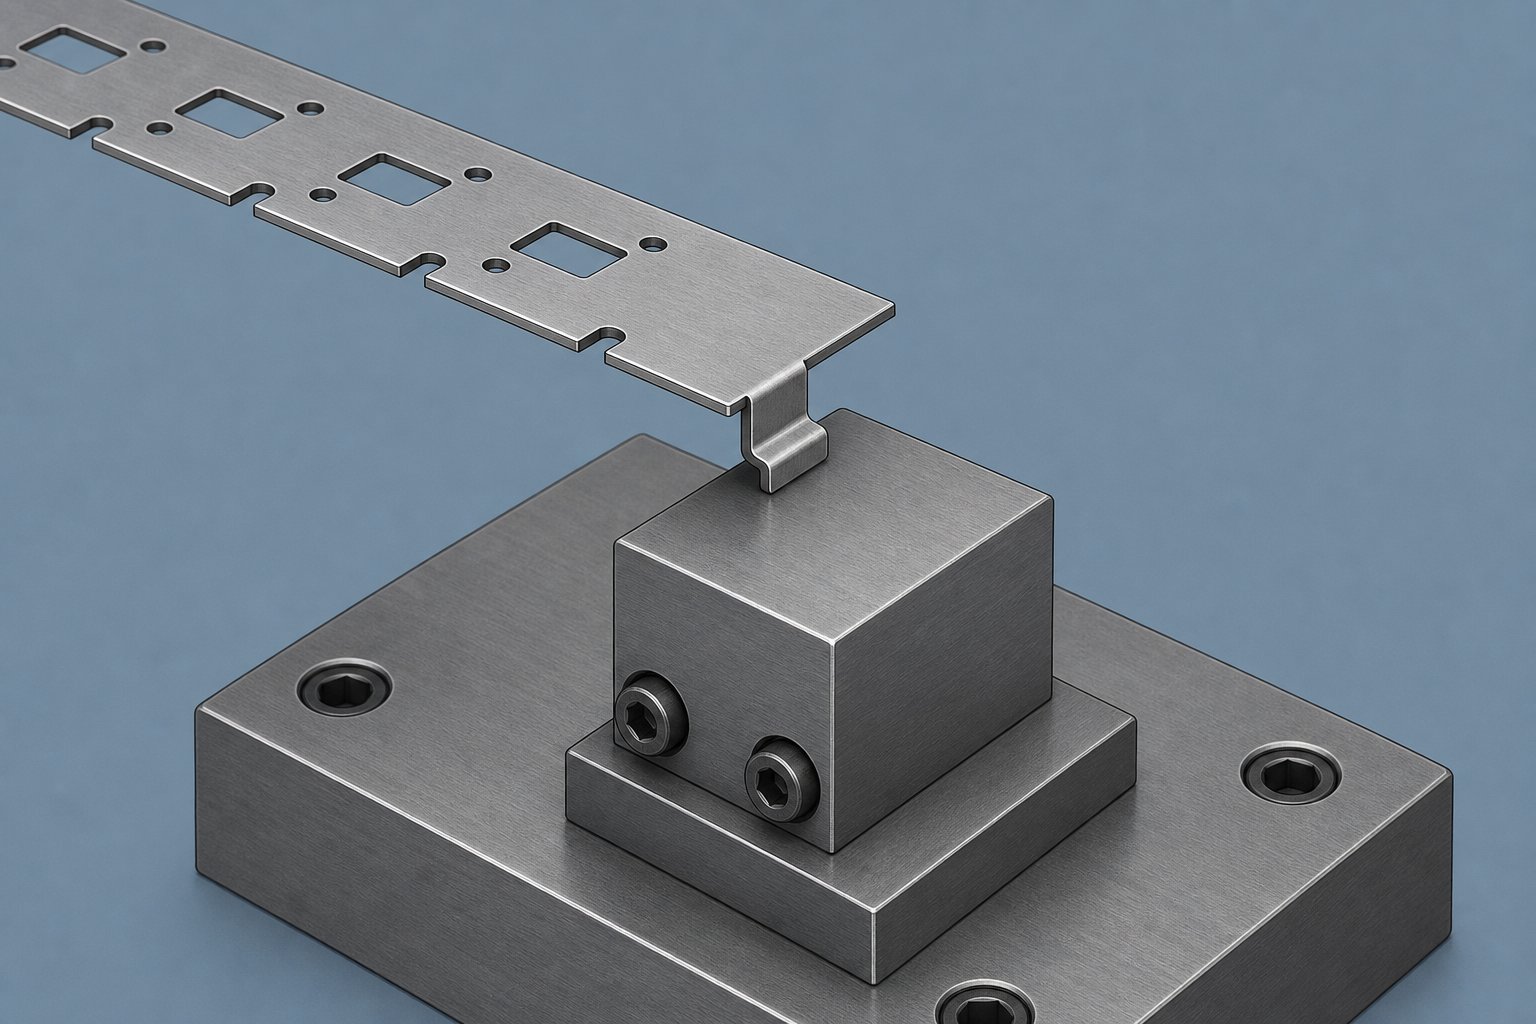
Како функционишу позитивни зарези за обилазницу и када их користити
Остављање материјала на траци уместо да га сечете може звучати контраинтуитивно за функцију намењену контроли прогресије. Ипак, то је управо оно што позитивни заобилазни зарез ради, а геометрија иза њега решава неколико проблема које уводе конвенционални зарези{1}}који производе пужеве.
Како позитивни обилазни зарези контролишу напредак траке
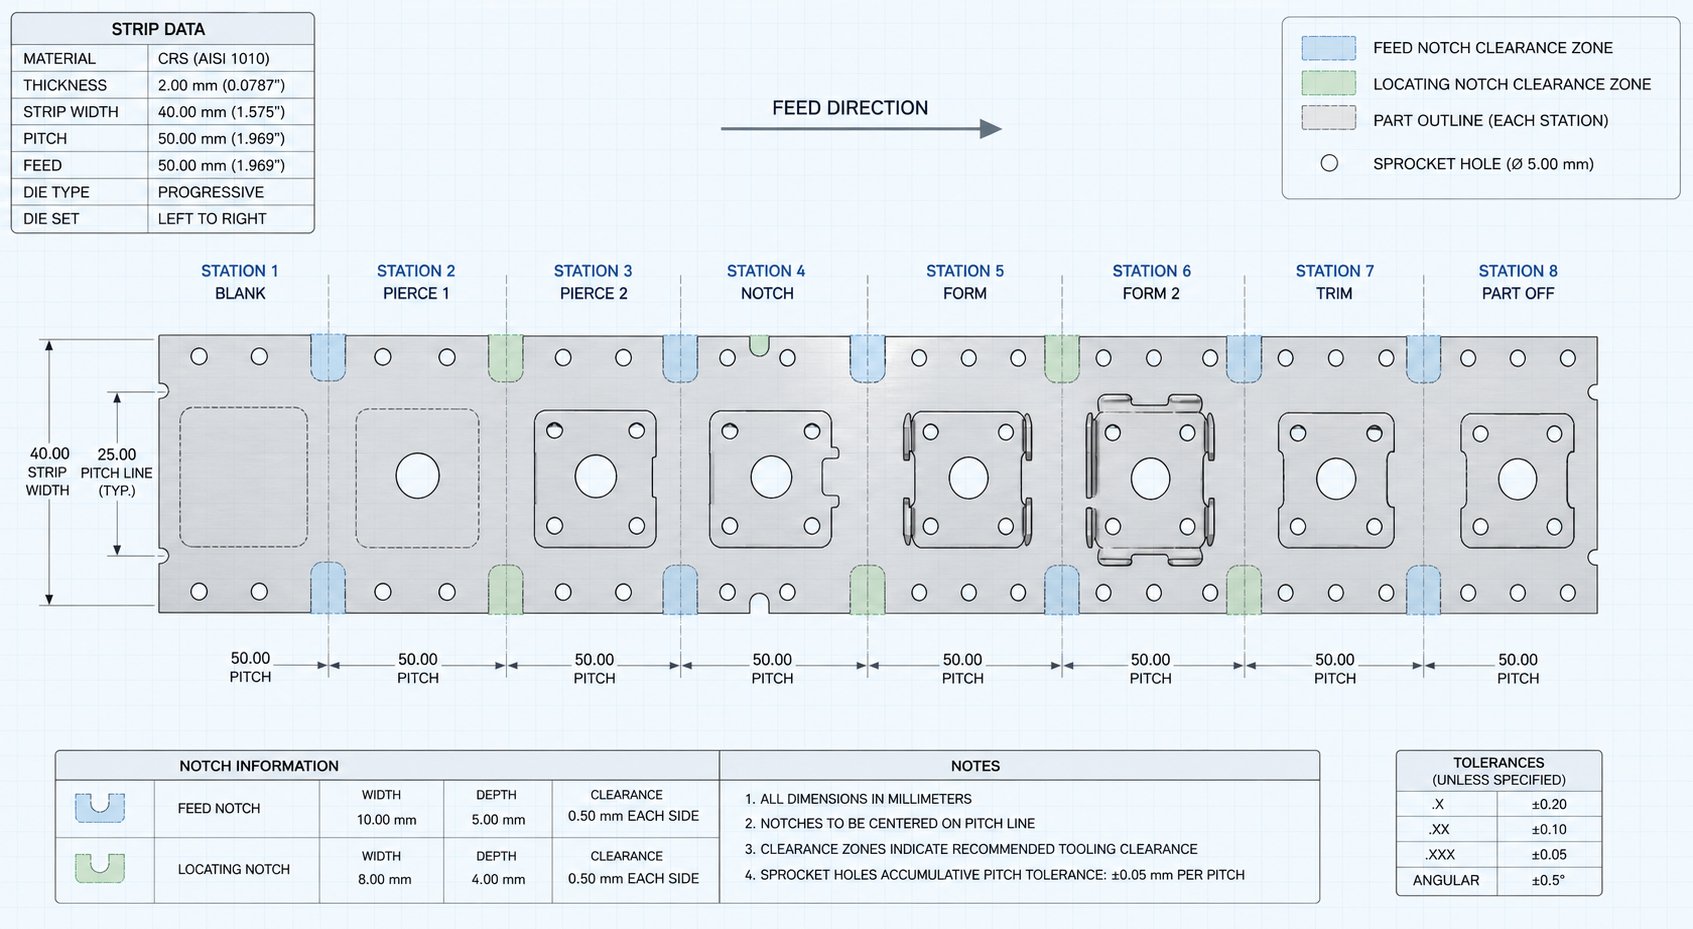
Позитиван обилазни зарез се ствара убодом малог дела носеће траке и формирањем надоле (или повремено према горе) да би се добио језичак који излази из равни траке. Замислите правоугаони језичац, обично широк 3 до 6 мм и који је 1 до 1,5 пута већи од дебљине материјала испод површине траке, оријентисан окомито на правац увлачења. Језичак остаје причвршћен за носач на једном крају, стварајући конзолну прирубницу дуж ивице траке.
Током напредовања увлачења, овај формирани језичак се креће напред са траком све док не дође у контакт са очврслим блоком за заустављање или раменом машински урађеним у доњу папучицу калупа. Тај физички судар зауставља кретање траке на тачно тачној удаљености. Геометрија је самоограничавајућа-: језичак не може да прође блок за заустављање, тако да прекомерно храњење постаје механички немогуће без обзира на то колику силу улагач примењује.
Зашто остављати материјал закачен уместо да га избија? Одговор укључује и поузданост и интегритет траке. Копчани-и-обликовани језичак не производи пужеве. Не постоји мали комад отпада који треба да изађе кроз отвор матрице, нема ризика да се пуж повуче назад у шупљину калупа при повратном удару. За све који су упознати са главобољама повлачења пужева у операцијама штанцања, сама та предност оправдава приступ.
Угаона оријентација картице је такође важна. Већина позитивних обилазних зареза се формирају под углом од 90 степени у односу на површину траке, али мала подешавања углова од 80 до 85 степени могу створити клинасто дејство на блоку за заустављање. Ово повећава силу држања и побољшава контролу додавања на дебљим материјалима где је импулс траке већи.
Типичне примене за дизајне позитивних зареза
Позитивни обилазни зарези у лимуформирање екцела у специфичним сценаријима где интегритет траке и управљање отпадом имају приоритет. Замислите уску носећу траку, рецимо ширине 25 мм, која доводи мали део конектора. Сечење уобичајеног зареза са ивице уклања-површину попречног пресека са већ минималног носача. Тај изгубљени материјал слаби траку тачно на месту где се концентришу силе увлачења, изазивајући извијање или кидање током рада велике{5}}брзине.
Зарез за копље-и-форму у потпуности избегава ово. Материјал остаје у носачу. Снага попречног пресека остаје нетакнута. Формирана прирубница заправо учвршћује траку локално, што помаже несметаном провлачењу кроз шине за подизање, што је предност коју су приметили практичари дизајна матрица који раде са-једностраним распоредом носача.
Сврха обилазних зареза у обликовању лима протеже се и на економичност отпада. Сваки пуж који матрица произведе доприноси прорачунима материјалног отпада. У-производњи великог обима где трошкови материјала доминирају у цени дела, елиминисање чак и малог зареза из сваке прогресије умножава се у мерљиве уштеде у току милион-хода.
- Није потребно управљање пужевима- елиминише ризик од повлачења пужева и уклања потребу за каналима за чишћење пужева у калупу
- Чува попречни{0}} пресек носача- критично за уске траке где би уклањање материјала угрозило стабилност увлачења
- Локално учвршћује траку- формирана прирубница додаје крутост на месту зареза, помажући глатко кретање кроз шине подизача
- Смањује отпад по напредовању- ниједан материјал се не уклања са траке, што побољшава коришћење материјала на-осетљивим пословима
- Једноставнија конструкција матрице на урезној станици- пробој копља и одељак за формирање замењује пун пробој-пробој са рупом за чишћење пужа
Позитивни дизајни носе ограничења. Формирани језичак мора очистити механизме подизача док се трака подиже између потеза. На-машинама велике брзине које раде преко 600 удараца у минути, језичак који се избацује надоле-може да се закачи за шине подизача или да омета време подизања траке. Ови ризици сметњи гурају неке апликације ка алтернативи: потпуно уклањање материјала да би се створила негативна геометрија зареза која захвата матрицу из супротног смера.
Како функционишу негативни зарези за обилазницу и њихове снаге
Када формирани језичак који штрчи испод траке ствара проблеме са зазором при великој брзини, решење у потпуности окреће геометрију. Уместо да оставља материјал на траци, негативни зарез за премосницу уклања мали део са ивице траке, стварајући џеп који укључује очврсну избочину уграђену у калуп. Сама трака носи празнину; коцка носи стоп.
Механика негативних обилазних зареза и уклањања материјала
Негативан обилазни зарез се производи штанцањем пробијањем малог правоугаоног или трапезног пресека са једне или обе ивице носеће траке. Пробојци за штанцање који се користе за ову операцију су обично уски, у распону од 3 до 8 мм у ширину и продиру од 2 до 5 мм у ивицу траке у зависности од ширине носача и дебљине материјала. Акција сечења прати исту механику смицања као и свака операција слепљивања: удар се спушта у отвор за спајање матрице, материјал се ломи кроз секвенцу смицања-и-лома, а пуж се одваја од траке.
Тај пуж захтева пажњу. Урезани уложак је типично танак комад, понекад мањи од два пута дебљине материјала у својој најужој димензији. Поуздано бацање тако малог комада је познат изазов. Отвор за испуцавање испод отвора матрице мора да обезбеди адекватан угао промаја, обично 0,5 до 1 степен по страни, да би се спречило слагање пужа. Помоћ при вакууму или позитивно избацивање пужева кроз опруге-оптерећене ударце постаје неопходно у апликацијама великих-брзина где сама гравитација не може довољно брзо да очисти пужеве.
Када се урезани џеп исече, он напредује са траком све док не стигне до очврслог блока кључа, прецизно-брушеног челичног избочина монтираног у папучицу калупа. Блок кључева улази у џеп са зарезом, а задњи зид уреза додирује лице блока кључа, заустављајући кретање траке напред на тачном растојању. Геометрија је овде важна: дубина зареза треба да премаши пројекцију кључног блока за 0,3 до 0,5 мм да би се омогућило чисто захватање без везивања, док ширина зареза мора да узме у обзир толеранцију увлачења система плус термичко ширење траке током дугих производних циклуса.
Угаони рељеф на предњој ивици зареза, обично 3 до 5 степени, омогућава да трака прелази преко блока кључа током напредовања увлачења без хватања. Задња ивица остаје четвртаста или благо подрезана, стварајући позитивно зауставно лице које зауставља кретање траке. Размак између страна кључног блока и зидова зареза обично иде 0,05 до 0,10 мм по страни, довољно чврст да спречи бочно померање, али довољно лабав да се избегне везивање јер се заобилазним зарезима, остаци жигосања накупљају на површинама захвата током дугих стаза.
Веза између геометрије зареза и висине шиљака је директна. Тупи зарез производи превртање на улазној страни и изражену неравнину на страни реза. Тај шиљак се пројектује у џеп, ефективно смањујући његову функционалну дубину. Током хиљада потеза, прогресивно накупљање ивичњака може спречити да блок кључева потпуно налегне, смањујући тачност регистрације. Одржавање одговарајућег зазора-од-пробоја, обично 5 до 10 процената дебљине материјала по страни за меки челик, одржава неравнине у прихватљивим границама и продужава интервале одржавања.
Где негативни дизајни имају најбоље резултате
Негативни зарези заузимају ивицу траке, а не штрче испод равни траке. Ништа не штрчи. Трака остаје равна, што значи да шине за подизање, системи за испуштање ваздуха-и сензори за детекцију траке функционишу без сметњи. За калупе који раде преко 600 удараца у минути, овај раван профил постаје неопходан.
Замислите широку носећу траку, пречника 75 мм или више, која напаја велики аутомобилски носач. Уклањање 4 мм са сваке ивице за урезане џепове једва утиче на попречни пресек носиоца{3}}носиоца. Трака задржава структурни интегритет док добија агресивну контролу увлачења кроз позитивно механичко захватање са кључним блоковима. Уклоњени материјал ствара удубљење у које улази пројекција матрице, у суштини уграђујући геометрију заустављања у алат, а не у траку.
Овај приступ такође доноси одлучнију акцију заустављања. Блок кључева који улази у машински обрађени џеп улази у контакт са пуним лицем преко зида зареза, распоређујући силе заустављања увлачења на већу површину од једног језичка који удари у раме. Тај распоређени контакт боље се одупире деформацији током наглог успоравања тешке траке при брзини.
- Профил равне траке- нема истурених језичака који би ометали подизаче, сензоре или механизме за транспорт велике брзине{1}}
- Агресивно заустављање хране- контакт целог лица између блока кључа и зида са зарезом дистрибуира силе заустављања, смањујући локализовану деформацију
- Уклања нагиб ивице- радња сечења сече неправилне ивице прореза, стварајући чисту референтну површину за вођице
- Двострука{0}}регистрација- сечење уреза на обе ивице траке и коришћење упарених блокова кључева спречава бочно померање траке током операција штанцања
- Компатибилан са{0}}аутоматизацијом велике брзине- нема формираних функција за хватање, савијање или замор при повећаним брзинама удара
- Прво{0}}могућност заустављања- граничник са зарезом служи као водећи-локатор ивице током почетног подешавања матрице, смањујући ризик од половичних-удараца или лабавог отпада при покретању
Компромис{0}}је јасан: негативни зарези троше тракасти материјал, производе заглавке којима се мора управљати и уводе сечне ивице које се временом троше. За шире траке где те казне и даље могу да се контролишу, поузданост и компатибилност брзине овог дизајна чине га доминантним избором у-прогресивним операцијама велике количине. Питање није који тип је универзално бољи, већ који скуп ограничења намеће ваша конкретна апликација, одлука која постаје јаснија када се две геометрије поставе једна поред друге.
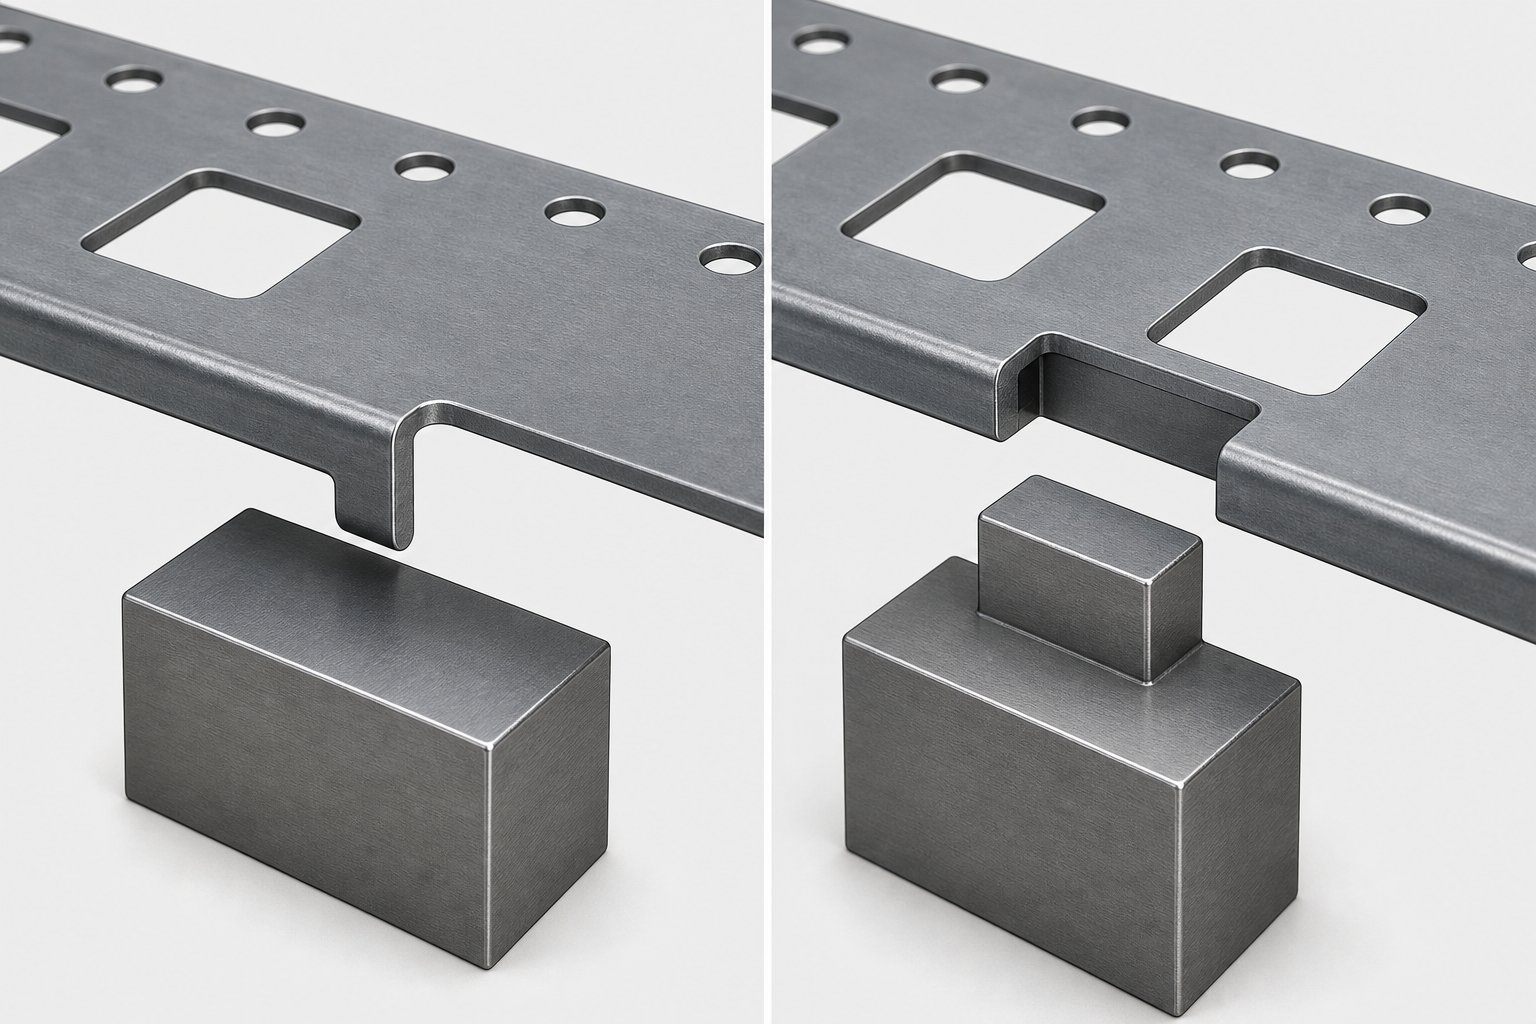
Водич за избор позитивних и негативних заобилазних зареза
Постављање обе геометрије уреза једну поред друге открива да је избор између њих ретко када је једна боља од друге. Ради се о усклађивању дизајна зареза са специфичном комбинацијом ширине траке, брзине производње, понашања материјала и ограничења руковања отпадом. Табела у наставку консолидује механичке и оперативне разлике у једну референцу коју можете користити током прегледа дизајна алата и штанцања.
Упоређени позитивни и негативни зарези заобилажења
| Десигн Дименсион | Поситиве Бипасс Нотцх | Негативе Бипасс Нотцх |
|---|---|---|
| Механизам деловања | Урезани језичак формиран испод траке додирује зауставни блок у калупу | Изрезани џеп на ивици траке прима пројекцију кључног блока из матрице |
| Уклањање материјала | Ниједан - материјал није остао причвршћен за носећу траку | Да - пуж је одсечен са ивице траке |
| Утицај чврстоће траке | Минимални попречни пресек носиоца - је сачуван; локална крутост се повећава на формираном језичку | Умерени попречни пресек - се смањује на сваком месту зареза за дубину реза |
| Управљање пужевима | Није потребно | Потребне су рупе за чишћење пужева, углови пропуха и могуће избацивање под вакуумом или ударцем |
| Типичан распон ширине траке | Уске до средње траке (испод 50 мм) где би уклањање материјала угрозило интегритет носача | Средње до широке траке (40 мм и више) где уклањање ивица има минималан структурални утицај |
| Погодност за брзину | Ниске до умерене брзине (обично испод 600 СПМ); Ризик ометања картице расте са брзином | Умерене до велике брзине (600+ СПМ); равни профил траке избегава сметње подизача и сензора |
| Ризик од гребања | Ниско - сечење копља производи контролисан прелом на једној ивици; нема излаза пужа | Већа акција смицања - ствара неравнине на страни реза која може да смањи функционалну дубину зареза током времена |
| Корекција нагиба ивице | Не - не уклања ивични материјал, тако да остаје нагиб од сечења котура | Да - сечењем сече неправилне ивице, побољшавајући вођење траке кроз шине |
| Уобичајени начини квара | Савијање или смицање језичака од прекомерне силе увлачења; ометање картице са подизачима; прогресивно пуцање од замора у корену копља | Повлачење пужева које испуњава урезани џеп; нагомилавање неравнина које спречава захват кључног блока; зарез ивица пуца од радног очвршћавања |
Неколико диференцијатора у овој табели има велики утицај на коначну одлуку о дизајну. Ширина траке је често први филтер. Када радите са носачем ужим од 30 мм, уклањање чак 3 до 4 мм од ивице за негативан зарез троши значајан проценат попречног пресека. Снаге хране се концентришу на смањеној површини, а пуцање од замора постаје прави производни ризик. Позитиван зарез у потпуности заобилази ово задржавајући материјал на месту.
Брзина је други критични филтер. -Операције формирања метала велике брзине изнад 600 удараца у минути захтевају раван профил траке. Свака милисекунда кретања подизача се рачуна, а језичак који се штрчи испод траке може ухватити, савијати или замарати на начине који се брзо спајају при повећаним брзинама хода. Негативни зарези одржавају све у равнини, због чега доминирају у аутомобилским линијама и линијама за штанцање конектора где се времена циклуса мере у делићима секунде.
Руковање отпадом је трећи фактор који често мења равнотежу. Негативан зарез производи пуж при сваком потезу. Преко милион-производних циклуса, ти ситни комадићи се акумулирају. Ако систем за уклањање чахура чак и накратко поквари, пужеви се слажу у отвор матрице, блокирају блокаду кључа и изазивају погрешно увлачење. Продавнице са одличном дисциплином управљања пужевима лако апсорбују ову казну. Продавнице које раде мршаво са минималним интервалима одржавања матрице могу сматрати позитивним зарезима више опростити.
Нагиб ивице, честа главобоља са прорезом завојнице, додаје још једно разматрање. Негативни обилазни зарези у калупима за штанцање који формирају лим сами по себи подрезују ивицу траке, уклањајући нагиб уведен током сечења котура. Позитивни зарези не нуде такву корекцију, тако да ако ваш улазни материјал стиже са недоследним ивицама, можда ћете морати да додате засебну станицу за трим или прихватите нестабилност увлачења коју уводи нагиб.
Контролна листа критеријума одабира за дизајнере калупа
Уместо да вагају све факторе истовремено, искусни инжењери алата и печата раде кроз секвенцијални процес одлучивања. Сваки критеријум или елиминише једну опцију или сужава поље. Користите ову контролну листу током прегледа распореда траке да бисте систематски дошли до праве геометрије зареза.
- Ширина траке и попречни пресек носача- Измерите доступну ширину носача након што је геометрија дела угнежђена. Ако је носач мањи од двоструко веће од планиране дубине зареза на свакој страни, позитиван зарез чува структурални интегритет. Шири носачи са довољно материјала могу толерисати уклањање које захтевају негативни зарези.
- Врста и дебљина материјала- Тврђи материјали стварају веће неравнине на резовима са негативним зарезима, убрзавајући хабање блока кључева. Танки материјали испод 0,5 мм ризикују да се поцепају на формираним језичцима у позитивном дизајну. Ускладите тип зареза са начином на који се ваша специфична легура понаша под смицањем или савијањем на производним температурама.
- Брзина производње- Ако ваш циљ премашује 500 до 600 удараца у минути, пристрасност ка негативним зарезима за њихов раван профил. Испод тог прага, било који тип ради поуздано под условом да тајминг подизача прилагођава било коју пројекцију језичка.
- Ограничења геометрије дела- Проверите да ли су формиране карактеристике, станице за цртање или операције вођене камером-у близини ивице траке у сукобу са локацијом зареза. Позитивни језичци штрче испод траке и могу ометати доње компоненте матрице. Негативни џепови се налазе унутар равнине траке, али троше ивичну некретнину која ће формираним карактеристикама можда бити потребна.
- Захтеви за руковање отпадом- Процените своју способност управљања пужевима. Ако матрица ради без надзора или уз минималну интервенцију оператера, позитиван урез-без пужева смањује један режим квара. Ако су робусни системи за чишћење од пужева већ постављени за друге станице за затварање, додавање урезаних пужева у ток отпада је тривијално.
- Разматрања о одржавању алата- Позитивни зарези су фиксни блокови без резних ивица за поновно оштрење. Негативни зарези захтевају периодично брушење како неравнине расту. Укључите планиране интервале одржавања у одлуку. Дужи интервали између оштрења фаворизују позитивне дизајне; краћи, дисциплиновани интервали подржавају негативне геометрије без проблема.
Рад кроз ових шест критеријума у низу елиминише нагађања. У многим случајевима, прва два филтера јасно указују на једну геометрију. Када одговор остане двосмислен након свих шест, вероватно сте у зони у којој било који тип функционише и секундарне преференције као што су познавање дизајнера, стандардне праксе у продавници или спецификације купаца преузимају.
Међутим, оно што ни ставка контролне листе ни табела за поређење не обухватају је како одредити величину и положај изабраног зареза у односу на пилоте, размак станица и геометрију дизача. Механички принцип се решава када одаберете позитивно или негативно. Димензионално извођење, где се налази зарез, колико дубоко сече и који размаци су му потребни, одређује да ли се тај принцип преводи у поуздану производњу или упорне проблеме са погрешним увлачењем.
Смернице за дизајн за одређивање величине и постављања заобилазног зареза
Одабир правог типа зареза је пола битке. Друга половина је димензионисање и позиционирање тако да се трака поуздано зауставља, потез за потезом, без претераног-ограничавања довода или изгладњивања носача структуралног материјала. Ова правила за одређивање величине претварају намеру дизајна у стварност{3}}продавнице.
Правила палца за дубину и ширину зареза
Дубина зареза је прва димензија коју треба закачити и директно се скалира са ширином носача. Уклоните превише и трака се копча под силом увлачења. Уклоните премало и захват кључног блока постаје довољно плитак да нагомилавање бразди или термичко ширење поништи заустављање у року од неколико хиљада потеза.
За негативне обилазне зарезе, уобичајена почетна тачка је 15 до 25 процената ширине траке на свакој страни. Носач ширине 60 мм, на пример, подржава џепове са зарезима од 9 до 15 мм исеченим са сваке ивице, задржавајући довољан попречни пресек за стабилно храњење. Уже траке захтевају конзервативније проценте. Испод 30 мм укупне ширине траке, обично вам је боље са дизајном позитивног копља-и-форме који у потпуности избегава уклањање материјала.
Ширина зареза, мерена у правцу увлачења, мора да одговара толеранцији увлачења вашег система плус малу маргину за термички раст траке током производње. Типичан серво фидер који испоручује тачност корака унутар 0,05 мм омогућава ширину зареза величине кључног блока плус укупно 0,15 до 0,25 мм. Чвршће од тога, а блок кључева се веже у џепу. Шири, а трака прелази пре хапшења.
Угаони радијуси унутар џепа зареза заслужују пажњу. Оштри унутрашњи углови делују као подизачи напрезања. Чак и скроман радијус од 0,3 до 0,5 мм на угловима зареза спречава пуцање од замора које би иначе почело након стотина хиљада удараца увлачења. На каљеним алатним челицима који се користе за блокове кључева, одговарајући угао равномерније распоређује контактни напон.
Постизање ове прецизне унутрашње геометрије, посебно на кључним блоковима и уметцима, је место где се ЕДМ сечење жице показује незаменљивим. Вјешт произвођач алата и калупа може програмирати профиле кључних блокова са толеранцијама од плус или минус 0,0005 инча, производећи унутрашње радијусе углова од чак 0,050 мм са фином жицом при контролисаној брзини. Пошто се ЕДМ жица сече након термичке обраде, кључни блок одржава стабилност димензија без изобличења услед очвршћавања, што је критична предност када геометрија захвата мора да остане конзистентна кроз милионе циклуса. Рељеф конуса од 0,25 до 0,5 степени примењен кроз ЕДМ жицу такође омогућава поновно брушење блокова кључева без промене димензије захвата на радној површини.
Положај у односу на размак станица и пилоте
Тамо где се зарез налази дуж дужине траке утиче на њену интеракцију са пилотима, подизачима и системом за довод. Уобичајени приступ поставља станицу за сечење-зареза на једну или две станице прогресивне матрице, тако да свака следећа станица има користи од ограничења помака и корекције нагиба које обезбеђује зарез.
Однос између позиције зареза и локације пилота је секвенцијалан, а не сувишан. Пилоти обично укључују траку на станици два или три, након што је зарез већ имао ограничено прекомерно храњење. Као детаљи у МеталФорминг Магазину, ваљак за пуњење мора да ослободи траку пре него што пречници за лоцирање пилота уђу у пилот рупе. Бипасс зарез обезбеђује груби граничник који ставља траку у опсег хватања пилота, а пилот затим испоручује коначну прецизну регистрацију, често исправљајући последњих 0,05 до 0,10 мм позиционе грешке.
Размак између станица одређује колико далеко џеп или језичак путују пре него што захвате блок кључа или стоп. Зарез мора бити исечен тако да његова задња ивица буде у равни са тачно једним растојањем од тачке захвата. Свака грешка овде се повећава на различитим станицама. Ако је рез у зарезу удаљен 0,02 мм од правог нагиба, та грешка се шири кроз сваку низводну станицу, стварајући прогресивни помак регистрације који сами пилоти можда неће у потпуности исправити.
Интеракција подизача додаје још једно ограничење. На калупима са шинама за подизање{1}}оптерећених опругом, трака се подиже са површине матрице између потеза да би се омогућило напредовање увлачења. Позитивни премосни језичак који излази испод траке мора очистити шину подизача на пуној висини подизања. Ако се језичак закачи, трака не може напредовати, а следећи потез производи двоструки-поготак. За негативне зарезе, блок кључа мора се потпуно увући испод равни траке пре него што подизачи подигну траку, или зид зареза ухвати ивицу блока и мака секундарни чип у џеп за спајање.
- Изрежите зарезе у првој или другој станицида се успостави контрола хране пре него што операције формирања или слепљења почну низводно
- Одржавајте размак између уреза-до-тачног вишеструког коракатако да оба система упућују на исту основну линију прогресије
- Проверите висину блока кључева у односу на ход подизачада бисте потврдили да блок чисти траку током фазе подизања и укључује се само током заустављања напајања
- Помакните зарезе од шинских водилица за најмање 1 ммкако би се спречиле сметње између ивице зареза и зидова канала за вођење
- Поставите двоструке зарезе симетрично на обе ивице тракекада је бочна контрола критична, посебно на широким тракама склоним бочном померању током штанцања
- Координирајте време зареза са{0}}сигналима за отпуштање фидатако да се фидер отвара пре него што трака дође у контакт са блоком кључева, спречавајући мотор да се бори са механичким заустављањем
Када се и пилоти и бајпасни зарези користе заједно, дизајн алата и матрице мора осигурати да се пилот не бори са зарезом. Ако зарез заустави траку за 0,05 мм мању од правог положаја и пилот је затим повуче напред, зид зареза доживљава смицање на блоку кључа при сваком потезу. Временом, то поновљено оптерећење замара ивицу зареза. Решење је да се величина зареза тако да заустави траку мало иза прозора за хватање пилота, дозвољавајући пилоту да повуче траку назад у крајњи положај уместо да је гура напред. Ова суптилна пристрасност усмерења, уграђена у локацију зареза током конструкције матрице, елиминише конфликт и продужава животни век и зареза и пилота.
За пројекте у којима геометрија траке, захтеви за брзину или понашање материјала доводе ове смернице до крајњих граница, рад са искусним партнером за инжењеринг калупа може да спречи скупо испитивање-и-грешке у штампи. Тимови наИИЦХЕНспецијализовани за прилагођена решења калупа за штанцање која се баве интеракцијом између обилазних зареза, система подизача и прецизних компоненти као што су блокови кључева и ударци, посебно на сложеним изгледима где је за стандардна правила палца потребна-специфична валидација пројекта.
Добијање геометрије зареза и исправног постављања је на крају питање координације механичких ограничења. Али та ограничења се мењају у зависности од тога који материјал уносите кроз матрицу. Зарез који ради беспрекорно у хладно ваљаном челику дебљине 1,0 мм може да напукне, деформише или изгуби спој када иста матрица ради од 0,5 мм фосфорне бронзе, што је стварност која је у потпуности вођена разликама у томе како материјали реагују на силе које намећу зарези заобилажења.
Својства материјала која заобилазе одлуке о дизајну зареза
Обилазни зарез није само геометријска карактеристика. То је механички интерфејс који је подвргнут поновљеном ударном оптерећењу, напону смицања и цикличној деформацији сваки пут када се трака заустави на кључном блоку или заустави. Како тај интерфејс ради зависи у потпуности од тога од чега је трака направљена. Два материјала са идентичном дебљином и ширином траке могу захтевати потпуно различите дизајне зареза на основу њихове јачине течења, понашања при очвршћавању и дуктилности.
Како својства материјала утичу на перформансе зареза
Почните са јачином течења. Конструисано штанцање је резултат пластичне деформације узроковане силама формирања које прелазе границу течења материјала, каоМеталФорминг Магазинеобјашњава. Исти принцип регулише ангажовање зареза. Када трака дође у контакт са кључним блоком при брзини, зид зареза доживљава концентрисано оптерећење притиска. Материјали са већом граном течења отпорни су на деформацију на тој контактној тачки, одржавајући геометрију зареза током дужих производних циклуса. Мекше легуре попут жареног бакра или алуминијума се прогресивно деформишу, са зарезом који се благо печура при сваком потезу док се не изгуби дубина захвата.
Граница течења челика драматично варира у различитим класама. Благи челик на 250 МПа понаша се веома другачије у тачки захвата у зарезу од двофазног челика на 600 МПа. Материјали-веће чврстоће одржавају оштрије ивице зареза, али такође преносе веће силе удара у блок кључа, убрзавајући хабање компоненте матрице, а не траке. Ви у суштини бирате где ће доћи до хабања: на заменљивој траци или на компоненти матрице која захтева застој у одржавању да би се сервисирао.
Модул еластичности материјала траке одређује колики је отпор зарезу након операције резања. Материјали са високим модулом еластичности, као што је челик на приближно 200 ГПа, мање се враћају уназад након повлачења зарезног пробоја, остављајући џеп са зарезом ближе његовој предвиђеној геометрији. Алуминијум, са модулом еластичности око 70 ГПа, може изгледати као да би требало мање да се враћа уназад због ниже крутости, али његове карактеристике челика са нижим попуштањем значе да раније улази у пластичну деформацију, што доводи до другачијег баланса еластичног опоравка и трајног постављања. Практични ефекат је да геометрија зареза мора бити различито компензована за сваку породицу материјала да би се постигла иста коначна димензија зареза.
Очвршћавање на напрезање и очвршћавање при раду уводе временски{0}}зависну променљиву коју статичка својства материјала не могу да обухвате. Сваки пут када трака дође у контакт са кључним блоком, зид зареза доживљава локализовану пластичну деформацију. Та деформација ојачава материјал у контактној зони. Током хиљада циклуса, ивица зареза постаје прогресивно тврђа и ломљивија од околног материјала носача. За конвенционалне -нисколегиране{6}}челике високе чврстоће, ово ојачање може да достигне 20 процената изнад-приманог стања. За напредне класе високе{10}}врсте као што су двофазни-челици, груби прорачуни показују да чак и неколико процената деформације може повећати локалну чврстоћу за 50 процената у поређењу са својствима равног{13}}лима.
То локализовано стврдњавање на крају изазива пуцање. Ивица зареза, сада ломљива од очвршћавања, ломи се при следећем ударном оптерећењу уместо да се деформише. Сићушни чипови се ослобађају, загађујући матрицу и деградирајући квалитет захвата. Материјали са високим вредностима истезања, изнад 30 процената за меке челике, толеришу више циклуса пре него што достигну ову тачку лома јер могу да апсорбују поновљене деформације без исцрпљивања своје дуктилности. Материјали са ниским{5}}издужењем као што су опружни челици или потпуно ојачани нерђајући слојеви достижу праг пуцања много раније, захтевајући или чешћу замену зарезних-станица или прелазак на дизајн са позитивним зарезима који расподељују силе заустављања увлачења на већу површину језичка.
Дизајн зареза мора да узме у обзир понашање материјала при деформисању{0}}очвршћавања током целог производног циклуса, а не само његове-механичке карактеристике, јер зона захвата зарезом јача и постаје крхка са сваким циклусом додавања.
Подешавање дебљине и ширине траке
Дебљина материјала директно одређује минималну дубину захвата. Блок кључева мора да штрчи у џеп довољно дубоко да спречи да трака пређе преко њега током увлачења. За танке материјале испод 0,5 мм, то значи да висина кључног блока у односу на дебљину траке постаје критичан однос. Превише плитко и трака се савија преко блока. Предубоко и блок додирује дно џепа са зарезом, стварајући секундарну акцију смицања која оштећује обе компоненте.
Дебљи материјали, изнад 2,0 мм, стварају знатно већи замах током напредовања хране. Кинетичка енергија коју зарез мора да апсорбује на скали сваког потеза мери се и са масом и са брзином. Трака од 2,5 мм при умереној брзини увлачења удара у блок кључа са знатно већом силом од траке од 0,8 мм при истој брзини. Дубљи зарези са већим контактним површинама распоређују ту силу, али дубљи резови такође уклањају више носећег материјала.
Ширина траке поставља плафон о томе колико дубоко негативни зарез може безбедно да иде. Аспринципи дизајна носеће тракеналажу, носач мора остати довољно јак да се одупре савијању током храњења. Уклањањем 25 процената са сваке ивице траке од 40 мм остаје 20 мм попречног пресека носача. На челику високе{5}}врсте, то би могло бити довољно. На мекој легури алуминијума са једном-трећином границе течења, иста геометрија се копча под силом увлачења. Морате да скалирате дубину зареза у супротности са снагом материјала: мекше легуре добијају плиће зарезе и више се ослањају на прецизну геометрију кључног блока него на грубу дубину захвата.
Челични{0}}челици високе чврстоће представљају сопствено прилагођавање. Силе потребне за смицање зареза из ових класа захтевају теже ударце, робусније пресеке матрице и чвршће зазоре да би се управљало израженим ивицама које ови материјали производе. Легуре бакра и алуминијум секу чисто са мање силе, али се деформишу на месту захвата. Свака породица материјала гура дизајн зареза у другом правцу, а једино универзално правило је да ниједна геометрија не функционише на свим њима без модификације.
Ова понашања заснована на{0}}има не утичу само на почетни дизајн. Они предвиђају како ће се зарез током времена деградирати, који ће се начини квара први појавити и колико често је потребно одржавање. Тај предиктивни однос између својстава материјала и образаца отказа је управо оно што раздваја проактивно одржавање зареза од реактивног отклањања проблема након што је матрица већ произвела отпад.
Режими квара и решавање проблема са заобилазним зарезом
Зарез за бајпас који савршено функционише при ходу од сто хиљада може потпуно отказати до петсто хиљада потеза. Деградација је постепена, вођена истим понашањем материјала о коме је било речи горе: локализованим очвршћавањем на захватне површине, прогресивном акумулацијом неравнина и цикличним ударним силама које замарају и компоненте траке и матрице. Препознавање шта је неуспешно и зашто не успева пре него што отпад почне да се гомила, одваја продавнице које одржавају радно време од оних заглављених у реактивном гашењу пожара.
Уобичајени режими квара за сваки тип зареза
Негативни и позитивни обилазни зарези не успевају на фундаментално различите начине јер је њихова механика другачија. Негативан зарез се ослања на изрезани џеп и избочени блок кључева. Позитиван зарез се ослања на формирани језичак и фиксни граничник. Свака геометрија уводи сопствене обрасце хабања и свака захтева другачији дијагностички приступ.
За негативне зарезе, највећи квар је повлачење пужева. Мали комадић исечен са ивице траке залепи се за лице ударца током извлачења и враћа се назад у калуп. Тај пуж се на крају таложи унутар џепа са зарезом на низводној станици, делимично или потпуно блокирајући улазак блока кључева. Трака пролази без хапшења, а следећи погодак пада на погрешну локацију.Подаци за решавање проблема са прогресивном матрицомпотврђује да су ефекти вакуума између ударца и пужева, у комбинацији са недовољним зазором или истрошеним системима за избацивање, примарни покретачи. Избацивачи опруге, испуштање ваздуха-и исправна промаја у чишћењу пужева смањују ризик, али истрошени ударци са деградираном завршном обрадом површине остају главни покретач.
Нагомилавање бура је спор{0}}режим неуспешног сагоревања. Сваки потез производи сићушну неравнину на страни матрице урезаног реза. Тај шиљак се пројектује у џеп, ефективно смањујући дубину функционалног захвата за неколико микрона на хиљаду потеза. На крају, блок кључева не може у потпуности да седи, а заустављање постаје непоуздано. Материјали који су каљени током претходних операција формирања или високе-врсте чврстоће које прелазе напон течења од 500 МПа, производе веће неравнине и убрзавају ову деградацију.
Пукотине на ивицама се појављују на дугим производним циклусима, посебно у материјалима склоним стврдњавању на напрезање. Поновљени удар кључног блока о зид зареза прогресивно очвршћава и крти ту зону. Када се локална дуктилност исцрпи, микро-пукотине се покрећу и шире. Чипови се одвајају од ивице зареза, загађујући шупљину матрице и додатно деградирајући квалитет захвата.
За позитивне зарезе, доминантан недостатак је савијање или смицање језичака. Када сила попуштања примењена импулсом траке премаши отпор језичка, језичак се деформише напред уместо да зауставља траку. Ово се дешава када је брзина додавања превисока у односу на дебљину материјала, или када корен копља развије пукотине од замора које слабе тачку причвршћивања језичка. Једном када се језичак чак и мало савије, он више не додирује блок за заустављање под правим углом, а сваки следећи потез повећава деформацију.
Ометање језичака са дизачима је грешка у вези{0}}подешавања. Ако висина шине подизача није усклађена са дубином пројекције језичка, језичак се закачи за шину током подизања траке. Трака не може слободно да напредује, а следећи ход копча материјал између додавача и тачке препреке. Прогресивна деформација језичка услед поновљених удара такође мења време захвата: како се језичак печура на својој контактној површини, ефективна зауставна позиција се помера унапред за количину деформације, уносећи малу, али кумулативну грешку у регистрацији.
| Нотцх Типе | Фаилуре Моде | Симптоми | Основни узрок | Цоррецтиве Ацтион |
|---|---|---|---|---|
| Негативно | Пуж који се увлачи у џеп | Интермитент оверфеед; делови димензионално дуги; насумични аларми за погрешно увлачење | Хабање ударца повећава пријањање пужа; недовољан газ за чишћење пужева; нема вакуумског олакшања | Поново изоштрите или замените пробој; додати избацивач опруге или ваздушну експлозију; повећати промају отварања матрице на 1 степен по страни |
| Негативно | Нагомилавање бура смањује дубину захвата | Постепено померање димензија на деловима; ознаке кључног блока постају плиће на траци; повећање учесталости погрешног увлачења током смене | Размак од ударца-то- који се носи изнад спецификације; напон течења материјала већи од претпостављеног првобитног дизајна; нема заказаног поновног брушења | Вратите зазор-за-пробијање на 5-10% дебљине материјала по страни; примените распоред изоштравања на основу броја потеза- |
| Негативно | Пуцање на ивицама зареза | Металне струготине у шупљини калупа; неправилан зарезни зид видљив на траци; изненадни губитак регистрације | Стврдњавање деформацијом у зони захвата током дугих стаза; оштри унутрашњи углови који делују као концентратори напона; класе крхког материјала | Додајте 0,3-0,5 мм радијусе угла геометрији зареза; смањити силу захвата кључног блока оптимизацијом зазора; размислите о промени материјала или краћим интервалима одржавања |
| Негативно | Хабање блока кључева | Дубина захвата се временом смањује; зауставни положај дрифта; лице блока кључева које показује заобљење или нагризање | Недовољна тврдоћа кључног блока у односу на материјал траке; неадекватно подмазивање површине захвата; ударне силе које превазилазе пројектоване претпоставке | Замените блок кључа са уметком са{0}}врхом од карбида; нанети ТиН премаз на лице захвата; проверите да ли је брзина увлачења унутар пројектних параметара |
| Позитивно | Савијање или стрижење језичака | Стрип оверфеединг; деформисани језичци видљиви на излазној траци; недоследне дужине делова | Сила увлачења премашује отпор језичка; заморне пукотине у корену копља; дебљина материјала подспец | Повећајте ширину или дебљину картице; смањити брзину довода; проверите хабање копље које истањује корен језичка |
| Позитивно | Ометање језичака са дизачима | Заглављивање траке између потеза; извијање између хранилице и калупа; звучни хватајући звук током подизања траке | Висина шине подизача није усклађена са пројекцијом језичка; таб овер-формиран изван дубине дизајна | Подесите висину подизача како бисте очистили језичак за најмање 0,5 мм; проверити дубину формирања у односу на штампу; поновно активирање подизача ако је подесиво |
| Позитивно | Прогресивна деформација језичака | Делови се постепено померају по димензијама; позиција заустављања пузећи напред преко производног циклуса; таб лице показује печурке | Поновљени удар који премашује локални напон течења језичког материјала; радно очвршћена зона постаје ломљива и љуштена | Учврстите лице блока да бисте смањили деформацију језичка; размотрите тежу{0}}траку мерача ако је дозвољено; скратити интервале прегледа |
Решавање проблема са погрешним увлачењем и извијањем траке
Руковаоци калупа ретко виде да сам зарез поквари. Оно што примећују су последице низводно: делови који мере недоследно, траке које се копчају између станица и ударци који се истроше пре рока. Повезивање ових симптома са системом зареза је дијагностички изазов.
Недоследне димензије дела, посебно када дужина дела варира за мале количине током производног циклуса, обично указују на померање регистрације узроковано смањеним захватањем зареза. Кључни блок више не зауставља траку у потпуности, тако да сваки ударац пада мало напред или испод номиналне позиције. Мерење корака траке у тачки захвата у зарезу, уместо да се ослања само на димензије дела, изолује да ли грешка у регистрацији потиче од зареза или у станици за формирање низводно. Неке-операције великог обима интегришу индуктивни сензор близине у близини кључног блока како би открили да ли је трака потпуно налегла на граничник при сваком потезу, изазивајући заустављање притиска ако закачење не успе.
Извијање траке између станица указује на пре{0}}ограничено стање увлачења. Ово се дешава када зарез за обилазницу заустави траку пре него што је фидер завршио свој ход, хватајући материјал између матрице и јединице за довод. АсПетер Улинтз објашњава у МеталФорминг, вишак материјала постаје заробљен и копча се док се матрица отвара и подизачи подижу траку. Корен поправка није да се олабави захватање уреза, већ да се продужи време отпуштања улагача тако да се отвори пре него што трака дође у контакт са граничником. Пнеуматски системи за увлачење могу захтевати компензацију времена кашњења од 35 до 45 милисекунди, у зависности од брзине притиска, да би спречили ово пре{4}}ограничено стање.
Превремено хабање алата услед поновљених погрешних{0}}удараца прати предвидљиви ланац: смањено захватање у зарезима омогућава да трака мало слети са- положаја, тако да удари контактни материјал на погрешним локацијама, стварајући неједнака бочна оптерећења. Та бочна оптерећења убрзавају ломљење ивица и воде хабање на више станица истовремено. Ако приметите убрзано хабање пробоја на неколико станица одједном, заједнички именитељ је скоро увек проблем регистрације узводно, а систем бајпаса је прво место за истраживање.
Интервали инспекције за компоненте система зареза треба да буду вођени бројањем потеза, а не само визуелном проценом. Зарези који производе негативну геометрију обично захтевају процену на сваких 200.000 до 500.000 удараца, у зависности од тврдоће материјала и услова зазора. Кључне блокове треба проверавати на хабање лица и заливање у истим интервалима, са заменом која се покреће када се дубина захвата смањи за 15 до 20 процената од номиналне. За системе са позитивним зарезима, дубина пројекције језичка мерена на узорцима траке на сваких 100.000 потеза хвата прогресивну деформацију пре него што се она споји са регистрационим помаком. Индуктивни сензор близине монтиран да надгледа положај пристизања траке пружа непрекидну повратну-повратну информацију у реалном времену без потребе за ручним проверама узорака, што је посебно драгоцено на линијама које имају продужене смене без надзора.
Документовање ових образаца кварова и њихових корективних радњи ствара базу знања о одржавању специфичну за сваку матрицу. Временом, ти подаци откривају да ли је одређени дизајн зареза добро-усклађен са апликацијом или би фундаментална промена геометрије, са позитивне на негативну или обрнуто, елиминисала понављајуће грешке на њиховом извору. Та одлука се враћа на изглед траке и слику коришћења материјала, где тип зареза и постављање утичу не само на поузданост регистрације већ и на укупну цену по делу.
Оптимизација распореда трака и инжењерска подршка прилагођених калупа
Подаци о режиму квара улазе директно у одлуке о распореду траке јер свака геометрија зареза заузима простор, било физички путем уклањања материјала или функционално резервисањем простора за ивице за језичке. Тај утрошени простор се такмичи са геометријом дела за исту некретнину траке, чинећи дизајн зареза неодвојивим од коришћења материјала и прорачуна-по-делу.
Утицај заобилазног зареза на распоред траке и коришћење материјала
Размотрите аритметику. Негативни обилазни зарез који сече 4 мм од сваке ивице траке преко носача од 60 мм троши 8 мм укупне ширине која би иначе могла да допринесе угнежђењу делова. Преко намотаја који даје 500.000 прогресија, тих 8 мм представља значајну цену сировина, посебно на скупим легурама попут берилијум бакра или нерђајућег челика где цена по килограму чини сваки милиметар важан.
Позитивни зарези избегавају ту казну ширине, али уводе другачије ограничење. Формирани језичак штрчи испод равни траке, што значи да произвођач калупа мора да води рачуна о вертикалном зазору у доњој ципели. Тај услов за размак може ограничити колико су станице чврсто распоређене, повремено форсирајући дужи корак и смањујући број делова по дужини намотаја. У -осетљивим-програмима велике запремине, чак и повећање нагиба од 2 мм по прогресији се комбинује у милионима потеза.
Савремени софтвер за угнежђивање материјала за оптимизацију дужине материјала потврђује ове-уступке пре него што се челик пресече. Платформе за распоред траке моделирају геометрију зареза у односу на захтеве за чврстоћу носача, проверавајући да ли преостали попречни пресек може да издржи силе увлачења без извијања. Аспринципи дизајна распореда тракапотврдити, индустрија има за циљ најмање 75 процената искоришћења материјала, а дизајн зареза директно утиче на то да ли је то мерило достижно за дату геометрију дела.
Алати за симулацију такође предвиђају како постављање зареза у интеракцију са празним угнежђењем. Угаони-изглед пролаза који нагиње делове ради чвршћег паковања може да помери оптималну локацију зареза да би се избегло сметње са карактеристикама дела близу ивице траке. Ове интеракције је тешко решити ручно, због чега је валидација заснована на ЦАД-у постала стандардна пракса. Инжењери понављају дубину зареза, позицију и тип унутар софтверског окружења, упоређујући проценте искоришћености материјала у свакој конфигурацији пре него што се посвете алатима.
Радни ток валидације обично прати овај редослед: дефинишите геометрију дела и оријентацију гнежђења, успоставите ширину носача и димензије моста, поставите карактеристике зареза на предложене локације, извршите структурну проверу попречног пресека носача на свакој тачки зареза и потврдите да позиције кључног блока или блока заустављања нису у сукобу са станицама за формирање или механизмима подизача. Софтвер означава сваку конфигурацију где напон носиоца премашује дозвољене границе, подстичући дизајнера да смањи дубину зареза, прошири траку или пређе са негативног на позитиван дизајн зареза који чува материјал.
Рад са прилагођеним решењима за калупе за сложене дизајне зареза
Стандардна правила дизајна третирају већину апликација чисто. Изазов долази када геометрија дела, понашање материјала или захтеви за брзином потискују негативне и позитивне зарезе заобилажења лимова на територију где су правила сукоба једно са другим. Уска трака на -преси велике брзине при 800 СПМ, на пример, треба раван профил негативног зареза, али не може да поштеди ивични материјал. Дебели челик високе{5}}врсте захтева дубоко ангажовање, али генерише ударне силе које пуцају на стандардне кључне блокове у року од неколико недеља.
Ове ивице кућишта имају користи од специјализоване подршке за инжењеринг матрице. Тимови наИИЦХЕНраде са инжењерима алата на прилагођеним решењима за штанцање матрица која решавају управо ове конфликте у дизајну, доносећи стручност у структури матрице, интеграцији пробоја и подизача, оптимизацији заобилазног зареза, контроли шиљака и протоку материјала у пројекте где стандардни приступи не успевају.
- Конфликтни захтеви за ширину траке и брзину- када апликација захтева и уски носач и велику-брзину равног-профила, што захтева хибридне геометрије зареза или алтернативне стратегије регистрације
- Агресивна својства материјала- легуре високе- или радне{2}}очвршћавања које убрзавају хабање блокова кључева или ивице пукотина у стандардним интервалима одржавања, које захтевају специјализоване премазе, уметке од карбида или модификације геометрије
- Више-изгледи угнежђења или сложени распореди- конфигурације трака где постављање зареза мора да се креће око вишеструких обриса делова, станица за цртање и операција које-води без угрожавања регистрације
- Уски циљеви коришћења материјала- пројеката у којима трошкови материјала покрећу дизајн и сваки милиметар дубине зареза мора бити оправдан у односу на прорачуне чврстоће носача потврђених симулацијом
- Продужени производни погони без надзора- матрице које морају да одржавају поузданост регистрације у стотинама хиљада потеза између одржавања, захтевних дизајна зареза и блокова кључева пројектованих за максимални век хабања
Циљ није да се замени процена дизајнера калупа, већ да се она допуни инжењерингом{0}}специфичним за апликацију када пројекат премашује оно што опште смернице могу да испоруче. Било да решење укључује промену геометрије, надоградњу материјала за компоненте матрице или потпуно преиспитивање стратегије зарезивања и координације пилота, приступ искусним ресурсима произвођача матрица скраћује пут од концепта дизајна до валидираних производних алата.
Често постављана питања о обилазним зарезима у калупима за штанцање
1. Која је разлика између позитивних и негативних обилазних зареза у прогресивним калупима?
Позитивни обилазни зарез оставља материјал на траци убодом и формирањем језичка надоле који долази у контакт са зауставним блоком у калупу. Негативни обилазни зарез уклања материјал са ивице траке, стварајући џеп који прима очврсну пројекцију кључног блока из матрице. Позитивни тип не производи пужеве и чува снагу попречног пресека-носача, што га чини идеалним за уске траке. Негативни тип ствара раван профил траке погодан за-операције великом брзином изнад 600 удараца у минути, али захтева управљање пужовима и смањује ширину носача на свакој локацији зареза.
2. Како се обилазни зарези разликују од пилот рупа у прогресивном штанцању?
Обилазни зарези и пилот рупе служе различитим функцијама регистрације у секвенцијалном односу. Зарези за обилазницу обезбеђују чврсти механички граничник који спречава прекомерно храњење траке, ограничавајући максималну удаљеност путовања без обзира на понашање улагача. Насупрот томе, пилот рупе добијају прецизне игле које фино-подешавају положај траке након што се ход заврши, обично исправљајући последњих 0,05 до 0,10 мм грешке у положају. Пилоти не могу да компензују траку која је прешла за пола корака, због чега зарези за обилазак делују као грубо ограничење док пилоти испоручују коначну прецизност.
3. Када треба да користим позитивне бипасс зарезе уместо негативних?
Позитивни обилазни зарези су бољи избор када је ваша носећа трака уска (испод 30-50 мм) и уклањање ивичног материјала би угрозило интегритет структуре, када је управљање пужевима проблем због минималне интервенције оператера или распореда одржавања, када производне брзине остају испод 600 удараца у минути и када смањење отпада није приоритет од траке. Они такође добро функционишу на материјалима склоним повлачењу пужева, где елиминисање пужева у потпуности уклања уобичајени начин квара из процеса.
4. Шта узрокује кварове заобилазног зареза у калупима за штанцање и како их поправљате?
За негативне зарезе, најчешћи кварови укључују повлачење зарезе које блокира захватање кључног блока, накупљање неравнина које смањује функционалну дубину зареза током времена и пуцање ивица зареза услед очвршћавања на дугим стазама. За позитивне зарезе, савијање језичака од прекомерне силе увлачења и сметње језичака са шинама подизача су примарни проблеми. Корективне радње обухватају поновно оштрење зарезних удараца према распореду-бројања потеза (сваких 200.000-500.000 удараца), одржавање одговарајућег зазора-од матрице на 5-10% дебљине материјала по страни, додавање радијуса углова да би се спречила концентрација напрезања напрезања уз координацију напрезања на пројекту, и
5. Како својства материјала утичу на дизајн бајпас зареза у прогресивним калупима?
Јачина течења материјала, склоност{0}}очвршћавању деформацијама, издужење и дебљина утичу на одлуке о геометрији зареза. Материјали веће јачине течења дуже задржавају облик ивице зареза, али преносе веће ударне силе у кључне блокове, убрзавајући хабање компоненти матрице. Материјали који очвршћавају рад{3}}и прогресивно постају крхки у зони захвата у зарезима, што на крају доводи до пуцања ивица. Ниско{5}}материјали са малим издужењем брже достижу квар и могу захтевати дизајн са позитивним зарезима који расподељују силе на веће површине језичака. Дебљим материјалима је потребно дубље захватање да би се спречило превртање-, док мекше легуре попут алуминијума захтевају плиће зарезе са чвршћим толеранцијама блока кључева да би се компензовала деформација на тачки контакта.


