


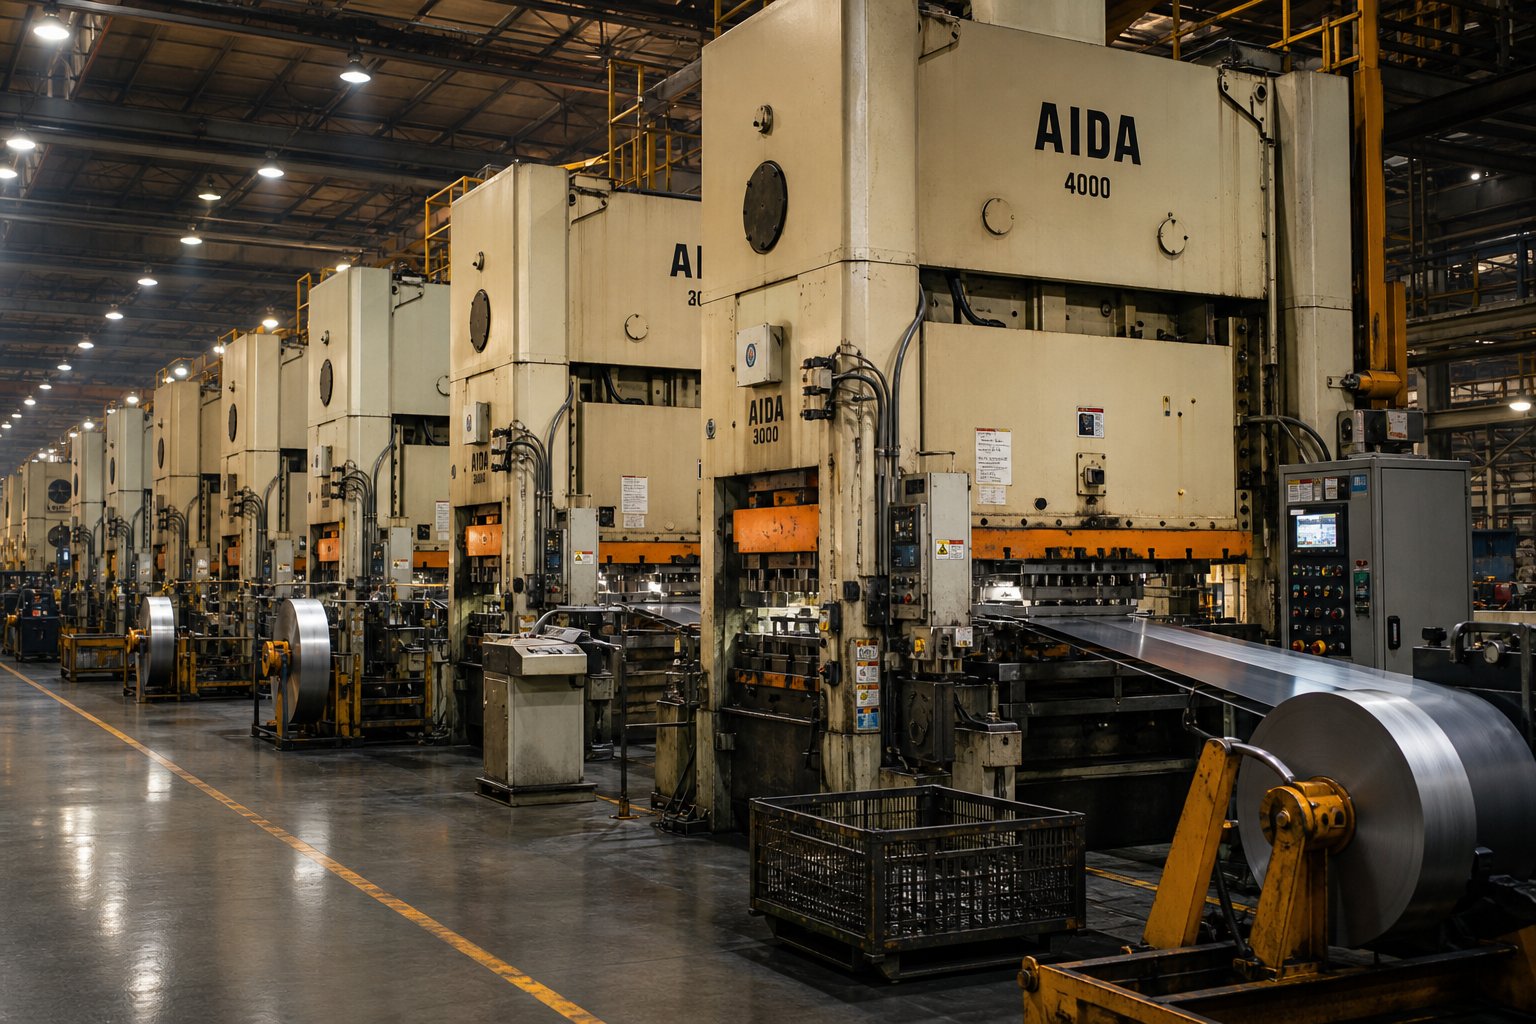
Шта је прогресивно штанцање метала на велико
Када набавите жигосане металне делове у обиму, фабрика на другом крају те наруџбенице ради у свету који можда никада нећете видети. Говоре у потезима у минути, распореду трака и станицама. Говорите о јединичној цени, времену испоруке и спецификацијама квалитета. Тај јаз између онога што апрогресивна фабрика за штанцање метала на великозна и оно што тимови за набавку обично разумеју је где се дешавају скупе грешке.
Овај чланак премошћује тај јаз. Направљен је за купце, инжењере и професионалце који желе да доносе информисане одлуке уместо да се ослањају на оно што добављач одлучи да открије.
Шта заправо значи прогресивно штанцање метала
Замислите да убаците равну металну траку у машину и извучете готов, сложен део са друге стране сваким потезом притиска. То је прогресивно штанцање метала у најједноставнијем облику.
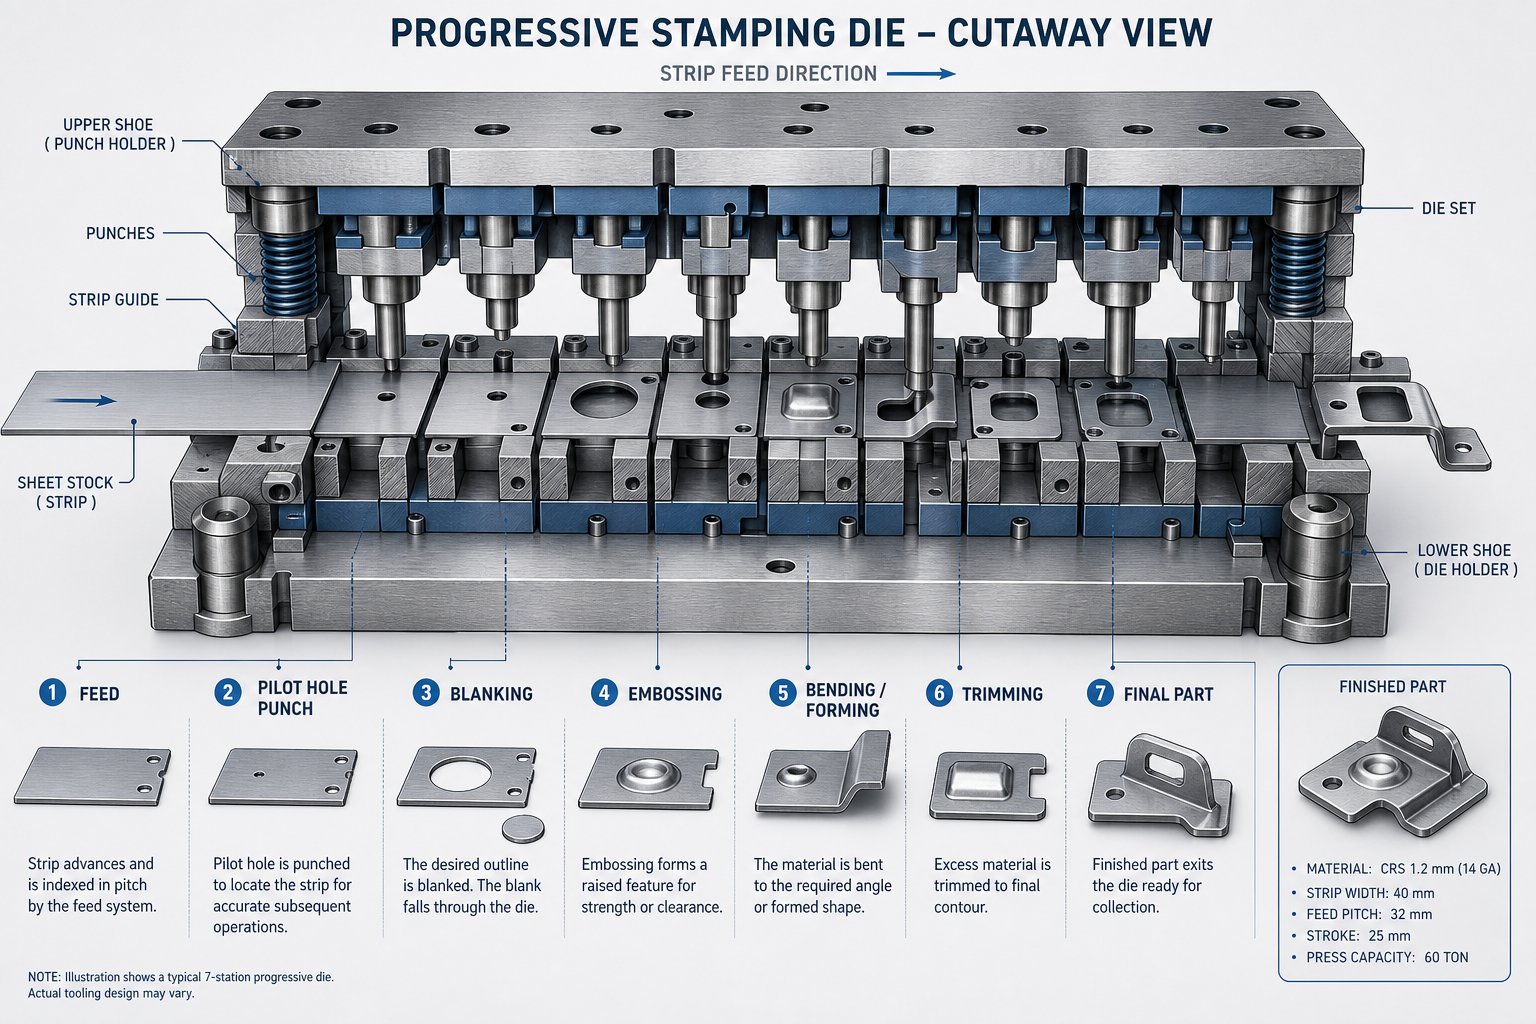
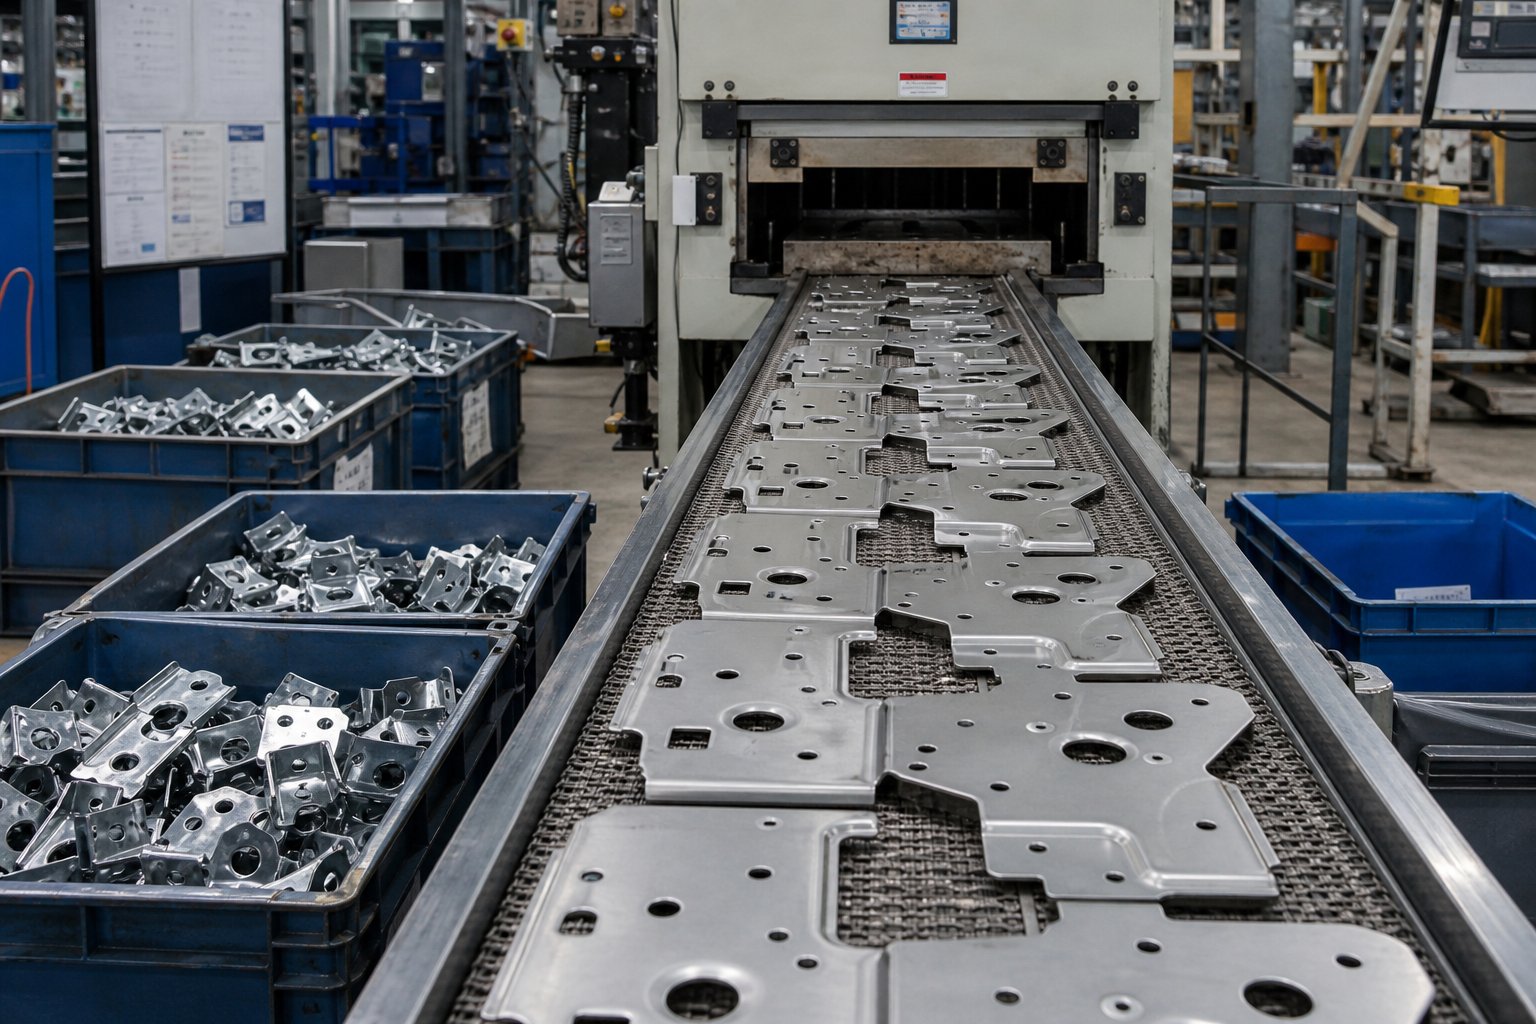
Ево како то функционише: непрекидна метална трака, обично одмотана од намотаја, напредује кроз једну алатку која садржи више станица распоређених у низу. Свака станица обавља одређену операцију, као што је бушење рупе, савијање прирубнице или сечење вишка материјала. Трака се помера напред на фиксној удаљености, која се назива корак, са сваким циклусом притиска. До тренутка када метал стигне до крајње станице, завршени део се одваја од носеће траке, спреман за употребу или секундарну обраду.
Прогресивна матрица је један алат са више узастопних станица који претвара равну металну траку у готов део у једном континуираном циклусу пресовања, производећи комплетну компоненту са сваким потезом.
Термин "прогресивни" описује тачно шта се дешава: метал напредује кроз матрицу, станицу по станицу, сваки корак се надограђује на претходни. Индустријски стенографски назив ово често означава као прогресивна матрица, а шира дисциплина прогресивног штанцања и штанцања има корене који сежу унатраг више од једног века, оплемењени савременим материјалима за алат, серво{1}}прешама и дигиталним системима квалитета.
Зашто велепродајне фабрике раде другачије од радњи
Не раде све операције штанцања метала на исти начин. Радна радња је првенствено направљена-за-наруџбина руковања операцијама по мери, појединачним-деловима са сложеним, разноврсним токовима посла који се мењају од пројекта до пројекта. Насупрот томе, велепродајне фабрике прогресивног штанцања метала изграђене су око фундаментално другачијег модела: наменске алатке, -производних серија великог обима и структуре трошкова које награђују скалу.
Разлика је битна за набавку. Фабрика на велико улаже велика средства у прогресивне алате дизајниране да изводе милионе циклуса. Тај почетни капитал, који може да се креће од 10.000 УСД за једноставније алате до 250.000 УСД или више за сложене више-станице, амортизује се кроз укупан обим производње. На 25.000 делова, прогресивна матрица од 25.000 долара додаје 1,00 долара по комаду. На 250.000 делова, додаје новчић. Ова логика амортизације покреће све о томе како велепродајне фабрике цитирају, заказују и одређују приоритете наруџби.
Продавнице посла троше значајно време на подешавање машине јер је свака поруџбина другачија. Велепродајне операције штанцања минимизирају замену тако што воде дуге, непрекидне производне кампање где пресе производе хиљаде идентичних делова на сат. Њихови токови рада су стандардизовани и линеарни, а не сложени и променљиви. Опрема, особље, системи квалитета и распореди пода одражавају ову оријентацију на велику-обим, високу{4}}поновљивост.
Разумевање ове оперативне разлике пре него што издате РФК помаже вам да постављате боља питања, прецизно тумачите понуде и избегавате неусклађена очекивања о минималним количинама поруџбина, власништву над алатима и временима испоруке. Делови који следе разлажу тачно шта се дешава унутар те прогресивне матрице, тако да можете проценити добављаче са позиције знања, а не нагађања.
Како функционише процес прогресивног штанцања
Знате основни концепт: метална трака улази, готови део излази. Али шта се заправо дешава између те две тачке? Разумевање процеса прогресивног штанцања на нивоу станице даје вам критичну предност када фабрику саопштавате спецификације. Знаћете које операције креирају које карактеристике, и што је још важније, препознаћете када добављач наводи сложеност коју ваш део заправо не захтева.
Станица{0}}по{1}}Рашчламба прогресивних операција матрице
Замислите метални намотај монтиран на одмотавач. Трака пролази кроз исправљач да би се уклонила било каква закривљеност, а затим је серво улагач помера у машину за прогресивно штанцање на прецизном, фиксном растојању са сваким потезом притиска. Пилотне игле се спуштају у унапред-избушене рупе да би се трака закључала у тачан положај пре него што започне било какво сечење или формирање. Овај корак регистрације је оно што омогућава прогресивном штанцању да задржи поновљиве толеранције у милионима циклуса.
Унутар коцке, операције се дешавају у намерном низу. Свака станица се заснива на ономе што је претходна створила. Ево типичног редоследа:
- Пирсинг- Ударци праве рупе, уторе или отворе на мирној-равној траци. Ове карактеристике често служе као пилот локације за касније станице и као функционалне рупе у готовом делу. Ако су вашој компоненти потребне рупе за монтажу или отвори за вентилацију, одатле потичу.
- Бланкинг/Урезивање- Спољни профил дела почиње да добија облик како се материјал одсече од ивица траке. Урезивање уклања делове дуж границе дела док их држи причвршћеним за носећу траку за транспорт кроз преостале станице.
- Формирање- Овде се појављују тродимензионални-облици. Ребра, канали, рељефне карактеристике или исцртани делови су утиснути у материјал. Овде равни метал почиње да постаје структурна компонента са дубином и контуром.
- Савијање- Картице, прирубнице, клипови и угаони елементи се праве преклапањем материјала дуж израчунатих линија савијања. Компензација опруге је уграђена у прогресивни дизајн калупа за штанцање у овој фази, са алатом који се намерно пре-савија да би се урачунао опоравак еластичног материјала.
- Ковање- Локализована компресија побољшава прецизност димензија или ствара фине детаље површине. Када ваш цртеж захтева строго контролисану дебљину или специфичну текстуру површине у једној области, станице за ковање испоручују тај ниво тачности.
- Тримминг/Цутофф- Последња станица одваја завршени део од носеће траке. Вишак материјала се обрезује, а готов комад пада у канту за сакупљање или транспортер ради прегледа.
Не захтева сваки део свих шест типова операција. Једноставном равном носачу можда ће бити потребно само бушење, зарезивање и одсецање. Комплексни аутомобилски конектор могао би да захтева десет или више станица које комбинују више корака формирања и савијања. Прогресивна машинска матрица је дизајнирана посебно око геометрије вашег дела, због чега су детаљни отисци толико важни током фазе цитирања.
Зашто је разумевање процеса важно за набавку
Када разумете шта свака станица ради, можете говорити језик фабрике. Препознаћете да део са три одвојена угла савијања захтева најмање три места за формирање, да екстремно уске толеранције{1}} положаја рупа могу захтевати посебне кораке калибрације и да додавање рељефног логотипа значи додавање станице за ковање алату.
Ово знање директно утиче на разговоре о трошковима. Свака станица додата матрици повећава улагање у алате и укупну дужину калупа. Насупрот томе, консолидовање функција или опуштање не-некритичних толеранција могу у потпуности да уклоне станице. Купци који разумеју ове односе преговарају ефикасније јер разумеју шта покреће цене на нивоу алата, а не само на-нивоу дела.
Прогресивно штанцање велике брзинепојачава ове економске. Када преса ради 200 до 1.500 удараца у минути, чак и мале неефикасности у распореду трака или бројању станица се повећавају на милионе делова. Добро{5}}дизајниран распоред траке максимизира искоришћеност материјала, обично циљајући на 75 до 85 процената употребе у зависности од геометрије дела, и обезбеђује уравнотежене силе на калупу како би се спречило неравномерно хабање.
Међутим, материјал који се храни кроз те станице није пасивни учесник. Различити метали се понашају различито под сваким типом операције и то понашање директно обликује одлуке о дизајну калупа, трошкове алата и на крају оно што плаћате по делу.
Избор материјала и његов утицај на перформансе калупа
Метална трака није само сировина. То је активна променљива која одређује колико дуго ваш алат траје, колико брзо штампа може да ради и како изгледа цена по-делу на крају производне кампање. Два дела са идентичном геометријом али различитим материјалима за прогресивно штанцање могу се драматично разликовати у улагању алата и учесталости одржавања. Та разлика се директно слива у вашу крајњу линију при велепродајним количинама.
Када специфицирате материјал на свом цртежу, ви такође имплицитно наводите зазоре матрице, стопе хабања пробоја, захтеве за подмазивањем и тонажу пресе. Разумевање ових веза помаже вам да избегнете претерано-навођење скупих легура тамо где су непотребне и недовољно{2}}навођење јефтиних подлога које ће уништити алат или произвести отпад.
Уобичајени материјали и њихов утицај на дизајн калупа
Четири породице материјала доминирају прогресивним штанцањем на велико. Сваки од њих доноси посебну комбинацију могућности обликовања, снаге и интеракције алата која обликује начин на који је матрица пројектована.
угљенични челик- Ово је радни коњ -штанцања великог обима. Прогресивно штанцање од угљеничног челика има користи од предвидљивог понашања материјала у операцијама сечења и обликовања. Ниско-угљеничне класе (1008, 1010, 1018) нуде одличну способност обликовања, што значи да се савијају и вуку без пуцања. Такође производе чисте ивице на смицање на стандардним зазорима, отприлике 10 процената дебљине материјала по страни. Хабање алата је умерено, а интервали одржавања матрице остају дуги. Компромис-је ограничена отпорност на корозију без оплате или премаза, али за структуралне конзоле, компоненте шасије и хардвер, угљенични челик даје најбољи однос цене{13}}и{14}}перформансе.
нерђајући челик- Прогресивно штанцање од нерђајућег челика уводи већу чврстоћу и рад{1}}очвршћавање које захтева више од алата. Аустенитни разреди као што су 304 и 316 нуде отпорност на корозију и атрактивну завршну обраду, али захтевају 15 до 20 процената већу силу сечења него угљенични челик{7}}еквивалентне дебљине. Радно очвршћавање на станицама за формирање убрзава хабање пробоја и може проузроковати хабање ако је подмазивање недовољно. Зазори матрице обично треба да се мало повећају, а челици за алат морају да буду надограђени на високе{10}стопе хабања или обложени титанијум нитридом да би се одржао прихватљив радни век. Резултат је већи трошак алата и чешћи интервали оштрења.
легуре бакра- Прогресивно штанцање бакра покрива низ подлога укључујући чисти бакар (Ц110), месинг (Ц260, Ц270) и фосфорну бронзу (Ц510, Ц521). Ови материјали су одлични у апликацијама за електричну и топлотну проводљивост. Чисти бакар је изузетно мекан и дуктилан, што звучи идеално за формирање, али ствара изазове: има тенденцију да се залепи за ударце и ствара неравнине ако су зазори сувише чврсти. Месинг нуди бољу обрадивост и дужи век алата због својих-својстава самоподмазивања. Фосфорна бронза је тврђа и опружнија, што захтева додатну компензацију прекомерног савијања. Све у свему, легуре бакра изазивају мање хабање алата од челика, али њихова већа цена сировина надокнађује део те предности.
Алуминијум- Алуминијумско прогресивно штанцање је привлачно свуда где је смањење тежине важно. Легуре попут 5052 и 6061 су уобичајене у ХВАЦ, кућиштима електронике и аутомобилским топлотним штитовима. Алуминијум је мекан и веома се може обликовати, али има тенденцију да створи-ивице на површинама алата, што захтева често чишћење или специјализоване премазе на површинама бушотина. Такође се лако гребе, тако да протоколи за полирање и руковање морају бити строжи. Зазори за сечење су нешто мањи од угљеничног челика, обично око 8 процената дебљине, како би се минимизирало стварање неравнина на овим мекшим подлогама.
Како дебљина и квалитета материјала утичу на велепродајне цене
Ево реалности цена коју многи купци пропуштају: тврђи, јачи материјали не коштају само више по фунти. Они коштају више у свакој фази процеса штанцања. Виши- степен чврстоће повећава захтеве за тонажом пресе, убрзава хабање матрице, пооштрава толеранције зазора и скраћује циклусе одржавања. Сваки од ових фактора додаје трошкове који се повећавају током дугог циклуса производње.
Размотрите чишћење матрице као практичан пример. Традиционално правило „10 процената дебљине“ добро функционише за ниско{2}}угљенични челик. Али каоМеталФорминг Магазиненапомиње, универзална примена овог правила на сваку врсту материјала је једна од најчешћих грешака у штампању. Челици високе{1}}врсте имају границу течења много ближу њиховој затезној чврстоћи, што значи да се пре лома јавља врло мала деформација. Ово у потпуности мења динамику сечења, захтевајући прилагођене зазоре, модификовану геометрију пробоја, а понекад и углове смицања уземљене у површине пробоја како би се управљало ударним оптерећењима.
Дебљи мерачи појачавају ове ефекте. Део од нерђајућег челика од 3 мм захтева знатно већу силу притиска, чвршће поравнање компоненти матрице и теже-системе вођица него верзија истог дела од 0,8 мм. Када велепродајна фабрика цитира прогресивно штанцање челика на различитим мерама, често ћете видети нелинеарне скокове цена на одређеним праговима дебљине јер сама операција штанцања постаје фундаментално другачија изнад тих тачака.
| Врста материјала | Формабилити Ратинг | Типичне апликације | Фактор хабања алата | Релативни утицај на трошкове |
|---|---|---|---|---|
| Ниско{0}}угљични челик (1008-1018) | Високо | Носачи, структурне компоненте, хардвер, аутомобилске плоче | Ниско до умерено | Најнижа основна линија |
| Нерђајући челик (304, 316) | Умерено | Медицински апарати, опрема за храну, бродски хардвер, украсни украси | Високо | 1,5к - 2.5к основна линија |
| Бакар/месинг (Ц110, Ц260) | Високо | Електрични конектори, терминали, измењивачи топлоте, сабирнице | Ниско | 2к - 3к основна линија (материјал-покренут) |
| фосфорна бронза (Ц510) | Умерено | Опруге, компоненте прекидача, елементи лежаја | Умерено | 3к - 4к основна линија (материјал-покренут) |
| Алуминијум (5052, 6061) | Високо | ХВАЦ компоненте, кућишта, топлотни штитови, лагани носачи | Низак (са ризиком од накупљања) | 1,2к - 1.8к основна линија |
Колона „Утицај релативних трошкова“ одражава укупну економичност по-делу по обиму, а не само цену сировина. Он узима у обзир хабање алата, учесталост одржавања, ограничења брзине пресовања и стопе отпада типичне за сваку подлогу. Материјал који делује јефтино по килограму може на крају коштати више по готовом делу ако уништава алат или доводи до спорије брзине пресовања.
За тимове за набавку, практичан закључак је следећи: увек разговарајте о избору материјала са својом фабриком пре закључавања спецификација. Лагано подешавање степена, као што је замена 430 нерђајућег челика за 304 када захтеви за корозијом то дозвољавају, може значајно смањити хабање алата и продужити век матрице без угрожавања функције делова. Та врста оптимизације се дешава само када купци схвате зашто избор материјала прожима сваку линију трошкова у велепродајној понуди за штанцање.
Међутим, цена материјала је само један слој једначине цена. Укупни трошак поседовања при велепродајном обиму укључује амортизацију алата, распореде одржавања, стопе отпада и{1}}преломне тачке на нивоу запремине које многи тимови за набавку никада не виде на основу понуде.
Разумевање велепродајних цена и структуре трошкова
Већина понуда добављача приказује јединичну цену и ставку алата. То је као да видите санту леда изнад водене линије. Права економија прогресивног штанцања при велепродајном обиму живи у слојевима испод: криве амортизације, животни циклуси{2}}броја хода, преломне тачке запремине и периодични трошкови који се никада не појављују као један ред на наруџбини. Фабрике разумеју ову динамику интуитивно. Купци који не преговарају на слепо.
Улагање у алате и амортизација током производних циклуса
Прогресивна коцка је капитална имовина, а не само трошак. Његова цена, било где од 30.000 до преко 250.000 долара, у зависности од броја станица, типа материјала и захтева за толеранцијом, распоређује се на сваки део који производи током свог радног века. Та математика мења све о томе како процењујете-цене по делу.
Размотрите директан пример. Прогресивна матрица са 12 станица за аутомобилски носач кошта 80.000 долара. Ако је ваш укупни обим програма 200.000 комада, алати доприносе 0,40 УСД сваком делу. На 2.000.000 комада, пада на 0,04 долара. Сама коцка се није променила, али се економија померила за фактор десет.
Очекивани животни век је овде критична варијабла. Челичне калупе за штанцање направљене од конвенционалних алатних челика као што су Д2 или А2 обично испоручују 500.000 до 1.000.000 удараца пре него што захтевају оштрење или замену компоненти. Матрице за штанцање од прогресивног карбида, које користе уметке од карбида волфрама на станицама високог{9}}хабања, померају ту цифру до 2.000.000 удараца или више. Почетни трошкови алата од тврдог метала су 30 до 50 процената већи, али током вишегодишњег производног програма{16}}, мање прекида одржавања и дужи интервали између ремонта често га чине јефтинијом опцијом по произведеном делу.
Фабрике које покрећу дуго{0}}програме прогресивног штанцања планирају ове циклусе одржавања у своје производне распореде. Сваки догађај оштрења кошта новац (обично 2.000 до 8.000 долара у зависности од сложености матрице) и уклања малу количину материјала са површина за сечење, што значи да свака матрица има коначан број укупних обнова пре него што замена постане неопходна. Купцима који само упоређују унапред понуде алата не питајући о очекиваном веку матрице и ритму одржавања недостаје главни покретач трошкова.
Нивои обима и{0}}динамика трошкова по делу
Велепродајне фабрике структурирају цене око нивоа обима јер је њихова интерна структура трошкова нелинеарна. Време подешавања, прва-инспекција артикла и заказивање производње стварају фиксне режијске трошкове који се деле на укупну количину. Због тога цена-дела нагло опада на одређеним тачкама прекида, често на 50.000, 100.000 и 500.000 јединица годишње.
Минималне количине за наруџбу постоје из истог разлога. Покретање прогресивних матрица за 500 делова нема економског смисла када подешавање, увлачење навоја,-верификација првог комада и растављање захтевају више времена и трошкова него сама производња. МОК у велепродајним фабрикама обично почиње од 10.000 до 50.000 комада, што одражава тачку у којој време рада штампе доминира над фиксним трошковима припреме.
Али цена по{0}}делу у вашој понуди и даље не обухвата укупне трошкове власништва. Ево шта већина тимова за набавку превиђа када упоређују добављаче:
- Одржавање и поновно оштрење алата- периодични трошкови који расту како матрица стари, обично 2.000 до 8.000 УСД по циклусу
- Стопа отпада по запремини- чак и стопа отпада од 2% на 1.000.000 делова значи 20.000 изгубљених јединица материјала и времена за штампу
- Материјални отпад изван дела- носећа трака, материјал ивица и ивица које ваша стопа искоришћења материјала није обухватила
- Улазни терет на сировим залихама котура- челични и бакарни калемови су тешки и њихова цена испоруке се ретко појављује у-наредбама по комаду
- Одлазна испорука и паковањеЗа - масовне делове је потребно прилагођено паковање, преграде или -паковање против корозије које додаје од 0,02 до 0,15 долара по комаду
- Трошкови квалитетног одбацивања и сортирања- када се кварови провуку, рад на задржавању и преради често премашује цену самих делова
- Складиштење калупа између производних циклуса- велике прогресивне калупе захтевају складиштење-контролисано климом, а неке фабрике то наплаћују између кампања
- Трошкови инжењерских промена- измена постојећег -програма за израду алата може коштати 20 до 50 процената оригиналне цене алата
A реално{0}}у формули трошковаобрачунава основну јединичну цену плус трошкове подешавања подељене са количином, плус испоруку по јединици, изложеност тарифи и пост{0}}додаци-као што су оплата или паковање. Када упоредите две фабрике које наводе прогресивне матрице по различитим јединичним ценама, мањи број није увек нижи укупни трошак. Добављач који наводи 0,12 УСД по делу са годишњим одржавањем матрице уграђеним у уговор може да пружи бољу економичност од добављача који наводи 0,08 УСД са одржавањем, заменом отпада и убрзаном испоруком који се посебно наплаћују.
За професионалце у области набавке, корак који се може предузети је захтевање анализе укупних трошкова уместо прихватања јединствене цене. Питајте како се израчунава амортизација алата, који век трајања матрице гарантује фабрика пре реновирања и који периодични трошкови се налазе унутар наведеног броја у односу на ван. Та транспарентност је оно што раздваја информисано велепродајно партнерство од трансакционог односа у којем изненађења стижу са сваком фактуром.
Цена, наравно, ништа не значи ако делови покваре на терену. Фабрика која стоји иза ових бројева је важна колико и сами бројеви, што поставља теже питање: како заправо процењујете да ли добављач може доследно да испоручује своју понуду, поруџбину за наруџбом?
Како проценити велепродајну фабрику прогресивног штанцања
Углађен веб-сајт и конкурентна понуда вам не говоре готово ништа о томе да ли фабрика калупа за штанцање заиста може да издржи толеранције за милион-производа. Прави сигнал долази од тога које системе добављач ради иза кулиса, која опрема испуњава под и како реагују када постављате конкретна, непријатна питања. Већина тимова за набавку процењује прогресивне произвођаче матрица само на основу цене и времена испоруке. Тај приступ функционише све док ваша трећа пошиљка не стигне са димензионалним помаком који нико није ухватио јер нико није мерио.
Оно што следи је оквир за одвајање способних велепродајних партнера од фабрика које изгледају добро на папиру, али немају инфраструктуру за доследну испоруку у обиму.
Сертификати који сигнализирају оригиналне системе квалитета
Сваки добављач калупа за штанцање наводи сертификате на својој почетној страници. Мало купаца разуме шта ти сертификати заправо примењују из дана у дан. Ево шта главни стандарди значе у пракси, а не само у принципу.
ИСО 9001:2015је основна линија. Потврђује да компанија за прогресивно штампање има документоване процесе, процедуре интерне ревизије, калибрисану опрему, обучено особље и систем корективних мера. Оно што не захтева је статистичка контрола процеса, формално одобрење производног дела или било која структурирана методологија за спречавање кварова. Замислите то као доказ да фабрика има систем управљања квалитетом. То вам не говори колико је ригорозан тај систем посебно за-штампање великог обима.
ИАТФ 16949:2016ту живи права процесна дисциплина. Изграђен на врху ИСО 9001, овај аутомобилски{2}}стандард налаже АПКП, ППАП, ФМЕА, СПЦ и МСА као основне алате за квалитет. Произвођач металних калупа за штанцање који држи ИАТФ 16949 мора одржавати контролне планове за сваки број дела, водити статистичку контролу процеса на критичним димензијама, спроводити анализу режима квара пре почетка производње и доставити формалне пакете одобрења за производне делове пре испоруке. Надзорне ревизије се дешавају сваких 6 до 12 месеци, а могуће су и ненајављене ревизије. Овај стандард није опциони за аутомобилске ланце снабдевања, али његова строгост користи купцима у било којој индустрији која захтева поновљиву прецизност при обиму.
ИСО 14001бави се управљањем животном средином. Иако је мање директно везан за квалитет делова, он сигнализира оперативну зрелост. Фабрика која управља токовима отпада, потрошњом енергије и хемикалијама у оквиру сертификованог система има тенденцију да води свеобухватније операције. Такође је важно за купце чије организације прате метрику одрживости ланца снабдевања.
Критични корак верификације који већина тимова прескаче: потврдите да обим сертификације експлицитно покрива штанцање и алате на месту производње где ће се производити ваши делови. Компанија може да држи ИАТФ 16949 за операције монтаже на једној локацији док на другој ради несертификоване пресе за штанцање. Затражите стварни сертификат, проверите адресу сајта ипровери ИАТФ 16949 листепреко ИАТФ базе података за надзор.
Питања фабричке ревизије и црвене заставице
Сертификати вас воде у ужи избор. Ревизијска питања одређују ко остаје на њему. Када посетите или даљински процените произвођаче прогресивних матрица, ово су конкретна питања која откривају оперативну способност:
- СПЦ имплементација:Које критичне димензије пратите помоћу контролних графикона и какав је ваш план реаговања када мерење падне ван граница контроле?
- ППАП способност:Можете ли да обезбедите пример ППАП пакета из претходног програма, укључујући цртеже у облику балона, извештаје о димензијама, дијаграме тока процеса и Цпк студије?
- Прва{0}}инспекција артикла:Коју опрему користите за ФАИ и да ли задржавате прве{0}}и последње-узорке из сваког циклуса производње?
- Флота преса и опсег тонаже:Која је ваша најмања и највећа расположива тонажа пресе, и колико преса може истовремено да покреће прогресивне калупе?
- Капацитет производње и распоред:Која је ваша тренутна искоришћеност капацитета и како се носите са скоковима потражње или хитним поруџбинама без замене постојећих програма?
- Власништво и одржавање алата:Да ли дизајнирате, правите и одржавате калупе у-кући? Какав је ваш распоред превентивног одржавања и да ли можете да поделите недавне дневнике одржавања матрице?
- Следљивост материјала:Можете ли ући у траг готовом делу до одређене серије намотаја, притиснути и умријети из које је настао?
- Процес инжењерске промене:Колико дуго траје типична модификација матрице и ко сноси цену за промене које -иницира{1}} у односу на промене процеса{1}}?
Показатељи објеката додају контекст тим одговорима. Аструктурисана ревизија сајтатреба да процени број штампаних медија у односу на базу клијената, ниво особља у алатници, евиденцију активног одржавања матрице и да ли СПЦ графикони на поду показују податке у-реалном времену или прашњаве отиске из последњег квартала. Квадратура сама по себи значи мало, али квадратура упарена са густином опреме, организованим протоком материјала и видљивом 5С дисциплином говори вам колико ефикасно тај простор производи делове.
Године рада указују на преживљавање и акумулирано знање о процесу, али само ако се комбинује са доказима о реинвестирању. 30-година-фабрика која покреће 30-годишње пресе без ЦНЦ жичане ЕДМ у алатници није иста као она која се континуирано модернизује.
Једнако је важно знати шта би требало да вас натера да одете. Ово су црвене заставице које указују на то да добављач калупа за штанцање не може поуздано да подржи велепродајну производњу:
- Потврђене тврдње које упућују на застарели стандард ИСО/ТС 16949, који је замењен 2016. године и више није важећи
- Немогућност или неспремност да се обезбеди узорак ППАП документације из претходних програма
- Нема посвећеног инжењера квалитета, са инспекцијским одговорностима додељеним оператерима у производњи
- Дизајнирање алата и одржавање матрице је ангажовано на спољним подизвођачима, што повећава ризик од времена испоруке и смањује одговорност за перформансе алата
- Нејасни одговори о очекиваном животном веку матрице, интервалима одржавања или броју удараца између оштрења
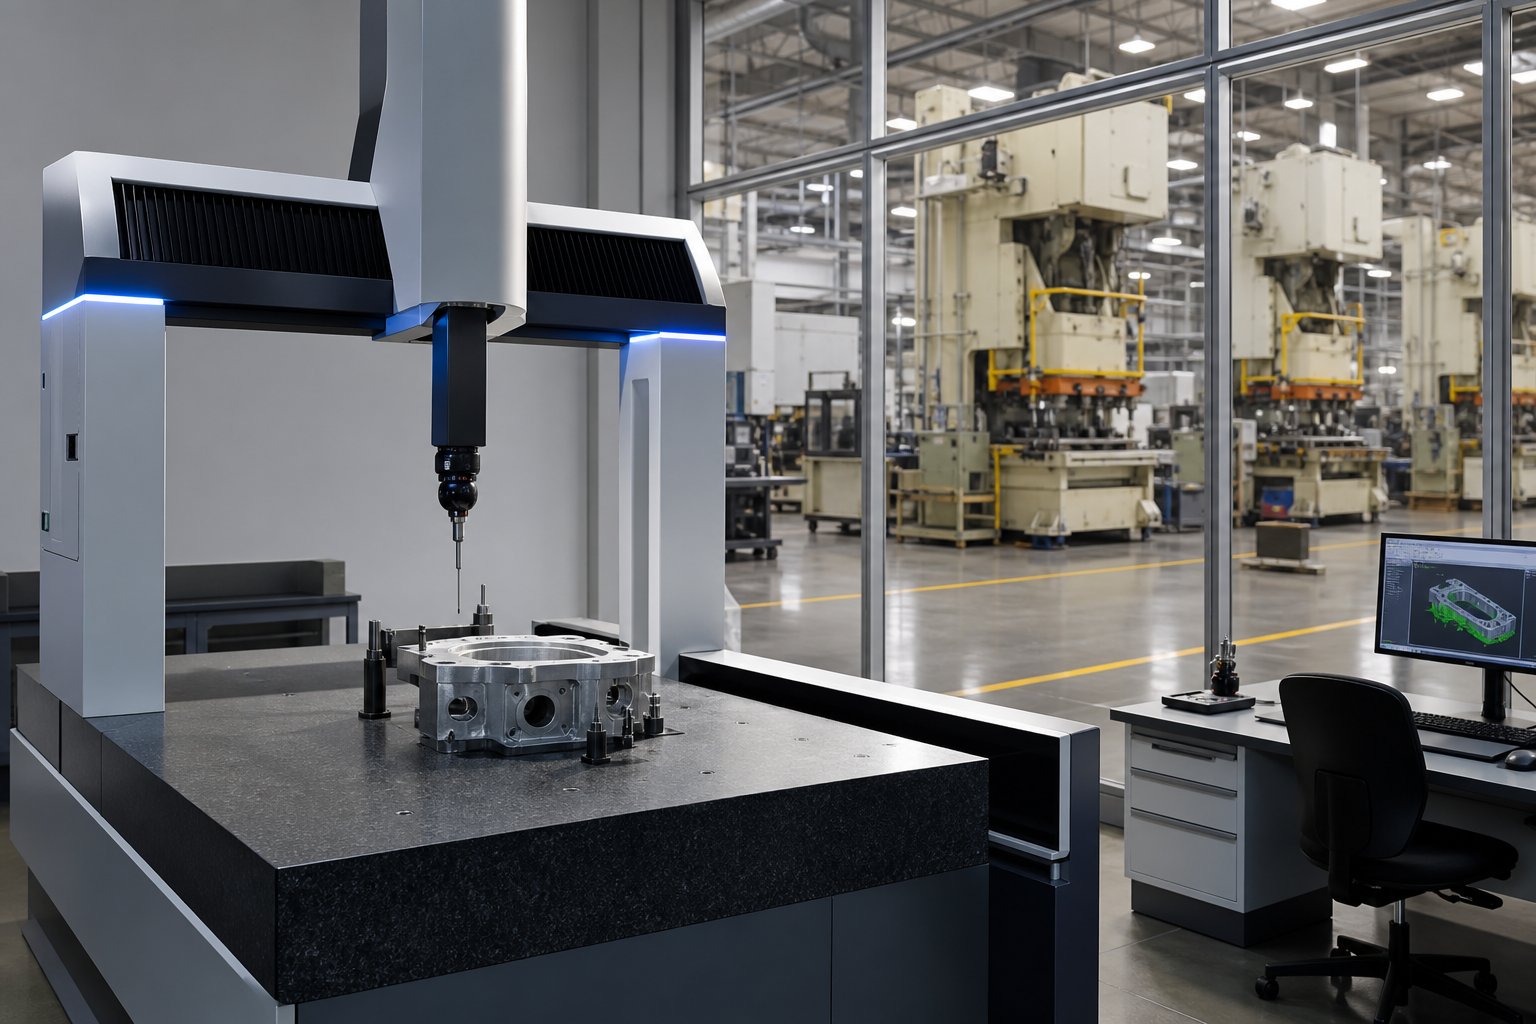
- Нема ЦММ или оптичке мерне опреме на{0}}локацији за верификацију димензија
- Обим сертификата који експлицитно не помиње метални жигосање или показује другачију физичку адресу од производног објекта
- Отпор ревизији купаца или инсистирање да сама сертификација елиминише потребу за посетама градилишту
- Нема документованог процеса за верификацију улазног материјала, у потпуности се ослања на сертификате млина без независних провера
Способан велепродајни партнер поздравља ова питања јер њихови системи већ дају одговоре. Отпор или нејасни одговори су сами по себи дијагностички. Фабрика која не може јасно да артикулише своју СПЦ методологију или да произведе дневник одржавања на захтев, говори вам нешто важно о томе како функционише када не гледате.
Критеријуми оцењивања се, међутим, мењају у зависности од тога којој индустрији служе ваши делови. Носач намењен за ХВАЦ јединицу суочава се са различитим захтевима у погледу документације, толеранције и следљивости од конектора који се налази у имплантабилном медицинском уређају, а процес провере вашег добављача треба да одражава те разлике.
Примене у индустрији и разлике у спецификацијама
Толеранција која задовољава једну индустрију може дисквалификовати део у другој. Иста фабрика прогресивног штанцања може да производи носаче за јединице за руковање ваздухом и контактне опруге за хируршке инструменте, али пакет документације, учесталост инспекције и захтеви за следљивост материјала који стоје иза те две поруџбине не изгледају ништа слично. Купци који примењују један шаблон спецификације на све своје жигосане компоненте или преко-специфицирају (плаћају за прецизност која им није потребна) или испод-наведе (стварајући ризик усаглашености низводно).
Знати где завршавају ваши делови одређује шта треба да захтевате од свог добављача. Ево како се захтеви разликују у секторима који троше најпрогресивније компоненте са печатом.
Аутомобилске и ХВАЦ апликације
Прогресивно штанцање аутомобилских компоненти представља највеће појединачно тржиште за велепродајне операције прогресивног штанцања. Размислите о структуралним носачима, компонентама оквира седишта, електричним конекторима, кућиштима сензора, сабирницама и копчама за подвозје. Ови делови деле заједничке карактеристике: умерену сложеност, строге, али оствариве толеранције и огромне годишње количине које оправдавају наменске аутомобилске матрице које се користе у више-годишњим програмима.
Очекивања толеранције за аутомобилске печате обично падају у опсегу +/-0,05 до +/-0,10 мм на критичним димензијама, са Цпк од 1,67 или више који је потребан за било коју карактеристику класификовану као безбедносно значајна. Тај Цпк захтев није опционалан. То значи да процес мора бити усредсређен и довољно способан да мање од 3,4 дефекта на милион прилика падне ван спецификације. Фабрике које опслужују произвођаче оригиналне опреме за аутомобиле и добављаче Тиер 1 морају да покажу ову способност кроз почетне студије процеса достављене као део ППАП пакета.
ИАТФ 16949 сертификат је ефективно обавезан за овај сектор. Он спроводи АПКП планирање пре израде алата, ПФМЕА за сваки производни процес, СПЦ праћење критичних димензија током покретања и формално подношење ППАП-а пре прве испоруке. Типичном ППАП-у за прогресивно штанцање потребно је 8 до 12 недеља од покретања алата-до одобреног налога за подношење дела. Ако ваш добављач не може течно да вас проведе кроз ове основне алате, он није спреман за рад у аутомобилима без обзира на то шта њихов цитат каже.
ХВАЦ прогресивно штанцање метала се значајно преклапа са аутомобилским у смислу могућности процеса, али се разликује у интензитету документације. Носачи, монтажне плоче, кућишта мотора вентилатора, ребра размењивача топлоте и конектори за канале су уобичајене апликације за прогресивно штанцање ХВАЦ. Запремине су велике, материјали имају тенденцију ка угљеничном челику и алуминијуму, а толеранције су генерално опуштеније, често +/-0,10 до +/-0,25 мм за не-некритичне карактеристике. Овде је обично довољан ИСО 9001 сертификат, а не ИАТФ 16949, иако неки велики произвођачи опреме за грејање, вентилацију и климатизацију усвајају захтеве квалитета у аутомобилском стилу за компоненте везане за безбедност као што су кућишта гасних вентила.
Практична разлика за купце који набављају у оба сектора: аутомобилски програми захтевају већу документацију унапред и текуће СПЦ извештавање са сваком пошиљком. ХВАЦ програми обично прихватају извештаје о инспекцијама и сертификате материјала без потребе за потпуном ППАП строгошћу. Навођење документације на аутомобилском-нивоу за ХВАЦ делове повећава цену без додавања вредности. Навођење документације на нивоу ХВАЦ-за аутомобилске делове доводи до грешака у ревизији и потенцијалних искључења линија.
Захтеви за електронику и медицинске уређаје
Електронско штанцање помера разговор са чврстоће структуре на прецизност димензија и проводљивост материјала. Терминали, заштитне канте, кућишта конектора, оловни оквири и ЕМИ заптивке захтевају толеранције у опсегу од +/-0,025 до +/-0,05 мм. Делови су мањи, тањи (често од 0,1 до 0,5 мм дебљине материјала) и често су направљени од легура бакра одабраних посебно због њихових електричних својстава. Фосфорна бронза обезбеђује карактеристике опруге за контактне елементе. Берилијум бакар пружа отпорност на замор у апликацијама са високим циклусом. Месингани радови за терминале опште намене.
Документација о квалитету за штампање електронике зависи од купца. Купци потрошачке електронике могу прихватити ИСО 9001 са стандардним извештајима о димензијама. Телекомуникације и одбрамбена електроника се често приближавају аутомобилској строгости, захтевајући планове контроле и СПЦ податке о критичним карактеристикама као што су размак између контаката и карактеристике силе опруге.
Медицинско прогресивно жигосање уводи највећи документациони терет у било ком сектору.ИСО 13485управља системима управљања квалитетом за компоненте медицинских уређаја и захтева од произвођача да одржавају потпуну следљивост од серије сировина преко сваког корака производње до коначне дистрибуције. То значи да ваш добављач штанцања мора да прати који конкретан калем је произвео коју серију делова, на којој преси, помоћу које матрице, ко их је прегледао и са којим резултатима мерења.
Материјална ограничења се знатно пооштравају. Хируршки инструменти и компоненте уређаја за имплантацију захтевају биокомпатибилне легуре, обично 316Л или 17-4 ПХ нерђајући челик, са пуним сертификатима материјала који се могу пратити до млина. Систем јединствене идентификације уређаја ФДА и Уредба ЕУ о медицинским уређајима додају додатне мандате следљивости који се спуштају до добављача компоненти. Прогресивна фабрика матрица која опслужује медицинске клијенте мора да одржава фајлове историје дизајна, валидиране процесе и ЦАПА системе који испуњавају регулаторну контролу.
Толеранције за медицинске штанцање увелико варирају у зависности од примене. Компоненте хируршких инструмената могу захтевати +/-0,01 до +/-0,025 мм на критичним интерфејсима, приближавајући се територији финог бланка. Кућишта дијагностичке опреме могу толерисати +/-0,05 мм. Кључна разлика у односу на друге секторе није само опсег толеранције, већ и документација која доказује способност процеса: валидирани системи мерења, документоване студије способности и записи о инспекцији на нивоу серије који се чувају током целог тржишног века уређаја.
| Сектор индустрије | Типични опсег толеранције | Захтевани сертификати | Цоммон Материалс | Волуме Цхарацтеристицс |
|---|---|---|---|---|
| Аутомотиве | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | ИАТФ 16949 (обавезно) | Угљенични челик, челик високе{0}}врсте, легуре бакра за конекторе | 100.000 до више{1}}милиона годишње; више-годишњих програма |
| ХВАЦ | +/-0,10 до +/-0,25 мм | ИСО 9001 (стандард); ИАТФ 16949 (појављују се за сигурносне делове) | Угљенични челик, алуминијум, поцинковани челик | 50К до 500К+ годишње; циклуси сезонске потражње |
| Електроника | +/-0,025 до +/-0,05 мм | ИСО 9001; Специфични захтеви корисника-се разликују | Бакар, месинг, фосфорна бронза, берилијум бакар | 100 хиљада до милиона; краћи животни циклус производа |
| Медицински уређаји | +/-0,01 до +/-0,05 мм | ИСО 13485 (обавезно); ФДА/ЕУ МДР усклађеност | 316Л нерђајући, 17-4 ПХ, титанијум, биокомпатибилне легуре | 10К до 500К; дуги квалификациони циклуси |
Горња табела наглашава образац који је важан за доношење одлука: како се крећете од ХВАЦ-а ка медицинском, опсег толеранције се пооштрава, повећава се оптерећење документације и продужавају рокови за квалификацију. Фабрика која се истиче у-ХВАЦ носачима није аутоматски опремљена за медицинско прогресивно штампање. Обрнуто је такође: плаћање трошкова медицинске-оцене документације за робне ХВАЦ делове троши буџет без побољшања резултата.
За купце који управљају мешовитим портфолиом печатираних компоненти у различитим секторима, најефикаснији приступ је усклађивање сваког дела са добављачем чији су обим сертификације, способност мерења и системи документације усклађени са тим специфичним захтевом{0}}употребе. Постављање правих питања током евалуације, а затим упаривање тих одговора са-специфичним захтевима сектора који су овде наведени, спречава претерано-пропусте у инжењерингу и усаглашености.
Усклађивање спецификација, међутим, покрива само оно што део треба да буде. Оно што се дешава након што напусти калуп, од уклањања неравнина преко облагања до коначног састављања, одређује да ли тај део заиста стиже спреман за вашу производну линију без додатног руковања са ваше стране.
Контрола квалитета и секундарни послови у велепродајној производњи
Штампани део који правилно мери на првом делу не гарантује да ће милионити комад бити идентичан. Дуге производне кампање уводе променљиве са којима се кратки циклуси никада не сусрећу: постепено хабање пробоја које помера пречнике отвора за микрона на хиљаду удараца, распад мазива који узрокује љуштење на станицама за формирање, варијације материјала од намотаја-до-које суптилно мењају понашање при повратку. Прогресивно прецизно штанцање метала захтева системе за праћење који хватају ове наносе пре него што произведу отпад, а не после.
Многи тимови за набавку подједнако занемарују оно што се дешава након што део напусти коцку. Кораци облагања, термичке обраде, уклањања ивица и под{1}}састављања могу да додају дане или недеље за време испоруке када се поверавају трећим странама. Фабрика на велико која се бави овим операцијама под једним кровом сажима временске оквире и елиминише-упирање прстом између добављача када нешто крене наопако.
Праћење квалитета од првог артикла до масовне производње
Квалитет у велепродајном обиму није крајња капија за инспекцију. То је континуирана повратна спрега која почиње од првог артикла и траје непрекидно до последњег испорученог комада. Ево како способне прогресивне операције штанцања и израде структурирају ту петљу.
Прва{0}}инспекција артикла (ФАИ)успоставља основну линију. Пре него што почне пуна производња, фабрика производи малу серију, обично 30 до 50 комада, мери сваку критичну димензију у односу на план контроле и документује резултате. Овај скуп података потврђује да параметри калупа, пресе, материјала и подешавања заједно производе делове унутар спецификације. Било који проблем са димензијама се исправља у овој фази, где су трошкови прилагођавања минимални.
Статистичка контрола процеса (СПЦ)затим преузима током масовне производње. Уместо да прегледају сваки део, што је немогуће при 400 удараца у минути, оператери узоркују у дефинисаним интервалима и исцртавају мерења на контролним картама. Ови графикони прате и просечну вредност и ширење критичних димензија током времена. Снага СПЦ-а је у препознавању шаблона: постепени тренд раста пречника рупе сигнализира хабање пробоја пре него што делови стварно испадну из толеранције. Изненадна промена угла савијања након промене намотаја означава варијацију материјала којој је потребна компензација.Истраживање прогресивног праћења силе штанцањапотврђује да је однос између силе штанцања и геометрије дела директан и мерљив, што чини податке о сили у стварном-времену поузданим заменом за усаглашеност димензија.
Праћење процеса{0}}у реалном временудодаје још један слој осим ручног узорковања. Модерне услуге прогресивног штанцања метала интегришу сензоре оптерећења у стубове штампе који мере силу штанцања при сваком појединачном удару. Када потписи силе одступају од утврђених основних линија, систем означава аномалију. Нагло у тонажи може указивати на погрешно увлачење, где трака није напредовала у правом кораку и матрица покушава да пробије двоструку дебљину. Постепено повећање силе током хиљада циклуса сигнализира хабање матрице мењајући динамику сечења. Ови сензорски{5}}системи омогућавају оно што индустрија назива аутономним праћењем квалитета: сама штампа упозорава оператере на проблеме пре него што се неисправни делови накупе.
Праћење хабања матрице заслужује посебну пажњу јер је то највећи једини извор померања димензија у дуготрајној{0}}производњи. Резне ивице се прогресивно затапљују и како се то дешава, висина шиљака се повећава, пречници рупа се благо отварају, а смичуће површине постају грубље. Велепродајне фабрике управљају овим кроз планиране интервале одржавања на основу броја удараца, а не календарског времена. Типичан покретач одржавања може бити сваких 200.000 до 500.000 удараца у зависности од тврдоће материјала и конструкције матрице. Између догађаја одржавања, СПЦ подаци потврђују да ли матрица остаје унутар прихватљивих граница хабања.
Бурринг посебно гарантује сопствени контролни протокол. Велика{1}}производња појачава мале проблеме: неравнина која мери 0,05 мм у првој смени може да нарасте на 0,15 мм до треће смене како се ивице пробоја деградирају. Контролни планови дефинишу максималну дозвољену висину шиљака за сваку функцију, а учесталост инспекције се повећава како се матрица приближава интервалу одржавања. За прогресивне прецизне металне штанцане намењене за електричне или медицинске примене, границе висине шиљака могу бити и до 0,05 мм, што захтева агресивније праћење и краће циклусе оштрења.
Детекција погрешног увлачења заокружује слику праћења. Када трака не успе правилно да напредује, матрице се налазе на погрешној локацији, производећи отпад и потенцијално оштећујући алат. Сензорски системи детектују погрешно увлачење у једном ходу тако што упоређују силу захвата пилотске осовинице или позицију траке са очекиваним вредностима, заустављајући пресу пре следећег циклуса који погорша проблем. При 600 удараца у минути, кашњење у откривању од једне-секунде може значити 10 оштећених делова, а не један.
Секундарне операције и интерна{0}}интеграција
Штанцани део ретко је готов део. Већини компоненти је потребна бар једна операција-штампања пре него што буду спремне за склапање. Када се те операције одвијају под истим кровом као и штампа, добијате краће време испоруке, једноставнију логистику и јаснију одговорност. Када се они ангажују, добијате несигурност у распореду и додатне циклусе испоруке.
Ево најчешћих секундарних операција и зашто је интеграција важна:
Скидање ивица и површинска обрада- Скоро сви утиснути делови имају неравнине услед операција сечења. Уклањање ивица, вибрационо-завршна обрада или брушење траком уклањају оштре ивице и припремају површине за премазивање. Када се рукује у-кући, делови се крећу од пресовања до уклањања ивица у року од неколико сати. Оутсоурцинг додаје најмање 3 до 7 дана транспорта и чекања у реду.
Платинг и премаз- Поцинковање, никловање, калајисање, премаз у праху и е-премаз штите жигосане делове од корозије или пружају специфична својства површине. Интегрисани рад „кључ у руке“ са-могућношћу наношења премаза у кући елиминише најчешћи извор варијабилности времена испоруке у програмима печатираних делова. Спољни добављачи оплата раде по сопственим распоредима, серијски производе од више купаца заједно и уводе руковање које може оштетити деликатне карактеристике. У-кућни плафон даје фабрици штанцања директну контролу над дизајном сталка, хемијом купатила и секвенцом процеса.
Термичка обрада- Делови од угљеничног челика који захтевају одређене опсеге тврдоће, компоненте за отпуштање опруге којима је потребно смањење напрезања или делови од нерђајућег челика који захтевају пасивизацију имају користи од-термичке обраде на лицу места. Термичка обрада након формирања задржава димензиону стабилност и уклања заостале напоне од операција савијања. Када се ангажују спољни извођачи, делови путују до термичке обраде, седе у реду, обрађују се у серијским пећима поред неповезаног посла и враћају се данима касније. Провере димензија се морају поновити након термичке обраде јер термички циклуси могу да изазову савијање, што значи да ангажовање овог корака удвостручује напор инспекције.
Монтажа и под{0}}монтажа- Неке прогресивне операције матрице интегришу уметање затварача, заваривање, закивање или склапање компоненти директно у-мастеру или одмах низводно. У-операције као што су уметање навртки или контактно заваривање се дешавају док је део још увек причвршћен у траци, гарантујући тачност положаја са којом се накнадно{4}}склоп не може лако ускладити. Низводне монтажне ћелије које се напајају директно из пресе елиминишу испоруку између-објеката и смањују рад{7}}у-инвентару.
Утицај интеграције на трошкове је једноставан: свака екстерна операција додаје трошкове транспорта, време чекања, руковање ризиком од оштећења и комуникациони слој где дефекти могу остати неоткривени. Фабрика која нуди услуге прогресивног штанцања метала са интегрисаним секундарним операцијама обично испоручује 15 до 30 процената краће време испоруке у поређењу са оном која пребацује завршну обраду, једноставним уклањањем транзитних дана и зависности од распореда добављача са временске линије.
За тимове набавке, практично питање током процене добављача није само да ли фабрика добро штампа делове, већ и да ли може да их испоручи готове. Добављач који рукује свиме, од залиха намотаја до обложених, скинутих ивица и састављених компоненти у оквиру једног система квалитета, даје вам једну тачку одговорности и један временски оквир за управљање. Та консолидација је много важнија код велепродајних количина, где се свако кашњење множи преко хиљада јединица које чекају у реду код спољног процесора.
Системи квалитета и секундарне могућности говоре шта фабрика може да уради. Остаје питање да ли је та фабрика прави дугорочни-партнер за ваш конкретан производни програм, имајући у виду путању обима, сложеност материјала и очекивања о временском оквиру.
Избор партнера за велепродају фабрике за ваше производне потребе
Имате критеријуме за оцењивање. Разумете структуру трошкова, динамику материјала, системе квалитета и како изгледају секундарне операције под једним кровом. Преостали изазов је повући све то знање у одлуку која одговара вашој специфичној производној стварности. Одабир прогресивног произвођача матрица не значи проналажење „најбоље“ фабрике у апстрактном смислу. Ради се о проналажењу правог уклапања за вашу путању обима, сложеност делова и ограничења ланца снабдевања.
Оквир за доношење одлука за избор партнера за производњу
Свака одлука о извору налази се на пресеку пет варијабли. Одмерите их према приоритетима вашег програма и сузићете поље добављача прогресивног штанцања на два или три која су истински у складу са вашим потребама.
Захтеви за запремину- Ваша годишња количина одређује да ли вам је потребна фабрика оптимизована за дуготрајно-прогресивно штанцање или удобна са флексибилношћу средњег{2}}обима. Програму који троши 2.000.000 делова годишње потребан је партнер са више-прешама велике тонаже, аутоматизованим руковањем намотајима и дубином планирања како би се гарантовало несметано снабдевање. Годишњем програму од 50.000 комада потребан је добављач који је вољан да води краће кампање без закопавања ваше поруџбине иза већих купаца. Питајте директно: где је мој обим у односу на вашу типичну величину поруџбине?
Сложеност материјала- Ако ваши делови користе стандардни ниско-угљенични челик, скоро свака способна фабрика може да их носи. Али ако наводите фосфорну бронзу са захтевима за чврсту опругу-или 17-4 ПХ нерђајући материјал са следљивошћу биокомпатибилности, поље се брзо сужава. Ускладите свој материјал са добављачем са документованим искуством у коришћењу те подлоге у прогресивном алату, а не са оним који каже „можемо пробати“.
Потребе за толеранцијом- Фабрика која користи ХВАЦ носаче на +/-0,15 мм цео дан можда нема мерну инфраструктуру или дисциплину одржавања матрице да држи +/-0,025 мм на контактној опруги електронике. Потврдите да су вредности Цпк које је добављач показао на сличним карактеристикама у складу са оним што захтева ваш цртеж.
Секундарне операције- Ако је вашим деловима потребно облагање, термичка обрада или склапање пре него што постану употребљиви, добављач са интегрисаном накнадном-обрадом елиминише ризик од заказивања и оштећења у транспорту. Ако се ваши делови испоручују као-штамчани, овај фактор има мању тежину.
Географска разматрања- Близина утиче на трошкове транспорта, флексибилност времена испоруке и вашу способност да обављате посете сајту или провере. Домаћи извори нуде краће логистичке ланце и једноставнију ИП заштиту. Оффсхоре набавка може да понуди ниже цене по-делу, али уводи изложеност тарифама, дужи океански транзит и сложеност комуникације у различитим временским зонама. Ни једно ни друго није универзално боље. Прави избор зависи од ваше толеранције за варијабилност ланца снабдевања и вашег израчунавања укупне цене слетања.
Структурирани приступ евалуацији бодује потенцијалне добављаче у свим овим димензијама, а не према ономе ко врати најнижу понуду. Фабрике које демонстрирају снажне могућности прилагођавања и дизајна,-објеката за пробну и валидацију у кући и скалабилне производне системе имају тенденцију да раде поуздано у више-годишњим ОЕМ програмима прогресивног штанцања где је доследност важнија од почетне цене.
Започињање велепродајног партнерства са поверењем
Замислите да сте идентификовали добављача који проверава праве кутије. Како заправо изгледа пут од почетног разговора до стабилне{1}}производње? Животни циклус прогресивног ангажовања на услугама штанцања следи предвидљив редослед, а његово разумевање унапред помаже вам да планирате реалне временске оквире и избегнете изненађења.
- Почетни упит и преглед изводљивости- Обезбеђујете 2Д цртеже или 3Д ЦАД моделе, наводите материјал, годишњу запремину и захтеве за толеранцијом. Фабрика процењује обрадивост, идентификује потенцијални дизајн-за-побољшања штанцања и утврђује да ли геометрија вашег дела одговара прогресивном алату у односу на алтернативне методе.
- Предлог понуде и алата- Добављач враћа детаљну понуду која покрива цену матрице, цене по-делу на наведеним нивоима запремине, очекивани век матрице и време испоруке за израду алата. Овде примењујете оквир укупних трошкова власништва из ранијих одељака: питајте о интервалима одржавања, претпоставкама за отказивање и шта је укључено у односу на искључено.
- Дизајн за сарадњу у производњи (ДФМ).- Инжењери са обе стране прецизирају геометрију делова да би оптимизовали распоред траке, смањили број станица где је то могуће и решили све функције које стварају ризик од алата. Овај корак може уштедети 10 до 30 процената на трошковима алата ако сте отворени за мања прилагођавања дизајна која не утичу на функцију дела.
- Дизајнирање и израда алата- Матрица је пројектована у ЦАД-у, прегледана у односу на контролни план и произведена. За сложене прогресивне калупе са више-станица, ова фаза обично траје 6 до 12 недеља у зависности од броја станица и материјала. Произвођачи матрица за штанцање метала са-кућним алатницама директно контролишу ову временску линију; они који изводе конструкцију калупа додају ризик координације добављача.
- Проба алата и прво{0}}одобрење чланка- Завршена матрица покреће пробне узорке на производној преси. Прва-инспекција артикла верификује све критичне димензије у односу на цртеж. Извршавају се прилагођавања, по потреби се праве поновни узорци, а службени пакет одобрења (ППАП за аутомобилску индустрију или еквивалентна документација за друге секторе) се доставља за ваше потписивање-.
- Пробна производња- Ограничена производна серија, често 1.000 до 5.000 комада, потврђује стабилност процеса при брзини производње, а не пробној брзини. СПЦ подаци из ове серије потврђују вредности Цпк и успостављају основне контролне карте за континуирано праћење.
- Масовна производња и стално снабдевање- Уз обезбеђено одобрење, фабрика заказује ваш програм у редовне производне кампање. Стално извештавање о квалитету, одржавање по договореном распореду и периодична пре{2}}квалификација омогућавају да програм ради без деградације током времена.
Овај животни циклус се примењује без обзира да ли ваш програм ради 50.000 комада годишње или 5.000.000. Разлика је у обиму улагања у алате, броју резервних матрица и учесталости планирања. За велике{6}}програме, неки купци наручују дупликате матрица унапред, тако да се производња наставља без прекида током циклуса одржавања.
Као конкретан пример фабрике структуриране око овог животног циклуса,ИИЦХЕН-ов прогресивни печат за штанцањесервис подржава производне инжењере и тимове за набавку кроз сваку фазу, од процене изводљивости до скалабилне масовне производње. Њихов фокус на формирање више-станица са малом поновљивошћу је у складу са критеријумима оцењивања наведеним у ранијим одељцима:-могућност унутрашњег алата,-инфраструктура прогресивних матрица великог обима и процес изграђен око пружања ОЕМ програма прогресивног штанцања на велико.
Којег год добављача да изаберете, партнерство ће бити успешно или неуспешно на основу квалитета комуникације током ДФМ и пробних фаза. Фабрике које унапред улажу време у колаборативни инжењеринг, постављајући питања о вашој апликацији за крајњу{1}}употребу, предлажући алтернативне материјале и означавајући карактеристике толеранције које доводе до непотребних трошкова, имају тенденцију да обезбеде лакшу производњу и мање изненађења у наставку. Цитат је само број. Однос иза тога одређује да ли је тај број истинит током целог продукцијског века вашег програма.
Често постављана питања о велепродајним фабрикама за прогресивно штанцање метала
1. Која је разлика између велепродајне фабрике прогресивног штанцања и радње?
Фабрика на велико улаже у наменске прогресивне алате дизајниране за милионе циклуса, амортизујући тај трошак у -производним серијама великих количина. Радне радње обрађују прилагођене,-наруџбе мале количине уз честе промене машина. Велепродајне операције воде дуге, непрекидне кампање стотинама или хиљадама потеза у минути, испоручујући знатно ниже-трошкове по делу када се испуне минималне количине поруџбине, обично 10.000 до 50.000 комада. Њихова опрема, особље и системи квалитета су оптимизовани за поновљивост у обиму, а не за флексибилност у различитим пројектима.
2. Колико кошта алат са прогресивним калупом и како се амортизује?
Прогресивна алатна алатка се креће од 30.000 УСД за једноставније алате до преко 250.000 УСД за сложене матрице са више-станица. Трошак се амортизује кроз укупан обим производње. На пример, матрица од 80.000 долара која производи 200.000 делова додаје 0,40 долара по комаду, али на 2.000.000 делова пада на 0,04 долара. Животни век матрице зависи од конструкције: конвенционалне алатне челичне матрице трају 500.000 до 1.000.000 удараца пре одржавања, док матрице од карбидног{21}}уметка прелазе 2.000.000 удараца. Купци би требало да се распитају о очекиваном веку трајања матрице, интервалима одржавања и трошковима оштрења да би разумели праву дугорочну{26}}економију јединице.
3. Које сертификате треба да има фабрика за прогресивно штанцање на велико?
ИСО 9001 је основни стандард, који потврђује документоване процесе и калибрисану опрему. ИАТФ 16949 је обавезан за ланце снабдевања у аутомобилској индустрији и примењује ригорозне алате као што су СПЦ, ППАП и ФМЕА. ИСО 13485 се примењује на произвођаче компоненти медицинских уређаја, захтевајући пуну следљивост серије. Приликом верификације сертификата, потврдите да обим експлицитно покрива штанцање метала на одређеном производном месту где ће се производити ваши делови. Проверите ИАТФ листе преко званичне базе података за надзор уместо да се ослањате само на тврдње добављача.
4. Како да израчунам укупне трошкове власништва за велепродајне делове са прогресивним печатом?
Укупни трошак се протеже знатно даље од наведене јединичне цене. Фактор одржавања и поновног оштрења алата (2.000 УСД до 8.000 УСД по циклусу), стопе отпада по запремини, отпадне траке, улазни транспорт котура, одлазно паковање (0,02 УСД до 0,15 УСД по комаду), одбацивање квалитета и рад на сортирању, складиштење матрице између серија и потенцијална цена за инжињеринг 5 процената оригиналне цене алата (20 процената оригиналне цене алата). Снабдевач који наводи вишу јединичну цену са укљученим одржавањем може испоручити бољу укупну економичност од добављача са нижом ценом који ове ставке обрачунава засебно.
5. Који материјали су најбољи за-прогресивно штанцање великог обима?
Ниско{0}}угљенични челик (1008-1018) нуди најбољи однос цене-у-учинку уз високу формабилност и умерено хабање алата, идеалан за конзоле и структурне делове. Нерђајући челик (304, 316) пружа отпорност на корозију, али повећава силу резања за 15 до 20 процената и убрзава хабање алата. Легуре бакра одговарају електричним применама са ниским хабањем алата, али већом ценом материјала. Алуминијум је погодан за лаке компоненте, али ствара-ивице на површини алата. Избор материјала директно утиче на зазоре матрице, тонажу пресе, циклусе одржавања и на крају цену по делу и запремину.


