


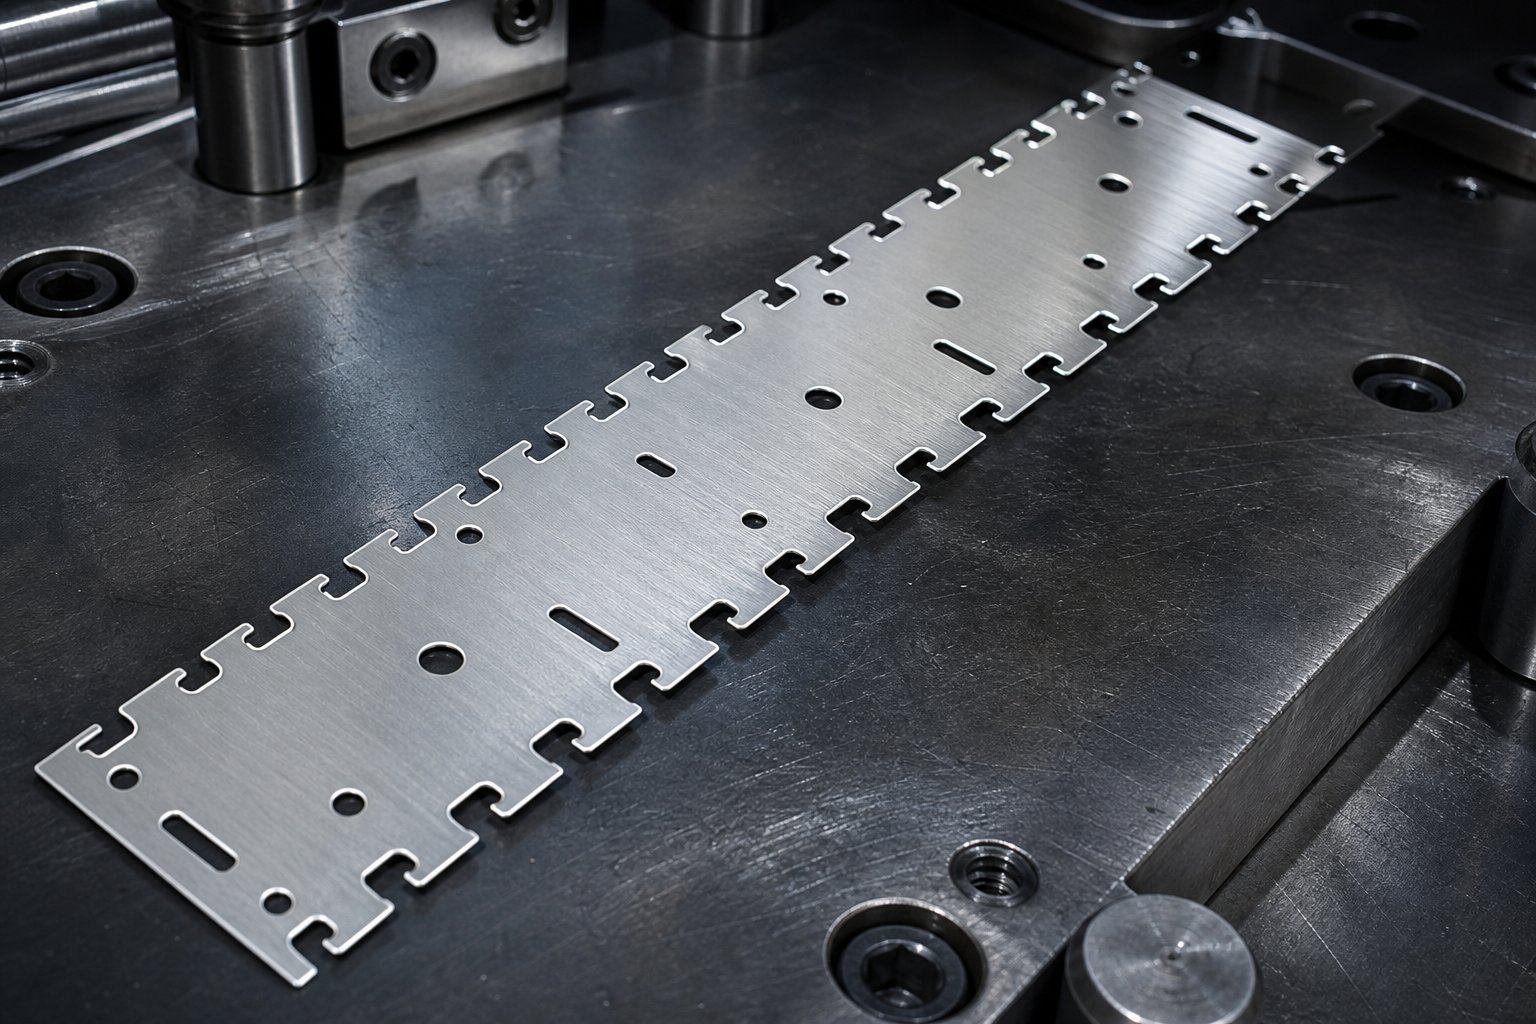
Разумевање обилазних зареза у калупима за прогресивно штанцање
Замислите металну траку која јури кроз прогресивну матрицу стотинама удараца у минути. На свакој станици, ударци пробијају, обликују и савијају елементе у ту траку. Шта спречава те свеже формиране карактеристике да се сударе са алатима на следећој станици? Одговор је, у многим случајевима, премосни зарез.
Шта су обилазни зарези у прогресивним калупима
Обилазни зарези су намерно направљени изрези у носачу траке који стварају простор за формиране делове, подигнуте делове или избочену геометрију док трака напредује кроз узастопне матрице. Они имају другачију улогу од зареза за нагиб (понекад се називају француским зарезима), који првенствено спречавају прекомерно храњење и уклањају нагиб ивица. Бипасс урези посебно омогућавају траку да напредује без механичких сметњи између завршеног посла и низводног алата.
Премосни зарез је намеран отвор на носачу траке прогресивног штанцања који дозвољава формираним или избоченим елементима да пролазе кроз суседне станице без контакта са компонентама матрице, доступно у две конфигурације: негативној (материјал је уклоњен) и позитивној (језичак остављен нетакнут за касније сечење).
Сврха обилазних зареза у штанцању матрицасводи се на једно: непрекидно путовање траком. Без њих, кривина или рељеф направљен на станици три би могао да удари у шину подизача или блок матрице на станици четири, узрокујући заглављивање, оштећење алата или отпадне делове.
Зашто је избор типа зареза битан за напредовање траке
Ево где одлука постаје занимљива. Негативни и позитивни обилазни зарези у матрици за штанцање од лима решавају исти проблем чишћења кроз супротне стратегије:
- Негативни зарезиуклоните џеп материјала од ивице траке ка унутра. Пуж пада кроз калуп, а трака се наставља са отвореним прозором где је материјал некада постојао.
- Позитивни зарезиоставите избочени језичак на ивици траке који се протеже ка споља, стварајући зазор померањем, а не уклањањем. Тај језичак се скраћује на каснијој станици.
Избор између негативних и позитивних обилазних зареза у калупима за штанцање лима утиче на све низводно: руковање отпадом, стабилност траке, тонажу пресе, тачност регистрације пилота и интервале одржавања матрице. Погрешан позив овде може прерасти у проблеме увлачења, проблеме са неравнином или прерано хабање алата које ниједна количина пробног подметања неће решити.
Овај водич обједињује оба типа зареза у једну референцу, покривајући геометрију, интеракције материјала, профиле сила, начине отказа и критеријуме одабира, тако да можете донети поуздану одлуку о дизајну пре него што први удар удари челик.
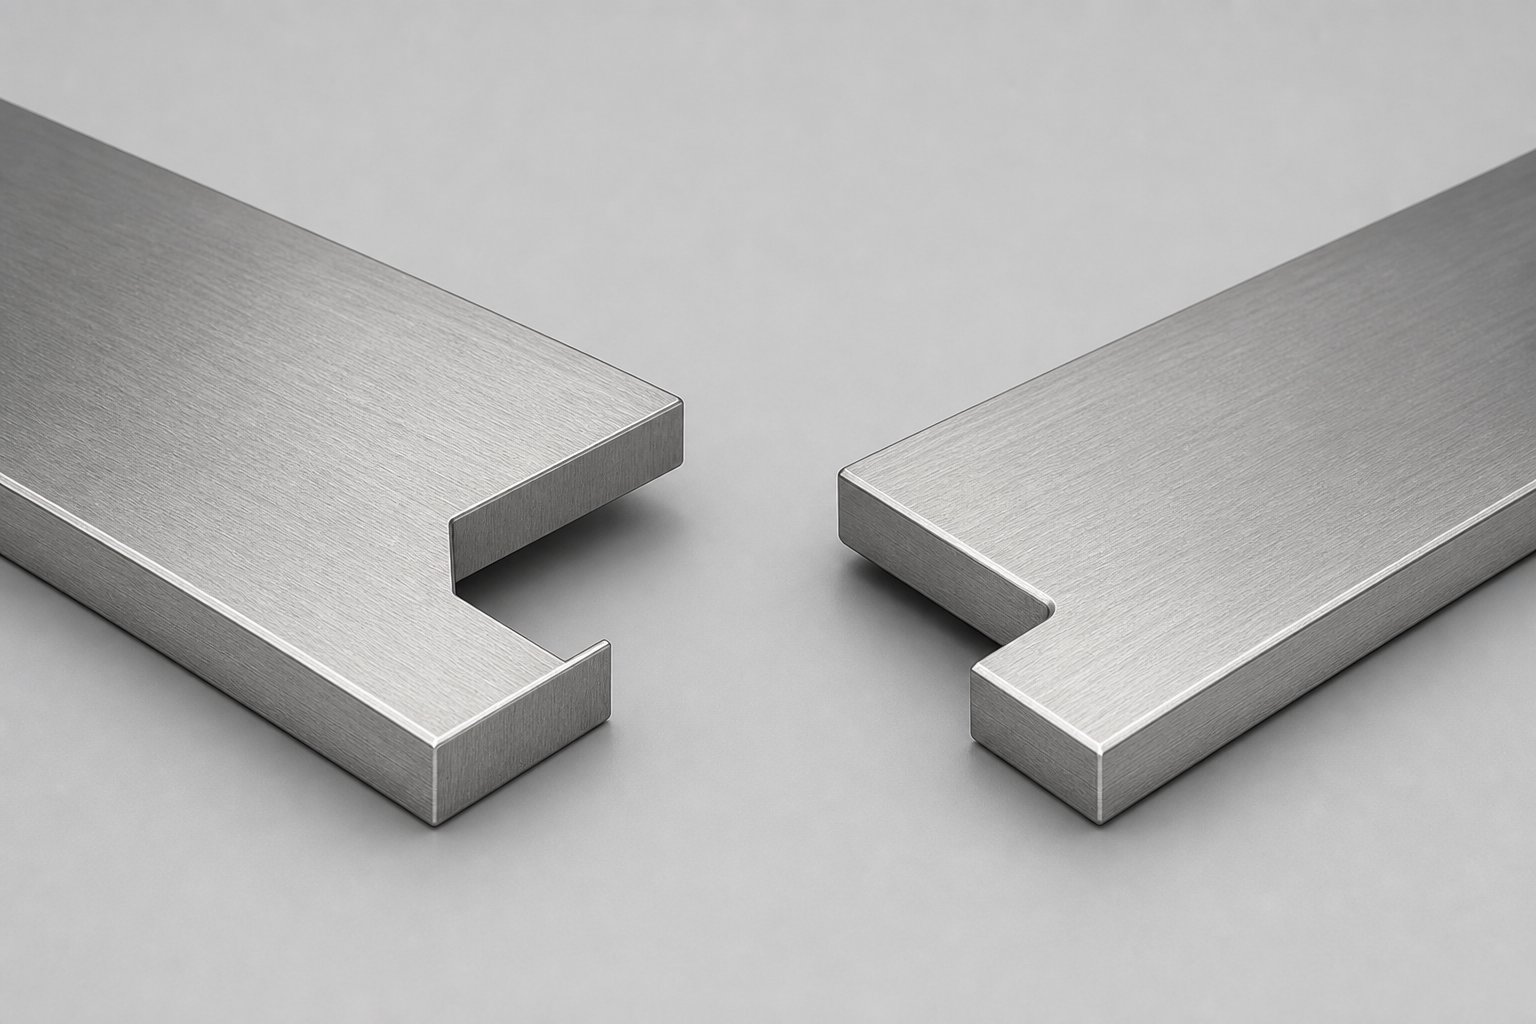
Геометријски преглед негативних и позитивних профила зареза
Корисно је знати да један зарез уклања материјал док други оставља језичак, али то није довољно за дизајн матрице. Потребна вам је јасна просторна слика сваке геометрије, како се налази у односу на правац увлачења траке и куда се ударац креће. Ови описи вам дају ментални модел са којим можете радити чак и без отиска испред себе.
Геометрија негативног зареза и просторна оријентација
Замислите да гледате доле у траку док се храни с лева на десно. Негативни обилазни зарез је правоугаони или трапезоидни џеп исечен према унутра од ивице траке, окомито на смер увлачења. Удар се спушта вертикално кроз траку, а уклоњени пуж излази надоле кроз одговарајући отвор у блоку матрице.
Типични односи дубине{0}}и-односа за негативне зарезе су између 1:1,5 и 1:2,5, што значи да се зарез протеже у траку отприлике 40 до 65 процената њене ширине дуж осе увлачења. Предња и задња ивица џепа су углавном паралелне једна са другом и окомите на ивицу траке. У трапезоидним варијантама, благи угао промаја од 2 до 5 степени на бочним зидовима помаже код избацивања пужева и смањује хабање ударца. Радијуси углова на унутрашњим угловима се обично крећу од 0,5 до 1,0 пута дебљине материјала да би се спречило пуцање под напоном у корену зареза.
Позитивна геометрија зареза и конфигурација језичака
Позитиван зарез преокреће логику. Уместо да сече џеп према унутра, матрица сече око језичка који вири споља са ивице траке. Када погледате траку одозго, видите пројекцију у облику језика-или правоугаоника која се протеже изван првобитне границе траке, оријентисана или паралелно или благо под углом у односу на правац увлачења.
Ширина језичка је типично 1,5 до 3 пута већа од дебљине материјала, а његова дужина (мерена од ивице траке ка споља) креће се од 3 до 6 мм у зависности од потребног размака на суседним станицама. Ова истурена геометрија пролази преко или поред низводних компоненти алата, обезбеђујући простор за формиране делове испод. Језичак остаје повезан са носачем траке све док га наменска станица за подрезивање не стриже у равни, при чему се перфорација креће вертикално надоле, баш као стандардна операција перфорирања.
Кључни димензионални параметри за оба типа
Обилазни зарези за формирање лима постаје јаснији када се упореде њихове димензионалне карактеристике једна поред друге. Следећа табела организује критичне параметре за негативне и позитивне зарезе премосницематрице за штанцање за формирање лиматако да их можете референцирати током планирања распореда трака.
| Параметар | Негативе Нотцх | Поситиве Нотцх |
|---|---|---|
| Правац уклањања материјала | Унутра од ивице траке | Околни резови остављају спољни језичак |
| Типична дубина (у траку) | 40-65% ширине зареза дуж хране | Н/А (картица пројектује напоље) |
| Ширина језичка/џепова (дуж канала) | 1,5-2,5к дубина | 1,5-3к дебљина материјала |
| Дужина пројекције језичка | N/A | 3-6 мм иза ивице траке |
| Угао бочног зида | 0-5 степени (нацрт за ослобађање пужева) | 0 степени (равни посмичући зидови) |
| Углови радијуси | 0,5-1,0к дебљина материјала | 0,25-0,5к дебљина материјала |
| Правац изласка пужева/отпада | Надоле кроз блок матрице на станици зареза | Надоле на каснијој трим станици |
| Оријентација у односу на храну | Џеп окомит на правац увлачења | Језичак паралелан или под углом у правцу кретања |
Обратите пажњу да се спецификација радијуса угла разликује између ова два типа. Негативни зарези захтевају веће радијусе јер трака мора да носи оптерећење преко смањеног попречног-пресека у корену зареза. Позитивни углови са зарезима носе мањи структурални ризик јер околна ивица траке остаје нетакнута све док се сечење не изврши низводно.
Ови геометријски односи постављају основу за дубље питање: како се свака конфигурација носи са отпадом који креира, и шта то значи за стабилност траке током{0}}брзине убацивања?
Како тип зареза утиче на управљање отпадом и дизајн носача трака
Отпад не нестаје само тако. Сваки обилазни зарез производи отпадни материјал у неком тренутку у напредовању, а време стварања тог отпада има директан утицај на то колико ће ваша трака остати стабилна током храњења. Разлика између негативних и позитивних зареза је у суштини питање када и где тај отпад излази из система.
Управљање протоком отпада и пужевима према типу зареза
Негативни зарези стварају дискретну зарезу при сваком притиску притиска. Тај пуж пада надоле кроз рељефни џеп у блоку матрице и мора да изађе чисто, било да падне у отвор за отпад или да га изгурају опругом{1}}избацивачи. Ако се пуж заглави или одскочи, може завршити између лица ударца и траке при следећем удару, узрокујући двоструке ударце, трагове пужева на делу или чак оштећење ударцем. Одговарајуће стратегије задржавања пужева као што су вакуумски отвори, позитивни нокаути или конусни отвори на матрици постају од суштинског значаја при високим стопама хода.
Позитивни зарези имају потпуно другачији приступ. Пошто језичак остаје причвршћен за траку кроз међустанице, не ствара се отпад све док га наменска станица за сечење не одсече касније у прогресији. Ова стратегија одложеног отпада задржава ивицу траке дуже нетакнутом, што доприноси стабилности увлачења. Компромис? Морате да планирате размак на свакој станици између тачке стварања зареза и трим станице тако да се избочени језичак не судара са блоковима калупа, подизачима или горњим склоповима пробоја. У сложеним прогресијама обликовања метала са малим размаком између станица, то планирање чишћења може потрошити вредне некретнине.
Конфигурације носача траке и компатибилност са зарезима
Мрежа носача држи све заједно како трака напредује, а њена конфигурација директно утиче на то који тип зареза најбоље функционише. Аспринципи дизајна носеће тракеНагласите, носач мора остати довољно јак да се одупре савијању током храњења, док и даље омогућава деловима да се слободно крећу од станице до станице. Постављање зареза или појачава или подрива ту равнотежу.
- Носач ивице (једна-страна):Упарује се природно са негативним зарезима. Пошто носач иде дуж једне ивице траке, урезивање џепа на тој ивици за премоснуће је једноставно. Пуж излази чисто, а преостала ширина носача и даље пружа адекватну снагу увлачења. Позитивни језичци би шибали ка споља и ризиковали да ометају шине водилице или подизаче стоке.
- Централни носач:Нуди већу флексибилност за оба типа зареза. Зарези за обилазницу се налазе на спољним ивицама даље од структуралне средишње мреже, тако да или негативни џепови или позитивни језичци могу да раде у зависности од захтева за зазор. Софтвер за угнежђивање материјала за оптимизацију дужине материјала често фаворизује централне носаче јер омогућавају чвршћи размак између делова-од-а без жртвовања интегритета носача.
- Двоструки носач (обе ивице):Обично користи негативне зарезе на једној или обе ивице. Двоструки- распоред носача обезбеђује довољну структурну редундантност да уклањање материјала са ивице не угрози стабилност увлачења. Ова конфигурација одговара тешким-кабинама где модул челика захтева чвршће носаче како би се спречило савијање између станица за подизање.
Практично правило: ако ваш носач мора да се савија вертикално између станица да би прилагодио формиране елементе на различитим висинама, негативни зарези смањују попречни-пресек носача и могу да ослабе тачке савијања. Позитивни зарези чувају тај попречни- пресек дуже, што их чини сигурнијим за дизајне растегљиве мреже или носача петље који морају да преживе поновљене циклусе савијања без ломљења.
Ипак, стабилност траке је само део једначине. Сам материјал има мишљења о томе коју геометрију зареза може да толерише, а та мишљења постају све гласнија како расте граница течења.
Својства материјала која покрећу избор типа зареза
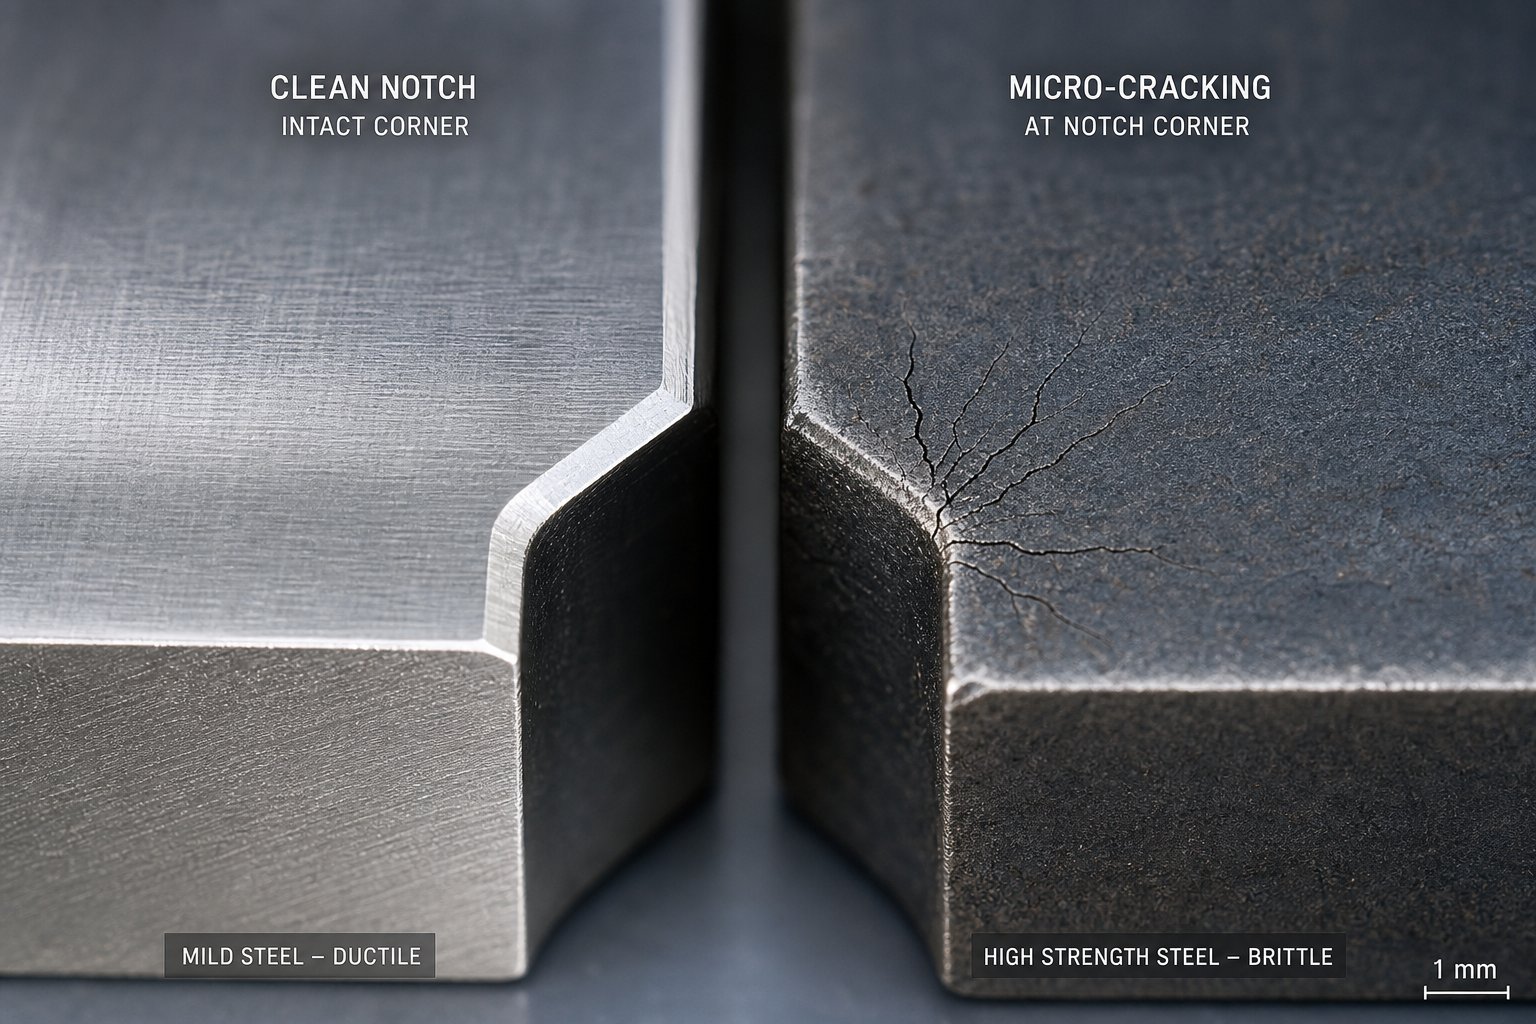
Блага челична трака са напоном течења од 200 МПа понаша се веома другачије у углу зареза од двофазне-фазне класе 980 која прелази 700 МПа. Геометрија која савршено функционише у једном материјалу може да пукне при првом поготку у другом. Разумевање начина на који механичка својства утичу на концентрацију напона у зарезима је оно што раздваја поуздан распоред траке од оног који ствара канте за отпад пуне поломљених носача.
Снага течења и концентрација напрезања у зарезу
Сваки зарезни угао делује као подизач стреса. Када се трака помера напред под затезањем, смањени попречни- пресек на негативном зарезу концентрише напон на унутрашњем радијусу. Што је тај полупречник оштрији, већи је локални множитељ напона. За ниско{4}}угљеничне челике са граном течења испод 300 МПа, материјал може да апсорбује ову концентрацију кроз локализовани пластични проток без пуцања. Резерве дуктилности су довољно велике да се корен зареза благо деформише и прераспоређује оптерећење.
Попните се изнад 500 МПа и ситуација се мења. Граница течења челика у АХСС класама оставља мање простора између еластичног понашања и лома. Као што јеСмернице АХСС Инсигхтсобјасните, силе формирања морају да премаше границу течења да би дошло до пластичне деформације, али код високих{0}}степенова чврстоће јаз између попуштања и пуцања се значајно сужава. Негативни угао зареза који је добро функционисао у меком челику сада постаје место иницијације пукотине у ДП 780 или ТРИП 980. Фактор концентрације напона на корену оштрог зареза може да достигне 2,5 до 3,0к номиналну напетост траке, потискујући локални напон далеко изнад границе лома.
Позитивни зарези заобилазе велики део овог проблема. Пошто ивица траке остаје нетакнута кроз међустанице, концентрације напона остају ниже током храњења. Сам језичак носи минимално оптерећење, тако да чак и ако су његови основни углови релативно оштри, не виде исте силе затезања које подноси корен негативног зареза.
Ефекти учвршћивања рада на интегритет зареза
Стврдњавање под притиском додаје још један слој сложености. Како се материјал деформише на углу зареза током слепљивања, он се локално стврдњава, повећавајући снагу, али смањујући преостало издужење у тој зони. Вредност н-, или експонент очвршћавања, одређује колико брзо долази до овог јачања. Истраживање понашања учвршћивања деформацијом показује да веће вредности н- равномерније дистрибуирају деформацију, смањујући склоност ка локализованом стањивању.
За негативне зарезе, ово је важно у два тренутка. Прво, током самог потеза слепе стране, зона смицања на ободу зареза се стврдњава док се пробој пробија. Друго, током сваког следећег циклуса увлачења, напетост траке повлачи ту већ-очврсну зону. Материјали са малим издужењем и ниским вредностима н-, као што су мартензитни челици, исцрпљују свој буџет дуктилности на углу зареза током слепљивања и немају више ништа за прилагођавање напрезања увлачења. Резултат је пуцање ивица које се шири према унутра од корена зареза током стотина потеза.
Позитивни зарези различито наилазе на очвршћавање. Формирање језичака ствара исечену ивицу, али та ивица штрчи ка споља где не носи напетост увлачења. Критични попречни пресек-носиоца остаје пуне ширине и недеформисан, чувајући свој првобитни капацитет истезања за строге-прогресије велике брзине.
Смернице за избор материјала за сваки тип зареза
Модул еластичности метала као што је челик остаје релативно константан око 200-210 ГПа без обзира на класу, што значи да се повратна енергија и енергија еластичне деформације у зарезу понашају слично код свих врста челика. Оно што се драматично мења јесте колико пластично напрезање материјал толерише пре лома. Ови прагови воде прилагођавања дизајна зареза:
- Граница течења испод 300 МПа (меки челик, ЕДДС):Оба типа зареза раде поуздано. Прихватљиви су радијуси углова негативних зареза од 0,5к дебљине материјала. Нису потребне посебне модификације геометрије.
- Граница течења 300-550 МПа (ХСЛА, БХ класе):Негативни зарези остају одрживи, али захтевају радијусе углова од најмање 1,0-1,5к дебљине материјала. Пратите пуцање на ивицама након продужених циклуса производње. Позитивни зарези су пожељнији када издужење падне испод 18%.
- Граница течења 550-800 МПа (ДП 590, ДП 780, ТРИП челици):Позитивни зарези се топло препоручују. Ако су негативни зарези неопходни, повећајте радијусе углова на 2,0к дебљину материјала и размотрите трапезоидне профиле како бисте распоредили напрезање на шире зоне. Стврдњавање напрегнутим коренима убрзава настанак пукотина.
- Граница течења изнад 800 МПа (ДП 980, МС 1200+, ЦП разреди):Позитивни зарези су подразумевани избор. Негативни зарези ризикују лом носача осим ако радијуси не прелазе 2,5к дебљину материјала са полираним површинама зареза да би се елиминисала места нуклеације микро-прслина. Укупно елонгација испод 10% чини преживљавање негативног зареза мало вероватним при стопи производног удара.
- Легуре алуминијума (5ккк, 6ккк серије):Нижи модул еластичности (отприлике 70 ГПа) значи већи еластични повратак на угловима зареза. Позитивни зарези то боље носе јер ивица траке не доживљава циклично савитљиво оптерећење на смањеном пресеку.
Крива напрезања{0}}напрезања говори целу причу. Када цртате напон течења у односу на укупно издужење вашег материјала, гледате у оквир онога што корен зареза може да преживи. Материјали у горњем-левом квадранту те графике, високе чврстоће са малим издужењем, захтевају позитивне стратегије зареза или негативне геометрије са великим радијусом са површинским{4}}контролама завршне обраде које превазилазе стандардну праксу.
Ове одлуке{0}}одлуке вођене материјалом имају директну последицу на учитавање штампе. Тврђи материјали се одупиру агресивнијем резању, а избор између уклањања материјала сада и обрезивања језичака касније преобликује начин на који се силе сечења распоређују по калупу.
Разматрања сила резања и животног века матрице за сваки тип зареза
Сваки ударац који додирне траку троши део вашег укупног буџета за тонажу штампе. Негативни и позитивни зарези заобилажења користе тај буџет на фундаментално различите начине, а разлика обликује све од стопе хабања ударца до тога колико често планирате циклусе поновног брушења.
Профили силе резања за ударце са негативним зарезима
Пробој са негативним зарезом врши потпуно смицање периметра при сваком појединачном удару. Сила попуштања која је потребна да се одвоји пуж од траке прати стандардну формулу за затварање: периметар сечења помножен дебљином материјала помножен снагом на смицање. За типичан негативни зарез величине 8 мм ширине и 12 мм дубине у хладно ваљаном челику од 1,2 мм са чврстоћом на смицање од 350 МПа, то ради на отприлике 3,4 кН по зарезу, по потезу, у сваком циклусу без изузетка.
Аспрогресивни прорачуни тонажезахтевају, морате додати ово оптерећење свакој другој операцији која се дешава истовремено: бушење пилотских рупа, сечење делова по ободу, притисак на опругу за скидање и формирање станица, све се наслагају једна на другу. У матрици са четири негативна бајпас зареза, то је додатних 13 до 14 кН додатих на истој позицији ударца где ваши најтежи ударци већ пуцају. Кумулативни ефекат заоштрава маргину тонаже и повећава вршно оптерећење на споју за пресовање.
Обрасци хабања на алату са негативним зарезом одражавају ову константну потребу за пуним-смицањем. Резне ивице доживљавају равномерно абразивно хабање по целом периметру, са убрзаном деградацијом на угловима где је концентрација напрезања највећа. Радијуси углова се троше брже од равних ивица, што значи да корен зареза прво губи своју дизајнирану геометрију, што је управо тамо где вам је најпотребније за интегритет траке.
Стратегија дистрибуиране силе са позитивним зарезима
Позитивни зарези деле њихов укупан рад сечења на две одвојене станице. На почетној станици, само делимични резови по ободу стварају обрис језичка, обично шишајући две или три стране, а остављајући језичак повезан на својој основи. Коначна станица за дотеривање рукује преосталим резом како би одвојила језичак касније у прогресији.
Ова дистрибуција нуди праву предност: уместо једног тешког смицања, добијате два лакша размакнута у калупу. Почетни резови би могли потрошити 60 процената укупне силе, а трим станица ће носити преосталих 40 процената. Пошто се ове станице налазе на различитим позицијама дуж дужине матрице, њихове силе се не слажу под истим углом притиска. Дизајнери који балансирају тонажу на распореду траке, као што се препоручује у прогресивним истраживањима перформанси матрице, цене ову флексибилност. Смањује вршно тренутно оптерећење и помаже у одржавању центра притиска-притиска-матрице ближе тачки спајања преса.
Хабање пробоја на станицама са позитивним зарезима има тенденцију да буде мање озбиљно по компоненти јер сваки удар сече мање периметра по удару. Удар за обрезивање, који ради на попречном пресеку малог језичка-, подноси делић силе коју подноси пун негативни зарез.
Буџетирање тонаже штампе и импликације на живот
Практични утицај се огледа у интервалима одржавања и трошковима алата. Ево како се ова два приступа пореде по кључним оперативним параметрима:
| Параметар | Негативе Нотцх | Поситиве Нотцх |
|---|---|---|
| Сила по удару (по зарезу) | Потпуно смицање периметра сваки циклус | Подели на две станице (типично 60/40) |
| Максимални допринос тонажи | Директно додаје највећем оптерећењу станице | Распоређује по дужини прогресије |
| Узорак хабања | Уједначено хабање периметра, убрзано у угловима | Лакше хабање по ударцу, две компоненте за праћење |
| Типичан интервал поновног брушења | 80.000-120.000 удараца | 120.000-180.000 удараца по станици |
| Препорука материјала за бушење | Д2 минимум; ПМ-М4 или карбид за АХСС | Д2 адекватан за већину апликација |
| Преферирани премаз | ТиАлН или ДЛЦ за{0}}углове високог хабања | ТиН довољан за умерене захтеве |
| Концентрација напрезања у блоку | Више (пуни пуж се гура кроз сваки ударац) | Ниже по станици; трим матрица види минимално оптерећење |
| Утицај на планирање капацитета штампе | Троши више доступне тонажне марже | Очува маргину за комплексне формирајуће станице |
За продужење века матрице, пробоји са негативним зарезима имају највише користи од напредних премаза као што су ТиАлН или ДЛЦ који се примењују на све површине за сечење, са посебном пажњом на радијусе углова. Заказивање поновног брушења треба да прати интервале{1}}броја потеза, а не да чека да висина шиљака сигнализира деградацију. Прецизни профили на овим пробојима се често производе или обнављају коришћењем ЕДМ машинске обраде жице, која даје чврсте геометрије углова и завршне обраде површине које су отпорне на превремено ломљење.
За разлику од тога, алати са позитивним зарезима захтевају мање агресивне стратегије премаза јер сваки појединачни удар има мање кумулативног рада. Компромис је у томе што одржавате два одвојена сета удараца уместо једног. Укупан инвентар алата се повећава, али свака компонента траје дуже и мање кошта поновно брушење.
Питање силе има директну посљедицу низводно која иде даље од математике тонаже. Како се зарез понаша под овим поновљеним оптерећењима током хиљада удараца одређује који се режими квара први појављују, а ти кварови изгледају веома различито у зависности од тога који тип зареза сте изабрали.
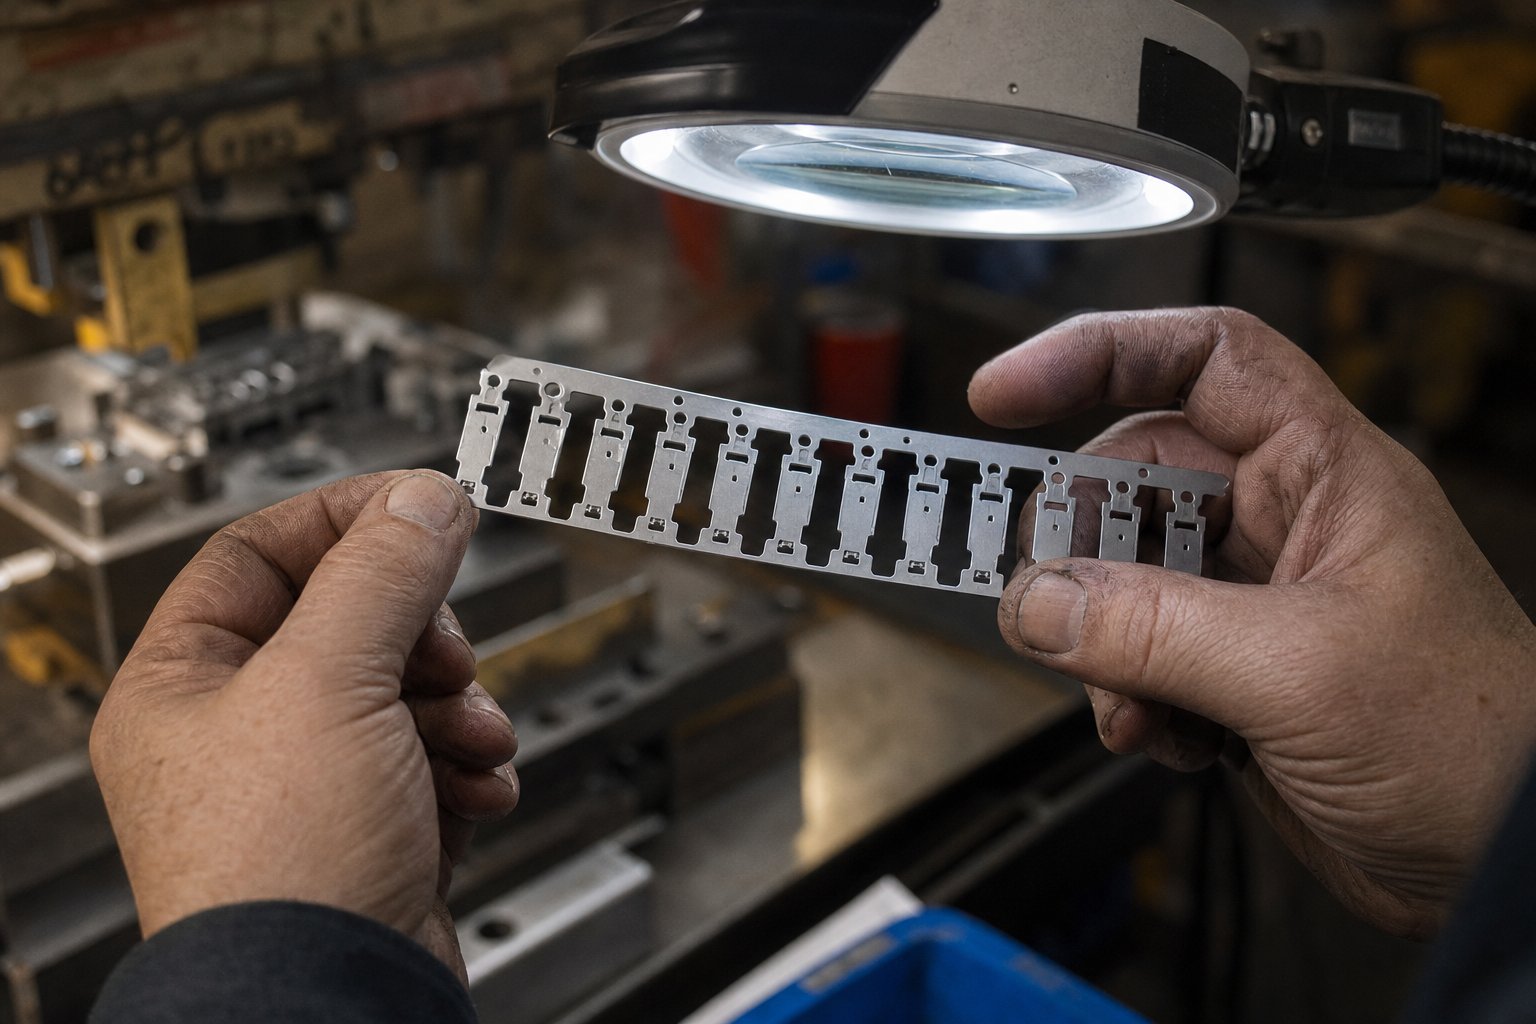
Уобичајени режими квара и решавање проблема према типу зареза
Буџети тонаже и предвиђања хабања изгледају чисто на папиру. Производња има друге планове. Сваки тип премосног зареза се квари на свој карактеристичан начин, и ако не препознате симптоме рано, мања сметња на станици три постаје потпуни судар на станици девет. Сазнање о томе који кварови припадају којој геометрији зареза скраћује ваше дијагностичко време на пола током испробавања и спречава непланиране застоје да не поједу ваш распоред рада.
Позитивне грешке у зарезима и превенција повлачења пужева
Режим квара који највише омета за позитивне зарезе је повлачење пужа на трим станици. Када ударац ослободи избочени језичак, одсечени пуж може да се залепи за лице ударца и да се врати у путању траке при повратном удару. Као што истраживање извлачења пужева објашњава, заробљени ваздух између пужева и лица ударца ствара вакуумску заптивку током извлачења. Метал се понаша као еластомер око периметра ударца, а тешка мазива само појачавају заптивну акцију. Један извучени пуж који се повлачи назад на траку може оштетити сваку низводну станицу у алату.
Неколико фактора чини позитивне трим станице посебно рањивим на овај проблем:
- Мали пресек картице{0}}:Зарези од позитивних зареза су танки и лагани, што их чини лакшим за задржавање вакуума или магнетизма на површини ударца. За разлику од већих пужева који имају довољно масе да се ослободе, ови комади се држе.
- Велики размаци за сечење:Када је размак између трим перфора и дугмета матрице великодушан за дужи век алата, уметак постаје нешто мањи од отвора матрице. Губи компресију која би га иначе држала притиснутом у дугмету матрице.
- Магнетизовани алати:Након површинског брушења, ударци задржавају резидуални магнетизам који привлачи завоје од гвожђа. Демагнетизација свих компоненти матрице након поновног брушења је неопходна, али се често занемарује.
Стратегије превенције обухватају одзрачивање лица трим бушотине са малим отвором за ваздух да би се прекинуо вакуум, коришћење игле за избацивање са опругом{0}}које потискују цев током извлачења пробоја или инсталирање дугмади за реверзно{1}}конусну матрицу која држе цев у компресији док пролази кроз матрицу. За веома мале језичке, вакуумска јединица постављена испод дугмета матрице може активно повући пужеве надоле и даље од ударца.
Осим повлачења пужева, позитивни зарези пате од савијања језичака током напредовања увлачења. Ако се избочени језичак закачи за шину водилицу, подизач или компоненту матрице током кретања траке, скреће се надоле или у страну. Савијени језичак мења ефективну ширину траке на тој локацији, што може проузроковати везивање траке у каналима за вођење или померање бочно. Када следећи пилот пин уђе у своју рупу, трака више није у предвиђеном положају и добијате погрешну регистрацију која спаја станицу са станицом.
Премала геометрија картице ствара суптилнији проблем. Ако дужина пројекције језичка не пружа довољно простора поред алата суседне станице, делимични контакт током увлачења може применити бочну силу на траку. Ова сила је мала при сваком појединачном ходу, али током хиљада циклуса производи прогресивни бочни помак који се показује као издужене пилотске рупе и -обележја централног дела.
Негативни зарези и узроци изобличења траке
Негативни зарези не успевају другачије јер се њихова оштећења акумулирају у самом носачу, а не у језичку за једнократну употребу. Најчешћи квар је изобличење траке услед превелике дубине зареза. Када џеп уклони превише материјала са ивице траке, преостали попречни пресек-носача не може да одоли напетости увлачења без савијања или грлића. Трака развија видљиво сужење на свакој локацији уреза, а преко прогресивних станица ово сужење се акумулира у мерљиву грешку{4}}у дужини.
Пукотине на ивицама представљају озбиљнију претњу, посебно у материјалима који су каљени за рад или високе{0}}снаге. Угао са зарезом концентрише затезни напон током сваког импулса напајања. Код материјала који су већ били подвргнути деформационом очвршћавању кроз претходну обраду намотаја или узводно формирање станица, преостала дуктилност у корену зареза може бити скоро исцрпљена. Пукотине почињу на радијусу унутрашњег угла и шире се према унутрашњој линији носача са сваким циклусом хода. Можете покренути 10.000 добрих делова пре него што пукотина достигне критичну дужину, у ком тренутку се носач у потпуности одвоји и трака се заглави.
Материјали близу тачке попуштања челика под нормалним напоном су најрањивији. Комбинација фактора концентрације напона од 2,5-3,0к на корену зареза плус циклично оптерећење од покрета-и повратног кретања ствара сценарио замора. Пукотина расте у малом прирасту по удару, невидљива голим оком све док носач не поквари катастрофално. Провера ивице траке са увећањем у редовним интервалима током испробавања може да открије ово рано.
Сужавање траке од негативних зареза такође узрокује проблем са храњењем који је лако погрешно дијагностиковати. Како се носећи део на месту зареза стањи под сталним затезањем, ефективна дужина корака у тој тачки се незнатно повећава. Трака се протеже локално, што значи да стиже на следећу станицу делимично превише напредна. Пилотне игле тада морају да повуку траку уназад да би исправиле регистрацију, изобличујући пилотске рупе и неравномерно трошећи носове игле. Методе анализе траке потврђују да ће чак и једна мрежа носача која развија трајно растезање индуковати варијацију дужине нагиба или нагиба{4}}које каскадно пролази кроз целу прогресију.
Проблеми са регистрацијом пилота због лошег дизајна зареза
Оба типа зареза могу узроковати неуспех регистрације пилота, али кроз различите механизме. Позитивни зарези ометају регистрацију када њихови језичци физички додирују пилотске игле или када бочне силе повезане са језичком{1}}померају траку пре него што се пилоти закаче. Негативни зарези поткопавају регистрацију тако што слабе носач на тачним местима где мора да остане довољно чврст да задржи позицију током лоцирања{3}}безбедног-радног низа који описују основни принципи решавања проблема са матрицама.
Нетачна величина зареза доводи до извијања траке између станица у предвидљивом обрасцу. Ако зарез уклања превише материјала (негатив) или језичак ствара превише отпора (позитивно), трака не може да одржава раван профил између шина за подизање. Закопчава се нагоре или надоле, а када се матрица затвори на закопчану траку, пилот игле не могу чисто да уђу у своје рупе. Резултат су савијене игле, издужене рупе или, у најгорем случају, трака која потпуно искаче из прогресије.
Када наиђете на проблеме са урезима{0}}у вези са фидом током испробавања матрице, систематски приступ штеди сате покушаја-и-прилагођавања грешака. Пратите овај редослед:
- Прегледајте ивицу траке:Извуците узорак прогресије и прегледајте сваку локацију зареза под увећањем. Потражите микро-пукотине на угловима негативних зареза, савијене или деформисане позитивне језичке и све трагове трљања који указују на контакт са компонентама матрице током увлачења.
- Измерите изобличење пилот рупе:Проверите да ли су пробне рупе издужене, велике трагове хабања на једној страни или ван{0}}о-округлих услова. Једно-обележавање показује да трака стално долази са-положаја у истом правцу. Издужење значи да пилот силом исправља грешку у регистрацији.
- Проверите варијацију дужине корака:Измерите растојање између узастопних пилот рупа на више позиција дуж узорка траке. Свако прогресивно повећање или смањење указује на истезање носача на локацијама зареза, откривајући да је напон течења челика на тим попречним- пресецима прекорачен током нормалног пуњења.
- Верификујте{0}}време објављивања фида:Уверите се да се ролне за увлачење отварају тек након што водећи пилот клин уђе у своју рупу довољно дубоко да спречи померање траке, али пре него што се део пилота пуног -пречника укључи. Погрешан тајминг омогућава да трака клизи пре регистрације, а зарез-ослабљени носачи појачавају ово кретање.
- Прегледајте задржавање пужева:За трим станице са позитивним зарезима, проверите да ли дугме матрице има наслаганих пужева или трагова пужева на површини бушотине. За негативне зарезе, проверите да ли пужеви излазе чисто кроз блок матрице и да не одскачу у путању траке. Индуктивни сензор близине монтиран испод блока матрице може потврдити време пада пужева ако визуелна инспекција није изводљива током текуће производње.
- Процените равност траке између станица:Када је матрица отворена у доњој мртвој тачки, проверите да ли се трака не извија или прогиба између шина подизача. Ако трака није равна, постављање зареза може да се поклапа са положајима подизача, стварајући неподржане распоне на најслабијим попречним- пресецима носача.
- Повезати налазе са геометријом зареза:Упоредите измерене кварове са пројектованим димензијама зареза. Ако се појави пукотина, повећајте радијусе углова. Ако се језичци савијају, додајте зазор или скратите дужину пројекције. Ако се трака растеже, смањите дубину зареза или додајте удубљење за појачање поред зареза да бисте локално учврстили носач.
Сваки од ових режима квара оставља потпис на траци који вам говори шта је пошло по злу и где. Кључ је у читању тих потписа пре него што од козметичких недостатака прерасту у потпуне обуставе производње. Подједнако важно је разумевање начина на који ове исте геометрије зареза реагују са ширим дефектима утискивања, где формирање неравнина, пуцање ивица и набораност траке прате све до одлуке о зазору и геометрији донетим током постављања траке.
Стратегије превенције кварова повезане са избором дизајна Нотцх
Режими квара вам говоре шта се покварило. Превенција кварова вам говори како да спречите да се поквари. Дефекти штанцања који муче заобилазе зарезе, неравнине, пукотине, наборе и таласе на ивицама, сви трагају до подешавања зазора, одлука о геометрији и подешавања процеса која су у потпуности под вашом контролом током постављања траке и тестирања матрице. Трик је у разумевању коју полугу повући за који недостатак.
Контрола неравнина кроз оптимизацију зазора зареза
Висина неравнина на обилазним зарезима прати исту физику као и свака друга операција пирсинга, али су последице погрешног поступања појачане. Неравнина на периметру дела може бити прихватљива ако је у границама толеранције. Неравнина на ивици зареза на носачу омета увлачење траке, хвата се за водилице и може зарезати површине матрице на свакој низводној станици.
За негативне зарезе, однос између заобилазних зареза формирања ивица при штанцању и зазора{0}}до-матрице је директан и предвидљив. АсМИСУМИ-јеве смернице за чишћењеобјасните, правилан размак поравнава равни лома на врху и дну радног комада како би се створило чисто смицање. Када је зазор сувише мали, равни прелома се промашују, стварајући секундарну зону смицања која оставља танак неравнину на страни пужа и превртање на страни траке. Превише је лабав, а материјал се повлачи уместо да се стриже, стварајући тешку неравнину са неравном ивицом која се хвата током напредовања увлачења.
Стандардна препорука од 10-12% по страни ради за зарезе од меког челика, али геометрија зареза представља компликацију. На унутрашњим угловима где се две резне ивице сусрећу у радијусу, ефективни зазор се мења на основу образаца хабања пробоја. Углови се троше брже од равних ивица, што значи да се ваш размак од 10% у углу смањује на 13-15% у првих 50.000 потеза. То локализовано повећање клиренса се манифестује као тежи ивичњак, посебно у корену зареза, тачно тамо где је носач најтањи.
Исецање језичака са позитивним зарезом захтева сопствену оптимизацију зазора одвојено од почетних резова који{0}}формирају језичак. Трим станица сече мали, уски пуж који се понаша другачије од већег џепног пужа негативног зареза. Мањи размак на станици за трим, око 8-10% по страни, помаже да се обезбеди чисто раздвајање без остављања репа који би се могао савијати према горе и ометати пут траке.
Спречавање пуцања на раскрсницама зареза
Тамо где се зарез сусреће са обрисом дела или пресеца другу карактеристику реза, добијате пресек напона. Две срезане ивице које се конвергирају у једној тачки стварају зону у којој се преклапају отврдњавање на напрезање и очвршћавање из оба реза. Материјал у тој раскрсници је већ потрошио већину свог буџета за дуктилност од првог реза. Када стигне други рез, било на истој станици или низводно, он се гура у материјал који има врло мало преосталог издужења.
Овај ризик од пуцања је највећи када:
- симптом:Пукотине на длакама које зраче од зарезаних углова ка деловима.Основни узрок:Зарез и обод сече сувише близу, стварајући преклапајуће радне{0}}зоне са кумулативним напрезањем у челику који прелази границу лома.Корективна радња:Повећајте растојање мреже између угла зареза и најближег дела реза на минимално 2к дебљине материјала, или секвенцирајте резове преко одвојених станица тако да материјал има времена да се стабилизује.
- симптом:Цепање ивица на прелазу-на-носач у АХСС материјалима.Основни узрок:Полупречник угла је премали за класу материјала, концентришући напон изнад границе попуштања челика на том попречном-пресеку.Корективна радња:Повећајте радијусе углова на 2,0-2,5к дебљину материјала и полирајте радијус да бисте уклонили микро-зарезе настале ЕДМ или брушењем.
- симптом:Одложено пуцање које се појављује након 5.000-10.000 удараца у производњи.Основни узрок:Ширење замора са посечене ивице које је било маргинално прихватљиво при тестирању, али се деградира како хабање ударцем повећава висину неравнина и доводи до микро-поцепа на површини реза.Корективна радња:Успоставите распоред поновног млевења на основу броја удараца уместо да чекате видљиве недостатке. Замените или поново изоштрите ударце за зарезе пре него што се радијуси углова похабају изнад своје намере дизајна.
Набораност траке и корекције стабилности увлачења
Гурање траке између станица је проблем геометријске нестабилности. Када негативни зарези уклањају материјал асиметрично, уклањајући више са једне ивице него са друге или постављајући зарезе у неуједначеним интервалима, трака развија унутрашње неравнотеже напрезања. Једна ивица постаје краћа од друге, а трака растерећује тај диференцијал тако што се извија у таласаст или наборани узорак.
Рубни талас услед уклањања неуравнотеженог материјала прати исти принцип који узрокује таласасте ивице у прорезу намотаја. Ако ваш распоред траке захтева негативне зарезе само на једној ивици, док супротна ивица остаје нетакнута, урезана страна ефективно постаје краћа. Нетакнута страна нема куда да иде осим нагоре или надоле у синусоидалном узорку. Као што потврђују истраживања о превенцији кварова, набори потичу од прекомерног протока материјала или неуравнотеженог притиска, а асиметрично постављање зареза је окидач за ово стање у уџбенику.
Корективне стратегије следе јасну хијерархију:
- симптом:Повуците копче нагоре између шина подизача у правилним интервалима који одговарају размаку зареза.Основни узрок:Дубина зареза уклања превелику ширину носача, смањујући локалну крутост испод прага потребног да се одупре притиску опруге подизача.Корективна радња:Смањите дубину зареза за 15-20% и проверите да ли преостала ширина носача премашује 1,5к дебљину материјала на свим локацијама зареза. Ако захтеви за зазор спречавају смањење дубине, додајте ребро за укрућење или рељеф поред зареза.
- симптом:Синусоидални ивични талас само на једној страни траке.Основни узрок:Асиметрично постављање зареза ствара неједнаке дужине ивица између урезане и -урезане стране.Корективна радња:Избалансирајте уклањање материјала додавањем рељефних зареза на супротној ивици, чак и ако тамо није потребан зазор заобилазнице, или пређите на позитивне зарезе на погођеној страни да бисте сачували континуитет дужине ивице.
- симптом:Прогресивни бочни помак током продужених циклуса производње.Основни узрок:Неједнака затегнутост ивице због једно-урезивања доводи до тога да се трака усмерава ка страни са зарезима током сваког импулса увлачења. Шине водилице механички исправљају заношење, али настало трење доводи до топлоте и хабања.Корективна радња:Поново избалансирајте распоред зареза симетрично или додајте мали зарез{0}}који контролише пилот на супротној страни да бисте изједначили напетост ивице. Проверите да ли је притисак ваљка за пуњење једнак по ширини траке.
Прилагођавања теста за дефекте{0}}у вези са зарезом треба да прате приступ животног циклуса. Током планирања распореда траке, проверите симетрију зареза и растојања на мрежи помоћу симулације. Током првог-пробног дела, извуците узорке пуне прогресије и прегледајте сваки зарез под увећањем пре него што покренете производне количине. Током производње, пратите висину шиљака на местима зареза као водећи индикатор хабања ударца уместо да чекате да се појаве проблеми са увлачењем. Сваки симптом квара је сигнал, ухватите га рано и корективна акција остаје једноставна. Занемарите то и каскада у извијање траке, погрешну регистрацију и на крају оштећење постаје много теже преокренути.
Ови дефектни обрасци се на крају враћају на одлуку у{0}}фази дизајна: који тип зареза, која геометрија и која подешавања зазора одговарају вашој специфичној комбинацији захтева за делове и понашања материјала? Консолидовање ових фактора у поновљиви оквир селекције чини избор мање о интуицији, а више о инжењерингу.
Практични водич за избор конфигурације заобилазног зареза
Стратегије превенције кварова дају вам алате за решавање проблема након што се појаве. Боље питање: како избећи те проблеме у фази пројектовања? Одговор живи у структурираном оквиру за одабир који одмерава ваше специфичне варијабле апликације у односу на снаге и ограничења сваког типа зареза. Ниједна конфигурација једног зареза не побеђује у сваком сценарију, али одлука постаје јасна када повежете праве факторе са правом геометријом.
Матрица одлуке за избор типа зареза
Пет примарних фактора покреће избор између негативних и позитивних премосница. Сваки од њих има другачији утицај на одлуку, и у већини стварног-света умире, два или три од ових фактора доминирају, док остали служе као изједначење:
- Квалитет материјала и механичка својства:Однос између границе течења и границе попуштања одређује колику концентрацију напрезања корен зареза може толерисати. Високо{1}}материјали са ограниченим издужењем снажно потичу ка позитивним зарезима. Модул еластичности челика остаје око 200-210 ГПа у различитим слојевима, тако да је еластично понашање на зарезу конзистентно, али пластична резерва се веома разликује.
- Сложеност геометрије дела:Деловима са дубоким извлачењем, великим утиснутим урезима или карактеристикама на више-обликованих нивоа потребно је више заобилазног простора, често фаворизујући језичке са позитивним зарезима који могу да буду величине независно од ограничења ширине траке.
- Ширина траке и конфигурација носача:Уске траке остављају мање простора за негативну дубину зареза без угрожавања интегритета носача. Шире траке са средишњим носачима нуде више слободе за било који тип.
- Обим производње и капацитет одржавања:Велики{0}}огласи који прелазе милион удараца фаворизују позитивне зарезе због продужених интервала поновног брушења. Послови-мањег обима где је важна једноставност алата могу фаворизовати негативне зарезе који захтевају мање станица.
- Захтеви за тачност регистрације:Деловима са уским толеранцијама положаја испод 0,05 мм потребни су носачи који одржавају конзистентну дужину корака. Позитивни зарези боље чувају попречни пресек-носача, подржавајући чвршћу регистрацију током дужих серија.
Следећа референтна табела консолидује критичне разлике у свим параметрима о којима се говори у овом чланку. Користите га као полазну тачку приликом процене новог распореда траке.
| Параметар | Негативе Нотцх | Поситиве Нотцх |
|---|---|---|
| Правац уклањања материјала | Унутра од ивице траке; пуж излази надоле | Околни резови остављају{0}}картицу за пројектовање према споља |
| Време генерисања отпада | Тренутачно, сваки ударац на зарезној станици | Одложено до низводне трим станице |
| Стабилност траке током храњења | Смањен попречни{0}}пресек носача у зарезу; нижа крутост | Пуна ширина носача очувана до тримовања; већа крутост |
| Применљиве врсте материјала | Најбоље за меки челик и ХСЛА испод 550 МПа границе течења | Потребно за АХСС, ДП, ТРИП изнад 550 МПа; преферирано за алуминијум |
| Захтеви силе | Пуно смицање периметра на једној станици; већа вршна тонажа | Подели на две станице; ниже вршно оптерећење по станици |
| Умри живот и интервал поновног млевења | Типично 80.000-120.000 удараца | 120.000-180.000 удараца по станици |
| Профил ризика од неуспеха | Пуцање на ивицама, растезање носача, сужење траке | Повлачење пужева на трим станици, савијање језичака, сукоби у чишћењу |
| Најбоља-конфигурација носача | Носач ивица или двоструки носач | Централни носач или растегљиви веб носач |
| Утицај броја станица | Једна станица по зарезу (једноставнија матрица) | Две станице по зарезу (форма + трим) |
| Сложеност управљања пужевима/отпадима | Захтева поуздано избацивање пужа при сваком ударцу | Минимално до трим станице; стандардна контрола пужева при трим |
Сценарији примене који фаворизују негативне зарезе
Негативни зарези заслужују своје место када се услови ускладе у њихову корист. Замислите-конектор за прикључак велике брзине који ради од 0,4 мм фосфорне бронзе при 1200 удараца у минути. Материјал је танак, дуктилан, а трака је довољно широка да апсорбује дубину зареза без слабљења носача. Управљање пужевима је једноставно на овом мерачу јер мали пужеви слободно падају под гравитацијом. Матрица већ има 30+ станице, тако да би додавање трим станице за позитивне језичке продужило дужину матрице изнад капацитета лежишта пресе.
Сценарији у којима су негативни зарези јасан избор:
- Однос чврстоће материјала и затезне чврстоће је испод 0,7 (што указује на значајну резерву дуктилности)
- Ширина траке прелази 4к потребну дубину зареза, остављајући довољно материјала за носач
- Обим производње је умерен (испод 500.000 удараца по веку алата), смањујући забринутост због замора у угловима зареза
- Дужина матрице је ограничена и додавање трим станица није изводљиво
- Дизајни носача ивица где се џеп са зарезом природно поравнава са геометријом носача
Сценарији примене који фаворизују позитивне зарезе
Позитивни зарези постају подразумевани када својства материјала или захтеви за прецизношћу надмашују казну{0}}број станица. Размислите о аутомобилском структурном носачу од ДП 780 дебљине 1,6 мм. Челични експонати модула затезања остају константни, али на овом нивоу чврстоће течења, негативни углови зареза би иницирали пукотине на ивици у првих 20.000 потеза. Део има дубоко-увучене карактеристике које захтевају размак од 8 мм на суседним станицама, а толеранције положаја на монтажним рупама су 0,03 мм. Позитивни језичци са зарезима чувају интегритет носача кроз све међустанице, растезљиви носач се савија без ризика од кидања на смањеном попречном-пресеку, а трим станица чисто уклања језичке уз минималну силу.
Сценарији у којима се преферирају позитивни резултати:
- АХСС или други материјали високе{0}}врсте код којих је модул еластичности челика упарен са ограниченим капацитетом пластичне деформације
- Дубоко{0}}исцртавање или-формирање на више нивоа за које су потребни развучени веб носачи са попречним пресецима пуне -ширине-
- Захтеви за регистрацију чвршћи од 0,05 мм током дугих прогресија
- Обим производње прелази милион удараца где кумулативни замор на угловима зареза постаје фактор који-ограничава живот
- Делови са формираним карактеристикама поред ивице траке којима је потребан променљиви зазор на различитим станицама
Када једна трака захтева заобилазницу на неким станицама која премашује оно што носач може да толерише као негативне џепове, али другим станицама је потребан само минималан размак који не оправдава операцију тримовања, хибридни приступ који користи оба типа зареза у истој прогресији обезбеђује најбољу равнотежу интегритета траке, економичности станице и управљања отпадом.
Хибридни распореди су чешћи него што многи инжењери схватају. Типичан случај укључује негативне зарезе за мале потребе за клиренсом у раним станицама где је трака још увек у пуној чврстоћи, прелазећи у позитивне зарезе у близини станица за формирање где је носач већ ослабљен пресецима на слепом месту. Кључно је обезбедити да оба типа зареза деле компатибилне системе за управљање зарезима и да укупни распоред траке узима у обзир различите попречне-пресеке носача на свакој локацији зареза.
Избор праве конфигурације је један корак. Потврда тог избора пре пуштања у радну верзију је оно што одваја дизајн{1}}спреман за производњу од скупог експерименталног експеримента. За инжењере који раде са сложеним распоредима трака где се оптимизација заобилазног зареза укршта са структуром матрице, протоком материјала и дизајном компоненти, колаборативна инжењерска подршка стручњака као што суИИЦХЕН-ов прилагођени тим за штанцање калупаможе убрзати пут од концепта до валидираних производних алата.
Контролна листа за валидацију дизајна и инжењерски ресурси
Оквир за избор води вас до правог типа зареза. Оно што спречава тај избор од расплета током израде и производње калупа је дисциплинована секвенца валидације која потврђује сваку претпоставку пре него што се челик сече. Дизајн бајпаса не постоји изоловано. Истовремено се провлачи кроз структуру калупа, геометрију пробоја, архитектуру носача и планирање протока материјала. Произвођач алата и калупа који зарез третира као накнадну мисао, провешће недеље у покушају да исправи проблеме које би спречило пет минута дисциплине контролне листе.
Кључни принципи за поуздан дизајн бајпаса
Пре него што објавите било који распоред траке тиму за прављење калупа, прођите кроз ове кораке валидације по реду. Сваки од њих потврђује специфичну интеракцију између дизајна зареза и ширег система калупа:
- Потврдите{0}}адекватност попречног пресека носача:Уверите се да преостала ширина носача на сваком негативном месту зареза прелази 1,5к дебљину материјала. За позитивне зарезе, потврдите да се пуна ширина носача одржава кроз све међустанице пре тачке тримовања.
- Потврдите дозволу на свакој станици:Идите кроз станицу по станицу и потврдите да језичци са позитивним урезима чисте све блокове калупа, подизаче, држаче бушотина и горњи алат са маргином од најмање 1,0 мм. За негативне зарезе, проверите да ли су излазне путање пужева неометане кроз папучицу калупа.
- Проверите радијусе углова зареза у односу на квалитет материјала:Укрштајте-упутите своје пројектоване радијусе углова са граничним вредностима границе попуштања материјала обухваћеним у четвртом одељку. Ако полупречники падну испод препорученог минимума за вашу оцену, повећајте их пре изградње.
- Биланс тонаже преко траке:Збројите све силе сечења у сваком положају угла притиска, укључујући ударце са зарезима. Уверите се да максимално тренутно оптерећење остаје унутар 80% расположивог капацитета пресе да бисте одржали безбедну радну маргину.
- Планирајте управљање пужевима:За негативне зарезе, наведите димензије рељефа блока матрице, тип избацивача и усмеравање жлебова за отпад. За трим станице са позитивним зарезом, наведите функције против-повлачења-утикача (прикључци за вакуум, игле за избацивање или уназад{3}}дугмад за конус).
- Проверите компатибилност регистрације пилота:Потврдите да се локације зареза не поклапају са станицама пилотских пинова или да ослабе носач на тачкама захвата пилота. Измерите растојање мреже од ивице зареза до најближе пилот рупе и уверите се да прелази 2к дебљину материјала.
- Симулирајте довод траке под оптерећењем:Ако су ЦАЕ алати доступни, покрените симулацију увлачења са реалистичним вредностима напетости да бисте проверили растезање носача, извијање или бочно померање на локацијама зареза.
- Критеријуми за поновно брушење документа:Успоставите интервале поновног брушења засноване на-броју-замах за сваки зарез и трим ударац. Забележите основну висину неравнина при тестирању као референцу за праћење производње.
Ова секвенца открива најчешће превиде у дизајну алата и калупа пре него што постану проблеми у производњи. Прескакање чак и једног корака, посебно валидације клиренса или балансирања тонаже, доводи до начина квара о којима смо раније говорили у овом водичу.
Ресурси за прилагођено пројектовање калупа за штанцање
Сложени распореди трака где се оптимизација заобилазног зареза укршта са формирањем више-станица, изазовима протока материјала и строгим захтевима за регистрацију често имају користи од инжењерске подршке за сарадњу. Вјешт произвођач калупа доноси практично-искуство које допуњује податке симулације, посебно за хибридне конфигурације зареза или АХСС апликације гдје се теоријске смјернице сусрећу са стварним-свјетским варијабилностима.
За инжењере који се суочавају са овим изазовима,ИИЦХЕН-ова прилагођена решења за штанцањенуде подршку за сарадњу у целом обиму дизајна структуре матрице, инжењеринга пробоја и компоненти, оптимизације заобилазног зареза, стратегија контроле шиљака и планирања протока материјала. Њихов приступ премошћује јаз између концепта распореда траке и валидираних производних алата, што је посебно вредно када су одлуке о дизајну зареза у интеракцији са конфигурацијом подизача, управљањем зазором и интегритетом носача на начине који захтевају интегрисано решавање проблема-а не изоловане поправке.
Без обзира да ли наводите негативне зарезе за матрицу конектора велике брзине{0}} или конструишете позитивне зазоре језичака за АХСС структурни део, принципи остају доследни: валидација рано, систематска валидација и увођење специјализованих алата и матрице када интеракције између геометрије зареза и архитектуре матрице превазилазе оно што покривају стандардне смернице.
Често постављана питања о обилазним зарезима у калупима за штанцање
1. Која је разлика између негативних и позитивних обилазних зареза у прогресивним калупима?
Негативни обилазни зарези уклањају џеп материјала ка унутра од ивице траке, при чему се пуж спушта кроз матрицу при сваком потезу. Позитивни обилазни зарези остављају избочени језичак на ивици траке који ствара зазор померањем, а не уклањањем, при чему је језичак одсечен на каснијој станици. Избор између њих утиче на руковање отпадом, стабилност траке, расподелу тонаже пресе и интервале одржавања матрице. Негативни зарези одговарају дуктилним материјалима испод 550 МПа чврстоће течења, док су позитивни зарези пожељнији за АХСС и челике високе{4}}кости где концентрације напона на угловима зареза ризикују пуцање носача.
2. Како се обилазни зарези разликују од зареза у прогресивном штанцању?
Зарези за премошћивање и зарезе за нагиб имају различите функције у прогресивној матрици. Зарези нагиба (који се такође називају француским зарезима) првенствено спречавају прекомерно увлачење траке и уклањају нагиб ивице да би се одржала тачна дужина напредовања траке. Зарези за обилазницу посебно стварају зазор тако да формиране или избочене карактеристике на траци могу да прођу кроз суседне матрице без контакта са компонентама алата. Док су оба урезана у носач траке, обилазни зарези су димензионисани и позиционирани на основу геометрије формираних карактеристика на суседним станицама, док су зарези нагиба димензионисани на основу захтева за прецизношћу увлачења.
3. Који материјали захтевају позитивне обилазне зарезе уместо негативних зареза?
Материјали са граном течења изнад 550 МПа, укључујући ДП 590, ДП 780, ТРИП челик и мартензитне класе, снажно фаворизују позитивне обилазне зарезе. Ови материјали високе{4}}врсте имају ограничене резерве истезања, што значи да концентрација напона на негативним угловима зареза може да изазове пукотине на ивици које се шире током цикличног оптерећења. Алуминијумске легуре такође имају користи од позитивних зареза због њиховог нижег модула еластичности који стварају веће опруге на угловима зареза. Као општа смерница, када укупно издужење падне испод 18%, позитивни зарези постају сигурнији избор за очување интегритета носача кроз продужене производне серије.
4. Како спречити повлачење пужева на трим станицама са позитивним зарезима?
Повлачење пужева на местима са позитивним зарезима се дешава када се одсечени језичак прилепи на површину ударца путем вакуума или заосталог магнетизма. Стратегије превенције обухватају бушење мале рупе за вентилацију кроз предњу страну бушилице да би се разбио вакуумску заптивку током извлачења, инсталирање игле за избацивање са опругом{1}}које гурају чауре са пробоја, коришћење обрнутих- дугмади са конусним матрицама које хватају пужеве у компресији док пролазе кроз њих, и позиционирање усисног блока надоле до активног блока за усисавање. Поред тога, демагнетизирање свих компоненти матрице након површинског брушења елиминише преостали магнетизам који привлачи металне плочице. За прилагођене конструкције калупа које укључују сложене конфигурације трим станица, стручњаци попут ИИЦХЕН-а нуде интегрисана решења за управљање пужевима као део својих услуга инжењеринга штанцаних калупа.
5. Који је препоручени радијус угла за обилазне зарезе у челику високе{1}}врсте?
Скала захтева за радијусом угла са граном течења материјала. За меки челик испод 300 МПа, радијуси углова од 0,5к дебљине материјала раде поуздано. За ХСЛА класе између 300-550 МПа потребна је минимална дебљина материјала 1,0-1,5к. ДП и ТРИП челици од 550-800 МПа захтевају 2,0к дебљину материјала са трапезоидним профилима зареза за ширење напона. Изнад 800 МПа, радијуси би требало да прелазе 2,5к дебљину материјала са полираним површинама да би се елиминисала места нуклеације микро-пукотина. Ове спецификације се односе првенствено на негативне зарезе где трака мора да носи напетост увлачења преко смањеног попречног пресека у корену зареза.


