


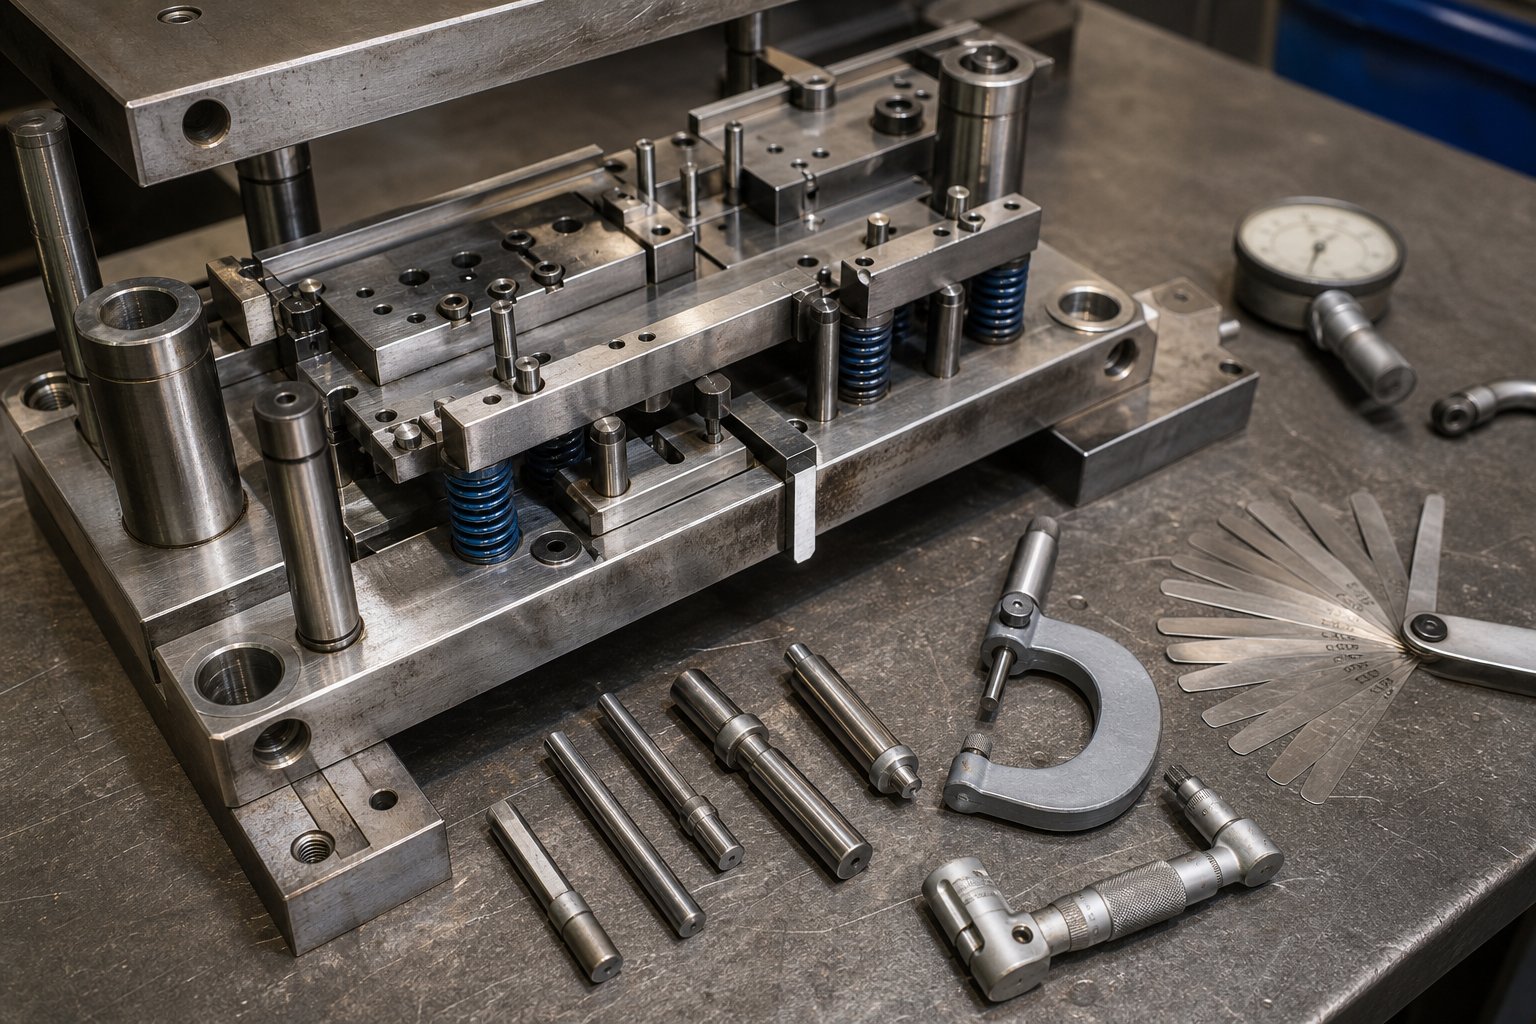
Зашто контролна листа за структурисано одржавање продужава животни век
Контролна листа за одржавање калупа за штанцањеје документовани низ инспекција, мерења и корективних радњи које се изводе на калупу у дефинисаним интервалима да би се очувала његова геометрија резања, поравнање и производна способност. Звучи једноставно. Ипак, овај једини документ је разлика између матрице која ради стотине хиљада поузданих удараца и оне која удари ударцем на половини производног циклуса у уторак поподне.
Шта заправо покрива контролна листа за одржавање калупа за штанцање
Замислите контролну листу као четири слоја пажње који су мапирани на оперативни циклус матрице. Пре{1}}провере потврђују да је матрица безбедна за учитавање и да је исправна димензија. У-проверама у раду надгледају квалитет дела и прогресију траке док преса кружи. Процедуре након{5}}покретања бележе крај--стања посла и означавају хабање које настаје. Планирано кидање одваја матрицу на појединачне компоненте ради мерења, оштрења и замене. Сваки слој хвата проблеме које други пропуштају, а прескакање било ког од њих оставља слепу тачку где се мали проблеми спајају у скупе кварове.
Када је правилно структурирана, контролна листа такође функционише као дијагностички алат. Свако забележено мерење, свака забележена висина ивица и свака забележена дужина опруге ствара историју хабања која открива обрасце током времена. Та историја вам говори не само шта да поправите данас, већ и шта ће пропасти следећег месеца.
Зашто већина продавница ради без једног
Ево непријатне истине: већина штампарија се и даље ослања на племенско знање које су техничари пренели од уста до уста. Професионални произвођач алата зна да коцка #47 треба да се његови пилоти проверавају на сваких 30.000 погодака због строге толеранције на том другом{4}}пробоју станице. Али када се тај техничар повуче или пређе у другу смену, знање излази напоље. Квалитет одржавања постаје недоследан, а непланирани застоји се повећавају.
A оквир превентивног одржавањаизграђен око структурираних процедура замењује нагађање са поновљивом дисциплином. Осигурава да сваки техничар, без обзира на ниво искуства, изврши исте критичне провере у истом редоследу.
Хабање матрице зависи од броја удараца, а не од календарског времена. Коцка која стоји на полици шест месеци захтева другачију пажњу од оне која је управо имала 150.000 погодака. Ефективни интервали одржавања се увек прво везују за производне циклусе и допуњују се временским{4}}окидачима само за неактивне алате.
Овај оперативни{0}}оквир циклуса, организован око онога што се дешава пре, током, после и између циклуса производње, чини окосницу свега што следи. Свака фаза захтева специфичне инспекције, специфичне алате и специфично особље. Јаз између радњи које контролишу живот и радњи које константно реагују на кварове готово увек се заснива на томе да ли су ове фазе документоване или остављене у памћењу.
У-Притисните Брзе провере у односу на искључено-Притисните Процедуре за уклањање
Већина операција штанцања третира одржавање као једну активност. У стварности, он се дели на два фундаментално различита тока рада: шта оператер ради док матрица ради у преси и шта техничар калупа ради након што се матрица повуче и постави на клупу. Бркање ове две категорије, или још горе, прескакање прве и преоптерећење друге, је место где се програми одржавања кваре.
У-Притисните Брзе провере током производње
Замислите да сте оператер који надгледа прогресивни циклус матрице при 60 удараца у минути. Инспекција вашег оператера матрице за штанцање током производње фокусира се на сензорне сигнале и брзо узорковање, а не на растављање. Гледате да ли се визуелно нагомилавају комадићи у отвору за отпад, ослушкујете ненормалне звукове пуцања или брушења који указују на то да ударац ударцем неправилно долази у контакт са плочом за скидање и проверавате да ли се трака увлачи чисто без оклевања при сваком напредовању. У фиксним интервалима, обично на сваких 500 до 1000 делова, извлачите узорак и проверавате критичне димензије, висину ивица и квалитет рупе у односу на отисак дела.
Ове -провере инспекције штампе за оператере не захтевају никакав посебан алат осим чељусти, мерача за шишање и обучену пажњу. Њихова сврха је рано откривање. Пуж који седи на лицу матрице ће оштетити следећи погодак. Неусклађеност фида ће се претворити у отпад у року од неколико секунди. Хватање ових сигнала у реалном времену спречава каскадне кварове који претварају мање прилагођавање у велику поправку.
Искључено-Притисните Процедуре инспекције раскидања
Искључени-кораци поступка распадања матрице почињу тек након што се матрица безбедно извади из пресе, очисти од мазива и остатака и постави на стабилан радни сто. Техничар калупа затим врши потпуну демонтажу: извлачи ударце, уклања плоче за скидање, вади пилоте и раздваја горњу и доњу половину калупа. Свака компонента се појединачно проверава на хабање, мери се у односу на основне димензије, наоштрава се ако је потребно и замењује када је изнад толеранције.
За прогресивне матрице, редослед разарања је важан. Редослед прогресивног кидања матрице мора да прати редослед станице, од прве прободне или празне станице до коначног пресека, тако да је интегритет напредовања траке очуван током поновног састављања. Мешање компоненти станице или поновно састављање ван реда ризикује неусклађеност која се појављује као неисправни делови тек када се матрица врати у пресе. Искусни произвођачи алата препоручују да сачувате последњу траку из производног циклуса као референтну мапу приликом секвенцирања рушења и поновне изградње сваке станице.
| Тип задатка | Ко га изводи | Фрекуенци Триггер | Алати су потребни |
|---|---|---|---|
| Визуелна инспекција пужева и отпадака | Притисните оператера | Сваких 15-30 минута током трчања | Лампа, огледало |
| Узорковање делова и провера димензија | Притисните оператера | Сваких 500-1000 удараца | Калипер, мерач неравнина, отисак делова |
| Слушање ненормалних звукова штампе | Притисните оператера | Непрекидно током трчања | Нема (увежбано ухо) |
| Праћење напредовања увлачења траке | Притисните оператера | Непрекидно током трчања | Визуелно посматрање |
| Потпуна демонтажа и чишћење | Дие тецхнициан | Интервал броја потеза{0}} или крај посла | Ручни алати, преса, резервоар за растварач |
| Мерење и контрола компоненти | Дие тецхнициан | Сваки циклус скидања | Микрометри, пинови, мерачи висине |
| Оштрење пресека за бушење и матрице | Дие тецхнициан | Када висина шиљка премашује спец | Брусилица за површине, паралеле |
| Замена опруге и пилота | Дие тецхнициан | Када се мери изнад толеранције | Чељусти, резервне компоненте |
Разлика је једноставна, али критична: оператери откривају проблеме, техничари их решавају.Добро{0}}одржавање калупа за штанцањеКонтролна листа додељује јасно власништво на сваком нивоу тако да ништа не пада у јаз између производње и алатнице. Када оба слоја функционишу заједно, ново хабање се обележава током производње и коригује током следећег заказаног растављања, много пре него што изазове непланиране застоје или скокове у отпаду.
Наравно, знати када треба извршити сваку врсту провере је само половина једначине. Друга половина тачно зна шта треба да тражи на свакој појединачној компоненти када та мртва стане на клупу.
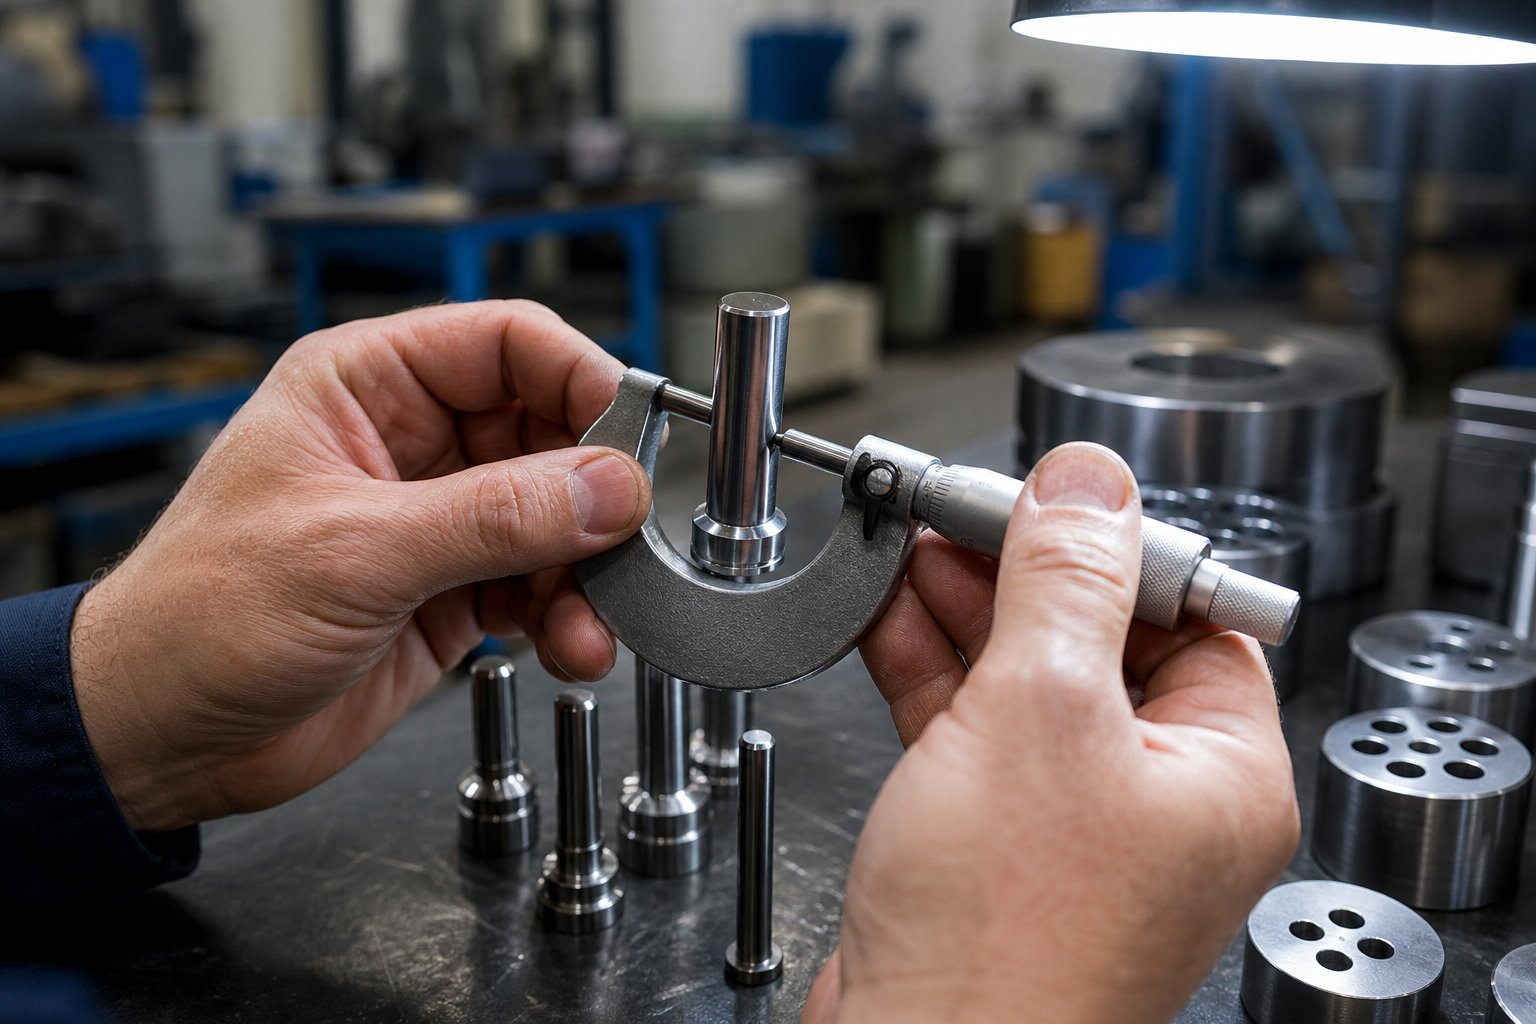
Компонента-по-Рашчламба одржавања компоненте
Коцка није једна ствар. Десетине појединачних компоненти раде у прецизној координацији, а свака се различито троши, различито квари и захтева сопствене критеријуме инспекције. Генеричке контролне листе које кажу „провера стања матрице“ потпуно промашују поенту. Морате да знате шта да мерите на сваком делу, која су прихватљива ограничења и када је компонента прешла границу од сервисне до заменљиве-спремне. Овде живи тај ниво детаља.
Компоненте сечења и инспекција ивица
Компоненте за сечење обављају најнасилнији посао у било којој матрици за штанцање. Ударци ударају кроз материјал великом брзином, а делови матрице примају ту силу при сваком ударцу. Разумевање како да проверите истрошеност ивица за сечење почиње са познавањем три начина квара: ломљење (мали комади који се ломе са ивице), печурке (врх пробоја се деформише од вишекратног удара) и превртање ивице (резна ивица се отупљује у радијусу уместо да остане оштра).
- Прегледајте сваки ударац под увећањем да ли има микро-остругања дуж ивице сечења. Сваки видљиви чип шири од 0,1 мм гарантује оштрење или замену.
- Проверите да ли у главама удараца има печурака. Подигнута усна на удареном крају указује на то да ударац апсорбује вишак удара и да му је потребна поправка.
- Измерите висину шиљака на последњим произведеним деловима. Неравнине које прелазе 10% дебљине материјала обично сигнализирају да је зазор сечења смањен или да је потребно оштрење ивица.
- Прегледајте резне ивице дугмета за урезивање, нагомилавање или ломљење ивица. Уверите се да су функције задржавања пужева, као што су угаони рељеф или задњи{1}}конус, нетакнуте.
- Потврдите зазор-за-убијање помоћу мерача или пробних резова. Одговарајући зазор се креће између 5% и 12% дебљине материјала по страни, у зависности од врсте материјала и тврдоће.
Критеријуми за инспекцију штанцања увек треба да се односе на одређени материјал који се обрађује. Зазор који савршено функционише за хладно{1}}ваљани челик ће произвести прекомерне неравнине на алуминијуму и прерано оштећење ивица на нерђајућем.
Провере система за навођење и скидање
Системи за навођење и скидање све држе у равни и обезбеђују чисто избацивање делова и отпада. Када се ови системи истроше, оштећења каскадно прелазе у компоненте за сечење, стварајући секундарне кварове који изгледају неповезано осим ако их не пратите до извора.
- Извршите мерење хабања вођице и чаура тако што ћете проверити вертикални зазор. Уметните водећи клин у његову чахуру и осетите бочно померање. Свака уочљива лабавост која је изнад оригиналне толеранције класе уклапања захтева замену чауре.
- Прегледајте површине водећих иглица да ли постоје огреботине, нагризање или промена боје услед нагомилавања топлоте. Вертикалне линије означавају контаминацију остацима или недовољно подмазивање.
- Проверити пречнике пилот игле помоћу микрометра у односу на њихову номиналну димензију. Пилоти који су носили мање од 0,01 мм више не могу тачно да држе регистрацију траке.
- Спроведите процедуру провере равности плоче за скидање тако што ћете је поставити-надоле на прецизну површинску плочу и проверити мерачем. Одступање преко 0,03 мм по дужини плоче захтева поновну обраду.
- Тестирајте притисак опруге скидача сабијањем склопа и провером уједначене повратне силе. Неравномерно скидање делова доводи до нагињања делова током избацивања и оштећује суседне ударце.
Блокови пете заслужују једнаку пажњу. Ове компоненте апсорбују бочни потисак током операција сечења. Прегледајте хабајуће површине да ли постоје нагризања или пренос материјала и проверите да контактна површина блока пете-на- није истрошена у жлеб који омогућава бочно померање матрице под оптерећењем.
Провера опруга и причвршћивача
Опруге су најчешће занемарени предмет за хабање у матрици за штанцање, углавном зато што и даље "функционишу" све до тренутка када се покваре. Провера толеранције слободне дужине опруге хвата деградацију пре него што дође до квара.
- Измерите слободну дужину сваке опруге помоћу чељусти и упоредите је са оригиналном спецификацијом. Индустријска пракса означава опруге за замену када се слободна дужина смањи за више од 10% од номиналне, што је праг у складу саСмернице за толеранцију ДИН 2095за компресијске опруге.
- Прегледајте има ли пукотина, корозије или мрље на површини завојнице. Сваки видљиви прелом значи тренутну замену без обзира на мерење дужине.
- Проверите да ли су опруге постављене право у џепове без напухавања или сметњи због крхотина.
- Проверите да ли сви завртњи са утичницом имају одговарајући обртни момент користећи калибрисани момент кључ. Лабави причвршћивачи омогућавају померање делова матрице под оптерећењем штанцања.
- Проверите да ли навоји шрафова нису уклоњени, укрштени{0}}навоји или издужени. Замените све причвршћиваче који не захвате нормалан отпор.
- Уверите се да су сви клинови у потпуности постављени и неоштећени. Типла која се повукла чак и делимично угрожава поравнање које је дизајнирано да држи.
Свако мерење и посматрање из ове инспекције{0}}нивоа компоненте припада картици за одржавање матрице. Евидентирање стварних вредности уместо једноставних оцена пролаза/неуспеха ствара податке о тренду хабања које су вам потребне да предвидите када ће компонента достићи своју границу, а не само реаговати након што је већ стигла. Та способност предвиђања зависи од још једне променљиве: колико често уопште обављате ове инспекције.
Интервали одржавања засновани на потезу{0}}броју и календару{1}}
Знати шта треба прегледати на свакој компоненти је од суштинског значаја, али учесталост одређује да ли ћете ухватити хабање пре него што изазове квар или после. Питање колико често сервисирати печате за штанцање има варљиво једноставан одговор: нека вам матрица каже, мерено потезима, а не данима у календару.
Матрица која мирује на сталку три месеца се не носи. Коцка која има 200.000 погодака у једној недељи јесте. Само заказивање{4}}базирано на календару, као што је „услуга сваких 30 дана“, игнорише ову реалност. То доводи до прекомерног-одржавања алата мале запремине-и недовољно{9}}одржавања великих-матрица које се троше много брже него што календар предлаже. Најпоузданији распоред одржавања калупа заснован на броју хода користи производне циклусе као примарни покретач и резервише календарске интервале само за матрице у стању мировања којима су потребне провере корозије и освежавање подмазивања.
Покретачи{0}}броја удараца за сваки ниво одржавања
Вишеслојна структура превентивног одржавања за прогресивне калупе и алате за пренос додељује ескалирајуће нивое интервенције на основу кумулативног броја удараца. Сваки ниво повећава обим, потребу за вештином и улагање времена.
| Ниво одржавања | Типични окидач{0}}броја удара | Извршени задаци | Одговорно особље |
|---|---|---|---|
| Ниво 1: Провера производње | Свако трчање (континуирано) | Визуелна инспекција, узорковање делова, праћење звука, верификација довода траке, потврда подмазивања | Притисните оператера |
| Ниво 2: Техничка инспекција | 10,000 - 50,000 удараца | Уклањање калупа, чишћење, визуелна контрола резних ивица и система за вођење, мерење критичних тачака хабања, верификација дужине опруге, мања подешавања | Техничар за одржавање калупа |
| Ниво 3: Потпуно рушење и обнова | 100,000 - 500,000 удараца | Потпуна демонтажа, мерење свих компоненти, оштрење резних ивица, замена опруге и пилота, враћање зазора, потпуно поновно састављање и валидација | Виши техничар за калупе / произвођач алата |
Ови опсези су почетне тачке, а не фиксна правила. Једноставна матрица која ради од меког челика може удобно да растегне интервале нивоа 2 до 50.000 удараца. Комплексној прогресивној матрици са 20 станица које пробијају нерђајући челик можда је потребна пажња нивоа 2 на сваких 10.000 до 15.000 удараца. Табела пружа оквир; Ваши подаци о хабању га оплемењују.
Подешавање интервала према сложености материјала и калупа
Три варијабле значајно померају интервале одржавања:
- Тврдоћа и абразивност материјала.Челик{0}}велике чврстоће, нерђајући и силицијумски челик убрзавају хабање ивица. Интервал одржавања матрице према дебљини материјала мора узети у обзир и једно и друго: дебљи мерачи намећу веће силе резања, док тврђе легуре брже бришу ивице. Очекујте да ћете преполовити своје основне интервале када прелазите са хладноваљаног челика на слој од нерђајућег челика или високе{4}}ниске{5} легуре високе чврстоће.
- Умри сложеност.Једна-штапница са једном станицом има мање тачака отказа од прогресивне матрице са 30 станица са брегастима, подизачима и ваздушним кривинама. Више станица значи да се више компоненти троше истовремено, а квар на било којој станици може каскадно прерасти у суседне станице пре детекције.
- Брзина производње.Већи удари у минути стварају више топлоте и смањују време које мазиво треба да поново премаже површине између удараца. Бржи радови компримују ефективни век између догађаја одржавања чак и када број хода остаје исти.
За нову коцку која улази у производњу без историјских података, почните конзервативно. Поставите ниво 2 на доњи крај опсега и ниво 3 на отприлике пет пута већи интервал. Покрените првих неколико циклуса одржавања са детаљним записима мерења, а затим упоредите стварне стопе хабања са вашим почетним претпоставкама. Ако компоненте показују минимално хабање на окидачу Нивоа 2, продужите интервал за 10-20% за следећи циклус. Ако приметите неочекивани слом ивица или замор опруге, сходно томе пооштрите распоред.
Ово итеративно прецизирање, вођено стварним мерењима, а не нагађањима, је оно што одваја програм живог одржавања од статичког документа коме нико не верује. Током три до пет циклуса одржавања, ваши интервали ће се приближити стварном понашању хабања матрице, а распоред постаје предвиђајући, а не реактиван.
Закажите превентивне ремонте на отприлике 70-80% очекиваног века трајања матрице између главних сервиса да бисте избегли кварове на средини циклуса који заустављају производњу без упозорења.
Интервална дисциплина одржава компоненте у границама које се могу користити. Али једна радња одржавања која најдиректније враћа перформансе сечења, оштрење, носи сопствени скуп критеријума који одређују да ли се матрица враћа у производњу или достиже свој инжењерски крај--животног века.
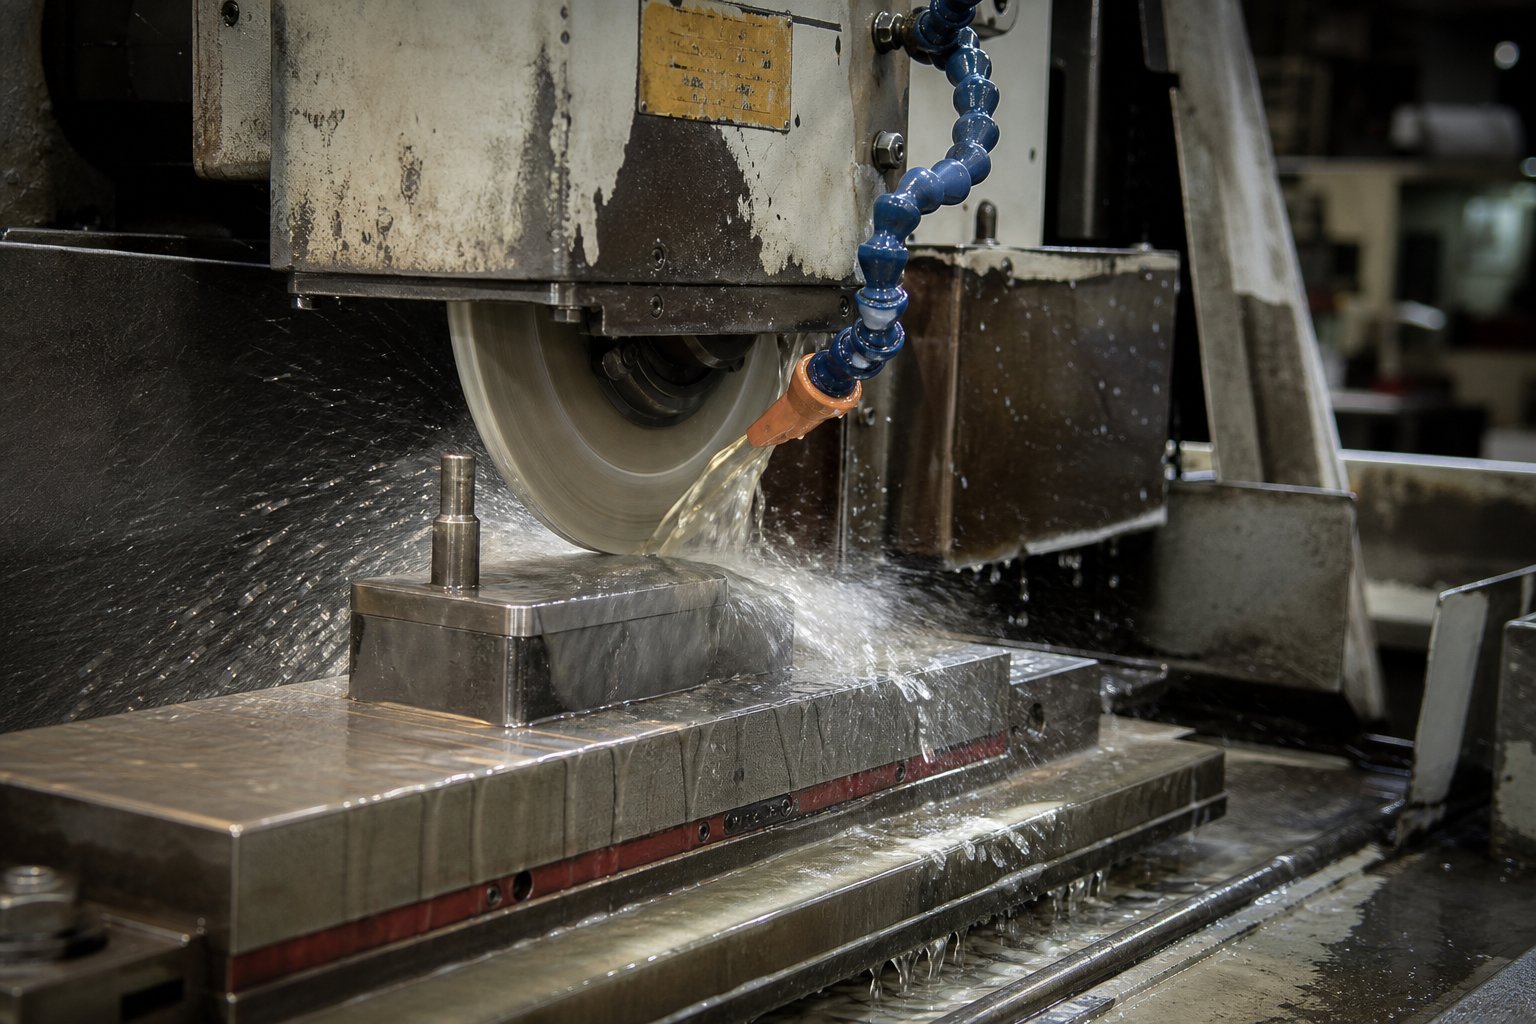
Критеријуми брушења и одлука о оштрини у односу на замену
Оштрење је појединачна акција одржавања која најдиректније обнавља способност матрице да производи чисте делове. Али премало брушења оставља тупе ивице у употреби. Превише брушења скраћује укупан век матрице и ризикује термичко оштећење које слаби алатни челик изнутра према споља. Тачно сазнање када треба наоштрити ивице сечења за штанцање, колико материјала треба уклонити и када је компонента достигла своју границу, раздваја дисциплиновано одржавање од скупих нагађања.
Када изоштрити на основу мерљивог стања ивице
Не оштрите на календару. Оштрите на основу онога што вам ивица и делови говоре. Мерење висине шиљака за одржавање матрице је најпоузданији покретач јер вам даје број, а не субјективно мишљење. Када висина ивица на утиснутим деловима прелази 10% дебљине материјала, резне ивице су се довољно истрошиле да захтевају пажњу. Дуже чекање вас само приморава да уклоните више материјала током оштрења, што непотребно скраћује век матрице.
Визуелна инспекција подржава мерење. Погледајте резну ивицу под увећањем. Оштра ивица показује чисту, дефинисану линију где се лице сусреће са углом рељефа. Истрошена ивица показује видљиви радијус, који се често описује као "земља" која рефлектује светлост када је нагнута.Индустријске смерницепрепоручујемо оштрење када овај истрошени радијус достигне 0,010 инча (0,25 мм). На том прагу, лагани{3}}поправак враћа ивицу уз минимално уклањање материјала. Чекање док се радијус не повећа, повећавају се теже пролазе брушења који стварају више топлоте и троше више корисне дужине бушотине.
Остали сигнали који потврђују да је потребно оштрење:
- Повећана тонажа штампе или гласнији-од-нормалних звукова сечења током производње
- Делови који показују прекомерно превртање на сјајној страни пробушених рупа
- Повлачење пужева или пужеви који се лепе за површине ударца, што указује на недовољно смицање
- Видљиво ломљење дуж резне ивице која још није напредовала у тело ударца
Често лагано оштрење има бољи учинак од ретког тешког брушења сваки пут. Алати трају дуже, сече се чистије, захтевају мању силу притиска и производе доследнији квалитет делова између сервиса.
Процедура секвенцијалног млевења
Површинске брусилице су окосница сваке радње за одржавање калупа са добрим разлогом. Они обезбеђују контролисано, поновљиво уклањање материјала који се ручно брушење једноставно не може поновити. Покушај да се изоштре ударци ручном брусилицом док матрица лежи у преси може уштедети време у тренутку, али је скоро немогуће контролисати брзину помака, одржавати равност или спречити локализовано прегревање. Одговарајућа брусилица за површине са расхладном течношћу обезбеђује доследне резултате при сваком пролазу.
Ево процедуре која штити и ивицу и алатни челик иза ње:
- Стегните пробој право у В-блок на магнетној стезној глави брусилице. Проверите да ли је равно и паралелно са смером померања точка.
- Обуците брусни точак помоћу дијамантске кутије са једном-или више- тачака са повлачењем од 0,0002 до 0,0008 инча (0,005 до 0,020 мм) и брзим унакрсним помаком од 20-30 инча у минути.
- Изаберите стандардни точак од витрификованог-везаног алуминијум-оксида у опсегу тврдоће од Д до Ј са величином зрна од 46 до 60. За ударце обложене нитридом-, померите се ка финијем крају опсега.
- Нанесите расхладну течност директно на зону контакта између точка и радног предмета. Недовољно расхладно средство је примарни узрок термичког оштећења током оштрења.
- Уклоните материјал у пролазима од само 0,001 до 0,002 инча (0,03 до 0,05 мм) по доводу. Укупно уклањање материјала за стандардно -упирање је обично 0,005 до 0,010 инча (0,13 до 0,25 мм). Ове границе уклањања материјала за оштрење спречавају накупљање топлоте које смањује тврдоћу испод површине.
- Након брушења, лагано камените свеже наоштрене ивице каменом из Индије да бисте оставили радијус од 0,001 до 0,002 инча (0,03 до 0,05 мм). Овај микро-радијус распоређује напон сечења и спречава љуштење које узрокује брзо-отупљивање.
- У потпуности демагнетишите бушилицу и нанесите лагано{0}}уље за спречавање корозије пре него што га вратите у складиште или у калуп.
Термичка оштећења заслужују посебан нагласак.Истраживање оштећења при млевењупоказује да прекомерна топлота узрокује да се спољашња површина каљеног алатног челика шири брже од хладнијег језгра, стварајући унутрашње напоне. Како се део хлади, површина омекшава, смањујући отпорност на хабање. У тешким случајевима појављује се промена боје, површинске пукотине или шара "рибље крљушти". Тамна промена боје указује на оштећење које се протеже испод видљиве површине и не може се исправити једноставним дубљим млевењем. Тој компоненти је потребна замена.
Оквир за одлучивање изоштрити против замене
Сваки део бушотине и калупа има ограничену количину материјала на располагању за оштрење. Одлука о изоштрењу у односу на замену пробоја своди се на три мерљива фактора:
- Укупан кумулативни материјал је уклоњен.Свако оштрење смањује радну дужину пробијача или дебљину пресека матрице. Пратите укупну количину млевених током животног века компоненте. Када се кумулативно уклањање приближи инжењерској граници наведеној на дизајну матрице, потребна је замена без обзира на тренутно стање ивице.
- Преостала дужина сечења.Пробојци требају минималну дужину испод држача бушотине да би одржали правилан захват са скидачима, пилотима и отвором матрице. Једном када оштрење скрати ударац преко овог функционалног прага, он више не може поуздано да ради.
- Докази о подземним оштећењима.Ако се ударац више пута струже након оштрења или ако се током претходног циклуса брушења појави промена боје, алатни челик је можда претрпео унутрашње топлотно оштећење које угрожава његов пуни попречни- пресек. Даље оштрење неће вратити перформансе.
За пресеке и матрице матрице, примењује се иста логика, али на споријој временској линији. Пошто се матрица хаба на отприлике једну-полу до једну-трећину од стопе пробијања, потребно је ређе оштрење. Када се део матрице наоштри, проверите дебљину и додајте подлошке да бисте одржали одговарајућу висину затварача.
Прогресивне калупе додају још једно ограничење: све станице за сечење морају одржавати уједначену висину затварача након оштрења. Ако је једна станица брушена, а друга није, наоштрена станица се налази више у односу на траку, мењајући свој захват сечења. Најбоља пракса је да се истовремено изоштре сви резни ударци и секције у прогресивној матрици, или да се појединачне станице прецизно подложе да би се вратила уједначена висина по целој прогресији траке.
Ова дисциплина одржава сечење сваке станице на тачној дубини и спречава суптилно померање димензија које се појављује као недоследан квалитет делова на различитим станицама. Такође чува геометрију{1}}линије напона траке тако да се пилоти упуштају на чист начин, а носачи одржавају свој структурни интегритет током коначног пресека.
Оштрење враћа оно што хабање одузима. Али када утиснути део показује дефекте упркос свеже брушеним ивицама, основни узрок често лежи негде другде у калупу. Повезивање специфичних проблема са квалитетом назад на њихов прави извор одржавања је место где контролна листа постаје дијагностички алат, а не само распоред.
Решавање проблема са дефектима делова да би се корен-узроковали кварови у одржавању
Штанцани део са ивицама на њему није само квалитетно одбачено. То је порука са матрице која вам тачно говори на коју компоненту треба обратити пажњу. Већина водича за решавање проблема са дефектом матрице за штанцање зауставља се на идентификацији дефекта. Права вредност долази од мапирања тог дефекта уназад кроз матрицу до одређене акције одржавања, претварајући вашу контролну листу из пасивног распореда у активни дијагностички алат.
Пресликавање недостатака делова на основне узроке одржавања
Сваки понављајући дефект на делу води до квара одређене компоненте унутар матрице. Неравнине су, на пример, најчешћи сигнал. Неравнина узрокована хабањем матрице је скоро увек тупа резна ивица или зазор-до-матрице који се отворио изнад спецификације. Истрошени ударци и неисправан зазор матрице остају главни фактори, али лоше поравнање алата и варијације дебљине материјала отежавају проблем.
Повлачење пужева следи сличан образац. Када се уложак залепи за површину пробоја током извлачења уместо да падне кроз отвор матрице, гледате на ефекте вакуума између равне површине ударца и пужа, у комбинацији са истрошеним ивицама које више не производе чист смицање. Прогресивна анализа квара матрице потврђује да повећано формирање неравнина повећава отпорност на скидање, што заузврат узрокује да се пужеви држе за површине пробијања. Поправка за одржавање матрице за повлачење клипова укључује оштрење резне ивице да би се повратио чист лом, додавање вакумских-функција растерећења или система за издувавање ваздуха- и проверу да ли дугмад матрице још увек имају одговарајуће угаоно растерећење за пролаз пужа.
Погрешно увлачење и оклевање траке указују на хабање пилота или нестабилност{0}}вода за напајање. Пилоти који се носе чак и за 0,01 мм мање губе способност да прецизно региструју траку, узрокујући кумулативно позиционо померање преко прогресивних станица. Кратки ударци, где ударац не одваја у потпуности материјал, сугеришу проблем-померања висине или време притиска који спречавају пуну пенетрацију ударца. Боре у формираним областима откривају недовољан притисак-држача од истрошених или уморних јастучића за притисак. Цепање и кидање на радијусима извлачења указују на то да се радијус формирања погоршао ерозијом или нагризањем, концентришући напрезање изнад границе формирања материјала.
Ево дефекта квалитета делова за штанцање за мапирање одржавања матрице које је постављено као дијагностичка референца:
| Дефект уочен | Вероватан квар компоненте матрице | Акција инспекције | Корак корективног одржавања |
|---|---|---|---|
| Прекомерне неравнине на сеченим ивицама | Тупе ивице или ивице за сечење; клиренс отворен изван спец | Измерите висину шиљака; проверите зазор-да-убојице помоћу мерача | Оштрите резне ивице; вратите зазор заменом истрошених дугмади |
| Извлачење пужева (пужеви на траци или лицу матрице) | Истрошене ивице удараца; вакуум адхезија; недовољно задржавање пужева у дугмету матрице | Проверите равност лица ударца; проверите рељефни угао дугмета и задњи{0}}конус | Схарпен пунцх; додати ваздушно{0}}удувавање или усисавање; вратити геометрију дугмета матрице |
| Грешке у увлачењу или регистрацији траке | Истрошене пилотске игле; хабање{0}}вода; деградација водилице | Измерити пречнике пилота; проверите зазор вођице траке; проверите напредовање фида | Замените пилоте; подесите или замените вођице траке; поново калибрирати хранилицу |
| Кратки погоци (непотпуни резови) | Схут{0}}однос висине; грешка у времену притиска; дужина ударца изгубљена због поновљеног оштрења | Проверите висину затварача помоћу мерача; проверите радну дужину пробоја у односу на минималну | Ресхим дие за враћање затворене висине; замени преко-скраћене ударце |
| Боре у формираним подручјима | Опруге потисног јастука су се умориле; празна-површина држача истрошена | Измерите слободне дужине опруга; прегледајте контактне површине јастучића на узорке хабања | Замените опруге; поново на површину или заменити јастучиће за притисак |
| Цепање или кидање на радијусима извлачења | Нацртани радијус је еродиран или издубљен; повећана храпавост површине | Прегледати профил радијуса помоћу мерача радијуса; проверите завршну обраду површине визуелно и додиром | полирање или ре-извлачење ивица радијуса; заменити уметке ако су изван граница прераде |
Коришћење повратних информација о квалитету за одређивање приоритета задатака одржавања
Ово мапирање трансформише начин на који користите контролну листу током сваког циклуса одржавања. Уместо да радите кроз инспекције у фиксном редоследу, без обзира на то шта се заправо дешава у производњи, водите се са недостацима које је оператер документовао током последњег рада. Ако производни дневник показује пењање висине шиљака током последњих 5000 потеза, техничар прво иде право на ивице сечења. Ако је повлачење пужева означено, фокус се помера на лица ударца и рељеф дугмета матрице.
Повратне информације о квалитету стварају приоритетни филтер. Он вам говори које компоненте тренутно активно деградирају у односу на које могу сачекати до следеће заказане услуге. Ово је посебно драгоцено током временски-ограничених временских периода одржавања у којима матрица мора брзо да се врати у пресу. Уместо да обављате сваку проверу на једнакој дубини, ви концентришете напор тамо где коцка заправо сигнализира невољу.
У-технологији сензора матрице појачава се овај приступ.Сензори{0}}нивоа скидачаможе открити повлачење пужева у једном потезу тако што ће идентификовати када се плоча за скидање не може приближити својој одговарајућој дубини. Сензори за{1}}надгледање силе прате оштрину ударца у реалном времену мерењем трендова оптерећења сечења. Ови сигнали улазе директно у вашу листу приоритета одржавања, означавајући компоненте којима је потребна пажња пре него што дође следеће планирано уклањање.
Дијагностички приступ такође гради институционално знање. Када техничари доследно бележе који је квар покренуо коју корективну радњу и колико удараца је поправка трајала, правите базу података о историји кварова-за сваку матрицу. Временом се појављују обрасци. Можда ћете открити да матрица #112 увек развија повлачење пужева на станици 4 око 35.000 удараца због ударца малог-пречника и малог зазора пужева на тој станици. Тај увид постаје проактивни покретач, а не реактивна поправка, и даје информације о одлукама о томе које компоненте треба држати при руци за следећи сервисни циклус.
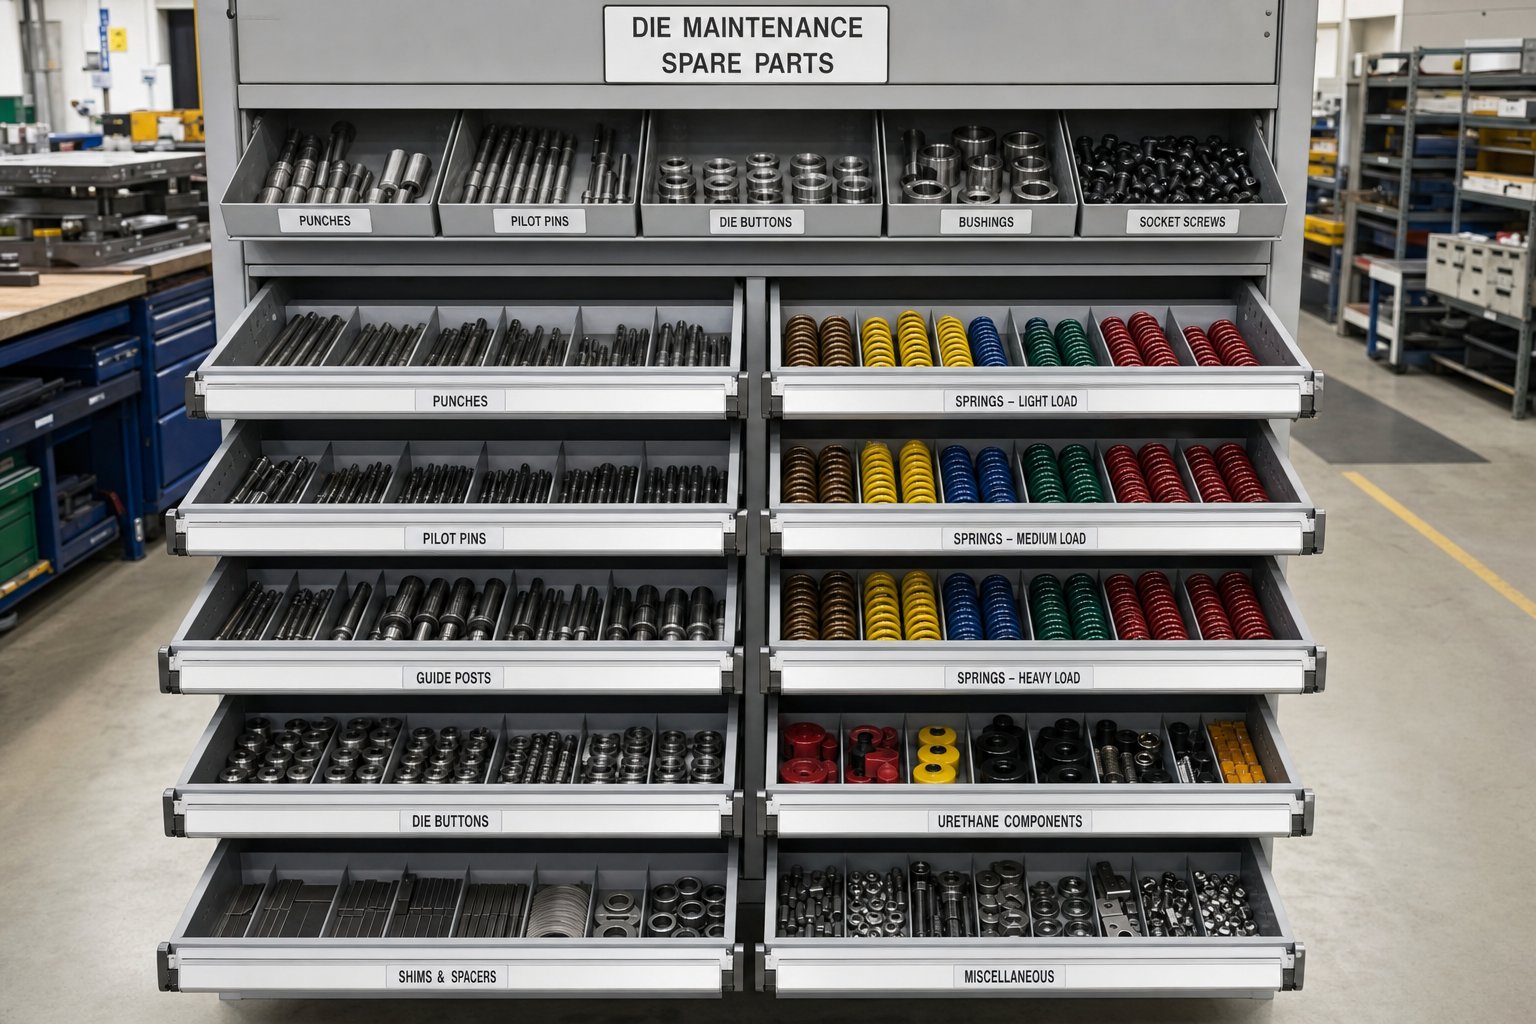
Инвентар резервних делова и замена покретача
Дијагностиковање квара не значи ништа ако резервни део није на полици када вам је потребан. Техничар који идентификује истрошени пилот током заказаног растављања, али мора да чека две недеље да га испоручилац пошаље, управо је претворио планирани догађај одржавања у непланирани застој у следећој производњи. Знати које хабајуће делове матрице треба држати на залихама и колико, је дисциплина залиха која одваја радње које раде глатко од продавница које стално убрзавају хитне наруџбине.
Критичне резервне компоненте на залихама по приоритету
Не троши се свака компонента матрице истом брзином нити носи исти ризик у времену испоруке. Вашу листу резервних делова за штанцање треба рангирати по једноставној формули: колико се брзо хаба помножено са колико времена је потребно да се добије нови. Компоненте које се брзо троше и захтевају производњу по мери налазе се на врху. До--затварачи који се споро троше налазе се на дну.
- Ударци (прилагођени профили):Највећа стопа хабања било које компоненте. Запремите најмање један комплетан заменски сет по матрици за алат велике{1}}обине. Окидач за замену: кумулативна дубина оштрења достиже 70% инжењерске границе, или се ломљење ивица понавља у року од 5000 потеза од последњег брушења.
- Дие дугмад и секције:Носите отприлике једну-трећину стопе удараца, али носите дуже време испоруке за прилагођене геометрије. Запремите једну резервну по критичној станици. Окидач замене: зазор измерен на максимално дозвољеном нивоу упркос поновном-оштрењу или функцијама задржавања пужева које су деградиране након дораде.
- опруге:Предвиђена замена опруга за штанцање ослања се на бесплатно-праћење дужине. Запремите пун сет по коцкицама. Окидач за замену: слободна дужина је смањена за 10% од номиналне, или је опруга завршила више од милион циклуса компресије.
- Пилот игле:Пилоти малог пречника се најбрже троше због сила регистрације траке. Запремите две до три резервне делове по матрици. Заменски окидач: пречник истрошен 0,01 мм или више мањи.
- Чауре вођице:Запремите један сет по коцкици. Заменски окидач: мерљиви бочни зазор премашује оригиналну толеранцију класе прилегања, или видљива тачка на отвору чауре.
- Уметци за скидање:Спремите једну резервну по станици високог{0}}хабања. Окидач за замену: одступање равности прелази 0,03 мм или је дубина џепа опруге истрошена преко спецификације.
- Комплети за причвршћивање (шрафови са утичницом, игле за типле):Ниска цена, лако доступна. Набавите комплет за општу{1}}употребу који покрива уобичајене величине. Окидач за замену: било какво оштећење навоја, издужење или отказивање-окретног момента откривено током инспекције.
Подешавање заменских покретача на картици за одржавање
Горе наведени критеријуми за окидање замене компоненте функционишу само ако их техничари заиста документују током рутинских прегледа. Картица за одржавање сваке матрице треба да садржи поље где техничар бележи кумулативну дубину оштрења за сваку резну компоненту и тренутну слободну дужину за сваку опругу. Ови текући зброји стварају предиктивне сигнале. Када је пробој избрушен укупно 2,0 мм током свог животног века, а инжењерско ограничење је 3,0 мм, знате да су му преостала још отприлике два циклуса оштрења. То је тренутак да проверите да ли је замена на полици или наручена.
Циклусе компресије опруге је теже избројати појединачно, али их можете проценити на основу записа{0}}броја хода. Матрица која је имала укупно 800.000 удараца са опругама оцењеним за 1 милион циклуса приближава се прозору за замену. Записивање броја хода при свакој промени опруге ствара основни очекивани животни век за ту специфичну примену опруге, што је далеко поузданије од генеричке оцене произвођача.
Минималне количине залиха зависе од две варијабле: вашег обима производње и времена испоруке вашег добављача. Матрица која ради недељно са роком испоруке од четири-недеље захтева најмање два резервна сета у инвентару да покрије јаз између наручивања и примања. Матрица која ради квартално са роком испоруке од две-недеље можда ће требати само један резервни сет. Формула је једноставна: залиха довољна да покрије најмање један пуни циклус замене плус један пуфер сет за неочекивани лом.
Добро{0}}управљаносистем управљања дие схопповезује инвентар делова директно са евиденцијом одржавања тако да се сигнали за преуређивање аутоматски активирају када праћена мерења пређу граничне вредности. Без те везе, управљање резервним деловима постаје реактивно, а реактивни инвентар значи да производња чека на полици уместо да ради у штампи.
Складиштење правих делова и покретање замене у право време одржавају матрицу употребљивом. Али снимање свих ових података, мерења, историје замене, кумулативних вредности хабања, захтева систем праћења који превазилази руком писане белешке на папирној картици.
Дигитално праћење и ЦММС документација за калупе за штанцање
Картице за папир су функционисале када је радња имала десет матрица и један искусни алатничар је знао сваку од њих напамет. Скалирајте то на педесет или стотину активних мртвих преко вишеструких притисака и смена, а руком писани дневники постају нечитљиви, некомплетни или закопани у ормарић за документе који нико не отвара. ЦММС систем за праћење одржавања штанцаних калупа замењује ту крхкост структурираним записима који се могу претраживати којима сваки техничар може приступити, ажурирати их и из којих учи у реалном времену.
Промена се не односи само на удобност. Дигитални записи омогућавају нешто што папир никада није могао: анализу трендова у читавој популацији коцкица. Када можете да испитате сваки догађај одржавања за матрицу #47 током две године и нацртате кумулативну дубину оштрења у односу на број удараца, престајете да реагујете на кварове и почињете да их предвиђате.
Основна поља података за дигиталне плоче
Оно што пратите важније је од софтвера који користите. Евиденција о одржавању матрице која обухвата само „сервисиран у уторак“ вам не говори скоро ништа корисно шест месеци касније. Ефикасна поља евиденције о одржавању дигиталних матрица дају сваком будућем техничару контекст потребан за доношење информисаних одлука о тој матрици без ослањања на памћење или нагађања.
У најмању руку, сваки сервисни догађај треба да обухвати:
- Број матрице и ниво ревизије- повезује запис са исправном верзијом алатке, посебно критичном након инжењерских промена
- Број удараца у време сервисирања- једина најважнија референца за заказивање; без тога, окидачи засновани на интервалима-не могу да функционишу
- Ниво одржавања обављен- прави разлику између провере оператера нивоа 1, инспекције техничара 2. нивоа и потпуног уклањања нивоа 3
- Компоненте сервисиране или прегледане- тачно идентификује који су ударци, делови матрице, опруге, пилоти или скидачи процењени
- Преузета мерења- стварне висине ивица, дужине без опруга, пречници пилота и очитавања зазора забележена као бројеви, а не као пролазни/неуспешни
- Материјал уклоњен током млевења- кумулативна дубина оштрења по компоненти, кључни улаз за предвиђање преосталог века трајања
- Делови замењени- број дела, локација станице и разлог за замену (хабање, лом, превентивна замена)
- Напомене и запажања техничара- било шта необично: неочекивани обрасци хабања, промена боје, модификације алата или проблеми са производњом које је пријавио оператер
- Следећи{0}}окидач услуге- број потеза или календарски датум када треба да буде следећа услуга 2. или 3. нивоа
Ова поља представљају најбоље праксе за праћење података о одржавању јер свако од њих подржава будућу одлуку. Број удараца покреће заказивање. Кумулативна дубина млевења покреће време замене. Вредности мерења откривају да ли се хабање убрзава или је стабилно. Техничарске белешке обухватају квалитативни контекст који необрађени бројеви пропуштају.
Коришћење података о праћењу за предвиђање потреба за одржавањем
Реактивно одржавање чека да се нешто поквари. Услуге превентивног одржавања по фиксном распореду без обзира на стварно стање. Предвиђено планирање одржавања за калупе за штанцање је изнад оба: користи акумулиране податке за предвиђање када ће одређена компонента достићи своју границу и заказује интервенцију непосредно испред те тачке.
Ево како историјски подаци то омогућавају. Замислите да имате десет сервисних записа за матрицу #112 који показују да пробој Статион 4 губи 0,005 инча оштрице на 25.000 удараца, а инжењерско ограничење дозвољава укупно уклањање 0,060 инча. Једноставна математика вам говори да ударац има приближно 300.000 животних удараца, а ваше тренутно кумулативно уклањање износи 0,042 инча. Знате да следећа замена треба да буде у року од отприлике 90.000 удараца, што вам даје времена да потврдите да је резервни на лагеру и закажете замену током планираног периода, а не у случају хитне производње.
Помножите ту логику на свакој компоненти хабања у свакој матрици и пређите са праћења појединачних делова на информације о одржавању{0}}на нивоу флоте. Можете да идентификујете које матрице троше највише ресурса за одржавање, који типови компоненти покваре најраније и који производни материјали утичу на најбрже трошење.Подаци о индустријипоказује да произвођачи који примењују предиктивне приступе обично постижу смањење трошкова одржавања од 25% и смањење непланираних застоја до 47% у поређењу са чисто реактивним програмима.
Сам дизајн калупа игра улогу у томе колико се ови подаци могу ухватити чисто. Матрице пројектоване имајући на уму могућност одржавања, као што су оне изИИЦХЕН, поједноставите документацију уграђивањем доследног приступа компонентама, стандардизованих делова који се троше и јасних референтних тачака одржавања директно у дизајн матрице. Када се сваки удар лако може идентификовати по станици, свака компонента за хабање користи каталогизоване бројеве делова, а приступ за мерење не захтева потпуно растављање, техничари бележе тачније податке за мање времена. Тај дизајн-за-филозофију одрживости смањује трење које узрокује да системи за праћење престану да се користе.
Без обзира да ли користите комплетну ЦММС платформу, наменски{0}}направљен модул за праћење матрице или чак добро{1}}структурисану табелу, принцип је исти: свако мерење снимљено данас је увид доступан сутра. Продавнице које се обавезују на доследан унос података у сваком сервисном догађају граде слој обавештајних података о одржавању који се временом повећава, претварајући историју сваке матрице у мапу пута за њену будућност.
Прецизни записи и предиктивни сигнали обављају прави посао у право време. Али чак и савршено заказано одржавање је онолико добро колико је добра валидација која потврђује да је матрица заиста{1}}спремна за производњу пре него што се врати у штампу.
Валидација након{0}одржавања и спремност за производњу
Матрица која је наоштрена, поново састављена и постављена није аутоматски{0}}спремна за производњу. Прескакање валидације након одржавања је као обнављање мотора и никада га не палите пре него што га вратите у аутомобил. Кораци за проверу пробне матрице после-одржавања који следе су последња капија квалитета између стола у алатници и производне пресе. Они потврђују да свака компонента лежи тамо где јој је место, да се закачи на одговарајућу дубину и да производи делове који одговарају штампи.
Корак{0}}по-корак после-редослед провере одржавања
Како проверити матрицу након оштрења и поновног састављања следи строги редослед. Сваки корак се надовезује на претходни, а прескакање унапред ствара мртве тачке које се откривају као неисправни делови или оштећени алати када производња у пуној-брзини почне.
- Визуелни преглед свих поново састављених компоненти.Пре него што матрица напусти клупу, проверите да ли је сваки удар у потпуности постављен у свој држач, да су сви причвршћивачи затегнути према спецификацији, да су опруге инсталиране у исправне џепове без напухавања и да нема страних остатака у шупљини матрице. Проверите да ли су сви клинови у равни и да ниједна компонента не вири преко предвиђених површина.
- Схут{0}}верификација висине.Верификација висине затварача након одржавања потврђује да се матрица затвара на исправну димензију након оштрења и подметања. Поставите мерне блокове или калибрисани мерач висине преко блокова за заустављање и проверите да очитавање одговара документованој висини затварања матрице унутар 0,001 инча (0,025 мм). Свако одступање значи да су подлошке погрешно израчунате или компонента није правилно постављена.
- Провера{0}}безбедносне траке и затварача.Уверите се да су сви прорези за стезаљке матрице доступни и неоштећени. Проверите да ли су сигурносне траке или држачи завртњи који спречавају одвајање горње матрице током транспорта. Ово штити и матрицу и техничара за подешавање током пуњења пресе.
- Испитивање{0}}сувог циклуса без материјала.Убаците матрицу у пресу и кружите је полако, без материјала траке, кроз неколико комплетних потеза. Пазите на сметње између удараца и скидача, слушајте контакт тамо где га не би требало да постоји и проверите да ли све покретне компоненте несметано путују кроз свој пуни опсег. Овај корак открива грешке при поновном састављању које сама визуелна инспекција не може да открије.
- Кратки{0}}пробни период са мерењем првог-чланка.Убаците материјал и покрените 10 до 20 делова смањеном брзином. Повуците први комплетан део и измерите све критичне димензије, висину неравнина, локације рупа и формиране карактеристике према отиску дела. Упоредите ова мерења са последњим познатим-добрим узорком из претходне производње. Свако одступање изнад толеранције указује на проблем одржавања или поновног састављања који се мора решити пре пуштања матрице.
- Одјавите се-и пустите у производњу.Када први артикли прођу инспекцију, техничар потписује записник о одржавању са датумом валидације, бројем удараца при пуштању и потврдом да су све ставке контролне листе завршене. Ово ствара одговорност и јасну тачку примопредаје између алатнице и производног спрата.
За прогресивне калупе, две додатне провере су неопходне. Прво, проверите прогресију траке тако што ћете убацити материјал кроз све станице и потврдити да су пилот рупе у равни са пилотима на свакој станици без издужења или позиционог померања. Чак 0,005 инча неусклађености на првој пиерце станици се саставља низ низводних станица. Друго, проверите последњу траку произведену током пробе да ли има доследан интегритет носача, уједначено одвајање делова и чисто осипање отпада на свакој граничној тачки. Асстручњаци за постављање диенагласите, погрешно{0}}време отпуштања пилота након поновног састављања може да изазове издужење пилотских отвора, савијене пилоте и лошу локацију делова, проблеме који се јављају тек када се трака у потпуности провуче кроз алат.
Ова контролна листа спремности за производњу калупа за штанцање затвара петљу у сваком циклусу одржавања. Без тога, техничари немају доказа да је посао који су обавили заиста вратио матрицу у способно стање. Уз то, производња наслеђује валидирани алат, а не наду да су се ствари вратиле како треба.
Израда програма за одржавање-Реади Дие
Валидација открива грешке при поновном састављању. Али шире питање је зашто неке смрти захтевају интензивну интервенцију сваких неколико недеља, док друге поуздано раде месецима између услуга. Одговор скоро увек потиче од тога како је матрица уопште пројектована и направљена.
Дуговечност матрице не почиње на клупи за одржавање. Почиње у фази инжењеринга. Матрице направљене са приступачним одржавањем, што значи компоненте које се могу уклонити и мерити без потпуног растављања, смањују време и вештину потребне за сваки сервисни догађај. Издржљиви алатни челици одабрани за одређени материјал који се штанцају отпорни су на дуже хабање ивица и продужавају интервале између оштрења. Стабилна геометрија производње, карактеристике дизајниране да одрже толеранцију на стотине хиљада потеза без померања, одржава делове у спецификацијама без сталног подешавања.
Размотрите шта чини матрицу лаким за одржавање током целог животног циклуса:
- Пробоји задржани у држачима за брзу{0}}промену уместо у отворима за утискивање{1}} омогућавају замену без повлачења целог горњег склопа
- Стандардизоване хабајуће компоненте у више калупа смањују сложеност резервних делова и омогућавају унакрсну{0}}дељење инвентара
- Јасне идентификационе ознаке станице и референтне површине дају техничарима тренутну оријентацију током растављања
- Адекватан размак око опруга, пилота и иглица за вођење тако да се мерења могу вршити без уклањања суседних компоненти
- Врсте алатног челика усклађене са тврдоћом материјала производње, балансирајући између жилавости и отпорности на хабање за специфичну примену
Произвођачи волеИИЦХЕНприступите производњи калупа за штанцање по мери са овим начином одржавања који је уграђен од самог почетка. Њихова инжењерска пажња спаја издржљивост и стабилне производне перформансе са практичним приступом за техничаре који ће сервисирати матрицу током њеног животног века. Резултат је програм калупа који захтева мање интензивне интервенције током целог животног циклуса алата, мање хитних поправки, предвидљивије периоде одржавања и дужи укупан радни век пре него што постане неопходна велика поправка.
Добро{0}}потврђена, добро-дизајнирана матрица враћена у штампу након правилног одржавања није само поправљен алат. То је позната количина: измерена, документована и потврђена спремна. То поверење, изграђено на структурисаним процедурама, а не на претпоставкама, је управо оно што раздваја продавнице које контролишу своје трошкове алата од продавница које они контролишу. Ваша контролна листа за одржавање калупа за штанцање је документ који ову дисциплину чини поновљивом, смена за сменом, матрица за матрицом.
Честа питања за контролну листу за одржавање матрице за штанцање
1. Колико често треба сервисирати матрицу за штанцање?
Учесталост сервисирања калупа за штанцање зависи од броја удараца, а не од календарског времена. Три-приступ најбоље функционише: провере оператера нивоа 1 се дешавају у сваком производном циклусу, техничарске инспекције нивоа 2 се дешавају на сваких 10.000 до 50.000 удараца, а потпуна кидања нивоа 3 се покрећу на сваких 100.000 до 500.000 удараца. Тврдоћа материјала, сложеност матрице и брзина производње померају ове интервале. Тврђи материјали као што је нерђајући челик могу преполовити основне интервале, док једноставне матрице од меког челика могу да их додатно растегну. Пратите стварне податке о хабању током неколико циклуса да бисте прецизирали свој специфични распоред.
2. Шта узрокује прекомерне неравнине на утиснутим деловима и како то поправити?
Прекомерне неравнине на утиснутим деловима су узроковане првенствено тупим резним ивицама или зазором{0}}до-штанцања који се отворио изван спецификације. Када висина шиљка пређе 10% дебљине материјала, оштрење касни. Кораци корективног одржавања укључују мерење стварног зазора помоћу мерача, оштрење резних ивица и пробоја и резних ивица пресека матрице на површинској брусилици расхладном течношћу и замену истрошених дугмади ако се зазор не може вратити само оштрењем. Конзистентно праћење ивица током производних циклуса хвата ову деградацију рано пре него што произведе отпад.
3. Када треба да наоштрите матрицу за штанцање у односу на замену бушотине?
Одлука изоштравања наспрам замене почива на три мерљива фактора. Прво, пратите кумулативни материјал уклоњен из бушотине током његовог животног века; када се укупна дубина млевења приближи инжењерској граници која је документована на дизајну матрице, неопходна је замена. Друго, проверите преосталу дужину земљишта за сечење, пошто је за ударце потребно минимално захватање са скидачима и отворима матрице. Треће, пазите на знаке подземних термичких оштећења као што су промена боје или поновљено ломљење након оштрења. Ако ниједна од ових граница није достигнута, оштрење са светлосним пролазима од 0,001 до 0,002 инча по увлачењу надоле ефикасно враћа ивицу.
4. Које резервне делове треба да има на лагеру радња за штанцање?
Приоритетни резервни делови су рангирани по стопи хабања помноженој са временом испоруке добављача. Прстенови прилагођених{1}}профила су на врху листе јер се најбрже троше и често захтевају недеље за производњу. Залијте најмање један комплетан сет по -колу велике запремине. Дугмад за матрице, опруге и пилотске игле следе уско. Опруге треба да се складиште као комплетни сетови по матрици са заменом која се покреће када слободна дужина падне за 10% од номиналне. Пилоти који су носили мање од 0,01 мм захтевају хитну замену. Чауре за клинове, уметци за скидање и комплети за причвршћивање заокружују инвентар. Минималне количине треба да покрију један пуни циклус замене плус сет пуфера на основу времена испоруке вашег добављача.
5. Како дизајн матрице може да смањи дугорочне-трошкове одржавања?
Матрице пројектоване имајући на уму могућност одржавања значајно смањују оптерећење доживотног одржавања. Кључне карактеристике дизајна обухватају брзе-држаче за промену који омогућавају замену без потпуног растављања, стандардизоване хабајуће компоненте које поједностављују инвентар резервних делова, јасне идентификационе ознаке станице за брзу оријентацију техничара и адекватан размак око опруга и пилота за мерење на- месту. Произвођачи као што је ИИЦХЕН (хттпс://ввв.иицхен-гроуп.цом/стампинг-дие/) уграђују ове принципе у прилагођену производњу калупа за штанцање, упарујући издржљиве алатне челике усклађене са производним материјалима са практичним приступним тачкама које рутинску услугу чине бржом и конзистентнијом на свим нивоима вештине техничара.


