


Шта прогресивно штанцање значи за производњу камиона
Када су вам потребни милиони структурно конзистентних носача, копчи и хардвера за монтажу за платформу камиона, производни метод који одаберете одређује и цену по{0}}делу и квалитет пода.Прогресивно штанцањеје постала доминантна производна стратегија за ове компоненте, а разумевање зашто почиње са разумевањем самог процеса.
Дефинисање прогресивног штанцања у контексту производње камиона
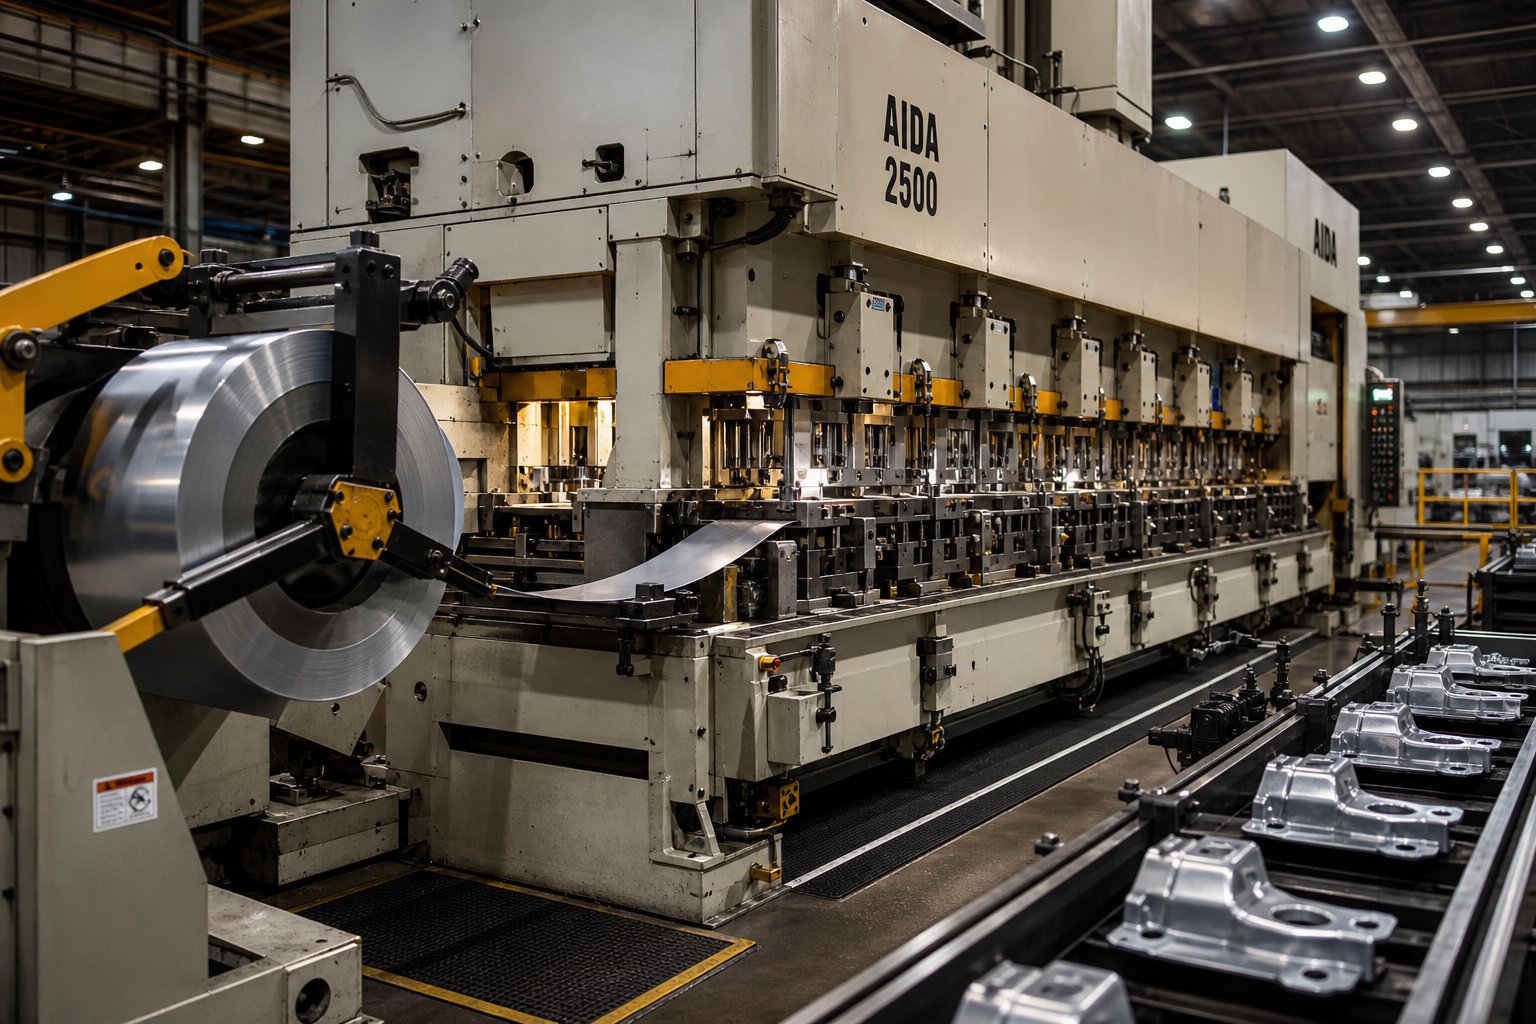
Прогресивно штанцање је процес обликовања метала великог{0}}запремина у коме се непрекидна трака метала увлачи кроз једну матрицу која садржи више станица, од којих свака изводи посебну операцију - бушење, формирање, савијање или сечење - тако да се готова компонента камиона производи сваким потезом пресе.
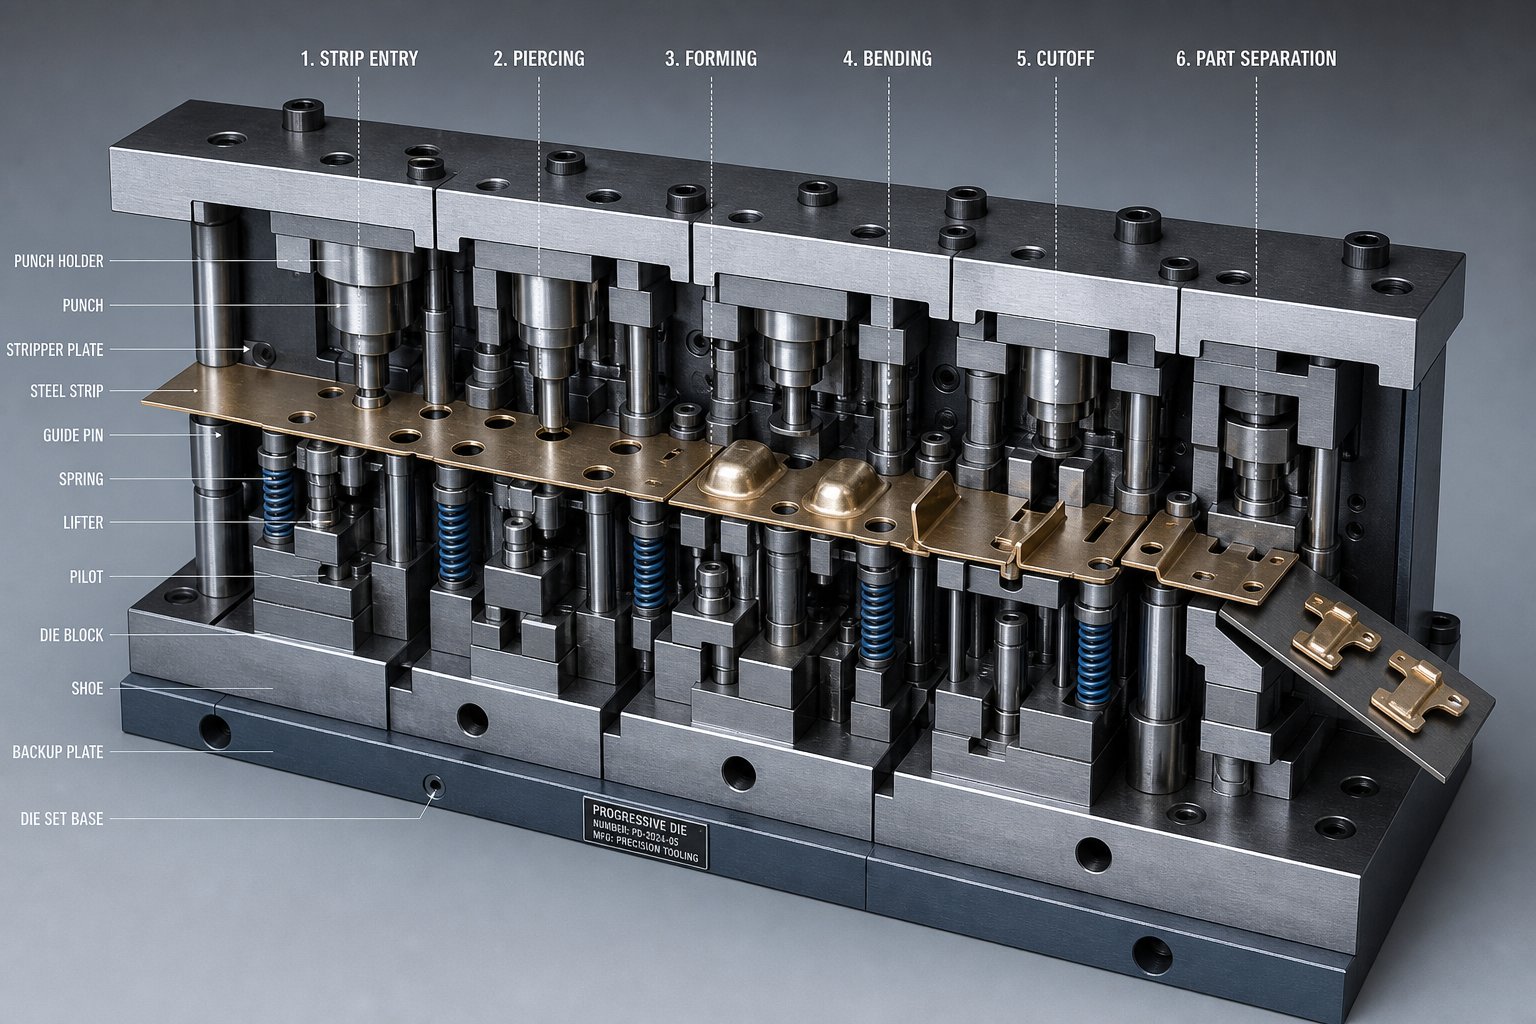
Шта је, дакле, прогресивна коцка у практичном смислу? Замислите калем од челика високе{0}}коре који је уметнут на одмотавач, исправљен кроз нивелацију и убачен у пресу на фиксном растојању. Са сваким притиском, трака помера једну станицу унапред. Станица један може пробити пилотске рупе. Станица два формира прирубницу. Станица три новчића једна монтажна површина. Завршна станица одваја завршени део од носеће траке. Целокупна секвенца се одвија континуирано, без репозиционирања или интервенције оператера, при брзинама у распону од 25 до преко 300 удараца у минути у зависности од сложености дела.
Посебно за делове камиона, прогресивно жигосање метала управља мерама материјала (обично 1,0 мм до 6,0 мм), геометријском сложеношћу (сложене кривине, вишеструки узорци рупа) и годишњом запремином (често 50.000 до неколико милиона комада) који дефинишу овај сектор. Прогресивно штанцање метала је нарочито добро-погодно за структурне конзоле, попречна-ојачања, копче за кабину и издувне вешалице које платформе камиона троше у великим количинама.
Зашто се произвођачи оригиналне опреме камиона ослањају на прогресивне калупе у односу на друге методе
ОЕМ произвођачи камиона, добављачи Тиер-1 и Тиер-2 бирају прогресивне калупе у односу на алтернативне методе обликовања из једноставног разлога: када се алатка потврди, процес испоручује идентичне делове уз минималне трошкове рада, ход за ударом. Оператер са једном пресом може пратити прог матрице које производе хиљаде готових компоненти на сат. Конзистентност у току производње од неколико милиона циклуса елиминише низводно прераду и проблеме са прилагођавањем који муче мање поновљиве методе.
Прогресивно штанцање такође обједињује оно што би иначе било више одвојених операција - штанцање, савијање, обликовање, сечење - у један континуирани пролаз кроз калуп. Мање корака руковања значи мањи ризик од квара и бржи проток, што је критично када напајате линију за монтажу камиона која ради по уском редоследу испорука само -у-времену.
Овај чланак служи као инжењерски{0}}ресурс за купце и дизајнере који процењују да ли прогресивно штанцање одговара њиховим захтевима програма камиона. Следећи одељци воде кроз-по-процес корак по корак, идеалне кандидате за делове, избор материјала, дизајн-за-правила за производњу, поређење процеса, анализу трошкова и критеријуме квалификације добављача - све што је потребно за доношење одлуке о алатима на основу информација.
Како прогресивни процес матрице производи компоненте камиона корак по корак
Равни намотај челика улази на један крај пресе, а готови носач камиона излази на други -, али оно што се дешава између те две тачке одређује да ли ћете добити поуздану структурну компоненту или канту за отпад пуну отпада. Тхепрогресивни процес штанцањаразлаже се на прецизан редослед рада станице, при чему се свака гради на последњој.
Довођење траке и равнање материјала за калемове тешких{0}}кабина
Делови за камионе обично користе материјал дебљине од 1,0 мм до 6,0 мм - тежи од већине печата на потрошачкој електроници или уређајима. Тај додатни мерач значи да калем носи значајан унутрашњи стрес од намотаја. Пре него што трака стигне до прве матрице, она пролази кроз одмотавач и прецизни нивелер који уклања сет завојница, самострел и ивични талас. Серво додавач ролне затим помера траку на фиксном растојању са сваким потезом притиска, позиционирајући је унутар хиљадитих делова инча за следеће операције.
За тешке-материјал за камионе, тачност увлачења се не{1}}не преговарати. Чак и мала неусклађена мешавина на више станица, стварајући рупе-од{{4}толеранције и неусклађене кривине на готовом делу.
Објашњене станице за пирсинг, формирање и одсецање
Замислите носач оквира који се креће кроз прогресивну матрицу за штанцање. Ево типичне секвенце станице која претвара равну траку у готову компоненту камиона:
- Пиерцинг пилот рупе- Прва станица буши прецизне пилот рупе које региструју траку на свакој следећој станици. Ове рупе су позиционе референце за цео део.
- Карактерише пирсинг и урезивање- Рупе за завртње за монтажу, шаблони прореза и зарези на ивици су исечени. За копчу за монтажу на кабину, ово може да обухвата две рупе за размак завртња и отвор за{2}}жицу.
- Формирање и савијање- Трака је савијена у своју функционалну геометрију. Носач шине оквира може захтевати прирубницу од 90 степени и секундарно савијање да би се очистио суседни попречни носач.
- Ковање или утискивање- Станице високог-притиска пречишћавају критичне површине. Ковањем носиве површине на плочу за монтажу суспензије, на пример, постижу се толеранције равности које једноставно савијање не може.
- Одсецање и раздвајање- Коначна станица одваја готов део од носеће траке. Завршени носач пада на транспортер или у канту, а преостала трака скелета излази као отпад који се може рециклирати.
Свака станица додаје један скуп функција по потезу притиска. За једноставну вјешалицу за издувни гас могу бити потребне само четири станице, док за сложена попречна-ојачања са сложеним угловима и вишеструким узорцима рупа може бити потребно десет или више. Више станица значи дужу матрицу и вишу цену алата -, али такође значи мање секундарних операција низводно.
Разматрање тонаже преса и брзине протока за делове за камионе
Прогресивни процес штанцања за компоненте камиона захтева више силе притиска него лакши{0}}рад на мерачу. Пробијање и формирање челика велике чврстоће на 4,0 мм или више може захтевати прогресивну пресу од 200 до 600 тона, у зависности од ширине траке и броја истовремених операција по удару. Преса за штанцање помоћу држача камиона са тешким{7}}кабинама обично ради 25 до 80 удараца у минути - спорије од -електронског штанцања велике брзине, али и даље производи стотине до хиљаде готових делова на сат.
Брзина убацивања, број станица и тонажа штампе су међузависне варијабле. Повећање сложености дела (додавање кривина или строжих толеранција) често значи додавање станица, што продужава матрицу и може захтевати пресу са већим лежиштем. Прогресивна преса за штанцање мора да прихвати и укупну силу обликовања и физички отисак алата.
Ове механичке реалности обликују који делови камиона су јаки кандидати за процес -, а који превазилазе његове практичне границе.
Делови за камионе који су идеални кандидати за прогресивно штанцање
Не припада сваки метални део камиона у прогресивној матрици. Процес је одличан када геометрија дела остане равна или плитка-извлачење, обрасци рупа су поновљиви, дебљина материјала је унутар опсега увођења калема-а, а годишња потражња је довољно висока да оправда улагање у алат. Знајући који делови одговарају -, а који не - раздваја паметну одлуку о алатима од скупе грешке.
Конструктивни носачи и монтажне плоче
Структурне компоненте су тамо где прогресивни печатни носачи дају најјаснији РОИ. Ови делови деле заједничке особине: умерену сложеност, конзистентне обрасце рупа и запремине које често достижу стотине хиљада годишње. Штанцање великог обима оправдава трошење алата јер цена по-комаду драматично опада када се матрица покрене.
- Носачи за шине оквира- Равни профили са прирубничким ивицама и две до четири рупе за вијке. Геометрија је обично савијање у једној-равни са умереном дубином извлачења, што чини ношење траке једноставним.
- Унакрсна{0}}ојачања- Плитки делови канала са избушеним монтажним рупама у фиксним интервалима. Њихови симетрични профили одржавају траку уравнотеженом кроз станице за формирање.
- Плоче за монтажу суспензије- Дебеле-равне плоче (3,0 мм до 5,0 мм) са кованим површинама лежаја и прецизним шарама вијака. Минимално формирање одржава низак број станица чак и на тешком мерачу.
Сваки од ових делова остаје стабилан на носећој траци током читаве матрице јер су формиране карактеристике плитке у односу на ширину траке. Та стабилност је оно што их чини природним прикладним за распоред матрица за штанцање у аутомобилима.
Електрични конектори и хардвер кабине
Мање, лакше-компоненте камиона са мерачем су подједнако јаки кандидати - понекад чак и бољи, јер њихови тањи материјали омогућавају веће брзине пресовања и дужи век матрице.
- Кућишта електричних конектора- Танки-делови (0,8 мм до 1,5 мм) са више малих пирсинга, језичака и плитке кутије. Њихова репетитивна геометрија и изузетно велики годишњи обим (често прелази милион комада) чине их уџбеничким прогресивним штанцањем.
- Обујмице за монтажу кабине- Мали обликовани клипови са опругама и језичцима за задржавање. Једноставне секвенце савијања одржавају број станица између четири и шест.
- Ојачања шарки врата- Равни-у- профили са упуштеним или слободним рупама. Одело умерене дебљине и једноставног савијања једно-прогресивна производња.
Ове аутомобилске компоненте које се производе прогресивним штанцањем често раде 150 до 300 удараца у минути, испоручујући готове делове брже него што би било који алтернативни процес могао да се упореди са еквивалентним квалитетом.
Обујмице за шасију, вешалице и делови за ојачање
Подвозје камиона троши десетине малих прикључних и потпорних делова, од којих је сваки наручен у количинама које олакшавају оправдавање прогресивног алата:
- Вјешалице за издувне гасове- Жичане-металне куке или жигосане металне куке са једним савијањем и гуменим отвором за изолацију. Четири-штапнице са њима раде великом брзином.
- Обујмице кочионих водова и држачи водова за гориво- Снап- профили са опружним краковима формираним од танке траке. Поновљиви облици без дубоког извлачења.
- Унутрашње споне за причвршћивање- Угурајте-у држаче и Ј-копче које се користе у додатку за украсе кабине. Њихов мали отисак значи да се више делова може истовремено угнездити по ширини траке.
Приметићете образац у свакој категорији изнад: делови остају релативно равни, одржавају потпору носеће траке кроз све фазе формирања и раде на годишњим количинама које су довољно велике да брзо амортизују трошкове алата.
Делови који не припадају прогресивној плочици
Искреност у погледу ограничења гради боље одлуке о алатима. Неке компоненте камиона превазилазе оно што прогресивно штанцање добро подноси:
- Дубоко{0}}исвлачење резервоара или резервоара за гориво- Дубина цртања премашује оно што носећа трака може да подржи без цепања.
- Превелике шине оквира или пуни попречни{0}}чланови- Димензије дела премашују практична ограничења ширине траке (обично од 600 мм до максимално 800 мм, у зависности од капацитета пресе).
- Мали{0}}специјални делови за камионе- Годишња потражња испод 30.000 до 50.000 јединица ретко оправдава улагање у алате кадапрогресивни алати могу бити у распону од 30.000 УСД до преко 250.000 УСД.
- Делови који захтевају честе ревизије дизајна- Промене геометрије након израде матрице могу коштати скоро половину оригиналне цене алата у преради.
Линија поделе је јасна: ако део стане на траку, остаје стабилан током формирања и ради у довољној запремини, прогресивно штанцање је вероватно ваш пут са најнижим-путем. Ако нису, матрице за пренос, хидроформисање или фабриковани склопови могу боље послужити - поређење у следећем одељку кроз детаље на нивоу материјала- који утичу на сваку одлуку о алатима.
Избор материјала и распони дебљина за прогресивне калупе за камионске делове
Материјал који печатирате одређује све низводне - захтеве за тонажом штампе, димензије матрице, распоред одржавања и на крају, квалитет делова током више-милиона-производних циклуса. Избор правог прогресивног материјала за штанцање за примену у камионима није само питање снаге. То је питање могућности обликовања, хабања и укупне{5}}трошкове које обликује дизајн алата од првог дана.
Челици високе{0}}чврстоће и двофазни{1}}челици за конструкцијске делове камиона
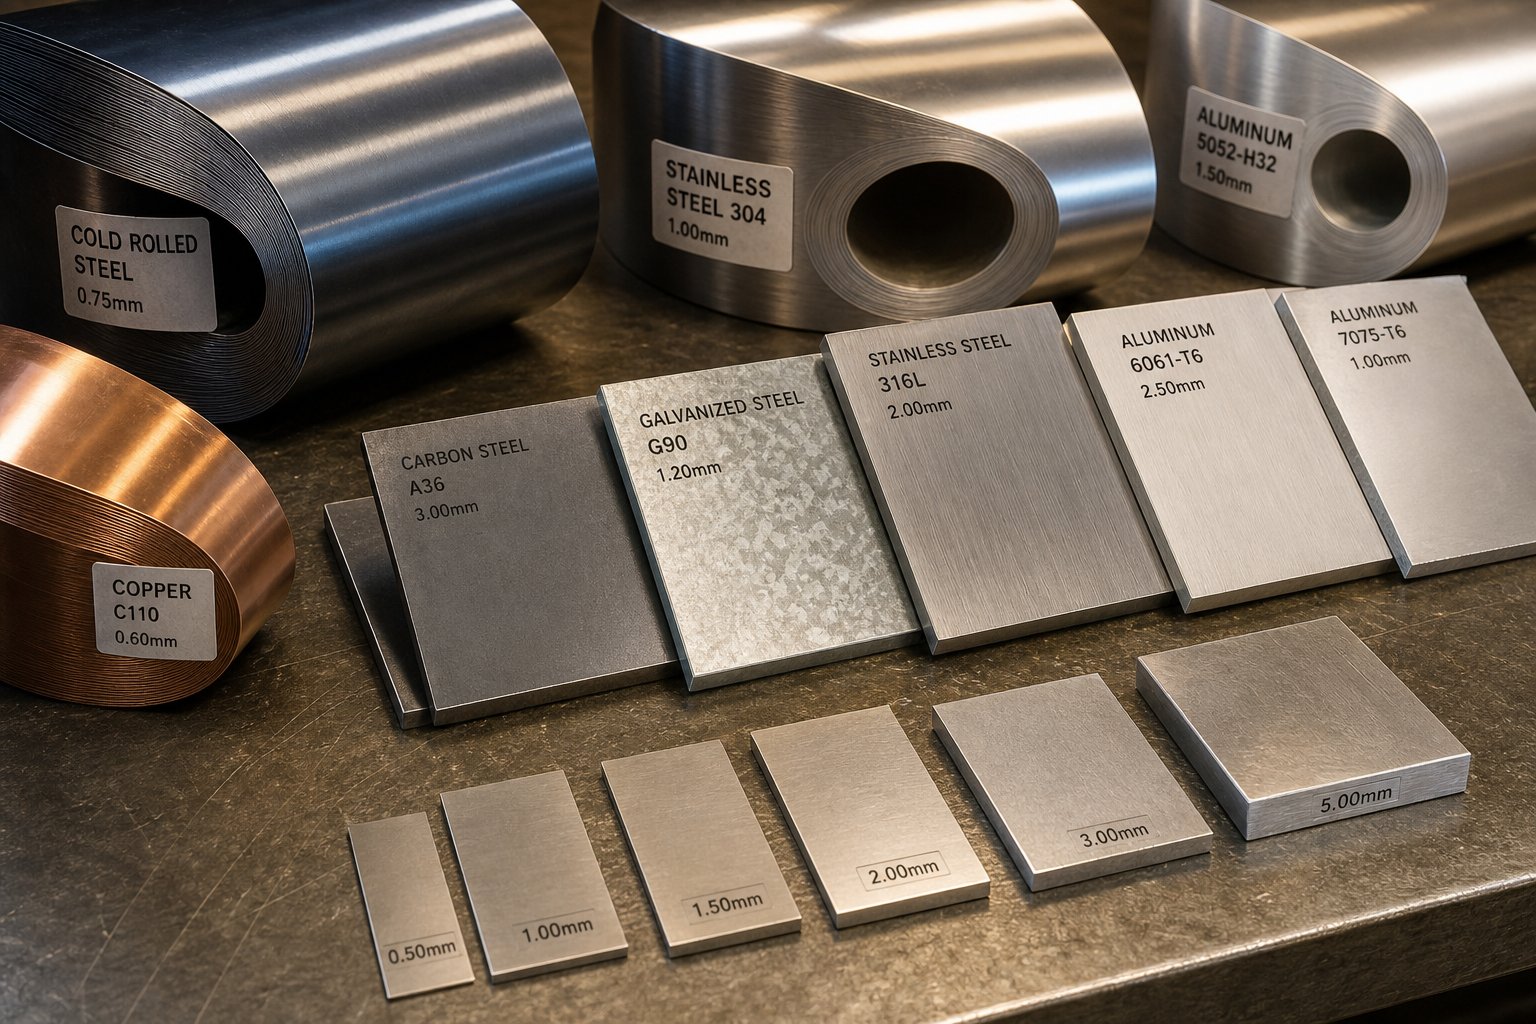
Већина структуралних носача камиона и ојачања се ослањају на високо{0}}нисколегиране-врсте (ХСЛА) челика наведене под САЕ Ј2340. Класе као што су 340Кс (минимални принос 340 МПа) и 420Кс (минимални принос 420 МПа) нуде снагу{7}}до-побољшања тежине камиона која су потребна ОЕМ-у, а да притом остају обликовни у прогресивним калупима. Прогресивно штанцање челика са овим класама захтева пажљиву пажњу на повратно враћање - еластичног опоравка материјала након савијања. ХСЛА челици се значајно враћају уназад од меког челика, често захтевајући 2 до 4 степена компензације прекомерног савијања уграђене директно у геометрију матрице.
За-критичне заграде - размислите о конструкцијама за монтажу кабине или Б-ојачању стубова - двофазним (ДП) челицима као што су ДП590 и ДП780. Ови типови комбинују меку феритну матрицу са тврдим мартензитним острвима, дајући затезну чврстоћу изнад 590 МПа, задржавајући довољно издужења за умерено савијање. Замена?{10}} Веће силе обликовања, убрзано хабање пробоја и повећан удар{11}}која може да оштети компоненте матрице. АсФабрикатор напомиње, што је материјал тврђи, долази до мањег стварног смицања и више се "ломи", повећавајући повратно ударно оптерећење и кроз калуп и пресу.
Поцинковани (ГИ) и галванизовани (ГА) лимови дају заштиту од корозије за компоненте подвозја и рама. Превлака цинка се понаша другачије код прогресивног штанцања од угљеничног челика: поцинковане превлаке су тврђе и склоније прашкању током формирања, док су поцинковане превлаке мекше, али могу да се ломе о површине калупа. Оба захтевају специфична мазива и строжу контролу завршне обраде матрице како би се спречило оштећење премаза.
Алуминијум и лаке легуре за прогресивно штанцање
Мандати за смањење тежине гурају алуминијумско прогресивно штанцање у апликације за камионе које су традиционално биле{0}}само челичне. Легуре попут 5052-Х32 (принос 215 МПа, одлична способност обликовања) одговарају хардверу кабине и унутрашњим носачима, док 6061-Т6 (принос 275 МПа) обавља структуралне улоге у којима већа чврстоћа оправдава потешкоће у обликовању.
Алуминијум се понаша фундаментално другачије у прогресивном калупу од челика. Ради-брже се стврдњава, што значи да свака узастопна станица за формирање наилази на све тврђи материјал. Такође се агресивно разбија на површине од алатног челика без одговарајућег подмазивања или премаза. Сува{4}}мазива и ПВД премази као што су ТиН или ЦрН на површинама калупа су стандардна пракса за алуминијумске траке. Повратак у алуминијуму је обично 1,5 до 2 пута већи од еквивалентног меког челика-калибара, што захтева агресивније углове савијања и понекад додатне станице за поновни удар.
Како својства материјала утичу на хабање и одржавање матрице
Челик за штанцање који изаберете за уметке за алат мора одговарати абразивности радног материјала и захтевима обликовања. Тврђи материјали од лимова брже умиру, скраћују интервале одржавања и повећавају укупне трошкове поседовања. Ево како се уобичајени{2}} материјали за камионске делове упоређују по особинама које су најважније за прогресивне перформансе матрице:
| Материјал | Граница течења (МПа) | Формабилити Ратинг | Спрингбацк Тенденци | Препоручени Дие Стеел |
|---|---|---|---|---|
| меки челик (САЕ 1008/1010) | 170–210 | Одлично | Ниско | Д2 или А2 алатни челик |
| ХСЛА 340Кс (САЕ Ј2340) | 340–400 | Добро | Умерено | Д2 са ТиЦН премазом |
| ХСЛА 420Кс (САЕ Ј2340) | 420–480 | Умерено | Умерено-Висока | М2 или ПМ алатни челик |
| Двофазни{0}} ДП590 | 340–590 (затезање) | Умерено | Високо | ПМ алатни челик (ЦПМ 10В) |
| Двофазни{0}} ДП780 | 450–780 (затезање) | Ниска-Умерена | Врло високо | Карбидни умеци на местима хабања |
| Галваннеалед (ГА) челик | Зависно од базе | Добро (прашкови за премазивање) | По основном разреду | Полирани Д2, премаз -ниског трења |
| Алуминијум 5052-Х32 | 195–215 | Одлично | Умерено-Висока | Д2 са ТиН/ЦрН ПВД премазом |
| Алуминијум 6061-Т6 | 275–310 | Умерено | Високо | Карбидни или керамички{0}}уметци |
Дебљина покреће избор тонаже преса пропорционално. ХСЛА носач од 1,5 мм може захтевати 150 тона на свим активним станицама, док иста геометрија у ширини од 4,0 мм може захтевати 400 тона или више. Зазор матрице - размак између пробоја и отвора матрице - такође се мења са дебљином. Типични размак за челичне калупе за штанцање износи 6% до 10% дебљине материјала по страни; алуминијуму су потребни мањи зазори (око 5% до 8%) да би се спречило прекомерно стварање неравнина.
Усклађивање квалитета материјала са одговарајућим упаривањем челика за штанцање, стратегијом подмазивања и капацитетом преса је оно што одваја матрицу која ради милион удараца без прераде од оне која одваја ударце у 50.000 циклуса. Ова понашања материјала такође диктирају правила дизајна која инжењери морају да поштују када одређују ограничења геометрије дела -. Следећи одељак се преводи у ДФМ смернице које се примењују.
Дизајн за производност делова за камионе са прогресивним калупом
Својства материјала постављају границе, али геометрија дела одређује да ли прогресивни дизајн матрице заиста функционише - или троши буџет за алате на итерацијама које се могу избећи. Дизајн за могућност производње (ДФМ) је место где инжењери за камионске делове и стручњаци за штанцање усклађују шта метал физички може да уради унутар прогресивног алата за штанцање. Исправите ово рано и скраћујете временске рокове ППАП-а, смањујете циклусе тестирања и избегавате скупу петљу „израда-тестирања-поправке“ која одлаже покретање производње.
Инжењерске одлуке донете током ДФМ фазедиктирају до 80% укупних трошкова производње. То значи да геометрија коју замрзнете у свом ЦАД моделу има више утицаја на-економију по делу него било који низводни преговор са добављачем.
Радијуси савијања и границе дубине извлачења за материјале за камион{0}}мераче
Носачи камиона у опсегу од 2,0 мм до 6,0 мм померају границе формирања на које тањи потрошачки делови никада не наилазе. Основно правило прогресивног дизајна калупа за штанцање за кривине: унутрашњи радијус савијања треба да буде једнак или већи од дебљине материјала (Р веће или једнако Т). Спустите се испод тог прага у ХСЛА или двофазним челицима-и ризикујете микро-пукотине на врху савијања, кварове концентрације напона у раду и превремено хабање пробоја.
Дубина цртања представља теже ограничење. Унутар прогресивне матрице, део остаје причвршћен за носећу траку кроз све станице за формирање. Дубоки потези растежу и танке носеће везе, на крају их покидају. За челик за камионе{3}}, практична дубина извлачења унутар алата са прогресивном матрицом излази на врх на отприлике 1,0 до 1,5 пута ширину траке од функције извлачења. За све што је дубље обично је потребна матрица за пренос или наменска станица за извлачење са засебним држачем за празно место - што повећава цену и сложеност.
Ево основних правила ДФМ-а које инжењери камионских делова треба да поштују када одређују геометрију за прогресивни алат за штанцање:
- Минимални радијус савијања:Р Већи или једнак 1,0Т за ХСЛА челик; Р Већи или једнак 1,5Т за двофазне-врсте (ДП590 и више) да би се спречило пуцање.
- Растојање-до-ивице:Најмање 2.0Т од центра било ког отвора до најближе ивице или формираног елемента. Ближе постављање искривљује геометрију рупе током савијања.
- Минимални пречник рупе:Најмање 1,0Т за округле рупе. Мањи пирсинги захтевају специјалне ударце са краћим интервалима одржавања.
- Ограничење дубине цртања:Држите формирану дубину испод 1,5 пута ширине обележја када је то могуће. Прекорачење овог ризика ризикује кидање траке носача и изобличење делова.
- Оријентација правца зрна:Одредите кривине окомито на правац котрљања завојнице да бисте смањили ризик од лома на формираним ивицама.
- Прелази-у-облик:Укључите адекватне рељефне зарезе на раскрсницама кривина како бисте спречили гомилање и кидање материјала.
Оптимизација распореда трака и дизајн носача
Носећа трака је окосница сваке прогресивне операције алата и калупа - она физички повезује сваки део са следећим кроз све станице за формирање. За тешке-делове камиона, дизајн носача захтева више пажње него рад са лакшим-мерама јер је дебљи материјал отпоран на савијање потребно да би се прилагодиле висинске разлике између станица.
Два примарна типа носача служе за различите сврхе. Ачврсти носачради за делове са основним сечењем и савијањем где цела трака остаје равна током читавог хода. Носач растезљиве мреже одговара деловима са дубљим обликовањем или утискивањем, омогућавајући металу да слободно тече без померања растојања између прогресија. За носаче камиона са умереном дубином извлачења, носачи растезања спречавају позиционе грешке које би се иначе акумулирале на више станица.
Постављање пилот рупе директно је повезано са поузданошћу носача. Пилоти треба да буду постављени у стабилне, неформиране делове траке - обично унутар саме мреже носача, а не унутар границе дела. Ово осигурава да тачност регистрације остаје конзистентна чак и када операције формирања примењују силе које могу померити траку бочно.
Оптимизација ширине траке утиче и на цену материјала и на избор пресе. Шире траке прихватају веће носаче камиона, али захтевају пресе са већим димензијама кревета. Где је могуће, постављање два мања дела по ширини траке побољшава искоришћење материјала и смањује проценат отпада - директну полугу трошкова у-програмима великог обима.
Смањење броја станица кроз поједностављење геометрије
Свака додатна станица у прогресивном калупу повећава цену алата, продужава матрицу и може захтевати већу пресу. Дизајн металне матрице за штанцање који минимизира број станица без жртвовања функције делова је место где ДФМ доноси највећу исплату.
Практичне стратегије укључују:
- Комбинујте операције пирсинга:Групишите рупе које деле исту раван у једну станицу уместо да их шире на више погодака.
- Уклоните козметичке карактеристике које додају станице:Рељефни логотипи или украсне перле које захтевају наменске станице за ковање можда неће оправдати цену алата на невидљивим деловима структуре{0}}.
- Поједноставите сложене углове:За конзолу са три одвојена угла савијања у различитим равнима потребне су три станице за формирање. Редизајнирање на две кривине у заједничкој равни штеди једну пуну станицу.
- Интегришите у-секундарне операције:Додавање-урезивања или уметања хардвера елиминише низ низводних корака састављања и може смањити укупно време испоруке до 30%, иако додаје станицу на матрицу.
Ови компромиси{0}}у геометрији су управо разлог зашто рана сарадња између ОЕМ дизајнерских инжењера и прогресивних стручњака за алате и калупе даје боље резултате од предаје замрзнутог дизајна за цитирање. Добављачи штанцања који доносе ДФМ повратне информације у фазу пројектовања - пре закључавања геометрије - помажу да се избегну скупе ревизије алата након што је очврсли челик сечен. Као један пример,ИИЦХЕНподржава аутомобилске ОЕМ, Тиер{2}}1 и Тиер{3}}2 инжењерске тимове са студијама случаја процеса штанцања и повратним информацијама ДФМ-а за металне делове конструкције, шасије и камиона, илуструјући како инжињерски унос са стране добављача током фазе пројектовања скраћује пут од концепта до валидираног дизајна калупа за штанцање.
Дубља лекција: прогресивна матрица је прецизан{0}}каљени алат. Касне{2}}промене у дизајну могу да коштају скоро половину оригиналних улагања у алате у прераду. Улагање времена за инжењеринг унапред - кроз симулацију, ДФМ преглед и колаборативно прецизирање геометрије - се вишеструко исплати у току производње. То улагање у алате и количине потребне да би се то оправдало је управо оно што анализа трошкова која следи детаљно разлаже.
Прогресивно штанцање у односу на калупе за пренос и алтернативне методе
Одабир правог процеса формирања не подразумева одабир омиљеног -, већ усклађивање способности процеса са захтевима дела. Прогресивна конфигурација матрице и штанцања која доноси најнижу цену копче за монтажу на кабину могла би да буде погрешан избор у потпуности за велике попречне-љуске са дубоким извлачењем. Купцима ОЕМ-а камиона и инжењерима дизајна потребан је јасан оквир за одлучивање који метод одговара ком делу, без претераног-улагања у алате или недовољно{5}}испорука геометрије.
Прогресивна матрица против матрице за пренос за носаче камиона
Најчешће поређење са којим се инжењери камиона суочавају је прогресивно штанцање у односу на трансфер штанцање. Обе користе алате од каљеног челика и пресе{1}} велике тонаже, али решавају различите проблеме.
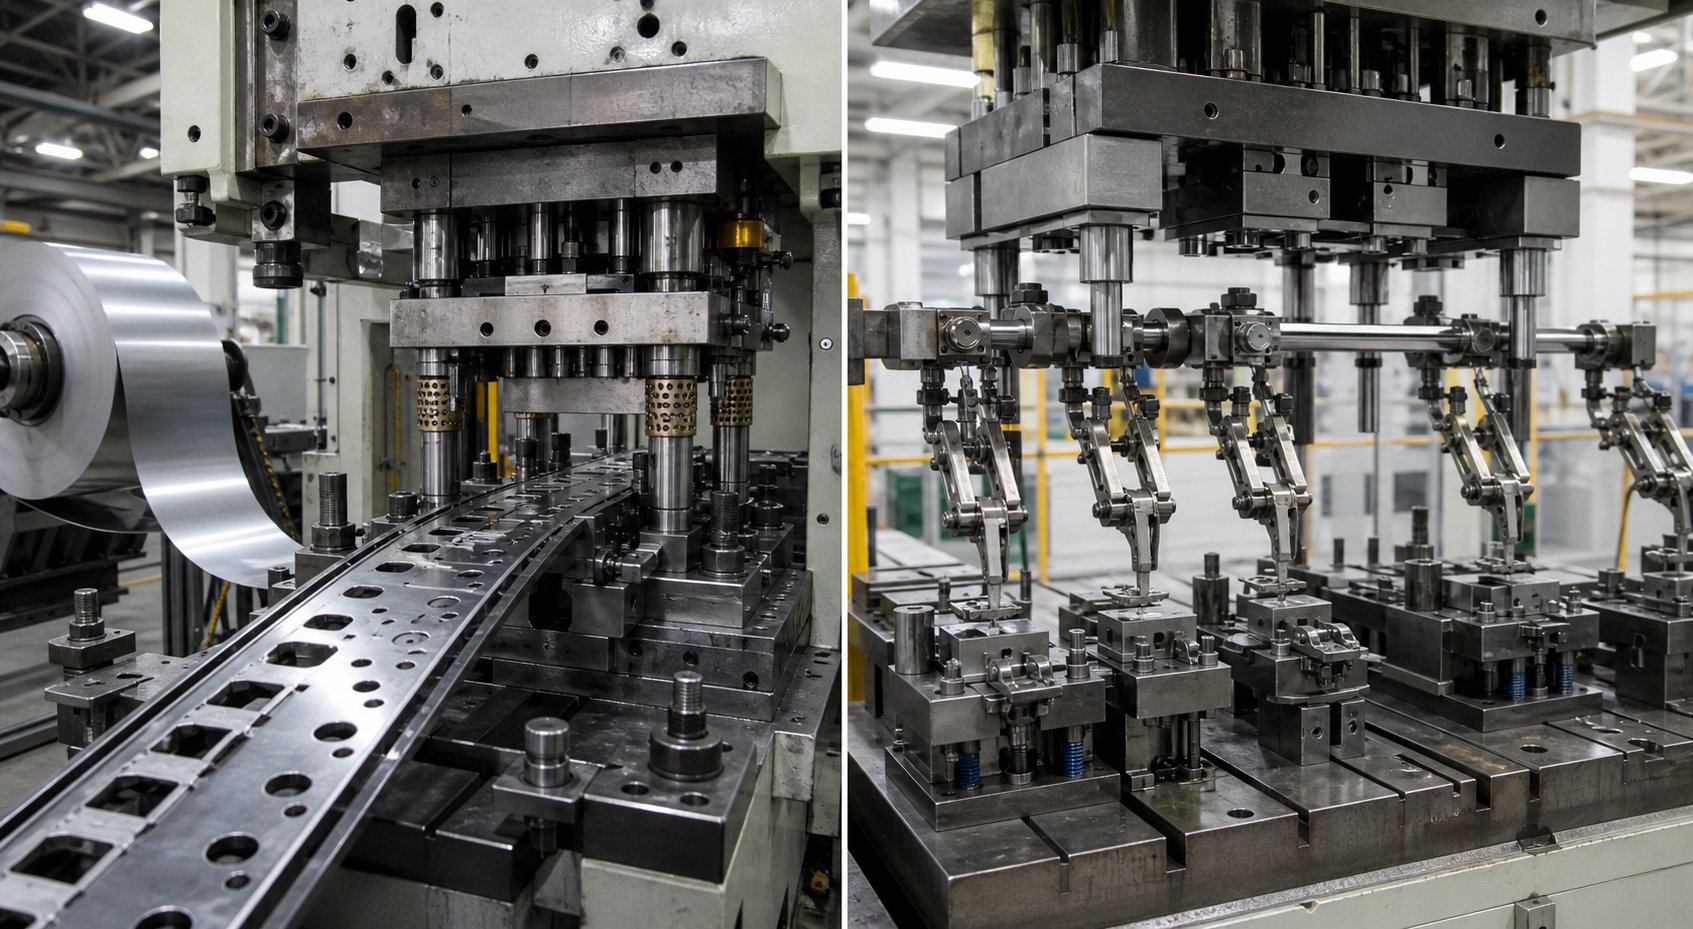
Прогресивне матрице држе део причвршћен за носећу траку кроз све станице за формирање. То ограничење ограничава величину дела на оно што се уклапа у ширину траке (обично испод 600 мм) и задржава дубину извлачења плитком. Али исплата је брзина -. Без механизма механичког преноса значи краће време циклуса и мање покретних делова за одржавање.
Преносне матрице прво исеку бланко са траке, а затим га независно померају између станица користећи механичке хватаљке или шатл системе. Ово омогућава веће празнине, дубље цртеже и сложеније тродимензионално-формирање. Преносна матрица такође смањује употребу материјала јер елиминише носећу мрежу, штедећи трошкове материјала у сваком циклусу. Замјена-? Спорији проток, већа сложеност алата и дуже време подешавања између производних циклуса.
Конкретно за носаче камиона: ако део стане на траку, треба му умерено обликовање и прелази преко 100.000 комада годишње, прогресивно штанцање побеђује на-цену дела. Ако носач премашује границе ширине траке или захтева дубину извлачења већу од 1,5 пута ширине елемента, матрице за пренос постају неопходне без обзира на запремину.
Када ЦНЦ обрада или сложене матрице имају више смисла
Не гарантује сваки део камиона матрицу за штанцање. Две алтернативе заслужују процену пре него што уложе новац за алат.
Сложено штанцање завршава вишеструке операције сечења - слепљења и бушења - у једном потезу притиска. Производи равне делове са одличном прецизношћу димензионисања и чвршћим толеранцијама него што прогресивне методе могу постићи на ивицама сечења. За једноставне равне подлошке, подлошке или носаче заптивки којима је потребно само слепљење и бушење рупа без икаквог формирања, сложене матрице пружају прецизност уз ниже трошкове алата. Ограничење је јасно: сложене матрице се не могу савијати, формирати или цртати. Они обрађују само дводимензионалну-геометрију.
ЦНЦ обрада улази у слику када су годишњи обим сувише мали да би оправдао било какво улагање у штанцање. Носачи прототипа, мале{1}}специјалне варијанте камиона које производе мање од 5.000 делова годишње или делови који захтевају толеранције испод ±0,05 мм на машински обрађеним карактеристикама, све то указује на ЦНЦ. Цена по-делу је већа, али нема времена за израду алата и потпуне флексибилности дизајна. За програме за камионе који се и даље понављају на геометрији, обрада купује време док се дизајн не замрзне и запремина оправдава алате за жигосање и штанцање.
Матрица одлучивања на основу запремине, величине и геометрије
Када процењујете предлоге добављача или бирате између путева процеса за нову платформу камиона, одлука се своди на пет варијабли. Ево како се прогресивне, трансферне, сложене и ЦНЦ методе упоређују по критеријумима који су најважнији:
| Критеријуми | Прогрессиве Дие | Трансфер Дие | Цомпоунд Дие | ЦНЦ обрада |
|---|---|---|---|---|
| Опсег величине дела | Мали до средњи (до ~600 мм) | Средње до велике (до 1200 мм+) | Мала до средња (само равна) | Било која величина (фиксирање{0}}ограничено) |
| Материал Тхицкнесс | 0,5 мм до 6,0 мм | 0,8 мм до 12,0 мм | 0,3 мм до 6,0 мм | Било који (тањир или лист) |
| Идеалан годишњи обим | 100.000 до 5.000,000+ | 25.000 до 500.000 | 10.000 до 500.000 | 1 до 10.000 |
| По-Трошкови дела у размери | Најниже | Ниска-Умерена | Ниска (само равни делови) | Највиша |
| Време испоруке алата | 12 до 20 недеља | 14 до 24 недеље | 8 до 14 недеља | Ништа (само програмирање) |
| Геометријска сложеност | Умерено (завоји, плитки облици, пирсинг) | Високо (дубоко цртање, велике форме, сложен 3Д) | Низак (само равно затамњење и пирсинг) | Веома висока (било која геометрија која се може обрађивати) |
Из овог поређења произилази неколико образаца. Прогресивно штанцање поседује велики-запремину, мали-до-средњи део простора где је цена по-делу најважнија. Преносне матрице се покупе тамо где прогресивни досегне границе величине и дубине. Сложено штанцање испуњава нишу за равне прецизне делове где формирање није потребно. А ЦНЦ обрада служи као-сигурносни вентил мале запремине - скуп по комаду, али нула посвећеност каљеним алатима.
За већину програма за камионе, одговор није један процес, већ портфолио. Носачи шине оквира и обујмице кабине раде у прогресивним калупима. Веће структурне шкољке иду на пресе за пренос. Количине прототипа и пре{3}}производње почињу на ЦНЦ-у све док количине не оправдају улагање у калупе за штанцање. Познавање где свака метода квари чак - и где квари - је основа за изградњу буџета за алате који се одржава током читавог века платформе камиона.
Анализа улагања у алате и обима производње{0}}
Знати који процес одговара вашем делу је пола једначине. Друга половина је да знате када бројеви заиста иду у вашу корист. Прогресивни алатни алати представљају значајну почетну капиталну инвестицију, али за програме камиона са правим профилом запремине, она пружа најнижу могућу цену по-делу током трајања програма. Кључно је разумети где се налази ваша{4}}тачка рентабилности и који фактори је потичу више или ниже.
Амортизација алата и прагови{0}}уједначеног обима
Прогресивна алатна алатка за делове камиона се обично креће од 10.000 УСД за једноставније алате до 350.000 УСД за сложене више-штапнице, при чему већина носача камиона средње сложености спада у распон од 15.000 до 60.000 УСД. Математика која чини дуготрајно штанцање метала убедљивим је једноставна: матрица од 30.000 долара распоређена на 30.000 делова додаје 1,00 долара по комаду вашој цени. Раширите ту исту матрицу на 300.000 делова и допринос алата пада на 0,10 долара. На милион циклуса, то је у суштини занемарљиво.
За програме за камионе, праг{0}}исправности када услуге прогресивног штанцања постају исплативије-од ласерског сечења или пресовања кочница, обично износи између 10.000 и 50.000 годишњих јединица, у зависности од сложености дела и алтернативне цене процеса. Компоненте класе 8 велике{7}}обине са 200.000 или више комада годишње амортизују алате тако брзо да је-економију по делу тешко упоредити са било којом другом методом. Специјалне варијанте камиона које производе мање од 5.000 јединица годишње ретко оправдавају инвестицију осим ако се делови не преносе на више платформи возила.
Неколико фактора утиче на то где ваша конкретна пауза{0}}ак пада:
- Број станица:Свака додатна станица додаје сате обраде, материјал матрице и сложеност тестирања. Коцка са 6 станица може коштати 20.000 долара; коцка са 14 станица за исту породицу могла би да премаши 60.000 долара.
- Категорија материјала:Штанцање ХСЛА или двофазних{0}}челика захтева премијум челик (класе ПМ, карбидни уметци) који повећавају цену алата за 20% до 40% у односу на алате од благог-челика.
- Толеранција захтева:Уже позиционе толеранције захтевају прецизнију машинску обраду компоненти матрице и дужу пробну валидацију, повећавајући и почетне трошкове и време испоруке.
- Очекивани животни век:Алат дизајниран за 500.000 погодака користи другачију конструкцију од оног направљеног за 5 милиона. Алати са-већим веком коштају више унапред, али избегавају{5}}поновне радове усред програма.
- Више-умирених делова:Угнежђивање два или више делова по ходу умножава излаз без пропорционалног повећања цене алата, побољшавајући{0}}економију квара за мање компоненте.
У-Секундарне операције које смањују трошкове склапања
Улагање у алате не постоји изоловано -, већ се такмичи са укупним трошковима, а не само са операцијом штанцања. Један од најјачих економских аргумената за програме прогресивног штанцања и израде је могућност интеграције секундарних операција директно унутар калупа. Када елиминишете даље руковање, елиминишете ниже трошкове рада.
У-операције које се обично интегришу у прогресивне калупе за делове камиона укључују:
- У-тапкању:Навоји се секу или формирају директно на наменској станици, уклањајући одвојену операцију урезивања која би иначе захтевала причвршћивање и додатног оператера.
- Убацивање хардвера:ПЕМ клинч навртке, клинови или уметци са навојем се утискују у део током циклуса штанцања. Део излази из калупа спреман за монтажу{1}}завртњем.
- У-заваривању:Тачкасто отпорно заваривање или пројекцијско заваривање причвршћује секундарне компоненте (навртке, конзоле, клинове) без напуштања линије за пресовање.
- Сензор и мерење контакта:Ин-сензори у реалном времену верификују критичне димензије, скрећући сумњиве делове пре него што уђу у ланац снабдевања.
Сваки од ових додатака повећава сложеност алата и почетне трошкове, али исплата је потпунији део који стиже на вашу монтажну станицу - мање додирних тачака, мање квалитетних излаза и мањи укупан рад по комаду. За програме прогресивног штанцања велике брзине који раде на стотине хиљада циклуса, чак и неколико центи уштеђених по делу у елиминисаним смешама за руковање у значајне годишње уштеде.
Искоришћење траке и оптимизација брзине отпада
Цена материјала је често највећи појединачни променљиви трошак у дугорочном прогресивном штанцању, тако да управљање отпадом директно утиче на-економију по делу. Добављачи услуга прогресивног штанцања метала оптимизују распоред траке како би извукли максималну вредност из сваког метра намотаја.
Искоришћеност траке - проценат купљеног материјала који завршава у готовим деловима уместо у канти за отпад - обично се креће од 60% до 85% у зависности од геометрије дела. Паметно угнежђивање, минимална ширина мреже између делова и дизајн носача који користи што је могуће мање материјала, све то повећава искоришћеност. Побољшање у коришћењу материјала од 5% у програму који троши 200 тона ХСЛА челика годишње значи 10 тона избегнуте куповине материјала - стварну буџетску ставку.
Трошкови животног циклуса одржавања матрице заокружују укупну инвестициону слику.Процене индустрије постављају годишње одржавање на 5% до 10% оригиналне вредности матрице, који обухвата рутинско оштрење, подметање, замену бушотина и периодичне провере. Занемаривање одржавања доводи до стварања неравнина, померања димензија и на крају до катастрофалног квара матрице -, а све то је много скупље од планираног одржавања. Добро-одржавана прогресивна матрица траје милионе циклуса, што је чини једном од-најдужих капиталних средстава у ланцу снабдевања камионских делова.
Економија јасно указује у једном смеру: када годишњи обим пређе праг-исправности, прогресивно штанцање обезбеђује перформансе у погледу трошкова које производња, обрада, па чак и пресовање за трансфер не могу да дођу до малих-до-средњих делова камиона. Али цена без квалитета је лажна економија -, а системи квалитета, толеранције и квалификације добављача који штите вашу инвестицију у производњу заслужују подједнако ригорозну процену.
Стандарди квалитета и одабир правог партнера за штанцање делова за камионе
Прогресивна матрица може да обезбеди најнижу цену по-делу у индустрији -, али само ако сваки део који се испоручује заиста испуњава спецификације. Кварови у квалитету компоненти камиона носе последице које превазилазе трошкове отпада: опозив са терена, гашење монтажних линија и награде за изгубљену платформу. Због тога произвођачи оригиналне опреме камиона држе своје добављаче за прогресивно штанцање у складу са неким од најригорознијих стандарда управљања квалитетом у производњи. Разумевање шта ти стандарди захтевају - и знање како да процените добављача матрице за штанцање у односу на њих - штити ваш програм од кашњења у покретању и избегавања производње.
Захтеви ИАТФ 16949 и ППАП за добављаче делова за камионе
ИАТФ 16949:2016 је основни сертификат квалитета који произвођачи оригиналне опреме камиона и добављачи Тиер{5}}1 очекују од било којег прогресивног произвођача матрица који лицитира за производни рад. Надовезује се на ИСО 9001, али додаје захтеве специфичне за аутомобиле за превенцију кварова, напредно планирање квалитета производа (АПКП) и одобрење производних делова (ППАП). Витхпреко 65.000 сертификованих добављача широм света, ИАТФ 16949 није диференцијатор - то је капија. Добављачи који имају само ИСО 9001 обично немају документовану ППАП способност, ФМЕА дисциплину и СПЦ инфраструктуру коју захтевају програми за камионе.
Нивои подношења ППАП-а дефинишу колико документације доставља добављач пре одобрења производње. ОЕМ произвођачи камиона обично захтевају поднеске на нивоу 3, који укључују извештаје о димензијама, сертификате материјала, дијаграме тока процеса, контролне планове, студије Р&Р Гаге и индексе способности (Цпк) за критичне карактеристике. Квалификовани добављач калупа за штанцање испоручује ове пакете брзо и потпуно - кашњења у ППАП документацији директно се претварају у одложено покретање производње.
Толеранције димензија које се могу постићи прогресивним штанцањем
Какву прецизност заправо можете да очекујете од ХСЛА челика са прогресивним мерачем -кабина? За критичне карактеристике, прецизне матрице и операције штанцања рутински држе ±0,05 мм на пробушеним рупама и обликованим димензијама под контролисаним условима пресовања. Веће карактеристике у опсегу од 30 мм до 120 мм обично постижу ±0,10 мм до ±0,15 мм, у складу са ИСО 2768-1 финим толеранцијама класе. Ови бројеви претпостављају правилно одржавану металну матрицу за штанцање, доследне особине материјала и производњу коју прати СПЦ.
Одржавање тих толеранција током милион-циклуса је место где системи квалитета зарађују своју вредност. Графикони статистичке контроле процеса (СПЦ) на критичним димензијама откривају померање пре него што делови напусте толеранцију. Сензори у-мастерима прате потписе силе притиска сваки ударац, хватање аномалија - сломљени ударац, погрешно увлачење, варијацију дебљине материјала - у року од неколико секунди, а не након што се нагомилају хиљаде неисправних делова. -Визиона инспекција велике брзине на излазу за штампу врши 100% верификацију димензија, одбијајући сумњиве делове пре него што стигну до контејнера за отпрему.
Одржавање калупа за штанцање је често-превиђана варијабла у дугорочним-перформансама толеранције. Резне ивице су тупе, површине формирања се троше, а зазори се постепено отварају током стотина хиљада циклуса. Прогресивне матрице дизајниране за дуготрајну-употребу могу да произведу милионе делова током свог радног века -, али само уз планирано превентивно одржавање укључујући поновно брушење ивица, замену опруге и верификацију зазора у дефинисаним интервалима{6}}бројања хода.
Процена могућности добављача штанцања за програме камиона
Када поредите прогресивне произвођаче матрица за награду за платформу камиона, сертификати су само почетна тачка. Дубља евалуација одваја трансакцијске радње од правих инжењерских партнера. Ево контролне листе за процену добављача коју тимови за набавку ОЕМ-а камиона и инжењерски тимови могу да упућују током квалификације:
- Сертификати квалитета:Потврдите да опсег ИАТФ 16949 покрива штанцање, алате и све операције састављања релевантне за ваш програм. Проверите да ли су сертификати актуелни и да су налази ревизије затворени.
- ППАП рекорд:Затражите узорке ППАП пакета из претходних програма за аутомобиле. Процените комплетност, јасноћу извештаја о димензијама и брзину обраде.
- Флота преса и опсег тонаже:Ускладите расположиви капацитет пресе са дебљином материјала вашег дела, ширином траке и захтевима за обликовање. Потврдите да добављач може скалирати запремину без великих промена алата.
- {0}}Могућност унутрашњег алата:Уверите се да добављач дизајнира, прави и одржава матрице интерно. Алатнице за спољне сараднике повећавају ризик од времена испоруке, смањују одговорност и успоравају инжењерске промене.
- Стручност материјала:Процените искуство са вашим специфичним материјалом класе - ХСЛА, двофазним-поцинкованим или алуминијумским. Затражите документоване студије способности на сличним материјалима.
- СПЦ и инспекцијска инфраструктура:Потврдите активно праћење СПЦ-а на линијама за пресовање, ЦММ-у или опреми еквивалентних димензија и у-системима за визију на линији за-производње великог обима.
- Дубина инжењерске подршке:Процените да ли добављач пружа повратне информације ДФМ-у, симулацију формирања и наменске контакте за инжењеринг програма -, а не само цитирање и производњу. Добављачи волеИИЦХЕН, који подржава ОЕМ, Тиер{2}}1 и Тиер-2 тимове са студијама случаја штанцања, производње и процеса за структуралне, шасијске и камионе везане за металне делове, представља пример врсте инжењерског партнерства које смањује ризик програма током лансирања.
- Документација за превентивно одржавање:Прегледајте дневнике одржавања матрице за активне програме. Конзистентна евиденција указује на културу проактивног квалитета; недостајући записи сигнализирају реактивну{1}}гашење ватре.
- Историја стопе кварова:Захтевајте документоване ППМ податке по породици делова. Аутомобилске операције штанцања засноване на превенцији обично постижу стопе кварова од 50 до 200 ППМ.
Пондерисана картица за резултате према овим критеријумима - способност алата за пондерисање и перформансе толеранције у великој мери за прецизност-критичне делове камиона - даје тимовима за набавку објективну основу за упоређивање произвођача прогресивних калупа који су ушли у ужи избор. Најјачи кандидати комбинују сертификоване системе квалитета,-кућну контролу алата, стручност у вези са обликовањем{5} за материјале и инжењерску дубину за сарадњу на ДФМ-у пре него што производња почне. Та комбинација је оно што одржава ниску цену и висок квалитет током целог животног циклуса платформе камиона.
Често постављана питања о прогресивном штанцању делова за камионе
1. Које врсте делова камиона су најпогодније за прогресивно штанцање?
Делови који најбоље функционишу у прогресивним калупима деле специфичне особине: равни или плитки-профили извлачења, поновљиви шаблони рупа, дебљина материјала између 0,5 мм и 6,0 мм и годишње запремине изнад 50.000 јединица. Уобичајени примери укључују носаче шине оквира, попречна-ојачања, копче за монтажу кабине, издувне вешалице, кућишта електричних конектора, плоче за монтажу вешања и унутрашње споне за причвршћивање. Делови који су лоши кандидати укључују резервоаре за гориво са дубоким{8}}извлачењем, велике шине оквира веће од 600 мм ширине траке и мале{10}}специјалне компоненте где се трошкови алата не могу ефикасно амортизовати.
2. Колико кошта прогресивна алатна машина за компоненте камиона?
Прогресивна алатна алатка за делове камиона обично се креће од 10.000 УСД за једноставне алате до 350.000 УСД за сложене више-станице. Већина носача камиона средње{6}}сложености спада у распон од 15.000 до 60.000 долара. Цена зависи од броја станица, квалитета материјала (ХСЛА и двофазни челици захтевају премијум челик за калупе), захтева за толеранцијом, очекиваног века трајања матрице и да ли су укључене секундарне операције у-матрице попут урезивања или уметања хардвера. Годишње одржавање додаје приближно 5% до 10% оригиналне вредности алата. Пауза{18}}у односу на алтернативне методе обично се дешава између 10.000 и 50.000 годишњих јединица.
3. Која је разлика између прогресивног штанцања и трансферног штанцања?
Прогресивне матрице држе део причвршћеним за носећу траку кроз све станице за формирање, ограничавајући величину дела на отприлике 600 мм и дубину цртања до плитких облика. Раде брже и одговарају великом{2}}малим-до-деловима велике запремине. Преносне матрице прво секу зазор и померају га између станица помоћу механичких хватаљки, омогућавајући веће зарезе (до 1200 мм+), дубље извлачење и сложено 3Д обликовање. Преносне матрице такође смањују материјални отпад елиминацијом носеће мреже. Прогресивне калупе се преферирају када годишња количина премашује 100.000 јединица за делове унутар ограничења величине; матрице за пренос рукују већим или дубље{14}}увученим компонентама где прогресивни алати не могу физички да одрже интегритет носеће траке.
4. Који материјали се могу користити у прогресивном штанцању делова камиона?
Уобичајени материјали укључују благи челик (САЕ 1008/1010), ХСЛА разреде као што су 340Кс и 420Кс по САЕ Ј2340, двофазни челик (ДП590, ДП780) за критичне носаче-, поцинковане и поцинковане лимове и поцинковане коро (5052-Х32, 6061-Т6) за смањење тежине. Сваки материјал се понаша другачије у матрици: ХСЛА челици захтевају 2 до 4 степена компензације опруге, двофазни разреди убрзавају хабање пробоја, алуминијумске жлебове на необложеним површинама алата, а поцинковане превлаке имају тенденцију прашкања током формирања. Избор материјала директно утиче на тонажу пресе, клиренс матрице, стратегију подмазивања и интервале одржавања.
5. Које сертификате квалитета треба да има добављач прогресивног штанцања за делове камиона?
ИАТФ 16949:2016 је основна сертификација камиона коју ОЕМ-ови очекују, а покрива превенцију кварова, АПКП и ППАП способност. Добављачи треба да покажу искуство у подношењу ППАП нивоа 3 укључујући извештаје о димензијама, сертификате материјала, дијаграме тока процеса, контролне планове и Цпк податке. Поред сертификација, процените инфраструктуру за надгледање СПЦ, ЦММ и-системе за инспекцију у линији,-способност дизајна и одржавања кућних алата и документоване стопе кварова на ППМ-у (операције засноване на превенцији{7}} обично постижу 50 до 200 ППМ). Добављачи попут ИИЦХЕН-а који нуде инжењерску подршку за ОЕМ и Тиер-1 тимове са студијама случаја процеса представљају модел партнерства који смањује ризик програма током покретања.


