


Шта је прогресивно штанцање и зашто је важно
Када су вам потребни милиони идентичних металних делова произведених на брзину, са поновљивом тачношћу, један процес доминира:прогресивно штанцање. То је окосница-производње металних компоненти великог обима, али сам термин може да изгледа непрозиран ако нисте директно радили са алатом. Дакле, шта је прогресивна матрица и зашто је то важно за инжењере који процењују прилагођена решења за прогресивне калупе и штанцање?
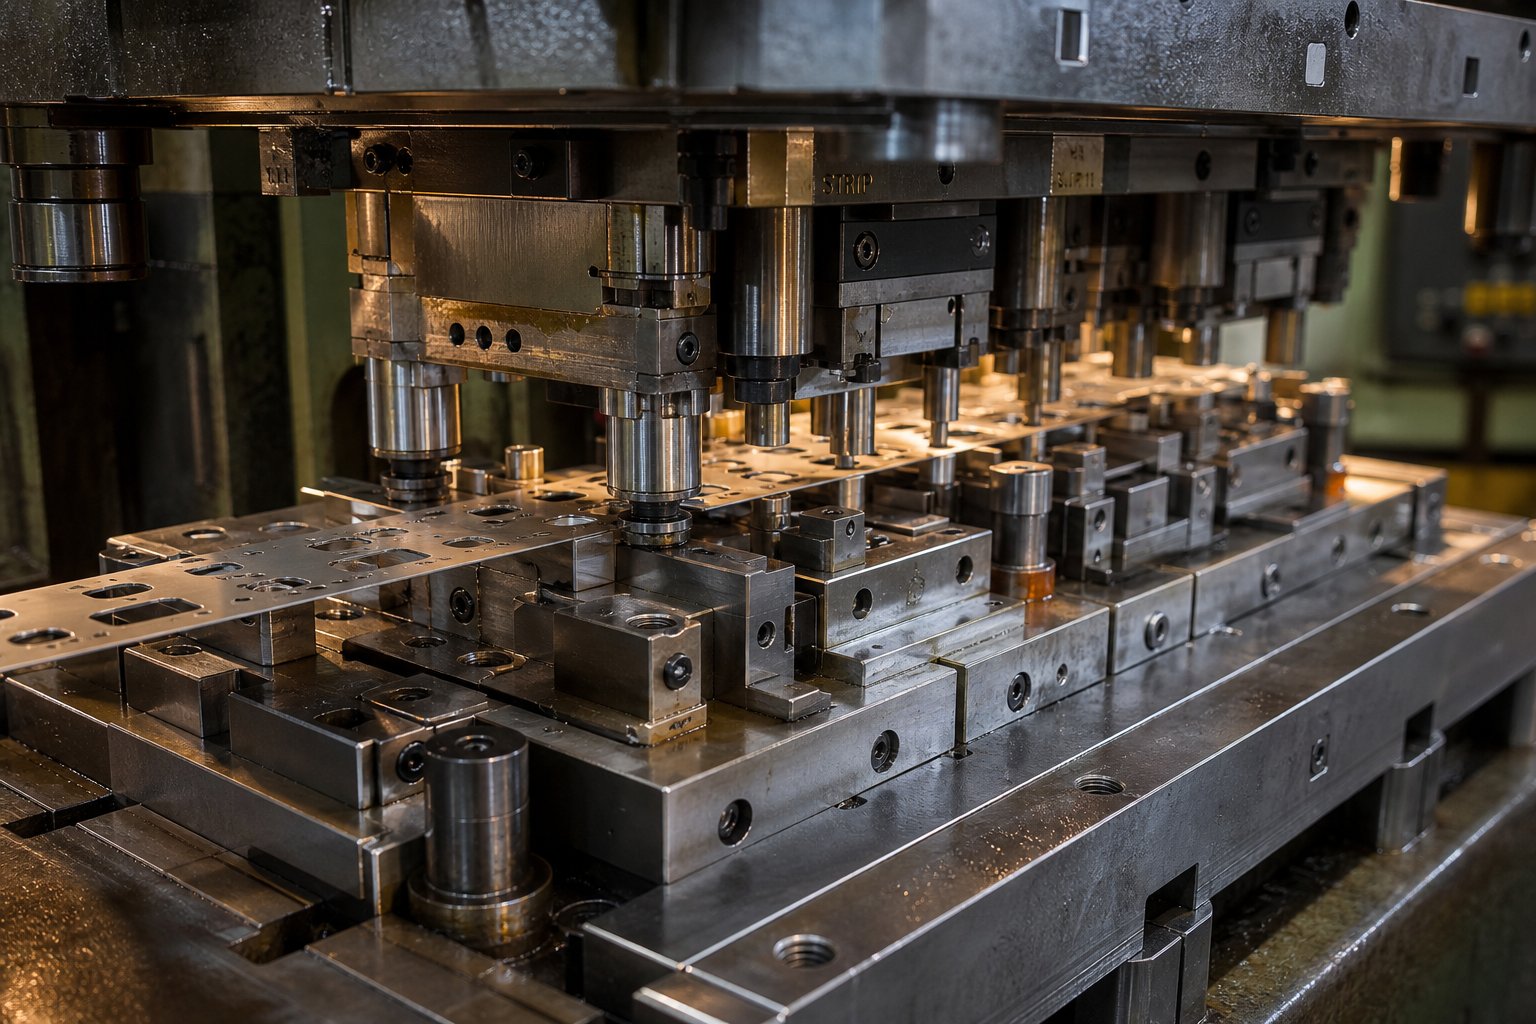
Прогресивно штанцање је процес обликовања метала који се -напаја у намотају у коме трака лима напредује кроз више станица у оквиру једног комплета калупа, при чему сваки ход притиска изводи секвенцијалну операцију - слепљења, пробијања, савијања или формирања - док се готов део не одвоји на крајњој станици.
Та јединствена дефиниција обухвата основни концепт, али механизам испод ње је место где живи инжењерска вредност.
Како функционише прогресивно штанцање
Замислите калем од лима - челика, алуминијума, бакра или месинга - који се ставља на одмотавач и убацује у пресе за штанцање. Серво улагач помера траку за фиксни корак који се назива корак увлачења. Са сваким притиском, трака се помера тачно на ту удаљеност до следеће станице.
Свака станица обавља једну специфичну операцију. Први би могао пробити пилот рупе за регистрацију. Следећи би могао да испразни интерну функцију. Низводна станица савија језичак. Други формира тродимензионалну-геометрију. На завршној станици, завршени део се ослобађа од носеће траке и избацује.
Сама трака делује као транспортни механизам - нема роботских руку, нема ручног руковања делом између операција. Пилотне игле захватају унапред{2}}пробушене рупе на свакој станици како би исправиле било које мање одступање увлачења, држећи траку позиционираном унутар хиљадитих делова инча. Ова стратегија пилотирања је оно што прогресивном печатирању даје конзистентност димензија кроз стотине хиљада циклуса.
Пресе које покрећу прогресивне калупе обично раде било где од 25 до преко 200 удараца у минути, што значи да готови део пада са сваким појединачним потезом када се трака потпуно напуни кроз све станице. Тај проток је тешко ускладити са било којом алтернативном методом формирања са упоредивим толеранцијама.
Зашто прогресивне матрице доминирају{0}}продукцијом великог обима
Три карактеристике чине прогресивно штанцање подразумеваним избором за{0}}металне делове велике запремине:
- Елиминација руковања делом:Пошто трака носи радни предмет кроз сваку операцију, нема преноса између машина, нема поновног{0}}фиксирања и нема акумулације грешке у позиционирању између корака.
- Конзистентно време циклуса:Брзина производње се мери у ударцима у минути и остаје константна. Без обзира да ли покрећете први део или милионити део, време циклуса се не мења.
- Инхерентна поновљивост:Сва геометрија обликовања живи у једном интегрисаном алату. Свака димензија је закључана каљеним челиком или карбидом, а не вештином руковаоца или варијацијом подешавања.
Ове предности се временом повећавају. Добро-дизајнирана прогресивна матрица може да произведе делове по-јединичним трошковима за 30% до 80% нижим од ЦНЦ процеса производње, са стопама отпада оптимизованим кроз интелигентни дизајн траке. Унапред улагање у алате - које може да се креће од 10.000 УСД за једноставне геометрије до 200.000 УСД или више за сложене-алатке за више станица - се брзо амортизује када се обим производње попне на десетине хиљада годишње.
За инжењере који набављају прецизне металне компоненте, прогресивна матрица и штанцање представљају пресек брзине, тачности и економичности. Али способност сировог процеса говори само пола приче. Права разлика у перформансама - и тачка у којој већина пројеката успе или не успе - своди се на то колико је темељно та коцка прилагођена специфичном делу који треба да произведе.
Шта прилагођавање значи у прогресивном инжењерингу калупа
Реч "прилагођено" се слободно користи у производњи. У прогресивној алатној алатки, то значи нешто специфично: свака одлука о геометрији, материјалу и секвенци у алату је пројектована уназад у односу на захтеве готовог дела. Не постоји универзална прогресивна матрица која чека да се прилагоди - сваки алат је наменски-, а степен прилагођавања одређује да ли производи одговарајуће делове или скупи отпад.
Дакле, шта тачно инжењери кроје када развијају прилагођени алат иматрица сет за прогресивно штанцање? Одговор обухвата десетине међусобно зависних варијабли, од којих је свака обликована геометријом дела, понашањем материјала, захтевима за толеранцијом и обимом производње који алат мора да служи.
Инжењери променљивих прилагођавају у прогресивном алату
Када се прогресивни алат и сет матрица дизајнирају од нуле, инжењери праве намерне изборе за низ параметара - од којих ниједан није стандардизован у свим пројектима. Ево примарних прилагодљивих елемената:
- Конфигурација распореда траке:Оријентација дела на траци, тип носача (центар, споља, копље), геометрија отпадног моста и проценат искоришћења материјала. Добро-испланиран распоред може да побољша принос за 10-15% у поређењу са генеричким аранжманом.
- Број станица:Одређено сложеношћу дела и захтевима толеранције. Једном носачу ће можда бити потребно 4-6 станица; конектор са више кривина и формираних карактеристика може захтевати 12-20.
- Избор материјала за калупе:Класи алатног челика (Д2, А2, М2) за станице опште{3}}намјене у односу на уметке од тврдог метала за -површине за сечење и обликовање са високим хабањем. Избор зависи од абразивности материјала траке и очекиваног века трајања матрице.
- Смер храњења у односу на зрно:Ротирање оријентације дела у односу на правац котрљања метала може спречити пуцање на уским кривинама, али може повећати ширину траке и отпад. То је директан компромис-између могућности обликовања и цене материјала.
- Удаљеност између станица:Фиксни прираст траке напредује по потезу. Краћи корак смањује потрошњу траке, али може створити гужву на станицама и отежати приступ одржавању.
- Пилот стратегија постављања игле:Пилоти могу да захвате рупе у носећој траци или унутар саме геометрије дела. Постављање утиче на тачност регистрације, а коришћење карактеристика делова као пилот локација ризикује продужавање критичних рупа током времена.
Свака од ових одлука је у интеракцији са осталима. Не можете да промените један без ефеката таласања кроз остатак дизајна алата -, што је управо разлог зашто прилагођени дизајн алата и производња захтевају искусне инжењере алата, а не каталошка решења.
Не--на полици у односу на потпуно прилагођени дизајн калупа
Неки добављачи штанцања нуде прилагођене или полу{0}}стандардне алате: постојеће прогресивне калупе мало модификоване да би се приближиле геометрији новог дела. Овај приступ функционише за стандардне облике - једноставне подлошке, основне копче или делове који се поклапају са постојећим профилима алата. По{4}}трошкови по делу остају виши, а опције геометрије остају ограничене било којим алатом који већ постоји.
Потпуно прилагођене прогресивне матрице имају фундаментално другачији пут. Алат је дизајниран око дела -, а не обрнуто. Када инжењер одреди позициону толеранцију од +/-0,05 мм на формираном елементу, тај појединачни захтев може да прође кроз цео дизајн: могао би да захтева додатну станицу за ковање да би се елиминисала варијација повратног тока, што повећава укупан број станица, што проширује ширину траке, што мења прорачун коришћења материјала и отисак матрице.
Овај каскадни ефекат је оно што одваја решења прилагођених алата од прилагођених приступа. За чвршћи облачић равности може бити потребна нивелманска станица. Захтев за завршну обраду површине на једној страни могао би да диктира уметке који формирају карбид уместо алатног челика. Спецификација -слободне ивице може додати станицу за бријање након почетног брисања. Сваки функционални захтев се пресликава на одређену одлуку о алатима - и те одлуке се множе.
Економска логика је јасна: прилагођени дизајн алата и производња коштају више унапред, али производе делове јефтиније, брже и доследније када буду у функцији. Наменски{1}}прогресивна матрица направљена за вашу тачну геометрију, материјал и профил запремине је средство које генерише вредност у свакој производњи годинама.
Прави инжењерски изазов није одлучивање да ли да прилагодите - за било који не-тривијални производни део, то је једини одрживи пут. Изазов је исправан процес дизајна, где одлуке о распореду трака, секвенцирање станица и симулација раде заједно да би произвели алат који ради на првом покушају, а не на петом.
Прилагођени процес дизајна прогресивне матрице корак по корак
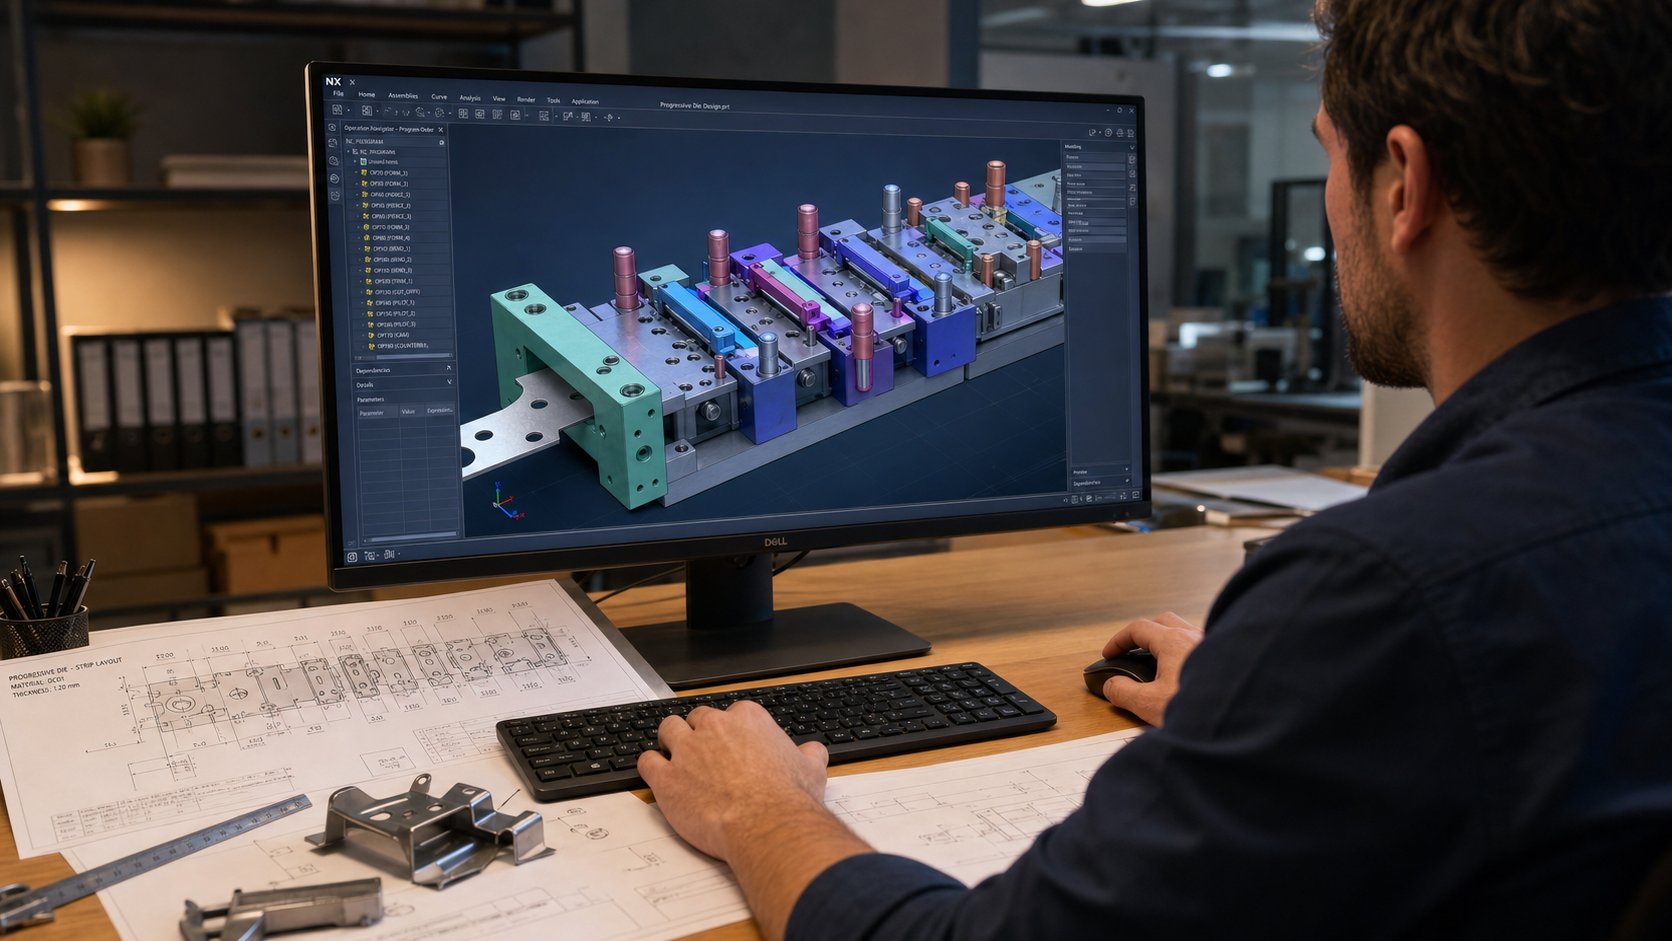
Добијање прогресивног штанцаног калупа од концепта до производног{0}}алатног алата који је спреман није само један корак - то је пажљиво секвенциран инжењерски радни ток у коме се свака фаза гради на потврђеним одлукама из претходне. Прескочите корак или пожурите кроз анализу, а проблеми се погоршавају низводно. Коцка којој је потребно пет пробних итерација уместо једне може одложити производњу месецима и додати десетине хиљада непланираних трошкова.
Дакле, како заправо изгледа ригорозан прогресивни процес дизајна калупа за штанцање, од тренутка када одштампани део падне на сто дизајнера матрице до тачке у којој одговарајући делови опадају великом брзином? Ево комплетне секвенце, подељене на фазе које раздвајају-добро пројектоване алате од скупих покушаја-и-грешке.
- Анализа штампе дела и преглед изводљивости
- ДФМ повратне информације и прецизирање спецификације
- Израда распореда трака
- Редослед станица и дефинисање пилот стратегије
- Детаљан дизајн калупа (3Д моделирање)
- Симулација формирања и предвиђање одскока
- Израда и монтажа алата
- Проба, узорковање и валидација производње
Свака фаза захтева специфичне инпуте од корисника и генерише резултате који хране следећу фазу. Хајде да прођемо кроз шта се дешава у свакој тачки.
Од штампања делова до развоја распореда траке
Све почиње одштампањем дела - 2Д цртежа или 3Д модела који дефинише како готова компонента мора да изгледа. Али дизајнер матрица не чита једноставно димензије са тог отиска. Они га анализирају кроз сочиво могућности обликовања: које карактеристике се могу постићи у једном поготку, које захтевају прогресивно обликовање на више станица и које геометрије је немогуће произвести без модификације.
Први прави резултат је процена изводљивости. Дизајнери матрица процењују геометрију делова у односу на својства материјала и означавају потенцијалне проблеме рано - уским радијусима савијања који ризикују пуцање, формиране карактеристике сувише близу ивица или облачиће толеранције који премашују оно што стандардно прогресивно штанцање може поуздано да задржи без секундарних операција.
Ово је место где повратне информације о дизајну за производност (ДФМ) улазе у слику. Искусни добављачи услуга дизајна алата не прихватају само део штампе по номиналној вредности. Они конструктивно гурају уназад: „Ако можете да отворите овај полупречник савијања од 0,5Т до 1,0Т, елиминишемо станицу и смањимо варијацију опруге за 40%." Или: „Померање ове рупе 2 мм даље од формиране ивице омогућава нам да је пробушимо пре формирања, што побољшава тачност положаја.“ Ови предлози штеде трошкове и побољшавају квалитет без угрожавања функције дела.
Уноси купаца који су потребни у овој фази укључују:
- Комплетна геометрија дела (пожељан 3Д модел, минимум 2Д цртежа)
- Спецификација материјала (легура, темперамент, дебљина)
- Геометријско димензионисање и толеранције (ГД&Т)
- Годишњи обим и очекивани животни век производње
- Захтеви за завршну обраду површине и козметички стандарди
- Све секундарне операције које се планирају низводно (облагање, топлотна обрада, монтажа)
Са потврђеном изводљивошћу и договореним ревизијама ДФМ-а, дизајнер калупа развија распоред траке. Ово је нацрт који све дефинише: како се део оријентише на траци, где отпадни мостови држе носач заједно, како материјал тече кроз сваку станицу и где долази до прекида. Распоред траке за прогресивно штанцање је у суштинираспоред процеса- дефинише не само секвенцу формирања, већ и како се отпад одлаже, како се део носи кроз алат и како се избацује на крају.
Развој распореда трака такође одређује искоришћеност материјала. Вјешт дизајнер калупа често може побољшати принос прилагођавањем ротације дијела, оријентације угнијежђења или конфигурације носача - претварајући оно што би могло бити 60% искоришћења у 72% или више. На годишњем нивоу од милион-делова, та разлика се директно преводи у материјалне уштеде мерене хиљадама долара.
Секвенцирање станица и стратегија регистрације пилота
Са дефинисаним распоредом траке, следећа критична одлука је секвенцирање станице - које одређује која операција се дешава на којој позицији дуж прогресије траке. Ово није произвољно. Редослед операција директно утиче на оствариве толеранције, понашање материјала и дуговечност калупа.
Неколико водећих принципа обликују одлуке о секвенцирању у прогресивном штанцању:
- Пирсинг пре формирања:Рупе и унутрашње карактеристике се обично пробијају док је трака још увек равна. Покушај пробијања након савијања доводи до позиционе грешке јер се материјал већ померио и неравномерно напрегнут.
- Формирање од једноставног до сложеног:Плитке кривине претходе дубоким извлачењима. Делимичне форме претходе коначној геометрији. Овај постепени приступ постепено распоређује напрезање и спречава кидање или претерано стањивање.
- Критичне димензије везане за касне станице:Карактеристике са најстрожим толеранцијама се често формирају или сковају што је могуће касније у прогресији, минимизирајући број наредних операција које би могле довести до изобличења.
- Станице у мировању за интегритет структуре:Неки положаји не обављају никакав посао - они једноставно обезбеђују физички простор између станица које захтевају велике, тешке делове калупа или прилагођавају кретање траке између промена висине.
Стратегија регистрације пилота иде паралелно са одлукама о редоследу. Пилотне игле су механизам који исправља сваку грешку-у правцу кретања између потеза, обезбеђујући да трака буде тачно позиционирана на свакој станици. Дизајнер матрице одређује где се пробијају пилот рупе (обично на првој станици), колико пилота се ангажује на свакој следећој станици и да ли се пилоти позивају на носећу траку или карактеристике унутар самог дела.
Исправно подешавање времена пилота је критично током подешавања матрице. Функција{1}}отпуштања пилота на додавачу калема мора бити подешена тако да врх метка пилота уђе у траку пре него што се ваљци за убацивање откаче -, али пуни пречник пилота се не активира све док се не отпусти. Нетачно време доводи допогрешно увлачење, издужене пилот рупе и лоша локација делова. Ови детаљи подешавања су дизајнирани у алату од самог почетка - пречник отвора пилота, геометрија врха пилота и зазор између пилота и рупе све утичу на то колико је алат празан током производње.
Симулација, израда прототипа и валидација производње
Пре него што било који челик буде исечен за стварну израду матрице, модерне услуге дизајна матрице се ослањају на симулацију формирања како би се цео низ практично потврдио. ФЕА-софтверске - алатке као што суЛогопресс ПрогСимкоји ради на технологији инкременталне симулације - омогућава дизајнерима калупа да моделирају операцију формирања сваке станице, предвиде стањивање материјала, идентификују области{1}}склоне борама и израчунају повратни удар пре него што физички алат постоји.
Симулација одговара на питања која су захтевала скупе физичке пробе: да ли ће ова дубина цртања изазвати цепање у радијусу угла? Колико се део враћа назад после станице за савијање, и који угао савијања компензује? Да ли материјал тече равномерно преко формираног пресека или ће се једна страна претерано истањити?
За сложене пројекте дизајна калупа за прогресивно штанцање, симулација може да смањи итерације пробе са пет или шест на једну или две -, штедећи недеље календарског времена и значајне трошкове прераде алата. Функционише као виртуелна пробна преса, омогућавајући инжењерима да потврде процес пре него што се дизајн матрице чак и финализује.
Када је симулација завршена и коцка направљена, почиње физичко тестирање. Матрица се монтира у циљну пресу (или пробну пресу са еквивалентним спецификацијама), калем се провлачи и производи се почетни делови. Инжењери мере критичне димензије у односу на отисак дела, проверавајући:
- Усклађеност димензија са ГД&Т облачићима
- Висина ивица и стање ивица
- Квалитет површине и обележавање
- Спрингбацк одступање од номиналног
- Конзистентност увлачења траке и ангажовање пилота
Подешавања током пробе су нормална - подметање станице за формирање, подешавање угла савијања, подешавање зазора матрице. Разлика између добро-симуловане матрице и оне дизајниране без симулације је величина тих подешавања: мања подешавања у односу на фундаменталну прераду.
Валидација производње следи успешном испробавању. То значи рад брзином производње током дужег периода, мерење статистичке способности процеса (Цпк) и потврђивање да матрица одржава усаглашеност под сталним циклусом. Тек након што алат покаже стабилан учинак, прелази из развоја у статус производње.
Цео ток посла - од анализе дела штампања до валидације производње - обично траје од 8 до 20 недеља у зависности од сложености. Али права варијабла није време. То је квалитет инжењерских одлука донетих током распореда траке и секвенцирања станица. Ти рани{7}}фазни избори закључавају плафон перформанси матрице. Све низводно - симулација, прављење, испробавање - једноставно открива да ли су те темељне одлуке биле исправне.
Одабир материјала је један од најмоћнијих фактора који утиче на те ране одлуке. Иста геометрија делова утиснута у меком челику у односу на нерђајући челик у односу на алуминијум може да захтева потпуно другачији број станица, различите материјале калупа и различите стратегије обликовања - што је управо оно где процес дизајна постаје специфичан за материјал-.
Избор материјала и његов утицај на дизајн калупа
Прогресивна матрица дизајнирана за угљенични челик неће преживети недељу дана рада од нерђајућег челика -, а она оптимизована за алуминијум ће уништити бакарне делове са смрзавањем на првих стотину погодака. Прогресивни материјали за штанцање не попуњавају само линију на отиску дела. Они диктирају број станица, захтеве за тонажом, геометрију пробоја, стратегију подмазивања и избор материјала матрице током целог алата. Промените легуру и редизајнирате матрицу.
Ово је варијабла која раздваја инжењере који разумеју прогресивно штанцање метала од оних који избор материјала третирају као накнадну мисао. Ево како најчешћи материјали за траке обликују сваку одлуку у алату.
Челик и нерђајући челик у прогресивном штанцању
Ниско{0}}угљенични челик (1008, 1010, 1018) остаје радни коњ прогресивног штанцања од угљеничног челика. Опрашта за - умерено повлачење, предвидљиву формабилност и релативно ниске захтеве за тонажом. Дизајнери матрица могу постићи уска савијања у радијусу од 1Т без ризика од пуцања, а стандардни Д2 пробојци од алатног челика пружају поуздан живот у стотинама хиљада погодака пре поновног оштрења.
Нерђајући челик мења све. Класе као што су 301 и 304 раде-брзо очвршћавају током обликовања, што значи да свака операција савијања или извлачења повећава чврстоћу материјала и отпорност на даљу деформацију. Практична последица? Геометрија која се може постићи у три станице са меким челиком може захтевати пет или шест станица у нерђајућим - додатним корацима ковања, ослобађања од напрезања- или степенастог обликовања који су додати посебно за управљање очвршћавањем без пуцања.
Прогресивно штанцање од нерђајућег челика такође захтева већу тонажу штампе (обично 1,5 до 2 пута више него што је меки челик захтева за еквивалентну геометрију) и ствара знатно више абразивног хабања на површинама алата. Нагризање - где се нерђајући материјал микроскопски заварује на ударне површине - представља сталну претњу. Дизајнери калупа се томе супротстављају површинским премазима (ТиН, ТиЦН или АлЦрН), полираним површинама за бушење и специјализованим мазивима дизајнираним да одржавају гранични слој под екстремним притиском.
Разматрања бакра, месинга и алуминијума
Мекши, дуктилнији материјали као што су бакар, месинг и легуре алуминијума решавају проблем. Формабилност је великодушна - постићи ћете мање радијусе савијања са мање станица. Примена прогресивног штанцања бакра може да консолидује операције које би се нерђајући производи проширили на више фаза. Мање станица значи краћи, јефтинији коцкица.
Али дуктилност уводи сопствене начине квара. Бакар и месинг имају тенденцију да се лепе за површине алата, стварајући неравнине и површинске трагове који угрожавају и функцију и козметику. Прекомерно формирање неравнина у месингу често захтева оштрије резне ивице и чешће интервале оштрења. Алуминијумско прогресивно штанцање представља сличне проблеме са хабањем, плус тенденцију огреботина и обележавања на грубим површинама алата - дизајнери калупа реагују полирањем формирајућих површина до готово-завршне обраде и смањењем брзине пресовања да би ограничили накупљање топлоте због трења.
Абразивност материјала траке директно одређује да ли компоненте матрице користе уметке од алатног челика или карбида. Ево логике одлуке: алатни челици попут Д2 или А2 добро раде за благи челик и месинг при умереним запреминама. Али за нерђајући челик, легуре велике{4}}коре или било коју примену чија је век трајања матрице већи од 500.000 удараца, карбидни уметци на местима за сечење и -станице високог хабања постају економски неопходни. Карбид кошта три до пет пута више по уметку, али продужава интервале оштрења за фактор од пет до десет - нето добит на дугим серијама производње.
| Материјал | Формабилити | Типични опсег дебљине | Утицај на хабање матрице | Уобичајене апликације |
|---|---|---|---|---|
| Ниско{0}}угљични челик (1008-1018) | Висока - неуобичајена кривина, умерено повлачење | 0,3 мм – 3,0 мм | Умерени - стандардни Д2 алатни челик је адекватан | Носачи, структуралне копче, аутомобилска појачања |
| Нерђајући челик (301, 304, 316) | Умерени - рад брзо очвршћава, потребно је више станица | 0,2 мм – 2,5 мм | Висок ризик од гњечења -, потребни су премази или карбид | Медицинске компоненте, опрема за храну, хардвер{0}}отпорни на корозију |
| бакар (Ц110, Ц102) | Могу се постићи веома високи - уски радијуси | 0,1 мм – 2,0 мм | Низак-умерени - проблеми са лепљењем и неравнинама | Електрични терминали, сабирнице, хладњаци |
| Месинг (Ц260, Ц272) | Висока - одлична дуктилност, лако се формира | 0,1 мм – 2,0 мм | Низак -, али захтева оштре ивице да бисте контролисали неравнине | Конектори, декоративни окови, водоводне арматуре |
| Алуминијум (3003, 5052, 6061) | Умерени-висок - ризик од гребања и цеђења | 0,3 мм – 3,0 мм | Потребна је умерена - углађена алатка и смањена брзина | Ребра размењивача топлоте, кућишта, лагани структурни делови |
Обратите пажњу на образац: тврђи, јачи материјали захтевају више станица за формирање, већу тонажу и више-отпорнији (скуп) алат на хабање. Мекши материјали смањују број станица, али захтевају стратегије управљања површинама које додају сопствену сложеност. Ниједан крај спектра није сам по себи лакши за печат - то су различити инжењерски проблеми који захтевају различите одговоре дизајна матрице.
Управо због тога су прилагођене прогресивне калупе и штанцање важни на нивоу материјала. Произвођач матрица који не прилагођава проценте зазора, премазе за ударце и број станица посебно за вашу легуру оставља перформансе и животни век матрице на столу. Бројеви се значајно померају: зазор матрице за меки челик је обично подешен на 5-8% дебљине материјала по страни, док је за нерђајући челик потребно 8,5-9,5%, а алуминијуму су потребни мањи зазори око 4-6% да би се контролисало неравнине.
Избор материјала не утиче само на то како матрица формира део -, већ одређује да ли је прогресивна алатка чак и прави метод. Када геометрија дела укључује дубоко извлачење које премашује оно што прогресија -увлачења траке може да прихвати, или када дебљина материјала превазилази практичне границе руковања траком{3}}, у разговор улазе алтернативне методе калупа.
Прогресивна матрица наспрам трансфер матрице у односу на избор сложене матрице
Не припада сваки део у прогресивном штанцовању. Дубоко-извучено кућиште које премашује ширину траке, велики носач који не може да одржи интегритет носача кроз дванаест станица, једноставна подлошка која не оправдава алате за више-станица - сваки од ових сценарија указује на другачији метод матрице. Погрешан одабир значи превелику потрошњу на алате, борбу против проблема са квалитетом или остављање времена циклуса на столу.
Три примарне методе штанцања - прогресивна, трансферна и сложена - разликују се по томе како померају материјал, како рукују сложеношћу делова и где дају економску предност. Разумевање механичке разлике између њих је оно што раздваја добру инвестицију у алате од скупе неусклађености.
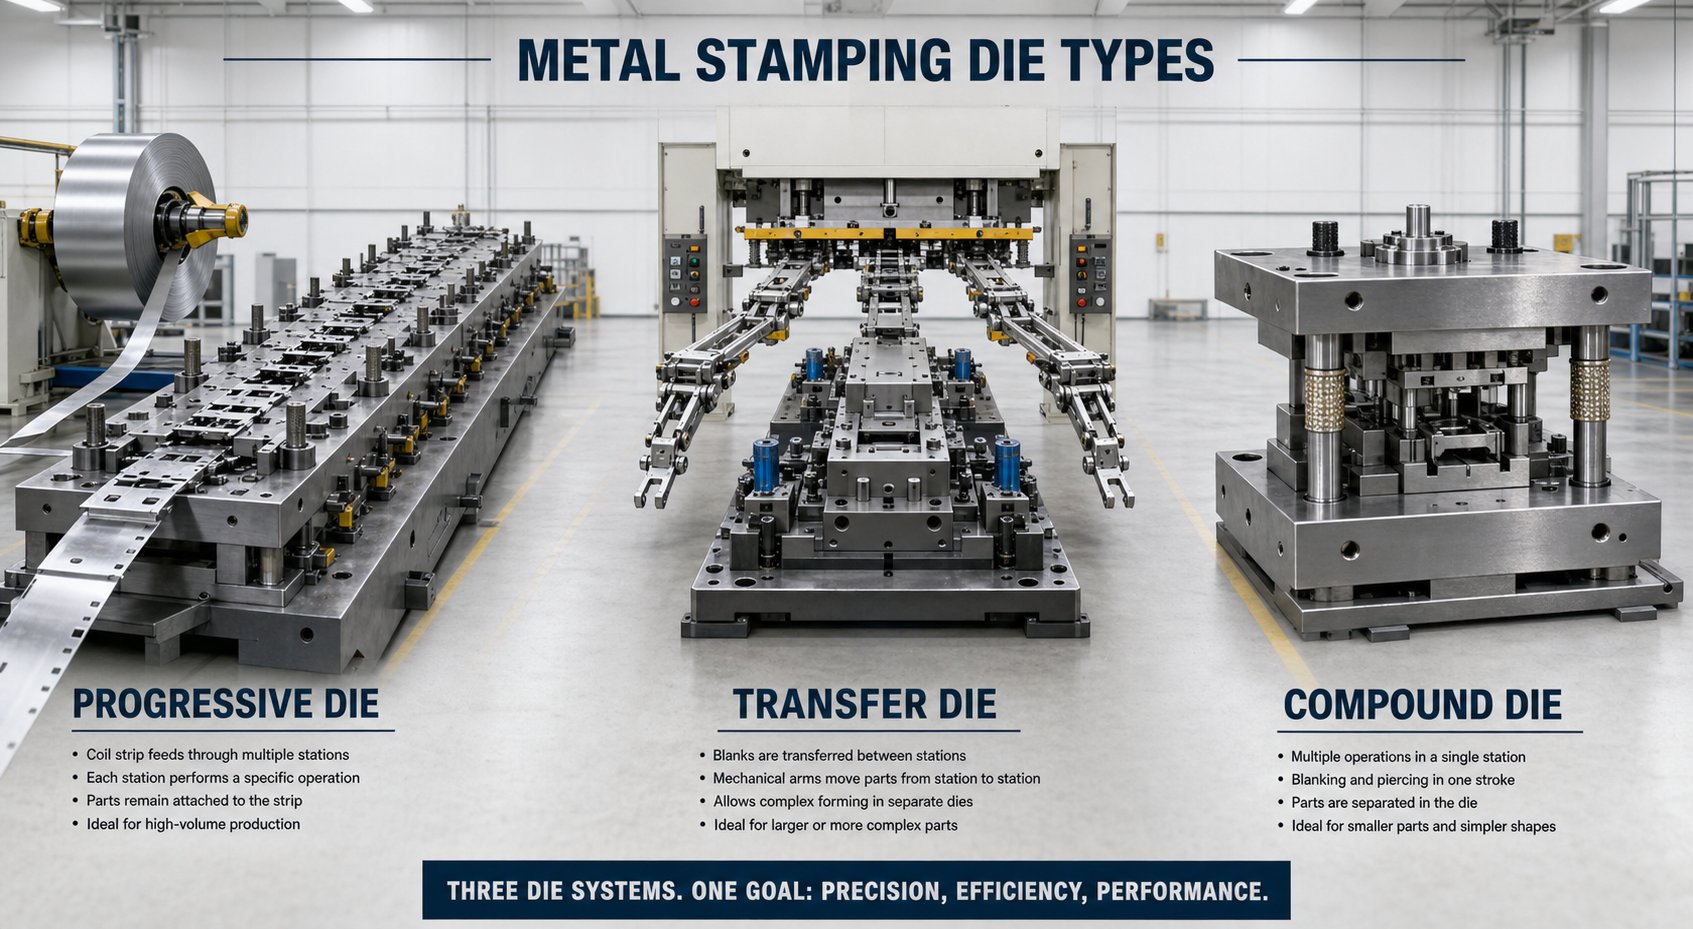
Прогресивна матрица против матрице за пренос против сложене матрице
Сваки метод решава другачији производни проблем:
- Прогресивни умиредржите радни предмет причвршћен за траку током свих операција обликовања. Намотај напредује фиксним кораком, а готови део се одваја тек на крајњој станици. Овај приступ{2}}повезан са траком омогућава највеће брзине циклуса - прогресивна операција штанцања метала обично ради од 100 до 300+ потеза у минути -, али ограничава величину дела на оно што се уклапа у практичне ширине траке (обично испод 300 мм).
- Трансфер умиреодвојите бланко од траке на првој станици, а затим померите дискретне делове између следећих станица помоћу механичких прстију или серво{0}}хватача. Пошто је део самостојећи-, алати за пренос рукују већим деловима, дубљим потезима и геометријама које је немогуће формирати док је везан за носећу траку. Брзине циклуса су ниже (обично 15 до 40 удараца у минути) због механичког преноса кретања између станица.
- Спој умиреизвршите вишеструке операције сечења - слепљивање, бушење и понекад ковање - једним притиском на једној станици. Део пада комплетан у једном поготку. Овај метод пружа одличну равност и концентричност између карактеристика јер се све операције дешавају истовремено, али не може да изврши савијање или тродимензионално обликовање. Ограничен је на у суштини равне делове.
Основни компромис{0}}своди се на ово: прогресивне матрице максимизирају брзину и минимизирају руковање мањим деловима са сложеним карактеристикама. Преносне матрице жртвују брзину за геометријску слободу на већим или дубљим деловима. Сложене матрице нуде једноставност и прецизност за равне геометрије при умереним запреминама.
Критеријуми за избор на основу захтева делова
Избор између ових метода није ствар преференције - већ је вођен карактеристикама мерљивих делова. Поставите себи ова питања када процењујете која конфигурација машине за штанцање одговара вашој примени:
- Шта је део коверта?Ако се уклапа у ширину траке од 300 мм и не захтева извлачење дубље него што материјал може да издржи док је повезан са носачем, прогресивни алат је вероватно оптималан.
- Колики је годишњи обим?Прогресивне матрице испоручују најнижу цену по{0}}делу при количинама изнад 500.000 годишње због предности у брзини. Преносне матрице постају економичне на 100,000+ јединица где сложеност дела оправдава алат. Сложене матрице су достигле своју слатку тачку између 50.000 и 500.000 јединица за једноставне геометрије.
- Да ли геометрија укључује дубоко извлачење?Дубина цртања која прелази 1,5 пута пречник дела обично захтева да зазор буде слободан од траке - која показује ка алату за пренос.
- Колики је буџет за алате?Дизајн и израда сложених матрица коштају знатно мање. Прогресивне и трансферне матрице носе већу инвестицију унапред, али прогресивне матрице се брже амортизују по запремини захваљујући већим стопама хода.
| Критеријуми | Прогрессиве Дие | Трансфер Дие | Цомпоунд Дие |
|---|---|---|---|
| Оптимална величина дела | Мали до средњи (одговара ширини траке, обично испод 300 мм) | Средње до велике (није ограничено траком) | Мали до средњи (равни делови, обично испод 150 мм) |
| Идеалан годишњи обим | 500,000+ јединица | 100.000 – 2.000.000 јединица | 50.000 – 500.000 јединица |
| Геометријска сложеност | Висока - више кривина, пробоја и облика који се могу постићи на многим станицама | Могућа су веома висока - дубока извлачења, урезивање нити, ребра и избочине | Ниска - ограничена на равне,{1}}операције у једном авиону |
| Цена алата (релативна) | Високо | Највиша (120-150% прогресивне) | Средњи (70-90% прогресивног) |
| Цицле Спеед | Најбржи (100-300+ СПМ) | Умерено (15-40 СПМ) | Брз (80-200 СПМ, али са једном операцијом) |
| Коришћење материјала | Умерена носећа трака - постаје отпад | Виши - није потребан веб оператер | Висока - минимална белешка за једноставне празнине |
Један детаљ вредан пажње: матрице за пренос често дају боље коришћење материјала од прогресивног алата јер елиминишу носећу траку (мрежу материјала која повезује делове кроз прогресију). Та уштеда материјала може надокнадити нижу брзину циклуса, посебно на дебљим или скупим легурама где су трошкови отпада значајни.
Постоје и хибридни приступи. Неке поставке пресе за штанцање комбинују прогресивни предњи део - који рукује пирсингом и почетним обликовањем док део остаје на траци - са задњим делом за пренос који одваја бланко и помера га кроз дубље станице за формирање. Ови прогресивни-хибриди преноса бележе предности у брзини на предњем делу, док задовољавају геометријске захтеве који превазилазе чисту прогресивну способност на задњој страни. Сложенији су за дизајн и одржавање, али за праву геометрију дела представљају најбоље од обе методе.
Оквир за одабир изнад јасно обрађује већину сценарија. Али одлука се не доноси изоловано - већ је обликована индустријом којој део служи, документацијом о квалитету која је потребна уз њу и очекивањима производње која долазе са ОЕМ-ом у односу на постмаркет програме. Ови захтеви{3}}на нивоу апликације додају још један слој стратегији алата.
Индустријске апликације и зашто прогресивни умри у Екцелу
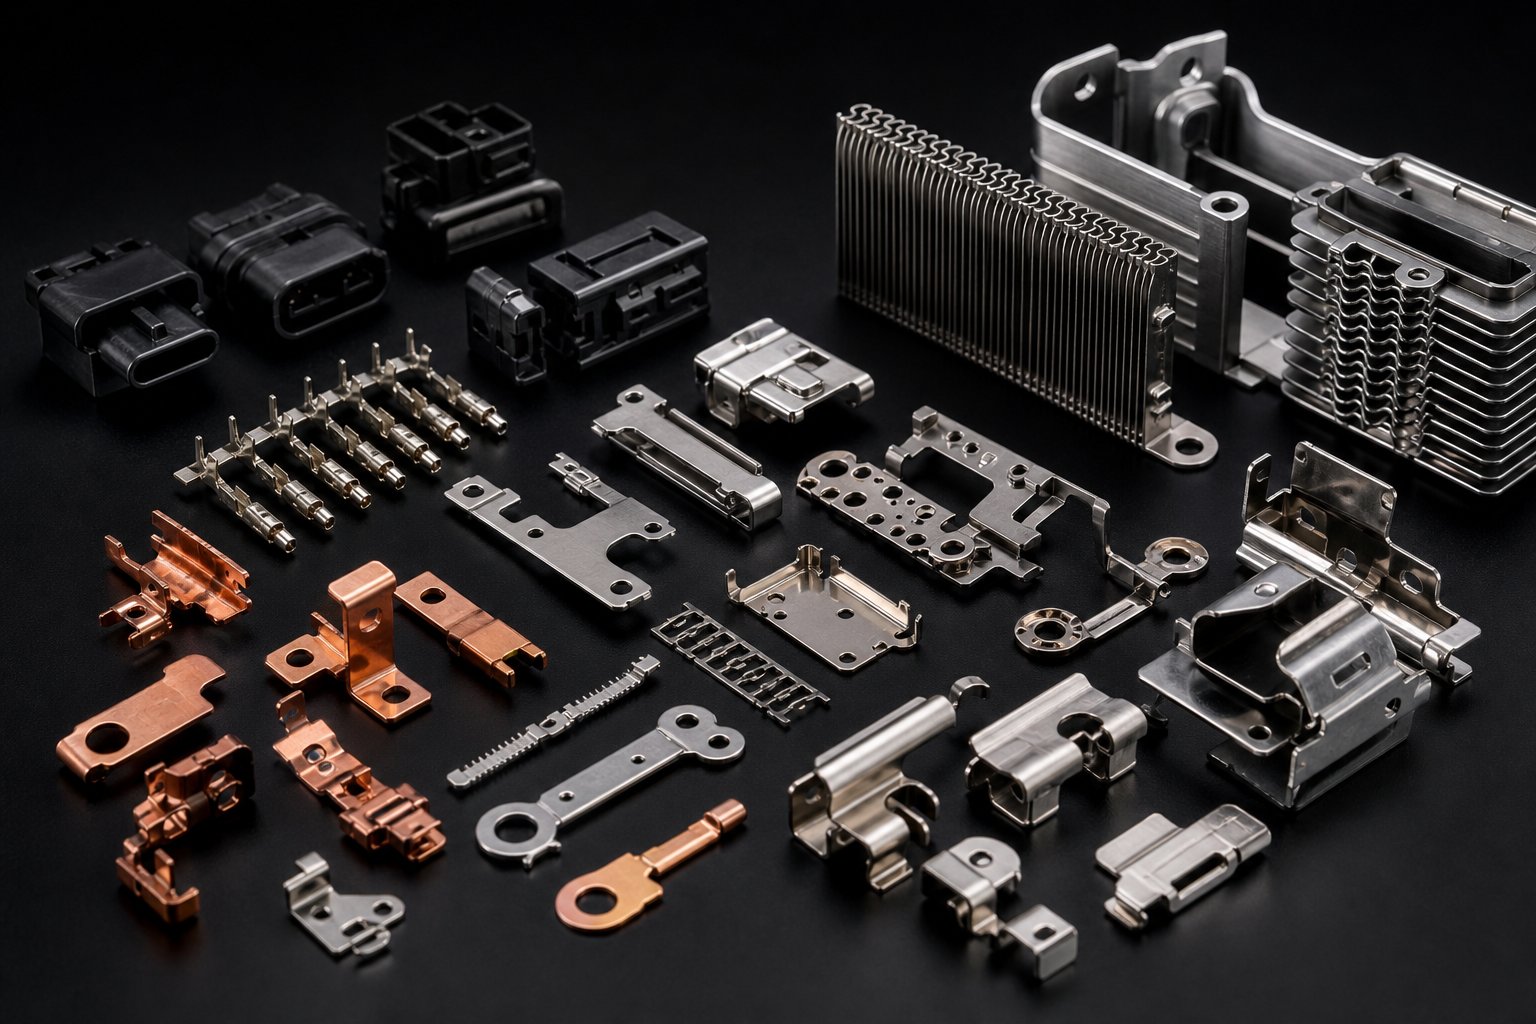
Свака индустрија која користи прогресивно штанцање има разлог осим „треба нам пуно делова“. Специфични технички захтеви - опсег толеранције, услови површине, захтеви за следљивост, ограничења материјала - одређују не само да ли је прогресивна алатка одговарајућа, већ и како се мора прилагодити. Носач за кућиште ХВАЦ вентилатора и контакт за срчани пејсмејкер потичу од прогресивних матрица, али је инжењерска логика иза сваког алата потпуно другачија.
Та разлика је важна. Када процењујете да ли прогресивна прецизна жигосања метала одговарају вашој примени, питање није само обим - већ да ли процес може да испуни захтеве ваше индустрије о којима се не може преговарати-, а да секундарне операције не утичу на вашу предност у трошковима.
Штанцање компоненти аутомобила и електричних возила
Аутомобилска индустрија остаје највећи потрошач печата великог обима на глобалном нивоу, а разлози су структурални. Платформе возила захтевају хиљаде дискретних утиснутих компоненти - носача, конектора, структуралних ојачања, кућишта сензора, терминалних контаката - произведених у количинама које се мере милионима годишње са толеранцијама које не могу да се крећу током производног циклуса који траје месецима.
Прогресивне матрице служе овој потражњи јер испоручују оно што произвођачи оригиналне опреме аутомобила заправо захтевају: статистичку доследност. Није довољно да се делови правилно мере током прегледа узорка. ОЕМ програми прогресивног штанцања захтевају демонстриране процесне способности (Цпк вредности од 1,33 или више за критичне карактеристике) које се одржавају током читавих производних кампања. Сама матрица мора производити делове тако доследно да варијације процеса остану у границама контроле неограничено.
Транзиција ЕВ-а је ово додатно убрзала. Компоненте контакта батерије, конектори сабирница и слојеви мотора захтевају високо прецизно штанцање метала у бакру или специјализованим легурама, често са мањим толеранцијама од традиционалних компоненти погонског склопа. Конектор батеријског модула који носи 400В мора да одржава контактну силу унутар уског прозора - што значи да прогресивна матрица која формира те опружне контакте не може дозволити померање димензија које мења карактеристике угиба.
Електроничке, медицинске и ХВАЦ апликације
Електронско штампање ради на супротном крају спектра величина. Размислите о оловним оквирима са растојањем испод 1 мм, иглицама конектора направљеним од материјала траке дебљине до 0,1 мм и конзервама са РФ штитом са толеранцијама мереним у микронима. Прогресивне матрице за електронику раде великом брзином - често од 300 до 1.200 удараца у минути - на изузетно танким материјалима где прецизност увлачења и регистрација пилота постају доминантни инжењерски изазови.
Медицинско прогресивно жигосање уводи потпуно другачији скуп ограничења. Сами делови можда нису геометријски екстремни, али процесно окружење јесте. Компоненте уређаја за имплантацију захтевају ивице без ивица-(зато што чак и микроскопски шиљак може да оштети ткиво), биокомпатибилно руковање материјалом (без унакрсне-контаминације од мазива или остатака алата) и често{4}}компатибилан дизајн алата који је компатибилан са чистим просторима који минимизира стварање честица током штанцања. Хируршки инструменти произведени прогресивним штанцањем од нерђајућег челика захтевају уске толеранције од ±0,0005 инча - отприлике 12 микрона - да би се обезбедила глатка механичка функција током процедура.
ХВАЦ прогресивно штанцање има још један пут. Овде се инжењерски изазов односи мање на екстремну прецизност, а више на одрживу ефикасност материјала при огромним количинама. Ребра размењивача топлоте - отиснута милионима од танке алуминијумске траке - морају одржавати конзистентну геометрију протока ваздуха кроз сваки појединачни део. Варијација од чак 0,1 мм у размаку ребара или углу ламела деградира топлотне перформансе у целом склопу измењивача топлоте. Прогресивне матрице за ХВАЦ апликације дају приоритет дугом веку алата и минималним варијацијама-до-станица у току производње мерено у десетинама милиона погодака.
Ево како се основни захтеви сваке индустрије мапирају са специфичним прогресивним могућностима матрице:
- Аутомобили/ЕВ:Конзистентност-велике запремине при уским толеранцијама → формирање са више-станица са ковањем за стабилност димензија, у-обележавање делова у калупу за следљивост, СПЦ-компатибилан дизајн процеса
- Електроника:Микро-карактеристике у ултра-танким материјалима → велике-прогресивне алатке са прецизним пилотима, карбидним деловима за сечење и блиским-размаком између станица
- Медицински уређаји:Ивице-без ивица и биокомпатибилна обрада → станице за бријање након слепљивања, уметци од полираног карбида, контролисани системи за подмазивање са медицинским-течностима
- ХВАЦ:Милиони идентичних делова са доследном геометријом протока ваздуха → алатни челици високе-издржљивости, оптимизовани распоред трака за максимално коришћење материјала, робусни пилот системи за контролу танких алуминијумских трака
- Ваздухопловство:Екстремне толеранције (±0,0005 инча) на лаким легурама → поступно формирање, ФЕА-потврђена компензација опруге, 100% у-могућност инспекције у калупу
Заједничка нит? Свака индустрија не треба само прогресивне прецизне металне штанце -, већ је потребна и матрица прилагођена да испоручи специфичну карактеристику перформанси која је најважнија у том контексту примене.
ОЕМ програми прогресивног штанцања додају још један слој сложености на који се ретко сусрећу накнадни или комерцијални хардверски пројекти. ОЕМ уговори обично захтевају пунуППАП (Процес одобравања производног дела)документација - пакет од 18-елемената који укључује резултате димензија, студије могућности процеса, контролне планове, ФМЕА документацију и анализу система мерења. Сама матрица мора бити дизајнирана да то олакша: станице за обележавање делова које штампају шифре серије или ознаке датума ради следљивости, сензори у матрици који прате силу формирања за прикупљање података СПЦ, и модуларна конструкција која омогућава мерено, документовано одржавање без промене валидираних параметара процеса.
Насупрот томе, програми за накнадно тржиште често захтевају само усклађеност димензија за штампање. Матрица може бити једноставнија, документација лакша, а контроле процеса мање ригорозне. Али за било ког инжењера који снабдева произвођаче оригиналне опреме за аутомобилску, медицинску или ваздухопловну опрему Нивоа 1 или Нивоа 2, захтев ППАП-а није опциони - и мора бити дизајниран у алату од самог почетка, а не причвршћен вијцима након што је матрица направљена.
Ова разлика између „прављења добрих делова“ и „доказивања да увек можете направити добре делове“ је управо оно где програми за штампање великог обима успевају или не успевају. Матрица мора да производи усаглашене делове, да -, али такође мора да генерише податке, следљивост и доказе о стабилности процеса који задовољавају ОЕМ систем квалитета. Тај захтев тече све до почетних одлука о дизајну матрице: колико сензора, какве ознаке делова, како могућност одржавања утиче на преквалификацију процеса.
Очекивања перформанси уграђена у ове индустријске апликације - брзина, прецизност, следљивост, животни век матрице - се не одржавају сама од себе. Оне еродирају сваким потезом осим ако алат није дизајниран за одрживу производњу. Што поставља питање са којим се сваки производни инжењер на крају суочава: како одржати прогресивну матрицу у спецификацијама у милионима циклуса, а да непланирани застоји не униште ваш распоред испоруке?
Одржавање калупа, животни век алата и економика производње
Прогресивна коцка не пропада одједном. Деградира - ивице пробоја затупљене за микрона на хиљаду потеза, зазори се отварају како се површине троше, опруге губе преднапрезање током милиона циклуса. Питање није да ли ће одржавање бити потребно. Реч је о томе да ли ћете рано ухватити деградацију кроз планирану интервенцију или је открити касније кроз одбијене делове и непланиране застоје.
Овде одлуке о дизајну матрице донете месецима раније - избор материјала, уметање конструкције, стратегија приступа - или исплаћују дивиденде или стварају главобоље у производњи. Нарочито код штанцања метала великом брзином, где се преса врти 200 до 1,200+ потеза у минути, хабање се акумулира брже него што већина инжењера очекује.
Интервали одржавања матрице и предиктивни индикатори
Како знате када је прогресивној коцки потребно сервисирање? Не чекате катастрофални неуспех. Уместо тога, пазите на мерљив помак квалитета који сигнализира прогресију хабања пре него што пређе границе толеранције:
- Повећање висине шиљака:Како се ивице бушења затупе, смицање постаје мање чисто. Висина неравнина која се креће од 0,05 мм до 0,10 мм је често први мерљиви знак да је поновно оштрење касно.
- Димензионални помак:Формиране карактеристике се постепено померају изван номиналног како се површине формирања троше. СПЦ графикони који показују трендове (не случајни распршивање) указују на систематску деградацију алата.
- Повећана сила скидања:Истрошени ударци стварају више трења током повлачења. Оператери могу приметити суптилне промене оптерећења притиска пре него што се појаве проблеми са димензијама.
- Повлачење пужева:Када се пужеви залепе за лица ударца уместо да се чисте избаце, то обично указује на деградацију површине илиефекти вакуума погоршани хабањем ударца.
Искусни поступци штанцања успостављају интервале оштрења на основу броја потеза, а не визуелне инспекције. Операција прогресивног штанцања велике брзине која покреће нерђајући челик може заказати поновно оштрење на сваких 150.000 до 250.000 потеза, док би исти алат који користи меки челик могао да продужи тај интервал на 500.000 или више. Кључ је квантификовати интервал током почетне валидације производње, а затим га ригорозно пратити.
Планирано одржавање значи да матрица излази из пресе према распореду - да је време застоја оператера предвидљиво, резервни уметци су постављени, а планирање производње узима у обзир прекид. Непланирано одржавање значи да је нешто покварено. Та разлика је скупа: непланирани догађаји обично коштају три до пет пута више од заказане услуге када се узме у обзир отпад, убрзане поправке, пропуштени рокови испоруке и прекид линије.
Дизајнери паметних калупа уграђују могућност одржавања директно у алат. Модуларна конструкција уметка омогућава замену истрошених делова без извлачења целе матрице из пресе. Приступачно причвршћивање подразумева уметке са вијцима, а не компоненте за утискивање{2}}закопане иза других станица. Стандардизовани држачи удараца омогућавају брзу замену без прилагођеног брушења. Ове карактеристике дизајна коштају мало више унапред, али штеде огромно време током производног века алата.
Како одлуке о дизајну матрице утичу на век трајања алата и цену по делу
Ево економске реалности коју тимови за набавку често пропуштају: јефтинија матрица кошта више по делу. Две понуде алата за исту геометрију делова - једна од 35.000 УСД са алатним челиком у целости, друга по цени од 48.000 УСД са прогресивним карбидним штанцама за штанцање са уметцима на свим станицама за сечење - изгледају као једноставна одлука о буџету на папиру. Али извршите математику преко милион-делова производног века, и економија ће се променити.
Узмите у обзир варијабле:
- Карбидни уметци у односу на уметке од алатног челика:Карбидне компоненте за сечење коштају три до пет пута више по уметку, али продужавају интервале оштрења за фактор од пет до десет. Мање догађаја одржавања значи више времена непрекидног рада, мање догађаја приликом поновног покретања и ниже кумулативне трошкове рада.
- Избор зазора:Одговарајући зазор - у складу са врстом материјала и дебљином - смањује силу сечења при сваком потезу. Мања сила значи спорију деградацију ивица. Матрица која ради са зазором од 6% на меком челику траје мерљиво дуже од једног сета на 4%, јер прекомерна затегнутост умножава трење и топлоту на ивици сечења.
- Број станица и дистрибуција хабања:Проширивање посла обликовања на више станица смањује вршно оптерећење у било којој појединачној тачки. Свака станица се спорије троши јер ради мање посла по удару. Матрица кошта више за изградњу (више станица значи више компоненти), али свака компонента траје пропорционално дуже.
Покретање матрице на -преси за штанцање велике брзине при 300+ потеза у минути убрзава сваки механизам хабања. Температура ударца расте од поновљених циклуса трења. Топлотна експанзија суптилно мења зазоре у -лету. Вибрације траке повећавају бочно оптерећење пилота и вођица. Филмови за подмазивање се истањују под брзим циклусом. Матрица која траје 800.000 удараца између рада при 60 СПМ можда треба да обрати пажњу на сваких 400.000 удараца при 400 СПМ - однос није линеаран, јер се динамичке силе и топлотни ефекти спајају при већим брзинама.
Штанцање велике брзине захтева алате дизајниране посебно за тај режим рада. Стандардна-конструкција матрице за брзину - адекватна за 60 до 100 СПМ - постаје обавеза када се притисне у-брзи сервис. Ојачани системи за вођење, уравнотежено пуњење станице, оптимизовано време евакуације отпада и динамичка стабилизација истовара постају неопходни, а не луксуз изнад 300 СПМ.
Укупни обрачун трошкова власништва би требао изгледати овако:
Цена по делу=(трошак матрице + трошкови одржавања током целог века + трошкови непланираних застоја + трошкови отпада) / укупан број произведених делова током века трајања матрице
Матрица од 48.000 долара која производи 2 милиона одговарајућих делова уз минималне догађаје одржавања доноси фундаментално различите цене-по-делу од матрице од 35.000 долара која производи исту запремину, али захтева двоструко више интервенција одржавања и генерише 3% више отпада током рестартовања. Разлика унапред је 13.000 долара. Разлика у току трајања може да премаши 50.000 УСД у оперативним уштедама - не рачунајући побољшање поузданости испоруке које долази од мањег броја непланираних заустављања.
Ова перспектива укупних{0}}трошкова преобликује одлуку о улагању у алате. Нећеш купити коцку. Купујете производни систем чија се економија одвија годинама, а не недељама. Сваки избор дизајна - од тврдог метала наспрам алатног челика, модуларног наспрам монолитног, пет станица наспрам седам - помера дугорочну-криву трошкова на начин који почетна поруџбина никада не обухвата.
Та иста економска логика се протеже даље од дизајна матрице у ширу одлуку о извору. Када бирате партнера за прилагођено прогресивно штанцање и штанцање, процењујете не само њихову способност да направе алат, већ и њихово разумевање како се избор дизајна претвара у економику производње током целог века трајања програма.
Како набавити прилагођеног прогресивног партнера
Потврдили сте дизајн, одабрали материјал, дефинисали редослед станице и израчунали укупне трошкове власништва. Свака инжењерска одлука је закључана. Па ипак, цео програм и даље може да пропадне у овом тренутку - ако погрешан партнер направи алатку. Јаз између матрице која ради на папиру и оне која ради брзином од два милиона циклуса своди се на то ко је производи, како сарађују током дизајна и које системе уносе у производњу.
Набављање прогресивних произвођача матрица није исто што и куповина робног хардвера. Улазите у техничко партнерство које обухвата месеце развоја и године производње. Критеријуми оцењивања су важни - и већина тимова за набавке их не одмерава тачно.
Процена могућности произвођача прогресивних матрица
Замислите да стављате у ужи избор произвођача калупа за штанцање за нови програм конектора за аутомобиле. Три добављача наводе сличне цене и рокове испоруке. Како се разликујете? Цена и достава су улози на столу. Право раздвајање долази из техничке дубине -, посебно, да ли добављач може да поднесе читав низ услуга производње алата и калупа под једним кровом или се ослања на подизвођаче за критичне кораке.
Ево шта да процените:
- Могућност унутрашњег{0}} пројектовања и израде матрица:Да ли добављач може да одштампа ваш део, развије распоред траке, конструише пуну матрицу и интерно обради све компоненте? Фрагментирани ланци снабдевања - где се дизајн дешава у једној радњи, машинска обрада у другој и монтажа у трећој - уносе недостатке у комуникацији и проблеме са одговорношћу који се повећавају током испробавања.
- Тонажа пресе и распон величина кревета:Да ли добављач користи пресе које одговарају захтевима ваше производне матрице? Произвођач са капацитетом од 30-тона до 400 тона на више линија за пресовање може да се носи са свиме, од микро-конектора до структурних носача, без ангажовања спољних сарадника.
- Руковање материјалима за специфичне легуре:Покретање бакра, нерђајућег челика или челика високе{0}}врсте захтева различите системе напајања, стратегије подмазивања и управљање отпадом. Питајте да ли добављач има документовано искуство са вашом тачном спецификацијом материјала - не само са породицом легура, већ и са специфичном температуром и дебљином.
- Системи квалитета (ИСО сертификација, имплементација СПЦ):ИСО 9001 је основни. За аутомобилске ОЕМ програме прогресивног штанцања, ИАТФ 16949 сертификација сигнализира да добављач ради у оквиру -контролисаног процеса са документованим ФМЕА, контролним плановима и анализом система мерења који су већ уграђени у њихов радни ток.
- Скалабилност прототипа-до{1}}производње:Неке радње су одличне у грађевинарству, али немају капацитет за производњу пресе. Други користе -штанцање великог обима, али не дизајнирају алате код куће-. Идеални партнер обухвата оба - способна да се понављају током развоја, а затим да се неприметно скалирају у одрживу производњу без предаје другом објекту.
- Алати за симулацију и валидацију:ФЕА{0}}симулација формирања заснована на ФЕА, предвиђање повратка и виртуелно тестирање смањују физичке итерације и убрзавају време-до-производње. Добављачи који улажу у ове алатке обично дају стопе успеха прве{4}}пробе знатно веће од оних који се ослањају искључиво на искуство.
- Инфраструктура за одржавање:Питајте шта се дешава након што се коцка потврди. Да ли добављач нуди услуге планираног одржавања, резервне програме за уметање и могућности поправке калупа? Прогресивни партнер за калупљење и штанцање који нестаје након испоруке оставља вас изложеним када алату треба сервис у осамнаестом месецу.
Одмерите ове критеријуме у складу са профилом ризика вашег програма. Аутомобилски конектор-велике запремине са 5 милиона делова годишње захтева ригорозне системе квалитета и доказано искуство са материјалима. Индустријски програм мањег{4}}програма може дати приоритет флексибилности и трошковима времена испоруке. У сваком случају, процена би требало да иде даље од брошуре о могућностима - захтевајте студије случаја, затражите референце у вашем специфичном материјалу и опсегу толеранције, и ако је изводљиво, посетите објекат да бисте из прве руке посматрали процес израде и испробавања њихове матрице.
Како изгледа колаборативни дизајн-до-тока производње
Најбоље услуге прогресивног штанцања не почињу са наруџбом. Они почињу разговором -, обично прегледом дизајна, где инжењери добављача матрице седе са вашим производним тимом и заједно сецирају одштампани део. Та почетна сарадња поставља путању за цео програм.
Ево како изгледа добро{0}}структурирано ангажовање од првог контакта до повећања производње:
- Почетни преглед дела и процена изводљивости:Добављач процењује геометрију вашег дела, спецификације материјала, толеранције и захтеве запремине. Они идентификују потенцијалне изазове формирања, означавају карактеристике којима је можда потребно ДФМ прилагођавање и потврђују да је прогресивни алат прави метод за вашу апликацију.
- ДФМ повратне информације и оптимизација дизајна:Инжењери предлажу модификације које побољшавају обрадивост без компромитовања функције - ширих радијуса савијања, прилагођених положаја рупа у односу на формиране карактеристике или алтернативе за квалитет материјала које смањују захтеве за тонажом. Овај корак често елиминише једну до три станице из калупа, директно смањујући трошкове алата.
- Одобрење за изглед траке:Добављач представља предложени распоред траке који показује оријентацију делова, дизајн носача, отпадне мостове, редослед станица и проценат искоришћења материјала. Ово одобравате пре почетка детаљног дизајна матрице - то је најважнији знак-у програму јер све низводно зависи од тога.
- Детаљан дизајн калупа и временски оквир алата:Са закључаним распоредом траке, дизајн 3Д матрице наставља кроз моделирање, спецификацију компоненти и анализу{1}}слагања толеранција. Добављач обезбеђује временску линију изградње са прекретницама за завршетак дизајна, машинску обраду компоненти, монтажу и спремност за испробавање.
- Проба и достављање узорака:Завршена коцка иде на пресу за почетно испробавање. Прво{1}}делови се мере у односу на вашу штампу, а добављач шаље узорке са извештајима о димензијама. Мања подешавања - подметање, подешавање зазора, корекције преокрета - су нормалне у овој фази.
- ППАП завршетак:За ОЕМ програме, добављач комплетираПроцес одобравања производног делапакет документације - резултати димензија, студије способности, планови контроле, дијаграми тока процеса, ФМЕА и налог за подношење дела. Ова формална валидација потврђује да је производни процес стабилан и способан пре него што почне повећање обима.
- Производна рампа и стална подршка:Уз одобрење ППАП-а, производња се повећава до пуне стопе. Добављач прати перформансе процеса кроз СПЦ, планира превентивно одржавање у валидираним интервалима и одржава комуникационе канале за инжењерске промене или прилагођавања јачине звука.
Ова секвенца обично траје 10 до 20 недеља у зависности од сложености матрице. Критична варијабла није календарско време -, већ колико добро рана-фаза сарадње (кораци од 1 до 3) идентификује и решава проблеме пре него што се челик сече. Добављач који журно прође кроз повратне информације ДФМ-а да би убрзао временску линију обично то плаћа у продуженим циклусима испробавања и преправљања.
За производне инжењере који процењују услуге прогресивног штанцања метала,ИИЦХЕНпредставља врсту-до-крајњег партнера који овај ток посла захтева - нудећи интегрисане могућности од сарадње у дизајну до-производње великог обима, са посебним фокусом на ефикасност формирања више- станица и скалабилну масовну производњу. Њихов приступ одражава како би ефикасне услуге производње алата и калупа требало да изгледају: развој распореда трака из једног извора, израда калупа, испробавање и одржива подршка производње без преноса између прекинутих радњи.
Без обзира ког добављача на крају изаберете, доследно примените један принцип: процените их на основу њиховог процеса, а не само на основу њихове понуде. Прогресивни партнер матрице који вас води кроз њихову методологију дизајна, показује вам њихов приступ валидацији симулације и објашњава како се они баве планирањем одржавања током производног века матрице демонстрира дубину инжењеринга која се директно претвара у мање изненађења на вашем производном поду. Најјефтинија понуда ретко производи најјефтиније делове -, а у прилагођеном прогресивном калупу и штанцању, партнерова инжењерска строгост током развоја одређује да ли алат ради по спецификацијама годинама или захтева скупе интервенције у року од неколико месеци.
Често постављана питања о прилагођеним прогресивним калупима и штанцању
1. Шта је прогресивна матрица и како функционише?
Прогресивна матрица је прецизна алатка за формирање метала где се лим -напајан намотаном напредује кроз више станица на фиксном растојању са сваким потезом притиска. Свака станица обавља одређену операцију као што је пирсинг, слепљивање, савијање или формирање. Сама трака делује као транспортни механизам, при чему пилот игле одржавају тачност регистрације унутар хиљадитих делова инча. Када је трака потпуно напуњена, готов део пада са сваким појединачним потезом, омогућавајући производне брзине од 25 до преко 1200 удараца у минути у зависности од примене.
2. Колико времена је потребно да се дизајнира и направи прилагођена прогресивна матрица?
Потпун ток посла од анализе делова штампања до валидације производње обично траје од 8 до 20 недеља у зависности од сложености. Ово укључује преглед изводљивости, ДФМ повратне информације, развој распореда траке, секвенцирање станица, 3Д дизајн матрице, симулацију формирања, израду алата, испробавање и завршетак ППАП-а. Критична временска варијабла није календарско трајање већ инжењерски квалитет током раних фаза. Добављачи попут ИИЦХЕН-а који интегришу сарадњу у дизајну са-могућношћу израде у кући могу да компримују временске оквире елиминацијом примопредаје између продавница које нису повезане.
3. Када треба да изаберем прогресивну матрицу у односу на трансферну или сложену матрицу?
Прогресивне калупе су оптималне када се ваш део уклапа у ширину траке од 300 мм, годишња запремина прелази 500.000 јединица, а геометрија укључује вишеструка савијања и формиране карактеристике без дубоког извлачења који прелази 1,5 пута пречник дела. Преносне матрице одговарају већим деловима који захтевају дубоко извлачење при умереним запреминама од 100.000 или више јединица. Сложене матрице најбоље функционишу за равне, једноравне-делове у запреминама између 50.000 и 500.000 јединица где је буџет алата ограничен. Величина дела, запремина, геометријска сложеност и буџет заједно утичу на одлуку.
4. Како избор материјала утиче на прогресивни дизајн и цену?
Избор материјала суштински мења број станица, захтеве за тонажом и материјале компоненти матрице. Радови од нерђајућег челика-брзо се стврдњавају, често захтевајући 1,5 до 2 пута више станица од меког челика за еквивалентну геометрију, плус обложени или карбидни алат за борбу против хабања. Алуминијум и бакар дозвољавају мање станица, али захтевају полиране површине за формирање и пажљиву контролу брзине како би се спречило обележавање површине. Проценти зазора матрице се такође мењају према материјалу: 5-8% за меки челик, 8,5-9,5% за нерђајући и 4-6% за алуминијум. Свака легура ствара посебан инжењерски проблем који захтева прилагођена решења алата.
5. Шта треба да тражим када оцењујем произвођаче прогресивних матрица?
Дајте приоритет добављачима са-домаћим могућношћу пројектовања и израде калупа, тонажом пресе која одговара вашим захтевима производње, документованим искуством са вашим специфичним материјалом и дебљином, ИСО или ИАТФ сертификацијом са имплементацијом СПЦ-а и скалабилношћу прототипа-до{2}}производње. Такође процените њихове алате за симулацију, инфраструктуру одржавања и спремност за сарадњу током повратних информација ДФМ-а. Прогресивни произвођачи калупа као што је ИИЦХЕН који нуде услуге од-до-од краја до{6}}од развоја распореда трака до одрживе производње великог обима-елиминишу недостатке у комуникацији и проблеме одговорности који настају када су дизајн, обрада и производња подељени на више радњи.


