


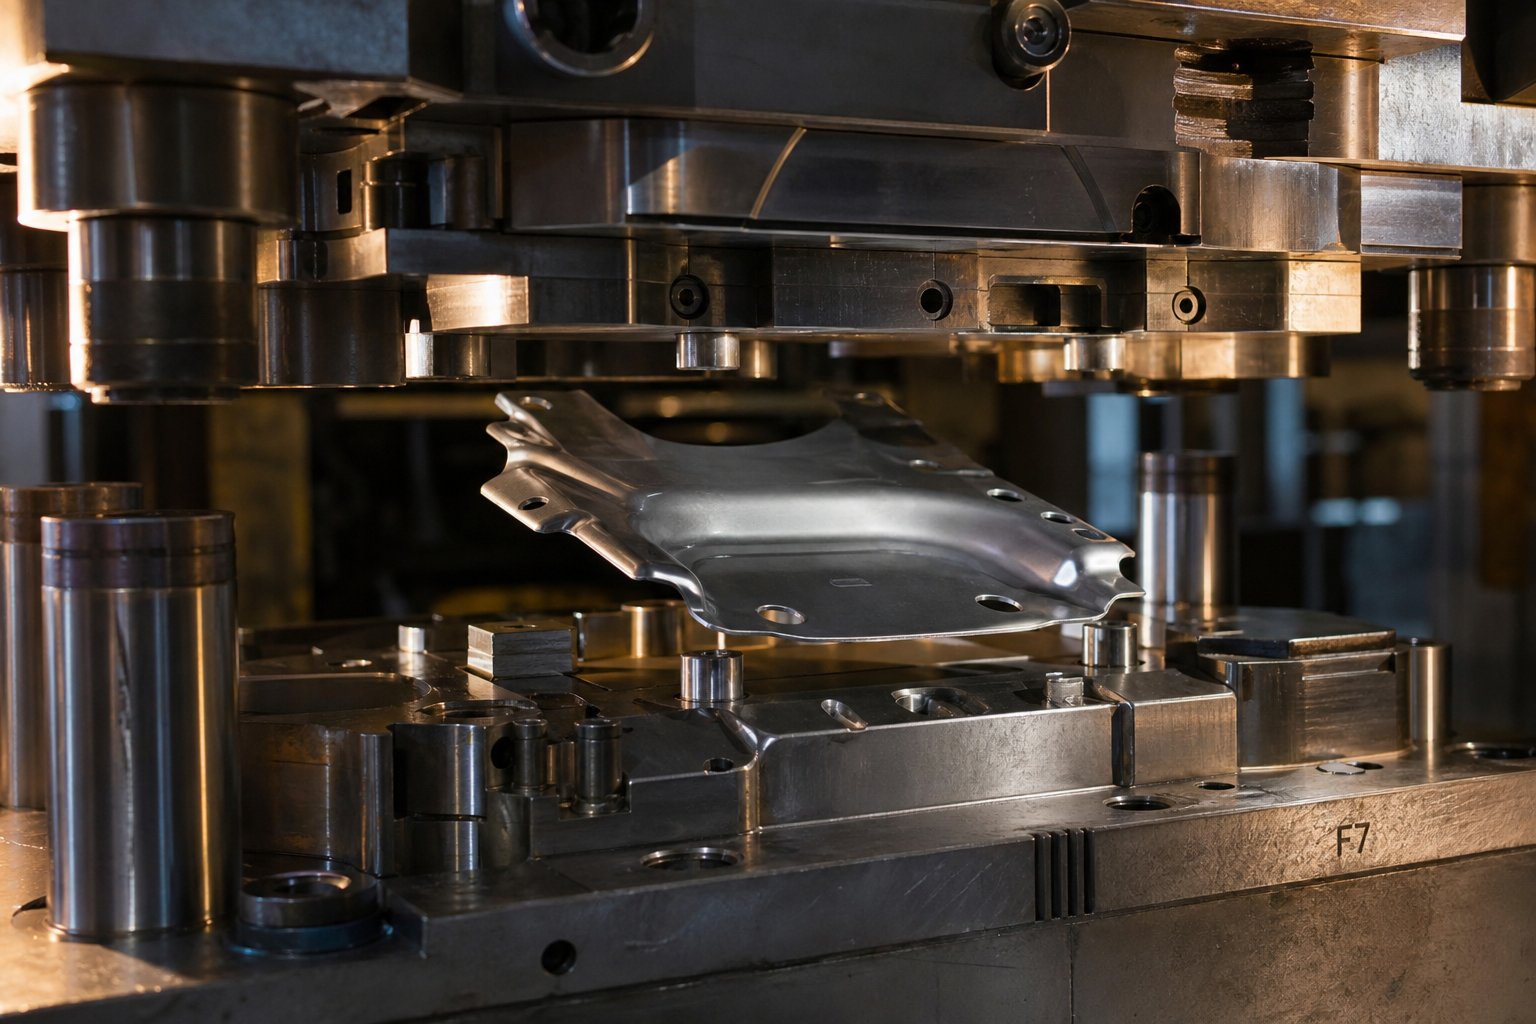
Шта значи израда прототипа алата и калупа за металне делове
Замислите да укључите шестоцифрени производ само да бисте открили да се део помера уназад два степена изнад толеранције приликом првог притиска. Тај сценарио се дешава чешће него што би требало, и скоро увек се може спречити. Израда прототипа алата и калупа за металне делове постоји управо да би се ухватила ова питања пре него што постану скупи проблеми.
Дефинисање алата и прототипа матрице
Израда прототипа алата и калупа за металне делове са жигосама је инжењерска пракса пројектовања, производње и валидације привремених или смањених -уреза за производњу узорака утиснутих компоненти, потврђујући могућност обликовања, тачност димензија и понашање материјала пре него што се инвестира у комплетну производну алатку.
У практичном смислу, прототип за штанцање метала је физички део произведен од наменске{0}}матрице која одражава предвиђену геометрију производње, али користи мање издржљиве материјале или поједностављену конструкцију. Циљ није масовна производња. То је учење: провера да ли се део правилно формира, да испуњава димензионалне циљеве и да се понаша како је предвиђено у стварним условима штампе.
Зашто је израда прототипа посебна инжењерска дисциплина
Прототип металног штанцања није само мања верзија производње. То је посебна инжењерска дисциплина са сопственом логиком дизајна. Производни алати, који се често називају тврди алати, користе врхунске алатне челике као што су СКД11 или уметци од карбида направљени да преживе стотине хиљада циклуса пресовања. Прототип алата, насупрот томе, даје предност брзини, прилагодљивости и прикупљању информација у односу на дуговечност.
Мекани алати направљени од алуминијума или претходно{0}}каљеног челика могу се брже произвести и лакше модификовати, што га чини идеалним за понављање геометрије и испитивање одзива материјала. Ова флексибилност омогућава инжењерима да истраже варијације дизајна без временске и трошковне казне за прераду каљеног челика. Дисциплина се фокусира на извлачење максималног знања из минималног улагања у алате.
Кључни ризици прескакања фазе прототипа
Заобилажење штанцања прототипа и прелазак директно на производне калупе уводи додатне ризике:
- Скупа прерада калупа када се пропусте толеранције на првим-деловима артикла, уз само пробно тестирање и валидацију10-15% укупне цене матрице
- Одложено лансирање производа док се каљени челик поново{0}}машињује или распада
- Материјални отпад од прототипа штанцања који је прво могао да се ухвати јефтином-меком алатом
- Скривени недостаци дизајна као што су тачке напрезања, деформација материјала или проблеми са уградњом који се откривају само под стварним условима формирања
Када прогресивна коцка кошта у просеку од 15.000 до 30.000 долара, а сложени трансфери достижу много више од 500.000 долара, математика фаворизује трошење дела тог буџета на валидацију унапред. Израда прототипа није прелиминарна љубазност. То је инжењеринг ризика примењен на обликовање лима.
Право питање није да ли прототиповати, већ како. Одговор зависи од сложености дела, избора материјала и методе коришћене за израду саме матрице.
Алат-по{1}}корак по корак и процес израде прототипова
Сваки ангажман на изради прототипа прати структурирани ток посла, али свака фаза генерише повратне информације које могу да се врате и преобликују раније одлуке. Разумевање целог процеса производње жигосања од пријема дизајна до валидираних делова помаже вам да предвидите где ће се итерације појавити и у складу са тим планирате своју временску линију.
Од дизајна делова до распореда матрице прототипа
Процес штанцања почиње много пре него што метал додирне пресу. Када партнер за израду алата прими ваш дизајн дела, прва акција је детаљан преглед дизајна. Инжењери процењују 3Д ЦАД модел и 2Д цртеже у погледу могућности обликовања: уских радијуса, дубоких извлачења, танких зидова и карактеристика које је тешко утиснути у лим. Они рано означавају потенцијалне проблеме тако да исправке коштају ништа више од ревидиране датотеке.
Одатле, ЦАД модел се преводи у прототип матрице. Ово укључује одређивање броја станица (ако се користи прогресивни приступ), распоред траке, правац довода материјала и величина празнине. Распоред матрице објашњава како ће се процес штанцања метала одвијати потез по потез, предвиђајући где ће проток материјала, растезање и компресија изазвати геометрију.
Израда прототипа матрице
Израда матрица је место где концепт постаје физичко оруђе. У зависности од сложености и захтева толеранције, производња може укључивати ЦНЦ машинску обраду блокова калупа, жичану ЕДМ за сложене профиле или комбинацију оба.Вире ЕДМје посебно драгоцен за прототипне матрице јер се програми могу лако кориговати како би се омогућила ефикасна подешавања током итерације и постиже поновљивост унутар 0,0002 инча када се програм успостави. Индустријски машински центри за штанцање метала се баве грубом обрадом и обликовањем ципела, док ЕДМ обрађује прецизне профиле и уске унутрашње радијусе.
Ево узастопног тока посла од почетка до-одјаве:
- Преглед пројекта и процена формабилности улазног модела дела
- ЦАД припрема укључујући распоред траке, развој празнине и архитектуру калупа
- Дизајн прототипа матрице са секвенционирањем станица и прорачунима клиренса
- Израда калупа помоћу ЦНЦ обраде, жичане ЕДМ или хибридних метода
- Састављање матрице, верификација поравнања и подешавање притиска
- Прво{0}}штампање делова почетног узорка
- Мерење димензија, инспекција и поређење са спецификацијама
- Итерација: прилагођавања калупа, поновно{0}}утискивање и поновно{1}}мерење
- Коначна валидација и примопредаја производног алата
Први-Циклуси штампања и понављања чланака
Када први пут покренете прототип матрице, ви прикупљате податке, а не производите готову робу. Први-делови чланка откривају како се материјал заправо понаша под притиском формирања. Инжењери мере сваку карактеристику у односу на спецификацију толеранције, тражећи одступања од опруге, стањивање у угловима повлачења или наборе у зонама компресије.
Ретко када први покушај даје делове који задовољавају сваку димензију. Итерација је уграђена у процес. Лице матрице ће можда морати поново-обрадити да би се компензовао повратак. Радијус извлачења може захтевати отварање како би се спречило пуцање. Сваки циклус штанцања лима, мерења, подешавања и поновног{5}}штанцања сужава јаз између стварне и циљне геометрије. Очекујте две до четири петље итерације на деловима умерене сложености.
Примопредаја алата за валидацију и производњу
Коначна валидација се дешава када делови прототипа доследно испуњавају димензионалне и функционалне захтеве у малом узорку. У овој фази, инжењерски тим документује све што је научио: стварне вредности повратног притиска, оптималне параметре пресовања, белешке о понашању материјала и све промене геометрије направљене током итерације.
Овај пакет података постаје нацрт за производне алате. Уместо да полази од претпоставки, дизајнер производних калупа ради на основу потврђених, емпиријски потврђених информација. Хандофф трансформише знање о изради прототипа у самопоуздање производње, а избор методе израде прототипа директно обликује колико тог знања можете извући.
Упоређене методе израде прототипа и када их користити
Нису сви прототипови матрица направљени на исти начин, а одабир погрешног метода може изгубити и време и буџет. Прави приступ алатима за штанцање метала зависи од неколико варијабли: колико је сложена ваша геометрија, који материјал и мерач формирате, колико чврсте треба да буду толеранције и колико делова узорака вам је потребно пре него што се посветите производњи.
Ево практичне анализе најчешћих метода, у чему се свака од њих истиче, а где свака не успе.
Меки алати за проверу мале{0}}обине
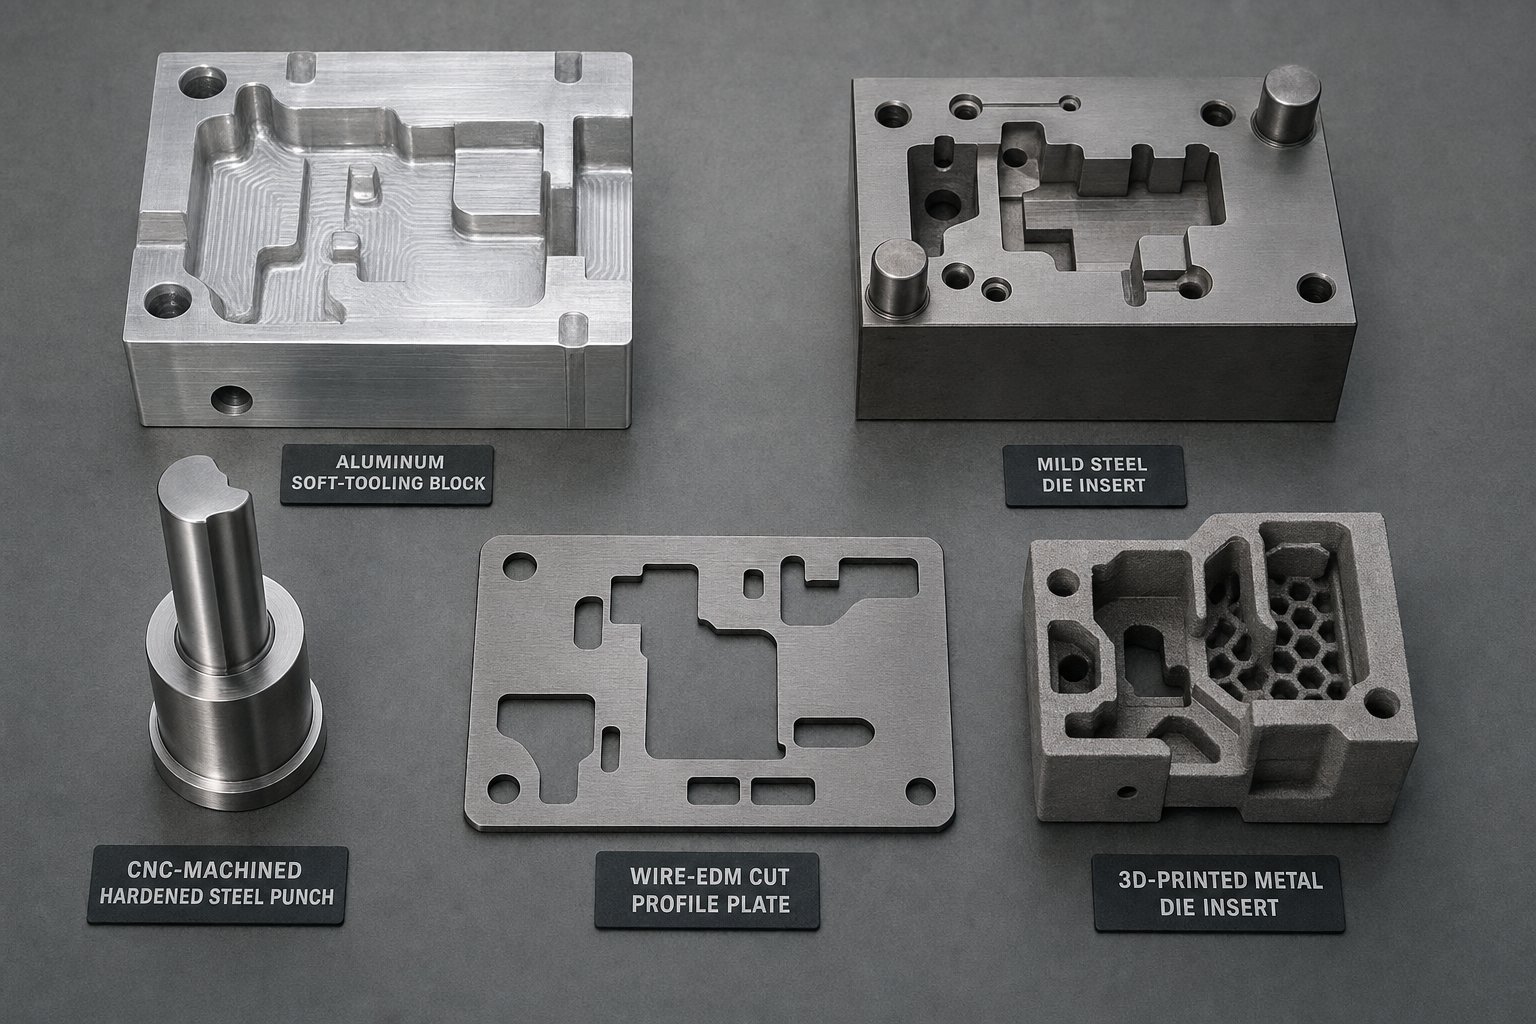
Меки алат користи легуре алуминијума (обично 6061 или 7075) или меки челик за производњу компоненти калупа. Пошто се ови материјали брзо обрађују и коштају мање од алатног челика, мекани алати омогућавају најбржи обрт уз најнижу почетну инвестицију. Компромис је умри живот. Алуминијумске матрице обично преживе 500 до 5000 удараца пре него што хабање наруши квалитет делова, што их чини погодним за рану{8}}проверу ваљаности, а не за продужене прототипове.
Меки алат најбоље функционише када треба да проверите основну формабилност, тестирате нови распоред траке или потврдите да секвенца процеса прогресивног штанцања ствара жељену геометрију. Мање је погодан за делове који захтевају уске толеранције испод +/-0,05 мм, пошто се мекши материјали матрице више склањају под оптерећењем преса и брже се троше на ивицама сечења. Међутим, за једноставна савијања, плитка извлачења и четвороклизне геометрије штанцања, мекани алати пружају брзе одговоре.
ЦНЦ{0}}Машински обрађени и жичани ЕДМ прототип матрице
Када ваш део захтева веће толеранције или укључује сложеније операције обликовања, ЦНЦ-машне за прототип од унапред-каљеног алатног челика (често Д2 или А2 на 45-55 ХРЦ) премошћују јаз између меког алата и пуне производне калупе. Ове матрице подносе мање зазоре и дуже су отпорне на хабање, обично трају од 10.000 до 50.000 удараца у зависности од материјала који се формира и тврдоће матрице.
Вире ЕДМ допуњује ЦНЦ машинску обраду за сложене унутрашње профиле, оштре углове и карактеристике које конвенционално глодање не може достићи. Комбиновање оба процеса у оквиру једне конструкције је уобичајена пракса. Опрема за брзу израду прототипа у модерним алатницама може произвести ове калупе за две до четири недеље, у зависности од сложености. Овај метод одговара деловима са умереном до високом геометријском сложеношћу где тачност димензија током израде прототипа мора блиско да представља услове производње.
Када 3Д-штампани умеци имају смисла
Адитивна производња је ушла у разговор о изради прототипа, иако је њена улога и даље специјализована. Истраживање уУниверзитет Оакланддемонстрирали су да обложени 3Д-штампани уметци могу да штампају 50.000 делова у 1-мм-дебљини ДП980 ултра-челику високе чврстоће са хабањем сличним конвенционалним уметцима од алатног челика Д2. Обе конфигурације су произвеле делове у добром стању површине током целог рада.
Примарна предност 3Д-штампаних уметака је геометријска слобода. Сложене контуре матрице које би захтевале дуго ЦНЦ време или вишеструке ЕДМ поставке могу да се штампају директно, смањујући време израде замршених облика. Технологија најбоље одговара за брзу израду прототипа металних штанцања где је геометрија матрице веома обликована и конвенционална машинска обрада би била-скупа. Мање је практично за велике равне површине калупа или једноставне геометрије где ЦНЦ обрада остаје бржа и економичнија.
Метода усклађивања са карактеристикама дела
Избор методе израде прототипа је на крају матрица одлуке. Балансирате брзину и прецизност, цену и животни век матрице и геометријску сложеност са способношћу израде. Табела у наставку консолидује ове факторе у један референтни оквир:
| Метод | Дие Материал | Типичан живот (снимци) | Могућност толеранције | Временски опсег | Најбољи{0}}прикладни случај употребе |
|---|---|---|---|---|---|
| Меки алат (алуминијум) | 6061/7075 Алуминијум | 500 - 5,000 | +/- 0.08 - 0.13 мм | 1 - 2 недеље | Ране провере формабилности, једноставно савијање, мала{0}}провера ваљаности |
| Меки алат (меки челик) | 1018/1045 Челик | 2,000 - 10,000 | +/- 0.05 - 0.10 мм | 2 - 3 недеље | Умерена геометрија, дебљи габарити, кратке стазе прототипа |
| ЦНЦ{0}}обрађен (пре-каљени алатни челик) | Д2/А2 на 45-55 ХРЦ | 10,000 - 50,000 | +/- 0.025 - 0.05 мм | 2 - 4 недеље | Чврсти-делови толеранције, производна{1}}представничка валидација |
| Жичани ЕДМ прототип матрице | Д2/А2 алатни челик | 10,000 - 50,000 | +/- 0.013 - 0.025 мм | 3 - 5 недеље | Замршени профили, оштри унутрашњи углови, фино затамњење |
| 3Д-Штампани умеци | Марагинг Стеел / Алат Стеел Повдер | 5,000 - 50,000+ | +/- 0.05 - 0.10 мм | 1 - 3 недеље | Сложене контурне површине, брза итерација геометрије |
Појављује се неколико образаца. Ако штанцате танак алуминијум или месинг у једноставним геометријама савијања, мека алатка ће вам дати одговоре за неколико дана. Ако ваш део укључује процес прогресивног штанцања са више-станица са уским толеранцијама положаја, унапред -каљене ЦНЦ-обрађене матрице вреде додатног времена. А ако је ваша геометрија толико сложена да обрада кошта спирално, 3Д-штампани уметци могу заправо бити бржи и економичнији пут.
Метода коју одаберете такође диктира колико ће резултати вашег прототипа бити репрезентативни. Мекши материјали матрице се другачије склањају, брже се троше и можда неће поновити завршну обраду очврслог производног алата. Тај јаз између прототипа и производног понашања је најважнији када својства материјала уђу у слику, посебно како различити метали реагују на силе формирања на начине које сами ЦАД модели не могу у потпуности предвидети.
Избор материјала и његов утицај на резултате прототипа
Матрица која беспрекорно формира ниско{0}}угљенични челик може да произведе делове-не-спецификације у тренутку када пређете на нерђајући челик или алуминијум. Сваки материјал за штанцање од лима носи сопствену личност под притиском формирања: јединствено опружно понашање, различите склоности ка хабању и различите стопе очвршћавања које мењају начин на који део ступа у интеракцију са површинама матрице потез за потезом. Израда прототипа са погрешним материјалом или погодном заменом може да генерише погрешне податке који поремете одлуке о производним алатима.
Како својства материјала утичу на дизајн прототипа матрице
Када дизајнирате прототип калупа, избор материјала алата за штанцање и зазори морају одражавати специфичну легуру коју намеравате да користите у производњи. Различити метали теку, растежу и сабијају на фундаментално различите начине током хладног штанцања лима. Благи челик је релативно попустљив: има умерену границу течења, добру дуктилност и предвидљиво понашање у операцијама извлачења. Насупрот томе, нерђајући челик се-брзо стврдњава, што значи да постаје знатно јачи како га формирате, што захтева већу тонажу пресе и различите стратегије чишћења. Алуминијумске легуре се агресивније враћају назад након формирања и склоне су нагризању на необложеним површинама матрице.
Ове разлике утичу на сваку димензију дизајна матрице, од пробоја-до-зазора и величине радијуса цртања до захтева за завршну обраду површине и стратегије подмазивања. Прототип матрице направљен без узимања у обзир понашања{3}}специфичног материјала ће произвести делове који вам говоре врло мало о томе како ће производња заправо изгледати.
Спрингбацк понашање код уобичајених метала за штанцање
Спрингбацк је тенденција лима да се делимично врати свом првобитном равном облику након што се ослободи оптерећење формирања. То се дешава зато што се еластични опоравак дешава заједно са пластичном деформацијом током савијања. Величина опруге значајно варира у зависности од легуре и дебљине мерача.
A компаративна студија о В-одскоку савијањапреко легуре алуминијума 6061-Т6, нерђајућег челика 304 и ниско{4}}угљеничног челика је утврђено да челик са ниским садржајем угљеника показује најмању повратну снагу, а затим следи СС 304, са Ал 6061-Т6 који се највише враћа. Истраживање је такође открило да дебљина материјала чини отприлике 54% утицаја на величину повратног удара, док врста материјала доприноси око 37%. Тањи лимови се враћају више од дебљих на свим тестираним легурама.
Шта ово значи за израду прототипа? Ако ће ваш производни део бити формиран од алуминијума од 0,5 мм, ваш прототип матрице мора бити дизајниран са компензацијом преокретања специфичном за ту комбинацију легуре и мерача. Коришћење дебљег мерача или друге легуре током израде прототипа искривљује ваше податке о повратку и чини циклусе понављања мање корисним. Процес врућег штанцања који се користи у аутомобилским апликацијама решава повратни удар тако што се формира на повишеним температурама где је материјал савитљивији, али за већину хладно-прототипова рада, компензација мора бити уграђена у геометрију калупа.
Зашто материјал прототипа мора одговарати намери производње
Замислите да своју прототипну матрицу користите од меког челика јер је јефтинији и лакши за набавку, док је ваша производна намера 304 нерђајући материјал. Делови од меког челика излазе савршено димензионално. Потписујете дизајн калупа и обавезујете се на производњу алата. Затим, када производња почне са нерђајућим материјалом, делови се враћају назад, матрица се поквари у року од неколико стотина потеза, а дебљина зида у угловима извлачења одступа од спецификације. Свака претпоставка потврђена током израде прототипа показује се као непоуздана.
Због тога искусни инжењери алата инсистирају на изради прототипа са стварним материјалом{0}}намера производње на исправном мерачу. Процес дубоког извлачења је посебно осетљив на избор материјала јер силе притиска у прирубници изазивају згушњавање материјала које варира у зависности од легуре. АсМеталФорминг Магазиненапомиње, -компресија у равни током дубоког извлачења повећава дебљину лима у угловима извлачења, а ако зазори матрице нису прилагођени понашању задебљања тог специфичног материјала, заливање постаје неизбежно.
Ево кључних{0}}конкретних разматрања о формирању материјала које треба да процените током израде прототипа:
- Спрингбацк величина:Легуре алуминијума и челици високе{0}}врсте отпорности знатно више од меког челика, што захтева компензацију прекомерног савијања у геометрији калупа
- Склоност мучењу:Нерђајући челик и алуминијум су веома склони хабању лепка на површинама калупа, захтевају полиране алате, одговарајуће зазоре и одговарајуће премазе или подмазивање
- Стопа очвршћавања:Аустенитни нерђајући челици (304, 316) се брзо стврдњавају током формирања, повећавајући потребну тонажу и мењајући карактеристике протока материјала средином{2}}хода
- Површинска осетљивост:Бакар и месинг лако показују козметичке ознаке, захтевајући огледало{0}}полиране површине калупа и контролисано подмазивање како би се избегли видљиви дефекти
- Варијација дебљине под оптерећењем:Свака легура се различито дебља и стањи током извлачења, директно утичући на захтеве{0}}до-захтева за отворе од ударца
Дебљина мерача комбинује сваки од ових фактора. Матрица дизајнирана са одговарајућим зазором за 1,5 мм ниско-угљенични челик ће се стегнути и покварити ако кроз њу формирате нерђајући материјал од 2,0 мм, јер дебљи, тврђи материјал ствара више трења и веће повећање дебљине у зонама компресије. Алати прототипа физички откривају ове интеракције, на начин који чак и добро{5}}калибрисане ЦАД симулације могу само да приближне. Стварно окружење за формирање уводи варијабле као што су пораст температуре, распад подмазивања и микро{7}} интеракције на површини које се дигитални модели боре да у потпуности схвате.
Овај јаз између симулације и стварности је управо разлог зашто физичко прототиповање остаје неопходно, чак и када рачунарски алати постају све софистициранији.
ЦАЕ симулација као пре{0}}корак провере прототипа
Иако је софистицирано, физичко прототиповање и даље кошта прави новац и реално време за сваки циклус итерације. Шта ако бисте могли да елиминишете један или два од тих циклуса пре резања челика? Управо ту се ЦАЕ симулација уклапа у ток посла. Анализа коначних елемената за обликовање лимова делује као виртуелни полигон, омогућавајући инжењерима да тестирају дизајн калупа, празне облике и процесне параметре дигитално пре него што се посвете физичком алату. Не замењује руке-прототип технологије, али драматично сужава прозор неизвесности који мора да се реши првим физичким покушајем.
Шта ЦАЕ симулација предвиђа пре резања челика
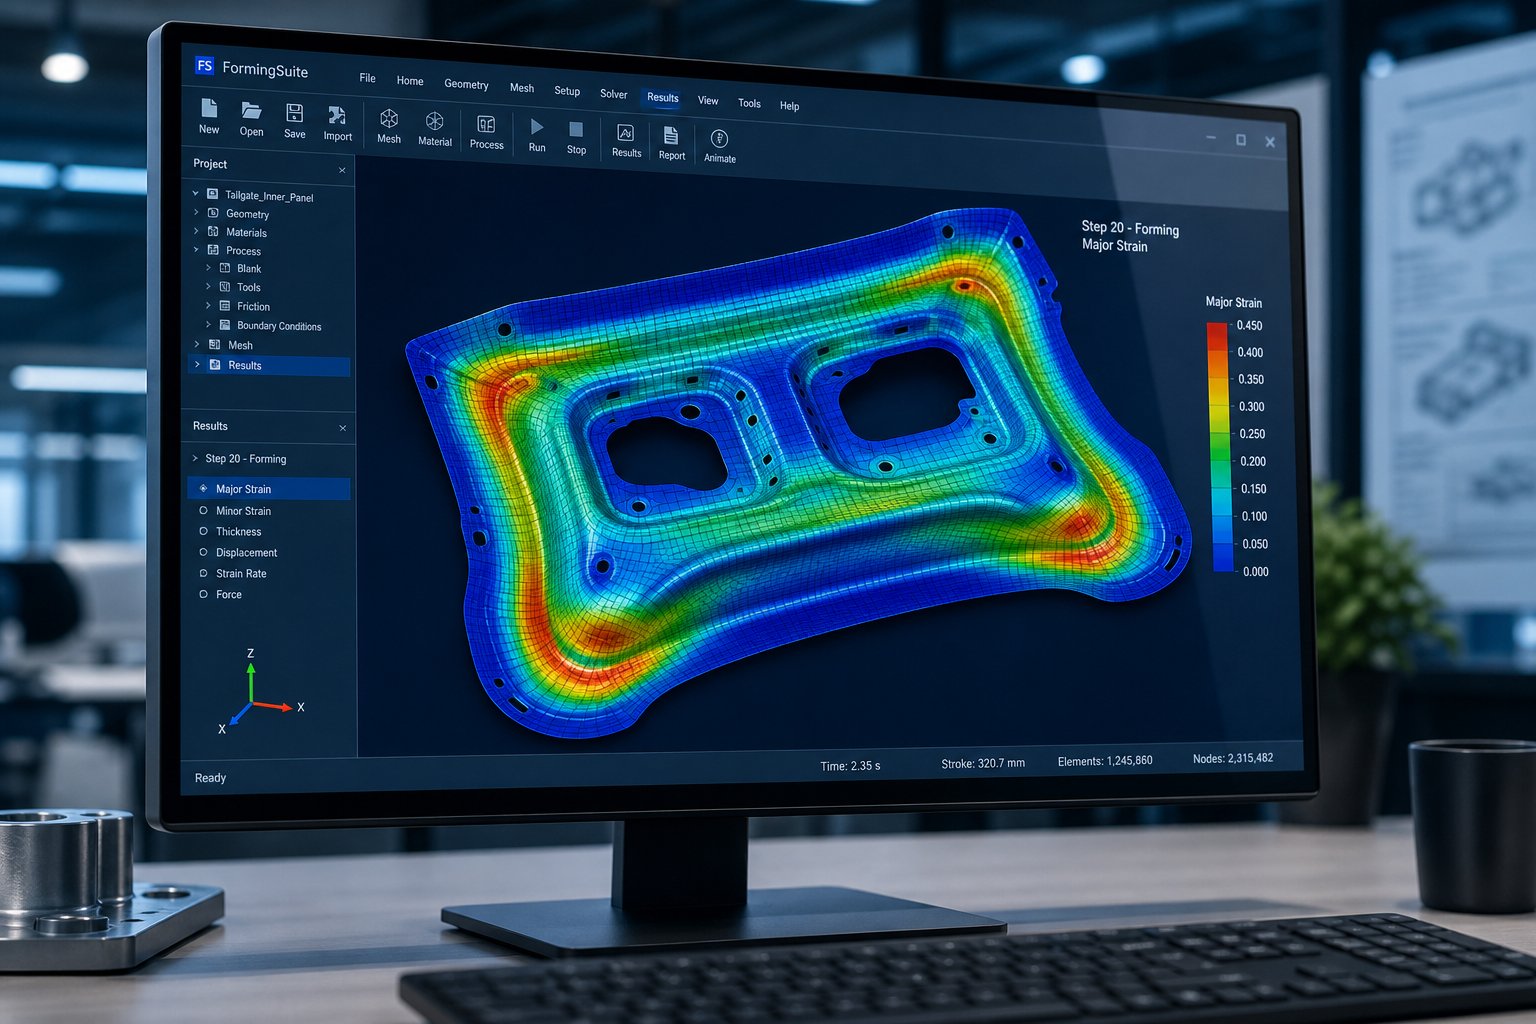
Савремени софтвер за симулацију формирања реплицира окружење физичке штампе са изузетном верношћу. Празан је моделиран као мрежа елемената, геометрија алата је дефинисана као круте површине, а ход преса се симулира инкрементално, рачунајући деформацију у сваком временском кораку. Резултат је детаљна мапа како ће се ваш лим понашати у стварним условима формирања.
ПремаАХСС Инсигхтс, ови програми су се показали тачним у предвиђању кретања бланка, напрезања, стањивања унутар бланка, бора, копчи и тежине формирања као што је дефинисано конвенционалним граничним кривама формирања. Конкретно, симулација идентификује три категорије дефеката пре него што се формира било који метал:
- Проређивање и цепање:Прекомерно истезање у вертикалним зидовима или преко уских полупречника узрокује смањење дебљине. Разређивање преко 20% сигнализира висок ризик од пуцања током стварног штанцања.
- Гурање и извијање:Притиске силе у прирубницама или неподржаним регионима узрокују избочине које угрожавају квалитет делова. Симулација открива где је потребно подешавање притиска држача слепог дела или постављања зрна за извлачење.
- Спрингбацк девијација:Еластични опоравак након формирања се предвиђа у правцу, показујући које карактеристике ће се померити из толеранције и за колико отприлике.
За апликације техничког штанцања које укључују сложене геометрије или напредне материјале, ова предвиђања су од непроцењиве вредности. Они омогућавају дизајнерима калупа да подесе полупречнике, промене положај перли за цртање или модификују празни облик пре него што почне било каква производња.
Излази симулације који воде дизајн прототипа матрице
Добро{0}}добро изведена симулација формирања даје неколико резултата који директно информишу о томе како је прототип матрице дизајниран и направљен:
- Формирање граничних дијаграма (ФЛД):Зацртајте главне и мање деформације у свакој тачки бланка у односу на граничну криву формирања материјала, показујући тачно где је део сигуран, маргиналан или постоји ризик од отказа
- Мапе дистрибуције дебљине:Визуелизирајте стањивање и задебљање по целом делу, наглашавајући регионе у којима ће можда бити потребно подешавање зазора матрице или где ће материјал стиснути
- Спрингбацк предвиђања:Прикажи посто-одступање облика формирања од номиналне геометрије, водећи компензацију преокретања уграђену у површине калупа
- Оптимизација празног облика:Одредите идеалну почетну контуру празног дела тако да формирани део захтева минимално обрезивање и да је употреба материјала ефикасна
- Криве оптерећења преса:Процијените потребну тонажу кроз ход, осигуравајући да одабрана преса има адекватан капацитет за израду прототипа
Ови излази служе као нацрт за дизајнера прототипа калупа. Уместо да се ослања искључиво на искуство и практична правила, инжењер почиње са квантификованим предвиђањима о томе где ће се проблеми појавити. ФЕА алатке као што су АутоФорм, ПАМ-СТАМП и ЛС-ДИНА генеришу ове резултате у сатима или данима, далеко брже од физичког пробног циклуса. Практична корист за брзу израду прототипова металних делова је мање изненађења при првом удару у штампу.
Ограничења симулације и зашто физичко прототиповање остаје кључно
Симулација је моћна, али ради на идеализованим улазима. Тхеиндустрија обликовања металапрепознаје да је свака симулација добра онолико колико су добри подаци који се користе за генерисање предвиђања. Картице материјала можда неће обухватити варијације серије-до-серије. Модели трења апроксимирају стварно понашање подмазивања. И као што АХСС Инсигхтс примећује, предвиђање локалних проблема у погледу обликовања, као што је растезљивост ивица са срезањем, и даље недостаје због потешкоћа у моделирању свих ефеката ивица производње.
Предвиђање Спрингбацк-а је још једна област у којој симулација пружа усмеравање, али не увек апсолутну тачност. Корисници наводе да симулација смањује резне резове са дванаест или више на три или четири, што је значајно побољшање, али не и елиминација. Преостали јаз између виртуелних и физичких резултата је управо оно што прототип алата решава.
Размислите о односу на овај начин: симулација елиминише очигледно лоше идеје и сужава ваш дизајн на почетну тачку са великом-већом вероватноћом. Физичка израда прототипа затим потврђује оно што је симулација предвидела, хвата оно што је пропуштено и генерише емпиријске податке потребне за финализацију производних алата са поверењем. Заједно, они компресују временске оквире и смањују трошкове итерације далеко ефикасније него било која од метода засебно.
Права исплата комбиновања симулације са физичким површинама за израду прототипа током пројектовања-за-преглед производности, где резултати прототипа откривају проблеме које ни ЦАД геометрија ни виртуелни модели нису предвидели, и директно се враћају у ревизије дизајна делова.
ДФМ петља за повратне информације која штеди трошкове производног алата
Симулација сужава прозор. Алат за прототип га додатно сужава. Али највиша{2}}вредност резултата израде прототипа није само димензионално исправан део. То је знање о дизајну које тече уназад из штампарије у ваш ЦАД модел. Сваки прототип штанцања генерише емпиријске доказе о томе шта функционише, шта не успева и шта треба да се промени у самом дизајну дела, а не само у алату. Ова повратна спрега између резултата физичког прототипа и ревизија дизајна штанцаног лима је оно што одваја једно скупо тестирање од систематског пута ка производном, трошковно{6}}ефикасном производном делу.
Како прототип доводи до ревизије дизајна
Када прототипни делови изађу из штампе, они носе информације које ниједна симулација или преглед цртежа не може у потпуности предвидети. Радијус угла који је изгледао адекватан у ЦАД-у показује микро-пукотине под микроскопом. Прирубница предвиђена да буде висока 12 мм избочи се на прелазу јер проток материјала није био равномеран. Рупа близу линије савијања изобличава се у овални облик јер је била постављена преблизу зони деформације.
Сваки од ових налаза покреће посебну ревизију дизајна. Инжењер не тражи једноставно од произвођача калупа да поправи алат. Уместо тога, сама геометрија дела се ажурира: радијус се отвара са 1,0Т на 1,5Т, висина прирубнице је смањена за 2 мм, рупа се помера 4 мм даље од линије савијања. Ове промене се шире кроз модел склопа, а ажурирани дизајн се поново-потврђује у следећој итерацији прототипа.
Ово је ДФМ повратна спрега у акцији. Физички резултати откривају како дизајн заправо треба да изгледа за поуздано штанцање, а цртеж дела се приближава геометрији која испуњава функционалне захтеве и чисте форме. Петља обично ради два до четири циклуса на умерено сложеним деловима пре него што постигне стабилан, продуктиван дизајн.
Уобичајени налази ДФМ-а током штанцања прототипа
Одређени проблеми се стално појављују у пројектима израде прототипа, без обзира на индустрију или сложеност делова. Препознавање ових уобичајених образаца помаже инжењерима да предвиде ревизије и изграде толеранцију за понављање у својим временским линијама.
- Кршења минималног радијуса савијања:Унутрашњи радијуси наведени испод 1,0 до 1,5 дебљине материјала узрокују пуцање или претерано стањивање спољашњих влакана, посебно код нерђајућег челика и легура високе{2}}врсте
- Сукоби размака обележја:Рупе, прорези или удубљења постављени ближе од 2 пута дебљине материјала од линије савијања, ивица или суседних карактеристика се изобличују током формирања јер околни материјал не може да подржи деформацију
- Разређивање материјала на угловима:Напрезање концентрата дубоког вучења на радијусима пробијања, смањујући дебљину зида испод минималних спецификација и стварајући слабе тачке које могу отказати под оптерећењем
- Проблеми са{0}}групом толеранције:Вишеструко формиране карактеристике које акумулирају варијације у димензијама које превазилазе оно што склоп може да апсорбује, захтевајући реструктурирање података или додавање функција за подешавање као што су рупе са прорезима
- Недостатак угла гашења:Вертикални зидови без адекватног рељефног угла доводе до тога да се део заглави за пробој током увлачења, оштећујући и део и алат
- Заобиђите грешке при одређивању величине зареза:Негативни и позитивни обилазни зарези у калупима за штанцање који формирају лим контролишу напредовање траке и спречавају извијање материјала између станица, али зарези погрешне величине могу или да вежу траку или допуштају погрешну регистрацију, стварајући димензионално померање кроз прогресивну секвенцу калупа
Сврха обилазних зареза у калупима за штанцање постаје посебно очигледна током извођења прототипа где се увлачење траке појављује на површини која није била очигледна у распореду матрице. Рана физичка валидација понашања заобилазних зареза при формирању лима штеди значајне прераде на производном алату, где се проблеми са контролом траке умножавају током-циклуса пресовања велике брзине.
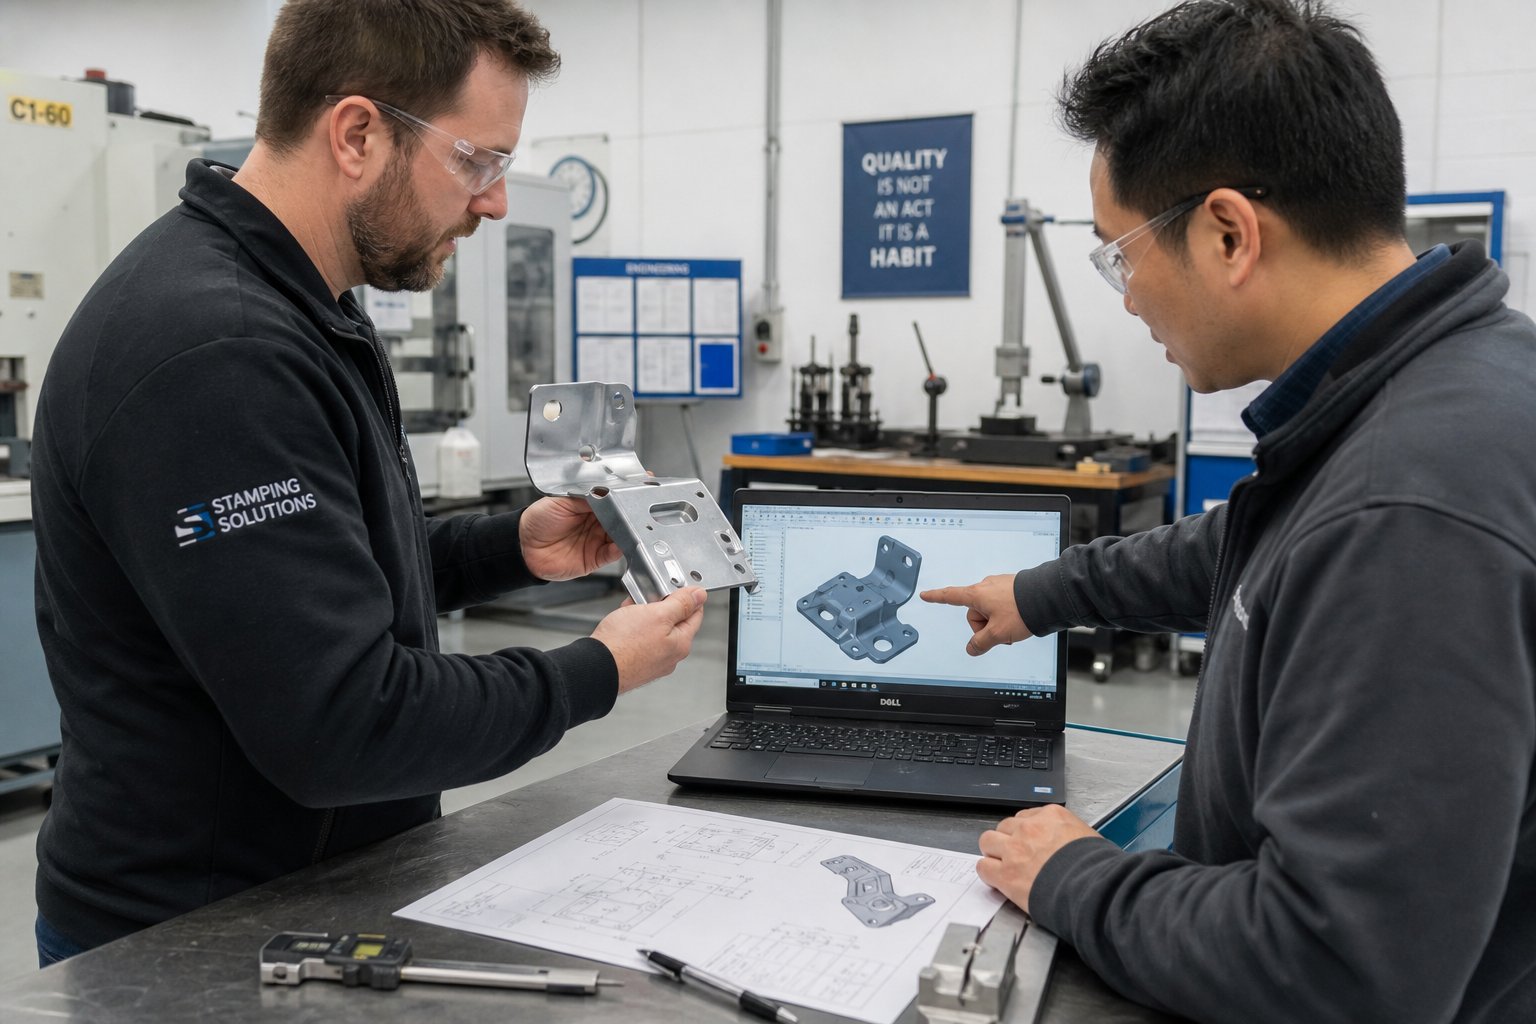
Колаборативни ДФМ преглед са вашим партнером за алате
Петља повратних информација функционише најбрже када дизајнерски инжењер и партнер за алате заједно прегледају резултате прототипа, не прослеђујући извештаје напред-назад кроз ланце е-поште. Колаборативни ДФМ преглед значи да обе стране седе за истим столом, било физичким или виртуелним, и пролазе кроз свако одступање са заједничким разумевањем шта је поправка алата у односу на оно што захтева промену дизајна дела.
Овде се разликују савремени партнери за израду прототипа. Продавница која једноставно печати ваш део и предаје вам извештај о мерењу оставља вас да сами тумачите резултате. Партнер који интегрише ДФМ стручност директно у циклус израде прототипа брже идентификује основне узроке и предлаже модификације дизајна које решавају проблеме формирања без угрожавања функције дела. ИИЦХЕН, на пример, структурира свој радни токбрзо ЦНЦ прототиповање са интегрисаном ДФМ повратном спрегом, комбинујући производњу прототипа са инжењерским прегледом, тако да сваки циклус итерације производи и делове и смернице за дизајн.
Ефикасан заједнички ДФМ преглед прати практичан образац. Инжењер алата идентификује дефект у формирању и објашњава његов механички узрок. Инжењер пројекта процењује да ли се захваћена карактеристика може модификовати без утицаја на уклапање или функцију. Заједно, они се приближавају ревизији која задовољава и производност и перформансе. Неколико кључних савета за дизајн штанцања убрзава овај процес: увек димензионирајте критичне карактеристике из заједничког датума, дозволите флексибилност у не-нефункционалним радијусима и одредите правац зрна материјала на цртежу тако да дизајнер матрице може да оријентише кривине за максималну могућност обликовања.
ДФМ повратна спрега чини више од побољшања тренутног дела. Гради институционално знање о томе шта функционише у штанцању, а шта не. Сваки налаз документован током израде прототипа постаје смерница за дизајн за следећи пројекат, повећавајући поврат током времена. А за менаџере набавке који процењују цену итерација прототипа, узмите у обзир ово: свака ДФМ ревизија ухваћена током израде прототипа избегава модификацију производне матрице која би могла да кошта 5 до 20 пута више када се направи ојачани алат.
Са ДФМ-потврђеном геометријом у руци, следеће практично питање је квантификација инвестиције: колико заправо кошта прототип алата у односу на производни алат и како мерите повраћај?
Контекст трошкова и временске линије за одлуке о алатима за прототип
Налази ДФМ-а вам говоре шта да поправите. Следеће питање је практично: колико та валидација заправо кошта, колико дуго траје и када математика оправдава потрошњу? Ово су питања која менаџери набавке и дизајнери најчешће постављају, али је изненађујуће тешко пронаћи конкретне одговоре. Реалност је да се улагања у прототип алата разликују од тога колико су репрезентативни резултати који су вам потребни, а прави избор зависи од вашег циљаног обима производње штанцања метала.
Релативна цена прототипа у односу на производни алат
Прототип алата обично кошта између 10% и 35% еквивалентне цене алата за производњу, у зависности од методе и сложености. Мекана алуминијумска матрица за једноставну конзолу може коштати неколико хиљада долара, док потпуно каљена прогресивна производна матрица за исти део може достићи 25.000 до 50.000 долара. Јаз се даље шири на сложеним матрицама за пренос, где производни алат може премашити 500.000 долара, а репрезентативни прототип калупа и даље остаје испод 100.000 долара.
Зашто тако широк распон? Прототипне матрице мењају дуговечност за брзину и прилагодљивост. Они прескачу кораке топлотне обраде, користе јефтиније материјале и поједностављују функције које су важне само при великим{1}}брзинама циклуса. Плаћате довољан животни век матрице да потврдите свој дизајн, а не да преживите милион потеза штампе. Тај компромис је управо оно што чини прототипове металних делова економски одрживим као улагање у{4}}смањење ризика, а не као производни трошак.
Очекивања времена испоруке према методи израде прототипа
Време испоруке блиско прати материјал матрице и сложеност израде.Мекани алати захтевају мање инвестиције и краће време испорукенего тврди алат јер се мекши материјали брже обрађују и не захтевају термичку обраду или опсежно брушење. Када су потребне модификације, брже се враћате у производњу са меким алатима јер је прерада на неочврслом материјалу једноставна.
Ево шта можете очекивати од уобичајених приступа:
- Меки алат (алуминијум):1 до 2 недеље од одобрења дизајна до првих брзих делова прототипа са штампе
- Меки алат (меки челик):2 до 3 недеље, нешто дуже због тврдоће материјала и времена обраде
- ЦНЦ-обрађени унапред{1}}каљени алатни челик:2 до 4 недеље, са додатним временом за термичку обраду и завршну обраду површине
- Жичани ЕДМ прототип умире:3 до 5 недеља за сложене геометрије које захтевају вишеструка ЕДМ подешавања
- 3Д-штампани уметци:1 до 3 недеље, при чему време израде зависи од обима уметања и захтева за накнадном{2}}обрадом
Сваки итерацијски циклус додаје отприлике 3 до 7 дана у зависности од обима модификација матрице. Предвидите две до четири петље итерације за умерено сложене делове, што значи да укупна временска линија израде прототипа од почетка до валидираних делова обично пада између 4 и 10 недеља.
Повраћај улагања од израде прототипа у односу на прелазак на производне калупе
Финансијски случај израде прототипа почива на једноставном принципу. Трошкови отклањања грешке у дизајну се десетоструко повећавају у свакој фази производње. Ако исправљање проблема са геометријом кошта 500 долара током итерације прототипа, та иста корекција кошта 5.000 долара када се производни алат исече, и 50.000 долара или више ако неисправни делови стигну до монтажних линија или купаца. Израда прототипа је препрека која зауставља овај експоненцијални раст трошкова.
Практична формула РОИ за могућности израде прототипа делова са печатом изгледа овако: (Цена избегнуте производње прераде калупа + вредност бржег покретања) подељена са укупним улагањем у израду прототипа. Када једна модификација производне матрице захтева од 8.000 до 20.000 УСД за поновну -машинску обраду, поновно-очвршћавање и поновну- валидацију, избегавање чак и једне такве модификације кроз израду прототипа често се плаћа за цео програм алата за прототип.
Табела у наставку консолидује трошкове, време испоруке и упутства за обим у један оквир за одлучивање:
| Метода израде прототипа | Релативни трошкови (% производног алата) | Типично време испоруке | Циљани обим производње |
|---|---|---|---|
| Меки алат (алуминијум) | 5% - 15% | 1 - 2 недеље | Мала запремина: испод 10.000 делова |
| Меки алат (меки челик) | 10% - 20% | 2 - 3 недеље | Мала до средња запремина: до 50.000 делова |
| ЦНЦ{0}}обрађен (пре-каљени челик) | 15% - 30% | 2 - 4 недеље | Средња до велика јачина: 10,000 - 500,000+ делова |
| Жичани ЕДМ прототип матрице | 20% - 35% | 3 - 5 недеље | Средња до велика јачина: прецизне{0}}критичне апликације |
| 3Д-Штампани умеци | 10% - 25% | 1 - 3 недеље | Било који волумен: валидација сложене геометрије |
Образац произлази излогика одлучивања заснована на запремини: за мале{0}}производње испод 10.000 делова, мекана алатка или алтернативне методе су често исплативије-од улагања у издржљиве тврде алате. За средње -серије између 10.000 и 100.000 делова, цена по делу оправдава издржљивије прототипне калупе који блиско одражавају услове производње. За-програме великог обима који прелазе 100.000 делова, улагање у алате за прототип постаје грешка заокруживања у поређењу са трошковима производних калупа, а приоритет се у потпуности помера ка тачности и репрезентативности резултата.
На крају, питање није да ли можете себи приуштити израду прототипа. То је да ли можете себи приуштити да то не учините. Потрошња на израду прототипа која представља 10% до 30% трошкова производног алата рутински спречава рачуне за прераду који у потпуности премашују оригинални буџет алата. Уштеда је још већа када узмете у обзир да се валидирани подаци о прототипу директно уносе у дизајн производних матрица, елиминишући нагађања и смањујући циклусе испробавања на ојачаним алатима.
Трошкови и временски оквир уоквирују пословну одлуку. Али када имате прототипне делове у руци, појављује се другачији изазов: како да их процените довољно ригорозно да верујете да ће производни алати направљени од ових резултата радити како се очекује?
Процена и квалификовање делова са жигосаним прототипом
Имате делове прототипа у руци. Мерења се штампају у првом-извештају о чланку. Али ево питања које збуњује чак и искусне тимове: како знате да су ови резултати довољно добри да дају зелено светло за производне алате? Штанцани део произведен од меког прототипа матрице на пробној пресе понаша се другачије од исте геометрије формиране у каљеном алату при брзини производње. Разумевање шта мерити, које критеријуме прихватања применити у свакој фази и како премостити јаз између прототипа и производних података је оно што претвара необрађена мерења у поуздане инжењерске одлуке.
Методе инспекције за прототипове жигосаних делова
Приступ инспекцији који одаберете зависи од тога шта треба да научите. Рани циклуси понављања захтевају брзину и широку покривеност. Коначна валидација захтева прецизност и следљивост. Већина програма за печатирање прототипа користи комбинацију метода, од којих је свака погодна за различито питање.
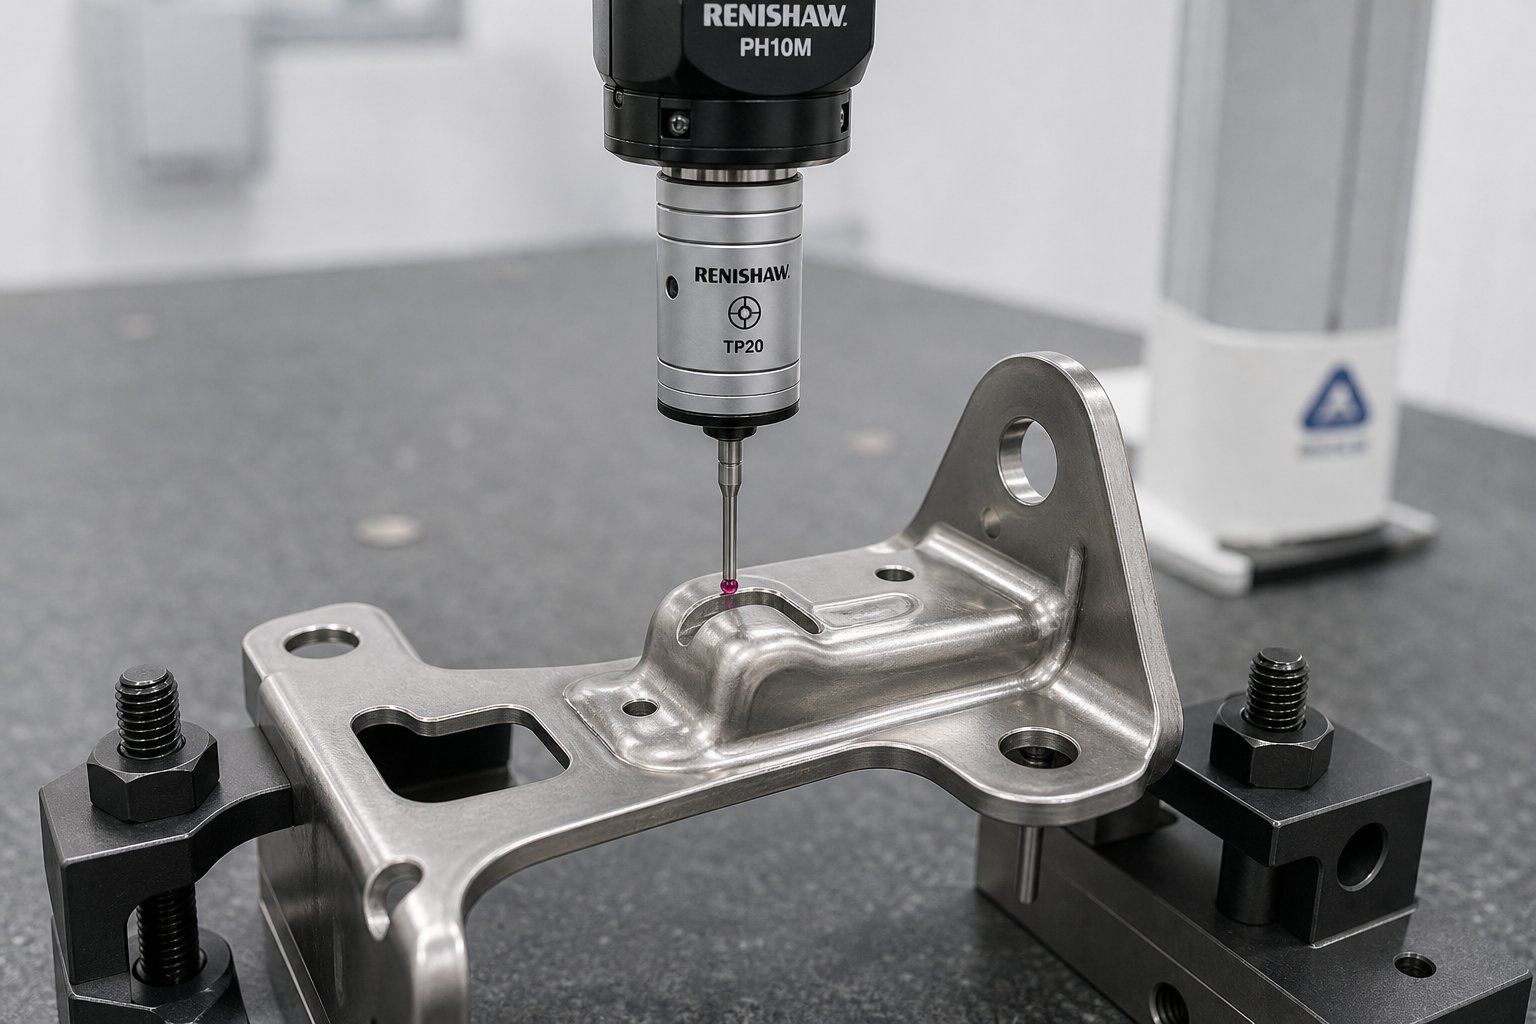
- Машина за мерење координата (ЦММ):Стандард за високо{0}}прецизно мерење у једној{1}} тачки. ЦММ мере појединачне карактеристике као што су позиције рупа, углови савијања и димензије профила са тачношћу до неколико микрона. Најбоље за коначну валидацију и ГД&Т провере усаглашености тамо где је следљивост до стандарда калибрације битна.
- 3Д оптичко скенирање (ласерско или структурирано светло):Снима пуну-геометрију површине за неколико минута, генеришући облак тачака који се може упоредити директно са ЦАД моделом.3Д ласерско скенирањеистиче се у анализи повратне снаге, инспекцији линије сечења и идентификацији површинских одступања у целом делу, а не само у дискретним тачкама. Посебно је вредно током итерације када морате брзо да видите комплетну слику деформације.
- Иди/не-иди мерила:Функционални мерачи који проверавају да ли критичне карактеристике као што су пречници рупа, ширине прореза или обликовани профили спадају у границе толеранције. Они пружају брзе одговоре на пролаз/неуспех у радњи без потребе за метролошком лабораторијом, што их чини идеалним за проверу делова између циклуса итерације.
- Оптички компаратори и системи за вид:Корисно за проверу равних профила, стања ивица и висине неравнина на прототипним металним штанцама. Они нуде брзо 2Д поређење са слојевима толеранције и добро функционишу за карактеристике које ЦММ тешко испитују, попут танких ивица или оштрих углова.
- Тестирање функционалног уклапања:Састављање утиснутог дела у његове спојне компоненте или учвршћиваче да би се проверила уградња, зазор и геометрија интерфејса. Ниједан извештај о димензијама не замењује овај тест за потврду да део заиста ради у предвиђеном окружењу.
Практичан образац за жигосање у производњи прототипова изгледа овако: користите 3Д скенирање током раних итерација да бисте идентификовали широке трендове и шаблоне повратног кретања у целом делу, пређите на ЦММ мерење за коначну валидацију критичних података и ГД&Т облачиће и користите го/но-го мераче за брзе провере између покретања штампе када је потребно само да потврдите очекивано подешавање где је потребно да потврдите тачно одређено место.
Критеријуми прихватања током итерације у односу на коначну валидацију
Једна од најчешћих грешака током израде прототипа је примена критеријума прихватљивости на нивоу производње{0}}на раним деловима итерације. Када сте на свом првом или другом покушају, сврха је учење, а не квалификација. Одржавање прототипних делова у коначним производним толеранцијама у овој фази доводи до фрустрације и непотребних циклуса прераде који успоравају пројекат, а не убрзавају га.
Током циклуса понављања, искусни тимови примењују опуштене критеријуме фокусиране на процену тренда, а не на апсолутну усклађеност. Питања која постављате су усмерена: да ли се одскок креће у предвиђеном правцу? Да ли се стањивање у углу за извлачење побољшава у поређењу са последњом итерацијом? Да ли се изобличење рупе смањује како померамо обележје даље од линије савијања? Ако се тренд приближава циљу, итерација функционише чак и ако појединачне димензије остају ван коначне спецификације.
Коначна валидација примењује другачија правила. У овој фази, делови морају доследно да испуњавају толеранције цртежа на узорку од најмање 5 до 10 узастопних погодака из прототипне матрице. Критичне димензије, посебно оне које регулишу уклапање и функцију у склопу, морају да буду у оквиру производних{4}}еквивалентних опсега. Не-некритичне карактеристике могу да носе благо опуштене толеранције под условом да документујете очекивано побољшање при преласку на ојачане производне алате са мањим зазорима и стабилнијим површинама калупа.
Једноставан оквир разликује две фазе:
| Критеријуми | Током итерације | Коначна валидација |
|---|---|---|
| Толерантни појас | 1,5к до 2к номинална толеранција | Називна толеранција цртежа |
| Величина узорка | 1 - 3 делова по прилагођавању | 5 - 10 узастопних делова |
| Фоцус | Правац тренда и стопа побољшања | Апсолутна усклађеност и поновљивост |
| Документација | Напомене о одступању, поређење са претходном итерацијом | Потпуни први{0}}извештај о инспекцији артикла са ГД&Т |
| Исход одлуке | Наставите са понављањем или промените приступ | Одобрети дизајн алата за производњу |
Тумачење резултата прототипа за пројекције производње
Чак и када делови за финалну валидацију испуњавају толеранције цртежа, резултати прототипа не предвиђају савршено производњу. Неколико фактора ствара систематски јаз између прототипа и квалитета производних делова који треба да узмете у обзир када планирате даље.
Прототипне матрице се брже троше јер користе мекше материјале. Пошто матрица од меког алуминијума или претходно{1}}каљеног челика акумулира ударце, резне ивице су тупе, површине формирања стварају трагове хабања, а зазори се отварају. Делови произведени на крају прототипа могу показати више неравнина, нешто веће рупе или смањену конзистенцију димензија у поређењу са првим погоцима. Производни алат у потпуно каљеним Д2 или карбидним-мастерима има мање димензије током много дужих серија.
Разлике у штампи такође су важне. Прототипне калупе често раде на пробним пресама са различитим капацитетом тонаже, брзином хода и висином затварања од производне пресе. Брзина утиче на понашање материјала, посебно за легуре{2}}осетљиве на брзину. Део формиран при 30 удараца у минути током израде прототипа ће се понашати мало другачије при 120 удараца у минути у производњи због топлотног накупљања у калупу и ефеката брзине деформације-у материјалу.
Да бисте објаснили овај јаз, документујте резултате вашег прототипа заједно са условима који су их произвели. Забележите брзину пресовања, тонажу, тип подмазивања, температуру матрице током рада и број погодака већ на матрици у време мерења. Овај контекст омогућава дизајнеру производних калупа да предвиди које ће се димензије затегнути (боља прецизност матрице), које ће се померити (различита динамика штампе) и које треба пратити током тестирања производне матрице.
Опрема за штанцање лима која се користи у производњи такође уводи променљиве као што су варијације материјала који се -напајају, аутоматски системи за подмазивање и у-осетљивости да се окружење прототипа можда неће реплицирати. Означавање ових разлика у документацији за валидацију спречава лажно поверење. Не тврдите да прототип тачно представља производњу. Документујете оно што сте научили и оно што остаје да се потврди током тестирања производних калупа.
Темељна документација резултата прототипа ствара мост до производње. Када је свако мерење упарено са контекстом процеса, дизајнер производних алата ради на основу стварних података, а не претпоставки. Тај пакет података, који комбинује резултате инспекције, историју понављања и услове процеса, постаје основа за избор правог производног партнера и осигуравање да се прелазак са валидираног прототипа на поуздан производни резултат одвија без враћања назад.
Прелазак на производњу и избор правог партнера
Потврђени подаци о прототипу, детаљни извештаји о инспекцији и ДФМ{0}}пречишћени дизајн делова налазе се у фасцикли вашег пројекта. Инжењерски ризик је углавном повучен. Оно што остаје је извршење: претварање свега што сте научили током израде прототипа у производне алате који поуздано раде при великим количинама. Ова транзиција је место где се пројекти или глатко убрзавају или заустављају, а разлика скоро увек долази до тога са ким сте били у партнерству за израду прототипа и да ли тај партнер може да пренесе знање у продукцију.
Шта тражити код партнера за израду прототипа
Није свака радња алата која може да сече матрицу опремљена да подржи потпуни лук од{0}}до{1}}производње прототипа. Идеалан партнер комбинује способност израде са инжењерском проценом, брзи обрт са методичком документацијом и агилност израде прототипа са-размишљањем о производном обиму. Када процењујете добављаче решења за индустријско штанцање метала, потражите ове критеријуме:
- Интегрисано брзо ЦНЦ прототиповање и производња лимова под једним кровом:Партнери волеИИЦХЕН-ове услуге брзе израде прототипакомбинују ЦНЦ обраду, производњу лимова и рану ДФМ повратну информацију у једном току рада, елиминишући кашњења при предаји између различитих добављача и одржавајући институционално знање нетакнутим кроз циклусе итерације
- {0}}Интернет ДФМ стручност уграђена у процес израде прототипа:Ваш партнер не треба само да печати делове и да вам преда извештај о мерењу. Требало би да идентификују основне узроке проблема са формирањем, да предложе ревизије дизајна и да вам помогну да се брже приближите геометрији која се може произвести
- Јасна комуникација о очекивањима итерације:Кредибилан партнер унапред поставља реална очекивања о томе колико циклуса итерације треба да се планира, колико кошта сваки циклус и шта покреће промену опсега у односу на стандардно прилагођавање
- Прототип{0}}до-континуитета производње:Радња која прави прототип вашег дела треба или да направи ваш производни алат или да пренесе комплетан пакет података (вредности повратка, параметри штампе, белешке о материјалу, историја модификације матрице) ономе ко то ради
- Могућност набавке материјала за производњу{0}}легура са намером:Потребни су вам делови прототипа утиснути од стварног производног материјала правилног мерача. Партнер са успостављеним каналима снабдевања избегава кашњења у набавци специјалних легура
- Инспекција и инфраструктура документације:ЦММ способност, 3Д скенирање и структурирано извештавање о првом-чланку обезбеђују да се налази прототипа преведу у ефикасне инпуте производног алата, а не у анегдотске -опсервације на поду
Заједничка нит ових критеријума је континуитет знања. Сваки циклус итерације током израде прототипа генерише увид у то како се ваш део понаша у стварним условима формирања. Када то знање остане унутар једне организације, од брзе израде прототипа лимова до дизајна производних калупа, ништа се не губи у преводу између добављача.
Обезбеђивање глатког преласка прототипа-у-производњу
Прелазак са валидираног прототипа на посвећеност производним алатима требало би да изгледа као наставак, а не као поновно покретање. Неколико практичних корака омогућавају да се ово деси без враћања уназад:
Прво, закључајте свој дизајн дела пре почетка производње алата. ДФМ повратна спрега је требало да се конвергира на стабилну геометрију током израде прототипа. Ако још увек понављате дизајн делова када почне производња производних алата, позивате на тачне трошкове прераде које је требало да спречи прототип.
Друго, пренесите цео контекст процеса заједно са димензионалним подацима. Дизајнерима производних калупа је потребно више од коначног извештаја о инспекцији. Потребна им је историја итерације: шта није успело, шта је подешено, која је примењена компензација назадовања, која тонажа пресе и брзина су произвеле одговарајуће делове. Овај контекст обликује одлуке о дизајну производних матрица у вези са спецификацијама топлотног третмана, захтевима за завршну обраду површине и стратегијама чишћења.
Треће, дефинишите који налази прототипа захтевају промене производног алата у односу на оно што ће се само-исправити са тврђим материјалима за калупе и већим брзинама пресовања. Нека одступања у димензијама примећена код меког прототипа алата нестају када су производне матрице направљене од потпуно каљеног челика са мањим зазорима. Други устрају или се мењају. Искуство вашег партнера за израду прототипова са брзим прототиповима делова у сличним геометријама и материјалима помаже да се разликују то двоје.
Предузимање следећег корака ка провереним деловима са печатом
Одлуке са којима се суочавате се своде на концизан низ: изаберите метод израде прототипа који одговара сложености вашег дела и захтевима толеранције, инсистирајте на материјалу са намером производње од првог штанцања, користите симулацију да бисте смањили циклусе физичке итерације, користите ДФМ преглед да бисте прецизирали геометрију дела пре него што се посветите избору очврслог алата чији је пропорцијални део комплетан, и изаберите потпуни алат са ојачаним распоном, производње.
Прескакање било ког од ових корака не штеди време. Он помера трошкове и ризик низводно где су корекције експоненцијално скупље. Израда прототипа алата и калупа за металне делове није преко главе. Инжењерска дисциплина је та која неизвесне дизајне претвара у геометрију{3}}спремну за производњу са квантификованим поверењем. Инвестиција је мала у односу на производни алат. Повратак се мери избегнутим прерадама, бржим лансирањима и деловима који раде исправно када први пут производне пресе почну да раде.
Често постављана питања о изради прототипа алата и калупа за металне делове
1. Колико кошта алат за прототип у поређењу са производним алатом?
Прототип алата генерално кошта између 10% и 35% еквивалентног производног алата, у зависности од изабране методе. Меке алуминијумске матрице за једноставне геометрије могу да коштају само 5% до 15% цене производне матрице, док ЦНЦ-машински обрађени унапред-прототип матрице од претходно каљеног челика са строжим толеранцијама могу достићи 20% до 35%. Инвестиција је оправдана јер једна модификација производне матрице обично кошта 8.000 до 20.000 долара, што значи да се један избегнут циклус прераде често плаћа за цео програм алата за прототип.
2. Које је типично време испоруке за прототип штанцаних калупа?
Времена испоруке се крећу од 1 до 5 недеља у зависности од методе израде прототипа. Мекани алуминијумски алати омогућавају најбржи обрт за 1 до 2 недеље. Мекани алат за меки челик траје 2 до 3 недеље, ЦНЦ-претходно каљени алатни челик захтева 2 до 4 недеље, а жичани ЕДМ прототип калупа захтева 3 до 5 недеља за сложене геометрије. Сваки циклус понављања додаје отприлике 3 до 7 дана. Већина пројеката достиже валидиране делове у року од укупно 4 до 10 недеља, укључујући две до четири петље итерације за умерено сложене делове.
3. Зашто би материјал прототипа требало да одговара легури{1}}намера производње?
Различити метали испољавају јединствено понашање у повратку, склоност кањању и стопе очвршћавања које директно утичу на димензионалне резултате. Ако правите прототип са меким челиком, али намеравате да производите од нерђајућег челика, валидирана геометрија матрице ће се понашати другачије у условима производње јер нерђајући материјал више опружа уназад, брзо се стврдне током обликовања и жучи на необложене површине матрице. Тестирање са стварном производном легуром и мерачем осигурава да сваки циклус итерације генерише значајне податке који се поуздано преносе у дизајн производног алата.
4. Може ли ЦАЕ симулација заменити физичку израду прототипа за делове са жигом?
Не. ЦАЕ симулација и физички прототип служе комплементарне улоге. Симулација предвиђа стањивање, наборање и повлачење пре сечења челика, сужавање прозора дизајна и елиминисање очигледно неизводљивих приступа. Међутим, симулација се ослања на идеализоване улазе и не може у потпуности да обухвати варијације материјала-до-серије, стварне-услове трења у свету или ефекте ивица{6}}. Физички прототип потврђује предвиђања симулације, открива проблеме које дигитални модели пропуштају и генерише емпиријске податке потребне за финализацију производних алата. Заједно, они смањују циклусе понављања са дванаест или више на три или четири.
5. Како оцењујете да ли су делови са жигосаним прототипом спремни за обавезу производње алата?
Коначна валидација захтева делове који доследно испуњавају толеранције цртежа у 5 до 10 узастопних погодака са прототипне матрице. Критичне димензије које регулишу уклапање и функцију морају да буду унутар производних{3}}еквивалентних опсега толеранције. Инжењери користе ЦММ мерење за ГД&Т усаглашеност, 3Д оптичко скенирање за потпуну-анализу опруге на површини и тестирање функционалног уклапања са компонентама које се спајају. Резултате треба документовати заједно са процесним условима укључујући брзину пресовања, тонажу, тип подмазивања и број погодака како би дизајнер производног алата могао да узме у обзир систематске разлике између прототипа и производног окружења.


