


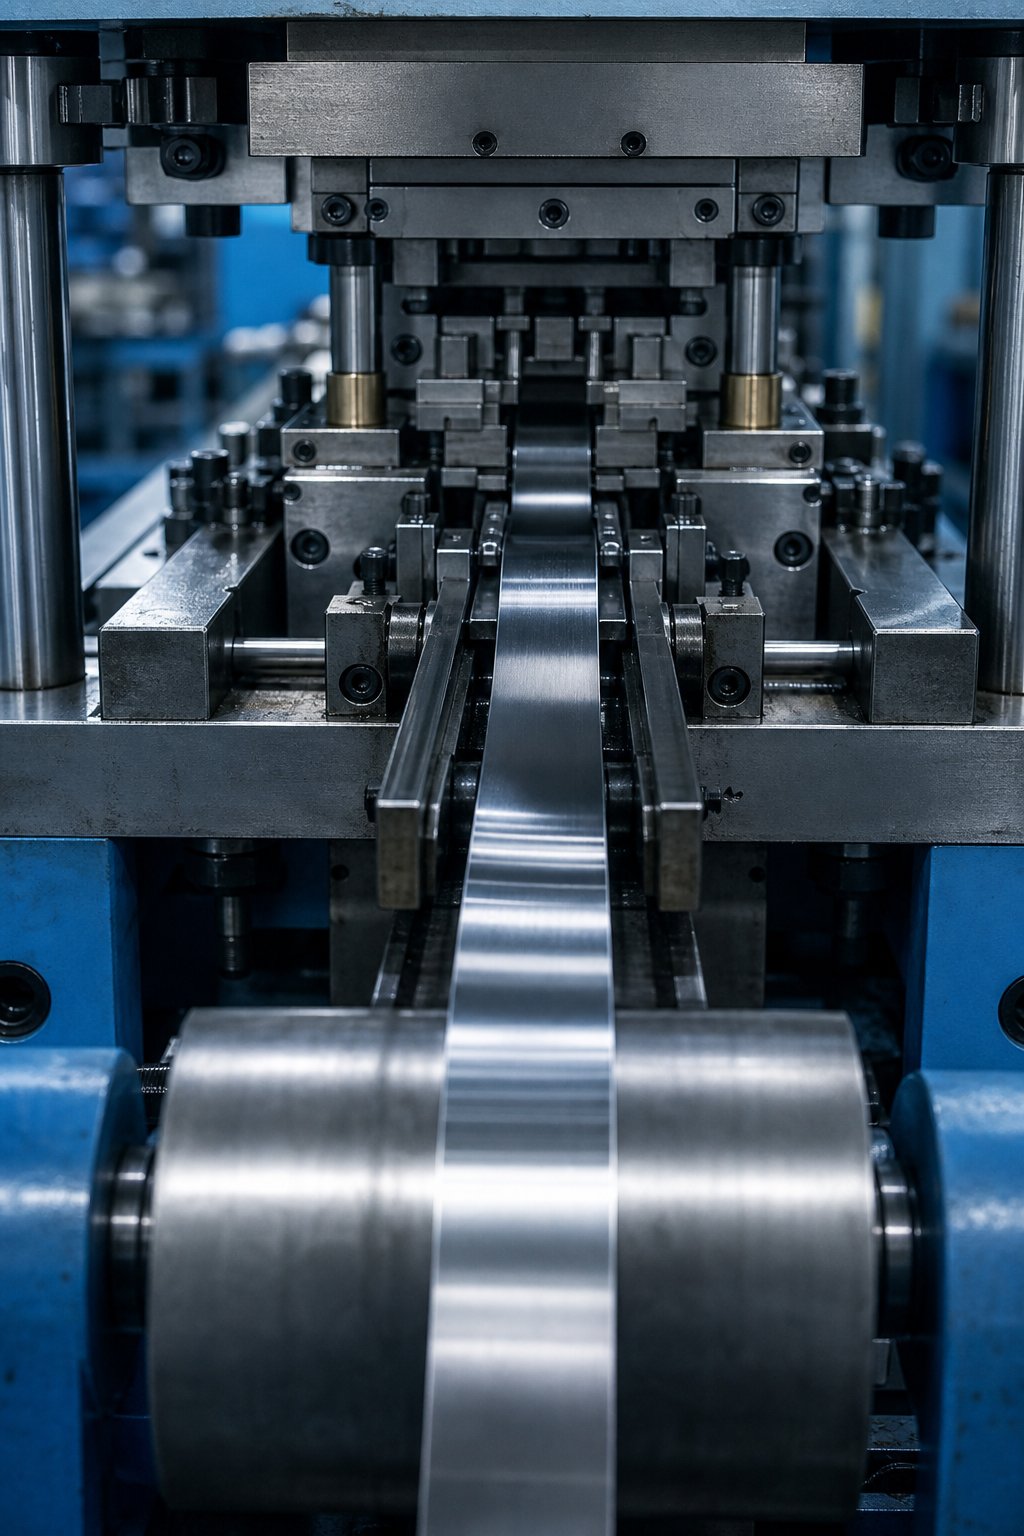
Разумевање штанцања од нерђајућег челика за равну траку
Можете добити праву оцену, прави дизајн матрице, па чак и праву брзину штампе, а ипак завршити са отпадним деловима. Зашто? Зато што штанцање равне траке од нерђајућег челика није само једна дисциплина. Налази се на раскрсници науке о материјалима, геометрије траке и процесног инжењерства. Третирајте било који од ових изоловано и нешто низводно се поквари.
Овај водич у потпуности покрива ту раскрсницу. Без обзира да ли наводите материјал, дизајнирате алате или решавате проблеме у производњи, овде ћете пронаћи везе између одлука, а не разбацане по засебним референцама.
Шта је штанцање равном траком
Штанцање равном траком је процес хладног-формирања где се уска намотана трака од нерђајућег челика увлачи кроз прогресивне или једноструке-штанце за производњу прецизних делова. Сваки потез притиска сече, савија или формира траку у готове компоненте. Трака остаје причвршћена за носећу траку док напредује станицу по станицу, а завршени део се одваја у завршној фази.
Штанцање метала од нерђајућег челика у облику траке прати исту основну механику као и штанцање ширих листова: удар се спушта у блок матрице, шишајући или деформишући материјал под високим притиском. Разлика лежи у размери, толеранцијама и понашању материјала када је узак и танак.
Штанцање равном траком је процес убацивања нерђајућег челика уске-ширине, обично испод 50 мм ширине, кроз прецизне алате за производњу делова велике{2}}запремине путем секвенцијалних операција сечења, пробијања и обликовања.
Зашто се залиха траке разликује од стандардног листа
Замислите да прођете 12 мм-широку траку од пола-тврђег нерђајућег челика 301 кроз прогресивну матрицу од 20-станица при 300 удараца у минути. Изазови са којима ћете се суочити не личе на штанцање празног листа ширине 600 мм.
Залиха траке уводи јединствене варијабле. Толеранције ширине су важније јер чак и мале варијације утичу на то како трака пролази кроз водилице и пилот игле.Стање ивице, без обзира да ли је прорезан, резан или очишћен, директно утиче на формирање неравнина и хабање матрице. А сет намотаја, закривљеност која се задржава од намотавања на калем, може да изазове погрешно увлачење ако се равност не контролише пре него што материјал уђе у калуп.
Конкретно, код штанцања од нерђајућег челика, радно очвршћавање доводи до ових проблема. Трака која се напаја чисто на станици један може се понашати веома различито до станице петнаест пошто кумулативно напрезање мења њена механичка својства. Због тога се понашање материјала, геометрија траке и инжењеринг калупа морају посматрати као један систем, а не као три одвојене ставке на листу са спецификацијама.
Степен који изаберете, темперамент који одредите и толеранције које сте ставили у наруџбину све то утичу на век трајања алата, квалитет делова и брзину производње.
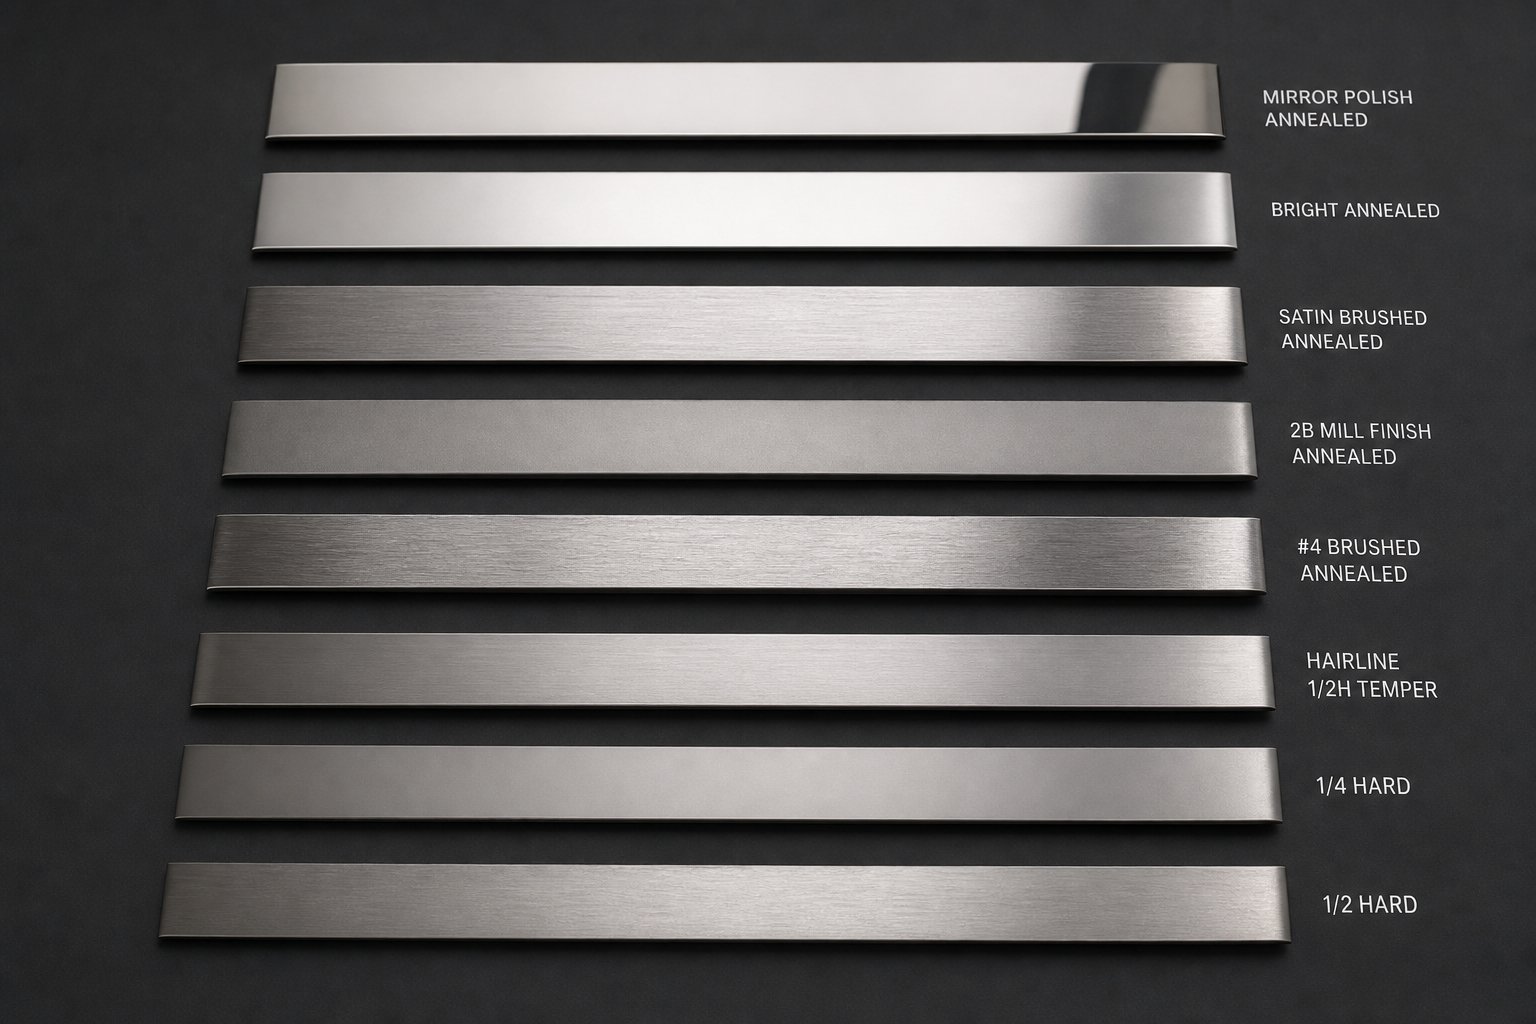
Избор класе нерђајућег челика за штанцање траке
Избор разреда обликује све што следи у процесу штанцања. Изаберите погрешну легуру за наношење траке и борићете се против повратног удара, превременог хабања матрице или пуцања на свакој станици. Изазов је у томе што се оцене понашају другачије у облику танке траке него у тежим листовима, тако да искуство са једним не прелази увек у друго.
Аустенитне оцене за штанцање траке
Скоро три-четвртине свих апликација од нерђајућег челика користиаустенитне класе 300, а жигосање траком није изузетак. Кључни играчи овде су 301, 304 и 316, сваки са различитим понашањем под ударцем.
Штанцање од нерђајућег челика 301 фаворизује апликације којима је потребна висока чврстоћа након формирања. Са нижим садржајем никла (6-8%), 301 рад брзо очвршћава, што значи да брзо добија снагу током деформације. То га чини идеалним за делове траке који захтевају опруге, као што су контактни прсти и копче. Компромис је у томе што прогресивне матрице морају узети у обзир повећање тврдоће на свакој станици.
Штанцање од нерђајућег челика 304 одговара дубљем извлачењу и сложенијем обликовању. Његов већи садржај никла (8-10%) успорава рад-брзину очвршћавања, омогућавајући материјалу да тече без кидања тако лако. Када ваш део траке укључује значајно истезање или вишестепено извлачење, 304 вам даје више простора за формирање пре него што се материјал укрути до квара.
Штанцање од нерђајућег челика 316 долази у обзир када отпорност на корозију покреће спецификацију, посебно у поморском, хемијском или медицинском окружењу. Додати молибден (приближно 2%) побољшава отпорност на точење, али не мења драматично формабилност у поређењу са 304. Инжењери који специфицирају 316 сс штанцање за делове траке треба да очекују слично понашање при истезању као код 304, са нешто већим захтевима за силом због ојачања раствора од додавања молибдена.
Мартензитни и специјални разреди
Није сваком делу траке потребна дуктилност аустенитног челика. Када апликација захтева високу тврдоћу, отпорност на хабање или повишену{1}}температурну стабилност, у разговор улазе мартензитни и специјални разреди.
Штанцање 410 сс добро функционише за компоненте траке као што су седишта вентила, опружне подлошке и хабајуће траке где је тврдоћа након топлотне обраде примарни захтев. Као мартензитни разред са 11,5-13,5% хрома, 410 нуди умерену отпорност на корозију, али може постићи значајно већу тврдоћу од било ког аустенитног разреда. Ограничење је могућност обликовања. Комплексно савијање или дубоко извлачење у танкој 410 врпци ризикује пуцање, тако да геометрија дела мора остати релативно једноставна.
Штанцани од нерђајућег челика 321 у потпуности решавају другачију потребу. Стабилизован титанијумом да спречи таложење хром{2}}карбида, 321 служи за апликације на повишеним{4}}температурама где би сензибилизација деградирала стандардне 304 или 316 у употреби. Размислите о компонентама издувних гасова, кућиштима сензора или носачима за ваздухопловство који су изложени сталном циклусу топлоте.
Избор темперамента и његов утицај на перформансе калупа
Избор оцене је само половина једначине. Стање темперамента које наведете у наруџбини за куповину траке мења начин на који се та оцена понаша испод матрице.
Жарена трака нуди максималну дуктилност и најниже силе формирања, што је чини погодном за делове са малим радијусима савијања или дубоким извлачењем. Четврт-тврди и половично- услови мењају извесну формабилност за повећану чврстоћу у готовом делу, смањујући или елиминишући потребу за термичком обрадом након -штанцања. Потпуна{5}}тврда трака, доступна првенствено у моделима 301 и 302, пружа својства попут опруге-али ограничава формирање на благо савијање и једноставно затамњење.
Ево практичног утицаја: како се темперамент повећава, расте и отпор јер већи део криве напрезања-деформације остаје еластичан. Дизајнер матрица мора да компензује чвршће -углове савијања или -ковање. У међувремену, тврђи темпераменти повећавају силу смицања потребну на станицама за слепљење, убрзавајући хабање пробоја и калупа.
| Оцена | Формабилити Ратинг | Типични опсег тврдоће | Уобичајене апликације за траке |
|---|---|---|---|
| 301 | Добро (висока радна{0}}стопа очвршћавања) | Погледајте спецификацију добављача за ХРБ/ХРЦ по темпераменту | Опруге, копче, контактни прсти, компоненте за причвршћивање |
| 304 | Одлично (умерена радна{0}}стопа очвршћавања) | Погледајте спецификацију добављача за ХРБ/ХРЦ по темпераменту | Цртани делови, носачи, штитници, медицинске компоненте |
| 316 | Одлично (слично 304) | Погледајте спецификацију добављача за ХРБ/ХРЦ по темпераменту | Морски хардвер, хемијска обрада, хируршки инструменти |
| 410 | Ограничено (мало издужење) | Погледајте технички лист добављача за ХРЦ према условима топлотне{0}}обраде | Компоненте вентила, хабајуће траке, лопатице, опружне подлошке |
| 321 | Добро (слично 304) | Погледајте спецификацију добављача за ХРБ/ХРЦ по темпераменту | Делови издувних гасова, кућишта сензора,{0}}држачи за високе температуре |
Практично правило: увек захтевајте сертификацију механичких својстава са вашим калемовима траке. Варијације унутар распона темперамента су нормалне, а сазнање где пада ваш одређени део омогућава вам да предвидите да ли ће се понашање формирања кретати према уском или опростом крају вашег процеса.
Оцена и темперамент су у складу са личностима материјала. Али сама врпца, њено стање ивица, равност и толеранција димензија, одређују да ли се та личност претвара у добре делове или фрустрирајуће стопе отпада.
Спецификације залиха траке које подстичу квалитет штанцања
Ваш добављач материјала испоручује калем који испуњава квалитет и темперамент који сте наручили. Пролази улазну инспекцију. Па ипак, делови почињу да кваре на станици осам. Неравнине се појављују тамо где не би требало. Застоји у храни заустављају производњу сваких неколико стотина потеза. Шта је пошло по злу?
Чешће него не, одговор се налази у спецификацијама залиха траке које нисте позвали у својој наруџбини. Стање ивице, равност, нагиб, толеранција ширине, толеранција дебљине и завршна обрада су варијабле које одвајају челик траке који лепо тече од материјала који се бори са вашим алатима при сваком потезу. Ово нису секундарни детаљи. Они су директна веза између одлука о набавци и производних резултата.
Ивични услови и њихове импликације утискивања
Када се главни калем пререже у уску траку, процес резања оставља иза себе профил ивице који носи стварне последице по вашу матрицу. Три уобичајена типа ивица појављују се у производњи штанцаног лима, а сваки се понаша другачије под ударом.
Прорезане ивицесу подразумеване. Ножеви за сечење се пробијају кроз основну завојницу и стварају квадратну-ивицу са карактеристичним неравнинама на једној страни. Битна је та оријентација бура. Ако буде окренут према матрици, а не према удару током штанцања, добићете недоследан квалитет смицања на станицама за слепљивање и убрзано хабање на улазним радијусима блока матрице. Прорезане ивице раде за многе апликације, али захтевају да ваш дизајнер матрице зна на којој страни се налази ивица и то узима у обзир у подешавању зазора.
Срезане ивицерезултат другачијег механизма за сечење који производи чистије лице, али може да изазове микро-пукотине дуж ивице у оштријим темпераментима. За челик за штанцање које укључује накнадно обликовање ивица или прирубљивање, те микро-прслине постају тачке иницирања пукотина под напрезањем.
Очишћене или кондициониране ивицепроћи кроз секундарни процес који у потпуности уклања ивице за сечење и може заокружити или квадратни профил ивице до контролисане геометрије. Овај тип ивица продужава животни век матрице јер елиминише абразивне ивице које зарезују водилице и механизме за увлачење. Као што примећују стручњаци за прецизно-ваљање, кондициониране ивице такође побољшавају обликовност спречавањем пуцања ивица током операција савијања, што је значајна предност када ваш део траке укључује прирубнице чврстог - радијуса.
Разлика у цени између исечених и кондиционираних ивица је стварна, али исто тако је и цена замене истрошеног алата или делова који се ломе са пукотинама{0}}иницираним на ивицама. Ваша апликација покреће прави избор.
Спецификације равности и нагиба
Замислите калем траке који се одмотава у вашем хранилицу. Ако тај материјал носи преосталу закривљеност од намотавања (комплет-намотаја) или се бочно савија по својој ширини (самострел), неће проћи право кроз шине за вођење и пилот игле. Резултат је погрешно увлачење, погрешна{3}}погодања и прогресивно оштећење ваше регистрације алата.
Равност траке у фолији и траци односи се на то колико раван лежи материјал када је одмотан и постављен на равну површину. Таласавост по ширини или уздужни таласи доводе до подизања врпце са лица матрице између станица, одбацујући дубину форме и поравнавајући бланко. За прогресивне матрице које раде великом брзином, чак и мањи таласи се спајају на двадесет станица у делове који одступају од толеранције.
Цамбер је бочна кривина дуж дужине траке. Замислите да се трака лагано савија на једну страну као плитки лук. Код уског материјала, чак и мала вредност нагиба значи да носећа трака пролази бочно кроз матрицу, повлачећи пилот игле са-центра и стварајући асиметричне избочине. Што је ваша трака ужа, ваш процес постаје осетљивији на нагиб јер је мања ширина материјала да апсорбује бочни занос пре него што пилоти изгубе ангажман.
Навођење равности и нагиба у поруџбини није обавезно за прецизно штанцање. То је разлика између матрице која ради без руку-за цео калем и оне којој је потребна интервенција оператера сваких неколико минута.
Толеранције ширине и дебљине за прецизне делове
Мање толеранције улазног материјала дају вашем дизајнеру калупа више простора за рад. Ево зашто: зазор матрице, размак између пробоја и блока матрице, поставља се као проценат дебљине материјала. Ако ваша трака стигне са варијацијама дебљине преко завојнице, тај пажљиво израчунати зазор постаје претесан у неким областима и превише лабав у другим. Превише затегнуто узрокује прекомерно хабање ударца и нагризање. Превише лабав производи преврнуте-ивице и тешке неравнине.
Варијације ширине стварају паралелни проблем. Водилице ваше матрице и подизачи залиха су машински обрађени на фиксну димензију. Трака која је шира од номиналних веза у вођицама. Трака која тече уже лута бочно, смањујући тачност регистрације.
Индустријске{0}}стандардне толеранцијеза прецизну траку у опсегу од +/-0,0001" за веома танке мераче (0,002"-0,003") до +/-0,001" за дебљи материјал изнад 0,031". Толеранције ширине прате сличан образац, затезање како се трака сужава. За ширине испод 0,250" трака је уобичајено за толеранцију траке (уобичајена класа траке). +/-0,001" до +/-0,005" су уобичајене у зависности од опсега ширине.
Када ваша примена жигосаног металног лима или траке захтева уске толеранције делова, не можете их постићи без једнако строге контроле улазног материјала. Матрица може држати само димензије које сировина дозвољава.
Ево шта спада у вашу поруџбину када набављате траку за прецизно штанцање:
- Тип стања ивице (прорез, са ивицама, заобљени или прилагођени) са назначеном бочном оријентацијом ивица{0}}
- Максимална висина шиљака ако су ивице прореза прихватљиве
- Толеранција равности (максимално одступање по јединици дужине)
- Толеранција нагиба (максимални бочни лук по јединици дужине)
- Толеранција ширине са специфицираним методом мерења
- Толеранција дебљине са локацијом мерења (центар, ивице или обоје)
- Захтеви за завршну обраду површине (вредност храпавости или визуелни стандард)
- Унутрашњи пречник завојнице и максимални спољни пречник за компатибилност фидера
- Завој{0}}подешавање жељеног смера (намотавање-унутрашње или избочено{2}}намотавање)
- Сертификација механичких својстава по калему или топлоти
Ако било шта од овога недостаје у вашим документима о изворима, то значи да ваш добављач доноси одлуку уместо вас, а њихова подразумевана вредност можда неће одговарати ономе што ваш алат очекује. Сваки неспецификовани параметар је променљива која се може мењати између серија калемова, тихо гурајући ваш процес ка његовој граници отказа.
Закључавање спецификација материјала поставља горњу границу долазних варијација. Следећи изазов је дизајнирање зазора и алата који раде унутар тог контролисаног омотача, посебно када танка трака захтева фундаментално другачији приступ прорачуну зазора од тежег рада са мерачем.
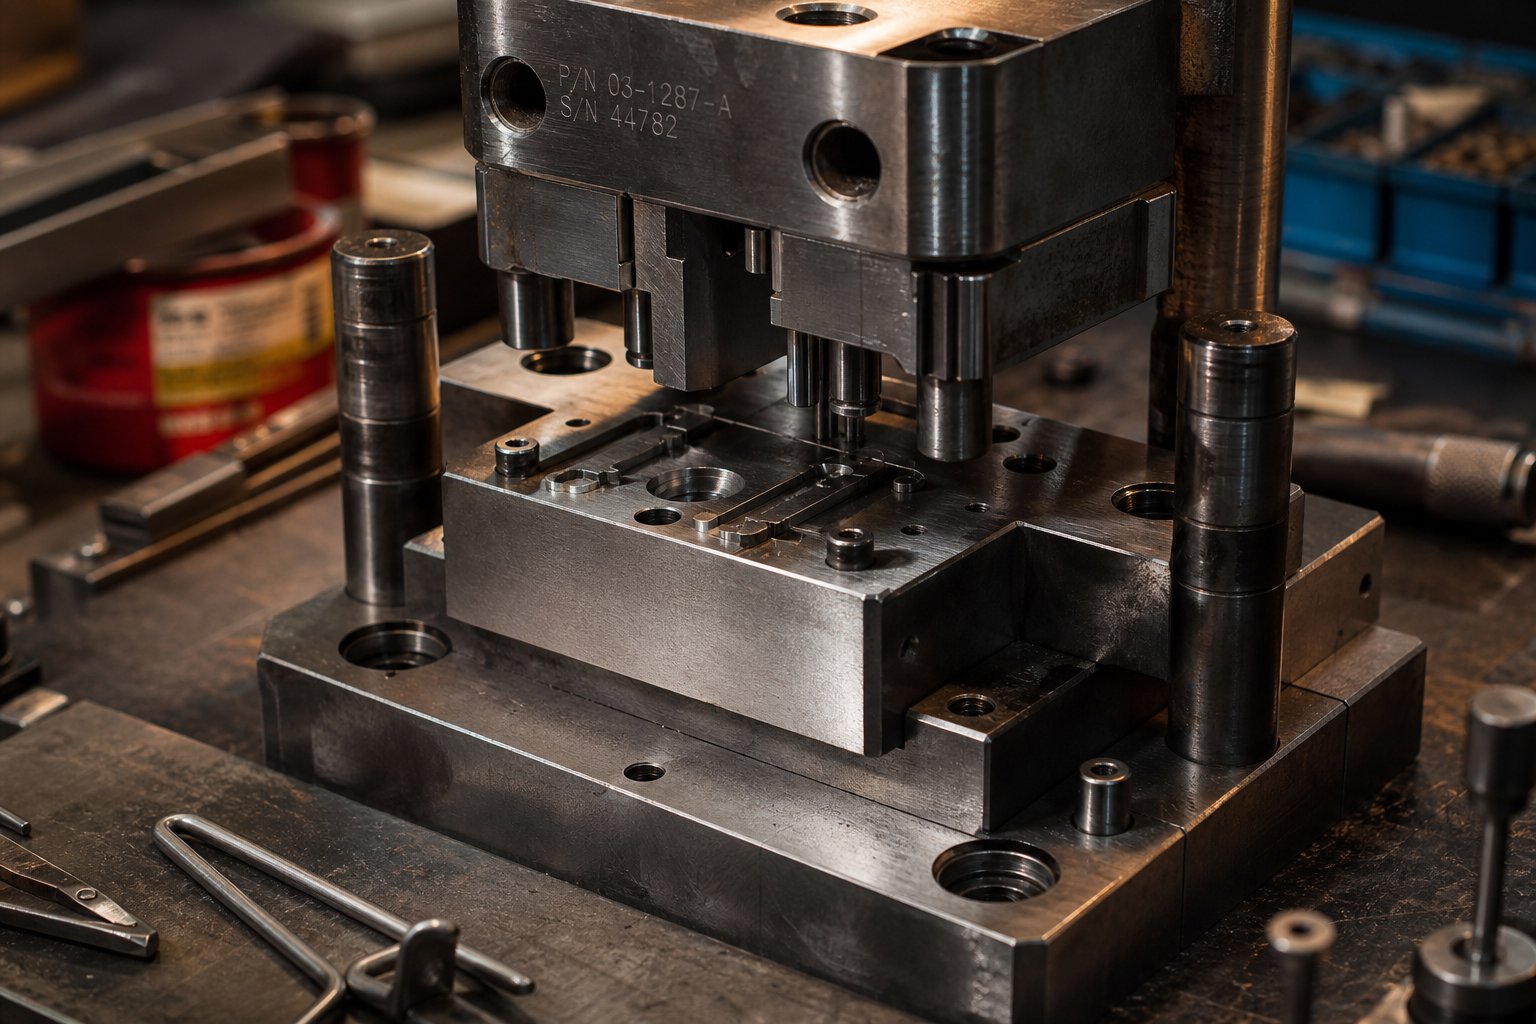
Разматрање дизајна матрице за танку траку
Дебљи материјал опрашта неуредне зазоре. Танка трака не. Када штанцате траку од нерђајућег челика дебљине испод 0,5 мм, граница између чистог смицања и неравне ивице се драматично смањује, а свака одлука о алату носи појачане последице по квалитет делова и животни век матрице.
Принципи прецизног штанцања од нерђајућег челика се не мењају на тањим мерама, али се њихова примена мења. Зазори који дају савршене делове у листу од 1,0 мм могу да генеришу прекомерне неравнине или ломове на траци од 0,1 мм. Разумевање зашто захтева ближи поглед на то како се механика смицања скалира са дебљином.
Прорачуни зазора за танку траку
Размак матрице је размак између резне ивице пробоја и резне ивице дугмета матрице, изражен каопроценат дебљине материјала по страни. Зазор од 10% на кундаку од 1,0 мм значи 0,1 мм простора са сваке стране пробоја. Довољно једноставно. Али када примените истих 10% на траку од 0,05 мм, добијате 0,005 мм по страни, димензију која представља изазов чак и за прецизно{9}}уземљење алата за доследно одржавање.
Ево шта танку траку чини контраинтуитивном: сам проценат често треба мало да се повећа у поређењу са стандардним радом на листовима. Зашто? Зато што се равни лома на врху и дну радног предмета морају поравнати да би се произвела чиста смицања. Код веома танког материјала, зона смицања постаје пропорционално већа у односу на укупну дебљину, што значи да пут ширења пукотине има мању дубину за рад. Зазор који је сувише чврст на овим мерачима не производи чистије резове. Уместо тога, генерише прекомерну силу резања, убрзава хабање ударца и може да изазове пуцање ударца током продирања.
Код штанцања танком траком, мањи апсолутни зазори не значе аутоматски чистије резове. Проценат--чишћења од дебљине често мора да се пажљиво подеси навише да би се омогућило правилно поравнање лома, јер се однос смицања-према-односа лома понаша другачије како се дебљина материјала смањује.
Посебно за штанцање нерђајућег челика,упутства индустрије сугеришузазори од 12% до 15% по страни за меке аустенитне класе, скалирање до 20% за потпуно{3}}тврде услове. Ове вредности представљају опште почетне тачке за стандардне лимове. Када радите са траком испод 0,25 мм, мораћете да консултујете инжењерске приручнике за алате да бисте добили препоруке за размаке-специфичне и дебљине-посебне, а затим потврдите пробним радом јер је понашање у стварном-свету на овим димензијама веома осетљиво на стање алата и поравнање притиска.
Прецизност је овде битна на начин на који једноставно није код тежих габарита. Преса са 0,02 мм деформације цилиндра је ирелевантна када се сече материјал од 2,0 мм, али тај исти отклон представља померање зазора од 40% на врпци од 0,05 мм. Због тога штанцање метала за траку од нерђајућег челика често захтева праве-пресе са минималним отклоном, а не машине са зазором{7}}, без обзира на захтев за тонажом.
Избор материјала за алат и премаза
Нерђајући челик је по природи абразиван. Његов садржај хрома, истог елемента који обезбеђује отпорност на корозију, убрзава хабање матрице кроз абразивне и лепљиве механизме. Код штанцања траком, овај проблем се интензивира јер имате већи број удараца по јединици тежине материјала, што значи да се ударци и матични блокови акумулирају брже него код тежих-операција.
Конвенционални Д-2 алатни челик, иако популаран за опште штанцање, представља специфичан проблем са нерђајућим траком. Висок садржај хрома у Д-2 може да се повеже са хромом у нерђајућем челику, узрокујући хладно заваривање или миграцију површине на површину. Овај "пикап" одлаже нерђајући материјал на чело бушотине, погоршавајући квалитет сечења и на крају изазивајући гребање које оштећује и алат и радни предмет.
Бољи избори за производњу калупа за штанцање укључују:
- Алатни челици од метала у праху (ПМ).као што су ЦПМ класе или челици од ванадијум{0}}карбида, који нуде супериорну жилавост и отпорност на хабање у поређењу са конвенционалним кованим алатним челицима
- Алуминијумска бронзаза станице за формирање, пошто је потпуно различит од нерђајућег челика и отпоран је на хватање лепка
- Чврсти карбидза слепе ударце у дуготрајним-применама, обезбеђујући изузетан век хабања, али захтевају пажљиво подешавање пресе због њене ломљивости под ударним оптерећењем
Премази даље проширују једначину. Превлаке за физичко таложење паре (ПВД) као што су титанијум нитрид (ТиН) или алуминијум титанијум нитрид (АлТиН) додају танак слој материјала високе-тврдоће који смањује трење и спречава интеракцију хрома-на-хрома која изазива цеђење. Превлаке за хемијско таложење паре (ЦВД) нуде сличне предности уз бољу адхезију на сложеним геометријама. За штанцање траке где су пресеци ударца{6}}мали и крхки, ПВД је генерално пожељнији јер се таложи на нижим температурама и не ризикује да изобличи карактеристике финих алата.
Улагање у врхунске алатне челике и премазе се враћа у дужини између оштрења. Када ваша прогресивна матрица има 15 до 25 станица за слепљивање и пирсинг, помножено са милионима удараца по производном циклусу, чак и 30% побољшање у интервалу оштрења значи значајно повећање времена рада.
Изазови скидања и избацивања делова
Чисто сте исекли део. Изгледа савршено. Али то неће оставити ударац. Овај сценарио је уобичајен код штанцања танком траком, а потиче од физике која постаје доминантна у малим размерама.
Танки делови траке лепе се за ударце из два разлога. Прво, однос површине-и-масе је веома висок. Сићушни празни диск тежине делића грама има релативно велике равне површине које стварају вакуум и ефекте површинског{4}}напона на површини ударца. Друго, повратна опруга у пробушеној рупи узрокује да пуж или део стегне ударац бочно, посебно у условима тежег расположења где је еластични опоравак значајан.
Скидачи мостова, најједноставнија и најјефтинија опција, често не успевају у овом послу са тракама. Као што су инжењери алата документовали, средства за скидање мостова не држе материјал током процеса сечења, дозвољавајући бочно кретање које оптерећује ударце. Током извлачења, трака се удара о плочу за скидање, шаљући удар у танке ударце који се могу сломити при вишекратном удару.
Уређаји за скидање под притиском-(опруге) решавају оба проблема. Они причвршћују траку равно уз површину матрице пре и током продирања ударца, спречавајући бочно померање. У повратном удару, они одлепљују траку са ударца постепено, а не изненадним ударом. Већи почетни трошак се лако оправдава смањеним ломом ударца и мањим бројем прекида производње због заглављених делова.
Додатне технике за поуздано избацивање у раду са траком укључују:
- Позитиван удар ваздуха кроз лице ударца да би се прекинуо вакуум при задржавању пужева
- Игле за избацивање{0}}са опругом унутар тела бушотине за празне делове
- Полиране површине пробоја (храпавост површине испод Ра 0,2 микрометра) да би се приањање свело на минимум
- Наношење истих ПВД премаза који се користе за отпорност на хабање, који такође смањују коефицијент трења током скидања
Сваки заглављени део је потенцијални пад. У прогресивном алату који ради великом брзином, један задржани пуж може каскадирати у савијене пилоте, сломљене ударце и оштећене делове матрице у року од неколико потеза. Улагање у поуздано скидање не ради се о практичности. Ради се о заштити целе коцке.
Размак матрице и алати управљају појединачним резом. Скидање решава последице. Али шире питање о томе како секвенцирати више операција преко траке која се непрекидно напаја, и да ли је прогресивна алатка чак и прави избор за вашу запремину, захтева другачију врсту инжењерске одлуке.
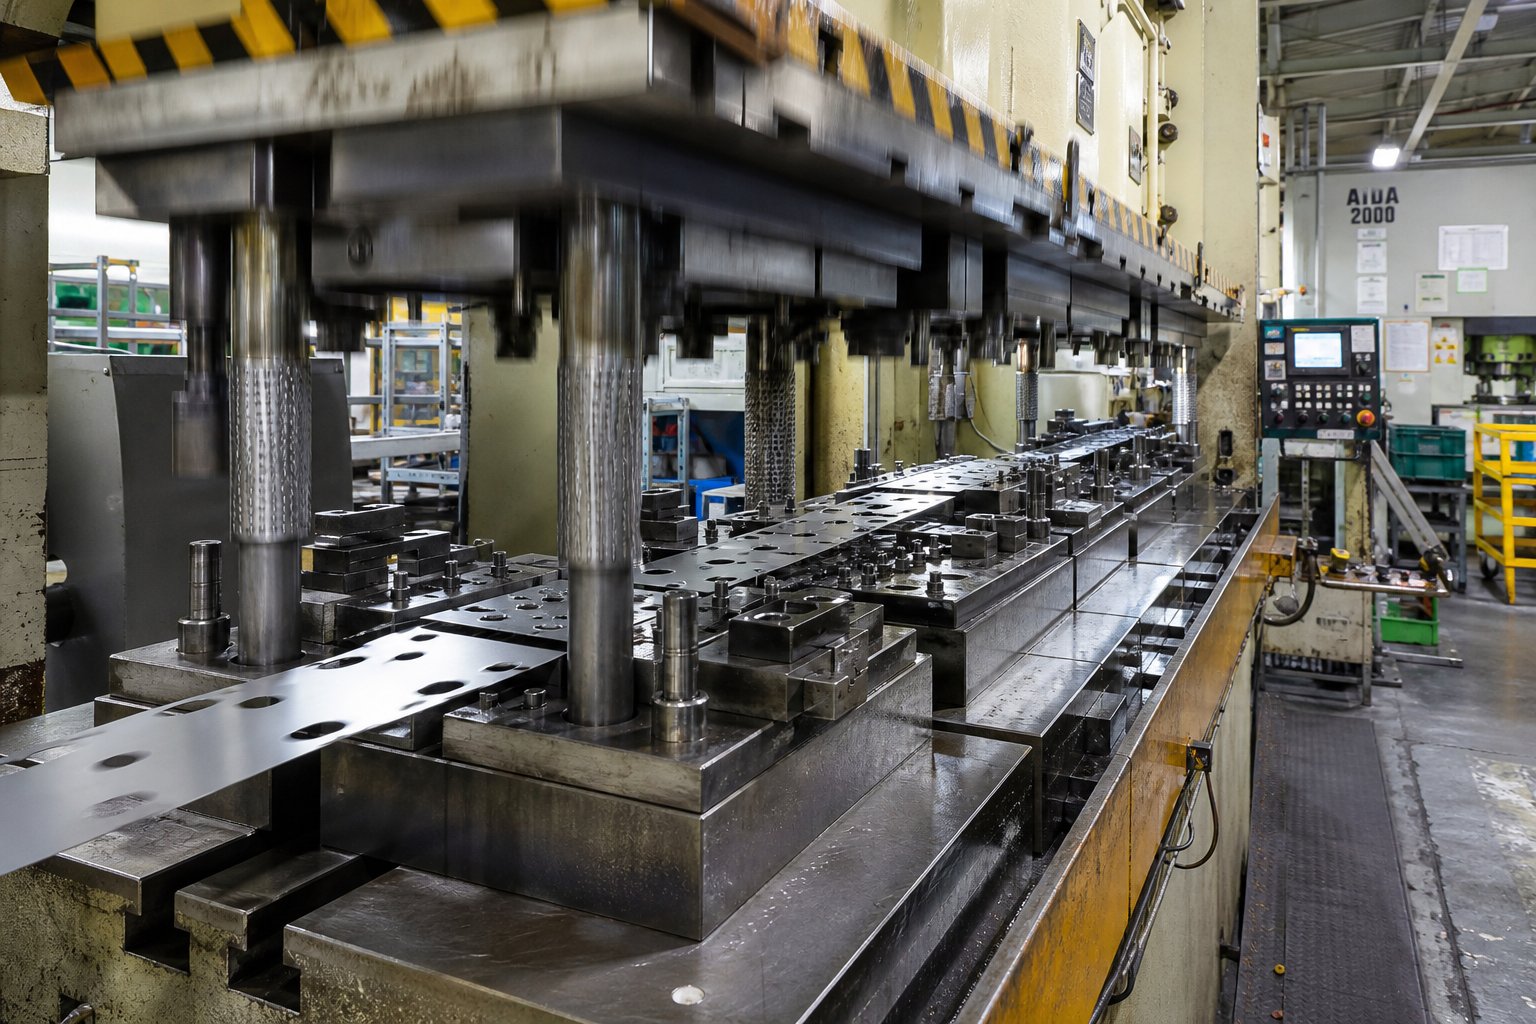
Прогресивно штанцање у односу на кратко{0}}обуку за делове траке
Јачина звука мења све. Део траке предвиђен за десет милиона јединица годишње захтева фундаментално другачију стратегију алата од исте геометрије са пет стотина комада. Трошкови алата, време испоруке и инфраструктура за контролу процеса се сходно томе повећавају, а погрешан избор у било ком смеру троши новац: преко-улагања у прогресивне алате на кратак рок, или шепања кроз велики обим помоћу метода једне-станице које не могу да држе корак.
Посебно за траку од нерђајућег челика, ова одлука има додатну тежину. Понашање материјала{1}}учвршћивања и абразивна природа значе да избор алата има огромне последице по животни век матрице и-цену по делу у великој мери.
Прогресивно штанцање за{0}}производњу траке великог обима
Прогресивно штанцање је радни коњ дуготрајног{0}}прогресивног штанцања у облику траке. Један сет матрица садржи више станица распоређених у низу, од којих свака изводи једну операцију: затварање пилот рупе, пробијање карактеристика, формирање кривина, ковање критичних димензија и коначно одвајање готовог дела од носеће траке. Трака напредује за једну дужину корака по потезу притиска, тако да сваки циклус производи завршен део.
Шта чини ову методу доминантном за{0}}рад са траком великог обима? Брзина и доследност. Добро-дизајнирана прогресивна нерђајућа трака може да издржи 200 до 600 или више удараца у минути, у зависности од сложености дела и дебљине материјала. При тим брзинама, једна смена притиска може да произведе десетине хиљада идентичних делова са поновљивошћу димензија којима руковање појединачним станицама-до- једноставно не може да одговара.
Економија појачава предност у брзини. Прогресивни алати се обично крећу од 30.000 УСД до преко 250.000 УСД, али се тај трошак амортизује током целог обима производње. Са 500.000 делова, чак и матрица од 100.000 долара додаје само 0,20 долара по комаду у цену алата. Међутим, испод отприлике 50.000 годишњих јединица, та математика амортизације почиње да ради против вас. Овај праг је разлог зашто услуге прогресивног штанцања генерално циљају програме са трајном великом потражњом, а не једнократне{15}}наруџбе.
За нерђајуће траке, прогресивне матрице такође нуде предност процеса изнад брзине. Пошто трака никада не напушта матрицу између операција, регистрација дела остаје закључана на тачност пилот{1}}пина током читаве секвенце формирања. То је важно када кумулативно учвршћивање рада помера понашање материјала преко станица. Можете предвидети и компензовати те помаке током дизајна матрице уместо да се борите против насумичних варијација уведених руковањем делом између одвојених операција.
Руковање намотајима и храњење за уску стоку
Трчање траке ширине испод 50 мм при великој брзини уводи изазове храњења са којима се шири залиха калема не суочава. Трака има мању крутост по својој ширини, што је чини склоном извијању, увртању и бочном померању на путу довода. Решите ове проблеме и добићете непрекидну производњу. Игноришите их и добићете погрешну храну, падове и отпад.
Серво хранилицесу стандардно решење за индексирање за прецизно штанцање траком. Серво мотор покреће доводне ваљке који хватају траку и напредују је програмабилном дужином корака, синхронизованом са циклусом пресовања. Програмибилност је важна јер нерђајућа трака, посебно код тврђих темперамента, може да покаже варијацију дужине{2}}под притиском хватања. Серво контрола омогућава компензацију-у реалном времену коју механички или пнеуматски додаци не могу да обезбеде.
Пилотне игле остају коначни ауторитет за регистрацију унутар коцкице. Чак и са савршено подешеним серво фидером, игле исправљају сваку заосталу грешку у позиционирању повлачећи траку у тачно поравнање пре него што се свака станица укључи. За уску траку, пречник пилот рупе и зазор-до-отвора морају бити довољно чврсти да контролишу бочни положај без везивања, обично 0,01 мм до 0,02 мм укупног зазора за прецизан рад.
Системи за вођење између додавача и улаза у калуп такође захтевају пажњу. Широки залисак природно иде право јер се његов момент инерције опире бочном померању. Уска трака нема тај луксуз. Водилице за ивице у облику -или канала{4}} типске вођице држе траку центрираном кроз путању увлачења. Дизајни са опругом{6}} прихватају мању варијацију ширине својствену исеченој врпци без стезања тако чврсто да закопчају траку или додају повлачење које утиче на прецизност увлачења.
Један детаљ{0}}који се често занемарује: напетост намотаја. Намотаји траке имају мале унутрашње пречнике у односу на њихову ширину, што значи да се материјал одмотава са већом закривљеношћу-намотаја него шири материјал намотан на веће трнове. Неопходан је исправљач или равнало између одмотавача и хранилице. Без тога, заостала закривљеност подиже траку са површине матрице између станица, узрокујући недоследне дубине облика и неусклађеност.
Прототип и кратки{0}приступи
Прогресивни алати имају смисла када обим оправдава улагање, а дизајн је замрзнут. Када ниједан услов није испуњен, потребне су вам алтернативне методе које и даље производе прихватљиве делове нерђајуће траке без улагања капитала.
Спој умиреизвршити више операција у једном потезу притиска на једној станици. Они су јефтинији од прогресивних алата јер захтевају мање станица и без дизајна носача трака. Компромис је пропусност: делови се морају појединачно руковати између операција ако је потребно више сложених калупа, а стопе хода остају ниже јер сваки ударац истовремено обавља више посла.
Пренос алатарано одваја део од траке и механички га помера између станица. Овај приступ одговара деловима чија би геометрија поцепала носећу траку, као што су дубоко-извучене чашице траке. Међутим, механизам механичког преноса ограничава брзину у поређењу са логиком континуираног-тока прогресивних калупа, а додатни ризик при руковању расте са тањим, крхким деловима траке.
ЕДМ жице и ласерско сечењезаобићи жигосање у потпуности за количине прототипа. Ове методе секу делове директно са траке без тврдог алата, производећи прецизне профиле у сатима, а не недељама. Цена по-делу је за редове величине већа од штанцања, али када вам је потребно педесет делова за функционално тестирање пре него што се посветите прогресивној матрици од 150.000 долара, тај трошак је тривијалан у поређењу са ризиком од алата са недостатком дизајна.
Вреди напоменути да се оквир одлучивања мало разликује када се упореди економија прогресивног штанцања угљеничног челика са нерђајућим. Виша цена материјала за нерђајуће траке и већа стопа хабања матрице померају праг запремине за прогресивно улагање у алате нешто више од еквивалентних програма од угљеничног челика. Инкрементални трошак одржавања алата по ходу је једноставно већи код нерђајућег челика, што значи да вам је потребно више делова на које ћете га распоредити.
Ево структурираног тока доношења одлука за одабир стратегије алата:
- Дефинисати годишњу запремину и укупну животну количину. Ако годишњи обим прелази 50.000 јединица са више-годишњом потражњом, прогресивни алати су вероватно оправдани.
- Процените сложеност дела. Избројите број различитих операција (пирсинг, обликовање, сечење). Делови који захтевају пет или више узастопних операција снажно фаворизују прогресивне калупе.
- Процените захтеве толеранције. Ако критичне димензије захтевају +/-0,05 мм или више за више функција, прогресивне матрице са регистрацијом пилот-пина надмашују алтернативе.
- Потврдите зрелост дизајна. Прогресивна инвестиција у калупе захтева замрзнути дизајн. Ако се део још увек понавља, прво користите жичану ЕДМ или сложену матрицу за проверу ваљаности.
- Израчунајте укупне трошкове власништва. Упоредите прогресивни трошак матрице амортизован током животног века са-трошком дела краткотрајних-метода помножених са истом запремином. Укључите одржавање калупа, интервале оштрења и процењену стопу отпада за сваки приступ.
- Фактор времена испоруке. Прогресивним калупима је потребно 12 до 20 недеља за изградњу. Ако производња мора да почне за четири недеље, кратке{4}}методе за премошћавање јаза док се дуготрајни{5}}прогресивни алати за штанцање производе.
Прави одговор често није само један или други метод. Многи успешни програми почињу са сложеним калупима или прототипима-сеченим жицом за валидацију дизајна, а затим прелазе на прогресивне алате када се повећа запремина и геометрија закључа. Овај поступни приступ штити капитал док и даље испоручује делове{3}}способне за производњу у свакој фази.
Стратегија алата одређује како се делови праве. Али разумевање где ти делови завршавају и како се захтеви апликације враћају у одлуке о материјалу и процесу, употпуњује инжењерску слику.
Кључне примене за -штанцану траку од нерђајућег челика
Свака материјална одлука и избор алата о којима смо до сада разговарали на крају служе једној ствари: посао готовог дела у стварном свету. Захтеви за пријаву не утичу само на избор степена и темперамента. Они то диктирају. Контактна опруга која мора да преживи милион циклуса савијања захтева другачија својства траке од хируршке оштрице која долази у контакт са људским ткивом, иако обе почињу као уски намотај од нерђајућег челика који се доводи кроз прогресивну матрицу.
Разумевање где завршавају жигосани делови од нерђајућег челика помаже инжењерима да раде уназад од захтева за перформансе до одговарајуће комбинације материјала, темперамента и процеса.
Електрични контакти и опруге конектора
Када вам је потребна сићушна компонента која се више пута савија без трајног постављања, отпорна је на корозију у влажном окружењу и одржава димензијску стабилност током година рада, описујете контактну опругу. Овде доминира 301 нерђајућа трака.
Зашто конкретно 301? Његов нижи садржај никла (6-8%) узрокује дарад очврсне брженего друге аустенитне класе, што значи да је пола-тврђе или три{1}}четвртине-тврђе особине опруге које се такмиче са наменским челицима за опруге, уз додавање инхерентне отпорности на корозију. Електрична проводљивост је секундарна у овим апликацијама јер контактна сила и површински интерфејс управљају електричном везом. Оно што је важно је животни век од замора: способност савијања милионима пута без пуцања.
Опруге конектора, контакти батерије, РФ заштитне копче и механизми за избацивање СИМ картице ослањају се на ову комбинацију својстава. Фактор облика траке савршено одговара овим деловима јер су готове компоненте обично уске, танке и производе се у огромним количинама, управо у оном профилу где се прогресивно штанцање истиче.
Медицински уређаји и ваздухопловне компоненте
Медицинске и ваздухопловне апликације деле заједничку нит: квар није опција, а следљивост материјала је обавезна. Осим тога, њихови захтеви се нагло разликују.
Делови медицинске траке, хируршке спајалице, опруге за ретракторе, анкери за имплантате и кућишта дијагностичких сензора, захтевају пре свега биокомпатибилност. Степен 316Л (ниски угљеник) је стандард јер је његов садржај молибдена отпоран на таложење телесних течности, док ниски угљеник спречава сензибилизацију током циклуса заваривања или стерилизације. Завршна обрада површине овде је веома важна. Штанцани делови траке намењени контакту са пацијентом морају да испуњавају строге спецификације за храпавост површине како би се спречило приањање бактерија и иритација ткива.
Ваздухопловство покреће различите приоритете. Штанцање аеронаутичких делова од нерђајућег челика значи рад са класама које одржавају механичка својства на повишеним температурама и током екстремних термичких циклуса. Класа 321, стабилизована титанијумом против таложења хром-карбида, служи компонентама издувног система и носачима одељка мотора. За структуралне копче и елементе за причвршћивање, делови од 304 од нерђајућег челика у жареном или четврт{6}}тврђем стању пружају форму потребну за сложене геометрије док испоручују адекватну снагу-према-односима тежине при умереним радним температурама.
Обе индустрије захтевају потпуну сертификацију материјала, следљивост серије и валидацију процеса, захтеве које прогресивно штанцање добро подржава кроз своју инхерентну поновљивост и способност статистичке контроле процеса.
ХВАЦ и индустријске компоненте сензора
Не живи сваки део траке са жигом у апликацији високог{0}}профила. ХВАЦ системи и индустријски сензори троше милионе штанцаних нерђајућих тракастих компоненти годишње, од биметалних елемената актуатора и термостатских опруга до заштитних копчи, носача за монтажу и кућишта прецизних сензора.
ХВАЦ прогресивно штанцање производи компоненте као што су споне за пригушнице, држачи сензора пламена и опруге за повезивање канала{0}}у запреминама које оправдавају наменски прогресивни алат. Ови делови обично користе 304 у жареном или четврт{3}}тврдом стању, балансирајући адекватну отпорност на корозију за влажна окружења у односу на способност обликовања која је потребна за сложене геометрије носача. Операције прогресивног штанцања метала ХВАЦ често се одвијају непрекидно у више смена, што чини век матрице и конзистентност материјала посебно критичним за економику цене-по-делу.
Индустријски сензори додају слој прецизности. Штанцани делови траке служе као елементи дијафрагме у претварачима притиска, опружни контакти у температурним сондама и заштитна кућишта за електромагнетну-осетљиву електронику. Ове апликације често захтевају веће толеранције у односу на ХВАЦ рад и могу да наведу специјалне разреде као што је 321 за кућишта сензора високе{4}}температуре или 316 за окружења изложена хемикалијама -.
Ево резимеа уобичајених категорија апликација са њиховим типичним паровима квалитета и темперамента:
- Контактне опруге и спојнице:301 или 302, пола-тврда до потпуно-тврда нарав
- Контакти батерије и РФ штитови:301, три-четвртине-тврђе на пролеће
- Хируршки инструменти и компоненте имплантата:316Л, жарено
- Ваздухопловство и издувни елементи:321 или 304, жарено на четвртину{2}}тврдо
- Обујмице за вентиле ХВАЦ и носачи сензора пламена:304, жарено на четвртину{1}}тврдо
- Дијафрагме сензора притиска:316 или 304, жарено (максимална дуктилност за дубоко извлачење)
- Опруге термостата и актуатора:301, пола-тврдо до три{2}}четвртине-тешко
- ЕМИ заштитна кућишта:304 или 301, четвртина{2}}тврда
Обратите пажњу на образац: захтеви апликације теку директно уназад у колоне степена и темперамента ваше спецификације. Сервисно окружење за део, механички захтеви и регулаторни контекст сужавају избор материјала много пре него што дизајнер матрице нацрта распоред једне станице.
Знати где делови завршавају је драгоцено. Знати шта пође по злу током производње и како то брзо поправити, је оно што одржава те делове. Повратак, стврдњавање при раду, кварови у подмазивању и формирање неравнина су стални непријатељи који коче линије за штанцање траке, а сваки од њих има препознатљиве основне узроке са доказаним корективним радњама.
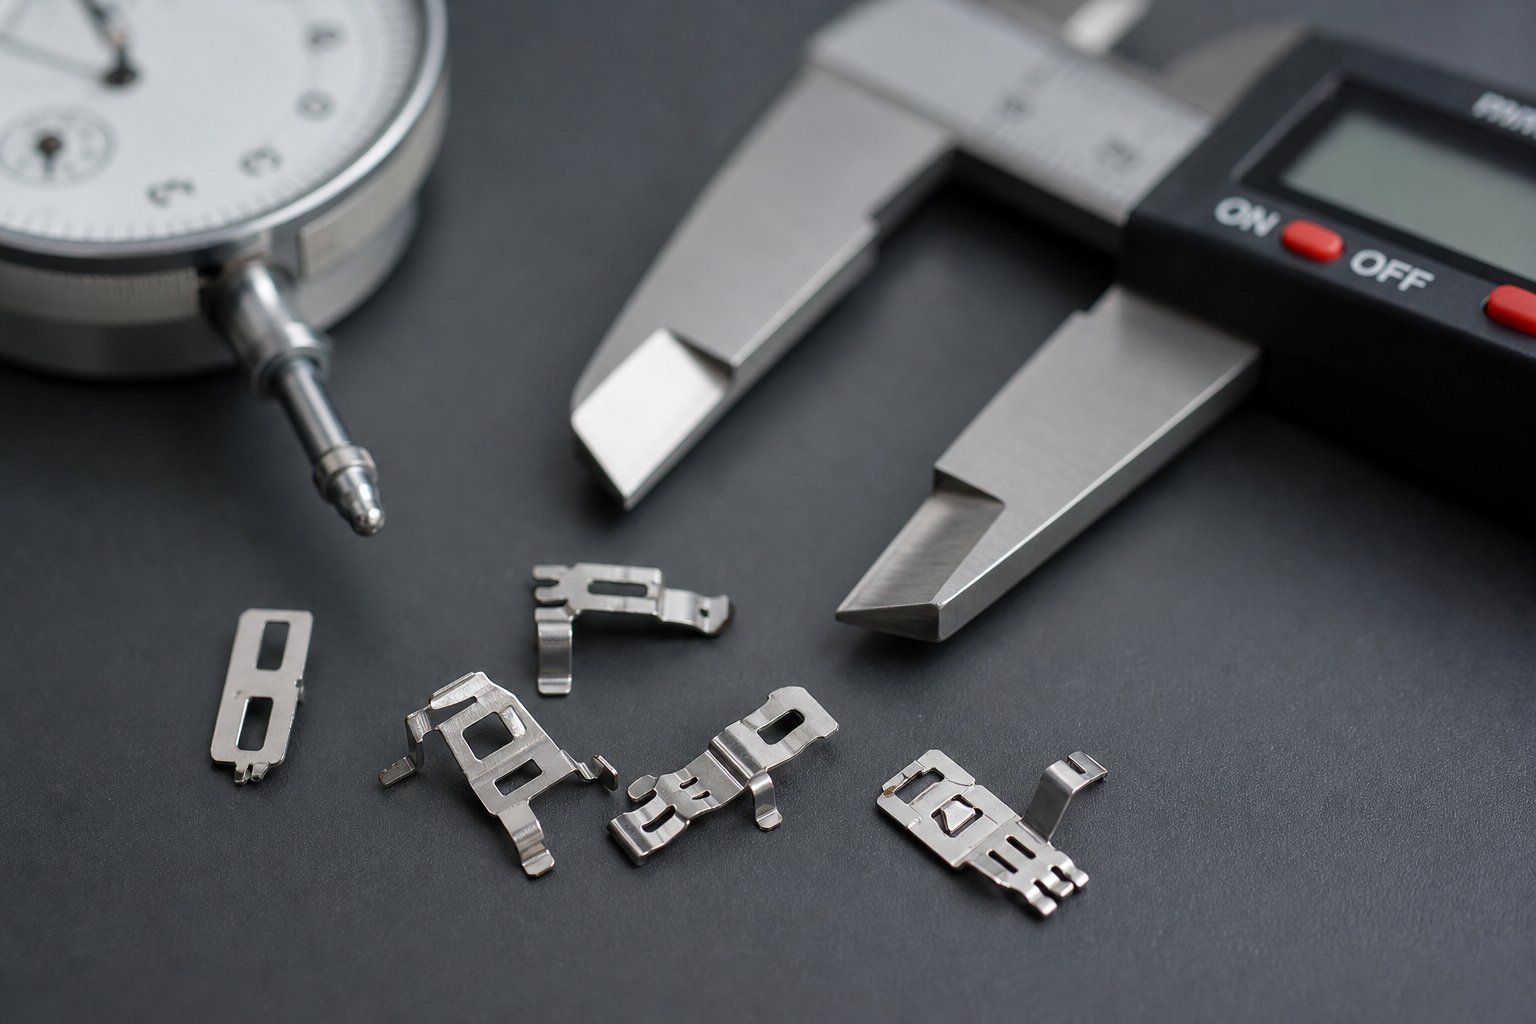
Решавање уобичајених изазова штанцања траке од нерђајућег челика
Прогресивна матрица може савршено радити недељама, а затим почети да производи отпад наизглед преко ноћи. Углови опруге се померају. Пукотине се појављују на станицама форме. Неравнине расту изван спецификације. Делови се жуљају о лице ударца. Ови неуспеси ретко имају један драматичан узрок. Они се постепено граде како хабање, варијације материјала и померање процеса интерагују између станица.
Разлика између линије за штанцање која ради профитабилно и оне која испушта новац кроз отпад и застоје често се своди на то колико брзо идентификујете основне узроке. Штанцани од нерђајућег челика представљају ужи прозор за грешке од меког челика јер висока чврстоћа материјала, брзо очвршћавање и површина богата хромом- стварају режиме квара мешавине које мекши метали једноставно не показују.
Управљање Спрингбацком у формираним деловима траке
Спрингбацк је еластични опоравак материјала након уклањања силе савијања, што узрокује благо отварање угла савијања. Сваки метал се враћа у одређеном степену, али нерђајућа трака појачава проблем. Већа јачина течења ствара већу повратну снагу, а нерђајући типови имају знатно већу границу течења од меког челика при еквивалентним темпераментима. Што је трака тања у односу на радијус савијања, то постаје горе.
Колико пролећа треба да очекујете? За нерђајући челик у тесној кривини где је унутрашњи радијус једнак дебљини материјала, опружни повратак обично пада у опсегу од 2 до 4 степена. Како однос радијуса-према-расту, тај број се брзо повећава. При умереним радијусима (6т до 20т), жарени 304 може да се врати за 4 до 15 степени. Халф-301, врста која се обично користи за жигосане компоненте опруге од нерђајућег челика, може да пређе 40 степени при великим радијусима током формирања ваздуха.
Три практичне стратегије контролишу повратни удар у штанцању траке:
- Преко-савијање:Дизајнирајте пробој за формирање тако да се савија изнад циљног угла за предвиђену количину повратног опруге. Ако вашем делу треба 90 степени, а материјал се враћа за 5 степени, удар се формира на 85 степени. Ово је најчешћи приступ и добро функционише када је враћање конзистентно у свим партијама материјала.
- У-ковању:Додавање корака ковања након почетног савијања пластично деформише материјал на врху савијања, претварајући еластичну деформацију у трајну деформацију. Ковање смањује варијабилност повратног опруге јер тера материјал преко границе течења локално, без обзира на улазну варијацију тврдоће. Компромис је већа тонажа штампе на тој станици.
- Избор темперамента:Жарена трака производи мање одскока од пола-тешких или потпуно-тешких услова. Асматеријални подаци потврђују, пола-тврда 301 показује 4 до 43 степена повратног одступања у истом опсегу радијуса где жарени 304 показује само 2 до 15 степени. Ако ваш део не захтева високе карактеристике опруге у употреби, навођење мекшег темперамента елиминише велики део проблема на извору.
Једна суптилност специфична за траку: правац зрна је битан. Савијање окомито на правац котрљања смањује опругу и побољшава конзистентност. Код уске траке, правац котрљања иде дуж дужине траке, тако да се попречне кривине (преко ширине) понашају предвидљивије од уздужних кривина формираних дуж правца кретања.
Учвршћивање рада и његов кумулативни ефекат
Аустенитни нерђајући челик је мета-стабилна структура. Када га деформишете, посебно класе 301 са нижим садржајем никла, део аустенита се трансформише у мартензит. Овонапрезање{0}}индукована фазна трансформацијачини материјал тврђим и ломљивијим са сваком операцијом формирања. У једној-конструкцији станице, тај ефекат је ограничен. У прогресивној коцкици од 20 станица, она се акумулира.
Замислите да ваша трака улази у матрицу у жареном стању са расположивим издужењем од 55%. Станица три пробија пилот рупе, станица шест формира плитко извлачење, десета станица додаје прирубницу, а станица петнаест новчића карактерише. Свака операција троши део преостале дуктилности материјала. До петнаесте станице, трака у зони формирања је можда изгубила половину или више свог првобитног капацитета истезања. Гурните га даље и пукотине ће почети при концентрацијама напрезања.
Стопа радног очвршћавања (индекс хладног очвршћавања) за аустенитне нерђајуће је око 0,34, што је знатно више од угљеничног челика. То значи да се заостали напон брже развија са сваким кораком деформације. Што је већи акумулирани садржај мартензита, веће је заостало напрезање и већа је вероватноћа пуцања током наредних операција формирања.
Практичне противмере укључују:
- Редослед станица:Поставите најтеже операције формирања рано у напредовању калупа када материјал задржи максималну дуктилност. Резервишите касније станице за лаке операције као што су обрезивање, ковање или коначно одсецање.
- Средње олакшање:За посебно захтевне геометрије делова, дизајнирајте станице у празном ходу (без рада) које омогућавају да се трака опусти између тешких фаза формирања. Иако ово продужава матрицу, спречава кумулативно оптерећење да достигне критичне нивое.
- Подешавање оцене:Ако се пуцање настави упркос оптимизацији станице, размислите о пребацивању са 301 на 304 или 305. Већи садржај никла стабилизује аустенитну фазу, смањујући стопу мартензитне трансформације и дајући вам већи капацитет формирања по станици пре него што се материјални рад-очврсне до квара.
- Управљање дубином цртања:Дистрибуирајте укупну дубину цртања на више станица уместо да покушавате агресивно извлачење једне-станице. Свако инкрементално извлачење остаје унутар тренутне дуктилности материјала уместо да га исцрпљује у једној операцији.
Када се пукотине појављују спорадично, а не конзистентно, сумњајте на варијацију материјала између серија намотаја. Много тога што стигне до тврдог краја жарене спецификације почиње са мање расположиве дуктилности, а ваш процес који се добро одвија на мекшим партијама може померити тврђи материјал преко својих граница на истим станицама. Ово је разлог зашто сертификација механичких својстава по калему, о којој се говорило у ранијим одељцима, исплаћује дивиденде током решавања проблема у производњи.
Стратегије подмазивања и заштите површине
Подмазивање код штанцања од нерђајућег метала има двоструку сврху: смањење трења између радног предмета и алата и спречавање нагризања где се површине богате хромом{0}}хладне-заварују за алатни челик под притиском. Погрешите мазиво и или ћете оштетити делове загризањем или ћете их оштетити хемијским нападом. Ниједан исход није прихватљив.
Историјски гледано, на штанцање од нерђајућег челика се у великој мери ослањалохлорисана парафинска мазивајер су њихове перформансе екстремног{0}}притиска ефикасно спречиле гашење. проблем? Остаци хлора изазивају питтинг корозију на нерђајућим површинама ако се не уклоне у потпуности након штанцања. За делове траке са високим односом површине-површине-и-запремине, чишћење сваког пукотина формираног дела је тешко и скупо. Сваки резидуални хлорисани филм постаје место иницирања корозије у употреби.
Савремене алтернативе у потпуности елиминишу овај ризик. Потпуно синтетичка мазива без уља- дизајнирана посебно за нерђајуће подлоге обезбеђују неопходно гранично подмазивање без хемије хлорисања. Ове формулације нуде додатне предности за операције штанцања траке:
- Захтева мање агресивну водену хемију за чишћење за уклањање после-штампања
- Побољшајте квалитет шава у наставку захваљујући чистијим површинама
- Нуде бољу биоразградљивост од алтернатива на бази уља- или хлорисаних
- Смањите потрошњу енергије током процеса чишћења
Сама површина од нерђајућег челика ствара изазове подмазивања изван избора хемије. У поређењу са угљеничним челиком, нерђајући челик има тврђи, глаткији профил површине који не задржава мазиво тако лако. Уље се накупља у микроскопским долинама грубијих површина, али глатка завршна обрада траке од нерђајућег челика омогућава да се мазиво истискује под притиском формирања. То значи да је начин наношења важан колико и врста мазива. Системи премаза на ваљцима или системи капања који наносе свеже мазиво непосредно пре уласка у калуп надмашују системе за наводњавање који се ослањају на заостали филм од раније на путу довода.
Чишћење након{0}}штампања мора да се планира као део производног процеса, а не да се третира као накнадна мисао. Било који остатак мазива који остане на готовим штанцама од нерђајућег челика може ометати наредне процесе као што су заваривање, пасивација или монтажа. За медицинске апликације или апликације за{3}}контакте за храну, валидација чишћења додаје још један ниво контроле процеса који почиње одабиром мазива.
Узимајући заједно ове начине квара, ево дијагностичке референце за најчешће дефекте који се срећу код штанцања траком од нерђајућег челика:
| Дефект | Вероватни основни узроци | Препоручене корективне радње |
|---|---|---|
| Претерано повлачење | Материјал је тврђи него што се очекивало; радијус савијања је превелик у односу на дебљину; ваздушна{0}}геометрија формирања | Повећајте преко{0}}угао савијања; додати станицу за ковање; навести мекши темперамент; смањити радијус савијања где дизајн делова дозвољава |
| Пуцање на станицама форме | Кумулативно радно очвршћавање које прелази дуктилност; агресивна дубина цртања; неусклађеност{0}}зрна у правцу; партија материјала на високом крају тврдоће спец | Прерасподели формирање на више станица; додати станице за помоћ у стању мировања; пређите на вишу-класу никла; верификовати својства улазног материјала по партији |
| Нагризање на лицем ударца или мртве | Интеракција хрома{0}}на-хрома између нерђајућег радног предмета и Д-2 алатног челика; недовољно подмазивање; прекомерно време задржавања ударца | Пређите на ПМ алатни челик или карбид; нанети ПВД премаз (ТиН или АлТиН); надоградите мазиво на синтетичку формулу без-хлорисања; полирати лицем до испод Ра 0,2 микрометра |
| Прекомерно формирање неравнина | Зазор матрице је превише лабав; ивица ударца или матрице истрошена; дебљина материјала изнад номиналне; нетачан размак за стање темперамента | Поново{0}}избрусити или заменити истрошени алат; проверити и подесити зазор матрице; потврди улазну толеранцију дебљине; поново израчунати клиренс ако се темперамент променио |
| Део се лепи за ударац | Ефекат вакуума на танке делове; хватаљка са опругом; груба површина ударца; неадекватна сила скидања | Додајте ваздушни удар кроз удар; повећати притисак опруге за скидање; полирати лице ударцем; нанесите ПВД премаз са ниским{0}}трењем |
| Неусклађеност или заглављивање фееда | Превелик нагиб на улазној врпци; калем{0}}комплет није спљоштен; водилице сувише затегнуте или превише лабаве; хабање пилотских клинова | Затегните спецификацију нагиба на налогу за куповину; додати или прилагодити исправљач; поново калибрирати зазор водилице; замените истрошене пилотске клинове |
| Гребање или обележавање површине | Крхотине у матрици; грубе површине калупа; недовољно подмазивање на станицама за формирање; вуче траке на дизачима | Спровести распоред чишћења калупа; полирати све контактне површине; подесити тачку наношења и запремину мазива; проверите висину и време подизача |
| Питтинг корозија на готовим деловима | Остаци хлорисаног мазива; неадекватно чишћење након{0}}штамљивања; контаминација од угљеничног челика алата или руковања | Пређите на синтетичко мазиво без хлора-; имплементирати валидирани процес чишћења; одвојите руковање нерђајућим материјалом од рада са угљеничним челиком |
Сваки недостатак у овој табели прати одлуке донете раније у ланцу процеса: спецификација материјала, дизајн калупа, избор алата или избор мазива. Решавање проблема постаје брже када препознате ове везе уместо да сваки симптом третирате изоловано.
Решавање производних проблема данас одржава проток делова. Изградња комплетног пакета спецификација који спречава да се ти проблеми понављају у новим програмима је оно што раздваја реактивно гашење пожара од проактивног инжењеринга процеса, и то захтева повезивање сваке тачке одлучивања у један кохерентан ток посла.
Од избора материјала до производње-Спремних делова траке
Изоловане одлуке производе изоловане проблеме. Инжењер који одабере класу без узимања у обзир размака матрице или специфицира темперамент без разумевања његових импликација повратног оптерећења за алате, на крају отклања грешке о којима је било речи у претходном одељку. Протуотров је секвенцијални радни ток спецификације који повезује сваку одлуку са оном пре и после ње, стварајући пакет делова од нерђајућег челика где сваки елемент појачава остале.
Размислите о томе на овај начин: ваша апликација вам говори шта део мора да уради. Тај захтев учинка сужава оцену и темперамент. Оцена и темперамент диктирају шта морате да захтевате од свог добављача траке. Ове карактеристике улазног материјала постављају границе за чишћење матрице, материјал алата и стратегију одстрањивања. А укупна слика, сложеност плус обим плус толеранција, одређује да ли ћете улагати у прогресивне алате или почети са краткотрајним-алтернацијама.
Прескочите карику у том ланцу и погађате. Погађање кошта.
Израда пакета спецификација за штанцање траке
Сваки успешан програм штанцања траке следи исти логички низ, било да је део опруга за контакт батерије или носач сензора за ваздухопловство. Ево тока доношења одлука приказаног као нумерисана путања од захтева апликације до алата{1}}спремних за производњу:
- Дефинишите захтеве апликације.Почните од краја: радно окружење, механичка оптерећења, циклуси замора, изложеност корозији, температурни опсег, регулаторна ограничења и потребе за електричним или термичким перформансама. О овим захтевима није-преговарати, а све остало се мења да би се испунили.
- Изаберите разред и темперамент.Ускладите своје захтеве са одговарајућом нерђајућом легуром. Потребна су вам својства опруге са отпорношћу на корозију? 301 полу{2}}тешко. Требате дубоку формабилност и биокомпатибилност? 316Л жарено. Потребна вам је-стабилност на високим температурама? 321 жарено. Уверите се да издужење и јачина течења изабраног темперамента спадају у опсеге које ваша геометрија дела може да користи без пуцања или прекомерног поврата.
- Одредите параметре извора траке.Напишите налог за куповину који контролише сваку променљиву на коју ће ваша матрица бити осетљива: стање ивица са оријентацијом ивица, толеранцијом равности, ограничењем нагиба, толеранцијама ширине и дебљине, завршном обрадом површине, ИД/ОД намотаја и сертификацијом механичких својстава по серији. Све што остане неспецифицирано постаје променљива која се помера између испорука намотаја.
- Дизајнирајте зазоре и алате.Израчунајте клирен-до-пробоја као проценат вашег специфицираног опсега дебљине, узимајући у обзир тврдоћу и темперамент степена. Изаберите алатни челик или карбид који су отпорни на хабање хрома-до-хрома. Наведите ПВД премазе за критичне станице за формирање и слепљење. Дизајнирајте системе за скидање траке (опруге за скидање, млаз ваздуха, игле за избацивање) који одговарају вашој дебљини траке.
- Изаберите стратегију обима производње.Ускладите улагање у алате са потражњом. За годишње количине веће од 50.000 са замрзнутим дизајном, прогресивне матрице пружају најнижу цену по-делу. За прототипове или фазе{5}}итерације дизајна, користите жичану ЕДМ или сложену матрицу. За прелазни рад средњег обима{7}}размислите о алатима за пренос. Планирајте постепено улагање: потврдите геометрију помоћу кратких-метода пре него што се посветите дуготрајним-прогресивним алатима за штанцање.
- Успоставите контроле процеса.Дефинишите тип подмазивања и метод примене (не-нехлоровани синтетички материјал за нерђајући материјал), протокол за чишћење након-штампања, критеријуме инспекције, СПЦ параметре и интервале одржавања матрице. Документујте ово заједно са цртежом дела тако да производни тимови имају комплетан производни пакет, а не само геометријску спецификацију.
Овај низ није произвољан. Сваки корак ограничава опције доступне у следећем кораку. Прескакање унапред, на пример, одабир прогресивног распореда калупа пре него што се потврди темперамент материјала, намеће скупу прераду када се стварност не поклапа са претпоставкама.
За апликације за штанцање од жареног челика где је максимална способност обликовања приоритет, редослед је још важнији. Нижа јачина течења жарене траке значи да се могу постићи мањи зазори матрице, али њена склоност ка адхезији ивица и понашању гуменог резања захтева специфичне премазе за алат и избор мазива који се морају интегрисати од почетка, а не закрпити након појаве проблема.
Ресурси за избор материјала за жигосане делове
Изградња пакета спецификација захтева поуздане податке о материјалу. Повлачићете из више извора у зависности од тога у којој сте фази одлуке.
Технички листови добављача остају меродаван извор за механичка својства, доступне темпераменте и толеранције димензија специфичних за траку. Затражите их у раној фази{1}}процеса селекције јер се објављени распони разликују од произвођача до ваљаоница.
Индустријски приручници као што су АСМ Металс Хандбоок и ССИНА смернице за дизајн пружају податке за{0}}упоређење, оцене могућности обликовања и почетне тачке за чишћење калупа које помажу током почетних процена изводљивости пре него што ангажујете одређеног добављача.
За инжењере и тимове за набавку који процењују опције жигосаног челичног лима и траке у више породица легура,ИИЦХЕН-ова страница са материјалимануди практичну полазну тачку. Покрива нерђајући челик, алуминијум, месинг и друге легуре које се обично користе у штанцаним и машински обрађеним металним деловима, организоване на начин који вам помаже да сузите кандидате пре него што уђете у детаљне спецификације добављача. Обједињене референце које обухватају породице материјала штеди време када вас захтеви апликације још нису закључали у један систем легуре.
Комбинујте ове ресурсе уместо да се ослањате на било који појединачни у изолацији. Обједињена референца материјала помаже вам да уђете у ужи избор кандидата. Подаци добављача потврђују тачна својства за вашу специфичну форму траке. А приручници за алате преводе та својства у параметре дизајна калупа који се могу применити.
Циљ на крају овог тока посла је пакет спецификација који конструктор калупа, добављач материјала и оператер пресе могу да изврше без двосмислености. Када све заинтересоване стране раде из истог интегрисаног документа, процес штанцања равне траке од нерђајућег челика тече онако како је дизајниран: предвидљиво, профитабилно и квалитетно.
Често постављана питања о равној траци за штанцање нерђајућег челика
1. По чему се штанцање равном траком разликује од стандардног штанцања лимом?
Штанцање равном траком укључује увлачење уског намотаног нерђајућег челика, обично испод 50 мм ширине, кроз прогресивне или једноструке матрице. За разлику од ширег штанцања листова, трака са траком представља јединствене изазове, укључујући мање толеранције ширине за праћење кроз водилице, осетљивост на стање ивица која утиче на формирање неравнина и закривљеност-сета намотаја која узрокује погрешно увлачење. Радно очвршћавање се такође повећава на прогресивним матрицама јер уска трака акумулира напрезање другачије него празне плоче које се обрађују појединачно.
2. Која врста нерђајућег челика је најбоља за апликације за штанцање траке?
Најбоља оцена зависи од ваших захтева за примену. 301 истиче се за компоненте са опругама и контактне прсте због брзог рада-брзина стврдњавања. 304 одговара дубљим потезима и сложеним обликовањем са већим издужењем. 316 служи за корозију-критичним окружењима као што су медицински уређаји и бродски хардвер{5}} истрошеност{5}} истрошеност{5}} компоненти за хабање, 1 за високе ручке апликације на-вишој температури. Сваки степен мора да буде упарен са исправним темпераментом, од жареног за максималну формабилност до потпуно{10}}тврдог за својства опруге, да би се постигли оптимални резултати штанцања.
3. Како израчунавате размак матрице за танку траку од нерђајућег челика?
Размак матрице за танку траку се изражава као проценат дебљине материјала по страни. Индустријске смернице предлажу 12% до 15% по страни за меке аустенитне класе, скалирање до 20% за потпуно{4}}тврде услове при стандардним мерама листова. За траку испод 0,25 мм, проценат често треба да се мало повећа јер се однос смицања-према-различито понаша при смањеним дебљинама. Зазор који је сувише чврст на танким мерама генерише прекомерну силу сечења и убрзава хабање пробоја уместо да производи чистије резове. Консултујте инжењерске приручнике за алате за специфичне{11}}вредности и потврдите их пробним радом.
4. Када би требало да изаберете прогресивно штанцање уместо алата за кратке{1}}обе за делове траке?
Прогресивно штанцање је оправдано када годишњи обим прелази приближно 50.000 јединица са више-годишњом потражњом и када је дизајн делова замрзнут. Прогресивне матрице коштају од 30.000 до преко 250.000 долара, али се амортизују у великим количинама, понекад додајући мање од 0,20 долара по делу. За прототипове или фазе{10}итерације дизајна, жичана ЕДМ или сложене матрице нуде бржи обрт без великих капиталних обавеза. Многи програми користе поступни приступ: прво потврђују геометрију помоћу кратких-метода, а затим прелазе на прогресивну алатку када се обим повећа и дизајнира закључавање.
5. Како спречавате кидање и враћање при утискивању траке од нерђајућег челика?
Спречавање нагризања захтева адресирање интеракције хром-на-хрома између нерђајућег обрадака и алатног челика. Пређите са Д-2 на челик за алат у праху или карбид, примените ПВД премазе попут ТиН или АлТиН и користите не-нехлорисана синтетичка мазива дизајнирана за нерђајуће подлоге. За контролу опруге користите преко{7}}стратегије савијања где се ударац формира изнад циљног угла, додајте -станице за ковање да бисте пластично деформисали зоне савијања или одредите мекше услове када захтеви апликације дозвољавају. ИИЦХЕН-ова страница са материјалима на иицхен-гроуп.цом/материалс може помоћи инжењерима да упореде опције легуре које балансирају између могућности обликовања и опружног понашања.


