


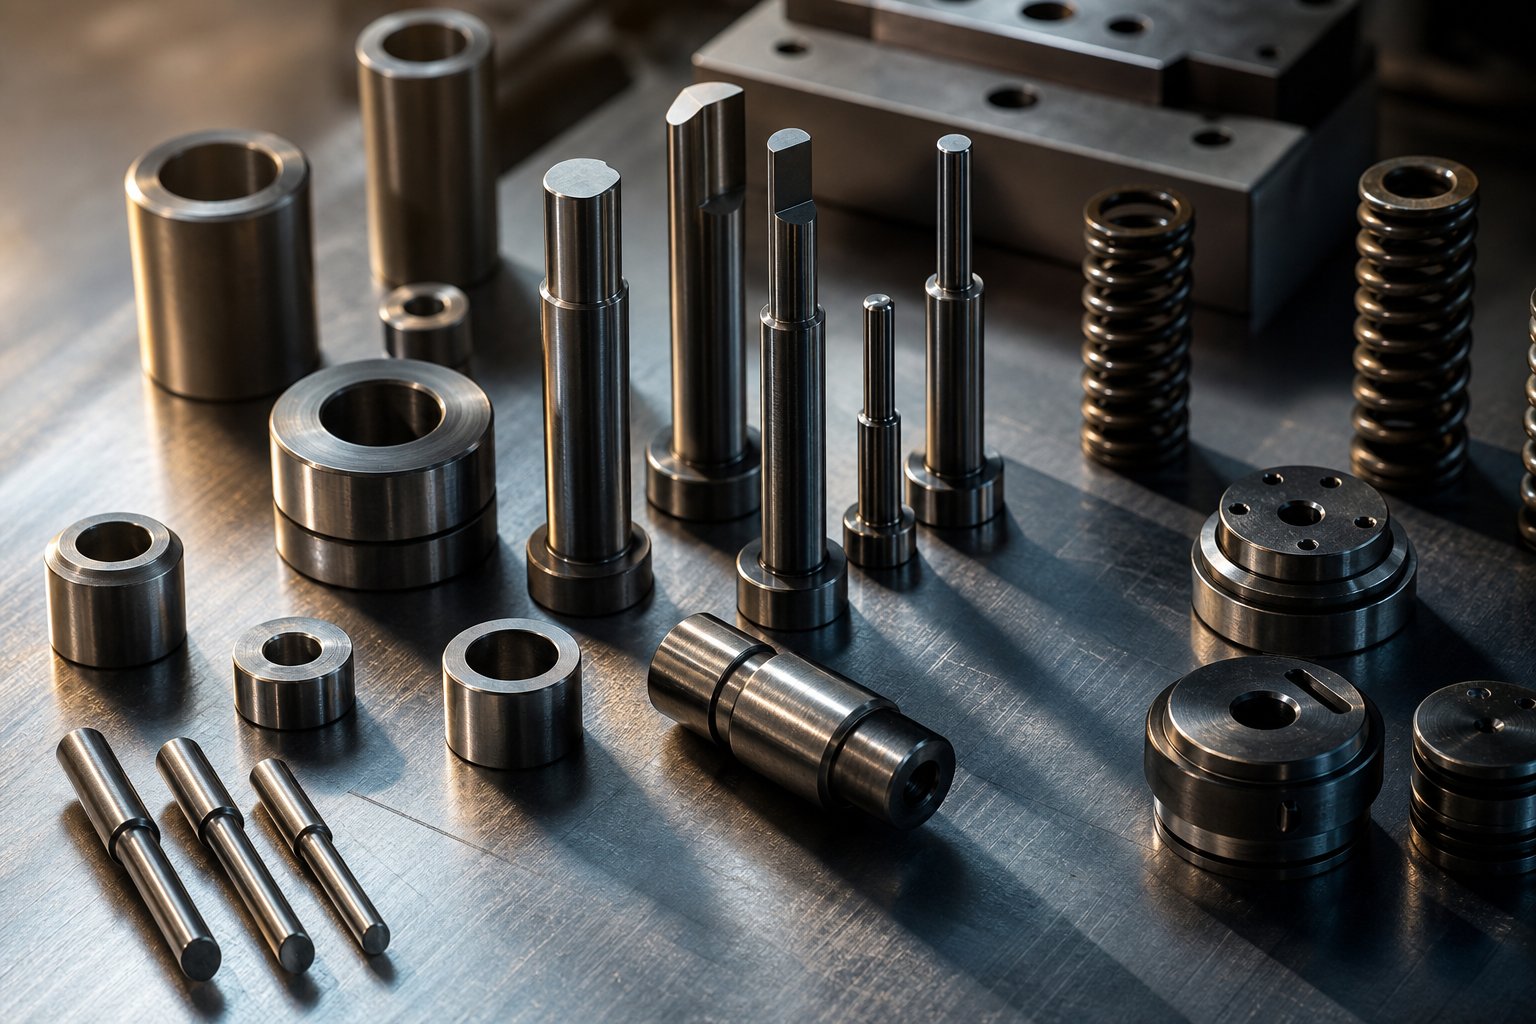
Шта су резервни делови калупа за штанцање и зашто су важни
Заменски делови калупа за штанцањесу појединачне компоненте које се хабају унутар склопа матрице - бушотине, дугмад матрице, вођице, чауре, опруге и плоче за скидање - које захтевају периодичну замену да би се одржао квалитет делова и наставила производња. За разлику од ципела и структурне основе које чине трајну основу алата, ове компоненте су дизајниране да апсорбују понављајући стрес процеса штанцања и деградирају током времена.
Овај водич премошћује јаз између општег образовања и каталога делова. Научићете како да прочитате симптоме хабања, дијагностикујете компоненте које не раде, одредите исправне замене и поуздано их набавите.
Дефинисање резервних делова калупа за штанцање
Шта разликује заменски део од структурне компоненте матрице? Своди се на предвиђени радни век. Структурни елементи - горње и доње папуче матрице, подложне плоче и оквир за сет калупа - су пројектовани да трају током целог животног циклуса алата. Ретко им је потребна замена осим ако не дође до катастрофалног оштећења. Заменски делови, с друге стране, су радни елементи који директно додирују материјал траке или управљају силама унутар склопа. Размислите о деловима, дугмадима, опругама, држачима и вођицама - компонентама које су изложене сталном удару, трењу и замору при сваком потезу пресе.
Заменски делови су потрошни материјал који је конструисан да се хаба тако да папуча матрице и структурни елементи нису.
Зашто је битан приступ систематске замене
Када делови матрице захтевају замену и замена се деси реактивно - након што се ударац поломи усред-или се чаура заглави -, цена се брзо увећава. Једна непланирана обустава не значи само једну нову компоненту. То значи време за пресовање у празном ходу, рад на подешавању за извлачење и ресетовање матрице, отпад од неисправних делова произведених пре него што је квар ухваћен и квалитетне-лабораторијске сате за поновну-потврђивање процеса. ПремаМеталФорминг Магазине, непланирано одржавање матрице може коштати четири пута више од планираног одржавања када узмете у обзир изгубљену производњу, режијске трошкове и рад у наставку.
Систематски приступ преокреће ову једначину. Разумевањем које компоненте хабања штанцане матрице деградирају предвидљиво и праћењем њиховог стања у односу на број погодака, замењујете делове по свом распореду -, а не према пресу.
Уобичајени делови матрице за штанцање по функцији
Сваки склоп матрице садржи десетине појединачних компоненти, али се све не троше истом брзином или из истих разлога. Њихово организовање према функцији - коју улогу играју током циклуса штанцања - даје тимовима за одржавање бржи пут да идентификују који део деградира и зашто. Категорије у наставку покривају пун опсег уобичајених делова који се хабају за штанцање према функцији, од резних ивица које смичу материјал до носивих површина које апсорбују бочна оптерећења.
Компоненте за сечење и пирсинг
Ово су радни коњи било каквог бланкирања илипрогресивни умри. Они остварују директан контакт са материјалом траке сваким потезом, што значи да доживљавају највећи локализовани напон и најбрже стопе хабања у склопу.
- Ударци- Игле од каљеног алатног челика или профили који продиру у материјал траке да би направили рупе, уторе или елементе. Они апсорбују пуну силу смицања при сваком ударцу и најчешће су замењене компоненте у већини калупа.
- Дие буттонс- Отвори за спајање који примају ударац. Одговарајући размак између пробоја и дугмета матрице одређује квалитет ивица. Замена штанцане матрице и дугмета за матрицу се често ради као усклађени сет за враћање исправног зазора.
- Пилоти- Прецизне игле које улазе у претходно избушене рупе да региструју траку на тачном положају пре следећег сечења. Они издржавају понављајуће силе уметања и повлачење траке, што их чини подложним хабању и савијању врха.
- Трим челици- Контурне ивице сечења које се користе у операцијама сечења на формираним деловима. Њихови сложени профили чине поновно брушење сложенијим од једноставног поновног оштрења бушотина.
Када се било која компонента за сечење отупи или се окрхни, приметићете повећање висине шиљака на утиснутом делу -, што је један од најранијих видљивих сигнала квалитета да се приближава промена.
Компоненте за вођење и поравнање
Замислите да покренете прогресивну коцку где се горња и доња половина померају чак 0,001 ин. ван поравнања. Одједном, сваки ударац{3}}до-зазора се помера, на једној страни се појављују неравнине, а век трајања алата драматично опада. Компоненте за вођење спречавају тај сценарио.
- Водиће игле (водичи стубови)- Прецизне-брушене цилиндричне игле, обично каљене на 60+ ХРЦ, које лоцирају горње и доње ципеле матрице тако да се све монтиране компоненте правилно повезују. АсТхе Фабрицаторнапомене, вођице су брушене на 0,0001 ин. и доступне су у стиловима тарних-или кугличних-лежаја.
- Водиће чауре- Прецизне-уземљене навлаке које примају игле за вођење. Чауре кугличних-чаура садрже алуминијумски куглични кавез, док су тарне чауре често обложене алуминијумским-чеповима од бронзе и графита да би се смањило хабање.
- Блокови пете- Челични блокови постављени на горње и доње ципеле који апсорбују неуравнотежене бочне силе. Они допуњују вођице када операције штанцања стварају озбиљан бочни потисак у једном смеру.
- Чуварске решетке- Потпорне шине које држе уметке за скидање, ударце или делове матрице на месту. Спречавају бочно померање радних компоненти под оптерећењем.
Замена водећих клинова и чаура за матрице се често покреће мерљивим зазором између површина које се спајају - стање које се показује као недоследни обрасци неравнина или прогресивна погрешна регистрација карактеристика између станица.
Компоненте за скидање и контролу материјала
Након што пробој прође кроз траку, нешто мора да повуче траку са пробоја и да задржи материјал под контролом за следеће напредовање. То је посао штанцања компоненти плоче за скидање матрице и њиховог повезаног хардвера.
- Стриппер плоче- Равне или заобљене плоче које притискају материјал траке током сечења, а затим га скидају са удараца док се рам повлачи. Они такође воде ударце близу тачке сечења ради побољшане прецизности.
- Подизачи (игле за подизање)- Опруге-игле или шине које подижу траку са површине матрице између потеза, омогућавајући јој да слободно напредује до следеће станице.
- Спрингс- Гасне опруге азота, опруге (бојом-кодиране према носивости) и завојне опруге које обезбеђују силу скидања, преднапрезање тлачне плоче и поврат подизача. Пролећни замор је постепен, па га је лако пропустити док се не појаве проблеми са контролом траке.
- Јастучићи за притисак- Плоче са опругом- или хидраулички ослоњене које стежу материјал током операција извлачења или обликовања да контролишу проток метала и спречавају наборе.
Ове компоненте ретко кваре катастрофално. Уместо тога, они прогресивно губе снагу - опруге попуштају, игле подизача се троше на рамену, а плоче за скидање удубљења од вишекратног удара. Резултат је суптилан: погрешно увлачење, подизање траке или недоследно избацивање дела које се погоршава недељама.
Компоненте за хабање и лежајеве
Не ради сваки резервни део "активан" рад на траци. Неки постоје само да би апсорбовали трење и спречили прерану деградацију скупљих компоненти.
- Носите плоче- Плоче од каљеног челика постављене на водилице, блокове за пету или било где где две површине матрице клизе једна наспрам друге. То су жртвене површине дизајниране да се јефтино замене уместо да се поново обрађује структурни блок испод.
- Гибс- Траке за прецизне хабање које одржавају поравнање између клизних делова матрице (нпр. драјвера и клизача). Они компензују топлотну експанзију и апсорбују бочни потисак.
- Подлоге- Очврсле плоче постављене иза пробоја или између држача бушотине и папуче матрице ради расподеле силе ударца и спречавања да глава ударца уђе у мекши материјал ципеле.
Ови делови су појединачно јефтини, али њихово занемаривање доводи до скупих оштећења - истрошена позадинска плоча омогућава да ударне главе прерасте у печурке, деградирани ивици омогућавају да брегаста клизају померају и одједном мењате компоненте које су требало да трају годинама дуже.
Брза{0}}референтна табела: Режими квара компоненти матрице
Табела испод консолидује сваку категорију компоненти у референцу која се може скенирати. Користите га као референцу за режиме квара компоненти матрице приликом провере алата или инвентара резервних делова за изградњу.
| Назив компоненте | Функција | Типични материјал | Цоммон Фаилуре Моде |
|---|---|---|---|
| Ударци | Пробушите или празне траке материјала | Д2, М2, карбид |
|
| Дие Буттонс | Примите ударац, дефинишите профил сечења | Д2, М2, карбид |
|
| Пилоти | Региструјте позицију траке између станица | М2, ХСС, карбидни{1}} врх |
|
| Гуиде Пинс | Поравнајте горње и доње ципеле | Каљени алатни челик (60+ ХРЦ) |
|
| Водилице | Примите вођице, смањите трење | Ојачани челик, алуминијум{0}}бронзана облога |
|
| Хеел Блоцкс | Апсорбујте бочне силе потиска | Алатни челик са каљеним хабајућим плочама |
|
| Стриппер Платес | Скините материјал са удараца, водилице | А2, Д2 алатни челик |
|
| Спрингс | Обезбедите силу скидања, преднапрезање јастучића, враћање подизача | Хром{0}}силицијум, гас азота |
|
| Дизачи | Подигните траку за напредовање увлачења | Челик за алат, каљени врхови |
|
| Носите плоче | Жртвена површина која апсорбује трење клизања | Каљени алатни челик, бронза |
|
| Бацкинг Платес | Дистрибуирајте ударни удар, заштитите ципелу | Каљени алатни челик (48-52 ХРЦ) |
|
Сваки режим квара у табели производи различите симптоме при притиску на - промене шиљака, промене димензија или проблеме са руковањем материјалом. Препознавање ових симптома и њихово праћење до праве компоненте је место где почиње дијагностика, а мапирање од посматрања производног спрата до квара одређеног дела је управо оно што раздваја реактивно гашење пожара од планираног одржавања.
Решавање проблема са калупом за штанцање према симптомима
Стојиш код штампе, и нешто није у реду. Делови изгледају другачије него што су изгледали прошле недеље - можда на једној ивици расте ивица или локације рупа одступају од спецификација. Изазов није знати да је компонента истрошена. Одлучује се који. Индикатори и симптоми истрошености калупа за штанцање ретко се најављују јасном етикетом. Они се појављују као одступања квалитета на готовим деловима, а ваш посао је да прочитате та одступања уназад до извора.
Одељци у наставку организују уобичајене сигнале квара онако како их заиста наилазите - према ономе што видите на делу или када притиснете - и мапирају сваки симптом на највероватније компоненту која захтева замену.
Формирање ивица и деградација квалитета ивица
Раст брадавица је најчешће рано упозорење да се компоненте за сечење приближавају крају животног века. Али не указују све неравнине на исти основни узрок. Локација, конзистентност и висина шиљка вам говоре где да тражите.
- Уједначено повећање ивица на свим карактеристикама- Указује на општу затупљену ивицу ударца преко матрице. Сви резни ударци се истовремено приближавају свом интервалу оштрења или замене, често зато што деле исту врсту алатног челика и имају једнак број погодака.
- Бурр само на једној страни обележја- Указује на неуједначен зазор-од-убијача до матрице, што је обично узроковано хабањем вођице или отвором чауре што омогућава да се горња матрица благо помери. Чврста-страна зазора производи чист смицање; отворена страна цепа и оставља бразду.
- Повремени шиљак који се појављује и нестаје- Често се повезује са замором опруге у систему за скидање. Како сила скидања слаби, трака се не држи чврсто током сечења, што омогућава микро-померање које производи недоследан квалитет ивица.
- Повлачење пужева са шиљком- Када се пужеви залепе за лице ударца и понесу назад у калуп, они стварају секундарне неравнине или трагове сведока при наредним ударцима. Ово стање је последица хабања пробоја који повећава вакуумско приањање, ломљења ивице дугмета матрице или неадекватног задржавања чауре у отвору матрице.
Формирање неравнина узроковано хабањем матрице обично почиње суптилно - неколико хиљадитих делова инча - и убрзава се када оштрица пређе критични праг. Ухватити га рано значи једноставно поновно оштрење, а не пуну замену ударца.
Симптоми димензионалног одступања и неусклађености
Када делови почну да не пролазе проверу димензија, инстинкт је често крив за геометрију сечења. Али одступање димензија од истрошених вођица, деградираних пилота или лабавих чаура је много чешћи од стварне промене димензија ударца или дугмета. Ево како да утврдите када је потребна замена компоненти матрице на основу онога што мерења откривају.
- Варијанца растојања-до-рупа расте током времена- Указује на истрошеност врха пилота. Како се пречник пилота смањује услед сталног захватања траке, трака има више слободе да се помера између станица и функције-да-раздаљине се прогресивно померају.
- Све карактеристике се померају у једном правцу- Предлаже хабање вођице или чауре што омогућава да се горња матрица фаворизује на једној страни. Сваки елемент који је исечен горњим алатом мигрира заједно у истом правцу у односу на ивицу траке.
- Прогресивна погрешна регистрација која погоршава станицу-до-станицу- У прогресивном калупу, овај образац сигнализира кумулативно трошење пилота. Пилот сваке станице додаје малу позициону грешку, а до крајње станице акумулирани дрифт премашује толеранцију. Истрошене пилот површине често узрокују кумулативно димензионално померање много пре него што дефекти постану визуелно очигледни.
- Формирање углова неконзистентно или променљиво- Може настати због истрошених блокова пете или гребена који омогућавају челику за формирање да се отклоне под оптерећењем, а не да задржи положај. Недоследност се обично погоршава при већим брзинама притиска када се динамичке силе повећавају.
Кључна разлика: ако се све карактеристике померају заједно уједначено, погледајте поравнање матрице{0}}у нивоу (водеће игле, чауре, блокови за пету). Ако се карактеристике померају једна у односу на другу, погледајте регистрацију-на нивоу станице (пилоти, локатори, позиционирање појединачних уметака).
Грешке у руковању материјалом
Проблеми са контролом траке се разликују од недостатака квалитета - они прекидају сам процес, а не само деградирају димензије дела. Погрешно увлачење зауставља штампу. Подизање траке оштећује алат. Неуспешно избацивање заглављује матрицу. Ови симптоми се директно повезују са компонентама за скидање и контролу материјала који су покривени у претходном одељку.
- Подизање траке између станица- Игле за подизање су изгубиле висину због хабања рамена или су опруге подизача опуштене испод силе потребне да се трака чисто подигне изнад површине матрице. Трака се вуче по површини матрице и погрешно се увлачи или се хвата за челик за формирање.
- Аларми за погрешно увлачење или кратки{0}}аларми- Када улагач напредује правилно, али трака не стигне на прави положај, истрошени пилоти се не захватају довољно дубоко да открију грешку или трошење плоче за скидање омогућава траки да се закопча уместо да напредује равно. Деградација потисне плочице такође може ограничити кретање траке применом неуједначене силе стезања.
- Делови који се не избацују чисто из матрице- Замор опруге за избацивање, везивање клина подизача услед накупљања крхотина или истрошених врхова клинова за избацивање који више не додирују део у равном правцу. У прогресивним матрицама које производе мале компоненте конектора, чак и мања недоследност избацивања може проузроковати слагање делова у шупљини калупа и створити каскадно оштећење.
- Вибрација траке или звучно треперење при брзини- Истрошеност плоче за скидање која ствара неуједначен притисак истовара или деградиране потпорне структуре траке (плутајуће игле, водилице) које више не стабилизују материјал током брзих циклуса увлачења.
Како параметри притиска убрзавају ове обрасце
Сваки горе наведен симптом има временску линију - и та временска линија се скраћује или продужава на основу две варијабле операције притиска: тонаже и брзине удара. Већа тонажа пресовања повећава вршну силу на свакој компоненти сечења и обликовања по циклусу. Рад на горњем крају тонаже матрице компримује радни век удараца, дугмади за матрице, а посебно опруга, које се брже замарају под већим предоптерећењем.
Стопа можданог удара различито компликује ефекат. Висока{1}}производња генерише више топлоте кроз трење, смањује дебљину филма за подмазивање и повећава динамичко оптерећење на системима за вођење. Матрица која ради при 400 удараца у минути ће истрошити вођице и врхове пилота мерљиво брже од исте матрице при 200 СПМ - не само због двоструких удараца, већ зато што сваки појединачни удар носи већу инерцијску силу и краће време опоравка за допуну мазива.
Праћење оба параметра поред броја погодака даје вам прецизнију слику стварног хабања компоненти него само број циклуса. Две матрице на 500.000 погодака могу бити у веома различитом стању ако је једна радила на 60 СПМ у меком челику, а друга на 350 СПМ у нерђајућем.
Како дијагностиковати квар компоненте за штанцање када се више симптома преклапа
Симптоми се ретко појављују један по један. Повучете матрицу за инспекцију и нађете неравнине које расту на станици три, димензионални помак на станици седам и повремене аларме за погрешно увлачење током целе вожње. Три симптома, потенцијално шест или више компоненти кандидата. Замена свега је скупа и непотребна. Замена погрешног дела прво губи време и оставља прави проблем нетакнутим. Оно што вам је потребно је структурирана метода за изоловање стварног извора квара - прогресивна секвенца инспекције матрице која систематски сужава поље.
Редослед систематског прегледа за прогресивне калупе
Када више станица истовремено приказује проблеме, одуприте се жељи да почнете са највидљивијим симптомом. Уместо тога, радите кроз матрицу у логичном низу који елиминише заједничке основне узроке пре него што истражите компоненте{1}}специфичне станице.
- Прво проверите{0}}поравнање матрице.Измерите зазор вођице-до-чауре помоћу индикатора бројчаника. Ако игра премашује спецификацију (обично више од 0,0005 ин. изнад номиналног), свака станица у коцки је погођена. Овај појединачни налаз може објаснити неравнине, димензионални помак и недоследно формирање одједном.
- Проверите регистрацију траке на првој пилот станици.Проверите пречник пилотске осовинице и дубину захвата. Ако су пилоти мали, све функције низводно ће показати кумулативну грешку положаја - што изгледа као да је вишеструки откази станица заправо један од основних узрока који се шири напред.
- Изолујте појединачне станице према локацији симптома.Тек након што потврдите да је поравнање{0}}матрице и регистрација траке у оквиру спецификације, требало би да прегледате компоненте за сечење{1}}специфичне за станицу, челик за оплате или скидаче.
- Проверите силе опруге и висину подизача.Измерите слободну дужину на свим опругама за скидање и притиску у односу на записник о одржавању матрице. Проверите висину клинова подизача микрометром дубине. Деградација силе је кумулативна и често утиче на више станица истовремено без очигледног отказа једне-тачке.
- Документирајте налазе уз дневник одржавања матрице.Забележите измерене вредности, а не само процене пролазних/неуспешних. Ова мерења постају основа за следећи интервал инспекције.
Замена симптома{0}}суседне компоненте без потврђивања основног узрока доводи до поновљених кварова - и понављања застоја. Увек проверите да ли је компонента коју замењујете заиста произвела дефект који исправљате.
Коришћење производних података за потврду дијагнозе компоненте
Физички преглед вам говори шта сте носили. Подаци о производњи вам говоре када је почео да се носи и колико брзо напредује - контекст који вам је потребан да бисте потврдили дијагнозу и правилно одредили време за замену.
Полазна тачка су бројачи погодака. Свака матрица треба да има кумулативни бројач хода и бројач интервала који се ресетује при сваком догађају одржавања. Упоређивањем тренутног броја погодака са последњом забележеном заменом или преоштрењем за сваку компоненту, можете одмах да идентификујете који делови су премашили очекивани радни век и који још увек имају преосталу маргину.
СПЦ подаци додају други слој потврде. Када атрибут процеса - каже да критични пречник рупе - почне да се креће ка контролној граници док је још увек унутар спецификације, тај образац померања сигнализира да се компонента приближава отказу пре него што се отпад заиста догоди. Како статистичка методологија контроле процеса утврђује, процес који се креће „изван контроле“ на контролној карти често и даље производи прихватљиве делове, али указујепотребно је превентивно одржавање пре него што уследе кварови у производњи. Праћење стопе померања, а не само да ли делови пролазе или отказују, даје вам време да закажете замену током планираног периода.
Записи о праћењу белешки употпуњују слику. Изненадни скок у отпаду на једној станици, у корелацији са прекретницом у броју погодака, потврђује дијагнозу компоненте. Постепено повећање отпада који се шири на више станица вероватније указује на проблем-усклађености матрице или системски замор опруге.
Тријажа критичних и не{0}}критичних делова
Ограничења буџета и распореда су стварна. Када инспекција открије неколико компоненти којима је потребна пажња истовремено, приоритизација тријаже делова за замену матрице одређује шта се сада замењује у односу на оно што може да сачека до следећег планираног периода одржавања.
| Ниво приоритета | Стање | Акција |
|---|---|---|
| Одмах замените | Компонента производи отпад или ризикује каскадно оштећење суседног алата (нпр. окрњени удар који би могао да оштети дугме матрице) | Наручите и инсталирајте пре следеће производње |
| Замените у следећем поподневном прозору | Компонента показује мерљиво хабање које иде ка граници, али и даље производи одговарајуће делове (нпр. водећу чахуру са 0,0003 ин. додатног зазора) | Поставите заменски део, закажите инсталацију на следећем планираном стајалишту |
| Пратите и поново процените | Компонента показује индикаторе раног хабања, али подаци о производњи потврђују стабилан учинак (нпр. опруге на 90% номиналне слободне дужине без проблема са контролом траке) | Снимите тренутно мерење, поставите тачку прегледа броја погодака, поново процените при следећој инспекцији |
Кључно питање за тријажу: да ли тренутно стање ове компоненте ризикује да оштети нешто скупље? Истрошена позадинска плоча која почиње да се увлачи кошта неколико долара за замену -, али ако је остављена, она омогућава да се главе ударца печу, а ви одједном мењате и подложну плочу и цео сет удараца. Дајте приоритет заменама које штите компоненте веће вредности-од секундарног оштећења.
Системи за праћење одржавања матрице подржавају ове одлуке тако што бележе не само оно што је замењено, већ и стање у којем је део био при уклањању. Временом, ти записи граде специфичне{1}}криве животног циклуса за компоненте које вам говоре да ли одређени удар на одређеној станици доследно траје 800.000 погодака или 1,2 милиона - података који претварају тријажу од нагађања у предвиђање.
Са потврђеном дијагнозом и приоритетном листом замене у руци, следећа одлука постаје избор материјала - одабиром правог типа алатног челика, тврдоће и спецификације који ће одговарати или премашити радни век оригиналне компоненте.
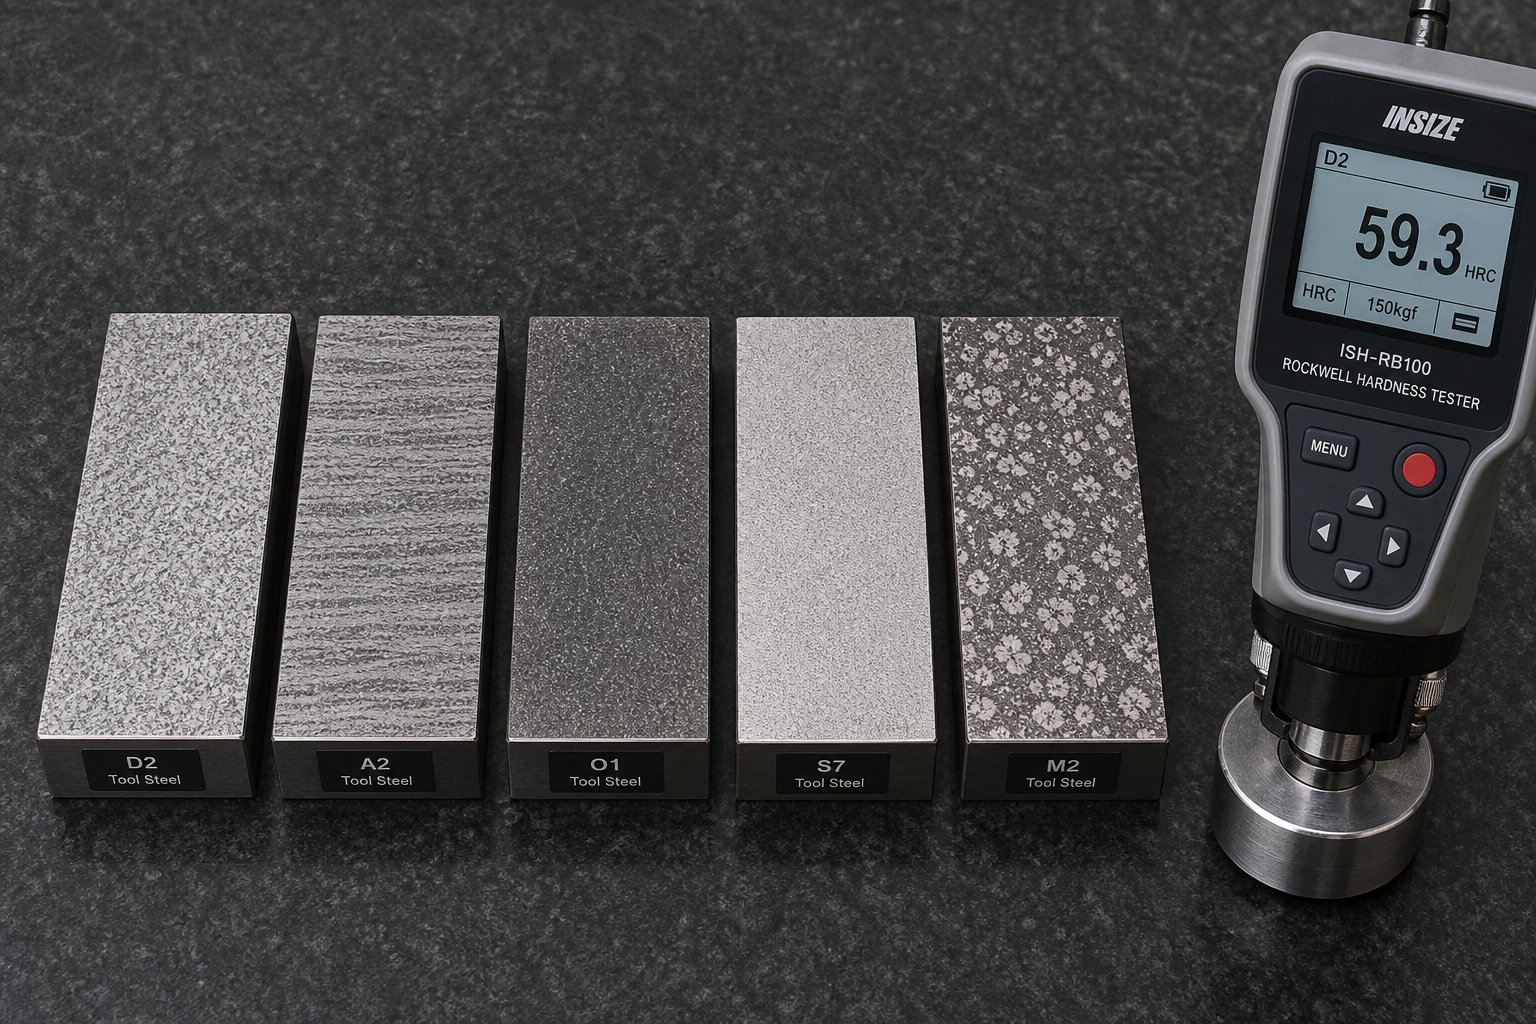
Спецификације квалитета алатног челика и тврдоће за делове калупа за штанцање
Знати коју компоненту треба заменити је само пола посла. Одређивање погрешне класе материјала или тврдоће за ту замену претвара планирани догађај одржавања у поновљени квар. Замена бушотина машински обрађена до савршене геометрије, али топлотно-обрађена на погрешну тврдоћу ће се окрхнути за дане. Дугме са калупом направљено од економског разреда када примена захтева врхунску отпорност на хабање ће се заокружити и почети да производи неравнине много пре очекиваног интервала.
Избор материјала за резервне делове калупа за штанцање захтева истовремено усклађивање три варијабле: материјала радног комада који се штанца, обима производње који део мора да преживи и доминантног механизма хабања који делује на ту специфичну компоненту. Исправите сва три и можете премашити век трајања ОЕМ-а. Промашите један, и поново извлачите коцку пре рока.
Класе алатног челика за заменске ударце и дугмад
Пет породица материјала покрива огромну већину резервних компоненти за сечење. Сваки заузима специфичну нишу дефинисану својом равнотежом тврдоће, жилавости и отпорности на хабање.
- А2 (отврдњавање на ваздуху)- Основна-основна линија. А2 нуди добру жилавост и адекватну отпорност на хабање за кратке-до-производње од меког челика. Толерише благо неусклађеност боље од тврђих слојева јер његова микроструктура апсорбује ударе без катастрофалног пуцања. Очвршћен на 58-60 ХРЦ, подноси умерене запремине, али се релативно брзо хаба на абразивним материјалима.
- Д2 (високо-угљеник, високо-хром)- Радни коњ за велике-операције сечења. Д2 садржи приближно 12% хрома и формира велике хромове карбиде који су отпорнији на абразивно хабање знатно боље од А2. Типична тврдоћа је 58-62 ХРЦ. Компромис је смањена жилавост – блоковита карбидна структура Д2 чини га подложним ломљењу и ломљењу под великим вибрацијама или бочним оптерећењем.
- М2 (брзорезни челик)- Када нагомилавање топлоте услед рада велике-брзине угрожава интегритет ивице, М2 задржава своју тврдоћу на повишеним температурама боље од Д2 или А2. Његови финији, равномерније распоређени карбиди подносе ударце-код тешког слепљивања, истовремено задржавајући снажно задржавање ивица. То је пожељна надоградња за прогресивне матрице које раде при високим стопама удара.
- С7 (отпоран на{1}}ударе)- Најтежа опција у породици алатног челика, оптимизована за ударно оптерећење, а не за чисту отпорност на хабање. С7 очврснут на 54-56 ХРЦ се истиче у апликацијама које укључују дебео материјал, тешка зарезивања или операције где ударац доживљава значајну бочну силу. Неће задржати ивицу тако дуго као Д2, али неће ни пукнути под ударом.
- Волфрам карбид- Када ништа друго не преживи апликацију. Карбид нуди екстремну тврдоћу (обично 88-92 ХРА) и отпорност на хабање мерену милионима удараца на абразивним материјалима као што су нерђајући челик или силицијумски електрични челик. Трошак је знатно већи, а материјал је крхак - било какво неусклађеност или бочно отклон ризикује катастрофални лом, а не постепено хабање.
Одлука Д2 наспрам М2 за пробоје за замену матрице своди се на једноставно питање: да ли је доминантан начин квара ивица хабања услед абразије или ивица од удара и топлоте? Д2 побеђује на чистој отпорности на хабање. М2 побеђује у толеранцији на ударце и термичкој стабилности при брзини.
За спецификације тврдоће за компоненте матрице, елементи за сечење обично раде у опсегу од 58-62 ХРЦ да би задржали оштре ивице под сталним смичним оптерећењем. Структурални делови који се хабају - носеће плоче, хабајуће плоче, уметци блокова пете - раде ниже, обично 48-52 ХРЦ, где је повећана жилавост важнија од максималне површинске тврдоће. Као металуршка истраживања поГеорге Вандер Воортпотврђује, челици који се користе за алате и калупе се обично користе на 58 до 68 ХРЦ, а пажљива равнотежа између тврдоће и жилавости је кључна за избегавање превременог квара.
Како материјал радног предмета и запремина утичу на избор степена
Не бисте навели исти пробој за замену за матрицу која ради 50.000 удараца годишње у хладно ваљаном челику од 20- као онај са 5 милиона удараца годишње у нерђајућем челику од 0,060 инча. Својства материјала радног комада и укупна производна потражња условљавају правилан избор квалитета.
Дебљина материјала и затезна чврстоћаодредити силу коју свака компонента апсорбује по једном удару. Дебљи материјал са већом затезном чврстоћом значи већу силу смицања на ивици сечења и већу силу скидања на бочној страни ударца. Заменски пробој за ХСЛА челик од 0,125 инча при затези од 80 кси захтева драматично већу жилавост од једног сечења меког челика од 0,030 инча на 45 кси - чак и ако је геометрија идентична. У апликацијама високе{10}}врсте, С7 или М2 често надмашују Д2 јер ударно оптерећење премашује оно што мрежа крхких карбида Д2 може да толерише.
Годишњи обим производњедефинише колико циклуса тај заменски део мора преживети пре следеће промене. За алате мале{1}}обине (испод 100.000 погодака годишње), А2 обезбеђује адекватан век трајања уз најнижу цену. Примене средње{6}}обине (100.000 до 1 милион погодака) су домен Д2 и М2, где њихова супериорна отпорност на хабање оправдава премију цене. Висока{13}}производња изнад 1 милион годишњих погодака - посебно у абразивним материјалима - је место где карбид у односу на алатни челик за штанцане калупе постаје право економско поређење. Карбид кошта три до пет пута више по компоненти, али може да обезбеди десет или више пута дужи радни век, што га чини јефтинијим по-погоду у захтевним применама.
Адхезивност материјала радног предметаје фактор који је лако превидети. Мекани, гумени материјали као што су алуминијум и легуре бакра не троше алат због абразије - већхладно-заваривање на површину пробијања услед хабања лепка (нагризање). У овим применама, сама максимална тврдоћа не решава проблем. Завршна обрада полиране површине и одговарајући премаз су важнији од надоградње са Д2 на карбид.
Захтеви за термичку обраду заменских компоненти
Заменски део машински обрађен на исправне димензије од одговарајућег алатног челика и даље ће прерано пропасти ако се топлотна обрада не изврши правилно. Као што је наведено у литератури о анализи кварова, неодговарајући поступци термичке{1}}процедуре су највећи једини извор кварова алата и матрице - било током накнадне обраде или у раду. Сваки разред има уску препоручену температуру аустенитизације, метод гашења и протокол каљења. Одступање од ових параметара мења микроструктуру на начине који угрожавају или тврдоћу или жилавост.
Путем-очвршћавања у односу на-очвршћавање:Компоненте за сечење (пробијачи, копче, челици за обрезивање) захтевају кроз -очвршћавање - уједначену тврдоћу од површине до језгра. Ово осигурава да док се компонента поново наоштрава или како се површински материјал истроши, изложена подлога задржава исту способност резања. Очвршћавање кућишта, које ствара тврду спољашњу шкољку преко мекшег језгра, примењује се на компоненте као што су вођице и чауре где је отпорност на хабање површине битна, али језгру је потребна жилавост да би издржала оптерећења савијања.
Када је заменска компонента потпуно-очвршћена, али наводи само површинску тврдоћу без дефинисања тврдоће језгра, ризикујете да добијете део који је споља био непотпуно очврснут -, а у средини мекан. Под оптерећењем, меко језгро се деформише, тврда љуска пуца, а део пропада много раније него што се очекивало. Увек наведите и површинску тврдоћу и минималну тврдоћу језгра при поруџбини резервних делова.
Уобичајени кварови термичке обраде у замјенским дијеловима укључују:
- Под{0}}каљењем- Оставља вишак задржаног аустенита у микроструктури. Део изгледа довољно тежак при испоруци, али се димензионално мења у функцији како се задржани аустенит полако трансформише, изазивајући неочекивани раст или изобличење.
- Претерана{0}аустенизација- Раствара превише угљеника, стварајући грубо зрнасту структуру која се лако љушти упркос постизању циљаних бројева тврдоће.
- Декарбонизација- Губитак угљеника на површини током топлотне обраде ствара меку кожу која се брзо троши. Очитавање тврдоће на готовом делу може се исправно проверити ако се мери испод слоја без угљеника, маскирајући проблем док део не почне да ради.
- Неадекватно ослобађање од стреса- Преостали напони од концентрата за гашење на геометријским прелазима (шипови, пречници степеница, оштри углови), који изазивају пукотине током радног оптерећења.
Звучи сложено? Практичан закључак је следећи: када набављате резервне делове, проверите да ли ваш добављач документује цео циклус термичке обраде -, а не само коначну тврдоћу. Сертификат који показује 60 ХРЦ је недовољан ако не знате да ли је део био правилно каљен, да ли тврдоћа језгра задовољава спецификацију и да ли је хемија површине очувана током обраде.
Поређење квалитета алатног челика за резервне делове
| Оцена | Типична употреба | Опсег тврдоће (ХРЦ) | Оцена отпорности | Најбољи сценарио апликације |
|---|---|---|---|---|
| A2 | Пробоји{0}}опште намене и делови калупа | 58-60 | Високо | Кратко{0}}до-средње серије од меког челика; апликације са ризиком од бочног оптерећења или благог неусклађености |
| D2 | Пробоји{0}}за сечење велике запремине и дугмад за урезивање | 58-62 | Умерено | Дуга производња од угљеничног челика и ХСЛА; чиста абразивна окружења за хабање са добрим поравнањем |
| M2 | Брзи{0}}штанци, прогресивне матрице | 60-65 | Умерено-Висока | Високе стопе удара где акумулација топлоте деградира друге степене; дебео материјал са -шок кроз ударце |
| S7 | Ударци за урезивање, тешки{0}}алати за обликовање | 54-56 | Врло високо | Сечење дебелог материјала, операције са великом бочном силом, примене где ризик од струготина превазилази забринутост због хабања |
| Тунгстен Царбиде | Екстремно{0}}убијајући ударци и дугмад за урезивање | 88-92 ХРА | Ниско | Више-производња од нерђајућег челика, силицијумског челика или другог високоабразивног лима са више милиона погодака; захтева одлично поравнање калупа |
Одабир исправног квалитета и термичке обраде даје замјенским дијеловима темељ за извођење. Али основни материјал је само почетна тачка - површински третмани и премази примењени након топлотне обраде могу продужити радни век још даље, посебно у апликацијама где трење, приањање или отпорност на температуру постају ограничавајући фактори.
Најбољи премази за резервне делове матрице
Правилно одабрана класа алатног челика и термичка обрада постављају под за перформансе за било коју замјенску компоненту. Али у многим применама, основни материјал сам по себи није ограничавајући фактор -. Трење, адхезија и термичка деградација на ивици сечења одређују колико дуго део заправо траје у производњи. Површински премази адресирају управо ове механизме квара, додајући танку, али изузетно тврду баријеру која смањује стопе хабања, спречава накупљање материјала и одупире се локализованој топлоти која деградира необложене површине од алатног челика.
За резервне делове калупа за штанцање, премази представљају практичан начин да се продуже сервисни интервали без редизајнирања компоненте или надоградње на знатно скупље основне материјале. Кључ је у усклађивању правог премаза са специфичним материјалом радног предмета и механизмом хабања - неусклађеност доноси малу корист и губи улагање у премаз.
Уобичајене опције премаза и њихове предности у погледу перформанси
Четири породице премаза покривају већину апликација за штанцање. Сваки пружа посебну комбинацију тврдоће, термичке отпорности и смањења трења која циља на специфичне начине квара.
- ТиН (титанијум нитрид)- Најпризнатији ПВД премаз, препознатљив по златној боји. ТиН премаз за штанцане матрице обезбеђује значајно повећање тврдоће (приближно 2.300 ХВ) и смањује трење у поређењу са необложеним алатним челиком. Добро ради у опште{5}}намјенском резању меких и угљеничних челика при умереним обима производње. Међутим, његова граница температуре оксидације од око 600 степени Ц значи да се релативно брзо деградира у великим{8}}операцијама где се највиша температура пење.
- ТиЦН (титанијум карбонитрид)- Корак више у односу на ТиН у тврдоћи (приближно 3000 ХВ) и отпорности на хабање. Додатак угљеника побољшава подмазивање и чини ТиЦН посебно ефикасним за сечење нерђајућег челика и других легура за радну{4}}очвршћавање где трење на интерфејсу ударца-на-трака генерише значајну топлоту.МИСУМИ-јево тестирање премаза на бази ТиЦН{0}}ана применама са високим{0}}затезним челиком потврдиле су јаке перформансе, иако су се појавили изазови пријањања под екстремним оптерећењима деформације на нивоу Роцквелловог теста отиска.
- АлТиН (алуминијум титанијум нитрид)- Дизајниран за-стабилност на високим температурама. АлТиН формира слој алуминијум-оксида на површини током рада који делује као термичка баријера, омогућавајући му да одржи перформансе на температурама до 900 степени Ц. То га чини пожељним избором за велике{5}}прогресивне матрице које раде при повећаним брзинама где би температуре резне ивице деградирале ТиН или ТиЦН. Његова тврдоћа (приближно 3.300 ХВ) такође пружа супериорну отпорност на хабање у-применама на дуже стазе.
- ДЛЦ (Диамонд-Лике Царбон)- Фундаментално другачија категорија премаза дизајнирана да реши проблеме пријањања уместо чистог абразивног хабања. ДЛЦ премази показују екстремно ниске коефицијенте трења (од само 0,05-0,1) и, што је критично, отпорни су на подизање материјала са меких, гумених материјала радног предмета. Астеренска испитивања које је документовао Тхе Фабрицатордемонстрирано, ЦрН + ДЛЦ премази нанети на украсне уметке обрадом алуминијума серије 6000 потпуно су елиминисали лепљење - и алат је произвео преко 800.000 делова са алуминијумским ситницама које су једноставно могле да се обришу крпом. ДЛЦ премаз за спречавање хабања алуминијума у калупима је сада стандардни приступ у штанцању аутомобила где су алуминијумски панели каросерије постали широко распрострањени.
Једна важна нијанса: нису сви ДЛЦ премази једнаки. Вишеслојни дизајни са ЦрН доњим слојем значајно надмашују оне са ВЦ-Ц базом (волфрам карбид/угљеник) када се формира алуминијум. Фабрикаторово истраживање је показало да су ВЦ-Ц + ДЛЦ премази отказали након само неколико хиљада делова услед абразивног хабања од легура алуминијума под високим притиском формирања, док је комбинација ЦрН + ДЛЦ издржала исте услове и далеко ефикасније одолевала лепљењу и хабању.
Поређење перформанси премаза
| Цоатинг | Тврдоћа (ХВ) | Максимална радна температура | Коефицијент трења | Најбоља апликација |
|---|---|---|---|---|
| ТиН | ~2,300 | 600 степени | 0.4-0.5 | Опште{0}}сечење меког челика; умерене запремине; исплативо-побољшање основне линије |
| ТиЦН | ~3,000 | 750 степени | 0.3-0.4 | Резање нерђајућег челика и челика високе{0}}врсте; операције које стварају значајну топлоту трења |
| АлТиН | ~3,300 | 900 степени | 0.3-0.4 | Брзе{0}}прогресивне матрице; високе стопе можданог удара; абразивних материјала на повишеним температурама |
| ДЛЦ (ЦрН + а-Ц:Х) | 2,500-3,500 | 350 степени | 0.05-0.1 | Штанцање алуминијума и легуре бакра; против-апликације за гашење; тримовање и пирсинг без подмазивања |
| Ал-Цр (РВ тип) | ~3,100 | 1000 степени + | 0.3-0.4 | Челик ултра{0}}високе{1} затезне снаге; штанцање дебеле плоче; екстремна температура на резној ивици |
Обратите пажњу на образац компромиса: премази оптимизовани за топлотну отпорност (АлТиН, Ал-Цр) не нуде ултра-ниско трење ДЛЦ-а, док га ДЛЦ-ов плафон температуре ограничава на апликације испод 350 степени Ц. Исправан избор значи да идентификујете да ли ваш резервни део не успева због деградације топлоте, или абразивног материјала}, а затим изаберите {4} премаз који циља на тај специфичан механизам.
Када премази оправдавају своју цену
Премазивање заменског пробоја или дугмета матрице обично додаје 20-40% на цену компоненте, у зависности од геометрије и типа премаза. Та премија мора да се исплати кроз продужене сервисне интервале, смањени отпад или мање непланираних заустављања. Ево када премазати компоненте калупа за штанцање - а када улагање нема смисла.
Прагови обима производње:За калупе који раде испод 50.000 погодака између циклуса одржавања, инкрементални животни век од премаза можда неће надокнадити додатни трошак и време испоруке. Преко 200.000 погодака по сервисном интервалу - посебно у премазима абразивних материјала - рутински удвостручује или троструки век компоненти, чинећи прорачун-по-погоду изузетно повољним. МИСУМИ-јеви тестови пробијања на 590 МПа високо-затезног челика показали су да су непробојни и стандардни{12}}превучени ударци неуспешни при 50.000-70.000 удараца, док су напредни ударци обложени Ал-Цр (РВ) остали у употребљивом стању или само 0 мин. хабања површине после 00 мин.
Абразивност материјала радног предмета:Челици{0}}високе чврстоће, нерђајуће легуре, силицијумски електрични челици и легуре алуминијума са високим садржајем силицијума убрзавају хабање кроз различите механизме. Ако ваши необложени резервни делови константно покваре пре него што се у овим материјалима постигне број погодака, премазивање је готово сигурно оправдано.
Циљани интервали одржавања:Када је планирани ПМ циклус матрице 500.000 погодака, али се удари без премаза истроше на 300.000, повлачите -распоред матрице за једну компоненту. Премазивање тог ударца до 600.000 погодака усклађује његову замену са пуним ПМ циклусом, елиминишући у потпуности{8}}прекид у средини.
Премазивање резервног дела може бити исплативије-од надоградње основног материјала. Д2 пробој са АлТиН премазом често надмашује непревучени карбидни пробој уз делић цене -, а истовремено задржава жилавост која недостаје карбиду.
Једна уобичајена грешка: наношење премаза на компоненте које покваре узроке који премаз не може да реши. Пробој који се ломи од бочног преоптерећења треба чвршћи основни материјал (С7) или корекцију поравнања матрице -, а не тврђи површински премаз. Премази спречавају постепено хабање и приањање. Они не компензују преоптерећење при удару, неусклађеност или нетачна подешавања зазора.
Практична одлука се своди на основни узрок. Ако се ваши резервни делови пребрзо троше од абразије, топлоте или пријањања материјала, прави премаз продужава њихов животни век преко ОЕМ основне линије уз минималне додатне трошкове. Ако се ломе или ломе, решење живи на територији за подешавање основног материјала и матрице - где оквир за одлучивање-насупрот-замени-насупрот-оквиру за одлучивање постаје релевантнији водич.
Одлука о поправци матрице за штанцање наспрам одлуке замене
Идентификовали сте неисправну компоненту, потврдили основни узрок и одабрали праву врсту материјала и премаз. Али једна одлука и даље остаје: да ли је замена новог дела прави потез, или ситуација захтева обнављање постојеће компоненте - или укидање целог дела матрице и поновну изградњу? Одлука поправке и замене матрице за штанцање није увек једноставна, посебно када више компоненти истовремено показује хабање на различитим нивоима озбиљности.
Оквир у наставку вам помаже да се крећете тим избором тако што ћете ускладити стање матрице са интервенцијом која даје најбољу цену-по-делу исхода без увођења непотребног ризика.
Када је замена појединачних делова довољна
Замена изоловане компоненте је прави позив када је грешка садржана - ако се један ударац открхнуо, једно дугме за матрице се отворило изван простора или је скуп опруга испао из спецификације. Појединачна замена функционише када су ови услови тачни:
- Једно{0}}хабање без каскадног оштећења.Истрошена компонента није деградирала ништа суседно. Туп ударац који је ухваћен пре него што је оштетио дугме матрице може се заменити сам. Ударац који је сломио и погодио дугме захтева замену оба.
- Структурни интегритет матрице и држача је нетакнут.Отвори за клинове за вођице се нису излили, џепови за ударце нису увећани, а површине за монтажу остају равне и неоштећене.
- Резервни део може се набавити према оригиналној спецификацији.Толеранције димензија, класа материјала, тврдоћа и премаз могу се ускладити или побољшати без модификације суседних компоненти.
- Подаци о производњи потврђују да је квар изолован.Записи бројача погодака показују да је само ова компонента премашила очекивани век трајања - суседни делови још увек имају преосталу маржу за сервисирање.
Већина рутинског одржавања калупа спада у ову категорију. Добро-одржавана прогресивна матрица може да потроши десетине појединачних резервних делова током свог животног века, док сама структура матрице остаје савршено употребљива.
Када поправка или ремонт имају више смисла
Обнављање компоненте матрице у односу на замену постаје релевантно поређење када компонента има хабање које се може исправити без потпуног уклањања и поновне{0}}производње. Рекондиционирање чува геометрију постојећег дела и уклапање је - важно када је компонента прилагођена-уграђена на склоп матрице и нови део би захтевао додатни ручни-рад да би се постигао исти интерфејс.
Рекондиционирање је обично прикладно када:
- Резне ивице се могу поново наоштрити.Пробојци и дугмад са уједначеним хабањем ивица (без ломљења или пуцања) могу да се обруше-да би се повратио профил сечења. Свако поновно млевење уклања материјал, тако да пратите кумулативно уклањање залиха у односу на максимално дозвољено скраћивање компоненте.
- Истрошене површине се могу обновити без угрожавања геометрије основе.Технике као што су нагомилавање и поновна обрада завара, хромирање или термални спреј могу да врате истрошене водеће површине, површине блокова пете или зидове шупљина матрице на оригиналну димензију - под условом да основни челик није развио пукотине од замора испод зоне хабања.
- Цена поправке је знатно нижа од цене замене.Као што је примећено у анализи регенерације матрице Царвер Робовелда, поправка је обично 40-60% јефтинија од производње нове компоненте, са краћим временом обрта који смањује и трошкове застоја.
- Основни материјал компоненте и металуршки интегритет остају здрави.Ако не-инспекција без разарања (магнетне честице, ултразвук или пенетрант боје) открије подземне пукотине или омекшавање материјала услед термичког замора, обнављање површине неће решити основни проблем.
Једно критично упозорење: обнављање функционише само кадаидентификован је тачан основни узрок оштећења. Поновно брушење ударца који се одломио због неусклађености - без исправљања поравнања - једноставно производи још један ударни удар са мање удараца него раније.
Када је потпуна обнова једини одрживи пут
Знати када треба поново да направите матрицу за штанцање штеди вас од циклуса замене делова у структуру која их више не може држати у складу са спецификацијама. Реконструкција значи поновну производњу секције матрице - за поновно сечење џепова, бушење рупа за клинове за вођице, замену држача и у суштини обнављање структуралне основе у коју се монтирају појединачне компоненте.
Индикатори обнове укључују:
- Више компоненти у истој секцији матрице више пута отказују пре рока.Ако мењате исти ударац на сваких 200.000 удараца када би требало да траје 800.000, проблем није у ударцу -, већ у џепу, поравнању или структурној геометрији која држи тај ударац.
- Проврти за клинове или седишта чаура су се истрошила изнад толеранције поновне обраде.Када сама папуча матрице изгуби димензионални интегритет, ниједна заменска чаура не може вратити правилно поравнање.
- Кумулативно брушење је скратило компоненте за сечење изван функционалних граница.Једном када се ударци поново изоштре изнад свог максималног допуштења{0}}за слагање, однос висине затварања матрице и времена су угрожени-у целом систему.
- Термички замор или пуцање од напрезања у папучици калупа или плочама за причвршћивање.Површинске пукотине које се шире у структурне елементе не могу се решити помоћу-интервенције на нивоу компоненте - напукла структура мора бити замењена.
- Дизајн калупа је застарео у односу на тренутне захтеве производње.Ако су се спецификације материјала, толеранције делова или обим производње значајно променили од када је матрица направљена, реконструкција са ажурираним инжењерингом је ефикаснија од форсирања нових компоненти у застарели дизајн.
Индикатори и трошкови обнове штанцаних матрица често изненађују тимове који годинама управљају појединачним заменама. Потпуна реконструкција обично покреће 50-70% цене нове матрице, али доноси алат са новим животним циклусом – елиминишући нагомилани ризик од каскадних кварова који нарушавају поверење у квалитет делова.
Поређење одлука: Замена наспрам ремонта наспрам обнове
| Врста интервенције | Типични индикатори | Релативни трошак | Утицај застоја | Ниво ризика |
|---|---|---|---|---|
| Замена појединачних делова | Једна компонента на крају животног века; нема суседних оштећења; структурални интегритет нетакнут | Ниска (трошак једне компоненте + рад на инсталацији) | Минимални - се често завршава у оквиру заказаног ПМ прозора | Низак, под условом да је основни узрок потврђен и да је спецификација тачна |
| Поправка / поправка | Поправљиво хабање површине; преостала маргина за поновно оштрење; основни материјал металуршки здрав | Умерено (40-60% цене нове компоненте) | Низак до умерен - зависи од тога да ли се прерада обавља у-кући или шаље напоље | Умерено - неправилно обнављање може да доведе до заосталог напрезања или грешке у димензијама |
| Фулл Дие Ребуилд | Поновљени превремени кварови; структурна деформација; кумулативне границе поновног млевења су прекорачене; дизајн застарелости | Висока (50-70% цене нове матрице) | Значајан - се обично мери недељама, укључујући инжењеринг, машинску обраду и пробно тестирање | Низак{0}}завршетак (свежи животни циклус), али високи опортунитетни трошкови током периода реконструкције |
Уобичајене грешке у спецификацијама које приморавају на преурањену поновну{0}}интервенцију
Чак и када донесете праву одлуку о поправци-или-замени, грешке у спецификацијама током процеса замене могу да угрозе резултат и да вас поново врате у штампу са истим проблемом. Пазите на ове честе погрешне кораке:
- Одређивање тврдоће без контекста жилавости.Наручивање заменског ударца на 62 ХРЦ када апликација генерише бочна ударна оптерећења доводи до ломљења. Оригинал је можда био 58 ХРЦ с добрим разлогом.
- Занемаривање толеранције налегања на склоп матрице.Заменско дугме матрице уземљено да би се исправио пречник отвора, али са погрешним притиском-одговарајућим ОД неће правилно да седи у држачу -, помера се под оптерећењем и мења ефективни зазор.
- Замена истрошене компоненте без прегледа њеног спојног дела.Нови водећи клин инсталиран у истрошену чахуру и даље производи неусклађеност. Компоненте парења увек треба процењивати заједно.
- Неусклађеност са спецификацијом премаза.Ако је оригинална компонента била премазана, а замена стигне без премаза, радни век ће бити испод очекивања без обзира на правилан избор основног материјала.
Свака од ових грешака има заједничку нит: непотпуна спецификација. Компонента која се наручује треба да има све критичне димензије, опис материјала, опсег тврдоће, завршну обраду површине и захтеве премаза да би стигла спремна за сервис. Како направити ту комплетну спецификацију - и где набавити компоненте које је поуздано испуњавају - је практичан следећи корак у преласку са дијагнозе на матрицу која исправно функционише.
Како правилно одредити и извор резервних делова за штанцање
Потврдили сте основни узрок, одлучили сте замену уместо поправке и одабрали праву врсту материјала и премаз. Компонента је дефинисана у вашој глави -, али добављач не живи у вашој глави. Наруџбина заменског дела која стигне погрешно одлаже производњу једнако ефикасно као и не наручивање. Непотпуне спецификације производе делове који изгледају тачно на полици, али не успевају при уградњи јер су у захтеву недостајали критична димензија, опис тврдоће или детаљ завршне обраде површине.
Превођење ваше дијагнозе у спецификацију{0}}спремну за набавку је место где многи тимови за одржавање губе време. Јаз између сазнања шта вам је потребно и довољно прецизног комуницирања да би добављач то исправно произвео је најпотцењенији корак у целом току рада замене.
Превођење дијагнозе у комплетну спецификацију делова
Свака поруџбина заменског дела -, било да се ради о једном ударцу или комплетном комплету вођица -, захтева исти пакет информација о језгру. Промашите било који елемент и ослањате се на добављача да погоди, што уводи ризик који не контролишете.
Ево комплетне контролне листе детаља спецификације које треба укључити у било који захтев за замену делова:
- Толеранције димензија- Укупна дужина, радни пречник или профил, пречник главе и сви критични интерфејси. За сечење компоненти, наведите профил смицања до најстроже толеранције коју матрица захтева. За компоненте вођице, укључите и ИД отвора и притисните -притисните ОД. Стандардне толеранције пирсинга у штанцању су уске од +/-0,002 ин. за меки челик и +/-0,0025 ин. за нерђајући, тако да захтеви за толеранцију за резервне делове калупа морају бити експлицитни - немојте претпостављати да ће добављач подразумевано испунити вашу потребну прецизност.
- Квалитет материјала- Наведите тачну класу алатног челика (Д2, М2, А2, С7, карбид) уместо генеричких дескриптора као што су „челик за алат“ или „брзи челик-“. Ако апликација дозвољава еквивалентне оцене, експлицитно наведите прихватљиве алтернативе.
- Спецификација тврдоће- Укључите и опсег површинске тврдоће (нпр. 58-62 ХРЦ) и минималну тврдоћу језгра где је применљиво. За компоненте ојачане кућиштем, наведите и дубину кућишта.
- Захтеви за документацију за термичку обраду- Затражите сертификат топлотног третмана који укључује температуру аустенитизације, метод гашења, циклусе каљења и коначну измерену тврдоћу. Ово је ваша потврда да је процес исправно извршен.
- Завршна обрада- Одредите вредности Ра за критичне површине, посебно на бочне зидове и отворе за копче где завршна обрада директно утиче на проток материјала траке и задржавање навлаке.
- Врста премаза и дебљина- Ако је оригинални део премазан, наведите исти премаз или одобрену надоградњу. Укључите толеранцију дебљине премаза ако компонента стане у уски џеп или отвор где су додатни микрони важни.
- Геометријске референце- Наведите референтне тачке, ознаке за угаону оријентацију и функције кључа које обезбеђују да се део инсталира у исправан положај ротације. Дугме округлог калупа са не-симетричним профилом отвора захтева индикатор оријентације.
- Број дела и идентификација матрице- Унакрсна-референца на записе о одржавању матрице како би добављач могао да прати компоненту до историје њене примене ако се појаве питања током производње.
Звучи као много? Размислите шта се дешава без тога. Дугме за замену матрице које је наручено само са димензијом отвора и облачићем материјала добија тачан ИД -, али спољни део за пресовање-је 0,0003 инча мањи јер је добављач користио њихову стандардну толеранцију, а не вашу. Спушта се у држач са клизним пристајањем уместо интерференције, помера се под оптерећењем сечења и ваш размак је одмах погрешан. Једна линија која недостаје у наруџбини, једна непотребна матрица повлачењем две недеље касније.
Процена нивоа квалитета резервних делова
Нису све резервне компоненте произведене по истом стандарду, а разлике су битније него што сама цена сугерише. Разумевање компоненти за замену ОЕМ-а у односу на резервне делове матрице - и нивое унутар афтермаркет - помаже вам да ускладите одлуке о извору са критичношћу апликације.
ОЕМ еквивалентни деловипроизведени су према спецификацији оригиналног произвођача калупа, често од стране самих произвођача калупа или квалификованог подизвођача користећи оригиналне отиске. Они гарантују паритет димензија, материјала и перформанси са компонентом коју замењују. Компромис је цена и време испоруке - ОЕМ-еквивалентни делови обично имају највишу цену и можда ће бити потребне недеље времена испоруке ако се праве по наруџбини.
Премијум резервни деловидолазе од специјализованих произвођача компоненти алата који производе према индустријским{0}}стандардним спецификацијама, а не по власничким отискама произвођача матрица. Ови произвођачи често одржавају обимне залихе стандардних геометрија бушотина и дугмади, водећих клинова и чаура. Квалитет може бити једнак или већи од ОЕМ-а када добављач улаже у строге контроле процеса, набавку врхунских сировина и документовану топлотну обраду. Предност је бржа доступност и нижа цена за стандардне геометрије.
Опције економичне заменециљајте најнижу цену. Они испуњавају основне захтеве у погледу димензија, али могу да користе мање контролисан извор материјала, минималну документацију за термичку обраду и шире опсеге толеранције. За делове који нису-критични за хабање као што су стандардне компресијске опруге или једноставне носеће плоче, економичне компоненте могу бити савршено адекватне. За прецизне компоненте за сечење где уједначеност тврдоће и тачност димензија директно утичу на квалитет делова, уштеде често нестају због краћег века трајања и чешћих промена.
Практично правило: ускладити ниво квалитета са последицом неуспеха. Пилотни пин у високо-прецизном конектору који ради на 400 СПМ захтева ОЕМ-еквивалентан или премијум постмаркет квалитет - цена превременог квара далеко премашује-уштеду по јединици од јефтинијег дела. Опруга за подизање у конзоли мале запремине -може да покреће економичне компоненте без значајног ризика.
Рад са прилагођеним произвођачима матрица за резервне делове
Најбоље праксе за набавку делова за штанцање матрице указују на један приступ који поједностављује све што је горе размотрено: набавку резервних компоненти од произвођача који је првобитно конструисао матрицу. Када је произвођач калупа дизајнирао алат са приоритетом одржавања, већ су решили проблем спецификације за вас. Сваки резервни део има документоване димензије, разреде материјала, протоколе термичке обраде и спецификације премаза снимљене током оригиналног процеса инжењеринга.
Произвођачи волеИИЦХЕНдизајн матрице са доступношћу резервних делова и спецификацијском документацијом уграђеном у испоруку инжењеринга. Када се компонента на крају истроши, пуна спецификација већ постоји - не мењате- димензије истрошеног дела или нагађате о степену материјала. Овај приступ набавци резервних делова произвођача по мери елиминише најчешћи начин квара у процесу набавке: непотпуне или нетачне спецификације које доводе до делова који не раде како се очекивало.
Осим документације, прилагођени произвођачи који дају приоритет могућности одржавања имају тенденцију да доносе изборе дизајна који поједностављују будуће замене:
- Стандардизовани интерфејси компоненти- Коришћење уобичајених конфигурација глава за бушење, стандардне мере за пресовање-чахура и модуларну монтажу уметка тако да се резервни делови могу набавити од више квалификованих добављача ако је потребно.
- Приступачна монтажа компоненти- Дизајнирање система за задржавање који омогућавају замену појединачних компоненти без растављања неповезаних делова калупа.
- Сљедивост материјала и тврдоће- Пружање документације на нивоу компоненте- која путује са записима о одржавању матрице, обезбеђујући да је исправна спецификација доступна годинама након прве испоруке матрице.
- Инжењерска подршка за одлуке о замени- Нуде упутства о томе када компоненту треба заменити у односу на реконструисану, на основу њиховог познавања намере оригиналног дизајна и безбедносних маргина.
Овде је значајно лакше одредити резервне делове калупа за штанцање. Уместо да правите спецификацију од нуле сваки пут када се компонента истроши, ви се позивате на постојећи инжењерски пакет који је креиран када је матрица била нова и свака димензија је била номинална. Резултат су резервни делови који стижу спремни за уградњу са поверењем - који се поклапају са оригиналном намером дизајна, а не као истрошени узорак.
Без обзира да ли набављате од оригиналног произвођача калупа, врхунског добављача на тржишту или комбинације оба, критична константа је комплетност спецификације. Сваки детаљ који унапред забележите - толеранција, степен, тврдоћа, завршна обрада, премаз, оријентација - је једна варијабла мање која може поћи по злу између ваше наруџбенице и тренутка када тај део први пут буде погођен у штампи.
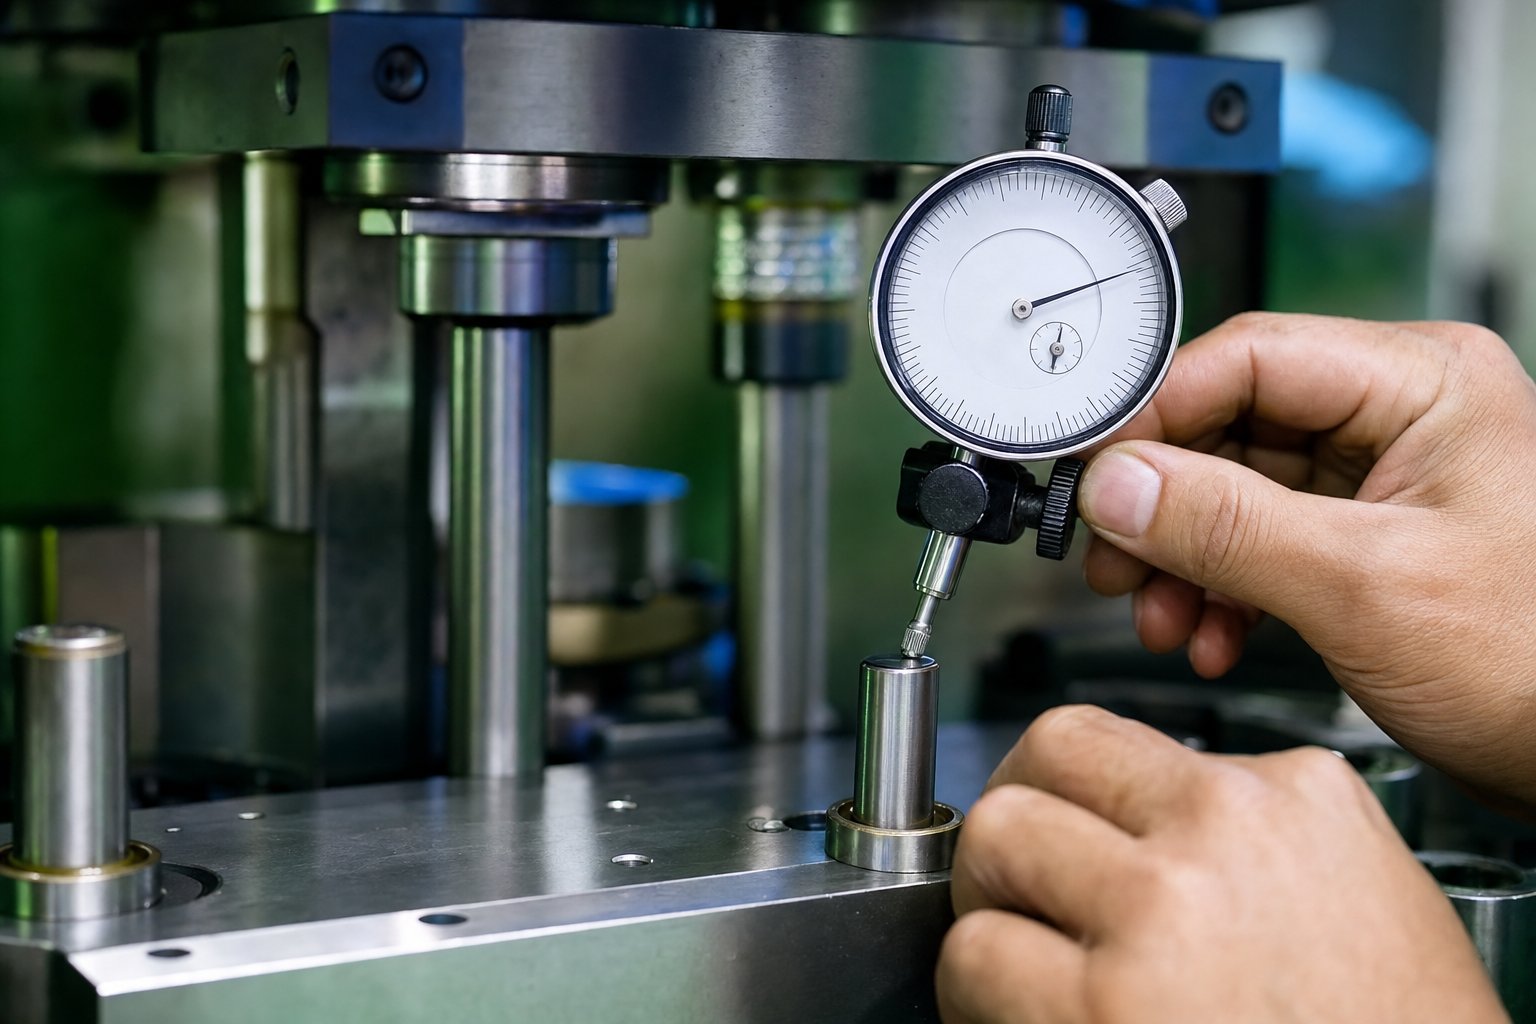
Верификација уградње резервног дела матрице и праћење животног циклуса
Исправно наведен заменски део који се налази на радном столу није циљна линија -, већ стартна линија. Компонента још треба да докаже да одговара склопу матрице, да одржава одговарајуће зазоре и да производи одговарајуће делове од првог поготка. Прескакање верификације након{3}}уградње је начин на који продавнице на крају извлаче матрицу из пресе тридесет минута након што су је уметнуле, након што су откриле да је нова водећа чаура затегнута 0,0002 инча или да се заменски бушилица поноси својим суседима за пола хиљаде.
Верификација такође ствара основне податке који вашу следећу замену чине паметнијом. Свако мерење које забележите при монтажи постаје референтна тачка за будућу процену хабања - почетно стање са којим се упоређују све наредне провере.
Верификација димензија пре и после инсталације
Како да проверите уклапање компоненте матрице за штанцање следи логичан редослед: потврдите да део одговара спецификацији на клупи, потврдите да је у контакту исправно у матрици и потврдите да даје прихватљив резултат на пресе. Сваки корак хвата другу категорију грешке.
- Инспекција на клупи према спецификацији.Пре него што се део приближи матрици, проверите критичне димензије у односу на спецификацију наруџбенице. Измерите радни пречник или профил калибрисаним микрометрима или оптичким компаратором. Проверите тврдоћу помоћу преносивог Роцквелл тестера на више локација. Завршну обраду површине потврдите визуелно или профилометром ако је Ра специфициран. Одбаците било шта ван толеранције пре него што потроши инсталациони рад.
- Провера уклапања у склоп матрице.Инсталирајте компоненту и проверите димензије интерфејса. За притиснуте{1}}компоненте (дугмад, чауре), потврдите дубину седишта и оријентацију ротације. За сечење компоненти, проверите да ли је зазор-од-пробоја у оквиру спецификације помоћу мерача за пипање или мерача на више тачака око профила. Уверите се да вођице слободно пролазе кроз чауре без везивања или прекомерног закретања.
- Верификација поравнања под статичким оптерећењем.Полако затворите калуп на преси брзином инча без материјала. Уверите се да ударци улазе у отворе матрице без контакта, да ли су траке за скидање равно постављене на површину матрице и да се системи зупчаника активирају у предвиђеној временској тачки. Било каква сметња у овој фази указује на грешку у димензијама или грешку у инсталацији - исправите је пре покретања материјала.
- Прва{0}}инспекција артикла у условима производње.Покрените мали узорак - обично пет до двадесет делова - брзином производње и проверите их у односу на пуну спецификацију димензија. Након{3}}инспекције делова матрице није завршена све док стварни штампани излаз не потврди да компонента за замену даје усаглашене резултате. Проверите висину ивица, димензије рупа, локације карактеристика и стање површине у односу на контролне границе.
- Забележите сва мерења као нову основну линију.Документујте размаке, очитавања поравнања и прве{0}}димензије артикла у записнику о одржавању матрице. Ове вредности представљају почетно стање компоненте при нула погодака - референци са којом ћете упоређивати при свакој следећој инспекцији.
Ова секвенца обухвата три различите категорије кварова: грешке у производњи у самом делу за замену (корак 1), грешке у инсталацији у начину на који се он повезује са матрицом (кораци 2-3) и функционалне грешке које се појављују само под стварним условима штанцања (корак 4). Прескакање било ког корака оставља празнину у којој се проблеми крију све док се већ не произведу отпад или оштећени суседни алат.
Успостављање основних метрика за стално праћење
Праћење података о животном циклусу компоненте матрице трансформише замену из реактивног догађаја у предвидљиву, буџетску активност одржавања. Информације које сакупите при инсталацији - и при свакој последњој инспекцији - изграђују скуп података који вам тачно говори када ће свакој компоненти следеће требати обратити пажњу.
Почните са овим основним тачкама података при сваком догађају замене:
- Број погодака при инсталацији.Забележите кумулативно очитавање бројача хода матрице када нова компонента уђе. Ово постаје именилац за све будуће прорачуне животног циклуса.
- Детаљи спецификације компоненте.Категорија материјала за трупце, тврдоћа, тип премаза и добављач. Када два идентична ударца различитих добављача испоручују различите векове трајања, ови подаци објашњавају зашто.
- Стање уклоњене компоненте.Имајте на уму зашто је замењен - измерено хабање, ломљење, ломљење или проактивна замена на основу прага броја погодака. Ово гради историју режима квара за ту специфичну станицу.
- Интервал праћења.Подесите следећу тачку инспекције на основу историјских података или препоруке произвођача. Ако су претходне компоненте у овој станици трајале 600.000 погодака, закажите прву инспекцију на 400.000 да бисте ухватили прогресију хабања док је део још увек у функцији.
Током више циклуса замене, ови подаци праве криве животног циклуса{0}}специфичне компоненте. Приметићете да пилот станице четири доследно достиже границу хабања на 750.000 погодака, без обзира на добављача, док ударац станице седам траје 1,2 милиона погодака са ТиЦН премазом, али само 500.000 без њега. Ти обрасци претварају одлуке о тријажи од позива на просуђивање у предвиђања{8}}на основу података - и помажу вампоставите значајне КПИ референтне вредностипопут МТБФ циљева за појединачне компоненте матрице, а не само за матрице у целини.
Фабрике које користе структуриране системе за праћење -, било да су то ЦММС платформа, наменска база података за одржавање калупа, или чак добро{1}}одржаване табеле -, доследно извештавају о мерљивим добицима. Према Окмаинт-овом производном истраживању, структурирани ПМ програми смањују непланиране застоје за 30-45% у року од шест месеци и продужавају век трајања алата до 50% кроз правилно усклађивање и дисциплине надгледања. Праћење не ствара те добитке директно – оно омогућава прецизност времена која омогућава планирану замену.
Систематско праћење трансформише замену из реактивног хитног у планирано одржавање. Подаци које прикупите данас одређују да ли је буџет за следећу годину прогноза или нагађање.
Рад са произвођачима који дају приоритет стабилним производним перформансама поједностављује цео овај процес верификације и праћења. Када су заменске компоненте пројектоване у складу са намером оригиналног дизајна - са документованим спецификацијама, контролисаним извором материјала и верификованом топлотном обрадом -, кораци верификације потврђују да одговарају, а не дијагностикују проблеме. Произвођачи волеИИЦХЕНупарите прилагођену производњу калупа за штанцање са инжењерском пажњом на одржавање, што значи да резервни делови стижу са прецизношћу димензија и металуршком конзистентношћу због којих је-инспекција првог артикла корак за потврду, а не вежбу за решавање проблема. Резултат је мање времена за валидацију и више времена за производњу.
Заменски делови матрице за штанцање увек ће бити потрошни материјал - који су дизајнирани да се троше тако да структура ваше матрице није. Али начин на који верификујете, пратите и планирате око тог хабања одређује да ли је замена активност контролисаног одржавања или непланирана хитна ситуација у производњи. Изградите навику за верификацију приликом инсталације, ухватите податке на свакој тачки контакта и допустите да криве животног циклуса воде ваше одлуке. Штампа наставља да ради, а ви сте испред хабања.
Често постављана питања о резервним деловима матрице за штанцање
1. Који су најчешће замењени делови у калупу за штанцање?
Компоненте матрице за штанцање које се најчешће замењују су ударци, дугмад за матрицу, игле за вођење, водеће чауре, опруге, пилоти и плоче за скидање. Ови делови директно долазе у контакт са материјалом траке или управљају унутрашњим силама током сваког притиска притиска, узрокујући да се троше брже од структурних елемената као што су ципеле за матрице. Ударци и дугмад за урезивање су на врху листе јер апсорбују пуну силу смицања при сваком ударцу, док опруге постепено деградирају услед циклуса замора. Сарадња са произвођачима као што је ИИЦХЕН који дизајнирају матрице имајући на уму могућност одржавања, осигурава да су ове компоненте са високим{3}}има хабања доступне и потпуно документоване за поједностављену замену.
2. Како знате када је потребна замена компоненти калупа за штанцање?
Кључни индикатори укључују повећање висине шиљака на утиснутим деловима, померање димензија откривено током провере квалитета, аларме за погрешно увлачење, подизање траке између станица и недоследно избацивање дела. Равномерни раст неравнина на свим функцијама сигнализира опште отупљивање ударца, док једно-обочине указују на хабање вођице или чаура што доводи до неусклађености. Варијанта раздаљине између рупа-до- често долази до истрошених пилотских клинова. Праћење броја погодака уз СПЦ податке и записе о праћењу отпада помаже да се потврди која конкретна компонента деградира и када треба заказати замену.
3. Коју класу алатног челика треба да користим за заменске матрице?
Тачна оцена зависи од материјала вашег радног комада, обима производње и доминантног начина квара. А2 одговара кратким-до-средњацима од меког челика са добром жилавошћу. Д2 се истиче у-абразивним апликацијама за хабање велике запремине са својим опсегом тврдоће од 58-62 ХРЦ. М2 боље подноси високе стопе хода и акумулацију топлоте од Д2. С7 на 54-56 ХРЦ је идеалан за дебеле материјале и тешке ударе где ризик од струготина превазилази забринутост због хабања. Волфрам карбид даје милионе удараца на абразивним материјалима као што је нерђајући челик, али захтева одлично поравнање калупа због своје крхкости.
4. Да ли треба да поправим или заменим истрошену компоненту матрице за штанцање?
Изаберите појединачну замену када је квар изолован на једној компоненти без каскадног оштећења и структура матрице остаје нетакнута. Рекондиционирање кроз поновно брушење или поновно постављање има смисла када постоји поправљиво хабање површине и кошта 40-60% мање од нове производње. Потпуна реконструкција матрице постаје неопходна када више компоненти прерано и више пута покваре, ако су се отвори водећих клинова истрошили преко толеранције или је кумулативно поновно брушење премашило функционалне границе. Одлучујући фактор је да ли тренутно стање компоненте ризикује да оштети нешто скупље ако се не адресира.
5. Како премази продужавају животни век резервних делова калупа за штанцање?
Површински премази као што су ТиН, ТиЦН, АлТиН и ДЛЦ додају тврду баријеру која смањује трење, спречава адхезију материјала и одолева топлотној деградацији на ивицама сечења. ТиЦН добро функционише за сечење нерђајућег челика, АлТиН подноси велике-операције до 900 степени Ц, а ДЛЦ са ЦрН доњим слојем елиминише труљење алуминијума са коефицијентима трења од чак 0,05. Премази обично додају 20-40% на цену компоненте, али могу да удвоструче или утроструче радни век у абразивним апликацијама изнад 200.000 удараца по интервалу, што их често чини исплативијим од надоградње основног материјала.


