


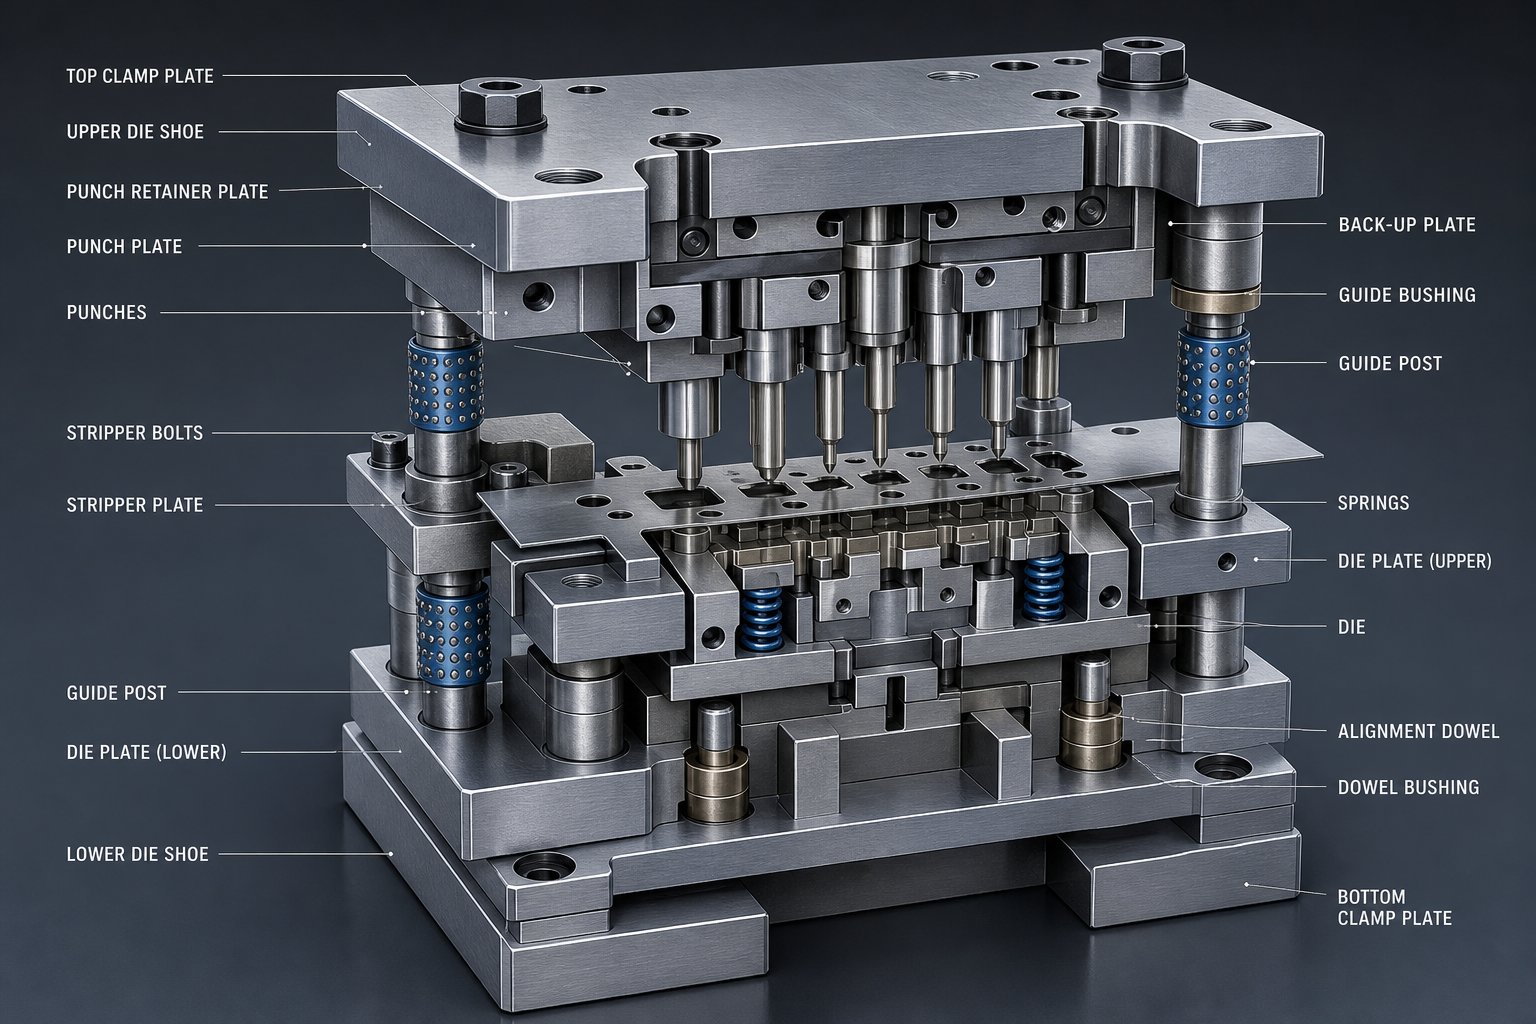
Шта су делови калупа за штанцање и зашто су важни
Делови калупа за штанцање су појединачне прецизне компоненте унутар калупа за штанцање које заједно раде на сечењу, обликовању и обликовању лима у готове делове. Сама матрица за штанцање је априлагођена{0}}алаткасклоп монтиран у пресу, али његова стварна способност долази од десетина међусобно зависних елемената, од којих је сваки одговоран за специфичну механичку функцију током сваког потеза преса. Од структуралних ципела које апсорбују тонажу до пилот пинова који региструју позицију траке унутар хиљадитих делова инча, свака компонента игра дефинисану улогу у одређивању да ли ће ваши делови са жигом испасти чисти или неисправни.
Шта је матрица за штанцање и који су њени делови
Дакле, шта је матрица у контексту штанцања метала? То је специјализовани алат који се користи у електричној преси за примену контролисане силе која сече, савија, вуче или буши сирови лим у готову компоненту. Замислите то као две половине, горњу и доњу, које се затварају једна уз другу под огромним притиском. Горња половина се монтира на рам за пресу, доња половина вијцима за лежиште пресе, а између њих се налази прецизно пројектован систем резних ивица, формирајућих површина, вођица, опруга и скидача.
Овде терминологија постаје важна. Када инжењери кажу "матрица", они могу мислити на цео склоп алата или могу значити одређени резни уметак. Матрица се користи за извођење једне или више операција на лиму, али сам алат је направљен од многих дискретних делова, од којих сваки има своју спецификацију материјала, толеранцију и образац хабања. Разумевање за шта се користи матрица на нивоу система у односу на шта свака интерна компонента појединачно доприноси јесте разлика између реактивног одржавања и проактивног управљања алатима.
За инжењере алата и дизајнере калупа, познавање функције сваког дела значи бржу{0}}анализу основног узрока када квалитет опадне. За тимове за одржавање, то значи замену праве компоненте у правом интервалу уместо да јуре симптоме. Шта вреди знање о алату за матрице? То је основа за смањење отпада, продужење века алата и одржавање пресе у раду.
Зашто је разумевање система{0}}нивоа важно
Већина референци третира штанцане калупе као равну листу делова. Добијате име, слику, можда реченицу о функцији. Тај приступ промашује поенту. Ове компоненте не раде изоловано. Истрошена водећа чаура утиче на поравнање пробоја-до-, што мења зазор сечења, што ствара неравнине, што покреће превремено поновно брушење пробоја. Један деградирани део каскадно прераста у{7}}губитак квалитета целог система.
Овај водич има другачији приступ. Уместо да наводи шта су матрице направљене од дела по комад, он групише сваку компоненту према њеној функционалној улози и показује како се те улоге међусобно повезују током притиска. Резултат је системски{2}}оквир на нивоу који вам помаже да брже дијагностикујете проблеме и паметније одредите компоненте.
Ево шест функционалних категорија обухваћених овим водичем:
- Структурне компоненте- Ципеле, плоче и паралеле које чине чврсту основу и апсорбују тонажу пресе.
- Компоненте за сечење и пирсинг- Пробија, копче и умеће тај лим у одређене геометрије.
- Компоненте формирања и савијања- Формирање бушилица, брисање челика и подметача за извлачење који пластично деформишу материјал без уклањања.
- Компоненте за вођење и поравнање- Водећи клинови, чауре, пилоти и вођице које одржавају поновљиво позиционирање.
- Компоненте за скидање и подизање- Скидачи, подизачи и зарези за обилазницу који управљају померањем траке и избацивањем делова.
- Компоненте опруге и силе- Цилиндри са азотом, уретан и спиралне опруге које испоручују контролисане реактивне силе током читавог хода.
Свака категорија улази директно у следећу. Интегритет структуре омогућава прецизно вођење. Прецизно вођење чува размак сечења. Одговарајући зазор смањује оптерећење скидања. А одговарајућа сила за скидање материјала омогућава поуздан проток материјала кроз сваку станицу. Управо та међузависност је разлог зашто једна истрошена компонента може тихо да деградира целу операцију штанцања, и зашто је разумевање целог система оно што одваја алатнице са високим{5}}учинком од оних заглављених у реактивним циклусима поправке.
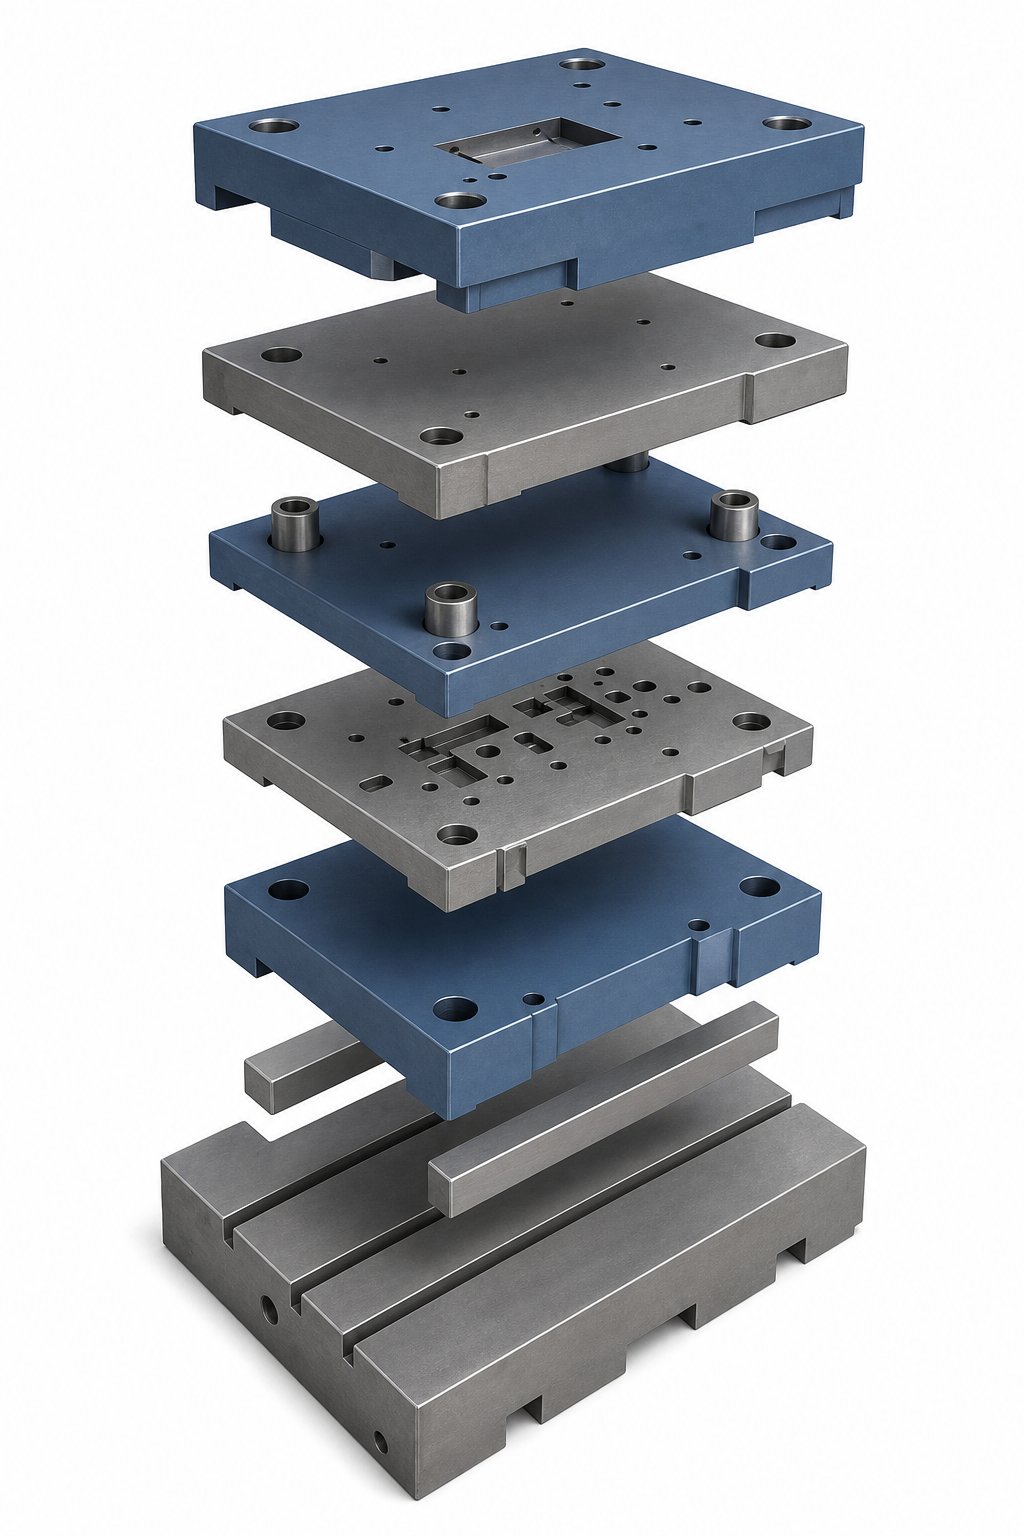
Структурне компоненте које чине основу за мамце
Свака функционална категорија у матрици за штанцање зависи прво од једне ствари: круте, стабилне платформе која држи све у равни под сталним ударима велике{0}}тонаже. Без те основе, зазори сечења се померају, формирајући геометрију изобличујући, а системи вођица се прерано троше. Структурне компоненте су тихи радни коњи склопа матрице. Ретко привлаче пажњу све док се нешто не скрене, пукне или не помери из положаја, а до тада већ растављате делове.
Ципеле и њихова улога као структурне окоснице
Замислите да причврстите прецизан алат за сечење на платформу која се савија сваки пут када се преса окреће. То је управо оно што се дешава када је ципела подложна или направљена од погрешног материјала. Горње и доње ципеле служе као монтажне површине за сваку другу компоненту у алату. Горња папуча се причвршћује за рам преса, доња папуча завртњима за лежиште пресе или подложну плочу, и заједно носе пуно оптерећење штанцањем преко целог хода.
Овде је важан избор материјала. Ципеле од ливеног гвожђа нуде добро пригушивање вибрација и исплативе су за лакше-примену, док челичне ципеле пружају већу крутост и отпорност на прогиб под већом тонажом преса. Наћи ћете већину комплета металних калупа за штанцање који су специфицирани са челичним ципелама када тонажа премашује умерене нивое или када уске толеранције захтевају минималну савитљивост преко отиска алата.
Дебљина ципеле је директно везана за тонажу и распон преса. Танка ципела која премошћује широки лежај за преса ће се савијати у средини, извлачећи вођице из поравнања и неравномерно отварајући зазор преко места за сечење. Дизајнери калупа израчунавају минималну дебљину папуче на основу расподеле оптерећења, неподржаног распона и прихватљивих граница угиба, обично држећи савитљивост знатно испод тачке где би то утицало на зазор-до-матрице.
Стандардне каталошке величине папуча покривају уобичајене димензије лежишта за пресовање и шаблоне вијака, што их чини практичним избором за алате опште{0}}намене. Прилагођено-обрађене ципеле постају неопходне када преса има не-нестандардну монтажу, када је отисак матрице неправилан или када је смањење тежине критично за руковање и подешавање. У сваком случају, ципела је структурна почетна тачка од које зависи свака друга компонента.
Матичне плоче, подложне плоче и системи држача
На врху тих ципела се налази гомила прецизно{0}}обрађених плоча, од којих свака има одређену структурну улогу. Матрица је место где живи стварна геометрија сечења и обликовања. Садржи џепове, отворе и профилисане ивице које дефинишу женску половину сваке операције. Пошто апсорбује директне силе резања при сваком ходу, матрица је типично обрађена од алатног челика и каљена да одоли хабању.
Директно иза врхова удараца налази се подложна плоча. Његов посао је једноставан, али критичан: дистрибуира концентрисано оптерећење ударцем на ширу површину ципеле како би се спречило стварање печурака, што је постепено љуштење меког материјала за ципеле под сталним тачкастим оптерећењима. Без очврсне позадинске плоче, главе удараца полако тону у површину ципеле, мењајући висину затварача и деградирајући квалитет резања током хиљада удараца.
Потпорне плоче држе ударце, пилоте и друге радне детаље у фиксном положају. Користе прецизне-пробушене рупе које се подударају са пробијањем дршки, често у комбинацији са методама држања куглица-закључавањем, кључем или главом{3}}који омогућавају брзу замену без растављања целе горње половине. Као што примећује Моеллер Прецисион Тоол, добро-дизајнирани држачи смањују време састављања матрице и помажу да се елиминишу грешке толеранције слагања које се акумулирају када је укључено више плоча.
Ове плоче су сложене и причвршћене заједно помоћу каљених клинова за типле који закључавају њихове релативне положаје. Једном када се закачи, плоча се може раставити ради одржавања и сваки пут поново саставити на исто поравнање. Та поновљивост је оно што чини сет калупа за штанцање поузданим у стотинама хиљада циклуса пресовања, а не само у првих сто.
Паралеле, стубови и размакни блокови
Испод доње плоче матрице, наћи ћете паралеле: каљене челичне шипке које подижу блок матрице са површине подупирача. Зашто је тај јаз битан? Отпаци и готови делови морају негде да оду. Без одговарајућег простора испод станица за сечење, пужеви се слажу унутар отвора матрице, заглављују алат и изазивају катастрофалне ударе. Паралеле стварају ту излазну путању, истовремено подржавајући доњу ципелу равномерно преко лежаја преса.
Успони служе другој сврси. У прогресивним калупима са више станица, различите операције ће можда морати да се налазе на различитим висинама у односу на тракасту линију. Успони подижу одређене станице или подручја детаља како би одговарали потребној радној висини, посебно када се формирани елементи на једној станици морају очистити од алата на следећим станицама како трака напредује.
Одстојни блокови и блокови за заустављање заокружују структурни систем. Одстојни блокови постављају прецизне висине затварања између половина калупа, док блокови за заустављање делују као чврста механичка ограничења која спречавају преко-путовање током судара штампе, штитећи деликатне детаље сечења и формирања од катастрофалних оштећења.
Навођење било које од ових структурних компоненти враћа се на три ограничења: величина пресованог лежаја одређује отисак и паралелни размак, висина затварача одређује укупну{0}}дебљину наслаганог слоја, а смер увлачења диктира где морају да се налазе канали за чишћење ради евакуације отпада.
| Структурна компонента | Примарна функција | Типични материјал | Уобичајени опсег дебљине |
|---|---|---|---|
| Горње/доње ципеле | Монтирајте све компоненте, апсорбујте тонажу пресе | Ливено гвожђе или челик | 25 мм - 100 мм+ |
| Дие Плате | Садржи геометрију сечења/формирања | Челик за алат (каљен) | 19 мм - 50 мм |
| Бацкинг Плате | Дистрибуира ударна оптерећења, спречава печурке | Каљени челик | 6 мм - 19 мм |
| Ретаинер Плате | Држи ударце и пилоте на позицији | Легирани челик или алатни челик | 19 мм - 38 мм |
| Паралеле | Ствара отпатке испод матрице | Каљени челик | 38 мм - 75 мм висине |
| Успони/одстојни блокови | Подиже станице, поставља висину затварања | Челик | Зависно од апликације{0} |
| Стоп Блоцкс | Спречава прекомерно-путовање током пада | Челик | Усклађен са висином мреже |
Структурне компоненте се ретко троше на драматичан начин на који то чине ударци или дугмад. Њихов начин квара је суптилнији: постепено скретање, отпуштање типли, истрошене рупе за вијке и површинско ломљење које полако помера поравнање преко целог алата. Та тиха деградација је управо оно што их чини вриједним праћења, јер до тренутка када се структурални проблем појави у вашим отиснутим дијеловима, он је већ утицао на сваку станицу за сечење и обликовање у калупу хиљадама удараца. А те станице за сечење, са њиховим ударцима, дугмадима и односима зазора, су места где се квалитет делова директно добија или губи.
Компоненте за сечење и пирсинг које обликују празнину
Структурална крутост одржава све усклађеним, али поравнање је важно само због онога што се дешава на ивици сечења. Дугмад за бушење и калупе унутар алата за штанцање су компоненте које заправо додирују лим и шишају га у дефинисану геометрију. Свака рупа, зарез, прорез и празна обриса постоје зато што је очврснути ударац прошао кроз материјал и у тачно подударан отвор испод. Исправите ове компоненте за сечење и производите чисте ивице великом брзином. Погрешите их и борићете се са неравнинама, сломљеним ударцима и померањем димензија од првог ударца.
Типови пробоја и њихове функције резања
Када погледате у унутрашњост прогресивне или сложене матрице, приметићете вишеструке штанцане матрице, од којих сваки има одређени профил који одређује рез који производи. Ево најчешћих стилова:
- Пирсинг ударци- Направите унутрашње рупе тако што ћете у потпуности провући пуж кроз материјал. Округли, дугуљасти или обликовани профили су уобичајени.
- Бланк ударци- Исеците цео спољни обим готовог дела. Пуж постаје радни комад, а не отпад.
- Нотцхинг пунцхес- Уклоните материјал са ивице траке, сечећи само са једне стране. Пошто је сила неуравнотежена, за њих је потребан блок пете насупрот резној ивици да би се одупирао бочном отклону.
- Трим пунцхес- Одрежите вишак материјала или носеће језичке од скоро готовог дела, обично у завршној станици прогресивне матрице.
Геометрија дефинише шта пробој сече, али метода задржавања дефинише како оно остаје у алату. Тип главе- буши седиште у џеп са избушеним отвором на плочи за причвршћивање, који се држи на месту помоћу позадинске плоче изнад. Куглични-убијачи за закључавање шкљоцају у држач за брзу{4}}промену, што омогућава замену без растављања горње половине матрице. Ударци са кључем користе раван или жлеб који спречава ротацију, што је критично за профиле који нису -округли где је угаона оријентација важна.
Не--каталошки штанци покривају стандардне округле и једноставне облике уобичајених величина. Када геометрија вашег дела захтева неправилне профиле, чврсте толеранције или необичне материјале, прилагођени{3}}убијачи постану неопходни. То су обично жичано -ЕДМ сечење или прецизно{6}}уземљење да би се тачно поклопило са потребним карактеристикама.
Дугмад за матрице, уметци и резне ивице
Сваки пар пробијача и калупа за лим ради као усклађен систем. Пробојник обезбеђује мушки профил за сечење, а дугме матрице обезбеђује женски отвор који га прима. Дугмад за калупе су очврснута, прецизни-пробушени цилиндри су утиснути у плочу калупа. Њихова унутрашња геометрија дефинише тачну величину произведене рупе или отвора, а стање ивица директно одређује квалитет сечења.
За стандардне округле рупе, конвенционално брушење производи дугмад са довољном прецизношћу за већину примена. Када се толеранције затегну испод неколико хиљадитих делова инча или када профил садржи оштре унутрашње углове и сложене облике, жичана{1}}ЕДМ обрада постаје пожељна метода. Жичани ЕДМ постиже толеранције од +/-0,0001 до +/-0,0003 инча и може да произведе унутрашње радијусе од чак 0,0005 инча, што га чини идеалним за креирање сложених геометрија дугмета које захтевају прогресивне матрице.
Секциони улошци подстичу овај концепт даље. Уместо да обрађују сложену геометрију сечења директно у матрицу, инжењери постављају појединачне каљене уметке у џепове унутар плоче. Када се ивица истроши или окрхне, замењујете тај појединачни уметак уместо да прерађујете или растављате целу плочу. Овај модуларни приступ значајно смањује трошкове одржавања и застоја, посебно у-производњи великих количина где је локализовано хабање неизбежно.
Како односи{0}}до-односа штанцања одређују квалитет резања
Метални ударци и отвори за матрице не раде независно. Они функционишу као упарени пар одвојен пажљиво контролисаним размаком који се назива размак сечења. Овај размак, изражен као проценат дебљине материјала по страни, је једина најутицајнија варијабла у одређивању квалитета ивица, висине ивица и века алата.
Када је зазор исправан, линије лома инициране ударцем и отвор матрице сусрећу се чисто у средини дебљине материјала. Резултат је исечена ивица са предвидљивим односом сјаја (глатки, срезани део) и лома (грубља зона лома). За ниско-угљенични челик са одговарајућим зазором, ово следи отприлике један-трећину смицања, две-преломне шеме, као што МеталФорминг Магазине објашњава у својој анализи односа између својстава материјала и избора зазора.
Када је зазор сувише чврст, ударац мора да се пробије кроз више материјала пре него што дође до лома. Ово повећава силе сечења, генерише више топлоте, убрзава хабање пробоја и може довести до секундарног смицања или двоструког-лома ивице. Када је зазор превише лабав, материјал се котрља у отвор пре лома, стварајући прекомерне неравнине и велике зоне превртања.
Прави изазов? Чишћење није универзално. Материјали-веће чврстоће се раније ломе и обично им је потребно више зазора, док мекши материјали могу да толеришу веће зазоре. Ослањајући се на јединствену вредност за сваки материјал, уобичајену -навику у продавници, гарантује неоптималне резултате на бар неким од ваших калупа и удараца. Детаљна упутства за чишћење према врсти материјала следе касније у овом водичу.
Осим зазора, ударци и матрице од лима не успевају у предвидљивим обрасцима. Рано препознавање ових начина квара помаже тимовима за одржавање да интервенишу пре него што се квалитет делова погорша:
- Ивице цхиппинг- Најчешћи квар узрокован прекомерним ударцем-, недовољним зазором или бочним отклоном због неусклађености.
- Абразивно хабање- Постепено отупљивање резне ивице услед трења о радни предмет, убрзано абразивним материјалима као што су нерђајући челик и АХСС.
- Гашење и преузимање материјала- Материјал радног предмета заварује се на површину пробоја под топлотом и притиском, што је уобичајено за алуминијум и нерђајући челик.
- Лом главе- Глава ударца се одсеца унутар држача због шкљоцања-од шока или неправилног налегања на носећу плочу.
- Бочни отклон и савијање- Витки ударци се повијају под-централним оптерећењем, посебно у операцијама зарезивања без одговарајуће подршке за пету.
Сваки начин квара води до специфичног основног узрока у чишћењу, поравнању, избору материјала или методи задржавања. Систем за сечење живи или умире од тога колико се прецизно контролишу ове варијабле, а у тренутку када ударац захвати траку, тачност сваке компоненте за вођење у матрици одређује да ли ће се то захватање догодити тамо где би требало.
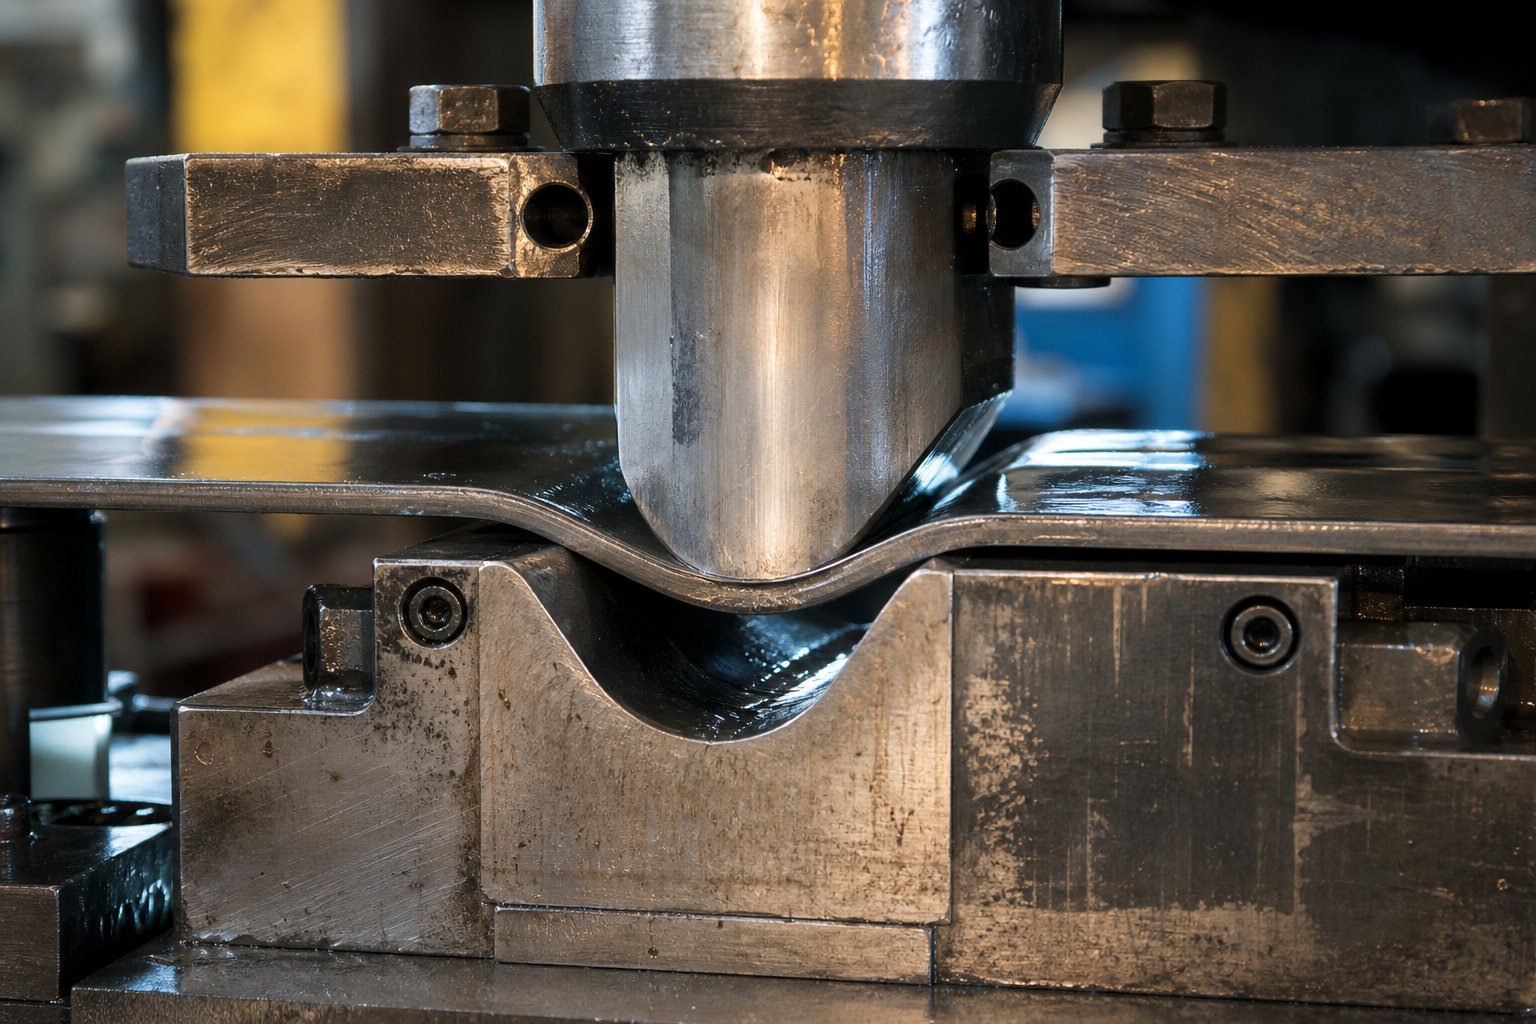
Компоненте формирања и савијања за пластичну деформацију
Сечењем се уклања материјал. Формирање га преобликује. Док бушилице и дугмад за матрице режу лим у равне профиле, компоненте за формирање и савијање узимају те профиле и пластично их деформишу у тродимензионалне карактеристике-без уклањања материјала. Савијања, извлачења, удубљења, копља, ребра и прирубнице долазе из ове категорије металних калупа за штанцање, а компоненте одговорне за њихову производњу суочавају се са потпуно другачијим низом инжењерских изазова од њихових колега за сечење.
Тамо где сечење захтева контролу оштрине и зазора, обликовање захтева прецизну геометрију, контролисан проток материјала и пажљиво калибрисани реактивни притисак. Поправите баланс и ваши делови ће се појавити без набора-са доследном прецизношћу димензија. Погрешите и борите се против расцепа, повратних и површинских дефеката које ниједна корекција низводно не може поправити.
Формирање удараца, савијање челика и калупа за брисање
Ударци за формирање раде тако што се лим гура у женску шупљину или преко очврсле ивице, присиљавајући материјал да попусти и трајно поприми нови облик. За разлику од пирсинга који секу чисто кроз траку, ударци за формирање додирују широку површину и примењују силу на дужи део хода пресе. Они производе завоје, исцртане чаше, рељефне карактеристике и копље у зависности од њихове геометрије и одговарајућег женског алата испод.
Челици за савијање и матрице за брисање стварају угаоне кривине брисањем материјала преко фиксне ивице или у џеп у облику слова В-. Начин савијања одређује како су компоненте матрице дизајниране:
- Савијање ваздуха- Убод гура материјал делимично у отвор у облику слова В- без додиривања дна. Угао савијања у потпуности зависи од дубине пробијања. Ово захтева мање тонаже за пресовање и производи мање хабање алата, али је теже контролисати повратни удар.
- Боттоминг- Пробој у потпуности притишће материјал на површину калупа у облику слова В-, стварајући чврст контакт дуж ногу савијања. Ово производи већу прецизност и мање одскока од савијања ваздуха јер се материјал у потпуности прилагођава геометрији матрице.
- Ковање- Пробијање примењује екстремну силу, до 30 пута већу од ваздушног савијања, сабијајући материјал у зони савијања док не потече пластично и не постане трајно. Ковање практично елиминише повлачење, али захтева знатно теже компоненте за пресовање и већу тонажу пресе.
Како су ове компоненте за формирање распоређене зависи од тога које врсте калупа за штанцање правите. У прогресивним калупима, формирање се дешава постепено на више станица. Плитко пре-савијање на једној станици постаје пуна прирубница од 90 степени неколико станица касније, при чему трака носи делимично формиране карактеристике кроз сваку следећу операцију. Матрице за штанцање лима конфигурисане као алати за пренос имају другачији приступ. Пошто је део одвојен од траке и физички се помера између станица, матрице за пренос могу да изврше сложено дубоко извлачење у једном поготку без бриге о континуитету траке. Сложене калупе, које обављају све операције у једном потезу, ретко укључују карактеристике обликовања јер је њихова геометрија ограничена на равне профиле за сечење.
Ова разлика је важна за дизајн компоненти. Прогресивни ударци за формирање калупа морају бити краћи и узети у обзир подизање траке између станица. Преносни ударци за формирање калупа могу бити дубљи и агресивнији јер нису ограничени механиком{2}}увлачења траке. Челичне калупе за штанцање дизајниране за материјале велике{4}}такође захтевају формирање компоненти са већим радијусима да би се спречило пуцање, пошто лимови веће{5}}врсте толеришу мање деформације пре ломљења.
Јастучићи за цртање, јастучићи за притисак и азотне опруге
Ударци за формирање обликују део, али системи притиска контролишу како материјал тече током тог обликовања. Овде долазе подлошци за вучу. Подметач за вучу, који се такође назива празни држач или јастучић за притисак, је плоча-оптерећена притиском која окружује пробој за формирање и примењује контролисану силу држања-на лим док се увлачи у шупљину.
Звучи једноставно? Реалност је нијансиранија. Као што објашњава стручњак за штанцање Арт Хедрицк, права функција подметача једа не стисне метал и створи отпор протоку, већ да задржи материјал од гужвања током унутрашњег струјања и компресије. Без адекватног{1}}притиска задржавања, силе притиска које се стварају како се материјал увлачи ка унутра изазивају наборе прирубнице. Превише притиска и материјал уопште не може да тече, што доводи до расцепа у радијусу ударца.
Сила која покреће ове јастучиће долази од једног од три опружна система, од којих сваки има различите карактеристике које их чине погодним за различите примене:
| Спринг Типе | Форце Ранге | Очекивано трајање живота | Типична примена |
|---|---|---|---|
| Гасни извори азота | Висок (до неколико тона по јединици) | 1-3 милиона циклуса уз правилно одржавање | Дубока извлачења, велика-задржавања{1}} силе, доследан притисак преко потеза |
| Уретанске опруге | Ниска до умерена | 100.000-500.000 циклуса у зависности од степена компресије | Скидачи, лаки{0}}уметци за формирање, скучени простори |
| Механичке спиралне опруге | Ниска до умерена | 500.000-1 милион циклуса при препорученом отклону | Опште уклањање, умерено задржавање-додавања, апликације{1}}осетљиве на цену |
Одабир правог опружног система директно се повезује са дебљином материјала и затезном чврстоћом. Извлачење меког челика од 1,5 мм при затези од 270 МПа захтева много мању силу-притезања него затезање од нерђајућег челика од 1,5 мм при затези од 600 МПа. Гасне опруге азота су често једина практична опција за материјале велике{7}}врсте јер могу да испоруче већу силу у мањем омотачу и нуде конзистентнији притисак током читавог хода у поређењу са механичким алтернативама.
Тип материјала се такође мења формирајући геометрију компоненте. Алуминијум се агресивно гнуси према непревученом алатном челику, захтевајући полиране површине или премазе против-нагризања на ударцима и плочицама за извлачење. Радња од нерђајућег челика-брзо се стврдњава, што значи да полупречник формирања мора бити довољно велики да спречи пуцање при првом ударцу. Меки челик је најпопустљивији, толерише уже полупречнике и захтева мању силу{5}}притиска, што је управо разлог зашто остаје основни материјал на који се све спецификације компоненти за формирање прво позивају.
Интеракција између геометрије формирања и контроле притиска је оно што одваја поуздану производну матрицу од оне која производи недоследне делове. А та међусобна игра функционише само када пробој за формирање захвати материјал на тачно правој локацији сваким појединачним потезом, што је посао система за вођење и поравнање који чека у следећем функционалном слоју матрице.
Системи за вођење и поравнање за прецизну регистрацију
Формирајући ударци обликују материјал контролисаном силом, али сама сила не значи ништа ако падне на погрешно место. Свака операција у калупу за штанцање, било сечење или формирање, зависи од тога да се горња и доња половина састају на потпуно истој позицији при сваком појединачном потезу. Неусклађеност од само неколико хиљадитих делова инча помера зазор од-од-убијача од оптималног до деструктивног, претварајући чисте резове у избочене ивице и драматично скраћујући век алата. Компоненте калупа за штанцање одговорне за спречавање тог сценарија су системи за вођење и поравнање, и они раде на два различита нивоа: поравнавање половина матрице једна према другој и поравнавање материјала траке са алатом.
Водиће клинове, вођице и кавез{0}}куглични лежајеви
Игле за вођице, које се називају и вођице, су каљени цилиндрични стубови монтирани у једну половину матрице који захватају прецизне{0}}пробушене чауре у супротној половини. Како се преса спушта, ови стубови клизе у своје спојне чахуре и гурају горњу и доњу матрицу у поновљиво поравнање пре него што било који ударац додирне радни предмет. Без њих, инхерентни зазор клизача за пресовање до његових рубова би омогућио да се горња матрица помера бочно током сваког потеза, производећи неравномерно хабање и недоследне делове.
Два основна типа система за вођење{0}}кола и чаура су комерцијално доступна, као што МеталФорминг Магазине детаљно описује у својој анализи система за вођење комплета калупа:
- Системи клизних{0}}лежаја- Стуб вођице се налази унутар чврсте чауре, обично од бронзаног-челичног превученог челика или пуног алуминијума од бронзе, са малим пројектованим размаком између површина. Самоподмазујући графитни чепови су уобичајени у овим чаурама. Системи клизних{5}}лежаја добро подносе бочна оптерећења јер цела површина чаура подржава стуб.
- Кавезни системи{0}}са кугличним лежајевима- Кавез од прецизних челичних куглица се креће између стуба и чауре у претходно напрегнутом стању са негативним зазором (обично 0,0001 до 0,0021 инча преднапрезања у зависности од произвођача и пречника). Контакт за котрљање драматично смањује трење, што их чини идеалним за велике-брзине, кратког-прогресивног удара.
Одабир класе уклапања одређује како се стуб монтира на папучицу. Стуб за -уклапање је трајно уграђен у доњу ципелу и не може се уклонити без хидрауличне пресе. Клизна-уградња или демонтажни стуб омогућавају лакшу монтажу и демонтажу, што поједностављује одржавање на дугим прогресивним калупима које се морају делимично покварити за операције поновног брушења.
Један критични принцип дизајна који се често занемарује: водећа чаура треба да захвати стуб вођице на радном нивоу матрице кад год је то могуће. Ово оптерећује стуб смицањем, његово најјаче стање, и спречава моменте савијања који узрокују отклон. Постављање чахуре високо у горњу ципелу ради практичности уводи крак момента који омогућава да се стуб савија под оптерећењем, нарушавајући само поравнање за које је дизајнирано да одржава. Водећи стуб такође треба да заобиђе крај чауре са затвореном матрицом, обезбеђујући равномерно хабање дуж целе дужине чауре.
Системи{0}}куглични лежајеви представљају компромис. Иако смањују трење и одликују се брзином, подложни су бочном-оптерећењу. Прекомерне бочне силе током операција формирања или урезивања гурају појединачне куглице у додирни напон у тачки{4}}и током времена те кугле забијају трагове за праћење у стуб или површине чаура. Линије за праћење видљиве на једној страни стуба вођице су јасан показатељ да матрица генерише веће бочно оптерећење него што је систем кугличних{6}}конструкција дизајниран да апсорбује.
Пилотне игле и водичи за залихе за контролу траке
Игле за вођење поравнавају половине матрице, али шта поравнава траку са матрицом? У прогресивном калупу, материјал се креће кроз више станица, и на свакој станици мора бити позициониран до хиљадитих делова инча од своје предвиђене локације. Пилотне игле управљају том регистрацијом тако што захватају претходно пробушене рупе у траци и повлаче материјал у прецизан положај пре него што било какво сечење или формирање почне на тој станици.
Замислите редослед: улагач помера траку за једну дужину корака, врхови пилота прво улазе у рупе да би обезбедили почетно вођење, затим се пречници за лоцирање укључују и повлаче траку у прави положај. Пилоти су типично величине од 0,0005 до 0,001 инча зазора до пилот рупа, у зависности од врсте и дебљине материјала. Превише зазора омогућава да трака лута. Премало зазора доводи до тога да пилоти временом повлаче и издужују рупе.
Дужина пилота је подједнако критична. АсПетер Улинтз објашњава, пилоти морају бити довољно дугачки да уђу у пилот рупу пре него што се други ударци ухвате и резача за скидање контакта са доњом матрицом, али довољно кратки да не везују или повлаче траку нагоре када се матрица отвори. Погрешна равнотежа ствара грешке у напредовању које се погоршавају при брзини производње.
Убаците{0}}везе за мерење времена директно у пилот функцију. Исправан редослед захтева да се ваљак за пуњење подигне (ослободи траку) пре него што пречници за лоцирање пилота уђу у рупе. Ако ролна још увек хвата траку када се пилоти захвате, фидер се бори против пилота, савијајући их, издужујући пилот рупе и уводећи непредвидиве помаке траке. Овај временски прозор може бити изузетно узак, посебно на калупима са подизачима залиха где ваљак за довод мора остати отворен док подизачи не достигну пуни ход.
Осим пилота, неколико других компоненти алата ограничава траку бочно и уздужно:
- Водичи за залихе- Шине у облику канала- постављене на плочу матрице које ограничавају бочно кретање траке-на-бочно док она пролази кроз калуп.
- Водичи за тунеле- Затворене вођице које хватају траку са обе стране и на врху, спречавајући је да се подигне или помери у областима између станица.
- Блокови пете- Блокови од каљеног челика постављени дуж периметра матрице који апсорбују бочни потисак од неуравнотежених операција сечења или обликовања, спречавајући да се цела горња матрица помери у односу на доњу.
- Прст се зауставља- Механички граничници који захваћају ивицу траке или зарез за контролу дужине увлачења у калупима са ручно убацивањем.
- Аутоматско заустављање залиха- Зауставници са -опругом или гребеном-који прецизно ограничавају напредовање траке у апликацијама са напајањем{3}}обезбеђујући секундарну контролу{4}}дужине иза електронског додавача.
Време и поравнање у различитим типовима матрица
Захтеви за вођење се значајно мењају у зависности од типа матрице за штанцање у раду. Прогресивна матрица мора одржавати континуирану контролу траке од улаза до излаза преко сваке станице, што значи пилоте на више локација, водиче залихе дуж целе дужине и дизаче који равномерно подижу траку између потеза. Свака компонента матрице за пресовање у систему водича ради заједно како би континуирана трака била прецизно индексирана кроз потенцијално десетине станица.
Преносни умри суочавају се са другачијим изазовом. Део се рано одваја од траке и физички помера између станица помоћу механичких прстију или преносних шипки. Овде регистрација зависи од блокова гнезда, лоцирања пинова у свакој станици и позиционе тачности самог механизма за пренос, а не од пилот рупа у непрекидној траци. Сложеност вођења се помера са матрице на систем преноса.
Сложене матрице имају најједноставније. Све операције се одвијају у једној станици у једном ходу, тако да поравнање у потпуности зависи од тога да систем водећих клинова и чаура одржава конзистентан горњи-до-доњи регистар. Нема пилота и нема прогресије траке за контролу.
Без обзира на тип матрице, хабање система вођица је често најранији сигнал који се може открити да се поравнање погоршава на алату. Компоненте калупа за пресовање које воде и региструју половине алата постепено акумулирају хабање, а то се хабање манифестује у мерљивим симптомима много пре него што произведе очигледан отпад. Ево на шта треба обратити пажњу:
- Неуједначена висина шиљака по ширини траке- Указује на то да су вођице и чауре развиле превелик зазор, што омогућава да се горња матрица помера бочно. Корективна радња: измерите зазор од-до-чаура и замените чауре које премашују спецификацију.
- Једно-трошење пилотске игле- Показује да се трака стално повлачи на једну страну током регистрације, што је често узроковано истрошеном водећом чахуром на пилот страни или неправилним временом подизања{1}}рола. Корективна радња: прегледајте чауре за трагове праћења, проверите време подизања-окретања помоћу обртног прекидача.
- Све веће варијације димензија између прве и последње станице- Предлаже да кумулативна грешка регистрације траке расте по дужини матрице. Корективна радња: проверите издужење пилотске рупе, проверите зазоре пилота и проверите лабавости у водилицама залиха-у вези са хабањем.
- Ознаке за праћење лопте на стубовима за вођење- Открива прекомерна бочна оптерећења на системима водича кугличних-лежаја, обично услед неуравнотежених сила формирања. Корективна радња: додајте или прилагодите блокове пете да апсорбују бочни потисак, или претворите у чауре за обичне{3}}лежаје ако су бочна оптерећења хронична.
- Чујно шкљоцање или цвркутање током производње- Означава пилоте који се боре са фидером због померања -подизног временског померања или истрошених механизама за подизање котрљања{2}}. Корективна радња: поново калибрирајте фид-време отпуштања, прегледајте ход котрљања-подизања и проверите да ли пилоти нису савијени.
- Грешке у напредовању које се погоршавају са брзином притиска- Указује на кашњење сигнала у систему-отпуштања фида, где протекло време од сигнала контролора до стварног подизања котрљања постаје значајно при већим брзинама. Корективна радња: унапредите сигнал-за отпуштање пилота да бисте компензовали кашњење и проверите да ли је време кашњења поново калибрисано када се брзина промени.
Сваки од ових симптома потиче од компоненте матрице која је превазишла своју пројектовану радну толеранцију. Систем водича је, у ствари, нервни систем коцке. Када се деградира, информације о позицији се губе, а свака низводна операција пати. Та изгубљена прецизност најтеже погађа компоненте које управљају кретањем траке између потеза: скидачи, подизачи и зарези за обилазницу који физички контролишу како материјал улази, путује и излази из калупа.
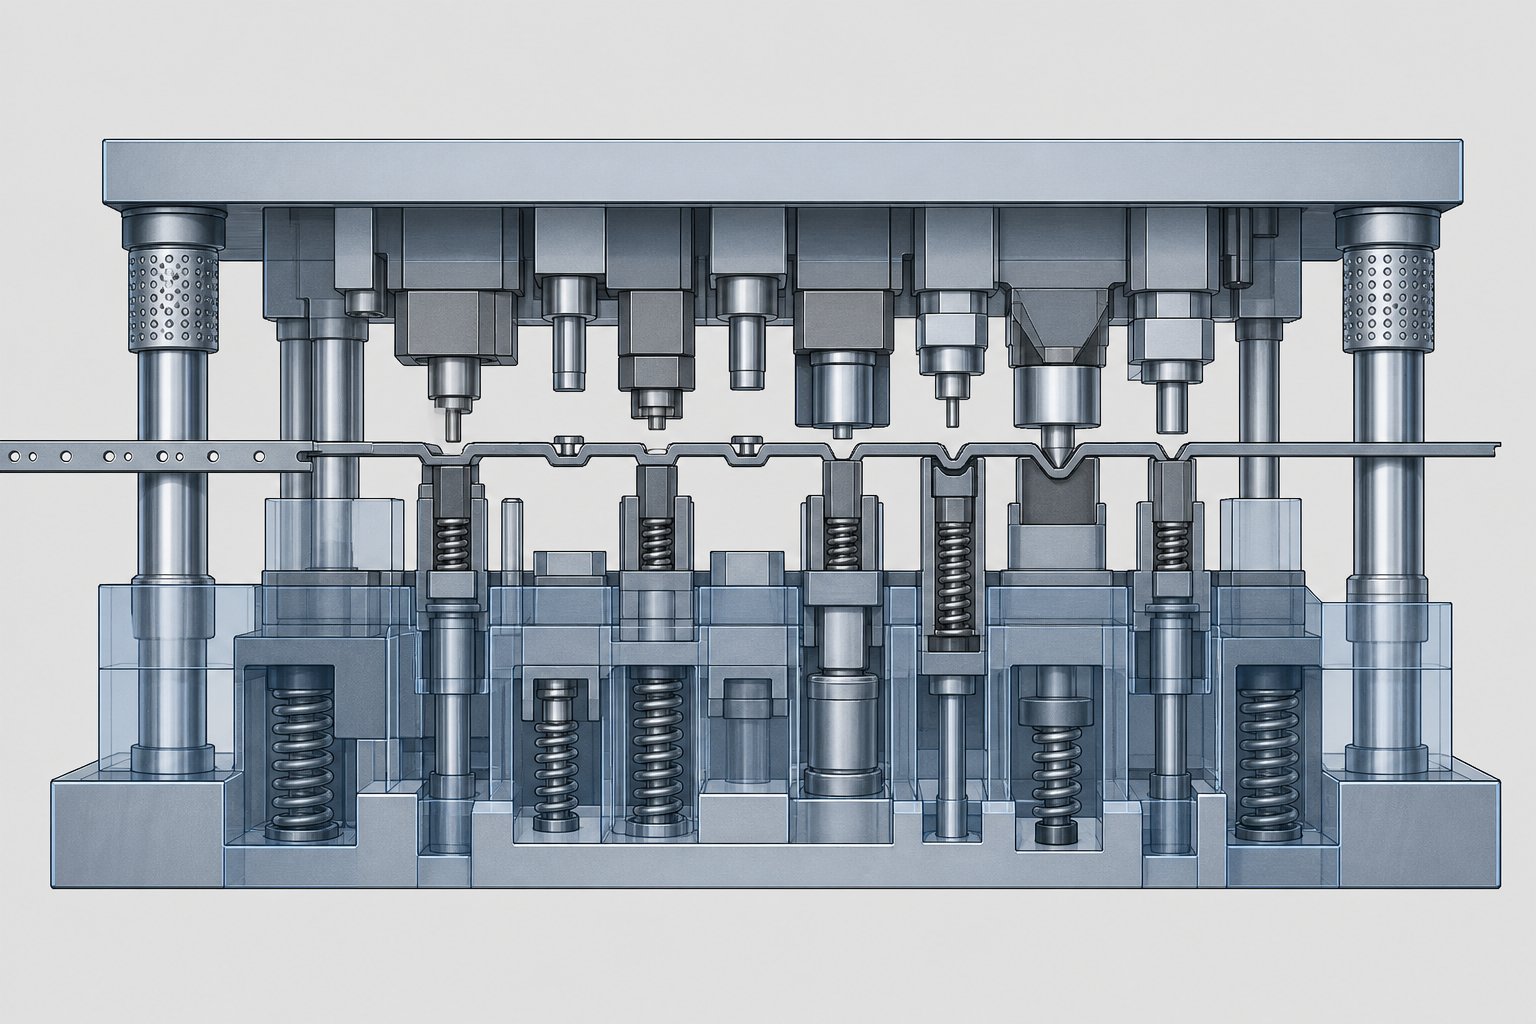
Компоненте за скидање, подизање и заобилазнице
Системи водича говоре калупу где материјал треба да буде. Компоненте за скидање и подизање физички контролишу да ли ће тамо стићи. Сваки пут када ударац пресече или формира траку, материјал граби за тај удар током извлачења. Сваки пут када се пресе отвори, трака мора да се подигне изнад површине матрице тако да може да напредује до следеће станице без превлачења преко оштрих ивица или формираних делова. И сваки пут када формирана карактеристика са претходне станице прође низводну станицу, потребно јој је одобрење да путује без судара. Компоненте за штанцање одговорне за све три функције су скидачи, подизачи и зарези за премосницу, и заједно чине кичму-за руковање материјалом било које прогресивне матрице.
Стрипери и њихова двострука функција
Стриптизета обавља два посла у једном потезу. На путу доле, држи лим равно уз доњу површину калупа током сечења. На путу према горе, гура материјал са ударца док се повлачи. Без адекватног одстрањивања, природна тенденција пробушеног метала да се сруши око тела бушотине би повукла траку нагоре, изобличила би пилот рупе и заглавила алат у року од неколико потеза.
Два фундаментално различита дизајна скидача служе за ове функције, а избор погрешног може довести до катастрофалних кварова алата.
Опружне скидаче (плутајуће)
Опружни скидачи су опруге{0}}оптерећене плоче монтиране на горњу папучицу калупа које окружују резне ударце. Они се спуштају испред удараца при сваком удару, изравнавају материјал и чврсто га држе уз доњи део матрице пре него што започне било какво сечење. Како објашњава Арт Хедрик, ово спречава везивање материјала између резних удараца током уласка и извлачења, јер је трака већ равна, а не слободна да се савија испод сета завојница или самострела.
У повратном ходу, опружни{0}}оптерећени алат за скидање материјала остаје притиснут уз материјал док се ударци потпуно повлаче из лима. Тек након потпуног извлачења ударца, опруга ослобађа притисак, омогућавајући траки да се слободно подигне за следеће напредовање. Ова контролисана секвенца елиминише ударно и ударно оптерећење које настаје када лабави материјал удари о круту плочу за скидање.
Скидачи опруга нуде подесиви притисак кроз избор опруга, прилагођавају се варијацији дебљине материјала и производе чистију акцију уклањања. Компромис је већа цена производње, периодична замена опруге и потреба за прецизним прорачунима преднапрезања вијака.
Чврсти стриптизети (скидачи мостова)
Чврсте траке за скидање, које се називају и мостови или скидачи плоча, су круте плоче причвршћене директно на доњу матрицу. Они скидају материјал са пробоја док се горња матрица повлачи, ослањајући се на фиксни размак између плоче и површине матрице да би извукао лист са дршке бушотине.
Једноставни су, јефтини и не захтевају скоро никакво одржавање. Али они представљају фундаменталне проблеме. Пошто не држе материјал равно током сечења, трака се може слободно савијати, померати бочно и везати се између удараца. Неуравнотежени углови смицања на ударцима могу гурнути материјал у страну, а током повлачења метал се залупи о доњу страну плоче, шаљући ударна оптерећења назад у ударце. У прогресивним калупима са вишеструким станицама за пирсинг, алати за скидање мостова стварају довољан ризик од скретања ударца да их већина искусних дизајнера матрица избегава у потпуности осим у најједноставнијим применама.
Преднапрезање и кретање вијака за скидање
Перформансе алата за скидање опруге зависе од правилног преднапрезања завртња и прорачуна хода. Вијци за скидање (рамена) обесавају плочу за скидање са горње ципеле, а њихова дужина рамена одређује колико далеко плоча може да путује у односу на ударце. Кључни параметри дизајна укључују:
- Прелоад- Почетна компресија примењена на опруге са потпуно отвореном матрицом, обично 10-15% пуног угиба опруге. Ово осигурава да средство за скидање директно контактира материјал, а не да слободно лебди.
- Радно путовање- Додатни отклон опруге који се јавља када ударци пролазе кроз хватач за скидање и улазе у материјал. Ово мора бити довољно да омогући пуну пенетрацију ударца плус размак у дугмету испод.
- Максимална граница отклона- Опруге никада не би требало да се стисну изнад свог номиналног максимума, обично 50% слободне дужине за опруге са матрицама. Прекорачење ове границе доводи до прераног отказивања замора.
Погрешно добијање ових прорачуна доводи до или недовољне силе скидања (ударци вуку траку нагоре) или претерано{0}}сабијених опруга (опруге се ломе, скидач излази на дно на површини матрице, а ударци никада у потпуности не захвате материјал).
Подизачи, бацачи и системи за избацивање
Између потеза, трака мора да се издиже изнад површине матрице тако да може да напредује без повлачења преко резних ивица, шина за подизање или формираних елемената са претходних станица. Подизачи обављају ову критичну функцију.
Подизачи су опруге{0}}оптерећене игле или шине постављене у доњу матрицу које потискују траку нагоре у тренутку када се горња матрица повуче. Они подижу траку на сталну висину увлачења, стварајући размак између доње стране траке и површине матрице. Подизачи у стилу шипке се протежу по ширини траке да би одржали равност и спречили опуштање између тачака подршке, што је посебно важно код танких материјала који се лако копчају.
Висина подизача мора бити већа од највише формиране карактеристике на траци. Ако било који облик-окренут надоле, рељеф или извучени елемент лежи ниже од коте подизача, трака ће се повлачити по површини матрице током увлачења, узрокујући погрешно-увлачење, извијање траке и прогресивно оштећење алата и радног предмета.
Овај принцип звучи очигледно, али то је једна од најчешћих грешака при постављању прогресивних матрица. Када се станица за формирање дода или модификује током промена инжењеринга матрице, висине дизача се морају поново-проценити у свакој низводној станици како би се осигурало да и даље постоји адекватан зазор.
Скидачи и позитивни нокаути имају супротну функцију: гурају готове делове или отпаке из калупа уместо да подижу траку. Када пробојник одсече део са траке, тај део може остати заглављен унутар отвора матрице услед трења, пријањања уља или вакуума. Скидач је игла или плоча са опругом-унутар шупљине матрице која гура део или клип надоле (или нагоре) при следећем потезу, обезбеђујући да очисти матрицу пре следећег циклуса.
Два приступа избацивању су уобичајена:
- Избацивање{0}}опругом- Користи механичке спиралне опруге или уретанске јастучиће за гурање делова из шупљина. Једноставан, поуздан и довољан за већину примена где делови падају под дејством гравитације након почетног померања.
- Пнеуматско избацивање- Користи временске ударе ваздуха да би делове или пужеве избацио из шупљине калупа. Неопходан за велике{2}}прилике где гравитација сама не може да евакуише делове довољно брзо између потеза или за избацивање нагоре против гравитације.
Неадекватно избацивање доводи до слагања пужева, двоструких удараца у задржане делове и оштећења површине накнадних штанцања. Ово су неки од најфрустрирајућих повремених кварова у производњи јер се појављују насумично док их не пратите до ослабљене опруге за избацивање или зачепљеног ваздушног пролаза.
Заобилазни зарези и њихова улога у протоку материјала
Ево изазова јединственог за прогресивне калупе: карактеристика формирана на станици три мора проћи кроз станице четири, пет, шест и даље без судара са алатима на тим низводним станицама. То чишћење се не дешава случајно. Захтева намерно уклањање или додавање материјала дуж ивица траке, а то је управо оно што обезбеђују зарези за обилазницу.
Разумевање негативних и позитивних обилазних зареза у калупима за штанцање лима је од суштинског значаја за свакога ко дизајнира или решава проблеме са прогресивним алатима. Сваки тип има посебну сврху у контроли како трака путује кроз калуп:
- Негативни обилазни зарези- Материјал се уклања са ивице траке на одређеној станици, стварајући изрез или рељеф који обезбеђује простор за претходно формиране елементе да пролазе кроз следеће делове калупа без сметњи. Замислите копље које се спушта надоле на станици два. На станицама од три до шест, доњи блокови матрице се налазе на или изнад траке. Без негативног зареза уз то копље, формирани језичак би се забио у челик који се налази низводно сваки пут када се трака повуче напред.
- Позитивни обилазни зарези- Уместо уклањања материјала, позитивни зарези су области где је додатни материјал намерно остављен дуж ивице траке, који се протеже ка споља изван нормалне линије обрезивања. Овај додатни материјал јача носач у регионима где операције формирања слабе попречни пресек траке-, спречавајући да се носач растегне, поцепа или изгуби крутост између станица.
Сврха обилазних зареза у калупима за штанцање сеже даље од једноставног чишћења. Њихов дизајн директно утиче на три производно{1}}критична исхода:
- Стабилност траке- Ширина, дубина и положај зареза одређују да ли носач одржава довољно крутости за право увлачење. Пре{2}}агресивни негативни зарези слабе носач и узрокују лутање траке.
- Поузданост хране- Ако формирана карактеристика дође у контакт са било којим алатом низводно током увлачења, трака се зауставља, искоши или се копча. Зарези за обилазницу одговарајуће величине у потпуности елиминишу овај контакт.
- Стопа отпада- Сваки негативан зарез уклања материјал који постаје отпад. Шири зарези значе више отпада. Дизајнери балансирају између потреба за размаком и искоришћења материјала, држећи ширину зареза на минимуму што обезбеђује поуздан зазор плус сигурносну маргину за варијације увлачења.
Планирање обилазног зареза се дешава током распореда траке, обично у најранијој фази пројектовања. Као што Талан Продуцтс напомиње, лоше планиран распоред траке повећава отпад, узрокује неуједначене силе и доводи до хабања матрице или превртања траке, а дизајн бајпаса је централни фактор у тој једначини. Инжењери често ревидирају геометрију зареза више пута током испитивања узорка штанцања пре него што финализирају производне алате.
Свака компонента обрађена у овом одељку, скидачи, подизачи, одвајачи и зарези за премосницу, постоје да би материјал могао да тече предвидљиво кроз калуп. Они не обликују део директно. Они омогућавају компонентама за обликовање да ураде свој посао тако што осигуравају да материјал стигне у прави положај, да остане раван током операција, рашчишћава алат након операције и да се чисти када се заврши. Али поуздан проток материјала је само половина једначине квалитета. Друга половина је да ли саме операције сечења и обликовања производе ивице и димензије у оквиру спецификације, а то се своди на то колико се прецизно контролишу зазор и толеранција у свакој радној компоненти у алату.
Стандарди размака и толеранције који контролишу квалитет делова
Проток материјала доводи траку тамо где треба да буде. Зазор и толеранција одређују шта се дешава када се алат сретне са металом. Свака ивица сечења, свако мерење димензија на утиснутом делу прати размак између пробоја и матрице и кумулативну прецизност компоненти које га одржавају. У дизајну калупа за штанцање, ово је место где теорија постаје мерљиви квалитет и где мале грешке у спецификацијама стварају велике проблеме у производњи.
Можете имати структурално савршену матрицу од лима са беспрекорним системима вођица и оптимизованим распоредом трака, али ако су ваши размаци за сечење погрешни или су толеранције ваших компоненти одступиле, делови који излазе са пресе ће вам одмах рећи кроз неравнине, варијације у димензијама и превремено хабање алата.
Зазор-до-зазора као проценат дебљине материјала
Зазор је хоризонтално растојање између резне ивице пробоја и резне ивице дугмета матрице, изражено као проценат дебљине материјала по страни. Ова разлика "по страни" је важна. Спецификација зазора од 10% значи 10% дебљине материјала на свакој страни пробоја, а не укупно. Размак је пројектован тако да поравна равни лома инициране и са ивица пробоја и са ивица матрице тако да се чисто састају унутар попречног пресека материјала-.
Основни однос који покреће избор зазора је снага материјала. АсМИСУМИ-јев инжењерски тимобјашњава, јачи, тврђи материјали захтевају већи зазор у поређењу са слабијим, мекшим материјалима. То је зато што се тврђи материјали ломе раније и под стрмијим угловима, па им је потребно више простора између резних ивица да би се путеви пукотина правилно спојили. Мекши материјали се више деформишу пре ломљења, толеришући уже празнине без секундарног смицања.
Дебљина радног комада је друга варијабла. Пошто је клиренс одређен у процентима, дебљи материјал природно захтева већи апсолутни размак. Зазор од 10% на материјалу од 1,0 мм је 0,10 мм по страни. На материјалу од 3,0 мм, тај исти проценат захтева 0,30 мм по страни, што је значајна разлика у прецизности која је потребна током подешавања алата за матрице.
Шта се дешава када чишћење промаши циљ?
- Недовољан клиренс- Равне лома од ударца и матрице се не конвергирају. Материјал се двапут сече, стварајући стање двоструке-преломне ивице са секундарном зоном полирања. Силе резања расту, стварање топлоте се повећава, а трошење пробоја драматично се убрзава. Алат матрице се у суштини бори са материјалом уместо да га чисто сече.
- Превелик клиренс- Материјал се котрља у отвор калупа пре лома, стварајући велике зоне превртања и истакнуте неравнине на излазној страни. Квалитет ивица се погоршава, а контрола димензија рупе или зазора пати јер се материјал бочно деформише пре него што се рез заврши.
Општа основна линија индустрије почиње око 10% по страни за меки челик, али савремени развој алата сугерише да нешто веће вредности у опсегу од 11-20% могу значајно смањити оптерећење алата и повећати радни век. За специфичне примене, увек референцирајте листове са подацима добављача материјала и успостављене приручнике за алате као што суИЦФГ приручник о процесним подацима за штанцањеили техничке карте добављача компоненти матрице. Вредности зазора значајно варирају у зависности од фамилија материјала, од легура алуминијума до напредних челика високе{1}}врсте, а коришћење једне универзалне вредности за све послове гарантује неоптималне резултате.
Стање алата такође утиче на одлуке о чишћењу. Истрошени ударци и дугмад за матрице ефикасно мењају функционални зазор како радијуси ивица расту. Матрица постављена са малим зазором на свежем алату може да оде у прихватљив опсег како се ивице троше, док алат постављен на номинални зазор на новим компонентама може да развије прекомерни ефективни зазор много пре следећег планираног поновног брушења.
Како зазор утиче на висину ивица и квалитет ивица
За инжењере штанцања, размак није апстрактан број. Он директно контролише мерљиве карактеристике квалитета које одређују да ли делови пролазе инспекцију или ће бити одбијени. Порезана ивица било ког утиснутог дела садржи четири различите зоне, каоистраживање објављено у Тхе Фабрицатордетаљи:
- Ролловер- Пластична деформација на улазној страни где ударац у почетку савија материјал надоле.
- Бурнисх зона- Глатка, вертикална трака настала клизећим ударцем по материјалу пре него што почне лом.
- Зона прелома- Груба, закошена површина на којој се материјал распао док су се пукотине шириле са ивица бушотине и матрице.
- Бурр- Преостали издигнути материјал на излазној страни, нежељени нуспроизвод који се повећава са зазором и хабањем алата.
Однос између зона гланцања и лома се помера предвидљиво са клиренсом. Мањи клиренс повећава зону гланцања јер удар продире дубље пре него што прелом почне. Лабавији зазор смањује глазуру и повећава зону лома јер пукотине почињу раније и шире се кроз више материјала. Било која крајност производи неприхватљиве ивице: превише затегнуто ствара двоструко смицање, превише лабаво ствара претерано неравнине и превртање.
Ево дијагностичког сигнала на који искусни техничари за металне алате за штанцање и калупе пазе: промену смера шиљака. У нормалним условима, неравнине се константно формирају на-страни (дону) утиснутог дела. Када зазор одмиче далеко изван оптималног опсега, неравнине могу да се појаве на страни ударца- или да се формирају неправилно око периметра реза. Тај преокрет вам говори да се механика лома суштински променила и да је за чишћење потребна хитна корекција.
Истраживања о напредним челицима високе{0}}врсте као што је ДП980 показују да висина шиљака расте са повећањем зазора и хабањем алата истовремено. Како се циклуси сечења акумулирају и ивице алата тупе, ефективни зазор расте чак и без физичких промена геометрије матрице. И висина ивица и дубина гланцања се повећавају како хабање напредује, пружајући мерљив водећи индикатор да се приближава одржавање матрице.
Слагање толеранције компоненти и његов кумулативни ефекат
Зазор је одређен на интерфејсу бушотине{0}}за{1}}, али одржавање тог зазора зависи од тачности димензија сваке компоненте у ланцу између плоче пресе и површине матрице. Ово је место где слагање толеранција постаје критично у дизајну матрице.
Размотрите шта се налази између врха пробоја и дугмета матрице у типичном прогресивном алату: рам за пресовање, горња папуча, подложна плоча, причврсна плоча, тело бушилице, игле за вођење, чауре за вођење, доња папуча и плоча за матрице. Свака компонента има сопствену толеранцију димензија. Пречник вођице има опсег толеранције. Отвор чауре има толеранцијску траку. Пречник тела бушотине има опсег толеранције. Положај проврта плоче матрице има опсег толеранције. Када се све ове варијације поравнају у истом правцу, што је њихов најгори случај, кумулативни помак може гурнути стварни зазор далеко изван наведене вредности.
Анализа толеранције{0}}у најгорем случају претпоставља да су све функције истовремено на својим крајњим границама. Ово гарантује 100% успех монтаже, али захтева изузетно строге индивидуалне толеранције, повећавајући трошкове производње. Статистичке методе као што је збир квадрата израчунавају вероватну варијацију на основу нормалне дистрибуције, дозвољавајући шире индивидуалне толеранције уз одржавање прихватљивих перформанси{4}}на нивоу склопа. Већина производних алата са калупима користи хибридни приступ: критичне карактеристике као што су налегање-у-чахуру добијају уске толеранције, док мање осетљиве карактеристике користе стандардна ограничења производње.
Током производних циклуса, толеранције се не слажу само при монтажи. Они расту. Водиће чауре се троше и развијају зазор. Тела бушача се троше испод номиналног пречника. Проврти плоче матрице се повећавају од поновљеног уношења пробоја. Рупе за клинове се издужују од цикличног оптерећења. Свака од ових промена помера ефективни клиренс на ивици сечења, а кумулативни помак се убрзава како се број погодака повећава.
Ево уобичајених дефекта{0}}утиснутих делова и услова толеранције или зазора који изазивају сваки:
- Прекомерно шишање само на једној страни- Неуједначен зазор узрокован хабањем чауре водилице или отклоном папучице матрице, померајући удар бочно у односу на отвор матрице.
- Постепено повећање висине шиљака током производног циклуса- Прогресивно трошење ивица ударца повећава ефективни зазор без икаквих промена подешавања.
- Стање ивице двоструког смицања- Размак је превише мали, обично због слагања толеранција где се више компоненти истовремено налази на малој страни свог опсега.
- Померање димензија-до-отвора између станица- Истрошеност осовинице или повећање отвора чауре изазива кумулативну грешку у регистрацији преко траке.
- Повремено повлачење пужева- Хабање отвора дугмета матрице смањује трење задржавања чауре, омогућавајући пужевима да се повуку кроз материјал помоћу пробоја.
- Варијација{0}}до{1}}која се погоршава са брзином- Термичко ширење компоненти матрице при високим брзинама хода мења ефективне зазоре и налегања.
- Однос зона лома ивице се мења током времена- Комбиновано хабање пробоја и дугмета матрице мења тачку иницијације лома и путању ширења прслине.
Сваки од ових недостатака има специфичан пут корекције, али сви деле заједнички корен: однос прецизности између компонената који се спајају је одлетео изнад прихватљивих граница. Праћење тог помака кроз мерење ивица, тренд димензија и периодичну верификацију зазора је оно што раздваја проактивно одржавање матрице од реактивног гашења пожара.
Инжењери који раде на сложеној оптимизацији зазора и изазовима контроле заоштравања, посебно на прогресивним калупима са више-станица где се интеракције толеранције спајају на десетине компоненти, имају користи од партнерства са стручњацима за алате који разумеју ове међузависности на нивоу система.ИИЦХЕН-ова прилагођена решења за штанцањеповежите инжењере да дизајнирају-велику подршку за спецификацију зазора, оптимизацију тока материјала и прецизност{1}}на нивоу компоненти која одржава слагање толеранција у границама које се могу контролисати у-производним серијама великог обима.
Чишћење и толеранција дефинишу какав квалитет ваша матрица може да произведе данас. Али колико дуго ће одржати тај квалитет зависи од нечега са чиме је алат рођен: својства материјала, термичка обрада и површински премази који се наносе на сваку радну компоненту пре него што уђе у штампу.
Материјали, премази и термичка обрада делова матрице
Зазор и толеранција дефинишу прецизан однос између компоненти које се спајају. Али физички материјал од којег су те компоненте направљене одређује колико дуго та прецизност траје у условима производње. Савршено брушени пробој са идеалним зазором и даље прерано поквари ако је направљен од погрешног алатног челика, топлотно обрађен неправилно или остављен без премаза у примени која захтева површинску заштиту. Одабир материјала, термичка обрада и технологија премаза су оно што раздваја алатне матрице које раде милионе циклуса од оних којима је потребно поновно брушење сваких 50.000 удараца.
Избор алатног челика према функцији компоненти
Није свака компонента у калупу за штанцање изложена истом профилу напрезања, тако да није свакој компоненти потребан исти материјал. Одабир алатног челика према функцији, а не по навици, једна је од најупечатљивијих одлука које доноси дизајнер калупа.
Размислите о томе шта свака функционална група заправо доживљава током производње:
- Компоненте за сечење (пробијање, дугмад, уметци)- Они се суочавају са абразивним хабањем услед вишекратног смицања материјала, ударним ударом од продирања-и нагомилавањем топлоте на ивици сечења. Потребна им је максимална тврдоћа и отпорност на хабање. -Челици за алате за хладни рад у Д-серији, као што је Д2 са високим садржајем хрома, овде се истичу јер им честице карбида дају могућност да издрже абразију и поновљени контакт, продужавајући век алата током дугих производних циклуса.
- Структурне компоненте (ципеле, подложне плоче)- Они апсорбују тонажу, отпорни су на скретање и одржавају стабилност димензија током милиона циклуса. Жилавост и крутост су важнији од екстремне површинске тврдоће. Средњи-угљенични челици или претходно{4}}каљени легирани челици пружају потребну крутост без кртости коју уносе високе{5}}врсте тврдоће.
- Компоненте за формирање (формирање бушилица, подметача за извлачење, челик за брисање)- Ови додирују широке површине материјала под великим оптерећењима при притиску и трењем клизања. Потребан им је баланс тврдоће за отпорност на хабање и жилавост да би се одупрли пуцању под ударом. Врсте отврдњавања на ваздуху, као што је А2, нуде ту равнотежу, комбинујући разумну отпорност на хабање са довољном жилавошћу за умерено-примену за обликовање.
- Компоненте{0}}оптерећене шоком (зарезивање, јаки ударци са слепим ударцем)- Они апсорбују поновљена ударна оптерећења која би ломила или пуцала на ломљив челик. Класе серије С-отпорне на ударце као што је С7 су направљене за отпорност на ударце и могу да апсорбују поновљена ударна оптерећења без лома.
Процес термичке обраде претвара сирови алатни челик у његово радно стање кроз три корака: аустенитизацију (загревање да се трансформише кристална структура), гашење (брзо хлађење да би се формирао мартензит) и каљење (поновно загревање да се смањи ломљивост уз задржавање тврдоће). Метода гашења, било водом, уљем или ваздухом, дефинише серију алатног челика и одређује стабилност димензија током каљења. Ваздушно{2}}каљени челици мање изобличавају од челика-каљени водом, што је значајно за сложене алате са матрицама са малим геометријским толеранцијама.
За тачне ХРЦ вредности и протоколе каљења, увек се позивајте на техничке листове вашег добављача челика. Опсези тврдоће варирају у зависности од степена: мекши претходно{1}}каљени типови као што је П20 раде око 28-32 ХРЦ за лаку машинску обраду, док потпуно каљени челици за хладну обраду могу да пређу 60 ХРЦ. Одређивање праве комбинације квалитета и топлотног третмана за функцију сваке компоненте, уместо да се користи један степен за целу матрицу, оптимизује и перформансе и цену.
Површински премази који продужавају животни век компоненти
Чак и најбољи алатни челик се на крају истроши. Површински премази додају секундарни одбрамбени слој који смањује трење, спречава адхезију материјала и продужава интервале између поновног брушења. ПВД (Пхисицал Вапор Депоситион) премази су најчешћа технологија која се примењује за умивање у инжењерским апликацијама, наношењем танких, изузетно тврдих филмова на површине компоненти на релативно ниским температурама које не утичу на топлотну обраду подлоге.
Ево како се најчешћи премази мапирају за апликације калупа за штанцање:
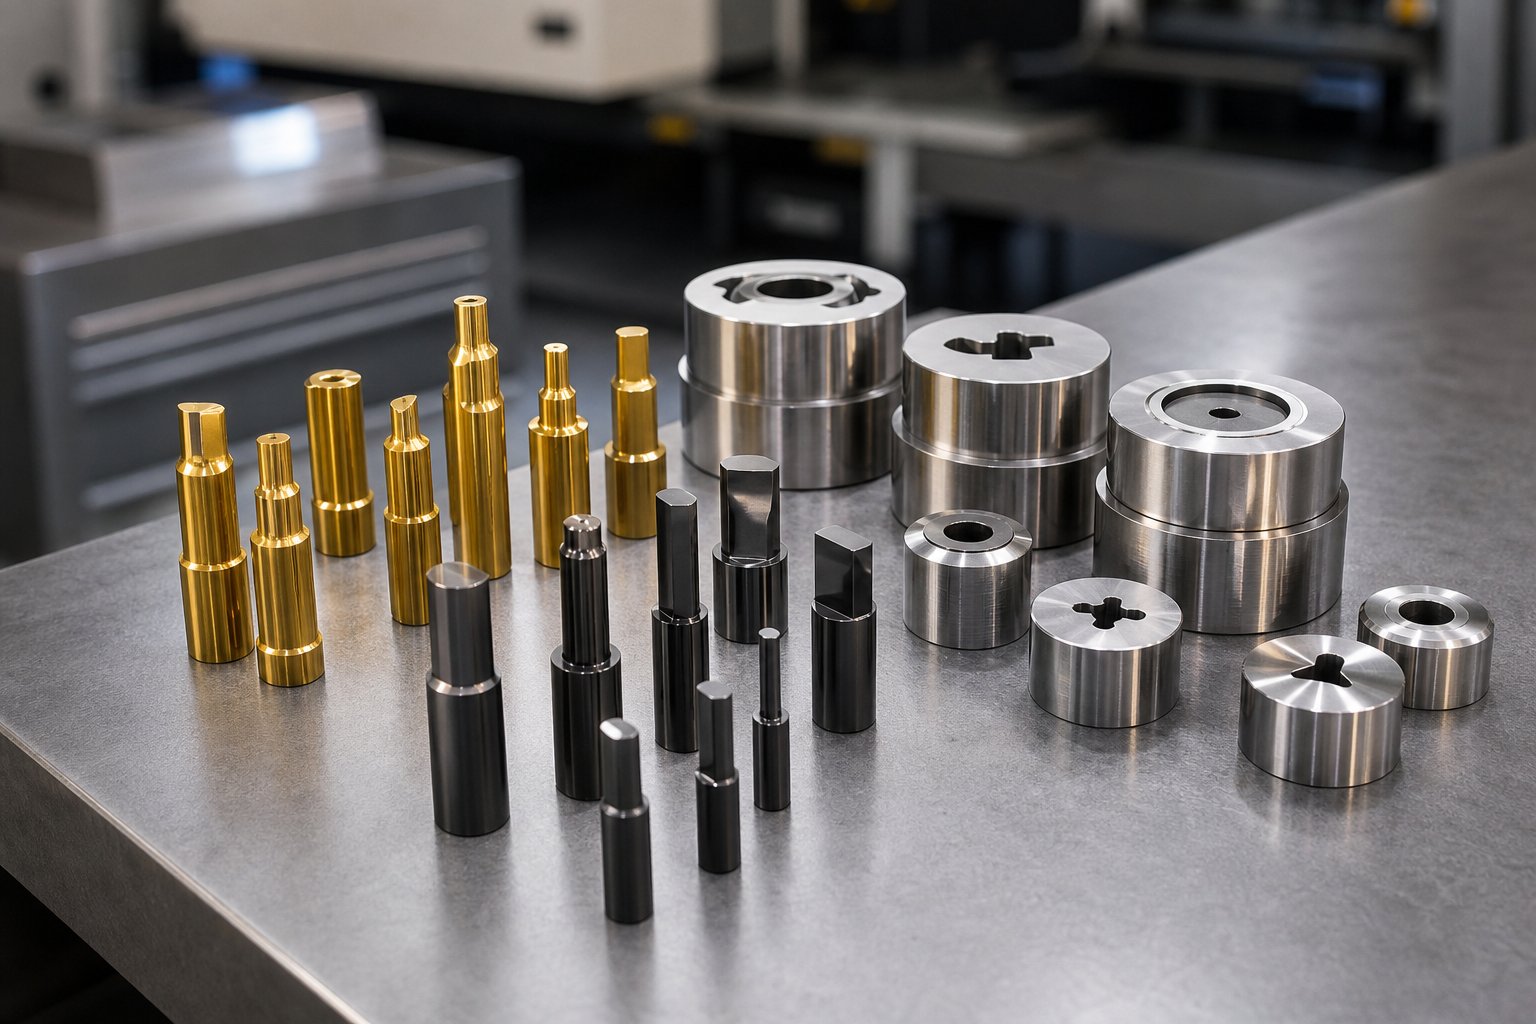
- ТиН (титанијум нитрид)- Стандардни вишенаменски премаз-златне боје. Са микро-тврдоћом од приближно 2200 ХВ, ТиН пружа добру општу отпорност на абразију за бушење и операције слепљивања на меком челику. Широко је доступан, исплатив-и практичан први корак за продужење века алата на стандардним компонентама калупа.
- ТиЦН (титанијум карбонитрид)- Тврђа, чвршћа надоградња у односу на ТиН са микро-тврдоћом око 3400 ХВ и нижим коефицијентом трења од 0,2 у односу на ТиН од 0,6. ТиЦН се истиче у операцијама сечења високих{5}}перформанси и посебно је ефикасан за обликовање метала на нерђајућем челику, где је његова побољшана жилавост отпорна на веће силе сечења.
- ДЛЦ (Диамонд-Лике Царбон)- Најнижи доступни премаз трења, са коефицијентима испод 0,1 и тврдоћом која се приближава 4000 ХВ. ДЛЦ је решење-за решење за формирање пробоја који обрађују алуминијум, јер његова својства против-гирања спречавају адхезију материјала која угрожава необложене алате на меким металима. Када се алуминијум завари на површину која се формира, сваки следећи део покупи површинске дефекте. ДЛЦ елиминише тај режим грешке.
- ЦрН (хром нитрид)- Нуди низак унутрашњи напон, одлично пријањање на подлогу и високу отпорност на корозију. Његова жилавост и умерена тврдоћа (око 2000 ХВ) чине га погодним за алате за обликовање и пластичне калупе где је хабање лепка главна брига, а не хабање.
- Нитрирање- Процес дифузије, а не таложени премаз. Атоми азота продиру у површину челика, стварајући чврсто кућиште без додавања мерљиве дебљине. Ово чини нитрирање идеалним за компоненте са строгим захтевима у погледу димензија које не могу да прихвате слој премаза, као што су штипаљке за затварање -водича или прецизна дугмад.
Избор премаза не зависи само од тврдоће. Коефицијент трења, дебљина премаза и карактеристике пријањања утичу на то да ли одређени третман заиста побољшава перформансе на вашој специфичној примени. Премаз високе{2}}врсте са лошом адхезијом се раслојава под сталним ударима унутар калупа за штанцање, стварајући крхотине које оштећују и алат и делове за штанцање.
Када одабрати стандардне каталошке делове у односу на прилагођене компоненте
Свака матрица у инжењерингу се на крају суочава са овом одлуком: набавите стандардне компоненте каталога или инвестирајте у прилагођене{0}}алтернативе пројектоване. Ниједан одговор није универзално тачан. Прави избор зависи од обима производње, сложености делова и да ли-спецификације-у ствари испуњавају ваше захтеве у погледу перформанси.
Стандардни пробојник из каталога долази са познатим сертификатом материјала, документованом топлотном обрадом и утврђеним подацима о перформансама. Наручујете у понедељак, добијате у четвртак и инсталирате са поверењем да се спецификације подударају са оним што је објавио произвођач. Та предвидљивост има стварну вредност, посебно за замене одржавања где застоји коштају мање трошкове компоненти.
Прилагођене компоненте трају дуже и коштају више по јединици, али вам омогућавају да оптимизујете геометрију, материјал, премаз и толеранцију за вашу тачну примену. Прилагођени пробој избрушен до власничког профила, обложен са-специфичним ДЛЦ-ом за апликацију и који се држи строжим-од-стандардних толеранција може да надмаши каталошки еквивалент за редове величине у веку трајања алата, посебно на захтевним материјалима као што је напредни челик високе{4}}кости или дебели нерђајући челик.
| Критеријуми | Стандардне компоненте каталога | Прилагођене{0}}инжењерске компоненте |
|---|---|---|
| Леад Тиме | Дана до 1-2 недеље од залиха | 4-14 недеља у зависности од сложености |
| Јединични трошак | Ниже по комаду; економија обима у производњи | Више по комаду; одражава трошкове инжењеринга, програмирања и подешавања |
| Перформансе | Добар учинак опште намене у оквиру објављених спецификација | Оптимизован за специфичну примену; потенцијално 2-5к дужи век трајања алата |
| Опције материјала | Ограничено на стандардне стандарде добављача и термичке третмане | Било који степен, прилагођена топлотна обрада, доступни власнички премази |
| Геометријска флексибилност | Ограничено на каталоге облика и величина | Унлимитед; тачно усклађен са захтевима геометрије дела |
| Најбоља-прикладна апликација | Стандардне величине рупа, уобичајене операције, замене одржавања, прототип алата | Јединствене геометрије делова,{0}}производња великог обима, захтевни материјали, уске толеранције |
| Власништво над дизајном | Схаред; сваки конкурент може купити исти део | Проприетари; предност алата је само ваша |
Практични приступ који већина алатница усваја је хибридни. Стандардне компоненте каталога руководе једноставним операцијама: округли ударци за бушење, уобичајени пречници пилота, стандардне вођице и чауре. Прилагођене компоненте иду тамо где су перформансе најбитније: примарна станица за слепљење, критични удар за формирање који обликује козметичку површину или дугме за матрицу које дефинише чврсту-карактеристику толеранције. Ова стратегија одржава трошкове управљивим док концентрише инвестицију где даје највећи повраћај у животном веку алата и квалитету делова.
Као што Јеннисон Цорпоратион напомиње, прилагођени алати су пројектовани да одржавају ваше специфичне толеранције и испоручују конзистентност којој прилагођени или стандардни алати не могу да одговарају када је геометрија дела јединствена или су захтеви у погледу димензија тесни. Економија се одлучно помера ка прилагођеним количинама при већим количинама, где се почетна инвестиција амортизује кроз хиљаде или милионе циклуса, а предност цене-дела се повећава са сваким потезом притиска.
Избор правог материјала, премаза и стратегије набавке за сваку компоненту даје вашим алатима за калупе физичка својства за одржавање квалитета током дугих производних кампања. Али својства на нивоу компоненте само се претварају у резултате на нивоу система када су те компоненте специфициране, набављене и одржаване као део кохерентне стратегије повезане са вашим специфичним захтевима за рад, материјал и запремину.
Избор и набавка правих компоненти калупа
Својства материјала и премази дају појединим компонентама физичку отпорност. Али отпорност на нивоу компоненте постаје поузданост-на нивоу производње само када је сваки део матрице специфициран, набављен и одржаван као део јединствене стратегије. Разлика између матрице која ради предвидљиво за милионе удараца и оне која захтева стално гашење пожара обично није једна лоша компонента. То је неусклађеност између спецификација компоненти и стварних захтева операције штанцања, материјала који се обрађује или циљаног обима производње.
Усклађивање спецификација компоненти са вашом операцијом штанцања
Обим производње је једини најјачи покретач одлука о квалитету компоненти. Замислите да направите прототип матрице за 500 делова узорка. Врхунски алатни челици, егзотични премази и прилагођени{3}}детаљи тла додају трошкове који никада неће бити надокнађени у тако кратком року. Мекши, јефтинији материјали као што су претходно{5}}каљени П20 или чак уметци од меког челика овде раде савршено јер алат никада неће акумулирати довољно удараца да би хабање било битно. Штанцање делова у количинама прототипа се односи на валидацију геометрије, а не на преживљавање производње.
Скалирајте ту исту геометрију на матрицу за штанцање аутомобила за коју се очекује да ће производити 2 милиона делова годишње, а рачун се потпуно инвертује. Свака компонента у систему штанцања и штанцања мора бити специфицирана за максималну издржљивост: врхунски хладни-рад или брзорезни челик-, ПВД или ЦВД премази, прецизна-уградња и ојачане резервне компоненте. Унапред улагање у врхунски алат за штанцање и компоненте матрице се вишеструко исплати кроз смањено време застоја, дуже интервале поновног брушења и доследан квалитет делова током целе кампање.
Штампани материјал је исто толико важан. Благи челик је попустљив: ствара умерено хабање алата, толерише стандардне зазоре и не љушти се лако на необложене површине. Радови од нерђајућег челика-агресивно очвршћавају и захтевају тврђе алатне челике плус -премазе против трења. Алуминијумске бразде у контакту са необложеним челиком, захтевају ДЛЦ или полиране површине на сваком детаљу обликовања. Напредни -челици високе чврстоће (АХСС) као што су ДП600 и ДП980 стварају тешко абразивно хабање које, каоистраживање објављено у Тхе Фабрицаторпотврђује, узрокује да конвенционални материјали за калупе пропадају од тешког хабања након само неколико стотина штанцања без одговарајућих премаза. За АХСС примене, препоручују се комбинације попут Д2 са ПВД ЦрН или ЦВД ТиЦ премазима да би се постигао прихватљив век трајања алата у операцијама штанцања метала.
Ове одлуке{0}}вођене материјалом истовремено утичу на сваку функционалну категорију. Структурним компонентама ће можда бити потребан побољшани челик да би се носили са већим силама обликовања које захтева АХСС. Компонентама за сечење су потребне тврђе врсте и премази. Алатима за обликовање су потребни третмани против-чувања. Системима вођица је потребно чвршће пристајање да би се одржао смањени размак који захтевају материјали велике{6}}кости. Специфицирање једне категорије у изолацији без разматрања како жигосани материјал оптерећује цео систем доводи до тога да најслабија карика прва поквари и повуче производњу.
Интервали одржавања и стратегија праћења хабања
Чак се и савршено одређене компоненте троше. Циљ није да се елиминише одржавање, већ да се предвиди довољно прецизно да никада не изгубите време производње због непланираних кварова. АсСтансоматиц-ове смернице за одржавањенагласити, циљ сваког програма одржавања алата за штанцање је нула непланираних застоја, што се постиже проактивном инспекцијом везаном за мерљиве индикаторе, а не са произвољним календарским распоредима.
Три мерљива сигнала вам говоре када жигосане компоненте одступају од спецификација:
- Мерење неравнина- Најнепосреднији и најприступачнији индикатор. Висина неравнина расте како су ивице пробоја тупе и ефективни зазор расте. Одредите основну висину неравнина на свежем алату и пратите је у редовним интервалима. Када се висина шиљака приближи максималној дозвољеној спецификацији вашег купца, закажите поновно брушење пре него што пређе ограничење.
- Димензионални тренд- Мерите карактеристике критичних делова у одређеним интервалима (сваких 10.000 или 50.000 погодака у зависности од осетљивости толеранције) и цртајте резултате. Померање димензија у једном правцу указује на прогресивно хабање одређене компоненте. Померање које је у корелацији између вишеструких тачака карактеристика да би водило деградацију система или термални раст.
- Визуелни преглед- Трагови на ударцима за формирање, линије за праћење на водећим стубовима, истрошеност дугмади за полирање и површински бод на плочама за скидање, све то пружају рано упозорење пре него што мерљиво утичу на квалитет делова.
Интервали поновног брушења за ударце увелико варирају у зависности од материјала, премаза и брзине производње, али принцип остаје доследан: поновно брушење пре него што се стање ивица погорша довољно да утиче на квалитет дела, а не после. Водећим чаурама је потребна замена када измерени размак до стуба вођице премашује оригиналну спецификацију система за више од дозвољеног раста толеранције за ваше захтеве за размаком сечења. Чаура која је добила размак од 0,001 инча ефективно помера ваш однос-до-односа за исти износ.
Успостављање распореда превентивног одржавања везаних за број погодака, као што Минг Цхианг Прецисион препоручује са прегледом и оштрењем на сваких 100.000 циклуса, даје тимовима за одржавање предвидљив ритам. Специфични интервал зависи од ваших захтева за алатом, материјалом и квалитетом, али оквир се примењује универзално.
Ево приоритета одржавања који су рангирани од најкритичнијег преко надгледања до најмањег, на основу њиховог директног утицаја на квалитет делова и ризик од непланираних застоја:
- Стање ивице пробијача и матрице- Директно контролише висину ивица и квалитет ивица на сваком утиснутом делу. Носите овде најбржи пут до отпада.
- Зазор вођице и чауре- Утиче на поравнање сваке операције сечења и обликовања истовремено. Једињења за деградацију на свим станицама.
- Пречник и стање пилота- Контролише тачност регистрације траке. Истрошени пилоти узрокују прогресивну димензиону грешку у целом склопу жигосаног механичког дела.
- Сила опруге (цилиндри са азотом, опруге, уретан)- Деградација силе мења понашање скидања, притисак формирања и задржавање материјала-притиском. Замор опруга без видљивог упозорења.
- Стање шине за скидање и подизање- Истрошени подизачи узрокују проблеме са увлачењем и повлачењем траке. Истрошени скидачи изазивају повлачење и оштећење ударцем.
- Структурно поравнање (игле за типле, равност ципеле, подлоге)- Најспорије се деградира, али најтеже открити без растављања. Периодична верификација током планираног одржавања спречава кумулативно одступање.
Партнерство са правим добављачем алата
Квалитет компоненти почиње од добављача који стоји иза њих. Када процењујете матрице и партнера за штанцање, не купујете само метал. Купујете инжењерску процену, прецизност производње, следљивост материјала и способност решавања проблема које-каталози-на полици не могу да реше. Прави партнер разуме да је матрица за штанцање интегрисани систем, а не скуп независних делова.
Ево кључних критеријума за оцењивање за одабир партнера компоненте за штанцање:
- Потпуна-подршка за системски инжењеринг - ИИЦХЕН-ова прилагођена решења за штанцањеповежите инжењере алата за пројектовање{0}}на нивоу експертизе за структуру матрице, избор компоненти, ударце, подизаче, обилазне зарезе, контролу ивица, оптимизацију зазора и проток материјала. Ова подршка на нивоу-система значи да инжењери добијају решења за међузависне изазове уместо изолованих избора каталога.
- Могућност производње по мери- Могућност израде не-стандардних геометрија, власничких профила и компоненти специфичних за апликацију{2}} када опције каталога не испуњавају захтеве перформанси.
- Следивост материјала и сертификација- Документоване класе челика, записи о термичкој обради и верификација тврдоће за сваку испоручену компоненту. О следљивости се не може преговарати-у случају апликација за печате у аутомобилској индустрији где ревизије квалитета прате дефекте до појединачних компоненти алата.
- Време одговора инжењера- Када матрица не ради и производња је заустављена, колико брзо ваш добављач може да пружи техничке смернице, заменске компоненте или измене дизајна? Сати су важнији од дана у окружењима великог{1}}окружења штампања.
- Партнерство за премазивање и површинску обраду- Приступ целом спектру ПВД, ЦВД и дифузионих третмана који се подударају са вашим специфичним материјалом и применом, не ограничавајући се на једну кућу за премазивање.
- Скалабилност прототипа{0}}до{1}}производње- Партнер који вас подржава од почетног узорка алата преко оптимизације производње и текуће замене одржавања, одржавајући континуитет инжењерског знања током целог животног циклуса алата.
Индустрија штанцања наставља да тежи лакшим материјалима, строжим толеранцијама и већим брзинама производње. Ови трендови чине избор компоненти захтевнијим, а не мање. Свака одлука о класи алатног челика, типу премаза, спецификацији зазора и интервалу одржавања повезује се са основним инжењерским изазовом: одржавањем десетина прецизних компоненти које раде заједно као интегрисани систем, потез за ходом, у милионима циклуса. Инжењери који својим алатима приступају са перспективом система-на нивоу, уз подршку партнера који га деле, доследно надмашују оне који компоненте матрице третирају као заменљиву робу.
Често постављана питања о деловима за штанцање
1. Које су главне компоненте матрице за штанцање?
Матрица за штанцање садржи шест функционалних категорија компоненти: структурне делове (папуче, плоче, паралеле), делове за сечење (пробојци, дугмад за матрице, уметке), делове за формирање (пробојци, јастучићи за вучу, азотне опруге), делове за вођење (водеће игле, чауре, пилот игле), делове за скидање и подизање (делови за скидање, делови за подизање опруге, делови за подизање опруге, делови за скидање уретан, спиралне опруге). Свака категорија зависи од осталих да би произвеле конзистентне жигосане делове. Приликом навођења ових компоненти за сложене апликације, партнерство са стручњацима као што је ИИЦХЕН (хттпс://ввв.иицхен-гроуп.цом/стампинг-дие/) пружа инжењерску подршку-на нивоу система у свим функционалним категоријама.
2. Како зазор од ударца-до-утиче на квалитет делова?
Зазор-до-зазора, размак између ивица пробоја и реза, изражен као проценат дебљине материјала по страни, директно контролише висину ивица, однос лома ивица и тачност димензија. Недовољан зазор узрокује двоструке-ивице на смицање, повећане силе сечења и убрзано хабање пробоја. Прекомерни зазор ствара велике неравнине и зоне превртања. Оптимална вредност варира у зависности од врсте материјала: тврђим материјалима је потребно више зазора јер се раније ломе под стрмијим угловима, док мекши материјали толеришу чвршће празнине. Праћење преокрета правца шиљака је кључни дијагностички сигнал да је зазор одлетео изван прихватљивог опсега.
3. Која је разлика између опружног скидача и чврстог скидача у матрици за штанцање?
Скидач опруге је плутајућа плоча монтирана на горњу ципелу са опругама која држи материјал равно пре него што сечење почне и уклања га од удараца током извлачења. Обезбеђује подесиви притисак, прилагођава варијације дебљине и производи контролисано дејство скидања. Чврста (мост) трака за скидање је крута плоча причвршћена за доњу матрицу која уклања материјал искључиво на повратном ходу без задржавања током сечења. Док су чврсте скидаче јефтиније и једноставније, оне омогућавају да се материјал савија и помера током сечења, стварајући ризик од скретања ударца. Већина прогресивних дизајнера матрица преферира опружне скидаче за њихову супериорну контролу траке.
4. Шта су обилазни зарези и зашто су важни у прогресивном штанцању?
Обилазни зарези су намерне модификације материјала дуж ивице траке које управљају начином на који формиране карактеристике путују низводно кроз станице без судара. Негативни обилазни зарези уклањају материјал да би се створио размак за претходно формиране елементе који пролазе кроз следеће делове калупа. Позитивни обилазни зарези остављају додатни материјал дуж ивице траке да ојачају носач где би га операције формирања иначе ослабиле. Одговарајући дизајн бајпас зареза директно утиче на стабилност траке, поузданост увлачења и брзину отпада. Инжењери обично ревидирају геометрију зареза више пута током испитивања узорка пре него што финализирају производне алате.
5. Како да изаберем између стандардних каталошких компоненти матрице и прилагођених-делова?
Одлука зависи од обима производње, сложености делова и захтева за перформансама. Стандардне компоненте каталога нуде брзу испоруку (од дана до две недеље), нижу јединичну цену и познате спецификације, што их чини идеалним за замене одржавања, прототип алата и уобичајене операције. Прилагођене компоненте захтевају дуже време испоруке (4-14 недеља) и више по-јединичној цени, али дају оптимизовану геометрију, власничке премазе и потенцијално 2-5 пута дужи век алата. Већина алатница користи хибридни приступ: каталог делова за стандардне операције и прилагођени делови за критичне станице. За{11}}примену у аутомобилској индустрији великог обима, ИИЦХЕН-ова прилагођена решења за штанцање (хттпс://ввв.иицхен-гроуп.цом/стампинг-дие/) пружају дубину инжењеринга за оптимизацију компоненти тамо где су перформансе најбитније.


