


Шта су сетови калупа за штанцање и зашто су важни
Кад чујете да неко помињесет калупа за штанцање, можда говоре о целом пакету алата за пресовање или само о структурном оквиру који све држи на окупу. Та разлика је важнија него што већина људи схвата, посебно ако наводите или купујете алате по први пут.
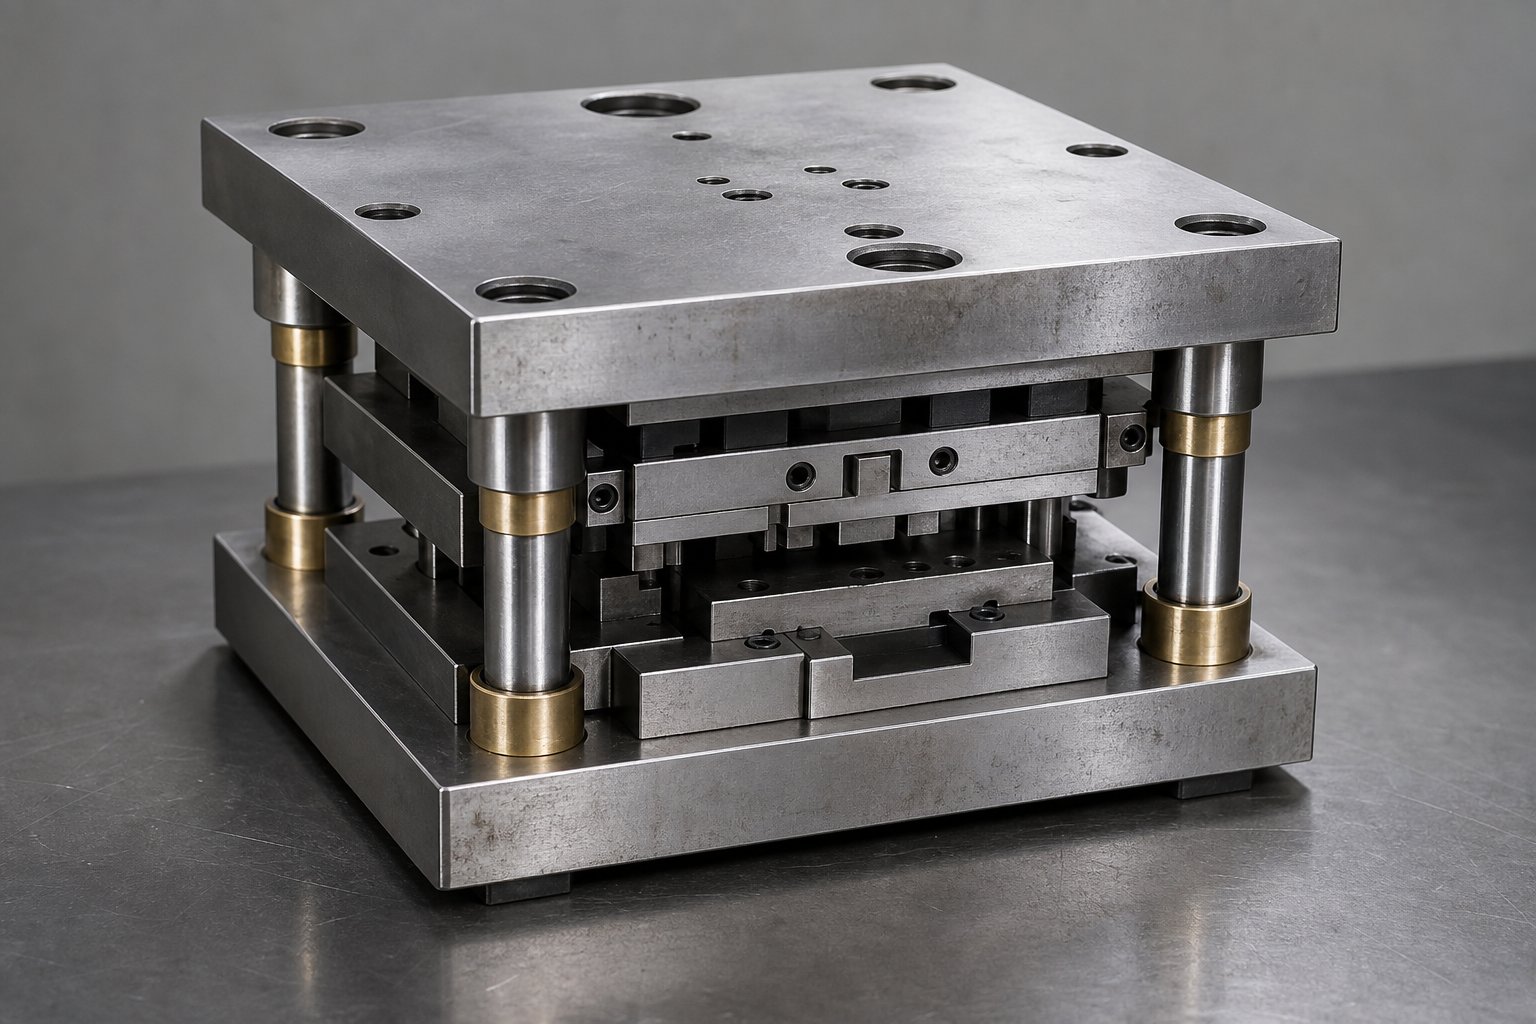
Сет калупа за штанцање је прецизан-брушени склоп горњих и доњих папучица матрице, иглица за вођење и чаура који поравнавају и подржавају компоненте за сечење и формирање током операција штанцања метала.
Шта заправо ради сет калупа за штанцање
Замислите сетове калупа као скелет ваше операције штанцања. Горње и доње челичне или алуминијумске плоче (које се називају папуче) монтирају се директно на рам за пресу и подупирач. Водичи игле и чауре повезују ове ципеле, обезбеђујући да горња половина путује право доле на доњу половину сваким потезом. Без тог поновљивог поравнања, ваше металне матрице за штанцање би се помериле, узрокујући неравне резове, превремено хабање и потенцијално оштећење штампе.
Дие Сет вс. Цомплете Стампинг Дие
Комплетна матрица за штанцање укључује све што је потребно за производњу готовог дела: бушилице, дугмад за матрицу, скидаче, опруге и компоненте металне матрице које заправо секу или формирају лим. Сет матрица је само оквир за вођење у који се активне компоненте причвршћују. Можете заменити различите матрице за печате у и из истог сета, све док се захтеви за отисак и тонажу подударају. Ова модуларност је оно што стандардне сетове калупа чини толико исплативим-за радње које обављају више послова на једној преси.
Зашто је важна прецизност поравнања
Водилице у квалитетном сету матрица супроизведено у року од 0,0001 ин.правог положаја. Тај ниво тачности директно утиче на толеранције делова, век трајања алата и безбедност руковаоца. Када се поравнање помери чак и за неколико хиљадитих делова, зазор од ударца-до- постаје неравномеран, неравнине се повећавају на једној страни, а силе сечења непредвидиво расту. Добро-направљен сет матрица за пресовање равномерно апсорбује те силе и одржава жигове матрице да прате тачно, потез за потезом, кроз милионе циклуса.
Права исплата је доследност. Чврсто поравнање смањује отпад, продужава интервале оштрења и штити рам пресе од-оптерећења изван центра што убрзава хабање лежајева. За операције великог{3}}обима, то се директно претвара у нижу цену-по-делу и мање непланираних искључивања.
Типови матрица и избор конфигурације
Свака конфигурација матрице за печате постоји да би се решио одређени приступ{0}}у односу на{1}}уступак ригидности. Стубови за вођење који држе ваше горње и доње ципеле поравнате такође заузимају физички простор око области матрице, а место на које их поставите одређује како материјал улази, колико је стабилан склоп под оптерећењем и које врсте операција сет може да поднесе. Одабир погрешног распореда за вашу апликацију значи или борбу против сметњи у фееду или прихватање непотребног скретања.
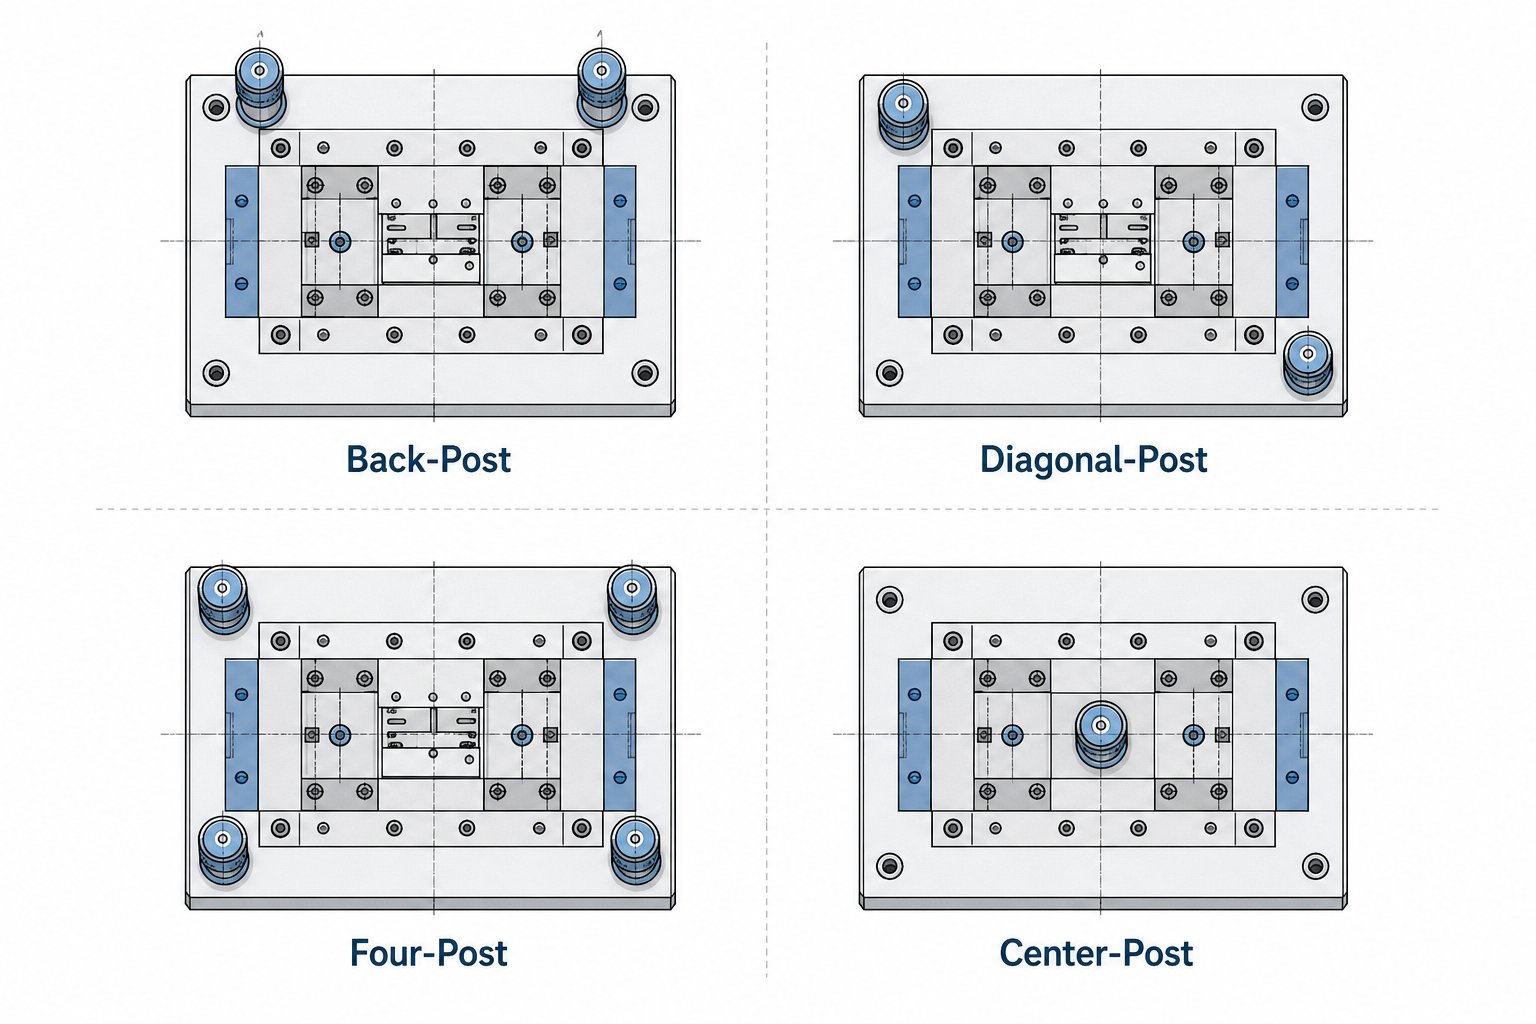
Сетови матрица се комерцијално производе у неколико стандардних конфигурација, а добављачи волеДанли коцкасти сетовиа други произвођачи каталога нуде их спремне за испоруку. Четири примарна изгледа на које ћете наићи су задњи-пост, дијагонални-пост, четири-пост и средишњи-пост. Сваки од њих зарађује своје место у каталогу из различитих механичких разлога.
Два-сета матрица и приступ увлачењу траке
Позади{0}}сетови матрица постављају обе вођице на задњем делу области матрице. Ово оставља предњу и обе стране потпуно отворене, дајући вам несметан приступ увлачењу траке. Ако користите прогресивну алатну матрицу са померањем завојнице лево-на-десно, изглед задњег-стуба држи стубове у потпуности ван путање траке. То га чини подразумеваним избором за -прогресивно штампање велике брзине где било каква препрека увлачењу узрокује погрешне-ударе и скале.
Ограничење? Два стуба позади обезбеђују мању торзиону крутост од конфигурација са стубовима раширеним по површини калупа. За рад са лаким-до-лимовима средњег пречника и добро-избалансираним силама сечења, то ретко представља проблем. Али ако ваша матрица за обликовање генерише тешка-централна оптерећења, задњи-сет стубова може да дозволи довољно угаоног отклона да утиче на квалитет дела.
Четири-сета матрица за максималну чврстоћу
Када вам треба сваки хиљадити део поравнања који се одржава под тешком тонажом, четири-скупа постова су одговор. Водећи клин у сваком углу ствара чврсти кавез који се одупире скретању у сваком правцу. Од овог распореда имају користи од тешких операција слепих матрица на дебелом материјалу, тесног-ковања толеранције и било ког сета калупа за пресовање за које се очекује да ће поднети асиметричне силе.
Компромис је приступ. Са стубовима на сва четири угла, храњење траке постаје ограниченије. Обично ћете морати да усмеравате материјал између стубова, што ограничава максималну ширину траке у односу на величину површине калупа. Четири-скупа стубова такође коштају више и теже, тако да их је теже оправдати за краткотрајно-прототиповање или једноставан рад на једној-станици. Они зарађују у сетовима матрица за примену у пресу где се крутост директно преводи у тачност делова и продужени век алата.
Дијагоналне и централне{0}}конфигурације поста
Дијагонални-скупови стубова деле разлику. Постављањем две вођице на супротне углове, они одржавају бољу стабилност ротације од правог задњег-распореда стубова док и даље остављају две стране отворене за увлачење. Замислите да вам је потребан бочни приступ за секундарну операцију или размак за увлачење траке на једној страни, али желите већу крутост него што пружа сет задњег{4}}кола. Управо ту се уклапају дијагоналне конфигурације.
Комплети са централним-стубовима (понекад се називају једно-постолом или постољем) користе један водич великог-елемента пречника у центру или близу-центра матрице. Они су мање уобичајени у производном штанцању и обично се појављују у специјализованим апликацијама или у врло малим конфигурацијама матрица за пресовање где је једна робусна вођица адекватна за оптерећење и захтеве за прецизношћу.
| Конфигурација | Број постова | Најбоља апликација | Ниво ригидности | Приступ фиду |
|---|---|---|---|---|
| Назад-Пост | 2 (позади) | Прогресивно штанцање велике брзине{0}, операције са калемом{1}} | Умерено | Одлично - отворене предње и бочне стране |
| Дијагонални-стуб | 2 (супротни углови) | Средњи{0}}рад за који је потребан уравнотежен приступ и стабилност | Умерено-Висока | Добро - две стране отворене |
| Четири-пост | 4 (сви углови) | Тешко бланко, уско{0}}ковање толеранције, асиметрична оптерећења | Максимум | Ограничен - фид између постова |
| Центер{0}}Пост | 1 (центар) | Мале или специјализоване мале{0}}апликације | Ниска-Умерена | Одлично - све стране отворене |
Избор се своди на три питања: Како материјал улази у калуп? Колико су тешке и асиметричне силе штанцања? И колико су чврсте толеранције делова? За већину продукцијских прогресивних радова, скуп{0}}повратних постова се бави послом. Када се тонажа повећа или толеранције пооштре, пређите на дијагоналу или четворо-стуб. Конфигурација коју одаберете поставља основу за све што је монтирано унутар њега, а то доноси следећу критичну одлуку: које компоненте улазе у те плоче за ципеле и како њихове појединачне спецификације утичу на перформансе склопа.
Основне компоненте унутар сваког сета матрица
Конфигурација сета матрица је важна само ако су појединачне компоненте матрице за штанцање унутар ње исправно специфициране и раде заједно. Сваки део у склопу има један посао, а када један елемент не ради, цео склоп матрице то осети због неусклађености, убрзаног хабања или недоследних делова са пресе. Ево шта заправо живи у тим плочама за ципеле и зашто сваки комад заслужује своје место.
- Горње и доње ципеле- монтажне платформе које носе сву активну алатку и причвршћују се за рам и подупирач.
- Водиће игле (ставови)- цилиндри од каљеног челика који при сваком потезу поравнавају горњу ципелу са доњом.
- Водилице- прецизне-навлаке за уземљење које примају клинове за вођење са контролисаним зазором или преднапрезањем.
- Дие плате- машински обрађена радна површина на коју се монтирају детаљи калупа за штанцање, дугмад и делови за формирање.
- Држач дршке- цилиндрични адаптер који центрира горњу ципелу у отвор за пресу за једно-алат.
Горње и доње ципеле
Ципеле су структурални темељ читавог склопа. Доња папуча се причвршћује за држач пресе и носи плочу за матрицу, дугмад за калупе и све детаље о обликовању. Горња папуча се причвршћује за рам и држи матрице, држаче и систем за скидање. Обе ципеле су обично направљене од средњег{3}}угљичног челика или претходно{4}}каљене легуре, брушене равно и паралелно до неколико десетина хиљадитих. Тај паралелизам је битан јер се сваки лук или конус на површини ципеле претварају директно у неравномерне силе сечења преко површина штанца за пресовање.
Дебљина ципеле се бира на основу тонаже. Танке ципеле се савијају под великим оптерећењем, одбацујући поравнање у најгорем могућем тренутку, тачно на дну потеза. Теже операције бланко или ковања захтевају дебље плоче; лакши рад на пирсингу може да прође са тањим, лакшим ципелама које смањују укупну тежину матрице.
Објашњени типови водећих клинова и чаура
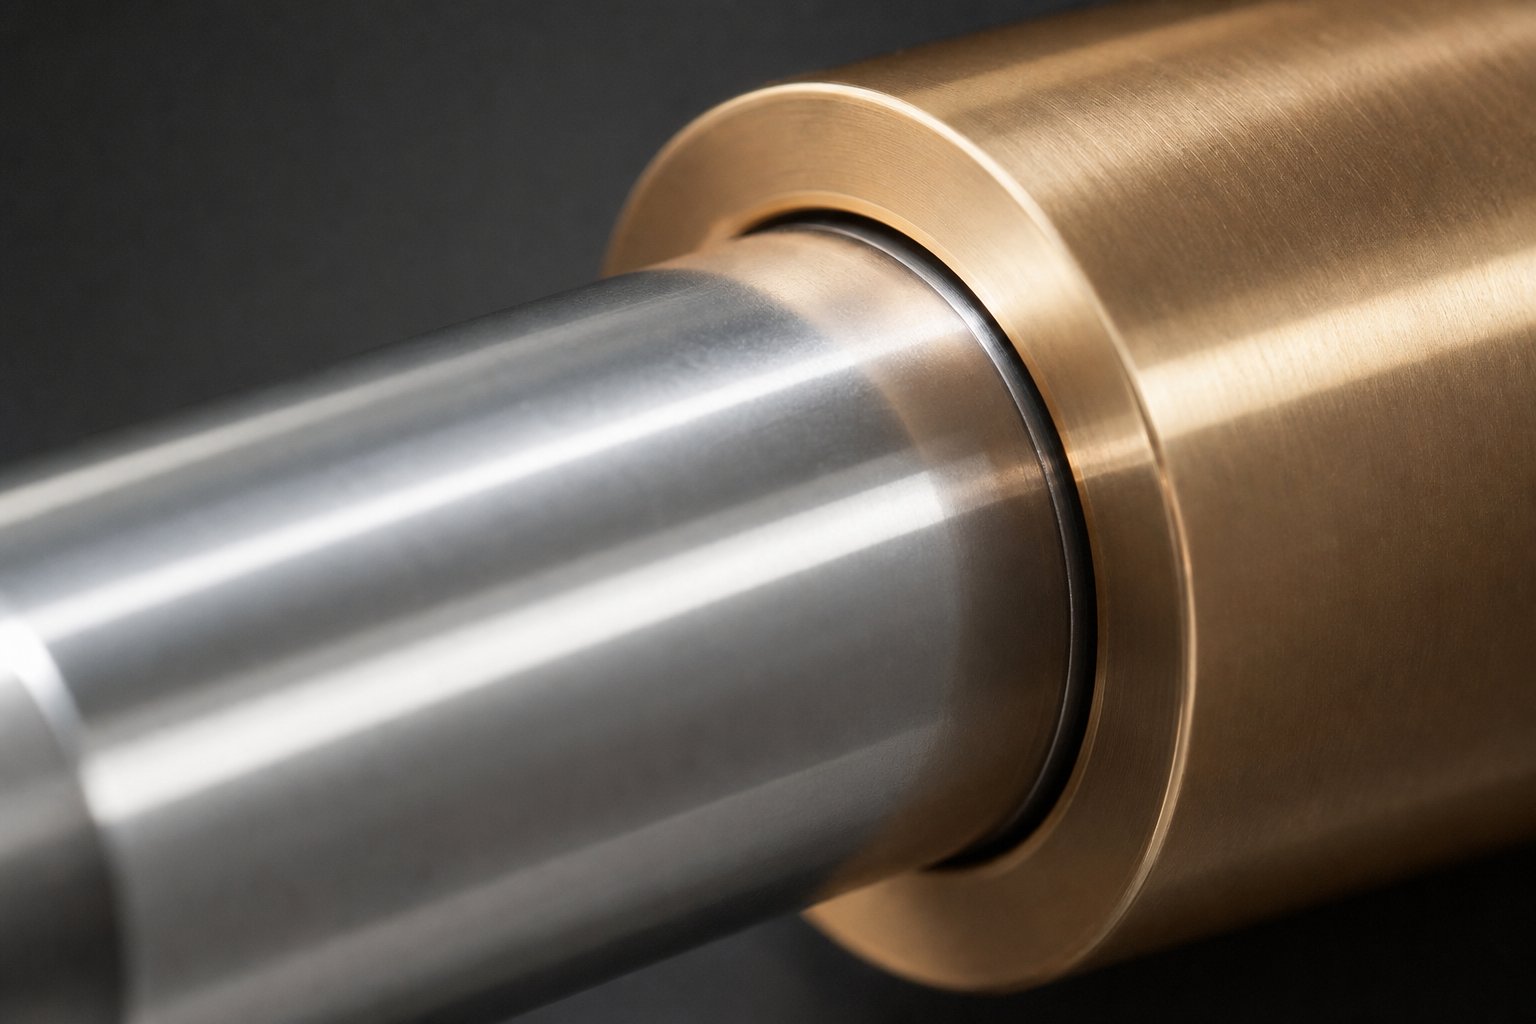
Водећи клинови су брушени до толеранције унутар 0,0001 инча и долазе у два основна стила: фрикциони (обични лежај) и куглични лежај. Избор између њих обликује начин на који склоп матрице ради при брзини, под бочним оптерећењем и током одржавања.
Водећи клинови{0}}куглични лежајевивозите на низу прецизних лоптица садржаних у алуминијумском кавезу. Они раде у претходно натегнутом или „негативном зазору“, што значи да је склоп клина-и-у ствари нешто већи од отвора чауре. Ово елиминише игру, смањује трење и олакшава одвајање половина калупа. Они су индустријски стандард за-прогресивно штанцање велике брзине где је накупљање топлоте услед трења неприхватљиво. Једно упозорење: прекомерни бочни потисак може да изазове праћење лопте, физичке жлебове истрошене у стубу или чахуру преоптерећеним лежајевима.
Бронзане чауреупарите се са обичним фрикционим иглицама и добро подносе велика бочна оптерећења јер је контакт распоређен по широкој површини, а не концентрисан на{0}}тачкама додира лопте. Чврсте челичне чауре од -бронзе или бронзе- обложене алуминијумом су уобичајене и најбоље функционишу при умереним брзинама пресовања где је извесно трење подношљиво у замену за носивост.
Самоподмазујуће чауре{0}уградите графитне чепове директно у бронзану матрицу, обезбеђујући континуирано суво подмазивање без спољне масти. Они смањују интервале одржавања у окружењима у којима је тешко спровести распореде за{1}}о подмазивање или је контаминација забрињавајућа.
Монтажа вођице је такође важна.Притисните{0}}прибадачесу трајно уграђени у ципелу, што додаје крутост, али отежава замену.Демоунтабле пинскористите механичку браву (обично завртањ са поклопцем или крагну) и може се уклонити без притискања, што поједностављује одржавање и складиштење калупа. За инжењере који набављају прилагођене компоненте где су тип чауре, пречник игле и стил монтаже у интеракцији са структуром матрице и захтевима за зазор, добављачи попутИИЦХЕНнуде инжењерску подршку за сарадњу прилагођену дизајнирању{0}}тешких одлука попут ових.
Помоћне компоненте и њихове улоге
Осим ципела, иглица и чаура, неколико мањих компоненти довршавају склоп. Држачи дршке центрирају горњу ципелу у рам за пресовање за једну-станицу матрице где је прецизно поравнање цилиндра-на-главце критично. Подложне плоче се налазе између глава матрице и предње стране папуче, распоређујући ударна оптерећења тако да очврсне дршке пробоја не упадају у мекши челик за ципеле током милиона циклуса. Држачи калупа закључавају ударце и дугмад на тачним позицијама унутар плоче матрице, а опруге (механичке или азотне) обезбеђују силу скидања за подизање радног комада са алата након сваког потеза.
Свака од ових компоненти матрице за штанцање је у интеракцији са осталима. Чаура{1}}кугличног лежаја упарена са ципелом која је сувише танка ће се савршено пратити у поравнању, али ће се савијати под оптерећењем, побеђујући сврху прецизног вођења. Постизање праве комбинације значи размишљање изван појединачних спецификација и разматрање како се цео систем понаша под вашом стварном тонажом, брзином и материјалним условима, што директно води до питања усклађивања вашег комплета матрица са пресом у којој ће радити.
Како ускладити сетове матрица са пресом
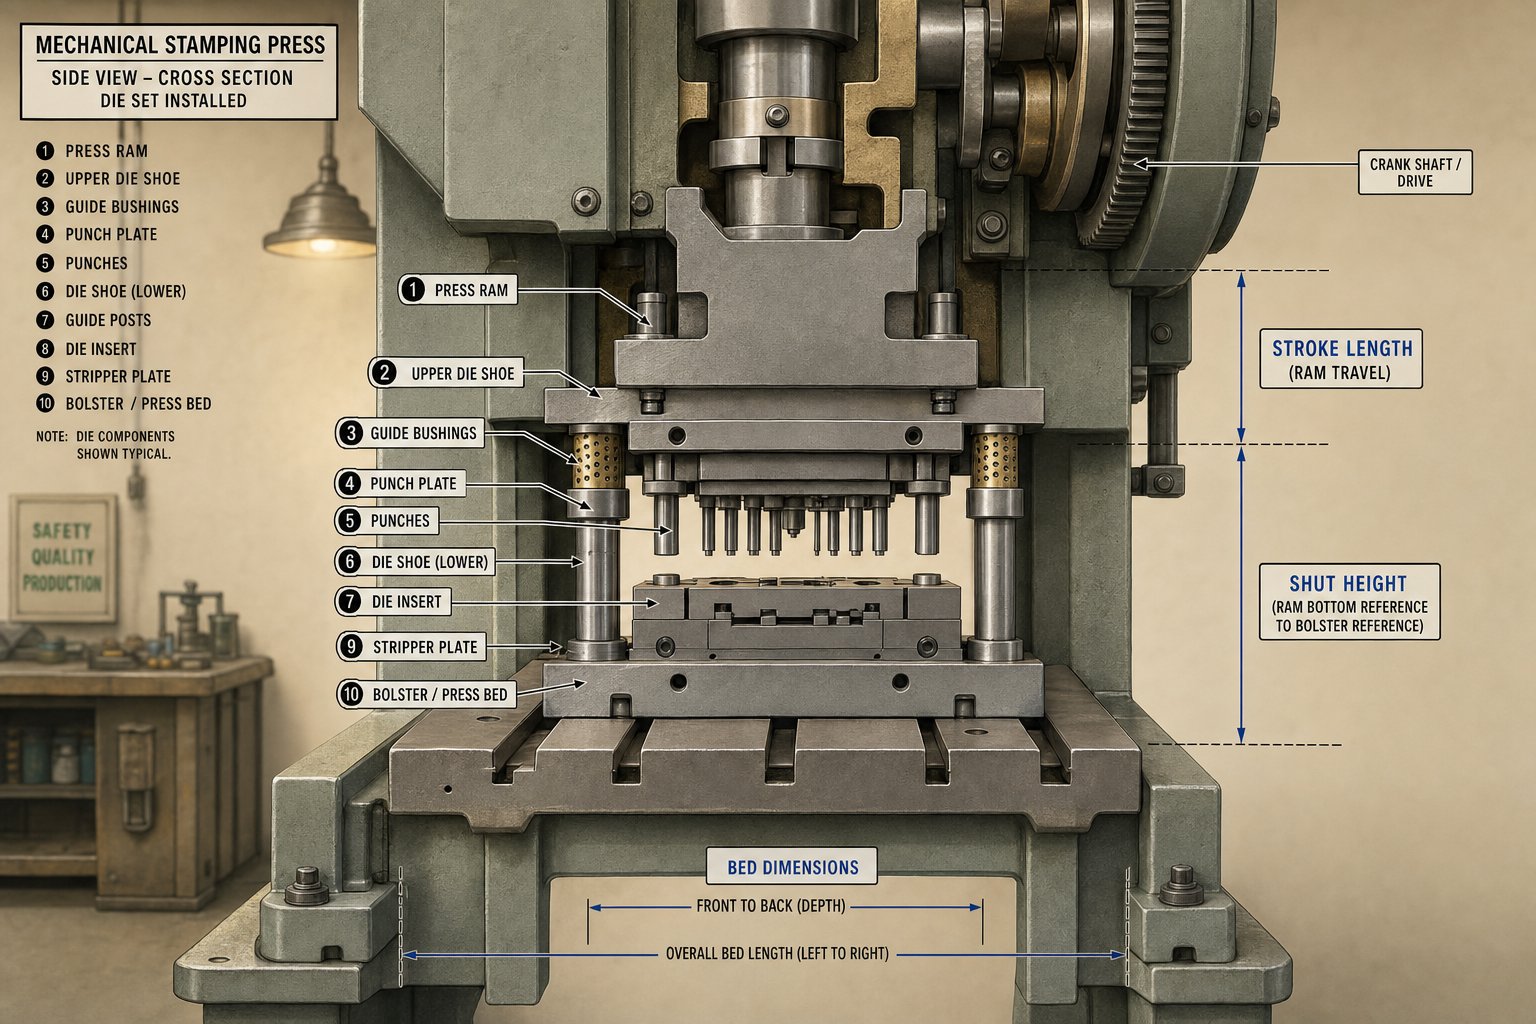
Савршено одређен сет калупа је бескористан ако физички и механички не одговара преси за коју је намењен. Однос између пресе и калупа је интегрисан систем, а погрешно подударање доводи до било чега, од немогућности инсталирања алата до катастрофалног преоптерећења током производње. Критични параметри које треба да ускладите су капацитет тонаже, димензије кревета, опсег висине затварача и дужина хода.
Прес Тонажа и Носивост комплета матрице
Свака операција штанцања генерише израчунљиву силу на основу периметра реза, дебљине материјала и затезне чврстоће. Ваша штампа мора да премаши ту израчунату тонажу са асигурносна граница од 20 до 30 одстода узме у обзир варијације материјала и прогресивно хабање алата. Али тонажа се не односи само на то да ли штампа може да притисне довољно снажно. Такође диктира дебљину ципела. Веће силе захтевају дебље плоче да би се одупрле скретању, а дебље плоче додају тежину. Та комбинована тежина комплета матрице мора остати у границама капацитета подизања овна, или се преса бори да увуче горњу половину чисто на горе.
За матрице за пробијање које раде при великим брзинама, чак и мале неравнотеже између потребне силе и расположивог капацитета смеше при сваком удару. Преко-тонажа зауставља пресу за штанцање или пуца на оквир; под-одређивањем дебљине папуче комплета матрице омогућава савијање, одбацујући поравнање и кидајући ударце.
Одговарајућа величина кревета и висина затварача
Отисак сета матрице мора да стане у подручје лежишта пресе са остављеним простором за стеге са свих страна. Ширина траке, геометрија делова и број станица у прогресивним алатима одређују минимални отисак, али ослонац поставља максимум. Звучи једноставно, али вертикална димензија ухвати више инжењера неспремних. Висина затварача је растојање од горње површине ослонца до дна клизача када је рам на најнижој тачки са потпуно извученим подешавањем. Висина матрице (укупна затворена висина склопа) мора пасти у опсег подесиве висине затварања пресе.
Ако је коцка превисока, физички се не може затворити. Ако је прекратак, одстојне плоче или паралеле могу да надокнаде зазор, али само у оквиру хода за подешавање пресе. Имајте на уму да ципеле за матрице временом губе висину како се поново брусе, тако да почетна висина затварача треба да буде према горњем крају прозора за подешавање како би се омогућило будуће одржавање.
Разматрања механичких и хидрауличких преса
Тип притиска суштински мења начин на који приступате одабиру сета калупа. Механичка преса даје вршну тонажу само близу дна свог хода, само неколико милиметара изнад доње мртве тачке. То значи да је контрола висине затварача критична. Ако се ваш сет калупа за бушење затвори чак и мало превисоко, преса не може да испоручи пуну номиналну силу, а квалитет делова пати. Механичке пресе такође имају фиксну дужину хода диктирану геометријом полуге, тако да ваша матрица мора бити дизајнирана око тог ограничења.
Комплет хидрауличних матрица има више простора за дисање. Хидраулички системи испоручују пуну тонажу било где у ходу и нуде подесиву дужину хода, што их чини лакшим за толеранције висине затварања. Хидрауличне матрице такође избегавају велико-ударно оптерећење механичких система, што може да омогући нешто тање папуче за матрице за еквивалентну тонажу у апликацијама за обликовање. Међутим, времена циклуса су спорија, тако да ако упарујете сет калупа са хидрауличном пресом за дубоко извлачење или сложено обликовање, планирајте дуже ходове и контролисане брзине цилиндра уместо велике-брзине реза.
Када будете спремни да упарите сет матрице са пресом, прођите кроз ове кораке по редоследу:
- Забележите спецификације пресе из упутства за машину: номиналну тонажу, називну тонажу (за механичке пресе), димензије лежаја, максималну и минималну висину затварача, дужину хода и ударце у минути.
- Израчунајте укупну потребну силу штанцања за све станице за сечење и обликовање, а затим додајте сигурносну маргину од 20 до 30 процената.
- Одредите минимални отисак сета калупа на основу ширине траке, величине дела и броја станица, осигуравајући да се уклапа у димензије кревета са размаком за стезање са свих страна.
- Изаберите дебљину папуче која одговара израчунатој тонажи и проверите да ли резултујућа висина матрице спада у опсег подесиве висине затварача пресе.
- Уверите се да укупна тежина комплета матрице (ципеле, игле, чауре и монтирани алат) не прелази капацитет подизања цилиндра.
- Проверите да ли је дужина хода довољна за довод материјала, чишћење делова и безбедно избацивање готових комада или отпада.
- За механичке пресе, потврдите да је тачка тонаже изнад дебљине материјала како бисте били сигурни да је доступна пуна сила када пробојне матрице за пресу контактирају радни предмет.
Праћење ове секвенце спречава уобичајену грешку при одређивању комплета матрица који изгледа исправно на папиру, али физички не може да ради у предвиђеној машини. Сваки параметар улази у следећи, а ако недостаје чак и један, посебно висина затварања или оцена тонаже, претвара савршено машински обрађен сет хидрауличких матрица или механичку поставку у скуп украс за полице. Рано закључавање ових бројева такође поједностављује следећу одлуку: бирање између стандардних величина каталога или прелазак на прилагођене димензије.
Конвенције и стандарди за димензионисање сета калупа
Усклађивање ваше матрице са пресом је само половина једначине. Друга половина је одабир скупа димензија матрице које вашем активном алату дају довољно простора за рад, а да укупан отисак остане ефикасан. Стандардни сетови калупа прате добро-установљене конвенције о димензионисању које балансирају површину плоче, дебљину и пропорције водећих клинова. Разумевање ових конвенција помаже вам да одлучите када величина каталога одговара вашој апликацији, а када треба да се прилагодите.
Стандардне димензије сета калупа и дебљина плоче
Индустријски каталози, укључујући оне од етаблираних добављача као што су Данли линије за матрице и други произвођачи, нуде стандардне величине почевши од 6 к 6 инча за минијатурне радове штанцања и скалирања кроз уобичајене средње{2}} димензије као што су 12 к 12, 18 к 24 и 24 к 36 инча. Велики сетови матрица протежу се и даље од њих, при чему неки произвођачи производе платформе за матрице веће од 60, 80 или чак 120 инча за рад на аутомобилским плочама и тешко структурно штанцање.
Скала дебљине плоча са очекиваном тонажом. Мали 6 к 6 сет за пирсинг терета за трчање може користити ципеле танке и до 1 инч, док велика платформа матрице која подноси неколико стотина тона силе затварања треба ципеле дебљине 4 инча или више да би се одупрла скретању. Општи принцип: дебље ципеле равномерније распоређују силу на подупирач и чело, смањујући локализовани стрес који доводи до пуцања од замора током милиона циклуса.
| Величина комплета матрица (ин.) | Типична дебљина ципеле (ин.) | Типични опсег тонаже | Заједничка апликација |
|---|---|---|---|
| 6 к 6 до 8 к 8 | 1.0 - 1.5 | 5 - 30 тона | Мали конектори, терминали, микро{0}}штампање |
| 10 к 12 до 14 к 18 | 1.5 - 2.5 | 30 - 100 тона | Носачи{0}}средње величине, клипови, прогресивне матрице |
| 18 к 24 до 24 к 36 | 2.5 - 3.5 | 100 - 300 тона | Веће прогресивне матрице, тешко-обликовање |
| 30 к 48 до 48 к 72 | 3.5 - 5.0 | 300 - 800 тона | Аутомобилски структурни делови, панели уређаја |
| 60 к 96 и више | 5.0 - 8.0+ | 800 - 2,000+ тона | Велики аутомобилски панели, тешки структурни штанцани |
Ово су смернице, а не апсолути. Сет металних матрица који носи празну матрицу са концентрисаним ударним оптерећењем у центру можда ће требати дебље ципеле него што сама тонажа сугерише, јер се момент савијања повећава са распоном без ослонца. Супротно томе, равномерно распоређени узорак сечења на много малих удараца може толерисати тање ципеле при истој укупној тонажи.
Димензионисање прогресивних у односу на једноструке{1}} матрице
Појединачним-мастерима, било да су комбиновани или комбиновани алати, потребно је само довољно површине матрице за отисак дела плус простор за канале за отпад, хардвер за монтажу и елементе за вођење. Димензионисање ових димензија је релативно једноставно: узмите максималну димензију дела у сваком правцу, додајте материјал за носеће траке или отпадне мостове и изаберите најближу стандардну величину матрице која прихвата све са простором за стеге.
Прогресивне матрице захтевају другачији прорачун. Свака станица заузима део дужине матрице једнак нагибу увлачења, а укупан број станица помножен кораком одређује минималну дужину матрице. Прогресивној станици од 12- са кораком од 2- инча је потребно најмање 24 инча радне дужине пре него што уопште узмете у обзир улазне и задње станице за отпад. Ширина траке плус носећи материјал поставља минималну ширину матрице.
Аспрогресивни дие напомињу стручњаци, велике прогресивне калупе захтевају робусне носеће и спојне шипке како би трака била стабилна кроз многе станице, а та ширина носача доприноси укупном отиску калупа. Што је више станица за обрезивање и обликовање потребно, то вам је потребно више материјала за подршку тракама, а сет матрица постаје шири и дужи.
Пречник и дужина вођице такође се прилагођавају величини матрице. Мањи стандардни сетови калупа обично користе игле пречника од 1 инча до 1,5 инча, док сетови у опсегу 24 к 36 и више прелазе на 2 инча или веће стубове. Дужина клинова мора да обезбеди адекватан захват на пуној отвореној висини, што значи да дужи ход захтева дуже клинове, који заузврат захтевају веће пречнике клинова да би се одупрли савијању под било каквим преосталим бочним оптерећењем. Игла која је превише витка у односу на своју дужину без ослонца ће се еластично скретати, побеђујући сврху прецизног вођења.
Када стандардне величине буду кратке
Стандардне величине каталога покривају широк спектар примена и то са добрим разлогом. Произведени су у обиму, што смањује трошкове и кратко време испоруке. Искуство у индустрији потврђује да куповина стандардних комплета од специјализованих произвођача који користе економију обима скоро увек надмашује цену израде појединачних-комплета у-кући.
Ипак, неки послови превазилазе оно што стандардна матрица може да прими. Можда ћете наићи на ситуације као што су:
- Геометрија дела која захтева необичан однос дужине-према-ширине није доступна у каталозима.
- Прогресивне матрице са великим бројем станица које премашују стандардне дужине.
- Не-нестандардно постављање вођице диктирано увлачењем или ометањем алата.
- Предимензионирани делови за аутомобилске плоче или панеле уређаја који гурају у велику територију калупа изнад 60 инча.
- Прилагођене дебљине ципела потребне за екстремну тонажу или неуобичајена ограничења висине затварача.
У овим случајевима, прилагођени сет калупа постаје практичан избор. Прилагођено не значи нужно скупо или споро. Многи добављачи обрађују прилагођене димензије из залиха пре-брушених плоча користећи ЦНЦ опрему, задржавајући разуман обрт. Одлука се своди на то да ли присиљавање вашег алата на најближи стандардни отисак угрожава перформансе. Ако гомилате станице преблизу једна другој, елиминишете неопходан отпад или смањите ципеле да би се уклопиле у каталошку димензију, трошкови отпада и одржавања ће брзо премашити премију за прилагођени сет металних калупа.
Једна средина вредна разматрања: куповина стандардног комплета и његова модификација. Неке продавнице купују каталошке сетове калупа, а затим додају машински обрађене џепове, не-нестандардне локације иглица или додатне функције за монтажу на сопствену ЦНЦ опрему. Овај хибридни приступ, који се у индустрији понекад назива и „уради сам“, може скратити временске рокове, а да притом испоручује скуп величине која је тачна за апликацију.
Димензионисање поставља физичке границе вашег алата, али саме физичке димензије не гарантују перформансе. Прецизност до које се те димензије одржавају, толеранције на -на-пристајање чаура, паралелизам ципеле и завршна обрада, одређују да ли ваши делови са жигом заиста испуњавају спецификације за штампање, циклус за циклусом.
Толеранције и прецизност у перформансама сета матрица
Можете одабрати праву конфигурацију, савршену величину ципела и ускладити са сваким параметром пресовања, али ако су толеранције на вашем комплету матрица лабаве, ваши делови са жигом никада неће имати чврсте димензије. Прецизност алата са калупима почиње на нивоу оквира. Систем вођица и површине ципела постављају апсолутни плафон колико прецизни ваши готови делови могу бити, без обзира на то колико су активни ударци и дугмад за матрице брушени.
Прецизност матрице је плафон за прецизност штанцаних делова. Ниједно дугме за бушење или матрицу не може испоручити чвршће толеранције од оквира који га води.
Водич за размак иглица и његов утицај на квалитет делова
Размак између водећег клина и његове чауре директно одређује колико се горња половина матрице може померити бочно у односу на доњу половину током сваког хода. У систему клизних{1}}лежаја, тај зазор је намерно пројектован, обично у распону од 0,0002 ин. до 0.0008 ин. у зависности од пречника клинова и примене. Системи{7}}куглични лежајеви раде другачије, радећи у апретходно напуњено стање са негативним зазорому распону од 0,0001 до 0,0021 ин., ефикасно елиминишући слободну игру између горње и доње половине.
Зашто је ово важно за ваше делове? Замислите прецизну операцију матрице и штанцања где је зазор од-до-матрице подешен на 0,001 ин. по страни. Ако систем вођица дозвољава 0,0005 ин. бочног померања, тај зазор постаје неуједначен: 0,0005 ин. на једној страни и 0.0015 ин. на другој. Резултат је недоследна висина ивица, неуједначен квалитет ивица и убрзано хабање на једној страни алата за сечење. За рад са чврстим-толерантним радом, клин за вођење-до-зазора мора да буде делић радног зазора-до-зазора да би силе биле избалансиране.
Толеранције паралелизма и перпендикуларности
Паралелност површине ципеле је друга критична толеранција. И горња и доња страна ципела морају бити равно избрушене и паралелне једна са другом у кругу од неколико десетина хиљадитог инча. Ако се горња папуча чак и благо нагиње у односу на доњу, ударци на једној страни матрице додирују радни предмет пре ударца на другој страни. Тај степенасти захват ствара неједнаке силе сечења, превремено хабање ударцем и варијације у димензијама код прогресивних алата са више-станица.
Подједнако је важна и окомитост вођица на лице ципеле. Игла која се нагиње чак 0,001 инча преко своје радне дужине уводи прогресивно неусклађеност која се погоршава како се ход повећава. За прецизне матрице које раде у-апликацијама велике брзине, ова угаона грешка се множи са сваким инчем хода хода. Процеси машинске обраде са матрицама обично држе окомитост клинова до 0,0002 инча по инчу дужине клинова на квалитетним сетовима, мада је обрада матрица до строжих спецификација могућа уз додатну цену.
Завршна обрада на површинама ципела утиче и на паралелизам и на стабилност монтаже. Груба-површина тла омогућава да се матрице и помоћне плоче микроскопски померају под поновљеним ударним оптерећењем. Већина челичних матрица за штанцање специфицира лице ципела брушено на 16 микроинча Ра или боље, што обезбеђује довољно трења за сигурну монтажу док остаје довољно равна за прецизно мерење и подметање.
Класе прецизности за различите примене
Нису за сваки посао потребне најстроже могуће толеранције, а чвршће увек коштају више. Општи индустријски приступ дели прецизне сетове матрица у класе на основу акумулираних толеранција за све критичне карактеристике: зазор клинова, паралелизам, окомитост и завршна обрада површине. Стандардни-скупови класа одговарају општем брушењу и обликовању где су толеранције делова великодушне. Прецизни-скупови класа служе за рад са-толерантним радњама као што је жигосање конектора, фино-затамњење или било која друга примена где укупни системски размак мора да остане испод неколико десетина.
Овде услови рада компликују одлуку. Током производног циклуса, силе трења и формирања стварају топлоту. Топлотна експанзија у водећим клиновима, чаурама и плочама за ципеле мења радне зазоре које сте тако пажљиво одредили на собној температури. Прецизни сет калупа који ради на 600 удараца у минути у-прогресивној апликацији велике брзине може да види да се температуре система водича повећавају за 30 до 50 степени Фаренхајта изнад амбијенталне. Та топлота шири клинове брже од чаура (челични клинови у бронзаним чаурама), постепено затварајући радни зазор. Ако је почетни размак сувише мали, систем се везује. Ако надокнадите зазор отварања на собној температури, губите прецизност током хладног покретања.
Практично решење: изаберите своју класу прецизности на основу најгоре-радне температуре, а не околине у продавници-пода. Узмите у обзир очекивану брзину хода, материјал који се штанца и систем подмазивања. Системи вођица са кугличним{4}}лежајима боље подносе температурне варијације јер њихово преднапрезање прихвата мале промене димензија без везивања. Бронзаним чаурама са клизним лежајем-потребно је више почетне висине да би се узела у обзир термичко затварање, због чега су обично специфициране за опрему са умереном{7}}брзином, а не за прецизне радове велике брзине.
На крају крајева, избор толеранције је одлука о исплати{0}}и. Свака половина-десетине коју затегнете на комплету матрице додаје време брушења, кораке инспекције и цену материјала. Али свака половина-десетине коју оставите слободна постаје варијација дела, отпад и скраћени век алата низводно. Права равнотежа зависи од отиска вашег дела, обима производње и колико варијација ваши процеси у наставку могу да апсорбују. Тај баланс се такође помера током времена како се компоненте троше, што поставља питање како пратити то хабање и одлучити када је сет матрица премашио своју корисну толеранцију.
Одржавање и сазнање када треба заменити сетове матрица
Толеранције које су биле савршене првог дана не остају савршене заувек. Сваки ударац додаје микроскопско хабање на вођицама, чаурама и површинама ципела. Ако се не контролише, то хабање се провлачи даље од ваше границе толеранције и тихо деградира квалитет делова много пре него што било шта катастрофално поквари. Програм проактивне инспекције и одржавања је оно што одваја продавницу која рано открива проблеме од оне која их открива у кантама за отпад.
Тачке инспекције и мерење хабања
Када извучете сет калупа за планирано одржавање, ово су контролне тачке које су најважније. Држите ову листу објављеном у близини вашег складишног простора за опрему за матрице тако да техничари доследно погађају сваку ставку:
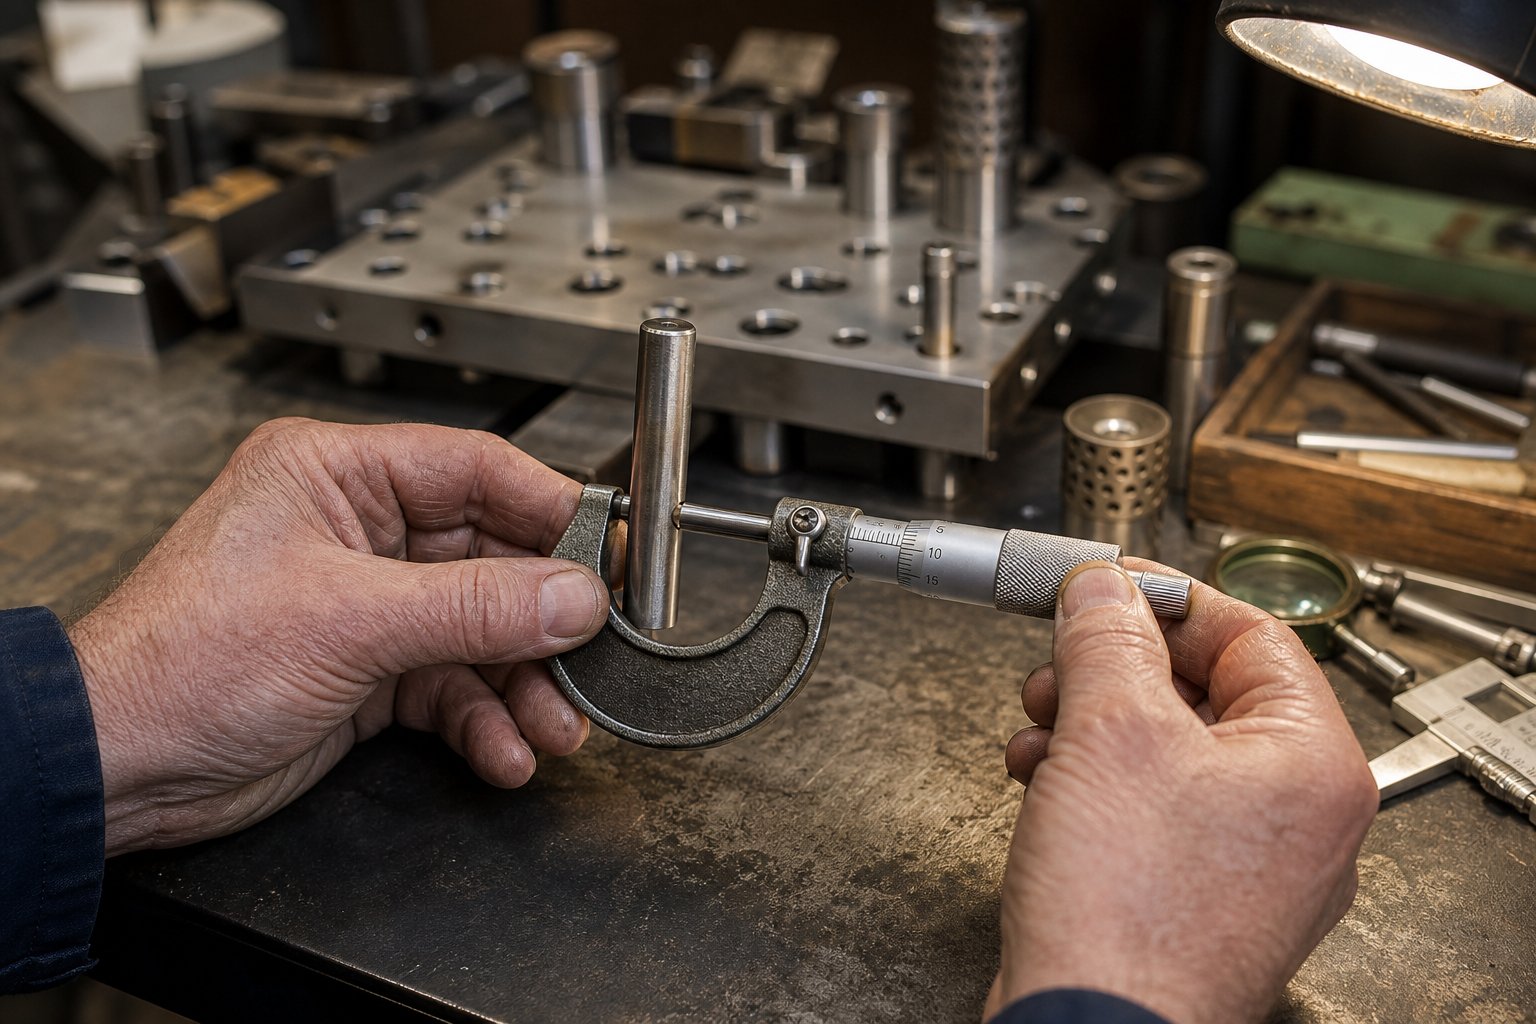
- Пречник вођице- Измерите микрометром на више тачака дуж радне дужине. Хабање се обично концентрише тамо где чаура додирује клин на радном нивоу. Смањење за више од 0,0005 инча од замене номиналних налога.
- Пречник отвора чауре- Користите мерач отвора да проверите ИД на врху, средини и дну. Овални или конусни обрасци хабања указују на неусклађеност или прекомерно бочно оптерећење.
- Причврстите-на-размак чауре- Израчунајте на основу мерења игле и чауре. Када зазор двоструко премашује оригиналну спецификацију, тачност дела је угрожена.
- Стање кавеза кугличних лежајева- Потражитеплава промена боје или оштећени врхови завртња, оба индикатора пузања кавеза и клизних лежајева.
- Равност ципела и паралелизам- Очистите обе стране ципела помоћу индикатора на површинској плочи. Проверите да ли има навлаке, искривљености или локализованих ниских тачака услед сталног удара.
- Стање површине ципеле- Прегледајте има ли напуклина, огреботина или напуклина због замора око отвора за клинове и места за монтажу обујмица.
- Перпендикуларност игле вођице- Када је игла инсталирана, означите њену дужину. Сваки нагиб већи од 0,0002 инча по инчу сигнализира истрошену бушотину или оштећену ципелу.
- Ознаке за праћење на клиновима или чаурама- Линије светле површине су нормалне, али жлебови који увлаче радну површину указују на прекомерна бочна оптерећења или неправилну уградњу чаура.
Подмазивање и превентивно одржавање
Захтеви за подмазивањем се значајно разликују у зависности од типа чауре, а коришћење погрешног мазива је једнако штетно као и не коришћење. За системе водича са кугличним{1}}лежајима, маст се не препоручује. Пошто ове компоненте матрице раде са негативним зазором, масноћа задржава загађиваче који се уземљују у контактне површине котрљања, узрокујући равне тачке на лежајевима и убрзано хабање. Уместо тога, користите рафинисано минерално уље са-адитивима за екстремни притисак и инхибиторима рђе, вискозитета око 290/340 ССУ на 100 степени Ф.
С друге стране, бронзане клизне{0}}чауре подносе тежа мазива и имају користи од периодичног подмазивања, посебно под великим оптерећењем. Самоподмазујућим графитним чаурама није потребно спољно подмазивање у нормалним условима, али периодично чишћење графитних џепова спречава накупљање остатака од штанцања који блокирају пут мазива.
Интервали одржавања зависе од обима производње. За-прогресивне операције велике брзине које изводе милионе удараца месечно је потребна инспекција на сваких 250.000 до 500.000 погодака. Мањи{7}}обим рада уз умерено коришћење алата за прављење калупа може да се протегне на заказане тромесечне провере. Када постављате интервале одржавања матрице, грешите на краћој страни док не успоставите основну стопу хабања за сваки одређени алат.
Индикатори краја--животног века и време замене
Сваки сет матрица на крају достигне тачку у којој одржавање више не враћа прихватљиве перформансе. Препознавање тог прага спречава вас да сипате рад у оквир који не може да издржи толеранцију без обзира на то колико пажње добија. Пазите на ове сигнале:
- Истрошеност игле водилице се не може поново брусити- Игле ношене веће од 0,001 ин. мање величине се не могу вратити. Замена је једина опција.
- Проширење отвора чауре изнад класе толеранције- Када пречник отвора пређе максимални дозвољени зазор чак и са инсталираним новим клином, лежиште чауре у папучи матрице такође може бити оштећено.
- Искривљеност ципела премашује капацитет брушења- Ципеле се могу поново брусити да би се повратила равност, али свако брушење уклања материјал и смањује висину затварача. Када се ципела избруси испод своје минималне функционалне дебљине, она се савија под оптерећењем и не може се вратити.
- Пукотине од замора око отвора за клинове или монтажних рупа стезаљки калупа- Пукотине се шире под цикличним оптерећењем. Напукла ципела представља опасност по безбедност и мора се одмах повући.
- Упорно пузање кавеза упркос корективној акцији- Ако одбојници, подешавања предоптерећења и промена величине компоненте не успеју да реше пузање кавеза, укупна геометрија сета калупа је можда померена даље од корекције.
- Поновљено праћење само на једној страни- Једнострано праћење које се враћа након замене клина и чауре указује на неусклађеност отвора у самој ципели, стање које обично значи да плоча папуче више није употребљива.
Замена истрошеног сета матрица није неуспех. То је планирана транзиција која штити квалитет делова и безбедност штампе. Прави трошак трчања после краја-животног-живота није сам сет, већ отпад, прерада и непланирани застоји који се акумулирају када поравнање више не може да се одржава. Знање када треба повући сет из употребе такође информише како одређујете његову замену, а добијање те спецификације од самог почетка је оно што раздваја брзу промену редоследа од-одуже инжењерске вежбе.
Како одредити и наручити прави сет матрица
Повлачење истрошеног комплета матрица вас штеди само ако је замена тачно наведена од почетка. Нејасне наруџбенице доводе до изненађујућих-и-е-порука, неусклађених димензија и времена испоруке који заустављају производњу. Разлика између глатког поновног наручивања и фрустрирајућег циклуса набавке своди се на то колико у потпуности унапред саопштавате своје захтеве.
Информације које су вам потребне пре наручивања
Пре него што контактирате било ког произвођача калупа за штанцање или извучете каталог, сакупите све параметре који утичу на ваш избор сета калупа. Недостатак чак и једног детаља, као што је опсег висине затварача или преференција чаура, приморава добављача да погоди или да се врати са питањима која додају дане на вашу временску линију.
Користите ову контролну листу спецификација када тражите понуде за сетове металних калупа за штанцање:
- Спецификације штампе- номинална тонажа, тачка оцењивања тонаже (механичке пресе), димензије лежаја, минимална и максимална висина затварања, дужина хода и удари у минути.
- Дие сет фоотпринт- потребна дужина и ширина на основу распореда траке, броја станица и размака за стезање.
- Дебљина ципела- на основу прорачуна тонаже и ограничења висине затварача. Наведите и горњи и доњи ако се разликују.
- Конфигурација вођице- задњи- стуб, дијагонални, четворо- или средишњи- стуб, заједно са захтевима за пречник игле и дужину.
- Бусхинг типе- куглични-лежај, бронзани клизни-лежај или самоподмазујући-, у зависности од брзине, оптерећења и одржавања.
- Стил монтаже игле- притиснути-прилагодити или демонтажу, и да ли се игле монтирају у горњу или доњу ципелу.
- Материјал и тврдоћаКатегорија материјала за ципеле -, површинска тврдоћа ако је потребно и све спецификације термичке обраде.
- Класа толеранције- стандардна или прецизна, са специфичним облачићима за паралелност, перпендикуларност и зазор -на-чахура.
- Детаљи дела и процеса- материјал радног комада, дебљина, сложеност геометрије и очекивани обим производње током животног века сета калупа.
- Посебни захтеви- не-нестандардне локације иглица, превелики формат, додатни машински обрађени џепови или прилагођене функције монтирања.
Довршавање ове листе пре него што подигнете телефон елиминише најчешћи извор кашњења наручивања. Такође вам омогућава да упоредите понуде под једнаким условима код више произвођача матрица, јер сви цене исту спецификацију.
Стандардни каталог наспрам прилагођених-комплетова матрица
Стандардни каталошки комплети се испоручују брже и коштају мање, понекад драматично. Искуство из индустрије из Анцхор Данли-а потврђује да специјализовани произвођачи који користе економију обима и стручност у производњи доследно поткопавају трошкове прављења еквивалентних комплета-у кући. За једноставне апликације где се ваш отисак, тонажа и конфигурација подударају са каталошком понудом, нема разлога да идете по мери.
Прилагођено{0}}конструисани сетови калупа постају неопходни када стандардне димензије компромитују распоред алата. Можда вам је потребан нестандардни -однос дужине-и-ширине за прогресивну матрицу високе-станице, неуобичајено постављање иглица за чишћење система за напајање или дебљине ципела изван каталошких норми. Производња по наруџбини обично додаје две до шест недеља у односу на стандардно време испоруке у зависности од сложености, али резултат је сет који одговара вашој апликацији без компромиса.
Постоји и средњи пут. Неки инжењери купују стандардни сет и обрађују додатне функције у-кући, скраћујући време испоруке, док и даље добијају прилагођени отисак матрице за штанцање метала. Овај хибридни приступ функционише када су модификације ограничене на џепове, рупе за типле или карактеристике монтаже које не утичу на прецизност система вођица.
Процена добављача за вашу апликацију
Не нуди сваки произвођач матрица исту дубину могућности. Када процењујете произвођаче калупа за штанцање, погледајте даље од цене и времена испоруке да бисте проценили три фактора који одређују дугорочну-вредност:
- Прецизне могућности- Може ли добављач одржати класу толеранције која вам је потребна? Питајте о њиховој опреми за млевење, методама инспекције и да ли дају извештаје о димензијама уз пошиљку. Водећи добављачи раде у складу са системима ИСО 9001:2015 и обављају-провере димензија процеса, а не само завршну инспекцију.
- Квалитет материјала и следљивост- Реномирани добављачи користе сертификоване алатне челике са документованим процесима топлотне обраде. Питајте да ли сертификати материјала прате готов сет.
- Инжењерска подршка- Овде постаје јасан јаз између добављача каталога и правих партнера у производњи. Добављач који једноставно обрађује оно што нацртате је у реду за стандардне поруџбине. Али за пројектовање{3}}тешких апликација које укључују сложену структуру калупа, строге захтеве за зазор или изазован проток материјала, потребан вам је заједнички инжењеринг. Добављачи волеИИЦХЕНповежите инжењере алата са прилагођеним решењима калупа за штанцање са посебном снагом у дизајну-интензивних одлука око структуре матрице, оптимизације зазора и протока материјала, врсте подршке која спречава скупо редизајнирање након првих проба производа.
Цена је битна, али јефтин сет који поквари након делић очекиваног животног века кошта много више застоја и замене него квалитетан сет од способног добављача. Процените укупне трошкове поседовања: почетна цена плус одржавање плус очекивани радни век плус ризик од отпада услед граничне прецизности. Тај прорачун скоро увек фаворизује добављача са јачом инжењерском подршком и строжом контролом процеса, посебно за производне алате за које се очекује да испоруче милионе делова током свог животног века.
Често постављана питања о сетовима калупа за штанцање
1. Која је разлика између комплета матрица и комплетне матрице за штанцање?
Сет матрица је структурни оквир који се састоји од горњих и доњих папуча за матрице, вођица и чаура који обезбеђује прецизно поравнање. Комплетна матрица за штанцање укључује сет матрица плус све активне алате као што су бушилице, дугмад за матрице, скидачи и опруге које заправо секу или формирају метал. Можете да мењате различите активне алате у и из истог сета калупа све док се захтеви за отисак и тонажу подударају, што стандардне сетове калупа чини исплативим-за радње које обављају више послова.
2. Како да изаберем између два-и четири-комплета?
Избор зависи од три фактора: како материјал улази у матрицу, колико су тешке силе штанцања и колико чврсте треба да буду толеранције делова. Два-позадинска-скупа стубова остављају предњи и бочни део отвореним за несметано увлачење траке у прогресивним калупима, али нуде мању торзиону крутост. Четири-скупа стубова обезбеђују максималну крутост за тешка слепа или чврста{5}ковања са толеранцијом, али ограничавају ширину траке пошто материјал мора да се увлачи између угловних стубова. За већину-прогресивног рада велике брзине, конфигурације повратних-постова добро обављају посао. Када се тонажа повећа или се толеранције пооштре, пређите на четири-пост.
3. Шта су чауре-куглични лежајеви у односу на бронзане чауре у сетовима матрица?
Чауре кугличног{0}}лежаја користе прецизне куглице у кавезу за вођење осовинице са негативним зазором (преднапрегнуто прилегање), елиминишући слободан ход и смањујући трење. Одговарају великом{2}}прогресивном штанцању где је топлота од трења неприхватљива. Бронзане чауре раде као клизни лежајеви са распоређеним површинским контактом, подносе тешка бочна оптерећења боље од кугличних лежајева. Најбоље раде при умереним брзинама где је извесно трење прихватљиво у замену за већи капацитет оптерећења. Самоподмазивање{6}}чаура са уграђеним графитним чеповима нуде трећу опцију за окружења у којима је редовно -подмазивање непрактично. Добављачи као што је ИИЦХЕН пружају инжењерску подршку како би помогли у одабиру правог типа чаура за специфичне захтеве структуре матрице и зазора.
4. Како да ускладим сет калупа са мојом пресом за штанцање?
Започните тако што ћете забележити своје спецификације штампе: номиналну тонажу, димензије кревета, опсег висине затварача и дужину хода. Израчунајте укупну силу штанцања са сигурносном маргином од 20-30%, а затим одредите минимални отисак матрице на основу ширине траке и броја станица. Изаберите дебљину папуче која одговара вашој тонажи, проверите да ли се резултујућа висина матрице уклапа у опсег висине затварача и потврдите да укупна тежина остаје унутар капацитета подизања цилиндра. За механичке пресе, такође проверите да је тачка тонаже изнад дебљине вашег материјала како би пуна сила била доступна у тренутку контакта.
5. Када треба заменити сет калупа за штанцање?
Замените сет матрице када хабање вођице премашује 0,001 ин. мању величину и не може се вратити поновним брушењем, када проширење отвора чауре гура зазор преко двоструке оригиналне спецификације чак и са новим иглицама, када искривљење папуче премашује капацитет поновног брушења и ципеле падну испод минималне функционалне дебљине, или када се заморне пукотине или појаве напуклине око отвора за клинове. Упорно једнострано-праћење које се враћа након замене компоненте такође сигнализира да је геометрија плоче за ципеле померена даље од корекције и да би сет требало да се повуче.


