


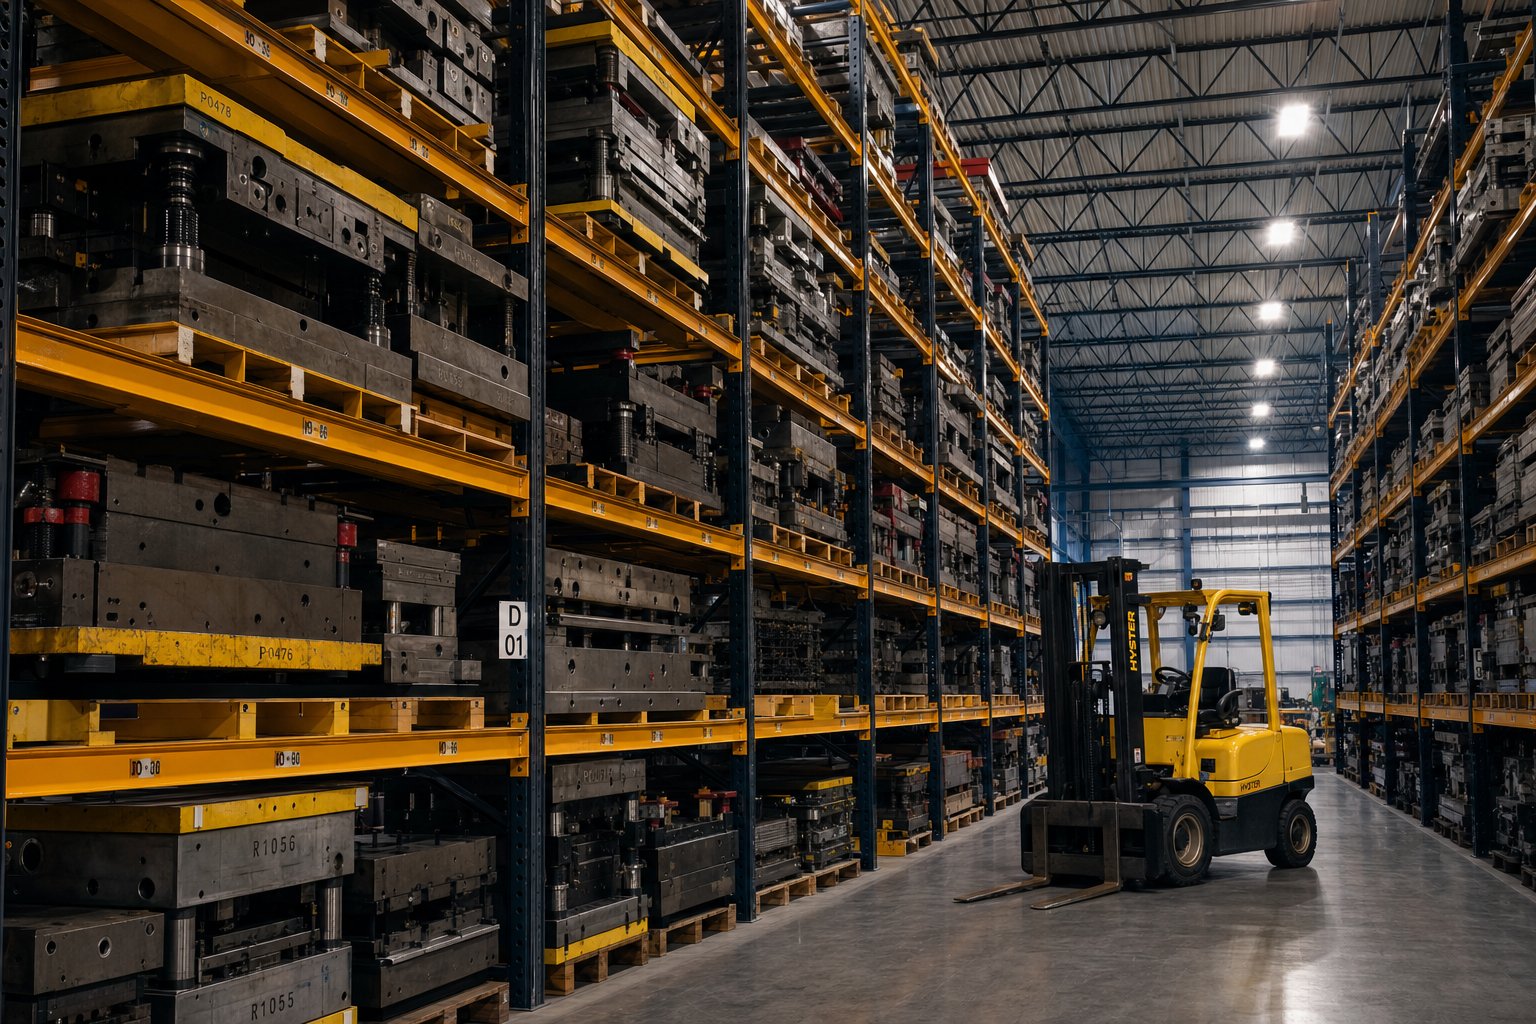
Разумевање система за складиштење калупа за штанцање и зашто су они важни
Замислитеједна матрица за штанцањетежак неколико хиљада фунти, који кошта десетине хиљада долара, који седи на палети усред пода ваше продавнице. Изложен је саобраћају виљушкара, влази и случајним ударима. Сваки дан када остане тамо, коцкате се и са његовим прецизним површинама и са безбедношћу вашег тима. Тај сценарио се одиграва у постројењима за штанцање свуда, и управо је то проблем за који постоје-наменски изграђени системи за складиштење штанцаних калупа за решавање.
Шта су системи за складиштење калупа за штанцање
Системи за складиштење калупа за штанцање су пројектоване структуре регала и полица дизајниране посебно да подрже, заштите и организују тешке калупе за штанцање између производних циклуса, са ојачаним оквирима{0}}носивим носивости, прецизним приступним механизмима и сигурносним блокадама које стандардни регали за складиште не могу да обезбеде.
Ови системи су посебна категорија од палетних регала-опште намене из једног једноставног разлога: концентрисане тежине. Стандардна складишна полица распоређује релативно мала оптерећења на широку греду. Матрица за штанцање, насупрот томе, поставља хиљаде фунти на компактан отисак, стварајући точковно-оптерећење које конвенционални регали никада нису пројектовани да поднесу. Наменски-уграђени сталци за складиштење у облику калупа решавају ово са структуралним челичним рамовима, тешким- стубовима и дизајном полица оцењених за оптерећења која се обично крећу од2.000 до 6.000 фунти по нивоу.
Основне компоненте које ћете наћи у већини система обухватају ојачане главне стубове (често челичне или структуралне И{0}}греде), подесиве висине полица за прилагођавање различитих величина калупа, интегрисане сигурносне браве за спречавање ненамерног померања и површинске третмане отпорне на корозију{1}}који штите и сталак и алат који држи.
Коме треба наменски{0}}уграђено складиште
Три групе обично доносе одлуку да инвестирају у наменске полице за складиштење алата и калупа:
- Менаџери одржавањапроцењујући безбедност на радном месту, настојећи да елиминишете опасност од спотицања{0}}на нивоу пода и смањите ризик од катастрофалних кварова на полицама под великим оптерећењем.
- Оперативни менаџериправљење случаја капиталних издатака, квантификовање како неорганизовано складиштење надувава време замене и троши време рада штампе.
- Инжењериспецифицирајући системске захтеве, усклађивање тежине и димензија матрице са оценама оптерећења, методама приступа и ограничењима објекта као што су носивост пода и висина плафона.
Ако упаднете у било коју од ових улога, видећете да овај чланак покрива цео пејзаж: од структуралних -регала и система фиока за извлачење{1}} до база за складиштење, широких полица и прилагођених конфигурација. Такође ћете пронаћи упутства о усклађености са сигурношћу, очувању матрице током складиштења, оквирима за одабир, интеграцији тока посла и укупним трошковима власништва. Циљ је да вам пружимо један свеобухватан ресурс, а не разбацане странице производа од којих свака говори само део приче.
Право питање није да ли је вашим матрицама потребно наменско складиште. Да ли их складиште које већ имате тихо оштећује и колико вас то заправо кошта.
Зашто складиштење опште{0}}опште намене не успева за тешке калупе за штанцање
Матрица за штанцање се не понаша као палетизирана кутија робе широке потрошње. То је густа, компактна маса каљеног алатног челика која концентрише хиљаде фунти на малом отиску. Када поставите такву врсту оптерећења на сталак дизајниран за равномерно распоређене картоне, постављате позорницу за квар који се можда неће најавити све док не буде катастрофалан.
Зашто стандардни палетни регали не успевају за калупе за штанцање
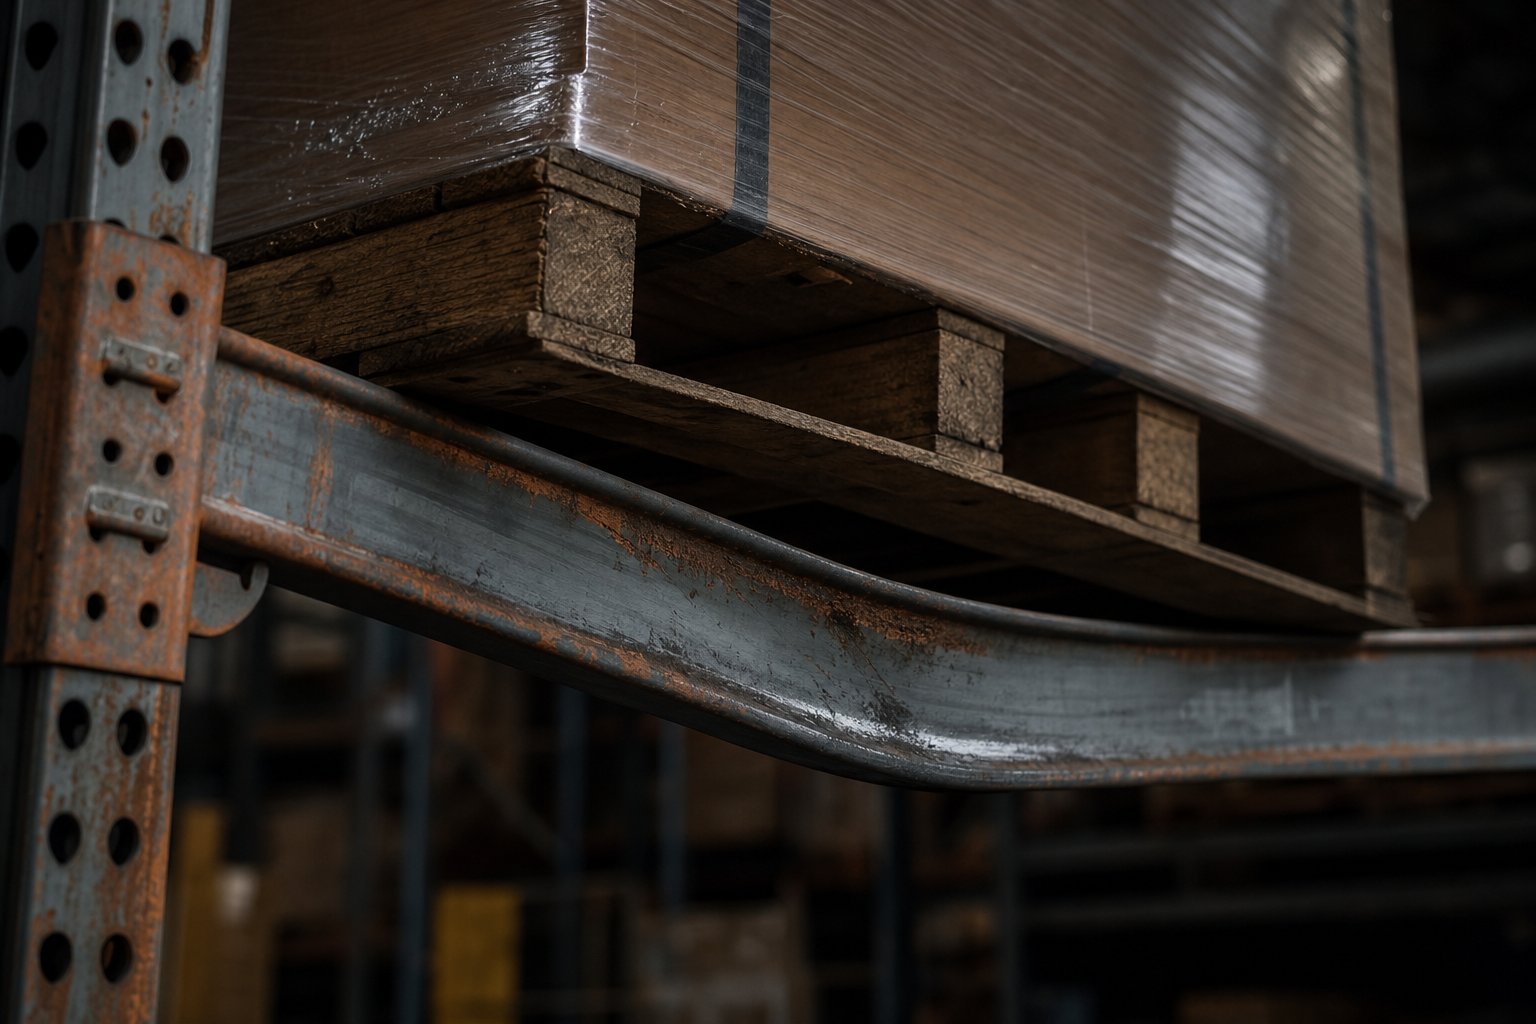
Кључно питање се своди на то како тежина стиже до греде. Стандардни палетни регали су пројектовани заравномерно распоређена оптерећења-производи чија се тежина равномерно распоређује по целом распону греде преко палета са равним-доњем. Матрица за штанцање ради супротно. Ствара озбиљно оптерећење тачке, концентришући целу своју масу на уску контактну површину. Чак и ако матрица тежи исто као палетизовано оптерећење за које је греда оцењена, концентрисана сила може да изазове отклон знатно изнад дозвољеног односа Л/180 наведеног у АНСИ МХ16.1 стандардима. Тај вишак отклона доводи до савијања греде, напрезања везе и евентуалног квара конструкције.
Размислите о томе на овај начин: замислите да стојите на смрзнутом језеру у крпљама насупрот стајању на истом леду у штиклама. Тежина је идентична, али притисак по квадратном инчу је драматично другачији. Тешке матрице за штанцање имају ефекат "стилетто хеел" на стандардне греде.
Проблем се јавља на вишим нивоима складиштења.Преоптерећење и неједнака расподела оптерећењасу међу водећим узроцима урушавања регала у складишту, а складиштење компактних, тешких калупа на горњим полицама повећава ризик од нестабилности оквира и превртања. Стандардни палуби од жичане мреже, осим ако нису посебно пројектовани за тачкасто оптерећење према АНСИ МХ26.2, такође могу да покваре под концентрисаном тежином-омогућујући да матрица од више-хиљада- фунти падне без упозорења.
Ево специфичних сценарија кварова који стандардне палетне полице чине опасном неусклађеношћу за складиштење калупа:
- Отклон снопа изнад номиналних граница:Тачкаста оптерећења од калупа прелазе праг нагиба греда дизајнираних за распоређену тежину, ризикујући изненадни колапс.
- Неисправност облоге:Стандардне жичане мреже или копче за палубе од валовитог челика под концентрисаним оптерећењима никада нису пројектоване за руковање.
- Преоптерећење усправно:Тежине калупа често премашују капацитет по-нивоу система регала за тешке услове који је направљен за општу употребу у складишту, напрезајући стубове и основне плоче изнад безбедних прагова.
- Недостаци у компатибилности виљушкара:Стандардне дубине полица и висине греда често не одговарају зазорима потребним за безбедно позиционирање широких или необично обликованих калупа, повећавајући ризик од судара виљушкара који удубљују заштитне премазе и излажу метал корозији.
Скривени ризици подног складиштења и импровизованих решења
Када регали нису дорасли задатку, многе продавнице подразумевано користе најједноставнију опцију: гомила лежи на поду. Изгледа безопасно. Под очигледно може да издржи тежину, зар не? Структурно, можда. Али стварни трошкови подног складиштења мере се повредама, корозијом и изгубљеним временом производње.
Машине које се налазе директно на бетонским подовима изложене су сталној влази, кондензацији и температурним променама које убрзавају површинску корозију на прецизним-брусним површинама и резним ивицама. Та корозија не само да оштећује матрицу-већ деградира квалитет дела када се алат врати у пресе. У међувремену, улошци разбацани по поду радње стварају препреку за пешачки саобраћај и руте виљушкара, стварајући опасности од саплитања и тачке укљештења које стандардне сигурносне шетње доследно означавају.
Импровизована решења доносе сопствене опасности. Радници често прибегавају дрвеним блоковима или отпадном материјалу да подупру матрице на радној висини или да их држе даље од влажног бетона. Овим импровизованим подупирачима недостају пројектоване оцене оптерећења, а матрица која клизи са нестабилног дрвеног блока је један од најчешћих извора повреда од пригњечења у просторијама са алаткама. Ризик се вишеструко повећава током руковања матрицама-када виљушкар постави матрицу на неравну хрпу дрвета, чак и мали помак може довести до непредвидивог клизања тона челика.
Уобичајене повреде складиштења матрице повезане са неадекватним системима укључују:
- Повреде од пригњечењаод клизања калупа или превртања са нестабилних носача, посебно импровизованих дрвених блокова без пројектованих ограничења оптерећења.
- Погођен{0}}инцидентимакада матрице падају са преоптерећених или скретаних носача, посебно на горњим нивоима складиштења.
- Повреде мишићно-скелетног системаузроковано незграпним ручним позиционирањем калупа у-нивоу пода или лоше доступним локацијама за складиштење.
- Несреће у вези{0}}виљушкарау претрпаним подним складишним просторима са недовољним слободним пролазом, што доводи до судара са ускладиштеним алатом или особљем.
- Опасности од клизања и саплитањаод калупа, палета и импровизованих носача који ометају стазе и путеве виљушкара.
Превенција почиње признавањем да решења за складиштење матрица за тешке услове рада нису луксуз-већ су инжењерски захтев. Безбедност сталка за штанцање зависи од усклађивања система за складиштење са стварним карактеристикама оптерећења алата који држи: концентрисана тежина, компактан отисак и потреба за стабилним, сигурним позиционирањем на сваком нивоу складиштења. Сваки јаз између онога за шта је сталак оцењен и онога што захтева матрица је јаз у коме се дешавају повреде и оштећење опреме.
Право питање, дакле, није да ли ваша тренутна поставка може физички да држи коцку. Ради се о томе да ли може да држи ту коцкицу безбедно, узастопно и без тихог деградирања алата или довођења вашег тима у опасност. А одговор на то питање захтева разумевање читавог спектра типова система за складиштење који су пројектовани посебно за овај посао.
Упоређивање сваке врсте система за складиштење калупа
Нису сви уређаји за складиштење матрица једнаки, а избор погрешног типа може вас коштати исто колико и непостојање наменског система. Сваки дизајн решава одређени скуп проблема-капацитета тежине, брзине приступа, простора, буџета-а разумевање ових компромиса је оно што раздваја паметну инвестицију од скупе грешке. Ево како се пет главних типова система слажу један против другог.
Структурни И-Регали за матрице за греде
Ово су тешки дизачи света за складиштење матрица. Израђени од челичних И-греда или тешких-цевних стубова (обично 3" к 3" или 4" к 4" од челика 7- или 11), они дају највећу могућу носивост у формату регала. Полице су обично од пуног лима преко носача од цевастих греда, сокапацитета у распону од 250 до 500 фунти по квадратном метру-превод на 2000 до 6,000+ лбс по нивоу полице у зависности од димензија. Висине стубова достижу 96", 120" или 144", а ширине полица се крећу од 72" до 120".
Приступ је једноставан: виљушкари се укључују и искључују преко интегрисаних улазних шипки. Та једноставност је и снага и ограничење. За маневрисање виљушкаром биће вам потребан чист простор за пролаз, а приступ надземном дизалицом није уграђен у дизајн. Ови сталци најбоље функционишу за објекте са великим залихама калупа, великом тежином појединачних калупа и доступном инфраструктуром виљушкара.
Ролл{0}}Системи за складиштење фиока
Замислите да вучете полицу према себи као огромну фиоку, излажући целу површину матрице за приступ надземној дизалици или дизалици. То је принцип -увођења система. Полице клизе напред са проширењем од 75% до 100% на тешким-линеарним лежајевима, са капацитетом који достиже и до 4000 фунти по полици у ручним конфигурацијама, а чак и већи у верзијама са погоном.
Опције обухватају механизме за ручну-ручицу,{1}}моторизоване тастере или потпуно ручне механизме{2}}за извлачење. Сигурносне блокаде спречавају истовремено отварање више од једне полице, а функције-забрављивања држе продужену полицу у положају током пуњења. Ови системи се истичу у уским подним просторима где ширина пролаза ограничава приступ виљушкару, или у објектима који се ослањају на надземне дизалице за руковање калупима. Компромис? Већи почетни трошкови и више механичких компоненти које захтевају периодично одржавање.
Базе за складиштење матрица и системи блокова
Базе за складиштење калупа имају супротан приступ од вертикалних регала-они држе калупе на нивоу пода на пројектованим челичним платформама или блоковима. Уместо да се матрице слажу вертикално, свака база држи једну матрицу на доследној, стабилној висини оптимизованој за подизање виљушкара. То су у суштини прецизни-нивелисани челични оквири или блокови који замењују импровизоване дрвене носаче о којима смо раније говорили.
Предност је једноставност и непосредна доступност. Без вертикалне структуре нема проблема са зазором изнад главе, нема ризика од скретања снопа и нема пењања на горње нивое. Идеалне су за веома велике прогресивне калупе које прелазе границе ширине или тежине система са регалима, или за калупе који се тако често укључују и излазе из производње да вертикално складиштење додаје непотребне кораке руковања. Ограничење је очигледно: потрошња простора. Свака коцка има сопствени отисак без предности вертикалног слагања.
Широке полице и полице за складиштење калупа
Регали са широким распоном заузимају средину између стандардних палетних регала и комплетних структуралних регала. Ови системи користе ојачане греде које се протежу на већим растојањима (обично 72" до 96") са палубом већег -пречника, дизајнираном за умерена оптерећења која превазилазе опште полице, али падају испод најтежих калупа за штанцање. Обично се налазе у објектима у којима се чувају полице за складиштење калупа за бризгање заједно са лакшим алатом за пресовање, где се тежине калупа крећу од 500 до 2.000 лбс по нивоу.
Регали за складиштење калупа у овој категорији често имају подесиве висине полица са ближим растојањем (подешавања од 3 инча), што их чини разноврсним за мешовите залихе алата. Приступ се обично врши помоћу виљушкара или ручне-подизалице за палете за ниже нивое. Кључно ограничење је плафон капацитета-ови{5} вишеструке структуре које не могу да поднесу напредак -Столачи за греде се лако управљају.
Прилагођени заварени регали
Када стандардне конфигурације не одговарају вашем инвентару калупа, прилагођени заварени носачи попуњавају празнину. Они су произведени према тачним спецификацијама-специфичним димензијама полица, нестандардним размацима између стубова, интегрисаним прикључцима за кранске шине или необичним обрасцима расподеле тежине. Уобичајени су у погонима за штанцање у аутомобилима где матрице имају јединствену геометрију коју ниједан систем-на-полици не може чисто да прилагоди.
Прилагођена решења пружају савршено пристајање, али жртвују флексибилност. Реконфигурисање завареног сталка за различите величине калупа обично подразумева сечење челика и поновно{1}}заваривање, а не само подешавање положаја полица. Времена испоруке су дужа, а трошкови инжењеринга дају значајну премију у односу на каталошке опције.
| Тип | Најбоље за | Типични капацитет по нивоу | Метод приступа | Ефикасност подног простора | Релативни трошак |
|---|---|---|---|---|---|
| Конструкциони И{0}} носачи за греде | Тешки инвентар матрица,{0}}постројења за штанцање великог обима | 2,000–6,000+ лбс | Виљушкар са улазним шипкама за виљушке | Високо (вертикално слагање) | Средње{0}}Висока |
| -Системи фиока за извлачење | Продавнице које{0}}опслужују дизалицом, уски пролази, прецизан приступ | 4.000–15.000 фунти | Мостна дизалица/дизалица након проширења полице | Веома висок (компатибилан са уским пролазом) | Високо |
| Базе за складиштење матрица | Веома велике/тешке матрице,{0}}промене високе фреквенције | Једна коцка по бази (неограничено дизајном) | Директно преузимање виљушкара | Низак (једна коцка по отиску) | Ниско |
| Широке полице за складиштење калупа | Мешовити алати, калупи за ињектирање, упаљач | 500–2.000 фунти | Виљушкар или дизалица за палете | Средње{0}}Висока | Ниска-средња |
| Прилагођени заварени регали | Не-нестандардне геометрије калупа, јединствена ограничења постројења | Зависи од инжењерске спецификације | Варира (виљушкар, кран или хибрид) | Оптимизовано за примену | Највиша |
Сваки тип система се бави специфичним пресеком тежине, фреквенције приступа, простора и буџета. Прави избор се ретко своди на само један фактор-то је начин на који ваше матрице, распоред вашег објекта и опрема за руковање функционишу заједно као систем. А то размишљање на нивоу-система протеже се даље од самог сталка до безбедносних стандарда и инжењерских сертификата који потврђују да ли дата конфигурација заиста може да ради као што је оцењено у стварним-светским условима.
Безбедносни стандарди и усаглашеност за инсталације за складиштење
Сталак за складиштење калупа може изгледати солидно. Завари су чисти, колоне су дебеле, а продајни лист наводи импресивне бројке. Али како знате да су ти бројеви стварни? Без проверених инжењерских стандарда и усклађености са прописима, верујете маркетиншким тврдњама са више-тона терета окаченим изнад глава вашег тима. Усклађеност са ОСХА сталком за штанцање није вежба у пољу за потврду-већ је разлика између система који ради као оцењен и система који је непроверена обавеза.
ОСХА захтеви за складиштење тешких матрица
ОСХА не објављује пропис под насловом „штанцање штанцаних носача“. Уместо тога, неколико општих индустријских и грађевинских стандарда се директно примењују на то како се тешки алати морају складиштити. Најрелевантније одредбе потичу из29 ЦФР 1926.250и 29 ЦФР 1910.176, који заједно успостављају правни оквир за безбедно складиштење материјала у индустријским објектима.
Ево шта ови прописи захтевају када се примењују на алате за тешке услове и полице за калупе:
- Осигурање од померања:Сви материјали ускладиштени у слојевима морају бити наслагани, постављени на полице, блокирани, међусобно закључани или на други начин обезбеђени да би се спречило клизање, падање или колапс (1926.250(а)(1)). За калупе за штанцање, то значи механизме за позитивно задржавање-усна полице, зашрафљене држаче или дизајне лежишта који спречавају бочно померање током сеизмичких догађаја или случајног контакта виљушкара.
- Ограничења оптерећења пода:Тежина ускладиштеног материјала не сме да пређе границе максималног безбедног оптерећења, а послодавци морају уочљиво поставити та ограничења у фунтама по квадратном метру у свим складишним просторима (1926.250(а)(2)). Када концентришете 4,000+ лбс на отисак једне полице, знајући да је стварни капацитет ваше плоче битан.
- Чисти пролази и пролази:Пролази морају бити слободни ради безбедног кретања опреме за руковање материјалом и запослених (1926.250(а)(3)). За просторе за складиштење калупа, ово обично значи одржавање пролаза од најмање 12-стопа за стандардне виљушкаре или шири простор када се користе камиони са продуженим дохватом за приступ горњим нивоима регала.
- Одржавање складишног простора:Подручја морају остати без накупина које стварају саплитање, пожар или друге опасности (1926.250(ц)). Улошци ускладиштени на блоковима-на нивоу пода или базама не смеју да ометају излазне путеве за хитне случајеве.
- Усклађеност са оценом оптерећења:Према 1910.176(б), оптерећење складиштења не сме да пређе називни капацитет за полице, подове или платформе. Ово је основно правило које верификовану документацију о носивости сталка за складиштење чини законски неопходном-а не опционом.
Оно што многе објекте затече јесте захтев за постављање. Биће вам потребни натписи о носивости који су видљиви на сваком лежишту за полице, наводећи максималну тежину по нивоу полице. Током ОСХА инспекције, одсуство ових плаката може изазвати цитате без обзира на то да ли је сталак заиста преоптерећен.
Инжењерски сертификати и стандарди за испитивање оптерећења
Звучи једноставно-само проверите спецификацију, зар не? Проблем је у томе што све оцене оптерећења немају исти кредибилитет. Произвођач може одштампати било који број на брошури. Оно што желите је ПЕ-документ носивости са печатом.
Сертификација професионалног инжењера (ПЕ) на документацији о оптерећењу значи да је лиценцирани инжењер прегледао структурне прорачуне, верификована својства материјала и потврдио да наведени капацитети испуњавају применљиве инжењерске кодове под одређеним условима. Ово није гумени печат. ЈП сносе личну правну одговорност за тачност својих сертификата, што тим бројевима даје тежину коју маркетиншке тврдње једноставно немају.
Приликом процене алата и носача за тешке услове рада, ево сертификата и стандарда које купци треба да провере пре куповине:
- ПЕ{0}}утиснути цртежи носивости:Детаљни инжењерски документи који показују максимално дозвољено оптерећење по нивоу полице, по лежишту и кумулативно по оквиру, потписан од стране лиценцираног професионалног инжењера.
- Усклађеност са АНСИ МХ16.1:Спецификација Рацк Мануфацтурерс Институте (РМИ) за индустријске челичне полице за складиштење, која обухвата прорачуне дизајна, комбинације оптерећења и факторе сигурности.
- Сертификати материјала:Млински сертификати који потврђују квалитет челика. Челик 50 разреда (минимална јачина течења 50.000 пси) у конструкцијским гредама је признато мерило квалитета за регале великог{4}}капацитета-ако произвођач то тврди, затражите сертификат за млин да бисте га проверили.
- Сертификати за заваривање:Усклађеност са АВС Д1.1 или Д1.3 за структурално заваривање, посебно критична за прилагођене -сталке где квалитет завара директно одређује{3}}интегритет носивости.
- Документација за тестирање оптерећења:Резултати теста физичког оптерећења показују перформансе при називном капацитету, идеално при 125% наведеног радног оптерећења како би се потврдила сигурносна граница.
Ако добављач не може да произведе документацију са ПЕ-печатом или оклева када га питају о АНСИ МХ16.1, то је црвена заставица. Носивост полице за складиштење матрице одштампана у каталогу не значи ништа без инжењерске валидације која стоји иза тога. Реномирани произвођачи обезбеђују ове документе као стандардну праксу-а не као додатну продају.
Сеизмичко пројектовање и фактори безбедности објеката
Ево детаља који многи купци изван Калифорније занемарују: захтеви за сеизмички дизајн примењују се на полице за складиштење у много више региона него што бисте очекивали. ПремаИнститут за произвођаче регала, Сједињене Државе доживљавају у просеку преко 50 земљотреса дневно, а Међународни грађевински кодекс сада захтева да сви системи палетних регала буду пројектовани и направљени да издрже сеизмичку активност-без обзира на географску локацију.
За складиштење калупа за штанцање, улози су појачани чистом масом. Конвенционални складишни сталак који држи картоне може испустити неки производ током сеизмичког догађаја. Сталак за калупе који држи 20,000+ лбс алатног челика на више нивоа постаје катастрофална опасност ако није пројектован за бочне силе. Последице померања више- тона чак и током умереног сеизмичког догађаја су довољно озбиљне да овај фактор заслужује озбиљну пажњу током спецификације.
Које промене у сеизмички{0}}оцењеним системима за складиштење матрица у поређењу са стандардним дизајном?
- Веће основне плоче и више сидрених вијака:Више сеизмичке зоне захтевају шире отиске стубова и додатно бетонско сидрење да би се одупрло моментима превртања.
- Тежи челик и оквири са већим отисцима:Бочне силе које се стварају током убрзања тла захтевају чвршће склопове оквира него што би то налагали само прорачуни статичког оптерећења.
- Побољшане везе -на- стуба:Величине конектора се повећавају како би се одржао структурални интегритет под динамичким бициклистичким оптерећењима која статични дизајн никада не доживљава.
- Захтеви за дебље бетонске плоче:Носеће плоче у високим{0}}сеизмичким областима ће можда морати да буду неколико инча дебље од стандардних, што ће повећати трошкове када се помноже у великој инсталацији за складиштење матрице.
- Инжењеринг{0}}специфичан за сајт:Сеизмички захтеви се више не класификују по широким „зонама“. Два објекта у истој држави-чак и исти град-могу имати различите захтеве за пројектовање на основу прецизних ГПС координата, класификације тла и категорије кода зграде (у распону од А до Ф).
Практична импликација? Не можете једноставно купити сталак за калупе који је оцењен за објекат у Охају и инсталирати га у фабрику у близини Мемфиса или Солт Лејк Ситија без провере сеизмичке компатибилности. Слично томе, премештање постојећих регала у нови објекат захтева структурални преглед који потврђује да систем испуњава све критеријуме за утовар на новој локацији. Цонсултинг тхеУСГС сеизмичке картеса вашом специфичном адресом даје вам основне параметре потребне вашем инжењеру за регале.
Између ОСХА-ових мандата за складиштење, ПЕ-сертификоване документације о оптерећењу и фактора сеизмичког дизајна, окружење усклађености за складиштење матрица је више укључено него што већина купаца у почетку претпоставља. Али ово нису бирократске препреке-већ су инжењерске заштитне мере које одређују да ли ваша инвестиција заиста дугорочно штити ваш алат и ваше људе. А заштита алата превазилази структурну сигурност. Начин на који се матрице чувају током њиховог складиштења-превенција корозије, климатски услови, протоколи одржавања-има исто толико утицаја на то да ли ће радити када се врате у штампу.
Најбоље праксе за очување калупа током складиштења
Структурно чврст сталак штити ваше матрице од колапса. Али шта их чува од тихе, невидљиве штете која се дешава док седе беспослени? Корозија, инфилтрација влаге и занемарено одржавање између производних циклуса уништавају више површина матрице него што ће то икада удари виљушкара. Иронија је брутална: улажете у наменски-направљене полице за складиштење калупа да бисте заштитили скупе алате, а затим пустите да услови животне средине полако изједу управо прецизност коју покушавате да очувате.
Превенција корозије печатом није гламурозан посао. Не појављује се на драматичним фотографијама неуспеха или извештајима о инцидентима ОСХА. Појављује се недељама или месецима касније, када се матрица врати у пресе и првих сто делова изађе са површинским дефектима, димензионалним померањем или недоследним протоком материјала. До тада је штета учињена-и она прати шта се десило (или није) током складиштења.
Превенција корозије и контрола климе
Челик кородира. То није вест. Оно што многе менаџере алата затече јесте колико се брзо то дешава у неконтролисаним окружењима за складиштење. Матрица за штанцање са изложеним површинама од алатног челика може развити видљиву површинску оксидацију за само 24 до 48 сати када релативна влажност прелази 60%. Брушене и полиране затворене површине су посебно рањиве јер њихова глатка завршна обрада не нуди заштитни слој оксида-сама прецизност која их чини ефикасним у производњи чини их беспомоћним у складиштењу.
Три слоја одбране раде заједно како би спречили корозију штампе током складиштења:
- Контактни инхибитори корозије:Попрскајте{0}}превентивне материјале против рђе са слојем масти или уљног филма-конзистентно премазом изложене челичне површине да бисте блокирали контакт са влагом. Производи попутЗЕРУСТ Акканол спреј{0}}Гпружају заштиту до једне године у спољашњим условима и две године у затвореном, нудећи директну баријеру између алатног челика и влажности околине.
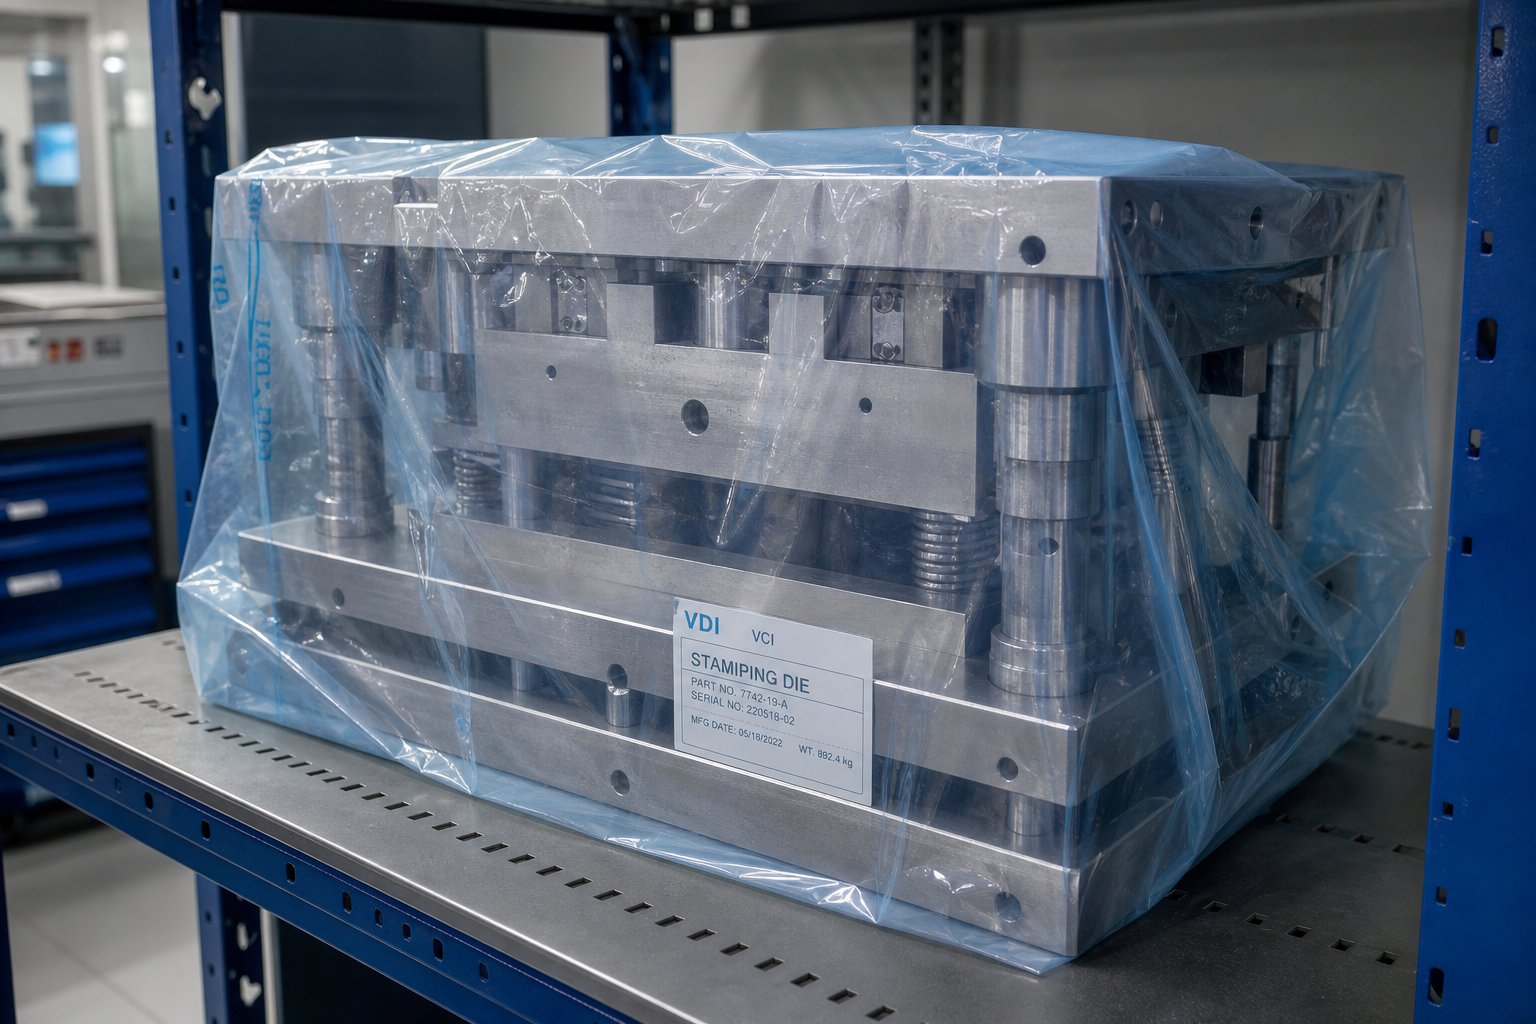
- Материјали инхибитора корозије паре (ВЦИ):ВЦИ технологија ослобађа невидљиве молекуле који формирају заштитни слој на металним површинама унутар затвореног простора. ВЦИ фолије за скупљање, пакети и папирне облоге штите-тешке-дохватљиве унутрашње површине-шупљине, канале и удубљења-које премази спрејом не могу лако да покрију. Критични захтев је затвореност: ВЦИ молекули се распршују на отвореном, тако да матрице морају бити запечаћене унутар филма или омота да би технологија функционисала.
- Складишни простори{0}}контролисани климом:Одржавање релативне влажности испод 50% и стабилне температуре елиминишу циклусе кондензације који изазивају брзо појаву рђе. Објекти у влажној клими или они са значајним температурним колебањима између смена имају највише користи од наменских климатских зона у оквиру својих складишних подручја. Чак и основно одвлаживање ваздуха у затвореном регалном простору чини мерљиву разлику.
Приметићете да се ове методе међусобно не искључују. Најефикаснији програми за очување постављају све три: премазе са директним-контактом на изложеним површинама, ВЦИ материјале за затворене шупљине и контролу животне средине за сам простор за складиштење. Прескакање било ког слоја оставља празнину у којој корозија проналази пут.
Планирање одржавања између производних погона
Одржавање калупа између производних циклуса је место где већина објеката испушта лопту. Матрица се скида са пресе, поставља се на сталак и стоји нетакнута док не стигне следећа наруџбина. Тај јаз-било да је у питању две недеље или шест месеци-је када се штета која се може спречити тихо акумулира.
АсАрт Хедрик бележи у Тхе Фабрицатор, право превентивно одржавање матрице укључује редовне планиране активности без обзира на то колико је матрица била добро пројектована: оштрење резних делова пре него што се откину, замена опруга пре квара, провера да ли постоје лабави причвршћивачи и чишћење остатака који убрзавају хабање. Ови задаци не престају да буду неопходни само зато што је коцка у складишту. У ствари, складиштење је идеално време за њихово довршавање-када притисак производње не намеће пречице.
Ево контролне листе корак по{0}}по-припремне листе за складиштење матрице коју треба пратити сваки пут када матрица изађе из штампе:
- Темељно очистите све површине.Уклоните пужеве, кришке, накупине мазива и све металне остатке са станица за сечење, клинова за навођење и унутрашњих канала. Преостало мазиво за штанцање које остане на месту привлачи загађиваче и може временом постати кисело.
- Прегледајте има ли оштећења и хабања.Проверите да ли су резне ивице има окрњења или отупљења, проверите да ли су сви причвршћивачи затегнути, потражите избуљене површине на хабајућим плочама и зупцима и потврдите да су све опруге нетакнуте. Документирајте налазе у евиденцији одржавања матрице.
- Довршите сва дужна одржавања.Ако делови за сечење захтевају оштрење или се опруге приближавају крају-животног века-, решите то сада уместо да откривате проблем током следећег подешавања. Време складиштења је слободно време одржавања.
- Потпуно осушите све површине.Сва заостала влага-од растварача за чишћење, расхладне течности или кондензације-мора да се елиминише пре наношења заштитних премаза. Компримовани ваздух и крпе{3} без длачица раде за приступачна подручја; циркулација топлог ваздуха обрађује унутрашње шупљине.
- Нанесите премазе за{0}}превенцију корозије.Попрскајте све изложене површине од алатног челика-резне ивице, чеоне површине, водеће површине-одговарајућим средством за заштиту од рђе. Обратите посебну пажњу на брушене и полиране површине без заштитне завршне обраде.
- Инсталирајте ВЦИ заштиту за затворене просторе.Поставите ВЦИ пакете или листове између горње и доње половине калупа, унутар шупљина и око прецизних компоненти. Запечатите склоп унутар ВЦИ скупљајуће фолије, обезбеђујући да су сви шавови залепљени траком за заштиту како би се одржала затворена атмосфера.
- Забележите локацију и датум складиштења.Забележите положај носача матрице, коришћени метод очувања и све ставке на чекању за одржавање у вашем систему за праћење. Подесите календарски подсетник за периодичне провере-обично сваких 90 дана за складиштење у затвореном простору, чешће за спољашња или полу{3}}затворена окружења.
Тај интервал инспекције од 90- дана је важан. Чак и запечаћена ВЦИ кућишта могу створити рупе услед оштећења услед руковања или излагања околини. Брза визуелна провера и провера интегритета заштитног омотача спречава да се шестомесечни проблем корозије развије неприметно.
Како услови складиштења утичу на дуговечност
Ево везе која чини да се сав овај труд исплати: услови складиштења директно одређују квалитет производње када се матрица врати у употребу. Матрица која је стајала у неконтролисаној влажности три месеца без заштите не само да изгледа грубо-већ делује другачије. Површинска оксидација на површинама формирања повећава коефицијенте трења, мењајући обрасце протока материјала и стварајући недоследну геометрију дела. Кородиране резне ивице се ломе уместо да се троше постепено, што доводи до прераног поновног оштрења или замене секција. Површине за вођице са удубљењем уводе игру која се повећава са сваким потезом.
Кумулативни ефекат убрзава деградацију матрице током целог животног циклуса. Сваки циклус складиштења без одговарајућег очувања уклања мали, али неповратан слој корисног века трајања матрице. Током година повремене производње, та акумулација може да скрати укупан животни век матрице за 20% до 40%-што је запањујући трошак када узмете у обзир да сложена прогресивна матрица може представљати шесто-улагање.
Матрице пројектоване за одржавање и издржљивост боље реагују на одговарајуће протоколе складиштења. Када су површински третмани, избор материјала и дизајн компоненти оптимизовани за-трајну стабилност перформанси од самог почетка-као што произвођачи волеИИЦХЕНнаглашавају у свом прилагођеном инжењерингу калупа за штанцање-да је алатка сама по себи отпорнија током интервала складиштења. Очврсли премази дуже су отпорни на оксидацију, прецизне-брушене површине одржавају свој завршни интегритет под заштитним фолијама, а робусни дизајн компоненти толерише мање флуктуације животне средине до којих долази чак и у -областима којима се добро управља.
Правилно очување матрице није одвојено од избора система за складиштење матрице-то је друга половина једначине. Сталак штити од физичког оштећења. Протокол очувања штити од хемијских и еколошких оштећења. Заједно, они чине комплетну стратегију складиштења која одржава тачност матрице и продужава продуктивни век у сваком производном циклусу.
Ипак, чак ни најбољи програм за очување не може да компензује систем складиштења који не одговара вашим стварним карактеристикама матрице. Тежина, димензије, учесталост приступа и ограничења у погледу објеката утичу на одлуку о избору која одређује да ли ваше улагање у складиште заиста пружа заштиту и ефикасност које обећава.
Како одабрати прави систем за складиштење калупа за ваш објекат
Познавање типова система је једна ствар. Знајући који припада вашем погону-с обзиром на ваше специфичне калупе, ваш под, вашу опрему за руковање и ваш производни ритам-, већина купаца се заглави. Листе са спецификацијама произвођача наводе капацитете и димензије, али ретко објашњавају како се ти бројеви преводе на ваша стварна-ограничења у свету. Овај водич за избор система за складиштење матрице премошћује тај јаз тако што пролази кроз три фактора који покрећу сваку успешну инсталацију: карактеристике матрице, спремност објекта и шеме приступа.
Усклађивање карактеристика матрице са типом система за складиштење
Почните са самим матрицама. Повуците свој инвентар алата и сортирајте га по тежинској групи, јер је тежина највећа одредница о томе који систем вам је потребан. Матрица за обрезивање од 500 лб и матрица за прогресивни пренос од 12.000 лб не припадају истој категорији сталка-и покушај да их натерате у један систем или превише-троши на лакши алат или мање{7}}спецификације за тешке ствари.
Димензије су важне скоро колико и тежина. Матрица ширине 48 инча удобно стаје на стандардну полицу од 72 инча, али велика матрица за аутомобилску плочу која обухвата 96 инча или више захтева проширене-преграде за ширину или наменске базе за складиштење матрица. Висина је подједнако критична-високе матрице смањују број употребљивих нивоа полица у оквиру датог сталка што чини ефикасност вертикалног полица за складиштење. прво место.
За подршку за штанцање великих делова, где прогресивне матрице често прелазе 8 стопа у дужину и теже од 5.000 до 15.000 лбс, -системи фиока или базе на нивоу пода{6}} обично надмашују вертикалне полице. Чист отисак ових алата чини приступ надземном дизалицом практичнијим од уметања виљушкара, а -полице које се могу извући дају руковаоцу дизалице потпуну горњу-страну изложеност без маневрисања у уским регалима.
Користите ову матрицу одлучивања да ускладите свој инвентар калупа са одговарајућим типом система:
| Дие Веигхт Цласс | Препоручени тип система | Минимална ширина пролаза | Захтев за оптерећење пода | Ретриевал Екуипмент |
|---|---|---|---|---|
| Испод 1000 фунти | Широке полице | 10 фт | 150–250 псф | Виљушкар или дизалица за палете |
| 1,000–3,000 лбс | Конструктивни регали за И{0}}греде | 12 фт | 250–350 псф | Стандардни виљушкар |
| 3,000–6,000 лбс | Структурна фиока са -гредама или извлачењем{1}} | 12–14 стопа | 350–500 псф | Тешки{0}}виљушкар или мостна дизалица |
| 6,000–15,000 лбс | Извуците{0}}системе фиока | 8–10 стопа (послужује-дизал) | 500–750 псф | Мостна мосна дизалица |
| Преко 15.000 фунти | База за складиштење матрица (ниво пода) | 14+ фт (виљушкар) или кран | 750+ псф | Дизалица{0}}тешке носивости или кола са котуром |
Приметите како се захтеви за ширином пролаза заправо смањују за теже матрице када приступ дизалицом замени виљушкаре. То је контраинтуитивно све док не схватите да дизалица путује изнад главе-елиминишући радијус окретања који троши простор на поду са виљушкаром-опремљеним полицама.
Припрема објекта и процена оптерећења пода
Ваша зграда има ограничења, а њихово откривање након инсталације је скупо. Захтјеви за оптерећење на поду са тешким носачима често изненађују менаџере објеката који никада раније нису концентрисали оволику тежину у дефинисаном подручју.
Носивост подаизражава се у фунтама по квадратном метру (псф) и варира у зависности од отиска зграде. Типична индустријска плоча подноси 150–250 псф као равномерно распоређено оптерећење. Али сталак за калупе не распоређује тежину равномерно-већ концентрише целокупно оптерећење лежишта кроз четири до шест основних плоча стубова, од којих свака има отприлике 6" к 6". То ствара сценарио концентрисаног оптерећења где ефективни притисак на свакој основној плочи може премашити 1.000 пси, далеко изнад онога што стандардне плоче толеришу без појачања.
Пре него што се посветите систему, проверите три ствари о свом објекту:
- Дебљина плоче и ојачање:Затражите оригиналне цртеже конструкције или наручите{0}}скенирање радаром (ГПР) који продире у земљу да бисте потврдили дубину плоче и распоред арматуре. Неојачана плоча од 6" има драматично другачији капацитет од плоче од 8" са #5 арматуром на 12" центрима.
- Услови тла испод плоче:Чак и правилно ојачана плоча може да се слегне или попуца ако је збијање подлоге неадекватно за концентрисана оптерећења. Геотехничка процена идентификује овај ризик пре него што постане проблем.
- Величина основне плоче стуба:Ваш добављач сталка треба да обезбеди димензије основне плоче и шаблоне сидрених вијака. Веће основне плоче распоређују оптерећење на већу површину плоче, смањујући притисак у тачки. Ако је ваш подни капацитет маргиналан, постављање предимензионираних основних плоча је често јефтиније од армирања плоче.
Висина плафона је друго ограничење које хвата људе. Потребно вам је довољно вертикалног простора не само за сам сталак, већ и за стуб виљушкара који је потпуно извучен изнад нивоа горње полице. Перстандарди пројектовања складишта, минимални размак од 19,7 инча мора остати између врха увученог јарбола и било које препреке изнад главе-греда, водова прскалице, осветљења или самог плафона. За сталак са горњом полицом од 120 инча и виљушкар који захтева висину јарбола од 160 инча, требаће вам најмање 180 инча (15 стопа) неометане висине плафона.
Учесталост приступа и планирање метода преузимања
Колико често свака коцка напушта складиште? То питање обликује ваш изглед више од било ког броја спецификације. Високофреквентним матрицама-онима који улазе и излазе сваке недеље или више-потребне су позиције-на нивоу земље или ниже полице са минималним корацима преузимања. Ниско{6}}материјали, можда сезонски или резервни алати, могу да заузму горње нивое где приступ траје дуже, али простор остаје доступан за активни инвентар.
Замислите то као библиотеку. Књиге које свакодневно цитирате стоје на столу. Оне које проверавате квартално иду на средње полице. Оне које отварате једном годишње иду на горњу полицу. Распоред складиштења матрице треба да прати исту логику, са додељивањем позиција вођеним подацима планирања производње, а не произвољним постављањем.
Планирање метода проналажења такође директно утиче на одлуке о ширини пролаза. Ширина пролаза виљушкара одговара специфичном типу машине која опслужује сталак. Стандардним виљушкарима са противтежом је потребно 12 до 13 стопа слободног пролаза. Камиони са дохватом то смањују на 9 до 10 стопа. Системи који служе краном{8}} могу да функционишу са пролазима уским од 6 до 8 стопа пошто терет путује изнад главе. Ако ваш објекат има фиксни размак између колона или ограничену квадратуру, метода преузимања коју одаберете може да диктира који систем регала је уопште изводљив.
За објекте који планирају аутоматизовано преузимање или будућу интеграцију са софтвером за праћење матрице, такође размотрите приступ комуналном систему на локацији за складиштење-напајање за моторизоване полице за извлачење-, каблове за пренос података за РФИД читаче или компримовани ваздух за аутоматизоване механизме за закључавање. Надоградња ових услужних програма након инсталације сталка значи демонтажу, застоје и прераду које правилно планирање унапред у потпуности елиминише.
Одабир правог система је на крају вежба усклађивања: физички захтеви ваше матрице, структурална реалност ваше зграде и ваш оперативни темпо морају да се ускладе. Исправите то поравнање и систем за складиштење постаје невидљиви покретач ефикасности прес собе, а не стални извор трења. Та ефикасна веза-како распоред складишта директно обликује брзину промене и ток посла-је место где живи права оперативна исплативост.
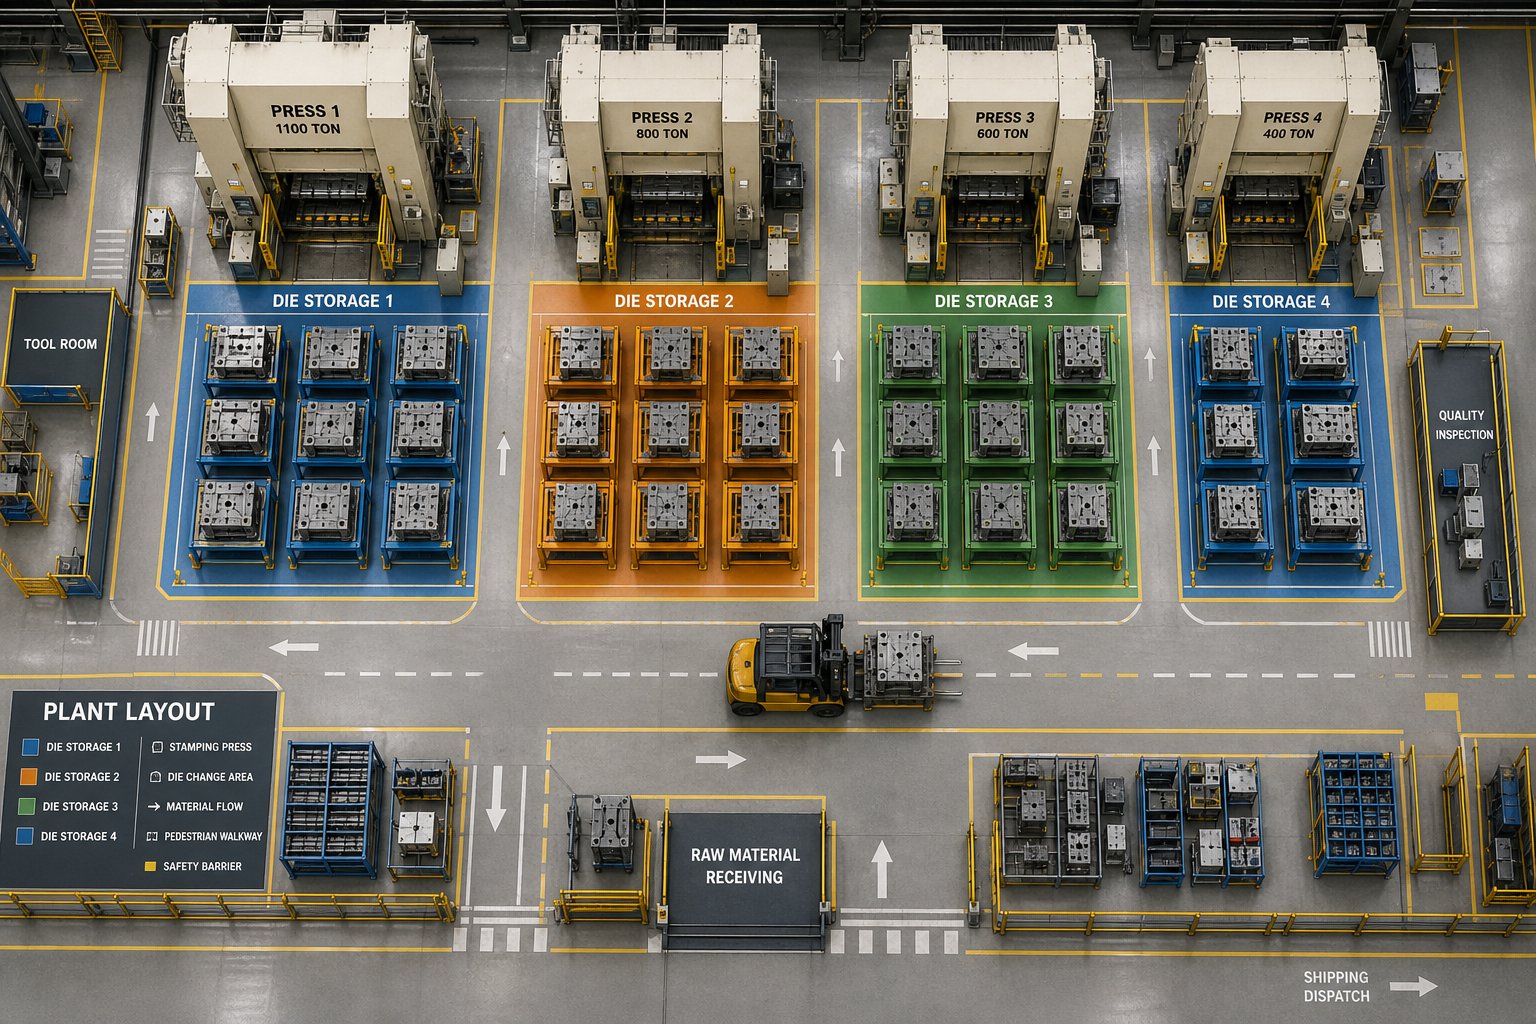
Интеграција складиштења калупа са радним током у прес соби
Складиштење калупа није проблем складишта. То је проблем ефикасности сала за штампу носити маску складишта. У тренутку када планер производње захтева замену матрице, ваш систем складиштења постаје прва карика у ланцу догађаја који одређује колико дуго ваша штампа мирује. Добро-организован систем скраћује минуте са сваке размене. Неорганизовани додају сате током недеље производње-сати које нико не прати јер су закопани у „време за подешавање“.
Повезивање распореда складишта са брзином промене матрице
Веза између складиштења и брзине преласка прати методологију развијену у Тоиоти 1950-их.СМЕД (сингле-размена матрице), који је креирао Шигео Шинго, дефинише време подешавања као пун интервал између последњег доброг дела једне вожње и првог доброг дела следећег. Тај интервал укључује све: лоцирање следеће матрице, транспорт до пресе, позиционирање, осигурање и почетна подешавања.
Ево шта већини објеката недостаје: значајан део тог времена преласка се дешава пре него што штампа престане. СМЕД раздваја активности на „унутрашње“ задатке (захтевају да штампа не ради) и „спољне“ задатке (довршава док штампа још увек ради). Лоцирање, преузимање и постављање следећег калупа је у потпуности спољни посао-што значи да би требало да се деси током производње, а не након што штампа престане. Али то је могуће само када ваш распоред складишта то подржава.
Замислите коцкицу похрањену на горњем нивоу корпе на другом крају зграде. За преузимање је потребно слање виљушкара, навигација закрченим пролазима, повлачење матрице и транспортовање у простор за штампу. Тај низ би могао да потраје 20 минута-20 минута што би се могло преклапати са производњом ако је матрица била унапред-израђена, али уместо тога постаје мртво време јер нико није започео извлачење довољно рано. Ефикасност складиштења при промени матрице зависи од позиционирања високофреквентних калупа близу пресе које служе, на нивоу земље или нижим позицијама регала, са јасним транспортним путевима који се не такмиче са другим саобраћајем.
Додељивање складишта засновано на зони{0}} решава ово. Група умире због штампе на којој раде, а не од произвољног нумерисања. Поставите их у близину тако да следећа планирана коцка увек буде унутар кратког, предвидљивог циклуса преузимања. Та предвидљивост је оно што чини спољно постављање могућим-и оно што трансформише распоред складишта из статичне одлуке о инвентару у динамичку променљиву производње.
Дигитално праћење и интеграција управљања залихама
Знати где коцкица треба да буде и где се заправо налази су две различите ствари. У објектима са стотинама матрица, ручно праћење-табеле, мапе на табли, меморија-брзо се кваре. Матрица се помера током одржавања, враћа у други слот или се позајмљује за пробно коришћење и никада се више не пријави. Изненада, посада за замену проведе 15 минута у потрази за алатом који је требало да буде постављен пре сат времена.
РФИД (Радио Фрекуенци Идентифицатион) технологија у потпуности елиминише овај начин грешке.РФИД ознаке причвршћене за имовину емитују јединствене идентификатореда читачи снимају без-видео-скенирања, што значи да се означена матрица аутоматски евидентира сваки пут када прође поред читача-улази у складиште, одлази за штампу, враћа се са одржавања. Није потребно ручно скенирање, нема заборављених ажурирања, нема мистериозних локација.
За системе организације штампе, практична имплементација изгледа овако:
- РФИД ознаке на свакој плочици:Чврсте, металне{0}}уметне УХФ ознаке преживљавају у индустријском окружењу и емитују идентитет фиксним читачима на улазним тачкама у сталак или ручним читачима током провера.
- Фиксни читачи у зонама складиштења:Антене у стилу портала- на улазима у пролазе са полицама аутоматски откривају померање матрице на предвиђеним позицијама и ван њих.
- Интеграција софтвера са заказивањем:Систем за праћење се повезује са алаткама за планирање производње, означавајући када матрица која је потребна за предстојеће трчање није на очекиваној локацији-покрећући преузимање пре него што постане кашњење промене.
- Дигитална евиденција одржавања повезана са позицијом:Слот за складиштење сваке матрице постаје чвор у систему управљања одржавањем, приказујући датум последњег{0}}покретања, број удараца, статус очувања и задатке одржавања на чекању директно из записа о положају полице.
Системи са бар кодовима нуде нижу-улазну тачку за алатку за аутоматизацију и праћење матрице, иако захтевају--скенирање у видокругу-да неко физички упери читач на сваку етикету. За мање залихе калупа (испод 50 алата), бар кодови пружају адекватну видљивост. Изнад тог прага, додатни трошкови ручног скенирања нарушавају добитке у ефикасности које покушавате да остварите.
Леан принципи примењени на организацију алатнице
Леан производња третира изгубљено кретање, чекање и претрагу као недостатке-који се не разликују од отпадног дела. Примењено на складиштење материјала, витко размишљање преобликује сваки минут потрошен на лоцирање, преузимање или постављање алата као трошак који одговарајућа организација може елиминисати. Циљ није само уредна просторија за алат. То је систем где права матрица стиже до праве пресе са нула изгубљених корака.
Практичне организационе стратегије које подржавају овај циљ укључују:
- Означавање зона{0}}кодираном бојом:Доделите боју сваком притиску или линији притиска. Обојите лежишта за полице, ознаке на поду и идентификационе ознаке матрице да се подударају, стварајући тренутну визуелну везу између алата и његовог одредишта.
- Додељивање положаја{0}}засновано на фреквенцији:Поставите високо{0}}матрице са високом ротацијом на ергономским висинама приступа (нивои 1–2) у близини одговарајућих преса. Резервишите горње нивое и удаљене позиције за сезонски или резервни алат.
- Принципи плоче за сенке за прибор за матрице:Учврстите плоче, стеге, подлошке и алате за поравнање ускладиштене на фиксним, означеним позицијама поред матрице коју служе. Ставке које недостају су одмах видљиве.
- Стандардизовани токови рада за проналажење:Документујте тачан редослед за сваку промену-које умиру, који положај сталка, који транспортни пут, које подручје за извођење-тако да сваки квалификовани оператер може да изврши без знања племена.
- Визуелни управни одбори:Прикажите тренутне локације матрице, предстојеће распореде промене и статус одржавања на улазу у складиште, дајући сваком члану тима свест о ситуацији без приступа софтверу.
Ове праксе су директно усклађене са 5С методологијом-сортирања, исправљања, рибања, стандардизације, одржавања-која лежи у основи већине леан програма. Подручје за складиштење матрица које је усаглашено са 5С-не изгледа само организовано; функционише као продужетак саме собе за штампу, где сваки елемент постоји да би се минимизирало време између „потребно је умрети“ и „умри трчање“.
Исплата се временом повећава. Брже промене значе више расположивог времена за штампу. Више времена за штампу значи да мање серије постају економски исплативе. Мање серије смањују трошкове ношења залиха и побољшавају одзив на потражњу купаца. То је каскада која почиње са нечим наизглед једноставним као што је место где стављате матрицу када није у штампи-и завршава се мерљивим добитком у флексибилности производње и агилности распореда.
Међутим, ти добици нису бесплатни. Наменски{1}}уграђено складиште, технологија праћења и организовани токови посла захтевају капитална улагања. Питање са којим се суочавају оперативни менаџери није да ли ова побољшања функционишу-већ како да квантификују њихову вредност у односу на почетни трошак и изграде пословни случај који оправдава трошкове.
Укупни трошкови поседовања и РОИ правилног складиштења матрица
Ево где већина разговора о складиштењу стаје. Оперативни тим зна да их тренутно подешавање кошта-оштећене алатке, споре промене, сигурност у близини-промашаја. Али када захтев за капиталом падне на сто финансијског директора, то је само цена за челик и монтажу. Без потпуне слике трошкова на обе стране једначине, чак и најочигледнија надоградња умире у комисији.
Грешка је поређење набавне цене новог система са очигледним трошковима нечињења. „Не радити ништа“ није бесплатно. Он само сакрива своје трошкове преко буџетских линија које нико не повезује: фактуре за поправку матрице, прековремени рад од продужених промена, потраживања радника, отпадне делове од кородираног алата и невидљиву ерозију животног века матрице која се показује као преурањена замена годинама касније. Анализа трошкова система за складиштење матрице која обухвата све ове факторе даје драматично другачију слику од саме цене налепнице.
Укупни трошак власништва изнад куповне цене
Укупни трошкови власништва (ТЦО) обухватају све директне и индиректне трошкове током целог животног циклуса система-а не само оно што плаћате првог дана. За складиштење калупа за штанцање,кључне компоненте ТЦОподелити у три категорије: трошкови набавке, текући оперативни трошкови и често{0}}опортунитетни трошкови неефикасности који се често занемарују.
Трошкови набавкепротеже се далеко изван самог сталка. Ви плаћате за:
- Куповина опреме:Регали, полице, механизми за фиоке, сигурносне блокаде и површински премази наведени у вашој наруџбини.
- Инжењеринг и дизајн:ПЕ-прорачуни оптерећења са печатом, сеизмичка анализа (ако је примењиво) и цртежи прилагођеног распореда прилагођени вашем објекту.
- Припрема локације:Ојачање пода, уградња анкер вијака, услужни погони за -полице са електричним погоном и све модификације плоче идентификоване током процене оптерећења пода.
- Радови на монтажи:Састављање, нивелисање, анкерисање и завршну проверу{0}}обично обавља екипа произвођача или сертификовани инсталатер.
- Прелазни трошкови:Премештање матрица са тренутних позиција у нови систем, укључујући све привремене аранжмане за складиштење током инсталације.
Уобичајена грешка у буџетирању је процена само линије опреме. Припрема локације и инсталација могу додати 15% до 30% на цену хардвера, посебно у објектима који захтевају надоградњу плоча или сеизмичко сидрење. Добивање анкете на сајту пре финализације буџета спречава непријатно изненађење у вези са -рачуном за ојачање пода од шест цифара који стиже након потписивања наруџбенице.
Текући оперативни трошковису ниже за наменски{0}}системе него за импровизоване алтернативе, али нису нула:
- Периодични преглед:Провере интегритета сталка-у потрази за савијеним гредама, лабавим спојевима, оштећеним основним плочама и стањем анкерних вијака-требало би да се обављају најмање једном годишње, чешће у областима-са великим саобраћајем.
- Машинско одржавање:Системи фиока{0}}за извлачење захтевају подмазивање линеарних лежајева, проверу погонских механизама и повремену замену компоненти које се троше. Буџет за ово на основу{2}}препоручених сервисних интервала произвођача.
- Реконфигурација:Како се ваш инвентар калупа развија-додају се нови алати, старе матрице се повлаче, димензије матрица се мењају са лансирањем нових производа-прилагодљиви системи вам омогућавају да преместите полице без структуралних модификација. Насупрот томе, заварени прилагођени носачи могу захтевати сечење и поновну{3}}израду, што повећава трошкове сваки пут када се мешавина алата промени.
- Трајност и циклус замене:Добро{0}}изграђен сталак од конструкцијског челика са одговарајућим површинским премазима може да траје 20 до 30 година уз минималну деградацију. Јефтинијим алтернативама које користе лакши -челик или неадекватне завршне обраде ће можда бити потребна замена за мање од једне деценије, чиме ће се циклус трошкова набавке ресетовати много раније.
Опортунитетни трошковикоје је најтеже квантификовати, али често и највеће. Сваки сат ваша штампа мирује јер се матрица не може лоцирати, извући или безбедно поставити, губи производни капацитет. Свака матрица која се врати из складишта са оштећењем од корозије захтева непланирано одржавање које замењује планиране радове. Сваки безбедносни инцидент изазива време истраге, потенцијалне казне ОСХА и нематеријалне, али веома стварне трошкове морала и поверења радне снаге. Ово нису хипотетичке-се дешавају управо сада у објектима који се ослањају на подно складиште или мање регале, и повећавају се из месеца у месец.
Изградња пословног случаја за улагање у складиште
Финансијски тимови не одобравају осећања. Они одобравају бројеве. Да бисте померили капитални захтев са „лепо имати“ на „одобрено“, потребан вам је структурирани оквир за повраћај улагања који претвара оперативна побољшања у доларске вредности које ваш финансијски директор може да процени у односу на конкурентске пројекте. Приступ се огледастандардна методологија РОИ регала за складиште-процените почетне трошкове, процените оперативне уштеде, анализирајте-дугорочне користи и израчунајте нето повраћај-али прилагођено за специфичне покретаче вредности складиштења матрица.
Ево оквира за израчунавање повраћаја улагања, подељеног у четири категорије које обухватају пун финансијски утицај надоградње са неадекватног складишта на наменски{0}}систем:
- Квантификујте смањење штете на матрици.Извуците евиденцију о поправци и обнављању матрице за последња 24 месеца. Изолујте инциденте који се могу приписати -узроцима везаним за складиштење: корозија на поду или незаштићено складиште, физичко оштећење услед пада или кварова на сталак, деградација површине услед неправилног позиционирања. Помножите просечну годишњу цену поправке са процентом који можете разумно елиминисати правилним складиштењем. За већину објеката, ово се креће од 40% до 70% трошкова поправке{7}}у вези са складиштем. Укључите трошкове убрзаних поправки које су пореметиле распоред производње.
- Израчунајте уштеде на раду од бржих промена.Одрежите свој тренутни процес проналажења и постављања матрице-од тренутка када се позове промена до тренутка када је матрица постављена на пресу. Упоредите то са временом преузимања које се може постићи организованим, доступним складишним простором у сталку и пре{2}}токовима рада. Помножите уштеду времена по преласку са бројем годишњих промена и вашом потпуно оптерећеном стопом рада (укључујући бенефиције и режијске трошкове). Чак и 10-минутно побољшање по промени, помножено на 200+ годишњих подешавања, значи значајан опоравак рада.
- Процените вредност превенције безбедносних инцидената.Прегледајте евиденцију инцидената да бисте видели{0}}повреде које су се суочиле са смртним исходом и скоро{1}}промашаје у последњих три до пет година. Израчунајте директне трошкове (здравствени трошкови, премије радника, казне ОСХА) и индиректне трошкове (време истраге, обуставе производње, замена радне снаге, потенцијални судски спор). Подаци из индустрије сугеришу да су индиректни трошкови повреда на радном месту три до пет пута већи од директних медицинских трошкова. Примените конзервативни фактор смањења-рецимо 50% до 80%-који одражава опасности које наменски-уграђено складиште елиминише: падове са преоптерећених регала, повреде од пригњечења услед нестабилног складиштења на поду и инциденте са виљушкаром у претрпаним просторима за одлагање.
- Добитак продужетка производње пројекта.Сваки минут времена мировања штампе има израчунљиву цену: ваша сатница штампања (укључујући трошкове оператера, режијске трошкове и амортизовану цену опреме) подељена са 60. Ако неорганизовано складиште додаје у просеку 15 минута по промени у три смене са пет пресова, губите стотине штампаних-сати годишње. Претворите то у капацитет прихода или избегавање трошкова у зависности од тога како ваш финансијски тим моделира вредност производње. Ово је често највећа појединачна ставка у случају повраћаја улагања-и она која привлачи пажњу финансијског директора.
Да бисте израчунали нето повраћај улагања, одузмите укупне трошкове власништва (набавка плус пројектовани оперативни трошкови током животног циклуса) од збира свих уштеда и избегнутих трошкова током истог периода-обично 10 до 15 година за системе од челичних конструкција. Поделите са почетном инвестицијом и помножите са 100 да бисте изразили у процентима. Добро{6}}документован случај за тешке-системе произвођача регала за складиштење материјала рутински показује периоде отплате од две до четири године, са кумулативним повратом улагања од 200% до 400% током једне деценије.
Један фактор значајно појачава ове поврате: квалитет матрица које штитите. Вредност правилног складиштења се умножава када се упари са калупима направљеним за издржљивост од самог почетка. Произвођачи волеИИЦХЕНинжењерско штанцање умире са пажњом на стабилне производне перформансе-одабиром материјала, површинских третмана и дизајна компоненти који максимизирају корисни век у захтевним условима. Када инвестирате и у издржљив алат и у правилно складиштење, ефекат мешања је моћан: матрица траје дуже јер је направљена да траје, а систем за складиштење не осигурава да ништа не нарушава пројектовану дуговечност између циклуса. Заштита матрице од 15.000 долара која је дизајнирана за 500.000 додатних удараца даје далеко већи повраћај улагања од заштите оне која се већ ближила-крају-живота због лошије конструкције.
Представите свој пословни случај на начин на који су предлози за капитална улагања структурирани у различитим индустријама: водите са резимеом који наводи укупну инвестицију, период поврата и главне предности. Слиједите детаљну анализу основних трошкова која показује колико данас кошта неадекватно складиштење. Затим представите препоручено решење са спецификацијама добављача и завршите са финансијским прорачунима користећи транспарентне претпоставке. Решавање приоритета различитих заинтересованих страна-финансије виде бројеве РОИ, операције виде повећање радног времена, безбедност види смањење инцидената, а одржавање види продужетак животног века матрице.
Објекти који и даље чувају матрице на поду или их трпају у стандардне полице за палете не штеде новац. Троше их на разбацане, невидљиве начине који се никада не појављују на једној ставци. Одговарајућа анализа трошкова система за складиштење чини те скривене трошкове видљивим-и претвара нејасан осећај да „требало би нешто да урадимо“ у финансиран пројекат са мерљивим повратом.
Често постављана питања о системима за складиштење калупа за штанцање
1. Која је разлика између регала за складиштење штанцаних калупа и стандардних палетних регала?
Стандардни палетни регали су пројектовани за равномерно распоређено оптерећење распоређено по палетама са равним-дном. Матрице за штанцање стварају озбиљна оптерећења у тачкама, концентришући хиљаде фунти на компактни отисак који може проузроковати скретање греде, квар палубе и структурно урушавање у конвенционалним регалима. Наменски направљени-сталци за складиштење користе челичне И-греде, тешке-стубове и ојачане дизајне полица за 2.000 до 6,000+ лбс по нивоу за безбедно руковање овим концентрисаним силама.
2. Како да одредим који тип система за складиштење је прави за мој објекат?
Ускладите свој систем са три фактора: карактеристике калупа (тежински разред и димензије), спремност објекта (носивост пода, висина плафона, ширина пролаза) и учесталост приступа. Матрице испод 1000 лбс одговарају широким полицама; 1.000-6.000 лбс добро ради у структуралним носачима И-греда; 6.000-15.000 лбс користи од система фиока на извлачење са приступом дизалицом; и матрице тежине преко 15.000 лбс обично захтевају базе за складиштење калупа на нивоу пода. Увек проверите дебљину плоче и арматуру пре уградње.
3. Који ОСХА захтеви се примењују на складиштење тешких калупа за штанцање?
ОСХА прописи према 29 ЦФР 1926.250 и 29 ЦФР 1910.176 захтевају да ускладиштене матрице буду обезбеђене од померања, да границе подне оптерећења буду истакнуте у фунтама по квадратном метру, да пролази остану слободни за опрему за руковање материјалом и да оптерећење складиштења никада не прелази номинални капацитет полице. Објекти морају да приказују плакате о носивости на сваком регалном простору, а ПЕ-штампана инжењерска документација треба да потврди све наведене оцене тежине.
4. Како спречавате корозију на калупима за штанцање током складиштења?
Ефикасна превенција корозије наноси три одбрамбене факторе: спреј-на контактне инхибиторе корозије који облажу изложене површине од алатног челика, филмове и пакете инхибитора корозије испарења (ВЦИ) који штите затворене шупљине и тешко{1}}-доступна подручја и контролу климе која одржава релативну влажност испод 50%. Матрице треба темељно очистити, осушити и премазати пре складиштења, а ВЦИ скупљајући филм заптива све шавове. Периодичне инспекције сваких 90 дана откривају све кварове заштитне баријере пре него што се штета нагомила.
5. Који је типичан период повраћаја улагања за улагање у наменске-системе за складиштење?
Добро{0}}Документовани пословни случајеви за тешке-системе за складиштење матрица рутински показују периоде отплате од две до четири године, са кумулативним РОИ који достиже 200% до 400% током једне деценије. Поврати долазе из четири извора: смањени трошкови поправке матрице (40-70% смањење штете у складиштењу-), уштеда радне снаге од бржих промена, превенција безбедносних инцидената и повећање времена непрекидног рада. Повраћај улагања се даље повећава када се упари са калупима дизајнираним за издржљивост, као што су оне произвођача као што је ИИЦХЕН које оптимизују материјале и површинске третмане за дугорочне перформансе.


